


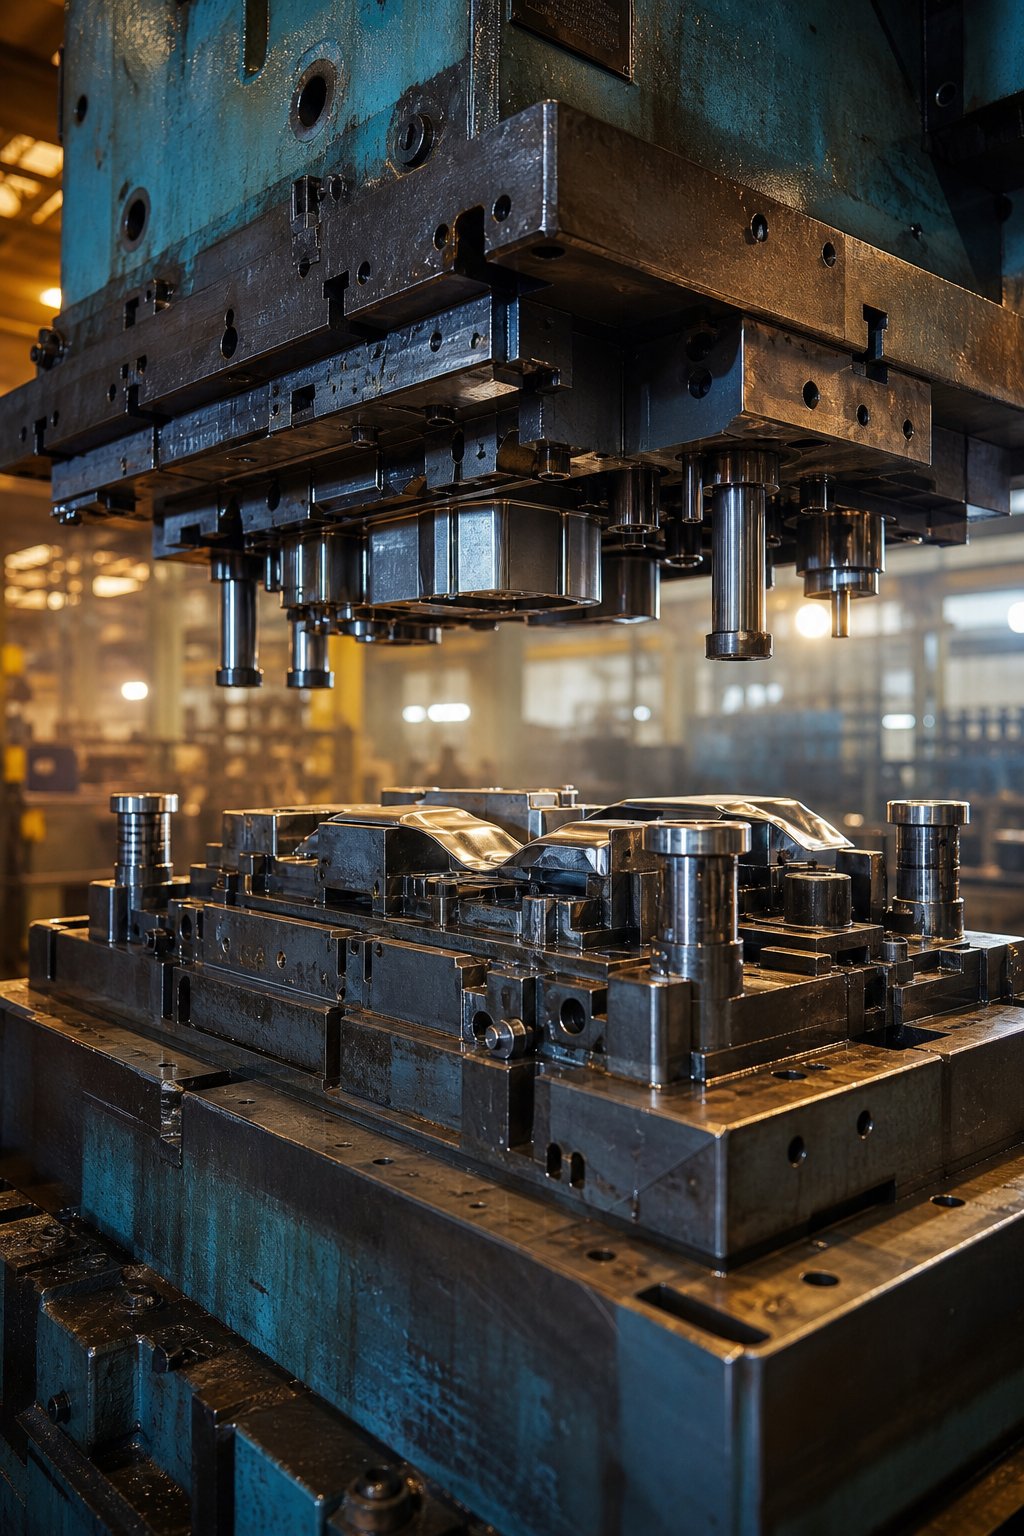
แม่พิมพ์ปั๊มขึ้นรูปยานยนต์คืออะไร และเหตุใดจึงมีความสำคัญ
เมื่อเหล็กม้วนแบนกลายเป็นบังโคลน รางโครงสร้าง หรือขายึดที่ยึดไว้ลึกเข้าไปในรถของคุณ การเปลี่ยนแปลงจะเกิดขึ้นภายในเครื่องปั๊มขึ้นรูป ซึ่งขับเคลื่อนโดย-เครื่องมือที่สร้างขึ้นโดยเฉพาะ เครื่องมือนั้นคือแม่พิมพ์ และการทำให้มันถูกต้องจะเป็นตัวกำหนดว่าโปรแกรมการผลิตจะบรรลุเป้าหมายด้านต้นทุน คุณภาพ และจังหวะเวลาหรือไม่
การกำหนดแม่พิมพ์ปั๊มขึ้นรูปยานยนต์
แม่พิมพ์ปั๊มขึ้นรูปยานยนต์เป็นชุดเครื่องมือ-ที่ออกแบบมาอย่างแม่นยำ ซึ่งโดยทั่วไปทำจากเหล็กกล้าเครื่องมือชุบแข็งหรือโลหะผสมคาร์ไบด์-ที่แทรกไว้ ซึ่งตัด ขึ้นรูป และขึ้นรูปแผ่นโลหะให้เป็นส่วนประกอบของยานพาหนะโดยใช้แรงควบคุมผ่านการกดน้ำหนักสูง-
ชุดแม่พิมพ์แต่ละชุดประกอบด้วยครึ่งบนและล่างที่เข้ากันซึ่งมีพั้นช์ บล็อกแม่พิมพ์ เครื่องปอก และระบบนำทางที่ทำงานร่วมกันเพื่อผลิตชิ้นส่วนที่ทำซ้ำได้ที่ความเร็วในการผลิต ในฐานะที่เป็นเอสเอ็มอีอธิบายไว้ว่า แม่พิมพ์ปั๊มเป็นเครื่องมือที่ใช้สร้างรูปร่างและตัดชิ้นส่วนโลหะแผ่น พัฒนาขึ้นโดยใช้ซอฟต์แวร์ CAD และโปรแกรมวิเคราะห์ จากนั้นจึงแปลงเป็นเครื่องมือทางกายภาพโดยช่างทำแม่พิมพ์ที่มีทักษะ ในการผลิตชิ้นส่วนรถยนต์ เครื่องมือเหล่านี้ทำหน้าที่เป็นกระดูกสันหลังของแผงตัวถังทุกส่วน การเสริมโครงสร้าง และส่วนประกอบโลหะภายในที่หลุดออกจากสายการผลิต
เหตุใดการเลือกแม่พิมพ์จึงขับเคลื่อนความสำเร็จในการผลิต
ลองนึกภาพการระบุแม่พิมพ์ที่ผลิตชิ้นส่วนที่สะอาดแต่ไม่สามารถทันกับแท็คไทม์ของคุณ หรือแม่พิมพ์ที่ทำงานเร็วแต่สร้างอัตราเศษที่กัดกร่อนกำไรของคุณ การเลือกแม่พิมพ์อยู่ที่จุดตัดของแรงกดดันที่แข่งขันกันสามประการ:
- ต้นทุนการผลิต- การลงทุนด้านเครื่องมือ ความถี่ในการบำรุงรักษา และการใช้วัสดุ ล้วนย้อนกลับไปที่ประเภทแม่พิมพ์และตัวเลือกการออกแบบ
- คุณภาพชิ้นส่วนความถูกต้องของมิติ - ผิวสำเร็จ และการควบคุมเสี้ยนขึ้นอยู่กับระยะห่างที่ถูกต้อง การจัดการการไหลของวัสดุ และคุณภาพการก่อสร้างแม่พิมพ์
- รอบเวลา- จำนวนสถานี ความเข้ากันได้ของความเร็วการกด และวิธีการถ่ายโอนชิ้นส่วนควบคุมจังหวะต่อนาทีโดยตรง
สำหรับวิศวกร OEM ที่ระบุแม่พิมพ์ยานยนต์บนแพลตฟอร์มใหม่ การแลกเปลี่ยน-ความเป็นไปได้ของโปรแกรมกำหนดรูปแบบตั้งแต่ขั้นตอนแนวคิดแรกสุด สำหรับทีมระดับ 1 และระดับ 2 ที่ลงทุนในสินทรัพย์แม่พิมพ์เพื่อชนะสัญญาการผลิต ทางเลือกที่ไม่ถูกต้องอาจส่งผลต่อเศรษฐศาสตร์ที่ไม่เอื้ออำนวยตลอดอายุของโปรแกรมประกอบกิจการปั๊มโลหะยานยนต์ต้องการให้ทั้งสองกลุ่มจัดประเภทแม่พิมพ์ วัสดุ และคุณภาพงานสร้างให้ตรงกันก่อนที่จะตัดเหล็ก
การตัดสินใจจะเหมาะสมยิ่งขึ้นอย่างรวดเร็ว รูปทรงของชิ้นส่วน ปริมาณรายปี เกรดวัสดุ และความพร้อมของแท่นพิมพ์ ล้วนมีปฏิสัมพันธ์กัน และแม่พิมพ์แต่ละประเภทก็มีโปรไฟล์ด้านความแข็งแกร่งและข้อจำกัดที่แตกต่างกันออกไป หัวข้อต่างๆ ข้างหน้าจะแจกแจงประเภทเหล่านั้นเคียงข้างกัน อธิบายวิธีสร้างแม่พิมพ์ และแมปข้อด้อยทางเทคนิค-ที่แยกโปรแกรมการประทับตราที่ทำกำไรออกจากโปรแกรมที่มีปัญหา
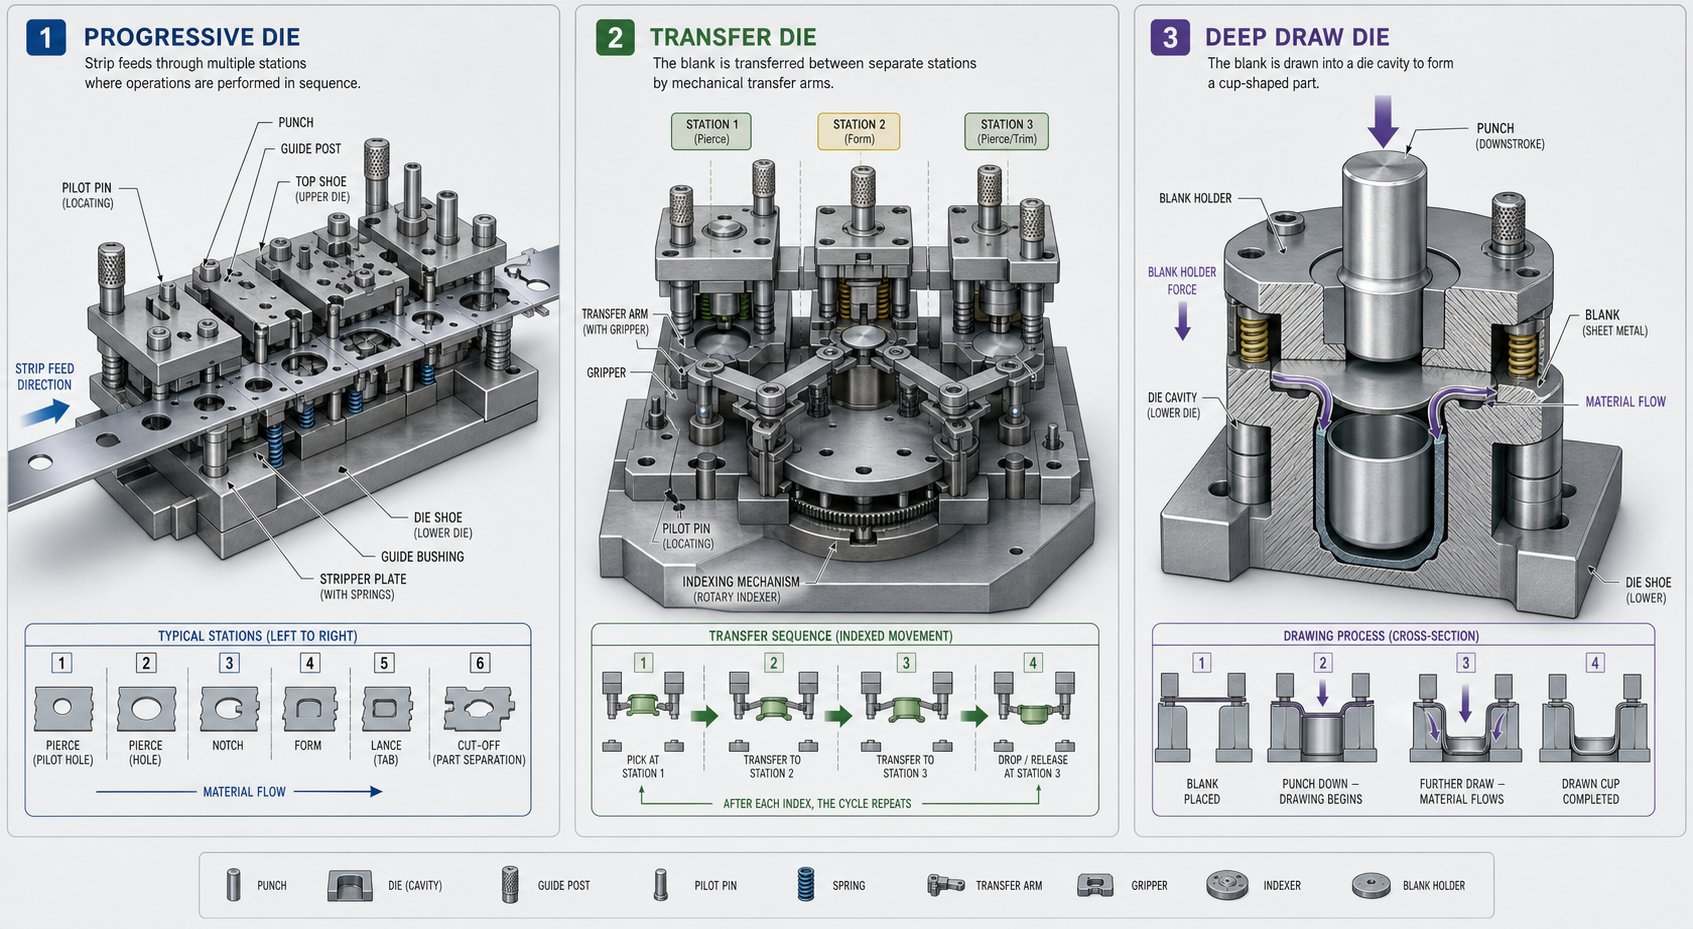
การเปรียบเทียบประเภทแม่พิมพ์ปั๊มขึ้นรูปยานยนต์โดยสมบูรณ์
แม่พิมพ์แต่ละประเภทช่วยแก้ปัญหาการผลิตที่แตกต่างกัน รูปทรงของชิ้นส่วน เป้าหมายปริมาณ และเกรดวัสดุช่วยตัดสินใจ แต่การทำความเข้าใจว่าการกำหนดค่าแต่ละอย่างทำงานอย่างไรเป็นรากฐานสำหรับการเรียกที่ถูกต้อง ด้านล่างนี้คือรายละเอียดแบบเคียงข้างกันของแม่พิมพ์ปั๊มโลหะแผ่นหลักๆ ที่ใช้ในโปรแกรมยานยนต์ในปัจจุบัน
| ประเภทแม่พิมพ์ | หลักการทำงาน | สุดยอด-ชิ้นส่วนยานยนต์ที่เหมาะสมที่สุด | ช่วงปริมาณการผลิต | ระดับความซับซ้อน | ข้อจำกัดที่สำคัญ |
|---|---|---|---|---|---|
| ก้าวหน้า | แถบโลหะจะเลื่อนผ่านหลายสถานีในชุดแม่พิมพ์เดียว แต่ละจังหวะจะเสร็จสิ้นหนึ่งการดำเนินการต่อสถานี | ขายึด, จุดยึดเข็มขัดนิรภัย, ขั้วต่อไฟฟ้า, เสริมโครงสร้างขนาดเล็ก | สูง (100k+ ต่อปี) | ปานกลางถึงสูง | ขนาดชิ้นส่วนจำกัดด้วยความกว้างของแถบและฐานรอง การวาดลึกเป็นเรื่องยาก |
| โอนย้าย | ช่องว่างแต่ละช่องจะเคลื่อนที่โดยกลไกหรือแบบหุ่นยนต์ระหว่างสถานีดายอิสระ | โครงสร้างขวาง, ขายึดช่วงล่าง, การเสริมกำลังตัวถังขนาดใหญ่ | ปานกลางถึงสูง (50k+) | สูง | ต้นทุนเงินทุนที่สูงขึ้น รอบเวลาช้ากว่าแบบก้าวหน้า ต้องการโครงสร้างพื้นฐานอัตโนมัติ |
| ตีคู่ | ชุดแท่นพิมพ์เดี่ยว-จัดเรียงเป็นแถว การถ่ายโอนชิ้นส่วนระหว่างการกด | ตัวถังขนาดใหญ่-ใน-แผงสีขาว (ประตู ฝากระโปรง บังโคลน) | ปานกลางถึงสูง | สูง | พื้นที่ขนาดใหญ่ การลงทุนที่สำคัญ โลจิสติกส์ที่ซับซ้อน |
| สารประกอบ | การตัดหลายครั้ง (การแบลงก์ + การเจาะ) ดำเนินการพร้อมกันในจังหวะเดียว | ชิ้นส่วนที่มีความแม่นยำแบบแบน ส่วนประกอบที่มีลักษณะคล้ายแหวนรอง- แผ่นเสริมแรง | ปานกลางถึงสูง | ปานกลาง | จำกัดอยู่ที่รูปทรงที่ค่อนข้างแบน ต้นทุนเครื่องมือสูงกว่า-การดำเนินการครั้งเดียว |
| การผสมผสาน | การตัดและการขึ้นรูปรวมกันในจังหวะเดียว | ฉากยึดแบบมีรู ขั้วไฟฟ้า ชิมระบบส่งกำลัง | ปานกลางถึงสูง | ปานกลางถึงสูง | โครงสร้างแม่พิมพ์ที่ซับซ้อน ช่วงเวลาการบำรุงรักษาที่เข้มงวดยิ่งขึ้น |
| วาดลึก | ตัวยึดเปล่าและวัสดุเจาะเจาะเข้าไปในโพรงเพื่อสร้างรูปทรงกลวงหรือรูปทรงถ้วย- | ถังน้ำมันเชื้อเพลิง ตัวเรือนโครงสร้าง ส่วนแผงตัวถัง เปลือกแบตเตอรี่ | ปานกลางถึงสูง | สูง | ต้องมีการควบคุมการไหลของวัสดุที่แม่นยำ มีแนวโน้มที่จะเกิดรอยย่นและฉีกขาด |
| ทริม/เพียร์ซ | ขจัดวัสดุส่วนเกินและเพิ่มรูหรือช่องหลังจากการขึ้นรูปเสร็จสิ้น | การประมวลผลในขั้นตอนสุดท้าย-กับตัวถังและชิ้นส่วนโครงสร้างที่มีการประทับตราเกือบทั้งหมด | ทุกเล่ม | ต่ำถึงปานกลาง | การทำงานรองจะเพิ่มรอบเวลา ขอบตัดสึกหรออย่างรวดเร็วบน AHSS |
การกำหนดค่าแม่พิมพ์แบบก้าวหน้าและแบบถ่ายโอน
แม่พิมพ์แบบโปรเกรสซีฟทำให้แถบโลหะเชื่อมต่อตลอดกระบวนการ ลองนึกภาพขดลวดที่ป้อนเข้าไปในแท่นพิมพ์: ในแต่ละจังหวะ แถบจะเคลื่อนไปข้างหน้าและการทำงานใหม่ ไม่ว่าจะเป็นการตัด ดัด ขึ้นรูป หรือการปั๊มนูน จะเกิดขึ้นที่แต่ละสถานีพร้อมๆ กัน ชิ้นส่วนที่เสร็จแล้วจะแยกออกจากแถบพาหะที่สถานีสุดท้ายเท่านั้น สิ่งนี้ทำให้แม่พิมพ์ปั๊มแบบโปรเกรสซีฟมีประสิทธิภาพเป็นพิเศษสำหรับชิ้นส่วนขนาดเล็กที่ผลิตในปริมาณมาก เช่น ขายึด ตัวเรือนไฟฟ้า และขั้วต่อขั้วต่อ อันที่จริง การปั๊มทองแดงแบบก้าวหน้าเป็นเรื่องปกติสำหรับบัสบาร์ EV และเทอร์มินัลที่มีความนำไฟฟ้าสูง- ซึ่งทั้งสองอย่างมีความคลาดเคลื่อนต่ำและปริมาณงานที่รวดเร็ว
การโอนแม่พิมพ์ใช้แนวทางที่แตกต่างออกไป ช่องว่างจะถูกตัดให้ว่างตั้งแต่เนิ่นๆ จากนั้นนิ้วมือกลหรือแขนหุ่นยนต์จะส่งไประหว่างสถานีอิสระ แต่ละสถานีสามารถปรับให้เหมาะสมสำหรับการดำเนินการครั้งเดียว รวมถึงการดึงลึกที่อาจใช้ไม่ได้กับแถบโปรเกรสซีฟระบบการถ่ายโอนโดดเด่นสำหรับชิ้นส่วนยานยนต์ที่มีขนาดใหญ่และซับซ้อนทางเรขาคณิต เช่น โครงสร้างขวางและส่วนประกอบระบบกันสะเทือน ซึ่งชิ้นส่วนไม่พอดีกับข้อจำกัดของแถบโปรเกรสซีฟ
เส้นดายแบบตีคู่ช่วยขยายตรรกะนี้ออกไปอีก แทนที่จะเป็นสถานีในการกดครั้งเดียว ชุดการกดแต่ละชุดจะถูกจัดเรียงตามลำดับโดยมีการถ่ายโอนชิ้นส่วนอัตโนมัติระหว่างสถานีเหล่านั้น คุณจะพบการติดตั้งแบบเรียงกันที่สร้าง-ตัวถังขนาดเต็ม-ใน-แผงสีขาว ฝาครอบ และขอบประตูด้านนอก ซึ่งแต่ละขั้นตอนการขึ้นรูปต้องใช้น้ำหนักการกดและโปรไฟล์ระยะชักเฉพาะของตัวเอง
แม่พิมพ์แบบผสม แบบผสม และแบบเจาะลึก
แม่พิมพ์คอมพาวด์ดำเนินการตัดหลายครั้งในจังหวะเดียว ลองตัดโปรไฟล์ด้านนอกให้ว่างเปล่าและเจาะรูภายในไปพร้อมๆ กัน ผลลัพธ์ที่ได้คือความร่วมศูนย์ที่แน่นแฟ้นระหว่างคุณลักษณะต่างๆ ซึ่งสำคัญสำหรับชิ้นส่วนแบนที่มีความแม่นยำ เช่น แผ่นเสริมแรงและแผ่นรองระบบส่งกำลัง แม่พิมพ์แบบผสมจะหนักกว่าต้นทุนเครื่องมือเริ่มต้น แต่จะคืนทุนอย่างรวดเร็วตามปริมาณ โดยกำจัดการจัดการชิ้นส่วนระหว่างการปฏิบัติงาน
แม่พิมพ์ผสมก้าวไปอีกขั้นด้วยการผสมผสานการตัดและการขึ้นรูปในจังหวะเดียว ขายึดที่ต้องการทั้งรูเจาะและหน้าแปลนที่ขึ้นรูปแล้วสามารถหลุดออกจากแท่นพิมพ์ที่พร้อมสำหรับการประกอบได้ ซึ่งจะช่วยลดต้นทุนการดำเนินงานขั้นที่สองและ-การจัดการชิ้นส่วน แม้ว่าการก่อสร้างแม่พิมพ์และการบำรุงรักษาจะซับซ้อนมากขึ้นก็ตาม
แม่พิมพ์ดึงลึกรองรับรูปทรงที่มีความต้องการมากที่สุดในการปั๊มขึ้นรูปยานยนต์ แผ่นเปล่าเรียบจะถูกดึงเข้าไปในโพรงแม่พิมพ์ด้วยหมัด ในขณะที่ตัวยึดเปล่าจะควบคุมการไหลของวัสดุเพื่อป้องกันการเกิดรอยยับ ส่วนแผงตัวถัง ถังเชื้อเพลิง และส่วนประกอบของกล่องแบตเตอรี่ EV ล้วนอาศัยการดึงแบบลึก กระบวนการนี้ต้องการความเอาใจใส่อย่างระมัดระวังในการวาดรัศมี แรงกดของตัวจับยึดเปล่า และการหล่อลื่น โดยเฉพาะอย่างยิ่งเมื่อผู้ผลิตเปลี่ยนมาใช้แผงอะลูมิเนียมที่ให้อภัยน้อยกว่าเหล็กเหนียว
ทริมและเพียร์ซเสียชีวิตในการปฏิบัติการขั้นสุดท้าย
ชิ้นส่วนยานยนต์ที่ขึ้นรูปเกือบทุกชิ้นต้องมีการผ่านการตกแต่ง แม่พิมพ์ตัดแต่งและเจาะจะขจัดวัสดุหน้าแปลนส่วนเกินที่เหลือจากการดำเนินการเขียนแบบ เพิ่มรูยึด และช่องตัดสำหรับคุณสมบัติการประกอบ แม่พิมพ์เหล่านี้จะอยู่ท้ายน้ำในกระบวนการ ซึ่งมักจะเป็นสถานีสุดท้ายในสายส่งหรือเป็นการทำงานแบบสแตนด์อโลนในการตั้งค่าแบบเรียงกัน
แม้ว่าแม่พิมพ์สำหรับตัดแต่งและเจาะจะง่ายกว่าในแนวคิด แต่คมตัดของพวกมันทนทานต่ออัตราการสึกหรอสูง โดยเฉพาะอย่างยิ่งเมื่อทำการเล็มเหล็กที่มีความแข็งแรงสูง{0}}ขั้นสูง คุณภาพขอบจะกำหนดโดยตรงว่าชิ้นส่วนจะผ่านการตรวจสอบขนาดหรือไม่ ดังนั้นการเลือกเหล็กกล้าเครื่องมือและกำหนดการบำรุงรักษาสำหรับแม่พิมพ์เหล่านี้จึงสมควรได้รับความสนใจเช่นเดียวกับขั้นตอนการขึ้นรูป
การจับคู่ประเภทแม่พิมพ์ที่เหมาะสมกับรูปทรงและปริมาตรของชิ้นส่วนถือเป็นการตัดสินใจครั้งแรก ความท้าทายต่อไปคือการทำความเข้าใจว่าจะเกิดอะไรขึ้นเมื่อส่วนที่เป็นเส้นเขตแดนสามารถไปในทางใดทางหนึ่งได้ ซึ่งเป็นจุดที่การแลกเปลี่ยน-แบบก้าวหน้าเทียบกับการโอน-กลายเป็นเรื่องสำคัญ
กรอบการตัดสินใจแบบก้าวหน้าและแบบถ่ายโอน
ชิ้นส่วนยานยนต์จำนวนมากตกอยู่ในโซนสีเทา ซึ่งทั้งแม่พิมพ์แบบโปรเกรสซีฟหรือแม่พิมพ์ถ่ายโอนสามารถทำงานได้ในทางเทคนิค ที่ยึดเข็มขัดนิรภัยเป็นพื้นที่ก้าวหน้าอย่างเห็นได้ชัด และประตูด้านในขนาดเต็ม-นั้นอยู่บนเส้นทางขนส่งอย่างชัดเจน แต่การเสริมโครงสร้างขนาดกลาง-ที่มีความลึกในการดึงปานกลางและปริมาณ 200,000 ต่อปีล่ะ นั่นคือจุดเริ่มต้นของการถกเถียงทางวิศวกรรมที่แท้จริง
เมื่อ Progressive Die มีประสิทธิภาพเหนือกว่า Transfer Die
การตั้งค่าแม่พิมพ์และการปั๊มแบบก้าวหน้าได้รับชัยชนะด้วยความเร็ว เนื่องจากแถบเชื่อมต่อกันและดัชนีไปข้างหน้าทุกครั้งที่กด คุณจึงสามารถทำงานด้วยจังหวะสูงต่อนาทีโดย-มีความซับซ้อนในการจัดการชิ้นส่วนน้อยที่สุด การทำงานทั้งหมดอยู่ในชุดแม่พิมพ์ชุดเดียว ซึ่งหมายถึงการกดเพียงครั้งเดียว การตั้งค่าเพียงครั้งเดียว และความสามารถในการทำซ้ำได้สม่ำเสมอในแต่ละสถานี
แม่พิมพ์แบบโปรเกรสซีฟเป็นตัวเลือกที่ดีกว่าเมื่อชิ้นส่วนของคุณมีขนาดค่อนข้างเล็ก มีลักษณะการดึงตื้นหรือโค้งงอธรรมดา และต้องการปริมาณรายปีสูง ลองนึกถึงฉากยึด ขั้วต่อไฟฟ้า และโครงสร้างเสริมขนาดเล็ก การออกแบบสถานีแบบรวมยังช่วยลดการพึ่งพาแรงงาน เนื่องจากตัวป้อนคอยล์และส่วนมือจับกดจะเคลื่อนที่โดยอัตโนมัติ สำหรับชิ้นส่วนยานยนต์ การปั๊มแบบก้าวหน้าจะให้ ROI ที่ดีที่สุด เมื่อชิ้นส่วนอยู่ภายในความกว้างของแถบ และไม่จำเป็นต้องหมุนหรือเอียงระหว่างการทำงาน
เมื่อ Transfer Dies เป็นตัวเลือกที่ดีกว่า
แม่พิมพ์ถ่ายโอนจะเข้ามาแทนที่เมื่อชิ้นส่วนมีขนาดเกินกว่าที่แถบจะรับได้ หรือเมื่อรูปทรงต้องการการดำเนินการที่ไม่สามารถเกิดขึ้นได้บนตัวพาที่เชื่อมต่ออยู่ การวาดที่ลึกขึ้น การหมุนชิ้นส่วนสำหรับการควบคุมทิศทาง-เสี้ยน และการขึ้นรูปหลาย-แกน ทั้งหมดนี้สามารถเข้าถึงได้เนื่องจากช่องว่างแต่ละอันจะเคลื่อนที่อย่างอิสระระหว่างสถานี
การใช้วัสดุเป็นอีกปัจจัยหนึ่งที่โน้มเอียงไปสู่การถ่ายโอน แม่พิมพ์แบบโปรเกรสซีฟจะสร้างเศษแถบพาหะ-ที่ตรงไปสู่การรีไซเคิล และสำหรับวัสดุที่มีความหนาหรือมีราคาแพงกว่านั้น ของเสียนั้นก็จะเพิ่มขึ้นอย่างรวดเร็ว ระบบการโอนอนุญาตเค้าโครงช่องว่างที่ซ้อนกันที่บีบชิ้นส่วนจากแต่ละแผ่นได้มากขึ้น ช่วยประหยัดต้นทุนได้มากสำหรับเหล็กและอะลูมิเนียมที่มีความแข็งแรงสูง- การบำรุงรักษาแม่พิมพ์ยังมีแนวโน้มที่จะง่ายกว่า เนื่องจากแต่ละสถานีเป็นหน่วยอิสระ เข้าถึงและปรับแต่งได้ง่ายกว่าสถานีตายที่มี prog ที่อัดแน่น
เกณฑ์การตัดสินใจสำหรับสื่อ-ส่วนที่มีความซับซ้อน
เมื่อส่วนหนึ่งตั้งอยู่ระหว่างสองแนวทาง ปัจจัยเหล่านี้จะส่งผลต่อมาตราส่วน:
- เกณฑ์ขนาดชิ้นส่วน- หากขอบเขตของชิ้นส่วนมีขนาดเกินประมาณ 300-400 มม. ในทิศทางใดก็ตาม การป้อนแบบแถบอาจไม่สามารถทำได้และการถ่ายโอนอาจเป็นเส้นทางที่เป็นไปได้
- วาดความลึก- รูปแบบตื้น (ต่ำกว่า 25-30 มม.) ทำงานได้ดีในสถานีก้าวหน้า ถ้วยหรือช่องที่ลึกกว่าจะเหมาะกับการตั้งค่าการถ่ายเท ซึ่งสามารถปรับแรงดันของตัวจับยึดเปล่าให้เหมาะสมต่อสถานีได้
- อัตราเศษวัสดุ- สต็อกที่มีราคาแพงหรือหนาจะขยายค่าปรับต้นทุนของขยะที่ขนส่ง- ซึ่งผลักดันการตัดสินใจไปสู่การถ่ายโอนด้วยการเว้นวรรคแบบซ้อน
- ความพร้อมของน้ำหนักกด- แม่พิมพ์แบบโปรเกรสซีฟรวมแรงขึ้นรูปทั้งหมดเข้าไว้ในจังหวะการกดเพียงครั้งเดียว หากสื่อที่มีอยู่ของคุณมีน้ำหนักจำกัด- การแยกการดำเนินการระหว่างสถานีขนส่งจะกระจายภาระ
- ความต้องการการดำเนินงานรอง- หากชิ้นส่วนต้องมีการหมุน การเอียง หรือการดำเนินการจากหลายทิศทาง ระบบถ่ายโอนจะให้ความยืดหยุ่นนั้นโดยไม่มีข้อจำกัด-กลไกลูกเบี้ยวภายในแถบโปรเกรสซีฟ
มีเส้นทางที่สามที่น่าสังเกต สำหรับแผงตัวถังขนาดใหญ่ เช่น ประตู ฝากระโปรง และบังโคลนด้านนอก ทั้งแบบโปรเกรสซีฟดายเดี่ยวและการตั้งค่าการถ่ายโอนแบบมาตรฐานไม่เหมาะอย่างยิ่ง ไลน์แม่พิมพ์แบบตีคู่ใช้ชุดการกดแต่ละชุดที่จัดเรียงตามลำดับ โดยแต่ละชุดมีไว้สำหรับขั้นตอนการขึ้นรูปหรือตัดแต่งขั้นตอนเดียว โดยมีการเคลื่อนย้ายด้วยหุ่นยนต์อยู่ระหว่างนั้น การลงทุนมีจำนวนมาก แต่สำหรับแผงภายนอก-ที่มีปริมาณมากซึ่งต้องการมาตรฐานคุณภาพพื้นผิวที่จำกัด- การกำหนดค่าควบคู่ยังคงเป็นมาตรฐานอุตสาหกรรมสำหรับ OEM รายใหญ่
การเลือกระหว่างแนวทางเหล่านี้จะล็อคต้นทุนเครื่องมือ รอบเวลา และการประหยัดเศษเหล็กตลอดอายุของโปรแกรม แต่แบบแม่พิมพ์มีเพียงครึ่งหนึ่งของสมการเท่านั้น วิธีสร้างแม่พิมพ์นั้น ตั้งแต่บล็อกเหล็กกล้าเครื่องมือดิบไปจนถึง-เครื่องมือที่พร้อมสำหรับการผลิตซึ่งมีระดับความคลาดเคลื่อนระดับไมครอน- เป็นตัวกำหนดว่าแม่พิมพ์จะทำงานตามที่ออกแบบไว้หรือกลายเป็นเรื่องปวดหัวในการบำรุงรักษาตั้งแต่วันแรก
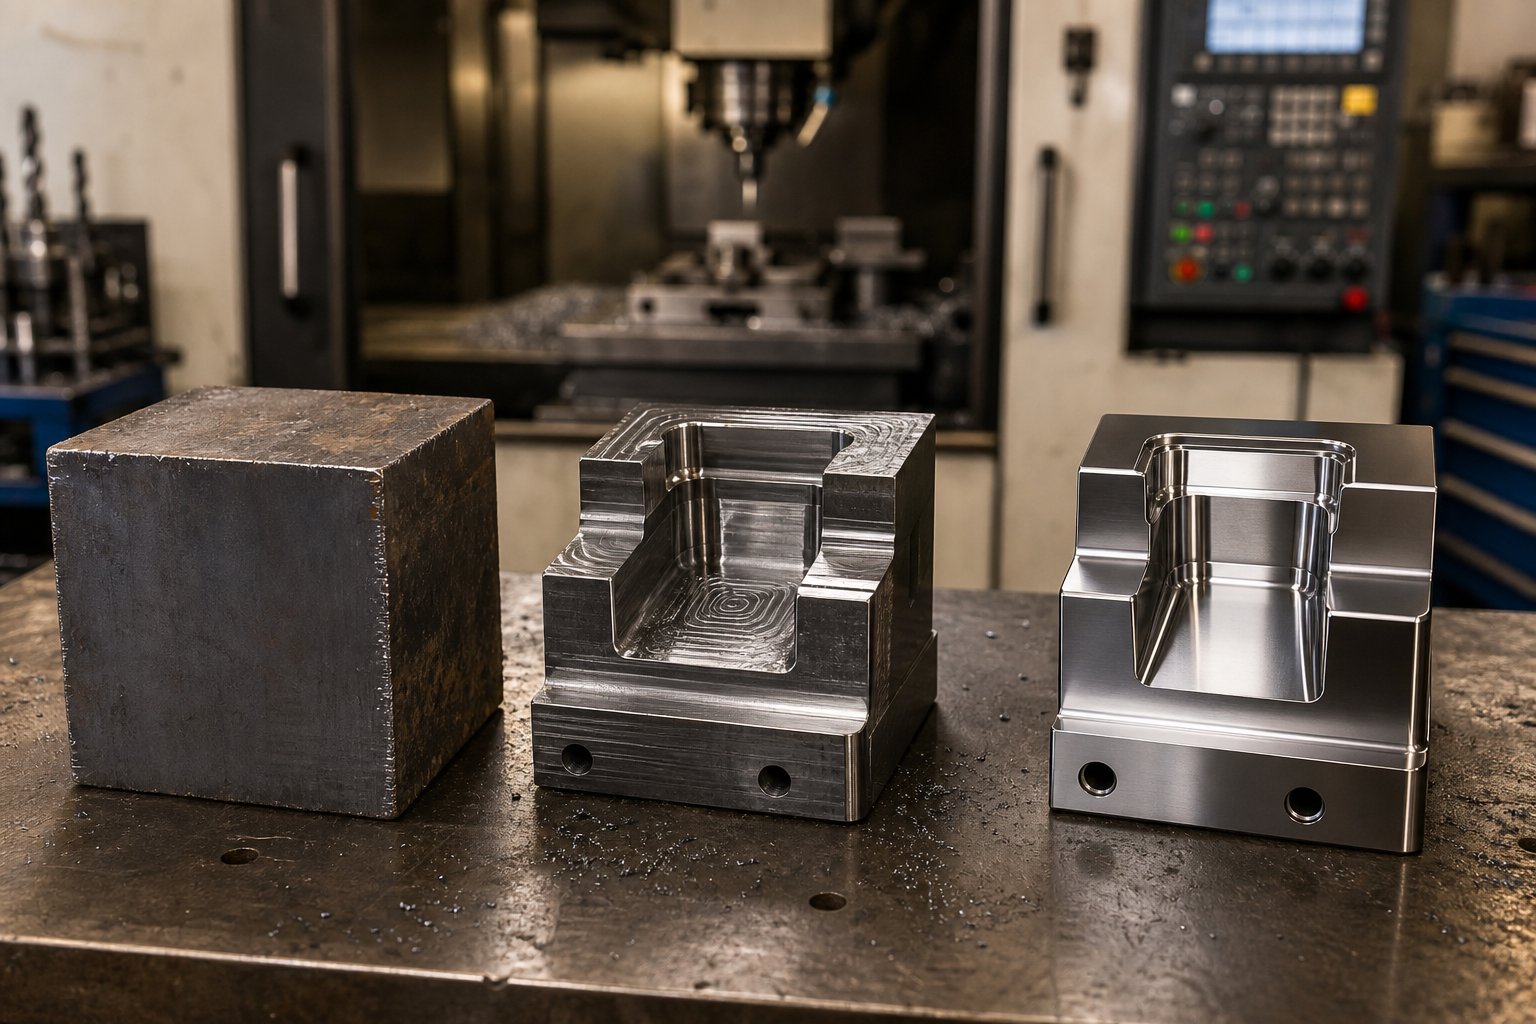
วิธีสร้างแม่พิมพ์ปั๊มขึ้นรูปตั้งแต่แม่พิมพ์เปล่าไปจนถึงเครื่องมือการผลิต
เครื่องมือตอกและแม่พิมพ์เริ่มต้นจากบล็อกเหล็กหยาบและสิ้นสุดในฐานะเครื่องมือที่มีความแม่นยำ ความคลาดเคลื่อนในการจับยึดเครื่องมือวัดเป็นไมครอน ทุกขั้นตอนระหว่างนั้นจะสร้างคุณภาพให้กับเครื่องมือหรือก่อให้เกิดจุดอ่อนที่จะเกิดขึ้นในระหว่างการผลิต นี่คือวิธีที่การเดินทางคลี่คลาย
จาก Raw Block ไปจนถึง Die Machined ที่มีความแม่นยำ
การก่อสร้างแม่พิมพ์เป็นไปตามลำดับที่ตั้งใจ โดยแต่ละขั้นตอนจะเตรียมชิ้นงานสำหรับขั้นตอนต่อไป ข้ามขั้นตอนหรือเร่งรีบ และผลที่ตามมาจะตามมารวมกัน ผู้ผลิตแม่พิมพ์ปั๊มโลหะทั่วไปปฏิบัติตามขั้นตอนกระบวนการทั่วไปนี้:
- การจัดหาวัสดุและการยกกำลังสอง- ส่วนประกอบของแม่พิมพ์เริ่มต้นจากการหล่อหรือหลอม โดยเลือกตามเกรดและขนาดตามซองการออกแบบ วัสดุจะถูกจัดวางเป็นรูปสี่เหลี่ยมบนเครื่องกัด CNC เพื่อสร้างพื้นผิวอ้างอิงสำหรับการตัดเฉือนครั้งต่อไปทั้งหมด
- เครื่องจักรกลซีเอ็นซีหยาบ- การลบเนื้อหาจำนวนมากเกิดขึ้นที่นี่ การกัด CNC จะตัดช่องฐานเสียบแม่พิมพ์ โปรไฟล์การเจาะ และรูปทรงของโพรงให้ใกล้เคียง-รูปร่างสุทธิ ซึ่งโดยทั่วไปจะเหลือเผื่อสต็อกเล็กน้อยสำหรับการดำเนินการขั้นสุดท้าย
- Wire EDM และ sinker EDM- โปรไฟล์ที่ซับซ้อน รัศมีภายในที่แคบ และรูปทรงการเจาะที่ซับซ้อนซึ่งการกัดแบบทั่วไปไม่สามารถเข้าถึงได้จะถูกตัดโดยใช้การตัดเฉือนแบบปล่อยกระแสไฟฟ้าไวร์อีดีเอ็มจัดการผ่าน-โปรไฟล์ด้วยความแม่นยำเป็นพิเศษ ในขณะที่ sinker EDM จะสร้างโพรงและรูปทรง 3 มิติในวัสดุชุบแข็ง
- การรักษาความร้อน- ส่วนประกอบที่ใช้งานได้รับการชุบแข็งจนถึงช่วงเป้าหมายเพื่อให้บรรลุความสมดุลด้านความต้านทานการสึกหรอและความเหนียวที่ต้องการ
- เสร็จสิ้นการตัดเฉือน- หลังจากการอบชุบ ส่วนประกอบต่างๆ จะถูก-บด บด- แข็ง หรือจิ๊ก-บดให้เป็นขนาดสุดท้าย การเจียรพื้นผิวจะทำให้ได้ความเรียบบนแผ่นแม่พิมพ์ ในขณะที่การเจียรด้วยจิ๊กต้องได้รับค่าความคลาดเคลื่อนของรูเจาะที่สำคัญ
- การตกแต่งพื้นผิวและการเคลือบผิว- ส่วนประกอบต่างๆ ได้รับการเคลือบไนไตรด์ การเคลือบ PVD หรือการขัดเงา เพื่อลดแรงเสียดทาน ป้องกันการครูด และยืดอายุการใช้งาน ทั้งนี้ขึ้นอยู่กับการใช้งาน
- การประกอบและการประกอบด้วยมือ- ส่วนประกอบทั้งหมดมารวมกันบนฐานเสียบแบบตายตัว ผู้ผลิตแม่พิมพ์-จะปรับขอบตัดให้พอดี ตรวจสอบช่องว่างด้วยสารประกอบสีน้ำเงิน และแผ่นรองเม็ดมีดตามความจำเป็นเพื่อให้ได้การจัดตำแหน่งที่เหมาะสมตลอดความสูงของการปิดทั้งหมด
- การทดลองและการตรวจสอบความถูกต้อง- แม่พิมพ์ที่ประกอบแล้วจะถูกนำไปเข้าเครื่องอัดเพื่อทดลองปั๊มครั้งแรก วิศวกรจะประเมินคุณภาพชิ้นส่วน ระบุส่วนที่จำเป็นต้องปรับเปลี่ยน และปรับปรุงเครื่องมือจนกว่าจะได้มาตรฐานการผลิต
การรักษาความร้อนและวิศวกรรมพื้นผิว
การอบชุบด้วยความร้อนเป็นขั้นตอนที่เปลี่ยนบล็อกที่สามารถแปรรูปได้ให้กลายเป็นเครื่องมือการผลิตที่ทนทานต่อการสึกหรอ- กระบวนการนี้จะยกระดับส่วนประกอบของแม่พิมพ์ให้มีอุณหภูมิวิกฤต จับยึดไว้เพื่อให้มีการเปลี่ยนแปลงโครงสร้างจุลภาคอย่างสมบูรณ์ จากนั้นจึงดับและปรับอุณหภูมิเพื่อให้ความแข็งสมดุลกับความเหนียว
ทำไมเรื่องนี้ถึงสำคัญมาก? หมัดที่แรงเกินไปจะแตกหักเมื่อรับแรงกระแทก พื้นผิวที่ขึ้นรูปที่อ่อนเกินไปจะทำให้พลาสติกเสียรูปเมื่อกดซ้ำหลายครั้ง จุดที่น่าสนใจขึ้นอยู่กับฟังก์ชันของส่วนประกอบ: คมตัดต้องมีความแข็งสูงสุด ในขณะที่ไดคัทต้องมีการดูดซับแรงกระแทก- เช่นช่างประกอบหมายเหตุ เหล็กกล้าเครื่องมือที่ขาดความเหนียวเพียงพอจะล้มเหลวผ่านการแตกร้าวและการกะเทาะ ในขณะที่เหล็กกล้าที่ไม่มีความต้านทานการสึกหรอจะกัดกร่อนที่ส่วนต่อประสานการตัด
วิศวกรรมพื้นผิวเพิ่มประสิทธิภาพอีกชั้นหนึ่ง การอบชุบด้วยความร้อนแบบสุญญากาศช่วยรักษาความเหนียวของแกนโดยไม่เกิดออกซิเดชั่น ไนไตรดิ้งจะกระจายไนโตรเจนลงสู่พื้นผิวเพื่อสร้างเคสแข็ง การเคลือบ PVD และ CVD จะสะสมชั้นคาร์ไบด์หรือไนไตรด์บางๆ ซึ่งช่วยลดการสึกหรอและการสึกหรอของกาวได้อย่างมาก โดยเฉพาะอย่างยิ่งสำหรับการขึ้นรูปแผงอะลูมิเนียมหรือสแตนเลส
การเลือกวัสดุแม่พิมพ์ตามการใช้งาน
ไม่ใช่ทุกส่วนประกอบของแม่พิมพ์จะเผชิญกับความต้องการที่เหมือนกัน ดังนั้นการเลือกวัสดุแบบครอบคลุมจึงสิ้นเปลืองเงินหรือลดประสิทธิภาพลง หลักการชี้นำคือการจับคู่คุณสมบัติของวัสดุกับความเค้นเฉพาะที่แต่ละส่วนประกอบทนได้:
| ฟังก์ชั่นส่วนประกอบแม่พิมพ์ | หมวดหมู่วัสดุที่แนะนำ | ทำไมมันถึงเข้ากัน |
|---|---|---|
| รองเท้าตายและแผ่นโครงสร้าง | เหล็กกล้าคาร์บอนปานกลาง (เช่น S50C หรือ 4140) | ดูดซับแรงกระแทกและการสั่นสะเทือน ให้การสนับสนุนอย่างแข็งแกร่งโดยไม่เปราะบาง |
| แผ่นรองรับและแผ่นรองหลัง | เหล็กกล้าเครื่องมืองานเย็น (เช่น D2/SKD11) | กำลังรับแรงอัดสูงต้านทานการเยื้องภายใต้แรงขึ้นรูปต่อเนื่อง |
| การขึ้นรูปพื้นผิวและตัวลอก | งานเย็นดัดแปลงหรือเหล็กกล้าเครื่องมือโลหะผสมต่ำ- | ปรับสมดุลระหว่างความแข็งกับความเหนียวเพื่อต้านทานการบิ่นในระหว่างการกระแทกซ้ำๆ |
| การตัดเจาะและเม็ดมีด | เหล็กความเร็วสูง- (เช่น M2/SKH9) | รักษาความสมบูรณ์ของขอบภายใต้ความร้อนจากการเสียดสีที่ความเร็วในการผลิต |
| คมตัดมีการสึกหรอสูง- (AHSS หรือระยะยาว-) | เม็ดมีดคาร์ไบด์หรือเหล็กกล้าเครื่องมือโลหะผง | ความต้านทานการสึกหรอจากการเสียดสีสูงสุดสำหรับวัสดุที่มีความต้องการสูงหรือปริมาณมาก |
แม่พิมพ์ปั๊มขึ้นรูปคาร์ไบด์ และโดยเฉพาะแม่พิมพ์ปั๊มขึ้นรูปคาร์ไบด์แบบก้าวหน้าที่ใช้วัสดุที่มีความนำไฟฟ้าสูง-ด้วยความเร็ว ให้ใช้เม็ดมีดทังสเตนคาร์ไบด์ที่สถานีตัดซึ่งมีการสึกหรอจากการเสียดสีรุนแรงที่สุด เม็ดมีดเหล่านี้ช่วยยืดระยะการลับได้อย่างมาก แต่จะเปราะ ดังนั้นจึงสงวนไว้สำหรับคมตัด แทนที่จะสร้างพื้นผิวที่ดูดซับแรงกระแทก
โครงสร้างการตัดสินใจมีความตรงไปตรงมา: ปริมาณการผลิต ความแข็งของวัสดุประทับตรา และฟังก์ชันส่วนประกอบมาบรรจบกันเพื่อชี้ไปยังวัสดุที่เหมาะสม ชิ้นส่วนเหล็กที่มีปริมาณน้อย-อ่อน-ไม่เหมาะกับคาร์ไบด์ โปรแกรม AHSS ปริมาณสูง-ไม่สามารถอยู่รอดได้หากไม่มีมัน
ด้วยแม่พิมพ์ที่สร้างขึ้นและวัสดุที่เลือกให้มีอายุการใช้งานยาวนาน ตัวแปรประสิทธิภาพถัดไปคือรูปทรง โดยเฉพาะระยะห่างระหว่างการเจาะและแม่พิมพ์ที่กำหนดว่าคมตัดสะอาดหรือขาด และอายุการใช้งานของเครื่องมือเป็นไปตามความคาดหวังหรือสั้นหรือไม่
พื้นฐานการเคลื่อนตัวของแม่พิมพ์และการไหลของวัสดุ
คุณสามารถสร้างแม่พิมพ์จากเหล็กกล้าเครื่องมือที่ดีที่สุด กลึงให้มีความแม่นยำระดับไมครอน- และใช้การเคลือบพื้นผิวที่ดีที่สุดที่มีอยู่ แต่หากระยะห่างระหว่างพันช์กับดายไม่ถูกต้องสำหรับวัสดุของคุณ คุณจะต่อสู้กับเศษครีบ การสึกหรอของเครื่องมือก่อนวัยอันควร และการเบี่ยงเบนของมิติตั้งแต่การกระแทกครั้งแรก การกวาดล้างเป็นหนึ่งในคำถามทางเทคนิคที่มีผู้ค้นหามากที่สุดในการออกแบบแม่พิมพ์ด้วยเหตุผลที่ดี นั่นคือตัวแปรเดียวที่เชื่อมโยงวัสดุศาสตร์กับคุณภาพขอบของชิ้นส่วนที่มีการประทับตราทุกชิ้น
การคำนวณระยะห่างของแม่พิมพ์สำหรับวัสดุต่างๆ
ระยะหลบแม่พิมพ์คือช่องว่างระหว่างคมตัดของพันช์และขอบที่สอดคล้องกันของช่องเปิดแม่พิมพ์ ซึ่งแสดงเป็นเปอร์เซ็นต์ของความหนาของวัสดุต่อด้าน หากคุณกำลังปั๊มโลหะแผ่นรถยนต์ขนาด 1.0 มม. โดยมีระยะห่าง 10% ต่อด้าน ช่องว่างระหว่างหมัดและแม่พิมพ์จะอยู่ที่ 0.10 มม. ในแต่ละด้านของหมัด
ฟังดูง่าย แต่นี่คือจุดที่ร้านค้าจำนวนมากประสบปัญหา ที่กฎ 10% ที่ใช้กันอย่างแพร่หลายก่อตั้งขึ้นในสมัยที่ยานพาหนะส่วนใหญ่ผลิตจากเหล็กกล้าคาร์บอนต่ำ- ค่าครอบคลุมนั้นใช้ได้ดีกับเหล็กเหนียว โดยทำให้เกิดแรงเฉือน 1- ส่วนที่ 3 และ 2- ส่วนที่แตกหักบนขอบตัด แต่โครงการด้านยานยนต์สมัยใหม่จะประทับตราทุกอย่างตั้งแต่อะลูมิเนียมซีรีส์-เฟส 980 ถึง 6000 และวัสดุเหล่านี้มีพฤติกรรมแตกต่างออกไปมากภายใต้แรงเฉือน
หลักการสำคัญนั้นตรงไปตรงมา: โดยทั่วไปแล้ว วัสดุที่แข็งกว่าและมีความแข็งแรงสูงกว่า-นั้นจะต้องมีระยะหลบที่มากกว่า เนื่องจากความแข็งแรงของผลผลิตจะอยู่ใกล้กับความต้านทานแรงดึงสูงสุด การเสียรูปของพลาสติกเกิดขึ้นน้อยมากก่อนเกิดการแตกหัก ดังนั้นวัสดุจึงต้องมีพื้นที่มากขึ้นในการแตกหักอย่างหมดจด วัสดุที่นุ่มกว่าและเหนียวกว่าทนต่อช่องว่างที่แน่นกว่าเนื่องจากเกิดการเสียรูปมากกว่า (บริเวณที่ขัดเงามันเงา) ก่อนที่จะแตกหัก
| หมวดหมู่วัสดุ | ตัวอย่างทั่วไป | ช่วงระยะห่างทั่วไป (% ต่อด้าน) | พฤติกรรมการตัดขอบ |
|---|---|---|---|
| เหล็กกล้าคาร์บอนต่ำ-/เหล็กกล้าเหนียว | DC04, SPCC, 1008/1010 | ~10% | โซนแรงเฉือนและการแตกหักที่สมดุล ขอบสะอาดด้วยระยะห่างที่ถูกต้อง |
| AHSS (เกรด DP, TRIP, CP) | DP590, DP780, DP980, TRIP780 | ~12-20% | โซนขัดเงาน้อยที่สุด การแตกหัก-ขอบที่โดดเด่น; แรงตัดที่สูงขึ้น |
| อลูมิเนียมอัลลอยด์ | ซีรีส์ 5xxx, 6xxx | ~8-12% | มีแนวโน้มที่จะเกิดเสี้ยนและการฉีกขาดของขอบหากมีระยะห่างมากเกินไป |
| สแตนเลส | 304, 316, 430 | ~12-16% | งานแข็งตัวอย่างรวดเร็วที่คมตัด แรงลอกที่สูงขึ้น |
| โลหะผสมสูง-ความแข็งแรงสูงต่ำ- (HSLA) | HSLA 340, 420, 550 | ~11-15% | การเสียรูปก่อนแตกหักน้อยกว่าเหล็กอ่อน โหลดแรงกระแทกปานกลาง |
ช่วงเหล่านี้แสดงถึงคำแนะนำทั่วไปของอุตสาหกรรม ค่าที่แน่นอนควรได้รับการตรวจสอบโดยเทียบกับเกรดโลหะผสม ความหนาของแผ่น และสภาพเครื่องมือเฉพาะของคุณ เช่นข้อมูลอ้างอิงทางวิศวกรรมของ MISUMIโปรดทราบว่า การวิจัยด้านเครื่องมือสมัยใหม่บางชิ้นแนะนำว่าระยะหลบ 11-20% สามารถลดความเครียดของเครื่องมือและยืดอายุการใช้งานได้อย่างมาก โดยเฉพาะอย่างยิ่งสำหรับการใช้งานในการปั๊มโลหะในยานยนต์ที่เกี่ยวข้องกับเกรดที่มีความแข็งแรงสูง
จะเกิดอะไรขึ้นเมื่อการกวาดล้างผิดพลาด? ผลที่ตามมาเกิดขึ้นในทั้งสองทิศทาง:
- การกวาดล้างไม่เพียงพอ- แรงตัดพุ่งสูงขึ้น โหลดแรงกระแทกเพิ่มขึ้น และเจาะเศษหรือแตกหักก่อนเวลาอันควร แรงลอกจะไต่ขึ้นเนื่องจากวัสดุเกาะติดกับหมัด สำหรับแม่พิมพ์ปั๊มโลหะที่ใช้ AHSS ระยะห่างที่แคบอาจทำให้เกิดความล้มเหลวในการเจาะอย่างรุนแรงหลังจากผ่านจังหวะไม่กี่ครั้ง
- การกวาดล้างที่มากเกินไป- วัสดุไม่แตกร้าวอย่างหมดจด คุณจะเห็นเสี้ยนที่มากขึ้นที่ขอบของชิ้นส่วน การม้วน-เพิ่มขึ้นที่ด้านที่เจาะ และความแม่นยำของมิติลดลง ชิ้นส่วนล้มเหลวในการตรวจสอบ และการดำเนินการลบคมขั้นที่สองจะกินเวลาและต้นทุนของรอบการทำงานของคุณ
สิ่งสำคัญ: การกวาดล้างไม่ใช่สิ่งที่กำหนด-และ-ลืมคุณค่า เกรดวัสดุแต่ละเกรดในแท่นปั๊มขึ้นรูปยานยนต์ของคุณต้องการการคำนวณของตัวเอง และกฎ 10% แบบเก่าจะครอบคลุมโลหะผสมตระกูลเดียวเท่านั้น
การควบคุมการไหลของวัสดุในการปฏิบัติการดึงลึก
การกวาดล้างควบคุมการดำเนินการตัด แต่การขึ้นรูป โดยเฉพาะอย่างยิ่งการขึ้นรูปลึก ทำให้เกิดความท้าทายที่แตกต่างไปจากเดิมอย่างสิ้นเชิง นั่นคือการควบคุมปริมาณวัสดุที่ไหลเข้าไปในโพรงแม่พิมพ์และอัตราเท่าใด การไหลมากเกินไปทำให้เกิดรอยยับที่หน้าแปลนหรือผนังแก้ม การไหลน้อยเกินไปจะทำให้วัสดุยืดออกจนเกินขีดจำกัด ทำให้เกิดความบางและฉีกขาดในที่สุด
กลไกสามประการทำงานร่วมกันเพื่อจัดการความสมดุลนี้บนแผงของยานยนต์:
ตัวยึดเปล่า (เครื่องผูก)ตัวยึดเปล่าจะจับยึดขอบของแผ่นในขณะที่การเจาะดึงวัสดุเข้าไปในโพรง แรงที่ใช้ ซึ่งเรียกว่าแรงยึดเปล่า (BHF) เป็นแรงบังคับหลักสำหรับควบคุมการดึงเข้า- เช่นการวิจัยจากศูนย์การขึ้นรูปที่มีความแม่นยำแห่งมหาวิทยาลัยโอไฮโอสเตทอธิบายว่าเส้นโค้ง BHF ระหว่างจังหวะหมัดจะกำหนดว่าคุณจะได้ชิ้นส่วนที่ปราศจากรอยยับ{0}} ฉีกขาด-หรือไม่ ต่ำเกินไปและวัสดุส่วนเกินจะหักงอเป็นริ้วรอย สูงเกินไป และช่องว่างไม่สามารถไหลเข้าไปในคาวิตี้ ทำให้เกิดการแตกหักที่รัศมีปลายจมูก
วาดลูกปัดสันที่ยกขึ้นเหล่านี้ถูกกลึงเข้ากับพื้นผิวของสารยึดเกาะเพื่อเพิ่มแรงยึดในพื้นที่ว่างโดยไม่ต้องใช้แรงกดของตัวจับยึดที่ว่างสูงสม่ำเสมอ วาดลูกปัดบังคับให้แผ่นโค้งงอและไม่โค้งงอในขณะที่ไหลผ่าน ดูดซับพลังงานและชะลอการดึง-ในพื้นที่เป้าหมาย บนแผงตัวถังรถยนต์ซึ่งมีการไหลของวัสดุแตกต่างกันอย่างมากรอบๆ ขอบด้านนอกของชิ้นส่วน การวาดรูปทรงของเม็ดบีดและการวางตำแหน่งจะถูกปรับทีละโซนระหว่างการทดสอบแม่พิมพ์
สปริงไนโตรเจนและเบาะไฮดรอลิกแหล่งกำเนิดแรงที่อยู่ด้านหลังตัวยึดเปล่ามีความสำคัญ กระบอกไนโตรเจนที่ติดตั้งอยู่ในแม่พิมพ์จะส่งแรงเพิ่มขึ้น 10-20% ตามระยะชัก ทำให้มีความต้านทานเพิ่มขึ้นเมื่อการดึงลึกขึ้น เบาะไฮดรอลิก CNC บนแท่นอัดสมัยใหม่ให้การควบคุมที่ละเอียดยิ่งขึ้น โดยแรงยึดที่ว่างเปล่าจะแตกต่างกันไปตลอดจังหวะในโปรไฟล์ที่ตั้งโปรแกรมได้ ความยืดหยุ่นนี้บางครั้งสามารถขจัดความจำเป็นในการดึงเม็ดบีดโดยสิ้นเชิง และการเพิ่ม BHF เมื่อใกล้ถึงจุดสิ้นสุดของระยะชักจะช่วยลดการสปริงกลับโดยการเพิ่มความตึงเครียดให้กับผนังชิ้นส่วน
สำหรับแผงโลหะแผ่นในรถยนต์ที่ซับซ้อน เช่น แผงด้านในประตูหรือแผงสี่ส่วน ปฏิกิริยาระหว่างแรงยึดที่ว่างเปล่า การกำหนดค่าลูกปัด และการหล่อลื่นจะเป็นตัวกำหนดว่าคุณได้มาตรฐานคุณภาพแผงหรือใช้เวลาหลายสัปดาห์ในการลองไล่รอยแยกและรอยยับ ระบบกันกระแทก CNC สมัยใหม่เร่งกระบวนการนี้โดยทำให้สามารถปรับแรง-โปรไฟล์ระหว่างการกระแทกได้ แทนที่จะต้องมีการปรับเปลี่ยนแม่พิมพ์ทางกายภาพ
หลักการไหลของวัสดุเหล่านี้มีความสำคัญมากยิ่งขึ้นเมื่ออุตสาหกรรมเปลี่ยนไปใช้เหล็กและอลูมิเนียมที่มีความแข็งแรงสูง-ขั้นสูง ซึ่งเป็นวัสดุที่มีหน้าต่างขึ้นรูปแคบลง ซึ่งระยะขอบระหว่างรอยยับและการฉีกขาดลดลงอย่างมาก
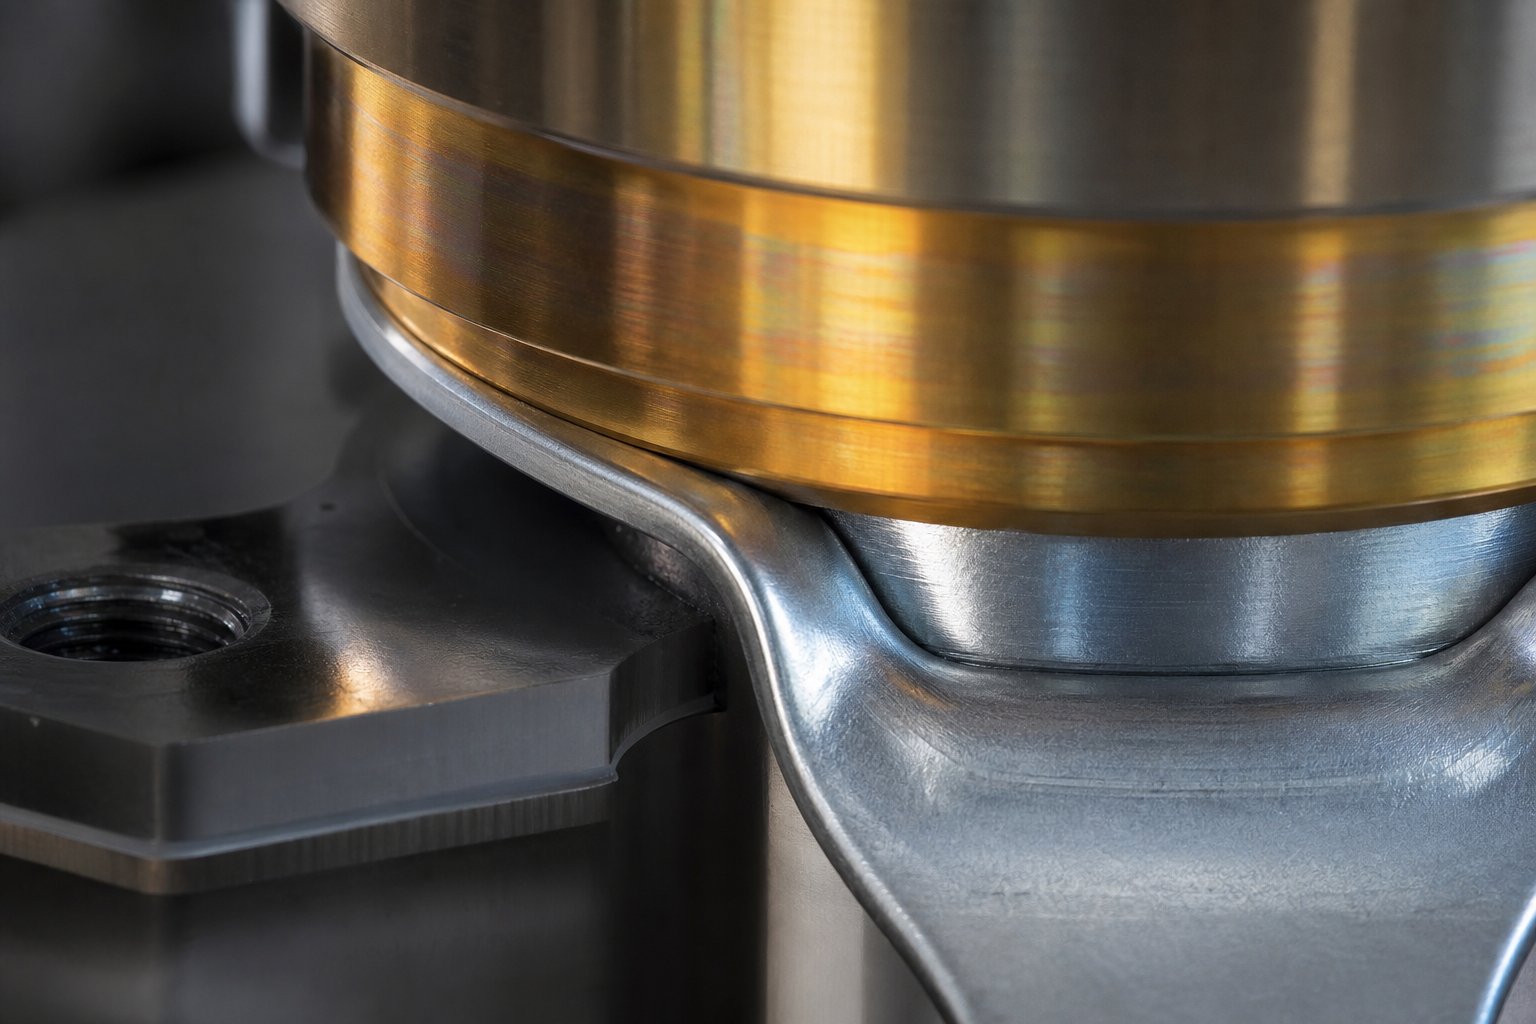
วัสดุขั้นสูงกำลังเปลี่ยนรูปแบบการออกแบบแม่พิมพ์อย่างไร
หน้าต่างที่แคบลงเป็นเพียงส่วนหนึ่งของเรื่องราวเท่านั้น การเปลี่ยนแปลงไปสู่สถาปัตยกรรมยานพาหนะที่เบากว่าและแข็งแกร่งขึ้นกำลังเปลี่ยนแปลงพื้นฐานสิ่งที่คาดหวังจากแม่พิมพ์ทุกตัวในโรงพิมพ์ เหล็กกล้าความแข็งแรงสูง-ขั้นสูงขั้นสูงดันขีดจำกัดน้ำหนักและเคี้ยวผ่านคมตัด อะลูมิเนียมจะเกาะบนพื้นผิวที่ขึ้นรูปหากการเคลือบไม่ถูกต้อง และโครงสร้างตัวถังที่ทำจากวัสดุหลากหลาย-ต้องการความยืดหยุ่นของแม่พิมพ์ที่ไม่เคยมีมาก่อนเมื่อทศวรรษที่แล้ว สำหรับทีมที่ผลิตชิ้นส่วนปั๊มโลหะสำหรับยานยนต์ในวงกว้าง แนวโน้มของวัสดุเหล่านี้ไม่ได้เป็นไปในทางทฤษฎี โดยจะกำหนดงบประมาณด้านเครื่องมือ ช่วงเวลาการบำรุงรักษา และความเสถียรของกระบวนการทุกวัน
AHSS และความต้องการด้านวิศวกรรมแม่พิมพ์
เมื่อ OEM ระบุ DP780 หรือ DP980 สำหรับรางโครงสร้าง วิศวกรแม่พิมพ์จะรับช่วงผลกระทบที่ตามมา ความแข็งแรงของผลผลิตที่สูงขึ้นหมายถึงแรงในการขึ้นรูปที่สูงขึ้น ซึ่งหมายถึงน้ำหนักกดที่มากขึ้น ขอบตัดทนทานต่อการสึกหรอจากการเสียดสีได้มากกว่าอย่างมาก เนื่องจาก AHSS แตกหักและมีการเสียรูปพลาสติกน้อยที่สุด โดยเน้นไปที่ส่วนต่อประสานแรงเฉือน และการดีดตัวกลับซึ่งเป็นการคืนตัวแบบยืดหยุ่นหลังจากการขึ้นรูปจะเพิ่มขึ้นอย่างมาก
ที่ฐานความรู้ AHSS Insightsอธิบายสิ่งนี้อย่างชัดเจน: ขนาดของสปริงแบ็คเป็นฟังก์ชันของ-ความเครียดจากการไหลที่เกิดขึ้น ซึ่งรวมกำลังของผลผลิตเริ่มต้นเข้ากับการแข็งตัวของงานในระหว่างการเปลี่ยนรูป ค่าทั้งสองจะสูงกว่าในเกรด AHSS เมื่อเทียบกับเหล็กกล้า HSLA เกรดอ่อนโยนหรือทั่วไป สำหรับรูปร่างและความหนาของชิ้นส่วนที่กำหนด ช่องเหล็ก DP จะสปริงเปิดมากกว่ารูปทรงเดียวกันใน HSLA 350 แม้ว่าการกระจายความเครียดจะเกือบจะเหมือนกันก็ตาม ความแตกต่างของความเครียดทำให้เกิดการเบี่ยงเบนมิติ
โหมดการสปริงกลับสามโหมดส่งผลกระทบต่อส่วน AHSS ยากที่สุด ได้แก่ การเปลี่ยนแปลงเชิงมุมที่รัศมีโค้งงอ ผนังด้านข้างโค้งงอจากการดัด-โดยไม่โค้งงอเหนือรัศมีแม่พิมพ์ และการบิดจากความเค้นตกค้างที่ไม่สมดุลในส่วนตัดขวางที่ไม่สมมาตร แต่ละชิ้นต้องการการชดเชยรูปทรงแม่พิมพ์ที่เฉพาะเจาะจง ซึ่งมักจะคำนวณผ่านการจำลองก่อนที่จะตัดเหล็กใดๆ
การปรับเปลี่ยนการออกแบบแม่พิมพ์ที่จำเป็นสำหรับเกรด AHSS:
- เพิ่มความสามารถในการรับน้ำหนักการกด- แรงในการขึ้นรูปและการตัดอาจสูงกว่าเหล็กเหนียวเทียบเท่าถึง 50-100% โดยต้องใช้แรงอัดที่มากขึ้นหรือการกระจายโหลดของสถานี
- ช่องว่างแม่พิมพ์ที่กว้างขึ้นระยะห่างในการตัด - จะเปลี่ยนจากปกติ 10% ต่อด้านเป็น 12-20% เพื่อป้องกันการกะเทาะของการเจาะและลดแรงกระแทกบนเหล็กกล้าเครื่องมือ
- การชดเชยการสปริงกลับในรูปทรงของแม่พิมพ์- เหนือ-การโค้งงอ เหนือ-การครอบฟัน และรัศมีการวาดที่แก้ไขนั้นถูกสร้างขึ้นในพื้นผิวเครื่องมือ ดังนั้นชิ้นส่วนจึงสปริงกลับไปสู่ขนาดที่ระบุ
- เม็ดมีดตัดที่ได้รับการอัพเกรดเหล็กกล้าเครื่องมือโลหะ - คาร์ไบด์หรือผง-มาแทนที่ D2 แบบเดิมที่สถานีตัดแต่งและเจาะเพื่อให้ทนต่อการสึกหรอจากการเสียดสีจากคมตัดที่มีความแข็งแรงสูง-
- แรงยึดที่ว่างเปล่าที่สูงขึ้น- แรงตึงของผนังที่เพิ่มขึ้นระหว่างการขึ้นรูปช่วยลดการสปริงกลับ แต่ต้องใช้สปริงไนโตรเจนหรือระบบกันกระแทกไฮดรอลิกที่แข็งแกร่งขึ้น
- หน้าต่างกระบวนการที่เข้มงวดยิ่งขึ้น- ความทนทานต่อการเปลี่ยนแปลงของความหนาของช่องว่าง การกระจายตัวของสารหล่อลื่น และสภาพของแม่พิมพ์ก่อนที่ชิ้นส่วนจะเคลื่อนหลุดออกจากข้อกำหนด
แผงตัวถังอะลูมิเนียมและโซลูชั่นการเคลือบดาย
อะลูมิเนียมช่วยลดน้ำหนัก โดยเบากว่าเหล็กประมาณ 40% สำหรับพื้นที่แผงที่เท่ากัน แต่จะลงโทษดายในแบบที่เหล็กไม่เคยทำ ผู้ร้ายหลักคือการครูด: ชั้นออกไซด์ของอะลูมิเนียมแตกระหว่างการขึ้นรูป และโลหะที่โผล่ออกมาจะเกาะติดกับพื้นผิวเหล็กกล้าเครื่องมือภายใต้แรงกดดัน หากปล่อยทิ้งไว้โดยไม่ตรวจสอบ การครูดจะสะสมเป็นก้อนที่ให้คะแนนทุกแผงที่ตามมา ทำให้เกิดเศษซากและต้องมีการบำรุงรักษาแม่พิมพ์โดยไม่ได้วางแผนไว้
อะลูมิเนียมยังนำเสนอความท้าทายในการดีดตัวกลับจากมุมที่ต่างออกไป โมดูลัสยืดหยุ่นของมันมีค่าประมาณหนึ่งใน-ของเหล็ก (ประมาณ 70 GPa เทียบกับ 210 GPa) ซึ่งหมายถึงการคืนตัวแบบยืดหยุ่นเป็นสามเท่าสำหรับระดับความเค้นการไหลที่เท่ากัน รูปทรงของแม่พิมพ์จำเป็นต้องมีการชดเชยเชิงรุกมากขึ้นเพื่อรักษาขนาดชิ้นส่วนสุดท้าย และการจำลองการขึ้นรูปจะต้องคำนึงถึงความแข็งที่ลดลงนี้ตลอดทั้งกระบวนการ
การปรับเปลี่ยนการออกแบบแม่พิมพ์ที่จำเป็นสำหรับแผงอลูมิเนียม:
- การเคลือบแข็งแบบ PVD หรือ CVD บนพื้นผิวขึ้นรูปการเคลือบ - ไทเทเนียมอะลูมิเนียมไนไตรด์ (TiAlN), โครเมียมไนไตรด์ (CrN) หรือ- คาร์บอนคล้ายเพชร (DLC) ช่วยลดการสึกหรอของกาวและแนวโน้มการครูดได้อย่างมาก
- พื้นผิวแม่พิมพ์ขัดเงา-เหมือนกระจกความหยาบของพื้นผิว - ที่ต่ำกว่า Ra 0.2 µm ช่วยลดจุดเสียดสีที่อลูมิเนียมสามารถทำให้เกิดการยึดเกาะได้
- น้ำมันหล่อลื่นเฉพาะทาง- น้ำมันหล่อลื่นแบบฟิล์มแห้ง-หรืออะลูมิเนียม-น้ำมันขึ้นรูปเฉพาะ แทนที่สารหล่อลื่นปั๊มมาตรฐานที่สลายตัวภายใต้แรงกดดันพื้นผิวที่เกี่ยวข้อง
- รัศมีการวาดที่แก้ไขรัศมีการเจาะและดายที่ใหญ่ขึ้น - ช่วยลดแรงกดสัมผัสเฉพาะที่ และความเสี่ยงที่จะเกิดการครูดที่บริเวณที่มีความเครียดสูง-
- สปริงแบ็คมากกว่า-การชดเชย- รูปทรงการชดเชยเป็นสามเท่าเมื่อเทียบกับเหล็กกล้าที่มีความแข็งแกร่งเทียบเท่า- ตรวจสอบผ่านการจำลองก่อนการตัดเฉือน
- ตารางการสมัคร-การเคลือบซ้ำบ่อยครั้ง- ช่วงเวลาการบำรุงรักษาที่วางแผนไว้สำหรับการ-ขัดและ-เคลือบพื้นผิวที่ขึ้นรูปใหม่ก่อนการครูดจะทำให้คุณภาพของแผงลดลง
การดำเนินการปั๊มโลหะยานยนต์ตามสั่งโดยใช้การปิดอะลูมิเนียม (ฝากระโปรง ฝากระโปรง บังโคลน) ลงทุนอย่างมากในเทคโนโลยีการเคลือบและการบำรุงรักษาพื้นผิว ค่าใช้จ่ายด้านเครื่องมือล่วงหน้าจะสูงกว่า แต่การปิดระบบโดยไม่ได้วางแผนบ่อยครั้งเพื่อซ่อมแซมพื้นผิวแม่พิมพ์ที่กัดกร่อนจะมีราคาแพงกว่ามากตลอดการดำเนินการผลิต
สถาปัตยกรรมวัสดุที่หลากหลาย-และความยืดหยุ่นของแม่พิมพ์
แพลตฟอร์มยานพาหนะสมัยใหม่ไม่ค่อยใช้วัสดุชนิดเดียว โครงสร้างโดยทั่วไป-ใน-สีขาวอาจรวมเหล็กโบรอนแข็ง-เข้ากับเสา B-, DP980 ในรางโครงสร้าง, อะลูมิเนียมซีรีส์ 5000- ในส่วนปิด และเหล็กอ่อนในฉากยึดที่ไม่ใช่โครงสร้าง วัสดุแต่ละชนิดต้องการระยะห่าง น้ำหนัก และการปรับสภาพพื้นผิวจากเครื่องมือของตัวเอง
สำหรับการปั๊มโลหะอัตโนมัติที่รองรับสถาปัตยกรรมแบบผสมเหล่านี้ ความท้าทายคือการรักษาความยืดหยุ่นของแม่พิมพ์โดยไม่ต้องเปลืองงบประมาณเครื่องมือ กลยุทธ์บางประการที่แก้ไขปัญหานี้:
- เม็ดมีดแบบโมดูลาร์เม็ดมีดสำหรับการตัดและขึ้นรูปที่เปลี่ยนได้ - ช่วยให้ฐานรองเท้าแบบตายตัวเดียวสามารถใช้งานเกรดวัสดุที่แตกต่างกันได้โดยการสลับส่วนประกอบที่ตรงกับโลหะผสมแต่ละชนิด
- ระบบยึดช่องว่างแบบปรับได้- เบาะ CNC ที่มีโปรไฟล์แรงที่ตั้งโปรแกรมได้สามารถกำหนดค่าใหม่ระหว่างการเปลี่ยนวัสดุโดยไม่ต้องดัดแปลงแม่พิมพ์ทางกายภาพ
- ความรู้หลากหลาย-เกี่ยวกับกระบวนการวัสดุวิศวกรแม่พิมพ์ - คนที่เข้าใจทั้งพฤติกรรมการสปริงกลับของ AHSS และการป้องกันการครูดของอะลูมิเนียม สามารถออกแบบเครื่องมือที่รองรับการเปลี่ยนแปลงวัสดุที่วางแผนไว้ตลอดวงจรชีวิตของแพลตฟอร์ม
ทองแดงปั๊มแบบก้าวหน้าและโลหะผสมที่มีการนำไฟฟ้าสูง-อื่นๆ สำหรับส่วนประกอบไฟฟ้า EV จะเพิ่มกลุ่มวัสดุอีกประเภทหนึ่งให้กับส่วนผสม ความนุ่มนวลของทองแดงทำให้เกิดปัญหาเสี้ยนที่ช่องว่างแคบ ในขณะที่ค่าการนำความร้อนจะกระจายความร้อนได้แตกต่างจากเหล็ก ส่งผลต่อพฤติกรรมของสารหล่อลื่นและอุณหภูมิการเจาะที่อัตราการชักสูง การปั๊มโลหะสำหรับชิ้นส่วนยานยนต์ในปัจจุบันครอบคลุมสเปกตรัมของวัสดุที่ไม่เคยคิดมาก่อนในโรงงานแห่งเดียวเมื่อยี่สิบปีที่แล้ว
นี่คือจุดที่เทคโนโลยีอุตสาหกรรม 4.0 ได้รับการดูแลรักษาไว้ เมื่อการสึกหรอของแม่พิมพ์เร่งขึ้นอย่างไม่อาจคาดเดาได้ในตระกูลวัสดุหลายกลุ่ม กำหนดเวลาการบำรุงรักษาตามเวลาแบบเดิม-ก็จะสั้นลง โซลูชันสมัยใหม่ผสานรวมการตรวจจับเข้ากับแม่พิมพ์โดยตรง:
- ใน-เซนเซอร์โหลดแม่พิมพ์เซ็นเซอร์เพียโซอิเล็กทริก - ตัวที่ฝังอยู่ในการเปลี่ยนแปลงลักษณะเฉพาะของแรงตรวจจับไดซึ่งบ่งชี้ถึงการสึกหรอ ความไม่สม่ำเสมอของวัสดุ หรือการหล่อลื่นแบบเรียลไทม์
- ตัวนับจังหวะพร้อมอัลกอริธึมการทำนาย- แทนที่จะจัดกำหนดการการบำรุงรักษาตามช่วงเวลาที่กำหนด อัลกอริธึมจะเชื่อมโยงจำนวนสโตรกกับเกรดวัสดุ ความเร็วการกด และรูปแบบการสึกหรอในอดีต เพื่อคาดการณ์ช่วงเวลาการบริการที่เหมาะสมที่สุด
- อยู่ใน-การตรวจสอบคุณภาพกระบวนการพรอกซิมิตี้เซนเซอร์และระบบการวัดด้วยเลเซอร์ - ภายในแม่พิมพ์จะตรวจสอบขนาดชิ้นส่วนที่ความเร็วในการผลิต จับการเบี่ยงเบนของมิติจากการเปลี่ยนแปลงสปริงแบ็คก่อนที่ชิ้นส่วนประทับตราโลหะของยานยนต์ที่มีข้อบกพร่องจะเข้าสู่การทำงานครั้งต่อไป
- การตรวจสอบอุณหภูมิอาร์เรย์เทอร์โมคัปเปิล - ในพื้นผิวขึ้นรูปจะติดตามการสะสมความร้อนที่เร่งการครูดบนอะลูมิเนียมหรือการเคลือบสลายบนเม็ดมีดที่เคลือบ กระตุ้นการแจ้งเตือนก่อนที่คุณภาพของพื้นผิวจะลดลง
แนวทางที่ขับเคลื่อนด้วยเซ็นเซอร์-เหล่านี้เปลี่ยนการบำรุงรักษาแม่พิมพ์จากปฏิกิริยาโต้ตอบไปสู่การคาดการณ์ ซึ่งมีประโยชน์อย่างยิ่งเมื่อสายการกดเส้นเดียวหมุนระหว่างชิ้นส่วนโครงสร้าง AHSS และการปิดอะลูมิเนียมภายในกะเดียวกัน ข้อมูลยังส่งกลับเข้าสู่การออกแบบแม่พิมพ์สำหรับโปรแกรมถัดไป ซึ่งเป็นการปิดวงจรระหว่างความเป็นจริงในการผลิตและสมมติฐานทางวิศวกรรม
วัสดุขั้นสูงต้องการมากขึ้นจากทุกขั้นตอนของกระบวนการทางวิศวกรรมแม่พิมพ์ ตั้งแต่การชดเชยรูปทรงเริ่มต้นไปจนถึงการรักษาพื้นผิวและการบำรุงรักษาอย่างต่อเนื่อง แต่ตัวเครื่องมือเองนั้นดีพอๆ กับงานจำลองที่ตรวจสอบก่อนที่จะเริ่มการตัดเฉือน ซึ่งเป็นหัวข้อที่เทคโนโลยีการทดลองเสมือนจริงได้เปลี่ยนแปลงเศรษฐศาสตร์ของการพัฒนาแม่พิมพ์ไปอย่างมาก
การจำลองและการทดลองเสมือนจริงในวิศวกรรมแม่พิมพ์สมัยใหม่
แม่พิมพ์ปั๊มขึ้นรูปยานยนต์เพียงชิ้นเดียวอาจใช้เวลา 20 สัปดาห์หรือมากกว่านั้นตั้งแต่การออกแบบไปจนถึงการอนุมัติการผลิต ส่วนสำคัญของไทม์ไลน์ในอดีตนั้นมาจากการทดลองทางกายภาพ เช่น การใส่แม่พิมพ์ลงในแท่นพิมพ์ การรันชิ้นส่วน การวัดความเบี่ยงเบน การแก้ไขการเจียร และทำซ้ำจนกว่าชิ้นส่วนจะตรงตามข้อกำหนด ทุกวงต้องเสียเวลาในการผลิต วัสดุ และแรงงานฝีมือ การจำลองการขึ้นรูปจะพลิกสมการนั้นโดยจับปัญหาในสัปดาห์ซอฟต์แวร์ก่อนที่เหล็กกล้าเครื่องมือใดๆ จะถูกตัดเฉือน
การสร้างการจำลองและการทำนายสปริงแบ็ค
ลองนึกภาพการกดครั้งแรกบนหน้าจอแทนที่จะกด 2,000 ตัน นั่นคือคุณค่าหลักของการจำลองการขึ้นรูปสมัยใหม่ ชุดซอฟต์แวร์ใช้การวิเคราะห์องค์ประกอบไฟไนต์เอลิเมนต์ (FEA) เพื่อจำลองว่าแผ่นโลหะเปลี่ยนรูปอย่างไรภายใต้การสัมผัสแบบเจาะและแบบดาย โดยคาดการณ์ว่าวัสดุจะทำอะไรในทุกจุดของวงจรสโตรค สำหรับการออกแบบแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้า หมายถึงการประเมินส่วนร่วมในการขึ้นรูปของแต่ละสถานีก่อนที่จะสรุปโครงร่างแถบ
เครื่องมืออย่าง ProgSim ของ AutoForm ซึ่งใช้เทคโนโลยีการแก้ปัญหาส่วนเพิ่มที่ปรับแต่งสำหรับนักออกแบบแม่พิมพ์ที่ก้าวหน้า- จะทำหน้าที่เป็นแท่นทดลองเสมือนจริง โดยให้ผลลัพธ์ความสามารถในการขึ้นรูป รวมถึงการคาดการณ์การสปริงกลับ การพัฒนาช่องว่างอัตโนมัติ และการประมาณน้ำหนัก ทั้งหมดนี้ก่อนที่การออกแบบแม่พิมพ์จริงจะเสร็จสมบูรณ์ เวลาในการตั้งค่าและการจำลองอาจมีตั้งแต่นาทีสำหรับแม่พิมพ์ขนาดเล็กไปจนถึงสองสามชั่วโมงสำหรับแม่พิมพ์ขนาดใหญ่ ซึ่งถือเป็นเสี้ยวหนึ่งของการทดลองทางกายภาพที่ต้องการ
การทำนายการสปริงกลับถือเป็นสิ่งสำคัญอย่างยิ่งสำหรับแม่พิมพ์ปั๊มขึ้นรูปยานยนต์ที่เป็น AHSS หรืออะลูมิเนียม การจำลองจะคำนวณว่าการคืนตัวของความยืดหยุ่นเกิดขึ้นมากน้อยเพียงใดหลังจากการดึงหมัด จากนั้นวิศวกรจะใช้การชดเชยเสมือนจริง โดยปรับเปลี่ยนพื้นผิวของแม่พิมพ์เพื่อให้ชิ้นส่วนสปริงกลับไปสู่ขนาดที่กำหนด หากไม่มีขั้นตอนนี้ คุณจะค้นพบความเบี่ยงเบนของขนาดหลังจากตัดเฉือนเหล็กกล้าเครื่องมือมูลค่าหลายแสนดอลลาร์ด้วยรูปทรงที่ไม่ถูกต้องเท่านั้น
นี่คือสิ่งที่วิศวกรประเมินจากการจำลองทั่วไป:
- การสร้างลิมิตไดอะแกรม (FLD)- แมปสถานะความเครียดที่ทุกจุดในชิ้นส่วนเทียบกับขอบเขตความล้มเหลวของวัสดุ ทำเครื่องหมายบริเวณที่เสี่ยงต่อการแตกหรือคอ
- แผนที่การทำให้ผอมบางของวัสดุ- แสดงเปอร์เซ็นต์ความหนาของแผ่นที่ลดลงทั่วทั้งชิ้นส่วน โดยระบุพื้นที่ที่วัสดุยืดออกเกินขีดจำกัดที่ปลอดภัย
- ตัวชี้วัดริ้วรอย- ตรวจจับความไม่เสถียรของแรงอัดในหน้าแปลนและผนังด้านข้างที่อาจก่อให้เกิดข้อบกพร่องที่พื้นผิวหรือการรบกวนในการประกอบ
- ฟิลด์การกระจัดสปริงกลับ- หาปริมาณขนาดและทิศทางของการคืนตัวแบบยืดหยุ่นที่ทุกๆ โหนด เพื่อกำหนดแนวทางเรขาคณิตการชดเชยสำหรับพื้นผิวแม่พิมพ์
- การประมาณน้ำหนักและแรงของแผ่น- คาดการณ์โหลดการกดและแรงยึดเปล่าที่ต้องการในแต่ละขั้นตอน โดยแจ้งการเลือกการกดและขนาดสปริงไนโตรเจน
- วาด-เป็นรูปแบบ- ติดตามปริมาณวัสดุที่ไหลเข้าไปในช่องแม่พิมพ์จากแต่ละขอบของช่องว่าง ตรวจสอบความถูกต้องของการวางลูกปัดและขนาดช่องว่าง
เช่นงานวิจัยจาก Fraunhofer IWUแสดงให้เห็นว่า แม้แต่การโก่งตัวแบบยืดหยุ่นของตัวกดเอง ซึ่งมักจะเป็นสาเหตุประมาณ 80% ของการโก่งตัวทั้งหมดในระบบการกดของเครื่องมือ- ก็สามารถสร้างแบบจำลองได้โดยใช้การแสดงค่า FE ที่ลดลงของพื้นผิวการจับยึดของเครื่อง ความเที่ยงตรงระดับนี้หมายความว่าผลการจำลองจะคำนึงถึงเงื่อนไขขอบเขตโลกที่แท้จริง-ซึ่งซอฟต์แวร์รุ่นก่อนๆ มองข้ามไป
การทดลองเสมือนจริงเทียบกับการทดลองทางกายภาพ
การทดลองทางกายภาพไม่ได้หายไปโดยสิ้นเชิง คุณยังคงต้องตรวจสอบคุณภาพพื้นผิว ยืนยันประสิทธิภาพการเคลือบ และดำเนินการทดสอบความเร็วในการผลิต- แต่บทบาทของการทดลองทางกายภาพได้เปลี่ยนจาก-การแก้ปัญหาเป็นการยืนยัน งานวินิจฉัยหนัก การค้นหารอยแยก การแก้ไขริ้วรอย การปรับสปริงแบ็ค ตอนนี้เกิดขึ้นจริงแล้ว
ความคมชัดนั้นสิ้นเชิง วงจรทดลองแบบดั้งเดิมสำหรับแผงตัวถังที่ซับซ้อนอาจต้องใช้การวนซ้ำ 8 ถึง 12 ครั้ง แต่ละครั้งจะใช้เวลาในการกด ช่องว่างทดลอง และชั่วโมงของผู้ผลิตเครื่องมือในการเจียรและการชิม การทดลองเสมือนจริงสามารถบีบอัดนั้นเป็น 2 หรือ 3 ลูปทางกายภาพที่เน้นไปที่การปรับแต่ง-แบบละเอียดมากกว่าการแก้ไขพื้นฐาน การศึกษาของ Fraunhofer IWU แสดงให้เห็นว่ารูปแบบการจำแบบเสมือน ซึ่งจำลองการกระจายแรงกดระหว่างพื้นผิวแม่พิมพ์ภายใต้ภาระการขึ้นรูปจริง มีความสัมพันธ์อย่างดีเยี่ยมกับผลลัพธ์การจำทางกายภาพหลังจากการทำงานซ้ำทางกลเพียงรอบเดียว
สิ่งนี้สำคัญเกินกว่าการประหยัดเวลา การทดลองทางกายภาพทุกครั้งทำให้เกิดความเสี่ยง: การแก้ไขการเจียรในพื้นที่หนึ่งจะเปลี่ยนการกระจายแรงกดไปที่อื่น และผู้ผลิตเครื่องมือจะติดตามการปรับเปลี่ยนแบบเรียงซ้อน การจำลองเสมือนจริงช่วยให้คุณทดสอบการแก้ไขแบบแยกส่วน ทำความเข้าใจกับเอฟเฟกต์ของระบบ-ในวงกว้าง และเข้าถึงแท่นพิมพ์ด้วยแม่พิมพ์ที่ต้องการการปรับแต่งมากกว่าการคิดค้นสิ่งใหม่
สำหรับการปั๊มโลหะสำหรับอุตสาหกรรมยานยนต์ ซึ่งลำดับเวลาในการพัฒนาแม่พิมพ์ส่งผลโดยตรงต่อกำหนดการเปิดตัวยานพาหนะ กรณีทางเศรษฐกิจถือเป็นกรณีที่น่าสนใจ คุณภาพการโหลดส่วนหน้าลงในการจำลองจะบีบอัดเวลารอคอย ลดการเปลี่ยนแปลงทางวิศวกรรมที่มีค่าใช้จ่ายสูงหลังการสร้างเครื่องมือ และให้เวลาของโปรแกรมที่คาดการณ์ได้มากขึ้น
วงจรชีวิตของแม่พิมพ์เต็มรูปแบบ ตั้งแต่แนวคิดไปจนถึงการผลิตและการสิ้นสุด-อายุการใช้งาน-ในที่สุด ประโยชน์จากการจำลองในหลายขั้นตอน:
- แนวคิดและความเป็นไปได้เครื่องมือแก้ปัญหาขั้นตอนเดียว - ให้การตรวจสอบความสามารถในการขึ้นรูปอย่างรวดเร็วบนเรขาคณิตของชิ้นส่วนที่นำเสนอภายในไม่กี่นาที ทำเครื่องหมายรูปร่างที่เป็นไปไม่ได้ก่อนที่การออกแบบโดยละเอียดจะเริ่มขึ้น
- การออกแบบแม่พิมพ์โดยละเอียดการจำลองส่วนเพิ่ม - ตรวจสอบเค้าโครงแถบ ลำดับสถานี การวาดการวางลูกปัด และการพัฒนาช่องว่างด้วยแบบจำลองวัสดุเต็มรูปแบบ
- การชดเชยสปริงแบ็คการชดเชยเสมือนจริงแบบวนซ้ำ - จะปรับแต่งพื้นผิวแม่พิมพ์จนกว่ารูปทรงของชิ้นส่วนที่คาดการณ์ไว้จะอยู่ภายในแถบพิกัดความเผื่อ
- การสร้างแม่พิมพ์และการตัดเฉือน- การจำลอง-รูปทรงการชดเชยที่ได้รับจะป้อนโดยตรงไปยังเส้นทางเครื่องมือ CNC โดยมีโมเดลการโก่งตัวของการกดเพื่อแจ้งการแก้ไขยอด
- การทดลองทางกายภาพ- ลดเหลือการตรวจสอบและ-ปรับแต่งมากกว่าปัญหาพื้นฐาน- ลดเวลาหลายสัปดาห์จากกำหนดการ
- การสนับสนุนการผลิตเส้นฐานการจำลอง - กลายเป็นข้อมูลอ้างอิงสำหรับการแก้ไขปัญหาเมื่อกระบวนการเบี่ยงเบนเกิดขึ้นในระหว่างการผลิตที่กำลังดำเนินอยู่
- การบำรุงรักษาและการตกแต่งใหม่พื้นผิวแม่พิมพ์ที่สึกหรอ - สามารถ-ประเมินใหม่โดยเทียบกับโมเดลวัสดุที่ได้รับการปรับปรุงหรือเรขาคณิตของชิ้นส่วนที่แก้ไขเมื่อแพลตฟอร์มรีเฟรช
การจำลองไม่ได้แทนที่ความเชี่ยวชาญของผู้สร้างเครื่องมือ มันขยายขอบเขตโดยการให้ทัศนวิสัยในฟิสิกส์ซึ่งประสบการณ์ไม่สามารถมองเห็นได้ด้วยตาเปล่า ผลลัพธ์: แม่พิมพ์ที่บรรลุเป้าหมายการผลิตเร็วขึ้น ต้นทุนในการพัฒนาน้อยลง และส่งมอบคุณภาพชิ้นส่วนที่สม่ำเสมอมากขึ้นนับตั้งแต่การอนุมัติครั้งแรกเป็นต้นไป
ความพยายามทางวิศวกรรมทั้งหมดนี้ การเลือกวัสดุ การคำนวณระยะห่าง การจำลอง-รูปทรงแม่พิมพ์ที่ผ่านการตรวจสอบแล้ว มีจุดประสงค์เดียวในท้ายที่สุด นั่นคือการผลิตชิ้นส่วนที่ตรงตามข้อกำหนดเฉพาะของระบบยานพาหนะ ข้อกำหนดเหล่านั้นแตกต่างกันอย่างไรในรูปทรงการใช้งานด้านโครงสร้าง แชสซี ภายใน และระบบส่งกำลัง ซึ่งการกำหนดค่าแม่พิมพ์และกลยุทธ์กระบวนการได้รับการนำไปใช้ในทางปฏิบัติ
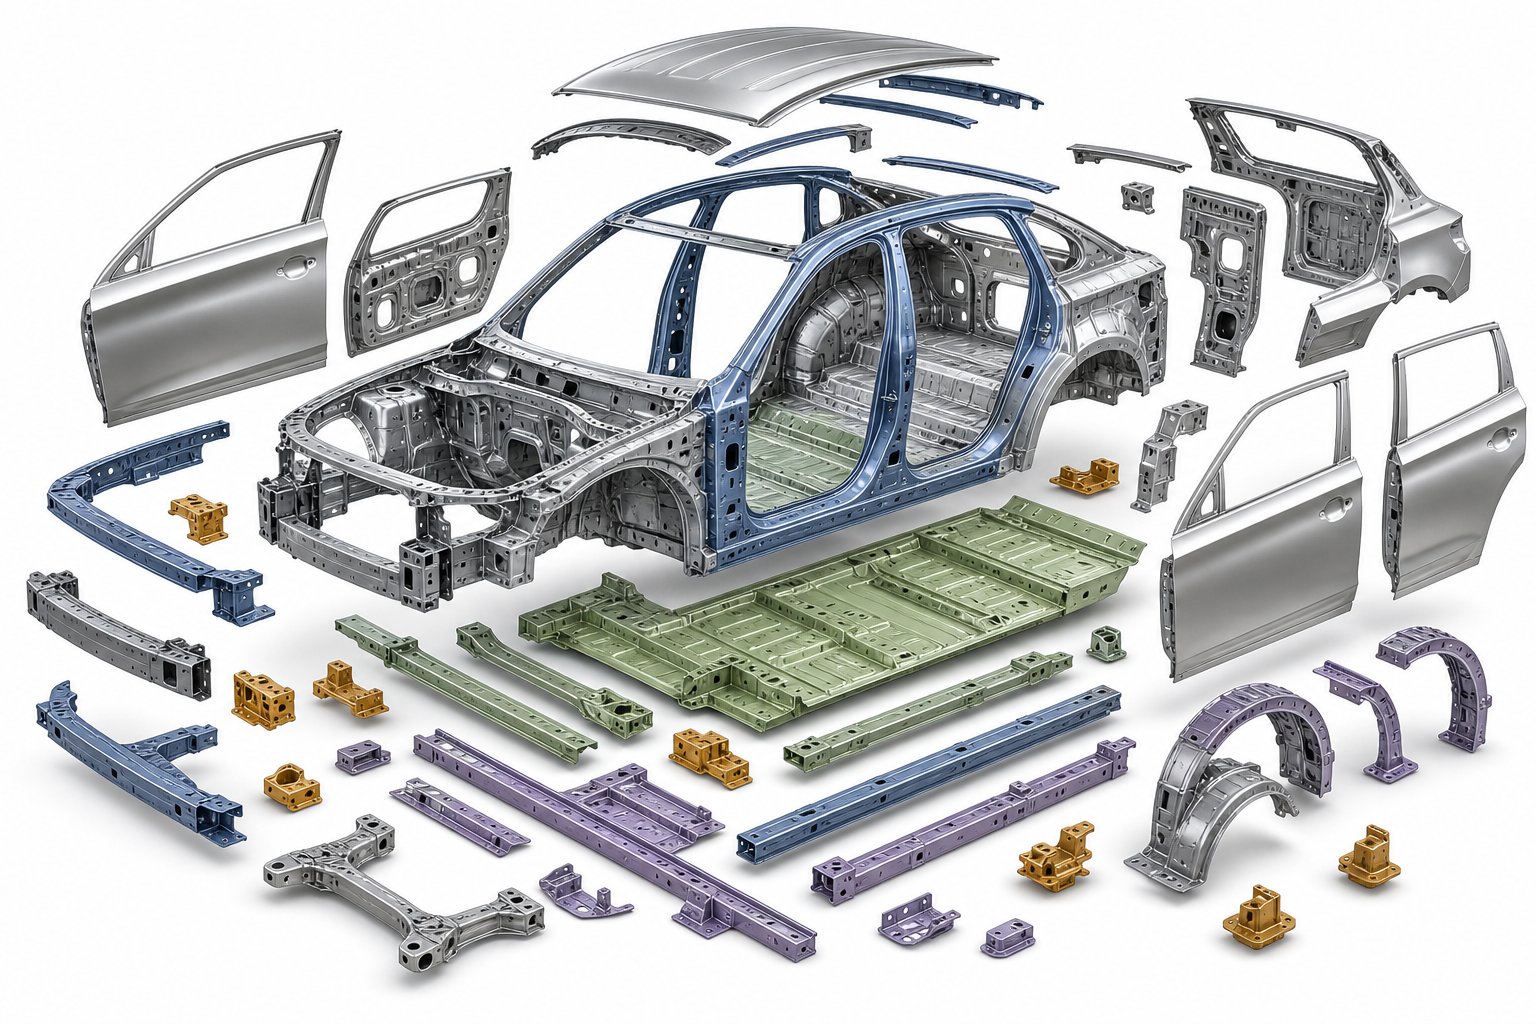
การใช้งานแม่พิมพ์ปั๊มขึ้นรูปทั่วทั้งระบบยานพาหนะ
ชิ้นส่วนที่มีการประทับตราทุกชิ้นในยานพาหนะมีอยู่เนื่องจากฟังก์ชันเฉพาะต้องการ: การดูดซับพลังงานจากการชน การรองรับน้ำหนักของช่วงล่าง การเสริมความแข็งแรงให้กับช่องประตู หรือการสร้างส่วนประกอบของระบบส่งกำลัง ฟังก์ชันนั้นกำหนดวัสดุ และวัสดุกำหนดแม่พิมพ์ เมื่อคุณติดตามห่วงโซ่นี้ไปข้างหลังจากยานพาหนะที่สร้างเสร็จแล้ว รูปแบบที่ชัดเจนจะปรากฏขึ้นในการแมปประเภทแม่พิมพ์กับระบบของยานพาหนะ การทำความเข้าใจรูปแบบเหล่านี้ช่วยให้ทีมวิศวกรรมและทีมจัดซื้อระบุเครื่องมือที่สอดคล้องกับข้อกำหนดด้านประสิทธิภาพจริงของแต่ละชิ้นส่วน แทนที่จะกำหนดขนาดเดียว-ให้เหมาะกับ-แนวทางทั้งหมด
โครงสร้างและตัวถัง-ใน-การใช้งาน White Stamping
ตัวถัง-ใน-สีขาว (BIW) แสดงถึงความเข้มข้นสูงสุดของชิ้นส่วนปั๊มขึ้นรูปยานยนต์ในยานพาหนะใดๆ ส่วนประกอบเหล่านี้จะกำหนดรูปทรงของห้องโดยสาร จัดการเส้นทางพลังงานที่ชน และจัดเตรียมพื้นผิวสำหรับติดตั้งสำหรับตัวปิด กระจก และระบบภายใน ความท้าทายในการปั๊มขึ้นรูปที่นี่มีความสำคัญ: พื้นที่แผงขนาดใหญ่ พื้นผิวที่แคบ-มาตรฐานคุณภาพสำหรับพื้นผิวคลาส A และเกรดวัสดุที่เข้มงวดมากขึ้นสำหรับประสิทธิภาพการชน
แผงตัวถังด้านนอก เช่น ประตู ฝากระโปรง และบังโคลน ต้องใช้แม่พิมพ์ดึงลึกที่ทำงานในแนวกดเรียงตามกัน สิ่งสำคัญที่สุดคือคุณภาพพื้นผิว ดังนั้นพื้นผิวแม่พิมพ์จึงได้รับการขัดเงาจนเงาเหมือนกระจก เคลือบเพื่อป้องกันการทำเครื่องหมาย และบำรุงรักษาตามกำหนดเวลาที่เข้มงวด แผงด้านในและการเสริมโครงสร้างสามารถทนต่อสภาพพื้นผิวที่ขรุขระได้ แต่ต้องมีการควบคุมขนาดที่เข้มงวดมากขึ้น เนื่องจากสิ่งเหล่านี้กำหนด-รูปทรงของหน้าแปลนเชื่อมที่ยึดตัวถังไว้ด้วยกัน
รางโครงสร้าง ชิ้นส่วนขวาง และเสาเสริมกำลังใช้เหล็กโบรอนแข็งแบบกด-หรือเกรด AHSS เช่น DP980 มากขึ้น การปั๊มโลหะในยานยนต์เหล่านี้ต้องใช้ไลน์การขึ้นรูปร้อนสำหรับส่วนประกอบโบรอน หรือเครื่องอัดน้ำหนัก-หนักสำหรับ AHSS ที่ขึ้นรูปเย็น- การออกแบบแม่พิมพ์ต้องคำนึงถึงการชดเชยการสปริงกลับอย่างมากและการสึกหรอของคมตัด-อย่างรวดเร็ว ทำให้เม็ดมีดคาร์ไบด์มีความสำคัญที่สถานีทริม
ชิ้นส่วนยานยนต์ที่ใช้ไดคัทในโดเมน BIW ประกอบด้วยแผ่นเสริม เสาด้านใน และส่วนประกอบอุโมงค์แทบทุกชนิด การดำเนินการตัดแต่งและเจาะจะสรุปรูปแบบรู โปรไฟล์หน้าแปลน และพื้นผิวการผสมพันธุ์ หลังจากขั้นตอนการขึ้นรูปเบื้องต้นทำให้รูปทรงเรขาคณิต 3 มิติของชิ้นส่วนเสร็จสมบูรณ์
การประทับตราตัวถัง ภายใน และชิ้นส่วนรถบรรทุก
ส่วนประกอบแชสซีและระบบกันสะเทือนทำงานภายใต้ภาระความล้าและการกัดกร่อน ซึ่งขับเคลื่อนการเลือกวัสดุสำหรับเหล็ก HSLA และเกรดสังกะสีจุ่มร้อน- ขายึดแขนควบคุม การเสริมความแข็งแรงของเฟรมย่อย และเบาะสปริงเป็นชิ้นส่วนรถยนต์ที่มีการปั๊มโลหะโดยทั่วไปซึ่งผลิตบนสายพานแบบทรานเฟอร์ไดน์ซึ่งมีความลึกในการดึงปานกลางและการเจาะหลายครั้งเกิดขึ้นในสถานีต่อเนื่องกัน
การเสริมโลหะภายใน โครงเบาะนั่ง คานขวางแผงหน้าปัด- และคานกันประตู- ผสมผสานฟังก์ชันโครงสร้างเข้ากับข้อจำกัดของบรรจุภัณฑ์ ชิ้นส่วนเหล่านี้หลายชิ้นเหมาะกับแม่พิมพ์แบบโปรเกรสซีฟเนื่องจากรูปทรงของพวกมันอยู่ภายในขีดจำกัดความกว้างของแถบ-และมีปริมาณต่อปีสูง การปั๊มชิ้นส่วนรถยนต์สำหรับระบบภายในมักจะต้องใช้แม่พิมพ์ผสมที่ผสานการเจาะและการขึ้นรูปในจังหวะเดียว เพื่อลดการปฏิบัติงานขั้นที่สองและ-ค่าใช้จ่ายในการจัดการชิ้นส่วน
โครงสร้างเฉพาะของรถบรรทุก-ผลักดันวิศวกรรมแม่พิมพ์ไปในทิศทางที่ต่างออกไปโดยสิ้นเชิง รางโครง คานขวาง และแผ่นยึดล้อที่ห้า-ใช้เหล็กกล้าที่มีความแข็งแรงสูง-เกจสูง-หนา (มักมีความหนา 4-8 มม.) ซึ่งต้องการน้ำหนักกดจำนวนมากและโครงสร้างแม่พิมพ์มีความแข็งแกร่งพอที่จะรับแรงกระแทกที่เกิดจากวัสดุที่มีความหนาได้ ทรานเฟอร์ดายหรือเครื่องอัดสถานีเดี่ยว-โดยเฉพาะจะจัดการกับชิ้นส่วนเหล่านี้ โดยมีฐานไดและแผ่นรองสำรองที่มีขนาดเกินกว่าที่เครื่องมือสำหรับผู้โดยสารต้องการ
ตัวเรือนและฝาครอบระบบส่งกำลัง รวมถึงกล่องเกียร์ ฝาครอบเฟืองท้าย และตัวเรือนมอเตอร์ EV อาศัยแม่พิมพ์ดึงลึกเพื่อสร้างรูปทรงกลวงโดยไม่มีตะเข็บ ตัวเลือกวัสดุครอบคลุมถึงอลูมิเนียมอัลลอยด์เพื่อการลดน้ำหนัก และเหล็กประทับตราสำหรับเป้าหมายต้นทุน ซึ่งแต่ละประเภทต้องการการรักษาพื้นผิวแม่พิมพ์ที่แตกต่างกันและการกำหนดค่าระยะห่างตามที่กล่าวไว้ในหัวข้อก่อนหน้านี้
ตารางด้านล่างแมปความสัมพันธ์เหล่านี้อย่างเป็นระบบ:
| ระบบยานพาหนะ | ชิ้นส่วนทั่วไป | วัสดุทั่วไป | ประเภทแม่พิมพ์ที่ต้องการ | ข้อควรพิจารณาในการออกแบบที่สำคัญ |
|---|---|---|---|---|
| ตัวเครื่อง-ใน-สีขาว (แผงด้านนอก) | ประตู,ฝากระโปรง,บังโคลน,แผงหลังคา | เหล็กเหนียว อลูมิเนียม 5xxx/6xxx | เส้นตีคู่ที่มีการดึงลึกตาย | คุณภาพพื้นผิวคลาส A; การป้องกันการครูดบนอลูมิเนียม เตียงกดขนาดใหญ่ |
| ตัวเครื่อง-ใน-สีขาว (โครงสร้าง) | เสา ราง เสริมกำลังอุโมงค์ | AHSS (DP780-DP980) เหล็กโบรอนชุบแข็งแบบกด | การโอนตาย เส้นขึ้นรูปร้อน | การชดเชยสปริงกลับ; เม็ดมีดตัดแต่งคาร์ไบด์ ระวางน้ำหนักสูง |
| แชสซีและระบบกันสะเทือน | ขายึดอาร์มควบคุม ชิ้นส่วนซับเฟรม เบาะนั่งแบบสปริง | เหล็ก HSLA, เหล็กชุบสังกะสี | การโอนตาย | ต้านทานความเหนื่อยล้า ป้องกันการกัดกร่อน ความลึกในการดึงปานกลาง |
| การเสริมกำลังภายใน | โครงเบาะนั่ง คาน IP คานกันประตู- | เหล็ก HSLA, เหล็กเหนียว, เหล็ก DP | ก้าวหน้าตาย; การรวมกันตาย | บรรจุภัณฑ์แน่น; ปริมาณมาก คุณสมบัติเจาะหลาย |
| เรือนระบบส่งกำลัง | ฝาครอบเกียร์, ตัวเรือนมอเตอร์, ฝาครอบเฟืองท้าย | อลูมิเนียมอัลลอยด์ เหล็กดึงลึก- | การวาดลึกตาย | ความเรียบของพื้นผิวซีล ความสม่ำเสมอของผนัง การจัดการน้ำมันหล่อลื่น |
| โครงสร้างรถบรรทุก | รางโครง คานขวาง แผ่นล้อที่ห้า- | HSLA เกจหนา- (4-8 มม.) | การโอนตาย การกดหนักสถานีเดียว- | น้ำหนักมาก; รองเท้าตายที่แข็งแกร่ง การเคลียร์สต็อกหนา- |
| ไฟฟ้าและขั้วต่อ | บัสบาร์ เทอร์มินัล ขั้วต่อแบตเตอรี่ | ทองแดง ทองเหลือง โลหะผสมนิกเกิล | ก้าวหน้าตาย | ความคลาดเคลื่อนที่เข้มงวด การควบคุมเสี้ยน; การผลิตความเร็วสูง- |
สังเกตว่าโซ่ไหลไปในทิศทางเดียวอย่างไร: ฟังก์ชันกำหนดวัสดุ วัสดุกำหนดพฤติกรรมการขึ้นรูป และพฤติกรรมการขึ้นรูปกำหนดประเภทของแม่พิมพ์ การเสริมเสา-จุดวิกฤติ B- ไม่สามารถใช้แม่พิมพ์แบบโปรเกรสซีฟได้เนื่องจากวัสดุ (เหล็กเสริมแรงกด-) ต้องการการขึ้นรูปด้วยความร้อน วงเล็บที่นั่งที่มีระดับเสียงสูง-ไม่สามารถจัดแนวเรียงตามกันได้เนื่องจากเศรษฐศาสตร์ไม่สนับสนุน การจับคู่แต่ละรายการในตารางสะท้อนถึงตรรกะทางวิศวกรรม ไม่ใช่การมอบหมายงานโดยพลการ
การผลิตชิ้นส่วนรถยนต์ในระดับที่ซับซ้อนนี้หมายความว่าทีมวิศวกรจะต้องประเมินโซลูชันการปั๊มแบบองค์รวม แทนที่จะระบุเครื่องมือแยกกัน ประเภทของแม่พิมพ์ การกำหนดค่าการกด เกรดวัสดุ และการทำงานขั้นที่สองล้วนมีปฏิสัมพันธ์กัน และทำให้เกิดการเรียงซ้อนที่ไม่ถูกต้องผ่านสิ่งอื่นๆ สำหรับทีมที่สำรวจว่าการโต้ตอบเหล่านี้มีผลอย่างไรในโปรแกรมการผลิตจริงกรณีศึกษาด้านยานยนต์ของ YICHENเสนอตัวอย่างกระบวนการครอบคลุมการปั๊มโลหะที่เกี่ยวข้องกับโครงสร้าง ภายใน แชสซี และการ-รถบรรทุกสำหรับการใช้งานในยานยนต์ โดยเป็นจุดอ้างอิงที่เป็นประโยชน์เมื่อเปรียบเทียบกลยุทธ์แม่พิมพ์กับผลลัพธ์การผลิตจริง
การแม็ปการใช้งานแม่พิมพ์กับระบบยานพาหนะทำให้สิ่งที่คุณต้องการชัดเจนขึ้น คำถามต่อไปคือใครเป็นผู้สร้าง และอะไรคือสิ่งที่แยกชิ้นส่วนแม่พิมพ์ที่ส่งมอบ-เครื่องมือที่พร้อมสำหรับการผลิตออกจากชิ้นส่วนที่สร้างความปวดหัว
การเลือกพันธมิตรด้านวิศวกรรมแม่พิมพ์ปั๊มขึ้นรูปที่เหมาะสม
การรู้ว่าแม่พิมพ์ประเภทใดที่เหมาะกับชิ้นส่วนของคุณและวิธีการสร้างชิ้นส่วนนั้นมีชัยไปกว่าครึ่งเท่านั้น อีกครึ่งหนึ่งคือการหาพันธมิตรที่สามารถดำเนินการได้จริง ส่งมอบเครื่องมือที่ทำงานตามที่ออกแบบ ตรงเวลา และอยู่ภายในงบประมาณตลอดวงจรการผลิตทั้งหมด สำหรับบริษัทปั๊มขึ้นรูปยานยนต์ที่แข่งขันกันในเรื่องคุณภาพและระยะเวลาในการเปิดตัว ความแตกต่างระหว่างแม่พิมพ์ที่มีความสามารถกับแม่พิมพ์ที่ไม่ผ่านคุณสมบัติจะปรากฏในทุกตัวชี้วัด ตั้งแต่ลำดับเวลาการอนุมัติ PPAP ไปจนถึงอัตราการรับประกัน PPM หลายปีในการผลิต
ความสามารถที่สำคัญในการประเมินใน Die Partner
บริษัทปั๊มโลหะยานยนต์บางแห่งไม่ได้มีความลึกเท่ากัน บางคนเก่งในด้านการออกแบบแต่ใช้เครื่องจักรจากภายนอก บางเครื่องก็ใช้แท่นพิมพ์ที่ยอดเยี่ยมแต่ขาดความเชี่ยวชาญด้านการจำลอง ความท้าทายในการประเมินคือการระบุว่าความสามารถใดที่สำคัญที่สุดสำหรับโปรแกรมเฉพาะของคุณ และตรวจสอบว่าซัพพลายเออร์เป็นเจ้าของความสามารถเหล่านั้นจริงๆ แทนที่จะรับเหมาช่วงขั้นตอนที่สำคัญ
จัดอันดับเกณฑ์เหล่านี้จากผลกระทบสูงสุดไปต่ำสุดต่อความสำเร็จของโปรแกรม:
- การจำลองการออกแบบและการขึ้นรูปแม่พิมพ์ภายใน-- ซัพพลายเออร์ที่ดำเนินการจำลองการขึ้นรูปภายใน คาดการณ์การดีดตัวกลับ การทำให้ผอมบาง และการไหลของวัสดุก่อนตัดเหล็ก พบปัญหาได้เร็วกว่าซัพพลายเออร์ที่อาศัย-ข้อมูลที่ลูกค้าให้มาหรือข้ามการจำลองโดยสิ้นเชิงไปหลายสัปดาห์ เช่นกรณีศึกษาจาก Centerline Engineeringสาธิตให้ซัพพลายเออร์ใช้การจำลองการขึ้นรูป "ตั้งแต่เริ่มต้น-" ในระหว่างการเสนอราคา ให้การประมาณการที่ว่างเปล่าที่แม่นยำยิ่งขึ้น การใช้วัสดุที่เหมาะสมที่สุด และแม่พิมพ์ที่ต้องมีการทดลองซ้ำทางกายภาพน้อยลง
- ใน-ความสามารถในการตัดเฉือนในบริษัทและการทดลอง- ตรวจสอบให้แน่ใจว่าซัพพลายเออร์เป็นเจ้าของโรงสี CNC (รวมถึง 5- แกน), EDM แบบลวด และเครื่องพิมพ์ทดลองที่ครอบคลุมช่วงน้ำหนักของคุณ ห้องเครื่องมือที่ได้รับมอบหมายจากภายนอกเพิ่มความเสี่ยงด้านเวลาในการผลิตและลดความรับผิดชอบ ผู้ผลิตแม่พิมพ์แบบก้าวหน้าที่รักษาห้องเครื่องมือของตนเองสามารถนำการเปลี่ยนแปลงทางวิศวกรรมไปใช้ได้เร็วขึ้น และรักษาแม่พิมพ์ให้อยู่ในสภาพการผลิตโดยไม่เกิดความล่าช้าจากบุคคลที่สาม
- ความเชี่ยวชาญด้านวัสดุทั้ง AHSS และอะลูมิเนียม- ถามเป็นพิเศษเกี่ยวกับประสบการณ์ในการใช้เหล็กเฟสคู่- โบรอนแข็งแบบกด- และแผงปิดอะลูมิเนียม วัสดุแต่ละตระกูลต้องใช้กลยุทธ์การกวาดล้าง ระบบการเคลือบ และวิธีการชดเชยการสปริงกลับที่แตกต่างกัน พันธมิตรที่ไม่มีประสบการณ์-เกี่ยวกับ AHSS หรืออะลูมิเนียมจะได้เรียนรู้จากงบประมาณด้านเครื่องมือของคุณ
- การรับรองระบบคุณภาพ OEM และความสามารถ PPAP- การรับรอง IATF 16949 ในขอบเขตการปั๊มและเครื่องมือของซัพพลายเออร์ถือเป็นพื้นฐานสำหรับโปรแกรมด้านยานยนต์ ISO 9001 เพียงอย่างเดียวไม่รวมถึง-ข้อกำหนด PPAP และ APQP เฉพาะด้านยานยนต์ ยืนยันว่าซัพพลายเออร์สามารถจัดส่งงานพิมพ์แบบบอลลูน รายงานขนาด แผนการควบคุม FMEA การศึกษา Gage R&R และการศึกษาความสามารถในระดับที่ลูกค้า OEM ของคุณคาดหวัง
- โปรแกรมการบำรุงรักษาแม่พิมพ์และการสนับสนุนทางลาดการผลิต- งานของหุ้นส่วนตายไม่ได้สิ้นสุดที่การอนุมัติ PPAP ตารางการบำรุงรักษาเชิงป้องกัน สินค้าคงคลังของเม็ดมีดอะไหล่ และ-ความสามารถในการตอบสนองอย่างรวดเร็วในการซ่อมแซมจะเป็นตัวกำหนดว่าเครื่องมือของคุณรักษาคุณภาพตามปริมาณหรือลดคุณภาพลงในการดับเพลิงหรือไม่ ยืนยันบันทึกการบำรุงรักษาที่จัดทำเป็นเอกสาร -เงื่อนไขการจัดเก็บดายที่ไซต์งาน และกระบวนการจัดการการเปลี่ยนแปลงทางวิศวกรรม
- บริการมูลค่าเพิ่ม-และการบูรณาการในแนวตั้ง- ซัพพลายเออร์ที่นำเสนอการดำเนินงานขั้นที่สอง เช่น การเชื่อม การตกแต่งขั้นสุดท้าย -การประกอบย่อย และการบรรจุแบบกำหนดเองภายใต้หลังคาเดียวกันช่วยลดความเสี่ยงในการส่งมอบและระยะเวลาในการบีบอัด สำหรับซัพพลายเออร์ปั๊มแม่พิมพ์แบบก้าวหน้า บริการแบบครบวงจรหมายถึงใบสั่งซื้อที่น้อยลงและจุดรับผิดชอบเพียงจุดเดียวตั้งแต่คอยล์ดิบไปจนถึงชุดประกอบที่จัดส่ง
ตารางสรุปสถิติแบบถ่วงน้ำหนักช่วยจัดโครงสร้างการเปรียบเทียบอย่างเป็นกลาง กำหนดน้ำหนักให้กับแต่ละเกณฑ์ตามลำดับความสำคัญของโปรแกรมของคุณ ให้คะแนนซัพพลายเออร์ที่ได้รับการคัดเลือกจาก 1 ถึง 5 ในทุกเกณฑ์ และปล่อยให้คณิตศาสตร์แสดงผู้สมัครที่แข็งแกร่งที่สุด แทนที่จะอาศัยประวัติความสัมพันธ์เพียงอย่างเดียว
การจัดการลงทุนด้านแม่พิมพ์ให้สอดคล้องกับกลยุทธ์การผลิต
เครื่องมือแม่พิมพ์เป็นสินทรัพย์ทุนที่มีอายุการใช้งานวัดเป็นล้านจังหวะ พันธมิตรที่คุณเลือกต้องไม่เพียงแต่ต้องปรับให้สอดคล้องกับปริมาณการผลิตในปัจจุบันเท่านั้น แต่ยังต้องสอดคล้องกับวิถีทางลาด การเปลี่ยนแปลงทางวิศวกรรมที่อาจเกิดขึ้น และ-กลยุทธ์ในการออกจากโปรแกรม
คำถามสองสามข้อที่แยกหุ้นส่วนแม่พิมพ์เชิงกลยุทธ์ออกจากร้านค้าธุรกรรม:
- พวกเขาสามารถปรับขนาดได้หรือไม่?- หากปริมาณประจำปีของคุณเพิ่มขึ้นสองเท่าหลังจากเปิดตัว กลุ่มสื่อและโครงสร้างเซลล์การผลิตของซัพพลายเออร์จะสามารถรองรับปริมาณดังกล่าวได้โดยไม่ต้องใช้เครื่องมือใหม่หรือขยายเวลาหยุดทำงานหรือไม่ บริการปั๊มโลหะสำหรับยานยนต์ควรได้รับการประเมินทั้งในด้านกำลังการผลิตปัจจุบันและการเติบโต
- พวกเขาจัดการกับการเปลี่ยนแปลงทางวิศวกรรมอย่างไร?การแก้ไขการออกแบบในระยะ- ช่วงท้าย-เกิดขึ้นได้จริงในโปรแกรมด้านยานยนต์ ซัพพลายเออร์ที่มีความสามารถในการใช้เครื่องมือภายใน-สามารถนำ ECO ไปใช้ได้เร็วขึ้นและมีความเสี่ยงต่ำกว่าซัพพลายเออร์ที่พึ่งพาโรงพิมพ์ภายนอก
- เงื่อนไขการเป็นเจ้าของแม่พิมพ์และการเก็บรักษาแม่พิมพ์คืออะไร?- ยืนยันเป็นลายลักษณ์อักษรว่าใครเป็นเจ้าของเครื่องมือเมื่อสิ้นสุดโปรแกรม นโยบายการจัดเก็บสำหรับแม่พิมพ์ที่ไม่ใช้งานคืออะไร และซัพพลายเออร์ให้คำมั่นที่จะสนับสนุน รวมถึงการบำรุงรักษาตลอดวงจรชีวิตของโปรแกรมหรือไม่ ข้อกำหนดที่คลุมเครือทำให้เกิดข้อพิพาทเมื่อปริมาณการเปลี่ยนแปลงหรือโปรแกรมหยุดลง
- พวกเขามีส่วนร่วมในการทำงานร่วมกันในช่วงแรกของ DFM หรือไม่- พันธมิตรผู้ผลิตชิ้นส่วนรถยนต์ที่ดีที่สุดจะตรวจสอบแบบร่างก่อนเสนอราคา กำหนดเกณฑ์ความคลาดเคลื่อนของธง-ความเสี่ยง และแนะนำการปรับแต่งรูปทรงเรขาคณิตที่ปรับปรุงความสามารถในการขึ้นรูปโดยไม่กระทบต่อการทำงานของชิ้นส่วน โปรแกรมที่เชิญอินพุต DFM ก่อนเวลาจะหลีกเลี่ยงการเปลี่ยนแปลงเครื่องมือในขั้นตอน-ที่มีค่าใช้จ่ายสูง
สำหรับทีมที่ประเมินผู้สมัครผู้ผลิตชิ้นส่วนรถยนต์ในบริบทการต่อเรือหรือใกล้ชายฝั่ง ความใกล้ชิดกับโรงงานประกอบจะช่วยลดระยะเวลารอคอยสินค้า และสนับสนุนข้อกำหนดในการส่งมอบ-ภายใน-เวลาพอดี เนื่องจากกลยุทธ์การจัดซื้อจัดลำดับความสำคัญของความยืดหยุ่นของห่วงโซ่อุปทานมากขึ้น พันธมิตรแม่พิมพ์ในประเทศหรือระดับภูมิภาคที่มีการดำเนินงานแบบบูรณาการในแนวดิ่งทำให้มองเห็นได้ชัดเจนยิ่งขึ้นและแก้ไขปัญหาได้เร็วกว่าโปรแกรมเครื่องมือหลาย-ประเทศที่กระจายอยู่ ผู้ผลิตชิ้นส่วนยานยนต์หลายรายในสหรัฐอเมริกาและภูมิภาคอื่นๆ ต่างแข่งขันกันในด้านการตอบสนองและการควบคุมการปฏิบัติงานควบคู่ไปกับต้นทุนต่อหน่วย
แหล่งข้อมูลหนึ่งที่ควรค่าแก่การสำรวจในระหว่างการประเมินนี้คือหน้าอุตสาหกรรมยานยนต์ของ YICHENซึ่งนำเสนอกรณีศึกษาเกี่ยวกับการปั๊มและการผลิตโลหะแผ่นที่ครอบคลุม OEM ผ่านทางโปรแกรม Tier-2 สำหรับส่วนประกอบโครงสร้าง ภายใน แชสซี และรถบรรทุก ความครอบคลุมทั่วทั้งระบบยานพาหนะและระดับห่วงโซ่อุปทานหลายระดับทำให้เป็นตัวเลือกที่เกี่ยวข้องสำหรับทีมที่กำลังมองหาพันธมิตรที่เข้าใจขอบเขตทั้งหมดของบริการปั๊มโลหะในยานยนต์ ตั้งแต่การออกแบบแม่พิมพ์ไปจนถึงการสนับสนุนการผลิต
ท้ายที่สุดแล้ว พันธมิตรด้านวิศวกรรมแม่พิมพ์ที่เหมาะสมไม่ได้เป็นเพียงคนเดียวที่มีราคาเสนอต่ำที่สุดเท่านั้น เป็นบริษัทที่มีความสามารถ ระบบคุณภาพ และรูปแบบการสนับสนุนการผลิตที่สอดคล้องกับโปรไฟล์ความเสี่ยง วิถีปริมาณ และความซับซ้อนของวัสดุของโปรแกรมของคุณ ใช้เกณฑ์เหล่านี้ในวงกว้าง ตรวจสอบการอ้างสิทธิ์ผ่านการตรวจสอบไซต์และการตรวจสอบอ้างอิง และให้ข้อมูลประสิทธิภาพการทำงานที่จัดทำเป็นเอกสาร ไม่ใช่คำมั่นสัญญา ขับเคลื่อนการตัดสินใจในการจัดหาของคุณ
คำถามที่พบบ่อยเกี่ยวกับแม่พิมพ์ปั๊มขึ้นรูปยานยนต์
1. อะไรคือความแตกต่างระหว่างแม่พิมพ์แบบโปรเกรสซีฟและแม่พิมพ์ถ่ายโอนในการปั๊มขึ้นรูปยานยนต์?
แม่พิมพ์แบบโปรเกรสซีฟทำให้แถบโลหะเชื่อมต่อกันในขณะที่เคลื่อนผ่านหลายสถานีในชุดแม่พิมพ์เดียว ทำให้เหมาะสำหรับชิ้นส่วนขนาดเล็ก{0}}ที่มีปริมาตรสูง เช่น ฉากยึดและตัวเชื่อมต่อ Transfer Dies จะตัดช่องว่างที่ว่างตั้งแต่เนิ่นๆ และเคลื่อนย้ายระหว่างสถานีอิสระโดยใช้นิ้วกลหรือหุ่นยนต์ ซึ่งเหมาะกับชิ้นส่วนที่มีขนาดใหญ่และซับซ้อนทางเรขาคณิต เช่น โครงสร้างขวางและฉากยึดระบบกันสะเทือน ตัวเลือกขึ้นอยู่กับขนาดชิ้นส่วน ความลึกในการดึง เป้าหมายเศษวัสดุ และข้อกำหนดปริมาณต่อปี
2. คุณจะคำนวณระยะหลบแม่พิมพ์สำหรับวัสดุโลหะแผ่นต่างๆ ได้อย่างไร?
ระยะห่างของแม่พิมพ์แสดงเป็นเปอร์เซ็นต์ของความหนาของวัสดุต่อด้าน โดยทั่วไปแล้ว เหล็กเหนียวจะใช้ระยะห่างประมาณ 10% ในขณะที่เหล็กที่มีความแข็งแรงสูง-ขั้นสูง (AHSS) ต้องใช้ 12-20% เนื่องจากความแข็งแรงของผลผลิตที่สูงกว่าและพฤติกรรมการตัดที่เน้นการแตกหัก โดยทั่วไปอลูมิเนียมอัลลอยด์ต้องการ 8-12% และสแตนเลสอยู่ในช่วง 12-16% การใช้ระยะห่างที่ไม่ถูกต้องทำให้เกิดการสึกหรอของเครื่องมือก่อนเวลาอันควร ครีบที่มากเกินไป หรือมิติที่ไม่ถูกต้อง ดังนั้นเกรดวัสดุแต่ละเกรดจึงต้องการค่าระยะห่างที่ผ่านการตรวจสอบของตัวเอง
3. จำเป็นต้องเปลี่ยนแปลงการออกแบบแม่พิมพ์อะไรบ้างสำหรับการปั๊มเหล็กความแข็งแรงสูง-ขั้นสูง (AHSS)
เกรด AHSS เช่น DP780 และ DP980 ต้องมีการปรับเปลี่ยนแม่พิมพ์หลายแบบ: น้ำหนักการกดที่เพิ่มขึ้น (สูงกว่าเหล็กเหนียว 50-100%) ระยะห่างในการตัดที่กว้างขึ้นเพื่อป้องกันการกะเทาะของหมัด การชดเชยการสปริงกลับที่สร้างไว้ในรูปทรงของแม่พิมพ์ เม็ดมีดคาร์ไบด์หรือโลหะผงที่สถานีตัดแต่งเพื่อต้านทานการสึกหรอ แรงของตัวจับยึดที่ว่างเปล่าที่สูงขึ้น และหน้าต่างควบคุมกระบวนการที่เข้มงวดมากขึ้น การจำลองการขึ้นรูปกลายเป็นสิ่งจำเป็นในการคาดการณ์และชดเชยการคืนตัวของวัสดุที่ยืดหยุ่นมากขึ้นอย่างมีนัยสำคัญหลังจากการขึ้นรูป
4. การสร้างแม่พิมพ์ปั๊มขึ้นรูปยานยนต์ใช้เวลานานเท่าใด?
แม่พิมพ์ปั๊มขึ้นรูปยานยนต์ทั่วไปจะใช้เวลา 20 สัปดาห์หรือมากกว่านั้นตั้งแต่การออกแบบไปจนถึงการอนุมัติการผลิต ไทม์ไลน์นี้ครอบคลุมถึงการตัดเฉือน CNC, การใช้งาน EDM, การอบชุบด้วยความร้อน, การตกแต่งพื้นผิว, การประกอบ และการทดลองทางกายภาพ เทคโนโลยีการจำลองการขึ้นรูปสมัยใหม่ช่วยลดขั้นตอนการทดลองได้อย่างมากโดยการตรวจจับปัญหาความสามารถในการขึ้นรูปเสมือนจริงก่อนที่เหล็กจะถูกตัด โดยบีบอัดสิ่งที่จำเป็นก่อนหน้านี้ 8-การวนซ้ำทางกายภาพ 12 ครั้ง เหลือ 2-3 ลูปการตรวจสอบที่เน้นไปที่การปรับแต่งอย่างละเอียดมากกว่าการแก้ปัญหาขั้นพื้นฐาน
5. สิ่งที่คุณควรมองหาเมื่อเลือกผู้จำหน่ายแม่พิมพ์ปั๊มขึ้นรูปยานยนต์
จัดลำดับความสำคัญของซัพพลายเออร์ด้วย-ความสามารถในการจำลองการออกแบบและการขึ้นรูปแม่พิมพ์ภายในบริษัท เครื่องจักรกลซีเอ็นซีที่เป็นเจ้าของและการทดลองปั๊ม ประสบการณ์ที่ได้รับการพิสูจน์แล้วกับ AHSS และวัสดุอะลูมิเนียม การรับรอง IATF 16949 พร้อมความสามารถ PPAP เต็มรูปแบบ และโปรแกรมการบำรุงรักษาแม่พิมพ์ที่จัดทำเป็นเอกสาร ประเมินความสามารถในการปรับขนาดตามวิถีปริมาณของคุณ จัดการกับการเปลี่ยนแปลงทางวิศวกรรมอย่างรวดเร็ว และจัดเตรียมการออกแบบตั้งแต่เนิ่นๆ-สำหรับ-การทำงานร่วมกันด้านการผลิต พันธมิตรอย่าง YICHEN ที่นำเสนอการปั๊มขึ้นรูปและการผลิตแผ่นโลหะแบบครบวงจรสำหรับ OEM ผ่านทางโปรแกรม Tier-2 มอบความรับผิดชอบจากแหล่งเดียวตั้งแต่การใช้เครื่องมือไปจนถึงการสนับสนุนการผลิต


