


Custom Stamping Die คืออะไรและทำงานอย่างไร
ลองจินตนาการว่าคุณจำเป็นต้องทำเครื่องหมายชิ้นส่วนโลหะหลายพันชิ้นด้วยโลโก้ที่แม่นยำจนทุกการพิมพ์มีลักษณะเหมือนกัน ชุดตัวอักษรมาตรฐานหรือปิด-การเจาะรู-ไม่สามารถตัดได้ นั่นคือจุดที่แม่พิมพ์ปั๊มแบบกำหนดเองเข้ามาในรูปภาพ
แม่พิมพ์ปั๊มแบบกำหนดเองคือเครื่องมือกลึงที่มีความแม่นยำ-ซึ่งได้รับการออกแบบทางวิศวกรรมตามข้อกำหนดเฉพาะเจาะจง ออกแบบมาเพื่อตัด ขึ้นรูป หรืออัดรูปทรงเฉพาะลงในชิ้นงานภายใต้แรงควบคุม ต่างจากแสตมป์โลหะทั่วไปตรงที่มีวัตถุประสงค์-สร้างขึ้นสำหรับรูปทรง โลโก้ หรือการทำเครื่องหมายของชิ้นส่วนเฉพาะ
แนวคิดนี้ตรงไปตรงมา: แม่พิมพ์เหล็กกล้าเครื่องมือชุบแข็งที่มีการออกแบบยกขึ้นหรือแบบฝังจะถูกกดเข้าหรือติดกับวัสดุที่อ่อนนุ่มกว่า แรงจะเคลื่อนตัววัสดุที่พื้นผิวสัมผัส และถ่ายโอนลวดลายลงบนชิ้นงานอย่างถาวร สิ่งที่ทำให้ "กำหนดเอง" คือวิศวกรรมที่อยู่เบื้องหลัง ทุกมิติ มุม และการตกแต่งพื้นผิวได้รับการปรับแต่งเพื่อให้ได้ผลลัพธ์ที่เฉพาะเจาะจงอย่างใดอย่างหนึ่ง เชื่อถือได้ มากกว่าพันหรือแม้กระทั่งล้านรอบ
วิธีการทำงานของแม่พิมพ์ปั๊มขึ้นรูปตามสั่งแบบกลไก
เมื่อคุณกดแม่พิมพ์ปั๊มโลหะแบบกำหนดเองลงในชิ้นงาน แรงจะถ่ายโอนผ่านหน้าแม่พิมพ์และมุ่งไปที่รูปทรงของการออกแบบ คุณลักษณะที่ยกขึ้นบนหน้าแม่พิมพ์จะดันวัสดุลงหรือออกด้านนอก ในขณะที่พื้นที่ปิดภาคเรียนยังคงไม่ถูกแตะต้อง การเคลื่อนตัวแบบควบคุมนี้เป็นสิ่งที่สร้างความประทับใจ
รูปทรงหน้าแม่พิมพ์มีบทบาทสำคัญ ขอบที่แหลมคมทำให้ได้การตัดที่สะอาดตาและกำหนดขอบเขตของเครื่องหมาย พื้นผิวนูนที่ทำมุมช่วยให้วัสดุที่ถูกแทนที่ไหลได้โดยไม่แตกร้าวหรือบิดเบี้ยว ความลึกและความคมของโปรไฟล์แม่พิมพ์จะเป็นตัวกำหนดว่าต้องใช้แรงเท่าใด และรอยพิมพ์ที่ได้จะคงอยู่ถาวรเพียงใด เช่นช่างประกอบหมายเหตุ แม่พิมพ์ปั๊มเป็นเครื่องมือพิเศษ-ในประเภท-a-ที่มีความเที่ยงตรงสูง ซึ่งส่วนการตัดและการขึ้นรูปโดยทั่วไปจะทำจากเหล็กกล้าเครื่องมือที่ชุบแข็งได้หรือวัสดุที่ทนทานต่อการสึกหรอ-อื่นๆ
การกดหรือค้อนจะส่งพลังงาน แต่แม่พิมพ์จะสร้างรูปร่าง ไม่ว่าแรงจะมาจากเครื่องอัดไฮดรอลิกที่ให้แรงดันเป็นตัน หรือ-ค้อนเหวี่ยงด้วยมือกระแทกแม่พิมพ์ หลักการก็เหมือนกัน นั่นคือ แรงที่รวมศูนย์บวกกับรูปทรงที่แม่นยำเท่ากับการพิมพ์แบบถาวรและทำซ้ำได้
แม่พิมพ์แบบกำหนดเองเทียบกับเครื่องมือมาตรฐาน
แล้วหมัดมาตรฐานหรือชุดตัวอักษรจะขาดเมื่อใด? บ่อยกว่าที่คุณคาดหวัง
เครื่องมือมาตรฐานทำงานได้ดีกับรูปร่างทั่วไป อักขระตัวอักษรและตัวเลขพื้นฐาน หรือรูกลมธรรมดา แต่ทันทีที่ความต้องการของคุณมีโลโก้ที่เป็นเอกลักษณ์ รูปทรงที่ซับซ้อน ความคลาดเคลื่อนของขนาดที่จำกัด หรือ-ความสามารถในการทำซ้ำในปริมาตรสูง -แม่พิมพ์ปั๊มขึ้นรูปที่มีจุดประสงค์ก็กลายเป็นสิ่งจำเป็น แสตมป์โลหะสั่งทำพิเศษได้รับการออกแบบทางวิศวกรรมมาเพื่อให้รองรับค่าความคลาดเคลื่อนเฉพาะซึ่งเครื่องมือดัดแปลงหรือเครื่องมือทั่วไปไม่สามารถรับประกันได้ หากรูปทรงของชิ้นส่วนของคุณมีเอกลักษณ์เฉพาะตัวหรือมีกรรมสิทธิ์ การใช้เครื่องมือแบบกำหนดเองเป็นเพียงเส้นทางเดียว
ลองคิดดู: ตราประทับโลหะมาตรฐานก็เหมือนกับเสื้อผ้า-ที่ซื้อ- เหมาะกับวัตถุประสงค์ทั่วไป แม่พิมพ์ปั๊มโลหะแบบกำหนดเองได้รับการสั่งทำพิเศษ สร้างขึ้นเพื่อให้ตรงกับข้อกำหนดเฉพาะของคุณ ดังนั้นทุกการพิมพ์ การตัด หรือรูปแบบจึงสอดคล้องกันตั้งแต่ชิ้นส่วนแรกจนถึงชิ้นที่ล้าน
ผลตอบแทนที่แท้จริงจะปรากฏในการผลิต กแม่พิมพ์ที่ออกแบบมาอย่างดี-ผลิตชิ้นส่วนที่เหมือนกันแทบทุกรอบด้วยความเร็วที่สามารถเข้าถึงหลายร้อยหรือ 1,500 จังหวะต่อนาทีในการใช้งานความเร็วสูง- ระดับความสม่ำเสมอและปริมาณงานนั้นเป็นไปไม่ได้ด้วยเครื่องมือมาตรฐานที่ปรับให้เข้ากับวัตถุประสงค์ที่ไม่ได้ออกแบบมา
แน่นอนว่า ทั้งหมดนี้ทำให้เกิดคำถามในทางปฏิบัติ: จริงๆ แล้วคุณต้องการแม่พิมพ์สั่งทำประเภทใด คำตอบขึ้นอยู่กับใบสมัครของคุณ และตัวเลือกต่างๆ ก็มีความหลากหลายมากกว่าที่ผู้ซื้อส่วนใหญ่ทราบ
อธิบายประเภทของแม่พิมพ์ปั๊มแบบกำหนดเอง
การกำหนดค่าแม่พิมพ์ประทับตราแบบกำหนดเองที่หลากหลายที่มีอยู่อาจมีล้นหลามหากคุณไม่เคยสั่งแม่พิมพ์มาก่อน แต่ละประเภทจะแก้ปัญหาที่แตกต่างกัน และการเลือกประเภทที่ไม่ถูกต้องหมายถึงการสิ้นเปลืองวัสดุ คุณภาพการพิมพ์ที่ไม่ดี หรือแม่พิมพ์ที่ไม่สามารถใช้งานได้ตามที่ตั้งใจไว้ ต่อไปนี้คือรายละเอียดที่ชัดเจนของแกนการจำแนกประเภทหลักสามแกนที่คุณจะพบเมื่อระบุเครื่องมือปั๊มขึ้นรูปโลหะ
แม่พิมพ์ลายนูนและแม่พิมพ์ลายนูน
ความแตกต่างที่นี่คือทิศทาง ตราประทับนูนโลหะใช้แม่พิมพ์ตัวผู้-ที่จับคู่กันเพื่อดันวัสดุขึ้นจากด้านหลัง ทำให้เกิดนูนขึ้นบนพื้นผิวชิ้นงาน แม่พิมพ์ตัวผู้มีการออกแบบกลับด้าน ตัวนับตัวเมีย-ตัวรองรับจากฝั่งตรงข้าม ผลลัพธ์ที่ได้คือการแสดงผลสามมิติ-ที่ฉายเหนือพื้นผิวโดยรอบ ดึงดูดแสงและดึงดูดความสนใจ
การแกะลายทำงานในทิศทางตรงกันข้าม แม่พิมพ์ตัวผู้เพียงตัวเดียวจะกดการออกแบบลงไปที่พื้นผิวชิ้นงาน ทำให้เกิดรอยประทับแบบฝัง ไม่จำเป็นต้องมีตัวนับ-อย่างเคร่งครัดสำหรับการใช้งานหลายประเภท เนื่องจากตัววัสดุจะดูดซับการกระจัด เช่นอาร์เค บรรจุภัณฑ์อธิบาย โดยสร้างโปรเจ็กต์ที่มีลายนูนเข้าหาผู้ชม ในขณะที่การแกะสลักนูนลงไปในวัสดุ ทำให้เกิดความลึกและเงามากกว่าการฉายภาพ
เมื่อไหร่คุณจะเลือกอย่างใดอย่างหนึ่ง? การพิมพ์ลายนูนเหมาะกับการใช้งานที่การมองเห็นในระยะไกลมีความสำคัญ เช่น เครื่องหมายแบรนด์ที่โดดเด่นหรือตัวระบุซีเรียลที่ต้องอ่านอย่างรวดเร็ว ตราประทับลายนูนโลหะแบบกำหนดเองยังเป็นทางเลือก-เมื่อการตอบสนองแบบสัมผัสเป็นส่วนหนึ่งของข้อกำหนดด้านการทำงาน การแกะลายทำงานได้ดีกว่าสำหรับการมาร์กแบบเรียบๆ ข้อความแบบฝังบนพื้นผิวเครื่องจักร หรือสถานการณ์ที่รอยพิมพ์ที่เพิ่มขึ้นอาจรบกวนชิ้นส่วนที่ผสมพันธุ์หรือการเรียงซ้อน
แม่พิมพ์ปั๊มร้อนและแม่พิมพ์ปั๊มเย็น
การจำแนกประเภทนี้เกี่ยวข้องกับสภาวะความร้อนในระหว่างการปั๊ม ไม่ใช่ประเภทของแรง
แม่พิมพ์ปั๊มร้อนจะได้รับความร้อนก่อนหรือระหว่างรอบการพิมพ์ อุณหภูมิที่สูงขึ้นมีจุดประสงค์สองประการ: ปรับปรุงการไหลของวัสดุในชิ้นงาน ทำให้มีรายละเอียดปลีกย่อยและขอบที่สะอาดขึ้น และช่วยให้กระบวนการถ่ายโอนฟอยล์ที่ฟิล์มโลหะหรือเม็ดสีเกาะติดกับซับสเตรตภายใต้ความร้อนและความดัน การปั๊มร้อนเป็นเรื่องปกติสำหรับการมาร์กพลาสติก การใช้ฟอยล์ตกแต่งบนพื้นผิวโลหะ และการทำงานกับวัสดุที่มีความยืดหยุ่นมากขึ้นที่อุณหภูมิ
แม่พิมพ์ปั๊มเย็นทำงานที่อุณหภูมิแวดล้อม โดยอาศัยแรงทางกลทั้งหมดเพื่อแทนที่วัสดุ นี่เป็นแนวทางมาตรฐานสำหรับแสตมป์เหล็กส่วนใหญ่สำหรับการใช้งานกับโลหะ โดยที่ชิ้นงานมีความแข็งพอที่จะเก็บรอยพิมพ์ที่สะอาดโดยไม่ต้องใช้ตัวช่วยระบายความร้อน การปั๊มเย็นจะช่วยหลีกเลี่ยงการบิดเบือน-ที่เกี่ยวข้องกับความร้อน ต้องการการตั้งค่าเครื่องมือที่ง่ายกว่า และโดยทั่วไปจะเร็วกว่าในรอบเวลาเนื่องจากไม่มีขั้นตอนการให้ความร้อนหรือความเย็น
ความเหมาะสมของวัสดุเป็นแนวทางในการเลือก วัสดุพิมพ์ที่นุ่มกว่า เช่น หนัง พลาสติกบางชนิด และฟอยล์บางๆ มักจะได้ประโยชน์จากแม่พิมพ์ที่ให้ความร้อน โลหะที่แข็งกว่า โดยเฉพาะเหล็กและทองเหลืองที่มีความหนาในการผลิต ตอบสนองต่อการปั๊มเย็นด้วยแม่พิมพ์ที่ชุบแข็งอย่างเหมาะสมได้ดี
ดายกระแทกกับดายแบบกด-
นี่คือจุดที่ปริมาณการผลิตเข้าสู่สมการโดยตรงที่สุด
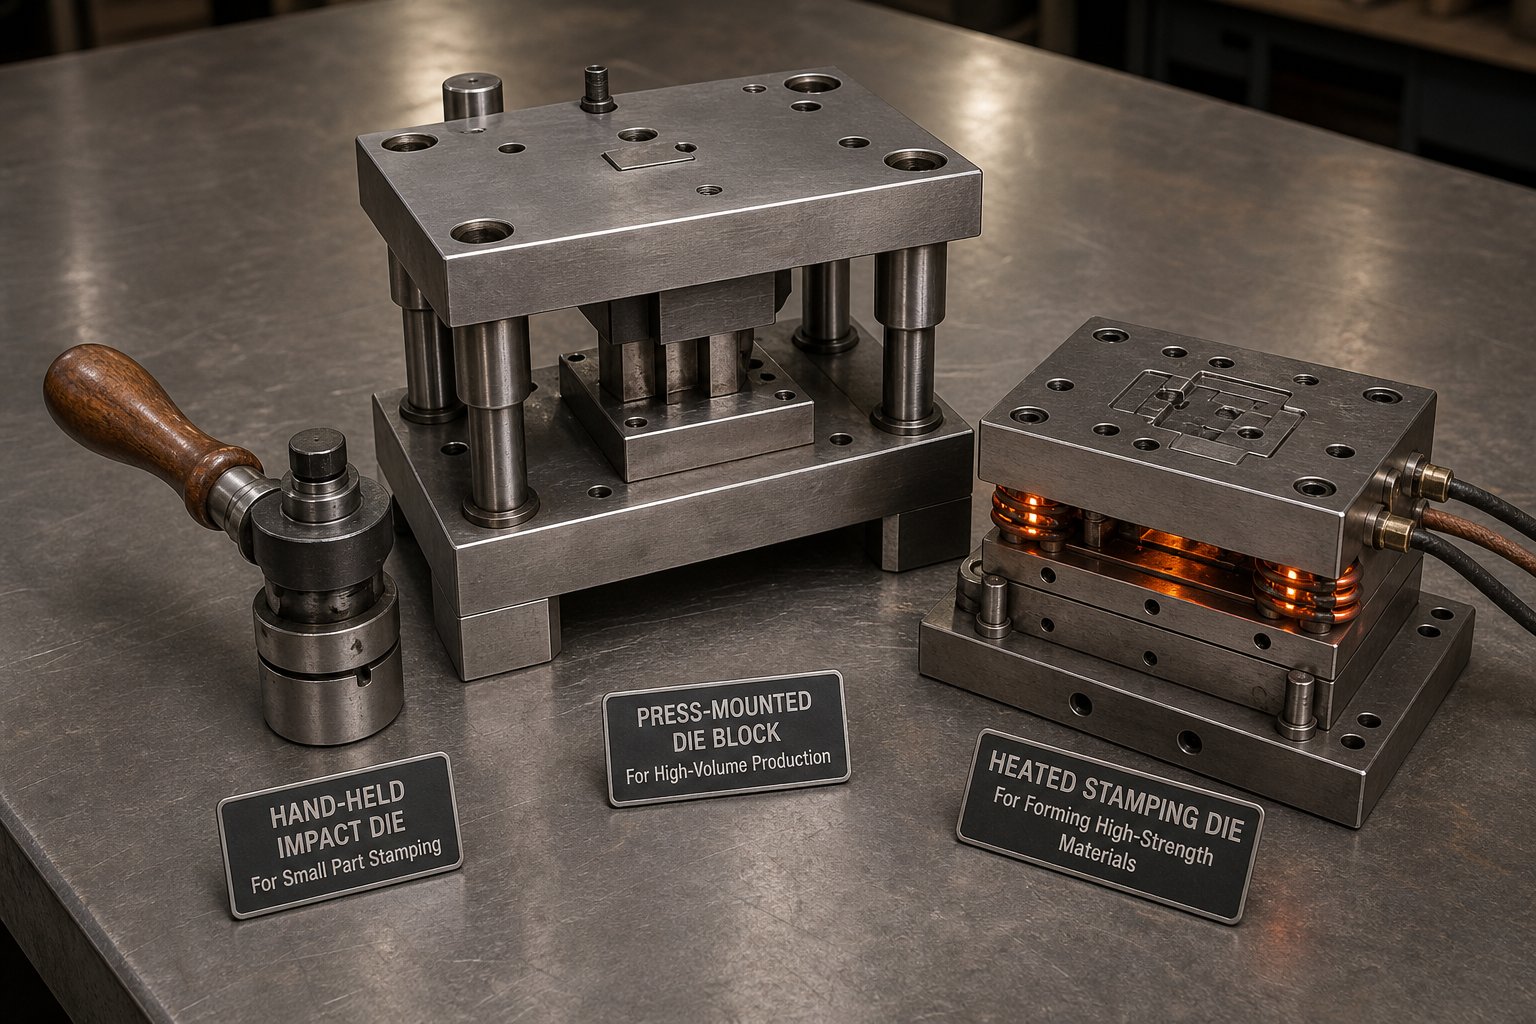
Impact Die คือตราประทับมือโลหะที่ออกแบบมาเพื่อตีด้วยค้อนหรือค้อนทุบ คุณวางตำแหน่งแม่พิมพ์ไว้กับชิ้นงาน ตีครั้งเดียว และสร้างรอยพิมพ์ สามารถพกพาได้ มีราคาไม่แพงในการผลิต และไม่ต้องใช้อุปกรณ์สนับสนุนใดๆ นอกเหนือจากเครื่องมือที่โดดเด่นและพื้นผิวรองรับที่มั่นคง ตัวอย่างทั่วไปคือโลโก้ประทับตราเหล็กที่ใช้สำหรับทำเครื่องหมายชิ้นส่วนแต่ละชิ้นในร้านขายเครื่องจักร
แม่พิมพ์แบบกด-ติดตั้งเข้ากับเครื่องอัดไฮดรอลิก เครื่องกล หรือนิวแมติก การกดให้แรงสม่ำเสมอและทำซ้ำได้ที่ความเร็วและความลึกที่ควบคุมได้ วิธีนี้จะขจัดความแปรปรวนที่มีอยู่ในมือ-การแสดงผลที่เกิดขึ้น และช่วยให้สามารถผลิตอัตโนมัติในปริมาณตั้งแต่หลายร้อยถึงล้านชิ้นส่วนต่อการดำเนินการ
ข้อดีข้อเสียตรงไปตรงมา: แม่พิมพ์แบบกระแทกมีค่าใช้จ่ายล่วงหน้าน้อยกว่าและให้ความยืดหยุ่น ในขณะที่แม่พิมพ์แบบกด-ให้ความสม่ำเสมอและปริมาณงานด้วยการลงทุนเริ่มแรกที่สูงขึ้น
| มิติ | กระแทกตาย (ตีด้วยมือ-) | กด-เบสดาย |
|---|---|---|
| วิธีบังคับ | ค้อนทุบหรือตีค้อนด้วยมือ | เครื่องอัดไฮดรอลิก เครื่องกล หรือนิวแมติก |
| การใช้งานทั่วไป | การทำเครื่องหมายแต่ละส่วน การประทับตรา ID ปริมาณต่ำ- การใช้งานภาคสนาม | การปั๊มขึ้นรูป การขึ้นรูปแบบก้าวหน้า การมาร์กปริมาณสูง- |
| ความเหมาะสมของปริมาณการผลิต | 1 ถึงหลายร้อยส่วน | หลายร้อยถึงล้านรอบ |
| ช่วงความหนาของวัสดุ | แผ่นบางถึงแผ่นปานกลาง (จำกัดด้วยพลังโจมตี) | ฟอยล์บางผ่านแผ่นหนา (จำกัดด้วยน้ำหนักกด) |
| ต้นทุนสัมพัทธ์ | ต่ำ (เฉพาะดาย ไม่มีอุปกรณ์) | สูงกว่า (การตั้งค่าและการติดตั้งแบบ Die Plus Press) |
แม่พิมพ์แต่ละประเภทตอบสนองความต้องการด้านเครื่องหมาย คุณสมบัติของวัสดุพิมพ์ และขนาดการผลิต แต่แม้หลังจากเลือกหมวดหมู่ที่ถูกต้องแล้ว ยังมีการตัดสินใจทางวิศวกรรมที่ลึกซึ้งกว่านั้นรออยู่: เกรดเหล็กกล้าแม่พิมพ์ใดที่จะทนทานต่อความต้องการของการใช้งานเฉพาะของคุณ ตัวเลือกนั้นขึ้นอยู่กับความแข็ง ความต้านทานการสึกหรอ และวัสดุที่คุณกำลังตอกเข้าไป
การจัดอันดับวัสดุแม่พิมพ์และความแข็งที่ส่งผลต่อประสิทธิภาพ
คุณได้เลือกประเภทแม่พิมพ์ คุณรู้ว่าคุณต้องการการพิมพ์ลายนูนหรือการแกะลาย ร้อนหรือเย็น การกระแทกหรือการอัด- แต่นี่คือสิ่งที่ซัพพลายเออร์ส่วนใหญ่มองข้าม: เกรดเหล็กที่อยู่ภายในแม่พิมพ์เป็นตัวกำหนดว่าจะสามารถพิมพ์ได้ 500 ครั้งหรือ 500,000 ครั้ง เหล็กแม่พิมพ์ปั๊มขึ้นรูปไม่ใช่-ขนาด-ที่เหมาะกับวัสดุทุกประเภท เกรดที่แตกต่างกันนำมาซึ่งจุดแข็งที่แตกต่างกัน และการเลือกผิดหมายถึงความล้มเหลวก่อนเวลาอันควรหรือค่าใช้จ่ายที่ไม่จำเป็น
เกรดเหล็กกล้าเครื่องมือสำหรับแม่พิมพ์ปั๊มขึ้นรูป
เกรดสี่เกรดปรากฏบ่อยที่สุดในแม่พิมพ์ปั๊มเหล็กกล้า โดยแต่ละเกรดมีตำแหน่งที่แตกต่างกันในสเปกตรัมประสิทธิภาพ
D2เป็นส่วนสำคัญสำหรับแอปพลิเคชันระยะยาว- ด้วยคาร์บอนสูงและปริมาณโครเมียมประมาณ 12% ทำให้มีความทนทานต่อการสึกหรอเป็นพิเศษและสามารถเข้าถึงได้62-64 HRC หลังจากการชุบแข็งและการแบ่งเบาบรรเทา. เหมาะอย่างยิ่งสำหรับการปั๊มขึ้นรูป การเจาะ และการขึ้นรูปแม่พิมพ์ที่ต้องการพิกัดความเผื่อต่ำตลอดระยะเวลาการผลิตที่ขยายออกไป การแลกเปลี่ยน? โครงสร้างฮาร์ดคาร์ไบด์ของ D2 ทำให้มีความเปราะมากขึ้นภายใต้แรงกระแทกหนัก
A2เป็นนักแสดงที่สมดุล เหล็กชุบแข็งด้วยอากาศ-นี้มีโครเมียมประมาณ 5% และมีค่า HRC 63-65 มีความต้านทานการสึกหรอน้อยกว่า D2 แต่มีความเหนียวดีกว่ามากและมีความคงตัวของขนาดที่ดีเยี่ยมในระหว่างการอบชุบด้วยความร้อน เมื่อเครื่องมือปั๊มขึ้นรูปเหล็กของคุณต้องการต้านทานการแตกร้าวมากกว่าที่จะต้านทานการเสียดสี A2 มักจะเป็นตัวเลือกที่ชาญฉลาดกว่า
S7เติมเต็มช่องต้านทานการกระแทก- ได้รับการจัดอันดับที่ 60-HRC 62 HRC โดยมีวัตถุประสงค์-สร้างขึ้นสำหรับเครื่องมือที่ดูดซับแรงกระแทกทางกลซ้ำๆ เช่น ตราประทับโลหะสำหรับชิ้นส่วนเหล็กที่ถูกกระแทกด้วยค้อน หากแม่พิมพ์ของคุณได้รับแรงกระแทกสูง ความแข็งแกร่งของ S7 จะป้องกันการบิ่นอย่างรุนแรงซึ่งจะทำลายแม่พิมพ์ D2 ในการใช้งานเดียวกัน
M2เป็นเหล็กความเร็วสูง-ที่คงความแข็งไว้ที่อุณหภูมิสูง โดยมีค่าประมาณ 62-64 HRC เป็นเลิศในการใช้งานที่เกิดความร้อนจากการเสียดสีระหว่างการปั่นจักรยานอย่างรวดเร็ว สำหรับการปั๊มสเตนเลสสตีลความเร็วสูงซึ่งการทำให้ความร้อนอ่อนตัวลงอาจทำให้แม่พิมพ์ธรรมดามัวหมอง M2 จะรักษาขอบไว้
เหตุใดการเลือกเกรดจึงมีความสำคัญมาก โดยมีตัวแปรสามตัว ได้แก่ ความแข็งของวัสดุชิ้นงานของคุณ ความยาวในการผลิตที่คาดหวัง และรายละเอียดการพิมพ์ที่ต้องการความละเอียดเพียงใด การมาร์กทองแดงอ่อนด้วยแม่พิมพ์ในปริมาณต่ำมีความต้องการที่แตกต่างอย่างสิ้นเชิงจากการประทับตราโลหะแบบกำหนดเองสำหรับชิ้นส่วนเหล็กที่ทำงานด้วยความเร็วในการผลิตเป็นล้านรอบ
เหตุใดความแข็งแบบร็อกเวลล์จึงมีความสำคัญในการเลือกแม่พิมพ์
หลักการสำคัญคือ แม่พิมพ์จะต้องแข็งกว่าชิ้นงานที่ตอกเสมอ อลูมิเนียมแบบอ่อนที่มีการมาร์กด้วยแม่พิมพ์ไม่จำเป็นต้องมีความแข็งมากนัก เนื่องจากมีความต้านทานจากพื้นผิวน้อยที่สุด แต่การประทับตราสเตนเลสสตีลที่ทำเครื่องหมายชิ้นงานสเตนเลสชุบแข็งจะต้องทำได้ยากกว่ามากเพื่อหลีกเลี่ยงไม่ให้แม่พิมพ์สึกหรอเร็วกว่าชิ้นส่วนที่ผลิต
ความสมดุลนั้นแน่นกว่าเสียง ความแข็งไม่เพียงพอทำให้หน้าแม่พิมพ์เสียรูปและสึกหรอก่อนเวลาอันควร คุณจะสังเกตเห็นว่ารอยพิมพ์เริ่มตื้นขึ้น ขอบสูญเสียความหมาย และในที่สุดแม่พิมพ์ก็จะใช้งานไม่ได้ก่อนอายุการใช้งานที่คาดไว้ ในอีกด้านหนึ่ง ความแข็งที่มากเกินไปทำให้เกิดความเปราะ แม่พิมพ์ที่แข็งเกินไปจะทนทานต่อการสึกหรออย่างสวยงาม แต่มีแนวโน้มที่จะเกิดการบิ่นขนาดเล็ก-และการแตกหักของขอบ โดยเฉพาะอย่างยิ่งภายใต้แรงกระแทกหรือการเยื้องศูนย์ เช่นบันทึกของ MetalTekความแข็งวัดความสามารถของวัสดุในการต้านทานการเยื้องถาวร แต่การผลักดันความต้านทานนั้นมากเกินไปจะสูญเสียความแข็งแกร่งที่จำเป็นในการดูดซับแรงกระแทกจากการปฏิบัติงาน
เมื่อประเมินเหล็กแม่พิมพ์ปั๊มขึ้นรูปสำหรับการใช้งานของคุณ คุณสมบัติของวัสดุที่ต้องชั่งน้ำหนักเปรียบเทียบกันมีดังนี้
- ความแข็งความต้านทาน - ต่อการเสียรูปของพื้นผิวและการสึกหรอจากวัสดุชิ้นงาน
- ความเหนียว- ความสามารถในการดูดซับพลังงานกระแทกโดยไม่แตกร้าวหรือบิ่น
- ทนต่อการสึกหรอ- ระยะเวลาที่แม่พิมพ์จะรักษาขอบคมและคุณสมบัติที่กำหนดไว้ภายใต้การปั่นจักรยานซ้ำๆ
- ความต้านทานการกัดกร่อน- ป้องกันการเกิดออกซิเดชันระหว่างการเก็บรักษาและในสภาพแวดล้อมที่ชื้นหรือมีการใช้งานทางเคมี
- ความสามารถในการแปรรูป- ความรวดเร็วของเหล็กที่สามารถแม่นยำได้- กลึงให้เป็นรูปทรงแม่พิมพ์ที่ซับซ้อนและรายละเอียดที่ประณีต
ไม่มีเกรดใดที่จะขยายคุณสมบัติทั้งห้าให้สูงสุดพร้อมกันได้ D2 เป็นผู้นำในด้านความต้านทานการสึกหรอแต่ยังเสียสละความแข็งแกร่ง S7 ดูดซับแรงกระแทกได้ดีแต่สึกหรอเร็วกว่า ศิลปะแห่งข้อกำหนดเฉพาะของแม่พิมพ์คือการจับคู่ข้อดีเหล่านี้กับการผสมผสานวัสดุชิ้นงาน ปริมาณการผลิต และข้อกำหนดด้านคุณภาพเครื่องหมายเฉพาะของคุณ
กระบวนการจับคู่นั้นไม่ใช่การคาดเดา โดยเป็นไปตามลำดับการตัดสินใจเชิงตรรกะที่ขับเคลื่อนโดยตัวแปรการผลิตจริง โดยเริ่มจากสิ่งที่คุณกำลังปั๊มและจำนวนชิ้นส่วนที่คุณต้องการ
วิธีเลือกวิธีแม่พิมพ์ที่เหมาะกับการใช้งานของคุณ
การเลือกเกรดเหล็กกล้าแม่พิมพ์มีชัยเพียงครึ่งเดียวเท่านั้น อีกครึ่งหนึ่งคือการเลือกวิธีการดายที่เหมาะกับงานที่คุณดำเนินการอยู่ การตัดสินใจครั้งนี้ไม่เกี่ยวกับความชอบ โดยขับเคลื่อนด้วยตัวแปรที่วัดได้สามตัวแปร ได้แก่ จำนวนชิ้นส่วนที่คุณต้องการ วัสดุที่คุณกำลังตอกลงไป และเครื่องหมายที่เสร็จแล้วต้องมีลักษณะอย่างไร
ปริมาณการผลิตและการเลือกวิธีแม่พิมพ์
ปริมาณเปลี่ยนแปลงทุกอย่างเกี่ยวกับเศรษฐศาสตร์แม่พิมพ์และการก่อสร้าง
หากคุณกำลังสร้างต้นแบบหรือดำเนินการระยะสั้นกับชิ้นส่วนปั๊มขึ้นรูปแบบกำหนดเองสองสามร้อยชิ้น การใช้แม่พิมพ์ตีครั้งเดียว-แบบธรรมดาก็สมเหตุสมผล มีราคาไม่แพงนัก ผลิตได้เร็ว และเพียงพอเมื่อคุณไม่ต้องการการพิมพ์ที่เหมือนกันหลายล้านครั้ง ดายสถานีเดียว-ดำเนินการหนึ่งการดำเนินการต่อจังหวะ ทำให้ต้นทุนเครื่องมือต่ำในขณะที่ยังคงให้ผลลัพธ์ที่แม่นยำสำหรับการวิ่งที่จำกัด
ขยายได้ถึงหมื่นหรือล้านรอบ และการคำนวณจะเปลี่ยนไปอย่างมาก การปั๊มความแม่นยำแบบกำหนดเองที่มีปริมาณมาก-ต้องใช้แม่พิมพ์แบบก้าวหน้าหรือแบบผสมที่ได้รับการออกแบบทางวิศวกรรมเพื่อให้สามารถผลิตได้อย่างยั่งยืนโดยไม่เสื่อมสภาพก้าวหน้าตายรวมการทำงานหลายอย่างไว้ในเครื่องมือเดียว โดยใช้วัสดุป้อนคอยล์-ที่จะเคลื่อนผ่านสถานีตามลำดับในแต่ละจังหวะการกด การลงทุนด้านเครื่องมือล่วงหน้านั้นสูงกว่ามาก แต่ต้นทุนต่อ-ชิ้นส่วนลดลงเหลือเพียงเศษเสี้ยวของการดำเนินการ-ในครั้งเดียวที่เกิดขึ้น สำหรับการปั๊มวงเล็บแบบกำหนดเองหรือรูปทรงซ้ำๆ ในขนาดต่างๆ เครื่องมือแบบก้าวหน้าจะจ่ายเองอย่างรวดเร็วผ่านปริมาณงานและความสม่ำเสมอ
ข้อควรพิจารณาด้านวัสดุที่ขับเคลื่อนทางเลือกของแม่พิมพ์
วัสดุชิ้นงานจะกำหนดรูปทรงของแม่พิมพ์ ข้อมูลจำเพาะของระยะห่าง และน้ำหนักของแท่นพิมพ์ที่ต้องส่งมอบ
โลหะที่อ่อนกว่า เช่น อลูมิเนียม ทองแดง และทองเหลือง เป็นสิ่งที่ให้อภัยได้ พวกมันเปลี่ยนรูปได้ง่ายภายใต้แรงที่ต่ำกว่า ช่วยให้ได้รายละเอียดที่ละเอียดยิ่งขึ้น รัศมีที่แคบยิ่งขึ้น และมุมนูนของดายที่ตื้นขึ้น คุณสามารถบรรลุชิ้นส่วนโลหะที่มีการประทับตราแบบกำหนดเองที่ซับซ้อนในวัสดุเหล่านี้ได้โดยไม่ต้องมีความสามารถในการกดสูง อะลูมิเนียมมีความอ่อนแต่มีแนวโน้มที่จะยึดติดกับพื้นผิวแม่พิมพ์ ดังนั้นเครื่องมือที่ผ่านการขัดเงาและการหล่อลื่นที่เหมาะสมจึงเป็นสิ่งสำคัญในการป้องกันการครูด
วัสดุพิมพ์ที่แข็งกว่าจะเปลี่ยนภาพโดยสิ้นเชิง การปั๊มเหล็กแบบกำหนดเองลงในเหล็กเหนียวนั้นต้องใช้น้ำหนักมากกว่าและระยะห่างที่กว้างกว่ารูปทรงทองเหลืองแบบเดียวกัน สแตนเลสช่วยยกแท่งเหล็กขึ้นอีกเนื่องจากจะ-แข็งตัวในระหว่างการขึ้นรูป ซึ่งหมายความว่าแต่ละจังหวะจะเพิ่มความต้านทานที่แม่พิมพ์เผชิญเล็กน้อย การก่อสร้างแม่พิมพ์สำหรับสเตนเลสจำเป็นต้องคำนึงถึงการชุบแข็งแบบก้าวหน้าด้วยรูปทรงเสริมแรงและการดำเนินการตามขั้นตอนที่อาจเกิดขึ้น ตามคำแนะนำทางวิศวกรรมของ Jiga เหล็กที่มีความแข็งแรงสูง-จำเป็นต้องมีการออกแบบแม่พิมพ์อย่างระมัดระวังและสามารถรับน้ำหนักการกดได้สูงกว่ามากเมื่อเทียบกับโลหะที่อ่อนนุ่มและเหนียวกว่า
สิ่งสำคัญ: คุณไม่สามารถแยกการออกแบบแม่พิมพ์ออกจากคุณสมบัติของชิ้นงานได้ รูปทรงแม่พิมพ์ที่สร้างการปั๊มชิ้นส่วนแบบกำหนดเองที่สมบูรณ์แบบในอะลูมิเนียมอาจล้มเหลวอย่างร้ายแรงเมื่อนำไปใช้กับสแตนเลสที่ความลึกและความเร็วเท่ากัน
ลักษณะเฉพาะของเครื่องหมายและข้อกำหนดด้านคุณภาพ
ความประทับใจที่เสร็จสิ้นแล้วจำเป็นต้องทำให้สำเร็จจริง ๆ อะไร? เครื่องหมายระบุแบบตื้นมีข้อกำหนดด้านแม่พิมพ์ที่แตกต่างอย่างสิ้นเชิงจากโลโก้โลหะที่มีการประทับลึกซึ่งออกแบบมาเพื่อให้ทนทานต่อการสึกหรอและการจัดการเป็นเวลาหลายปี
ความลึก ความชัดเจน และความคงทนคือปัจจัยขับเคลื่อนสามประการนี้ ตราประทับโลโก้โลหะที่ต้องคงความชัดเจนหลังจากการทาสี การเคลือบสีฝุ่น หรือการสึกหรอของพื้นผิว จำเป็นต้องมีการเคลื่อนตัวที่ลึกกว่าและรูปทรงของขอบที่คมชัดกว่าเครื่องหมายหมายเลขชิ้นส่วนธรรมดาบนส่วนประกอบภายใน แม่พิมพ์แบบหยอดเหรียญ-ให้ความแม่นยำสูงสุดและรายละเอียดพื้นผิวโดยกระตุ้นให้พลาสติกไหลเต็มที่ที่พื้นผิวการพิมพ์ แต่แม่พิมพ์เหล่านี้ต้องการน้ำหนักที่สูงกว่ามาก การพิมพ์ลายนูนและการแกะลายทำให้มองเห็นได้ชัดเจนโดยใช้แรงน้อยลง รูปแบบการแกะสลัก-ด้วยแม่พิมพ์ตัดแทนการแทนที่วัสดุ ทำให้เกิดเส้นละเอียด-ที่ถาวรแต่ตื้น
การจับคู่คุณลักษณะเหล่านี้กับวิธีการดายที่ถูกต้องตามลำดับการตัดสินใจที่ชัดเจน:
- กำหนดข้อกำหนดของเครื่องหมาย: ความลึก ความชัดเจน ความคงทน และรูปลักษณ์ภายนอก
- ระบุวัสดุชิ้นงานและระดับความแข็ง
- กำหนดเป้าหมายปริมาณการผลิตและรอบเวลา
- เลือกประเภทแม่พิมพ์ที่เหมาะสมโดยพิจารณาจากปัจจัยสามประการแรก
- ระบุเกรดวัสดุแม่พิมพ์ที่สมดุลระหว่างความต้านทานการสึกหรอและความเหนียวในการใช้งาน
ข้ามขั้นตอนไปและคุณจะพบกับแม่พิมพ์ที่ไม่สามารถผลิตคุณภาพที่คุณต้องการหรือไม่สามารถรอดจากการดำเนินการผลิตที่คุณวางแผนไว้ได้ ข้อมูลจำเพาะทุกรายการในลำดับนี้จะป้อนไปข้างหน้าและตัวแปรสุดท้ายที่เชื่อมโยงทั้งหมดเข้าด้วยกันคือน้ำหนักกด ซึ่งเป็นงบประมาณด้านกำลังที่จะกำหนดว่าแม่พิมพ์ของคุณจะสามารถทำอะไรได้บ้างในท้ายที่สุด
กดน้ำหนักและความสัมพันธ์การออกแบบแม่พิมพ์
แม่พิมพ์ปั๊มโลหะทุกอันมีงบประมาณด้านแรง เกินกว่านั้นและคุณจะได้รับการแสดงผลที่ไม่สมบูรณ์ การสึกหรอเร็วขึ้น หรือแย่กว่านั้นคืออุปกรณ์ได้รับความเสียหาย อยู่ต่ำกว่านั้นและคุณใช้จ่ายมากเกินไปกับความจุสื่อที่คุณไม่ต้องการ ความสัมพันธ์ระหว่างน้ำหนักและการออกแบบแม่พิมพ์ถือเป็นหนึ่งในข้อพิจารณาทางวิศวกรรมที่ถูกมองข้ามมากที่สุดในการสั่งซื้อแม่พิมพ์ตามสั่ง แต่ก็เป็นตัวกำหนดโดยตรงว่าเครื่องมือของคุณทำงานได้ตามที่ตั้งใจไว้หรือไม่
ความต้องการแรงเกี่ยวข้องกับขนาดและความลึกของแม่พิมพ์อย่างไร
หลักการนี้เข้าใจได้ง่ายเมื่อคุณเห็น: พื้นที่การพิมพ์ที่ใหญ่ขึ้นหมายถึงการต้านทานการเคลื่อนตัวของวัสดุมากขึ้นพร้อมๆ กัน ซึ่งต้องใช้แรงมากขึ้น พื้นที่ผิวที่ถูกประทับตราเป็นสองเท่าและคุณจะมีน้ำหนักเพิ่มขึ้นเป็นสองเท่าโดยประมาณ เครื่องหมายที่ลึกกว่าจะทำให้เกิดเอฟเฟกต์ขึ้นเนื่องจากแม่พิมพ์จะต้องดันวัสดุให้ไกลขึ้น และเผชิญกับความต้านทานที่เพิ่มขึ้นเมื่อการกระจัดเพิ่มขึ้น
วิธีการทางวิศวกรรมสำหรับการคำนวณแรงที่ต้องการในการปั๊มโลหะเป็นไปตาม{{0}สูตรที่กำหนดไว้อย่างดี ตามรายละเอียดโดยการประทับตราการวิจัยน้ำหนักการคำนวณพื้นฐานจะคูณตัวแปรสามตัว: เส้นรอบวงของรอยพิมพ์ (ความยาวรวมของขอบทั้งหมดที่ขึ้นรูป) ความหนาของวัสดุของชิ้นงาน และความต้านทานแรงเฉือนของโลหะเฉพาะนั้น วงกลมเส้นผ่านศูนย์กลาง 2 นิ้วเจาะผ่านเหล็กเหนียว 0.10 นิ้วที่แรงเฉือน 25 ตันต่อตารางนิ้วต้องใช้แรงประมาณ 15.7 ตัน และวิศวกรที่มีประสบการณ์ยังเพิ่มปัจจัยด้านความปลอดภัย 15-20% นอกเหนือจากนั้น
ความแข็งของวัสดุทำหน้าที่เป็นตัวคูณทั่วทั้งสมการ อลูมิเนียมอ่อนมีแรงเฉือนประมาณ 11 ตันต่อตารางนิ้ว สแตนเลสอบอ่อนกระโดดไปที่ประมาณ 37 และสแตนเลสแข็งครึ่งหนึ่ง-ถึงประมาณ 50 นั่นหมายความว่าการตัดสแตนเลสที่มีรูปทรงเรขาคณิตแบบเดียวกันนั้นต้องใช้น้ำหนักประมาณสามถึงห้าเท่าของน้ำหนักที่ต้องการสำหรับอลูมิเนียม เมื่อคุณระบุแม่พิมพ์ปั๊มโลหะแบบกำหนดเอง วัสดุชิ้นงานไม่ได้เป็นเพียงรายการบรรทัดบนแบบร่าง มันเป็นตัวขับเคลื่อนที่ใหญ่ที่สุดสำหรับความต้องการกำลังของคุณ
การจับคู่การออกแบบแม่พิมพ์กับความจุการกดที่มีอยู่
นักออกแบบแม่พิมพ์ไม่ทำงานในสุญญากาศ พวกเขาออกแบบภายใต้ข้อจำกัดของการกดใดๆ ก็ตามที่จะเรียกใช้เครื่องมือ หากโรงงานของคุณใช้แท่นพิมพ์ขนาด 20 ตัน การตัดสินใจทุกครั้งเกี่ยวกับพื้นที่พิมพ์ ความลึกของเครื่องหมาย และความซับซ้อนของรายละเอียดจะต้องอยู่ภายในขอบเขตน้ำหนักนั้น
นี่คือจุดที่การแลกเปลี่ยนระดับโลก-เกิดขึ้นจริง ลองจินตนาการว่าคุณต้องการการพิมพ์โลโก้ขนาดใหญ่ที่ทำจากสแตนเลส แต่การคำนวณแสดงให้เห็นว่าต้องใช้ 30 ตันและการพิมพ์ของคุณทำได้เพียง 20 ตัน คุณมีสามทางเลือก: ลดพื้นที่การพิมพ์เพื่อให้ความต้องการแรงลดลงต่ำกว่าความจุ ขั้นการดำเนินการในการเข้าชมหลายครั้งโดยใช้แนวทางแบบก้าวหน้า หรือลงทุนในอุปกรณ์ที่มีความจุสูงกว่า- แต่ละโซลูชันมีผลกระทบด้านต้นทุนและคุณภาพที่แตกต่างกันสำหรับชุดแม่พิมพ์ปั๊มโลหะของคุณ
ความสัมพันธ์ยังไหลย้อนกลับ การกดที่ทำงานอย่างสม่ำเสมอใกล้กับความจุที่กำหนดจะทำให้ตลับลูกปืน รางนำ และตัวเฟรมสึกหรอเร็วขึ้น แนวทางปฏิบัติที่ดีที่สุดในอุตสาหกรรมจากแนวทางความเข้ากันได้ของสื่อแนะนำให้คำนวณแรงแม่พิมพ์ให้ต่ำกว่าน้ำหนักที่ระบุของแท่นพิมพ์ โดยมีอัตราความปลอดภัยอยู่ที่ 20-30% เพื่อพิจารณาถึงความแปรผันของวัสดุ การสึกหรอของเครื่องมือ และความผันผวนของกระบวนการ
ความสามารถในการกดที่เล็กเกินไปเมื่อเทียบกับข้อกำหนดของแม่พิมพ์ทำให้เกิดการพิมพ์ที่ไม่สมบูรณ์และการสึกหรอของดายเร็วขึ้น แท่นพิมพ์ไม่สามารถส่งแรงเท่าที่ไม่มีได้ และแม่พิมพ์โลหะที่ทำงานที่ขอบของน้ำหนักที่มีอยู่ให้ผลลัพธ์ที่ไม่สอดคล้องกัน ขณะเดียวกันก็ทำให้อายุการใช้งานของทั้งแท่นพิมพ์และแม่พิมพ์สั้นลง
สำหรับโลหะสำหรับงานปั๊มขึ้นรูปที่การคำนวณน้ำหนักที่ต้องการเกินกำลังการผลิตที่มีอยู่ การเคลื่อนย้ายอย่างชาญฉลาดคือการปรับการออกแบบแม่พิมพ์แทนที่จะใช้แรงกดมากเกินไป การลดขอบเขต การแบ่งการทำงานระหว่างสถานี หรือการเลือกเกจชิ้นงานที่บางลง ล้วนเป็นการตอบสนองทางวิศวกรรมที่ถูกต้อง ซึ่งจะช่วยรักษาคุณภาพและอายุการใช้งานของอุปกรณ์
การกำหนดงบประมาณกำลังเป็นแกนหลักทางวิศวกรรมของโครงการปั๊มขึ้นรูปใดๆ แต่น้ำหนักเพียงอย่างเดียวไม่ได้บอกคุณว่าแม่พิมพ์ต้องใช้ราคาเท่าไหร่หรือใช้เวลาสร้างนานแค่ไหน คำตอบเหล่านั้นขึ้นอยู่กับชุดตัวแปรที่แตกต่างกัน: ความซับซ้อน เกรดวัสดุ ความคลาดเคลื่อน และขั้นตอนขั้นตอนการทำงานระหว่างแนวคิดและการส่งมอบ
ปัจจัยด้านต้นทุนและระยะเวลารอคอยสำหรับแม่พิมพ์ปั๊มขึ้นรูปตามสั่ง
เรื่องน่าหงุดหงิดใจในการเลือกซื้อแม่พิมพ์ปั๊มตามสั่ง: แทบไม่มีใครเผยแพร่คำแนะนำด้านราคาที่โปร่งใส คุณขอใบเสนอราคา รอหลายวันสำหรับการตอบกลับ และหมายเลขที่กลับมาจะรู้สึกไม่แน่นอนหากคุณไม่เข้าใจว่าอะไรเป็นตัวขับเคลื่อน มาแก้ไขกันเถอะ
อะไรเป็นตัวขับเคลื่อนการกำหนดราคาแม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเอง
ต้นทุนการตายไม่ใช่ตัวแปรเดียว เป็นการตัดสินใจทางวิศวกรรมและการผลิตที่ซ้อนกัน โดยแต่ละขั้นตอนจะเพิ่มชั้นของตัวเองในใบเสนอราคาสุดท้าย เมื่อคุณประเมินข้อเสนอจากบริษัทปั๊มโลหะตามสั่งใดๆ การรู้ว่าปัจจัยใดมีน้ำหนักมากที่สุดจะช่วยให้คุณตัดสินใจได้อย่างชาญฉลาดมากขึ้นตั้งแต่เนิ่นๆ ในขั้นตอนการออกแบบ
- ความซับซ้อนของการออกแบบ- ตัวขับเคลื่อนต้นทุนที่ใหญ่ที่สุดเพียงตัวเดียว แม่พิมพ์ที่มีข้อความตัวอักษรและตัวเลขธรรมดามีราคาถูกกว่าการพิมพ์โลโก้ที่ซับซ้อนด้วยเซอริฟที่ละเอียด เส้นโค้งประสม หรือนูนหลาย- แม่พิมพ์แบบโปรเกรสซีฟที่ดำเนินการหลายอย่างตามลำดับอาจมีราคาสูงกว่าการใช้เครื่องมือขั้นเดียว-หลายเท่า
- ขนาดแม่พิมพ์และพื้นที่การพิมพ์- แม่พิมพ์ขนาดใหญ่ใช้วัตถุดิบมากขึ้น ต้องใช้เวลาในการตัดนานขึ้น และต้องการแท่นพิมพ์ที่ใหญ่กว่าสำหรับการทดลองใช้งาน
- เกรดวัสดุ- D2 หรือแม่พิมพ์คาร์ไบด์มีราคาสูงกว่า A2 อย่างมาก แต่ค่าใช้จ่ายเพิ่มเติมมักจะจ่ายคืนเมื่ออายุการใช้งานยาวนานขึ้นเมื่อ-การทำงานในปริมาณมาก
- ข้อกำหนดด้านความคลาดเคลื่อนและความแม่นยำ- ความคลาดเคลื่อนของขนาดที่เข้มงวดมากขึ้นหมายถึงการตัดเฉือนที่ช้าลง ขั้นตอนการตรวจสอบเพิ่มเติม และอาจรวมถึงงาน Wire EDM หรือการเจียรที่เพิ่มต้นทุนต่อชั่วโมง
- ข้อกำหนดการตกแต่งพื้นผิว- ผิวแม่พิมพ์ที่ขัดเงา- ป้องกันการยึดเกาะของวัสดุระหว่างการปั๊มแบบกำหนดเอง แต่ต้องใช้เวลาในการขัดผิวด้วยมือเพิ่มเติม-
- จำนวนที่สั่ง- ต้นทุนด้านวิศวกรรมและการตั้งค่าคงที่ซึ่งกระจายไปตามแม่พิมพ์ที่เหมือนกันหลายตัว ซึ่งช่วยลด-ราคาต่อหน่วยสำหรับการสั่งซื้อจำนวนมาก
ตัวเร่งต้นทุนที่ซ่อนอยู่สองตัวทำให้ผู้ซื้อไม่ทันระวัง การแก้ไขการออกแบบหลังจากเริ่มการตัดเฉือนแล้ว จะต้องเริ่มต้นกระบวนการผลิตใหม่บางส่วน และระยะเวลารอคอยสินค้าที่บีบอัดจะบังคับให้ผู้ผลิตปั๊มโลหะแบบกำหนดเองจัดลำดับความสำคัญของงานของคุณมากกว่าผู้อื่น ซึ่งมักจะอยู่ที่พรีเมี่ยม 25-75% ขึ้นอยู่กับความเร่งด่วน ตามที่ข้อมูลเวลารอคอยสินค้าของ CNC ยืนยัน ค่าธรรมเนียมเร่งด่วนจะจ่ายสำหรับค่าล่วงเวลา งานที่มีอุปสรรค และการจัดสรรเครื่องจักรโดยเฉพาะ
ความคาดหวังด้านเวลารอคอยโดยทั่วไป
แม่พิมพ์แบบกำหนดเองทุกอันจะผ่านลำดับของสเตจที่คาดเดาได้ และแต่ละสเตจจะต้องใช้เวลา การทำความเข้าใจขั้นตอนการทำงานช่วยให้คุณกำหนดความคาดหวังในการจัดส่งได้ตามความเป็นจริง และระบุได้ว่าโดยปกติแล้วความล่าช้าจะเกิดขึ้นที่ใด
ความคืบหน้าทั่วไปมีลักษณะดังนี้: การประเมินความเป็นไปได้และการทบทวนการออกแบบ, การจำลอง CAE เพื่อตรวจสอบการไหลของวัสดุและการกระจายความเค้น, การตัดเฉือนบล็อกแม่พิมพ์ด้วย CNC, การอบชุบด้วยความร้อนเพื่อให้ได้ความแข็งเป้าหมาย, การตกแต่งพื้นผิวและการขัดเงา, การทดลองปั๊มบนชิ้นงานตัวอย่าง, การตรวจสอบขนาด และการอนุมัติขั้นสุดท้าย สถานีเดี่ยว-ที่เรียบง่ายกว่าตายด้วยรูปทรงเรขาคณิตพื้นฐานอาจเคลื่อนที่ผ่านไปป์ไลน์นี้ได้ภายในห้าถึงสิบวันทำการ แม่พิมพ์โปรเกรสซีฟที่ซับซ้อนซึ่งมีพิกัดความเผื่อต่ำ วัสดุแปลกใหม่ หรือสถานีหลายสถานี โดยทั่วไปจะใช้เวลาสามถึงหกสัปดาห์ตั้งแต่การยืนยันคำสั่งซื้อจนถึงการจัดส่ง
สำหรับตัวอย่างที่ชัดเจนของวิธีที่ขั้นตอนเหล่านี้จัดโครงสร้างไทม์ไลน์การผลิตจริงขั้นตอนการทำงานของแม่พิมพ์ปั๊มของ YICHENเคลื่อนตามลำดับจากการประเมินความเป็นไปได้และการจำลอง CAE ผ่านการตัดเฉือนที่มีความแม่นยำ การทดลองใช้งาน และการตรวจสอบขั้นสุดท้าย กระบวนการสิ้นสุด-ถึง-นั้นแสดงให้เห็นว่าเหตุใดระยะเวลารอคอยสินค้าจึงแตกต่างกันมาก ผู้ผลิตแม่พิมพ์ปั๊มโลหะที่จัดการลำดับทั้งหมดภายใน-บริษัทสามารถบีบอัดไทม์ไลน์โดยกำจัดการส่งมอบระหว่างผู้ขาย ในขณะที่ร้านค้าที่จ้างบุคคลภายนอกในการบำบัดความร้อนหรือการจำลองจะเพิ่มเวลาการขนส่งและคิวในแต่ละขั้นตอน
สิ่งที่ฆ่าเวลาได้มากที่สุดคืออินพุตการออกแบบที่ไม่สมบูรณ์ เกณฑ์ความคลาดเคลื่อนที่ขาดหายไป คำอธิบายวัสดุที่ไม่ชัดเจน หรืออาร์ตเวิร์คที่ไม่ใช่การผลิต-พร้อมบังคับให้ทีมวิศวกรหยุดชั่วคราวและขอคำชี้แจง คำถามทุกรอบอาจมีค่าใช้จ่ายเป็นวัน หากคุณใช้บริการปั๊มโลหะแบบกำหนดเองเป็นครั้งแรก ให้เตรียมงานศิลปะเวกเตอร์ในสเกลสุดท้าย ระบุวัสดุชิ้นงานและความแข็ง และกำหนดข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้ก่อนที่จะขอใบเสนอราคา อินพุตที่สะอาดทำให้เสนอราคาได้เร็วขึ้น การแก้ไขน้อยลง และเวลารอคอยโดยรวมสั้นลง
บริการติดฉลากสำหรับการปั๊มโลหะเป็นไปตามตรรกะด้านต้นทุนที่คล้ายกัน: ความซับซ้อน ปริมาณ และข้อกำหนดด้านความแม่นยำเพื่อกำหนดทั้งราคาและลำดับเวลา ไม่ว่าคุณจะต้องการแม่พิมพ์ต้นแบบเพียงชิ้นเดียวหรือเครื่องมือการผลิตสำหรับหลายล้านรอบ ปัจจัยด้านต้นทุนยังคงเท่าเดิม เฉพาะการเปลี่ยนแปลงน้ำหนักสัมพัทธ์เท่านั้น
ราคาและระยะเวลารอคอยสินค้าจะทำให้คุณเข้าใจถึงกรณีทางธุรกิจ แต่มีชั้นทางเทคนิคที่ส่งผลต่อทั้งต้นทุนและประสิทธิภาพในลักษณะที่ผู้ซื้อส่วนใหญ่ไม่เคยคำนึงถึง: วัสดุชิ้นงานของคุณเปลี่ยนแปลงการออกแบบแม่พิมพ์อย่างไร แม่พิมพ์ที่สร้างขึ้นสำหรับอะลูมิเนียมและแม่พิมพ์สำหรับสแตนเลสไม่ได้มีเพียงความแข็งที่แตกต่างกันเท่านั้น มีความแตกต่างกันในด้านรูปทรง ระยะห่าง และการรักษาพื้นผิวตั้งแต่ระดับพื้นดินขึ้นไป
วัสดุพื้นผิวเปลี่ยนแปลงข้อกำหนดการออกแบบแม่พิมพ์อย่างไร
แม่พิมพ์ที่สร้างการพิมพ์ทองเหลืองอย่างไร้ที่ติอาจบิ่นเมื่อกระทบกับสแตนเลสครั้งแรก แม่พิมพ์อีกชิ้นที่ออกแบบมาเพื่อมาร์กเหล็กชุบแข็งอาจบดขยี้รายละเอียดเล็กๆ น้อยๆ ลงในชิ้นงานหนัง วัสดุพิมพ์ไม่ได้เป็นเพียงสิ่งที่แม่พิมพ์ทำเท่านั้น มันกำหนดรูปแบบวิธีการสร้างแม่พิมพ์อย่างจริงจัง และการเพิกเฉยต่อความสัมพันธ์นั้นเป็นหนึ่งในวิธีที่เร็วที่สุดในการทำลายเครื่องมือราคาแพง
ความแตกต่างของการออกแบบแม่พิมพ์ระหว่างวัสดุพื้นผิวต่างๆ
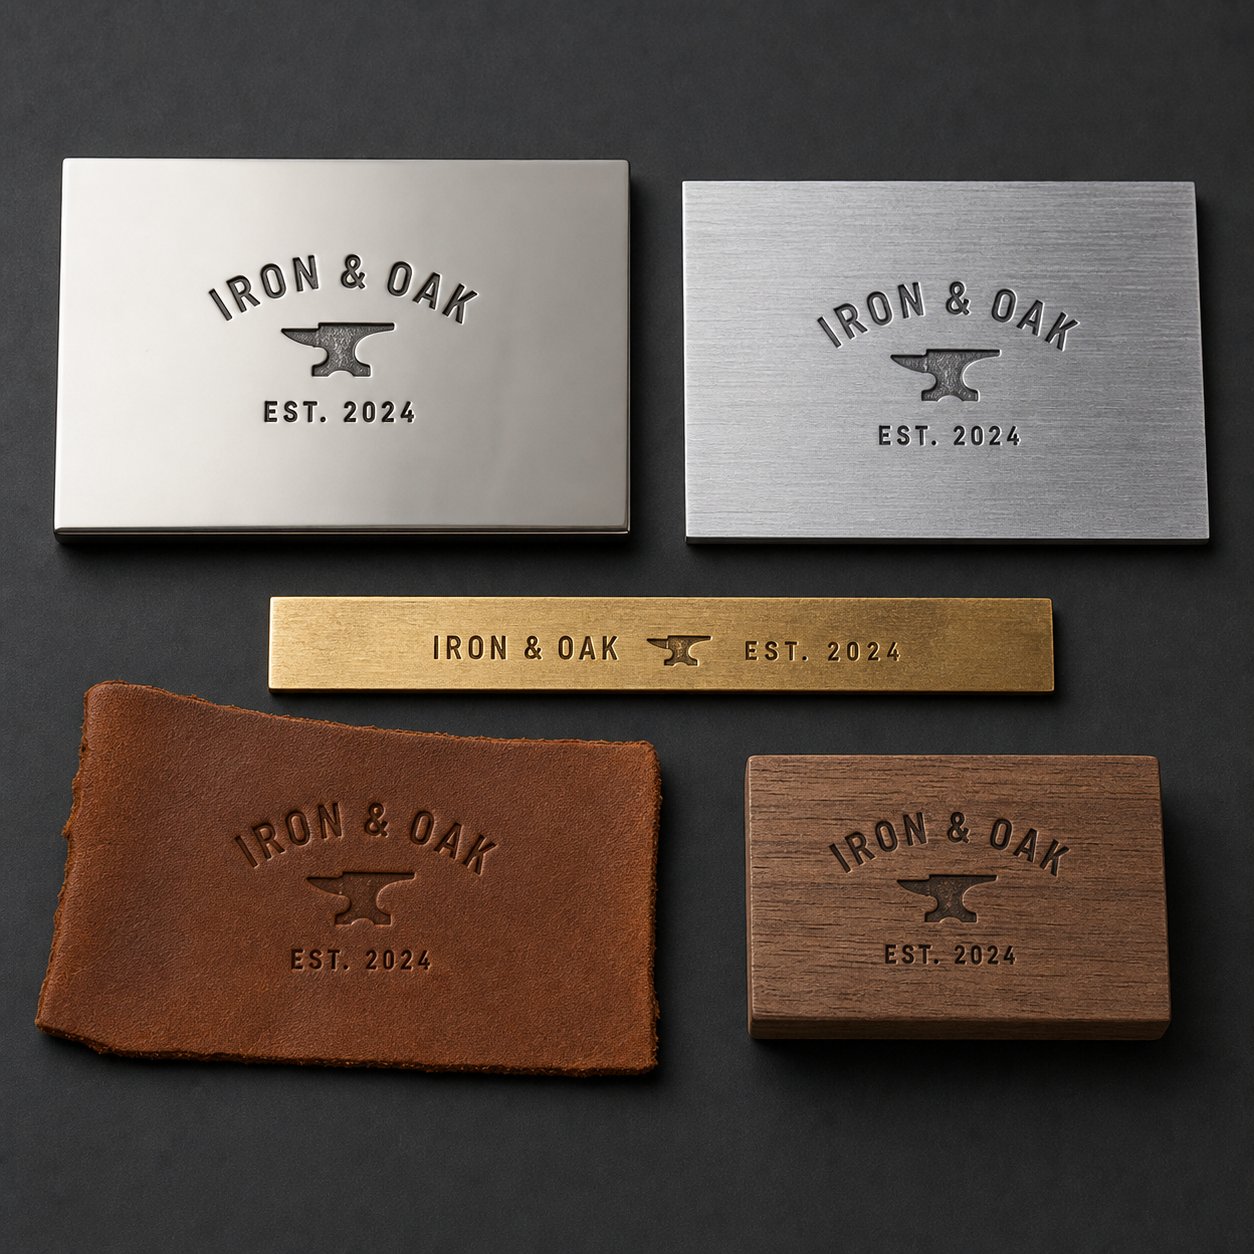
วัสดุพิมพ์แต่ละชนิดตอบสนองต่อแรงที่แตกต่างกัน โลหะต้านทานการเคลื่อนตัว ไม้ถูกบีบอัดตามแนวเกรน หนังเปลี่ยนรูปอย่างยืดหยุ่นก่อนจะเซ็ตตัวถาวร และพลาสติกอาจละลายหรือแตกร้าวขึ้นอยู่กับอุณหภูมิและความเร็ว ลักษณะการทำงานเหล่านี้ต้องการรูปทรงแม่พิมพ์โดยพื้นฐานที่แตกต่างกัน แม้ว่าการออกแบบการพิมพ์จะยังคงเหมือนเดิมก็ตาม
สำหรับพื้นผิวที่แข็งกว่า เช่น เหล็กเหนียวและสแตนเลส หน้าแม่พิมพ์ต้องมีมุมนูนที่ตื้นกว่าและมีโครงสร้างที่แข็งแรงกว่า แม่พิมพ์ต้องเผชิญกับการต้านทานอย่างมากในระหว่างการเคลื่อนย้ายวัสดุ ดังนั้นหน้าตัดที่หนาขึ้น-และรัศมีที่กว้างกว่าจะช่วยป้องกันความเข้มข้นของความเค้นซึ่งจะทำให้ลักษณะของแม่พิมพ์ที่บางแตกร้าว ชิ้นส่วนโลหะที่มีการประทับตราในวัสดุเหล่านี้ทนต่อความลึกต่อการตีได้น้อยกว่า และตัวแม่พิมพ์จะต้องสร้างจากเหล็กกล้าเครื่องมือระดับพรีเมียมที่ชุบแข็งเหนือชิ้นงานอย่างดี เพื่อหลีกเลี่ยงการเสียรูปก่อนเวลาอันควร
วัสดุพิมพ์ที่นุ่มกว่าจะพลิกสมการ แสตมป์โลหะสำหรับไม้สามารถรวมรายละเอียดปลีกย่อย การพิมพ์ที่ลึกขึ้น และขอบที่คมชัดยิ่งขึ้น เนื่องจากวัสดุพิมพ์บีบอัดได้ง่ายภายใต้แรงปานกลาง แสตมป์โลหะหนังก็มีตรรกะที่คล้ายกัน หนังให้ผลผลิตได้ง่าย โดยยอมรับลวดลายที่ลึกและมีรายละเอียดสูงโดยไม่ต้องใช้น้ำหนักมาก ความท้าทายในการใช้วัสดุที่อ่อนนุ่มไม่ใช่เรื่องยาก เป็นการควบคุมว่าวัสดุพิมพ์จะเสียรูปเกินขอบเขตการพิมพ์ที่ต้องการมากน้อยเพียงใด
พลาสติกครอบครองพื้นที่ตรงกลางที่แตกต่างกันอย่างมากตามประเภทของโพลีเมอร์ เทอร์โมพลาสติกอาจได้ประโยชน์จากแม่พิมพ์ที่ให้ความร้อนซึ่งจะทำให้พื้นผิวอ่อนตัวลงเพื่อการพิมพ์ที่สะอาด ในขณะที่เทอร์โมเซ็ตและวัสดุคอมโพสิตที่เติมแล้วจะมีลักษณะเหมือนพื้นผิวแข็งซึ่งต้องใช้โครงสร้างแม่พิมพ์ที่แข็งแกร่ง
ข้อควรพิจารณาในการปั๊มสแตนเลสและอลูมิเนียม
โลหะทั้งสองนี้สมควรได้รับความสนใจเป็นพิเศษเนื่องจากเป็นวัสดุพิมพ์ประเภทหนึ่งที่มีการประทับตรามากที่สุด แต่โลหะทั้งสองชนิดก็นำเสนอความท้าทายที่ทำให้ผู้ซื้อที่ไม่มีประสบการณ์สะดุด
สแตนเลสงาน-แข็งตัวระหว่างการขึ้นรูป แต่ละจังหวะจะเพิ่มความต้านทานของวัสดุเล็กน้อยต่อการเสียรูปเพิ่มเติม การปั๊มโลหะสำหรับเหล็กสเตนเลสต้องมีระยะห่างที่กว้างกว่าการทำงานแบบเดียวกันในเหล็กเหนียวงานวิจัยที่ตีพิมพ์ในนิตยสาร MetalFormingแสดงให้เห็นว่าเกรดออสเทนนิติกเช่นประเภท 304 และ 316 อาจต้องใช้แรงขึ้นรูปมากกว่าเหล็กกล้าคาร์บอนต่ำ-ถึงสามเท่า โดยมีระยะห่างจากความหนาของวัสดุบวกเพิ่มอีก 35-40% ซึ่งแตกต่างอย่างมากจากระยะห่างมาตรฐาน 10% ต่อด้านที่ใช้กับเหล็กเหนียว
สำหรับการใช้งานปั๊มโลหะแบบกำหนดเองขนาด 316/316l ผู้ออกแบบแม่พิมพ์ยังต้องพิจารณาถึงความเร็วในการขึ้นรูปที่ช้าลงด้วย ซึ่งแตกต่างจากเหล็กกล้าคาร์บอน จริงๆ แล้วสเตนเลสจะก่อตัวได้ดีกว่าที่ความเร็วลดลง เนื่องจากอัตราการชุบแข็งงาน-จะตอบสนองต่ออัตราความเครียด แม่พิมพ์ที่ให้ความร้อนสามารถปรับปรุงผลลัพธ์บนรูปทรงที่ยากขึ้นได้อีก โดยการลดความเครียดในการไหลของวัสดุในระหว่างการพิมพ์
ชิ้นส่วนเหล็กสแตนเลสประทับตราต้องการพื้นผิวแม่พิมพ์ที่มีคุณภาพผิวสำเร็จดีเยี่ยมและการเคลือบ เช่น TiN หรือ DLC เพื่อลดการครูด หากไม่มีข้อควรระวังเหล่านี้ สเตนเลสมีแนวโน้มที่จะเชื่อมตัวเองเข้ากับหน้าแม่พิมพ์ที่จุดสัมผัสระดับไมโคร ซึ่งจะทำให้ทั้งเครื่องมือและชิ้นงานมีความหยาบขึ้นเรื่อยๆ
อลูมิเนียมนำเสนอปัญหาตรงกันข้าม มันมีความนุ่มและต้องใช้น้ำหนักน้อยกว่ามาก แต่มีความแข็งต่ำทำให้มีความยึดเกาะ การปั๊มอะลูมิเนียมแบบกำหนดเองต้องต่อสู้กับการดึงวัสดุอย่างต่อเนื่อง โดยที่ชั้นบาง ๆ ของอะลูมิเนียมจะถ่ายโอนลงบนพื้นผิวแม่พิมพ์และก่อตัวขึ้นในรอบซ้ำ ๆ การสะสมดังกล่าวจะทำให้คุณภาพของการพิมพ์ลดลง และจำเป็นต้องหยุดการผลิตเพื่อทำความสะอาดในที่สุด
สารละลายนี้เป็นพื้นผิวแม่พิมพ์ที่มีการขัดเงาสูง (Ra 0.2-0.4 ไมโครเมตร) รวมกับการหล่อลื่นที่เหมาะสมและการเคลือบป้องกัน-การยึดเกาะ แนวทางการออกแบบแม่พิมพ์สังเกตว่าการเคลือบ CVD และ PVD ช่วยเพิ่มการหล่อลื่นในขณะที่ป้องกันการดึงวัสดุ ยืดอายุการใช้งานของแม่พิมพ์โดยเฉพาะในงานอะลูมิเนียมและสแตนเลส ระยะห่างจากการเจาะ-สำหรับอะลูมิเนียมโดยทั่วไปจะมีความหนามากกว่าที่ 6-10% ของความหนาของวัสดุ และรัศมีการเจาะควรตั้งค่าไว้ที่ 8 ถึง 10 เท่าของความหนาของวัสดุ เพื่อป้องกันไม่ให้เครื่องมือทะลุผ่านแผ่นนุ่ม
แอนไอโซโทรปีระนาบของอะลูมิเนียมยังทำให้การขึ้นรูปซับซ้อนอีกด้วย แผ่นอลูมิเนียมรีดมีลักษณะแตกต่างกันไปขึ้นอยู่กับทิศทางของแรงที่ใช้สัมพันธ์กับทิศทางการหมุน คู่มือการออกแบบแม่พิมพ์สำหรับเหล็กกล้าคาร์บอนต่ำ-ไม่ควรนำไปใช้กับอะลูมิเนียมโดยตรง เนื่องจากความแตกต่างในการทำงาน-พฤติกรรมการชุบแข็งและภูมิประเทศของพื้นผิวทำให้ขีดจำกัดการขึ้นรูปเปลี่ยนแปลงไป
| พื้นผิว | วัสดุแม่พิมพ์ที่แนะนำ | ช่วงความลึกทั่วไป | ข้อกำหนดพิเศษ |
|---|---|---|---|
| เหล็กอ่อน | เหล็กกล้าเครื่องมือ D2 หรือ A2 (58-62 HRC) | 0.1-0.5 มม | การกวาดล้างมาตรฐาน 5-10% ต่อด้าน น้ำหนักปานกลาง |
| สแตนเลส (304/316) | D2 พร้อมการเคลือบ TiN/DLC หรือเม็ดมีดคาร์ไบด์ | 0.05-0.3 มม | การกวาดล้างเพิ่มเติม 35-40%; ความเร็วช้าลง แรงขึ้นรูปสูงสุด 3 เท่า เทียบกับเหล็กเหนียว |
| อลูมิเนียม | A2 หรือ D2 ขัดเงาพร้อมเคลือบ PVD | 0.1-0.8 มม | การกวาดล้าง 6-10%; พื้นผิวขัดเงาเพื่อป้องกันการครูด ความหนา 8-10x สำหรับรัศมีการเจาะ |
| ทองเหลือง/ทองแดง | เหล็กกล้าเครื่องมือ A2 หรือ D2 | 0.1-0.6 มม | ตรวจสอบทิศทางของโลหะผสมรีด แรงปานกลาง ขอบที่สะอาดสามารถทำได้ |
| ไม้ | เหล็กอ่อนหรือ A2 (ความแข็งต่ำกว่าที่ยอมรับได้) | 0.5-3.0 มม | ขอบคมเพื่อการบีบอัดไฟเบอร์ที่สะอาด แม่พิมพ์ที่ให้ความร้อนช่วยปรับปรุงการเผาไหม้-ในการทำเครื่องหมาย |
| หนัง | แม่พิมพ์ทองเหลืองหรือเหล็กอ่อน เหล็กชุบแข็งสำหรับปริมาณการผลิต | 1.0-5.0 มม | รายละเอียดที่ละเอียดสามารถทำได้ แรงปานกลาง แม่พิมพ์ที่ให้ความร้อนช่วยปรับปรุงความคมชัดของหนังหนา |
รูปแบบนี้ชัดเจน: วัสดุพิมพ์ที่แข็งจะจำกัดสิ่งที่แม่พิมพ์สามารถทำได้ ในขณะที่วัสดุพิมพ์ที่นิ่มกว่าจะจำกัดความสะอาดของแม่พิมพ์ ไม่ว่าจะด้วยวิธีใด วัสดุพิมพ์จะกำหนดเครื่องมือมากกว่าวิธีอื่น ผลลัพธ์จากการประทับตราโลหะขึ้นอยู่กับความเข้าใจชิ้นงานพอๆ กับการระบุตัวเครื่องมือ
เมื่อจับคู่พฤติกรรมของวัสดุพิมพ์แล้ว คำถามที่เหลือก็ใช้ได้จริง: ผู้ซื้อจะเปลี่ยนจากการทำความเข้าใจตัวแปรเหล่านี้ไปสู่การจัดเตรียมการผลิต{0}}พร้อมตายในมือได้อย่างไร การเดินทางจากแนวคิดไปสู่การใช้เครื่องมือสำเร็จรูปนั้นมีขั้นตอน ข้อผิดพลาด และจุดตัดสินใจในตัวเอง
จากแนวคิดสู่การผลิต-แม่พิมพ์ปั๊มขึ้นรูปตามสั่งพร้อม
คุณได้ทำการวิจัยแล้ว คุณเข้าใจประเภทแม่พิมพ์ เกรดเหล็ก พฤติกรรมของวัสดุพิมพ์ และข้อกำหนดน้ำหนักในการกด แต่มีช่องว่างระหว่างการรู้ว่าคุณต้องการอะไรกับการได้รับเครื่องมือปั๊มโลหะตามสั่งที่พร้อมสำหรับการผลิต- ช่องว่างนั้นเต็มไปด้วยขั้นตอนการทำงานทางวิศวกรรมที่มีโครงสร้าง และผู้ซื้อที่ดำเนินการได้อย่างราบรื่นคือผู้ที่เตรียมพร้อม
การเตรียมการออกแบบและการวิเคราะห์ความเป็นไปได้
ก่อนที่ผู้ผลิตแสตมป์โลหะจะเริ่มตัดเหล็ก พวกเขาต้องการข้อมูลเฉพาะจากคุณ ข้อมูลที่ไม่สมบูรณ์เป็นสาเหตุอันดับหนึ่งของความล่าช้า การแก้ไขซ้ำ และการเกินต้นทุน สิ่งที่ต้องเตรียมก่อนส่ง RFQ มีดังนี้
- งานศิลปะของเว็กเตอร์ในระดับการผลิต- จัดทำการออกแบบของคุณในรูปแบบเวกเตอร์ที่ปรับขนาดได้ (DXF, AI หรือ EPS) ภาพแรสเตอร์ทำให้เกิดความคลุมเครือเกี่ยวกับเรขาคณิตของขอบ ซึ่งบังคับให้ทีมวิศวกรตีความมากกว่าดำเนินการ
- ข้อกำหนดวัสดุชิ้นงาน- รวมโลหะผสม เทมเปอร์ และความหนาที่แน่นอน การพูดว่า "เหล็กกล้าไร้สนิม" ยังไม่เพียงพอ. 304 อบอ่อนที่ 0.8 มม. และ 316L ครึ่งหนึ่ง-แข็งที่ 1.2 มม. ต้องใช้วิธีแม่พิมพ์ที่แตกต่างไปจากเดิมอย่างสิ้นเชิง
- เป้าหมายปริมาณการผลิต- ไม่ว่าคุณจะต้องการชิ้นส่วน 200 ชิ้นหรือ 2 ล้านชิ้น ก็เป็นตัวกำหนดโครงสร้างของแม่พิมพ์ เกรดวัสดุ และเครื่องมือสถานีเดี่ยว-ที่เรียบง่ายหรือเครื่องมือแบบก้าวหน้านั้นสมเหตุสมผลหรือไม่
- ข้อกำหนดด้านความทนทานและคุณภาพ- กำหนดว่า "ดีพอ" เป็นอย่างไร ระบุความคลาดเคลื่อนของขนาด ความแปรผันของความลึกที่ยอมรับได้ และมาตรฐานความสวยงามใดๆ ที่ต้องพิมพ์เสร็จเรียบร้อยแล้ว
ด้วยข้อมูลเหล่านี้ในมือ ทีมวิศวกรจึงทำการวิเคราะห์ความเป็นไปได้ นี่คือขั้นตอนการดูแลประตูซึ่งวิศวกรที่มีประสบการณ์จะประเมินว่าการออกแบบของคุณสามารถประทับตราได้อย่างน่าเชื่อถือหรือไม่ โดยพิจารณาจากข้อจำกัดของวัสดุและรูปทรงที่คุณเลือก ตามรายละเอียดในคู่มือกระบวนการออกแบบแม่พิมพ์ที่ครอบคลุม การตรวจสอบนี้จะตรวจสอบว่ารัศมีการโค้งงอสามารถทำได้หรือไม่ คุณลักษณะต่างๆ มีระยะห่างเพียงพอหรือไม่เพื่อรักษาความสมบูรณ์ของวัสดุ และดูว่าความคลาดเคลื่อนที่ระบุเป็นไปตามความเป็นจริงสำหรับวิธีการปั๊มหรือไม่ วิศวกรผู้ช่ำชองที่มีประสบการณ์ 15+ ปีสามารถระบุคุณลักษณะที่เป็นปัญหาได้ทันที เช่น รูปทรงที่มีแนวโน้มที่จะแตก บิดเบี้ยว หรือต้องใช้น้ำหนักที่ไม่เหมาะสม
คิดว่าการวิเคราะห์ความเป็นไปได้เป็นการตรวจสอบความเป็นจริง การปรับเปลี่ยนการออกแบบในขั้นตอนนี้ถูกกว่าการค้นพบข้อบกพร่องหลังจากเหล็กกล้าเครื่องมือชุบแข็งที่ผ่านการตัดเฉือนแล้ว คุณลักษณะบางอย่างที่ดูดีบนหน้าจอไม่สามารถทนต่อหลักฟิสิกส์ของการแทนที่วัสดุด้วยความเร็วในการผลิตได้
การจำลอง CAE และการสร้างต้นแบบ
นี่คือจุดที่การปั๊มโลหะแบบกำหนดเองสมัยใหม่แยกออกจากวิธีการทำสิ่งต่างๆ เมื่อสองทศวรรษที่แล้ว แทนที่จะสร้างแม่พิมพ์ ลองทำ ค้นหาปัญหา -ตัดเฉือนใหม่ และลองอีกครั้ง ผู้ผลิตแม่พิมพ์ในปัจจุบันจะจำลองกระบวนการปั๊มขึ้นรูปทั้งหมดแบบดิจิทัลก่อนที่จะตัดเหล็กชิ้นเดียว
แพลตฟอร์มทางวิศวกรรมที่ใช้คอมพิวเตอร์ช่วย- เช่น AutoForm และ DYNAFORM ใช้การวิเคราะห์องค์ประกอบไฟไนต์เอลิเมนต์เพื่อคาดการณ์ได้อย่างแม่นยำว่าโลหะแผ่นจะมีพฤติกรรมอย่างไรภายใต้รูปทรงแม่พิมพ์ที่นำเสนอ วิศวกรสามารถเห็นภาพการไหลของวัสดุเข้าไปในโพรงแม่พิมพ์ ระบุบริเวณที่มีการผอมบางหรือรอยย่นมากเกินไป คาดการณ์พฤติกรรมการสปริงกลับ และคำนวณการกระจายความเค้นทั่วหน้าแม่พิมพ์ กระบวนการจำลองการออกแบบแม่พิมพ์ช่วยให้นักออกแบบสามารถทำซ้ำโมเดลดิจิทัลได้อย่างรวดเร็ว แก้ปัญหาที่อาจต้องใช้การทำงานซ้ำทางกายภาพที่มีราคาแพง
สิ่งนี้หมายความว่าอย่างไรสำหรับคุณในฐานะผู้ซื้อ? ทำซ้ำน้อยลง ลดความเสี่ยงของ-บทความแรกล้มเหลว และเส้นทางที่สั้นลงจากแนวคิดไปสู่การประทับโลหะแบบกำหนดเองที่ได้รับอนุมัติ การจำลอง CAE เป็นส่วนหน้า-โหลดปัญหา-เป็นหลัก ปัญหาที่เคยเกิดขึ้นเฉพาะระหว่างการทดลองทางกายภาพเท่านั้น เช่น การแตกร้าวที่รัศมีแคบ หรือการเติมที่ไม่สมบูรณ์ในช่องลึก จะได้รับการแก้ไขในซอฟต์แวร์ด้วยค่าใช้จ่ายเพียงเล็กน้อย
สำหรับรูปทรงที่ซับซ้อน การจำลองยังปรับรูปร่างว่างให้เหมาะสม และระบุว่าการขึ้นรูปตามขั้นตอนจะให้ผลลัพธ์ที่ดีกว่าการตีเพียงครั้งเดียว-หรือไม่ สิ่งนี้มีประโยชน์อย่างยิ่งเมื่อสั่งซื้อแม่พิมพ์โลหะแบบกำหนดเองสำหรับการใช้งานแบบก้าวหน้า ซึ่งหลายสถานีต้องทำงานตามลำดับโดยไม่เกิดข้อผิดพลาดสะสม
การตัดเฉือน การทดลองวิ่ง และการตรวจสอบขั้นสุดท้าย
เมื่อการจำลองตรวจสอบการออกแบบแล้ว การผลิตทางกายภาพก็เริ่มต้นขึ้น ลำดับเป็นไปตามเส้นทางที่คาดเดาได้ แม้ว่าเวลาและความแม่นยำในแต่ละขั้นตอนจะแตกต่างกันไปขึ้นอยู่กับความซับซ้อนของแม่พิมพ์
เครื่องจักรกลซีเอ็นซีแปลโมเดล 3 มิติที่ผ่านการตรวจสอบแล้วเป็นเหล็กกล้าเครื่องมือทางกายภาพ การกัด กลึง และการใช้ EDM ที่มีความแม่นยำสูง-มักสร้างรูปทรงแม่พิมพ์ให้มีพิกัดความเผื่อต่ำ สำหรับแสตมป์โลหะสั่งทำพิเศษที่มีรายละเอียดโลโก้ที่ละเอียด การตัดเฉือนอาจเกี่ยวข้องกับการทำงานหลายอย่างในเครื่องจักรประเภทต่างๆ เพื่อให้ได้คำจำกัดความพื้นผิวที่ต้องการ
การรักษาความร้อนดังต่อไปนี้การตัดเฉือน บล็อกแม่พิมพ์ได้รับการชุบแข็งและปรับอุณหภูมิตามค่า Rockwell เป้าหมาย โดยเปลี่ยนเหล็กกล้าที่กลึงได้ค่อนข้างอ่อนให้เป็นพื้นผิวที่ทนทานต่อการสึกหรอ-ซึ่งจะคงอยู่ต่อไปในวงจรการผลิต ขั้นตอนนี้ได้รับการควบคุมอย่างระมัดระวัง เนื่องจากการบิดเบือนในระหว่างการอบชุบอาจทำให้ความแม่นยำที่ได้จากการตัดเฉือนลดลง
การตกแต่งพื้นผิวนำหน้าตายไปสู่สภาวะสุดท้าย ตั้งแต่การเจียรไปจนถึงการขัดเงา ทั้งนี้ขึ้นอยู่กับการใช้งาน แม่พิมพ์สำหรับการปั๊มอะลูมิเนียม ดังที่กล่าวไว้ข้างต้น ต้องมีการตกแต่งพื้นผิวเป็นพิเศษเพื่อป้องกันการยึดเกาะของวัสดุ
ทดลองปั๊มเป็นที่ที่การจำลองมาบรรจบกับความเป็นจริง แม่พิมพ์ที่เสร็จแล้วจะวิ่งชนชิ้นงานตัวอย่างภายใต้สภาวะการผลิต วิศวกรวัดความลึกของการพิมพ์ ตรวจสอบความแม่นยำของมิติ ตรวจสอบคุณภาพขอบ และประเมินความสอดคล้องของรอยพิมพ์โดยรวมในการตีหลายครั้ง ความเบี่ยงเบนจากข้อกำหนดใดๆ จะถูกระบุที่นี่ ไม่ใช่หลังจากจัดส่งแม่พิมพ์ไปยังโรงงานของคุณ
การตรวจสอบมิติยืนยันว่าทั้งตัวแม่พิมพ์และชิ้นส่วนทดลองเป็นไปตามข้อกำหนดการวาด โดยทั่วไป การวัดจะรวมถึงการจัดทำโปรไฟล์ด้วยแสงของหน้าแม่พิมพ์ การตรวจสอบขนาดวิกฤตของ CMM และการตรวจสอบด้วยภาพภายใต้การขยายเพื่อหาข้อบกพร่องระดับไมโคร-
สำหรับผู้ผลิตและวิศวกรเครื่องมือที่พร้อมเปลี่ยนจากการวิจัยไปสู่ RFQ จริงบริการแม่พิมพ์ปั๊มของ YICHENจัดโครงสร้างขั้นตอนการทำงานทั้งหมดตั้งแต่-ถึง- ครอบคลุมการประเมินความเป็นไปได้ การจำลอง CAE การตัดเฉือนที่แม่นยำ การทดลองวิ่ง และการตรวจสอบขั้นสุดท้ายภายใต้หลังคาเดียวกัน การมีไปป์ไลน์ที่สมบูรณ์ได้รับการจัดการโดยซัพพลายเออร์แม่พิมพ์ประทับตราโลหะแบบกำหนดเองเพียงรายเดียวช่วยลดค่าใช้จ่ายในการประสานงานในการแบ่งขั้นตอนระหว่างผู้จำหน่ายหลายราย และลดความล่าช้าในการส่งมอบซึ่งจะขยายกำหนดเวลา
แนวคิดทั้งหมด-ถึง-เส้นทางการผลิตสำหรับเครื่องมือโลหะประทับตราแบบกำหนดเองอาจมีระยะเวลาตั้งแต่สองสามวันสำหรับรูปทรงเรียบง่ายไปจนถึงหลายสัปดาห์สำหรับแม่พิมพ์โปรเกรสซีฟที่ซับซ้อน สิ่งที่บีบอัดไทม์ไลน์นั้นได้อย่างน่าเชื่อถือที่สุดไม่ใช่การเร่งเครื่องจักร กำลังมาถึงขั้นตอน RFQ ด้วยอินพุตที่ชัดเจน ความคลาดเคลื่อนที่ยอมรับได้จริง และความเข้าใจที่ชัดเจนว่าแอปพลิเคชันของคุณต้องการอะไร
การมีแม่พิมพ์พร้อมสำหรับการผลิต-ไม่ได้หมายความว่างานจะจบลง วิธีที่คุณจัดเก็บ บำรุงรักษา และแก้ไขปัญหาเครื่องมือนั้นจะเป็นตัวกำหนดว่าเครื่องมือจะมีอายุการใช้งานตามที่ทางวิศวกรรมได้รับการออกแบบมาหรือไม่ หรือเสื่อมสภาพก่อนเวลาอันควรเนื่องจากการละเลย
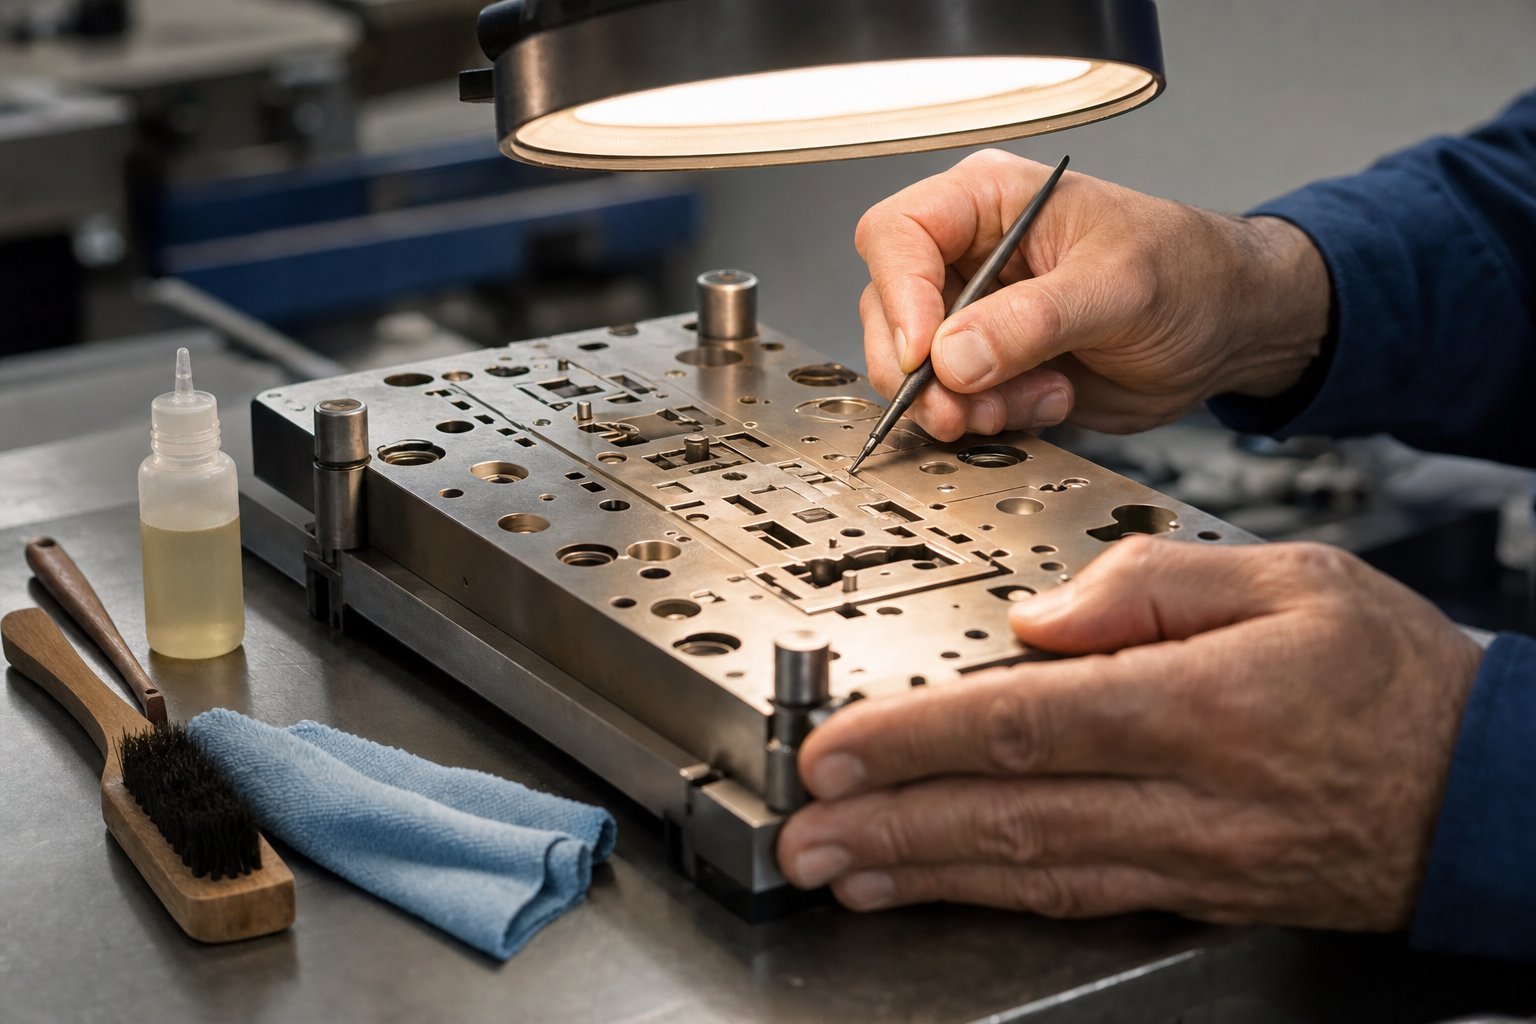
การบำรุงรักษาและการแก้ไขปัญหาเพื่ออายุการใช้งานแม่พิมพ์ที่ยาวนานขึ้น
แม่พิมพ์ปั๊มแบบกำหนดเองที่ได้รับการออกแบบทางวิศวกรรมอย่างดี-สามารถให้การพิมพ์ที่ไร้ที่ตินับแสนครั้ง หรือสามารถย่อยสลายได้ภายในไม่กี่สัปดาห์ ความแตกต่างไม่ค่อยอยู่ที่การออกแบบหรือการเลือกใช้วัสดุ ขึ้นอยู่กับสิ่งที่เกิดขึ้นหลังจากที่แม่พิมพ์ออกจากห้องเครื่องมือ การดูแลที่เหมาะสมจะช่วยเพิ่มอายุการใช้งานด้วยปัจจัยต่างๆ ที่มากกว่าระยะเวลาที่ลงทุนเพียงเล็กน้อย แต่ผู้ปฏิบัติงานส่วนใหญ่ถือว่าการบำรุงรักษาเป็นเพียงการพิจารณาในภายหลัง จนกว่าปัญหาด้านคุณภาพจะทำให้ต้องหยุดการผลิต
การยืดอายุการใช้งานของแม่พิมพ์ด้วยการดูแลที่เหมาะสม
ลองนึกถึงแม่พิมพ์ประทับตราโลหะของคุณในแบบที่ช่างเครื่องนึกถึงเครื่องมือวัดที่มีความแม่นยำ นั่นคือเครื่องมือที่ผ่านการสอบเทียบแล้วจะสูญเสียความแม่นยำไปเมื่อใช้งานในทางที่ผิดหรือละเลย เสาหลักสี่ประการของการดูแลแม่พิมพ์ ได้แก่ การจัดเก็บ การทำความสะอาด การตรวจสอบ และการปรับสภาพตามระยะเวลา
พื้นที่จัดเก็บมีความสำคัญมากกว่าที่ร้านค้าส่วนใหญ่ตระหนัก เครื่องมือตอกโลหะสำหรับโลหะควรเก็บไว้ในที่แห้ง-สภาพแวดล้อมที่มีการควบคุมอุณหภูมิ และทาน้ำมันเล็กน้อยเพื่อป้องกันการเกิดออกซิเดชันที่พื้นผิว และป้องกันทางกายภาพจากการกระแทก การเรียงซ้อนกันหรือการโยนลงในลิ้นชักทำให้เกิดความเสียหายที่ขอบซึ่งแสดงออกมาว่าเป็นการพิมพ์ที่ไม่สอดคล้องกันในการดำเนินการผลิตครั้งต่อไป ใช้ชั้นวางหรือกล่องป้องกันเฉพาะที่แยกและป้องกันหน้าแม่พิมพ์
การทำความสะอาดหลังการใช้งานทุกครั้งไม่สามารถ-ต่อรองได้ การสะสมของวัสดุ เศษโลหะ และสารหล่อลื่นสะสมอยู่บนใบหน้าของแม่พิมพ์ในระหว่างการปั๊ม ปล่อยทิ้งไว้ สารปนเปื้อนเหล่านี้จะฝังเข้าไปในการพิมพ์ครั้งต่อๆ ไป เร่งการสึกหรอที่จุดสัมผัสแรงดันสูง- และอาจทำให้เกิดการกัดกร่อนระหว่างการเก็บรักษาได้ ตามที่ยืนยันแนวทางปฏิบัติที่ดีที่สุดในการบำรุงรักษาแม่พิมพ์ การใช้กำหนดการทำความสะอาดที่จะกำจัด-สิ่งตกค้างที่สะสมอยู่โดยใช้ตัวทำละลายและแปรงที่เหมาะสมทำให้มั่นใจได้ว่าพื้นผิวทั้งหมดปราศจากสิ่งปนเปื้อน แม่พิมพ์สะอาดทำงานได้อย่างมีประสิทธิภาพมากขึ้นและให้ผลลัพธ์คุณภาพสูงขึ้น
การตรวจสอบเป็นระยะจับปัญหาก่อนที่จะไหลลงมา เครื่องหมายตรวจสอบจะตายอย่างเห็นได้ชัดหลังจากดำเนินการผลิตทุกครั้ง เพื่อหาสัญญาณของการปัดเศษของขอบ การแตกร้าวขนาดเล็ก- รูพรุน หรือรูปแบบการสึกหรอที่ไม่สม่ำเสมอ ใช้กำลังขยายสำหรับแม่พิมพ์ที่มีรายละเอียด-ละเอียด โดยที่การบิ่นระดับไมโคร-ไม่สามารถมองเห็นได้ด้วยตาเปล่า การวิจัยความล้มเหลวของเครื่องมือแสดงให้เห็นว่าความล้มเหลวของแม่พิมพ์ส่วนใหญ่ไม่ได้เกิดขึ้นชั่วข้ามคืน โดยจะค่อยๆ พัฒนาจากปัญหาการบำรุงรักษาที่ถูกมองข้าม และการตรวจจับตั้งแต่เนิ่นๆ ผ่านการตรวจสอบตามปกติเป็นวิธีที่น่าเชื่อถือที่สุดในการป้องกันความเสียหายร้ายแรง
-ลับคมและ-ขัดใหม่ยืดอายุการใช้งานได้อย่างมาก เมื่อการประทับตราถาวรสำหรับโลหะเริ่มสร้างรอยพิมพ์ที่มีขอบอ่อนหรือความลึกลดลง หน้าแม่พิมพ์จะมีการสึกหรอเกินรูปทรงที่เหมาะสมที่สุด การลับคมแบบมืออาชีพช่วยคืนรูปแบบการตัดโดยไม่ต้องเปลี่ยนเครื่องมือทั้งหมด สำหรับการประทับตราชิ้นส่วนที่ใช้ในงาน-ปริมาณมาก การกำหนดการปรับสภาพตามช่วงเวลาที่กำหนด แทนที่จะรอการสูญเสียคุณภาพที่มองเห็นได้ ช่วยให้การพิมพ์มีความสม่ำเสมอตลอดอายุการผลิตทั้งหมดของแม่พิมพ์
การแก้ไขปัญหาแม่พิมพ์ปั๊มขึ้นรูปทั่วไป
แม้จะมีการบำรุงรักษาอย่างขยันขันแข็ง แต่ก็ยังเกิดปัญหาอยู่ สิ่งสำคัญคือการวินิจฉัยสาเหตุที่แท้จริงอย่างรวดเร็ว แทนที่จะชดเชยด้วยแรงที่มากขึ้นหรือความเร็วที่ช้าลง ซึ่งจะยิ่งเร่งการเสื่อมสภาพเท่านั้น ต่อไปนี้คือปัญหาที่ผู้ปฏิบัติงานพบบ่อยที่สุดเกี่ยวกับเครื่องมือแม่พิมพ์ประทับตราโลหะ พร้อมด้วยสาเหตุและวิธีแก้ไข
การแสดงผลที่ไม่สม่ำเสมอเป็นการร้องเรียนที่พบบ่อยที่สุด ด้านหนึ่งของเครื่องหมายลึกกว่าอีกด้านหนึ่ง หรืออักขระบางตัวดูคมชัดในขณะที่อักขระที่อยู่ติดกันจางลง สัญชาตญาณคือการตีให้หนักขึ้น แต่นั่นไม่ค่อยช่วยแก้ปัญหาที่ซ่อนอยู่และมักจะนำมาซึ่งปัญหาใหม่ๆ
การสึกหรอของขอบก่อนวัยอันควรปรากฏเป็นขอบเขตการแสดงผลที่นุ่มนวลขึ้นเรื่อยๆ แสตมป์แกะสลักโลหะที่เคยสร้างรอยคมกริบ-จะเริ่มเหลือขอบที่โค้งมนและไม่ชัดเจนก่อนอายุการใช้งานที่คาดไว้ รูปแบบนี้ชี้ให้เห็นถึงความแข็งที่ไม่ตรงกันหรือแรงในการปฏิบัติงานที่มากเกินไป
การเสียรูปของวัสดุรอบๆ รอยประทับปรากฏเป็นนูน ร่อน หรือบางของชิ้นงานที่อยู่ติดกับบริเวณที่ประทับ ตัวเครื่องหมายอาจดูยอมรับได้ แต่วัสดุที่อยู่รอบๆ ถูกแทนที่ในลักษณะที่ส่งผลต่อการทำงานหรือรูปลักษณ์ของชิ้นส่วน
การเกิดเสี้ยนบนขอบที่มีการประทับตราแสดงว่ารูปทรงการตัดลดลง สิ่งที่ควรเป็นขอบตัดที่สะอาดแทนที่จะสร้างริบบอนวัสดุที่ยกขึ้นซึ่งต้องมีการดำเนินการลบคมขั้นที่สอง ส่งผลให้ต้นทุนและรอบเวลาเพิ่มขึ้น เนื่องจากบันทึกข้อมูลการแก้ไขปัญหาแม่พิมพ์ปั๊มเครื่องซักผ้า ขอบที่หยาบหรือไม่สม่ำเสมอบนชิ้นส่วนที่ประทับเป็นข้อบ่งชี้ที่ชัดเจนว่าแม่พิมพ์เสื่อมสภาพและจำเป็นต้องลับคมหรือเปลี่ยนใหม่
| ปัญหา | สาเหตุน่าจะ | การดำเนินการแก้ไข |
|---|---|---|
| รอยพิมพ์ไม่สม่ำเสมอ (ด้านหนึ่งลึกกว่าด้านอื่น) | ดาย-ถึง-การวางแนวของชิ้นงานไม่ตรง พื้นผิวชิ้นงานไม่เรียบ แท่นกดที่ไม่-ขนานกัน | ตรวจสอบการจัดตำแหน่งแม่พิมพ์ด้วยการกดโดยใช้ขอบตรงหรือตัวระบุ พื้นผิว-บดชิ้นงานให้เรียบ ตรวจสอบและกดแผ่นรองเพื่อให้มีความขนานกัน |
| การสึกหรอของขอบหรือการปัดเศษก่อนวัยอันควร | ความแข็งของแม่พิมพ์ไม่เพียงพอสำหรับวัสดุชิ้นงาน น้ำหนักที่มากเกินไปทำให้เกิดการเสียรูป-เล็กน้อย วัสดุชิ้นงานที่มีฤทธิ์กัดกร่อน | อัปเกรดเป็นเกรดเหล็กกล้าแม่พิมพ์ที่แข็งขึ้น หรือใช้การเคลือบ-ต้านทานการสึกหรอ (TiN, DLC) ลดระวางน้ำหนักให้เหลือขั้นต่ำที่ต้องการ ตรวจสอบความแข็งของชิ้นงานกับข้อมูลจำเพาะของแม่พิมพ์ |
| การเสียรูปของวัสดุรอบๆ รอยพิมพ์ | การกวาดล้างแม่พิมพ์แน่นเกินไป ชิ้นงานบางเกินไปสำหรับความลึกที่ระบุ การรองรับวัสดุใต้ชิ้นงานไม่เพียงพอ | เพิ่มหมัด-ถึง-ระยะหลบดาย; ลดความลึกของการพิมพ์ เพิ่มแผ่นรองหรือเครื่องปอกเพื่อรองรับวัสดุที่อยู่ติดกับโซนการพิมพ์ |
| การเกิดเสี้ยนบนขอบที่มีการประทับตรา | ขอบตัดสึกหรอหรือทื่อ; การกวาดล้างที่มากเกินไปจากความก้าวหน้าของการสึกหรอ การสะสมของวัสดุบนใบหน้าของแม่พิมพ์ | ลับคมอีกครั้งหรือ-ลับคมตัด เปลี่ยนชิ้นส่วนแม่พิมพ์ที่สึกหรอ ทำความสะอาดหน้าแม่พิมพ์และตรวจสอบการยึดเกาะหรือการครูดของวัสดุ |
| ความลึกไม่สอดคล้องกันตลอดการดำเนินการผลิต | กด ram ดริฟท์; การเปลี่ยนแปลงความหนาของวัสดุในสต็อกชิ้นงาน การขยายตัวทางความร้อนในระยะยาว | ปรับเทียบแท่นกดและตรวจสอบความสม่ำเสมอของแรงดันไฮดรอลิก ตรวจสอบความคลาดเคลื่อนความหนาของวัสดุที่เข้ามา อนุญาตให้รักษาเสถียรภาพทางความร้อนหรือเพิ่มความเย็น |
| การแตกร้าวหรือการบิ่นของหน้าแม่พิมพ์ | เหล็กแม่พิมพ์เปราะเกินไปสำหรับการใช้งาน (มีความแข็งมากเกินไป) การรับแรงกระแทกเกินขีดจำกัดการออกแบบ รอยแตกขนาดเล็ก-ที่มีอยู่ก่อนแล้วจากการบำบัดความร้อน | เปลี่ยนไปใช้เกรดที่แกร่งขึ้น (เช่น S7 สำหรับการใช้งานกระแทก) ลดแรงกระแทก ตรวจสอบแม่พิมพ์ด้วยสารแทรกซึมสีย้อมหลังการให้ความร้อนก่อนใช้ในการผลิต |
รูปแบบที่น่าสังเกต: ปัญหาการเสียชีวิตส่วนใหญ่ย้อนกลับไปที่หนึ่งในสามสาเหตุที่แท้จริง ไม่ว่าแม่พิมพ์จะถูกขอให้ทำงานหนักเกินกว่าที่การออกแบบจะอนุญาต (ใช้วัสดุผิด ใช้แรงมากเกินไป ใช้วัสดุพิมพ์ผิด) การบำรุงรักษาถูกเลื่อนออกไปจนกว่าความเสียหายจะกลับคืนไม่ได้ หรือสภาพแวดล้อมการทำงานลอยไปโดยไม่มีใครสังเกตเห็น (การปรับเทียบแท่นพิมพ์ การเปลี่ยนแปลงล็อตวัสดุ การเปลี่ยนแปลงอุณหภูมิ) การวิเคราะห์ความล้มเหลวที่ครอบคลุมช่วยยืนยันว่าปัจจัยหลายอย่างมักจะรวมกันเพื่อสร้างสภาวะความล้มเหลว และการจัดการทีละรายการผ่านขั้นตอนการตรวจสอบที่มีโครงสร้างจะป้องกันการเสื่อมสภาพแบบเรียงซ้อนซึ่งนำไปสู่การหยุดทำงานโดยไม่ได้วางแผน
สิ่งสำคัญที่สุด: แม่พิมพ์ปั๊มแบบกำหนดเองเป็นเครื่องมือที่มีความแม่นยำ ไม่ใช่วัสดุสิ้นเปลือง ปฏิบัติต่อมันตามนั้น สร้างบันทึกการบำรุงรักษา ตรวจสอบตามช่วงเวลาที่กำหนดโดยไม่คำนึงถึงสภาพที่มองเห็น ทำความสะอาดหลังการใช้งานทุกครั้ง จัดเก็บอย่างเหมาะสม และจัดการกับการสึกหรอในเชิงรุกมากกว่าเชิงปฏิกิริยา ร้านค้าที่ทำเช่นนี้จะมีอายุการใช้งานยาวนานขึ้นสามถึงห้าเท่าจากเครื่องมือที่เหมือนกัน เมื่อเทียบกับร้านที่ทำงานจนพัง
คำถามที่พบบ่อยเกี่ยวกับแม่พิมพ์ปั๊มขึ้นรูปตามสั่ง
1. แม่พิมพ์ปั๊มแบบกำหนดเองราคาเท่าไหร่?
การกำหนดราคาแม่พิมพ์ปั๊มแบบกำหนดเองขึ้นอยู่กับปัจจัยหลายประการที่ซ้อนกัน ความซับซ้อนของการออกแบบเป็นตัวขับเคลื่อนที่ใหญ่ที่สุด - แม่พิมพ์ข้อความธรรมดามีราคาถูกกว่าแม่พิมพ์โลโก้หลายระดับที่ซับซ้อน-มาก ปัจจัยหลักอื่นๆ ได้แก่ ขนาดแม่พิมพ์ เกรดเหล็กกล้าเครื่องมือ (D2 มีราคาสูงกว่า A2 แต่มีอายุการใช้งานนานกว่า) ข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้ ข้อมูลจำเพาะของผิวสำเร็จ และปริมาณการสั่งซื้อ ดายเดี่ยว-แบบธรรมดาอาจมีราคาไม่กี่ร้อยดอลลาร์ ในขณะที่ดายแบบโปรเกรสซีฟที่ซับซ้อนอาจมีราคาถึงหลายหมื่นดอลลาร์ โดยทั่วไปไทม์ไลน์เร่งด่วนจะเพิ่ม 25-75% จากราคาพื้นฐาน เพื่อให้ได้ราคาที่แม่นยำ ให้จัดเตรียมงานศิลปะเวกเตอร์ตามขนาด ระบุวัสดุชิ้นงานและความแข็ง กำหนดพิกัดความเผื่อ และระบุปริมาณการผลิตของคุณเมื่อขอใบเสนอราคา
2. แม่พิมพ์ปั๊มตรากับแสตมป์โลหะทั่วไปแตกต่างกันอย่างไร?
ตราประทับโลหะทั่วไปมักเป็นเครื่องมือ-ทั่วไปที่-วางขาย ซึ่งออกแบบมาสำหรับอักขระมาตรฐานหรือรูปทรงเรียบง่าย แม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเองมีความแม่นยำ-ได้รับการออกแบบทางวิศวกรรมตามข้อกำหนดเฉพาะสำหรับรูปทรง โลโก้ หรือการมาร์กของชิ้นส่วนเฉพาะ แม่พิมพ์สั่งทำถูกสร้างขึ้นจากเกรดเหล็กกล้าเครื่องมือเฉพาะที่เลือกให้ตรงกับวัสดุชิ้นงานของคุณ ออกแบบมาพร้อมกับระยะห่างที่คำนวณได้และมุมหลบ และได้รับการออกแบบทางวิศวกรรมเพื่อให้ผลลัพธ์ที่เหมือนกันตลอดรอบการผลิตหลายพันหรือหลายล้านรอบ การลงทุนนั้นสูงกว่า แต่ความสามารถในการทำซ้ำ ความแม่นยำ และปริมาณการผลิตเกินกว่าที่เครื่องมือมาตรฐานสามารถทำได้มาก
3. ต้องใช้เวลานานแค่ไหนในการทำแม่พิมพ์ปั๊มแบบกำหนดเอง?
ระยะเวลาดำเนินการจะแตกต่างกันไปตามความซับซ้อน การสร้างสถานีเดี่ยว-แบบง่ายๆ ด้วยรูปทรงเรขาคณิตพื้นฐานสามารถเสร็จสิ้นได้ภายในห้าถึงสิบวันทำการ แม่พิมพ์โปรเกรสซีฟที่ซับซ้อนซึ่งมีพิกัดความเผื่อต่ำหรือวัสดุแปลกใหม่ โดยทั่วไปจะใช้เวลาสามถึงหกสัปดาห์นับจากการยืนยันคำสั่งซื้อจนถึงการจัดส่ง ขั้นตอนการทำงานประกอบด้วยการประเมินความเป็นไปได้ การจำลอง CAE การตัดเฉือน CNC การอบชุบด้วยความร้อน การตกแต่งพื้นผิว การทดลองปั๊ม และการตรวจสอบขนาด ปัจจัยความล่าช้าที่ใหญ่ที่สุดคืออินพุตการออกแบบที่ไม่สมบูรณ์ - เกณฑ์ความคลาดเคลื่อนที่ขาดหายไปหรือการเรียกวัสดุที่ไม่ชัดเจนทำให้วิศวกรรมต้องหยุดชั่วคราว ผู้ผลิตอย่าง YICHEN (yichen-group.com/stamping-die/) ที่จัดการไปป์ไลน์เต็มรูปแบบใน-house สามารถบีบอัดลำดับเวลาได้โดยกำจัดการส่งต่อผู้ขายระหว่างขั้นตอนต่างๆ
4. เหล็กกล้าเครื่องมือชนิดใดดีที่สุดสำหรับแม่พิมพ์ปั๊มแบบกำหนดเอง?
เกรดเหล็กที่ดีที่สุดขึ้นอยู่กับวัสดุชิ้นงาน ปริมาณการผลิต และสภาวะการกระแทกของคุณ เหล็กกล้าเครื่องมือ D2 มีความต้านทานการสึกหรอเป็นพิเศษสำหรับการใช้งานที่ยาวนาน-ในการปั๊มโลหะที่แข็งกว่า A2 ให้ความเหนียวที่ดีกว่าพร้อมความเสถียรของขนาดที่ดี ทำให้เหมาะอย่างยิ่งที่ความต้านทานการแตกร้าวมีความสำคัญมากกว่าความต้านทานต่อการเสียดสี S7 ยอดเยี่ยมในการส่งแรงกระแทก-แอปพลิเคชันที่โหลดเหมือนการตีด้วยมือ- เนื่องจากการดูดซับแรงกระแทกที่เหนือกว่า เหล็กความเร็วสูง M2-จะคงความแข็งไว้ที่อุณหภูมิสูงเพื่อ-การปั่นจักรยานที่รวดเร็ว กฎหลักก็คือ แม่พิมพ์จะต้องมีความแข็งกว่าชิ้นงาน - อย่างมาก อะลูมิเนียมสำหรับตอกแม่พิมพ์ต้องมีความแข็งน้อยกว่าสเตนเลสสตีลชุบแข็งแบบปั๊มขึ้นรูปชิ้นเดียว
5. ฉันจะดูแลรักษาแม่พิมพ์ปั๊มแบบกำหนดเองเพื่อยืดอายุการใช้งานได้อย่างไร
แนวทางปฏิบัติสี่ประการช่วยเพิ่มอายุการใช้งานของแม่พิมพ์อย่างมีนัยสำคัญ เก็บแม่พิมพ์ไว้ในที่แห้ง-ในสภาพแวดล้อมที่มีการควบคุมอุณหภูมิ โดยมีการเคลือบน้ำมันบางๆ เพื่อป้องกันการเกิดออกซิเดชัน และปกป้องจากผลกระทบทางกายภาพ ทำความสะอาดผิวหน้าแม่พิมพ์หลังจากดำเนินการผลิตทุกครั้ง เพื่อขจัดการสะสมของวัสดุ เศษโลหะ และสารหล่อลื่นที่ตกค้างซึ่งเร่งการสึกหรอ ตรวจสอบแม่พิมพ์ด้วยสายตาหลังจากการวิ่งแต่ละครั้งโดยใช้กำลังขยายบนเครื่องมือที่มีรายละเอียด-อย่างละเอียด การตรวจสอบการปัดเศษของขอบ รอยแตกขนาดเล็ก- และรูปแบบการสึกหรอที่ไม่สม่ำเสมอ กำหนดเวลา-ลับให้คมหรือ-ขัดใหม่ตามช่วงเวลาที่กำหนด แทนที่จะรอให้คุณภาพลดลงอย่างเห็นได้ชัด ร้านค้าที่ปฏิบัติตามกิจวัตรเหล่านี้จะมีอายุการใช้งานยาวนานขึ้นสามถึงห้าเท่าอย่างสม่ำเสมอ เมื่อเทียบกับร้านค้าที่ทำงานจนพัง


