


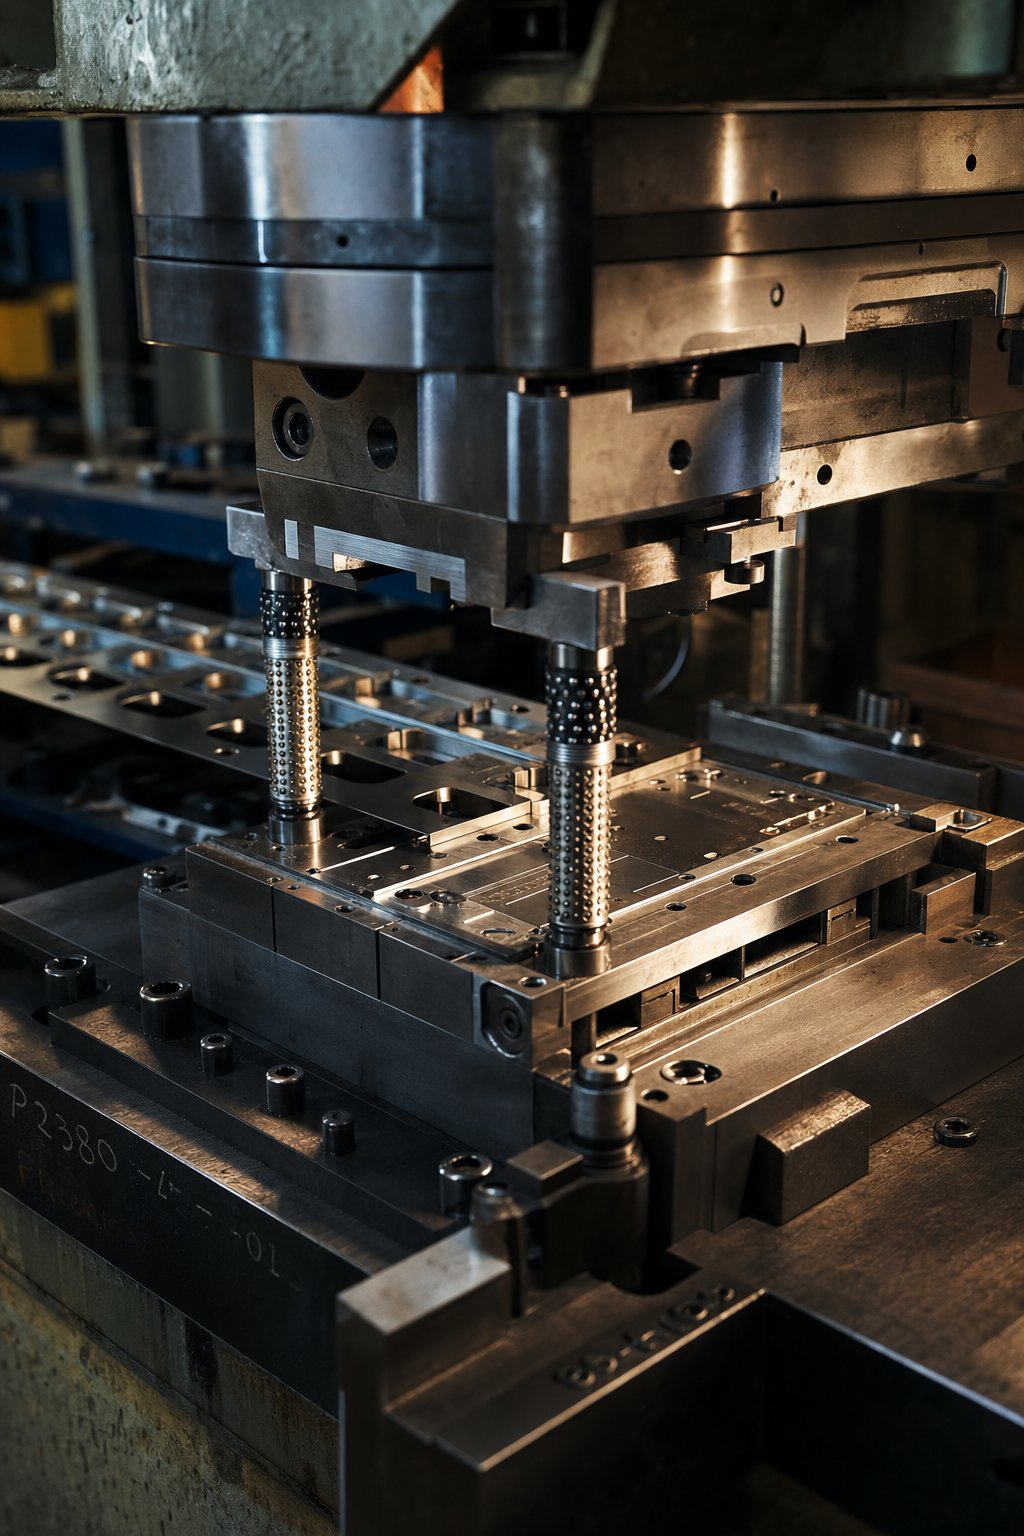
ความหมายของ Die and Stamping ในการผลิตคืออะไร
ลองนึกภาพการถือแผงประตูรถยนต์ แผงป้องกันสมาร์ทโฟน หรือขั้วต่อไฟฟ้าขนาดเล็ก แต่ละสิ่งเหล่านี้เริ่มต้นจากแผ่นโลหะแบน กระบวนการที่เปลี่ยนพวกมันให้กลายเป็นชิ้นส่วนสามมิติที่แม่นยำ-ล่ะ?ตายและประทับตรา. นี่เป็นหัวใจหลักของการขึ้นรูปโลหะที่มีปริมาณมาก- แต่วิศวกรและผู้เชี่ยวชาญด้านการจัดหาจำนวนมากกลับต้องเผชิญกับคำศัพท์เหล่านี้โดยไม่ทราบชัดเจนว่าทุกอย่างเข้ากันได้อย่างไร
บทความนี้จะอธิบายวงจรการใช้งานทั้งหมดของแม่พิมพ์และการปั๊ม ตั้งแต่แนวคิดเครื่องมือและการเลือกใช้วัสดุ ไปจนถึงการผลิต-การแก้ปัญหาพื้น ไม่ว่าคุณกำลังประเมินซัพพลายเออร์ ระบุชิ้นส่วน หรือเพียงแค่สร้างคำศัพท์ทางเทคนิค คุณจะพบรายละเอียดที่สามารถนำไปใช้ได้จริงในทุกส่วน
แม่พิมพ์ในการผลิตคืออะไร
แล้วอะไรคือความตายล่ะ? ในการผลิต แม่พิมพ์คือเครื่องมือกลึงที่มีความแม่นยำ-ซึ่งออกแบบมาให้มีช่อง โปรไฟล์ หรือชุดของคมตัดเฉพาะที่สร้างรูปร่างของวัตถุดิบภายใต้แรงกระทำ คิดว่ามันเป็นแม่พิมพ์ที่มีความเชี่ยวชาญสูง แต่แทนที่จะเทของเหลวลงไป คุณกำลังกดแผ่นโลหะแข็งเข้ากับมันด้วยความเร็วสูง
โดยทั่วไปแม่พิมพ์ปั๊มจะประกอบด้วยสองส่วนเสริม:
- แม่พิมพ์บน (หมัด)- ส่วนประกอบที่เคลื่อนไหวซึ่งติดอยู่กับตัวกด ลงมาสู่วัสดุใช้แรงในการตัดหรือขึ้นรูปชิ้นงาน
- แม่พิมพ์ล่าง (บล็อกแม่พิมพ์)- ส่วนประกอบที่ติดตั้งอยู่บนเตียงกด ประกอบด้วยช่องหรือคมตัดที่รับการเจาะและกำหนดรูปทรงของชิ้นส่วนสุดท้าย
เมื่อมีคนถามว่า "แม่พิมพ์ในการผลิตคืออะไร" หรือ "แม่พิมพ์คืออะไร" พวกเขาหมายถึง-ชุดเครื่องมือที่สร้างขึ้นเองเหล่านี้ ซึ่งแต่ละชุดได้รับการออกแบบสำหรับชิ้นส่วนเดียวหรือเป็นตระกูลชิ้นส่วน แม่พิมพ์มีตั้งแต่เครื่องมือขนาดฝ่ามือ-สำหรับไมโครอิเล็กทรอนิกส์ไปจนถึงการประกอบขนาดใหญ่หนักหลายตันสำหรับแผงตัวถังรถยนต์ทั้งคัน. โดยทั่วไปส่วนการตัดและการขึ้นรูปจะทำจากเหล็กกล้าเครื่องมือชุบแข็งหรือเม็ดมีดคาร์ไบด์เพื่อให้ทนทานต่อรอบการกดนับล้านครั้ง
การตอกคืออะไรและเกี่ยวข้องกับแม่พิมพ์อย่างไร
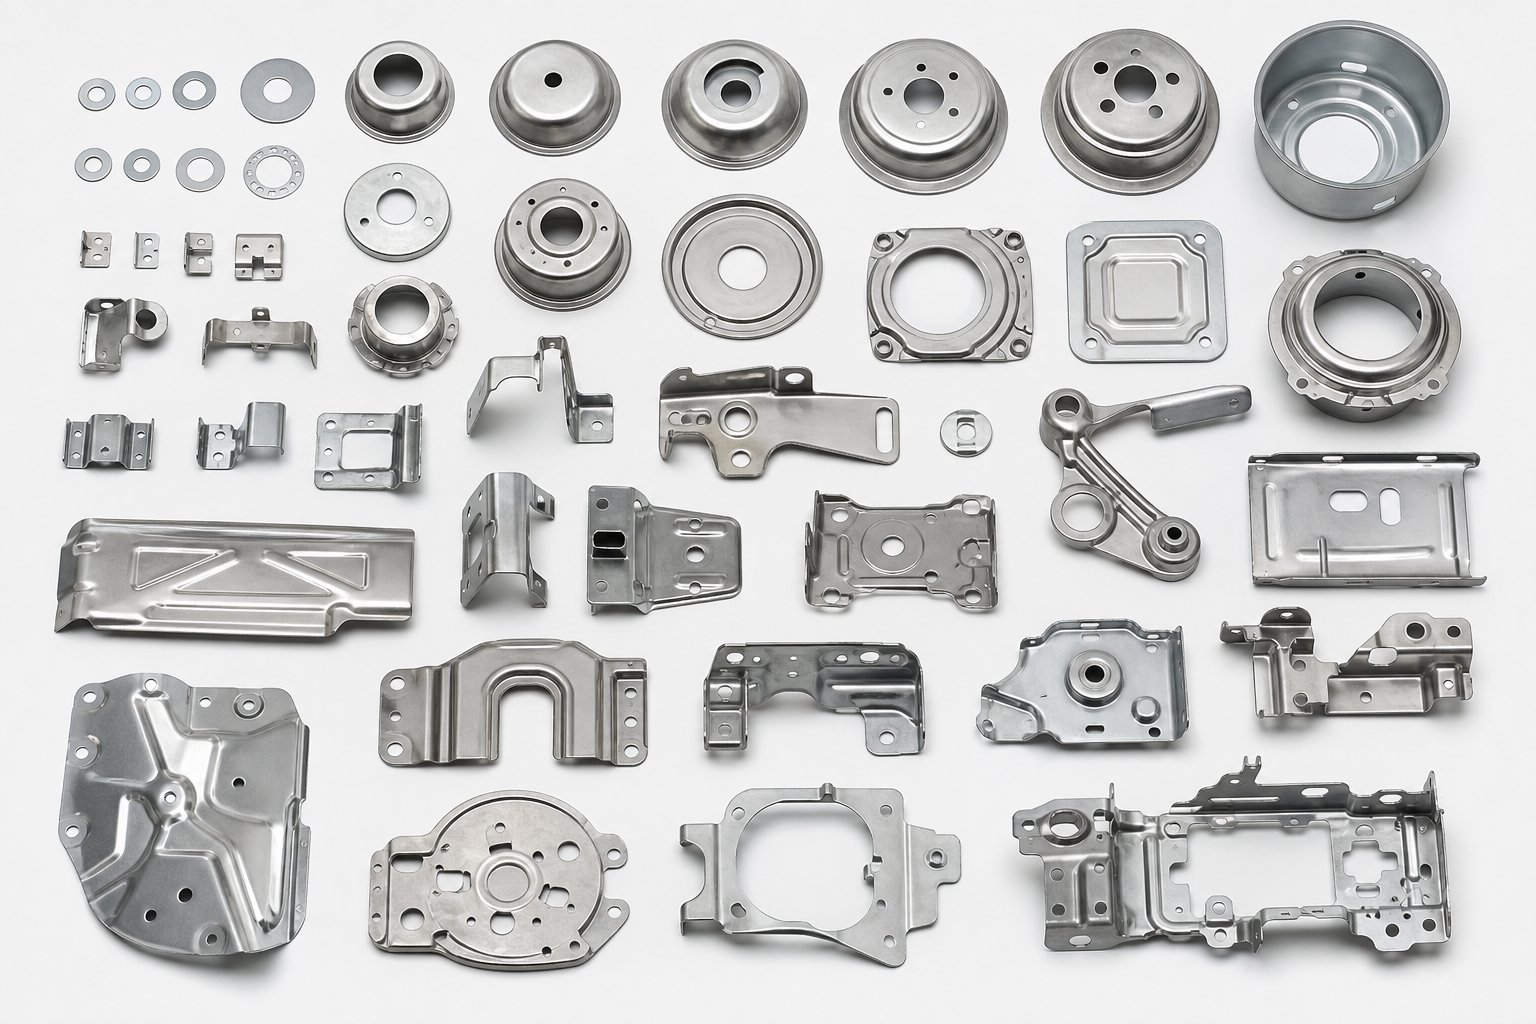
หากแม่พิมพ์เป็นเครื่องมือ การปั๊มก็เป็นกระบวนการที่ทำให้แม่พิมพ์ทำงานได้ การประทับตราคืออะไรกันแน่? เป็นการดำเนินการขึ้นรูปโลหะด้วยความเร็วสูง-โดยที่เครื่องกดอัดแผ่นโลหะเข้าหรือผ่านแม่พิมพ์เพื่อผลิตส่วนประกอบสำเร็จรูปหรือกึ่งสำเร็จรูป- เครื่องกดจะจ่ายแรง แม่พิมพ์จะจ่ายรูปทรง และแผ่นโลหะจะกลายเป็นชิ้นส่วน
การปั๊มโลหะเป็นกระบวนการผลิตที่ใช้แม่พิมพ์พิเศษที่ติดตั้งอยู่ในเครื่องอัดเพื่อตัด โค้งงอ หรือขึ้นรูปโลหะแผ่นแบนให้เป็นส่วนประกอบที่มีรูปทรงแม่นยำด้วยความเร็วในการผลิต
ความสัมพันธ์ระหว่างการออกแบบแม่พิมพ์และผลลัพธ์การปั๊มขึ้นรูปมีความเชื่อมโยงกัน แม่พิมพ์ที่ได้รับการออกแบบทางวิศวกรรมอย่างสมบูรณ์แบบและพารามิเตอร์การกดที่ไม่ถูกต้องจะยังคงสร้างเศษเหล็กได้ ในทางกลับกัน การกดที่ได้รับการปรับแต่งอย่างดี-ไม่สามารถชดเชยรูปทรงแม่พิมพ์ที่ไม่ดีได้ ทุกตัวแปรในแม่พิมพ์ ตั้งแต่การเจาะ-ไปจนถึง-ระยะห่างของแม่พิมพ์ไปจนถึงการตกแต่งพื้นผิว ส่งผลโดยตรงต่อคุณภาพของชิ้นส่วน รอบเวลา และอายุการใช้งานของเครื่องมือ
การปั๊มโลหะใช้ในทางปฏิบัติอย่างไร? ทุกสิ่งทุกอย่างตั้งแต่การตัดรูปทรงแบนออกจากแถบ จนถึง-การวาดถ้วยทรงกระบอกลึก ไปจนถึงการสร้างรายละเอียดพื้นผิวที่ละเอียด แม่พิมพ์โปรเกรสซีฟตัวเดียวสามารถดำเนินการต่อเนื่องได้หลายสิบครั้งในการกดครั้งเดียว โดยเปลี่ยนขดลวดโลหะที่ต่อเนื่องกันให้เป็นชิ้นส่วนสำเร็จรูปด้วยความเร็วเกิน 1,000 ครั้งต่อนาที
เหตุใดการปั๊มและการปั๊มจึงมีความสำคัญในการผลิตสมัยใหม่
คุณสมบัติสี่ประการทำให้กระบวนการนี้แทบจะทดแทนไม่ได้สำหรับการผลิตขนาดกลาง-ถึง- ปริมาณมาก:
- การทำซ้ำ- เมื่อตรวจสอบแม่พิมพ์แล้ว ทุกชิ้นส่วนที่ผลิตจะมีมิติเหมือนกัน ไม่ว่าจะเป็นชิ้นแรกหรือชิ้นที่ล้าน
- ความอดทนที่เข้มงวด- แม่พิมพ์ที่ออกแบบอย่างเหมาะสมมีค่าเผื่อความคลาดเคลื่อนไม่เกินหนึ่งในพันนิ้ว ซึ่งมักจะช่วยลดการตัดเฉือนขั้นที่สอง
- ประสิทธิภาพด้านต้นทุนตามขนาด- ต้นทุนเครื่องมือล่วงหน้าที่สูงจะถูกชดเชยด้วยต้นทุนต่อ- ชิ้นส่วนที่ต่ำมากเมื่อการผลิตเพิ่มขึ้น
- ข้าม-ความเก่งกาจในอุตสาหกรรม- โครงสร้างตัวถังรถยนต์ โครงยึดอากาศยาน ขั้วต่ออิเล็กทรอนิกส์ ตัวเรือนอุปกรณ์ทางการแพทย์ และแผงอุปกรณ์สำหรับผู้บริโภค ล้วนอาศัยส่วนประกอบที่มีการประทับตรา
ความอเนกประสงค์ยังรวมถึงวัสดุด้วย เหล็กเหนียว สแตนเลส อลูมิเนียม ทองแดง และทองเหลืองล้วนได้รับการประทับตราเป็นประจำ โดยแต่ละชิ้นมีคุณลักษณะพิเศษในการขึ้นรูปซึ่งมีอิทธิพลต่อตัวเลือกการออกแบบแม่พิมพ์
ด้วยคำจำกัดความที่มีอยู่ ความลึกที่แท้จริงเริ่มต้นที่ระดับเครื่องมือ โดยการเลือกประเภทแม่พิมพ์ที่เหมาะสมจะเป็นตัวกำหนดว่าโครงการจะบรรลุเป้าหมายด้านต้นทุน ความเร็ว และคุณภาพหรือพลาดทั้งสามประการ
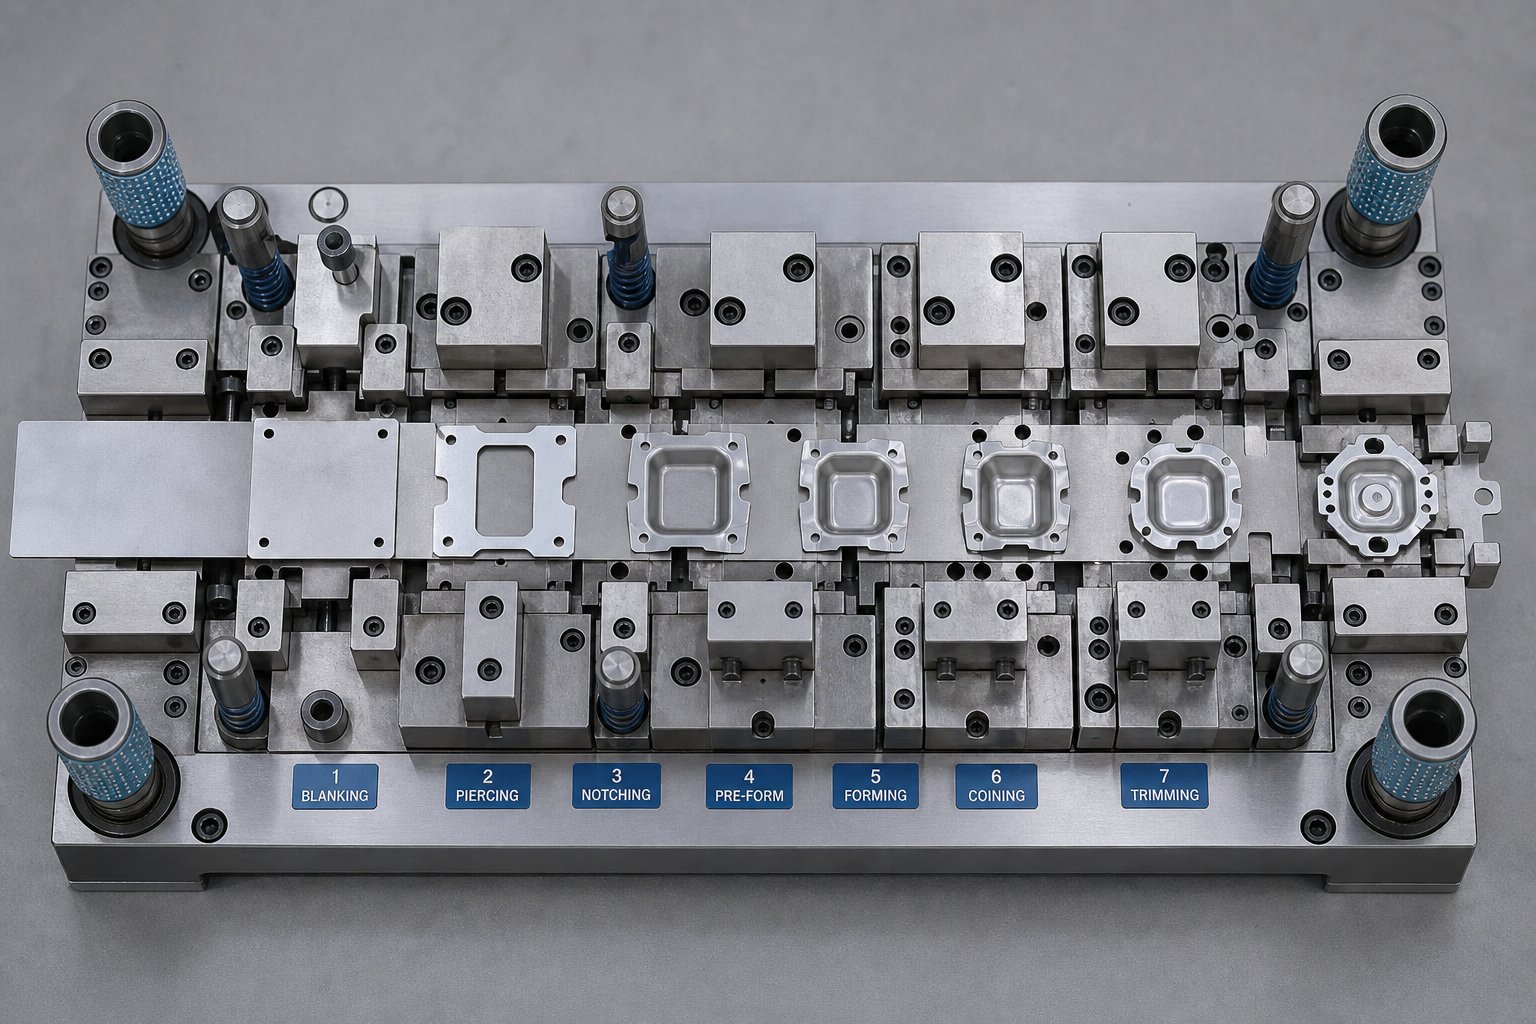
ประเภทของแม่พิมพ์ปั๊มและเวลาที่ควรใช้แต่ละอัน
การเลือกประเภทแม่พิมพ์ที่ไม่ถูกต้องสำหรับโครงการของคุณก็เหมือนกับการเลือกค้อนขนาดใหญ่สำหรับงานช่างไม้ขั้นสุดท้าย คุณอาจได้ผลลัพธ์แต่คุณจะเสียทั้งวัสดุ เวลา และงบประมาณไปพร้อมกัน แม่พิมพ์ปั๊มขึ้นรูปหลักสี่ประเภทแต่ละประเภทใช้ขอบเขตประสิทธิภาพที่แตกต่างกัน และการทำความเข้าใจข้อด้อย{2}}เป็นวิธีที่เร็วที่สุดในการจับคู่การลงทุนด้านเครื่องมือกับความเป็นจริงในการผลิต
ก้าวหน้าตายและวิธีการทำงาน
ที่กระบวนการปั๊มขึ้นรูปแบบก้าวหน้าหมุนรอบแนวคิดเดียวที่หรูหรา: แถบโลหะต่อเนื่องป้อนผ่านชุดของสถานีภายในแม่พิมพ์เดียว โดยแต่ละสถานีมีการดำเนินการ ตัด ดัด ขึ้นรูป หรือเจาะที่แตกต่างกันตามลำดับ แถบนี้ทำหน้าที่เป็นสายพานลำเลียงของตัวเอง โดยลำเลียงส่วนที่ขึ้นรูปบางส่วนจากสถานีหนึ่งไปยังอีกสถานีหนึ่งในแต่ละจังหวะการกด ที่สถานีสุดท้าย ส่วนประกอบที่ทำเสร็จแล้วจะถูกแยกออกจากแถบพาหะ
ทำไมเรื่องนี้ถึงสำคัญ? ความเร็ว. แม่พิมพ์โปรเกรสซีฟที่ออกแบบอย่างดี-สามารถผลิตชิ้นส่วนที่ซับซ้อนได้ในอัตราที่เกินหลายร้อยจังหวะต่อนาที ขณะเดียวกันก็รักษาพิกัดความเผื่อที่แน่นหนาในทุกสถานี นั่นทำให้แม่พิมพ์แบบโปรเกรสซีฟทำงานอยู่เบื้องหลังแม่พิมพ์ปั๊มขึ้นรูปยานยนต์ที่มีปริมาณมาก- ตัวเชื่อมต่อแบบอิเล็กทรอนิกส์ และขายึดที่มีความแม่นยำขนาดเล็ก
ข้อดี
- ปริมาณงานสูงมากพร้อมการจัดการแบบแมนนวลน้อยที่สุด
- ความสอดคล้องของมิติที่แน่นแฟ้นจากสถานีหนึ่งไปอีกสถานีหนึ่ง
- สิ้นเปลืองวัสดุน้อยที่สุดด้วยการจัดวางแถบที่ปรับให้เหมาะสม
- ลดต้นทุนค่าแรงเมื่อดำเนินการผลิต
ข้อเสีย
- การลงทุนด้านเครื่องมือเริ่มแรกสูงขึ้นเนื่องจากความซับซ้อนของหลาย-สถานี
- ข้อจำกัดทางเรขาคณิตของชิ้นส่วน: การดึงลึกและชิ้นส่วนที่มีขนาดใหญ่มากเป็นเรื่องยากที่จะรองรับในขณะที่ชิ้นงานยังคงติดอยู่กับแถบ
- การเปลี่ยนแปลงการออกแบบหลังการสร้างมีค่าใช้จ่ายสูงและใช้เวลานาน-
Transfer Dies สำหรับชิ้นส่วนขนาดใหญ่และซับซ้อน
จะเกิดอะไรขึ้นเมื่อชิ้นส่วนของคุณใหญ่เกินไปหรือลึกเกินไปจนไม่สามารถเชื่อมต่อกับแถบได้ นั่นคือจุดที่การปั๊มแม่พิมพ์แบบถ่ายโอนเข้ามาแทนที่ ในแนวทางนี้ จะมีการตัดช่องว่างออกจากวัสดุสต็อกที่สถานีแรก จากนั้นจึงเคลื่อนย้ายทางกายภาพระหว่างสถานีถัดไปโดยใช้นิ้วกลหรือมือจับอัตโนมัติ
เนื่องจากชิ้นงานไม่ขึ้นอยู่กับแถบพาหะ การปั๊มถ่ายโอนจึงรองรับการดึงที่ลึกกว่า รูปทรงที่ใหญ่ขึ้น และการทำงาน เช่น การร้อยเกลียวหรือการขึ้นลาย ซึ่งเป็นไปไม่ได้ในการตั้งค่าแบบก้าวหน้า ส่วนประกอบโครงสร้างการบินและอวกาศ แผงอุปกรณ์ขนาดใหญ่ และส่วนตัวถังยานยนต์ที่มีน้ำหนักมากมักอาศัยวิธีนี้ ข้อเสีย-คือความเร็วรอบที่ช้ากว่าและความซับซ้อนในการตั้งค่าที่สูงกว่าเมื่อเทียบกับเครื่องมือแบบก้าวหน้า แต่อิสระในการออกแบบนั้นมากกว่ามาก
ข้อดี-ที่มักถูกมองข้าม: แม่พิมพ์ถ่ายโอนจะช่วยลดการเชื่อมต่อของโครงของผู้ให้บริการในแถบโปรเกรสซีฟ ซึ่งสามารถลดการใช้วัตถุดิบในแต่ละชิ้น และลดต้นทุนโดยรวมของชิ้นส่วนสำหรับส่วนประกอบขนาดใหญ่
แม่พิมพ์แบบผสมและแบบผสม
การปั๊มแม่พิมพ์แบบผสมทำการตัดหลายครั้งในการกดครั้งเดียว ลองนึกภาพการปิดแหวนรอง: เส้นผ่านศูนย์กลางภายนอกและรูในถูกเจาะพร้อมกันโดยเคลื่อนลงด้านล่างครั้งเดียว ผลลัพธ์ที่ได้คือชิ้นส่วนที่เรียบและแม่นยำสูงซึ่งผลิตได้รวดเร็วและคุ้มค่า{2}} แม่พิมพ์คอมพาวด์มีความโดดเด่นในรูปทรงง่ายๆ ซึ่งความเรียบและคุณภาพของขอบเป็นสิ่งสำคัญ เช่น ปะเก็น แผ่นชิม และการเคลือบด้วยไฟฟ้า
การรวมกันตายไปอีกขั้นหนึ่ง พวกเขาดำเนินการทั้งการตัดและการขึ้นรูปในจังหวะเดียว ทำให้เกิดชิ้นส่วนที่ไม่เพียงแต่ทำให้เป็นรูปทรงเท่านั้น แต่ยังโค้งงอหรือดึงออกในการตีครั้งเดียวกัน เมื่อชิ้นส่วนของคุณมีความซับซ้อนปานกลางแต่ปริมาณไม่ได้คุ้มค่ากับการลงทุนเครื่องมือโปรเกรสซีฟเต็มรูปแบบ แม่พิมพ์ผสมจะช่วยเติมเต็มช่องว่างได้อย่างเรียบร้อย
ความแตกต่างที่สำคัญ: สารประกอบตายเฉพาะตัด; การรวมกันตายตัดและรูปแบบ การเลือกระหว่างชิ้นส่วนเหล่านี้ขึ้นอยู่กับว่าชิ้นส่วนที่เสร็จแล้วของคุณต้องใช้รูปทรงที่ไม่ใช่ระนาบ-หรือไม่
การเปรียบเทียบประเภทแม่พิมพ์แบบรวม
เมื่อประเมินแม่พิมพ์ปั๊มโลหะแผ่นสำหรับโครงการใหม่ ตารางด้านล่างจะแมปแต่ละประเภทกับปัจจัยการตัดสินใจที่สำคัญที่สุดสำหรับวิศวกรเครื่องมือและผู้จัดการฝ่ายจัดหา:
| ประเภทแม่พิมพ์ | ดีที่สุด-สำหรับความซับซ้อนของชิ้นส่วน | ปริมาณการผลิตในอุดมคติ | ช่วงความคลาดเคลื่อนทั่วไป | ต้นทุนเครื่องมือสัมพันธ์ | ความเร็วรอบ |
|---|---|---|---|---|---|
| ก้าวหน้า | ชิ้นส่วนขนาดเล็กถึงขนาดกลางที่มีความซับซ้อนปานกลาง (โค้ง รู แบบฟอร์ม) | ปริมาณสูง (100K+ ต่อปี) | ±0.025 มม. ถึง ±0.1 มม | สูง | เร็วมาก (200-1,500+ SPM) |
| โอนย้าย | ชิ้นส่วนขนาดใหญ่หรือวาดลึกพร้อมคุณสมบัติที่ซับซ้อน | ปริมาณปานกลางถึงสูง (10K-500K+) | ±0.05 มม. ถึง ±0.15 มม | สูง | ปานกลาง (15-80 SPM) |
| สารประกอบ | ชิ้นส่วนเรียบๆ เรียบง่ายที่ต้องการขอบตัดที่แม่นยำ | ปริมาณต่ำไปสูง (ยืดหยุ่น) | ±0.025 มม. ถึง ±0.075 มม | ต่ำถึงปานกลาง | รวดเร็ว (100-400 SPM) |
| การผสมผสาน | ชิ้นส่วนที่ซับซ้อนปานกลางต้องตัดและขึ้นรูปในครั้งเดียว | ปริมาณต่ำถึงปานกลาง (1K-50K) | ±0.05 มม. ถึง ±0.1 มม | ปานกลาง | ปานกลาง (60-200 SPM) |
โปรดสังเกตว่าไม่มีแม่พิมพ์ชนิดเดียวที่ครอบงำทุกคอลัมน์ โปรเกรสซีฟตายได้ชัยชนะด้วยความเร็ว แต่ต้องใช้เงินลงทุนล่วงหน้าสูง แม่พิมพ์ถ่ายโอนให้อิสระทางเรขาคณิตโดยเสียค่าใช้จ่ายของรอบเวลา แม่พิมพ์แบบผสมช่วยรักษาต้นทุนให้ต่ำสำหรับชิ้นส่วนที่เรียบง่าย ในขณะที่แม่พิมพ์แบบผสมเสนอทางตรงกลางสำหรับความซับซ้อนปานกลางในปริมาณปานกลาง
ทางเลือกที่ถูกต้องขึ้นอยู่กับคำถามสามข้อ: ชิ้นส่วนนั้นซับซ้อนแค่ไหน คุณต้องการกี่ชิ้นต่อปี และความต้องการในการใช้งานต้องมีความคลาดเคลื่อนเท่าใด การตอบล่วงหน้าจะนำคุณไปสู่แม่พิมพ์ปั๊มที่สร้างความสมดุลระหว่างต้นทุนและความสามารถโดยไม่ต้องลงทุนด้านเครื่องมือเกิน-หรือต่ำกว่า-
แน่นอนว่าการเลือกประเภทแม่พิมพ์มีชัยเพียงครึ่งเดียวเท่านั้น แต่ละประเภทยังคงต้องอาศัยชุดของการปั๊มแกน การปั๊มให้เรียบ การเจาะ การดัด การดึง และอื่นๆ ที่กำหนดสิ่งที่เกิดขึ้นจริงกับโลหะในแต่ละสถานี
อธิบายการดำเนินงานการตอกแกนด้วยการใช้งาน
ชิ้นส่วนที่มีการประทับตราทุกชิ้น ไม่ว่าจะเป็นแหวนรองแบบเรียบหรือถ้วยยานยนต์แบบดึงลึก- เนื่องมาจากรูปร่างของลำดับการทำงานเฉพาะที่ดำเนินการภายในแม่พิมพ์ การดำเนินการเหล่านี้เป็นคำศัพท์ของกระบวนการปั๊มขึ้นรูป และการทำความเข้าใจแต่ละขั้นตอนจะช่วยให้คุณคาดการณ์ว่าการออกแบบจะมีลักษณะอย่างไรภายใต้การกด ตำแหน่งที่ข้อบกพร่องอาจปรากฏขึ้น และค่าความคลาดเคลื่อนที่ยอมรับได้ใดบ้างที่สามารถทำได้ตามความเป็นจริง
ลองจินตนาการว่าคุณกำลังพลิกดูเอกสารการปฏิบัติงานของชิ้นส่วนที่เสร็จแล้ว คุณจะเห็นคำศัพท์ต่างๆ เช่น การเว้นช่องว่าง การเจาะ การดัด การวาด และการสร้างรายการตามลำดับ แต่ละรายการแสดงถึงปฏิสัมพันธ์ที่แตกต่างกันระหว่างหมัดและดาย นี่คือสิ่งที่เกิดขึ้นจริงในแต่ละขั้นตอน และเหตุใดจึงมีความสำคัญต่อการออกแบบของคุณ
การดำเนินการปิดและเจาะ
การปั๊มขึ้นรูปและการเจาะเป็นทั้งการตัด ซึ่งหมายความว่าวัสดุจะแยกวัสดุโดยการบังคับเจาะผ่านแผ่นและเข้าไปในช่องเปิดของแม่พิมพ์ ความแตกต่างอยู่ที่ชิ้นที่คุณเก็บไว้
ในการกัดชิ้นงาน ชิ้นงานที่เจาะออกจากแถบจะเป็นชิ้นงานที่ต้องการ ลองนึกถึงการตัดรูปร่างคุกกี้ออกจากแป้ง: คุกกี้ว่างเปล่าและแป้งที่เหลือเป็นเศษซาก ในการเจาะ (บางครั้งเรียกว่าการเจาะปั๊ม) แถบนั้นยังคงเป็นชิ้นงาน และทากขนาดเล็กที่ถูกเอาออกเพื่อสร้างรูหรือช่องจะถูกทิ้งไป
พารามิเตอร์การออกแบบที่สำคัญสำหรับการทำงานทั้งสองแบบคือระยะเจาะ-ถึง- ซึ่งเป็นช่องว่างระหว่างคมตัดของพันช์และแม่พิมพ์ การกวาดล้างนี้แสดงเป็นเปอร์เซ็นต์ของความหนาของวัสดุ และแตกต่างกันไปตามประเภทของวัสดุ สำหรับเหล็กเหนียว โดยทั่วไปจะมีระยะห่างประมาณ 5-10% ต่อด้าน ระยะห่างที่น้อยเกินไปทำให้เครื่องมือสึกหรอมากเกินไปและมีรอยเฉือนสองครั้ง มากเกินไปทำให้เกิดเสี้ยนหนักและคุณภาพของคมตัดไม่ดี การทำให้สมดุลนี้ถูกต้องจะเป็นตัวกำหนดว่ากระบวนการปั๊มโลหะแผ่นของคุณจะสร้างขอบที่สะอาดหรือสร้างเศษเหล็กที่ทำให้แม่พิมพ์ติด
การดัด การขึ้นรูป และการวาด
เมื่อแผ่นเปล่าหรือแถบแบนถูกตัดให้เป็นรูปทรงแล้ว การดำเนินการประเภทถัดไปจะแปลงเป็นชิ้นส่วนสามมิติ-
- ดัด- การเสียรูปเชิงมุมอย่างง่ายตามแนวแกนตรง การใช้งานทั่วไปได้แก่ ฉากยึด ช่อง และหน้าแปลน ข้อจำกัดในการออกแบบหลักคือการสปริงกลับ: การคืนตัวด้วยยางยืดของวัสดุทำให้วัสดุหลุดออกบางส่วนหลังจากดึงหมัดกลับ วิศวกรชดเชยด้วยการงอชิ้นส่วนเกินมุมเป้าหมายเล็กน้อยเพื่อให้ผ่อนคลายกลับสู่ตำแหน่งที่ถูกต้อง
- การขึ้นรูป- การสร้างรูปร่างที่ซับซ้อนซึ่งโค้งงอวัสดุไปตามแกนโค้งหรือแกนผสม ใช้สำหรับแผงตัวถังรถยนต์ เรือนอุปกรณ์ และตัวทำให้แข็งของโครงสร้าง ข้อจำกัดที่สำคัญคือการควบคุมการไหลของวัสดุเพื่อป้องกันการยับในบริเวณที่ถูกบีบอัดและทำให้ผอมบางในบริเวณที่ยืดออก
- การวาดภาพ- การดึงแผ่นโลหะเข้าไปในโพรงแม่พิมพ์เพื่อสร้างความลึก ทำให้เกิดรูปทรงกลวง เช่น ถ้วย กระป๋อง และเปลือกหุ้ม ความท้าทายในการออกแบบที่นี่คือการจัดการแรงจับยึดเปล่า: น้อยเกินไปทำให้เกิดรอยยับที่หน้าแปลน ในขณะที่มากเกินไปจะจำกัดการไหลของวัสดุและทำให้เกิดการฉีกขาดที่รัศมีการเจาะ
Springback สมควรได้รับการเน้นเป็นพิเศษเนื่องจากจะส่งผลต่อการทำงานเกือบทุกรูปแบบที่ทำให้โลหะเสียรูปโดยไม่ต้องตัดออก เหล็กและอลูมิเนียมอัลลอยด์ที่มีความแข็งแรงสูง-ขั้นสูงมีการสปริงกลับมากกว่าเหล็กเหนียวอย่างมาก ซึ่งบางครั้งอาจต้องใช้การจำลองซ้ำและกลยุทธ์การชดเชยในระหว่างการออกแบบแม่พิมพ์เพื่อให้เป็นไปตามมิติ แนวทางการวัด การบรรเทา การควบคุม และการชดเชยการสปริงกลับอย่างเป็นระบบกลายเป็นแนวทางปฏิบัติมาตรฐานสำหรับวัสดุเหล่านี้
การสร้างเหรียญ การนูน และการปฏิบัติการรอง
นอกเหนือจากการตัดและการขึ้นรูปแล้ว การตกแต่งขั้นสุดท้ายหลายๆ ครั้งยังช่วยปรับปรุงคุณลักษณะของชิ้นส่วนที่มีการประทับตราหรือเพิ่มรายละเอียดการใช้งานอีกด้วย การตัดแบบตายตัวที่เกี่ยวข้องกับขั้นตอนรองเหล่านี้คืออะไร? แม้ว่าการตัดด้วยไดคัทในวงกว้างหมายถึงการดำเนินการตัดใดๆ ที่ดำเนินการโดยแม่พิมพ์ (รวมถึงการตัดและการเจาะด้วย) คำนี้ยังหมายรวมถึงการตัดอย่างแม่นยำและการบากเพื่อทำความสะอาดชิ้นส่วนที่ขึ้นรูปก่อนที่จะออกจากแท่นพิมพ์
- การสร้างเหรียญ- การดำเนินการบีบอัดด้วยแรงดันสูง-ที่บีบโลหะระหว่างหน้าเจาะและหน้าดาย ทำให้เกิดการไหลและเติมเต็มทุกรายละเอียดของช่องเครื่องมือ การใช้งานทั่วไป ได้แก่ หน้าสัมผัสทางไฟฟ้าที่ต้องการความหนา สกุลเงิน และพื้นผิวแบริ่งที่แม่นยำ ข้อจำกัดหลักคือต้องใช้น้ำหนักที่สูงมาก ซึ่งมักจะมากกว่าการขึ้นรูปบนวัสดุชนิดเดียวกันถึงสามถึงห้าเท่า
- ลายนูน- ยกหรือย่อรูปแบบ ข้อความ หรือพื้นผิวลงในแผ่นงานโดยไม่ตัดผ่าน ใช้สำหรับการสร้างตราสินค้า การเสริมโครงซี่โครง และพื้นผิวการใช้งานบนแผ่นป้องกันความร้อน ข้อจำกัดคือการรักษาความหนาของวัสดุให้สม่ำเสมอ ดังนั้นคุณสมบัติการนูนจึงไม่สร้างจุดอ่อนหรือบิดเบือนรูปทรงโดยรอบ
- การตัดแต่งไดคัทและการทำงานรอง- หลังจากการขึ้นรูปขั้นต้น ชิ้นส่วนอาจต้องมีหน้าแปลนที่ตัดแต่ง รูต๊าป หรือ-ส่วนแทรกแบบเชื่อมเฉพาะจุด แม่พิมพ์แบบโปรเกรสซีฟสามารถรวมขั้นตอนเหล่านี้ไว้ที่สถานีดาวน์สตรีม ในขณะที่ชิ้นส่วนแบบสแตนด์อโลนอาจย้ายไปที่อุปกรณ์ติดตั้งเฉพาะ การพิจารณาการออกแบบทำให้มั่นใจได้ว่าการทำงานขั้นที่สองจะไม่บิดเบือนรูปทรงของชิ้นส่วนที่เกิดขึ้นระหว่างขั้นตอนการขึ้นรูปก่อนหน้านี้
การดำเนินการแต่ละอย่างสามารถรวมกันภายในแม่พิมพ์เดียวหรือกระจายไปยังหลายสถานี ขึ้นอยู่กับความซับซ้อนของชิ้นส่วนและปริมาณการผลิต ตัวอย่างเช่น แม่พิมพ์แบบโปรเกรสซีฟอาจว่างเปล่าและเจาะทะลุสองสถานีแรก ก่อตัวขึ้นที่สถานีที่สาม วาดที่สถานีที่สี่ และหยอดเหรียญบนพื้นผิววิกฤตที่สถานีที่ห้า ทั้งหมดนี้ทำได้ด้วยการกดเพียงครั้งเดียว ซึ่งจะทำให้กระบวนการประทับตราทั้งหมดเสร็จสิ้นภายในเวลาไม่ถึงวินาที
การรู้ว่าการทำงานแต่ละครั้งต้องการอะไรจากเครื่องมือนำไปสู่คำถามสำคัญถัดไป: วัสดุและพารามิเตอร์การออกแบบใดที่วิศวกรต้องระบุเพื่อให้แน่ใจว่าแม่พิมพ์จะทำงานได้อย่างน่าเชื่อถือตลอดหลายแสนหรือหลายล้านรอบ
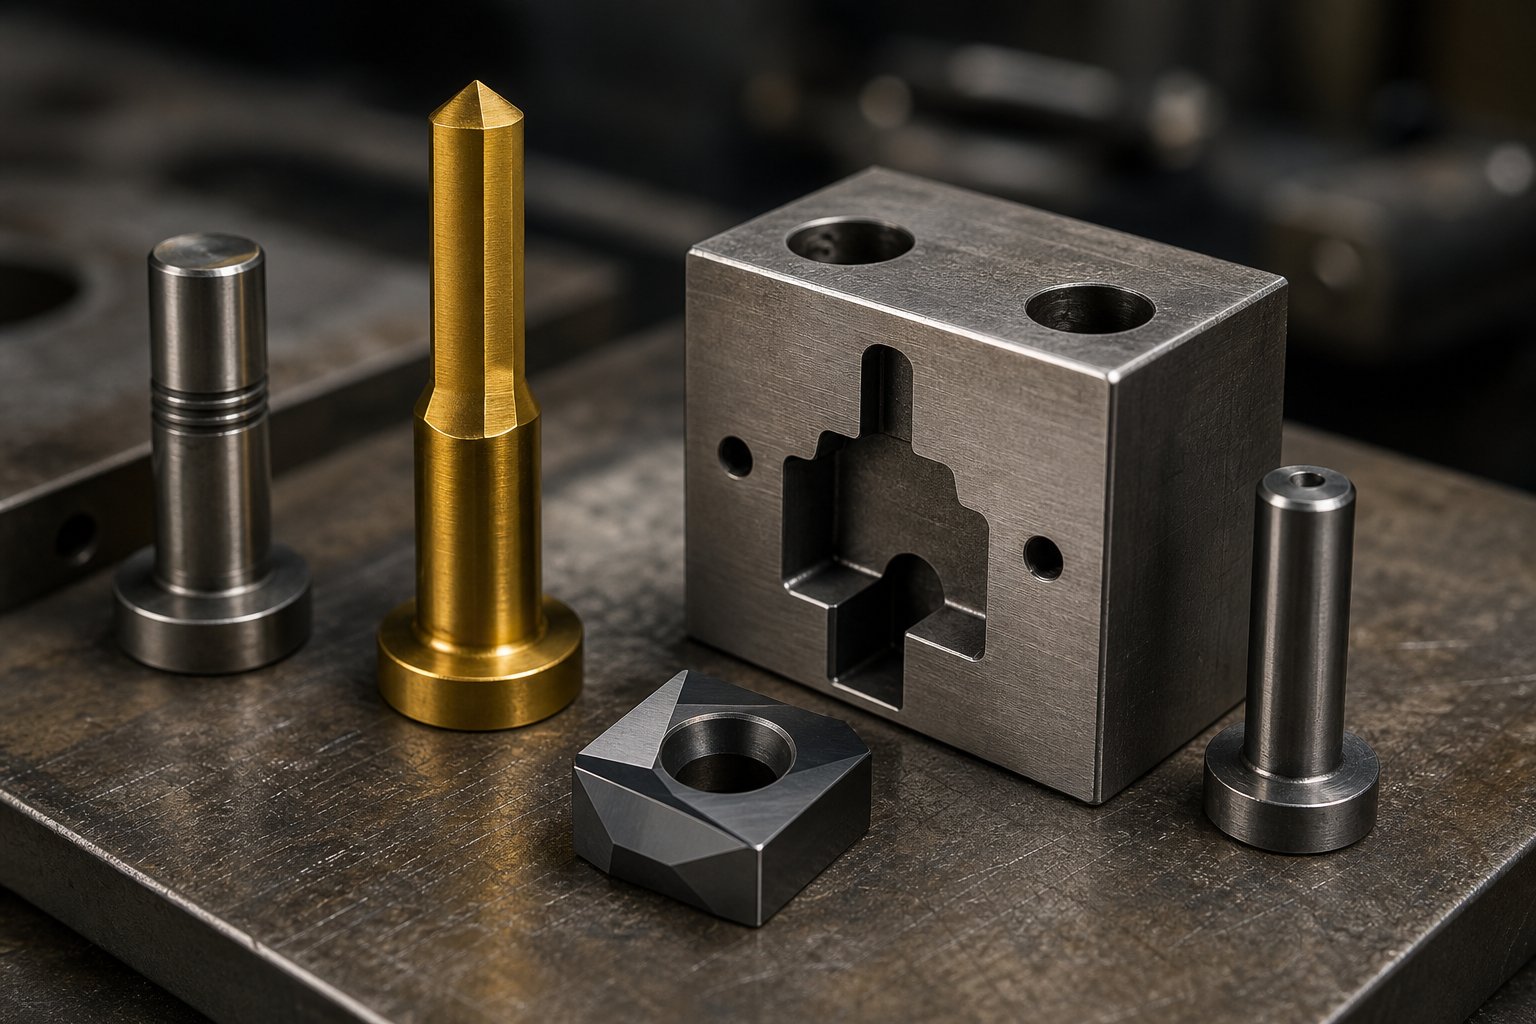
ข้อควรพิจารณาเกี่ยวกับวัสดุแม่พิมพ์และการออกแบบสำหรับวิศวกร
แม่พิมพ์สามารถขึ้นรูปได้อย่างสมบูรณ์แบบและยังคงเสียหายก่อนเวลาอันควรหากสร้างจากวัสดุที่ไม่ถูกต้อง รูปทรงเรขาคณิตได้รับความสนใจทั้งหมดในระหว่างการทบทวนการออกแบบ แต่เหล็กที่อยู่เบื้องหลังรูปทรงนั้นคือสิ่งที่กำหนดว่าเครื่องมือแม่พิมพ์ของคุณมีอายุการใช้งานห้าหมื่นครั้งหรือห้าล้านครั้ง การออกแบบแม่พิมพ์ปั๊มขึ้นรูปถือเป็นความท้าทายทางวิศวกรรมวัสดุโดยพื้นฐานแล้วซึ่งปลอมตัวมาเป็นปัญหาทางเรขาคณิต
การเลือกวัสดุแม่พิมพ์และการรักษาพื้นผิว
แม่พิมพ์โลหะทุกอันเริ่มต้นจากเหล็กกล้าเครื่องมือ และเกรดที่คุณเลือกจะกำหนดเพดานประสิทธิภาพไว้ การตัดสินใจขึ้นอยู่กับการรักษาสมดุลของคุณสมบัติที่แข่งขันกันสามประการ: ความแข็ง ความเหนียว และความต้านทานการสึกหรอ กดดันสิ่งหนึ่งมากเกินไป และคุณเสียสละอีกสิ่งหนึ่ง
ต่อไปนี้เป็นกลุ่มวัสดุที่พบบ่อยที่สุดที่ใช้ในแม่พิมพ์ปั๊มเหล็ก:
- เหล็กกล้าเครื่องมือ D2- เหล็กกล้าคาร์บอนสูง - โครเมียมสูงที่มีความทนทานต่อการสึกหรอเป็นพิเศษ โครงสร้างคาร์ไบด์ที่มีความหนาแน่นทำให้เหมาะสำหรับการปิดแม่พิมพ์และการเจาะแม่พิมพ์ที่ใช้วัสดุที่มีฤทธิ์กัดกร่อนตลอดระยะเวลาการผลิตที่ยาวนาน การแลกเปลี่ยน-? D2 คือเปราะมากกว่าเหล็กกล้าเครื่องมืออื่นๆและสามารถกะเทาะได้ภายใต้แรงสั่นสะเทือนสูง-
- เหล็กกล้าเครื่องมือ A2- เหล็กกล้าโลหะผสม-ชุบแข็งปานกลาง-ด้วยอากาศที่ให้คุณสมบัติที่สมดุลในด้านความต้านทานการสึกหรอและความเหนียว A2 ต้านทานการกะเทาะได้ดีกว่า D2 ทำให้มีความหลากหลายในการขึ้นรูปแม่พิมพ์และรูปทรงการเจาะที่ซับซ้อนซึ่งมีแรงกระแทกสูง
- เหล็กความเร็วสูง M2- (HSS)- คงความแข็งที่อุณหภูมิสูงซึ่งเกิดขึ้นระหว่างการทำงานที่ความเร็วสูง- คุณสมบัตินี้เรียกว่าความแข็งสีแดง ป้องกันไม่ให้คมตัดอ่อนตัวลงในระหว่างการปั่นอย่างรวดเร็ว M2 เชื่อมช่องว่างระหว่างเหล็กกล้าเครื่องมือทั่วไปและคาร์ไบด์
- เม็ดมีดทังสเตนคาร์ไบด์- เมื่อความต้านทานการสึกหรอต้องสูงมาก คาร์ไบด์จะไม่ตรงกัน มันมีความแข็งกว่าเหล็กใดๆ อย่างเห็นได้ชัด แต่ยังเปราะมากกว่าด้วย ดังนั้นโดยทั่วไปจึงถูกใช้เป็นเม็ดมีดในบริเวณที่มีการสึกหรอสูง- แทนที่จะเป็นวัสดุบล็อกแม่พิมพ์แบบเต็ม คาร์ไบด์ช่วยลดต้นทุนในการผลิตชิ้นส่วนหลายแสนหรือหลายล้านชิ้น
วัสดุฐานเป็นเพียงส่วนหนึ่งของสมการเท่านั้น การรักษาพื้นผิวช่วยยืดอายุแม่พิมพ์ได้อย่างมากโดยไม่เปลี่ยนแปลงคุณสมบัติจำนวนมาก การเคลือบไททาเนียมไนไตรด์ (TiN) เพิ่มชั้นแรงเสียดทานต่ำ- ซึ่งช่วยลดการครูดเมื่อขึ้นรูปสเตนเลส ไทเทเนียมคาร์โบไนไตรด์ (TiCN) ให้ความแข็งที่สูงขึ้นไปอีกสำหรับวัสดุชิ้นงานที่มีการเสียดสีมากขึ้น การทำไนไตรดิ้งจะกระจายไนโตรเจนไปยังพื้นผิวแม่พิมพ์ ทำให้เกิดเคสที่ทนทานต่อการสึกหรอ- ในขณะเดียวกันก็รักษาความแข็งแกร่งของแกนไว้ การจับคู่การเคลือบที่เหมาะสมกับวัสดุชิ้นงานและปริมาณการผลิตของคุณเป็นหนึ่งในวิธีที่เร็วที่สุดในการลดต้นทุนต่อ-ชิ้นส่วนของแม่พิมพ์อัดโลหะโดยไม่ต้องสร้างแม่พิมพ์ใหม่ทั้งหมด
หลักปฏิบัติที่ใช้ได้จริง: การวิ่งระยะสั้นและการสร้างต้นแบบมักจะสามารถพิสูจน์ให้เห็นถึงความคุ้มค่าของเหล็กเช่น O1; การผลิตปริมาณปานกลาง-เหมาะกับ A2; และการใช้งานที่มีปริมาณมากหรือมีฤทธิ์กัดกร่อนสูงต้องใช้เม็ดมีด D2 หรือคาร์ไบด์ที่มีการเคลือบผิวขั้นสูง
พารามิเตอร์การออกแบบที่สำคัญสำหรับวิศวกรแม่พิมพ์
การเลือกใช้วัสดุทำให้แม่พิมพ์มีความทนทาน พารามิเตอร์การออกแบบการปั๊มให้ความแม่นยำ การคำนวณหลายอย่างจะต้องถูกล็อคก่อนที่จะเขียนโปรแกรม CNC ใดๆ:
- ต่อย-จน-ตาย- ช่องว่างระหว่างคมตัด แสดงเป็นเปอร์เซ็นต์ของความหนาของวัสดุต่อด้าน แนวทางปฏิบัติมาตรฐานแนะนำประมาณ 10% ต่อด้านเป็นจุดเริ่มต้น แม้ว่าวัสดุที่แข็งกว่าจะต้องมีระยะห่างเพิ่มขึ้น และ-งานปิดผิวแบบละเอียดนั้นต้องการน้อยกว่ามาก การแน่นเกินไปจะทำให้เครื่องมือสึกหรอมากขึ้น หลวมเกินไปทำให้เกิดเสี้ยนหนัก
- การเพิ่มประสิทธิภาพเค้าโครงแถบ- การจัดเรียงช่องว่างของชิ้นส่วนบนแถบคอยล์เพื่อเพิ่มการใช้วัสดุให้เกิดประโยชน์สูงสุด แม้แต่การปรับปรุงประสิทธิภาพของเลย์เอาต์ที่เพิ่มขึ้น 2-3% ก็ช่วยประหยัดได้มากจากการรันชิ้นส่วนนับล้าน
- การวางตำแหน่งหมุดนำร่อง- นักบินลงทะเบียนแถบที่แต่ละสถานีเพื่อรักษาแนวที่สอดคล้องกัน นักบินที่วางผิดตำแหน่งหรือสึกหรอทำให้เกิดข้อผิดพลาดเกี่ยวกับตำแหน่งสะสมซึ่งแสดงเป็นรูที่ไม่ตรงแนวหรือเส้นตกแต่งที่ไม่สอดคล้องกันด้านท้ายน้ำ
- ลำดับสถานี- ในโปรเกรสซีฟดาย ลำดับการดำเนินการมีความสำคัญ โดยทั่วไปแล้ว การเจาะจะต้องมาก่อนการขึ้นรูป เนื่องจากรูที่เจาะเข้าไปในแถบแบนจะมีมิติคงตัวมากกว่ารูที่เจาะหลังจากการดัดงอ การตัดสินใจตามลำดับส่งผลโดยตรงต่อความทนทานต่อชิ้นส่วนขั้นสุดท้าย
พารามิเตอร์แต่ละตัวเหล่านี้โต้ตอบกับพารามิเตอร์อื่นๆ การเปลี่ยนแปลงความหนาของวัสดุ เช่น การกระเพื่อมผ่านค่าระยะห่าง การคำนวณน้ำหนักการกด และข้อกำหนดความกว้างของแถบ กระบวนการออกแบบแม่พิมพ์ปั๊มโลหะที่มีระเบียบวินัยจะบันทึกการพึ่งพาอาศัยกันเหล่านี้ตั้งแต่เนิ่นๆ เพื่อไม่ให้การเปลี่ยนแปลงขั้นปลายน้ำกลายเป็นการทำงานซ้ำแม่พิมพ์ที่มีค่าใช้จ่ายสูง
คุณสมบัติของวัสดุชิ้นงานและผลกระทบต่อการออกแบบแม่พิมพ์
คุณไม่สามารถออกแบบแม่พิมพ์โลหะแผ่นโดยแยกออกจากวัสดุที่จะประทับตราได้ ความต้านทานแรงดึง ความเหนียว และความหนาของชิ้นงานจะกำหนดค่าระยะห่าง แรงขึ้นรูป และกลยุทธ์การชดเชยการสปริงกลับ แม่พิมพ์ที่ออกแบบมาสำหรับเหล็กเหนียวจะไม่ทำงานในลักษณะเดียวกันกับสแตนเลสหรืออะลูมิเนียม แม้ว่ารูปทรงของชิ้นส่วนจะเหมือนกันก็ตาม
พิจารณาปฏิสัมพันธ์ที่สำคัญสามประการ:
- แรงดึงและแรงขึ้นรูปวัสดุที่มีความแข็งแรงสูง - - ต้องการน้ำหนักกดที่มากขึ้น และสร้างความเครียดให้กับส่วนประกอบแม่พิมพ์มากขึ้น นี่หมายถึงวัสดุแม่พิมพ์ที่แข็งขึ้นและโครงสร้างแม่พิมพ์ที่แข็งแกร่งยิ่งขึ้น
- ความเหนียวและการขึ้นรูป- วัสดุที่มีการยืดตัวสูง (เช่น ทองแดงหรือเหล็กเหนียว) ไหลเป็นรูปทรงที่ซับซ้อนได้ง่าย วัสดุที่มีความเหนียวต่ำ-จำกัดความลึกในการดึงและรัศมีที่แคบ
- แนวโน้มสปริงกลับ- วัสดุที่มีความแข็งแรงของผลผลิตสูงกว่าและโมดูลัสยืดหยุ่นจะเด้งกลับอย่างรุนแรงมากขึ้นหลังจากการขึ้นรูปเหล็กและอลูมิเนียมที่มีความแข็งแรงสูง-ต้องการการชดเชยการโค้งงอเกินที่สร้างขึ้นโดยตรงในรูปทรงของแม่พิมพ์
ตารางด้านล่างจะจับคู่วัสดุชิ้นงานทั่วไปกับปัจจัยที่มีอิทธิพลมากที่สุดในการเลือกเครื่องมือแม่พิมพ์และการตัดสินใจในการออกแบบ:
| วัสดุชิ้นงาน | คะแนนความสามารถในการขึ้นรูป | แนวโน้มสปริงแบ็ค | ผลกระทบจากการสึกหรอ | การกวาดล้างทั่วไป (% ต่อด้าน) |
|---|---|---|---|---|
| เหล็กเหนียว (คาร์บอนต่ำ) | สูง | ต่ำถึงปานกลาง | ปานกลาง | 5-8% |
| สแตนเลส (304/316) | ปานกลาง | สูง | สูง (มีฤทธิ์กัดกร่อน งาน-แข็งตัว) | 8-12% |
| อะลูมิเนียม (5052/6061) | ปานกลางถึงสูง | สูง | ต่ำ (แต่มีแนวโน้มที่จะหวือหวา) | 8-10% |
| ทองแดง (C110) | สูงมาก | ต่ำ | ต่ำ | 5-7% |
| ทองเหลือง (C260) | สูง | ต่ำถึงปานกลาง | ต่ำถึงปานกลาง | 5-8% |
สังเกตรูปแบบ: วัสดุที่แข็งและแข็งแรงกว่านั้นต้องการระยะห่างที่กว้างกว่าและเหล็กกล้าแม่พิมพ์ที่ทนทานต่อการสึกหรอ-มากกว่า ตัวอย่างเช่น เหล็กกล้าไร้สนิม-แข็งตัวอย่างรวดเร็วในระหว่างการขึ้นรูป ซึ่งจะทำให้การสึกหรอของแม่พิมพ์เร็วขึ้น และมักจะปรับให้เครื่องมือที่เคลือบด้วย TiN หรือคาร์ไบด์-เหมาะสม อะลูมิเนียมไม่ได้สึกหรอกับแม่พิมพ์อย่างรุนแรง แต่มีแนวโน้มที่จะเกิดน้ำดี (เย็น-เชื่อมกับพื้นผิวแม่พิมพ์) ทำให้การเคลือบแรงเสียดทานต่ำ-เป็นสิ่งจำเป็น
การตัดสินใจที่ขับเคลื่อนด้วยวัสดุ-เหล่านี้ส่งผลกระทบตั้งแต่แนวคิดแม่พิมพ์เริ่มแรกไปจนถึงการกำหนดตารางการบำรุงรักษา แม่พิมพ์ที่ออกแบบโดยคำนึงถึงคุณสมบัติของชิ้นงานอย่างระมัดระวังจะไม่เพียงแต่ผลิตชิ้นส่วนที่ดีขึ้นในวันแรกเท่านั้น แต่ยังจะรักษาความแม่นยำของมิติได้ลึกกว่ามากตลอดอายุการใช้งาน ซึ่งนำไปสู่คำถามโดยตรงว่าแม่พิมพ์นั้นถูกสร้างขึ้นมาได้อย่างไรตั้งแต่แรก
กระบวนการสร้างแม่พิมพ์ตั้งแต่การออกแบบไปจนถึงการทดลองใช้งาน
ความตายไม่ได้เกิดขึ้นเพียงชั่วข้ามคืน ระหว่างการวาดชิ้นส่วนเริ่มแรกกับการผลิตครั้งแรก-ส่วนประกอบที่มีการประทับตราคุณภาพ มีขั้นตอนการทำงานที่มีโครงสร้างและหลาย- เฟส ซึ่งเปลี่ยนเหล็กกล้าเครื่องมือดิบให้เป็นเครื่องมือที่มีความแม่นยำซึ่งสามารถทำซ้ำการทำงานเดิมได้หลายล้านครั้ง กระบวนการสร้างแม่พิมพ์เป็นจุดที่ทฤษฎีทางวิศวกรรมมาบรรจบกับความเป็นจริงทางกายภาพ และทางลัดทุกประการที่เกิดขึ้นที่นี่จะแสดงในภายหลังว่าเป็นเศษเหล็ก การทำงานซ้ำ หรือเครื่องมือขัดข้องก่อนเวลาอันควร
ไม่ว่าคุณจะเป็นวิศวกรเครื่องมือที่จัดการงานสร้างภายในหรือผู้จัดการฝ่ายจัดหาที่ประเมินความสามารถของซัพพลายเออร์ การทำความเข้าใจสิ่งที่เกิดขึ้นในแต่ละขั้นตอนจะช่วยให้คุณถามคำถามได้ดีขึ้น กำหนดไทม์ไลน์ที่สมจริง และมองเห็นธงสีแดงตั้งแต่เนิ่นๆ
การวิเคราะห์ความเป็นไปได้และการจำลอง CAE
โครงการผลิตแม่พิมพ์ที่จริงจังทุกโครงการเริ่มต้นด้วยคำถาม: ชิ้นส่วนนี้สามารถประทับตราตามที่วาดได้จริงหรือไม่ การวิเคราะห์ความเป็นไปได้เป็นประตูแรก และจะตรวจสอบรูปทรงของชิ้นส่วน การเลือกวัสดุ ความหนา ความคลาดเคลื่อน และปริมาณการผลิตที่คาดการณ์ไว้ เพื่อพิจารณาว่าการออกแบบสามารถผลิตได้โดยไม่มีความเสี่ยงมากเกินไปหรือไม่
เมื่อยืนยันความเป็นไปได้แล้ว การจำลองด้วยคอมพิวเตอร์ช่วย- (CAE) ก็เข้ามาแทนที่ ด้วยการใช้การวิเคราะห์องค์ประกอบไฟไนต์เอลิเมนต์ (FEA) วิศวกรจะจำลองแบบจำลองทางดิจิทัลว่าแผ่นโลหะจะมีพฤติกรรมภายในแม่พิมพ์อย่างไร ส่วนที่วัสดุบาง ส่วนที่เกิดรอยยับ ส่วนที่สปริงกลับจะดึงมิติออกมาเกินข้อกำหนด ซอฟต์แวร์จำลองสถานการณ์คาดการณ์ข้อบกพร่องเหล่านี้ก่อนที่จะตัดเหล็กใดๆ ช่วยให้วิศวกรสามารถปรับรัศมีการดึง แรงกดของด้ามจับเปล่า และรูปทรงของแม่พิมพ์ในสภาพแวดล้อมเสมือนจริง แทนที่จะผ่านการทดลองใช้ทางกายภาพที่มีราคาแพง-และ-ข้อผิดพลาด
การประหยัดต้นทุนที่นี่มีมาก ตามข้อมูลเชิงลึกจากการวิจัยการจำลองการขึ้นรูปของ Keysightการทดลองแม่พิมพ์เสมือนสามารถขจัดปัญหาด้านความสามารถในการขึ้นรูปส่วนใหญ่ได้ก่อนที่จะเริ่มการสร้างต้นแบบ ลดระยะเวลาการพัฒนาหลายสัปดาห์ และหลีกเลี่ยงการดัดแปลงเครื่องมือที่มีค่าใช้จ่ายสูงหลังจากการชุบแข็ง สำหรับวัสดุที่ตัดยาก เช่น เหล็กที่มีความแข็งแรงสูง-ขั้นสูงหรือโลหะผสมอลูมิเนียม การจำลองไม่ใช่ทางเลือก มันเป็นวิธีเดียวที่ใช้งานได้จริงในการทำนายและชดเชยขนาดการสปริงกลับที่อาจต้องใช้รอบการแก้ไขทางกายภาพหลายรอบ
เครื่องจักร CNC, EDM และการประกอบ
เมื่อข้อมูลการจำลองได้รับการตรวจสอบแล้ว การตัดเฉือนแม่พิมพ์จึงเริ่มต้นขึ้น ขั้นตอนนี้จะเปลี่ยนบล็อกเหล็กชุบแข็งให้เป็นพื้นผิวที่มีความแม่นยำซึ่งจะสร้างรูปร่างทุกส่วนของแม่พิมพ์ โดยทั่วไปลำดับจะเป็นไปตามเส้นทางนี้:
- การกัดซีเอ็นซี- การตัดเฉือนหยาบและกึ่ง-สำหรับการเก็บผิวสำเร็จของบล็อคแม่พิมพ์ ที่จับพั้นช์ และเพลทสตริปเปอร์ ศูนย์ CNC แกนห้า-จัดการรูปทรงที่ซับซ้อนในการตั้งค่าครั้งเดียว ช่วยลดข้อผิดพลาดเกี่ยวกับตำแหน่งสะสม
- การรักษาความร้อน- ส่วนประกอบของแม่พิมพ์ผ่านการชุบแข็งด้วยเตาสุญญากาศเพื่อให้ได้ความแข็งเป้าหมาย (โดยทั่วไปคือ HRC 58-62) ตามด้วยการอบคืนตัวเพื่อให้ความแข็งและความเหนียวสมดุลกัน
- ไวร์อีดีเอ็ม- โปรไฟล์การเจาะที่ซับซ้อนและช่องเปิดพิกัดความเผื่อที่แน่น- ถูกตัดโดยใช้อิเล็กโทรดลวดทองเหลืองเนื้อละเอียด Wire EDM ให้พิกัดความเผื่อที่ ±0.005 มม. บนเหล็กชุบแข็ง ทำให้จำเป็นสำหรับการตัดเฉือนและการเจาะรูปทรงเรขาคณิตที่ซับซ้อน
- การบดพื้นผิว- รับประกันความเรียบของพื้นผิวการผสมพันธุ์ เพื่อให้ครึ่งหนึ่งของดายด้านบนและล่างอยู่ในแนวเดียวกันตลอดความสูงของการปิดทั้งหมด
- การประกอบ- หมุดนำ บูช สปริง ไพล็อต และส่วนประกอบสตริปเปอร์ได้รับการติดตั้งเข้าด้วยกัน ผู้ผลิตแม่พิมพ์หลักดำเนินการเดินเครื่องแบบแห้ง โดยหมุนเวียนแม่พิมพ์เครื่องมือที่ประกอบแล้วด้วยตนเอง เพื่อตรวจสอบการรบกวนก่อนที่จะเห็นการกด
เครื่องมือและงานฝีมือการทำแม่พิมพ์อาศัยอยู่ในรายละเอียดเหล่านี้ ส่วนประกอบแต่ละชิ้นจะต้องมีขนาดพอดีภายในระดับไมครอนของจุดประสงค์การออกแบบ เนื่องจากความเลอะเทอะจะปะปนกับทุกจังหวะการกด นี่คือสาเหตุที่ผู้ผลิตแม่พิมพ์ที่มีประสบการณ์อาศัย-มาตรวิทยาแบบวงปิด การตรวจสอบขนาดที่สำคัญในแต่ละขั้นตอน แทนที่จะรอให้การประกอบขั้นสุดท้ายเผยให้เห็นข้อผิดพลาด
การทดลองใช้งาน การปรับแต่ง และการตรวจสอบขั้นสุดท้าย
ขั้นตอนการทดลองคือช่วงที่ผู้ตายพิสูจน์ตัวเองหรือเปิดเผยจุดอ่อนของมัน แม่พิมพ์ที่ประกอบแล้วจะถูกติดตั้งในเครื่องทดลอง และชิ้นส่วนตัวอย่างจะถูกประทับตราโดยใช้-วัสดุตัวแทนการผลิต จากนั้นชิ้นส่วนแรก-เหล่านี้จะถูกวัดตามข้อกำหนดของ GD&T โดยใช้เครื่องวัดพิกัด (CMM) และเครื่องเปรียบเทียบเชิงแสง
แม่พิมพ์ไม่ค่อยผลิตชิ้นส่วนที่สมบูรณ์แบบตั้งแต่การโจมตีครั้งแรก กระบวนการปรับเปลี่ยนซ้ำๆ ซึ่งบางครั้งเรียกว่าการจับคู่แบบจำจุดหรือสีน้ำเงิน- ปรับ-พื้นผิวการขึ้นรูปอย่างละเอียด แก้ไขการชดเชยการสปริงกลับ และปรับระยะเจาะ-ถึง-ให้เหมาะสมตามการวัดชิ้นส่วนจริง แต่ละรอบจะสร้างข้อมูลที่ขับเคลื่อนการปรับเปลี่ยนครั้งถัดไปจนกว่ามิติข้อมูลที่สำคัญทั้งหมดจะอยู่ในเกณฑ์ที่ยอมรับได้
การตรวจสอบขั้นสุดท้ายจะบันทึกทุกอย่าง: รายงานขนาด การรับรองวัสดุ ผลการทดสอบความแข็ง และการวัดผิวสำเร็จ หลังจากการตรวจสอบที่ครอบคลุมนี้เท่านั้นจึงจะสามารถปล่อยแม่พิมพ์เพื่อการผลิตได้
ช่างสร้างแม่พิมพ์ที่ให้บริการเต็มรูปแบบ-จัดโครงสร้างขั้นตอนการทำงานทั้งหมดนี้ไว้ใต้หลังคาเดียวกันยี่เฉินตัวอย่างเช่น ใช้โครงการแม่พิมพ์ปั๊มแบบกำหนดเองตามลำดับที่สมบูรณ์ ตั้งแต่การตรวจสอบความเป็นไปได้และการจำลอง CAE ไปจนถึงการใช้เครื่องจักร CNC การทดลองใช้งาน และการตรวจสอบขั้นสุดท้าย ทำให้ผู้ผลิตและผู้จัดการฝ่ายจัดหามีความรับผิดชอบในจุดเดียวตั้งแต่แนวคิดไปจนถึงการผลิต-เครื่องมือที่พร้อมใช้ สำหรับผู้อ่านที่ประเมินพันธมิตรด้านการผลิตแม่พิมพ์ โมเดลปลายทาง-ถึง-นี้จะช่วยขจัดค่าใช้จ่ายในการประสานงานของการแบ่งขั้นตอนระหว่างผู้จำหน่ายหลายราย
เครื่องมือและเทคโนโลยีของผู้ผลิตแม่พิมพ์ที่อธิบายไว้ ณ ที่นี้แสดงถึงแนวปฏิบัติที่ดีที่สุดที่กำหนดไว้ในการผลิตเครื่องมือและแม่พิมพ์ แต่อุตสาหกรรมไม่ได้หยุดนิ่ง ความก้าวหน้าในเทคโนโลยีการกดเซอร์โว การจำลองแบบดิจิทัล และระบบโรงงานที่เชื่อมต่อกันกำลังพลิกโฉมสิ่งที่เป็นไปได้ในสายการผลิต โดยผลักดันความเร็วของวงจรให้สูงขึ้นและอัตราของเสียก็ลดลงกว่าที่เคยเป็นมา
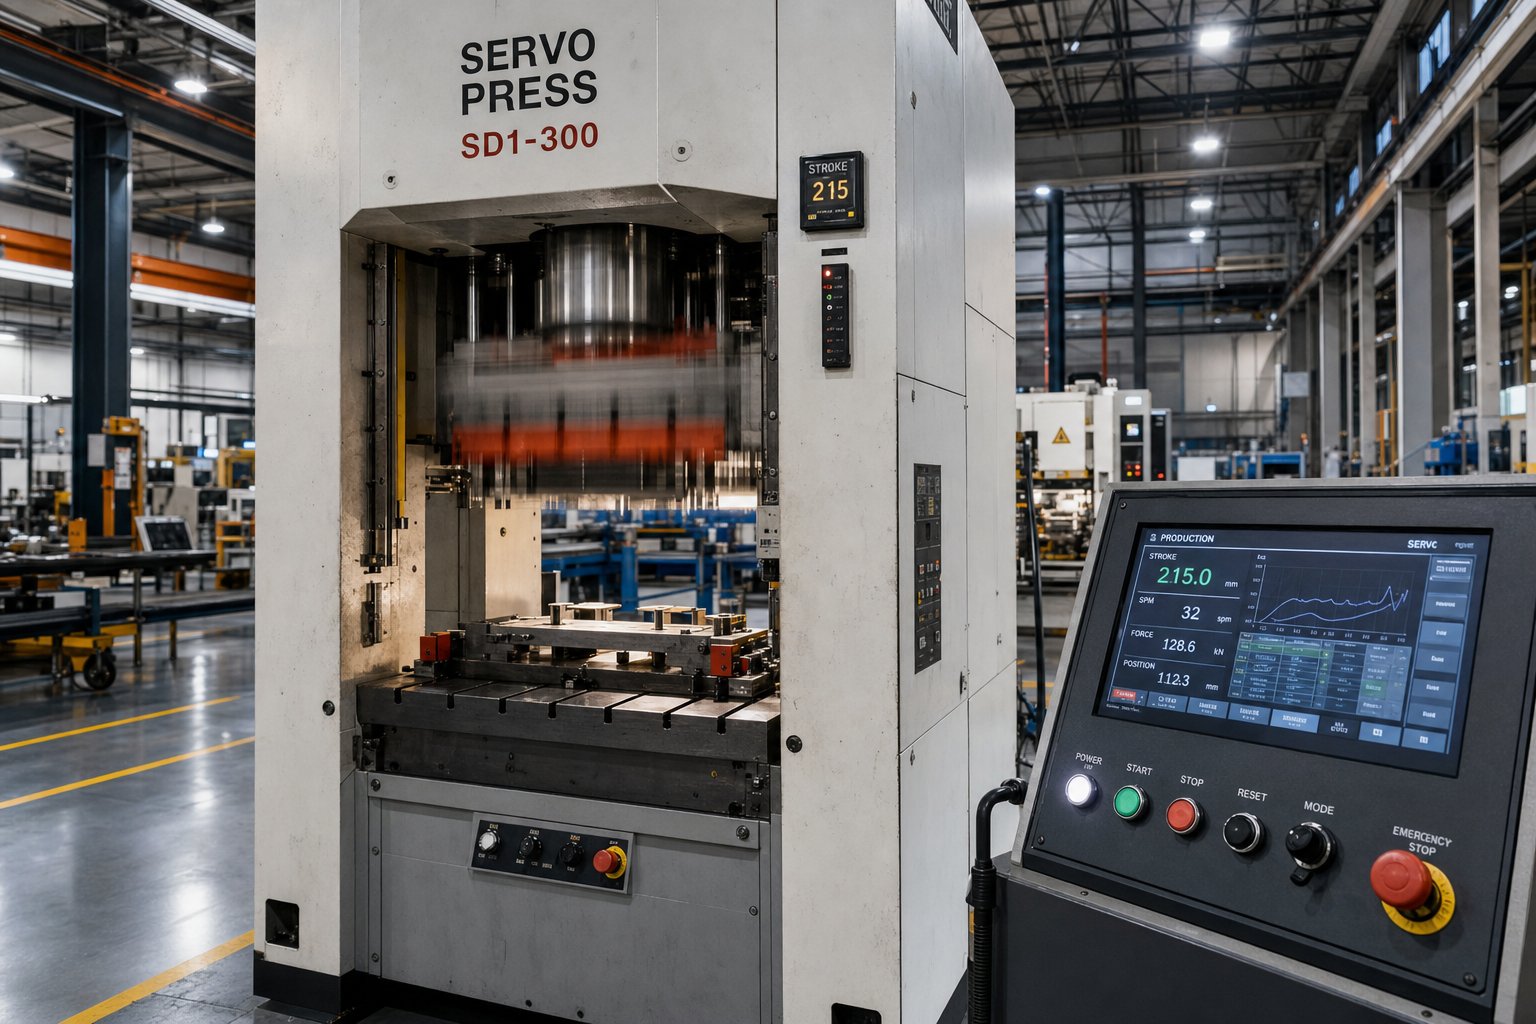
เทคโนโลยีการประทับตราสมัยใหม่ที่พลิกโฉมอุตสาหกรรม
กระบวนการสร้างแม่พิมพ์อาจเป็นไปตามลำดับ-ที่กำหนดไว้อย่างดี แต่อุปกรณ์และซอฟต์แวร์ที่ขับเคลื่อนในแต่ละขั้นตอนมีการเปลี่ยนแปลงอย่างมาก เทคโนโลยีการประทับตรากำลังพัฒนาในลักษณะที่ส่งผลต่อทุกอย่าง ตั้งแต่วิธีที่แรงกดของแท่นพิมพ์ไปจนถึงวิธีที่วิศวกรคาดการณ์ข้อบกพร่องหลายเดือนก่อนที่แม่พิมพ์จะถึงโรงงาน หากคุณกำลังระบุเครื่องมือหรือประเมินซัพพลายเออร์ การทำความเข้าใจความก้าวหน้าเหล่านี้จะช่วยให้คุณถามคำถามที่ชัดเจนยิ่งขึ้น และตระหนักว่าความสามารถใดที่แปลเป็นส่วนที่ดีกว่าได้จริง
เทคโนโลยีเซอร์โวเพรสและข้อดีของมัน
เครื่องปั๊มขึ้นรูปทำงานอย่างไรในการตั้งค่าแบบเดิมๆ มู่เล่จะกักเก็บพลังงานจลน์ คลัตช์เข้าทำงาน และตัวส่งจะเคลื่อนลงมาตามรูปแบบการเคลื่อนที่คงที่ซึ่งกำหนดโดยรูปทรงข้อเหวี่ยง ความเร็วคงที่ เวลาที่อยู่อาศัยมีน้อยมาก คุณจะได้สิ่งที่การเชื่อมโยงทางกลมอบให้ และยาก-ในการ-สร้างวัสดุให้ทำงานร่วมกันหรือฉีกขาด
เครื่องปั๊มไดสแตมป์ที่ขับเคลื่อนด้วยเซอร์โว-จะเขียนข้อจำกัดเหล่านั้นใหม่ แทนที่จะเป็นมู่เล่และคลัตช์เซอร์โวมอเตอร์ขับเคลื่อนโดยตรง-ควบคุมตำแหน่งการเลื่อน ความเร็ว และเวลาคงตัวผ่านโปรไฟล์จังหวะที่ตั้งโปรแกรมได้เต็มรูปแบบ วิศวกรสามารถชะลอการกระแทกในขณะที่สัมผัสกับวัสดุ จับไว้ที่จุดศูนย์กลางตายด้านล่างเพื่อให้โลหะไหล และเร่งความเร็วผ่านส่วนที่ไม่ทำงานของจังหวะ- ทั้งหมดภายในรอบเดียว
ประโยชน์เชิงปฏิบัติประกอบกันอย่างรวดเร็ว:
- ความเร็วแปรผันภายในหนึ่งจังหวะ- ช่วยให้ความเร็วในการขึ้นรูปช้าลงสำหรับการดึงลึกบนอลูมิเนียมหรือเหล็กที่มีความแข็งแรงสูง- ลดการฉีกขาดและการทำให้บางลงโดยไม่กระทบต่อรอบเวลาโดยรวม
- ที่อยู่อาศัยที่ตั้งโปรแกรมได้- การกดหมัดไว้ที่ระดับความลึกสูงสุดจะทำให้วัสดุผ่อนคลาย ปรับปรุงความแม่นยำของมิติ และลดการดีดตัวกลับของรูปทรงที่ยากลำบาก
- ประสิทธิภาพการใช้พลังงาน- เซอร์โวมอเตอร์ดึงพลังงานเป็นหลักในช่วงการทำงานของวงจร และใช้การเบรกแบบสร้างใหม่ในระหว่างการลดความเร็ว ส่งผลให้การใช้พลังงานทั้งหมดลดลงอย่างมากเมื่อเทียบกับการกดเชิงกลอย่างต่อเนื่อง
- ลดเสียงรบกวนและการสั่นสะเทือนโปรไฟล์หน้าสัมผัสที่นุ่มนวล - - ช่วยลดแรงกระแทกซึ่งเป็นลักษณะของการประทับด้วยความเร็วสูง-แบบเดิมๆ ช่วยยืดอายุการใช้งานของแม่พิมพ์ และปรับปรุง-สภาพพื้นของโรงงาน
สำหรับเครื่องมือปั๊มขึ้นรูปที่ออกแบบมาเพื่อจัดการกับวัสดุขั้นสูง เครื่องกดเซอร์โวจะปลดล็อคหน้าต่างขึ้นรูปที่ไม่มีอยู่ในเครื่องสโตรคแบบตายตัว- เครื่องปั๊มแม่พิมพ์และตัวแม่พิมพ์กลายเป็นระบบที่ประสานกัน แทนที่จะเป็นฮาร์ดแวร์สองชิ้นที่แยกจากกัน
ซอฟต์แวร์จำลองในการออกแบบแม่พิมพ์
การทดลองทางกายภาพ-และ-ข้อผิดพลาดในการทดลองพิมพ์มีราคาแพง การวนซ้ำที่ล้มเหลวทุกครั้งจะเผาผลาญเวลาในการผลิต แรงงานด้านวิศวกรรม ช่องว่างของเศษ และส่วนต่างของกำหนดการ ซอฟต์แวร์จำลองการขึ้นรูปตาม FEA- แก้ไขปัญหานี้โดยการจำลองกระบวนการผลิตการปั๊มขึ้นรูปทั้งหมดแบบดิจิทัลก่อนที่จะตัดเฉือนเหล็กก้อนเดียว
เครื่องมือจำลองสมัยใหม่คาดการณ์ว่าบริเวณใดที่วัสดุจะบางเกินขีดจำกัดที่ปลอดภัย โดยที่รอยย่นจะเกิดขึ้นเนื่องจากแรงอัดที่มากเกินไป โดยที่การสปริงกลับจะดันขนาดเกินพิกัด และไม่ว่าจะเลือกรูปทรงของเม็ดบีดที่เลือกและแรงยึดที่ว่างเปล่าหรือไม่ วิศวกรทดสอบการกำหนดค่าหลายสิบรายการในเวลาไม่กี่ชั่วโมงแทนที่จะเป็นสัปดาห์ โดยปรับรูปร่างว่าง ความลึกในการวาด และเค้าโครงลูกปัดในสภาพแวดล้อมเสมือนจริง
ผลตอบแทนจากการลงทุนเป็นสิ่งที่น่าสนใจ ข้อมูลอุตสาหกรรมจากโปรแกรมแม่พิมพ์สำหรับยานยนต์แสดงให้เห็นว่าการจำลอง-โดยทั่วไปแล้วเครื่องมือที่มีคำแนะนำในการจำลองนั้นต้องการการทดลองทางกายภาพเพียง 1-2 ครั้งเท่านั้น เทียบกับการทดสอบซ้ำ 3-6 ครั้งสำหรับแม่พิมพ์ที่พัฒนาขึ้นโดยไม่มีการสร้างแบบจำลอง โดยทั่วไปค่าธรรมเนียมการจำลองคิดเป็น 3-8% ของต้นทุนเครื่องมือทั้งหมด แต่การประหยัดจากการทำงานซ้ำที่ลดลงและไทม์ไลน์ที่ถูกบีบอัดจะให้ผลตอบแทนที่มากกว่าการลงทุนห้าถึงสิบเท่าอย่างสม่ำเสมอ
สำหรับการปั๊มชิ้นส่วนที่เกี่ยวข้องกับเหล็กที่มีความแข็งแรงสูง-มากกว่า 590 MPa หรือแผงอะลูมิเนียม การชดเชยการสปริงกลับเพียงอย่างเดียวสามารถเพิ่มรอบการแก้ไขทางกายภาพได้สามถึงห้ารอบโดยไม่มีการจำลอง การสร้างการชดเชยนั้นโดยตรงในเรขาคณิตของแม่พิมพ์จากข้อมูลการจำลองจะเปลี่ยนแบบฝึกหัดการแก้ไขจุดบกพร่องหลาย-สัปดาห์ให้เป็นขั้นตอนที่ควบคุมได้และคาดเดาได้
การบูรณาการอุตสาหกรรม 4.0 ในการดำเนินการปั๊มขึ้นรูป
กำลังเชื่อมต่อพื้นการผลิตปั๊มขึ้นรูป หลักการของอุตสาหกรรม 4.0 การบรรจบกันของเซ็นเซอร์ อุปกรณ์ IoT และการวิเคราะห์บนคลาวด์ กำลังเปลี่ยนแท่นพิมพ์จากเครื่องจักรที่แยกออกมาเป็นข้อมูล-ที่สร้างโหนดบนสายการผลิตที่เชื่อมต่อเครือข่าย ต่อไปนี้คือเทคโนโลยีหลักที่พลิกโฉมการดำเนินงานรายวัน:
- ใน-เซ็นเซอร์แรงตาย- โหลดเซลล์แบบฝังจะติดตามการขึ้นรูปและแรงตัดแบบเรียลไทม์ โดยตรวจจับการสึกหรอของเครื่องมือหรือการแปรผันของวัสดุก่อนที่จะผลิต-ชิ้นส่วนตาม{2}}ตามข้อกำหนด แรงที่พุ่งขึ้นทันทีจะทำให้การกดหยุดอัตโนมัติ ช่วยปกป้องทั้งแม่พิมพ์และผลิตภัณฑ์
- การบำรุงรักษาเชิงคาดการณ์ผ่านการตรวจสอบการสั่นสะเทือนและอุณหภูมิ- เซ็นเซอร์บนแบริ่งกด เสานำทาง และส่วนประกอบแม่พิมพ์จะติดตามลายเซ็นการสั่นสะเทือนและการดริฟท์ความร้อน แฟล็กอัลกอริทึมการเรียนรู้ของเครื่องสัญญาณเตือนล่วงหน้าของการสึกหรอหรือความล้มเหลวที่จะเกิดขึ้นช่วยให้ทีมบำรุงรักษาเข้ามาแทรกแซงได้ก่อนที่ระบบจะหยุดการผลิต
- ระบบเปลี่ยน-ตาย-อย่างรวดเร็ว (QDC)- การหนีบไฮดรอลิก การขนย้ายหมอนข้างอัตโนมัติ และ-การใช้เครื่องมือตามขั้นตอนล่วงหน้าช่วยลดการเปลี่ยนแม่พิมพ์จากชั่วโมงเหลือเป็นนาที ในสายการผลิตแบบผสมสูง- QDC จะเพิ่มเวลาทำงานของเครื่องพิมพ์ที่มีอยู่โดยตรง
- การควบคุมกระบวนการทางสถิติ (SPC) ที่แท่นพิมพ์- เส้นปั๊มที่เชื่อมต่อกันจะป้อนมิติและบังคับข้อมูลลงในแดชบอร์ด SPC แบบรวมศูนย์ แนวโน้มจะมองเห็นได้แบบเรียลไทม์ ช่วยให้สามารถแก้ไขกระบวนการก่อนที่จะสะสมของเสีย แทนที่จะหลังจากที่ชุดงานถูกปฏิเสธในการตรวจสอบขั้นสุดท้าย
- ฝาแฝดดิจิตอล- การจำลองเสมือนจริงของการดำเนินการจำลองการอัดและแม่พิมพ์ ระบุปัญหาคอขวด และตรวจสอบการเปลี่ยนแปลงพารามิเตอร์ก่อนที่จะถึงพื้นที่การผลิต ซึ่งจะช่วยลดความเสี่ยงระหว่างการปรับกระบวนการให้เหมาะสม
เทคโนโลยีเหล่านี้ร่วมกันเปลี่ยนกระบวนการผลิตปั๊มขึ้นรูปจากปฏิกิริยาโต้ตอบไปสู่การคาดการณ์ แทนที่จะรอให้ข้อบกพร่องปรากฏบนชิ้นส่วน ระบบที่เชื่อมต่อจะทำเครื่องหมายเงื่อนไขที่ทำให้เกิดข้อบกพร่องและแทรกแซงต้นทาง ผลลัพธ์ที่ได้คือเวลาทำงานที่สูงขึ้น อัตราของเสียลดลง และกำหนดการบำรุงรักษาซึ่งขับเคลื่อนโดยสภาพอุปกรณ์จริง แทนที่จะเป็นช่วงปฏิทินที่กำหนดเอง
ความก้าวหน้าเหล่านี้ผลักดันความสามารถในการผลิตให้สูงขึ้น แต่ไม่ได้ขจัดความเป็นจริงพื้นฐานของการสึกหรอของแม่พิมพ์ แม้แต่สายการผลิตที่ติดตั้งเซอร์โวและเซ็นเซอร์ที่ทันสมัยที่สุด-ก็ยังต้องอาศัยการบำรุงรักษาที่มีระเบียบวินัยและการวินิจฉัยข้อบกพร่องอย่างรวดเร็ว เพื่อรักษาชิ้นส่วนให้อยู่ในเกณฑ์ที่ยอมรับได้ตลอดการขนส่งระยะไกล
การบำรุงรักษาแม่พิมพ์และการแก้ไขปัญหาข้อบกพร่องในการปั๊ม
เครือข่ายเซ็นเซอร์และเครื่องกดเซอร์โวสามารถระบุความผิดปกติได้ แต่ก็ยังมีคนต้องเปิดแม่พิมพ์ วินิจฉัยสาเหตุที่แท้จริง และแก้ไข การบำรุงรักษาแม่พิมพ์ปั๊มขึ้นรูปคือการปกป้องอายุการใช้งานที่ยาวนานของการผลิตหรือการกัดกร่อนอย่างเงียบๆ โดยพลาดการตรวจสอบไปทีละครั้ง โปรแกรมการบำรุงรักษาที่มีระเบียบวินัยไม่เพียงแต่ป้องกันการเสียเท่านั้น โดยรักษาคุณภาพของชิ้นส่วนให้คงที่จากการเข้าชมนับแสนครั้ง ช่วยให้คาดการณ์ต้นทุนต่อ-ชิ้นส่วนได้ และหลีกเลี่ยงความล้มเหลวแบบเรียงซ้อนที่เปลี่ยนเสี้ยนเล็กน้อยให้กลายเป็นการหยุดการกดเต็มรูปแบบ
กำหนดการบำรุงรักษาเชิงป้องกันและแนวปฏิบัติที่ดีที่สุด
โปรแกรมการบำรุงรักษาที่ดีผสมผสานการตรวจสอบตามเวลา-เข้ากับตัวกระตุ้นการนับจังหวะ- ช่วงเวลาตามปฏิทินช่วยให้แน่ใจว่าการดูแลตามปกติจะไม่ถูกข้ามไปในระหว่างสัปดาห์ที่มีการผลิตจำนวนมาก ในขณะที่เกณฑ์ตาม-การเข้าถึงจะพิจารณาถึงความเป็นจริงที่การหยุดทำงานจะไม่สึกหรอในอัตราเดียวกัน ไม่ว่ากี่วันที่ผ่านไประหว่างการวิ่งก็ตาม
ต่อไปนี้คือตารางการปฏิบัติจริงสำหรับชุดแม่พิมพ์ปั๊มทั่วไปที่ใช้การผลิตปานกลาง-ถึง-ในปริมาณมาก:
- ต่อกะ- การตรวจสอบด้วยสายตาเพื่อดูเสี้ยนบนชิ้นส่วน การสะสมของกระสุนในช่องแม่พิมพ์ เสียงที่ผิดปกติ และการยืนยันการส่งสารหล่อลื่น แจ้งการเปลี่ยนแปลงคุณภาพที่เกี่ยวข้องกับขอบ-ทันที
- รายวัน- ตรวจสอบนักบิน สปริง รางนำ และเส้นทางการไหลของเศษเหล็ก ทำความสะอาดพื้นผิวสัมผัสและตรวจสอบว่าฮาร์ดแวร์สำคัญยังคงปลอดภัย
- รายสัปดาห์- วัดรายการสวมใส่ตามเกณฑ์การบริการที่ได้รับการบันทึกไว้ แรงบิด-ตรวจสอบตัวยึดด้วยประวัติการคลายและอัปเดตจำนวนการเข้าชม-ต่อ-บันทึกการบริการ
- รายเดือน- ทำความสะอาดส่วนที่มีแนวโน้มที่จะเกิดการปนเปื้อนอย่างล้ำลึก ตรวจสอบคำแนะนำ แผ่นชิม และความเสถียรของจังหวะ วางแผนการลับคมตามแนวโน้มการสึกหรอมากกว่าการคาดเดา
- ทริกเกอร์การนับจังหวะ-- กำหนดเวลาการตรวจสอบความคมชัดและการเปลี่ยนส่วนประกอบตามจำนวนการเข้าชมจริง-ต่อ-ข้อมูลบริการสำหรับกระบวนการตายแต่ละกระบวนการ ไม่ใช่ช่วงปฏิทินที่กำหนดเอง
ความถี่ควรกระชับขึ้นเมื่อวัสดุเกิดการเสียดสีมากขึ้น (เครื่องมือที่สึกหรอของสแตนเลสเร็วกว่าทองแดง) เมื่อต้องใช้ความคลาดเคลื่อนของชิ้นส่วน หรือเมื่อความซับซ้อนของแม่พิมพ์ทำให้เกิดการสูญเสียการจัดแนวมากขึ้นคำแนะนำทางอุตสาหกรรมจากผู้เชี่ยวชาญด้านการบำรุงรักษาเชิงป้องกันแนะนำให้สร้างกำหนดการเกี่ยวกับการวัดพื้นฐาน เช่น ความถี่ของการหยุดทำงาน ความสามารถ-ครั้งแรก และความแปรปรวนของปริมาณงาน แทนที่จะใช้-ขนาด-ขนาดเดียวที่เหมาะกับ-เทมเพลตทั้งหมด
ส่วนประกอบแม่พิมพ์ปั๊มขึ้นรูปที่สำคัญซึ่งเรียกร้องความสนใจที่จุด PM ทุกจุด ได้แก่ คมตัดและการเจาะ แผ่นลอกและสปริง หมุดนำและบุชชิ่ง หมุดนำร่อง และเส้นทางอพยพเศษเหล็ก สปริงที่สึกหรอซึ่งไม่สามารถลอกชิ้นส่วนออกได้อย่างหมดจดอีกต่อไปหรือการพัฒนาบุชชิ่งไกด์จะทำให้เกิดการเบี่ยงเบนของมิติเป็นเวลานานก่อนที่จะทำให้เกิดความเสียหายร้ายแรง
การแก้ไขปัญหาข้อบกพร่องการประทับตราทั่วไป
เมื่อชิ้นส่วนเริ่มหลุดออกจากแท่นพิมพ์โดยมีปัญหาด้านคุณภาพที่มองเห็นได้ ให้ต่อต้านการลับคมแม่พิมพ์ทันที ปัญหาการปั๊มขึ้นรูปหลายอย่างย้อนกลับไปที่การตั้งค่าการดริฟท์ ความล้มเหลวในการหล่อลื่น หรือฮาร์ดแวร์หลวม แทนที่จะเป็นการสึกหรอของเครื่องมือจริง แนวทางที่เป็นระบบช่วยประหยัดเวลาและหลีกเลี่ยงการซ่อมแซมแม่พิมพ์โดยไม่จำเป็น
เริ่มต้นด้วยสาเหตุที่ง่ายที่สุดและแก้ไขได้มากที่สุด: ทากที่ติดอยู่ ทางเดินของเศษที่ถูกกีดขวาง การจ่ายน้ำมันหล่อลื่นไม่ดี ปัญหาระยะการป้อน และพื้นผิวการติดตั้งหลวม หลังจากพิจารณาสิ่งเหล่านี้แล้วเท่านั้น คุณควรเจาะลึกเข้าไปในคมตัด ตัวกั้นที่สึกหรอ หรือเม็ดมีดที่เสียหาย
ตารางด้านล่างนี้จะแมปข้อบกพร่องที่พบบ่อยที่สุดกับสาเหตุที่แท้จริงและการดำเนินการแก้ไข:
| ประเภทข้อบกพร่อง | สาเหตุหลัก | การดำเนินการแก้ไข | กลยุทธ์การป้องกัน |
|---|---|---|---|
| รอยย่น | แรงยึดที่ว่างเปล่าไม่เพียงพอ การออกแบบลูกปัดวาดที่ไม่เหมาะสม มีวัสดุไหลเข้าไปในโพรงมากเกินไป | เพิ่มแรงกดของตัวยึดเปล่า ออกแบบวาดลูกปัดใหม่ ตรวจสอบสปริงไนโตรเจนหรือแรงกดของเบาะ | ตรวจสอบแรงยึดเปล่าระหว่างการทดลอง ตรวจสอบแรงกดของเบาะในแต่ละกะ จำลองการไหลของวัสดุก่อนการผลิต |
| น้ำตาไหล | การทำให้ผอมบางมากเกินไปจากรัศมีที่แคบ การหล่อลื่นไม่เพียงพอ ความต้านทานแรงดึงของวัสดุเกินกว่าสมมติฐานการออกแบบ | เพิ่มรัศมีการวาด ปรับปรุงการส่งสารหล่อลื่น ตรวจสอบข้อมูลจำเพาะของวัสดุที่เข้ามากับการออกแบบแม่พิมพ์ | ระบุรัศมีขั้นต่ำระหว่างการออกแบบแม่พิมพ์ สร้างการตรวจสอบการหล่อลื่นต่อกะ ดำเนินการตรวจสอบวัสดุที่เข้ามา |
| การเกิดเสี้ยน | ขอบตัดสึกหรอ; หมัดมากเกินไป-จน-เจาะทะลุ; บิ่นหมัดหรือปุ่มตาย | ลับคมหรือลับคมตัด; คืนค่าการกวาดล้างที่เหมาะสม เปลี่ยนเม็ดมีดที่เสียหาย | ติดตามช่วงเวลาการลับคมเทียบกับจำนวนการตี ตรวจสอบขอบตามการหยุด PM ที่กำหนดไว้ ใช้สารเคลือบที่ทนทานต่อการสึกหรอ- |
| สปริงแบ็ค | การชดเชยการโค้งงอไม่เพียงพอ การเปลี่ยนแปลงความแข็งแรงของผลผลิตวัสดุ พื้นผิวที่สึกหรอ | เพิ่มมุมโอเวอร์โค้งในรูปทรงแม่พิมพ์ ปรับน้ำหนัก; ตรวจสอบความสอดคล้องของล็อตวัสดุ | สร้างการชดเชยสปริงกลับจากการจำลอง CAE ตรวจสอบใบรับรองวัสดุตั้งแต่ล็อต-ถึง-; ตรวจสอบพื้นผิวการขึ้นรูปทุกเดือน |
| การดริฟท์มิติ | สวมหมุดนักบิน การขยายตัวทางความร้อนในระยะยาว การติดตั้งแบบหลวม การสึกหรอของบูชไกด์ | แทนที่นักบินที่สึกหรอ อนุญาตให้รักษาเสถียรภาพทางความร้อนก่อนทำการวัด ฮาร์ดแวร์สำหรับติดตั้งแบบรีทอร์ค คู่มือการบริการ | ติดตามแนวโน้มมิติเทียบกับจำนวนการเข้าชม ใช้โปรโตคอลอุ่นเครื่อง-สำหรับการวิ่งระยะไกล ตรวจสอบนักบินและมัคคุเทศก์ในแต่ละช่วงเวลา PM |
สังเกตรูปแบบ: การดำเนินการแก้ไขส่วนใหญ่จะเกี่ยวข้องกับการคืนแม่พิมพ์ให้อยู่ในสภาพที่ออกแบบไว้ แทนที่จะคิดค้นวิธีแก้ปัญหาใหม่ๆ หากข้อบกพร่องเดียวกันนี้เกิดขึ้นอีกหลังจากการแก้ไขที่ได้รับการตรวจสอบแล้ว สาเหตุที่แท้จริงน่าจะอยู่ที่การออกแบบแม่พิมพ์เองหรือในส่วนประกอบชุดแสตมป์ที่หมดอายุการใช้งาน ไม่ใช่ในการปรับเปลี่ยนครั้งล่าสุด
การยืดอายุความตายด้วยการดูแลเชิงรุก
ปัจจัยสามประการมีอิทธิพลต่ออายุการใช้งานแม่พิมพ์มากกว่าปัจจัยอื่นๆ ได้แก่ การหล่อลื่น การควบคุมคุณภาพวัสดุ และการจัดตำแหน่งการกด
- การหล่อลื่น- ประเภทน้ำมันหล่อลื่นที่ถูกต้อง ปริมาณการใช้งาน และพื้นที่ครอบคลุมจะช่วยลดแรงเสียดทาน-จากการสึกหรอบนพื้นผิวที่ขึ้นรูปและป้องกันการครูด สารหล่อลื่นที่ใช้กับเหล็กเหนียวอาจใช้งานไม่ได้กับเหล็กสเตนเลสทั้งหมด จับคู่สารหล่อลื่นกับวัสดุชิ้นงานและตรวจสอบการส่งมอบทุกกะ
- การควบคุมคุณภาพวัสดุ- ความแปรผันของความหนา ความแข็ง หรือพื้นผิวของคอยล์ที่เข้ามาบังคับให้แม่พิมพ์ทำงานนอกกรอบการออกแบบ การเบี่ยงเบนเล็กน้อยในเรื่องความต้านทานแรงดึงจะเร่งให้เกิดการสึกหรอบนคมตัดและรัศมีการขึ้นรูป ความไม่สอดคล้องกันของวัสดุในองค์ประกอบหรือคุณภาพพื้นผิวเป็นสาเหตุที่พบบ่อยที่สุดของข้อบกพร่องก่อนกำหนดในการปั๊มขึ้นรูปด้วยความแม่นยำ
- กดการจัดตำแหน่ง- การกดที่มีปัญหาการขนานของ ram จะกระจายแรงไม่สม่ำเสมอในชุดแม่พิมพ์ ทำให้เกิดการสึกหรอด้านเดียว- ซึ่งไม่มีการบำรุงรักษามากนัก การสอบเทียบการกดเป็นประจำจะปกป้องแม่พิมพ์ทุกอันที่ทำงานอยู่ในนั้น
ความตายควรอยู่ได้นานแค่ไหน? ความคาดหวังอายุขัยโดยทั่วไปแตกต่างกันอย่างมาก การปั๊มแม่พิมพ์ปั๊มโลหะอ่อนด้วย D2 ที่แข็งแล้วพร้อมการบำรุงรักษาที่เหมาะสมอาจตีได้หลายล้านครั้ง รูปทรงเดียวกันในการขึ้นรูปบนเหล็กสเตนเลสอาจต้องมีการเปลี่ยนเม็ดมีดที่ 200,000-300,000 จังหวะ วัสดุแม่พิมพ์ วัสดุชิ้นงาน ความเร็วในการผลิต และวินัยในการบำรุงรักษาล้วนเปลี่ยนตัวเลขดังกล่าว แม่พิมพ์ที่มีอายุการใช้งานยาวนานที่สุดคือแม่พิมพ์ที่สร้างขึ้นด้วยความคาดหวังด้านการบริการที่สมจริง และดูแลรักษาโดยเทียบกับข้อมูลการสึกหรอจริง แทนที่จะเป็นสมมติฐานในแง่ดี
การบำรุงรักษาช่วยให้แม่พิมพ์ทำงานต่อไป แต่เมื่อถึงจุดหนึ่ง คำถามจะเปลี่ยนจากวิธีดูแลรักษาเครื่องมือไปเป็นการลงทุนในเครื่องมือนั้นมีความสมเหตุสมผลตั้งแต่แรกหรือไม่ และต้นทุนและปริมาณการผลิตควรเป็นแนวทางในการตัดสินใจใช้เครื่องมือครั้งต่อไปอย่างไร
ปัจจัยด้านต้นทุนและการตัดสินใจด้านปริมาณสำหรับการลงทุนด้านแม่พิมพ์
แม่พิมพ์ที่วิ่งได้อย่างสวยงามแต่ไม่ขาด-ปริมาตรที่เท่ากันไม่ใช่เรื่องราวความสำเร็จ เป็นของประดับตกแต่งที่มีราคาแพง การตัดสินใจเรื่องการใช้เครื่องมือถือเป็นการตัดสินใจทางวิศวกรรม แต่ก็ถือเป็นการตัดสินใจทางการเงินเช่นกัน การทำความเข้าใจว่าอะไรเป็นตัวขับเคลื่อนต้นทุนและวิธีที่ปริมาณการผลิตปรับเปลี่ยนรูปแบบทางเศรษฐศาสตร์ช่วยให้คุณลงทุนในระดับที่เหมาะสมของเครื่องมือโดยไม่ต้องใช้จ่ายเกินความสามารถที่คุณจะไม่มีวันใช้หรือใช้จ่ายน้อยเกินไปกับเครื่องมือที่ไม่สามารถอยู่รอดได้
อะไรเป็นตัวขับเคลื่อนต้นทุนแม่พิมพ์ปั๊มขึ้นรูป
เครื่องหมายคำพูดสองอันสำหรับชิ้นส่วนโลหะที่มีการประทับตราที่ดูเหมือนเหมือนกันอาจแตกต่างกันไปตามลำดับความสำคัญ ช่องว่างนั้นมักจะย้อนกลับไปที่เครื่องมือ ไม่ใช่ตัวโลหะเอง ตามการแจกแจงต้นทุนของ Jennison Corporation ความซับซ้อนของเครื่องมือเป็นตัวขับเคลื่อนต้นทุนที่ใหญ่ที่สุดเพียงโครงการเดียวในโครงการปั๊มขึ้นรูป และปัจจัยเหล่านี้คือปัจจัยที่ทำให้เกิด:
- จำนวนสถานี- การดำเนินการแต่ละครั้ง (การเจาะ การดัด การขึ้นรูป การตัดแต่ง) ต้องใช้แม่พิมพ์แบบโปรเกรสซีฟของตัวเอง ขายึดธรรมดาที่ต้องใช้สามสถานีมีราคาเพียงเศษเสี้ยวของตัวถังรถยนต์ที่ต้องใช้ยี่สิบอัน
- สร้างความลำบาก- การดึงลึก รัศมีแคบ และเส้นโค้งผสมต้องการรูปทรงแม่พิมพ์ที่ซับซ้อนมากขึ้น ความคลาดเคลื่อนของเครื่องจักรที่เข้มงวดมากขึ้น และบ่อยครั้งที่ความเข้ากันได้ของเซอร์โวเพรส การขึ้นรูปที่ซับซ้อนแปลโดยตรงเป็นชั่วโมงทางวิศวกรรมที่มากขึ้นและเวลา CNC มากขึ้น
- เกรดวัสดุแม่พิมพ์- เครื่องมือต้นแบบที่สร้างจากเหล็กชุบแข็งก่อน-มีราคาถูกกว่าแม่พิมพ์ที่ใช้ในการผลิตมากโดยใช้เม็ดมีด D2 ที่มีการเคลือบ TiN ในรอบหลายล้านรอบ อายุการใช้งานที่คาดหวังเป็นตัวกำหนดการลงทุนด้านวัสดุ
- ข้อกำหนดความคลาดเคลื่อน- การปั๊มแม่พิมพ์ที่แม่นยำด้วยค่าความคลาดเคลื่อนต่ำกว่า ±0.05 มม. ต้องใช้โปรไฟล์ EDM แบบลวด ระยะห่างที่แคบยิ่งขึ้น และรอบการทดลองซ้ำมากขึ้น ความแม่นยำของทศนิยมแต่ละตำแหน่งจะเพิ่มต้นทุนแบบไม่เป็นเชิงเส้น
- ขนาดชิ้นส่วน- ชิ้นส่วนขนาดใหญ่จำเป็นต้องมีบล็อกแม่พิมพ์ขนาดใหญ่ เครื่องอัดขนาดใหญ่ และเหล็กดิบมากขึ้น ขายึดโครงสร้างเหล็กประทับตราสำหรับโครงรถยนต์ต้องใช้น้ำหนักเครื่องมือมากกว่าขั้วต่อขนาดปลายนิ้ว{2}}อย่างมาก
- การดำเนินงานรองแบบบูรณาการ- การต๊าปแม่พิมพ์ใน- การใส่ตัวยึด PEM หรือการเชื่อมด้วยความต้านทานที่ติดตั้งไว้ในแม่พิมพ์แบบโปรเกรสซีฟจะช่วยเพิ่มความซับซ้อนของเครื่องมือในส่วนหน้า อย่างไรก็ตาม การเพิ่มเติมเหล่านี้มักจะลดต้นทุนรวมต่อ-ชิ้นส่วนโดยกำจัดการจัดการดาวน์สตรีมและการติดตั้งแยกต่างหาก
ประเด็นสำคัญ: ต้นทุนเครื่องมือไม่ได้กำหนดไว้เอง ซึ่งสะท้อนถึงการตัดสินใจเชิงปริมาณเกี่ยวกับความซับซ้อน ความทนทาน และความแม่นยำ การทำความเข้าใจว่าปัจจัยใดที่โครงการของคุณต้องการจริงๆ เทียบกับปัจจัยใดที่-น่า-มี ถือเป็นเส้นทางที่เร็วที่สุดในการลงทุนขนาดที่เหมาะสม-
เกณฑ์ปริมาณการผลิตและการเลือกประเภทแม่พิมพ์
ปริมาณเปลี่ยนแปลงทุกสิ่งในการประทับเศรษฐศาสตร์ แม่พิมพ์ที่มีราคา 80,000 ดอลลาร์สหรัฐฯ จะเพิ่ม 16 ดอลลาร์ต่อชิ้นส่วนจากการผลิต 5,000 ชิ้น แต่เพียง 0.16 ดอลลาร์ต่อชิ้นส่วนสำหรับ 500,000 ชิ้น เส้นต้นทุนเชิงเส้นกำกับนั้น เช่นการวิจัยต้นทุนการปั๊มขึ้นรูปยานยนต์ยืนยันว่าคือสิ่งที่ทำให้ปริมาตรเป็นอีควอไลเซอร์ที่ยอดเยี่ยมในการปั๊มโลหะทางอุตสาหกรรม
นี่คือวิธีที่ความคาดหวังด้านปริมาณรายปีแมปกับระดับการลงทุนที่เหมาะสม:
| ปริมาณประจำปี | แนวทางแม่พิมพ์ที่แนะนำ | เหตุผล |
|---|---|---|
| ต่ำกว่า 5,000 ชิ้น | แม่พิมพ์แบบธรรมดาหรือเครื่องมือโอน-ด้วยมือ พิจารณาการตัดด้วยเลเซอร์เป็นทางเลือกหนึ่ง | ค่าตัดจำหน่ายเครื่องมือต่อชิ้นส่วนยังคงสูงเกินไปสำหรับแม่พิมพ์ที่ซับซ้อนที่จะคุ้มทุน |
| 5,000 - 50,000 ส่วน | ดายรวมหรือดายโปรเกรสซีฟแบบสั้นที่มีสถานีน้อยกว่า | ชดเชยการลงทุนด้านเครื่องมือปานกลางต่อ-ต้นทุนแรงงานบางส่วนและรอบเวลา |
| 50,000 - 200,000 ส่วน | แม่พิมพ์แบบโปรเกรสซีฟแบบเต็มพร้อมเม็ดมีดชุบแข็ง | การปั่นจักรยานด้วยความเร็วสูง-และพิกัดความเผื่อที่จำกัดทำให้การใช้จ่ายด้านเครื่องมือเหมาะสม ต้นทุนต่อ-ชิ้นส่วนลดลงอย่างรวดเร็ว |
| 200,000+ ส่วน | แม่พิมพ์แบบก้าวหน้าหรือแบบถ่ายโอนที่ซับซ้อนพร้อมเม็ดมีดคาร์ไบด์ การจัดการวัสดุแบบอัตโนมัติ และใน-การทำงานรองของแม่พิมพ์ | ระบบอัตโนมัติและความทนทานสูงสุดลด-ต้นทุนและค่าแรงต่อชิ้นส่วน ชีวิตที่ตายแล้ววัดเป็นล้านจังหวะ |
เกณฑ์เหล่านี้จะเปลี่ยนไปขึ้นอยู่กับความซับซ้อนของชิ้นส่วนและวิธีการผลิตในปัจจุบัน ชิ้นส่วนที่ประทับด้วยโลหะที่มีรูปทรงเรียบง่ายอาจเหมาะสมสำหรับการประทับที่ปริมาตรที่ต่ำกว่า ในขณะที่ส่วนประกอบที่ดึงออกมาลึกอาจต้องใช้ปริมาณที่สูงกว่าเพื่อชดเชยเครื่องมือ คำถามสำคัญไม่ใช่แค่ "ฉันต้องการชิ้นส่วนจำนวนเท่าใด" แต่ "ต้นทุนต่อ-ชิ้นส่วนในปัจจุบันของฉันคือเท่าไร และการปั๊มจะเอาชนะได้ในปริมาณเท่าใด"
การคำนวณ ROI จากการลงทุนด้านเครื่องมือ
ROI ของเครื่องมือไม่ใช่เรื่องลึกลับ มันเป็นเลขคณิต แต่ต้องมองให้ไกลกว่าราคาต่อชิ้นไปจนถึงต้นทุนรวมในการเป็นเจ้าของ สูตรหลักตรงไปตรงมา:
ต้นทุนรวม=ต้นทุนคงที่ (การออกแบบ + เครื่องมือ + การตั้งค่า) + (ต้นทุนผันแปรต่อหน่วย x ปริมาณ)
ต้นทุนผันแปรต่อหน่วยประกอบด้วยวัตถุดิบ เวลากด (ขึ้นอยู่กับอัตรารายชั่วโมงของเครื่องจักรและความเร็วรอบ) แรงงาน และค่าโสหุ้ย แบบจำลองการประมาณค่าทางอุตสาหกรรมมักจะแสดงวัตถุดิบคิดเป็น 60-70% ของราคาชิ้นส่วนแปรผันของส่วนประกอบปั๊มโลหะ โดยเวลากดและแรงงานจะแบ่งส่วนที่เหลือ
การคำนวณ ROI มักจะขาดตลาดคือการเพิกเฉยต่อการประหยัดดาวน์สตรีม แม่พิมพ์ที่ได้รับการออกแบบทางวิศวกรรมให้มีพิกัดความเผื่อที่เข้มงวดมากขึ้นอาจมีค่าใช้จ่ายล่วงหน้ามากขึ้น แต่สามารถกำจัดการตัดเฉือนรอง การขัดลบคม หรือการดำเนินการตรวจสอบที่อาจเพิ่มต้นทุนให้กับทุกชิ้นส่วนได้ ในทำนองเดียวกัน การปั๊มชิ้นส่วนโลหะด้วย-การทำงานของแม่พิมพ์ (การต๊าป การใส่ฮาร์ดแวร์) ช่วยลดขั้นตอนการจัดการและความเสี่ยงด้านคุณภาพที่มาพร้อมกับชิ้นส่วนที่เคลื่อนไหวระหว่างเวิร์กสเตชัน
เมื่อประเมินว่าการลงทุนด้านเครื่องมือเหมาะสมกับโครงการของคุณหรือไม่ ให้ดำเนินการตามรายการตรวจสอบการตัดสินใจนี้:
- กำหนดปริมาณตลอดอายุการใช้งานที่คาดหวัง ไม่ใช่เฉพาะคำสั่งซื้อแรก มุมมองในช่วงห้า-ปีมีการเปลี่ยนแปลงทางคณิตศาสตร์อย่างมีนัยสำคัญเมื่อเทียบกับการซื้อรายปีเพียงครั้งเดียว
- คำนวณต้นทุนต่อ-ชิ้นส่วนในปัจจุบันของคุณโดยใช้วิธีการที่มีอยู่ (การตัดเฉือน การตัดด้วยเลเซอร์ การผลิตด้วยมือ) และรวมการดำเนินการรองทั้งหมด การตรวจสอบ และการจัดการ
- รับใบเสนอราคาเครื่องมือที่ระบุอายุขัยของแม่พิมพ์เป็นจังหวะ เพื่อให้คุณสามารถตัดจำหน่ายได้อย่างแม่นยำตลอดอายุการใช้งาน
- เปรียบเทียบต้นทุนต่อ-ชิ้นส่วนในปริมาณที่คาดหวังกับวิธีการปัจจุบันของคุณ รวมอัตราเศษวัสดุด้วย เนื่องจากการจัดวางแถบที่มีประสิทธิภาพในแม่พิมพ์แบบโปรเกรสซีฟมักจะช่วยลดของเสียเมื่อเทียบกับการตัดเปล่าแต่ละครั้ง
- ปัจจัยในการกำจัดต้นทุนขั้นปลาย: ค่าพิกัดความเผื่อในการปั๊มที่เข้มงวดมากขึ้นจะลบขั้นตอนการตัดเฉือนหรือไม่ การปฏิบัติงานแบบตายตัว-จะขจัดสถานีประกอบที่แยกจากกันหรือไม่
- ประเมินความเสี่ยง: จะเกิดอะไรขึ้นหากปริมาณไม่เป็นไปตามที่คาดการณ์ไว้ แม่พิมพ์สามารถใช้เป็นชิ้นส่วนรองหรือดัดแปลงในเชิงเศรษฐกิจได้หรือไม่?
- ประเมินต้นทุนที่ดินทั้งหมด รวมถึงลอจิสติกส์ บรรจุภัณฑ์ เอกสารคุณภาพ และค่าใช้จ่ายในการสื่อสารกับซัพพลายเออร์ ไม่ใช่แค่ราคาต่อชิ้น
การปั๊มชิ้นส่วนจะมีราคาถูกลงอย่างมากตามสเกลปริมาตร แต่เฉพาะเมื่อมีการปรับเทียบการลงทุนด้านเครื่องมือตามความต้องการที่สมจริงเท่านั้น การลงทุนมากเกินไปในแม่พิมพ์โปรเกรสซีฟที่ซับซ้อนสำหรับการผลิต 3,000 ชิ้นต่อปีนั้นสิ้นเปลืองพอๆ กับการลงทุนน้อยเกินไปในเครื่องมือผสมธรรมดาที่หมดสัญญาไปครึ่งหนึ่งของสัญญา 500,000 ชิ้น
กรอบการทำงานทางการเงินจะชี้แจงว่าควรใช้เส้นทางเครื่องมือใด แต่การเลือกระดับการลงทุนที่เหมาะสมเป็นเพียงส่วนหนึ่งของสมการการจัดหาเท่านั้น สิ่งสำคัญพอๆ กันคือการเลือกพาร์ทเนอร์แม่พิมพ์ที่มีระบบเชิงลึกและคุณภาพด้านเทคนิคเพื่อส่งมอบการลงทุนดังกล่าว ซึ่งเป็นการตัดสินใจที่มีชุดเกณฑ์การประเมินของตัวเอง
การเลือกหุ้นส่วนแม่พิมพ์ปั๊มขึ้นรูปที่เหมาะสมสำหรับโครงการของคุณ
การรู้ว่าคุณต้องการเครื่องมือใดและลงทุนเท่าใดจะมีความสำคัญเฉพาะในกรณีที่พันธมิตรสร้างเครื่องมือนั้นให้ตรงตามข้อกำหนดเท่านั้น แม่พิมพ์ปั๊มจะดีพอๆ กับทีมงานที่อยู่เบื้องหลังเท่านั้น และซัพพลายเออร์ที่ไม่ถูกต้องสามารถเปลี่ยน-โครงการที่วางแผนไว้อย่างดีให้เป็นการแก้ไขหลายเดือน การพลาดเกณฑ์ความคลาดเคลื่อน และความล่าช้าในการผลิต แล้วอะไรล่ะที่ทำให้ผู้ผลิตแม่พิมพ์ที่มีความสามารถแตกต่างจากผู้ผลิตแม่พิมพ์ที่ดูดีบนกระดาษ?
วิธีการควบคุมคุณภาพในการผลิตปั๊มขึ้นรูป
คุณภาพในการปั๊มโลหะแผ่นไม่ใช่สิ่งที่คุณต้องคำนึงถึงในตอนท้าย มันถูกสร้างไว้ในการออกแบบแม่พิมพ์ มีการตรวจสอบตลอดการผลิต และได้รับการตรวจสอบในทุกจุดเปลี่ยน ซัพพลายเออร์ที่มีระบบคุณภาพที่พร้อมจะตรวจจับปัญหาตั้งแต่ต้นน้ำ ก่อนที่จะกลายเป็นเศษซากที่มีราคาแพงหรือการหยุดสายการผลิต
มองหาจุดสัมผัสการตรวจสอบเหล่านี้เมื่อประเมินผู้ที่อาจเป็นพันธมิตร:
- การตรวจสอบบทความครั้งแรก (FAI)- ชิ้นส่วนเริ่มต้นของแม่พิมพ์ใหม่หรือแม่พิมพ์ที่ปรับปรุงใหม่จะถูกวัดโดยเทียบกับแบบร่าง GD&T เต็มรูปแบบเพื่อตรวจสอบว่าเครื่องมือสร้างรูปทรงที่สอดคล้องกันก่อนการผลิตจะเริ่มขึ้น
- อยู่ใน-SPC กระบวนการ- การควบคุมกระบวนการทางสถิติติดตามมิติที่สำคัญตามช่วงเวลาที่กำหนดระหว่างการทำงาน โดยตรวจจับการเบี่ยงเบนก่อนที่ชิ้นส่วนจะออกจากพิกัดความเผื่อ นี่คือจุดที่การแก้ไขตามเวลาจริง-เกิดขึ้น
- การตรวจสอบขั้นสุดท้าย- การตรวจสอบข้อกำหนดด้านมิติ พื้นผิว และการใช้งานอย่างครอบคลุมในล็อตที่เสร็จสมบูรณ์ก่อนจัดส่ง เอกสารประกอบด้วยรายงานการวัดผล การรับรองวัสดุ และการตรวจสอบย้อนกลับล็อต
เครื่องมือวัดที่สนับสนุนจุดตรวจสอบเหล่านี้ก็มีความสำคัญไม่แพ้กัน เครื่องวัดพิกัด (CMM) จัดการกับรูปทรงเรขาคณิต 3 มิติที่ซับซ้อน เครื่องเปรียบเทียบเชิงแสงตรวจสอบโปรไฟล์และรัศมีได้อย่างรวดเร็ว เกจ Go/no-go ให้การคัดกรองผ่าน/ไม่ผ่านอย่างรวดเร็วในพื้นที่การผลิตโดยไม่ทำให้รอบเวลาช้าลง ซัพพลายเออร์ที่ใช้คาลิปเปอร์แบบมือถือเพียงอย่างเดียวสำหรับงานที่แม่นยำถือเป็นสัญญาณอันตราย
ผู้ผลิตแม่พิมพ์ที่มีความสามารถสร้างคุณภาพให้กับเครื่องมือผ่านคุณลักษณะต่างๆ เช่น ระยะห่างที่ควบคุมได้ ไพล็อตที่ปรับแนวได้เอง- และเม็ดมีดที่ชดเชย- ดังนั้นแม่พิมพ์จึงผลิตชิ้นส่วนที่ดีโดยธรรมชาติ แทนที่จะอาศัยการคัดแยกแบบดาวน์สตรีมเพื่อตรวจจับข้อบกพร่อง
สิ่งที่ควรมองหาจากผู้จำหน่ายแม่พิมพ์ปั๊มขึ้นรูป
จริงๆ แล้วผู้ผลิตเครื่องมือและแม่พิมพ์คืออะไร? นอกเหนือจากคำจำกัดความดั้งเดิมของช่างฝีมือที่สร้างเครื่องมือที่มีความแม่นยำ คำศัพท์ในปัจจุบันยังหมายรวมถึงความสามารถทางวิศวกรรม ความเชี่ยวชาญด้านการจำลอง และ{0}}ระบบคุณภาพขนาดการผลิต ผู้ผลิตแม่พิมพ์ที่ดีที่สุดผสมผสาน-ทักษะการผลิตเครื่องมือเข้ากับความซับซ้อนในการออกแบบดิจิทัล
เมื่อคุณเปลี่ยนจากการวิจัยไปสู่ RFQ ให้ประเมินผู้ที่อาจเป็นพันธมิตรตามเกณฑ์เหล่านี้:
- ความสามารถตั้งแต่{0}}ถึง-สิ้นสุดที่แสดงให้เห็นในทางปฏิบัติ - ยี่เฉินตัวอย่างเช่น ครอบคลุมขั้นตอนการทำงานทั้งหมดตั้งแต่การวิเคราะห์ความเป็นไปได้และการจำลอง CAE ไปจนถึงการใช้เครื่องจักร CNC การทดลองใช้งาน และการตรวจสอบขั้นสุดท้ายภายใต้ที่เดียวกัน โมเดลแหล่งที่มา-เดียวนี้แสดงให้เห็นว่า-ผู้ผลิตแม่พิมพ์ที่ให้บริการเต็มรูปแบบมีลักษณะอย่างไรในทางปฏิบัติ ไม่มีช่องว่างในการประสานงานระหว่างขั้นตอนการออกแบบ การสร้าง และการตรวจสอบความถูกต้อง และจุดหนึ่งของความรับผิดชอบสำหรับแม่พิมพ์ปั๊มโลหะแบบกำหนดเองจากแนวคิดไปจนถึงการผลิต-พร้อมส่งมอบ
- ความสามารถในการจำลอง CAE- ซัพพลายเออร์ที่ดำเนินการจำลองการขึ้นรูปก่อนตัดเหล็กจับปัญหาการสปริงกลับ การผอมบาง และการย่นด้วยระบบดิจิทัล ซึ่งประหยัดเวลาหลายสัปดาห์ในการทดลองทางกายภาพซ้ำ
- ใน-ความสามารถในการตัดเฉือนในโรง- การกัด CNC, Wire EDM และการเจียระไนพื้นผิวบนไซต์- ช่วยให้สามารถดำเนินการได้รวดเร็วขึ้นและควบคุมมิติที่สำคัญได้เข้มงวดยิ่งขึ้นกว่าการจ้างคนภายนอกในขั้นตอนการตัดเฉือน
- ทดลองกดความพร้อม- ซัพพลายเออร์ที่มีเครื่องพิมพ์ทดลองโดยเฉพาะสามารถทำซ้ำได้อย่างรวดเร็วโดยไม่ต้องแย่งชิงเวลาในการผลิต โดยบีบอัดเส้นทางตั้งแต่ตัวอย่างแรกไปจนถึงเครื่องมือที่ได้รับอนุมัติ
- อุปกรณ์ตรวจสอบ- CMM ระบบออปติคัล และเครื่องทดสอบความหยาบพื้นผิวควรได้รับการสอบเทียบ บันทึก และบูรณาการเข้ากับขั้นตอนการทำงาน แทนที่จะถือเป็นสิ่งที่คิดไว้ภายหลัง
- การตรวจสอบย้อนกลับของวัสดุ- เอกสารฉบับสมบูรณ์ตั้งแต่เหล็กกล้าเครื่องมือดิบไปจนถึงแม่พิมพ์สำเร็จรูป รวมถึงบันทึกการรักษาความร้อนและการรับรองความแข็ง ช่วยให้มั่นใจได้ว่าคุณสามารถตรวจสอบคุณภาพได้ทุกจุดในชีวิตของเครื่องมือ
- การตอบสนองการสื่อสาร- ผู้ผลิตที่เชื่อถือได้ถือว่าการสื่อสารเป็นความสามารถหลัก ไม่ใช่มารยาท มองหาพันธมิตรที่ให้บริการอัปเดตสถานะเชิงรุก ตอบคำถามทางเทคนิคอย่างรวดเร็ว และทำงานร่วมกันผ่านการเปลี่ยนแปลงการออกแบบ แทนที่จะหายไประหว่างเหตุการณ์สำคัญ
ประสบการณ์และความเชี่ยวชาญทำให้ภาพสมบูรณ์ ผู้ผลิตแม่พิมพ์ที่มีประวัติที่พิสูจน์แล้วในอุตสาหกรรมของคุณ ไม่ว่าจะเป็นยานยนต์ อิเล็กทรอนิกส์ หรือสินค้าอุปโภคบริโภค จะนำความรู้เชิงสถาบันเกี่ยวกับความคลาดเคลื่อน วัสดุ และโหมดความล้มเหลวเฉพาะสำหรับการใช้งานของคุณ ขอโครงการอ้างอิงในวัสดุและระดับความซับซ้อนที่คล้ายคลึงกัน และตรวจสอบว่าทีมงานเครื่องมือและแม่พิมพ์ของพวกเขาดำรงตำแหน่งมากกว่าการหมุนเวียนคงที่
พันธมิตรที่เหมาะสมไม่เพียงแต่สร้างแม่พิมพ์เท่านั้น โดยจะปกป้องลำดับเวลาการผลิตของคุณ รักษาพิกัดความเผื่อตลอดอายุการใช้งานของเครื่องมือ และจัดทำเอกสารและความสามารถในการตรวจสอบย้อนกลับที่ห่วงโซ่อุปทานสมัยใหม่ต้องการ ไม่ว่าคุณจะจัดหาแม่พิมพ์ปั๊มขึ้นรูปชิ้นแรกหรือรวบรวมผู้จำหน่ายสำหรับโปรแกรมที่มีอยู่ การจับคู่เกณฑ์การประเมินของคุณกับความสามารถที่ซัพพลายเออร์แสดงให้เห็นเป็นเส้นทางที่เชื่อถือได้มากที่สุดตั้งแต่การวิจัยไปจนถึงการผลิต-เครื่องมือที่พร้อมใช้
คำถามที่พบบ่อยเกี่ยวกับแม่พิมพ์และการตอก
1. อะไรคือความแตกต่างระหว่างแม่พิมพ์แบบโปรเกรสซีฟและแม่พิมพ์แบบถ่ายโอน?
แม่พิมพ์แบบโปรเกรสซีฟจะยึดชิ้นงานไว้บนแถบโลหะต่อเนื่องในขณะที่เคลื่อนที่ผ่านหลายสถานีภายในเครื่องมือเดียว ทำให้เหมาะสำหรับชิ้นส่วนขนาดเล็ก-ถึง-สูงปานกลาง-ที่ความเร็วเกินหลายร้อยจังหวะต่อนาที แม่พิมพ์ถ่ายโอนจะแยกช่องว่างออกจากแถบที่สถานีแรก และใช้นิ้วกลหรือมือจับเพื่อเคลื่อนย้ายระหว่างสถานีอย่างอิสระ ซึ่งช่วยให้สามารถดึงได้ลึกขึ้น มีรูปทรงที่ใหญ่ขึ้น และดำเนินการต่างๆ เช่น การร้อยด้าย ซึ่งเป็นไปไม่ได้ในขณะที่ชิ้นส่วนยังคงอยู่บนแถบพาหะ แม่พิมพ์แบบโปรเกรสซีฟได้รับความเร็วและต้นทุนต่อชิ้นส่วนในปริมาณมาก ในขณะที่แม่พิมพ์แบบถ่ายโอนมอบอิสระในการออกแบบที่มากขึ้นสำหรับส่วนประกอบที่ซับซ้อนหรือขนาดใหญ่
2. คุณจะเลือกวัสดุแม่พิมพ์ที่เหมาะสมสำหรับโครงการปั๊มขึ้นรูปได้อย่างไร?
การเลือกวัสดุแม่พิมพ์ขึ้นอยู่กับปริมาณการผลิต วัสดุชิ้นงาน และพิกัดความเผื่อที่ต้องการ สำหรับการวิ่งระยะสั้นและการสร้างต้นแบบ เหล็กราคาประหยัดอย่าง O1 ก็เพียงพอแล้ว การผลิตในปริมาณปานกลาง-โดยทั่วไปจะใช้เหล็กกล้าเครื่องมือ A2 เพื่อความสมดุลระหว่างความต้านทานการสึกหรอและความเหนียว การใช้งานที่มีปริมาณสูง-หรือมีฤทธิ์กัดกร่อนต้องใช้เหล็กกล้าเครื่องมือ D2 หรือเม็ดมีดทังสเตนคาร์ไบด์ที่จับคู่กับการเคลือบพื้นผิว เช่น การเคลือบ TiN หรือ TiCN วัสดุชิ้นงานก็มีความสำคัญเช่นกัน งานสแตนเลส-ทำให้แข็งและเร่งการสึกหรอของแม่พิมพ์ ซึ่งมักจะเหมาะกับเม็ดมีดคาร์ไบด์ ในขณะที่อลูมิเนียมมีแนวโน้มที่จะทนต่อพื้นผิวที่ไม่เคลือบผิว ทำให้การเคลือบแรงเสียดทาน-ต่ำจำเป็นโดยไม่คำนึงถึงปริมาตร
3. อะไรทำให้เกิดเสี้ยนในการปั๊มโลหะ และคุณจะแก้ไขได้อย่างไร?
เศษครีบในชิ้นส่วนที่มีการประทับตราส่วนใหญ่เป็นผลมาจากคมตัดที่สึกหรอ การเจาะ-ถึง-ระยะหลบแม่พิมพ์มากเกินไป หรือกระดุมเจาะและดายที่บิ่น เมื่อระยะห่างเกินช่วงที่เหมาะสมที่สุดสำหรับความหนาของวัสดุ การตัดเฉือนจะไม่สมบูรณ์ ส่งผลให้วัสดุหยาบติดอยู่ที่คมตัด วิธีการแก้ไขเกี่ยวข้องกับการลับคมหรือการลับคมตัดเพื่อคืนโปรไฟล์เดิม การตรวจสอบและคืนค่าระยะห่างที่เหมาะสม และการเปลี่ยนเม็ดมีดที่เสียหาย กลยุทธ์การป้องกัน ได้แก่ การติดตามช่วงการลับคมเทียบกับจำนวนการชน การตรวจสอบขอบที่จุดซ่อมบำรุงตามกำหนดการ และการใช้การเคลือบที่ต้านทานการสึกหรอ-เพื่อขยายช่วงเวลาระหว่างการเข้ารับบริการ
4. การลงทุนในแม่พิมพ์ปั๊มขึ้นรูปในปริมาณการผลิตเท่าใดจึงสมเหตุสมผลทางการเงิน?
จุดคุ้มทุน-ขึ้นอยู่กับความซับซ้อนของชิ้นส่วน วิธีการผลิตในปัจจุบัน และประเภทของแม่พิมพ์ ตามกรอบการทำงานทั่วไป ปริมาณที่ต่ำกว่า 5,000 ชิ้นส่วนต่อปีมักไม่เหมาะกับการใช้เครื่องมือที่ซับซ้อน และอาจใช้งานได้ดีกว่าด้วยการตัดด้วยเลเซอร์หรือแม่พิมพ์คอมพาวนด์ธรรมดา ระหว่าง 5,000 ถึง 50,000 ชิ้นส่วน แม่พิมพ์แบบรวมหรือแม่พิมพ์แบบโปรเกรสซีฟแบบสั้นจะเริ่มชดเชยต้นทุนต่อ-ค่าแรงของชิ้นส่วนและรอบเวลา ชิ้นส่วนมากกว่า 50,000 ชิ้น แม่พิมพ์แบบโปรเกรสซีฟแบบเต็มพร้อมเม็ดมีดชุบแข็ง ช่วยลดต้นทุนต่อชิ้นส่วนได้อย่างคมชัด- การคำนวณหลักจะเปรียบเทียบต้นทุนต่อ-ชิ้นส่วนในปัจจุบันของคุณ รวมถึงการดำเนินงานรองทั้งหมดกับต้นทุนเครื่องมือที่ตัดจำหน่าย บวกกับราคาชิ้นส่วนปั๊มขึ้นรูปจากปริมาณอายุการใช้งานทั้งหมด ไม่ใช่แค่คำสั่งซื้อเดียว
5. สิ่งที่คุณควรมองหาเมื่อเลือกผู้จำหน่ายแม่พิมพ์ปั๊มขึ้นรูป?
ประเมินซัพพลายเออร์โดยเทียบกับความสามารถหลัก 6 ประการ: การจำลอง CAE เพื่อตรวจจับปัญหาการขึ้นรูปแบบดิจิทัลก่อนการตัดเฉือน, การกัด CNC และ Wire EDM ใน-บริษัทสำหรับการควบคุมมิติ, การทดลองกดโดยเฉพาะเพื่อการวนซ้ำอย่างรวดเร็ว, อุปกรณ์ตรวจสอบที่ปรับเทียบแล้ว เช่น CMM และเครื่องเปรียบเทียบเชิงแสง, การตรวจสอบย้อนกลับวัสดุเต็มรูปแบบจากเหล็กดิบผ่านแม่พิมพ์สำเร็จรูป และการสื่อสารที่ตอบสนองตลอดทั้งโครงการ พันธมิตรบริการเต็มรูปแบบ- เช่น YICHEN ครอบคลุมการวิเคราะห์ความเป็นไปได้ผ่านการตรวจสอบขั้นสุดท้ายภายใต้หลังคาเดียวกัน ซึ่งช่วยขจัดช่องว่างในการประสานงานระหว่างขั้นตอนต่างๆ ตรวจสอบประสบการณ์เฉพาะทางอุตสาหกรรม-ด้วย ขอโครงการอ้างอิงที่ใช้วัสดุและความซับซ้อนคล้ายคลึงกัน และยืนยันว่าทีมงานเครื่องมือมีความมั่นคงมากกว่ามูลค่าการซื้อขายสูง


