


สิ่งที่เข้าข่ายเป็นชิ้นส่วนขนาดใหญ่ในการปั๊มแม่พิมพ์
เมื่อไหร่ส่วนประกอบโลหะประทับตราข้ามเส้นจาก "มาตรฐาน" ไปสู่ขอบเขต "ส่วนใหญ่" หรือไม่? อุตสาหกรรมพูดถึงเรื่องการปั๊มโลหะหนักอยู่ตลอดเวลา แต่ก็ไม่ค่อยมีขอบเขตที่ชัดเจน หากคุณกำลังกำหนดขอบเขตบริการปั๊มแม่พิมพ์สำหรับชิ้นส่วนขนาดใหญ่ คุณต้องมีตัวเลขที่ชัดเจนก่อนจึงจะสามารถเริ่มประเมินความเป็นไปได้ได้
การกำหนดชิ้นส่วนขนาดใหญ่ในการปั๊มแม่พิมพ์
โดยทั่วไป ชิ้นส่วนจะถือว่า "ใหญ่" ในการปั๊มแม่พิมพ์เมื่อมีขนาดเกิน 24 นิ้วในมิติเดียว หรือเมื่อต้องใช้ฐานกดที่มีขนาดใหญ่กว่า 72 นิ้วเพื่อรองรับเครื่องมือ แต่มิติเพียงอย่างเดียวไม่ได้บอกเรื่องราวทั้งหมด ความหนาของวัสดุมีบทบาทในการกำหนด: ชิ้นส่วนที่ประทับจากสต็อกที่สูงกว่า 3 มม. (ประมาณ 0.120 นิ้ว) เข้าสู่ขอบเขตการวัดหนัก ซึ่งฟิสิกส์ของการขึ้นรูปมีการเปลี่ยนแปลงอย่างมาก จากภาพรวมของ Worthy Hardware เกี่ยวกับการปั๊มขึ้นรูปหนัก กระบวนการนี้มักจะจัดการกับวัสดุที่มีความหนาตั้งแต่ 0.079 นิ้วถึง 0.5 นิ้ว ซึ่งบางครั้งก็หนากว่านั้นด้วยซ้ำ ซึ่งต้องใช้แรงกดที่สามารถออกแรงได้หลายร้อยตัน
น้ำหนักก็มีความสำคัญเช่นกัน เมื่อส่วนประกอบเปล่าหรือขึ้นรูปที่เสร็จแล้วมีปริมาณเกินกว่าที่ผู้ปฏิบัติงานสามารถจัดตำแหน่งด้วยมือได้อย่างปลอดภัย คุณกำลังเผชิญกับชิ้นส่วนที่ต้องการการจัดการทางกลไก การขนย้ายด้วยหุ่นยนต์ หรือระบบอัตโนมัติเฉพาะทาง ลองนึกถึงชิ้นส่วนยานยนต์ที่มีการประทับตราแบบก้าวหน้า เช่น รางเฟรมที่มีความยาวเต็ม- โครงสร้างขวาง หรือชุดประกอบขายึดขนาดใหญ่ ส่วนประกอบเหล่านี้สามารถรับน้ำหนักได้ตั้งแต่ 10 ถึงมากกว่า 100 ปอนด์ในสภาพที่สมบูรณ์
เหตุใดขนาดชิ้นส่วนจึงเปลี่ยนแปลงทุกสิ่ง
ลองนึกภาพการเพิ่มรอยเท้าของชิ้นส่วนที่มีการประทับตราเป็นสองเท่า คุณไม่ได้เพิ่มความท้าทายเป็นสองเท่า คุณประกอบมันขึ้นมาแล้ว การไหลของวัสดุจะควบคุมได้ยากขึ้นบนพื้นผิวที่ใหญ่ขึ้น การรักษาความเรียบของชิ้นงานขนาด 36 นิ้วจำเป็นต้องมีการกระจายแรงกดสม่ำเสมอซึ่งชิ้นส่วนขนาดเล็กไม่ต้องการ ความแม่นยำในการลงทะเบียน ความสามารถในการรักษาทุกสถานีการขึ้นรูปให้อยู่ในแนวเดียวกับ Datum เดียวกัน จะลดลงเมื่อขนาดว่างเพิ่มขึ้น
ในการปั๊มโลหะอัตโนมัติ วิศวกรที่ออกแบบชิ้นส่วนยานยนต์ สายการผลิตปั๊มแบบก้าวหน้า ต้องเผชิญกับปัญหาการปรับขนาดเหล่านี้ทุกวัน ตัวยึดบังโคลนที่มีความกว้าง 8 นิ้วมีพฤติกรรมคาดเดาได้ ปรับขนาดแนวคิดนั้นให้เป็นแผงโครงสร้างเต็มรูปแบบ และทุกพิกัดความเผื่อ-จะเพิ่มขึ้น ทุกรูปแบบสปริงแบ็ค และฟีดแถบทุกอันที่ไม่สอดคล้องกันจะขยายไปทั่วรูปทรงเรขาคณิตที่ใหญ่ขึ้น
ต่อไปนี้คือสิ่งที่แยกการปั๊มมาตรฐานออกจากงานชิ้นส่วนขนาดใหญ่-ในระดับการปฏิบัติ:
- การจัดการที่ว่างเปล่า- ช่องขนาดใหญ่ต้องใช้ระบบป้อนเฉพาะ ที่วางคอยล์สำหรับคอยล์ที่หนักกว่า และฟีดเซอร์โวที่มีระยะชักขยาย
- ความต้องการน้ำหนัก- สเกลความต้องการแรงที่มีทั้งความยาวเส้นรอบวง (สำหรับการตัด) และพื้นที่ผิว (สำหรับการขึ้นรูป) ผลักดันความต้องการการกดให้อยู่ในช่วง 400 ถึง 1,100+ ตัน
- น้ำหนักตายแม่พิมพ์รูปแบบขนาดใหญ่ - - สามารถมีน้ำหนักได้หลายตัน โดยต้องมีการเข้าถึงเครนเหนือศีรษะและขั้นตอนการเปลี่ยนแม่พิมพ์แบบพิเศษ
- ขีดจำกัดความกว้างของแถบ- แม่พิมพ์แบบก้าวหน้าสำหรับชิ้นส่วนขนาดใหญ่จำเป็นต้องมีสต็อกคอยล์ที่กว้างขึ้น ซึ่งจำกัดซัพพลายเออร์ที่มีอยู่และเพิ่มเวลาในการผลิตวัสดุ
- ความซับซ้อนในการดำเนินงานรอง- การขัดลบคม การตรวจสอบ และการจัดการการประทับตราขนาดใหญ่ ต่างก็ต้องใช้-อุปกรณ์ที่ปรับขนาดและพื้นที่บนพื้น
การรองรับแม่พิมพ์ปั๊มสำหรับชิ้นส่วนขนาดใหญ่ไม่ใช่แค่การปั๊มมาตรฐานที่ใหญ่กว่าเท่านั้น เป็นสาขาวิชาวิศวกรรมที่แตกต่างกัน โดยที่ความสามารถในการพิมพ์ พฤติกรรมของวัสดุ และการออกแบบเครื่องมือมาบรรจบกันในรูปแบบที่ต้องการความเชี่ยวชาญเฉพาะทาง คำถามที่แท้จริงไม่ใช่ว่าชิ้นส่วนสามารถประทับตราได้หรือไม่ อยู่ที่ว่ากระบวนการขึ้นรูป อุปกรณ์ และเศรษฐศาสตร์จะสอดคล้องกันในระดับเฉพาะนั้นหรือไม่
Die Stamping ทำงานแตกต่างกันอย่างไรสำหรับชิ้นส่วนขนาดใหญ่
หลักการใช้เครื่องมือจะไม่เปลี่ยนแปลงเมื่อคุณขยายขนาดชิ้นส่วนที่มีการประทับตรา สิ่งที่เปลี่ยนแปลงคือหลักการเหล่านั้นลงโทษคุณอย่างรุนแรงเพียงใดสำหรับการเพิกเฉยรายละเอียดการปั๊มโลหะแบบก้าวหน้าบนวงเล็บขนาด 6 นิ้วก็ให้อภัยได้ เรียกใช้ตรรกะกระบวนการเดียวกันนั้นบนส่วนประกอบที่มีโครงสร้างขนาด 36 นิ้ว และทุกฟีดที่ไม่สอดคล้องกัน ทุกการเบี่ยงเบนของแถบ และข้อผิดพลาดในการลงทะเบียนทุกครั้งจะทวีคูณทั่วทั้งผืนผ้าใบที่ใหญ่กว่ามาก
การทำความเข้าใจความแตกต่างทางกลระหว่างวิธีการผลิตในวงกว้างไม่ใช่เรื่องเชิงวิชาการ เป็นตัวกำหนดว่าสามารถสร้างชิ้นส่วนได้หรือไม่ และเศรษฐศาสตร์จะพิสูจน์แนวทางดังกล่าวได้หรือไม่
Progressive Dies จัดการกับส่วนประกอบขนาดใหญ่ได้อย่างไร
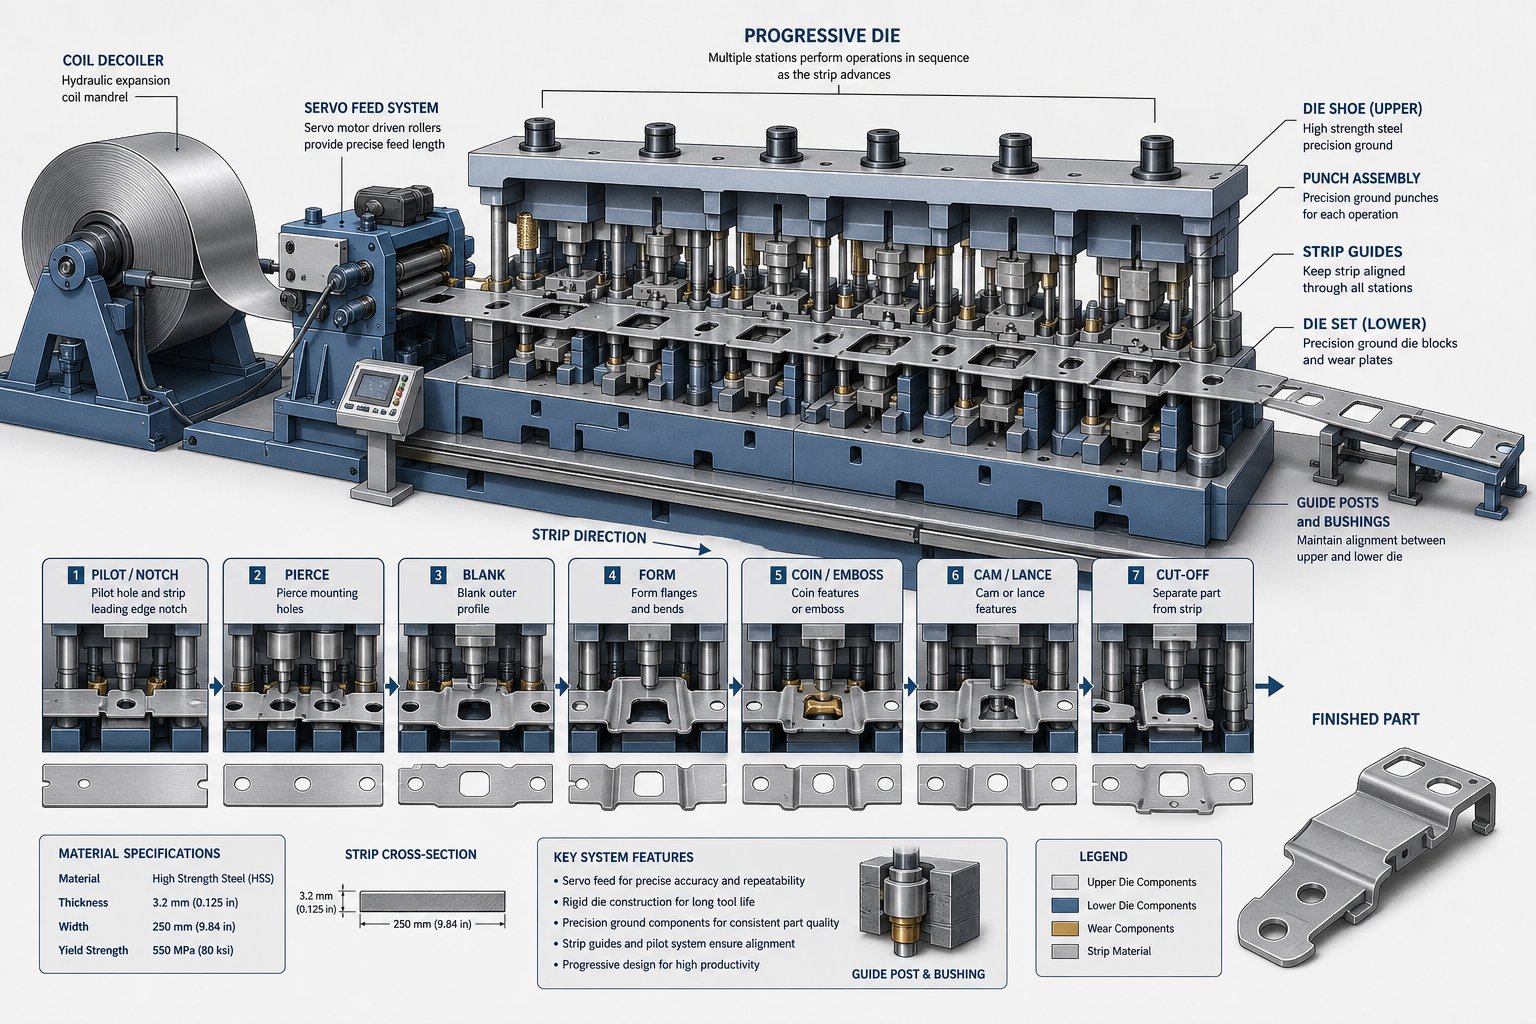
การปั๊มโลหะแบบก้าวหน้าจะเชื่อมโยงสถานีขึ้นรูปทั้งหมดเข้าด้วยกันบนชุดแม่พิมพ์ชุดเดียว โดยแต่ละส่วนจะเชื่อมต่อกับแถบเดิมผ่านทางตัวพาจนกระทั่งถึงสถานีตัดขั้นสุดท้าย สำหรับชิ้นส่วนขนาดใหญ่ สิ่งนี้จะสร้างความท้าทายมากมายที่งานเล็กๆ ไม่เคยเจอมาก่อน
ปัญหาแรกคือระดับเสียง ระยะพิทช์คือระยะห่างที่แถบจะต้องเคลื่อนไประหว่างจังหวะการกดแต่ละครั้ง และจะสัมพันธ์โดยตรงกับความยาวของชิ้นส่วนในทิศทางการป้อน ส่วนที่วัด 30 นิ้วในทิศทางการป้อนต้องมีระยะพิทช์อย่างน้อย 30 นิ้ว รวมถึงวัสดุใดๆ ก็ตามที่เชื่อมโยงระหว่างสถานี คูณด้วยแปดหรือสิบสถานีก่อตัว และคุณกำลังดูแม่พิมพ์ที่มีความยาว 20 ฟุตหรือมากกว่านั้น เช่นซีรี่ส์พื้นฐานของแม่พิมพ์ของ Fabricatorหมายเหตุ แม่พิมพ์แบบโปรเกรสซีฟจำเป็นต้องมีสถานีที่จำเป็นทั้งหมดซึ่งติดตั้งบนชุดแม่พิมพ์ทั่วไปชุดเดียว กำหนดเวลาและเรียงลำดับสำหรับระยะป้อนคงที่ ในขนาดใหญ่ ชุดแม่พิมพ์เดี่ยวนั้นจะกลายเป็นเครื่องมือภาคพื้นดินขนาดมหึมาที่มีความแม่นยำ-
การให้อาหารแบบเปลื้องผ้าทำให้เกิดความยากอีกชั้นหนึ่ง สต็อกคอยล์ที่หนักกว่า ซึ่งมักจะมีความกว้าง 36 ถึง 60 นิ้ว ต้องใช้ระบบป้อนเซอร์โวที่มีแรงดึงสูงกว่าและความสามารถในการชักที่ยาวกว่า น้ำหนักคอยล์ไต่ขึ้นอย่างรวดเร็ว ขดลวดเหล็กกว้าง 48- นิ้ว-ที่เป็นเหล็ก 4 มม. ที่มีเส้นผ่านศูนย์กลางภายนอกมาตรฐานสามารถรับน้ำหนักเกิน 10,000 ปอนด์ได้อย่างง่ายดาย โดยต้องใช้เครื่องคลายคอยล์{12}}งานหนัก เครื่องยืดผมด้วยไฟฟ้า และสายป้อนที่ออกแบบมาเพื่อมวลนั้น ความแม่นยำในการป้อนตลอดระยะเวลาการผลิตที่ยาวนานจะลดลงเมื่อเส้นผ่านศูนย์กลางของคอยล์ลดลงและความตึงของแถบเปลี่ยนแปลง ดังนั้นระบบป้อนจึงต้องการการชดเชยแบบเรียลไทม์เพื่อรักษาระดับความคลาดเคลื่อนของพิทช์ตลอดหลายพันรอบ
การลงทะเบียนเป็นปัจจัยสำคัญประการที่สาม แม่พิมพ์แบบก้าวหน้าสำหรับชิ้นส่วนขนาดใหญ่ใช้หมุดนำร่องที่สอดเข้าไปในรูที่เจาะไว้ล่วงหน้า- เพื่อล็อคตำแหน่งแถบที่แต่ละสถานี แต่แถบที่กว้างกว่ามีแนวโน้มที่จะเบี่ยงเบนไปด้านข้าง คลื่นที่ขอบ และแคมเบอร์มากกว่า หากแถบเลื่อนแม้แต่สองสามส่วนในพันของความกว้าง 40- นิ้ว ผลกระทบสะสมต่อตำแหน่งจุดสนใจที่สถานีปลายน้ำอาจทำให้ชิ้นส่วนเกินพิกัดที่ยอมรับได้ จำเป็นต้องมีนักบินที่ใหญ่ขึ้น บุชชิ่งที่แน่นขึ้น และกลไกนำด้านข้างเพิ่มเติมกลายเป็นสิ่งจำเป็น
ผลลัพธ์? บริการปั๊มแม่พิมพ์แบบก้าวหน้าสำหรับส่วนประกอบขนาดใหญ่ไม่เพียงต้องการการอัดที่ใหญ่ขึ้นเท่านั้น แต่ยังต้องมีระบบการป้อนและคำแนะนำที่สมบูรณ์ซึ่งปรับขนาดให้เหมาะสม
ทางเลือกการโอนและ Tandem Line
เมื่อรูปทรงของชิ้นส่วนมีขนาดใหญ่เกินไปจนไม่สามารถยึดติดกับแถบพาหะได้ หรือเมื่อลำดับการขึ้นรูปต้องการให้ชิ้นส่วนหมุนหรือพลิกระหว่างการทำงาน การปั๊มแม่พิมพ์แบบถ่ายโอนจะกลายเป็นแนวทางในทางปฏิบัติไปข้างหน้า
ระบบถ่ายโอนแยกชิ้นส่วนออกจากวัสดุแถบใดๆ ช่องว่างแต่ละชิ้นจะถูกแยกออกจากกัน ป้อนเข้าไปในสถานีแรก จากนั้นจึงขนถ่ายกลไกจากแม่พิมพ์หนึ่งไปอีกแม่พิมพ์หนึ่งโดยใช้รางที่มีนิ้วจับ ตามนิตยสารการขึ้นรูปโลหะโดยทั่วไปแล้วแท่นถ่ายโอนจะมีโครงตรง-ที่มีก้านเชื่อมต่ออย่างน้อยสองอัน ความสามารถในการรับน้ำหนักตั้งแต่ 300 ถึงมากกว่า 3,000 ตัน และหมอนข้างที่มีความยาวเกิน 275 นิ้วเพื่อรองรับทุกสถานี
ระบบถ่ายโอนสอง-แกนเลื่อนชิ้นส่วนไปข้างหน้าจากสถานีหนึ่งไปอีกสถานีหนึ่ง ระบบสาม-แกนเพิ่มการยกในแนวตั้ง หยิบชิ้นส่วนขึ้นและวางไว้อย่างแม่นยำภายในขอบเขตการวัดขอบเขต แกนที่สามนั้นมีความสำคัญอย่างยิ่งต่อ-ชิ้นส่วนขนาดใหญ่ เปลือก และส่วนประกอบที่วาดลึกซึ่งต้องมีการเปลี่ยนตำแหน่งระหว่างการปฏิบัติงาน ตามที่ Standard Die International อธิบายไว้ การปั๊มแม่พิมพ์แบบถ่ายโอนช่วยให้สามารถจัดการชิ้นส่วนต่างๆ ในมุมต่างๆ ได้ในสภาวะอิสระ ช่วยให้สามารถดำเนินการต่างๆ เช่น การเจาะรู ซี่โครง และการร้อยด้าย ซึ่งแม่พิมพ์แบบโปรเกรสซีฟไม่สามารถทำได้บนรูปทรงเรขาคณิตขนาดใหญ่
สายการกดแบบ Tandem ยกระดับความเป็นโมดูลาร์นี้ไปอีกขั้น แทนที่จะมีหลายสถานีภายใต้สไลด์เดียว เส้นเรียงกันจะใช้การกดแยกกันสำหรับการทำงานของแม่พิมพ์แต่ละอัน โดยทั่วไปแล้วการกดสี่ถึงหกครั้งจะถูกจัดเรียงตามลำดับ เครื่องลีดจะจัดการกับการดึงหลัก ในขณะที่เครื่องติดตามจะทำการเล็ม เจาะ ดัด และหยุดการหยุด การกำหนดค่านี้เหมาะกับชิ้นส่วนที่มีขนาดใหญ่เกินไปหรือมีความซับซ้อนทางเรขาคณิตมากเกินไป แม้แต่ Transfer Press ก็สามารถจัดการได้ในเฟรมเดียว
เส้นเรียงกันแสดงถึงขอบเขตด้านบนของบริการปั๊มโลหะแบบก้าวหน้าสำหรับแผงยานยนต์ขนาดใหญ่และส่วนประกอบโครงสร้าง การติดตั้งที่ใหญ่ที่สุดประกอบด้วยขนาดหมอนข้าง 4,500 x 2,500 มม. ขึ้นไป โดยมีเครื่องอัดตะกั่วเกิน 2,000 ตัน อัตราระยะชักมีตั้งแต่ 6 จังหวะต่อนาทีสำหรับไดรฟ์เชิงกลมาตรฐาน จนถึง 18 จังหวะขึ้นไปต่อนาทีโดยใช้การกดแบบกลไกเซอร์โวในโหมดการทำงานต่อเนื่อง
สิ่งอำนวยความสะดวกบางแห่งใช้สายการกดแบบรวมที่สามารถทำงานเป็นเครื่องกดแบบโปรเกรสซีฟมาตรฐานด้วยความเร็วสูง เป็นเครื่องกดถ่ายโอนที่ความเร็วต่ำกว่า หรือแบบไฮบริด: แบบก้าวหน้าสำหรับหลายสถานีแรก จากนั้นจึงตัดชิ้นส่วนจากแถบและถ่ายโอนไปยังสถานีตายถัดไป ความยืดหยุ่นนี้มีความสำคัญเมื่อโรงงานแห่งเดียวจำเป็นต้องสร้างรูปทรงเรขาคณิตของชิ้นส่วนขนาดใหญ่-ผสมกัน โดยไม่ต้องแยกบรรทัดให้แต่ละชิ้น
ต่อไปนี้เป็นวิธีการหลักสี่ประการเมื่อเปรียบเทียบกับงานรูปแบบขนาดใหญ่-:
| วิธี | ช่วงขนาดชิ้นส่วนสูงสุด | ประเภทเรขาคณิตในอุดมคติ | ความเร็วในการผลิต | ความซับซ้อนของเครื่องมือ |
|---|---|---|---|---|
| ก้าวหน้าตาย | สูงถึง ~36 นิ้ว (จำกัดด้วยความกว้างของแถบและเตียงเสริม) | ชิ้นส่วนที่แบนหรือตื้น-โดยมีลักษณะเป็นระนาบเดียว | สูง (สูงสุด 1,500 จังหวะ/นาทีสำหรับชิ้นส่วนขนาดเล็ก; 7-30 ครั้งสำหรับขนาดใหญ่) | สูง - สถานีทั้งหมดบนชุดดายชุดเดียว |
| โอนตาย | สูงถึง ~60+ นิ้ว (จำกัดด้วยความยาวของหมอนข้าง) | การดึงลึก การหุ้ม ชิ้นส่วนที่สมมาตรตามแนวแกน การขึ้นรูปหลาย-มุม | ปานกลาง (6-18 จังหวะ/นาที) | สถานีแต่ละสถานีปานกลาง - ตายพร้อมกลไกการถ่ายโอน |
| สารประกอบตาย | สูงถึง ~24 นิ้ว (ขีดจำกัด-จังหวะเดียว) | งานช่องว่างแบบแบนซึ่งต้องตัดและขึ้นรูปพร้อมกันในจังหวะเดียว | สูง (จังหวะเดียวจบส่วน) | ต่ำถึงปานกลาง - หนึ่งดาย หนึ่งชุดปฏิบัติการ |
| เส้นตีคู่ | 60+ นิ้ว (แยกกดต่อการทำงาน) | แผงยานยนต์ขนาดใหญ่ ส่วนประกอบที่มีโครงสร้างลึก ชิ้นส่วนการทำงานหลาย-ที่ซับซ้อน | ต่ำถึงปานกลาง (6-18 จังหวะ/นาที) | ต่ำต่อแม่พิมพ์ ระดับระบบสูง- (กด 4-6 ครั้งพร้อมกัน) |
การเลือกระหว่างวิธีการเหล่านี้ไม่ได้เป็นเพียงด้านเทคนิคเท่านั้น ปริมาณการผลิต ความซับซ้อนของชิ้นส่วน และกำลังการผลิตในการปั๊มที่มีอยู่ล้วนมีน้ำหนัก แนวทางแบบก้าวหน้าอาจเป็นไปได้ทางกายภาพสำหรับชิ้นส่วนขนาดใหญ่ที่กำหนด แต่หากต้องใช้การกด 2,400- ตันพร้อมเตียงขนาด 240 นิ้วที่ซัพพลายเออร์ของคุณไม่มี ทางเลือกในการโอนหรือควบคู่จะกลายเป็นคำตอบในโลกแห่งความเป็นจริง
จุดตัดระหว่างความเป็นไปได้ทางกายภาพและข้อจำกัดในทางปฏิบัติเป็นจุดที่การตัดสินใจเลือกกระบวนการเกิดขึ้น และการเลือกเส้นทางที่ไม่ถูกต้องทำให้ต้องเสียเวลาในการผลิตเครื่องมือหลายเดือนและต้องสูญเสียเงินทุนนับแสน
การเลือกวิธีการปั๊มแม่พิมพ์ที่เหมาะสมตามขนาดชิ้นส่วน
การรู้ว่าแต่ละกระบวนการทำอะไรได้บ้างคือปัญหาเพียงครึ่งเดียวเท่านั้น คำถามที่ยากกว่า: คุณควรใช้อันไหนกับชิ้นส่วนเฉพาะของคุณจริงๆ เมื่อคุณประเมินบริการปั๊มแม่พิมพ์สำหรับชิ้นส่วนขนาดใหญ่ ตรรกะในการเลือกไม่ใช่ผังงานง่ายๆ เป็นกระบวนการกำจัดตามลำดับ ซึ่งฟิสิกส์ยับยั้งตัวเลือกต่างๆ ก่อนที่เศรษฐศาสตร์จะได้รับการลงคะแนนเสียง
เกณฑ์การคัดเลือกกระบวนการสำหรับการประทับขนาดใหญ่
เริ่มจากส่วนนั้นเอง รอยเท้าของมันสัมพันธ์กับพื้นที่เตียงกดที่มีอยู่เป็นประตูแรก หากพื้นที่ฉายของชิ้นส่วน (รวมถึงขอบแถบรองรับสำหรับงานก้าวหน้า) เกินกว่าที่เตียงอัดจะสามารถรองรับได้ วิธีการนั้นก็จะไม่สามารถทำได้ การออกแบบแม่พิมพ์อันชาญฉลาดไม่มีการเปลี่ยนแปลงข้อจำกัดนี้
ความลึกของการวาดคือตัวกรองถัดไป รูปแบบตื้นที่น้อยกว่า 25% ของเส้นผ่านศูนย์กลางเปล่ามักจะสามารถคงอยู่บนแถบพาหะในแม่พิมพ์แบบโปรเกรสซีฟ การวาดแบบลึก อะไรก็ตามที่เข้าใกล้อัตราส่วนความลึก 1:1-ถึง- โดยทั่วไปแล้ว จะต้องมีช่องว่างจึงจะเคลื่อนที่ได้อย่างอิสระ นั่นหมายถึงการประทับตราถ่ายโอน หน้าแปลนที่ซับซ้อนที่มีการโค้งงอหลาย-แกนประกอบสิ่งนี้ แกนขึ้นรูปเพิ่มเติมแต่ละแกนจะเพิ่มสถานี เพิ่มระยะพิทช์ และต้องการการวางตำแหน่งว่างระหว่างการปฏิบัติงานที่แม่นยำยิ่งขึ้น
สแต็คพิกัดความเผื่อ-จะเพิ่มขึ้นมีพฤติกรรมแตกต่างออกไปในขนาดใหญ่ ในการปั๊มแม่พิมพ์ที่มีความแม่นยำสำหรับชิ้นส่วนขนาดเล็ก การกด +/-0.05 มม. ในมิติ 4- นิ้วถือเป็นกิจวัตร ปรับขนาดข้อกำหนดความคลาดเคลื่อนเดียวกันนั้นให้เป็นขนาด 30 นิ้วในการปั๊มขนาดใหญ่ และคุณกำลังต่อสู้กับการขยายตัวเนื่องจากความร้อนของแม่พิมพ์ การโก่งตัวของเฟรมการพิมพ์ และการเบี่ยงเบนของการลงทะเบียนแถบไปพร้อมๆ กัน การปั๊มโลหะที่มีความแม่นยำสูงในรูปแบบขนาดใหญ่ไม่เพียงต้องการเครื่องมือที่ดีขึ้นเท่านั้น แต่ยังต้องมีการอัดที่แข็งกว่า สภาพแวดล้อมที่มีการควบคุมอุณหภูมิ และการตรวจสอบแบบเรียลไทม์
ข้อจำกัดทางเรขาคณิตมีปฏิสัมพันธ์กับขนาดในลักษณะที่ทำให้ตัวเลือกหมดไปอย่างรวดเร็ว ชิ้นส่วนที่มีการบั่นทอนต้องใช้ลูกเบี้ยว-การทำงานด้านข้างด้วยการกระตุ้น สำหรับชิ้นส่วนขนาด 40- นิ้ว หน่วยลูกเบี้ยวเหล่านั้นจะมีขนาดใหญ่ขึ้น ทำให้มีน้ำหนักและความซับซ้อนเพิ่มขึ้นให้กับแม่พิมพ์ที่มีขนาดใหญ่กว่าปกติอยู่แล้ว ชิ้นส่วนที่ต้องการทั้งการดึงลึกและการเจาะที่แม่นยำในผนังที่ดึงออกมาอาจต้องมีการดึงเกิดขึ้นบนเส้นถ่ายโอนและการเจาะเกิดขึ้นในการดำเนินการแม่พิมพ์และการปั๊มที่มีความแม่นยำรอง สิ่งเหล่านี้ไม่ใช่กรณีขอบตามทฤษฎี เป็นสถานการณ์ทั่วไปในส่วนประกอบโครงสร้างขนาดใหญ่
การจับคู่ข้อกำหนดด้านปริมาณกับเศรษฐศาสตร์กระบวนการ
ความเป็นไปได้ทางกายภาพทำให้ทางเลือกของคุณแคบลง ปริมาณเป็นตัวกำหนดว่าตัวเลือกใดที่รอดมาได้ซึ่งสมเหตุสมผลทางการเงิน
แม่พิมพ์แบบโปรเกรสซีฟชอบปริมาณมากเนื่องจากต้นทุนเครื่องมือมีมหาศาลแต่รอบเวลาก็เร็ว อย่างไรก็ตาม สำหรับชิ้นส่วนขนาดใหญ่ น้ำหนักการพิมพ์ที่ต้องใช้ดันต้นทุนเงินทุนให้สูงขึ้นไปอีก คุณอาจต้องใช้แรงกด 1,200- ตันในการปั๊มโลหะที่มีความแม่นยำแบบก้าวหน้าสำหรับขายึดโครงสร้าง หากปริมาณต่อปีของคุณมีเพียง 50,000 ชิ้น การคำนวณค่าตัดจำหน่ายอาจไม่ได้ผล แม่พิมพ์ถ่ายโอนซึ่งมีต้นทุนเครื่องมือต่อ-สถานีที่ต่ำกว่าและความสามารถในการทำงานบนอุปกรณ์ที่มีอยู่ สามารถใช้งานได้จริงกับส่วนประกอบขนาดใหญ่ที่มีปริมาณปานกลาง แม้ว่ารอบเวลาต่อชิ้นจะช้ากว่าก็ตาม
การปั๊มที่มีความแม่นยำสูง-ในสเกลจะสร้างความตึงเครียด: พิกัดความเผื่อที่เข้มงวดมากขึ้นจำเป็นต้องมีสถานีขึ้นรูปมากขึ้น ซึ่งจะเพิ่มความยาวของแม่พิมพ์และความต้องการในการกด ซึ่งจะเพิ่มต้นทุน ซึ่งจะทำให้-ปริมาณการแตกเท่ากันเพิ่มขึ้น วิศวกรจำเป็นต้องประเมินอย่างตรงไปตรงมาว่าพิกัดความเผื่อในการพิมพ์มีความจำเป็นตามการใช้งานหรือไม่ หรือสามารถผ่อนปรนมิติบางส่วนเพื่อเปิดเส้นทางกระบวนการที่ประหยัดมากขึ้นได้หรือไม่
ต่อไปนี้เป็นการประเมินตามลำดับที่วิศวกรทุกคนควรปฏิบัติตามเมื่อเลือกกระบวนการสำหรับการประทับตราขนาดใหญ่:
- จัดทำแผนผังรอยเท้าของชิ้นส่วนกับขนาดแท่นพิมพ์ที่มีอยู่ รวมถึงขอบแถบสำหรับแนวทางแบบก้าวหน้า
- ประเมินความลึกของการดึงและพิจารณาว่าชิ้นส่วนสามารถติดอยู่กับแถบพาหะตลอดการขึ้นรูปได้หรือไม่
- นับจำนวนครั้งในการขึ้นรูป เจาะ และตัดแต่งเพื่อประเมินจำนวนสถานี
- ประเมินข้อกำหนดความคลาดเคลื่อนที่สัมพันธ์กับขนาดชิ้นส่วน ระบุคุณลักษณะที่ต้องการการประทับตราที่มีความแม่นยำสูง- เทียบกับคุณลักษณะที่มีขีดจำกัดแบบผ่อนคลาย
- ระบุข้อจำกัดทางเรขาคณิต (การตัดส่วนล่าง การโค้งหลาย-แกน การทำงานด้านข้าง) ที่ช่วยกำจัดประเภทกระบวนการที่เฉพาะเจาะจง
- คำนวณความต้องการน้ำหนักตามวัสดุ ความหนา และขอบเขตการตัด/รูปทรงทั้งหมด
- เปรียบเทียบวิธีการที่เป็นไปได้กับปริมาณประจำปีที่คาดการณ์ไว้และราคาชิ้นเป้าหมาย
- ปัจจัยในการปฏิบัติงานขั้นที่สอง ไม่ว่ากระบวนการหลังการปั๊ม- เช่น การตัดเฉือนหรือการเชื่อม จะชดเชยความจำเป็นในการใช้แม่พิมพ์ที่ซับซ้อนมากขึ้นหรือไม่
เมื่อถึงขั้นตอนที่ 7 ฟิสิกส์ก็ได้ตัดสินใจไปเกือบหมดแล้ว ตัวเลือกที่เหลือระหว่างวิธีการที่เป็นไปได้คือโดยที่ปริมาณการผลิต งบประมาณเครื่องมือ และข้อจำกัดของไทม์ไลน์เป็นตัวกำหนดเส้นทางสุดท้าย และเส้นทางสุดท้ายนั้นจะกำหนดลักษณะการทำงานของวัสดุโดยตรงภายใต้แรงกดดันที่เกิดขึ้นทั่วทั้งส่วนของคุณ
พฤติกรรมของวัสดุและการเลือก-การประทับขนาดใหญ่
ขายึดขนาด 6 นิ้วที่ตัดจากเหล็กเหนียวไม่สนใจทิศทางของเกรนมากนัก แผงโครงสร้างขนาด 40 นิ้ว ตัดจากม้วนเดียวกัน? มันใส่ใจอย่างเข้มข้น พฤติกรรมของวัสดุที่ไม่มีนัยสำคัญในขนาดเล็กจะกลายเป็นโหมดความล้มเหลวที่สำคัญเมื่อขนาดของชิ้นส่วนทอดยาวเกินสองหรือสามฟุตของโลหะม้วน โลหะผสมชนิดเดียวกัน ความหนาเท่าๆ กัน ซัพพลายเออร์รายเดียวกัน แต่หลักฟิสิกส์เปลี่ยนไป เพราะระยะทางขยายขอบเขตมุมแหลมแบบแอนไอโซทรอปิกที่โรงรีดอบเข้าไปในแผ่นนั้น
ประเด็นนี้ทำให้ข้อถกเถียงส่วนใหญ่เกี่ยวกับบริการปั๊มแม่พิมพ์สำหรับชิ้นส่วนขนาดใหญ่เงียบไป ซัพพลายเออร์แสดงรายการวัสดุที่พวกเขาสามารถดำเนินการได้ พวกเขาแทบไม่ได้อธิบายว่าทำไมวัสดุเหล่านั้นจึงมีพฤติกรรมแตกต่างออกไปตามขนาด หรือเหตุใดการเลือกเกรดที่ไม่ถูกต้องจึงกลายเป็นอัตราเศษซากที่ทำลายเศรษฐศาสตร์การผลิตของคุณ
ทิศทางเกรนและคุณภาพขอบบนช่องว่างขนาดใหญ่
แผ่นโลหะทุกม้วนจะมีลายนิ้วมือระบุทิศทางจากกระบวนการรีด เช่นช่างประกอบอธิบายการกลิ้งทำให้เกิดการเสียรูปพลาสติกจำนวนมากซึ่งจะยืดและหมุนเม็ดคริสตัล ทำให้เกิดแอนไอโซโทรปี: คุณสมบัติทางกลที่แตกต่างกันไปตามทิศทางที่คุณวัด ค่า r- ซึ่งเป็นอัตราส่วนของความเครียดความกว้างต่อความเครียดความหนาที่วัดในระหว่างการทดสอบแรงดึง จะบอกปริมาณพฤติกรรมที่มีทิศทางนี้ เมื่อค่า r- แตกต่างกันอย่างมีนัยสำคัญระหว่างทิศทางการหมุน ทิศทางตามขวาง และ 45 องศาถึงการหมุน วัสดุจะบาง ยับ และดีดตัวกลับแตกต่างกัน ขึ้นอยู่กับการวางแนวช่องว่างของคุณสัมพันธ์กับขดลวด
ในส่วนเล็กๆ คุณอาจไม่เคยสังเกตเลย บนช่องว่างขนาดใหญ่ แอนไอโซโทรปีจะหลีกเลี่ยงไม่ได้ พิจารณาการตัดเฉือนขนาด 36- นิ้วโดยตั้งฉากกับทิศทางการกลิ้ง โครงสร้างผลึกของวัสดุมีการวางแนวที่สอดคล้องกับการตัดเฉือนตลอดแนวขอบทั้งหมด คุณภาพของคมตัด ซึ่งหมายถึงอัตราส่วนของบริเวณแรงเฉือนที่สะอาดต่อโซนการแตกหักและความสูงของครีบ ยังคงค่อนข้างสม่ำเสมอ หมุนการตัดเดียวกันนั้น 90 องศา และคุณกำลังตัดตามแนวเกรน อักขระขอบเปลี่ยนไป ความสูงของเสี้ยนเพิ่มขึ้น ความลึกแบบโรลโอเวอร์เปลี่ยน และบริเวณรอยแตกร้าวจะหยาบขึ้น สำหรับเส้นเฉือนที่ขยายออกโดยทั่วไปของการกัดชิ้นส่วนขนาดใหญ่ ความแตกต่างเหล่านี้ประกอบกันเป็นความแปรผันของคุณภาพที่วัดได้จากปลายด้านหนึ่งของการตัดไปยังอีกด้านหนึ่ง โดยเฉพาะอย่างยิ่งในการตัดที่โค้งไปตามทิศทางของเกรนหลายแนว
ความสามารถในการขึ้นรูปบนพื้นผิวขนาดใหญ่คือจุดที่แอนไอโซโทรปีสัมผัสได้แรงที่สุด ในการดำเนินงานปั๊มเหล็กแบบก้าวหน้าที่ใช้สต็อกแถบกว้าง สถานีขึ้นรูปจะต้องรองรับวัสดุที่ไหลในทิศทางเดียวได้ง่ายกว่าอีกทิศทางหนึ่ง การดำเนินการดึงที่มีความยาว 30 นิ้วจะบางลงอย่างไม่สม่ำเสมอบนพื้นผิว หากโปรไฟล์ค่า r- ของช่องว่างไม่ได้ถูกพิจารณาในรูปทรงของแม่พิมพ์ ผลลัพธ์: บางโซนในบางโซน รอยย่นในบางโซน และความหนาของผนังไม่สอดคล้องกันจนไม่ผ่านการตรวจสอบ
การควบคุมความเรียบในระหว่างการตัดกระดาษทำให้เกิดความท้าทายอีกประการหนึ่ง แผ่นขนาดใหญ่มีแนวโน้มที่จะเกิดรูปแบบความเค้นตกค้างจากชุดคอยล์ หน้าไม้ และคลื่นขอบ เมื่อคุณตัดช่องว่างขนาดใหญ่ออกจากแถบ ความเค้นภายในเหล่านั้นจะกระจายใหม่ ช่องเปล่าขนาด 48- นิ้วอาจมีส่วนโค้งยาว 0.030 นิ้วขึ้นไปซึ่งมองไม่เห็นในขณะที่วัสดุถูกจำกัดให้อยู่ในรูปแบบขด สำหรับการปั๊มอะลูมิเนียมแบบโปรเกรสซีฟ ปัญหานี้ทวีความรุนแรงมากขึ้น เนื่องจากโมดูลัสยืดหยุ่นที่ต่ำกว่าของอะลูมิเนียม ส่งผลให้ความเค้นตกค้างทำให้เกิดการบิดเบี้ยวตามสัดส่วนมากขึ้น การปรับระดับก่อนที่จะทำให้ว่างเปล่าช่วยได้ แต่ตัวปรับระดับจะต้องมีขนาดตามความกว้างของแถบ และการปรับระดับที่มากเกินไปอาจทำให้เกิดการแข็งตัวของงานซึ่งจะช่วยลดความสามารถในการขึ้นรูปที่ปลายน้ำ
การเลือกเกรดวัสดุสำหรับการปั๊มชิ้นส่วนขนาดใหญ่-
การเลือกโลหะผสมที่เหมาะสมสำหรับส่วนประกอบที่มีการประทับตราขนาดใหญ่ไม่ได้เป็นเพียงเรื่องของความแข็งแกร่งและราคาเท่านั้น มันเกี่ยวกับวิธีการที่วัสดุนั้นจะมีพฤติกรรมอย่างไรบนพื้นผิวที่ขึ้นรูป โดยมีหน่วยวัดเป็นฟุต ไม่ใช่นิ้ว กลุ่มวัสดุแต่ละประเภทนำเสนอข้อดี-ที่แตกต่างกันในวงกว้าง
การปั๊มขึ้นรูปด้วยเหล็กคาร์บอนแบบก้าวหน้าครอบคลุมการใช้งานชิ้นส่วนขนาดใหญ่-ที่หลากหลายที่สุด เหล็กเหนียวเช่น 1008 และ 1010 มีความสามารถในการขึ้นรูปที่ดีเยี่ยมและมีลักษณะที่สามารถคาดเดาได้สำหรับการดึงขนาดใหญ่ เกรด HSLA (คลาส 340, 420, 550 MPa) ช่วยลดน้ำหนักโดยการลดความหนา แต่มีการสปริงกลับมากกว่าอย่างเห็นได้ชัด เหล็กสองเฟส- (DP590, DP780) ผสมผสานความแข็งแรงสูงเข้ากับการยืดตัวที่เหมาะสม แต่ลักษณะการทำงาน-ในการชุบแข็งทำให้ไม่สามารถคาดเดาได้ในการขึ้นรูปยาว ยิ่งระดับความแข็งแกร่งสูงเท่าใด การออกแบบแม่พิมพ์จะต้องชดเชยการสปริงกลับที่รุนแรงมากขึ้นเท่านั้น
อลูมิเนียมอัลลอยด์นำเสนอชุดปัญหาที่แตกต่างออกไป ซีรีส์ 5000 โดยเฉพาะอย่างยิ่งการปั๊มขึ้นรูป-เกรด 5754 และเกรด 5052 ที่ใช้กันอย่างแพร่หลาย ให้ความสามารถในการขึ้นรูปที่ดีและทนต่อการกัดกร่อนสำหรับแผงโครงสร้าง อย่างไรก็ตาม แนวโน้มของอะลูมิเนียมต่อการก่อตัวของแถบ Luders (เครื่องหมายความเครียดที่เปลหามที่มองเห็นได้) บนพื้นผิวดึงขนาดใหญ่ จำเป็นต้องมีการปรับแรงกดของตัวยึดที่ว่างเปล่าอย่างระมัดระวัง โลหะผสมซีรีส์ 6000 เช่น 6061 มีความแข็งแรงสูงกว่า แต่ต้องมีการอบชุบด้วยสารละลายและการชุบแข็งตามอายุ ซึ่งทำให้ลำดับการผลิตซับซ้อนขึ้น การปั๊มอะลูมิเนียมแบบโปรเกรสซีฟสำหรับชิ้นส่วนขนาดใหญ่ต้องการช่องว่างแม่พิมพ์ที่แน่นกว่าเหล็กกล้า เนื่องจากอะลูมิเนียมสามารถเกาะติดกับพื้นผิวของเครื่องมือได้ง่ายกว่า และแนวโน้มการครูดนั้นจะเพิ่มขึ้นตามพื้นที่สัมผัส
เหล็กกล้าไร้สนิมให้อัตราการชุบแข็งสูง-ในสมการ เกรดออสเทนนิติก เช่น 304 และ 316 จะแข็งตัวอย่างรวดเร็วในระหว่างการขึ้นรูป ซึ่งหมายความว่าแรงที่ต้องใช้ในการขึ้นรูปสถานีสุดท้ายจะสูงกว่าเกรดแรกอย่างมาก ในการปั๊มขึ้นรูปสเตนเลสสตีลแบบก้าวหน้าสำหรับส่วนประกอบขนาดใหญ่ การชุบแข็งแบบก้าวหน้านี้หมายความว่าการคำนวณน้ำหนักจะต้องพิจารณาถึงการแข็งตัวสะสมของงานในทุกสถานี ไม่ใช่แค่แรงที่เกิดขึ้นทันทีที่สถานีเดียว เกรดสเตนเลสเฟอร์ริติก (409, 430) มีความแข็งในการทำงานน้อยกว่าและขึ้นรูปได้ดีกว่าสำหรับการใช้งานที่ทนต่อการกัดกร่อน แต่มีความเหนียวสูงมีความสำคัญน้อยกว่า
การปั๊มแบบก้าวหน้าด้วยทองแดงและการปั๊มแบบก้าวหน้าแบบทองเหลืองจะใช้พื้นที่เฉพาะที่แคบกว่าในงานชิ้นส่วนขนาดใหญ่- โดยทั่วไปจะจำกัดอยู่ที่บัสบาร์ไฟฟ้า แผ่นแลกเปลี่ยนความร้อน และเปลือกป้องกัน RF ซึ่งคุณสมบัติการนำไฟฟ้าหรือความร้อนเป็นตัวขับเคลื่อนการเลือกใช้วัสดุแม้จะมีต้นทุนสูงกว่าก็ตาม
| ตระกูลวัสดุ | ช่วงความหนาทั่วไป (ชิ้นส่วนขนาดใหญ่) | คะแนนความสามารถในการขึ้นรูป | ความรุนแรงของการสปริงกลับ | การใช้งานชิ้นส่วนขนาดใหญ่-ทั่วไป |
|---|---|---|---|---|
| เหล็กเหนียว (1008/1010) | 1.0 - 6.0 มม | ยอดเยี่ยม | ต่ำ | ตัวยึดโครงสร้าง ส่วนประกอบแชสซี กล่องหุ้ม |
| เหล็ก HSLA (340-550 MPa) | 1.2 - 5.0 มม | ดี | ปานกลางถึงสูง | รางโครงรถยนต์, คานขวาง, เหล็กเสริม |
| เหล็กสองเฟส- (DP590-DP780) | 1.0 - 3.5 มม | ปานกลาง | สูง | ชน-โครงสร้างยานยนต์ที่สำคัญ, เสา B- |
| อลูมิเนียม 5052/5754 | 1.0 - 4.0 มม | ดี | ปานกลาง | แผงตัวถัง แผงกันความร้อน ส่วนประกอบทางทะเล |
| อลูมิเนียม 6061 | 1.5 - 6.0 มม | ปานกลาง | ปานกลางถึงสูง | โครงโครงสร้าง ฉากยึดการบินและอวกาศ (ผ่าน-ความร้อน-) |
| สแตนเลส 304/316 | 0.8 - 4.0 มม | ดี (แต่งานแข็งตัวสูง) | สูง | แผงอุปกรณ์อาหาร การหุ้มสถาปัตยกรรม เรือนทางการแพทย์ |
| สแตนเลส 409/430 (เฟอริติก) | 1.0 - 3.0 มม | ดี | ปานกลาง | ส่วนประกอบท่อไอเสีย แผงอุปกรณ์ |
| ทองแดง / ทองเหลือง | 0.5 - 3.0 มม | ยอดเยี่ยม | ต่ำถึงปานกลาง | บัสบาร์, เครื่องแลกเปลี่ยนความร้อน, ระบบป้องกัน RF |
การชดเชยการสปริงกลับคือจุดที่การเลือกวัสดุและขนาดชิ้นส่วนขัดแย้งกันอย่างเจ็บปวดที่สุด ในส่วนเล็กๆ คุณโค้งงอไป 2-3 องศาแล้วถือว่าเสร็จแล้ว บนหน้าแปลนขนาด 30- นิ้วที่สร้างจากเหล็ก DP780 ขนาดสปริงกลับอาจเกิน 8 ถึง 12 องศา และจะแตกต่างกันไปตามความยาวของส่วนโค้งงอ ขึ้นอยู่กับการเปลี่ยนแปลงของความหนาในท้องถิ่น แรงเสียดทาน และอุณหภูมิ การชดเชยสิ่งนี้ต้องใช้รูปทรงของแม่พิมพ์ที่จงใจ-สร้างชิ้นส่วนขึ้นมา จากนั้นอาศัยการคืนสภาพแบบยืดหยุ่นเพื่อนำชิ้นส่วนกลับมาที่ค่าระบุ ยิ่งเส้นโค้งยาวเท่าไร จุดตามแนวเส้นนั้นก็จะยิ่งมากขึ้นตามพฤติกรรมการสปริงแบ็คที่แตกต่างจากการคาดการณ์ วัสดุที่มีความแข็งแรงสูงจะขยายความไม่เป็นเชิงเส้นนี้ และชิ้นส่วนที่ใหญ่ขึ้นจะทำให้การขยายเสียงนั้นมีพื้นที่มากขึ้นในการแสดงออก
นี่เป็นจุดที่การวิเคราะห์ไฟไนต์เอลิเมนต์ (FEA) ไม่สามารถ-ต่อรองได้ เช่นการวิเคราะห์การจำลองการขึ้นรูปโลหะแผ่นโดย Keysightอธิบายว่าการทดสอบแม่พิมพ์เสมือนจริงที่ใช้ FEA- สามารถคาดการณ์การดีดตัวกลับ รอยยับ การผอมบาง และการแตกออกก่อนที่จะสร้างเครื่องมือทางกายภาพใดๆ ขึ้น การจำลองจะจับปฏิสัมพันธ์ระหว่างคุณสมบัติของวัสดุ รูปทรงของเครื่องมือ และพารามิเตอร์กระบวนการ เช่น แรงจับยึดที่ว่างเปล่าและการหล่อลื่น สำหรับแม่พิมพ์ขนาดใหญ่-ซึ่งมีราคาหลายหมื่นหรือหลายแสนดอลลาร์ การพบข้อผิดพลาดที่บางลงหรือข้อบกพร่องที่เป็นรอยยับจะช่วยประหยัดเวลาในการทำงานซ้ำได้หลายเดือน
ความแม่นยำในการจำลองขึ้นอยู่กับการป้อนข้อมูลวัสดุที่ถูกต้อง ค่าหนังสือคู่มือทั่วไปจะไม่ตัดทอนสำหรับงานชิ้นใหญ่- คุณต้องมีข้อมูลการทดสอบแรงดึงจริงจากล็อตคอยล์เฉพาะ รวมถึงค่า r- ที่ 0, 45 และ 90 องศาไปจนถึงทิศทางการหมุน ยิ่งคุณป้อนข้อมูลวัสดุให้กับแบบจำลอง FEA มากเท่าไร ระบบก็จะคาดการณ์ได้อย่างน่าเชื่อถือมากขึ้นว่าจะเกิดอะไรขึ้นเมื่อชิ้นงานขนาด 42 นิ้วกระทบกับเครื่องเจาะ และโลหะเริ่มไหลผ่านพื้นที่ผิวที่มีขนาดใหญ่พอที่จะเผยให้เห็นทุกความไม่สอดคล้องที่ซ่อนอยู่ในแผ่นงาน
พฤติกรรมของวัสดุในวงกว้างไม่ใช่ข้อพิจารณารอง เป็นตัวแปรที่กำหนดว่าแม่พิมพ์ของคุณผลิตชิ้นส่วนหรือเศษเหล็ก และแรงที่จำเป็นในการดันวัสดุนั้นให้เป็นรูปร่างทั่วทั้งรูปทรงทั้งหมดของส่วนประกอบขนาดใหญ่ จะกำหนดความสามารถในการกดที่คุณต้องการจริงๆ
ความสามารถในการอัดและการปรับขนาดน้ำหนักสำหรับส่วนประกอบขนาดใหญ่
พฤติกรรมของวัสดุจะบอกคุณว่าโลหะจะต้านทานแรงใด ความสามารถในการกดจะบอกคุณว่าอุปกรณ์ของคุณสามารถส่งแรงเหล่านั้นผ่านรูปทรงทั้งหมดของส่วนประกอบขนาดใหญ่ได้หรือไม่ ความเป็นจริงทั้งสองนี้ชนกันที่เฟรมการพิมพ์ และเมื่อไม่จัดเรียงกัน -การปั๊มขึ้นรูปชิ้นส่วนขนาดใหญ่ก็จะไม่เกิดขึ้น ไม่มีการออกแบบแม่พิมพ์ที่ชาญฉลาดสักเท่าไรที่จะชดเชยการกดที่ไม่มีน้ำหนัก พื้นที่เตียง หรือความสูงปิดเพื่อดำเนินการตามลำดับการขึ้นรูป
นี่คือข้อจำกัดที่ทำลายโปรเจ็กต์อย่างเงียบๆ วิศวกรออกแบบชิ้นส่วน เลือกวัสดุ วางแผนลำดับการขึ้นรูป จากนั้นพบว่าไม่มีเครื่องปั๊มแบบโปรเกรสซีฟที่ต้องการในโรงงานของซัพพลายเออร์ การทำความเข้าใจว่าน้ำหนักจะปรับขนาดตามขนาดชิ้นส่วนอย่างไร และขนาดเตียงและความสูงปิดมีปฏิสัมพันธ์กับรูปทรงของแม่พิมพ์อย่างไร จะแยกโครงการที่เป็นไปได้ออกจากการเริ่มต้นที่ผิดพลาดซึ่งมีราคาแพง
ข้อกำหนดน้ำหนักกดสำหรับการประทับรูปแบบขนาดใหญ่-
น้ำหนักในการปั๊มขึ้นรูปหนักจะชั่งน้ำหนักผ่านกลไกที่แตกต่างกันสองแบบ ขึ้นอยู่กับประเภทการทำงาน มาตราส่วนการดำเนินการปิดและเจาะพร้อมเส้นรอบวง การขึ้นรูปและเขียนแบบมาตราส่วนพร้อมพื้นที่ผิว ทั้งคูณด้วยความหนาของวัสดุ เมื่อชิ้นส่วนมีขนาดใหญ่พอที่จะเกี่ยวข้องกับการดำเนินงานทั้งสามประเภทในปริมาณมาก ความต้องการน้ำหนักรวมก็จะเพิ่มขึ้นอย่างรวดเร็ว
สำหรับการเจาะรูและการเจาะ การคำนวณพื้นฐานนั้นตรงไปตรงมา: เส้นรอบวงของการตัด (เป็นนิ้ว) คูณด้วยความหนาของวัสดุ (เป็นนิ้ว) คูณด้วยกำลังรับแรงเฉือนของวัสดุ (เป็นตันต่อตารางนิ้ว) เช่นคู่มือการคำนวณน้ำหนักของ Fabricatorรายละเอียด สูตรนี้ใช้ความหนาของวัสดุทั้งหมดเพื่อชดเชยการทื่อและการสึกหรอของเครื่องมือ เนื่องจากการตัดเฉือนที่เกิดขึ้นจริงเกิดขึ้นเพียงบางส่วนในสต๊อก ในชิ้นส่วนขนาดใหญ่ที่มีเส้นรอบวงตัดรวม 200 นิ้วในเหล็กอ่อน 4 มม. น้ำหนักในการตัดเฉือนเพียงอย่างเดียวสามารถเกิน 150 ตันก่อนที่คุณจะพิจารณาการขึ้นรูปใดๆ
การดำเนินการเขียนแบบใช้การคำนวณตามเส้นรอบวงที่คล้ายคลึงกัน- แต่ใช้ค่าความต้านทานแรงดึงสูงสุดแทนค่าความต้านทานแรงเฉือน เนื่องจากผนังเปลือกได้รับแรงตึงในระหว่างการดึง สำหรับการดึงขนาดใหญ่ที่มีเส้นผ่านศูนย์กลาง 30 นิ้วขึ้นไป แรงในการดึงสามารถแข่งขันหรือเกินกว่าน้ำหนักในการตัดทิ้ง โดยเฉพาะอย่างยิ่งใน-วัสดุการปั๊มแบบก้าวหน้าที่มีความแข็งแรงสูงกว่า เช่น HSLA หรือเหล็กกล้าเฟสคู่-
But these raw calculations only capture part of the picture. A progressive die for a large component doesn't perform one operation per stroke. It performs all of them simultaneously. Every station in the die demands force at the same instant the press reaches bottom dead center. You need to sum the loads from every piercing punch, every forming station, every spring stripper, every nitrogen pressure pad, every driven cam, and every scrap cutter. For a 12-station progressive die running heavy gauge stock, the cumulative load can easily reach 800 to 1,200 tons.
ความหนาของวัสดุเป็นตัวคูณที่ทำให้น้ำหนักชิ้นส่วนขนาดใหญ่-รุนแรงเป็นพิเศษ การเพิ่มความหนาเป็นสองเท่าไม่ได้เพิ่มแรงเป็นสองเท่า มันเพิ่มแรงเป็นสองเท่าในทุกสถานีพร้อมกัน ชิ้นส่วนที่ต้องใช้เหล็กหนา 2 มม. 400 ตันต้องใช้เหล็กหนา 4 มม. ประมาณ 800 ตัน โดยถือว่ามีรูปทรงเหมือนกัน เมื่อรวมความหนาที่เพิ่มขึ้นเข้ากับขอบเขตการตัดที่ยาวขึ้นซึ่งเป็นส่วนหนึ่งของชิ้นส่วนขนาดใหญ่ แล้วคุณจะพบว่าเหตุใดการปั๊มขึ้นรูปหนักจึงต้องใช้การปั๊มในช่วง 600 ถึง 2,000+ ตันเป็นประจำ
วิศวกรที่คำนวณความสามารถในการกดที่ต้องการควรคำนึงถึงความต้องการพลังงานด้วย ไม่ใช่แค่แรงเท่านั้น แท่นพิมพ์สามารถมีพิกัดน้ำหนักเพียงพอ แต่มีพลังงานมู่เล่ไม่เพียงพอที่จะรักษาแรงนั้นผ่านส่วนการทำงานของจังหวะ พลังงานที่ไม่เพียงพอทำให้แท่นพิมพ์หยุดที่จุดศูนย์กลางตายด้านล่าง ซึ่งเป็นโหมดความล้มเหลวทั่วไปเมื่อใช้โพรเกรสซีฟดายขนาดใหญ่ที่ความเร็วซึ่งแซงหน้าความสามารถของมอเตอร์ในการ-เพิ่มพลังมู่เล่ระหว่างจังหวะใหม่
ขนาดเตียงและข้อจำกัดความสูงของเบาะ
น้ำหนักที่ได้รับความสนใจ แต่ขนาดเตียงและความสูงที่ปิดทำให้โครงการต่างๆ หายไปอย่างเงียบๆ มากกว่าความสามารถในการรับแรงที่เคยมีมา แท่นพิมพ์ขนาด 1,000 ตันไม่มีประโยชน์สำหรับชิ้นส่วนขนาดใหญ่ของคุณ หากเตียงมีขนาด 60 x 40 นิ้ว และแม่พิมพ์ของคุณต้องการขนาด 96 x 48 นิ้ว
ขนาดฐานพิมพ์จะกำหนดรอยพิมพ์สูงสุด สำหรับแม่พิมพ์แบบโปรเกรสซีฟที่ให้บริการชิ้นส่วนขนาดใหญ่ เบดจะต้องรองรับไม่เพียงแต่ความกว้างและความยาวของชิ้นส่วนเท่านั้น แต่ยังต้องรองรับชุดแม่พิมพ์ทั้งหมด รวมถึงทุกสเตชั่น รางเศษเหล็ก กลไกนำร่อง และแถบนำทาง แม่พิมพ์โปรเกรสซีฟขนาด 10- สถานีสำหรับชิ้นส่วนกว้าง 30- นิ้ว- สามารถขยายได้ 120 นิ้วในทิศทางการป้อนได้อย่างง่ายดาย ฐานกดจะต้องรองรับความยาวดังกล่าว ในขณะเดียวกันก็จัดให้มีพื้นที่สลักลงในรูปแบบ T-slot เพื่อการหนีบที่ปลอดภัย
ความสูงปิดคือระยะห่างจากด้านล่างของตัวกระทุ้งถึงด้านบนของแท่นกด โดยที่ตัวกระทุ้งอยู่ตรงกลางด้านล่างและตั้งค่าการปรับให้เต็ม- ตามที่นิตยสาร MetalForming อธิบาย มิตินี้แตกต่างจากความสูงของแม่พิมพ์ ซึ่งจะลบความหนาของแผ่นหนุนออก ความสูงปิดของแม่พิมพ์ (ขนาดโดยรวมที่ปิดสนิท) จะต้องอยู่ภายในพื้นที่ความสูงขั้นต่ำและสูงสุด- หากไม่พอดี แม่พิมพ์จะไม่สามารถปิดได้เต็มที่หรืออาจหลุดออกก่อนที่ตัวกระทุ้งจะเคลื่อนที่จนสุด ทำให้เกิดแรงกดทับที่รุนแรงซึ่งสร้างความเสียหายให้กับทั้งแม่พิมพ์และโครงกด
สำหรับแม่พิมพ์ชิ้นส่วนขนาดใหญ่- ความสูงของการปิดจะมีข้อจำกัดเป็นพิเศษ ลำดับการขึ้นรูปที่ซับซ้อนต้องใช้แม่พิมพ์ทรงสูงที่มีช่องดึงลึก แผ่นกดหลายแผ่นซ้อนกันในแนวตั้ง และฐานแม่พิมพ์หนาที่ต้านทานการโก่งตัว แม่พิมพ์ถ่ายโอนขนาดใหญ่อาจต้องใช้ความสูงปิด 24 ถึง 36 นิ้วเพียงเพื่อรองรับรูปทรงการขึ้นรูป ระบบแรงดัน และความหนาของรองเท้าโครงสร้าง เครื่องกดจะต้องจัดให้มีช่องว่างในแนวตั้งในขณะเดียวกันก็ให้ระยะชักที่เพียงพอสำหรับการดึงที่ลึกที่สุดในลำดับ
ความจุของแผ่นรองหมอนข้างกำหนดขีดจำกัดน้ำหนักที่มองข้ามได้ง่าย แม่พิมพ์โปรเกรสซีฟขนาดใหญ่-สามารถรับน้ำหนักได้ 5 ถึง 15 ตันขึ้นไป หมอนข้างจะต้องรองรับน้ำหนักคงที่อย่างสม่ำเสมอโดยไม่เบี่ยงเบนไปเกินกว่าข้อกำหนดเฉพาะของผู้ผลิตแท่นพิมพ์ อัตราน้ำหนักการกดและข้อกำหนดการโก่งตัวจะถือว่าโหลดดายมีการกระจายเท่าๆ กันในสอง-หนึ่งในสามของพื้นที่เตียง แม่พิมพ์แคบที่เน้นการรับน้ำหนักตรงกลางเตียงขนาดใหญ่ หรือแม่พิมพ์ยาวที่รับน้ำหนักเพียงปลายด้านหนึ่งของหมอนข้าง ทำให้เกิดการโก่งตัวที่ไม่สม่ำเสมอซึ่งทำให้คุณภาพของชิ้นส่วนลดลงและเร่งการสึกหรอ
โลจิสติกส์สำหรับการเปลี่ยนแม่พิมพ์ก็เพิ่มขึ้นตามขนาดเช่นกัน แม่พิมพ์ที่มีน้ำหนักหลายตันจำเป็นต้องมีการเข้าถึงเครนเหนือศีรษะ ระบบหมอนหนุนแบบกลิ้ง หรือรถเข็นเฉพาะสำหรับการเปลี่ยน ระบบเปลี่ยนแม่พิมพ์ด่วนที่ออกแบบมาสำหรับแม่พิมพ์ขนาด 500- ปอนด์ไม่ได้ปรับขนาดตามเครื่องมือหลาย- ตัน สิ่งอำนวยความสะดวกที่ใช้การปั๊มชิ้นส่วนขนาดใหญ่-จำเป็นต้องมีพิกัดความสามารถของเครนสำหรับแม่พิมพ์ที่หนักที่สุด บวกกับระยะห่างระหว่างเสาตั้งแท่นสำหรับ-การบรรทุกด้านข้างหรือการโหลดเครื่องมือจากด้านหน้า
เมื่อประเมินว่าบริการปั๊มแม่พิมพ์สำหรับชิ้นส่วนขนาดใหญ่สามารถผลิตส่วนประกอบของคุณได้จริงหรือไม่ ต่อไปนี้เป็นข้อกำหนดจำเพาะของเครื่องพิมพ์ที่สำคัญ:
- บริเวณเตียงนอน- พื้นผิวหมอนข้างที่มีอยู่ทั้งหมดในทั้งสองแกน เป็นการยืนยันว่าฐานแม่พิมพ์พอดีกับระยะขอบสำหรับการจับยึด
- ปิดความสูง- พื้นที่แม่พิมพ์สูงสุดและต่ำสุด- (ความสูงของการกดปิดลบด้วยความหนาของฐานรอง พร้อมช่วงการปรับราม) ทำให้มั่นใจว่าชุดประกอบดายพอดีกับตำแหน่งปิด
- น้ำหนัก- พิกัดความจุที่จุดในจังหวะที่เกิดโหลดสูงสุด ไม่ใช่แค่หมายเลขป้ายชื่อ
- จังหวะสไลด์- การเคลื่อนตัวของกระทุ้งทั้งหมด ซึ่งจะต้องเกินความลึกของการดึงที่ลึกที่สุด บวกกับระยะห่างในการแยกชิ้นส่วนและการเคลื่อนที่ในการถ่ายโอน
- ความสูงของสายป้อน- ความสูงเส้นกึ่งกลางของการป้อนแถบสัมพันธ์กับด้านบนของหมอนข้าง ซึ่งจะต้องตรงกับเส้นผ่านของแม่พิมพ์-เพื่อการป้อนวัสดุที่เหมาะสม
- รูปแบบช่องหมอนข้าง T-- ระยะห่างของช่อง ความกว้าง และความลึกที่ต้องรองรับรูปแบบการจับยึดของแม่พิมพ์และตรงกับรูปแบบสลักเกลียวของฐานเสียบแม่พิมพ์
ซัพพลายเออร์ที่มีชื่อเสียงเผยแพร่รายการอุปกรณ์โดยละเอียด ซึ่งบางครั้งแยกรายการเครื่องพิมพ์หลายสิบเครื่องตามน้ำหนัก ขนาดเตียง และระยะชัก ทำให้เกิดสัญญาณความน่าเชื่อถือที่จับต้องได้ คุณสามารถ-อ้างอิงข้อกำหนดของชิ้นส่วนของคุณกับความสามารถที่เผยแพร่ก่อนที่การสนทนาครั้งแรกจะเกิดขึ้น
ความสามารถในการพิมพ์เป็นตัวกำหนดความเป็นไปได้ทางกายภาพ แต่แม่พิมพ์ที่อยู่ภายในแท่นพิมพ์ซึ่งเป็นเครื่องมือที่สร้างรูปทรงโลหะได้จริง ทำให้เกิดความท้าทายในการออกแบบชุดของตัวเองที่ประกอบขึ้นด้วยขนาดของชิ้นส่วน การที่แม่พิมพ์เหล่านั้นได้รับการออกแบบทางวิศวกรรมให้มีความแข็งแกร่ง การนำทาง และการบำรุงรักษาในวงกว้างนั้นถือเป็นวินัยในตัวเองอย่างไร
ข้อควรพิจารณาในการออกแบบแม่พิมพ์สำหรับชิ้นส่วนขนาดใหญ่โดยเฉพาะ
แท่นพิมพ์ที่มีน้ำหนักเพียงพอและพื้นที่เตียงเป็นเพียงการตั้งเวทีเท่านั้น ตัวแม่พิมพ์เองซึ่งเป็นเครื่องมือที่มีความแม่นยำซึ่งสัมผัสกับโลหะจริงและบังคับให้เป็นรูปร่าง นั้นมีความต้องการทางวิศวกรรมที่แตกต่างไปจากเดิมอย่างสิ้นเชิงเมื่อปรับขนาดเป็นชิ้นส่วนขนาดใหญ่- ในแม่พิมพ์ขนาดกะทัดรัดสำหรับขายึดขนาด 6- นิ้ว การโก่งตัวเล็กน้อยในฐานรองเท้าจะไม่มีใครสังเกตเห็น บนแม่พิมพ์ที่มีความยาว 60 หรือ 80 นิ้ว การโก่งตัวตามสัดส่วนเดียวกันนั้นแปลเป็นหนึ่งในพันของนิ้วของการวางแนวที่ไม่ตรงบนพื้นผิวที่ขึ้นรูป หมัดพลาดช่องผสมพันธุ์ คุณสมบัติที่เกิดขึ้นนั้นหลุดลอยไปจากความอดทน ขอบเฉือนสึกหรอไม่สม่ำเสมอ ความตายไม่เพียงแต่ใหญ่ขึ้นเท่านั้น ระบบโครงสร้าง คำแนะนำ และระบบแรงดันทั้งหมดภายในนั้นจะต้องได้รับการออกแบบใหม่เพื่อรักษาความแม่นยำตลอดช่วงที่ต่อสู้กับความแข็งแกร่ง
นี่คือโดเมนที่ผู้ผลิตแม่พิมพ์แบบโปรเกรสซีฟแยกตัวออกจากร้านปั๊มขึ้นรูปทั่วไป ใครๆ ก็สามารถสร้างแม่พิมพ์เล็กๆ ที่ใช้งานได้ การสร้างแม่พิมพ์ขนาดใหญ่ที่ทนทานต่อรอบหลายล้านรอบ จำเป็นต้องมีวินัยทางวิศวกรรมโครงสร้างที่ใกล้เคียงกับการออกแบบสะพานมากกว่าการผลิตนาฬิกา
การออกแบบโครงสร้างและระบบนำทางสำหรับแม่พิมพ์ขนาดใหญ่
รองเท้าตายเป็นรากฐาน สำหรับแม่พิมพ์ขนาดเล็ก ฐานรองแม่พิมพ์ที่ชุบแข็งแล้ว-มาตรฐานจากสต็อกแคตตาล็อกจะทำหน้าที่ได้ สำหรับเครื่องมือขนาดใหญ่- รองเท้าจะต้องได้รับการออกแบบทางวิศวกรรมมาโดยเฉพาะเพื่อให้มีความแข็ง ลองนึกภาพไดชูที่มีความยาว 90 นิ้วในทิศทางป้อน ภายใต้น้ำหนักเต็มพิกัดที่จุดศูนย์กลางจุดตายด้านล่าง รองเท้านั้นต้องการโน้มตัวขึ้นไปตรงกลางระหว่างส่วนรองรับหมอนข้างแบบกด หากเบี่ยงเบนแม้แต่ 0.002 นิ้วที่ระยะกึ่งกลาง ระยะห่างในการตัดระหว่างสถานีตรงกลางจะเปลี่ยนไป คุณภาพคมตัดจะลดลง และอายุการใช้งานของหมัดจะลดลง
โดยทั่วไปแล้ว ฐานรองแม่พิมพ์ขนาดใหญ่จะถูกตัดเฉือนจากแผ่นคลายความเค้น- (S50C หรือเหล็กกล้าคาร์บอนปานกลางที่เทียบเท่า) ที่มีความหนาตั้งแต่ 4 ถึง 8 นิ้ว ขึ้นอยู่กับช่วงและน้ำหนักบรรทุก ตามที่คู่มือการออกแบบแม่พิมพ์ของ Ming Chiang อธิบาย การเลือกวัสดุชุดแม่พิมพ์เป็นไปตามหลักการ "วัสดุที่เหมาะสมสำหรับสถานที่ที่เหมาะสม": รองเท้าทำหน้าที่เป็นรากฐานดูดซับแรงกระแทก- โดยใช้ความเหนียวในการดูดซับแรงสั่นสะเทือน และปกป้องส่วนประกอบที่มีความแม่นยำจากความเสียหายจากการกระแทกโดยตรง ในขนาดใหญ่ บทบาทการดูดซับแรงกระแทกนี้มีความสำคัญเนื่องจากพลังงานกระแทกจะสูงขึ้นตามสัดส่วน และโหมดการสั่นสะเทือนแบบเรโซแนนซ์จะเกิดขึ้นที่ความถี่ต่ำ
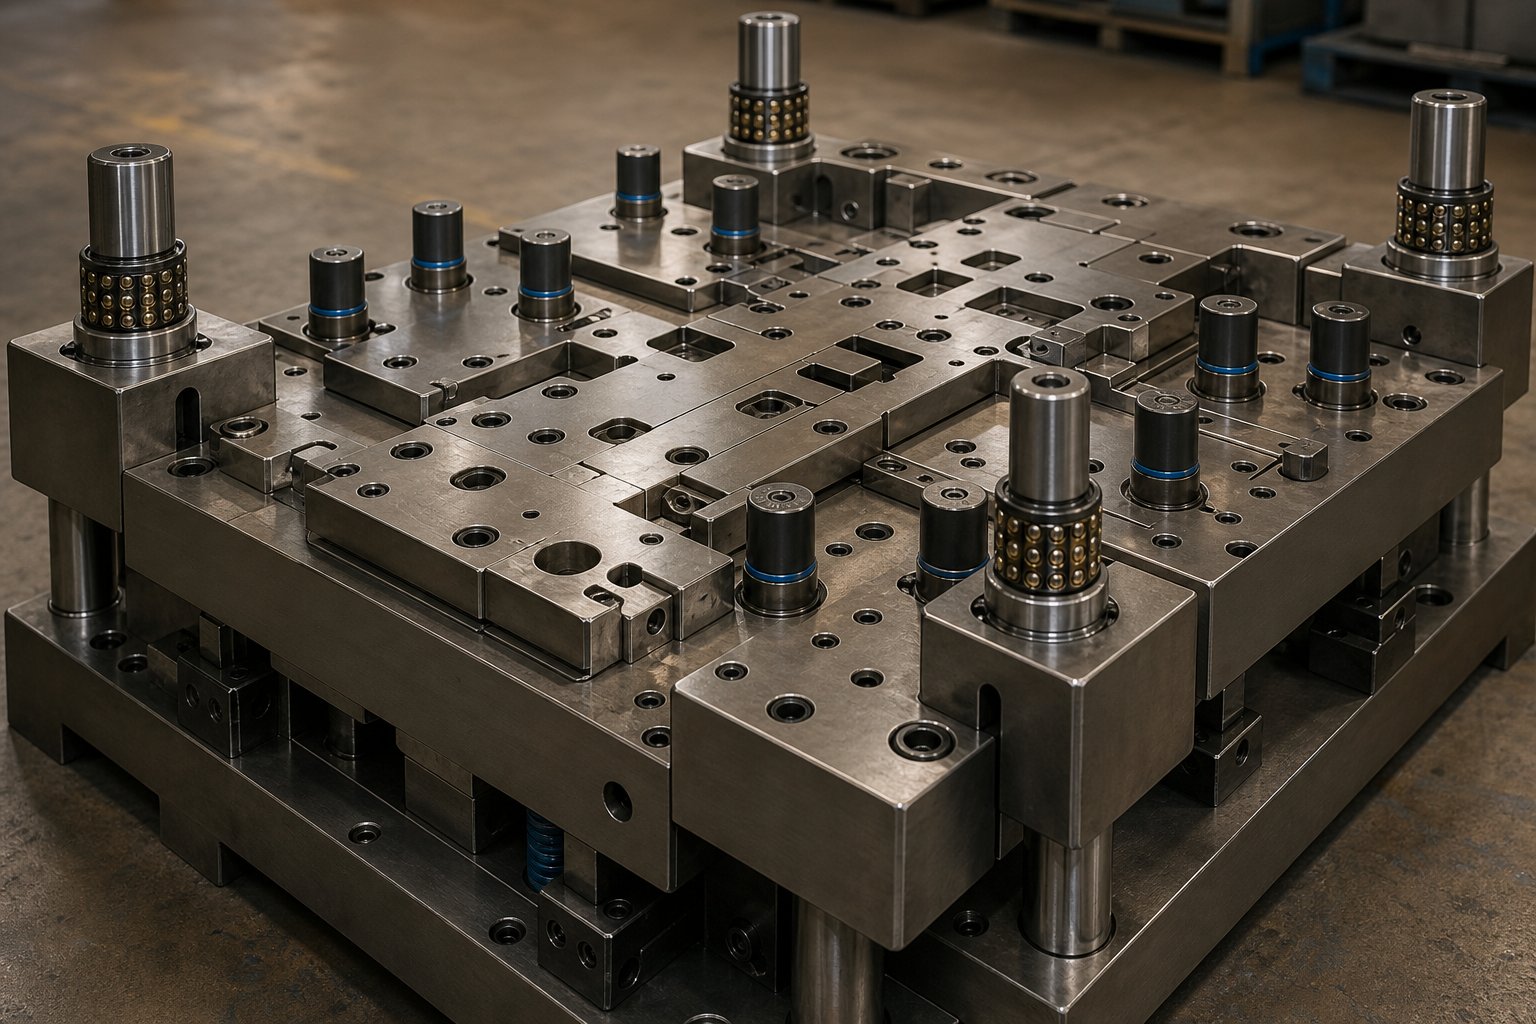
ระบบนำทางจะขยายทั้งขนาดและการกำหนดค่า ชุดดายสอง-มาตรฐานช่วยให้มีการวางแนวที่เพียงพอสำหรับเครื่องมือขนาดกะทัดรัด แม่พิมพ์รูปแบบ-ขนาดใหญ่และชุดปั๊มขึ้นรูปต้องมีการกำหนดค่าแบบมีแนวทาง-เสาหรือกึ่งกลาง-สี่ชุด เพื่อป้องกันการหมุนเชิงมุมของฐานรองเท้าส่วนบนระหว่างการโหลด-จากศูนย์กลาง เสานำมุมทั้งสี่จะกระจายแรงจัดตำแหน่งทั่วทั้งสี่ส่วนของแม่พิมพ์ ป้องกันการดึงที่เกิดขึ้นเมื่อสร้างภาระที่มุ่งไปที่ปลายด้านหนึ่งของแม่พิมพ์ยาว
เสานำทางนั้นมีเส้นผ่านศูนย์กลางเพิ่มขึ้น ซึ่งมักจะสูงถึง 2 ถึง 4 นิ้ว และใช้กรงลูกปืนที่มีความแม่นยำ-แทนบูชบรอนซ์ธรรมดาเพื่อลดแรงเสียดทานและรักษาความแม่นยำในการจัดตำแหน่งภายใต้ภาระหนักด้านข้าง ผู้ผลิตแม่พิมพ์โปรเกรสซีฟรายใหญ่บางรายระบุระบบไกด์โพสด้านในเพิ่มเติมจากไกด์ด้านนอก ทำให้เกิดสถาปัตยกรรมไกด์คู่- เสาด้านนอกรองรับการจัดแนวหยาบระหว่างการปิดครั้งแรก ในขณะที่เสาด้านในให้ความแม่นยำระดับไมครอน-ที่ตำแหน่งการขึ้นรูปขั้นสุดท้าย วิธีการนำทางแบบคู่-นี้มีประโยชน์อย่างยิ่งสำหรับชุดแม่พิมพ์เครื่องจักรแบบโปรเกรสซีฟ โดยที่การวางตำแหน่ง-ถึง-สถานีจะต้องคงเส้นคงวาตลอดความยาวของดายทั้งหมด
ระบบสปริงไนโตรเจนนำเสนอความท้าทายในการปรับขนาดที่ไม่เหมือนใคร สำหรับแม่พิมพ์ขนาดเล็ก กระบอกไนโตรเจนเดี่ยวจะมีตัวจับยึดเปล่าหรือแรงดันสตริปเปอร์ที่สม่ำเสมอ บนแม่พิมพ์ขนาดใหญ่ที่มีแผ่นแรงดันยาว 40 นิ้ว คุณอาจต้องใช้ถังไนโตรเจน 8, 12 หรือ 20 ถังในรูปแบบที่คำนวณไว้เพื่อกระจายแรงอย่างสม่ำเสมอทั่วพื้นผิวแผ่น หากวางกระบอกสูบไม่ถูกต้อง แผ่นแรงดันจะเอียงภายใต้ภาระ ทำให้เกิดการไหลของวัสดุที่ไม่สม่ำเสมอในระหว่างการดึง หรือมีแรงลอกที่ไม่สอดคล้องกันซึ่งทำให้ทากติดอยู่ในแม่พิมพ์
การออกแบบเค้าโครงสปริงไนโตรเจนจำเป็นต้องมีการวางผังการกระจายแรงที่จำเป็นบนพื้นผิวแผ่นแรงดัน จากนั้นเลือกขนาดและตำแหน่งของรูกระบอกสูบที่ให้การกระจายภายในความสม่ำเสมอที่ยอมรับได้ โดยทั่วไปจะอยู่ในช่วง 5-ความแปรผัน 10% ทั่วทั้งหน้าแผ่น พรีโหลดและระยะชักของแต่ละกระบอกสูบต้องคำนึงถึงการโก่งตัวที่แตกต่างกันของแผ่นยึด แม่พิมพ์ที่สูงกว่าและมีจังหวะที่ยาวกว่าอาจต้องใช้ระบบที่เชื่อมต่อท่อร่วมซึ่งจะปรับแรงดันให้เท่ากันในกระบอกสูบทั้งหมดด้วยระบบไฮดรอลิก เพื่อให้มั่นใจว่าแผ่นจะเคลื่อนที่สม่ำเสมอโดยไม่คำนึงถึงการโหลดที่ไม่สม่ำเสมอ
กลยุทธ์การใช้หมุดนำร่องสำหรับแม่พิมพ์ขนาดใหญ่-เป็นไปตามตรรกะที่แตกต่างจากการใช้เครื่องมือขนาดกะทัดรัด ในแม่พิมพ์แบบโปรเกรสซีฟแบบมาตรฐาน นักบินสองหรือสามคนจะลงทะเบียนแถบดังกล่าวในแต่ละสถานีอย่างเพียงพอ บนแถบกว้างที่ป้อนผ่านแม่พิมพ์ขนาดใหญ่ การเลื่อนของแถบด้านข้างและคลื่นที่ขอบ หมายความว่าตำแหน่งของวัสดุจะคาดเดาได้น้อยลงตลอดความกว้างทั้งหมด คำแนะนำทางวิศวกรรมของ Talan Products ระบุว่านักบินเข้าไปในรูที่เจาะในสถานีต้นๆ และเมื่อรูเหล่านี้ต้องการพิกัดความเผื่อที่แน่นหนา รูนำร่องที่แยกจากกันบนพาหะจะรักษาความแม่นยำโดยไม่ทำให้คุณสมบัติการทำงานยาวขึ้น สำหรับแม่พิมพ์ขนาดใหญ่ วิศวกรมักจะเพิ่มขอบเสริม-ไกด์ไพล็อตหรือสปริง-กลไกการตั้งศูนย์กลางที่โหลดไว้ที่สถานีระหว่างกลางเพื่อป้องกันการเคลื่อนตัวสะสมจากการทำลายตำแหน่งคุณลักษณะดาวน์สตรีม ยิ่งแถบกว้างขึ้นเท่าใด จุดนำร่องก็ยิ่งจำเป็นมากขึ้นเพื่อจำกัดแนวโน้มตามธรรมชาติของวัสดุในการเดิน
วิศวกรรมแม่พิมพ์แบบกำหนดเองสำหรับรูปทรงขนาดใหญ่ที่ซับซ้อน
นอกเหนือจากความแข็งแกร่งของโครงสร้างและการชี้นำแล้ว ส่วนประกอบในการทำงานของแม่พิมพ์ขนาดใหญ่ เครื่องพันช์ เครื่องยก เครื่องปอก และเม็ดมีดขึ้นรูป ล้วนต้องการแนวทางการออกแบบที่แตกต่างจากการใช้เครื่องมือขนาดเล็กโดยพื้นฐาน-
ตัวยกบนแม่พิมพ์โปรเกรสซีฟขนาดใหญ่จะต้องยกแถบที่มีน้ำหนักมากให้สูงพอที่จะเคลียร์ลักษณะที่ขึ้นรูปได้ในขณะที่เคลื่อนไปยังสถานีถัดไป บนแถบแคบ ตัวยกหมุดน้ำหนักเบาจะทำงานได้ บนแถบเหล็กกว้าง 48- นิ้ว- ที่ทำจากเหล็ก 3 มม. น้ำหนักของแถบระหว่างจุดยกอาจทำให้เกิดการหย่อนคล้อยที่ทำให้ส่วนรองรับโค้งงอหรือลากบนพื้นผิวแม่พิมพ์ ตัวยกแท่งซึ่งครอบคลุมความกว้างของแถบทั้งหมด หรือระบบตัวยกแบบราง ให้การสนับสนุนแบบกระจายตามที่ต้องการ วิธีการออกแบบของ Talan Products เน้นย้ำว่าความหย่อนคล้อยระหว่างตัวยกสามารถรัดส่วนรองรับได้ โดยเฉพาะกับวัสดุที่บาง ในขนาดใหญ่ แม้แต่วัสดุที่มีความหนาก็จะลดลงตามน้ำหนักของมันเองตลอดช่วงกว้างที่ไม่ได้รับการสนับสนุน
ร่องบายพาสมีความสำคัญอย่างยิ่งต่อการจัดการเศษซากบนแม่พิมพ์ขนาดใหญ่ เมื่อการดำเนินการตัดหรือตัดแต่งทำให้เกิดกระสุนที่กว้างกว่าแถบที่สามารถพาผ่านสถานีปลายน้ำได้ เศษนั้นจะต้องถูกเปลี่ยนเส้นทาง ไม่ว่าจะปล่อยผ่านแม่พิมพ์ทันทีหรือมีรอยบากเพื่อให้มีช่องว่างผ่านการเจาะและสถานีขึ้นรูปที่ตามมา สำหรับแม่พิมพ์ขนาดกะทัดรัด การจัดการเศษเป็นสิ่งที่ต้องคำนึงถึงในภายหลัง บนแม่พิมพ์โปรเกรสซีฟขนาดใหญ่ที่ทากอาจมีความกว้าง 8 ถึง 12 นิ้ว ทากที่ติดขัดอาจทำให้แม่พิมพ์กระแทก หมัดดัด และทำลายพื้นผิวที่ขึ้นรูปได้ รูปทรงรอยบากบายพาสที่เหมาะสม รางเศษเหล็กที่ทำมุมเพื่อช่วยแรงโน้มถ่วง และ-การปล่อยกระสุนระเบิดทางอากาศ กลายเป็นคุณสมบัติการออกแบบที่สำคัญ
การควบคุมทิศทางของเสี้ยนบนคมตัดยาวจำเป็นต้องมีการวางแผนอย่างรอบคอบ การตัดทุกครั้งจะทำให้เกิดเสี้ยนที่ด้านหนึ่งของวัสดุ บนเส้นตัดขนาด 36 นิ้ว ทิศทางของเสี้ยนจะกำหนดว่าพื้นผิวใดของชิ้นส่วนที่เสร็จแล้วจะรองรับขอบที่ยกขึ้น สำหรับขายึดแบบประทับตราแบบโปรเกรสซีฟและส่วนประกอบโครงสร้างที่เชื่อมต่อกับส่วนประกอบอื่นๆ ตำแหน่งเสี้ยนถือเป็นข้อกำหนดด้านการใช้งาน ไม่ใช่เพื่อความสวยงาม ผู้ออกแบบแม่พิมพ์ต้องปรับทิศทางช่องว่างในการตัดเพื่อให้เกิดครีบบนพื้นผิวที่ยอมรับได้ ซึ่งอาจจำเป็นต้องแบ่งการตัดยาวออกเป็นส่วนๆ โดยมีทิศทางของระยะห่างตรงข้ามกัน หรือเพิ่มจุดโกนรองเพื่อขจัดครีบออกทั้งหมด
การเพิ่มประสิทธิภาพระยะห่างสำหรับการขึ้นรูปบนพื้นผิวขนาดใหญ่ทำให้เกิดผลกระทบต่อขนาด การกวาดล้างแม่พิมพ์ ช่องว่างระหว่างการเจาะและโพรง ควบคุมการไหลของวัสดุในระหว่างการวาดและการขึ้นรูป ในการวาดเส้นเล็กๆ การกวาดล้างที่สม่ำเสมอรอบๆ เส้นรอบวงจะทำงานได้ดี ในการดึงขนาดใหญ่ซึ่งครอบคลุมตั้งแต่ 30 นิ้วขึ้นไป วัสดุจะไหลในอัตราที่แตกต่างจากทิศทางที่ต่างกัน เนื่องจากการวางแนวของเกรนและความแปรผันของแรงเสียดทาน การกวาดล้างที่แปรผันได้ เข้มงวดมากขึ้นในพื้นที่ที่วัสดุมีแนวโน้มที่จะบางและหลวมกว่าซึ่งเป็นจุดที่อาจเกิดรอยยับ ช่วยควบคุมการกระจายตัวของวัสดุ โดยทั่วไปการแมประยะห่างของตัวแปรนี้มาจากการจำลอง FEA และได้รับการปรับปรุงระหว่างการทดลองแม่พิมพ์
การเข้าถึงการบำรุงรักษาทำให้เกิดการตัดสินใจออกแบบอีกอย่างหนึ่งสำหรับเครื่องมือขนาดใหญ่: การแบ่งส่วนส่วนประกอบ แผ่นลอกแบบชิ้นเดียว-ซึ่งมีความยาว 80 นิ้วนั้นเป็นไปไม่ได้ที่จะบดให้เรียบ การให้ความร้อน-ให้สม่ำเสมอกัน และไม่สามารถถอดออกเพื่อการบำรุงรักษาได้ แต่เครื่องปอกแม่พิมพ์ขนาดใหญ่ แผ่นยึดหมุด และแม้แต่เม็ดมีดสำหรับตัดแม่พิมพ์จะถูกแบ่งออกเป็นส่วนๆ ที่สามารถถอดออก บดใหม่ หรือเปลี่ยนใหม่ได้โดยไม่ต้องแยกชิ้นส่วนแม่พิมพ์ทั้งหมด การแบ่งส่วนยังช่วยให้สามารถใช้วัสดุที่แตกต่างกันสำหรับโซนต่างๆ โดยจับคู่วัสดุส่วนประกอบกับความรุนแรงของการสึกหรอในท้องถิ่น ตามแนวทางปฏิบัติที่ดีที่สุดในการออกแบบแม่พิมพ์ระบุไว้ การเจาะคว้านและเม็ดมีดใช้เหล็กกล้าความเร็วสูง (SKH9) ที่ HRC 60-62 เพื่อความทนทานต่อการสึกหรออย่างมาก ในขณะที่แผ่นโครงสร้างใช้เหล็กกล้าเครื่องมืองานเย็น (SKD11) ที่ HRC 58-60 สำหรับแม่พิมพ์ที่มีการแบ่งส่วนขนาดใหญ่ บริเวณที่มีการสึกหรอสูงจะได้วัสดุเม็ดมีดระดับพรีเมี่ยม ในขณะที่บริเวณที่มีความเค้นต่ำจะใช้เกรดที่มีราคาถูกกว่า ซึ่งช่วยลดต้นทุนโดยไม่กระทบต่อความทนทานในส่วนที่สำคัญ
สำหรับวิศวกรเครื่องมือที่ต้องพิจารณาการออกแบบเหล่านี้-อย่างเข้มข้น การทำงานร่วมกับผู้เชี่ยวชาญที่เข้าใจความสัมพันธ์ระหว่างโครงสร้างแม่พิมพ์ วิศวกรรมส่วนประกอบ และการไหลของวัสดุในวงกว้างถือเป็นสิ่งสำคัญโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENจัดการกับจุดตัดนี้โดยตรง โดยเชื่อมโยงวิศวกรเข้ากับความเชี่ยวชาญด้านการออกแบบแม่พิมพ์ ซึ่งครอบคลุมทุกอย่างตั้งแต่การกำหนดค่าหมัดและตัวยก ไปจนถึงกลยุทธ์การเลี่ยงรอยบาก การควบคุมเสี้ยน และการเพิ่มประสิทธิภาพระยะห่างสำหรับการใช้งานขนาดใหญ่- เมื่อความท้าทายด้านเครื่องมือเกี่ยวข้องกับการจัดการความซับซ้อนของแม่พิมพ์ที่มีน้ำหนักหลายตันและยาวหกฟุตขึ้นไป การมีพันธมิตรด้านเทคนิคที่มีประสบการณ์ด้านวิศวกรรมแม่พิมพ์เชิงลึกจะช่วยลดเส้นทางจากแนวคิดไปสู่การผลิต-เครื่องมือที่พร้อมใช้
ต่อไปนี้เป็นองค์ประกอบการออกแบบแม่พิมพ์ที่สำคัญที่ต้องได้รับการดูแลเป็นพิเศษในวงกว้าง:
- ความแข็งแกร่งของรองเท้าตายรองเท้าที่มีความหนา - แบบกำหนดเอง- ได้รับการออกแบบมาเพื่อการโก่งตัวขั้นต่ำที่ระยะกึ่งกลางภายใต้น้ำหนักที่ขึ้นรูปเต็ม
- การกำหนดค่าโพสต์คำแนะนำ- ระบบนำทางสี่-เสาหรือคู่- (ด้านนอกและด้านใน) เพื่อป้องกันการจัดเรียงและบำรุงรักษาสถานี-ถึง-การวางแนวสถานี
- เค้าโครงสปริงไนโตรเจนรูปแบบกระบอกสูบ - หลาย- คำนวณเพื่อการกระจายแรงดันสม่ำเสมอบนแผ่นอิเล็กโทรดขนาดใหญ่ พร้อมการปรับสมดุลท่อร่วมเมื่อจำเป็น
- กลยุทธ์นำร่อง- เพิ่มความหนาแน่นของนักบินในแถบกว้าง รวมถึงตัวนำทางขอบเสริมและจุดลงทะเบียนระดับกลาง
- การออกแบบระบบลิฟเตอร์- ตัวยกแบบแท่งหรือราง-ที่ป้องกันไม่ให้แถบหย่อนข้ามช่วงกว้างที่ไม่รองรับ
- บายพาสรูปทรงรอยบากและการจัดการเศษซาก- เส้นทางกวาดล้างทากที่ออกแบบด้วยแรงโน้มถ่วง-รางช่วยและ-การปล่อยอากาศสำหรับทากขนาดใหญ่
- การวางแผนทิศทางเสี้ยน- การวางแนวระยะหลบที่แมปกับเสี้ยนฟังก์ชัน- ข้อกำหนดด้านด้านของคมตัดยาวทั้งหมด
- การกวาดล้างการขึ้นรูปตัวแปรแผนที่ระยะห่างที่ขับเคลื่อนด้วย - FEA- ซึ่งคำนึงถึงการไหลของวัสดุแอนไอโซทรอปิกข้ามพื้นผิววาดขนาดใหญ่
- การแบ่งส่วนส่วนประกอบ- เครื่องปอก รีเทนเนอร์ และเม็ดมีดตัดแบ่งออกเป็นส่วนที่บำรุงรักษาได้พร้อมโซน-เกรดวัสดุเฉพาะ
- การจัดการความร้อน- การพิจารณาการสะสมความร้อนในแม่พิมพ์ขนาดใหญ่ระหว่างการทำงานที่ความเร็วสูง- รวมถึงช่องระบายความร้อนหรือการแตกตัวของความร้อนใน-โซนแรงเสียดทานสูง
แต่ละองค์ประกอบเหล่านี้โต้ตอบกับองค์ประกอบอื่นๆ การจัดวางสปริงไนโตรเจนที่วางแผนไว้ไม่ดีจะสร้างแรงลอกที่ไม่สม่ำเสมอ ซึ่งเร่งการสึกหรอบนเสานำทาง ซึ่งจะทำให้การเจาะ-} ถึง - การวางแนวของโพรงลดลง ซึ่งจะทำให้รูปแบบเสี้ยนเปลี่ยนอย่างคาดเดาไม่ได้ ในดายรูปแบบ-ขนาดใหญ่ การโต้ตอบแบบเรียงซ้อนเหล่านี้จะขยายออกไปตามระยะทาง ทำให้มีแนวคิดการออกแบบเชิงบูรณาการ แทนที่จะเป็นส่วนประกอบ-ตาม-ข้อกำหนดส่วนประกอบ ความแตกต่างระหว่างดายที่ทำงานได้อย่างน่าเชื่อถือและดายที่ต้องการการแทรกแซงอย่างต่อเนื่อง
การได้รับสิทธิ์ในการออกแบบแม่พิมพ์จะช่วยปกป้องการลงทุนที่สำคัญ และการลงทุนนั้นซึ่งก็คือต้นทุนเครื่องมือเอง ทำให้เกิดคำถามขึ้นมาเองเกี่ยวกับเศรษฐศาสตร์ การตัดจำหน่าย และจุดที่-การปั๊มขึ้นรูปชิ้นส่วนขนาดใหญ่สมเหตุสมผลทางการเงินเมื่อเทียบกับแนวทางการผลิตแบบอื่น
เศรษฐศาสตร์ต้นทุนและค่าตัดจำหน่ายเครื่องมือสำหรับชิ้นส่วนขนาดใหญ่
แม่พิมพ์ที่ออกแบบมาอย่างดี-ช่วยแก้ปัญหาทางวิศวกรรมได้ แต่ความเป็นไปได้ทางวิศวกรรมและความมีชีวิตทางการเงินเป็นการสนทนาที่แยกจากกัน แม่พิมพ์แบบก้าวหน้าและแบบถ่ายโอนชิ้นส่วนขนาดใหญ่-แสดงถึงความมุ่งมั่นด้านทุนที่สำคัญที่สุดในการผลิตโลหะ และประสิทธิภาพการทำงานแตกต่างไปจากที่วิศวกรที่คุ้นเคยกับเครื่องมือขนาดกะทัดรัดคาดหวัง การลงทุนล่วงหน้ามีขนาดใหญ่กว่า เส้นค่าตัดจำหน่ายมีความชันมากขึ้น และภาระในการบำรุงรักษาตลอดอายุการใช้งานของแม่พิมพ์ทำให้เกิดต้นทุนที่เครื่องมือขนาดเล็กไม่ค่อยกำหนด
ยังไม่มีซัพพลายเออร์รายใดในพื้นที่นี้ที่วางตรรกะทางเศรษฐกิจอย่างโปร่งใส คุณจะพบรายการอุปกรณ์และโบรชัวร์ด้านความสามารถ แต่ไม่ค่อยมีกรอบการทำงานทางการเงินที่จะบอกคุณว่าชิ้นส่วนเฉพาะของคุณตามปริมาณที่กำหนดนั้นเหมาะสมกับการลงทุนด้านเครื่องมือหรือไม่ นั่นคือช่องว่างที่เติมในส่วนนี้
การลงทุนด้านเครื่องมือและการตัดจำหน่ายแม่พิมพ์ขนาดใหญ่
ต้นทุนแม่พิมพ์จะประเมินโดยใช้ปัจจัยขับเคลื่อนหลัก 3 ประการ ได้แก่ จำนวนสถานีขึ้นรูป ขนาดทางกายภาพของแม่พิมพ์ และข้อกำหนดด้านความแม่นยำของชิ้นส่วนที่เสร็จสมบูรณ์ สำหรับแม่พิมพ์โปรเกรสซีฟมาตรฐานที่ผลิตส่วนประกอบขนาดเล็กถึงขนาดกลาง- ข้อมูลอุตสาหกรรมจาก Shaoyi Metal Technology กำหนดให้เครื่องมือทั่วไปอยู่ในช่วง 15,000 ถึง 60,000 ดอลลาร์สหรัฐฯ แต่แม่พิมพ์ขนาดใหญ่-จะทำงานในระดับที่แตกต่างกันโดยสิ้นเชิง การโอนและไลน์ดายสำหรับแผงยานยนต์ขนาดใหญ่มักมีมูลค่าถึง 250,000 ดอลลาร์ถึงมากกว่า 1,000,000 ดอลลาร์เมื่อชุดแม่พิมพ์ทั้งชุดรวมถึงการดึง ตัดแต่ง หน้าแปลน และการเจาะ
ทำไมต้องกระโดดดราม่า? ส่วนประกอบตัวขับต้นทุนทุกตัวมีขนาดใหญ่ สถานีที่มากขึ้นหมายถึงชั่วโมงการตัดเฉือนที่มากขึ้น ฐานรองแม่พิมพ์ขนาดใหญ่ต้องใช้เหล็กแท่งดิบที่หนักกว่าและรอบเวลาของ CNC ที่นานขึ้น เม็ดมีดสำหรับการตัดและขึ้นรูปที่กว้างขึ้นต้องการเหล็กกล้าเครื่องมือระดับพรีเมียมในปริมาณที่มากขึ้น ขั้นตอนการทดลองซึ่งมีการทดสอบและปรับแม่พิมพ์ในการกดจริงนั้น จะใช้เวลานานกว่าเนื่องจากแม่พิมพ์ขนาดใหญ่จะโหลด ชิม และทำซ้ำได้ยากกว่าทางกายภาพ การทดลองและการตรวจสอบความถูกต้องเพียงอย่างเดียวมักจะคิดเป็น 10-15% ของต้นทุนแม่พิมพ์ทั้งหมด และสำหรับเครื่องมือที่มีตัวเลขหกหลัก นั่นเป็นบรรทัดรายการที่สำคัญ
วัสดุแม่พิมพ์คิดเป็น 20-40% ของการลงทุนทั้งหมด สำหรับโปรแกรมปั๊มโลหะที่มีปริมาณสูง-ซึ่งคาดว่าจะได้รับแรงกระแทก 500,000 ครั้งขึ้นไปตลอดอายุการใช้งานของแม่พิมพ์ ผู้ผลิตเครื่องมือจะระบุเกรดพรีเมียม เช่น SKD11 หรือเม็ดมีดโซลิดคาร์ไบด์ที่จุดสึกหรอวิกฤต วัสดุเหล่านี้ต้านทานการเสียดสีได้นานกว่าล้านรอบ แต่มีต้นทุนวัตถุดิบจำนวนมาก โดยเฉพาะอย่างยิ่งเมื่อตัดเป็นเม็ดมีดขนาดใหญ่ที่ต้องใช้เครื่องมือชิ้นส่วนขนาดใหญ่ สำหรับการดำเนินการผลิตที่สั้นลง โลหะผสมที่มีราคาถูกกว่าสามารถลดต้นทุนล่วงหน้าได้ แต่จะแลกอายุการใช้งานที่ยืนยาวกับการประหยัด ซึ่งต้องมีการบำรุงรักษาบ่อยขึ้นหรือเปลี่ยนใหม่เร็วกว่าปกติ
ค่าตัดจำหน่ายคือจุดที่คณิตศาสตร์ใช้ได้ผลหรือไม่ได้ผล แม่พิมพ์แบบโปรเกรสซีฟมูลค่า 50,000 ดอลลาร์สหรัฐฯ ซึ่งกระจายอยู่ในชิ้นส่วน 500,000 ชิ้น จะเพิ่มค่าเครื่องมือเพียง 0.10 ดอลลาร์ต่อชิ้น แม่พิมพ์แบบเดียวกันนั้นกระจายอยู่ในชิ้นส่วนเพียง 5,000 ชิ้น จะเพิ่ม 10.00 ดอลลาร์ต่อชิ้น ดังที่การวิเคราะห์การปั๊มแบบก้าวหน้าของ Fictiv แสดงให้เห็น สำหรับ-ชิ้นส่วนขนาดใหญ่ที่มีต้นทุนการผลิตหลายเท่าของจำนวนนั้น ค่าแบ่ง-เกณฑ์การคุ้มกันจะเลื่อนขึ้นไปอย่างมาก ชุดแม่พิมพ์ถ่ายโอนมูลค่า 300,000 ดอลลาร์ต้องใช้ปริมาณมากต่อปีก่อนที่ส่วนแบ่งการใช้เครื่องมือต่อ-จะลดลงไปสู่ระดับที่แข่งขันกับวิธีการผลิตทางเลือกอื่นได้
ปริมาณการสั่งซื้อขั้นต่ำมีอยู่อย่างแม่นยำเนื่องจากความเป็นจริงของการตัดจำหน่ายนี้ โดยทั่วไปแล้วโปรแกรมการปั๊มแบบก้าวหน้าของ OEM จะกำหนดปริมาณต่อปีเพื่อให้แน่ใจว่าการลงทุนด้านเครื่องมือจะคืนทุนภายในหนึ่งถึงสามปีการผลิต หากปริมาณที่คาดการณ์ไว้ของคุณไม่สามารถดูดซับต้นทุนเครื่องมือได้ภายในกรอบเวลาการคืนทุนที่สมเหตุสมผล โปรเจ็กต์อาจต้องใช้วิธีแม่พิมพ์ที่ง่ายกว่า การจัดเครื่องมือร่วมกัน- หรือวิธีการผลิตที่แตกต่างกันโดยพื้นฐาน
เศรษฐศาสตร์ต่อ-ชิ้นตามขนาด
เมื่อชำระค่าเครื่องมือแล้ว ความประหยัดต่อ-ชิ้นของการปั๊มแม่พิมพ์จะมีความน่าสนใจอย่างมาก การวิเคราะห์ต้นทุนของ Talan Products แสดงให้เห็นว่าเครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟสามารถผลิตชิ้นส่วนได้ 4,000 ชิ้นขึ้นไปต่อชั่วโมง โดยต้นทุนค่าแรงจะวัดเป็นเศษส่วนของเซนต์ต่อชิ้น หลังจากได้ผลตอบแทนจากการใช้เครื่องมือแล้ว ต้นทุนต่อ-ชิ้นจะลดลงเหลือระดับต่ำสุด: วัตถุดิบ เวลาของเครื่องจักร และแรงงานเพียงเล็กน้อย ในเชิงเศรษฐศาสตร์นั้น การปั๊มโลหะในระยะยาวจะมีอิทธิพลเหนือทางเลือกในการผลิตใดๆ ก็ตามต่อ-หน่วย
แต่แม่พิมพ์ชิ้นส่วนขนาดใหญ่-ทำให้เกิดความยุ่งยากที่เครื่องมือขนาดเล็กหลีกเลี่ยงได้ นั่นคือ ค่าบำรุงรักษาซึ่งเป็นเปอร์เซ็นต์ที่สำคัญของเศรษฐศาสตร์ตลอดอายุการใช้งาน ประมาณการทางอุตสาหกรรมกำหนดให้การบำรุงรักษาแม่พิมพ์ต่อปีอยู่ที่ 5-10% ของมูลค่าเดิมของแม่พิมพ์ ขึ้นอยู่กับความเข้มข้นของการใช้งาน สำหรับแม่พิมพ์ขนาดกะทัดรัด 30,000 เหรียญสหรัฐฯ นั่นคือ 1,500 ถึง 3,000 เหรียญสหรัฐฯ ต่อปี สำหรับแม่พิมพ์ถ่ายโอนรูปแบบขนาดใหญ่มูลค่า 250,000 เหรียญสหรัฐฯ นั่นคือ 12,500 ถึง 25,000 เหรียญสหรัฐฯ ต่อปีในการลับคม การชิมเม็ดมีด การเปลี่ยนสปริง และการลับคมเม็ดมีด การละเลยการบำรุงรักษานี้ไม่ได้ช่วยประหยัดเงิน มันทำให้เกิดเสี้ยนบนชิ้นส่วน การสึกหรอเร็วขึ้น และความล้มเหลวของแม่พิมพ์ที่ร้ายแรงในที่สุด ซึ่งมีค่าใช้จ่ายมากกว่าการดูแลเชิงป้องกันมาก
ต้นทุนตลอดอายุการใช้งานสำหรับการประทับตราจำนวนมากจะต้องพิจารณาถึงกลุ่มต้นทุนที่แตกต่างกันสี่กลุ่ม:
- การลงทุนด้านเครื่องมือเบื้องต้น- การลงทุนครั้งเดียว-สำหรับการออกแบบแม่พิมพ์ การแปรรูป และการทดลอง
- ต้นทุนการผลิตต่อ-ชิ้น- วัสดุ เวลาพิมพ์ แรงงาน และค่าใช้จ่ายที่จัดสรรต่อชิ้นส่วนระหว่างการดำเนินการที่กำลังดำเนินอยู่
- การบำรุงรักษาตามกำหนดเวลา- ระยะเวลาการลับคมสม่ำเสมอ การเปลี่ยนสปริงไนโตรเจน การสึกหรอของบูชไกด์ และการตรวจสอบส่วนประกอบ
- ปรับปรุงใหม่- ยกเครื่องครั้งใหญ่ในช่วงเวลาที่ขยายออกไป (โดยทั่วไปทุกๆ 500,000 ถึง 2,000,000 รอบ ขึ้นอยู่กับความรุนแรงของวัสดุ) รวมถึงการเปลี่ยนเม็ดมีด การลับคมพื้นผิวขึ้นรูป และการตรวจสอบโครงสร้าง
สำหรับบริการปั๊มโลหะของ OEM ที่ใช้วัสดุที่มีความแข็งแรงสูง-ในสเกลใหญ่ ช่วงเวลาการบำรุงรักษาจะสั้นลง เกรดเหล็กเฟสคู่-และสแตนเลสมีการสึกหรอของคมตัดเร็วกว่าเหล็กเหนียว ทำให้จำนวนรอบการลับสั้นลง แม่พิมพ์ที่ตี 200,000 ครั้งระหว่างการบำรุงรักษาเหล็ก 1008 อาจต้องได้รับการดูแลทุกๆ 80,000 ครั้งบน DP780 ตารางการบำรุงรักษาแบบเร่งด่วนนั้นส่งผลโดยตรงต่อ-ต้นทุนต่อชิ้นที่มีประสิทธิผลของคุณ แม้ว่าเครื่องมือจะตัดจำหน่ายหมดแล้วก็ตาม
จุดครอสโอเวอร์ของปริมาตร ซึ่งการปั๊มมีราคาถูกกว่าการผลิต จะเปลี่ยนไปขึ้นอยู่กับความซับซ้อนของชิ้นส่วนและวัสดุ สำหรับรูปทรงเรียบง่ายขนาดใหญ่ในเหล็กเหนียว ข้อมูลของ Talan แนะนำว่าครอสโอเวอร์อยู่ระหว่าง 3,000 ถึง 7,000 ชิ้นส่วนต่อปีสำหรับส่วนประกอบขนาดมาตรฐาน- สำหรับชิ้นส่วนขนาดใหญ่ที่ต้องการแรงอัด-ตันสูงและแม่พิมพ์หลาย-สถานีที่ซับซ้อน ครอสโอเวอร์นั้นจะดันสูงขึ้นอย่างมาก ซึ่งมักจะอยู่ในช่วงหน่วยต่อปี 10,000 ถึง 25,000 ก่อนที่เศรษฐศาสตร์จะสนับสนุนการปั๊มขึ้นรูปมากกว่าการตัดด้วยเลเซอร์และการขึ้นรูปเบรกด้วยแรงกดอย่างเด็ดขาด
การปั๊มแม่พิมพ์ชิ้นส่วนขนาดใหญ่-จะมีต้นทุน-ที่คุ้มทุนเหนือเกณฑ์ปริมาณที่กำหนดเท่านั้น และเกณฑ์เหล่านั้นจะแตกต่างกันไปอย่างมากตามความซับซ้อนของชิ้นส่วน เกรดวัสดุ และความเข้มข้นในการบำรุงรักษาแม่พิมพ์ ขายึดเหล็กเหนียวธรรมดาที่ 15,000 หน่วยต่อปี ช่วยให้ปรับเครื่องมือได้อย่างง่ายดาย ส่วนประกอบโครงสร้าง HSLA ที่ซับซ้อนที่มีปริมาตรเท่ากันอาจไม่คุ้มทุนเป็นเวลาสามปี
เมื่อสร้างกรณีทางธุรกิจสำหรับการปั๊มแม่พิมพ์ชิ้นส่วนขนาดใหญ่-เทียบกับการผลิตแบบอื่น วิศวกรควรจำลองปัจจัยด้านต้นทุนเหล่านี้อย่างชัดเจน:
- การลงทุนด้านเครื่องมือทั้งหมด รวมถึงการออกแบบ การผลิต การทดลอง และการเปลี่ยนแปลงทางวิศวกรรมระหว่างการทดสอบเดินเครื่อง
- ปริมาณรายปีที่คาดการณ์ไว้และปริมาณอายุการใช้งานรวมตลอดระยะเวลาที่คาดไว้ของโปรแกรม
- ต้นทุนการผลิตต่อ-ชิ้นที่อัตราวงจรเป้าหมาย รวมถึงการสูญเสียผลผลิตวัสดุจาก-เค้าโครงแถบรูปแบบขนาดใหญ่
- ค่าบำรุงรักษารายปีขึ้นอยู่กับความรุนแรงของวัสดุและจำนวนการใช้งานที่คาดหวังระหว่างช่วงการบริการ
- ค่าใช้จ่ายในการตกแต่งแม่พิมพ์ในช่วงเวลาสำคัญที่สำคัญ รวมถึงการหยุดทำงานของการผลิตในระหว่างการยกเครื่อง
- การเปรียบเทียบต้นทุนต่อ-ชิ้นโดยใช้วิธีอื่น (เลเซอร์บวกการขึ้นรูป การเชื่อม หรือการหล่อ) ที่ปริมาตรเดียวกัน
- ระยะเวลาคืนทุน: ต้นทุนการปั๊มขึ้นรูปทั้งหมด (ค่าเครื่องมือบวกการผลิตบวกการบำรุงรักษา) ข้ามไปต่ำกว่าต้นทุนการผลิตทางเลือกทั้งหมด ณ ปริมาณสะสมเท่าใด
- ปัจจัยเสี่ยง ได้แก่ ความน่าจะเป็นในการเปลี่ยนแปลงการออกแบบ ความเชื่อมั่นในการคาดการณ์ปริมาณ และความผันผวนของต้นทุนวัสดุ
การคำนวณคืนทุนไม่ใช่แค่การคำนวณเท่านั้น ต้องมีการคาดการณ์ปริมาณอย่างตรงไปตรงมา การประมาณการในแง่ดีที่ให้ความสมเหตุสมผลในการลงทุนด้านเครื่องมือแต่ไม่เคยเกิดขึ้นจริงในคำสั่งซื้อจริง ทำให้คุณถือครองสินทรัพย์มูลค่าหก-หลักที่ไม่ก่อให้เกิดผลตอบแทน การคาดการณ์แบบอนุรักษ์นิยมช่วยปกป้องเงินทุน แม้ว่าจะหมายถึงการเลือกกระบวนการต่อชิ้นที่เหมาะสมน้อยลง-ในช่วงสองสามปีแรก และเปลี่ยนไปใช้การปั๊มแม่พิมพ์เมื่อพิสูจน์ปริมาณได้แล้ว
เศรษฐศาสตร์บอกคุณว่าจะดำเนินการต่อหรือไม่ แต่พวกเขาไม่ได้บอกคุณว่าเมื่อใดควรเดินจากไปโดยสิ้นเชิง ชิ้นส่วนขนาดใหญ่บางส่วน โดยไม่คำนึงถึงปริมาตร ข้อจำกัดด้านรูปทรงของใบหน้า ข้อจำกัดของวัสดุ หรือข้อกำหนดด้านความทนทานที่ทำให้การปั๊มแม่พิมพ์ให้คำตอบที่ผิด ไม่ว่าตัวเลขจะทำงานอย่างไรบนกระดาษก็ตาม
ข้อจำกัดของกระบวนการและเมื่อใดจึงควรเลือกทางเลือกอื่น
ทุกกระบวนการผลิตย่อมมีเพดาน การปั๊มขึ้นรูปจะถึงเพดานเมื่อรูปทรงของชิ้นส่วน ข้อจำกัดของวัสดุ หรือความเป็นจริงด้านปริมาตรดันเกินกว่าที่แม่พิมพ์จะสามารถส่งมอบได้ทางกายภาพหรือในเชิงเศรษฐกิจ บริการปั๊มโลหะแผ่นส่วนใหญ่จะไม่ให้ข้อมูลนี้ พวกเขาจะพูดถึงสิ่งที่พวกเขาสามารถทำได้ ไม่ใช่สิ่งที่พวกเขาไม่ควรพยายาม แต่การประเมินกระบวนการอย่างตรงไปตรงมาต้องอาศัยความเข้าใจว่าขอบเขตอยู่ที่จุดใด เนื่องจากการบังคับชิ้นส่วนด้วยวิธีการที่ไม่ถูกต้องนั้นมีค่าใช้จ่ายมากกว่าการเลือกทางเลือกที่ถูกต้องตั้งแต่เริ่มต้น
เมื่อการปั๊มขึ้นรูปไม่ใช่คำตอบที่ถูกต้อง
ขนาดชิ้นส่วนที่ใช้งานได้จริงสูงสุดสำหรับการปั๊มแม่พิมพ์จะอยู่ที่ประมาณ 72 ถึง 96 นิ้วในทิศทางการป้อนสำหรับงานที่ก้าวหน้า และค่อนข้างใหญ่กว่าสำหรับเส้นเรียงตามกันที่จัดการแผงด้านนอกของรถยนต์ ยิ่งไปกว่านั้น ไม่มีแท่นกดมาตรฐานใดที่รองรับเครื่องมือดังกล่าว และการติดตั้งแท่นพิมพ์แบบกำหนดเองก็กลายเป็นโปรเจ็กต์ในตัวเอง
เรขาคณิตกำหนดขีดจำกัดที่ยากกว่าขนาด ชิ้นส่วนที่มีอัตราส่วนการดึงสูงสุด สิ่งใดก็ตามที่มีอัตราส่วนความลึก-ถึง-เส้นผ่านศูนย์กลางที่สูงกว่า 2:1 โดยทั่วไปจะไม่สามารถวาดขึ้นในการดำเนินการครั้งเดียวโดยไม่ผ่านการอบอ่อนระดับกลาง การตัดส่วนล่าง -คุณลักษณะของผู้เข้ามาใหม่ และเรขาคณิตภายในที่ต้องมีการเข้าถึงจากด้านข้างไม่สามารถสร้างในจังหวะการกดแนวตั้งได้หากไม่มีกลไกกระตุ้นลูกเบี้ยว-ที่เพิ่มความซับซ้อนและต้นทุนมหาศาล ในขนาดใหญ่ หน่วยลูกเบี้ยวเหล่านั้นจะมีขนาดใหญ่จนแทบจะเป็นไปไม่ได้เลย
วัสดุบางชนิดต้านทานการประทับรูปแบบขนาดใหญ่-โดยไม่คำนึงถึงรูปทรงเรขาคณิต งาน-โลหะผสมที่แข็งตัว เช่น สแตนเลสซีรีส์ 300 จะก่อตัวได้ยากขึ้นเรื่อยๆ ในหลายสถานี และน้ำหนักสะสมบนแม่พิมพ์ขนาดใหญ่อาจเกินความสามารถในการกดที่มีอยู่ โดยทั่วไปแผ่นหนาที่สูงกว่า 8 มม. จะเคลื่อนเข้าสู่พื้นที่กดเบรกหรือกดไฮดรอลิก แทนที่จะใช้วิธีปั๊มขึ้นรูปและการผลิตแบบก้าวหน้า เนื่องจากแรงที่ต้องการนั้นเกินกว่าที่เครื่องปั๊มขึ้นรูปทั่วไปจะให้ได้อย่างมีประสิทธิภาพ
พิจารณาสถานการณ์เหล่านี้ซึ่งทางเลือกอื่นมีประสิทธิภาพดีกว่าการปั๊มแม่พิมพ์:
- ปริมาณต่ำพร้อมรูปทรงเรขาคณิตที่ซับซ้อน- การตัดด้วยเลเซอร์และการขึ้นรูปแบบกดเบรกทำให้ได้ชิ้นส่วนสำเร็จรูปโดยไม่ต้องลงทุนด้านเครื่องมือใดๆ เหมาะสำหรับการวิ่งต่ำกว่า 3,000 หน่วย
- ค่าเผื่อที่แน่นหนาบนแผ่นหนา- เครื่องจักรกลซีเอ็นซีจากสต็อกเพลทมีพิกัดความเผื่อที่การปั๊มไม่สามารถเทียบได้กับวัสดุที่มีขนาดหนัก
- กล่องหุ้ม 3D ที่ซับซ้อนพร้อมคุณสมบัติภายใน- การเชื่อมจากชิ้นส่วนที่ขึ้นรูปทีละชิ้นทำให้เกิดรอยตัดด้านล่าง ตัวทำให้แข็งภายใน และคุณสมบัติที่เป็นไปไม่ได้ในการปั๊มเพียงครั้งเดียว
- รูปทรงออร์แกนิกที่มี-ส่วนผนังไม่สม่ำเสมอ- การหล่อรองรับรูปทรงที่ไม่มี-ลำดับการขึ้นรูปเปล่าๆ ที่สามารถทำซ้ำได้
แม้แต่ในการปั๊มโลหะแบบก้าวหน้าของ hvac ซึ่งส่วนประกอบท่อขนาดใหญ่และตัวเรือนโครงสร้างเป็นผลิตภัณฑ์ปั๊มโลหะแผ่นทั่วไป วิศวกรมักพบชิ้นส่วนที่เกินขีดจำกัดการปั๊มในทางปฏิบัติเป็นประจำ ตัวอย่างเช่น กล่องเพลนัมขนาดใหญ่ที่มีแผ่นกั้นภายในและหน้าแปลนแบบเชื่อม อาจดูเหมือนเป็นตัวเลือกในการปั๊มโดยพิจารณาจากปริมาตรเพียงอย่างเดียว แต่รูปทรงของมันทำให้การแปรรูปทำได้เร็วและราคาถูกกว่า
การเปรียบเทียบทางเลือกอื่นสำหรับ-ส่วนประกอบโลหะรูปแบบขนาดใหญ่
การตัดสินใจไม่ใช่ไบนารี่เสมอไป วิธีการแบบไฮบริดทำงานได้ดีสำหรับส่วนประกอบขนาดใหญ่ ซึ่งการปั๊มแม่พิมพ์จะจัดการกับการทำงานซ้ำๆ ในปริมาณมาก- (การปั๊มขึ้นรูป การขึ้นรูปครั้งแรก การเจาะ) ในขณะที่กระบวนการรองมีคุณสมบัติครบถ้วนที่แม่พิมพ์ไม่สามารถผลิตได้ ขายึดที่มีโครงสร้างยานยนต์อาจถูกประทับตราอย่างต่อเนื่องสำหรับรูปทรงหลัก จากนั้นจึงเชื่อมด้วยหุ่นยนต์เพื่อเพิ่มเป้าเสื้อกางเกงที่ต้องใช้กลไกลูกเบี้ยวที่ใช้งานไม่ได้ในแม่พิมพ์ โซลูชันการปั๊มโลหะเหล่านี้ผสมผสานจุดแข็งของกระบวนการ แทนที่จะบังคับวิธีเดียวให้ทำทุกอย่าง
สำหรับชิ้นส่วนที่มีข้อกำหนดปริมาณน้อย- การลงทุนด้านเครื่องมือในการปั๊มแม่พิมพ์ไม่สามารถตัดจำหน่ายได้ ตามที่การวิเคราะห์ต้นทุนการผลิตจาก Hotean แสดงให้เห็น ค่าเฉลี่ยการตัดด้วยเลเซอร์จะต่ำกว่าต้นทุนต่อ-ต่อหน่วยอย่างมากเมื่อเทียบกับการปั๊มขึ้นรูปสำหรับแบทช์ที่ต่ำกว่า 3,000 ชิ้น เมื่อคุณคำนึงถึงค่าใช้จ่ายเครื่องมือ 15 ดอลลาร์000+ ที่ต้องใช้ในการปั๊มก่อนผลิตชิ้นส่วนเดียว ช่องว่างนั้นกว้างขึ้นอีกด้วย-เครื่องมือชิ้นส่วนขนาดใหญ่ซึ่งมีต้นทุนสูงกว่าราคาแม่พิมพ์มาตรฐานหลายเท่า
ต่อไปนี้คือวิธีที่ทางเลือกหลักเทียบกับการปั๊มแม่พิมพ์สำหรับส่วนประกอบโลหะขนาดใหญ่-:
| วิธี | ช่วงระดับเสียงในอุดมคติ | ความซับซ้อนทางเรขาคณิต | ความสามารถในการอดทน | ต้นทุนต่อชิ้นสัมพัทธ์- (ปริมาณต่ำ) | ต้นทุนต่อชิ้นสัมพัทธ์- (ปริมาณสูง) |
|---|---|---|---|---|---|
| ปั๊มตาย | 10,000+ ต่อปี | ปานกลาง (จำกัดด้วยความลึกในการดึงและการขึ้นรูป-แกนเดี่ยว) | +/-0.005 นิ้ว มาตรฐาน; +/-0.001 นิ้ว พร้อมการตัดแบบละเอียด | สูงมาก (ค่าตัดจำหน่ายเครื่องมือมีอิทธิพลเหนือ) | ต่ำมาก |
| การตัดด้วยเลเซอร์ + การขึ้นรูป | 1 - 5,000 ต่อปี | สูง (โปรไฟล์ 2D ใดๆ การโค้งงอจำกัดโดยเครื่องมือเบรก) | +/-0.004 นิ้ว ตัด; +/-0.010 นิ้ว ขึ้นรูป | ต่ำ (ไม่มีเครื่องมือ) | สูง (แรงงาน-เข้มข้นต่อชิ้น) |
| เครื่องจักรกลซีเอ็นซี | 1 - 2,000 ต่อปี | สูงมาก (รูปทรงที่สามารถแปรรูปได้) | +/-0.001 นิ้ว หรือดีกว่า | ปานกลาง (ขยะวัสดุบนจานขนาดใหญ่) | สูงมาก (รอบเวลาช้า) |
| การเชื่อม | 1 - 5,000 ต่อปี | สูงมาก (คุณลักษณะภายใน ชุดประกอบระนาบหลาย-) | +/-0.015 นิ้ว โดยทั่วไป; +/-0.005 นิ้ว พร้อมอุปกรณ์ติดตั้ง | ปานกลาง (ค่าแรงบวกค่าติดตั้ง) | สูง (การเชื่อมไม่มีสเกลเชิงเส้น) |
| การหล่อ | 500 - 100,000+ ต่อปี | สูงมาก (รูปทรงออร์แกนิก ความหนาของผนังแปรผัน) | +/-0.010 นิ้ว หล่อการลงทุน; +/-0.030 นิ้ว หล่อทราย | ปานกลาง (ต้นทุนรูปแบบต่ำกว่าต้นทุนแม่พิมพ์) | ต่ำถึงปานกลาง |
สังเกตครอสโอเวอร์ ในปริมาณที่น้อย ทุกทางเลือกจะคุ้มค่ากับต้นทุนทั้งหมด ในปริมาณมาก การปั๊มขึ้นรูปจะเหนือกว่าทุกอย่างโดยคำนึงถึงความประหยัดต่อชิ้น- โซนสีเทา ซึ่งประมาณ 3,000 ถึง 15,000 หน่วยต่อปีสำหรับชิ้นส่วนขนาดใหญ่ คือจุดที่การตัดสินใจต้องใช้การสร้างแบบจำลองที่มีรายละเอียดมากกว่ากฎทั่วไป รูปทรงเรขาคณิตช่วยให้เกิดความสมดุล: ฉากยึดแบนธรรมดาจะตัดผ่านเข้าไปในพื้นที่การประทับด้วยปริมาตรที่ต่ำกว่าเปลือกที่วาดลึก-ที่ซับซ้อน
การหล่อสมควรได้รับความสนใจเป็นพิเศษสำหรับส่วนประกอบโครงสร้างขนาดใหญ่ การหล่อแบบลงทุนและการหล่อทรายทั้งคู่รองรับรูปทรงที่การปั๊มขึ้นรูปไม่สามารถทำซ้ำได้ และต้นทุนเครื่องมือ (รูปแบบแทนที่จะเป็นแม่พิมพ์เหล็กชุบแข็ง) โดยทั่วไปจะต่ำกว่าแม่พิมพ์ปั๊มที่เทียบเท่ากัน 30-60% ข้อเสียเปรียบคือพิกัดความเผื่อที่น้อยลง เวลาในการผลิตต่อชิ้นที่นานขึ้น และข้อกำหนดในการตัดเฉือนรองสำหรับอินเทอร์เฟซที่สำคัญ สำหรับชิ้นส่วนที่การปรับน้ำหนักให้เหมาะสมผ่านความหนาของผนังที่แปรผันมีความสำคัญมากกว่าการควบคุมขนาดที่จำกัด การหล่อมักจะได้ผลโดยไม่คำนึงถึงปริมาตร
การวางเฟรมที่เที่ยงตรง: การปั๊มแม่พิมพ์เป็นคำตอบที่ถูกต้องเมื่อมีปริมาตรสูง รูปทรงเข้ากันได้กับการขึ้นรูปเปล่า- และค่าความคลาดเคลื่อนจะสอดคล้องกับสิ่งที่กระบวนการเกิดขึ้นตามธรรมชาติ เมื่อเงื่อนไขใดๆ เหล่านั้นล้มเหลว ทางเลือกอื่นจะไม่ประนีประนอม มันเป็นการตัดสินใจทางวิศวกรรมที่ดีกว่า กุญแจสำคัญคือการตระหนักว่าเงื่อนไขใดที่พังก่อนที่จะลงทุนกับเครื่องมือที่มีประสิทธิภาพต่ำกว่า
การรู้ว่าเมื่อใดควรประทับตราและเมื่อใดควรประดิษฐ์ถือเป็นความท้าทายในการประเมินซัพพลายเออร์เพียงครึ่งเดียว อีกครึ่งหนึ่งคือการหาพันธมิตรที่มีอุปกรณ์ ความเชี่ยวชาญด้านเครื่องมือ และความลึกด้านวิศวกรรมเพื่อดำเนินการตามเส้นทางที่เหมาะสมสำหรับส่วนประกอบที่มีรูปแบบใหญ่-เฉพาะของคุณ
การประเมินผู้ให้บริการ Die Stamping สำหรับงานขนาดใหญ่
การค้นหาซัพพลายเออร์ที่สามารถประทับตราชิ้นส่วนของคุณเป็นเรื่องง่าย การค้นหาชิ้นส่วนที่สามารถประทับตราชิ้นส่วนขนาดใหญ่ของคุณได้อย่างน่าเชื่อถือและยอมรับได้ตลอดโปรแกรมการผลิตหลาย- ปี เป็นการค้นหาที่แตกต่างโดยพื้นฐาน ความสามารถที่จะแยกซัพพลายเออร์ด้านการปั๊มโลหะที่มีความสามารถออกจากซัพพลายเออร์ที่มีอุปกรณ์สำหรับงานขนาดใหญ่นั้นไม่ได้ระบุไว้ในโบรชัวร์ของบริษัททุกแห่ง คุณต้องรู้ว่าจะถามอะไร สิ่งที่ต้องตรวจสอบ และสัญญาณอันตรายใดที่ส่งสัญญาณว่าร้านค้าเกินกำลังการผลิตที่แท้จริง
ความสามารถหลักในการตรวจสอบความถูกต้องใน-ซัพพลายเออร์ปั๊มชิ้นส่วนขนาดใหญ่
ช่วงน้ำหนักการกดเป็นจุดเริ่มต้นที่ชัดเจน แต่อย่าหยุดอยู่ที่หมายเลขป้ายชื่อ สอบถามว่าน้ำหนักสูงสุดที่มีอยู่ในจังหวะใด แรงกด 1,000 ตันที่จุดศูนย์ตายด้านล่างจะส่งแรงนั้นที่ BDC เท่านั้น หากการขึ้นรูปของคุณสูงจากด้านล่าง 2 นิ้ว น้ำหนักที่มีอยู่อาจลดลง 15-20% ขึ้นอยู่กับประเภทของการอัด คุณต้องมีความจุที่ตรงกับกราฟปริมาณโหลดจริง ไม่ใช่ข้อมูลจำเพาะของแค็ตตาล็อก
ขนาดเตียงสูงสุดมีความสำคัญเท่าเทียมกัน บริษัทปั๊มโลหะตามสั่งอ้างว่ามีความสามารถด้านชิ้นส่วนขนาดใหญ่-แต่เครื่องอัดที่มีเตียงขนาด 48 นิ้วไม่สามารถรองรับแม่พิมพ์โปรเกรสซีฟขนาด 80 นิ้วที่ฐานยึดโครงสร้างของคุณต้องการได้ ยืนยันขนาดเตียงในทั้งสองแกน และตรวจสอบความสามารถในการรับน้ำหนักของหมอนข้างสำหรับแม่พิมพ์ที่มีน้ำหนักหลายตัน
ห้องเครื่องมือใน-จะแยกซัพพลายเออร์ปั๊มแม่พิมพ์แบบก้าวหน้าที่จริงจังออกจากร้านค้าที่ว่าจ้างบุคคลภายนอกในการบำรุงรักษาทุกครั้ง แม่พิมพ์ขนาดใหญ่จำเป็นต้องลับคมเป็นประจำ บริการสปริงไนโตรเจน และการเปลี่ยนบูชไกด์ หากซัพพลายเออร์จัดส่งแม่พิมพ์ขนาด 8 ตันของคุณนอกสถานที่สำหรับทุกรอบการบำรุงรักษา คุณจะพิจารณาเวลาหลายสัปดาห์ของการหยุดทำงานต่อเหตุการณ์เทียบกับจำนวนวันด้วยห้องเครื่องมือภายใน ดังที่แนวทางการใช้เครื่องมือของ KMC Manufacturing แสดงให้เห็น การทำงานของเครื่องมือและแม่พิมพ์แบบผสมผสานที่จัดการการออกแบบ การสร้าง และการบำรุงรักษาภายใต้หลังคาเดียวกัน ช่วยให้การตอบสนองเร็วขึ้นและการควบคุมคุณภาพเครื่องมือที่เข้มงวดยิ่งขึ้นตลอดวงจรชีวิตของโปรแกรมทั้งหมด
ความสามารถในการจำลองและ FEA บ่งชี้ว่าซัพพลายเออร์สามารถคาดการณ์ปัญหาก่อนตัดเหล็กได้หรือไม่ สำหรับงานรูปแบบขนาดใหญ่- การทดลองแม่พิมพ์เสมือนจะช่วยประหยัดค่าใช้จ่ายหลายหมื่นครั้งในการทำซ้ำทางกายภาพ ถามว่าพวกเขาดำเนินการจำลองการขึ้นรูปใน-บ้านหรือพึ่งพานักสร้างแม่พิมพ์เพื่อจัดการมันอย่างอิสระ บริการปั๊มโลหะที่ดีที่สุดใกล้ฉันหรือที่ใดก็ได้ มีวิศวกรจำลองที่ทำงานร่วมกันโดยตรงกับผู้ควบคุมเครื่องพิมพ์และนักออกแบบแม่พิมพ์
ความสามารถในการปฏิบัติงานรองมักถูกมองข้าม การลบคมปั๊มขนาด 36- นิ้วต้องใช้อุปกรณ์ปรับขนาดสำหรับรอยเท้านั้น การตรวจสอบขนาดโดยใช้เครื่องวัดพิกัดจำเป็นต้องมีขอบเขตการวัดที่ใหญ่พอที่จะจับรูปทรงเรขาคณิตของชิ้นส่วนทั้งหมด หากซัพพลายเออร์ว่าจ้างบุคคลภายนอกในการตรวจสอบให้กับห้องปฏิบัติการ-ของบุคคลที่สาม ระยะเวลาดำเนินการสำหรับการอนุมัติบทความแรกจะขยายจากวันเป็นสัปดาห์ แม้แต่ความต้องการเสริม เช่น บริการติดฉลากสำหรับการปั๊มโลหะ ก็ยังมีความซับซ้อนด้านลอจิสติกส์ เมื่อชิ้นส่วนมีขนาดใหญ่เกินไป และต้องมีอุปกรณ์จับยึดแบบพิเศษสำหรับการมาร์ก
โลจิสติกส์สมควรได้รับการตรวจสอบอย่างละเอียด ส่วนประกอบที่มีการประทับตราขนาดใหญ่สร้างความท้าทายในการจัดการและการขนส่งแบบที่ชิ้นส่วนขนาดเล็กไม่เคยเจอ บรรจุภัณฑ์จะต้องป้องกันการเสียรูประหว่างการขนส่งจัดส่งผลิตภัณฑ์โลหะขนาดใหญ่เกี่ยวข้องกับการบรรจุลังแบบพิเศษ การบรรทุก-วิธีการรักษาความปลอดภัยเฉพาะ และการอนุญาตให้ขนส่งสินค้าเกินขนาด ยืนยันว่าซัพพลายเออร์ของคุณมีอุปกรณ์ขนถ่ายวัสดุ พื้นที่จัดเตรียม และพันธมิตรด้านการขนส่งเพื่อเคลื่อนย้ายชิ้นส่วนของคุณโดยไม่เกิดความเสียหาย
การรับรองคุณภาพถือเป็นสัญญาณความน่าเชื่อถือพื้นฐาน ISO 9001 บ่งชี้ถึงระบบคุณภาพที่ได้รับการจัดทำเป็นเอกสาร IATF 16949 ส่งสัญญาณการควบคุมกระบวนการเกรดยานยนต์- สำหรับงานชิ้นส่วนขนาดใหญ่- การรับรองเหล่านี้มีความสำคัญเนื่องจากจะบังคับใช้การควบคุมกระบวนการทางสถิติและโปรโตคอลการวิเคราะห์ระบบการวัดที่เกิดการดริฟท์ก่อนที่จะกลายเป็นเศษซาก บริษัทปั๊มโลหะในรัฐวิสคอนซินและทั่วทั้งเขตอุตสาหกรรมมิดเวสต์มักจะได้รับการรับรองทั้งสองรายการ ซึ่งสะท้อนถึงความต้องการ OEM สำหรับยานยนต์และอุปกรณ์หนักในภูมิภาคนี้
ร่วมมือกับผู้เชี่ยวชาญด้านการออกแบบแม่พิมพ์
การประเมินซัพพลายเออร์ไม่ควรเริ่มที่ขั้นตอนการเสนอราคา การมีส่วนร่วมที่มีมูลค่าสูงสุด-เริ่มต้นในระหว่างการพัฒนาแนวคิด เมื่อรูปทรงของชิ้นส่วนยังคงมีความยืดหยุ่นเพียงพอที่จะรองรับความเป็นจริงของเครื่องมือ การทำงานร่วมกับวิศวกรเครื่องมือที่เชี่ยวชาญด้านการออกแบบแม่พิมพ์ขนาดใหญ่-ตั้งแต่ระยะแรกสุด จะช่วยป้องกันการค้นพบที่มีราคาแพงว่าชิ้นส่วนของคุณไม่สามารถประทับตราในราคาประหยัดเมื่อวาดออกมาได้
การทำงานร่วมกันในช่วงแรกนี้มีความสำคัญเนื่องจาก-การออกแบบแม่พิมพ์ชิ้นส่วนขนาดใหญ่เกี่ยวข้องกับ-ข้อเสียที่ผู้ออกแบบชิ้นส่วนมองไม่เห็น การเพิ่มกระแสลม 2- องศาเข้ากับผนังที่วาดลึกอาจช่วยประหยัดเงินค่าเครื่องมือได้ 40,000 ดอลลาร์โดยการกำจัดกลไกลูกเบี้ยว การย้ายตำแหน่งคุณลักษณะเล็กน้อยอาจลดจำนวนสถานีจากสิบเหลือแปดสถานี ส่งผลให้แม่พิมพ์มีขนาดเล็กลง การเพิ่มประสิทธิภาพเหล่านี้จะเกิดขึ้นก็ต่อเมื่อผู้เชี่ยวชาญด้านวิศวกรรมแม่พิมพ์เข้ามาพูดคุยก่อนที่การพิมพ์ชิ้นส่วนจะหยุดนิ่ง
แพลตฟอร์มแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENมอบเส้นทางหนึ่งสำหรับวิศวกรที่มองหาการทำงานร่วมกันเฉพาะทางประเภทนี้ โดยเชื่อมโยงทีมเครื่องมือเข้ากับความเชี่ยวชาญด้านการออกแบบแม่พิมพ์ ซึ่งครอบคลุมถึงโครงสร้าง การเพิ่มประสิทธิภาพการไหลของวัสดุ และวิศวกรรมส่วนประกอบสำหรับการใช้งานรูปแบบขนาดใหญ่- เมื่อความท้าทายมุ่งเน้นไปที่วิธีสร้างแม่พิมพ์ที่จัดการความซับซ้อนในช่วงกว้างในขณะที่รักษาความแม่นยำ การเข้าถึงทรัพยากรด้านวิศวกรรมแม่พิมพ์โดยเฉพาะจะช่วยเร่งการออกแบบ-ไปสู่-ลำดับเวลาการผลิต
ไม่ใช่ซัพพลายเออร์ทุกรายที่สามารถใช้งานแม่พิมพ์ของคุณสามารถออกแบบได้ดี บริษัทปั๊มโลหะบางแห่งในวิสคอนซินผู้ผลิตในนั้นดำเนินกิจการห้องแถลงข่าวที่ยอดเยี่ยม แต่จ้างบุคคลที่สามออกแบบแม่พิมพ์โดยไม่สามารถมองเห็นลักษณะเฉพาะของปั๊มที่เครื่องมือจะทำงานได้ ผลลัพธ์ที่ดีที่สุดมาจากซัพพลายเออร์ หรือซัพพลายเออร์-บวก-ความร่วมมือจากผู้ผลิตเครื่องมือ โดยที่ผู้ออกแบบแม่พิมพ์เข้าใจพฤติกรรมการโก่งตัวของแท่นพิมพ์ คุณลักษณะทางความร้อน และข้อจำกัดของระบบป้อนก่อนที่จะวาดบรรทัดแรกด้วย CAD
เมื่อคัดเลือกผู้ให้บริการปั๊มแม่พิมพ์ชิ้นส่วนขนาดใหญ่- ให้ชั่งน้ำหนักเกณฑ์การประเมินเหล่านี้อย่างมาก:
- ความหลากหลายของสื่อกองเรือ- การกดหลายครั้งซึ่งครอบคลุมน้ำหนักและช่วงขนาดเตียงที่ต้องการ ให้ความจุสำรองหากเครื่องจักรเครื่องหนึ่งหยุดซ่อมบำรุง
- ห้องเครื่องมือใน-ที่มีความสามารถในการแม่พิมพ์ขนาดใหญ่-- การเข้าถึงเครนเหนือศีรษะ ขนาดเครื่องเจียรพื้นผิวสำหรับส่วนประกอบขนาดใหญ่ และความสามารถในการตัดเฉือน CNC สำหรับการเปลี่ยนเม็ดมีด
- ความเชี่ยวชาญด้านการออกแบบแม่พิมพ์- ไม่ว่าจะอยู่ใน-บริษัทหรือผ่านทางพันธมิตรด้านเครื่องมือเฉพาะ ความสามารถในการออกแบบทางวิศวกรรมโดยเฉพาะสำหรับความท้าทาย-รูปแบบขนาดใหญ่ รวมถึงการจัดการการโก่งตัว การกระจายแรงกดที่สม่ำเสมอ และการนำทางแถบ
- FEA และการจำลองการขึ้นรูป- การใช้การจำลองเชิงรุกเพื่อตรวจสอบการไหลของวัสดุ คาดการณ์การดีดตัวกลับ และปรับแรงกดของตัวจับยึดเปล่าให้เหมาะสมก่อนการทดลองทางกายภาพ
- โครงสร้างพื้นฐานที่มีคุณภาพ- ความจุ CMM ที่มีปริมาตรการวัดเกินขนาดชิ้นส่วนที่ใหญ่ที่สุดของคุณ พร้อมระบบควบคุมกระบวนการทางสถิติที่ติดตามขนาดที่สำคัญแบบเรียลไทม์
- การขนถ่ายวัสดุและลอจิสติกส์- อุปกรณ์ขนถ่ายคอยล์ที่ได้รับการจัดอันดับสำหรับน้ำหนักคอยล์หนัก การจัดเรียงอัตโนมัติสำหรับชิ้นส่วนเปล่า เครนเหนือศีรษะสำหรับการเปลี่ยนแม่พิมพ์ และโซลูชันการขนส่งขาออกสำหรับชิ้นส่วนขนาดใหญ่
- การรับรองและประสบการณ์ในอุตสาหกรรม- การรับรอง ISO/IATF พร้อมประวัติโปรแกรมที่แสดงให้เห็นด้วยส่วนที่มีขนาด ความซับซ้อน และเนื้อหาใกล้เคียงกัน
- วิศวกรรมเปลี่ยนแปลงความยืดหยุ่น- ความเต็มใจและความสามารถในการแก้ไขแม่พิมพ์ขนาดใหญ่ในช่วงกลางโปรแกรม- เมื่อมีการแก้ไขการออกแบบเกิดขึ้น โดยไม่ต้องสร้างใหม่ตั้งแต่ต้น
- เหมาะสมกับภูมิศาสตร์และห่วงโซ่อุปทาน- ความใกล้ชิดกับการประกอบชิ้นส่วนของคุณเพื่อลดต้นทุนค่าขนส่งและการตอบสนองที่รวดเร็วขึ้น หรือสร้างพันธมิตรด้านการขนส่งสินค้าเพื่อการจัดส่งทางไกล-ที่เชื่อถือได้
ความเชี่ยวชาญด้านการออกแบบแม่พิมพ์สมควรได้รับการเน้นในฐานะผู้สร้างความแตกต่างที่แยกซัพพลายเออร์ที่เพียงพอออกจากซัพพลายเออร์ที่โดดเด่น ร้านใดก็ตามที่มีการกดขนาดใหญ่พอที่จะสามารถตีโลหะได้อย่างแรง ซัพพลายเออร์ที่เข้าใจว่าทำไมโครงร่างสปริงไนโตรเจนจึงต้องใช้สิบสองกระบอกแทนที่จะเป็นแปดกระบอก หรือเหตุใดกลยุทธ์นำร่องจึงต้องลงทะเบียนขั้นกลางบนแถบขนาด 48- นิ้ว คือผู้ที่ส่งมอบชิ้นส่วนที่มีความทนทานตั้งแต่ตีหนึ่งถึงหนึ่งล้าน ความลึกด้านวิศวกรรมนั้น ไม่ว่าจะอยู่อาศัยในบ้านหรือเข้าถึงได้ผ่านพันธมิตรด้านการออกแบบแม่พิมพ์ที่เชี่ยวชาญ เป็นสิ่งที่เปลี่ยนบริการปั๊มแม่พิมพ์สำหรับชิ้นส่วนขนาดใหญ่จากธุรกรรมสินค้าโภคภัณฑ์ให้เป็นโปรแกรมการผลิตที่ใช้งานได้จริง
คำถามที่พบบ่อยเกี่ยวกับบริการปั๊มแม่พิมพ์สำหรับชิ้นส่วนขนาดใหญ่
1. ขนาดใดที่เข้าข่ายเป็นส่วนใหญ่ในการปั๊มแม่พิมพ์?
โดยทั่วไป ชิ้นส่วนจะถือว่ามีขนาดใหญ่เมื่อมีขนาดเกิน 24 นิ้วในมิติเดียว หรือต้องใช้ฐานรองที่มีขนาดใหญ่กว่า 72 นิ้ว ความหนาของวัสดุที่สูงกว่า 3 มม. (0.120 นิ้ว) ยังดันส่วนประกอบเข้าไปในพื้นที่ชิ้นส่วนขนาดใหญ่-อีกด้วย น้ำหนักเป็นอีกปัจจัยหนึ่ง: เมื่อชิ้นงานที่เสร็จแล้วมีปริมาณเกินกว่าที่ผู้ปฏิบัติงานสามารถจัดการได้อย่างปลอดภัยด้วยตนเอง จำเป็นต้องมีการเคลื่อนย้ายทางกลหรือระบบอัตโนมัติของหุ่นยนต์ ซึ่งส่งสัญญาณถึงการจำแนกประเภทชิ้นส่วนขนาดใหญ่-
2. ต้องใช้น้ำหนักเท่าใดในการปั๊มแม่พิมพ์ชิ้นส่วนขนาดใหญ่-
ข้อกำหนดน้ำหนักสำหรับชิ้นส่วนขนาดใหญ่ที่มีทั้งเส้นรอบวงในการตัดและพื้นที่ผิวขึ้นรูป คูณด้วยความหนาของวัสดุ โดยทั่วไปแล้วสต็อกสินค้าขนาดใหญ่ที่ใช้แม่พิมพ์แบบก้าวหน้าแบบก้าวหน้า 12 สถานีต้องการปริมาณ 800 ถึง 1,200 ตันขึ้นไป ความหนาของวัสดุเป็นสองเท่าจะเพิ่มแรงเป็นสองเท่าที่ทุกสถานีพร้อมกัน ซึ่งเป็นเหตุผลว่าทำไมการปั๊มขึ้นรูปหนักสำหรับส่วนประกอบขนาดใหญ่จึงต้องการการอัดในช่วง 600 ถึง 2,000+ ตันเป็นประจำ
3. อะไรคือความแตกต่างระหว่างแม่พิมพ์แบบโปรเกรสซีฟและการปั๊มแม่พิมพ์แบบถ่ายโอนสำหรับชิ้นส่วนขนาดใหญ่?
แม่พิมพ์แบบโปรเกรสซีฟจะยึดชิ้นส่วนไว้กับแถบตลอดทุกสถานีขึ้นรูป ทำให้เหมาะสำหรับการผลิตชิ้นส่วนที่มีปริมาณมาก{0}}ซึ่งพอดีกับขีดจำกัดความกว้างของแถบและไม่จำเป็นต้องดึงลึก Transfer Die จะแยกชิ้นส่วนออกจากแถบ โดยใช้นิ้วกลเพื่อย้ายช่องว่างระหว่างสถานี การปั๊มถ่ายโอนเหมาะกับรูปทรงที่ใหญ่ขึ้น การดึงที่ลึกกว่า และชิ้นส่วนที่ต้องเปลี่ยนตำแหน่งระหว่างการทำงาน สำหรับส่วนประกอบที่มีขนาดใหญ่เกิน 36 นิ้ว เส้นถ่ายโอนหรือเส้นเรียงกันมักจะกลายเป็นตัวเลือกเดียวที่เป็นไปได้ทางกายภาพ
4. ค่าเครื่องมือสำหรับการปั๊มแม่พิมพ์ชิ้นส่วนขนาดใหญ่-มีราคาเท่าไร
แม่พิมพ์โปรเกรสซีฟแบบมาตรฐานสำหรับส่วนประกอบขนาดเล็กถึงขนาดกลาง- โดยทั่วไปมีราคา 15,000 ถึง 60,000 เหรียญสหรัฐ การถ่ายโอนชิ้นส่วนขนาดใหญ่-และไลน์ดายสำหรับแผงโครงสร้างหรือยานยนต์ขนาดใหญ่อาจมีราคาตั้งแต่ 250,000 ดอลลาร์สหรัฐฯ ถึงมากกว่า 1,000,000 ดอลลาร์สหรัฐฯ เมื่อชุดแม่พิมพ์ทั้งชุดประกอบด้วยการดึง ตัดแต่ง หน้าแปลน และเจาะ วัสดุแม่พิมพ์เพียงอย่างเดียวคิดเป็น 20-40% ของการลงทุนทั้งหมด การบำรุงรักษาประจำปีจะเพิ่ม 5-10% ของมูลค่าแม่พิมพ์เดิม ต้นทุนเหล่านี้ตัดจำหน่ายตามปริมาณการผลิต ส่งผลให้-ต้นทุนปั๊มแม่พิมพ์ชิ้นส่วนขนาดใหญ่-มีประสิทธิภาพสูงกว่าเกณฑ์ปริมาณที่กำหนดเท่านั้น ซึ่งมักจะอยู่ที่ 10,000 ถึง 25000+ หน่วยต่อปี โซลูชันแม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเองของ YICHEN (https://www.yichen-group.com/stamping-die/) ช่วยให้วิศวกรเครื่องมือปรับแต่งโครงสร้างแม่พิมพ์และการออกแบบส่วนประกอบเพื่อจัดการต้นทุนในโปรแกรมเครื่องมือรูปแบบขนาดใหญ่
5. เมื่อใดที่คุณควรเลือกตัวเลือกอื่นแทนการปั๊มแม่พิมพ์สำหรับชิ้นส่วนขนาดใหญ่?
การปั๊มแม่พิมพ์อาจไม่ใช่คำตอบที่ถูกต้อง เมื่อปริมาณต่อปีลดลงต่ำกว่า 3,000 ถึง 5,000 ยูนิต เมื่อรูปทรงของชิ้นส่วนเกี่ยวข้องกับอัตราส่วนการดึงที่สูงกว่า 2:1 การตัดส่วนล่างที่ต้องใช้กลไกลูกเบี้ยวที่ใช้งานไม่ได้ หรือวัสดุที่มีความหนามากกว่า 8 มม. การตัดด้วยเลเซอร์ร่วมกับการขึ้นรูปด้วยแรงกดเบรกทำงานได้ดีกว่าสำหรับโปรไฟล์ที่ซับซ้อนปริมาณต่ำ- การตัดเฉือน CNC เหมาะกับงาน-ที่ทนทานต่องานแผ่นหนา การเชื่อมรองรับ-การประกอบระนาบหลายแบบพร้อมคุณสมบัติภายใน การหล่อทำได้ดีเยี่ยมกับรูปทรงออร์แกนิกพร้อมส่วนผนังที่ปรับเปลี่ยนได้ วิธีการแบบไฮบริดที่รวมการปั๊มเข้ากับกระบวนการรองมักจะให้ความสมดุลระหว่างต้นทุนและความสามารถที่ดีที่สุด


