


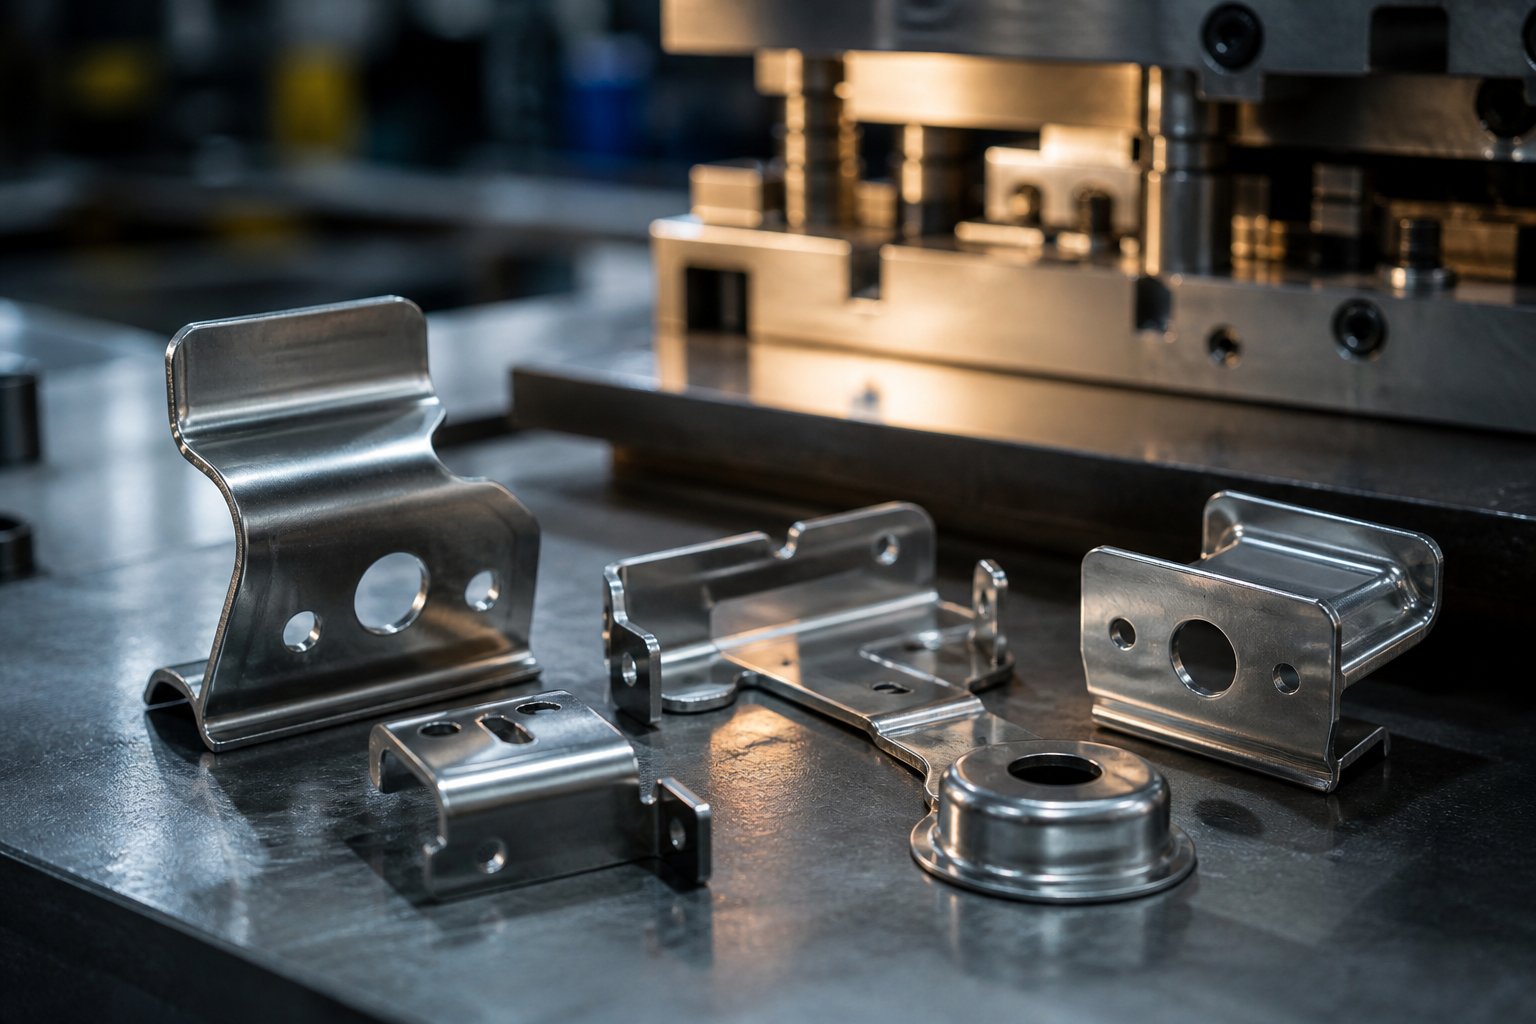
ชิ้นส่วนปั๊มขึ้นรูปคืออะไร และเหตุใดจึงมีความสำคัญ
หยิบขายึดโลหะ ขั้วไฟฟ้า หรือคลิปติดรถยนต์ และคุณอาจถือชิ้นส่วนที่เริ่มเป็นโลหะแผ่นเรียบ มันถึงรูปร่างขั้นสุดท้ายไม่ได้ผ่านการตัดเฉือนหรือการหล่อ แต่ผ่านแรงควบคุมที่ใช้โดยเครื่องมือที่มีความแม่นยำภายในเครื่องปั๊มขึ้นรูป เหล่านี้เป็นชิ้นส่วนที่มีการปั๊มขึ้นรูป และมีส่วนแบ่งขนาดใหญ่ของส่วนประกอบโลหะที่พบในทุกอย่างตั้งแต่อุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภคไปจนถึงเครื่องจักรกลหนัก
ชิ้นส่วนที่ประทับตราตายคืออะไร
ชิ้นส่วนปั๊มขึ้นรูปเป็นส่วนประกอบโลหะที่ผลิตโดยการกดแผ่นโลหะเข้าหรือผ่านเครื่องมือชุบแข็ง (เรียกว่าแม่พิมพ์) ซึ่งจะตัด โค้งงอ หรือสร้างวัสดุให้เป็นรูปทรงเฉพาะในการกดหนึ่งครั้งหรือมากกว่า
แล้วความตายคืออะไรกันแน่? เป็นเครื่องมือเฉพาะทาง-ที่มีความแม่นยำ-แบบ-ชนิดหนึ่งที่ออกแบบมาเพื่อตัดและขึ้นรูปแผ่นโลหะให้เป็นรูปทรงหรือโปรไฟล์ที่ต้องการ โดยทั่วไปส่วนการทำงานของแม่พิมพ์จะทำจากเหล็กกล้าเครื่องมือหรือคาร์ไบด์ที่สามารถชุบแข็งได้ และใช้แม่พิมพ์เพื่อดำเนินการที่แม่นยำ-เจาะ ตัด ดัดงอ วาด- ซึ่งเปลี่ยนวัตถุดิบให้เป็นชิ้นส่วนปั๊มขึ้นรูปที่เสร็จแล้ว
ลองนึกภาพเครื่องตัดคุกกี้ แต่เป็นแบบที่ทำงานภายใต้แรงกดมากมาย ทนทานได้ถึง 0.0002 นิ้ว และเดินได้หลายล้านรอบโดยไม่สูญเสียความแม่นยำ นั่นคือขนาดของวิศวกรรมที่อยู่เบื้องหลังแม่พิมพ์ปั๊มขึ้นรูป ต่างจากกระบวนการลบที่เอาวัสดุออก แม่พิมพ์และการปั๊มจะทำงานร่วมกันเพื่อปรับรูปร่างโลหะโดยมีของเสียน้อยที่สุด ทำให้กระบวนการรวดเร็ว ทำซ้ำได้ และคุ้มค่า-ในปริมาณมาก
เหตุใด Die Design จึงกำหนดผลลัพธ์ของชิ้นส่วน
นี่คือจุดที่วิศวกรส่วนใหญ่สะดุด: พวกเขาระบุรูปทรงของชิ้นส่วน ความคลาดเคลื่อน และวัสดุบนแบบร่าง โดยไม่คำนึงว่าการตัดสินใจด้านเครื่องมือต้นทางจะกำหนดได้อย่างไรว่าข้อกำหนดเหล่านั้นบรรลุผลสำเร็จหรือไม่ ความสัมพันธ์ระหว่างการออกแบบแม่พิมพ์และคุณภาพของชิ้นส่วนนั้นตรงไปตรงมาและไม่อาจให้อภัยได้
คุณลักษณะทุกประการของชิ้นส่วนที่ประทับตราเสร็จแล้วจะย้อนกลับไปถึงบางสิ่งที่อยู่ภายในแม่พิมพ์:
- คุณภาพขอบขึ้นอยู่กับระยะห่างในการตัดระหว่างบล็อกพันช์และบล็อกแม่พิมพ์-โดยทั่วไปประมาณ 10% ของความหนาของวัสดุสำหรับการตัดที่สะอาด
- ความแม่นยำของมิติอาศัยระบบนำทาง นักบิน และความแข็งแกร่งทางโครงสร้างของไดชูทำให้ทุกอย่างอยู่ในแนวที่ถูกต้องจังหวะแล้วจังหวะเล่า
- การตกแต่งพื้นผิวได้รับอิทธิพลจากสภาพพื้นผิวของแม่พิมพ์ การส่งสารหล่อลื่น และความเร็วในการขึ้นรูป
- ความสม่ำเสมอทางเรขาคณิตตลอดระยะเวลาการผลิตที่ยาวนานจะขึ้นอยู่กับวัสดุที่ทนทานต่อการสึกหรอ-และช่วงเวลาการบำรุงรักษาแม่พิมพ์ที่เหมาะสม
เมื่อแม่พิมพ์ประทับตรากระทบกับแผ่นโลหะ เครื่องมือไม่เพียงแต่สร้างรูปร่างให้กับชิ้นส่วนเท่านั้น-แต่ยังเข้ารหัสคุณภาพลงในชิ้นงานทุกชิ้นอีกด้วยแม่พิมพ์ที่ออกแบบมาอย่างดี-ผลิตส่วนประกอบที่เหมือนกันนับพันชิ้นโดยไม่มีการดำเนินการรอง ชิ้นงานที่ออกแบบไม่ดีจะทำให้เกิดเศษเหล็ก เศษเสี้ยน การเคลื่อนตัวของขนาด และเวลาหยุดทำงานที่มีค่าใช้จ่ายสูง
บทความนี้จะมีส่วนร่วม-มุมมองแรก แทนที่จะจัดรายการส่วนประกอบแม่พิมพ์แยกกัน เราจะติดตามว่าการตัดสินใจเลือกเครื่องมือแต่ละอย่าง-ประเภทแม่พิมพ์ การเลือกวัสดุ กลยุทธ์การกวาดล้าง วิธีการขึ้นรูป-ปรากฏในส่วนประกอบที่เสร็จแล้วที่คุณถืออยู่ในมืออย่างไร ไม่ว่าคุณจะระบุชิ้นส่วนที่มีการประทับตราสำหรับผลิตภัณฑ์ใหม่หรือแก้ไขปัญหาด้านคุณภาพในสายการผลิตที่มีอยู่ การทำความเข้าใจว่ามีอะไรเป็นแม่พิมพ์และวิธีที่ชิ้นส่วนเหล่านี้กำหนดรูปแบบผลลัพธ์จะช่วยให้คุณได้ประโยชน์ในการทำให้ชิ้นส่วนถูกต้องในครั้งแรก
ประเภทของแม่พิมพ์ปั๊มและเวลาที่ควรใช้แต่ละอัน
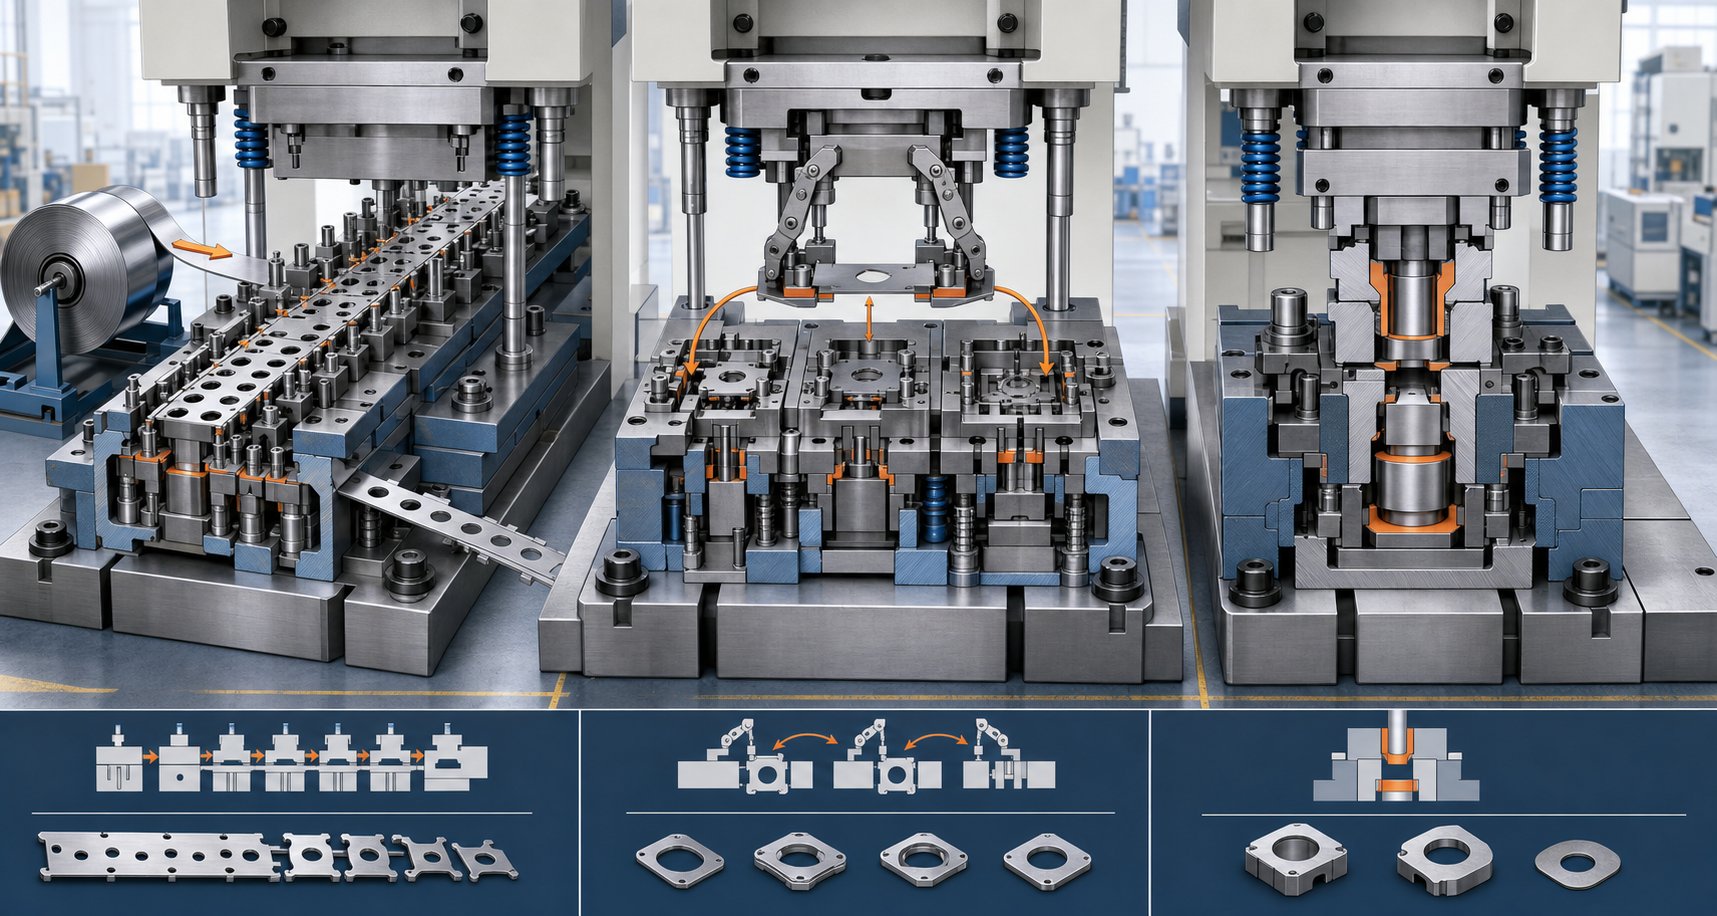
Die type คือทางแยกแรกบนถนน เลือกผิดและคุณอาจจ่ายเงินมากเกินไปสำหรับเครื่องมือที่คุณไม่ต้องการ หรือต่อสู้กับปัญหาด้านคุณภาพเนื่องจากสถาปัตยกรรมแม่พิมพ์ไม่ตรงกับรูปทรงของชิ้นส่วนของคุณ แม่พิมพ์ปั๊มขึ้นรูปหลักสามประเภทครอบคลุมสถานการณ์การผลิตส่วนใหญ่: แบบก้าวหน้า การถ่ายโอน และแบบผสม แต่ละประเภทจะจัดการกับความซับซ้อน ขนาด และปริมาณของชิ้นส่วนที่แตกต่างกัน- และแต่ละประเภทก็สร้างต้นทุนที่แตกต่างกันโดยพื้นฐาน-ต่อ-เศรษฐศาสตร์ส่วน
สถาปัตยกรรมแม่พิมพ์ปั๊มโลหะแบบใดที่เหมาะกับโครงการของคุณ? ขึ้นอยู่กับว่าชิ้นส่วนที่เสร็จแล้วของคุณมีลักษณะอย่างไร ต้องการจำนวนเท่าใด และพิกัดความเผื่อของคุณเข้มงวดแค่ไหน
แม่พิมพ์แบบก้าวหน้าสำหรับชิ้นส่วนที่ซับซ้อนที่มีปริมาตรสูง-
แม่พิมพ์แบบโปรเกรสซีฟเป็นอุปกรณ์สำคัญของการปั๊มปริมาณมาก- แถบโลหะแผ่นที่ต่อเนื่องจะป้อนเข้าไปในแม่พิมพ์และเคลื่อนผ่านสถานีต่างๆ โดยแต่ละสถานีมีการดำเนินการที่แตกต่างกัน-โดยการเจาะรู กรีดขอบ โค้งงอ และตัดแต่งโปรไฟล์ เมื่อแถบถึงสถานีสุดท้าย ส่วนที่เสร็จสมบูรณ์จะแยกออกจากแถบพาหะ
คุณจะสังเกตเห็นว่าแม่พิมพ์แบบโปรเกรสซีฟไม่เคยปล่อยชิ้นงานระหว่างการปฏิบัติงาน แถบดังกล่าวทำหน้าที่เป็นสายพานลำเลียง ทำให้ทุกส่วนอยู่ในแนวที่แม่นยำจากสถานีหนึ่งไปอีกสถานีหนึ่ง ทำให้เหมาะสำหรับชิ้นส่วนขนาดเล็กถึงขนาดกลาง-ที่มีคุณสมบัติหลายอย่าง เช่น หน้าสัมผัสทางไฟฟ้า ขายึด คลิป ขั้วต่อ และขั้วต่อ
การแลกเปลี่ยน? ต้นทุนเครื่องมือล่วงหน้าที่สูงขึ้นและความยืดหยุ่นที่จำกัดสำหรับการเปลี่ยนแปลงการออกแบบเมื่อสร้างแม่พิมพ์แล้ว แต่สำหรับการผลิตที่ดำเนินการเป็นจำนวนหลายแสนหรือหลายล้าน ต้นทุนต่อชิ้นส่วนลดลงอย่างมาก ส่งผลให้แม่พิมพ์แบบโปรเกรสซีฟประหยัดอย่างมากเมื่อเวลาผ่านไป ความเร็วรอบจะเร็ว-มักจะอยู่ที่ 100 ถึง 1,500 จังหวะต่อนาที ขึ้นอยู่กับความซับซ้อนของชิ้นส่วน- เนื่องจากไม่มีการจัดการด้วยตนเองระหว่างการปฏิบัติงาน
Transfer Dies สำหรับชิ้นส่วนที่วาดขนาดใหญ่หรือลึก-
เมื่อชิ้นส่วนมีขนาดใหญ่เกินกว่าจะเชื่อมต่อกับแถบได้ หรือรูปทรงเรขาคณิตต้องใช้การวาดลึกและการขึ้นรูปสามมิติที่ซับซ้อน- แม่พิมพ์ทรานเฟอร์จะเข้ามาแทนที่ แทนที่จะเคลื่อนผ่านแม่พิมพ์บนแถบพาหะ แต่ละช่องว่างจะถูกตัดก่อน จากนั้นจึงถ่ายโอนด้วยกลไกระหว่างสถานีอิสระโดยใช้อุปกรณ์จับยึดหรือกลไกของรถรับส่ง
การแยกนี้ช่วยให้แม่พิมพ์ถ่ายโอนมีข้อได้เปรียบที่สำคัญ: แต่ละสถานีสามารถทำการขึ้นรูปหนักได้-การขึ้นรูปลึก -การกระแทก การกระแทกอีกครั้ง- โดยไม่มีข้อจำกัดทางเรขาคณิตของการก้าวหน้าของแถบ แผงยานยนต์ขนาดใหญ่ ตัวเรือนทรงกระบอก และส่วนประกอบรูปทรงถ้วยลึก-มักต้องการแนวทางนี้
แม่พิมพ์ถ่ายโอนยังช่วยประหยัดวัสดุ เนื่องจากไม่มีแผ่นใยที่เชื่อมต่อกันระหว่างชิ้นส่วนต่างๆ (วิธีที่แม่พิมพ์แบบโปรเกรสซีฟใช้แถบพาหะ) คุณจึงสามารถกำจัดเศษนั้นออกได้ ซึ่งจะช่วยลดต้นทุนวัสดุในแต่ละชิ้น ข้อเสียคือใช้เวลาในการตั้งค่านานขึ้น ความซับซ้อนของเครื่องมือสูงขึ้น และความเร็วรอบช้าลงเล็กน้อยเมื่อเทียบกับการปั๊มแบบโปรเกรสซีฟ
แม่พิมพ์คอมพาวด์สำหรับชิ้นส่วนที่มีความแม่นยำแบบเรียบ
แม่พิมพ์แบบผสมใช้แนวทางที่แตกต่างออกไปโดยสิ้นเชิง พวกเขาดำเนินการตัดหลายครั้ง-การตัดขอบและการเจาะ ตัวอย่างเช่น-ในการกดครั้งเดียว ทุกอย่างเกิดขึ้นพร้อมๆ กัน ไม่ใช่ตามลำดับ ทำให้เหมาะอย่างยิ่ง-สำหรับชิ้นส่วนแบนที่ต้องการความแม่นยำของตำแหน่งที่แน่นหนาระหว่างคุณสมบัติต่างๆ เช่น แหวนรอง แผ่นชิม แผ่นสัมผัสเรียบ และปะเก็น
เนื่องจากการตัดทั้งหมดเกิดขึ้นพร้อมกัน ความสัมพันธ์ระหว่างรู ช่อง และโปรไฟล์ภายนอกจึงยังคงล็อคอยู่ ไม่มีข้อผิดพลาดในการวางตำแหน่งสะสมจากสถานี-ถึง-การถ่ายโอนสถานี สำหรับแม่พิมพ์ปั๊มโลหะแผ่นที่มีรูปทรงเรียบเรียบเรียบง่ายในปริมาณปานกลาง แม่พิมพ์แบบผสมจะให้ความแม่นยำเป็นเลิศโดยมีต้นทุนเครื่องมือต่ำกว่าทางเลือกแบบก้าวหน้า
ข้อจำกัดนั้นชัดเจน: แม่พิมพ์คอมพาวด์ไม่สามารถทนต่อการโค้งงอ การขึ้นรูป หรือการวาดแบบลึกได้ มันเป็นเครื่องมือระนาบเดียว- หากชิ้นส่วนของคุณต้องการการสร้างรูปร่างสามมิติ- คุณจะต้องมีสถาปัตยกรรมแม่พิมพ์ปั๊มขึ้นรูปที่แตกต่างกันหรือการดำเนินงานรองขั้นปลาย
เปรียบเทียบสถาปัตยกรรม Three Die
| เกณฑ์ | ก้าวหน้าตาย | โอนตาย | สารประกอบตาย |
|---|---|---|---|
| เรขาคณิตส่วนที่ดีที่สุด | ชิ้นส่วนขนาดเล็กถึงขนาดกลาง-ที่มีคุณสมบัติหลายอย่าง (ส่วนโค้ง รู รูปทรง) | ชิ้นส่วนขนาดใหญ่ รูปร่างที่วาดลึก- เรขาคณิต 3 มิติที่ซับซ้อน | ชิ้นส่วนแบนต้องใช้ความสัมพันธ์ระหว่างรู-ถึง-ขอบที่แม่นยำ |
| ปริมาณการผลิตโดยทั่วไป | สูง (100,000 ถึงล้าน) | ปานกลางถึงสูง (10,000 ถึงหลักแสน) | ต่ำถึงปานกลาง (1K ถึง 100K) |
| ความคลาดเคลื่อนที่ทำได้ | +/-0.05 มม. ถึง +/-0.1 มม | +/-0.1 มม. ถึง +/-0.2 มม | +/-0.025 มม. ถึง +/-0.05 มม |
| ต้นทุนเครื่องมือสัมพันธ์ | สูง | สูง | ต่ำถึงปานกลาง |
| ความเร็วรอบ | เร็วมาก (100-1,500+ SPM) | ปานกลาง (15-80 SPM) | ปานกลางถึงเร็ว (50-300 SPM) |
กรอบการตัดสินใจ: การเลือกประเภทแม่พิมพ์ของคุณ
การเลือกระหว่างสถาปัตยกรรมทั้งสามนี้ไม่จำเป็นต้องคาดเดา พิจารณาคำถามเหล่านี้ตามลำดับ และคำตอบที่ถูกต้องมักจะชัดเจน:
- ชิ้นส่วนนั้นแบนไม่มีการโค้งงอหรือรูปทรงหรือไม่?ถ้าใช่ แม่พิมพ์แบบผสมน่าจะให้อัตราส่วน-ต่อ-ต้นทุนที่แม่นยำที่สุดแก่คุณ
- ชิ้นส่วนดังกล่าวจำเป็นต้องดำเนินการหลายอย่าง (การโค้งงอ การดึง การขึ้นรูป) นอกเหนือจากการตัดหรือไม่?ถ้าใช่ คุณต้องมีโปรเกรสซีฟหรือทรานเฟอร์ไดย์
- ชิ้นส่วนสามารถยังคงติดอยู่กับแถบพาหะตลอดการทำงานทั้งหมดได้หรือไม่หากชิ้นส่วนมีขนาดเล็กเพียงพอและไม่จำเป็นต้องดึงลึก แม่พิมพ์แบบโปรเกรสซีฟเป็นทางเลือกที่ดีที่สุดสำหรับความเร็วและราคา-ต่อ-ชิ้น
- ชิ้นส่วนมีขนาดใหญ่เกินไปสำหรับการป้อนแถบหรือต้องดึงลึกเกินกว่าที่แถบจะอนุญาตหรือไม่หากใช่ แม่พิมพ์ถ่ายโอนจะจัดการกับรูปทรงโดยไม่มีการประนีประนอม
- ปริมาณการผลิตประจำปีของคุณคือเท่าไร?ปริมาณการผลิตที่สูง (100,000+) แสดงให้เห็นถึงการลงทุนด้านเครื่องมือในแม่พิมพ์แบบโปรเกรสซีฟ ปริมาณปานกลางอาจชอบการถ่ายโอนหรือสารประกอบ ขึ้นอยู่กับความซับซ้อน ปริมาณที่ต่ำอาจชี้ไปที่แม่พิมพ์ผสมหรือเครื่องมือที่ง่ายกว่าด้วยการทำงานรอง
- ความอดทนของคุณแน่นแค่ไหน?หากความเรียบและความแม่นยำของตำแหน่งรูเป็นสิ่งสำคัญสำหรับชิ้นส่วนที่เรียบง่าย แม่พิมพ์คอมพาวด์จะให้ผลลัพธ์ที่แคบที่สุด หากคุณลักษณะ-ถึง-ความแม่นยำของคุณลักษณะมีความสำคัญในรูปทรงเรขาคณิตที่ซับซ้อน การดายแบบโปรเกรสซีฟที่มีไพล็อตที่แม่นยำจะคงความสม่ำเสมอไว้
แม่พิมพ์ปั๊มที่คุณเลือกจะกำหนดเพดานสำหรับชิ้นส่วนที่เสร็จแล้วของคุณสามารถบรรลุ-พิกัดความเผื่อ คุณภาพพื้นผิว และความประหยัดในการผลิต แต่สถาปัตยกรรมแบบตายตัวเป็นเพียงครึ่งหนึ่งของสมการเท่านั้น ภายในแม่พิมพ์แต่ละประเภท ชุดส่วนประกอบที่สำคัญจะทำงานร่วมกันเพื่อสร้างรูปร่างของโลหะจริง และการทำความเข้าใจว่าส่วนประกอบเหล่านั้นมีปฏิกิริยาอย่างไรคือสิ่งที่แยกส่วนที่ดีออกจากส่วนที่เป็นเศษ
ส่วนประกอบแม่พิมพ์ปั๊มขึ้นรูปที่สำคัญซึ่งช่วยเสริมรูปร่างให้กับชิ้นส่วนของคุณ
สถาปัตยกรรมแม่พิมพ์จะให้พิมพ์เขียวแก่คุณ แต่ส่วนประกอบของแม่พิมพ์ปั๊มขึ้นรูปแต่ละชิ้นภายในโครงสร้างนั้นทำงานได้จริง แต่ละคนมีบทบาทเฉพาะในการตัด นำทาง หรือควบคุมแผ่นโลหะเมื่อเปลี่ยนเป็นชิ้นส่วนที่เสร็จสมบูรณ์ เมื่อส่วนประกอบแม่พิมพ์เหล่านี้ทำงานสอดคล้องกัน คุณจะได้ขอบที่สะอาด ขนาดที่แม่นยำ และคุณภาพที่ทำซ้ำได้อย่างต่อเนื่อง เมื่อองค์ประกอบหนึ่งปิดอยู่ ข้อบกพร่องก็จะปรากฏขึ้นอย่างรวดเร็ว
ลองนึกถึงการประกอบแม่พิมพ์ในฐานะเครื่องมือที่มีความแม่นยำซึ่งมีชิ้นส่วนหลายสิบชิ้นที่พึ่งพาซึ่งกันและกัน การทำความเข้าใจว่าแต่ละชิ้นมีอิทธิพลต่อโลหะอย่างไร จะทำให้คุณได้รับประโยชน์อย่างแท้จริงเมื่อระบุพิกัดความเผื่อหรือวินิจฉัยปัญหาด้านคุณภาพบนพื้นแท่นพิมพ์
ปฏิสัมพันธ์ของ Punch และ Die Block
ความสัมพันธ์ระหว่างการเจาะโลหะแผ่นและบล็อกแม่พิมพ์เป็นหัวใจสำคัญของการตัดทุกครั้ง การเจาะลงไปที่แผ่นโลหะในขณะที่บล็อกแม่พิมพ์ให้คมตัดที่อยู่ตรงข้ามด้านล่าง ช่องว่างระหว่างพื้นผิวทั้งสองนี้-เรียกว่าระยะห่างในการตัด-จะควบคุมเกือบทุกอย่างเกี่ยวกับคุณภาพของคมตัดของคุณ
เมื่อมีการปรับระยะห่างให้เหมาะสม (โดยทั่วไป5 ถึง 15% ของความหนาของวัสดุขึ้นอยู่กับโลหะผสม) เฉือนโลหะได้อย่างหมดจด หมัดจะดันวัสดุให้พ้นค่าแรงเฉือน และการแตกหักจะแพร่กระจายอย่างเรียบร้อยระหว่างคมเจาะและช่องเปิดของบล็อกแม่พิมพ์ ทากจะหยดอย่างอิสระผ่านบล็อกแม่พิมพ์ และรูหรือโปรไฟล์ที่เหลือจะมีโซนแรงเฉือนที่เรียบและมีเสี้ยนน้อยที่สุด
ตั้งค่าระยะห่างให้แน่นเกินไป ส่งผลให้แรงตัดพุ่งสูงขึ้น การสึกหรอของหมัดเร็วขึ้น และเสี่ยงต่อการแตกหักของเครื่องมือ หลวมเกินไปและวัสดุจะม้วนแทนที่จะเป็นกรรไกร ทำให้เกิดขอบที่ขาดและมีครีบขนาดใหญ่ที่ต้องเก็บผิวสำเร็จขั้นที่สอง รูปทรงของรูของบล็อกแม่พิมพ์ยังส่งผลต่อการยึดตัวทากด้วย-หากตัวทากไม่ดีดออกมาอย่างหมดจด มันจะเรียงซ้อนกันและสร้างความเสียหายให้กับชิ้นส่วนถัดไปหรือตัวหมัดเอง
Die Shoes, ระบบนำทาง และการจัดตำแหน่ง
ลองนึกภาพการกดด้วยความเร็ว 600 ครั้งต่อนาทีโดยให้ครึ่งบนและล่างไม่ตรงแนวแม้แต่หนึ่งในพันของนิ้ว การเจาะทุกครั้งจะหลุดออก-ตรงกลาง ระยะห่างในการตัดจะเลื่อนไปด้านหนึ่ง และชิ้นส่วนของคุณจะแสดงคุณภาพของขอบที่ไม่สม่ำเสมอหรือการเบี่ยงเบนของมิติ นั่นเป็นเหตุผลว่าทำไมไดคัทและระบบนำทางจึงมีความสำคัญมาก
ฐานรองแม่พิมพ์เป็นแผ่นเหล็กหนาหรืออลูมิเนียมที่ทำหน้าที่เป็นรากฐานโครงสร้างของการประกอบแม่พิมพ์ทั้งหมด รองเท้าส่วนบนมีการเจาะและเปลื้องผ้า รองเท้าด้านล่างจะยึดบล็อกแม่พิมพ์ ตัวยก และแผ่นแผ่นแม่พิมพ์ที่รองรับส่วนการขึ้นรูป เมื่อรวมกันแล้วจะต้องขนานกันอย่างสมบูรณ์และมั่นคงภายใต้น้ำหนักบรรทุก
เชื่อมต่อรองเท้าทั้งสองข้างเข้าด้วยกันหมุดนำและบูชบูชรักษาตำแหน่งตลอดจังหวะการกด ส่วนประกอบภาคพื้นดินที่มีความแม่นยำ-เหล่านี้ผลิตขึ้นมาเพื่อให้มีความคลาดเคลื่อนภายใน 0.0001 นิ้ว หมุดนำแบบลูกปืน-ช่วยลดแรงเสียดทานและให้ความเร็วในการกดเร็วขึ้น ในขณะที่หมุดแบบแรงเสียดทาน-ให้การเคลื่อนตัวเพิ่มเติมเพื่อต้านทานแรงด้านข้าง ทั้งสองประเภทช่วยให้มั่นใจได้ว่าครึ่งบนและครึ่งล่างลงทะเบียนทุกรอบอย่างแน่นอน ทำให้ชิ้นส่วนแม่พิมพ์ปั๊มของคุณมีความสัมพันธ์กันอย่างเหมาะสม
รถยก เครื่องเปลื้องผ้า และการควบคุมวัสดุ
การตัดและการขึ้นรูปได้รับความสนใจทั้งหมด แต่ส่วนประกอบควบคุมวัสดุจะตัดสินอย่างเงียบ ๆ ว่าแม่พิมพ์โปรเกรสซีฟของคุณทำงานได้อย่างราบรื่นหรือติดขัดทุก ๆ ห้าสิบจังหวะ
ตัวยกจะยกแถบโลหะระหว่างสถานีเพื่อให้พื้นผิวบล็อกแม่พิมพ์ชัดเจนและลักษณะที่ปรากฏด้านล่าง หากไม่มีพวกมัน แถบจะลากผ่านดายล่าง ทำให้เกิดรอยขีดข่วน การป้อนผิด และข้อผิดพลาดด้านตำแหน่ง รถยกแบบสปริง-จะยกแถบให้มีความสูงสม่ำเสมอ ช่วยให้เลื่อนไปยังสถานีถัดไปได้อย่างอิสระ
นักเต้นเปลื้องผ้าทำหน้าที่สองเท่า พวกเขายึดแผ่นให้เรียบกับบล็อกแม่พิมพ์ในระหว่างการตัด (ป้องกันการบิดเบี้ยว) และดึงวัสดุออกจากหมัดขณะที่หดกลับ หากไม่มีเครื่องปอก แผ่นโลหะก็จะยกขึ้นด้วยหมัดและสูญเสียตำแหน่งไปโดยสิ้นเชิง เครื่องปอกแบบกลไกใช้แรงกดสปริง ในขณะที่เครื่องปอกยูรีเทนอาศัยแรงอัดแบบยืดหยุ่น- ทั้งคู่จะรักษาวัสดุให้อยู่ในตำแหน่งที่เหมาะสม
นักบินเป็นหมุดที่มีความแม่นยำซึ่งเข้าไปในรูที่เจาะก่อนหน้านี้เมื่อแถบเลื่อนเข้าไปในแต่ละสถานี พวกเขา-ปรับตำแหน่งของแถบอย่างละเอียดก่อนการตัดหรือการขึ้นรูปใดๆ เกิดขึ้น แก้ไขข้อผิดพลาดในการป้อน และรับประกันคุณลักษณะ-เพื่อ-คุณลักษณะที่มีความแม่นยำจะอยู่ภายในข้อกำหนดเฉพาะของชิ้นส่วนทั้งหมด
การอ้างอิงส่วนประกอบ: แต่ละส่วนทำอะไร
- ต่อย- เครื่องมือตัดหรือขึ้นรูปที่กดเข้าไปในแผ่นโลหะเพื่อสร้างรู โปรไฟล์ หรือลักษณะที่มีรูปร่าง
- บล็อกดาย (ปุ่ม)- เม็ดมีดชุบแข็งที่ให้คมตัดของฝ่ายตรงข้าม; ขนาดรูจะชดเชยที่ใหญ่กว่าหมัดตามระยะห่างที่ระบุ
- รองเท้าตาย- แผ่นเหล็กด้านบนและด้านล่างที่ทำหน้าที่เป็นรากฐานโครงสร้างสำหรับการติดตั้งส่วนประกอบการทำงานทั้งหมด
- นักเต้นระบำเปลื้องผ้า- สปริง-เพลตที่ใส่หรือส่วนประกอบยูรีเทนที่ยึดแผ่นให้เรียบในระหว่างการตัด และลอกออกจากการเจาะเมื่อดึงกลับ
- ลิฟเตอร์รางหรือหมุดที่ขับเคลื่อนด้วยสปริง - - ซึ่งช่วยยกแถบเพื่อให้เคลื่อนตัวระหว่างสถานีได้อย่างราบรื่น
- นักบิน- หมุดระบุตำแหน่งที่แม่นยำซึ่งเข้าไปในรูที่เจาะไว้ล่วงหน้า- เพื่อจัดแนวแถบก่อนการดำเนินการแต่ละครั้ง
- สปริง- ส่วนประกอบของก๊าซเครื่องกลหรือไนโตรเจนที่ให้แรงควบคุมสำหรับเครื่องปอก ตัวยก และแผ่นดัน
- แผ่นรองหลัง- แผ่นชุบแข็งที่วางอยู่ด้านหลังหมัดเพื่อกระจายแรงกระแทกและป้องกันไม่ให้หัวเจาะฝังลงในฐานแม่พิมพ์ที่นิ่มกว่า
ส่วนประกอบแม่พิมพ์ปั๊มขึ้นรูปแต่ละชิ้นมีส่วนช่วยในผลลัพธ์ขั้นสุดท้ายของชิ้นส่วน นักบินที่สวมใส่แล้วจะทำให้สามารถเลื่อนตำแหน่งได้ สปริงลอกแบบอ่อนช่วยให้วัสดุยกและบิดเบี้ยวได้ แผ่นรองหลังที่มีรอยแตกช่วยให้สามารถเจาะเข้าไปในรองเท้าได้ การประกอบแม่พิมพ์ทำงานเป็นระบบ-และคุณภาพของชิ้นส่วนของคุณจะดีพอๆ กับจุดอ่อนที่สุดในระบบนั้นเท่านั้น
แน่นอนว่าส่วนประกอบเหล่านี้ไม่ได้ทำงานในสุญญากาศ วัสดุที่คุณกำลังตอกย้ำ-ความหนา ความแข็ง และความเหนียว-ทำให้ทุกองค์ประกอบภายในแม่พิมพ์มีความต้องการ และเป็นตัวกำหนดว่าแต่ละองค์ประกอบจะสึกหรอรุนแรงเพียงใดเมื่อเวลาผ่านไป
วัสดุชิ้นงานมีอิทธิพลต่อการเลือกแม่พิมพ์อย่างไร
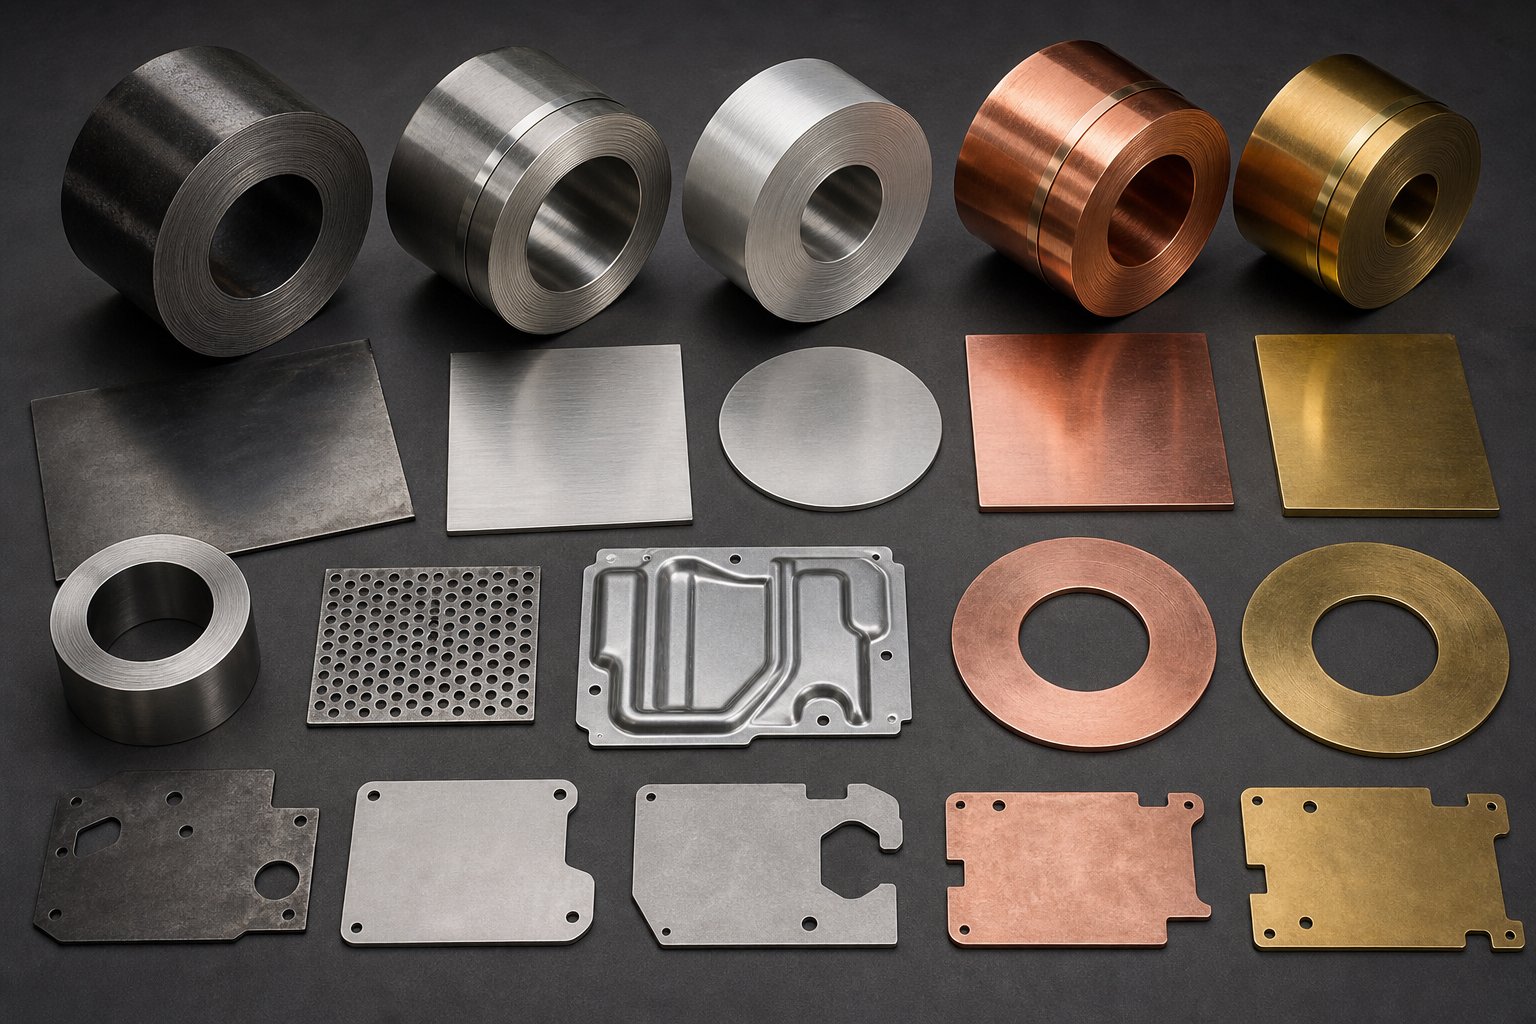
แม่พิมพ์ที่สร้างขึ้นสำหรับเหล็กเหนียวจะไม่ทำงานในลักษณะเดียวกันเมื่อคุณใช้สแตนเลสผ่านมัน วัสดุบนคอยล์กำหนดพารามิเตอร์ทางวิศวกรรมเกือบทุกตัวภายในเครื่องมือ: ระยะหลบการตัด รูปทรงของการเจาะ รัศมีการขึ้นรูป แรงสปริง น้ำหนักกด และแม้กระทั่งการเคลือบพื้นผิวบนส่วนประกอบของเครื่องมือ เพิกเฉยต่อข้อกำหนดด้านวัสดุ-เหล่านี้ แล้วคุณจะโดนเจาะ สร้างเสี้ยนมากเกินไป หรือชิ้นส่วนร้าวระหว่างการขึ้นรูป
เมื่อระบุชิ้นส่วนที่มีการประทับตราแม่พิมพ์ เอกสารข้อมูลวัสดุไม่ได้เป็นเพียงรายละเอียดการจัดซื้อ-แต่ยังเป็นจุดเริ่มต้นสำหรับการตัดสินใจเกี่ยวกับเครื่องมือทุกครั้ง คุณสมบัติสี่ประการที่สำคัญที่สุด: ความต้านทานแรงดึง ความแข็ง ความเหนียว และความหนา แต่ละคนเปลี่ยนวิธีการออกแบบแม่พิมพ์โลหะแผ่นเพื่อผลิตชิ้นส่วนที่ยอมรับได้
ข้อควรพิจารณาในการปั๊มเหล็กและสแตนเลส
เหล็กยังคงเป็นวัสดุที่พบบ่อยที่สุดสำหรับส่วนประกอบที่มีการประทับตรา แต่ "เหล็ก" ครอบคลุมลักษณะการทำงานที่หลากหลาย เหล็กเหนียว (โดยทั่วไปมีความต้านทานแรงดึงต่ำกว่า 350 MPa) ให้การอภัยโทษ- สามารถตัดเฉือนได้อย่างหมดจด ขึ้นรูปโดยไม่สปริงกลับมากเกินไป และทำให้สึกหรอปานกลาง สแตนเลสนั้นเป็นสัตว์ที่แตกต่างไปจากเดิมอย่างสิ้นเชิง
เกรดสเตนเลส เช่น 304 และ 316 มีความต้านทานแรงดึงเกิน 500 MPa -แข็งตัวเร็วระหว่างการขึ้นรูป และสร้างความร้อนได้มากขึ้นอย่างมากที่การเจาะ-ถึง-ส่วนต่อประสานวัสดุ สำหรับแม่พิมพ์ปั๊มโลหะที่แปรรูปโลหะผสมที่แข็งกว่าเหล่านี้ คุณจะสังเกตเห็นว่ามีการปรับเปลี่ยนทางวิศวกรรมหลายประการ:
- การฝึกปรือที่เข้มงวดยิ่งขึ้น- ต้องใช้วัสดุที่แข็งกว่านี้เปอร์เซ็นต์การกวาดล้างเพิ่มขึ้นเพื่อป้องกันการแตกหักของหมัดก่อนเวลาอันควรและแรงตัดที่มากเกินไป โดยทั่วไปสแตนเลสต้องการความหนาของวัสดุ 10-15% ต่อด้าน เทียบกับ 6-10% สำหรับเหล็กเหนียว
- กองกำลังขึ้นรูปที่สูงขึ้น- ข้อกำหนดน้ำหนักกดเพิ่มขึ้น 50-60% เมื่อเปลี่ยนจากเหล็กเหนียวไปเป็นสแตนเลส การกดขนาดเล็กเกินไปทำให้เกิดการขึ้นรูปที่ไม่สมบูรณ์ รอยเหรียญ และการสึกหรอที่รวดเร็วขึ้นในส่วนประกอบเครื่องมือทั้งหมด
- การชดเชยสปริงแบ็ค- อัตราส่วนผลผลิต-ต่อ-แรงดึงที่สูงขึ้นของเหล็กกล้าไร้สนิมหมายถึงการคืนตัวที่ยืดหยุ่นมากขึ้นหลังจากการดัดงอ นักออกแบบแม่พิมพ์ต้องโค้งงอมากกว่า- 2-4 องศา (บางครั้งอาจมากกว่านั้น) เพื่อให้เข้าถึงมุมเป้าหมาย และการขึ้นรูปหมัดอาจต้องมีการแก้ไขรัศมีเพื่อพิจารณาการสะท้อนกลับ
- การสึกหรอของแม่พิมพ์เร่งขึ้น- ลักษณะการเสียดสีของสเตนเลสต้องใช้เหล็กกล้าแม่พิมพ์ปั๊มขึ้นรูประดับพรีเมียมสำหรับการก่อสร้างแบบพันช์และบล็อก เหล็กกล้าเครื่องมือ D2 หรือ M2 ซึ่งมักจะมีการเคลือบ TiN หรือ AlCrN จำเป็นต่อการรักษาความคมของคมตัดตลอดระยะเวลาการผลิตที่ยาวนานขึ้น
ผลลัพธ์? แม่พิมพ์ปั๊มเหล็กที่สร้างขึ้นสำหรับสเตนเลสมีราคาสูงกว่าเนื่องจากต้องใช้วัสดุที่ดีกว่า ความทนทานต่อการผลิตที่เข้มงวดมากขึ้น และเฟรมปั๊มที่แข็งแกร่งยิ่งขึ้น แต่การลงทุนนั้นให้ผลตอบแทนที่ได้คุณภาพชิ้นส่วนที่สม่ำเสมอและระยะเวลาระหว่างการบดที่นานขึ้น
พฤติกรรมของอะลูมิเนียมและโลหะผสมทองแดงในแม่พิมพ์
อะลูมิเนียมนำความท้าทายที่แตกต่างไปจากเดิมอย่างสิ้นเชิงมาสู่กระบวนการปั๊มขึ้นรูป มีความหนาแน่นประมาณหนึ่งในสาม-ของเหล็กและค่อนข้างอ่อน- ซึ่งฟังดูน่าจะประทับได้ง่าย ในทางปฏิบัติ ความนุ่มนวลนั้นสร้างปัญหาให้กับเหล็กไม่เคยสร้างปัญหา
ปัญหาที่ใหญ่ที่สุดของแม่พิมพ์ปั๊มอะลูมิเนียมคือการครูด อลูมิเนียมเป็นโลหะ "เหนียว" ที่มีแนวโน้มที่จะ-เชื่อมอนุภาคขนาดเล็กมากให้เย็นลงบนพื้นผิวแม่พิมพ์ระหว่าง-การสัมผัสด้วยแรงดันสูง เมื่อการหวดเริ่มต้น มันก็จะเกิดก้อนหิมะ: แต่ละจังหวะที่ตามมาจะหยิบวัสดุมากขึ้น ขูดส่วนถัดไป และท้ายที่สุดก็สร้างความเสียหายให้กับแม่พิมพ์ นอกเหนือจากการขัดธรรมดา การป้องกันการกัดต้องใช้กลยุทธ์หลายชั้น-:
- การเคลือบแม่พิมพ์การเคลือบ - PVD เช่น ไทเทเนียมไนไตรด์ (TiN) หรือเพชร-เหมือนคาร์บอน (DLC) จะสร้างแนวกั้นที่ไม่-ระหว่างอะลูมิเนียมและพื้นผิวเหล็กกล้าเครื่องมือ
- การตกแต่งพื้นผิว- กระจกเงา-การขัดเงาพื้นผิวที่ขึ้นรูปจะช่วยลดแรงเสียดทาน-ความร้อนที่เกิดจากแรงเสียดทาน ซึ่งเป็นสาเหตุหลักของการสึกหรอของกาว
- การเลือกเหล็กเครื่องมือเหล็กกล้าวาเนเดียม - สูง- (เช่น CPM 10V) มีความทนทานต่อการสึกหรอของอะลูมิเนียมที่เกิดจากการยึดเกาะได้ดีกว่า
- การหล่อลื่นแบบพิเศษของเหลวสังเคราะห์ที่ปราศจากคลอรีน - - ให้การหล่อลื่นตามขอบเขตโดยไม่ทำให้พื้นผิวอะลูมิเนียมเป็นคราบ
อลูมิเนียมยังแสดงการสปริงกลับที่เด่นชัด-มากกว่าเหล็ก- เนื่องจากโมดูลัสความยืดหยุ่นอยู่ที่ประมาณหนึ่งใน-ของเหล็ก (ประมาณ 10,000 ksi ต่อ 30,000 ksi) การโค้งงอที่จะยึดมุมในเหล็กจะสปริงกลับอย่างมากในอะลูมิเนียม โดยต้องมีคุณลักษณะ-การโค้งงอหรือแรงเค้น-ในแม่พิมพ์
โลหะผสมทองแดงและทองเหลืองอยู่อีกด้านหนึ่งของสเปกตรัมความนุ่มนวล ขึ้นรูปได้ง่ายโดยมีการเด้งกลับน้อยที่สุด แต่ความนุ่มนวลทำให้มีแนวโน้มที่จะเกิดรอยบนผิวจากพื้นผิวแม่พิมพ์ที่หยาบกร้าน โดยทั่วไปการปั๊มทองแดงต้องใช้เครื่องมือขัดเงาและการตั้งค่าแรงกดของนักเต้นระบำเปลื้องผ้าอย่างระมัดระวังเพื่อหลีกเลี่ยงความเสียหายด้านความสวยงาม ในทางกลับกัน โลหะผสมทองแดงทำให้เกิดการสึกหรอของแม่พิมพ์น้อยมาก ดังนั้นอายุการใช้งานของเครื่องมือจึงดีเยี่ยมแม้จะใช้เหล็กกล้าเครื่องมือมาตรฐานก็ตาม
ความหนาของวัสดุขับเคลื่อนวิศวกรรมแม่พิมพ์อย่างไร
ความหนาของวัสดุเป็นตัวแปรเดียวที่มีอิทธิพลมากที่สุดในการคำนวณระยะห่างโดยไม่คำนึงถึงโลหะผสม สูตรมาตรฐานอุตสาหกรรม-นั้นตรงไปตรงมา:
ระยะห่างในการตัด (ต่อด้าน)=ความหนาของวัสดุ x สัมประสิทธิ์ระยะห่างในการตัด
ที่โดยทั่วไปค่าสัมประสิทธิ์การกวาดล้างจะอยู่ในช่วงตั้งแต่ 5% ถึง 10%ของความหนาของวัสดุ ขึ้นอยู่กับความแข็งของโลหะผสมและคุณภาพขอบที่ต้องการ การใช้งานที่ต้องการความแม่นยำจะใช้ส่วนล่าง (ประมาณ 5%) เพื่อให้มีเศษเสี้ยนและพื้นผิวเฉือนเรียบน้อยที่สุด การปั๊มทั่วไปจะใช้ 8-10% เพื่อยืดอายุแม่พิมพ์และลดแรงตัด
ตัวอย่างเช่น การตอกเหล็กเหนียว 1.0 มม. ด้วยค่าสัมประสิทธิ์ 8% จะทำให้คุณมีระยะห่าง 0.08 มม. ต่อด้าน เปลี่ยนมาใช้สแตนเลส 2.0 มม. ที่ 12% และคุณจะพบว่า 0.24 มม. ต่อด้าน-เพิ่มขึ้นสามเท่าซึ่งต้องการขนาดบล็อกแม่พิมพ์และขนาดหมัดที่แตกต่างกันโดยสิ้นเชิง
ความหนายังผลักดันการตัดสินใจที่เกี่ยวข้องเหล่านี้:
- ความแรงของหมัด- วัสดุที่หนาขึ้นต้องใช้แรงตัดมากขึ้น ซึ่งหมายความว่าหน้าตัดเจาะที่ใหญ่ขึ้น- เพื่อหลีกเลี่ยงการโก่งงอ
- แรงเปลื้องผ้า- วัสดุที่หนาขึ้นจะจับหมัดได้แน่นยิ่งขึ้น โดยต้องใช้สปริงหรือกระบอกไนโตรเจนที่แข็งแรงขึ้นเพื่อดึงวัสดุออกได้อย่างน่าเชื่อถือ
- ขนาดคุณสมบัติขั้นต่ำ- กฎทั่วไปคือเส้นผ่านศูนย์กลางรูที่เล็กที่สุดไม่ควรน้อยกว่าความหนาของวัสดุ เจาะอะไรก็ตามที่เล็กกว่าและคุณอาจเสี่ยงต่อการแตกหักของเครื่องมือ
- รัศมีการขึ้นรูป- รัศมีโค้งงอขั้นต่ำจะปรับขนาดตามความหนา โดยทั่วไปแล้ว เหล็กจะมีรัศมีการโค้งงอเท่ากับ 1T (ความหนา 1 เท่า) ในขณะที่อะลูมิเนียมมักต้องใช้ 2T หรือ 3T เพื่อหลีกเลี่ยงการแตกร้าว
การเปรียบเทียบวัสดุสำหรับชิ้นส่วนที่มีการประทับตรา
| วัสดุ | ช่วงความหนาทั่วไป | แรงขึ้นรูปสัมพัทธ์ | แนวโน้มสปริงแบ็ค | อัตราการสึกหรอของแม่พิมพ์ |
|---|---|---|---|---|
| เหล็กอ่อน | 0.3 มม. - 6.0 มม | ปานกลาง (พื้นฐาน) | ต่ำถึงปานกลาง | ปานกลาง |
| สแตนเลส | 0.2 มม. - 4.0 มม | สูง (เหล็กเหนียว 1.5-1.7 เท่า) | สูง | สูง |
| อลูมิเนียม | 0.3 มม. - 6.0 มม | ต่ำ (เหล็กเหนียว 0.3-0.5x) | สูง (โมดูลัสต่ำ) | ต่ำ (แต่เสี่ยงต่อการหวาดเสียว) |
| ทองแดง | 0.1 มม. - 3.0 มม | ต่ำถึงปานกลาง | ต่ำมาก | ต่ำมาก |
| ทองเหลือง | 0.2 มม. - 4.0 มม | ปานกลาง | ต่ำ | ต่ำ |
การเลือกวัสดุไม่เพียงแต่กำหนดว่ามีอะไรเกิดขึ้นบนคอยล์-แต่จะกระเพื่อมในการตัดสินใจด้านเครื่องมือทุกครั้ง ตั้งแต่ความแข็งของการเจาะไปจนถึงน้ำหนักในการกดไปจนถึงช่วงการบำรุงรักษา การรับพารามิเตอร์เหล่านี้ในขั้นตอนการออกแบบจะช่วยป้องกันปัญหาปลายน้ำที่กัดกร่อนคุณภาพการผลิต เช่น ครีบที่ขยายเร็วเกินไป การโค้งงอที่ไม่คงมุม และพื้นผิวที่ทำให้เกิดรอยหรือเป็นน้ำดีภายในพันครั้งแรก
ปัญหาปลายน้ำเหล่านั้นสมควรได้รับการตรวจสอบด้วยตนเอง แม้จะมีวัสดุและระยะห่างที่เข้ากันอย่างลงตัว ข้อบกพร่องเฉพาะเจาะจงก็อาจปรากฏขึ้นในการผลิต- และข้อบกพร่องแต่ละอย่างยังสืบย้อนไปยังสาเหตุที่แท้จริงที่ควบคุมได้ภายในแม่พิมพ์
ข้อบกพร่องทั่วไปในชิ้นส่วนที่มีการประทับตราและวิธีการป้องกัน
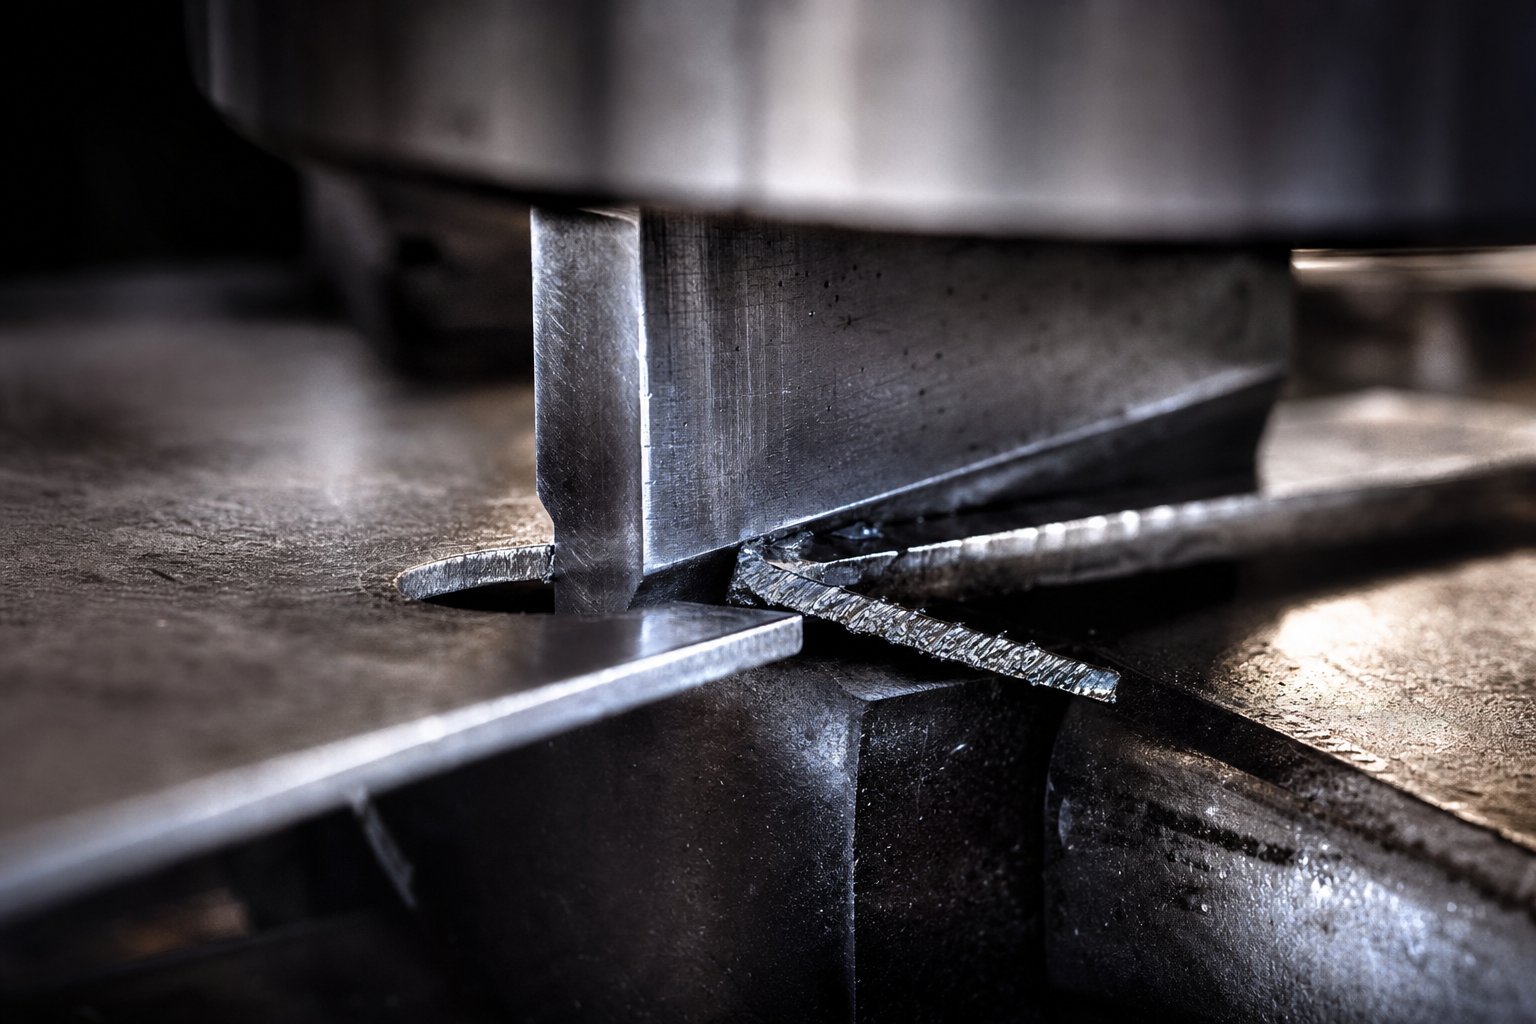
แม้แต่แม่พิมพ์ที่ได้รับการออกแบบทางวิศวกรรมอย่างสมบูรณ์แบบก็ยังสร้างชิ้นส่วนที่ชำรุดได้ในที่สุด ความแตกต่างระหว่าง-การดำเนินการปั๊มหลุมและเศษซาก-ที่มีน้ำหนักมากอยู่ที่การทำความเข้าใจว่าเหตุใดข้อบกพร่องจึงเกิดขึ้นและการแก้ไขสาเหตุที่แท้จริงก่อนที่จะบานปลาย ครีบ การสปริงกลับ รอยย่น รอยแตก และการบางลงเป็นข้อบกพร่องห้าประการที่เป็นสาเหตุส่วนใหญ่ของชิ้นส่วนปั๊มขึ้นรูปที่ถูกปฏิเสธ แต่ละอันจะติดตามโดยตรงกลับไปยังสภาพเครื่องมือเฉพาะหรือพารามิเตอร์กระบวนการที่สามารถควบคุมได้
การควบคุมการเกิดเสี้ยนและระยะตัด
ครีบจะถูกยกขึ้น ขอบคมที่เกิดขึ้นตามโปรไฟล์การตัดของชิ้นส่วนที่มีการประทับตราหลังจากเจาะ ตัดให้เรียบ หรือตัดแต่ง เป็นปัญหาที่พบบ่อยที่สุดในการผลิตชิ้นส่วนที่มีการประทับตรา และมักจะชี้ให้เห็นถึงปัญหาช่องว่างระหว่างการเจาะโลหะและบล็อกแม่พิมพ์
ต่อไปนี้คือสิ่งที่เกิดขึ้นภายในแม่พิมพ์ระหว่างจังหวะการตัด: หมัดสัมผัสกับแผ่น ดันจนเกินค่าแรงเฉือน และวัสดุจะแตกหักตามแนวเส้นที่เชื่อมต่อคมเจาะกับขอบบล็อกแม่พิมพ์ เมื่อระยะห่างได้รับการปรับให้เหมาะสม เส้นแตกหักเหล่านี้จะมาบรรจบกันอย่างหมดจด ทำให้เกิดบริเวณแรงเฉือนที่ราบรื่นโดยมีการพลิกคว่ำน้อยที่สุดและมีเสี้ยนที่แน่นจนแทบจะมองไม่เห็น เมื่อระยะห่างแคบเกินไป แรงตัดจะพุ่งสูงขึ้นและทำให้วัสดุฉีกขาดแทนที่จะเกิดแรงเฉือน เมื่อระยะห่างมากเกินไป โลหะจะม้วนเข้าไปในช่องว่างก่อนที่จะแตกหัก ทำให้เกิดขอบที่ขาดและมีเสี้ยนขนาดใหญ่
แนวทางอุตสาหกรรมสำหรับเหล็กเหนียวคือ 5-8% ของความหนาของวัสดุต่อด้าน สแตนเลสและโลหะผสมที่มีความแข็งแรงสูงกว่าจะดันให้อยู่ในช่วงสูงถึง 10-15% การได้รับหมายเลขนี้อย่างถูกต้องในขั้นตอนการออกแบบถือเป็นสิ่งสำคัญ แต่มีชัยไปกว่าครึ่งเท่านั้น
การสึกหรอของแม่พิมพ์ทำให้เกิดตัวแปรที่สอง เมื่อแม่พิมพ์ปั๊มขึ้นรูปและบล็อกแม่พิมพ์หมุนเวียนตลอดการผลิต คมตัดจะค่อยๆ โค้งมน การทื่อแบบก้าวหน้านี้ช่วยเพิ่มระยะห่างในการทำงานเกินกว่าค่าที่ออกแบบไว้อย่างมีประสิทธิภาพ และความสูงของเสี้ยนจะเพิ่มขึ้นทีละพันครั้ง การตรวจสอบความสูงของครีบในระหว่างการผลิตจะให้สัญญาณเตือนล่วงหน้าเมื่อจำเป็นต้องลับคมหรือเปลี่ยนหมัด ชิ้นส่วนที่วัดเสี้ยน 0.05 มม. ที่การตั้งค่าอาจคืบคลานเป็น 0.15 มม. เมื่อตีครั้งที่ 200,000- ซึ่งเกินขีดจำกัดที่ยอมรับได้สำหรับการใช้งานหลายๆ อย่าง
การสปริงกลับ การย่น และการแคร็ก
ข้อบกพร่องในการขึ้นรูปนั้นยากกว่าการตัดข้อบกพร่อง เนื่องจากเกี่ยวข้องกับพฤติกรรมของวัสดุภายใต้ความเค้น มากกว่าการวัดระยะห่างแบบธรรมดา
สปริงแบ็คคือการคืนตัวแบบยืดหยุ่นของโลหะหลังจากปล่อยแรงดัดงอออกมา ชิ้นส่วนบางส่วนจะกลับสู่รูปร่างแบนเดิม ทำให้คุณมีมุมโค้งงอที่ห่างจากเป้าหมายเล็กน้อย วัสดุที่มีความแข็งแรงสูง-มีการดีดตัวได้มากกว่าเนื่องจากสามารถกักเก็บพลังงานที่ยืดหยุ่นได้มากกว่า โซลูชั่นประกอบด้วยชดเชยมุมแม่พิมพ์ระหว่างการออกแบบ(เกิน-ตามจำนวนการสปริงกลับที่คาดไว้) โดยใช้การลากจากจุดต่ำสุดหรือเหรียญที่ทำให้ปลายโค้งงอแบบพลาสติก และเพิ่มซี่โครงที่ทำให้แข็งใกล้กับแนวโค้งเพื่อล็อครูปทรง
รอยย่นปรากฏเป็นคลื่น-เหมือนหัวเข็มขัดบนหน้าแปลนหรือผนังของส่วนที่ดึงออกมา มันเกิดขึ้นเมื่อความเค้นอัดเกินความต้านทานของแผ่นต่อการโก่งงอ- โดยทั่วไปเนื่องจากแรงยึดเปล่าต่ำเกินไปหรือเม็ดบีดที่ดึงไม่ยับยั้งการไหลของวัสดุอย่างมีประสิทธิภาพ การเพิ่มแรงกดของตัวจับยึดเปล่า การปรับรูปทรงของเม็ดบีดดึงให้เหมาะสม และการปรับการกระจายการหล่อลื่นมักจะช่วยแก้ปัญหาได้
แคร็กเกิดขึ้นเมื่อแรงดึงเกินขีดจำกัดความเหนียวของวัสดุ คุณจะเห็นได้ในรัศมีโค้งงอที่แคบ -มุมที่วาดลึก และบริเวณที่วัสดุบางเกินไป สาเหตุหลักที่พบบ่อยได้แก่-รัศมีการเจาะน้อยเกินไป การวาดขั้นตอนเดียว-ที่ก้าวร้าว และการวางแนวทิศทางเกรนที่ไม่ดี กลยุทธ์การป้องกันมุ่งเน้นไปที่การแพร่กระจายความเครียด: รัศมีที่ใหญ่ขึ้น, การขึ้นรูปหลาย- ขั้นตอน, การอบอ่อนระดับกลางสำหรับการดึงลึก และการจัดตำแหน่งส่วนโค้งที่สำคัญในทิศทางของเกรนแทนที่จะขนานไปกับมัน
บทบาทของรอยบากบายพาสในการไหลของวัสดุ
การปั๊มแม่พิมพ์แบบก้าวหน้าเพิ่มหมวดหมู่ข้อบกพร่องที่แม่พิมพ์ประเภทอื่นไม่เผชิญ: การป้อนผิด-ข้อผิดพลาดเกี่ยวกับมิติที่เกี่ยวข้อง เมื่อแถบไม่เลื่อนระยะห่างระหว่างจังหวะที่แน่นอน คุณลักษณะทุกอย่างบนชิ้นส่วนจะเลื่อนออกจากตำแหน่ง นี่คือจุดที่รอยบากบายพาสเชิงลบและบวกในแม่พิมพ์ปั๊มโลหะแผ่นกลายเป็นสิ่งจำเป็น
รอยบากบายพาส (หรือที่เรียกว่ารอยบากแบบฝรั่งเศส) คือส่วนเล็กๆ ของวัสดุที่ถูกตัดออกจากขอบด้านใดด้านหนึ่งหรือทั้งสองข้างของแถบที่สถานีเริ่มต้นของแม่พิมพ์แบบโปรเกรสซีฟ วัตถุประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มมีสามเท่า: พวกมันให้การหยุดทางกลที่มั่นคงซึ่งป้องกันการป้อนมากเกินไป พวกมันจะขจัดมุมแคมเบอร์ที่อาจจะทำให้แถบติดตามไม่สม่ำเสมอ และสร้างพื้นผิวอ้างอิงสำหรับเซ็นเซอร์ตรวจสอบความยาวฟีด-
รอยบากบายพาสลบตัดวัสดุห่างออกไปจากขอบแถบ สร้างช่องเปิดที่บล็อกหยุดทำงาน ร่องบายพาสที่เป็นบวกจะเลื่อนแท็บเล็กๆ ลง ทำให้เกิดลักษณะที่ยื่นออกมาซึ่งเชื่อมต่อกับพื้นผิวหยุดในแม่พิมพ์ ทั้งสองวิธีควบคุมความก้าวหน้าของแถบ แต่ใช้บริบทการออกแบบที่แตกต่างกัน รอยบากเชิงลบจะพบได้บ่อยในแถบที่กว้างและหนากว่า ซึ่งข้อกังวลของมุมแคมเบอร์ รอยบากที่เป็นบวก (รูปหอก-และ-แบบแปลน) ทำงานได้ดีสำหรับพาหะแคบเพราะว่าทำให้ผู้ให้บริการแข็งตัวและช่วยเหลือการให้อาหารโดยไม่เกิดกระสุนหลวมที่ต้องมีการดีดออก
การทำความเข้าใจวัตถุประสงค์ของการขึ้นรูปแผ่นโลหะที่มีรอยบากบายพาสช่วยอธิบายว่าทำไมแม่พิมพ์โปรเกรสซีฟบางตัวจึงทำงานได้อย่างไร้ที่ติในขณะที่บางตัวป้อนผิดอย่างต่อเนื่อง หากไม่มีรอยบากเหล่านี้ แม้แต่ตัวป้อนเซอร์โวที่มีความแม่นยำสูง-ก็ไม่สามารถรับประกันได้ว่าแถบจะไม่เคลื่อนผ่านตำแหน่งที่ต้องการ-การป้อนผิดพลาดอย่างรุนแรงเพียงครั้งเดียวอาจทำให้แม่พิมพ์เสียหายได้ทั้งหมด ซึ่งมีราคาสูงกว่าวัสดุจำนวนเล็กน้อยที่รอยบากใช้ไปมาก
ข้อบกพร่อง-ถึง-การอ้างอิงโซลูชัน
- เสี้ยนมากเกินไป- สาเหตุ: ขอบตัดชำรุดหรือเจาะไม่ถูกต้อง-จน-มีระยะห่างจากแม่พิมพ์ วิธีแก้ไข: รักษาระยะห่างที่เหมาะสม (5-15% ของความหนาของวัสดุต่อด้าน ขึ้นอยู่กับโลหะผสม) ลับหรือเปลี่ยนการเจาะตามกำหนดเวลา และตรวจสอบการจัดแนวเครื่องมือ
- สปริงแบ็ค- สาเหตุ: การคืนตัวแบบยืดหยุ่นในส่วนโค้ง โดยเฉพาะอย่างยิ่งในวัสดุที่มีความแข็งแรงสูง- วิธีแก้ไข: งอเกิน-ตามมุมที่ได้รับการชดเชย ใช้การลากลงด้านล่าง/การขึ้นเหรียญ หรือเพิ่มคุณลักษณะที่ทำให้แข็งขึ้น
- รอยย่น- สาเหตุ: แรงจับยึดว่างไม่เพียงพอหรือการควบคุมลูกปัดดึงไม่เพียงพอ วิธีแก้ไข: เพิ่มแรงกดในการจับยึด ออกแบบเม็ดบีดวาดใหม่ และปรับรูปร่างว่างให้เหมาะสมเพื่อควบคุมการไหลของวัสดุ
- แคร็ก- สาเหตุ: แรงดึงที่เกินความเหนียวของวัสดุที่รัศมีคมหรือแรงดึงลึก วิธีแก้ไข: เพิ่มรัศมีการขึ้นรูป ใช้การวาดแบบหลาย-ขั้นตอน เลือก-วัสดุที่มีความเหนียวสูงกว่า และจัดแนวส่วนโค้งตามทิศทางของเกรน
- การทำให้ผอมบางของวัสดุ- สาเหตุ: ความลึกในการดึงมากเกินไปหรือ-ความเครียดที่เน้นไปที่รัศมีการเจาะ/ดายน้อยเกินไป วิธีแก้ไข: ปรับขนาดชิ้นงานให้เหมาะสม ปรับปรุงการหล่อลื่น ลดอัตราส่วนการดึงต่อขั้นตอน และกระจายความเครียดผ่านการจำลอง-รูปทรงแม่พิมพ์นำทาง
- ป้อนผิด/เปลี่ยนมิติ- สาเหตุ: ดึงการป้อนมากเกินไปหรือการเลื่อนตำแหน่งในแม่พิมพ์แบบโปรเกรสซีฟ วิธีแก้ไข: ใช้รอยบากบายพาสเพื่อควบคุมระยะพิทช์ที่เป็นบวก รักษาสภาพพินไพล็อต และใช้ฟีด-เซ็นเซอร์ตรวจสอบความถูกต้อง
ข้อบกพร่องแต่ละข้อเหล่านี้สามารถป้องกันได้ในขั้นตอนการออกแบบแม่พิมพ์ ความท้าทายก็คือโซลูชันมักจะโต้ตอบ-ระยะห่างในการขันให้แน่นเพื่อลดครีบ เพิ่มแรงตัด ซึ่งเร่งการสึกหรอของหมัด ซึ่งจะทำให้ครีบกลับมาในที่สุด การป้องกันข้อบกพร่องที่มีประสิทธิภาพจำเป็นต้องมี-มุมมองระดับระบบว่าระยะห่าง การไหลของวัสดุ การออกแบบรอยบาก และพารามิเตอร์การขึ้นรูปทำงานร่วมกันอย่างไร สำหรับแม่พิมพ์โปรเกรสซีฟที่ซับซ้อนซึ่งมีรูปทรงรอยบากบายพาส การควบคุมเสี้ยน และการปรับการไหลของวัสดุให้เหมาะสม จะต้องทำงานร่วมกับผู้เชี่ยวชาญด้านเครื่องมือที่มีประสบการณ์ เช่นยี่เฉินสามารถช่วยวิศวกรแก้ไขตัวแปรที่เกี่ยวข้องกันเหล่านี้ได้ก่อนที่จะเปิดตัวเครื่องมือแบบแข็ง
การป้องกันข้อบกพร่องเป็นอีกด้านหนึ่งของสมการคุณภาพ อีกด้านหนึ่งคือรู้ว่าจะต้องสร้างแม่พิมพ์ที่มีคุณภาพมากเพียงใดตั้งแต่แรก- และการตัดสินใจนั้นขึ้นอยู่กับปริมาณการผลิต อายุการใช้งานเครื่องมือที่คาดหวัง และระบบการจำแนกประเภทที่ควบคุมวิธีสร้างแม่พิมพ์
การตัดสินใจจำแนกประเภทแม่พิมพ์และปริมาณการผลิต
คุณควรสร้างแม่พิมพ์ที่มีคุณภาพเท่าใด มันไม่ใช่คำถามหลอกลวง การสร้างเครื่องมือมากเกินไปสำหรับการทำงานต้นแบบจำนวน 5,000- ชิ้นทำให้สิ้นเปลืองเงิน การสร้างต่ำกว่าสำหรับข้อผูกพันต่อปีจำนวน 3- ล้านชิ้นทำให้สิ้นเปลืองมากขึ้นเนื่องจากการหยุดทำงาน การทำงานซ้ำ และการเปลี่ยนเครื่องมือก่อนกำหนด อุตสาหกรรมแก้ปัญหานี้ผ่านระบบการจำแนกแม่พิมพ์ที่จับคู่การลงทุนด้านเครื่องมือกับความเป็นจริงในการผลิต
สามคลาส-A, B และ C-กำหนดสเปกตรัมของคุณภาพแม่พิมพ์ และแต่ละคลาสมีผลกระทบเฉพาะสำหรับพิกัดความเผื่อของชิ้นส่วน ผิวสำเร็จ อายุการใช้งานของเครื่องมือ และราคาต่อชิ้น แต่วิศวกรส่วนใหญ่ต้องเผชิญกับคำเหล่านี้โดยไม่มีคำอธิบายที่ชัดเจนว่าอะไรแยกประเภทหนึ่งออกจากอีกประเภทหนึ่ง หรือเมื่อแต่ละประเภทมีความสมเหตุสมผลทางเศรษฐกิจ
ประเภทของแม่พิมพ์และความหมายของคุณภาพชิ้นส่วน
คิดว่าคลาสแม่พิมพ์เป็นระดับความแม่นยำทางวิศวกรรม แม่พิมพ์มาตรฐานในพื้นที่คลาส C ถูกสร้างขึ้นเพื่อจุดประสงค์พื้นฐานที่แตกต่างจากชุดแม่พิมพ์ปั๊มคลาส A ที่ออกแบบมาเพื่อใช้งานหลายล้านรอบ ต่อไปนี้คือวิธีการแยกย่อย:
คลาส A - ความแม่นยำสูงสุด อายุการใช้งานสูงสุด
เครื่องมือคลาส A อยู่ที่ด้านบนสุดของปิรามิดคุณภาพ ชุดแม่พิมพ์ปั๊มโลหะเหล่านี้ได้รับการออกแบบทางวิศวกรรมให้มีความน่าเชื่อถือสูงสุด สร้างขึ้นจากเหล็กกล้าเครื่องมือที่ทนทานที่สุดที่มีอยู่ และผลิตขึ้นตามพิกัดความเผื่อของขนาดที่แคบที่สุด จากข้อมูลของ Master Products Co. แม่พิมพ์ Class A รองรับการใช้งานด้านการผลิตคุณภาพสูง- รวมถึงส่วนประกอบที่มีความแม่นยำซึ่งมีรูปทรงที่ซับซ้อน ความคลาดเคลื่อนใกล้เคียง และการตกแต่งพื้นผิวระดับพรีเมียม-แผงตัวถังรถยนต์และเครื่องใช้สำหรับผู้บริโภคเป็นตัวอย่างที่สำคัญ
คลาส A แบ่งออกเป็นสองประเภทย่อยเพิ่มเติม:
- ประเภทที่ 1- แม่พิมพ์ขนาดใหญ่ที่ใช้สำหรับยืดและวาดแผงด้านนอก สิ่งเหล่านี้ผลิตชิ้นส่วนที่มองเห็นได้ชัดเจนบนผลิตภัณฑ์สำเร็จรูป ดังนั้นชิ้นงานที่ประทับตราทุกชิ้นจะต้องเรียบเนียนและไม่มีข้อบกพร่อง-
- ประเภทที่ 2- ระดับสูงสุดของความแม่นยำในการผลิตเครื่องมือที่เป็นไปได้ สร้างจากเหล็กกล้าเครื่องมือเฉพาะทาง เม็ดมีดคาร์ไบด์ เซรามิกประสิทธิภาพสูง- และแท่นตัดอะลูมิเนียม หากโครงการของคุณเกี่ยวข้องกับปริมาณที่สูงมากหรือมีพิกัดความเผื่อที่ใกล้เคียงอย่างสม่ำเสมอ แม่พิมพ์แบบโปรเกรสซีฟ Type 2 คือคำตอบ
ในการใช้งานบางประเภท แม่พิมพ์ Class A จะผลิตชิ้นส่วนได้หลายล้านชิ้นตลอดอายุการใช้งานโดยไม่จำเป็นต้องสร้างใหม่ครั้งใหญ่ อายุการใช้งานที่ยาวนานนั้นมาจากการเลือกใช้วัสดุ (คาร์ไบด์ที่จุดสึกหรอวิกฤต เหล็กกล้าเครื่องมือระดับพรีเมียมในที่อื่น) และวิธีการก่อสร้างที่ให้ความสำคัญกับความแข็งแกร่งและเสถียรภาพทางความร้อนมากกว่าการประหยัดต้นทุนเริ่มแรก
คลาส B - กลไกการผลิต
แม่พิมพ์แม่พิมพ์คลาส B ถือเป็นหมวดหมู่ที่พบบ่อยที่สุดในการปั๊มขึ้นรูปเชิงพาณิชย์และอุตสาหกรรม แม่พิมพ์เหล่านี้ยังคงสร้างมาเพื่อให้ปิดพิกัดความเผื่อจากเหล็กกล้าเครื่องมือที่ทนทาน แต่ได้รับการออกแบบโดยคำนึงถึงปริมาณการผลิตที่กำหนดไว้ แทนที่จะออกแบบมาเพื่อการบริการที่ไม่มีกำหนด คุณจะต้องระบุปริมาณเป้าหมาย-เช่น 500,000 ชิ้น- และแม่พิมพ์คลาส B ถูกสร้างขึ้นมาเพื่อสร้างปริมาณนั้นได้อย่างน่าเชื่อถือโดยมีระยะขอบเกินมาบ้าง
ความแตกต่างในทางปฏิบัติ? คลาส B ใช้เหล็กกล้าเครื่องมือ D2 หรือ A2 มาตรฐาน โดยไม่มีเม็ดมีดคาร์ไบด์หรือการเคลือบพิเศษที่พบในงานสร้างคลาส A ระบบนำทางเป็นแบบกราวด์ที่มีความแม่นยำ-แต่อาจไม่รวมถึง-การอัพเกรดลูกปืนที่ยืดอายุ-วงจรความเร็วสูง ผลลัพธ์ที่ได้คือชุดแม่พิมพ์ปั๊มที่ให้คุณภาพชิ้นส่วนที่ดีเยี่ยมด้วยการลงทุนที่ต่ำกว่า ด้วยความเข้าใจว่าระยะเวลาการบำรุงรักษาจะสั้นลงและอายุการใช้งานเครื่องมือทั้งหมดมีจำกัด
คลาส C - สั้น-การเรียกใช้และเครื่องมือต้นแบบ
คลาส C เป็นจุดเริ่มต้น สิ่งเหล่านี้คือ-แม่พิมพ์ที่มีราคาต่ำกว่า เหมาะสำหรับโครงการที่มีปริมาณน้อย- ถึงปานกลาง- การสร้างต้นแบบ หรือการใช้งานที่ไม่จำเป็นต้องมีความทนทานต่ำและการตกแต่งระดับพรีเมียม แม่พิมพ์คลาส C อาจใช้เหล็กกล้าเครื่องมือที่นิ่มกว่า ระบบนำทางที่เรียบง่าย และโครงสร้างที่ซับซ้อนน้อยกว่าเพื่อลดต้นทุนและลดเวลาในการผลิตให้สั้นลง
คุณจะเลือกคลาส C เมื่อใด เมื่อคุณต้องการชิ้นส่วน 500 ถึง 10,000 ชิ้นเพื่อตรวจสอบการออกแบบ ทดสอบความพอดีของตลาด หรือการผลิตสะพานในขณะที่กำลังสร้างเครื่องมือถาวร ชิ้นส่วนต่างๆ จะไม่ตรงกับความสอดคล้องของเอาต์พุต Class A แต่จะใช้งานได้และเป็นตัวแทนของรูปทรงขั้นสุดท้าย
ปริมาณการผลิตตามกรอบการลงทุนแม่พิมพ์
การเลือกคลาส Die ไม่ใช่เรื่องส่วนตัว-แต่ขับเคลื่อนด้วยคณิตศาสตร์ คำถามพื้นฐานนั้นง่ายมาก: การลดต้นทุนต่อ-ชิ้นส่วนจากเครื่องมือที่ดีกว่านั้นสมเหตุสมผลกับการลงทุนล่วงหน้าที่สูงขึ้นหรือไม่
พิจารณาตรรกะหาร-เท่าๆ กัน แม่พิมพ์ Class C อาจมีราคา 15,000 เหรียญสหรัฐ แต่ต้องมีการลบเสี้ยนรองที่ 0.05 เหรียญสหรัฐต่อชิ้นส่วน แม่พิมพ์ Class A สำหรับส่วนประกอบเดียวกันอาจมีราคา 80,000 เหรียญสหรัฐ แต่ตัดการทำงานรองเหล่านั้นออกไปโดยสิ้นเชิง แม่พิมพ์ราคาแพงจะกลายเป็นตัวเลือกที่ถูกกว่าในปริมาณเท่าใด ในตัวอย่างนี้ ประมาณ 1.4 ล้านส่วน ต่ำกว่าจำนวนนั้น เครื่องมืออย่างง่ายจะชนะ เหนือสิ่งอื่นใด การลงทุนคลาส A จ่ายเองและประหยัดเงินในทุกจังหวะ
การเลือกใช้วัสดุภายในแม่พิมพ์เป็นไปตามตรรกะเดียวกัน แม่พิมพ์เหล็กกล้าเครื่องมือมีราคาถูกกว่าคาร์ไบด์เทียบเท่าถึง 5 เท่า แต่ความต้านทานการสึกหรอของคาร์ไบด์อาจมากกว่า 10 ถึง 30 เท่า หมัดเหล็กกล้าเครื่องมืออาจต้องลับคมทุกๆ 100,000 ครั้ง เม็ดมีดคาร์ไบด์ที่สถานีเดียวกันสามารถเจาะได้ 2-3 ล้านครั้งก่อนที่จะต้องให้ความสนใจ สำหรับการผลิตในปริมาณมาก แม่พิมพ์คาร์ไบด์จะมีต้นทุนรวมในการเป็นเจ้าของที่ต่ำกว่า แม้จะมีราคาเริ่มต้นที่สูงชันก็ตาม
ไฮบริดเข้าใกล้ช่องว่าง การใช้เม็ดมีดคาร์ไบด์ที่จุดสึกหรอสูง-วิกฤตภายในตัวแม่พิมพ์เหล็กกล้าเครื่องมือให้ความทนทานต่อการสึกหรอเป็นพิเศษในส่วนที่สำคัญที่สุด ในขณะเดียวกันก็รักษาต้นทุนแม่พิมพ์โดยรวมไว้ได้ การเคลือบขั้นสูง เช่น TiN หรือ TiCN ที่นำไปใช้กับส่วนประกอบเหล็กกล้าเครื่องมือยังสามารถยืดอายุการใช้งานได้อย่างมาก โดยลดช่องว่างด้านประสิทธิภาพระหว่างเหล็กที่ไม่เคลือบและโซลิดคาร์ไบด์โดยไม่ต้องเสียค่าใช้จ่ายเพิ่มเต็มจำนวน
ระดับปริมาณและคำแนะนำคลาสแม่พิมพ์
- รุ่นต้นแบบ / ก่อนการผลิต- (ต่ำกว่า 5,000 ชิ้น)- เครื่องมือคลาส C อายุการใช้งานเครื่องมือประมาณ 5,000-50,000 จังหวะ ใช้เหล็กกล้าเครื่องมือมาตรฐาน โครงสร้างเรียบง่าย ยอมรับเกณฑ์ความคลาดเคลื่อนที่กว้างขึ้นและวางแผนสำหรับการปฏิบัติงานรอง เป้าหมาย: ตรวจสอบรูปทรงของชิ้นส่วนด้วยการลงทุนขั้นต่ำ
- ปริมาณน้อย (5,000-100,000 ชิ้นต่อปี)เครื่องมือคลาส B - ระดับ C หรือระดับล่าง- อายุการใช้งานเครื่องมือประมาณ 50,000-500,000 จังหวะ โครงสร้างเหล็กกล้าเครื่องมือที่มีความแข็งปานกลาง (58-62 HRC) เหมาะสำหรับชิ้นส่วนที่ยอมรับความคลาดเคลื่อน ±0.1 มม.
- ปริมาณปานกลาง (100,000-500,000 ชิ้นต่อปี)- เครื่องมือคลาส B อายุการใช้งานเครื่องมือคาดว่าจะอยู่ที่ 500,000-1,500,000 จังหวะตามกำหนดการลับคม เหล็กกล้าเครื่องมือคุณภาพสูง- (D2, A2) ระบบนำทางที่แม่นยำ และช่วงการบำรุงรักษาตามหลักวิศวกรรม ระดับนี้มักจะแสดงถึงจุดที่น่าสนใจที่การลงทุนด้านเครื่องมือมีความสมดุลกับเศรษฐศาสตร์ต่อส่วน
- ปริมาณมาก (500,000-2,000,000 ชิ้นต่อปี)- เครื่องมือคลาส A ประเภท 1 คาดหวังอายุการใช้งานเครื่องมือเกิน 2,000,000 จังหวะ เหล็กกล้าเครื่องมือระดับพรีเมียมพร้อมเม็ดมีดคาร์ไบด์แบบเจาะจงที่-จุดสึกหรอสูง ค่าพิกัดความเผื่อที่แคบ (±0.05 มม. หรือดีกว่า) การทำงานรองขั้นต่ำ และความเร็วรอบที่ได้รับการปรับปรุง
- ปริมาณที่สูงมาก (2,000,000+ ส่วนต่อปี)- เครื่องมือคลาส A ประเภท 2 อายุการใช้งานเครื่องมือประมาณ 5,000,000+ จังหวะ เม็ดมีดคาร์ไบด์แบบเต็มที่สถานีตัดทั้งหมด วัสดุฐานแม่พิมพ์แบบพิเศษ และสถาปัตยกรรมแม่พิมพ์แบบก้าวหน้าที่ออกแบบมาเพื่อเวลาทำงานสูงสุด ตัวแม่พิมพ์เองกลายเป็นสินทรัพย์ทุนที่สำคัญโดยมีกำหนดการบำรุงรักษาและโปรแกรมการสร้างใหม่
สังเกตรูปแบบ: เมื่อปริมาณเพิ่มขึ้น คุณจะลงทุนมากขึ้นในแม่พิมพ์เพื่อลดต้นทุนต่อ-ชิ้นส่วน กำจัดการดำเนินงานรอง ขยายระยะเวลาการบำรุงรักษา และลดเวลาหยุดทำงานให้เหลือน้อยที่สุด ประเภทของแม่พิมพ์ไม่ได้เกี่ยวกับชื่อเสียง-แต่เกี่ยวกับการจับคู่การลงทุนด้านเครื่องมือของคุณกับความเป็นจริงทางเศรษฐกิจของการดำเนินการผลิตของคุณ
การเลือกประเภทที่เหมาะสมยังกำหนดว่ากระบวนการขึ้นรูปใดที่แม่พิมพ์สามารถคงอยู่ได้ตลอดอายุการใช้งาน แม่พิมพ์คลาส B ที่มีการเจาะรูและเจาะอย่างง่ายอาจมีอายุการใช้งานเกินปริมาตรที่กำหนด ระดับเดียวกันนั้นที่พยายาม-การหยอดเหรียญที่มีความแม่นยำสูงหรือการดึงลึกภายใต้พิกัดความเผื่อที่จำกัดจะสึกหรอเร็วขึ้น เนื่องจากการดำเนินการขึ้นรูปต้องใช้แรงอัดที่ยั่งยืนบนพื้นผิวเครื่องมือ-โหลดที่ต้องการความยืดหยุ่นของวัสดุที่สูงกว่า-การก่อสร้างระดับเท่านั้น
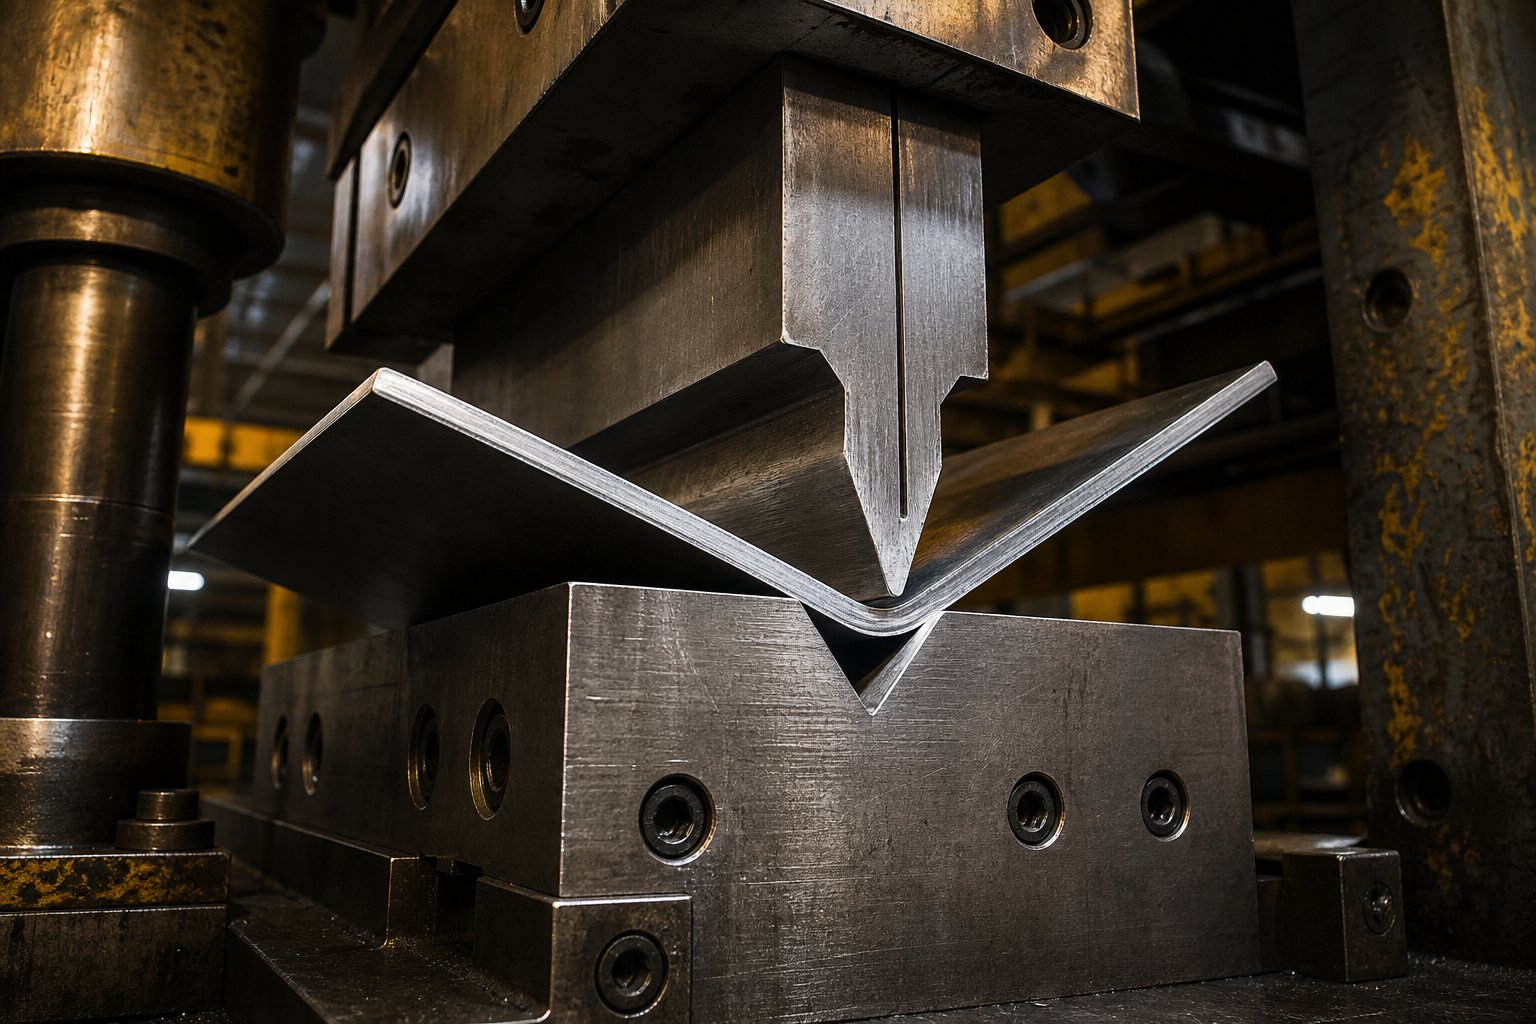
การขึ้นรูปที่กำหนดเรขาคณิตของชิ้นส่วนที่มีการประทับตรา
การตัดแยกโลหะ การขึ้นรูปจะปรับรูปร่างใหม่ ส่วนประกอบที่มีการประทับตราทุกชิ้นที่อยู่นอกเหนือจากโปรไฟล์แบน-ทุกฉากยึดที่มีการโค้งงอ ตัวเรือนทุกอันที่มีผนังที่วาดไว้ ทุกครั้งที่สัมผัสกับซี่โครงนูน-เป็นหนี้เรขาคณิตของการขึ้นรูปที่ดำเนินการภายในแม่พิมพ์ การดำเนินการเหล่านี้ทำให้แผ่นโลหะถูกควบคุมความตึง แรงอัด หรือทั้งสองอย่าง และความสมดุลระหว่างแรงที่ใช้และคุณสมบัติของวัสดุจะกำหนดว่าคุณจะได้ชิ้นส่วนที่แม่นยำหรือกองเศษซาก
สิ่งที่ทำให้การขึ้นรูปยุ่งยากคือคุณต้องต้านทานการต้านทานตามธรรมชาติของโลหะต่อการเสียรูปถาวร แผ่นงานต้องการสปริงกลับ หัก หลุดออก หรือแตกร้าว สถานีขึ้นรูปที่ออกแบบมาอย่างดีจะคาดการณ์แนวโน้มเหล่านั้นและกำหนดทิศทางให้เป็นผลลัพธ์ที่คาดการณ์ได้ การทำความเข้าใจว่าการกดแม่พิมพ์แต่ละประเภทแปลงสต็อกแบบเรียบเป็นเรขาคณิตสามมิติ-ได้อย่างไร ทำให้คุณสามารถระบุส่วนประกอบการปั๊มที่ผลิตได้จริง- และแก้ไขปัญหาเมื่อชิ้นส่วนหลุดจากการกดตามข้อกำหนด
การดำเนินการดัดและจับเจ่าในแม่พิมพ์ปั๊ม
การดัดเป็นกระบวนการขึ้นรูปที่พบบ่อยที่สุดในการปั๊ม มันเปลี่ยนรูปแผ่นตามแกนตรง ทำให้เกิดคุณสมบัติต่างๆ เช่น แท็บ ช่อง วงเล็บ และหน้าแปลนยึด ฟังดูง่าย-แต่การได้มุมโค้งที่ถูกต้องอย่างสม่ำเสมอตลอดขั้นตอนการผลิตถือเป็นหนึ่งในความท้าทายที่ยากกว่าในการผลิตชิ้นส่วนที่มีการประทับตรา
วิธีการดัดงอหลักสามวิธีแสดงอยู่ภายในแม่พิมพ์ปั๊ม:
- ว-งอ- หมัดจะดันแผ่นเข้าไปในช่องรูปตัว V- ในบล็อกแม่พิมพ์ มุมสุดท้ายขึ้นอยู่กับว่าหมัดเจาะลึกแค่ไหน การดัดงอด้วยลม (โดยที่หมัดไม่หลุดออก) ให้ความยืดหยุ่น เนื่องจากสามารถทำมุมที่แตกต่างกันได้ด้วยเครื่องมือเดียวกัน การตีจากด้านล่าง (ซึ่งหมัดเข้าที่พอดี) ให้การควบคุมมุมที่เข้มงวดยิ่งขึ้น แต่ล็อคคุณไว้ในรูปทรงเดียว
- คุณ-งอ- หมัดดันแผ่นให้เป็นช่องรูปตัวยู- ทำให้เกิดโค้งขนานกันสองเส้นในจังหวะเดียว แผ่นกดใต้หมัดจะยึดแผ่นให้เรียบในระหว่างการขึ้นรูป เพื่อป้องกันไม่ให้ด้านล่างโค้งงอ วิธีการนี้จะสร้างส่วนของช่องและโปรไฟล์รูปตัว C- ได้อย่างมีประสิทธิภาพ
- เช็ดดัด- ขอบด้านหนึ่งของแผ่นถูกหนีบไว้ในขณะที่หมัดเช็ดส่วนที่ว่างตลอดรัศมี วิธีการนี้ใช้ได้ผลดีกับแม่พิมพ์แบบโปรเกรสซีฟ เนื่องจากไม่จำเป็นต้องมีการเคลื่อนแผ่นงานโดยสัมพันธ์กับแถบพาหะ เป็นแนวทาง-ในการสร้างหน้าแปลนและแถบบนชิ้นส่วนที่ยังคงเชื่อมต่อกับแถบในระหว่างการประมวลผล
ไม่ว่าจะใช้วิธีใด ทุกโค้งจะทำให้เกิดทั้งสองอย่างแรงอัดที่รัศมีด้านในและแรงดึงที่รัศมีภายนอก. สภาวะความเค้นคู่นั้นเป็นเหตุให้เกิดการแตกร้าวที่พื้นผิวด้านนอกเมื่อรัศมีโค้งงอแน่นเกินไป-วัสดุยืดตัวไม่ได้จริงๆ
มีกฎรัศมีโค้งงอขั้นต่ำเพื่อป้องกันความล้มเหลวนี้ คำแนะนำทั่วไปคือรัศมีโค้งงอด้านในควรเท่ากับความหนาของวัสดุ (1T) อย่างน้อยหนึ่งครั้งสำหรับเหล็กเหนียว วัสดุที่แข็งกว่านั้นจำเป็นต้องมีพื้นที่มากขึ้น: สแตนเลสมักจะต้องใช้ 1.5T ถึง 2T และอลูมิเนียมอัลลอยด์เช่น 6061-T6 อาจต้องใช้ 2T ถึง 3T ขึ้นอยู่กับทิศทางของอุณหภูมิและเกรน
ทิศทางของเกรนมีความสำคัญเนื่องจากโลหะจะอ่อนกว่าเล็กน้อยในแนวตั้งฉากกับทิศทางการหมุน ดัดข้ามเกรน (ตั้งฉากกับทิศทางการหมุน) ช่วยให้รัศมีแคบลงโดยไม่แตกร้าว ดัดตามลายเกรนบังคับให้เส้นใยด้านนอก{0}}ที่มีแนวโน้มแตกร้าวยืดตัวออกไปในทิศทางที่อ่อนแอที่สุด เมื่อเป็นไปได้ ให้วางแนวโค้งวิกฤตบนเกรน-เป็นการปรับปรุงความสามารถในการขึ้นรูปโดยไม่เสียค่าใช้จ่ายใด ๆ โดยไม่เสียค่าใช้จ่ายใด ๆ สำหรับความซับซ้อนของแม่พิมพ์
การจับเจ่าเป็นไปตามหลักการเดียวกับการดัด แต่ทำงานตามแกนโค้งแทนที่จะเป็นแกนตรง หน้าแปลนยืด (เส้นโค้งนูน) ทำให้ขอบด้านนอกเกิดความตึงเครียดและความเสี่ยงที่จะแตกออก หน้าแปลนหดตัว (เส้นโค้งเว้า) บีบอัดขอบด้านนอกและเสี่ยงที่จะเกิดรอยยับ ทั้งสองอย่างต้องให้ความสนใจอย่างระมัดระวังกับความกว้างของหน้าแปลนและรูปทรงนูนเพื่อให้อยู่ภายในขีดจำกัดของวัสดุ
การวาด การสร้างเหรียญ และการนูนสำหรับเรขาคณิตของชิ้นส่วนที่ซับซ้อน
เมื่อชิ้นส่วนต้องการความลึก-ถ้วย เปลือก ตัวเรือน-การดัดงอธรรมดาจะไม่ทำให้คุณไปถึงจุดนั้นได้ การวาด การสร้างเหรียญ และการนูนแต่ละแบบใช้แนวทางที่แตกต่างกันโดยพื้นฐานเพื่อสร้างส่วนประกอบที่มีการประทับตราสามมิติ-จากสต็อกแบบเรียบ
การวาดภาพลึก
การวาดรูปเป็นกระบวนการขึ้นรูปที่มีความต้องการมากที่สุด แผ่นเปล่าแบนจะถูกดึงเข้าไปในโพรงแม่พิมพ์ด้วยการเจาะ เปลี่ยนให้เป็นชิ้นส่วนกลวง-ที่มีรูปร่างคล้ายถ้วยโดยผ่านการไหลของวัสดุที่ควบคุม ความแตกต่างที่สำคัญจากวิธีการขึ้นรูปอื่นๆ คือ โลหะจะไหลจริงๆเข้าไปข้างในความตายแทนที่จะยืดแบบฟอร์มออกไป
ที่วางยึดเปล่าแบบรับน้ำหนัก (แผ่นวาด) ที่ใช้แรงกด-วางอยู่ด้านบนของขอบด้านนอกของช่องว่างและควบคุมปริมาณวัสดุที่จะป้อนเข้าไปในคาวิตี้ แรงยึดเกาะน้อยเกินไปและโลหะยับเมื่อบีบอัดเข้าด้านใน มากเกินไปและวัสดุไม่สามารถไหลได้ ส่งผลให้รัศมีการเจาะบางลงหรือฉีกขาด ความสมดุลระหว่างแรงกดของตัวจับยึดเปล่าและการไหลของวัสดุจะเป็นตัวกำหนดว่าการดำเนินการวาดจะสำเร็จหรือล้มเหลว
ชิ้นส่วนที่เจาะลึก- ได้แก่ กระทะน้ำมัน เครื่องครัว แผงประตูรถยนต์ ตัวเรือนทรงกระบอก และตัวถังเครื่องดื่ม ความลึกในการดึงที่ได้ขึ้นอยู่กับความเหนียวของวัสดุ อัตราส่วนเส้นผ่านศูนย์กลางว่าง-ถึง-การเจาะ และการหล่อลื่น สำหรับเหล็กเหนียวมาตรฐาน อัตราการลดการดึงครั้งแรก- (เส้นผ่านศูนย์กลางว่างถึงเส้นผ่านศูนย์กลางการเจาะ) ประมาณ 2:1 ซึ่งเป็นเรื่องปกติ ส่วนที่ลึกกว่านั้นต้องใช้ขั้นตอนการดึงหลายขั้นตอนโดยมีการอบอ่อนระดับกลางเพื่อคืนความเหนียวกลับคืนมา
การสร้างเหรียญ
Coining บรรลุสิ่งที่วิธีการขึ้นรูปอื่นๆ ไม่สามารถทำได้: ความคลาดเคลื่อนของขนาดที่แคบมากผ่านการเสียรูปพลาสติกเต็มรูปแบบ ไม่เหมือนกับการโค้งงอหรือการวาด-โดยที่สปริงกลับแบบยืดหยุ่นจะเลื่อนรูปทรงสุดท้าย-การหยอดเหรียญจะบีบโลหะภายใต้แรงกดดันที่รุนแรงจนแทบไม่มีการคืนสภาพแบบยืดหยุ่นเกิดขึ้น วัสดุนี้สอดคล้องกับพื้นผิวของการเจาะและช่องแม่พิมพ์อย่างสมบูรณ์
ลองนึกภาพเหรียญในกระเป๋าของคุณ แต่ละตัวเริ่มต้นจากทากธรรมดาและถูกบีบอัดเป็นรูปร่างที่มีรายละเอียดสมบูรณ์แบบโดยไม่มีการดีดกลับเลย การหยอดเหรียญทางอุตสาหกรรมทำงานในลักษณะเดียวกัน โดยให้คุณสมบัติที่มีความคลาดเคลื่อนแคบถึง ±0.01 มม. ข้อเสียคือน้ำหนักของแท่นพิมพ์: การสร้างเหรียญต้องใช้แรงสูงกว่าการดัดด้วยอากาศ 5 ถึง 10 เท่า ซึ่งหมายถึงการอัดที่หนักกว่าและโครงสร้างแม่พิมพ์ที่แข็งแกร่งกว่า โดยทั่วไปจะสงวนไว้สำหรับพื้นที่ขนาดเล็กหรือคุณลักษณะเฉพาะมากกว่าชิ้นส่วนทั้งหมด
ลายนูน
การพิมพ์ลายนูนจะสร้างลักษณะที่ยกขึ้นหรือปิดภาคเรียนโดยการยืดแผ่นโลหะให้ลึกลงไปตื้นๆ ต่างจากการวาดภาพ การพิมพ์ลายนูนไม่เกี่ยวข้องกับการไหลของวัสดุที่มีนัยสำคัญจากนอกขอบเขตคุณลักษณะ- โลหะจะยืดออกเฉพาะจุดเพื่อให้สอดคล้องกับรูปทรงของการเจาะ ความลึกที่ได้ขึ้นอยู่กับความหนาของวัสดุ ความเหนียว และรูปทรงรัศมีของหมัด
คุณจะพบลักษณะนูนบนส่วนประกอบที่มีการประทับตราทุกที่: โครงทำให้แข็งบนฉากยึด เครื่องหมายระบุบนตัวเรือน ลวดลายตกแต่งบนแผง และการระบุตำแหน่งรอยบุ๋มสำหรับการจัดตำแหน่งการประกอบ เนื่องจากการพิมพ์ลายนูนใช้แรงตึงเพื่อทำให้โลหะเสียรูป การพยายาม-ลักษณะที่ลึกเกินไปจะทำให้ขอบของลักษณะนั้นบางลงและแตกออกในที่สุด
ใน-การประกอบแม่พิมพ์: การรวมชิ้นส่วนหลายชิ้นเข้าด้วยกันภายในแม่พิมพ์
แม่พิมพ์แบบก้าวหน้าและแบบถ่ายโอนที่ทันสมัยที่สุดไม่เพียงแต่ประกอบเป็นชิ้นส่วนแต่ละชิ้น{0}}เท่านั้น แต่ยังประกอบเข้าด้วยกันอีกด้วย ใน-การดำเนินการประกอบแม่พิมพ์จะรวมส่วนประกอบที่มีการประทับตราไว้หลายชิ้นภายในตัวแม่พิมพ์ ช่วยลดการจัดการดาวน์สตรีม การยึดติด และขั้นตอนการเชื่อมต่อโดยสิ้นเชิง
มันทำงานอย่างไร? พิจารณาการประกอบชิ้นส่วนเชิงกลที่มีการประทับตราไว้เหมือนกับฉากยึดแบบบานพับ: สถานีดายหนึ่งสร้างฐาน อีกสถานีหนึ่งสร้างแขนหมุน และสถานีถัดมาจะยึด หมุดย้ำ หรือยึดทั้งสองเข้าด้วยกันก่อนที่การประกอบที่เสร็จแล้วจะออกจากดาย การกดแต่ละครั้งจะสร้างส่วนประกอบหลาย-ที่สมบูรณ์ แทนที่จะต้องรวบรวม เคลื่อนย้าย และประกอบชิ้นส่วนในภายหลัง
ใน-การยึดแบบตายตัวเป็นหนึ่งในแอปพลิเคชั่นที่พบบ่อยที่สุด น็อตและสลักแบบคลินช์จะถูกป้อน วางตำแหน่ง และกดลงในรูที่เจาะไว้ล่วงหน้า-โดยอัตโนมัติในขณะที่แถบยังอยู่ในแม่พิมพ์ แรงกดจะแทนที่วัสดุลงในร่องตัดด้านล่างของตัวยึด ทำให้เกิดพันธะทางกลที่แข็งแกร่งโดยไม่ต้องเชื่อมหรือกรีด การดำเนินงานบางอย่างจะติดตั้งตัวยึดหกตัวขึ้นไปต่อรอบการกด ทำให้เกิดชิ้นส่วนที่ประกอบอย่างสมบูรณ์นับล้านชิ้นต่อปีโดยไม่มีการดำเนินการรอง
ใน-การต๊าปแม่พิมพ์ ใน-การเชื่อมด้วยแม่พิมพ์ และใน-การตอกย้ำแม่พิมพ์ เป็นไปตามตรรกะที่คล้ายกัน: นำการดำเนินการขั้นที่สองมาใช้เข้าไปข้างในคนตายแทนที่จะแสดงมันออกไปข้างนอก ผลประโยชน์มีมากกว่าการประหยัดแรงงาน เนื่องจากชิ้นส่วนยังคงอยู่โดยนักบินและถูกยึดโดยผู้เปลื้องผ้าในระหว่างการประกอบ ความแม่นยำของตำแหน่งจึงเหนือกว่าอุปกรณ์ติดตั้งปลายน้ำใดๆ ที่สามารถทำได้ คุณกำลังประกอบชิ้นส่วนที่จุดที่มีความมั่นใจด้านมิติสูงสุด
การเปรียบเทียบการดำเนินการขึ้นรูป
| ประเภทการดำเนินงาน | เรขาคณิตที่ทำได้ | ความคลาดเคลื่อนทั่วไป | ผลกระทบต่อพื้นผิว | ระดับความซับซ้อนของแม่พิมพ์ |
|---|---|---|---|---|
| วี-การโค้งงอ | ลักษณะเชิงมุม แท็บ หน้าแปลนธรรมดา | มุม ±0.5 องศา; ±0.1 มม. เชิงเส้น | น้อยที่สุด (เครื่องหมายเล็กน้อยที่จุดสัมผัส) | ต่ำ |
| คุณ-โค้งงอ | ช่อง, C-ส่วน, โปรไฟล์ผนัง-แบบขนาน | มุม ±0.5 องศา; ±0.15 มม. เชิงเส้น | ต่ำ (หน้าสัมผัสของแผ่นอิดอาจขัดพื้นผิวได้) | ต่ำถึงปานกลาง |
| เช็ดดัด | หน้าแปลน แถบบนชิ้นส่วนแถบโปรเกรสซีฟ | มุม ±1 องศา; ±0.1 มม. เชิงเส้น | น้อยที่สุด | ต่ำ |
| การวาดภาพลึก | รูปทรงถ้วย เปลือก กล่องหุ้ม ตัวเรือนทรงกระบอก | ตำแหน่งผนัง ±0.1 ถึง ±0.25 มม | สูง (สามารถวาดเส้น, ปรับเส้นให้บางลงได้) | สูง |
| การสร้างเหรียญ | รายละเอียดละเอียด มุมคม ตัวอักษร พื้นผิวที่แม่นยำ | ±0.01 ถึง ±0.025 มม | ยอดเยี่ยม (สะท้อน-การสร้างพื้นผิวแม่พิมพ์ขั้นสุดท้าย) | ปานกลางถึงสูง |
| ลายนูน | ลักษณะยกขึ้น/ปิดภาคเรียนแบบตื้น ซี่โครง โลโก้ และรอยบุ๋มระบุตำแหน่ง | ความลึก ±0.05 ถึง ±0.1 มม | ดี (สร้างพื้นผิวแม่พิมพ์ขึ้นมาใหม่) | ต่ำถึงปานกลาง |
| จับเจ่า (ยืด) | ขอบโค้งด้านนอก, หน้าแปลนรัศมี | ±0.2 ถึง ±0.3 มม | ปานกลาง (ความตึงเครียดอาจทำให้ขอบด้านนอกบางลง) | ปานกลาง |
| ใน-การประกอบแม่พิมพ์ | การประกอบหลาย-ส่วนประกอบ การติดตั้งตัวยึด | ±0.05 ถึง ±0.1 มม. (ตำแหน่ง) | ขึ้นอยู่กับวิธีการเข้าร่วม | สูงมาก |
การขึ้นรูปแต่ละครั้งมีความต้องการวัสดุเครื่องมือ น้ำหนักในการกด และคุณภาพการก่อสร้างแม่พิมพ์ที่แตกต่างกัน การดัดสามารถเข้าถึงได้และการให้อภัย การวาดต้องใช้การปรับแต่งตัวยึดช่องว่างอย่างระมัดระวังและวัสดุที่มีความเหนียวสูง- การผลิตเหรียญต้องใช้ความสามารถในการพิมพ์สูงแต่ให้ความแม่นยำที่ไม่มีใครเทียบได้ การประกอบแม่พิมพ์ใน-ทำให้ความซับซ้อนของแม่พิมพ์แบบก้าวหน้าไปถึงขีดจำกัดสูงสุด แต่กำจัดเซลล์การผลิตทั้งหมดที่อยู่ปลายน้ำ
การขึ้นรูปที่คุณเลือกไม่เพียงแต่สร้างรูปร่างให้กับชิ้นส่วน- แต่ยังกำหนดกลยุทธ์การตรวจสอบที่จำเป็นในการตรวจสอบรูปร่างนั้นด้วย รูปแบบที่ซับซ้อนทำให้เกิดตัวแปรมากขึ้น มีโอกาสเกิดการเบี่ยงเบนของมิติมากขึ้น และมีพื้นผิวที่จำเป็นต้องวัดมากขึ้น ความเป็นจริงดังกล่าวทำให้การตรวจสอบคุณภาพและการบำรุงรักษาแม่พิมพ์แยกจากการตัดสินใจในการขึ้นรูประหว่างการออกแบบแม่พิมพ์ไม่ได้
การตรวจสอบคุณภาพและการบำรุงรักษาแม่พิมพ์สำหรับชิ้นส่วนที่สอดคล้องกัน
แม่พิมพ์ปั๊มจะไม่แจ้งให้ทราบว่าเริ่มผลิตชิ้นส่วนที่ไม่ดีเมื่อใด การเสื่อมสภาพจะเกิดขึ้นทีละน้อย-คมตัดจะโค้งมนเล็กน้อย บูชไกด์จะคลายออกไม่กี่ไมครอน สปริงจะล้าและสูญเสียแรงกด ชิ้นส่วนยังคงดูโอเคตั้งแต่แรกเห็น แต่การวัดบอกเล่าเรื่องราวที่แท้จริง หากไม่มีกลยุทธ์การตรวจสอบโดยเจตนาที่ตรงกับข้อกำหนดด้านความคลาดเคลื่อนที่ยอมรับได้ของคุณ การดริฟท์คุณภาพจะทำงานโดยไม่มีการตรวจสอบเป็นเวลาหลายพันจังหวะก่อนที่ใครจะสังเกตเห็นปัญหาในสายการประกอบหรือที่แย่กว่านั้นคือในสนาม
การตรวจสอบและบำรุงรักษาเป็นสองด้านของเหรียญเดียวกัน คุณวัดชิ้นส่วนเพื่อตรวจสอบว่าตรงตามข้อกำหนด แต่การวัดแบบเดียวกันนี้ยังเผยให้เห็นถึงสภาพของแม่พิมพ์ที่ผลิตแม่พิมพ์อีกด้วย เสี้ยนที่เพิ่มขึ้น 0.02 มม. ต่อ 50,000 จังหวะ บ่งบอกว่าคมมีดสึกหรอ ตำแหน่งรูที่เลื่อนไปด้านหนึ่ง 0.03 มม. เป็นการบอกคุณว่าหมุดนำจำเป็นต้องได้รับการดูแล การปฏิบัติต่อข้อมูลการตรวจสอบในฐานะเครื่องมือวินิจฉัย-ไม่ใช่แค่ช่องทางผ่าน/ไม่ผ่าน-เปลี่ยนการควบคุมคุณภาพจากการดับเพลิงเชิงโต้ตอบเป็นการบำรุงรักษาเชิงคาดการณ์
วิธีการตรวจสอบสำหรับการตรวจสอบชิ้นส่วนที่มีการประทับตรา
ไม่ใช่ทุกชิ้นส่วนที่ต้องการการตรวจสอบการวัดผลในระดับเดียวกัน แผ่นปิดตกแต่งที่มีพิกัดความเผื่อสูงไม่รับประกันการลงทุนในการตรวจสอบเช่นเดียวกับขั้วต่อการบินและอวกาศที่มีข้อกำหนดด้านตำแหน่ง ±0.025 มม. การจับคู่วิธีการตรวจสอบของคุณกับช่วงเกณฑ์ความคลาดเคลื่อนและปริมาณการผลิตจะช่วยให้ต้นทุนด้านคุณภาพเป็นสัดส่วนกับความเสี่ยงที่เกิดขึ้นจริง
เครื่องวัดพิกัด (CMM)
CMM คือมาตรฐานระดับทองสำหรับชิ้นส่วนที่มีการประทับตราที่ซับซ้อนซึ่งมีเกณฑ์ความคลาดเคลื่อนทางเรขาคณิตที่จำกัด หัววัดแบบสัมผัสหรือเซ็นเซอร์ออปติคอลเคลื่อนที่ผ่านพื้นผิวชิ้นส่วน บันทึกพิกัด 3D ที่แม่นยำซึ่งซอฟต์แวร์เปรียบเทียบกับรุ่น CAD หรือคำบรรยายภาพ GD&T CMM ตรวจสอบตำแหน่งที่แท้จริง ความเรียบ ความขนาน ความคลาดเคลื่อนของโปรไฟล์ และความสัมพันธ์เชิงมุม ซึ่งไม่มีเครื่องมือใดที่เรียบง่ายกว่าสามารถจับได้อย่างน่าเชื่อถือ
คุณจะไปถึง CMM เมื่อใด เมื่อใดก็ตามที่คุณต้องตรวจสอบคุณลักษณะต่างๆ ที่เกี่ยวข้องกันบนรูปทรงเรขาคณิตที่ซับซ้อน-รูปแบบรูที่อ้างอิงกับพื้นผิว Datum มุมโค้งงอสัมพันธ์กับลักษณะที่ถูกเจาะ หรือวาด-ตำแหน่งผนังที่สัมพันธ์กับระนาบหน้าแปลน การตรวจสอบ CMM ละเอียดแต่ค่อนข้างช้า ทำให้เหมาะที่สุดสำหรับการตรวจสอบบทความฉบับแรก (FAI)การสุ่มตัวอย่างเป็นระยะระหว่างการผลิต และการตรวจสอบขั้นสุดท้ายของชิ้นส่วนขนาดที่สำคัญ-
เครื่องเปรียบเทียบแสงและระบบวิชันซิสเต็ม
เครื่องเปรียบเทียบด้วยแสงจะฉายภาพเงาของชิ้นส่วนที่ขยายบนหน้าจอ โดยที่ผู้ปฏิบัติงานจะซ้อนทับกับโปรไฟล์อ้างอิง รวดเร็ว ใช้งานง่าย และยอดเยี่ยมในการตรวจสอบโปรไฟล์ 2D: รูปทรงของขอบ รัศมี ความลึกของรอยบาก และรูปทรงเรขาคณิตที่มีขนาดเล็ก ระบบการมองเห็นสมัยใหม่ทำให้กระบวนการนี้เป็นอัตโนมัติด้วยกล้องและอัลกอริธึมการตรวจจับขอบ- ซึ่งวัดคุณสมบัติต่างๆ มากมายต่อวินาทีโดยไม่ต้องคำนึงถึงผู้ปฏิบัติงาน
เครื่องมือเหล่านี้ทำงานได้ดีสำหรับชิ้นส่วนที่มีการประทับตราแบบเรียบ ซึ่งความแม่นยำของโปรไฟล์มีความสำคัญ-ส่วนประกอบที่ว่างเปล่า - เอาท์พุตแม่พิมพ์แบบผสม และชิ้นส่วนแม่พิมพ์แบบโปรเกรสซีฟ - ซึ่งคุณต้องยืนยันว่าขอบที่ตัดแล้วตรงกับรูปทรงที่ต้องการ เร็วกว่า CMM สำหรับงาน 2D แต่ไม่มีความสามารถ 3D ที่จำเป็นสำหรับคุณสมบัติที่มีรูปแบบ
ไป/ไม่-ไปเกจและเกจวัดการทำงาน
สำหรับการผลิตที่มีปริมาณมาก-ซึ่งความเร็วมีความสำคัญมากกว่าข้อมูลการวัดแบบละเอียด เกจ go/no-go ให้การยืนยันผ่าน/ไม่ผ่านทันที หมุดเกจที่ชุบแข็งจะตรวจสอบว่ารูอยู่ในเกณฑ์ที่ยอมรับได้: หากหมุด "go" เข้าไปอย่างอิสระ และหมุด "ไม่-ไป" ไม่เข้าไป รูนั้นก็จะผ่านไป เกจเชิงฟังก์ชันจะจำลองสภาพการผสมพันธุ์-หากชิ้นส่วนที่ประทับตราเข้าที่เกจอย่างถูกต้อง ชิ้นส่วนนั้นจะเข้าที่ในการประกอบ
เครื่องมือเหล่านี้ไม่ได้บอกคุณเท่าไรคุณลักษณะจะเบี่ยงเบน-เฉพาะว่าอยู่ภายในขีดจำกัดหรือไม่ ทำให้เหมาะสำหรับการตรวจสอบระดับผู้ปฏิบัติงาน-ที่โรงพิมพ์ ซึ่งคุณต้องการคำตอบอย่างรวดเร็วทุกๆ สองสามร้อยจังหวะ โดยไม่ต้องดึงชิ้นส่วนไปที่ห้องปฏิบัติการตรวจสอบ คาลิปเปอร์และไมโครมิเตอร์ที่มีความแม่นยำช่วยเสริมการตรวจสอบ-โดยการระบุค่าขนาดจริงเมื่อการวัดอยู่ใกล้ขอบเขต
โปรไฟล์พื้นผิว
ข้อกำหนดด้านการตกแต่งพื้นผิวจะแสดงบนแบบร่างเป็นคำบรรยายภาพ Ra (ความหยาบโดยเฉลี่ย) เครื่องวัดโปรไฟล์จะลากสไตลัสปลายเพชร-ไปบนพื้นผิวชิ้นส่วนและสร้างโปรไฟล์ความหยาบ สิ่งนี้สำคัญสำหรับชิ้นส่วนที่มีการประทับตราซึ่งเชื่อมต่อกับซีล พื้นผิวเลื่อน หรือหน้าสัมผัสทางไฟฟ้า ซึ่งพื้นผิวส่งผลโดยตรงต่อการทำงาน
การทำโปรไฟล์ยังช่วยตรวจจับปัญหาการขึ้นรูปซึ่งมองไม่เห็นด้วยการตรวจสอบขนาด เช่น รอยดายจากพื้นผิวการขึ้นรูปที่สึกหรอ รอยขีดข่วนจากเศษที่ติดอยู่ระหว่างเครื่องปอกและแถบ และรูปแบบการครูดจากการปั๊มอะลูมิเนียม หากข้อกำหนดการตกแต่งพื้นผิวของคุณเข้มงวดกว่า Ra 0.8 ไมโครเมตร การวัดโปรไฟล์ควรเป็นส่วนหนึ่งของระเบียบวิธีการตรวจสอบปกติของคุณ
การบำรุงรักษาแม่พิมพ์และผลกระทบต่อความสม่ำเสมอของชิ้นส่วน
นี่คือความจริงที่วิศวกรหลายคนมองข้ามเมื่อระบุชิ้นส่วนที่มีการประทับตราแม่พิมพ์: แม่พิมพ์ที่คุณอนุมัติเมื่อซื้อคืนนั้นไม่เหมือนกับแม่พิมพ์ที่ 500,000 จังหวะ ทุกรอบจะขจัดวัสดุจำนวนเล็กน้อยออกจากคมตัด ปัดเศษรัศมีการขึ้นรูป และรับภาระการสึกหรอในพื้นผิวนำทาง คำถามไม่ได้อยู่ที่ว่าแม่พิมพ์จะลดลงหรือไม่-แต่อยู่ที่วิธีที่คุณจัดการกับการเสื่อมสภาพเพื่อรักษาชิ้นส่วนให้อยู่ในพิกัดความเผื่อจำนวนจังหวะสูงสุด
การบำรุงรักษาเชิงป้องกันสำหรับส่วนประกอบแม่พิมพ์อัดจะเป็นไปตามรอบการทำงานที่กำหนดไว้ ไม่ใช่การรอ-จนกระทั่ง-จน-เกิดการขัดข้องอาร์ต เฮดริก แห่ง Dieology LLCสร้างความแตกต่างที่สำคัญ: การบำรุงรักษาแม่พิมพ์ที่แท้จริงเกี่ยวข้องกับการลับคมส่วนการตัดเนื่องจากการสึกหรอตามปกติ การเปลี่ยนสปริงก่อนที่วงจรอายุการใช้งานที่คาดไว้จะสิ้นสุดลง การทำความสะอาดแม่พิมพ์เป็นระยะ และตรวจสอบเดือยหรือส่วนที่หลวม หากคุณเชื่อมแผ่นอิเล็กโทรดที่ชำรุด ขุดชิ้นส่วนที่ชนออกจากสถานีดึง หรือเปลี่ยนนักบินที่ถูกตัดออกอยู่ตลอดเวลา นั่นแหละจะตายซ่อมแซม-และเป็นการส่งสัญญาณถึงปัญหาการออกแบบหรือการตั้งค่าที่เป็นระบบซึ่งการบำรุงรักษาเพียงอย่างเดียวไม่สามารถแก้ไขได้
การสึกหรอส่งผลต่อคุณภาพของชิ้นส่วนอย่างไร
การสึกหรอของแม่พิมพ์ไม่ได้กระทบต่อส่วนประกอบของเครื่องมือทั้งหมดเท่ากัน คมตัดมีการเสื่อมสภาพเร็วที่สุดเนื่องจากมีความเครียดเฉพาะที่สูงสุด การสึกหรอดังกล่าวจะปรากฏในส่วนต่างๆ ของคุณดังนี้:
- การเจริญเติบโตของเสี้ยน- เมื่อขอบเจาะหันไป ระยะห่างที่มีประสิทธิภาพจะเพิ่มขึ้นและความสูงของเสี้ยนคืบคลานขึ้นด้านบน การติดตามความสูงของเสี้ยนเหนือขั้นตอนการผลิตช่วยให้คุณเห็นกราฟการสึกหรอโดยตรงสำหรับแม่พิมพ์และการเจาะของคุณ
- การดริฟท์มิติ- หมุดนำและบุชชิ่งที่สึกหรอทำให้ฐานรองเท้าด้านบนขยับเล็กน้อยสัมพันธ์กับด้านล่าง ส่งผลให้ตำแหน่งของรูและขอบที่ถูกตัดแต่งเคลื่อนจากตำแหน่งที่ระบุ
- การเสื่อมสภาพของพื้นผิว- พื้นผิวที่ขึ้นรูปทำให้เกิดรอยขีดข่วนขนาดเล็ก รอยครูด หรือรูปแบบการขัดเงาที่ถ่ายโอนไปยังทุกส่วนที่สัมผัสกัน
- การแปรผันของมุมโค้ง- การเจาะขึ้นรูปที่สึกหรอด้วยรัศมีที่ขยายใหญ่ขึ้นทำให้เกิดรูปทรงโค้งงอที่แตกต่างกันเล็กน้อยกว่าการใช้เครื่องมือแบบใหม่ ซึ่งนำไปสู่การเบี่ยงเบนเชิงมุมในระยะยาว
- ข้อผิดพลาดของฟีด- นักบินที่สวมใส่จะไม่แก้ไขตำแหน่งแถบด้วยอำนาจเดียวกันอีกต่อไป ทำให้การเลื่อนฟีดสะสมที่แสดงเป็นคุณลักษณะ-ถึง-ข้อผิดพลาดในการเว้นวรรคของคุณลักษณะ
กำหนดการบำรุงรักษาเชิงป้องกัน
ตารางการบำรุงรักษาที่เหมาะสมจะสร้างขึ้นตามจำนวนโรคหลอดเลือดสมอง ไม่ใช่วันที่ตามปฏิทิน แม่พิมพ์ไม่สนใจว่าจะวิ่งเมื่อสัปดาห์ที่แล้วหรือเดือนที่แล้ว-แต่สนใจว่าใช้งานไปแล้วกี่รอบนับตั้งแต่บริการครั้งล่าสุด ช่วงเวลาการบำรุงรักษาโดยทั่วไปได้แก่:
- ทุกๆ 50,000-100,000 จังหวะ- ตรวจสอบการสึกหรอของคมตัด ตรวจสอบความสูงของเสี้ยนบนชิ้นส่วนตัวอย่าง ทำความสะอาดเศษจากช่องปล่อยกระสุน และตรวจสอบสภาพสปริง
- ทุกๆ 150,000-250,000 จังหวะ- ลับส่วนการตัด (เอาออกเพียง 0.05-0.1 มม. ต่อการลับเพื่อรักษาความร้อน) เปลี่ยนไพล็อตที่สึกหรอ ตรวจสอบระยะห่างของหมุดไกด์ และหล่อลื่นพื้นผิวที่สึกหรอทั้งหมดอีกครั้ง
- ทุกๆ 500,000-1,000,000 จังหวะ- การตรวจสอบการรื้อถอนทั้งหมด ตรวจสอบความเรียบและความขนานของไดย์ชู วัดระยะห่างที่สำคัญทั้งหมด เปลี่ยนสปริงโดยไม่คำนึงถึงสภาพที่มองเห็นได้ ตรวจสอบพื้นผิวการขึ้นรูปภายใต้การขยาย และตรวจสอบการจัดตำแหน่งของทุกสถานี
ช่วงเวลาเหล่านี้จะเปลี่ยนไปขึ้นอยู่กับวัสดุที่ประทับตรา สแตนเลสและโลหะผสมที่มีความแข็งแรงสูง-จะเร่งการสึกหรอได้อย่างมาก- คุณอาจลดช่วงเวลาข้างต้นลงครึ่งหนึ่ง ทองแดงและอลูมิเนียมอ่อนช่วยยืดอายุการใช้งาน การวัดชิ้นส่วนตามจริงของคุณจะบอกคุณว่ากำหนดการนั้นเข้มข้นเพียงพอหรือจำเป็นต้องปรับเปลี่ยนหรือไม่
การลับคมกับการเปลี่ยน
แต่ละครั้งที่มีการกราวด์บล็อกเจาะหรือดาย บล็อกจะสั้นลง การสูญเสียความสูงนั้นจะต้องได้รับการชดเชยด้วยแผ่นชิมที่อยู่ใต้ส่วนประกอบ เพื่อรักษาความสูงและจังหวะการปิดที่เหมาะสมโดยสัมพันธ์กับสถานีอื่นๆ หลังจากการบดซ้ำหลายครั้ง ในที่สุดการขจัดวัสดุสะสมจะไปถึงจุดที่ส่วนประกอบไม่สามารถให้การยึดเกาะหรือความแข็งแกร่งที่เพียงพออีกต่อไป ณ จุดนั้น การเปลี่ยนเป็นทางเลือกเดียวเท่านั้น
บันทึกที่เหมาะสมเกี่ยวกับจำนวนวัสดุที่ถูกนำออกจากแต่ละส่วนการตัดทำให้คุณสามารถคาดการณ์ระยะเวลาในการเปลี่ยนแทนที่จะค้นพบเมื่อชิ้นส่วนเริ่มล้มเหลวในการตรวจสอบ นี่คือจุดที่บทบาทของ die shoe ในฐานะรากฐานของโครงสร้างมีความสำคัญ-ความเรียบและความแข็งแกร่งของมันจะต้องยังคงมีเสถียรภาพแม้ว่าชั้นของแผ่นชิมจะสะสมอยู่ใต้ส่วนพื้นดินก็ตาม
จุดตรวจสอบคุณภาพที่สำคัญสำหรับชิ้นส่วนที่มีการประทับตรา
- สภาพขอบ- ความสูงของเสี้ยนภายในข้อกำหนด (โดยทั่วไปต่ำกว่า 0.1 มม. สำหรับการตอกทั่วไป ต่ำกว่า 0.05 มม. สำหรับการใช้งานที่มีความแม่นยำ) อัตราส่วนแรงเฉือนที่สม่ำเสมอในทุกโปรไฟล์การตัด
- ความเรียบ- ชิ้นส่วนอยู่ภายในค่าเผื่อความเรียบที่ระบุเมื่อวางบนแผ่นพื้นผิวหินแกรนิต ไม่มีการบิดงอ การบรรจุน้ำมัน- หรือการบิดเบือนความเค้นตกค้างจากการขึ้นรูป
- ตำแหน่งรู- ตำแหน่งที่แท้จริงของคุณลักษณะที่ถูกเจาะทั้งหมดภายในคำบรรยาย GD&T ตรวจสอบโดย CMM หรือการวัดเชิงแสงที่อ้างอิงถึงข้อมูลหลัก
- มุมโค้ง- ลักษณะที่เกิดขึ้นทั้งหมดภายในพิกัดความเผื่อเชิงมุม (โดยทั่วไป ±0.5 องศาถึง ±1 องศา ขึ้นอยู่กับคลาส) วัดด้วยไม้โปรแทรกเตอร์ เกจวัดมุม หรือ CMM ที่จุดวัดที่กำหนด
- การตกแต่งพื้นผิว- ค่า Ra ภายในข้อกำหนดคำบรรยายภาพ ไม่มีรอยตาย รอยขีดข่วน หรือการเปื้อนสารหล่อลื่นบนพื้นผิวเครื่องสำอาง
- ความแม่นยำของมิติภายในเกณฑ์ความคลาดเคลื่อนที่ระบุ- ขนาดชิ้นส่วนโดยรวม ระยะห่างของคุณลักษณะ และความสอดคล้องของโปรไฟล์ ได้รับการตรวจสอบตามข้อกำหนดการวาดโดยใช้วิธีการตรวจสอบที่เหมาะสมกับแถบพิกัดความเผื่อ
จุดตรวจสอบแต่ละจุดจะป้อนกลับเข้าสู่วงจรการตัดสินใจการบำรุงรักษา เมื่อสภาพขอบเสื่อมลง คุณก็จะลับให้คมขึ้น เมื่อตำแหน่งของรูลอย คุณจะต้องตรวจสอบไกด์ เมื่อมุมโค้งงอเปลี่ยนไป คุณจะตรวจสอบสภาพของพั้นช์ขึ้นรูป ชิ้นส่วนเหล่านี้เป็นเครื่องมือวินิจฉัยที่เที่ยงตรงที่สุดที่คุณมีในการประเมินความสมบูรณ์ของส่วนประกอบเครื่องมือทุกชิ้นภายในแม่พิมพ์
การตรวจสอบพบปัญหา การบำรุงรักษาแก้ไขให้ถูกต้อง แต่แนวทางที่มีประสิทธิภาพที่สุดคือการออกแบบชิ้นส่วนที่ยอมให้สร้าง-รูปทรงที่ทนทานต่อการสึกหรอของแม่พิมพ์ตามปกติโดยไม่หลุดออกจากข้อกำหนด คุณลักษณะขนาดและระยะห่างเพื่อให้ห้องเครื่องมือหายใจได้ นั่นคือที่มาของการออกแบบ-สำหรับ-กฎความสามารถในการประทับตรา และที่ซึ่งพันธมิตรด้านเครื่องมือที่มีประสบการณ์สามารถช่วยวิศวกรหลีกเลี่ยงการระบุชิ้นส่วนที่ดูดีบนกระดาษ แต่ต่อสู้กับแม่พิมพ์ทุกครั้ง
ออกแบบ-สำหรับ-ความเสถียรและทรัพยากรเครื่องมือที่เชี่ยวชาญ
การตรวจสอบและบำรุงรักษาช่วยให้แม่พิมพ์ทำงานได้อย่างถูกต้อง แต่ปัญหาคุณภาพที่ถูกที่สุดที่ต้องแก้ไขคือปัญหาที่คุณไม่เคยสร้างมาก่อน ชิ้นส่วนที่ได้รับการออกแบบโดยคำนึงถึงข้อจำกัดในการปั๊มจะทำให้เกิดข้อบกพร่องน้อยลง ต้องใช้เครื่องมือที่รุนแรงน้อยลง และทนทานต่อการสึกหรอของแม่พิมพ์ตามปกติโดยไม่เบี่ยงเบนไปจากข้อมูลจำเพาะ ความแตกต่างระหว่างส่วนที่ประทับตราอย่างหมดจดกับส่วนที่ต่อสู้กับแม่พิมพ์ทุกรอบมักจะขึ้นอยู่กับกฎการออกแบบจำนวนหนึ่งที่ใช้ในช่วงต้นของขั้นตอน CAD
แล้วการโต้ตอบของ Die Tool คืออะไรที่ถามถึงรูปทรงของชิ้นส่วนของคุณจริงๆ ต้องการคุณสมบัติที่สามารถตัด ขึ้นรูป และดีดออกได้โดยไม่ต้องกดดันพฤติกรรมของวัสดุหรือกลไกของเครื่องมือให้เกินขีดจำกัดที่เชื่อถือได้ กฎทุกข้อด้านล่างนี้สืบย้อนกลับไปถึงความเป็นจริงทางกายภาพภายในแม่พิมพ์- และการเพิกเฉยต่อกฎข้อใดข้อหนึ่งจะทำให้เกิดข้อบกพร่องที่แน่นอนที่กล่าวถึงในบทความตอนต้น
การออกแบบ-สำหรับ-กฎด้านความเสถียรที่วิศวกรควรปฏิบัติตาม
แนวทางเหล่านี้นำไปใช้อย่างกว้างขวางในโครงการออกแบบแม่พิมพ์ปั๊มขึ้นรูป สิ่งเหล่านี้เป็นตัวแทนของความเห็นพ้องต้องกันของประสบการณ์ด้านเครื่องมือปั๊มโลหะและแม่พิมพ์มาหลายทศวรรษ โดยกลั่นกรองเป็นข้อจำกัดที่สามารถนำไปใช้ได้ในระหว่างการออกแบบชิ้นส่วน:
- รักษาเส้นผ่านศูนย์กลางของรูให้เท่ากับหรือสูงกว่าความหนาของวัสดุการเจาะรูที่เล็กกว่าความหนาของวัสดุอาจเสี่ยงต่อการแตกหักของเครื่องมือ สำหรับเหล็กกล้าไร้สนิมและโลหะผสมที่มีความแข็งแรงสูง- เส้นผ่านศูนย์กลางรูขั้นต่ำควรเป็นความหนาของวัสดุ 2 เท่า.
- รักษาระยะรูขั้นต่ำ-ถึง-ขอบไว้ที่ 2x ความหนาของวัสดุคุณลักษณะที่อยู่ใกล้กับขอบอิสระมากเกินไปจะเกิดการบิดเบี้ยวระหว่างการตัด เนื่องจากวัสดุโดยรอบไม่สามารถรองรับแรงเฉือนได้
- เจาะรูห่างกันอย่างน้อย 2-3x ความหนาของวัสดุการเว้นระยะห่างที่ใกล้ชิดยิ่งขึ้นจะทำให้พื้นที่ระหว่างรูหักงอระหว่างการขึ้นรูปครั้งต่อไป
- รักษาคุณสมบัติให้มีความหนาของวัสดุอย่างน้อย 2.5 เท่าบวกรัศมีการโค้งงอให้ห่างจากเส้นโค้งสิ่งใดก็ตามภายในโซนการเปลี่ยนรูปนี้จะยืด เลื่อน หรือบิดเบี้ยวเมื่อเกิดการโค้งงอ
- เพิ่มส่วนโค้งงอตรงบริเวณที่ส่วนโค้งมาบรรจบกับขอบความกว้างของนูนควรเท่ากับความหนาของวัสดุเป็นอย่างน้อย และความยาวของนูนต้องเกินรัศมีโค้งงอ เพื่อป้องกันการฉีกขาดระหว่างการเปลี่ยนระหว่างส่วนที่โค้งงอและส่วนที่แบน
- วางแนวโค้งวิกฤติตั้งฉากกับทิศทางของเกรนการโค้งงอตามเกรนทำให้รัศมีแคบลงโดยไม่แตกร้าว-การปรับปรุงฟรีโดยไม่เสียค่าใช้จ่ายใด ๆ สำหรับความซับซ้อนของแม่พิมพ์
- ระบุรัศมีโค้งงอด้านในเท่ากับหรือมากกว่า 1T สำหรับเหล็กเหนียว และ 2T สำหรับอะลูมิเนียมรัศมีที่แคบกว่าจะรวมความเครียดและทำให้เกิดการแตกร้าวที่พื้นผิวด้านนอกของส่วนโค้ง
- หลีกเลี่ยงความคลาดเคลื่อนที่แน่นหนาโดยไม่จำเป็นขอสงวนข้อกำหนด ±0.05 มม. สำหรับคุณสมบัติที่ความพอดีหรือฟังก์ชันที่ต้องการอย่างแท้จริง ค่าเริ่มต้นอยู่ที่ ±0.1 มม. หรือกว้างกว่าสำหรับขนาดที่ไม่สำคัญ- เพื่อลดต้นทุนเครื่องมือและยืดอายุการใช้งานของแม่พิมพ์
- กำหนดรัศมีการโค้งงอทั่วทั้งชิ้นส่วนให้เป็นมาตรฐานการใช้รัศมีเดียวกันสำหรับโค้งทั้งหมดจะช่วยลดจำนวนสถานีขึ้นรูปและทำให้การออกแบบแม่พิมพ์ง่ายขึ้น
- ออกแบบความยาวหน้าแปลนขั้นต่ำที่ 3x ความหนาของวัสดุหน้าแปลนที่สั้นกว่าไม่สามารถเชื่อมช่องเปิดของแม่พิมพ์ได้และจะไม่ขึ้นรูปเลย กำหนดเป้าหมาย 4x เพื่อผลลัพธ์ที่สะอาดโดยมีระยะแม่พิมพ์เพียงพอ
การปฏิบัติตามกฎเหล่านี้ไม่ได้จำกัดความคิดสร้างสรรค์-แต่มุ่งไปที่รูปทรงเรขาคณิตที่เชื่อถือได้ในการผลิต ชิ้นส่วนที่ได้รับการออกแบบภายใต้ข้อจำกัดเหล่านี้ทำงานที่ความเร็วสูงขึ้น การสึกหรอของเครื่องมือช้าลง และให้คุณภาพที่สม่ำเสมอตลอดระยะเวลาการผลิตที่ยาวนาน
ร่วมมือกับผู้เชี่ยวชาญด้านเครื่องมือสำหรับชิ้นส่วนที่มีการประทับตราที่ซับซ้อน
กฎการออกแบบมาตรฐานจัดการกับรูปทรงเรขาคณิตที่ตรงไปตรงมา แต่การใช้งานจำนวนมากต้องการมากกว่านี้: ความคลาดเคลื่อนที่เข้มงวดในรูปแบบ 3 มิติที่ซับซ้อน การผลิตปริมาณมาก-โดยไม่มีการดำเนินการขั้นที่สอง หรือแม่พิมพ์แบบโปรเกรสซีฟที่เรขาคณิตของรอยบากบายพาส การเพิ่มประสิทธิภาพระยะห่าง และการไหลของวัสดุต้องทำงานร่วมกันได้อย่างไร้ที่ติ โครงการเหล่านี้ก้าวไปไกลกว่าหลักเกณฑ์ทั่วไป และต้องใช้เครื่องมือปั๊มขึ้นรูปและความเชี่ยวชาญด้านแม่พิมพ์แบบพิเศษ
เมื่อใดที่คุณควรร่วมมือกับพันธมิตรด้านการออกแบบแม่พิมพ์โดยเฉพาะ พิจารณาว่าจำเป็นเมื่อส่วนของคุณเกี่ยวข้องกับสิ่งต่อไปนี้:
- เค้าโครงแม่พิมพ์แบบโปรเกรสซีฟที่ซับซ้อนพร้อมสถานีมากกว่าแปดสถานี
- วัสดุหลาย-หรือส่วนประกอบหลาย-ใน-การประกอบแม่พิมพ์
- รูปทรงเรขาคณิตที่วาดลึก-ต้องมีการควบคุมการไหลของวัสดุและวาดวิศวกรรมลูกปัด
- ความคลาดเคลื่อนต่ำกว่า ±0.05 มม. สำหรับคุณสมบัติที่ขึ้นรูป
- การผลิตในปริมาณมาก- (500,000+ ต่อปี) โดยที่การขจัดการดำเนินการรองทุกรายการจะทำให้การลงทุนด้านเครื่องมือขั้นสูงมีความสมเหตุสมผล
แม่พิมพ์ในแง่วิศวกรรมเป็นมากกว่าเครื่องมือตัด-แต่เป็นระบบการผลิตที่มีความแม่นยำ พันธมิตรด้านเครื่องมือที่เหมาะสมจะนำความสามารถในการจำลอง การวิเคราะห์การไหลของวัสดุ และการสร้างต้นแบบซ้ำๆ ซึ่งช่วยป้องกันการแก้ไขที่มีค่าใช้จ่ายสูงหลังจากสร้างเครื่องมือแบบแข็งแล้ว พวกเขาเข้าใจว่าการสึกหรอของการเจาะ แรงปอก การมีส่วนร่วมของนักบิน และการออกแบบรอยบากบายพาสมีปฏิกิริยาโต้ตอบเป็นระบบมากกว่าตัวแปรที่แยกเดี่ยวอย่างไร
สำหรับวิศวกรที่เผชิญกับความท้าทายด้านแม่พิมพ์ปั๊มโลหะที่ซับซ้อนเหล่านี้-โดยเฉพาะโครงการที่เกี่ยวข้องกับโครงสร้างแม่พิมพ์แบบกำหนดเอง กลยุทธ์การควบคุมเสี้ยน การเพิ่มประสิทธิภาพระยะห่าง และวิศวกรรมการไหลของวัสดุขั้นสูง-แม่พิมพ์ปั๊มของ YICHENโซลูชันจะเชื่อมโยงคุณกับผู้เชี่ยวชาญด้านเครื่องมือที่ทำงานในทุกด้านของความซับซ้อนในการออกแบบแม่พิมพ์ การมุ่งเน้นไปที่การพัฒนาแม่พิมพ์แบบก้าวหน้าและแบบถ่ายโอน รวมถึงการออกแบบตัวยก วิศวกรรมรอยบากบายพาส และการจัดการระยะห่างที่แม่นยำ ทำให้สิ่งเหล่านี้เป็นตัวเลือกที่ดีเมื่อโครงการของคุณต้องการ-แนวทางการใช้เครื่องมือแบบชั้นวางที่มากกว่าปกติ
ไม่ว่าคุณจะระบุส่วนประกอบที่มีการประทับตราชิ้นแรกหรือปรับแม่พิมพ์การผลิตที่มีอยู่ให้เหมาะสม เส้นทางสู่ผลลัพธ์ที่สม่ำเสมอจะต้องใช้พื้นฐานเดียวกัน: การออกแบบภายในขีดจำกัดของวัสดุและกระบวนการ เลือกสถาปัตยกรรมแม่พิมพ์ที่เหมาะสมสำหรับปริมาณของคุณ และร่วมมือกับผู้เชี่ยวชาญที่เข้าใจว่าการตัดสินใจทุกครั้งภายในเครื่องมือจะแสดงออกมาอย่างไรในชิ้นส่วนที่เสร็จแล้วที่คุณถืออยู่ในมือ
คำถามที่พบบ่อยเกี่ยวกับชิ้นส่วนประทับตราแม่พิมพ์
1. แม่พิมพ์ปั๊มโลหะคืออะไร?
แม่พิมพ์เป็นเครื่องมือที่มีความแม่นยำเฉพาะทางที่ทำจากเหล็กกล้าเครื่องมือหรือคาร์ไบด์ชุบแข็ง ซึ่งจะตัด โค้งงอ หรือสร้างแผ่นโลหะให้เป็นรูปทรงเฉพาะภายใต้แรงกดที่ควบคุมได้ ประกอบด้วยครึ่งบนและล่างที่มีพันช์ บล็อกแม่พิมพ์ เครื่องปอก ตัวยก และระบบนำทางที่ทำงานร่วมกันเพื่อเปลี่ยนวัสดุเรียบให้เป็นส่วนประกอบสำเร็จรูป แม่พิมพ์สามารถดำเนินการต่างๆ เช่น การเจาะ การปัดให้เรียบ การดัด และการวาดรูป โดยมีค่าความคลาดเคลื่อนที่ยอมรับได้สูงสุดถึง 0.0002 นิ้วตลอดรอบการผลิตหลายล้านรอบ
2. การปั๊มแม่พิมพ์หลักสามประเภทคืออะไร?
สถาปัตยกรรมแม่พิมพ์ปั๊มหลักสามแบบคือแบบก้าวหน้า แบบถ่ายโอน และแบบผสม แม่พิมพ์แบบก้าวหน้าจะเคลื่อนแถบโลหะที่ต่อเนื่องกันผ่านสถานีตามลำดับสำหรับชิ้นส่วนที่ซับซ้อนปริมาณสูง-ที่ 100-1,500 จังหวะต่อนาที Transfer Dies จะย้ายช่องว่างระหว่างแต่ละสถานีโดยอัตโนมัติ โดยจัดการกับชิ้นส่วนขนาดใหญ่หรือดึงลึกซึ่งใหญ่เกินไปสำหรับความก้าวหน้าของแถบ แม่พิมพ์คอมพาวด์ทำการตัดหลายครั้งพร้อมกันในจังหวะเดียว ให้พิกัดความเผื่อที่แคบที่สุดสำหรับชิ้นส่วนที่มีความแม่นยำแบบแบน เช่น แหวนรองและแผ่นรอง
3. คุณจะป้องกันเสี้ยนบนชิ้นส่วนที่ปั๊มขึ้นรูปได้อย่างไร?
การป้องกันเศษเสี้ยนเริ่มต้นด้วยการเพิ่มระยะห่างในการตัดระหว่างพันช์และบล็อคแม่พิมพ์ โดยทั่วไปคือ 5-8% ของความหนาของวัสดุต่อด้านสำหรับเหล็กเหนียว และ 10-15% สำหรับเหล็กสเตนเลส นอกเหนือจากการตั้งค่าระยะหลบเริ่มต้นแล้ว การรักษาคมตัดให้คมผ่านการลับคมตามกำหนดเวลาถือเป็นสิ่งสำคัญ เนื่องจากการสึกหรอของแม่พิมพ์จะเพิ่มความสูงของเสี้ยนตลอดขั้นตอนการผลิตอย่างต่อเนื่อง การตรวจสอบความสูงของครีบเป็นระยะๆ จะช่วยเตือนล่วงหน้าเมื่อจำเป็นต้องรับบริการเครื่องมือ การจัดตำแหน่งเครื่องมือที่เหมาะสม น้ำหนักการกดที่ถูกต้อง และความแข็งแกร่งของฐานแม่พิมพ์ที่เหมาะสม ยังช่วยให้ขอบตัดสะอาดและมีการเกิดเสี้ยนน้อยที่สุด
4. อะไรคือความแตกต่างระหว่างแม่พิมพ์ปั๊ม Class A, Class B และ Class C?
ประเภทของแม่พิมพ์แสดงถึงระดับคุณภาพเครื่องมือที่ตรงกับข้อกำหนดด้านปริมาณการผลิต แม่พิมพ์คลาส A ใช้เหล็กกล้าเครื่องมือระดับพรีเมียมพร้อมเม็ดมีดคาร์ไบด์ โดยมีพิกัดความเผื่อต่ำที่สุด และใช้งานได้ 2-5 ล้านช่วงชักหรือมากกว่า เหมาะสำหรับปริมาณชิ้นส่วนที่เกิน 500,000 ชิ้นต่อปี แม่พิมพ์คลาส B ใช้เหล็กกล้าเครื่องมือคุณภาพสูง-มาตรฐาน เช่น D2 หรือ A2 โดยมีอายุการใช้งานที่กำหนดไว้ที่ 500,000-1,500,000 จังหวะ เหมาะสำหรับปริมาณปานกลาง แม่พิมพ์คลาส C นำเสนอการก่อสร้างที่มีต้นทุนต่ำกว่าสำหรับการสร้างต้นแบบหรือการวิ่งระยะสั้นภายใต้ 50,000 จังหวะ ยอมรับความทนทานที่กว้างกว่าเพื่อแลกกับระยะเวลาในการผลิตที่เร็วขึ้น และลดการลงทุนล่วงหน้า
5. รอยบากบายพาสในแม่พิมพ์ปั๊มแบบโปรเกรสซีฟคืออะไร?
รอยบากบายพาสเป็นส่วนเล็กๆ ของวัสดุที่ถูกตัดจากขอบแถบที่สถานีเริ่มต้นของแม่พิมพ์แบบโปรเกรสซีฟเพื่อควบคุมการก้าวหน้าของการป้อนแถบ รอยบากบายพาสเชิงลบจะลบวัสดุเพื่อสร้างช่องเปิดที่เชื่อมต่อกับบล็อกหยุด เพื่อป้องกันการป้อนมากเกินไป บายพาสเชิงบวกจะบากแท็บแลนซ์ลงเพื่อเทียบกับพื้นผิวหยุด ซึ่งจะทำให้พาหะแคบแคบลงในขณะที่ควบคุมระดับเสียง ทั้งสองประเภทช่วยให้มั่นใจได้ว่าแถบจะเคลื่อนไปในระยะห่างที่ถูกต้องระหว่างจังหวะการกด ป้องกันข้อผิดพลาดด้านมิติที่เกี่ยวข้องกับการป้อนผิด- และป้องกันแม่พิมพ์จากความเสียหายจากการชนที่เกิดจากการเคลื่อนตัวของตำแหน่ง


