


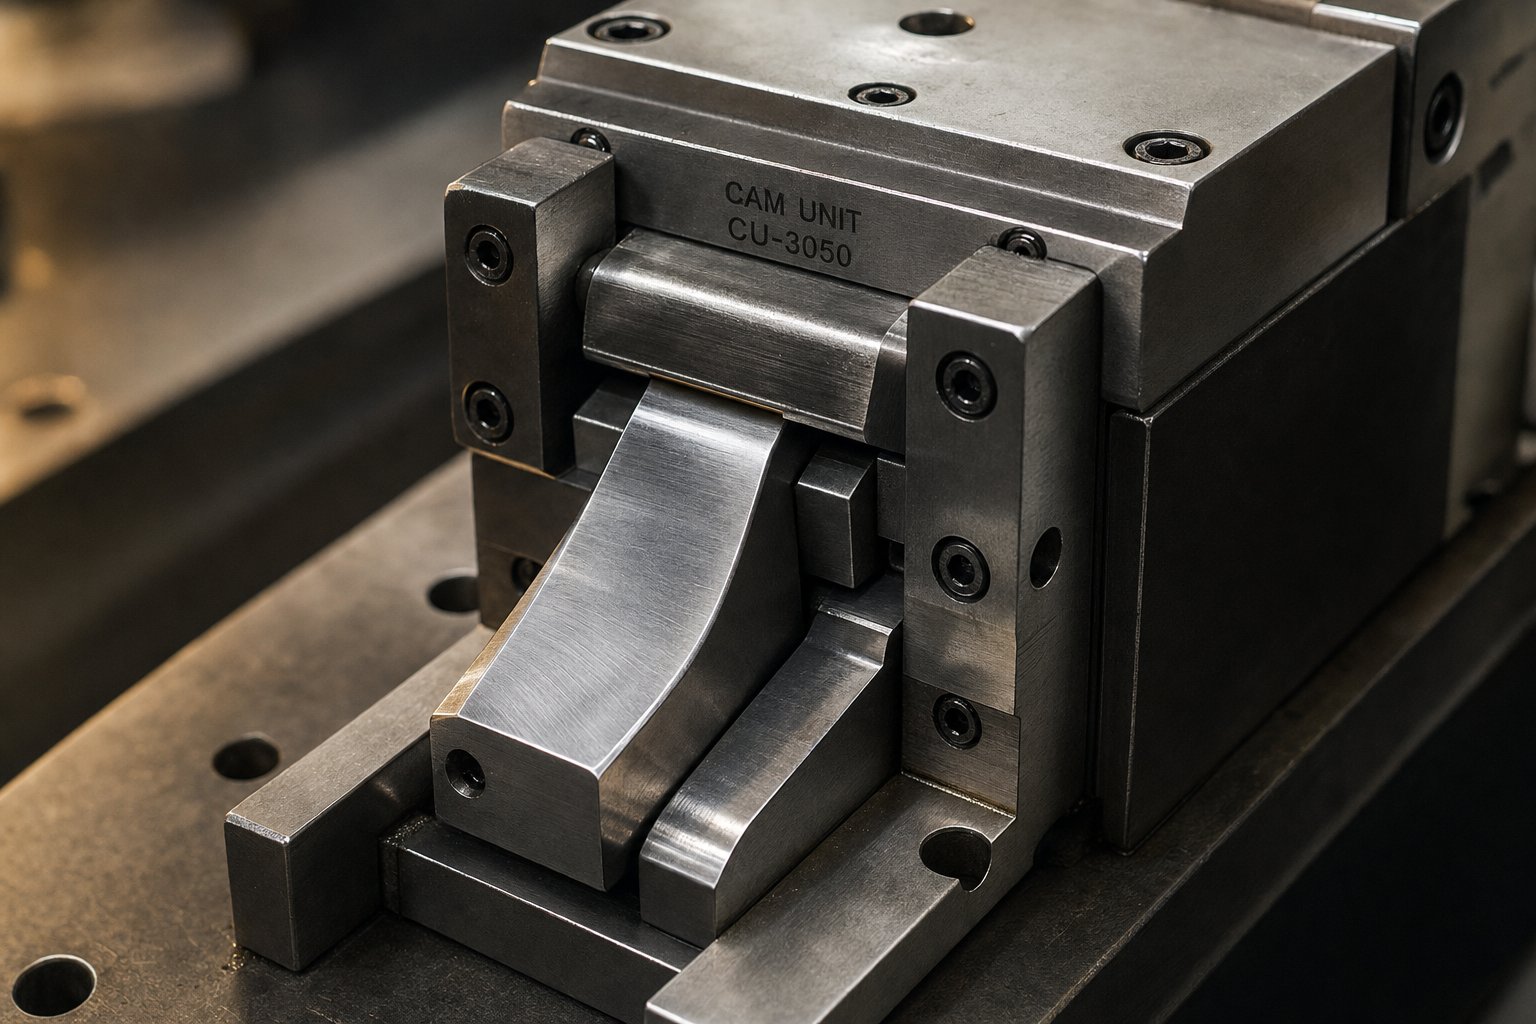
สิ่งที่ Cam Units ทำในการปั๊มแม่พิมพ์และเหตุใดคุณภาพจึงมีความสำคัญ
เมื่อชิ้นส่วนที่ประทับตราต้องการรูบนแก้มยาง หน้าแปลนที่สร้างเป็นมุม หรือการตัดขอบในแนวตั้งฉากกับจังหวะการกด การเคลื่อนที่ในแนวตั้งของ ram เพียงอย่างเดียวไม่สามารถทำงานได้สำเร็จ นั่นคือจุดที่หน่วยลูกเบี้ยวเข้ามา ส่วนประกอบทางกลเหล่านี้อาศัยอยู่ภายในแม่พิมพ์และเปลี่ยนทิศทางแรงกดลงของแท่นพิมพ์ไปสู่การเคลื่อนที่ในแนวนอนหรือเชิงมุม ทำให้การปฏิบัติงานตามปกติเป็นไปไม่ได้
สิ่งที่ Cam Unit ทำใน Stamping Die
ดังนั้นcam unit ในแม่พิมพ์ปั๊มคืออะไร? คิดว่ามันเป็นเครื่องแปลภาพเคลื่อนไหว แท่นกดจะเคลื่อนลงตรงๆ แต่ชุดลูกเบี้ยวจะแปลงพลังงานนั้นไปเป็นจังหวะด้านข้างที่ควบคุมได้ ช่วยให้การเจาะ ขึ้นรูปเหล็ก และใบมีดตัดเพื่อยึดชิ้นงานจากด้านข้างหรือที่มุมประกอบ แทนที่จะจากด้านบนโดยตรง
ชุดลูกเบี้ยวคือชุดประกอบเชิงกล-ในตัวที่รวมอยู่ในแม่พิมพ์ปั๊มซึ่งจะแปลงแรงในแนวตั้งและการเคลื่อนที่ของตัวกดให้เป็นแรงและการเคลื่อนที่ในแนวนอนหรือเชิงมุม ช่วยให้สามารถเจาะ ขึ้นรูป และตัดแต่งที่ไม่สามารถดำเนินการในทิศทางจังหวะการกดเพียงอย่างเดียว
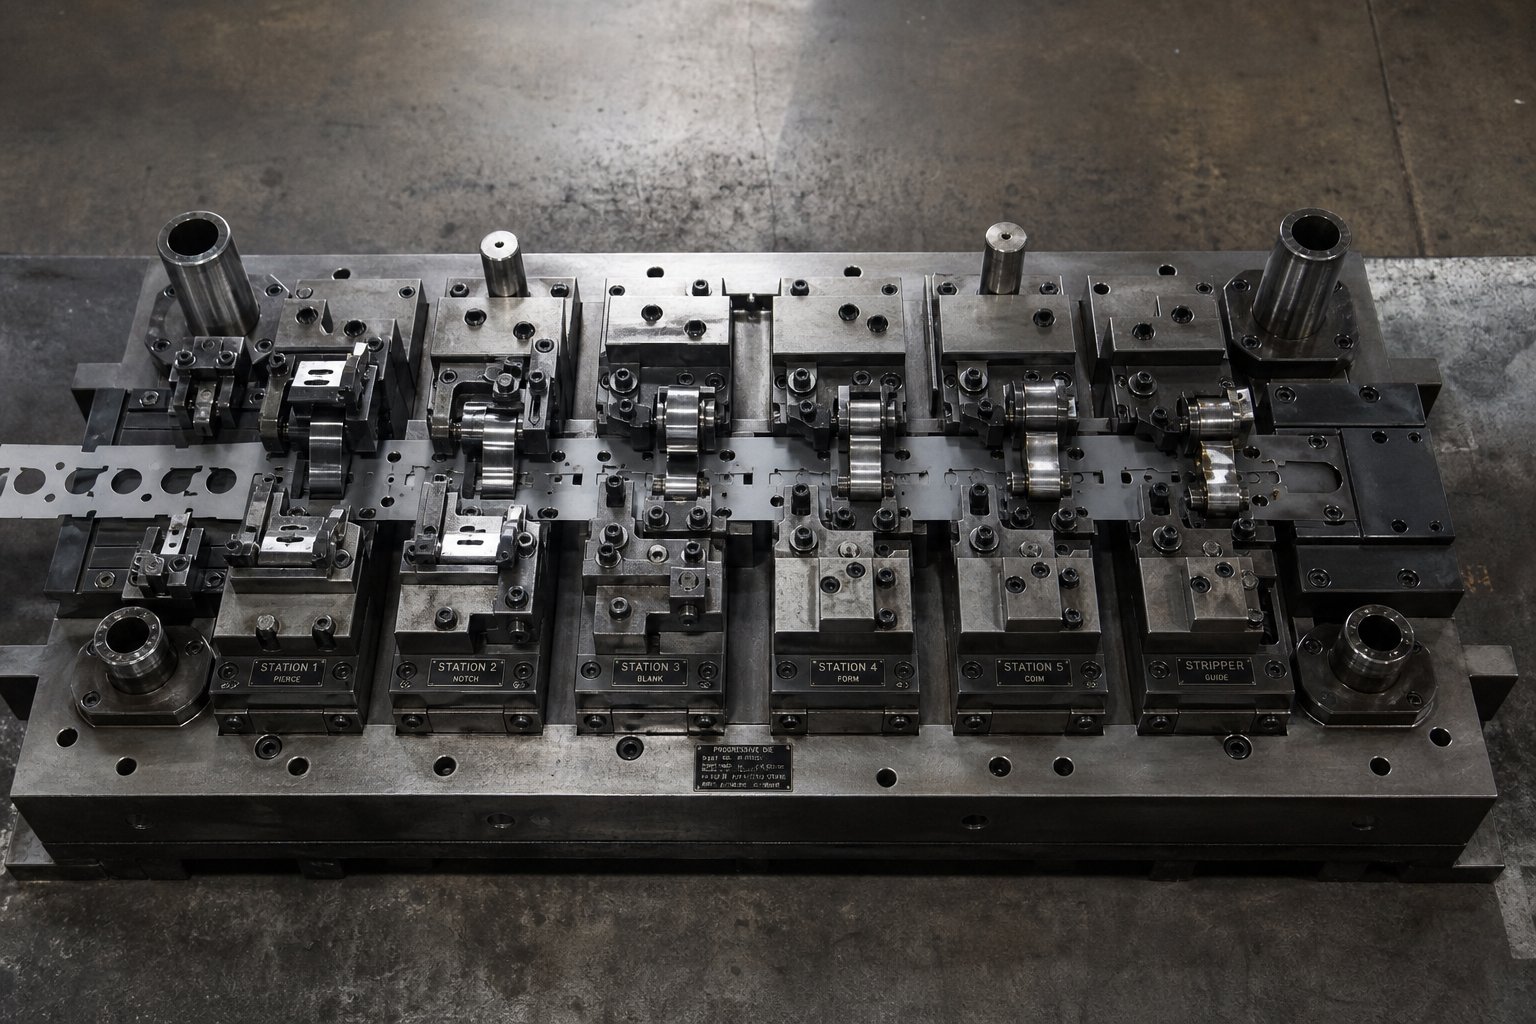
ในแม่พิมพ์แบบโปรเกรสซีฟ คุณอาจพบว่าชุดลูกเบี้ยวหลายตัวทำงานในสถานีที่แตกต่างกัน โดยแต่ละหน่วยมีการทำงานที่แตกต่างกัน: หน่วยหนึ่งเจาะรูด้านข้าง อีกเครื่องหนึ่งกำลังเล็มขอบหน้าแปลน และหน่วยที่สามสร้างแถบออกด้านนอก ฟังก์ชั่นชุดลูกเบี้ยวในแม่พิมพ์แบบโปรเกรสซีฟคือการขยายสิ่งที่การกดครั้งเดียวสามารถทำได้โดยไม่ต้องใช้การทำงานรองหรืออุปกรณ์เพิ่มเติม
เหตุใดชุดลูกเบี้ยวจึงมีความสำคัญต่อประสิทธิภาพของดาย
นี่คือจุดที่คุณภาพเข้าสู่การสนทนา ทุกครั้งที่รอบการกด ตัวขับ ชุดลูกเบี้ยว ตัวเลื่อน และส่วนยึดจะต้องโต้ตอบกับความสม่ำเสมอของระดับไมครอน- การเล่น การโก่งตัว หรือการเยื้องศูนย์ใดๆ จะแปลโดยตรงไปสู่การเปลี่ยนแปลงมิติของชิ้นส่วนที่ประทับตรา ชุดลูกเบี้ยวที่มีขนาดพอดีหรือพื้นผิวสัมผัสที่อ่อนนุ่มทำให้เกิดฟันเฟืองที่สะสมมากกว่าพันรอบ และค่อยๆ ดันขนาดชิ้นส่วนออกจากพิกัดความเผื่อ
ความแข็งแกร่งก็มีความสำคัญไม่แพ้กัน ในระหว่างการดำเนินการเจาะ ตัวเลื่อนจะต้องต้านทานแรงปฏิกิริยาของการเจาะทะลุแผ่นโลหะโดยไม่งอ หากเครื่องเบี่ยงเบนไปแม้แต่น้อย ตำแหน่งรูจะเลื่อนและสภาพเสี้ยนจะแย่ลง กล่าวโดยสรุป วิธีการทำงานของชุดลูกเบี้ยวในการปั๊มโลหะ ไม่เพียงแต่เป็นตัวกำหนดว่าสามารถผลิตคุณสมบัติได้หรือไม่ แต่ยังกำหนดว่าสามารถผลิตได้อย่างสม่ำเสมอตลอดขั้นตอนการผลิตทั้งหมดหรือไม่
สำหรับนักออกแบบแม่พิมพ์และวิศวกรเครื่องมือที่ระบุชุดลูกเบี้ยวสำหรับโครงการใหม่ วัตถุประสงค์ของชุดลูกเบี้ยวในการออกแบบแม่พิมพ์มีมากกว่าการแปลงการเคลื่อนที่แบบธรรมดา ส่วนประกอบเหล่านี้กำหนดเพดานความแม่นยำของชิ้นส่วนที่ทำสำเร็จได้ ส่วนต่างๆ ข้างหน้าจะแจกแจงรายละเอียดอย่างชัดเจนถึงวิธีการทางวิศวกรรมที่มีความแม่นยำ สิ่งที่แยกหน่วยระดับพรีเมียมออกจากสินค้าโภคภัณฑ์ และวิธีการจับคู่การกำหนดค่ากับการใช้งานปั๊มขึ้นรูปเฉพาะ
หน่วยลูกเบี้ยวแปลงแรงกดให้เป็นการเคลื่อนที่เชิงมุมได้อย่างไร
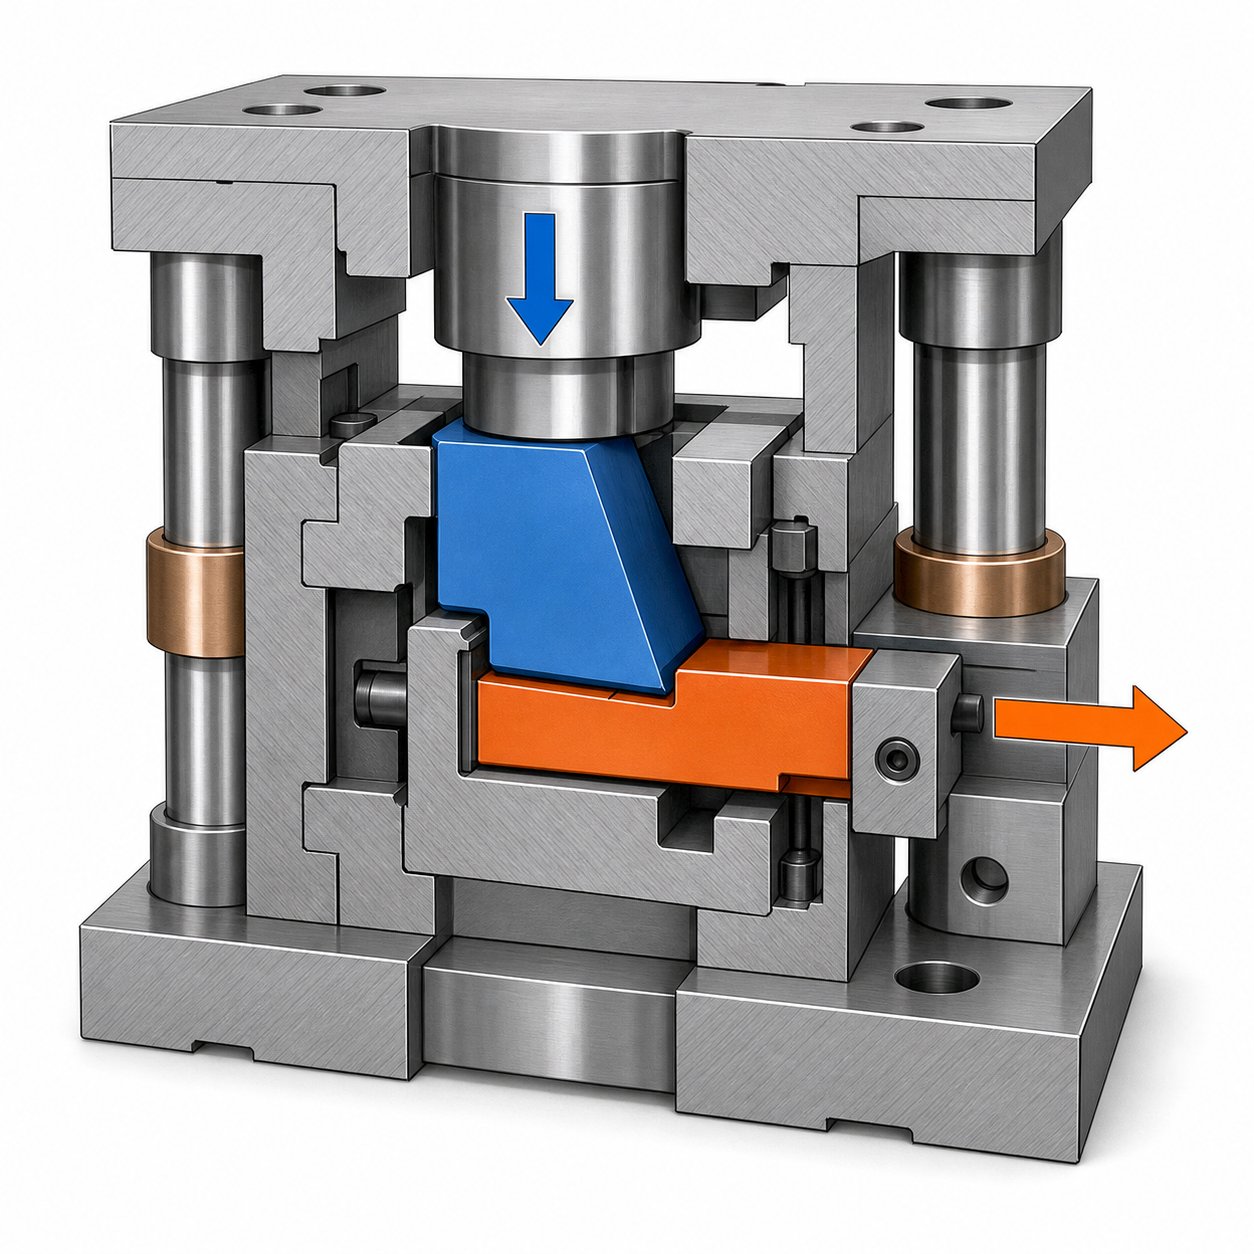
แนวคิดนี้ฟังดูตรงไปตรงมา: แรงในแนวดิ่งเข้าไป และการเคลื่อนที่ด้านข้างออกมา แต่กลไกภายในชุดลูกเบี้ยวนั้นมีความรอบคอบมากกว่าลิ่มแบบธรรมดา การทำความเข้าใจวิธีที่ตัวขับลูกเบี้ยวแปลงแรงในแนวตั้งเป็นการเคลื่อนที่ในแนวนอนช่วยให้คุณเข้าใจว่าทำไมพิกัดความเผื่อ การเลือกใช้วัสดุ และกลไกการคืนจึงมีความสำคัญอย่างมากเมื่อระบุหน่วยสำหรับการใช้งานที่มีความต้องการสูง
แรงกดแนวตั้งกลายเป็นการเคลื่อนที่ด้านข้างอย่างไร
ลองนึกภาพแม่พิมพ์บนที่เคลื่อนลงมาทางชิ้นงาน ตัวขับคือตัวขับที่ยึดเข้ากับแม่พิมพ์ด้านบน ซึ่งเป็นส่วนประกอบเหล็กรูปทรงลิ่ม-ที่มีหน้าตัดมุมกราวด์อย่างแม่นยำ เมื่อกดปิด ใบหน้าที่ทำมุมนี้จะสัมผัสกับพื้นผิวที่ตรงกันบนสไลด์ ซึ่งอยู่ในชุดแม่พิมพ์ส่วนล่าง รูปทรงเรขาคณิตนั้นเรียบง่ายแต่ทรงพลัง: พื้นผิวเอียงของผู้ขับขี่จะดันเข้ากับสไลด์ในมุมที่ออกแบบไว้ โดยทั่วไปจะอยู่ระหว่าง 15 ถึง 30 องศาจากแนวตั้ง และสไลด์ไม่มีทางเลือกอื่นนอกจากต้องเคลื่อนที่ไปในแนวขวางตามเส้นทางที่แนะนำ
ความสัมพันธ์เป็นไปตามตรีโกณมิติพื้นฐาน มุมไดรเวอร์ 15 องศา พร้อมแรงกดในแนวตั้ง 50 มม. ทำให้เกิดการเลื่อนด้านข้างประมาณ 13.4 มม. และการเพิ่มกำลังก็เหมาะกับคุณ ที่มุม 15 องศาเดียวกันนั้นความได้เปรียบทางกลในอุดมคติอยู่ที่ประมาณ 3.7:1ซึ่งหมายความว่าแรงกดในแนวตั้งทุกๆ นิวตันจะให้แรงกดในแนวนอนเกือบสี่นิวตันที่สไลด์ มุมที่ชันกว่าจะให้ระยะชักมากกว่าต่อหน่วยการเคลื่อนที่ของแรงกด แต่จะมีการคูณแรงเสียสละ ในขณะที่มุมที่ตื้นกว่าจะให้แรงมหาศาลแต่มีระยะเคลื่อนตัวน้อยที่สุด
ตัวสไลด์จะเลื่อนไปบนแผ่นกันสึกที่แข็งตัวซึ่งมีแรงเสียดทานต่ำ{0}}และมีพื้นผิวสัมผัสแบบเสียเปรียบ แผ่นเหล่านี้ช่วยป้องกันไม่ให้หน้าสัมผัสโลหะ-กับ-โลหะอยู่ห่างจากตัวสไลด์กราวด์-ที่มีความแม่นยำ ในขณะเดียวกัน ส่วนยึดซึ่งโดยพื้นฐานแล้วคือตัวเรือนที่มีส่วนประกอบทั้งหมด จะนำทางสไลด์ไปตามแกนการเคลื่อนที่เดี่ยวโดยมีระยะห่างน้อยที่สุด เมื่อระยะห่างของไกด์ต่ำกว่า 0.02 มม. สไลด์จะเคลื่อนที่ตามจริงและการเจาะหรือขึ้นรูปเครื่องมือจะกระทบชิ้นงานในจุดเดียวกันทุกรอบ
ต่อไปนี้เป็นลำดับวงจรการทำงานของชุดลูกเบี้ยวโดยแบ่งออกเป็นเฟสแยกกัน:
- หมั้น:เครื่องกดลงไปและใบหน้าที่ทำมุมของคนขับจะสัมผัสกับพื้นผิวคู่ของสไลด์เป็นครั้งแรก
- ขับไปข้างหน้า:การเคลื่อนตัวของแรงกดอย่างต่อเนื่องจะดันสไลด์ไปด้านข้างผ่านจังหวะการทำงานขณะที่ผู้ขับขี่เจาะลึกลงไป
- อาศัยอยู่:เครื่องกดไปถึงจุดศูนย์กลางตายด้านล่าง และตัวสไลด์จะยึดตำแหน่งที่ขยายจนสุดภายใต้แรงกดที่หน้าสัมผัสของคนขับ
- จังหวะการทำงาน:ในขณะที่วางอยู่ เครื่องมือเจาะหรือขึ้นรูปที่ติดตั้งบนรางเลื่อนจะทำการเจาะ ตัดแต่ง หรือขึ้นรูปชิ้นงาน
- กลับ:การกดจะถอยหลัง คนขับจะหลุดออก และตัวเลื่อนจะถอยกลับไปยังตำแหน่งเดิมโดยใช้แรงสปริงหรือกลไกการถอยกลับที่เป็นบวก
เรขาคณิตของมุมตัวขับลูกเบี้ยวตัวเลื่อนที่อธิบายไว้ข้างต้นแสดงให้เห็นว่าเหตุใดการเจียรหน้าสัมผัสอย่างแม่นยำจึงไม่สามารถ-ต่อรองได้ หากมุมของไดรเวอร์เบี่ยงเบนจากข้อกำหนดถึงครึ่งองศา คุณจะสังเกตเห็นการเปลี่ยนแปลงความยาวของระยะชักและการกระจายแรงที่เปลี่ยนแปลงซึ่งจะแสดงเป็นรูปแบบมิติบนชิ้นส่วนที่ประทับตราของคุณ
กลไกการส่งคืนสปริงเทียบกับกลไกการส่งคืนเชิงบวก
เมื่อคนขับถอยกลับ บางสิ่งบางอย่างจะต้องดึงตัวเลื่อนกลับไปยังตำแหน่งเริ่มต้นก่อนที่การกดครั้งถัดไปจะเริ่มขึ้น นี่คือจุดที่ปรัชญาการส่งคืนหลักทั้งสองมีความแตกต่างกัน และตัวเลือกนี้มีผลกระทบอย่างแท้จริงต่อความน่าเชื่อถือและความสามารถด้านความเร็ว
Spring return เป็นแนวทางที่ง่ายกว่า คอยล์สปริงแบบอัดหรือสปริงแก๊สไนโตรเจนจะกักเก็บพลังงานระหว่างจังหวะเดินหน้า และปล่อยเพื่อดันสไลด์กลับบ้านเมื่อคนขับยกตัวได้ชัดเจน กลไกนี้มีราคาไม่แพง บำรุงรักษาง่าย และเหมาะสมอย่างยิ่งสำหรับความเร็วการกดปานกลางและระยะชักที่สั้นกว่า ข้อจำกัด? สปริงเมื่อยล้า กว่าแสนรอบ แรงสปริงจะค่อยๆ ลดลง และความเร็วการดึงกลับจะช้าลง ที่ความเร็วการกดที่สูงขึ้น จะมีเวลาน้อยลงในการเคลื่อนตัวกลับ และสปริงที่อ่อนตัวลงอาจไม่ดึงตัวเลื่อนกลับจนสุดก่อนที่รอบถัดไปจะเริ่มขึ้น การถอยกลับที่ไม่สมบูรณ์หมายความว่าผู้ขับขี่-เข้าใช้สไลด์ที่ไม่อยู่ในตำแหน่งอีกครั้ง ทำให้เกิดการชนกันซึ่งอาจทำให้ใบหน้าของผู้ขับขี่เสียหาย ทำให้เกิดรอยสึกบนแผ่นกันสึก หรือทำให้ตัวสไลด์แตกได้
ผลตอบแทนที่เป็นบวกใช้แนวทางที่แตกต่างโดยพื้นฐาน แทนที่จะอาศัยพลังงานสปริงที่สะสมไว้ การเชื่อมต่อทางกล ซึ่งมักจะเป็นบล็อกส้นหรือตัวขับกลับที่ยึดไว้ จะดึงสไลด์กลับทางกายภาพในขณะที่แท่นเปิดออก การร่นกลับจะถูกกำหนดเวลาตามการเคลื่อนไหวของการกด ดังนั้นมันจึงเกิดขึ้นในอัตราเดียวกันและไปที่ตำแหน่งเดียวกัน โดยไม่คำนึงถึงจำนวนรอบหรือความเร็วการกด ไม่มีการเสื่อมสภาพเมื่อเวลาผ่านไป เนื่องจากแรงสะท้อนกลับถูกสร้างขึ้นโดยกลไก ไม่ใช่จากส่วนประกอบสปริงแบบสิ้นเปลือง
เมื่อเปรียบเทียบการสปริงกลับกับชุดลูกเบี้ยวที่ส่งคืนเชิงบวก ข้อดีข้อเสียขึ้นอยู่กับความต้องการของการใช้งาน:
| เกณฑ์ | ฤดูใบไม้ผลิกลับมา | ผลตอบแทนที่เป็นบวก |
|---|---|---|
| ความสม่ำเสมอของการเพิกถอนเมื่อเวลาผ่านไป | ลดลงเมื่อสปริงล้า | คงที่ขับเคลื่อนด้วยกลไก |
| ความเหมาะสมของความเร็วการกดสูงสุด | ต่ำถึงปานกลาง (ความเสี่ยงของผลตอบแทนที่ไม่สมบูรณ์ที่ SPM สูง) | ความเร็วสูงที่มีจังหวะสม่ำเสมอ |
| ความซับซ้อนและต้นทุน | ต้นทุนเริ่มต้นลดลง การออกแบบที่เรียบง่ายยิ่งขึ้น | ต้นทุนที่สูงขึ้น ส่วนประกอบเพิ่มเติม |
| ช่วงเวลาการบำรุงรักษา | สปริงต้องมีการตรวจสอบและเปลี่ยนเป็นระยะ | ระยะเวลาการใช้งานนานขึ้น สินค้าสึกหรอน้อยลง |
| เสี่ยงต่อการเพิกถอนที่ไม่สมบูรณ์ | เพิ่มขึ้นตามจำนวนรอบและความเร็ว | กำจัดได้อย่างมีประสิทธิภาพ |
สำหรับการผลิตปริมาณมาก-ที่ทำงานด้วยจังหวะต่อนาทีที่สูงขึ้น ผลตอบแทนที่เป็นบวกมักจะเป็นตัวเลือกที่ระบุไว้อย่างแม่นยำ เนื่องจากจะเป็นการลบตัวแปรออกจากสมการ คุณไม่ได้เดิมพันว่าสภาพสปริงจะคงอยู่อย่างเพียงพอตลอดการดำเนินการผลิต 500,000 รอบ การเคลื่อนที่ของแรงกดรับประกันการหดตัวเต็มที่ทุกครั้ง ซึ่งหมายถึงการมีส่วนร่วมของไดรเวอร์ที่สม่ำเสมอ การกระจายการสึกหรอที่สม่ำเสมอ และจังหวะลูกเบี้ยวที่คาดการณ์ได้เมื่อเทียบกับสถานีดายอื่นๆ
ความแตกต่างด้านความน่าเชื่อถือนี้เป็นเหตุผลหนึ่งว่าทำไมกลไกการคืนกลับเชิงบวกจึงปรากฏบ่อยครั้งในหน่วยลูกเบี้ยวคุณภาพสูง-สำหรับการปั๊มแม่พิมพ์ ค่าใช้จ่ายล่วงหน้าสูงกว่า แต่ผลตอบแทนที่ได้จะช่วยลดความเสี่ยงของความล้มเหลวที่เกี่ยวข้องกับเวลา- และกำหนดเวลาการบำรุงรักษาที่คาดการณ์ได้มากขึ้นตลอดอายุของแม่พิมพ์
แน่นอนว่า การทำความเข้าใจว่าแรงแปลงเป็นการเคลื่อนที่อย่างไร และสไลด์กลับอย่างไรนั้นเป็นเพียงส่วนหนึ่งของภาพข้อมูลจำเพาะเท่านั้น ชุดลูกเบี้ยวมีการกำหนดค่าหลายแบบ ตั้งแต่ชุดประกอบขนาดกะทัดรัดที่บีบลงในซองแม่พิมพ์ที่แน่นหนา ไปจนถึง-ชุดสำหรับงานหนักที่สร้างขึ้นสำหรับการเจาะที่มีน้ำหนักสูง- การจับคู่การกำหนดค่าที่เหมาะสมกับการดำเนินการปั๊มขึ้นรูปเฉพาะของคุณคือจุดเริ่มต้นของการตัดสินใจทางวิศวกรรมที่แท้จริง
ประเภทของชุดลูกเบี้ยวและเมื่อใดที่ต้องระบุการกำหนดค่าแต่ละรายการ
ไม่ใช่ทุกชุดลูกเบี้ยวจะเหมาะกับแม่พิมพ์ทุกตัว ข้อกำหนดในการปั๊ม พื้นที่ว่าง และน้ำหนัก ล้วนกำหนดโครงร่างของเครื่องมือของคุณ แต่การจำแนกประเภทของหน่วยลูกเบี้ยวมักจะถูกทำให้ง่ายเกินไปในหน้าแค็ตตาล็อกเดียวโดยไม่ต้องอธิบายว่าแต่ละประเภทสมเหตุสมผลเมื่อใด การทำความเข้าใจระหว่าง-ความแตกต่างของชุดลูกเบี้ยวแบบติดตั้งแบบตายตัวกับแบบกล้องทางอากาศ และการรู้ว่ารุ่นมาตรฐาน-งานหนัก และรุ่นกะทัดรัดเปรียบเทียบกันอย่างไร จะช่วยให้คุณมีแนวทางที่ชัดเจนยิ่งขึ้นในการตัดสินใจเกี่ยวกับข้อมูลจำเพาะที่ยังค้างอยู่ในการผลิต
ดาย-ชุดลูกเบี้ยวแบบติดตั้งเทียบกับกล้องทางอากาศ
ความแตกต่างพื้นฐานที่สุดระหว่างประเภทของชุดลูกเบี้ยวสำหรับแม่พิมพ์แบบโปรเกรสซีฟคือบริเวณที่ส่วนประกอบมีอายุการใช้งานสัมพันธ์กับชุดแม่พิมพ์
ชุดลูกเบี้ยวที่ยึดด้วยได-จะโบลต์เข้ากับฐานเสียบโดยตรง ซึ่งโดยทั่วไปจะเป็นฐานด้านล่าง และทำงานเป็นชุดประกอบในตัวเอง- ตัวขับ ตัวเลื่อน ตัวยึด แผ่นกันสึก และกลไกการคืนทั้งหมดรวมอยู่ในแพ็คเกจขนาดกะทัดรัดเดียวซึ่งติดตั้งด้วยตัวยึดมาตรฐานและหมุดเดือย เนื่องจากทุกสิ่งบรรจุอยู่ในซองแม่พิมพ์ หน่วยที่ติดตั้ง-จึงเคลื่อนที่ไปพร้อมกับเครื่องมือระหว่างการจัดเก็บ การตั้งค่า และการเปลี่ยน เป็นตัวเลือกเริ่มต้นเมื่อสามารถดำเนินการได้สำเร็จภายในพื้นที่แม่พิมพ์ที่มีอยู่ และความยาวของระยะชักที่ต้องการนั้นพอดีกับระยะเคลื่อนที่ที่กำหนดของยูนิต
หน่วยลูกเบี้ยวทางอากาศบางครั้งเรียกว่ากล้องบินได้ให้ใช้แนวทางที่แตกต่างออกไป ชุดประกอบสไลด์ลูกเบี้ยวแบบเคลื่อนย้ายได้จะติดตั้งอยู่บนฐานเสียบด้านบนและแปลขึ้นและลงด้วยตัวกด ตำแหน่งติดตั้งนี้ช่วยเพิ่มพื้นที่ว่างบนฐานด้านล่างสำหรับส่วนประกอบอื่นๆ เช่น ตัวยก นิ้วเคลื่อนย้าย หรือสถานีเพิ่มเติม โดยทั่วไปแล้ว กล้องแคมมุมสูงจะถูกระบุเมื่อคุณต้องการเข้าถึงพื้นที่ที่ยากลำบากของชิ้นงาน เมื่อความต้องการระยะชักเกินกว่าที่หน่วยติดตั้งแม่พิมพ์-สามารถส่งมอบได้ในพื้นที่ที่มี หรือเมื่อแม่พิมพ์ด้านล่างแน่นเกินไปที่จะรองรับหน่วยทั่วไป
เมื่อไหร่คุณจะเลือกอันหนึ่งมากกว่าอีกอัน? หน่วยที่ติดตั้งแบบตาย-เหมาะกับการเจาะ ตัดแต่ง และขึ้นรูปด้านข้างที่เป็นมาตรฐานส่วนใหญ่ในที่ที่มีพื้นที่ว่าง กล้องทางอากาศได้รับตำแหน่งในแม่พิมพ์โปรเกรสซีฟที่ซับซ้อนซึ่งมีระยะห่างระหว่างสถานีที่แคบ ในการใช้งานที่ต้องเจาะด้านข้างบน-ส่วนที่วาดไว้ลึก หรือเมื่อพื้นที่รองเท้า-ด้านล่างถูกใช้โดยนักยกและนักบินแล้ว ข้อเสียคือหน่วยเสาอากาศเพิ่มความซับซ้อนให้กับการประกอบแม่พิมพ์ส่วนบน และต้องการความเอาใจใส่อย่างระมัดระวังมากขึ้นในเรื่องจังหวะเวลาเมื่อเทียบกับความก้าวหน้าของแถบ
การกำหนดค่ามาตรฐาน สำหรับงานหนัก- และขนาดกะทัดรัด
ภายในทั้งประเภทแบบติดตั้งแบบตายตัวและแบบเสาอากาศ ชุดลูกเบี้ยวจะมีความแตกต่างเพิ่มเติมตามความสามารถในการรับน้ำหนักและขนาดทางกายภาพ การเลือกคลาสที่เหมาะสมหมายถึงการรักษาสมดุลของตัวแปรสามตัว: ต้องใช้แรงในการปฏิบัติงานมากเพียงใด สไลด์ต้องเคลื่อนที่ไปไกลแค่ไหน และคุณมีพื้นที่ในแม่พิมพ์เท่าใด
ชุดลูกเบี้ยวมาตรฐานครอบคลุมงานปั๊มในชีวิตประจำวันที่หลากหลายที่สุด มีความสามารถในการรับน้ำหนักปานกลาง ความยาวช่วงชักโดยทั่วไป และฐานพิมพ์ที่เหมาะกับรูปแบบแม่พิมพ์แบบก้าวหน้าและแบบถ่ายโอนส่วนใหญ่ สำหรับการดำเนินการเจาะและตัดแต่งแสงส่วนใหญ่ในการประทับตรายานยนต์และเครื่องใช้ไฟฟ้า หน่วยมาตรฐานจะจัดการงานโดยไม่ต้อง-ออกแบบโซลูชันมากเกินไป
หน่วยลูกเบี้ยวสำหรับงานหนัก-สำหรับการปั๊มน้ำหนักสูงถูกสร้างขึ้นโดยมีส่วนของร่างกายที่หนาขึ้น พื้นที่สัมผัสของแผ่นสึกหรอที่กว้างขึ้น และกลไกการคืนกลับที่แข็งแกร่งยิ่งขึ้น หน่วยเหล่านี้จะถูกระบุเมื่อการดำเนินการเกี่ยวข้องกับการตัดผ่านวัสดุที่มีความหนาขึ้น การสร้างเหล็กที่มีความแข็งแรงสูง- หรือดำเนินการตัดขอบเส้นรอบวง-ขนาดใหญ่ที่สร้างแรงปฏิกิริยาด้านข้างที่มีนัยสำคัญ มวลและความแข็งแกร่งที่เพิ่มขึ้นป้องกันการโก่งตัวภายใต้น้ำหนักบรรทุก ช่วยให้สไลด์อยู่ในเส้นทางระหว่างการตัดที่หนักหน่วง
อีกด้านหนึ่ง ชุดลูกเบี้ยวขนาดกะทัดรัดสำหรับพื้นที่แม่พิมพ์ที่แคบได้รับการออกแบบทางวิศวกรรมโดยมีขอบเขตลดลงโดยเฉพาะสำหรับแม่พิมพ์ที่ระยะพิทช์ระหว่างสถานี-ถึง-แคบ หรือในกรณีที่เครื่องมือที่อยู่ติดกันเหลือระยะห่างน้อยที่สุด หน่วยขนาดกะทัดรัดยอมเสียสละความสามารถในการรับน้ำหนักและระยะชักบางส่วนเพื่อแลกกับการติดตั้งในพื้นที่ที่หน่วยมาตรฐานไม่สามารถเข้าถึงได้ มักปรากฏอยู่ในแม่พิมพ์โปรเกรสซีฟที่มีความหนาแน่นสูง- ซึ่งทำให้เกิดชิ้นส่วนขนาดเล็กที่ซับซ้อนและมีลักษณะด้านข้างหลายอันอยู่ใกล้กัน
ตารางต่อไปนี้สรุปวิธีเปรียบเทียบการกำหนดค่าเหล่านี้ตามเกณฑ์ที่สำคัญในระหว่างข้อกำหนด:
| การกำหนดค่า | ช่วงน้ำหนักโดยทั่วไป | ความยาวช่วงชัก | รอยเท้าญาติ | การใช้งานทั่วไป |
|---|---|---|---|---|
| มาตรฐาน | 5 - 30 กิโลนิวตัน | 10 - 30 มม | ปานกลาง | เจาะด้านข้าง เล็มบางๆ ขึ้นรูปแถบ |
| งานหนัก- | 30 - 150+ กิโลนิวตัน | 15 - 50 มม | ใหญ่ | การตัด-เกจหนา การเจาะเหล็กที่มีความแข็งแรงสูง- การตัดเส้นรอบวงขนาดใหญ่- |
| กะทัดรัด | 3 - 15 กิโลนิวตัน | 5 - 20 มม | เล็ก | โพรเกรสซีฟดายระยะพิตช์-แน่น เจาะลักษณะเล็กๆ การขึ้นรูปที่จำกัด |
| ทางอากาศ (การบิน) | 5 - 50 กิโลนิวตัน | 10 - 40 มม | ติดตั้งแบบตายตัว- | การเจาะด้านข้างด้วยการวาดแบบลึก เลย์เอาต์รองเท้า-ส่วนล่างที่หนาแน่น การดำเนินการหลาย-มุม |
โปรดสังเกตว่าช่วงซ้อนทับกัน การเจาะขนาด 20 kN ในแม่พิมพ์ที่มีพื้นที่กว้างอาจใช้หน่วยมาตรฐานหรือขนาดกะทัดรัดก็ได้ การตัดสินใจมักจะขึ้นอยู่กับซองจดหมายที่มีอยู่และจำนวนมาร์จิ้นที่คุณต้องการสำหรับความสามารถในการบรรทุก การระบุหน่วยที่ 80% ของน้ำหนักพิกัดแทนที่จะเป็น 95% จะช่วยยืดอายุการใช้งานและรักษาการติดตามสไลด์ที่เข้มงวดยิ่งขึ้นเมื่อเวลาผ่านไป
ตัวเลือกการกำหนดค่ายังโต้ตอบกับคุณลักษณะคุณภาพที่สร้างไว้ในหน่วยด้วย ชุดลูกเบี้ยวขนาดกะทัดรัดที่มีพิกัดความเผื่อหลวมจะเบี่ยงเบนได้ง่ายกว่าภายใต้ภาระหนักกว่ารุ่นที่สร้างขึ้นอย่างแม่นยำ-ในขนาดเดียวกัน เพียงเพราะมีวัสดุน้อยกว่าที่จะต้านทานการเสียรูป ความสัมพันธ์ระหว่างขนาด คุณภาพการสร้าง และประสิทธิภาพเป็นเหตุผลว่าทำไมการทำความเข้าใจสิ่งที่เกิดขึ้นภายในชุดลูกเบี้ยว ส่วนประกอบต่อส่วนประกอบ จึงมีความสำคัญพอๆ กับการเลือกการกำหนดค่าภายนอกที่เหมาะสม
ส่วนประกอบสำคัญภายในหน่วยลูกเบี้ยว
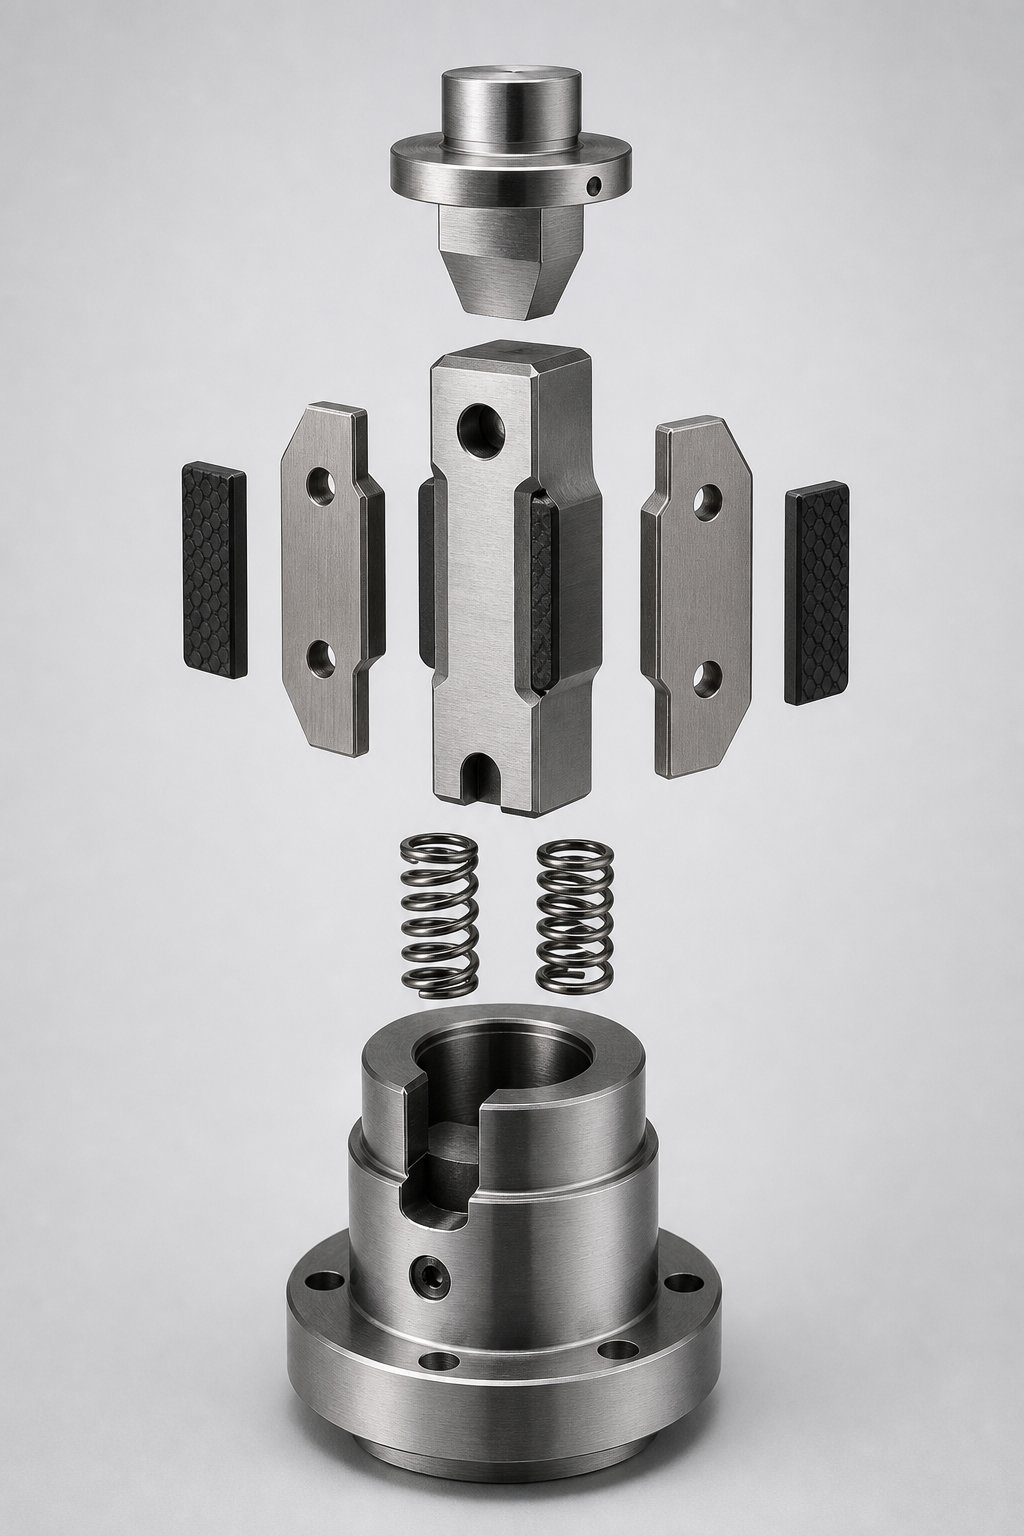
ถอดโครงด้านนอกของชุดลูกเบี้ยวออก และคุณจะพบชิ้นส่วนจำนวนเล็กน้อยอย่างน่าประหลาดใจ แต่แต่ละชิ้นมีความรับผิดชอบทางวิศวกรรมเฉพาะ และคุณภาพของส่วนประกอบแต่ละชิ้นจะเป็นตัวกำหนดว่าชุดประกอบมีความสม่ำเสมอ-ระดับไมครอนหรือทำให้เกิดการเปลี่ยนแปลงที่คืบคลานเข้าไปในชิ้นส่วนที่มีการประทับตราของคุณ การรู้ว่าแต่ละชิ้นทำอะไร และโต้ตอบกันอย่างไร จะช่วยให้คุณมีคำศัพท์ในการประเมินซัพพลายเออร์และวินิจฉัยปัญหาก่อนที่จะกลายเป็นเศษซาก
อธิบายไดรเวอร์ สไลเดอร์ และรีเทนเนอร์
องค์ประกอบทั้งสามนี้ประกอบเป็นแกนโครงสร้างของชุดลูกเบี้ยว ส่วนประกอบอื่นๆ ทั้งหมดมีอยู่เพื่อรองรับ ป้องกัน หรือรีเซ็ตส่วนประกอบเหล่านั้น
ที่คนขับคือองค์ประกอบเหล็กรูปลิ่ม-ที่เริ่มการเคลื่อนไหว ใบหน้าที่ทำมุมประกอบกับพื้นผิวที่เข้ากันบนสไลด์ในขณะที่แท่นปิดลง โดยเปลี่ยนการเคลื่อนที่ของแท่นกดในแนวตั้งเป็นแรงด้านข้าง โดยทั่วไปแล้ว หน้าสัมผัสของผู้ขับขี่จะต้องเจียรนัย-อย่างแม่นยำ และได้รับการเสริมความแข็งเพื่อต้านทานการเสียรูปภายใต้แรงกระแทกซ้ำๆ หากพื้นผิวนี้มีการสึกหรอหรือเป็นคลื่น สไลด์จะไม่ได้รับการกดที่สะอาดและสม่ำเสมออีกต่อไป และความยาวของระยะชักจะเริ่มแตกต่างกันไปในแต่ละรอบ
ที่สไลด์เป็นองค์ประกอบ-ของงาน โดยจะบรรทุกหมัด ขึ้นรูปเหล็ก หรือใบมีด แล้วส่งเครื่องมือนั้นเข้าไปในชิ้นงานตามมุมที่ออกแบบไว้ สไลด์จะเคลื่อนที่ภายในส่วนยึดบนพื้นผิวที่มีการนำทาง และจะต้องเคลื่อนที่ในเส้นทางเดียวกันไปยังจุดสิ้นสุดเดียวกันทุกๆ จังหวะ ตัวเครื่องถูกกลึงให้มีพิกัดความเผื่อต่ำและแข็งตัวเพื่อต้านทานทั้งแรงขับเคลื่อนจากด้านบนและแรงปฏิกิริยาจากชิ้นงานด้านล่าง การเปลี่ยนแปลงมิติใดๆ ในสไลด์ ไม่ว่าจะจากการสึกหรอหรือการโก่งตัว จะแสดงขึ้นทันทีว่าเป็นข้อผิดพลาดของตำแหน่งบนคุณสมบัติที่มีการประทับตรา
ที่รีเทนเนอร์คือตัวเรือนที่บรรจุและนำทางส่วนประกอบทั้งหมด โดยให้พื้นผิวอ้างอิงที่จำกัดการเคลื่อนที่ของสไลด์ไปยังแกนเดียว ดูดซับแรงยึดที่ส่งไปยังฐานรองเท้า และรักษาการจัดตำแหน่งระหว่างเส้นทางของไดรเวอร์และเส้นทางของสไลด์ คิดว่ามันเป็นโครงกระดูกของหน่วย รีเทนเนอร์ที่กลึงด้วยช่องว่างนำที่หลวมช่วยให้ตัวเลื่อนเลื่อนไปด้านข้างระหว่างจังหวะการทำงาน ทำให้เกิดระยะฟันเฟืองที่ทำลายความสามารถในการทำซ้ำของมิติ
การฟันเฟืองของชุดลูกเบี้ยวส่งผลต่อคุณภาพของชิ้นส่วนอย่างไร โดยพิจารณาจากรูปทรงง่ายๆ: หากตัวสไลด์สามารถเลื่อนไปด้านข้างได้แม้แต่ 0.03 มม. ภายในตัวกั้น การเจาะที่ตัวสไลด์จะเลื่อนในปริมาณเท่ากัน ตลอดระยะเวลาการผลิต 200,000 ชิ้น การเล่นจะเพิ่มมากขึ้นเมื่อพื้นผิวสึกหรอ และตัวเลข Cpk ของคุณเริ่มเลื่อนไปในทิศทางที่ผิด ความพอดีอย่างแม่นยำระหว่างตัวขับชุดลูกเบี้ยว ตัวเลื่อน และส่วนประกอบยึดคือสิ่งที่ทำให้ฟันเฟืองนั้นใกล้ศูนย์เมื่อเริ่มวิ่ง และลดการเติบโตเมื่อเวลาผ่านไป
ใส่เพลท สปริงรีเทิร์น และเม็ดมีดกราไฟท์
นอกเหนือจากองค์ประกอบโครงสร้างหลักทั้งสามชิ้นแล้ว ส่วนประกอบสนับสนุนหลายชิ้นยังช่วยปกป้องชุดประกอบและทำให้มันทำงานได้อย่างราบรื่นตลอดรอบการกดนับแสนครั้ง
แผ่นกันสึก ซึ่งบางครั้งเรียกว่าแผ่นลูกเบี้ยว เป็นแผ่นชุบแข็งบางที่วางอยู่ระหว่างตัวเลื่อนและส่วนยึดที่ส่วนต่อประสานทุกจุด พวกมันทำหน้าที่เป็นพื้นผิวเสียสละ ดูดซับแรงเสียดทานและ-การเสียดสีระดับไมโคร เพื่อให้ตัวสไลด์กราวด์-ที่แม่นยำและตัวกั้นยังคงไม่เสียหาย เมื่อแผ่นสึกหรอเสื่อมสภาพ คุณจะต้องเปลี่ยนใหม่แทนที่จะลับคมหรือเปลี่ยนสไลด์หรือรีเทนเนอร์ที่มีราคาแพงกว่ามาก คุณภาพวัสดุ ความแข็ง และการตกแต่งพื้นผิวส่งผลโดยตรงต่อระยะเวลาการทำงานของเครื่องก่อนที่จะเข้ารับการซ่อมบำรุง
เม็ดมีดกราไฟท์ที่ฝังอยู่ในแผ่นสไลด์หรือแผ่นกันสึกช่วยให้-หล่อลื่นตัวเองในการใช้งานรอบสูง- ซึ่งการหล่อลื่นด้วยของเหลวทำไม่ได้หรืออาจทำให้ชิ้นงานปนเปื้อน ขณะที่สไลด์สลับกัน กราไฟท์จะถ่ายเทฟิล์มน้ำมันหล่อลื่น-แข็งบางๆ ไปยังพื้นผิวผสมพันธุ์ ช่วยลดแรงเสียดทานและการเกิดความร้อนโดยไม่ต้องมีการบำรุงรักษาจากภายนอก ในแม่พิมพ์ที่ทำงานด้วยความเร็วมากกว่า 30 จังหวะต่อนาทีอย่างต่อเนื่อง เม็ดมีดเหล่านี้จะยืดอายุการใช้งานของส่วนประกอบได้อย่างวัดผลได้
สปริงส่งกลับ ไม่ว่าจะเป็นคอยล์สปริงหรือสปริงแก๊สไนโตรเจน จะกักเก็บพลังงานระหว่างจังหวะเดินหน้า และปล่อยเพื่อถอยกลับเมื่อผู้ขับขี่หลุดจากตำแหน่ง ในการกำหนดค่าเชิงบวก- บล็อกส้นแบบกลไกจะเข้ามาแทนที่ฟังก์ชันสปริงทั้งหมด ไม่ว่าจะด้วยวิธีใด กลไกการส่งคืนจะต้องให้แรงการดึงกลับและระยะเวลาที่สม่ำเสมอตลอดอายุการใช้งานของยูนิต
ต่อไปนี้คือแต่ละองค์ประกอบที่มีคุณภาพ-โดยสรุปฟังก์ชันที่สำคัญ:
- ไดร์เวอร์:ถ่ายโอนแรงกดในแนวตั้งไปยังสไลด์ด้วยความแม่นยำ-หน้าสัมผัสที่ทำมุมฉาก ความแข็งและความสมบูรณ์ของพื้นผิวเป็นตัวกำหนดความสอดคล้องของการมีส่วนร่วม
- สไลด์:ดำเนินการเครื่องมือการทำงานผ่านจังหวะด้านข้าง ความเสถียรของมิติภายใต้ภาระจะกำหนดความแม่นยำของตำแหน่งคุณลักษณะบนชิ้นส่วนที่ประทับตรา
- รีเทนเนอร์:คำแนะนำและจำกัดการเคลื่อนที่ของสไลด์ ไกด์คุณภาพการกวาดล้างจะควบคุมระยะฟันเฟืองและ-ความสามารถในการทำซ้ำในระยะยาว
- แผ่นกันสึก (แผ่นแคม):จัดให้มีพื้นผิวสัมผัสที่มีแรงเสียดทานต่ำ- เกรดวัสดุและความแข็งจะกำหนดช่วงเวลาการให้บริการก่อนที่จะจำเป็นต้องเปลี่ยนใหม่
- เม็ดมีดกราไฟท์:ให้การหล่อลื่นในตัว-สำหรับการทำงานของรอบสูง- ลดแรงเสียดทาน-จากความร้อนที่ขับเคลื่อน และยืดอายุการเลื่อนและแผ่นสึกหรอ
- สปริงส่งคืนหรือกลไกการส่งคืนเชิงบวก:รีเซ็ตสไลด์ไปที่ตำแหน่งเริ่มต้น ความสม่ำเสมอของแรงเมื่อเวลาผ่านไปจะกำหนดความน่าเชื่อถือในการดึงกลับที่ความเร็ว
ในบรรดาส่วนประกอบที่รองรับเหล่านี้ แผ่นสึกหรอมักจะเป็นสิ่งแรกที่แสดงการเสื่อมสภาพเสมอ การให้คะแนน การทำให้ผิวหยาบ และการลดความหนา ล้วนบ่งชี้ว่าชั้นบูชายัญกำลังทำงานอยู่ แต่ใกล้จะหมดอายุการใช้งานแล้ว วิศวกรที่ระบุวัสดุแผ่นสึกหรอระดับพรีเมี่ยม ซึ่งโดยทั่วไปแล้วเหล็กกล้าเครื่องมือจะมีความแข็งสูงกว่า 58 HRC และมีผิวสำเร็จที่ละเอียด จะผลักดันช่วงการเปลี่ยนทดแทนให้ไกลกว่าการใช้แผ่นลูกเบี้ยวเหล็กเหนียว-มาตรฐานอย่างมาก
เมื่ออธิบายชิ้นส่วนภายในและฟังก์ชันของชุดลูกเบี้ยวแล้ว คำถามทั่วไปจะตามมาว่า ตัวเลือกวัสดุเฉพาะ ระดับความแข็ง และค่าเผื่อในการผลิตที่แยกชุดประกอบระดับพรีเมี่ยมออกจากทางเลือกด้านงบประมาณมีอะไรบ้าง คำตอบอยู่ในเกณฑ์ทางวิศวกรรมที่สามารถวัดผลได้ ซึ่งวิศวกรเครื่องมือทุกคนสามารถประเมินได้ก่อนทำการสั่งซื้อ
อะไรทำให้ชุด Cam มีคุณภาพสูง-
คุณรู้ว่ามีอะไรอยู่ภายในชุดลูกเบี้ยว และส่วนประกอบแต่ละส่วนมีส่วนช่วยในการทำงานอย่างไร แต่เมื่อสองยูนิตใช้ขนาดภายนอกและพิกัดระยะชักเท่ากัน อะไรที่ทำให้ยูนิตหนึ่งมีต้นทุนมากกว่ายูนิตอื่นอย่างมาก ความแตกต่างในชีวิตในการเลือกใช้วัสดุ ความลึกในการอบชุบ คุณภาพพื้นผิว และความทนทานต่อการผลิต ซึ่งมองไม่เห็นจากภายนอก การรู้วิธีประเมินคุณภาพชุดลูกเบี้ยวสำหรับแม่พิมพ์ปั๊มขึ้นรูปหมายถึงการมองข้ามข้อมูลจำเพาะของแค็ตตาล็อกและความแม่นยำของโลหะวิทยาและการตัดเฉือนที่กำหนด-อายุการใช้งานในโลกที่แท้จริง
วัสดุ ความแข็ง และการรักษาพื้นผิวที่กำหนดคุณภาพ
ตัวเครื่องและตัวเลื่อนของชุดลูกเบี้ยวทนทานต่อรอบการกระแทกโหลดสูง-ซ้ำๆ ซึ่งบางครั้งอาจหลายล้านครั้งตลอดอายุการใช้งานของแม่พิมพ์ หน่วยมาตรฐานมักใช้เหล็กกล้าเครื่องมือทั่วไปที่มีระดับ-การชุบแข็งถึงระดับ HRC ปานกลาง หน่วยระดับพรีเมียมเริ่มต้นด้วยการลงทุน-ตัวโลหะผสมเหล็กหล่อหรือหลอมซึ่งมีโครงสร้างเกรนที่เหนือกว่าและต้านทานความล้าก่อนที่จะเริ่มการบำบัดความร้อนใดๆ
เมื่อพูดถึงวัสดุชุดลูกเบี้ยวคุณภาพสูง-และข้อกำหนดด้านความแข็ง ต่อไปนี้คือสิ่งที่แยกชั้น:
- เนื้อสไลด์:เคส-แข็งขึ้นถึง 58-62 HRC บนพื้นผิวสัมผัสโดยยังคงรักษาแกนที่เหนียวและเหนียวไว้ การรวมกันนี้ทนทานต่อการสึกหรอของพื้นผิวโดยไม่เปราะเมื่อรับแรงกระแทก
- ไดรเวอร์:ผ่านการ-ชุบแข็งถึง 56-60 HRC ด้วยหน้าตัดที่ทำมุมกราวด์อย่างแม่นยำ พื้นผิวสัมผัสจำเป็นต้องต้านทานการเสียรูปภายใต้รอบการมีส่วนร่วมนับล้านครั้ง โดยไม่ทำให้เกิดคลื่น
- คู่มือรีเทนเนอร์:ชุบแข็งเป็น 54-58 HRC และเจียรจนได้คุณภาพเหมือนกระจก ลดการเสียดสีกับตัวสไลด์และลดการสึกหรอของกาว
- สวมแผ่น:เหล็กกล้าเครื่องมือความเร็วสูง-หรือเหล็กกล้าโลหะวิทยาที่เป็นผงซึ่งมีความแข็งสูงกว่า 60 HRC ทำให้มีชั้นสังเวยที่ยาวนานกว่าเหล็กกล้าเกรดอ่อน-อย่างมาก
การรักษาพื้นผิวช่วยเพิ่มประสิทธิภาพให้ดียิ่งขึ้น พลาสมาไนไตรด์สร้างชั้นการแพร่ไนโตรเจน-ใต้พื้นผิว เพิ่มความแข็งและความต้านทานการสึกหรอโดยไม่มีการบิดเบือนมิติ การวิจัยเกี่ยวกับ-โครเมียมชุบแข็ง-กรณีเหล็กแมงกานีสแสดงให้เห็นว่าไนไตรด์พลาสมาดูเพล็กซ์ตามด้วยการเคลือบ DLCสามารถยืดอายุความเมื่อยล้าได้มากกว่า 85% ภายใต้สภาวะเฟรต ซึ่งเป็นประเภทหน้าสัมผัสการเลื่อนซ้ำๆ ที่ยูนิตลูกเบี้ยวสัมผัส ชั้นไนไตรด์ช่วยเสริมความแข็งใต้ผิวดิน ในขณะที่การเคลือบ DLC บนพื้นผิวที่สึกหรอของชุดลูกเบี้ยวให้ชั้นบนสุด-แข็งเป็นพิเศษและมีแรงเสียดทานต่ำ- พร้อมความเสถียรทางเคมีที่ยอดเยี่ยม
DLC หรือการเคลือบ-เหมือนเพชรคาร์บอน มีความเกี่ยวข้องเป็นพิเศษกับการใช้งานกล้องวงจรสูง- ฟิล์มคาร์บอนอสัณฐานเหล่านี้ผสมผสานโครงสร้างพันธะ sp3 (คล้ายเพชร-) และ sp2 (คล้ายกราไฟท์-) ทำให้ได้ค่าความแข็งพื้นผิวเกิน 1300 HV ในขณะที่ยังคงค่าสัมประสิทธิ์การเสียดสีไว้ที่ 0.1 สำหรับสไลด์ยูนิตลูกเบี้ยวที่ทำงานที่ 40+ จังหวะต่อนาทีโดยไม่มีการหล่อลื่นด้วยของเหลว DLC จะช่วยลดการสร้างความร้อนและการสึกหรอของกาวบนพื้นผิวตัวนำที่กำหนดความแม่นยำของตำแหน่ง
การทำไนไตรดิ้งเพียงอย่างเดียวทำให้ได้-จุดกึ่งกลางที่คุ้มค่า กระบวนการนี้กระจายไนโตรเจนลงในซับสเตรตของเหล็กที่อุณหภูมิประมาณ 450-550 องศาเซลเซียส ทำให้เกิดเคสที่แข็งตัวโดยไม่มีการเปลี่ยนแปลงมิติที่เกี่ยวข้องกับการเติมคาร์บูไรซิ่งแบบธรรมดา สำหรับชุดลูกเบี้ยว หมายความว่าสามารถตัดเฉือนส่วนประกอบให้เสร็จก่อนแล้วจึงทำไนไตรด์ได้ เพื่อรักษารูปทรงที่แม่นยำระหว่างการเจียร
ความคลาดเคลื่อนในการผลิตและมาตรฐานความแม่นยำ
คุณภาพของวัสดุช่วยให้เพดานมีความคงทน เกณฑ์ความคลาดเคลื่อนในการผลิตกำหนดเพดานเพื่อความแม่นยำ ตัวเลื่อนที่กลึงจากเหล็กกล้าเครื่องมือที่ดีที่สุดยังคงผลิตชิ้นส่วนที่ไม่สอดคล้องกัน หากพื้นผิวตัวนำนั้นถูกกราวด์ตามข้อกำหนดที่หลวม
มาตรฐานความทนทานต่อการผลิตชุดลูกเบี้ยวจะแตกต่างกันไปตามระดับคุณภาพ หน่วยเกรดมาตรฐาน-โดยทั่วไปจะมีความคลาดเคลื่อนของขนาดบวกหรือลบ 0.05 มม. บนพื้นผิวตัวนำวิกฤต ซึ่งเพียงพอสำหรับการใช้งานหลายประเภท แต่สามารถเปลี่ยนแปลงตำแหน่งโดยรวมระหว่างสไลด์และตัวเครื่องได้สูงสุด 0.1 มม. หน่วยระดับพรีเมียมกระชับหน้าต่างนั้นให้บวกหรือลบ 0.03 มม. หรือดีกว่า โดยตัดความแปรผันที่อนุญาตได้ 40% และปรับปรุงความสม่ำเสมอของมิติชิ้นส่วนที่มีการประทับตราโดยตรง
ความแม่นยำนั้นมาจากไหน?การบดที่แม่นยำการใช้เครื่องเจียรผิวทรงกระบอกและพื้นผิวที่ควบคุมโดย CNC- ทำให้สามารถทำซ้ำได้ในระดับต่ำกว่า-ไมครอนบนส่วนประกอบเหล็กชุบแข็ง ล้อเจียร CBN (คิวบิกโบรอนไนไตรด์) จะรักษารูปทรงไว้เมื่อตัดเหล็กกล้าเครื่องมือชุบแข็งที่มีขนาดสูงกว่า 58 HRC ให้ค่าเผื่อมิติและเรขาคณิตที่สม่ำเสมอตลอดชุดการผลิต การเจียรที่แม่นยำและการรักษาพื้นผิวของหน่วยลูกเบี้ยวทำงานร่วมกันที่นี่: ส่วนประกอบจะถูกทำให้แข็งก่อน จากนั้นจึงเสร็จสิ้น-การเจียรจนถึงขนาดสุดท้าย เพื่อให้มั่นใจว่ารูปทรงที่คุณวัดนั้นเป็นรูปทรงที่ทำงานในแม่พิมพ์
นอกเหนือจากความคลาดเคลื่อนของมิติแล้ว ความคลาดเคลื่อนทางเรขาคณิตก็มีความสำคัญไม่แพ้กัน ความเรียบของพื้นผิวลูกปืนของสไลด์ ความขนานระหว่างหน้าไกด์ตรงข้าม และความตั้งฉากของหน้างานสัมพันธ์กับแกนเคลื่อน ล้วนส่งผลต่อความสะอาดของรางสไลด์ระหว่างการเคลื่อนตัว สไลด์ที่มีมิติที่ถูกต้องแต่บิดเบี้ยวทางเรขาคณิตจะเกิดการยึดเกาะ ทำให้เกิดการสึกหรอที่ไม่สม่ำเสมอ และหลุดออก-แกนภายใต้ภาระ
การตกแต่งพื้นผิวบนพื้นผิวไกด์และพื้นผิวสัมผัสยังแยกระดับคุณภาพอีกด้วย พื้นผิวพื้นดินที่มี Ra 0.2 ไมโครเมตรจะสร้างแรงเสียดทานน้อยลงและกระจายโหลดได้อย่างสม่ำเสมอมากกว่าพื้นผิวที่เสร็จแล้วจนเหลือ Ra 0.8 ไมโครเมตร แรงเสียดทานที่น้อยลงหมายถึงความร้อนที่น้อยลง ความร้อนที่น้อยลงหมายถึงการขยายตัวทางความร้อนที่น้อยลงในระหว่างการทำงานต่อเนื่อง และการขยายตัวที่น้อยลงหมายถึงความสม่ำเสมอของตำแหน่งที่เข้มงวดมากขึ้นตลอดกะการผลิต
ตารางต่อไปนี้จะรวมตัวชี้วัดคุณภาพเหล่านี้ไว้ในกรอบการประเมินที่คุณสามารถอ้างอิงได้เมื่อเปรียบเทียบซัพพลายเออร์ชุดลูกเบี้ยว:
| ตัวบ่งชี้คุณภาพ | เกรดมาตรฐาน | เกรดพรีเมี่ยม | ทำไมมันถึงสำคัญ |
|---|---|---|---|
| พิกัดความเผื่อมิติ (พื้นผิวตัวนำ) | +/- 0.05 มม | +/- 0.03 มม. หรือแน่นกว่า | จำกัดความแม่นยำของชิ้นส่วนที่มีการประทับตราโดยตรง |
| เลื่อนความแข็งของพื้นผิว | 50-55 เหล็กแผ่นรีดร้อน | 58-62 HRC (ชุบแข็งด้วยเคส) | ทนทานต่อการสึกหรอและคงรูปทรงไว้ได้หลายล้านรอบ |
| ความแข็งของหน้าสัมผัสของคนขับ | 52-56 เหล็กแผ่นรีดร้อน | 56-60 เหล็กแผ่นรีดร้อน | ป้องกันการเสียรูปภายใต้การกระแทกซ้ำๆ |
| การรักษาพื้นผิว | ไม่มีหรือไนไตรด์ขั้นพื้นฐาน | พลาสมาไนไตรด์ + DLC หรือไนไตรด์ขั้นสูง | ยืดอายุการสึกหรอ ลดแรงเสียดทาน เพิ่มความต้านทานต่อความเมื่อยล้า |
| การตกแต่งพื้นผิว (Ra) | 0.6 - 0.8 ไมโครเมตร | 0.1 - 0.3 ไมโครเมตร | แรงเสียดทานต่ำ ความร้อนน้อยลง การกระจายโหลดสม่ำเสมอมากขึ้น |
| วัสดุตัวเครื่อง | เหล็กกล้าเครื่องมือธรรมดา | การลงทุน-เหล็กกล้าโลหะผสมหล่อหรือหลอม | ต้านทานความเหนื่อยล้าและโครงสร้างเกรนที่เหนือกว่า |
| อายุการใช้งานที่คาดไว้ก่อนเข้ารับบริการ | 200,000 - 500,000 รอบ | 800,000 - 2,000,000+ รอบ | การหยุดชะงักน้อยลง ค่าบำรุงรักษาโดยรวมลดลง |
ใช้สิ่งนี้เป็นรายการตรวจสอบของคุณ เมื่อซัพพลายเออร์เสนอราคาชุดลูกเบี้ยว ให้ถามเกี่ยวกับค่าความแข็งเฉพาะบนสไลด์และตัวขับ ระดับความคลาดเคลื่อนที่ยอมรับได้ของพื้นผิวไกด์ ไม่ว่าจะใช้การปรับสภาพพื้นผิวใดๆ หรือไม่ และข้อกำหนดคุณสมบัติการตกแต่งพื้นผิวใดที่บริเวณหน้าสัมผัสนั้นทำการกราวด์ จุดข้อมูลสี่จุดเหล่านี้บอกคุณเกี่ยวกับประสิทธิภาพการทำงานจริง-ในโลกได้มากกว่าพิกัดระวางน้ำหนักหรือความยาวของระยะชักเพียงอย่างเดียว
ชุดลูกเบี้ยวที่สร้างขึ้นตามมาตรฐานระดับพรีเมียมมีค่าใช้จ่ายล่วงหน้ามากกว่า แต่เมื่อแม่พิมพ์ของคุณทำงานที่ 35 จังหวะต่อนาที ทำให้เกิดความปลอดภัย-ขายึดยานยนต์ที่สำคัญ ความแตกต่างระหว่าง 300,000 รอบในการเข้ารับบริการครั้งแรกและ 1,200,000 รอบนั้นไม่ใช่เรื่องเชิงวิชาการ มันเป็นความแตกต่างระหว่างการหยุดโดยไม่ได้วางแผนสองครั้งต่อไตรมาสกับศูนย์ คุณภาพที่สร้างไว้ในวัสดุของยูนิต การอบชุบด้วยความร้อน และความแม่นยำในการตัดเฉือนจะช่วยชดเชยเวลาทำงาน ความสม่ำเสมอของชิ้นส่วน และลดอัตราเศษที่ลดลง
คุณลักษณะด้านคุณภาพเหล่านี้ไม่ได้แยกออกจากกัน มูลค่าจะเกิดขึ้นก็ต่อเมื่อการกำหนดค่าชุดลูกเบี้ยวที่เหมาะสมตรงกับการใช้งานปั๊มขึ้นรูปที่ถูกต้องเท่านั้น การจับคู่ประเภทหน่วยกับประเภทการทำงาน น้ำหนัก และพื้นที่แม่พิมพ์ที่มีอยู่คือจุดที่การตัดสินใจเกี่ยวกับข้อกำหนดมารวมกันในการออกแบบแม่พิมพ์ที่ใช้งานได้
การจับคู่ประเภทชุดลูกเบี้ยวกับการใช้งานปั๊มขึ้นรูปของคุณ
การรู้ว่าคุณภาพภายในชุดลูกเบี้ยวเป็นอย่างไรนั้นเป็นเพียงครึ่งหนึ่งของสมการเท่านั้น อีกครึ่งหนึ่งคือการเลือกการกำหนดค่าที่เหมาะสมสำหรับการดำเนินการปั๊มขึ้นรูปเฉพาะของคุณ ชุดลูกเบี้ยวที่สร้างขึ้นอย่างสมบูรณ์แบบยังคงมีประสิทธิภาพต่ำกว่าหากไม่ตรงกับงานที่ต้องทำ การเจาะ ขึ้นรูป และตัดแต่งแต่ละจุดตามความต้องการทางกลไกที่แตกต่างกันของสไลด์ ตัวขับ และส่วนยึด และความต้องการเหล่านั้นควรขับเคลื่อนการตัดสินใจด้านข้อมูลจำเพาะของคุณตั้งแต่เริ่มต้น
การเลือกชุดลูกเบี้ยวสำหรับการเจาะ การขึ้นรูป และการตัดแต่ง
การตอกแต่ละครั้งจะเน้นที่ชุดลูกเบี้ยวในลักษณะที่แตกต่างกัน การทำความเข้าใจวิธีเลือกชุดลูกเบี้ยวสำหรับการเจาะเทียบกับสถานีขึ้นรูปหรือตัดแต่งเริ่มต้นด้วยการรู้ว่าสไลด์มีประสบการณ์อย่างไรในระหว่างจังหวะการทำงาน
การเจาะทำให้เกิดแรงปฏิกิริยาที่มีขนาดสูง-ในทันทีที่หมัดเจาะทะลุแผ่นกระดาษ สไลด์จะต้องต้านทานโหลดกระแทกนี้โดยไม่เบี่ยงเบนไปทางด้านข้าง หรือตำแหน่งของรูเคลื่อนไป ความแข็งแกร่งและการฟันเฟืองขั้นต่ำเป็นข้อกำหนดหลัก หน่วยงานหนัก-หรือหน่วยมาตรฐานที่มีค่าความคลาดเคลื่อนของรางระดับพรีเมียมจะจัดการได้ดีที่สุด เพราะมันช่วยรักษาหมัดบนแกนตลอดเหตุการณ์ที่ทะลุทะลวง
การดำเนินการขึ้นรูปมีพฤติกรรมแตกต่างออกไป สไลด์จะดันวัสดุให้เป็นรูปร่างอย่างต่อเนื่อง โดยต้องมีการเคลื่อนที่ของระยะชักที่ควบคุมได้และระยะเวลาคงตัวที่มั่นคงเมื่อยืดออกจนสุด ในขณะที่เหล็กรูปทรงจะยึดชิ้นงานไว้กับช่องแม่พิมพ์ แรงจะค่อยๆ ก่อตัวแทนที่จะพุ่งสูงขึ้น แต่สไลด์จะต้องรักษาความแม่นยำของตำแหน่งตลอดจังหวะทั้งหมด ไม่ใช่เพียงหมัดเดียว-ผ่านช่วงเวลานั้น การคงอยู่อย่างต่อเนื่องภายใต้ภาระเป็นคุณลักษณะที่สำคัญที่นี่
การตัดแต่งตกอยู่ที่ไหนสักแห่งระหว่าง ใบมีดตัดเฉือนวัสดุตามขอบที่กำหนด และแรงตัดจะต้องสม่ำเสมอตั้งแต่เริ่มตัดจนถึงจุดสิ้นสุด หากสไลด์งอหรือกระตุกกลางจังหวะ- ขอบตัดจะเกิดความคลื่นหรือเสี้ยนที่ไม่สม่ำเสมอ ข้อกำหนดชุดลูกเบี้ยวสำหรับแม่พิมพ์ตัดแต่งควรให้ความสำคัญกับการเคลื่อนที่ที่ราบรื่น การส่งแรงสม่ำเสมอ และน้ำหนักที่เพียงพอเพื่อทำการตัดให้เสร็จโดยไม่ลังเลใจ
ตารางต่อไปนี้จะแมปการทำงานแต่ละประเภทกับการกำหนดค่าลูกเบี้ยว ระดับน้ำหนัก และคุณลักษณะด้านคุณภาพที่สำคัญที่สุด:
| ประเภทการดำเนินงาน | การกำหนดค่าที่แนะนำ | คลาสน้ำหนัก | คุณลักษณะคุณภาพที่สำคัญ |
|---|---|---|---|
| การเจาะ (รู, ร่อง) | มาตรฐานหรืองานหนัก- แบบติดตั้งแบบตายตัว | ปานกลางถึงสูง | ความแข็งแกร่งสูงสุด ระยะฟันเฟืองน้อยที่สุด ความต้านทานต่อแรงกระแทก- |
| การขึ้นรูป (โค้ง หน้าแปลน นูน) | มาตรฐานที่ให้ผลตอบแทนเป็นบวก | ต่ำถึงปานกลาง | ควบคุมการหยุดนิ่ง จุดสิ้นสุดจังหวะที่สม่ำเสมอ การเดินทางที่ราบรื่น |
| การตัดแต่ง (การตัดขอบ, การตัดแต่งขอบด้านนอก) | งานหนัก-หรือแบบมาตรฐาน ติดตั้งแบบตายตัว- | ปานกลางถึงสูง | แรงสม่ำเสมอตลอดการตัด การสะท้าน-การเคลื่อนที่อย่างอิสระ และความเสถียรของสไลด์ |
| เจาะหลาย-มุม | ทางอากาศ (กล้องบิน) | ปานกลาง | ความยืดหยุ่นเชิงมุม -ระยะหลบแม่พิมพ์ด้านบน ความแม่นยำของจังหวะ |
| รวมเจาะและรูปแบบ | งานหนัก-พร้อมระยะชักที่ยาวขึ้น | สูง | ความสามารถในการรับน้ำหนักสำหรับแรงต่อเนื่อง อยู่นิ่งและทะลุทะลวงได้ในจังหวะเดียว |
โปรดสังเกตว่าการเจาะและการเล็มนั้นเอนไปทางน้ำหนักที่สูงกว่า แต่ด้วยเหตุผลที่ต่างกัน การเจาะต้องใช้แรงทันทีเพื่อตัดผ่านวัสดุได้อย่างหมดจด ในขณะที่การตัดเล็มต้องใช้แรงที่ต่อเนื่องตลอดคมตัดที่ยาวกว่า ชุดลูกเบี้ยวต้องมีขนาดตามความต้องการสูงสุดในแต่ละกรณี
ข้อจำกัดระวาง น้ำหนัก โรคหลอดเลือดสมอง และพื้นที่เป็นเกณฑ์การคัดเลือก
ด้วยประเภทการทำงานที่เป็นแนวทางทั่วไปของคุณ กระบวนการกำหนดคุณสมบัติเชิงปฏิบัติจะจำกัดตัวเลือกให้แคบลงให้กับหน่วยเฉพาะ นี่คือคำแนะนำในการเลือกน้ำหนักและระยะชักของชุดลูกเบี้ยวของคุณ ซึ่งกลั่นออกเป็นลำดับที่ทำซ้ำได้ซึ่งใช้ได้กับการทำงานของแม่พิมพ์ด้านข้าง
- คำนวณแรงลูกเบี้ยวที่ต้องการ:เริ่มต้นด้วยรูปทรงของชิ้นส่วนและคุณสมบัติของวัสดุ สำหรับการเจาะ ให้คูณเส้นรอบวงของการตัดด้วยความหนาของวัสดุและความต้านทานแรงเฉือน สำหรับการเล็ม ให้ใช้สูตรเดียวกันตลอดความยาวของเส้นเล็ม สำหรับการขึ้นรูป ให้ประมาณแรงจากความยาวโค้งงอ ความหนาของวัสดุ และความต้านทานแรงดึง เพิ่มขอบเขตความปลอดภัย 20-25% เพื่อพิจารณาถึงความผันแปรของวัสดุ การหล่อลื่นไม่สอดคล้องกัน และการสึกหรอของเครื่องมือเมื่อเวลาผ่านไป
- กำหนดความยาวของระยะชัก:วัดความลึกของคุณลักษณะที่หมัดหรือเหล็กขึ้นรูปต้องเคลื่อนที่เพื่อให้การทำงานเสร็จสมบูรณ์ จากนั้นเพิ่มระยะห่างสำหรับระยะเข้าใกล้ (โดยทั่วไปคือ 3-5 มม. ก่อนสัมผัส) และระยะเกิน หากมี ผลรวมจะกลายเป็นระยะชักลูกเบี้ยวขั้นต่ำที่คุณต้องการ
- ตรวจสอบซองพื้นที่ดาย:วัดช่องที่มีอยู่ในฐานเสียบที่จะติดตั้งชุดลูกเบี้ยว คำนึงถึงเครื่องมือที่อยู่ติดกัน ระยะห่างของนักเต้นระบำเปลื้องผ้า และกลไกการยกหรือนำร่องในบริเวณใกล้เคียง ขนาดส่วนยึดของเครื่องบวกกับระยะห่างในการติดตั้งที่จำเป็นจะต้องพอดีกับภายในซองนี้โดยไม่มีการรบกวน
- ตรวจสอบความเข้ากันได้ของจังหวะการกด:ยืนยันว่าระยะการกดที่มีอยู่ให้ระยะการเคลื่อนตัวของตัวขับเพียงพอในการสร้างระยะการเคลื่อนตัวของลูกเบี้ยวที่ต้องการในมุมตัวขับที่ออกแบบไว้ หากดันพื้นออกก่อนที่ผู้ขับขี่จะเข้าปะทะอย่างเต็มที่ สไลด์จะไม่เคลื่อนที่จนสุด
- ประเมินความเหมาะสมของกลไกการคืนสินค้า:สำหรับความเร็วการกดที่สูงกว่า 25-30 จังหวะต่อนาที ให้ประเมินว่าการสปริงกลับสามารถดึงสไลด์กลับภายในกรอบเวลาที่มีอยู่ได้หรือไม่ ถ้าไม่ ให้ระบุผลตอบแทนที่เป็นบวก
- ยืนยันส่วนต่างน้ำหนัก:เลือกหน่วยที่ได้รับการจัดอันดับอย่างน้อย 125% ของข้อกำหนดแรงคำนวณของคุณ การใช้ชุดลูกเบี้ยวที่หรือใกล้ระดับสูงสุดจะเร่งการสึกหรอและลดช่วงเวลาการบริการระหว่างเหตุการณ์การบำรุงรักษา
การเลือกขนาดชุดลูกเบี้ยวสำหรับข้อจำกัดของพื้นที่ดายมักจะเกี่ยวข้องกับการวนซ้ำระหว่างขั้นตอนที่ 3 ถึง 6 คุณอาจพบว่าหน่วยที่มีน้ำหนักเพียงพอมีขนาดใหญ่เกินไปสำหรับพื้นที่ที่มีอยู่ หรือหน่วยขนาดกะทัดรัดที่พอดีไม่มีความสามารถในการรับแรงที่เพียงพอ นี่คือจุดที่การแลกเปลี่ยนการกำหนดค่ากลายเป็นการตัดสินใจทางวิศวกรรมที่แท้จริง แทนที่จะเป็นการเลือกแค็ตตาล็อก
ในโครงการแม่พิมพ์ที่ซับซ้อน โดยเฉพาะอย่างยิ่งที่มี cam station หลายจุด ระยะห่างที่แคบ หรือมีรูปแบบการไหลของวัสดุที่ผิดปกติ บางครั้งแค็ตตาล็อกมาตรฐานอาจไม่สามารถตอบสนองทุกข้อจำกัดพร้อมกันได้ การบูรณาการแบบกำหนดเองกลายเป็นสิ่งจำเป็นเมื่อการดำเนินการปั๊มต้องใช้ชุดลูกเบี้ยว ระยะชัก หรือระวางน้ำหนักที่อยู่นอกเหนือข้อเสนอมาตรฐาน สำหรับการออกแบบ-โครงการขนาดใหญ่ที่เกี่ยวข้องกับโครงสร้างของแม่พิมพ์ ปฏิสัมพันธ์ของส่วนประกอบ การเพิ่มประสิทธิภาพระยะห่าง และการไหลของวัสดุ การทำงานร่วมกับพันธมิตรด้านวิศวกรรมที่เข้าใจบริบทของแม่พิมพ์ทั้งหมด ไม่ใช่แค่หน่วยลูกเบี้ยวที่แยกออกจากกัน จะช่วยป้องกันวงจรการออกแบบใหม่ที่มีราคาแพง วิศวกรเครื่องมือที่ประเมินการรวมชุดลูกเบี้ยวแบบกำหนดเองภายในโครงสร้างแม่พิมพ์ที่ซับซ้อนสามารถปรึกษาแหล่งข้อมูลต่างๆ ได้โซลูชั่นแม่พิมพ์ปั๊มของ YICHENโดยที่ความเชี่ยวชาญด้านการออกแบบแม่พิมพ์ครอบคลุมถึงโครงสร้าง ส่วนประกอบ ระยะห่าง และการไหลของวัสดุ ซึ่งทั้งหมดนี้โต้ตอบกับการเลือกชุดลูกเบี้ยว
ไม่ว่าคุณจะใช้หน่วยแค็ตตาล็อกหรือโซลูชันแบบกำหนดเองก็ตาม ลำดับข้อมูลจำเพาะข้างต้นจะช่วยให้การตัดสินใจอยู่ในเกณฑ์ที่วัดผลได้ แรง ระยะชัก และพื้นที่เป็นปริมาณที่สามารถวัดได้ เมื่อคุณยึดการเลือกของคุณไว้ที่ตัวเลขเหล่านั้น แทนที่จะยึดตามนิสัยหรือความคุ้นเคยของแบรนด์ ชุดลูกเบี้ยวที่คุณติดตั้งจะมีโอกาสที่ดีที่สุดในการทำงานที่เชื่อถือได้ตั้งแต่ครั้งแรกจนถึงครั้งที่ล้าน
การนำยูนิตที่ถูกต้องเข้าไปในแม่พิมพ์นั้นเป็นเพียงจุดเริ่มต้นเท่านั้น วิธีการติดตั้ง จัดตำแหน่ง และตรวจสอบระหว่างการสร้างแม่พิมพ์จะเป็นตัวกำหนดว่าความแม่นยำที่วิศวกรรมในส่วนประกอบต่างๆ แปรเปลี่ยนเป็นความแม่นยำในโรงงานจริงหรือไม่
แนวทางปฏิบัติที่ดีที่สุดในการติดตั้งและการจัดตำแหน่งสำหรับชุดลูกเบี้ยว
ชุดลูกเบี้ยวที่สร้างขึ้นเพื่อให้มีความคลาดเคลื่อนระดับพรีเมียมและได้รับการเสริมความแข็งตามข้อกำหนดเฉพาะยังคงล้มเหลวหากติดตั้งไม่ดี การกราวด์ที่แม่นยำในส่วนประกอบเหล่านั้นในระหว่างการผลิตจะแปลงเป็นความแม่นยำบนแท่นพิมพ์เท่านั้น หากขั้นตอนการติดตั้งยังคงรักษาความสัมพันธ์ทางเรขาคณิตทุกอย่างตามที่ผู้ออกแบบตั้งใจไว้ แต่คำแนะนำในการติดตั้งไม่ค่อยมีการกล่าวถึงในรายละเอียด ผู้ผลิตแม่พิมพ์มักจะพึ่งพาความรู้ของชนเผ่าที่ถ่ายทอดระหว่างทหารผ่านศึกในห้องเครื่องมือ และเมื่อความรู้นั้นมีช่องว่าง ผลที่ตามมาจะแสดงเป็นการสึกหรอก่อนเวลาอันควร ขนาดชิ้นส่วนไม่สอดคล้องกัน และปัญหาด้านเวลาลึกลับที่ขัดขวางการวินิจฉัย
ขั้นตอนการจัดตำแหน่งการติดตั้งชุดลูกเบี้ยวมีความสำคัญ เนื่องจากข้อผิดพลาดเล็กๆ น้อยๆ ก็ยังต้องเกิดขึ้นภายใต้การโหลดซ้ำๆ ไดรเวอร์ที่สัมผัสกับสไลด์ห่างออกไป 0.05 มม.-ที่กึ่งกลางของจังหวะแรกสัมผัสที่ศูนย์กลางของสไลด์ 0.05 มม.-ในทุกจังหวะ และรูปแบบการโหลดด้านหนึ่งนั้น-จะเร่งการสึกหรอที่ด้านหนึ่งของพื้นผิวไกด์ในขณะที่อีกด้านหนึ่งไม่ได้โหลด มากกว่า 500,000 รอบ สิ่งที่เริ่มต้นจากการเยื้องศูนย์เล็กน้อยกลายเป็นปัญหาระยะห่างที่วัดได้
ขั้นตอนการติดตั้งและข้อกำหนดการจัดตำแหน่ง
การติดตั้งชุดลูกเบี้ยวที่เหมาะสมเป็นไปตามลำดับที่ตั้งใจไว้ การเร่งดำเนินการหรือข้ามขั้นตอนการตรวจสอบทำให้เกิดปัญหาที่จะเปิดเผยหลังจากการผลิตเริ่มต้นแล้วเท่านั้น และการหยุดทำงานจะมีราคาแพง
แรงบิดและลำดับของโบลต์ตัวยึดชุดลูกเบี้ยวจะยึดเข้ากับฐานเสียบแบบตายตัวด้วยสกรูฝาครอบหัวจมที่มีความแม่นยำ โดยทั่วไปจะอยู่ที่ 4-8 อัน ขึ้นอยู่กับขนาดของยูนิต การขันตัวยึดเหล่านี้ให้แน่นเป็นไปตามลำดับรูปแบบกากบาท- ซึ่งคล้ายกับการขันฝาสูบ เพื่อกระจายแรงจับยึดอย่างสม่ำเสมอทั่วทั้งฐานยึด แรงบิดของโบลต์ที่ไม่สม่ำเสมอจะทำให้ตัวรีเทนเนอร์บิดเบี้ยวด้วยกล้องจุลทรรศน์ โดยบีบตัวกั้นสไลด์ที่ด้านหนึ่งและช่องว่างในการเปิดอีกด้านหนึ่ง ค่าแรงบิดควรเป็นไปตามข้อกำหนดของผู้ผลิตชุดลูกเบี้ยว โดยปกติจะอยู่ในช่วง 40-80 Nm สำหรับหน่วยมาตรฐาน และประแจทอร์คที่สอบเทียบแล้วไม่สามารถต่อรองได้
การลงทะเบียนเดือยพินสลักเกลียวจะยึดตัวเครื่องให้เข้าที่ แต่หมุดเดือยจะสร้างตำแหน่งที่ทำซ้ำได้ หมุดเดือยที่แม่นยำสองตัวกดลงในรูรีมทั้งฐานยึดและฐานเสียบแม่พิมพ์ ล็อคตำแหน่ง X-Y ของชุดลูกเบี้ยว เพื่อให้กลับไปยังตำแหน่งเดิมทุกประการทุกครั้งที่แม่พิมพ์ถูกถอดประกอบและประกอบกลับเพื่อการบำรุงรักษา หากไม่มีหมุดเดือย อุปกรณ์จะเลื่อนเล็กน้อยระหว่างการติดตั้งใหม่แต่ละครั้ง และการจัดตำแหน่งไดรเวอร์-ถึง-จะเปลี่ยนไปในแต่ละครั้ง รูรีมควรได้รับการกลึงให้มีความทนทานต่อ H7 โดยมีชุดลูกเบี้ยวทดลอง-ติดตั้งและตรวจสอบก่อนทำการปักหมุดขั้นสุดท้าย
การชิมมิ่งสำหรับส่วนสูงของไดรเวอร์การปรับความสูงของส่วนเชื่อมต่อตัวขับชุดลูกเบี้ยวเป็นหนึ่งในขั้นตอนที่ถูกมองข้ามมากที่สุดในกระบวนการสร้าง ไดรเวอร์ที่ติดตั้งอยู่บนแม่พิมพ์ด้านบน จะต้องสัมผัสกับพื้นผิวคู่ของสไลด์ตรงจุดที่ถูกต้องในจังหวะการกด หากการสู้รบเริ่มต้นเร็วเกินไป ตัวเลื่อนจะเคลื่อนที่เต็มที่ก่อนจุดศูนย์กลางตายล่างและคงอยู่ภายใต้การบีบอัดที่มากเกินไป หากการสั่งงานเริ่มช้าเกินไป สไลด์อาจไม่ถึงระยะชักเต็มที่ก่อนที่การกดจะกลับด้าน ส่งผลให้การทำงานไม่สมบูรณ์
การส่องแสงทำให้การปรับนี้สำเร็จ แผ่นชิมกราวด์ที่มีความแม่นยำซึ่งวางอยู่ระหว่างพื้นผิวติดตั้งของไดรเวอร์และฐานรองเท้าด้านบนจะยกหรือลดตำแหน่งเริ่มต้นของผู้ขับขี่โดยการเพิ่มแบบควบคุม โดยทั่วไปจะมีขั้นละ 0.1 มม. เป้าหมายคือการบรรลุการเคลื่อนที่ของสไลด์แบบเต็มที่หรือก่อนจุดศูนย์กลางตายล่างอย่างแน่นอน โดยมีระยะเคลื่อนเกิน 1-2 มม. ที่สร้างไว้ในรูปทรงของไดรเวอร์เพื่อให้แน่ใจว่าสไลด์ไปถึงจุดสิ้นสุดโดยไม่ต้องพึ่งจังหวะสุดท้ายของการกด
การวางตำแหน่งที่ไม่ถูกต้องระหว่างตัวขับและตัวเลื่อนเป็นสาเหตุเดียวที่พบบ่อยที่สุดของความล้มเหลวของชุดลูกเบี้ยวก่อนกำหนด เมื่อหน้าสัมผัสที่ทำมุมของผู้ขับขี่ไม่ตรงกับพื้นผิวคู่ของสไลด์ในแนวตรง โหลดจะมุ่งไปที่ขอบด้านหนึ่งแทนที่จะกระจายไปตามความกว้างของหน้าสัมผัสทั้งหมด การโหลดขอบนั้นทำให้เกิดความร้อนเฉพาะที่ เร่งการสึกหรอของพื้นผิว และในที่สุดอาจทำให้หน้าสัมผัสที่แข็งกระด้างได้ วิธีแก้ไขคือการตรวจสอบการจัดตำแหน่งอย่างระมัดระวังในระหว่างการสร้างแม่พิมพ์: สีน้ำเงินที่หน้าสัมผัสของไดรเวอร์ ปิดแม่พิมพ์อย่างช้าๆ ด้วยมือ และตรวจสอบรูปแบบการสัมผัสบนสไลด์ การสัมผัสแบบเต็มและสม่ำเสมอทั่วทั้งความกว้างช่วยยืนยันการจัดตำแหน่งที่เหมาะสม รูปแบบที่เอียงไปด้านหนึ่งบ่งบอกว่าผู้ขับขี่หรือสไลด์จำเป็นต้องเปลี่ยนตำแหน่ง
ข้อผิดพลาดทั่วไปในการตั้งค่าที่ทำให้ประสิทธิภาพของชุดลูกเบี้ยวลดลง
แม้แต่ผู้ผลิตแม่พิมพ์ที่มีประสบการณ์ก็มักจะประสบกับข้อผิดพลาดในการตั้งค่าซึ่งทำให้ประสิทธิภาพของชุดลูกเบี้ยวลดลง นี่เป็นข้อผิดพลาดทั่วไปในการตั้งค่าชุดลูกเบี้ยวในการปั๊มแม่พิมพ์ซึ่งเป็นสาเหตุส่วนใหญ่ของการเรียกใช้บริการก่อนกำหนด:
- ระยะห่างไม่เพียงพอระหว่างชุดลูกเบี้ยวและส่วนประกอบแม่พิมพ์ที่อยู่ติดกันหน่วยลูกเบี้ยวสร้างความร้อนระหว่างการทำงานและขยายตัวเล็กน้อย หากเครื่องพันช์ ตัวยก หรือเพลตเปลื้องที่อยู่ใกล้เคียงอยู่ในตำแหน่งใกล้เกินไป การเติบโตทางความร้อนจะทำให้เกิดการรบกวน ตัวเลื่อนอาจยึดติดระหว่างช่วงชักหรือตัวเรือนส่วนยึดอาจสัมผัสกับเครื่องมือที่อยู่ติดกัน ส่งผลให้เกิดการสั่นสะเทือนที่เร่งการสึกหรอ รักษาระยะห่างอย่างน้อย 2-3 มม. ในทุกด้านของซองชุดลูกเบี้ยว และตรวจสอบระยะห่างแบบไดนามิกโดยการกดที่ความเร็วการทำงาน และตรวจสอบเครื่องหมายพยาน
- พรีโหลดไม่ถูกต้องบนสปริงส่งคืนสปริงส่งกลับจะต้องโหลดไว้ล่วงหน้าตามความยาวที่ถูกบีบอัดเฉพาะในการติดตั้ง เพื่อให้มีแรงดึงกลับที่เพียงพอตั้งแต่จังหวะแรก ใต้-สปริงที่โหลดไว้ล่วงหน้าจะทำให้สไลด์คืบคลานไปข้างหน้าในระหว่างระยะกลับ โดยเฉพาะอย่างยิ่งที่ความเร็วการกดที่สูงขึ้น สปริงที่โหลดไว้ล่วงหน้า-เพิ่มแรงต้านทานที่ไม่จำเป็นให้กับจังหวะไปข้างหน้า เพิ่มการสึกหรอของผู้ขับขี่และลดแรงทำงานที่สไลด์ ปฏิบัติตามความยาวอิสระและความยาวที่ติดตั้งที่ระบุของผู้ผลิตอย่างแม่นยำ และตรวจสอบด้วยคาลิปเปอร์ก่อนปิดแม่พิมพ์
- มุมการมีส่วนร่วมของคนขับไม่ตรงกันมุมคนขับและมุมพื้นผิวที่จับคู่กันของสไลด์จะต้องเหมือนกัน หากแม่พิมพ์ถูกสร้างขึ้นโดยมีตัวขับทดแทนที่ไม่ตรงกับข้อกำหนดเดิมทุกประการ หรือหากตัวขับถูกเจียรด้วยมุมที่แตกต่างออกไปเล็กน้อย รูปทรงของหน้าสัมผัสจะเปลี่ยนไป แม้แต่ครึ่ง-องศาที่ไม่ตรงกันก็สร้างเส้นสัมผัสแทนการสัมผัสเต็ม- ซึ่งทำให้เกิดความเครียดและเร่งการเสื่อมสภาพของพื้นผิว ตรวจสอบมุมรวมของไดรเวอร์ทดแทนด้วยไม้โปรแทรกเตอร์หรือแถบไซน์ที่มีความแม่นยำทุกครั้งก่อนการติดตั้ง
- ละเลยการตรวจสอบไทม์มิ่งของลูกเบี้ยวที่สัมพันธ์กับสถานีดายอื่นๆในแม่พิมพ์แบบโปรเกรสซีฟที่มีหน่วยลูกเบี้ยวหลายตัวหรือการทำงานของลูกเบี้ยว{0}}ที่อยู่ติดกับสถานีแนวตั้งทั่วไป เวลาเป็นสิ่งสำคัญ หากจังหวะไปข้างหน้าของชุดลูกเบี้ยวตัวหนึ่งทับซ้อนกับวงจรการยกแถบ สไลด์อาจชนกับแถบหรือรบกวนการทำงานของนักบิน ในทำนองเดียวกัน หากหน่วยลูกเบี้ยวสองตัวที่อยู่ฝั่งตรงข้ามของแถบยิงในช่วงเวลาที่แตกต่างกันเล็กน้อย แรงที่ไม่สมมาตรสามารถเปลี่ยนแถบออกจากศูนย์กลางได้- การตรวจสอบความถูกต้องของเวลาต้องอาศัยการ-หมุนเวียนแท่นพิมพ์อย่างช้าๆ และสังเกตลำดับเหตุการณ์ในแต่ละสถานี การรบกวนหรือการทับซ้อนกันใดๆ จำเป็นต้องปรับเปลี่ยนหรือปรับจุดการมีส่วนร่วมของผู้ขับขี่
ผลที่ตามมาของข้อผิดพลาดเหล่านี้มีตั้งแต่ที่น่ารำคาญไปจนถึงหายนะ การสึกหรอที่ไม่สม่ำเสมอทำให้ระยะเวลาการบริการสั้นลง และทำให้เกิดการเบี่ยงเบนของมิติที่ก้าวหน้าในชิ้นส่วนที่มีการประทับตรา ระยะชักที่ไม่สมบูรณ์หมายถึงลักษณะไม่ได้ขึ้นรูปเต็มที่หรือเจาะรูไม่สะอาด ทำให้เกิดเศษเหล็ก การรบกวนของไทม์มิ่งอาจทำให้ส่วนประกอบของเครื่องมือเสียหาย ซึ่งอาจทำลายการเจาะ ลูกเบี้ยว หรือตัวดายได้ในจังหวะเดียว
การตรวจสอบผ่านการทดสอบการปั่นจักรยานวิธีที่เชื่อถือได้มากที่สุดในการยืนยันการติดตั้งที่ถูกต้องคือการวัดระยะการเลื่อนจริงระหว่างการทดสอบการปั่นจักรยาน และเปรียบเทียบกับข้อกำหนดเฉพาะของเครื่อง วางตัวบ่งชี้การหมุนหรือเซ็นเซอร์ LVDT ไว้ที่หน้าสไลด์ หมุนการกดอย่างช้าๆ ไปตามจังหวะที่สมบูรณ์หลายๆ ครั้ง และบันทึกระยะการเคลื่อนที่ทั้งหมด ควรตรงกับระยะชักที่กำหนดภายใน 0.05 มม. หากระยะการเดินทางสั้น จำเป็นต้องปรับความสูงของส่วนควบคุมของผู้ขับขี่ หากการเคลื่อนที่แตกต่างกันไปในแต่ละจังหวะ ให้มองหาสลักเกลียวติดตั้งที่หลวม การยึดหมุดเดือยไม่เพียงพอ หรือมีสิ่งแปลกปลอมในตัวกั้นสไลด์
การรู้วิธีตรวจสอบไทม์มิ่งของชุดลูกเบี้ยวในแม่พิมพ์แบบโปรเกรสซีฟจะช่วยขยายแนวทางที่ยึดตาม{0}}ตัวบ่งชี้เดียวกันนี้ไปสู่โดเมนเวลา ติดตั้งตัวแสดงบนสเตชั่นลูกเบี้ยวหลายตัวพร้อมกัน หมุนเวียนการกดด้วยความเร็วต่ำ และตรวจสอบว่าแต่ละยูนิตยืดออกเต็มที่ที่มุมข้อเหวี่ยงที่ถูกต้องโดยสัมพันธ์กับจุดศูนย์กลางตายด้านล่าง บันทึกค่าเวลาเหล่านี้ในระหว่างการสร้างครั้งแรกเพื่อใช้เป็นพื้นฐานสำหรับการเปรียบเทียบการบำรุงรักษาในอนาคต
การติดตั้งที่เหมาะสมคือการลงทุน-เพียงครั้งเดียวเพื่อเอาใจใส่ซึ่งจะจ่ายเงินปันผลตลอดขั้นตอนการผลิตทั้งหมด แต่แม้กระทั่งชุดลูกเบี้ยวที่ติดตั้งอย่างสมบูรณ์แบบก็ยังสึกหรอในที่สุด การรับรู้เมื่อการสึกหรอมีความคืบหน้ามากพอที่จะส่งผลต่อคุณภาพของชิ้นส่วน และทำความเข้าใจว่าตัวเลือกคุณภาพเริ่มต้นมีอิทธิพลต่อระยะเวลาที่ต้องใช้อย่างไร เชื่อมโยงระเบียบวินัยในการติดตั้งกับคำถามที่กว้างขึ้นเกี่ยวกับต้นทุนตลอดอายุการใช้งาน
การบำรุงรักษา วงจรการใช้งาน และต้นทุนรวมในการเป็นเจ้าของ
ชุดลูกเบี้ยวที่ติดตั้งอย่างสมบูรณ์แบบเมื่อหกเดือนที่แล้วไม่ได้คงความสมบูรณ์แบบตลอดไป ทุกจังหวะการกดจะทำให้เกิดแรงเสียดทาน ความร้อน และ-การเสียดสีขนาดเล็กทั่วทั้งรางสไลด์ แผ่นกันสึก และหน้าสัมผัสของคนขับ คำถามไม่ได้อยู่ที่ว่าในที่สุดชุดลูกเบี้ยวจะต้องได้รับการซ่อมบำรุงหรือไม่ แต่คำถามอยู่ที่ว่าจะต้องใช้งานนานแค่ไหนก่อนที่การเสื่อมสภาพจะส่งผลต่อชิ้นส่วนที่มีการประทับตราของคุณ และระยะเวลาดังกล่าวจะทำให้คุณเสียค่าใช้จ่ายเท่าใดในการหยุดทำงานและส่วนประกอบในการเปลี่ยนตลอดอายุการใช้งานของแม่พิมพ์
ตัวชี้วัดการสึกหรอและความคาดหวังอายุการใช้งาน
การจับชุดลูกเบี้ยวออกก่อนที่จะเกิดเศษซากเริ่มต้นด้วยการตระหนักถึงสัญญาณการเสื่อมสภาพที่สังเกตได้ คุณไม่จำเป็นต้องใช้เครื่องมือที่แปลกใหม่สำหรับการตรวจสอบส่วนใหญ่ เพียงแค่มีระเบียบวินัยในการตรวจสอบเป็นประจำ และทำความเข้าใจว่าลักษณะปกติเป็นอย่างไรกับสิ่งที่ส่งสัญญาณถึงปัญหา
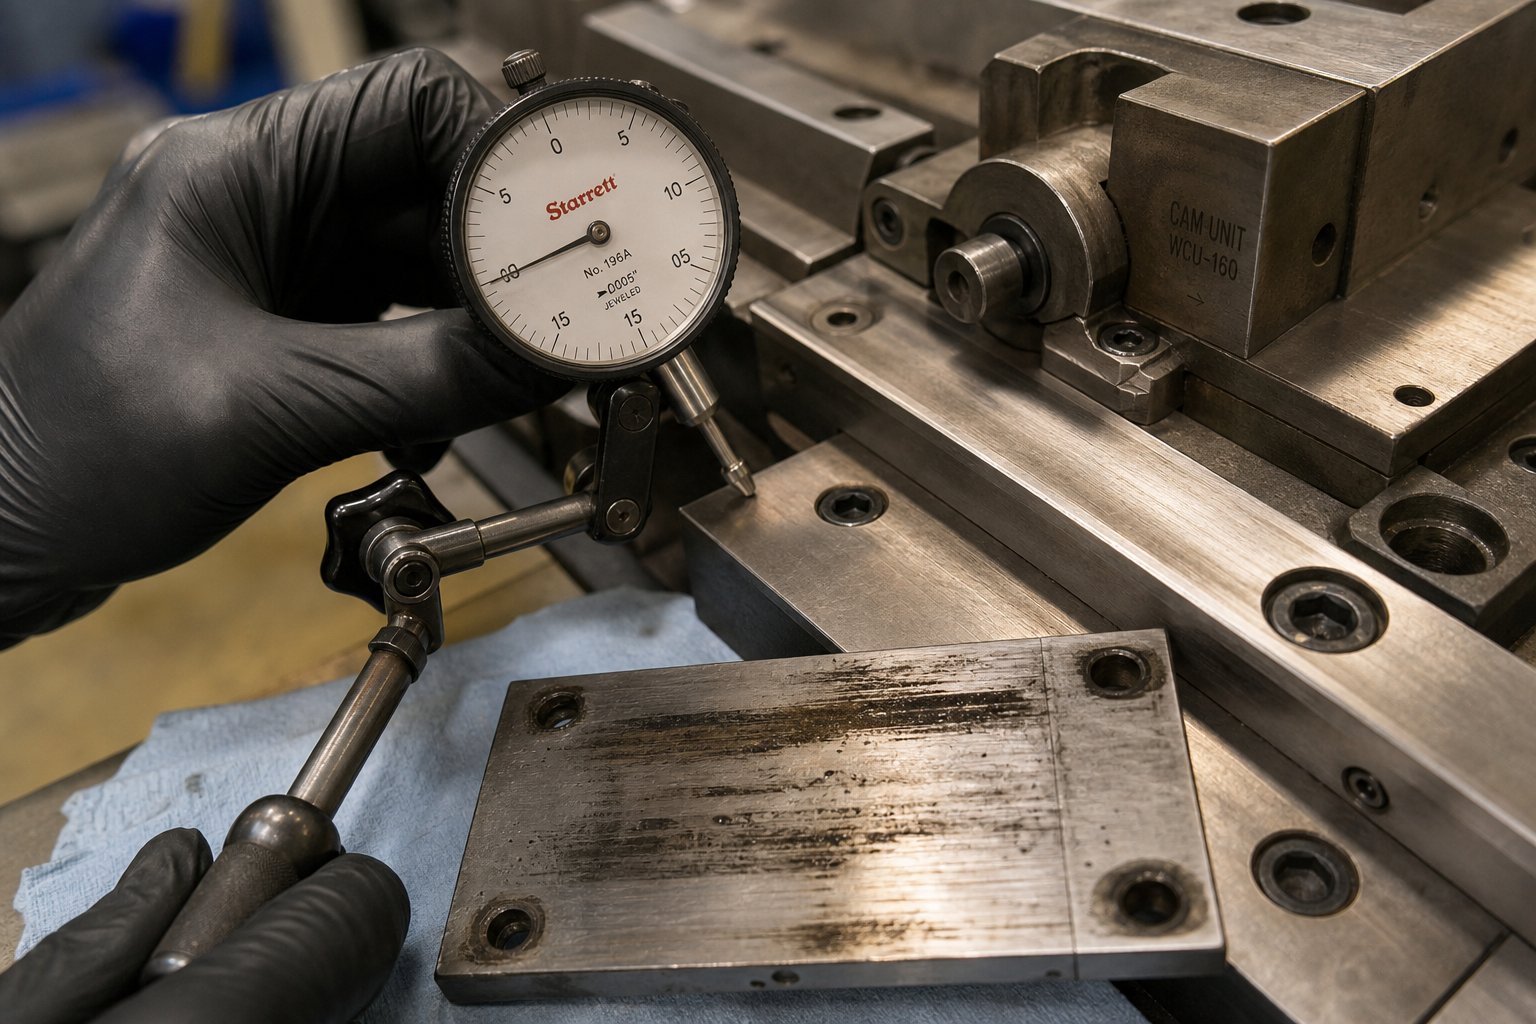
เพิ่มระยะฟันเฟืองในสไลด์นี่มักเป็นอาการที่วัดได้เร็วที่สุด เนื่องจากพื้นผิวนำทางและแผ่นกันสึกสึกกร่อน ระยะห่างระหว่างสไลด์และตัวยึดจึงเพิ่มขึ้น สิ่งที่เริ่มต้นจากระยะเล่นทั้งหมด 0.01 มม. ณ จุดติดตั้งอาจคืบคลานเป็น 0.05 มม. หรือมากกว่านั้นหลังจากหลายแสนรอบ การวัดระยะแบ็คแลชของชุดลูกเบี้ยวและการตรวจสอบตรงไปตรงมา: ติดตั้งตัวระบุหน้าปัดกับหน้าสไลด์ในแนวตั้งฉากกับแกนเคลื่อนที่ ใช้แรงกดด้านข้างเล็กน้อย และวัดการโก่งตัวทั้งหมด ค่าใดๆ ที่เกินข้อกำหนดการเล่นที่อนุญาตของผู้ผลิต หมายความว่าเครื่องถึงกำหนดเปลี่ยนแผ่นสึกหรอหรือปรับสภาพพื้นผิวไกด์
การให้คะแนนที่มองเห็นได้บนแผ่นสึกหรอดึงชุดลูกเบี้ยวในระหว่างการบำรุงรักษาแม่พิมพ์ตามกำหนด และตรวจสอบพื้นผิวแผ่นสึกหรอภายใต้แสงสว่างที่ดี การขัดเงาที่เบาและสม่ำเสมอถือเป็นเรื่องปกติและบ่งชี้ถึงการแตกหักที่ดี- ร่องลึก รอยขีดข่วนตามทิศทาง หรือการกำจัดวัสดุเฉพาะจุด บ่งชี้ถึงการปนเปื้อนทางเข้า ความล้มเหลวในการหล่อลื่น หรือการเยื้องศูนย์ที่เน้นภาระบนแถบแคบ การรู้ว่าเมื่อใดควรเปลี่ยนแผ่นสึกหรอของชุดลูกเบี้ยว ขึ้นอยู่กับสภาพพื้นผิวและการสูญเสียความหนาที่วัดได้ หากแผ่นสึกหรอจากความหนาเดิมมากกว่า 0.03-0.05 มม. หรือหากรอยร่องลึกพอที่จะติดเล็บได้ การเปลี่ยนจะเกินกำหนด
ขนาดชิ้นส่วนจากสถานีที่ได้รับผลกระทบไม่สอดคล้องกันเมื่อคุณลักษณะที่ทำงานด้วยลูกเบี้ยว-เริ่มเคลื่อนออกจากพิกัดความเผื่อ หรือเมื่อค่า Cpk ที่สถานีนั้นลดลงในระหว่างดำเนินการผลิตโดยไม่มีการปรับแต่งเครื่องมือใดๆ หน่วยลูกเบี้ยวคือผู้ต้องสงสัยหลัก ความแปรผันของตำแหน่งของรูที่ถูกเจาะหรือขอบที่ถูกเล็มมักจะย้อนกลับไปถึงระยะฟันเฟืองที่เพิ่มขึ้นหรือการสไลด์ที่ไปไม่ถึงจุดสิ้นสุดทั้งหมดอย่างสม่ำเสมออีกต่อไป
การสลายตัวของแรงสปริงสำหรับหน่วยสปริงกลับ- แรงดึงกลับจะอ่อนลงเมื่อเวลาผ่านไป การตรวจสอบง่ายๆ คือการวัดความเร็วกลับของสไลด์หรือตำแหน่งที่มุมข้อเหวี่ยงคงที่ระหว่างการปั่นจักรยานช้าๆ หากตัวเลื่อนไม่ไปถึงตำแหน่งเดิมตามมุมข้อเหวี่ยงที่คาดไว้ หรือหากรู้สึกว่าการกลับตัวช้าลงเมื่อเทียบกับบันทึกการตั้งค่าเริ่มแรก สปริงจำเป็นต้องเปลี่ยน สปริงก๊าซไนโตรเจนจะค่อยๆ สูญเสียแรงดัน และควรตรวจสอบด้วยเกจตามช่วงเวลาที่กำหนด
-กำหนดการบำรุงรักษาหน่วยลูกเบี้ยวที่กำหนดไว้อย่างดีสำหรับการประทับตราปริมาณมาก-จะเชื่อมโยงการตรวจสอบเหล่านี้กับเหตุการณ์สำคัญในการนับรอบมากกว่าวันที่ในปฏิทิน แม่พิมพ์ที่ทำงานด้วยความเร็ว 30 จังหวะต่อนาที สองกะต่อวัน สะสมประมาณ 250,000 รอบต่อเดือน หน่วยระดับพรีเมียมที่มี-ตัวเลื่อนที่แข็งตัว, พื้นผิวสึกหรอแบบเคลือบ DLC- และตัวนำทางภาคพื้นดินที่มีความแม่นยำ- อาจทำงานได้ 1.5 ถึง 2 ล้านรอบก่อนที่ระยะฟันเฟืองจะเกินพิกัดที่ยอมรับได้ หน่วยเกรดมาตรฐาน-ภายใต้เงื่อนไขเดียวกันอาจต้องรับบริการที่ 300,000 ถึง 500,000 รอบ ความแตกต่างดังกล่าวคือสี่ถึงหกเท่าของช่วงเวลาการบริการ คือการที่การลงทุนด้านคุณภาพเริ่มแรกตอบแทนด้วยเหตุการณ์การบำรุงรักษาที่ลดลงและการหยุดทำงานโดยไม่ได้วางแผนน้อยลง
การวางแผนวงจรการใช้งานและเมื่อใดที่ต้องระบุชุดลูกเบี้ยวระดับพรีเมียม
ต้นทุนรวมในการเป็นเจ้าของชุดลูกเบี้ยวระดับพรีเมียมนั้นเกินกว่าราคาซื้อมาก โดยรวมถึงการเปลี่ยนแผ่นสึกหรอทุกครั้ง เวลาหยุดทำงานของแท่นพิมพ์ทุกชั่วโมงสำหรับบริการลูกเบี้ยว เศษซากทุกชุดที่เกิดขึ้นเมื่อหน่วยที่เสื่อมสภาพดันชิ้นส่วนผิดตามข้อกำหนดก่อนที่จะมีใครจับได้ เมื่อคุณคำนวณต้นทุนเหล่านี้ตลอดอายุการผลิตทั้งหมดของแม่พิมพ์ เลขคณิตมักจะให้ความสำคัญกับหน่วยคุณภาพที่สูงกว่า-ด้วยส่วนต่างที่กว้าง
ลองพิจารณาตัวอย่างที่เป็นรูปธรรม ชุดลูกเบี้ยวมาตรฐานราคา 800 ดอลลาร์ต้องเข้ารับบริการทุกๆ 400,000 รอบ เบี้ยประกันภัยเทียบเท่าที่ 1,400 ดอลลาร์ ใช้งาน 1,200,000 รอบระหว่างบริการต่างๆ โปรแกรมการผลิตมากกว่า 3-รอบ หน่วยมาตรฐานต้องมีกิจกรรมการบริการ 7 รายการ ในขณะที่หน่วยพรีเมียมต้องการ 2 รายการ พิจารณาค่าใช้จ่าย 500 ดอลลาร์สหรัฐฯ ต่อเหตุการณ์การบริการสำหรับชิ้นส่วนและแรงงาน บวก 2,000 ดอลลาร์สหรัฐฯ ต่อชั่วโมงของการสูญเสียการผลิตระหว่างการหยุดซ่อมบำรุงแต่ละครั้ง และหน่วยระดับพรีเมียมจะช่วยประหยัดเงินได้หลายพันดอลลาร์ แม้ว่าจะมีต้นทุนล่วงหน้ามากขึ้นก็ตาม
ไม่ใช่ทุกแอปพลิเคชันที่จะปรับคุณสมบัติระดับพรีเมียมได้ สถานการณ์ที่การลงทุนในหน่วยลูกเบี้ยวคุณภาพสูง-ให้ผลตอบแทนที่วัดได้นั้นมีความเฉพาะเจาะจงและสามารถระบุได้:
- มีการผลิตปริมาณมาก-:โปรแกรมที่มีชิ้นส่วนเกิน 500,000 ชิ้นต่อปีจะสะสมรอบการทำงานเร็วพอที่จะทำให้ความแตกต่างของช่วงเวลาการบริการแปลโดยตรงเป็นการหยุดชะงักของการผลิตน้อยลงและลดต้นทุนค่าแรงในการบำรุงรักษา
- ชิ้นส่วนพิกัดความเผื่อที่แน่น-:เมื่อค่าเผื่อคุณลักษณะที่ประทับอยู่ที่บวกหรือลบ 0.1 มม. หรือเข้มงวดกว่า อัตราการเติบโตของหน่วยพรีเมียมที่ช้าลงจะรักษาเป้าหมาย Cpk ไว้ได้นานขึ้นโดยไม่ต้อง-ปรับการทำงานกลางคันหรือบริการหน่วยลูกเบี้ยว
- ความปลอดภัย-องค์ประกอบสำคัญ:ชิ้นส่วนโครงสร้างยานยนต์ ตัวเรือนถุงลมนิรภัย และการประทับระบบเบรกมีข้อกำหนดด้านคุณภาพ ซึ่งการเคลื่อนตัวของมิติไม่เพียงแต่ไม่สะดวก แต่ยังอาจเป็นอันตรายได้ ชุดลูกเบี้ยวระดับพรีเมียมช่วยลดโอกาสที่-ชิ้นส่วนที่ไม่ตรงตามข้อกำหนด-จะไปถึงชุดประกอบ
- แอปพลิเคชันที่การหยุดทำงานโดยไม่ได้วางแผนมีค่าใช้จ่ายสูง:ห่วงโซ่อุปทานที่-ทันเวลา-พร้อมค่าปรับในการส่งมอบตามสัญญา หรือสายการผลิตที่ป้อนการดำเนินการประกอบขั้นปลายน้ำโดยไม่มีสินค้าคงคลังบัฟเฟอร์ ไม่สามารถรองรับการหยุดการบำรุงรักษาโดยไม่คาดหมายได้ ระยะเวลาการบริการที่นานขึ้นหมายถึงการกำหนดเวลาที่คาดการณ์ได้มากขึ้น
- มัลติ-แคมโปรเกรสซีฟตาย:การตายโดยมีสเตชั่นลูกเบี้ยวตั้งแต่สี่ตัวขึ้นไปจะทำให้ปัญหาความถี่ในการบำรุงรักษาทวีคูณ หากแต่ละหน่วยมาตรฐานต้องการการบำรุงรักษาตามจำนวนรอบที่แตกต่างกัน แม่พิมพ์จะออกมาจากแท่นพิมพ์ซ้ำๆ หน่วยระดับพรีเมียมในทุกสถานีประสานช่วงเวลาการบริการและลดแรงดึงรวมต่อปี
สำหรับวิศวกรที่ประเมินข้อกำหนดเฉพาะของชุดลูกเบี้ยวในบริบทที่กว้างขึ้นของการออกแบบแม่พิมพ์ ปฏิสัมพันธ์ระหว่างคุณภาพของชุดลูกเบี้ยวและส่วนประกอบของแม่พิมพ์โดยรอบมีความสำคัญ จังหวะของตัวยก ความคมของการเจาะ ทิศทางของเสี้ยน และรูปแบบการไหลของวัสดุ ล้วนส่งผลต่อความหนักของชุดลูกเบี้ยวในแต่ละรอบ แม่พิมพ์ที่มีระยะห่างเล็กน้อยหรือการป้อนแถบที่มีการควบคุมไม่ดีจะเพิ่มความเครียดให้กับลูกเบี้ยว ส่งผลให้อายุการใช้งานของอุปกรณ์ระดับพรีเมียมสั้นลง มุมมองแบบองค์รวมนี้คือการทำงานร่วมกับพันธมิตรด้านการออกแบบแม่พิมพ์ที่เข้าใจระบบทั้งหมดซึ่งมอบคุณค่าที่นอกเหนือไปจากการเลือกส่วนประกอบเพียงอย่างเดียวโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENจัดการกับความท้าทายในการบูรณาการนี้อย่างชัดเจน โดยผสมผสานความเชี่ยวชาญในด้านโครงสร้างแม่พิมพ์ ส่วนประกอบ การเจาะ ตัวยก การควบคุมเสี้ยน และระยะห่างในการออกแบบ โดยที่อายุการใช้งานของชุดลูกเบี้ยวได้รับการปรับให้เหมาะสมควบคู่ไปกับเป้าหมายประสิทธิภาพของแม่พิมพ์โดยรวม แทนที่จะถือเป็นข้อกำหนดแบบแยกส่วน
ตัวแสดงการสึกหรอของชุดลูกเบี้ยวและความคาดหวังอายุการใช้งานที่ระบุไว้ข้างต้นให้กรอบการตรวจสอบที่ใช้งานได้จริงแก่คุณ จับคู่สิ่งนั้นกับการตัดสินใจด้านคุณสมบัติที่ขับเคลื่อนด้วยคุณภาพ-ในขั้นตอนการออกแบบ และสร้างแม่พิมพ์ขึ้นมาโดยที่การบำรุงรักษาลูกเบี้ยวเป็นสิ่งที่คาดเดาได้ ไม่บ่อยนัก และไม่มีวันที่สาเหตุที่การผลิตหยุดกะทันหัน ความสามารถในการคาดเดาได้นั้นมากกว่าคุณลักษณะทางเทคนิคใดๆ คือสิ่งที่ทำให้-ชุดลูกเบี้ยวคุณภาพสูงสำหรับแม่พิมพ์ปั๊มขึ้นรูปคุ้มค่ากับต้นทุน
คำถามที่พบบ่อยเกี่ยวกับชุดลูกเบี้ยวสำหรับแม่พิมพ์ปั๊มขึ้นรูป
1. cam unit ในแม่พิมพ์ปั๊มคืออะไร และทำหน้าที่อะไร?
ชุดลูกเบี้ยวคือชุดประกอบเชิงกล-ในตัวที่จะแปลงแรงในแนวตั้งของตัวกดให้เป็นการเคลื่อนที่ในแนวนอนหรือเชิงมุม ช่วยให้แม่พิมพ์ปั๊มสามารถเจาะ ขึ้นรูป และตัดแต่งในมุมที่จังหวะการกดเพียงอย่างเดียวไม่สามารถเข้าถึงได้ ด้านใน ตัวขับรูปทรงลิ่ม-จะยึดสไลด์ที่มีการนำทางระหว่างการกดปิด โดยดันไปทางด้านข้างเพื่อให้การเจาะหรือเครื่องมือขึ้นรูปที่ติดตั้งสามารถทำงานบนผนังด้านข้าง หน้าแปลน หรือลักษณะที่ทำมุมของชิ้นงานได้
2. ฉันจะเลือกระหว่างชุดลูกเบี้ยวกลับแบบสปริงและแบบกลับเป็นบวกได้อย่างไร?
หน่วยสปริงกลับนั้นง่ายกว่าและราคาถูกกว่า เหมาะสำหรับความเร็วการกดปานกลางและระยะชักที่สั้นกว่า อย่างไรก็ตาม สปริงจะเกิดความล้าเมื่อเวลาผ่านไป และอาจไม่ดึงสไลด์กลับจนสุดด้วยความเร็วสูงกว่า หน่วยส่งกลับเชิงบวกใช้การเชื่อมต่อทางกลที่เชื่อมโยงกับการเคลื่อนที่ของแรงกด รับประกันการดึงกลับเต็มทุกรอบโดยไม่คำนึงถึงความเร็วหรือจำนวนรอบ สำหรับการผลิตในปริมาณมาก-ที่มากกว่า 25-30 จังหวะต่อนาที หรือเมื่อจังหวะเวลาสม่ำเสมอเป็นสิ่งสำคัญ ผลตอบแทนที่เป็นบวกจะช่วยลดความเสี่ยงในการดึงกลับที่ไม่สมบูรณ์ และลดการบำรุงรักษาโดยไม่ได้วางแผน
3. ฉันควรตรวจสอบตัวบ่งชี้คุณภาพใดเมื่อเปรียบเทียบซัพพลายเออร์ชุดลูกเบี้ยว
มุ่งเน้นไปที่เกณฑ์ที่วัดได้สี่ประการ: ค่าความแข็งของตัวสไลด์และตัวขับ (หน่วยระดับพรีเมียมจะมี 58-62 HRC บนตัวเรือน- สไลด์ที่ชุบแข็ง), ค่าเผื่อพื้นผิวของไกด์ (เกรดพรีเมียมคงค่าบวกหรือลบ 0.03 มม. เทียบกับมาตรฐาน 0.05 มม.), การรักษาพื้นผิว เช่น พลาสมาไนไตรด์หรือการเคลือบ DLC ที่ยืดอายุการสึกหรอ และข้อกำหนดคุณสมบัติการตกแต่งพื้นผิวบนพื้นที่สัมผัส (Ra 0.2 ไมโครเมตร เทียบกับ 0.8 สำหรับ มาตรฐาน) จุดข้อมูลเหล่านี้ทำนายอายุการใช้งานของวงจรในโลกแห่งความเป็นจริงและความสอดคล้องของมิติได้ดีกว่าการจัดอันดับน้ำหนักเพียงอย่างเดียว
4. ควรตรวจสอบและซ่อมบำรุงชุดลูกเบี้ยวด้วยการประทับตราในปริมาณมาก-บ่อยเพียงใด
ช่วงเวลาการบริการควรเชื่อมโยงกับการนับรอบมากกว่าวันที่ในปฏิทิน โดยทั่วไปแล้วหน่วยลูกเบี้ยวเกรด-จะต้องได้รับการซ่อมบำรุงที่ 300,000 ถึง 500,000 รอบ ในขณะที่หน่วยลูกเบี้ยวระดับพรีเมียมที่มีการเคลือบ DLC และตัวนำทางที่มีความแม่นยำ-สามารถใช้งาน 1.5 ถึง 2 ล้านรอบระหว่างบริการต่างๆ จุดตรวจสอบที่สำคัญ ได้แก่ การวัดระยะฟันเฟืองของสไลด์ด้วยตัวระบุหน้าปัด การตรวจสอบพื้นผิวแผ่นสึกหรอเพื่อหารอยแต้มหรือการสูญเสียความหนา การตรวจสอบแรงสปริงกลับ และการตรวจสอบแนวโน้มมิติชิ้นส่วนที่ประทับจากสถานีปฏิบัติการ-ลูกเบี้ยว
5. เมื่อใดจึงคุ้มค่าที่จะลงทุนในชุดลูกเบี้ยวระดับพรีเมียมมากกว่ารุ่นมาตรฐาน?
ชุดลูกเบี้ยวระดับพรีเมียมให้ผลตอบแทนที่วัดได้ในสถานการณ์เฉพาะ: การผลิตดำเนินการเกิน 500,000 ชิ้นต่อปี คุณลักษณะ{2}}ความทนทานที่แคบที่บวกหรือลบ 0.1 มม. หรือต่ำกว่า ความปลอดภัย-ส่วนประกอบยานยนต์หรือโครงสร้างที่สำคัญ การใช้งานที่มีการหยุดทำงานโดยไม่ได้วางแผนไว้จะมีบทลงโทษตามสัญญา และ-ดายโปรเกรสซีฟแบบหลายตัวที่การซิงโครไนซ์ระยะเวลาการบริการจะช่วยลดแรงดึงดายทั้งหมด วิศวกรที่ทำงานเกี่ยวกับการออกแบบ-โครงการขนาดใหญ่ที่มีโครงสร้างแม่พิมพ์ที่ซับซ้อนสามารถปรึกษาพันธมิตรเช่น YICHEN (yichen-group.com/stamping-die/) ซึ่งรวมคุณภาพของหน่วยลูกเบี้ยวไว้ในการออกแบบแม่พิมพ์องค์รวม ซึ่งครอบคลุมโครงสร้าง การกวาดล้าง และการไหลของวัสดุ


