


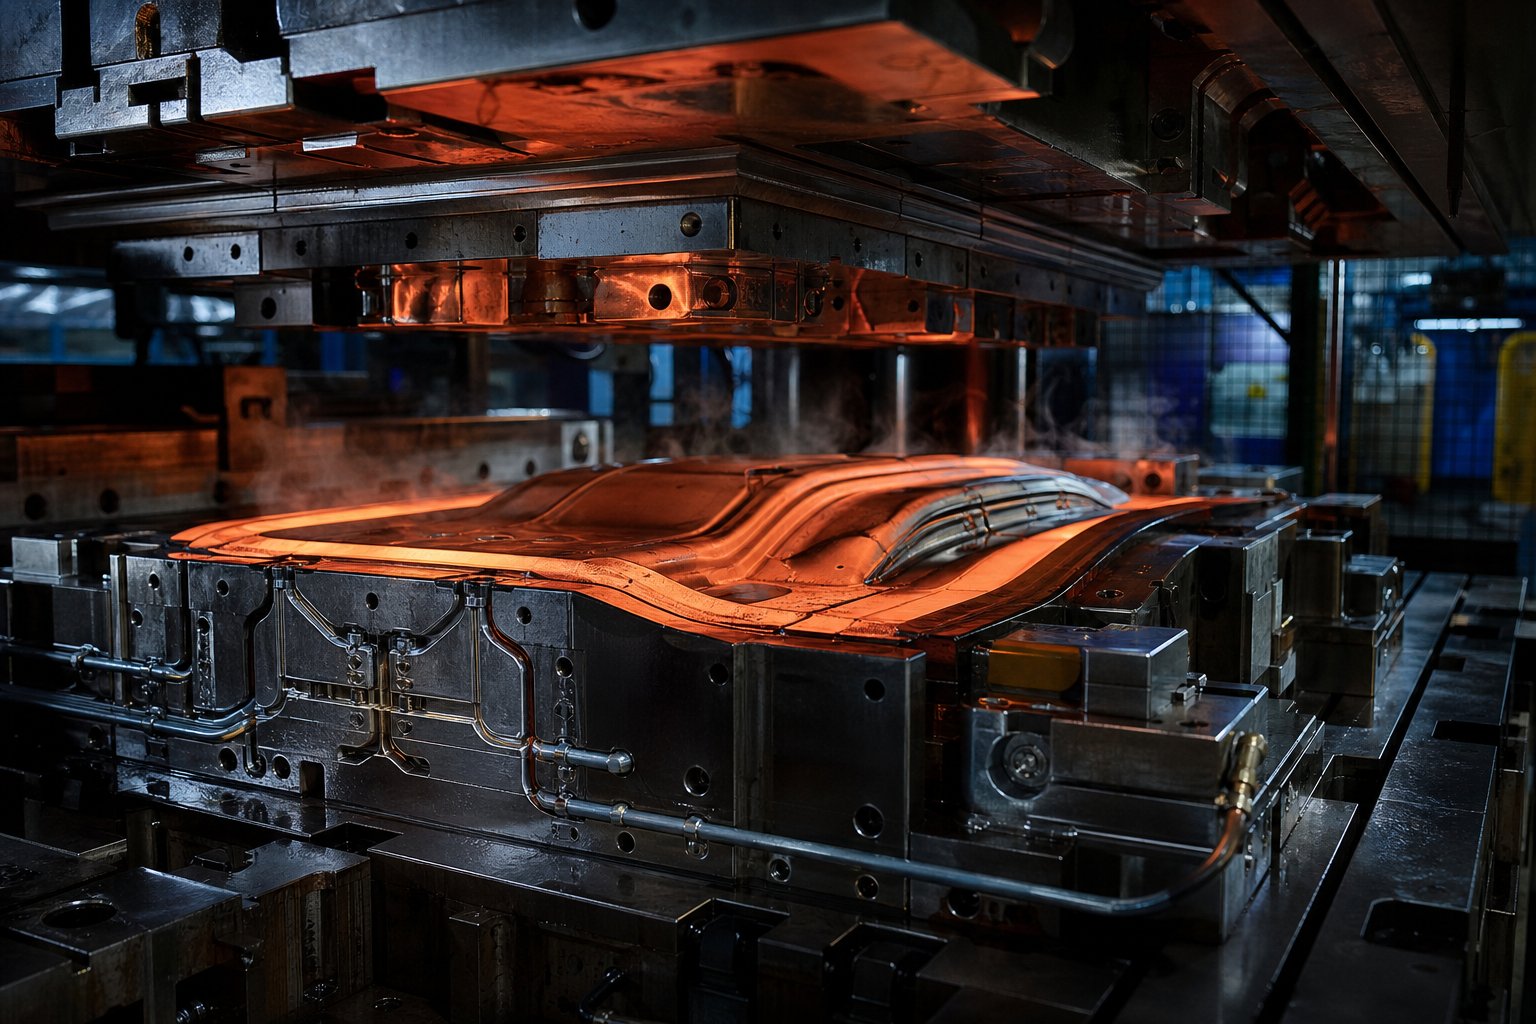
Hot Stamping Die คืออะไร และเหตุใดจึงมีความสำคัญ
เมื่อคุณค้นหา "ปั๊มร้อนตาย," คุณอาจมองดูโลกการผลิตที่แตกต่างกันโดยสิ้นเชิงสองโลก โลกแรกเกี่ยวข้องกับการบดเหล็กของยานยนต์ที่อุณหภูมิ 900 องศาเซลเซียส อีกโลกหนึ่งคือการกดฟอยล์สีทองที่ละเอียดอ่อนลงบนกล่องน้ำหอมสุดหรู คำที่เหมือนกันคือเครื่องมือที่แตกต่างกันอย่างมากมาย การทำให้พวกเขาสับสนระหว่างการจัดหาอาจทำให้เสียเวลาด้านวิศวกรรมหลายสัปดาห์และนับพันในโครงการที่เสนอมาผิด
กำหนดแม่พิมพ์ปั๊มร้อน
ที่แกนกลาง แม่พิมพ์ปั๊มความร้อนเป็นเครื่องมือ-ที่ออกแบบมาอย่างแม่นยำ ซึ่งจะถ่ายเทความร้อน ความดัน และรูปร่างไปยังชิ้นงาน แม่พิมพ์ทำหน้าที่เป็นส่วนเชื่อมต่อระหว่างวัตถุดิบและผลิตภัณฑ์สำเร็จรูป ควบคุมวิธีที่พลังงานความร้อนและแรงเชิงกลมีปฏิกิริยากับวัสดุพิมพ์ ไม่ว่าวัสดุพิมพ์นั้นจะเป็นเหล็กโบรอนเปล่าสำหรับวางเสา B- ของรถยนต์ หรือแผ่นฟอยล์โฮโลแกรมติดบนบรรจุภัณฑ์ระดับพรีเมียม หลักการพื้นฐานยังคงเหมือนเดิม นั่นคือ เครื่องมือที่มีรูปทรงจะใช้ความร้อนและแรงกดที่ควบคุมเพื่อเปลี่ยนวัสดุเป้าหมายอย่างถาวร
ความแตกต่างอยู่ที่ขนาด อุณหภูมิ วัสดุ และวัตถุประสงค์ แสตมป์ร้อนแต่ละประเภทต้องการวัสดุแม่พิมพ์ วิธีการระบายความร้อน และวิธีการบำรุงรักษาที่แตกต่างกันโดยสิ้นเชิง การทำความเข้าใจว่าคุณกำลังทำงานอยู่ในหมวดหมู่ใดเป็นก้าวแรกในการยืดอายุแม่พิมพ์และหลีกเลี่ยงความล้มเหลวก่อนเวลาอันควร
แม่พิมพ์อัดแข็งเทียบกับแม่พิมพ์ปั๊มฟอยล์
แม่พิมพ์ปั๊มขึ้นรูปแข็งแบบกดทำงานในพื้นที่การขึ้นรูปโลหะของยานยนต์และโครงสร้าง พวกเขาได้รับเหล็กแผ่นความร้อนถึง 900-950 องศาเซลเซียส ขึ้นรูปเป็นรูปทรงที่ซับซ้อนพร้อมกัน และดับด้วยอัตราการเย็นเกิน 27 องศาต่อวินาทีเพื่อให้ได้ประสิทธิภาพเต็มที่โครงสร้างจุลภาคมาร์เทนซิติกที่มีความต้านทานแรงดึงประมาณ 1,500 MPa. แม่พิมพ์เหล่านี้เป็นส่วนประกอบเหล็กกล้าเครื่องมือระบายความร้อนด้วยน้ำขนาดใหญ่- ซึ่งทนทานต่อวงจรความร้อนที่รุนแรงในทุกรอบการผลิต
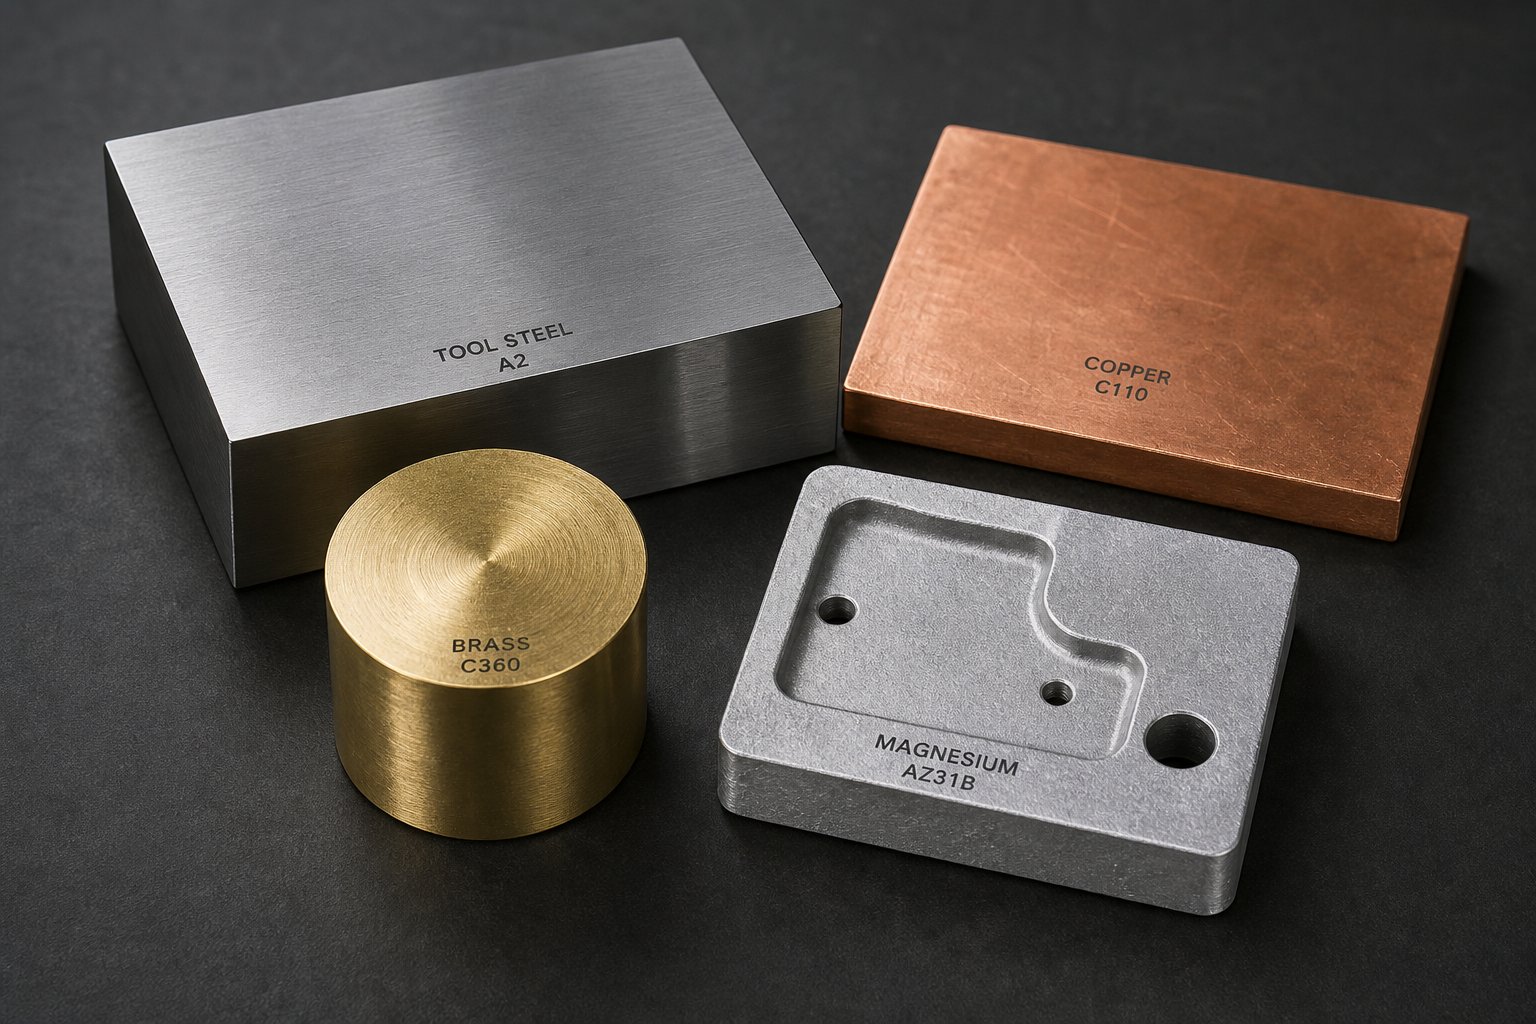
ในทางตรงกันข้าม แม่พิมพ์ปั๊มฟอยล์จะทำงานที่อุณหภูมิต่ำกว่ามาก โดยทั่วไปจะอยู่ระหว่าง 100 ถึง 200 องศาเซลเซียส พวกเขาใช้แม่พิมพ์ให้ความร้อนเพื่อกระตุ้นชั้นกาวบนตัวพาฟอยล์ โดยถ่ายโอนการออกแบบที่เป็นโลหะหรือเม็ดสีลงบนกระดาษ พลาสติก หนัง หรือวัสดุพิมพ์อื่นๆ ตัวแม่พิมพ์มักทำจากทองแดง ทองเหลือง หรือแมกนีเซียม แทนที่จะเป็นเหล็กกล้าเครื่องมือชุบแข็ง
ต่อไปนี้คือการเปรียบเทียบโดยย่อของสิ่งที่แยกประเภทประเภทปั๊มร้อนทั้งสองนี้:
- อุณหภูมิในการทำงาน: 900-950 องศาเซลเซียส สำหรับการชุบแข็งด้วยการกด และ 100-200 องศาเซลเซียส สำหรับการปั๊มฟอยล์
- วัสดุแม่พิมพ์: เหล็กกล้าเครื่องมือ H11/H13 เทียบกับทองแดง ทองเหลือง หรือแมกนีเซียม
- ชิ้นงาน: แผ่นโลหะเหล็กโบรอน (หนา 0.5-2.0 มม.) เทียบกับกระดาษสัมผัสพลาสติก พลาสติก หรือหนัง
- ฟังก์ชั่นหลัก: การขึ้นรูปโครงสร้างบวกกับการชุบโลหะและการมาร์กพื้นผิวตกแต่ง
- ระบบทำความเย็น: ช่องน้ำภายในเพื่อการสกัดความร้อนอย่างรวดเร็วเทียบกับการทำความเย็นแบบพาสซีฟหรือขั้นต่ำ
- ความซับซ้อนของแม่พิมพ์: ส่วนประกอบขนาดใหญ่หลาย- ตันพร้อมระบบระบายความร้อนที่เป็นไปตามข้อกำหนด เทียบกับเพลทสลักหรือแกะสลักที่มีขนาดเล็กกว่า
- อายุการใช้งานแม่พิมพ์โดยทั่วไป: รอบการกดนับหมื่นครั้ง เทียบกับการพิมพ์มากกว่าหนึ่งล้านครั้งสำหรับแม่พิมพ์ทองแดงหรือทองเหลืองที่มีคุณภาพ
เหตุใดความแตกต่างจึงมีความสำคัญในการจัดหา
ลองนึกภาพการส่ง RFQ สำหรับ "แม่พิมพ์ปั๊มร้อน" ไปยังซัพพลายเออร์ที่เชี่ยวชาญด้านเครื่องมือฟอยล์ตกแต่ง เมื่อคุณต้องการแม่พิมพ์อัดแข็งสำหรับตัวถังรถยนต์-ในโปรแกรม-สีขาว วิศวกรเสนอราคาต้องการข้อมูลที่แตกต่างไปจากเดิมอย่างสิ้นเชิง ได้แก่ เกรดวัสดุเปล่า เป้าหมายอัตราการทำความเย็น ข้อมูลรูปทรงของชิ้นส่วน และปริมาณการผลิต ในทางกลับกัน ผู้ผลิตเครื่องมือยานยนต์ที่ได้รับคำขอแม่พิมพ์ปั๊มร้อนทองแดงเพื่อทำเครื่องหมายบรรจุภัณฑ์หรูหรามีแนวโน้มที่จะปฏิเสธหรือเปลี่ยนเส้นทางคุณโดยสิ้นเชิง
ความสับสนนี้ไม่ใช่เรื่องสมมุติ มันเกิดขึ้นเป็นประจำเนื่องจากทั้งสองอุตสาหกรรมใช้คำศัพท์ที่เหมือนกันในขณะที่ทำงานในระบบนิเวศทางวิศวกรรมที่แยกจากกัน วัสดุ วิธีการออกแบบ โหมดความล้มเหลว และกลยุทธ์การบำรุงรักษาแตกต่างกันอย่างมากจนการจัดหาซัพพลายเออร์ที่ไม่ถูกต้องประเภทจะสิ้นเปลืองวงจรการจัดซื้อก่อนที่งานเครื่องมือใดๆ จะเริ่มต้นขึ้นด้วยซ้ำ
บทความนี้ทำหน้าที่เป็นข้อมูลอ้างอิงแบบรวม ครอบคลุมทั้งการใช้งานการอัดแข็งและการตกแต่ง เพื่อให้คุณสามารถระบุได้อย่างชัดเจนว่าหมวดหมู่ใดที่ใช้กับโครงการของคุณ ทำความเข้าใจว่าความล้มเหลวเกิดขึ้นอย่างไรในแต่ละบริบท และใช้กลยุทธ์การขยายวงจรชีวิตที่เหมาะสมตั้งแต่วันแรก ส่วนข้างหน้าจะแจกแจงขั้นตอนการทำงานของกระบวนการ การเลือกใช้วัสดุ การออกแบบการทำความเย็น และหลักปฏิบัติในการบำรุงรักษาสำหรับทั้งสองโลกของการปั๊มแม่พิมพ์
กระบวนการปั๊มร้อนทำงานอย่างไรทีละขั้นตอน
ตัวแม่พิมพ์นั้นเป็นเพียงสถานีเดียวในห่วงโซ่การผลิตขนาดใหญ่ แต่เป็นสถานีที่ทุกสิ่งมารวมกันหรือแตกสลาย การทำความเข้าใจขั้นตอนการทำงานทั้งหมดเผยให้เห็นว่าเหตุใดการตัดสินใจในการออกแบบแม่พิมพ์จึงมีน้ำหนักมาก และสาเหตุที่มักเกิดความล้มเหลวก่อนเวลาอันควร
จากส่วนที่ให้ความร้อนไปจนถึงส่วนที่ขึ้นรูป
ในกระบวนการอัดแข็ง เหล็กแผ่นแบนซึ่งโดยทั่วไปคือเหล็กโบรอน 22MnB5 จะเข้าสู่เตาหลอมแบบลูกกลิ้งและให้ความร้อนสูงถึงกว่า 900 องศาเซลเซียส ที่อุณหภูมินี้ เหล็กจะเปลี่ยนเป็นโครงสร้างจุลภาคออสเทนนิติกโดยสมบูรณ์ ซึ่งมีความอ่อนพอที่จะขึ้นรูปแต่จะเตรียมไว้สำหรับการชุบแข็ง ที่การย้ายจากเตาไปกดใช้เวลาประมาณ 6 ถึง 10 วินาทีซึ่งในระหว่างนั้นช่องว่างอาจเย็นลงถึงประมาณ 700 องศาเซลเซียส
นี่คือจุดที่เครื่องมือปั๊มความร้อนเป็นจุดศูนย์กลาง พื้นที่ว่างตกลงบนแม่พิมพ์ เครื่องกดปิด และมีสองสิ่งเกิดขึ้นพร้อมกัน: เหล็กถูกขึ้นรูปเป็นรูปทรงสุดท้ายและดับลงด้วยพื้นผิวแม่พิมพ์-ที่ระบายความร้อนด้วยน้ำ ต้องขึ้นรูปให้เสร็จก่อนที่ช่องว่างจะมีอุณหภูมิต่ำกว่า 420 องศาเซลเซียส หากอัตราการดับเกิน 27 องศาเซลเซียสต่อวินาที ชิ้นส่วนจะได้มาร์เทนไซต์เกือบ 100 เปอร์เซ็นต์ โดยให้ค่าความต้านทานแรงดึงประมาณ 1,500 MPa รอบเวลาโดยทั่วไปสำหรับกระบวนการปั๊มขึ้นรูปร้อนนี้อยู่ระหว่าง 10 ถึง 20 วินาที ขึ้นอยู่กับความหนาของวัสดุ
หลังจากดับแล้ว กดจะเปิดขึ้นและดึงส่วนที่แข็งออก แม่พิมพ์มีบทบาทสองประการที่ไม่มีส่วนประกอบอื่นในสายการผลิตสามารถทำซ้ำได้ กล่าวคือ หล่อขึ้นรูปชิ้นส่วนและดึงความร้อนออกมาเร็วพอที่จะล็อคเข้ากับโครงสร้างจุลภาคมาร์เทนซิติก ฟังก์ชั่นคู่นั้นเป็นสิ่งที่ทำให้แม่พิมพ์เหล่านี้เสี่ยงต่อความล้าจากความร้อนเมื่อเวลาผ่านไป
กระบวนการฟอยล์และการมาร์กแตกต่างกันอย่างไร
ขั้นตอนการทำงานประทับตราความร้อนตกแต่งดำเนินงานในระดับที่แตกต่างไปจากเดิมอย่างสิ้นเชิง แม่พิมพ์ให้ความร้อน ซึ่งมักทำจากทองแดงหรือทองเหลือง จะถูกนำไปตั้งอุณหภูมิระหว่าง 100 ถึง 200 องศาเซลเซียส ตัวพาฟอยล์วางอยู่ระหว่างหน้าแม่พิมพ์และวัสดุพิมพ์ ซึ่งอาจเป็นกระดาษ กระดาษแข็ง หนัง หรือพลาสติก เมื่อเครื่องมือประทับตราร้อนกดลง ความร้อนจะกระตุ้นชั้นกาวบนฟอยล์ โดยจะยึดการออกแบบโลหะหรือเม็ดสีเข้ากับพื้นผิว
ระยะเวลาการดำรงอยู่นั้นสั้น โดยมักจะน้อยกว่าสองวินาที และความดันจะวัดได้ในช่วงที่ต่ำกว่าการขึ้นรูปของยานยนต์มาก ตัวแปรสำคัญที่นี่คือความสม่ำเสมอของอุณหภูมิทั่วทั้งหน้าแม่พิมพ์ การกระจายแรงดันที่สม่ำเสมอ และการจัดตำแหน่งที่แม่นยำ การเปลี่ยนแปลงใดๆ ทำให้เกิดการถ่ายโอนฟอยล์ที่ไม่สมบูรณ์หรือขอบเบลอ แทนที่จะเป็นข้อบกพร่องทางโครงสร้างที่เห็นในการชุบแข็งด้วยการกด
พารามิเตอร์กระบวนการที่สำคัญควบคุมโดยการออกแบบแม่พิมพ์
ในการใช้งานทั้งสองแบบ แม่พิมพ์ไม่ใช่เครื่องมือแบบพาสซีฟ มันควบคุมผลลัพธ์อย่างแข็งขัน รูปทรงของแม่พิมพ์จะกำหนดการไหลของวัสดุและพื้นที่สัมผัส มวลความร้อนเป็นตัวกำหนดความเร็วที่แม่พิมพ์จะดูดซับหรือส่งความร้อน แรงกดสัมผัสช่วยให้มั่นใจได้ถึงการมีส่วนร่วมที่สม่ำเสมอระหว่างแม่พิมพ์และชิ้นงาน
ทุกการตัดสินใจในระหว่างการออกแบบแม่พิมพ์ ตั้งแต่การวางช่องไปจนถึงการตกแต่งพื้นผิว จะกระเพื่อมผ่านเมตริกคุณภาพขั้นปลายทุกรายการ รวมถึงเวลาของวงจร ความแม่นยำของขนาด ความสม่ำเสมอของโครงสร้างจุลภาค และท้ายที่สุดคืออายุยืนยาวของแม่พิมพ์เอง
สำหรับการชุบแข็งด้วยการอัด การจัดการความร้อนที่ไม่ดีในเครื่องมือปั๊มร้อนทำให้เกิดอัตราการดับที่ไม่สม่ำเสมอ บางโซนเย็นลงช้าเกินไป ทำให้เกิดเบนไนต์หรือเฟอร์ไรต์แทนมาร์เทนไซต์ บางชนิดเย็นลงเร็วเกินไป ทำให้เกิดความเค้นตกค้างที่ทำให้เกิดการดีดกลับ สำหรับการใช้งานเพื่อการตกแต่ง การกระจายความร้อนที่ไม่สม่ำเสมอทั่วหน้าแม่พิมพ์จะทำให้เกิดจุดร้อนที่-แข็งตัวของกาวมากเกินไปในบางพื้นที่ในขณะที่ส่วนอื่นๆ ไม่มีการติดกัน
ปฏิสัมพันธ์ทางความร้อนและทางกลเหล่านี้เป็นเหตุผลว่าทำไมการเลือกวัสดุแม่พิมพ์และการออกแบบช่องระบายความร้อนจึงมีความสำคัญเกินควร จุดตายคือจุดที่ความตั้งใจของกระบวนการกลายเป็นความจริงทางกายภาพ และจุดที่รูปแบบความล้มเหลวส่วนใหญ่เกิดขึ้นในที่สุด
การเปรียบเทียบการเลือกวัสดุแม่พิมพ์และเกรดเหล็ก
การเลือกใช้วัสดุถือเป็นการตัดสินใจที่เป็นผลสืบเนื่องที่สุดเพียงอย่างเดียวในงานวิศวกรรมแม่พิมพ์ โดยกำหนดเพดานสำหรับประสิทธิภาพการระบายความร้อน ความต้านทานการสึกหรอ และท้ายที่สุดแล้ว แม่พิมพ์สามารถทนทานได้กี่รอบก่อนที่จะเกิดความล้มเหลวอย่างหลีกเลี่ยงไม่ได้ เลือกเกรดที่ไม่ถูกต้องสำหรับการสมัครของคุณ และคุณจะต้องต่อสู้กับฟิสิกส์ตั้งแต่วันแรก เลือกสิ่งที่ถูกต้องและคุณจะมีรากฐานที่สามารถสร้างการออกแบบการทำความเย็น การรักษาพื้นผิว และการบำรุงรักษาได้
เกรดเหล็กกล้าเครื่องมือสำหรับแม่พิมพ์ชุบแข็งแบบกด
แม่พิมพ์ชุบแข็งแบบกดทนต่อแรงกระแทกจากความร้อนซ้ำๆ เนื่องจากช่องว่าง 900 องศาสัมผัสกับพื้นผิวทุกรอบ เหล็กกล้าเครื่องมือจะต้องรักษาความแข็งที่อุณหภูมิสูง ต้านทานการแตกร้าวเมื่อยล้าจากความร้อน นำความร้อนเข้าสู่ช่องระบายความร้อนได้อย่างมีประสิทธิภาพ และดูดซับแรงกระแทกโดยไม่เกิดการแตกหักอย่างรุนแรง มีสามเกรดครองพื้นที่นี้: H11, H13 และ DIEVAR
H13 (AISI H13, DIN 1.2344) มีบทบาทสำคัญในอุตสาหกรรมมานานหลายทศวรรษ ให้ความแข็งขณะร้อน ความเหนียวที่เหมาะสมที่ประมาณ 15-20 จูลในการทดสอบ Charpy V-notch และค่าการนำความร้อนประมาณ24 วัตต์/ลูกบาศก์เมตร. สำหรับปริมาณการผลิตปานกลางและรูปทรงมาตรฐานของชิ้นส่วน H13 มอบประสิทธิภาพที่เชื่อถือได้ในราคาที่โปรแกรมส่วนใหญ่สามารถรองรับได้ ข้อจำกัดของมันปรากฏภายใต้สภาวะที่รุนแรง: รูปทรงที่ซับซ้อนซึ่งมีรัศมีแคบ จำนวนรอบที่สูงเกิน 100,000 ชิ้นส่วน หรือข้อกำหนดในการระบายความร้อนที่รุนแรงซึ่งขยายความเครียดจากความร้อน
H11 (DIN 1.2343) มีองค์ประกอบคล้ายคลึงกับ H13 แต่มีปริมาณวาเนเดียมต่ำกว่าเล็กน้อย สิ่งนี้ทำให้มีความเหนียวดีขึ้นเล็กน้อยในสภาวะการรักษาความร้อนบางสภาวะ ทำให้เป็นตัวเลือกที่ต้องการในการผลิตเครื่องมือของยุโรปสำหรับแม่พิมพ์ที่ต้องรับภาระทางกลสูง ข้อดีคือความต้านทานการสึกหรอลดลงเล็กน้อยเมื่อเทียบกับ H13 ในทางปฏิบัติ H11 และ H13 มักจะใช้แทนกันได้สำหรับการชุบแข็งแบบกดมาตรฐาน โดยตัวเลือกสุดท้ายจะขึ้นอยู่กับความพร้อมจำหน่ายในภูมิภาคและความเชี่ยวชาญในการอบชุบด้วยความร้อนของผู้ผลิตเครื่องมือ
DIEVAR เป็นตัวแทนของปรัชญาโลหะผสมโดยพื้นฐานที่แตกต่าง ผลิตผ่านการถลุงตะกรันด้วยไฟฟ้า (ESR) ทำให้มีการรวมเกือบ-เป็นศูนย์และมีการกระจายตัวของคาร์ไบด์ที่เป็นเนื้อเดียวกัน ซึ่งช่วยลดการตกตะกอนของขอบเขตเกรนซึ่งพบได้ทั่วไปในมาตรฐาน H13 ผลลัพธ์สามารถวัดได้: ความเหนียวกระแทกเกิน 25 จูล (โดยทั่วไปคือ 30-40 จูล) ค่าการนำความร้อนประมาณ 30 W/mK และความต้านทานต่ออุณหภูมิที่ดีขึ้นอย่างมีนัยสำคัญที่อุณหภูมิการทำงานที่สูงขึ้น ค่าการนำไฟฟ้าที่สูงขึ้นนั้นแปลโดยตรงเป็นการดึงความร้อนออกจากช่องว่างได้เร็วขึ้น ซึ่งหมายความว่ารอบเวลาการทำงานสั้นลงหรือการดับที่สม่ำเสมอมากขึ้น ขึ้นอยู่กับวิธีการใช้งานของคุณ
ต้นทุน-ต่อ-กิโลกรัมสำหรับ DIEVAR เกิน H13 อย่างมาก แต่นี่คือการคำนวณที่สำคัญ: หากแม่พิมพ์ปั๊มโลหะแบบกำหนดเองที่ทำจาก H13 แตกร้าวหลังจากผ่านไป 50,000 รอบ ในขณะที่แม่พิมพ์ DIEVAR ทำงาน 100,000 รอบโดยมีระยะเวลาการบำรุงรักษานานขึ้น ต้นทุนรวมในการเป็นเจ้าของจะสนับสนุนวัสดุระดับพรีเมียม นี่เป็นเรื่องจริงโดยเฉพาะอย่างยิ่งสำหรับแม่พิมพ์ขนาดใหญ่และซับซ้อน ซึ่งความล้มเหลวครั้งใหญ่เพียงครั้งเดียวส่งผลให้ต้องหยุดทำงานหลายสัปดาห์และมีค่าใช้จ่ายในการเปลี่ยน-หลักหกหลัก
เกณฑ์การคัดเลือกมีปัจจัยสามประการ:
- ปริมาณการผลิต: ต่ำกว่า 50,000 ชิ้นส่วน H13 มักจะเพียงพอ เหนือเกณฑ์ดังกล่าว การต้านทานความเมื่อยล้าของ DIEVAR จะจ่ายเงินปันผล
- ความซับซ้อนของชิ้นส่วน: รัศมีที่แคบ การดึงลึก และส่วนความหนาที่เปลี่ยนแปลงได้จะสร้างความเข้มข้นของความเค้น โดยที่ความเหนียวที่เหนือกว่าของ DIEVAR จะช่วยป้องกันการเกิดรอยแตกร้าว
- ข้อกำหนดในการทำความเย็น: เมื่อต้องการวางช่องระบายความร้อนเชิงรุกใกล้กับพื้นผิวแม่พิมพ์ คุณสมบัติไอโซโทรปิกของ DIEVAR ช่วยลดความเสี่ยงของการแตกร้าวระหว่างช่องต่างๆ
วัสดุแม่พิมพ์ที่ไม่ใช่เหล็ก-สำหรับฟอยล์และการปั๊มโลโก้
แม่พิมพ์ปั๊มขึ้นรูปเพื่อการตกแต่งทำงานที่อุณหภูมิและความดันต่ำกว่ามาก ซึ่งเปิดประตูสู่วัสดุหลากหลายประเภทมากขึ้น แต่ละประเภทมีข้อได้เปรียบที่แตกต่างกันสำหรับวัสดุพิมพ์เฉพาะและสถานการณ์การผลิต
แม่พิมพ์ปั๊มทองแดงเป็นตัวเลือกระดับพรีเมียมสำหรับการใช้งานการถ่ายโอนฟอยล์ ค่าการนำความร้อนของทองแดงอยู่ที่ประมาณ 385 W/mK ซึ่งไม่มีใครเทียบได้กับวัสดุแม่พิมพ์ทั่วไป ซึ่งหมายความว่ามีการกระจายความร้อนที่สม่ำเสมอทั่วหน้าแม่พิมพ์ ซึ่งแปลว่ามีการยึดเกาะของฟอยล์สม่ำเสมอโดยไม่มีจุดเย็นเป็นศูนย์ ทองแดงสร้างรายละเอียดที่สวยงามและใช้งานได้ดีกับพลาสติกและกระดาษเคลือบซึ่งการควบคุมอุณหภูมิที่แม่นยำจะช่วยป้องกันความเสียหายของวัสดุพิมพ์ ข้อเสียคือทองแดงค่อนข้างอ่อน ดังนั้นจึงสึกหรอเร็วกว่าภายใต้ปริมาณการผลิตที่สูง
ตราประทับทองเหลืองร้อนให้ความสมดุลที่ดีที่สุดระหว่างความทนทานและประสิทธิภาพการระบายความร้อนสำหรับงานตกแต่งที่มีปริมาณปานกลาง-ถึง-สูง ทองเหลืองมีค่าการนำความร้อนประมาณ 109 W/mK ซึ่งต่ำกว่าทองแดงแต่ยังคงดีเยี่ยม ข้อได้เปรียบที่แท้จริงของมันคือความแข็งทางกล แม่พิมพ์ประทับตราทองเหลืองร้อนมีความคมชัดเหนือการพิมพ์นับแสนครั้ง ทำให้เป็น-วัสดุสำหรับเครื่องหนัง พลาสติก ผลิตภัณฑ์กระดาษ และสิ่งของที่ทำจากไม้ สำหรับการดำเนินงานที่มีปริมาณการผลิตซึ่งจะทำให้แม่พิมพ์ทองแดงสึกหรอก่อนเวลาอันควร ทองเหลืองจะให้คุณภาพที่สม่ำเสมอตลอดอายุการใช้งานที่ยาวนานกว่ามาก
แม่พิมพ์แมกนีเซียมมีจุดประสงค์ที่แตกต่างออกไปโดยสิ้นเชิง มีราคาไม่แพงในการผลิต น้ำหนักเบา และรวดเร็วในการผลิต ทำให้เหมาะสำหรับการวิ่งระยะสั้น การสร้างต้นแบบ และการใช้งานที่อาจใช้แม่พิมพ์ในแคมเปญที่จำกัด แมกนีเซียมใช้งานได้ดีกับการ์ดอวยพร การเย็บเล่มหนังสือ ฉลาก ริบบิ้น และสินค้าพิเศษด้านการโฆษณา โดยวัดความยาวเป็นพันมากกว่าแสน การสร้างรายละเอียดเป็นที่ยอมรับได้ แต่ไม่ตรงกับทองแดงหรือทองเหลืองสำหรับงานศิลปะที่ดีมาก
แม่พิมพ์ปั๊มอลูมิเนียมใช้พื้นที่ตรงกลาง โดยมีค่าการนำความร้อนได้ดีกว่าทองเหลือง (ประมาณ 205 W/mK) น้ำหนักเบากว่าเหล็ก และมีความทนทานพอสมควร อะลูมิเนียมทำงานได้ดีกับหน้าแม่พิมพ์ขนาดใหญ่ ซึ่งมีความสำคัญในการลดน้ำหนัก และสำหรับซับสเตรตที่ตอบสนองต่อคุณลักษณะการถ่ายเทความร้อนที่แตกต่างกันเล็กน้อยได้ดี
แม่พิมพ์ซิลิโคนเป็นตัวเลือกเฉพาะสำหรับพื้นผิวที่ไม่เรียบหรือโค้ง สอดคล้องกับพื้นผิวที่ไม่เรียบ- ทำให้เหมาะสำหรับการทำเครื่องหมายวัตถุทรงกระบอกหรือวัสดุที่มีพื้นผิว อย่างไรก็ตาม แม่พิมพ์โลหะขาดคำจำกัดความด้านคมตัดที่แม่นยำและสึกหรออย่างรวดเร็วภายใต้สภาวะการผลิต
กรอบการตัดสินใจเลือกวัสดุ
การเลือกวัสดุที่เหมาะสมจำเป็นต้องมีการสร้างสมดุลระหว่างสภาพการทำงาน ความต้องการในการผลิต และข้อจำกัดด้านงบประมาณซึ่งกันและกัน ตารางต่อไปนี้จะรวมวัสดุแม่พิมพ์หลักทั้งหมดไว้เป็นข้อมูลอ้างอิงเดียว ครอบคลุมทั้งการอัดแข็งและการใช้งานตกแต่ง:
| วัสดุ | อุณหภูมิในการทำงานสูงสุด | การนำความร้อน | การใช้งานทั่วไป | ต้นทุนสัมพัทธ์ | คาดว่าชีวิตจะตาย |
|---|---|---|---|---|---|
| เหล็กกล้าเครื่องมือ H13 | 600+ องศาเซลเซียส | ~24 วัตต์/มิลลิเคล | การชุบแข็งแบบกดมาตรฐานยานยนต์ | ปานกลาง | 50,000-100,000 รอบ |
| เหล็กกล้าเครื่องมือ H11 | 600+ องศาเซลเซียส | ~24 วัตต์/มิลลิเคล | การแข็งตัวด้วยการกด รับน้ำหนักสูง- | ปานกลาง | 50,000-100,000 รอบ |
| ดีวาร์ (ESR) | 600+ องศาเซลเซียส | ~30 วัตต์/มิลลิเคล | การชุบแข็งด้วยแรงกดปริมาณสูง- รูปทรงที่ซับซ้อน | สูง | 100,000-200,000+ รอบ |
| ทองแดง | ~200 องศาเซลเซียส | ~385 วัตต์/ลูกบาศก์เมตร | ปั๊มฟอยล์พลาสติกที่มีรายละเอียดละเอียด กระดาษเคลือบ | ปานกลาง-สูง | การแสดงผล 50,000-250,000 ครั้ง |
| ทองเหลือง | ~200 องศาเซลเซียส | ~109 วัตต์/ลูกบาศก์เมตร | ปั๊มฟอยล์ หนัง กระดาษ ปริมาณปานกลาง- | ปานกลาง | 250,000-1,000,000+ การแสดงผล |
| แมกนีเซียม | ~180 องศาเซลเซียส | ~156 วัตต์/ลูกบาศก์เมตร | การผลิตระยะสั้น ต้นแบบ การเย็บเล่ม ฉลาก | ต่ำ | การแสดงผล 5,000-50,000 ครั้ง |
| อลูมิเนียม | ~200 องศาเซลเซียส | ~205 วัตต์/ลูกบาศก์เมตร | การวิ่งปานกลาง หน้าตายขนาดใหญ่ ต้องการน้ำหนักเบา | ต่ำ-ปานกลาง | การแสดงผล 25,000-100,000 ครั้ง |
| ซิลิโคน | ~180 องศาเซลเซียส | ต่ำ | พื้นผิวโค้ง พื้นผิวไม่สม่ำเสมอ | ต่ำ | การแสดงผล 1,000-10,000 ครั้ง |
หลักการชี้นำบางประการเกิดขึ้นจากการเปรียบเทียบนี้ สำหรับแม่พิมพ์ปั๊มโลหะแบบกำหนดเองใดๆ ที่มีไว้สำหรับการชุบแข็งด้วยการอัด การตัดสินใจส่วนใหญ่จะอยู่ระหว่าง H13 และ DIEVAR โดยจุดเปลี่ยนอยู่ที่ปริมาณการผลิตและความซับซ้อนของชิ้นส่วน สำหรับการใช้งานเพื่อการตกแต่ง แผนผังการตัดสินใจจะแยกออกไป: ทองแดงเพื่อรายละเอียดสูงสุดและความสม่ำเสมอทางความร้อน ทองเหลืองเพื่ออายุการใช้งานที่ยาวนานในระยะยาว แมกนีเซียมสำหรับ-แคมเปญระยะสั้นที่มีประสิทธิภาพด้านต้นทุน และการปั๊มอะลูมิเนียมด้วยแม่พิมพ์เมื่อน้ำหนักหรือขนาดของแม่พิมพ์กลายเป็นข้อจำกัด
โปรดทราบว่าการเลือกใช้วัสดุเพียงอย่างเดียวไม่สามารถกำหนดอายุการใช้งานของแม่พิมพ์ได้ เหล็กกล้าเครื่องมือที่ดีที่สุดในโลกยังคงเสียหายก่อนเวลาอันควร หากช่องระบายความร้อนถูกกำหนดเส้นทางได้ไม่ดีหรือมีการละเลยการรักษาพื้นผิว วัสดุกำหนดขอบเขตสูงสุดของประสิทธิภาพ ทุกสิ่งทุกอย่างที่อยู่ในโปรแกรมการออกแบบและบำรุงรักษาของแม่พิมพ์จะกำหนดว่าคุณเข้าใกล้ขอบเขตนั้นมากเพียงใด
วิธีการออกแบบช่องระบายความร้อนสำหรับแม่พิมพ์ปั๊มร้อน
วัสดุเป็นตัวกำหนดเพดาน แต่การออกแบบช่องระบายความร้อนจะกำหนดว่าแม่พิมพ์ไปถึงเพดานจริงหรือไม่ คุณสามารถสร้างแม่พิมพ์อัดแข็งด้วยเหล็ก DIEVAR ที่ดีที่สุดที่มีอยู่และยังคงเฝ้าดูความล้มเหลวก่อนเวลาอันควรหากสถาปัตยกรรมการทำความเย็นภายในไม่สามารถดึงความร้อนออกมาได้อย่างสม่ำเสมอ นี่คือจุดที่เครื่องมือประทับตราร้อนมีชีวิตอยู่หรือตาย มักจะเกิดจากรอยแตกเมื่อยล้าจากความร้อนที่เกิดขึ้นระหว่างช่องที่วางไม่ดีกับพื้นผิวการทำงาน
ช่องเจาะแบบธรรมดาเทียบกับการระบายความร้อนตามแบบแผน
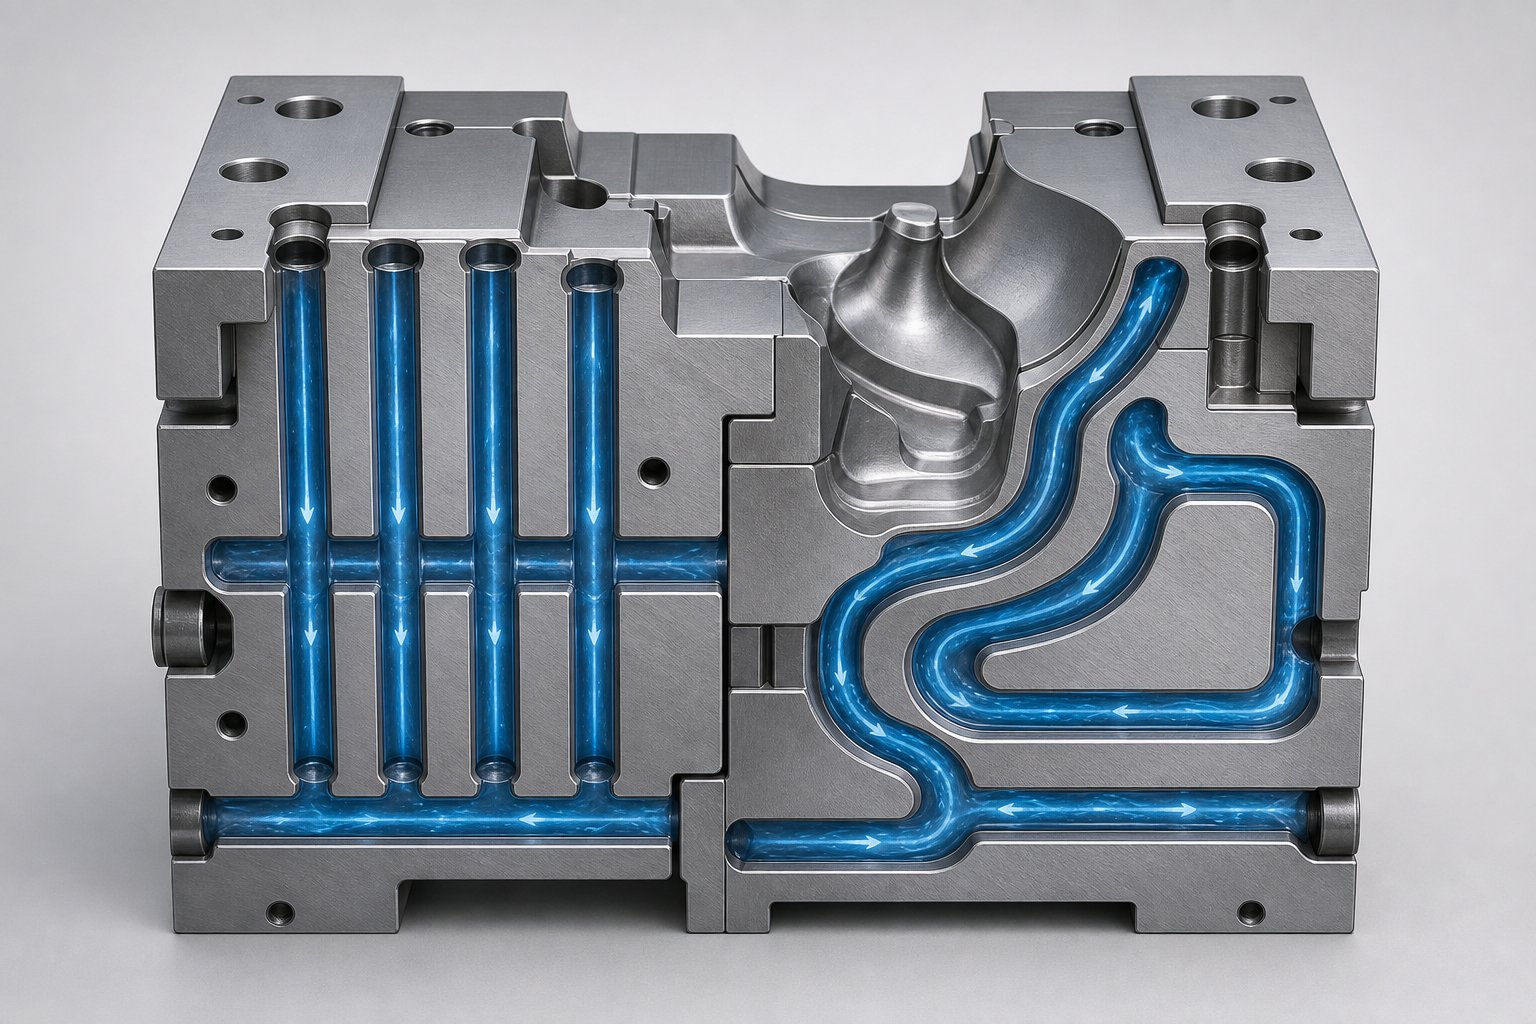
วิธีการแบบดั้งเดิมในการทำความเย็นในเครื่องมือตอกและแม่พิมพ์อาศัยปืนเจาะช่องตรง- เครื่องเจาะรูลึก-จะเจาะทางเดินเชิงเส้นผ่านบล็อกดาย และการเชื่อมต่อข้าม-จะเชื่อมโยงสิ่งเหล่านั้นเข้ากับวงจร วิธีนี้มีราคาไม่แพง -เข้าใจดี และนำไปใช้ได้รวดเร็ว ผู้ผลิตเครื่องมือจะเจาะรูที่ตัดกัน เสียบปลายที่ไม่ได้ใช้ และเชื่อมต่อเส้นทางที่ใช้งานเข้ากับท่อร่วมน้ำ สำหรับชิ้นส่วนที่มีรูปทรงค่อนข้างแบนหรือโค้งเล็กน้อย ช่องตรงจะให้การระบายความร้อนที่เพียงพอโดยมีค่าใช้จ่ายเพียงเล็กน้อยเมื่อเทียบกับทางเลือกขั้นสูง
ข้อจำกัดคือเรขาคณิต เส้นตรงไม่สามารถลากตามพื้นผิวโค้งได้ เมื่อรูปทรงของชิ้นส่วนมีการดึงลึก รัศมีแคบ หรือหน้าตัดที่แปรผัน- ระยะห่างระหว่างช่องเจาะและพื้นผิวการทำงานของแม่พิมพ์จะแตกต่างกันอย่างมาก บางพื้นที่นั่งใกล้น้ำหล่อเย็นและดับอย่างรวดเร็ว บางแห่งอยู่ห่างไกล ทำให้เกิดจุดร้อนที่ความร้อนยังคงอยู่ กกรณีศึกษาการระบายความร้อนของเครื่องมือปั๊มร้อนแสดงให้เห็นว่าจำเป็นต้องมีการปรับตำแหน่งและเส้นผ่านศูนย์กลางของช่องสัญญาณซ้ำๆ เพื่อรักษาอุณหภูมิพื้นผิวให้ต่ำกว่า 200 องศาเซลเซียสทั่วพื้นที่ทำงานทั้งหมด แม้จะเป็นรูปทรงลำแสงที่ค่อนข้างตรงไปตรงมาก็ตาม
ช่องระบายความร้อนที่สม่ำเสมอช่วยแก้ปัญหานี้โดยติดตามรูปร่างของพื้นผิวแม่พิมพ์ที่ความลึกสม่ำเสมอ ช่องโค้ง มุม และวนเป็นสามมิติเพื่อรักษาระยะห่างที่สม่ำเสมอจากหน้างาน การผลิตต้องใช้วิธีการเพิ่มเติม เช่น การหลอมด้วยเลเซอร์แบบเลือกสรร หรือวิธีการแม่พิมพ์แบบแบ่งส่วน โดยที่แต่ละส่วนจะถูกบดด้วยร่องช่อง จากนั้นจึงประกอบเข้าด้วยกัน การวิจัยแสดงให้เห็นว่าช่องที่เป็นไปตามโครงสร้างสามารถลดรอบเวลาการผลิตได้สูงสุดถึง 25 เปอร์เซ็นต์เมื่อเทียบกับวงจรเจาะทั่วไป ขณะเดียวกันก็ทำให้มีการกระจายอุณหภูมิที่สม่ำเสมอทั่วทั้งพื้นผิวเครื่องมือมากขึ้น
การแลกเปลี่ยนคือต้นทุน เม็ดมีดที่ผลิตขึ้นแบบเติมเนื้อซึ่งมีช่องที่เป็นไปตามมาตรฐานยังคงมีราคาแพงสำหรับแม่พิมพ์ปั๊มขนาดใหญ่- และปริมาณการสร้างของระบบการพิมพ์โลหะส่วนใหญ่จะจำกัดขนาดเม็ดมีด จุดกึ่งกลางที่ใช้งานได้จริงสำหรับการใช้งานเครื่องมือปั๊มโลหะและแม่พิมพ์หลายประเภทคือวิธีการแบบแบ่งส่วน: แบ่งแม่พิมพ์ออกเป็นส่วนๆ กัดเส้นทางการทำความเย็นเป็นหน้าคู่ผสมพันธุ์ จากนั้นจึงขันสลักหรือเดือยชุดประกอบเข้าด้วยกัน ซึ่งให้อิสระในการออกแบบมากกว่าการเจาะปืน ในขณะที่หลีกเลี่ยงต้นทุนการผลิตแบบเติมเนื้อเต็ม
พารามิเตอร์การออกแบบที่ขับเคลื่อนประสิทธิภาพ
ไม่ว่าช่องประเภทใด พารามิเตอร์สี่ตัวจะควบคุมประสิทธิภาพการทำความเย็น: เส้นผ่านศูนย์กลาง ระยะห่าง ความลึก-ถึง-ระยะห่างจากพื้นผิว และอัตราการไหล สิ่งเหล่านี้มีปฏิสัมพันธ์ซึ่งกันและกันในลักษณะที่ต้องการความสมดุลอย่างระมัดระวัง นำช่องเข้าใกล้พื้นผิวมากขึ้น และคุณปรับปรุงการสกัดความร้อน แต่คุณยังลดเหล็กโครงสร้างระหว่างช่องและหน้าแม่พิมพ์ด้วย เพิ่มความเสี่ยงของการแตกร้าวเมื่อยล้าจากความร้อน ขยายช่องให้กว้างขึ้นและคุณจะเคลื่อนย้ายปริมาณน้ำได้มากขึ้น แต่คุณทำให้ตัวแม่พิมพ์อ่อนแอลง และจำกัดระยะห่างของช่องที่อยู่ติดกันให้ใกล้เคียงกัน
ผู้ผลิตเครื่องมือที่มีประสบการณ์ปฏิบัติตามชุดกฎการออกแบบที่สร้างความสมดุลระหว่างประสิทธิภาพการระบายความร้อนกับความทนทานของโครงสร้าง:
- โดยทั่วไปแล้ว เส้นผ่านศูนย์กลางของช่องจะอยู่ระหว่าง 8 ถึง 12 มม. สำหรับแม่พิมพ์อัดแข็งของยานยนต์ โดยปรับขนาดตามขนาดแม่พิมพ์และการไหลของน้ำหล่อเย็นที่มีอยู่
- ระยะห่างระหว่างช่องที่อยู่ติดกันควรอยู่ระหว่าง 3D และ 5D (สามถึงห้าเท่าของเส้นผ่านศูนย์กลางของช่อง) เพื่อรักษาความสมบูรณ์ของโครงสร้างในขณะที่บรรลุความสม่ำเสมอของอุณหภูมิที่เหมาะสม
- โดยทั่วไปความลึกจากพื้นผิวแม่พิมพ์ถึงเส้นกึ่งกลางของช่องจะอยู่ระหว่าง 2D และ 3D การวางตำแหน่งที่ใกล้ยิ่งขึ้นช่วยเพิ่มความเย็น แต่เร่งการแตกร้าวระหว่างพื้นผิวและผนังช่อง
- ความเร็วการไหลของน้ำหล่อเย็นควรเกิน 1 ม./วินาที ในทุกช่องเพื่อให้แน่ใจว่าการไหลแบบปั่นป่วน ซึ่งช่วยเพิ่มการถ่ายเทความร้อนได้อย่างมากเมื่อเทียบกับสภาวะแบบราบเรียบ
- วงจรช่องสัญญาณคู่ขนานจะต้องมีความสมดุล เพื่อไม่ให้มีเส้นทางใดไหลมากหรือน้อยกว่าเพื่อนบ้านอย่างมีนัยสำคัญ เพื่อป้องกันไม่ให้จุดร้อนเฉพาะจุดเกิดการระบายความร้อนที่ไม่สม่ำเสมอ
- อุณหภูมิพื้นผิวสูงสุดที่อนุญาตหลังจากการดับควรต่ำกว่า 200 องศาเซลเซียส เพื่อให้มั่นใจว่าอัตราการดับเพียงพอสำหรับการเปลี่ยนแปลงมาร์เทนซิติกเต็มรูปแบบ
แนวทางเหล่านี้มาจากการวิจัยช่องระบายความร้อนตามรูปแบบและการปฏิบัติด้านการผลิตถือเป็นจุดเริ่มต้น พารามิเตอร์สุดท้ายได้รับการตรวจสอบความถูกต้องผ่านการจำลองทางความร้อน และตามหลักการแล้ว ได้รับการยืนยันด้วยการวัดทางความร้อนระหว่างการทดลองวิ่ง
ผลกระทบต่อรอบเวลาและคุณภาพของชิ้นส่วน
การวางตำแหน่งช่องระบายความร้อนจะควบคุมความสม่ำเสมอของอัตราการดับโดยตรง และความสม่ำเสมอของอัตราการดับจะกำหนดว่าชิ้นส่วนที่เสร็จแล้วจะมีสมบัติทางกลที่สม่ำเสมอตลอดหรือไม่ เมื่อพื้นที่ทั้งหมดของพื้นผิวแม่พิมพ์อยู่ในช่วงอุณหภูมิเป้าหมาย ทุกส่วนของช่องว่างจะเย็นลงที่อัตราเกิน 27 เคลวิน/วินาที และโครงสร้างจุลภาคที่ได้จะมีมาร์เทนซิติกสม่ำเสมอ ข้อมูลการผลิตจากระบบระบายความร้อนของเครื่องมือปั๊มความร้อนที่ผ่านการตรวจสอบแล้วยืนยันว่าช่องที่ออกแบบอย่างเหมาะสมให้ชิ้นส่วนที่มีความแข็งแบบ Vickers อย่างสม่ำเสมอในช่วง 400 ถึง 550 HV และความต้านทานแรงดึงระหว่าง 1300 ถึง 1650 MPa
การออกแบบการระบายความร้อนที่ไม่ดีทำให้เกิดสิ่งที่ตรงกันข้าม จุดร้อนบริเวณที่พื้นผิวแม่พิมพ์เกิน 200 องศาเซลเซียส ดับช้าเกินไป ช่องว่างในโซนเหล่านั้นอาจก่อตัวเป็นเบนไนต์หรือเฟอร์ไรต์แทนที่จะเป็นมาร์เทนไซต์ ทำให้เกิดจุดอ่อนที่มีความแข็งไม่สอดคล้องกัน โซนอ่อนเหล่านี้ไม่สามารถมองเห็นได้ด้วยตาเปล่า แต่แสดงเป็นความไม่แน่นอนของมิติหลังจากการตัดแต่งด้วยเลเซอร์ หรือแย่กว่านั้นคือเป็นจุดอ่อนของโครงสร้างในประสิทธิภาพการชน การสปริงกลับเพิ่มขึ้นเนื่องจากชิ้นส่วนหดตัวไม่สม่ำเสมอเนื่องจากบริเวณต่างๆ เย็นลงในอัตราที่ต่างกัน ล็อคความเค้นตกค้างที่ปล่อยออกมาเมื่อชิ้นส่วนถูกตัดแต่งหรือประกอบ
รอบเวลาก็ได้รับผลกระทบโดยตรงเช่นกัน หากระบบทำความเย็นไม่สามารถดึงความร้อนได้เร็วพอ เครื่องกดจะต้องอยู่ที่ด้านล่างของจังหวะนานขึ้นเพื่อดับให้สมบูรณ์ เวลาหยุดนิ่งเพิ่มเติมทุกวินาทีจะช่วยลดปริมาณงานและเพิ่มต้นทุนต่อชิ้นส่วน ในทางกลับกัน -ระบบช่องสัญญาณที่ได้รับการออกแบบมาอย่างดีพร้อมการกระจายอุณหภูมิที่สม่ำเสมอทำให้มีเวลาดับที่สั้นที่สุดเท่าที่จะเป็นไปได้โดยที่ยังคงบรรลุเป้าหมายด้านโลหะวิทยา ดึงผลผลิตสูงสุดจากสายการผลิต
ช่องว่างระหว่างการออกแบบการระบายความร้อนที่ดีและการออกแบบที่ยอดเยี่ยมมักจะขึ้นอยู่กับการจำลอง ซึ่งเป็นจุดที่ขั้นตอนถัดไปของระเบียบวิธีทางวิศวกรรมแม่พิมพ์จะถูกนำมาใช้
อธิบายการรักษาพื้นผิวและการเคลือบป้องกัน
ช่องระบายความร้อนจัดการการดึงความร้อนจำนวนมาก แต่พื้นผิวแม่พิมพ์เองก็รับภาระหนักในทุกรอบการขึ้นรูป โดยจะสัมผัสกับออกไซด์-ช่องว่างที่ปรับขนาดได้ที่อุณหภูมิสูงจัด ทนทานต่อการเสียดสีเมื่อโลหะประทับร้อนไหลผ่านพื้นผิว และดูดซับการเปลี่ยนแปลงความร้อนทุกครั้งที่ชิ้นส่วนใหม่เข้ามา หากไม่มีการปกป้องพื้นผิว แม้แต่เหล็กกล้าเครื่องมือระดับพรีเมียมก็กัดเซาะ แตกร้าว และเสื่อมสภาพเร็วกว่าคุณสมบัติของวัสดุฐานที่จะแนะนำ การปรับสภาพพื้นผิวและการเคลือบช่วยยืดอายุการใช้งานของแม่พิมพ์โดยการทำให้บริเวณหน้าสัมผัสแข็งขึ้น ลดแรงเสียดทาน และปิดกั้นปฏิกิริยาเคมีที่เร่งการสึกหรอ
ไนไตรดิ้งและบทบาทของมันในการมีอายุยืนยาวของแม่พิมพ์
ไนไตรดิ้งเป็นกระบวนการชุบแข็งแบบกระจาย-โดยการนำอะตอมไนโตรเจนเข้าสู่พื้นผิวแม่พิมพ์ที่อุณหภูมิค่อนข้างต่ำ โดยทั่วไปจะอยู่ที่ประมาณ 950 องศาฟาเรนไฮต์ (510 องศาเซลเซียส) ต่างจากสารเคลือบที่วางอยู่บนพื้นผิว ไนไตรดิ้งก่อให้เกิดพันธะทางโลหะวิทยาภายในตัวเหล็ก ไนโตรเจนทำปฏิกิริยากับธาตุอัลลอยด์ เช่น โครเมียม วาเนเดียม และโมลิบดีนัมที่มีอยู่ในเหล็กกล้าเครื่องมือ ทำให้เกิดสารประกอบไนไตรด์แข็ง เช่น CrN ภายในชั้นผิวโดยตรง ผลลัพธ์ที่ได้คือกล่องที่ชุบแข็งซึ่งมีความแข็งพื้นผิวเกิน 58 HRC โดยไม่มีการเปลี่ยนแปลงขนาดของแม่พิมพ์ที่วัดได้
สองวิธีหลักมีอิทธิพลเหนือ แก๊สไนไตรดิ้งใช้แอมโมเนีย-บรรยากาศเข้มข้นที่อุณหภูมิที่ควบคุมได้ตลอดระยะเวลาการคงอยู่ที่ยาวนาน พลาสมาไนไตรด์หรือที่เรียกว่าไอออนไนไตรดิ้ง ใช้การปล่อยแสงในบรรยากาศความดันต่ำ-ที่มีไนโตรเจนเพิ่มขึ้น- เพื่อเร่งการแพร่กระจายของไนโตรเจน ในพลาสมาไนไตรดิ้ง แรงดันไฟฟ้าที่ใช้ระหว่างส่วนประกอบแม่พิมพ์และผนังเตาเผาจะทำให้เกิดไอออนไนซ์สูงรอบๆ ชิ้นส่วน ส่งผลให้แอคทีฟไนโตรเจนพุ่งเข้าสู่พื้นผิวได้อย่างมีประสิทธิภาพมากกว่าวิธีแก๊ส
ความลึกของเคสโดยทั่วไปอยู่ระหว่าง 0.0006 นิ้ว (15 ไมครอน) ถึง 0.0035 นิ้ว (ประมาณ 90 ไมครอน) ขึ้นอยู่กับข้อกำหนดการใช้งานและช่วงเวลาการบริการที่ตั้งใจไว้ก่อน-การบำบัดอีกครั้ง การวิจัยเกี่ยวกับแม่พิมพ์ประทับตรา H-13 ที่บำบัดด้วยพลาสมาไนไตรด์แสดงให้เห็นว่าความแข็งของพื้นผิวเพิ่มขึ้นจาก 589 HV เป็นมากกว่า1130 เอชวีเพิ่มความแข็งของพื้นผิวเป็นสองเท่าได้อย่างมีประสิทธิภาพ ชั้นที่แข็งตัวนี้จะต่อสู้กับการสึกหรอของกาวโดยตรงที่เกิดจากสเกลออกไซด์ที่ก่อตัวบนช่องว่างที่ได้รับความร้อนระหว่างการแข็งตัวด้วยการกด เมื่อเหล็กโบรอนว่าง 900 องศาสัมผัสกับแม่พิมพ์ ชั้นออกไซด์ของพื้นผิวจะทำหน้าที่เหมือนเม็ดขัดละเอียด ตัวเรือนที่เป็นไนไตรด์ต้านทานการเสียดสีได้ดีกว่าเหล็กกล้าเครื่องมือที่ไม่ผ่านการบำบัด ซึ่งช่วยชะลอการสูญเสียวัสดุที่ลุกลาม ซึ่งในที่สุดจะทำให้รูปทรงของแม่พิมพ์เสื่อมคุณภาพลง
ข้อพิจารณาที่สำคัญประการหนึ่ง: การทำไนไตรดิ้งช่วยรักษาสภาพพื้นผิวที่มีอยู่ -พื้นผิวแม่พิมพ์ประทับตราโลหะที่เตรียมไว้อย่างดีจะโผล่ออกมาจากกระบวนการโดยที่รูปทรงไม่เสียหาย แต่ข้อบกพร่องใดๆ ที่มีอยู่ก่อน- เช่น รัศมีหรือเครื่องหมายเครื่องมือที่ไม่ดีจะยังคงอยู่เช่นกัน การเตรียมพื้นผิวก่อนการทำไนไตรด์มีความสำคัญพอๆ กับการบำบัด
การเคลือบ PVD และ CVD สำหรับสภาวะที่รุนแรง
เมื่อไนไตรด์ปรับเปลี่ยนพื้นผิวจากภายใน การสะสมไอทางกายภาพ (PVD) และการสะสมไอสารเคมี (CVD) จะเพิ่มชั้นเคลือบที่แตกต่างกันที่ด้านบนของพื้นผิวแม่พิมพ์ การเคลือบฟิล์มบาง-เหล่านี้ โดยทั่วไปจะมีความหนาระหว่าง 1 ถึง 5 ไมครอน จะเป็นอุปสรรคระหว่างเหล็กกล้าเครื่องมือกับสภาพแวดล้อมการขึ้นรูปที่ไม่เป็นมิตร ช่วยลดแรงเสียดทาน ต้านทานการเกิดออกซิเดชัน และป้องกันการแตกร้าวเมื่อยล้าจากความร้อนที่แพร่กระจายภายใต้ภาระความร้อนแบบวนรอบ
การเคลือบ PVD ที่พบบ่อยที่สุดสำหรับแม่พิมพ์แสตมป์ในการใช้งานขึ้นรูปร้อน ได้แก่:
- CrN (โครเมียมไนไตรด์): ให้ความต้านทานต่อสารเคมีและความร้อนโดยมีค่าสัมประสิทธิ์แรงเสียดทานต่ำประมาณ 0.5 ต้านทานการเกิดออกซิเดชันได้ดี และความหนาโดยทั่วไปอยู่ระหว่าง 1 ถึง 4 ไมครอน CrN ออกซิไดซ์ที่ประมาณ 700 องศาเซลเซียส ทำให้เหมาะสำหรับการใช้งานที่อุณหภูมิปานกลาง-แต่ถูกจำกัดในสภาวะการชุบแข็งเต็มแรง
- TiAlN (ไทเทเนียมอะลูมิเนียมไนไตรด์): ผสมอะลูมิเนียมเพื่อสร้างชั้นป้องกัน Al2O3 ที่อุณหภูมิสูง ซึ่งยับยั้งการแพร่กระจายของออกซิเจนเข้าไปในสารเคลือบเพิ่มเติม สารเคลือบที่ใช้ AlTiN- ยังคงความเสถียรสูงถึงประมาณ 900 องศาเซลเซียสก่อนที่ออกซิเดชันจะเริ่มขึ้น ทำให้เหมาะสำหรับสภาพแวดล้อมที่มีการแข็งตัวด้วยการกดมากขึ้น
- AlCrN (อะลูมิเนียม โครเมียม ไนไตรด์): ให้ความต้านทานการเกิดออกซิเดชันที่ดีเยี่ยมที่อุณหภูมิสูงโดยการสร้างชั้นออกไซด์ที่เสถียร การทดลองทางอุตสาหกรรมแสดงให้เห็นว่าสารเคลือบที่ใช้ AlCrN- มีประโยชน์อัตราการสึกหรอในช่วง 10-9 mm3N-1m-1มีขนาดที่ดีกว่าพื้นผิวเหล็กกล้าเครื่องมือที่ไม่เคลือบผิว
กระบวนการ PVD ทำงานที่อุณหภูมิค่อนข้างต่ำ ประมาณ 350 ถึง 450 องศาเซลเซียส ซึ่งหมายความว่ากระบวนการเหล่านี้จะทำให้เกิดการบิดเบือนน้อยที่สุดกับแม่พิมพ์ที่เสร็จแล้ว ช่วยให้สามารถเคลือบทับได้จริงหลังจากที่การเคลือบเริ่มแรกสึกหรอแล้ว ระยะเวลาการเคลือบซ้ำโดยทั่วไปขึ้นอยู่กับปริมาณการผลิตและความรุนแรงของการดำเนินการขึ้นรูป แต่ร้านค้าหลายแห่งวางแผนที่จะลอกและเคลือบใหม่ทุกๆ 20,000 ถึง 50,000 รอบสำหรับแม่พิมพ์ประทับตราชุบแข็งแบบกด
ในทางตรงกันข้าม การเคลือบ CVD จะสะสมที่อุณหภูมิสูงกว่ามาก ประมาณ 1,925 องศาฟาเรนไฮต์ (1,050 องศาเซลเซียส) อุณหภูมิในการประมวลผลที่สูงขึ้นนี้อาจส่งผลต่อความแข็งและขนาดของพื้นผิว โดยจำกัด CVD เป็นหลักในการใช้งานที่แม่พิมพ์สามารถผ่านการบำบัดความร้อนซ้ำ-เต็มรูปแบบหลังการเคลือบ ข้อดีคือการยึดเกาะที่เหนือกว่าและความสามารถในการสะสมสถาปัตยกรรมการเคลือบที่หนาและซับซ้อนมากขึ้น ซึ่ง PVD ไม่สามารถทำซ้ำได้
วิธีการอันทรงพลังผสมผสานทั้งสองวิธีเข้าด้วยกันในการบำบัดแบบดูเพล็กซ์: พลาสมาไนไตรด์ตามด้วยการเคลือบ PVD ชั้นไนไตรด์เป็นโซนรองรับที่แข็งตรงกลางระหว่างซับสเตรตที่อ่อนนุ่มและฟิล์ม PVD ที่แข็งแต่บาง การวิจัยแสดงให้เห็นว่าวิธีการดูเพล็กซ์บนเหล็ก H-13 นี้ให้ค่าความแข็งมากกว่า H-13 ที่ไม่ได้รับการบำบัดห้าถึงหกเท่า และความต้านทานการสึกหรอดีกว่าไนไตรด์เพียงอย่างเดียวสองถึงสามเท่า ชั้นพลาสมาไนไตรด์ช่วยลดการไล่ระดับความเค้นระหว่างซับสเตรตและสารเคลือบ ซึ่งช่วยเพิ่มการยึดเกาะและความสามารถในการรับน้ำหนักได้อย่างมีนัยสำคัญภายใต้สภาวะการหมุนเวียนด้วยความร้อนที่เกิดจากการขึ้นรูปโลหะด้วยการปั๊มร้อน
การเลือกการรักษาที่เหมาะสมสำหรับการสมัครของคุณ
การจับคู่การรักษาพื้นผิวเข้ากับการใช้งานแม่พิมพ์ประทับตราโลหะโดยเฉพาะนั้นจำเป็นต้องมีการชั่งน้ำหนัก 4 ตัวแปร ได้แก่ วัสดุแม่พิมพ์ อุณหภูมิในการทำงาน ปริมาณการผลิต และวัสดุพิมพ์ที่กำลังขึ้นรูป
การเลือกขับรถตามหลักโลหะวิทยานั้นตรงไปตรงมา ที่อุณหภูมิเกิน 900 องศาเซลเซียส ตะกรันออกไซด์จะก่อตัวอย่างรวดเร็วบนช่องว่างที่ได้รับความร้อน เกล็ดนั้นแข็ง มีฤทธิ์กัดกร่อน และเป็นปฏิกิริยาทางเคมี ทุกจังหวะการขึ้นรูปจะลากสเกลไปบนพื้นผิวแม่พิมพ์ ทำให้เกิดการสึกหรอทั้งแบบยึดเกาะและแบบเสียดสีไปพร้อมๆ กัน การรักษาพื้นผิวต้องจัดการกับทั้งสองกลไก: ความแข็งต้านทานการเสียดสี ในขณะที่การเคลือบแรงเสียดทานต่ำ-ช่วยลดการถ่ายเทวัสดุกาว
สำหรับแม่พิมพ์อัดแข็งที่ทำงานโดยสัมผัสโดยตรงกับช่องว่างออสเทนไนซ์ เกณฑ์ทางความร้อนของการรักษาพื้นผิวจะกลายเป็นปัจจัยในการตัดสินใจ CrN เพียงอย่างเดียวอาจไม่รอดจากการกดแข็งที่อุณหภูมิเต็มที่- เนื่องจากขีดจำกัดการเกิดออกซิเดชันที่ 700 องศาเซลเซียสต่ำกว่าอุณหภูมิสัมผัสที่ว่างเปล่า การเคลือบ AlTiN หรือ AlCrN จะดันขีดจำกัดนั้นไปที่ 900 องศาเซลเซียส ซึ่งครอบคลุมช่วงการทำงาน การบำบัดสองทาง (ไนไตรดิ้งบวก PVD) มอบประสิทธิภาพโดยรวมที่ดีที่สุด เนื่องจากมีการปกป้องในหลายระดับ: โซนไนไตรด์จะจัดการกับการรองรับซับสเตรตและความต้านทานการแตกร้าว ในขณะที่ชั้น PVD จะจัดการแรงเสียดทานของพื้นผิวและออกซิเดชัน
สำหรับแม่พิมพ์แสตมป์เพื่อการตกแต่งที่ทำงานที่อุณหภูมิ 100 ถึง 200 องศาเซลเซียส การคำนวณจะเปลี่ยนไปโดยสิ้นเชิง ความเหนื่อยล้าจากความร้อนไม่ใช่ประเด็นหลัก แต่ให้สึกหรอจากการสัมผัสกับตัวพาฟอยล์ เส้นใยกระดาษ หรือพื้นผิวพลาสติกซ้ำๆ แทน โดยจะค่อยๆ ปัดเศษขอบคมและลดรายละเอียด การชุบฮาร์ดโครมเป็นคำตอบแบบดั้งเดิม แต่การดำเนินการหลายอย่างเปลี่ยนไปใช้ฟิล์มไนไตรด์หรือฟิล์ม PVD บางเพื่อให้มีระยะเวลาการบำรุงรักษานานขึ้น
ตารางต่อไปนี้เปรียบเทียบตัวเลือกการรักษาที่ใช้ได้กับพารามิเตอร์การเลือกที่สำคัญ:
| ประเภทการรักษา | วิธี | อุณหภูมิบริการสูงสุด | ความหนา/ความลึกทั่วไป | การปรับปรุงชีวิตที่คาดหวัง | ระดับต้นทุน | ดีที่สุดสำหรับ |
|---|---|---|---|---|---|---|
| แก๊สไนไตรดิ้ง | การแพร่กระจาย | ~500 องศา C (พื้นผิว-มีจำกัด) | ความลึกตัวเรือน 15-90 ไมครอน | อายุการใช้งานยาวนานขึ้น 2 เท่า เทียบกับไม่ผ่านการบำบัด | ต่ำ-ปานกลาง | การชุบแข็งด้วยแม่พิมพ์ทั่วไป ปริมาณการผลิตปานกลาง |
| พลาสมาไนไตรดิ้ง | การแพร่กระจาย (การทิ้งระเบิดไอออน) | ~500 องศา C (พื้นผิว-มีจำกัด) | ความลึกตัวเรือน 50-200 ไมครอน | อายุการใช้งาน 2-3x เทียบกับที่ไม่ผ่านการบำบัด | ปานกลาง | แม่พิมพ์ที่มีความแม่นยำต้องมีการบิดเบือนเป็นศูนย์ เลือกการรักษา |
| PVD CrN | การสะสมไอทางกายภาพ | ~700 องศาเซลเซียส | 1-4 ไมครอน | อายุการใช้งาน 3-5x เทียบกับที่ไม่ผ่านการบำบัด | ปานกลาง | การขึ้นรูปด้วยอุณหภูมิปานกลาง- การหล่อแบบตายตัว ต้องการแรงเสียดทาน-ต่ำ |
| PVD TiAlN/AlTiN | การสะสมไอทางกายภาพ | ~900 องศาเซลเซียส | 2-4 ไมครอน | อายุการใช้งาน 4-6x เทียบกับที่ไม่ผ่านการบำบัด | ปานกลาง-สูง | การอัดแข็ง การขึ้นรูปที่อุณหภูมิสูง- |
| PVD AlCrN | การสะสมไอทางกายภาพ | ~900 องศาเซลเซียส | 2-5 ไมครอน | อายุการใช้งาน 5-8x เทียบกับที่ไม่ผ่านการบำบัด | สูง | การแข็งตัวด้วยการกดอย่างรุนแรง ต้านทานการเกิดออกซิเดชันสูงสุด |
| ดูเพล็กซ์ (PN + PVD) | การทำไนไตรดิ้งตามด้วย PVD | ~900 องศาเซลเซียส | 50-200 ไมครอน PN + 2-4 ไมครอน PVD | อายุการใช้งาน 6-10x เทียบกับที่ไม่ผ่านการบำบัด | สูง | การชุบแข็งด้วยการอัดปริมาณสูง- ทำให้แม่พิมพ์มีอายุยืนยาวสูงสุด |
| ซีวีดี | การสะสมไอสารเคมี | ~1000+ องศาเซลเซียส | 5-15 ไมครอน | อายุการใช้งาน 5-8x เทียบกับที่ไม่ผ่านการบำบัด | สูง | สภาวะสุดขั้ว แม่พิมพ์ที่ยอมให้-การบำบัดความร้อนอีกครั้ง |
ปริมาณการผลิตเป็นตัวขับเคลื่อนการคำนวณทางเศรษฐกิจ แม่พิมพ์ที่ทำงาน 10,000 รอบอาจไม่เหมาะสมกับต้นทุนของการบำบัดแบบดูเพล็กซ์ และการผ่านไนไตรด์แบบธรรมดาก็ให้การป้องกันที่เพียงพอ อย่างไรก็ตาม แม่พิมพ์ที่คาดว่าจะผลิตชิ้นส่วนได้ 150,000 ชิ้น เกือบจะได้รับประโยชน์อย่างแน่นอนจากการลงทุนล่วงหน้าในการเคลือบ AlTiN หรือ AlCrN บนฐานไนไตรด์ เนื่องจากแต่ละรอบการเคลือบใหม่มีค่าใช้จ่ายน้อยกว่าการเปลี่ยนแม่พิมพ์ก่อนกำหนดมาก
การรักษาพื้นผิวเป็นแนวป้องกันสุดท้ายก่อนที่จะสัมผัสกับชิ้นงาน แต่การป้องกันเพียงอย่างเดียวไม่ได้ป้องกันความล้มเหลว การทำความเข้าใจว่าแม่พิมพ์จะเสื่อมคุณภาพลงอย่างไรเมื่อเวลาผ่านไป การจดจำลักษณะเฉพาะตั้งแต่เนิ่นๆ ของแต่ละโหมดความล้มเหลว และการตอบสนองด้วยการดำเนินการบำรุงรักษาที่ถูกต้องในช่วงเวลาที่เหมาะสมคือสิ่งที่ในที่สุดจะแยกแม่พิมพ์ที่มีศักยภาพสูงสุดออกจากแม่พิมพ์ที่ล้มเหลวก่อนกำหนด
การใช้งานข้ามอุตสาหกรรมตั้งแต่ยานยนต์ไปจนถึงแฟชั่น
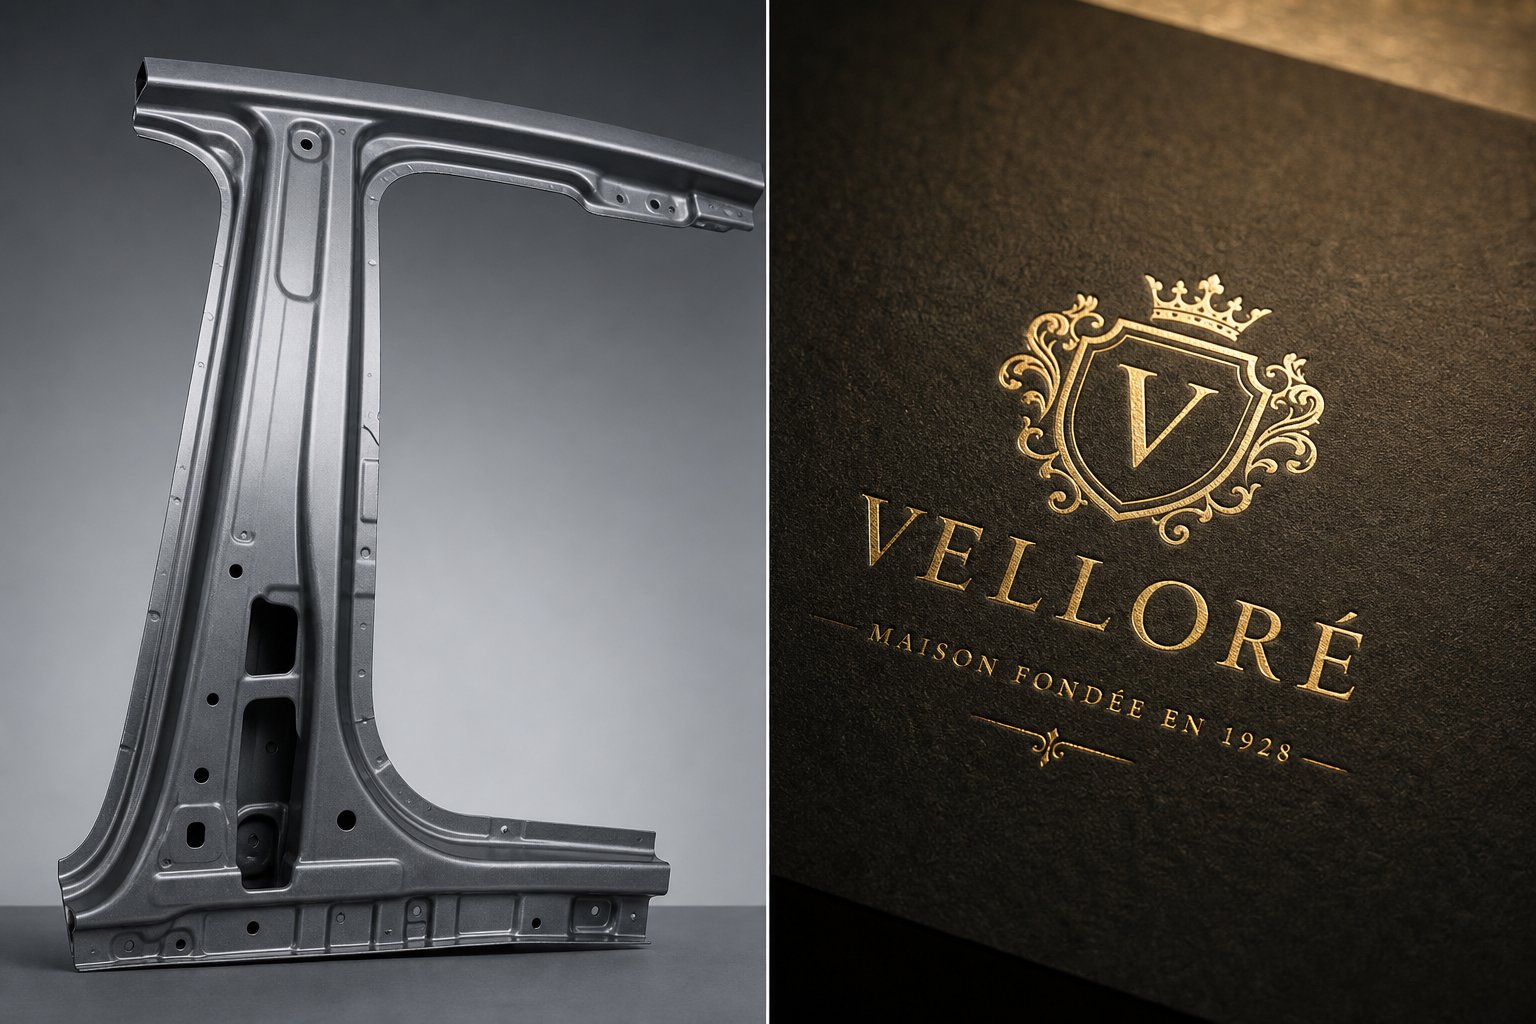
วัสดุแม่พิมพ์ กลยุทธ์ในการทำความเย็น และการปรับสภาพพื้นผิวมีความสำคัญเฉพาะในบริบทของสิ่งที่แม่พิมพ์ผลิตได้จริงเท่านั้น การใช้งานที่หลากหลายสำหรับแม่พิมพ์ปั๊มความร้อนมีตั้งแต่-โครงสร้างยานพาหนะที่สำคัญซึ่งมีน้ำหนักหลายกิโลกรัมเมื่อชน ไปจนถึงโมโนแกรมฟอยล์สีทองอันละเอียดอ่อนบนกระเป๋าถือหนัง แต่ละอุตสาหกรรมต้องการการผสมผสานระหว่างความแม่นยำของแม่พิมพ์ การควบคุมความร้อน และความทนทานที่แตกต่างกัน และการทำความเข้าใจข้อกำหนดเฉพาะของการใช้งานเหล่านี้- ช่วยอธิบายได้ว่าทำไมโหมดความล้มเหลวบางประเภทจึงครอบงำในภาคส่วนหนึ่งแต่แทบจะไม่ได้รับการลงทะเบียนในส่วนอื่นเลย
ส่วนประกอบโครงสร้างยานยนต์
แม่พิมพ์ชุบแข็งแบบกดทำให้เกิดส่วนประกอบโครงสร้างที่แข็งแกร่งที่สุดในยานพาหนะสมัยใหม่ เสาข- คานทะลุประตู การเสริมกันชน รางหลังคา และการเสริมอุโมงค์ ล้วนอาศัยแม่พิมพ์ที่ขึ้นรูปและดับช่องว่างของเหล็กโบรอนให้เป็นชิ้นส่วนที่มี-ความแข็งแรงสูง-เป็นพิเศษ ส่วนประกอบเหล่านี้จะต้องต้านทานการบุกรุกห้องโดยสารระหว่างการชนในขณะที่มีน้ำหนักน้อยที่สุดเท่าที่จะเป็นไปได้ ซึ่งเป็นความต้องการแบบคู่ที่เพียงการชุบแข็งด้วยแรงอัดเท่านั้นที่สามารถตอบสนองในระดับการผลิตได้
วิวัฒนาการที่เกิดขึ้นใหม่ในพื้นที่นี้คือ Tailored Tempering หรือที่เรียกว่าการแข็งตัวด้วยการกดบางส่วน แทนที่จะดับชิ้นส่วนทั้งหมดอย่างสม่ำเสมอ เครื่องมือ SoftZone มีโซนแม่พิมพ์ที่แตกต่างกันตั้งแต่สองโซนขึ้นไปโดยคั่นด้วยแผ่นฉนวน ส่วนหนึ่งเป็น-ระบายความร้อนด้วยน้ำเพื่อผลิตวัสดุมาร์เทนซิติกที่มีความแข็งแรงสูง- ส่วนอีกชิ้นถูกให้ความร้อนสูงถึงประมาณ 550 องศาเซลเซียส ทำให้ช่องว่างเย็นลงอย่างช้าๆ ในบริเวณนั้นและยังคงความเหนียวได้สูงกว่า ผลลัพธ์ที่ได้คือชิ้นส่วนเดียวที่มีโซนแข็งสำหรับต้านทานการบุกรุก ควบคู่ไปกับโซนนุ่มที่ได้รับการออกแบบมาเพื่อดูดซับพลังงานจากการชนผ่านการเสียรูปที่ได้รับการควบคุม วิธีการนี้ช่วยลดความจำเป็นในการเชื่อมวัสดุแผ่นที่แยกจากกันเข้าด้วยกัน ทำให้เกิดส่วนประกอบที่เป็นเสาหินพร้อมคุณสมบัติทางกลที่ได้รับการปรับแต่งอย่างแม่นยำในขั้นตอนการขึ้นรูปเพียงขั้นตอนเดียว
สำหรับวิศวกรแม่พิมพ์ Tailored Tempering มีความซับซ้อนเพิ่มเติม แม่พิมพ์จะต้องจัดการระบบระบายความร้อนที่แข่งขันกันสองระบบพร้อมกัน ซึ่งจะเพิ่มความเข้มข้นของการไล่ระดับความร้อนที่ขอบเขตระหว่างโซนร้อนและโซนเย็น การไล่ระดับสีเหล่านี้เร่งการแตกร้าวเมื่อยล้าที่ส่วนต่อประสานของฉนวน ทำให้การเลือกวัสดุและการออกแบบการทำความเย็นมีความสำคัญมากยิ่งขึ้น
บรรจุภัณฑ์ แฟชั่น และสินค้าอุปโภคบริโภค
ด้านการตกแต่งของการปั๊มร้อนนั้นรองรับอุตสาหกรรมที่ผลกระทบทางสายตาและการรับรู้แบรนด์เป็นตัวขับเคลื่อนการตัดสินใจซื้อ การใช้ฟอยล์ประทับตราร้อนเปลี่ยนบรรจุภัณฑ์ธรรมดาให้กลายเป็นชั้นวางระดับพรีเมียม กล่องน้ำหอมสุดหรู ฉลากไวน์ ตลับเครื่องสำอาง และบรรจุภัณฑ์ช็อกโกแลตคุณภาพสูง- ล้วนอาศัยแม่พิมพ์ให้ความร้อนกดฟอยล์โลหะหรือโฮโลแกรมลงบนพื้นผิวด้วยความแม่นยำที่แม่นยำ
การปั๊มกระแสความนิยมสำหรับแฟชั่นยังขยายไปสู่สินค้าเครื่องหนัง กระเป๋าถือ เข็มขัด กระเป๋าสตางค์ และอุปกรณ์เสริมรองเท้า ที่นี่ การเปลี่ยนแปลงข้อกำหนดรายละเอียดแม่พิมพ์ โลโก้ประทับร้อนบนคลัตช์หนังจะต้องสร้างแบบอักษร Serif ที่ละเอียดและเครื่องหมายแบรนด์ที่ซับซ้อนที่ความละเอียดต่ำกว่า-มิลลิเมตร โดยไม่ทำให้วัสดุพิมพ์ไหม้เกรียม การตกแต่งพื้นผิวแม่พิมพ์เป็นสิ่งสำคัญยิ่ง เนื่องจากความไม่สมบูรณ์ของเครื่องมือใดๆ จะถ่ายโอนโดยตรงเป็นข้อบกพร่องที่มองเห็นได้บนผลิตภัณฑ์ที่ผู้บริโภคตรวจสอบที่ความยาวของแขน
ความเข้ากันได้ของพื้นผิวจะควบคุมการเลือกอุณหภูมิของแม่พิมพ์และเวลาในการคงตัว กระดาษและกระดาษแข็งทนต่ออุณหภูมิที่สูงขึ้นเล็กน้อยและการสัมผัสที่ยาวนานขึ้น พลาสติกต้องการการควบคุมความร้อนที่แม่นยำเพื่อหลีกเลี่ยงการหลอมละลายหรือการบิดงอ หนังต้องมีการปรับสมดุลอย่างระมัดระวังเพื่อให้ได้การยึดเกาะของฟอยล์ที่สะอาดโดยไม่ทำให้เส้นใยบนพื้นผิวไหม้ สิ่งทอซึ่งเป็นสารตั้งต้นที่ท้าทายที่สุด จำเป็นต้องมีการกระจายแรงกดอย่างสม่ำเสมอทั่วทั้งพื้นผิวการทอที่ไม่ปกติ การจับคู่วัสดุแต่ละรายการต้องมีการตั้งค่าอุณหภูมิแม่พิมพ์ที่เฉพาะเจาะจง และการปั๊มความร้อนสำหรับการใช้งานด้านแฟชั่นมักต้องมีการทดสอบแบบกำหนดเองก่อนที่การผลิตจะเริ่มหมุนตามพารามิเตอร์เหล่านี้
อิเล็กทรอนิกส์และการทำเครื่องหมายทางอุตสาหกรรม
นอกเหนือจากโครงสร้างยานยนต์และสินค้าฟุ่มเฟือยแล้ว แม่พิมพ์ปั๊มความร้อนยังมีบทบาทในการมาร์กทางอุตสาหกรรมในวงกว้างอีกด้วย ผู้ผลิตอุปกรณ์อิเล็กทรอนิกส์ใช้สิ่งเหล่านี้เพื่อติดโลโก้แบรนด์ เครื่องหมายรับรอง และการตกแต่งขั้นสุดท้ายบนตัวเรือนและกล่องพลาสติก ผู้ผลิตเครื่องใช้ไฟฟ้าจะทำเครื่องหมายหมายเลขซีเรียลและสัญลักษณ์ข้อบังคับไว้บนตัวเครื่องที่เป็นโลหะ บริษัทอุปกรณ์การแพทย์จะประทับตรารหัสล็อตบนตัวเรือนโพลีเมอร์ โดยที่วิธีการที่ใช้หมึก-มีความเสี่ยงต่อการปนเปื้อนหรือการยึดเกาะที่ไม่ดี
การประทับตราความร้อนสำหรับตัวเรือนพลาสติกจะต้องให้ผลลัพธ์ที่สม่ำเสมอในหลายพันยูนิต โดยไม่มีการเสียรูปของวัสดุพิมพ์ เคสอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภคมักจะมี-ผนังบางและไวต่อความร้อน- ซึ่งหมายความว่าหน้าต่างอุณหภูมิแม่พิมพ์ระหว่างการถ่ายเทฟอยล์ที่สะอาดและการก่อให้เกิดความเสียหายต่อพื้นผิวอาจแคบลง แสตมป์ร้อนอุตสาหกรรมสำหรับงานพลาสติกยังต้องการความแม่นยำในการลงทะเบียนที่เข้มงวด เนื่องจากโลโก้และเครื่องหมายจะต้องสอดคล้องกับคุณสมบัติการขึ้นรูปบนตัวเครื่องอย่างแม่นยำ
แต่ละอุตสาหกรรมเหล่านี้มีข้อกำหนดเฉพาะที่กำหนดการออกแบบแม่พิมพ์และการวางแผนการบำรุงรักษา:
- ความแม่นยำในการลงทะเบียน: การมาร์กแบบอิเล็กทรอนิกส์มักต้องมีการวางตำแหน่งภายใน 0.1 มม. เพื่อให้สอดคล้องกับคุณสมบัติที่ขึ้นรูป กำหนดอุปกรณ์จับยึดที่แข็งแกร่ง และระบบการจัดตำแหน่งแม่พิมพ์ที่แม่นยำ
- ความไวของพื้นผิว: พลาสติกผนังบาง-และกระดาษเคลือบมีหน้าต่างความทนทานต่อความร้อนที่แคบ ซึ่งต้องใช้แม่พิมพ์ที่มีอุณหภูมิพื้นผิวสม่ำเสมอเป็นพิเศษ
- ความเร็วในการผลิต: สายการบรรจุอาจทำงานที่ 100+ การแสดงผลต่อนาที โดยต้องใช้แม่พิมพ์ที่ต้องรักษาเสถียรภาพทางความร้อนตลอดการหมุนเวียนอย่างรวดเร็วโดยไม่เสื่อมสภาพ
- ความละเอียดในรายละเอียด: การใช้งานด้านแฟชั่นและความหรูหราต้องมีความคมชัดน้อยกว่า-มิลลิเมตรสำหรับโลโก้ตราประทับร้อน โดยนิยมใช้แม่พิมพ์ทองแดงหรือทองเหลืองที่มีพื้นผิวขัดเงา-
- ความคาดหวังด้านความทนทาน: เส้นการมาร์กทางอุตสาหกรรมที่ทำงานหลายล้านรอบต่อปีจำเป็นต้องมีแม่พิมพ์ที่ต้านทานการปัดเศษของขอบและรักษาความลึกของการพิมพ์ที่สม่ำเสมอตลอดแคมเปญที่ขยายออกไป
สิ่งที่เชื่อมโยงการใช้งานทั้งหมดเหล่านี้คือความเป็นจริงร่วมกัน: แม่พิมพ์จะต้องทำงานอย่างสม่ำเสมอ หมุนเวียนไปทีละรอบ ภายใต้เงื่อนไขที่ต้องทำงานอย่างจริงจังเพื่อลดระดับลง ไม่ว่าความล้าจากความร้อนจะทำให้แม่พิมพ์ที่แข็งตัวด้วยการกดแตกร้าว หรือการสึกหรอของขอบทำให้เกิดรายละเอียดเล็กๆ น้อยๆ ของแม่พิมพ์ปั๊มฟอยล์ สาเหตุที่แท้จริงก็คือย้อนกลับไปที่แม่พิมพ์ที่ได้รับการออกแบบสำหรับสภาพแวดล้อมทางความร้อนและทางกลจำเพาะได้ดีเพียงใด การคาดการณ์ปฏิกิริยาเหล่านี้ก่อนที่จะกลายเป็นปัญหาในการผลิตคือสิ่งที่ผลักดันให้การจำลองบทบาทในวิศวกรรมแม่พิมพ์เพิ่มมากขึ้น
การจำลอง CAE และการจัดการความร้อนในการออกแบบแม่พิมพ์
การทดลองทางกายภาพเป็นวิธีเดียวที่จะตรวจสอบว่าแม่พิมพ์ปั๊มร้อนจะทำงานตามที่ตั้งใจไว้หรือไม่ วิศวกรสร้างเครื่องมือ ทดสอบชิ้นส่วน ค้นพบจุดร้อนหรือรอยแตกร้าว จากนั้นดัดแปลงเหล็กแล้วลองอีกครั้ง การวนซ้ำแต่ละครั้งใช้เวลาหลายสัปดาห์และมีค่าใช้จ่ายนับหมื่นดอลลาร์ การจำลองทางวิศวกรรมโดยใช้คอมพิวเตอร์ช่วย-ได้เปลี่ยนพื้นฐานแคลคูลัสนี้โดยให้วิศวกรระบุความเสี่ยงที่จะเกิดความล้มเหลวได้ทางดิจิทัล ก่อนที่จะตัดเหล็กใดๆ
การจำลองความร้อนสำหรับการวางตำแหน่งช่องระบายความร้อน
การวิเคราะห์องค์ประกอบจำกัดจำลองการถ่ายเทความร้อนระหว่างช่องว่างที่ร้อนและตัวแม่พิมพ์ โดยจัดทำแผนผังการกระจายอุณหภูมิทั่วทุกพื้นผิวหลังจากรอบการกดหลายครั้งติดต่อกัน การจำลองเป็นแบบวนซ้ำ โดยจะรันวงจรการประทับด้วยความร้อนซ้ำๆ จนกว่าแม่พิมพ์จะถึงสภาวะคงที่- ซึ่งความแตกต่างของอุณหภูมิระหว่างรอบต่อเนื่องกันจะต่ำกว่าเกณฑ์การลู่เข้า โดยทั่วไปจะอยู่ที่ประมาณ 2 องศาเซลเซียสระหว่างการวนซ้ำ
วิธีการนี้เผยให้เห็นได้อย่างชัดเจนว่าจุดร้อนจะพัฒนาไปที่ไหนก่อนที่จะเจาะช่องเดียว ในกรณีที่บันทึกไว้ซึ่งเกี่ยวข้องกับคานประตูรถยนต์ที่ตาย นักวิจัยใช้ขั้นตอนการจำลองสอง- ขั้นตอนแรกดำเนินการวิเคราะห์เชิงความร้อนเชิงกลโดยประมาณในการสร้างซอฟต์แวร์จำลองเพื่อ-เลือกการจัดเรียงช่องและเส้นผ่านศูนย์กลางล่วงหน้า ขั้นตอนที่สองทำการวิเคราะห์ CFD การไหลเชิงความร้อน-ควบคู่เต็มรูปแบบในแบบจำลองแม่พิมพ์ 3 มิติ ซึ่งแก้ปัญหาทั้งการนำความร้อนผ่านเหล็กกล้าเครื่องมือและสารหล่อเย็นที่ไหลผ่านช่องพร้อมกัน ผลลัพธ์ยืนยันว่าอุณหภูมิพื้นผิวสูงสุดอยู่ที่ต่ำกว่า 200 องศาเซลเซียสในทุกพื้นที่ทำงาน โดยพื้นผิวส่วนใหญ่จะอยู่ในช่วง 120 ถึง 150 องศา การตรวจวัดด้วยกล้องถ่ายภาพความร้อนบนเครื่องมือทางกายภาพในภายหลังได้ยืนยันการคาดการณ์เหล่านี้ภายในอุณหภูมิ 10 องศาเซลเซียสของค่าที่จำลอง
สิ่งที่ทำให้วิธีการนี้มีประสิทธิภาพคือความรวดเร็วของ-การวิเคราะห์ขั้นแรก การเตรียมและใช้งานแบบจำลองความร้อนโดยประมาณสำหรับแม่พิมพ์และการเจาะใช้เวลาประมาณ 8 ชั่วโมง ช่วยให้วิศวกรทดสอบการกำหนดค่าหลายช่องได้อย่างรวดเร็ว การวิเคราะห์ CFD เต็มรูปแบบ แม้ว่าจะมีความแม่นยำมากกว่ามาก แต่ต้องใช้เวลาประมาณ 80 ชั่วโมงต่อแม่พิมพ์และการเจาะรวมกัน และใช้ทรัพยากรในการคำนวณจำนวนมาก ขั้นตอนการทำงานที่ใช้งานได้จริงจะรวมทั้งสองอย่างเข้าด้วยกัน: การวนซ้ำอย่างรวดเร็วบนเค้าโครงช่องสัญญาณในระยะแรก จากนั้นจึงตรวจสอบความถูกต้องโดยละเอียดของการออกแบบขั้นสุดท้ายในระยะที่สอง
การจำลองการขึ้นรูปและการเพิ่มประสิทธิภาพเรขาคณิตของแม่พิมพ์
การจำลองความร้อนเน้นการระบายความร้อน แต่แม่พิมพ์จะต้องสร้างชิ้นส่วนอย่างถูกต้องด้วย การจำลองการชน-การขึ้นรูปและความลึก-จะคาดการณ์ว่าวัสดุจะไหลผ่านพื้นผิวแม่พิมพ์อย่างไร โดยที่การทำให้ผอมบางเกินขีดจำกัดที่ปลอดภัย และปริมาณการเด้งกลับของชิ้นส่วนหลังจากเปิดแท่นพิมพ์ การคาดการณ์เหล่านี้จะแจ้งการชดเชยรูปทรงของแม่พิมพ์โดยตรง การปรับพื้นผิวแม่พิมพ์ที่-บิดเบือนรูปร่างของเครื่องมือ เพื่อให้ส่วนที่สปริงตกลงมาในขนาดที่กำหนด
กลยุทธ์เป็นไปตามลำดับที่เป็นระบบซึ่งอธิบายโดยผู้ปฏิบัติงานจำลองว่าวัด บรรเทา ควบคุม และชดเชย. ขั้นแรก การจำลองจะวัดขนาดและประเภทของการสปริงกลับที่คาดหวัง ไม่ว่าจะเป็นการบิด การแบน ผนังด้านข้าง- หรือน้ำมันกระป๋อง จากนั้น การปรับเปลี่ยนกระบวนการ เช่น รัศมีการขึ้นรูปหรือหน้าแปลนรีดผ้า จะช่วยลดการบิดเบือนที่เลวร้ายที่สุด ในที่สุด พื้นผิวแม่พิมพ์จะได้รับเวคเตอร์การชดเชยที่-โค้งงอไว้ล่วงหน้าตรงข้ามกับทิศทางการสปริงกลับที่คาดการณ์ไว้
การวนซ้ำนี้เป็นการวนซ้ำ การแก้ไขรูปทรงแต่ละครั้งจะเปลี่ยนการไหลของวัสดุ ซึ่งเปลี่ยนการกระจายตัวของความเครียด ซึ่งเปลี่ยนการสปริงกลับ การพัฒนาที่ขับเคลื่อนด้วย CAE- โดยทั่วไปจะลดการทำซ้ำการทดลองทางกายภาพลง 30 ถึง 50 เปอร์เซ็นต์ เมื่อเทียบกับแนวทาง-สร้าง-การแก้ไขการออกแบบแบบดั้งเดิม สำหรับเหล็กที่มีความแข็งแรงสูง-ขั้นสูงและกระบวนการประทับตราร้อน ซึ่งหน้าต่างการขึ้นรูปจะแคบลงและการสปริงกลับมีความรุนแรงมากกว่า การจำลองไม่ใช่ทางเลือก วัสดุเหล่านี้ไม่สามารถเกิดขึ้นได้อย่างน่าเชื่อถือหากไม่มีการตรวจสอบความถูกต้องเสมือนก่อน
ประมวลผล-ความสัมพันธ์ของพารามิเตอร์
ตัวเลือกการออกแบบแม่พิมพ์ไม่ได้ทำงานแยกกัน การวางตำแหน่งช่องส่งผลต่ออัตราการดับ ซึ่งส่งผลต่อรอบเวลา รอบเวลาส่งผลต่ออุณหภูมิพื้นผิวของแม่พิมพ์เมื่อเริ่มต้นจังหวะถัดไป ซึ่งส่งผลต่อการสะสมความล้าจากความร้อน รูปทรงเรขาคณิตที่ขึ้นรูปส่งผลต่อการกระจายแรงกดสัมผัส ซึ่งส่งผลต่อการถ่ายเทความร้อนเฉพาะที่ ซึ่งจะวนกลับไปสู่ความสม่ำเสมอของการดับ ทุกพารามิเตอร์เชื่อมต่อถึงกัน
การปรับพารามิเตอร์ตัวหนึ่งให้เหมาะสมแยกกัน ไม่ว่าจะเป็นรอบเวลา คุณภาพของชิ้นส่วน หรืออายุการใช้งานของเครื่องมือ โดยไม่คำนึงถึงผลกระทบต่ออีกสองตัวจะทำให้เกิดแม่พิมพ์ที่เสียเร็วกว่าปกติ ทำงานช้าลง หรือทำให้ชิ้นส่วนมีข้อบกพร่องอย่างหลีกเลี่ยงไม่ได้
การจำลองทำให้มองเห็นข้อดีข้อเสียเหล่านี้ก่อนที่จะกลายเป็นปัญหาในการผลิต วิศวกรสามารถทดสอบได้ว่าการลดรอบเวลาลง 1- วินาทีจะดันโซนตายใดๆ ให้สูงกว่าเกณฑ์ความล้าจากความร้อนหรือไม่ พวกเขาสามารถตรวจสอบได้ว่าการชดเชยรูปทรงที่ปรับปรุงความแม่นยำของขนาดยังสร้างความเข้มข้นของความเค้นที่ทำให้อายุการใช้งานเครื่องมือสั้นลงหรือไม่ มุมมองที่เชื่อมโยงถึงกันนี้จะเปลี่ยนวิศวกรรมแม่พิมพ์จากการตัดสินใจตามลำดับ-ไปสู่การปรับให้เหมาะสมระดับระบบ
ผลตอบแทนจะขยายออกไปมากกว่าประสิทธิภาพของแม่พิมพ์แต่ละตัว การวนซ้ำทางกายภาพที่น้อยลงหมายถึงเวลา-ถึง-การผลิตที่เร็วขึ้น เครื่องมือยิงครั้งแรก-ที่แม่นยำยิ่งขึ้น หมายถึงการทำงานซ้ำน้อยลงและการซ่อมแซมแม่พิมพ์ฉุกเฉินในระหว่างการเปิดตัวน้อยลง และแม่พิมพ์ที่ได้รับการออกแบบพร้อมข้อมูลจำลองที่สนับสนุนทุกการตัดสินใจจะทำให้อายุการใช้งานการผลิตเข้าใกล้ศักยภาพสูงสุดมากขึ้น ทำให้ทีมบำรุงรักษามีพื้นฐานที่ดีกว่าในการจัดการการย่อยสลายที่หลีกเลี่ยงไม่ได้
การบำรุงรักษา โหมดความล้มเหลว และการจัดการวงจรชีวิตของแม่พิมพ์
การจำลองและการออกแบบอันชาญฉลาดทำให้แม่พิมพ์เป็นจุดเริ่มต้นที่ดีที่สุด แต่เครื่องมือทุกชิ้นจะเสื่อมคุณภาพลงทันทีที่เข้าสู่การผลิต ความแตกต่างระหว่างแม่พิมพ์ที่มีอายุการใช้งานตามที่ออกแบบไว้กับแม่พิมพ์ที่ล้มเหลวอย่างร้ายแรงที่ 25 เปอร์เซ็นต์ของอายุการใช้งานที่คาดหวัง มักจะขึ้นอยู่กับสิ่งที่เกิดขึ้นระหว่างจังหวะการกดทุกครั้ง ได้แก่ การตรวจสอบที่ดำเนินการ สัญญาณเตือนที่ได้รับการยอมรับ และการตัดสินใจในการบำรุงรักษาก่อนที่ปัญหาเล็กๆ น้อยๆ จะรวมกันเป็นความล้มเหลวที่มีราคาแพง
ตารางการบำรุงรักษาเชิงป้องกันและจุดตรวจสอบ
การบำรุงรักษาเชิงป้องกันสำหรับแม่พิมพ์ปั๊มร้อนเป็นงานตามกำหนดเวลาที่ควบคุมการสึกหรอตามปกติก่อนที่จะกลายเป็นเศษ การหยุดทำงาน หรือความเสียหายของแม่พิมพ์ ความแตกต่างที่สำคัญที่นี่มีความสำคัญ:การบำรุงรักษาจะรักษาสภาพไว้ ในขณะที่การซ่อมแซมจะคืนค่าสิ่งที่เสียหายไปแล้ว. เมื่อร้านค้ารวมทั้งสองเข้าด้วยกัน พวกเขาลงเอยด้วยการดับเพลิงแทนที่จะป้องกัน และค่าใช้จ่ายแอบแฝงของการซ่อมแซมฉุกเฉิน รวมถึงการรั่วไหลที่มีคุณภาพ การจัดส่งแบบเร่งด่วน เวลาที่ไม่ได้ใช้งาน และการแก้ไขจุดบกพร่อง จะสะสมเกินกว่าต้นทุนการบำรุงรักษาที่วางแผนไว้
สำหรับแม่พิมพ์ชุบแข็งด้วยการอัด การบำรุงรักษาตามปกติจะเน้นไปที่ระบบที่สำคัญสี่ระบบ:
- การชะล้างช่องระบายความร้อน: การสะสมของตะกรันและแร่ธาตุจะก่อตัวขึ้นภายในช่องน้ำในทุกกะการผลิต หากปล่อยทิ้งไว้โดยไม่ตรวจสอบ คราบเหล่านี้จะจำกัดการไหล สร้างจุดร้อนเฉพาะที่ และเร่งให้เกิดการแตกร้าวเมื่อยล้าจากความร้อนอย่างมาก ซึ่งออกแบบมาเพื่อป้องกัน การชะล้างเป็นประจำด้วยตัวทำละลายที่เป็นกรดอ่อนหรือน้ำแรงดันสูง-จะช่วยรักษาความสามารถในการไหลได้เต็มที่ หลังจากการชะล้าง ช่องควรผึ่งลม-ให้แห้งด้วยอากาศอัด และเคลือบด้วยชั้นป้องกันที่มีน้ำมัน- หากแม่พิมพ์จะอยู่แบบออฟไลน์เป็นระยะเวลาเท่าใดก็ได้
- การตรวจสอบพื้นผิวสำหรับการแตกร้าวเมื่อยล้าจากความร้อน: การตรวจสอบด้วยภาพและมิติของพื้นผิวขึ้นรูปเผยให้เห็นสัญญาณแรกสุดของการตรวจสอบความร้อน ซึ่งเป็นเครือข่ายเล็กๆ ของรอยแตกบนพื้นผิวที่ลุกลามไปสู่ความล้มเหลวของโครงสร้างในที่สุด รัศมีแม่พิมพ์ พื้นที่ใกล้กับผนังช่องระบายความร้อน และโซนที่มีแรงกดสัมผัสสูงสุดสมควรได้รับความสนใจเป็นอันดับแรก
- การตรวจสอบมิติของพื้นผิวการขึ้นรูปที่สำคัญ: เนื่องจากการหมุนเวียนด้วยความร้อนสะสม พื้นผิวแม่พิมพ์อาจเกิดการเสียรูปพลาสติกเล็กน้อยหรือการสูญเสียวัสดุเฉพาะจุด ซึ่งทำให้ขนาดชิ้นส่วนอยู่นอกพิกัดความเผื่อ การวัดปกติกับข้อมูลพื้นฐานจะคลาดเคลื่อนก่อนที่จะถึงเกณฑ์การปฏิเสธชิ้นส่วน
- การตรวจสอบระบบหล่อลื่นและน้ำ: ยืนยันว่าการเชื่อมต่อน้ำหล่อเย็น เซ็นเซอร์การไหล และท่อร่วมจ่ายทั้งหมดส่งปริมาตรที่สม่ำเสมอไปยังวงจรทุกช่องสัญญาณ การไหลที่ไม่สมดุลระหว่างช่องสัญญาณคู่ขนานจะทำให้อุณหภูมิไม่-สม่ำเสมอแบบเดียวกับที่การออกแบบเริ่มแรกไม่ดี
สำหรับแม่พิมพ์ปั๊มฟอยล์ร้อนและแม่พิมพ์พิมพ์ที่ใช้ในงานตกแต่ง ลำดับความสำคัญในการบำรุงรักษาจะเปลี่ยนไปที่การตรวจสอบความคมชัดของขอบ ความสะอาดของผิวแม่พิมพ์ และการสอบเทียบตัวควบคุมอุณหภูมิ แม่พิมพ์ปั๊มฟอยล์จะสะสมคราบกาว เส้นใยของสารตั้งต้น และผลิตภัณฑ์ออกซิเดชันบนพื้นผิวการทำงาน คราบสะสมเหล่านี้จะค่อยๆ ลดคุณภาพการพิมพ์ลง ทำให้จำเป็นต้องทำความสะอาดเป็นประจำด้วยตัวทำละลายที่เหมาะสมระหว่างการทำงาน
ปริมาณการผลิตจะกำหนดช่วงเวลาในการตรวจสอบ แม่พิมพ์ชุบแข็งแบบกดที่ทำงาน 500 ชิ้นส่วนต่อกะต้องการการตรวจสอบพื้นผิวรายวันและการตรวจสอบช่องรายสัปดาห์ แม่พิมพ์ปั๊มฟอยล์ที่ผลิตได้ 50,000 อิมเพรสชั่นต่อวันอาจต้องทำความสะอาดหลังทุกกะ แต่จะมีการตรวจสอบขนาดทุกสัปดาห์เท่านั้น กำหนดการที่ถูกต้องเป็นไปตามหลักฐานการสึกหรอและจำนวนสโตรกที่เกิดขึ้นจริง แทนที่จะเป็นช่วงตามปฏิทินที่กำหนดเอง ตามที่ผู้ประกอบวิชาชีพในอุตสาหกรรมแนะนำ การสร้างการบำรุงรักษาตามการวัดพื้นฐาน เช่น ความถี่ของการหยุดทำงาน ความสามารถของชิ้นส่วนแรก- และความแปรปรวนของปริมาณงานจะสร้างช่วงเวลาที่เชื่อถือได้มากกว่าการคาดเดา
โหมดความล้มเหลวทั่วไปและการระบุสาเหตุที่แท้จริง
แม่พิมพ์ปั๊มร้อนล้มเหลวในรูปแบบที่คาดเดาได้ และแต่ละรูปแบบจะทิ้งลายเซ็นลักษณะเฉพาะที่ชี้ไปที่สาเหตุที่แท้จริง การจดจำลายเซ็นเหล่านี้ตั้งแต่เนิ่นๆ คือสิ่งที่แยกการหยุดการบำรุงรักษาตามกำหนดการออกจากการปิดระบบฉุกเฉิน
A การวิเคราะห์ความล้มเหลวในปี 2025 ของ-เม็ดมีดปั๊มขึ้นรูปร้อนที่ใช้ในการผลิตเสา A- ของรถยนต์แสดงให้เห็นถึงกลไกความล้มเหลวที่ร้ายกาจที่สุดประการหนึ่ง แม่พิมพ์นี้ทำจากเหล็ก 4Cr5Mo2V (เทียบเท่ากับคลาส H13-) แตกร้าวหลังจากใช้งานเพียง 50,000 รอบ หรือเพียง 25 เปอร์เซ็นต์ของอายุการใช้งาน 200,000-รอบที่คาดหวัง สาเหตุที่แท้จริงคือการกัดกร่อนจากความเครียดในช่องระบายความร้อน เมื่อแม่พิมพ์ออฟไลน์เป็นเวลาประมาณหนึ่งเดือนโดยไม่มีการป้องกันช่อง ความชื้นได้กัดกร่อนผนังด้านใน ในระหว่างการผลิตครั้งต่อไป ความเค้นเชิงกลและความร้อนแบบวัฏจักรรวมกับพื้นผิวที่สึกกร่อนนี้เพื่อเริ่มต้นรอยแตกที่แพร่กระจายจากผนังช่องไปยังพื้นผิวการทำงาน การวิจัยยืนยันว่ามากกว่า 90 เปอร์เซ็นต์ของแม่พิมพ์ปั๊มร้อนที่ล้มเหลวเริ่มแตกร้าวจากผนังด้านในของช่องทำความเย็น
การค้นพบนี้ตอกย้ำความเป็นจริงที่ร้านค้าหลายแห่งมองข้าม: ความล้มเหลวมักเริ่มต้นในพื้นที่ที่คุณไม่สามารถมองเห็นได้ในระหว่างการตรวจสอบด้วยสายตาตามปกติ โหมดความล้มเหลวที่อันตรายที่สุดในแม่พิมพ์ชุบแข็งแบบกด ได้แก่:
- การแตกร้าวเมื่อยล้าจากความร้อน: รอยแตกบนพื้นผิวละเอียด (การตรวจสอบความร้อน) ที่เกิดขึ้นจากรอบการให้ความร้อนและความเย็นซ้ำๆ ลายเซ็น: เครือข่ายของรอยแตกตื้นที่มองเห็นได้ภายใต้กำลังขยายในรัศมีแม่พิมพ์และโซนสัมผัส-สูง โดยจะขยายไปสู่รอยแตกร้าวที่ลึกยิ่งขึ้นเมื่อเวลาผ่านไป
- การแตกร้าวจากการกัดกร่อนที่เกิดจากความเครียด-: รอยแตกที่เกิดจากผนังด้านในของช่องระบายความร้อนซึ่งมีแรงดึงตกค้างและความชื้นที่มีฤทธิ์กัดกร่อนมาโต้ตอบกัน ลักษณะเฉพาะ: น้ำรั่วจากตัวแม่พิมพ์ การสูญเสียประสิทธิภาพการทำความเย็นโดยไม่ทราบสาเหตุ หรือมีรอยแตกที่มองเห็นได้ซึ่งเกิดขึ้นใกล้กับตำแหน่งช่องทางบนพื้นผิวการทำงาน
- การสึกหรอของกาวจากสเกลออกไซด์: การถ่ายเทวัสดุจากชั้นออกไซด์ของช่องว่างที่ให้ความร้อนไปยังพื้นผิวแม่พิมพ์ ทำให้เกิดการสะสมตัวที่สะสมเป็นรอยส่วนต่อๆ ไป ลักษณะเด่น: การกัดผิวหยาบแบบก้าวหน้า, การสะสมของวัสดุบนพื้นผิวแม่พิมพ์, การขีดข่วนบนชิ้นส่วนที่ขึ้นรูป
- การสึกหรอแบบกัดกร่อนที่จุดไหลของวัสดุ: การสูญเสียวัสดุเฉพาะที่ซึ่งเหล็กร้อนไหลผ่านพื้นผิวแม่พิมพ์ภายใต้แรงกดสัมผัสสูง โดยเฉพาะอย่างยิ่งที่รัศมีการวาดและจุดเริ่มต้น ลักษณะเฉพาะ: ร่องหรือช่องที่มองเห็นได้สึกหรอในพื้นผิวแม่พิมพ์ตามเส้นทางการไหลของวัสดุ ส่งผลให้ชิ้นส่วนบางลงที่ตำแหน่งเหล่านั้นมากขึ้น
- การแตกหักโดยรวมจากการบรรทุกเกินพิกัด: การแตกร้าวอย่างรุนแรงผ่านตัวแม่พิมพ์ที่เกิดจากน้ำหนักกดที่มากเกินไป การเยื้องศูนย์ หรือการสูญเสียการรองรับ ลักษณะเฉพาะ: รอยแตกขนาดใหญ่-อย่างกะทันหัน มักมาพร้อมกับเสียงล้มเหลว การกดน้ำหนักที่เพิ่มสูงขึ้น หรือการเคลื่อนตัวของแม่พิมพ์ที่มองเห็นได้
- การเสียรูปแบบพลาสติก: การเปลี่ยนแปลงรูปร่างอย่างถาวรของพื้นผิวแม่พิมพ์ภายใต้แรงกระทำทางกลที่อุณหภูมิสูง-ซ้ำๆ ลายเซ็น: การเคลื่อนตัวของมิติทีละน้อยในชิ้นส่วนโดยไม่มีการแตกร้าวที่มองเห็นได้ พื้นผิวแม่พิมพ์แสดงเครื่องหมายการบีบอัดหรือเห็ดที่จุดสัมผัส
สำหรับแม่พิมพ์ปั๊มฟอยล์และแม่พิมพ์พิมพ์ โหมดความล้มเหลวจะไม่ค่อยรุนแรงนักแต่จะส่งผลต่อคุณภาพไม่แพ้กัน การปัดเศษขอบจากการพิมพ์สะสมจะทำให้รายละเอียดลดลง รูพรุนบนพื้นผิวจากคราบกาวทำให้เกิดช่องว่างในการถ่ายโอนฟอยล์ การบิดเบือนของความร้อนจากความร้อนที่ไม่สม่ำเสมอจะทำให้หน้าแม่พิมพ์บิดเบี้ยว ทำให้เกิดความลึกของการพิมพ์ที่ไม่สอดคล้องกันทั่วทั้งการออกแบบ
การวิจัยเกี่ยวกับแม่พิมพ์เสา A- ยังเผยให้เห็นถึงกลไกการย่อยสลายทางโลหะวิทยาที่ประกอบขึ้นจากความล้มเหลวอื่นๆ ทั้งหมด ในระหว่างการให้บริการ คาร์ไบด์จะค่อยๆ ตกตะกอนและหยาบที่ขอบเขตของเกรนในเหล็กกล้าเครื่องมือ ส่งผลให้พันธะระหว่างเกรนอ่อนลง พลังงานกระแทกใกล้กับช่องระบายความร้อนลดลงเหลือเพียง 15 ถึง 39 เปอร์เซ็นต์ของความทนทานของวัสดุแกนกลาง ซึ่งหมายความว่าเหล็กที่อยู่ใกล้ช่องระบายความร้อนจะเปราะมากกว่าวัสดุเทกองของแม่พิมพ์อย่างเห็นได้ชัด การเปราะนี้ทำให้การแตกร้าวง่ายขึ้นและแพร่กระจายเร็วขึ้น ส่งผลให้ความทนทานของแม่พิมพ์สั้นลงสำหรับความเข้มข้นของความเค้นเพิ่มเติมใดๆ ได้อย่างมีประสิทธิภาพ
เกณฑ์การตัดสินใจในการตกแต่งใหม่เทียบกับการเปลี่ยนทดแทน
เมื่อการตรวจสอบพบว่ามีการเสื่อมสภาพ คำถามจะกลายเป็นว่าควรซ่อมแซมใหม่หรือเปลี่ยนใหม่ นี่เป็นการตัดสินใจทางเศรษฐกิจโดยพื้นฐาน แต่เป็นการตัดสินใจที่ต้องคำนึงถึงมากกว่าใบแจ้งหนี้การซ่อมแซมทันที
ตัวเลือกการตกแต่งใหม่สำหรับแม่พิมพ์อัดแข็ง ได้แก่ -พื้นผิวที่สึกหรอด้วยไนไตรด์ - การตัดเฉือนพื้นที่ขึ้นรูปที่เปลี่ยนรูปพลาสติก การซ่อมแซมการเชื่อมสำหรับการแตกร้าวเฉพาะจุด และการปอกและเคลือบพื้นผิว PVD - ใหม่ แต่ละรายการจะคืนค่าดายให้อยู่ในสถานะใช้งานได้ แต่ไม่มีใครคืนดายให้เป็นวัน-เงื่อนไขเดียว โซนรอยเชื่อมมักจะมีความแข็งต่ำกว่าวัสดุหลัก พื้นผิวที่กลึงใหม่-จะเปลี่ยนรูปทรงของแม่พิมพ์เล็กน้อย ชั้นที่มีไนไตรด์ซ้ำ-อาจมีความลึกหรือความสม่ำเสมอที่แตกต่างกันไปจากการบำบัดแบบเดิม
กรอบงานที่เหมาะสมใช้การวิเคราะห์ต้นทุน-ต่อ-ส่วนที่รวบรวมปัจจัยสี่ประการ:
- ค่าบำรุงรักษาสะสม: ค่าใช้จ่ายรวมในการบำรุงรักษาและการตกแต่งใหม่ทั้งหมดสำหรับแม่พิมพ์นี้ รวมถึงวัสดุ แรงงาน และบริการตามสัญญา
- ต้นทุนการหยุดทำงาน: กดเวลาว่างระหว่างเหตุการณ์การบำรุงรักษาแต่ละครั้ง คูณด้วยต้นทุนรายชั่วโมงของการสูญเสียการผลิต การซ่อมแซมฉุกเฉินมักจะมีค่าใช้จ่ายการหยุดทำงานของการบำรุงรักษาตามแผนประมาณ 3 ถึง 5 เท่า เนื่องจากจะทำให้การผลิตหยุดชะงัก
- การเสื่อมคุณภาพ: หากแม่พิมพ์ที่ได้รับการตกแต่งใหม่ผลิตชิ้นส่วนที่มีอัตราของเสียที่สูงขึ้น การเปลี่ยนแปลงของขนาดที่กว้างขึ้น หรือการทำงานซ้ำมากขึ้น ต้นทุนเหล่านั้นจะต้องถูกบันทึกต่อชิ้นส่วนที่ผลิต
- อายุการใช้งานที่เหลืออยู่: แม่พิมพ์ที่ได้รับการตกแต่งใหม่สามารถผลิตชิ้นส่วนเพิ่มเติมได้อย่างสมเหตุสมผลกี่ชิ้นก่อนการแทรกแซงครั้งต่อไป หากแต่ละรอบการตกแต่งใหม่ได้ชิ้นส่วนน้อยลงก่อนการซ่อมครั้งต่อไป วิถีโคจรก็ชัดเจน
เกณฑ์การตัดสินใจในทางปฏิบัติ: เมื่อค่าบำรุงรักษาและซ่อมแซมสะสมเกิน 50 ถึง 60 เปอร์เซ็นต์ของต้นทุนแม่พิมพ์ใหม่ และการตกแต่งใหม่ต่อเนื่องแต่ละครั้งจะส่งชิ้นส่วนน้อยลงก่อนที่จะเกิดความล้มเหลวครั้งถัดไป การเปลี่ยนทดแทนจะกลายเป็นตัวเลือกที่ประหยัด การศึกษาความล้มเหลวของเสาหลัก A- เป็นการตอกย้ำประเด็นนี้ แม่พิมพ์ที่แตกร้าวที่ 25 เปอร์เซ็นต์ของอายุการใช้งานที่คาดไว้เนื่องจากการกัดกร่อนที่สามารถป้องกันได้นั้นสามารถนำไปเชื่อมและนำกลับมาใช้งานได้อีกครั้ง แต่ขอบเขตของเกรนที่อยู่ด้านล่างจะเปราะใกล้กับช่องระบายความร้อนยังคงอยู่ หากไม่มีการหลอมบรรเทาความเครียดและการปรับสภาพช่อง แม่พิมพ์ที่ได้รับการซ่อมแซมก็มีแนวโน้มที่จะล้มเหลวอีกครั้งในไทม์ไลน์ที่คล้ายกัน
สำหรับแม่พิมพ์ปั๊มฟอยล์ร้อน แคลคูลัสจะง่ายกว่าเนื่องจากต้นทุนเครื่องมือต่ำกว่า แม่พิมพ์ทองแดงหรือทองเหลืองที่สึกหรอซึ่งไม่สามารถแสดงรายละเอียดได้หมดจดอีกต่อไป มักจะประหยัดกว่าการเปลี่ยนทันทีมากกว่าการพยายาม-แกะสลักหรือ-แกะสลักใหม่ เนื่องจากต้นทุนแรงงานในการทำใหม่มักจะใกล้เคียงกับราคาของแม่พิมพ์ใหม่ที่ผลิตจากวัสดุสด
นักวิจัยที่อยู่เบื้องหลังการศึกษาแม่พิมพ์ของเสา A- ได้เสนอข้อควรระวังเฉพาะสี่ประการที่ใช้โดยทั่วไปกับเครื่องมือเสริมความแข็งแบบกดใดๆ ที่เข้าสู่การจัดเก็บหรือเวลาหยุดทำงานที่ขยายออกไป: ทำความสะอาดช่องด้วยตัวทำละลายที่เป็นกรดอ่อนหรือน้ำแรงดันสูง- อากาศ-แห้งด้วยอากาศอัด เคลือบพื้นผิวด้านในด้วยสารยับยั้งสนิมที่มีน้ำมัน- และดำเนินการบรรเทาความเครียดเพื่อลดความหนาแน่นของการเคลื่อนตัวที่สะสมระหว่างวงจรการผลิต ขั้นตอนเหล่านี้มีค่าใช้จ่ายเพียงเล็กน้อยในการเปลี่ยนแม่พิมพ์ แต่ช่วยแก้ปัญหาสองปัจจัยได้โดยตรง ได้แก่ การกัดกร่อนและการเปราะ ซึ่งเป็นสาเหตุของความล้มเหลวก่อนเวลาอันควรที่พบบ่อยที่สุด
การติดตามประวัติการบำรุงรักษาต่อแม่พิมพ์ รวมถึงจำนวนการเข้าใช้งาน ผลการตรวจสอบ และการดำเนินการซ่อมแซม เปลี่ยนการตัดสินใจเหล่านี้จากความรู้สึกสัญชาตญาณให้กลายเป็นตัวเลือกที่ขับเคลื่อนด้วยข้อมูล- เมื่อบันทึกแสดงความถี่ของความล้มเหลวที่เพิ่มขึ้นหรือผลตอบแทนที่ลดลงจากการตกแต่งใหม่แต่ละครั้ง คำตอบก็จะชัดเจนก่อนที่แม่พิมพ์จะทำให้เห็นได้ชัดเจนด้วยวิธีที่เลวร้ายที่สุด: อยู่ระหว่างการผลิต-
การจัดหาแม่พิมพ์ปั๊มร้อนแบบกำหนดเองทางวิศวกรรม
การรู้ว่าเหตุใดการตายจึงล้มเหลว และวิธียืดอายุของพวกเขาจะมีความสำคัญก็ต่อเมื่อการตายถูกสร้างขึ้นอย่างถูกต้องตั้งแต่แรก เครื่องมือที่มาจากแหล่งไม่ดี เช่น ผลิตจากเหล็กเกรดผิด มีช่องระบายความร้อนขนาดเล็กเกินไป หรือไม่มีการตรวจสอบความถูกต้องในการจำลองที่เหมาะสม จะทำให้วงจรชีวิตของเครื่องมือมีช่องโหว่อยู่แล้ว สำหรับผู้ซื้อในอุตสาหกรรม กระบวนการคัดเลือกซัพพลายเออร์คือจุดที่อายุยืนยาวของแม่พิมพ์เริ่มต้นหรือลดลงก่อนเริ่มการผลิตครั้งแรก
สิ่งที่ต้องประเมินในซัพพลายเออร์แม่พิมพ์สั่งทำ
ไม่ใช่ทุกร้านค้าที่โฆษณาแม่พิมพ์ปั๊มแบบกำหนดเองจะมีความลึกในการส่งมอบเครื่องมือเสริมความแข็งแบบกดหรือแม่พิมพ์ปั๊มฟอยล์ที่มีความแม่นยำในระดับคุณภาพที่กล่าวถึงในบทความนี้ ช่องว่างระหว่างซัพพลายเออร์ที่มีความสามารถและซัพพลายเออร์ที่มีความเสี่ยงมักจะแสดงให้เห็นในความสามารถที่มองไม่เห็นจากการเสนอราคา แต่ชัดเจนในระหว่างที่การผลิตเพิ่มขึ้น-
ซัพพลายเออร์ที่บูรณาการในแนวดิ่ง ซึ่งควบคุมการออกแบบ การตัดเฉือน การบำบัดความร้อน และการประกอบภายใต้หลังคาเดียวกัน ช่วยลดความเสี่ยงในการประสานงานและปรับปรุงการควบคุมคุณภาพโดยกำจัดการส่งมอบระหว่างผู้จำหน่ายที่แยกจากกัน เมื่อทีมที่ออกแบบช่องระบายความร้อนยังตัดเฉือนและตรวจสอบอัตราการไหลของแม่พิมพ์ที่เสร็จแล้ว ความรับผิดชอบจะยังคงอยู่ที่ศูนย์กลางและปัญหาจะถูกตรวจพบเร็วขึ้น
ต่อไปนี้เป็นเกณฑ์การประเมินที่สำคัญที่ผู้ซื้อควรประเมินเมื่อพิจารณาคุณสมบัติผู้ผลิตแม่พิมพ์ประทับตราร้อน:
- ความสามารถในการออกแบบและการจำลองภายใน-: ซัพพลายเออร์สามารถเรียกใช้ FEA ความร้อนและการจำลองการขึ้นรูปเพื่อตรวจสอบตำแหน่งของช่องและการชดเชยรูปทรงก่อนตัดเหล็กได้หรือไม่
- ความโปร่งใสในการจัดหาวัสดุ: ซัพพลายเออร์ระบุเกรดเหล็กที่แน่นอนด้วยการรับรองของโรงงาน หรือเพียงแค่เสนอราคา "เหล็กกล้าเครื่องมือ" โดยไม่มีการตรวจสอบย้อนกลับหรือไม่
- ความสามารถในการตัดเฉือน: อุปกรณ์เหล่านี้มีไว้สำหรับการเจาะรูลึก-, CNC 5 แกน และ EDM สำหรับรูปทรงแม่พิมพ์ที่ซับซ้อนหรือไม่ สามารถรองรับขนาดแม่พิมพ์ที่การใช้งานของคุณต้องการได้หรือไม่?
- การควบคุมการบำบัดความร้อน: พวกมันทำงานใน-เตาเผาสุญญากาศหรือบรรยากาศของบ้านโดยมีเอกสารการสำรวจความสม่ำเสมอของอุณหภูมิ หรือว่าจ้างบุคคลภายนอกให้บุคคลที่สามหรือไม่
- พันธมิตรด้านการรักษาพื้นผิว: พวกเขาสามารถประสานงานการเคลือบไนไตรด์และ PVD ผ่านผู้ให้บริการที่มีคุณสมบัติพร้อมพารามิเตอร์กระบวนการที่ได้รับการตรวจสอบแล้วได้หรือไม่
- การรับรองคุณภาพ: ISO 9001 เป็นพื้นฐาน; IATF 16949 สำหรับเครื่องมืออัดแข็งยานยนต์ที่ต้องมีเอกสาร PPAP
- ข้อผูกพันด้านเวลาในการผลิต: เส้นเวลาสมจริงซึ่งได้รับการสนับสนุนโดยการวางแผนกำลังการผลิต ไม่ใช่คำสัญญาในแง่ดีที่จะหลุดลอยไปเมื่อการผลิตเริ่มต้นขึ้น
- การสนับสนุนด้านการบำรุงรักษา: มีบริการบำรุงรักษาเครื่องมือตลอดอายุการใช้งาน บริการตกแต่งใหม่ และสินค้าคงคลังอะไหล่สำหรับโปรแกรม-ที่ทำงานระยะยาวหรือไม่
ซัพพลายเออร์ที่ทำเครื่องหมายในช่องเหล่านี้คือผู้ที่เข้าใจว่าแม่พิมพ์ประทับตราโลหะแบบสั่งทำไม่ได้เป็นเพียงบล็อกเหล็กกลึงเท่านั้น เป็นระบบระบายความร้อนที่ได้รับการออกแบบทางวิศวกรรมซึ่งต้องทำงานได้อย่างน่าเชื่อถือตลอดหลายหมื่นหรือหลายแสนรอบ บริษัทปั๊มขึ้นรูปที่ดีที่สุดปฏิบัติต่อคุณภาพในฐานะรากฐานทางวัฒนธรรมมากกว่ากล่องกาเครื่องหมาย โดยมีส่วนร่วมในขั้นตอนการออกแบบตั้งแต่เนิ่นๆ และแก้ไขปัญหาเชิงรุกก่อนที่จะถึงพื้นที่การผลิต
การขอข้อเสนอและการเปรียบเทียบความสามารถ
กระบวนการ RFQ สำหรับแม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเองจะทำงานได้ดีที่สุดเมื่อผู้ซื้อแจ้งบริบททางเทคนิคที่ครบถ้วนล่วงหน้า คำขอที่คลุมเครือทำให้เกิดราคาที่คลุมเครือ และจำนวนที่ถูกที่สุดในหน้านั้นแทบจะไม่สะท้อนถึงต้นทุนที่แท้จริงในการเป็นเจ้าของเมื่อมีการคำนึงถึงการบำรุงรักษา การหยุดทำงาน และการสูญเสียคุณภาพ
เมื่อเตรียมแพ็คเกจ RFQ ของคุณ ให้รวม:
- ข้อมูล 3D CAD ของรูปทรงชิ้นส่วน (รูปแบบ STEP หรือ IGES)
- ข้อมูลจำเพาะของวัสดุสำหรับชิ้นงาน (เกรด ความหนา การเคลือบ ถ้ามี)
- ปริมาณการผลิตต่อปีและเป้าหมายอายุแม่พิมพ์ที่คาดหวัง
- ข้อกำหนดหรือข้อจำกัดของรอบเวลา
- ข้อกำหนดด้านคุณภาพรวมถึงความคลาดเคลื่อนของมิติ ผิวสำเร็จ และเป้าหมายทางโลหะวิทยา (ความแข็ง โครงสร้างจุลภาคสำหรับการชุบแข็งด้วยการกด)
- รายละเอียดวัสดุพิมพ์หรือตัวพาฟอยล์สำหรับงานตกแต่ง รวมถึงเกณฑ์ความคลาดเคลื่อนในการจดทะเบียน
เมื่อเปรียบเทียบข้อเสนอระหว่างซัพพลายเออร์ ให้มองข้ามราคาต่อหน่วย ประเมินว่าใบเสนอราคาประกอบด้วยการตรวจสอบการจำลอง การตรวจสอบ-บทความแรกด้วยข้อมูลที่บันทึกไว้ และเกรดเหล็กที่ระบุอย่างชัดเจนพร้อมพารามิเตอร์การบำบัดความร้อนหรือไม่ สัญญาณอันตรายได้แก่ซัพพลายเออร์ที่ไม่สามารถระบุชื่อเหล็กกล้าเครื่องมือเฉพาะที่พวกเขาตั้งใจจะใช้ได้ ซัพพลายเออร์ที่ข้ามการจำลองด้วยความร้อนสำหรับแม่พิมพ์ชุบแข็งแบบกด หรือซัพพลายเออร์ที่เสนอเวลาในการผลิตสั้นเกินจริงโดยไม่อธิบายว่าพวกเขาจะบรรลุผลสำเร็จได้อย่างไร
ปริมาณการผลิตและความซับซ้อนของชิ้นส่วนมีอิทธิพลต่อการเลือกซัพพลายเออร์อย่างมาก โปรแกรมด้านยานยนต์ที่มีปริมาณมาก-ต้องการซัพพลายเออร์ที่มีประสบการณ์ในการชุบแข็งด้วยแรงอัดที่ได้รับการพิสูจน์แล้ว โครงสร้างพื้นฐานการจำลอง และความสามารถ PPAP งานตกแต่งหรืองานมาร์กกิ้งทางอุตสาหกรรมที่ใช้เวลา-สั้นกว่าอาจให้ความสำคัญกับความยืดหยุ่นในการปรับแต่งการประทับตราร้อน โดยที่ซัพพลายเออร์สามารถผลิตแม่พิมพ์ทองแดงหรือทองเหลืองได้อย่างรวดเร็วสำหรับการทดสอบการทำงาน และทำซ้ำการออกแบบโดยไม่มีค่าใช้จ่ายจำนวนมาก สำหรับผู้ซื้อที่จัดหาตัวพาฟอยล์ โปรดทราบว่าผู้ผลิตฟอยล์ปั๊มความร้อนมักจะดำเนินการเป็นผู้จำหน่ายแยกจากผู้ผลิตแม่พิมพ์ แม้ว่าซัพพลายเออร์-ผู้ให้บริการเต็มรูปแบบบางรายจะยังคงรักษาความสัมพันธ์กับทั้งสองรายก็ตาม
เริ่มต้นใช้งานเครื่องมือปั๊มขึ้นรูปทางวิศวกรรม
สำหรับผู้ซื้อที่พร้อมจะย้ายจากการวิจัยไปสู่การดำเนินการ การจำกัดขอบเขตของซัพพลายเออร์ให้แคบลงจะเริ่มต้นด้วยการระบุคู่ค้าที่แสดงให้เห็นถึงความสามารถแบบบูรณาการที่กล่าวถึงข้างต้น จุดเริ่มต้นที่แข็งแกร่งคือแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENข้อเสนอที่ให้ผู้ซื้อในอุตสาหกรรมได้รับโซลูชันเครื่องมือขึ้นรูปโลหะ-ทางวิศวกรรม ซึ่งครอบคลุมการปั๊มร้อน การปั๊มแม่พิมพ์ และกระบวนการที่เกี่ยวข้อง แนวทางบูรณาการในแนวตั้งในการผลิตแม่พิมพ์สอดคล้องกับเกณฑ์คุณสมบัติที่ระบุไว้ในที่นี้ ทำให้พวกเขากลายเป็นซัพพลายเออร์ที่คุ้มค่าในการประเมินตั้งแต่เนิ่นๆ ในวงจรการจัดหา
นอกเหนือจากซัพพลายเออร์รายเดียว การตัดสินใจจัดหาควรสะท้อนถึงทุกสิ่งที่บทความนี้กล่าวถึง: การเลือกวัสดุที่ตรงกับสภาพแวดล้อมทางความร้อนของคุณ การออกแบบการทำความเย็นที่ได้รับการตรวจสอบผ่านการจำลอง การรักษาพื้นผิวที่เหมาะสมกับปริมาณการผลิตของคุณ และกรอบงานการบำรุงรักษาที่ปกป้องการลงทุนเมื่อเวลาผ่านไป แม่พิมพ์ที่มาจากพันธมิตรที่ผ่านการรับรอง ซึ่งสร้างด้วยเหล็กที่เหมาะสม ระบายความร้อนอย่างมีประสิทธิภาพ และบำรุงรักษาในเชิงรุกคือแม่พิมพ์ที่มีอายุการใช้งานที่ออกแบบไว้เต็มที่ แทนที่จะล้มเหลวเพียงเศษเสี้ยวเดียว นั่นคือความแตกต่างระหว่างแม่พิมพ์ปั๊มโลหะสำหรับขายและเครื่องมือทางวิศวกรรมที่สร้างขึ้นให้มีอายุการใช้งานยาวนาน
คำถามที่พบบ่อยเกี่ยวกับแม่พิมพ์ปั๊มร้อน
1. อะไรคือความแตกต่างระหว่างแม่พิมพ์อัดแข็งและแม่พิมพ์ปั๊มฟอยล์?
แม่พิมพ์ชุบแข็งแบบกดทำงานที่อุณหภูมิ 900-950 องศาเซลเซียส ขึ้นรูปและดับแผ่นเหล็กยานยนต์ให้เป็นส่วนประกอบที่มีความแข็งแรงสูงเป็นพิเศษ-สูง- โดยใช้เหล็กกล้าเครื่องมือ H11/H13 ระบายความร้อนด้วยน้ำ แม่พิมพ์ปั๊มฟอยล์ทำงานที่อุณหภูมิ 100-200 องศาเซลเซียส โดยถ่ายโอนฟอยล์โลหะหรือเม็ดสีเพื่อการตกแต่งลงบนพื้นผิว เช่น กระดาษ หนัง หรือพลาสติก โดยใช้แม่พิมพ์ทองแดง ทองเหลือง หรือแมกนีเซียม ทั้งสองมีการใช้คำศัพท์ร่วมกัน แต่แตกต่างกันโดยสิ้นเชิงในด้านวัสดุ ขนาด ข้อกำหนดในการทำความเย็น และระเบียบวิธีในการบำรุงรักษา
2. โดยทั่วไปแม่พิมพ์ปั๊มความร้อนจะมีอายุการใช้งานนานเท่าใดก่อนที่จะเปลี่ยนใหม่
อายุการใช้งานของแม่พิมพ์จะแตกต่างกันไปตามวัสดุและการใช้งาน แม่พิมพ์อัดแข็งที่ทำจากเหล็กกล้าเครื่องมือ H13 โดยทั่วไปจะมีอายุการใช้งาน 50,000-100,000 รอบ ในขณะที่เหล็ก DIEVAR ระดับพรีเมียมสามารถขยายได้ถึง 100,000-200,000+ รอบ สำหรับงานตกแต่ง แม่พิมพ์ทองเหลืองสามารถพิมพ์ได้มากกว่า 1,000,000 ครั้ง แม่พิมพ์ทองแดงสามารถพิมพ์ได้ 50,000-250,000 ครั้ง และแม่พิมพ์แมกนีเซียมจำกัดอยู่ที่ 5,000-50,000 ครั้ง การออกแบบการทำความเย็นที่เหมาะสม การปรับสภาพพื้นผิว เช่น ดูเพล็กซ์ไนไตรด์บวกกับการเคลือบ PVD และการบำรุงรักษาเชิงป้องกัน ล้วนมีบทบาทสำคัญในการบรรลุขีดจำกัดสูงสุดเหล่านี้
3. อะไรเป็นสาเหตุของความล้มเหลวในการปั๊มร้อนก่อนกำหนด?
สาเหตุที่พบบ่อยที่สุดคือการแตกร้าวจากการกัดกร่อนที่เกิดจากความเครียด-ซึ่งเกิดจากผนังด้านในของช่องระบายความร้อน ซึ่งคิดเป็นกว่า 90 เปอร์เซ็นต์ของความล้มเหลวในการชุบแข็งด้วยแม่พิมพ์ โหมดความล้มเหลวอื่นๆ ได้แก่ การแตกร้าวเมื่อยล้าเนื่องจากความร้อนจากรอบการให้ความร้อนและความเย็นซ้ำๆ การสึกหรอของกาวจากสเกลออกไซด์บนช่องว่างที่ให้ความร้อน การสึกหรอจากการกัดกร่อนที่จุดไหลของวัสดุ และการเสียรูปของพลาสติกภายใต้การโหลดที่อุณหภูมิสูง-อย่างต่อเนื่อง การศึกษาแสดงให้เห็นว่าการทิ้งแม่พิมพ์ทิ้งไว้โดยไม่มีการป้องกันช่องมีความเสี่ยงเป็นพิเศษ เนื่องจากความชื้นกัดกร่อนผนังด้านในและรวมกับความเค้นแบบวนรอบเพื่อทำให้เกิดรอยแตกร้าว
4. ช่องระบายความร้อนแบบ Conformal คืออะไร และเมื่อใดจึงจะคุ้มค่ากับการลงทุน?
ช่องระบายความร้อนที่สม่ำเสมอตามรูปร่างของพื้นผิวแม่พิมพ์ที่ความลึกสม่ำเสมอ ซึ่งแตกต่างจากช่องเจาะตรงทั่วไป-ที่จำกัดอยู่ในเส้นทางเชิงเส้น พวกมันผลิตขึ้นผ่านวิธีการเติมแต่ง เช่น การหลอมด้วยเลเซอร์แบบเลือกสรรหรือการสร้างแม่พิมพ์แบบแบ่งส่วน การวิจัยแสดงให้เห็นว่าช่องที่มีโครงสร้างสามารถลดรอบเวลาได้มากถึง 25 เปอร์เซ็นต์ และสร้างการกระจายอุณหภูมิที่สม่ำเสมอมากขึ้น คุ้มค่ากับการลงทุนสำหรับรูปทรงของชิ้นส่วนที่ซับซ้อนซึ่งมีการดึงลึกหรือรัศมีแคบ ซึ่งการเจาะแบบธรรมดาไม่สามารถรักษาระยะห่างของพื้นผิว-ถึง-ช่องได้สม่ำเสมอ และสำหรับโปรแกรมที่มีปริมาณมาก-ซึ่งการประหยัดรอบเวลาจะชดเชยต้นทุนเครื่องมือที่สูงขึ้น
5. ฉันจะเลือกการรักษาพื้นผิวที่เหมาะสมสำหรับแม่พิมพ์ปั๊มความร้อนได้อย่างไร?
การเลือกขึ้นอยู่กับอุณหภูมิในการทำงาน ปริมาณการผลิต และวัสดุพิมพ์ สำหรับแม่พิมพ์อัดแข็งที่สัมผัสกับช่องว่างที่มีอุณหภูมิสูงกว่า 900 องศาเซลเซียส การเคลือบ AlTiN หรือ AlCrN PVD ให้ความต้านทานต่อการเกิดออกซิเดชันที่อุณหภูมิการทำงาน การบำบัดแบบดูเพล็กซ์ที่รวมพลาสมาไนไตรด์กับ PVD ให้อายุการใช้งานที่ยาวนานที่สุด โดยให้อายุการใช้งานที่ดีขึ้น 6-10 เท่าเมื่อเทียบกับเหล็กกล้าที่ไม่ผ่านการบำบัด สำหรับการใช้งานที่อุณหภูมิปานกลาง- การเคลือบ CrN จะทำงานได้ดีที่อุณหภูมิต่ำกว่า 700 องศาเซลเซียส โปรแกรมที่มีปริมาณน้อย-อาจต้องการไนไตรด์เท่านั้นที่มีการปรับปรุงอายุการใช้งาน 2 เท่า จุดเปลี่ยนทางเศรษฐกิจเอื้อต่อการเคลือบระดับพรีเมียมเมื่อการผลิตเกิน 50,000 รอบ เนื่องจากต้นทุนการเคลือบซ้ำน้อยกว่าการเปลี่ยนแม่พิมพ์ก่อนกำหนดมาก ซัพพลายเออร์ เช่น YICHEN (https://www.yichen-group.com/stamping-die/) สามารถให้คำแนะนำเกี่ยวกับการเลือกการรักษาที่เหมาะสมที่สุดโดยพิจารณาจากพารามิเตอร์การใช้งานเฉพาะ


