


ทำความเข้าใจกับรอยบากบายพาสและบทบาทในประสิทธิภาพของแม่พิมพ์แบบก้าวหน้า
เครื่องมือและวิศวกรแม่พิมพ์ทุกคนที่ทำงานการดำเนินการปั๊มแบบก้าวหน้ารู้ความรู้สึก: แถบป้อนอย่างราบรื่นเป็นเวลาพันครั้ง จากนั้นก็จับ ลงทะเบียนผิด หรือค้างบนตัวยก บ่อยกว่านั้น ผู้กระทำผิดมักจะย้อนกลับไปที่คุณลักษณะเล็กๆ แต่สำคัญอย่างหนึ่งในเค้าโครงแถบ คุณลักษณะนั้นคือรอยบากบายพาส
รอยบากบายพาสเป็นการดัดแปลงวัสดุโดยเจตนา ซึ่งทำขึ้นที่ขอบแถบในแม่พิมพ์ปั๊มแบบโปรเกรสซีฟ จุดประสงค์คือเพื่อจัดการวิธีที่แถบมีปฏิสัมพันธ์กับอุปกรณ์ช่วยยก นักบิน และส่วนประกอบแม่พิมพ์อื่นๆ ขณะที่เลื่อนสถานีหนึ่งไปยังอีกสถานีหนึ่ง ในแม่พิมพ์ปั๊มโลหะแผ่นที่มีรอยบากบายพาสเชิงลบและบวก คุณสมบัติการผ่อนปรนเหล่านี้จะควบคุมว่าแถบจะขจัดสิ่งกีดขวางภายในอย่างหมดจดหรือลากกับพื้นผิวที่ทำให้ความแม่นยำของพิทช์ลดลงเมื่อเวลาผ่านไป
แนวคิดนี้ตรงไปตรงมา การประหารชีวิตเป็นสิ่งที่น่าสนใจ
Bypass Notches ใน Progressive Dies คืออะไร
ลองนึกภาพแถบโลหะที่ร้อยผ่านแม่พิมพ์แบบโปรเกรสซีฟที่มีสถานีแปดหรือสิบสถานี ระหว่างจังหวะการกดแต่ละครั้ง แถบจะต้องยกขึ้น เลื่อนออกไปหนึ่งระยะพิทช์ และกลับสู่ตำแหน่งสำหรับการดำเนินการครั้งต่อไป นักกีฬายกจะยกแถบขึ้นเพื่อเคลียร์พื้นผิวแม่พิมพ์ด้านล่าง และนักบินจะดึงแถบนั้นเข้าสู่การลงทะเบียนขั้นสุดท้าย มีรอยบากบายพาสเพื่อให้แถบผ่านหรือรอบๆ อุปกรณ์ช่วยยกและนักบินเหล่านี้โดยไม่ต้องห้อย ลาก หรือชนกัน
ในทางปฏิบัติ รอยบากบายพาสคือคุณลักษณะการนูนหรือการตัดเฉพาะที่ที่เพิ่มให้กับโครงร่างแถบที่ป้องกันการรบกวนระหว่างการป้อน การขึ้นรูป การตัดแต่ง หรือการถ่ายโอนชิ้นส่วน ไม่ใช่รายละเอียดเครื่องสำอางหรือความคิดในภายหลัง มันเป็นกลไกการควบคุมแถบโดยเจตนาซึ่งผู้ออกแบบระบุในระหว่างขั้นตอนเค้าโครง ก่อนที่เหล็กใดๆ จะถูกตัด
มีประเภทพื้นฐานอยู่สองประเภท: รอยบากบายพาสเชิงบวก ซึ่งจะกักเก็บวัสดุบนแถบในลักษณะแท็บ- และรอยบากบายพาสที่เป็นลบ ซึ่งจะขจัดวัสดุออกจากขอบแถบทั้งหมด แต่ละประเภทจะสร้างความสัมพันธ์ทางกลที่แตกต่างกันระหว่างแถบและส่วนประกอบแม่พิมพ์ที่ต้องใช้นำทาง
เหตุใดการเลือกประเภทรอยบากจึงมีความสำคัญสำหรับการควบคุมแถบ
นี่คือจุดที่วิศวกรหลายคนดูถูกการตัดสินใจ การวางแนวทางเรขาคณิตของรอยบากจะควบคุมแรงป้อนของแถบโดยตรง ความแม่นยำของระยะพิตช์ และการลงทะเบียนสถานี-ถึง- รอยบากเชิงบวกช่วยให้วัสดุไม่บุบสลาย โดยรักษาความแข็งของแถบ แต่ต้องใช้แถบที่ยึดไว้เพื่อขี่บนพื้นผิวของตัวยก รอยบากด้านลบจะตัดวัสดุออกไป ทำให้มีระยะห่างจากตัวยกแต่จะลดความแข็งแกร่งของแถบเฉพาะจุด
การเลือกผิดไม่เพียงแต่สร้างความไม่สะดวกเล็กน้อยเท่านั้น โดยนำเสนอข้อผิดพลาดในการป้อนที่เกิดขึ้นในทุกสถานีปลายน้ำ ลดระดับการลงทะเบียนที่แสดงเป็นความแปรปรวนมิติของชิ้นส่วนที่เสร็จแล้ว และเร่งการสึกหรอของดายในลักษณะที่ทำให้ระยะเวลาการบำรุงรักษาสั้นลง ในดายปั๊มโลหะแผ่นที่มีรอยบากบายพาสเชิงลบและบวก การตัดสินใจทางเรขาคณิตเพียงครั้งเดียวนี้จะกระเพื่อมตลอดกระบวนการผลิตทั้งหมด
การเลือกระหว่างรอยบากบายพาสบวกและลบไม่ใช่เรื่องสวยงาม โดยพื้นฐานแล้วจะเปลี่ยนวิธีที่แถบโต้ตอบกับทุกสถานีปลายน้ำ ส่งผลต่อความต้านทานการป้อน การมีส่วนร่วมของนักบิน และความแม่นยำของตำแหน่งสะสมทั่วทั้งแม่พิมพ์
คู่มือนี้เขียนขึ้นสำหรับวิศวกรด้านเครื่องมือที่เข้าใจพื้นฐานของแม่พิมพ์แบบก้าวหน้าอยู่แล้ว แต่ต้องการความชัดเจนในการตัดสินใจเกี่ยวกับรูปทรงรอยบาก คุณจะไม่พบคำอธิบายเบื้องต้นว่าแม่พิมพ์แบบโปรเกรสซีฟคืออะไรหรือวิธีการทำงานของการป้อนแบบแผ่น แต่สิ่งที่มุ่งความสนใจไปข้างหน้าคือปัจจัยที่ขับเคลื่อนด้วยรูปทรงเรขาคณิต การทำงาน และวัสดุ-ที่เฉพาะเจาะจง ซึ่งกำหนดประเภทของรอยบากที่อยู่ในเค้าโครงแถบของคุณ
ความแตกต่างเริ่มต้นด้วยเรขาคณิต การที่รอยบากแต่ละประเภทมีปฏิสัมพันธ์ทางกายภาพกับแถบนั้นอย่างไร และสิ่งที่ส่งผลต่อกลไกการป้อนของคุณนั้น ขึ้นอยู่กับว่าวัสดุจะอยู่หรือไป
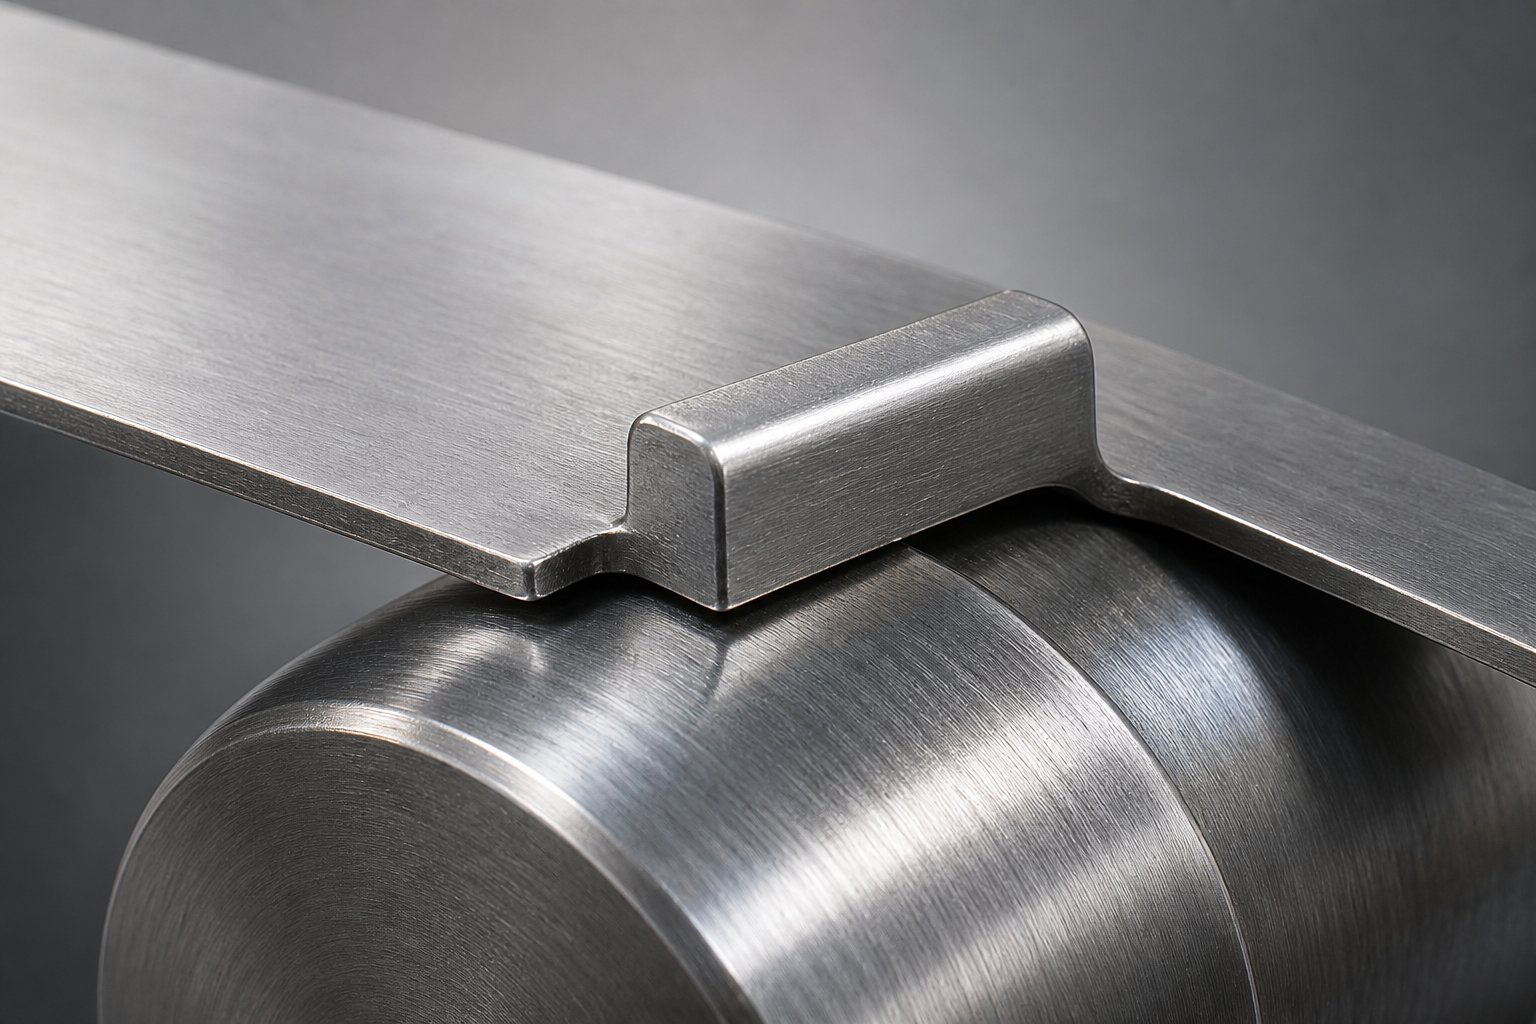
เรขาคณิตรอยบากบายพาสเชิงบวกและกลไกการทำงาน
รอยบากบายพาสที่เป็นบวกจะทิ้งวัสดุไว้บนแถบ แทนที่จะตัดส่วนหนึ่งของขอบแถบออกแล้วทิ้งเป็นเศษเหล็ก แม่พิมพ์จะสร้างแถบ-คล้ายส่วนที่ยื่นออกมาซึ่งยังคงติดอยู่กับแถบ แถบที่ยึดไว้นี้จะขยายเข้าหรือออกจากขอบแถบ ก่อให้เกิดลักษณะเล็กๆ แต่มีรูปทรงโดยเจตนาซึ่งแถบดังกล่าวจะเคลื่อนผ่านทุกสถานีที่ตามมา
ผลลัพธ์ในทางปฏิบัติ: ความกว้างของแถบที่ตำแหน่งรอยบากยังคงสภาพเดิม ไม่มีวัสดุสูญหาย ไม่จำเป็นต้องจัดการทาก แถบนี้ยังคงความต่อเนื่องของโครงสร้าง และความต่อเนื่องดังกล่าวมีบทบาทโดยตรงต่อพฤติกรรมของแถบในระหว่างการป้อนอาหาร
รูปทรงรอยบากเชิงบวกและการกักเก็บวัสดุ
โปรไฟล์การตัดสำหรับรอยบากที่เป็นบวก โดยทั่วไปจะเป็นแรงเฉือนบางส่วนที่ทำให้แท็บทั้งสามด้านหลุดออกไปโดยปล่อยให้ติดอยู่ที่ขอบด้านหนึ่ง ลองนึกภาพลิ้นสี่เหลี่ยมหรือสี่เหลี่ยมคางหมูเล็กๆ ที่ถูกตัดที่ขอบนำ ขอบท้าย และด้านข้างด้านหนึ่ง แต่ยังคงเชื่อมต่อกันตามขอบด้านข้างด้านตรงข้ามเหมือนบานพับ แถบสามารถงอได้เล็กน้อยเมื่อเทียบกับระนาบแถบ แต่ไม่ได้แยกจากกัน
นักออกแบบหลายคนเพิ่มส่วนนูนเชิงมุมที่ขอบนำของแถบเพื่อลดแรงลากในการป้อน การผ่อนปรนนี้ โดยปกติจะอยู่ระหว่าง 5 ถึง 15 องศา ขึ้นอยู่กับความหนาของวัสดุ จะช่วยป้องกันไม่ให้มุมด้านหน้าของแท็บจับบนพื้นผิวตัวยกในขณะที่แถบเลื่อนไปข้างหน้า เรขาคณิตทำหน้าที่เหมือน aระยะห่างระหว่างหอกและหน้าแปลนโดยที่ส่วนโค้งงอเพื่อสร้างทั้งส่วนหยุดและส่วนเสริมความแข็งบนแถบพาหะ
เนื่องจากแท็บยังคงอยู่ ความแข็งแกร่งของแถบที่ตำแหน่งรอยบากจึงยังคงอยู่ สิ่งนี้สำคัญที่สุดกับวัสดุที่มีขนาดบาง-ซึ่งการยืดตัวภายใต้แรงตึงในการป้อนอาจทำให้เกิดการโก่งงอหรือเป็นคลื่นเฉพาะจุดได้ แถบที่มีคุณสมบัติการยืดตัวสูงมีความเสี่ยงต่อการบิดเบี้ยวเป็นพิเศษ ณ จุดที่พื้นที่หน้าตัด-ลดลง โดยการรักษาวัสดุให้อยู่กับที่ รอยบากเชิงบวกจะช่วยหลีกเลี่ยงการสร้างจุดอ่อนนั้นโดยสิ้นเชิง
รอยหยักเชิงบวกมีปฏิสัมพันธ์กับนักกีฬายกและนักบินอย่างไร
ในขณะที่แถบเลื่อนไปหนึ่งระยะพิตช์ แถบที่ยึดไว้จะเลื่อนผ่านเม็ดมะยมของตัวยก แถบเลื่อนไปตามพื้นผิวด้านบนของตัวยก และแถบจะเลื่อนไปข้างหน้าโดยไม่มีการรบกวน เมื่อเครื่องกดปิด นักบินจะยึดแถบผ่านรูนำร่องเพื่อการลงทะเบียนขั้นสุดท้าย โดยดึงแถบให้อยู่ในแนวที่แม่นยำก่อนที่จะเริ่มการขึ้นรูปหรือการตัด
การโต้ตอบเป็นไปอย่างราบรื่นเนื่องจากไม่จำเป็นต้องมีขอบของแถบหลุดหรือล้างช่องว่าง แท็บจะเชื่อมตัวยก โดยรักษาการสัมผัสที่สม่ำเสมอและแรงครากที่คาดการณ์ได้กับพื้นผิวของตัวยก ซึ่งทำให้เกิดความต้านทานการป้อนที่ต่ำกว่าเมื่อเปรียบเทียบกับการกำหนดค่าที่คมตัดต้องเคลื่อนไปรอบๆ ส่วนประกอบของแม่พิมพ์
ในการใช้งานขึ้นรูปโลหะแผ่นที่มีรอยบากบายพาส ลักษณะความต้านทาน-ต่ำนี้แปลโดยตรงเป็นความสม่ำเสมอของพิตช์ที่ดีขึ้น และลดข้อผิดพลาดสะสมในดายหลาย- สเตชั่น
- วัสดุจะยังคงอยู่บนแถบเป็นแถบยื่นที่แนบมา
- โดยทั่วไปแล้ว เรขาคณิตของแท็บจะเป็นการตัดสาม-ด้านโดยมีขอบด้านหนึ่งติดอยู่และมีการนูนเชิงมุมที่ด้านหน้าด้านหน้า
- ความต้านทานการป้อนต่ำกว่าเนื่องจากไม่มีคมตัดจับบนพื้นผิวตัวยกหรือแม่พิมพ์
- ความแข็งแกร่งของแถบจะยังคงอยู่ที่ตำแหน่งรอยบาก ส่งผลให้มีวัสดุบางที่มีแนวโน้มที่จะโก่งงอได้
- ไม่มีการสร้างทาก ช่วยขจัดข้อกังวลในการจัดการทากที่สถานีบาก
แนวทางการรักษา-นี้ใช้ได้ผลดีเมื่อความแข็งของแถบเป็นสิ่งสำคัญอันดับแรก แต่จะเกิดอะไรขึ้นเมื่อการกวาดล้าง ไม่ใช่ความแข็งแกร่ง กลายเป็นปัจจัยควบคุม? ซึ่งจะเปลี่ยนรูปทรงไปในทิศทางตรงกันข้าม ไปสู่การกำจัดวัสดุ แทนที่จะรักษาวัสดุ
เรขาคณิตรอยบากบายพาสเชิงลบและกลไกการทำงาน
ในกรณีที่รอยบากเชิงบวกเก็บวัสดุไว้บนแถบ รอยบากบายพาสลบจะนำวัสดุออกไป การเจาะเฉพาะจะลบส่วนที่กำหนดออกจากขอบแถบ ทำให้เกิดช่องว่างหรือช่องเจาะที่ช่วยให้แถบเคลียร์ลิฟเตอร์และส่วนประกอบแม่พิมพ์อื่นๆ โดยไม่ต้องสัมผัสทางกายภาพ ทากที่ถูกถอดออกจะหยดผ่านช่องเปิดของแม่พิมพ์และถูกทิ้งไป สิ่งที่เหลืออยู่คือขอบแถบที่มีช่องว่างโดยเจตนาซึ่งครั้งหนึ่งเคยมีวัสดุอยู่
แนวทางนี้แก้ปัญหาอื่นได้ แทนที่จะข้ามตัวยก แถบกลับหลีกเลี่ยงพวกมันโดยสิ้นเชิง ช่องว่างช่วยให้มีช่องว่างในแนวตั้งและด้านข้างสำหรับการเดินทางของนักกีฬายก ช่วยลดโอกาสที่แถบจะจับ ลาก หรือแขวนบนเม็ดมะยมของนักกีฬาในระหว่างรอบการป้อน สำหรับแม่พิมพ์ที่มีความสูงของตัวยกมากหรือในกรณีที่ความหนาของแถบทำให้การขี่บนพื้นผิวทำไม่ได้ ระยะห่าง-ปรัชญาแรกนั้นขับเคลื่อนการออกแบบไปสู่การเอาวัสดุออก
รูปทรงรอยบากเชิงลบและการกำจัดวัสดุ
โปรไฟล์การตัดมีความตรงไปตรงมา การชกเจาะผ่านขอบแถบและกำจัดพื้นที่ที่กำหนด ซึ่งโดยทั่วไปจะเป็นรูปทรงสี่เหลี่ยมหรือสี่เหลี่ยมคางหมู ทากจะเฉือนออกจากแถบอย่างหมดจดและดีดตัวลงด้านล่างผ่านช่องแม่พิมพ์ที่สอดคล้องกัน ผลลัพธ์ที่ได้คือรอยบากที่มีมุมภายในที่แหลมคมและมีขอบตัดที่เปิดโล่งตามแนวเส้นรอบวง
ขนาดของรอยบากจะขึ้นอยู่กับระยะห่างที่ต้องการ ความกว้างจะต้องรองรับตัวนักกีฬายก รวมถึงการเคลื่อนที่ของแถบด้านข้างระหว่างการป้อน ความลึกต้องมีระยะห่างในแนวตั้งเพียงพอ เพื่อไม่ให้ขอบแถบสัมผัสกับตัวยกที่จุดใดๆ ในระหว่างรอบการกด รอยบากที่ลึกกว่าจะทำให้มีช่องว่างมากขึ้น แต่เอาวัสดุออกจากหน้าตัดของแถบมากขึ้น-
ทิศทางของเสี้ยนกลายเป็นข้อกังวลในทางปฏิบัติ เนื่องจากหมัดเฉือนผ่านแถบ การปั๊มให้เกิดรอยบากบายพาสจะสร้างขอบที่ยกขึ้นที่ด้านดายของการตัด หากเสี้ยนหงายขึ้นในระหว่างการป้อน ก็สามารถจับบนรางนำ พื้นผิวตัวยก หรือส่วนประกอบแม่พิมพ์อื่นๆ ได้ โดยทั่วไปแล้ว นักออกแบบจะปรับทิศทางของแม่พิมพ์โดยให้ทิศทางของเสี้ยนหันลงด้านล่าง ห่างจากพื้นผิวสัมผัสที่เลื่อนได้ เมื่อไม่สามารถวางแนวดังกล่าวได้ การดำเนินการลบคมขั้นที่สองหรือการลบมุมขอบบนพื้นผิวแม่พิมพ์จะช่วยลดการรบกวนได้
ต่างจากตัวเลือกหน้าแปลน-และ-ที่อธิบายไว้ในวรรณกรรมของแม่พิมพ์แบบโปรเกรสซีฟ โดยที่ส่วนหอกจะโค้งงอลงเพื่อสร้างจุดหยุดและทำให้ตัวพาแข็งขึ้น รอยบากเชิงลบไม่ก่อให้เกิดประโยชน์เชิงโครงสร้างรอง ผลงานเพียงอย่างเดียวคือการกวาดล้าง ทากจะออกจากระบบ และแถบจะเคลื่อนที่เบากว่าแต่มีความแข็งน้อยกว่าที่ตำแหน่งนั้น
รอยบากเชิงลบส่งผลต่อการให้อาหารและการลงทะเบียนแถบอย่างไร
การดึงวัสดุออกจากขอบแถบมีผลโดยตรง: ความแข็งเฉพาะที่ลดลง โมดูลัสของวัสดุไม่เปลี่ยนแปลง แต่พื้นที่หน้าตัด-ที่ต้านทานแรงดัดงอที่ตำแหน่งรอยบากลดลง สำหรับแถบที่บางหรือแคบมาก การลดลงนี้สามารถสร้างจุดบานพับที่แถบเบี่ยงเบนไปภายใต้แรงตึงในการป้อน ทำให้เกิดการเลื่อนระดับที่ไม่สอดคล้องกันและการเบี่ยงเบนของการลงทะเบียนข้ามสถานี
อย่างไรก็ตาม สำหรับสต็อกที่หนาหรือกว้างขึ้น ส่วนตัดขวาง-ที่เหลือจะให้การสนับสนุนโครงสร้างที่มากเกินพอ ในการใช้งานเหล่านี้ การรบกวนที่ลดลงของตัวยกทำให้การป้อนอาหารสะอาดยิ่งขึ้น แถบไม่ได้ขี่ทับสิ่งใดเลย มันเพียงป้อนไปข้างหน้าผ่านพื้นที่เปิดโล่ง โดยที่ตัวยกจะขึ้นและตกลงไปภายในช่องว่างโดยไม่ต้องสัมผัสขอบแถบเลย สิ่งนี้ทำให้รอยบากเชิงลบมีประสิทธิภาพโดยเฉพาะอย่างยิ่งในแม่พิมพ์ที่มีความสูงของตัวยกสูง ซึ่งแถบที่ยึดไว้จะต้องโค้งงอมากเกินไปเพื่อเคลียร์เม็ดมะยมของตัวยก
ข้อดีอย่างหนึ่งที่วิศวกรต้องแลกมา{0}}: รอยบากที่เป็นลบอาจสร้างความต้านทานการป้อนได้สูงกว่ารอยบากที่เป็นบวกเล็กน้อย เหตุผลก็คือกลไก คมตัดที่ขอบตัดเป็นรอยบาก โดยเฉพาะอย่างยิ่งหากมีเศษครีบเกิดขึ้นตลอดอายุการใช้งาน อาจกีดขวางบนพื้นผิวแม่พิมพ์ ตัวกั้นสต็อก หรือการเปลี่ยนรางได้ หากขอบเหล่านั้นไม่ได้รับการลบมุมหรือรัศมีอย่างเหมาะสม แถบจะเกิดความลังเลในการเพิ่มอัตราป้อนแต่ละครั้ง ความเค้นครากที่ขอบตัดจะสูงกว่าวัสดุหลักเนื่องจากการแข็งตัวของงานจากการตัด ทำให้ขอบแข็งขึ้นและเข้ากันน้อยลงเมื่อสัมผัสกับพื้นผิวอื่นๆ
ลักษณะการลงทะเบียนแตกต่างจากรอยบากที่เป็นบวกเช่นกัน เนื่องจากขอบแถบถูกขัดขวางโดยช่องว่าง นักบินจึงต้องประกอบแถบในตำแหน่งที่มีวัสดุครบอยู่ ความว่างเปล่าไม่สามารถมีส่วนช่วยในการวางตำแหน่งด้านข้างได้ ในตายที่ไหนสนามหยุดทำงานร่วมกับนักบินเพื่อลงทะเบียนเปลื้องผ้าตำแหน่งรอยบากต้องได้รับการประสานงานอย่างระมัดระวัง เพื่อไม่ให้ช่องว่างตรงกับคุณสมบัติการลงทะเบียนหรือการตรวจจับใดๆ
- วัสดุจะถูกลบออกจากขอบแถบ ทำให้เกิดช่องว่างหรือช่องเจาะ
- เรขาคณิตของช่องว่างโดยทั่วไปจะเป็นสี่เหลี่ยมหรือสี่เหลี่ยมคางหมู ซึ่งมีขนาดเพื่อให้ตัวยกและระยะเคลื่อนที่ชัดเจน
- ความแข็งของแถบเฉพาะจุดจะลดลงที่ตำแหน่งรอยบากเนื่องจากพื้นที่หน้าตัด-ลดลง
- ระยะห่างของตัวยกจะสะอาดกว่าและเชื่อถือได้มากกว่า โดยเฉพาะอย่างยิ่งในสินค้าที่มีความหนาหรืองานยกสูง-
- ขอบตัดเสี่ยงต่อการสะสมของเศษเสี้ยน ซึ่งสามารถเพิ่มความต้านทานการป้อนตลอดอายุการใช้งานของแม่พิมพ์
- จำเป็นต้องมีการจัดการทาก โดยวัสดุที่ถูกเอาออกจะดีดออกผ่านช่องแม่พิมพ์ด้านล่าง
รอยบากทั้งสองประเภทแก้ปัญหาพื้นฐานเดียวกัน แต่แนวทางทางเรขาคณิตสร้างโปรไฟล์ประสิทธิภาพที่แตกต่างกันอย่างชัดเจน คำถามที่แท้จริงสำหรับเลย์เอาต์แถบใดๆ ไม่ใช่ว่าประเภทใดแยกได้ดีกว่า แต่ชุดการแลกเปลี่ยน-ใดที่สอดคล้องกับวัสดุเฉพาะ ความเร็วในการกด และการกำหนดค่าแม่พิมพ์ที่มีอยู่
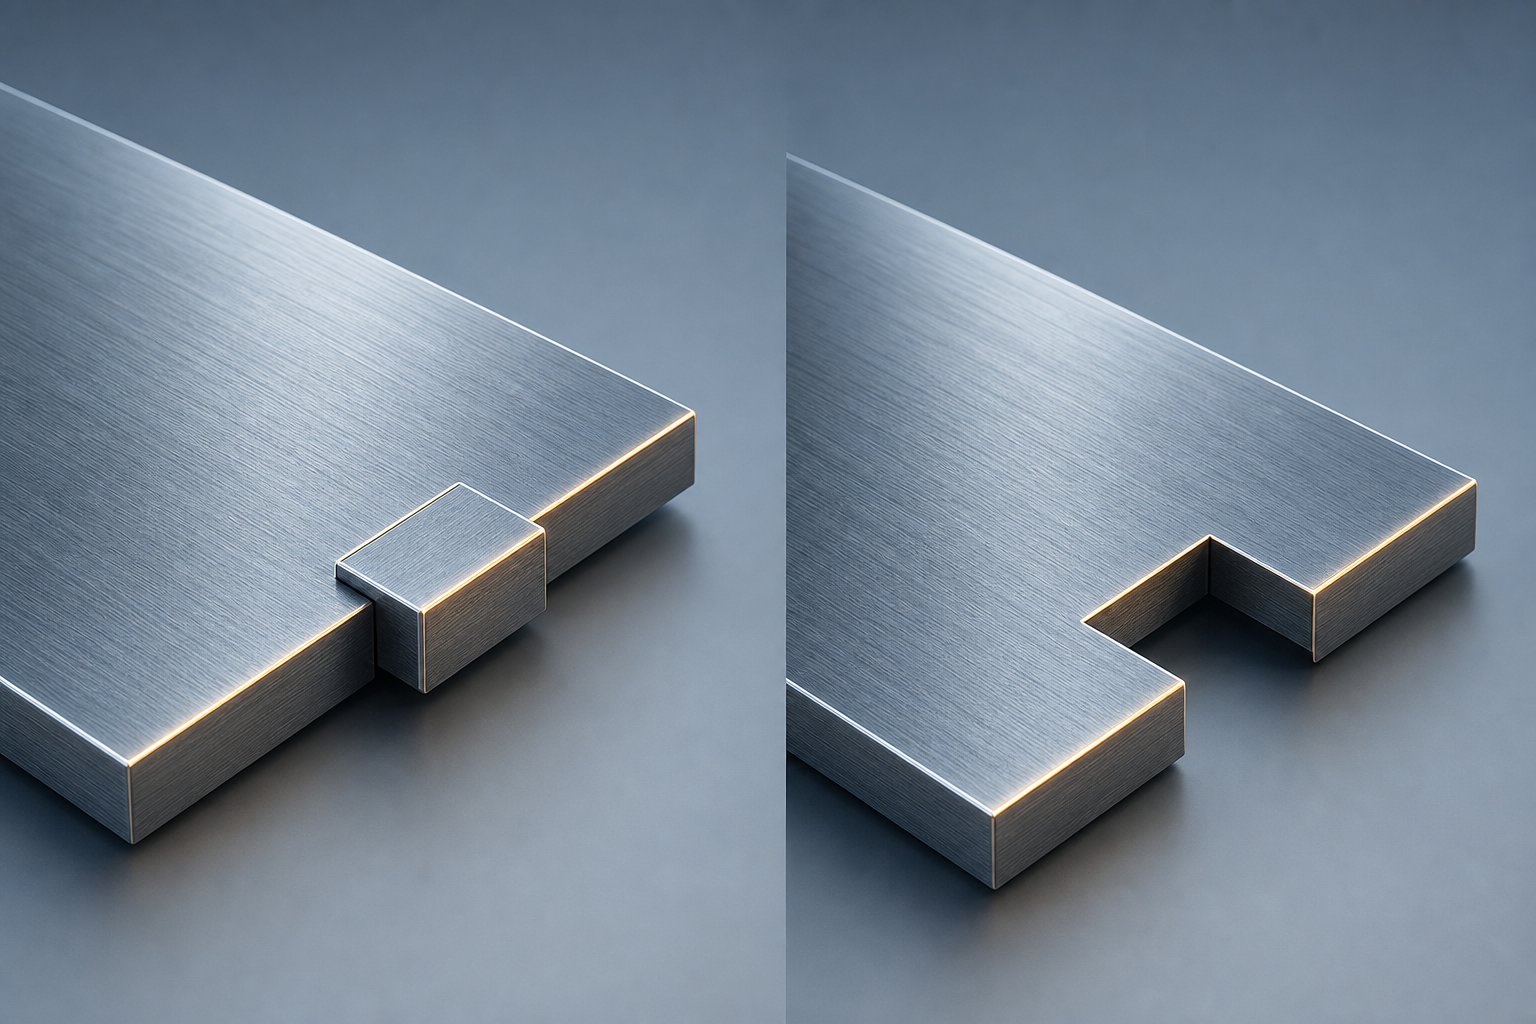
การเปรียบเทียบ-ต่อ-ด้านข้างของรอยบากบายพาสที่เป็นบวกและลบ
รอยบากแต่ละประเภทได้รับการอธิบายแยกกัน แต่การตัดสินใจเรื่องเค้าโครงแบบแยกส่วนแทบจะไม่เกิดขึ้นแบบแยกกัน คุณกำลังชั่งน้ำหนักการแลกเปลี่ยน-กับคุณลักษณะหลายรายการพร้อมกัน: การป้อนความต้านทานต่อความแข็งแกร่งของแถบ การกวาดล้างของตัวยกเทียบกับความซับซ้อนในการจัดการทาก ทิศทางของเสี้ยนเทียบกับพฤติกรรมการลงทะเบียน สิ่งที่วิศวกรด้านเครื่องมือต้องการคือข้อมูลอ้างอิงเดียวที่วางคุณลักษณะที่เกี่ยวข้องทุกรายการไว้ข้างๆ กัน เพื่อให้มองเห็นการตัดสินใจได้ทันที
ขณะนี้ไม่มีทรัพยากรที่มีอยู่อย่างแพร่หลายซึ่งนำเสนอการเปรียบเทียบนี้ในรูปแบบที่มีโครงสร้าง วัตถุประสงค์ในการขึ้นรูปแผ่นโลหะแบบบายพาสเป็นที่เข้าใจกันดีในแง่ทั่วไป แต่รายละเอียดระดับคุณลักษณะ-ที่ขับเคลื่อนการเลือกรูปทรงระหว่างการจัดวางแถบยังคงกระจัดกระจายไปตามความรู้ของชนเผ่าและมาตรฐานการออกแบบภายใน ตารางด้านล่างจะรวมปัจจัยเหล่านั้นให้อยู่ในรูปแบบที่คุณสามารถอ้างอิงได้โดยตรงเมื่อประเมินประเภทรอยบากสำหรับโปรแกรมแม่พิมพ์ใหม่
คุณลักษณะ-โดย-การเปรียบเทียบคุณลักษณะของประเภทรอยบาก
| คุณลักษณะ | รอยบากบายพาสเชิงบวก | รอยบากบายพาสเชิงลบ |
|---|---|---|
| วิธีการหมั้นเปลื้องผ้า | การกักเก็บวัสดุ: แถบยังคงติดอยู่ที่ขอบแถบเพื่อเชื่อมกับส่วนประกอบของแม่พิมพ์ | การถอดวัสดุ: ทากถูกเจาะจากขอบแถบ ทำให้เกิดช่องว่างที่เคลียร์ส่วนประกอบของแม่พิมพ์ |
| โปรไฟล์ความต้านทานการป้อน | ความต้านทานโดยรวมลดลง แท็บเคลื่อนตัวได้อย่างราบรื่นบนพื้นผิวของตัวยกโดยมีการผ่อนปรนเชิงมุมช่วยลดการลาก | ศักยภาพในการต้านทานสูงขึ้นเล็กน้อย ขอบคมตัดอาจติดบนพื้นผิวแม่พิมพ์ได้หากมีครีบเกิดขึ้นหรือมีการผ่อนปรนไม่เพียงพอ |
| พฤติกรรมความแม่นยำในการลงทะเบียน | ความกว้างของแถบที่สม่ำเสมอที่รักษาไว้ที่ตำแหน่งรอยบากช่วยสนับสนุนการมีส่วนร่วมของนักบินและการวางตำแหน่งด้านข้างอย่างมั่นคง | ขอบแถบขัดจังหวะที่ตำแหน่งรอยบาก นักบินต้องมีส่วนร่วมอย่างเต็มที่-ในส่วนเนื้อหาโดยห่างจากความว่างเปล่า |
| แถบผลกระทบความแข็งแกร่ง | ลดขั้นต่ำ; แถบที่ยึดไว้จะรักษาพื้นที่หน้าตัด-และต้านทานการโก่งงอภายใต้แรงป้อน | การลดสัดส่วนตามความลึกและความกว้างของรอยบาก แถบบางหรือแคบอาจเบี่ยงเบนไปที่ตำแหน่งรอยบาก |
| กลศาสตร์ปฏิสัมพันธ์ของนักกีฬายก | แถบเลื่อนผ่านเม็ดมะยมของนักกีฬายก หน้าสัมผัสได้รับการจัดการผ่านรูปทรงนูนบนขอบนำของแท็บ | ไม่มีการสัมผัสกับนักกีฬายก ช่องว่างให้ระยะห่างเต็มที่สำหรับการเดินทางของนักกีฬายก โดยไม่คำนึงถึงความสูงของนักกีฬายก |
| ข้อกำหนดการจัดการทาก | ไม่มี; ไม่มีวัสดุใดแยกออกจากแถบ ช่วยลดปัญหาการดีดตัวออกและความกังวลในการกำจัด | ที่จำเป็น; ทากจะต้องดีดออกอย่างหมดจดผ่านช่องเปิดของแม่พิมพ์ และการสะสมหรือการติดขัดอาจทำให้การผลิตหยุดลง |
| ข้อควรพิจารณาเกี่ยวกับทิศทางของเสี้ยน | เสี้ยนก่อตัวบนขอบเฉือนของแท็บ โดยทั่วไปจะวางห่างจากพื้นผิวเลื่อนโดยมีผลกระทบต่อการป้อนน้อยที่สุด | เสี้ยนก่อตัวตามแนวเส้นรอบวงของรอยบากทั้งหมด การวางแนวถือเป็นสิ่งสำคัญเนื่องจาก-หันขึ้นด้านบนจะจับเสี้ยนบนตัวกั้นและตัวยก |
| กรณีการใช้งานในอุดมคติ | วัสดุขนาดบาง แถบแคบ แม่พิมพ์ที่มีความก้าวหน้ายาวนานซึ่งต้องการความแม่นยำสะสม การใช้งานที่ไวต่อการโก่งงอของแถบ | เนื้อหนา แถบกว้างพร้อมความแข็งแกร่งเหลือเฟือ ความสูงของตัวยกสูง การใช้งานความเร็วสูง-โดยไม่ต้องการการรบกวนของตัวยก |
เมื่อแต่ละประเภทมีประสิทธิภาพเหนือกว่าอีกประเภทหนึ่ง
ตารางเผยให้เห็นลวดลายที่ชัดเจน รอยบากที่เป็นบวกจะปกป้องสิ่งที่แถบมีอยู่แล้ว: ความแข็งแกร่ง ความสม่ำเสมอของความกว้าง และการสัมผัสพื้นผิวที่เรียบ รอยบากเชิงลบจะสร้างสิ่งที่แถบต้องการ: พื้นที่เปิดโล่ง ระยะห่างในแนวตั้ง และความเป็นอิสระจากการสัมผัสกับตัวยก ความได้เปรียบด้านประสิทธิภาพจะเปลี่ยนไปขึ้นอยู่กับปัจจัยที่จำกัดการใช้งานเฉพาะของคุณ
สำหรับวัสดุที่มีขนาดบาง-โดยที่ความแข็งแรงของผลผลิตต่ำเมื่อเทียบกับแรงป้อนและแถบมีแนวโน้มที่จะโก่งงอ รอยบากเชิงบวกจะมีประสิทธิภาพดีกว่าเนื่องจากหลีกเลี่ยงการขจัดพื้นที่หน้าตัด-ออกจากแถบที่เปราะบางอยู่แล้ว เมื่อแถบมีความหนาเพียง 0.5 มม. และกว้าง 30 มม. การตัดรอยบากลึกหลาย ๆ มม. สามารถสร้างจุดบานพับที่เคลื่อนที่ระหว่างการป้อนได้ แถบที่คงไว้จะป้องกันสิ่งนี้โดยรักษาความสมบูรณ์ของแถบตลอดความกว้างทั้งหมด
สำหรับสต็อกที่หนาขึ้น แคลคูลัสจะกลับด้าน แถบขนาด 2.0 มม. ที่มีความกว้าง 100 มม. มีความต้านทานการดัดงอได้อย่างมากแม้จะเอาวัสดุออกแล้วก็ตาม รอยบากเป็นเปอร์เซ็นต์เล็กน้อยของหน้าตัด-ทั้งหมด และการลดความแข็งนั้นไม่สำคัญเลย ที่นี่ ลำดับความสำคัญจะเปลี่ยนไปเป็นการกวาดล้างของนักกีฬายก วัสดุหนาที่ขี่อยู่เหนือเม็ดมะยมของลิฟเตอร์จะสร้างแรงสัมผัสสูงและเร่งการสึกหรอทั้งแท็บและพื้นผิวของลิฟเตอร์ การถอดวัสดุออกทั้งหมดจะช่วยลดกลไกการสึกหรอดังกล่าว การทำความเข้าใจความสัมพันธ์ระหว่างกำลังครากเทียบกับความต้านทานแรงดึงของวัสดุที่กำหนดจะช่วยให้คุณคาดการณ์ได้ว่าแถบที่ยึดไว้จะเสียรูปแบบพลาสติกภายใต้การรับน้ำหนักที่หน้าสัมผัสของตัวยกหรือยังคงยืดหยุ่นและขับขี่ได้อย่างหมดจด
แถบแคบเป็นไปตามตรรกะของวัสดุบาง-โดยไม่คำนึงถึงความหนา แถบแคบมีวัสดุที่มีขอบจำกัด ดังนั้นการถอดออกจึงส่งผลต่อพฤติกรรมทางโครงสร้างของแถบอย่างไม่สมสัดส่วน รอยบากที่เป็นบวกจะคงส่วนตัดขวาง-เล็กๆ น้อยๆ ที่มีอยู่ แถบกว้างเป็นไปตามตรรกะของวัสดุที่มีความหนา- โดยที่ความกว้างที่เหลืออยู่จะชดเชยการสูญเสียความแข็งเฉพาะจุด
แอปพลิเคชันความเร็วสูง-ทำให้เกิดองค์ประกอบแบบไดนามิก ที่ความเร็วการกดที่สูงขึ้น ความเฉื่อยของแถบในระหว่างการป้อนจะขยายแหล่งความต้านทานใดๆ แถบที่ติดอยู่บนตัวยกชั่วขณะด้วยความเร็ว 60 จังหวะต่อนาทีถือเป็นเรื่องน่ารำคาญ การจับเดียวกันที่ 400 จังหวะต่อนาทีกลายเป็นเหตุการณ์การลงทะเบียนผิดพลาดที่แพร่กระจายไปทั่วสถานีดาวน์สตรีมทุกแห่ง สำหรับแม่พิมพ์ความเร็วสูง-ซึ่งมีระยะห่างของตัวยกแน่น รอยบากที่เป็นลบจะกำจัดตัวแปรทั้งหมดโดยการเอาแหล่งสัญญาณรบกวนออก
เลือกประเภทรอยบากที่จะรักษาลักษณะแถบให้เหมาะสมที่สุดต่อการใช้งานเฉพาะของคุณ หากความแข็งแกร่งเป็นปัจจัยจำกัด ให้คงวัสดุไว้ หากระยะห่างเป็นปัจจัยจำกัด ให้ถอดออก
หลักการตัดสินใจนี้ฟังดูง่าย แต่การนำไปใช้อย่างมีประสิทธิภาพจำเป็นต้องรู้แน่ชัดว่าลึกแค่ไหน กว้างแค่ไหน และมุมใดที่จะตัดรูปทรงรอยบากได้ พารามิเตอร์มิติเหล่านี้เป็นจุดที่ทฤษฎีมาบรรจบกับการปฏิบัติ และความสัมพันธ์ตามสัดส่วนกับความหนาของวัสดุและความกว้างของแถบเป็นตัวกำหนดว่าประเภทรอยบากที่คุณเลือกจะให้ข้อได้เปรียบด้านประสิทธิภาพตามที่ตั้งใจไว้จริงหรือไม่
พารามิเตอร์การออกแบบสำหรับความลึกของรอยบาก ความกว้าง และการนูนเชิงมุม
การเลือกประเภทรอยบากเป็นเพียงครึ่งหนึ่งของการตัดสินใจ อีกครึ่งหนึ่งกำลังวัดขนาดอย่างถูกต้อง รอยบากที่เป็นบวกซึ่งมีหัวเข็มขัดที่มีความลึกของแถบไม่ถูกต้องภายใต้หน้าสัมผัสของตัวยก การตัดรอยบากด้านลบที่ตื้นเกินไปไม่สามารถให้ระยะห่างได้เมื่อตัวยกเคลื่อนตัวจนสุด ความล้มเหลวทั้งสองย้อนกลับไปที่สาเหตุเดียวกัน: รูปทรงเรขาคณิตไม่ได้สัดส่วนกับคุณลักษณะของวัสดุและแถบที่ควบคุม-ประสิทธิภาพในโลกแห่งความเป็นจริง
ความท้าทายก็คือไม่มีสูตรสากลสูตรเดียวครอบคลุมทุกการใช้งาน ขนาดของรอยบากนั้นขับเคลื่อนโดยลำดับชั้นของปัจจัยที่สัมพันธ์กัน และการทำความเข้าใจว่าปัจจัยใดที่มีลำดับความสำคัญสำหรับแม่พิมพ์เฉพาะของคุณจะช่วยป้องกันรอบการทดลอง-และ-ข้อผิดพลาดที่สิ้นเปลืองเวลาและงบประมาณในการทดลอง
ความลึกและความกว้างของรอยบากสัมพันธ์กับความหนาของวัสดุ
ความลึกของรอยบากคือมิติที่ควบคุมระยะห่างสำหรับรอยบากที่เป็นลบและความยาวการฉายแท็บสำหรับรอยบากที่เป็นบวก ในทั้งสองกรณี ความหนาของวัสดุจะยึดสัดส่วนเริ่มต้น ใช้หลักการทั่วไป: ความลึกของรอยบากควรจัดให้มีระยะห่างในการใช้งานหรือการมีส่วนร่วมของแท็บ โดยไม่กระทบต่อความสามารถของแถบในการป้อนอย่างสม่ำเสมอภายใต้แรงดึง
สำหรับรอยบากเชิงลบ ความลึกจะต้องเกินความสูงการเคลื่อนที่ของนักกีฬายก บวกกับการเคลื่อนที่ของแถบแนวตั้งระหว่างรอบการป้อน หากตัวยกสูงขึ้น 4 มม. และแถบแกว่ง 0.5 มม. ในระหว่างการเคลื่อนที่ ความลึกของรอยบากขั้นต่ำ 5 มม. จะให้ระยะห่างที่เชื่อถือได้ การเจาะลึกลงไปอย่างมากจะช่วยขจัดวัสดุที่ไม่จำเป็นต้องถอดออก และลดความแข็งแกร่งของแถบโดยไม่จำเป็น ในทางกลับกัน รอยบากด้านลบที่ตื้นเกินไป จะทำให้ขอบแถบใกล้กับเม็ดมะยมของตัวยกที่ด้านบน-ของระยะชัก-อย่างเป็นอันตราย ซึ่งแม้แต่แถบที่หย่อนเล็กน้อยก็ทำให้เกิดการสัมผัสและการห้อย
สำหรับรอยบากที่เป็นบวก ความลึกของแท็บจะกำหนดระยะที่วัสดุที่คงเหลือจะยื่นออกมาจากตัวแถบ แถบที่อยู่ลึกเกินไปเมื่อเทียบกับความหนาของวัสดุจะกลายเป็นคานยื่นออกมาซึ่งมีแนวโน้มที่จะเกิดการเสียรูปพลาสติกภายใต้แรงสัมผัสของตัวยก เมื่อแท็บงออย่างถาวร จะไม่มีการย้ายตัวยกออกจากการสโตรกครั้งต่อๆ ไป โมดูลัสยืดหยุ่นของวัสดุแถบกำหนดขอบเขตที่นี่ แถบที่เบนออกไปภายในช่วงยางยืดจะกลับสู่ตำแหน่งหลังการสัมผัสแต่ละครั้ง ชิ้นที่เกินจุดครากสำหรับเหล็กหรือวัสดุใดก็ตามที่ใช้งานอยู่จะต้องเซ็ตตัวถาวรและกลายเป็นสิ่งกีดขวางการป้อนซ้ำ
ความกว้างของรอยบากเป็นไปตามตรรกะที่คล้ายกัน สำหรับรอยบากด้านลบ ความกว้างจะต้องรองรับตัวนักกีฬายกและแถบด้านข้างจะเคลื่อนที่ระหว่างการป้อน สำหรับรอยบากที่เป็นบวก ความกว้างจะกำหนดขนาดด้านข้างของแท็บและส่งผลโดยตรงต่อความแข็งในการดัดงอ แถบที่กว้างขึ้นจะกระจายแรงสัมผัสของตัวยกไปทั่วพื้นที่มากขึ้น ช่วยลดความเข้มข้นของความเค้นเฉพาะที่ แท็บที่แคบกว่าจะเน้นแรงและไวต่อความล้ามากกว่าในการดำเนินการผลิตที่ยาวนาน
ลำดับลำดับความสำคัญต่อไปนี้เป็นแนวทางในการตัดสินใจเกี่ยวกับขนาดเมื่อมีปัจจัยหลายอย่างแข่งขันกัน:
- ความหนาของวัสดุ:กำหนดสัดส่วนพื้นฐานสำหรับความลึกและความกว้าง สต็อกที่หนาขึ้นจะทนต่อรอยบากเชิงลบที่ลึกกว่าโดยไม่สูญเสียความแข็ง เนื้อสต็อกที่บางกว่าต้องการรูปทรงที่ตื้นกว่าเพื่อรักษาความต่อเนื่องของโครงสร้าง
- ความกว้างของแถบ:กำหนดจำนวนพื้นที่หน้าตัด-ที่เหลืออยู่หลังจากตัดรอยบาก แถบแคบจะจำกัดความลึกของรอยบากสูงสุดที่อนุญาต โดยไม่คำนึงถึงความหนาของวัสดุ
- จำนวนสถานี:อีกต่อไปตายสะสมข้อผิดพลาดตำแหน่ง ตำแหน่งรอยบากแต่ละตำแหน่งจะต้องรักษาความสมบูรณ์ของแถบให้เพียงพอที่จะนำพาแถบผ่านสถานีที่เหลือทั้งหมดโดยไม่มีการโก่งตัวแบบก้าวหน้า
- ระยะการให้อาหาร:ความยาวพิตช์ที่ยาวขึ้นจะเพิ่มแขนโมเมนต์ระหว่างจุดรองรับ ตำแหน่งรอยบากที่ช่วงกลาง-ระหว่างตัวยกจะเกิดการหย่อนยานสูงสุด โดยต้องมีรอยบากที่ตื้นกว่าหรือรูปทรงของแถบที่แข็งกว่า
- ความสูงของตัวยก:กำหนดข้อกำหนดระยะห่างขั้นต่ำโดยตรงสำหรับรอยบากด้านลบและความสามารถในการเคลื่อนผ่านขั้นต่ำ{0}}สำหรับแถบรอยบากที่เป็นบวก
การบรรเทาเชิงมุมและการรักษาขอบเพื่อประสิทธิภาพการป้อน
ความลึกและความกว้างจะทำให้รูปทรงอยู่ในช่วงที่ถูกต้อง การผ่อนปรนเชิงมุมคือสิ่งที่ทำให้มันป้อนโดยไม่มีการต่อต้าน
สำหรับรอยบากที่เป็นบวก ขอบนำของแท็บคือพื้นผิวที่สัมผัสกับตัวยกเป็นอันดับแรกในระหว่างการเลื่อนแถบ โดยไม่มีการผ่อนปรน ขอบนั้นจะแสดงไหล่สี่เหลี่ยมที่โอบรับเม็ดมะยมของตัวยก ทำให้เกิดความลังเลชั่วขณะในการเดินทางของแถบ การเพิ่มการลบมุมหรือมุมนูน 5 ถึง 15 องศาบนใบหน้านำของแท็บช่วยให้สามารถลาดบนพื้นผิวของตัวยกได้อย่างราบรื่น แท็บจะกลายเป็นลิ่มที่ยกตัวเองขึ้นเหนือสิ่งกีดขวางได้อย่างมีประสิทธิภาพแทนที่จะชนกับสิ่งกีดขวาง
สำหรับรอยบากลบ เส้นรอบวงของการตัดคือพื้นผิววิกฤต เศษเสี้ยนและขอบแหลมคมตามแนวผนังรอยบากสามารถติดบนรางสต็อก พื้นผิวแม่พิมพ์ หรือการเปลี่ยนรางในขณะที่แถบป้อนผ่าน ขอบหัก ซึ่งโดยทั่วไปจะใช้การลบมุม 0.1 ถึง 0.3 มม. ในระหว่างการก่อสร้างแม่พิมพ์หรือผ่านการขัดลบคมรองในการออกแบบแม่พิมพ์ ช่วยลดการรบกวนนี้ ในกรณีที่โมดูลัสความยืดหยุ่นของเหล็กที่คมตัดได้รับการยกระดับโดย-การแข็งตัวของชิ้นงานที่เกิดจากการตัด ขอบจะมีความแข็งมากขึ้นและเข้ากันกับพื้นผิวสัมผัสได้น้อยลง การลบมุมทำให้การเปลี่ยนแปลงทางเรขาคณิตอ่อนลงโดยไม่ต้องเปลี่ยนคุณสมบัติของวัสดุ
พารามิเตอร์เชิงมุมเหล่านี้ปรับขนาดตามความหนาของวัสดุ เนื้อสต็อกที่บางกว่าซึ่งมีความต้านทานการโค้งงอต่ำกว่า จำเป็นต้องมีมุมบรรเทาที่รุนแรงน้อยกว่า เนื่องจากแรงสัมผัสจะลดลงโดยธรรมชาติ สต็อกที่หนาขึ้นจะสร้างแรงที่สูงกว่าในระหว่างการโต้ตอบของนักกีฬายก โดยต้องใช้มุมผ่อนแรงที่สูงชันเพื่อป้องกันไม่ให้แรงลากเพิ่มขึ้นจนถึงจุดที่การเลื่อนของแถบลังเลหรือความแม่นยำของพิตช์ลดลง
เมื่อคู่มือทางวิศวกรรมหรือมาตรฐานของบริษัทที่จัดตั้งขึ้นมีอัตราส่วนขนาดเฉพาะสำหรับกลุ่มวัสดุที่กำหนด ค่าเหล่านั้นจะแสดงถึงจุดเริ่มต้นที่ได้รับการตรวจสอบแล้ว โมดูลัสความยืดหยุ่นของเหล็ก ขีดจำกัดผลผลิตของเหล็กสำหรับเกรดเฉพาะของคุณ และข้อมูลโลหะโมดูลัสยืดหยุ่นจากการรับรองวัสดุ จะทำให้คุณมีคุณสมบัติทางกลที่จำเป็นในการคำนวณว่ารูปทรงของแท็บที่กำหนดจะยังคงยืดหยุ่นภายใต้ภาระของตัวยกที่คาดหวังหรือไม่ นักออกแบบที่เริ่มต้นด้วยสัดส่วนที่คำนวณเหล่านี้และปรับแต่งในระหว่างการทดลอง จะได้รับการผลิตที่มั่นคงอย่างสม่ำเสมอเร็วกว่าผู้ที่กำหนดขนาดด้วยการประมาณค่าด้วยภาพเพียงอย่างเดียว
อย่างไรก็ตาม รูปทรงเรขาคณิตเพียงอย่างเดียวไม่ได้บอกเรื่องราวทั้งหมดได้ ขนาดรอยบากที่เหมือนกันมีประสิทธิภาพในอะลูมิเนียมแตกต่างจากสแตนเลส ลักษณะเฉพาะของวัสดุ- รวมถึงการชุบแข็งชิ้นงาน ขีดจำกัดการยืด และการแข็งตัวของความเครียดที่ขอบตัด ทำให้เกิดการปรับเปลี่ยนการออกแบบอีกชั้นหนึ่งที่จะเปลี่ยนพารามิเตอร์ที่คุณเพิ่งสร้างขึ้น
วัสดุ-ข้อควรพิจารณาเฉพาะสำหรับการเลือกประเภทรอยบาก
รอยบากที่มีขนาดพอดีสำหรับเหล็กเหนียวอาจฉีกขาดในอะลูมิเนียมหรือทำให้การป้อนอาหารค้าง-ในสเตนเลส พารามิเตอร์ทางเรขาคณิตที่กำหนดไว้ในส่วนที่แล้วถือเป็นการตอบสนองของวัสดุทั่วไป แต่สต็อคสตริปจริงไม่ทำงานโดยทั่วไป กลุ่มวัสดุแต่ละประเภทนำเอาความแข็งแกร่งของผลผลิต ความสามารถในการยืดตัว และพฤติกรรมการแข็งตัวของความเครียดมาผสมผสานกัน ซึ่งจะเปลี่ยนวิธีการทำงานของรูปทรงรอยบากภายใต้สภาวะการผลิต
นี่เป็นช่องว่างที่การอ้างอิงการออกแบบส่วนใหญ่เปิดทิ้งไว้ พวกเขารับรู้ว่าวัตถุนั้นมีความสำคัญ จากนั้นจึงเดินหน้าต่อไปโดยไม่อธิบายว่ามันสำคัญอย่างไร ความจริงก็คือการตั้งค่าประเภทรอยบาก รูปทรงของแท็บ มุมหลบ และแม้แต่ช่วงเวลาการบำรุงรักษาจะเปลี่ยนไปอย่างมากเมื่อคุณเปลี่ยนคอยล์บนเดคอยล์เลอร์ การทำความเข้าใจการเปลี่ยนแปลงเหล่านี้ก่อนการทดลองจะช่วยป้องกันวงจรการวนซ้ำของชิ้นส่วนที่กำลังทำงาน การสังเกตความล้มเหลว การปรับรูปทรง และการทำงานอีกครั้งซึ่งมีค่าใช้จ่ายสูง
พฤติกรรมรอยบากในอะลูมิเนียมและเหล็กเหนียว
อะลูมิเนียมนำเสนอความท้าทายเฉพาะสำหรับการออกแบบรอยบากบายพาส: ความเค้นครากที่ต่ำกว่าเทียบเท่ากับเหล็ก หมายความว่าวัสดุจะเปลี่ยนรูปแบบพลาสติกด้วยแรงป้อนที่ต่ำกว่า และการยืดตัวที่สูงกว่าทำให้ยืดตัวได้มากก่อนที่จะแตกหัก สำหรับอะลูมิเนียมขนาดบาง- โดยทั่วไปแล้วควรใช้รอยบากที่เป็นบวก แถบที่ยึดไว้ป้องกันการฉีกขาดในระหว่างการป้อน เนื่องจากความเหนียวของวัสดุทำให้แถบสามารถโค้งงอเหนือพื้นผิวตัวยกได้โดยไม่แตกหักที่จุดยึด แท็บดูดซับแรงสัมผัสผ่านการเสียรูปพลาสติกแบบยืดหยุ่นและอ่อนๆ แทนที่จะแตกร้าว
อย่างไรก็ตาม ความเหนียวแบบเดียวกันนั้นก็ก่อให้เกิดความเสี่ยง หากรูปทรงของแท็บยอมให้มีการโก่งตัวมากเกินไป แท็บอะลูมิเนียมสามารถคงสภาพถาวรได้หลังจากผ่านไปเพียงไม่กี่ร้อยครั้ง เหล็กความเครียดที่ให้ผลผลิตต่ำจะต้านทานการเกินได้ง่ายในอลูมิเนียม ซึ่งหมายความว่าแท็บที่โค้งงอเกินขีดจำกัดความยืดหยุ่นจะยังคงงออยู่ นักออกแบบชดเชยด้วยการเพิ่มแถบรอยบากเชิงบวกให้กว้างขึ้นและตื้นขึ้นในอะลูมิเนียม โดยกระจายแรงสัมผัสของตัวยกให้ทั่วพื้นที่มากขึ้น เพื่อรักษาความเค้นเฉพาะที่ให้ต่ำกว่าขีดจำกัดสัดส่วนของวัสดุ
รอยบากที่เป็นลบในอะลูมิเนียมบางๆ เป็นปัญหา การดึงวัสดุออกจากแถบที่อ่อนนุ่มและยืดหยุ่นอยู่แล้วจะสร้างจุดพับที่เคลื่อนที่ระหว่างการป้อน แถบดังกล่าวเบี่ยงเบนไปที่ตำแหน่งที่เป็นโมฆะ ทำให้เกิดความไม่สอดคล้องกันของระดับเสียงที่สะสมข้ามสถานี สำหรับแถบอะลูมิเนียมที่หนากว่า ซึ่งโดยทั่วไปจะสูงกว่า 1.5 มม. ส่วนตัดขวาง-ที่เหลือจะให้การสนับสนุนที่เพียงพอและรอยบากเชิงลบจะใช้งานได้
ในทางตรงกันข้าม เหล็กเหนียวจะให้สภาพแวดล้อมที่เอื้ออำนวยมากที่สุดสำหรับการออกแบบรอยบาก การผสมผสานที่สมดุลของความแข็งแรงให้ผลผลิตปานกลางของเหล็ก (โดยทั่วไปคือ 200 ถึง 350 MPa) การยืดตัวที่เหมาะสม (20 ถึง 30 เปอร์เซ็นต์) และลักษณะการแข็งตัวของชิ้นงานที่คาดการณ์ได้ ทำให้ทนทานต่อรอยบากทั้งสองประเภท แถบรอยบากที่เป็นบวกในเหล็กเหนียวคงรูปทรงไว้ภายใต้การสัมผัสของตัวยก เนื่องจากวัสดุมีความแข็งพอที่จะต้านทานการโก่งตัวถาวร แต่ยังเหนียวพอที่จะดูดซับน้ำหนักเกินเป็นครั้งคราวโดยไม่แตกร้าว รอยบากเชิงลบจะถูกตัดอย่างหมดจดโดยมีเสี้ยนน้อยที่สุด และขอบของการตัดจะไม่แข็งตัวมากเกินไปในระหว่างการตัดเฉือน
ความอดทนนี้ให้อิสระแก่นักออกแบบในการปรับให้เหมาะสมสำหรับปัจจัยอื่นๆ เมื่อทำการปั๊มเหล็กเหนียว คุณสามารถเลือกประเภทรอยบากตามข้อจำกัดของโครงร่างแม่พิมพ์ การกำหนดค่าตัวยก หรือข้อกำหนดความเร็วการกดเพียงอย่างเดียว แทนที่จะถูกบังคับให้เป็นประเภทเดียวตามข้อจำกัดของวัสดุ
การปรับเปลี่ยนการออกแบบรอยบากสำหรับสเตนเลสและเหล็กที่มีความแข็งแรงสูง-
เหล็กกล้าไร้สนิม โดยเฉพาะอย่างยิ่งเกรดออสเทนนิติกซีรีส์ 300 ทำให้เกิดภาวะแทรกซ้อนที่เหล็กเหนียวและอะลูมิเนียมไม่มี: การแข็งตัวของงานที่รุนแรง เช่นนิตยสารการขึ้นรูปโลหะอธิบาย การชุบแข็งด้วยความเครียดและการชุบแข็งในงาน ทำให้วัสดุแข็งแรงขึ้นในขณะที่การเสียรูปยังคงดำเนินต่อไป และเกรดเหล็กรุ่นใหม่ๆ จะมีการแข็งตัว{0}}ในระดับที่มากกว่าเกรดที่มีความแข็งแรงสูง-ทั่วไป สเตนเลสออสเทนนิติกซีรีส์ 3XX- มีความสามารถในการชุบแข็งชิ้นงานสูงเป็นพิเศษ
สำหรับรอยบากเชิงลบในสเตนเลส การตัดเฉือนที่สร้างรอยบากนั้นถือเป็นการดำเนินการขึ้นรูปนั่นเอง ขอบตัดผ่านการเสียรูปพลาสติกอย่างมีนัยสำคัญในระหว่างการเจาะ และในออสเทนนิติกสเตนเลส ซึ่งทำให้วัสดุขอบแข็งตัวเกินกว่าความแข็งแรงครากของแถบพาเรนต์ ตลอดระยะเวลาการผลิตหลายพันครั้ง ผลลัพธ์สะสมสามารถวัดได้: คมตัดที่ขอบรอยบากจะแข็งและแข็งขึ้นเรื่อยๆ ในกรณีที่เหล็กกล้า HSLA ทั่วไปอาจได้รับความแข็งแรงเพิ่มขึ้น 20 เปอร์เซ็นต์จากการชุบแข็งในงาน เกรดสเตนเลสอาจเพิ่มขึ้นถึง 50 เปอร์เซ็นต์หรือมากกว่านั้นในบริเวณที่มีการทำงานหนัก ขอบที่แข็งขึ้นนี้จะเพิ่มความต้านทานการป้อนตลอดอายุการใช้งานของแม่พิมพ์ เนื่องจากขอบที่แข็งกว่าจะจับยึดบนพื้นผิวตัวนำและส่วนประกอบของแม่พิมพ์ได้รุนแรงมากขึ้น
การจัดแสดงเหล็กโมดูลัสแรงดึงจะไม่เปลี่ยนแปลงเมื่อมีการชุบแข็ง แต่ความเค้นครากของเหล็กที่คมตัดจะเพิ่มขึ้นอย่างมาก สิ่งที่เริ่มต้นจากการที่ขอบที่เบนออกเล็กน้อยเมื่อสัมผัสกัน จะกลายเป็นขอบที่แข็งซึ่งต้านทานการโก่งตัว และส่งภาระการป้อนเข้าไปในตัวแถบโดยตรง สำหรับการดำเนินการผลิตที่ยาวนานในสเตนเลส การชุบแข็งแบบก้าวหน้านี้หมายความว่าประสิทธิภาพการป้อนที่มีรอยบากเป็นลบจะลดลงอย่างคาดการณ์ได้ตลอดอายุการใช้งานของแม่พิมพ์ โดยต้องมีการบำรุงรักษาบ่อยครั้งมากขึ้น หรือมีรูปทรงการผ่อนปรนเริ่มต้นที่รุนแรงมากขึ้นเพื่อชดเชยการแข็งตัวที่คาดการณ์ไว้
รอยบากที่เป็นบวกในสเตนเลสช่วยหลีกเลี่ยงปัญหาการตัด-การแข็งตัวของขอบที่ขอบแถบ แต่ทำให้เกิดข้อกังวลในตัวเอง จุดยึดแท็บซึ่งมีด้านที่ตัดเฉือนสามด้านมาบรรจบกับขอบที่เชื่อมต่อด้านเดียวคือโซนความเข้มข้นของความเค้น ในเหล็กสเตนเลส โหลดที่หน้าสัมผัสของตัวยกซ้ำๆ ที่จุดนี้อาจทำให้เกิดการแตกร้าวเมื่อยล้าได้ เนื่องจากงาน-วัสดุชุบแข็งที่จุดเชื่อมต่อของแท็บจะเปราะเมื่อเทียบกับวัสดุต้นกำเนิดที่อยู่รอบๆ รัศมีที่กว้างขวางที่มุมภายในของแท็บและความกว้างของการยึดที่กว้างกว่าเล็กน้อยช่วยลดความเสี่ยงนี้โดยการกระจายแรงเค้นไปยังพื้นที่ขนาดใหญ่
เหล็กกล้าที่มีความแข็งแรงสูง- รวมถึงเกรด-เฟสคู่ (DP) เฟสเชิงซ้อน (CP) และเกรดชุบแข็งแบบกด- ถือเป็นปัญหาที่ตรงกันข้ามกับอะลูมิเนียม วัสดุเหล่านี้มีความแข็งแรงให้ผลผลิตสูงแต่มีการยืดตัวลดลง ตัวอย่างเช่น เกรด DP1000 มีความแข็งแรงเป็นเลิศแต่มีความสามารถจำกัดในการเปลี่ยนรูปพลาสติกโดยไม่แตกหัก แท็บรอยบากที่เป็นบวกในเหล็กที่มีความแข็งแรงสูง-อาจแตกหักได้ที่จุดเชื่อมต่อหากรูปทรงของแท็บสร้างความเข้มข้นของความเค้น โมดูลัสยืดหยุ่นของเหล็กยังคงคงที่โดยประมาณในทุกเกรด (ประมาณ 200 GPa) แต่ช่องว่างแคบระหว่างผลผลิตและความแข็งแรงสูงสุดในเกรดเหล่านี้ทำให้มีโอกาสน้อยมากที่จะเกิดการเสียรูปแบบพลาสติกก่อนที่จะเกิดความล้มเหลว
การวิจัยเกี่ยวกับคมตัดเหล็กที่มีความแข็งแรงสูง-ช่วยยืนยันว่าข้อบกพร่องที่เกิดขึ้นระหว่างการตัดเฉือนทำหน้าที่เป็นตัวทำให้เกิดความเค้นและจุดเริ่มต้นของรอยแตกร้าว กการศึกษาที่ตีพิมพ์ในวารสาร Metalsพบว่าเหล็กกล้าที่มีความแข็งแรงสูง-สามารถลดประสิทธิภาพความล้าลงได้ถึง 40 เปอร์เซ็นต์ เนื่องจากข้อบกพร่องในการผลิตจากการเจาะและตัดแต่ง สำหรับการใช้งานรอยบากแบบบายพาส หมายความว่ารอยบากทั้งสองประเภทต้องมีการจัดการคุณภาพคมตัดอย่างระมัดระวังในเหล็กที่มีความแข็งแรงสูง- ขอบตัดที่มีรอยบากเชิงลบจะต้องสะอาดโดยมีความลึกของบริเวณรอยแตกร้าวน้อยที่สุด เพื่อหลีกเลี่ยงการสร้างบริเวณที่ทำให้เกิดรอยแตกร้าว การเชื่อมต่อแถบรอยบากที่เป็นบวกต้องหลีกเลี่ยงมุมภายในที่แหลมคมซึ่งรวมความเครียดเกินกว่าความเหนียวที่จำกัดของวัสดุ
| ตระกูลวัสดุ | ประเภทรอยบากที่แนะนำ | ข้อกังวลที่สำคัญ | คำแนะนำการปรับพารามิเตอร์ |
|---|---|---|---|
| อะลูมิเนียม (เกจวัดบาง) | เป็นบวกที่ต้องการ | แท็บการเปลี่ยนรูปถาวรจากความแข็งแรงของผลผลิตต่ำ แถบโก่งงอในตำแหน่งที่เป็นโมฆะ | แถบกว้างและตื้นกว่า ลดภาระการสัมผัสของนักกีฬายก; หลีกเลี่ยงรอยบากในแถบที่มีขนาดต่ำกว่า 1.5 มม |
| เหล็กอ่อน | ทำงานได้ทั้งสองประเภท | ข้อจำกัดด้านวัสดุขั้นต่ำ- ปรับให้เหมาะสมสำหรับรูปแบบแม่พิมพ์และปัจจัยความเร็วแทน | ใช้สัดส่วนมาตรฐาน วัสดุมีความทนทานต่อรูปทรงทั้งสองแบบในช่วงความหนาทั่วไป |
| เหล็กกล้าไร้สนิมออสเทนนิติก | แง่บวกเหมาะสำหรับระยะยาว | การชุบแข็งแบบก้าวหน้าที่ขอบตัดที่มีรอยบากลบจะเพิ่มความต้านทานการป้อนตลอดอายุของแม่พิมพ์ | มุมผ่อนปรนเริ่มต้นที่ก้าวร้าวบนรอยบากลบ รัศมีกว้างที่ทางแยกแท็บบวก ระยะเวลาการบำรุงรักษาสั้นลง |
| เหล็กกล้าความแข็งแรงสูง- (DP, CP, AHSS) | เชิงลบ เหมาะสำหรับเกจวัดหนา | การยืดตัวที่ลดลงทำให้เกิดการแตกหักของแท็บที่จุดความเข้มข้นของความเค้นในรูปทรงรอยบากที่เป็นบวก | รัศมีภายในที่กว้างขวางในทุกมุม ขอบตัดสะอาดและมีบริเวณแตกหักน้อยที่สุด หลีกเลี่ยงทางแยกที่มีคม |
| กด-เหล็กชุบแข็ง (22MnB5) | ที่ต้องการเชิงลบ | หลังการแข็งตัวมีความเหนียวต่ำมาก-; แท็บแตกหักภายใต้การโหลดแบบวนซ้ำจากการสัมผัสของนักกีฬายก | เพิ่มคุณภาพขอบให้สูงสุด พิจารณาการตัดสอง-ขั้นสำหรับขอบรอยบากด้านลบ หลีกเลี่ยงรูปทรงของแท็บที่เป็นบวก |
รูปแบบในตารางนี้เผยให้เห็นหลักการที่คุ้มค่าแก่การนำไปใช้ภายใน: วัสดุที่มีการยืดตัวสูงและมีความแข็งแรงให้ผลผลิตต่ำจะมีรอยบากที่เป็นบวก เนื่องจากแถบที่ยึดไว้สามารถดูดซับแรงสัมผัสได้โดยไม่เสียรูปถาวร วัสดุที่มีการยืดตัวต่ำและมีความแข็งแรงให้ผลผลิตสูงจะมีรอยบากเป็นลบ เนื่องจากแถบที่ค้างอยู่ในวัสดุเหล่านี้จะแตกหักมากกว่าการงอ ลักษณะการแข็งตัวของความเครียดและการชุบแข็งในงานของโลหะผสมจำเพาะนั้นจะกำหนดว่ารูปทรงของรอยบากจะมีอายุเท่าใดตลอดอายุการใช้งาน
อย่างไรก็ตาม การเลือกวัสดุเพียงอย่างเดียวไม่ได้ปิดห่วงในการออกแบบรอยบาก วัสดุเดียวกันที่วิ่งผ่านสถานีหก-ตายที่ 100 จังหวะต่อนาทีมีพฤติกรรมแตกต่างไปจากที่เกิดขึ้นในสถานียี่สิบ-ที่ตายที่ 500 จังหวะต่อนาที ความซับซ้อนของเลย์เอาต์และความเร็วในการกดทำให้เกิดปัจจัยไดนามิกที่จะขยายหรือลดลักษณะการทำงานเฉพาะของวัสดุ-ที่อธิบายไว้
ปัจจัยเค้าโครงและความเร็วในการกดในการเลือกรอยบาก
รูปทรงรอยบากที่ป้อนอย่างไม่มีที่ติในดาย 6- สถานีที่ทำงานด้วยความเร็ว 80 จังหวะต่อนาทีอาจกลายเป็นแหล่งการลงทะเบียนผิดพลาดซ้ำๆ ในสถานี 20- ดายที่ทำงานด้วยความเร็ว 400 จุด ความแตกต่างไม่ใช่ตัวรอยบาก โดยจะขึ้นอยู่กับบริบทของระบบที่อยู่รอบๆ ได้แก่ จำนวนสถานีที่แถบต้องเคลื่อนที่ ระยะทางที่แถบเดินทางต่อจังหวะ และความเร็วรอบการกดระหว่างเหตุการณ์ฟีด ตัวแปรเหล่านี้จะขยายหรือระงับจุดแข็งและจุดอ่อนของรอยบากแต่ละประเภทในลักษณะที่คุณสมบัติของวัสดุเพียงอย่างเดียวไม่สามารถคาดเดาได้
แถบทิศทางความก้าวหน้าและการนับจำนวนสถานี
การตายแบบก้าวหน้าที่ยาวขึ้นจะสะสมข้อผิดพลาดของตำแหน่ง ทุกสถานีที่แถบผ่านจะทำให้เกิดผลต่างการลงทะเบียนเล็กน้อย และความแปรปรวนเหล่านั้นจะซ้อนกัน เมื่อถึงเวลาที่แถบไปถึงสถานีที่สิบห้าหรือยี่สิบ การดริฟท์สะสมจากการลงทะเบียนนักบินเดิมอาจเกินเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้ หากการวางตำแหน่งด้านข้างของแถบไม่ได้รับการดูแลอย่างสม่ำเสมอที่จุดกึ่งกลางทุกจุด
รอยบากบายพาสที่เป็นบวกมีข้อได้เปรียบที่นี่ เนื่องจากแถบที่ยึดไว้จะรักษาความกว้างของแถบไว้ที่ตำแหน่งรอยบาก แถบดังกล่าวจึงนำเสนอขอบที่สอดคล้องกันสำหรับการมีส่วนร่วมของนักบินและหน้าสัมผัสของรางนำตลอดทั้งความก้าวหน้า ไม่มีช่องว่างที่รบกวนพื้นผิวอ้างอิงด้านข้าง ไกด์และเซนเซอร์ต่างๆ รวมไปถึงเซ็นเซอร์ความใกล้ชิดอุปนัยใช้สำหรับการตรวจสอบตำแหน่งแถบ ดูขอบแถบที่สม่ำเสมอโดยไม่คำนึงถึงตำแหน่งของรอยบาก ความสม่ำเสมอนี้ช่วยรักษาความแม่นยำสะสมตลอดความก้าวหน้าของแม่พิมพ์ยาว โดยที่แม้แต่การเบี่ยงเบน 0.02 มม. ต่อสารประกอบของสถานีก็ทำให้เกิดข้อผิดพลาดที่สำคัญที่สถานีตัด
แม่พิมพ์ที่สั้นกว่าและมีสถานีน้อยกว่าจะเกิดข้อผิดพลาดสะสมน้อยลง ในสถานีดายสี่- หรือหก- แถบจะผ่านเหตุการณ์การป้อนที่จำกัดก่อนที่ชิ้นส่วนจะแยกออกจากกัน ในที่นี้ รอยบากเชิงลบจะให้ความแม่นยำในการลงทะเบียนที่เพียงพอด้วยการใช้เครื่องมือที่ง่ายกว่า เนื่องจากมีโอกาสน้อยกว่าที่จะเกิดข้อผิดพลาดในตำแหน่งในการประกบกัน ประโยชน์จากการกวาดล้างของการกำจัดวัสดุมีมากกว่าการสูญเสียความแข็งเล็กน้อย เมื่อแถบต้องการรักษาความแม่นยำในสถานีเพียงไม่กี่สถานีเท่านั้น นักออกแบบแม่พิมพ์ที่มีประสบการณ์มักจะใช้ประโยชน์จากความทันสมัยซอฟต์แวร์การซ้อนวัสดุสำหรับความยาวของวัสดุการเพิ่มประสิทธิภาพระหว่างโครงร่างแถบ แต่การตัดสินใจประเภทรอยบากยังคงขึ้นอยู่กับจำนวนสถานีที่ต้องการเค้าโครงที่ได้รับการปรับปรุงให้เหมาะสม และจำนวนข้อผิดพลาดสะสมที่พิกัดความเผื่อของชิ้นส่วนสามารถรับได้
ข้อควรพิจารณาเกี่ยวกับความเร็วการกดและปริมาณการผลิต
ความเร็วเปลี่ยนฟิสิกส์ของการป้อนแถบ ที่ความเร็วการกดต่ำ แถบจะเคลื่อนไปข้างหน้าในการเคลื่อนที่เสมือนคงที่แบบควบคุม- โดยที่ผลกระทบจากแรงเฉื่อยไม่มีนัยสำคัญ ที่ความเร็วสูง แถบไดนามิกจะมีความโดดเด่น แถบจะเร่งความเร็วและลดความเร็วลงอย่างมากในระหว่างรอบการป้อนแต่ละรอบ ทำให้เกิดการสั่น การกระดอน และสูญเสียการสัมผัสกับไกด์ชั่วขณะ แหล่งที่มาของแรงต้านทานการป้อนใดๆ ไม่ว่าจะเล็กน้อยเพียงใดก็ตามที่ความเร็วต่ำ จะถูกขยายจนเกิดความไม่สอดคล้องกันของระดับเสียงที่วัดได้ที่ความเร็วสูง
ในการดำเนินการขึ้นรูปโลหะด้วยความเร็วสูง-ด้วยความเร็วมากกว่า 250 รอบต่อนาที ประเภทรอยบากที่ลดความต้านทานการป้อนจะมีความสำคัญเป็นพิเศษ หากรูปทรงของแม่พิมพ์อนุญาตให้มีประเภทใดประเภทหนึ่งได้ และคุณสมบัติของวัสดุไม่ได้บังคับให้ต้องตัดสินใจ ความเร็วในการกดมักจะกลายเป็นตัวแบ่งส่วน รอยบากที่เป็นบวกพร้อมกับแถบที่นูนออกมาอย่างดี-ทำให้เกิดการลากที่ความเร็วต่ำกว่า เนื่องจากไม่มีขอบตัดที่จะกีดขวาง รอยบากที่เป็นลบทำให้เกิดการรบกวนของตัวยกเป็นศูนย์ ซึ่งสำคัญเมื่อจังหวะของตัวยกที่ดุดันด้วยความเร็วสูงทำให้แทบไม่มีระยะห่างระหว่างแถบและเม็ดมะยมของตัวยก
ปริมาณการผลิตเพิ่มอีกมิติ การวิ่งในปริมาณมาก-จะทำให้กลไกการสึกหรอใดๆ เกิดขึ้นซึ่งการวิ่งที่สั้นกว่าไม่เคยเปิดเผยมาก่อน โครงสร้างรอยบากที่ป้อนได้อย่างสมบูรณ์แบบสำหรับ 50,000 จังหวะอาจพัฒนาความต้านทานแบบก้าวหน้าที่ 500,000 จังหวะ เนื่องจากขอบสึกหรอ ครีบขยายใหญ่ขึ้น และรูปทรงของแท็บลดลง สำหรับแคมเปญการผลิตที่ยาวนาน การเลือกประเภทรอยบากที่มีความทนทานต่อการสึกหรอที่ดีกว่าในวัสดุเฉพาะของคุณ จะช่วยลดเวลาหยุดทำงานโดยไม่ได้วางแผนและขยายระยะเวลาการบำรุงรักษา
การจัดลำดับความสำคัญจะเปลี่ยนไปขึ้นอยู่กับว่าแอปพลิเคชันของคุณต้องการความเร็วหรือความแม่นยำ:
- ลำดับความสำคัญของแอปพลิเคชันความเร็วสูง- (มากกว่า 250 SPM):ลดความต้านทานการป้อนให้เหลือน้อยที่สุดก่อน ตรวจสอบให้แน่ใจว่าระยะขอบกวาดล้างของนักกีฬายกเกินการแกว่งแบบไดนามิกของแถบ เลือกประเภทรอยบากที่มีค่าสัมประสิทธิ์การลากต่ำที่สุด จัดลำดับความสำคัญของความต้านทานการสึกหรอสำหรับวัสดุเฉพาะ ปรับการผ่อนปรนเชิงมุมให้เหมาะสมสำหรับแรงป้อนเฉื่อย
- ลำดับความสำคัญของแอปพลิเคชันความแม่นยำความเร็วต่ำ- (ต่ำกว่า 150 SPM):เพิ่มความแม่นยำในการลงทะเบียนให้สูงสุดก่อน เลือกประเภทรอยบากที่รักษาความแข็งแกร่งของแถบเพื่อให้นักบินมีส่วนร่วมอย่างสม่ำเสมอ ลดความผิดพลาดของตำแหน่งสะสมในทุกสถานี จัดลำดับความสำคัญของความเสถียรของมิติของรูปทรงรอยบากเหนืออายุการใช้งานของแม่พิมพ์ ตรวจสอบให้แน่ใจว่าพิกัดตำแหน่งรอยบากพร้อมคุณสมบัติการตรวจจับและการลงทะเบียนทั้งหมด
หัวข้อทั่วไปคือการคาดเดาได้ ไม่ว่าจะวิ่งเร็วหรือช้า รอยบากจะต้องทำงานในลักษณะเดียวกันกับจังหวะหนึ่งล้าน เช่นเดียวกับที่ทำในจังหวะหนึ่ง ความสามารถในการคาดการณ์นั้นขึ้นอยู่กับว่ารูปทรงของรอยบากจะลดลงเมื่อเวลาผ่านไปอย่างไร ซึ่งนำมาซึ่งการอภิปรายอย่างตรงไปตรงมาเกี่ยวกับพฤติกรรมการสึกหรอและการจัดการอายุการใช้งานของแม่พิมพ์
รูปแบบการสึกหรอและผลกระทบต่อชีวิตของแม่พิมพ์ตามประเภทรอยบาก
รอยบากที่กินได้สมบูรณ์ในวันแรกจะไม่กินได้สมบูรณ์ในวันที่สามร้อย ทุกจังหวะการผลิตจะต้องให้พื้นผิวของการเจาะและแม่พิมพ์ได้รับผลกระทบจากแรงอัด การสัมผัสกับวัสดุแถบที่มีฤทธิ์กัดกร่อน และการหมุนเวียนของความล้าในระดับไมโคร- แรงที่เกิดขึ้นมากกว่าพันหรือล้านครั้ง แรงเหล่านี้เปลี่ยนรูปทรงของการตัดด้วยวิธีที่ละเอียดอ่อนแต่สะสม ข้อมูลเชิงลึกที่สำคัญสำหรับวิศวกรด้านเครื่องมือก็คือ รอยบากที่เป็นบวกและลบจะไม่สึกหรอในลักษณะเดียวกัน รูปแบบการย่อยสลายแตกต่างกันไปตามตำแหน่ง อัตราการลุกลาม และอาการที่สังเกตได้ ซึ่งหมายความว่ากลยุทธ์การบำรุงรักษาก็ต้องแตกต่างกันเช่นกัน
การเพิกเฉยต่อความแตกต่างเหล่านี้นำไปสู่การแก้ไขปัญหาเชิงรับ: แถบเริ่มลงทะเบียนผิด มีคนดึงแม่พิมพ์ และหลังจากนั้นทีมงานก็ค้นพบรูปทรงรอยบากที่สึกหรอซึ่งเสื่อมสภาพมานานหลายสัปดาห์ การทำความเข้าใจลักษณะการสึกหรอเฉพาะสำหรับแต่ละประเภทจะเปลี่ยนวงจรปฏิกิริยานั้นให้เป็นวงจรเชิงคาดการณ์
ความก้าวหน้าของการสึกหรอในเครื่องมือที่มีรอยบากเชิงบวก
ขอบเจาะที่สร้างแถบรอยบากเชิงบวกจะสึกหรอไปตามด้านที่ถูกตัดทั้งสามด้าน ซึ่งทำให้แถบหลุดออกจากตัวแถบ ขอบเหล่านี้เป็นพื้นผิวการทำงานที่ช่วยรักษารูปทรงที่คมชัดของแท็บ และจะค่อยๆ ลดลงตามลำดับที่คาดเดาได้
ในช่วงแรกของอายุการใช้งาน คมตัดมีความคมและทำให้การแยกแท็บสะอาดและมีเสี้ยนน้อยที่สุด เส้นรอบวงของแท็บได้รับการกำหนดไว้อย่างดี- และรูปทรงนูนเชิงมุมของแท็บนั้นยังคงสภาพเดิม ในขณะที่การผลิตดำเนินไป กลไกการสึกหรอแบบยึดติดและการเสียดสีจะล้อมรอบขอบของการเจาะเพิ่มขึ้นทีละน้อย การทำความเข้าใจรูปแบบการสึกหรอของการเจาะและดายเผยให้เห็นว่าวงจรความเค้นซ้ำแล้วซ้ำเล่าทำให้เกิดรอยแตกขนาดเล็กมาก ซึ่งในที่สุดจะแพร่กระจายไปสู่ข้อบกพร่องที่ใหญ่กว่าผ่านการสึกหรอจากความล้า ซึ่งเป็นกลไกที่เกี่ยวข้องโดยเฉพาะกับส่วนที่บางที่ขอบของแท็บ
คุณจะสังเกตเห็นความเสื่อมตามสายอาการเฉพาะ:
- ขอบแท็บจะพัฒนารัศมีซึ่งครั้งหนึ่งเคยมีมุมแหลมคม ซึ่งจะทำให้รายละเอียดของโปรไฟล์แท็บลดลง
- ครีบเริ่มก่อตัวบนขอบเฉือนของแท็บ สร้างวัสดุที่ยกขึ้นซึ่งจับบนพื้นผิวตัวยกในระหว่างการเลื่อนแถบ
- ส่วนนูนเชิงมุมของแถบจะแบนลงอย่างมีประสิทธิภาพเมื่อขอบนำโค้ง เพิ่มพื้นที่สัมผัสด้วยตัวยกและแรงลากที่เพิ่มขึ้น
- ความต้านทานการป้อนอาหารจะค่อยๆ เพิ่มขึ้น โดยสามารถวัดได้เมื่อมีการเพิ่มการลงทะเบียนแถบที่ผิดพลาดที่สถานีนำร่องปลายน้ำ
- ชิ้นส่วนเริ่มแสดงการเบี่ยงเบนของมิติที่สอดคล้องกับการสะสมข้อผิดพลาดของระยะพิทช์แบบก้าวหน้า
คำสำคัญที่นี่คือค่อยๆ การสึกหรอของรอยบากที่เป็นบวกไม่ทำให้เกิดความเสียหายอย่างกะทันหัน โดยจะทำให้เกิดความต้านทานการป้อนเพิ่มขึ้นเชิงเส้นอย่างช้าๆ ซึ่งมักจะไม่มีใครสังเกตเห็นจนกว่าจะเกินเกณฑ์ที่ยอมรับได้ของการลงทะเบียน วิศวกรที่ตรวจสอบข้อมูลการลงทะเบียนแถบเมื่อเวลาผ่านไปสามารถระบุแนวโน้มขาขึ้นและกำหนดเวลาการบำรุงรักษาก่อนที่การย่อยสลายจะถึงเกณฑ์ความล้มเหลว
เนื่องจากแท็บได้รับการเสริมความแข็งที่ขอบเฉือนระหว่างการขึ้นรูปครั้งแรก การแข็งตัวแบบผิดรูปที่พื้นผิวที่ตัดเหล่านั้นในช่วงแรกจึงให้ความต้านทานต่อการสึกหรอจากการเสียดสี อย่างไรก็ตาม เมื่อชั้นที่แข็งตัวสึกหรอผ่าน วัสดุที่อ่อนนุ่มที่อยู่ด้านล่างจะกัดเซาะเร็วขึ้น ซึ่งบางครั้งทำให้เกิดจุดเปลี่ยนเว้าซึ่งการสึกหรอจะเร่งเร็วขึ้นหลังจากช่วงระยะเวลาเริ่มต้นที่มั่นคง
ความก้าวหน้าของการสึกหรอในเครื่องมือที่มีรอยบากเชิงลบ
การเจาะที่มีรอยบากเชิงลบจะสึกหรอที่ขอบตัด ขอบสี่เหลี่ยมหรือสี่เหลี่ยมคางหมูที่ตัดวัสดุออกจากแถบ เมื่อขอบเขตรอบด้านนี้ ผลที่ตามมาจากการทำงานจะแตกต่างจากการสึกหรอของรอยบากเชิงบวก: พื้นที่ที่ถูกดึงออกจะหดตัวลงอย่างมีประสิทธิภาพ
นี่คือเหตุผลว่าทำไมจึงสำคัญ เมื่อขอบเจาะกลม จะไม่ตัดช่องว่างที่สะอาดและเต็มความกว้าง-อีกต่อไป รอยบากจะแคบลงและตื้นขึ้นเล็กน้อยจากรูปทรงการออกแบบดั้งเดิม แต่ละหนึ่งในพันของมิลลิเมตรที่สูญเสียไปจากการปัดเศษของขอบจะช่วยลดระยะห่างระหว่างขอบแถบและตัวอุปกรณ์ยก จังหวะมากกว่าหมื่นครั้ง ช่องว่างจะแคบลงจนกว่าแถบจะเริ่มสัมผัสกับตัวยกอีกครั้ง ทำให้เกิดปัญหาการแฮงค์-แบบเดียวกับที่รอยบากได้รับการออกแบบมาเพื่อป้องกัน
ในขณะเดียวกัน การสะสมของเสี้ยนก็ทำให้ปัญหาเพิ่มมากขึ้น เมื่อหมัดทื่อ เสี้ยนจะสูงขึ้นตามขอบตัดของแถบเมท พรีซิชั่น เทคโนโลยีส์ ขอแนะนำเครื่องมือลับคมเมื่อขอบสึกจนถึงรัศมี 0.01 นิ้ว (0.25 มม.) โดยสังเกตว่าการแตะบ่อยๆ-จะได้ผลดีกว่ารอให้หมัดทื่อมาก สำหรับเครื่องมือที่มีรอยบากเชิงลบ หลักการนี้มีความสำคัญอย่างยิ่ง เนื่องจากครีบไม่ได้เป็นเพียงปัญหาด้านคุณภาพเท่านั้น พวกมันรบกวนการป้อนโดยตรงโดยการจับบนรางนำ พื้นผิวแม่พิมพ์ และตัวยกเม็ดมะยมในขณะที่แถบเคลื่อนตัวไปข้างหน้า การวิจัยเกี่ยวกับการเกิดเสี้ยนด้านข้างในการบากยืนยันว่าความรุนแรงของเสี้ยนจะเพิ่มขึ้นเมื่อความสัมพันธ์ในการเจาะรู/แม่พิมพ์เปลี่ยนจากค่าการออกแบบเดิม ซึ่งจะเกิดขึ้นอย่างแน่นอนเมื่อขอบสึกหรอและระยะห่างที่มีประสิทธิภาพกระชับขึ้น
โหมดความล้มเหลวสำหรับรอยบากที่เป็นลบมีแนวโน้มที่จะเกิดขึ้นอย่างกะทันหันมากกว่าสำหรับรอยบากที่เป็นบวก ความต้านทานการป้อนจะค่อนข้างคงที่ในขณะที่มีช่องว่างเพียงพอ จากนั้นจะเพิ่มขึ้นอย่างรวดเร็วเมื่อรูปทรงรอยบากที่ลดลงในที่สุดทำให้แถบ-สามารถ-สัมผัสตัวยกได้ ทำให้ตรวจพบการสึกหรอของรอยบากติดลบได้ยากขึ้นผ่านการเฝ้าติดตามแนวโน้มแบบค่อยเป็นค่อยไป และมีแนวโน้มว่าจะเกิดการหยุดชะงักของการผลิตอย่างกะทันหันมากขึ้น
กลยุทธ์การบำรุงรักษาตามประเภทรอยบาก
ระเบียบวิธีในการลับคมจะแตกต่างกันเนื่องจากตำแหน่งการสึกหรอและวัตถุประสงค์การทำงานแตกต่างกัน
สำหรับเครื่องมือที่มีรอยบากเชิงบวก การลับคมจะเน้นที่การคืนขอบการแยกแท็บที่คม เป้าหมายคือ-สร้างเส้นเฉือนที่คมชัดบนสามด้านที่ว่างของแท็บเพื่อให้รูปทรงของแท็บกลับมาเป็น-โปรไฟล์ที่ออกแบบไว้ ซึ่งโดยทั่วไปเกี่ยวข้องกับการเจียรพื้นผิวหน้าเจาะเพื่อขจัดชั้นที่สึกหรอออก และฟื้นฟูรูปทรงของคมตัด หากเครื่องมือของคุณเดิมเสร็จสิ้นโดยใช้การตัดเฉือนลวด EDM สำหรับโปรไฟล์แท็บที่ซับซ้อน การลับคมจะต้องรักษารูปทรงเหล่านั้นไว้ แทนที่จะทำให้หน้าเจาะเรียบ
สำหรับเครื่องมือที่มีรอยบากเชิงลบ การลับคมจะคืนรูปทรงระยะห่างทั้งหมดกลับคืนมา วัตถุประสงค์คือเพื่อให้เส้นรอบวงของหมัดกลับคืนสู่ขนาดเดิม เพื่อให้ช่องว่างที่ตัดเข้าไปในแถบตรงกับความกว้างและความลึกที่ออกแบบไว้ เนื่องจากผลที่ตามมาจากการสึกหรอจะทำให้ระยะหลบหลีกลดลง การลับคมแม้เพียงเล็กน้อยก็ช่วยคืนประสิทธิภาพที่มีความหมายได้ การขัดช่องเปิดของแม่พิมพ์มีความสำคัญไม่แพ้กัน เนื่องจากการที่กระสุนทะลุผ่านและการดีดออกอาจลดลงตามการสึกหรอที่สะสมอยู่ภายในโพรงแม่พิมพ์
ในทั้งสองกรณี งบประมาณการบดทั้งหมดมีจำกัด การลับคมแต่ละครั้งจะดึงวัสดุออกจากหน้าเจาะ และทำให้สั้นลงทีละน้อย เมื่อการลับคมแบบสะสมเข้าใกล้ค่าเผื่อความยาวของหมัด การเปลี่ยนจึงจำเป็น แทนที่จะลับคมต่อไป
การทำความเข้าใจรูปแบบการสึกหรอที่แตกต่างกันสำหรับรอยบากแต่ละประเภทช่วยให้สามารถกำหนดเวลาการบำรุงรักษาเชิงคาดการณ์ได้มากกว่าการแก้ไขปัญหาเชิงรับ รอยบากที่เป็นบวกจะค่อยๆ ลดลงโดยอาศัยความต้านทานการป้อนที่เพิ่มขึ้น รอยบากที่เป็นลบจะลดลงเนื่องจากการลดระยะห่างซึ่งในที่สุดจะกระตุ้นให้แถบหยุดทำงานอย่างกะทันหัน- ติดตามตรวจสอบตามนั้น
พฤติกรรมการสึกหรอทำให้เห็นภาพประสิทธิภาพของรอยบากแต่ละประเภทตลอดวงจรการใช้งานทั้งหมด ตั้งแต่การเลือกรูปทรงเบื้องต้นไปจนถึงการกำหนดขนาดเฉพาะของวัสดุ- การรวมโครงร่างแถบ และสุดท้ายคือการวางแผนการบำรุงรักษา กรอบการตัดสินใจสำหรับการออกแบบรอยบากบายพาสจะครอบคลุมโปรแกรมแม่พิมพ์ทั้งหมด การนำเธรดเหล่านี้มารวมกันเป็นลำดับการใช้งานจริงช่วยให้วิศวกรเครื่องมือมีเส้นทางที่ชัดเจนตั้งแต่จุดประสงค์ในการออกแบบไปจนถึงการผลิตที่ได้รับการตรวจสอบแล้ว
ขั้นตอนการดำเนินงานและทรัพยากรด้านวิศวกรรมแม่พิมพ์แบบกำหนดเอง
ทุกแนวคิดที่พูดคุยกันจนถึงตอนนี้ ตั้งแต่การเลือกรูปทรงไปจนถึงพฤติกรรมของวัสดุไปจนถึงการจัดการการสึกหรอ จะมาบรรจบกันที่จุดเดียว: ทันทีที่คุณออกแบบรอยบากให้กับเหล็ก ความมุ่งมั่นดังกล่าวเกิดขึ้นภายในเวิร์กโฟลว์ และวิศวกรที่ดำเนินการเวิร์กโฟลว์นั้นอย่างเป็นระบบจะให้ผลลัพธ์ที่ดีกว่าผู้ที่กระโดดจากแนวความคิดหนึ่งไปยังอีกจุดหนึ่งโดยไม่มีเส้นทางที่มีโครงสร้างระหว่างกัน
ความเป็นจริงของรอยบากบายพาสเชิงลบและบวกของแม่พิมพ์ปั๊มขึ้นรูปโลหะแผ่นก็คือไม่มีปัจจัยใดที่จะผลักดันการตัดสินใจแบบแยกส่วนได้ ประเภทวัสดุแจ้งความต้องการรอยบาก ความกว้างของแถบจะจำกัดความลึก ความเร็วในการกดจะเปลี่ยนลำดับความสำคัญระหว่างความแข็งแกร่งและระยะห่าง จำนวนสถานีจะกำหนดจำนวนข้อผิดพลาดสะสมที่คุณสามารถยอมรับได้ ปัจจัยเหล่านี้มีผลกระทบต่อกัน และเวิร์กโฟลว์การใช้งานจะต้องคำนึงถึงปัจจัยเหล่านี้ทั้งหมดตามลำดับที่ถูกต้อง
กรอบการตัดสินใจสำหรับวิศวกรเครื่องมือ
เมื่อคุณนั่งลงพร้อมกับเค้าโครงแถบใหม่ การตัดสินใจประเภทรอยบากจะเป็นไปตามความก้าวหน้าเชิงตรรกะ การข้ามขั้นตอนหรือจัดลำดับใหม่จะสร้างช่องว่างระหว่างการทดลอง ซึ่งมักจะเป็นปัญหาการป้อนปริศนาที่ขัดขวางการแก้ไขอย่างรวดเร็ว ลำดับต่อไปนี้สะท้อนให้เห็นวิธีที่ผู้เชี่ยวชาญด้านเครื่องมือและผู้ผลิตแม่พิมพ์ที่มีประสบการณ์ในการออกแบบรอยบากบายพาสจากหลักการแรกๆ:
- ประเมินประเภทและความหนาของวัสดุระบุกลุ่มโลหะผสม เกจ ความแข็งแรงของผลผลิต การยืดตัว และลักษณะการชุบแข็งของงาน วิธีนี้จะกำหนดว่าข้อจำกัดที่ขับเคลื่อนด้วยวัสดุ-บังคับให้คุณไปสู่รอยบากที่เป็นบวกหรือลบก่อนที่จะพิจารณาปัจจัยอื่นใด
- ประเมินความกว้างของแถบและจำนวนสถานีคำนวณพื้นที่หน้าตัด-ที่เหลือหลังจากใช้รูปทรงรอยบาก กำหนดจำนวนสถานีที่แถบต้องเคลื่อนที่และประมาณค่าเผื่อข้อผิดพลาดของตำแหน่งสะสมที่สถานีสุดท้าย
- กำหนดข้อกำหนดของนักกีฬายกกำหนดประเภทของตัวยก (แบบกลม แท่ง หรือแถบ) ความสูงของตัวยก และตำแหน่งของตัวยกที่สัมพันธ์กับขอบของตัวยก ตัวยกแผนที่เคลื่อนที่ไปตามตำแหน่งแถบที่ทุกจุดในรอบการกดเพื่อระบุโซนที่อาจเกิดการรบกวน
- เลือกประเภทรอยบากตามปัจจัยลำดับความสำคัญหากการรักษาความแข็งแกร่งเป็นข้อจำกัดจำกัด (วัสดุบาง แถบแคบ ดายยาว ความทนทานต่อความแม่นยำ) ให้เลือกค่าบวก หากระยะห่างเป็นข้อจำกัดจำกัด (พื้นที่หนา ตัวยกสูง การทำงานที่ความเร็วสูง- แถบกว้างที่มีขอบความแข็งแกร่งเพียงพอ) ให้เลือกค่าลบ
- มิติเรขาคณิตของรอยบากเป็นสัดส่วนกับพารามิเตอร์สต็อคตั้งค่าความลึก ความกว้าง และการผ่อนปรนเชิงมุมโดยใช้ความสัมพันธ์ตามสัดส่วนที่กำหนดโดยความหนาของวัสดุ การเคลื่อนที่ของตัวยก และข้อกำหนดด้านความแข็งของแถบ ใช้การปรับเฉพาะวัสดุ-สำหรับพฤติกรรมการชุบแข็ง ขีดจำกัดการยืด และความคาดหวังด้านคุณภาพของคมตัด
- ตรวจสอบผ่านการทดลองใช้และปรับเปลี่ยนรันลูกเต๋าด้วยความเร็วที่เพิ่มขึ้นแบบก้าวหน้า ติดตามการลงทะเบียนแถบที่สถานีนำร่อง วัดความแม่นยำของระยะพิทช์ตลอดความยาวดายทั้งหมด ตรวจสอบว่าความต้านทานการป้อนยังคงมีเสถียรภาพ และไม่มีแถบ-ถึง-การสัมผัสของตัวยกเกิดขึ้นตลอดวงจรของตัวยก ปรับแต่งมุมหลบ ความลึกของรอยบาก หรือการรักษาขอบตามประสิทธิภาพที่สังเกตได้
ลำดับนี้ไม่เข้มงวด บางโครงการมีข้อจำกัดที่ทำให้หลายขั้นตอนกลายเป็นข้อสรุปเดียวที่ชัดเจน แถบอะลูมิเนียมขนาด 0.3 มม. ในสถานียี่สิบ- ต้องใช้รอยบากที่เป็นบวกก่อนที่คุณจะประเมินความสูงของตัวยกด้วยซ้ำ เหล็กที่มีความแข็งแรงสูง-สูง 3.0 มม. ในแม่พิมพ์ตัดโลหะสี่-สถานีจะชี้ไปที่รอยบากติดลบก่อนที่ความกว้างของแถบจะเข้าสู่การคำนวณ แต่สำหรับแอปพลิเคชันจำนวนมากที่อยู่ระหว่างจุดสุดขั้วเหล่านี้ การทำงานในแต่ละขั้นตอนจะป้องกันข้อผิดพลาดทั่วไปในการปรับให้เหมาะสมสำหรับปัจจัยหนึ่ง ขณะเดียวกันก็ละเลยปัจจัยอื่นที่ควบคุมประสิทธิภาพในท้ายที่สุด
เอกสารก็มีความสำคัญที่นี่เช่นกัน ผู้ผลิตแม่พิมพ์ที่บันทึกเหตุผลเบื้องหลังการตัดสินใจด้านเรขาคณิตแต่ละครั้ง ไม่ใช่แค่มิติสุดท้าย จะสร้างข้อมูลอ้างอิงที่ช่วยเร่งโปรแกรมในอนาคตด้วยวัสดุและเค้าโครงที่คล้ายคลึงกัน เมื่อมีแอปพลิเคชันที่คล้ายกันเข้ามาในร้านค้าในอีกหกเดือนต่อมา เอกสารการให้เหตุผลที่อธิบายไว้จะช่วยลดความจำเป็นในการ-รับพารามิเตอร์ทุกตัวจากหลักการแรกๆ ใหม่
การเชื่อมต่อความตั้งใจในการออกแบบเข้ากับโซลูชันแม่พิมพ์แบบกำหนดเอง
การออกแบบรอยบากบายพาสไม่มีอยู่ในสุญญากาศ เป็นองค์ประกอบหนึ่งภายในโครงสร้างแม่พิมพ์ที่ซับซ้อน ซึ่งรวมถึงการเจาะ ตัวยก ไพล็อต รางนำ รางเลื่อน และระบบการจัดการแถบโดยรวม รูปทรงของรอยบากต้องผสานเข้ากับส่วนประกอบทุกส่วนเหล่านี้ รอยบากที่มีขนาดสมบูรณ์แบบซึ่งขัดแย้งกับการวางตำแหน่งนำร่อง ขัดขวางรูปทรงของรางยก หรือสร้างปัญหาการดีดออกของกระสุนในฐานรองเท้าจะให้ค่าเป็นศูนย์ ไม่ว่าสัดส่วนจะตรงกับการคำนวณทางวิศวกรรมก็ตาม
ความท้าทายในการบูรณาการนี้คือจุดที่โปรแกรมเครื่องมือจำนวนมากหยุดชะงัก พารามิเตอร์การออกแบบแต่ละรายการสมเหตุสมผลเมื่อแยกออกจากกัน แต่การรวมพารามิเตอร์เหล่านี้เข้ากับชุดแม่พิมพ์ที่ใช้งานได้นั้น จำเป็นต้องอาศัยประสบการณ์ในการจัดการความสัมพันธ์เชิงพื้นที่และเวลาระหว่างส่วนประกอบต่างๆ การเดินทางของนักกีฬายกต้องประสานงานกับระยะห่างจากรอยบาก จังหวะเวลาเข้าของนักบินต้องสอดคล้องกับตำแหน่งแถบหลังการควบคุมการป้อน-รอยบาก ทิศทางของเสี้ยนจากการตัดแบบบากจะต้องไม่รบกวนสถานีขึ้นรูปที่อยู่ปลายน้ำ เส้นทางการดีดตัวทากออกจากรอยบากด้านลบจะต้องเคลียร์แนวขนานและช่องเปิดของรองเท้าดายโดยไม่มีสิ่งกีดขวาง
การทำงานร่วมกับทีมวิศวกรรมแม่พิมพ์ที่มีประสบการณ์ช่วยให้มั่นใจว่ารายละเอียดการบูรณาการเหล่านี้ได้รับความสนใจตามที่พวกเขาต้องการโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENจัดการกับความท้าทายระดับหนักของการออกแบบระดับนี้-ได้อย่างชัดเจน โดยที่การเพิ่มประสิทธิภาพรอยบากบายพาสต้องประสานงานกับโครงสร้างของแม่พิมพ์ การบูรณาการตัวยก การจัดการระยะห่าง และการควบคุมการไหลของวัสดุทั่วทั้งชุดประกอบแม่พิมพ์ สำหรับวิศวกรเครื่องมือที่ทำงานตามทฤษฎีการออกแบบและพร้อมที่จะแปลการตัดสินใจทางเรขาคณิตมาเป็นเครื่องมือในการผลิต การเป็นพันธมิตรกับทีมที่จัดการขอบเขตการบูรณาการเต็มรูปแบบจะช่วยป้องกันการทำงานซ้ำซ้ำซึ่งต้องใช้งบประมาณการทดลองใช้
เวิร์กโฟลว์ปิดการวนซ้ำ เค้าโครงสตริปขับเคลื่อนการเลือกประเภทรอยบาก รูปทรงรอยบากขับเคลื่อนการกำหนดขนาด การวัดขนาดทำให้เกิดการตรวจสอบความถูกต้อง การตรวจสอบยืนยันการออกแบบหรือป้อนการแก้ไขกลับเข้าไปในรูปทรงเรขาคณิต และตลอดการผลิต การตรวจสอบการสึกหรอช่วยให้แน่ใจว่ารูปทรงที่ผ่านการตรวจสอบแล้วยังคงอยู่ในขอบเขตประสิทธิภาพจนกว่าเหตุการณ์การบำรุงรักษาตามกำหนดการครั้งถัดไปจะคืนสภาพตามข้อกำหนด
แม่พิมพ์ปั๊มทุกอันบอกเล่าเรื่องราวผ่านแถบของมัน รอยบากไม่ว่าจะเป็นเชิงบวกหรือเชิงลบคือบทต่างๆ ในเรื่องนั้น โดยจะกำหนดวิธีการเคลื่อนย้ายวัสดุ หยุดตรงไหน และลงทะเบียนอย่างไร การทำให้ถูกต้องหมายถึงแถบจะป้อนได้อย่างราบรื่นตั้งแต่ครั้งแรกจนถึงครั้งสุดท้าย การทำผิดหมายความว่าแถบต้องต่อสู้กับลูกเต๋าทุกสถานี ความแตกต่างระหว่างผลลัพธ์เหล่านั้นไม่ใช่โชค เป็นงานวิศวกรรมที่ประยุกต์อย่างเป็นระบบตั้งแต่ความตั้งใจในการออกแบบจนถึงการตรวจสอบการผลิต
คำถามที่พบบ่อยเกี่ยวกับรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูป
1. อะไรคือความแตกต่างระหว่างรอยบากบายพาสบวกและลบในแม่พิมพ์ปั๊มแบบโปรเกรสซีฟ?
รอยบากบายพาสที่เป็นบวกจะคงวัสดุบนแถบไว้เป็นแถบ-เหมือนกับเส้นโครงที่เลื่อนไปเหนือตัวยกระหว่างการป้อน โดยรักษาความแข็งแกร่งของแถบ รอยบากบายพาสเชิงลบจะขจัดวัสดุออกจากขอบแถบ ทำให้เกิดช่องว่างที่ทำให้เกิดช่องว่างสำหรับตัวยกโดยไม่ต้องสัมผัสทางกายภาพ ทางเลือกระหว่างทั้งสองขึ้นอยู่กับว่าการใช้งานของคุณจัดลำดับความสำคัญของความแข็งของแถบ (บวก) หรือระยะห่างของตัวยก (ลบ) โดยทั่วไป วัสดุที่บางและแถบแคบจะได้รับประโยชน์จากรอยบากที่เป็นบวก ในขณะที่วัสดุที่หนาและการทำงานที่ความเร็วสูง-มักจะทำงานได้ดีกว่าเมื่อมีรอยบากที่เป็นลบ
2. ฉันจะกำหนดความลึกและความกว้างของรอยบากที่ถูกต้องสำหรับเค้าโครงแถบของฉันได้อย่างไร
ความลึกและความกว้างของรอยบากจะขึ้นอยู่กับความหนาของวัสดุ ความสูงการเคลื่อนที่ของตัวยก และความกว้างของแถบเป็นหลัก สำหรับรอยบากติดลบ ความลึกต้องเกินระยะการเคลื่อนที่ของตัวยก บวกกับการสั่นของแถบแนวตั้งระหว่างการป้อน สำหรับรอยบากที่เป็นบวก ความลึกของแท็บต้องอยู่ภายในช่วงการโก่งตัวแบบยืดหยุ่นของวัสดุภายใต้แรงสัมผัสของตัวยก ความกว้างรองรับตัวนักกีฬายกพร้อมแถบเลื่อนด้านข้าง ลำดับลำดับความสำคัญในการกำหนดขนาดเริ่มต้นด้วยความหนาของวัสดุ จากนั้นพิจารณาความกว้างของแถบ จำนวนสถานี ระยะการป้อน และความสูงของอุปกรณ์ยกตามลำดับนั้น
3. รอยบากบายพาสชนิดใดที่เหมาะกับการปั๊มสแตนเลสที่สุด?
โดยทั่วไปแล้ว รอยบากที่เป็นบวกมักนิยมใช้ในการผลิตสเตนเลสออสเทนนิติกเป็นเวลานาน เหตุผลก็คือการแข็งตัวของงานบริเวณคมตัด เมื่อมีการเจาะรอยบากเชิงลบในสเตนเลส ขอบที่ถูกตัดจะแข็งตัวอย่างต่อเนื่องในระหว่างการผลิต ซึ่งเพิ่มความต้านทานการป้อนตลอดอายุของแม่พิมพ์ เกรดสเตนเลสสามารถเห็นความแข็งแรงเพิ่มขึ้นถึง 50 เปอร์เซ็นต์ในพื้นที่ทำงานหนัก รอยบากที่เป็นบวกจะหลีกเลี่ยงปัญหานี้ที่ขอบแถบ แม้ว่านักออกแบบจะต้องเพิ่มรัศมีที่กว้างที่จุดเชื่อมต่อของแท็บเพื่อป้องกันการแตกร้าวเมื่อยล้าจากการโหลดหน้าสัมผัสของตัวยกซ้ำๆ
4. รูปแบบการสึกหรอของรอยบากแบบบายพาสส่งผลต่อกำหนดการบำรุงรักษาแม่พิมพ์อย่างไร
รอยบากที่เป็นบวกและลบจะสึกหรอต่างกันและต้องใช้แนวทางการตรวจสอบที่แตกต่างกัน เครื่องมือที่มีรอยบากเชิงบวกจะค่อยๆ ลดลงเมื่อขอบเจาะเป็นวงกลม ส่งผลให้แท็บเกิดเสี้ยนซึ่งจะเพิ่มความต้านทานการป้อนอย่างช้าๆ ซึ่งช่วยให้สามารถบำรุงรักษาเชิงคาดการณ์ตามแนวโน้ม- เครื่องมือที่มีรอยบากเชิงลบจะลดลงโดยการลดขนาดช่องว่างเมื่อขอบโค้งมน ท้ายที่สุดทำให้แถบค้าง-อย่างฉับพลันเมื่อระยะห่างไม่เพียงพอ การสึกหรอของรอยบากเชิงลบจะตรวจจับได้ยากตั้งแต่เนิ่นๆ ทำให้กำหนดการลับคมตามช่วงเวลา-มีความเหมาะสมมากกว่าการตรวจสอบสภาพเพียงอย่างเดียว
5. ฉันสามารถใช้รอยบากบายพาสทั้งบวกและลบในโปรเกรสซีฟดายตัวเดียวกันได้หรือไม่?
ใช่ บางครั้งวิศวกรแม่พิมพ์ที่มีประสบการณ์จะรวมทั้งสองประเภทเข้าด้วยกันภายในเค้าโครงแถบเดียว เมื่อสถานีที่ต่างกันมีข้อจำกัดที่แตกต่างกัน ตัวอย่างเช่น สถานีที่มีรถยกสูงอาจใช้รอยบากที่เป็นลบในการกวาดล้าง ในขณะที่สถานีปลายน้ำในส่วนพาหะแคบ ๆ จะใช้รอยบากที่เป็นบวกเพื่อรักษาความแข็งแกร่ง สิ่งสำคัญคือต้องแน่ใจว่าพฤติกรรมการให้อาหารสม่ำเสมอตลอดการเจริญเติบโต การทำงานร่วมกับทีมวิศวกรรมแม่พิมพ์แบบกำหนดเอง เช่น YICHEN (yichen-group.com/stamping-die/) ช่วยประสานงานเค้าโครงแบบหลาย-รอยบาก-ประเภท ซึ่งการบูรณาการระหว่างตัวยก นักบิน และรูปทรงรอยบากต้องทำงานเป็นระบบที่เป็นหนึ่งเดียว


