


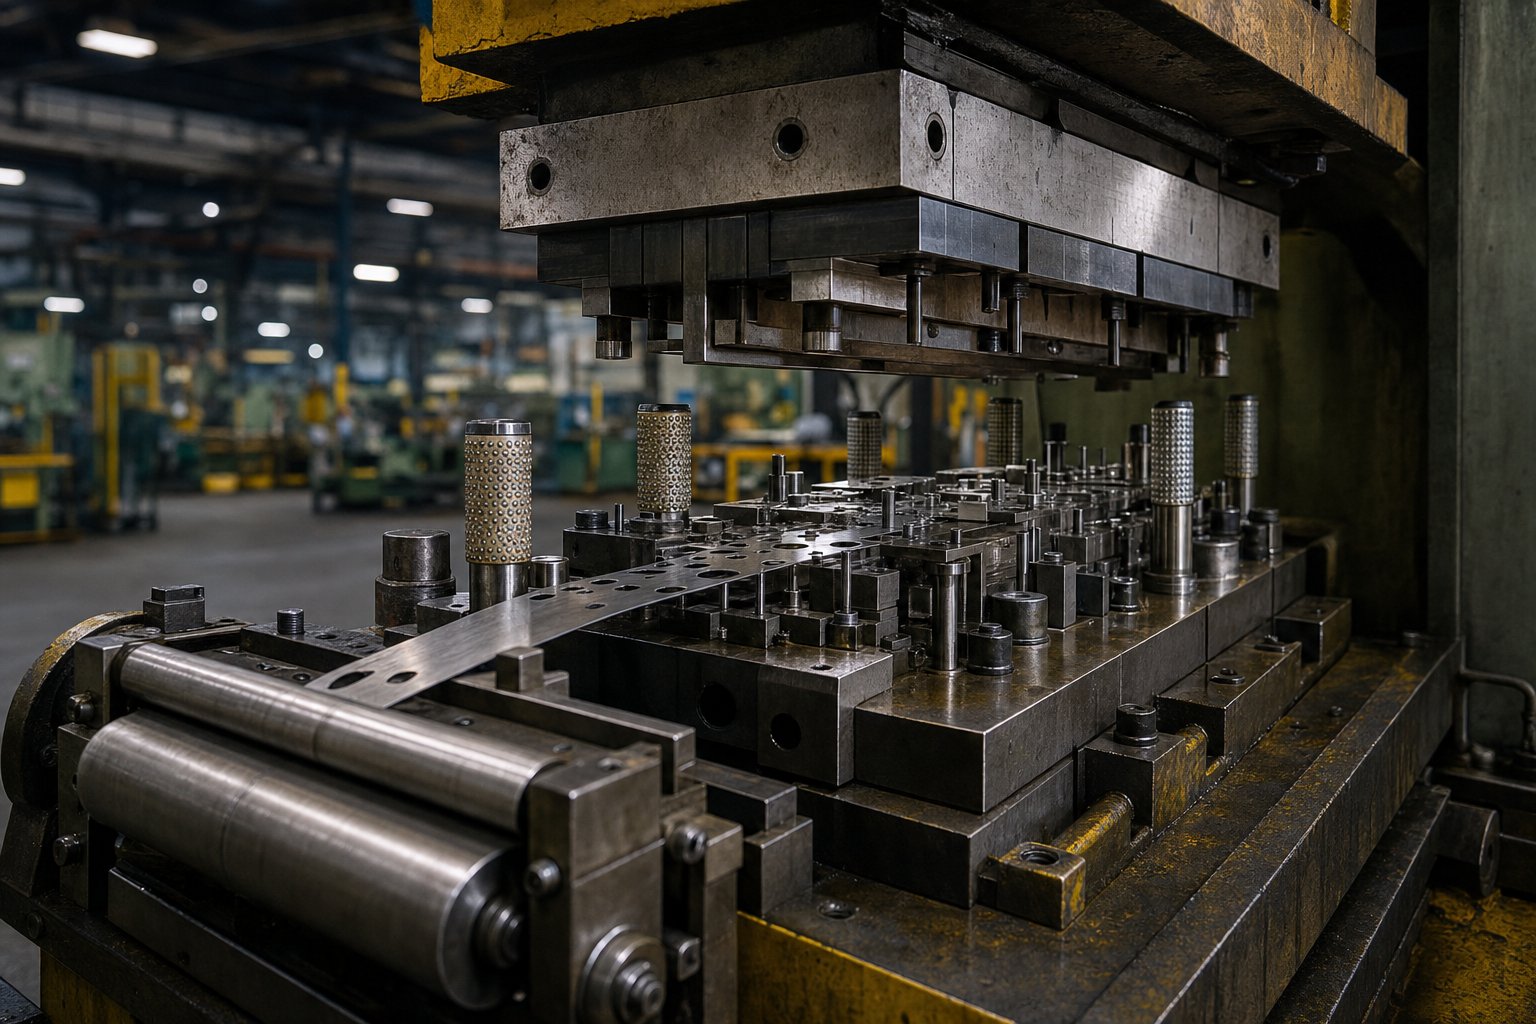
Progressive Die คืออะไร และเหตุใดโรงงาน OEM จึงไว้วางใจแม่พิมพ์นี้
ลองจินตนาการถึงเครื่องมือชิ้นเดียวที่เจาะ โค้ง ขึ้นรูป และตัดแต่งชิ้นส่วนโลหะอย่างรวดเร็วติดต่อกัน โดยที่มือมนุษย์ไม่ต้องสัมผัสชิ้นงานระหว่างขั้นตอนต่างๆ เครื่องมือนั้นเป็นแม่พิมพ์แบบโปรเกรสซีฟ และเป็นหัวใจสำคัญของ-โรงงานผลิตแม่พิมพ์และปั๊มขึ้นรูปแบบโปรเกรสซีฟ OEM ที่มีปริมาณสูงทุกแห่งที่คุณจะพบเมื่อทำการจัดหาส่วนประกอบโลหะที่มีความแม่นยำ
โปรเกรสซีฟตายคืออะไร
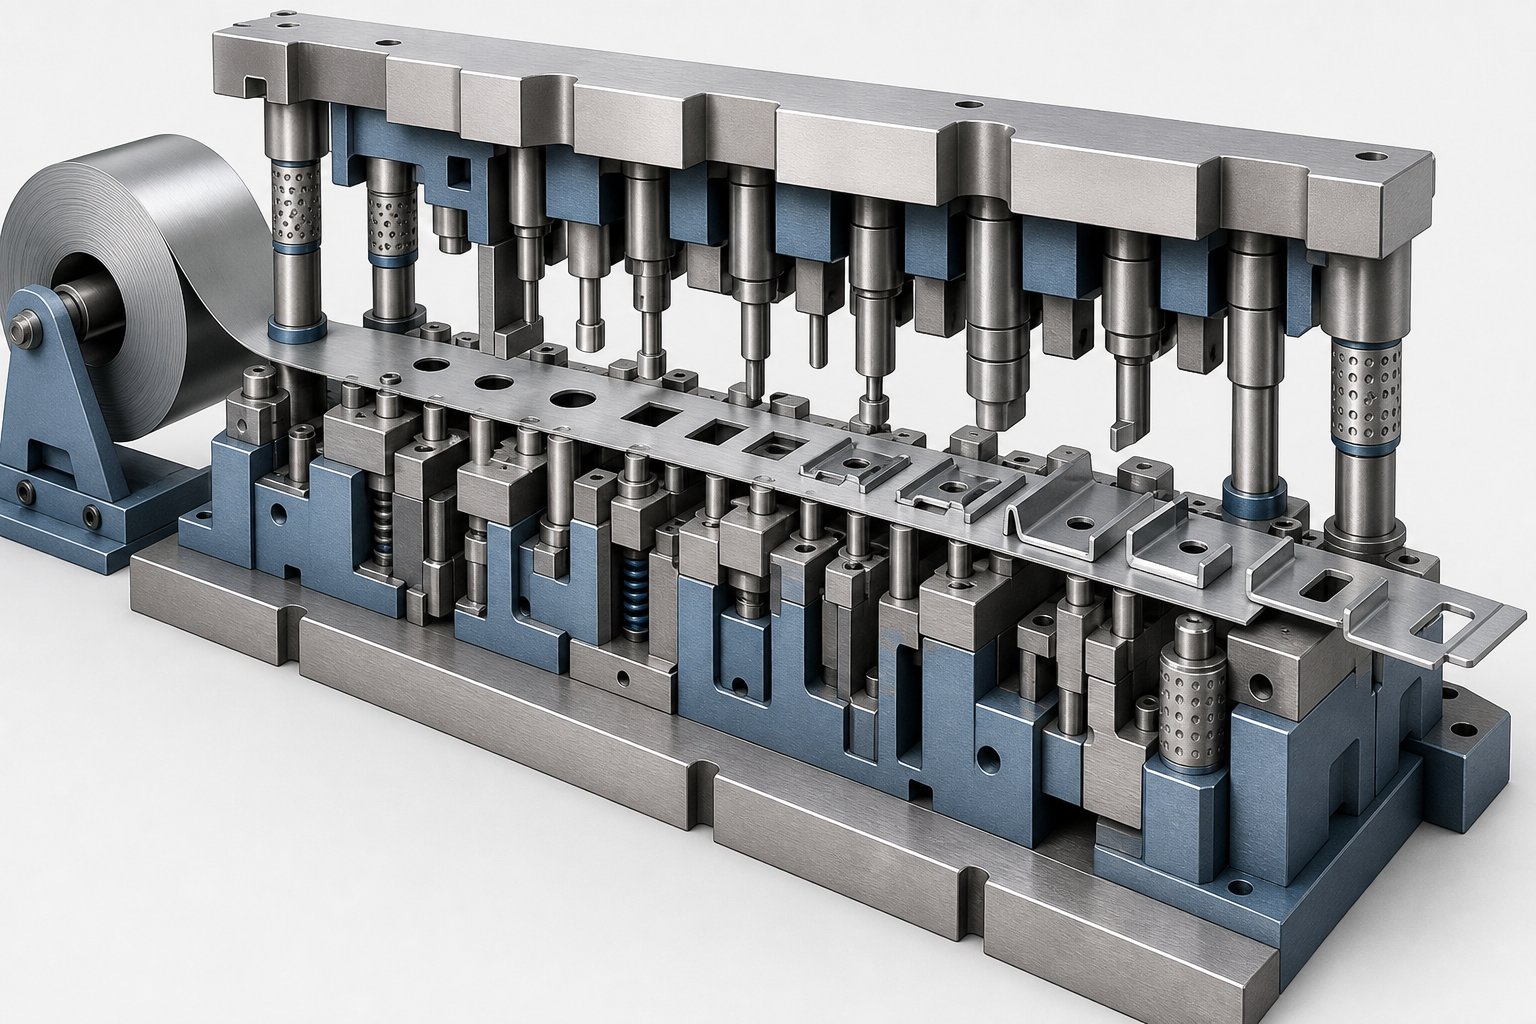
แม่พิมพ์แบบโปรเกรสซีฟเป็นเครื่องมือตอกแบบพิเศษที่ประกอบด้วยหลายสถานีที่จัดเรียงตามลำดับภายในชุดแม่พิมพ์ชุดเดียว แถบโลหะที่ป้อนคอยล์-จะเคลื่อนผ่านสถานีเหล่านี้ในแต่ละจังหวะการกด และทุกสถานีจะดำเนินการที่แตกต่างกัน เช่น การเจาะ การปัดให้เรียบ การดัด การขึ้นรูป หรือการขึ้นยอด จนกว่าชิ้นส่วนที่เสร็จแล้วจะถูกแยกออกจากสถานีสุดท้าย
แนวคิดสำคัญเบื้องหลังการประทับตราแบบก้าวหน้าเป็นการกระทำที่เกิดขึ้นพร้อมกันและต่อเนื่องกัน ในขณะที่ส่วนหนึ่งของแถบถูกเจาะที่สถานีหนึ่ง อีกส่วนหนึ่งกำลังโค้งงอที่สถานีที่สาม และอีกส่วนหนึ่งกำลังถึงจุดตัดที่สถานีสุดท้าย การกดแต่ละครั้งจะทำให้ชิ้นงานเสร็จสมบูรณ์เมื่อแถบเคลื่อนผ่านทุกสถานี วงจรที่ต่อเนื่องนี้เป็นสิ่งที่ทำให้ prog ตายอย่างมีประสิทธิภาพสำหรับการดำเนินการผลิตจำนวนมาก
เปรียบเทียบสิ่งนี้กับแม่พิมพ์สเตจเดียว- ซึ่งดำเนินการเพียงครั้งเดียวต่อการกดที่สถานีเดียว ชิ้นส่วนที่ต้องการคุณสมบัติห้าประการ เช่น สองรู การโค้งงอ รูปทรง และส่วนตัดแต่ง จะต้องมีแม่พิมพ์แยกกันห้าชิ้น การตั้งค่าการกดห้าครั้ง และการจัดการแบบแมนนวลระหว่างแต่ละขั้นตอน การปั๊มแม่พิมพ์แบบก้าวหน้าจะรวมการทำงานทั้งหมดเหล่านั้นไว้ในเครื่องมือเดียวและรอบการกดครั้งเดียว ช่วยลดการจัดการชิ้นส่วน ลดเวลารอบ และปรับปรุงความสม่ำเสมอของมิติจากชิ้นหนึ่งไปอีกชิ้นอย่างมาก
คำศัพท์บางประการที่คุณจะพบซ้ำๆ เมื่อทำงานกับโรงงานปั๊มขึ้นรูป:
- สถานี- ตำแหน่งส่วนบุคคลภายในแม่พิมพ์ที่มีการดำเนินการตัดหรือขึ้นรูปเฉพาะเจาะจง
- เปลื้องผ้า- แถบโลหะแผ่นที่ต่อเนื่องกัน ซึ่งคลายออกจากขดลวด และป้อนผ่านแม่พิมพ์
- รูนำร่อง- เจาะรูที่แม่นยำตั้งแต่ต้นของแถบเพื่อระบุตำแหน่งวัสดุอย่างแม่นยำในแต่ละสถานีถัดไปโดยใช้หมุดนำร่อง
- แถบผู้ให้บริการ- ส่วนของวัสดุที่เชื่อมต่อชิ้นส่วนที่ขึ้นรูปบางส่วนแล้วขนส่งผ่านแม่พิมพ์จนถึงจุดตัดสุดท้าย
โรงงาน OEM ใช้แม่พิมพ์แบบก้าวหน้าอย่างไร
เมื่อเจ้าของแบรนด์หรือบริษัทผลิตภัณฑ์ต้องการส่วนประกอบโลหะที่มีการประทับตรานับพันหรือล้านชิ้น พวกเขาแทบจะไม่ได้สร้างและใช้งานเครื่องมือดังกล่าวด้วยตนเอง แต่พวกเขาร่วมมือกับโรงงานปั๊มและแม่พิมพ์แบบก้าวหน้าของ OEM ที่จัดการทั้งวิศวกรรมแม่พิมพ์และการผลิตตามปริมาณในนามของพวกเขา
ในความสัมพันธ์นี้ ผู้ซื้อ OEM ซึ่งโดยทั่วไปคือวิศวกรการผลิตหรือทีมจัดซื้อ จะจัดเตรียมแบบชิ้นส่วน ข้อกำหนดด้านปริมาณ และบริบทการใช้งาน จากนั้นโรงงานปั๊มขึ้นรูปจะออกแบบแม่พิมพ์แบบโปรเกรสซีฟ สร้างเครื่องมือ ตรวจสอบผลิตภัณฑ์ชิ้นแรก และดำเนินการผลิตอย่างต่อเนื่อง โรงงานเป็นเจ้าของความเชี่ยวชาญด้านกระบวนการ ผู้ซื้อเป็นเจ้าของข้อกำหนดการออกแบบผลิตภัณฑ์และประสิทธิภาพ
การแบ่งส่วนแรงงานนี้เกิดขึ้นเนื่องจากการออกแบบและการปฏิบัติงานแม่พิมพ์แบบก้าวหน้าต้องการความเชี่ยวชาญเฉพาะด้าน การเพิ่มประสิทธิภาพเค้าโครงสตริป การจัดลำดับสถานี การปรับสมดุลกำลัง และการลงทะเบียนนักบิน ล้วนต้องใช้วิศวกรด้านเครื่องมือที่มีประสบการณ์ตรงมาหลายปี- สำหรับองค์กรจัดซื้อ การจ้างงานภายนอกไปยังโรงงานปั๊มขึ้นรูปโดยเฉพาะหมายถึงการเข้าถึงความเชี่ยวชาญนั้นโดยไม่ต้องดูแล-ห้องเครื่องมือภายใน กองปั๊ม หรือทีมบำรุงรักษาแม่พิมพ์
ผลตอบแทนที่ได้นั้นตรงไปตรงมา: ความสามารถในการทำซ้ำสูง ต้นทุนต่อ{0}}ชิ้นต่อปริมาณต่ำ และคุณภาพที่สม่ำเสมอตลอดขั้นตอนการผลิตที่สามารถขยายจังหวะได้หลายล้านครั้ง แต่การได้รับผลประโยชน์เหล่านั้นขึ้นอยู่กับสิ่งที่เกิดขึ้นภายในแม่พิมพ์และภายในโรงงาน ซึ่งเป็นจุดที่ผู้ซื้อส่วนใหญ่มองไม่เห็น
กระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าทำงานอย่างไร
จริงๆ แล้วเกิดอะไรขึ้นในช่วงไม่กี่ร้อยมิลลิวินาทีระหว่างจังหวะกดหนึ่งครั้งกับจังหวะถัดไป? ที่กระบวนการปั๊มขึ้นรูปแบบก้าวหน้าเป็นแนวคิดที่เรียบง่ายอย่างหลอกลวง แต่มีความแม่นยำในการปฏิบัติอย่างลึกซึ้ง ทุกรอบจะเปลี่ยนสต็อกคอยล์ดิบให้เป็นส่วนประกอบที่เสร็จสมบูรณ์ผ่านลำดับเหตุการณ์ทางกลที่ได้รับการออกแบบท่าเต้นที่รัดกุม
ทีละขั้น-ทีละ-ลำดับสถานี
ลองนึกภาพม้วนแถบโลหะแบนที่ใส่ไว้บนอันคอยล์เลอร์ ยืดให้ตรงผ่านเครื่องปรับระดับ และป้อนเข้าไปในช่องเปิดของแม่พิมพ์ จากจุดนั้นเป็นต้นไป กระบวนการปั๊มแบบก้าวหน้าจะเผยออกมาในลำดับคงที่ในแต่ละจังหวะการกด:
- การป้อนและการยืดผมแบบคอยล์- แถบจะคลายออกจากขดลวด ผ่านเครื่องหนีบผมเพื่อขจัดความโค้ง และเครื่องป้อนแบบเซอร์โวหรือแบบกลไกจะเลื่อนไปตามระยะห่างที่แม่นยำ (ระยะฟีด) เข้าไปในแม่พิมพ์
- การลงทะเบียนนักบิน- หมุดนำร่องลงไปในรูที่เจาะก่อนหน้านี้เพื่อล็อคแถบให้อยู่ในตำแหน่งที่แน่นอนก่อนที่จะเริ่มการตัดหรือขึ้นรูป ซึ่งจะช่วยขจัดข้อผิดพลาดในการป้อนแบบสะสม
- การเจาะและการตัดให้ว่างเปล่า- เจาะรู ช่อง หรือส่วนโปรไฟล์ สถานีแรกเริ่มเหล่านี้มักจะสร้างคุณลักษณะของข้อมูลซึ่งอ้างอิงถึงการดำเนินการในภายหลัง
- การขึ้นรูปและการดัดงอ- สถานีต่างๆ ค่อยๆ ปรับรูปทรงช่องว่างราบให้เป็นเรขาคณิตสามมิติ- ผ่านการโค้ง การดึง หรือลายนูน
- การสร้างและการหยุดชั่วคราว- ในกรณีที่จำเป็นต้องมีความคลาดเคลื่อนที่เข้มงวดหรือการตกแต่งพื้นผิวที่เฉพาะเจาะจง สถานีหยอดเหรียญจะบีบอัดวัสดุให้ได้ขนาดสุดท้าย
- การตัดแต่งและการตัด- ส่วนที่เสร็จแล้วจะถูกแยกออกจากแถบพาหะและดีดออกจากแม่พิมพ์ ในขณะที่สายรัดเศษจะถูกส่งไปยังรางด้านล่างแท่นกด
การดำเนินการเหล่านี้แต่ละครั้งจะดำเนินการพร้อมกัน ณ จุดต่างๆ ตามแนวแถบในระหว่างการกดครั้งเดียว การทับซ้อนกันนั้นเป็นเหตุผลหลักที่การปั๊มแม่พิมพ์แบบโปรเกรสซีฟได้รับอัตราปริมาณงานที่-วิธีดำเนินการแบบเดี่ยวไม่สามารถเทียบเคียงได้
การเพิ่มประสิทธิภาพเค้าโครงแถบมีบทบาทสำคัญที่นี่ วิศวกรจะพิจารณาว่าชิ้นส่วนต่างๆ วางซ้อนกันบนแถบอย่างไร แถบรองรับต้องมีความกว้างเท่าใด และมีวัสดุอยู่ระหว่างจุดต่างๆ มากน้อยเพียงใด รูปแบบที่ได้รับการออกแบบมาอย่างดี-สามารถผลักดันการใช้วัสดุได้มากกว่า 80% ในขณะที่รูปแบบที่วางแผนไว้ไม่ดีจะสร้างเศษซากที่มากเกินไปและทำให้ต้นทุนชิ้นส่วนสูงขึ้น ซึ่งเป็นสิ่งที่ผู้ซื้อ OEM ไม่ค่อยเห็นจนกว่าพวกเขาจะตรวจสอบการออกแบบแถบอย่างละเอียด
กลไกการกดและความเร็วรอบ
เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟที่ขับเคลื่อนกระบวนการนี้มีขนาดที่ตรงกับความต้องการของแม่พิมพ์ ผู้ซื้อ OEM ควรเข้าใจข้อกำหนดหลักบางประการ:
- น้ำหนัก- แรงทั้งหมดที่มีอยู่ต่อจังหวะ โดยทั่วไปจะอยู่ที่ 30 ตันสำหรับขั้วต่อขนาดเล็กที่ดาย จนถึง 600 ตันขึ้นไปสำหรับชิ้นส่วนยานยนต์ที่มีโครงสร้าง น้ำหนักต้องเกินผลรวมของกำลังทุกสถานีบวกกับส่วนเพิ่มด้านความปลอดภัย
- จังหวะต่อนาที (SPM)- กำหนดความเร็วรอบ การผลิตมาตรฐานมักจะดำเนินการระหว่าง 60 ถึง 150 SPM แต่การปั๊มแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูงบนชิ้นส่วนขนาดเล็กอาจเกิน 300 ถึง 500 จังหวะต่อนาที โดยเฉพาะอย่างยิ่งสำหรับขั้วไฟฟ้าและส่วนประกอบ-เกจบาง
- ขนาดเตียงและความจุความกว้างของแถบ- ฐานกดต้องรองรับความยาวแม่พิมพ์ทั้งหมด ซึ่งจะขยายเมื่อจำนวนสถานีเพิ่มขึ้น
ต่อไปนี้เป็นความสัมพันธ์ที่ต้องคำนึงถึง: รูปทรงของชิ้นส่วนที่ซับซ้อนยิ่งขึ้นนั้นต้องการฐานที่มากขึ้น ซึ่งหมายความว่าแม่พิมพ์ที่ยาวขึ้น ซึ่งต้องใช้ฐานรองที่ใหญ่ขึ้น แม่พิมพ์ 6- สถานีสำหรับขายึดแบบธรรมดาเหมาะกับเครื่องอัดขนาดกะทัดรัด ในขณะที่แม่พิมพ์ 20- สถานีสำหรับชุดขั้วต่อแบบโค้งงอหลายจุดอาจต้องใช้เครื่องปั๊มแม่พิมพ์แบบฐานกว้างที่สามารถป้อนเซอร์โวได้
จำนวนสถานีที่สูงขึ้นยังกระจายแรงขึ้นรูปอย่างสม่ำเสมอทั่วทั้งแถบ ลดความเครียดในสถานีเดียวและยืดอายุแม่พิมพ์ แต่จะเพิ่มต้นทุนเครื่องมือและทำให้งานสร้างแม่พิมพ์ยาวขึ้น สำหรับผู้ซื้อ OEM การแลกเปลี่ยนระหว่างความซับซ้อนของชิ้นส่วน ข้อกำหนดด้านการพิมพ์ และการลงทุนด้านเครื่องมือถือเป็นหนึ่งในการตัดสินใจทางวิศวกรรมที่เก่าแก่ที่สุดที่กำหนดรูปแบบเศรษฐศาสตร์โครงการ ซึ่งเป็นหัวข้อที่เชื่อมโยงโดยตรงว่าการเลือกใช้วัสดุมีอิทธิพลต่อทั้งการออกแบบแม่พิมพ์และผลลัพธ์การผลิตอย่างไร
คู่มือการเลือกวัสดุสำหรับการปั๊มแม่พิมพ์แบบก้าวหน้า
โลหะที่คุณเลือกไม่เพียงแต่กำหนดประสิทธิภาพของชิ้นส่วนเท่านั้น โดยจะกำหนดอัตราการสึกหรอของแม่พิมพ์ กลยุทธ์การหล่อลื่น ขีดจำกัดความเร็วการอัด และต้นทุนต่อ-ต่อชิ้นในท้ายที่สุด แต่ผู้ซื้อ OEM ส่วนใหญ่ระบุวัสดุโดยอิงตาม-ข้อกำหนดการใช้งานขั้นสุดท้ายเพียงอย่างเดียว โดยไม่พิจารณาว่าโลหะผสมนั้นมีพฤติกรรมอย่างไรในขณะที่ไหลผ่านแม่พิมพ์โปรเกรสซีฟแบบหลาย-สถานี เหตุผลทางวิศวกรรมเบื้องหลังวัสดุปั๊มขึ้นรูปแบบก้าวหน้าสมควรได้รับความสนใจอย่างใกล้ชิด เนื่องจากส่งผลโดยตรงต่ออายุการใช้งานของเครื่องมือและประสิทธิภาพการผลิต
มีสองประเภทกว้างๆ ได้แก่ โลหะกลุ่มเหล็ก (เหล็กกล้าคาร์บอนและเหล็กกล้าไร้สนิม) และโลหะที่ไม่ใช่กลุ่มเหล็ก (ทองแดง ทองเหลือง และโลหะผสมอลูมิเนียม) แต่ละแห่งมีลักษณะการขึ้นรูปที่แตกต่างกันซึ่งมีอิทธิพลต่อการออกแบบและบำรุงรักษาแม่พิมพ์ของโรงงานปั๊มขึ้นรูป
วัสดุที่เป็นเหล็กสำหรับการปั๊มแบบก้าวหน้า
เหล็กกล้าคาร์บอนยังคงเป็นส่วนสำคัญของการปั๊มขึ้นรูปด้วยเหล็กแบบก้าวหน้า ความพร้อมใช้งาน ประสิทธิภาพด้านต้นทุน และคุณสมบัติทางกลที่หลากหลาย ทำให้เป็นจุดเริ่มต้นเริ่มต้นสำหรับฉากยึดโครงสร้าง คลิป และส่วนประกอบแชสซี ตัวแปรสำคัญคือปริมาณคาร์บอน:
- เหล็กกล้าคาร์บอนต่ำ- (1008, 1010)- มีความเหนียวสูงและขึ้นรูปง่าย เหมาะอย่างยิ่งสำหรับการดึงลึก การโค้งงอที่ซับซ้อน และชิ้นส่วนที่ต้องการการไหลของวัสดุจำนวนมาก การปั๊มแบบก้าวหน้าของเหล็กกล้าคาร์บอนด้วยเกรดเหล่านี้ทำงานที่ความเร็วการกดที่สูงขึ้น เนื่องจากวัสดุที่อ่อนนุ่มทำให้เกิดการสึกหรอจากการเจาะน้อยกว่า
- เหล็กกล้าคาร์บอนปานกลาง- (1045, 1050)- ความต้านทานแรงดึงและความแข็งมากขึ้น เหมาะสำหรับ-ฉากรับน้ำหนักและฮาร์ดแวร์ที่ใช้งานได้ ความเหนียวที่ลดลงหมายถึงรัศมีการโค้งงอที่แคบลง และให้ความสำคัญกับการชดเชยการสปริงกลับในการออกแบบแม่พิมพ์มากขึ้น
- เหล็กกล้าคาร์บอนสูง- (1070, 1095)- ใช้สำหรับสปริง คลิป และขอบตัด ความสามารถในการขึ้นรูปมีจำกัด ดังนั้นการจัดลำดับสถานีจะต้องกระจายความเครียดอย่างระมัดระวังเพื่อป้องกันการแตกร้าว
การปั๊มขึ้นรูปด้วยสแตนเลสสตีลแบบก้าวหน้าทำให้เกิดแรงขึ้นรูปที่สูงขึ้นและการสึกหรอของแม่พิมพ์ที่มากขึ้นเมื่อเทียบกับเหล็กกล้าคาร์บอน ซีรีส์ 300 (304, 316) มีความต้านทานการกัดกร่อนที่ดีเยี่ยมและไม่เป็น-แม่เหล็ก ทำให้เป็นตัวเลือก-สำหรับอุปกรณ์ทางการแพทย์ อุปกรณ์แปรรูปอาหาร และส่วนประกอบทางทะเล ซีรีส์ 400 (410, 430) ให้คุณสมบัติแม่เหล็กและทนต่อการกัดกร่อนปานกลางด้วยต้นทุนที่ต่ำกว่า ติดตั้งแผงอุปกรณ์และการใช้งานตกแต่งรถยนต์ ทั้งสองซีรีส์ทำงาน-แข็งตัวอย่างรวดเร็วระหว่างการขึ้นรูป ซึ่งหมายความว่าแม่พิมพ์ที่ใช้สเตนเลสต้องใช้เหล็กกล้าเครื่องมือหรือเม็ดมีดคาร์ไบด์ที่แข็งกว่าที่-สถานีที่มีการสึกหรอสูง และการหล่อลื่นที่รุนแรงมากขึ้นเพื่อป้องกันการครูด
ช่วงเกจทั่วไปสำหรับการปั๊มโลหะแบบก้าวหน้าจะอยู่ระหว่าง 0.15 มม. ถึง 6.0 มม. แม้ว่าการผลิตที่ความเร็วสูง-ส่วนใหญ่จะเน้นไปที่ช่วง 0.3 มม. ถึง 3.0 มม. ซึ่งความเร็วการกดและอายุการใช้งานของแม่พิมพ์ยังคงดีอยู่
วัสดุที่ไม่ใช่เหล็ก-และการใช้งาน
เมื่อค่าการนำไฟฟ้า ประสิทธิภาพเชิงความร้อน หรือการลดน้ำหนักเป็นตัวขับเคลื่อนการออกแบบ โลหะผสมที่ไม่ใช่เหล็ก{0}}ก็เข้ามามีบทบาท โดยแต่ละประเภทจะมีพฤติกรรมการขึ้นรูปเฉพาะเจาะจงที่ส่งผลต่อวิศวกรรมแม่พิมพ์:
- ทองแดง (C110, C101)- การนำไฟฟ้าและความร้อนสูงมาก การปั๊มทองแดงแบบก้าวหน้าจะสร้างขั้วต่อ บัสบาร์ และขั้วต่อแบตเตอรี่ ความอ่อนตัวของทองแดงบริสุทธิ์หมายถึงการสึกหรอของการเจาะต่ำ แต่มีแนวโน้มที่วัสดุจะเกาะติดกับพื้นผิวแม่พิมพ์ (ปิ๊กอัพ) ซึ่งต้องใช้การเคลือบหรือการหล่อลื่นแบบพิเศษ
- ทองเหลือง (C260, C280, C360)- โลหะผสมทองแดง-ที่ให้ความสมดุลระหว่างความแข็งแกร่ง ความต้านทานการกัดกร่อน และรูปลักษณ์ที่สวยงาม งานปั๊มทองเหลืองแบบโปรเกรสซีฟใช้สำหรับหน้าสัมผัสทางไฟฟ้า อุปกรณ์ตกแต่ง และอุปกรณ์ประปา ขึ้นรูปได้ดีและสปริงกลับต่ำกว่าเหล็ก ทำให้ทนทานต่อแม่พิมพ์โค้งงอหลาย-
- อะลูมิเนียม (3003, 5052, 6061)- น้ำหนักเบา ทนต่อการกัดกร่อนได้ดี การปั๊มขึ้นรูปอะลูมิเนียมแบบโปรเกรสซีฟเป็นเรื่องปกติในแผงป้องกันความร้อนในรถยนต์ สต็อกครีบ HVAC และกล่องอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค ความอ่อนตัวของอะลูมิเนียมทำให้สามารถผลิตด้วยความเร็วสูง-ได้ แต่แนวโน้มที่จะกัดกร่อนเหล็กกล้าเครื่องมือจำเป็นต้องได้รับการดูแลพื้นผิวแม่พิมพ์อย่างระมัดระวังและการหล่อลื่นที่สม่ำเสมอ
ตารางด้านล่างรวมข้อควรพิจารณาทางวิศวกรรมที่ผู้ซื้อ OEM และวิศวกรการผลิตควรชั่งน้ำหนักเมื่อเลือกวัสดุปั๊มขึ้นรูปแบบก้าวหน้า:
| วัสดุ | ช่วงความหนาทั่วไป | การใช้งานทั่วไป | ข้อควรพิจารณาในการขึ้นรูปที่สำคัญ |
|---|---|---|---|
| เหล็กกล้าคาร์บอนต่ำ- (1008-1010) | 0.3 - 4.0 มม | ขายึดยานยนต์, คลิปโครงสร้าง, กล่องหุ้ม | ความเหนียวที่ดีเยี่ยม การสึกหรอต่ำ สปริงกลับน้อยที่สุด |
| เหล็กกล้าคาร์บอนปานกลาง- (1045-1050) | 0.5 - 5.0 มม | โหลด-ขายึดแบริ่ง เกียร์ ฮาร์ดแวร์ | กองกำลังขึ้นรูปที่สูงขึ้น จำเป็นต้องมีการชดเชยการสปริงกลับ |
| สแตนเลส 300 ซีรีส์ | 0.15 - 3.0 มม | อุปกรณ์การแพทย์ อุปกรณ์อาหาร อะไหล่ทางทะเล | งาน-แข็งตัวอย่างรวดเร็ว ต้องใช้เครื่องมือคาร์ไบด์และการหล่อลื่นอย่างหนัก |
| สแตนเลส 400 ซีรีส์ | 0.3 - 3.0 มม | แผงอุปกรณ์ อุปกรณ์ตกแต่งรถยนต์ ส่วนประกอบแม่เหล็ก | งานปานกลาง-การชุบแข็ง; ต้นทุนต่ำกว่า 300 ซีรี่ส์ |
| ทองแดง (C110, C101) | 0.1 - 2.0 มม | ขั้วไฟฟ้า บัสบาร์ ขั้วต่อแบตเตอรี่ | อ่อนนุ่ม; มีแนวโน้มที่จะหยิบวัสดุจากเครื่องมือ การนำไฟฟ้าที่ดีเยี่ยม |
| ทองเหลือง (C260, C360) | 0.15 - 3.0 มม | หน้าสัมผัสทางไฟฟ้า อุปกรณ์ตกแต่ง อุปกรณ์ประปา | สปริงแบ็คต่ำ; ขึ้นรูปได้ดี การสึกหรอปานกลาง |
| อะลูมิเนียม (3003, 5052, 6061) | 0.2 - 4.0 มม | แผงป้องกันความร้อน, ส่วนประกอบ HVAC, ตัวเรือนอิเล็กทรอนิกส์ | น้ำหนักเบา; ความเสี่ยงต่อการครูดต้องใช้เครื่องมือเคลือบ ความเร็วในการกดสูงสามารถทำได้ |
สังเกตรูปแบบ: วัสดุที่นุ่มกว่าและเหนียวกว่าช่วยให้รอบความเร็วเร็วขึ้นและมีระยะเวลาระหว่างการบำรุงรักษาแม่พิมพ์นานขึ้น ในขณะที่โลหะผสมที่แข็งกว่านั้นต้องการเครื่องมือที่แข็งแกร่งกว่าและการควบคุมกระบวนการที่เข้มงวดยิ่งขึ้น ข้อดีข้อเสียนี้เป็นสิ่งที่กำหนดทิศทางของขั้นตอนวิศวกรรมการออกแบบแม่พิมพ์ โดยที่การจัดลำดับสถานี การเลือกวัสดุแทรก และการคำนวณแรงจะแปลตัวเลือกวัสดุให้เป็นเครื่องมือการผลิตที่ใช้งานได้
วิศวกรรมการออกแบบแม่พิมพ์และเศรษฐศาสตร์เครื่องมือ
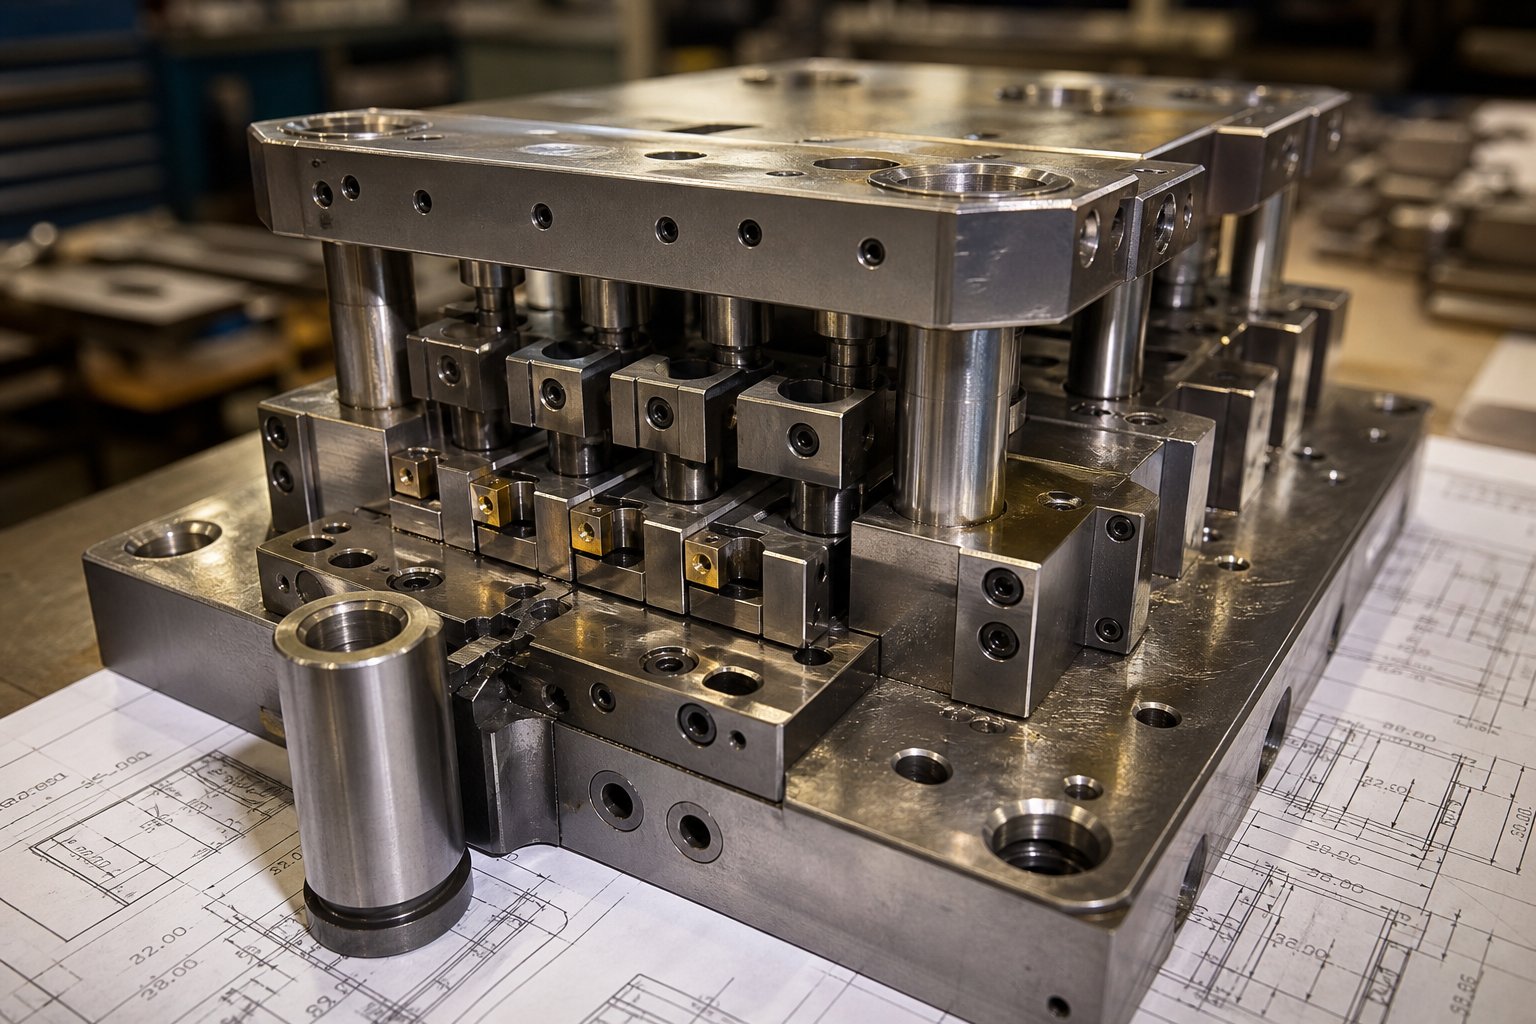
โครงการออกแบบแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้าจะประสบความสำเร็จหรือล้มเหลวก่อนที่จะเริ่มการผลิตครั้งแรก ขั้นตอนการทำงานทางวิศวกรรมที่แปลงการวาดชิ้นส่วนให้กลายเป็นเครื่องมือหลายสถานี-ที่ใช้งานได้นั้นเกี่ยวข้องกับการทำงานร่วมกันอย่างใกล้ชิดระหว่างทีมวิศวกรของผู้ซื้อ OEM และนักออกแบบแม่พิมพ์ของโรงงานปั๊มขึ้นรูป และนี่คือจุดที่โครงสร้างต้นทุนส่วนใหญ่ของโครงการถูกล็อคไว้
โดยทั่วไปความร่วมมือนี้จะเริ่มต้นด้วยการตรวจสอบการออกแบบเพื่อความสามารถในการผลิต วิศวกรเครื่องมือของโรงงานตรวจสอบรูปทรงของชิ้นส่วน ระบุคุณลักษณะที่อาจทำให้แถบไม่มีเสถียรภาพ แนะนำการปรับเปลี่ยนที่ทำให้แม่พิมพ์ง่ายขึ้นโดยไม่กระทบต่อฟังก์ชันการทำงาน และการระบุพิกัดความเผื่อของธงที่จะผลักดันความซับซ้อนของเครื่องมือ การเปลี่ยนแปลง DFM ที่เกิดขึ้นในขั้นตอนนี้ไม่มีค่าใช้จ่ายใดๆ การเปลี่ยนแปลงเดียวกันที่ร้องขอหลังจากสร้างเครื่องมือแม่พิมพ์แบบโปรเกรสซีฟแล้วกลายเป็นการทำงานซ้ำที่มีราคาแพง
เค้าโครงสตริปและการวางแผนสถานี
เค้าโครงแถบคือจุดที่การออกแบบแม่พิมพ์ปั๊มขึ้นรูปที่ก้าวหน้ากลายเป็นทั้งวินัยทางศิลปะและวิศวกรรม วิศวกรเครื่องมือจะต้องตอบคำถามหลายข้อที่สัมพันธ์กัน: การดำเนินงานควรจัดลำดับข้ามสถานีอย่างไร แถบพาหะจำเป็นต้องเสริมความแข็งแรงเพื่อรองรับคุณสมบัติที่มีโครงสร้างบางส่วนหรือไม่ แถบพาหะต้องมีความกว้างเท่าใดเพื่อรักษาความแข็งแกร่งของแถบโดยไม่เปลืองวัสดุ
มีหลายปัจจัยที่ขับเคลื่อนการตัดสินใจเหล่านี้:
- ความสมดุลของแรง- จะต้องกระจายแรงในการตัดและการขึ้นรูปในแต่ละสถานี เพื่อให้ภาระการกดยังคงอยู่ตรงกลาง แรงที่ไม่สมดุลทำให้เกิดการสึกหรอของดายที่ไม่สม่ำเสมอและการโก่งตัวของแถบ
- การจัดการการไหลของวัสดุ- สถานีก่อตัวต้องคำนึงถึงการยืดและบางของโลหะ ลำดับสถานีจะส่งผลต่อว่าการโค้งงอหรือการดึงจะบิดเบือนลักษณะที่สร้างขึ้นที่สถานีก่อนหน้าหรือไม่
- การเพิ่มประสิทธิภาพเรื่องที่สนใจ- ความกว้างของแถบพาหะ ระยะพิทช์ และการวางแนวของชิ้นส่วนบนแถบ ทั้งหมดนี้เป็นตัวกำหนดการใช้วัสดุ รูปแบบที่วางแผนไว้อย่างดี-สามารถลดเรื่องที่สนใจได้หลายเปอร์เซ็นต์เมื่อเทียบกับการจัดเรียงที่ไร้เดียงสา
- จำนวนสถานี- เรขาคณิตของชิ้นส่วนที่ซับซ้อนมากขึ้นต้องมีสถานีมากขึ้น แต่ละสถานีเพิ่มเติมจะเพิ่มความยาวของดาย เพิ่มต้นทุนเครื่องมือ และต้องใช้ฐานกดที่ใหญ่ขึ้น แต่ยังจะค่อยๆ กระจายความเครียดมากขึ้น และปรับปรุงคุณภาพของชิ้นส่วน
ชิ้นส่วนอาจดูตรงไปตรงมาบนแบบร่าง แต่ต้องใช้สถานีตั้งแต่ 12 สถานีขึ้นไปเมื่อวิศวกรพิจารณาถึงรูนำร่อง สถานีว่างสำหรับการรักษาเสถียรภาพของแถบ และลำดับการขึ้นรูปแบบก้าวหน้าที่ป้องกันการแตกร้าวของวัสดุ เค้าโครง Strip เป็นหนึ่งในตัวขับเคลื่อนต้นทุนที่ใหญ่ที่สุดในโปรแกรมโปรเกรสซีฟดายอย่างต่อเนื่อง เนื่องจากกำหนดเกือบทุกอย่างในดาวน์สตรีม
ระยะเวลารอคอยเครื่องมือและปัจจัยด้านต้นทุน
การใช้แม่พิมพ์แบบก้าวหน้าแสดงถึงการลงทุนล่วงหน้าที่สำคัญ แต่ปริมาณทางเศรษฐกิจจะเปลี่ยนแปลงไปอย่างมาก ลองคิดแบบนี้: แม่พิมพ์ที่มีราคาหลายหมื่นดอลลาร์จะเพิ่มต้นทุนที่สำคัญต่อชิ้นส่วนเป็น 5,000 ชิ้น แต่ที่ 500,000 ชิ้น การลงทุนเดียวกันนั้นมีส่วนช่วยเป็นเศษเสี้ยวเซนต์ให้กับแต่ละหน่วย ข้อมูลอุตสาหกรรมแสดงให้เห็นว่าแม่พิมพ์แบบโปรเกรสซีฟมีราคาตั้งแต่ประมาณ 10,000 เหรียญสหรัฐฯ สำหรับเครื่องมือที่เรียบง่ายกว่า ไปจนถึง 350,000 เหรียญสหรัฐฯ สำหรับการสร้างสถานีหลาย-ที่ซับซ้อน พร้อมด้วย-เครื่องมือที่ได้รับการบำรุงรักษาอย่างดีซึ่งทนทานต่อรอบการกดหลายล้านรอบ
มีหลายปัจจัยที่ผลักดันให้แม่พิมพ์ปั๊มแบบก้าวหน้าไปสู่จุดสิ้นสุดที่สูงกว่าของช่วงนั้น:
- จำนวนสถานีที่สูงกว่าสำหรับรูปทรงที่ซับซ้อน
- ค่าพิกัดความเผื่อที่เข้มงวดมากขึ้นต้องใช้ส่วนประกอบกราวด์ที่แม่นยำและใน-คุณลักษณะการปรับแต่งกระบวนการ
- วัสดุแถบที่แข็งกว่าซึ่งเร่งการสึกหรอบนพื้นผิวการตัดและการขึ้นรูป
- ข้อกำหนดสำหรับ-การตรวจจับแม่พิมพ์ การตรวจจับเศษอัตโนมัติ หรือการดีดชิ้นส่วนออก
ความเป็นเจ้าของเครื่องมือเป็นอีกหนึ่งข้อพิจารณาที่ผู้ซื้อ OEM มักมองข้าม โรงงานบางแห่งยังคงเป็นเจ้าของแม่พิมพ์และตัดจำหน่ายต้นทุนเป็นราคาชิ้น ในขณะที่โรงงานบางแห่งสร้างเครื่องมือที่ผู้ซื้อเป็นเจ้าของทันที แต่ละรุ่นมีผลกระทบต่อความยืดหยุ่นในระยะยาว- โดยเฉพาะอย่างยิ่งหากคุณคาดหวังที่จะย้ายการผลิตระหว่างซัพพลายเออร์
การเลือกใช้วัสดุเม็ดมีดที่จุดสึกหรอสูง-ทำให้รูปทรงมีอายุการใช้งานยาวนาน เหล็กกล้าเครื่องมือทั่วไป (D2, A2, M2) ทำงานได้ดีกับปริมาณการผลิตปานกลางและวัสดุแถบที่อ่อนกว่า แต่สำหรับแม่พิมพ์ปั๊มขึ้นรูปคาร์ไบด์แบบโปรเกรสซีฟ เม็ดมีดทังสเตนคาร์ไบด์ที่ปลายเจาะและพื้นผิวขึ้นรูปสามารถยืดอายุการใช้งานได้หลายเท่าเมื่อเทียบกับเหล็กกล้าเครื่องมือ โดยเฉพาะอย่างยิ่งเมื่อปั๊มโลหะผสมสแตนเลสที่มีฤทธิ์กัดกร่อนหรือทำงานด้วยความเร็วสูง ข้อเสียคือต้นทุนและความเปราะบาง เม็ดมีดคาร์ไบด์มีราคาแพงกว่าและยอมให้แรงด้านข้างน้อยกว่า ดังนั้นจึงต้องการการจัดแนวการกดที่แน่นขึ้นและโครงสร้างแม่พิมพ์ที่เข้มงวดมากขึ้น
ระยะเวลาในการผลิตแม่พิมพ์แบบโปรเกรสซีฟจะแตกต่างกันไปขึ้นอยู่กับความซับซ้อน งานในมือของโรงงาน และรวมถึงการทดลองสร้างต้นแบบด้วยหรือไม่ แม่พิมพ์ที่เรียบง่ายกว่าอาจจัดส่งได้ภายในไม่กี่สัปดาห์ ในขณะที่เครื่องมือหลายสถานีที่ซับซ้อน-พร้อมการทดลองและการตรวจสอบที่ครอบคลุมสามารถยืดเวลาได้หลายเดือน ผู้ซื้อ OEM ที่มีส่วนร่วมกับโรงงานตั้งแต่เนิ่นๆ ในขั้นตอนการออกแบบและดำเนินการประสานงานกับ DFM ก่อนที่จะยอมรับข้อกำหนดด้านเครื่องมือขั้นสุดท้าย มีแนวโน้มที่จะบีบอัดไทม์ไลน์และหลีกเลี่ยง-การแก้ไขการสร้างที่มีค่าใช้จ่ายสูงกลางคัน
ความพยายามด้านวิศวกรรมและการลงทุนด้านเครื่องมือทั้งหมดนี้มีวัตถุประสงค์เดียว นั่นคือการผลิตชิ้นส่วนด้วยต้นทุนรวมที่ต่ำที่สุดเท่าที่จะเป็นไปได้เมื่อปริมาณเพิ่มขึ้น แต่การตัดสินใจลงทุนในเครื่องมือแบบก้าวหน้านั้นสมเหตุสมผลเมื่อเทียบกับวิธีการปั๊มทางเลือกอื่น และการทำความเข้าใจว่าจุดคุ้มทุนอยู่ที่จุดใดนั้นจำเป็นต้องมี-การเปรียบเทียบที่ชัดเจนระหว่างกระบวนการต่างๆ
การปั๊มแม่พิมพ์แบบก้าวหน้าเทียบกับวิธีอื่น
คุณคงทราบแล้วว่าแม่พิมพ์แบบโปรเกรสซีฟมีราคาต่อ-ต่อชิ้นต่ำตามปริมาณ แต่วิธีการแม่พิมพ์และการปั๊มแบบโปรเกรสซีฟนั้นเหมาะสมกับส่วนของคุณจริง ๆ หรือไม่? ขึ้นอยู่กับรูปทรง ขนาดการทำงาน ความหนาของวัสดุ และจำนวนเงินที่คุณยินดีลงทุนในเครื่องมือล่วงหน้า วิธีการปั๊มหลักสี่วิธีแข่งขันกันเพื่อเงินโครงการ OEM: แม่พิมพ์แบบโปรเกรสซีฟ, แม่พิมพ์ถ่ายโอน, แม่พิมพ์แบบผสม และสี่สไลด์ (มัลติสไลด์) แต่ละชิ้นส่วนมีจุดสนใจที่แตกต่างกัน และการเลือกชิ้นส่วนที่ไม่ถูกต้องหมายถึงการจ่ายเงินต่อชิ้นมากเกินไปหรือมากเกินไปในการซื้อเครื่องมือซึ่งไม่เคยได้รับเงินลงทุนคืนเลย
โปรเกรสซีฟดาย vs ทรานเฟอร์ดาย vs ดายผสม
ความแตกต่างระหว่างกระบวนการเหล่านี้ขึ้นอยู่กับการเคลื่อนที่ของชิ้นงาน รูปทรงส่วนใดที่แต่ละวิธีจัดการได้ดี และจุดที่เศรษฐศาสตร์เอื้อประโยชน์ต่อกัน ตัวอย่างเช่น ทรานเฟอร์ดาย แยกช่องว่างออกจากแถบตั้งแต่เนิ่นๆ และใช้นิ้วมือกลเพื่อส่งไประหว่างสถานีอิสระ ทำให้เหมาะสำหรับชิ้นส่วนขนาดใหญ่ที่ต้องการการดึงลึกและรูปทรงที่ซับซ้อนมากขึ้นซึ่งไม่สามารถเชื่อมต่อกับแถบพาหะได้ แม่พิมพ์คอมพาวด์ใช้แนวทางที่แตกต่างออกไปโดยสิ้นเชิง โดยจะทำการตัดและขึ้นรูปทั้งหมดด้วยการกดเพียงครั้งเดียวบนระนาบเดียว ซึ่งทำให้รวดเร็วและราคาไม่แพงสำหรับรูปทรงเรียบๆ ธรรมดา แต่ไม่เหมาะสำหรับสิ่งใดๆ ที่ต้องใช้การโค้งงอหลายครั้งหรือการขึ้นรูปสามมิติ-
การประทับสี่สไลด์เพิ่มทางเลือกอื่น แทนที่จะใช้แรงกดในแนวตั้ง ระบบจะใช้สไลด์เครื่องมือแนวนอนสี่อันเพื่อสร้างรูปร่างวัสดุจากหลายมุม วิธีการนี้ใช้ได้กับชิ้นส่วนขนาดเล็กที่โค้งงออย่างประณีต เช่น คลิปสปริง หน้าสัมผัสของตัวเชื่อมต่อ และรูปแบบลวด ซึ่งการดัดหลาย-ทิศทางอาจทำได้ยากในการตั้งค่าการปั๊มโลหะแบบก้าวหน้าแบบทั่วไป
ตารางด้านล่างจะแจกแจงว่าวิธีการแม่พิมพ์และการประทับตราเหล่านี้มีการเปรียบเทียบอย่างไรในเกณฑ์ที่สำคัญที่สุดต่อผู้ตัดสินใจของ OEM-:
| เกณฑ์ | ก้าวหน้าตาย | โอนตาย | สารประกอบตาย | สี่สไลด์ / มัลติสไลด์ |
|---|---|---|---|---|
| ความซับซ้อนของชิ้นส่วน | ปานกลางถึงสูง (หลาย-คุณลักษณะ หลาย-โค้งงอ) | สูง (วาดลึก รูปร่าง 3 มิติขนาดใหญ่) | ต่ำ (ปฏิบัติการเครื่องบินราบ- ลำเดียว) | ปานกลางถึงสูง (การโค้งงอหลาย-มุมที่ซับซ้อน) |
| ช่วงระดับเสียงในอุดมคติ | ปริมาณมาก (หลักแสนถึงล้าน) | ปริมาณปานกลางถึงสูง | ปริมาณต่ำถึงปานกลาง | ปริมาณต่ำถึงปานกลาง |
| ช่วงความหนาของวัสดุ | โดยทั่วไป 0.1 - 6.0 มม | 0.5 - 10+ มม | 0.2 - 6.0 มม | 0.1 - 2.5 มม |
| ความสามารถในการอดทน | แน่นหนา (สถานีที่สอดคล้องกัน-ถึง-การลงทะเบียนสถานี) | แน่น (การจัดตำแหน่งสถานีอิสระ) | เหมาะสำหรับคุณลักษณะเครื่องบินเดี่ยว- | ปานกลาง (ความแปรปรวนหลาย-แกน) |
| ราคาต่อ-ชิ้นตามปริมาณ | ต่ำสุดในปริมาณมาก | ปานกลาง | ต่ำสำหรับชิ้นส่วนที่เรียบง่าย | ปานกลาง |
| การลงทุนด้านเครื่องมือ | สูง | สูง (พร้อมกลไกการถ่ายโอน) | ต่ำถึงปานกลาง | ปานกลาง |
| การใช้งานในอุดมคติ | ขั้วต่อ ขายึด ขั้วต่อ การเคลือบมอเตอร์ | แผงตัวถังขนาดใหญ่ ตัวเรือนที่เจาะลึก- ชิ้นส่วนโครงสร้าง | แหวนรอง ช่องว่างธรรมดา แผ่นชิมแบบแบน | คลิปสปริง แบบลวด หน้าสัมผัสงอเล็ก ๆ |
เมื่อการปั๊มแม่พิมพ์แบบก้าวหน้าเป็นทางเลือกที่เหมาะสม
การตายแบบก้าวหน้าจะได้รับการลงทุนเมื่อมีเงื่อนไขหลายประการสอดคล้องกัน คุณต้องการสิ่งเหล่านี้เมื่อชิ้นส่วนของคุณต้องการการดำเนินการหลายอย่าง เช่น การเจาะ การขึ้นรูป และการตัดแต่ง โดยดำเนินการตามลำดับที่เข้มงวดที่พิกัดความคลาดเคลื่อนที่ต้องการสถานีที่ทำซ้ำได้-ถึง-การลงทะเบียนสถานี คุณต้องการเมื่อปริมาณต่อปีทำให้ต้นทุนเครื่องมือสูงขึ้นเนื่องจากราคาชิ้นส่วนที่ลดลงอย่างมาก และคุณต้องการมันเมื่อรอบเวลามีความสำคัญ เนื่องจากการปั๊มแบบก้าวหน้าในระยะยาวบนแม่พิมพ์ที่ได้รับการออกแบบมาอย่างดี- จะสร้างชิ้นส่วนได้เร็วกว่าทางเลือกแบบถ่ายโอนหรือแบบผสมใดๆ ที่ความซับซ้อนที่เทียบเคียงได้
เกณฑ์ปริมาณที่การใช้เครื่องมือแบบก้าวหน้าให้ผลตอบแทนแตกต่างกันไปตามความซับซ้อนของชิ้นส่วนและวัสดุ ใช้หลักการทั่วไปของอุตสาหกรรม: ยิ่งชิ้นส่วนของคุณต้องการการปฏิบัติงานมากเท่าใด ปริมาณคุ้มทุนก็จะยิ่งต่ำลงเมื่อเทียบกับการดำเนินการเหล่านั้นในการตั้งค่าที่แยกจากกัน ฉากยึดแบบธรรมดาที่ต้องการคุณสมบัติเพียงสองประการอาจไม่สามารถรองรับการตายตัวแบบโปรเกรสซีฟได้จนกว่าปริมาณจะถึงหลักแสน ตัวเชื่อมต่อแบบโค้งงอหลาย-ที่มีคุณสมบัติแปดประการอาจถึงจุดคุ้มทุนเร็วกว่ามาก เนื่องจากทางเลือกอื่นที่ใช้การตั้งค่าการทำงานเดี่ยว- จำนวนแปดแบบพร้อมการจัดการชิ้นส่วนระหว่างแต่ละชิ้น ทำให้เกิดความเสี่ยงด้านแรงงานและคุณภาพสูงในทุกปริมาณ
เมื่อใดที่คุณควรมองหาที่อื่น?
- การโอนตายเหมาะกว่าเมื่อชิ้นส่วนมีขนาดใหญ่เกินกว่าที่จะอยู่บนแถบพาหะ ต้องดึงลึกมาก (ความลึกเกินความกว้างของวัสดุ) หรือต้องการการดำเนินการบนพื้นผิวที่ไม่สามารถเข้าถึงได้ในขณะที่ชิ้นส่วนเชื่อมต่อกับสายรัด
- สารประกอบตายรูปทรงเรขาคณิตก็เรียบง่ายและมีความคลาดเคลื่อนได้ในจังหวะเดียวก็เพียงพอแล้ว แหวนรอง แผ่นชิม และช่องว่างการทำงานแรก-อยู่ตรงนี้
- การประทับสี่สไลด์ชนะเมื่อชิ้นส่วนมีขนาดเล็ก ต้องมีการโค้งงอหลาย-ทิศทาง และปริมาณอยู่ในช่วงต่ำ-ถึง-ปานกลาง ซึ่งเครื่องมือแม่พิมพ์แบบโปรเกรสซีฟไม่สามารถกู้คืนต้นทุนได้
สำหรับผู้ซื้อ OEM การตัดสินใจมักจะมาจากคำถามที่ตรงไปตรงมา: การประหยัดต่อ-ชิ้นของการปั๊มแบบโปรเกรสซีฟในระยะยาวจะชดเชยการลงทุนแม่พิมพ์ล่วงหน้าภายในวงจรปริมาณที่คาดการณ์ไว้หรือไม่ หากคำตอบคือใช่ และชิ้นส่วนของคุณต้องการการขึ้นรูปมากกว่าสองครั้ง แม่พิมพ์แบบโปรเกรสซีฟมักจะให้ต้นทุนการเป็นเจ้าของที่ดีที่สุดเสมอ
อย่างไรก็ตาม การเลือกวิธีการที่ถูกต้องมีชัยไปกว่าครึ่งเท่านั้น แม้แต่ตัวเลือกกระบวนการที่เหมาะสมที่สุดก็ยังสูญเสียคุณค่าหากไม่มีการควบคุมคุณภาพอย่างเข้มงวด เพื่อให้แน่ใจว่าทุกชิ้นส่วนที่ออกจากแม่พิมพ์นั้นตรงตามข้อกำหนด จังหวะแล้วครั้งเล่า ตลอดหลายล้านรอบ
มาตรฐานการควบคุมคุณภาพและความทนทานในการปั๊มแบบก้าวหน้า
แม่พิมพ์ปั๊มแบบโปรเกรสซีฟสามารถออกแบบได้อย่างยอดเยี่ยมและยังสามารถผลิตเศษเหล็กได้ หากระบบควบคุมคุณภาพไม่ตรงกับความแม่นยำที่มีอยู่ในเครื่องมือ สำหรับผู้ซื้อ OEM การทำความเข้าใจวิธีที่โรงงานตรวจสอบ วัดผล และคุณภาพของชิ้นส่วนเอกสารมีความสำคัญพอๆ กับการประเมินน้ำหนักการพิมพ์หรือจำนวนสถานี บริการปั๊มโลหะแบบโปรเกรสซีฟที่ดีที่สุดแยกออกจากกันไม่ผ่านการกล่าวอ้างทางการตลาด แต่ผ่านการควบคุมกระบวนการที่ตรวจสอบได้ ซึ่งรักษาความแปรผันของมิติให้แน่นตลอดหลายล้านรอบ
ความสามารถความคลาดเคลื่อนตามวัสดุและความซับซ้อน
คุณสามารถคาดหวังความคลาดเคลื่อนอะไรได้ตามความเป็นจริง? คำตอบขึ้นอยู่กับตัวแปรที่เกี่ยวข้องกัน 3 ประการ ได้แก่ ประเภทวัสดุ ความซับซ้อนของชิ้นส่วน และระดับการลงทุนด้านเครื่องมือที่โครงการของคุณเหมาะสม โดยทั่วไปการปั๊มโลหะแบบโปรเกรสซีฟแบบมาตรฐานจะมีความคลาดเคลื่อนในช่วง ±0.05 มม. ถึง ±0.10 มม. สำหรับงานการผลิตส่วนใหญ่ สามารถบรรลุข้อกำหนดที่เข้มงวดยิ่งขึ้นได้ โดยโรงงานชั้นนำจะมีพิกัดความเผื่อของตำแหน่งที่ละเอียด ±0.005 มม. สำหรับคุณลักษณะที่สำคัญ แม้ว่าความแม่นยำระดับนี้จะเพิ่มต้นทุนเครื่องมือ ความถี่ในการบำรุงรักษา และข้อกำหนดในการลับคมอย่างมาก
ตารางด้านล่างจัดช่วงพิกัดความเผื่อที่ทำได้ตามวัสดุและความซับซ้อน ทำให้วิศวกรฝ่ายผลิตของ OEM มีข้อมูลอ้างอิงที่เป็นประโยชน์เมื่อกำหนดข้อกำหนด:
| หมวดหมู่วัสดุ | Simple Flat (เจาะ/ว่างเท่านั้น) | การขึ้นรูปปานกลาง (1-2 โค้ง) | ซับซ้อนหลาย-โค้งงอ (3+ โค้ง, เสมอ) |
|---|---|---|---|
| เหล็กกล้าคาร์บอนต่ำ- | ±0.03 - ±0.05 มม | ±0.05 - ±0.08 มม | ±0.08 - ±0.12 มม |
| สแตนเลส (300/400) | ±0.04 - ±0.06 มม | ±0.06 - ±0.10 มม | ±0.10 - ±0.15 มม |
| โลหะผสมทองแดง | ±0.03 - ±0.05 มม | ±0.05 - ±0.08 มม | ±0.08 - ±0.12 มม |
| อลูมิเนียมอัลลอยด์ | ±0.04 - ±0.06 มม | ±0.06 - ±0.10 มม | ±0.10 - ±0.15 มม |
สังเกตรูปแบบ: วัสดุที่มีการทำงานสูงกว่า-อัตราการชุบแข็ง (สแตนเลส อลูมิเนียม) ทำให้เกิดความแปรปรวนของการสปริงกลับมากขึ้น ซึ่งจะทำให้ค่าเผื่อที่ทำได้กว้างขึ้นสำหรับรูปทรงที่ซับซ้อน วัสดุที่อ่อนกว่า เช่น เหล็กกล้าคาร์บอนต่ำ-และทองแดงคงขนาดที่แคบกว่า เนื่องจากลักษณะการขึ้นรูปของพวกมันสามารถคาดเดาได้ง่ายกว่าและจังหวะการชักต่อจังหวะที่สม่ำเสมอ
ความคลาดเคลื่อนยังกระชับหรือคลายตามประเภทของคุณลักษณะ ตำแหน่งของรูเจาะยังคงสามารถทำซ้ำได้สูง เนื่องจากตำแหน่งเหล่านั้นถูกสร้างขึ้นโดยการเจาะที่เข้มงวด-และ-ระยะหลบแม่พิมพ์ ขนาดที่ขึ้นรูปหรือโค้งงอมีความแปรปรวนมากขึ้นเนื่องจากคุณสมบัติของวัสดุที่ผันผวนระหว่างขดลวด โรงงานปั๊มขึ้นรูปที่มีความสามารถจะหารือเกี่ยวกับความเป็นจริงเหล่านี้ในระหว่างการตรวจสอบ DFM แทนที่จะให้คำมั่นว่าความคลาดเคลื่อนแบบครอบคลุมจะใช้ภายใต้สภาวะที่เหมาะสมเท่านั้น
ใน-การตรวจสอบคุณภาพกระบวนการ
เครื่องปั๊มแบบโปรเกรสซีฟสมัยใหม่จะรักษาระดับความคลาดเคลื่อนเหล่านี้ตลอดขั้นตอนการผลิตชิ้นส่วนหลายแสนชิ้นได้อย่างไร คำตอบอยู่ที่ระบบการตรวจจับแบบหลายชั้นและระบบทางสถิติที่สามารถจับความเบี่ยงเบนก่อนที่จะรวมเป็นเศษซาก
ใน-เซนเซอร์แม่พิมพ์เป็นตัวแทนของแนวป้องกันแนวแรก วิศวกรการปั๊มที่มีประสบการณ์อธิบายวิธีการตรวจจับมาตรฐานสามวิธีที่ควรมีอยู่ในแม่พิมพ์ปั๊มแบบโปรเกรสซีฟทุกการผลิต:
- การตรวจจับการพลาดของนักบิน- นักบินที่รับน้ำหนักด้วยสปริง-จะหดกลับหากแถบไม่เคลื่อนตัวอย่างถูกต้อง ทำให้เซ็นเซอร์สะดุดที่หยุดการกดก่อนที่แม่พิมพ์จะปิดบนวัสดุที่ไม่ตรงแนว
- เซ็นเซอร์ไมครอน (ระยะทาง)- วัดช่องว่างเมื่อปิดแม่พิมพ์ หากตัวทากดึงเข้าไปในโพรงแม่พิมพ์หรือแถบหัวเข็มขัด เซ็นเซอร์จะตรวจจับความผิดปกติทันที
- จอภาพน้ำหนัก- วัดแรงที่ต้องการอย่างต่อเนื่องในแต่ละจังหวะ การเพิ่มน้ำหนักอย่างค่อยเป็นค่อยไปเผยให้เห็นช่องกระสุนที่กระชับหรือการสึกหรอของดายก่อนที่จะเกิดความล้มเหลวร้ายแรง
นอกเหนือจากพื้นฐานเหล่านี้ โรงงานขั้นสูงยังติดตั้งเซ็นเซอร์รอบการป้อนหลายตำแหน่งตลอดดายเพื่อตรวจสอบความก้าวหน้าของแถบที่ 50-70% ของรอบการป้อน ไม่ใช่แค่ตอนปิดเท่านั้น ซึ่งจะทำให้ระบบควบคุมการกดมีเวลาเพียงพอในการหยุดการเคลื่อนตัวขึ้น ก่อนที่เครื่องมือจะส่งผลกระทบต่อวัสดุที่วางผิดตำแหน่ง เซ็นเซอร์หัวเข็มขัดที่ทางเข้าแม่พิมพ์จะตรวจจับสิ่งกีดขวางของแถบก่อนที่กลไกการป้อนจะพยายามเลื่อนวัสดุออกไปด้วยซ้ำ
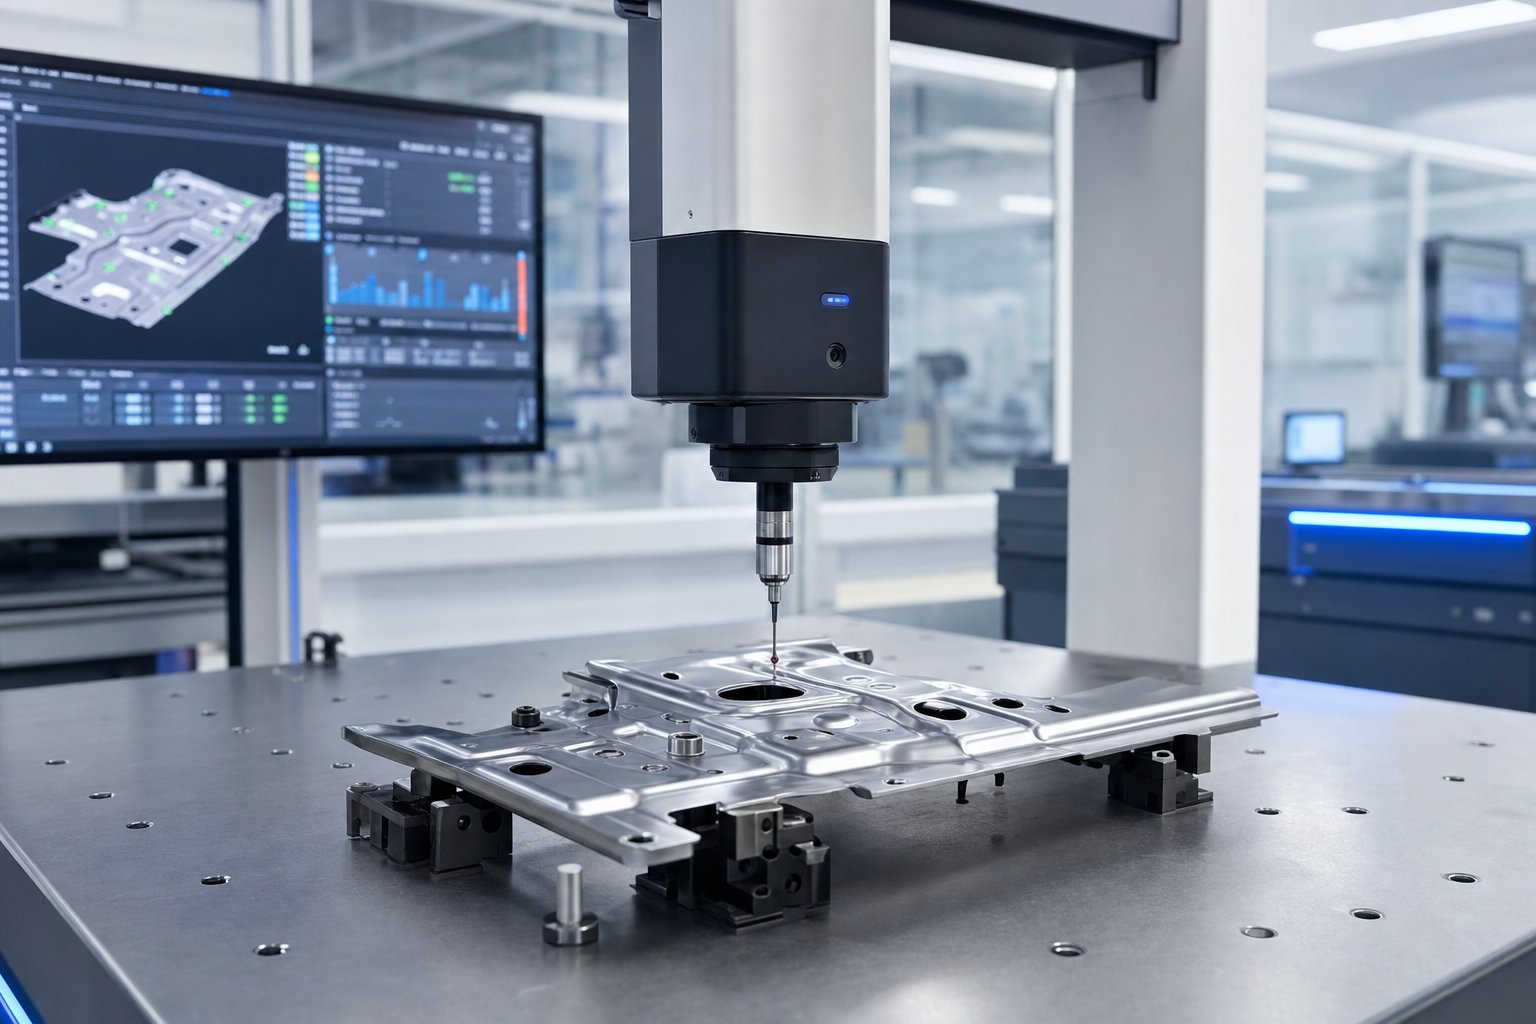
ระบบตรวจสอบอัตโนมัติบูรณาการโดยตรงกับการดำเนินการกดเพื่อตรวจสอบเอาต์พุตมิติโดยไม่ทำให้การผลิตช้าลง วิชันซิสเต็มใช้กล้องที่อยู่ในตำแหน่งทางออกของแม่พิมพ์เพื่อตรวจสอบการมีอยู่ของคุณลักษณะ การวางแนว และความสอดคล้องของขนาดรวมที่ความเร็วการกดสูงสุด สถานีตรวจวัดด้วยเลเซอร์จะสุ่มตัวอย่างขนาดวิกฤตบนชิ้นส่วนที่ถูกดีดออกตามช่วงเวลาที่กำหนด โดยป้อนข้อมูลลงในซอฟต์แวร์ SPC โดยตรง การตรวจสอบ CMM (เครื่องวัดพิกัด) ให้ความแม่นยำสูงสุดสำหรับ-การตรวจสอบบทความครั้งแรกและการวัดการตรวจสอบเป็นระยะ ซึ่งโดยทั่วไปแล้วจะมีความไม่แน่นอนในการวัดต่ำกว่า ±0.002 มม.
การควบคุมกระบวนการทางสถิติ (SPC)เชื่อมโยงข้อมูลทั้งหมดนี้เข้าด้วยกัน แทนที่จะตรวจสอบแต่ละชิ้นส่วนและตัดสินใจผ่าน/ไม่ผ่าน SPC ติดตามแนวโน้มกระบวนการเมื่อเวลาผ่านไป แผนภูมิควบคุมเปิดเผยว่าการเปลี่ยนแปลงมีเสถียรภาพ การเคลื่อนตัว หรือมีแนวโน้มไปสู่ขีดจำกัดข้อกำหนดหรือไม่ ความแตกต่างนี้มีความสำคัญเนื่องจากกระบวนการที่มีเสถียรภาพและการเปลี่ยนแปลงที่ยอมรับได้สามารถทำงานได้โดยไม่มีใครดูแล ในขณะที่กระบวนการแบบดริฟท์จำเป็นต้องมีการแทรกแซงก่อนที่จะทำให้เกิดข้อบกพร่อง
สำหรับลูกค้า OEM ในอุตสาหกรรมยานยนต์และทางการแพทย์ การควบคุมเหล่านี้จะรวมอยู่ในกรอบการทำงาน PPAP (กระบวนการอนุมัติชิ้นส่วนการผลิต) อย่างเป็นทางการ PPAP กำหนดให้โรงงานแสดงความสามารถของกระบวนการก่อนจัดส่งชิ้นส่วนการผลิต ซึ่งจัดทำเป็นเอกสารผ่านการศึกษา Cpk (Process Capability Index) ที่มาตรฐาน AIAG ต้องการ Cpk ขั้นต่ำ 1.33สำหรับคุณลักษณะวิกฤต หมายความว่ากระบวนการใช้ไม่เกิน 75% ของพิกัดความเผื่อที่มีอยู่ และยังคง-อยู่ตรงกลางภายในขีดจำกัดข้อมูลจำเพาะ OEM จำนวนมากต้องการ Cpk 1.67 หรือสูงกว่าเพื่อความปลอดภัย-ส่วนประกอบที่สำคัญ โดยกำหนดให้กระบวนการใช้น้อยกว่า 60% ของช่วงพิกัดความเผื่อ
การศึกษา Cpk เกี่ยวข้องกับการวัดตัวอย่างที่มีนัยสำคัญทางสถิติ ซึ่งโดยปกติจะเป็น 30 ส่วนขึ้นไปติดต่อกัน คำนวณค่าเฉลี่ยของกระบวนการและส่วนเบี่ยงเบนมาตรฐาน และแสดงให้เห็นว่าการกระจายตัวเหมาะสมกันภายในขีดจำกัดข้อกำหนดทั้งด้านบนและด้านล่าง โรงงานที่ลงทุนใน SPC แบบเรียลไทม์-สามารถตรวจสอบ Cpk ได้อย่างต่อเนื่อง โดยตรวจจับการเสื่อมของความสามารถได้ภายในไม่กี่นาที แทนที่จะค้นพบในระหว่างการสิ้นสุด-การตรวจสอบ{4}}กะ
สำหรับผู้ซื้อ OEM ที่กำลังประเมินพันธมิตรด้านการปั๊มขึ้นรูป ให้ถามคำถามโดยตรง: โรงงานสามารถแสดงข้อมูล Cpk ในอดีตจากโปรแกรมการผลิตที่คล้ายกันได้หรือไม่ โรงงานที่ตรวจสอบและจัดเก็บข้อมูลความสามารถในการประมวลผลมีวัฒนธรรมด้านคุณภาพที่แตกต่างกันโดยพื้นฐานมากกว่าโรงงานที่อาศัยการตรวจสอบขั้นสุดท้ายเพียงอย่างเดียว โครงสร้างพื้นฐานที่มีคุณภาพนี้จะมีความสำคัญมากยิ่งขึ้นเมื่อชิ้นส่วนต่างๆ ให้บริการแก่อุตสาหกรรมที่ได้รับการควบคุม โดยที่ข้อกำหนดเฉพาะของแอปพลิเคชัน-จะมีการควบคุมเพิ่มเติมเหนือแนวทางปฏิบัติในการปั๊มมาตรฐาน
การใช้งานในอุตสาหกรรมสำหรับชิ้นส่วนที่มีการประทับตราแบบก้าวหน้า
อุตสาหกรรมที่ได้รับการควบคุมไม่เพียงต้องการความคลาดเคลื่อนที่เข้มงวดมากขึ้นเท่านั้น พวกเขากำหนดระบบนิเวศการจัดการคุณภาพทั้งหมดที่กำหนดวิธีการทำงานของโรงงานปั๊มขึ้นรูปตั้งแต่การรับวัตถุดิบจนถึงการจัดส่งขั้นสุดท้าย ข้อกำหนดเหล่านั้นจะแตกต่างกันไปอย่างมากขึ้นอยู่กับว่าชิ้นส่วนที่เสร็จแล้วไปสิ้นสุดที่ใด และตลาดแนวตั้งแต่ละแห่งก็นำความชอบด้านวัสดุ ความต้องการด้านมิติ และความคาดหวังด้านเอกสารที่โรงงานแม่พิมพ์และปั๊มขึ้นรูปแบบก้าวหน้าของ OEM จะต้องเป็นไปตามนั้น
การใช้งานด้านยานยนต์และระบบ HVAC
การปั๊มแบบโปรเกรสซีฟของส่วนประกอบยานยนต์มีส่วนแบ่งหลักในการผลิตแม่พิมพ์แบบก้าวหน้าทั่วโลก เหตุผลนั้นตรงไปตรงมา: ยานพาหนะสมัยใหม่ประกอบด้วยชิ้นส่วนโลหะที่มีการประทับตราหลายร้อยชิ้น และปริมาณต่อแท่นทำให้การลงทุนด้านเครื่องมือแบบก้าวหน้าเป็นเรื่องง่าย ชิ้นส่วนยานยนต์ที่มีการประทับตราแบบก้าวหน้ามีตั้งแต่ขั้วไฟฟ้าขนาดเล็กไปจนถึงการเสริมโครงสร้างขนาดใหญ่ ทั้งหมดนี้ผลิตด้วยความเร็วและระดับความสม่ำเสมอที่ไม่มีกระบวนการอื่นใดสามารถเทียบเคียงได้ในเชิงเศรษฐกิจ
ชิ้นส่วนปั๊มขึ้นรูปแบบโปรเกรสซีฟทั่วไปในยานยนต์ ได้แก่:
- ขายึดแบบประทับตราแบบก้าวหน้าสำหรับการติดตั้งเครื่องยนต์ โครงสร้างตัวถัง และส่วนประกอบภายใน
- การเคลือบมอเตอร์สำหรับมอเตอร์ขับเคลื่อนรถยนต์ไฟฟ้าและมอเตอร์สตาร์ท
- ขั้วต่อไฟฟ้า เทอร์มินัล และบัสบาร์ในระบบชุดสายไฟ
- คลิปโครงสร้างและตัวยึดสำหรับตัวถัง-ในชุด-สีขาว
- ส่วนประกอบโครงเบาะนั่งและกลไกการปรับ
อะไรทำให้ยานยนต์มีเอกลักษณ์เฉพาะตัวในตลาด? การรับรอง IATF 16949 มาตรฐานการจัดการคุณภาพนี้สร้างขึ้นจาก ISO 9001 แต่เพิ่มข้อกำหนดเฉพาะด้านยานยนต์-เกี่ยวกับการวางแผนคุณภาพผลิตภัณฑ์ขั้นสูง (APQP) แผนการควบคุม และการวิเคราะห์โหมดความล้มเหลว (FMEA) การปั๊มแม่พิมพ์ยานยนต์ในโรงงานจะต้องรักษาความสามารถในการตรวจสอบย้อนกลับตั้งแต่ล็อตความร้อนของคอยล์ไปจนถึงชิ้นส่วนสำเร็จรูป สาธิตความสามารถของกระบวนการผ่านการตรวจสอบ Cpk อย่างต่อเนื่อง และตอบสนองต่อการแจ้งเตือนด้านคุณภาพภายในไม่กี่ชั่วโมงแทนที่จะเป็นวัน ค่าใช้จ่ายในการหยุดสายการผลิตที่โรงงาน OEM สำหรับรถยนต์มีค่าใช้จ่ายหลายพันดอลลาร์ต่อนาที ซึ่งอธิบายได้ว่าทำไมผู้ผลิตรถยนต์จึงกำหนดให้ซัพพลายเออร์ปั๊มแสตมป์ของตนปฏิบัติตามมาตรฐานคุณสมบัติที่เข้มงวดที่สุดในการผลิต
การปั๊มโลหะแบบก้าวหน้าของ HVAC ใช้พื้นที่ทางวิศวกรรมที่แตกต่างกัน ในที่นี้ ข้อกำหนดที่สำคัญคือความเรียบสม่ำเสมอและความสม่ำเสมอของมิติทั่วทั้งประชากรส่วนใหญ่ แทนที่จะเป็นความแม่นยำของคุณลักษณะเดียว- ตัวอย่างเช่น ครีบแลกเปลี่ยนความร้อนอาจมีรูปแบบเรียบง่ายทางเรขาคณิต แต่ความเบี่ยงเบนของความเรียบเล็กน้อยก็ทำให้ประสิทธิภาพการถ่ายเทความร้อนลดลงเมื่อครีบนับพันเรียงซ้อนกันในคอนเดนเซอร์หรือแกนคอยล์เย็น
ชิ้นส่วนที่มีการประทับตราแบบก้าวหน้า HVAC ทั่วไป ได้แก่ :
- ครีบแลกเปลี่ยนความร้อนและลายบานเกล็ด
- ขายึดและส่วนประกอบตัวเรือนสำหรับหน่วยจัดการอากาศ
- การเคลือบมอเตอร์พัดลม
- ใบมีดแดมเปอร์ระบายอากาศ
- คลิปหนีบสายสารทำความเย็นและขายึด
ชิ้นส่วน HVAC มักใช้กับอลูมิเนียมหรือเหล็กเคลือบด้วยความเร็วสูง โดยที่รูปแบบการสึกหรอของแม่พิมพ์ต้องได้รับการตรวจสอบอย่างใกล้ชิด เพื่อป้องกันการเสื่อมสภาพของรูปทรงอย่างค่อยเป็นค่อยไปตลอดระยะเวลาการผลิตที่ยาวนาน แม่พิมพ์ครีบที่ผลิตได้หลายร้อยจังหวะต่อนาทีจะสร้างชิ้นส่วนนับล้านชิ้นก่อนการบำรุงรักษา ทำให้เม็ดมีดคาร์ไบด์และ-การตรวจสอบแรงแม่พิมพ์จำเป็นต่อคุณภาพที่ยั่งยืน
การใช้งานอุปกรณ์ไฟฟ้าและอุปกรณ์การแพทย์
การผลิตขั้วต่อไฟฟ้าอาศัยแม่พิมพ์แบบโปรเกรสซีฟเป็นอย่างมาก เนื่องจากชิ้นส่วนมีขนาดเล็ก ซับซ้อน และจำเป็นต้องใช้ในปริมาณมหาศาล ตัวเรือนขั้วต่อเดี่ยวอาจมีหน้าสัมผัสที่มีการประทับตราหลายสิบจุด โดยแต่ละจุดต้องใช้รูปทรงสปริงที่แม่นยำและแรงสัมผัสที่สม่ำเสมอ โลหะผสมทองแดงและทองเหลืองครองพื้นที่นี้เนื่องจากค่าการนำไฟฟ้า และการออกแบบแม่พิมพ์มักจะเกิน 20 สถานีเพื่อให้ได้รูปทรงโค้งงอหลาย-ที่ซับซ้อนที่หน้าสัมผัสเหล่านี้ต้องการ
ส่วนประกอบทางไฟฟ้าที่มีการประทับตราแบบก้าวหน้าทั่วไป ได้แก่ :
- เทอร์มินัลและหน้าสัมผัสพินสำหรับขั้วต่อยานยนต์และอุตสาหกรรม
- บัสบาร์สำหรับการกระจายพลังงานในชุดแบตเตอรี่ EV
- กระป๋องป้องกันและกรอบ EMI สำหรับอุปกรณ์อิเล็กทรอนิกส์ RF
- ลีดเฟรมสำหรับบรรจุภัณฑ์เซมิคอนดักเตอร์
- หน้าสัมผัสแบตเตอรี่สำหรับอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค
การปั๊มแบบก้าวหน้าทางการแพทย์แนะนำการควบคุมกระบวนการที่เข้มงวดที่สุดในประเภทธุรกิจใดๆ ชิ้นส่วนที่มีไว้สำหรับเครื่องมือผ่าตัด อุปกรณ์ฝัง หรืออุปกรณ์วินิจฉัยจะต้องเป็นไปตามข้อกำหนดด้านความเข้ากันได้ทางชีวภาพ และรักษาความสามารถในการตรวจสอบย้อนกลับได้ทั้งหมด สภาพแวดล้อมการผลิตนั้นอยู่ภายใต้การตรวจสอบอย่างละเอียด:ห้องสะอาดตามมาตรฐาน ISO 14644ควบคุมการปนเปื้อนของอนุภาคในอากาศระหว่างการปั๊มและการจัดการส่วนประกอบที่จะสัมผัสกับผู้ป่วย กฎระเบียบของ FDA ภายใต้ 21 CFR ส่วนที่ 820 กำหนดให้มีกระบวนการที่ได้รับการตรวจสอบ ขั้นตอนการปฏิบัติงานที่จัดทำเป็นเอกสาร และการตรวจสอบด้านสิ่งแวดล้อมที่นอกเหนือไปจากการประทับตรามาตรฐานทางอุตสาหกรรม
ชิ้นส่วนอุปกรณ์การแพทย์ที่มีการประทับตราแบบก้าวหน้า ได้แก่:
- ช่องว่างใบมีดผ่าตัดและส่วนประกอบเครื่องมือตัด
- คลิปยึดและพุกเทียม
- เรือนอุปกรณ์วินิจฉัยและป้องกัน
- แหวนเสริมสายสวน
- กลไกการส่งยาสปริงและหน้าสัมผัส
โรงงานที่ให้บริการ OEM ทางการแพทย์จะต้องรักษาใบรับรองวัสดุสำหรับคอยล์ทุกตัว บันทึกพารามิเตอร์กระบวนการสำหรับล็อตการผลิตแต่ละล็อต และเก็บตัวอย่างไว้เป็นระยะเวลานานเพื่อรองรับ-การตรวจสอบย้อนกลับของตลาด ค่าใช้จ่ายของระบบคุณภาพนั้นมีมาก แต่ปริมาณอุปกรณ์ทางการแพทย์และราคาต่อ-ชิ้นสะท้อนถึงการลงทุนดังกล่าว
ใน-การประกอบแม่พิมพ์และการรวมกระบวนการรอง
ความสามารถอย่างหนึ่งที่แยกโรงงานปั๊มขึ้นรูปขั้นสูงออกจากร้านปั๊มพื้นฐานคือ-การประกอบแม่พิมพ์ ซึ่งเป็นความสามารถในการดำเนินการนอกเหนือจากการขึ้นรูปและตัดโดยไม่ต้องถอดชิ้นส่วนออกจากแม่พิมพ์แบบโปรเกรสซีฟ ลองนึกภาพขายึดที่ต้องมีรูเกลียว หมุดย้ำ หรือน็อตเชื่อม โดยทั่วไป คุณลักษณะเหล่านี้จำเป็นต้องมีการดำเนินการขั้นที่สอง: ส่วนที่ประทับตราจะออกจากแท่นพิมพ์ ย้ายไปยังเวิร์กสเตชันแยกต่างหาก และผ่านการจัดการเพิ่มเติม การโอนแต่ละครั้งจะเพิ่มต้นทุน รอบเวลา และความเสี่ยงด้านคุณภาพ
การประกอบแม่พิมพ์ใน-จะช่วยลดการถ่ายโอนเหล่านั้นโดยการรวมการทำงานรองเข้ากับลำดับสเตชั่นของแม่พิมพ์โดยตรง:
- ใน-การต๊าปแบบตายตัว- เกลียว-การขึ้นรูปหรือเกลียว-หัวตัดที่ติดตั้งอยู่ในแม่พิมพ์จะสร้างรูเกลียวในระหว่างรอบการกด ส่งผลให้ได้ชิ้นส่วนที่พร้อม-ถึง-ประกอบที่ทางออกของแม่พิมพ์
- ใน-การเชื่อมด้วยแม่พิมพ์- สถานีเชื่อมความต้านทานหรือเลเซอร์เชื่อมส่วนประกอบรอง (น็อต หมุด หน้าสัมผัส) เข้ากับชิ้นส่วนที่ประทับตราในขณะที่ยังคงอยู่บนแถบพาหะ
- การแทรกแม่พิมพ์ใน-- กด-บูชที่พอดี หมุดย้ำ หรือหมุดสัมผัสจะถูกป้อนและติดตั้งภายในสถานีดาย ทำให้เกิด-ชุดประกอบย่อยแทนที่จะเป็นการปั๊มแบบดิบ
- ใน-การดัดงอและโลดโผน- ส่วนประกอบที่ป้อนหลายแถบ-ถูกนำมารวมกัน ประกอบเข้าด้วยกัน และยึดด้วยกลไกภายในแม่พิมพ์
สำหรับผู้ซื้อ OEM -การประกอบแม่พิมพ์จะแปลโดยตรงเป็นต้นทุนรวมที่ลดลง การกำจัดการดำเนินการต๊าปรอง เช่น การลบเครื่องจักร ผู้ปฏิบัติงาน ฟิกซ์เจอร์ และคิวกระบวนการระหว่าง-ออกจากสตรีมค่า เมื่อคูณคุณสมบัติต่างๆ และชิ้นส่วนหลายแสนชิ้นต่อปี จะช่วยประหยัดค่าใช้จ่ายได้มาก นอกจากนี้ยังปรับปรุงคุณภาพด้วยเนื่องจากชิ้นส่วนไม่เคยออกจากสภาพแวดล้อมที่มีการควบคุมของแม่พิมพ์ ดังนั้นความแม่นยำของตำแหน่งระหว่างคุณสมบัติที่มีการประทับตราและส่วนประกอบที่เพิ่มเข้ามาจึงยังคงอยู่ภายใต้ความแม่นยำของแม่พิมพ์มากกว่าความสามารถในการทำซ้ำของฟิกซ์เจอร์
ความกว้างของอุตสาหกรรมที่ให้บริการและการบูรณาการกระบวนการเชิงลึกที่มีอยู่ในแม่พิมพ์โปรเกรสซีฟตัวเดียวเน้นย้ำว่าเหตุใดการเลือกโรงงานจึงมีความสำคัญมาก ซัพพลายเออร์ที่สามารถใช้แม่พิมพ์สำหรับยานยนต์ภายใต้ IATF 16949 ชิ้นส่วนทางการแพทย์ภายใต้ระเบียบวิธีของห้องปลอดเชื้อ และ-การประกอบแม่พิมพ์สำหรับขั้วต่อไฟฟ้านั้นทำงานที่ระดับความสามารถโดยพื้นฐานที่แตกต่างจากร้านค้าที่ใช้เครื่องพิมพ์เพียงอย่างเดียว การทำความเข้าใจวิธีประเมินความสามารถนั้น และสิ่งที่ต้องมองหาระหว่างการรับรอง คือจุดที่ผู้ซื้อ OEM ส่วนใหญ่ต้องการคำแนะนำที่ชัดเจนที่สุด
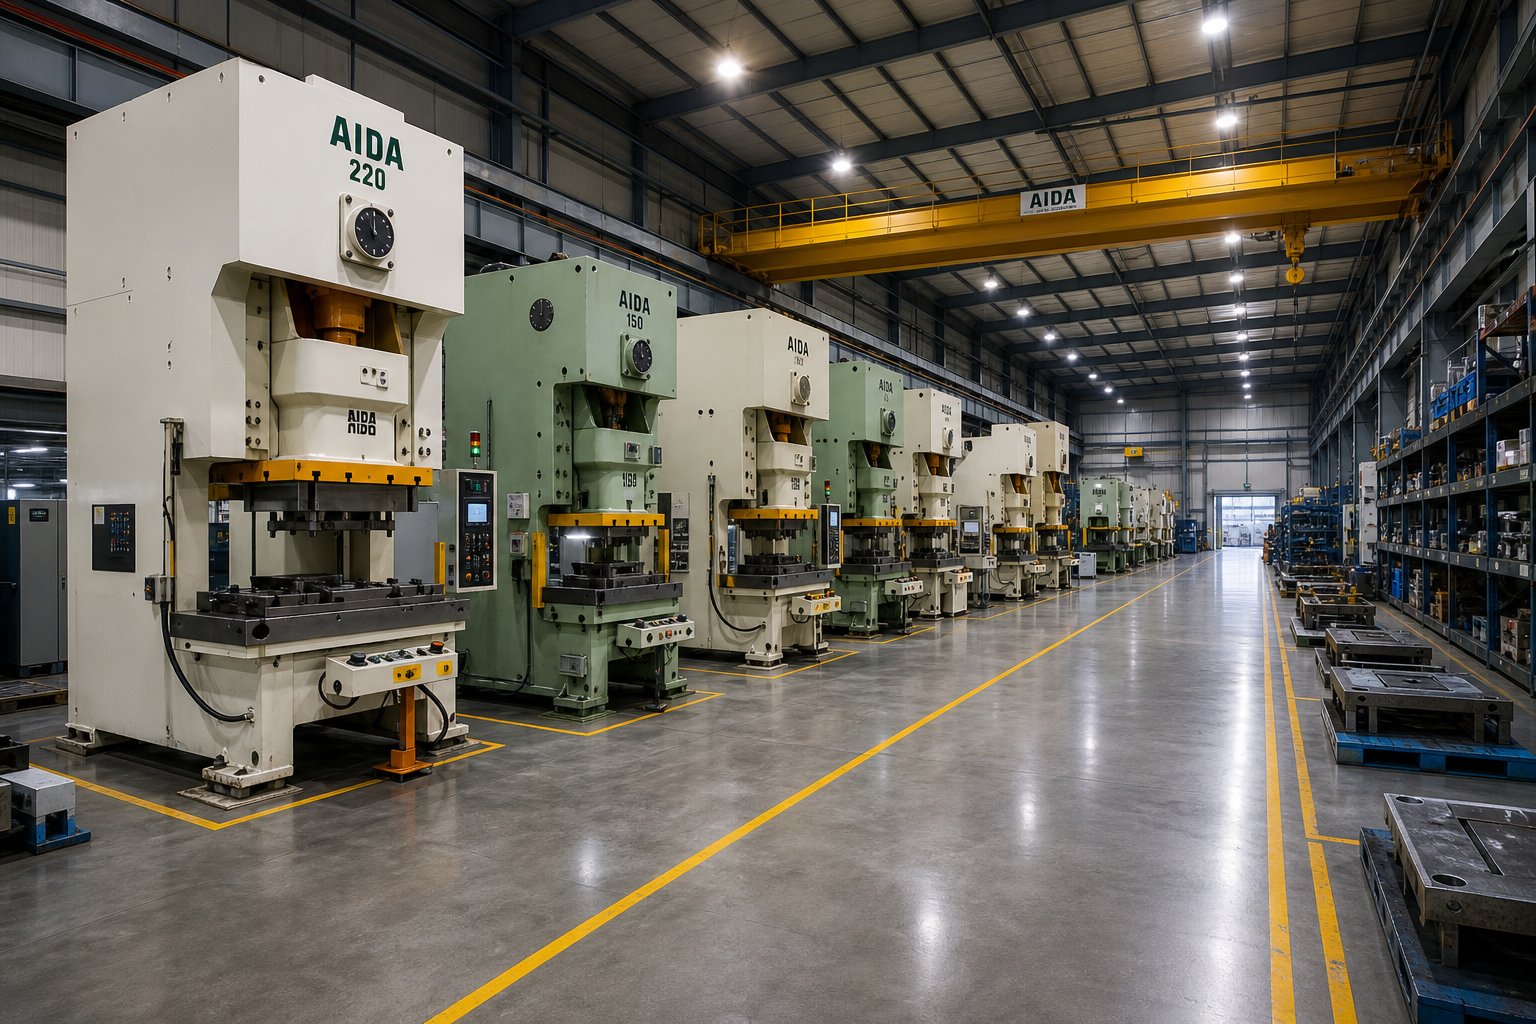
วิธีการประเมินและเลือกโรงงานปั๊มแม่พิมพ์แบบก้าวหน้าของ OEM
การรู้ว่าวิธีการปั๊มแบบใดที่เหมาะกับชิ้นส่วนของคุณและมาตรฐานคุณภาพใดที่ใช้ไม่ได้ช่วยอะไรได้มากนัก หากโรงงานที่คุณเลือกไม่สามารถส่งมอบตามข้อกำหนดเหล่านั้นได้อย่างสม่ำเสมอ แต่ผู้ซื้อ OEM ส่วนใหญ่ประเมินผู้ผลิตแม่พิมพ์แบบโปรเกรสซีฟตามราคาชิ้นส่วนเพียงอย่างเดียว โดยข้ามการตรวจสอบวิเคราะห์สถานะทางเทคนิคและเชิงสัมพันธ์ที่กำหนดว่าโปรแกรมจะประสบความสำเร็จตลอดวงจรการผลิตหรือไม่ กรอบงานคุณสมบัติที่มีโครงสร้างช่วยลดการคาดเดาและปกป้องการลงทุนด้านเครื่องมือของคุณตั้งแต่เริ่มต้น
การประเมินความสามารถทางเทคนิค
เมื่อคุณเดินเข้าไปในโรงงานหรือตรวจสอบแพ็คเกจความสามารถของซัพพลายเออร์ คุณกำลังมองหาหลักฐานที่แสดงว่าอุปกรณ์ ความเชี่ยวชาญด้านเครื่องมือ และโครงสร้างพื้นฐานของพวกเขาตรงกับความต้องการของโปรแกรมเฉพาะของคุณ ซัพพลายเออร์แม่พิมพ์ปั๊มขึ้นรูปที่เสนอราคาอย่างรุนแรงแต่ขาดระยะการกดที่เหมาะสมหรือความลึกของเครื่องมือจะทำให้คุณเสียค่าใช้จ่ายในด้านความล่าช้า ปัญหาด้านคุณภาพ และ-การถ่ายโอนโปรแกรมในช่วงกลางมากกว่าราคาชิ้นส่วนที่สูงขึ้นเล็กน้อยที่เคยทำได้
นี่คือสิ่งที่ควรประเมินในระหว่างการประเมินทางเทคนิคของบริษัทรับปั๊มแบบก้าวหน้า:
- กดช่วงระวางน้ำหนัก- ฝูงบินครอบคลุมโปรแกรมปัจจุบันของคุณและการเติบโตที่คาดการณ์ได้หรือไม่ มองหาความกว้าง ไม่ใช่แค่การกดเพียงครั้งเดียวที่แทบจะไม่พอดีกับแม่พิมพ์ของคุณ โรงงานที่ใช้แท่นพิมพ์ตั้งแต่ 30 ถึง 300+ ตันสามารถรองรับวิวัฒนาการของการออกแบบได้โดยไม่ต้องมีซัพพลายเออร์รายใหม่
- ความกว้างแถบสูงสุดและขนาดเตียง- ยืนยันว่าโรงงานสามารถเดินแม่พิมพ์ของคุณทางกายภาพได้หรือไม่ โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนที่มีจำนวนสถานีสูงซึ่งผลิตเครื่องมือที่มีความยาว
- ความสามารถในการนับสถานี- ถามเกี่ยวกับแม่พิมพ์ที่ซับซ้อนที่สุดที่พวกเขาผลิตอยู่ในปัจจุบัน โรงงานที่สะดวกสบายโดยมีสถานีตาย 20+ แห่งดำเนินงานในระดับวิศวกรรมที่แตกต่างจากโรงงานที่มียอดอยู่ที่แปดแห่ง
- ใน-ห้องเครื่องมือในบ้าน- ไม่สามารถ-ต่อรองได้สำหรับโปรแกรมที่จริงจัง โรงงานที่ออกแบบ สร้าง และบำรุงรักษาแม่พิมพ์จะตอบสนองภายในได้เร็วกว่าต่อการเปลี่ยนแปลงทางวิศวกรรม ควบคุมคุณภาพได้เข้มงวดยิ่งขึ้น และลดความเสี่ยงด้านเวลาในการผลิตเมื่อเทียบกับงานจ้างภายนอก
- การทำงานรองและการประกอบแม่พิมพ์ใน-- โรงงานสามารถจัดส่งชิ้นส่วนย่อย-ที่เสร็จสมบูรณ์ได้หรือไม่ หรือคุณต้องการผู้จำหน่ายเพิ่มเติมสำหรับการต๊าป การเชื่อม การชุบ หรือการแทรก
- ระบบขนถ่ายวัสดุ- ความจุในการจัดเก็บคอยล์ ความแม่นยำในการป้อนเซอร์โว และการจัดการชิ้นส่วนแบบอัตโนมัติที่ทางออกของแม่พิมพ์ ล้วนเป็นสัญญาณบ่งบอกถึงความสมบูรณ์ของการผลิต
- โครงสร้างพื้นฐานการตรวจสอบ- อุปกรณ์ CMM ระบบวิชันซิสเต็ม ซอฟต์แวร์ SPC และ- การตรวจจับแม่พิมพ์ยืนยันคุณภาพในการตรวจสอบของโรงงาน แทนที่จะตรวจสอบเฉพาะชิ้นส่วนที่เสร็จแล้ว
ในระหว่างการตรวจสอบสถานที่ ให้มองข้ามบรรทัดข่าวที่เชิดหน้าชูตา ตรวจสอบห้องเครื่องมือเพื่อดูบันทึกการบำรุงรักษาเชิงป้องกันที่ใช้งานอยู่ ตรวจสอบเงื่อนไขการจัดเก็บแม่พิมพ์สำหรับ-เครื่องมือที่ลูกค้าเป็นเจ้าของ ตรวจสอบว่าสติกเกอร์การสอบเทียบบนเกจเป็นปัจจุบัน รายละเอียดเหล่านี้เปิดเผยว่าระบบคุณภาพดำเนินการทุกวันหรือมีอยู่ในแฟ้มเอกสารเท่านั้น โดยทั่วไปแล้วระบบที่ใช้-โรงงานปั๊มปั๊มเกรดส่งออก-จะได้รับอัตราข้อบกพร่องในช่วง 50 ถึง 200 PPM ในขณะที่ร้านค้าที่อาศัย-การเรียงลำดับ-ขั้นสุดท้ายของสายการผลิตจะยอมรับระดับที่สูงกว่าอย่างเห็นได้ชัด
โครงสร้างความร่วมมือและการสื่อสาร
ความสามารถทางเทคนิคเพียงอย่างเดียวไม่ได้ทำให้พันธมิตรบริการปั๊มโลหะ OEM เชื่อถือได้ โครงสร้างความสัมพันธ์ ซึ่งหมายถึงวิธีที่โรงงานมีส่วนร่วมกับทีมของคุณตลอดวงจรชีวิตของโปรแกรมทั้งหมด จะเป็นตัวกำหนดว่าความสามารถนั้นจะแปลงไปสู่การส่งมอบที่สม่ำเสมอหรือไม่ ซัพพลายเออร์เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟที่ดีที่สุดจะถือว่าโปรแกรมเป็นความร่วมมือมากกว่าการทำธุรกรรม
โดยทั่วไปแล้ววงจรการเป็นหุ้นส่วน OEM ที่สมบูรณ์จะเป็นไปตามความก้าวหน้านี้:
- ให้คำปรึกษาการออกแบบเบื้องต้น- โรงงานจะตรวจสอบแนวคิดชิ้นส่วน ข้อกำหนดการใช้งาน และการคาดการณ์ปริมาณของคุณก่อนเสนอราคา นี่คือที่ที่มีการพูดคุยถึงทางเลือกในการปั๊มและการประดิษฐ์แบบก้าวหน้าอย่างเปิดเผย
- รีวิวดีเอฟเอ็ม- วิศวกรด้านเครื่องมือทำเครื่องหมายข้อกังวลเกี่ยวกับความสามารถในการผลิต แนะนำการปรับเปลี่ยนรูปทรง และแนะนำตัวเลือกวัสดุที่ปรับปรุงอายุการใช้งานของแม่พิมพ์และลดต้นทุนชิ้น
- แนวทางการสร้างต้นแบบ- เครื่องมือแบบอ่อนหรือลวด-ตัวอย่าง EDM ตรวจสอบรูปทรงของชิ้นส่วนก่อนที่จะตัดสินใจใช้เครื่องมือการผลิตที่มีการชุบแข็ง
- การสร้างเครื่องมือและการทดลอง- โรงงานสร้างแม่พิมพ์แบบโปรเกรสซีฟ รันตัวอย่างแรก วัดผลลัพธ์เทียบกับการพิมพ์ และทำซ้ำจนกระทั่งขนาดและคุณภาพการขึ้นรูปเป็นไปตามข้อกำหนด
- ยื่น PPAP- รายงานเชิงมิติ การศึกษา Cpk แผนการควบคุม และเอกสารผังกระบวนการแสดงให้เห็นถึงความพร้อมในการผลิต
- การผลิตเพิ่มขึ้น-- การผลิตที่มีอัตราต่ำ-เริ่มต้นจะตรวจสอบความถูกต้องของลอจิสติกส์ในห่วงโซ่อุปทาน การบรรจุหีบห่อ และจังหวะการส่งมอบก่อนที่จะ-ปล่อยปริมาณทั้งหมด
- การจัดการการผลิตอย่างต่อเนื่อง- การเติม Kanban กำหนดการส่งมอบ JIT การตรวจสอบซ้ำ-เป็นระยะ และกิจกรรมการปรับปรุงอย่างต่อเนื่องจะรักษาคุณภาพและความพร้อมใช้งานตลอดอายุของโปรแกรม
OEM-การประทับตราความสัมพันธ์ในโรงงานพังทลายลงที่ไหน โหมดความล้มเหลวทั่วไปสามโหมดปรากฏขึ้นซ้ำๆ:
- ช่องว่างการสื่อสาร- โรงงานถือว่าโปรแกรมของคุณเป็นการปฏิบัติตามคำสั่งซื้อมากกว่าการเป็นหุ้นส่วน ไม่มีการติดต่อทางวิศวกรรมโดยเฉพาะ ไม่มีการอัปเดตเชิงรุกเกี่ยวกับสภาพของแม่พิมพ์หรือการเปลี่ยนแปลงวัสดุ ตามที่ผู้ปฏิบัติงานในอุตสาหกรรมตั้งข้อสังเกต ซัพพลายเออร์ที่สื่อสารเชิงรุก แจ้งความล่าช้าที่อาจเกิดขึ้นหรือปัญหาสำคัญก่อนที่จะบานปลาย สร้างความไว้วางใจ และทำให้แก้ไขปัญหาได้เร็วขึ้น
- การละเลยการใช้เครื่องมือ- การบำรุงรักษาเชิงป้องกันจะถูกเลื่อนออกไปเพื่อให้เครื่องพิมพ์ทำงานต่อไป และการสึกหรอของแม่พิมพ์แบบโปรเกรสซีฟจะค่อยๆ ลดคุณภาพเอาต์พุตเชิงมิติจนกว่าชิ้นส่วนจะเริ่มล้มเหลวในการตรวจสอบที่โรงงานประกอบของคุณ
- การปรับขนาดที่ไม่ยืดหยุ่น- ความต้องการเพิ่มขึ้นหรือการเปลี่ยนแปลงทางวิศวกรรมกระทบผนังเนื่องจากโรงงานขาดกำลังการผลิต แบนด์วิธของห้องเครื่องมือ หรือความเต็มใจที่จะลงทุนในการดัดแปลงแม่พิมพ์
การป้องกันความล้มเหลวเหล่านี้ขึ้นอยู่กับการสร้างความคาดหวังที่ชัดเจนระหว่างการรับรอง กำหนดจังหวะการสื่อสาร ข้อกำหนดการรายงานการบำรุงรักษา และบัฟเฟอร์ความจุในข้อตกลงการจัดหาของคุณ แทนที่จะคิดว่าจะเกิดขึ้นตามธรรมชาติ
โรงงานที่สนับสนุนวงจรชีวิตเต็มรูปแบบจากการให้คำปรึกษาของ DFM ไปจนถึงการผลิตจำนวนมากที่ปรับขนาดได้ เช่นยี่เฉินให้วิศวกรฝ่ายผลิตและทีมจัดซื้อมีส่วนร่วมเพียงจุดเดียวสำหรับแม่พิมพ์ปั๊มแบบโปรเกรสซีฟที่ต้องการการขึ้นรูปหลาย-สถานี ความสามารถในการทำซ้ำที่จำกัด และความยืดหยุ่นของปริมาตร โมเดลแบบบูรณาการนี้ครอบคลุมการประทับตราและการผลิตแบบก้าวหน้าภายใต้กรอบการปฏิบัติงานเดียว ช่วยลดความเสี่ยงในการส่งมอบ และทำให้ความรับผิดชอบง่ายขึ้นเมื่อขนาดของโปรแกรมหรือการเปลี่ยนแปลงทางวิศวกรรมเกิดขึ้น
ท้ายที่สุดแล้ว การเลือกโรงงานที่เหมาะสมไม่ได้เกี่ยวกับการค้นหาราคาที่ถูกที่สุด เป็นเรื่องเกี่ยวกับการจับคู่เชิงลึกด้านเทคนิค ระเบียบวินัยในการสื่อสาร และความมุ่งมั่นในการเป็นหุ้นส่วนกับความซับซ้อนและความต้องการวงจรชีวิตของโปรแกรมของคุณ จากนั้นตรวจสอบคุณสมบัติเหล่านั้นผ่านการประเมินแบบมีโครงสร้างก่อนที่จะยอมจ่ายเงินด้านเครื่องมือ
ขั้นตอนถัดไปสำหรับผู้ซื้อ OEM ที่พร้อมจัดหาแม่พิมพ์แบบก้าวหน้า
กรอบการประเมินและความรู้ด้านเทคนิคจะสร้างคุณค่าเมื่อแปลไปสู่การปฏิบัติเท่านั้น สำหรับวิศวกรการผลิตและผู้เชี่ยวชาญด้านการจัดซื้อที่ชั่งน้ำหนักโปรแกรมการปั๊มแบบก้าวหน้าของ OEM เส้นทางข้างหน้าจำเป็นต้องแปลงเกณฑ์การตัดสินใจที่ครอบคลุมในคู่มือนี้ให้เป็นลำดับการเปิดตัวโครงการที่เป็นรูปธรรมที่ปกป้องทั้งการลงทุนด้านเครื่องมือและ-ผลลัพธ์การผลิตในระยะยาว
ต้นทุน-ถึง-กรอบการตัดสินใจคุณค่า
โครงการแม่พิมพ์และปั๊มแบบก้าวหน้าทุกโครงการขึ้นอยู่กับตัวแปรโต้ตอบสี่ตัวแปร ได้แก่ การลงทุนด้านเครื่องมือ ต้นทุนต่อ-ชิ้น ข้อกำหนดด้านคุณภาพ และการคาดการณ์ปริมาณ สิ่งเหล่านี้ไม่ได้ทำงานอย่างอิสระ การลงทุนด้านเครื่องมือที่สูงขึ้นในเม็ดมีดคาร์ไบด์และสถานีเพิ่มเติมทำให้ต้นทุนล่วงหน้าเพิ่มขึ้น แต่ราคาต่อชิ้นลดลง- และขยายระยะเวลาการบำรุงรักษา ข้อกำหนดพิกัดความเผื่อที่เข้มงวดมากขึ้นจะเพิ่มความซับซ้อนของเครื่องมือ แต่อาจขจัดปัญหาการประกอบปลายน้ำที่ก่อให้เกิดต้นทุนแอบแฝง การคาดการณ์ปริมาณเป็นตัวกำหนดว่าการตัดจำหน่ายเครื่องมือจะเร็วแค่ไหน แต่การคาดการณ์ในแง่ดีมากเกินไปจะล็อคเงินทุนไว้ในแม่พิมพ์ที่ไม่มีวันถึงจุดคุ้มทุน
ผู้ผลิตแม่พิมพ์โปรเกรสซีฟที่เหมาะสมจะช่วยลดต้นทุนรวมในการเป็นเจ้าของให้มากกว่าราคาชิ้นส่วนเพียงอย่างเดียว โรงงานที่นำเสนอการทำงานร่วมกันของ DFM -ในการประกอบแม่พิมพ์ และระบบคุณภาพแบบครบวงจร ช่วยลดขั้นตอนการส่งมอบ ผู้จำหน่ายรอง และการหลบหนีคุณภาพที่ทำให้ต้นทุนการลงจอดสูงเกินจริง เมื่อเปรียบเทียบราคา ให้ประเมินต้นทุนโปรแกรมทั้งหมดตลอดวงจรการผลิตที่คาดหวัง แทนที่จะแยกรายการบรรทัดเดียว ซัพพลายเออร์ที่เสนอราคาชิ้นส่วนสูงกว่าแต่ส่งมอบ PPAP-ชิ้นส่วนพร้อมใช้ด้วยการเติม Kanban และการคัดแยกเป็นศูนย์อาจมีค่าใช้จ่ายน้อยกว่าสามปีกว่าผู้เสนอราคาต่ำสุดที่ต้องการการแทรกแซงด้านคุณภาพอย่างต่อเนื่อง
เริ่มต้นโครงการปั๊มแม่พิมพ์แบบก้าวหน้าของคุณ
พร้อมที่จะเปลี่ยนจากการวิจัยไปสู่การมีส่วนร่วมแล้วหรือยัง? ขั้นตอนการปฏิบัติเหล่านี้จะทำให้โปรแกรมของคุณเริ่มต้นได้อย่างราบรื่น:
- เตรียมแบบร่างชิ้นส่วนที่สมบูรณ์ด้วยคำบรรยายภาพ GD&T- ระบุขนาดที่สำคัญ โครงสร้างข้อมูล และข้อกำหนดด้านการตกแต่งพื้นผิว การพิมพ์ที่ไม่สมบูรณ์ทำให้ซัพพลายเออร์ต้องสันนิษฐานว่าราคาเสนอไม่ตรงกันและ-สร้างความประหลาดใจในช่วงกลาง
- กำหนดการประมาณการปริมาณประจำปีและการคาดการณ์วงจรชีวิต- รวมกำหนดการ-ที่เพิ่มขึ้น สถานการณ์ความต้องการสูงสุด และระยะเวลาของโปรแกรมที่คาดหวัง ข้อมูลนี้มีส่วนช่วยตัดสินใจในการออกแบบเครื่องมือเกี่ยวกับอายุการใช้งานแม่พิมพ์และการวางแผนการบำรุงรักษา
- ระบุข้อกำหนดด้านวัสดุและการตกแต่ง- ระบุเกรดโลหะผสม การควบคุมอุณหภูมิ ความหนา และกระบวนการหลังการปั๊มขึ้นรูปใดๆ- (การชุบ การเคลือบ การอบชุบด้วยความร้อน) การเลือกใช้วัสดุส่งผลต่อการออกแบบแม่พิมพ์ ดังนั้นการล็อคตั้งแต่เนิ่นๆ จะช่วยป้องกันการแก้ไขเครื่องมือที่มีค่าใช้จ่ายสูง
- ชักชวนพันธมิตรโรงงานที่มีศักยภาพตั้งแต่เนิ่นๆ เพื่อรับข้อมูลจาก DFM- การลดต้นทุนที่มีผลกระทบสูงสุด-เกิดขึ้นก่อนที่การออกแบบเครื่องมือจะเริ่มต้น ผู้ผลิตแม่พิมพ์โปรเกรสซีฟเฉพาะทางเช่นยี่เฉินเสนอคำปรึกษา DFM ที่ช่วยให้วิศวกรฝ่ายผลิตปรับรูปทรงของชิ้นส่วนให้เหมาะสมเพื่อการขึ้นรูปสถานีหลาย{0}}อย่างมีประสิทธิภาพและการผลิตจำนวนมากที่ปรับขนาดได้
- ขอเอกสารหลักฐานแสดงความสามารถ- ขอข้อมูล Cpk จากโปรแกรมที่คล้ายกัน ประวัติ PPM และการอ้างอิงจากอุตสาหกรรมที่เทียบเคียงได้ บริการปั๊มแม่พิมพ์แบบก้าวหน้ามีความแตกต่างกันอย่างมากในโครงสร้างพื้นฐานที่มีคุณภาพ และมีหลักฐานมากกว่าการเรียกร้องทุกครั้ง
เกณฑ์การคัดเลือกที่สำคัญที่สุดสำหรับโปรแกรมการประทับตราแบบโปรเกรสซีฟของ OEM ไม่ใช่ราคาต่อชิ้น แต่แสดงให้เห็นถึงความสามารถของกระบวนการ ซึ่งหมายถึงโรงงานที่สามารถพิสูจน์การควบคุมทางสถิติในชิ้นส่วนที่คล้ายกับของคุณ รักษาการควบคุมนั้นตลอดหลายล้านจังหวะ และสื่อสารอย่างโปร่งใสเมื่อเงื่อนไขเปลี่ยนแปลง
การมีส่วนร่วมของซัพพลายเออร์ที่มีโครงสร้างดี- ซึ่งสร้างขึ้นจากข้อกำหนดเฉพาะที่ครบถ้วน ปริมาณที่สมจริง และการทำงานร่วมกันของ DFM ในช่วงเริ่มต้น จะช่วยลดระยะเวลารอคอยสินค้า ป้องกัน-ความประหลาดใจในช่วงกลางโปรแกรม และสร้างรากฐานสำหรับความร่วมมือที่มอบคุณค่าที่สม่ำเสมอทุกปี โรงงานที่ได้รับความสัมพันธ์ระยะยาว-กับ OEM คือโรงงานที่ปฏิบัติต่อโปรแกรมของคุณเสมือนเป็นความร่วมมือทางวิศวกรรมตั้งแต่วันแรก ไม่ใช่เป็นเพียงคำสั่งซื้อที่ต้องดำเนินการ
คำถามที่พบบ่อยเกี่ยวกับโรงงานแม่พิมพ์และปั๊มขึ้นรูปแบบก้าวหน้าของ OEM
1. แม่พิมพ์แบบโปรเกรสซีฟคืออะไร และแตกต่างจากแม่พิมพ์แบบขั้นเดียว-อย่างไร
แม่พิมพ์แบบโปรเกรสซีฟคือเครื่องมือปั๊มขึ้นรูปหลาย-สถานี โดยที่แถบโลหะจะเคลื่อนผ่านการทำงานตามลำดับ (การเจาะ การดัด การขึ้นรูป การเล็ม) ในแต่ละจังหวะการกด ทำให้เกิดชิ้นงานที่เสร็จสมบูรณ์ทุกรอบ ต่างจากแม่พิมพ์ขั้นเดียว-ที่ดำเนินการหนึ่งครั้งต่อจังหวะและต้องใช้การจัดการด้วยตนเองระหว่างขั้นตอนต่างๆ แม่พิมพ์แบบโปรเกรสซีฟจะรวมการทำงานทั้งหมดไว้ในเครื่องมือเดียวและรอบการกดครั้งเดียว ซึ่งช่วยลดการจัดการชิ้นส่วน ลดรอบเวลา และปรับปรุงความสม่ำเสมอของขนาด ทำให้เหมาะสำหรับ-การผลิตปริมาณมากซึ่งโรงงาน OEM ต้องการผลิตส่วนประกอบโลหะที่เหมือนกันหลายพันหรือหลายล้านชิ้นอย่างมีประสิทธิภาพ
2. เครื่องมือแม่พิมพ์แบบโปรเกรสซีฟมีค่าใช้จ่ายเท่าไร และการลงทุนจะคุ้มค่าเมื่อใด?
โดยทั่วไปแล้ว เครื่องมือแม่พิมพ์แบบก้าวหน้าจะมีตั้งแต่ประมาณ 10,000 เหรียญสหรัฐสำหรับเครื่องมือที่เรียบง่ายกว่า ไปจนถึง 350,000 เหรียญสหรัฐสำหรับการสร้างสถานีที่ซับซ้อนหลาย- การลงทุนให้ผลตอบแทนที่ลดลงอย่างมากด้วยต้นทุนต่อ-ชิ้นตามปริมาณที่ลดลงอย่างมาก แม่พิมพ์ที่มีราคานับหมื่นจะเพิ่มต้นทุนที่สำคัญต่อชิ้นส่วนที่ 5,000 ชิ้น แต่ที่ 500,000 ชิ้น การลงทุนเดียวกันจะทำให้เกิดเศษสตางค์ต่อหน่วย จุดคุ้มทุนขึ้นอยู่กับความซับซ้อนของชิ้นส่วน จำนวนสถานี วัสดุ และปริมาณต่อปี ชิ้นส่วนที่ต้องดำเนินการขึ้นรูปหลายครั้งจะมีจุดคุ้มทุนเร็วกว่า เนื่องจากทางเลือกในการดำเนินการตั้งค่าการดำเนินการเดี่ยว-แยกกันนั้นมีความเสี่ยงด้านแรงงานและคุณภาพสูง โรงงานต่างๆ เช่น YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) ช่วยให้ผู้ซื้อ OEM เพิ่มประสิทธิภาพการออกแบบแม่พิมพ์เพื่อเพิ่มผลตอบแทนจากการลงทุนด้านเครื่องมือให้สูงสุดผ่านการขึ้นรูปหลาย-สถานีที่มีประสิทธิภาพ
3. การปั๊มแม่พิมพ์แบบโปรเกรสซีฟสามารถบรรลุความคลาดเคลื่อนได้เท่าใด
ความคลาดเคลื่อนที่ยอมรับได้จะขึ้นอยู่กับประเภทวัสดุและความซับซ้อนของชิ้นส่วน สำหรับการใช้งานแบบเรียบทั่วไป เช่น การเจาะและการกลึง เหล็กกล้าคาร์บอนต่ำ-และโลหะผสมทองแดงจะคงค่า ±0.03 ถึง ±0.05 มม. การขึ้นรูปปานกลางโดยมีการโค้งงอ 1-2 ครั้ง โดยทั่วไปจะได้ ±0.05 ถึง ±0.10 มม. ชิ้นส่วนโค้งหลาย-ที่ซับซ้อนที่มีการโค้งงอตั้งแต่ 3 ครั้งขึ้นไปมีช่วงตั้งแต่ ±0.08 ถึง ±0.15 มม. วัสดุที่มีการทำงานสูงกว่า-อัตราการชุบแข็ง เช่น สแตนเลสและอลูมิเนียม จะทำให้สปริงกลับมีความแปรปรวนมากขึ้น โรงงานชั้นนำสามารถบรรลุพิกัดความเผื่อตำแหน่งที่ละเอียดถึง ±0.005 มม. สำหรับคุณลักษณะที่สำคัญ แม้ว่าจะต้องอาศัยการลงทุนด้านเครื่องมือที่สูงขึ้น เม็ดมีดคาร์ไบด์ และรอบการบำรุงรักษาที่บ่อยขึ้น
4. วัสดุใดที่เหมาะสมที่สุดสำหรับการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ?
วัสดุที่พบบ่อยที่สุด ได้แก่ เหล็กกล้าคาร์บอนต่ำ- (1008-1010) สำหรับโครงยึดและกล่องหุ้มในรถยนต์ เหล็กกล้าไร้สนิมซีรีส์ 300 และ 400 สำหรับชิ้นส่วนทางการแพทย์และเครื่องใช้ที่ทนต่อการกัดกร่อน โลหะผสมทองแดง (C110, C101) สำหรับขั้วไฟฟ้าและแท่งบัส ทองเหลือง (C260, C360) สำหรับตัวเชื่อมต่อและฮาร์ดแวร์ตกแต่ง และอะลูมิเนียม (3003, 5052, 6061) สำหรับยานยนต์น้ำหนักเบาและส่วนประกอบ HVAC การเลือกวัสดุส่งผลต่อการสึกหรอของแม่พิมพ์ ความต้องการในการหล่อลื่น ความเร็วในการกด และพิกัดความเผื่อที่ทำได้ วัสดุที่นิ่มกว่า เช่น ทองแดง ช่วยให้ทำงานได้เร็วยิ่งขึ้นและมีระยะเวลาการบำรุงรักษานานขึ้น ในขณะที่โลหะผสมที่แข็งกว่า เช่น สเตนเลส ต้องใช้เครื่องมือคาร์ไบด์และการหล่อลื่นที่รุนแรงเพื่อป้องกันการครูด
5. ผู้ซื้อ OEM ควรประเมินและเลือกโรงงานปั๊มแม่พิมพ์แบบก้าวหน้าอย่างไร?
ประเมินโรงงานทั้งในด้านความสามารถด้านเทคนิคและโครงสร้างความร่วมมือ เกณฑ์ทางเทคนิคที่สำคัญ ได้แก่ ช่วงน้ำหนักของแท่นพิมพ์ ความกว้างของแถบสูงสุด ความสามารถในการนับจำนวนสถานี (ถามเกี่ยวกับแม่พิมพ์ในการผลิตที่ซับซ้อนที่สุด) ใน-ห้องเครื่องมือสำหรับการออกแบบและการบำรุงรักษาแม่พิมพ์ การปฏิบัติงานรองและใน-ความสามารถในการประกอบแม่พิมพ์ และโครงสร้างพื้นฐานการตรวจสอบ รวมถึง CMM, ระบบวิชันซิสเต็ม และซอฟต์แวร์ SPC นอกเหนือจากอุปกรณ์ ให้ประเมินวินัยในการสื่อสาร ความเต็มใจในการทำงานร่วมกันของ DFM คุณภาพเอกสาร PPAP และบัฟเฟอร์ความจุสำหรับความผันผวนของความต้องการ ขอข้อมูล Cpk จากโปรแกรมที่คล้ายกันและประวัติ PPM โรงงานที่มีการป้องกัน-โดยทั่วไปจะมีอัตราข้อบกพร่องอยู่ที่ 50 ถึง 200 PPM ปัจจัยที่สำคัญที่สุดคือการแสดงให้เห็นถึงความสามารถของกระบวนการ ไม่ใช่ราคาต่อชิ้นเพียงอย่างเดียว


