


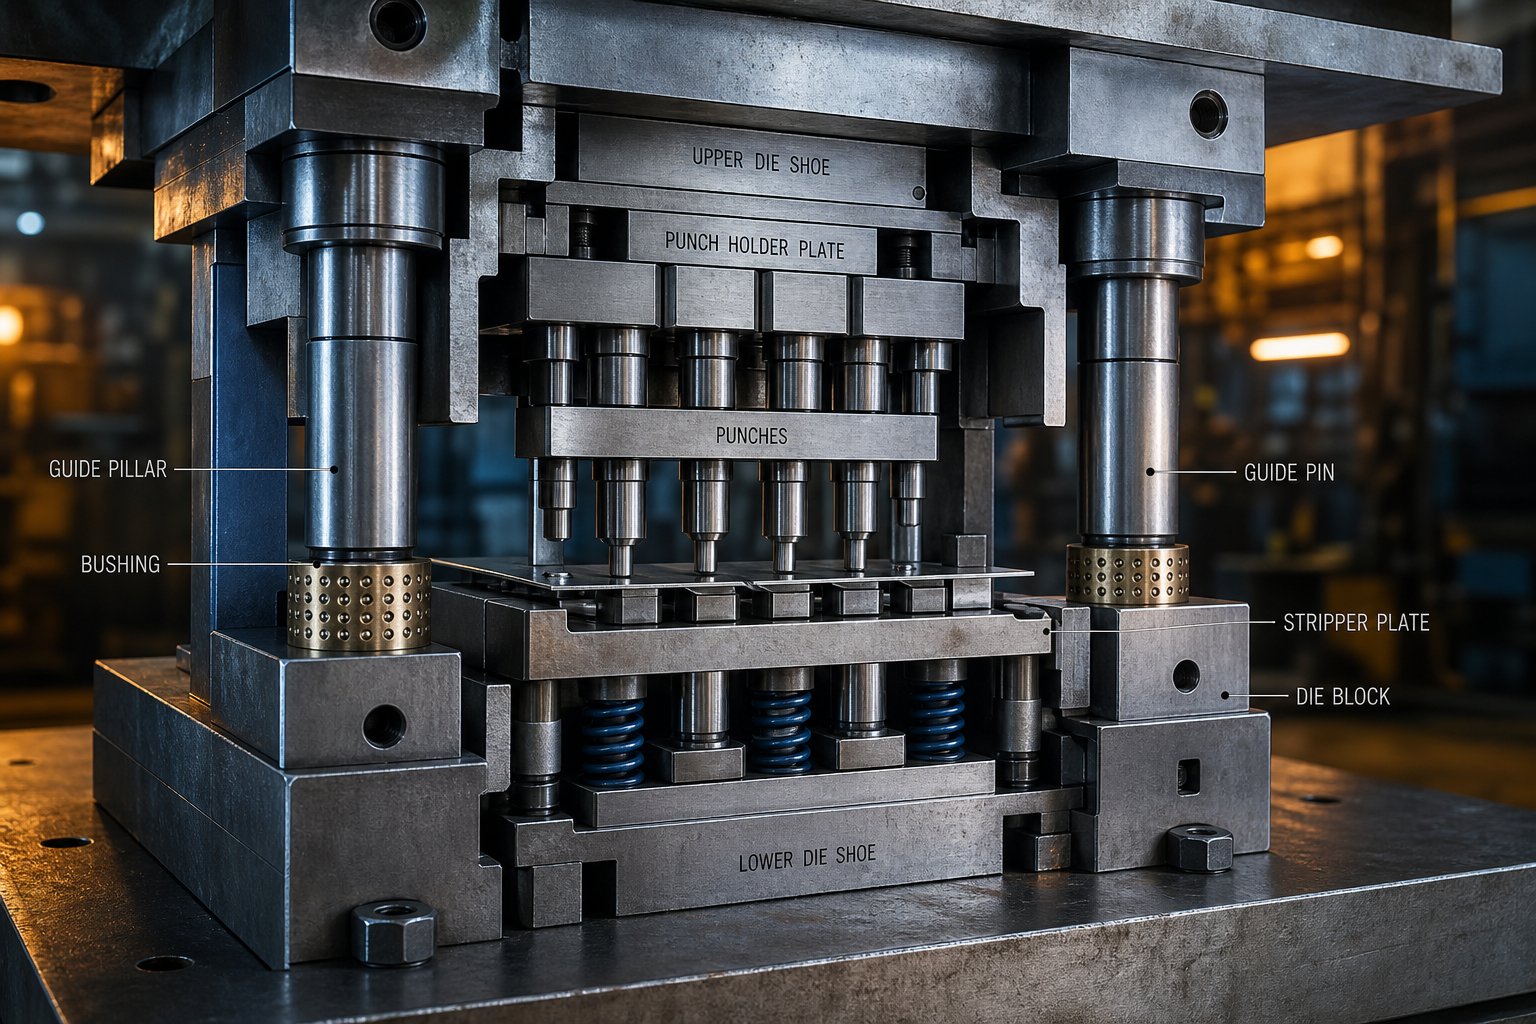
Stamping Die คืออะไร และเหตุใดทุกส่วนประกอบจึงมีความสำคัญ
เมื่อคุณถามว่าแม่พิมพ์อะไรในบริบทของการผลิตโลหะแผ่น คำตอบจะขึ้นอยู่กับความแม่นยำและแรง แม่พิมพ์ปั๊มขึ้นรูปเป็นเครื่องมือที่สร้างขึ้นเป็นพิเศษ-ซึ่งติดตั้งอยู่ในแท่นพิมพ์ ซึ่งจะแปลงโลหะแผ่นแบนให้เป็นชิ้นส่วนที่เสร็จแล้วโดยการตัด การขึ้นรูป หรือทั้งสองอย่างรวมกัน ประกอบด้วยสองซีก: ส่วนบนติดอยู่กับแท่นกด และส่วนล่างที่ติดตั้งอยู่บนเตียงเพรส เมื่อรอบการกด ครึ่งเหล่านี้จะชิดกันด้วยแรงมหาศาล และส่วนเหล็กที่มีรูปร่างระหว่างทั้งสองจะเฉือนหรือโค้งงอวัสดุให้เป็นรูปทรงสุดท้าย
Stamping Die ทำอะไรได้จริง
ดังนั้นแม่พิมพ์ใช้ทำอะไรในทางปฏิบัติ? แม่พิมพ์ใช้ในการผลิตทุกอย่างตั้งแต่ขั้วต่อไฟฟ้าขนาดเล็กไปจนถึงแผงตัวถังรถยนต์ทั้งหมด ส่วนการตัดและขึ้นรูปของเครื่องมือ ซึ่งโดยทั่วไปจะทำจากเหล็กกล้าเครื่องมือหรือคาร์ไบด์ชุบแข็ง จะจัดรูปทรงชิ้นงานในขณะที่โครงสร้างโดยรอบดูดซับน้ำหนักและรักษาการจัดตำแหน่ง แม่พิมพ์ปั๊มสามารถหมุนได้เร็วถึง 1,500 จังหวะต่อนาที และแต่ละจังหวะจะทำให้ได้ชิ้นงานที่เสร็จแล้วหรือบางส่วน การผสมผสานระหว่างความเร็วและความแม่นยำทำให้การปั๊มแม่พิมพ์เป็นหัวใจสำคัญของการผลิตโลหะปริมาณมาก-
เหตุใดการทำความเข้าใจองค์ประกอบส่วนบุคคลจึงมีความสำคัญ
ข้อมูลอ้างอิงส่วนใหญ่ถือว่าชิ้นส่วนของแม่พิมพ์ปั๊มเป็นเพียงรายการคำศัพท์แบบเรียบๆ วิธีการนั้นพลาดประเด็น ส่วนประกอบเหล่านี้สร้างระบบย่อยที่เชื่อมต่อถึงกัน และแต่ละส่วนจะมีอิทธิพลต่อส่วนอื่นๆ ในระหว่างการกดทุกครั้ง เมื่อวิศวกรด้านเครื่องมือเข้าใจว่าระบบย่อยเหล่านั้นเกี่ยวข้องกันอย่างไร การวินิจฉัยข้อบกพร่องจะเร็วขึ้น การระบุชิ้นส่วนสำหรับเปลี่ยนจะมีความแม่นยำมากขึ้น และการสื่อสารกับผู้สร้างแม่พิมพ์ก็จะชัดเจนยิ่งขึ้น ความรู้ระดับส่วนประกอบ-เชื่อมโยงโดยตรงกับคุณภาพชิ้นส่วน กำหนดการบำรุงรักษา และการควบคุมต้นทุน
ข้อบกพร่องในการปั๊มทุกรายการจะย้อนกลับไปที่สภาพส่วนประกอบเฉพาะ ระบุส่วนประกอบ และคุณระบุการแก้ไข
ส่วนที่ตามหลังการปั๊มเบรกจะแบ่งออกเป็นห้าระบบย่อยที่ใช้งานได้ แทนที่จะนำเสนอแค็ตตาล็อกชิ้นส่วน แนวทางระดับระบบนี้-แสดงให้เห็นว่าการสึกหรอในพื้นที่หนึ่งลดหลั่นไปสู่ความล้มเหลวที่อื่นอย่างไร และเหตุใดส่วนประกอบบางอย่างจึงเรียกร้องความสนใจเป็นเวลานานก่อนที่ส่วนประกอบอื่นจะแสดงความเสียหายที่มองเห็นได้
ส่วนประกอบของ Die จัดเป็นระบบย่อยที่ใช้งานได้อย่างไร
แม่พิมพ์ปั๊มขึ้นรูปสามารถประกอบด้วยชิ้นส่วนต่างๆ ได้หลายสิบชิ้น แต่การลงรายการชิ้นส่วนเหล่านั้นแบบสุ่มไม่ได้ช่วยคุณแก้ไขปัญหาเสี้ยนในเวลาตี 2 หรืออธิบายให้ช่างประกอบแม่พิมพ์ทราบอย่างชัดเจนถึงแหล่งที่มาของความล้มเหลว กลุ่มแนวทางการปฏิบัติมากขึ้นส่วนประกอบแม่พิมพ์ปั๊มออกเป็นห้าระบบย่อยการทำงานตามสิ่งที่พวกเขาทำจริงในระหว่างรอบการกด เฟรมเวิร์กนี้ให้แบบจำลองทางจิตแก่คุณสำหรับการเชื่อมต่อข้อบกพร่องใดๆ บนชิ้นส่วนที่มีการประทับตรากลับไปยังระบบที่รับผิดชอบ และจากนั้นลงไปยังส่วนประกอบเฉพาะภายในนั้น
ห้าระบบย่อยที่ใช้งานได้ของดาย
การประกอบแม่พิมพ์ทุกชิ้น ไม่ว่าจะมีขนาดหรือความซับซ้อนเพียงใด จะต้องอาศัยกลุ่มทำงานทั้งห้ากลุ่มนี้ แต่ละระบบย่อยมีงานที่แตกต่างกันในระหว่างการกด และแต่ละระบบขึ้นอยู่กับระบบย่อยอื่นที่ทำงานอย่างถูกต้อง
- ระบบโครงสร้าง- ดูดซับน้ำหนักกด รักษาความแข็งแกร่ง และจัดเตรียมพื้นผิวสำหรับติดตั้งสำหรับส่วนประกอบแม่พิมพ์อื่นๆ ทั้งหมด ชิ้นส่วนสำคัญ: ไดคัท แผ่นสำรอง ตัวยึด และหมุดเดือย
- ระบบตัด- ทำการตัด ตัด เจาะ และบากเพื่อแยกวัสดุ ชิ้นส่วนสำคัญ: พั้นช์ บล็อกแม่พิมพ์ และเม็ดมีดตัดแบบตัดขวาง
- ระบบนำทาง- รักษาการจัดตำแหน่งที่แม่นยำระหว่างครึ่งแม่พิมพ์บนและล่าง และบันทึกแถบที่แต่ละสถานี ชิ้นส่วนสำคัญ: ไกด์พิน บุชชิ่ง ไพล็อตพิน และบล็อคส้นรองเท้า
- ระบบปอก- จับวัสดุให้เรียบในระหว่างการตัด จากนั้นดึงแถบออกจากการเจาะเมื่อเคลื่อนตัวขึ้น ชิ้นส่วนสำคัญ: แผ่นเปลื้องผ้า สปริงดาย กระบอกไนโตรเจน และแผ่นดัน
- ระบบดีดออก- ขจัดชิ้นส่วนและตัวทากที่เสร็จแล้วออกจากโพรงแม่พิมพ์พร้อมทั้งควบคุมการเคลื่อนที่ของแถบระหว่างจังหวะ ชิ้นส่วนสำคัญ: หมุดน็อคเอาท์ รางเลื่อน ลิฟเตอร์ และรอยบากบายพาส
คุณจะสังเกตเห็นว่าส่วนประกอบการปั๊มจากแค็ตตาล็อกอุตสาหกรรมมักจะปรากฏในกลุ่มมากกว่าหนึ่งกลุ่ม ขึ้นอยู่กับการออกแบบแม่พิมพ์ ตัวอย่างเช่น หมุดนำร่องทำหน้าที่ของระบบนำทางแต่ติดตั้งทางกายภาพไว้ในแผ่นเจาะของระบบตัด ประเด็นอยู่ที่ฟังก์ชัน ไม่ใช่ตำแหน่งทางกายภาพ
ระบบเหล่านี้โต้ตอบอย่างไรระหว่างการกดทับ
ลองนึกภาพรอบการกดครั้งเดียวในแม่พิมพ์แบบโปรเกรสซีฟ แกะเริ่มต้นที่จุดศูนย์กลางตายบน ลงมา ทำงาน และกลับมา ในระหว่างเสี้ยววินาทีนั้น ระบบย่อยทั้งห้าจะทำงานตามลำดับที่แม่นยำ ไม่มีส่วนประกอบใดทำงานแยกกัน บุชชิ่งที่สึกหรอในระบบนำทางทำให้เกิดการวางแนวที่ไม่ตรงซึ่งจะเร่งการสึกหรอของหมัดในระบบการตัด สปริงที่แตกในระบบปอกช่วยให้กระสุนขี่กลับขึ้นไปบนปลายหมัด ซึ่งจะทำให้ระบบดีดตัวออกมาติดขัดในจังหวะถัดไป
ตารางด้านล่างนี้จะแมปแต่ละเฟสของจังหวะการกดกับระบบย่อยที่ใช้งานอยู่และส่วนประกอบแม่พิมพ์ที่สำคัญที่เกี่ยวข้อง:
| กดเฟสสโตรค | ระบบย่อยที่ใช้งานอยู่ | |
|---|---|---|
| แถบเลื่อนไปยังสถานีถัดไป | การดีดออก | ตัวยก รางฟีด รอยบากบายพาส |
| หมุดนำร่องเข้าไปในรูแถบ | แนวทาง | ไพล็อตพิน, ไกด์พิน, บูช |
| วัสดุหน้าสัมผัสของผู้เปลื่อง | การปอก | แผ่นเปลื้องผ้า สปริง แผ่นดัน |
| เจาะตัดหรือขึ้นรูปวัสดุ | การตัด | พั้นช์ บล็อกดาย เม็ดมีดสำหรับตัด |
| รามถึงจุดศูนย์กลางจุดตายล่างสุด | โครงสร้าง | รองเท้าไดคัท แผ่นสำรอง บล็อกส้น |
| รามถอยกลับ ถอดผ้าออก | การปอก | แผ่นเปลื่องสปริง |
| ทากและชิ้นส่วนหลุดออกจากฟันผุ | การดีดออก | หมุดน็อคเอ้าท์, เพิง |
ลำดับนี้ซ้ำหลายร้อยหรือหลายพันครั้งต่อนาที แฮนด์ออฟแต่ละระบบระหว่างระบบย่อยจะสร้างจุดล้มเหลวที่อาจเกิดขึ้น เมื่อคุณเข้าถึงการวินิจฉัยผ่านเลนส์นี้ ปัญหาด้านคุณภาพก็จะไม่เป็นเรื่องลึกลับอีกต่อไป คุณติดตามข้อบกพร่องไปจนถึงระยะสโตรกที่เกิด ระบุระบบย่อยที่ใช้งานอยู่ และจำกัดให้แคบลงจนถึงส่วนประกอบเฉพาะที่ต้องการการดูแล
ด้วยกรอบการทำงานนี้ จุดเริ่มต้นเชิงตรรกะสำหรับการมองลึกลงไปคือระบบโครงสร้าง ซึ่งเป็นรากฐานที่ทุกระบบย่อยอื่น ๆ ยึดติดอย่างแท้จริง
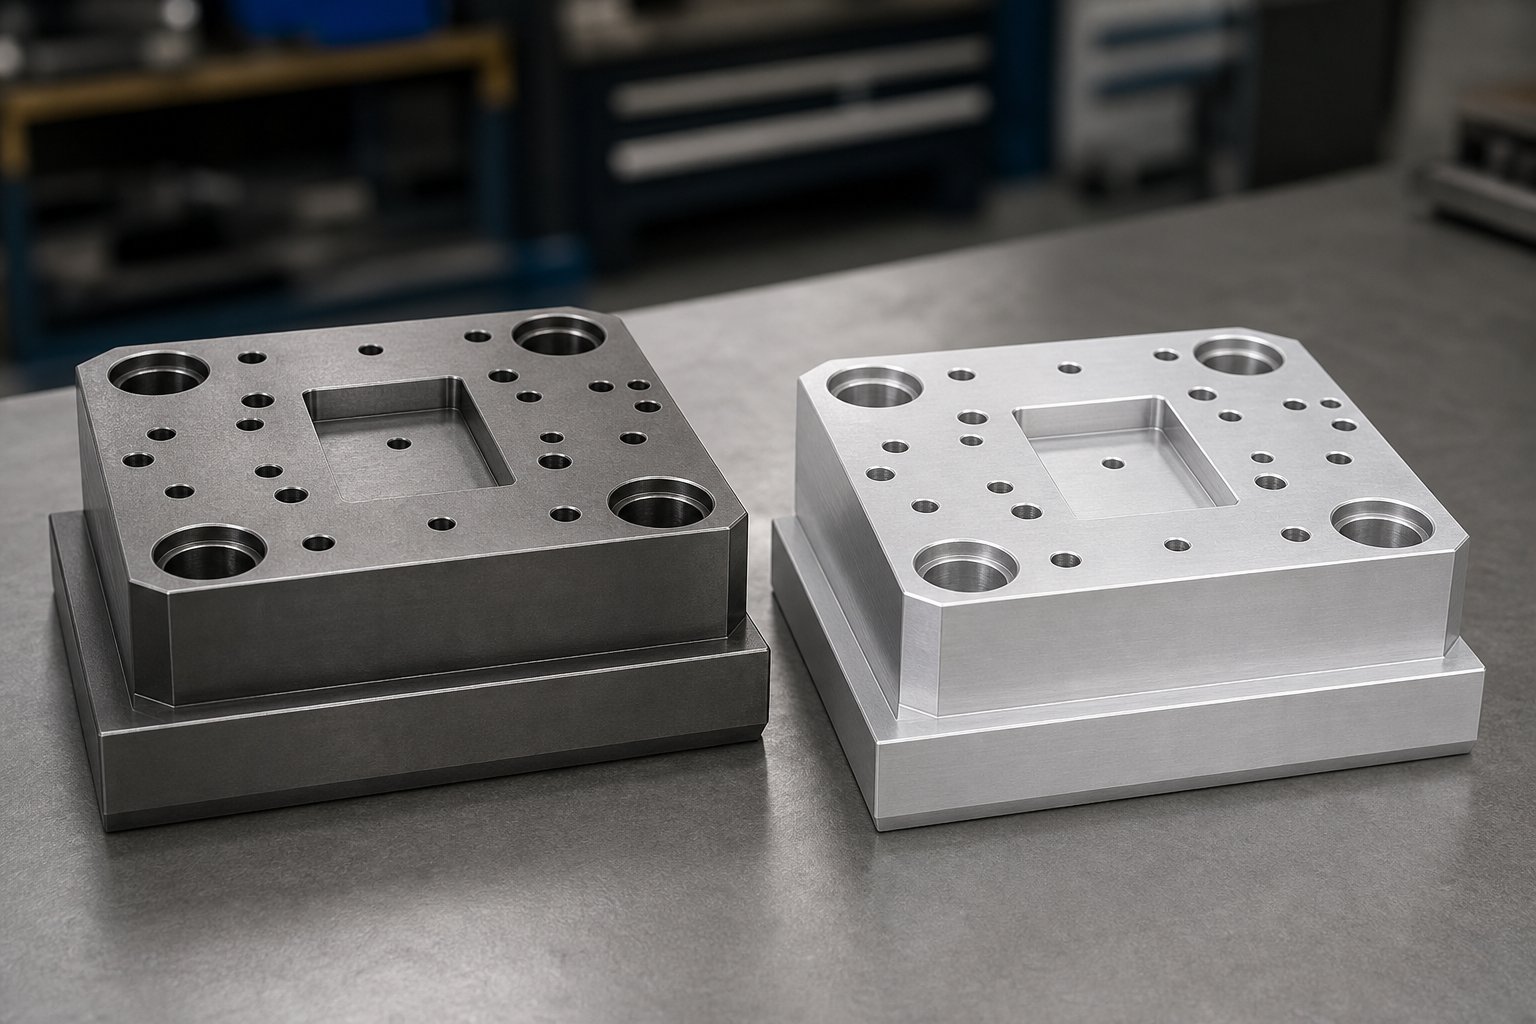
รองเท้าตายและรากฐานโครงสร้าง
เม็ดมีดสำหรับตัด ไกด์พิน และแผ่นเปลื้องผ้าทุกอันในแม่พิมพ์ปั๊มจะสอดเข้ากับบางสิ่งบางอย่าง สิ่งนั้นคือระบบโครงสร้าง และงานของมันก็เรียบง่ายอย่างหลอกลวง นั่นคือ ดูดซับน้ำหนัก อยู่ในแนวราบ และเก็บทุกอย่างไว้ในตำแหน่งที่ผู้ออกแบบแม่พิมพ์วางไว้ วางรากฐานผิดและไม่มีสิ่งใดที่ยึดติดไว้สามารถทำงานได้อย่างถูกต้อง ไม่ว่าส่วนประกอบเหล่านั้นจะถูกกราวด์หรือลวด-แม่นยำแค่ไหนก็ตาม
รองเท้า Die บนและล่าง
ไดคัทเป็นแผ่นพื้นหนาและแม่นยำ-ซึ่งประกอบขึ้นเป็นโครงกระดูกของชุดประกอบแม่พิมพ์ทั้งหมด ฐานเสียบแบบตายตัวด้านล่างจะยึดเข้ากับเตียงกด ในขณะที่ฐานยึดแบบตายตัวด้านบนจะยึดติดกับตัวแรม เมื่อรวมกันแล้วจะทำให้เกิดพื้นผิวคู่ขนานที่มั่นคงสำหรับการระบุตำแหน่งและการรักษาความปลอดภัยส่วนประกอบการทำงานทั้งหมด ให้คิดว่าสิ่งเหล่านี้เป็นแชสซีที่ระบบย่อยอื่นๆ ใช้งานอยู่
ไดคัทส่วนใหญ่ทำจากเหล็กกล้า ซึ่งโดยทั่วไปแล้วจะเป็นเกรดคาร์บอน-คาร์บอนหรืออัลลอยด์ขนาดกลางที่มีความแข็งแกร่งและทนทานต่อการสึกหรอภายใต้การโหลดซ้ำๆ อะลูมิเนียมเป็นทางเลือกหนึ่งและนำมาซึ่งข้อได้เปรียบที่แท้จริง เช่นช่างประกอบหมายเหตุ อะลูมิเนียมมีน้ำหนักหนึ่งใน-เท่ากับเหล็ก เครื่องจักรได้เร็ว และดูดซับแรงกระแทกได้ดี ทำให้เป็นตัวเลือกที่ดีสำหรับการปั๊มแม่พิมพ์ที่มีแรงกระแทกสูง โลหะผสมชนิดพิเศษสามารถให้กำลังรับแรงอัดแก่อะลูมิเนียมได้มากกว่าเหล็กกล้าคาร์บอนต่ำ- แม้ว่าจะยังคงสึกหรอเร็วกว่าภายใต้การสัมผัสแบบเลื่อนอย่างต่อเนื่อง
อะไรเป็นตัวกำหนดว่า Die Shoe จะต้องมีความหนาเท่าใด ปัจจัยสำคัญสามประการ ได้แก่ น้ำหนักกดที่ใช้ระหว่างการทำงาน ช่วงที่ไม่ได้รับการสนับสนุนระหว่างจุดยึด และวิธีกระจายแรงกดบนเพลต แม่พิมพ์หยอดเหรียญที่บีบโลหะภายใต้แรงอัดขนาดใหญ่ต้องใช้ฐานรองที่หนากว่าแม่พิมพ์ดัดธรรมดาซึ่งมีโหลดกระจุกตัวอยู่บนพื้นที่ขนาดเล็ก รองเท้าที่มีขนาดไม่เล็กจะเบนออกไปภายใต้น้ำหนักบรรทุก และการโก่งตัวนั้นจะปรากฏขึ้นทันทีในรูปแบบมิติในชิ้นส่วนที่มีการประทับตรา
| เกณฑ์ | รองเท้าเหล็กตาย | รองเท้าอลูมิเนียม Die |
|---|---|---|
| น้ำหนัก | หนัก (พื้นฐาน) | เหล็กประมาณ 1/3 |
| ค่าใช้จ่าย | ต้นทุนวัสดุลดลง การตัดเฉือนช้าลง | ต้นทุนวัสดุสูงขึ้น การตัดเฉือนเร็วขึ้น |
| ความต้านทานการสึกหรอ | สูง เหมาะสำหรับการผลิตต่อเนื่องยาวนาน | ปานกลางอาจต้องเคลือบแข็งในบริเวณที่มีการสึกหรอสูง- |
| การดูดซับแรงกระแทก | ต่ำ | สูง เหมาะสำหรับงานปิดผิว |
| การใช้งานทั่วไป | แม่พิมพ์แบบก้าวหน้า -ปริมาณการผลิตสูง | แม่พิมพ์ต้นแบบ แม่พิมพ์ปั๊มขนาดใหญ่ การตั้งค่าที่ละเอียดอ่อน- |
แผ่นสำรองและการกระจายโหลด
นี่คือรายละเอียดที่การอ้างอิงส่วนใหญ่ข้ามไปโดยสิ้นเชิง เมื่อหมัดชุบแข็งเจาะผ่านแผ่นโลหะ มันจะรวมพลังมหาศาลไปที่หน้าตัดเล็กๆ- ติดตั้งหมัดนั้นเข้ากับฐานรองเท้าแบบตายตัวโดยตรง และการกระแทกซ้ำๆ จะทำให้พื้นผิวรองเท้าหลุดออกมาเมื่อเวลาผ่านไป ทำให้เกิดช่องที่ช่วยให้หมัดเลื่อนหรือจมได้ วิธีแก้ไขคือแผ่นสำรอง บางครั้งเรียกว่าแผ่นยึดแบบพันช์หรือแผ่นแผ่นดาย
แผ่นสำรองอยู่ระหว่างหัวเจาะและฐานเสียบแม่พิมพ์ หน้าที่ของมันคือกลไกล้วนๆ: กระจายแรงเจาะที่มีความเข้มข้นไปยังพื้นที่ที่กว้างขึ้น เพื่อให้พื้นผิวรองเท้าเรียบและไม่เสียหาย โดยทั่วไปเพลตเหล่านี้จะถูกชุบแข็งอย่างน้อย 45 HRC ทำให้มีความแข็งพื้นผิวเพียงพอที่จะต้านทานการลอกจากด้ามเจาะแรงดันสูง-
จำเป็นเมื่อใด? ทุกครั้งที่หน้าตัดของการเจาะ-มีขนาดเล็กเมื่อเทียบกับแรงเฉือนที่ใช้ คุณจะต้องมีแผ่นสำรอง การเจาะเส้นผ่านศูนย์กลางขนาดใหญ่-ที่มีหัวกว้างอาจติดเข้ากับรองเท้าได้โดยตรงโดยไม่ทำให้เกิดความเสียหาย การเจาะขนาดเล็ก การเจาะกลุ่มที่เว้นระยะชิดกัน และการใช้งานที่มีน้ำหนักสูง-จะได้รับประโยชน์จากชั้นที่มีการชุบแข็งระดับกลางนั้นเสมอ
ชุดดายและอุปกรณ์ติดตั้ง
ชุดแม่พิมพ์ปั๊มเป็นหน่วยที่ประกอบไว้ล่วงหน้า- ซึ่งประกอบด้วยฐานแม่พิมพ์ตัวบนและตัวล่างที่เชื่อมต่อกันด้วยเสานำทาง การซื้อชุดแม่พิมพ์ปั๊มโลหะเป็นรายการแค็ตตาล็อกมาตรฐานช่วยให้ร้านค้ามีข้อได้เปรียบที่สำคัญ: ความสม่ำเสมอ ฐานวางมาถึงพื้นแบบขนาน- เสานำถูกกดเข้าไปแล้ว และชุดประกอบจะหล่นลงในแท่นพิมพ์โดยมีการวางแนวที่คาดเดาได้ สำหรับร้านค้าที่มีการเปลี่ยนแม่พิมพ์บ่อยครั้ง ชุดแม่พิมพ์มาตรฐานจะช่วยลดเวลาในการติดตั้ง และขจัดความแปรปรวนของการสร้างส่วนประกอบโครงสร้างตั้งแต่เริ่มต้นในแต่ละครั้ง
ฮาร์ดแวร์สำหรับติดตั้งจะล็อคทุกอย่างให้เข้าที่ สกรูหัวจมแบบซ็อกเก็ตคือตัวยึดที่ใช้กันทั่วไปในแม่พิมพ์ปั๊ม ยึดส่วนประกอบเข้ากับฐานรองเท้าด้วยแรงจับยึดสูงในขนาดที่กะทัดรัด หมุดเดือยจับตำแหน่ง โดยกดเข้าไปในรูรีมเพื่อวางตำแหน่งส่วนประกอบแต่ละชิ้นภายในหนึ่งในพันของนิ้ว กุญแจ ซึ่งเป็นบล็อกสี่เหลี่ยมพื้นสี่เหลี่ยม-ที่มีความแม่นยำขนาดเล็กติดตั้งอยู่ในร่องสลักที่กัดแล้ว ให้ความต้านทานเพิ่มเติมต่อการเคลื่อนตัวด้านข้างระหว่างการบรรทุกหนักด้าน-
สกรูยึดส่วนประกอบต่างๆ ไว้ด้วยกัน เดือยระบุตำแหน่งอย่างแม่นยำ และกุญแจป้องกันไม่ให้ขยับภายใต้ภาระ สูญเสียฟังก์ชันใดฟังก์ชันหนึ่งจากทั้งสามฟังก์ชันดังกล่าว และระบบโครงสร้างจะหยุดทำงาน ซึ่งหมายความว่าระบบย่อยทุกระบบที่ติดตั้งอยู่เหนือระบบจะเริ่มเคลื่อนออกจากตำแหน่ง การเบี่ยงเบนนั้นคือจุดที่ระบบนำทางหยิบเรื่องราวขึ้นมา โดยรักษาความสอดคล้องกับชุดเครื่องมือที่แตกต่างกันโดยสิ้นเชิง
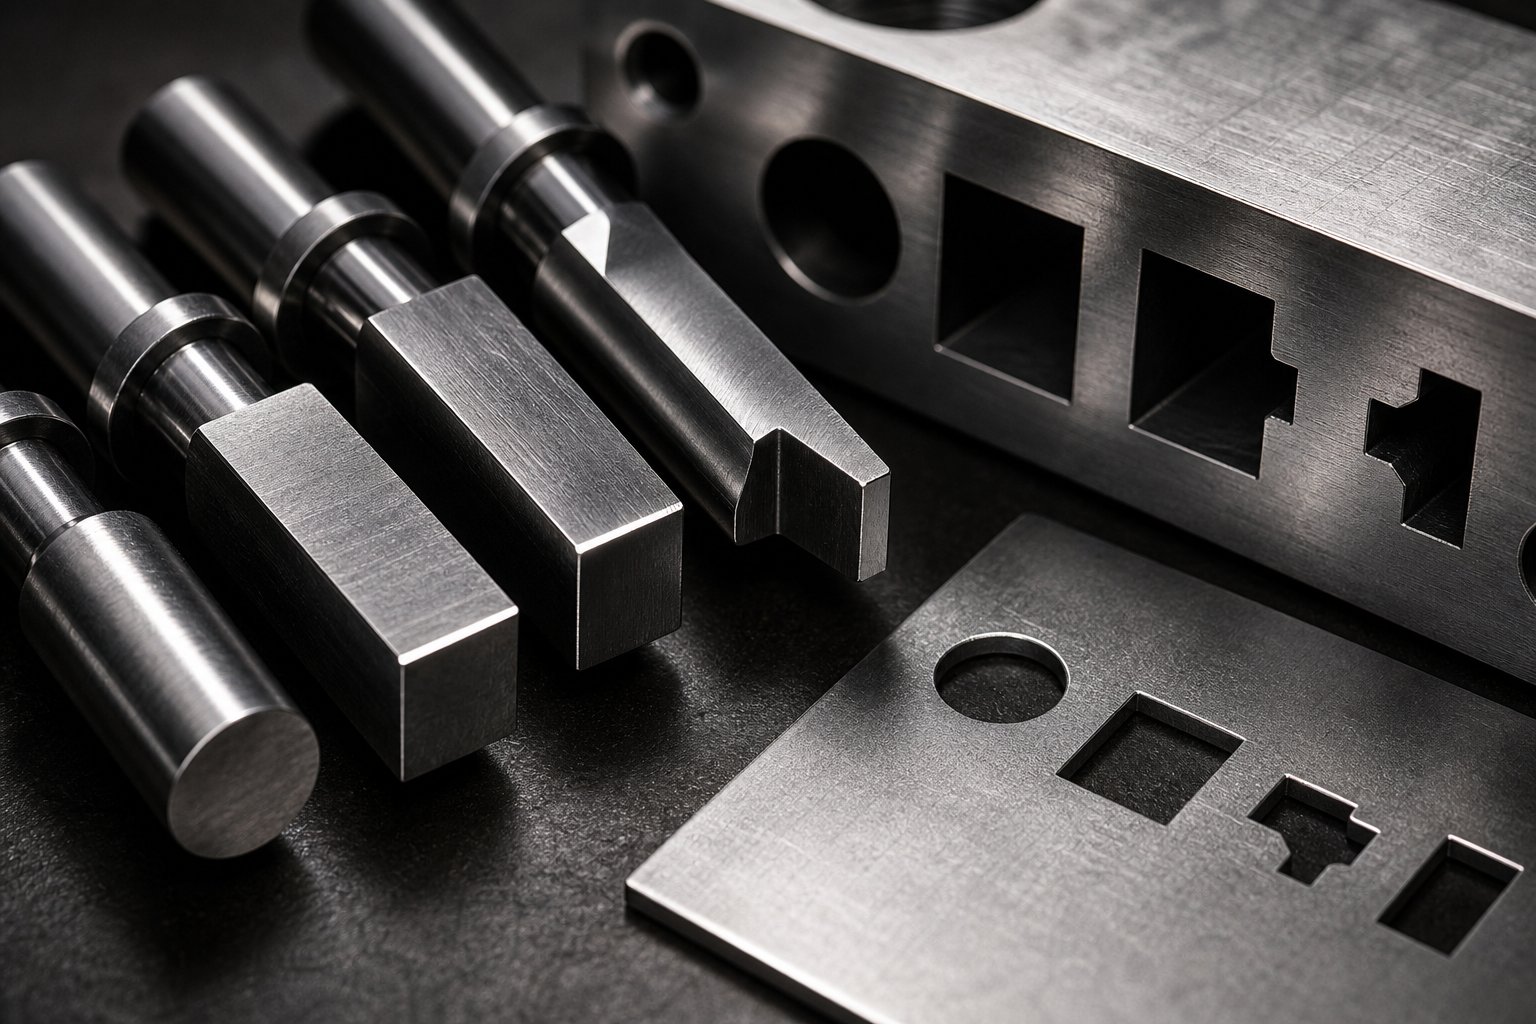
การต่อย บล็อกดาย และศาสตร์แห่งการกวาดล้าง
การจัดแนวโครงสร้างจะมีความสำคัญก็ต่อเมื่อส่วนประกอบที่ทำการตัดจริงมีความคม จับคู่กันอย่างถูกต้อง และแยกจากกันด้วยช่องว่างที่ถูกต้องเท่านั้น ระบบย่อยการตัดคือจุดที่แม่พิมพ์และการเจาะโต้ตอบกับชิ้นงานภายใต้แรงเฉือน และเป็นที่แรกที่เกิดการสึกหรอในการผลิต ทุกรู ร่อง รอยบาก และโปรไฟล์ว่างบนชิ้นส่วนที่มีการประทับตราจะย้อนกลับไปที่สภาพของระบบย่อยนี้
หมัดและเรขาคณิต
หมัดเป็นเครื่องมือตัดตัวผู้ที่จะเจาะแผ่นโลหะและบังคับวัสดุผ่านช่องแม่พิมพ์ด้านล่าง รูปทรงของการเจาะจะกำหนดโปรไฟล์การตัดบนชิ้นงานที่เสร็จแล้วโดยตรง การเจาะแบบกลมจัดการกับรูมาตรฐาน การเจาะตามรูปทรงทำให้เกิดรูปสี่เหลี่ยมผืนผ้า รอยตัด D- หรือโปรไฟล์แบบกำหนดเอง การบากเจาะขอบตัดแต่ง การกรีดพั้นช์จะตัดและงอแถบในจังหวะเดียวโดยไม่ต้องแยกวัสดุออกจนหมด
สิ่งที่สำคัญพอๆ กับรูปร่างก็คือสิ่งที่ทำมาจากพั้นช์ โดยทั่วไปแล้ว การเจาะแม่พิมพ์ปั๊มขึ้นรูปจะผลิตจากเหล็กกล้าเครื่องมือที่คัดเลือกมาเพื่อให้มีความสมดุลระหว่างความทนทานต่อความต้านทานการสึกหรอ:
- เหล็กกล้าเครื่องมือ A2- อากาศ-แข็งตัว มีความเหนียวดี ทนทานต่อการสึกหรอปานกลาง เหมาะสำหรับการผลิตระดับต่ำ-ถึง-ปานกลางโดยใช้เหล็กเหนียวและอะลูมิเนียม
- เหล็กกล้าเครื่องมือ D2- คาร์บอนสูง โครเมียมสูง ต้านทานการสึกหรอดีเยี่ยมสำหรับการผลิตที่ยาวนาน แต่เปราะมากขึ้นภายใต้แรงกระแทก
- เหล็กความเร็วสูง M2-- คงความแข็งที่อุณหภูมิสูง เหมาะสำหรับแม่พิมพ์โปรเกรสซีฟความเร็วสูง-ที่ซึ่งความร้อนจากการเสียดสีก่อตัวอย่างรวดเร็ว
- คาร์ไบด์ (ทังสเตนคาร์ไบด์)- ความต้านทานการสึกหรอสูงสุดสำหรับวัสดุที่มีฤทธิ์กัดกร่อน เช่น สแตนเลสหรือเหล็กซิลิกอน เปราะต้องมีการจัดตำแหน่งและการรองรับอย่างระมัดระวัง
ทางเลือกขึ้นอยู่กับปริมาณการผลิตและความแข็งของวัสดุงาน ร้านค้าที่ประทับขายึดเหล็กเหนียวจำนวน 5,000 ตัวอาจใช้การเจาะ A2 ได้ในราคาประหยัด ในขณะที่ชิ้นส่วนเหล็กซิลิกอนหลายล้านชิ้นที่ใช้แม่พิมพ์เคลือบบัตรต้องการคาร์ไบด์เพื่อรักษาคุณภาพคมตัดระหว่างช่วงลับคม
บล็อกแม่พิมพ์และเม็ดมีดตัด
บล็อกแม่พิมพ์เป็นส่วนประกอบตัวเมียที่ผสมพันธุ์ซึ่งได้รับการเจาะ โดยจะให้ขอบตัดที่ด้านล่างของชิ้นงาน และกำหนดขนาดสุดท้ายของคุณสมบัติที่ว่างหรือเจาะ ในความสัมพันธ์ระหว่างการเจาะและแม่พิมพ์โลหะแผ่น บล็อกแม่พิมพ์ไม่เพียงแต่เป็นช่องทางให้หมัดทะลุผ่านเท่านั้น โดยให้ช่องเปิดที่มีโปรไฟล์ที่แม่นยำ โดยที่วัสดุจะแตกหักอย่างหมดจดตามระนาบแรงเฉือน
สำหรับโปรไฟล์ที่ซับซ้อนหรือการใช้งานที่มีการสึกหรอสูง- ช่างประกอบแม่พิมพ์จะใช้เม็ดมีดแบบตัดขวางแทนการตัดเฉือนทั้งบล็อก เม็ดมีดเหล่านี้เป็นส่วนที่แข็งแต่ละส่วนโดยกดหรือยึดเข้ากับตัวบล็อกแม่พิมพ์ เมื่อคมตัดสึกหรอ คุณจะต้องเปลี่ยนเฉพาะเม็ดมีดที่ได้รับผลกระทบ แทนที่จะลับคมหรือทำลายบล็อกทั้งหมด วิธีการนี้ช่วยลดต้นทุนการบำรุงรักษาและลดการหยุดทำงานลงอย่างมาก
การทำโปรไฟล์ Wire-EDM ได้เปลี่ยนแปลงวิธีการผลิตช่องเปิดแม่พิมพ์ กระบวนการนี้ใช้ลวดที่มีประจุไฟฟ้าเพื่อตัดเหล็กกล้าเครื่องมือชุบแข็งที่มีพิกัดความเผื่อต่ำถึง +/-0.0001 นิ้ว สำหรับการเจาะและแม่พิมพ์แผ่นโลหะที่มีความทนทานต่ำ- Wire-EDM ช่วยให้ผู้สร้างแม่พิมพ์สามารถโปรไฟล์ช่องเปิดหลังจากการอบชุบด้วยความร้อน ขจัดข้อกังวลเรื่องการบิดเบี้ยวที่รบกวนการตัดเฉือนวัสดุชุบแข็งแบบทั่วไป
การกวาดล้างและผลกระทบต่อคุณภาพชิ้นส่วน
ระยะห่างคือช่องว่างระหว่างคมตัดแบบพันช์และคมตัดแบบไดบล็อค โดยวัดในแต่ละด้าน โดยทั่วไปจะแสดงเป็นเปอร์เซ็นต์ของความหนาของวัสดุ เมื่อหมัดตกลงไปบนแผ่นงาน เส้นแตกหักจะแพร่กระจายจากทั้งขอบเจาะและขอบดาย ระยะห่างที่เหมาะสมจะจัดระนาบการแตกหักให้อยู่ตรงกลางของวัสดุอย่างหมดจด ทำให้เกิดบริเวณแรงเฉือนที่เรียบและมีเสี้ยนน้อยที่สุด
ทำผิดไปในทิศทางใดทิศทางหนึ่งและปัญหาก็จะเกิดขึ้นอย่างรวดเร็วทีมวิศวกรของมิซูมิโปรดทราบว่าระยะห่างที่แนะนำตามมาตรฐานคือประมาณ 10% ของความหนาของวัสดุต่อด้าน แม้ว่าแนวทางปฏิบัติสมัยใหม่จะแนะนำว่า 11-20% สามารถลดความเครียดของเครื่องมือและยืดอายุการเจาะได้ การกวาดล้างที่ไม่เพียงพอจะทำให้หมัดทำงานหนักขึ้น เพิ่มความต้องการในการรับน้ำหนัก และทำให้เกิดการบิ่นของคมตัดก่อนเวลาอันควร ระยะห่างที่มากเกินไปทำให้วัสดุกลิ้งเข้าไปในช่องแม่พิมพ์ก่อนที่จะแตกหัก ทำให้เกิดครีบหนา ขอบม้วน และความแปรผันของมิติที่อาจต้องดำเนินการลบคมรอง
ตารางด้านล่างแสดงให้เห็นว่าเปอร์เซ็นต์ระยะห่างส่งผลต่อคุณภาพของคมตัดและการเกิดเสี้ยนในเหล็กเหนียวที่ความหนาทั่วไปอย่างไร:
| การกวาดล้าง (% ต่อด้าน) | ส่งผลให้สภาพขอบ | แนวโน้มความสูงของเสี้ยน | การใช้งานทั่วไป |
|---|---|---|---|
| 3-5% | แรงเฉือนที่สะอาด การโรลโอเวอร์น้อยที่สุด โหลดการเจาะสูง | ต่ำในตอนแรก เพิ่มขึ้นอย่างรวดเร็วเมื่อหมัดสึก | การขัดผิวแบบละเอียด ระบบอิเล็กทรอนิกส์ที่มีความแม่นยำ |
| 8-12% | โซนแรงเฉือนและโซนแตกหักที่สมดุล การแตกหักที่สะอาด | น้อยที่สุดภายใต้สภาวะปกติ | ปั๊มอเนกประสงค์-เหล็กเหนียว 0.5-2.0 มม |
| 13-18% | โซนการแตกหักที่ใหญ่ขึ้น โรลโอเวอร์เล็กน้อยเมื่อเข้า | ปานกลาง ยอมรับได้สำหรับขอบที่ไม่สำคัญ- | ชิ้นส่วนโครงสร้างสต็อกหนาขึ้น (2.0-4.0 มม.) |
| 20-25% | การพลิกคว่ำอย่างมีนัยสำคัญ พื้นผิวแตกหักหยาบ | อาจมีครีบคมมาก ต้องมีการลบคมรอง | สำหรับวัสดุเนื้ออ่อนเท่านั้นหรือเมื่อให้ความสำคัญกับอายุการใช้งานเครื่องมือที่ยาวนานขึ้น |
ระยะห่างที่เหมาะสมเป็นปัจจัยเดียวที่มีอิทธิพลมากที่สุดในการควบคุมการเกิดเสี้ยนบนชิ้นส่วนที่มีการประทับตรา การจับคู่การเจาะโลหะและแม่พิมพ์ที่เริ่มต้นด้วยระยะห่างที่ถูกต้องจะสร้างคุณภาพคมตัดที่สม่ำเสมอนับแสนรอบ เครื่องมือแบบเดียวกันที่มีระยะห่างลดลงเพียงไม่กี่เปอร์เซ็นต์จะสร้างชิ้นส่วนที่ถูกปฏิเสธจากการชนครั้งแรก
การกวาดล้างยังส่งผลต่อคุณสมบัติของวัสดุด้วย วัสดุที่มีความแข็งมากขึ้น-แรงดึงสูง-จำเป็นต้องมีระยะห่างที่มากขึ้น เนื่องจากทนทานต่อการเสียรูปของพลาสติกและการแตกหักในทันทีทันใด วัสดุที่นิ่มกว่า เช่น ทองแดงหรืออะลูมิเนียม ทนต่อระยะห่างที่แคบกว่าโดยไม่ต้องเจาะแรงมากเกินไป ทุกครั้งที่วัสดุงานเปลี่ยนแปลง ควรคำนวณระยะห่างใหม่ แทนที่จะสันนิษฐานจากงานก่อนหน้า
ความแม่นยำในการตัดขึ้นอยู่กับมากกว่าแค่ขอบคมและระยะหลบที่ถูกต้อง การเจาะจะต้องเข้าไปในช่องเปิดของแม่พิมพ์ในตำแหน่งเดียวกันทุกรอบ ซึ่งจะเน้นไปที่ส่วนประกอบที่รับผิดชอบในการรักษาแนวดังกล่าวภายใต้โหลดแบบไดนามิก
ไกด์พิน ไพล็อตพิน และการจัดตำแหน่งที่แม่นยำ
การกราวด์หมัดเพื่อให้ได้รูปทรงที่สมบูรณ์แบบและจับคู่กับระยะห่างที่เหมาะสมที่สุดจะยังคงสร้างเศษเหล็กได้ หากครึ่งแม่พิมพ์บนและล่างคลาดเคลื่อนแม้แต่ไม่กี่ไมครอนในระหว่างการสโตรค ระบบย่อยนำทางมีไว้เพื่อป้องกันสิ่งนั้น ส่วนประกอบเครื่องมือจะรักษาตำแหน่งที่ทำซ้ำได้ระหว่างครึ่งหนึ่งของแม่พิมพ์ผ่านรอบการกดหลายล้านครั้ง และจะบันทึกวัสดุแถบที่แต่ละสถานี เพื่อให้ทุกการดำเนินการบรรลุเป้าหมายที่ตั้งใจไว้
เมื่อส่วนประกอบนำทางสึกหรอ ผลกระทบจะเกิดขึ้นอย่างเงียบๆ ชิ้นส่วนผ่านการตรวจสอบเป็นเวลาหลายสัปดาห์ในขณะที่บูชค่อยๆ คลายตัว จนกระทั่งเช้าวันหนึ่ง เสี้ยนบนสถานีที่ 3 ก็สูงขึ้นสองเท่าในทันที การทำความเข้าใจว่าแต่ละองค์ประกอบในระบบย่อยนี้ทำงานอย่างไร และล้มเหลวอย่างไร จะแยกการแก้ไขปัญหาเชิงรับออกจากการบำรุงรักษาเชิงคาดการณ์
ไกด์พินและบูช
หมุดนำ บางครั้งเรียกว่าเสาหรือเสานำ เป็นกระบอกเหล็กชุบแข็งที่ติดตั้งอยู่ในฐานรองเท้าแบบตายตัวเดียวที่เลื่อนผ่านบูชที่มีความแม่นยำในรองเท้าของฝ่ายตรงข้าม จุดประสงค์เดียวของพวกเขาคือเพื่อให้ครึ่งบนและครึ่งล่างอยู่ในการลงทะเบียนที่ถูกต้อง เพื่อให้ช่องว่างในการตัดและการขึ้นรูปยังคงสม่ำเสมอตลอดจังหวะ เช่นอาร์ต เฮดริก แห่ง Dieologyเน้นย้ำว่าหมุดนำได้รับการออกแบบมาเพื่อให้ระบุตำแหน่งครึ่งหนึ่งของดายได้อย่างแม่นยำ ไม่ใช่เพื่อชดเชยการกดที่ได้รับการดูแลไม่ดี
ระบบไกด์-โพสต์และบุชชิ่งสองประเภทมีบทบาทสำคัญในการใช้แม่พิมพ์:
- หมุดแบริ่งธรรมดา (แรงเสียดทาน)- เสาบอกทางมีขนาดเล็กกว่ารูบุชชิ่งเล็กน้อย โดยทั่วไปประมาณ 0.0005 นิ้ว ทำให้เกิดระยะห่างเล็กน้อย บุชชิ่งมักเป็นอะลูมิเนียมบรอนซ์ ซึ่งบางครั้งเคลือบด้วยกราไฟท์เพื่อหล่อลื่นในตัว- หมุดยึดเหนี่ยวรับแรงกดด้านข้างที่หนักได้ดีเนื่องจากพื้นผิวทรงกระบอกเต็มดูดซับแรงด้านข้าง ข้อเสียคือมีแรงเสียดทานสูงกว่า ซึ่งจะจำกัดความเร็วในการกด และทำให้การแยกแม่พิมพ์ทำได้ยากขึ้น
- หมุดลูกปืน-- โครงใส่ตลับลูกปืนแบบแม่นยำจะม้วนอยู่ระหว่างหมุดและบุชชิ่งในสภาพโหลดไว้ล่วงหน้า (ระยะห่างเป็นลบ) ซึ่งช่วยลดแรงเสียดทานจากการเลื่อน ทำให้มีความเร็วการกดสูงขึ้น และทำให้การแยกแม่พิมพ์ทำได้ง่ายขึ้น อย่างไรก็ตาม,นิตยสารการขึ้นรูปโลหะโปรดทราบว่าการรับน้ำหนักด้านข้างมากเกินไปอาจทำให้ตลับลูกปืนแต่ละตัวเจาะเครื่องหมายติดตามลงในคำแนะนำ-โพสต์ OD หรือ ID บุชชิ่ง เนื่องจากตลับลูกปืนแต่ละเม็ดสัมผัสกับพื้นผิวเพียงจุดเดียว
ประเภทความพอดีมีความสำคัญที่นี่ หมุดนำถูกกด-ให้พอดีกับฐานเสียบหลัก และล็อคให้อยู่ในตำแหน่งถาวร รูบุชชิ่งมีสลิปฟิต (หรือแบบโรลโอเวอร์ที่โหลดไว้ล่วงหน้าสำหรับประเภทตลับลูกปืน-) เพื่อให้รองเท้าของฝ่ายตรงข้ามสามารถเคลื่อนที่ไปตามแกนพินได้อย่างอิสระ เมื่อการสึกหรอของบุชชิ่งทำให้ระยะห่างในการทำงานเกินขีดจำกัดการออกแบบ ครึ่งแม่พิมพ์ส่วนบนจะมีอิสระในการเลื่อนไปด้านข้าง และคุณจะเห็นว่ามันเป็นส่วนหนึ่ง-ถึง-รูปแบบมิติของชิ้นส่วน
รายละเอียดการออกแบบที่สำคัญประการหนึ่ง: บุชชิ่งไกด์ควรประกอบกับไกด์โพสที่ระดับการทำงานของแม่พิมพ์ทุกครั้งที่เป็นไปได้ วิธีนี้จะโหลดพินด้วยแรงเฉือน ซึ่งเป็นสภาวะที่แข็งแกร่งที่สุด แทนที่จะสร้างโมเมนต์การโก่งตัวที่ทำให้เกิดการโก่งตัวที่ระนาบการตัด
หมุดนำร่องและการลงทะเบียนแถบ
หมุดนำจะจัดตำแหน่งแม่พิมพ์ให้ตรงกัน แต่วัสดุแถบยังต้องมีการวางตำแหน่งที่แม่นยำในทุกสถานี งานนั้นเป็นของหมุดนักบิน สิ่งเหล่านี้เป็นหมุดจมูกทรงกระสุน-เรียวซึ่งติดตั้งอยู่ในแม่พิมพ์ด้านบนเพื่อเจาะ-รูที่เจาะไว้ล่วงหน้าในแถบก่อนที่จะเริ่มการตัดหรือขึ้นรูป ความเรียวจะดึงแถบให้อยู่ในตำแหน่งที่แน่นอน แก้ไข-ข้อผิดพลาดด้านความยาวฟีด หรือการเบี่ยงเบนด้านข้างก่อนที่จะเริ่มการเจาะ
ในแม่พิมพ์แม่พิมพ์แบบโปรเกรสซีฟ หมุดนำร่องถือเป็นคุณสมบัติการจัดตำแหน่งที่สำคัญที่สุด แถบจะจัดทำดัชนีผ่านหลายสถานี และการดำเนินการทุกครั้งจะต้องลงทะเบียนกับรูข้อมูลเดียวกันที่เจาะที่สถานีหนึ่ง หากเส้นผ่านศูนย์กลางของพินไพล็อตถูกต้องสัมพันธ์กับขนาดรูไพล็อต แต่ละสเตชั่นจะเพิ่มคุณลักษณะของตัวเองโดยสัมพันธ์กับสเตชั่นอื่นๆ อย่างสมบูรณ์แบบ เส้นผ่านศูนย์กลางของสลักไพล็อตโดยทั่วไปจะเล็กกว่ารูไพล็อต 0.001 ถึง 0.002 นิ้ว เพื่อให้สามารถเข้าไปได้โดยไม่ทำให้ขอบรูเสียรูป ในขณะที่ยังคงให้ตำแหน่งที่แม่นยำ
เมื่อหมุดไพล็อตสึกหรอ เส้นผ่านศูนย์กลางที่มีประสิทธิภาพจะลดลงและเทเปอร์จะปัดออก แถบดังกล่าวไม่ได้อยู่ตรงกลางที่แต่ละสถานีอย่างแม่นยำอีกต่อไป ทำให้เกิดการเลื่อนของคุณลักษณะแบบก้าวหน้า: รูปแบบของรูจะเปลี่ยนทีละน้อยจากสถานีหนึ่งไปยังอีกสถานีหนึ่ง คุณลักษณะการผสมพันธุ์หยุดการจัดตำแหน่ง และชิ้นส่วนที่เสร็จแล้วไม่ผ่านการตรวจสอบมิติ ในแม่พิมพ์เครื่องจักรโปรเกรสซีฟที่มีสถานีสูง- นักบินที่สึกหรอสามารถสร้างข้อผิดพลาดแบบผสมที่ยากต่อการติดตามโดยไม่ต้องใช้สถานีที่มีระเบียบวิธี-โดย-การวัดสถานี
บล็อกส้นและคำแนะนำด้านข้าง
หมุดนำจะจัดการการจัดตำแหน่งในแนวตั้งได้อย่างมีประสิทธิภาพ แต่การดำเนินการบางอย่างทำให้เกิดแรงผลักดันด้านข้าง ซึ่งหมุดเพียงอย่างเดียวไม่สามารถดูดซับได้เต็มที่ ขอบตกแต่งที่ทำมุม การตัดด้วยลูกเบี้ยว- และการขึ้นรูปที่ไม่สมมาตร ล้วนดันดายด้านบนไปด้านข้างระหว่างส่วนการทำงานของสโตรค บล็อกที่ส้นต้านทานแรงเหล่านี้
บล็อกที่ส้นเป็นแผ่นกันสึกแบบแข็งที่ยึดติดไว้กับดายทั้งสองซีก โดยจัดวางให้เข้ากันก่อนหรือที่ระดับการทำงาน พวกเขาสร้างกล่องบรรจุที่ป้องกันการเคลื่อนตัวไปด้านข้างภายใต้น้ำหนักที่ไม่สมดุล วิศวกรบางคนชอบให้หมุดนำยึดก่อนเพื่อจัดตำแหน่ง จากนั้นบล็อกส้นจะดูดซับแรงผลักด้านข้างระหว่างการตัด บางรายใช้ส้นบล็อกเป็นแนวทางหลักสำหรับแม่พิมพ์ขึ้นรูปขนาดใหญ่ โดยที่การวางแนวที่แม่นยำเป็นพิเศษมีความสำคัญน้อยกว่าความมั่นคงด้านข้างแบบดิบ
ข้อได้เปรียบที่สำคัญของหมุดนำเหนือบล็อกส้นคือการบำรุงรักษา บูชที่ชำรุดจะเปลี่ยนเพื่อทดแทนเชิงพาณิชย์ใหม่ที่ใช้งานได้ทันที แผ่นส้นที่สวมใส่ต้องใช้การขัดหรือการเจียรเพื่อให้มีระยะห่างที่เหมาะสม ทำให้เป็นส่วนประกอบแบบกำหนดเองได้อย่างมีประสิทธิภาพทุกครั้งที่เข้ารับบริการ
เมื่อองค์ประกอบใดๆ ของระบบย่อยการนำทางลดลง อาการต่างๆ จะปรากฏขึ้นบนชิ้นส่วนที่ถูกประทับตราของคุณ ต่อไปนี้เป็นตัวบ่งชี้ที่พบบ่อยที่สุด:
- ความสูงของครีบที่ไม่สม่ำเสมอรอบๆ รูที่ถูกเจาะ (ด้านหนึ่งหนักกว่าอีกด้านหนึ่ง) บ่งชี้ถึงความไม่ตรงแนวด้านข้างระหว่างบล็อกเจาะและบล็อกแม่พิมพ์ที่เกิดจากบูชสึกหรอหรือหมุดนำที่บิดเบี้ยว
- คุณลักษณะแบบโปรเกรสซีฟจะลอยข้ามสถานีในดายแบบโปรเกรสซีฟที่ส่งสัญญาณว่าหมุดนำร่องที่สึกหรอหรือมีขนาดเล็กเกินไปไม่สามารถลงทะเบียนแถบได้อย่างแม่นยำ
- รอยขีดหรือรอยครูดบนหมุดนำเผยให้เห็นการปนเปื้อน การหล่อลื่นไม่เพียงพอ หรือมีการโหลดด้านข้างมากเกินไปจนในที่สุดจะยึดแม่พิมพ์ได้
- การเพิ่มมิติการเปลี่ยนแปลงจากชิ้นส่วนหนึ่งไปยังอีกส่วนหนึ่ง โดยเฉพาะอย่างยิ่งในคุณสมบัติ-พิกัดความเผื่อที่แคบ ชี้ไปที่ช่องว่างของบุชชิ่งที่เปิดเกินขีดจำกัดการออกแบบ
- การบิ่นของขอบเจาะก่อนกำหนดที่ด้านใดด้านหนึ่งเพียงบ่งชี้ว่าแม่พิมพ์ด้านบนเคลื่อนตัวภายใต้ภาระงาน โดยทั่วไปมาจากบล็อกส้นที่สึกหรอหรือการติดตามความเสียหายบน-รางลูกปืน
- การคลิกด้วยเสียงหรือความหยาบระหว่างการหมุนแม่พิมพ์-ด้วยมือช้าๆ บ่งบอกว่ากรงลูกปืนได้รับความเสียหาย- หรือมีสิ่งแปลกปลอมติดอยู่ระหว่างพื้นผิวตัวนำ
อาการแต่ละอย่างเหล่านี้สืบเนื่องมาจากสภาวะองค์ประกอบที่เป็นแนวทางเฉพาะ การจับพวกมันตั้งแต่เนิ่นๆ ด้วยการตรวจสอบพื้นผิวไกด์พินเป็นประจำ การวัดระยะห่างของบุชชิ่ง และการตรวจสอบเส้นผ่านศูนย์กลางของไพล็อตพิน จะช่วยป้องกันความเสียหายแบบเรียงซ้อนที่เกิดขึ้นเมื่อการวางแนวที่ไม่ตรงไปเร่งการสึกหรอในระบบการตัดและการปอกพร้อมกัน
การจัดตำแหน่งช่วยให้มั่นใจได้ว่าการเจาะจะตรงกับบล็อกแม่พิมพ์ในตำแหน่งที่ถูกต้อง การปอกช่วยให้มั่นใจได้ว่าวัสดุจะถูกปล่อยออกมาอย่างหมดจดเมื่อการประชุมสิ้นสุดลง ซึ่งเป็นฟังก์ชันที่ขับเคลื่อนโดยชุดแรงและระบบสปริงที่แตกต่างไปจากเดิมอย่างสิ้นเชิงซึ่งต้องการการดูแลด้วยตนเอง
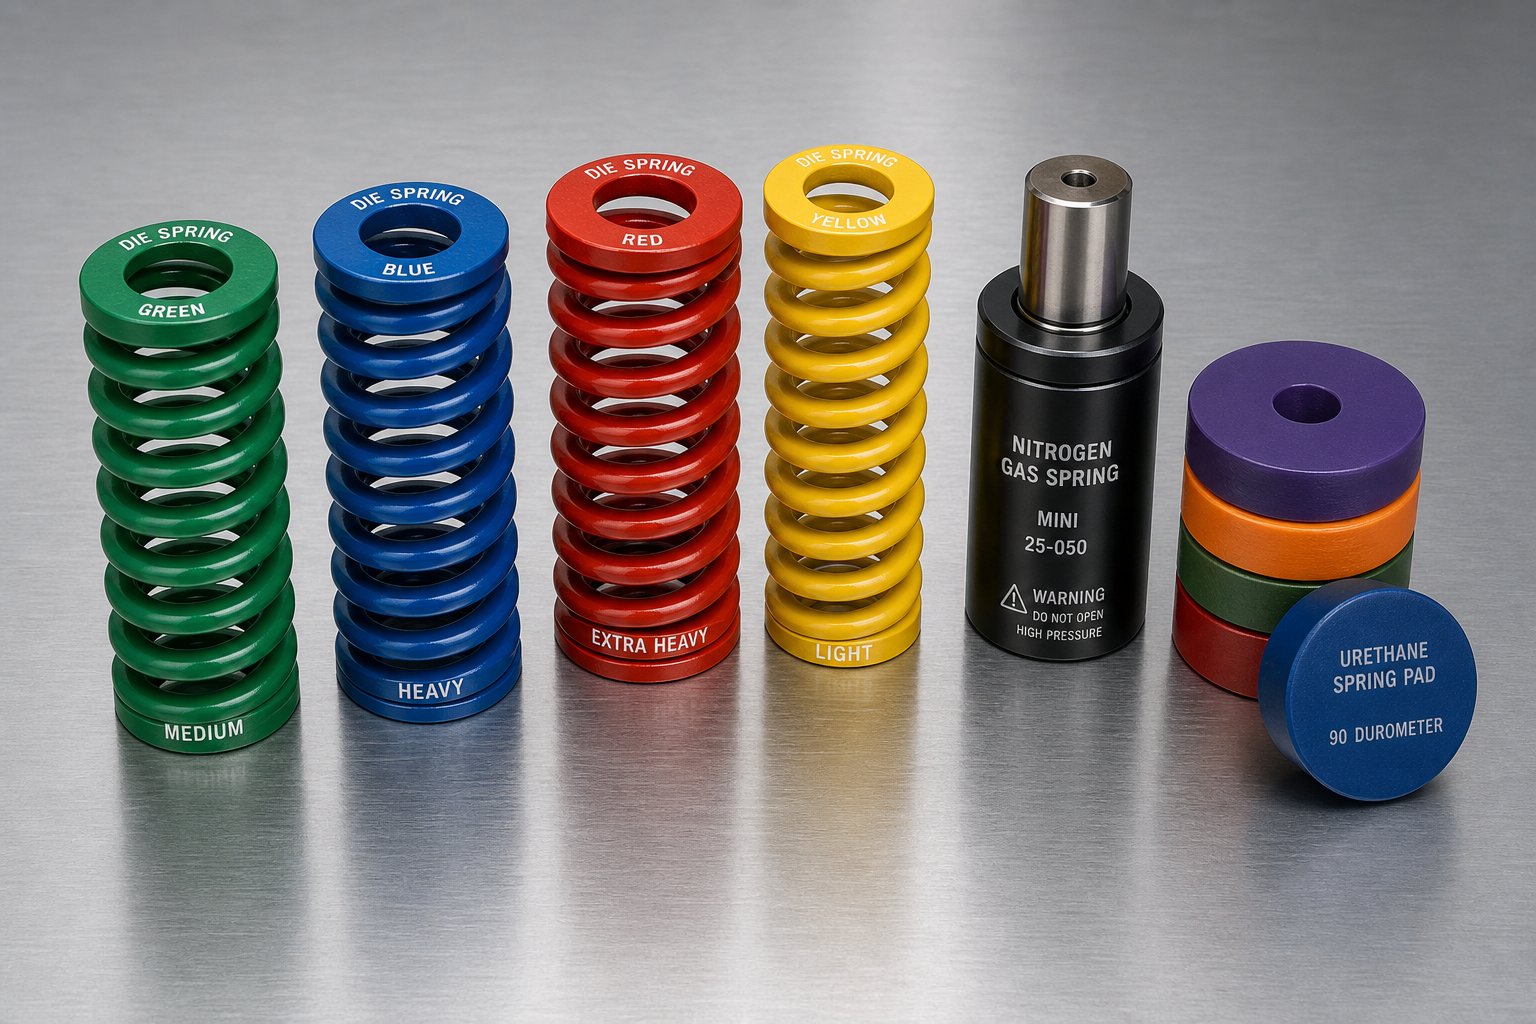
เครื่องปอก สปริง และระบบแรงดัน
การเจาะจะตัดวัสดุ และหมุดนำจะทำให้ทุกอย่างอยู่ในแนวเดียวกัน แต่อะไรที่ทำให้แผ่นโลหะแบนราบกับพื้นผิวแม่พิมพ์ในขณะที่เกิดการตัดนั้น และอะไรดึงแถบกลับออกจากการเจาะเมื่อแกะกลับ? คำตอบทั้งสองชี้ไปที่ระบบย่อยเดียวกัน: นักเต้นระบำเปลื้องผ้าและระบบสปริงที่จ่ายพลังงานให้พวกมัน ส่วนประกอบแม่พิมพ์ปั๊มเหล่านี้ไม่ค่อยได้รับความสนใจเท่าที่ควรจนกว่าจะมีสิ่งผิดปกติเกิดขึ้น แต่ยังควบคุมคุณภาพการตัด พฤติกรรมของกระสุน และความเรียบของชิ้นส่วนได้โดยตรงในทุกจังหวะ
นักเต้นระบำเปลื้องผ้าและบทบาทคู่ของพวกเขา
นักเต้นระบำเปลื้องผ้าทำหน้าที่สองฟังก์ชันพร้อมกัน ขั้นแรก จะยึดแผ่นโลหะให้แบนกับพื้นผิวแม่พิมพ์ด้านล่างในระหว่างการตัด เพื่อป้องกันไม่ให้วัสดุโค้งงอขึ้นรอบๆ หมัดขณะที่เจาะเข้าไป ซึ่งจะช่วยปรับปรุงคุณภาพของคมตัด ลดการโก่งตัวของการเจาะ และช่วยให้ชิ้นงานมีความเสถียรในระหว่างการขึ้นรูป ประการที่สอง มันจะดึงวัสดุออกจากตัวหมัดในระหว่างการถอนออก แผ่นโลหะจะยุบตัวรอบๆ ก้านเจาะตามธรรมชาติในระหว่างการเจาะ ทำให้มีด้ามจับที่แน่นและทนทานต่อการแยกออกจากกัน เครื่องปอกจะออกแรงลงด้านล่างที่จำเป็นในการลอกแถบให้หลุดออกขณะดึงหมัดกลับ
มีการออกแบบเครื่องปอกขั้นพื้นฐานสองแบบ และการเลือกแบบที่ไม่ถูกต้องสำหรับการใช้งานของคุณทำให้เกิดปัญหาที่คาดเดาได้
เครื่องปอกช่อง (เครื่องปอกสะพาน)เป็นแผ่นตายตัวแบบทึบ-ซึ่งติดตั้งไว้ที่ดายด้านล่าง มีลักษณะเรียบง่าย ราคาไม่แพง และแทบไม่ต้องบำรุงรักษาเลย แถบจะทะลุผ่านช่องที่กลึงในเพลต และเมื่อเจาะกลับ เพลตจะป้องกันไม่ให้แถบเคลื่อนขึ้นไปด้วย ฟังดูตรงไปตรงมา แต่เป็นผู้เชี่ยวชาญด้านการออกแบบแม่พิมพ์อาร์ต เฮดดริกเน้นย้ำว่าเครื่องปอกสะพานไม่ยึดวัสดุไว้ในระหว่างการตัด โลหะมีอิสระที่จะโค้งงอ เลื่อนไปด้านข้าง และผูกระหว่างหมัด อิสรภาพนั้นนำไปสู่การโก่งตัวของหมัด การบิ่น และในกรณีที่รุนแรง หมัดจะถูกฉีกออกจากตัวยึดในระหว่างการปอก
สปริง-เครื่องปอกแบบมีโหลด (แผ่นดัน)เป็นแผ่นที่ติดตั้งไว้บนดายบนสปริงหรือถังแก๊ส พวกเขาสัมผัสและทำให้วัสดุเรียบก่อนที่จะเจาะ ยึดให้แน่นตลอดการตัด และกดแถบลงต่อไปในขณะที่ถอนการเจาะ ซึ่งช่วยลดการเคลื่อนที่ของวัสดุในระหว่างการตัดและให้แรงปอกที่ควบคุมและสม่ำเสมอในทุกจังหวะ ข้อดีข้อเสียคือต้นทุนที่สูงกว่า การก่อสร้างที่ซับซ้อนกว่า และข้อกำหนดการบำรุงรักษาอย่างต่อเนื่องในการเปลี่ยนสปริง
เมื่อใดที่คุณควรใช้อันไหน? เครื่องปอกสะพานสามารถทำงานได้โดยใช้ดายความเร็วต่ำ- โดยมีการเจาะเพียงเล็กน้อยและไม่มีพิกัดความเผื่อที่เข้มงวด สำหรับแทบทุกอย่างในเครื่องมือปั๊มโลหะและแม่พิมพ์สมัยใหม่ เครื่องปอกแบบสปริง-คืออุปกรณ์มาตรฐาน การประหยัดต้นทุนการผลิตของตัวปอกสะพานแทบจะไม่มีค่าเกินความเสี่ยงในการผลิต
ระบบสปริงที่ขับเคลื่อนแรงปอก
ประสิทธิภาพของเครื่องปอกสปริง-ขึ้นอยู่กับสิ่งที่ดัน ระบบปอกด้วยสปริงหลักสามประเภทในแม่พิมพ์ปั๊ม และแต่ละประเภทมีคุณสมบัติที่แตกต่างกันในการกดแม่พิมพ์
สปริงดายธรรมดาเป็นสปริงอัดแบบเกลียวที่ทำจากลวดโลหะผสมที่มีความแข็งแรงสูง- ซึ่งออกแบบมาเพื่อให้แรงสูงในบรรจุภัณฑ์ขนาดกะทัดรัด มีการกำหนดสี-ตามอัตราการโก่งตัว: โหลดเบา (สีเขียว) โหลดปานกลาง (สีน้ำเงิน) โหลดหนัก (สีแดง) และบรรทุกหนักพิเศษ- (สีเหลือง) การเขียนโค้ดนี้ช่วยให้ช่างเทคนิคบำรุงรักษาระบุความจุของสปริงได้อย่างรวดเร็วโดยไม่ต้องทำการวัด สปริงแม่พิมพ์รับน้ำหนักได้มากกว่าสปริงอัดมาตรฐานที่มีขนาดเท่ากันประมาณ 30% และเป็นตัวเลือกที่พบบ่อยที่สุดสำหรับงานปั๊มขึ้นรูปและงานแม่พิมพ์ทั่วไป-
สปริงก๊าซไนโตรเจนใช้ไนโตรเจนอัดที่บรรจุอยู่ในกระบอกสูบที่ปิดสนิทพร้อมแกนลูกสูบ โดยให้แรงที่สูงกว่ามากในแพ็คเกจที่เล็กกว่าเมื่อเทียบกับสปริงเชิงกล และรักษาแรงดันที่สม่ำเสมอมากกว่าตลอดการชัก เนื่องจากการบีบอัดของแก๊สจะเป็นไปตามเส้นโค้งแรงที่ราบเรียบกว่าการโก่งตัวของคอยล์ อีกทั้งยังมีอายุการใช้งานยาวนานขึ้นภายใต้การปั่นจักรยานอย่างต่อเนื่อง ข้อดีข้อเสียคือต้นทุนล่วงหน้าที่สูงกว่าและความจำเป็นในการตรวจสอบแรงดันเป็นระยะ สปริงไนโตรเจนเหมาะสมที่สุดสำหรับแม่พิมพ์ที่ซับซ้อนซึ่งมีพื้นที่จำกัด -ภาระงานหนัก หรือการใช้งานที่ต้องการแรงกดสม่ำเสมอตลอดการเคลื่อนตัวของแผ่นยาว-
สปริงยูรีเทนคือแผ่นอิลาสโตเมอร์แข็งหรือกระบอกสูบที่บีบอัดภายใต้ภาระ พวกมันดูดซับแรงสั่นสะเทือนได้อย่างมีประสิทธิภาพ สามารถผลิตในรูปทรงแบบกำหนดเองเพื่อให้พอดีกับโพรงที่ไม่ปกติ และมีค่าใช้จ่ายน้อยกว่าระบบไนโตรเจน ข้อจำกัดคืออายุความล้าที่ต่ำกว่าเมื่อเปรียบเทียบกับทั้งตัวเลือกทางกลและไนโตรเจน และจะสูญเสียความแข็งเมื่อเวลาผ่านไปเนื่องจากวัสดุคืบคลานภายใต้การบีบอัดซ้ำๆ
การเลือกประเภทสปริงที่เหมาะสมต้องอาศัยความหนาแน่นของแรง อายุการใช้งาน พื้นที่ว่าง และงบประมาณที่สมดุล ตารางด้านล่างเปรียบเทียบตัวเลือกทั้งสามนี้ตามเกณฑ์ที่สำคัญที่สุดในสายการผลิต:
| เกณฑ์ | สปริงดายธรรมดา | สปริงก๊าซไนโตรเจน | ยูรีเทนสปริง |
|---|---|---|---|
| ความหนาแน่นของแรง | มักต้องใช้สปริงปานกลางหลายอัน | ต้องใช้หน่วยสูงและน้อยกว่าเพื่อแรงเท่ากัน | ต่ำถึงปานกลาง ขึ้นอยู่กับ Durometer |
| ชีวิตที่เหนื่อยล้า | ปานกลาง (อาจต้องเปลี่ยนบ่อยครั้งที่ความเร็วสูง) | สูง (ออกแบบมาเป็นล้านรอบ) | ต่ำถึงปานกลาง (คืบลดประสิทธิภาพลงเมื่อเวลาผ่านไป) |
| บังคับความสม่ำเสมอ | แปรผันตามการโก่งตัว (เส้นโค้งอัตราที่เพิ่มขึ้น) | เกือบคงที่ตลอดจังหวะ | ก้าวหน้าเพิ่มขึ้นเมื่อมีการบีบอัด |
| ค่าใช้จ่าย | ต่ำล่วงหน้า | จ่ายล่วงหน้าสูงและประหยัดกว่าในระยะยาว- | ต่ำ |
| ความต้องการพื้นที่ | ต้องมีกระเป๋าทรงลึก หลายชิ้นต่อแผ่นรอง | ยูนิตเดี่ยวขนาดกะทัดรัดใช้แทนคอยล์สปริงหลายตัว | รูปทรงที่ยืดหยุ่นเหมาะกับพื้นที่ที่ไม่เป็นระเบียบ |
| การใช้งานทั่วไป | แม่พิมพ์สำหรับใช้งานทั่วไป- ชิ้นส่วนแบนความเร็วสูง- | แม่พิมพ์ที่ซับซ้อน รับน้ำหนักมาก การเดินทางของแผ่นยาว | แม่พิมพ์ลอกแบบบาง- แม่พิมพ์ที่ไวต่อแรงสั่นสะเทือน- |
สปริงพรีโหลดและระยะเคลื่อนที่เป็นพารามิเตอร์สองตัวที่กำหนดว่าการปอกใช้งานได้จริงหรือไม่ พรีโหลดคือแรงที่สปริงกระทำที่ความสูงที่ติดตั้งก่อนที่ดายจะปิด โหลดล่วงหน้าน้อยเกินไปและเครื่องปอกไม่สามารถทำให้วัสดุเรียบก่อนที่จะสัมผัสหมัด การเดินทางคือระยะทางที่สปริงบีบอัดระหว่างสโตรค หากระยะสปริงสั้นกว่าระยะการทำงาน สปริงจะหลุดออก ทำให้เกิดจุดหยุดแข็งที่อาจทำให้ตัวยึดร้าวหรือทำให้ฐานเสียบแม่พิมพ์เสียหายได้ ระบบสตริปเปอร์ที่ออกแบบอย่างเหมาะสมจะบีบอัดได้ไม่เกิน 75% ของการเคลื่อนที่ของสปริงเมื่อเต็มจังหวะ
จะเกิดอะไรขึ้นเมื่อการปอกล้มเหลว
ความล้มเหลวในการปอกไม่ค่อยประกาศตัวเองด้วยเสียงชนดัง พวกมันคืบคลานเข้ามาทีละน้อยเมื่อสปริงล้า สูญเสียพรีโหลด หรือแตกทีละตัวในรูปแบบสปริงหลาย- แม่พิมพ์ทำงานต่อไป แต่คุณภาพของชิ้นส่วนจะลดลงด้วยวิธีเฉพาะที่สามารถตรวจสอบย้อนกลับได้
การดึงทากเป็นผลที่เกิดขึ้นทันทีทันใด เมื่อแรงลอกลดลงต่ำกว่าเกณฑ์ที่จำเป็นในการยึดวัสดุกับดายล่างในระหว่างการถอนหมัด การซีลสูญญากาศระหว่างทากและหน้าพันช์จะชนะ ทากจะขี่กลับขึ้นไปบนหมัดและตกลงไปบนแถบหรือเข้าไปในโพรงแม่พิมพ์ กระสุนดึงเพียงตัวเดียวที่บรรทุกผ่านแม่พิมพ์แบบโปรเกรสซีฟสามารถสร้างความเสียหายให้กับทุกสถานีในเครื่องมือ ส่งผลให้การผลิตเสียหาย และสร้างค่าซ่อมที่มีราคาแพง แรงลอกที่ไม่เพียงพอคือสาเหตุหลักประการหนึ่งของปัญหานี้ ควบคู่ไปกับช่องว่างในการตัดขนาดใหญ่และช่องสูญญากาศ
การยกวัสดุระหว่างสถานีเกิดขึ้นเมื่อแถบยึดไม่แน่นพอระหว่างการถอนหมัด แทนที่จะวางราบกับดายล่าง วัสดุจะยกขึ้นด้วยหมัดแล้วกระแทกกลับลงมา ในดายแบบโปรเกรสซีฟ การยกนี้จะขัดขวางการต่อหมุดนำร่องที่สถานีถัดไป และอาจงอพาหะแถบได้ ทำให้เกิดข้อผิดพลาดด้านฟีด-ที่ประกอบขึ้นที่ปลายน้ำ
ความเรียบของชิ้นส่วนไม่สม่ำเสมอเกิดขึ้นเมื่อการสึกหรอของสปริงไม่สม่ำเสมอทำให้เกิดการเปลี่ยนแปลงของแรงกดทั่วทั้งหน้าของผู้เปลื้องผ้า ด้านหนึ่งของแผ่นออกแรงเต็มที่ในขณะที่อีกด้านแทบจะไม่สัมผัสกับวัสดุ วัสดุจะเสียรูปเล็กน้อยภายใต้การจับยึดที่ไม่สม่ำเสมอ และการเสียรูปเหล่านั้นยังคงอยู่ในชิ้นส่วนที่เสร็จแล้วเป็นคลื่นเฉพาะที่หรือ-กระป๋องน้ำมัน
ส่วนที่ร้ายกาจของการย่อยสลายในฤดูใบไม้ผลิคือธรรมชาติที่ค่อยเป็นค่อยไป แม่พิมพ์ที่มีสปริง 12 อันอาจสูญเสียไป 1 หรือ 2 อันโดยไม่มีการเปลี่ยนแปลงพฤติกรรมการกดอย่างชัดเจน สปริงที่เหลือจะชดเชยบางส่วน ปกปิดปัญหาจนกระทั่งเกิดความเมื่อยล้ามากขึ้นสามหรือสี่ครั้ง และจู่ๆ การดึงกระสุนกลายเป็นเรื้อรังหรือชิ้นส่วนเริ่มไม่เป็นไปตามข้อกำหนดความเรียบ นี่คือสาเหตุที่การตรวจสอบสปริงอยู่ในรายการตรวจสอบการบำรุงรักษาเชิงป้องกันทุกรายการ ไม่ใช่แค่การตอบสนองหลังจากการชนเท่านั้น
การปอกที่ดีจะช่วยให้วัสดุควบคุมได้ตั้งแต่วินาทีแรกที่เจาะสัมผัสจนกระทั่งแถบหลุดออกและพร้อมที่จะเคลื่อนไปข้างหน้า ความก้าวหน้าดังกล่าว และสิ่งที่เกิดขึ้นกับชิ้นส่วนและทากที่เสร็จแล้วเมื่อถูกตัดออกแล้วนั้น ขึ้นอยู่กับชุดกลไกที่แตกต่างไปจากเดิมอย่างสิ้นเชิง นั่นคือ ส่วนประกอบการดีดออกและการไหลของวัสดุที่จะเคลียร์แม่พิมพ์สำหรับรอบถัดไป
ระบบดีดออก ตัวยก และระบบบากบายพาส
การปอกจะทำให้วัสดุหลุดออกจากการเจาะ แต่จะเกิดอะไรขึ้นกับทากที่นั่งอยู่ในโพรงแม่พิมพ์ ชิ้นส่วนที่เสร็จแล้วยังคงติดอยู่ในสถานีขึ้นรูป หรือแถบนั้นจำเป็นต้องเลื่อนไปยังตำแหน่งถัดไปอย่างอิสระ งานเหล่านั้นตกอยู่ภายใต้ระบบย่อยการดีดออกและการไหลของวัสดุ ซึ่งเป็นชุดของส่วนประกอบที่ส่วนใหญ่อ้างอิงถึงการมองข้ามหรือละเว้นทั้งหมด ในแม่พิมพ์ปั๊มโลหะแผ่น การดีดออกที่ล้มเหลวไม่เพียงแต่ทำให้การผลิตช้าลงเท่านั้น มันทำลายเครื่องมือ
หมุดน็อกเอาต์และกลไกการเชดเดอร์
หมุดน็อคเอาท์เป็นแท่งแข็งที่ยื่นผ่านฐานไดชาร์จและเชื่อมต่อกับแถบน็อกเอาต์แบบกด เมื่อแกะถอยกลับ แถบน็อคเอาท์จะดันหมุดเหล่านี้ลง (หรือขึ้น ขึ้นอยู่กับการวางแนวของแม่พิมพ์) โดยผลักทากหรือชิ้นส่วนที่เสร็จแล้วออกจากโพรงแม่พิมพ์ หากไม่มีการดีดออก ตัวทากจะซ้อนกันในช่องเปิดสำหรับตัด การกดครั้งต่อไปจะดันหมัดเข้าไปในช่องที่เต็มไปด้วยกระสุน- และผลลัพธ์ที่ได้คือการเจาะที่แตกหัก บล็อกแม่พิมพ์ที่ร้าว และการหยุดทำงานโดยไม่ได้วางแผนไว้
Shedders จัดการงานดีดออกที่ซับซ้อนมากขึ้น เช่นหมายเหตุของผู้ปฏิบัติงานด้านเครื่องมือเครื่องไล่ชิ้นงานไม่ได้เป็นส่วนประกอบเฉพาะเสมอไป แต่เป็นฉลากสำหรับส่วนประกอบใดๆ ที่จะไล่ชิ้นงานออกจากแม่พิมพ์ เครื่องไล่สามารถเปิดใช้งานได้ด้วยสปริง นิวแมติกส์ ไฮดรอลิก แผ่นยาง หรือแท่งน็อคเอาท์แบบกลไก ตัวอย่างเช่น แผ่นขึ้นรูปที่ใส่สปริง- จะรองรับชิ้นส่วนระหว่างการขึ้นรูป แล้วดีดออกเมื่อสิ้นสุดรอบเนื่องจากสปริงโหลดและจังหวะเวลา ฟังก์ชันคู่นี้ทำให้เครื่องตัดขนมีความหลากหลายแต่ยังกำหนดค่าผิดพลาดได้ง่ายอีกด้วย
ข้อผิดพลาดทั่วไปสองประการที่ทำให้เกิดภัยพิบัติจากการออกแบบพินเชดเดอร์ ขั้นแรก ให้วางหมุดตาย-ไว้ตรงกลางหมัด แทนที่จะเยื้องไปด้านใดด้านหนึ่ง ซึ่งช่วยลดข้อได้เปรียบที่จำเป็นสำหรับการดีดออกที่สะอาด ประการที่สอง ทำให้หมุดเชดเดอร์สั้นเกินไป ดังนั้นจึงไม่สามารถเดินทางได้ไกลพอที่จะเคลียร์ชิ้นส่วนออกจากช่องได้หมด ข้อผิดพลาดทั้งสองประการทำให้ชิ้นส่วนติด การตีสองครั้ง-ในจังหวะถัดไป และความเสียหายของช่องที่เพิ่มมากขึ้นซึ่งประกอบขึ้นในทุกรอบ
สำหรับตัวแยกเชิงบวกที่เปิดใช้งานโดยแกนน็อคเอาท์ ระยะห่างขั้นต่ำ 0.005 นิ้วระหว่างแกนและพื้นผิวของตัวแยกจะป้องกันการสัมผัสก่อนเวลาอันควรในระหว่างจังหวะการทำงาน โดยทั่วไปแล้วแม่พิมพ์แบบกลับด้านจะต้องมีการเคลื่อนที่ของตัวตัดที่ 1/64 ถึง 3/64 นิ้วเพื่อการดีดออกที่เชื่อถือได้
นักกีฬายกและบทบาทของพวกเขาในความก้าวหน้าของ Strip
ระหว่างจังหวะการกด แถบจะต้องเลื่อนความยาวหนึ่งระดับไปยังสถานีถัดไป หากแถบวางอยู่บนพื้นผิวแม่พิมพ์ด้านล่างโดยตรง แถบนั้นจะลากผ่านคมตัดที่แหลมคม ช่องยก และลักษณะที่ขึ้นรูประหว่างการป้อน การลากดังกล่าวทำให้เกิดรอยขีดข่วน ความเสียหายที่ขอบ การป้อนกระดาษติด และการสึกหรอก่อนวัยอันควรบนพื้นผิวแม่พิมพ์ นักกีฬายกแก้ไขปัญหานี้ด้วยการยกแถบขึ้นเหนือหน้าแม่พิมพ์ระหว่างจังหวะ เพื่อสร้างระยะห่างเพื่อการเคลื่อนตัวที่ราบรื่น
Art Hedrick ผู้เชี่ยวชาญด้านการออกแบบแม่พิมพ์แบบก้าวหน้าอธิบายถึงตัวยกหลายประเภทที่ใช้ใน-การกำหนดค่าการประกอบแม่พิมพ์:
- นักกีฬายกแบบกลม (นักกีฬายกจมูกกระสุน-)เป็นหมุดสปริง-ที่มีด้านบนโค้งมนซึ่งรองรับแถบที่จุดแยกกัน มีราคาไม่แพงและมีจำหน่ายเป็นส่วนประกอบแค็ตตาล็อก อย่างไรก็ตาม มันไม่รองรับความยาวของแถบทั้งหมด ทำให้วัสดุบาง ๆ ย้อยระหว่างตัวยก พับหรือติดเข้ากับตัวมันเอง ตัวยกแบบกลมยังขาดโอกาสในการเข้าขนาดใหญ่ ซึ่งทำให้การสตาร์ทสตริปยุ่งยาก
- ตัวยกบาร์ (ตัวยกราง)เป็นรางต่อเนื่องที่รองรับแถบตลอดความยาวของแม่พิมพ์ โดยขจัดความหย่อนคล้อย ลดการบิดเบี้ยวของแถบในเกจแบบบาง และสามารถปรับแต่งให้ยอมรับคุณสมบัติการควบคุมระดับเสียงได้ มีค่าใช้จ่ายสูงกว่าแต่ปรับปรุงความน่าเชื่อถือของฟีดได้อย่างมากในแม่พิมพ์แบบโปรเกรสซีฟที่ซับซ้อน
- เครื่องยกแถบให้ความสูงในการยกน้อยที่สุดสำหรับการใช้งานที่ต้องการระยะห่างเพียงเล็กน้อยเท่านั้น โดยจะรองรับแถบดังกล่าวในระหว่างการเข้าหมุดนำร่องและทำงานได้ดีที่สุดกับแม่พิมพ์ที่มีรูปแบบตื้นและวัสดุหนา-เกจที่ทนทานต่อการโก่งตัวด้วยตัวมันเอง
การวางตำแหน่งนักกีฬายกถือเป็นกลยุทธ์ ไม่ใช่การตัดสินใจใดๆ จะต้องเว้นระยะห่างเป็นระยะเพื่อป้องกันการโก่งตัวของแถบระหว่างจุดรองรับ และจะต้องถอยกลับต่ำกว่าพื้นผิวแม่พิมพ์ในระหว่างจังหวะการทำงานเพื่อหลีกเลี่ยงการรบกวนการทำงานของการตัดและการขึ้นรูป สำหรับแถบพาหะที่บางและอ่อนแอ การเพิ่มโครงเสริมความแข็งแรงในช่วงต้นของแม่พิมพ์จะทำให้พาหะแข็งตัว และช่วยให้ตัวยกทำงานได้โดยไม่ต้องพับวัสดุระหว่างพวกมัน
ร่องบายพาสและการไหลของวัสดุที่ควบคุม
ลองนึกภาพแม่พิมพ์แบบโปรเกรสซีฟที่สถานีที่สี่งอแท็บลงด้านล่างระนาบแถบ เมื่อแถบเลื่อนผ่านสถานีที่ 4 รูปแบบด้านล่างนั้นจะต้องเคลียร์พื้นผิวแม่พิมพ์ส่วนล่าง ตัวยก และส่วนประกอบเครื่องมือใดๆ ที่อยู่ในสถานีต่อไปนี้ นี่คือจุดที่รอยบากบายพาสเข้ามา ลักษณะนูนเล็กๆ ที่ถูกตัดเข้าไปในแถบหรือสร้างไว้ในแม่พิมพ์เพื่อสร้างห้องทางเดินสำหรับรูปทรงเรขาคณิตที่ขึ้นรูป
จุดประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มคือเพื่อสร้างสมดุลระหว่างระยะหลบ ความแข็งแรงของพาหะ และความมั่นคงในการป้อน เพื่อให้แถบเคลื่อนที่ได้อย่างปลอดภัยผ่านทุกสถานีโดยไม่มีการชนกันหรือการบิดเบี้ยว มีสองประเภท:
รอยบากบายพาสที่เป็นบวกเป็นลักษณะนูนที่ช่วยเก็บหรือนำทางวัสดุรอบๆ ลักษณะที่ขึ้นรูปแล้วในขณะเดียวกันก็รักษาความแข็งแรงของตัวพาให้เพียงพอสำหรับการป้อนที่มั่นคง ช่วยให้ตัวยกสามารถผ่านลักษณะต่างๆ ที่ขึ้นรูปได้โดยไม่มีการรบกวน ทำให้มั่นใจได้ว่าแถบจะเคลื่อนตัวต่อไปได้อย่างราบรื่น แม้ว่าคุณลักษณะจะโค้งงอหรือดึงขึ้นเหนือหรือใต้ระนาบที่กำหนดก็ตาม
รอยบากบายพาสเชิงลบเป็นพื้นที่ตัดเฉือนที่วัสดุถูกเอาออกเพื่อสร้างระยะห่างรอบๆ เครื่องมือ รูปทรงที่ขึ้นรูป หรือส่วนประกอบของสถานีปลายน้ำ โดยให้พื้นที่สำหรับแบบฟอร์มด้านล่างในขณะที่แถบดำเนินไป ป้องกันการชนกันระหว่างแถบที่ขึ้นรูปแล้วและพื้นผิวแม่พิมพ์ด้านล่าง และปรับปรุงการปล่อยเศษเหล็ก
ในรอยบากบายพาสทั้งลบและบวกในแม่พิมพ์ปั๊มโลหะแผ่น ความสมดุลของการออกแบบถือเป็นสิ่งสำคัญ รอยบากที่มีขนาดใหญ่เกินไปจะทำให้ตัวพาอ่อนตัวลง ส่งผลให้แถบโค้งงอ บิดงอ หรือป้อนซ้ำได้ไม่ดีที่ความเร็วในการผลิต รอยบากที่เล็กเกินไปจะทำให้แถบหรือคุณลักษณะที่ขึ้นรูปเกิดการชนกับเครื่องมือ ทำให้เกิดรอยขีดข่วน การบิดเบี้ยว หรือกระดาษติด มุมด้านในที่แหลมคมบนรอยบากบายพาสจะช่วยเพิ่มความเข้มข้นของความเครียด และสามารถทำให้เกิดการฉีกขาดได้ภายใต้การปั่นจักรยานซ้ำๆ
ปัญหารอยบากบายพาสมักเกิดขึ้นระหว่างการทดลองแม่พิมพ์ แต่สาเหตุที่แท้จริงเริ่มต้นในขั้นตอนเค้าโครงแถบ ผู้ออกแบบจะต้องคำนึงถึงระยะห่างของฟีด ความกว้างของพาหะ ความสูงของการขึ้นรูป ตำแหน่งรางตัวยก และเส้นทางของเศษ ก่อนที่จะสรุปรูปทรงของรอยบาก รูปร่างที่ดูเพียงพอใน CAD อาจทำให้การป้อนไม่มั่นคงเมื่อการกดทำงานด้วยความเร็วสูงสุด
สำหรับวิศวกรเครื่องมือที่ทำงานผ่านการกำหนดค่าตัวยกที่ซับซ้อน รูปทรงบายพาสรอยบาก และความท้าทายในการไหลของวัสดุในการออกแบบแม่พิมพ์แบบโปรเกรสซีฟแบบกำหนดเองยี่เฉินให้การสนับสนุนด้านวิศวกรรมที่เชื่อมโยงความตั้งใจในการออกแบบเข้ากับการผลิต-โซลูชันที่พร้อมใช้ วิธีการให้คำปรึกษาของพวกเขาช่วยแก้ไขการกวาดล้างที่แม่นยำและจุดแข็งของผู้ให้บริการ-ที่ทำให้ส่วนประกอบเหล่านี้ละเอียดอ่อนมากในการแก้ไขให้ถูกต้อง
ปัญหาการดีดออกและการไหลของวัสดุทั่วไป
เมื่อส่วนประกอบการดีดออกหรือการไหลของวัสดุสึกหรอ ลดลง หรือได้รับการออกแบบอย่างไม่เหมาะสม อาการต่างๆ เป็นสิ่งที่คาดเดาได้ แต่มักได้รับการวินิจฉัยผิดพลาดว่าเป็นปัญหาในส่วนอื่นๆ ในแม่พิมพ์ ต่อไปนี้เป็นปัญหาที่พบบ่อยที่สุดที่ติดตามไปยังระบบย่อยนี้โดยตรง:
- ทากซ้อนกันในโพรงแม่พิมพ์เนื่องจากพินน็อกเอาต์ที่สั้นเกินไป ไม่ตรงแนว หรือถูกกระตุ้นด้วยแรงไม่เพียงพอ ทำให้เกิดการชนสองครั้ง-และบล็อกดายแตกหัก
- ชิ้นส่วนที่เกาะติดอยู่ในโพรงที่ก่อตัวเนื่องจากสปริงของตัวแยกสูญเสียพรีโหลด หรือการเคลื่อนที่ของหมุดของตัวแยกไม่เพียงพอที่จะเคลียร์ความลึกของโพรง
- การลากและการขูดขีดที่เกิดจากตัวยกตั้งไว้ต่ำเกินไป สปริงตัวยกที่สึกหรอ หรือตัวยกมีระยะห่างกันมากเกินไปสำหรับเกจวัสดุ
- ป้อนกระดาษที่ติดและป้อนผิดจากรอยบากบายพาสที่เล็กเกินไป ทำให้ลักษณะที่ขึ้นรูปไปชนกับพื้นผิวแม่พิมพ์ด้านล่างหรือรางตัวยกในระหว่างการก้าวหน้า
- แถบ Carrier การโก่งงอหรือบิดงอที่เกิดจากรอยบากบายพาสที่มีขนาดใหญ่เกินไป ทำให้ดึงวัสดุออกได้มากจนทำให้ใยที่เหลือไม่สามารถรองรับแถบในระหว่างการป้อนได้
- เศษที่ติดขัดจากการจัดลำดับรอยบากบายพาสที่ไม่ถูกต้อง ซึ่งจะดักจับของเสียที่ถูกตัดออกระหว่างสถานี แทนที่จะปล่อยให้มีเส้นทางดีดออกที่สะอาด
- สถานีแบบก้าวหน้า-ถึง-การลงทะเบียนสถานีผิดอันเป็นผลจากความไม่สอดคล้องกันของการยกแถบ โดยที่ตัวยกบางตัวจะถอยกลับจนสุด ในขณะที่บางตัวจะยกขึ้นบางส่วน ทำให้แถบเอียงสัมพันธ์กับหมุดนำร่อง
ปัญหาแต่ละข้อเหล่านี้ติดตามไปยังสภาวะส่วนประกอบเฉพาะภายในระบบย่อยการดีดออกและการไหลของวัสดุ การแก้ปัญหาเหล่านี้ต้องอาศัยความเข้าใจไม่เพียงแค่แต่ละส่วนเท่านั้น แต่ยังรวมถึงความสูงของนักกีฬายก รูปทรงบายพาส การเคลื่อนที่แบบน็อกเอาต์ และจังหวะเวลาการเฉือนที่มีปฏิสัมพันธ์กันในแม่พิมพ์ทั้งหมด
การกำหนดค่าส่วนประกอบเหล่านี้แตกต่างกันไปมากขึ้นอยู่กับประเภทของสถาปัตยกรรมแม่พิมพ์ แม่พิมพ์แบบโปรเกรสซีฟที่มีแถบต่อเนื่องต้องใช้ตัวยก รอยบากบายพาส และการดีดออกระหว่าง-สถานีที่แม่พิมพ์ถ่ายโอนและแม่พิมพ์ผสมจัดการผ่านกลไกที่แตกต่างกันโดยสิ้นเชิง
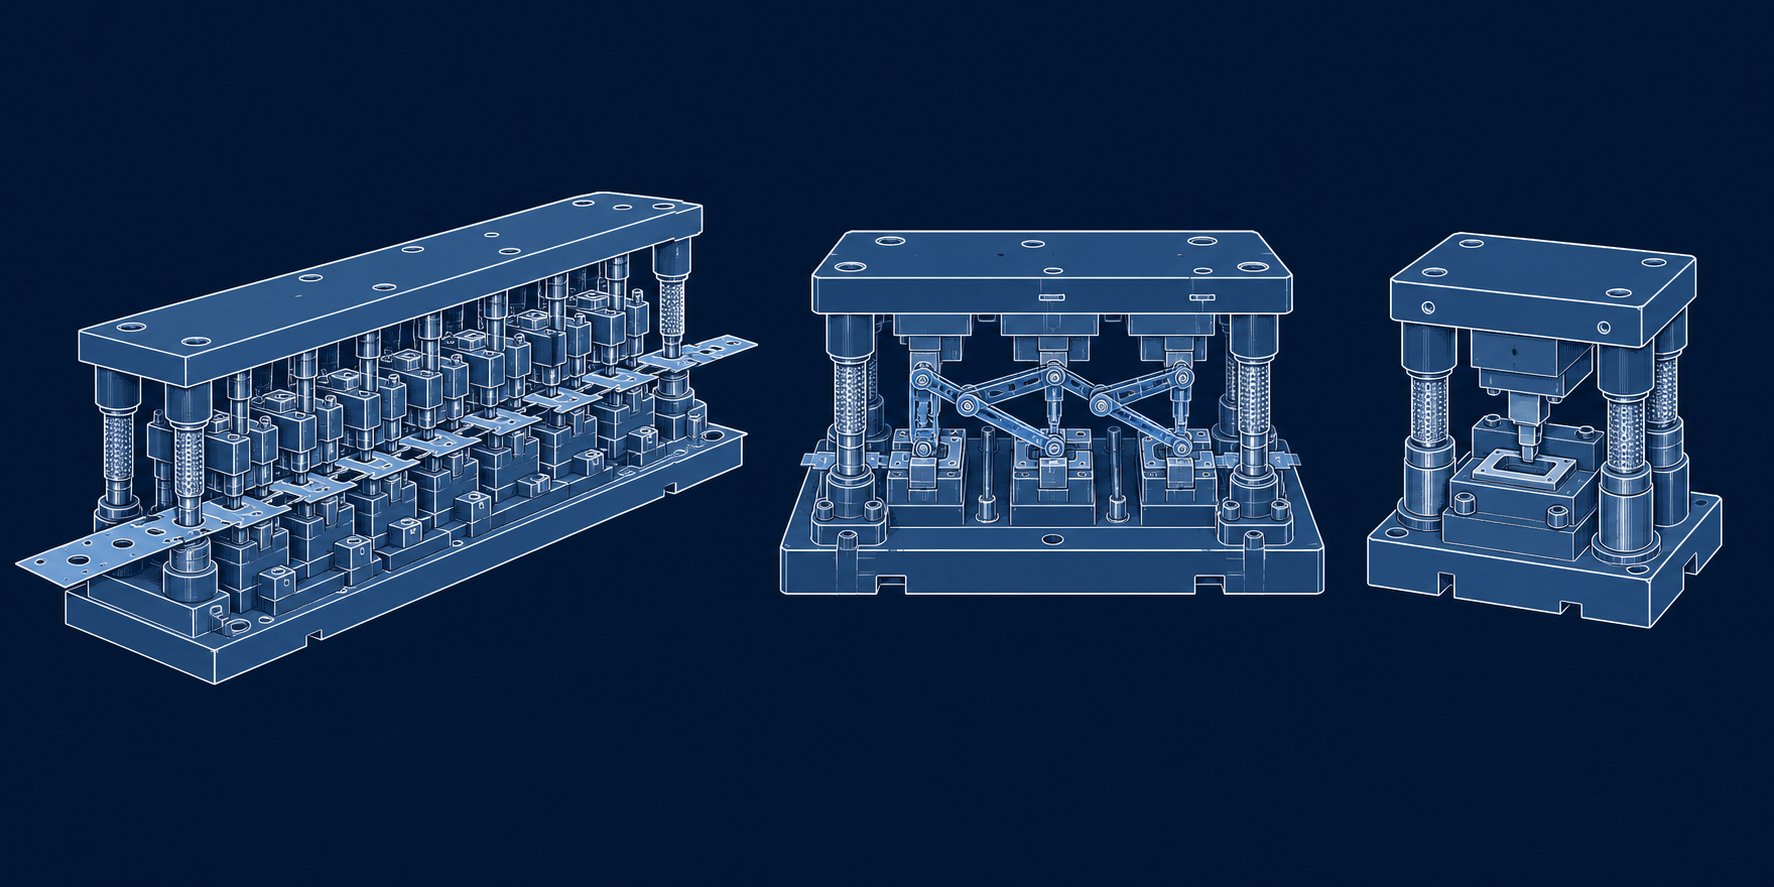
ส่วนประกอบเปลี่ยนแปลงอย่างไรในแม่พิมพ์แบบโปรเกรสซีฟ ทรานเฟอร์ และคอมพาวด์
ระบบย่อยการทำงานทุกระบบที่กล่าวถึงจนถึงขณะนี้มีอยู่ในรูปแบบใดรูปแบบหนึ่งสำหรับแม่พิมพ์ปั๊มทุกประเภท แต่ส่วนประกอบเฉพาะ การจัดเตรียม และความต้องการในการบำรุงรักษาจะเปลี่ยนไปอย่างมาก ขึ้นอยู่กับว่าคุณกำลังทำงานกับสถาปัตยกรรมแบบก้าวหน้า แบบถ่ายโอน หรือแบบผสม ตัวยกที่มีความสำคัญอย่างยิ่งในดายแบบโปรเกรสซีฟนั้นไม่มีอยู่ในดายทรานเฟอร์ด้วยซ้ำ เครื่องกำจัดวัชพืชที่มีบทบาทรองในเครื่องมือแบบก้าวหน้าจะกลายเป็นกลไกการดีดออกหลักในการตั้งค่าแบบผสม การทราบความแตกต่างเหล่านี้ช่วยให้วิศวกรด้านเครื่องมือได้เปรียบในทางปฏิบัติเมื่อระบุการเปลี่ยน วางแผนช่วงการบำรุงรักษา หรือการสื่อสารกับผู้สร้างแม่พิมพ์เกี่ยวกับโครงการใหม่
สถาปัตยกรรมแม่พิมพ์สามแบบมีอิทธิพลต่อการผลิตโลหะแผ่น โดยแต่ละสถาปัตยกรรมได้รับการปรับให้เหมาะสมกับปริมาณการผลิต รูปทรงของชิ้นส่วน และเป้าหมายการใช้วัสดุที่แตกต่างกัน ส่วนประกอบภายในสะท้อนถึงลำดับความสำคัญเหล่านั้น
ส่วนประกอบแม่พิมพ์แบบก้าวหน้า
แม่พิมพ์แบบโปรเกรสซีฟจะลำเลียงชิ้นงานผ่านหลายสถานีบนแถบวัสดุที่ต่อเนื่องกัน ชิ้นส่วนจะเชื่อมต่อกับแถบพาหะตั้งแต่ต้นจนจบ โดยมีการดำเนินการตัดขั้นสุดท้ายเพื่อแยกชิ้นส่วนที่เสร็จสมบูรณ์ไว้ที่สถานีสุดท้าย สถาปัตยกรรมนี้สร้างการกำหนดค่าส่วนประกอบแม่พิมพ์และการปั๊มที่ซับซ้อนที่สุด เนื่องจากทุกสถานีจะต้องจัดตำแหน่งให้เป็น Datum เดียวกัน และแถบจะต้องจัดทำดัชนีอย่างแม่นยำผ่านเครื่องมือทั้งหมดโดยไม่มีการบิดเบือนหรือข้อผิดพลาดในการป้อน
อะไรทำให้ส่วนประกอบแม่พิมพ์โปรเกรสซีฟมีเอกลักษณ์เฉพาะตัว
- แถบพาหะและรางเชื่อมต่อ- เค้าโครงแถบจะต้องมีวัสดุเพียงพอระหว่างสถานีเพื่อนำชิ้นส่วนที่กำลังพัฒนาผ่านแม่พิมพ์โดยไม่ฉีกขาดหรือโก่งงอ ผู้ให้บริการเหล่านี้ไม่ใช่วัสดุ "พิเศษ" ในแง่การออกแบบ เป็นองค์ประกอบโครงสร้างทางวิศวกรรมที่มีความกว้าง รูปร่าง และซี่โครงที่แข็งทื่อส่งผลโดยตรงต่อเสถียรภาพในการป้อน
- หมุดนำร่องทุกสถานี- ซึ่งแตกต่างจากแม่พิมพ์ทั่วไปที่อาจใช้นักบินหนึ่งหรือสองคน โดยทั่วไปแล้วแม่พิมพ์แบบโปรเกรสซีฟต้องใช้หมุดนำร่องที่แต่ละสถานีทำงาน แถบจะต้อง-ลงทะเบียนใหม่ทุกๆ ดัชนีเพื่อรักษาตำแหน่งสถานี-ถึง-ตำแหน่งของสถานีภายในหนึ่งในพันของนิ้ว หมุดนำร่องที่สวมใส่ในแม่พิมพ์แบบโปรเกรสซีฟ 12 สถานีทำให้เกิดข้อผิดพลาดแบบผสมซึ่งจะบานปลายขึ้นในการดำเนินการแต่ละครั้งที่ต่อเนื่องกัน
- รถยกระหว่าง-สถานี- แถบต่อเนื่องต้องเคลียร์พื้นผิวแม่พิมพ์ส่วนล่าง คุณลักษณะที่ขึ้นรูป และเครื่องมือระหว่างสโตรกทั้งหมด สิ่งนี้ต้องการระบบตัวยก รอยบากบายพาส และรางนำที่ทอดยาวตลอดดาย แม่พิมพ์ถ่ายโอนช่วยขจัดความซับซ้อนนี้โดยสิ้นเชิง เนื่องจากแต่ละชิ้นส่วนจะถูกหยิบและวาง แทนที่จะลากข้ามเครื่องมือ
- การจัดเรียงหมัดตามลำดับ- การดำเนินการตัดและการขึ้นรูปมีการกระจายไปตามสถานีต่างๆ ตามลำดับการวางแผนอย่างรอบคอบ แต่ละสถานีจัดการหนึ่งหรือสองการดำเนินการ และรูปทรงการเจาะในแต่ละตำแหน่งจะสะท้อนเฉพาะงานของสถานีนั้นเท่านั้น การกระจายนี้ช่วยให้สามารถจัดการโหลดการเจาะแต่ละอันได้ แต่จะช่วยเพิ่มจำนวนส่วนประกอบการตัดทั้งหมดที่ต้องมีการตรวจสอบและบำรุงรักษาอีกด้วย
แม่พิมพ์แบบโปรเกรสซีฟมีข้อกำหนดในการปอกและการนำทางที่เข้มงวดที่สุดในบรรดาแม่พิมพ์ทุกประเภท จะต้องยึดแถบให้เรียบในทุกสถานีระหว่างการตัด ลอกออกอย่างหมดจดจากการเจาะหลาย ๆ ครั้งพร้อมกัน และยกขึ้นอย่างสม่ำเสมอทั่วทั้งเครื่องมือที่อาจมีความยาวหลายฟุต ระบบสปริงจะต้องส่งแรงที่สม่ำเสมอทั่วทุกสถานี และความสูงของตัวยกที่เปลี่ยนแปลงไปจะขัดขวางการต่อหมุดนำร่องที่ปลายน้ำ นี่คือสาเหตุที่แม่พิมพ์แบบโปรเกรสซีฟต้องการการบำรุงรักษาเชิงป้องกันบ่อยกว่าสถาปัตยกรรมอื่นๆ โดยเฉพาะอย่างยิ่งสำหรับสปริง ไพล็อต และบูชไกด์
ภาคส่วนแม่พิมพ์ปั๊มขึ้นรูปยานยนต์อาศัยเครื่องมือที่ก้าวหน้าอย่างมากสำหรับการผลิต-ฉากยึด ขั้วต่อ ขั้วต่อ และการเสริมโครงสร้างด้วยความเร็วสูง ซึ่งมีอัตรารอบเกิน 600 จังหวะต่อนาที ที่ความเร็วดังกล่าว ปฏิสัมพันธ์ของส่วนประกอบทุกอย่างจะขยายวงกว้างขึ้น และการสึกหรอที่จะไม่มีใครสังเกตเห็นในแม่พิมพ์ที่ช้าลงจะทำให้เกิดข้อบกพร่องที่มองเห็นได้ภายในไม่กี่ชั่วโมง
โอนส่วนประกอบแม่พิมพ์
ทรานเฟอร์ดายใช้แนวทางที่แตกต่างโดยพื้นฐานในการเคลื่อนย้ายชิ้นส่วน แทนที่จะขนชิ้นงานบนแถบต่อเนื่อง พวกเขาแยกช่องว่างออกจากขดลวดที่สถานีแรก จากนั้นจึงย้ายแต่ละชิ้นส่วนระหว่างสถานีโดยใช้นิ้วมือกล ราง หรือมือจับสุญญากาศที่ซิงโครไนซ์กับจังหวะการกด สิ่งนี้จะเปลี่ยนภูมิทัศน์ของส่วนประกอบอย่างมาก
เช่นปีเตอร์ อูลินทซ์ จากนิตยสาร MetalFormingอธิบายว่าทรานเฟอร์ดายได้รับการออกแบบมามากเหมือนกับดายสำหรับการปฏิบัติงานในสายการผลิต-แต่ละสายการผลิต โดยมีความแตกต่างที่สำคัญ: สถานีทั้งหมดจะต้องรักษาระดับการส่งผ่านร่วมและความสูงปิด หมุดนำและบล็อกส้นจะยึดเข้ากับฐานดายด้านบนเพื่อหลีกเลี่ยงการรบกวนการเคลื่อนที่ของรางถ่ายโอน และส่วนล่างของดายต้องมีช่องว่างสำหรับนิ้วถ่ายโอนในการหยิบและวางชิ้นส่วน
ส่วนประกอบสำคัญที่เป็นเอกลักษณ์ของแม่พิมพ์ถ่ายโอน ได้แก่:
- ส่วนการหารัง- เนื่องจากไม่มีแถบพาหะยึดชิ้นส่วนในตำแหน่ง แต่ละสถานีจึงต้องมีรังหรือตัวระบุตำแหน่งที่แม่นยำที่จะรับชิ้นส่วนจากกลไกการถ่ายโอนและยึดไว้ในทิศทางที่แน่นอนสำหรับการดำเนินการ รังเหล่านี้จะต้องคำนึงถึงการเติบโตของชิ้นส่วนในขณะที่การก่อตัวดำเนินไป และจัดให้มีจุดรับที่สอดคล้องกันสำหรับการถ่ายโอนครั้งถัดไป
- โอนนิ้วมือและมือจับ- นิ้วกลจับขอบชิ้นส่วนแล้วยกจากสถานีหนึ่งไปยังอีกสถานีหนึ่งในลักษณะซิงโครไนซ์ บางระบบใช้ถ้วยสุญญากาศสำหรับชิ้นส่วนแบนหรือมือจับแม่เหล็กสำหรับวัสดุที่เป็นเหล็ก การออกแบบมือจับต้องรองรับการเปลี่ยนแปลงรูปทรงของชิ้นส่วนเนื่องจากการขึ้นรูปชิ้นงานจะปรับรูปร่างใหม่ในแต่ละสถานี
- กลไกการกำหนดเวลา- การเคลื่อนไหวในการถ่ายโอนต้องซิงโครไนซ์กับจังหวะการกดอย่างแม่นยำ เส้นโค้งการเคลื่อนที่และเส้นโค้งการรบกวน ซึ่งแสดงเส้นทางการเคลื่อนที่ของระบบอัตโนมัติสัมพันธ์กับส่วนประกอบของแม่พิมพ์ จะต้องพร้อมใช้งานสำหรับผู้ออกแบบแม่พิมพ์ เพื่อป้องกันการชนกันระหว่างนิ้วมือและพื้นผิวของแม่พิมพ์
แม่พิมพ์ถ่ายโอนช่วยขจัดตัวยก รอยบากบายพาส และวิศวกรรมแถบพาหะโดยสิ้นเชิง นอกจากนี้ยังกำจัดการสิ้นเปลืองวัสดุที่มีอยู่ในโครงตัวพาแม่พิมพ์แบบโปรเกรสซีฟอีกด้วย Larson Tool ตั้งข้อสังเกตว่ามือจับขนย้ายจะเข้ามาแทนที่รางขนย้าย ซึ่งช่วยประหยัดวัสดุในแต่ละชิ้นส่วนและลดราคาชิ้นโดยรวมลง ข้อได้เปรียบในการใช้วัสดุนี้มีความสำคัญเมื่อทำการปั๊มโลหะผสมที่มีความหนาหรือมีราคาแพง
ข้อดีข้อเสียคือความซับซ้อนเพิ่มเติมในการทำงานของลูกเบี้ยว การควบคุมการวางแนวชิ้นส่วน และการจัดการ-สถานีระหว่างกัน การทำงานของลูกเบี้ยวที่ต้องพอดีกับข้อจำกัดของระยะพิทช์ที่แคบในดายแบบโปรเกรสซีฟสามารถได้รับการออกแบบเพื่อให้เข้าถึงได้ง่ายและปรับเปลี่ยนได้สูงสุดในการตั้งค่าการถ่ายโอน อย่างไรก็ตาม กลไกการถ่ายโอนเองทำให้เกิดการสึกหรอ เซ็นเซอร์ และจุดซิงโครไนซ์ที่ไม่มีอยู่ในเครื่องมือแบบก้าวหน้า การบำรุงรักษาขยายขอบเขตไปไกลกว่าดายเพื่อรวมระบบถ่ายโอน ทำให้เกิดขอบเขตที่กว้างขึ้นของส่วนประกอบที่อาจทำให้เกิดการหยุดทำงาน
อุตสาหกรรมแม่พิมพ์ปั๊มขึ้นรูปยานยนต์ใช้เครื่องมือถ่ายโอนอย่างกว้างขวางสำหรับแผงตัวถังขนาดใหญ่ ส่วนประกอบโครงสร้าง และชิ้นส่วนที่ดึงลึก- ซึ่งขนาดว่างหรือความลึกในการขึ้นรูปทำให้การป้อนแถบแบบก้าวหน้าทำไม่ได้
ส่วนประกอบแม่พิมพ์ผสม
คอมพาวด์ดายจะครอบครองปลายอีกด้านของสเปกตรัมความซับซ้อน พวกเขาดำเนินการตัดหลายครั้งพร้อมกันในการกดครั้งเดียว โดยทั่วไปจะรวมการปั๊มและการเจาะเข้าด้วยกัน ดังนั้นโปรไฟล์ภายนอกและคุณสมบัติภายในจึงถูกตัดพร้อมกัน สถาปัตยกรรมนี้สร้างชิ้นส่วนที่เรียบที่สุดและมีศูนย์กลางมากที่สุดในบรรดาแม่พิมพ์ทุกประเภท เนื่องจากแรงตัดทั้งหมดมีความสมดุลในระนาบเดียวในช่วงเวลาหนึ่ง
คุณลักษณะที่กำหนดของส่วนประกอบแม่พิมพ์ผสมคือการจัดเรียงแบบกลับหัว ในแม่พิมพ์มาตรฐาน หมัดจะติดตั้งอยู่ที่ฐานด้านบนและดันวัสดุลงไปผ่านบล็อกแม่พิมพ์ในฐานด้านล่าง ในแม่พิมพ์แบบผสม ความสัมพันธ์นี้จะถูกพลิกกลับสำหรับการดำเนินการตัดโลหะ: การเจาะตัดจะอยู่ที่ฐานด้านล่าง และแม่พิมพ์ตัด (หรือวงแหวนแม่พิมพ์) จะติดตั้งอยู่ที่ฐานด้านบน ในขณะเดียวกัน การเจาะแบบเจาะยังคงติดตั้งตามปกติในฐานรองเท้าด้านบน โดยผ่านแม่พิมพ์ตัดเพื่อเจาะรูในช่องว่างขณะที่กำลังถูกตัดออกจากแถบ
การผกผันนี้มีผลโดยตรงต่อการดีดออก:
- เครื่องฉายบน- หลังจากการปิดผิว ส่วนที่เสร็จแล้วมีแนวโน้มที่จะติดอยู่ในวงแหวนดายด้านบน แผ่นเลื่อนแบบสปริง-ที่ติดตั้งอยู่ในฐานด้านบนจะดันชิ้นส่วนออกมาเมื่อเคลื่อนตัวขึ้น ปล่อยให้หลุดลอยหรือถูกนำไปยังรางทางออก แรงเฉือนและการเคลื่อนที่จะต้องเอาชนะแรงเสียดทานหรือสปริง-ที่ยึดชิ้นส่วนไว้ด้านในช่องเปิดของแม่พิมพ์
- น็อคเอาท์ที่ต่ำกว่า- โครงกระดูกแถบ (เศษ) มีแนวโน้มที่จะเกาะติดกับการเจาะตัดส่วนล่างหลังการตัด ระบบสปริงดึงหรือหมุดยึดแบบสปริง-ในฐานด้านล่างจะดันแถบให้หลุดเพื่อให้สามารถเคลื่อนไปข้างหน้าได้
แม่พิมพ์คอมพาวด์ไม่จำเป็นต้องใช้ตัวยก หมุดนำร่องที่หลายสถานี หรือรอยบากบายพาส เนื่องจากงานทั้งหมดเกิดขึ้นในจังหวะเดียวที่ตำแหน่งเดียว จำนวนส่วนประกอบของพวกเขาต่ำกว่าโปรเกรสซีฟหรือทรานเฟอร์ดายอย่างมาก KEATS Manufacturing ยืนยันว่าการปั๊มแม่พิมพ์แบบผสมให้ความสามารถในการทำซ้ำสูงสำหรับแม่พิมพ์เดี่ยว-ที่มีจังหวะเดียว ทำให้เกิดชิ้นส่วนที่เรียบกว่าการดำเนินการตามลำดับ
ความเรียบง่ายมาพร้อมกับข้อจำกัด แม่พิมพ์แบบผสมจัดการกับชิ้นส่วนแบนหรือใกล้-: แหวนรอง การเคลือบ แผ่นชิม และส่วนประกอบที่คล้ายกันซึ่งมีรูปทรงอยู่ในระนาบเดียว พวกเขาไม่สามารถทำการดัด การวาด หรือการขึ้นรูปหลาย-แกนได้ ความซับซ้อนของชิ้นส่วนต้องต่ำ แต่ความแม่นยำสามารถสูงมากได้ เนื่องจากคุณสมบัติทั้งหมดถูกตัดสัมพันธ์กันในเหตุการณ์การจัดตำแหน่งเดียว
การบำรุงรักษาก็ตรงไปตรงมาเช่นกัน ส่วนประกอบน้อยลงหมายถึงจุดสึกหรอน้อยลง การตรวจสอบมุ่งเน้นไปที่สภาพของคมตัด ความสมบูรณ์ของสปริงตัวแยก และความร่วมศูนย์ระหว่างแม่พิมพ์ตัดและการเจาะ เมื่อคอมพาวด์ตายเกินขีดจำกัด ความร่วมศูนย์ระหว่างคุณสมบัติด้านในและด้านนอกจะเปลี่ยนไป ทำให้เกิดชิ้นส่วนที่ตำแหน่งของรูลอยสัมพันธ์กับขอบว่าง
การเปรียบเทียบสถาปัตยกรรมแม่พิมพ์ตามลักษณะของส่วนประกอบ
ตารางด้านล่างแสดงความแตกต่างในทางปฏิบัติของแม่พิมพ์ทั้งสามประเภทนี้ ช่วยให้วิศวกรเครื่องมือมีข้อมูลอ้างอิงอย่างรวดเร็วสำหรับการวางแผนส่วนประกอบ กลยุทธ์ด้านอะไหล่ และกำหนดการบำรุงรักษา:
| ลักษณะเฉพาะ | ก้าวหน้าตาย | โอนตาย | สารประกอบตาย |
|---|---|---|---|
| การนับส่วนประกอบ | สูง (หลายสิบถึงหลายร้อยทั่วสถานี) | ปานกลางถึงสูง (ส่วนประกอบแม่พิมพ์พร้อมกลไกการถ่ายโอน) | ต่ำ (เครื่องมือสถานีเดียว-) |
| ปริมาณการผลิตโดยทั่วไป | ปริมาณมาก ความเร็วสูง (มักจะ 600+ SPM) | ระดับเสียงปานกลางถึงสูง ความเร็วปานกลาง | ปริมาณน้อยถึงปานกลาง ความเร็วปานกลาง |
| ความสามารถด้านความซับซ้อนของชิ้นส่วน | สูง (โค้ง แบบฟอร์ม วาดกระจายข้ามสถานี) | สูงมาก (ชิ้นส่วนขนาดใหญ่ ดึงลึก หมุนได้) | ต่ำ (ชิ้นส่วนแบน เฉพาะการตัดระนาบเดียว-) |
| ความถี่ในการบำรุงรักษา | บ่อยครั้ง (มีการสึกหรอหลายจุด การปอกและการนำทางที่ซับซ้อน) | การบำรุงรักษาแม่พิมพ์ในระดับปานกลาง พร้อมการบำรุงรักษาระบบการถ่ายโอน | ต่ำ (ส่วนประกอบน้อยลง ขอบเขตการตรวจสอบง่ายขึ้น) |
| ส่วนประกอบที่เป็นเอกลักษณ์ | แถบพาหะ ตัวยกระหว่าง-สถานี รอยบากบายพาส นักบินหลาย-สถานี | การหาตำแหน่งรัง การย้ายนิ้ว/อุปกรณ์จับยึด กล้องไทม์มิ่ง | เครื่องเจาะแบบกลับด้าน เครื่องแยกส่วนบน เครื่องปอกแบบผสม |
| การใช้วัสดุ | ปานกลาง (ใยผู้ให้บริการสร้างของเสีย) | สูง (ไม่มีผู้ให้บริการเว็บ สามารถซ้อนช่องว่างได้) | ปานกลางถึงสูง (ขึ้นอยู่กับเค้าโครงว่าง) |
การเลือกระหว่างสถาปัตยกรรมเหล่านี้ไม่ได้เป็นเพียงการตัดสินใจเกี่ยวกับปริมาณการผลิตเท่านั้น เป็นการตัดสินใจเชิงกลยุทธ์องค์ประกอบ แม่พิมพ์แบบโปรเกรสซีฟต้องการอะไหล่สำรองที่ลึกขึ้น และต้องเปลี่ยนสปริง ไพล็อต และบุชชิ่งบ่อยขึ้น แม่พิมพ์ถ่ายโอนจะเปลี่ยนความสนใจในการบำรุงรักษาไปที่ระบบอัตโนมัติและส่วนประกอบการจัดการชิ้นส่วน แม่พิมพ์แบบผสมลดจำนวนส่วนประกอบให้เหลือน้อยที่สุด แต่ต้องมีการตรวจสอบความเข้มข้นที่แม่นยำซึ่งต้องการการวัดที่เชี่ยวชาญ
ส่วนประกอบบางอย่างสึกหรอเร็วกว่าส่วนประกอบอื่นๆ ในแม่พิมพ์ทุกประเภทโดยไม่คำนึงถึงสถาปัตยกรรม ขอบตัดเสื่อมสภาพก่อน บูชไกด์จะตามมา และระบบสปริงจะล้าอย่างเงียบๆ ในเบื้องหลัง การทำความเข้าใจว่าชิ้นส่วนใดล้มเหลวก่อน และการตัดสินใจในการจัดหาส่งผลต่อความสามารถในการตอบสนองของคุณอย่างไร จะเป็นตัวกำหนดว่าแม่พิมพ์จะทำกำไรได้หรือต้องเสียเงินเนื่องจากการหยุดทำงานโดยไม่ได้วางแผนไว้
รูปแบบการสึกหรอของส่วนประกอบและการตัดสินใจจัดหา
การรู้ว่ามีชิ้นส่วนแม่พิมพ์ปั๊มใดบ้างและทำงานอย่างไรจึงเป็นเรื่องหนึ่ง การรู้ว่าสิ่งไหนล้มเหลวก่อน วิธีตรวจจับการเสื่อมสภาพก่อนที่จะกลายเป็นวิกฤต และแหล่งที่จะหาสิ่งทดแทนได้อย่างรวดเร็วคือสิ่งที่แยกห้องเครื่องมือเชิงรับออกจากห้องเครื่องมือที่ทำกำไรได้ การออกแบบแม่พิมพ์เป็นตัวกำหนดความสามารถ แต่การจัดการการสึกหรอจะเป็นตัวกำหนดว่าความสามารถนั้นรองรับการดำเนินการผลิตจำนวนหนึ่งหมื่นชิ้นส่วนหรือสิบล้านชิ้น
การใช้งานแม่พิมพ์ปั๊มโลหะทุกครั้งมีลำดับชั้นการสึกหรอที่คาดการณ์ได้ ส่วนประกอบที่สัมผัสโดยตรงซ้ำๆ กับชิ้นงานภายใต้แรงเฉือนจะเสื่อมสภาพก่อนเสมอ ผู้ที่มีแรงเสียดทานแบบเลื่อนจะสึกหรอต่อไป ผู้ที่ดูดซับผลกระทบแบบวัฏจักรจะตามมาทีหลัง การจดจำรูปแบบนี้ทำให้คุณสามารถกำหนดเวลาการตรวจสอบในส่วนที่สำคัญที่สุด และจัดสรรงบประมาณอะไหล่ให้กับส่วนประกอบที่ทำให้เกิดการหยุดทำงานจริง
ลำดับชั้นการสวมใส่และลำดับความสำคัญในการตรวจสอบ
ชิ้นส่วนแม่พิมพ์ปั๊มขึ้นรูปไม่ได้สึกหรอในอัตราเดียวกันทั้งหมด ลำดับชั้นถูกขับเคลื่อนโดยฟิสิกส์: ยิ่งส่วนประกอบเข้าใกล้ชิ้นงานมากเท่าไร และยิ่งดูดซับความเครียดได้มากเท่าไร ก็ยิ่งสลายตัวเร็วขึ้นเท่านั้น ต่อไปนี้เป็นลำดับการปฏิบัติ ตั้งแต่การสวมใส่ที่เร็วที่สุด-ไปจนถึงการสวมใส่ที่ช้าที่สุด:
ขอบตัดจะเสื่อมสภาพก่อนพันช์และบล็อกแม่พิมพ์จะพบกับแรงเฉือนโดยตรงกับชิ้นงานในทุกจังหวะ หน้าสัมผัสดังกล่าวทำให้เกิดการเสียดสี ความร้อน และการเสียดสีขนาดเล็ก-ซึ่งจะปัดเศษคมตัดอย่างต่อเนื่อง ในแม่พิมพ์ปั๊มโลหะที่ใช้วัสดุที่มีความแข็งแรงสูง- การสึกหรอของขอบจะเร็วขึ้นอีก เนื่องจากวัสดุชิ้นงานต้านทานการแตกหักและส่งภาระไปยังเครื่องมือมากขึ้น ข้อมูลการบำรุงรักษาเชิงป้องกันยืนยันว่า โดยทั่วไปแล้ว การเกิดเสี้ยนจะเป็นตัวบ่งชี้คุณภาพแรกที่มองเห็นได้ของการเสื่อมสภาพของขอบ ซึ่งจะปรากฏก่อนที่ขอบจะแสดงความเสียหายอย่างเห็นได้ชัดต่อตาเปล่า
บูชไกด์สึกหรอเป็นอันดับสองทุกจังหวะการกดจะเลื่อนหมุดนำผ่านบุชชิ่งภายใต้แรงกด การเสียดสีอย่างต่อเนื่องนั้น ซ้ำแล้วซ้ำอีกนับล้านครั้ง ช่องว่างระหว่างการวิ่งค่อยๆ เปิดออก บูชสีบรอนซ์ทำคะแนนและสูญเสียเส้นผ่านศูนย์กลาง กรงลูกปืน-จะมีจุดแบน การสึกหรอนั้นมองไม่เห็นจากภายนอกแม่พิมพ์ แต่ปรากฏเป็นส่วนหนึ่ง-ถึง-รูปแบบมิติของชิ้นส่วนที่ขยายกว้างขึ้นเมื่อเวลาผ่านไป
เครื่องระบำเปลื้องผ้าและระบบแรงดันล้าที่สามสปริงอัดและคลายทุกรอบ สปริงดายสูญเสียความยาวอิสระ ถังไนโตรเจนสูญเสียแรงดันแก๊ส แผ่นยูรีเทนคืบคลานและอ่อนตัวลง แผ่นเปลื้องผ้าเองก็สะสมรอยพยานและความเสียหายที่พื้นผิวจากการกระแทกกับวัสดุซ้ำๆ การย่อยสลายนี้จะค่อยเป็นค่อยไปและมักถูกปกปิด เนื่องจากสปริงที่เหลือจะชดเชยสปริงที่เสียหายจนกว่าระบบจะถึงจุดเปลี่ยน
ส่วนประกอบโครงสร้างสึกหรอล่าสุดฐานรองแม่พิมพ์ แผ่นสำรอง และฮาร์ดแวร์สำหรับติดตั้งทำงานภายใต้แรงอัดโดยไม่มีการเสียดสีเลื่อนหรือสัมผัสกับชิ้นงานโดยตรง สามารถอยู่ได้ตลอดชีวิตของแม่พิมพ์หากขนาดเหมาะสม เมื่อเกิดข้อผิดพลาด โดยทั่วไปแล้วจะย้อนกลับไปถึงการโอเวอร์โหลดเฉพาะจุดจากแผ่นสำรองที่หายไปหรือความหนาของรองเท้าไม่เพียงพอ แทนที่จะเป็นการสึกหรอจากการปฏิบัติงานตามปกติ
ลำดับชั้นนี้ช่วยให้คุณมีกรอบการตรวจสอบที่ใช้งานได้จริง แทนที่จะตรวจสอบทุกอย่างเท่าๆ กันในการหยุดซ่อมบำรุงทุกครั้ง ให้มุ่งความสนใจไปที่จุดที่การสึกหรอสะสมเร็วที่สุด ตารางด้านล่างเชื่อมโยงลำดับชั้นการสึกหรอกับตัวบ่งชี้คุณภาพชิ้นส่วนที่สังเกตได้ ซึ่งส่งสัญญาณการเสื่อมสภาพก่อนที่จะเกิดความล้มเหลวร้ายแรง:
| ลำดับความสำคัญในการสวมใส่ | กลุ่มส่วนประกอบ | ตัวบ่งชี้คุณภาพ | มันส่งสัญญาณอะไร |
|---|---|---|---|
| ที่ 1 (เร็วที่สุด) | ขอบเจาะ บล็อกแม่พิมพ์ เม็ดมีดสำหรับตัด | เพิ่มความสูงของเสี้ยนบนชิ้นส่วนที่มีการประทับตรา | การปัดเศษหรือการบิ่นของขอบทำให้ประสิทธิภาพในการตัดเฉือนลดลง |
| 2 | บูชไกด์ กรงลูกปืน- | การดริฟท์มิติระหว่างส่วนที่ต่อเนื่องกัน | ช่องว่างในการวิ่งเปิดขึ้น ทำให้ดายด้านข้าง-เคลื่อนที่ได้ครึ่งหนึ่ง |
| 3 | สปริงแม่พิมพ์ กระบอกไนโตรเจน แผ่นเปลื้องผ้า | ความเรียบของชิ้นส่วนไม่สอดคล้องกัน เหตุการณ์การดึงทาก | แรงลอกลดลงต่ำกว่าเกณฑ์เพื่อการควบคุมวัสดุที่สะอาด |
| อันดับที่ 4 (ช้าที่สุด) | รองเท้าไดอะแกรม แผ่นสำรอง ตัวยึด | การลอกแบบมองเห็นได้ การยึดแบบหลวม การเลื่อนแบบมีเสียง | โอเวอร์โหลดที่แปลเป็นภาษาท้องถิ่นเกินความจุของโครงสร้าง |
คุณจะสังเกตเห็นว่าตัวบ่งชี้แต่ละตัวเชื่อมต่อกับระบบย่อยเฉพาะ การเพิ่มความสูงของครีบไม่จำเป็นต้องรื้อแม่พิมพ์ทั้งหมด ชี้ตรงไปที่ระบบตัด การเคลื่อนตัวของมิติจะแยกระบบนำทางออกจากกัน ปัญหาความเรียบเกี่ยวข้องกับการลอก แนวทางที่ตรงเป้าหมายนี้จะช่วยลดเวลาในการวินิจฉัยและให้ความสำคัญกับการบำรุงรักษาไปที่สิ่งที่ต้องการการดูแลอย่างแท้จริงระหว่างการหยุดให้บริการแต่ละครั้ง
แค็ตตาล็อกมาตรฐานเทียบกับแบบกำหนดเอง-ส่วนประกอบเครื่องจักร
เมื่อส่วนประกอบที่สึกหรอจำเป็นต้องเปลี่ยน เส้นทางการจัดหาจะขึ้นอยู่กับว่าชิ้นส่วนนั้นเป็นรายการแค็ตตาล็อกมาตรฐานหรือเป็น{0}}ชิ้นงานที่ตัดเฉือนแบบกำหนดเอง ความแตกต่างนี้ส่งผลพื้นฐานต่อกลยุทธ์ด้านอะไหล่ ระยะเวลารอคอยสินค้า และการวางแผนการบำรุงรักษาแม่พิมพ์สำหรับแม่พิมพ์โลหะแผ่นทุกแผ่นในร้านของคุณ
ส่วนประกอบแค็ตตาล็อกมาตรฐานเป็นสินค้า-ที่-วางจำหน่ายซึ่งผลิตตามข้อกำหนดเฉพาะของอุตสาหกรรมและจัดเก็บโดยซัพพลายเออร์หลายราย จัดส่งได้อย่างรวดเร็ว มักจะ-ในวันถัดไป และมีราคาค่อนข้างน้อยเนื่องจากเป็นสินค้าที่ผลิตจำนวนมาก- หมวดหมู่ประกอบด้วย:
- ไกด์พินและบุชชิ่งในเส้นผ่านศูนย์กลางและความยาวมาตรฐาน
- สปริงแม่พิมพ์ขนาดรูมาตรฐาน สี-กำหนดตามอัตราการโก่งตัว
- พั้นช์ทรงกลมที่มีเส้นผ่านศูนย์กลางทั่วไปพร้อมรูปแบบหัวมาตรฐาน
- หมุดนำร่องในเทเปอร์และความยาวมาตรฐาน
- หมุดเดือย สกรูหัวจม และรีเทนเนอร์
- ชุดประกอบตลับลูกปืนเม็ดกลม-ในขนาดชุดแม่พิมพ์มาตรฐาน
สำหรับสินค้าเหล่านี้ กลยุทธ์อันชาญฉลาดคือการสต๊อกสินค้า เตรียมขนาดที่สำคัญไว้ใกล้มือ เพื่อไม่ให้บุชชิ่งหรือสปริงที่ชำรุดไม่รองรับการผลิตขณะรอการส่งมอบ ซัพพลายเออร์แคตตาล็อก เช่น Misumi, Dayton และ Danly มีสินค้าคงคลังจำนวนมาก โดยเฉพาะเนื่องจากรายการสึกหรอเหล่านี้จำเป็นต้องดำเนินการอย่างรวดเร็ว
ส่วนประกอบเครื่องจักรที่กำหนดเอง-มีเอกลักษณ์เฉพาะสำหรับการออกแบบแม่พิมพ์เฉพาะของคุณ ไม่สามารถดึงออกจากแค็ตตาล็อกได้เนื่องจากรูปทรง ความคลาดเคลื่อน หรือข้อกำหนดเฉพาะของวัสดุมีความเฉพาะเจาะจงกับการใช้งาน หมวดหมู่นี้รวมถึง:
- บล็อกแม่พิมพ์ที่มีโปรไฟล์การตัดแบบกำหนดเอง โดยเฉพาะช่องเปิดที่มีโปรไฟล์ด้วยลวด-EDM
- การเจาะรูปทรงที่มีหน้าตัด-ที่ไม่ใช่มาตรฐาน-
- การขึ้นรูปเม็ดมีดให้เหมาะกับรูปทรงของชิ้นส่วนเฉพาะ
- เม็ดมีดตัดแบบตัดขวางมีขนาดพอดีกับช่องบล็อกแม่พิมพ์ที่เป็นกรรมสิทธิ์
- ชุดอุปกรณ์ยกแบบกำหนดเองและรายละเอียดรอยบากบายพาส
- แผ่นเชดเดอร์ที่เข้าคู่กับความลึกของช่องเฉพาะ
ส่วนประกอบแบบกำหนดเองต้องใช้เวลาดำเนินการ บางคนต้องตั้งโปรแกรมเครื่อง-EDM แบบลวด การให้ความร้อน-กับชิ้นงาน บดให้ได้พิกัดความเผื่อขั้นสุดท้าย และตรวจสอบขนาด กระบวนการดังกล่าวใช้เวลาหลายวันถึงหลายสัปดาห์ขึ้นอยู่กับความซับซ้อน สำหรับแม่พิมพ์ปั๊มโลหะที่สำคัญซึ่งมีการผลิตในปริมาณมาก- ระยะเวลารอคอยสินค้านี้แปลเป็นรายได้ที่สูญเสียโดยตรงหากชิ้นส่วนสั่งทำทำงานล้มเหลวโดยไม่มีอะไหล่สำรอง
แนวทางแก้ไขที่ใช้งานได้จริงคือกลยุทธ์ด้านอะไหล่แบบแบ่งระดับ สต็อกส่วนประกอบมาตรฐานทั้งหมดที่ปรากฏในรายการวัสดุของแม่พิมพ์ สำหรับส่วนประกอบสั่งทำพิเศษ ให้รักษาชิ้นส่วนอะไหล่ที่มีอัตราการสึกหรอสูงสุดอย่างน้อยหนึ่งชิ้น ซึ่งโดยทั่วไปแล้ว การเจาะที่มีรูปทรงและเม็ดมีดแบบตัดขวาง สำหรับ-รายการสวมใส่แบบกำหนดเองที่ต่ำกว่า เช่น บล็อกแม่พิมพ์และเครื่องมือขึ้นรูป ให้เก็บภาพวาดโดยละเอียดและข้อกำหนดเฉพาะของวัสดุไว้ในไฟล์ เพื่อให้สามารถสั่งเปลี่ยนได้ทันทีเมื่อการสึกหรอถึงเกณฑ์ แทนที่จะต้องแย่งชิง-ขนาดวิศวกรจากขนาดดั้งเดิม-ที่ชำรุด
เอกสารการออกแบบแม่พิมพ์ปั๊มขึ้นรูปกลายเป็นกรมธรรม์ประกันภัยของคุณที่นี่ แพ็คเกจงานสร้างแม่พิมพ์ที่สมบูรณ์พร้อมแบบร่างส่วนประกอบทั้งหมด -การเรียกวัสดุ ข้อกำหนดเฉพาะของการอบร้อน- และบันทึกการประกอบจะเปลี่ยนเหตุฉุกเฉินหลาย-สัปดาห์ให้เป็นการสั่งซื้อใหม่ตามปกติ หากไม่มีเอกสารดังกล่าว การเปลี่ยนแบบกำหนดเองทุกครั้งจะกลายเป็นโครงการวิศวกรรมย้อนกลับ-ที่เพิ่มต้นทุนและความไม่แน่นอน
การเลือกพันธมิตรชิ้นส่วนแม่พิมพ์
รายการแค็ตตาล็อกมาตรฐานคือการซื้อสินค้า ราคาและความเร็วในการจัดส่งมีอิทธิพลเหนือการตัดสินใจ ส่วนประกอบเครื่องจักรที่กำหนดเอง-เป็นอีกเรื่องหนึ่ง ซัพพลายเออร์ที่คุณเลือกสำหรับแม่พิมพ์บล็อค การเจาะรูปทรง เม็ดมีดขึ้นรูป และการออกแบบเฉพาะอื่นๆ- มีอิทธิพลโดยตรงต่อความรวดเร็วในการฟื้นตัวจากเหตุการณ์การสึกหรอ และประสิทธิภาพของส่วนประกอบทดแทนเมื่อติดตั้งแล้ว
ซัพพลายเออร์ส่วนประกอบที่กำหนดเองไม่เท่ากันทั้งหมด โรงงานที่สามารถ-ตัดโปรไฟล์ได้นั้นไม่จำเป็นต้องให้คำแนะนำในการปรับระยะหลบให้เหมาะสม แนะนำเกรดเหล็กกล้าเครื่องมือที่เหมาะสมสำหรับวัสดุชิ้นงานของคุณ หรือรักษาค่าเผื่อความคลาดเคลื่อนที่-ความต้องการแม่พิมพ์โปรเกรสซีฟความเร็วสูง การประเมินพันธมิตรชิ้นส่วนแม่พิมพ์ต้องคำนึงถึงมากกว่าความสามารถในการตัดเฉือนไปจนถึงความลึกทางวิศวกรรม
เกณฑ์สำคัญในการประเมินเมื่อจัดหาชิ้นส่วนแม่พิมพ์ปั๊มขึ้นรูปตามสั่ง:
- การสนับสนุนทางวิศวกรรมสำหรับรูปทรงที่ซับซ้อน- ซัพพลายเออร์สามารถตรวจสอบข้อกำหนดชิ้นส่วนของคุณและเสนอแนะการปรับปรุงการออกแบบแม่พิมพ์ที่ยืดอายุการใช้งานของส่วนประกอบได้หรือไม่ พวกเขาเข้าใจหรือไม่ว่าระยะหลบ รูปทรงการเจาะ และการเลือกใช้วัสดุมีปฏิสัมพันธ์กันอย่างไร ซัพพลายเออร์ที่ตัดสิ่งที่คุณวาดทิ้งจะพลาดโอกาสในการแก้ไข-ต้นตอของปัญหาการสึกหรอ
- ความเชี่ยวชาญด้านวัสดุสำหรับเหล็กกล้าเครื่องมือและคาร์ไบด์- การใช้งานที่แตกต่างกันต้องการวัสดุที่แตกต่างกัน คู่ค้าควรแนะนำว่า A2, D2, M2, โลหะผง หรือคาร์ไบด์ เป็นตัวเลือกที่เหมาะสมโดยพิจารณาจากปริมาณการผลิต วัสดุชิ้นงาน และความเร็วการกด แทนที่จะใช้เกรดเดียวสำหรับทุกอย่าง
- ความสามารถในการยอมรับที่ตรวจสอบโดยมาตรวิทยา- Wire-พิกัดความเผื่อ EDM ที่ +/-0.0001 นิ้วมีความสำคัญสำหรับการเปิดแม่พิมพ์ เฉพาะในกรณีที่ซัพพลายเออร์ตรวจสอบด้วยการตรวจสอบ CMM แทนที่จะถือว่าความแม่นยำของเครื่องจักรเท่ากับความแม่นยำของชิ้นส่วน ถามว่าพวกเขาตรวจสอบขนาดที่เสร็จแล้วอย่างไร
- ระยะเวลาดำเนินการสอดคล้องกับความเร่งด่วนในการผลิต- ซัพพลายเออร์ที่แจ้งเวลาหกสัปดาห์ในการเปลี่ยนแม่พิมพ์แทรกขณะที่แท่นพิมพ์ของคุณไม่ได้ใช้งานนั้นไม่ใช่พันธมิตรที่มีศักยภาพสำหรับเครื่องมือการผลิต มองหาซัพพลายเออร์ที่รักษาความสามารถในการรับคำสั่งซื้อเร่งด่วนและแจ้งลำดับเวลาตามความเป็นจริงล่วงหน้า
- ความเข้าใจในระบบแม่พิมพ์เต็มรูปแบบ- ซัพพลายเออร์ส่วนประกอบที่ดีที่สุดเข้าใจว่าชิ้นส่วนของตนมีปฏิกิริยาอย่างไรกับแม่พิมพ์ที่เหลือ พวกเขาพิจารณาถึงความแข็งของแผ่นสำรอง แรงลอก และข้อกำหนดในการจัดตำแหน่ง เมื่อระบุพั้นช์ทดแทนแทนที่จะมองว่าเป็นชิ้นเหล็กที่แยกออกจากกัน
สำหรับวิศวกรเครื่องมือที่จัดหาส่วนประกอบแบบกำหนดเองที่เกี่ยวข้องกับโครงสร้างของแม่พิมพ์ รูปทรงของการเจาะ การเพิ่มประสิทธิภาพระยะห่าง หรือความท้าทายในการควบคุมเสี้ยนยี่เฉินให้การสนับสนุนทางวิศวกรรมที่เชื่อมโยงจุดประสงค์ในการออกแบบแม่พิมพ์ปั๊มขึ้นรูปเข้ากับโซลูชันที่พร้อมสำหรับการผลิต- แนวทางของพวกเขาจัดการกับบริบทของระบบทั้งหมด แทนที่จะถือว่าส่วนประกอบทดแทนเป็นงานตัดเฉือนแบบแยกส่วน ซึ่งสำคัญที่สุดสำหรับการออกแบบ-การใช้งานหนักที่การโต้ตอบของส่วนประกอบทำให้เกิดผลลัพธ์ที่มีคุณภาพ
คำถามที่ควรค่าแก่การถามพันธมิตรด้านส่วนประกอบแม่พิมพ์ก่อนตัดสินใจ:
- คุณสามารถให้ข้อเสนอแนะแก่ DFM เกี่ยวกับการออกแบบส่วนประกอบที่สึกหรอก่อนเวลาอันควรได้หรือไม่
- เกรดเหล็กกล้าเครื่องมือและตัวเลือกคาร์ไบด์ใดบ้างที่คุณจัดเก็บหรือจัดหาเป็นประจำ
- เวลารอคอยสินค้ามาตรฐานสำหรับลวด-เม็ดมีดโปรไฟล์ EDM แบบลวดคือเท่าไร และคุณสามารถเร่งรัดการผลิต-ในกรณีที่เกิดปัญหาได้หรือไม่
- คุณให้บริการการบำบัดความร้อนใน-บ้านหรือผ่านพันธมิตรที่ผ่านการรับรองพร้อมกระบวนการที่บันทึกไว้หรือไม่
- คุณจะตรวจสอบความคลาดเคลื่อนในขั้นสุดท้ายได้อย่างไร และคุณจะจัดทำรายงานการตรวจสอบพร้อมกับการส่งมอบหรือไม่
- คุณสามารถผลิตชิ้นส่วนทดแทนจากตัวอย่างที่สึกหรอที่มีอยู่เมื่อไม่มีแบบร่างได้หรือไม่
- คุณสนับสนุนความต้องการในการผลิตที่กำลังดำเนินอยู่ด้วยโปรแกรมการเปลี่ยนตามกำหนดการ หรือสั่ง-ออกครั้งเดียวเท่านั้น
คำตอบสำหรับคำถามเหล่านี้แสดงให้เห็นว่าซัพพลายเออร์เป็นผู้ขายตามธุรกรรมหรือเป็นพันธมิตรที่แท้จริงในกลยุทธ์การใช้เครื่องมือของคุณ เนื่องจากส่วนประกอบแบบกำหนดเองอยู่บนเส้นทางที่สำคัญระหว่างความล้มเหลวของแม่พิมพ์และการกู้คืนการผลิต ความแตกต่างนี้ส่งผลโดยตรงต่อเวลาการทำงาน อัตราของเสีย และต้นทุนรวมในการเป็นเจ้าของของแม่พิมพ์ทุกตัวในร้านค้า
คำถามที่พบบ่อยเกี่ยวกับการปั๊มชิ้นส่วนแม่พิมพ์
1. อะไรคือส่วนหลักของแม่พิมพ์ปั๊มขึ้นรูป?
แม่พิมพ์ปั๊มขึ้นรูปประกอบด้วยระบบย่อยการทำงาน 5 ระบบ: ระบบโครงสร้าง (ฐานแม่พิมพ์, แผ่นสำรอง, ตัวยึด), ระบบการตัด (การเจาะ, บล็อกแม่พิมพ์, เม็ดมีด), ระบบนำทาง (หมุดนำ, บุชชิ่ง, หมุดนำร่อง), ระบบปอก (แผ่นเปลื้องผ้า, สปริง, แผ่นดัน) และระบบดีดตัวออก (หมุดน็อกเอาต์, เครื่องแยก, อุปกรณ์ช่วยยก) แต่ละระบบย่อยจะเปิดใช้งานในระหว่างช่วงระยะการกดที่กำหนด และทั้งหมดจะต้องทำงานร่วมกันเพื่อผลิตชิ้นส่วนที่มีคุณภาพ การทำความเข้าใจกลุ่มเหล่านี้ช่วยให้วิศวกรเครื่องมือวินิจฉัยข้อบกพร่องได้โดยการติดตามปัญหากลับไปยังระบบย่อยที่รับผิดชอบ แทนที่จะตรวจสอบส่วนประกอบทุกส่วนอย่างเท่าเทียมกัน
2. จุดประสงค์ของระยะห่างระหว่างบล็อกพันช์และบล็อกแม่พิมพ์คืออะไร?
ระยะห่างคือช่องว่างระหว่างคมตัดแบบเจาะและขอบบล็อกแม่พิมพ์ โดยวัดในแต่ละด้านและแสดงเป็นเปอร์เซ็นต์ของความหนาของวัสดุ จุดประสงค์คือเพื่อจัดแนวระนาบการแตกหักจากขอบทั้งสองเพื่อให้บรรจบกันภายในวัสดุอย่างหมดจด ทำให้เกิดบริเวณแรงเฉือนที่ราบรื่นและมีเสี้ยนน้อยที่สุด ระยะห่างมาตรฐานสำหรับเหล็กเหนียวโดยทั่วไปคือ 8-12% ต่อด้าน ระยะห่างที่ไม่เพียงพอจะเพิ่มภาระการเจาะ และทำให้เกิดการบิ่นขอบก่อนเวลาอันควร ในขณะที่ระยะห่างที่มากเกินไปจะทำให้เกิดขอบม้วน ครีบหนา และความแปรผันของมิติที่จำเป็นต้องทำการลบคมขั้นที่สอง ระยะหลบต้องถูกคำนวณใหม่ทุกครั้งที่วัสดุชิ้นงานเปลี่ยนแปลง เนื่องจากวัสดุที่แข็งกว่าจะต้องมีช่องว่างที่ใหญ่กว่า
3. ส่วนประกอบแม่พิมพ์ปั๊มชนิดใดที่สึกหรอก่อน?
คมตัดบนพันช์และบล็อกแม่พิมพ์สึกหรอเร็วที่สุด เนื่องจากได้รับแรงเฉือนโดยตรงกับชิ้นงานในทุกจังหวะ บูชไกด์สึกหรอเป็นอันดับสองเนื่องจากการเสียดสีเลื่อนอย่างต่อเนื่องภายใต้ภาระ การปอกสปริงและระบบแรงดันจะเกิดความล้าเป็นอันดับสามเมื่อบีบอัดและปล่อยหลายล้านครั้ง และค่อยๆ สูญเสียพรีโหลด ส่วนประกอบโครงสร้าง เช่น ไดชูจะสึกหรอได้ยาวนานเนื่องจากจะดูดซับเฉพาะแรงอัดโดยไม่ต้องสัมผัสชิ้นงานโดยตรง การตรวจสอบความสูงของเสี้ยน การเบี่ยงเบนของขนาด และความเรียบของชิ้นส่วน จะช่วยเตือนล่วงหน้าถึงการเสื่อมสภาพในแต่ละระบบย่อยที่เกี่ยวข้อง ก่อนที่จะเกิดความล้มเหลวร้ายแรง
4. อะไรคือความแตกต่างระหว่างโปรเกรสซีฟ, ทรานส์เฟอร์, และคอมพาวนด์ไดย์?
แม่พิมพ์แบบโปรเกรสซีฟจะลำเลียงชิ้นงานผ่านหลายสถานีบนแถบต่อเนื่อง โดยต้องใช้หมุดนำร่อง ตัวยก และรอยบากบายพาสที่แต่ละสถานี พวกเขาเป็นเลิศในด้าน-การผลิตชิ้นส่วนที่ซับซ้อนด้วยความเร็วสูง Transfer Die จะแยกช่องว่างที่สถานีแรก และย้ายแต่ละชิ้นส่วนระหว่างสถานีโดยใช้นิ้วกลหรือมือจับ ช่วยลดการสูญเสียแถบพาหะ แต่เพิ่มความซับซ้อนของระบบอัตโนมัติ แม่พิมพ์คอมพาวด์ทำการปั๊มและเจาะพร้อมกันในจังหวะเดียว ทำให้เกิดชิ้นส่วนที่เรียบที่สุดและมีศูนย์กลางมากที่สุด แต่จำกัดอยู่ที่รูปทรงระนาบเดียว- สถาปัตยกรรมแต่ละแห่งต้องการการกำหนดค่าส่วนประกอบ ความถี่ในการบำรุงรักษา และกลยุทธ์ด้านอะไหล่ที่แตกต่างกัน
5. คุณจะเลือกระหว่างแค็ตตาล็อกมาตรฐานและส่วนประกอบแม่พิมพ์กลึง-แบบกำหนดเองได้อย่างไร
ส่วนประกอบแคตตาล็อกมาตรฐาน เช่น ไกด์พิน บุชชิ่ง ไดสปริง และพั้นช์กลม เป็นส่วนประกอบ{0}}ที่ผลิตขึ้นจำนวนมากตามข้อกำหนดเฉพาะของอุตสาหกรรม และจัดส่งได้อย่างรวดเร็วด้วยต้นทุนที่ต่ำ สต็อกสินค้าเหล่านี้ไว้เพื่อการเปลี่ยนอย่างรวดเร็ว -ส่วนประกอบเครื่องจักรแบบกำหนดเอง เช่น บล็อกแม่พิมพ์ที่มีลวด- โปรไฟล์ EDM การเจาะรูปทรง และเม็ดมีดขึ้นรูป มีเอกลักษณ์เฉพาะสำหรับการออกแบบแม่พิมพ์ของคุณ และต้องใช้เวลาหลายวันถึงหลายสัปดาห์ สำหรับสิ่งเหล่านี้ ให้รักษาอะไหล่ที่มีการสึกหรอสูงสุด-และเก็บภาพวาดที่มีรายละเอียดเกี่ยวกับวัสดุและข้อกำหนดด้านความร้อน-ไว้ในไฟล์ พันธมิตรอย่าง YICHEN (https://www.yichen-group.com/stamping-die/) ให้การสนับสนุนด้านวิศวกรรมสำหรับส่วนประกอบแบบกำหนดเอง ซึ่งการเพิ่มประสิทธิภาพในการกวาดล้าง การเลือกใช้วัสดุ และ-ความเข้าใจในระดับระบบมีความสำคัญมากกว่าความสามารถในการตัดเฉือนขั้นพื้นฐาน


