


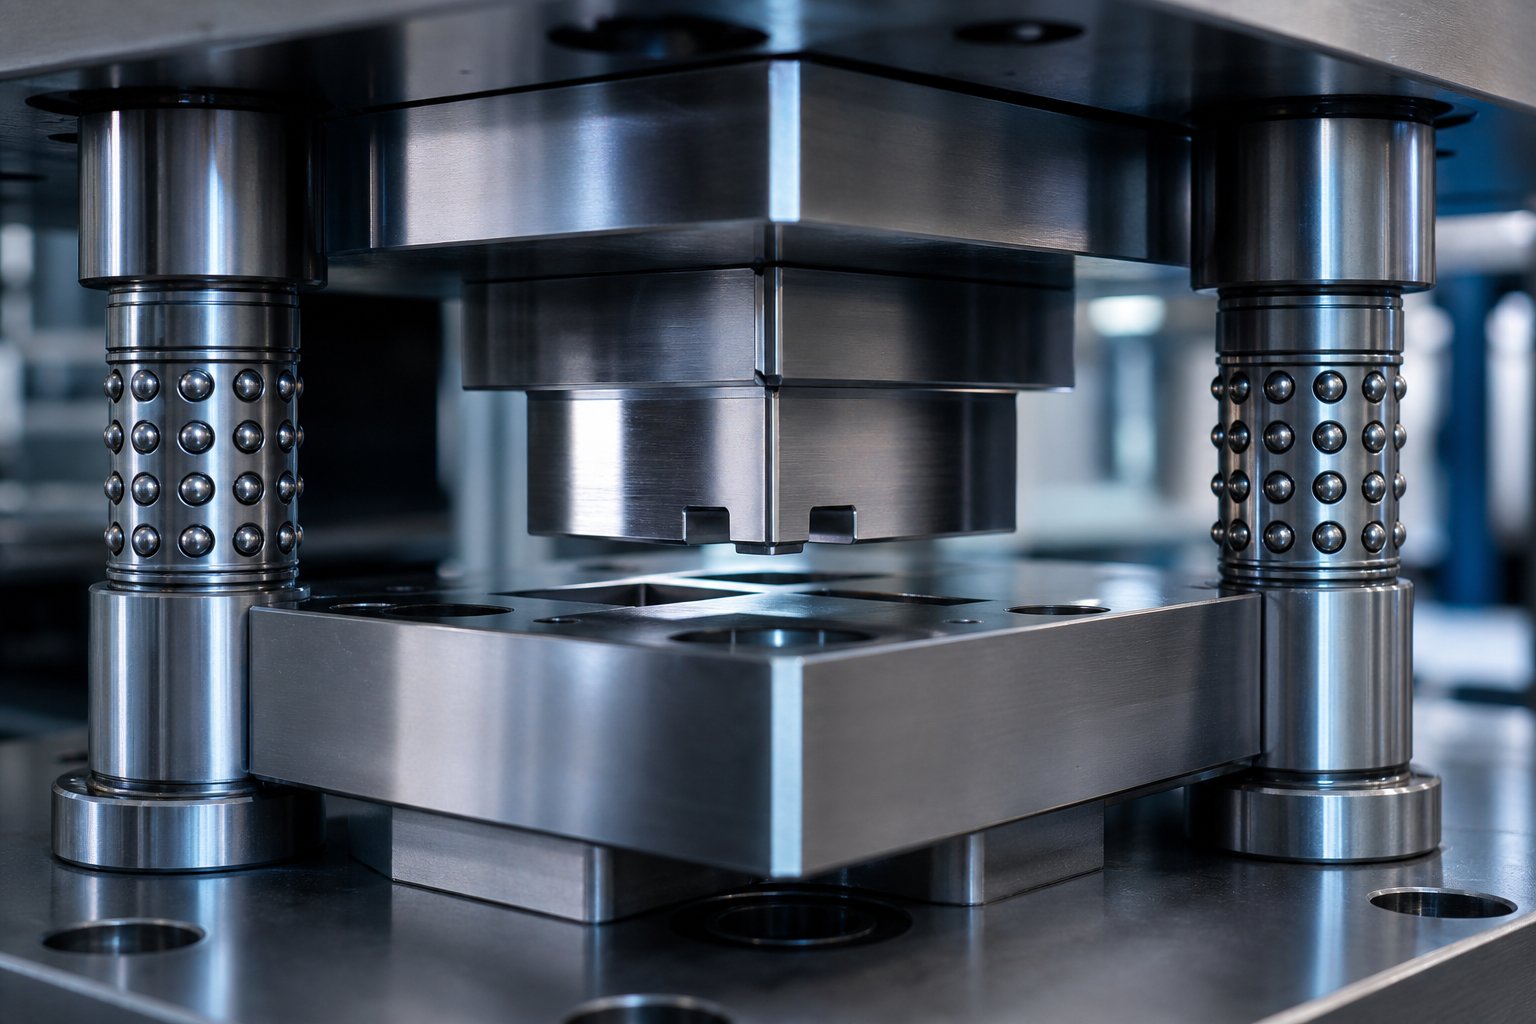
Precision Stamping Die คืออะไร และเหตุใดจึงมีความสำคัญ
A การปั๊มขึ้นรูปที่แม่นยำเป็นเครื่องมือ-ที่ได้รับการออกแบบทางวิศวกรรมโดยเฉพาะซึ่งใช้ในเครื่องปั๊มขึ้นรูปเพื่อตัด ขึ้นรูป หรือจัดรูปร่างแผ่นโลหะให้เป็นชิ้นส่วนที่มีความแม่นยำสูง- ในขณะเดียวกันก็รักษาพิกัดความเผื่อได้แน่นกว่า ±0.05 มม. ตลอดรอบการผลิตนับล้านรอบ ต่างจากเครื่องมือปั๊มทั่วไปที่ออกแบบมาสำหรับข้อกำหนดด้านขนาดที่หลวมกว่า แม่พิมพ์เหล่านี้ต้องการการเจาะที่แน่นขึ้น-ถึง-ระยะหลบแม่พิมพ์ เหล็กกล้าเครื่องมือที่เหนือกว่า และระบบนำทางขั้นสูงเพื่อให้ความแม่นยำในการทำซ้ำที่ความเร็วในการผลิต
การกำหนดแม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำ
ลองนึกภาพเครื่องมือที่ต้องสร้างรูปทรงเรขาคณิตของชิ้นส่วนเดียวกัน โดยมีความเบี่ยงเบนในระดับไมครอน ไม่ว่าจะเป็นการประทับตราชิ้นส่วนหมายเลขหนึ่งหรือชิ้นส่วนหมายเลขหนึ่งล้าน นั่นคือความท้าทายหลักในการปั๊มแม่พิมพ์ที่แม่นยำ แม่พิมพ์ประกอบด้วยสองส่วนผสมพันธุ์: หมัดที่เคลื่อนที่และบล็อกดายที่ยังคงอยู่กับที่ เมื่อป้อนแผ่นโลหะระหว่างแผ่นโลหะ หมัดจะใช้แรงเพื่อจัดรูปร่างหรือตัดวัสดุให้อยู่ในรูปแบบเฉพาะ สิ่งที่ยกระดับเครื่องมือนี้จากมาตรฐานไปสู่ความแม่นยำคือวิศวกรรมที่อยู่เบื้องหลังคุณลักษณะพื้นผิว ระยะห่าง และการจัดตำแหน่งทุกแบบ
โดยทั่วไปข้อกำหนดความทนทานต่อแม่พิมพ์ที่แม่นยำจะอยู่ในช่วงตั้งแต่ ±0.01 มม. ถึง ±0.05 มม. ขึ้นอยู่กับการใช้งาน การได้รับความแม่นยำระดับนี้ไม่ใช่ปัญหา-ที่มีตัวแปรเดียว มันเป็นผลลัพธ์ทางวิศวกรรมระบบ-ที่การออกแบบแม่พิมพ์ การเลือกเครื่องพิมพ์ การเลือกใช้วัสดุ และกลยุทธ์การบำรุงรักษาล้วนมีปฏิสัมพันธ์กัน ข้อบกพร่องในองค์ประกอบใดองค์ประกอบหนึ่งจะลดประสิทธิภาพของทั้งระบบ ไม่ว่าองค์ประกอบอื่นๆ จะดำเนินการได้ดีแค่ไหนก็ตาม
ทำไมความแม่นยำจึงมีความสำคัญในการ-การประทับปริมาณสูง
เมื่อคุณผลิตชิ้นส่วนหลายแสนชิ้น การเบี่ยงเบนของขนาดเพียงเล็กน้อยก็อาจทำให้เกิดปัญหาในการประสมได้ เสี้ยนที่เพิ่มขึ้น 0.02 มม. ในระหว่างการผลิตอาจดูไม่เป็นอันตรายเมื่อแยกออกจากกัน แต่ปลายน้ำทำให้เกิดการรบกวนในการประกอบ ตัวเชื่อมต่อล้มเหลว หรือการปฏิเสธ-ของ-ข้อมูลจำเพาะในการตรวจสอบที่เข้ามา อัตราเศษเหล็กเพิ่มขึ้น การหยุดสายทวีคูณ ต้นทุนเพิ่มขึ้นในลักษณะที่เกินกว่าการลงทุนด้านเครื่องมือแบบเดิมอย่างมาก
ความแม่นยำในระดับแม่พิมพ์ไม่ใช่ข้อกำหนดที่หรูหรา เป็นรากฐานที่เชื่อมโยงไปสู่ความน่าเชื่อถือของผลิตภัณฑ์ ความสม่ำเสมอในการประกอบ และต้นทุนการผลิตรวมในทุกส่วนของแม่พิมพ์ที่ผลิต
นี่คือเหตุผลว่าทำไมเครื่องมือปั๊มขึ้นรูปที่มีความแม่นยำสูงจึงไม่สามารถประเมินด้วยต้นทุนแม่พิมพ์เพียงอย่างเดียวได้ คำถามที่แท้จริงก็คือ แม่พิมพ์สามารถรักษาระดับความคลาดเคลื่อนของเป้าหมายตลอดอายุการใช้งานที่ต้องการได้หรือไม่ และนั่นขึ้นอยู่กับว่าทุกองค์ประกอบของระบบทำงานร่วมกันได้ดีเพียงใด ประเภทแม่พิมพ์ เกรดวัสดุ ความสามารถในการพิมพ์ และวิธีการบำรุงรักษาต่างก็มีบทบาทในคำตอบดังกล่าว
ความแม่นยำเทียบกับแม่พิมพ์ปั๊มมาตรฐาน
แล้วอะไรที่ทำให้แม่พิมพ์มี "ความแม่นยำ" มากกว่า "มาตรฐาน"? คำตอบไม่ใช่ข้อกำหนดเฉพาะหรือฉลากทางการตลาด เป็นชุดของการตัดสินใจทางวิศวกรรมโดยเจตนาที่ปะปนกันทั่วทั้งเครื่องมือ ตั้งแต่การเลือกวัสดุไปจนถึงการตกแต่งพื้นผิว ไปจนถึงระบบนำทางที่ยึดทุกอย่างให้อยู่ในแนวเดียวกัน การทำความเข้าใจความแตกต่างเหล่านี้ช่วยให้คุณหลีกเลี่ยงข้อผิดพลาดที่ก่อให้เกิดค่าใช้จ่ายสูงสองประการ ได้แก่-การระบุเครื่องมือสำหรับชิ้นส่วนที่ไม่จำเป็นต้องใช้มากเกินไป หรือต่ำกว่า-การระบุชิ้นส่วนที่ใช้
ช่วงความคลาดเคลื่อนและมาตรฐานความสามารถในการทำซ้ำ
ความแตกต่างที่เห็นได้ชัดเจนที่สุดคือความสามารถในการอดทน โดยทั่วไปแม่พิมพ์ปั๊มมาตรฐานจะทำงานภายในช่วงพิกัดความเผื่อ ±0.1 มม. ถึง ±0.5 มม. ซึ่งครอบคลุมการใช้งานทั่วไป-ที่หลากหลาย เช่น ฉากยึด กรอบหุ้ม และฮาร์ดแวร์โครงสร้าง ในทางตรงกันข้าม การปั๊มขึ้นรูปที่มีความแม่นยำ จะต้องมีความคลาดเคลื่อนของเป้าหมายจาก±0.01 มม. ถึง ±0.05 มมด้วยการใช้งานที่มีความแม่นยำเป็นพิเศษ-บางประเภทที่กดต่ำกว่า ±0.01 มม. สำหรับขั้วต่อไมโคร-และส่วนประกอบทางการแพทย์
แต่นี่คือความแตกต่างเล็กๆ น้อยๆ ที่การเปรียบเทียบความทนทานต่อแม่พิมพ์ปั๊มเพียงอย่างเดียวพลาดไป: ตัวสร้างความแตกต่างที่แท้จริงไม่ใช่ความทนทานต่อส่วนแรกจากแท่นพิมพ์ เป็นการทำซ้ำได้เหนือปริมาณการผลิต แม่พิมพ์มาตรฐานอาจตีขนาดที่แคบในร้อยจังหวะแรก แต่จะดริฟท์เมื่อมีการสึกหรอสะสม เครื่องมือที่มีความแม่นยำได้รับการออกแบบทางวิศวกรรมเพื่อให้คงคุณสมบัติเป้าหมายไว้ได้นับแสนหรือหลายล้านรอบ เนื่องจากองค์ประกอบของแม่พิมพ์ตั้งแต่เกรดเหล็กจนถึงการเคลือบพื้นผิวทุกชิ้นได้รับการคัดเลือกให้ต้านทานกลไกการสึกหรอเฉพาะที่ทำให้เกิดการเคลื่อนตัวของมิติ
ออกแบบและสร้างความแตกต่างที่ซับซ้อน
ความคลาดเคลื่อนที่มากขึ้นต้องอาศัยวิศวกรรมที่เข้มงวดมากขึ้นในทุกระดับของแม่พิมพ์ คุณจะสังเกตเห็นความแตกต่างที่สำคัญหลายประการเมื่อเปรียบเทียบข้อกำหนดระยะหลบแม่พิมพ์ที่แม่นยำและโครงสร้างกับเครื่องมือมาตรฐาน:
- หมัด-ถึง-ระยะเคลียร์:แม่พิมพ์ที่มีความแม่นยำใช้ช่องว่างเพียง 3-5% ของความหนาของวัสดุ เทียบกับ 8-12% หรือมากกว่าสำหรับแม่พิมพ์มาตรฐาน ช่องว่างที่แคบลงนี้ทำให้คมตัดสะอาดขึ้นและมีขนาดชิ้นส่วนสม่ำเสมอมากขึ้น แต่ยังต้องการส่วนประกอบคุณภาพสูงกว่าซึ่งสามารถรักษาช่องว่างนั้นไว้ภายใต้ภาระงานได้
- เกรดเหล็กเครื่องมือ:แม่พิมพ์มาตรฐานมักใช้เหล็กกล้าเครื่องมือทั่วไป เช่น Cr12MoV หรือรุ่น D2 พื้นฐาน Precision Die ก้าวขึ้นไปสู่เกรดประสิทธิภาพสูง- เช่นDC53, SKD11 หรือเหล็กกล้าโลหะผสมผงที่ให้ความเหนียวที่เหนือกว่า ความต้านทานการสึกหรอ และความเสถียรของมิติภายใต้การหมุนเวียนด้วยความร้อน
- พื้นผิวเสร็จสิ้น:พื้นผิวที่สำคัญบนแม่พิมพ์ที่มีความแม่นยำจะถูกกราวด์และขัดเงาเพื่อให้เงาเหมือนกระจก ช่วยลดแรงเสียดทาน-จากการสึกหรอ และป้องกันการยึดเกาะของวัสดุ (การครูด) ที่อาจจะทำให้คุณภาพของชิ้นส่วนลดลงเมื่อเวลาผ่านไป
- ระบบนำทาง:แม่พิมพ์มาตรฐานอาจอาศัยเสานำทางและบูชพื้นฐาน เครื่องมือที่มีความแม่นยำประกอบด้วยระบบนำทางลูกปืน- กลไกการจัดตำแหน่งที่แม่นยำ และหมุดไพล็อตที่รักษาความแม่นยำของตำแหน่งภายในระดับไมครอน จังหวะแล้วจังหวะเล่า
- กระบวนการผลิต:แม่พิมพ์ที่มีความแม่นยำจำเป็นต้องใช้ Wire EDM สำหรับโปรไฟล์การเจาะและแม่พิมพ์ที่ซับซ้อน การเจียรที่แม่นยำสำหรับพื้นผิว Datum และโปรโตคอลการตรวจสอบที่เข้มงวดยิ่งขึ้น พั้นช์และดายมักจะถูกตัดเหลือ ±0.001 มม. ในระหว่างการผลิต
ความแตกต่างเหล่านี้ไม่ใช่การอัพเกรดแบบอิสระ โดยทำหน้าที่เป็นระบบ: ระยะห่างที่แคบยิ่งขึ้นจะให้ประโยชน์ก็ต่อเมื่อระบบนำทางมีการจัดตำแหน่ง และระบบนำทางจะรักษาความแม่นยำก็ต่อเมื่อเหล็กกล้าเครื่องมือทนทานต่อการสึกหรอ ลบหนึ่งลิงค์และโซ่หัก
เมื่อแม่พิมพ์มาตรฐานมีเพียงพอ
การใช้เครื่องมือที่แม่นยำไม่ใช่คำตอบที่ถูกต้องเสมอไป วิศวกรรมที่ซื่อสัตย์หมายถึงการตระหนักว่าเมื่อใดที่แม่พิมพ์มาตรฐานตอบสนองการใช้งานได้อย่างสมบูรณ์แบบ และการใช้จ่ายมากขึ้นจะเป็นการสิ้นเปลืองมากกว่าการลงทุน โดยทั่วไปเครื่องมือมาตรฐานจะเพียงพอในสถานการณ์เหล่านี้:
- ชิ้นส่วนโครงสร้างขนาดใหญ่ที่มีพิกัดความเผื่อสูง:ฉากยึด ตัวเสื้อ และแผงที่ยอมรับได้ ±0.1 มม. หรือหลวมกว่านั้นไม่ค่อยช่วยปรับต้นทุนแม่พิมพ์ที่มีความแม่นยำได้
- การสร้างต้นแบบปริมาณต่ำ-:เมื่อการผลิตต่อปีต่ำกว่า 20,000 ชิ้นส่วนและการออกแบบอาจยังคงเปลี่ยนแปลง การใช้เครื่องมือที่เรียบง่ายขึ้น หรือแม้แต่เครื่อง EDM แบบลวดก็สมเหตุสมผลมากขึ้น
- การใช้งานเครื่องสำอางที่ไม่สำคัญ-:ชิ้นส่วนที่ความพอดีและการใช้งานไม่ได้รับการขับเคลื่อน- เช่น ฝาครอบตกแต่งหรือ-ส่วนประกอบที่ไม่เข้ากัน
การตัดสินใจขึ้นอยู่กับการจับคู่การลงทุนด้านเครื่องมือกับข้อกำหนดของชิ้นส่วน ชิ้นส่วนที่มีความทนทานเกิน-ซึ่งไม่จำเป็น ทำให้เกิดต้นทุนที่ไม่จำเป็นในทุกขั้นตอนของการผลิตและการบำรุงรักษาแม่พิมพ์
| มิติ | แม่พิมพ์ปั๊มมาตรฐาน | แม่พิมพ์ปั๊มความแม่นยำ |
|---|---|---|
| ความคลาดเคลื่อนทั่วไป | ±0.1 มม. ถึง ±0.5 มม | ±0.01 มม. ถึง ±0.05 มม |
| วัสดุแม่พิมพ์ | เหล็กกล้าเครื่องมือทั่วไป (Cr12MoV, D2 พื้นฐาน) | เหล็กกล้าสมรรถนะสูง- (DC53, SKD11, ผงโลหะวิทยา, เม็ดมีดคาร์ไบด์) |
| ระบบนำทาง | เสานำทางและบูชมาตรฐาน | รางนำลูกปืน- กลไกการจัดตำแหน่งที่แม่นยำ หมุดไพล็อต |
| พื้นผิวเสร็จสิ้น | กลึงได้มาตรฐาน | พื้นที่แม่นยำและขัดเงา |
| ความเหมาะสมของปริมาณการผลิต | ปริมาณต่ำถึงปานกลาง รูปทรงเรขาคณิตที่เรียบง่าย | ปริมาณการทำงานสูง- (100,000+ รอบ) ซับซ้อน ความอดทน-ส่วนสำคัญ |
| เจาะ-ถึง-ระยะห่างจากแม่พิมพ์ | 8-12% ของความหนาของวัสดุ | 3-5% ของความหนาของวัสดุ |
| ต้นทุนสัมพัทธ์ | ลงทุนล่วงหน้าต่ำลง | ค่าใช้จ่ายล่วงหน้าที่สูงขึ้น ลดต้นทุนต่อ-ชิ้นส่วนตามปริมาณเนื่องจากเศษเหลือลดลงและอายุการใช้งานแม่พิมพ์ยาวนานขึ้น |
การสนทนาเรื่องต้นทุนเครื่องมือมาตรฐานเทียบกับความแม่นยำมักจะเน้นที่การลงทุนล่วงหน้า แต่ควรมุ่งเน้นไปที่ต้นทุนรวมต่อชิ้นส่วนที่ยอมรับได้ตลอดอายุการใช้งานของแม่พิมพ์ แม่พิมพ์ที่มีความแม่นยำซึ่งมีราคาสูงกว่าสองเท่าแต่ทำงานได้นานกว่าสามเท่าโดยมีอัตราเศษเหลือเพียงครึ่งหนึ่ง ให้ความประหยัดที่ดีกว่ามากสำหรับ-ปริมาณและความทนทานสูง-การผลิตที่สำคัญ คำถามที่แท้จริงไม่ใช่ "แม่พิมพ์ตัวไหนราคาถูกกว่า" แต่เป็น "แม่พิมพ์ตัวไหนที่ตรงกับความต้องการชิ้นส่วน ปริมาณ และความคาดหวังด้านคุณภาพของฉัน" และการตอบคำถามนั้นได้ดีต้องอาศัยความเข้าใจประเภทของแม่พิมพ์ที่มีความแม่นยำสูงและวิธีการเลือกแม่พิมพ์เหล่านั้น
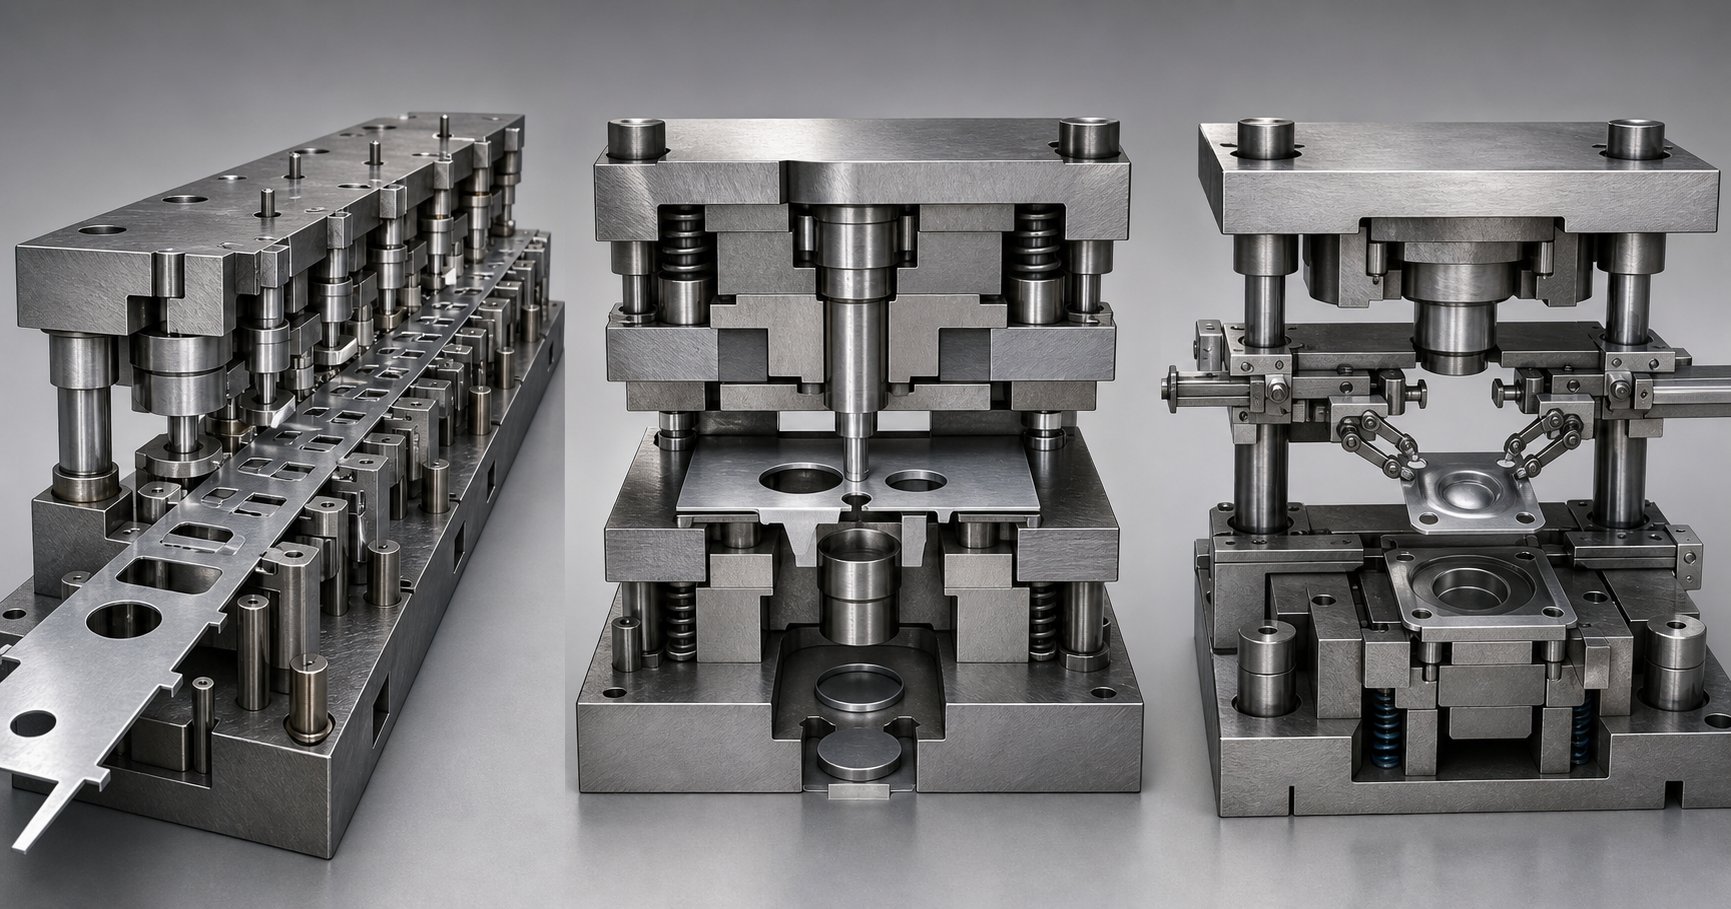
ประเภทของแม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำและวิธีการเลือก
การเลือกประเภทแม่พิมพ์ที่เหมาะสมจะมีผลตามมาเช่นเดียวกับการเลือกแถบพิกัดความเผื่อที่เหมาะสม แม่พิมพ์สองตัวที่สร้างขึ้นตามมาตรฐานความแม่นยำที่เหมือนกันสามารถให้ผลลัพธ์ที่แตกต่างกันอย่างมาก หากอันหนึ่งมีสถาปัตยกรรมที่ไม่ถูกต้องสำหรับรูปทรงของชิ้นส่วน ปริมาณการผลิต หรือวัสดุ ความท้าทายอยู่ที่คำแนะนำส่วนใหญ่ในหัวข้อนี้จะถือว่าประเภทแม่พิมพ์เป็นหมวดหมู่แยกกัน แทนที่จะเป็นตัวเลือกภายในกรอบการตัดสินใจ ต่อไปนี้เป็นวิธีการตัดสินใจด้วยวินัยทางวิศวกรรม
แม่พิมพ์แบบก้าวหน้าสำหรับชิ้นส่วนที่ซับซ้อนที่มีปริมาตรสูง-
แม่พิมพ์แบบโปรเกรสซีฟคือเครื่องมือป้อนแถบ-หลายสถานี- โดยที่วัสดุคอยล์จะเคลื่อนไปตามลำดับการทำงาน โดยแต่ละสถานีจะเพิ่มคุณลักษณะต่างๆ ได้แก่ การตัด การโค้งงอ รูปทรง การเจาะ เมื่อแถบถึงสถานีสุดท้าย ส่วนที่เสร็จแล้วจะถูกแยกออกจากแถบพาหะ สถาปัตยกรรมนี้ทำให้เป็นตัวเลือกที่โดดเด่นในฐานะแม่พิมพ์แบบโปรเกรสซีฟสำหรับการปั๊มชิ้นส่วนที่ซับซ้อนปานกลางในปริมาณมาก
เหตุใดจึงมีความเป็นเลิศในการใช้งานที่มีความแม่นยำ? แต่ละสถานีจัดการการทำงานเพียงครั้งเดียว ซึ่งหมายความว่าระยะเจาะ-ถึง- ระยะห่างและการจัดตำแหน่งสามารถปรับให้เหมาะสมแยกกันสำหรับการตัดหรือแบบฟอร์มแต่ละรายการ การจัดลำดับสถานียังช่วยให้วิศวกรสามารถจัดการสปริงแบ็คโดยกระจายการขึ้นรูปเป็นหลายขั้นตอน แทนที่จะบังคับให้การเปลี่ยนรูปทั้งหมดเป็นจังหวะเดียว ผลลัพธ์ที่ได้คือการควบคุมมิติที่เข้มงวดยิ่งขึ้นบนชิ้นส่วนที่เสร็จแล้ว แม้แต่กับรูปทรงที่ยากต่อการถือในการทำงานครั้งเดียว
แม่พิมพ์แบบก้าวหน้าสามารถผลิตได้ทุกที่เจ็ดหรือแปดส่วนต่อนาทีถึง 1,500 ส่วนต่อนาทีและมักจะทำงานโดยไม่มีใครดูแลเมื่อตั้งค่าอย่างเหมาะสมแล้ว ส่วนประกอบ HVAC เช่น ขายึดขนาดเล็ก ครีบแลกเปลี่ยนความร้อน และขั้วต่อขั้วต่อเป็นตัวอย่างการใช้งานทั่วไปที่การปั๊มแบบโปรเกรสซีฟผสมผสานปริมาตรสูงเข้ากับความสามารถในการทำซ้ำที่ต้องการความแม่นยำ
ข้อดีข้อเสีย: ต้นทุนเครื่องมือเริ่มแรกสูงกว่าแม่พิมพ์ประเภทธรรมดา และความเสียหายต่อสถานีเดียวต้องถอดชุดแม่พิมพ์ทั้งหมดออกเพื่อซ่อมแซม แม่พิมพ์แบบโปรเกรสซีฟยังต้องใช้ระบบป้อนคอยล์และการกดปลายเปิด-เพื่อให้สามารถป้อนแถบได้
แม่พิมพ์แบบผสมและแบบผสมเพื่อความเรียบ-ชิ้นส่วนที่สำคัญ
เมื่อคุณต้องการแม่พิมพ์คอมพาวด์สำหรับความเรียบ-ชิ้นส่วนที่สำคัญ สถาปัตยกรรมจะเปลี่ยนไปโดยพื้นฐาน แม่พิมพ์ผสมทำการตัดหลายครั้งในการกดครั้งเดียว ทำให้เกิดชิ้นงานที่เสร็จแล้วในการตีครั้งเดียว เนื่องจากคุณสมบัติทั้งหมดถูกตัดพร้อมกันโดยสัมพันธ์กับ Datum เดียวกัน ชิ้นส่วนจึงออกจากแม่พิมพ์โดยมีความแม่นยำของตำแหน่งที่ยอดเยี่ยมระหว่างคุณสมบัติและการบิดเบือนน้อยที่สุด
ทำให้แม่พิมพ์คอมพาวด์เหมาะสำหรับแหวนรอง ปะเก็น แผ่นชิม และส่วนประกอบใดๆ ที่ความเรียบและศูนย์กลางมีความสำคัญมากกว่าความซับซ้อนทางเรขาคณิต ที่แนวทางเดียว-ช่วยลดความเสี่ยงในการวางแนวที่ไม่ถูกต้องระหว่างการปฏิบัติงานและสร้างเศษวัสดุน้อยลงเมื่อเทียบกับวิธีหลาย-สถานี
แม่พิมพ์ผสมขยายแนวความคิดนี้โดยเพิ่มการขึ้นรูป (เช่น การดึงแบบตื้นหรือการนูน) ให้กับการตัดภายในจังหวะเดียวกัน พวกเขาครอบครองจุดกึ่งกลางระหว่างแม่พิมพ์คอมพาวด์และแม่พิมพ์โปรเกรสซีฟ: มีความสามารถมากกว่าแม่พิมพ์คอมพาวด์บริสุทธิ์ แต่ไม่มีความซับซ้อนและต้นทุนของเครื่องมือโปรเกรสซีฟเต็มรูปแบบ
ข้อจำกัดคือความเร็วในการผลิต โดยทั่วไปแล้ว แม่พิมพ์แบบผสมและแบบผสมจะช้ากว่าแม่พิมพ์แบบโปรเกรสซีฟ และเหมาะกว่าสำหรับปริมาณปานกลาง ซึ่งความแม่นยำของชิ้นส่วนมีมากกว่าความกังวลเกี่ยวกับปริมาณงาน
Transfer Dies สำหรับชิ้นส่วนที่วาดขนาดใหญ่หรือลึก-
บางส่วนมีขนาดใหญ่เกินไป ลึกเกินไป หรือซับซ้อนเกินไปสำหรับการป้อนแบบแผ่น แม่พิมพ์ถ่ายโอนช่วยแก้ปัญหานี้ด้วยการเคลื่อนย้ายช่องว่างแต่ละช่องจากสถานีหนึ่งไปอีกสถานีหนึ่งโดยใช้รางเคลื่อนที่ด้วยนิ้วจับ แทนที่จะอาศัยรางที่เชื่อมต่อกัน
ในการเลือกแม่พิมพ์แบบโปรเกรสซีฟและแบบถ่ายโอน ปัจจัยในการตัดสินใจมักจะเป็นขนาดชิ้นส่วนและความลึกในการดึง ระบบถ่ายโอนรองรับการเคลื่อนที่แบบสาม-แกน: เคลื่อนเข้าด้านในเพื่อจับชิ้นส่วน ยกขึ้นในแนวตั้ง เคลื่อนไปยังสถานีถัดไป และลดระดับลงสู่ตำแหน่ง ความยืดหยุ่นนี้ช่วยให้สามารถพลิกหรือหมุนชิ้นส่วนได้ในระหว่างกระบวนการถ่ายโอน ซึ่งช่วยให้สามารถลำดับการขึ้นรูปที่เป็นไปไม่ได้ด้วยการใช้แถบป้อน-เครื่องมือ
สำหรับชิ้นส่วนที่มีขนาดใหญ่มาก การตั้งค่าสายการกดแบบเรียงตามกันจะวางแม่พิมพ์แต่ละตัวในการกดแยกกันโดยจัดเรียงตามลำดับ สามารถตั้งโปรแกรมระบบถ่ายโอนที่ขับเคลื่อนด้วยเซอร์โว-เพื่อรองรับชิ้นส่วนต่างๆ ความเร็วในการกด และความยาวของระยะชัก ซึ่งเพิ่มความยืดหยุ่นสำหรับ-สภาพแวดล้อมการผลิตแบบผสม
ทรานเฟอร์ดายไม่ได้ผูกชิ้นส่วนต่างๆ เข้าด้วยกันเป็นแถบ ซึ่งมักจะช่วยประหยัดวัสดุสำหรับช่องว่างขนาดใหญ่ อย่างไรก็ตาม พวกเขาต้องการระบบอัตโนมัติที่ซับซ้อนมากขึ้น เซ็นเซอร์ป้องกันดายเพิ่มเติม และระบบการแยกซ้อนที่ว่างเปล่าเพื่อป้อนชิ้นส่วนแต่ละชิ้นเข้าไปในสถานีแรก
วิธีการเลือกประเภทแม่พิมพ์ปั๊มขึ้นรูปที่ถูกต้อง
การเลือกระหว่างตัวเลือกเหล่านี้ไม่ใช่การตัดสินใจ-ที่เปลี่ยนแปลงได้เพียงครั้งเดียว ใช้ลำดับนี้เพื่อจำกัดฟิลด์ให้แคบลงอย่างเป็นระบบ:
- ความซับซ้อนของชิ้นส่วน:ชิ้นส่วนแบนเรียบง่ายที่มีรูหลายรูชี้ไปที่ดายคอมพาวด์ ความซับซ้อนปานกลางพร้อมฟีเจอร์ต่อเนื่องช่วยให้โปรเกรสซีฟตายได้ การดึงลึกหรือรูปทรง 3 มิติขนาดใหญ่จำเป็นต้องมีทรานเฟอร์ดาย
- ปริมาณประจำปี:ปริมาณการผลิตสูง- (100,000+ ชิ้นส่วน) แสดงให้เห็นถึงการลงทุนแบบก้าวหน้า ปริมาณปานกลางอาจชอบแม่พิมพ์แบบผสมหรือแบบผสม ทรานเฟอร์ดายเหมาะกับทั้งการใช้งานระยะสั้นและระยะยาว ขึ้นอยู่กับขนาดของชิ้นส่วน
- ข้อกำหนดความคลาดเคลื่อน:ความเรียบ-ชิ้นส่วนสำคัญจะได้รับประโยชน์จากแม่พิมพ์แบบผสม ความคลาดเคลื่อนของตำแหน่งที่เข้มงวดสำหรับคุณสมบัติต่างๆ สามารถทำได้โดยการจัดลำดับสถานีดายแบบก้าวหน้า แม่พิมพ์ถ่ายโอนรักษาความแม่นยำด้วยการควบคุมการจัดการชิ้นส่วนสาม-แกน
- ความหนาของวัสดุ:วัสดุบางป้อนได้ดีผ่านแม่พิมพ์แบบโปรเกรสซีฟ เนื้อสต็อกหรือช่องว่างที่หนากว่าซึ่งต้องมีการวาดลึกเป็นตัวเลือกที่ดีกว่าสำหรับระบบถ่ายโอน
- ข้อจำกัดด้านต้นทุน:แม่พิมพ์แบบโปรเกรสซีฟมีต้นทุนล่วงหน้าสูงสุดแต่ต้นทุนต่อ-ชิ้นส่วนตามปริมาณต่ำที่สุด แม่พิมพ์คอมพาวด์มีต้นทุนเครื่องมือต่ำกว่าสำหรับรูปทรงที่เรียบง่ายกว่า แม่พิมพ์ถ่ายโอนมีต้นทุนการดำเนินงานที่สูงขึ้น แต่ประหยัดวัสดุสำหรับชิ้นส่วนขนาดใหญ่
ไม่มีแม่พิมพ์ชนิดใดที่เหนือกว่าในระดับสากล คำตอบที่ถูกต้องมาจากการจับคู่ข้อกำหนดของชิ้นส่วนกับสถาปัตยกรรมแม่พิมพ์ จากนั้นจึงออกแบบสถาปัตยกรรมนั้นให้อยู่ในระดับความแม่นยำที่แอปพลิเคชันต้องการ และวิศวกรรมนั้น โดยไม่คำนึงถึงประเภทของแม่พิมพ์ ก็เริ่มต้นด้วยคำถามเดียวกัน: เครื่องมือนี้จะได้รับการออกแบบและสร้างอย่างไรเพื่อให้มีความแม่นยำระดับไมครอน-ตลอดอายุการใช้งาน
วิธีการออกแบบและสร้างแม่พิมพ์ปั๊มขึ้นรูปอย่างแม่นยำ
แม่พิมพ์ปั๊มขึ้นรูปที่แม่นยำทุกอันเริ่มต้นจากชุดข้อจำกัดทางวิศวกรรม ได้แก่ รูปทรงของชิ้นส่วน คุณสมบัติของวัสดุ ปริมาณการผลิต และแถบพิกัดความเผื่อที่ไม่สามารถละเมิดได้ตลอดอายุการใช้งานของเครื่องมือ กระบวนการออกแบบแม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำจะเปลี่ยนข้อจำกัดเหล่านี้ให้กลายเป็นเครื่องมือทางกายภาพโดยผ่านขั้นตอนต่างๆ ตามลำดับ ซึ่งการตัดสินใจแต่ละครั้งจะสร้างความแม่นยำให้กับระบบหรือทำให้เกิดข้อผิดพลาดที่ไม่สามารถแก้ไขได้ในภายหลัง ต่อไปนี้คือวิธีที่กระบวนการดังกล่าวเกิดขึ้น ตั้งแต่แบบร่าง CAD แรกไปจนถึงเครื่องมือการผลิตที่ได้รับการตรวจสอบขั้นสุดท้าย
การออกแบบ CAD และการเพิ่มประสิทธิภาพเค้าโครงสตริป
เค้าโครงสตริปคือจุดที่ประสิทธิภาพของวัสดุและความแม่นยำของชิ้นส่วนจัดตำแหน่งหรือแข่งขันกัน ในแม่พิมพ์แบบโปรเกรสซีฟ เค้าโครงแถบจะกำหนดวิธีที่วัสดุคอยล์เคลื่อนผ่านแต่ละสถานี ตำแหน่งที่เกิดการตัดและรูปทรง และจำนวนวัสดุพาหะที่เชื่อมต่อชิ้นส่วนกับแถบระหว่างการทำงาน การเพิ่มประสิทธิภาพโครงร่างแม่พิมพ์ปั๊มขึ้นรูปเป็นพื้นฐานในการปรับสมดุล: การวางซ้อนที่เข้มงวดมากขึ้นจะช่วยลดเปอร์เซ็นต์ของเศษ แต่สามารถรวมสถานีเข้าด้วยกันได้ ซึ่งจะจำกัดพื้นที่ว่างสำหรับการขึ้นรูปและการวางตำแหน่งหมุดนำร่อง
วิศวกรประเมินการวางแนวการวางซ้อนและระยะพิทช์หลายแบบโดยใช้ซอฟต์แวร์ CAD โดยมองหาเลย์เอาต์ที่ช่วยเพิ่มการใช้วัสดุให้เกิดประโยชน์สูงสุด โดยไม่กระทบต่อระยะห่างของสถานีที่จำเป็นสำหรับการขึ้นรูปที่แม่นยำ เลย์เอาต์ที่ช่วยประหยัดวัสดุได้ 3% แต่แรงที่สถานีก่อตัวอยู่ใกล้กันมากเกินไปอาจทำให้เกิดการบิดเบี้ยวของแถบที่ลดความแม่นยำของมิติในทุกส่วน
การคำนวณระยะห่างของแม่พิมพ์เกิดขึ้นควบคู่ไปกับงานเค้าโครงแถบ ช่องว่างระหว่างพันช์และแม่พิมพ์ส่งผลโดยตรงต่อคุณภาพของคมตัด การเกิดเสี้ยน และอายุการใช้งานของแม่พิมพ์ แน่นเกินไปและหมัดสึกก่อนเวลาอันควรเนื่องจากแรงกดดันด้านข้างที่มากเกินไป หลวมเกินไปและคมตัดจะลดลงเมื่อโรลโอเวอร์และมีเสี้ยนเพิ่มขึ้น สำหรับการใช้งานที่มีความแม่นยำ โดยทั่วไประยะห่างจะคำนวณเป็นเปอร์เซ็นต์ของความหนาของวัสดุ โดยปรับตามความแข็งของชิ้นงานและความต้านทานแรงดึง การได้รับหมายเลขนี้อย่างถูกต้องในขั้นตอนการออกแบบจะช่วยป้องกันปัญหาที่ไม่มีการปรับเปลี่ยนดาวน์สตรีมจำนวนเท่าใดไม่สามารถแก้ไขได้
เครื่องจักรกลซีเอ็นซี, ลวด EDM และการเจียรที่แม่นยำ
เมื่อการออกแบบถูกล็อคแล้ว การผลิตจะเป็นไปตามลำดับโดยเจตนา โดยแต่ละกระบวนการมีส่วนช่วยในระดับความแม่นยำเฉพาะให้กับเครื่องมือที่เสร็จสมบูรณ์ การทำความเข้าใจวิธีการผลิตแม่พิมพ์ปั๊มขึ้นรูปหมายถึงการทำความเข้าใจว่าเหตุใดลำดับนี้จึงมีความสำคัญ
เครื่องจักรกลซีเอ็นซีจัดการการขึ้นรูปหยาบเบื้องต้นของบล็อกแม่พิมพ์ ที่จับพั้นช์ และส่วนประกอบทางโครงสร้าง โดยจะสร้างรูปทรงโดยรวมโดยมีความคลาดเคลื่อนในช่วง ±0.01 มม. ถึง ±0.02 มม. ซึ่งเพียงพอสำหรับพื้นผิวที่ไม่วิกฤต-แต่ไม่เหมาะสำหรับขอบการทำงานที่สัมผัสกับวัสดุแผ่น
Wire EDM สำหรับการผลิตแม่พิมพ์ปั๊มขึ้นรูปเข้ามาแทนที่ CNC ถึงขีดจำกัดแล้ว ลวดที่มีประจุไฟฟ้าเส้นบางตัดผ่านเหล็กกล้าเครื่องมือชุบแข็งโดยไม่มีการสัมผัสทางกลไก ทำให้เกิดโปรไฟล์การเจาะและแม่พิมพ์ที่ซับซ้อนโดยมีพิกัดความเผื่อต่ำถึง ±0.005 มม. กระบวนการนี้จำเป็นสำหรับรูปทรงที่ซับซ้อน รัศมีภายในที่แคบ และรูปทรงใดๆ ที่การตัดเฉือนแบบทั่วไปอาจทำให้เครื่องมือโก่งตัวหรือบิดเบือนจากความร้อน นอกจากนี้ Wire EDM ยังตัดวัสดุที่แข็งเต็มที่ ซึ่งหมายความว่าส่วนประกอบสามารถได้รับความร้อน-จนถึงความแข็งขั้นสุดท้ายก่อนที่จะทำการโปรไฟล์ ซึ่งจะช่วยขจัดการเปลี่ยนแปลงมิติที่การบำบัดความร้อนอาจเกิดขึ้น
การเจียรพื้นผิวอย่างแม่นยำจะทำให้ลำดับเสร็จสิ้น พื้นผิว Datum ที่สำคัญ ความสูงปิด และพื้นผิวที่ผสมพันธุ์นั้นถูกบดให้มีความเรียบและความขนานกันภายในระดับไมครอน พื้นผิวเหล่านี้ทำหน้าที่เป็นระนาบอ้างอิงที่ส่วนประกอบแม่พิมพ์อื่นๆ ทั้งหมดจัดตำแหน่งไว้ในระหว่างการประกอบ หากพวกมันไม่แบนและขนานกัน การชิมเมอร์จำนวนหนึ่งจะไม่ให้ผลลัพธ์ที่สม่ำเสมอ
การประกอบ การจัดตำแหน่ง และการทดลอง
ส่วนประกอบแต่ละชิ้นซึ่งแต่ละชิ้นผลิตขึ้นตามข้อกำหนดเฉพาะที่เข้มงวดจะต้องมารวมกันเป็นระบบบูรณาการ การประกอบเริ่มต้นด้วยชุดดาย: ติดตั้งไกด์โพสต์แล้ว บล็อกดายตั้งอยู่บนพื้นผิว Datum พื้น และติดตั้งการเจาะโดยมีระยะห่างที่ควบคุมซึ่งตรวจสอบโดยฟิลเลอร์เกจหรือการวัดด้วยแสง
Shimming มีบทบาทสำคัญที่นี่ วิศวกรปรับระยะห่างระหว่างพันช์และดายโดยการเพิ่มหรือถอดแผ่นรองเม็ดมีดที่แม่นยำ -ปรับแต่งช่องว่างตามการออกแบบที่ระบุไว้ เสานำตลับลูกปืนเม็ดกลม-รักษาการจัดตำแหน่งแนวตั้งระหว่างครึ่งแม่พิมพ์บนและล่างภายในระยะไมครอนของระยะเคลื่อนที่ ทำให้มั่นใจได้ว่าหมัดจะเข้าสู่ช่องเปิดของแม่พิมพ์ในตำแหน่งเดียวกันทุกประการในทุกจังหวะ
จากนั้นกระบวนการทดลองแม่พิมพ์และการตรวจสอบความถูกต้องจะเริ่มต้นด้วยการรันตัวอย่างแบบก้าวหน้าบนแท่นผลิตหรือแท่นทดลองเฉพาะ จังหวะเริ่มต้นจะดำเนินการด้วยความเร็วที่ลดลง โดยชิ้นส่วนจะวัดเทียบกับการพิมพ์มิติที่แต่ละสถานี วิศวกรตรวจสอบความสูงของเสี้ยน สภาพของคมตัด ความแม่นยำของขนาด และคุณภาพการขึ้นรูป การปรับระยะเวลา ความสูงในการปิด และแรงดันสปริงตามความจำเป็น
เครื่องมือจำลอง CAE ลดจำนวนครั้งในการทดลองทางกายภาพที่จำเป็นลงอย่างมาก ซอฟต์แวร์จำลองการขึ้นรูปคาดการณ์การไหลของวัสดุ การผอมบาง และการย่นก่อนที่จะสร้างแม่พิมพ์ การทำนายสปริงกลับโดยใช้แบบจำลองวัสดุขั้นสูง เช่นโยชิดะ-แบบจำลองการแข็งตัวแบบจลน์ศาสตร์ของอุเอโมริช่วยให้วิศวกรสามารถชดเชยการคืนตัวแบบยืดหยุ่นในรูปทรงของแม่พิมพ์ได้ หากไม่มีข้อมูลการสปริงแบ็คที่แม่นยำ ชิ้นส่วนที่ขึ้นรูปแล้วอาจเบี่ยงเบนไปจากขนาดที่กำหนดได้อย่างมาก ซึ่งเป็นปัญหาที่ในอดีตจำเป็นต้องทำแม่พิมพ์ทางกายภาพซ้ำหลายรอบเพื่อแก้ไข
ความสามารถในการจำลองเหล่านี้ไม่ได้กำจัดการทดลอง แต่จะบีบอัดจากสัปดาห์เหลือเป็นวัน ตัวอย่างทางกายภาพชุดแรกจะออกมาใกล้เคียงกับการพิมพ์มากขึ้น และการแก้ไขจะมีขนาดเล็กลงและสามารถคาดเดาได้มากขึ้น สำหรับทีมวิศวกรที่ทำงานกับเหล็กที่มีความแข็งแรงสูง-ขั้นสูง ซึ่งพฤติกรรมการสปริงกลับมีความซับซ้อนและไม่เชิงเส้น การจำลองไม่ใช่ทางเลือก มันเป็นความแตกต่างระหว่างกระบวนการพัฒนาที่มีการควบคุมและเกมทายผลราคาแพง
เมื่อถึงเวลาที่แม่พิมพ์ที่มีความแม่นยำผ่านการตรวจสอบ คุณลักษณะพื้นผิว ระยะห่าง และการจัดตำแหน่งทั้งหมดได้รับการตรวจสอบตามข้อกำหนดแล้ว เครื่องมือนี้พร้อมใช้งานจริง- แต่ "การผลิต-พร้อม" ไม่ใช่สถานะถาวร วัสดุและสารเคลือบที่ประกอบขึ้นเป็นพื้นผิวการทำงานของแม่พิมพ์เป็นตัวกำหนดว่าความพร้อมจะคงอยู่นานเท่าใดภายใต้การปั๊มซ้ำปริมาณมาก-
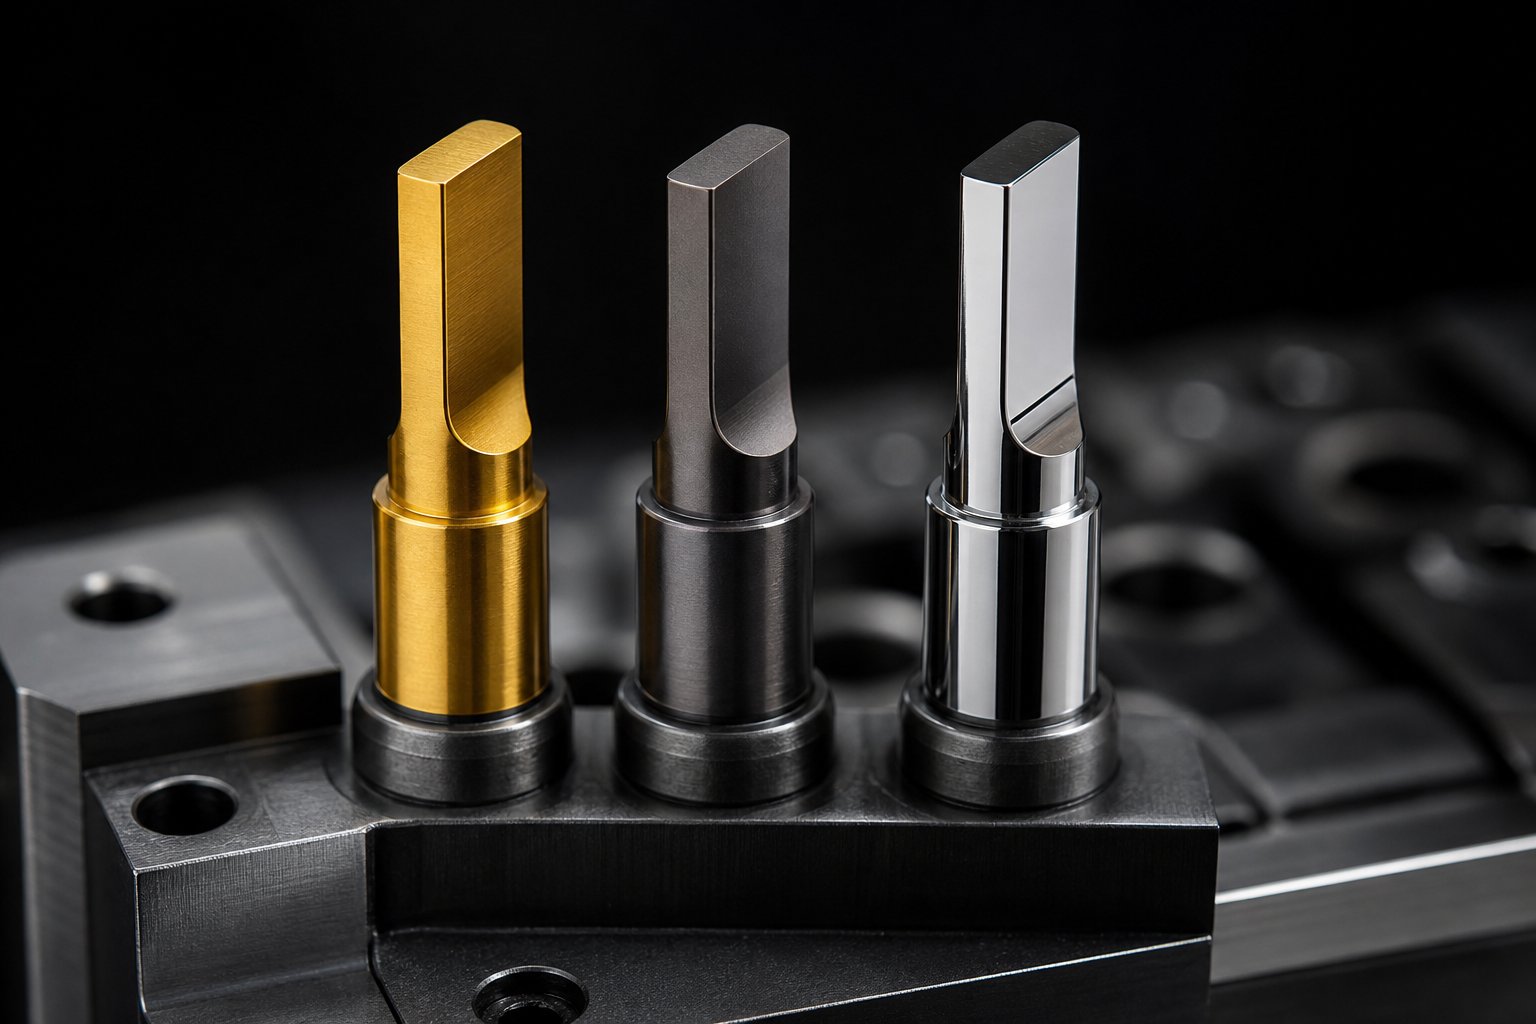
วัสดุแม่พิมพ์และการเคลือบที่ช่วยยืดอายุการใช้งาน
แม่พิมพ์ที่ผ่านการตรวจสอบความถูกต้องในวันแรกจะส่งมอบคุณค่าก็ต่อเมื่อมีความคลาดเคลื่อนเท่ากันตลอดอายุการผลิตทั้งหมด พื้นผิวการทำงานของแม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำทนทานต่อการกระแทกนับล้านครั้ง โดยแต่ละครั้งจะก่อให้เกิดแรงเสียดทาน ความร้อน และแรงอัด ระยะเวลาที่พื้นผิวเหล่านั้นคงรูปทรงไว้ได้นั้นขึ้นอยู่กับการตัดสินใจเกือบทั้งหมด 2 ประการ ได้แก่ แม่พิมพ์ทำจากอะไร และการเคลือบแบบใดที่ช่วยปกป้องแม่พิมพ์ การเลือกวัสดุแม่พิมพ์สำหรับการปั๊มปริมาณมากไม่ได้เกี่ยวกับการเลือกเหล็กที่แข็งที่สุดที่มีอยู่ เป็นเรื่องเกี่ยวกับการจับคู่คุณสมบัติของวัสดุกับกลไกความล้มเหลวเฉพาะที่มีแนวโน้มที่จะทำให้อายุการใช้งานของแม่พิมพ์สิ้นสุดลง
เกรดเหล็กกล้าเครื่องมือและการใช้งาน
เหล็กกล้าเครื่องมือชนิดใดดีที่สุดสำหรับการปั๊มแม่พิมพ์? คำตอบขึ้นอยู่กับว่าดายล้มเหลวอย่างไร ขอบอาจสึกหรอไปเรื่อย ๆ เปลี่ยนรูปภายใต้น้ำหนักบรรทุก หรือบิ่นจากการกระแทกซ้ำ ๆ การระบุกลไกหลักคือจุดเริ่มต้นในการเลือกใช้วัสดุ
ต่อไปนี้คือวิธีที่เกรดทั่วไปเชื่อมโยงกับสภาพการผลิต:
- AISI D2 (SKD11):ปัจจัยสำคัญสำหรับการกลึงและตัดปริมาณมาก- ปริมาณโครเมียมคาร์ไบด์สูงของ D2 ช่วยให้คมตัดมีความโดดเด่นความต้านทานการสึกหรอช่วยให้สามารถรักษารูปทรงไว้ได้ตลอดระยะเวลาการผลิตที่ยาวนาน ความแข็งในการทำงานอยู่ระหว่าง 58-60 HRC ใช้งานได้ดีเยี่ยมเมื่ออายุการใช้งานของเครื่องมือถูกจำกัดด้วยการสึกหรอจากการเสียดสีหรือกาว แต่เมื่อคมตัดปรากฏขึ้น จำเป็นต้องใช้เกรดที่แข็งแกร่งยิ่งขึ้น
- AISI A2 (SKD12):เลือกเมื่อไม่มีโหมดความล้มเหลวเดียวครอบงำ A2 ให้ความสมดุลระหว่างความต้านทานการสึกหรอและความเหนียวที่ 58-62 HRC ทำให้เหมาะสำหรับแม่พิมพ์แบบโปรเกรสซีฟที่ซึ่งหลายสถานีเผชิญกับสภาวะการรับน้ำหนักที่แตกต่างกันไปพร้อมๆ กัน ในเหล็กกล้าเครื่องมือ D2 กับ A2 สำหรับการตัดสินใจทำแม่พิมพ์ A2 จะชนะเมื่อมีสภาพผสมเกิดขึ้น และความเสี่ยงต่อการกะเทาะที่คมตัดอยู่ในระดับปานกลาง
- AISI M2 (SKH51):ใช้ในกรณีที่การสึกหรอและความเค้นอัดทำให้เกิดความล้มเหลว M2 ทำงานที่ 60-65 HRC และให้ความต้านทานต่อการเสียรูปได้ดีกว่า D2 ในขณะที่ยังคงความทนทานต่อการสึกหรอได้สูงกว่าเกรดต้านทานการกระแทก- โดยทั่วไปจะใช้สำหรับการเจาะที่ต้องรักษาความแข็งแรงของคมตัดภายใต้การปั๊มแรงสูงซ้ำๆ
- เอไอเอส S7:ทางเลือก-เมื่อกะเทาะ แตกร้าว หรือเกิดความล้าจากการกระแทกซ้ำๆ จะจำกัดอายุการใช้งานของเครื่องมือ ที่ 56-58 HRC S7 จะดูดซับความเค้นกระแทกแบบเป็นรอบซึ่งจะทำให้เหล็กกล้าคาร์ไบด์ที่สูงกว่าแตกร้าว เครื่องปั๊มขึ้นรูปหนัก-และสถานีเจาะรับน้ำหนักสูงจะได้รับประโยชน์สูงสุดจากเกรดนี้
สำหรับการใช้งานที่มีปริมาณ-สูง-เป็นพิเศษที่เกินหลายล้านรอบ เหล็กกล้าเครื่องมือทั่วไปอาจมีอายุการใช้งานไม่เพียงพอ เหล็กกล้าโลหะผสมผง (PM) เช่น CPM 10V และ Vanadis 4 Extra ให้คาร์ไบด์ที่มีการกระจายตัวที่ละเอียดกว่าและสม่ำเสมอมากขึ้น ซึ่งปรับปรุงทั้งความเหนียวและความต้านทานการสึกหรอให้เหนือกว่าเหล็กหลอมทั่วไป เม็ดมีดทังสเตนคาร์ไบด์ก้าวไปอีกขั้น โดยให้ความแข็งสูงสุดสำหรับคมตัดในการใช้งานที่แม้แต่เหล็ก PM จะสึกหรอเร็วเกินไป แม้ว่าความเปราะบางของพวกมันจะต้องอาศัยการออกแบบแม่พิมพ์อย่างระมัดระวังเพื่อป้องกันการแตกหักภายใต้แรงกระแทก
สารเคลือบพื้นผิวที่ช่วยยืดอายุการใช้งานของแม่พิมพ์
แม้แต่เหล็กกล้าเครื่องมือที่ดีที่สุดก็ยังได้ประโยชน์จากการปรับสภาพพื้นผิวที่จัดการกับกลไกการสึกหรอเฉพาะที่โจมตีแม่พิมพ์ ตัวเลือกการเคลือบแม่พิมพ์ปั๊มขึ้นรูปสำหรับความต้านทานการสึกหรอได้เพิ่มขึ้นอย่างมาก โดยแต่ละตัวเลือกมีเป้าหมายไปที่โหมดความล้มเหลวที่แตกต่างกัน:
- TiN (ไทเทเนียมไนไตรด์):การเคลือบ PVD สำหรับงานทั่วไป-ที่เพิ่มความแข็งของพื้นผิวและลดแรงเสียดทาน ให้การปรับปรุงปานกลางต่อการสึกหรอจากการเสียดสี และคุ้มค่า-สำหรับการใช้งานมาตรฐาน แม้ว่าจะมีประสิทธิภาพเหนือกว่าการเคลือบรุ่นใหม่ในสภาพแวดล้อมที่มีความต้องการสูงก็ตาม
- TiCN (ไทเทเนียมคาร์โบไนไตรด์):แข็งกว่า TiN และมีความทนทานต่อการสึกหรอจากการเสียดสีได้ดีกว่า TiCN ทำงานได้ดีกับวัสดุที่สร้างแรงเสียดทานจากการเลื่อนสูง ทำให้เหมาะสำหรับการขึ้นรูปโลหะแผ่นที่แข็งกว่า
- TiAlN (ไทเทเนียม อลูมิเนียม ไนไตรด์):ใช้งานได้ดีเยี่ยมในการใช้งานที่การสึกหรอและการครูดของกาวถือเป็นโหมดความล้มเหลวหลัก กการศึกษาที่ตีพิมพ์ใน Micromachinesแสดงให้เห็นว่าแม่พิมพ์ปั๊มขึ้นรูป AISI D2 ที่เคลือบ TiAlN- มีอายุการใช้งานเพิ่มขึ้นโดยประมาณมากกว่า 500% เมื่อเทียบกับเครื่องมือที่ไม่เคลือบผิว ซึ่งขยายช่วงการปรับสภาพจาก 80,000 รอบเป็น 500,000 รอบที่คาดการณ์ไว้ การเคลือบยังลดค่าสัมประสิทธิ์การเสียดสีลงเหลือ 0.18 ซึ่งต่ำกว่า 0.74 ที่บันทึกไว้อย่างมากสำหรับเหล็กที่ไม่เคลือบ-บน-หน้าสัมผัสแผ่นเหล็กวิลาด
- DLC (ไดมอนด์-ไลค์คาร์บอน):ค่าสัมประสิทธิ์แรงเสียดทานต่ำมาก (มักจะต่ำกว่า 0.15) และต้านทานการสึกหรอของกาวได้ดีเยี่ยม การเคลือบ DLC มีประสิทธิภาพเป็นพิเศษสำหรับการปั๊มอะลูมิเนียม ทองแดง และโลหะอ่อนอื่นๆ ที่มีแนวโน้มที่จะเกิดการครูดบนพื้นผิวเครื่องมือที่ไม่เคลือบผิว
- ไนไตรดิ้ง:การบำบัดด้วยการแพร่กระจายแทนที่จะเป็นการเคลือบแบบสะสม ไนไตรด์จะสร้างชั้นพื้นผิวที่แข็งขึ้นซึ่งจะแทรกซึมเข้าไปในซับสเตรตเหล็ก ช่วยเพิ่มความต้านทานต่อความเมื่อยล้าและให้การป้องกันการสึกหรอในระดับปานกลางโดยไม่ต้องเพิ่มฟิล์มแยกต่างหากที่อาจแยกส่วนได้ภายใต้แรงกระแทกที่รุนแรง
การทำความเข้าใจวิธียืดอายุแม่พิมพ์ปั๊มด้วยการเคลือบเริ่มต้นด้วยการวินิจฉัยโหมดความล้มเหลว การสึกหรอจากการเสียดสีจำเป็นต้องใช้ TiCN หรือ TiAlN การสึกหรอและการครูดของกาวตอบสนองต่อ DLC หรือ TiAlN ความเหนื่อยล้า-ที่เกี่ยวข้องกับการแตกร้าวของพื้นผิวมีประโยชน์จากไนไตรด์ การทาการเคลือบผิดกับปัญหาที่ไม่ถูกต้องจะทำให้เสียเงินโดยไม่ยืดอายุการใช้งานของแม่พิมพ์
การจับคู่วัสดุแม่พิมพ์กับคุณสมบัติของชิ้นงาน
ชิ้นงานเองก็จำกัดตัวเลือกวัสดุของคุณ ฟอยล์ทองแดงอ่อนสำหรับปั๊มขึ้นรูปต้องเผชิญกับความต้องการที่แตกต่างไปจากการตัดเหล็กกล้าไร้สนิมที่มีความแข็งแรงสูง-อย่างสิ้นเชิง ความต้านทานแรงดึง ความแข็งของพื้นผิว ความเหนียว และความหนาของวัสดุ ล้วนมีอิทธิพลต่อเกรดเหล็กกล้าเครื่องมือและการผสมผสานการเคลือบจะให้อายุการใช้งานที่ยอมรับได้
วัสดุชิ้นงานที่มีความแข็งมากขึ้นทำให้เกิดการสึกหรอจากการเสียดสีบนคมตัดมากขึ้น ซึ่งต้องใช้เหล็กกล้าคาร์ไบด์ที่สูงขึ้น- วัสดุที่นุ่มกว่าและเหนียวกว่ามีแนวโน้มที่จะทำให้เกิดการสึกหรอของกาวและการถ่ายโอนวัสดุ (การครูด) ซึ่งวัสดุชิ้นงานจะเกาะติดกับพื้นผิวแม่พิมพ์ เนื้อสต๊อกที่หนาขึ้นจะเพิ่มแรงอัดในการพันช์ โดยนิยมเกรดที่มีความต้านทานการเสียรูปสูงกว่า
| เกรดเหล็กกล้าเครื่องมือ | ความแข็งในการทำงาน | วัสดุชิ้นงานที่แนะนำ | ช่วงชีวิตที่คาดหวัง | การใช้งานทั่วไป |
|---|---|---|---|---|
| เอไอเอส ดี2 | 58-60 เหล็กแผ่นรีดร้อน | เหล็กคาร์บอน สแตนเลส เหล็กสปริง | 500,000-2,000,000+ จังหวะ | งานตัด-ปริมาณมาก และ-การตัดต่อเนื่องยาวนาน |
| เอไอเอส เอ2 | 58-62 เหล็กแผ่นรีดร้อน | วัสดุผสม โลหะผสม-ความแข็งปานกลาง | 300,000-1,000,000 จังหวะ | โปรเกรสซีฟดายพร้อมการทำงานหลายประเภท |
| เอไอเอส เอ็ม2 | 60-65 เหล็กแผ่นรีดร้อน | เหล็กมีความแข็งแรงสูง-โลหะผสมที่มีฤทธิ์กัดกร่อน | 500,000-1,500,000 จังหวะ | การเจาะโหลดสูง- การปัดความเร็วสูง- |
| เอไอเอส เอส7 | 56-58 เหล็กแผ่นรีดร้อน | เหล็กหนา- สต็อกหนา | 200,000-800,000 จังหวะ | สถานีที่มีแนวโน้มกระแทก- การตีกระแทกอย่างหนัก- |
| โลหะผสมผง (CPM 10V) | 60-63 เหล็กแผ่นรีดร้อน | วัสดุที่มีฤทธิ์กัดกร่อน เหล็กซิลิคอนสูง- | 2,000,000-5,000,000+ จังหวะ | การผลิตปริมาณ-สูง-เป็นพิเศษ ชิ้นงานที่มีฤทธิ์กัดกร่อน |
| ทังสเตนคาร์ไบด์ | 85-92 ฮรา | โลหะแผ่นทุกชนิด โดยเฉพาะโลหะผสมที่มีฤทธิ์กัดกร่อน | 5,000,000-10,000,000+ จังหวะ | เม็ดมีดตัดสำหรับการใช้งานที่มีปริมาณมาก- |
ความสัมพันธ์ระหว่างวัสดุแม่พิมพ์ การเคลือบ และชิ้นงานไม่ใช่ตารางค้นหาที่คุณใช้แบบสุ่มสี่สุ่มห้า มันเป็นชุดของการแลกเปลี่ยนทางวิศวกรรม เหล็กที่แข็งกว่าและเคลือบแข็งบางครั้งอาจมีประสิทธิภาพเหนือกว่าเหล็กที่แข็งกว่าถ้าไม่มี เนื่องจากการเคลือบผิวจะจัดการกับการสึกหรอในขณะที่ซับสเตรตดูดซับแรงกระแทก การทำให้ชุดค่าผสมนี้ถูกต้องคือสิ่งที่แยกแม่พิมพ์ที่ทำงานเป็นเวลาหลายปีออกจากแม่พิมพ์ที่ล้มเหลวภายในไม่กี่เดือน และยังเป็นสิ่งที่ทำให้ระบบย่อยการพิมพ์และระบบคำแนะนำมีความสำคัญมากอีกด้วย แม้แต่การจับคู่วัสดุที่ดีที่สุดก็ยังมีประสิทธิภาพต่ำกว่าหากการกดให้แรงไม่สม่ำเสมอหรือระบบนำทางทำให้ตำแหน่งเคลื่อนตัวได้
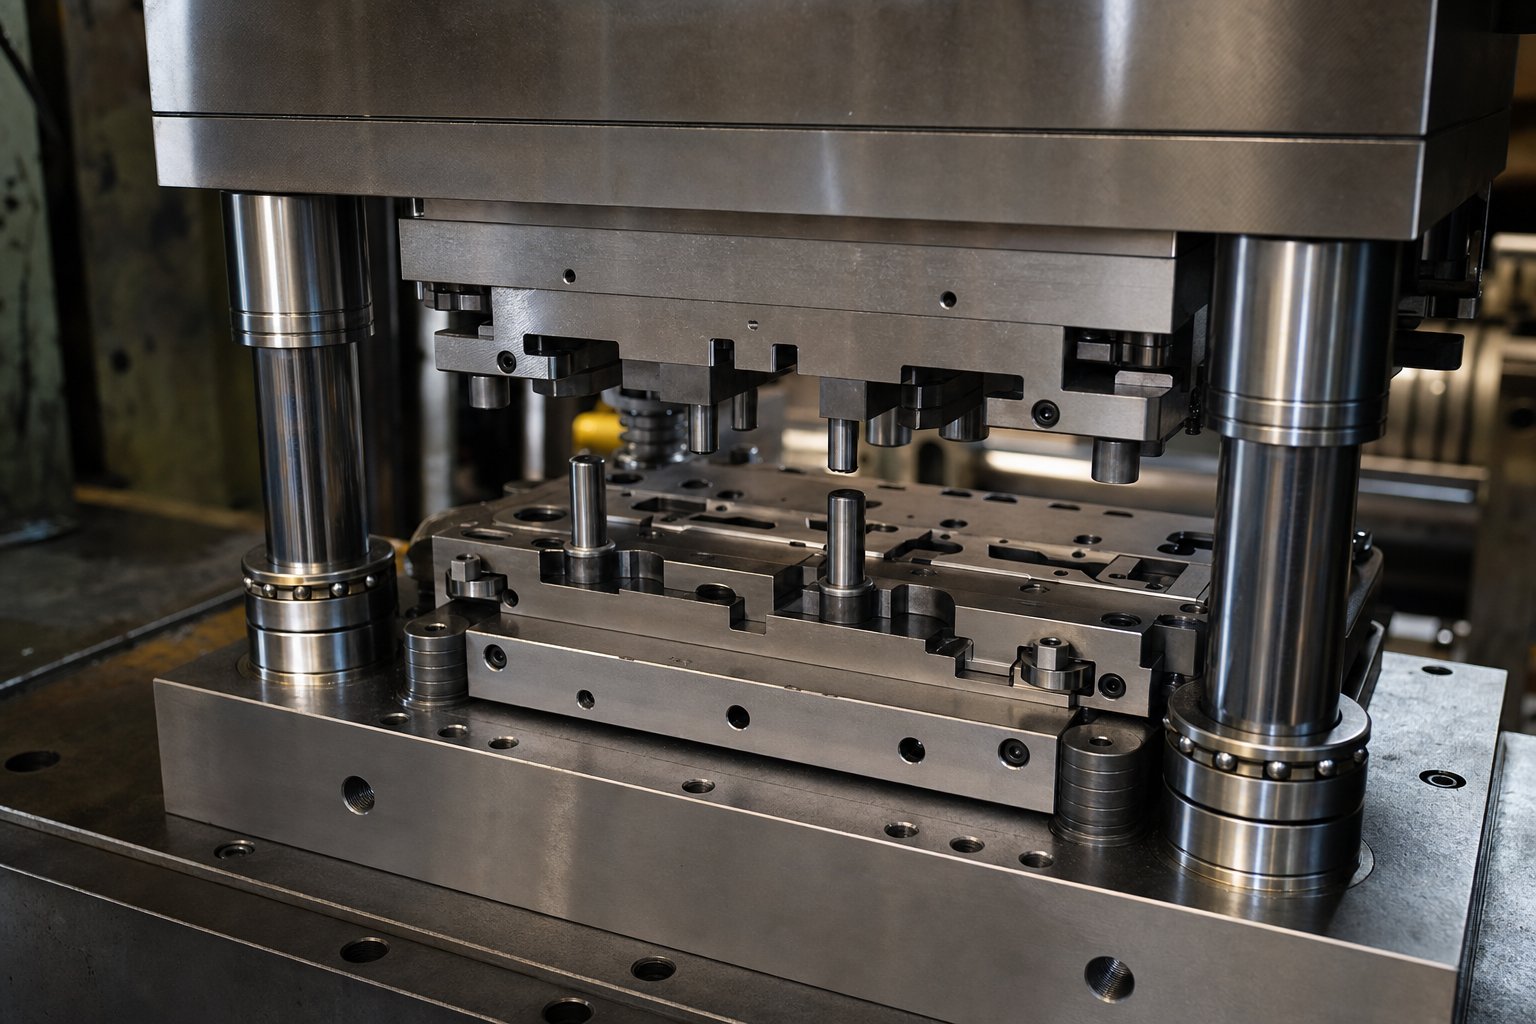
การเลือกการกดและระบบย่อยของแม่พิมพ์เพื่อให้ได้พิกัดความเผื่อที่แคบ
แม่พิมพ์ที่มีความแม่นยำสามารถส่งมอบได้เฉพาะเท่าที่แรงกดที่อยู่ด้านล่างอนุญาตเท่านั้น ลองนึกภาพการติดตั้งเครื่องมือผ่าตัดเข้าไปในทะลุทะลวง: วิศวกรรมของเครื่องมือจะไม่เกี่ยวข้องหากแรงที่ส่งของเครื่องจักรไม่สามารถควบคุมความเร็ว ตำแหน่ง และน้ำหนักบรรทุกด้วยการปรับแต่งที่เข้ากัน การเลือกประเภทการกดสำหรับการประทับตราพิกัดความเผื่อที่แคบนั้นไม่ใช่สิ่งที่ต้องคำนึงถึงในภายหลัง เป็นข้อจำกัดที่กำหนดเพดานของความแม่นยำที่ทำได้ ไม่ว่าตัวแม่พิมพ์จะถูกสร้างขึ้นมาได้ดีแค่ไหนก็ตาม
ความสามารถด้านเครื่องกล ไฮดรอลิก และเซอร์โวเพรส
สถาปัตยกรรมการกดแต่ละแบบมีขีดจำกัดที่แตกต่างกันในเรื่องความแม่นยำของแรงที่ไปถึงชิ้นงาน การทำความเข้าใจขีดจำกัดเหล่านี้จะช่วยให้คุณจับคู่ความสามารถในการพิมพ์กับความต้องการของแม่พิมพ์ แทนที่จะค้นพบความไม่ตรงกันระหว่างการผลิต
เครื่องกดเชิงกลขับเคลื่อนตัวเลื่อนผ่านเพลาข้อเหวี่ยงหรือกลไกเกียร์ประหลาด ทำให้เกิดโปรไฟล์ระยะชักคงที่ซึ่งกำหนดโดยพลังงานการหมุนของมู่เล่ เป็นเลิศในด้านความเร็วและความสม่ำเสมอ: เมื่อตั้งค่าแล้ว จะมีจังหวะการเคลื่อนที่แบบเดียวกันครั้งแล้วครั้งเล่าโดยมีการเปลี่ยนแปลงน้อยที่สุด สำหรับการทำงานแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูง-ซึ่งการปั๊มขึ้นรูปและการเจาะมีอำนาจเหนือกว่า การกดเชิงกลจะให้ความสามารถในการทำซ้ำที่ดีเยี่ยม ข้อจำกัดของพวกเขาคือความแข็งแกร่งในโปรไฟล์การเคลื่อนไหว ความเร็วของสไลด์ที่จุดศูนย์กลางตายด้านล่าง (BDC) ถูกกำหนดโดยรูปทรงเรขาคณิต ไม่ใช่การเขียนโปรแกรม ในการขึ้นรูปที่วัสดุต้องใช้เวลาในการไหล ความเร็วคงที่นั้นสามารถสร้างการดีดตัว-ผ่านการกระแทก การรับน้ำหนักแบบย้อนกลับที่เน้นทั้งดายและเฟรมการกด และการโก่งตัวของการเจาะด้านข้างที่ทำให้ความแม่นยำของตำแหน่งลดลง
เครื่องอัดไฮดรอลิกใช้แรงดันของเหลวเพื่อเคลื่อนสไลด์ โดยให้น้ำหนักเต็มที่ ณ จุดใดก็ได้ในจังหวะ ทำให้เหมาะสำหรับการขึ้นรูปลึก ซึ่งการควบคุมแรงสม่ำเสมอตลอดความลึกของการขึ้นรูปเป็นสิ่งสำคัญ นอกจากนี้ยังอนุญาตให้อาศัยอยู่ที่ BDC โดยให้เวลาแก่วัสดุในการสร้างรูปร่างที่ขึ้นรูปแล้ว ข้อเสียคือความเร็ว ระบบไฮดรอลิกจะหมุนเวียนช้ากว่าการอัดด้วยเครื่องจักร และสามารถทำให้เกิดการเปลี่ยนแปลงตำแหน่งเล็กน้อยจากการเปลี่ยนแปลงของอุณหภูมิน้ำมันและความล่าช้าในการตอบสนองของวาล์ว ซึ่งจำกัดความเหมาะสมของระบบสำหรับการผลิตที่-คับแคบ-เป็นพิเศษและมีความเร็วสูง-
เซอร์โวกดเป็นตัวแทนของสถาปัตยกรรมที่มีความสามารถมากที่สุดสำหรับการขึ้นรูปที่แม่นยำ เครื่องกดเซอร์โวสำหรับการปั๊มที่แม่นยำจะแทนที่มู่เล่และคลัตช์ด้วยเซอร์โวมอเตอร์ขับเคลื่อนโดยตรง- ทำให้ผู้ปฏิบัติงานสามารถควบคุมความเร็วของสไลด์แบบตั้งโปรแกรมได้และหยุดอยู่ที่ใดก็ได้ในส่วนการทำงานของจังหวะ คุณสามารถเลื่อนสไลด์ให้ช้าลงเป็นคลานในขณะที่หมัดสัมผัสกับชิ้นงาน ซึ่งช่วยลดการสแนป-จากการกระแทก และลดการเคลื่อนไหวของหมัดด้านข้างที่ทำให้เกิดการวางแนวที่ไม่ตรง คุณสามารถตั้งโปรแกรมการหยุดนิ่งชั่วขณะเพื่อสร้างนูนหรือโปรไฟล์ได้ คุณสามารถทำงานในโหมดลูกตุ้ม โดยที่สไลด์จะแกว่งผ่านเฉพาะส่วนการทำงานของจังหวะ แทนที่จะหมุนครบ 360 องศา ซึ่งจะเพิ่มความเร็วในการผลิต 30% หรือมากกว่าที่ RPM ของมอเตอร์เท่าเดิม
สำหรับแม่พิมพ์ปั๊มขึ้นรูปที่แม่นยำซึ่งใช้กับเหล็กที่มีความแข็งแรงสูง-ขั้นสูง การเคลื่อนไหวที่ตั้งโปรแกรมได้นี้ไม่ใช่ทางเลือก วัสดุเหล่านี้ต้องการพลังงานในการขึ้นรูปมากขึ้นและสร้างโหลดย้อนกลับที่สูงขึ้น การควบคุมความเร็ว ณ จุดที่วัสดุสัมผัสกันจะช่วยลดการสะสมของแรงเสียดทาน ลดการสแนป-ผ่านแรง และยืดอายุของดายโดยการจำกัดความเค้นด้านข้างของการเจาะ ผลลัพธ์ที่ได้คือการควบคุมมิติที่เข้มงวดมากขึ้นสำหรับคุณลักษณะที่เกิดขึ้นและระยะเวลาระหว่างการบำรุงรักษาที่นานขึ้น
ระบบย่อยการนำทางและการวางตำแหน่ง
สื่อส่งแรง ระบบย่อยภายในของดายจะควบคุมจุดที่แรงนั้นตกลงไป แม้แต่การกดเซอร์โวที่ได้รับการปรับแต่งอย่างสมบูรณ์แบบก็ไม่สามารถชดเชยการนำทางดายที่เลอะเทอะได้ ดังที่ Art Hedrick ผู้เชี่ยวชาญด้านการออกแบบแม่พิมพ์ตั้งข้อสังเกตไว้ว่า หมุดนำนั้นมีจุดประสงค์เพื่อระบุตำแหน่งของฐานรองด้านบนและด้านล่างอย่างแม่นยำ เพื่อให้ส่วนประกอบของแม่พิมพ์ทั้งหมดเชื่อมต่อกับระยะห่างที่ถูกต้อง แต่ไม่สามารถซ่อมแท่นพิมพ์ที่ได้รับการดูแลไม่ดีได้ ทั้งสองระบบจะต้องทำงานตามที่วิศวกรต้องการ
เสาบอกแนวตลับลูกปืน-เป็นรากฐานของความแม่นยำในการจัดตำแหน่งหมุดนำร่อง ต่างจากหมุดนำสไตล์การเสียดสี-ที่ขี่บนแผ่นฟิล์มน้ำมันบางๆ และสร้างความร้อนที่ความเร็ว -เสาแบริ่งลูกปืนใช้ลูกเหล็กชุบแข็งในกรงที่มีความแม่นยำเพื่อให้ได้สิ่งที่ผู้ผลิตเรียกว่า "คราบเลอะเชิงลบ": หมุด-และ-ชุดแบริ่งนั้นมีขนาดประมาณ 0.0002 นิ้ว ซึ่งใหญ่กว่ารูบุชชิ่ง ช่วยลดระยะการเล่นฟรีโดยสิ้นเชิง ความพอดีที่พอดีเป็นศูนย์-ทำให้มั่นใจได้ว่าครึ่งแม่พิมพ์บนและล่างจะกลับสู่ตำแหน่งสัมพัทธ์เดียวกันทุกประการในทุกจังหวะ แม้ที่ความเร็วการผลิตสูงซึ่งหมุดเสียดทานจะร้อนเกินไปและเกาะติดกัน
หมุดนำร่องทำหน้าที่อื่น ในขณะที่เสาบอกแนวจัดแบ่งครึ่งแม่พิมพ์ให้กันและกัน หมุดนำร่องจะจัดแนววัสดุแถบให้ตรงกับแม่พิมพ์ พวกเขาเจาะ-รูที่เจาะไว้ล่วงหน้าในแถบก่อนที่จะเกิดการขึ้นรูปหรือการตัดที่สถานีนั้น เพื่อดึงวัสดุให้มีการลงทะเบียนที่แม่นยำ ในแม่พิมพ์แบบโปรเกรสซีฟที่ทำงานด้วยความเร็วหลายร้อยครั้งต่อนาที แม้แต่แถบที่มีการวางตำแหน่งผิดที่ 0.02 มม. ทั่วทั้งสถานี ทำให้เกิด-ชิ้นส่วนที่มีความทนทาน- หมุดนำร่องกำจัดการเบี่ยงเบนนั้นโดยการอ้างอิงแถบทางกลไกกับรูปทรงของแม่พิมพ์ในทุกความก้าวหน้า
คนยกสต๊อกยกแถบขึ้นระหว่างจังหวะเพื่อให้สามารถเคลื่อนตัวได้อย่างอิสระโดยไม่ต้องลากข้ามพื้นผิวแม่พิมพ์ เพื่อป้องกันการบิดเบี้ยวของแถบ การดึงกระสุน และความเสียหายที่พื้นผิวกระบอกสูบยกสต๊อกแบบพิเศษออกแบบมาสำหรับแม่พิมพ์แบบโปรเกรสซีฟดูดซับแรงกดด้านข้างและติดตั้งเข้ากับรางสต็อกโดยตรง โดยรักษาระดับความสูงในการยกที่สม่ำเสมอแม้ภายใต้การรับน้ำหนักด้านข้าง
ภายใต้องค์ประกอบที่มองเห็นได้เหล่านี้ระบบยืดหยุ่นควบคุมการกระจายแรงภายในแม่พิมพ์อย่างเงียบๆ สปริง แผ่นยูรีเทน และถังแก๊สไนโตรเจนให้แรงดันเคาน์เตอร์-ที่ควบคุมเครื่องปอก ที่ยึดเปล่า และแรงดันของแผ่น การเลือกสปริงที่ไม่เหมาะสมเป็นสาเหตุหนึ่งที่พบบ่อยที่สุดของข้อผิดพลาดด้านตำแหน่งในดายที่สร้างไว้อย่างดี- สปริงตัวปอกที่อ่อนเกินไปจะทำให้แถบยกได้ไม่สม่ำเสมอ ทำให้เกิดความเอียง ระบบสปริงไนโตรเจนสำหรับแม่พิมพ์ปั๊มที่มีประจุไม่ถูกต้องทำให้เกิดแรงจับยึดเปล่าที่ไม่สอดคล้องกัน ทำให้เกิดความแปรผันของการไหลของโลหะที่แสดงเป็นการกระจายของมิติในชิ้นส่วนที่ขึ้นรูป ท่อร่วมไนโตรเจนซึ่งรวมกระบอกสูบหลายกระบอกเข้าด้วยกันผ่านช่องก๊าซที่เชื่อมต่อกัน จะจำกัดแรงดันที่เพิ่มขึ้นเหลือประมาณ 15% เมื่อถูกบีบอัดจนสุด ซึ่งให้แรงที่สม่ำเสมอและคาดการณ์ได้มากกว่าสปริงแต่ละตัว
ส่วนประกอบเหล่านี้รวมกันเป็นอนุกรมวิธานของ-การรักษาระบบย่อยที่มีความแม่นยำ แต่ละรายการจะกล่าวถึงแหล่งที่มาของข้อผิดพลาดด้านตำแหน่งโดยเฉพาะ:
- ระบบนำทาง(เสานำลูกปืนเม็ดกลม บล็อกส้น แผ่นสึกหรอ): รักษาการจัดตำแหน่งระหว่างครึ่งแม่พิมพ์บนและล่างภายในระยะไมครอนของการเคลื่อนที่ ป้องกันการเลื่อนด้านข้างที่อาจเปลี่ยน-ระยะห่างของแม่พิมพ์เป็น-
- ระบบกำหนดตำแหน่ง(หมุดนำร่อง คุณสมบัติการลงทะเบียน การระบุตำแหน่ง Datum): จัดแนววัสดุชิ้นงานให้ตรงกับรูปทรงของแม่พิมพ์ที่แต่ละสถานี เพื่อให้มั่นใจว่าการทำงานทุกครั้งจะอ้างอิงถึงจุดกำเนิดของตำแหน่งเดียวกัน
- ระบบยืดหยุ่น(สปริง ยูรีเทน กระบอกไนโตรเจน ท่อร่วม): ควบคุมแรงต้าน-ที่ต้านแรงกดที่ยึด ดึงออก และวัสดุกันกระแทกระหว่างการขึ้นรูป ป้องกันการโหลดที่ไม่สม่ำเสมอซึ่งทำให้เกิดการเปลี่ยนแปลงของมิติ
- ระบบฟีด(ตัวป้อนเซอร์โว ตัวนำทางสต็อก การควบคุมความยาวฟีด): ก้าวหน้าวัสดุด้วยการเพิ่มขั้นที่แม่นยำและทำซ้ำได้ซึ่งตรงกับระยะพิทช์ ทำให้มั่นใจว่าแต่ละสถานีได้รับวัสดุในตำแหน่งที่ถูกต้อง
- ระบบตรวจจับ(ใน-เซนเซอร์แม่พิมพ์ เครื่องตรวจจับป้อนผิด เครื่องตรวจสอบโหลด): ตรวจจับข้อผิดพลาดของตำแหน่ง การโก่งงอของวัสดุ หรือแรงที่ผิดปกติแบบเรียลไทม์ การหยุดการกดก่อนที่การวางตำแหน่งผิดจะกลายเป็นแม่พิมพ์ที่เสียหายหรือชิ้นส่วนที่เป็นเศษเป็นชุด
ระบบย่อยเหล่านี้ไม่ได้ทำงานแยกกัน ข้อผิดพลาดในการป้อนที่ระบบตรวจจับไม่สามารถตรวจจับได้ จะกลายเป็นข้อผิดพลาดด้านตำแหน่งที่ระบบนำทางไม่สามารถแก้ไขได้ กระบอกไนโตรเจนที่สึกหรอซึ่งระบบยืดหยุ่นต้องใช้ ทำให้เกิดแรงกดของแผ่นไม่สอดคล้องกัน ซึ่งแสดงเป็นการกระจายของมิติในชิ้นงานที่เสร็จแล้ว ความแม่นยำเป็นผลิตภัณฑ์ของระบบย่อยทั้งห้าที่ทำงานภายใต้จุดประสงค์การออกแบบพร้อมๆ กัน จังหวะแล้วจังหวะเล่า ตลอดขั้นตอนการผลิตทั้งหมด
การพึ่งพาซึ่งกันและกันนี้ยังอธิบายว่าทำไมความแม่นยำจึงลดลงเมื่อเวลาผ่านไป การสึกหรอ ความเหนื่อยล้า และการปนเปื้อนจะค่อยๆ กัดกร่อนประสิทธิภาพของระบบย่อยแต่ละระบบ และผลการสูญเสียคุณภาพที่เกิดขึ้นนั้นแทบจะไม่เกิดขึ้นอย่างกะทันหัน มันสะสมอย่างเงียบๆ จนกระทั่งชิ้นส่วนต่างๆ เริ่มหลุดลอยเกินพิกัด การตระหนักถึงสัญญาณเตือนล่วงหน้าเหล่านั้น และการรู้วิธีตอบสนองก่อนที่ความแม่นยำจะหายไป คือความแตกต่างระหว่างแม่พิมพ์ที่ผลิตชิ้นส่วนดีๆ นับล้านชิ้นกับแม่พิมพ์ที่สร้างเศษเหล็กเพิ่มมากขึ้น
โหมดความล้มเหลวของแม่พิมพ์และการบำรุงรักษาที่รักษาความแม่นยำ
ความแม่นยำไม่ได้หายไปในชั่วข้ามคืน มันจะกัดกร่อนครั้งละหนึ่งจังหวะ ด้วยกลไกการสึกหรอที่ทิ้งรอยนิ้วมือเล็กๆ น้อยๆ ไว้กับคุณภาพของชิ้นส่วนเป็นเวลานานก่อนที่ตัวแม่พิมพ์จะแสดงความเสียหายที่มองเห็นได้ เสี้ยนที่ขยาย 0.01 มม. ต่อหนึ่งหมื่นครั้ง มิติที่สร้างขึ้นซึ่งเคลื่อนไปสู่ขีดจำกัดการควบคุมล่างตลอดทั้งสัปดาห์ของการผลิต รอยขีดข่วนบนพื้นผิวที่ปรากฏทุกๆ ส่วนที่ห้า สัญญาณเหล่านี้จะบอกคุณได้อย่างชัดเจนว่าเกิดอะไรขึ้นภายในแม่พิมพ์ของคุณ หากคุณรู้วิธีอ่านมัน
การจัดการกับโหมดความล้มเหลวของแม่พิมพ์ปั๊มขึ้นรูปและสาเหตุเป็นปรากฏการณ์ทางวิศวกรรมที่คาดการณ์ได้ แทนที่จะเป็นโชคร้ายแบบสุ่ม เปลี่ยนการบำรุงรักษาจากการซ่อมแซมเชิงรับเป็นการจัดการวงจรชีวิตเชิงรุก เป้าหมายไม่ใช่แค่ทำให้คนตายวิ่งต่อไป โดยจะรักษาความแม่นยำระดับไมครอน-ที่คุณลงทุนระหว่างการออกแบบและการผลิตตลอดอายุการใช้งานของแม่พิมพ์
โหมดความล้มเหลวทั่วไปและสาเหตุที่แท้จริง
กลไกความล้มเหลวหลักสี่ประการโจมตีแม่พิมพ์ปั๊มความแม่นยำในระหว่างการผลิต แต่ละคนใช้หลักฟิสิกส์ที่แตกต่างกัน กำหนดเป้าหมายไปที่ลักษณะแม่พิมพ์ที่แตกต่างกัน และทิ้งลายเซ็นต์ไว้อย่างชัดเจนบนชิ้นส่วนที่ออกมาจากแท่นพิมพ์ การรู้ว่ากลไกใดที่ทำงานอยู่จะเป็นตัวกำหนดว่าการตอบสนองที่ถูกต้องคือการลับให้คม การเคลือบผิวใหม่ การจัดตำแหน่งใหม่ หรือการแทนที่
การบิ่น:เศษเล็กๆ จะหลุดออกจากคมตัด โดยทั่วไปจะอยู่ที่มุมคม รัศมีแคบ หรือโปรไฟล์การเจาะที่ซับซ้อน สาเหตุที่แท้จริงมักเกิดจากความไม่สมดุลระหว่างความแข็งและความเหนียว เช่น เหล็กแม่พิมพ์ที่เปราะเกินไปสำหรับการรับแรงกระแทก หรือคมตัดที่ได้รับแรงด้านข้างจากวัสดุที่วางไม่ตรงแนว ในชิ้นส่วนต่างๆ การกะเทาะจะแสดงเป็นครีบไม่สม่ำเสมอซึ่งมีความสูงและตำแหน่งแตกต่างกันไปในแต่ละจังหวะ ซึ่งแตกต่างจากการเติบโตของครีบที่สม่ำเสมอซึ่งเกิดจากการสึกหรอที่ขอบธรรมดา กรอบการวินิจฉัยความล้มเหลวของแม่พิมพ์ระบุว่าการบิ่นเป็นหนึ่งใน "สี่นักฆ่า" ของแม่พิมพ์ปั๊ม โดยสังเกตว่าขอบที่ได้จะมีลักษณะเป็นหยักหรือเลื่อย-ฟันภายใต้การขยาย
โกรธ:เมื่อวัสดุชิ้นงานเชื่อมด้วยกล้องจุลทรรศน์กับพื้นผิวแม่พิมพ์ภายใต้แรงกด จากนั้นฉีกขาดเมื่อแยกออก จะทำให้เกิดรอยหยาบและมีรอยเปื้อนและ{0}}สะสมตัวบนพื้นผิวที่ขึ้นรูป การกะเทาะจะเร่งความเร็วอย่างรวดเร็วเนื่องจากวัสดุที่ถูกถ่ายโอนจะเพิ่มแรงเสียดทาน ซึ่งทำให้เกิดความร้อนมากขึ้น ซึ่งส่งเสริมการถ่ายโอนวัสดุมากขึ้น ในชิ้นส่วนต่างๆ การครูดทำให้เกิดรอยขีดข่วน รอยคะแนน และความขรุขระของพื้นผิวที่แย่ลงเรื่อยๆ เป็นเรื่องปกติมากที่สุดเมื่อทำการปั๊มสแตนเลส อลูมิเนียม หรือวัสดุอื่นๆ ที่มีความสัมพันธ์ทางเคมีกับเหล็กเครื่องมือ โดยเฉพาะอย่างยิ่งเมื่อการหล่อลื่นไม่เพียงพอหรือระยะช่องว่างในการดึงแน่นเกินไป
การแตกร้าวของความเมื่อยล้า:วงจรความเค้นซ้ำๆ ที่เกิดขึ้นจะเกินขีดจำกัดความทนทานของเหล็กกล้าแม่พิมพ์ในที่สุด ทำให้เกิดการแตกร้าวขนาดเล็ก-ที่เกิดนิวเคลียสที่-ความเค้นสูง เช่น รัศมี การเปลี่ยนเนื้อฟัน และร่องสลัก รอยแตกเหล่านี้แพร่กระจายอย่างช้าๆ ผ่านวัสดุจนกระทั่งถึงความยาววิกฤตและทำให้เกิดการแตกหักอย่างกะทันหัน ด้านร้ายของความเมื่อยล้าก็คือจังหวะเวลา แม่พิมพ์อาจทำงานได้อย่างไร้ที่ติเป็นเวลา 800,000 จังหวะ ก่อนที่รอยแตกที่เริ่มต้นที่ 200,000 จังหวะจะถึงขอบคมตัดในที่สุด ผลกระทบต่อคุณภาพของชิ้นส่วนจะปรากฏในรูปแบบมิติที่แปรผันเป็นช่วงๆ รอยบนพื้นผิวจากรอยแตก-ของวัสดุที่อยู่ติดกันโค้งงอ หรือความเสียหายที่ขอบอย่างร้ายแรงโดยไม่มีการเตือนล่วงหน้าจากการเติบโตของเสี้ยนทีละน้อย
การวางแนวไม่ตรง-ทำให้เกิดการสึกหรอ:เมื่อระบบนำทางเสื่อมลง ดายครึ่งบนและล่างจะไม่บรรจบกันที่ตำแหน่งสัมพัทธ์เดียวกันในทุกจังหวะอีกต่อไป การเลื่อนด้านข้างแม้แต่ 0.01 มม. หมายความว่าหมัดจะเข้าสู่ช่องเปิดแม่พิมพ์จาก-ตรงกลาง โดยเน้นที่การสึกหรอที่ด้านหนึ่งของคมตัด ซึ่งทำให้เกิดเสี้ยนที่ไม่สมมาตร การปัดเศษขอบด้านเดียว- และการเบี่ยงเบนของมิติแบบก้าวหน้าไปในทิศทางเดียว นี่เป็นโหมดความล้มเหลวที่พบบ่อยที่สุดในแม่พิมพ์ที่มีหมุดนำสไตล์-เสียดสีหรือในแท่นพิมพ์ที่มีกิ๊บสึกหรอ และมักจะตรวจไม่พบเนื่องจากผู้ปฏิบัติงานถือว่าคุณภาพที่ค่อยเป็นค่อยไปนั้นเกิดจากการสึกหรอของขอบตามปกติ
กลยุทธ์การบำรุงรักษาเชิงป้องกัน
การบำรุงรักษาเชิงป้องกันที่มีประสิทธิภาพสำหรับแม่พิมพ์ปั๊มขึ้นรูปเป็นไปตามจังหวะที่มีโครงสร้างซึ่งรวมการตรวจสอบตามเวลา-เข้ากับทริกเกอร์ที่อิงตามการผลิต- การอาศัยช่วงปฏิทินเพียงอย่างเดียวจะพลาดความเป็นจริงที่การสึกหรอขึ้นอยู่กับจังหวะ ความแข็งของวัสดุ และสภาพการใช้งาน ไม่ใช่จำนวนวันที่อยู่บนชั้นวาง
ช่วงเวลาลับคมตามกำหนดการ:กำหนดการลับคมแม่พิมพ์ปั๊มควรขับเคลื่อนตามจำนวนจังหวะจริง แทนที่จะเป็นช่วงระยะเวลาที่กำหนดเอง แนวปฏิบัติทางอุตสาหกรรมเชื่อมโยงการตรวจสอบที่คมชัดกับการเข้าชมที่บันทึกไว้-ต่อ-ช่วงเวลาการบริการที่สร้างขึ้นจากประวัติการสึกหรอ กแนวทาง PM แบบอิงการผลิต-ขอแนะนำให้ใช้จำนวนการกดเพื่อตรวจสอบการลับคม การตรวจสอบเม็ดมีด และจุดเปลี่ยนที่เลือก สำหรับแม่พิมพ์ที่มีความเที่ยงตรง โดยทั่วไปทริกเกอร์จะถูกตั้งค่าอย่างระมัดระวัง: การลับคมจะเกิดขึ้นเมื่อความสูงของเสี้ยนเข้าใกล้ 50-70% ของข้อกำหนดสูงสุดที่อนุญาต ไม่ใช่เมื่อชิ้นส่วนหลุดออกจากพิกัดความเผื่อแล้ว การลับคมทั้งหมดจะต้องดำเนินการบนเครื่องเจียรผิวเฉพาะที่มีสารหล่อเย็นและฟิกซ์เจอร์ที่เหมาะสม การเจียรด้วยมือหรือล้อเจียรที่ไม่เหมาะสมเป็นสาเหตุหลักของการเสื่อมสภาพของขอบก่อนวัยอันควรและความเสียหายจากความร้อนต่อพื้นผิวที่แข็ง
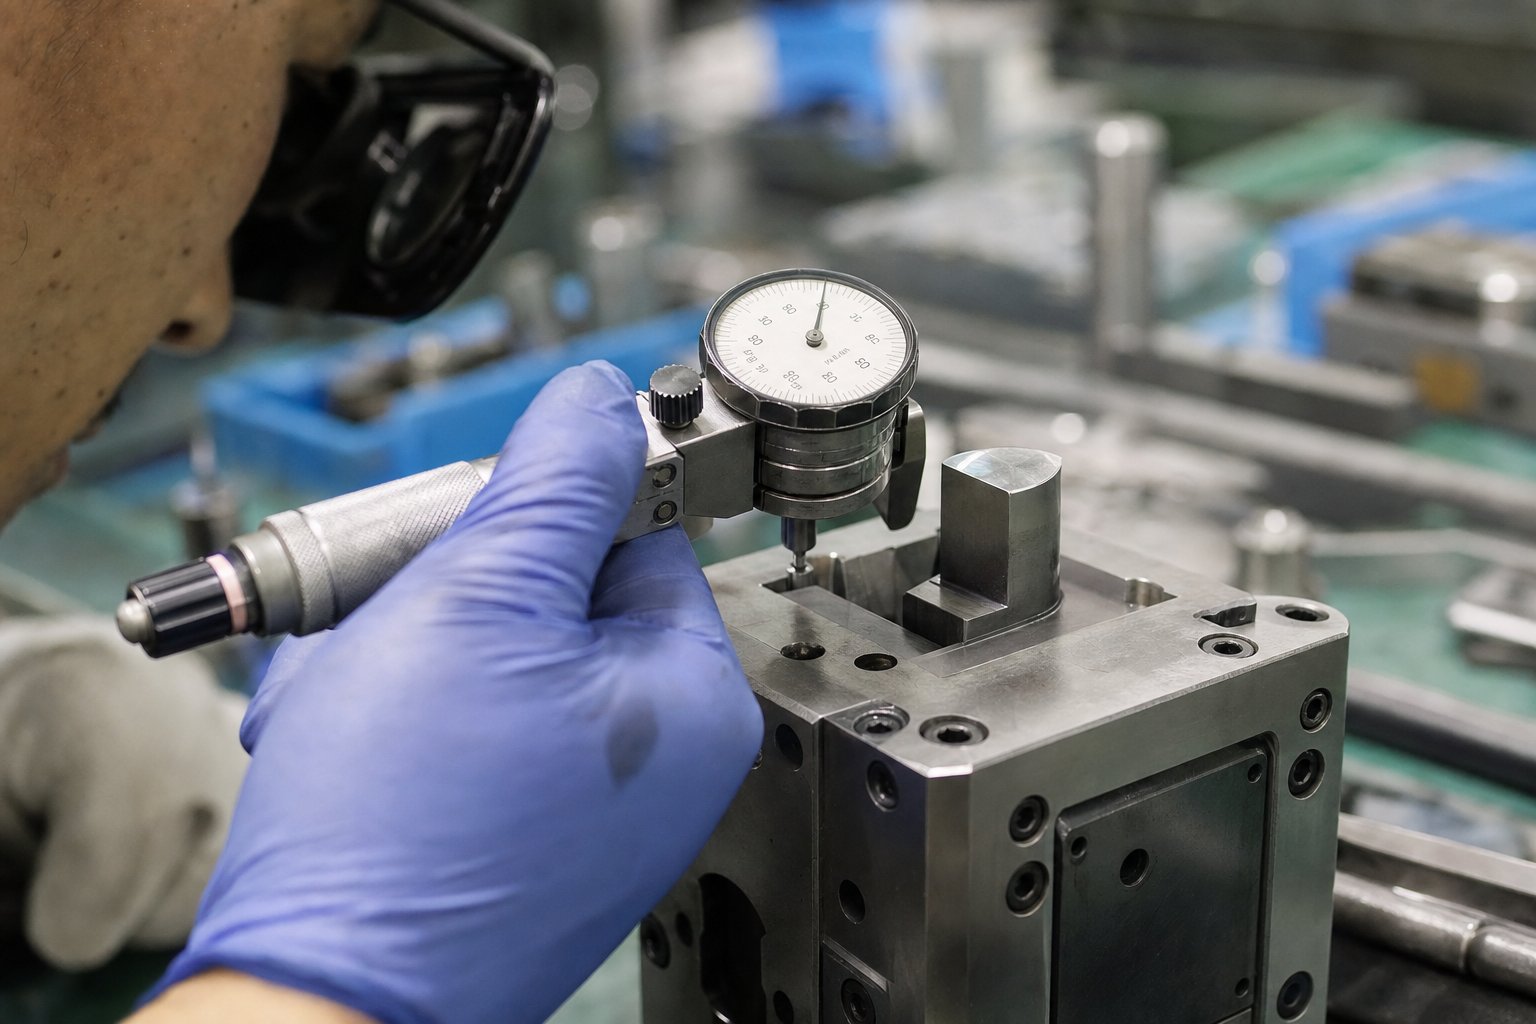
ระเบียบการตรวจสอบสำหรับการวัดการสึกหรอ:การตรวจสอบเชิงปริมาณแยกการตัดสินใจในการบำรุงรักษาตามวัตถุประสงค์ออกจากการคาดเดา ใช้ไมโครมิเตอร์และเครื่องเปรียบเทียบเชิงแสงเพื่อวัดการลดขนาดเส้นผ่านศูนย์กลางของการเจาะ การขยายช่องเปิดแม่พิมพ์ และการเปลี่ยนแปลงระยะห่างในแต่ละช่วง PM การตรวจสอบระยะห่างของฟีลเลอร์เกจควรตรวจสอบว่าความเบี่ยงเบนของช่องว่างการเจาะ-ถึง- ไม่เกิน 0.02 มม. จากข้อกำหนด ติดตามการวัดเหล่านี้เมื่อเวลาผ่านไป เมื่อพล็อตเทียบกับจำนวนสโตรก แนวโน้มการสึกหรอจะสามารถคาดเดาได้ ทำให้คุณสามารถกำหนดเวลาการบำรุงรักษาในช่วงเวลาหยุดทำงานตามแผน แทนที่จะตอบสนองต่อการแจ้งเตือนคุณภาพระหว่างการผลิต
การบำรุงรักษาตามสภาพ-โดยใช้เซ็นเซอร์ใน-ดาย:แม่พิมพ์ความแม่นยำสูงสมัยใหม่ประกอบด้วยเซ็นเซอร์โหลด พร็อกซิมิตี้เซ็นเซอร์ และอุปกรณ์ตรวจจับการป้อนผิดที่ให้ข้อมูลการประมวลผลแบบเรียลไทม์- เมื่อลายเซ็นน้ำหนักเปลี่ยนไป หรือเมื่อเซ็นเซอร์กำหนดตำแหน่งแถบตรวจพบการเปลี่ยนแปลงที่เพิ่มขึ้น แม่พิมพ์กำลังสื่อสารว่ามีบางอย่างเปลี่ยนแปลงไป การบำรุงรักษาตามเงื่อนไข-จะตอบสนองต่อสัญญาณเหล่านี้แทนที่จะรอตามกำหนดเวลาถัดไป โดยตรวจพบปัญหาต่างๆ เช่น ความล้าของสปริง การสึกหรอของรางนำ และการวางแนวที่คลาดเคลื่อนก่อนที่จะก่อให้เกิดเศษซาก แนวทางนี้เชื่อมช่องว่างระหว่างการบำรุงรักษาเชิงป้องกันและเชิงคาดการณ์ โดยใช้พฤติกรรมของแม่พิมพ์ที่เกิดขึ้นจริง แทนที่จะประมาณการเพื่อเรียกใช้บริการ
การวิจัยแสดงให้เห็นอย่างต่อเนื่องว่าแนวทางการบำรุงรักษาเชิงรับเต็มรูปแบบมีค่าใช้จ่ายมากกว่ากลยุทธ์เชิงป้องกันถึง 25-30% ค่าใช้จ่ายเพิ่มเติมมาจากการจ่ายเงินเพิ่ม 2-3 เท่าสำหรับค่าแรงฉุกเฉิน เพิ่มขึ้น 25-50% สำหรับอะไหล่ที่สั่งเร่งด่วน และการดูดซับความสูญเสียที่มากขึ้นจากการหยุดชะงักของการผลิต
การปรับปรุงแม่พิมพ์และการสิ้นสุด-การตัดสินใจ-ของชีวิต
วิธียืดอายุการใช้งานของแม่พิมพ์ที่มีความแม่นยำในท้ายที่สุดนั้นเป็นคำถามของการรู้ว่าเมื่อใดที่การบำรุงรักษาสามารถคืนความสามารถเดิมได้ เมื่อเทียบกับเมื่อแม่พิมพ์เคลื่อนเกินกว่าจะกู้คืนได้ ความแตกต่างดังกล่าวเป็นตัวกำหนดว่าคุณลงทุนในการปรับปรุงใหม่หรือเริ่มจัดหาเครื่องมือทดแทน
เมื่อลับคมและเคลือบซ้ำให้คืนความเที่ยงตรง:หากการสึกหรอจำกัดอยู่ที่คมตัดและพื้นผิวขึ้นรูป และรูปทรงเชิงโครงสร้างของแม่พิมพ์ ระบบนำทาง และพื้นผิวการติดตั้งยังคงเป็นไปตามข้อกำหนด การลับคมและการเคลือบผิวซ้ำอาจทำให้เครื่องมือกลับสู่สภาพพร้อมใช้งาน-ได้ การลับคมแต่ละครั้งจะดึงวัสดุจำนวนเล็กน้อยออกจากหน้าเจาะ ซึ่งจะทำให้ความยาวของการตัดสั้นลง แม่พิมพ์ที่มีความแม่นยำส่วนใหญ่ได้รับการออกแบบโดยมีค่าเผื่อการลับคม 1-3 มม. ทำให้มีรอบการบูรณะหลายรอบก่อนที่การเจาะจะสั้นเกินไปในการทำงาน หลังจากการลับคม การเคลือบ PVD เช่น TiAlN หรือ TiCN จะช่วยคืนความแข็งของพื้นผิวและความต้านทานการสึกหรอ
เมื่อแม่พิมพ์ถึงขีดจำกัดมิติ:การลับคมไม่สามารถแก้ไขทุกสิ่งได้ หากรูสลักนำมีการสึกหรอเป็นรูปวงรี ถ้าบล็อคแม่พิมพ์เกิดรอยแตกเมื่อยล้าในส่วนโครงสร้าง หรือหากการลับคมแบบสะสมได้ใช้ค่าเผื่อที่มีอยู่ แม่พิมพ์ก็จะถึงจุดสิ้นสุด-ของ-อายุการใช้งานแล้ว การรันแม่พิมพ์อย่างต่อเนื่องผ่านจุดนี้จะทำให้ชิ้นส่วนไม่สามารถยึดตามข้อกำหนดได้อย่างน่าเชื่อถือ ทำให้เกิดเศษซากที่มีราคาสูงกว่าเครื่องมือทดแทน
การตัดสินใจระหว่างการตกแต่งใหม่และการเปลี่ยนทดแทนควรเป็นไปตามหลักฐานจากบันทึกการบำรุงรักษาและข้อมูลความสามารถของกระบวนการ ไม่ใช่สัญชาตญาณ เมื่อค่า Cpk มีแนวโน้มต่ำกว่า 1.33 แม้จะมีการตรวจสอบการบำรุงรักษาแล้ว หรือเมื่อช่วงเวลาระหว่างการบริการที่ต้องการลดลงเรื่อยๆ แม่พิมพ์จะบอกคุณว่าได้เข้าสู่ช่วงสิ้นสุด-ของ-อายุการใช้งานแล้ว
ระวังสัญญาณเตือนเหล่านี้ว่าแม่พิมพ์สูญเสียความแม่นยำ:
- การเพิ่มความสูงของเสี้ยน:เศษครีบที่กลับมาเร็วขึ้นหลังจากแต่ละรอบการลับคม บ่งชี้ว่าการลับคมไม่สามารถคืนรูปทรงของขอบได้อย่างสมบูรณ์อีกต่อไป หรือช่องว่างเปิดเกินจุดที่การลับคมเพียงอย่างเดียวสามารถชดเชยได้
- การเบี่ยงเบนของมิติเกินเกณฑ์ Cpk:เมื่อดัชนีความสามารถของกระบวนการลดลงต่ำกว่า 1.33 แม้ว่าหลังจากการบำรุงรักษาและการตรวจสอบการตั้งค่า สภาพทางกลของแม่พิมพ์ก็ไม่สามารถรองรับแถบพิกัดความเผื่อที่ต้องการได้อีกต่อไป
- ฟีดแถบไม่สอดคล้องกัน:การกัดผิวแม่พิมพ์ให้หยาบอย่างต่อเนื่อง รูนำร่องที่สึกหรอ หรือระบบนำทางที่เสื่อมสภาพจะสร้างการวางตำแหน่งแถบแบบแปรผันที่แสดงเป็นการกระจายมิติของสถานี-ถึง-
- รูปแบบการสึกหรอที่มองเห็นได้บนใบหน้าของหมัด:การสึกหรอที่ไม่สม่ำเสมอ รอยขัดเงาที่ไม่สมมาตร หรือเส้นพยานบนแฟลตเจาะ บ่งชี้ถึงการวางแนวที่ไม่ตรงหรือการเสื่อมสภาพของระบบไกด์ ซึ่งการทำความสะอาดและการลับคมจะไม่ถูกต้อง
การบันทึกข้อสังเกตเหล่านี้ในทุกช่วงเวลาการบำรุงรักษาจะสร้างเส้นทางข้อมูลที่ทำให้การตัดสินใจสิ้นสุดชีวิต-- มีวัตถุประสงค์มากกว่าการใช้อารมณ์ แม่พิมพ์ที่ทำหน้าที่ได้อย่างน่าเชื่อถือสำหรับจังหวะสองล้านครั้งสมควรได้รับการทดแทนด้วยการวางแผนที่เหมาะสม ไม่ใช่การแย่งชิง{3}}วิกฤติเมื่อในที่สุดก็ล้มเหลวอย่างหายนะในระหว่างดำเนินการผลิต
การรู้ว่าเมื่อใดที่แม่พิมพ์ถึงขีดจำกัดแล้วถือเป็นด้านหนึ่งของการจัดการวงจรชีวิต อีกด้านที่มีความสำคัญไม่แพ้กันคือการรู้ว่าจะหาแหล่งสินค้าทดแทนได้จากที่ไหน และวิธีการประเมินว่าซัพพลายเออร์สามารถส่งมอบความแม่นยำ ความสม่ำเสมอ และการสนับสนุนด้านการผลิตที่แอปพลิเคชันต้องการได้หรือไม่
วิธีการประเมินและเลือกซัพพลายเออร์แม่พิมพ์ที่มีความแม่นยำ
การเปลี่ยนแม่พิมพ์ที่ชำรุดหรือการเปิดตัวส่วนประกอบที่มีการประทับตราใหม่จะทำให้คุณ-ต้อง-เผชิญกับการตัดสินใจจัดหาแหล่งที่ก่อให้เกิด-ผลที่ตามมาในระยะยาว ซัพพลายเออร์ที่ยอมรับได้กับชิ้นส่วนตัวอย่างนั้นไม่เหมือนกับซัพพลายเออร์ที่สามารถเก็บชิ้นส่วนตัวอย่างไว้ได้นับล้าน-ต่อปี ในขณะเดียวกันก็ให้การสนับสนุนที่ตอบสนองเมื่อมีบางสิ่งลอยไป ช่องว่างระหว่างความสามารถทั้งสองนี้จะแยกผู้จำหน่ายธุรกรรมออกจากพันธมิตรด้านเครื่องมือของแท้ และการเชื่อมโยงช่องว่างนั้นจำเป็นต้องมีการประเมินที่มีโครงสร้างซึ่งทำได้ดีกว่าการขอใบเสนอราคา
เกณฑ์การประเมินที่สำคัญสำหรับซัพพลายเออร์แม่พิมพ์
เมื่อประกอบรายการตรวจสอบการจัดหาแม่พิมพ์ปั๊มขึ้นรูปที่แม่นยำ ความสามารถสามประเภทมีความสำคัญมากที่สุด: ความลึกทางเทคนิค ระบบคุณภาพ และโครงสร้างพื้นฐานสนับสนุนการผลิต จุดอ่อนในด้านใดด้านหนึ่งจะแสดงเป็นปัญหาด้านมิติ ความล่าช้าในการจัดส่ง หรือปัญหาการบำรุงรักษาในส่วนท้ายน้ำ
ความสามารถด้านเทคนิคกำหนดสิ่งที่ซัพพลายเออร์สามารถสร้างได้จริง มองหาข้อมูลเฉพาะมากกว่าข้อมูลทั่วไป:
- ความคลาดเคลื่อนที่ทำได้:ขอเอกสารหลักฐานเกี่ยวกับเกณฑ์ความคลาดเคลื่อนที่เกิดขึ้นในการผลิต ไม่ใช่เฉพาะสิ่งที่ร้านค้าอ้างว่าสามารถทำได้จากตัวอย่างเดียว ซัพพลายเออร์ที่กำหนดเป้าหมาย ±0.01 มม. ถึง ±0.05 มม. ควรสามารถแสดงข้อมูล Cpk จากการดำเนินการผลิตจริงได้ ไม่ใช่แค่การวัดค่าผลิตภัณฑ์แรก-เท่านั้น
- ทรัพยากรการตัดเฉือนภายใน-:Wire EDM, การเจียรพื้นผิวที่มีความแม่นยำ, การคว้านด้วยจิ๊ก CNC และการเจียรโปรไฟล์ออปติคอล ทั้งหมดควรอยู่ภายใต้หลังคาเดียวกัน การจ้างกระบวนการที่สำคัญจากภายนอกทำให้เกิดรูปแบบแฮนด์ออฟที่งานที่มีความแม่นยำไม่สามารถดูดซับได้ ร้านค้าที่มีแผนก Wire EDM และแผนกเจียรของตนเองจะควบคุมการพอดีซ้ำ-และ-ตรวจสอบรอบการทำงานที่ต้องการการประกอบแม่พิมพ์ที่แม่นยำมากขึ้น
- เครื่องมือจำลอง:ซอฟต์แวร์การจำลองการขึ้นรูป การทำนายการสปริงกลับ และการปรับโครงร่างแถบให้เหมาะสม บ่งชี้ถึงซัพพลายเออร์ที่สามารถแก้ไขปัญหาด้วยระบบดิจิทัลก่อนตัดเหล็ก ความสามารถนี้ช่วยลดการทดลองซ้ำและบีบอัดระยะเวลารอคอยได้โดยตรง
ระบบคุณภาพแยกร้านค้าที่ตรวจสอบชิ้นส่วนจากร้านค้าที่ควบคุมกระบวนการ ความแตกต่างมีความสำคัญอย่างมากต่อเครื่องมือที่แม่นยำ:
- การตรวจสอบบทความครั้งแรก (FAI):กระบวนการ FAI ที่เข้มงวดช่วยยืนยันว่ากระบวนการผลิตสามารถผลิตชิ้นส่วนที่ตรงตามข้อกำหนดการออกแบบทั้งหมดได้อย่างสม่ำเสมอก่อนที่จะเริ่มการผลิตเต็มรูปแบบ ค้นหาซัพพลายเออร์ที่จัดส่งรายงาน FAI ฉบับสมบูรณ์พร้อมข้อมูลเชิงมิติที่แมปกับคุณลักษณะที่สำคัญ การรับรองวัสดุ และเอกสารประกอบกระบวนการทั้งหมด ขั้นตอนการตรวจสอบนี้จะตรวจจับข้อผิดพลาดด้านมิติ วัสดุ หรือกระบวนการก่อนที่จะถึงพื้นที่การผลิตของคุณ
- การควบคุมกระบวนการทางสถิติ (SPC):ซัพพลายเออร์ที่ใช้ SPC กับขนาดแม่พิมพ์ที่สำคัญระหว่างการผลิตและระหว่างการผลิตชิ้นส่วนที่มีการประทับตราแสดงให้เห็นถึงความตระหนักรู้ในกระบวนการ ไม่ใช่แค่ความสามารถในการตรวจสอบเท่านั้น ขอแผนภูมิควบคุมตัวอย่างและเอกสาร Cpk จากโครงการในอดีตที่เทียบเคียงได้
- การรับรอง:การรับรองมาตรฐาน ISO 9001 กำหนดระเบียบวินัยในการจัดการคุณภาพขั้นพื้นฐาน สำหรับการใช้งานในยานยนต์ โดยทั่วไปแล้วจะบังคับ IATF 16949 เหล่านี้การรับรองคุณภาพผู้ผลิตแม่พิมพ์ที่มีความแม่นยำยืนยันว่าซัพพลายเออร์ดูแลรักษาระบบเอกสารสำหรับการควบคุมกระบวนการ ไม่ใช่แค่ผลการตรวจสอบขั้นสุดท้าย
การสนับสนุนการผลิตกำหนดว่าจะเกิดอะไรขึ้นหลังจากเรือตาย เครื่องมือที่มีความแม่นยำไม่ใช่การซื้อ-และ-ลืมทรัพย์สิน:
- บริการทดลอง:ซัพพลายเออร์สามารถดำเนินการทดสอบการผลิต-โดยตัวแทนบนแท่นพิมพ์ที่ตรงกับน้ำหนัก ความเร็ว และโปรไฟล์ระยะชักของคุณได้หรือไม่ ลองใช้ปัญหามาสก์การกดที่มีขนาดน้อยเกินไปหรือไม่ตรงกันซึ่งปรากฏเฉพาะในสภาพแวดล้อมการใช้งานจริงของคุณ
- โปรแกรมการบำรุงรักษาอย่างต่อเนื่อง:ซัพพลายเออร์เสนอการบำรุงรักษาตามกำหนดเวลา บริการลับคม และการสนับสนุนการซ่อมแซมฉุกเฉินหรือไม่ ซัพพลายเออร์ที่สร้างแม่พิมพ์แล้วเดินจากไปจะทำให้คุณแบกรับความเสี่ยงตลอดอายุการใช้งาน
- การตอบสนองทางวิศวกรรม:เมื่อแม่พิมพ์จำเป็นต้องปรับเปลี่ยนเพื่อการเปลี่ยนแปลงวัสดุหรือการแก้ไขทางวิศวกรรม เวลาตอบสนองก็มีความสำคัญ ซัพพลายเออร์ที่มีเจ้าหน้าที่วิศวกรรมแม่พิมพ์โดยเฉพาะจะปรับตัวได้เร็วกว่าร้านค้าที่มีผู้สร้างเครื่องมือเป็นสองเท่าของนักออกแบบ
การจับคู่ความสามารถของซัพพลายเออร์ให้ตรงกับข้อกำหนดของโครงการ
ไม่ใช่ทุกโครงการที่ต้องการโปรไฟล์ซัพพลายเออร์ที่เหมือนกัน เกณฑ์การประเมินซัพพลายเออร์แม่พิมพ์ปั๊มขึ้นรูปที่คุณจัดลำดับความสำคัญควรเปลี่ยนไปตามพารามิเตอร์การใช้งานเฉพาะของคุณ ขายึดโครงสร้างขนาดใหญ่ที่ประทับจากเหล็กเหนียวที่ ±0.1 มม. แสดงความต้องการในการจัดหาที่แตกต่างไปจากเดิมอย่างสิ้นเชิงจากขั้วต่อไฟฟ้าขนาดเล็กที่มี ±0.02 มม. สำหรับชิ้นส่วนห้าล้านชิ้นต่อปี
ตัวแปรโปรเจ็กต์สี่ตัวควรขับเคลื่อนรายการโปรดของคุณ:
- ขนาดชิ้นส่วนและรูปทรง:ซัพพลายเออร์พัฒนาความเชี่ยวชาญตามช่วงขนาดต่างๆ ร้านค้าที่ปรับให้เหมาะกับแผงยานยนต์ขนาดใหญ่มีการดำเนินงานแตกต่างจากร้านที่เน้นไปที่ส่วนประกอบขนาดเล็กและซับซ้อน การจับคู่ซองชิ้นส่วนของคุณกับจุดถูกใจของซัพพลายเออร์ช่วยให้มั่นใจได้ว่าอุปกรณ์ อุปกรณ์จับยึด และความสามารถในการตรวจสอบจะสอดคล้องกับความต้องการของคุณอย่างเป็นธรรมชาติ
- แถบความอดทน:เกณฑ์ความคลาดเคลื่อนที่เข้มงวดยิ่งขึ้นต้องการให้ซัพพลายเออร์ที่แสดงให้เห็นถึงความสามารถของกระบวนการในระดับนั้น ไม่ใช่แค่อุปกรณ์ที่มีความสามารถในทางทฤษฎีเท่านั้น ขอหลักฐานจากการดำเนินการผลิต ไม่ใช่ต้นแบบ
- ปริมาณประจำปี:โปรแกรมที่มีปริมาณมาก-ต้องการซัพพลายเออร์ที่มีระเบียบวินัยในการวางแผนกำลังการผลิต กลยุทธ์เครื่องมือสำรอง และโครงสร้างพื้นฐานด้านการผลิตเพื่อรักษาปริมาณงานโดยไม่ลดคุณภาพลงตลอดระยะเวลาการทำงานที่ยาวนาน
- ประเภทวัสดุ:โลหะผสมที่แปลกใหม่ เหล็กกล้าที่มีความแข็งแรงสูง-ขั้นสูง หรือโลหะผสมทองแดง-เกจบางๆ ต่างก็นำเสนอความท้าทายในการขึ้นรูปที่ไม่เหมือนใคร ซัพพลายเออร์ที่มีประสบการณ์กับวัสดุชิ้นงานเฉพาะของคุณจะช่วยหลีกเลี่ยง-ความล้มเหลวของเส้นโค้งการเรียนรู้ที่ทำให้เสียเวลาและเครื่องมือ
สำหรับทีมวิศวกรที่จัดหาเครื่องมือสำหรับชิ้นส่วนสำคัญที่มีขนาดเล็ก-แม่นยำสูง ทนทาน- ซัพพลายเออร์ที่เชี่ยวชาญมักจะให้ผลลัพธ์ที่ดีกว่าร้านค้าทั่วไป ผู้เชี่ยวชาญในด้านนี้ เช่นยี่เฉินมุ่งเน้นอุปกรณ์ การพัฒนากระบวนการ และระบบคุณภาพโดยเฉพาะในการผลิตจำนวนมากที่ทำซ้ำได้ของส่วนประกอบที่มีความทนทานต่ำ- ความเชี่ยวชาญที่มุ่งเน้นนั้นแปลเป็นวงจรการพัฒนาที่สั้นลง การทดลองซ้ำน้อยลง และผลลัพธ์การผลิตที่คาดการณ์ได้มากขึ้น เมื่อเปรียบเทียบกับร้านค้าที่กระจายความสนใจไปยังชิ้นส่วนขนาดต่างๆ และระดับความคลาดเคลื่อน
ลำดับการประเมินด้านล่างนี้เป็นกรอบการทำงานที่ทำซ้ำได้สำหรับการย้ายจากคำจำกัดความข้อกำหนดไปสู่การคัดเลือกซัพพลายเออร์:
- กำหนดข้อกำหนดความคลาดเคลื่อนและปริมาณ:บันทึกข้อกำหนดด้านมิติ คุณลักษณะสำคัญ-ถึง-คุณภาพ ปริมาณประจำปี และอายุการใช้งานที่คาดหวังก่อนที่จะติดต่อกับซัพพลายเออร์ ข้อกำหนดที่คลุมเครือทำให้เกิดราคาที่คลุมเครือ
- คัดเลือกซัพพลายเออร์ที่มีความสามารถที่แสดงให้เห็น:กรองผู้สมัครตามหลักฐานที่เป็นเอกสารของการบรรลุเกณฑ์ความคลาดเคลื่อนของคุณในปริมาณที่เทียบเคียงได้ กำจัดซัพพลายเออร์ที่ขาด-เครื่อง Wire EDM, เครื่องเจียร หรือเครื่องมือจำลองที่เกี่ยวข้อง
- ขอตัวอย่างบทความ-แรก:ให้ซัพพลายเออร์ที่ได้รับคัดเลือกผลิตชิ้นส่วนตัวอย่างจากการผลิต-เครื่องมือตามความตั้งใจโดยใช้วัสดุที่คุณระบุ ประเมินความสอดคล้องของมิติ คุณภาพขอบ ผิวสำเร็จ และความสม่ำเสมอของชุดตัวอย่าง ไม่ใช่เพียงชิ้นเดียว
- ตรวจสอบเอกสาร SPC:ตรวจสอบข้อมูลความสามารถของกระบวนการจากการรันตัวอย่าง ค่า Cpk ที่สูงกว่า 1.33 ในมิติวิกฤติ บ่งชี้ว่ากระบวนการมีศูนย์กลางอยู่ภายในแถบพิกัดความเผื่อ โดยมีส่วนต่างสำหรับการแปรผันปกติ ค่าที่ต่ำกว่า 1.0 ส่งสัญญาณว่ากระบวนการไม่สามารถเก็บข้อกำหนดได้อย่างน่าเชื่อถือ
- ประเมินเงื่อนไขการสนับสนุนและการบำรุงรักษาอย่างต่อเนื่อง:ยืนยันสิ่งที่เกิดขึ้นหลังจากการคลอดบุตร ประเมินบริการลับคม ความพร้อมใช้งานของชิ้นส่วนอะไหล่ การเปลี่ยนแปลงทางวิศวกรรม และเงื่อนไขการรับประกัน ราคาแม่พิมพ์ที่ต่ำกว่าจากซัพพลายเออร์ที่ไม่มีการสนับสนุนหลังการขายมักจะมีราคาแพงกว่าตลอดอายุการใช้งานของเครื่องมือ
วิธีการที่มีโครงสร้างนี้จะขจัดความคิดส่วนตัวออกจากการตัดสินใจทางวิศวกรรมในท้ายที่สุด ราคามีความสำคัญ แต่ก็เป็นตัวแปรหนึ่งในหลายตัวแปร ซัพพลายเออร์ที่เสนอราคาต่ำที่สุดแต่ไม่สามารถแสดงให้เห็นถึงความสามารถของกระบวนการ จัดทำเอกสาร FAI ที่สมบูรณ์ หรือสนับสนุนแม่พิมพ์ตลอดอายุการใช้งานนั้น มักจะไม่ใช่ตัวเลือกต้นทุนที่ต่ำที่สุด-เมื่อวัดตลอดวงจรการใช้งานเครื่องมือทั้งหมด วิธีการเลือกซัพพลายเออร์แม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำนั้นขึ้นอยู่กับความสามารถที่ได้รับการตรวจสอบแล้วกับข้อกำหนดที่ได้รับการบันทึกไว้ จากนั้นจึงยืนยันการจับคู่นั้นด้วยหลักฐานทางกายภาพก่อนที่จะดำเนินการตามปริมาณการผลิต
สร้างกลยุทธ์แม่พิมพ์ปั๊มขึ้นรูปที่แม่นยำของคุณ
การเลือกซัพพลายเออร์ที่เหมาะสมคือจุดเชื่อมโยงสุดท้ายในห่วงโซ่ที่เริ่มต้นเร็วกว่ามาก ทุกการตัดสินใจที่กล่าวถึงในบทความนี้ ตั้งแต่การเลือกประเภทแม่พิมพ์ไปจนถึงข้อกำหนดเฉพาะของวัสดุ ไปจนถึงการจับคู่การอัด ฟีดเป็นผลลัพธ์เดียว: ชิ้นส่วนที่ประทับตราของคุณตรงตามข้อกำหนดอย่างสม่ำเสมอในราคาที่สมเหตุสมผลทางธุรกิจหรือไม่ ทีมวิศวกรที่ได้รับสิทธิ์นี้ถือว่าการปั๊มขึ้นรูปด้วยความแม่นยำเป็นปัญหาของระบบ ไม่ใช่การซื้อส่วนประกอบ
ข้อผิดพลาดด้านข้อมูลจำเพาะที่ควรหลีกเลี่ยง
ข้อผิดพลาดที่มีค่าใช้จ่ายสูงที่สุดเกิดขึ้นก่อนที่จะมีการตัดเหล็ก ข้อผิดพลาดในการออกแบบแม่พิมพ์ปั๊มทั่วไปเหล่านี้ทำให้งบประมาณเพิ่มขึ้นอย่างเงียบๆ และลดอายุการใช้งานของแม่พิมพ์โดยไม่ให้ประโยชน์ด้านประสิทธิภาพใดๆ:
- คุณลักษณะที่ไม่สำคัญ-ที่ยอมรับได้มากกว่า-:จุดทศนิยมทุกจุดบนรูปวาดมีราคา ตามที่วิศวกรอุตสาหกรรมสังเกตอย่างสม่ำเสมอ การระบุ ±0.02 มม. บนคุณสมบัติที่ทำงานอย่างสมบูรณ์แบบที่ ±0.1 มม. จะทำให้ระยะหลบแม่พิมพ์แคบลง เหล็กกล้าเครื่องมือที่แข็งขึ้น และการลับคมบ่อยขึ้น ทั้งหมดนี้ไม่ได้ปรับปรุงผลิตภัณฑ์เลย สงวนความคลาดเคลื่อนที่เข้มงวดสำหรับคุณลักษณะที่ต้องการอย่างแท้จริง
- ภายใต้-การระบุวัสดุแม่พิมพ์สำหรับปริมาณการผลิต:แม่พิมพ์ที่สร้างจาก A2 เมื่ออายุการใช้งานต้องการ D2 หรือเหล็กโลหะผสมผงจะสึกหรอก่อนเวลาอันควร ซึ่งต้องมีการตกแต่งใหม่ก่อนกำหนด ซึ่งกัดกร่อนการประหยัดต้นทุนจากเครื่องมือที่ถูกกว่า
- ละเว้นความเข้ากันได้ของสื่อ:การออกแบบแม่พิมพ์โดยไม่ต้องยืนยันน้ำหนักการกด ความสูงในการปิด พื้นที่เตียง และโปรไฟล์การเคลื่อนที่แบบสไลด์ ทำให้เกิดความประหลาดใจในการทดลองที่ทำให้การผลิตล่าช้าและบางครั้งจำเป็นต้องดัดแปลงแม่พิมพ์
- ไม่สามารถวางแผนการบำรุงรักษาตั้งแต่ขั้นตอนการออกแบบ:แม่พิมพ์ที่ออกแบบโดยไม่มีค่าเผื่อการลับคม ส่วนประกอบที่สึกหรอที่เข้าถึงได้ หรือข้อกำหนดในการติดตั้งเซ็นเซอร์บังคับให้มีการบำรุงรักษาเชิงรับซึ่งมีราคาสูงกว่าแนวทางเชิงรุกถึง 25-30%
การรู้วิธีลดต้นทุนแม่พิมพ์ปั๊มขึ้นรูปโดยไม่สูญเสียความแม่นยำเริ่มต้นที่นี่: ใช้เวลาด้านวิศวกรรมในขั้นตอนการเขียนแบบเพื่อระบุว่าพิกัดความเผื่อใดที่ แท้จริงแล้วขับเคลื่อนฟังก์ชัน จากนั้นจับคู่การตัดสินใจปลายน้ำทุกครั้งกับความต้องการที่แท้จริงเหล่านั้น แทนที่จะกำหนดข้อกำหนดเฉพาะที่กำหนดเอง
การสร้างกลยุทธ์การปั๊มขึ้นรูปที่แม่นยำ
กลยุทธ์แม่พิมพ์ปั๊มขึ้นรูปสำหรับทีมวิศวกรมีลำดับตรรกะที่สอดคล้องกับข้อกำหนดของชิ้นส่วนกับการตัดสินใจด้านเครื่องมือ:
- เริ่มต้นด้วยฟังก์ชั่นชิ้นส่วน ระบุว่ามิติใดมีความสำคัญต่อการประกอบ ประสิทธิภาพ หรือความปลอดภัย และมิติใดที่ยอมรับความคลาดเคลื่อนมาตรฐานได้
- เลือกประเภทแม่พิมพ์ที่ตรงกับรูปทรง ปริมาตร และโปรไฟล์พิกัดความเผื่อของคุณ: แบบก้าวหน้าสำหรับ-ความซับซ้อนของปริมาตรสูง, แบบประกอบสำหรับความเรียบ-ชิ้นส่วนที่สำคัญ, ถ่ายโอนสำหรับรูปทรงที่วาดขนาดใหญ่หรือลึก-
- ระบุวัสดุแม่พิมพ์และการเคลือบตามอายุการใช้งานที่คาดหวังและคุณสมบัติของชิ้นงาน ไม่ใช่แค่ต้นทุนล่วงหน้า
- จับคู่ความสามารถในการอัดให้ตรงกับข้อกำหนดในการขึ้นรูปของแม่พิมพ์ โดยเฉพาะอย่างยิ่งการควบคุมการเคลื่อนที่แบบสไลด์เพื่อ-พิกัดความเผื่อในการขึ้นรูปที่แคบ
- กำหนดโปรโตคอลการบำรุงรักษา ระยะการเพิ่มความคมชัด เกณฑ์การตรวจสอบ และขีดจำกัดการสิ้นสุด-ของ-อายุการใช้งาน ก่อนการผลิตจะเริ่มขึ้น แทนที่จะเกิดขึ้นเมื่อเกิดปัญหา
ประสิทธิภาพของแม่พิมพ์ปั๊มขึ้นรูปที่แม่นยำเป็นผลของระบบ ไม่ใช่ข้อกำหนดเฉพาะของส่วนประกอบ ไม่มีองค์ประกอบใดองค์ประกอบหนึ่ง ไม่ว่าจะเป็นวัสดุ การเคลือบ การอัด หรือตารางการบำรุงรักษา ที่ให้ความแม่นยำในการแยกส่วน เกิดขึ้นจากการตัดสินใจแบบบูรณาการที่ส่งเสริมซึ่งกันและกันตลอดวงจรการใช้เครื่องมือทั้งหมด
การปฏิบัติตามแนวทางปฏิบัติที่ดีที่สุดเกี่ยวกับข้อกำหนดแม่พิมพ์ปั๊มขึ้นรูปที่แม่นยำ หมายถึงการยอมรับว่าการตัดสินใจแต่ละครั้งเป็นอุปสรรคต่อการตัดสินใจครั้งต่อไป เป้าหมายความคลาดเคลื่อนจะกำหนดเกรดวัสดุ เกรดวัสดุมีอิทธิพลต่อการเลือกการเคลือบ ประสิทธิภาพการเคลือบขึ้นอยู่กับไดนามิกของแรงกด ลักษณะการกดจะกำหนดความถี่ในการบำรุงรักษา ทำลายลิงก์ใดๆ และระบบจะทำงานได้ไม่ดีนัก ไม่ว่าองค์ประกอบอื่นๆ จะได้รับการออกแบบทางวิศวกรรมมาดีแค่ไหนก็ตาม
สำหรับทีมวิศวกรที่พร้อมเปลี่ยนจากการวิจัยไปสู่การจัดหาเชิงรุก โดยเฉพาะชิ้นส่วนขนาดเล็กที่มีความทนทาน-ซึ่งสร้างขึ้นเพื่อการผลิตจำนวนมากที่ทำซ้ำได้โซลูชั่นแม่พิมพ์ปั๊มความแม่นยำของ YICHENเสนอจุดเริ่มต้นที่เป็นประโยชน์สำหรับการสนทนากับซัพพลายเออร์ซึ่งมีพื้นฐานอยู่ในกรอบการประเมินที่สรุปไว้ข้างต้น
คำถามที่พบบ่อยเกี่ยวกับแม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำ
1. อะไรคือความแตกต่างระหว่างแม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำและแม่พิมพ์ปั๊มมาตรฐาน?
เป้าหมายแม่พิมพ์ปั๊มที่แม่นยำมีความคลาดเคลื่อนตั้งแต่ ±0.01 มม. ถึง ±0.05 มม. โดยมีความสามารถในการทำซ้ำได้หลายล้านรอบ ในขณะที่แม่พิมพ์มาตรฐานทำงานที่ ±0.1 มม. หรือหลวมกว่า แม่พิมพ์ที่แม่นยำต้องใช้การเจาะที่แน่นขึ้น-ถึง-ระยะห่างของแม่พิมพ์ (3-5% ของความหนาของวัสดุเทียบกับ 8-12%), เหล็กกล้าเครื่องมือเกรดสูงกว่า- เช่น DC53 หรือ SKD11, ระบบนำทางลูกปืน และพื้นผิวขัดเงาเหมือนกระจก ความแตกต่างที่แท้จริงไม่ใช่ความคลาดเคลื่อนของชิ้นส่วนแรก แต่เป็นความสามารถในการรักษาความแม่นยำของมิติตลอดอายุการใช้งานของเครื่องมือ
2. การปั๊มขึ้นรูปด้วยความแม่นยำมีอายุการใช้งานนานเท่าใด?
อายุการใช้งานของแม่พิมพ์ขึ้นอยู่กับเกรดเหล็กกล้าเครื่องมือ การเคลือบผิว วัสดุชิ้นงาน และวินัยในการบำรุงรักษา โดยทั่วไปแล้ว AISI D2 จะตายได้ 500,000 ถึง 2,000,000+ จังหวะสำหรับการเจียระไน เหล็กกล้าโลหะผสมผง เช่น CPM 10V ช่วยยืดอายุการใช้งานได้ถึง 2,000,000-5,000,000+ จังหวะ ในขณะที่เม็ดมีดทังสเตนคาร์ไบด์สามารถยืดอายุการใช้งานได้ 5,000,000-10,000,000+ จังหวะ การใช้สารเคลือบ เช่น TiAlN สามารถยืดระยะเวลาการปรับสภาพได้มากกว่า 500% การบำรุงรักษาเชิงป้องกันที่เหมาะสม รวมถึงการลับคมตามกำหนดการและการตรวจสอบสภาพ ถือเป็นสิ่งสำคัญในการบรรลุตัวเลขเหล่านี้อย่างสม่ำเสมอ
3. คุณจะเลือกระหว่างแม่พิมพ์แบบโปรเกรสซีฟและแม่พิมพ์แบบถ่ายโอนได้อย่างไร?
การตัดสินใจขึ้นอยู่กับขนาดชิ้นส่วน รูปทรง และปริมาตร แม่พิมพ์แบบก้าวหน้าเหมาะสำหรับชิ้นส่วนขนาดเล็กถึงขนาดกลางที่มีความซับซ้อนปานกลางในปริมาณมาก (100,000+ ต่อปี) โดยใช้การจัดลำดับสถานีแบบแถบ-ป้อนหลาย-เพื่อให้ได้ค่าความคลาดเคลื่อนที่เข้มงวดอย่างมีประสิทธิภาพ แม่พิมพ์ถ่ายโอนเป็นสิ่งจำเป็นเมื่อชิ้นส่วนมีขนาดใหญ่เกินไปสำหรับการป้อนแบบแถบ ต้องดึงลึก หรือจำเป็นต้องหมุนระหว่างสถานี ระบบถ่ายโอนจะย้ายช่องว่างแต่ละช่องโดยใช้นิ้วจับ ทำให้มีความยืดหยุ่นมากขึ้นสำหรับรูปทรง 3D ที่ซับซ้อน แต่ต้องการโครงสร้างพื้นฐานอัตโนมัติที่มากขึ้น
4. สารเคลือบชนิดใดทำงานได้ดีที่สุดในการยืดอายุแม่พิมพ์ปั๊มขึ้นรูป?
การเคลือบที่ดีที่สุดจะขึ้นอยู่กับโหมดความล้มเหลวหลัก TiAlN มีประสิทธิภาพสูงต่อการสึกหรอและการครูดของกาว โดยการศึกษาแสดงให้เห็นว่าอายุการใช้งานเพิ่มขึ้นเกิน 500% สำหรับแม่พิมพ์ D2 การเคลือบ DLC ให้แรงเสียดทานต่ำมาก (ต่ำกว่า 0.15) และป้องกันการครูดเมื่อปั๊มอะลูมิเนียมหรือทองแดง TiCN ให้ความต้านทานการสึกหรอจากการเสียดสีที่เหนือกว่าสำหรับโลหะแผ่นที่แข็งกว่า การทำไนไตรดิ้งช่วยเพิ่มความต้านทานต่อความล้าผ่านชั้นที่แพร่กระจาย-แข็งซึ่งต้านทานการแตกร้าวของพื้นผิว การจับคู่การเคลือบกับกลไกการสึกหรอเฉพาะถือเป็นสิ่งสำคัญ เนื่องจากการเคลือบผิวที่ไม่ถูกต้องจะให้ประโยชน์น้อยที่สุดโดยไม่คำนึงถึงต้นทุน
5. สิ่งที่คุณควรมองหาเมื่อเลือกผู้จำหน่ายแม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำ?
ประเมินซัพพลายเออร์ในสามมิติ: ความสามารถด้านเทคนิค (เอกสารความคลาดเคลื่อนที่ยอมรับได้จากการดำเนินการผลิต -ในบริษัท Wire EDM และการเจียร ซอฟต์แวร์จำลอง) ระบบคุณภาพ (การตรวจสอบบทความครั้งแรก-ด้วยการแมปมิติที่สมบูรณ์ ข้อมูล SPC ที่มี Cpk สูงกว่า 1.33 การรับรอง ISO 9001 หรือ IATF 16949) และการสนับสนุนการผลิต (ทดลองใช้งานพิมพ์ของตัวแทน โปรแกรมการบำรุงรักษา การตอบสนองการเปลี่ยนแปลงทางวิศวกรรม) สำหรับชิ้นส่วนที่มีความทนทานขนาดเล็ก- ผู้เชี่ยวชาญอย่าง YICHEN มุ่งเน้นที่เครื่องมือการผลิตจำนวนมากที่สามารถทำซ้ำได้โดยเฉพาะ โดยนำเสนอความเชี่ยวชาญเฉพาะด้านที่ร้านค้าทั่วไปอาจขาดไป ตรวจสอบความสามารถด้วยตัวอย่างทางกายภาพทุกครั้งก่อนที่จะส่งปริมาตร


