


แม่พิมพ์ปั๊มแบบก้าวหน้าคืออะไร และเหตุใดจึงมีความสำคัญ
ลองจินตนาการถึงเครื่องมือชิ้นเดียวที่เจาะ โค้ง ขึ้นรูป และตัดชิ้นส่วนโลหะที่เสร็จแล้วด้วยการเคลื่อนไหวต่อเนื่องเพียงครั้งเดียว หลายร้อยครั้งต่อนาที นั่นคือสิ่งที่แม่พิมพ์ปั๊มแบบโปรเกรสซีฟทำ สำหรับวิศวกรฝ่ายผลิตและทีมจัดซื้อที่ได้รับมอบหมายให้ปรับขนาดเอาต์พุตในขณะที่รักษาระดับความคลาดเคลื่อนที่เข้มงวด การทำความเข้าใจระบบเครื่องมือนี้จากภายในสู่ภายนอกคือความแตกต่างระหว่างการเปิดตัวที่ราบรื่นและการทดลองใช้-และ-ข้อผิดพลาดที่มีค่าใช้จ่ายสูง
แม่พิมพ์ปั๊มแบบก้าวหน้าคืออะไร
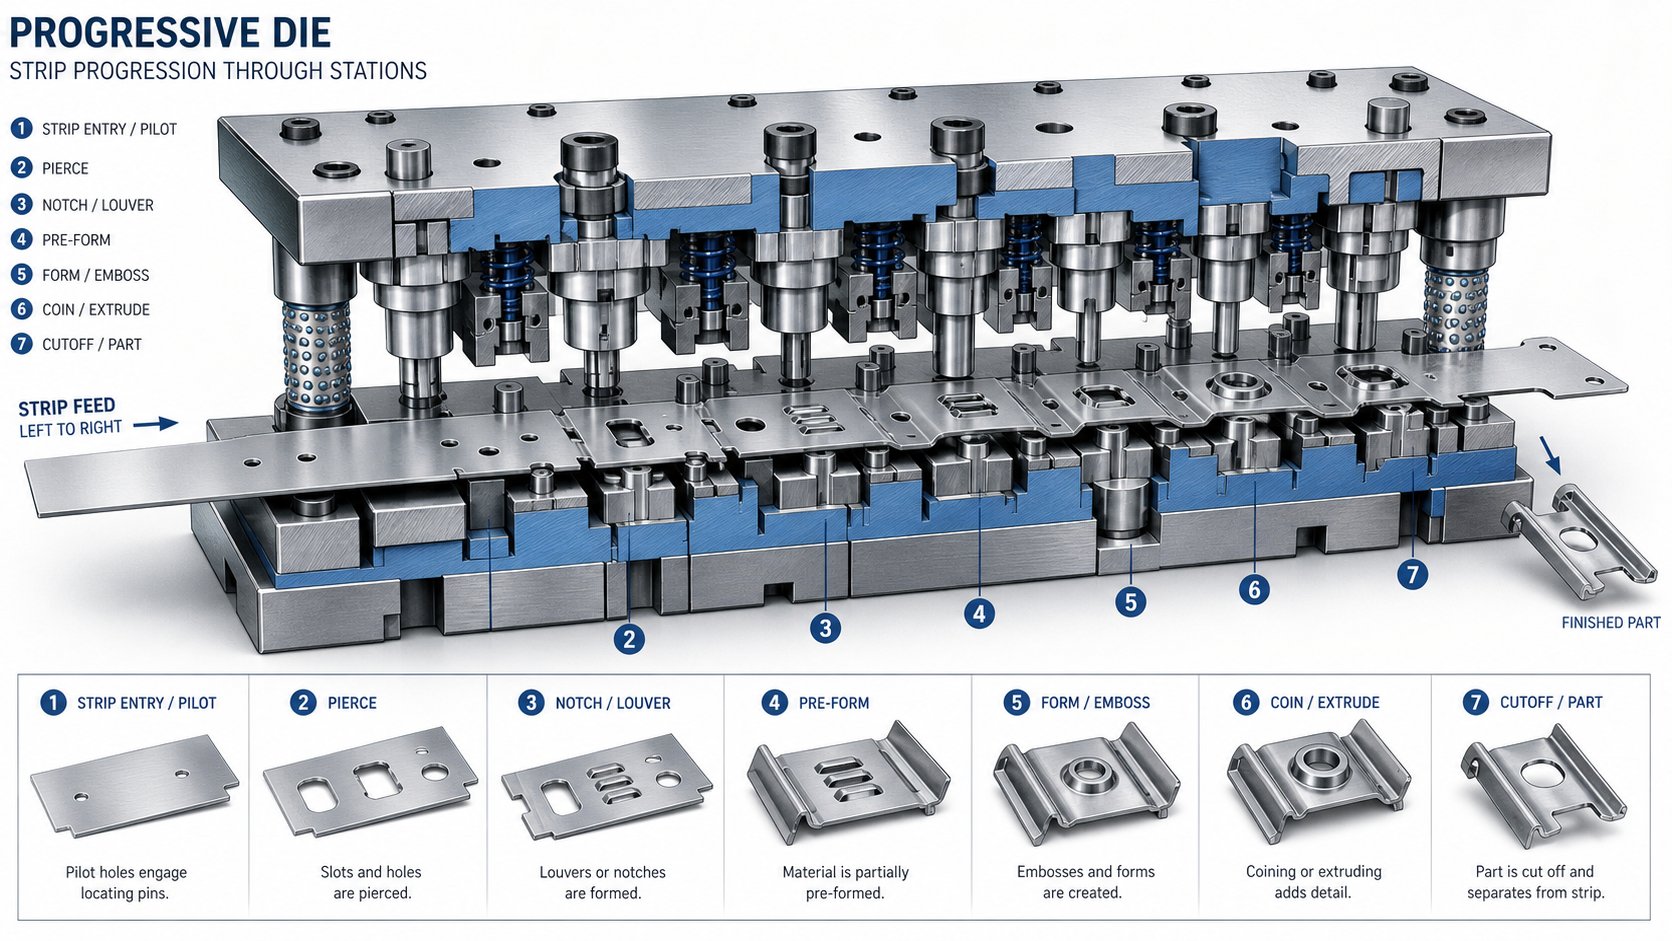
แม่พิมพ์ปั๊มแบบโปรเกรสซีฟเป็นเครื่องมือที่มีความแม่นยำซึ่งติดตั้งอยู่ในเครื่องปั๊มขึ้นรูปซึ่งจะเคลื่อนแถบโลหะผ่านสถานีต่างๆ ตามลำดับ โดยแต่ละสถานีจะทำการตัดหรือขึ้นรูปเฉพาะเจาะจงต่อจังหวะการกด จนกระทั่งชิ้นส่วนที่เสร็จแล้วจะถูกแยกออกจากสถานีสุดท้าย
ดังนั้นโปรเกรสซีฟดายในทางปฏิบัติคืออะไร? มันเป็นระบบการผลิตที่มีในตัวเอง- ขดลวดโลหะแผ่นจะป้อนเข้าไปในเครื่องอัด และเครื่องป้อนเซอร์โวจะเลื่อนแถบไปตามระยะทางคงที่ซึ่งเรียกว่าระยะพิทช์ในทุกจังหวะ ในแต่ละสถานี แถบจะต้องเผชิญกับการทำงานที่แตกต่างกัน: การเจาะ การดัด การหยอดเหรียญ การนูน หรือการตัดแต่ง ชิ้นส่วนจะติดอยู่กับแถบพาหะตลอด โดยรักษาการจัดตำแหน่งไว้จนกว่าจุดตัดสุดท้ายจะหลุดออก เข้าหนึ่งจังหวะ ส่วนประกอบหนึ่งชิ้นออกอย่างต่อเนื่อง
บางครั้งคุณจะได้ยินทีมร้านค้า-เรียกมันว่า prog die ไม่ว่าจะใช้วิธีย่อแบบใด หลักการพื้นฐานก็เหมือนกัน นั่นคือ การดำเนินการหลายอย่างรวมอยู่ในวงจรอัตโนมัติเดียว ซึ่งช่วยลดการจัดการชิ้นส่วนระหว่างขั้นตอนต่างๆ
เหตุใดแม่พิมพ์แบบโปรเกรสซีฟจึงครองปริมาณการผลิตสูง-
การปั๊มแบบก้าวหน้าทำให้เกิดการผสมผสานที่วิธีการอื่นๆ ดิ้นรนเพื่อให้ตรงกัน: ความเร็ว ความสามารถในการทำซ้ำ และต้นทุนต่อ-ต่อหน่วยต่ำตามขนาด การกดที่ใช้แม่พิมพ์แบบโปรเกรสซีฟทำงานได้ทุกที่25 ถึงมากกว่า 200 จังหวะต่อนาทีหมายความว่าส่วนที่เสร็จแล้วจะลดลงทุกๆ เสี้ยววินาที เนื่องจากแต่ละสถานีมีการกราวด์และชุบแข็งถึงความแม่นยำระดับไมโครเมตร- ความสม่ำเสมอของมิติจึงคงอยู่นับล้านรอบโดยไม่ต้องมีการแทรกแซงด้วยตนเอง
สำหรับทีมจัดซื้อที่ประเมินต้นทุน คณิตศาสตร์นั้นตรงไปตรงมา การลงทุนด้านเครื่องมือมีค่าใช้จ่ายล่วงหน้าสูง แต่ต้นทุนส่วนเพิ่มของชิ้นส่วนเพิ่มเติมแต่ละชิ้นลดลงเหลือน้อยกว่าวัตถุดิบและเวลากดเล็กน้อย ที่ปริมาณต่อปีที่สูงกว่า 50,000 หน่วย แม่พิมพ์แบบโปรเกรสซีฟจะลดต้นทุนต่อ-ชิ้นส่วนเป็นประจำ 30 ถึง 80 เปอร์เซ็นต์ เมื่อเทียบกับวิธีการผลิต CNC ตรรกะทางเศรษฐกิจนั้นเป็นเหตุผลว่าทำไมตัวเชื่อมต่อยานยนต์ ส่วนประกอบป้องกันอิเล็กทรอนิกส์ และขายึด HVAC จึงมาจากการดำเนินงานปั๊มขึ้นรูปที่ก้าวหน้า
อย่างไรก็ตาม ประสิทธิภาพที่เพิ่มขึ้นนั้นขึ้นอยู่กับสิ่งที่เกิดขึ้นภายในแม่พิมพ์ทั้งหมด เค้าโครงสตริป การจัดลำดับสถานี และกลยุทธ์การขึ้นรูปจะกำหนดว่าเครื่องมือจะทำงานเพื่อการเข้าชมนับล้านครั้งหรือต้องการการแทรกแซงอย่างต่อเนื่อง ความลึกทางวิศวกรรมเป็นจุดที่เครื่องมือประเภทนี้เผยให้เห็นถึงความซับซ้อนที่แท้จริง
กระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าทำงานอย่างไร
เค้าโครงแถบและลำดับสถานีเสียงตรงไปตรงมาบนกระดาษ แต่ในทางปฏิบัติกระบวนการปั๊มขึ้นรูปแบบก้าวหน้าเป็นระบบการออกแบบท่าเต้นที่รัดกุม โดยที่เครื่องจักรสามเครื่องทำหน้าที่เป็นหนึ่งเดียว: เครื่องป้อนคอยล์ เครื่องอัด และตัวดายเอง การทำความเข้าใจว่าพวกมันมีปฏิกิริยาอย่างไรในระดับระยะชักเผยให้เห็นว่าทำไมกระบวนการแม่พิมพ์นี้จึงผลิตชิ้นส่วนที่เสร็จแล้วได้เร็วกว่าทางเลือกอื่นที่มีหลาย-ขั้นตอน
กลไกการให้อาหารแบบ Strip และความก้าวหน้า
ทุกอย่างเริ่มต้นที่ตัวคลายคอยล์ ขดลวดโลหะแผ่นแบน โดยทั่วไปมีความหนาตั้งแต่ 0.1 มม. ถึง 6 มม. จะคลายออกเป็นเครื่องหนีบผมที่ขจัดความโค้งที่ยึดไว้ของขดลวด- จากนั้น เซอร์โวหรือตัวป้อนอากาศจะจับแถบและเลื่อนให้อยู่ในระยะที่แม่นยำและทำซ้ำได้ในแต่ละจังหวะการกด ระยะห่างนั้นคือระยะพิทช์ และมันสอดคล้องกับระยะห่างระหว่างสถานีต่างๆ ภายในแม่พิมพ์ทุกประการ
ความแม่นยำที่นี่เป็นสิ่งสำคัญ หากความยาวฟีดคลาดเคลื่อนแม้แต่เศษเสี้ยวมิลลิเมตร สถานีปลายทางทุกแห่งจะวางแนวไม่ตรง นั่นคือเหตุผลที่หมุดนำร่อง เสาทรงกระบอกที่แข็งแล้วซึ่งติดตั้งอยู่ที่ดายด้านบน เจาะ-รูที่เจาะไว้ล่วงหน้าในแถบที่จุดเริ่มต้นของแต่ละจังหวะ พวกเขาดึงแถบให้มีการลงทะเบียนอย่างถูกต้องก่อนที่จะเริ่มการตัดหรือขึ้นรูป คิดว่านักบินเป็นการรีเซ็ตตำแหน่งของระบบ โดยแก้ไขความผันแปรของการป้อนเล็กน้อยทุกๆ รอบ
ลำดับสถานีจากส่วนที่ว่างไปจนถึงส่วนที่เสร็จสิ้น
ภายในแม่พิมพ์ สถานีต่างๆ จะถูกจัดเรียงเป็นลำดับเชิงเส้น แต่ละสถานีจะดำเนินการหนึ่งหรือสองครั้งบนแถบในขณะที่เครื่องปั๊มแบบโปรเกรสซีฟปิดลง รูปทรงของชิ้นส่วนจะพัฒนาขึ้นทีละน้อยทีละสถานี ในขณะที่ยังคงติดอยู่กับแถบพาหะโดยใช้แถบแคบหรือแผ่นใยวัสดุ
กระบวนการปั๊มแบบก้าวหน้าโดยทั่วไปมีลำดับดังนี้:
- รูนำร่องจะถูกเจาะในแถบพาหะเพื่อสร้างการลงทะเบียนสำหรับสถานีต่อๆ ไปทั้งหมด
- คุณสมบัติภายใน เช่น ช่อง รู และรอยบากถูกเจาะหรือทำให้ว่างเปล่า
- การขึ้นรูป เช่น การดัด การพับเหรียญ หรือการวาดรูปร่างของรูปทรงเรขาคณิตของชิ้นส่วนอย่างต่อเนื่อง
- การดำเนินการตัดแต่งหรือหยุดการทำงานเพิ่มเติมช่วยปรับปรุงขนาดและบรรเทาความเค้นตกค้าง
- สถานีตัดขั้นสุดท้ายจะแยกชิ้นส่วนที่เสร็จแล้วออกจากแถบพาหะ และจะออกจากแม่พิมพ์เป็นส่วนประกอบที่เสร็จสมบูรณ์
ระหว่างสถานี ชิ้นส่วนที่มีรูปร่างบางส่วนจะเคลื่อนไปตามแถบขนส่งเหมือนกับผู้โดยสารบนสายพานลำเลียง วิธีนี้ช่วยลด-การหยิบและ-การจัดการโดยหุ่นยนต์และวัดรอบเวลาเป็นเศษส่วนของวินาทีแทนที่จะเป็นวินาที
กดรอบจังหวะและจังหวะ
เครื่องปั๊มขึ้นรูปทำงานร่วมกับแม่พิมพ์อย่างไร? เครื่องกดจะลงมา ปิดแม่พิมพ์ด้านบนลงบนแม่พิมพ์ด้านล่าง และดำเนินการการทำงานของทุกสถานีพร้อมกันในจังหวะเดียว ในขณะที่แรมถอยกลับ ตัวป้อนจะเลื่อนแถบให้มีความยาวหนึ่งพิทช์ และหมุดตัวยกจะยกแถบออกจากพื้นผิวแม่พิมพ์ด้านล่างเล็กน้อยเพื่อให้สามารถเคลื่อนที่ได้อย่างอิสระ แกะลงมาอีกครั้ง และวงจรจะเกิดขึ้นซ้ำ
แท่นปั๊มไดสแตมป์ที่ทำงานด้วยเครื่องมือแบบโปรเกรสซีฟที่ 200 จังหวะต่อนาที จะทำให้ลำดับป้อน ลงทะเบียน ขึ้นรูป และดึงกลับเสร็จสมบูรณ์ภายใน 300 มิลลิวินาที ที่ความเร็วนั้น กรอบเวลาของเครื่องป้อนจะถูกวัดเป็นสิบมิลลิวินาที และแผ่นลอกของแม่พิมพ์จะต้องเคลียร์แถบให้สะอาดก่อนจะเดินหน้าต่อไป ส่วนประกอบทุกชิ้นในระบบจะซิงโครไนซ์กับการหมุนเพลาข้อเหวี่ยงแบบกด ทำให้การปั๊มแม่พิมพ์แบบโปรเกรสซีฟไม่เหมือนเหตุการณ์ต่อเนื่องกันและเหมือนกับจังหวะเชิงกลที่ต่อเนื่องมากขึ้น
อย่างไรก็ตาม จังหวะดังกล่าวจะคงเส้นคงวาเฉพาะเมื่อส่วนประกอบแต่ละชิ้นภายในแม่พิมพ์ทนต่อแรงกระแทกซ้ำๆ นับล้านครั้ง รูปทรงการเจาะ ระยะห่างของแม่พิมพ์ และการเลือกวัสดุที่ระดับส่วนประกอบจะเป็นตัวกำหนดว่าเครื่องมือจะคงจังหวะนั้นไว้หรือเริ่มสร้างเศษวัสดุ
ส่วนประกอบสำคัญภายในแม่พิมพ์แบบก้าวหน้า
รูปทรงการชกและระยะห่างของแม่พิมพ์ทำให้จังหวะคงที่ แต่ส่วนต่างๆ เหล่านั้นคืออะไรกันแน่ และประกอบเข้าด้วยกันได้อย่างไร แม่พิมพ์ปั๊มแบบโปรเกรสซีฟไม่ใช่บล็อกเสาหินเดี่ยว เป็นการประกอบชิ้นส่วนแม่พิมพ์ปั๊มกราวด์ที่มีความแม่นยำ- แต่ละชิ้นมีงานเฉพาะ โดยทำงานร่วมกันภายใต้ภาระที่ซ้ำกันอย่างมาก เมื่อคุณเข้าใจว่าแต่ละส่วนทำอะไร การแก้ไขปัญหาจะกลายเป็นตรรกะมากกว่าการคาดเดา
ส่วนประกอบประกอบแม่พิมพ์ส่วนบน
ครึ่งบนของแม่พิมพ์จะยึดเข้ากับแท่นกดและให้แรงที่ตัดและสร้างแถบ องค์ประกอบสำคัญประกอบด้วย:
- แผ่นเจาะ (รีเทนเนอร์):แผ่นเหล็กชุบแข็งที่ยึดการเจาะเครื่องมือทั้งหมดไว้ในตำแหน่งที่แม่นยำ หมัดแต่ละอันจะถูกกราวด์เพื่อให้เข้ากับรูปทรงของรูหรือรูปร่างที่ผลิตขึ้นมา และส่วนยึดจะล็อคพวกมันให้เข้าที่ เพื่อไม่ให้หมุนหรือเคลื่อนตัวภายใต้น้ำหนักบรรทุก
- แผ่นรองหลัง:วางตำแหน่งระหว่างแผ่นเจาะและฐานแม่พิมพ์ด้านบน แผ่นชุบแข็งนี้ป้องกันไม่ให้เม็ดมีดที่แข็งแล้วถูกดันเข้าไปในฐานแม่พิมพ์ที่นิ่มกว่าโดยแรงกระแทกซ้ำๆ ของการกด
- แผ่นเปลื่อง:ส่วนประกอบนี้จะยึดวัสดุแถบไว้กับบล็อกแม่พิมพ์ขณะที่เครื่องกดปิด ที่สำคัญไม่แพ้กันคือมันจะดึงวัสดุออกจากการเจาะระหว่างการตีขึ้น หากไม่มีมัน แถบจะเกาะติดกับเครื่องมือเจาะโลหะเมื่อดึงกลับ และดึงขึ้นไปบนแม่พิมพ์ด้านบน และทำให้เกิดความเสียหายทันที
- นักบิน:หมุดปลายจมูกสัญลักษณ์แสดงหัวข้อย่อย-ที่เจาะ-รูที่เจาะไว้ล่วงหน้าในแถบเพื่อจัดตำแหน่งให้อยู่ในตำแหน่งสุดท้ายก่อนการดำเนินการใดๆ จะเริ่มขึ้น พวกเขาแก้ไขความไม่ถูกต้องในการป้อนเล็กน้อยทุกๆ จังหวะ
ส่วนประกอบประกอบแม่พิมพ์ส่วนล่าง
ครึ่งล่างวางอยู่บนหมอนข้างแบบกดและรับแรงตัดและขึ้นรูปจากด้านบน องค์ประกอบหลักประกอบด้วย:
- บล็อกตาย (การไล่ล่าตาย):ตัวเครื่องหลักที่ใช้ตัดแต่งขึ้นรูปด้วยเครื่องจักรหรือแทรกรูปทรงการตัดและขึ้นรูป ในแม่พิมพ์ปั๊มเหล็กที่มีปริมาณมากขึ้น- บล็อกแม่พิมพ์จะมีเม็ดมีดที่ถอดเปลี่ยนได้ซึ่งทำจากเหล็กกล้าเครื่องมือหรือคาร์ไบด์ระดับพรีเมียม ช่วยให้สามารถซ่อมแซมเฉพาะจุดได้โดยไม่ต้องสร้างบล็อกใหม่ทั้งหมด
- ปุ่มตาย:เม็ดมีดทรงกระบอกแข็งที่ถูกกดลงในบล็อกแม่พิมพ์ที่ให้คมตัดตรงข้ามสำหรับการเจาะแต่ละครั้ง ระยะห่างระหว่างปลายเจาะและปุ่มจับคู่ ซึ่งโดยปกติจะอยู่ที่ 5 ถึง 10 เปอร์เซ็นต์ของความหนาของวัสดุ จะควบคุมคุณภาพของคมตัด
- เครื่องยกแม่พิมพ์ปั๊มขึ้นรูป:สปริง-หมุดหรือรางที่โหลดซึ่งช่วยยกแถบออกจากพื้นผิวแม่พิมพ์เล็กน้อยหลังการตีแต่ละครั้ง ระยะห่างนี้ช่วยให้ตัวป้อนเลื่อนแถบได้อย่างอิสระโดยไม่ต้องลากข้ามขอบตัด ลดการสึกหรอ และป้องกันการป้อนผิด-ด้วยความเร็วสูง
- หยุดบล็อก:บล็อกกราวด์ที่มีความแม่นยำ-ซึ่งกำหนดความสูงปิดของแม่พิมพ์ในการกด ช่างเทคนิคบดโลหะบัดกรีในช่องกราวด์บนบล็อกหยุดเพื่อตรวจสอบว่าการเจาะและแบบฟอร์มมีความลึกที่เหมาะสมระหว่างการตั้งค่า
ระบบแนะแนวและลงทะเบียน
ลองนึกภาพการปิดครึ่งบนและครึ่งล่างเข้าด้วยกันด้วยความเร็ว 200 ครั้งต่อนาที โดยมีระยะห่างเป็นหน่วยหนึ่งในพันนิ้ว ระบบนำทางช่วยให้:
- หมุดนำและบูช:หมุดชุบแข็งที่ติดตั้งบนฐานเสียบตัวหนึ่งประกอบเข้ากับบูชที่มีความแม่นยำที่อีกข้างหนึ่ง โดยจัดตำแหน่งครึ่งบนและครึ่งล่างให้อยู่ภายในพิกัดความเผื่อ 0.0001 นิ้ว หมุดนำตลับลูกปืน-ซึ่งอยู่บนตลับลูกปืนแบบกรง ได้กลายเป็นมาตรฐานอุตสาหกรรมในด้านการเชื่อมต่อที่ราบรื่นและการแยกแม่พิมพ์ได้ง่าย
- รองเท้าดาย (ชุดดาย):แผ่นรองพื้นด้านบนและด้านล่างที่ยึดส่วนประกอบอื่นๆ ทั้งหมดให้อยู่ในตำแหน่ง พวกมันดูดซับแรงโก่งตัวและให้ส่วนต่อประสานการติดตั้งที่แข็งแกร่งกับแท่นพิมพ์
- สปริงตาย:สปริงอัดแรง-สูง ไม่ว่าจะเป็นขดลวดเชิงกลหรือก๊าซไนโตรเจน ซึ่งให้แรงดันที่ควบคุมได้สำหรับฟังก์ชันการปอก การยึด และการดีดชิ้นส่วนตลอดวงจรการชัก
ตารางด้านล่างจะรวมส่วนประกอบแม่พิมพ์ปั๊ม ฟังก์ชัน และการเลือกวัสดุทั่วไปให้อยู่ในรูปแบบอ้างอิงที่รวดเร็ว-:
| ส่วนประกอบ | การทำงาน | วัสดุทั่วไป |
|---|---|---|
| รองเท้าตาย | แผ่นรองพื้นที่ยึดส่วนประกอบอื่นๆ ทั้งหมดและรักษาการจัดตำแหน่ง | เหล็กอ่อนหรือเหล็กดัด |
| ไกด์พินและบุชชิ่ง | จัดตำแหน่งครึ่งบนและล่างให้อยู่ในช่วงสิบของหนึ่งในพัน | เหล็กโลหะผสมชุบแข็ง กรงลูกอลูมิเนียม |
| แผ่นเจาะ (รีเทนเนอร์) | จับและวางตำแหน่งการเจาะเครื่องมือทั้งหมด | เหล็กกล้าเครื่องมือ A-2 หรือ D-2 |
| แผ่นรองหลัง | ปกป้องไดชูจากแรงกระแทกจากการเจาะ | เหล็กกล้าเครื่องมือชุบแข็ง A-2 |
| แผ่นเปลื้องผ้า | แคลมป์ดึงวัสดุออกและดึงออกจากการเจาะเมื่อดึงกลับ | เหล็กกล้าเครื่องมือ A-2 หรือเหล็กเหนียว (แบบมีไกด์) |
| เครื่องมือเจาะ | ตัด เจาะ หรือขึ้นรูปวัสดุแถบ | D-2, M-2, CPM หรือคาร์ไบด์ |
| บล็อกดาย / ส่วนแทรก | ให้คมตัดที่ตรงข้ามกันและสร้างรูปทรง | เม็ดมีด D-2, M-2, CPM หรือคาร์ไบด์ |
| ปุ่มตาย | คมตัดที่ถอดเปลี่ยนได้-เทียบเท่ากับการเจาะ | ผ่าน-โลหะผสมเหล็กหรือคาร์ไบด์ชุบแข็ง |
| นักบิน | ลงทะเบียนแถบให้อยู่ในตำแหน่งที่แม่นยำในแต่ละจังหวะ | เหล็กเครื่องมือชุบแข็ง จมูกขัดเงา |
| สปริง (เครื่องกล / ไนโตรเจน) | ให้แรงลอกออก กด-แรงกดลง และการดีดชิ้นส่วนออก | ลวดซิลิกอนโครเมียม-หรือถังก๊าซไนโตรเจน |
| ลิฟเตอร์ | ยกแถบออกจากพื้นผิวแม่พิมพ์เพื่อความก้าวหน้าอย่างอิสระระหว่างจังหวะ | เหล็กกล้าเครื่องมือชุบแข็งพร้อมสปริงกลับ |
| หยุดบล็อก | ตั้งค่าความสูงของการปิดและตรวจสอบความลึกของการกดระหว่างการตั้งค่า | เหล็กกล้าเครื่องมือชุบแข็ง กราวด์ที่แม่นยำ |
ทุกชิ้นส่วนเหล่านี้จะต้องคงความสมบูรณ์ของมิติตลอดรอบการกดนับล้านครั้ง เมื่อหมัดเดียวสึกหรอเกินพิกัดความเผื่อหรือสปริงตัวยกเกิดความล้า ระบบทั้งหมดจะเคลื่อนตัว การพึ่งพาอาศัยกันนั้นเป็นเหตุผลว่าทำไมการเลือกวัสดุและกลยุทธ์การออกแบบในระดับส่วนประกอบจึงมีน้ำหนักพอๆ กับโครงร่างแถบโดยรวม ซึ่งเป็นความสัมพันธ์ที่ชัดเจนเป็นพิเศษในระหว่างขั้นตอนการออกแบบแม่พิมพ์
การออกแบบแม่พิมพ์ที่ก้าวหน้าตั้งแต่แนวคิดไปจนถึงการตรวจสอบ
การพึ่งพาอาศัยกันขององค์ประกอบในระดับกายภาพเป็นสิ่งหนึ่ง จะต้องนำชิ้นส่วนทั้งหมดมาทำงานร่วมกันก่อนที่จะตัดเหล็กใดๆ หรือไม่? นั่นคือจุดที่การออกแบบแม่พิมพ์แบบก้าวหน้าช่วยประหยัดปัญหายุ่งยากในการผลิตหลายเดือนหรือสร้างขึ้นเองได้ การออกแบบแม่พิมพ์ปั๊มขึ้นรูปอย่างดี-ไม่ได้เริ่มต้นจากรูปทรงของ CAD แต่ต้องอาศัยความเข้าใจอย่างถ่องแท้ว่าชิ้นงานที่เสร็จแล้วจะต้องทำอย่างไร จำนวนเท่าใดที่ต้องใช้ และข้อจำกัดของวัสดุที่บังคับใช้
ข้อมูลการออกแบบและข้อกำหนดของลูกค้า
โปรเจ็กต์การออกแบบแม่พิมพ์ปั๊มโลหะทั่วไปเริ่มต้นเมื่อลูกค้าส่งการพิมพ์ชิ้นส่วน ซึ่งมักจะมาพร้อมกับโมเดล 3D CAD แต่การวาดภาพเพียงอย่างเดียวนั้นไม่ได้ช่วยให้ผู้ออกแบบแม่พิมพ์เพียงพอที่จะเริ่มต้นได้ ก่อนที่งานเค้าโครงแถบใดๆ จะเกิดขึ้น ผู้ออกแบบจำเป็นต้องรวบรวมภาพรวมของบริบทการผลิตทั้งหมด พลาดข้อมูลสำคัญตั้งแต่เนิ่นๆ และแนวคิดเครื่องมือทั้งหมดอาจจำเป็นต้องปรับปรุงในส่วนดาวน์สตรีม
ต่อไปนี้คือปัจจัยการออกแบบที่สำคัญที่จำเป็นก่อนเริ่มการพัฒนาเครื่องมือแบบก้าวหน้า:
- เรขาคณิตของชิ้นส่วน: ภาพวาด 2 มิติและโมเดลสามมิติสามมิติพร้อมคำบรรยาย GD&T ที่สมบูรณ์ซึ่งกำหนดมิติข้อมูลที่สำคัญและการอ้างอิงข้อมูลทั้งหมด
- ข้อมูลจำเพาะของวัสดุ: ประเภทของโลหะผสม การปรับอุณหภูมิ ความหนา และคุณสมบัติทางกล รวมถึงความต้านทานแรงดึง ความแข็งแรงของผลผลิต การยืดตัว และค่า n-
- ข้อกำหนดด้านปริมาณประจำปี: ปริมาณที่คาดหวังต่อปี ขนาดล็อต และอายุการใช้งานของโปรแกรมที่คาดการณ์ไว้ ซึ่งส่งผลโดยตรงต่อประเภทการก่อสร้างแม่พิมพ์และการเลือกวัสดุ
- ข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้: คุณลักษณะใดที่สำคัญ-ต่อ-ฟังก์ชัน (CTF) และมีเกณฑ์ความคลาดเคลื่อนเชิงพาณิชย์ที่เป็นมาตรฐาน เนื่องจากข้อกำหนดที่เข้มงวดกว่านั้นจำเป็นต้องมีสเตชั่นเพิ่มเติมหรือการดำเนินการสร้างเหรียญ
- การดำเนินงานรอง: กระบวนการหลังการปั๊มใดๆ- เช่น การชุบ การอบชุบ การเชื่อม หรือการประกอบที่ทำให้เกิดข้อจำกัดในทิศทางของเสี้ยน ผิวสำเร็จของพื้นผิว หรือความเสถียรของมิติ
- ความพร้อมใช้งานของแท่นพิมพ์และตัวป้อน: หากลูกค้ามีสายการผลิตอยู่แล้ว ความสามารถในการรับน้ำหนัก ขนาดเตียง ความยาวในการชัก และประเภทตัวป้อนจะจำกัดขอบเขตของแม่พิมพ์ตั้งแต่เริ่มต้น
ตามที่นิตยสาร MetalForming ระบุไว้ การระบุแผ่นโลหะที่มีรายละเอียดทางเทคนิคน้อยเกินไปอาจทำให้เกิดปัญหาด้านประสิทธิภาพของแม่พิมพ์ได้ แม่พิมพ์ที่ออกแบบโดยคำนึงถึงคุณสมบัติของวัสดุที่สันนิษฐานอาจก่อให้เกิดเศษเมื่อขดลวดการผลิตจริงมาถึงด้วยค่าความแข็งหรือการยืดตัวที่แตกต่างกัน ในแง่หนึ่ง แม่พิมพ์เป็นตัวกำหนดวัสดุที่ต้องใช้ในการทำงานอย่างถูกต้อง
กลยุทธ์การเพิ่มประสิทธิภาพเค้าโครงสตริป
เมื่ออินพุตถูกล็อค ผู้ออกแบบจะย้ายไปยังการตัดสินใจที่เป็นผลสืบเนื่องที่สุดเพียงอย่างเดียวในการออกแบบแม่พิมพ์ปั๊มแบบก้าวหน้า: เค้าโครงแถบ นี่คือพิมพ์เขียวที่กำหนดวิธีที่แถบแบนแปลงเป็นชิ้นส่วนที่เสร็จแล้ว ทีละสถานี โดยจะกำหนดการใช้วัสดุ ขนาดแม่พิมพ์ จำนวนสถานี การกระจายกำลัง และต้นทุนต่อ-ชิ้นส่วนในท้ายที่สุด
เค้าโครงแถบระบุ:
- การวางแนวชิ้นส่วนสัมพันธ์กับทิศทางการป้อนของแถบและทิศทางเกรน
- ระยะห่างระหว่างสถานี
- ประเภทพาหะ ความกว้าง และจุดยึด
- ลำดับการดำเนินการตั้งแต่เจาะแรกจนถึงจุดตัดสุดท้าย
- เรขาคณิตของโครงกระดูกเศษซากและเปอร์เซ็นต์ผลผลิตของวัสดุ
ฟังดูตรงไปตรงมาใช่ไหม? ในทางปฏิบัติ ตัวแปรทุกตัวจะแลกเปลี่ยนกับตัวแปรอื่น การหมุนชิ้นส่วนเพื่อจัดตำแหน่งส่วนโค้งที่สำคัญที่ตั้งฉากกับทิศทางของเกรนช่วยเพิ่มความสามารถในการขึ้นรูป แต่อาจเพิ่มความกว้างของแถบและเศษวัสดุ ระยะพิทช์ที่สั้นลงจะช่วยลดความยาวของดายและความต้องการแท่นอัด แต่จะบีบอัดสถานีเข้าด้วยกัน ซึ่งจำกัดความแข็งแรงของการเจาะและการเข้าถึงการบำรุงรักษา นักออกแบบที่มีประสบการณ์มักจะแก้ไขเค้าโครงแถบหลายครั้งในระหว่างการทดลองปั๊มตัวอย่าง เผยให้เห็นปัญหาการป้อน ความไม่สมดุลของแรง และปัญหาทิศทางของเกรนที่ปรากฏภายใต้เงื่อนไขการกดจริงเท่านั้น
การกำหนดจำนวนสถานีเป็นไปตามเค้าโครงแถบ ผู้ออกแบบจัดลำดับการปฏิบัติงานเพื่อให้การเจาะและการบากเกิดขึ้นตั้งแต่เนิ่นๆ ในขณะที่วัสดุยังคงแบนอยู่ เพื่อป้องกันการบิดเบือนคุณสมบัติในระหว่างการขึ้นรูปในภายหลัง สถานีดัดและวาดจะเกิดขึ้นหลังจากที่โปรไฟล์เริ่มเป็นรูปเป็นร่าง สถานีว่างที่ไม่มีการดำเนินการเกิดขึ้น จะถูกแทรกระหว่างสถานีขึ้นรูปหนักเพื่อจัดการการกระจายแรงและให้การสนับสนุนโครงสร้างในแม่พิมพ์ เครื่องมือปั๊มแบบโปรเกรสซีฟแบบ 12 สถานีไม่ใช่เรื่องปกติสำหรับชิ้นส่วนที่ซับซ้อนปานกลาง และรูปทรงที่สลับซับซ้อนสามารถดันจำนวนเกิน 20 ได้
การจำลอง-การตรวจสอบความถูกต้องตามการออกแบบ
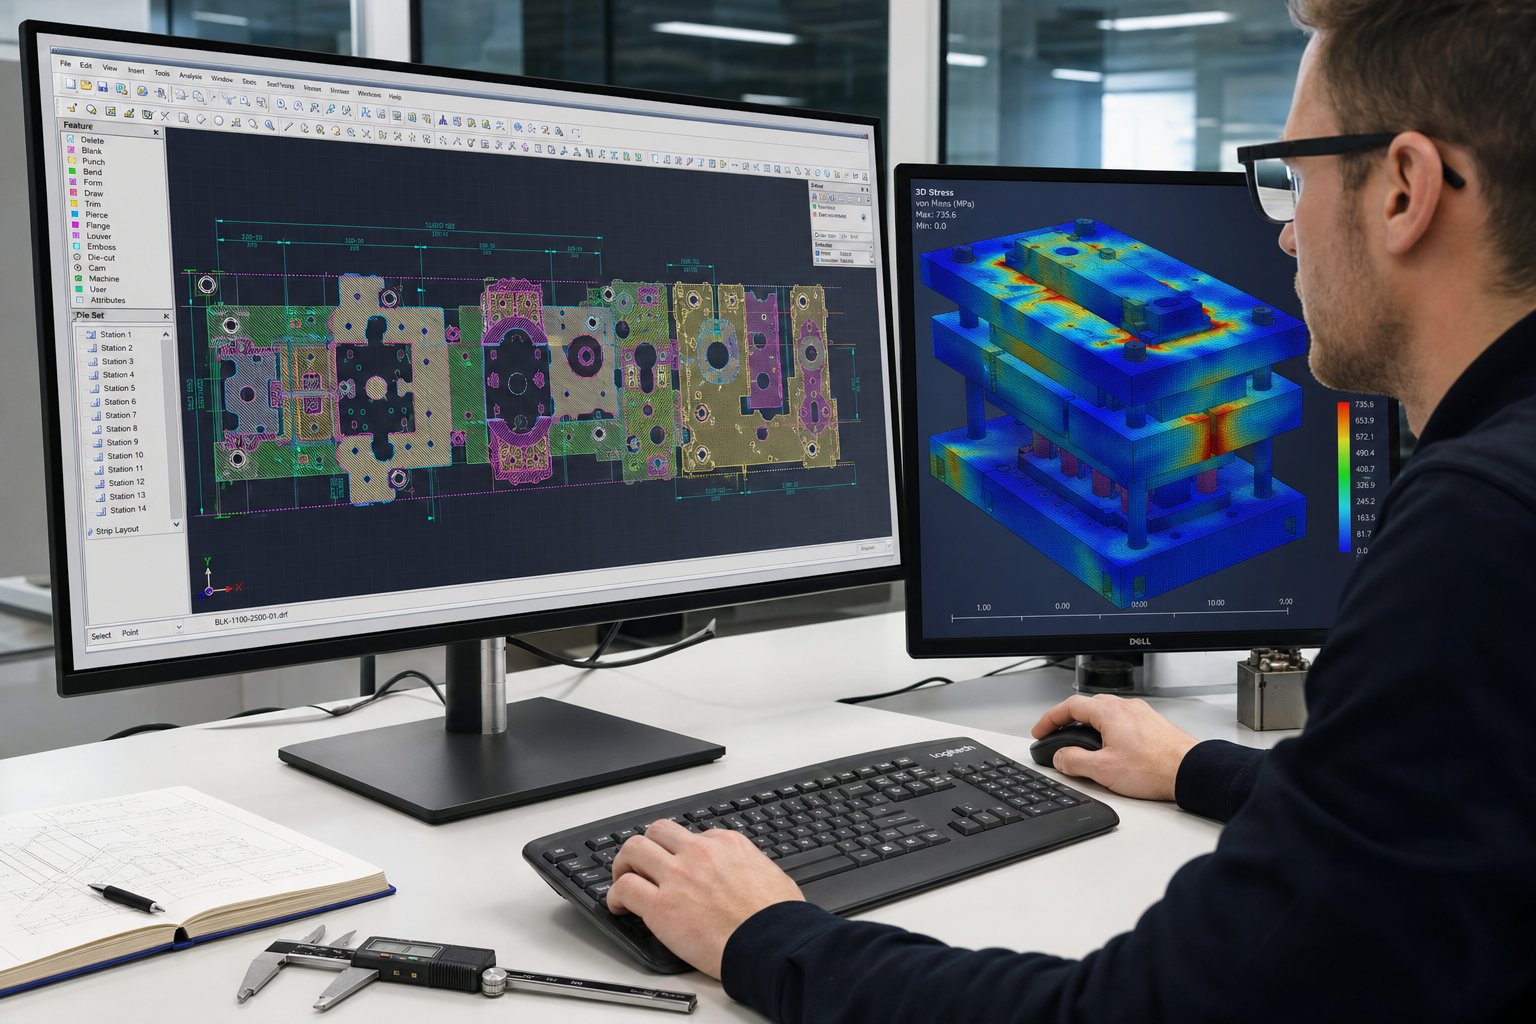
ก่อนที่จะมีซอฟต์แวร์การออกแบบแม่พิมพ์แบบโปรเกรสซีฟสมัยใหม่ ผู้ผลิตเครื่องมือได้สร้างแม่พิมพ์ ใช้งานชิ้นส่วนทดลอง ระบุปัญหา ปรับเปลี่ยนเครื่องมือ และทำซ้ำจนกระทั่งผลลัพธ์เป็นไปตามข้อกำหนด วงจรดังกล่าวอาจใช้เวลาหลายสัปดาห์และมีค่าใช้จ่ายหลายหมื่นดอลลาร์ในการทำงานซ้ำ ปัจจุบัน การจำลองได้บีบอัดการวนซ้ำนั้นลงในพื้นที่ดิจิทัล
เครื่องมือวิเคราะห์องค์ประกอบจำกัด (FEA) จำลองการไหลของวัสดุ การทำให้ผอมบาง การย่น และการสปริงกลับที่แต่ละสถานีขึ้นรูป ก่อนที่จะตัดเฉือนเหล็กกล้าเครื่องมือเพียงบล็อกเดียว วิศวกรทดสอบรูปแบบแถบต่างๆ ในรูปแบบเสมือนจริง โดยปรับมุมโค้งงอเพื่อชดเชยการสปริงกลับ หรือแก้ไขความลึกของการวาดเพื่อหลีกเลี่ยงการทำให้ผอมบางเกินขีดจำกัดที่ยอมรับได้ ผลลัพธ์ที่ได้คือการออกแบบที่ผ่านการตรวจสอบแล้ว ซึ่งเข้าถึงความพร้อมในการผลิตได้เร็วขึ้นโดยใช้ต้นแบบทางกายภาพน้อยลง
การคำนวณน้ำหนักเป็นอีกพื้นที่หนึ่งที่การจำลองจะจ่ายเงินปันผล แรงตัดและการขึ้นรูปของแต่ละสถานีจะต้องรวมกันน้อยกว่าความจุของแท่นพิมพ์ที่เลือก โดยคำนึงถึงความสูงในการทำงานเหนือจุดศูนย์กลางตายล่างซึ่งข้อได้เปรียบทางกลลดลง สำหรับสถานีขึ้นรูปลึก พลังงานในการทำงาน ไม่ใช่แค่น้ำหนักสูงสุดเท่านั้น กลายเป็นปัจจัยจำกัด การจำลองจะจับข้อจำกัดเหล่านี้ได้ตั้งแต่เนิ่นๆ ทำให้มั่นใจได้ว่าเครื่องมือแบบก้าวหน้าจะตรงกับความต้องการก่อนที่จะทำข้อผูกพัน
การผสมผสานระหว่างการสร้างแบบจำลองพาราเมตริก CAD/CAM การจำลองการสร้าง FEA และการศึกษาการเคลื่อนไหวแบบดิจิทัล ได้ลดระยะเวลาในการพัฒนาลงอย่างมาก สิ่งที่ครั้งหนึ่งจำเป็นต้องทดลองซ้ำสามหรือสี่ครั้งมักจะสามารถแก้ไขได้ในคราวเดียว โดยลดเวลาหลายสัปดาห์-เพื่อ-การผลิต และกำจัดการดัดแปลงแม่พิมพ์ที่มีค่าใช้จ่ายสูงหลังจากการชุบแข็ง
แม้แต่แบบจำลองที่ละเอียดประณีตที่สุดก็ยังทำงานบนอินพุตในอุดมคติ ความแปรผันของวัสดุในโลกจริง- การโก่งตัวของแรงกด และสภาวะการหล่อลื่นทำให้เกิดตัวแปรที่จะเกิดขึ้นที่ความเร็วการผลิตสูงสุดเท่านั้น ซึ่งเป็นเหตุผลว่าทำไมการเลือกวัสดุสำหรับทั้งชิ้นงานและส่วนประกอบแม่พิมพ์จึงมีบทบาทสำคัญใน-ประสิทธิภาพของเครื่องมือในระยะยาว
วัสดุในการปั๊มแบบก้าวหน้าและการเลือกเหล็กกล้าเครื่องมือ
แบบจำลองจำลองทำงานโดยใช้คุณสมบัติของวัสดุในอุดมคติ แต่คอยล์ที่มาถึงสายการผลิตมีความแปรผันตามจริง-ในด้านความแข็ง การยืดตัว และสภาพพื้นผิว ความแตกต่างเหล่านั้นกระเพื่อมในทุกแง่มุมของประสิทธิภาพของแม่พิมพ์ วัสดุการปั๊มแบบก้าวหน้าที่คุณเลือกสำหรับชิ้นงานจะกำหนดจำนวนสถานีที่แม่พิมพ์ต้องการ ความเร็วของรอบการปั๊ม และระยะเวลาที่ส่วนประกอบของเครื่องมืออยู่รอดได้ก่อนการบำรุงรักษา
วัสดุชิ้นงานทั่วไปและลักษณะการปั๊ม
การปั๊มโลหะแบบก้าวหน้ารองรับโลหะผสมได้หลากหลาย โดยแต่ละประเภทนำมาซึ่งการผสมผสานที่แตกต่างกันของความสามารถในการขึ้นรูป ความแข็งแรง และการเสียดสี วัสดุที่มีการยืดตัวสูงจะโค้งงอได้ง่ายแต่อาจเกิดการเสียดสีกับพื้นผิวเครื่องมือได้ โลหะผสมที่แข็งกว่าจะตัดเฉือนได้อย่างหมดจด แต่เพิ่มความต้องการน้ำหนักและเร่งการสึกหรอของหมัด การจับคู่ชิ้นงานกับการใช้งานโดยคำนึงถึงการสูญเสีย-อายุการใช้งานของแม่พิมพ์เป็นการกระทำที่สมดุลที่วิศวกรทุกคนต้องเผชิญ
ต่อไปนี้คือการเปรียบเทียบวัสดุการปั๊มแบบก้าวหน้าที่พบมากที่สุด:
| วัสดุชิ้นงาน | คะแนนความสามารถในการขึ้นรูป | การใช้งานทั่วไป | ข้อควรพิจารณาเกี่ยวกับการสึกหรอของแม่พิมพ์ |
|---|---|---|---|
| เหล็กกล้าคาร์บอน (CRS, SPCC) | ดีถึงดีเยี่ยม | ฉากยึด ตัวเรือน คลิปโครงสร้าง ตัวยึดรถยนต์ | การสึกหรอปานกลาง สเกลออกไซด์ที่มีฤทธิ์กัดกร่อนบนรูปแบบรีดร้อน-จะทำให้อายุการใช้งานของหมัดสั้นลง |
| สแตนเลส (301, 304, 316) | ปานกลาง | ตู้ทางการแพทย์ ส่วนประกอบ-ในการแปรรูปอาหาร อุปกรณ์ทางทะเล | แนวโน้มการครูดสูงและงาน-แข็งตัวจะเพิ่มแรงเสียดทานและเร่งการสึกหรอของกาว |
| อะลูมิเนียม (1100, 3003, 5052) | ยอดเยี่ยม | แผ่นระบายความร้อน, กรอบ EV, ชิ้นส่วนโครงสร้างน้ำหนักเบา | วัสดุเนื้อนุ่มจะสะสมบนหน้าเจาะ ต้องใช้เครื่องมือขัดเงาและทำความสะอาดบ่อยครั้ง |
| ทองเหลือง (C260, C270) | ยอดเยี่ยม | ขั้วไฟฟ้า อุปกรณ์ตกแต่ง อุปกรณ์ประปา | อัตราการสึกหรอต่ำ ปริมาณสังกะสีให้การหล่อลื่นตามธรรมชาติ ช่วยยืดอายุการใช้งานของเครื่องมือ |
| ทองแดง (C110, C102) | ดีมาก | บัสบาร์, คอนเนคเตอร์, ระบบป้องกัน RF | การเสียดสีเล็กน้อยแต่มีความเหนียวสูงจะทำให้กระสุน-ถูกดึงหากช่องว่างแน่นเกินไป |
การปั๊มขึ้นรูปด้วยเหล็กกล้าคาร์บอนยังคงเป็นปัจจัยหลักสำหรับชิ้นส่วน-ที่มีความละเอียดอ่อนด้านต้นทุน- เหล็กกล้าคาร์บอนรีดเย็น-มีพื้นผิวเรียบ สามารถขึ้นรูปได้ดี และมีต้นทุนวัตถุดิบต่ำ ทำให้เป็นตัวเลือกเริ่มต้นสำหรับฉากยึด คลิป และส่วนประกอบโครงสร้าง การปั๊มแบบก้าวหน้าที่ทำจากสเตนเลสสตีลต้องการมากขึ้นจากแม่พิมพ์: น้ำหนักที่สูงขึ้น การควบคุมการหล่อลื่นที่เข้มงวดยิ่งขึ้น และเหล็กกล้าเครื่องมือที่ได้รับการจัดอันดับสำหรับความทนทานต่อการสึกหรอของกาว- นักออกแบบแม่พิมพ์มักจะเพิ่มสถานีว่างเมื่อสร้างเกรดสเตนเลสเพื่อกระจายแรงและลดความเครียดที่เพิ่มขึ้นในแถบ
การปั๊มแบบก้าวหน้าของอะลูมิเนียมทำงานที่ความเร็วการกดที่สูงขึ้นเนื่องจากแรงตัดต่ำกว่า แต่ความนุ่มนวลนั้นทำให้วัสดุเกาะติดกับพื้นผิวที่เจาะ ซึ่งเป็นสภาวะที่เรียกว่าการครูด ทองแดงปั๊มแบบก้าวหน้ามีความท้าทายที่คล้ายกัน: ความเหนียวสูงของวัสดุทำให้สามารถดึงทากกลับผ่านแม่พิมพ์ได้ หากระยะห่างจากการเจาะ-ถึง-ไม่ได้รับการปรับให้เหมาะสม ในทางตรงกันข้าม การตีแบบก้าวหน้าของทองเหลืองมีแนวโน้มที่จะเป็นการให้อภัย ปริมาณสังกะสีในทองเหลืองทำหน้าที่เป็นสารหล่อลื่นอ่อนๆ ช่วยลดแรงเสียดทานที่ส่วนต่อประสานของเครื่องมือ และขยายระยะเวลาระหว่างการลับคม
การเลือกเหล็กกล้าเครื่องมือสำหรับส่วนประกอบแม่พิมพ์
ชิ้นงานเป็นตัวกำหนดสิ่งที่แม่พิมพ์ต้องทน เมื่อทำการปั๊มเหล็กกล้าคาร์บอนอ่อนด้วยความเร็วปานกลาง เหล็กกล้าเครื่องมือทั่วไป เช่น D2 (เหล็กกล้างานเย็นที่มีโครเมียมสูง- คาร์บอนสูง-) ให้อายุการใช้งานที่ยอมรับได้ในราคาที่สมเหตุสมผล D2 ให้ความสมดุลที่ดีระหว่างความต้านทานการสึกหรอและความสามารถในการขึ้นรูป ซึ่งเป็นสาเหตุที่ทำให้ D2 เป็นมาตรฐานมานานหลายทศวรรษ
ชิ้นงานที่แข็งขึ้นหรือมีฤทธิ์กัดกร่อนมากขึ้นจะเปลี่ยนสมการ พฤติกรรมการชุบแข็งของเหล็กกล้าไร้สนิม-สามารถดันความแข็งของคมตัด-ให้ใกล้เคียงกับความแข็งของตัวแม่พิมพ์ ซึ่งจะเร่งการบิ่นและการแตกร้าวเมื่อล้า ในกรณีเหล่านี้เหล็กกล้าเครื่องมือโลหะผสมผง (PM)ให้คาร์ไบด์ที่มีการกระจายตัวที่ละเอียดกว่าและสม่ำเสมอมากขึ้น ซึ่งช่วยเพิ่มทั้งความเหนียวและความต้านทานการสึกหรอ เมื่อเทียบกับเกรดหล่อโลหะแบบดั้งเดิม- เหล็ก PM เช่น CPM 10V หรือ Vanadis 4 ต้านทานการสึกหรอจากการเสียดสีเป็นพิเศษ โดยไม่สูญเสียความแข็งแรงในการกระแทกที่จำเป็นเพื่อให้รอดพ้นจากการขัดผิวด้วยความเร็วสูง-
สำหรับการปั๊มเหล็กแบบก้าวหน้าที่ปริมาณมากหรือด้วยแผ่นที่มีความแข็งแรงสูง- เม็ดมีดคาร์ไบด์จะใช้งานได้จริงที่จุดสึกหรอสูงสุด- ซึ่งโดยทั่วไปจะเจาะและตัด ทังสเตนคาร์ไบด์มีความแข็งเกิน 90 HRA และสามารถใช้งานได้นานกว่าเหล็กกล้าเครื่องมือทั่วไปประมาณห้าถึงสิบเท่าในการใช้งานที่มีการเสียดสี ข้อเสีย-ประการคือความเปราะบาง: เม็ดมีดคาร์ไบด์ต้องมีโครงสร้างแม่พิมพ์ที่แข็งแรง และไม่สามารถทนต่อการวางแนวที่เยื้องศูนย์หรือ-การโหลดที่กึ่งกลางได้
การรักษาพื้นผิวเพิ่มการป้องกันอีกชั้นหนึ่ง การเคลือบ PVD เช่น TiAlN หรือ CrN ช่วยลดแรงเสียดทานและต้านทานการครูด โดยเฉพาะอย่างยิ่งเมื่อขึ้นรูปวัสดุชุบสังกะสีหรือสเตนเลส ไอออนไนไตรด์ทำให้พื้นผิวของพื้นผิวแข็งตัวโดยไม่บิดเบือนมิติ ทำให้เกิดเป็นเคสแข็งที่รองรับการเคลือบด้านบน การผสมผสานระหว่างซับสเตรตไนไตรด์และการเคลือบ PVD แสดงให้เห็นว่าช่วยยืดอายุการใช้งานเครื่องมือจาก 50,000 ชิ้นส่วนเป็นมากกว่า 1.2 ล้านชิ้นส่วนในสถานการณ์การผลิตที่บันทึกไว้
ท้ายที่สุดแล้ว การเลือกเหล็กกล้าเครื่องมือถือเป็นการตัดสินใจทางเศรษฐกิจที่ซ้อนอยู่เหนือการตัดสินใจทางวิศวกรรม เม็ดมีดคาร์ไบด์มีค่าใช้จ่ายล่วงหน้ามากกว่า แต่ลดความถี่ในการบำรุงรักษาและอัตราเศษตลอดอายุการใช้งานของแม่พิมพ์ การคำนวณต้นทุนรวมในการเป็นเจ้าของ ซึ่งสร้างสมดุลระหว่างการลงทุนวัสดุเครื่องมือกับเวลาหยุดทำงานและต้นทุนการเปลี่ยน กลายเป็นสิ่งสำคัญเมื่อแม่พิมพ์ย้ายจากโต๊ะออกแบบไปยังพื้นที่การผลิต
โพรเกรสซีฟดาย vs คอมพาวนด์ดาย vs ทรานเฟอร์ดาย
เศรษฐศาสตร์เหล็กกล้าเครื่องมือและต้นทุนรวมในการเป็นเจ้าของเป็นเพียงส่วนหนึ่งของเรื่องราวเท่านั้น ก่อนที่การตัดสินใจเหล่านั้นจะเกิดขึ้น คำถามพื้นฐานที่มากขึ้นจะกำหนดทิศทางของทั้งโปรเจ็กต์: แม่พิมพ์ชนิดใดที่เหมาะกับชิ้นส่วน การตายแบบก้าวหน้าไม่ใช่คำตอบเสมอไป ขึ้นอยู่กับรูปทรง ปริมาตร และความซับซ้อนในการขึ้นรูป แม่พิมพ์ผสมหรือแม่พิมพ์ถ่ายโอนอาจให้ผลลัพธ์ที่ดีกว่าโดยมีความเสี่ยงต่ำกว่า การทำความเข้าใจประเภทของแม่พิมพ์ปั๊มและเกณฑ์การคัดเลือกจะช่วยป้องกันค่าใช้จ่ายที่ไม่ตรงกันระหว่างการลงทุนด้านเครื่องมือและความเป็นจริงในการผลิต
แม่พิมพ์แบบก้าวหน้าสำหรับ-การขึ้นรูปตามลำดับหลายสถานี
การปั๊มแม่พิมพ์แบบโปรเกรสซีฟเป็นเลิศเมื่อคุณต้องการชิ้นส่วนขนาดเล็กถึงขนาดกลาง-จำนวนมากที่มีความซับซ้อนปานกลาง แถบจะเชื่อมต่อตลอดกระบวนการ โดยรักษาความแม่นยำของตำแหน่งในทุกสถานี การลงทะเบียนอย่างต่อเนื่องคือสิ่งที่ทำให้วิธีการนี้สามารถทำซ้ำได้อย่างรวดเร็ว
การปั๊มแม่พิมพ์ด้วยเครื่องมือแบบก้าวหน้าเหมาะสมที่สุดตรงไหน? รูปภาพเปลือกตัวเชื่อมต่อยานยนต์ ชุดประกอบฉากยึด หรือส่วนประกอบป้องกัน ชิ้นส่วนที่รวมการเจาะ การดัด และการตัดแต่งในรอบเดียว โดยทั่วไปปริมาณที่มากกว่า 50,000 หน่วยต่อปีเป็นสิ่งที่สมเหตุสมผลในการลงทุนด้านเครื่องมือล่วงหน้า และในปริมาณที่เกินหลายแสนหน่วย ต้นทุนต่อ-ชิ้นส่วนจะเอาชนะได้ยากด้วยวิธีการอื่น
ข้อเสีย-คือความยืดหยุ่น เนื่องจากชิ้นส่วนยังคงติดอยู่กับแถบพาหะ การดึงลึกจึงถูกจำกัดโดยความตึงของแถบ และการขึ้นรูปแบบหลาย-กลายเป็นเรื่องยาก หากชิ้นส่วนจำเป็นต้องหมุนระหว่างสถานีหรือสร้างมุมที่การเชื่อมต่อแถบป้องกันทางกายภาพ แม่พิมพ์แบบโปรเกรสซีฟจะชนกับผนัง
แม่พิมพ์ผสมสำหรับการทำงานพร้อมกัน-สถานีเดียว
การปั๊มแม่พิมพ์แบบผสมมีแนวทางที่แตกต่างโดยพื้นฐาน แทนที่จะจัดลำดับการดำเนินการในหลายสถานี ระบบจะดำเนินการตัดทั้งหมดให้เสร็จสิ้นด้วยการกดครั้งเดียวที่สถานีเดียว การเจาะและแม่พิมพ์ทำงานพร้อมกันจากทั้งสองด้านของวัสดุ ทำให้เกิดชิ้นงานเปล่าในการตีเพียงครั้งเดียว
ทำให้แม่พิมพ์คอมพาวด์เหมาะสำหรับชิ้นส่วนแบนที่ต้องการความแม่นยำด้านมิติสูง เช่น แหวนรอง ปะเก็น แผ่นชิม และส่วนประกอบเปล่าธรรมดา เนื่องจากคุณลักษณะทั้งหมดถูกตัดออกในจังหวะเดียว จึงไม่มีการแบ่งระดับความคลาดเคลื่อนที่ยอมรับได้สะสม-จากสถานี-ไปยัง-การถ่ายโอนสถานี ความเรียบและศูนย์กลางมีแนวโน้มที่จะเหนือกว่าสิ่งที่แม่พิมพ์แบบโปรเกรสซีฟทำได้ในรูปทรงเดียวกัน
ข้อจำกัด? แม่พิมพ์คอมพาวด์ไม่สามารถดำเนินการขึ้นรูป เช่น การดัดงอหรือการวาดแบบได้ สามารถจัดการกับการตัดและการสร้างเหรียญได้ แต่การสร้างรูปร่างสามมิติใดๆ- ต้องใช้กระบวนการที่แยกจากกัน ความเร็วในการผลิตยังต่ำกว่าเครื่องมือแบบก้าวหน้าด้วย เนื่องจากโดยทั่วไปแล้วชิ้นส่วนต่างๆ จำเป็นต้องป้อนเปล่าทีละชิ้น แทนที่จะต้องป้อนแถบอย่างต่อเนื่อง สำหรับชิ้นส่วนแบนธรรมดาที่มีปริมาณปานกลาง ซึ่งความแม่นยำมีความสำคัญมากกว่าความเร็ว แม่พิมพ์คอมพาวด์จะให้คุณค่าที่แข็งแกร่งในราคาเครื่องมือที่ต่ำกว่า
Transfer Dies สำหรับรูปทรงขนาดใหญ่หรือซับซ้อน
การปั๊มแม่พิมพ์แบบถ่ายโอนจะแยกชิ้นงานออกจากแถบตั้งแต่ต้นกระบวนการ ระบบถ่ายโอนทางกล ซึ่งประกอบด้วยราง นิ้ว หรือแขนหุ่นยนต์ จะเคลื่อนย้ายส่วนที่ว่างทางกายภาพจากสถานีหนึ่งไปอีกสถานีหนึ่ง แต่ละสถานีทำงานบนชิ้นส่วนอย่างเป็นอิสระ โดยไม่มีข้อจำกัดของแถบใดๆ
อิสรภาพนั้นเปลี่ยนแปลงสิ่งที่เป็นไปได้ การวาดแบบลึก การขึ้นรูปหลาย- การหมุนชิ้นส่วนระหว่างสถานี และการดำเนินการที่ต้องการการเข้าถึงชิ้นงานอย่างเต็มรูปแบบ ทั้งหมดนี้เป็นไปได้ Transfer Press Tooling จัดการกับชิ้นส่วนขนาดใหญ่ที่ไม่สามารถยึดติดกับแถบรองรับแคบๆ ได้ ส่วนประกอบต่างๆ เช่น แผงโครงสร้างยานยนต์ ตัวเรือนที่ดึงลึก- และโครงสร้างที่ขึ้นรูปซับซ้อน
ตามที่ MetalForming Magazine ตั้งข้อสังเกตไว้ แม่พิมพ์ถ่ายโอนจะขจัดข้อจำกัดในการก้าวหน้าของแถบ-โดยสิ้นเชิง ทำให้มีรูปทรงที่แข็งแกร่งมากขึ้นและการเจาะตัดที่ปรับปรุงอายุการใช้งานของแม่พิมพ์และความสามารถในการให้บริการ การใช้วัสดุมักจะดีขึ้นเช่นกัน เนื่องจากช่องว่างสามารถซ้อนกันได้อย่างมีประสิทธิภาพมากกว่าเค้าโครงแถบที่อนุญาต ข้อเสีย-คือความเร็วและต้นทุนของวงจร: ระบบถ่ายโอนเพิ่มความซับซ้อนทางกล ข้อกำหนดในการซิงโครไนซ์ และค่าใช้จ่ายในการบำรุงรักษาที่สูงกว่าเมื่อเปรียบเทียบกับแถบ-ที่ป้อนการดำเนินการแบบก้าวหน้า
ตารางด้านล่างแสดงแม่พิมพ์ปั๊มขึ้นรูปทั้งสามประเภทเคียงข้างกันในเกณฑ์การตัดสินใจที่สำคัญที่สุดสำหรับวิศวกรฝ่ายผลิตและทีมจัดซื้อเพื่อประเมินตัวเลือกเครื่องมือปั๊มและแม่พิมพ์:
| เกณฑ์การคัดเลือก | ก้าวหน้าตาย | สารประกอบตาย | โอนตาย |
|---|---|---|---|
| ขนาดชิ้นส่วนในอุดมคติ | เล็กถึงปานกลาง | เล็กถึงกลาง (เฉพาะแบบแบน) | ปานกลางถึงใหญ่ |
| เกณฑ์ปริมาณประจำปี | 50,000+ หน่วย (ต้นทุน-ปรับให้เหมาะสมมากกว่า 200,000) | 5,000 ถึง 100,000 หน่วย | 10,000+ หน่วย (จัดชิดตามความซับซ้อนของชิ้นส่วน) |
| ช่วงความอดทนโดยทั่วไป | +/-0.025 มม. ถึง +/-0.10 มม | +/-0.01 มม. ถึง +/-0.05 มม | +/-0.05 มม. ถึง +/-0.15 มม |
| ต้นทุนเครื่องมือสัมพันธ์ | สูง (การก่อสร้างหลาย-สถานี) | ต่ำถึงปานกลาง (สถานีเดียว) | สูง (ชุดดายพร้อมระบบถ่ายโอน) |
| ความเร็วรอบ | สูงมาก (100-400+ SPM) | ปานกลาง (60-150 SPM) | ปานกลาง (15-80 SPM) |
| ความสามารถในการขึ้นรูป | เพียร์ซ โค้งเหรียญ วาดตื้น | เพียร์ซ ว่างเปล่า เหรียญ (ไม่มีการขึ้นรูป) | เต็มรูปแบบรวมถึงการดึงและการหมุนลึก |
| สถานการณ์การใช้งานที่ดีที่สุด- | ชิ้นส่วนที่มีความแม่นยำสูง-พร้อมคุณสมบัติหลาย-ขั้นตอน | ช่องว่างแบบแบนที่ต้องการการควบคุมมิติที่แน่นหนา | ชิ้นส่วนขนาดใหญ่หรือซับซ้อนทางเรขาคณิตที่ต้องการการขึ้นรูปที่ไม่จำกัด |
กฎการเลือกที่ใช้งานได้จริงเกิดขึ้นจากการเปรียบเทียบนี้ เมื่อปริมาณเพิ่มขึ้น แม่พิมพ์แบบโปรเกรสซีฟจะกลายเป็นผู้ชนะทางเศรษฐกิจ เนื่องจากความซับซ้อนของชิ้นส่วนเพิ่มขึ้น การปั๊มแม่พิมพ์แบบถ่ายโอนจึงได้เปรียบ และเมื่อความเรียบง่ายครอบงำการออกแบบ การปั๊มแม่พิมพ์แบบผสมให้ความแม่นยำโดยใช้เงินลงทุนเพียงเล็กน้อย
การตัดสินใจในโลกที่แท้จริง-นั้นแทบจะไม่ใช่เรื่องขาวดำ เครื่องประทับตราบางตัวใช้วิธีการแบบผสม: แม่พิมพ์แบบโปรเกรสซีฟจะจัดการขั้นตอนการทำให้ว่างเปล่าและการเจาะเริ่มต้น จากนั้นระบบถ่ายโอนจะเคลื่อนย้ายชิ้นส่วนผ่านสถานีขึ้นรูปที่ต้องมีการเข้าถึงแถบ-ฟรี กระบวนการแม่พิมพ์และการปั๊มสามารถผสมผสานกันได้อย่างสร้างสรรค์เมื่อชิ้นส่วนต้องการ
ไม่ว่าวิธีการแม่พิมพ์และการปั๊มแบบใดที่เหมาะกับการใช้งาน ความท้าทายประการหนึ่งยังคงไม่เปลี่ยนแปลงในทั้งสามกรณี นั่นก็คือ การรักษาคุณภาพชิ้นส่วนที่ความเร็วในการผลิต ยิ่งรอบการกดเร็วขึ้นเท่าไร ผู้ปฏิบัติงานก็ต้องใช้เวลาน้อยลงในการตรวจจับการเคลื่อนตัว และการตรวจสอบอัตโนมัติก็มีความสำคัญมากขึ้น
การควบคุมและการตรวจสอบคุณภาพในการปั๊มแบบก้าวหน้า
เครื่องอัดแม่พิมพ์แบบโปรเกรสซีฟที่ทำงานด้วยความเร็ว 200 จังหวะขึ้นไปต่อนาทีจะสร้างชิ้นงานที่เสร็จสมบูรณ์ทุกๆ 300 มิลลิวินาที ด้วยความเร็วดังกล่าว การป้อนผิดหรือหมัดที่ตรวจไม่พบเพียงครั้งเดียวสามารถสร้างชิ้นส่วนที่ชำรุดหลายร้อยชิ้นได้ภายในเวลาไม่ถึงหนึ่งนาที การตรวจสอบด้วยตนเองไม่สามารถตามทันได้ การปั๊มแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูงต้องการระบบคุณภาพอัตโนมัติที่ตรวจจับการเคลื่อนตัวของกระบวนการแบบเรียลไทม์ ปิดระบบการพิมพ์ก่อนที่สารประกอบจะเสียหาย และให้ข้อมูลสำหรับการปรับปรุงอย่างต่อเนื่อง
ใน-Die Sensing และ-การตรวจสอบเวลาแบบเรียลไทม์
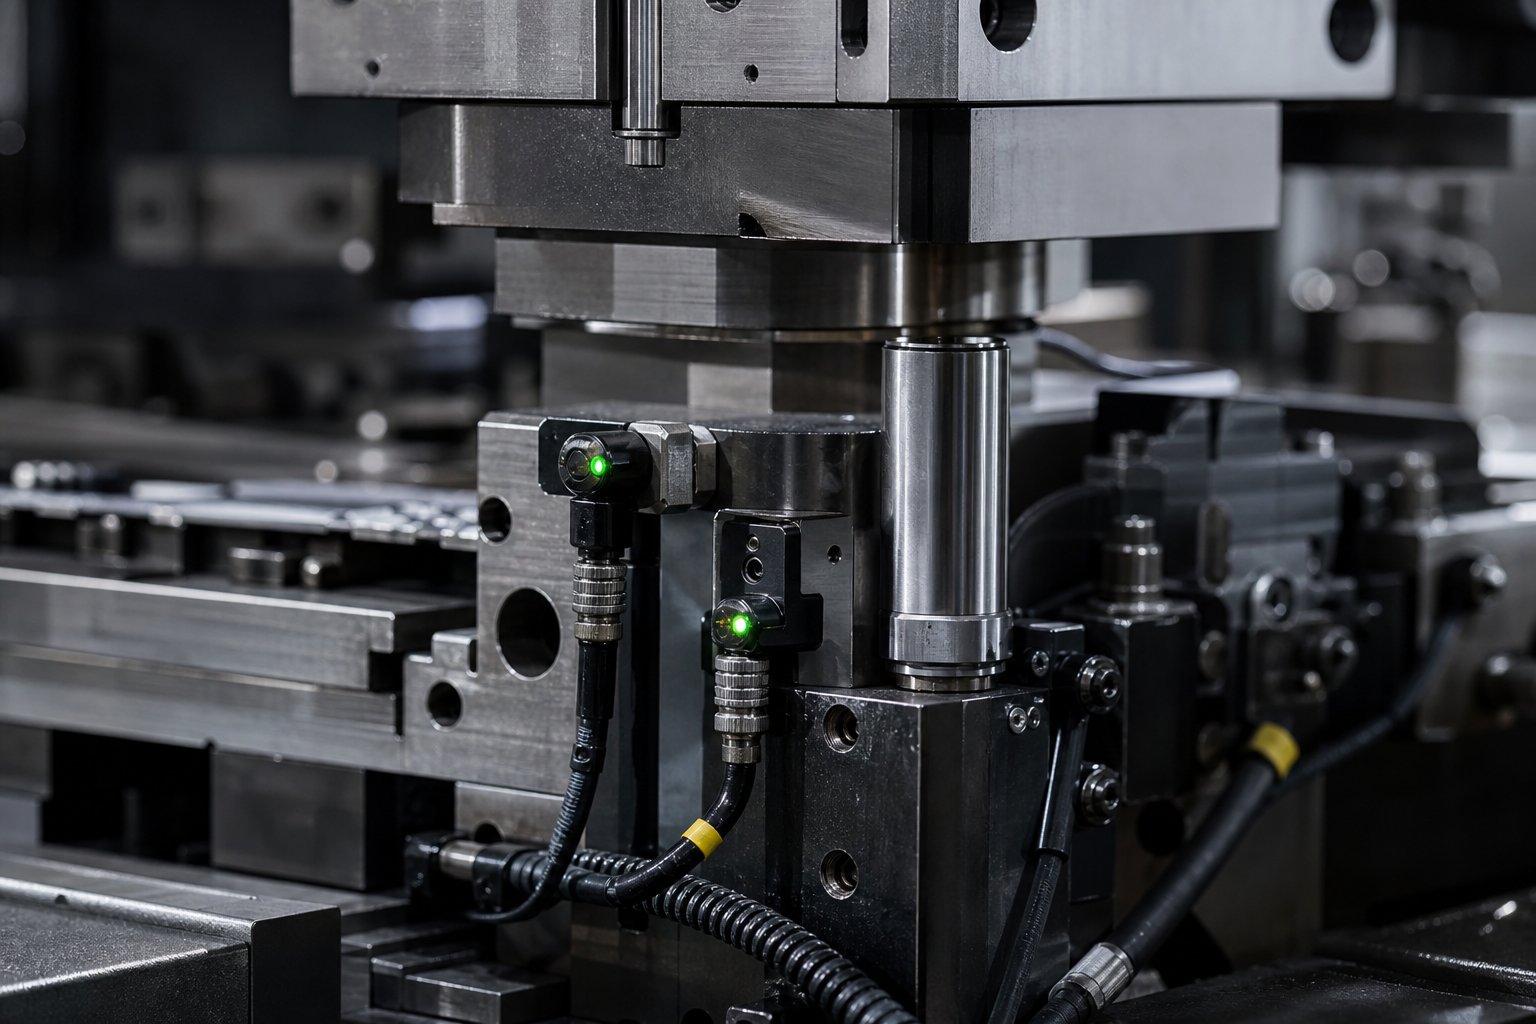
จุดที่มีประสิทธิภาพที่สุดในการตรวจจับปัญหาคือภายในตัวดายตรงจุดที่การกระทำเกิดขึ้น เซ็นเซอร์ในแม่พิมพ์-จะตรวจสอบสภาวะ ณ จุดที่สัมผัสกันระหว่างเครื่องมือและวัสดุ โดยแจ้งความผิดปกติภายในรอบจังหวะเดียว ตัวควบคุมการป้องกันดายสมัยใหม่ใช้สัญญาณจับเวลาตามรีโซลเวอร์-ที่แม่นยำถึงหนึ่ง-ระดับการหมุนเพลาข้อเหวี่ยง ทำให้สามารถตรวจจับเหตุการณ์ที่เกิดขึ้นในเวลาน้อยกว่า 10 มิลลิวินาที
ประเภทเซ็นเซอร์ทั่วไปที่ใช้ในเครื่องปั๊มแบบโปรเกรสซีฟและฟังก์ชันต่างๆ ได้แก่:
- เซ็นเซอร์โหลด (สเตรนเกจหรือปลั๊กดาย):วัดแรงตอกที่แต่ละสถานีหรือข้ามคอลัมน์กด การที่โหลดพุ่งสูงขึ้นอย่างกะทันหันจะส่งสัญญาณถึงแรงดึงของกระสุน วัสดุสองชั้น หรือส่วนประกอบของแม่พิมพ์แตกหัก
- เซ็นเซอร์ป้อนผิด (พร็อกซิมิตี้หรือโฟโตอิเล็กทริค):ตรวจสอบว่าฟีดการปั๊มได้เลื่อนแถบไปในระยะพิทช์ที่ถูกต้องก่อนที่แท่นจะปิด หากแถบสั้นหรือยาว ตัวควบคุมจะหยุดการกดก่อนที่นักบินจะพยายาม-ลงทะเบียนวัสดุที่วางแนวไม่ตรงอีกครั้ง
- เซ็นเซอร์ตรวจจับชิ้นส่วน- (โฟโตอิเล็กทริกหรือพรอกซิมิตี้):ยืนยันว่าชิ้นส่วนที่เสร็จแล้วและเศษทากหลุดออกจากแม่พิมพ์จนหมดแล้ว ส่วนที่ติดอยู่ด้านหน้าเซ็นเซอร์บ่งบอกว่ามีกระดาษติดซึ่งอาจทำให้เกิดการชนในจังหวะถัดไป
- เซ็นเซอร์กระสุน (ความใกล้ชิดใต้ปุ่มดาย):ตรวจจับทากที่ถูกดึงกลับขึ้นมาผ่านทางช่องเปิดของแม่พิมพ์ ทากที่ติดอยู่ระหว่างแถบและหน้าเจาะทำให้เครื่องมือเสียหายทันที
- เซ็นเซอร์ตำแหน่งสตริปเปอร์ (หัววัดกระแสไหลวน):ตรวจสอบว่าเครื่องปอกสปริงกลับสู่ความสูงที่ถูกต้องหรือไม่ เครื่องปอกที่หย่อนคล้อยบ่งบอกถึงสปริงที่ขาดหรือสภาพการยึดเกาะ
- เซ็นเซอร์หัวเข็มขัดวัสดุ:ตรวจจับการโก่งงอของแถบระหว่างตัวป้อนและทางเข้าของแม่พิมพ์ ซึ่งบ่งชี้ถึงปัญหาการป้อนหรือปัญหาการวนของคอยล์ที่จะแพร่กระจายไปยังแม่พิมพ์
โปรแกรมป้องกันดาย-ที่นำมาใช้อย่างดีจะเชื่อมต่อเซ็นเซอร์ที่ติดตั้งดาย-ทั้งหมดผ่านกล่องรวมสัญญาณและสายเคเบิลหลักเส้นเดียว แทนที่จะใช้สายไฟที่หลวมแต่ละเส้น วิธีการนี้ช่วยลดข้อผิดพลาดในการเดินสายไฟระหว่างการตั้งค่าและป้องกันการทำงานของสายเคเบิล-ความล้มเหลวในการแข็งตัวที่เกิดจากการขดและคลายเกลียวของสายเซ็นเซอร์ที่หลวมซ้ำแล้วซ้ำเล่า
การควบคุมกระบวนการทางสถิติสำหรับชิ้นส่วนที่มีการประทับตรา
เซ็นเซอร์ตรวจจับความล้มเหลวเฉียบพลัน แต่การเลื่อนแบบค่อยเป็นค่อยไปล่ะ? นั่นคือจุดที่ขั้นตอนการควบคุมกระบวนการทางสถิติเข้ามา SPC ที่นำไปใช้กับการประทับตราแบบโปรเกรสซีฟจะใช้ข้อมูลโหลดเป็นสัญญาณคุณภาพที่ต่อเนื่อง ทุกจังหวะของเครื่องปั๊มแม่พิมพ์จะสร้างแรงที่วัดได้ และความแปรผันของภาระนั้นมีความสัมพันธ์โดยตรงกับการเปลี่ยนแปลงมิติในส่วนที่มีการประทับตรา
เครื่องตรวจสอบโหลดสมัยใหม่จะจัดเก็บค่าแรงทุกครั้งที่ตีในขั้นตอนการผลิต แม้ที่ความเร็วการกดเกิน 1,000 จังหวะต่อนาที ข้อมูลนั้นป้อนแผนภูมิแท่ง X- และแผนภูมิควบคุมซิกมาแบบเรียลไทม์ ขีดจำกัดการควบคุมบนและล่างถูกกำหนดไว้ที่บวกหรือลบสามส่วนเบี่ยงเบนมาตรฐานจากค่าเฉลี่ยตัวอย่าง ดังนั้นระบบจะหยุดการกดเฉพาะเมื่อกระบวนการเคลื่อนออกจากการควบคุมทางสถิติอย่างแท้จริง แทนที่จะตอบสนองต่อความแปรผันของการเข้าชมปกติ-ถึง-
งานวิจัยที่ตีพิมพ์ในวารสารการผลิตและการแปรรูปวัสดุยืนยันความสัมพันธ์ที่ไม่ใช่เชิงเส้น-อย่างมากระหว่างแรงปั๊มและรูปทรงของชิ้นส่วน โดยเฉพาะมุมโค้งงอและความกว้างโดยรวม ซึ่งหมายความว่าการตรวจสอบโหลดสามารถทำหน้าที่เป็นตัวแทนสำหรับการวัดขนาด โดยจับการเบี่ยงเบนของคุณภาพก่อนที่ชิ้นส่วนจะออกจากแท่นพิมพ์ โดยไม่ต้องสัมผัสกับชิ้นงาน
วิธีการตรวจสอบมิติ
ใน-Die Sensing และ SPC จัดการกับการเฝ้าระวังแบบเรียลไทม์- แต่การตรวจสอบมิติเป็นระยะๆ ยังคงเป็นสิ่งสำคัญในการตรวจสอบความถูกต้องของระบบตรวจสอบ วิธีการตรวจสอบทั่วไปสำหรับชิ้นส่วนที่มีการประทับตราแบบโปรเกรสซีฟ ได้แก่ เครื่องวัดพิกัด (CMM) สำหรับการตรวจสอบ GD&T เครื่องเปรียบเทียบเชิงแสงสำหรับการตรวจสอบโปรไฟล์ และระบบวิชั่นที่รวมอยู่ในสายพานลำเลียงทางออกเพื่อการตรวจสอบพื้นผิว 100 เปอร์เซ็นต์ที่ความเร็ว
การทำงานร่วมกันระหว่างวิธีการเหล่านี้ทำให้เกิดระบบคุณภาพแบบหลายชั้น เซ็นเซอร์ใน-ดายช่วยป้องกันการชนได้ทันที แผนภูมิ SPC ติดตามความสามารถของกระบวนการตลอดการดำเนินการ และการตรวจสอบมิติช่วยยืนยันว่าสัญญาณทางสถิติมีความสัมพันธ์กับขนาดชิ้นส่วนจริง พวกเขาร่วมกันปล่อยให้เครื่องปั๊มแบบโปรเกรสซีฟผลิตชิ้นส่วนที่เข้ากันหลายล้านชิ้นโดยที่มนุษย์แทบไม่ต้องเข้าไปแทรกแซง
การดริฟท์ตั้งแต่เนิ่นๆ ทำได้มากกว่าการปกป้องคุณภาพของชิ้นส่วน ช่วยยืดอายุการใช้งานของแม่พิมพ์โดยตรงโดยการป้องกันความเสียหายแบบเรียงซ้อนที่เกิดขึ้นเมื่อส่วนประกอบที่สึกหรอหรือแตกหักตรวจไม่พบเป็นเวลาหลายพันครั้ง ความเชื่อมโยงระหว่างวินัยในการตรวจสอบและอายุการใช้งานที่ยาวนานของเครื่องมือนั้น กำหนดกลยุทธ์การบำรุงรักษาทั้งหมดสำหรับแม่พิมพ์แบบก้าวหน้า
วิธีปฏิบัติในการบำรุงรักษาแม่พิมพ์และต้นทุนรวมในการเป็นเจ้าของ
การเคลื่อนตัวของกระบวนการจับตั้งแต่เนิ่นๆ จะช่วยปกป้องทั้งชิ้นส่วนและเครื่องมือ แต่แม้แต่ระบบการตรวจสอบที่ดีที่สุดก็ไม่สามารถขจัดการสึกหรอได้ทั้งหมด ทุกจังหวะการกดจะขจัดวัสดุที่มีขนาดเล็กมากออกจากคมตัด บีบอัดสปริง และโหลดพื้นผิวตัวนำ การย่อยสลายสะสมนั้นมากกว่าแสนรอบจะเป็นตัวกำหนดว่าชุดแม่พิมพ์ปั๊มให้ประสิทธิภาพที่คาดการณ์ได้หรือเกิดการหยุดทำงานโดยไม่ได้วางแผนไว้หรือไม่ การบำรุงรักษาแม่พิมพ์ปั๊มขึ้นรูปไม่ใช่กิจกรรมการซ่อมแซมแบบปฏิกิริยา เป็นวินัยที่วางแผนไว้และสามารถวัดผลได้ ซึ่งจะควบคุมต้นทุนต่อชิ้นส่วนตลอดอายุการใช้งานของเครื่องมือโดยตรง
ตารางการบำรุงรักษาเชิงป้องกันและจุดตรวจสอบ
โปรแกรมการบำรุงรักษา-ในระดับ-ที่ดีที่สุดเริ่มต้นด้วยหลักการเดียว: ระบุ วัด และประเมินทุกด้านของเครื่องมือที่จะเสื่อมสภาพเมื่อเวลาผ่านไป เช่นช่างประกอบข้อสังเกต การควบคุมดูแลที่พบบ่อยที่สุดคือสมมติว่าพื้นที่การสึกหรอบางส่วนไม่ส่งผลกระทบต่อคุณภาพของชิ้นส่วน จากนั้นจะรู้สึกประหลาดใจเมื่อจำนวนการตีไม่สอดคล้องกันตั้งแต่วิ่งหนึ่งไปอีกวิ่งหนึ่ง
การบำรุงรักษาเชิงป้องกันที่มีประสิทธิผลสำหรับเครื่องมือแม่พิมพ์แบบโปรเกรสซีฟเป็นไปตามกำหนดการที่บันทึกไว้ซึ่งเชื่อมโยงกับจำนวนสโตรกมากกว่าเวลาตามปฏิทิน จุดตรวจสำคัญและตัวบ่งชี้การสึกหรอ ได้แก่:
- ความคมของคมตัด: ตรวจสอบการเจาะและการเจาะรูทั้งหมดภายใต้การขยาย วัดความสูงของเสี้ยนบนชิ้นส่วนตัวอย่างตามช่วงเวลาที่กำหนด การเติบโตของเสี้ยนเกินขีดจำกัดที่กำหนดจะทำให้เกิดการลับคมโดยไม่คำนึงถึงรูปลักษณ์ภายนอก
- สภาพนำร่อง: ตรวจสอบการสึกหรอของเส้นผ่านศูนย์กลางและโปรไฟล์จมูก นักบินที่สวมใส่จะทำให้แถบวางตำแหน่งลอยไปซึ่งประกอบข้ามสถานีปลายน้ำทั้งหมด
- รูปทรงการเจาะขึ้นรูปและเม็ดมีด: วัดพื้นผิวขึ้นรูปโดยเทียบกับเกณฑ์ความคลาดเคลื่อนในการพิมพ์ แม้แต่การสึกหรอที่ดูเหมือนสวยงามก็สามารถเปลี่ยนมุมโค้งงอหรือเพิ่มความลึกให้เกินข้อกำหนดได้
- ฟังก์ชั่นตัวยกและสปริง: ตรวจสอบแรงสปริงด้วยเครื่องทดสอบโหลด สปริงที่เหนื่อยล้าจะช่วยลดความสูงของการยกแถบ ทำให้เกิดรอยลากและการป้อนผิดที่ความเร็ว
- ระยะห่างของไกด์พินและบุชชิ่ง: วัดระยะการเล่นด้านข้างระหว่างดายครึ่งบนและล่าง เส้นนำที่สวมใส่จะทำให้การเจาะ-ถึง-การวางแนวไม่ตรงซึ่งจะเร่งให้เกิดการบิ่นที่คมตัด
- ความเรียบของเพลตเปลื้องผ้าและความขนาน: ตรวจสอบการสึกหรอที่ไม่สม่ำเสมอซึ่งสร้างแรงกดดันในการปอกที่ไม่สอดคล้องกันตลอดความกว้างของแถบ
- เส้นทางการอพยพเศษเหล็ก: ล้างการสะสมตัวของกระสุนและตรวจสอบว่าช่องขับออกไม่มีสิ่งกีดขวาง ทากที่ติดอยู่จะทำให้เกิดความเสียหายทันที
เอกสารก็มีความสำคัญไม่แพ้กัน ช่างบริการทุกคนจะต้องปฏิบัติตามขั้นตอนการตรวจสอบเดียวกัน วัดขนาดเดียวกัน และบันทึกผลลัพธ์อย่างสม่ำเสมอ หากไม่มีมาตรฐานดังกล่าว คุณจะไม่สามารถใช้ SPC กับข้อมูลการบำรุงรักษาของคุณหรือคาดการณ์ได้ว่าเมื่อใดที่จะต้องใช้บริการถัดไป
ระยะเวลาการลับคมและการเปลี่ยนชิ้นส่วน
การลับคมเป็นการบำรุงรักษาเครื่องมือและแม่พิมพ์แบบโปรเกรสซีฟบ่อยที่สุด รอบการลับคมแต่ละรอบจะกำจัดปริมาณวัสดุที่ได้รับการควบคุม ซึ่งโดยทั่วไปคือ 0.05 ถึง 0.15 มม. ออกจากการตัดหน้าเจาะและพื้นผิวปุ่มแม่พิมพ์ เพื่อให้ขอบเฉือนสะอาดอีกครั้ง ระยะเวลาขึ้นอยู่กับวัสดุชิ้นงานเป็นอย่างมาก: การปั๊มสเตนเลสสตีลความเร็วสูง-อาจต้องมีการลับคมทุกๆ 50,000 ถึง 100,000 ครั้ง ในขณะที่ทองเหลืองหรือโลหะผสมทองแดงที่อ่อนกว่าสามารถทำงานได้ 300,000 ครั้งขึ้นไประหว่างบริการต่างๆ
การรอจนกว่าเสี้ยนจะมองเห็นได้ชัดเจนถือเป็นข้อผิดพลาดทั่วไป เมื่อถึงตอนนั้น ปริมาณการตัดก็เพิ่มขึ้นแล้ว แรงลอกก็เพิ่มขึ้น และ-ความเสี่ยงในการดึงทากก็เพิ่มขึ้น เครื่องประทับตราที่มีความแม่นยำส่วนใหญ่จะกำหนดตารางเวลาการลับคมตามจำนวนจังหวะจริงและการวัดความสูงของเสี้ยน แทนที่จะพิจารณาจากผู้ปฏิบัติงานเพียงอย่างเดียว
การลับคมแต่ละครั้งจะทำให้หมัดสั้นลง หลังจากการบดซ้ำตามจำนวนที่กำหนด ความยาวของการเจาะจะลดลงต่ำกว่าขนาดการทำงานขั้นต่ำและต้องเปลี่ยนใหม่ แม่พิมพ์ปั๊มขึ้นรูปคาร์ไบด์แบบก้าวหน้าช่วยยืดระยะเวลาการเปลี่ยนเหล่านี้ได้อย่างมาก เม็ดมีดคาร์ไบด์ที่จุดเจาะสึกหรอสูง-สามารถมีอายุการใช้งานได้นานกว่าเหล็กกล้าเครื่องมือ D2 ทั่วไปประมาณห้าถึงสิบเท่า ซึ่งจะช่วยลดทั้งความถี่ในการลับคมและจำนวนการเปลี่ยนทั้งหมดตลอดอายุการใช้งานการผลิตของแม่พิมพ์
การเปลี่ยนชิ้นส่วนนอกเหนือจากการเจาะรวมถึงสปริง ไพล็อต บูชไกด์ และชุดอุปกรณ์ยก ระบบการบำรุงรักษาที่จัดทำเป็นเอกสารจะติดตามจำนวนรอบสำหรับวัสดุสิ้นเปลืองแต่ละรายการ และกำหนดเวลาการเปลี่ยนก่อนที่จะเกิดความล้มเหลว แทนที่จะติดตามภายหลัง เป้าหมายคือการหยุดโดยไม่ได้วางแผนไว้เป็นศูนย์
ปัจจัยที่กำหนดอายุขัยของแม่พิมพ์
โปรเกรสซีฟตายควรอยู่ได้นานแค่ไหน? คำตอบมีตั้งแต่ 200,000 ครั้งในเครื่องมือที่ได้รับการดูแลไม่ดี ไปจนถึงมากกว่า 10 ล้านครั้งในครั้งที่ได้รับบริการที่มีระเบียบวินัย ช่องว่างระหว่างตัวเลขเหล่านั้นขึ้นอยู่กับปัจจัยที่ควบคุมได้จำนวนหนึ่ง:
- ความแข็งของวัสดุชิ้นงาน:วัสดุแผ่นที่มีความแข็งหรือมีฤทธิ์กัดกร่อนมากขึ้นจะเร่งการสึกหรอของขอบและเพิ่มแรงกระแทกในทุกส่วนประกอบ เหล็กกล้าความแข็งแรงสูง-ขั้นสูงช่วยลดระยะเวลาการให้บริการสั้นลงเมื่อเทียบกับเหล็กกล้าคาร์บอนเหนียว
- กลยุทธ์การหล่อลื่น:การหล่อลื่นอย่างสม่ำเสมอและสม่ำเสมอจะช่วยลดแรงเสียดทาน การสะสมความร้อน และการครูด โซนสัมผัสแห้งเฉพาะที่ โดยเฉพาะบริเวณสถานีที่มีการเจาะลึก ทำให้เกิดการสึกหรออย่างรวดเร็ว แม้ว่าระบบหล่อลื่นโดยรวมจะทำงานได้ก็ตาม
- ความเร็วในการกด:การหมุนเวียนที่เร็วขึ้นจะสร้างความร้อนมากขึ้นต่อหน่วยเวลา และเพิ่มแรงไดนามิกบนไกด์ เครื่องปอก และคมตัด ความเร็วที่สูงขึ้นจำเป็นต้องมีการตรวจสอบบ่อยขึ้น และมักจะเหมาะสมกับเหล็กกล้าเครื่องมือหรือการเคลือบระดับพรีเมียม
- ความแม่นยำในการแนะนำแถบ:รางนำที่สึกหรอหรือระบบนำร่องที่เสื่อมโทรมทำให้แถบด้านข้างเคลื่อนตัวได้ซึ่ง-รับภาระด้านข้าง ทำให้เกิดการสึกหรอที่ไม่สม่ำเสมอและการบิ่นก่อนเวลาอันควร
- ระดับการก่อสร้างแม่พิมพ์:แม่พิมพ์คลาส A ที่สร้างขึ้นสำหรับการปั๊มแบบก้าวหน้าในระยะยาวใช้เม็ดมีดที่แข็งตัว -รางลูกปืน และคาร์ไบด์ที่สถานีวิกฤติตั้งแต่เริ่มแรก แม่พิมพ์ต้นแบบ Class C ใช้วัสดุที่นุ่มกว่าและโครงสร้างที่เรียบง่ายกว่า ทำให้มีต้นทุนเริ่มต้นที่ต่ำกว่า แต่จำนวนครั้งทั้งหมดก่อนเลิกใช้งานน้อยกว่ามาก
เมื่อแม่พิมพ์หมดอายุการใช้งานที่ประหยัด การตัดสินใจจะต้องสร้างใหม่หรือเปลี่ยนใหม่ การสร้างใหม่จะสมเหตุสมผลเมื่อไดชูและโครงสร้างโดยรวมยังคงแข็งแกร่ง ระบบนำทางสามารถกู้คืนได้ และมีเพียงสถานีเฉพาะที่เท่านั้นที่ชำรุดเกินกว่าจะแก้ไขได้ การสร้างใหม่ทั้งหมดสามารถฟื้นฟูความสามารถในการผลิตได้ 40 ถึง 60 เปอร์เซ็นต์ของต้นทุนของชุดแม่พิมพ์ปั๊มใหม่ การเปลี่ยนกลายเป็นการลงทุนที่ดีกว่าเมื่อสถานีหลายแห่งสูญเสียการจัดแนว ฐานรองเท้าบิดเบี้ยวอย่างถาวร หรือการเปลี่ยนแปลงการออกแบบผลิตภัณฑ์ทำให้เค้าโครงแถบที่มีอยู่ล้าสมัย
ต้นทุนรวมในการเป็นเจ้าของเครื่องมือแม่พิมพ์โปรเกรสซีฟไม่ใช่ราคาซื้อในใบแจ้งหนี้ นั่นคือการลงทุนเริ่มแรกบวกกับทุกรอบการลับคม การเจาะทดแทนทุกครั้ง ทุกชั่วโมงของการหยุดทำงานโดยไม่ได้วางแผน และชิ้นส่วนที่เป็นเศษทุกชิ้นที่ผลิตโดยเครื่องมือที่ทำงานนอกข้อกำหนดเฉพาะ ซัพพลายเออร์ชอบยี่เฉินจัดการกับมุมมองของวงจรชีวิตนี้โดยสนับสนุนการออกแบบแม่พิมพ์ทั้งหมดตลอดจน-การผลิตในปริมาณมากและการวางแผนการบำรุงรักษาอย่างต่อเนื่อง ช่วยให้ทีมสามารถควบคุมต้นทุนทั้งหมดได้ แทนที่จะเพิ่มประสิทธิภาพเฉพาะจำนวนล่วงหน้าเท่านั้น
การบำรุงรักษาที่มีระเบียบวินัยจะเปลี่ยนแปลงความประหยัดของการปั๊มแบบก้าวหน้าในระยะยาว แม่พิมพ์ที่ได้รับการบริการที่สม่ำเสมอและเป็นเอกสารสามารถคาดการณ์ได้ ผลิตชิ้นส่วนที่สอดคล้อง และมีอายุการออกแบบเต็มรูปแบบ ความสามารถในการคาดเดาได้นั้นยังเป็นสิ่งที่แยก-โปรแกรมแม่พิมพ์ที่ได้รับการจัดการอย่างดีออกจากโปรแกรมที่ซบเซาระหว่างการซ่อมแซมเชิงรับ และกลายเป็นเกณฑ์การประเมินที่สำคัญเมื่อจัดหาเครื่องมือใหม่
วิธีจัดหาแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้าสำหรับ-การผลิตในปริมาณมาก
ประสิทธิภาพของแม่พิมพ์ที่คาดการณ์ได้นั้นขึ้นอยู่กับการบำรุงรักษาที่มีระเบียบวินัย แต่จะเริ่มเร็วกว่านั้นด้วยการเลือกผู้ผลิตแม่พิมพ์แบบก้าวหน้าที่เหมาะสมเพื่อสร้างเครื่องมือตั้งแต่แรก การตัดสินใจจัดหาแม่พิมพ์จะกำหนดผลลัพธ์ขั้นปลายทุกประการ ได้แก่ คุณภาพชิ้นส่วน ภาระการบำรุงรักษา เวลาทำงานในการผลิต และต้นทุนโปรแกรมทั้งหมด สำหรับวิศวกรฝ่ายผลิตและทีมจัดซื้อที่ประเมินบริการปั๊มแม่พิมพ์แบบก้าวหน้า ความท้าทายคือการแยกแยะความสามารถทางวิศวกรรมที่แท้จริงจากส่วนขายที่สวยงาม
เกณฑ์การประเมินที่สำคัญสำหรับซัพพลายเออร์แม่พิมพ์
ไม่ใช่ทุกบริษัทการปั๊มแบบก้าวหน้าจะสามารถรองรับโปรแกรมที่มีปริมาณมาก-ได้ทั้งหมด บางคนเชี่ยวชาญด้านเครื่องมือคลาสต้นแบบ- บางรายขาดทรัพยากรในการจำลองหรือไม่สามารถให้บริการแม่พิมพ์หลังคลอดได้ เกณฑ์ต่อไปนี้แยกคู่ค้าที่มีความสามารถออกจากคู่ค้าที่จะสร้างปัญหาปลายน้ำ:
- ความสามารถทางวิศวกรรมการออกแบบ:ซัพพลายเออร์สามารถเพิ่มประสิทธิภาพเค้าโครงแถบ การจัดลำดับสถานี และการวิเคราะห์น้ำหนักภายใน-บริษัทได้หรือไม่ การออกแบบจากภายนอกทำให้เกิดช่องว่างในการสื่อสารและทำให้การทำซ้ำช้าลง
- ความสามารถในการจำลอง:ผู้สร้างใช้การจำลองการขึ้นรูปของ FEA และการศึกษาการเคลื่อนที่เพื่อตรวจสอบการออกแบบก่อนตัดเหล็กหรือไม่? ซึ่งช่วยลดการทำซ้ำการทดลองและเวลา-ใน-การผลิตได้โดยตรง
- ช่วงวัสดุ:ประเมินว่าซัพพลายเออร์ได้บันทึกประสบการณ์เกี่ยวกับโลหะผสมเฉพาะของคุณหรือไม่ ช่างก่อสร้างที่มีประสบการณ์เกี่ยวกับเหล็กกล้าคาร์บอนอาจขาดกลยุทธ์ด้านเครื่องมือที่จำเป็นสำหรับสเตนเลสหรือวัสดุที่มีความแข็งแรงสูง-
- รับประกันความอดทน:สอบถามว่าซัพพลายเออร์ตรวจสอบความสอดคล้องด้านมิติอย่างไร บริการปั๊มโลหะแบบโปรเกรสซีฟที่มีความสามารถจะอ้างอิงเป้าหมาย Cpk และข้อมูล SPC จากการดำเนินการผลิต ไม่ใช่แค่ค่าเผื่อการพิมพ์เท่านั้น
- สนับสนุนการบำรุงรักษา:แม่พิมพ์ที่ใช้งานได้นานหลายปีจำเป็นต้องมีพันธมิตรที่สนับสนุนการลับคม การเปลี่ยนส่วนประกอบ และการเปลี่ยนแปลงทางวิศวกรรมตลอดวงจรการผลิตทั้งหมด
- ความสามารถในการขยายขนาด:ซัพพลายเออร์สามารถจัดการกับปริมาณที่คุณคาดการณ์ไว้ได้หรือไม่? โปรแกรมการปั๊มแบบก้าวหน้าของ OEM มักจะปรับขนาดจากปริมาณนำร่องเป็นล้านชิ้นส่วนต่อปี และผู้ผลิตแม่พิมพ์จะต้องออกแบบสำหรับวิถีนั้นตั้งแต่วันแรก
ดังที่ Eigen Engineering เน้นย้ำ ประวัติของซัพพลายเออร์ในด้านอายุการใช้งานเครื่องมือที่ยาวนานและการตอบสนองต่อ{0}หลังการขายมักจะมีความสำคัญมากกว่าราคาชิ้นส่วนที่เสนอ สิ่งอำนวยความสะดวกการทดลองและการตรวจสอบภายใน-เป็นตัวบ่งชี้ที่ชัดเจนว่าผู้สร้างได้พิสูจน์เครื่องมือภายใต้สภาพที่เป็นจริงก่อนจัดส่ง
การจับคู่ความสามารถของแม่พิมพ์ให้ตรงกับข้อกำหนดการผลิต
เกณฑ์การประเมินเป็นกรอบการทำงาน แต่การตัดสินใจที่แท้จริงนั้นขึ้นอยู่กับความเหมาะสม พันธมิตรด้านปั๊มโลหะแบบโปรเกรสซีฟจะต้องสอดคล้องกับบริบทการผลิตเฉพาะของคุณ: ความซับซ้อนของชิ้นส่วน ปริมาณต่อปี ข้อกำหนดของอุตสาหกรรม และความคาดหวังด้านเอกสารคุณภาพ
การประทับตราแบบก้าวหน้าของอุปกรณ์ทางการแพทย์ ตัวอย่างเช่น ต้องการความสามารถในการตรวจสอบย้อนกลับ กระบวนการที่ได้รับการตรวจสอบ และความเข้มงวดด้านเอกสารประกอบที่-เครื่องประทับตราวัตถุประสงค์ทั่วไปจำนวนมากไม่สามารถให้ได้ ทีมจัดซื้อจัดจ้างที่จัดหาสภาพแวดล้อมที่มีการควบคุมควรยืนยันว่าซัพพลายเออร์ดำเนินการภายใต้ระบบคุณภาพที่ได้รับการรับรองมาตรฐาน ISO- และมีประสบการณ์โดยตรงในการสนับสนุนโปรแกรมการประทับตราแบบก้าวหน้าทางการแพทย์ ซึ่งการควบคุมล็อตและความพร้อมในการตรวจสอบถือเป็นความคาดหวังพื้นฐาน
สำหรับการใช้งานเชิงพาณิชย์และยานยนต์ที่มีปริมาณมาก- ลำดับความสำคัญจะเปลี่ยนไปที่ความเร็วของวงจร การใช้วัสดุ และ-เสถียรภาพด้านต้นทุนในระยะยาว ซัพพลายเออร์ชอบยี่เฉินสนับสนุนวงจรชีวิตทั้งหมดตั้งแต่การออกแบบแม่พิมพ์แบบก้าวหน้าไปจนถึงการผลิตจำนวนมากที่ปรับขนาดได้ โดยเสนอความร่วมมือจากแหล่งที่มาเดียว-แก่วิศวกรฝ่ายผลิตซึ่งครอบคลุมเครื่องมือหลาย-สถานี ข้อกำหนดความสามารถในการทำซ้ำที่เข้มงวด และการเพิ่มระดับเสียงโดยไม่ต้องเปลี่ยนผู้จำหน่ายกลาง-โปรแกรม
ไม่ว่าคุณจะประเมินบริการปั๊มแม่พิมพ์แบบโปรเกรสซีฟใด โปรดขอการอ้างอิงจากโปรแกรมที่มีปริมาณและความซับซ้อนใกล้เคียงกัน เยี่ยมชมสถานที่หากเป็นไปได้ ตรวจสอบอุปกรณ์ สังเกตขั้นตอนการทำงานที่มีคุณภาพ และสอบถามว่าพวกเขาจัดการกับการเปลี่ยนแปลงทางวิศวกรรมอย่างไรหลังจากการตรวจสอบความถูกต้อง คำตอบเผยให้เห็นว่าซัพพลายเออร์จะเป็นสินทรัพย์ระยะยาว-หรือน่าปวดหัวในระยะสั้น- และในการปั๊มโลหะแบบโปรเกรสซีฟที่มีปริมาณมาก- ความแตกต่างดังกล่าวจะรวมอยู่ในทุกส่วนของแม่พิมพ์ที่ผลิต
คำถามที่พบบ่อยเกี่ยวกับแม่พิมพ์ปั๊มแบบก้าวหน้า
1. แม่พิมพ์ปั๊มแบบโปรเกรสซีฟคืออะไร และทำงานอย่างไร
แม่พิมพ์ปั๊มขึ้นรูปแบบโปรเกรสซีฟเป็นเครื่องมือที่มีความแม่นยำซึ่งติดตั้งอยู่ในเครื่องปั๊มขึ้นรูปซึ่งจะเคลื่อนแถบโลหะผ่านสถานีที่เรียงตามลำดับหลายสถานีในรอบจังหวะการกดครั้งเดียว แต่ละสถานีดำเนินการเฉพาะ เช่น การเจาะ การดัด การหยอดเหรียญ หรือการตัดแต่ง แถบดังกล่าวยังคงติดอยู่กับตัวพาตลอดกระบวนการ และชิ้นส่วนที่เสร็จแล้วจะถูกแยกออกจากสถานีตัดขั้นสุดท้าย ตัวป้อนเซอร์โวจะเลื่อนแถบด้วยระยะพิทช์คงที่ในแต่ละจังหวะ ขณะที่หมุดนำร่องช่วยให้มั่นใจในการลงทะเบียนที่แม่นยำก่อนการดำเนินการใดๆ เกิดขึ้น ช่วยให้อัตราการผลิต 100 ถึง 400+ จังหวะต่อนาทีด้วยความแม่นยำของมิติที่สม่ำเสมอตลอดหลายล้านรอบ
2. อะไรคือความแตกต่างระหว่างแม่พิมพ์แบบโปรเกรสซีฟและแม่พิมพ์แบบถ่ายโอน?
แม่พิมพ์แบบโปรเกรสซีฟจะยึดชิ้นงานเข้ากับแถบพาหะตลอดทุกสถานี ทำให้เหมาะสำหรับชิ้นส่วนขนาดเล็กถึงขนาดกลางที่ความเร็วสูงมาก (100-400+ SPM) ทรานเฟอร์ดายจะแยกช่องว่างออกจากแถบตั้งแต่เนิ่นๆ และใช้นิ้วกลหรือแขนหุ่นยนต์เพื่อเคลื่อนย้ายส่วนที่ว่างระหว่างสถานี ช่วยให้การถ่ายโอนแม่พิมพ์มีความสามารถในการขึ้นรูปได้ไม่จำกัด รวมถึงการดึงลึกและการหมุนชิ้นส่วน ทำให้เหมาะสำหรับชิ้นส่วนขนาดใหญ่หรือซับซ้อนทางเรขาคณิต อย่างไรก็ตาม รอบดายถ่ายโอนจะช้าลง (15-80 SPM) และมีความซับซ้อนทางกลสูงกว่า แม่พิมพ์แบบโปรเกรสซีฟชนะด้วยความเร็วและต้นทุนต่อชิ้นส่วนตามปริมาณ ในขณะที่แม่พิมพ์ถ่ายโอนมีข้อดีในการสร้างความยืดหยุ่นสำหรับรูปทรงที่ซับซ้อน
3. การปั๊มแบบก้าวหน้าจะตายได้นานแค่ไหน?
อายุการใช้งานของแม่พิมพ์อยู่ระหว่าง 200,000 ครั้งต่อเครื่องมือที่ได้รับการดูแลไม่ดี ไปจนถึงมากกว่า 10 ล้านครั้งต่อครั้งในเครื่องมือที่ได้รับการบำรุงรักษาเชิงป้องกันอย่างมีระเบียบวินัย ปัจจัยสำคัญที่ส่งผลต่ออายุการใช้งาน ได้แก่ ความแข็งของวัสดุชิ้นงาน วิธีการหล่อลื่น ความเร็วกด ความแม่นยำในการนำทางแถบ และระดับการก่อสร้างแม่พิมพ์ แม่พิมพ์คลาส A ที่สร้างขึ้นเพื่อ-การผลิตในระยะยาวใช้เม็ดมีดที่แข็งตัว -รางลูกปืน และคาร์ไบด์ที่สถานีวิกฤติ การลับคมเป็นประจำตามจังหวะที่กำหนด- ช่วงเวลาการนับ การเปลี่ยนส่วนประกอบตามกำหนดเวลา และการหล่อลื่นที่เหมาะสม ล้วนช่วยยืดอายุการใช้งานได้อย่างมาก เม็ดมีดคาร์ไบด์ที่จุดที่มีการสึกหรอสูง-สามารถใช้งานได้นานกว่าเหล็กกล้าเครื่องมือ D2 ทั่วไปถึงห้าถึงสิบเท่า
4. วัสดุใดบ้างที่สามารถแปรรูปด้วยแม่พิมพ์ปั๊มแบบโปรเกรสซีฟได้?
แม่พิมพ์แบบโปรเกรสซีฟใช้ได้กับโลหะหลายประเภท รวมถึงเหล็กกล้าคาร์บอน สแตนเลส (301, 304, 316) อลูมิเนียม (1100, 3003, 5052) ทองเหลือง (C260, C270) และทองแดง (C110, C102) เนื้อหาแต่ละชิ้นนำเสนอความท้าทายที่ไม่เหมือนใคร เหล็กกล้าคาร์บอนมีความสามารถในการขึ้นรูปที่ดีและต้นทุนต่ำ แต่เหล็กแผ่นรีดร้อน-มีสเกลออกไซด์ที่มีฤทธิ์กัดกร่อน งานสแตนเลส-ทำให้แข็งและทนทานต่อพื้นผิวเครื่องมือ อะลูมิเนียมวิ่งด้วยความเร็วสูงกว่าแต่มีแนวโน้มที่จะเกาะติดกับหน้าเจาะ ทองเหลืองให้อภัยได้เนื่องจากการหล่อลื่นของสังกะสีตามธรรมชาติ การเลือกเหล็กกล้าเครื่องมือ การเคลือบผิว และกลยุทธ์การหล่อลื่นจะได้รับการปรับเปลี่ยนตามวัสดุชิ้นงานเฉพาะเพื่อยืดอายุการใช้งานของแม่พิมพ์และคุณภาพของชิ้นส่วน
5. ฉันควรมองหาอะไรเมื่อจัดหาซัพพลายเออร์แม่พิมพ์แบบโปรเกรสซีฟ
ประเมินซัพพลายเออร์โดยใช้เกณฑ์หลัก 6 ประการ:-ความสามารถทางวิศวกรรมการออกแบบภายในบริษัทสำหรับการเพิ่มประสิทธิภาพโครงร่างแถบและการวิเคราะห์น้ำหนัก ความสามารถในการจำลอง FEA เพื่อตรวจสอบความถูกต้องของการออกแบบก่อนการตัดเหล็ก ประสบการณ์ที่บันทึกไว้กับโลหะผสมและกลุ่มวัสดุเฉพาะของคุณ การรับประกันความทนทานที่ได้รับการสนับสนุนจากเป้าหมาย Cpk และข้อมูล SPC การสนับสนุนการบำรุงรักษาอย่างต่อเนื่อง รวมถึงการลับคมและการเปลี่ยนส่วนประกอบ และความสามารถในการปรับขนาดในการจัดการปริมาณทางลาดจากปริมาณนำร่องไปจนถึงล้านชิ้นส่วนต่อปี ขอการอ้างอิงจากโปรแกรมที่มีความซับซ้อนใกล้เคียงกัน เยี่ยมชมสถานที่เพื่อตรวจสอบอุปกรณ์และขั้นตอนการทำงานที่มีคุณภาพ และยืนยันว่าสามารถรองรับการเปลี่ยนแปลงทางวิศวกรรมหลังจากการตรวจสอบความถูกต้อง ซัพพลายเออร์อย่าง YICHEN เสนอความร่วมมือ-ตลอดอายุการใช้งานตั้งแต่การออกแบบแม่พิมพ์ไปจนถึง-การผลิตในปริมาณมากและการวางแผนการบำรุงรักษา


