


ทำความเข้าใจกับการปั๊มแม่พิมพ์สแตนเลสสำหรับริบบิ้นแบบแบน
คุณสามารถได้เกรดที่ถูกต้อง การออกแบบแม่พิมพ์ที่ถูกต้อง และแม้กระทั่งความเร็วในการพิมพ์ที่ถูกต้อง และยังคงจบลงด้วยเศษชิ้นส่วน ทำไม เนื่องจากริบบิ้นแบนปั๊มตายสแตนเลสไม่ได้เป็นเพียงวินัยเดียว โดยอยู่ที่จุดบรรจบระหว่างวัสดุศาสตร์ เรขาคณิตริบบิ้น และวิศวกรรมกระบวนการ ปฏิบัติต่อสิ่งใดสิ่งหนึ่งเหล่านี้โดยแยกจากกันและมีบางสิ่งที่ปลายน้ำเสียหาย
คู่มือนี้ครอบคลุมถึงจุดตัดนั้นอย่างครบถ้วน ไม่ว่าคุณจะระบุวัสดุ การออกแบบเครื่องมือ หรือแก้ไขปัญหาการผลิต คุณจะพบความเชื่อมโยงระหว่างการตัดสินใจที่นี่ แทนที่จะกระจัดกระจายไปตามข้อมูลอ้างอิงที่แยกกัน
การปั๊มแม่พิมพ์ริบบิ้นแบบแบนคืออะไร
การปั๊มแม่พิมพ์ริบบอนแบบแบนเป็นกระบวนการ-ขึ้นรูปเย็นโดยที่ริบบอนสแตนเลสขดแคบจะถูกป้อนผ่านแม่พิมพ์แบบก้าวหน้าหรือแบบเดี่ยว-เพื่อผลิตชิ้นส่วนที่มีความแม่นยำ จังหวะการกดแต่ละครั้งจะตัด งอ หรือสร้างริบบอนให้เป็นส่วนประกอบที่เสร็จสมบูรณ์ ริบบิ้นจะติดอยู่กับแถบพาหะในขณะที่เคลื่อนไปทีละสถานี และส่วนที่เสร็จสมบูรณ์จะแยกออกจากกันในขั้นตอนสุดท้าย
การปั๊มโลหะด้วยสแตนเลสในรูปแบบริบบอนเป็นไปตามกลไกพื้นฐานเช่นเดียวกับการปั๊มแผ่นที่กว้างขึ้น: การเจาะลงไปในบล็อกแม่พิมพ์ การตัดหรือเปลี่ยนรูปวัสดุภายใต้แรงดันสูง ความแตกต่างอยู่ที่ขนาด ความคลาดเคลื่อน และลักษณะการทำงานของวัสดุเมื่อมีความแคบและบาง
การปั๊มแม่พิมพ์ริบบิ้นแบบแบนเป็นกระบวนการป้อนเหล็กสแตนเลสขดความกว้าง-ที่แคบ ซึ่งโดยทั่วไปจะมีความกว้างไม่เกิน 50 มม. โดยใช้เครื่องมือที่มีความแม่นยำเพื่อผลิตชิ้นส่วนที่มีปริมาณสูง- โดยผ่านการปั๊มขึ้นรูป การเจาะ และการขึ้นรูปตามลำดับ
เหตุใดริบบอนสต็อกจึงแตกต่างจากแผ่นมาตรฐาน
ลองนึกภาพการใช้สเตนเลส 301 แบบแข็งครึ่งหนึ่ง-กว้าง 12 มม.- ผ่านเครื่องโปรเกรสซีฟดาย 20- สถานีที่ 300 จังหวะต่อนาที ความท้าทายที่คุณจะต้องเผชิญนั้นไม่เหมือนการปั๊มแผ่นเปล่าที่มีความกว้าง 600 มม.
หุ้น Ribbon แนะนำตัวแปรเฉพาะ ความคลาดเคลื่อนของความกว้างมีความสำคัญมากกว่า เนื่องจากการเปลี่ยนแปลงเพียงเล็กน้อยก็ส่งผลต่อการเคลื่อนตัวของแถบผ่านรางนำและหมุดนำร่องสภาพขอบไม่ว่าจะกรีด ตัดเฉือน หรือลบคม ส่งผลโดยตรงต่อการเกิดครีบและการสึกหรอของแม่พิมพ์ และชุดคอยล์-ซึ่งเป็นความโค้งที่คงไว้จากการพันบนแกนม้วนงอ อาจทำให้เกิดการป้อนผิดพลาดได้ หากไม่ได้ควบคุมความเรียบก่อนที่วัสดุจะเข้าสู่แม่พิมพ์
ในการปั๊มสเตนเลสโดยเฉพาะ งานชุบแข็งคอมพาวด์จะมีปัญหาเหล่านี้ ริบบอนที่ป้อนอย่างหมดจดที่สถานีหนึ่งอาจมีพฤติกรรมแตกต่างไปมากเมื่อถึงสถานีที่ 15 เนื่องจากความเครียดสะสมจะเปลี่ยนคุณสมบัติทางกลของมัน นี่คือสาเหตุที่พฤติกรรมของวัสดุ รูปทรงของริบบอน และวิศวกรรมแม่พิมพ์ต้องถือเป็นระบบเดียว แทนที่จะเป็นสามรายการแยกกันบนแผ่นข้อมูลจำเพาะ
เกรดที่คุณเลือก อุณหภูมิที่คุณระบุ และพิกัดความเผื่อที่คุณกำหนดไว้ในใบสั่งซื้อ ล้วนส่งผลต่ออายุการใช้งานของเครื่องมือ คุณภาพของชิ้นส่วน และความเร็วในการผลิต
การเลือกเกรดสแตนเลสสำหรับการปั๊มริบบิ้น
การเลือกเกรดจะกำหนดรูปร่างทุกอย่างที่ตามมาในกระบวนการปั๊มขึ้นรูปของคุณ เลือกโลหะผสมที่ไม่ถูกต้องสำหรับการใช้งานริบบิ้นของคุณ และคุณจะต่อสู้กับการสปริงกลับ การสึกหรอของแม่พิมพ์ก่อนวัยอันควร หรือการแตกร้าวในทุกจุด ความท้าทายก็คือเกรดจะมีพฤติกรรมแตกต่างออกไปในรูปแบบริบบิ้นบางๆ มากกว่าในกระดาษที่มีน้ำหนักมากกว่า ดังนั้นประสบการณ์กับสิ่งหนึ่งจึงไม่ได้แปลไปสู่อีกสิ่งหนึ่งเสมอไป
เกรดออสเทนนิติกสำหรับการปั๊มริบบิ้น
เกือบสาม-ของแอปพลิเคชันสเตนเลสทั้งหมดใช้งานเกรดออสเทนนิติก 300 ซีรีส์และการประทับริบบิ้นก็ไม่มีข้อยกเว้น ผู้เล่นหลักที่นี่คือ 301, 304 และ 316 แต่ละคนมีพฤติกรรมที่แตกต่างกันภายใต้หมัด
การปั๊มสแตนเลส 301 เหมาะกับการใช้งานที่ต้องการความแข็งแรงสูงหลังจากการขึ้นรูป ด้วยปริมาณนิกเกิลที่ต่ำกว่า (6-8%) งาน 301 จะแข็งตัวอย่างรวดเร็ว ซึ่งหมายความว่าจะมีความแข็งแรงเพิ่มขึ้นอย่างรวดเร็วในระหว่างการเปลี่ยนรูป ทำให้เหมาะสำหรับชิ้นส่วนริบบอนที่ต้องการคุณสมบัติของสปริง เช่น นิ้วสัมผัสและตัวยึดแบบคลิป ข้อดีก็คือ แม่พิมพ์แบบโปรเกรสซีฟต้องคำนึงถึงความแข็งที่เพิ่มขึ้นในแต่ละสถานี
การปั๊มสแตนเลส 304 เหมาะสำหรับการดึงที่ลึกและการขึ้นรูปที่ซับซ้อนมากขึ้น ปริมาณนิกเกิลที่สูงขึ้น (8-10%) จะทำให้อัตราการแข็งตัวช้าลง- ทำให้วัสดุไหลได้โดยไม่ฉีกขาดทันที เมื่อส่วนของริบบอนของคุณเกี่ยวข้องกับการยืดหรือดึงหลายขั้นตอน 304 จะช่วยให้คุณมีช่องว่างในการขึ้นรูปมากขึ้นก่อนที่วัสดุจะแข็งตัวจนเสียหาย
การประทับตราด้วยสแตนเลส 316 มีบทบาทสำคัญเมื่อความต้านทานการกัดกร่อนเป็นตัวขับเคลื่อนข้อกำหนด โดยเฉพาะอย่างยิ่งในสภาพแวดล้อมทางทะเล สารเคมี หรือทางการแพทย์ โมลิบดีนัมที่เติมเข้าไป (ประมาณ 2%) ช่วยเพิ่มความต้านทานแบบรูพรุนแต่ไม่ได้เปลี่ยนแปลงความสามารถในการขึ้นรูปอย่างมากเมื่อเทียบกับ 304 วิศวกรที่ระบุการปั๊ม 316 ss สำหรับชิ้นส่วนริบบอนควรคาดหวังพฤติกรรมการยืดตัวที่คล้ายคลึงกันกับ 304 โดยมีความต้องการแรงที่สูงขึ้นเล็กน้อยเนื่องจากการเสริมความแข็งแกร่งของสารละลายจากการเติมโมลิบดีนัม
เกรดมาร์เทนซิติกและเกรดพิเศษ
ไม่ใช่ทุกส่วนของริบบอนที่ต้องการความเหนียวของเหล็กกล้าออสเทนนิติก เมื่อการใช้งานต้องการความแข็งสูง ความต้านทานการสึกหรอ หรือ-ความเสถียรของอุณหภูมิที่สูงขึ้น เกรดมาร์เทนซิติกและเกรดพิเศษก็เข้ามามีบทบาทในการสนทนา
การปั๊ม 410 ss ทำงานได้ดีกับส่วนประกอบริบบอน เช่น บ่าวาล์ว แหวนสปริง และแถบกันสึก โดยต้องมีความแข็งหลังการอบชุบด้วยความร้อนเป็นหลัก เกรดมาร์เทนซิติกที่มีโครเมียม 11.5-13.5% เกรด 410 มีความต้านทานการกัดกร่อนปานกลางแต่สามารถบรรลุความแข็งได้สูงกว่าเกรดออสเทนนิติกใดๆ อย่างมีนัยสำคัญ ข้อจำกัดคือความสามารถในการขึ้นรูป การโค้งงอที่ซับซ้อนหรือการดึงลึกในริบบอน 410 บางอาจเสี่ยงต่อการแตกร้าว ดังนั้นรูปทรงของชิ้นส่วนจึงต้องคงความเรียบง่ายไว้
ปั๊มสแตนเลส 321 ตอบสนองความต้องการที่แตกต่างอย่างสิ้นเชิง 321 มีความเสถียรด้วยไทเทเนียมเพื่อป้องกันการตกตะกอนของโครเมียม-คาร์ไบด์ ใช้งานในอุณหภูมิสูง- ซึ่งการแพ้จะลดมาตรฐาน 304 หรือ 316 ในการให้บริการ ลองนึกถึงส่วนประกอบไอเสีย โครงสร้างเซ็นเซอร์ หรือโครงยึดอากาศยานที่ต้องเผชิญกับการหมุนเวียนความร้อนอย่างต่อเนื่อง
การเลือกอุณหภูมิและผลกระทบต่อประสิทธิภาพของแม่พิมพ์
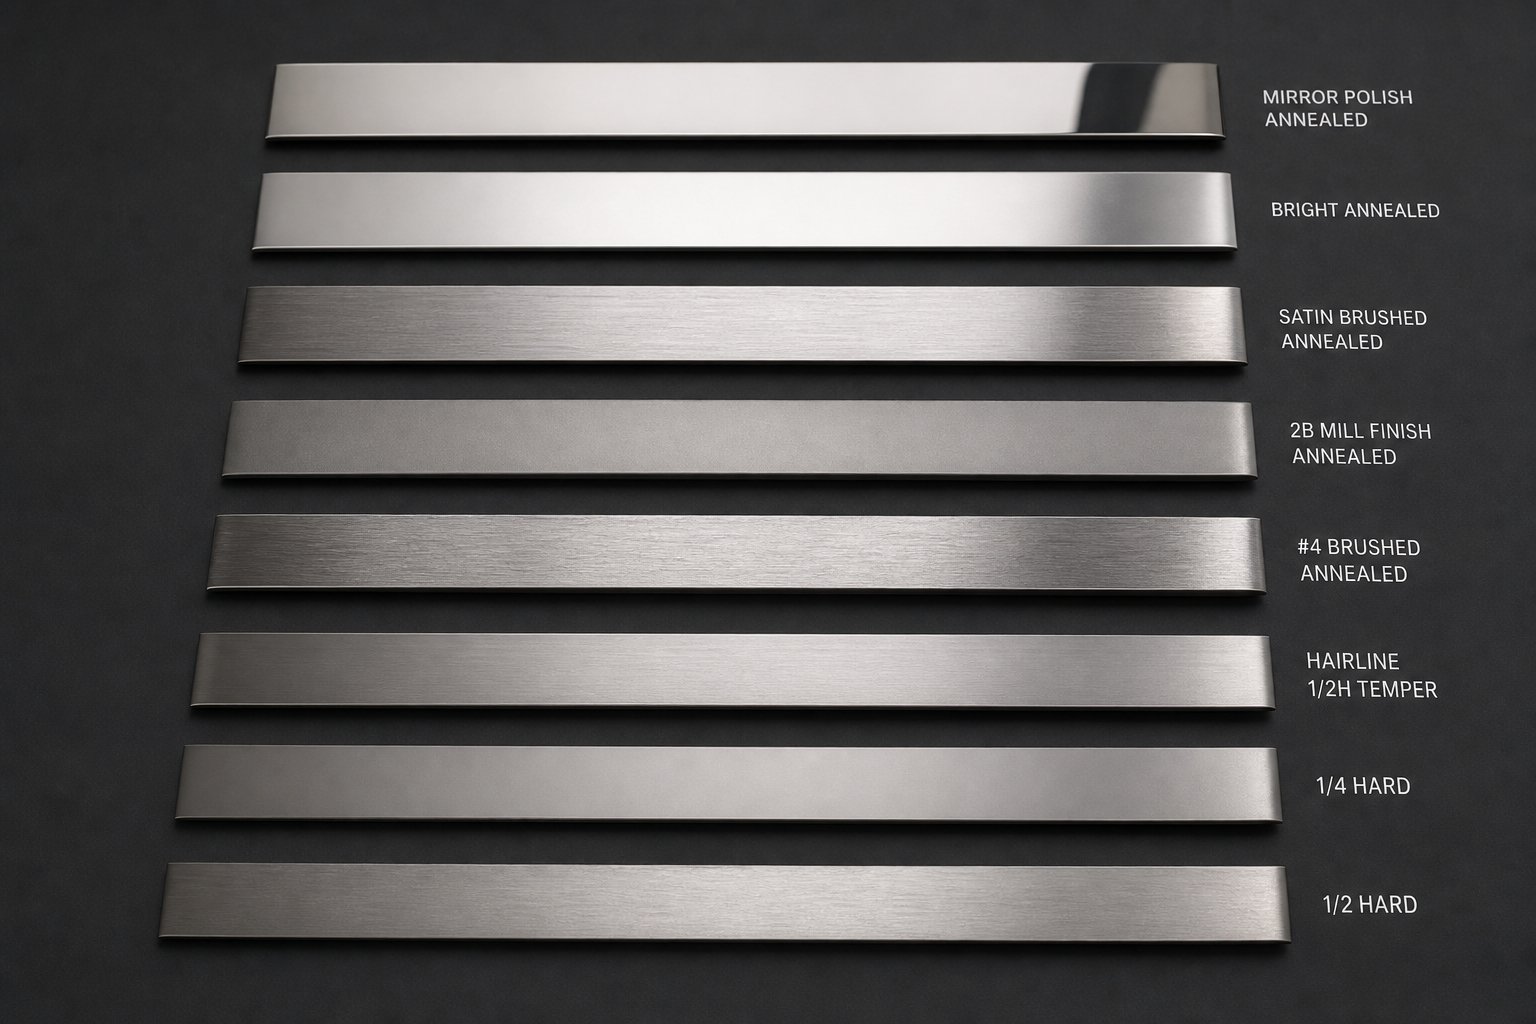
การเลือกเกรดมีชัยเพียงครึ่งเดียวเท่านั้น เงื่อนไขอุณหภูมิที่คุณระบุในใบสั่งซื้อ Ribbon ของคุณจะเปลี่ยนลักษณะการทำงานของเกรดนั้นภายใต้แม่พิมพ์
ริบบิ้นอบอ่อนมีความเหนียวสูงสุดและมีแรงขึ้นรูปต่ำที่สุด ทำให้เหมาะสำหรับชิ้นส่วนที่มีรัศมีโค้งงอแคบหรือมีแรงดึงลึก สภาพแบบแข็งแบบควอเตอร์-แบบแข็งและแบบครึ่ง-แบบแข็งจะแลกความสามารถในการขึ้นรูปบางส่วนเพื่อเพิ่มความแข็งแกร่งในชิ้นงานที่เสร็จแล้ว ซึ่งช่วยลดหรือขจัดความจำเป็นในการ-การอบชุบด้วยความร้อนหลังการปั๊มขึ้นรูป ผ้าริบบอนแข็ง-เต็มรูปแบบ ซึ่งมีจำหน่ายในรุ่น 301 และ 302 เป็นหลัก ให้คุณสมบัติ-เหมือนสปริง แต่จำกัดการขึ้นรูปให้โค้งงออย่างนุ่มนวลและการปัดปิดธรรมดา
ผลกระทบในทางปฏิบัติมีดังนี้ เมื่ออารมณ์เพิ่มขึ้น การดีดตัวกลับจะเพิ่มขึ้นเนื่องจากเส้นโค้งความเครียดส่วนใหญ่-ยังคงยืดหยุ่นอยู่ นักออกแบบแม่พิมพ์ของคุณต้องชดเชยด้วยมุมโค้งงอที่แคบกว่า-หรือใน-การสร้างแม่พิมพ์ ในขณะเดียวกัน อุณหภูมิที่แข็งขึ้นจะเพิ่มแรงเฉือนที่ต้องใช้ที่สถานีตัด ทำให้การเจาะและการสึกหรอของแม่พิมพ์เร็วขึ้น
| ระดับ | คะแนนความสามารถในการขึ้นรูป | ช่วงความแข็งทั่วไป | การใช้งาน Ribbon ทั่วไป |
|---|---|---|---|
| 301 | ดี (งานสูง-อัตราการชุบแข็ง) | อ้างอิงเอกสารข้อมูลซัพพลายเออร์สำหรับ HRB/HRC ตามอุณหภูมิ | สปริง คลิป นิ้วสัมผัส ส่วนประกอบตัวยึด |
| 304 | ดีเยี่ยม (งานปานกลาง-อัตราการชุบแข็ง) | อ้างอิงเอกสารข้อมูลซัพพลายเออร์สำหรับ HRB/HRC ตามอุณหภูมิ | ชิ้นส่วนที่ดึงออกมา, วงเล็บ, แผ่นป้องกัน, ส่วนประกอบทางการแพทย์ |
| 316 | ดีเยี่ยม (คล้ายกับ 304) | อ้างอิงเอกสารข้อมูลซัพพลายเออร์สำหรับ HRB/HRC ตามอุณหภูมิ | ฮาร์ดแวร์ทางทะเล กระบวนการทางเคมี เครื่องมือผ่าตัด |
| 410 | จำกัด (การยืดตัวต่ำ) | โปรดดูเอกสารข้อมูลซัพพลายเออร์สำหรับ HRC ตามสภาพการรักษาความร้อน- | ส่วนประกอบวาล์ว แถบกันสึก ใบมีด แหวนรองสปริง |
| 321 | ดี (คล้ายกับ 304) | อ้างอิงเอกสารข้อมูลซัพพลายเออร์สำหรับ HRB/HRC ตามอุณหภูมิ | ชิ้นส่วนท่อไอเสีย กล่องเซ็นเซอร์ ขายึดอุณหภูมิสูง- |
กฎการปฏิบัติ: ขอใบรับรองคุณสมบัติทางกลกับคอยล์ริบบอนของคุณเสมอ ความแปรผันภายในช่วงอารมณ์ถือเป็นเรื่องปกติ และการรู้ว่าล็อตใดตกหล่นจะทำให้คุณคาดการณ์ได้ว่าพฤติกรรมการขึ้นรูปจะมีแนวโน้มไปสู่ช่วงท้ายของกระบวนการที่ตึงตัวหรือให้อภัยหรือไม่
ล็อคเกรดและอารมณ์ในบุคลิกภาพของวัสดุ แต่ตัวริบบอนเอง สภาพของขอบ ความเรียบ และความทนทานต่อขนาด เป็นตัวกำหนดว่าลักษณะเฉพาะดังกล่าวจะแปรสภาพเป็นชิ้นส่วนที่ดีหรืออัตราของเสียที่น่าหงุดหงิด
ข้อมูลจำเพาะสต็อกริบบิ้นที่ช่วยขับเคลื่อนคุณภาพการประทับตรา
ซัพพลายเออร์วัสดุของคุณจัดส่งคอยล์ที่ตรงตามเกรดและอุณหภูมิที่คุณสั่ง ผ่านการตรวจสอบที่เข้ามา แต่ชิ้นส่วนเริ่มเสียหายที่สถานีแปด เสี้ยนปรากฏขึ้นในจุดที่ไม่ควร ฟีดติดขัดจะหยุดการผลิตทุกๆ สองสามร้อยครั้ง เกิดอะไรขึ้น?
บ่อยกว่านั้น คำตอบอยู่ในข้อมูลจำเพาะของสต็อค Ribbon ที่คุณไม่ได้ระบุในใบสั่งซื้อของคุณ สภาพของขอบ ความเรียบ แคมเบอร์ ความทนทานต่อความกว้าง ความทนทานต่อความหนา และการตกแต่งพื้นผิวเป็นตัวแปรที่แยกเหล็กริบบอนที่วิ่งอย่างสวยงามจากวัสดุที่ต่อสู้กับเครื่องมือของคุณในทุกจังหวะ นี่ไม่ใช่รายละเอียดรอง สิ่งเหล่านี้คือความเชื่อมโยงโดยตรงระหว่างการตัดสินใจด้านการจัดซื้อจัดจ้างและผลลัพธ์ด้านการผลิต
สภาพขอบและผลกระทบจากการประทับ
เมื่อมาสเตอร์คอยล์ถูกกรีดเป็นริบบอนแคบ กระบวนการตัดจะทิ้งโปรไฟล์ขอบไว้ซึ่งส่งผลที่แท้จริงต่อแม่พิมพ์ของคุณ คมตัดทั่วไปสามประเภทจะปรากฏในการผลิตแผ่นโลหะประทับตรา และแต่ละประเภทมีพฤติกรรมแตกต่างกันภายใต้การเจาะ
ขอบกรีดเป็นค่าเริ่มต้น มีดกรีดเฉือนผ่านขดลวดหลักและสร้างขอบสี่เหลี่ยม-พร้อมเสี้ยนที่มีลักษณะเฉพาะที่ด้านหนึ่ง การวางแนวของเสี้ยนนั้นมีความสำคัญ หากมันหันไปทางแม่พิมพ์แทนที่จะถูกเจาะในระหว่างการปั๊ม คุณจะได้รับคุณภาพแรงเฉือนที่ไม่สอดคล้องกันที่สถานีตัดเฉือน และการสึกหรอแบบเร่งในรัศมีการเข้าบล็อกของคุณ ขอบกรีดใช้ได้กับงานหลายประเภท แต่พวกเขาต้องการให้นักออกแบบแม่พิมพ์ของคุณรู้ว่าเสี้ยนอยู่ด้านไหน และต้องคำนึงถึงมันในการตั้งค่าระยะห่าง
ขอบตัดเป็นผลมาจากกลไกการตัดแบบต่างๆ ที่ทำให้ผิวหน้าสะอาดขึ้น แต่อาจทำให้เกิดการแตกร้าวเล็กๆ- ตามขอบได้เมื่ออารมณ์รุนแรงขึ้น สำหรับเหล็กสำหรับงานปั๊มขึ้นรูปที่เกี่ยวข้องกับการขึ้นรูปขอบหรือการจับแหนบในภายหลัง รอยแตกขนาดเล็ก-เหล่านั้นจะกลายเป็นจุดเริ่มต้นของการแตกร้าวภายใต้ความเครียด
ขอบที่ถูกขัดหรือปรับสภาพผ่านกระบวนการรองที่จะขจัดเสี้ยนที่ตัดออกทั้งหมด และสามารถปัดเศษหรือตัดขอบโปรไฟล์ให้เป็นรูปทรงที่ควบคุมได้ ประเภทขอบนี้ช่วยยืดอายุการใช้งานของแม่พิมพ์เนื่องจากกำจัดเสี้ยนที่มีฤทธิ์กัดกร่อนที่ให้คะแนนรางนำทางและกลไกการป้อน ดังที่ผู้เชี่ยวชาญด้านการม้วนซ้ำที่แม่นยำ- ขอบที่มีการปรับสภาพยังปรับปรุงความสามารถในการขึ้นรูปด้วยการป้องกันการแตกร้าวของขอบในระหว่างการดัดงอ ซึ่งเป็นประโยชน์อย่างยิ่งเมื่อชิ้นส่วนริบบอนของคุณมีหน้าแปลนที่มีรัศมี-แน่น
ต้นทุนที่แตกต่างกันระหว่างกรีดและขอบปรับสภาพนั้นเป็นเรื่องจริง แต่ต้นทุนในการเปลี่ยนเครื่องมือที่สึกหรอหรือเศษชิ้นส่วนที่เป็นรอย-ที่เกิดจากการแตกร้าวก็เช่นกัน ใบสมัครของคุณทำให้เกิดทางเลือกที่เหมาะสม
ข้อมูลจำเพาะของความเรียบและโค้ง
ลองนึกภาพม้วนริบบิ้นที่คลี่คลายลงในตัวป้อนของคุณ หากวัสดุนั้นมีความโค้งตกค้างจากการขด (ชุดคอยล์-) หรือโค้งไปทางด้านข้างผ่านความกว้าง (หน้าไม้) วัสดุนั้นจะไม่ลากตรงผ่านรางนำและหมุดนำร่อง ผลลัพธ์คือการป้อนผิด การชน-ผิด และความเสียหายที่เพิ่มขึ้นต่อการลงทะเบียนเครื่องมือของคุณ
ความเรียบของริบบิ้นฟอยล์และแถบหมายถึงระนาบของวัสดุเมื่อคลายออกและวางบนพื้นผิวเรียบ ความเป็นคลื่นตามความกว้างหรือคลื่นตามยาวทำให้ริบบอนหลุดออกจากหน้าดายระหว่างสเตชั่น ส่งผลให้ความลึกของแบบฟอร์มและการจัดแนวช่องว่างหายไป สำหรับแม่พิมพ์แบบโปรเกรสซีฟที่ทำงานด้วยความเร็ว แม้แต่สารประกอบที่เป็นคลื่นเล็กน้อยทั่วทั้ง 20 สถานีก็กลายเป็นส่วนที่เกินความคลาดเคลื่อนได้
แคมเบอร์คือความโค้งด้านข้างตามความยาวของริบบิ้น ลองนึกภาพแถบที่โค้งงอไปด้านหนึ่งเบา ๆ เหมือนส่วนโค้งตื้น ในสต็อกแคบ แม้ค่าแคมเบอร์เพียงเล็กน้อยก็หมายความว่าแถบพาหะเคลื่อนไปด้านข้างผ่านแม่พิมพ์ ดึงหมุดไพล็อตออกจาก-ตรงกลางและสร้างเสี้ยนที่ไม่สมมาตร ยิ่งริบบัวของคุณแคบ กระบวนการของคุณก็จะไวต่อโค้งมากขึ้น เนื่องจากมีความกว้างของวัสดุน้อยลงในการดูดซับการเคลื่อนตัวด้านข้างก่อนที่นักบินจะสูญเสียการสู้รบ
การระบุความเรียบและมุมแคมเบอร์ในใบสั่งซื้อของคุณไม่ใช่ทางเลือกสำหรับการประทับตราที่มีความแม่นยำ มันเป็นความแตกต่างระหว่างแม่พิมพ์ที่ปล่อยมือ-ออกไปทั้งคอยล์และแม่พิมพ์ที่ต้องมีการแทรกแซงจากผู้ควบคุมทุกๆ สองสามนาที
ความคลาดเคลื่อนความกว้างและความหนาสำหรับชิ้นส่วนที่มีความแม่นยำ
เกณฑ์ความคลาดเคลื่อนของวัสดุขาเข้าที่เข้มงวดมากขึ้นทำให้นักออกแบบแม่พิมพ์ของคุณมีพื้นที่ในการทำงานมากขึ้น นี่คือเหตุผล: ระยะห่างของแม่พิมพ์ ช่องว่างระหว่างพันช์และบล็อคแม่พิมพ์ ถูกตั้งค่าเป็นเปอร์เซ็นต์ของความหนาของวัสดุ หากริบบอนของคุณมาถึงโดยมีความหนาผันแปรไปตามขดลวด ระยะห่างที่คำนวณอย่างระมัดระวังนั้นอาจแน่นเกินไปในบางพื้นที่และหลวมเกินไปในบางพื้นที่ การขันแน่นเกินไปทำให้เกิดการสึกหรอและการครูดของหมัดมากเกินไป หลวมเกินไปทำให้เกิดรอยกลิ้ง-บนขอบและมีเสี้ยนหนัก
การแปรผันของความกว้างทำให้เกิดปัญหาแบบขนาน รางนำของแม่พิมพ์และตัวยกสต๊อกของคุณได้รับการประมวลผลให้มีมิติคงที่ ริบบิ้นที่กว้างกว่าการผูกที่ระบุในตัวกั้น ริบบอนที่วิ่งไปทางด้านข้างแคบกว่า ทำให้ความแม่นยำในการลงทะเบียนลดลง
ความคลาดเคลื่อนมาตรฐานอุตสาหกรรม-สำหรับช่วงผ้าหมึกที่มีความแม่นยำตั้งแต่ +/-0.0001" สำหรับเกจที่บางมาก (0.002"-0.003") ไปจนถึง +/-0.001" สำหรับวัสดุที่หนากว่า 0.031" ค่าเผื่อความกว้างเป็นไปตามรูปแบบที่คล้ายกัน โดยปรับให้แน่นเมื่อผ้าหมึกแคบลง สำหรับความกว้างต่ำกว่า 0.250" (ช่วงโดยทั่วไปจัดเป็นผ้าหมึกแทนที่จะเป็นแถบ) ค่าเผื่อความคลาดเคลื่อน +/-0.001" ถึง +/-0.005" เป็นเรื่องปกติ ขึ้นอยู่กับช่วงความกว้าง
เมื่อแผ่นโลหะประทับตราหรือริบบอนของคุณต้องการพิกัดความเผื่อชิ้นส่วนที่จำกัด คุณจะไม่สามารถบรรลุผลสำเร็จได้หากไม่มีการควบคุมวัสดุขาเข้าที่เข้มงวดเท่ากัน แม่พิมพ์สามารถเก็บขนาดที่วัตถุดิบอนุญาตเท่านั้น
นี่คือสิ่งที่อยู่ในใบสั่งซื้อของคุณเมื่อจัดหาริบบอนสำหรับการปั๊มแม่พิมพ์ที่มีความแม่นยำ:
- ประเภทสภาพขอบ (กรีด ลบคม โค้งมน หรือกำหนดเอง) พร้อมระบุการวางแนวด้านเสี้ยน-
- ความสูงของเสี้ยนสูงสุดหากยอมรับขอบกรีดได้
- ความทนทานต่อความเรียบ (ส่วนเบี่ยงเบนสูงสุดต่อความยาวหน่วย)
- ความทนทานต่อโค้ง (ส่วนโค้งด้านข้างสูงสุดต่อความยาวหน่วย)
- พิกัดความเผื่อความกว้างโดยระบุวิธีการวัด
- ความทนทานต่อความหนาพร้อมตำแหน่งการวัด (กึ่งกลาง ขอบ หรือทั้งสองอย่าง)
- ข้อกำหนดการตกแต่งพื้นผิว (ค่าความหยาบหรือมาตรฐานการมองเห็น)
- เส้นผ่านศูนย์กลางด้านในของคอยล์และเส้นผ่านศูนย์กลางภายนอกสูงสุดสำหรับความเข้ากันได้ของตัวป้อน
- คอยล์-กำหนดทิศทางที่ต้องการ (เสี้ยน-เข้าหรือเสี้ยน-คดเคี้ยวออก)
- การรับรองคุณสมบัติทางกลต่อขดลวดหรือต่อความร้อน
การไม่มีสิ่งเหล่านี้ในเอกสารการจัดหาของคุณหมายความว่าซัพพลายเออร์จะตัดสินใจแทนคุณ และค่าเริ่มต้นอาจไม่ตรงกับเครื่องมือที่คุณคาดหวัง พารามิเตอร์ที่ไม่ได้ระบุทุกตัวเป็นตัวแปรที่สามารถเปลี่ยนระหว่างล็อตคอยล์ ผลักดันกระบวนการของคุณไปสู่ขอบเขตความล้มเหลวอย่างเงียบ ๆ
การล็อคข้อมูลจำเพาะของวัสดุทำให้เพดานของรูปแบบที่เข้ามา ความท้าทายต่อไปคือการออกแบบระยะห่างของแม่พิมพ์และเครื่องมือที่ทำงานภายในขอบเขตการควบคุมนั้น โดยเฉพาะอย่างยิ่งเมื่อริบบิ้นแบบบางต้องการวิธีการคำนวณระยะห่างที่แตกต่างกันโดยพื้นฐานมากกว่างานเกจที่หนักกว่า
ข้อควรพิจารณาในการออกแบบแม่พิมพ์สำหรับสต็อคริบบิ้นแบบบาง
วัสดุที่หนาขึ้นช่วยลดช่องว่างที่เลอะเทอะ ริบบิ้นบางไม่ได้ เมื่อคุณปั๊มริบบอนสแตนเลสที่ความหนาต่ำกว่า 0.5 มม. ขอบระหว่างแรงเฉือนที่สะอาดและขอบที่ขาดจะลดลงอย่างมาก และการตัดสินใจใช้เครื่องมือทุกครั้งจะส่งผลที่ตามมาต่อคุณภาพของชิ้นส่วนและอายุการใช้งานของแม่พิมพ์
หลักการของการปั๊มขึ้นรูปด้วยความแม่นยำของสเตนเลสสตีลจะไม่เปลี่ยนแปลงเมื่อใช้เกจวัดที่บางลง แต่การใช้งานจะเปลี่ยนแปลง ช่องว่างที่สร้างชิ้นส่วนที่สมบูรณ์แบบในแผ่นขนาด 1.0 มม. อาจทำให้เกิดเสี้ยนมากเกินไปหรือการเจาะแตกหักในริบบอนขนาด 0.1 มม. การทำความเข้าใจว่าทำไมจึงต้องพิจารณาอย่างใกล้ชิดว่ากลศาสตร์แรงเฉือนจะปรับขนาดตามความหนาได้อย่างไร
การคำนวณระยะห่างของแม่พิมพ์สำหรับริบบิ้นบาง
ระยะหลบแม่พิมพ์คือช่องว่างระหว่างคมตัดแบบเจาะและขอบตัดแบบกระดุม ซึ่งแสดงเป็น aเปอร์เซ็นต์ของความหนาของวัสดุต่อด้าน. ระยะห่าง 10% จากสต็อก 1.0 มม. หมายถึงพื้นที่ 0.1 มม. ในแต่ละด้านของหมัด ง่ายพอ แต่เมื่อคุณใช้ริบบอน 10% เท่ากันนั้นกับริบบอน 0.05 มม. คุณจะได้ 0.005 มม. ต่อด้าน ซึ่งเป็นมิติที่ท้าทายแม้กระทั่งเครื่องมือกราวด์ที่มีความแม่นยำ-ในการรักษาอย่างสม่ำเสมอ
นี่คือสิ่งที่ทำให้ริบบิ้นเส้นเล็กขัดกับสัญชาตญาณ: เปอร์เซ็นต์มักจะต้องเพิ่มขึ้นเล็กน้อยเมื่อเทียบกับงานแผ่นงานมาตรฐาน ทำไม เนื่องจากระนาบการแตกหักที่ด้านบนและด้านล่างของชิ้นงานจะต้องอยู่ในแนวเดียวกันเพื่อสร้างการแตกหักของแรงเฉือนที่สะอาด ในวัสดุที่บางมาก เขตแรงเฉือนจะมีขนาดใหญ่ขึ้นตามสัดส่วนเมื่อเทียบกับความหนาทั้งหมด ซึ่งหมายความว่าเส้นทางการแพร่กระจายของรอยแตกจะมีความลึกน้อยกว่าในการทำงานด้วย ระยะห่างที่แน่นเกินไปที่เกจเหล่านี้ไม่ได้ทำให้การตัดสะอาดขึ้น แต่กลับสร้างแรงตัดมากเกินไป เร่งการสึกหรอของหมัด และอาจทำให้หมัดหักระหว่างการเจาะได้
ในการตีริบบิ้นแบบบาง ระยะห่างที่แน่นอนที่มากขึ้นไม่ได้หมายถึงการตัดที่สะอาดขึ้นโดยอัตโนมัติ เปอร์เซ็นต์-ของ-ระยะห่างของความหนามักจะต้องได้รับการปรับขึ้นอย่างระมัดระวังเพื่อให้อยู่ในแนวการแตกหักที่เหมาะสม เนื่องจากอัตราส่วนแรงเฉือน-ต่อ-การแตกหักจะทำงานแตกต่างออกไปเมื่อความหนาของวัสดุลดลง
สำหรับงานปั๊มสแตนเลสโดยเฉพาะคำแนะนำอุตสาหกรรมแนะนำการกวาดล้าง 12% ถึง 15% ต่อด้านสำหรับเกรดออสเทนนิติกแบบอ่อน ปรับขยายได้ถึง 20% สำหรับสภาวะแข็งเต็ม- ค่าเหล่านี้แสดงถึงจุดเริ่มต้นทั่วไปสำหรับเกจแผ่นมาตรฐาน เมื่อทำงานกับริบบอนที่หนาน้อยกว่า 0.25 มม. คุณจะต้องอ่านคู่มือวิศวกรรมเครื่องมือสำหรับคำแนะนำระยะห่าง-เฉพาะเกรดและความหนา- จากนั้นตรวจสอบความถูกต้องผ่านการรันทดลอง เนื่องจากพฤติกรรมจริง-ในมิติเหล่านี้มีความอ่อนไหวสูงต่อสภาพเครื่องมือและการจัดแนวการกด
ความแม่นยำมีความสำคัญในลักษณะที่ไม่ต้องใช้เกจที่หนักกว่า การกดที่มีการโก่งตัวของแรม 0.02 มม. นั้นไม่เกี่ยวข้องเมื่อทำการตัดสต็อกขนาด 2.0 มม. แต่การโก่งแบบเดียวกันนั้นแสดงถึงระยะห่าง 40% บนริบบอนขนาด 0.05 มม. นี่คือเหตุผลว่าทำไมการปั๊มโลหะสำหรับริบบอนสแตนเลสจึงมักต้องการการกดด้านข้าง-ทางตรงโดยมีการโก่งตัวน้อยที่สุด แทนที่จะต้องใช้เครื่องเฟรม-แบบมีช่องว่าง โดยไม่คำนึงถึงข้อกำหนดน้ำหนัก
การเลือกวัสดุเครื่องมือและการเคลือบผิว
สแตนเลสมีฤทธิ์กัดกร่อนโดยธรรมชาติ ปริมาณโครเมียมซึ่งเป็นองค์ประกอบเดียวกับที่ให้ความต้านทานการกัดกร่อน ช่วยเร่งการสึกหรอของแม่พิมพ์ผ่านกลไกการเสียดสีและกาว ในการประทับริบบิ้น ปัญหานี้รุนแรงขึ้นเนื่องจากคุณใช้จำนวนจังหวะต่อหน่วยน้ำหนักวัสดุที่สูงกว่า ซึ่งหมายความว่าการเจาะและบล็อกแม่พิมพ์จะสะสมการสึกหรอเร็วกว่าในการใช้งานเกจหนัก-
เหล็กกล้าเครื่องมือ D-2 แบบธรรมดา แม้จะได้รับความนิยมสำหรับการตอกทั่วไป แต่ก็ประสบปัญหาเฉพาะกับริบบอนสเตนเลส ปริมาณโครเมียมสูงใน D-2 สามารถเชื่อมต่อกับโครเมียมในเหล็กสแตนเลส ทำให้เกิดการเชื่อมเย็นหรือการย้ายจากพื้นผิวสู่พื้นผิว "ตัวหยิบ" นี้สะสมวัสดุสเตนเลสไว้บนหน้าเจาะ ส่งผลให้คุณภาพการตัดลดลง และในที่สุดก็ทำให้เกิดการครูดซึ่งสร้างความเสียหายให้กับทั้งเครื่องมือและชิ้นงาน
ทางเลือกที่ดีกว่าสำหรับการผลิตแม่พิมพ์ปั๊ม ได้แก่:
- เหล็กกล้าเครื่องมือโลหะผง (PM)เช่น เกรด CPM หรือเหล็กกล้าคาร์ไบด์วานาเดียม-ซึ่งมีความเหนียวและต้านทานการสึกหรอที่เหนือกว่าเมื่อเปรียบเทียบกับเหล็กกล้าเครื่องมือดัดขึ้นรูปทั่วไป
- อลูมิเนียมบรอนซ์สำหรับสถานีขึ้นรูป เนื่องจากไม่เหมือนกับสเตนเลสโดยสิ้นเชิงและต้านทานการดึงด้วยกาว
- คาร์ไบด์ที่เป็นของแข็งสำหรับการเจาะตัดในการใช้งานระยะยาว- ให้อายุการใช้งานที่ยาวนาน แต่ต้องมีการตั้งค่าการกดอย่างระมัดระวังเนื่องจากมีความเปราะภายใต้การรับแรงกระแทก
การเคลือบช่วยขยายสมการต่อไป การเคลือบไอทางกายภาพ (PVD) เช่น ไทเทเนียมไนไตรด์ (TiN) หรืออะลูมิเนียม ไทเทเนียมไนไตรด์ (AlTiN) จะเพิ่มชั้นบางๆ ของวัสดุที่มีความแข็งสูง- ซึ่งช่วยลดการเสียดสีและป้องกันปฏิกิริยาระหว่างโครเมียม-ถึง-โครเมียมที่ทำให้เกิดการครูด การเคลือบไอสารเคมี (CVD) ให้ประโยชน์ที่คล้ายคลึงกันโดยมีการยึดเกาะที่ดีกว่าบนรูปทรงที่ซับซ้อน สำหรับการปั๊มริบบอนโดยที่หน้าตัดของการเจาะ-มีขนาดเล็กและเปราะบาง โดยทั่วไปนิยมใช้ PVD เพราะมันสะสมตัวที่อุณหภูมิต่ำกว่า และไม่เสี่ยงต่อการบิดเบือนคุณสมบัติของเครื่องมือที่ละเอียด
การลงทุนในเหล็กกล้าเครื่องมือและสารเคลือบระดับพรีเมียมจะตอบแทนความยาวการทำงานระหว่างการลับคม เมื่อแม่พิมพ์แบบโปรเกรสซีฟของคุณมีสถานีเจาะและเจาะ 15 ถึง 25 สถานี คูณด้วยจังหวะนับล้านครั้งต่อรอบการผลิต แม้แต่การปรับปรุงช่วงเวลาการลับให้คมขึ้น 30% ก็แปลเป็นการเพิ่มเวลาทำงานอย่างมีนัยสำคัญ
ความท้าทายในการปอกและการดีดชิ้นส่วน
คุณได้ตัดชิ้นส่วนอย่างเรียบร้อย มันดูสมบูรณ์แบบ แต่มันจะไม่ทิ้งหมัด สถานการณ์นี้เป็นเรื่องปกติในการตีริบบิ้นแบบบาง และเกิดขึ้นจากหลักฟิสิกส์ที่มีความโดดเด่นในขนาดเล็ก
ชิ้นส่วนริบบิ้นบาง ๆ ยึดติดกับการเจาะด้วยเหตุผลสองประการ ประการแรก อัตราส่วนพื้นที่ผิว-ต่อ-มวลสูงมาก จานเปล่าเล็กๆ ที่มีน้ำหนักเศษส่วนกรัมมีพื้นผิวเรียบที่ค่อนข้างใหญ่ ทำให้เกิดสุญญากาศและ-แรงตึงผิวต่อผิวหน้าของหมัด ประการที่สอง การสปริงกลับในรูที่ถูกเจาะจะทำให้กระสุนหรือชิ้นส่วนจับหมัดไปด้านข้าง โดยเฉพาะอย่างยิ่งในสภาวะอารมณ์ที่ยากขึ้นซึ่งการฟื้นตัวของความยืดหยุ่นมีความสำคัญ
เครื่องปอกสะพาน ตัวเลือกที่ง่ายและถูกที่สุด มักจะล้มเหลวในงานนี้ด้วยสต็อกริบบิ้น ตามที่วิศวกรด้านเครื่องมือได้บันทึกไว้ เครื่องปอกสะพานจะไม่ยึดวัสดุไว้ในระหว่างกระบวนการตัด ทำให้สามารถเคลื่อนที่ไปด้านข้างซึ่งเน้นการเจาะได้ ในระหว่างการดึงออก แถบจะกระแทกกับแผ่นเปลื้องผ้า ทำให้เกิดแรงกระแทกเป็นหมัดบางๆ ซึ่งอาจแตกหักได้หากถูกกระแทกซ้ำๆ
เครื่องปอกแบบใช้แรงดัน- (สปริง) ช่วยแก้ปัญหาทั้งสองอย่าง โดยยึดริบบิ้นให้แบนกับพื้นผิวแม่พิมพ์ทั้งก่อนและระหว่างการเจาะเจาะ เพื่อป้องกันการเคลื่อนที่ด้านข้าง ในการตีกลับ พวกเขาจะค่อยๆ ลอกแถบออกจากหมัดแทนที่จะผ่านการกระแทกอย่างกะทันหัน ต้นทุนเริ่มต้นที่สูงขึ้นสามารถพิสูจน์ได้อย่างง่ายดายโดยการลดการแตกหักของหมัดและการหยุดการผลิตน้อยลงจากชิ้นส่วนที่ติดอยู่
เทคนิคเพิ่มเติมสำหรับการดีดออกที่เชื่อถือได้ในงานริบบอน ได้แก่:
- ระเบิดอากาศเชิงบวกผ่านหน้าหมัดเพื่อทำลายสุญญากาศจากการกักตัวทาก
- สปริง-หมุดอีเจ็คเตอร์ที่ใส่ไว้ภายในตัวเจาะสำหรับชิ้นส่วนที่ว่าง
- หน้าพันช์ขัดเงา (ความหยาบของพื้นผิวต่ำกว่า Ra 0.2 ไมโครเมตร) เพื่อลดการยึดเกาะ
- การใช้การเคลือบ PVD แบบเดียวกับที่ใช้สำหรับความต้านทานการสึกหรอ ซึ่งช่วยลดค่าสัมประสิทธิ์แรงเสียดทานระหว่างการปอก
ทุกส่วนที่ติดอยู่อาจเกิดการชนได้ ในกระบวนการใช้เครื่องมือแบบก้าวหน้าที่ทำงานด้วยความเร็วสูง กระสุนที่เก็บไว้เพียงตัวเดียวสามารถตกลงสู่นักบินที่โค้งงอ หมัดที่หัก และส่วนแม่พิมพ์ที่เสียหายได้ภายในไม่กี่จังหวะ การลงทุนในการปอกที่เชื่อถือได้ไม่ได้เกี่ยวกับความสะดวกสบาย มันเกี่ยวกับการปกป้องทั้งตัวตาย
การกวาดล้างแม่พิมพ์และเครื่องมือช่วยจัดการกับการตัดแต่ละชิ้น การปอกจะจัดการกับผลที่ตามมา แต่คำถามกว้างๆ เกี่ยวกับวิธีการจัดลำดับการทำงานหลายๆ อย่างบนริบบอนที่ป้อนอย่างต่อเนื่อง และการที่เครื่องมือแบบก้าวหน้าจะเป็นตัวเลือกที่เหมาะสมสำหรับปริมาณของคุณหรือไม่นั้น จำเป็นต้องมีการตัดสินใจทางวิศวกรรมที่แตกต่างออกไป
การปั๊มแม่พิมพ์แบบก้าวหน้าเทียบกับแบบสั้น-เรียกใช้เครื่องมือสำหรับชิ้นส่วนริบบอน
ระดับเสียงเปลี่ยนแปลงทุกสิ่ง ชิ้นส่วนริบบอนที่ผลิตได้สิบล้านชิ้นต่อปีต้องใช้กลยุทธ์การใช้เครื่องมือโดยพื้นฐานที่แตกต่างกันไปจากรูปทรงเดียวกันที่ห้าร้อยชิ้น ต้นทุนเครื่องมือ เวลาในการผลิต และโครงสร้างพื้นฐานการควบคุมกระบวนการจะปรับขนาดตามนั้น และการเลือกผิดในทิศทางใดทิศทางหนึ่งจะสิ้นเปลืองเงิน: ลงทุนเกิน-ในเครื่องมือแบบก้าวหน้าในระยะสั้น หรือเดินกะโผลกกะเผลกในปริมาณมากด้วย-วิธีสถานีเดียวที่ไม่สามารถก้าวทันได้
สำหรับริบบอนสแตนเลสโดยเฉพาะ การตัดสินใจครั้งนี้มีน้ำหนักเพิ่มขึ้น พฤติกรรมการแข็งตัวของวัสดุ-และลักษณะการเสียดสีหมายความว่าการเลือกเครื่องมือมีผลกระทบอย่างมากต่ออายุการใช้งานของแม่พิมพ์และ-ต้นทุนต่อชิ้นส่วนในวงกว้าง
การปั๊มแม่พิมพ์แบบก้าวหน้าสำหรับ-การผลิตริบบิ้นปริมาณสูง
การปั๊มแม่พิมพ์แบบโปรเกรสซีฟเป็นพื้นฐานของการปั๊มแบบโปรเกรสซีฟที่ยาวนาน-ในรูปแบบริบบิ้น ชุดแม่พิมพ์ชุดเดียวประกอบด้วยหลายสถานีที่จัดเรียงตามลำดับ โดยแต่ละชุดดำเนินการในขั้นตอนเดียว: การเจาะรูนำ การเจาะคุณลักษณะ การสร้างส่วนโค้ง การสร้างมิติที่สำคัญ และสุดท้ายคือการแยกชิ้นส่วนที่เสร็จแล้วออกจากแถบพาหะ ริบบอนจะเลื่อนไปหนึ่งระยะพิตช์ต่อจังหวะการกด ดังนั้นทุกรอบจึงสร้างชิ้นงานที่เสร็จสมบูรณ์
อะไรทำให้วิธีนี้โดดเด่นสำหรับงานริบบิ้นที่มีปริมาณมาก- ความเร็วและความสม่ำเสมอ ริบบอนสเตนเลสแบบก้าวหน้า{2}}ที่ออกแบบมาอย่างดีสามารถรองรับความเร็วได้ 200 ถึง 600 จังหวะหรือมากกว่าต่อนาที ขึ้นอยู่กับความซับซ้อนของชิ้นส่วนและความหนาของวัสดุ ในอัตราดังกล่าว การกด Shift เพียงครั้งเดียวสามารถสร้างชิ้นส่วนที่เหมือนกันได้นับหมื่นชิ้นพร้อมความสามารถในการทำซ้ำมิติซึ่งแต่ละสถานี-ถึง-การจัดการสถานีไม่สามารถเทียบเคียงได้
เศรษฐศาสตร์เสริมความได้เปรียบด้านความเร็ว โดยทั่วไปแล้วแม่พิมพ์แบบก้าวหน้าจะอยู่ในช่วงตั้งแต่ 30,000 ดอลลาร์ไปจนถึงมากกว่า 250,000 ดอลลาร์ แต่ต้นทุนดังกล่าวจะตัดจำหน่ายทั่วทั้งปริมาณการผลิตทั้งหมด ด้วยชิ้นส่วน 500,000 ชิ้น แม้แต่แม่พิมพ์ 100,000 ดอลลาร์สหรัฐฯ ก็เพิ่มค่าเครื่องมือเพียง 0.20 ดอลลาร์ต่อชิ้น อย่างไรก็ตาม ต่ำกว่าประมาณ 50,000 หน่วยต่อปี การคำนวณค่าตัดจำหน่ายนั้นเริ่มส่งผลเสียต่อคุณ เกณฑ์นี้เป็นเหตุว่าทำไมบริการปั๊มแม่พิมพ์แบบก้าวหน้าจึงมักกำหนดเป้าหมายโปรแกรมที่มีความต้องการสูงอย่างต่อเนื่อง แทนที่จะสั่งซื้อ-ครั้งเดียว
สำหรับริบบอนสแตนเลส แม่พิมพ์แบบโปรเกรสซีฟยังมีข้อได้เปรียบในกระบวนการมากกว่าความเร็วอีกด้วย เนื่องจากแถบไม่เคยหลุดออกจากแม่พิมพ์ระหว่างการทำงาน การลงทะเบียนชิ้นส่วนจึงถูกล็อกตาม-ความแม่นยำของหมุดนำร่องตลอดลำดับการขึ้นรูป นั่นเป็นสิ่งสำคัญเมื่อการแข็งตัวของงานสะสมเปลี่ยนพฤติกรรมของวัสดุข้ามสถานี คุณสามารถคาดการณ์และชดเชยการเปลี่ยนแปลงเหล่านั้นในระหว่างการออกแบบแม่พิมพ์ แทนที่จะต่อสู้กับการเปลี่ยนแปลงแบบสุ่มที่เกิดจากการจัดการชิ้นส่วนระหว่างการทำงานที่แยกจากกัน
การจัดการและการป้อนคอยล์สำหรับสต็อกแคบ
การรันริบบอนที่มีความกว้างต่ำกว่า 50 มม. ด้วยความเร็วสูงทำให้เกิดความท้าทายในการป้อนที่สต็อกคอยล์ที่กว้างขึ้นไม่เผชิญ แถบนี้มีความแข็งน้อยกว่าตามความกว้าง ทำให้มีแนวโน้มที่จะโก่ง บิด และเคลื่อนไปด้านข้างในเส้นทางป้อน แก้ไขปัญหาเหล่านี้และคุณจะได้รับการผลิตอย่างต่อเนื่อง เพิกเฉยต่อสิ่งเหล่านี้และคุณจะได้รับการป้อนผิด แครชแครช และเศษซาก
เครื่องป้อนเซอร์โวเป็นโซลูชั่นการจัดทำดัชนีมาตรฐานสำหรับการปั๊มริบบอนที่มีความแม่นยำ เซอร์โวมอเตอร์ขับเคลื่อนลูกกลิ้งฟีดที่ยึดแถบและเลื่อนไปตามความยาวพิตช์ที่ตั้งโปรแกรมได้ ซึ่งซิงโครไนซ์กับรอบการกด ความสามารถในการตั้งโปรแกรมมีความสำคัญเนื่องจากริบบอนสแตนเลส โดยเฉพาะอย่างยิ่งในอุณหภูมิที่แข็งกว่า สามารถแสดงการเปลี่ยนแปลงความยาวฟีด-ได้ภายใต้แรงกดของด้ามจับ การควบคุมเซอร์โวช่วยให้สามารถชดเชยเวลาจริง-ซึ่งเครื่องป้อนแบบกลไกหรือแบบนิวแมติกไม่สามารถให้ได้
หมุดนำร่องยังคงเป็นหน่วยงานลงทะเบียนขั้นสุดท้ายภายในแม่พิมพ์ แม้ว่าจะมีตัวป้อนเซอร์โวที่ได้รับการปรับแต่งอย่างสมบูรณ์แบบ หมุดจะแก้ไขข้อผิดพลาดของตำแหน่งที่ตกค้างโดยการดึงแถบให้อยู่ในแนวที่แน่นอนก่อนที่แต่ละสถานีจะเริ่มทำงาน สำหรับริบบอนแคบ เส้นผ่านศูนย์กลางรูนำและพิน-ถึง-ระยะห่างของรูจะต้องแน่นพอที่จะควบคุมตำแหน่งด้านข้างโดยไม่ต้องผูกมัด โดยทั่วไปแล้วจะมีระยะห่างทั้งหมด 0.01 มม. ถึง 0.02 มม. เพื่อการทำงานที่แม่นยำ
ระบบนำทางระหว่างทางเข้าของตัวป้อนและทางเข้าของแม่พิมพ์ยังต้องได้รับการดูแลด้วย หุ้นที่กว้างจะติดตามโดยตรงตามธรรมชาติเนื่องจากโมเมนต์ความเฉื่อยของมันต้านทานการเคลื่อนไหวด้านข้าง ริบบิ้นแคบไม่ได้หรูหราขนาดนั้น เส้นนำสไตล์ลูกกลิ้ง-หรือเส้นนำประเภทช่อง-ทำให้แถบอยู่กึ่งกลางตลอดเส้นทางป้อน การออกแบบที่รับน้ำหนักด้วยสปริง-รองรับความกว้างที่แตกต่างกันเล็กน้อยในแถบกรีดโดยไม่ต้องหนีบแน่นจนทำให้แถบงอหรือเพิ่มการลากที่ส่งผลต่อความแม่นยำในการป้อน
รายละเอียดอย่างหนึ่งที่มัก-มองข้าม: ความตึงเครียดในการจ่ายผลตอบแทนของคอยล์ ขดลวดริบบอนมีเส้นผ่านศูนย์กลางภายในเล็กเมื่อเทียบกับความกว้าง ซึ่งหมายความว่าวัสดุจะคลายออกโดยมีความโค้งของขดลวดมากกว่า-มากกว่าสต็อกที่กว้างกว่าที่พันบนแมนเดรลขนาดใหญ่ เครื่องยืดผมหรือเครื่องทำให้เรียบระหว่างเครื่อง decoiler และเครื่องป้อนถือเป็นสิ่งสำคัญ หากไม่มีสิ่งนี้ ความโค้งที่เหลือจะยกริบบิ้นออกจากหน้าแม่พิมพ์ระหว่างสถานี ทำให้เกิดความลึกของแบบฟอร์มที่ไม่สอดคล้องกันและการวางแนวที่เยื้องศูนย์
ต้นแบบและระยะสั้น-เรียกใช้แนวทาง
การใช้เครื่องมือแบบก้าวหน้าจะสมเหตุสมผลเมื่อปริมาณเหมาะสมต่อการลงทุนและการออกแบบหยุดนิ่ง เมื่อไม่ตรงตามเงื่อนไขทั้งสองข้อ คุณจะต้องใช้วิธีอื่นที่ยังคงผลิตชิ้นส่วนริบบอนสเตนเลสที่ยอมรับได้โดยไม่มีข้อผูกมัดด้านทุน
สารประกอบตายดำเนินการหลายอย่างในการกดครั้งเดียวที่สถานีเดียว มีราคาถูกกว่าเครื่องมือแบบก้าวหน้าเนื่องจากต้องใช้สถานีน้อยกว่าและไม่มีการออกแบบแถบพาหะ ข้อดีข้อเสียคือปริมาณงาน: ชิ้นส่วนต้องได้รับการจัดการแยกกันระหว่างการทำงานหากจำเป็นต้องใช้แม่พิมพ์คอมพาวด์หลายตัว และอัตราการชักจะต่ำกว่าเนื่องจากการตีแต่ละครั้งจะทำงานพร้อมกันมากกว่า
โอนเครื่องมือแยกชิ้นส่วนออกจากแถบตั้งแต่เนิ่นๆ และเคลื่อนย้ายโดยอัตโนมัติระหว่างสถานี วิธีการนี้เหมาะสมกับชิ้นส่วนที่มีรูปทรงเรขาคณิตที่จะฉีกแถบพาหะ เช่น ถ้วยริบบิ้นที่วาดลึก- อย่างไรก็ตาม กลไกการถ่ายโอนทางกลจะจำกัดความเร็วเมื่อเทียบกับลอจิกการไหลต่อเนื่อง-ของแม่พิมพ์แบบโปรเกรสซีฟ และความเสี่ยงในการจัดการเพิ่มเติมจะเพิ่มขึ้นเมื่อชิ้นส่วนริบบอนบางและเปราะบางมากขึ้น
Wire EDM และการตัดด้วยเลเซอร์เลี่ยงการประทับตราทั้งหมดสำหรับปริมาณต้นแบบ วิธีการเหล่านี้ตัดชิ้นส่วนโดยตรงจากสต็อคริบบอนโดยไม่ต้องใช้เครื่องมือหนัก ทำให้ได้โปรไฟล์ที่แม่นยำภายในไม่กี่ชั่วโมงแทนที่จะเป็นสัปดาห์ ต้นทุนต่อ-ชิ้นส่วนคือปริมาณการสั่งซื้อที่สูงกว่าการปั๊ม แต่เมื่อคุณต้องการชิ้นส่วนห้าสิบชิ้นสำหรับการทดสอบการทำงานก่อนที่จะตัดสินใจทำแม่พิมพ์แบบโปรเกรสซีฟมูลค่า 150,000 ดอลลาร์ ค่าใช้จ่ายนั้นถือว่าน้อยมากเมื่อเทียบกับความเสี่ยงในการใช้เครื่องมือที่มีการออกแบบที่มีข้อบกพร่อง
เป็นที่น่าสังเกตว่ากรอบการตัดสินใจจะแตกต่างกันเล็กน้อยเมื่อเปรียบเทียบเศรษฐศาสตร์การปั๊มแบบก้าวหน้าของเหล็กกล้าคาร์บอนกับสเตนเลส ต้นทุนวัสดุที่สูงขึ้นของริบบอนสแตนเลสและอัตราการสึกหรอของแม่พิมพ์ที่มากขึ้นส่งผลให้เกณฑ์ปริมาณสำหรับการลงทุนด้านเครื่องมือแบบก้าวหน้าค่อนข้างสูงกว่าโปรแกรมเหล็กกล้าคาร์บอนที่เทียบเท่ากัน ค่าใช้จ่ายในการบำรุงรักษาเครื่องมือที่เพิ่มขึ้นต่อจังหวะนั้นมีค่ามากกว่าเมื่อใช้สเตนเลส ซึ่งหมายความว่าคุณต้องใช้ชิ้นส่วนเพิ่มเติมเพื่อกระจายชิ้นส่วน
ขั้นตอนการตัดสินใจที่มีโครงสร้างสำหรับการเลือกกลยุทธ์การใช้เครื่องมือของคุณมีดังนี้
- กำหนดปริมาณรายปีและปริมาณตลอดอายุการใช้งาน หากปริมาณต่อปีเกิน 50,000 หน่วยและมีความต้องการหลายปี- การใช้เครื่องมือแบบก้าวหน้าก็น่าจะสมเหตุสมผล
- ประเมินความซับซ้อนของชิ้นส่วน นับจำนวนการดำเนินการที่แตกต่างกัน (การเจาะ การขึ้นรูป การตัดแต่ง) ชิ้นส่วนที่ต้องดำเนินการตามลำดับตั้งแต่ห้าครั้งขึ้นไปสนับสนุนการตายแบบโปรเกรสซีฟอย่างมาก
- ประเมินข้อกำหนดด้านความทนทาน หากขนาดที่สำคัญต้องการ +/-0.05 มม. หรือเข้มงวดกว่าสำหรับคุณสมบัติต่างๆ มากมาย ดายแบบโปรเกรสซีฟที่มีการลงทะเบียนพินนำร่องก็มีประสิทธิภาพเหนือกว่าทางเลือกอื่น
- ยืนยันความครบกำหนดของการออกแบบ การลงทุนแม่พิมพ์แบบก้าวหน้าต้องใช้การออกแบบที่แช่แข็ง หากชิ้นส่วนยังคงวนซ้ำ ให้ใช้ Wire EDM หรือคอมพาวนด์ดายเพื่อตรวจสอบการทำงานก่อน
- คำนวณต้นทุนการเป็นเจ้าของทั้งหมด เปรียบเทียบต้นทุนแม่พิมพ์แบบโปรเกรสซีฟที่ตัดจำหน่ายตามปริมาณอายุการใช้งานกับต้นทุนต่อ-ต้นทุนชิ้นส่วนของวิธี-ดำเนินการระยะสั้นคูณด้วยปริมาณเดียวกัน รวมการบำรุงรักษาแม่พิมพ์ ระยะเวลาในการลับคม และอัตราเศษซากโดยประมาณสำหรับแต่ละวิธี
- ปัจจัยระยะเวลารอคอย แม่พิมพ์แบบก้าวหน้าต้องใช้เวลา 12 ถึง 20 สัปดาห์ในการสร้าง หากการผลิตต้องเริ่มในสี่สัปดาห์ วิธีการ-ดำเนินการระยะสั้นจะช่วยลดช่องว่าง ในขณะที่เครื่องมือการปั๊มแบบโปรเกรสซีฟระยะยาว-จะถูกประดิษฐ์ขึ้น
คำตอบที่ถูกต้องมักจะไม่ใช่วิธีใดวิธีหนึ่งเพียงอย่างเดียว โปรแกรมที่ประสบความสำเร็จหลายโปรแกรมเริ่มต้นด้วยแม่พิมพ์ผสมหรือต้นแบบการตัดลวด-สำหรับการตรวจสอบการออกแบบ จากนั้นจึงเปลี่ยนไปใช้เครื่องมือแบบก้าวหน้าเมื่อเพิ่มระดับเสียงและล็อครูปทรงแล้ว แนวทางแบบเป็นขั้นเป็นตอนนี้ช่วยปกป้องเงินทุนในขณะที่ยังคงส่งมอบชิ้นส่วนที่สามารถผลิตได้-ในแต่ละเฟส
กลยุทธ์การใช้เครื่องมือเป็นตัวกำหนดวิธีการผลิตชิ้นส่วน แต่การทำความเข้าใจว่าชิ้นส่วนเหล่านั้นจบลงที่จุดใด และข้อกำหนดการใช้งานป้อนกลับเข้าสู่การตัดสินใจด้านวัสดุและกระบวนการอย่างไร ช่วยให้ภาพรวมทางวิศวกรรมสมบูรณ์
การใช้งานที่สำคัญสำหรับแม่พิมพ์-ริบบอนสแตนเลสประทับตรา
การตัดสินใจด้านวัสดุและตัวเลือกเครื่องมือทุกรายการที่มีการพูดคุยกันจนถึงตอนนี้ล้วนทำหน้าที่อย่างหนึ่ง นั่นคือ งานของชิ้นส่วนที่เสร็จแล้วในโลกแห่งความเป็นจริง ข้อกำหนดในการสมัครไม่เพียงแต่ส่งผลต่อการเลือกเกรดและอุณหภูมิเท่านั้น พวกเขากำหนดมัน สปริงหน้าสัมผัสที่ต้องทนทานต่อรอบการงอล้านครั้งนั้นต้องการคุณสมบัติของริบบอนที่แตกต่างจากใบมีดผ่าตัดที่สัมผัสกับเนื้อเยื่อของมนุษย์ แม้ว่าทั้งสองจะเริ่มจากขดลวดสเตนเลสแคบที่ป้อนผ่านแม่พิมพ์แบบโปรเกรสซีฟก็ตาม
การทำความเข้าใจว่าชิ้นส่วนสแตนเลสที่มีการประทับตราอยู่ที่ไหนช่วยให้วิศวกรสามารถทำงานย้อนกลับจากข้อกำหนดด้านประสิทธิภาพไปจนถึงวัสดุ อารมณ์ และการผสมผสานกระบวนการที่ถูกต้อง
หน้าสัมผัสทางไฟฟ้าและสปริงขั้วต่อ
เมื่อคุณต้องการส่วนประกอบเล็กๆ ที่โค้งงอซ้ำๆ โดยไม่ต้องใช้ชุดถาวร ต้านทานการกัดกร่อนในสภาพแวดล้อมที่ชื้น และรักษาความเสถียรของขนาดตลอดอายุการใช้งานหลายปี คุณกำลังอธิบายถึงสปริงสัมผัส นี่คือจุดที่ริบบอนสแตนเลส 301 โดดเด่น
ทำไมต้อง 301 โดยเฉพาะ? ปริมาณนิกเกิลที่ต่ำกว่า (6-8%) ทำให้เกิดแข็งตัวเร็วขึ้นกว่าเกรดออสเทนนิติกอื่นๆ ซึ่งหมายถึงการชุบแข็งครึ่ง-หรือสาม-ในสี่- ให้คุณสมบัติของสปริงที่ทัดเทียมกับเหล็กสปริงเฉพาะ ในขณะที่เพิ่มความต้านทานการกัดกร่อนโดยธรรมชาติ การนำไฟฟ้าถือเป็นเรื่องรองในการใช้งานเหล่านี้ เนื่องจากแรงสัมผัสและส่วนต่อประสานกับพื้นผิวจะจัดการกับการเชื่อมต่อทางไฟฟ้า สิ่งสำคัญคืออายุการใช้งานที่เหนื่อยล้า: ความสามารถในการงอได้นับล้านครั้งโดยไม่แตกร้าว
สปริงขั้วต่อ หน้าสัมผัสแบตเตอรี่ คลิปป้องกัน RF และกลไกการดีดซิมการ์ด ล้วนอาศัยคุณสมบัติร่วมกันนี้ ฟอร์มแฟกเตอร์ของริบบอนเหมาะกับชิ้นส่วนเหล่านี้อย่างสมบูรณ์แบบ เนื่องจากส่วนประกอบที่เสร็จแล้วมักจะแคบ บาง และผลิตในปริมาณมหาศาล ตรงกับโปรไฟล์ที่การปั๊มแม่พิมพ์แบบโปรเกรสซีฟเป็นเลิศ
อุปกรณ์การแพทย์และส่วนประกอบการบินและอวกาศ
การใช้งานทางการแพทย์และการบินและอวกาศมีหัวข้อเดียวกัน นั่นคือ ความล้มเหลวไม่ใช่ทางเลือก และจำเป็นต้องมีการตรวจสอบย้อนกลับของวัสดุ ยิ่งไปกว่านั้น ความต้องการของพวกเขายังแตกต่างอย่างมาก
ชิ้นส่วนริบบิ้นทางการแพทย์ เช่น ลวดเย็บกระดาษที่ใช้ในการผ่าตัด สปริงดึงกลับ พุกเทียม และตัวเรือนเซ็นเซอร์วินิจฉัย จำเป็นต้องมีความเข้ากันได้ทางชีวภาพเหนือสิ่งอื่นใด เกรด 316L (คาร์บอนต่ำ) เป็นมาตรฐานเนื่องจากมีปริมาณโมลิบดีนัมที่ต้านทานการเกิดรูพรุนจากของเหลวในร่างกาย ในขณะที่คาร์บอนต่ำจะป้องกันอาการแพ้ในระหว่างรอบการเชื่อมหรือการฆ่าเชื้อ การตกแต่งพื้นผิวมีความสำคัญอย่างยิ่งที่นี่ ชิ้นส่วนริบบิ้นที่ประทับไว้สำหรับการสัมผัสของผู้ป่วยจะต้องเป็นไปตามข้อกำหนดความหยาบของพื้นผิวที่เข้มงวด เพื่อป้องกันการเกาะติดของแบคทีเรียและการระคายเคืองของเนื้อเยื่อ
การบินและอวกาศขับเคลื่อนลำดับความสำคัญที่แตกต่างกัน การปั๊มชิ้นส่วนการบินที่ทำด้วยสเตนเลสสตีลหมายถึงการทำงานกับเกรดที่คงคุณสมบัติทางกลไว้ที่อุณหภูมิสูงและตลอดการหมุนเวียนของความร้อนที่รุนแรง เกรด 321 ปรับเสถียรด้วยไททาเนียมต่อการตกตะกอนของโครเมียม-คาร์ไบด์ ทำหน้าที่ส่วนประกอบของระบบไอเสียและฐานยึดห้องเครื่องยนต์ สำหรับคลิปโครงสร้างและส่วนประกอบตัวยึด ชิ้นส่วนประทับตราสแตนเลส 304 อบอ่อนหรือชุบแข็งแบบไตรมาส- ให้ความสามารถในการขึ้นรูปที่จำเป็นสำหรับรูปทรงเรขาคณิตที่ซับซ้อน ขณะเดียวกันก็ให้อัตราส่วนความแข็งแรง-ต่อ-น้ำหนักที่เพียงพอที่อุณหภูมิการใช้งานปานกลาง
อุตสาหกรรมทั้งสองต้องการการรับรองวัสดุอย่างเต็มรูปแบบ การตรวจสอบย้อนกลับล็อต และการตรวจสอบกระบวนการ ซึ่งเป็นข้อกำหนดที่การปั๊มแม่พิมพ์แบบโปรเกรสซีฟสนับสนุนอย่างดีผ่านความสามารถในการทำซ้ำโดยธรรมชาติและความสามารถในการควบคุมกระบวนการทางสถิติ
ส่วนประกอบเซ็นเซอร์ HVAC และอุตสาหกรรม
ริบบิ้นที่มีการประทับตราบางชิ้นนั้นไม่ได้ใช้งานในแอปพลิเคชันที่มีโปรไฟล์สูง- ระบบ HVAC และเซ็นเซอร์อุตสาหกรรมใช้ส่วนประกอบริบบอนสเตนเลสประทับตราหลายล้านชิ้นต่อปี ตั้งแต่ส่วนประกอบของแอคทูเอเตอร์โลหะคู่และสปริงเทอร์โมสตัทไปจนถึงคลิปป้องกัน ขายึด และตัวเรือนเซ็นเซอร์ที่มีความแม่นยำ
การปั๊มแบบก้าวหน้าของ HVAC ผลิตส่วนประกอบต่างๆ เช่น คลิปเชื่อมต่อแดมเปอร์ ขายึดเซ็นเซอร์เปลวไฟ และคลิปสปริงเชื่อมต่อท่อ-ในปริมาณที่เหมาะสมกับเครื่องมือแบบก้าวหน้าโดยเฉพาะ โดยทั่วไปชิ้นส่วนเหล่านี้จะใช้ 304 ในสภาวะอบอ่อนหรือเป็นไตรมาส-แข็ง ซึ่งช่วยรักษาสมดุลของความต้านทานการกัดกร่อนที่เพียงพอสำหรับสภาพแวดล้อมที่ชื้น กับความสามารถในการขึ้นรูปที่จำเป็นสำหรับรูปทรงขายึดที่ซับซ้อน การดำเนินการปั๊มโลหะแบบก้าวหน้าของ HVAC มักจะดำเนินการอย่างต่อเนื่องในหลายกะ ทำให้อายุการใช้งานของแม่พิมพ์และความสม่ำเสมอของวัสดุมีความสำคัญอย่างยิ่งต่อการประหยัดต้นทุน-ต่อ-ชิ้นส่วน
เซ็นเซอร์อุตสาหกรรมเพิ่มชั้นความแม่นยำ ชิ้นส่วนริบบิ้นที่ประทับทำหน้าที่เป็นส่วนประกอบของไดอะแฟรมในทรานสดิวเซอร์แรงดัน หน้าสัมผัสสปริงในหัววัดอุณหภูมิ และเกราะป้องกันสำหรับอุปกรณ์อิเล็กทรอนิกส์ที่ไวต่อแม่เหล็กไฟฟ้า- การใช้งานเหล่านี้มักเรียกร้องให้มีพิกัดความเผื่อที่เข้มงวดกว่างาน HVAC และอาจระบุเกรดพิเศษ เช่น 321 สำหรับตัวเซ็นเซอร์อุณหภูมิสูง- หรือ 316 สำหรับสภาพแวดล้อมการสัมผัสสารเคมี-
ต่อไปนี้คือบทสรุปของหมวดหมู่การใช้งานทั่วไปที่มีการจับคู่เกรดและอุณหภูมิโดยทั่วไป:
- สปริงหน้าสัมผัสและคลิปคอนเนคเตอร์:301 หรือ 302 ครึ่ง-ยากถึงเต็ม-อารมณ์รุนแรง
- หน้าสัมผัสแบตเตอรี่และแผงป้องกัน RF:301 สาม-หนึ่งในสี่-อารมณ์ไม่ดี
- เครื่องมือผ่าตัดและส่วนประกอบของรากฟันเทียม:316L อบอ่อน
- วงเล็บการบินและองค์ประกอบไอเสีย:321 หรือ 304 อบจนแข็งเป็นสี่ส่วน-
- คลิปแดมเปอร์ HVAC และขายึดเซ็นเซอร์เปลวไฟ:304 อบจนแข็งเป็นสี่ส่วน-
- ไดอะแฟรมเซ็นเซอร์ความดัน:316 หรือ 304 อบอ่อน (ความเหนียวสูงสุดสำหรับการดึงลึก)
- เทอร์โมสตัทและสปริงแอคชูเอเตอร์:301 ครึ่ง-ยากถึงสาม-ควอเตอร์-ยาก
- กรอบป้องกัน EMI:304 หรือ 301 ควอเตอร์-ฮาร์ด
สังเกตรูปแบบ: ข้อกำหนดการใช้งานจะไหลย้อนกลับโดยตรงไปยังคอลัมน์เกรดและอุณหภูมิของข้อกำหนดของคุณ สภาพแวดล้อมการบริการของชิ้นส่วน ความต้องการทางกล และบริบทด้านกฎระเบียบ ทำให้ตัวเลือกวัสดุแคบลงก่อนที่ผู้ออกแบบแม่พิมพ์จะวาดโครงร่างสถานีเดียว
การรู้ว่าส่วนไหนจบลงที่จุดไหนมีคุณค่า การรู้ว่าอะไรผิดพลาดในระหว่างการผลิต และวิธีแก้ไขอย่างรวดเร็ว เป็นสิ่งที่ช่วยให้ชิ้นส่วนเหล่านั้นดำเนินต่อไปได้ การสปริงกลับ การแข็งตัวของงาน การหล่อลื่นล้มเหลว และการเกิดเสี้ยนเป็นศัตรูที่เกิดขึ้นซ้ำๆ ซึ่งทำให้สายการปั๊มริบบิ้นหยุดชะงัก และแต่ละปัญหามีสาเหตุที่แท้จริงที่สามารถระบุได้พร้อมการดำเนินการแก้ไขที่ได้รับการพิสูจน์แล้ว
การแก้ไขปัญหาความท้าทายในการปั๊มริบบิ้นสแตนเลสทั่วไป
แม่พิมพ์แบบโปรเกรสซีฟสามารถทำงานได้อย่างสมบูรณ์แบบเป็นเวลาหลายสัปดาห์ จากนั้นจึงเริ่มผลิตเศษเหล็กที่ดูเหมือนข้ามคืน มุมสปริงแบ็คดริฟท์ รอยแตกปรากฏขึ้นที่สถานีแบบฟอร์ม เสี้ยนเติบโตเกินข้อกำหนด น้ำดีชิ้นส่วนกับใบหน้าหมัด ความล้มเหลวเหล่านี้แทบจะไม่มีสาเหตุสำคัญแม้แต่ประการเดียว พวกมันค่อยๆ ก่อตัวขึ้นตามการสึกหรอ ความแปรผันของวัสดุ และการดริฟท์ของกระบวนการที่มีปฏิสัมพันธ์กันข้ามสถานี
ความแตกต่างระหว่างสายการตอกย้ำที่ทำกำไรกับสายที่เสียเงินจากเศษซากและการหยุดทำงานมักจะขึ้นอยู่กับความรวดเร็วในการระบุสาเหตุที่แท้จริง การประทับด้วยเหล็กสแตนเลสจะมีช่องสำหรับข้อผิดพลาดที่แคบกว่าเหล็กเหนียว เนื่องจากวัสดุมีความแข็งแรงสูง การชุบแข็งอย่างรวดเร็ว และพื้นผิวที่มีโครเมียม-สมบูรณ์ทำให้เกิดรูปแบบความล้มเหลวในการผสมซึ่งโลหะที่อ่อนกว่าจะไม่แสดงออกมา
การจัดการ Springback ในส่วนของ Ribbon ที่เกิดขึ้น
การสปริงกลับคือการคืนตัวของวัสดุอย่างยืดหยุ่นหลังจากที่แรงดัดงอถูกกำจัดออกไป ส่งผลให้มุมโค้งงอเปิดออกเล็กน้อย โลหะทุกชิ้นจะสปริงกลับได้ระดับหนึ่ง แต่ริบบอนสเตนเลสจะขยายปัญหาออกไป ความแข็งแรงของผลผลิตที่สูงกว่าจะทำให้เกิดการสปริงกลับที่มากกว่า และเกรดสเตนเลสก็มีความแข็งแรงของผลผลิตที่สูงกว่าเหล็กเหนียวที่อุณหภูมิเท่ากันอย่างมาก ยิ่งริบบอนบางลงเมื่อเทียบกับรัศมีโค้งงอก็ยิ่งแย่ลงเท่านั้น
คุณควรคาดหวังการเด้งกลับมากแค่ไหน? สำหรับเหล็กสเตนเลสที่มีการโค้งงอแน่น โดยรัศมีภายในเท่ากับความหนาของวัสดุ โดยทั่วไปการสปริงกลับจะอยู่ในช่วง 2 ถึง 4 องศา เมื่ออัตราส่วนรัศมี-ต่อ-ความหนาเพิ่มขึ้น ตัวเลขนั้นก็จะเพิ่มขึ้นอย่างรวดเร็ว ที่รัศมีปานกลาง (6t ถึง 20t) อบอ่อน 304 สามารถสปริงกลับได้ 4 ถึง 15 องศา Half-hard 301 ชนิดที่ใช้กันทั่วไปสำหรับส่วนประกอบสปริงสเตนเลสสตีลประทับตรา สามารถเกิน 40 องศาที่รัศมีขนาดใหญ่ระหว่างการขึ้นรูปอากาศ
กลยุทธ์การปฏิบัติสามประการในการควบคุมการสปริงกลับในการปั๊มแม่พิมพ์ด้วยริบบิ้น:
- โค้งเกิน-:ออกแบบหมัดขึ้นรูปเพื่อโค้งงอผ่านมุมเป้าหมายตามจำนวนการสปริงกลับที่คาดการณ์ไว้ หากชิ้นส่วนของคุณต้องการเอียง 90 องศา และวัสดุสปริงกลับ 5 องศา การเจาะจะขึ้นรูปเป็น 85 องศา นี่เป็นแนวทางที่พบบ่อยที่สุดและทำงานได้ดีเมื่อการสปริงกลับสม่ำเสมอตลอดล็อตวัสดุ
- ใน-การสร้างเหรียญแบบตายตัว:การเพิ่มขั้นตอนการสร้างเหรียญหลังจากการโค้งงอครั้งแรกจะทำให้วัสดุเปลี่ยนรูปพลาสติกที่ปลายโค้ง เปลี่ยนความเครียดแบบยืดหยุ่นเป็นการเสียรูปถาวร การหยอดเหรียญจะช่วยลดความแปรปรวนของสปริงกลับเนื่องจากจะบังคับให้วัสดุผ่านจุดครากในพื้นที่ โดยไม่คำนึงถึงความแปรผันของความแข็งที่เข้ามา ข้อเสียคือน้ำหนักกดที่สูงกว่าที่สถานีนั้น
- การเลือกอุณหภูมิ:ริบบิ้นอบอ่อนจะให้การดีดตัวน้อยกว่าครึ่ง-แข็งหรือเต็ม-สภาวะแข็ง เช่นข้อมูลวัสดุยืนยันครึ่งหนึ่ง-แข็ง 301 แสดง 4 ถึง 43 องศาของการดีดกลับในช่วงรัศมีเดียวกัน โดยที่ 304 อบอ่อนแสดงเพียง 2 ถึง 15 องศา หากชิ้นส่วนของคุณไม่จำเป็นต้องมีคุณสมบัติสปริงสูงในการบริการ การระบุอุณหภูมิที่นุ่มนวลขึ้นจะช่วยขจัดปัญหาที่ต้นเหตุได้มาก
ความละเอียดอ่อนประการหนึ่งเฉพาะสำหรับริบบิ้น: ทิศทางของเกรนมีความสำคัญ การดัดตั้งฉากกับทิศทางการหมุนจะช่วยลดการดีดกลับและเพิ่มความสม่ำเสมอ ในสต็อกริบบิ้นแคบ ทิศทางการกลิ้งจะวิ่งไปตามความยาวของแถบ ดังนั้นการโค้งตามขวาง (ตามความกว้าง) จึงมีพฤติกรรมที่คาดเดาได้ดีกว่าการโค้งตามยาวที่เกิดขึ้นตามทิศทางการป้อน
การแข็งตัวของงานและผลสะสม
สเตนเลสออสเตนนิติกเป็นโครงสร้างเมตา-ที่มีความเสถียร เมื่อคุณเปลี่ยนรูป โดยเฉพาะเกรดเช่น 301 ที่มีปริมาณนิกเกิลต่ำกว่า ออสเทนไนต์บางส่วนจะเปลี่ยนเป็นมาร์เทนไซต์ นี้ความเครียด-ทำให้เกิดการเปลี่ยนแปลงเฟสทำให้วัสดุแข็งและเปราะมากขึ้นในการขึ้นรูปแต่ละครั้ง ในสถานีเดียว- เอฟเฟกต์นั้นมีจำกัด ในแม่พิมพ์แบบโปรเกรสซีฟ 20 สถานี มันจะสะสม
ลองนึกภาพริบบิ้นของคุณเข้าสู่แม่พิมพ์ในสภาวะอบอ่อนโดยมีการยืดตัวได้ 55% สถานีสามเจาะหลุมนำร่อง สถานีหกเป็นรูปวาดตื้น สถานีสิบเพิ่มหน้าแปลน และสถานีสิบห้าเหรียญเป็นคุณลักษณะ การดำเนินการแต่ละครั้งจะใช้ส่วนหนึ่งของความเหนียวที่เหลืออยู่ของวัสดุ เมื่อถึงสถานีที่ 15 ริบบอนในบริเวณที่ขึ้นรูปอาจสูญเสียความสามารถในการยืดตัวเดิมไปครึ่งหนึ่งหรือมากกว่านั้น ดันเข้าไปอีกและรอยแตกร้าวจะเกิดขึ้นที่ความเข้มข้นของความเครียด
อัตราการชุบแข็งงาน (ดัชนีการชุบแข็งเย็น) สำหรับสเตนเลสออสเทนนิติกอยู่ที่ประมาณ 0.34 ซึ่งสูงกว่าเหล็กกล้าคาร์บอนอย่างมาก ซึ่งหมายความว่าความเค้นตกค้างจะเกิดขึ้นเร็วขึ้นในแต่ละขั้นตอนการเสียรูป ยิ่งปริมาณมาร์เทนไซต์สะสมมากเท่าใด ความเค้นตกค้างก็จะยิ่งสูงขึ้น และมีแนวโน้มที่จะเกิดการแตกร้าวมากขึ้นในระหว่างการขึ้นรูปครั้งต่อไป
มาตรการตอบโต้เชิงปฏิบัติ ได้แก่ :
- ลำดับสถานี:วางกระบวนการขึ้นรูปที่รุนแรงที่สุดตั้งแต่เนิ่นๆ ในความก้าวหน้าของแม่พิมพ์ เมื่อวัสดุยังคงความเหนียวสูงสุดไว้ได้ จองสถานีภายหลังสำหรับการทำงานเบาๆ เช่น การตัดแต่ง การหยอดเหรียญ หรือการตัดขั้นสุดท้าย
- การบรรเทาทุกข์ระดับกลาง:สำหรับรูปทรงของชิ้นส่วนที่มีความต้องการเป็นพิเศษ ให้ออกแบบสถานีว่าง (ไม่มีการใช้งาน) ซึ่งช่วยให้แถบผ่อนคลายระหว่างขั้นตอนการขึ้นรูปที่หนัก แม้ว่าวิธีนี้จะทำให้แม่พิมพ์ยาวขึ้น แต่ก็ป้องกันไม่ให้ความเครียดสะสมไปถึงระดับวิกฤติ
- การปรับเกรด:หากการแตกร้าวยังคงมีอยู่แม้จะมีการปรับปรุงสถานีให้เหมาะสมแล้ว ให้ลองเปลี่ยนจาก 301 เป็น 304 หรือ 305 ปริมาณนิกเกิลที่สูงขึ้นจะทำให้เฟสออสเทนไนต์มีความเสถียร ลดอัตราการเปลี่ยนแปลงของมาร์เทนซิติก และให้ความสามารถในการขึ้นรูปต่อสถานีมากขึ้นก่อนที่งานวัสดุ-จะแข็งตัวจนล้มเหลว
- การจัดการความลึกของการวาด:กระจายความลึกของการดึงโดยรวมไปยังหลายสถานี แทนที่จะพยายามดึงสถานีเดียวเชิงรุก- การดึงที่เพิ่มขึ้นแต่ละครั้งจะคงอยู่ในความเหนียวทันทีของวัสดุ แทนที่จะทำให้หมดไปในการทำงานครั้งเดียว
เมื่อการแตกร้าวปรากฏขึ้นเป็นระยะๆ แทนที่จะสม่ำเสมอ ให้สงสัยว่าวัสดุมีการเปลี่ยนแปลงระหว่างล็อตคอยล์ ล็อตที่มาถึงปลายแข็งของข้อกำหนดคุณสมบัติอบอ่อนเริ่มต้นด้วยความเหนียวที่มีอยู่น้อย และกระบวนการของคุณที่ทำงานได้ดีบนล็อตที่อ่อนกว่าอาจดันวัสดุที่แข็งกว่าเกินขีดจำกัดที่สถานีเดียวกัน นี่คือเหตุผลว่าทำไมการรับรองคุณสมบัติทางกลต่อคอยล์ ตามที่กล่าวไว้ในหัวข้อก่อนหน้านี้ จึงจ่ายเงินปันผลระหว่างการแก้ไขปัญหาการผลิต
กลยุทธ์การหล่อลื่นและการปกป้องพื้นผิว
การหล่อลื่นในการปั๊มโลหะสแตนเลสมีจุดประสงค์สองประการ: ลดการเสียดสีระหว่างชิ้นงานและเครื่องมือ และป้องกันการครูดบริเวณที่โครเมียม-มีพื้นผิวที่มีความเย็น-เชื่อมกับเหล็กกล้าเครื่องมือภายใต้แรงกดดัน หากใส่น้ำมันหล่อลื่นผิด อาจทำให้ชิ้นส่วนเสียหายจากการถูกครูด หรืออาจเสียหายจากการโจมตีด้วยสารเคมี ผลลัพธ์ใดๆ ก็เป็นที่ยอมรับไม่ได้
ในอดีต การปั๊มสแตนเลสอาศัยการปั๊มขึ้นรูปเป็นอย่างมากน้ำมันหล่อลื่นพาราฟินคลอรีนเนื่องจากประสิทธิภาพการรับแรงกดดันสูงสุด-ช่วยป้องกันการครูดได้อย่างมีประสิทธิภาพ ปัญหา? สารตกค้างของคลอรีนทำให้เกิดการกัดกร่อนแบบรูพรุนบนพื้นผิวสเตนเลสหากไม่ได้ขจัดออกทั้งหมดหลังจากการปั๊ม สำหรับชิ้นส่วนริบบอนที่มีอัตราส่วนพื้นที่-ต่อ-พื้นผิวสูง การทำความสะอาดทุกรอยแยกของชิ้นส่วนที่ขึ้นรูปเป็นเรื่องยากและมีราคาแพง ฟิล์มคลอรีนที่ตกค้างจะกลายเป็นจุดเริ่มการกัดกร่อนในการใช้งาน
ทางเลือกสมัยใหม่ช่วยขจัดความเสี่ยงนี้โดยสิ้นเชิง สารหล่อลื่นสังเคราะห์ไร้น้ำมัน-ที่ออกแบบมาโดยเฉพาะสำหรับซับสเตรตสแตนเลส ให้การหล่อลื่นขอบเขตที่จำเป็นโดยไม่ต้องใช้สารเคมีที่มีคลอรีน สูตรเหล่านี้มีข้อดีเพิ่มเติมสำหรับการปั๊มริบบิ้น:
- ต้องใช้สารเคมีในการทำความสะอาดในน้ำที่มีฤทธิ์รุนแรงน้อยกว่าสำหรับ-การขจัดคราบหลังการประทับตรา
- ปรับปรุงคุณภาพการเชื่อมขั้นปลายเนื่องจากพื้นผิวที่สะอาดยิ่งขึ้น
- มีความสามารถในการย่อยสลายทางชีวภาพได้ดีกว่าตัวเลือกที่ใช้น้ำมัน-หรือคลอรีน
- ลดการใช้พลังงานในระหว่างกระบวนการทำความสะอาด
พื้นผิวสเตนเลสสตีลเองสร้างความท้าทายในการหล่อลื่นนอกเหนือจากการเลือกใช้สารเคมี เมื่อเปรียบเทียบกับเหล็กกล้าคาร์บอน สเตนเลสมีพื้นผิวที่แข็งและเรียบเนียนกว่าซึ่งไม่กักเก็บสารหล่อลื่นไว้ได้ง่าย บ่อน้ำมันในหุบเขาเล็กๆ ที่มีพื้นผิวขรุขระ แต่ผิวเคลือบเรียบของริบบอนสแตนเลสช่วยให้สารหล่อลื่นถูกบีบออกมาภายใต้แรงกดดันในการขึ้นรูป ซึ่งหมายความว่าวิธีการใช้มีความสำคัญพอๆ กับประเภทของสารหล่อลื่น การเคลือบแบบลูกกลิ้งหรือระบบหยดที่ใช้สารหล่อลื่นใหม่ทันทีก่อนที่จะเข้าแม่พิมพ์ มีประสิทธิภาพเหนือกว่าระบบน้ำท่วมที่ต้องอาศัยฟิล์มที่ตกค้างจากช่วงต้นในเส้นทางป้อน
การทำความสะอาดปั๊มหลัง-ต้องได้รับการวางแผนโดยเป็นส่วนหนึ่งของกระบวนการผลิต ไม่ใช่สิ่งที่ต้องคำนึงถึงภายหลัง สารหล่อลื่นที่ตกค้างอยู่บนการปั๊มสเตนเลสสตีลที่เสร็จแล้วอาจรบกวนกระบวนการที่ตามมา เช่น การเชื่อม การสร้างฟิล์ม หรือการประกอบ สำหรับการใช้งานทางการแพทย์หรือการสัมผัสอาหาร- การตรวจสอบการทำความสะอาดจะเพิ่มการควบคุมกระบวนการอีกชั้นหนึ่งซึ่งเริ่มต้นด้วยการเลือกน้ำมันหล่อลื่น
เมื่อรวมโหมดความล้มเหลวเหล่านี้เข้าด้วยกัน ต่อไปนี้เป็นข้อมูลอ้างอิงในการวินิจฉัยสำหรับข้อบกพร่องที่พบบ่อยที่สุดที่พบในการปั๊มริบบอนสแตนเลส:
| ข้อบกพร่อง | สาเหตุที่น่าจะเป็นไปได้ | การดำเนินการแก้ไขที่แนะนำ |
|---|---|---|
| สปริงกลับมากเกินไป | อุณหภูมิของวัสดุยากกว่าที่คาดไว้ รัศมีโค้งงอใหญ่เกินไปเมื่อเทียบกับความหนา เรขาคณิตการขึ้นรูปอากาศ- | เพิ่มมุมโค้งงอ-; เพิ่มสถานีสร้างเหรียญ ระบุอารมณ์ที่นุ่มนวล ลดรัศมีการโค้งงอในส่วนที่การออกแบบชิ้นส่วนอนุญาต |
| การแคร็กที่สถานีฟอร์ม | งานสะสมชุบแข็งเกินความเหนียว ความลึกในการดึงเชิงรุก ทิศทางของเกรน-ไม่ตรง; ล็อตวัสดุที่สเปคความแข็งระดับสูง | แจกจ่ายการขึ้นรูปข้ามสถานีเพิ่มเติม เพิ่มสถานีบรรเทาทุกข์ที่ไม่ได้ใช้งาน เปลี่ยนไปใช้เกรดนิกเกิลที่สูงขึ้น- ตรวจสอบคุณสมบัติของวัสดุที่เข้ามาต่อล็อต |
| การกัดหน้าหมัดหรือตาย | ปฏิกิริยาระหว่างโครเมียม-ถึง-โครเมียมระหว่างชิ้นงานสเตนเลสกับเหล็กกล้าเครื่องมือ D-2 การหล่อลื่นไม่เพียงพอ เวลาพักหมัดมากเกินไป | เปลี่ยนไปใช้เหล็กกล้าเครื่องมือ PM หรือคาร์ไบด์ ใช้การเคลือบ PVD (TiN หรือ AlTiN) อัพเกรดน้ำมันหล่อลื่นเป็นสูตรไม่มีคลอรีนสังเคราะห์- เจาะขัดตั้งแต่หน้าจนถึง Ra 0.2 ไมโครเมตร |
| การเกิดเสี้ยนมากเกินไป | การกวาดล้างแม่พิมพ์หลวมเกินไป หมัดหรือขอบตายสึกหรอ; ความหนาของวัสดุสูงกว่าค่าที่กำหนด การกวาดล้างที่ไม่ถูกต้องสำหรับสภาพอารมณ์ | บด-ใหม่หรือเปลี่ยนเครื่องมือที่สึกหรอ ตรวจสอบและปรับระยะห่างของแม่พิมพ์ ยืนยันความทนทานต่อความหนาที่เข้ามา คำนวณการกวาดล้างใหม่หากอารมณ์เปลี่ยนแปลง |
| ส่วนที่ติดหมัด | ผลสุญญากาศต่อชิ้นส่วนบาง หมัดจับสปริงแบ็ค; พื้นผิวเจาะหยาบ แรงลอกไม่เพียงพอ | เพิ่มการระเบิดทางอากาศด้วยหมัด เพิ่มแรงดันสปริงนักเต้นระบำเปลื้องผ้า หน้าหมัดขัด; ใช้การเคลือบ PVD ที่มีแรงเสียดทานต่ำ- |
| ฟีดไม่ตรงแนวหรือติดขัด | แคมเบอร์มากเกินไปในริบบอนที่เข้ามา คอยล์-ไม่ทำให้แบน รางนำแน่นเกินไปหรือหลวมเกินไป การสึกหรอของเข็มนักบิน | ปรับข้อกำหนดแคมเบอร์ให้แน่นขึ้นในใบสั่งซื้อ เพิ่มหรือปรับเครื่องหนีบผม; ปรับระยะห่างของไกด์ใหม่ เปลี่ยนหมุดนำร่องที่สึกหรอ |
| พื้นผิวมีรอยขีดข่วนหรือทำเครื่องหมาย | เศษซากในแม่พิมพ์; พื้นผิวแม่พิมพ์ที่หยาบ การหล่อลื่นไม่เพียงพอที่สถานีขึ้นรูป ลากแถบบนตัวยก | ดำเนินการกำหนดการทำความสะอาดแม่พิมพ์ ขัดพื้นผิวสัมผัสทั้งหมด ปรับจุดและปริมาณการใช้สารหล่อลื่น ตรวจสอบความสูงและจังหวะเวลาของนักกีฬายก |
| การกัดกร่อนแบบรูเข็มบนชิ้นส่วนสำเร็จรูป | สารหล่อลื่นคลอรีนตกค้าง การทำความสะอาดปั๊มหลัง-ไม่เพียงพอ การปนเปื้อนจากเครื่องมือหรือการจัดการเหล็กกล้าคาร์บอน | เปลี่ยนไปใช้น้ำมันหล่อลื่นสังเคราะห์ปราศจากคลอรีน- ใช้กระบวนการทำความสะอาดที่ผ่านการตรวจสอบแล้ว แยกการจัดการสเตนเลสออกจากการดำเนินงานของเหล็กกล้าคาร์บอน |
ข้อบกพร่องแต่ละข้อในตารางนี้ย้อนกลับไปถึงการตัดสินใจที่ทำไว้ก่อนหน้านี้ในห่วงโซ่กระบวนการ: ข้อมูลจำเพาะของวัสดุ การออกแบบแม่พิมพ์ การเลือกเครื่องมือ หรือการเลือกใช้สารหล่อลื่น การแก้ไขปัญหาจะเร็วขึ้นเมื่อคุณจดจำการเชื่อมต่อเหล่านี้ แทนที่จะรักษาแต่ละอาการแยกกัน
การแก้ปัญหาการผลิตทำให้ชิ้นส่วนไหลได้ทุกวันนี้ การสร้างแพ็คเกจข้อมูลจำเพาะที่สมบูรณ์เพื่อป้องกันไม่ให้ปัญหาเหล่านั้นเกิดขึ้นซ้ำในโปรแกรมใหม่คือสิ่งที่แยกการดับเพลิงเชิงรับออกจากวิศวกรรมกระบวนการเชิงรุก และนั่นจำเป็นต้องเชื่อมต่อทุกจุดการตัดสินใจให้เป็นขั้นตอนการทำงานที่สอดคล้องกันเพียงจุดเดียว
ตั้งแต่การเลือกวัสดุไปจนถึงการผลิต-ชิ้นส่วนริบบิ้นพร้อม
การตัดสินใจที่โดดเดี่ยวทำให้เกิดปัญหาที่แยกจากกัน วิศวกรที่เลือกเกรดโดยไม่พิจารณาระยะหลบแม่พิมพ์ หรือระบุอุณหภูมิโดยไม่เข้าใจถึงผลกระทบจากการสปริงแบ็คสำหรับเครื่องมือ ลงเอยด้วยการดีบักความล้มเหลวแบบเดียวกันที่กล่าวถึงในหัวข้อที่แล้ว ยาแก้พิษคือขั้นตอนการทำงานเฉพาะตามลำดับที่เชื่อมโยงการตัดสินใจแต่ละครั้งกับการตัดสินใจก่อนและหลังการตัดสินใจ ทำให้เกิดแพ็คเกจชิ้นส่วนประทับตราสแตนเลส ซึ่งทุกองค์ประกอบจะเสริมกำลังให้กับการตัดสินใจอื่นๆ
ลองคิดแบบนี้: ใบสมัครของคุณจะบอกคุณว่าชิ้นส่วนต้องทำอะไร ข้อกำหนดด้านประสิทธิภาพนั้นทำให้เกรดและอารมณ์แคบลง เกรดและอารมณ์กำหนดสิ่งที่คุณต้องการจากซัพพลายเออร์ริบบิ้นของคุณ คุณสมบัติของวัสดุที่เข้ามาเหล่านี้จะกำหนดขอบเขตสำหรับการหลบแม่พิมพ์ วัสดุเครื่องมือ และกลยุทธ์ในการปอก และภาพรวม ความซับซ้อนบวกปริมาตรบวกความทนทาน จะเป็นตัวกำหนดว่าคุณลงทุนในเครื่องมือแบบก้าวหน้าหรือเริ่มต้นด้วยทางเลือกอื่น-ในระยะสั้น
ข้ามลิงก์ในห่วงโซ่นั้นแล้วคุณก็เดาได้ การคาดเดาต้องใช้เงิน
การสร้างแพ็คเกจข้อกำหนดการปั๊มริบบิ้นของคุณ
โปรแกรมการประทับริบบิ้นที่ประสบความสำเร็จทุกโปรแกรมจะมีลำดับตรรกะเดียวกัน ไม่ว่าชิ้นส่วนจะเป็นสปริงหน้าสัมผัสแบตเตอรี่หรือขายึดเซ็นเซอร์การบินและอวกาศ ต่อไปนี้คือขั้นตอนการตัดสินใจซึ่งกำหนดไว้เป็นเส้นทางที่มีตัวเลขตั้งแต่ข้อกำหนดการใช้งานไปจนถึงการผลิต-เครื่องมือที่พร้อมใช้:
- กำหนดข้อกำหนดการใช้งานเริ่มต้นด้วยจุดสิ้นสุด: สภาพแวดล้อมการบริการ โหลดทางกล วงจรความล้า การสัมผัสการกัดกร่อน ช่วงอุณหภูมิ ข้อจำกัดด้านกฎระเบียบ และความต้องการด้านประสิทธิภาพทางไฟฟ้าหรือความร้อน ข้อกำหนดเหล่านี้ไม่สามารถ-ต่อรองได้ และอย่างอื่นก็ยืดหยุ่นเพื่อให้เป็นไปตามนั้น
- เลือกเกรดและอารมณ์จับคู่ความต้องการใช้งานของคุณกับโลหะผสมสแตนเลสที่เหมาะสม ต้องการคุณสมบัติของสปริงที่ทนทานต่อการกัดกร่อนหรือไม่? 301 ครึ่ง-ยาก ต้องการความสามารถในการขึ้นรูปที่ลึกและความเข้ากันได้ทางชีวภาพหรือไม่? อบอ่อน 316L ต้องการความเสถียรของอุณหภูมิสูง-ใช่ไหม 321 อบอ่อน ยืนยันว่าการยืดตัวและความแข็งแรงของผลผลิตที่เลือกนั้นอยู่ในช่วงที่เรขาคณิตของชิ้นส่วนของคุณสามารถใช้ได้จริงโดยไม่เกิดการแตกร้าวหรือสปริงกลับมากเกินไป
- ระบุพารามิเตอร์การจัดหาริบบิ้นเขียนใบสั่งซื้อที่ควบคุมทุกตัวแปรที่แม่พิมพ์ของคุณจะไวต่อ: สภาพของขอบที่มีการวางแนวของเสี้ยน ความทนทานต่อความเรียบ ขีดจำกัดแคมเบอร์ ความทนทานต่อความกว้างและความหนา ผิวเคลือบ ID/OD ของคอยล์ และการรับรองคุณสมบัติทางกลต่อล็อต สิ่งใดก็ตามที่ไม่ได้ระบุจะกลายเป็นตัวแปรที่เลื่อนไปมาระหว่างการส่งคอยล์
- ออกแบบช่องว่างแม่พิมพ์และเครื่องมือคำนวณระยะเจาะ-ถึง-ระยะเจาะเป็นเปอร์เซ็นต์ของช่วงความหนาที่คุณระบุ โดยคำนึงถึงเกรดความแข็งและการปรับอุณหภูมิ เลือกเกรดเหล็กกล้าเครื่องมือหรือคาร์ไบด์ที่ต้านทานการห่าของโครเมียม-ถึง-โครเมียม ระบุการเคลือบ PVD สำหรับสถานีการขึ้นรูปและการปั๊มขึ้นรูปที่สำคัญ ออกแบบระบบปอก (เครื่องปอกสปริง เครื่องเป่าลม หมุดดีดตัว) ให้เหมาะกับความหนาของริบบอนของคุณ
- เลือกกลยุทธ์ปริมาณการผลิตจับคู่การลงทุนด้านเครื่องมือตามความต้องการ สำหรับปริมาณต่อปีที่สูงกว่า 50,000 ชิ้นด้วยการออกแบบแบบแช่แข็ง แม่พิมพ์แบบโปรเกรสซีฟให้ต้นทุนต่อชิ้นส่วนต่ำที่สุด- สำหรับขั้นตอนการสร้างต้นแบบหรือการออกแบบ- ให้ใช้ EDM แบบลวดหรือแม่พิมพ์แบบผสม สำหรับงานเปลี่ยนผ่านระดับกลาง- ให้พิจารณาถ่ายโอนเครื่องมือ แผนสำหรับการลงทุนแบบเป็นขั้น: ตรวจสอบความถูกต้องของรูปทรงเรขาคณิตด้วยวิธีการ-เรียกใช้ระยะสั้น ก่อนที่จะตัดสินใจใช้-เครื่องมือการประทับตราแบบก้าวหน้าระยะยาว
- สร้างการควบคุมกระบวนการกำหนดประเภทการหล่อลื่นและวิธีการใช้งาน (สารสังเคราะห์ที่ไม่ใช่-คลอรีนสำหรับสเตนเลส) -โปรโตคอลการทำความสะอาดหลังการปั๊ม เกณฑ์การตรวจสอบ พารามิเตอร์ SPC และช่วงการบำรุงรักษาแม่พิมพ์ บันทึกเอกสารเหล่านี้ควบคู่ไปกับการวาดชิ้นส่วนเพื่อให้ทีมผู้ผลิตมีแพ็คเกจการผลิตที่สมบูรณ์ ไม่ใช่แค่ข้อมูลจำเพาะทางเรขาคณิต
ลำดับนี้ไม่ได้เป็นไปตามอำเภอใจ แต่ละขั้นตอนจะจำกัดตัวเลือกที่มีอยู่ในขั้นตอนถัดไป การข้ามไปข้างหน้า เช่น การเลือกเค้าโครงแม่พิมพ์แบบโปรเกรสซีฟก่อนที่จะยืนยันการควบคุมอุณหภูมิของวัสดุ บังคับให้ต้องทำงานซ้ำซึ่งมีราคาแพงเมื่อความเป็นจริงไม่ตรงกับสมมติฐาน
สำหรับงานปั๊มขึ้นรูปเหล็กอบอ่อนที่ให้ความสำคัญกับความสามารถในการขึ้นรูปสูงสุด ลำดับมีความสำคัญมากยิ่งขึ้น ความแข็งแรงของผลผลิตที่ต่ำกว่าของริบบอนอบอ่อนหมายความว่าสามารถเจาะรูแม่พิมพ์ได้แน่นขึ้น แต่แนวโน้มของการยึดเกาะของเสี้ยนและพฤติกรรมการตัดแบบเหนียวนั้นต้องการการเคลือบเครื่องมือที่เฉพาะเจาะจงและตัวเลือกสารหล่อลื่นซึ่งจะต้องบูรณาการตั้งแต่เริ่มต้น แทนที่จะปะติดปะต่อหลังจากที่ปัญหาปรากฏขึ้น
แหล่งข้อมูลการเลือกวัสดุสำหรับชิ้นส่วนที่มีการประทับตรา
การสร้างแพ็คเกจข้อกำหนดต้องใช้ข้อมูลวัสดุที่เชื่อถือได้ คุณจะดึงข้อมูลจากหลายแหล่ง ขึ้นอยู่กับขั้นตอนการตัดสินใจของคุณ
เอกสารข้อมูลทางเทคนิคของซัพพลายเออร์ยังคงเป็นแหล่งข้อมูลที่เชื่อถือได้สำหรับคุณสมบัติทางกล อุณหภูมิที่มีอยู่ และความคลาดเคลื่อนของขนาดที่เฉพาะเจาะจงสำหรับสต็อคริบบิ้น ขอสิ่งเหล่านี้ตั้งแต่เนิ่นๆ ในขั้นตอนการคัดเลือกเกรดของคุณ- เนื่องจากช่วงที่เผยแพร่แตกต่างกันไประหว่างผู้ผลิตและโรงรีด
คู่มืออุตสาหกรรม เช่น คู่มือ ASM Metals และแนวทางการออกแบบ SSINA ให้ข้อมูล-การเปรียบเทียบเกรด การให้คะแนนความสามารถในการขึ้นรูป และจุดเริ่มต้นในการกวาดล้างแม่พิมพ์ ซึ่งจะช่วยในระหว่างการประเมินความเป็นไปได้เบื้องต้นก่อนที่คุณจะว่าจ้างซัพพลายเออร์รายใดรายหนึ่ง
สำหรับวิศวกรและทีมจัดหาที่ประเมินตัวเลือกเหล็กแผ่นประทับตราและริบบิ้นสำหรับโลหะผสมหลายตระกูลหน้าวัสดุของ YICHENเสนอจุดเริ่มต้นที่เป็นประโยชน์ โดยครอบคลุมถึงเหล็กกล้าไร้สนิม อลูมิเนียม ทองเหลือง และโลหะผสมอื่นๆ ที่ใช้กันทั่วไปในชิ้นส่วนโลหะที่มีการประทับตราและกลึงขึ้นรูป โดยจัดในลักษณะที่ช่วยให้คุณจำกัดกลุ่มผู้สมัครให้แคบลงก่อนที่จะเจาะลึกรายละเอียดข้อมูลจำเพาะของซัพพลายเออร์ การมีการอ้างอิงแบบรวมที่ครอบคลุมกลุ่มวัสดุจะช่วยประหยัดเวลาเมื่อข้อกำหนดการใช้งานของคุณยังไม่ได้ล็อคคุณไว้ในระบบโลหะผสมเดียว
รวมทรัพยากรเหล่านี้เข้าด้วยกันแทนที่จะพึ่งพาแหล่งข้อมูลใดแหล่งหนึ่งแยกจากกัน การอ้างอิงวัสดุที่รวมไว้ช่วยให้คุณคัดเลือกผู้สมัครได้ เอกสารข้อมูลทางเทคนิคของซัพพลายเออร์ยืนยันคุณสมบัติที่แน่นอนสำหรับแบบฟอร์มริบบิ้นเฉพาะของคุณ และคู่มือเครื่องมือจะแปลคุณสมบัติเหล่านั้นให้เป็นพารามิเตอร์การออกแบบแม่พิมพ์ที่นำไปใช้ได้จริง
เป้าหมายในตอนท้ายของขั้นตอนการทำงานนี้คือแพ็คเกจข้อกำหนดที่ผู้สร้างแม่พิมพ์ ซัพพลายเออร์วัสดุ และผู้ควบคุมงานพิมพ์สามารถดำเนินการได้โดยไม่มีความคลุมเครือ เมื่อผู้มีส่วนได้ส่วนเสียทุกรายทำงานจากเอกสารบูรณาการเดียวกัน กระบวนการริบบอนปั๊มแม่พิมพ์สเตนเลสสตีลจะดำเนินการตามวิธีที่ได้รับการออกแบบมา: คาดการณ์ได้ ทำกำไรได้ และมีคุณภาพ
คำถามที่พบบ่อยเกี่ยวกับริบบิ้นแบนปั๊มตายสแตนเลส
1. อะไรทำให้การปั๊มริบบิ้นแบบแบนแตกต่างจากการปั๊มโลหะแผ่นมาตรฐาน?
การปั๊มริบบิ้นแบบแบนเกี่ยวข้องกับการป้อนเหล็กสเตนเลสขดแคบ โดยทั่วไปมีความกว้างไม่เกิน 50 มม. ผ่านทางดายแบบโปรเกรสซีฟหรือสถานีเดียว- แตกต่างจากการประทับแผ่นแบบกว้างๆ ริบบิ้นสต็อกนำเสนอความท้าทายเฉพาะตัว ซึ่งรวมถึงความทนทานต่อความกว้างที่เข้มงวดมากขึ้นสำหรับการติดตามผ่านรางนำทาง ความไวของสภาพขอบที่ส่งผลต่อการเกิดเสี้ยน และความโค้ง-เซ็ตคอยล์ที่ทำให้เกิดการป้อนที่ผิดพลาด การชุบแข็งยังเกิดขึ้นทั่วทั้งสถานีแม่พิมพ์แบบโปรเกรสซีฟ เนื่องจากแถบแคบจะสะสมความเครียดแตกต่างจากแผ่นเปล่าที่ผ่านการประมวลผลแยกกัน
2. เกรดสแตนเลสชนิดใดที่เหมาะกับงานปั๊มริบบิ้นมากที่สุด?
เกรดที่ดีที่สุดขึ้นอยู่กับข้อกำหนดการใช้งานของคุณ. 301 ดีเยี่ยมสำหรับส่วนประกอบสปริงและนิ้วสัมผัสเนื่องจากการทำงานที่รวดเร็ว-อัตราการแข็งตัว. 304 เหมาะสมกับการดึงที่ลึกกว่าและการขึ้นรูปที่ซับซ้อนพร้อมการยืดตัวที่สูงกว่า. 316 รองรับการกัดกร่อน-สภาพแวดล้อมที่สำคัญ เช่น อุปกรณ์ทางการแพทย์และฮาร์ดแวร์ทางทะเล. 410 ใช้งานได้กับ-ส่วนประกอบการสึกหรอที่มีความแข็งสูง ในขณะที่ 321 จัดการกับการใช้งานที่อุณหภูมิสูง-สูง แต่ละเกรดจะต้องจับคู่กับสภาวะการอบคืนตัวที่ถูกต้อง ตั้งแต่การอบอ่อนเพื่อให้ขึ้นรูปได้สูงสุด ไปจนถึง-ความแข็งเต็มที่สำหรับคุณสมบัติของสปริง เพื่อให้ได้ผลลัพธ์การปั๊มที่เหมาะสมที่สุด
3. คุณจะคำนวณระยะห่างของแม่พิมพ์สำหรับริบบอนสแตนเลสบาง ๆ ได้อย่างไร?
ระยะห่างแม่พิมพ์สำหรับริบบิ้นบางจะแสดงเป็นเปอร์เซ็นต์ของความหนาของวัสดุต่อด้าน คำแนะนำทางอุตสาหกรรมแนะนำไว้ที่ 12% ถึง 15% ต่อด้านสำหรับเกรดออสเทนนิติกชนิดอ่อน โดยปรับขยายได้ถึง 20% สำหรับสภาวะแข็งเต็ม-ที่ชีตเกจมาตรฐาน สำหรับริบบอนที่มีความยาวน้อยกว่า 0.25 มม. เปอร์เซ็นต์มักจะต้องเพิ่มขึ้นเล็กน้อย เนื่องจากอัตราส่วนแรงเฉือน-ต่อ-การแตกหักจะทำงานแตกต่างออกไปเมื่อมีความหนาลดลง ระยะหลบที่แน่นเกินไปที่เกจบางๆ จะทำให้เกิดแรงตัดมากเกินไป และทำให้การเจาะสึกหรอเร็วขึ้น แทนที่จะทำให้การตัดสะอาดขึ้น ศึกษาคู่มือวิศวกรรมเครื่องมือสำหรับเกรด-ค่าเฉพาะ และตรวจสอบผ่านการทดลองใช้งาน
4. เมื่อใดที่คุณควรเลือกการปั๊มแม่พิมพ์แบบโปรเกรสซีฟแทนการใช้เครื่องมือระยะสั้น-สำหรับชิ้นส่วนริบบอน
การปั๊มแม่พิมพ์แบบก้าวหน้าจะเหมาะสมเมื่อปริมาณต่อปีเกินประมาณ 50,000 หน่วยโดยมีความต้องการหลายปี- และการออกแบบชิ้นส่วนหยุดนิ่ง แม่พิมพ์แบบโปรเกรสซีฟมีราคา 30,000 ถึง 250,000 เหรียญสหรัฐ แต่ตัดจำหน่ายเมื่อมีปริมาณมาก บางครั้งอาจเพิ่มน้อยกว่า 0.20 เหรียญสหรัฐต่อชิ้นส่วน สำหรับขั้นตอนต้นแบบหรือการออกแบบ-ซ้ำ Wire EDM หรือแม่พิมพ์แบบผสมจะให้การตอบสนองที่รวดเร็วขึ้นโดยไม่ต้องมีภาระผูกพันด้านทุนจำนวนมาก หลายโปรแกรมใช้แนวทางแบบเป็นขั้น: ตรวจสอบเรขาคณิตด้วยวิธี-เรียกใช้ระยะสั้นก่อน จากนั้นจึงเปลี่ยนไปใช้เครื่องมือแบบก้าวหน้าเมื่อปริมาตรเพิ่มขึ้นและล็อคการออกแบบ
5. คุณจะป้องกันการห้ำและสปริงกลับเมื่อประทับตราริบบอนสแตนเลสได้อย่างไร?
การป้องกันการครูดต้องจัดการกับปฏิกิริยาระหว่างโครเมียม-ถึง-โครเมียมระหว่างชิ้นงานสเตนเลสและเหล็กกล้าเครื่องมือ เปลี่ยนจาก D-2 มาเป็นเหล็กกล้าเครื่องมือโลหะผงหรือคาร์ไบด์ ใช้การเคลือบ PVD เช่น TiN หรือ AlTiN และใช้สารหล่อลื่นสังเคราะห์ที่ไม่ใช่-คลอรีนที่ออกแบบมาสำหรับซับสเตรตสแตนเลส สำหรับการควบคุมการสปริงกลับ ให้ใช้กลยุทธ์การโค้งงอมากกว่า-โดยที่หมัดก่อตัวเลยมุมเป้าหมาย เพิ่ม-ฐานหล่อแบบตายตัวเพื่อทำให้โซนโค้งงอผิดรูปแบบพลาสติก หรือระบุสภาวะการปรับอุณหภูมิที่อ่อนลงเมื่อข้อกำหนดการใช้งานอนุญาต หน้าวัสดุของ YICHEN ที่ yichen-group.com/materials สามารถช่วยวิศวกรเปรียบเทียบตัวเลือกโลหะผสมที่สร้างสมดุลระหว่างความสามารถในการขึ้นรูปกับพฤติกรรมการสปริงกลับ


