


Stamping Die Clamps ทำหน้าที่อะไรและเหตุใดจึงมีความสำคัญ
ลองนึกภาพการกดของคุณทำงานที่ 60 จังหวะต่อนาที แม่พิมพ์ด้านบนกระแทกเข้ากับวัสดุ สร้างน้ำหนักย้อนกลับหลายพันปอนด์ และการสั่นสะเทือนกระเพื่อมผ่านหมอนข้าง อะไรทำให้ทั้งสองซีกของดายถูกล็อคอยู่ในตำแหน่งตลอดเรื่องทั้งหมดนั้น? คำตอบคือระบบจับยึดของคุณ และถ้ามันล้มเหลว ทุกอย่างที่ปลายน้ำก็จะล้มเหลวไปด้วย
ความหมายและหน้าที่หลักของแคลมป์แม่พิมพ์ปั๊ม
แคลมป์แม่พิมพ์ปั๊มขึ้นรูปเป็นอุปกรณ์ที่กระตุ้นด้วยกลไกหรือกำลัง- ซึ่งจะยึดครึ่งบนและล่างของเครื่องมืออัด (แม่พิมพ์) เข้ากับราง (สไลด์) และแผ่นหนุน ต้านทานแรงคงที่และไดนามิกทั้งหมดที่เกิดขึ้นในระหว่างรอบการปั๊ม
ในการปั๊มขึ้นรูป แม่พิมพ์ครึ่งบนจะติดกับสไลด์ ในขณะที่ครึ่งล่างจะถูกยึดหรือยึดไว้กับเตียงหรือหมอนข้าง แคลมป์แม่พิมพ์เป็นส่วนเชื่อมต่อที่สำคัญระหว่างส่วนประกอบเครื่องมือเหล่านี้กับโครงสร้างการกด หน้าที่ของมันนอกเหนือไปจากการยึดบล็อกเหล็กหนักไว้กับที่ การกดแต่ละครั้งจะสร้างแรงขึ้นรูป การสแนป-ผ่านการกระแทก แรงลอก และการสั่นสะเทือน แคลมป์แม่พิมพ์จะต้องต้านทานโหลดเหล่านี้ทั้งหมดซ้ำๆ ซึ่งมักจะเป็นรอบหลายล้านรอบตลอดการดำเนินการผลิต โดยไม่ยอมให้มีการเคลื่อนตัวของฐานรองแม่พิมพ์แม้แต่น้อยเมื่อเทียบกับการกด
เหตุใดความซื่อสัตย์ในการจับยึดจึงส่งผลต่อคุณภาพของชิ้นส่วนและความปลอดภัยของแท่นพิมพ์
เมื่อคุณคิดถึงปัญหาด้านคุณภาพของชิ้นส่วน การยึดจับมักไม่ค่อยถูกตำหนิ แต่ก็ควร แม่พิมพ์ที่เลื่อนได้แม้แต่หนึ่งในพันของระยะชักตรงกลาง-นิ้วจะทำให้เกิดการเปลี่ยนแปลงของมิติในทุกส่วนที่ประทับตราที่ตามมา การเจาะ-เพื่อ-เปลี่ยนระยะหลบ นักบินไม่อยู่ในแนวเดียวกับรูที่เจาะไว้ล่วงหน้า-อีกต่อไป สถานีตายแบบก้าวหน้าสูญเสียการจดทะเบียน ผลลัพธ์ที่ได้คือเศษเหล็ก เครื่องมือเสียหาย และการหยุดทำงานโดยไม่คาดคิด
มิติด้านความปลอดภัยก็เข้มงวดไม่แพ้กันตัวยึดแบบตั้งแม่พิมพ์-อาจมีการโหลดแบบวนรอบจากแรงสั่นสะเทือนและการบิดกลับที่มาพร้อมกับการใช้งานซ้ำๆ แคลมป์ตัวเดียวที่ล้มเหลวภายใต้โหลดแบบไดนามิกสามารถปล่อยส่วนแม่พิมพ์ที่มีน้ำหนักหลายร้อยหรือหลายพันปอนด์ได้ นี่คือเหตุผลว่าทำไมการยึดซ้ำซ้อน การตรวจสอบแรงบิดที่เหมาะสม และการเลือกแคลมป์ที่ถูกต้องจึงไม่ใช่แนวทางปฏิบัติที่ดีที่สุดที่เป็นทางเลือก เป็นข้อกำหนดด้านความปลอดภัยขั้นพื้นฐานสำหรับการตั้งค่าการพิมพ์ทุกครั้ง
คู่มือนี้ครอบคลุมวงจรการใช้งานทั้งหมดของแคลมป์แม่พิมพ์: ประเภทและหลักการทำงาน การคำนวณแรงจับยึด ขั้นตอนการติดตั้ง กำหนดการบำรุงรักษา และกรอบการตัดสินใจที่มีโครงสร้างสำหรับการเลือกระบบที่เหมาะสม ไม่ว่าคุณจะเป็นช่างเทคนิคด้านแม่พิมพ์รายวัน วิศวกรเครื่องมือที่ระบุการหนีบสำหรับแม่พิมพ์แบบโปรเกรสซีฟตัวใหม่ หรือผู้จัดการฝ่ายปฏิบัติการที่ประเมินการอัพเกรดการเปลี่ยนแม่พิมพ์อย่างรวดเร็ว ส่วนต่างๆ ข้างหน้าจะให้ข้อมูลเชิงลึกด้านเทคนิคแก่คุณเพื่อการตัดสินใจอย่างมั่นใจ
อนุกรมวิธานที่สมบูรณ์ของประเภทแคลมป์แม่พิมพ์
อุปกรณ์จับยึดบางชนิดไม่ได้ทำงานเหมือนกันในลักษณะเดียวกัน แคลมป์นิ้วเท้าที่ยึดแม่พิมพ์คอมพาวด์ขนาดเล็กในแท่นพิมพ์ OBI ขนาด 60 ตันแทบจะไม่มีอะไรเหมือนกันเลยกับแผ่นแม่เหล็กที่ยึดเครื่องมือแบบก้าวหน้าในแท่นถ่ายโอนขนาด 1,000 ตัน แต่ทั้งคู่ก็ตกอยู่ใต้ร่มของการหนีบตาย ในการเลือกอย่างถูกต้อง คุณต้องมีภาพที่ชัดเจนของทุกประเภทที่มีอยู่ วิธีการเก็บแม่พิมพ์แต่ละประเภท และตำแหน่งที่แต่ละประเภทเหมาะสมที่สุด
ประเภทแคลมป์แบบแมนนวลและการกำหนดค่า
แคลมป์แบบแมนนวลอาศัยผู้ปฏิบัติงานที่เป็นมนุษย์ในการวางตำแหน่ง ขันให้แน่น และตรวจสอบจุดยึดแต่ละจุด เป็นประเภทที่พบบ่อยที่สุดและมีราคาแพงที่สุด แต่ต้องมีวินัยในการใช้แรงบิดและความสม่ำเสมอของตำแหน่ง
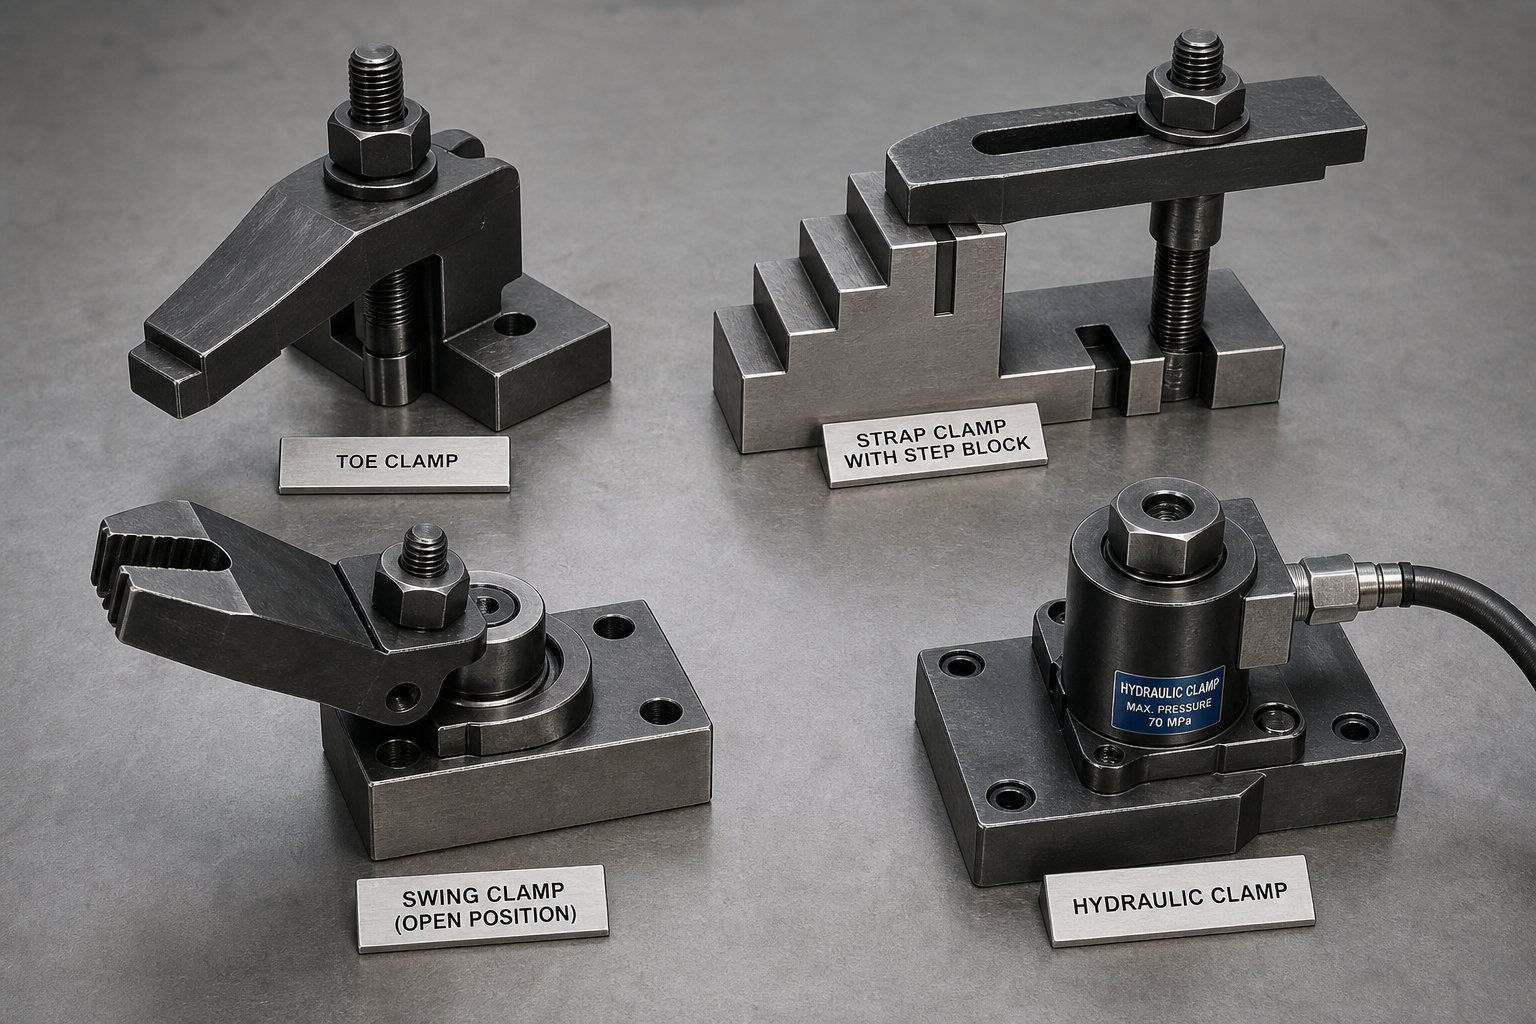
ที่หนีบนิ้วเท้าจับขอบของฐานรองแม่พิมพ์ด้วยนิ้วสั้น-ที่สั้นและต่ำซึ่งเกี่ยวไว้เหนือหน้าแปลนแม่พิมพ์ สลักเกลียว AT- จะร้อยขึ้นผ่านช่องหนุน และน็อตจะดึงส่วนปลายลงมาแนบกับพื้นผิวแม่พิมพ์ ทำงานได้ดีในพื้นที่แคบซึ่งมีระยะห่างจากค่าใช้จ่ายจำกัด และคุณมักจะเห็นสิ่งเหล่านี้บน OBI ที่เล็กลงและการกดเฟรม-ช่องว่างที่ทำงานด้วยน้ำหนักต่ำ-
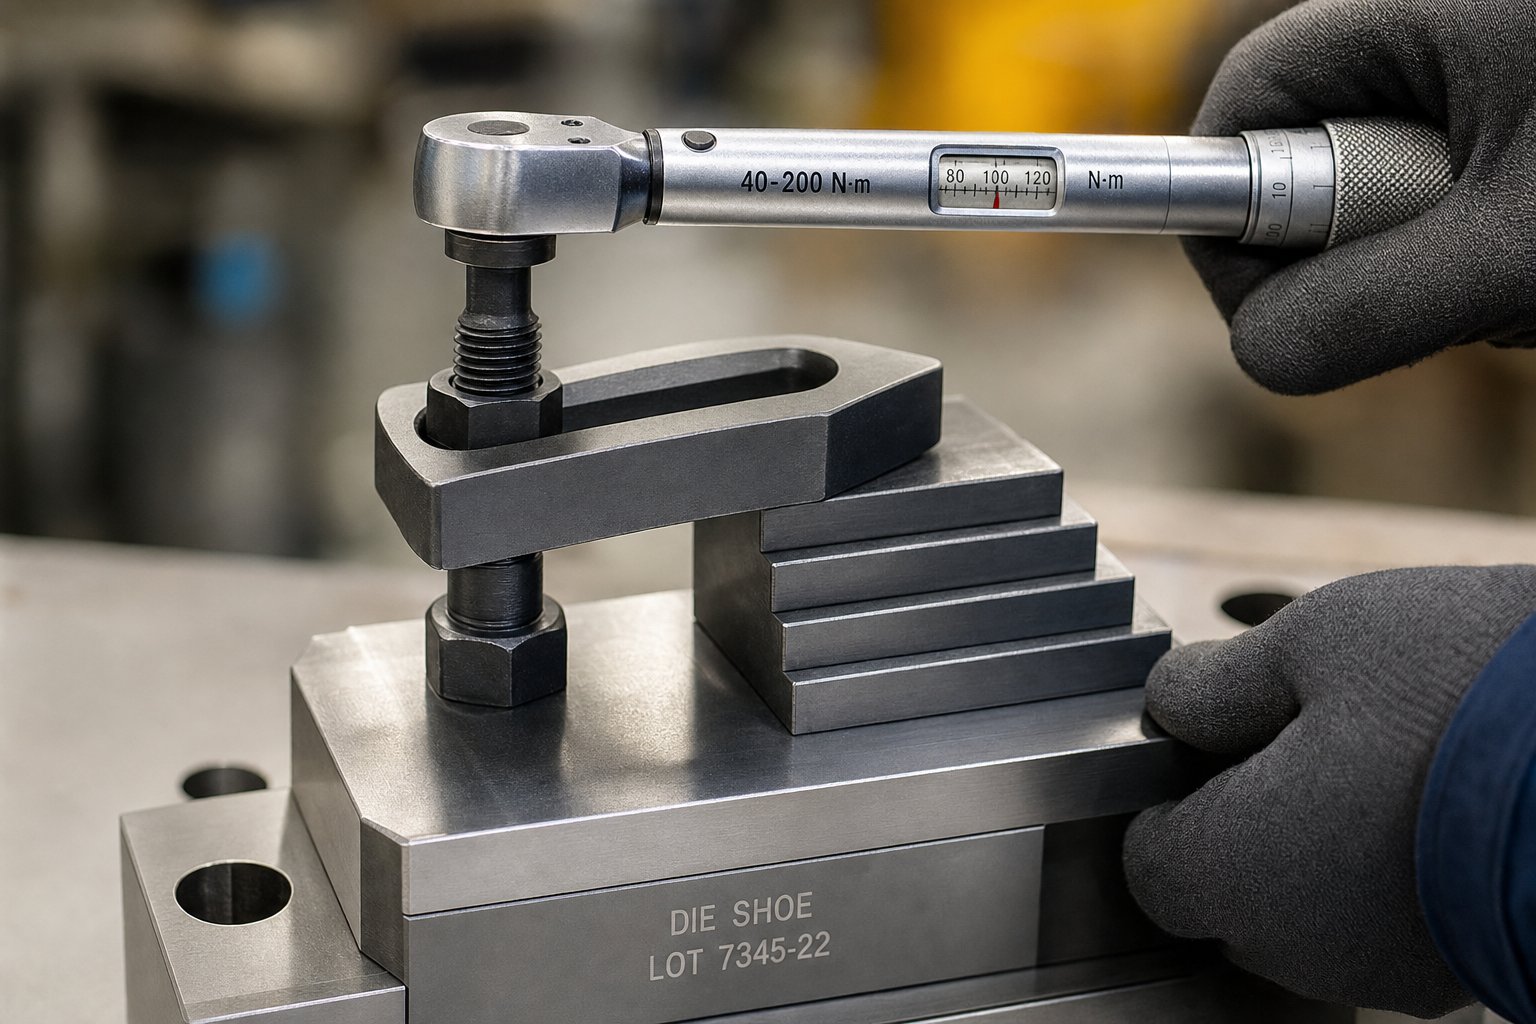
ที่หนีบสายรัด(บางครั้งเรียกว่าที่หนีบบาร์หรือที่หนีบ D ในการจดชวเลขของร้านค้า) ใช้แท่งเหล็กแบนที่เชื่อมระหว่างขอบรองเท้าตายกับจุดรองรับเช่นบล็อกขั้นบันได ปลายด้านหนึ่งสัมผัสกับแม่พิมพ์ ส่วนอีกด้านวางอยู่บนบล็อกขั้นบันได และสลักเกลียวรูปตัว T- ที่อยู่ตรงกลางจะดึงแท่งลงเพื่อสร้างแรงจับยึดผ่านคันโยก- เช่นเดียวกับข้อได้เปรียบทางกล สายรัดมีความอเนกประสงค์และราคาไม่แพง ทำให้เป็นตัวเลือกเริ่มต้นสำหรับร้านขายงานที่ต้องจัดการแม่พิมพ์ขนาดต่างๆ
ชุดบล็อคขั้นบันไดและแคลมป์จับคู่กับสายรัดเพื่อเชื่อมความแตกต่างระหว่างความสูงระหว่างพื้นผิวไดย์ชูกับหมอนข้าง บล็อกขั้นบันไดมีหลายขนาด เพื่อให้ผู้ปฏิบัติงานปรับความสูงของส่วนรองรับให้ตรงกับความหนาของฐานแม่พิมพ์แทบทุกขนาด ชุดขั้นบันไดและชุดแคลมป์ที่เข้ากันดี-ช่วยรักษาระดับสายรัด ซึ่งกระจายแรงแคลมป์เท่าๆ กัน เมื่อสายรัดเอียงเนื่องจากความสูงของขั้นไม่ถูกต้อง โหลดส่วนใหญ่จะมุ่งไปที่สลักเกลียวมากกว่าขอบดาย ซึ่งจะลดกำลังการยึดที่มีประสิทธิภาพลงอย่างมาก
ที่หนีบสวิงหมุนเข้าตำแหน่งเหนือหน้าแปลนแม่พิมพ์แล้วล็อคด้วยสลักเกลียวตัว T- ข้อได้เปรียบหลักคือความเร็ว: ผู้ปฏิบัติงานจะเหวี่ยงตัวแคลมป์ออกไปในระหว่างการโหลดแม่พิมพ์ จากนั้นหมุนกลับและขันให้แน่น ซึ่งช่วยลดความจำเป็นในการถอดแคลมป์ออกทั้งหมดแล้วใส่แคลมป์กลับเข้าไปใหม่สำหรับการเปลี่ยนแต่ละครั้ง ชุดกดแคลมป์แบบสวิงที่มีการเปลี่ยนแม่พิมพ์บ่อยครั้งโดยที่ระบบไฮดรอลิกเต็มรูปแบบไม่สมเหตุสมผล
ที่หนีบเลื่อนได้เคลื่อนไปทางด้านข้างไปตามช่อง T- เพื่อรองรับความกว้างของแม่พิมพ์ที่แตกต่างกันโดยไม่ต้องเปลี่ยนตำแหน่งของสลักเกลียว ลดความแปรปรวนในการตั้งค่าโดยทำให้แคลมป์อยู่ในตำแหน่งที่จัดทำดัชนีไว้ก่อน-ซึ่งต้องการเพียงการปรับสไลด์ด้านข้างเท่านั้น คุณจะพบสิ่งเหล่านี้บนแท่นพิมพ์ที่ใช้ตระกูลแม่พิมพ์ที่มีรอยเท้าคล้ายกันแต่ไม่เหมือนกัน
พลังงาน-เทคโนโลยีการหนีบกระตุ้น
เมื่อคุณต้องการลบความแปรปรวนของผู้ปฏิบัติงานและบีบอัดเวลาการเปลี่ยนแปลง ระบบที่กระตุ้น-จะเข้ามาแทนที่ โดยจะใช้แรงสม่ำเสมอและทำซ้ำได้ด้วยการกดปุ่มเพียงปุ่มเดียว
ที่หนีบแม่พิมพ์ไฮดรอลิกใช้ของเหลวที่มีแรงดันซึ่งกระทำต่อลูกสูบเพื่อสร้างแรงจับยึด พวกมันถูกนำมาใช้ในการขึ้นรูปโลหะเป็นเวลานานกว่า 50 ปีและยังคงนำไปใช้อย่างมากเนื่องจากความยืดหยุ่นและความน่าเชื่อถือ แคลมป์ไฮดรอลิกอาจเป็นแบบภายนอก (เลื่อนเข้าไปในช่อง T- และขอบดายสำหรับจับ) ตัวยึดแบบคงที่- (ยึดด้วยสลักเกลียวโดยตรงกับหมอนข้างหรือตัวเลื่อน) หรือแบบภายใน (รวมเข้ากับฐานกด) การกำหนดค่าภายในประกอบด้วยแคลมป์สวิงที่ให้แรง 7 ถึง 19 ตันต่อหน่วย แคลมป์อ่างล้างจานแบบแกว่งที่ให้น้ำหนักสูงสุด 25 ตัน และแคลมป์ดึงภายในที่จับยึดแท่งยึด T- ที่ติดกับเพลตย่อย คุณลักษณะด้านความปลอดภัย เช่น วาล์วควบคุมทิศทางการรั่วไหล-เป็นศูนย์ และ-เช็ควาล์วที่ทำงานโดยนำร่อง ช่วยให้มั่นใจได้ว่าแม่พิมพ์จะยังคงถูกยึดไว้แม้ในระหว่างที่ไฟฟ้าดับหรือสายไฮดรอลิกขัดข้อง
ระบบแม่เหล็กและไฮโดรเมคานิกส์
ระบบหนีบแม่เหล็กใช้แม่เหล็กถาวรแบบไฟฟ้าที่ฝังอยู่ในแผ่นแบบกำหนดเองที่ยึดเข้ากับฐานกดและสไลด์ การเปิดใช้งานระบบต้องใช้เวลาเพียง 0.5 ถึง 3 วินาทีของพลังงานไฟฟ้าในการเปลี่ยนจากแบบไม่มีแคลมป์เป็นแบบแคลมป์ เมื่อได้รับพลังงานแล้ว แม่เหล็กจะยึดแม่พิมพ์ไว้โดยไม่มีการดึงพลังงานอย่างต่อเนื่อง จึงคงแรงได้เต็มที่แม้ในขณะที่ไฟฟ้าดับ สนามแม่เหล็กที่มีความเข้มข้นแทรกซึมเข้าไปในฐานแม่พิมพ์ประมาณ 0.625 นิ้ว ทำให้คงไว้-โดยปราศจากความบิดเบี้ยวที่สม่ำเสมอทั่วทั้งพื้นผิวสัมผัสทั้งหมด แผ่นแม่เหล็กไม่จำเป็นต้องมีแม่พิมพ์ที่เป็นมาตรฐานเหมือนกับที่ระบบไฮดรอลิกมักทำ แม้ว่าพวกเขาต้องการพื้นผิวแม่พิมพ์ที่เรียบและสะอาดซึ่งทำจากเหล็กที่รองรับแม่เหล็ก-เพื่อแรงยึดเกาะสูงสุด
ที่หนีบไฮโดรเมคานิกส์เชื่อมช่องว่างระหว่างแนวทางแบบแมนนวลและแบบอัตโนมัติเต็มรูปแบบ พวกเขาใช้สลักเกลียวรูปตัว T และน็อตยึด เช่นเดียวกับการตั้งค่าทั่วไป แต่รวมลูกสูบภายในที่จะเพิ่มแรงดันเมื่อผู้ปฏิบัติงานใช้แรงบิดที่ถูกต้อง หมุดแสดงพรีโหลดจะขยายออกเพื่อให้ยืนยันด้วยสายตาได้ทันทีว่าใส่โบลต์ถูกต้องแล้ว ผลตอบแทนที่ได้นั้นคุ้มค่ามาก: แคลมป์ไฮดรอลิกโบลต์ T- ขนาด 1- นิ้ว ให้แรงจับยึด 22,000 ปอนด์ ด้วยแรงบิดเพียง 22 ft-lbs สิ่งนี้ทำให้ผู้ประทับตราได้รับการตอบสนองและความสม่ำเสมอของระบบไฟฟ้า ในขณะที่ยังคงความเรียบง่ายของขั้นตอนการทำงานแบบแมนนวล
| พิมพ์ | วิธีการกระตุ้น | ช่วงน้ำหนักโดยทั่วไป | ความเร็วการเปลี่ยนแปลงตาย | ต้นทุนสัมพัทธ์ |
|---|---|---|---|---|
| แคลมป์นิ้วเท้า | แบบแมนนวล (T-สลักเกลียวและน็อต) | มากถึง 200 ตัน | ช้า (15-30 นาทีต่อชิ้น) | ต่ำมาก |
| สายรัด/ตัวหนีบ D | แบบแมนนวล (สลักเกลียวรูปตัว T, บล็อคขั้น) | มากถึง 400 ตัน | ช้า (15-30 นาทีต่อชิ้น) | ต่ำ |
| ชุดบล็อคขั้นบันไดและแคลมป์ | คู่มือ (จับคู่กับสายรัด) | มากถึง 400 ตัน | ช้า (15-30 นาทีต่อชิ้น) | ต่ำ |
| สวิงแคลมป์ | แบบแมนนวล (เดือยและสลักเกลียวตัว T-) | มากถึง 300 ตัน | ปานกลาง (10-20 นาที) | ต่ำ-ปานกลาง |
| แคลมป์เลื่อนได้ | แบบแมนนวล (สไลด์ด้านข้าง, สลักเกลียวตัว T-) | มากถึง 300 ตัน | ปานกลาง (10-20 นาที) | ปานกลาง |
| แคลมป์ไฮดรอลิก | แรงดันไฮดรอลิก (ลูกสูบ) | 50-2,000+ ตัน | เร็ว (1-5 นาที) | สูง |
| แผ่นแม่เหล็ก | แม่เหล็กถาวร | 50-2,000+ ตัน | เร็วมาก (เวลาหนีบ 0.5-3 วินาที) | สูงมาก |
| แคลมป์ไฮโดรเมคานิกส์ | แรงบิดแบบแมนนวล + ลูกสูบภายใน | มากถึง 600 ตัน | ปานกลาง (5-15 นาที) | ปานกลาง |
แต่ละหมวดหมู่มีตำแหน่งที่แตกต่างกันตามสเปกตรัมของต้นทุน ความเร็ว และระบบอัตโนมัติ แต่การรู้ว่าแคลมป์ประเภทใดทำให้คุณใช้งานได้เพียงครึ่งทางเท่านั้น การทำความเข้าใจหลักการทางกลไกเบื้องหลังวิธีการเก็บรักษาแต่ละวิธี และตระหนักว่าหลักการเหล่านั้นพังทลายลงภายใต้สภาพการทำงานจริงอย่างไร เป็นสิ่งที่แยกการตั้งค่าที่เชื่อถือได้ออกจากการตั้งค่าที่เปลี่ยน-จังหวะกลาง
เทคโนโลยีการหนีบแต่ละอันทำงานอย่างไรในระดับเครื่องกล
แคลมป์จะยึดหรือไม่ก็ได้ แต่เมื่อเกิดความล้มเหลวในระหว่างดำเนินการผลิต การวินิจฉัยว่าเหตุใดจึงต้องมีมากกว่าการตรวจสอบด้วยสายตา มันต้องมีความเข้าใจฟิสิกส์ที่สร้างแรงยึดตั้งแต่แรก เทคโนโลยีการจับยึดแต่ละอย่างอาศัยกลไกพื้นฐานที่แตกต่างกัน และกลไกแต่ละอย่างจะเสื่อมคุณภาพต่างกันไปตาม-สภาวะโลกแห่งความเป็นจริง การรู้ว่าเกิดอะไรขึ้นภายในแคลมป์ทำให้คุณสามารถระบุการแก้ไขปัญหาการสูญเสียแรงยึดของแม่พิมพ์ได้ ก่อนที่ปัญหาเล็กๆ น้อยๆ จะกลายเป็นหายนะของดายชิฟต์
แรงเสียดทานและข้อได้เปรียบทางกลในแคลมป์แบบแมนนวล
แคลมป์แบบแมนนวลทุกอัน ไม่ว่าจะเป็นแคลมป์รัด แคลมป์นิ้วเท้า หรืออุปกรณ์แบบแคลมป์แบบไดไมด์ จะคงดายไว้โดยใช้หลักการพื้นฐานเดียวกัน นั่นคือ โบลต์ที่อยู่ภายใต้แรงดึงจะสร้างแรงตั้งฉากระหว่างหน้าแคลมป์กับพื้นผิวของไดไดด์ชู และแรงเสียดทานระหว่างพื้นผิวเหล่านั้นจะต้านทานการเคลื่อนไหวด้านข้าง ข้อได้เปรียบทางกลมาจากรูปทรงของก้านโยก ในแคลมป์สายรัด สลักเกลียวจะอยู่ระหว่างขอบดายและบล็อคขั้นบันได ยิ่งโบลต์อยู่ในตำแหน่งใกล้กับแม่พิมพ์มากขึ้น (แทนที่จะอยู่ตรงกลาง) สัดส่วนของแรงจับยึดที่ถ่ายโอนไปยังพื้นผิวแม่พิมพ์ก็จะยิ่งสูงขึ้น
- สลักร่องตัว T- ที่ให้แรงตึงตามแนวแกน
- สายรัดหรือตัวนิ้วเท้าทำหน้าที่เป็นแขนคันโยก
- Step block ให้จุดปฏิกิริยาจุดศูนย์กลาง
- น็อตหรือตัวยึดที่แปลงแรงบิดเป็นพรีโหลดเชิงเส้น
อะไรทำให้สูญเสียกำลังที่นี่? น้ำมันหรือสารหล่อลื่นปั๊มบนพื้นผิวรองเท้าแบบตายตัวจะช่วยลดค่าสัมประสิทธิ์การเสียดสี บางครั้งประมาณ 30 ถึง 50 เปอร์เซ็นต์ การหมุนเวียนด้วยความร้อนในระหว่างการดำเนินการผลิตที่ยาวนานทำให้เกิดการคลายตัวของโบลต์เมื่อตัวยึดขยายและหดตัว การสั่นสะเทือนจะค่อยๆ คลายการพันเกลียว หากคุณสังเกตเห็นแคลมป์แบบแมนนวลสูญเสียการยึดเกาะระหว่าง-การวิ่ง ให้ตรวจสอบพื้นผิวสัมผัสว่ามีการปนเปื้อนหรือไม่ จากนั้นจึงตรวจสอบการรักษาแรงบิดบนโบลต์
การคูณแรงดันไฮดรอลิกและการออกแบบลูกสูบ
แคลมป์แม่พิมพ์ไฮดรอลิกใช้ประโยชน์จากกฎของปาสคาล: แรงดันที่จ่ายให้กับของไหลที่ถูกจำกัดจะส่งผ่านอย่างเท่าเทียมกันในทุกทิศทาง ลูกสูบปั๊มที่มีเส้นผ่านศูนย์กลางเล็ก-จะสร้างแรงดันให้กับน้ำมันไฮดรอลิก ซึ่งทำหน้าที่กับลูกสูบหนีบที่มีเส้นผ่านศูนย์กลางใหญ่กว่า- อัตราส่วนพื้นที่ระหว่างลูกสูบทั้งสองจะคูณแรงเข้า ทำให้เกิดภาระในการจับยึดจำนวนมากจากการจ่ายไฮดรอลิกเพียงเล็กน้อย
- แรงดันของระบบสร้างหน่วยกำลังไฮดรอลิก (โดยทั่วไปคือ 3,000-5,000 PSI)
- วาล์วควบคุมทิศทางกำหนดเส้นทางของเหลวเพื่อหนีบหรือปล่อย
- ลูกสูบหนีบแปลงแรงดันเป็นแรงเชิงเส้น
- เช็ควาล์วที่ทำงานโดยนำร่อง-จะล็อคแรงดันเข้าหากการจ่ายไฟล้มเหลว
- เซ็นเซอร์วัดแรงกดติดตาม-สถานะแคลมป์ตามเวลาจริง
โหมดความล้มเหลวที่นี่แตกต่างจากระบบแบบแมนนวล การเสื่อมสภาพของซีลทำให้เกิดการรั่วไหลภายใน โดยค่อยๆ ลดแรงที่ลูกสูบสามารถดำรงอยู่ได้ การปนเปื้อนของน้ำมันด้วยอนุภาคโลหะจะเร่งการสึกหรอของซีล อุณหภูมิสุดขั้วจะเปลี่ยนความหนืดของของเหลว ส่งผลต่อเวลาตอบสนองและความดันสูงสุด แคลมป์ไฮดรอลิกที่ยึดจับได้อย่างสมบูรณ์แบบเมื่อสตาร์ทเครื่อง แต่มีการเคลื่อนตัวหลังจากการผลิตสี่ชั่วโมง มักชี้ให้เห็นถึงการรั่วไหลภายในที่ช้าผ่านซีลลูกสูบที่สึกหรอ มากกว่าปัญหาภายนอก
หลักการหนีบสนามแม่เหล็กไฟฟ้า
ระบบจับยึดแม่พิมพ์ด้วยแม่เหล็กทำงานบนพื้นฐานทางกายภาพที่แตกต่างไปจากเดิมอย่างสิ้นเชิง แม่เหล็กถาวรด้วยไฟฟ้าผสมผสานวัสดุสองชนิดเข้าด้วยกัน ได้แก่ อะลูมิเนียม-นิกเกิล-โคบอลต์ (AlNiCo) ซึ่งสามารถดึงดูดและล้างอำนาจแม่เหล็กได้ง่าย และนีโอไดเมียมซึ่งคงสถานะแม่เหล็กด้วยความเหนียวแน่นสูงสุด พัลส์ไฟฟ้าสั้นๆ จะจัดแนวเสา AlNiCo ให้ทำงานร่วมกับนีโอไดเมียม โดยฉายสนามแม่เหล็กเข้มข้นออกไปเหนือพื้นผิวแผ่นหลายนิ้ว ชีพจรแบบย้อนกลับจะพลิกขั้ว AlNiCo เพื่อต่อต้านนีโอไดเมียม และยุบสนามกลับอยู่ภายในจานโดยสิ้นเชิง.
- แม่เหล็กนีโอไดเมียมให้ความแรงของสนามฐาน (แรงบีบบังคับสูง)
- องค์ประกอบ AlNiCo ทำหน้าที่เป็นฟลักซ์เกตแบบสลับได้ (แรงบังคับต่ำ)
- ตัวเรือนแผ่นแม่เหล็กมีรูปแบบตารางขั้วโลกเหนือ-
- ขดลวดไฟฟ้าส่งพัลส์การเปิดใช้งานและปิดใช้งานระยะสั้น
- พรอกซิมิตี้เซนเซอร์ตรวจสอบหน้าสัมผัสของดาย (ตรวจจับช่องว่างที่มากกว่า 0.007 นิ้ว)
ระบบปัจจุบันส่งแรงยึดได้มากถึง 14 ตันต่อตารางฟุต แต่จำนวนนั้นขึ้นอยู่กับสภาพพื้นผิวเป็นอย่างมาก ช่องว่างอากาศ สะเก็ดสนิม กระสุนตอก หรือวัสดุที่ไม่ใช่-แม่เหล็กระหว่างเพลตกับดายจะลดการถ่ายเทของฟลักซ์และทำให้การยึดเกาะอ่อนลง อุณหภูมิก็มีความสำคัญเช่นกัน: แท่นแม่เหล็กมาตรฐานสามารถรับความร้อนได้สูงถึง 250 องศาฟาเรนไฮต์ โดยมีหน่วยพิเศษที่รับความร้อนได้ 450 องศา โดยมีต้นทุนที่สูงกว่ามาก ต่างจากระบบไฮดรอลิกตรงที่ไม่มีอะไรรั่วไหลหรือสึกหรอทางกลไก แต่พื้นผิวหมอนข้างที่สกปรกเป็นสาเหตุอันดับหนึ่งของการลดแรงยึดในระบบแม่เหล็ก
การทำงานของแคลมป์แบบไฮโดรเมคานิกส์ผสมผสานองค์ประกอบของวิธีการแบบแมนนวลและแบบไฮดรอลิกเข้าด้วยกัน ผู้ปฏิบัติงานขันสลักเกลียวตัว T- ด้วยตนเอง แต่ตัวแคลมป์จะมีห้องลูกสูบแบบปิดผนึก เมื่อแรงบิดถึงค่าเป้าหมาย ลูกสูบภายในจะเพิ่มแรงดัน โดยจะล็อคพรีโหลดทางกลไกในขณะที่ขยายพินตัวบ่งชี้ที่มองเห็นได้ ระบบขยายเสียงแบบไฮดรอลิก-ในตัวนี้ทำให้โบลต์ T- ขนาด 1- นิ้วสร้างแรงแคลมป์ได้ 22,000 ปอนด์จากแรงบิดเพียง 22 ฟุต-ปอนด์ ไม่จำเป็นต้องใช้ระบบจ่ายไฮดรอลิกภายนอก หากหมุดบ่งชี้นั้นหดกลับระหว่างการวิ่ง คุณจะได้รับข้อพิสูจน์ทันทีว่าพรีโหลดของโบลต์ลดลง ซึ่งทำให้มองเห็นการสูญเสียแรงแทนที่จะซ่อนเร้น
เทคโนโลยีแต่ละอย่างมีช่องโหว่ด้านสิ่งแวดล้อมที่แตกต่างกัน: น้ำมันทำลายแรงเสียดทาน-ที่ยึดแบบแมนนวล การสึกหรอของซีลจะบ่อนทำลายระบบไฮดรอลิก และการปนเปื้อนบนพื้นผิวจะทำให้แผ่นแม่เหล็กเสื่อมลง การตระหนักว่าโหมดความล้มเหลวใดที่ใช้กับระบบของคุณเป็นขั้นตอนแรกในการป้องกัน คำถามเชิงปฏิบัติถัดไปคือแรงทั้งหมดที่แคลมป์ของคุณจำเป็นต้องสร้างตั้งแต่แรก ซึ่งขึ้นอยู่กับความสามารถในการกด ความเร็วระยะชัก และแรงเฉพาะที่แม่พิมพ์ของคุณสร้างขึ้นระหว่างการขึ้นรูป
กฎการคำนวณแรงยึดและขนาด
การรู้ว่าจะใช้แคลมป์ชนิดใดก็เป็นปัญหาเพียงครึ่งเดียวเท่านั้น อีกครึ่งหนึ่งคือรู้ว่าระบบจับยึดของคุณจะต้องส่งแรงทั้งหมดเท่าใด เมื่อทำสิ่งนี้ผิด คุณจะเป็นมากกว่า-วิศวกร (เสียเงินและเวลาในการติดตั้ง) หรือต่ำกว่า-วิศวกร (เสี่ยงต่อการเปลี่ยนแม่พิมพ์ ความล้าของตัวยึด และเครื่องมือเสียหาย) น่าแปลกที่แนวทางการคำนวณแรงจับยึดแม่พิมพ์ส่วนใหญ่ไม่มีอยู่ในข้อมูลอ้างอิงเครื่องมือมาตรฐาน นี่คือวิธีการทำงานอย่างเป็นระบบ
กฎแรงยึดของหัวแม่มือและพื้นฐานทางวิศวกรรม
จุดเริ่มต้นที่ยอมรับในอุตสาหกรรม-สำหรับข้อกำหนดแรงจับยึดของปั๊มกดมาจากกฎทั่วไปสองข้อ-ที่มีการกำหนดไว้อย่างดี ซึ่งมีการอ้างอิงโดยผู้ผลิต เช่นปาสคาลและเสริมในเอกสารทางเทคนิคของ PMA:
- กดข้อเหวี่ยง:แรงจับยึดทั้งหมดควรเท่ากับอย่างน้อย 10% ของน้ำหนักเครื่องจักรที่กำหนด
- การกดความเร็วสูง-:แรงจับยึดทั้งหมดควรเท่ากับอย่างน้อย 20% ของน้ำหนักเครื่องจักรที่กำหนด
- เครื่องอัดไฮดรอลิก:แรงจับยึดจะต้องเกินแรงเปิดแม่พิมพ์
ทำไมความแตกต่าง? มันขึ้นอยู่กับไดนามิก การกดข้อเหวี่ยงที่ทำงานด้วยความเร็วปานกลางจะสร้างน้ำหนักย้อนกลับ (สแน็ป{1}}ผ่านการกระแทก) เมื่อหมัดหักผ่านวัสดุ การกระแทกนั้นทำให้เกิดการเร่งความเร็วในการเลื่อนลงที่สามารถทำได้เข้าใกล้ความเร่งแรงโน้มถ่วงถึง 10 เท่าโดยการคูณน้ำหนักที่ปรากฏของดายส่วนบนหลาย ๆ ครั้งอย่างมีประสิทธิภาพเป็นเวลาสองสามมิลลิวินาที ระบบจับยึดจะต้องต้านทานแรงแยกชั่วขณะโดยไม่ยอมให้ไดชูหลุดออกจากหน้าตัวกระทุ้ง
การกดความเร็วสูง-ทำให้ปัญหาเพิ่มมากขึ้น อัตราระยะชักที่เร็วขึ้นหมายถึงเหตุการณ์ช็อกที่เกิดขึ้นบ่อยขึ้นโดยมีเวลาน้อยลงสำหรับการสั่นสะเทือนระหว่างรอบ แรงลอกจะเพิ่มขึ้นตามความเร็วเนื่องจากวัสดุมีเวลาน้อยลงในการคลายตัวจากการเจาะ กฎ 20% คำนึงถึงสภาพแวดล้อมไดนามิกแบบขยายนี้ โดยทั่วไป วิธีการ 20% จะประเมินความต้องการที่แท้จริงสูงเกินไป เนื่องจากจะใช้น้ำหนักแม่พิมพ์ที่ระบุสูงสุดและระยะชักสูงสุดต่อนาที ระยะขอบที่มีอยู่-ทำให้มีความซ้ำซ้อนด้านความปลอดภัย-ความต้องการการยึดที่สำคัญ
ขั้นตอน-โดย-วิธีการกำหนดขนาดสำหรับแอปพลิเคชันของคุณ
การกำหนดขนาดแคลมป์แม่พิมพ์เป็นไปตามลำดับตรรกะ ทำตามขั้นตอนเหล่านี้สำหรับการตั้งค่าแม่พิมพ์ใหม่ทุกครั้ง หรือเมื่อประเมินว่าการกำหนดค่าปัจจุบันของคุณมีระยะขอบเพียงพอหรือไม่:
- ระบุความจุและประเภทของการพิมพ์เครื่องกดข้อเหวี่ยงขนาด 600- ตันช่วยให้คุณมีพื้นฐาน เครื่องอัดความเร็วสูง 600 ตันต้องการเปอร์เซ็นต์การจับยึดเป็นสองเท่า
- ใช้หลักปฏิบัติที่เหมาะสมสำหรับแรงกดข้อเหวี่ยง 600- ตัน: แรงจับยึดทั้งหมดขั้นต่ำ 600 x 0.10=60 ตัน สำหรับแท่นพิมพ์ความเร็วสูง 600 ตัน: รวมขั้นต่ำ 600 x 0.20=120 ตัน
- แยกแรงระหว่างดายบนและดายล่างแบ่งยอดรวมของคุณเท่าๆ กัน: 30 ตันโดยยึดแม่พิมพ์ตัวบนไว้กับสไลด์ และ 30 ตันสำหรับยึดแม่พิมพ์ตัวล่างไว้กับหมอนข้าง (สำหรับตัวอย่างเครื่องอัดข้อเหวี่ยง)
- พิจารณาเรขาคณิตของแคลมป์ยึดสะพานเมื่อใช้แคลมป์รัดสายรัดกับสเต็ปบล็อค ความตึงของโบลต์เพียงประมาณครึ่งหนึ่งเท่านั้นที่จะส่งผลต่อดาย อีกครึ่งหนึ่งดันเข้าไปในบล็อกศูนย์กลาง หากคุณต้องการน้ำหนัก 30 ตันบนแม่พิมพ์ คุณต้องสร้างพรีโหลดโบลต์ทั้งหมด 60 ตันจากแคลมป์รัดสายรัดทั้งหมดบนแม่พิมพ์ครึ่งหนึ่งนั้น
- เลือกปริมาณและขนาดของดายโบลท์หรือแคลมป์แบ่งแรงที่ต้องการต่อแม่พิมพ์ครึ่งหนึ่งด้วยแรงจับยึดที่กำหนดของแต่ละยูนิต ตัวอย่างเช่น หากชุดสลักเกลียว T- แต่ละชิ้นส่งแรงกดที่มีประสิทธิภาพ 5 ตันบนแม่พิมพ์ คุณจะต้องมีที่หนีบอย่างน้อย 6 ตัวในแต่ละด้าน (30 / 5=6)
- ตรวจสอบว่าตำแหน่งของแคลมป์ให้การโหลดที่สมดุลกระจายแคลมป์อย่างสมมาตรรอบๆ ขอบแม่พิมพ์ เพื่อไม่ให้ขอบด้านใดด้านหนึ่งรับภาระการยึดที่ไม่สมส่วน
แค็ตตาล็อกของ Pascal กล่าวถึงหลักการสำคัญไว้ที่นี่: ควรใช้แคลมป์จำนวนมากโดยใช้แรงแต่ละตัวที่ต่ำกว่า ดีกว่าการใช้แคลมป์น้อยลงเมื่อมีแรงที่สูงกว่า สิ่งนี้จะกระจายการโหลดอย่างสม่ำเสมอทั่วทั้งฐานไดย์ ลดความเข้มข้นของความเค้นเฉพาะที่ และให้การกักเก็บอย่างต่อเนื่องหากตัวยึดอันใดอันหนึ่งล้มเหลว
เมื่อกฎมาตรฐานใช้ไม่ได้
หลักเกณฑ์ 10% และ 20% ใช้ได้ดีสำหรับการปั๊มขึ้นรูปและการขึ้นรูปที่ไม่ซับซ้อน แต่การใช้งานบางอย่างทำให้เกิดแรงผลักดันที่เกินกว่าสมมติฐานเหล่านั้น:
- ก้าวหน้าตายด้วยการไหลของวัสดุจำนวนมาก:การดึงวัสดุผ่านสถานีดึงหรือขึ้นรูปหลายจุดจะสร้างแรงด้านข้างที่กระทำต่อแม่พิมพ์ในทิศทางที่แคลมป์แนวตั้งไม่ได้ออกแบบมาให้ต้านทาน ยิ่งการลดแรงดึงลงมากเท่าใด แรงด้านข้างก็จะส่งผ่านเข้าสู่ฐานดายมากขึ้นเท่านั้น
- ปิด-การโหลดตรงกลาง:เมื่อจุดศูนย์กลางแรงที่ใช้ไม่อยู่ในแนวเดียวกับจุดศูนย์กลางของชุดแม่พิมพ์ (และด้วยเหตุนี้จุดศูนย์กลางของการจับยึด) โมเมนต์การเอียงจึงเกิดขึ้น ที่หนีบด้านหนึ่งของแม่พิมพ์จะรับน้ำหนักบรรทุกที่ไม่สมส่วน นี่เป็นเรื่องปกติในแม่พิมพ์แบบโปรเกรสซีฟที่การตัด การวาด และการขึ้นรูปไม่สร้างแรงลัพธ์แบบสมมาตร
- กองกำลังยกที่ก้าวร้าว:สปริงไนโตรเจน-หรือตัวยกเชิงกลที่ดันเข้ากับดายส่วนบนระหว่างจังหวะกลับจะเพิ่มแรงแยกโดยตรง หากแม่พิมพ์ใช้แรงยก 8 ตัน และคุณคำนวณการยึดแม่พิมพ์ส่วนบนเพียง 10 ตัน อัตราความปลอดภัยที่มีประสิทธิผลของคุณจะลดลงเหลือ 20% แทนที่จะเป็น 100% ที่วางแผนไว้
- วัสดุที่ให้ผลผลิตสูง-ถึง-แรงดึง-:อัตราส่วนของความแข็งแรงของผลผลิตต่อความต้านทานแรงดึงมีผลโดยตรงต่อขนาดระวางน้ำหนักย้อนกลับ -เหล็กและอลูมิเนียมอัลลอยด์ที่มีความแข็งแรงสูงกว่าซึ่งมีอัตราส่วน YS/UTS สูงจะสร้างการสแนปที่มากกว่าตามสัดส่วน-ผ่านการกระแทก ซึ่งต้องการแรงจับยึดมากกว่าการใช้เหล็กเหนียวในการกดแบบเดียวกัน
ในสถานการณ์เหล่านี้ ให้ถือว่ากฎเปอร์เซ็นต์เป็นพื้น ไม่ใช่เพดาน เพิ่มแรงยกให้กับข้อกำหนดในการจับยึดของคุณโดยตรง สำหรับการโหลดนอก-ตรงกลาง ให้เพิ่มความหนาแน่นของแคลมป์ที่ด้านรับน้ำหนัก แทนที่จะอาศัยการวางตำแหน่งแบบสมมาตร และเมื่อใดก็ตามที่ไดโบลต์ของคุณทำหน้าที่สองเท่าในการต้านทานทั้งการแยกในแนวตั้งและการเคลื่อนตัวด้านข้าง ให้พิจารณาเพิ่มบล็อคส่วนส้นหรือกุญแจเพื่อยกส่วนประกอบด้านข้างอย่างอิสระ เพื่อให้โบลต์รองรับเฉพาะภาระการแยกแรงดึงที่ได้รับการออกแบบไว้เท่านั้น
การหาเลขแรงให้ถูกต้องเป็นสิ่งสำคัญ แต่แรงจับยึดที่คำนวณได้อย่างสมบูรณ์แบบยังคงล้มเหลวหากการติดตั้งไม่ถูกต้อง แรงบิดที่ใช้กับสลักเกลียวแต่ละตัว ลำดับการขันให้แน่น และตัวเลือกการเลือกฮาร์ดแวร์ ล้วนเป็นตัวกำหนดว่าแรงที่คำนวณได้ของคุณไปถึงพื้นผิวของฐานเสียบแม่พิมพ์จริงหรือไม่
ขั้นตอนการติดตั้งและข้อมูลจำเพาะของแรงบิด
ระบบแคลมป์ที่เลือกไว้อย่างดี-ซึ่งมีขนาดเป็นแรงที่ถูกต้องยังคงล้มเหลวหากช่างเทคนิคที่ติดตั้งใช้สลักเกลียวผิด ข้ามแหวนรอง หรือขันให้แน่นในรูปแบบสุ่ม การติดตั้งคือจุดที่การคำนวณกลายเป็นความจริง และเป็นจุดที่ความล้มเหลวในการจับยึดส่วนใหญ่เกิดขึ้นจริง ฮาร์ดแวร์ ลำดับ และขั้นตอนการตรวจสอบหลังจากการเริ่มต้นทำงาน ทั้งหมดจะกำหนดว่าแรงที่คุณคำนวณบนกระดาษนั้นไปถึงพื้นผิวของไดย์ชูอย่างสม่ำเสมอหรือไม่
T-ข้อกำหนดการเลือกสลักเกลียวและการประกอบเกลียว
การจัดวางตัวยึดสองแบบมีส่วนสำคัญในการติดตั้งแม่พิมพ์ปั๊ม อย่างแรกก็คือสลักเกลียวและน็อตการรวมกัน โดยที่สลักเกลียวที่มีหัวรูปตัว T- (โดยทั่วไปจะมีเส้นผ่านศูนย์กลาง 1- นิ้ว) หย่อนลงในหมอนข้างหรือช่องตัว T ของแรม และน็อตขันให้แน่นที่ด้านบนของแคลมป์ ประการที่สองคือสลักเกลียวและน็อตตัว T-การจัดเรียงโดยมีน็อตตัว T- อยู่ภายในช่องและมีสลักเกลียวเกลียวลงไปจากด้านบน ความแตกต่างมีความสำคัญเนื่องจากน็อตตัว T จะต้องพอดีกับขนาดของช่อง ซึ่งโดยปกติจะจำกัดรูเกลียวไว้ที่เส้นผ่านศูนย์กลาง 3/4- นิ้ว ด้ายที่มีขนาดเล็กกว่านั้นมีความต้านทานแรงดึงเพียงประมาณ 60 เปอร์เซ็นต์ของสลักเกลียวขนาด 1- นิ้วที่เป็นเกรดเดียวกัน เพื่อให้ได้แรงจับยึดที่เท่ากัน คุณจะต้องใช้แคลมป์ที่มีการติดตั้งสลักเกลียว-และ-T-nut เกือบสองเท่าเมื่อเทียบกับสลักเกลียวตัว T ขนาด 1 นิ้ว
ความยาวการยึดเกลียวถือเป็นสิ่งสำคัญ กฎขั้นต่ำ: สลักเกลียวต้องยึดเกลียวที่มีเส้นผ่านศูนย์กลางของสลักเกลียวอย่างน้อยหนึ่งเส้น สำหรับสลักเกลียวขนาด 3/4- นิ้วที่ต่อเข้ากับน็อตตัว T นั่นหมายความว่าต้องมีเกลียวอย่างน้อย 3/4 นิ้ว การหมั้นที่ต้องการคือ 1.5 เท่าของเส้นผ่านศูนย์กลางของสลักเกลียว หรือประมาณ 1-1/8 นิ้วสำหรับตัวยึดแบบเดียวกัน สลักเกลียวที่มีขนาดเหมาะสมต้องใช้แหวนรองไม่เกินสองตัวเพื่อให้ได้รูปทรงนี้ และเกลียวไม่ควรยื่นออกไปเลยด้านล่างของน็อตตัว T
เกรดวัสดุมีความสำคัญพอๆ กับเส้นผ่านศูนย์กลาง อย่างน้อยที่สุด ให้ใช้ตัวยึด SAE เกรด 5 สำหรับการใช้งานในการจับยึดแม่พิมพ์ เหล่านี้เป็นเหล็กโลหะผสม ผ่านการอบชุบด้วยความร้อนและอบคืนตัวตามข้อกำหนดที่กำหนด สลักเกลียวเกรด 5 ที่ผลิตในสหรัฐฯ-ทั้งหมดจะมีเครื่องหมายของผู้ผลิตอยู่บนส่วนหัว นอกเหนือจากเส้นรัศมีสามเส้นที่แสดงเกรด สลักเกลียวที่ไม่มีการระบุชื่อผู้ผลิตอาจนำเข้าได้ และอาจไม่เป็นไปตามข้อกำหนดด้านความแข็งแรงเชิงกล ห้ามใช้สลักเกลียวคาร์บอนธรรมดา-หรือแกนเกลียวที่มีขายทั่วไปในการตั้งค่าแม่พิมพ์ ตัวยึดคาร์บอนธรรมดามีความแข็งแรงประมาณครึ่งหนึ่งของเกรด 5 และแกนเกลียวเชิงพาณิชย์ไม่มีข้อกำหนดทางกลที่สามารถตรวจสอบย้อนกลับได้แต่อย่างใด
ลำดับการขันแน่นและการตรวจสอบแรงบิด
แม้ว่าจะใช้ฮาร์ดแวร์ที่เลือกอย่างเหมาะสม ลำดับที่คุณขันแคลมป์ให้แน่นจะส่งผลโดยตรงต่อความเท่าเทียมของเบาะนั่งกับหมอนข้าง รูปแบบการขันแบบสุ่มจะเน้นแรงกดในการจับยึดที่ด้านหนึ่งโดยปล่อยให้ขอบด้านตรงข้ามอยู่ภายใต้-แรงกด ความไม่สมดุลดังกล่าวทำให้แม่พิมพ์โยกหรือเคลื่อนตัวภายใต้แรงที่ขึ้นรูป ทำให้เกิดการเปลี่ยนแปลงมิติของชิ้นส่วน-เป็น-
ปฏิบัติตามลำดับการขันแคลมป์แม่พิมพ์นี้เพื่อให้ได้การกระจายแรงดันที่สม่ำเสมอ:
- วางตำแหน่งแคลมป์ทั้งหมดไว้อย่างหลวมๆ รอบๆ ขอบแม่พิมพ์ ยืนยันว่าแม่พิมพ์อยู่ตรงกลางหมอนข้างและวางราบ
- ยึดแคลมป์ตัวแรกไว้ที่กึ่งกลางของขอบแม่พิมพ์ที่ยาวที่สุด (หรือใกล้กับศูนย์กลางของแรงขึ้นรูปที่ใช้มากที่สุด) เพื่อให้ใช้นิ้วสัมผัส{0}}แน่น
- เลื่อนไปที่แคลมป์ตรงข้าม (ข้ามดาย) แล้วแนบเข้ากับหน้าสัมผัสแสงเดียวกัน
- ดำเนินการต่อไปยังแคลมป์อีกคู่ที่อยู่ตรงข้ามกัน โดยหมุนออกจากศูนย์กลางในรูปแบบกากบาท- คล้ายกับวิธีบิดหัวกระบอกสูบหรือตัวดึงล้อ
- เมื่อยึดแคลมป์ทั้งหมดแล้ว ให้กลับไปที่แคลมป์แรกแล้วใช้แรงบิดสุดท้าย 50 เปอร์เซ็นต์ในลำดับรูปแบบกากบาท-เดียวกัน
- ส่งผ่านครั้งสุดท้ายด้วยแรงบิดเต็มเป้าหมาย โดยทำตามลำดับเดียวกันอีกครั้ง
- ตรวจสอบค่าแรงบิดสุดท้ายบนแคลมป์ทุกตัวด้วยประแจแรงบิดที่ปรับเทียบแล้ว
เหตุใดจึงใช้แนวทางหลาย-ผ่าน เมื่อรัดให้แน่น ตัวยึดจะยืดออกเล็กน้อยภายในช่วงยางยืด ซึ่งทำหน้าที่เหมือนสปริงดึง การยืดดังกล่าวจะสร้างแรงจับยึดที่ยึดข้อต่อไว้ด้วยกัน ตัวยึดสำหรับการตั้งค่าแม่พิมพ์จะทำงานได้ดีที่สุดเมื่อขันให้แน่นถึงประมาณ 75 เปอร์เซ็นต์ของความเค้นคราก ลำดับการผ่านหลาย-ช่วยให้ตัวยึดที่อยู่ติดกันจับตัวกัน แทนที่จะใช้โบลต์ตัวแรกที่ดูดซับน้ำหนักเริ่มต้นทั้งหมด และคลายตัวเมื่อโบลต์ตัวที่สองดึงดายไปในทิศทางอื่น
ใช้ประแจปอนด์ในการส่งรอบสุดท้ายเสมอ การขันให้แน่นเกิน-ซึ่งเกิดขึ้นบ่อยครั้งเมื่อเจ้าหน้าที่ติดตั้งเพิ่มส่วนต่อขยายท่อให้กับประแจวงล้อหรือประแจกล่อง จะทำให้ตัวยึดมีความเค้นเกินจุดคราก ซึ่งทำให้เกิดการยืดตัวอย่างถาวรและสูญเสียความแข็งแรงในการจับยึดอย่างมาก สลักเกลียวที่ยืดออกอย่างถาวรควรทิ้งทันทีและห้ามนำกลับมาใช้อีก
ข้อผิดพลาดในการติดตั้งทั่วไปและผลที่ตามมา
ข้อผิดพลาดบางอย่างเกิดขึ้นอีกในร้านค้าโดยไม่คำนึงถึงระดับประสบการณ์ การจดจำสิ่งเหล่านี้จะช่วยประหยัดเครื่องมือ ชิ้นส่วน และอายุการใช้งาน:
- ความสูงของบล็อกขั้นตอนไม่ตรงกัน:เมื่อบล็อกจุดศูนย์กลางอยู่สูงหรือต่ำกว่าพื้นผิวไดย์ชู แคลมป์รัดสายรัดจะเอียง สายรัดที่เอียงจะรวมแรงไปที่ตำแหน่งของสลักเกลียวแทนที่จะกระจายไปตามขอบแม่พิมพ์ ซึ่งจะตัดการจับยึดที่มีประสิทธิภาพได้ถึง 40 ถึง 60 เปอร์เซ็นต์
- สลักเกลียวอยู่ไกลจากแม่พิมพ์มากเกินไป:สลักเกลียวช่อง T- สำหรับแคลมป์แม่พิมพ์ปั๊มควรอยู่ใกล้กับฐานรองแม่พิมพ์มากกว่าบล็อกศูนย์กลางเล็กน้อย ซึ่งจะทำให้มีแรงกดบนพื้นผิวแม่พิมพ์มากกว่าบนบล็อกขั้นบันได การจัดโบลต์ให้อยู่ตรงกลางหรือวางไว้ใกล้กับบล็อกขั้นบันไดจะทำให้อัตราส่วนดังกล่าวกลับกัน
- ประเภทเครื่องซักผ้าผิด:แหวนรองแบบเรียบทั่วไปไม่เหมาะสำหรับการจับยึดแม่พิมพ์ ใช้แหวนรองเหล็กคาร์บูไรซ์ขนาดใหญ่และหนา-ที่ออกแบบมาสำหรับการตั้งค่าแม่พิมพ์โดยเฉพาะ สำหรับสลักเกลียวขนาด 3/4- นิ้ว นั่นหมายถึงแหวนรองที่มีความหนาอย่างน้อย 1/4 - นิ้ว สำหรับสลักเกลียวตัว T ขนาด 1 นิ้ว ให้ใช้ความหนาอย่างน้อย 9/32 นิ้ว แหวนรองแบบบางจะเสียรูปภายใต้น้ำหนักบรรทุกและช่วยให้โบลต์คลายตัวได้
- ฮาร์ดแวร์ที่เสียหายหรือนำกลับมาใช้ใหม่:ต้องเปลี่ยนโบลท์ที่มีหัวหกเหลี่ยมโค้งมน เกลียวที่สึกหรอ หรือการโค้งงอที่มองเห็นได้ ต้องเปลี่ยนใหม่ มุมโค้งมนทำให้ประแจเลื่อนและมีแรงบิดต่ำกว่า- เกลียวที่สึกหรอจะลดพื้นที่ในการยึดและความสามารถในการรับแรงดึง
- ไม่มีความซ้ำซ้อน:ตัวยึดแบบตั้งค่าดาย-จะมีการโหลดเป็นรอบจากการสั่นของแรงกด ความล้มเหลวของแคลมป์เดี่ยวภายใต้โหลดแบบไดนามิกสามารถปล่อยแม่พิมพ์ครึ่งหนึ่งที่มีน้ำหนักหลายพันปอนด์ได้ ติดตั้งจุดยึดสำรองเสมอเพื่อให้ระบบยังคงรักษาแม่พิมพ์ไว้ แม้ว่าการตั้งค่ารายการใดรายการหนึ่งจะล้มเหลวก็ตาม
- การข้ามประแจแรงบิด:มือมนุษย์ไม่สามารถแยกแยะผลผลิตระหว่าง 75 เปอร์เซ็นต์ถึง 95 เปอร์เซ็นต์ได้อย่างน่าเชื่อถือ หากไม่มีเครื่องมือที่ปรับเทียบแล้ว คุณกำลังคาดเดา และการคาดเดาด้วยตัวยึดที่ปลอดภัย-นั้นเป็นสิ่งที่ยอมรับไม่ได้
บล็อกขั้นตอนสมควรได้รับความสนใจเป็นพิเศษ บทบาทของพวกเขาตรงไปตรงมา: เชื่อมช่องว่างความสูงระหว่างพื้นผิวด้านบนของไดชาร์จและระดับหัวสลักร่อง T- แนะนำให้ใช้บล็อกขั้นบันไดและชุดแคลมป์มากกว่าการโบลต์โดยตรง เมื่อฐานไดออกไซด์บางกว่าความยาวของสลักเกลียวของร่อง T- ที่มีอยู่ เมื่อความสูงของดายต่างกันทำงานด้วยการกดครั้งเดียวกัน หรือเมื่อพื้นผิวของฐานหนุนอยู่ต่ำกว่าขอบฐานไดออกไซด์อย่างมาก เลือกบล็อกศูนย์กลางที่ตรงกับความสูงของไดย์ชูทุกประการ ขั้นบันไดแบบปรับได้ควรตั้งให้อยู่ในระดับเดียวกับฐานเบรกก่อนที่จะเริ่มการขันให้แน่น ความไม่ตรงกันแม้แต่ 1/8 นิ้วก็ทำให้เกิดสภาพสายเอียง-ตามที่อธิบายไว้ข้างต้น
หลังจากทำตามขั้นตอนการขันครบแล้ว ให้กดผ่านจังหวะช้าๆ 3 ถึง 5 ครั้งโดยให้แม่พิมพ์เปิดอยู่ (ไม่มีวัสดุ) จากนั้นหยุดการกด ล็อกออก และ-ตรวจสอบแคลมป์ทุกตัวอีกครั้งด้วยประแจทอร์ค การหมุนเวียนการกดครั้งแรกทำให้เกิดการตกตะกอนเล็กน้อยเนื่องจากพื้นผิวสัมผัสรองรับน้ำหนักได้เต็มที่ สลักเกลียวที่ขันอย่างถูกต้องระหว่างการตั้งค่ามักจะแสดงการสูญเสียแรงบิด 5 ถึง 15 เปอร์เซ็นต์หลังจากสองสามจังหวะแรกเหล่านั้น ปรับ-แรงบิดที่ลดลง จากนั้นวิ่งอีกสองสามจังหวะและตรวจสอบอีกครั้ง หลังจากการตรวจสอบสองครั้งติดต่อกันคงที่แล้ว คุณควรเริ่มป้อนวัสดุและดำเนินการผลิต
ระเบียบวินัยในการตรวจสอบนี้จะเพิ่มเวลาสามถึงห้านาทีให้กับชุดแม่พิมพ์ สิ่งที่ป้องกันได้คือ Die Shift ที่สร้างความเสียหายให้กับ Progressive Die ซึ่งมีมูลค่าหลายหมื่นดอลลาร์ ทำให้นาทีเหล่านั้นเป็น-เวลาที่มีมูลค่าสูงสุดในการเปลี่ยนแปลงทั้งหมด และสำหรับร้านค้าที่รู้สึกว่านาทีเพิ่มเติมเหล่านั้นยาวเกินไป สิ่งที่ต้องพิจารณาต่อไปก็คือว่าสามารถอัปเกรดเทคโนโลยีตัวจับยึดเพื่อบีบอัดเวลาการเปลี่ยนแปลงทั้งหมดโดยไม่กระทบต่อความสมบูรณ์ในการติดตั้งหรือไม่
การรวม Die Clamps เข้ากับขั้นตอนการเปลี่ยนแม่พิมพ์อย่างรวดเร็ว
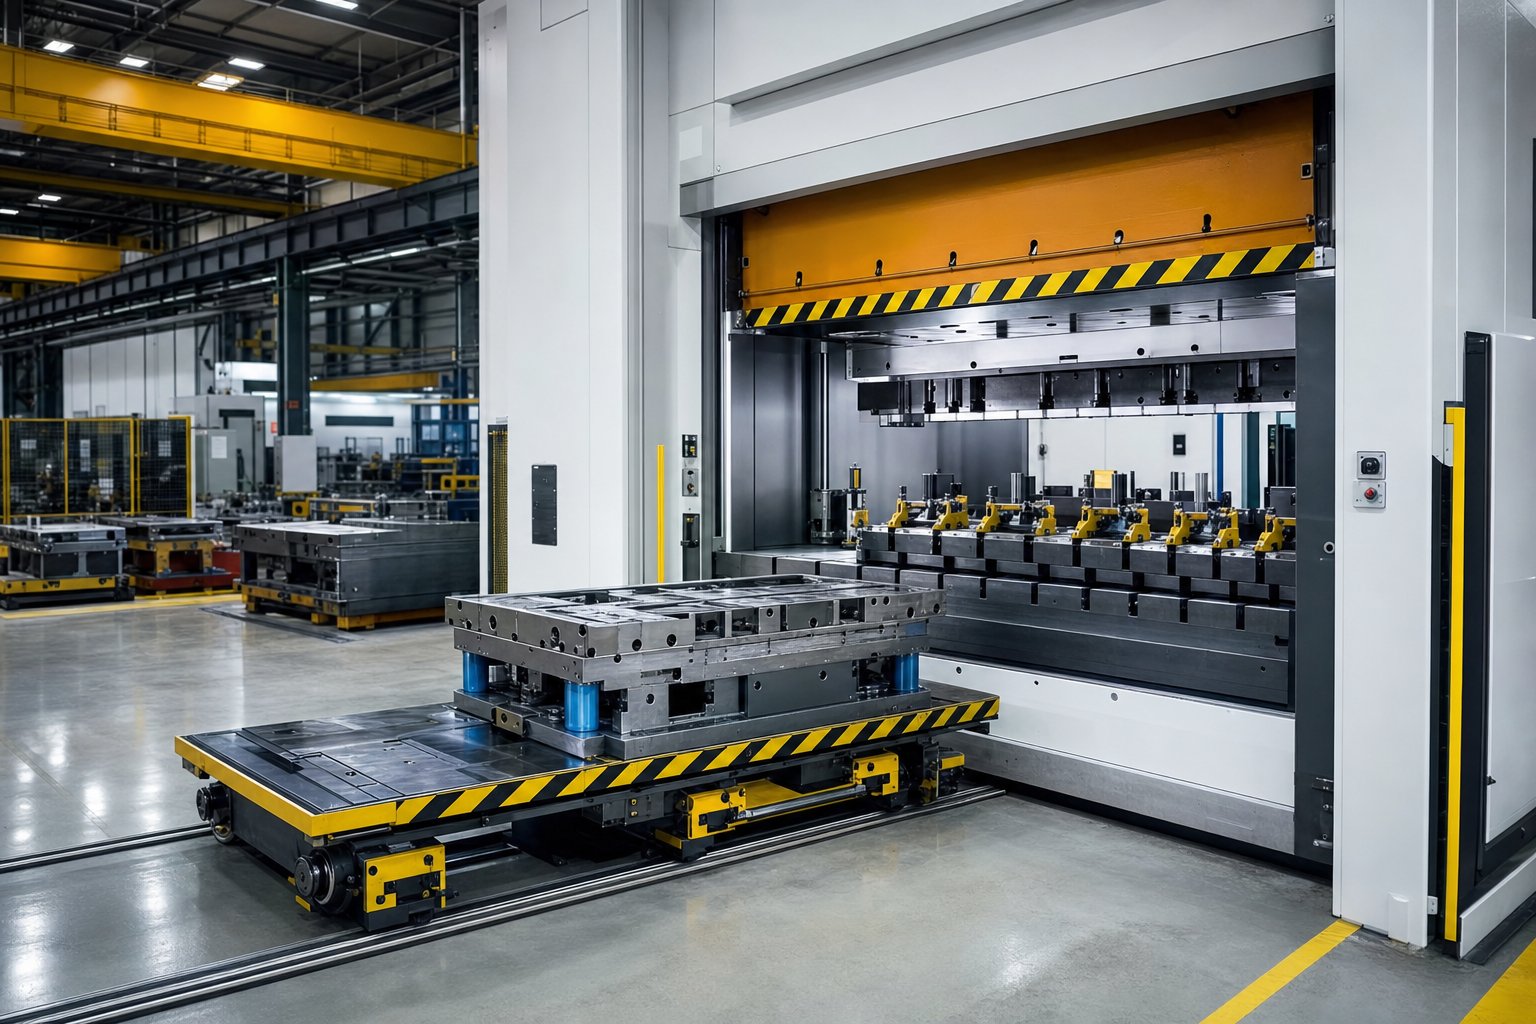
การแลกเปลี่ยนแม่พิมพ์เพียงนาทีเดียว-ฟังดูดีมากในการสัมมนาการผลิตแบบลดขั้นตอน แต่เมื่อคุณเดินกลับไปที่แท่นพิมพ์และเผชิญหน้าตรงที่หนัก 400- ตันโดยมีที่รัดสายรัดบนแม่พิมพ์ทุกอัน ช่องว่างระหว่างทฤษฎีและความเป็นจริงจะวัดเป็นนาทีของการสูญเสียการผลิต ความจริงนั้นตรงไปตรงมา: เทคโนโลยีการจับยึดของคุณเป็นตัวแปรที่ใหญ่ที่สุดเพียงตัวเดียวที่กำหนดว่าการเปลี่ยนแม่พิมพ์อย่างรวดเร็วยังคงเป็นแนวคิดหรือกลายเป็นข้อเท็จจริงในการปฏิบัติงาน แคลมป์แม่พิมพ์สำหรับการเปลี่ยนแม่พิมพ์อย่างรวดเร็วจะต้องส่งมอบสองสิ่งพร้อมกัน - แรงยึดที่เชื่อถือได้และเวลาที่น้อยที่สุดระหว่างชิ้นส่วนที่ดีชิ้นสุดท้ายจากแม่พิมพ์ A และชิ้นส่วนที่ดีชิ้นแรกจากแม่พิมพ์ B
เทคโนโลยีการจับยึดกำหนดความเร็วการเปลี่ยนแปลงได้อย่างไร
พิจารณาสิ่งที่เกิดขึ้นระหว่างการเปลี่ยนด้วยตนเองโดยทั่วไป ช่างเทคนิคด้านการพิมพ์จะคลายแคลมป์สายรัดหกถึงสิบสองอัน เลื่อนโบลต์ตัว T- ออก ถอดสเต็ปบล็อค ม้วนดายออก วางตำแหน่งดายใหม่ ติดตั้งฮาร์ดแวร์ทั้งหมดใหม่ ขันให้แน่นตามลำดับ แรงบิด- ตรวจสอบ และดำเนินการทดสอบสโตรก แม้แต่ช่างเซ็ตที่มีทักษะซึ่งทำงานโดยไม่หยุดชะงักก็ใช้เวลา 15 ถึง 30 นาทีในการจับยึดและปลดการจับยึด คูณค่านั้นกับการเปลี่ยนแม่พิมพ์สามครั้งต่อกะ และคุณได้เผาผลาญเวลาทำงานของแท่นพิมพ์ไปหนึ่งชั่วโมงหรือมากกว่านั้นในการทำงานตัวยึดเพียงอย่างเดียว
ระบบไฮดรอลิกล่มสลายของไทม์ไลน์นั้นอย่างมาก ด้วยแคลมป์ที่อยู่ในตำแหน่งก่อนหน้า-ซึ่งสั่งงานโดยวาล์วควบคุมตัวเดียว ผู้ปฏิบัติงานจะกดปุ่ม และแคลมป์ทั้งหมดจะเข้าหรือปล่อยพร้อมกัน เวลาแคลมป์และแคลมป์จริงลดลงเหลือเพียงวินาที แม้ว่าการเปลี่ยนแปลงทั้งหมดจะยังรวมถึงการวางตำแหน่งดาย การตรวจสอบการจัดตำแหน่ง และการเชื่อมต่อระบบเสริม ช่วงการเปลี่ยนแปลงโดยรวมที่สมจริงสำหรับระบบเปลี่ยนแม่พิมพ์แบบไฮดรอลิกด่วนจะอยู่ระหว่าง 1 ถึง 5 นาที ขึ้นอยู่กับขนาดแม่พิมพ์และความซับซ้อน
แผ่นแม่เหล็กดันต่อไป เนื่องจากการหนีบและคลายแคลมป์ต้องใช้พัลส์ไฟฟ้าสั้นๆ - ประมาณสองวินาทีของกำลังไฟฟ้าเพื่อเปลี่ยนจากแบบไม่มีแคลมป์ไปเป็นแคลมป์เต็ม - ขั้นตอนการยึดจะหายไปจากลำดับการเปลี่ยน แม่พิมพ์หมุนเข้าที่ ผู้ปฏิบัติงานเปิดใช้งานสนามแม่เหล็ก และแท่นพิมพ์ก็พร้อมที่จะทำงาน เวลาเปลี่ยนทั้งหมดไม่เกินหนึ่งนาทีสามารถทำได้เมื่อใช้ร่วมกับหมอนข้างหรือรถลาก
| วิธีการหนีบ | เวลายึด/ไม่ยึด | การเปลี่ยนแปลงโดยรวมโดยทั่วไป | การพึ่งพาทักษะของผู้ปฏิบัติงาน | ความเป็นไปได้ของ SMED |
|---|---|---|---|---|
| ที่หนีบสายรัดแบบแมนนวล | 8-20 นาที | 15-45 นาที | สูง (แรงบิด ลำดับ ตำแหน่ง) | ไม่น่าจะไม่มีแผ่นย่อย |
| ที่หนีบไฮโดรเมคานิกส์ | 3-8 นาที | 5-15 นาที | ปานกลาง (การวางตำแหน่ง แรงบิดต่ำ) | เป็นไปได้ด้วยมาตรฐาน |
| ไฮดรอลิกด่วน-ปล่อย | 5-30 วินาที | 1-5 นาที | ต่ำ (การกดปุ่ม-) | ใช่ |
| แผ่นแม่เหล็ก | 2-3 วินาที | 0.5-3 นาที | ต่ำมาก (การเปิดใช้งานอัตโนมัติ) | ใช่ |
ความแตกต่างระหว่างด้านบนและด้านล่างของตารางนี้ไม่ได้เพิ่มขึ้น มันเป็นความแตกต่างระหว่างร้านค้าที่สามารถจัดการขนาดล็อต 500 ในเชิงเศรษฐกิจกับร้านหนึ่งที่ล็อคไว้ที่ขั้นต่ำ 5,000 ชิ้นเพียงเพื่อตัดทอนเวลาหยุดทำงานของการเปลี่ยนแปลง
การกำหนดมาตรฐานการออกแบบแม่พิมพ์เพื่อการหนีบที่เร็วขึ้น
ฮาร์ดแวร์จับยึดที่เร็วขึ้นเพียงอย่างเดียวไม่ได้รับประกันการเปลี่ยนแม่พิมพ์อย่างรวดเร็ว หากแม่พิมพ์ทุกตัวในชั้นวางของคุณมีความสูงปิด รอยเท้า และตำแหน่งขอบหนีบที่แตกต่างกัน แม้แต่แคลมป์ไฮดรอลิกก็จำเป็นต้องเปลี่ยนตำแหน่งและปรับความสูงในการเปลี่ยนแต่ละครั้ง เวลาในการปรับเปลี่ยนดังกล่าวจะกัดกร่อนข้อได้เปรียบด้านความเร็วที่คุณจ่ายไป
การกำหนดมาตรฐานของแม่พิมพ์จะขจัดตัวแปรเหล่านั้น การกำหนดคุณลักษณะที่เป็นมาตรฐาน เช่น ความสูงปิด ความสูงของการจับยึด ตำแหน่งการจับยึด ความสูงในการผ่าน และตำแหน่งแม่พิมพ์บนแม่พิมพ์แบบโปรเกรสซีฟ เป็นขั้นตอนแรกในการดำเนินการเปลี่ยนแม่พิมพ์อย่างรวดเร็ว และสามารถทำได้ในร้านขายเครื่องจักรของบริษัท เมื่อแคลมป์ตกลงในตำแหน่งเดียวกันที่ความสูงเท่ากัน คุณจะลบการตัดสินใจ-และการปรับที่ต้องใช้เวลาในการตั้งค่าออก
สำหรับร้านค้าที่มีแม่พิมพ์แบบดั้งเดิมนับร้อยชิ้นซึ่งไม่สามารถกำหนดมาตรฐานได้อย่างสมบูรณ์ แผ่นย่อยจะนำเสนอจุดกึ่งกลางที่สมจริง แผ่นย่อยที่มีขนาดสม่ำเสมอสลักไปที่ด้านล่างของแม่พิมพ์แต่ละตัว ทำให้เครื่องมือทุกชิ้นมีความสูงในการจับยึดเท่ากัน มีพื้นผิวสัมผัสลูกกลิ้งเท่ากัน และมีรูปแบบหมุดระบุตำแหน่งเดียวกัน โดยไม่คำนึงถึงรูปทรงของฐานแม่พิมพ์จริงที่อยู่ด้านบนสุด แคลมป์ไฮดรอลิกจะอยู่ในตำแหน่งคงที่บนหมอนข้างและยึดขอบแผ่นรองย่อยให้เหมือนกันทุกครั้ง ร้านค้าบางแห่งให้ความสำคัญกับการชุบย่อยเฉพาะ 20 เปอร์เซ็นต์ของแม่พิมพ์ที่ทำงาน 80 เปอร์เซ็นต์ของเวลา จากนั้นจึงใช้-เพลตย่อยแยกตามขั้นตอนสำหรับส่วนที่เหลือ
Die Parallel ก็มีส่วนช่วยเช่นกัน พวกเขาสร้างมาตรฐานความสูงปิดและความสูงผ่านโดยเว้นระยะห่างไว้ใต้แม่พิมพ์สำหรับสายพานลำเลียงเศษเหล็ก ทำให้แม่พิมพ์เข้ากันได้กับทั้งระบบจับยึดอย่างรวดเร็วและการกำจัดเศษอัตโนมัติในการตั้งค่าเดียว
ข้อควรพิจารณาในการปรับปรุงเพิ่มเติมสำหรับแท่นพิมพ์ที่มีอยู่
ช่างประทับตราส่วนใหญ่ไม่ได้ซื้อแท่นพิมพ์ใหม่เพียงเพื่อให้จับยึดได้ดีขึ้น พวกเขาต้องการระบบเปลี่ยนแม่พิมพ์อย่างรวดเร็วซึ่งติดตั้งเข้ากับอุปกรณ์ที่มีอยู่ การปรับปรุงใหม่จะทำงานหรือไม่นั้นขึ้นอยู่กับปัจจัยความเข้ากันได้ทางกายภาพสามประการ:
- ขนาด-ช่อง:แคลมป์ไฮดรอลิกที่เลื่อนเข้าไปในช่อง T- ต้องตรงกับความกว้างและความลึกของช่องที่กลึงเข้ากับหมอนข้างและกระทุ้งของคุณแล้ว ความกว้างของช่องมาตรฐาน (5/8", 3/4", 1", 1-1/4") แตกต่างกันไปตามผู้ผลิตแท่นพิมพ์และวินเทจ วัดช่องจริงของคุณก่อนที่จะระบุระบบแคลมป์เลื่อนใดๆ
- ความหนาและความเรียบของหมอนข้าง:แผ่นแม่เหล็กยึดติดกับเตียงและพื้นผิวสไลด์โดยตรง หมอนข้างต้องมีความหนาพอที่จะรับตัวยึดได้โดยไม่กระทบต่อความสมบูรณ์ของโครงสร้าง และต้องแบนเพียงพอ (โดยทั่วไปไม่เกิน 0.002 นิ้วต่อฟุต) เพื่อให้แน่ใจว่ามีการสัมผัสทางแม่เหล็กเต็ม หมอนข้างที่ชำรุดหรือถูกจัดวางอาจจำเป็นต้องปูผิวใหม่ก่อนที่ระบบแม่เหล็กจะสามารถทำงานได้ที่แรงเต็มพิกัด
- ข้อกำหนดการจัดหาไฮดรอลิก:ระบบจับยึดแบบไฮดรอลิกจำเป็นต้องมีหน่วยจ่ายกำลังที่ให้แรงดัน 3,000 ถึง 5,000 PSI โดยมีอัตราการไหลเพียงพอสำหรับจำนวนแคลมป์ แท่นพิมพ์บางรุ่นมีวงจรไฮดรอลิกสำหรับป้องกันการโอเวอร์โหลดหรือไดคัทที่สามารถต๊าปได้อยู่แล้ว ส่วนอื่นๆ จำเป็นต้องมีชุดปั๊ม อ่างเก็บน้ำ และวาล์วควบคุมแบบสแตนด์อโลนที่ติดตั้งภายนอก
- บูรณาการการควบคุม:ระบบเปลี่ยนแม่พิมพ์แบบรวดเร็วสมัยใหม่เชื่อมต่อกับระบบควบคุมด้วยแรงกดเพื่อป้องกันการเคลื่อนตัวเมื่อไม่ยืนยันว่าแคลมป์ทำงานอยู่ การควบคุมการกดที่มีอยู่ของคุณจะต้องยอมรับสัญญาณอินเทอร์ล็อคเหล่านี้ ซึ่งอาจต้องมีการอัพเกรด PLC บนเครื่องกดเชิงกลรุ่นเก่าที่มีการควบคุมแบบรีเลย์-
การประเมินเชิงปฏิบัติเริ่มต้นด้วยการสำรวจทางกายภาพ: ขนาดช่อง สภาพหมอนข้าง ความจุไฮดรอลิกที่มีอยู่ และสถาปัตยกรรมการควบคุมแรงกด การออกแบบโบลต์-บนรางที่ไม่จำเป็นต้องตัดเฉือนแท่นกดหรือทำให้พื้นแตกได้ขยายทางเลือกในการติดตั้งเพิ่มเติมอย่างมาก ทำให้สามารถเข้าถึงเครื่องหนุนแบบกลิ้งและระบบจับยึดแบบอัตโนมัติได้โดยเครื่องอัดที่ไม่เคยได้รับการออกแบบมาแต่แรกเริ่ม
เป็นเรื่องปกติที่จะผสมผสานเทคโนโลยีภายในการกดเพียงครั้งเดียว แคลมป์สวิงไฮดรอลิกบนสไลด์ - ซึ่งการขันเหนือศีรษะแบบแมนนวลนั้นอึดอัดและไม่สอดคล้องกัน - จับคู่กับแคลมป์ระบบไฮดรอลิกส์บนหมอนข้างแบบกลิ้ง ซึ่งท่ออาจรบกวนการเคลื่อนที่ของรถเหล็ก การกำหนดค่าการเปลี่ยนแม่พิมพ์อย่างรวดเร็วที่ถูกต้องมักจะไม่ใช่ระบบเดียว แต่เป็นการผสมผสานที่ปรับให้เหมาะกับข้อจำกัดทางกายภาพของการกดแต่ละครั้ง
การบีบอัดเวลาการเปลี่ยนแปลงจะช่วยแก้ปัญหาการจัดกำหนดการการผลิตได้ แต่รอบการจับยึดที่เร็วขึ้นยังหมายถึงการหมุนเวียนของปากกาจับยึดบ่อยขึ้น ส่งผลให้การสึกหรอของซีล เกลียว และพื้นผิวสัมผัสเร็วขึ้น รอบการทำงานที่เพิ่มขึ้นนั้นเปลี่ยนความสนใจไปสู่อีกมิติหนึ่งโดยสิ้นเชิง: ความถี่ที่แคลมป์แต่ละประเภทต้องมีการตรวจสอบ การสึกหรอมีลักษณะอย่างไรก่อนที่จะเกิดความล้มเหลว และมาตรฐานการปฏิบัติตามข้อกำหนดใดที่ควบคุมกระบวนการทั้งหมด
ตารางการบำรุงรักษาและการปฏิบัติตามข้อกำหนดด้านความปลอดภัย
แคลมป์ที่ยึดได้อย่างสมบูรณ์ระหว่างการดำเนินการผลิตเมื่อเดือนที่แล้วไม่ได้รับประกันว่าจะยึดได้ในวันนี้ ด้ายสึกหรอ ซีลเสื่อมสภาพ พื้นผิวสัมผัสทำให้เกิดรอยแตกขนาดเล็ก-ซึ่งมองไม่เห็นด้วยตาเปล่า แต่ร้านค้าส่วนใหญ่ถือว่าแคลมป์แม่พิมพ์เป็นการติดตั้ง-และ-ลืมฮาร์ดแวร์ โดยจะตรวจสอบหลังจากมีบางอย่างผิดพลาดไปแล้วเท่านั้น ตารางการบำรุงรักษาแคลมป์แม่พิมพ์ที่มีโครงสร้างจะดักจับการเสื่อมสภาพตั้งแต่เนิ่นๆ ก่อนที่ตัวยึดที่สึกหรอหรือซีลรั่วจะส่งผลให้เกิดการเปลี่ยนแม่พิมพ์ เครื่องมือที่เสียหาย หรือการบาดเจ็บของผู้ปฏิบัติงาน
รายการตรวจสอบการตรวจสอบตามปกติตามประเภทแคลมป์
เทคโนโลยีการจับยึดที่แตกต่างกันจะลดลงตามกลไกที่แตกต่างกัน ดังนั้นรายการตรวจสอบทั่วไปรายการเดียวจึงไม่ครอบคลุมทุกระบบ รายการตรวจสอบการตรวจสอบแคลมป์ของคุณควรจัดระเบียบตามหมวดหมู่แคลมป์ โดยงานและช่วงเวลาจะถูกปรับเทียบตามการสึกหรอจริงแต่ละประเภทภายใต้การโหลดการกดแบบวนรอบ
แคลมป์แบบแมนนวล (ประเภทสายรัด นิ้วเท้า สวิง และระบบไฮโดรเมคานิกส์):
- ตรวจสอบ-เกลียวโบลต์ตัว T สำหรับการยืด การครูด หรือเกลียวขวาง-ทุกครั้งที่เปลี่ยนแม่พิมพ์
- ตรวจสอบสายรัดและส่วนนิ้วเท้าว่ามีรอยแตกร้าวที่รูสลักและขอบสัมผัสทุกสัปดาห์หรือไม่
- ตรวจสอบพื้นผิวสัมผัสของบล็อกขั้นบันไดสำหรับการขึ้นเห็ด การปัดเศษ หรือการเสียรูปของพื้นผิวทุกสัปดาห์
- ทำความสะอาดหน้าสัมผัสของน้ำมัน สารหล่อลื่นสำหรับปั๊ม และเศษโลหะทั้งหมดก่อนการติดตั้งแต่ละครั้ง
- วัดเส้นผ่านศูนย์กลางของสลักเกลียว T- ที่โคนเกลียวด้วยไมโครมิเตอร์ทุกเดือน - หากลดลงเกิน 0.005 นิ้ว บ่งชี้ถึงการสึกหรอเมื่อยล้า
- ทดสอบพินตัวบ่งชี้ระบบไฮโดรเมคานิกส์เพื่อขยายเต็มที่ที่แรงบิดเป้าหมาย - พินที่ไม่สามารถขยายได้เต็มที่จะส่งสัญญาณการสึกหรอของซีลลูกสูบภายใน
- ตรวจสอบหัวหกเหลี่ยมและแฟลนน็อตสำหรับการปัดเศษ - เปลี่ยนตัวยึดที่แสดงความเสียหายของการเลื่อนของประแจ
ที่หนีบไฮดรอลิก:
- ตรวจสอบแรงดันของระบบที่ค่าที่กำหนดเป็นเวลาอย่างน้อย 15 นาทีโดยปิดปั๊ม - แรงดันที่ลดลงใดๆ บ่งชี้ว่ามีการรั่วไหลภายในผ่านซีลลูกสูบ
- ตรวจสอบการเชื่อมต่อท่อและข้อต่อภายนอกทั้งหมดว่ามีน้ำหยดหรือหยดที่การเริ่มกะแต่ละครั้ง
- ตรวจสอบพื้นผิวก้านลูกสูบเพื่อหารอยเป็นรู รูพรุน หรือหลุดลอกโครเมียมทุกเดือน
- ดำเนินการวิเคราะห์ของไหลไฮดรอลิกทุกไตรมาส - จำนวนอนุภาค ความหนืด และปริมาณน้ำ ตามมาตรฐานความสะอาด ISO 4406
- เปลี่ยนองค์ประกอบตัวกรองที่ตัวบ่งชี้บายพาสหรือตามช่วงเวลาที่กำหนด โดยทั่วไปทุกๆ 500 ถึง 2,000 ชั่วโมงการทำงาน
- ตรวจสอบวาล์วควบคุมทิศทางและเช็ควาล์วที่ทำงานโดยนำร่อง-เพื่อดูเวลาตอบสนองและการรั่วไหลภายในทุกปี
ระบบจับยึดแม่เหล็ก:
- ตรวจสอบความแรงของสนามแม่เหล็กโดยใช้เกจทดสอบแรงดึงที่ปรับเทียบแล้ว-ทุกไตรมาส - เปรียบเทียบกับการอ่านค่าพื้นฐานที่บันทึกไว้ ณ การติดตั้ง
- ตรวจสอบพื้นผิวแท่นวางเพื่อหารอยขีดข่วน รอยเซาะ หรือเศษซากที่ฝังอยู่ซึ่งอาจสร้างช่องว่างอากาศก่อนกำหนดแม่พิมพ์แต่ละชิ้น
- ทำความสะอาดหมอนข้างและพื้นผิวแม่เหล็กแบบเลื่อนด้วยน้ำยาทำความสะอาดแบบไม่{0}}มีฤทธิ์กัดกร่อนทุกครั้งที่เปลี่ยน
- ตรวจสอบความต้านทานของคอยล์ไฟฟ้าและกระแสพัลส์กระตุ้นการทำงานทุกปี - ส่วนเบี่ยงเบนที่เกินกว่า 10% ของข้อกำหนดบ่งชี้การเสื่อมสภาพของคอยล์
- ตรวจสอบฟังก์ชันเซ็นเซอร์ความใกล้ชิด เซ็นเซอร์ - จะต้องตรวจจับช่องว่างอากาศที่มากกว่า 0.007 นิ้ว และป้องกันการกดเปิดใช้งาน
ตัวแสดงการสึกหรอและเกณฑ์การเปลี่ยน
การตรวจสอบจะบอกคุณถึงสภาวะปัจจุบัน เกณฑ์ทดแทนจะแจ้งให้คุณทราบเมื่อสภาพปัจจุบันก้าวข้ามเส้นจากที่ยอมรับได้ไปเป็นไม่ปลอดภัย แตกต่างจากส่วนประกอบเครื่องมืออื่นๆ ที่ค่อยๆ ผลิตชิ้นส่วนที่แย่ลงก่อนที่จะเสียหาย ตัวยึดแคลมป์มักจะทำงานได้อย่างสมบูรณ์แบบจนกว่าจะไม่ทำงาน โหมดความล้มเหลวแบบไบนารีทำให้ทริกเกอร์การแทนที่ที่กำหนดไว้มีความจำเป็นมากกว่าเป็นทางเลือก
สำหรับฮาร์ดแวร์แบบแมนนวล ให้เปลี่ยนสลักเกลียวหรือน็อตรูปตัว T- ที่แสดง:
- การเสียรูปของด้ายที่มองเห็นได้หรือยอดด้ายแบนจากการขันแน่นซ้ำๆ
- การยืดตัวถาวร - สามารถวัดได้เมื่อความยาวเพิ่มขึ้นเกินกว่าข้อกำหนดเดิม แม้ว่าจะเพียงไม่กี่ในพันของนิ้วก็ตาม
- รอยแตกร้าวที่รัศมีการเปลี่ยนผ่านระหว่างหัวโบลต์กับก้าน
- หลุมกัดกร่อนที่ขจัดพื้นที่หน้าตัด-เดิมมากกว่า 5% ณ จุดใดๆ ตลอดความยาวของเกลียว
- แฟลตหกเหลี่ยมโค้งมนที่ป้องกันไม่ให้ประแจทอร์คเข้าที่จนสุด
สำหรับระบบไฮดรอลิก การเปลี่ยนซีลแคลมป์ไฮดรอลิกเป็นแนวทางป้องกันที่พบบ่อยที่สุด กำหนดเวลาชุดซีลตามเวลาทำการมากกว่าเวลาในปฏิทิน การปั่นจักรยานแบบแคลมป์ 300 ครั้งต่อกะในการทำงานของกะสาม-จะสะสมการสึกหรอเร็วกว่าการหมุนหนึ่งครั้ง 20 ครั้งต่อวัน อายุการใช้งานของซีลโดยทั่วไปอยู่ระหว่าง 500,000 ถึง 2,000,000 รอบ ขึ้นอยู่กับแรงดันของระบบ ความสะอาดของของเหลว และอุณหภูมิในการทำงาน เมื่อไรการเก็บตัวอย่างของเหลวทุกเดือนแสดงจำนวนอนุภาคที่เพิ่มขึ้นหรือการไหลของท่อระบายเคสเพิ่มขึ้น 25% หรือมากกว่านั้นเหนือเส้นพื้นฐาน สัญญาณเหล่านั้นบ่งชี้ว่าการสึกหรอภายในมีความก้าวหน้าเกินช่วงการเปลี่ยนซีลจนทำให้ลูกสูบหรือกระบอกสูบเสียหาย
แผ่นแม่เหล็กแทบไม่ต้องเปลี่ยนชิ้นส่วน แต่ต้องการการบำรุงรักษาพื้นผิว แท่นที่มีความเบี่ยงเบนความเรียบของพื้นผิวเกิน 0.004 นิ้วต่อฟุต ควรเจียร์ใหม่ รอยขีดข่วนลึกที่ไม่สามารถลบออกได้โดยการขัดจะลดพื้นที่สัมผัสที่มีประสิทธิภาพและลดแรงยึดเกาะตามสัดส่วน
การปฏิบัติตามข้อกำหนดด้านความปลอดภัยและเอกสารประกอบ
การหนีบแม่พิมพ์ไม่ได้เป็นเพียงข้อกังวลด้านเครื่องมือเท่านั้น - แต่ยังเป็นระบบความปลอดภัย-ที่สำคัญซึ่งอยู่ภายใต้มาตรฐานที่บังคับใช้ได้ ที่มาตรฐานซีรีส์ ANSI B11(รวมถึง B11.1 สำหรับเครื่องอัดเชิงกล, B11.2 สำหรับเครื่องอัดไฮดรอลิก และ B11.20 สำหรับระบบการผลิตแบบรวม) กำหนดกรอบการทำงานสำหรับการประเมินความเสี่ยง การป้องกัน และการจัดทำเอกสารเกี่ยวกับการควบคุม-พลังงานที่เป็นอันตรายในการปฏิบัติงานของเครื่องพิมพ์ มาตราหน้าที่ทั่วไปของ OSHA (มาตรา 5(a)(1)) กำหนดให้นายจ้างต้องบำรุงรักษาสถานที่ทำงานให้ปราศจากอันตรายที่ได้รับการยอมรับ - และแคลมป์แม่พิมพ์ที่ทราบกันว่าชำรุด ใช้แรงบิดอย่างไม่เหมาะสม หรือเกินอายุการใช้งานจะมีคุณสมบัติตามประเภทของอันตรายที่ได้รับการยอมรับทุกประการ
การปฏิบัติตามกฎระเบียบมีลักษณะอย่างไรในทางปฏิบัติ? หมายถึงเอกสารที่พิสูจน์ว่าคุณได้ทำการตรวจสอบที่ถูกต้องในช่วงเวลาที่เหมาะสม และดำเนินการเมื่อได้รับผลลัพธ์ที่รับประกัน สำหรับการตรวจสอบความปลอดภัย ให้รักษา:
- บันทึกการตรวจสอบลงวันที่สำหรับแคลมป์และตัวยึดทุกตัว ซึ่งเชื่อมโยงกับการตั้งค่าการอัดและดายเฉพาะ
- บันทึกการตรวจสอบแรงบิดซึ่งแสดงค่าที่ได้รับเมื่อติดตั้งและ-ตรวจสอบอีกครั้งหลังจากการกดครั้งแรก
- บันทึกการทดสอบแรงดันของระบบไฮดรอลิกพร้อมเกณฑ์ผ่าน/ไม่ผ่าน และสัญญาณของช่างเทคนิค-
- ผลการทดสอบความแรงของสนามแม่เหล็กเทียบกับข้อกำหนดพื้นฐาน
- บันทึกการเปลี่ยนที่บันทึกว่าตัวยึดตัวใดที่เลิกใช้ เหตุผลในการเลิกใช้ และข้อกำหนดเฉพาะของฮาร์ดแวร์สำหรับการเปลี่ยน
- เอกสารการประเมินความเสี่ยงตาม ANSI B11.20 สำหรับสื่อใดๆ ที่ใช้วิธีการควบคุมพลังงานอันตราย-ทางเลือกอื่นแทนการล็อกอย่างสมบูรณ์ระหว่างงานตั้งแม่พิมพ์
มาตรฐาน ANSI B11.20 กล่าวถึงแนวคิด-พื้นที่ที่ใช้ร่วมกันในการปฏิบัติงานด้านสื่อ - โดยเฉพาะ ซึ่งบุคลากรโต้ตอบกับอุปกรณ์ในระหว่างงานตั้งค่าซึ่งไม่สามารถดำเนินการให้เสร็จสิ้นได้เสมอไปภายใต้เงื่อนไขการล็อกโดยสมบูรณ์ การหนีบตายอยู่ในขอบเขตนี้อย่างเต็มที่ มาตรฐานนี้กำหนดให้ต้องมีเอกสารการประเมินความเสี่ยงตามงาน- การตรวจสอบประสิทธิภาพของระบบควบคุมความปลอดภัย และการทดสอบการตรวจสอบเพื่อยืนยันว่าการเชื่อมต่อและการควบคุมทางเลือกให้การป้องกันที่เทียบเท่ากับการล็อก
แนวทางปฏิบัติคือการจัดโครงสร้างเอกสารการบำรุงรักษาของคุณตามสินทรัพย์ การกดแต่ละครั้งจะได้รับไฟล์การบำรุงรักษาการหนีบซึ่งมีบันทึกการตรวจสอบ บันทึกการเปลี่ยน และเอกสารการประเมินความเสี่ยงทั้งหมด ระบบดิจิทัลสามารถเรียกคืนข้อมูลได้ทันทีระหว่างการตรวจสอบ ระบบที่ใช้กระดาษ-จะทำงานได้หากได้รับการบำรุงรักษาอย่างเข้มงวด แต่ความจริงในห้องข่าวส่วนใหญ่ก็คือบันทึกในกระดาษเสื่อมลง ยื่นไม่ถูกต้อง หรือเพียงแค่หยุดดำเนินการให้เสร็จสิ้นภายใต้แรงกดดันด้านการผลิต ไม่ว่าคุณจะเลือกระบบใดก็ตาม หลักการสำคัญคือการตรวจสอบย้อนกลับ ผู้ตรวจสอบหรือผู้ตรวจสอบควรสามารถติดตามประวัติการบำรุงรักษาของส่วนประกอบแคลมป์ทุกชิ้นบนเครื่องกดกลับเฉพาะตลอดอายุการใช้งานทั้งหมด
การบำรุงรักษาช่วยให้แคลมป์ของคุณทำงานได้ แต่ประสิทธิภาพของแคลมป์ยังขึ้นอยู่กับบางสิ่งที่สร้างขึ้นตั้งแต่ต้นมากในกระบวนการ - วิธีการออกแบบตัวดาย การวางแคลมป์ ระยะห่างในการเข้าถึง และการรบกวนตัวยกหรือทางเดินของเศษ ล้วนเป็นการตัดสินใจที่จะถูกล็อคในระหว่างวิศวกรรมแม่พิมพ์ ก่อนที่ช่างเทคนิคการตั้งค่าคนแรกจะหยิบสลักเกลียวตัว T- มาก่อน
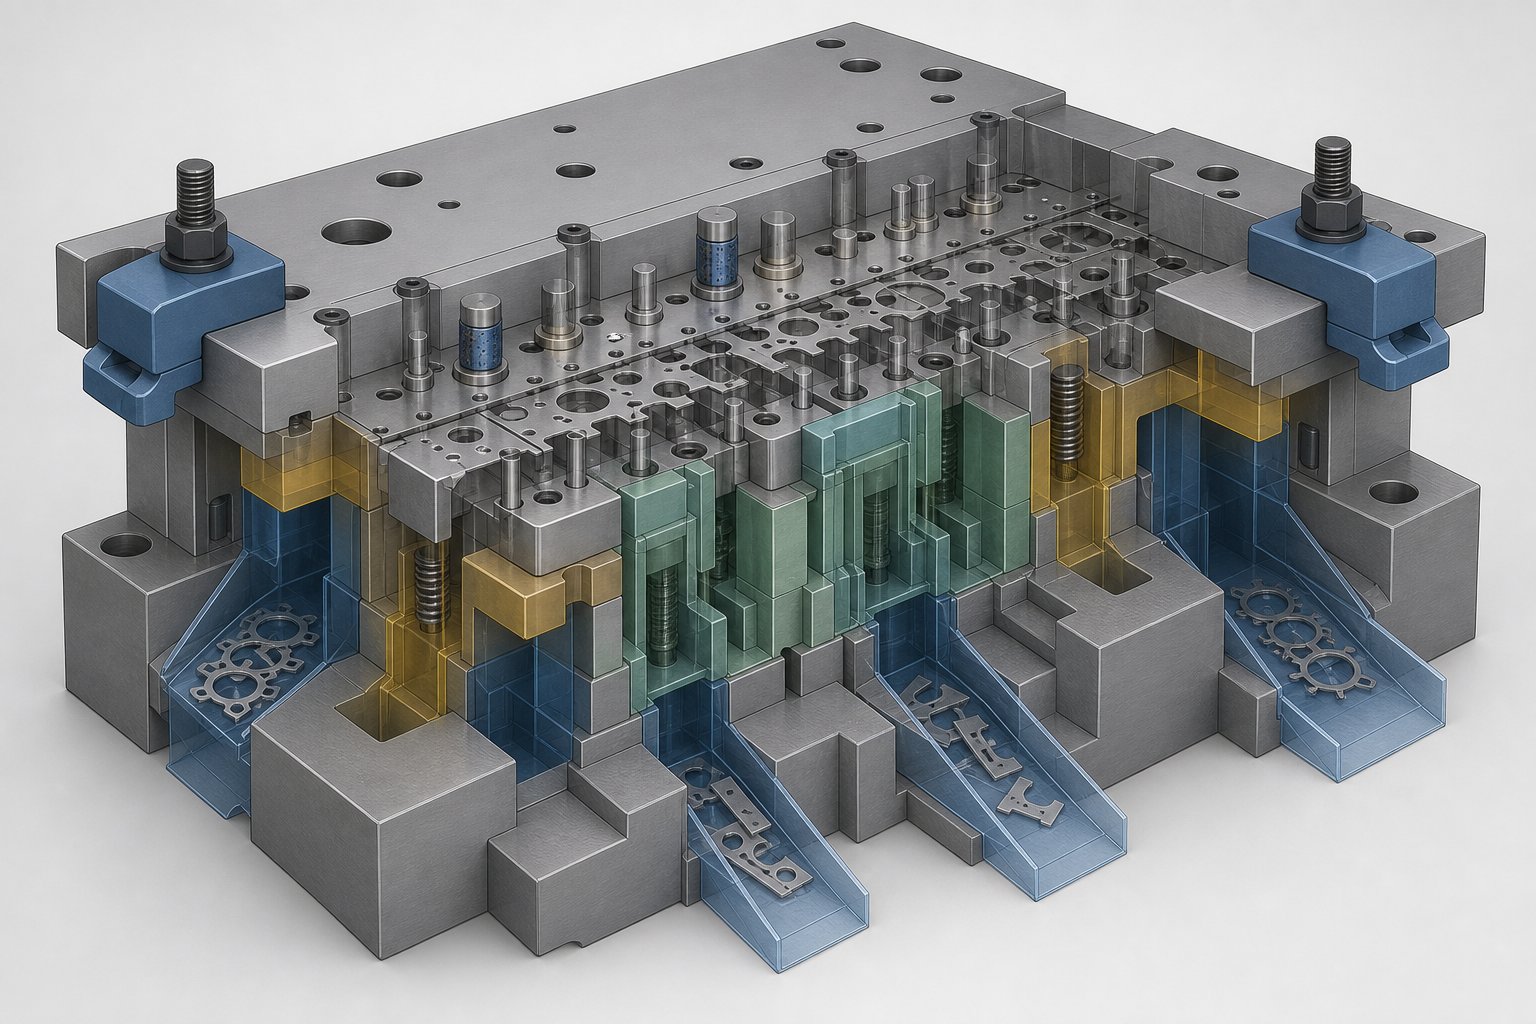
การหนีบเชื่อมโยงกับการออกแบบแม่พิมพ์และการไหลของวัสดุอย่างไร
การวางตำแหน่งแคลมป์มักไม่ใช่การตัดสินใจ-ในนาทีสุดท้ายที่ได้ผลดี เมื่อนักออกแบบแม่พิมพ์คิดว่าการหนีบเป็นเพียงความคิดในภายหลัง ช่างเทคนิคการตั้งค่าก็จะได้รับปริศนาต่อไป เช่น แคลมป์ที่ชนกับรางยก สลักเกลียวที่กีดขวางรางเศษเหล็ก หรือจุดเชื่อมต่อที่แน่นจนประแจแรงบิดไม่สามารถเข้าถึงตัวยึดได้ การออกแบบการวางตำแหน่งแคลมป์แม่พิมพ์ที่ดีที่สุดจะเกิดขึ้นภายในโมเดล CAD ไม่ใช่บนพื้นกดระหว่างการทดลองครั้งแรก
การวางตำแหน่งแคลมป์โต้ตอบกับส่วนประกอบของแม่พิมพ์อย่างไร
แม่พิมพ์ปั๊มขึ้นรูปคือการประกอบชิ้นส่วนที่พึ่งพาอาศัยกันอย่างหนาแน่น และแต่ละชิ้นส่วนจะแข่งขันกันเพื่อชิงพื้นที่บริเวณเส้นรอบวงเดียวกันกับที่แคลมป์จำเป็นต้องลงจอด ลองนึกภาพการวางสายรัดไว้เหนือช่องยกสปริงไนโตรเจน-โดยตรง จุดสัมผัสของแคลมป์อยู่ในตำแหน่งที่ก้านยกต้องเคลื่อนที่ในแนวตั้งพอดี ในจังหวะกลับ ตัวยกแม่พิมพ์ปั๊มจะดันขึ้นไปบนแถบ และสิ่งกีดขวางใดๆ ในเส้นทางของตัวยกจะจำกัดการเคลื่อนที่ของตัวยกหรือรับแรงกระแทกที่ตัวยกได้รับการออกแบบเพื่อส่งไปยังแถบ
เส้นทางการไหลของวัสดุสร้างความขัดแย้งที่คล้ายคลึงกัน ในแม่พิมพ์แบบโปรเกรสซีฟ แถบจะป้อนผ่านแม่พิมพ์จากด้านข้าง ความสูงของการป้อน ตำแหน่งนำร่อง และรอยบากบายพาส ทั้งหมดจะอยู่ในตำแหน่งเฉพาะตามแนวขอบฐานไดย์ แคลมป์ที่วางอยู่เหนือรอยบากบายพาสอาจทำให้ส่วนผ่อนของรอยบากเปลี่ยนรูป พฤติกรรมการป้อนแถบเปลี่ยนแปลง และสร้างสภาวะการป้อนที่ผิดพลาด รางเศษจะไล่ทากและตัดเศษลงด้านล่างผ่านช่องเปิดในรองเท้าและหมอนข้างส่วนล่าง ปิดกั้นรางใดรางหนึ่งด้วยแคลมป์หรือบล็อกขั้นบันได และเศษซากจะสะสมอยู่ภายในแม่พิมพ์ ส่งผลให้เครื่องมือติดขัดในที่สุด หรือสร้างความเสียหายให้กับพื้นผิวขึ้นรูป
เซ็นเซอร์เพิ่มอีกชั้นหนึ่ง อุปกรณ์ตรวจจับการป้อนกระดาษผิดพลาด เซ็นเซอร์ปลายแถบ และ-พรอกซิมิตีสวิตช์ส่วนออกจะติดตั้งอยู่ตามแนวเส้นรอบวงของดาย ชุดสายไฟของพวกเขาเดินออกไปที่ขั้วต่อ แคลมป์ที่วางอยู่เหนือสายเซนเซอร์จะทำให้เกิดความเสียหายจากการบีบอัดทุกครั้งที่ขันสปริง
การออกแบบการเข้าถึงการหนีบเข้าไปในโครงสร้างแม่พิมพ์
วิธีแก้ปัญหาไม่ใช่การหลีกเลี่ยงแคลมป์ที่อยู่ใกล้คุณลักษณะเหล่านี้ กำลังออกแบบโซนจับยึดโดยเฉพาะในรูปแบบส่วนประกอบแม่พิมพ์ปั๊มตั้งแต่เริ่มต้น วิศวกรด้านเครื่องมือที่คำนึงถึงระยะห่างในการเข้าถึงแคลมป์ของแม่พิมพ์ในระหว่างการออกแบบเบื้องต้น จะช่วยขจัดปัญหาการรบกวนที่ทำให้เกิดสถานการณ์การปรับปรุงใหม่
ข้อควรพิจารณาในการออกแบบหลักที่ส่งผลต่อการเลือกและตำแหน่งของแคลมป์:
- ค้นหาส่วนยื่นของแคลมป์ให้ห่างจากช่องของตัวยก - รักษาระยะห่างขั้นต่ำ 1.5 เท่าของจังหวะของตัวยกระหว่างโซนสัมผัสของตัวหนีบและเส้นกึ่งกลางของตัวยกที่ใกล้ที่สุด
- เดินรางเศษเหล็กไปทางตรงกลางหรือด้านหลังของแม่พิมพ์ โดยรักษาขอบฐานรองเท้าให้ชัดเจนเพื่อให้แคลมป์เข้าถึงได้อย่างน้อยสามด้าน
- ออกแบบส่วนยื่นของไดย์ชู (หูจับยึด) ที่ขยายเกินขอบเขตการทำงานของการเจาะ ไพล็อต และเซ็นเซอร์
- ปรับความสูงของหิ้งแคลมป์ในตระกูลแม่พิมพ์ให้เป็นมาตรฐาน เพื่อให้สเต็ปบล็อกและชุดแคลมป์เดียวกันทำงานได้โดยไม่ต้องปรับ
- ระบุพื้นผิวการจับยึดแบบเรียบและพื้นบนไดคัท - ที่ยังไม่เสร็จหรือเป็น- พื้นผิวแบบหล่อจะช่วยลดแรงเสียดทานและแรงจับยึดที่มีประสิทธิภาพ
- หลีกเลี่ยงการวางหมุดเดือยหรือช่องกุญแจภายในรอยเท้าซึ่งหัวโบลต์ตัว T- ต้องเลื่อนเข้าที่
- คำนึงถึงส่วนโค้งของประแจ - หากผู้ปฏิบัติงานไม่สามารถหมุนประแจทอร์คได้ 30 องศาที่ตำแหน่งตัวยึด แสดงว่าจุดยึดนั้นไม่สามารถเข้าถึงได้ตามหน้าที่
หลักการนี้สอดคล้องกับสิ่งที่ผู้เชี่ยวชาญด้านการประทับตรา Thomas Vacca เรียกว่าการออกแบบในกระบวนการบำรุงรักษา หากคุณไม่ได้วางแผนว่าจะจับยึด ปลดแคลมป์ และซ่อมแซมแม่พิมพ์อย่างไร คุณไม่สามารถรับประกันได้ว่างานเหล่านั้นจะดำเนินการได้อย่างถูกต้องและทำซ้ำได้ แม่พิมพ์ที่ทำงานอย่างสวยงามแต่ใช้เวลาในการหนีบ 45 นาที เนื่องจากจุดเชื่อมต่อทุกจุดขัดแย้งกับส่วนประกอบภายใน ขัดต่อจุดประสงค์ของการออกแบบเครื่องมือที่ดี
สำหรับแม่พิมพ์โปรเกรสซีฟที่ซับซ้อนซึ่งตัวยก หน่วยลูกเบี้ยว การไหลของวัสดุ และกลยุทธ์การจับยึดต้องอยู่ร่วมกันภายในพื้นที่ที่จำกัด ความท้าทายในการบูรณาการจะทวีความรุนแรงมากขึ้นอย่างรวดเร็ว วิศวกรที่เผชิญกับข้อขัดแย้งเหล่านี้จะได้ประโยชน์จากการทำงานร่วมกับพันธมิตรด้านเครื่องมือที่ประสานงานการตัดสินใจเรื่องโครงสร้างแม่พิมพ์แบบองค์รวมโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENกล่าวถึงจุดตัดนี้อย่างชัดเจน - เพื่อแก้ไขวิธีที่การเข้าถึงการจับยึด ตำแหน่งของตัวยก รูปทรงบายพาส และโครงร่างส่วนประกอบทำงานร่วมกัน แทนที่จะแข่งขันกันตั้งแต่ขั้นตอนการออกแบบแรกสุด
การออกแบบแม่พิมพ์อย่างเหมาะสมช่วยให้มั่นใจว่าแคลมป์สามารถเข้าถึงตำแหน่งที่ต้องการได้ แต่การตัดสินใจว่าเทคโนโลยีการจับยึดใดเป็นของสื่อที่กำหนด - และการให้เหตุผลในการตัดสินใจนั้นด้วยเกณฑ์ที่บันทึกไว้ แทนที่จะรู้สึกได้ถึงสัญชาตญาณ - จำเป็นต้องมีกรอบการประเมินที่มีโครงสร้างซึ่งชั่งน้ำหนักประเภทการพิมพ์ ความถี่ในการเปลี่ยน เป้าหมายการผลิต และงบประมาณร่วมกัน
กรอบการตัดสินใจที่มีโครงสร้างสำหรับการเลือกระบบแคลมป์แม่พิมพ์ที่เหมาะสม
ร้านค้าส่วนใหญ่เลือกระบบจับยึดแบบเดียวกับที่พวกเขาเลือกเมื่อยี่สิบปีที่แล้ว: สิ่งใดก็ตามที่มีอยู่บนสื่อเมื่อซื้อมัน หรืออะไรก็ตามที่ซัพพลายเออร์รายสุดท้ายเสนอราคา วิธีการดังกล่าวได้ผลเมื่อความถี่ในการเปลี่ยนงานต่ำและค่าแรงถูก มันจะไม่ทำงานเมื่อการตั้งเวลาของคุณต้องการการทำงานที่สั้นลง เวลาทำงานที่สูงขึ้น และความอดทนเป็นศูนย์สำหรับการเปลี่ยนไดย์ คู่มือการเลือกแคลมป์แม่พิมพ์ที่เหมาะสมจะแทนที่นิสัยด้วยเกณฑ์ที่ได้รับการบันทึกไว้ ทำให้การตัดสินใจสามารถตรวจสอบย้อนกลับ ป้องกัน และทำซ้ำได้ทั่วทั้งกลุ่มการพิมพ์ของคุณ
เมทริกซ์เกณฑ์การตัดสินใจสำหรับการเลือกระบบแคลมป์
ตัวแปรสี่ตัวขับเคลื่อนตัวเลือก ประเภทการกดและน้ำหนักเป็นตัวกำหนดแรงที่แคลมป์ต้องต้านทาน ความถี่ในการเปลี่ยนแม่พิมพ์เป็นตัวกำหนดระยะเวลาที่คุณสูญเสียไปกับกิจกรรมการจับยึดต่อกะ เป้าหมายปริมาณการผลิตและเวลาทำงานจะกำหนดเกณฑ์ทางการเงินโดยการเปลี่ยนแปลงที่เร็วกว่าจะคุ้มค่า และงบประมาณเงินทุนเป็นตัวกำหนดว่าเทคโนโลยีใดที่สามารถเข้าถึงได้ในปัจจุบัน เทียบกับเทคโนโลยีใดที่ต้องมีการลงทุนเป็นระยะ เมทริกซ์ด้านล่างนี้จะจับคู่ตัวแปรแต่ละตัวกับเทคโนโลยีการจับยึดเพื่อชี้แจงว่าแต่ละระบบเหมาะสมที่สุดที่ใด
| เกณฑ์การตัดสินใจ | ที่หนีบสายรัดแบบแมนนวล | ไฮโดรเมคานิกส์ | ไฮดรอลิกด่วน-ปล่อย | แผ่นแม่เหล็ก |
|---|---|---|---|---|
| น้ำหนักกดไม่เกิน 200 ตัน | ยอดเยี่ยม | ดี | เพียงพอ (มักมีขนาดใหญ่เกินไป) | เพียงพอ (มักมีขนาดใหญ่เกินไป) |
| น้ำหนักกด 200-800 ตัน | เพียงพอ | ดี | ยอดเยี่ยม | ยอดเยี่ยม |
| กดตันได้มากกว่า 800 ตัน | แย่ (ต้องใช้ที่หนีบมากเกินไป) | เพียงพอ | ยอดเยี่ยม | ยอดเยี่ยม |
| ดายเปลี่ยนแปลงน้อยกว่า 2 ต่อกะ | ยอมรับได้ | ดี | ลงทุนไปมากกว่า- | ลงทุนไปมากกว่า- |
| การเปลี่ยนแปลงดาย 3-6 ต่อกะ | แย่ (การหยุดทำงานมากเกินไป) | เพียงพอ | ยอดเยี่ยม | ยอดเยี่ยม |
| ดายเปลี่ยนแปลงมากกว่า 6 ต่อกะ | ยอมรับไม่ได้ | ยากจน | ดี | ยอดเยี่ยม |
| เป้าหมายสถานะการออนไลน์ที่สูงกว่า 85% | ยากที่จะดำรงอยู่ | บรรลุได้ด้วยวินัย | บรรลุได้โดยง่าย | บรรลุได้โดยง่าย |
| งบประมาณทุนต่ำกว่า 5,000 ดอลลาร์ต่อการกดหนึ่งครั้ง | ทางเลือกเท่านั้น | เป็นไปได้ | ไม่สามารถทำได้ | ไม่สามารถทำได้ |
| งบประมาณทุน $5,000-$30,000 ต่อการพิมพ์ | มีอยู่ | มีอยู่ | สามารถทำได้สำหรับการกดครั้งเดียว- | ไม่สามารถทำได้ |
| ทุนสร้างมากกว่า 30,000 ดอลลาร์ต่อการพิมพ์ | มีอยู่ | มีอยู่ | มีอยู่ | เป็นไปได้ |
อ่านตารางนี้เป็นตัวกรอง ไม่ใช่คะแนน หากการกดของคุณทำงานเกิน 800 ตันโดยมีการเปลี่ยนแปลงแม่พิมพ์หกครั้งต่อกะและมีเป้าหมายการทำงานที่ 85% แคลมป์ยึดสายรัดแบบแมนนวลจะล้มเหลวตามเกณฑ์สามในสี่ประการ เมทริกซ์จะจำกัดตัวเลือกของคุณให้แคบลงก่อนที่การสนทนากับซัพพลายเออร์จะเริ่มขึ้น
การจับคู่เทคโนโลยีกับข้อกำหนดในการปฏิบัติงาน
การเลือกระบบแคลมป์แม่พิมพ์ไม่ได้เป็นเพียงการคำนวณทางการเงินเท่านั้น ข้อจำกัดในการปฏิบัติงานเป็นตัวกำหนดการตัดสินใจเช่นเดียวกับงบประมาณ แม่พิมพ์โปรเกรสซีฟความเร็วสูง-ที่ใช้เหล็กกล้าที่มีความแข็งแรงสูง-ขั้นสูงที่ความเร็ว 300 จังหวะต่อนาทีจะสร้างแรงแบบไดนามิกที่ต้องการแรงจับยึดที่สม่ำเสมอซึ่งมีเพียงระบบไฮดรอลิกหรือแม่เหล็กเท่านั้นที่ให้ได้ โรงงานจัดหางานที่มีแม่พิมพ์ที่แตกต่างกัน 30 ตัวต่อสัปดาห์บนแท่นพิมพ์ OBI ขนาด 150 ตัน ได้รับประโยชน์มากขึ้นจากแคลมป์สวิงและยูนิตระบบไฮดรอลิกส์ที่ปรับปรุงความสม่ำเสมอโดยไม่ต้องเปลี่ยนโครงสร้างพื้นฐาน
พิจารณาความเป็นจริงในการปฏิบัติงานเหล่านี้เมื่อจำกัดตัวเลือกให้แคบลง:
- ความเข้ากันได้ของวัสดุแม่พิมพ์:แผ่นแม่เหล็กต้องใช้ฐานแม่เหล็กแบบเฟอร์โรแมกเนติก ตัวจับยึดแม่พิมพ์อะลูมิเนียมหรือเพลตย่อยสเตนเลสสตีลที่ไม่ใช่-แม่เหล็กจะไม่ทำงาน ตรวจสอบวัสดุรองเท้าแม่พิมพ์ของคุณก่อนที่จะระบุแม่เหล็ก
- การวางแนวการกด:แคลมป์ไฮดรอลิกบนราง (ดายด้านบน) จะต้องยึดกับแรงโน้มถ่วงในระหว่างการโหลดดาย ระบบที่กำหนดให้ใช้หมอนข้างแนวนอนอาจมีแรงยึดไม่เพียงพอสำหรับการติดตั้งรางเลื่อนแนวตั้งโดยไม่ต้องคำนวณใหม่
- สภาพแวดล้อม:การกดที่ใช้การหล่อลื่นปริมาณมากหรือสเปรย์น้ำหล่อเย็นจะทำให้แรงเสียดทานของแคลมป์แบบแมนนวลลดลงอย่างรวดเร็ว ระบบไฮดรอลิกที่มีท่อภายนอกในสภาพแวดล้อมนั้นต้องเผชิญกับการกัดกร่อนแบบเร่ง แท่นแม่เหล็กสามารถรับมือกับสภาพแวดล้อมที่เปียกชื้นได้ตราบใดที่พื้นผิวถูกเช็ดให้สะอาดเมื่อมีการเปลี่ยน
- ระดับทักษะของผู้ปฏิบัติงาน:ระบบแบบแมนนวลจำเป็นต้องได้รับการฝึกอบรมและมีระเบียบวินัยเกี่ยวกับข้อกำหนดแรงบิดและลำดับการขัน ระบบไฮดรอลิกและแม่เหล็กช่วยลดการพึ่งพาผู้ปฏิบัติงาน แต่ต้องมีช่างเทคนิคบำรุงรักษาที่ได้รับการฝึกอบรมเกี่ยวกับเทคโนโลยีเฉพาะเหล่านั้น
จะเริ่มต้นที่ไหนเมื่ออัปเกรดกลยุทธ์การจับยึดของคุณ
การอัพเกรดแคลมป์แม่พิมพ์สำหรับการกดปั๊มไม่จำเป็นต้องดำเนินการทั้งหมดในคราวเดียว การใช้งานแบบแยกส่วนและแบ่งเป็นระยะช่วยให้คุณพิสูจน์ ROI ได้ด้วยการกดเพียงครั้งเดียวก่อนที่จะดำเนินการข้ามส่วน ปฏิบัติตามลำดับการประเมินนี้:
- ตรวจสอบสถานะปัจจุบันของคุณบันทึกเวลาการเปลี่ยนแปลง เหตุการณ์ที่เกี่ยวข้องกับแคลมป์- และความล้มเหลวในการตรวจสอบแรงบิดในการกดทั้งหมดเป็นเวลา 30 วัน ข้อมูลพื้นฐานนี้ระบุว่าเครื่องพิมพ์ใดมีศักยภาพในการปรับปรุงมากที่สุด
- ระบุข้อจำกัดของคุณแท่นพิมพ์ที่มีการเปลี่ยนแม่พิมพ์บ่อยที่สุดและมีต้นทุนการหยุดทำงานสูงสุดคือจุดเริ่มต้นของคุณ การอัพเกรดแท่นพิมพ์นี้ก่อนจะให้ผลตอบแทนเร็วที่สุด
- ประเมินความเข้ากันได้ทางกายภาพวัดขนาดช่อง T- ความเรียบของหมอนข้าง การจ่ายไฮดรอลิกที่มีอยู่ และสถาปัตยกรรมการควบคุมการกดบนการกดเป้าหมาย การวัดเหล่านี้จะกำหนดว่าเทคโนโลยีใดบ้างที่สามารถติดตั้งเพิ่มได้-โดยไม่ต้องมีการปรับเปลี่ยนโครงสร้าง
- คำนวณระยะเวลาคืนทุนเปรียบเทียบต้นทุนของการอัพเกรดแคลมป์กับมูลค่าการผลิตของเวลาทำงานที่กู้คืนได้ สื่อมวลชนเรียกเก็บเงิน 200 ดอลลาร์ต่อชั่วโมงของการผลิตซึ่งสามารถฟื้นตัวได้ 45 นาทีต่อกะ จะจ่ายคืนให้กับระบบไฮดรอลิก 25,000 ดอลลาร์ภายในเวลาไม่ถึงหกเดือน
- นำร่องและตรวจสอบติดตั้งระบบที่เลือกบนข้อจำกัดกด วิ่งได้ 60 ถึง 90 วัน วัดการลดเวลาในการเปลี่ยนตามจริง ตรวจสอบความสม่ำเสมอของแรงจับยึด และบันทึกปัญหาในการติดตั้งหรือการบำรุงรักษา
- สร้างมาตรฐานและขยายใช้ผลลัพธ์นำร่องเพื่อสร้างกรณีธุรกิจสำหรับฟลีต-การใช้งานในวงกว้าง จัดลำดับความสำคัญของแท่นพิมพ์ตามความถี่ในการเปลี่ยนและมูลค่าการผลิต โดยอัปเกรด-อุปกรณ์รับแรงกระแทกสูงสุดก่อน
ลำดับนี้ช่วยรักษาความเสี่ยงในขณะเดียวกันก็สร้างความมั่นใจให้กับองค์กรในเทคโนโลยีใหม่ แต่ละขั้นตอนจะสร้างข้อมูลที่แจ้งการตัดสินใจครั้งต่อไป แทนที่จะต้องใช้ความเชื่อมั่นอย่างก้าวกระโดดในการดำเนินการทั้งหมด
สำหรับการดำเนินการที่ความซับซ้อนของแม่พิมพ์เพิ่มตัวแปรอีกตัวหนึ่ง - ดายแบบโปรเกรสซีฟที่มีระยะห่างในการจับยึดที่แน่น การรบกวนของตัวยก หรือ-รูปทรงของรองเท้าที่ไม่ได้มาตรฐาน - การอัพเกรดการจับยึดมักจะไม่สามารถแยกออกจากการปรับเปลี่ยนการออกแบบแม่พิมพ์ได้ อาจจำเป็นต้องเพิ่มขอบจับยึด ออกแบบแผ่นย่อย หรือขนาดฐานรองเท้าที่เป็นมาตรฐานสำหรับตระกูลแม่พิมพ์ ในสถานการณ์เหล่านี้ การทำงานร่วมกับพันธมิตรด้านเครื่องมือที่เข้าใจทั้งโครงสร้างของแม่พิมพ์และความท้าทายในการบูรณาการระบบจับยึดตั้งแต่เริ่มต้น จะช่วยป้องกันการทำงานซ้ำที่มีค่าใช้จ่ายสูงโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENให้บริการวิศวกรในการนำทางการเปลี่ยนแปลงนี้ - โดยประสานโครงสร้างแม่พิมพ์ โครงร่างส่วนประกอบ และการเข้าถึงแคลมป์ เพื่อให้การอัปเกรดทำงานเป็นระบบ แทนที่จะเป็นการรวบรวมชิ้นส่วนที่ไม่ตรงกัน
คำถามที่พบบ่อยเกี่ยวกับ Stamping Die Clamps
1. ฉันต้องใช้แรงจับยึดเท่าใดในการกดปั๊ม?
สำหรับเครื่องกดข้อเหวี่ยง แรงจับยึดทั้งหมดควรเท่ากับอย่างน้อย 10% ของน้ำหนักเครื่องจักรที่กำหนด สำหรับการกดความเร็วสูง- ให้ใช้ 20% ของน้ำหนักที่กำหนด แบ่งแรงนี้เท่าๆ กันระหว่างครึ่งแม่พิมพ์บนและล่าง เมื่อใช้แคลมป์สายรัดกับสเต็ปบล็อค โปรดจำไว้ว่าความตึงของโบลต์เพียงประมาณครึ่งหนึ่งเท่านั้นที่ส่งผลต่อดาย ดังนั้นคุณต้องเพิ่มข้อกำหนดการโหลดล่วงหน้าที่คำนวณไว้เป็นสองเท่า เพิ่มแรงยกสปริงไนโตรเจน-โดยตรงไปยังความต้องการแคลมป์แม่พิมพ์ส่วนบนของคุณ เนื่องจากแรงเหล่านี้จะทำงานกับแคลมป์ระหว่างจังหวะกลับ
2. อะไรคือความแตกต่างระหว่างแคลมป์แม่พิมพ์ไฮดรอลิกและระบบแคลมป์แม่เหล็ก?
แคลมป์แม่พิมพ์ไฮดรอลิกใช้ของเหลวแรงดันที่กระทำต่อลูกสูบเพื่อสร้างแรงจับยึด ซึ่งต้องใช้หน่วยจ่ายไฟภายนอก และมีเวลายึด/ไม่ยึดแคลมป์ 5 ถึง 30 วินาที ระบบจับยึดแบบแม่เหล็กใช้แม่เหล็กถาวรแบบไฟฟ้าที่จะเริ่มทำงานใน 2 ถึง 3 วินาทีด้วยพัลส์ไฟฟ้าสั้นๆ และยึดไว้โดยไม่มีพลังงานต่อเนื่อง ระบบไฮดรอลิกใช้งานได้กับวัสดุแม่พิมพ์ทุกชนิด แต่ต้องมีการบำรุงรักษาซีลและการวิเคราะห์ของเหลวอย่างต่อเนื่อง แท่นแม่เหล็กต้องใช้ฐานแม่พิมพ์ที่เป็นเฟอร์โรแมกเนติกและพื้นผิวสัมผัสที่เรียบและสะอาด แต่แทบไม่มีส่วนประกอบที่สึกหรอทางกล โดยทั่วไประบบแม่เหล็กจะมีราคาจ่ายล่วงหน้ามากกว่าแต่มีเวลาในการเปลี่ยนแปลงที่รวดเร็วที่สุด
3. ควรตรวจสอบและเปลี่ยนแคลมป์แม่พิมพ์ปั๊มบ่อยแค่ไหน?
ควรตรวจสอบเกลียวสลักเกลียว T- ของแคลมป์แบบแมนนวลทุกครั้งที่เปลี่ยนแม่พิมพ์เพื่อดูการยืดหรือการครูด โดยมีการวัดไมโครมิเตอร์ทุกเดือนเพื่อตรวจจับการสึกหรอจากความล้า เปลี่ยนสลักเกลียวที่แสดงการยืดตัวถาวร รอยแตกที่ส่วนหัว-ถึง-รัศมีก้าน หรือการเสียรูปของเกลียว โดยทั่วไปแล้วซีลแคลมป์ไฮดรอลิกจะมีอายุการใช้งาน 500,000 ถึง 2,000,000 รอบ ขึ้นอยู่กับแรงดันและความสะอาดของของเหลว โดยมีการวิเคราะห์ของเหลวรายไตรมาสเพื่อกำหนดระยะเวลาในการเปลี่ยน แผ่นแม่เหล็กต้องมีการตรวจสอบพื้นผิวก่อนตั้งค่าแม่พิมพ์แต่ละชุด และการตรวจสอบการทดสอบการดึง{11}}รายไตรมาสเทียบกับการอ่านค่าพื้นฐานการติดตั้ง
4. ฉันสามารถติดตั้งแคลมป์เปลี่ยนแม่พิมพ์แบบเร็วเข้ากับแท่นปั๊มที่มีอยู่เดิมได้หรือไม่
ใช่ ระบบจับยึดแบบเปลี่ยนแม่พิมพ์ที่รวดเร็วที่สุดได้รับการออกแบบมาเพื่อการติดตั้งเพิ่มเติม ความเข้ากันได้ขึ้นอยู่กับปัจจัยสามประการ: ขนาดช่อง T- ต้องตรงกับข้อกำหนดเฉพาะของแคลมป์เลื่อน ความหนาและความเรียบของหมอนข้างต้องรองรับวิธีการติดตั้ง (แผ่นแม่เหล็กต้องมีความเรียบภายใน 0.002 นิ้วต่อฟุต) และการจ่ายไฮดรอลิกต้องจ่าย 3,000 ถึง 5,000 PSI โดยมีการไหลที่เพียงพอ การออกแบบโบลต์-บนรางที่หลีกเลี่ยงการตัดเฉือนแท่นกดได้เพิ่มทางเลือกในการติดตั้งเพิ่มเติมอย่างมาก การกดแบบเก่าที่มีการควบคุมแบบรีเลย์-อาจจำเป็นต้องอัปเกรด PLC เพื่อรับสัญญาณอินเทอร์ล็อคแบบแคลมป์
5. เหตุใดแม่พิมพ์ของฉันจึงเลื่อนระหว่างการผลิตแม้ว่าแคลมป์จะแน่นก็ตาม
การเปลี่ยนแม่พิมพ์ภายใต้แคลมป์ที่แน่นอย่างเห็นได้ชัดมักมีสาเหตุมาจากสาเหตุหลายประการ ได้แก่ น้ำมันหรือสารหล่อลื่นปั๊มบนผิวแม่พิมพ์รองเท้าลดแรงเสียดทานลง 30 ถึง 50% ความสูงของบล็อกขั้นไม่ตรงกันทำให้แคลมป์รัดเอียงและรวมแรงไปที่สลักเกลียวแทนที่จะเป็นขอบดาย การคลายตัวของโบลต์จากการหมุนเวียนด้วยความร้อนในระหว่างการวิ่งระยะไกล หรือแรงจับยึดทั้งหมดไม่เพียงพอสำหรับโหลดไดนามิกที่เกี่ยวข้อง การโหลดตรงกลางแบบปิด-ในแม่พิมพ์แบบโปรเกรสซีฟยังสร้างโมเมนต์การเอียงที่ทำให้แคลมป์รับน้ำหนักมากเกินไปที่ด้านหนึ่ง เริ่มต้นด้วยการทำความสะอาดพื้นผิวสัมผัส ตรวจสอบความสูงของสเต็ปบล็อคตรงกัน -แรงบิดใหม่หลังจากการกดครั้งแรก และคำนวณใหม่ว่าแรงแคลมป์ทั้งหมดของคุณส่งผลต่อแรงปอก โหลดของตัวยก และการดีด-ผ่านการกระแทกหรือไม่


