


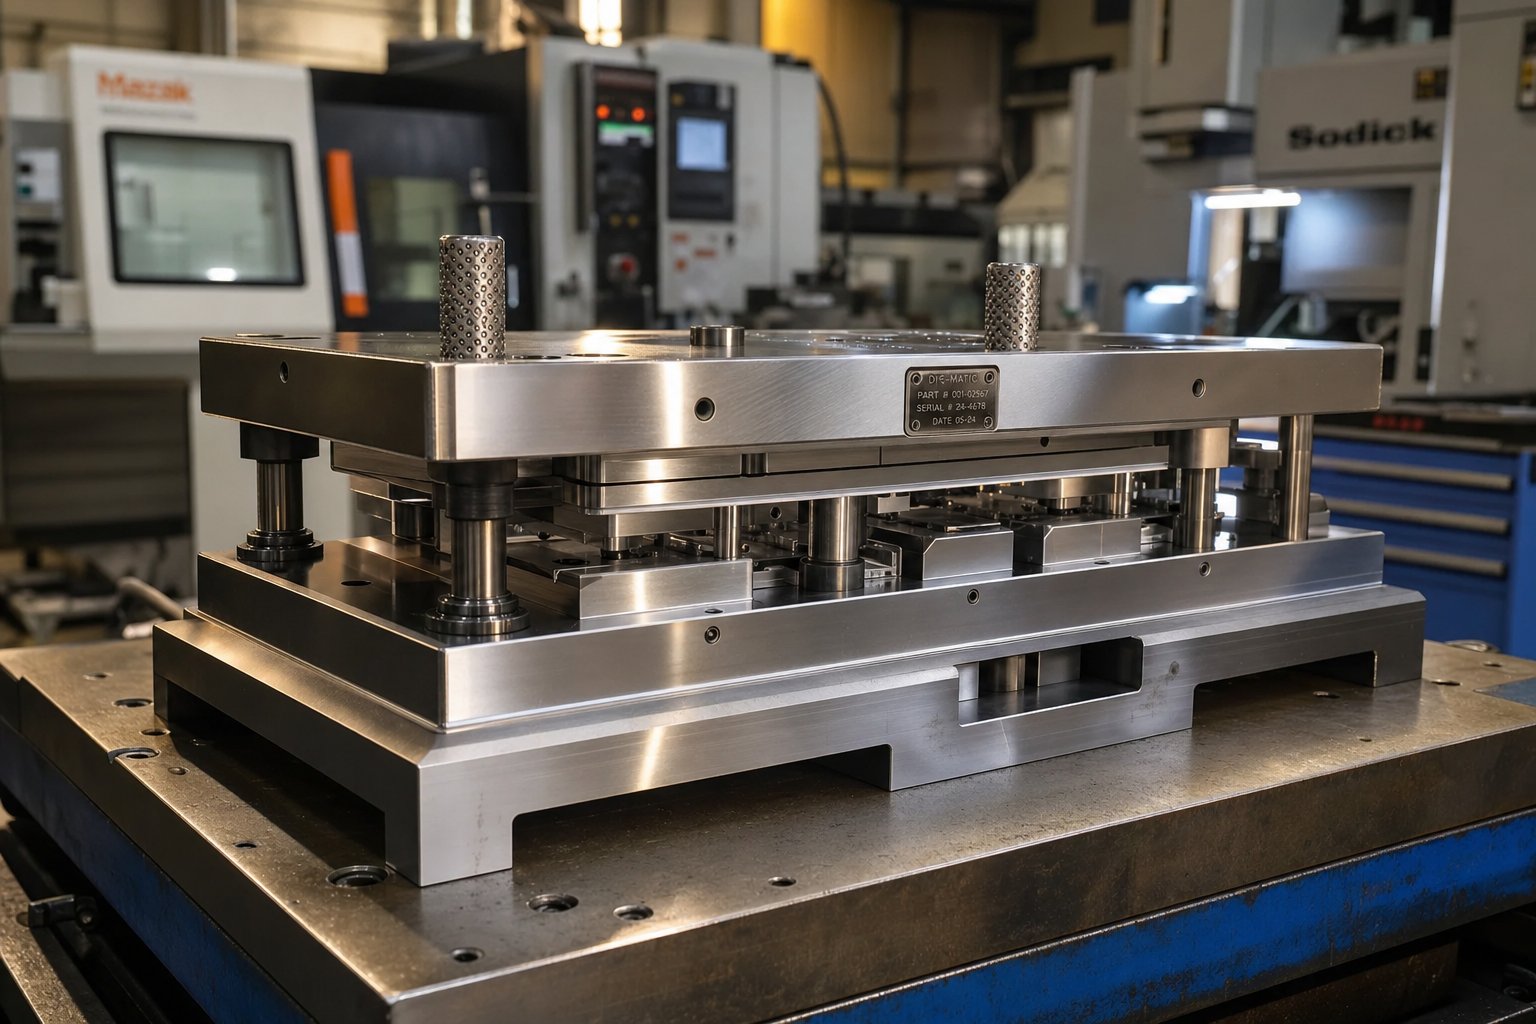
สิ่งที่ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปทำได้จริง
เมื่อได้ยินคำว่า “เครื่องปั๊มแม่พิมพ์," อาจหมายถึงสองสิ่ง: พ่อค้าที่มีทักษะซึ่งสร้างและบำรุงรักษาแม่พิมพ์ปั๊มขึ้นรูป หรือร้านค้าเฉพาะทางที่ใช้แม่พิมพ์เหล่านี้ ไม่ว่าจะด้วยวิธีใดก็ตาม งานเกี่ยวข้องกับการเปลี่ยนเหล็กกล้าเครื่องมือดิบให้เป็นเครื่องมือที่มีความแม่นยำซึ่งสามารถขึ้นรูปชิ้นส่วนโลหะด้วยความเร็วในการผลิต เป็นการค้าที่เป็นจุดตัดของวิศวกรรม โลหะวิทยา และการตัดเฉือนที่มีความแม่นยำสูง-
ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปเป็นผู้เชี่ยวชาญที่แปลแบบวิศวกรรม ออกแบบเรขาคณิตของแม่พิมพ์ ตั้งโปรแกรมเครื่องจักร CNC ประกอบส่วนประกอบเหล็กชุบแข็ง และตรวจสอบความถูกต้องของเครื่องมือที่เสร็จแล้วผ่านการกดทดลองเพื่อผลิตแม่พิมพ์ปั๊มที่ตัด ขึ้นรูป และรูปร่างแผ่นโลหะด้วยความแม่นยำที่ทำซ้ำได้
การกำหนดบทบาทของเครื่องปั๊มแม่พิมพ์
ขอบเขตของบทบาทนี้ครอบคลุมมากกว่าการใช้เครื่องจักร ผู้ผลิตแม่พิมพ์จะอ่านและตีความพิมพ์เขียว ไฟล์ CAD และข้อกำหนดด้านมิติเพื่อทำความเข้าใจรูปทรงของชิ้นส่วนที่ต้องการ จากนั้นจะคำนวณพิกัดความเผื่อ วางแผนลำดับการตัดเฉือน และกำหนดว่าแม่พิมพ์ปั๊มแต่ละอันจะทำงานอย่างไรภายใต้แรงกด ตามที่สำนักงานสถิติแรงงานสหรัฐผู้ผลิตเครื่องมือและแม่พิมพ์สร้างเครื่องมือที่มีความแม่นยำหรือรูปแบบโลหะที่ใช้ในการตัด ขึ้นรูป และหล่อโลหะ พลาสติก และวัสดุอื่นๆ
ความรับผิดชอบครอบคลุมตลอดอายุการใช้งาน: ตั้งแต่แนวคิดเริ่มต้นของเครื่องมือและการออกแบบแม่พิมพ์ไปจนถึงการเขียนโปรแกรม CNC การประกอบชิ้นส่วน การตกแต่งพื้นผิว และการทดสอบขั้นสุดท้าย เมื่อแม่พิมพ์ที่เสร็จสมบูรณ์ประทับตราส่วนแรกบนแท่นทดลอง ผู้ผลิตแม่พิมพ์จะตรวจสอบข้อบกพร่อง วัดความแม่นยำของมิติ และปรับจนกว่าทุกอย่างจะเป็นไปตามข้อกำหนด ในออนแทรีโอ ประเทศแคนาดา โปรแกรมฝึกงานสำหรับการค้านี้ใช้เวลาประมาณ8,000 ชมของการผสมผสาน-งาน-การฝึกอบรมในชั้นเรียนและในชั้นเรียน ซึ่งสะท้อนถึงความเชี่ยวชาญเชิงลึกที่เกี่ยวข้อง
ทักษะที่ทำให้นักสร้างแม่พิมพ์แตกต่าง
สิ่งที่แยกผู้ผลิตแม่พิมพ์ที่มีความสามารถออกจากช่างเครื่องทั่วไปคือการผสมผสานระหว่างการใช้เหตุผลเชิงวิเคราะห์ ความชำนาญด้วยตนเอง และความรู้เชิงลึกเกี่ยวกับวัสดุที่ทำงานร่วมกันภายใต้พิกัดความเผื่อที่จำกัด ซึ่งบางครั้งอาจอยู่ภายใน 0.0001 นิ้ว งานแม่พิมพ์และปั๊มขึ้นรูปที่มีความแม่นยำต้องการความเชี่ยวชาญในหลายสาขาพร้อมกัน คุณจะพบว่าผู้ปฏิบัติงานที่ดีที่สุดผสมผสานความคล่องแคล่วทางดิจิทัลเข้ากับมือ-ตามสัญชาตญาณ โดยปรับแม่พิมพ์ให้พอดีตามความรู้สึกหลังจากตรวจสอบด้วยเครื่องมือวัดแล้ว
ความสามารถหลัก ได้แก่ :
- การออกแบบแม่พิมพ์และการพัฒนาโครงร่างแถบ
- การเขียนโปรแกรม CNC และการตัดเฉือนหลาย-แกน
- การทำงานของ Wire และ Sinker EDM
- การเจียรพื้นผิวเพื่อสะท้อน-พิกัดความเผื่อขั้นสุดท้าย
- ความรู้เรื่องการอบชุบด้วยความร้อนสำหรับเหล็กกล้าเครื่องมือชุบแข็งและอบคืนตัว
- กดตั้งค่า ทดลองใช้ และยืนยันการผลิต
ทักษะเหล่านี้ไม่มีอยู่อย่างโดดเดี่ยว แม่พิมพ์ปั๊มขึ้นรูปทุกอันนำเสนอปริศนาที่ไม่เหมือนใคร โดยที่รูปทรงของชิ้นส่วน พฤติกรรมของวัสดุ และปริมาณการผลิตล้วนมีอิทธิพลต่อวิธีการสร้างเครื่องมือ การทำงานร่วมกันระหว่างประเภทแม่พิมพ์และการใช้งานคือสิ่งที่กำหนดในท้ายที่สุดว่าโครงการต้องใช้เครื่องมือแบบสถานีเดียว-แบบธรรมดาหรือแบบก้าวหน้าแบบหลายสถานีที่ซับซ้อน-
ประเภทของแม่พิมพ์ปั๊มและเวลาที่ควรใช้แต่ละอัน
การรู้ประเภทของแม่พิมพ์ปั๊มที่มีอยู่ก็เป็นเรื่องหนึ่ง การทำความเข้าใจว่าประเภทใดที่เหมาะกับชิ้นส่วน งบประมาณ และเป้าหมายการผลิตเฉพาะของคุณคือสิ่งที่ช่วยให้คุณประหยัดเงินได้จริง วิศวกรจัดหาส่วนใหญ่มักพบคำแนะนำประเภทแม่พิมพ์จากผู้ผลิตแม่พิมพ์ปั๊มโดยไม่มีคำอธิบายที่ชัดเจนว่าเหตุใดแนวทางหนึ่งจึงเหนือกว่าวิธีอื่น นี่คือเหตุผลในการคัดเลือกที่ไม่ค่อยมีการสะกดออกมา
Progressive Dies สำหรับการวิ่งปริมาณมาก-
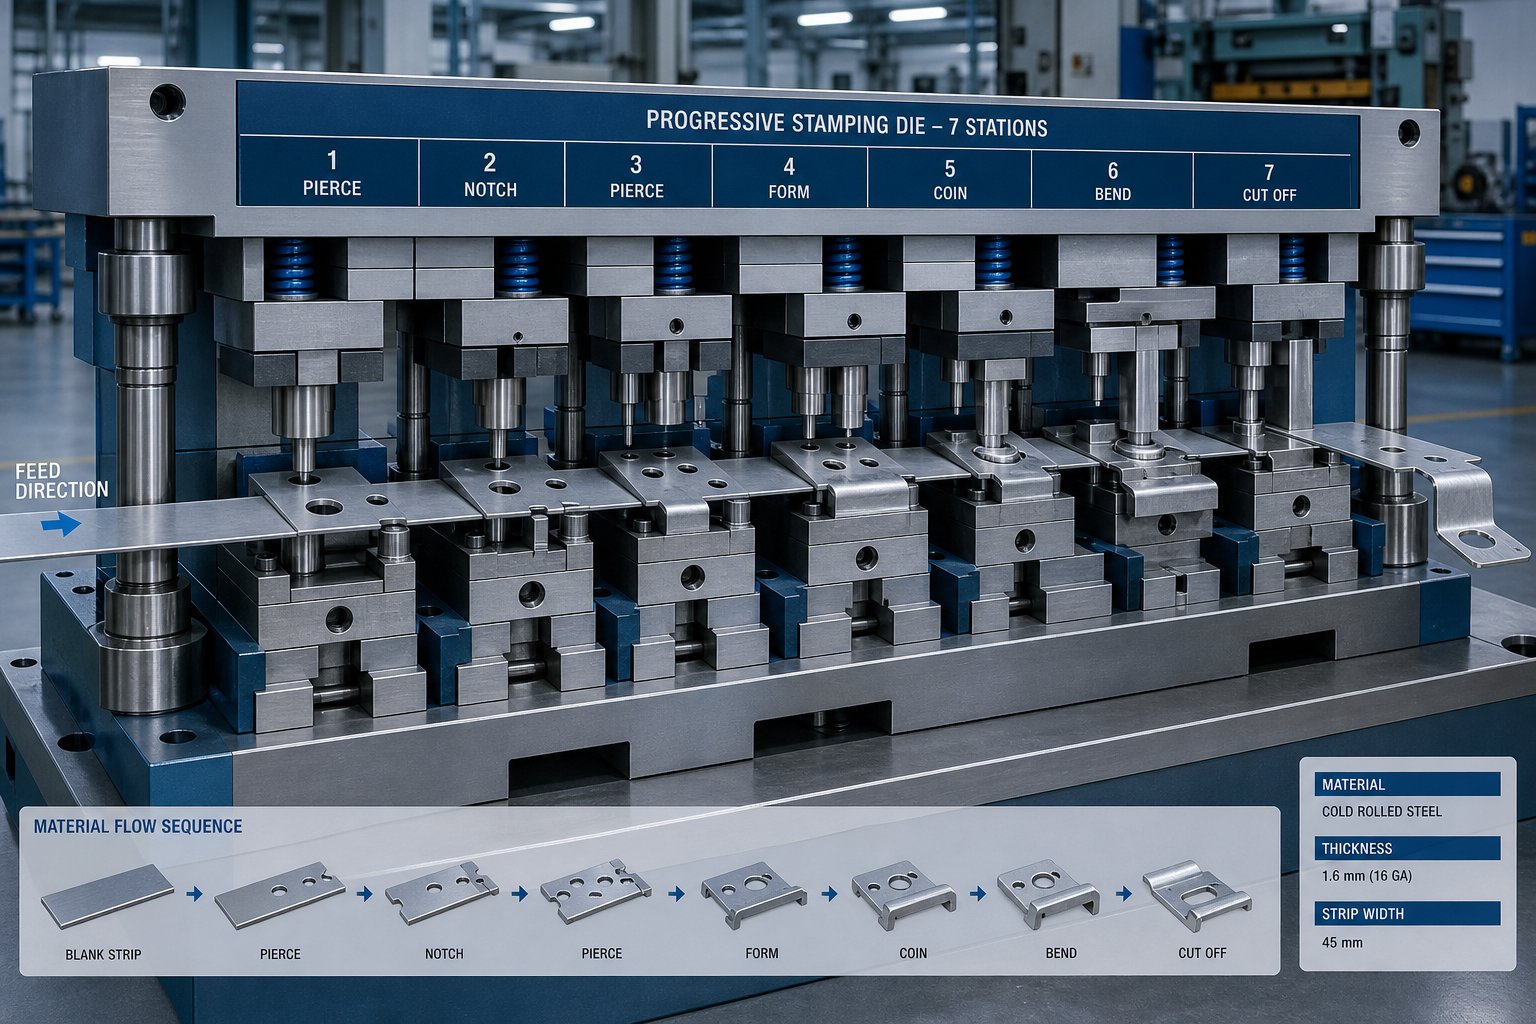
ลองจินตนาการถึงขดลวดโลหะแผ่นที่ป้อนอย่างต่อเนื่องผ่านแม่พิมพ์ที่มีสถานีหลายสถานี โดยแต่ละสถานีจะมีการตัด งอ หรือขึ้นรูปที่แตกต่างกัน นั่นคือการออกแบบแม่พิมพ์ปั๊มแบบก้าวหน้าในการดำเนินการ ชิ้นงานจะติดอยู่กับแถบพาหะตั้งแต่ต้นจนจบ โดยจะย้ายทีละสถานีจนกว่าชิ้นส่วนที่เสร็จสมบูรณ์จะแยกออกจากกันในตอนท้าย สถาปัตยกรรมนี้ช่วยให้สามารถวัดรอบเวลาเป็นจังหวะต่อนาทีแทนที่จะเป็นชิ้นส่วนต่อชั่วโมง ทำให้เป็นตัวเลือกมาตรฐานสำหรับแม่พิมพ์ปั๊มขึ้นรูปยานยนต์ ขั้วต่อปั๊มโลหะแบบไฟฟ้า และส่วนประกอบใดๆ ที่ผลิตในจำนวนหลายแสนชิ้นต่อปี
การแลกเปลี่ยน? ต้นทุนเครื่องมือล่วงหน้าที่สูงขึ้นและระยะเวลาการออกแบบที่ยาวนานขึ้น แม่พิมพ์แบบโปรเกรสซีฟต้องการวิศวกรรมการวางผังแถบที่พิถีพิถันและการตัดเฉือนที่แม่นยำในทุกสถานี แต่เมื่อปริมาณเป็นสิ่งที่สมเหตุสมผลในการลงทุน ต้นทุนต่อ-ชิ้นจะลดลงอย่างมาก และความสามารถในการทำซ้ำจะยังคงจำกัดตลอดหลายล้านรอบ
การถ่ายโอนและสารประกอบตาย
ชิ้นส่วนขนาดใหญ่ที่ไม่สามารถยึดติดกับแถบพาหะได้จำเป็นต้องใช้แนวทางที่แตกต่างออกไป แม่พิมพ์ถ่ายโอนจะแยกช่องว่างออกก่อน จากนั้นนิ้วมือกลจะเคลื่อนชิ้นงานแต่ละชิ้นผ่านสถานีขึ้นรูปอิสระ ทำให้เครื่องมือถ่ายโอนเหมาะอย่างยิ่งสำหรับ-ตัวเรือนที่ดึงลึก ขายึดโครงสร้าง และส่วนประกอบที่กว้างหรือลึกเกินไปสำหรับการป้อนแถบแบบก้าวหน้า การปั๊มแม่พิมพ์ด้วยระบบถ่ายโอนจะจัดการกับรูปทรง 3 มิติที่ซับซ้อน ซึ่งอาจต้องใช้การทำงานแบบสแตนด์อโลนหลายครั้ง
คอมพาวด์ดายจะครอบครองปลายอีกด้านของสเปกตรัมความซับซ้อน พวกเขาดำเนินการหลายอย่าง ทั้งการตัด เจาะ และบางครั้งก็ขึ้นรูปด้วยการกดครั้งเดียว ลองนึกถึงแหวนรองแบบแบน แผ่นชิมธรรมดา หรือกองเคลือบ ผลลัพธ์ที่ได้คือความเรียบสูง มีศูนย์กลางระหว่างคุณสมบัติต่างๆ ที่ยอดเยี่ยม และต้นทุนเครื่องมือปานกลาง สำหรับรูปทรงของชิ้นส่วนอย่างง่ายที่มีปริมาตรปานกลาง แม่พิมพ์คอมปาวด์มักจะให้ความสมดุลระหว่างความเร็วและความประหยัดที่ดีที่สุด
สถานีเดี่ยว-และแม่พิมพ์พิเศษ
ไม่ใช่ทุกโครงการที่ต้องการเครื่องมือแบบหลายสถานี- แม่พิมพ์แบบดึง แม่พิมพ์ปั๊ม แม่พิมพ์เจาะ และแม่พิมพ์แบบรวม รองรับปริมาณ-ที่ต่ำกว่าหรือการใช้งานการปั๊มแบบพิเศษ ซึ่งความยืดหยุ่นมีความสำคัญมากกว่าความเร็วรอบ แม่พิมพ์ตัดโลหะจะเจาะโปรไฟล์แบบเรียบจากสต็อกแผ่น แม่พิมพ์ดึงดึงวัสดุออกเป็นรูปทรงถ้วยหรือเปลือกหอย เหล่านี้แม่พิมพ์ปั๊มโลหะแบบสถานีเดียว-ต้นทุนน้อยกว่าในการสร้างและปรับเปลี่ยนได้เร็วกว่าเมื่อการออกแบบมีการพัฒนา ทำให้สามารถใช้งานได้จริงสำหรับการรันต้นแบบหรือการผลิตเฉพาะกลุ่ม
| ประเภทแม่พิมพ์ | ดีที่สุดสำหรับ | ช่วงระดับเสียงทั่วไป | ต้นทุนสัมพัทธ์ | ระดับความซับซ้อน |
|---|---|---|---|---|
| ก้าวหน้า | ชิ้นส่วนขนาดเล็กถึงขนาดกลาง-พร้อมคุณสมบัติที่ซับซ้อน | 100,000+ ต่อปี | สูง | สูง |
| โอนย้าย | ส่วนที่วาดขนาดใหญ่หรือลึก- | 25,000 - 500,000+ | สูง | สูง |
| สารประกอบ | ชิ้นส่วนแบนที่มีคุณสมบัติหลากหลายในระนาบเดียว | 10,000 - 200,000 | ปานกลาง | ต่ำถึงปานกลาง |
| กำลังปิดบัง | โปรไฟล์แบนๆ | 5,000 - 100,000 | ต่ำ | ต่ำ |
| วาด | รูปร่างถ้วย เปลือก หรือสิ่งห่อหุ้ม | 5,000 - 100,000 | ปานกลาง | ปานกลาง |
การเลือกประเภทที่เหมาะสมขึ้นอยู่กับเกณฑ์การปฏิบัติบางประการที่คุณควรประเมินก่อนขอใบเสนอราคา:
- ขนาดชิ้นส่วนและขนาดซองจดหมายสูงสุด
- ปริมาณการผลิตต่อปีและอายุการใช้งานเครื่องมือที่คาดหวัง
- ข้อกำหนดความคลาดเคลื่อนและความซับซ้อนของคุณลักษณะ
- ประเภทวัสดุและความหนาของแผ่น
การใช้วิธีการแม่พิมพ์และการปั๊มในขั้นตอนนี้จะช่วยป้องกันไม่ให้มีการออกแบบใหม่ที่มีราคาแพงในภายหลัง การเลือกที่คุณทำที่นี่ยังกำหนดด้วยว่าผู้ผลิตแม่พิมพ์ของคุณจะต้องทำงานกับวัสดุใด เกรดเหล็กกล้าเครื่องมือที่ใช้ และเครื่องมือจะมีอายุการใช้งานนานเท่าใดภายใต้ปริมาณการผลิต
กระบวนการสร้างแม่พิมพ์ตั้งแต่แนวคิดไปจนถึงการเปิดตัวการผลิต
การเลือกประเภทแม่พิมพ์ที่เหมาะสมเป็นเพียงจุดเริ่มต้นเท่านั้น สิ่งที่เกิดขึ้นระหว่างการตัดสินใจครั้งแรกกับเครื่องมือที่พร้อมสำหรับการผลิต-นั้นต้องใช้เวลาหลายเดือนในด้านวิศวกรรม การตัดเฉือนที่แม่นยำ และการตรวจสอบซ้ำ ผู้ซื้อส่วนใหญ่ไม่เคยเห็นกระบวนการนี้วางไว้อย่างครบถ้วน ซึ่งทำให้ยากต่อการวางแผนงบประมาณ กำหนดเวลาตามความเป็นจริง หรือรู้ว่าเมื่อใดจำเป็นต้องป้อนข้อมูล นี่คือวิธีที่การผลิตเครื่องมือและแม่พิมพ์เกิดขึ้นจริงทีละขั้นตอน
- การทบทวนแนวคิดและการประเมินความเป็นไปได้
- การพัฒนาเค้าโครงสตริป
- รายละเอียดการออกแบบแม่พิมพ์
- การกลึงซีเอ็นซีของชิ้นส่วนปั๊มขึ้นรูป
- การประกอบชิ้นส่วนและการติดตั้ง
- การรักษาความร้อนและการชุบแข็งพื้นผิว
- ทดลองกดรัน
- การแก้ไขและการดีบัก
- ลงนามการผลิต-แล้ว
แต่ละเหตุการณ์สำคัญแสดงถึงประตูการตัดสินใจที่ผู้ผลิตแม่พิมพ์และมักจะเป็นลูกค้า ยืนยันความพร้อมก่อนที่จะก้าวไปข้างหน้า การข้ามหรือเร่งรีบในขั้นตอนใดๆ มักจะก่อให้เกิดปัญหาตามมาท้ายน้ำ
การวิเคราะห์ความเป็นไปได้และการออกแบบแม่พิมพ์
ก่อนที่เหล็กใดๆ จะถูกตัด ผู้ผลิตแม่พิมพ์ปั๊มจะประเมินว่าชิ้นส่วนนั้นสามารถขึ้นรูปตามที่ดึงออกมาได้จริงหรือไม่ ขั้นตอนความเป็นไปได้นี้เกี่ยวข้องกับการวิเคราะห์รูปทรงของชิ้นส่วน มุมผนัง ความลึกของการวาด และขีดจำกัดการยืดตัวของวัสดุ วิศวกรใช้การจำลองการขึ้นรูปตาม FEA- ซึ่งบางครั้งเรียกว่าการวิเคราะห์ CAE เพื่อคาดการณ์ว่าแผ่นโลหะจะมีพฤติกรรมอย่างไรภายในแม่พิมพ์ การจำลองเหล่านี้จะแจ้งปัญหา เช่น การผอมบางมากเกินไป แนวโน้มการย่น หรือการดีดกลับก่อนที่จะสั่งบล็อกเหล็กกล้าเครื่องมือชิ้นเดียว
การวิจัยในการเพิ่มประสิทธิภาพการจำลองการปั๊มยืนยันว่าวิธีไฟไนต์เอลิเมนต์สามารถทำนายข้อบกพร่องในการขึ้นรูป เช่น การฉีกขาดและการย่น โดยการวิเคราะห์การกระจายความเครียด การแปรผันของความหนา และขีดจำกัดการขึ้นรูปในระหว่างการทดลองเสมือนจริง การวิเคราะห์ล่วงหน้าประเภทนี้ทำให้วงจรการพัฒนาสั้นลงและลดการทำงานซ้ำที่มีค่าใช้จ่ายสูง
เมื่อยืนยันความเป็นไปได้แล้ว ขั้นตอนการออกแบบแม่พิมพ์ปั๊มจะเริ่มต้นขึ้น วิศวกรพัฒนาเค้าโครงแถบที่กำหนดวิธีการป้อนเปล่าแบบเรียบผ่านแต่ละสถานี วิธีใช้วัสดุให้เกิดประโยชน์สูงสุด และที่ที่เศษถูกสร้างขึ้น สถาปัตยกรรมของแม่พิมพ์ รวมถึงการกำหนดขนาดเพลท ระบบนำทาง และลำดับสถานี ได้รับการสรุปในรูปแบบ CAD นี่คือจุดที่แนวคิดของแม่พิมพ์กลายเป็นแผนผังที่สามารถสร้างได้
การตัดเฉือน การประกอบ และการบำบัดความร้อน
การเปลี่ยนการออกแบบดังกล่าวให้กลายเป็นเครื่องมือทางกายภาพนั้นต้องการความแม่นยำในทุกขั้นตอน การกัด CNC จะตัดบล็อกแม่พิมพ์และโปรไฟล์การเจาะให้ใกล้เคียงกับ-รูปร่างสุทธิ Wire EDM จัดการกับรูปทรงที่ซับซ้อนและช่องว่างภายในที่แน่นหนาซึ่งการกัดแบบทั่วไปไม่สามารถเข้าถึงได้ การเจียรพื้นผิวทำให้พื้นผิวการผสมพันธุ์ที่สำคัญมีความทนทานต่อความเรียบโดยวัดเป็นไมครอน
เมื่อตัดเฉือนชิ้นส่วนแม่พิมพ์ปั๊มแต่ละชิ้นแล้ว การประกอบก็เริ่มต้นขึ้น ผู้ผลิตแม่พิมพ์ใส่การเจาะเข้าไปในรีเทนเนอร์ จัดแนวคมตัด ตั้งค่าความสูงในการปิด และตรวจสอบว่าส่วนประกอบทุกชิ้นเคลื่อนที่ตามที่ตั้งใจไว้ กระบวนการติดตั้งนี้อาศัยทักษะ-จากผู้เชี่ยวชาญ เนื่องจากความไม่ตรงแนวแม้แต่สองสามในพันนิ้วก็อาจทำให้เกิดการสึกหรอก่อนเวลาอันควรหรือข้อบกพร่องของชิ้นส่วนได้
การอบชุบด้วยความร้อนเกิดขึ้นหลังจากการประกอบชิ้นส่วนที่สึกหรอขั้นวิกฤติ กระบวนการชุบแข็งและแบ่งเบาบรรเทาจะเพิ่มความแข็งของเหล็กกล้าเครื่องมือให้อยู่ในระดับที่ต้องการ โดยทั่วไปจะอยู่ระหว่าง 58 ถึง 62 HRC สำหรับคมตัด ลำดับมีความสำคัญ: การตัดเฉือนจะเกิดขึ้นก่อนการชุบแข็ง เนื่องจากเหล็กที่ผ่านการชุบแข็งเต็มที่นั้นตัดได้ยากกว่ามากและมีราคาแพงมาก หลังจากการอบชุบด้วยความร้อน การเจียรขั้นสุดท้ายจะทำให้ได้ขนาดที่แม่นยำ ซึ่งอาจเปลี่ยนแปลงเล็กน้อยในระหว่างรอบการชุบแข็ง
การทดลอง การดีบัก และการเปิดตัวการผลิต
เมื่อประกอบแม่พิมพ์และแข็งตัวแล้ว มันจะย้ายไปที่แท่นทดลอง นี่คือจุดที่ทฤษฎีมาบรรจบกับความเป็นจริง ผู้ผลิตแม่พิมพ์ดำเนินการชิ้นส่วนตัวอย่าง ตรวจสอบการแยกส่วน รอยย่น การเบี่ยงเบนมิติ และข้อบกพร่องที่พื้นผิว จากนั้นติดตามแต่ละปัญหากลับไปยังสาเหตุที่แท้จริงการวิเคราะห์การทดลองแม่พิมพ์เสมือนจริงของ Keysightตั้งข้อสังเกตว่าข้อบกพร่องที่เกิดขึ้นระหว่างการทดลองครั้งแรกนั้นทั้งใช้เวลา-และมีค่าใช้จ่ายสูงในการแก้ไข ซึ่งเป็นเหตุผลว่าทำไมการจำลองล่วงหน้าจึงกลายมาเป็นมาตรฐานในร้านขายเครื่องมือปั๊มและแม่พิมพ์
การดีบักแม่พิมพ์ปั๊มโลหะแบบกำหนดเองนั้นแทบจะไม่ใช่กระบวนการเดียว- สปริงแบ็คอาจต้องมีการปรับค่าชดเชย การแยกอาจเรียกร้องให้มีการแก้ไขรัศมีการวาดหรือสถานีขึ้นรูปเพิ่มเติม การย่นอาจต้องอาศัยการปรับแรงกดของตัวจับยึดเปล่าหรือการปรับเปลี่ยนรูปทรง การแก้ไขแต่ละครั้งจะตามมาด้วยการทดลองอีกครั้งจนกว่าชิ้นส่วนจะตรงตามข้อกำหนดการพิมพ์อย่างสม่ำเสมอ
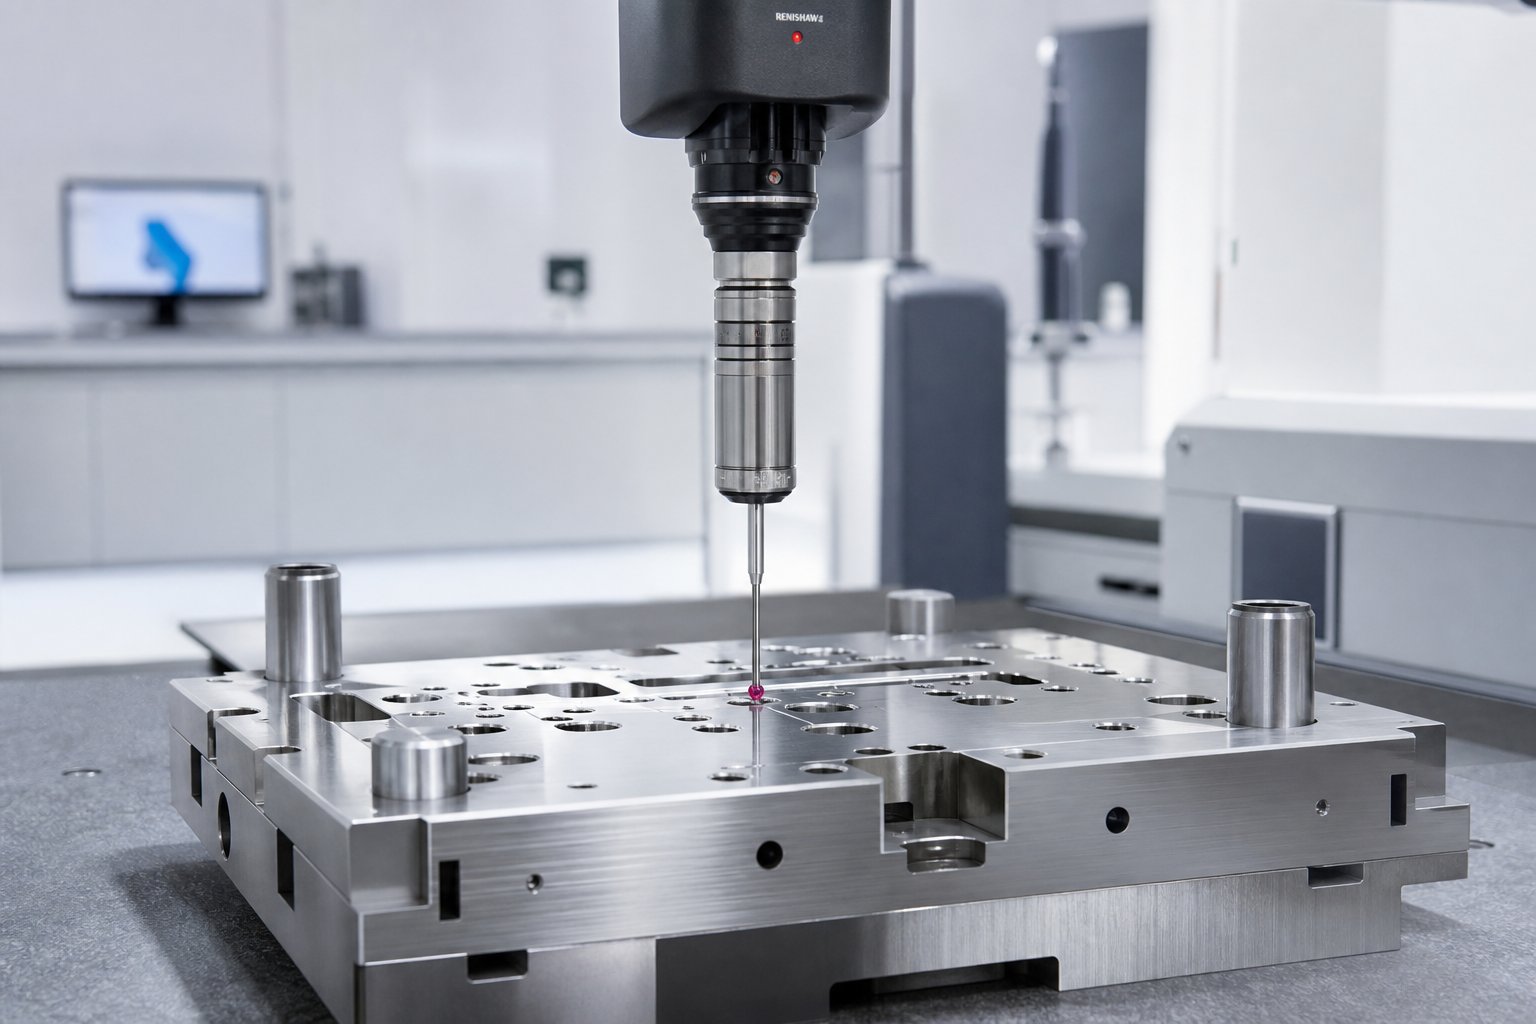
สัญญาณการผลิต-เกิดขึ้นเมื่อการตรวจสอบขนาดซึ่งมักจะผ่าน CMM ยืนยันว่าชิ้นส่วนต่างๆ อยู่ในเกณฑ์ความคลาดเคลื่อนของตัวอย่างที่มีนัยสำคัญทางสถิติ เมื่อถึงจุดนั้น ขั้นตอนการผลิตแม่พิมพ์จะเสร็จสมบูรณ์ และเครื่องมือจะย้ายไปยังพื้นที่การผลิต
ลำดับทั้งหมดนี้ ตั้งแต่ความเป็นไปได้จนถึงการลงนาม- ยังเป็นที่ที่ตัวแปรต้นทุนและไทม์ไลน์ที่ใหญ่ที่สุดซ่อนอยู่ การทำความเข้าใจว่าอะไรขับเคลื่อนตัวแปรเหล่านั้นทำให้ผู้ซื้อสามารถใช้ประโยชน์ในการวางแผนและการเจรจาได้มากขึ้น
การเลือกวัสดุแม่พิมพ์และเกรดเหล็กกล้าเครื่องมือ
เหล็กที่อยู่ภายในแม่พิมพ์เป็นตัวกำหนดว่าแม่พิมพ์จะมีอายุการใช้งานนานแค่ไหน จำเป็นต้องบำรุงรักษาบ่อยแค่ไหน และท้ายที่สุดแล้วค่าใช้จ่ายของชิ้นส่วนที่ประทับตราแต่ละชิ้นในขั้นตอนการผลิตคืออะไร อย่างไรก็ตาม การเลือกวัสดุยังเป็นหนึ่งในหัวข้อที่มีการพูดคุยกันน้อยที่สุดระหว่างผู้ซื้อกับผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูป เครื่องหมายคำพูดส่วนใหญ่จะระบุเกรดเช่น "D2" โดยไม่อธิบายว่าเหตุใดจึงเลือกเกรดนั้น หรือเกรดอื่นที่อาจช่วยคุณได้ดีกว่า นี่คือสิ่งที่ผลักดันการตัดสินใจดังกล่าว
เกรดเหล็กกล้าเครื่องมือทั่วไปสำหรับแม่พิมพ์ปั๊มขึ้นรูป
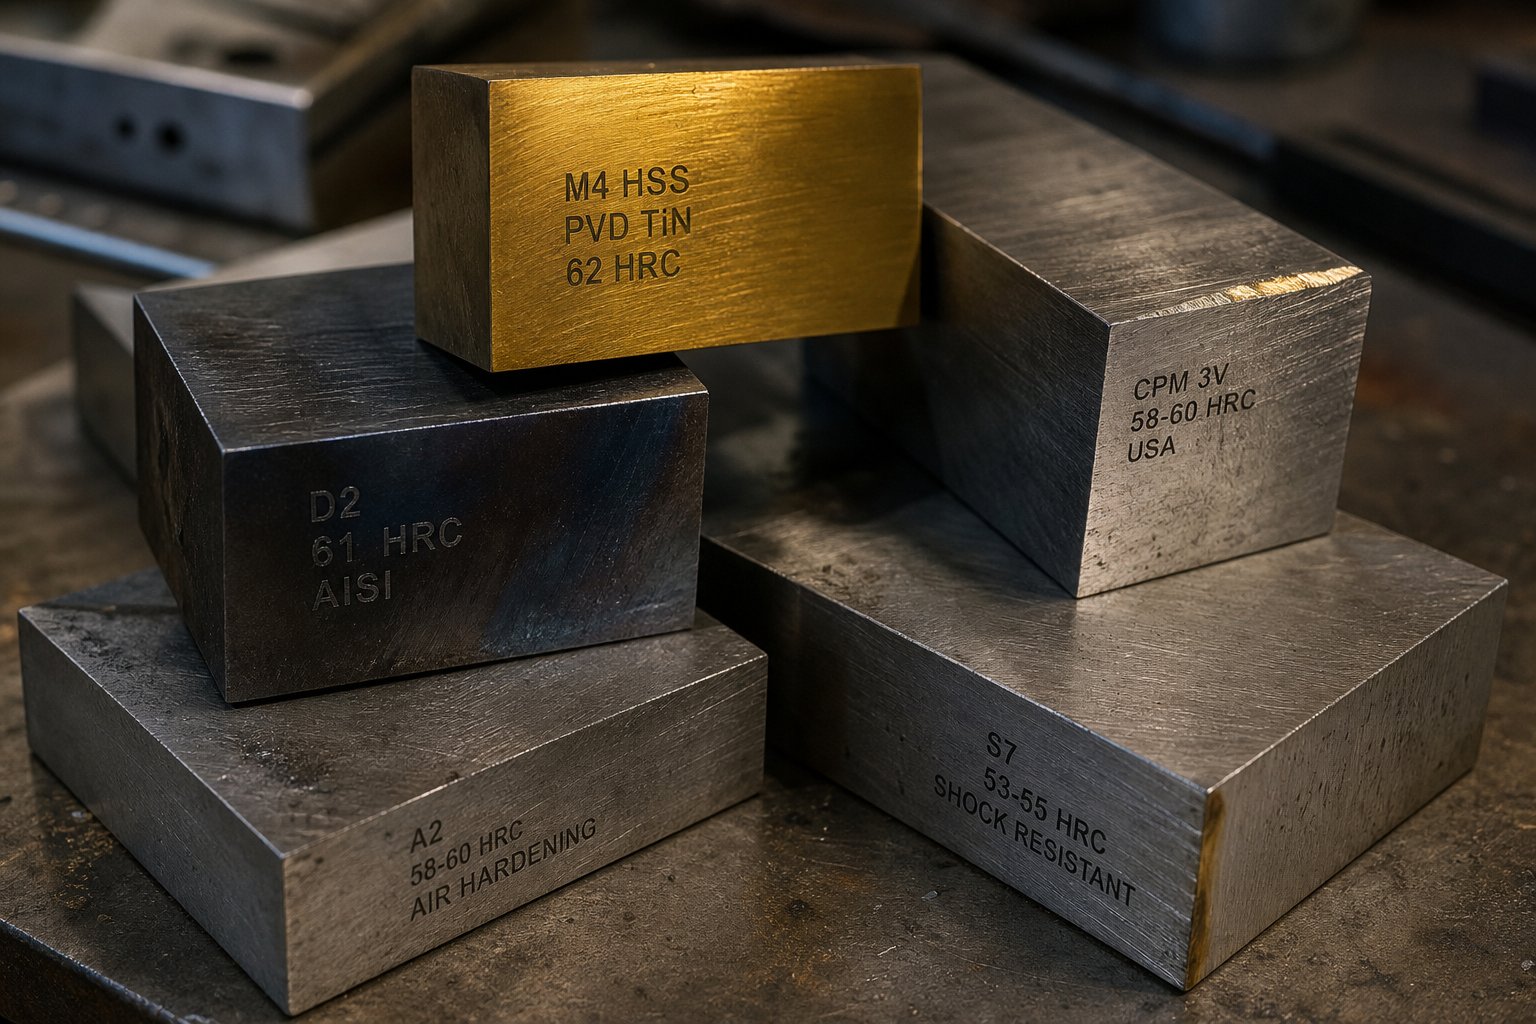
แม่พิมพ์ปั๊มโลหะทุกอันมีคุณสมบัติที่แข่งขันกันสามอย่างสมดุล: ความแข็งเพื่อรักษารูปร่างภายใต้ภาระ ความต้านทานการสึกหรอเพื่ออายุการใช้งานที่ยาวนาน และความเหนียวในการดูดซับแรงกระแทกโดยไม่แตกร้าว ไม่มีเหล็กกล้าแม่พิมพ์ปั๊มตัวเดียวที่จะใช้ประโยชน์สูงสุดจากทั้งสามประเภทได้ ดังนั้นการเลือกเกรดจะต้องคำนึงถึงข้อดีข้อเสียที่แมปกับการใช้งานเฉพาะของคุณเสมอ
D2เป็นกลไกสำคัญของการอุดและเจาะปริมาณมาก- ปริมาณคาร์บอนและโครเมียมสูง (1.40-1.60% C, 11.00-13.00% Cr) ให้ความต้านทานการสึกหรอเป็นพิเศษที่ 54-61 HRCโดยทั่วไปจะใช้ D2ในแม่พิมพ์ปั๊ม แม่พิมพ์ปั๊ม เครื่องตัดและแม่พิมพ์ตัดแต่ง โดยที่ความเหนียวเป็นพิเศษไม่ใช่ข้อกำหนดหลัก สำหรับแม่พิมพ์ปั๊มขึ้นรูปเหล็กกล้าระยะยาว-ที่ผลิตชิ้นส่วนหลายแสนชิ้น D2 ยังคงเป็นตัวเลือกเริ่มต้น
A2เสนอพื้นกลาง ด้วยโครเมียม (4.75-5.50%) และคาร์บอน (0.95-1.05%) น้อยกว่า D2 เล็กน้อย ทำให้มี HRC 57-62 HRC โดยที่ยังคงความเหนียวปานกลางไว้ได้ A2 ทำงานได้ดีในการขึ้นรูป การหยอดเหรียญ และแม่พิมพ์ปั๊มขนาดใหญ่ ซึ่งเครื่องมือต้องเผชิญกับความเค้นดัดงอควบคู่ไปกับการสึกหรอ คิดว่านี่เป็นตัวเลือกที่สมดุลสำหรับแม่พิมพ์ปั๊มโลหะแผ่นที่ต้องทั้งตัดและขึ้นรูปวัสดุ
S7นั่งอยู่ที่จุดสิ้นสุดของสเปกตรัม ปริมาณคาร์บอนที่ต่ำกว่า (0.45-0.55%) และโครเมียมที่ลดลง (3.00-3.50%) ให้ความแข็งในการทำงานที่ 48-58 HRC พร้อมความต้านทานแรงกระแทกที่ดีเยี่ยม S7 เหมาะที่สุดสำหรับการขึ้นรูปหนัก แม่พิมพ์ดัดเย็น และแม่พิมพ์อัดโลหะที่ต้องรับแรงกระแทกอย่างกะทันหัน หากแม่พิมพ์ของคุณร้าวแทนที่จะสึก S7 จะจัดการกับสาเหตุที่แท้จริง
M2 และ M4เหล็กกล้าความเร็วสูง-รองรับการทำงานที่อุณหภูมิและความเร็วที่สูงขึ้นส่งผลให้เหล็กกล้างานเย็น-แบบเดิมๆ เกินขีดจำกัด เกรดเหล่านี้คงความแข็งไว้ที่อุณหภูมิการทำงานที่สูงขึ้น ทำให้เหมาะสำหรับการใช้งานที่มีอัตราการชักสูง-จังหวะ-
สำหรับสถานีที่มีการสึกหรอรุนแรง- โดยเฉพาะอย่างยิ่งในแม่พิมพ์แบบโปรเกรสซีฟที่ใช้สเตนเลสที่มีฤทธิ์กัดกร่อนหรือวัสดุที่มีความแข็งแรงสูง-เม็ดมีดคาร์ไบด์ให้ขั้นตอน-การเปลี่ยนแปลงในการมีอายุยืนยาว แม่พิมพ์ปั๊มคาร์ไบด์หรือสถานีที่ใส่คาร์ไบด์-สามารถยืดอายุการใช้งานได้ 500-1000% เมื่อเทียบกับเหล็กกล้าเครื่องมือทั่วไป แม้ว่าขีดจำกัดความเปราะของพวกมันจะใช้กับการทำงานที่รับแรงกระแทกต่ำ เช่น การปั๊มขึ้นรูปแบบละเอียดและการดึงแบบตื้นก็ตาม ในทางตรงกันข้าม แม่พิมพ์ปั๊มอะลูมิเนียม มักจะให้ความสำคัญกับผิวสำเร็จและการต้านทานการเสียดสีมากกว่าความแข็งดิบ เนื่องจากวัสดุชิ้นงานที่นิ่มกว่ามีแนวโน้มที่จะเกาะติดกับพื้นผิวของเครื่องมือมากกว่าที่จะสึกหรอ
| ระดับ | ความแข็ง (HRC) | กรณีการใช้งานหลัก | ต้นทุนสัมพัทธ์ | คาดว่าชีวิตจะตาย |
|---|---|---|---|---|
| D2 | 54 - 61 | การปัดและเจาะในปริมาณมาก- | ต่ำถึงปานกลาง | ยาวที่สุดในบรรดาเหล็กกล้าทั่วไป |
| A2 | 57 - 62 | การขึ้นรูป การสร้างเหรียญ และการใช้งานที่สมดุล | ต่ำถึงปานกลาง | ปานกลางถึงยาว |
| S7 | 48 - 58 | การขึ้นรูปด้วยเกจวัดหนัก-และการกระแทก-การกระแทก | ปานกลาง | ปานกลาง (การสึกหรอ-จำกัด) |
| M2/M4 | 60 - 65 | การทำงานที่ความเร็วสูง-และอุณหภูมิสูง- | ปานกลางถึงสูง | ยาวในการใช้งานที่เหมาะสม |
| คาร์ไบด์ | 70+ | เม็ดมีดที่มีการสึกหรอรุนแรง-สำหรับวัสดุที่มีฤทธิ์กัดกร่อน | สูง | ยาวกว่าเหล็กกล้าเครื่องมืออย่างเห็นได้ชัด |
เกรดที่เหมาะสมขึ้นอยู่กับปัจจัยสามประการที่ทำงานร่วมกัน: ปริมาณการผลิตของคุณ วัสดุชิ้นงานที่ปั๊ม และความต้องการความคลาดเคลื่อนของชิ้นส่วนที่เสร็จแล้ว ผู้ผลิตแม่พิมพ์ที่เลือกวัสดุโดยไม่ต้องถามคำถามโดยละเอียดเกี่ยวกับทั้งสามสิ่งนี้ถือเป็นการเดามากกว่าวิศวกรรม
การรักษาพื้นผิวและการเคลือบ
แม้แต่เหล็กแม่พิมพ์ปั๊มขึ้นรูปที่ดีที่สุดก็ยังได้ประโยชน์จากการปรับปรุงพื้นผิว การเคลือบและการบำบัดจะเพิ่มชั้นแรงเสียดทานที่แข็งขึ้น-น้อยลง ซึ่งช่วยลดการครูด ชะลอการสึกหรอ และขยายช่วงเวลาระหว่างการปิดซ่อมบำรุง
ตัวเลือกการเคลือบทั่วไป ได้แก่ :
- TiN (ไทเทเนียมไนไตรด์)- การเคลือบ PVD สำหรับงานทั่วไป-ที่เพิ่มความแข็งของพื้นผิวและลดแรงเสียดทาน
- TiCN (ไทเทเนียมคาร์โบไนไตรด์)- แข็งกว่า TiN โดยมีความต้านทานการสึกหรอดีกว่าสำหรับสถานีตัดและเจาะ
- TD (การกระจายของโตโยต้า / เทอร์โม-การสะสมปฏิกิริยา)- กระบวนการในตระกูล CVD- ที่สร้างชั้นวานาเดียมคาร์ไบด์ที่มีความแข็งมาก มีประสิทธิภาพในการต้านทานการครูดในการขึ้นรูปเหล็กที่มีความแข็งแรงสูง-
- TiAlN (ไทเทเนียม อลูมิเนียม ไนไตรด์)- ทำงานได้ดีที่อุณหภูมิสูงซึ่งเกิดขึ้นระหว่างการประทับตราด้วยความเร็วสูง-
งานวิจัยจากแนวทางการสมัคร AHSSแสดงให้เห็นถึงความแตกต่างในทางปฏิบัติของการเคลือบ: เครื่องมือ D2 ที่ชุบโครเมียม-ล้มเหลวหลังจากชิ้นส่วน 50,000 ชิ้น ในขณะที่เหล็กกล้าเครื่องมือชนิดเดียวกันที่มีไอออนไนไตรด์และการเคลือบโครเมียมไนไตรด์แบบ PVD ผลิตชิ้นส่วนได้มากกว่า 1.2 ล้านชิ้น นั่นไม่ใช่การปรับปรุงเล็กน้อย เป็นสมการต้นทุน-ต่อ-ส่วนที่แตกต่างกันโดยพื้นฐาน
การทำไนไตรดิ้งทั้งแบบแก๊สและพลาสมา (ไอออน) จะสร้างชั้นพื้นผิวที่แข็งขึ้นโดยการกระจายไนโตรเจนเข้าไปในเหล็ก ไอออนไนไตรด์ทำงานที่อุณหภูมิต่ำกว่าแก๊สไนไตรด์ ซึ่งช่วยลดความเสี่ยงจากการบิดเบี้ยวในขณะที่สร้างพื้นผิวที่ทนทานต่อการสึกหรอ- การชุบโครเมี่ยมซึ่งครั้งหนึ่งเคยเป็นแนวทางมาตรฐานกลับไม่เป็นที่นิยมเนื่องจากแนวโน้มการแตกร้าวขนาดเล็กและความกังวลด้านสิ่งแวดล้อม การศึกษาพบว่านี่ไม่ใช่ตัวเลือกที่ดีที่สุดสำหรับการแปรรูปแม่พิมพ์เหล็กกล้าความแข็งแรงสูงขั้นสูง-
หมายเหตุในทางปฏิบัติประการหนึ่ง: ควรใช้การเคลือบหลังจากการทดลองครั้งแรกและการดีบักเสร็จสมบูรณ์ การปรับรูปทรงของแม่พิมพ์หลังการเคลือบหมายความว่าคุณสามารถขจัดชั้นที่คุณเพิ่งจ่ายไปออกไปได้ ร้านขายแม่พิมพ์ที่มีประสบการณ์จะทำการแก้ไขทั้งหมดให้เสร็จสิ้นก่อน จากนั้นจึงทำการปรับสภาพพื้นผิวขั้นสุดท้ายก่อนเริ่มการผลิต
ตัวเลือกวัสดุและการเคลือบจะเชื่อมโยงโดยตรงกับต้นทุนและไทม์ไลน์ของโครงการ แม่พิมพ์ที่สร้างจากเหล็กกล้าโลหะผสมผงที่มีการเคลือบผิวแบบ PVD มีราคาสูงกว่าแม่พิมพ์ D2 มาตรฐาน แต่การลงทุนดังกล่าวได้เปลี่ยนแปลงการคำนวณการบำรุงรักษาโดยสิ้นเชิงตลอดระยะเวลาการผลิตหลาย-ปี
เทคโนโลยีสมัยใหม่พลิกโฉมการค้า
การเลือกเกรดเหล็กและการเคลือบเป็นการตัดสินใจทางวิศวกรรมที่มีรากฐานมาจากความรู้ด้านโลหะวิทยามานานหลายทศวรรษ แต่วิธีที่ผู้ผลิตแม่พิมพ์ปั๊มนำความรู้นั้นไปใช้ ตั้งแต่การตรวจสอบการออกแบบเบื้องต้นไปจนถึงการดำเนินการในโรงงาน ได้เปลี่ยนไปอย่างมาก เครื่องมือดิจิทัลและแพลตฟอร์มการตัดเฉือนขั้นสูงกำลังบีบอัดไทม์ไลน์ ขจัดการคาดเดา และยกระดับสิ่งที่โรงผลิตแม่พิมพ์ที่มีความสามารถสามารถส่งมอบได้
การจำลอง CAE และการสร้างต้นแบบดิจิทัล
การก้าวกระโดดครั้งใหญ่ที่สุดของการออกแบบแม่พิมพ์ในทศวรรษที่ผ่านมาไม่ใช่เครื่องจักรใหม่ คือความสามารถในการประทับตราชิ้นส่วนก่อนที่เหล็กใดๆ จะถูกตัด การจำลองการขึ้นรูปตาม FEA- ช่วยให้วิศวกรจำลองกระบวนการขึ้นรูปโลหะแผ่นทั้งหมดได้แบบดิจิทัล: การขึ้นรูปแบบลึก การขึ้นรูปแบบยืด การขึงจับ และการตัดขอบ ซอฟต์แวร์จะแมปการกระจายความเค้น คาดการณ์การเปลี่ยนแปลงของความหนา ทำเครื่องหมายบริเวณรอยยับ และคำนวณการเสียรูปของการสปริงกลับ ทั้งหมดนี้ทำได้ภายในไม่กี่ชั่วโมง แทนที่จะใช้เวลาเป็นสัปดาห์ในการลองพิมพ์
สิ่งนี้หมายความว่าอย่างไรในทางปฏิบัติ? ตามข้อมูลอุตสาหกรรมจากผู้เชี่ยวชาญด้านการจำลอง CAEผู้ผลิตที่รวมการจำลองเข้ากับขั้นตอนการทำงานของบริการออกแบบเครื่องมือมักจะลดการทำซ้ำลง 30-50% ซึ่งแปลเป็นระยะเวลารอคอยสินค้าที่สั้นลงและต้นทุนการปรับเปลี่ยนที่ลดลงโดยตรง การวิเคราะห์แผนภาพขีดจำกัดการขึ้นรูปจะระบุ-โซนความเสี่ยงของการแตกร้าวและการย่นที่เกิดจากการบีบอัดก่อนเริ่มการตัดเฉือน ช่วยให้วิศวกรสามารถปรับรูปร่างเปล่า แรงกดของสารยึดเกาะ และวาดรูปทรงของเม็ดบีดในขณะที่ยังคงทำการเปลี่ยนแปลงได้อย่างอิสระ
การชดเชย Springback เพียงอย่างเดียวทำให้การลงทุนจำลองสำหรับหลายโครงการเหมาะสม แทนที่จะพบว่าแผงที่ขึ้นรูปแล้วหลุดออกจากค่าเผื่อหลังจากที่แม่พิมพ์แข็งตัวแล้ว วิศวกรจะ-ชดเชยรูปทรงพื้นผิวของเครื่องมือแบบดิจิทัลล่วงหน้า ผลลัพธ์ที่ได้คือแม่พิมพ์ที่ผลิตชิ้นส่วนที่มีมิติถูกต้องตั้งแต่ขั้นตอนการผลิตครั้งแรก
ความเร็วสูง-เครื่องจักรและระบบอัตโนมัติ
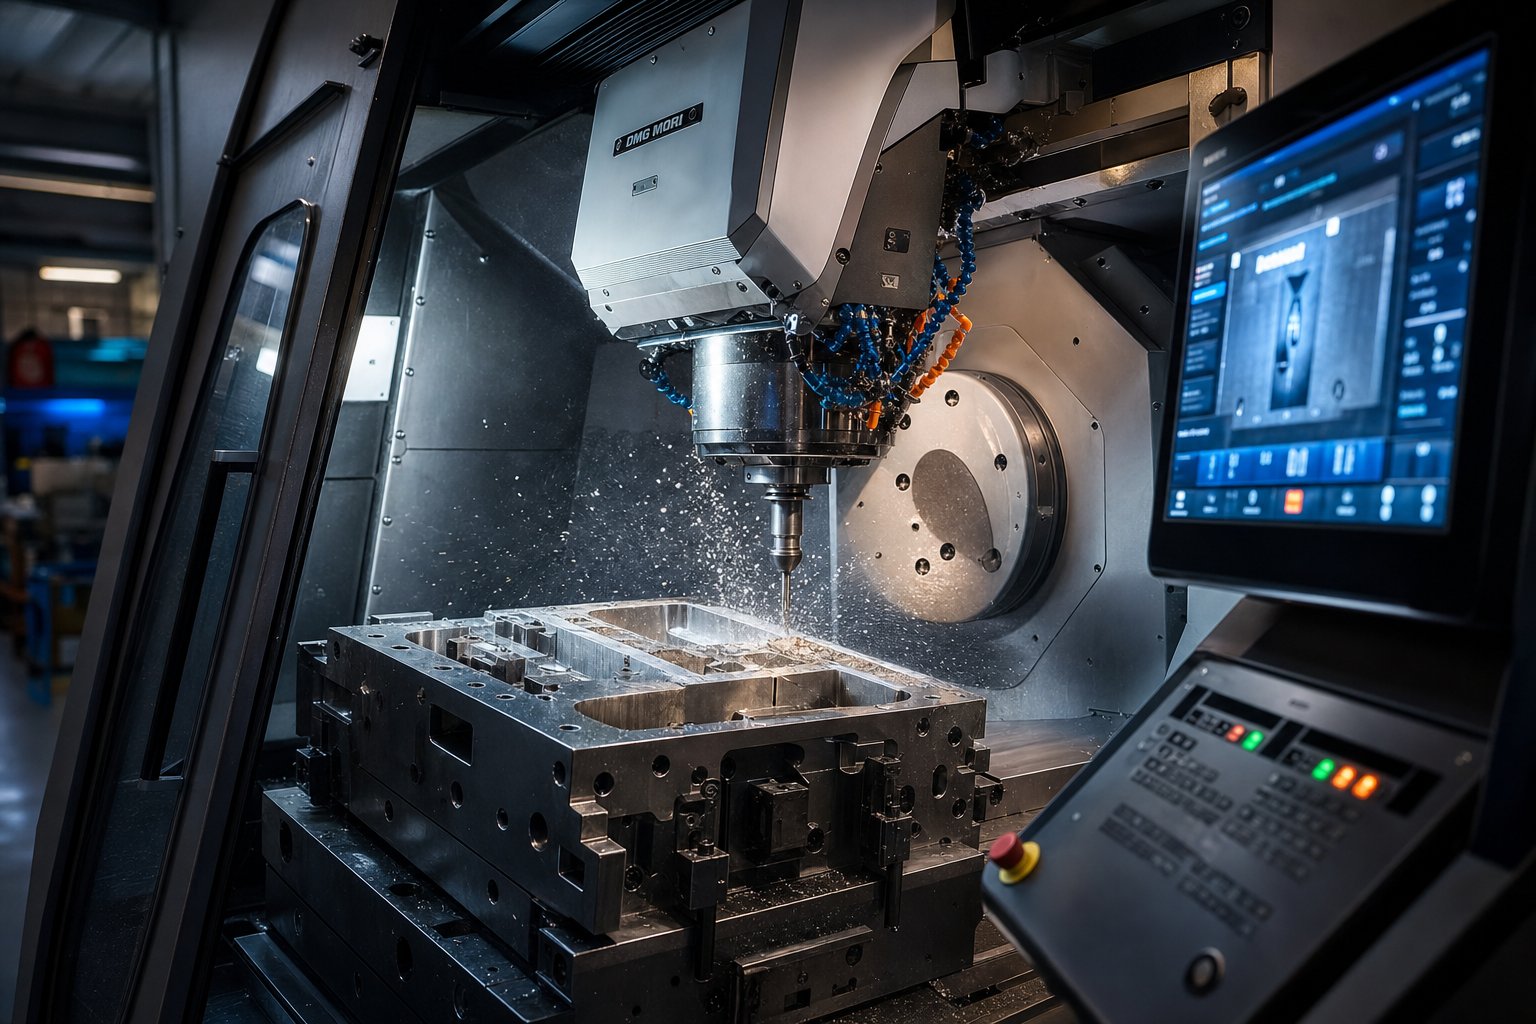
ในโรงงาน การตัดเฉือนความเร็วสูง 5- แกนได้กำหนดนิยามใหม่ให้กับสิ่งที่เป็นไปได้ในการตัดบล็อกด้วยแม่พิมพ์ CNC 3 แกนแบบดั้งเดิมจำเป็นต้องมีการตั้งค่าหลายครั้งและการตกแต่งด้วยมืออย่างละเอียด ระบบ 5 แกนสมัยใหม่ ส่วนหน้าของแม่พิมพ์ที่ซับซ้อนด้วยเครื่องจักรในการจับยึดเพียงครั้งเดียว เพื่อรักษามุมเครื่องมือให้เหมาะสมตลอดการตัด สิ่งนี้จะสร้างพื้นผิวสำเร็จที่เหนือกว่าจากเครื่องจักรโดยตรง ช่วยลดหรือขจัดเวลาในการขัดด้วยมือ
ขณะนี้ร้านขายเครื่องมืออัตโนมัติและแม่พิมพ์ใช้เซลล์ EDM แบบลวดอัตโนมัติที่ทำงานโดยไม่มีใครดูแลในชั่วข้ามคืน โดยการโหลดและจัดทำดัชนีชิ้นงานโดยไม่ต้องมีการแทรกแซงจากผู้ปฏิบัติงาน ระบบการขัดเงาด้วยหุ่นยนต์ช่วยให้ได้ผิวสำเร็จที่สม่ำเสมอทั่วหน้าแม่พิมพ์ขนาดใหญ่ ซึ่งการขัดด้วยมือจะทำให้เกิดความแปรปรวน พลวัตของเครื่องมือที่นี่แตกต่างจากระบบอัตโนมัติในสายการผลิตปั๊มขึ้นรูป ในร้านขายแม่พิมพ์ ระบบอัตโนมัติกำหนดเป้าหมายความแม่นยำและความสามารถในการทำซ้ำได้จากการใช้เครื่องมือเพียงครั้งเดียว- ในการผลิต จะมีการกำหนดเป้าหมายปริมาณงานบนชิ้นส่วนที่เหมือนกัน
สามารถวัดผลรวมของ HSM 5 แกนและกระบวนการรองแบบอัตโนมัติได้: เครื่องมือปั๊มโลหะที่เคยต้องใช้เวลาในการตัดเฉือน 12-16 สัปดาห์ มักจะสามารถจัดส่งได้ภายใน 8-10 สัปดาห์โดยไม่ทำให้ความแม่นยำลดลง
Digital Twins และข้อมูล-การบำรุงรักษาที่ขับเคลื่อนด้วย
ขอบเขตใหม่ของการปั๊มเครื่องมือเกี่ยวข้องกับการฝังเซ็นเซอร์ลงในตัวแม่พิมพ์โดยตรง เครื่องมือแบบมีเครื่องมือเหล่านี้จะติดตามการนับจังหวะ น้ำหนักต่อรอบ ความผันผวนของอุณหภูมิ และการเบี่ยงเบนของขนาดแบบเรียลไทม์ กกรณีศึกษาจากโรงประทับตรารถยนต์การกดด้วยความเร็วสูง 12 ครั้ง-พบว่า 68% ของการหยุดทำงานโดยไม่ได้วางแผนสามารถป้องกันการหยุดทำงานโดยไม่ได้วางแผนไว้ได้ด้วยการเตือนล่วงหน้า 4 ถึง 48 ชั่วโมง โดยใช้ข้อมูลที่มีอยู่แล้วในเซ็นเซอร์การกดและระบบตรวจสอบชิ้นส่วน
แพลตฟอร์มดิจิทัลแฝดเชื่อมโยงสัญญาณเหล่านี้กับชุดแม่พิมพ์และแม่พิมพ์ คาดการณ์ความก้าวหน้าของการสึกหรอ และกำหนดเวลาการบำรุงรักษาก่อนที่ข้อบกพร่องจะปรากฏขึ้น รูปแบบการสึกหรอของแม่พิมพ์แบบก้าวหน้าจะปรากฏให้เห็นในตัววัดคุณภาพชิ้นส่วนสามวันก่อนที่เครื่องมือจะล้มเหลวอย่างรุนแรง สิ่งอำนวยความสะดวกที่ใช้ระบบเหล่านี้รายงานความแม่นยำในการคาดการณ์ถึง 85-92% ภายในหกเดือนหลังจากการปรับใช้
สำหรับผู้ซื้อ นี่หมายความว่าแม่พิมพ์ที่สร้างขึ้นด้วยความสามารถในการตรวจจับแม่พิมพ์ใน-มีค่าใช้จ่ายล่วงหน้ามากกว่าแต่มีต้นทุนตลอดอายุการใช้งานที่ต่ำกว่าผ่านการหยุดทำงานโดยไม่คาดหมายน้อยลงและอายุการใช้งานที่ยาวนานขึ้น
เทคโนโลยีที่พลิกโฉมการค้าผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปในปัจจุบัน:
- การจำลองการขึ้นรูป 3 มิติด้วยการวิเคราะห์แผนภาพขีดจำกัดการขึ้นรูป
- โทโพโลยี-โครงสร้างแม่พิมพ์ที่ปรับให้เหมาะสมเพื่อน้ำหนักและความแข็งแกร่ง
- เครื่องจักรกลซีเอ็นซี 5 แกนความเร็วสูง-
- เซลล์ EDM แบบลวดอัตโนมัติพร้อมการทำงานแบบอัตโนมัติ
- ใน-การตรวจจับแม่พิมพ์สำหรับการตรวจสอบแรง อุณหภูมิ และจังหวะ
- แพลตฟอร์มคู่แบบดิจิทัลสำหรับการบำรุงรักษาเชิงคาดการณ์และการติดตามอายุของแม่พิมพ์
ความสามารถเหล่านี้ไม่มีการกระจายอย่างเท่าเทียมกันทั่วทั้งอุตสาหกรรม ร้านค้าบางแห่งดำเนินการในระดับแนวหน้า ในขณะที่บางแห่งใช้วิธีการที่ไม่เปลี่ยนแปลงในรอบหลายทศวรรษ ช่องว่างนั้นสร้างความแตกต่างอย่างแท้จริงในเรื่องต้นทุนของโครงการแม่พิมพ์ ระยะเวลาที่ใช้ และวิธีการทำงานของเครื่องมือที่เสร็จสมบูรณ์เมื่อถึงพื้นที่พิมพ์ของคุณ
ปัจจัยด้านต้นทุนและระยะเวลารอคอยสำหรับโครงการแม่พิมพ์
ช่องว่างทางเทคโนโลยีระหว่างร้านขายแม่พิมพ์จะกำหนดตัวแปรสองประการที่ผู้ซื้อให้ความสำคัญมากที่สุดโดยตรง ได้แก่ ราคาเครื่องมือเท่าไรและจะมาถึงเมื่อใด แต่ต้นทุนและระยะเวลารอคอยสินค้ายังคงเป็นส่วนที่คลุมเครือที่สุดในการทำงานกับผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูป ราคาจะแตกต่างกันไปในแต่ละร้านค้า ไทม์ไลน์ยืดเยื้อโดยไม่มีคำอธิบายที่ชัดเจน และปัจจัยเบื้องหลังแต่ละตัวเลขแทบจะไม่ได้รับการแชร์กับลูกค้า การขาดความโปร่งใสไม่ได้หมายความว่าไม่สามารถรู้คณิตศาสตร์ได้ หมายความว่าไม่เคยมีการวางกรอบการทำงานที่ชัดเจนเพียงพอสำหรับผู้ซื้อที่จะถามคำถามที่ถูกต้อง
อะไรเป็นตัวขับเคลื่อนต้นทุนแม่พิมพ์ปั๊มขึ้นรูป
ใบเสนอราคาแม่พิมพ์ปั๊มโลหะแบบกำหนดเองทุกรายการประกอบด้วยการตัดสินใจ บางส่วนตัดสินใจโดยคุณ บางส่วนโดยผู้ผลิตแม่พิมพ์ และบางส่วนกำหนดโดยฟิสิกส์ การทำความเข้าใจว่าตัวแปรใดมีน้ำหนักมากที่สุดจะช่วยให้คุณใช้ประโยชน์ในการปรับต้นทุนให้เหมาะสมก่อนที่จะออกใบสั่งซื้อใบแรก
ตัวขับเคลื่อนต้นทุนที่ใหญ่ที่สุดเพียงตัวเดียวคือความซับซ้อนของดาย โดยเฉพาะจำนวนสถานีและการดำเนินการที่ดำเนินการในแต่ละสถานี ข้อมูลการประมาณต้นทุนทางอุตสาหกรรมระบุว่าแต่ละสถานีเพิ่มเติมในแม่พิมพ์แบบโปรเกรสซีฟจะเพิ่มต้นทุนรวมประมาณ 8-12% เนื่องจากการเพิ่มเวลาการออกแบบ ชั่วโมงการตัดเฉือน และแรงงานในการประกอบ แม่พิมพ์ตัดและเจาะสถานีห้า-เป็นการลงทุนโดยพื้นฐานที่แตกต่างไปจากเครื่องมือแบบก้าวหน้าสิบสองสถานี-ที่มีการขึ้นรูป การทำงานของลูกเบี้ยว และการต๊าปในดาย
ขนาดชิ้นส่วนมีความสำคัญเนื่องจากเป็นตัวกำหนดขนาดทางกายภาพของชุดแม่พิมพ์ ซึ่งเรียงตามต้นทุนวัสดุ เวลาในการตัดเฉือน และระดับน้ำหนักของแท่นพิมพ์ที่จำเป็นสำหรับการทดลอง แม่พิมพ์ที่บรรจุในแท่นพิมพ์ขนาด 200 ตันได้นั้นใช้เหล็กกล้าเครื่องมือน้อยกว่าและทำงานบนอุปกรณ์ที่หาได้ทั่วไปมากกว่าอุปกรณ์ที่ต้องใช้เครื่องจักรขนาด 600 ตัน
ต่อไปนี้เป็นตัวขับเคลื่อนต้นทุนหลัก ซึ่งแสดงตามลำดับจากมากไปหาน้อยของผลกระทบทั่วไปต่อใบเสนอราคาเครื่องมือปั๊มโลหะแบบกำหนดเอง:
- ความซับซ้อนตายตัวจำนวนสถานี - การทำงานของลูกเบี้ยว การต๊าปใน- กลไกการยก และคุณสมบัติพิเศษ
- รูปทรงและความคลาดเคลื่อนของชิ้นส่วน- ความคลาดเคลื่อนที่เข้มงวดมากขึ้นผลักดันการตัดเฉือนจาก CNC มาตรฐานไปสู่ EDM ที่มีความแม่นยำและการเจียรแบบจิ๊ก ซึ่งมีอัตรารายชั่วโมงที่สูงขึ้นอย่างมาก
- เกรดเหล็กเครื่องมือและการชุบแข็ง- เกรดพรีเมียม เช่น M4 หรือคาร์ไบด์-สถานีที่ใส่เข้าไปมีราคาหลายเท่าของ D2 มาตรฐาน และการบำบัดความร้อนจะเพิ่มทั้งต้นทุนและเวลาในการกำหนดตารางเวลา
- ขนาดชิ้นส่วนและซองแม่พิมพ์แม่พิมพ์ขนาดใหญ่ - ต้องใช้วัตถุดิบมากขึ้น รอบการตัดเฉือนนานขึ้น และอุปกรณ์การจัดการที่หนักกว่า
- ปริมาณการผลิตประจำปีโปรแกรมปริมาณ - สูง-ทำให้เครื่องมือคลาส A เหมาะสมด้วยโครงสร้างระดับพรีเมียม ในขณะที่ปริมาณที่น้อยกว่าสามารถใช้-งานสร้างที่เบากว่าได้
- การรักษาพื้นผิวและการเคลือบ- การเคลือบ PVD, การบำบัด TD หรือการทำไนไตรด์จะเพิ่มราคาล่วงหน้าแต่ลดต้นทุนต่อ-ชิ้นส่วนเนื่องจากอายุการใช้งานแม่พิมพ์ที่ยาวขึ้น
- ขอบเขตการออกแบบและการจำลองการวิเคราะห์การขึ้นรูป CAE ฉบับเต็ม - และการตรวจสอบ DFM จะเพิ่มชั่วโมงการทำงานทางวิศวกรรม แต่มักจะลดต้นทุนโครงการทั้งหมดลงด้วยการตรวจจับปัญหาก่อนเริ่มการตัดเฉือน
ระดับเครื่องมือมีอิทธิพลต่อสมการเพิ่มเติม แม่พิมพ์คลาส A ออกแบบมาเพื่อการทำงานในการผลิตซึ่งมักจะใช้จังหวะเกินหนึ่งล้านจังหวะ ใช้เหล็กกล้าระดับพรีเมียมชุบแข็ง และสร้างขึ้นเพื่อให้เข้าถึงการบำรุงรักษาได้ง่าย การลงทุนเริ่มแรกนั้นสูงกว่า แต่ค่าตัดจำหน่ายต่อ-ชิ้นลดลงอย่างรวดเร็วตามปริมาณ เครื่องมือคลาส C หรือ "แบบอ่อน" เหมาะกับต้นแบบและการวิ่งระยะสั้นที่มีชิ้นส่วนน้อยกว่า 10,000 ชิ้น ทนทานต่อการซื้อขายเพื่อความรวดเร็วและลดต้นทุนล่วงหน้า การจับคู่ประเภทของเครื่องมือกับข้อกำหนดปริมาณจริงของคุณเป็นหนึ่งในวิธีที่มีประสิทธิภาพมากที่สุดใน-ขนาดการลงทุนแม่พิมพ์โลหะแบบกำหนดเองของคุณให้เหมาะสม
การลงทุนด้านแม่พิมพ์และต้นทุนต่อหน่วยชิ้นส่วนมีความเชื่อมโยงกันแบบผกผันตลอดอายุการผลิต แม่พิมพ์คุณภาพสูง-ที่สูงขึ้นจะลดต้นทุนต่อ-ชิ้น ลดเวลาหยุดทำงานโดยไม่ได้วางแผนให้เหลือน้อยที่สุด และลดต้นทุนรวมในการเป็นเจ้าของ - ทำให้ตัวเลขล่วงหน้ามีความหมายน้อยกว่าจำนวนตลอดอายุการใช้งานอย่างมาก
ตัวแปรหนึ่งที่ถูกมองข้ามบ่อยครั้งคือค่าใช้จ่ายในการออกแบบของคุณเอง ความคลาดเคลื่อนที่เข้มงวดกว่าความต้องการด้านการใช้งาน คุณลักษณะที่ไม่จำเป็นที่เพิ่มสถานีขึ้นรูป หรือการเลือกใช้วัสดุที่เร่งการสึกหรอของแม่พิมพ์ ล้วนทำให้ราคาสูงเกินจริง การมีส่วนร่วมกับผู้ผลิตแม่พิมพ์ของคุณในการอภิปรายเกี่ยวกับการออกแบบเพื่อการผลิตก่อนที่จะสรุปรูปทรงของชิ้นส่วนสามารถลดต้นทุนจากเครื่องมือได้โดยไม่กระทบต่อประสิทธิภาพของชิ้นส่วน โครงการปั๊มขึ้นรูปด้วยความแม่นยำแบบกำหนดเองจะได้รับประโยชน์อย่างมากจากแนวทางการทำงานร่วมกันนี้ เนื่องจากการปรับรูปทรงที่ดูเหมือนเล็กน้อยบนหน้าจอ CAD สามารถกำจัดสถานีแม่พิมพ์ทั้งหมดได้
ปัจจัยด้านเวลารอคอยโดยทั่วไป
ไทม์ไลน์ทำให้ผู้ซื้อหงุดหงิดมากกว่าต้นทุน ส่วนหนึ่งเป็นเพราะตัวแปรใช้งานง่ายน้อยกว่า แม่พิมพ์ประทับตราโลหะแบบกำหนดเองไม่เพียงเคลื่อนผ่านคิวเชิงเส้นเท่านั้น กระบวนการแบบขนานและต่อเนื่องหลายกระบวนการแข่งขันกันเพื่อแย่งชิงทรัพยากร และปัญหาคอขวดจะเปลี่ยนไปขึ้นอยู่กับความจุของร้านค้า ความพร้อมใช้งานของวัสดุ และจำนวนการออกแบบซ้ำที่ต้องการ
ปัจจัยด้านเวลารอคอยสินค้าที่พบบ่อยที่สุด ได้แก่:
- รอบการแก้ไขการออกแบบ- การเปลี่ยนแปลงการออกแบบทุกรอบจะรีเซ็ตชั่วโมงการทำงานทางวิศวกรรม และอาจต้องมีการรันการจำลองที่ได้รับการอัปเดต รอบการแก้ไขสามรอบสามารถเพิ่มสัปดาห์ให้กับโครงการที่อาจดำเนินไปอย่างราบรื่น
- การจัดซื้อวัสดุโดยทั่วไปเหล็กกล้าเครื่องมือมาตรฐาน - เช่น D2 และ A2 จะพร้อมจำหน่ายภายในไม่กี่วัน แต่เกรดพิเศษ บล็อกแม่พิมพ์ขนาดใหญ่ หรือโลหะผสมนำเข้าอาจต้องใช้เวลาหลายสัปดาห์ในกำหนดการ
- ความซับซ้อนของเครื่องจักร- แม่พิมพ์ที่มีพื้นผิว 3 มิติที่ซับซ้อน ช่องว่างภายในที่แน่นหนา และกลไกลูกเบี้ยวหลายตัวนั้นต้องใช้เวลาหลายชั่วโมงกับเครื่องจักร CNC และ EDM มากกว่าเครื่องมือตัดเรียบแบบเรียบ
- กำหนดการอบชุบด้วยความร้อน- โรงบำบัดความร้อนเชิงพาณิชย์ดำเนินการตามกำหนดเวลาของตนเอง และส่วนแม่พิมพ์ขนาดใหญ่หรือซับซ้อนอาจต้องใช้รอบการบำบัดหลายรอบ
- ทดลองทำซ้ำ- แรก-การประทับบทความไม่ค่อยได้ชิ้นส่วนที่สมบูรณ์แบบในทันที การแก้ไขแต่ละครั้ง-และ-รอบการทดลองใหม่จะเพิ่มเวลา และการดำเนินการขึ้นรูปที่ซับซ้อนอาจต้องใช้การแก้ไขจุดบกพร่องหลายรอบ
- การตรวจสอบและจัดทำเอกสารโปรแกรม - ที่ต้องการเอกสาร PPAP, รายงาน CMM หรือการทดลองเป็นพยานของลูกค้า จะสร้างขั้นตอนเพิ่มเติมในกระบวนการเผยแพร่
นี่คือความจริงที่ขัดกับสัญชาตญาณที่วิศวกรเครื่องมือที่มีประสบการณ์เข้าใจ: การเร่งรัดขั้นตอนการออกแบบมักจะยืดเวลารอคอยโดยรวมออกไปเกือบทุกครั้ง เมื่อทางลัดทางวิศวกรรมทำให้เกิดความคลุมเครือในเค้าโครงแถบหรือการจัดลำดับสถานี ช่องว่างเหล่านั้นจะปรากฏขึ้นระหว่างการตัดเฉือนเนื่องจากการทำงานซ้ำ ระหว่างการประกอบเนื่องจากปัญหาพอดี หรือระหว่างการทดลองเนื่องจากข้อบกพร่องของชิ้นส่วน การแก้ไขดาวน์สตรีมแต่ละรายการนั้นใช้เวลามากกว่าชั่วโมงการออกแบบที่บันทึกไว้ การปั๊มโลหะแบบกำหนดเองที่ผลิตจากแม่พิมพ์ที่ออกแบบอย่างดี-สามารถผลิตได้เร็วกว่าการปั๊มโลหะแบบเร่งรีบ แม้ว่าขั้นตอนวิศวกรรมเริ่มแรกจะใช้เวลานานกว่าก็ตาม
ความจุของร้านเป็นอีกตัวแปรหนึ่งที่ผู้ซื้อไม่ค่อยเห็น โครงการประทับตราโลหะแบบกำหนดเองที่เสนอราคาในสิบสัปดาห์จะใช้เวลาเครื่องจักรและแรงงานที่มีทักษะในแต่ละขั้นตอน หากโรงงานดำเนินการอย่างเต็มกำลังการผลิต การจัดตารางเวลาช่องว่างระหว่างการตัดเฉือน, EDM และการประกอบสามารถยืดปฏิทินโดยไม่ต้องเพิ่มชั่วโมงการผลิต การถามเกี่ยวกับงานที่ค้างอยู่ในปัจจุบันและวิธีการจัดกำหนดการในระหว่างขั้นตอนการเสนอราคาจะช่วยให้คุณมองเห็นได้ดีขึ้นว่าไทม์ไลน์ที่ระบุเป็นจริงหรือไม่
การสนทนาที่มีประสิทธิผลมากที่สุดกับผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปจะเกิดขึ้นเมื่อคุณมีความเข้าใจที่ชัดเจนเกี่ยวกับตัวขับเคลื่อนต้นทุนและลำดับเวลาเหล่านี้ คุณไม่จำเป็นต้องทราบตัวเลขดอลลาร์หรือจำนวนสัปดาห์ที่แน่นอนล่วงหน้า คุณจำเป็นต้องรู้ว่าคันไหนที่คุณควบคุม คันไหนที่ร้านค้าควบคุม และจุดไหนที่การทำงานร่วมกันระหว่างทั้งสองฝ่ายจะบีบอัดกำหนดการและลดการลงทุนทั้งหมด รากฐานดังกล่าวยังช่วยให้แยกแยะพันธมิตรที่มีความสามารถจากร้านค้าที่บอกคุณได้ง่ายขึ้นมากว่าคุณต้องการได้ยินอะไร
วิธีการประเมินเครื่องปั๊มแม่พิมพ์
การรู้ว่าอะไรเป็นตัวขับเคลื่อนต้นทุนและระยะเวลาในการผลิตจะมีประโยชน์ก็ต่อเมื่อคุณสามารถแยกแยะระหว่างผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปที่จะส่งมอบตามคำสัญญากับผู้ผลิตที่ไม่ทำตามคำสัญญา กระบวนการประเมินมีความสำคัญเนื่องจากโครงการแม่พิมพ์ที่ผิดพลาดไม่เพียงแต่สิ้นเปลืองเงินค่าเครื่องมือเท่านั้น ทำให้การเปิดตัวผลิตภัณฑ์ของคุณล่าช้า ทำให้ตารางการผลิตของคุณตึงเครียด และบังคับให้ต้องแก้ไข-กลางสตรีมที่มีราคาแพง ไม่ว่าคุณกำลังตรวจสอบร้านค้าในพื้นที่หรือกำลังตรวจสอบข้อเสนอจากผู้ผลิตแม่พิมพ์ปั๊มโลหะในต่างประเทศ สัญญาณที่แยกคู่ค้าที่เชื่อถือได้ออกจากคู่ค้าที่มีความเสี่ยงมีความสอดคล้องกันอย่างน่าทึ่ง
สัญญาณเตือนว่าสัญญาณความเสี่ยง
ธงสีแดงบางส่วนปรากฏขึ้นในขั้นตอนการเสนอราคา ส่วนอื่นๆ จะมองเห็นได้ก็ต่อเมื่อคุณถามคำถามติดตามผลที่ถูกต้อง- หากผู้ผลิตแม่พิมพ์ปั๊มแสดงคุณลักษณะหลายประการเหล่านี้ ให้ถือว่าเป็นตัวบ่งชี้ความเสี่ยงสะสม แทนที่จะเป็นลักษณะเฉพาะที่แยกจากกัน
- ไม่มี-ความสามารถในการออกแบบบ้าน- ร้านค้าที่จ้างงานวิศวกรรมแม่พิมพ์จากภายนอกสูญเสียการควบคุมขั้นตอนที่สำคัญที่สุดของโครงการ และทำให้เกิดช่องว่างในการสื่อสารระหว่างนักออกแบบและผู้สร้าง
- ไม่สามารถแสดงข้อมูลการทดลองได้- หากไม่สามารถผลิตชิ้นส่วนตัวอย่าง รายงานขนาด หรือบันทึกน้ำหนักการพิมพ์จากโครงการก่อนหน้านี้ กระบวนการของพวกเขาขาดระเบียบวินัยด้านเอกสาร
- ไม่มีอุปกรณ์ตรวจสอบ CMM- หากไม่มีความสามารถในการวัดพิกัด การตรวจสอบขนาดต้องใช้แผ่นพื้นผิวและเกจวัดมือ ซึ่งไม่เพียงพอสำหรับงานที่มีพิกัดความเผื่อแคบ-
- ขาดการรับรองวัสดุร้านขายแม่พิมพ์ที่มีชื่อเสียง - มีใบรับรองโรงสีสำหรับเหล็กกล้าเครื่องมือและสามารถติดตามทุกบล็อกกลับไปยังแหล่งที่มาได้ การไม่มีแนวทางปฏิบัตินี้บ่งบอกถึงมุม-วัฒนธรรมที่ล้ำหน้า
- ไม่เต็มใจที่จะหารือเกี่ยวกับการบำรุงรักษาแม่พิมพ์- ผู้ผลิตแม่พิมพ์ที่หลีกเลี่ยงหัวข้อการสนับสนุนอย่างต่อเนื่อง ชิ้นส่วนอะไหล่ หรือเอกสารการบำรุงรักษามีแนวโน้มที่จะสร้างเครื่องมือที่พวกเขาไม่ได้ตั้งใจจะอยู่เบื้องหลัง
- การอ้างอิงโดยไม่ต้องตรวจสอบรูปทรงของชิ้นส่วน- ร้านค้าใดๆ ที่ยินดีให้ตัวเลขที่แน่นอนแก่คุณตามคำอธิบายด้วยวาจาหรือภาพร่าง 2 มิติเป็นการประมาณ ไม่ใช่ทางวิศวกรรม
ให้ความสนใจว่าร้านค้าตอบตกลงเร็วแค่ไหน ผู้ผลิตแม่พิมพ์ปั๊มโลหะที่ดีที่สุดไม่คำนึงถึงรูปทรงที่จะทำให้เกิดปัญหาในการผลิต ร้านค้าที่ยอมรับทุกอย่างโดยไม่มีคำถามมักจะพบปัญหาในภายหลังตามไทม์ไลน์และงบประมาณของคุณ
ตัวชี้วัดของพันธมิตรที่มีความสามารถ
ธงสีเขียวชี้ไปที่โรงงานผลิตแม่พิมพ์ปั๊มโลหะที่ถือว่าโครงการของคุณเป็นความท้าทายทางวิศวกรรมมากกว่าการทำธุรกรรม ตัวบ่งชี้เหล่านี้มีความสัมพันธ์อย่างมากกับ-การส่งมอบตรงเวลา ความสำเร็จ-ในการทดลองครั้งแรก และ-ประสิทธิภาพของแม่พิมพ์ในระยะยาว
- การจำลอง CAE เฮาส์เต็มรูปแบบใน-- การวิเคราะห์การขึ้นรูป การทำนายการสปริงกลับ และการศึกษาการทำให้ผอมบางก่อนที่จะเริ่มการตัดเฉือน ซึ่งช่วยลดการทดลองซ้ำได้อย่างมาก
- วิธีการทดลองใช้ที่บันทึกไว้- ขั้นตอนที่ชัดเจนสำหรับการสุ่มตัวอย่าง การจำแนกข้อบกพร่อง การวิเคราะห์สาเหตุที่แท้จริง และการติดตามการดำเนินการแก้ไข
- การรายงานเหตุการณ์สำคัญที่โปร่งใส- อัปเดตโครงการเป็นประจำด้วยรูปภาพ ความคืบหน้าในการตัดเฉือน และกำหนดเวลาการคาดการณ์ แทนที่จะเงียบระหว่างคำสั่งซื้อและการส่งมอบ
- การตัดเฉือนแบบรวมในแนวตั้ง- การกัด CNC, Wire EDM, การเจียระไนพื้นผิว และการบำบัดความร้อนที่ได้รับการจัดการภายใต้หลังคาเดียวกัน ขจัด-ความล่าช้าในการทำงานระหว่างผู้รับเหมาช่วง
- สิ้นสุด-เพื่อ-ยุติความเป็นเจ้าของกระบวนการ- ร้านค้าจะรับผิดชอบตั้งแต่การตรวจสอบความเป็นไปได้เบื้องต้นไปจนถึงการตรวจสอบขั้นสุดท้ายและการเปิดตัวการผลิต
- ความเต็มใจที่จะช่วยเหลือคนตายตลอดชีวิตการผลิต- รวมถึงการวางแผนการบำรุงรักษา การจัดเตรียมอะไหล่ และการเปลี่ยนแปลงทางวิศวกรรมตามปริมาณชิ้นส่วนที่เปลี่ยนแปลงไป
ผู้ผลิตแม่พิมพ์ปั๊มโลหะที่แสดงให้เห็นถึงคุณสมบัติเหล่านี้ดำเนินการในฐานะพันธมิตรด้านการพัฒนา ไม่ใช่แค่ผู้ขายที่กรอกใบสั่งซื้อเท่านั้น ตัวอย่างเช่น,แม่พิมพ์ปั๊มของ YICHENการดำเนินงานแสดงให้เห็น-รูปแบบบริการเต็มรูปแบบในทางปฏิบัติ: ขั้นตอนการทำงานครอบคลุมการประเมินความเป็นไปได้และการจำลอง CAE ผ่านการตัดเฉือนที่มีความแม่นยำ การทดลองใช้งาน และการตรวจสอบขนาด ทั้งหมดนี้ได้รับการจัดการภายใน การบูรณาการในแนวดิ่งดังกล่าวทำให้ผู้ซื้อมีความรับผิดชอบเพียงจุดเดียว และลดความเสี่ยงในการประสานงานที่มาพร้อมกับห่วงโซ่อุปทานที่กระจัดกระจาย
เมื่อเปรียบเทียบข้อเสนอจากผู้ผลิตแม่พิมพ์ปั๊มหลายราย ให้ชั่งน้ำหนักตัวชี้วัดเชิงคุณภาพเหล่านี้ให้หนักเท่ากับราคา ราคาที่ต่ำกว่าจากร้านค้าที่ไม่มีธงสีเขียวครึ่งหนึ่งด้านบน โดยทั่วไปแล้วจะมีค่าใช้จ่ายรวมสูงกว่าเมื่อคุณคำนึงถึงระยะเวลาที่ขยายออกไป รอบการทดลองเพิ่มเติม และ-การแก้ไขหลังการจัดส่ง การประเมินที่คุณดำเนินการก่อนที่จะมอบรางวัลให้กับโครงการจะกำหนดประสบการณ์ที่คุณจะได้รับตลอดทั้งโครงการโดยตรง และในท้ายที่สุดจะตัดสินว่าชิ้นส่วนที่ประทับตราของคุณจะได้รับการผลิตตามกำหนดเวลาและอยู่ภายในข้อกำหนดหรือไม่
การเปลี่ยนจากการวิจัยไปสู่ RFQ-การเป็นหุ้นส่วนที่พร้อม
การประเมินศักยภาพคู่ค้าเป็นสิ่งหนึ่ง การเดินเข้าสู่การสนทนาแรกที่เตรียมไว้คือสิ่งที่ช่วยเร่งโครงการของคุณอย่างแท้จริง ความแตกต่างระหว่างการมีส่วนร่วมเริ่มแรกที่มีประสิทธิผลกับสัปดาห์ของการชี้แจงย้อนหลัง-และ-มักจะขึ้นอยู่กับความสมบูรณ์ของแพ็คเกจคำขอของคุณเมื่อคุณส่ง RFQ ที่จัดเตรียมไว้อย่างดี-จะทำให้ซัพพลายเออร์แม่พิมพ์ปั๊มขึ้นรูปของคุณมีข้อมูลที่จำเป็นในการตอบสนองต่อข้อเสนอทางวิศวกรรมที่แท้จริง แทนที่จะคาดเดาสนามเบสบอล
กำลังเตรียมแพ็คเกจ RFQ ของคุณ
ก่อนที่จะติดต่อผู้ให้บริการออกแบบแม่พิมพ์ ให้รวบรวมเอกสารที่ช่วยให้ประเมินความเป็นไปได้และเสนอราคาได้อย่างแม่นยำ การขาดรายการเหล่านี้แม้แต่รายการเดียวจะทำให้ร้านค้าต้องตั้งสมมติฐาน และข้อสันนิษฐานต่างๆ จะทำให้ราคาสูงขึ้นเพื่อครอบคลุมความเสี่ยง
- โมเดล 3D CAD ในรูปแบบ STEP หรือ IGES ซึ่งแสดงถึงการแก้ไขการออกแบบปัจจุบัน
- การวาดภาพ 2 มิติพร้อมคำอธิบายของ GD&T มิติข้อมูลที่สำคัญ และการอ้างอิงข้อมูลที่ระบุอย่างชัดเจน
- ข้อกำหนดวัสดุสำหรับชิ้นส่วนที่ประทับตรา รวมถึงเกรด เทมเปอร์ และความหนาของแผ่น
- การประมาณการปริมาณรายปีและข้อกำหนดอายุการใช้งานเครื่องมือที่คาดหวัง
- การจำแนกประเภทความคลาดเคลื่อนที่แยกคุณลักษณะที่สำคัญออกจากมิติมาตรฐาน
- ข้อกำหนดด้านการตกแต่งพื้นผิวและมาตรฐานด้านความสวยงาม
- ไทม์ไลน์เป้าหมาย รวมถึงวันที่เปิดตัวจริงที่ขับเคลื่อนกำหนดการ
- ช่วงงบประมาณ (หากมี) เพื่อช่วยให้ร้านค้าแนะนำระดับเครื่องมือที่เหมาะสมได้
รายการตรวจสอบนี้ใช้ไม่ว่าคุณจะจัดหาแม่พิมพ์ปั๊มแบบกำหนดเองสำหรับการเปิดตัวผลิตภัณฑ์ใหม่ หรือเปลี่ยนเครื่องมือที่หมดอายุและแม่พิมพ์ในโปรแกรมที่มีอยู่ ยิ่งแพ็คเกจของคุณสมบูรณ์มากเท่าใด ราคาที่คุณได้รับก็จะเทียบเคียงและแม่นยำมากขึ้นเท่านั้น RFQ ที่มีโครงสร้างซึ่งมีข้อกำหนดเฉพาะที่กำหนดไว้อย่างชัดเจนจะช่วยลดความคลุมเครือของขอบเขตและลดความแปรปรวนของราคาซึ่งทำให้การเปรียบเทียบ-กับ-แอปเปิ้ลเป็นไปไม่ได้
ผลลัพธ์ที่ดีที่สุดในโครงการปั๊มแม่พิมพ์ที่มีความแม่นยำมาจากการมีส่วนร่วมของผู้ผลิตแม่พิมพ์ตั้งแต่เนิ่นๆ ในการพัฒนาผลิตภัณฑ์ แทนที่จะหลังจากที่การออกแบบถูกแช่แข็งแล้ว การทำงานร่วมกันตั้งแต่เนิ่นๆ จะปลดล็อกข้อเสนอแนะ DFM ที่ทำให้เรขาคณิตง่ายขึ้น ลดสถานี และบีบอัดทั้งต้นทุนและเวลาดำเนินการ
ลองจินตนาการถึงการออกแบบแม่พิมพ์ปั๊มโลหะขั้นสุดท้ายเพียงเพื่อเรียนรู้ระหว่างการอ้างว่าการเปลี่ยนแปลงรัศมีเล็กน้อยสามารถกำจัดสถานีขึ้นรูปทั้งหมดได้ การสนทนานั้นฟรีในระหว่างการพัฒนาแนวคิด หลังจากที่การออกแบบหยุดนิ่ง จะกลายเป็นการเปลี่ยนแปลงทางวิศวกรรมที่จะรีเซ็ตไทม์ไลน์ของคุณ
สิ่งที่คาดหวังหลังจากการสัมผัสครั้งแรก
เมื่อแพ็คเกจ RFQ ของคุณไปถึงร้านค้าที่มีคุณสมบัติเหมาะสม ลำดับการมีส่วนร่วมที่คาดการณ์ได้ก็จะปรากฏขึ้น การรู้ว่าอะไรจะเกิดขึ้นต่อไปจะช่วยให้คุณวางแผนทรัพยากรภายในและกำหนดความคาดหวังที่เป็นจริงกับผู้มีส่วนได้ส่วนเสียได้
ลำดับทั่วไปมีลักษณะดังนี้:
- การตรวจสอบความเป็นไปได้เบื้องต้น- ผู้ผลิตแม่พิมพ์จะประเมินรูปทรงของชิ้นส่วน วัสดุ และปริมาตรของคุณเพื่อยืนยันว่าโครงการสามารถใช้งานได้และระบุความท้าทายในการขึ้นรูปที่อาจเกิดขึ้น
- ใบเสนอราคาเบื้องต้นพร้อมสมมติฐาน- การประมาณการทิศทางตามการตรวจสอบเบื้องต้น โดยสังเกตคำถามเปิดหรือพื้นที่การออกแบบที่ต้องการคำชี้แจง
- ออกแบบ-สำหรับ-ความคิดเห็นเกี่ยวกับความสามารถในการผลิต- คำแนะนำเฉพาะสำหรับการปรับรูปทรงที่ลดความซับซ้อนของเครื่องมือ ปรับปรุงความสามารถในการขึ้นรูป หรือยืดอายุแม่พิมพ์
- ข้อเสนออย่างเป็นทางการพร้อมไทม์ไลน์- ใบเสนอราคาโดยละเอียดครอบคลุมถึงเหตุการณ์สำคัญในการก่อสร้างแม่พิมพ์ การทดลอง และการส่งมอบ หลังจากที่คำถามทางเทคนิคทั้งหมดได้รับการแก้ไขแล้ว
- เริ่มต้นโครงการ-- การยืนยันทิศทางเค้าโครงแถบ การจัดหาเหล็ก และประตูตรวจสอบการออกแบบแรก
โดยทั่วไปความคืบหน้านี้จะใช้เวลาสองถึงสี่สัปดาห์ตั้งแต่การติดต่อครั้งแรกจนถึงการเริ่มต้น- ขึ้นอยู่กับความซับซ้อนของชิ้นส่วนและความเร็วที่ทั้งสองฝ่ายสามารถแก้ไขรายการที่เปิดอยู่ โครงการประทับตราที่กำหนดเองพร้อมเอกสารที่ชัดเจนจะเคลื่อนผ่านขั้นตอนนี้เร็วขึ้น เนื่องจากใช้เวลาน้อยลงในการติดตามข้อมูลที่ขาดหายไป
สำหรับผู้อ่านที่พร้อมจะเปลี่ยนจากการค้นคว้าไปสู่การปฏิบัติแม่พิมพ์ปั๊มของ YICHENทีมปฏิบัติตามโมเดลการมีส่วนร่วมนี้ทุกประการ: การประเมินความเป็นไปได้ การจำลอง CAE การตัดเฉือน การทดลองใช้งาน และการตรวจสอบ แต่ละขั้นตอนมีการควบคุมด้วยการส่งมอบที่ชัดเจน ขั้นตอนการทำงานช่วยให้ผู้จัดการฝ่ายจัดหาและวิศวกรเครื่องมือมีเส้นทางที่เป็นรูปธรรมตั้งแต่การสอบถามเบื้องต้นไปจนถึงเครื่องมือที่ได้รับการตรวจสอบการผลิต- พร้อมการมองเห็นได้ในทุกเหตุการณ์สำคัญ
ไม่ว่าคุณจะเลือกซัพพลายเออร์แม่พิมพ์ปั๊มรายใด หลักการก็ยังคงเหมือนเดิม มาถึงพร้อมเอกสารครบถ้วน มีส่วนร่วมตั้งแต่เนิ่นๆ เพื่อรับประโยชน์จากอินพุตของ DFM ประเมินคู่ค้าตามความเข้มงวดของกระบวนการ ไม่ใช่แค่ราคา และปฏิบัติต่อการลงทุนด้านเครื่องมือตามที่เป็นอยู่: รากฐานที่กำหนดต้นทุนต่อ-ชิ้นส่วน ความสม่ำเสมอด้านคุณภาพ และระยะเวลาการทำงานในการผลิตของคุณในปีต่อๆ ไป
คำถามที่พบบ่อยเกี่ยวกับเครื่องปั๊มแม่พิมพ์
1. ผู้ผลิตแม่พิมพ์ปั๊มทำอะไร?
ผู้ผลิตแม่พิมพ์ปั๊มตีความแบบแปลนทางวิศวกรรม ออกแบบรูปทรงเรขาคณิตของแม่พิมพ์ ตั้งโปรแกรมเครื่องจักร CNC ประกอบส่วนประกอบเหล็กชุบแข็ง และตรวจสอบความถูกต้องของเครื่องมือที่เสร็จแล้วผ่านการลองปั๊มขึ้นรูป บทบาทนี้ผสมผสานความเชี่ยวชาญด้าน CAD/CAM ความรู้ด้านโลหะวิทยา EDM และทักษะการเจียร และ-สัญชาตญาณในการแก้ปัญหาเพื่อผลิตแม่พิมพ์ที่ตัด ขึ้นรูป และขึ้นรูปโลหะแผ่นด้วยความแม่นยำที่สามารถทำซ้ำได้ โปรแกรมฝึกงานหลายโปรแกรมต้องใช้เวลาฝึกอบรมประมาณ 8,000 ชั่วโมง ซึ่งสะท้อนถึงความเชี่ยวชาญเชิงลึกที่เกี่ยวข้องกับอาชีพนี้
2. แม่พิมพ์ปั๊มราคาเท่าไหร่?
ต้นทุนแม่พิมพ์ปั๊มขึ้นรูปขึ้นอยู่กับตัวแปรหลายประการ: ความซับซ้อนของแม่พิมพ์และจำนวนสถานี ขนาดชิ้นส่วน ข้อกำหนดด้านความคลาดเคลื่อน เกรดเหล็กกล้าเครื่องมือ ปริมาณการผลิตต่อปี และการปรับสภาพพื้นผิว แต่ละสถานีเพิ่มเติมในโปรเกรสซีฟดายสามารถเพิ่มต้นทุนรวมได้ประมาณ 8-12% ผู้ซื้อควรเข้าใจว่าคลาสเครื่องมือ (คลาส A สำหรับปริมาณมากเทียบกับคลาส C สำหรับต้นแบบ) และความซับซ้อนในการออกแบบเป็นตัวขับเคลื่อนต้นทุนที่ใหญ่ที่สุด แทนที่จะเป็นช่วงราคาคงที่ การมีส่วนร่วมกับผู้ผลิตแม่พิมพ์ตั้งแต่เนิ่นๆ เพื่อรับฟังความคิดเห็นเกี่ยวกับการออกแบบเพื่อความสามารถในการผลิตสามารถลดจำนวนสถานีและลดการลงทุนด้านเครื่องมือได้อย่างมาก
3. อะไรคือความแตกต่างระหว่างแม่พิมพ์แบบโปรเกรสซีฟและแม่พิมพ์แบบถ่ายโอน?
แม่พิมพ์แบบโปรเกรสซีฟป้อนแถบโลหะแผ่นอย่างต่อเนื่องผ่านหลายสถานีในขณะที่ชิ้นงานยังคงติดอยู่กับแถบพาหะ ทำให้เหมาะสำหรับชิ้นส่วนขนาดเล็กถึงกลาง-ที่มีปริมาณมากกว่า 100,000 ชิ้นต่อปี ทรานเฟอร์ดายจะแยกช่องว่างออกก่อน จากนั้นนิ้วกลจะเคลื่อนชิ้นงานแต่ละชิ้นระหว่างสถานีขึ้นรูปอิสระ เครื่องมือถ่ายโอนเหมาะกับชิ้นส่วนที่ดึงออกมาขนาดใหญ่หรือลึก-ซึ่งไม่สามารถอยู่บนแถบได้ เช่น ขายึดโครงสร้างและตัวเรือน แม่พิมพ์แบบโปรเกรสซีฟให้รอบเวลาเร็วขึ้น ในขณะที่แม่พิมพ์ถ่ายโอนรองรับรูปทรงเรขาคณิต 3 มิติที่ซับซ้อนมากขึ้น
4. การสร้างแม่พิมพ์ปั๊มขึ้นรูปใช้เวลานานเท่าใด?
ระยะเวลาดำเนินการสำหรับแม่พิมพ์ปั๊มขึ้นรูปขึ้นอยู่กับรอบการแก้ไขการออกแบบ การจัดหาวัสดุ ความซับซ้อนของการตัดเฉือน การกำหนดตารางเวลาการให้ความร้อน และจำนวนครั้งในการทดลองซ้ำที่ต้องการ ปัจจัยสำคัญที่ขยายระยะเวลา ได้แก่ การเปลี่ยนแปลงการออกแบบหลายรอบ การจัดหาเหล็กกล้าเครื่องมือพิเศษ การดำเนินการตัดเฉือน 3D ที่ซับซ้อน และการสร้างความท้าทายที่ต้องมีการแก้ไขข้อบกพร่องซ้ำๆ ในทางตรงข้าม การเร่งขั้นตอนการออกแบบมักจะยืดเวลารอคอยโดยรวมออกไป เนื่องจากช่องว่างทางวิศวกรรมที่ยังไม่ได้รับการแก้ไขเกิดขึ้นเป็นการทำงานซ้ำระหว่างขั้นตอนการตัดเฉือน การประกอบ หรือการทดลอง
5. เหล็กกล้าเครื่องมือชนิดใดที่เหมาะกับการปั๊มแม่พิมพ์มากที่สุด?
เหล็กกล้าเครื่องมือที่ดีที่สุดขึ้นอยู่กับการใช้งานของคุณ D2 มีความต้านทานการสึกหรอดีเยี่ยม-การอุดและการเจาะในปริมาณมาก A2 ให้ความสมดุลระหว่างความแข็งและความเหนียวสำหรับการขึ้นรูปและการขึ้นรูป S7 ให้การต้านทานแรงกระแทกที่เหนือกว่าสำหรับงานหนัก-ที่เกจวัดซึ่งเป็นเรื่องที่กังวลเรื่องการแตกร้าว เหล็กกล้าความเร็วสูง M2/M4-คงความแข็งไว้ที่อุณหภูมิสูงสำหรับการใช้งานที่มีอัตราการชักสูง- เม็ดมีดคาร์ไบด์ยืดอายุการใช้งานได้อย่างมากใน-จุดสึกหรอที่รุนแรง แต่จำกัดอยู่ที่การทำงานที่มีแรงกระแทกต่ำ- การเคลือบผิว เช่น การบำบัด TiN, TiCN และ TD ช่วยยืดอายุการใช้งานของแม่พิมพ์ โดยไม่คำนึงถึงเกรดเหล็กพื้นฐาน


