


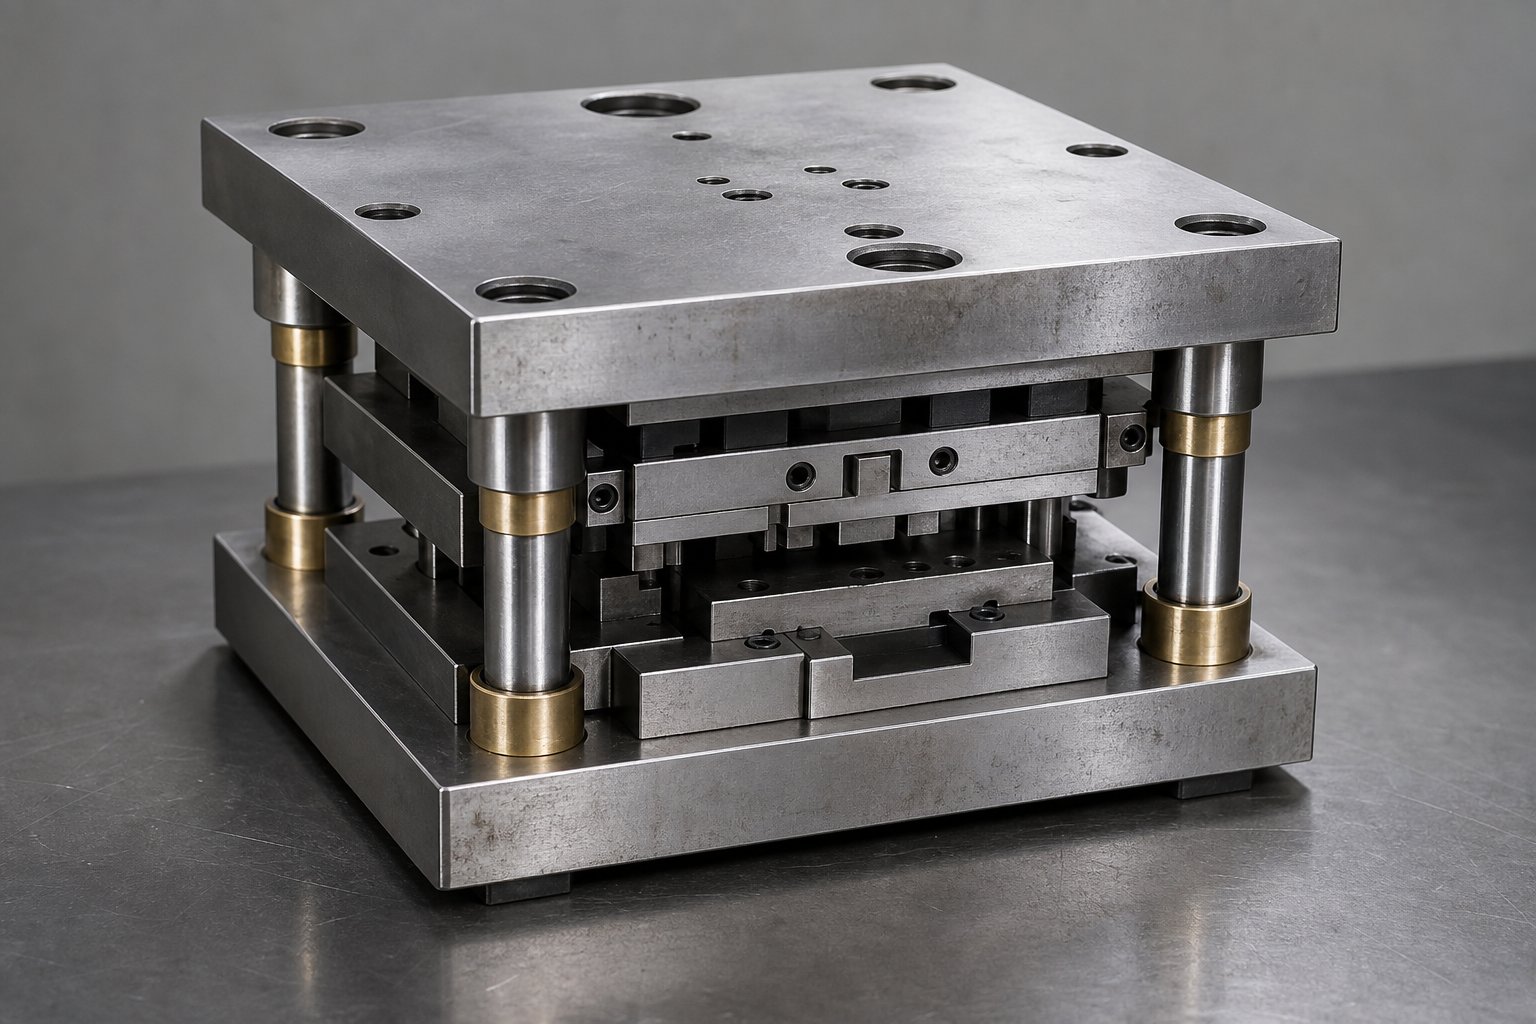
ชุดแม่พิมพ์ปั๊มขึ้นรูปคืออะไร และเหตุใดจึงมีความสำคัญ
เมื่อได้ยินใครพูดถึงชุดแม่พิมพ์ปั๊มพวกเขาอาจกำลังพูดถึงแพ็คเกจเครื่องมือแม่พิมพ์อัดขึ้นรูปทั้งหมดหรือแค่กรอบโครงสร้างที่รวบรวมทุกอย่างไว้ด้วยกัน ความแตกต่างดังกล่าวมีความสำคัญมากกว่าที่คนส่วนใหญ่จะตระหนัก โดยเฉพาะอย่างยิ่งหากคุณระบุหรือซื้อเครื่องมือเป็นครั้งแรก
ชุดแม่พิมพ์ปั๊มคือการประกอบพื้นที่แม่นยำ-ของฐานรองแม่พิมพ์บนและล่าง หมุดนำ และบุชชิ่งที่จัดแนวและรองรับส่วนประกอบการตัดและการขึ้นรูประหว่างการปั๊มโลหะ
ชุดแม่พิมพ์ปั๊มทำอะไรได้จริง
คิดว่าชุดแม่พิมพ์เป็นโครงกระดูกของการปั๊มขึ้นรูปของคุณ แผ่นเหล็กหรืออะลูมิเนียมด้านบนและด้านล่าง (เรียกว่าไดชู) ติดตั้งโดยตรงกับแท่นกดและหมอนข้าง หมุดนำและบุชชิ่งเชื่อมต่อกับรองเท้าเหล่านี้ เพื่อให้มั่นใจว่าครึ่งบนจะเคลื่อนตรงลงไปที่ครึ่งล่างทุกจังหวะ หากไม่มีการจัดตำแหน่งที่ทำซ้ำได้ แม่พิมพ์ปั๊มโลหะของคุณจะลอย ทำให้เกิดการตัดที่ไม่สม่ำเสมอ การสึกหรอก่อนวัยอันควร และความเสียหายจากการกดที่อาจเกิดขึ้น
ชุดแม่พิมพ์เทียบกับแม่พิมพ์ปั๊มขึ้นรูปแบบสมบูรณ์
แม่พิมพ์ปั๊มขึ้นรูปที่สมบูรณ์ประกอบด้วยทุกสิ่งที่จำเป็นในการผลิตชิ้นส่วนที่เสร็จสมบูรณ์ เช่น การเจาะ กระดุมแม่พิมพ์ เครื่องปอก สปริง และส่วนประกอบแม่พิมพ์โลหะที่ตัดหรือขึ้นรูปแผ่นโลหะจริง ชุดแม่พิมพ์เป็นเพียงกรอบนำทางที่ส่วนประกอบที่ใช้งานอยู่ติดตั้งเข้าไป คุณสามารถสลับแม่พิมพ์ประทับตราที่แตกต่างกันเข้าและออกจากชุดเดียวกันได้ ตราบเท่าที่ข้อกำหนดด้านขนาดและน้ำหนักตรงกัน ความเป็นโมดูลนี้คือสิ่งที่ทำให้ชุดแม่พิมพ์มาตรฐาน-มีความคุ้มค่าสำหรับร้านค้าที่ทำงานหลายงานด้วยการกดเพียงครั้งเดียว
เหตุใดความแม่นยำในการจัดตำแหน่งจึงมีความสำคัญ
ไกด์พินในชุดดายคุณภาพได้แก่ผลิตภายใน 0.0001 นิ้วของตำแหน่งที่แท้จริง ระดับความแม่นยำนั้นส่งผลโดยตรงต่อพิกัดความเผื่อของชิ้นส่วน อายุการใช้งานของเครื่องมือ และความปลอดภัยของผู้ปฏิบัติงาน เมื่อการวางแนวเคลื่อนไปแม้แต่สองสามส่วนในพัน ระยะเจาะ-ถึง-แม่พิมพ์จะไม่สม่ำเสมอ เสี้ยนเพิ่มขึ้นที่ด้านหนึ่ง และแรงตัดพุ่งสูงขึ้นอย่างไม่อาจคาดเดาได้ ชุดแม่พิมพ์อัดขึ้นรูป-อย่างดีจะดูดซับแรงเหล่านั้นอย่างสม่ำเสมอและติดตามการประทับตราตามจริง จังหวะแล้วจังหวะเล่า ตลอดหลายล้านรอบ
ผลตอบแทนที่แท้จริงคือความสม่ำเสมอ การจัดตำแหน่งที่แน่นหนาจะช่วยลดเศษ ขยายระยะเวลาการลับคม และป้องกันตัวกดจาก-การโหลดที่อยู่ตรงกลางซึ่งจะเร่งการสึกหรอของตลับลูกปืน สำหรับการดำเนินงานที่มีปริมาณมาก- ซึ่งแปลโดยตรงเป็นต้นทุนที่ลดลง-ต่อ-ชิ้นส่วนและการปิดระบบโดยไม่ได้วางแผนน้อยลง
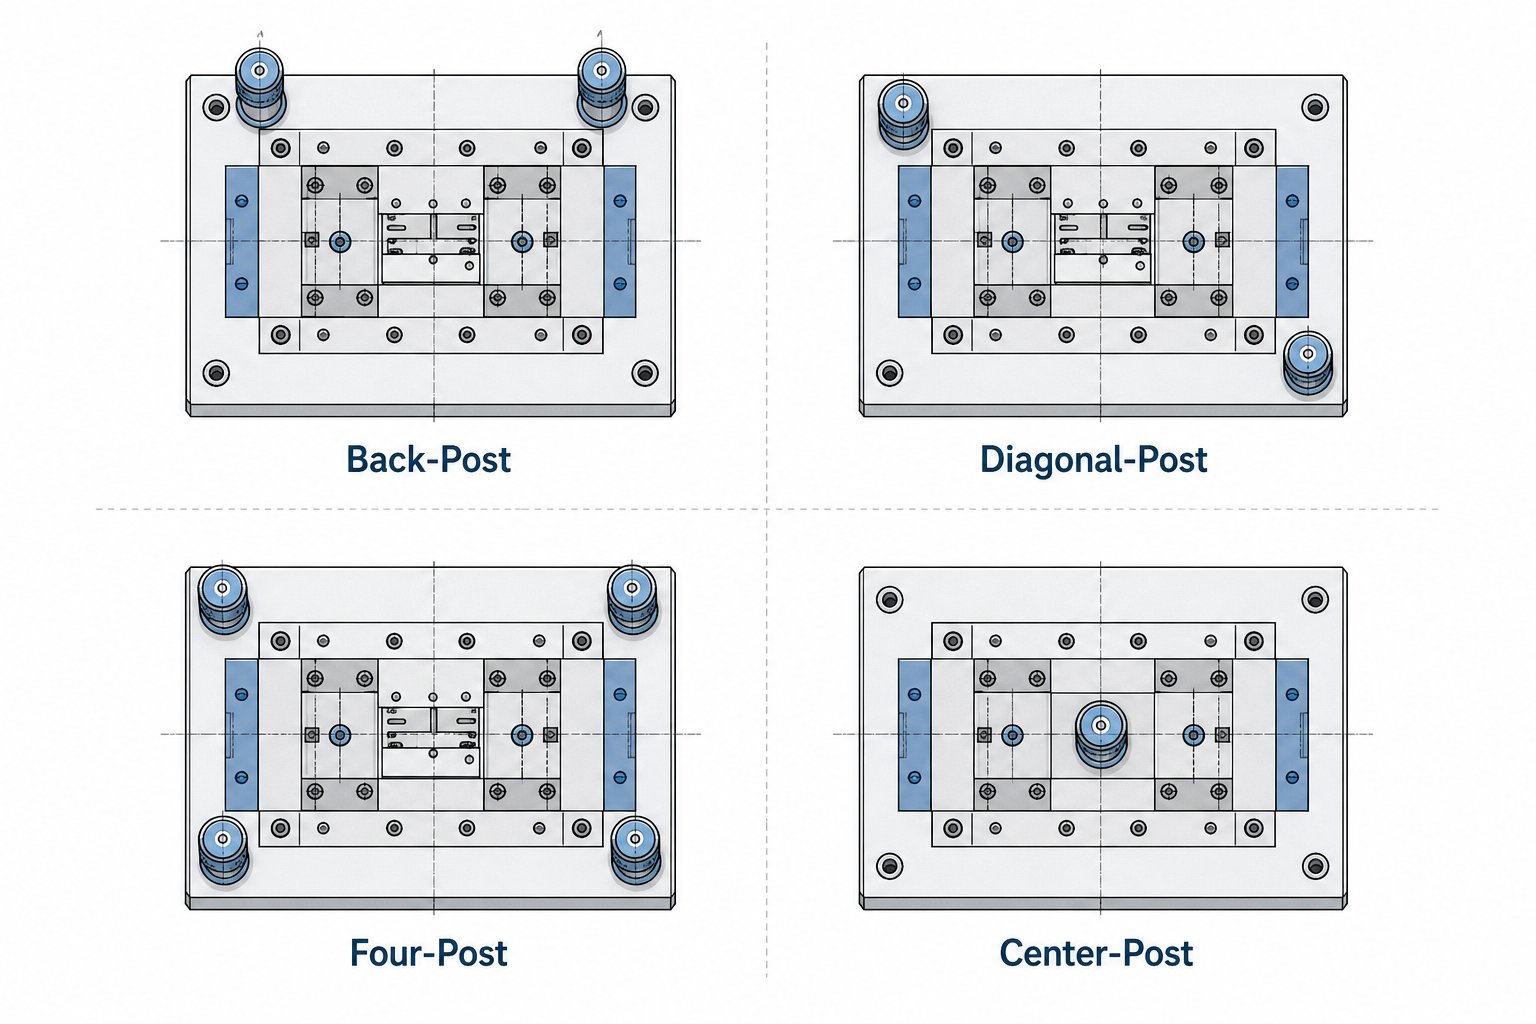
ประเภทไดเซ็ตและการเลือกโครงร่าง
การกำหนดค่าชุดแสตมป์ตายทุกรายการมีไว้เพื่อแก้ปัญหาการเข้าถึงเฉพาะ-กับ-การแลกเปลี่ยนความแข็งแกร่ง เสานำทางที่ช่วยให้รองเท้าส่วนบนและส่วนล่างของคุณอยู่ในแนวเดียวกันยังใช้พื้นที่ทางกายภาพรอบๆ พื้นที่แม่พิมพ์ และตำแหน่งที่คุณวางไว้จะเป็นตัวกำหนดวิธีการป้อนวัสดุ ความเสถียรของชุดประกอบภายใต้น้ำหนักบรรทุก และประเภทของการดำเนินการที่ชุดสามารถรองรับได้ การเลือกรูปแบบที่ไม่ถูกต้องสำหรับการใช้งานของคุณหมายถึงการต่อสู้กับการรบกวนฟีดหรือการยอมรับการโก่งตัวที่ไม่จำเป็น
ชุดแม่พิมพ์ได้รับการผลิตเชิงพาณิชย์โดยมีรูปแบบมาตรฐานหลายรูปแบบ และซัพพลายเออร์ก็เช่นเดียวกันชุดตาย Danlyและผู้ผลิตแค็ตตาล็อกรายอื่นเสนอสินค้าพร้อมจัดส่ง เค้าโครงหลักสี่รูปแบบที่คุณจะพบ ได้แก่ เสาด้านหลัง - เสาแนวทแยง สี่- เสา และเสาตรงกลาง- แต่ละรายการได้รับตำแหน่งในแค็ตตาล็อกด้วยเหตุผลทางกลไกที่แตกต่างกัน
ชุดไดคัทสองชุด-และการเข้าถึงฟีดแบบสตริป
ชุดดายหลัง-วางตำแหน่งพินนำทั้งสองที่ด้านหลังของบริเวณดาย ซึ่งจะทำให้ด้านหน้าและทั้งสองด้านเปิดออกจนสุด ทำให้คุณเข้าถึงการป้อนกระดาษได้โดยไม่มีสิ่งกีดขวาง หากคุณกำลังใช้งานแม่พิมพ์เครื่องมือโปรเกรสซีฟที่มีการป้อนคอยล์จากซ้าย-ไป-ขวา เค้าโครงด้านหลัง-จะป้องกันไม่ให้เสาหลุดจากเส้นทางแถบโดยสิ้นเชิง ซึ่งทำให้เป็นตัวเลือกเริ่มต้นสำหรับการปั๊มแบบโปรเกรสซีฟความเร็วสูง-ซึ่งการกีดขวางฟีดใดๆ ทำให้เกิดการ-ตีและเศษที่ผิดพลาด
ข้อจำกัด? เสาสองอันที่ด้านหลังมีความแข็งแกร่งด้านแรงบิดน้อยกว่าโครงแบบที่มีเสากระจายไปทั่วพื้นที่ดาย สำหรับงานแม่พิมพ์โลหะแผ่นขนาดเบา-ถึง-เกจปานกลางและมีแรงตัดที่สมดุล- นั่นไม่ค่อยเป็นปัญหา แต่หากแม่พิมพ์ขึ้นรูปของคุณสร้างน้ำหนักที่ศูนย์กลาง-มาก ชุดโพสต์ด้านหลัง-อาจทำให้การโก่งตัวเชิงมุมเพียงพอที่จะส่งผลต่อคุณภาพของชิ้นส่วน
ชุดแม่พิมพ์โพสต์สี่-เพื่อความแข็งแกร่งสูงสุด
เมื่อคุณต้องการการจัดแนวทุก ๆ พันครั้งภายใต้น้ำหนักที่มาก ชุดเสาสี่-คือคำตอบ หมุดนำในแต่ละมุมสร้างโครงที่แข็งแรงซึ่งต้านทานการโก่งตัวในทุกทิศทาง การทำแม่พิมพ์ปั๊มขึ้นรูปจำนวนมากบนวัสดุหนา การขึ้นรูปที่มีพิกัดความเผื่อ-แน่น และชุดแม่พิมพ์ปั๊มใดๆ ที่คาดว่าจะรองรับแรงที่ไม่สมมาตรจะได้รับประโยชน์จากโครงร่างนี้
การแลกเปลี่ยนคือการเข้าถึง ด้วยเสาที่มุมทั้งสี่ การป้อนแบบแถบจึงมีข้อจำกัดมากขึ้น โดยทั่วไปคุณจะต้องกำหนดเส้นทางวัสดุระหว่างเสา ซึ่งจะจำกัดความกว้างของแถบสูงสุดเมื่อเทียบกับขนาดพื้นที่แม่พิมพ์ ชุดโพสต์สี่-ยังมีราคาสูงกว่าและมีน้ำหนักมากกว่า ดังนั้นจึงยากต่อการจัด-การสร้างต้นแบบระยะสั้นหรืองานสถานีเดี่ยว-แบบง่ายๆ พวกเขาได้รับชุดแม่พิมพ์สำหรับงานกดที่ความแข็งแกร่งแปลโดยตรงเป็นความแม่นยำของชิ้นส่วนและอายุการใช้งานเครื่องมือที่ยาวนานขึ้น
เส้นทแยงมุมและกึ่งกลาง-การกำหนดค่าหลัง
ชุดโพสต์แนวทแยง-จะแยกความแตกต่าง การวางหมุดนำสองตัวไว้ที่มุมตรงข้าม จะรักษาเสถียรภาพในการหมุนได้ดีกว่าการจัดเรียงเสาหลังตรง- ในขณะที่ยังคงเปิดทั้งสองด้านไว้เพื่อป้อนอาหาร ลองนึกภาพว่าคุณต้องการการเข้าถึงด้านข้างสำหรับการทำงานรองหรือลอกระยะป้อนกระดาษด้านหนึ่ง แต่ต้องการความแข็งแกร่งมากกว่าที่ชุดโพสต์ด้านหลัง-มีให้ นั่นคือจุดที่การกำหนดค่าในแนวทแยงพอดี
เสาศูนย์กลาง- (บางครั้งเรียกว่า-เสาเดี่ยวหรือฐาน) ชุดเสาใช้องค์ประกอบนำที่มีเส้นผ่านศูนย์กลางขนาดใหญ่-ชิ้นเดียวที่กึ่งกลางหรือใกล้-ศูนย์กลางของแม่พิมพ์ สิ่งเหล่านี้พบได้น้อยในการประทับตราการผลิตและมีแนวโน้มที่จะปรากฏในการใช้งานเฉพาะทางหรือการกำหนดค่าชุดแม่พิมพ์ปั๊มขนาดเล็กมาก โดยที่ตัวนำที่แข็งแกร่งเพียงตัวเดียวก็เพียงพอสำหรับข้อกำหนดด้านน้ำหนักและความแม่นยำ
| การกำหนดค่า | จำนวนโพสต์ | แอปพลิเคชั่นที่ดีที่สุด | ระดับความแข็งแกร่ง | การเข้าถึงฟีด |
|---|---|---|---|---|
| กลับ-โพสต์ | 2 (ด้านหลัง) | การปั๊มแบบก้าวหน้า-ความเร็วสูง การป้อนคอยล์- | ปานกลาง | เปิดด้านหน้าและด้านข้างได้ดีเยี่ยม - |
| เส้นทแยงมุม-โพสต์ | 2 (มุมตรงข้าม) | งานปานกลาง-ซึ่งต้องการการเข้าถึงและความมั่นคงที่สมดุล | ปานกลาง-สูง | ดี - เปิดสองด้าน |
| สี่-โพสต์ | 4 (ทุกมุม) | การปั๊มขึ้นรูปจำนวนมาก การ-กำหนดพิกัดความเผื่อที่แน่นหนา โหลดที่ไม่สมมาตร | สูงสุด | จำกัด - ฟีดระหว่างโพสต์ |
| ศูนย์-โพสต์ | 1 (กลาง) | การใช้งานขนาดเล็กหรือเฉพาะด้านต่ำ- | ต่ำ-ปานกลาง | ดีเยี่ยม - เปิดทุกด้าน |
การคัดเลือกมีคำถามสามข้อ: วัสดุเข้าสู่แม่พิมพ์ได้อย่างไร? แรงตอกมีความหนาและไม่สมมาตรเพียงใด? และค่าเผื่อชิ้นส่วนจะแน่นแค่ไหน? สำหรับงานที่มีความก้าวหน้าในการผลิตส่วนใหญ่ ชุดหลัง-จะทำหน้าที่จัดการงาน เมื่อน้ำหนักเพิ่มขึ้นหรือพิกัดความเผื่อตึงขึ้น ให้เลื่อนไปที่เสาแนวทแยงหรือสี่- การกำหนดค่าที่คุณเลือกจะเป็นการวางรากฐานสำหรับทุกสิ่งที่ติดตั้งไว้ข้างใน และนำไปสู่การตัดสินใจที่สำคัญครั้งต่อไป: ส่วนประกอบใดที่ใส่เข้าไปในแผ่นรองเท้าเหล่านั้น และข้อมูลจำเพาะแต่ละรายการส่งผลต่อประสิทธิภาพของชุดประกอบอย่างไร
ส่วนประกอบหลักภายในชุดแม่พิมพ์ทุกชุด
การกำหนดค่าชุดแม่พิมพ์จะมีความสำคัญก็ต่อเมื่อมีการระบุส่วนประกอบแม่พิมพ์ปั๊มแต่ละชิ้นที่อยู่ภายในอย่างถูกต้องและทำงานร่วมกัน แต่ละชิ้นส่วนในการประกอบมีงานเดียว และเมื่อองค์ประกอบหนึ่งมีประสิทธิภาพต่ำกว่า แม่พิมพ์ทั้งชิ้นจะรู้สึกถึงการวางแนวที่ไม่ตรง การสึกหรออย่างรวดเร็ว หรือชิ้นส่วนที่ไม่สอดคล้องกันเมื่อออกจากแท่นพิมพ์ นี่คือสิ่งที่อาศัยอยู่ภายในแผ่นรองเท้าเหล่านั้นจริงๆ และทำไมแต่ละชิ้นถึงได้โดดเด่น
- รองเท้าตายบนและล่าง- แท่นยึดที่บรรทุกเครื่องมือที่ใช้งานอยู่ทั้งหมดและติดไว้กับแท่นกดและหมอนข้าง
- ไกด์พิน (เสา)กระบอกสูบเหล็กชุบแข็ง - ซึ่งจัดตำแหน่งรองเท้าส่วนบนกับรองเท้าด้านล่างทุกจังหวะ
- บูชไกด์ปลอกกราวด์ที่มีความแม่นยำ - - ที่ได้รับหมุดนำที่มีระยะห่างหรือพรีโหลดที่ควบคุมได้
- จานตาย- พื้นผิวการทำงานของเครื่องจักรซึ่งมีการติดตั้งรายละเอียดแม่พิมพ์เจาะ ปุ่ม และส่วนการขึ้นรูป
- ที่ยึดก้าน- อะแดปเตอร์ทรงกระบอกที่วางศูนย์กลางรองเท้าด้านบนไว้ในแท่นเจาะสำหรับเครื่องมือสถานีเดียว-
รองเท้า Die บนและล่าง
รองเท้าตายเป็นรากฐานโครงสร้างของชุดประกอบทั้งหมด สลักเกลียวฐานด้านล่างติดกับตัวกดและบรรทุกแผ่นแม่พิมพ์ ปุ่มแม่พิมพ์ และรายละเอียดการขึ้นรูปใดๆ ฐานรองเท้าด้านบนจะหนีบเข้ากับแรมและยึดไดพั้นช์ รีเทนเนอร์ และระบบสตริปเปอร์ โดยทั่วไปแล้วรองเท้าทั้งสองข้างจะทำจากเหล็กกล้าคาร์บอนปานกลาง-หรืออัลลอยด์-ที่ชุบแข็งแล้ว พื้นเรียบและขนานกับค่าหนึ่งในสิบของหนึ่งในพัน ความเท่าเทียมนั้นมีความสำคัญเนื่องจากส่วนโค้งหรือเทเปอร์ใดๆ ในพื้นผิวรองเท้าจะแปลโดยตรงเป็นแรงตัดที่ไม่สม่ำเสมอทั่วหน้าปั๊มดายพั้นช์
ความหนาของรองเท้าถูกเลือกตามน้ำหนัก รองเท้าแบบบางจะโค้งงอได้เมื่อรับน้ำหนักมาก ส่งผลให้การจัดตำแหน่งหลุดไปในจังหวะที่แย่ที่สุดที่เป็นไปได้ ที่ด้านล่างของจังหวะ การแบลงก์หรือการสร้างเหรียญที่หนักกว่านั้นต้องการแผ่นเพลทที่หนากว่า การเจาะที่เบากว่าสามารถทำได้โดยใช้รองเท้าที่บางและเบากว่าซึ่งช่วยลดน้ำหนักโดยรวมของแม่พิมพ์
อธิบายประเภทไกด์พินและบุชชิ่ง
สลักนำได้รับการกราวด์โดยมีความคลาดเคลื่อนภายใน 0.0001 นิ้ว และมีสองรูปแบบพื้นฐาน: แรงเสียดทาน (ตลับลูกปืนธรรมดา) และตลับลูกปืน ตัวเลือกระหว่างสิ่งเหล่านี้กำหนดวิธีการทำงานของชุดแม่พิมพ์ที่ความเร็ว การรับน้ำหนักด้านข้าง และระหว่างการบำรุงรักษา
หมุดนำลูกปืน-ขี่ลูกบอลที่แม่นยำซึ่งบรรจุอยู่ในกรงอะลูมิเนียม พวกมันทำงานในสภาวะที่โหลดไว้ล่วงหน้าหรือ "ระยะห่างเป็นลบ" ซึ่งหมายความว่าส่วนประกอบพิน-และ-แบริ่งนั้นใหญ่กว่ารูบุชชิ่งเล็กน้อย ซึ่งช่วยลดการเคลื่อนตัว ลดแรงเสียดทาน และทำให้การแยกครึ่งแม่พิมพ์เป็นเรื่องง่าย เป็นมาตรฐานอุตสาหกรรมสำหรับการปั๊มแบบโปรเกรสซีฟความเร็วสูง-ซึ่งการสะสมความร้อนจากการเสียดสีเป็นสิ่งที่ยอมรับไม่ได้ ข้อควรระวังประการหนึ่ง: แรงผลักด้านข้างที่มากเกินไปอาจทำให้เกิดการติดตามลูก ร่องที่เสาหรือบุชชิ่งสึกหรอเนื่องจากแบริ่งที่รับน้ำหนักมากเกินไป
บูชสีบรอนซ์จับคู่กับหมุดเสียดสีธรรมดาและรับมือกับโหลดด้านข้างที่มีน้ำหนักมากได้ดี เนื่องจากมีการกระจายหน้าสัมผัสบนพื้นผิวกว้าง แทนที่จะกระจุกตัวอยู่ที่จุดสัมผัสของลูกบอล- บูชเหล็กชุบอะลูมิเนียม-บรอนซ์หรือบรอนซ์-เป็นเรื่องปกติ และทำงานได้ดีที่สุดที่ความเร็วการกดปานกลาง โดยที่สามารถรับแรงเสียดทานได้บ้างเพื่อแลกกับความสามารถในการรับน้ำหนัก
บูชหล่อลื่นในตัว-ฝังปลั๊กกราไฟท์ลงในเมทริกซ์บรอนซ์โดยตรง ให้การหล่อลื่นแบบแห้งอย่างต่อเนื่องโดยไม่ต้องใช้จาระบีภายนอก ช่วยลดระยะเวลาการบำรุงรักษาในสภาพแวดล้อมที่-กำหนดการการหล่อลื่นซ้ำยากหรือมีข้อกังวลเรื่องการปนเปื้อน
การติดตั้งไกด์พินก็มีความสำคัญเช่นกันกด-หมุดให้พอดีติดตั้งอย่างถาวรในรองเท้า ซึ่งเพิ่มความแข็งแกร่งแต่ทำให้การเปลี่ยนยากขึ้นหมุดแบบถอดได้ใช้ล็อคแบบกลไก (โดยทั่วไปคือสกรูฝาครอบหรือปลอกสวม) และสามารถถอดออกได้โดยไม่ต้องกด ทำให้ง่ายต่อการบำรุงรักษาและจัดเก็บแม่พิมพ์ สำหรับวิศวกรที่จัดหาส่วนประกอบแบบกำหนดเอง โดยที่ประเภทของบุชชิ่ง เส้นผ่านศูนย์กลางพิน และรูปแบบการติดตั้งล้วนมีปฏิสัมพันธ์กับข้อกำหนดด้านโครงสร้างของแม่พิมพ์และระยะห่าง ซัพพลายเออร์เช่นยี่เฉินให้การสนับสนุนด้านวิศวกรรมร่วมกันซึ่งออกแบบมาเพื่อการออกแบบ-การตัดสินใจที่หนักหน่วงเช่นนี้
องค์ประกอบสนับสนุนและบทบาทของพวกเขา
นอกเหนือจากรองเท้า หมุด และบุชชิ่งแล้ว ยังมีส่วนประกอบเล็กๆ อีกหลายชิ้นในการประกอบให้สมบูรณ์ ตัวจับก้านอยู่ตรงกลางแท่นด้านบนในแท่นกดสำหรับ-สเตชั่นเดียวดาย โดยที่การจัดตำแหน่งดาย-ถึง-อย่างแม่นยำเป็นสิ่งสำคัญ แผ่นรองวางอยู่ระหว่างหัวไดพั้นช์และหน้ารองเท้า กระจายแรงกระแทก ดังนั้นด้ามเจาะที่แข็งแล้วจึงไม่เจาะเข้าไปในเหล็กรองเท้าที่นิ่มกว่าหลายล้านรอบ รีเทนเนอร์ดายจะล็อคการเจาะและปุ่มในตำแหน่งที่แน่นอนภายในเพลตแม่พิมพ์ และสปริง (กลไกหรือไนโตรเจน) จะให้แรงลอกเพื่อยกชิ้นงานออกจากเครื่องมือหลังการชักแต่ละครั้ง
ส่วนประกอบแม่พิมพ์ปั๊มแต่ละชิ้นเหล่านี้โต้ตอบกับส่วนประกอบอื่นๆ บูชลูกปืน-ที่จับคู่กับรองเท้าที่บางเกินไปจะเคลื่อนตัวได้อย่างสมบูรณ์แบบในการจัดตำแหน่งแต่จะงอเมื่อรับน้ำหนัก เอาชนะวัตถุประสงค์ของการนำทางที่แม่นยำ การได้รับการผสมผสานที่ถูกต้องหมายถึงการคิดให้ไกลกว่าข้อกำหนดส่วนบุคคล และการพิจารณาว่าระบบทั้งหมดทำงานอย่างไรภายใต้น้ำหนัก ความเร็ว และสภาพวัสดุที่แท้จริงของคุณ ซึ่งนำไปสู่คำถามโดยตรงในการจับคู่ชุดแม่พิมพ์ของคุณกับแท่นพิมพ์ที่จะใช้งาน
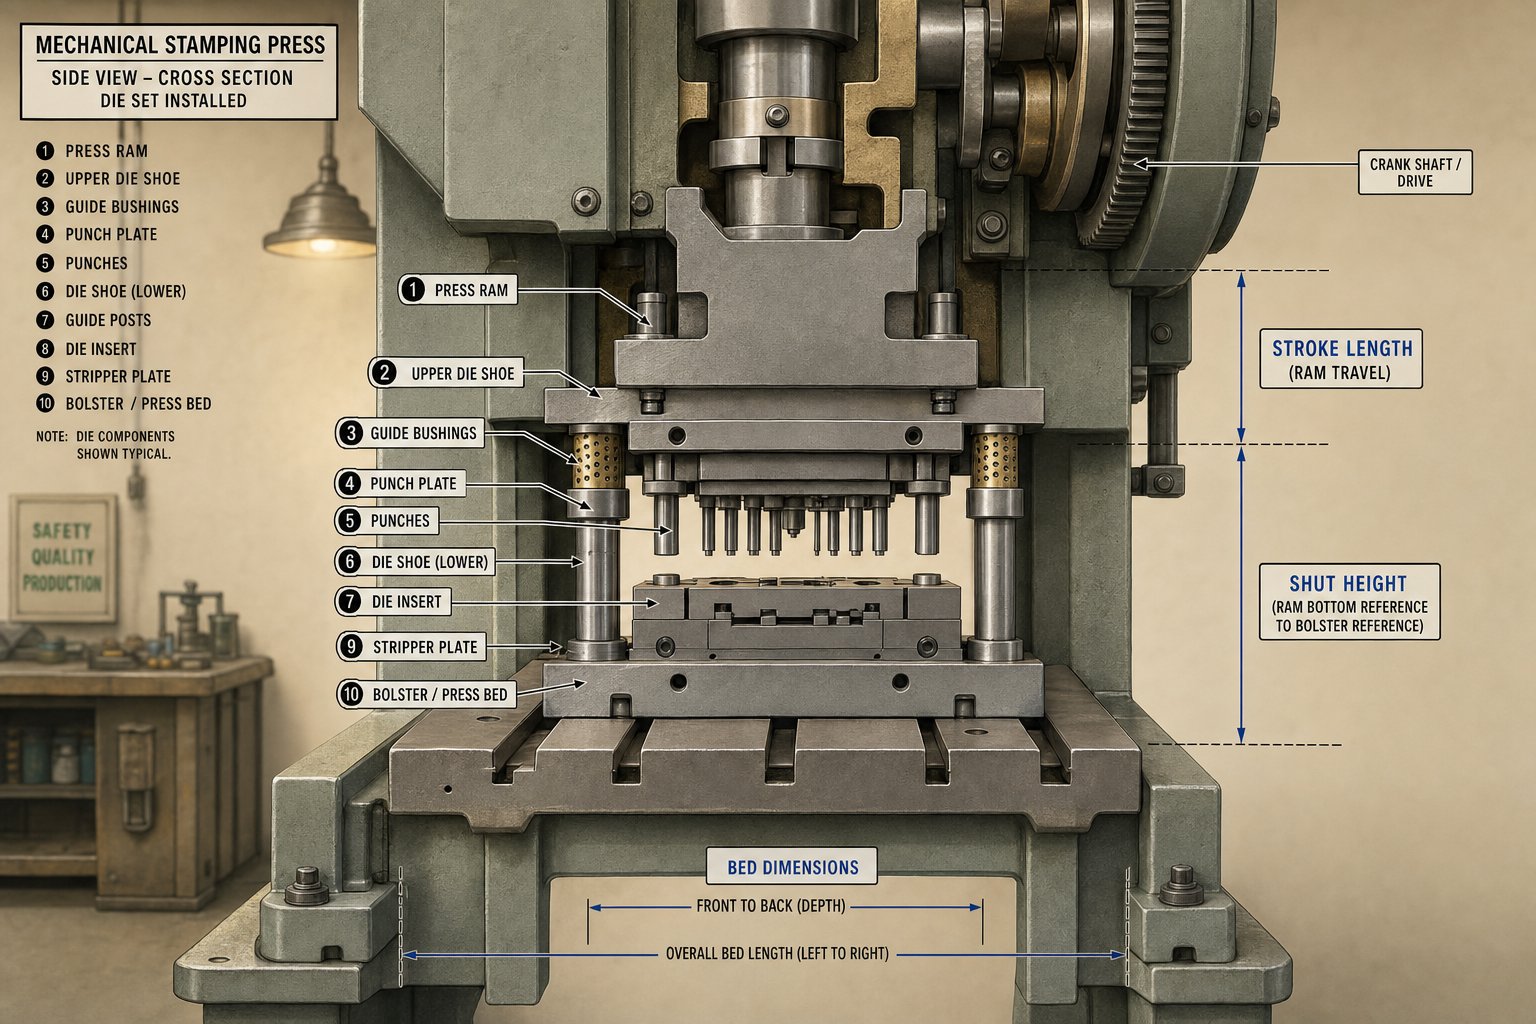
วิธีจับคู่ชุดแม่พิมพ์กับแท่นพิมพ์ของคุณ
ชุดแม่พิมพ์ที่ระบุอย่างสมบูรณ์จะไม่มีประโยชน์หากไม่พอดีกับแท่นพิมพ์ที่ออกแบบไว้ทั้งทางกายภาพและทางกลไก ความสัมพันธ์ระหว่างการกดและแม่พิมพ์เป็นระบบที่บูรณาการกัน และการการจับคู่ที่ไม่ถูกต้องจะนำไปสู่อะไรก็ตาม ตั้งแต่การไม่สามารถติดตั้งเครื่องมือไปจนถึงการโอเวอร์โหลดที่ร้ายแรงในระหว่างการผลิต พารามิเตอร์สำคัญที่คุณต้องปรับยอดคือความจุน้ำหนัก ขนาดเตียง ช่วงความสูงปิด และความยาวของระยะชัก
ความสามารถในการรับน้ำหนักแบบกดและชุดดาย
การตอกแต่ละครั้งจะสร้างแรงที่คำนวณได้ โดยขึ้นอยู่กับขอบเขตการตัด ความหนาของวัสดุ และความต้านทานแรงดึง การกดของคุณต้องเกินน้ำหนักที่คำนวณด้วย aอัตราความปลอดภัย 20 ถึง 30 เปอร์เซ็นต์เพื่อพิจารณาความแปรผันของวัสดุและการสึกหรอของเครื่องมือที่เพิ่มขึ้น แต่น้ำหนักไม่ได้เป็นเพียงว่าแท่นพิมพ์สามารถดันได้แรงเพียงพอหรือไม่ นอกจากนี้ยังกำหนดความหนาของดายชูอีกด้วย แรงที่สูงกว่าต้องใช้แผ่นเพลทที่หนาขึ้นเพื่อต้านทานการโก่งตัว และแผ่นที่หนากว่าจะเพิ่มน้ำหนัก น้ำหนักของดายเซ็ทที่รวมกันนั้นจะต้องคงอยู่ในความสามารถในการยกของตัวกระทุ้งได้ดี มิฉะนั้น แท่นพิมพ์จะต้องดิ้นรนเพื่อดึงครึ่งบนกลับอย่างหมดจดเมื่อจังหวะขึ้น
สำหรับแม่พิมพ์ปั๊มพันช์ที่ทำงานด้วยความเร็วสูง แม้แต่ความไม่สมดุลเล็กน้อยระหว่างแรงที่ต้องการและสารประกอบความจุที่มีอยู่ในทุกจังหวะ น้ำหนักเกิน-ทำให้เครื่องปั๊มแม่พิมพ์พังหรือทำให้เฟรมแตก ภายใต้-การระบุความหนาของรองเท้าของชุดแม่พิมพ์ ช่วยให้สามารถงอ การจัดตำแหน่งหลุดออกไป และการเจาะบิ่น
การจับคู่ขนาดเตียงและความสูงปิด
ฐานแม่พิมพ์จะต้องพอดีกับพื้นที่ฐานเตียงโดยมีพื้นที่เหลือสำหรับแคลมป์ทุกด้าน ความกว้างของแถบ รูปทรงของชิ้นส่วน และจำนวนสถานีในเครื่องมือแบบโปรเกรสซีฟจะกำหนดขนาดพื้นที่ขั้นต่ำ แต่หมอนข้างจะกำหนดค่าสูงสุด ฟังดูเรียบง่าย แต่มิติแนวตั้งทำให้วิศวกรจำนวนมากเกิดความไม่ทันตั้งตัว ความสูงปิดคือระยะห่างจากพื้นผิวด้านบนของหมอนข้างถึงด้านล่างของสไลด์ เมื่อรางอยู่ที่จุดต่ำสุดโดยปรับขยายจนสุด ความสูงของแม่พิมพ์ของคุณ (ความสูงรวมของชุดประกอบ) จะต้องอยู่ภายในช่วงความสูงในการปิดที่ปรับได้ของแท่นพิมพ์
หากแม่พิมพ์สูงเกินไป ร่างกายก็ไม่สามารถปิดได้ หากสั้นเกินไป แผ่นเว้นระยะหรือแนวขนานอาจสร้างช่องว่างได้ แต่จะอยู่ภายในระยะการปรับของแท่นพิมพ์เท่านั้น โปรดจำไว้ว่าไดคัทจะสูญเสียความสูงเมื่อเวลาผ่านไปในขณะที่ทำการเจียรใหม่ ดังนั้นความสูงในการปิดเริ่มต้นควรอยู่ที่ปลายด้านบนของหน้าต่างการปรับเพื่อให้สามารถบำรุงรักษาในอนาคตได้
ข้อควรพิจารณาเกี่ยวกับเครื่องกลกับเครื่องอัดไฮดรอลิก
ประเภทการกดจะเปลี่ยนวิธีการเลือกชุดแม่พิมพ์โดยพื้นฐาน แท่นพิมพ์แบบกลไกให้น้ำหนักสูงสุดเพียงบริเวณด้านล่างสุดของระยะชักเท่านั้น เหนือจุดศูนย์กลางจุดตายด้านล่างเพียงไม่กี่มิลลิเมตร นั่นหมายถึงการควบคุมความสูงของการปิดเป็นสิ่งสำคัญ หากชุดแม่พิมพ์ปั๊มพันช์ของคุณปิดสูงเกินไปเล็กน้อย แท่นพิมพ์จะไม่สามารถส่งแรงได้เต็มที่ และทำให้คุณภาพของชิ้นส่วนลดลง เครื่องอัดแบบกลไกยังมีระยะชักคงที่ซึ่งกำหนดโดยรูปทรงข้อเหวี่ยง ดังนั้นแม่พิมพ์ของคุณจะต้องได้รับการออกแบบให้อยู่ภายใต้ข้อจำกัดดังกล่าว
ชุดแม่พิมพ์กดไฮดรอลิกมีพื้นที่หายใจมากขึ้น ระบบไฮดรอลิกให้น้ำหนักเต็มพิกัดทุกจุดในจังหวะ และให้ระยะชักที่ปรับได้ ทำให้ชดเชยความคลาดเคลื่อนความสูงของจุดปิดได้มากขึ้น แม่พิมพ์กดไฮดรอลิกยังช่วยหลีกเลี่ยงแรงกระแทกสูง-ต่อแรงกระแทกของระบบกลไก ซึ่งทำให้ฐานแม่พิมพ์บางลงเล็กน้อยเพื่อรับน้ำหนักที่เท่ากันในการขึ้นรูป อย่างไรก็ตาม รอบเวลาจะช้ากว่า ดังนั้นหากคุณกำลังจับคู่ชุดแม่พิมพ์กับเครื่องอัดไฮดรอลิกสำหรับการขึ้นรูปลึกหรือการขึ้นรูปที่ซับซ้อน ให้วางแผนสำหรับระยะชักที่ยาวขึ้นและควบคุมความเร็วของ ram แทนที่จะใช้ความเร็วสูง-ในการปัดเศษด้วยความเร็วสูง
เมื่อคุณพร้อมที่จะจับคู่ชุดแม่พิมพ์กับแท่นพิมพ์ของคุณ ให้ทำตามขั้นตอนเหล่านี้ตามลำดับ:
- บันทึกข้อกำหนดการกดจากคู่มือเครื่องจักร: น้ำหนักที่กำหนด จุดพิกัดน้ำหนัก (สำหรับการกดเชิงกล) ขนาดเตียง ความสูงปิดสูงสุดและต่ำสุด ความยาวช่วงชัก และจังหวะต่อนาที
- คำนวณแรงปั๊มที่ต้องการทั้งหมดสำหรับสถานีตัดและขึ้นรูปทั้งหมด จากนั้นเพิ่มค่าเผื่อด้านความปลอดภัย 20 ถึง 30 เปอร์เซ็นต์
- กำหนดรอยเท้าชุดแม่พิมพ์ขั้นต่ำโดยพิจารณาจากความกว้างของแถบ ขนาดชิ้นส่วน และจำนวนสถานี เพื่อให้มั่นใจว่าพอดีกับขนาดเตียงโดยมีระยะห่างในการจับยึดทุกด้าน
- เลือกความหนาของรองเท้าที่เหมาะสมกับน้ำหนักที่คำนวณได้ และตรวจสอบว่าความสูงของแม่พิมพ์ที่ได้นั้นอยู่ภายในช่วงความสูงปิดที่ปรับได้ของแท่นพิมพ์
- ยืนยันว่าน้ำหนักรวมของดายเซ็ต (รองเท้า หมุด บุชชิ่ง และเครื่องมือที่ติดตั้ง) ไม่เกินความสามารถในการยกตัวกระทุ้ง
- ตรวจสอบว่าระยะชักเพียงพอสำหรับการป้อนวัสดุ ระยะห่างของชิ้นส่วน และการดีดชิ้นส่วนหรือเศษที่เสร็จแล้วออกอย่างปลอดภัย
- สำหรับการกดแบบกล ให้ตรวจสอบว่าจุดรับน้ำหนักอยู่เหนือความหนาของวัสดุ เพื่อให้แน่ใจว่าจะใช้แรงเต็มกำลังเมื่อแม่พิมพ์พันช์เพื่อให้กดสัมผัสกับชิ้นงาน
การปฏิบัติตามลำดับนี้จะป้องกันข้อผิดพลาดทั่วไปในการระบุชุดแม่พิมพ์ที่ดูถูกต้องบนกระดาษ แต่ไม่สามารถใช้งานจริงในเครื่องที่ต้องการได้ พารามิเตอร์ทุกตัวป้อนเข้าสู่พารามิเตอร์ถัดไป และขาดแม้แต่ตัวเดียว โดยเฉพาะอย่างยิ่งความสูงปิดหรือจุดพิกัดน้ำหนัก เปลี่ยนชุดแม่พิมพ์ปั๊มไฮดรอลิกที่ใช้เครื่องจักรอย่างสมบูรณ์แบบหรือการตั้งค่าเชิงกลให้กลายเป็นเครื่องประดับชั้นวางที่มีราคาแพง การล็อกหมายเลขเหล่านี้ตั้งแต่เนิ่นๆ ยังช่วยลดความยุ่งยากในการตัดสินใจครั้งต่อไป: การเลือกจากขนาดแคตตาล็อกมาตรฐานหรือก้าวเข้าสู่มิติข้อมูลที่กำหนดเอง
แบบแผนและมาตรฐานการกำหนดขนาดไดเซ็ต
การจับคู่แม่พิมพ์ของคุณกับแท่นพิมพ์เป็นเพียงครึ่งหนึ่งของสมการเท่านั้น อีกครึ่งหนึ่งคือการเลือกชุดขนาดแม่พิมพ์ที่ช่วยให้เครื่องมือที่ใช้งานของคุณมีพื้นที่เพียงพอในการทำงาน ขณะเดียวกันก็รักษาขนาดพื้นที่โดยรวมให้มีประสิทธิภาพ ชุดแม่พิมพ์มาตรฐานเป็นไปตาม-รูปแบบการกำหนดขนาดที่กำหนดไว้ซึ่งปรับสมดุลพื้นที่แผ่น ความหนา และสัดส่วนของหมุดนำ การทำความเข้าใจข้อกำหนดเหล่านี้ช่วยให้คุณตัดสินใจได้ว่าเมื่อใดขนาดแค็ตตาล็อกที่เหมาะกับการใช้งานของคุณ และเมื่อใดที่คุณต้องกำหนดเอง
ขนาดไดเซทมาตรฐานและความหนาของแผ่นเพลท
แค็ตตาล็อกอุตสาหกรรม รวมถึงจากซัพพลายเออร์ที่มีชื่อเสียง เช่น สายการผลิตแม่พิมพ์ของ Danly และผู้ผลิตรายอื่นๆ นำเสนอขนาดมาตรฐานเริ่มต้นที่เล็กเพียง 6 x 6 นิ้วสำหรับงานปั๊มขนาดเล็ก และขยายขนาดตามขนาดช่วงกลาง-ทั่วไป เช่น 12 x 12, 18 x 24 และ 24 x 36 นิ้ว ชุดแม่พิมพ์ขนาดใหญ่ขยายขอบเขตออกไปได้ดีกว่านี้ โดยผู้ผลิตบางรายผลิตแท่นแม่พิมพ์ในสต็อกที่มีขนาดเกิน 60, 80 หรือ 120 นิ้ว สำหรับงานแผงยานยนต์และการปั๊มโครงสร้างหนัก
ความหนาของแผ่นจะปรับขนาดตามน้ำหนักที่คาดหวัง อุปกรณ์เจาะแบบเจาะแสงสำหรับวิ่งชุดเล็กขนาด 6 x 6 อาจใช้รองเท้าที่บางเพียง 1 นิ้ว ในขณะที่แท่นแม่พิมพ์ขนาดใหญ่ที่รับแรงกดทับหลายร้อยตัน ต้องใช้รองเท้าที่มีความหนา 4 นิ้วขึ้นไปเพื่อต้านทานการโก่งตัว หลักการทั่วไป: รองเท้าที่หนาขึ้นจะกระจายแรงอย่างสม่ำเสมอทั่วทั้งหมอนข้างและหน้า ram ซึ่งช่วยลดความเครียดเฉพาะที่ซึ่งนำไปสู่การแตกร้าวของความเมื่อยล้าในรอบหลายล้านรอบ
| ขนาดชุดดาย (นิ้ว) | ความหนาของรองเท้าโดยทั่วไป (นิ้ว) | ช่วงน้ำหนักโดยทั่วไป | แอปพลิเคชันทั่วไป |
|---|---|---|---|
| 6 x 6 ถึง 8 x 8 | 1.0 - 1.5 | 5 - 30 ตัน | ขั้วต่อขนาดเล็ก ขั้วต่อ การประทับขนาดเล็ก- |
| 10 x 12 ถึง 14 x 18 | 1.5 - 2.5 | 30 - 100 ตัน | วงเล็บขนาดกลาง- คลิป แม่พิมพ์แบบโปรเกรสซีฟ |
| 18 x 24 ถึง 24 x 36 | 2.5 - 3.5 | 100 - 300 ตัน | แม่พิมพ์แบบโปรเกรสซีฟที่ใหญ่ขึ้น การปัดเศษ-เกจหนักมาก |
| 30 x 48 ถึง 48 x 72 | 3.5 - 5.0 | 300 - 800 ตัน | ชิ้นส่วนโครงสร้างยานยนต์ แผงอุปกรณ์ |
| 60 x 96 ขึ้นไป | 5.0 - 8.0+ | 800 - 2,000+ ตัน | แผงยานยนต์ขนาดใหญ่ การประทับโครงสร้างหนัก |
สิ่งเหล่านี้เป็นแนวทาง ไม่ใช่แบบสัมบูรณ์ ชุดแม่พิมพ์โลหะที่มีแม่พิมพ์เปล่าซึ่งมีแรงเจาะเข้มข้นตรงกลางอาจต้องใช้ฐานที่หนากว่าน้ำหนักที่แนะนำเพียงอย่างเดียว เนื่องจากโมเมนต์การโค้งงอจะเพิ่มขึ้นตามช่วงที่ไม่ได้รับการสนับสนุน ในทางกลับกัน รูปแบบการตัดที่กระจายสม่ำเสมอบนการเจาะเล็กๆ จำนวนมากอาจทนต่อรองเท้าที่บางกว่าและมีน้ำหนักรวมเท่ากัน
การกำหนดขนาดสำหรับสถานีแบบโปรเกรสซีฟและสถานีเดี่ยว-
ดายแบบสถานีเดียว- ไม่ว่าจะเป็นเครื่องมือแบบผสมหรือแบบผสม ต้องการพื้นที่ดายเพียงพอสำหรับรอยเท้าของชิ้นส่วน บวกกับช่องว่างสำหรับช่องเศษเหล็ก ฮาร์ดแวร์สำหรับติดตั้ง และส่วนประกอบนำทาง การกำหนดขนาดเหล่านี้ค่อนข้างตรงไปตรงมา: ใช้ขนาดชิ้นส่วนสูงสุดในแต่ละทิศทาง เพิ่มวัสดุสำหรับแถบพาหะหรือสะพานเศษ และเลือกขนาดแม่พิมพ์มาตรฐานที่ใกล้ที่สุดซึ่งสามารถรองรับทุกสิ่งโดยมีพื้นที่สำหรับแคลมป์
แม่พิมพ์แบบโปรเกรสซีฟต้องการการคำนวณที่แตกต่างออกไป แต่ละสเตชั่นจะใช้เสี้ยวหนึ่งของความยาวดายเท่ากับระยะฟีด และจำนวนสเตชั่นทั้งหมดคูณด้วยระยะพิทช์จะเป็นตัวกำหนดความยาวดายขั้นต่ำ สถานีโปรเกรสซีฟขนาด 12- ที่มีระยะพิทช์ 2- นิ้วต้องใช้ความยาวในการทำงานอย่างน้อย 24 นิ้วก่อนที่คุณจะพิจารณาถึงสถานีเศษแบบตะกั่วเข้าและส่วนท้ายด้วยซ้ำ ความกว้างของแถบบวกกับวัสดุพาหะจะกำหนดความกว้างของดายขั้นต่ำ
เช่นผู้เชี่ยวชาญด้านแม่พิมพ์แบบโปรเกรสซีฟทราบแม่พิมพ์โปรเกรสซีฟขนาดใหญ่จำเป็นต้องมีส่วนรองรับที่แข็งแกร่งและแถบผูกเพื่อให้แถบมีความเสถียรผ่านหลายสถานี และความกว้างของส่วนรองรับนั้นจะเพิ่มให้กับรอยพิมพ์โดยรวม ยิ่งต้องการสถานีตัดแต่งและขึ้นรูปมากเท่าไร คุณก็ยิ่งต้องการวัสดุรองรับแถบมากขึ้นเท่านั้น และชุดแม่พิมพ์ก็จะกว้างและยาวขึ้นเท่านั้น
เส้นผ่านศูนย์กลางและความยาวของหมุดไกด์ยังปรับขนาดตามขนาดแม่พิมพ์ด้วย โดยทั่วไปชุดแม่พิมพ์มาตรฐานขนาดเล็กกว่าจะใช้หมุดขนาดเส้นผ่านศูนย์กลาง 1 นิ้วถึง 1.5 นิ้ว ในขณะที่ชุดแม่พิมพ์ในช่วง 24 x 36 ขึ้นไปจะย้ายไปที่เสาขนาด 2 นิ้วหรือใหญ่กว่า ความยาวของพินต้องให้การเชื่อมต่อที่เพียงพอที่ความสูงเปิดเต็มที่ หมายความว่าระยะชักที่ยาวขึ้นต้องใช้พินที่ยาวขึ้น ซึ่งในทางกลับกัน ต้องใช้เส้นผ่านศูนย์กลางของพินที่ใหญ่ขึ้นเพื่อต้านทานการโค้งงอภายใต้แรงกดด้านข้างที่เหลือ หมุดที่เรียวเกินไปเมื่อเทียบกับความยาวที่ไม่ได้รับการสนับสนุนจะเบี่ยงเบนไปจากความยืดหยุ่น ซึ่งเอาชนะจุดประสงค์ของการนำทางที่แม่นยำ
เมื่อขนาดมาตรฐานขาดตลาด
ขนาดแค็ตตาล็อกมาตรฐานครอบคลุมการใช้งานที่หลากหลาย และด้วยเหตุผลที่ดี ผลิตในปริมาณมาก ซึ่งช่วยให้ต้นทุนลดลงและเวลาในการผลิตสั้นลง ประสบการณ์ในอุตสาหกรรมยืนยันว่าการซื้อชุดมาตรฐานจากผู้ผลิตเฉพาะทางที่ใช้ประโยชน์จากการประหยัดต่อขนาดมักจะเอาชนะต้นทุนการสร้าง-ชุดสำเร็จรูปใน-บริษัทได้เสมอ
ถึงกระนั้น งานบางอย่างก็ยังเกินกว่าที่แม่พิมพ์มาตรฐานสามารถรองรับได้ คุณอาจพบสถานการณ์เช่น:
- รูปทรงของชิ้นส่วนที่ต้องใช้อัตราส่วนความยาว{0}}ถึง-ความกว้างที่ผิดปกติซึ่งไม่มีในแคตตาล็อก
- โพรเกรสซีฟดายที่มีจำนวนสถานีสูงเกินความยาวมาตรฐาน
- ตำแหน่งหมุดนำที่ไม่ใช่-มาตรฐานกำหนดโดยการป้อนหรือรบกวนเครื่องมือ
- ช่องว่างขนาดใหญ่สำหรับแผงยานยนต์หรืออุปกรณ์ที่ดันเข้าไปในพื้นที่แม่พิมพ์ขนาดใหญ่ที่สูงกว่า 60 นิ้ว
- ความหนาของรองเท้าแบบกำหนดเองซึ่งจำเป็นสำหรับน้ำหนักที่มากเป็นพิเศษหรือข้อจำกัดความสูงของการกดปิดที่ผิดปกติ
ในกรณีเหล่านี้ ชุดแม่พิมพ์แบบกำหนดเองจะเป็นทางเลือกที่ใช้งานได้จริง กำหนดเองไม่ได้หมายความว่าแพงหรือช้าเสมอไป ซัพพลายเออร์หลายรายกำหนดขนาดที่กำหนดเองจากสต็อคแผ่นกราวด์ก่อน-โดยใช้อุปกรณ์ CNC ซึ่งทำให้การตอบสนองมีความสมเหตุสมผล การตัดสินใจขึ้นอยู่กับว่าการบังคับให้เครื่องมือของคุณใช้มาตรฐานที่ใกล้ที่สุดจะส่งผลต่อประสิทธิภาพหรือไม่ หากคุณอัดสถานีอยู่ใกล้กันเกินไป ขจัดช่องว่างสำหรับเศษเหล็กที่จำเป็น หรือลดขนาดรองเท้าให้พอดีกับขนาดแค็ตตาล็อก ต้นทุนของเศษซากและการบำรุงรักษาจะเกินค่าพรีเมียมสำหรับชุดแม่พิมพ์โลหะแบบกำหนดเองอย่างรวดเร็ว
จุดกึ่งกลางที่ควรค่าแก่การพิจารณา: ซื้อชุดมาตรฐานและดัดแปลง ร้านค้าบางแห่งซื้อชุดแม่พิมพ์แค็ตตาล็อกแล้วเพิ่มช่องที่กลึง ตำแหน่งพินที่ไม่ใช่-มาตรฐาน หรือคุณสมบัติการติดตั้งเพิ่มเติมบนอุปกรณ์ CNC ของพวกเขาเอง วิธีการแบบผสมผสานนี้ ซึ่งบางครั้งเรียกว่า DIY ในอุตสาหกรรม สามารถย่นระยะเวลาให้สั้นลงในขณะที่ยังคงให้ขนาดที่กำหนดไว้สำหรับแอปพลิเคชันได้อย่างถูกต้อง
การกำหนดขนาดจะกำหนดขอบเขตทางกายภาพของเครื่องมือของคุณ แต่ขนาดทางกายภาพเพียงอย่างเดียวไม่ได้รับประกันประสิทธิภาพ ความแม่นยำในการคงขนาดเหล่านั้น พิกัดความเผื่อของพิน-ถึง-ความพอดีของบุชชิ่ง ความขนานของรองเท้า และการตกแต่งพื้นผิว จะเป็นตัวกำหนดว่าชิ้นส่วนที่ประทับตราของคุณตรงตามข้อกำหนดการพิมพ์จริง ๆ ในแต่ละรอบหรือไม่
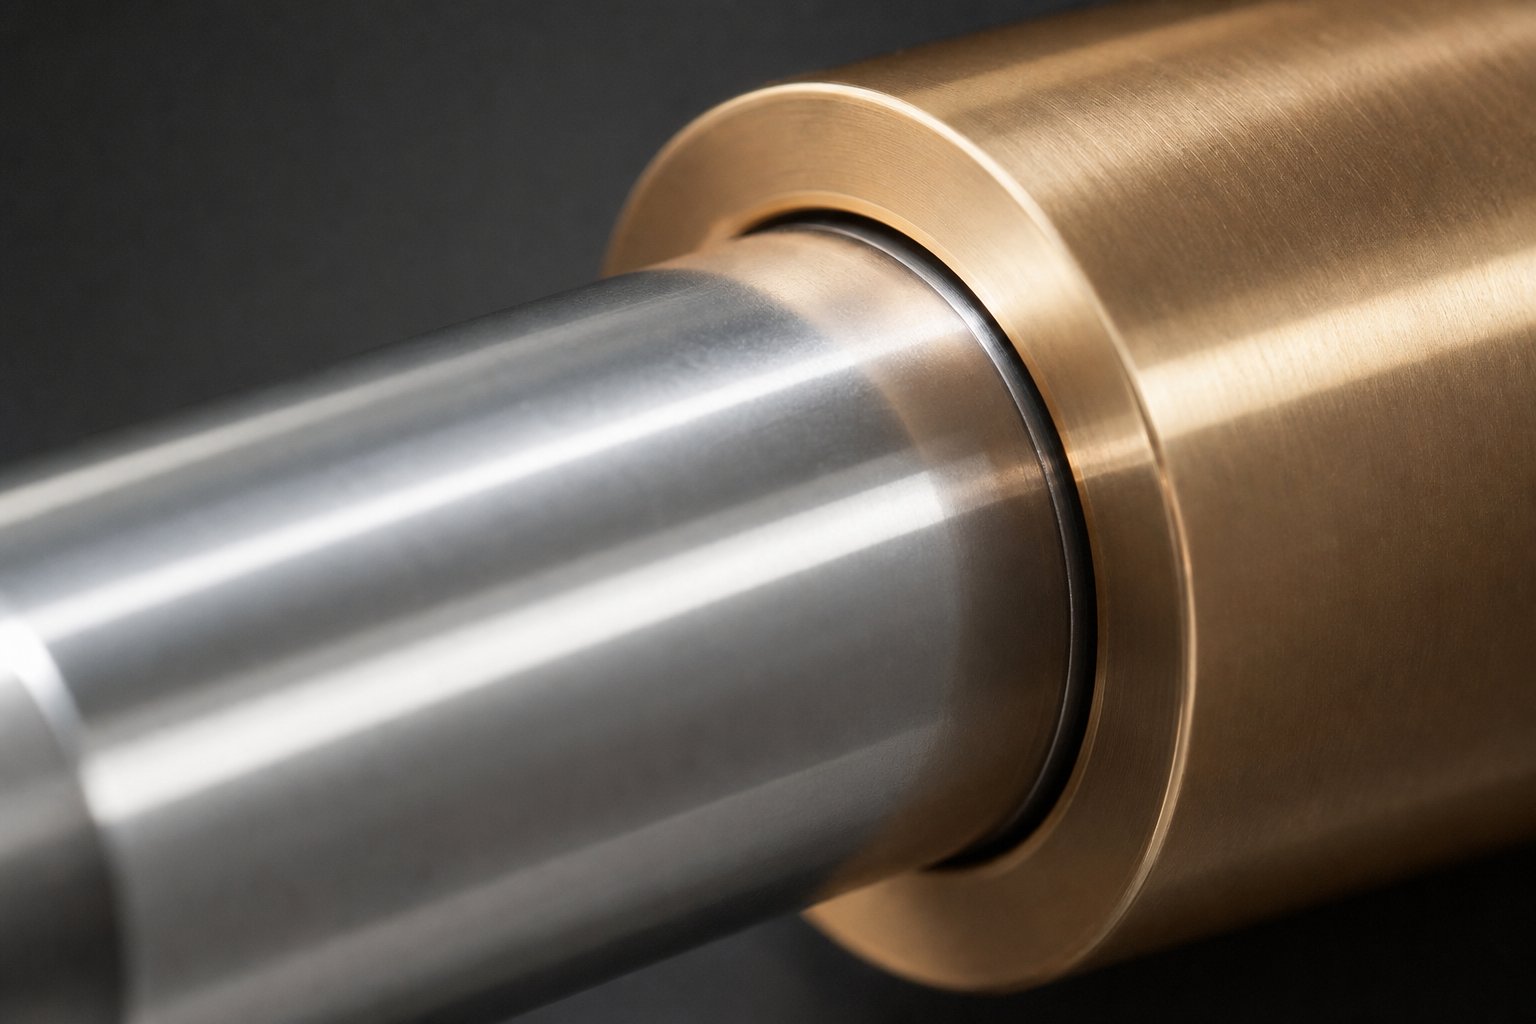
ความคลาดเคลื่อนและความแม่นยำในประสิทธิภาพของชุดดาย
คุณสามารถเลือกการกำหนดค่าที่เหมาะสม ปรับขนาดรองเท้าได้อย่างสมบูรณ์ และตรงกับทุกพารามิเตอร์การกด แต่หากค่าเผื่อของชุดแม่พิมพ์ของคุณหลวม ชิ้นส่วนที่ประทับตราของคุณจะไม่มีขนาดที่แคบ ความแม่นยำในแม่พิมพ์เริ่มต้นที่ระดับเฟรมเวิร์ก ระบบนำทางและพื้นผิวรองเท้ากำหนดเพดานที่แน่นอนสำหรับความแม่นยำของชิ้นส่วนที่เสร็จแล้วของคุณ ไม่ว่าปุ่มเจาะและดายที่ใช้งานอยู่จะกราวด์ได้ดีแค่ไหนก็ตาม
Die set precision คือเพดานสำหรับความแม่นยำของชิ้นส่วนที่มีการประทับตรา ไม่มีปุ่มเจาะหรือดายใดที่สามารถให้พิกัดความเผื่อได้แคบกว่ากรอบที่แนะนำ
ระยะห่างของไกด์พินและผลกระทบต่อคุณภาพของชิ้นส่วน
ระยะห่างระหว่างหมุดนำและบุชชิ่งจะกำหนดโดยตรงว่าครึ่งแม่พิมพ์บนสามารถเลื่อนไปด้านข้างสัมพันธ์กับครึ่งล่างในแต่ละจังหวะได้มากเพียงใด ในระบบแบริ่งธรรมดา- ระยะห่างนั้นได้รับการออกแบบอย่างจงใจ โดยทั่วไปจะมีตั้งแต่ 0.0002 นิ้วถึง 0.0008 นิ้ว ขึ้นอยู่กับเส้นผ่านศูนย์กลางของพินและการใช้งาน ระบบลูกปืน-ทำงานแตกต่างออกไป โดยทำงานในสภาพที่โหลดไว้ล่วงหน้าพร้อมการกวาดล้างเป็นลบตั้งแต่ 0.0001 ถึง 0.0021 นิ้ว ช่วยลดการเล่นฟรีระหว่างครึ่งบนและครึ่งล่างได้อย่างมีประสิทธิภาพ
ทำไมสิ่งนี้ถึงสำคัญสำหรับชิ้นส่วนของคุณ? ลองนึกภาพการทำงานของแม่พิมพ์และการประทับตราที่มีความแม่นยำ โดยตั้งค่าระยะห่างจากการเจาะ-ถึง-ที่ 0.001 นิ้วต่อด้าน หากระบบนำทางอนุญาตให้เลื่อนด้านข้างได้ 0.0005 นิ้ว ระยะห่างนั้นจะไม่สม่ำเสมอ: 0.0005 นิ้วสำหรับด้านหนึ่งและ 0.0015 นิ้วสำหรับอีกด้านหนึ่ง ผลลัพธ์ที่ได้คือความสูงของครีบที่ไม่สอดคล้องกัน คุณภาพคมตัดที่ไม่เท่ากัน และการสึกหรอเร็วขึ้นที่ด้านหนึ่งของแม่พิมพ์เครื่องมือตัด สำหรับงานที่มีพิกัดความเผื่อต่ำ-หมุดนำ-ถึง-ระยะหลบของบุชชิ่งจะต้องเป็นเพียงเศษเสี้ยวของระยะเจาะที่ใช้งาน-ถึง-ระยะหลบดายเพื่อรักษาสมดุลของแรง
ความขนานและความคลาดเคลื่อนตั้งฉาก
ความขนานของพื้นผิวรองเท้าเป็นค่าเผื่อวิกฤตอันดับสอง พื้นรองเท้าทั้งด้านบนและด้านล่างจะต้องเรียบและขนานกันภายในระยะไม่กี่สิบส่วนหนึ่งในพันนิ้ว หากฐานรองเท้าด้านบนเอียงเล็กน้อยเมื่อเทียบกับด้านล่าง ให้เจาะด้านหนึ่งของดายให้สัมผัสกับชิ้นงานก่อนเจาะอีกด้านหนึ่ง การเชื่อมแบบเซนั้นทำให้เกิดแรงตัดไม่เท่ากัน การสึกหรอของการเจาะก่อนกำหนด และความแปรผันของมิติใน-เครื่องมือโปรเกรสซีฟหลายสถานี
ความตั้งฉากของหมุดนำกับหน้ารองเท้ามีความสำคัญไม่แพ้กัน หมุดที่เอียงได้ถึง 0.001 นิ้ว ตลอดความยาวใช้งาน ทำให้เกิดการวางแนวที่ไม่ตรงซึ่งจะแย่ลงเมื่อระยะชักเพิ่มขึ้น สำหรับความแม่นยำของแม่พิมพ์ที่ทำงานด้วยความเร็วสูง- ข้อผิดพลาดเชิงมุมนี้จะคูณกับระยะการเคลื่อนที่ทุก ๆ นิ้ว โดยทั่วไปกระบวนการตัดเฉือนจะยึดพินตั้งฉากไว้ที่ 0.0002 นิ้วต่อนิ้วของความยาวพินในชุดคุณภาพ แม้ว่าการตัดเฉือนดายตามข้อกำหนดที่เข้มงวดยิ่งขึ้นสามารถทำได้โดยมีค่าใช้จ่ายเพิ่มเติม
พื้นผิวด้านนอกของรองเท้าส่งผลต่อทั้งความขนานและความเสถียรในการติดตั้ง พื้นผิวที่ขรุขระ-ช่วยให้เพลตแม่พิมพ์และเพลตสำรองเคลื่อนตัวด้วยกล้องจุลทรรศน์ภายใต้แรงกระแทกซ้ำๆ แม่พิมพ์ปั๊มโลหะส่วนใหญ่ระบุพื้นหน้ารองเท้าอยู่ที่ 16 ไมโครนิ้ว Ra หรือดีกว่า ซึ่งให้แรงเสียดทานเพียงพอสำหรับการติดตั้งที่ปลอดภัย ในขณะที่ยังคงราบเรียบเพียงพอสำหรับการวัดและการส่องแสงที่แม่นยำ
คลาสที่แม่นยำสำหรับการใช้งานที่แตกต่างกัน
ไม่ใช่ทุกงานที่ต้องการความคลาดเคลื่อนที่เข้มงวดที่สุดเท่าที่จะเป็นไปได้ และที่เข้มงวดมากขึ้นย่อมมีค่าใช้จ่ายสูงกว่าเสมอไป แนวทางอุตสาหกรรมทั่วไปแบ่งชุดแม่พิมพ์ที่มีความแม่นยำออกเป็นประเภทต่างๆ ตามเกณฑ์ความคลาดเคลื่อนสะสมจากคุณลักษณะที่สำคัญทั้งหมด ได้แก่ ระยะห่างของพิน ความขนาน ความตั้งฉาก และการตกแต่งพื้นผิว ชุดคลาสมาตรฐาน-เหมาะกับการปั๊มขึ้นรูปและการขึ้นรูปโดยทั่วไปซึ่งชิ้นส่วนมีความทนทานสูง ชุดคลาสความแม่นยำ-ทำหน้าที่ให้ค่าเผื่อปิด- เช่น การประทับตัวเชื่อมต่อ การปัดปิดแบบละเอียด- หรือการใช้งานใดๆ ที่ระยะห่างของระบบทั้งหมดจะต้องต่ำกว่าสองสามในสิบ
นี่คือจุดที่สภาพการทำงานทำให้การตัดสินใจยุ่งยาก ในระหว่างการดำเนินการผลิต แรงเสียดทานและการขึ้นรูปจะทำให้เกิดความร้อน การขยายตัวเนื่องจากความร้อนในหมุดนำ บุชชิ่ง และแผ่นรองเท้าจะเปลี่ยนระยะห่างในการทำงานที่คุณระบุไว้อย่างระมัดระวังที่อุณหภูมิห้อง ชุดแม่พิมพ์ความแม่นยำที่ทำงานที่ 600 จังหวะต่อนาทีในแอปพลิเคชันโปรเกรสซีฟความเร็วสูง- สามารถมองเห็นอุณหภูมิของระบบนำทางสูงขึ้น 30 ถึง 50 องศาฟาเรนไฮต์เหนือสภาพแวดล้อมโดยรอบ ความร้อนนั้นจะขยายพินได้เร็วกว่าบุชชิ่ง (พินเหล็กในบูชสีบรอนซ์) โดยค่อยๆ ปิดระยะห่างในการวิ่ง หากระยะห่างเริ่มต้นแน่นเกินไป ระบบจะเชื่อมโยง หากคุณชดเชยด้วยการเปิดช่องว่างที่อุณหภูมิห้อง คุณจะสูญเสียความแม่นยำในระหว่างการสตาร์ทขณะเครื่องเย็น
แนวทางแก้ไขที่ใช้งานได้จริง: เลือกระดับความแม่นยำของคุณตามอุณหภูมิการทำงานที่แย่ที่สุด-กรณี ไม่ใช่เลือก-สภาพแวดล้อมโดยรอบของพื้น คำนึงถึงอัตราการชักที่คาดหวัง วัสดุที่ประทับ และระบบหล่อลื่น ระบบนำตลับลูกปืนเม็ดกลม-จัดการกับการเปลี่ยนแปลงทางความร้อนได้ดีกว่า เนื่องจากพรีโหลดรองรับการเปลี่ยนแปลงขนาดเล็กน้อยโดยไม่มีการยึดติด บูชบรอนซ์แบริ่งธรรมดา-จำเป็นต้องมีพื้นที่ว่างเริ่มต้นมากขึ้นเพื่อรองรับการปิดด้วยความร้อน ซึ่งเป็นสาเหตุว่าทำไมจึงกำหนดให้บูชเหล่านี้สำหรับอุปกรณ์แม่พิมพ์ที่มีความเร็วปานกลาง- มากกว่างานที่มีความแม่นยำสูง-ที่มีความเร็วสูง
ท้ายที่สุดแล้ว การเลือกค่าเผื่อคือการตัดสินใจด้านต้นทุน- ทุก ๆ ครึ่ง-ที่คุณขันชุดแม่พิมพ์ให้แน่น เวลาในการเจียร ขั้นตอนการตรวจสอบ และราคาวัสดุจะเพิ่มขึ้น แต่ทุกๆ ครึ่ง-เศษที่คุณปล่อยทิ้งไว้จะกลายเป็นชิ้นส่วนต่างๆ เศษที่เสีย และอายุการใช้งานของเครื่องมือปลายน้ำสั้นลง ความสมดุลที่เหมาะสมขึ้นอยู่กับการพิมพ์ชิ้นส่วน ปริมาณการผลิต และความแปรผันที่กระบวนการดาวน์สตรีมของคุณสามารถดูดซับได้มากน้อยเพียงใด ความสมดุลดังกล่าวยังเปลี่ยนแปลงไปตามกาลเวลาเมื่อส่วนประกอบสึกหรอ ซึ่งทำให้เกิดคำถามว่าจะตรวจสอบการสึกหรอนั้นอย่างไรและตัดสินใจว่าเมื่อใดที่ชุดแม่พิมพ์เกินพิกัดความเผื่อที่เป็นประโยชน์
การบำรุงรักษาและการรู้ว่าเมื่อใดควรเปลี่ยนชุดแม่พิมพ์
ความคลาดเคลื่อนที่สมบูรณ์แบบในวันแรกไม่ได้คงความสมบูรณ์แบบตลอดไป ทุกจังหวะจะเพิ่มการสึกหรอในระดับจุลภาคเพื่อนำทางพิน บุชชิ่ง และพื้นผิวไดย์ชู หากไม่ได้รับการตรวจสอบ การสึกหรอจะเกิดขึ้นเลยขอบเขตความทนทานของคุณ และทำให้คุณภาพของชิ้นส่วนลดลงอย่างเงียบๆ เป็นเวลานานก่อนที่จะเกิดข้อผิดพลาดร้ายแรง โปรแกรมการตรวจสอบและบำรุงรักษาเชิงรุกคือสิ่งที่แยกร้านขายแม่พิมพ์ที่ตรวจพบปัญหาตั้งแต่เนิ่นๆ ออกจากร้านขายแม่พิมพ์ที่พบในถังขยะ
จุดตรวจสอบและการวัดการสึกหรอ
เมื่อคุณดึงชุดแม่พิมพ์เพื่อการบำรุงรักษาตามกำหนดเวลา จุดตรวจสอบเหล่านี้คือจุดตรวจสอบที่สำคัญที่สุด ติดประกาศรายชื่อนี้ไว้ใกล้กับพื้นที่จัดเก็บอุปกรณ์แม่พิมพ์ของคุณ เพื่อให้ช่างเทคนิคเข้าถึงทุกรายการอย่างสม่ำเสมอ:
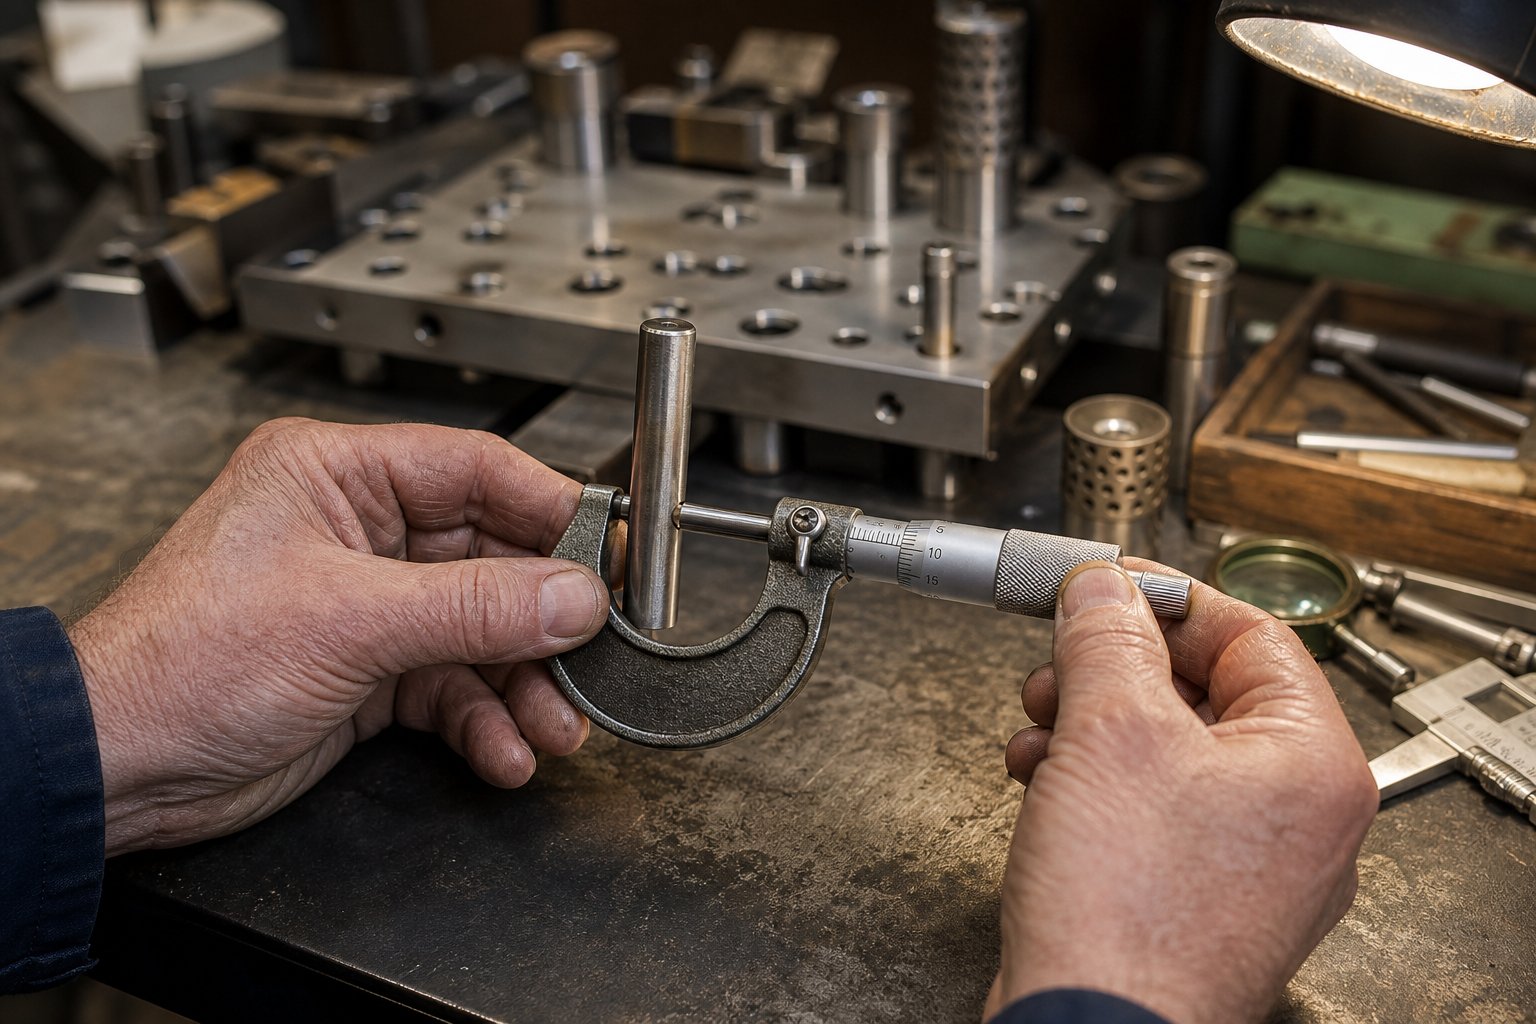
- เส้นผ่านศูนย์กลางของหมุดนำ- วัดหลายจุดตามความยาวการทำงานด้วยไมโครมิเตอร์ โดยทั่วไปการสึกหรอจะเน้นไปที่จุดที่บุชชิ่งสัมผัสกับพินในระดับการทำงาน ลดลงมากกว่า 0.0005 นิ้วจากการเปลี่ยนใบสำคัญแสดงสิทธิที่ระบุ
- เส้นผ่านศูนย์กลางรูบุชชิ่ง- ใช้เกจวัดเจาะเพื่อตรวจสอบ ID ที่ด้านบน กลาง และด้านล่าง รูปแบบการสึกหรอเป็นรูปวงรีหรือเรียวบ่งบอกถึงการไม่ตรงแนวหรือมีการโหลดด้านข้างมากเกินไป
- ปักหมุด-ถึง-ระยะห่างของบุชชิ่ง- คำนวณจากการวัดพินและบุชชิ่งของคุณ เมื่อระยะห่างเกินสองเท่าของข้อกำหนดดั้งเดิม ความแม่นยำของชิ้นส่วนจะลดลง
- สภาพกรงลูกปืน- มองหาการเปลี่ยนสีเป็นสีน้ำเงินหรือจุดฟันเฟืองสกรูที่เสียหายทั้งตัวบ่งชี้การคืบของกรงและการลื่นไถล
- ความเรียบของรองเท้าตายและความขนาน- กวาดหน้ารองเท้าทั้งสองข้างด้วยตัวบ่งชี้บนแผ่นพื้นผิว ตรวจสอบการเสียดสี การบิดเบี้ยว หรือจุดต่ำเฉพาะจุดจากการกระแทกซ้ำๆ
- สภาพพื้นผิวรองเท้า- ตรวจสอบการครูด การขีด หรือการแตกร้าวจากความล้ารอบๆ พินรูและบริเวณติดตั้งแคลมป์ดาย
- ไกด์พินตั้งฉาก- เมื่อติดตั้งหมุดแล้ว ให้ระบุตามความยาว การเอียงใดๆ ที่เกิน 0.0002 นิ้วต่อนิ้ว จะส่งสัญญาณว่ารองเท้าชำรุดหรือเสียหาย
- รอยติดตามบนหมุดหรือบูช- เส้นพื้นผิวเบาเป็นเรื่องปกติ แต่ร่องที่เยื้องพื้นผิวการทำงานบ่งชี้ว่ามีการรับน้ำหนักด้านข้างมากเกินไปหรือการติดตั้งบุชชิ่งที่ไม่เหมาะสม
การหล่อลื่นและการบำรุงรักษาเชิงป้องกัน
ข้อกำหนดในการหล่อลื่นจะแตกต่างกันอย่างมากตามประเภทของบุชชิ่ง และการใช้สารหล่อลื่นที่ไม่ถูกต้องก็สร้างความเสียหายได้พอๆ กับการใช้เลย สำหรับระบบนำลูกปืน- ไม่แนะนำให้ใช้จาระบี เนื่องจากส่วนประกอบแม่พิมพ์เหล่านี้ทำงานโดยมีระยะห่างเป็นลบ จาระบีจึงดักจับสิ่งปนเปื้อนที่เกาะพื้นเข้าสู่พื้นผิวสัมผัสแบบกลิ้ง ทำให้เกิดจุดแบนบนตลับลูกปืนและการสึกหรอเร็วขึ้น ให้ใช้น้ำมันแร่ที่ผ่านการกลั่นแล้วที่มีสารเติมแต่งรับความดันสูง-และสารยับยั้งการเกิดสนิม ซึ่งมีความหนืดประมาณ 290/340 SSU ที่ 100 องศา F
ในทางกลับกัน บูชแบริ่งธรรมดาสีบรอนซ์-ทนทานต่อสารหล่อลื่นที่หนักกว่าและได้รับประโยชน์จากการอัดจาระบีเป็นระยะ โดยเฉพาะอย่างยิ่งภายใต้น้ำหนักบรรทุกหนัก บูชกราไฟท์แบบหล่อลื่นในตัว-ไม่จำเป็นต้องมีการหล่อลื่นภายนอกภายใต้สภาวะปกติ แต่การทำความสะอาดพ็อกเก็ตกราไฟท์เป็นระยะจะป้องกันการสะสมของเศษกระแทกที่กีดขวางเส้นทางการหล่อลื่น
ระยะเวลาการบำรุงรักษาขึ้นอยู่กับปริมาณการผลิต การดำเนินงานที่ก้าวหน้าด้วยความเร็วสูง-ซึ่งดำเนินการหลายล้านครั้งต่อเดือนจำเป็นต้องมีการตรวจสอบทุกๆ 250,000 ถึง 500,000 ครั้ง การทำงานในปริมาณน้อย-โดยใช้เครื่องมือผลิตแม่พิมพ์ในระดับปานกลางสามารถขยายไปจนถึงการตรวจสอบรายไตรมาสตามกำหนดการได้ เมื่อตั้งค่าช่วงการบำรุงรักษาแม่พิมพ์ ให้ทำข้อผิดพลาดด้านที่สั้นกว่าจนกว่าคุณจะกำหนดอัตราการสึกหรอพื้นฐานสำหรับเครื่องมือเฉพาะแต่ละชิ้น
ตัวบ่งชี้การสิ้นสุด-ของ-อายุการใช้งานและระยะเวลาการเปลี่ยน
ในที่สุดชุดแม่พิมพ์ทุกชุดก็มาถึงจุดที่การบำรุงรักษาไม่สามารถคืนประสิทธิภาพที่ยอมรับได้อีกต่อไป การตระหนักว่าเกณฑ์ดังกล่าวจะป้องกันไม่ให้คุณทุ่มเทแรงงานให้กับกรอบงานที่ไม่สามารถทนต่อความอดทนได้ไม่ว่าจะได้รับความสนใจมากน้อยเพียงใด ระวังสัญญาณเหล่านี้:
- ไกด์พินสึกหรอเกินการลับคม- พินที่สวมใส่เกิน 0.001 นิ้ว ไม่สามารถกู้คืนขนาดที่เล็กกว่าได้ การเปลี่ยนเป็นทางเลือกเดียว
- บุชชิ่งเจาะขยายเกินระดับความทนทาน- เมื่อเส้นผ่านศูนย์กลางของรูเจาะเกินระยะห่างสูงสุดที่อนุญาตแม้ว่าจะติดตั้งหมุดใหม่แล้วก็ตาม บุชชิ่งในฐานเสียบแม่พิมพ์ก็อาจได้รับความเสียหายเช่นกัน
- การบิดงอของ Die Shoe เกินความสามารถในการบดซ้ำ- รองเท้าสามารถลับคมได้เพื่อคืนความเรียบ แต่การลับแต่ละครั้งจะขจัดวัสดุและลดความสูงของการปิด เมื่อรองเท้ากราวด์ต่ำกว่าความหนาตามการใช้งานขั้นต่ำ รองเท้าจะโค้งงอภายใต้น้ำหนักบรรทุกและไม่สามารถคืนสภาพได้
- การแตกร้าวจากความเมื่อยล้ารอบๆ รูยึดพินหรือไดแคลมป์- แคร็กแพร่กระจายภายใต้การโหลดแบบวนรอบ รองเท้าที่แตกร้าวเป็นอันตรายต่อความปลอดภัยและต้องถอดออกทันที
- การคืบคลานของกรงอย่างต่อเนื่องแม้จะมีการดำเนินการแก้ไขแล้วก็ตาม- หากบัมเปอร์ การปรับพรีโหลด และการปรับขนาดส่วนประกอบล้มเหลวในการแก้ไขการคืบของกรง รูปทรงของชุดแม่พิมพ์โดยรวมอาจเปลี่ยนไปเกินกว่าการแก้ไข
- การติดตามซ้ำด้านเดียวเท่านั้น- การติดตามข้างเดียวที่กลับมาหลังจากจุดเปลี่ยนหมุดและบุชชิ่งเพื่อเจาะแนวที่ไม่ตรงในตัวรองเท้า ซึ่งเป็นสภาวะที่โดยทั่วไปหมายความว่าแผ่นรองเท้าไม่สามารถใช้งานได้อีกต่อไป
การเปลี่ยนชุดแม่พิมพ์ที่สึกหรอไม่ใช่ความล้มเหลว เป็นการเปลี่ยนแปลงตามแผนที่จะปกป้องคุณภาพชิ้นส่วนและความปลอดภัยของการกด ต้นทุนที่แท้จริงของการทำงานที่ผ่านมา-ของ-อายุการใช้งานไม่ได้อยู่ที่การตั้งค่า แต่เป็นของเสีย การทำงานซ้ำ และการหยุดทำงานโดยไม่ได้วางแผนซึ่งสะสมเมื่อไม่สามารถรักษาการจัดตำแหน่งได้อีกต่อไป การรู้ว่าเมื่อใดควรเลิกใช้ชุดจะแจ้งให้คุณทราบถึงวิธีระบุการเปลี่ยน และการได้รับข้อกำหนดนั้นตั้งแต่เริ่มต้นคือสิ่งที่แยกการจัดลำดับใหม่อย่างรวดเร็วจาก-แบบฝึกหัดทางวิศวกรรมที่ดึงออกมา
วิธีระบุและสั่งซื้อชุดแม่พิมพ์ที่ถูกต้อง
การเลิกใช้ชุดแม่พิมพ์ที่สึกหรอจะช่วยคุณได้ก็ต่อเมื่อมีการระบุการเปลี่ยนทดแทนอย่างถูกต้องตั้งแต่เริ่มต้น ใบสั่งซื้อที่คลุมเครือทำให้เกิดอีเมลกลับไป-และ- ขนาดข้อมูลที่ไม่ตรงกัน และเวลารอคอยสินค้าที่น่าประหลาดใจจนทำให้การผลิตหยุดชะงัก ความแตกต่างระหว่างการสั่งซื้อซ้ำอย่างราบรื่นและรอบการจัดซื้อจัดจ้างที่น่าหงุดหงิดนั้นขึ้นอยู่กับว่าคุณสื่อสารความต้องการของคุณล่วงหน้าได้ครบถ้วนเพียงใด
ข้อมูลที่คุณต้องการก่อนสั่งซื้อ
ก่อนที่คุณจะติดต่อผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปหรือดึงแค็ตตาล็อก ให้รวบรวมพารามิเตอร์ทั้งหมดที่ส่งผลต่อการเลือกชุดแม่พิมพ์ของคุณ การขาดรายละเอียดแม้แต่รายละเอียดเดียว เช่น ช่วงความสูงของการปิดหรือการกำหนดลักษณะบุชชิ่ง บังคับให้ซัพพลายเออร์คาดเดาหรือกลับมาพร้อมกับคำถามที่เพิ่มวันในไทม์ไลน์ของคุณ
ใช้รายการตรวจสอบข้อมูลจำเพาะนี้เมื่อขอใบเสนอราคาสำหรับชุดแม่พิมพ์ปั๊มโลหะ:
- ข้อมูลจำเพาะของสื่อมวลชนน้ำหนักที่กำหนด - จุดพิกัดน้ำหนัก (เครื่องอัดเชิงกล) ขนาดเตียง ความสูงปิดขั้นต่ำและสูงสุด ความยาวช่วงชัก และจังหวะต่อนาที
- รอยเท้าชุดตาย- ความยาวและความกว้างที่ต้องการขึ้นอยู่กับเค้าโครงแถบ จำนวนสถานี และระยะห่างในการหนีบ
- ความหนาของรองเท้า- ขึ้นอยู่กับการคำนวณน้ำหนักและข้อจำกัดความสูงที่ปิด ระบุทั้งบนและล่างหากแตกต่างกัน
- การกำหนดค่าพินไกด์เสาหลัง - เสาแนวทแยง เสาสี่- เสาหรือเสากลาง- พร้อมด้วยข้อกำหนดเส้นผ่านศูนย์กลางและความยาวของหมุด
- ประเภทบุชชิ่งตลับลูกปืน - ตลับลูกปืน- ตลับลูกปืนธรรมดา-สีบรอนซ์ หรือการหล่อลื่นในตัว- ขึ้นอยู่กับความเร็ว โหลด และการพิจารณาในการบำรุงรักษา
- รูปแบบการติดตั้งพิน- กด-พอดีหรือถอดออกได้ และไม่ว่าจะติดหมุดไว้ที่รองเท้าด้านบนหรือด้านล่าง
- วัสดุและความแข็งเกรดวัสดุรองเท้า - ความแข็งของพื้นผิวหากจำเป็น และข้อกำหนดการรักษาความร้อนใดๆ
- ระดับความอดทน- มาตรฐานหรือความแม่นยำ พร้อมคำบรรยายเฉพาะสำหรับความขนาน ความตั้งฉาก และหมุด-ถึง-ระยะห่างระหว่างบุชชิ่ง
- รายละเอียดชิ้นส่วนและกระบวนการ- วัสดุชิ้นงาน ความหนา ความซับซ้อนของรูปทรง และปริมาณการผลิตที่คาดหวังตลอดอายุการใช้งานของชุดแม่พิมพ์
- ข้อกำหนดพิเศษ- ตำแหน่งหมุดที่ไม่ใช่-มาตรฐาน รูปแบบขนาดใหญ่พิเศษ ช่องเจาะเพิ่มเติม หรือคุณลักษณะการติดตั้งแบบกำหนดเอง
การทำให้รายการนี้เสร็จสมบูรณ์ก่อนรับโทรศัพท์จะช่วยลดสาเหตุที่พบบ่อยที่สุดของความล่าช้าในการสั่งซื้อ นอกจากนี้ยังช่วยให้คุณสามารถเปรียบเทียบราคาที่เท่ากันระหว่างผู้ผลิตแม่พิมพ์หลายรายได้ เนื่องจากทุกคนตั้งราคาตามข้อกำหนดเดียวกัน
แค็ตตาล็อกมาตรฐานเทียบกับแบบกำหนดเอง-ชุดแม่พิมพ์แบบวิศวกรรม
แค็ตตาล็อกมาตรฐานจะจัดส่งได้เร็วกว่าและถูกกว่า ซึ่งบางครั้งก็อาจเป็นเช่นนั้นมาก ประสบการณ์ในอุตสาหกรรมจาก Anchor Danly ยืนยันว่าผู้ผลิตเฉพาะทางที่ใช้ประโยชน์จากการประหยัดต่อขนาดและความเชี่ยวชาญด้านการผลิตได้ลดต้นทุนของการสร้างชุดที่เทียบเท่ากันใน-บริษัทอย่างสม่ำเสมอ สำหรับการใช้งานที่ไม่ซับซ้อนซึ่งขนาดพื้นที่ น้ำหนัก และการกำหนดค่าของคุณตรงกับข้อเสนอแค็ตตาล็อก ก็ไม่มีเหตุผลที่จะต้องกำหนดเอง
ชุดแม่พิมพ์ที่ออกแบบเอง-กลายเป็นสิ่งจำเป็นเมื่อขนาดมาตรฐานกระทบต่อรูปแบบเครื่องมือของคุณ บางทีคุณอาจต้องการอัตราส่วนความกว้าง-ความยาว-ต่อ-ที่ไม่ใช่มาตรฐานสำหรับโปรเกรสซีฟดายสูง- ตำแหน่งหมุดที่ผิดปกติเพื่อเคลียร์ระบบป้อน หรือความหนาของรองเท้าอยู่นอกบรรทัดฐานของแค็ตตาล็อก โดยทั่วไปแล้วการผลิตแม่พิมพ์แบบกำหนดเองจะใช้เวลาสองถึงหกสัปดาห์จากระยะเวลารอคอยสินค้ามาตรฐาน ขึ้นอยู่กับความซับซ้อน แต่ผลลัพธ์ที่ได้คือชุดที่เหมาะกับการใช้งานของคุณโดยไม่มีการประนีประนอม
ทางสายกลางก็มีเช่นกัน วิศวกรบางคนซื้อชุดมาตรฐานและคุณลักษณะเพิ่มเติมของเครื่องจักรใน-บริษัท ซึ่งช่วยลดเวลาในการผลิตลงในขณะที่ยังคงได้รับแม่พิมพ์ปั๊มโลหะแบบกำหนดเอง วิธีการแบบไฮบริดนี้ใช้งานได้เมื่อการปรับเปลี่ยนจำกัดอยู่ที่ช่อง รูเดือย หรือคุณลักษณะการติดตั้งที่ไม่ส่งผลต่อความแม่นยำของระบบนำทาง
การประเมินซัพพลายเออร์สำหรับการสมัครของคุณ
ไม่ใช่ผู้ผลิตแม่พิมพ์ทุกรายที่จะมีความสามารถเชิงลึกเท่ากัน เมื่อประเมินผู้ผลิตแม่พิมพ์ปั๊ม ให้มองข้ามราคาและระยะเวลารอคอยสินค้าเพื่อประเมินปัจจัยสามประการที่กำหนดมูลค่าระยะยาว-:
- ความสามารถที่แม่นยำ- ซัพพลายเออร์สามารถจัดระดับความอดทนที่คุณต้องการได้หรือไม่? ถามเกี่ยวกับอุปกรณ์การเจียร วิธีการตรวจสอบ และว่าพวกเขาจัดเตรียมรายงานมิติพร้อมกับการจัดส่งหรือไม่ ซัพพลายเออร์ชั้นนำดำเนินงานภายใต้ระบบ ISO 9001:2015 และดำเนินการใน-การตรวจสอบมิติกระบวนการ ไม่ใช่แค่การตรวจสอบขั้นสุดท้ายเท่านั้น
- คุณภาพวัสดุและการตรวจสอบย้อนกลับ- ซัพพลายเออร์ที่มีชื่อเสียงใช้เหล็กกล้าเครื่องมือที่ผ่านการรับรองพร้อมกระบวนการบำบัดความร้อนที่ได้รับการบันทึกไว้ ถามว่าใบรับรองวัสดุมาพร้อมกับชุดที่เสร็จแล้วหรือไม่
- การสนับสนุนด้านวิศวกรรม- นี่คือจุดที่ช่องว่างระหว่างผู้จำหน่ายแค็ตตาล็อกและพันธมิตรด้านการผลิตที่แท้จริงชัดเจนขึ้น ซัพพลายเออร์ที่เพียงแค่สร้างสิ่งที่คุณวาดก็เป็นเรื่องปกติสำหรับคำสั่งซื้อมาตรฐาน แต่สำหรับการออกแบบ-การใช้งานหนักที่เกี่ยวข้องกับโครงสร้างแม่พิมพ์ที่ซับซ้อน ข้อกำหนดระยะห่างที่จำกัด หรือความท้าทายในการไหลของวัสดุ คุณต้องอาศัยความร่วมมือทางวิศวกรรม ซัพพลายเออร์ชอบยี่เฉินเชื่อมต่อวิศวกรเครื่องมือกับโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองซึ่งมีจุดแข็งเป็นพิเศษในการออกแบบ-การตัดสินใจที่เข้มข้นเกี่ยวกับโครงสร้างของแม่พิมพ์ การเพิ่มประสิทธิภาพระยะห่าง และการไหลของวัสดุ ซึ่งเป็นการสนับสนุนที่ช่วยป้องกันการออกแบบใหม่ที่มีต้นทุนสูงหลังจากการทดลองในบทความแรก
ราคามีความสำคัญ แต่ชุดราคาถูกที่ล้มเหลวหลังจากเศษเสี้ยวของอายุการใช้งานที่คาดไว้ จะทำให้ต้นทุนการหยุดทำงานและการเปลี่ยนทดแทนสูงกว่าชุดคุณภาพจากซัพพลายเออร์ที่มีความสามารถมาก ประเมินต้นทุนการเป็นเจ้าของทั้งหมด: ราคาเริ่มต้นบวกกับการบำรุงรักษาบวกกับอายุการใช้งานที่คาดไว้บวกกับความเสี่ยงของเศษจากการทำงานที่มีความแม่นยำเพียงเล็กน้อย การคำนวณดังกล่าวมักจะเป็นประโยชน์ต่อซัพพลายเออร์ด้วยการสนับสนุนด้านวิศวกรรมที่แข็งแกร่งขึ้นและการควบคุมกระบวนการที่เข้มงวดยิ่งขึ้น โดยเฉพาะอย่างยิ่งสำหรับเครื่องมือการผลิตที่คาดว่าจะส่งมอบชิ้นส่วนนับล้านตลอดอายุการใช้งาน
คำถามที่พบบ่อยเกี่ยวกับชุดแม่พิมพ์ปั๊มขึ้นรูป
1. อะไรคือความแตกต่างระหว่างชุดแม่พิมพ์และแม่พิมพ์ปั๊มทั้งชุด?
ชุดดายคือโครงโครงสร้างที่ประกอบด้วยฐานดายบนและล่าง ไกด์พิน และบุชชิ่งที่ให้การจัดตำแหน่งที่แม่นยำ แม่พิมพ์ปั๊มขึ้นรูปที่สมบูรณ์ประกอบด้วยชุดแม่พิมพ์และเครื่องมือที่ใช้งานอยู่ทั้งหมด เช่น เครื่องเจาะ กระดุมแม่พิมพ์ เครื่องปอก และสปริงที่ตัดหรือขึ้นรูปโลหะจริง คุณสามารถสลับเครื่องมือที่ใช้งานอยู่ที่แตกต่างกันเข้าและออกจากชุดแม่พิมพ์เดียวกันได้ตราบใดที่ข้อกำหนดพื้นที่และน้ำหนักตรงกัน ซึ่งทำให้ชุดแม่พิมพ์มาตรฐานมีความคุ้มค่า-สำหรับร้านค้าที่มีงานหลายงาน
2. ฉันจะเลือกระหว่างชุดไดคัทสอง-โพสต์และสี่-ได้อย่างไร
ทางเลือกขึ้นอยู่กับปัจจัยสามประการ: วัสดุป้อนเข้าสู่แม่พิมพ์อย่างไร แรงปั๊มหนักเพียงใด และพิกัดความเผื่อของชิ้นส่วนของคุณจะต้องเข้มงวดเพียงใด ชุดเสา-หลัง-สองชุดเปิดด้านหน้าและด้านข้างไว้เพื่อการป้อนแถบในแม่พิมพ์แบบโปรเกรสซีฟโดยไม่มีสิ่งกีดขวาง แต่มีความแข็งแกร่งในการบิดน้อยกว่า ชุดเสาสี่-ให้ความแข็งแกร่งสูงสุดสำหรับการอุดช่องว่างที่หนักหรือการเจาะ-ที่แน่นหนา แต่จำกัดความกว้างของแถบเนื่องจากวัสดุจะต้องป้อนระหว่างเสาที่มุม สำหรับงานก้าวหน้าที่มีความเร็วสูง-ส่วนใหญ่ การกำหนดค่าหลัง-จะจัดการงานได้ดี เมื่อน้ำหนักเพิ่มขึ้นหรือพิกัดความเผื่อตึงขึ้น ให้ย้ายไปที่สี่{10}}โพสต์
3. บูชลูกปืน-กับบูชบรอนซ์ในชุดดายคืออะไร
บูชลูกปืน-ใช้ลูกบอลที่มีความแม่นยำในกรงเพื่อนำทางพินโดยมีระยะห่างเป็นลบ (โหลดไว้พอดี) ช่วยลดการเล่นฟรีและลดแรงเสียดทาน เหมาะสำหรับการปั๊มแบบโปรเกรสซีฟความเร็วสูง-ซึ่งความร้อนจากการเสียดสีไม่สามารถยอมรับได้ บูชสีบรอนซ์ทำงานเหมือนตลับลูกปืนธรรมดาที่มีหน้าสัมผัสพื้นผิวแบบกระจาย รองรับน้ำหนักด้านข้างได้ดีกว่าตลับลูกปืนเม็ดกลม ทำงานได้ดีที่สุดที่ความเร็วปานกลาง โดยที่แรงเสียดทานบางอย่างสามารถยอมรับได้เพื่อแลกกับความสามารถในการรับน้ำหนักที่มากขึ้น บุชชิ่งหล่อลื่นในตัว-พร้อมปลั๊กกราไฟท์แบบฝังเป็นทางเลือกที่สามสำหรับสภาพแวดล้อมที่การ-หล่อลื่นซ้ำเป็นประจำไม่สามารถทำได้ ซัพพลายเออร์ เช่น YICHEN ให้การสนับสนุนด้านวิศวกรรมเพื่อช่วยเลือกประเภทบุชชิ่งที่เหมาะสมสำหรับโครงสร้างแม่พิมพ์เฉพาะและข้อกำหนดระยะห่าง
4. ฉันจะจับคู่ชุดแม่พิมพ์กับแท่นปั๊มของฉันได้อย่างไร?
เริ่มต้นด้วยการบันทึกข้อกำหนดการกดของคุณ: น้ำหนักที่กำหนด ขนาดเตียง ช่วงความสูงปิด และความยาวช่วงชัก คำนวณแรงปั๊มทั้งหมดด้วยอัตราความปลอดภัย 20-30% จากนั้นกำหนดขนาดแม่พิมพ์ขั้นต่ำตามความกว้างของแถบและจำนวนสถานี เลือกความหนาของรองเท้าที่เหมาะสมกับน้ำหนักของคุณ ตรวจสอบความสูงของแม่พิมพ์ที่ได้ว่าพอดีภายในช่วงความสูงของระบบกดปิด และยืนยันว่าน้ำหนักรวมอยู่ภายในความสามารถในการยกของกระทุ้ง สำหรับการกดเชิงกล ให้ตรวจสอบจุดรับน้ำหนักว่าอยู่เหนือความหนาของวัสดุของคุณ เพื่อให้ใช้แรงเต็มที่ในขณะที่สัมผัสกัน
5. ควรเปลี่ยนชุดแม่พิมพ์ปั๊มเมื่อใด?
เปลี่ยนชุดแม่พิมพ์เมื่อการสึกหรอของหมุดไกด์เกิน 0.001 นิ้ว มีขนาดเล็กเกินไปและไม่สามารถคืนสภาพได้โดยการเจียรใหม่ เมื่อการขยายรูบุชชิ่งดันระยะห่างเกินกว่าสองเท่าของข้อกำหนดดั้งเดิมแม้จะมีพินใหม่ก็ตาม เมื่อการบิดเบี้ยวของรองเท้าเกินความสามารถในการลับคม และรองเท้าตกลงไปต่ำกว่าความหนาการทำงานขั้นต่ำ หรือเมื่อรอยแตกเมื่อยล้าปรากฏขึ้นรอบๆ พินรูหรือรูยึด การติดตามด้านเดียว-อย่างต่อเนื่องซึ่งกลับมาหลังจากการเปลี่ยนส่วนประกอบยังส่งสัญญาณว่ารูปทรงของแผ่นรองเท้าเปลี่ยนไปเกินกว่าการแก้ไข และชุดควรจะเลิกใช้แล้ว


