


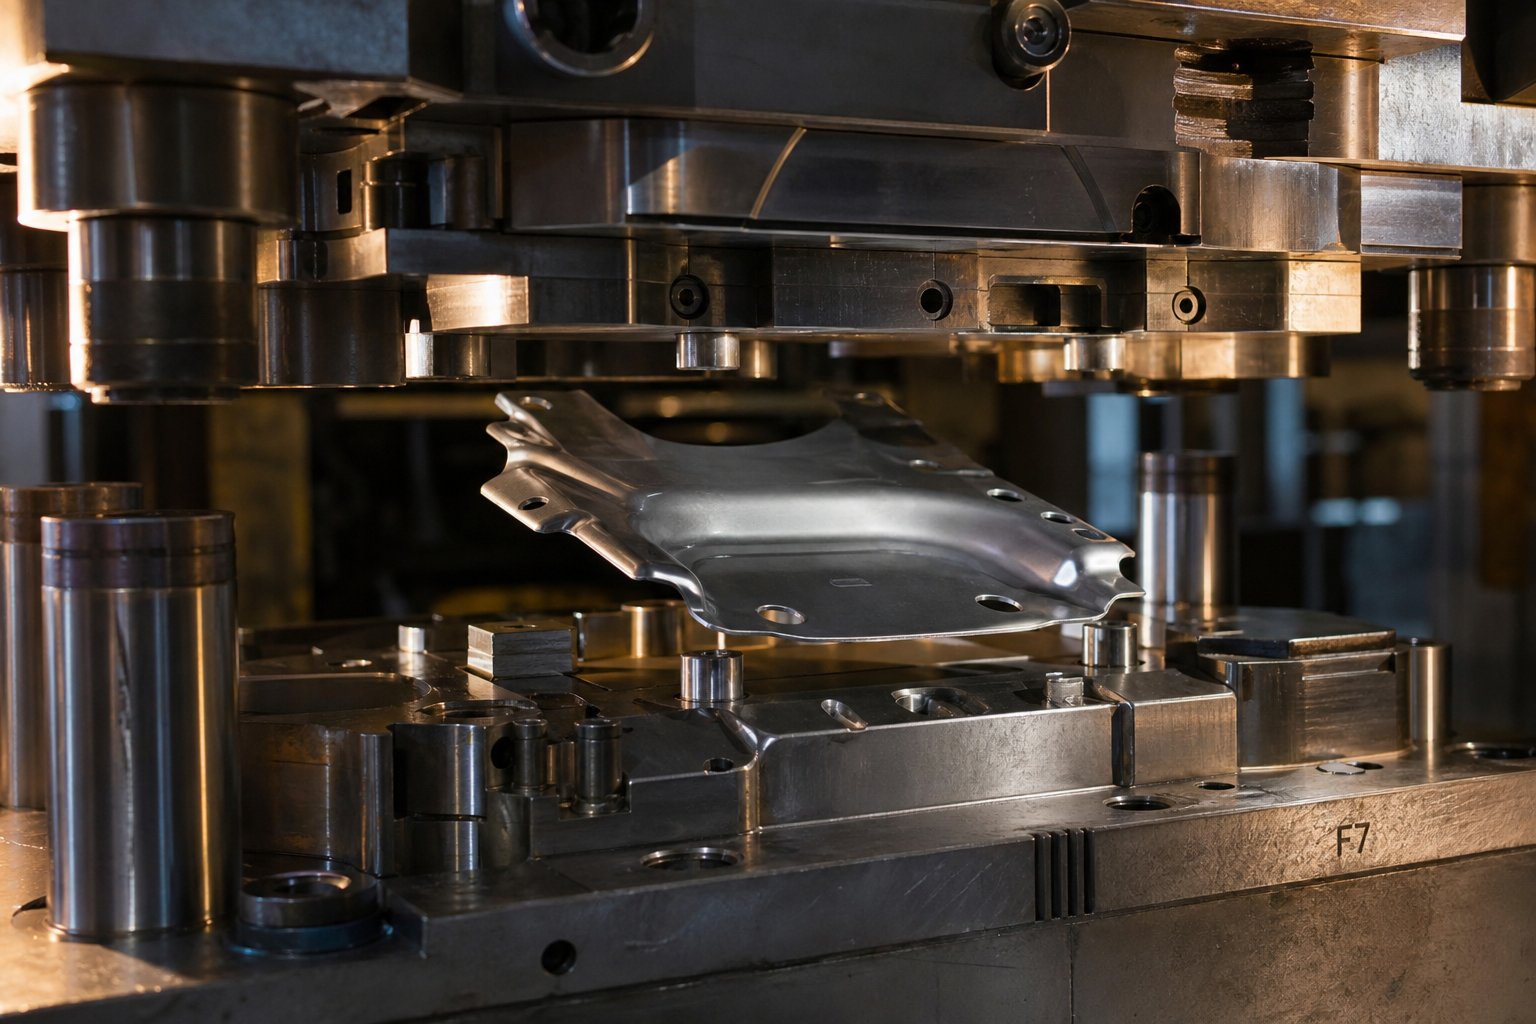
การสร้างต้นแบบเครื่องมือและแม่พิมพ์หมายถึงอะไรสำหรับชิ้นส่วนที่มีการปั๊มโลหะ
ลองจินตนาการถึงการใช้ตัวเลขหกหลักในการผลิตแม่พิมพ์เพียงเพื่อจะพบว่าชิ้นส่วนนั้นสปริงตัวกลับไปสององศาเกินพิกัดความเผื่อในการกดครั้งแรก สถานการณ์ดังกล่าวเกิดขึ้นบ่อยกว่าที่ควรจะเป็น และเกือบทุกครั้งสามารถป้องกันได้ การสร้างต้นแบบเครื่องมือและแม่พิมพ์สำหรับชิ้นส่วนประทับตราโลหะมีอยู่อย่างแม่นยำเพื่อแก้ไขปัญหาเหล่านี้ก่อนที่จะกลายเป็นปัญหาราคาแพง
การกำหนดเครื่องมือและการสร้างต้นแบบแม่พิมพ์
การสร้างต้นแบบเครื่องมือและแม่พิมพ์สำหรับชิ้นส่วนที่ประทับโลหะเป็นแนวทางปฏิบัติทางวิศวกรรมในการออกแบบ การผลิต และการตรวจสอบความถูกต้องของแม่พิมพ์ชั่วคราวหรือ{0}}อายุที่ลดลงเพื่อผลิตส่วนประกอบที่ประทับตราตัวอย่าง การยืนยันความสามารถในการขึ้นรูป ความแม่นยำของมิติ และพฤติกรรมของวัสดุ ก่อนที่จะลงทุนในเครื่องมือการผลิตเต็มรูปแบบ
ในทางปฏิบัติ ต้นแบบการปั๊มโลหะเป็นชิ้นส่วนทางกายภาพที่ผลิตจากแม่พิมพ์ที่สร้างขึ้นตามวัตถุประสงค์{0}} ซึ่งสะท้อนรูปทรงการผลิตที่ตั้งใจไว้ แต่ใช้วัสดุที่มีความทนทานน้อยกว่าหรือโครงสร้างที่เรียบง่าย เป้าหมายไม่ใช่ผลผลิตจำนวนมาก มันคือการเรียนรู้: การตรวจสอบว่าชิ้นส่วนก่อตัวอย่างถูกต้อง ตรงตามเป้าหมายมิติ และทำงานตามที่คาดการณ์ไว้ภายใต้เงื่อนไขการกดจริง
เหตุใดการสร้างต้นแบบจึงเป็นวินัยทางวิศวกรรมที่แยกจากกัน
การปั๊มโลหะต้นแบบไม่ได้เป็นเพียงการผลิตรุ่นเล็กเท่านั้น มันเป็นระเบียบวินัยทางวิศวกรรมที่แตกต่างพร้อมตรรกะการออกแบบของตัวเอง เครื่องมือการผลิตหรือที่เรียกกันว่าเครื่องมือแข็ง ใช้เหล็กกล้าเครื่องมือระดับพรีเมียม เช่น SKD11 หรือเม็ดมีดคาร์ไบด์ที่สร้างขึ้นเพื่อให้ทนทานต่อรอบการกดนับแสนครั้ง ในทางตรงกันข้าม เครื่องมือต้นแบบจะให้ความสำคัญกับความเร็ว ความสามารถในการปรับตัว และการรวบรวมข้อมูลเหนืออายุการใช้งานที่ยาวนาน
เครื่องมือแบบอ่อนที่ทำจากอะลูมิเนียมหรือเหล็กชุบแข็งก่อน-สามารถผลิตได้เร็วและดัดแปลงได้ง่ายขึ้น ทำให้เหมาะสำหรับการวนซ้ำรูปทรงและการทดสอบการตอบสนองของวัสดุ ความยืดหยุ่นนี้ช่วยให้วิศวกรสามารถสำรวจรูปแบบต่างๆ ของการออกแบบได้โดยไม่ต้องเสียเวลาและต้นทุนจากการนำเหล็กชุบแข็งกลับมาทำใหม่ ระเบียบวินัยมุ่งเน้นไปที่การดึงการเรียนรู้สูงสุดจากการลงทุนด้านเครื่องมือขั้นต่ำ
ความเสี่ยงที่สำคัญของการข้ามขั้นตอนต้นแบบ
การข้ามการปั๊มต้นแบบและการกระโดดตรงไปยังแม่พิมพ์การผลิตทำให้เกิดความเสี่ยงในการผสม:
- การทำงานซ้ำที่มีค่าใช้จ่ายสูงเมื่อพลาดเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้ในส่วน-บทความแรก โดยทดลองใช้และการตรวจสอบความถูกต้องเพียงอย่างเดียว10-15% ของต้นทุนแม่พิมพ์ทั้งหมด
- การเปิดตัวผลิตภัณฑ์ล่าช้าในขณะที่เหล็กชุบแข็ง-ถูกกลึงใหม่หรือเป็นเศษเหล็ก
- ของเสียที่เป็นวัสดุจากการปั๊มต้นแบบที่อาจถูกจับได้ด้วยเครื่องมือซอฟต์ทูลต้นทุนต่ำ-ก่อน
- ข้อบกพร่องด้านการออกแบบที่ซ่อนอยู่ เช่น จุดความเครียด การเสียรูปของวัสดุ หรือปัญหาการประกอบที่เปิดเผยภายใต้สภาวะการขึ้นรูปจริงเท่านั้น
เมื่อ Progressive Die เฉลี่ยอยู่ที่ 15,000 ถึง 30,000 เหรียญสหรัฐ และการโอนที่ซับซ้อนมีมูลค่าเกิน 500,000 เหรียญสหรัฐ คณิตศาสตร์จะสนับสนุนการใช้เศษเสี้ยวของงบประมาณนั้นในการตรวจสอบความถูกต้องล่วงหน้า การสร้างต้นแบบไม่ใช่การแสดงความอนุเคราะห์เบื้องต้น เป็นวิศวกรรมความเสี่ยงที่ใช้กับการขึ้นรูปโลหะแผ่น
คำถามที่แท้จริงไม่ใช่ว่าจะสร้างต้นแบบหรือไม่ แต่จะทำอย่างไร คำตอบขึ้นอยู่กับความซับซ้อนของชิ้นส่วน การเลือกใช้วัสดุ และวิธีการที่ใช้ในการสร้างแม่พิมพ์
เครื่องมือทีละขั้นตอนและกระบวนการสร้างต้นแบบแม่พิมพ์{0}}ทีละขั้นตอน
การมีส่วนร่วมในการสร้างต้นแบบทุกครั้งเป็นไปตามขั้นตอนการทำงานที่มีโครงสร้าง แต่แต่ละขั้นตอนจะสร้างข้อเสนอแนะที่สามารถวนกลับและปรับรูปแบบการตัดสินใจก่อนหน้านี้ได้ การทำความเข้าใจกระบวนการประทับตราการผลิตทั้งหมดตั้งแต่ใบเสร็จรับเงินการออกแบบไปจนถึงชิ้นส่วนที่ได้รับการตรวจสอบจะช่วยให้คุณคาดการณ์ได้ว่าจะมีการทำซ้ำที่ใดและวางแผนลำดับเวลาของคุณให้สอดคล้องกัน
ตั้งแต่การออกแบบชิ้นส่วนไปจนถึงเค้าโครงแม่พิมพ์ต้นแบบ
กระบวนการปั๊มจะเริ่มต้นก่อนที่โลหะจะสัมผัสกับแท่นพิมพ์ เมื่อพันธมิตรด้านเครื่องมือได้รับการออกแบบชิ้นส่วนของคุณ การดำเนินการแรกคือการตรวจสอบการออกแบบอย่างละเอียด วิศวกรประเมินโมเดล 3D CAD และแบบ 2D สำหรับข้อกังวลเกี่ยวกับความสามารถในการขึ้นรูป เช่น รัศมีที่แคบ การดึงลึก ผนังบาง และคุณสมบัติที่อาจยากต่อการประทับตราในแผ่นโลหะ พวกเขาแจ้งปัญหาที่อาจเกิดขึ้นตั้งแต่เนิ่นๆ ดังนั้นการแก้ไขจึงไม่มีค่าใช้จ่ายมากไปกว่าไฟล์ที่แก้ไขแล้ว
จากนั้น โมเดล CAD จะถูกแปลเป็นรูปแบบแม่พิมพ์ต้นแบบ ซึ่งรวมถึงการกำหนดจำนวนสถานี (หากใช้แนวทางแบบก้าวหน้า) เค้าโครงแถบ ทิศทางการป้อนวัสดุ และขนาดว่าง เค้าโครงแม่พิมพ์คำนึงถึงวิธีที่กระบวนการปั๊มโลหะจะคลี่จังหวะทีละจังหวะ โดยคาดการณ์ว่าการไหลของวัสดุ การยืด และการบีบอัดจะท้าทายรูปทรงอย่างไร
การสร้างแม่พิมพ์ต้นแบบ
การผลิตแม่พิมพ์เป็นจุดที่แนวคิดนี้กลายเป็นเครื่องมือทางกายภาพ ขึ้นอยู่กับข้อกำหนดด้านความซับซ้อนและความทนทาน การผลิตอาจเกี่ยวข้องกับการตัดเฉือนบล็อคแม่พิมพ์ด้วย CNC, Wire EDM สำหรับโปรไฟล์ที่ซับซ้อน หรือทั้งสองอย่างรวมกันไวร์อีดีเอ็มมีประโยชน์อย่างยิ่งสำหรับแม่พิมพ์ต้นแบบ เนื่องจากสามารถแก้ไขโปรแกรมได้อย่างง่ายดายเพื่อให้สามารถปรับเปลี่ยนได้อย่างมีประสิทธิภาพในระหว่างการวนซ้ำ และสามารถทำซ้ำได้ภายใน 0.0002 นิ้ว เมื่อสร้างโปรแกรมแล้ว เครื่องแมชชีนเซ็นเตอร์ปั๊มโลหะอุตสาหกรรมจะจัดการกับการกัดหยาบและการขึ้นรูปของไดคัท ในขณะที่ EDM จะจัดการกับโปรไฟล์ที่มีความแม่นยำและรัศมีภายในที่แคบ
ต่อไปนี้เป็นขั้นตอนการทำงานตามลำดับตั้งแต่เริ่มต้นจนถึงการลงนาม-:
- การตรวจสอบการออกแบบและการประเมินความสามารถในการขึ้นรูปของแบบจำลองชิ้นส่วนที่เข้ามา
- การเตรียม CAD รวมถึงโครงร่างแถบ การพัฒนาเปล่า และสถาปัตยกรรมแม่พิมพ์
- การออกแบบแม่พิมพ์ต้นแบบพร้อมการคำนวณลำดับสถานีและระยะห่าง
- การผลิตแม่พิมพ์ด้วยเครื่องจักร CNC, Wire EDM หรือวิธีการแบบไฮบริด
- การประกอบแม่พิมพ์ การตรวจสอบการจัดตำแหน่ง และการตั้งค่าการกด
- การประทับบทความแรก-ของชิ้นส่วนตัวอย่างเริ่มต้น
- การวัดขนาด การตรวจสอบ และการเปรียบเทียบข้อกำหนด
- การวนซ้ำ: การปรับแม่พิมพ์ -การตอกย้ำ และ-การวัดใหม่
- การตรวจสอบขั้นสุดท้ายและการส่งมอบเครื่องมือการผลิต
ขั้นแรก-การประทับบทความและรอบการวนซ้ำ
เมื่อคุณใช้งานแม่พิมพ์ต้นแบบเป็นครั้งแรก คุณกำลังรวบรวมข้อมูล ไม่ใช่การผลิตสินค้าสำเร็จรูป บทความแรก-จะเผยให้เห็นว่าวัสดุมีพฤติกรรมอย่างไรภายใต้แรงกดดันที่ก่อตัว วิศวกรจะวัดคุณลักษณะแต่ละอย่างตามข้อกำหนดความทนทาน โดยมองหาความเบี่ยงเบนของสปริงแบ็ค การบางลงที่มุมดึง หรือการย่นในบริเวณที่มีการบีบอัด
ความพยายามครั้งแรกไม่ค่อยได้ชิ้นส่วนที่ตรงตามทุกมิติ การวนซ้ำถูกสร้างขึ้นในกระบวนการ หน้าแม่พิมพ์อาจต้องมีการตัดเฉือนใหม่-เพื่อชดเชยการสปริงกลับ รัศมีการดึงอาจต้องเปิดออกเพื่อป้องกันการแตกร้าว การปั๊มโลหะแผ่นแต่ละรอบ การวัด การปรับ และการปั๊มซ้ำ-จะทำให้ช่องว่างระหว่างรูปทรงจริงและรูปทรงเป้าหมายแคบลง คาดว่าจะมีการวนซ้ำสองถึงสี่รอบในส่วนที่มีความซับซ้อนปานกลาง
การตรวจสอบความถูกต้องและการส่งมอบเครื่องมือการผลิต
การตรวจสอบความถูกต้องขั้นสุดท้ายเกิดขึ้นเมื่อชิ้นส่วนต้นแบบตรงตามข้อกำหนดด้านมิติและการใช้งานอย่างสม่ำเสมอตลอดการทดสอบตัวอย่างขนาดเล็ก ในขั้นตอนนี้ ทีมวิศวกรจะบันทึกทุกสิ่งที่เรียนรู้: ค่าสปริงแบ็คจริง พารามิเตอร์การกดที่เหมาะสม บันทึกพฤติกรรมของวัสดุ และการเปลี่ยนแปลงทางเรขาคณิตใด ๆ ที่เกิดขึ้นระหว่างการวนซ้ำ
แพคเกจข้อมูลนี้จะกลายเป็นพิมพ์เขียวสำหรับเครื่องมือการผลิต แทนที่จะเริ่มต้นจากสมมติฐาน ผู้ออกแบบแม่พิมพ์การผลิตจะทำงานจากข้อมูลที่ได้รับการยืนยันและผ่านการตรวจสอบเชิงประจักษ์แล้ว แฮนด์ออฟจะเปลี่ยนความรู้เกี่ยวกับการสร้างต้นแบบให้เป็นความมั่นใจในการผลิต และการเลือกวิธีการสร้างต้นแบบจะกำหนดปริมาณความรู้ที่คุณสามารถดึงออกมาได้โดยตรง
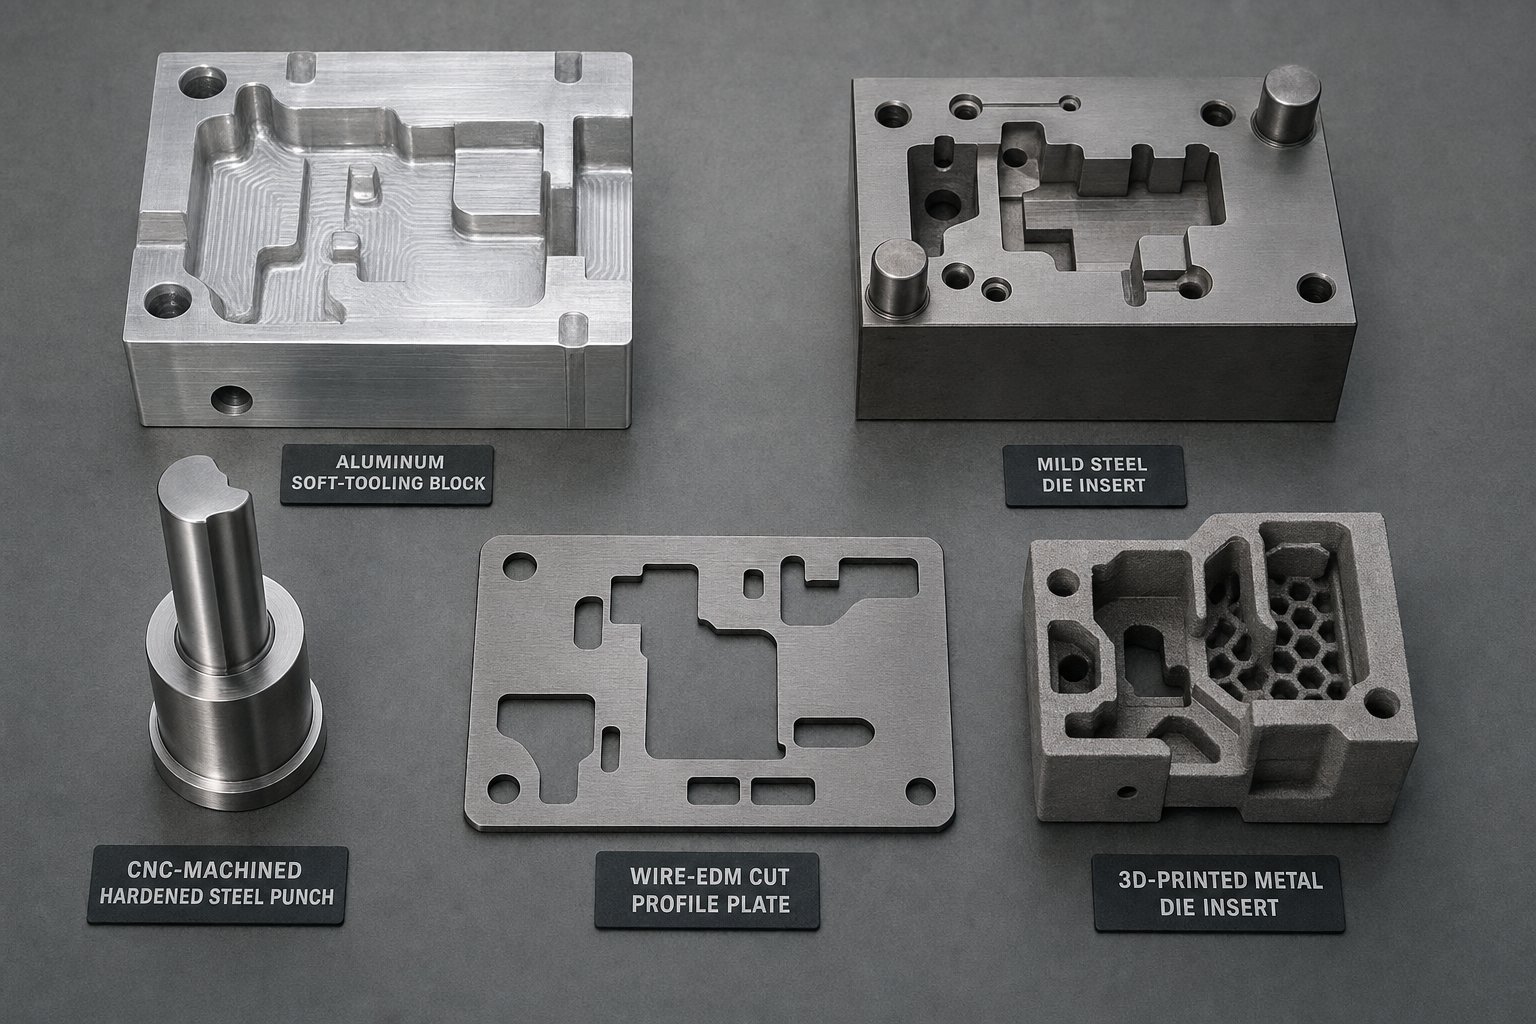
วิธีการสร้างต้นแบบเปรียบเทียบและเมื่อใดควรใช้แต่ละวิธี
แม่พิมพ์ต้นแบบไม่ได้ถูกสร้างขึ้นด้วยวิธีเดียวกันทั้งหมด และการเลือกวิธีการชิ้นส่วนที่ไม่ถูกต้องอาจทำให้ทั้งเวลาและงบประมาณสิ้นเปลืองไปเปล่าๆ วิธีการใช้เครื่องมือปั๊มโลหะที่ถูกต้องนั้นขึ้นอยู่กับตัวแปรจำนวนหนึ่ง เช่น รูปทรงเรขาคณิตของคุณซับซ้อนแค่ไหน วัสดุและเกจที่คุณกำลังขึ้นรูป ค่าความคลาดเคลื่อนของคุณจะต้องเข้มงวดเพียงใด และจำนวนชิ้นส่วนตัวอย่างที่คุณต้องการก่อนเริ่มดำเนินการผลิต
ต่อไปนี้คือรายละเอียดเชิงปฏิบัติของวิธีการที่ใช้บ่อยที่สุด สิ่งที่แต่ละวิธีทำได้ดี และจุดใดที่แต่ละวิธีขาดไป
การใช้เครื่องมือแบบอ่อนสำหรับการตรวจสอบความถูกต้องของปริมาณ-ต่ำ
เครื่องมือแบบอ่อนใช้อะลูมิเนียมอัลลอยด์ (โดยทั่วไปคือ 6061 หรือ 7075) หรือเหล็กเหนียวเพื่อสร้างส่วนประกอบของแม่พิมพ์ เนื่องจากวัสดุเหล่านี้ตัดเฉือนได้อย่างรวดเร็วและมีราคาถูกกว่าเหล็กกล้าเครื่องมือ เครื่องมือแบบอ่อนจึงให้การหยุดทำงานที่รวดเร็วที่สุดด้วยการลงทุนล่วงหน้าต่ำที่สุด การแลกเปลี่ยนคือชีวิตที่ตายแล้ว โดยปกติแล้ว แม่พิมพ์อะลูมิเนียมจะทนทานต่อการกระแทก 500 ถึง 5,000 ครั้ง ก่อนที่การสึกหรอจะทำให้คุณภาพของชิ้นส่วนลดลง ทำให้เหมาะสำหรับการตรวจสอบความถูกต้องในระยะเริ่มต้น- แทนที่จะใช้งานต้นแบบแบบขยายออกไป
เครื่องมือแบบอ่อนทำงานได้ดีที่สุดเมื่อคุณต้องการตรวจสอบความสามารถในการขึ้นรูปขั้นพื้นฐาน ทดสอบเค้าโครงแถบใหม่ หรือยืนยันว่าลำดับกระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าทำให้เกิดรูปทรงที่ต้องการ ไม่เหมาะกับชิ้นส่วนที่ต้องการพิกัดความเผื่อต่ำต่ำกว่า +/-0.05 มม. เนื่องจากวัสดุแม่พิมพ์ที่นิ่มกว่าจะเบนออกมากกว่าภายใต้แรงกดและสึกหรอเร็วกว่าที่คมตัด สำหรับการโค้งงอแบบธรรมดา การดึงแบบตื้น และรูปทรงการประทับสี่สไลด์ การใช้เครื่องมือแบบอ่อนจะให้คำตอบที่รวดเร็ว
แม่พิมพ์ต้นแบบ CNC-กลึงและลวด EDM
เมื่อชิ้นส่วนของคุณต้องการพิกัดความเผื่อที่มากขึ้นหรือเกี่ยวข้องกับการขึ้นรูปที่ซับซ้อนมากขึ้น -ต้นแบบที่กลึงด้วย CNC ตายด้วยเหล็กกล้าเครื่องมือชุบแข็งก่อน- (มักเป็น D2 หรือ A2 ที่ 45-55 HRC) เชื่อมช่องว่างระหว่างแม่พิมพ์แบบอ่อนและแม่พิมพ์ที่ผลิตเต็มจำนวน แม่พิมพ์เหล่านี้ทนทานต่อช่องว่างที่แน่นหนายิ่งขึ้นและต้านทานการสึกหรอได้นานขึ้น โดยทั่วไปจะใช้เวลา 10,000 ถึง 50,000 ช็อต ขึ้นอยู่กับวัสดุที่ขึ้นรูปและความแข็งของแม่พิมพ์
Wire EDM ช่วยเสริมการตัดเฉือน CNC สำหรับโปรไฟล์ภายในที่ซับซ้อน มุมคม และคุณสมบัติที่การกัดแบบธรรมดาไม่สามารถเข้าถึงได้ การรวมทั้งสองกระบวนการไว้ในแม่พิมพ์เดียวถือเป็นเรื่องปกติ อุปกรณ์สร้างต้นแบบอย่างรวดเร็วในห้องเครื่องมือสมัยใหม่สามารถผลิตแม่พิมพ์เหล่านี้ได้ภายในสองถึงสี่สัปดาห์ ขึ้นอยู่กับความซับซ้อน วิธีการนี้เหมาะกับชิ้นส่วนที่มีความซับซ้อนทางเรขาคณิตปานกลางถึงสูง โดยความแม่นยำของมิติระหว่างการสร้างต้นแบบจะต้องแสดงถึงสภาวะการผลิตอย่างใกล้ชิด
เมื่อการแทรกแม่พิมพ์ที่พิมพ์แบบสามมิติ-เข้าท่า
การผลิตแบบเติมเนื้อได้เข้าสู่การสนทนาเกี่ยวกับการสร้างต้นแบบ แม้ว่าบทบาทจะยังคงมีความเชี่ยวชาญเฉพาะทางก็ตาม วิจัยได้ที่มหาวิทยาลัยโอ๊คแลนด์แสดงให้เห็นว่าเม็ดมีดที่พิมพ์ด้วยการพิมพ์ 3 มิติ-สามารถประทับตราชิ้นส่วนได้ 50,000 ชิ้นในเหล็กกล้าความแข็งแรงสูง DP980 หนาพิเศษ-หนา 1- มม.- และมีการสึกหรอเทียบเท่ากับเม็ดมีดเหล็กกล้าเครื่องมือ D2 ทั่วไป โครงสร้างทั้งสองทำให้ชิ้นส่วนมีสภาพพื้นผิวที่ดีตลอดการวิ่ง
ข้อได้เปรียบหลักของส่วนแทรกที่พิมพ์แบบ 3 มิติ-คืออิสระทางเรขาคณิต สามารถพิมพ์รูปทรงหน้าแม่พิมพ์ที่ซับซ้อนซึ่งต้องใช้เวลา CNC อย่างมากหรือการตั้งค่า EDM หลายครั้งได้โดยตรง ช่วยลดเวลาในการผลิตสำหรับรูปร่างที่ซับซ้อน เทคโนโลยีนี้เหมาะที่สุดสำหรับการสร้างต้นแบบการปั๊มโลหะอย่างรวดเร็ว โดยที่รูปทรงของแม่พิมพ์มีรูปทรงสูงและการตัดเฉือนแบบทั่วไปอาจมีต้นทุน-ที่ห้าม จะไม่ค่อยมีประโยชน์กับหน้าแม่พิมพ์แบนขนาดใหญ่หรือรูปทรงธรรมดาที่การตัดเฉือน CNC ยังคงเร็วกว่าและประหยัดกว่า
วิธีการจับคู่กับลักษณะของชิ้นส่วน
การเลือกวิธีการสร้างต้นแบบถือเป็นเมทริกซ์การตัดสินใจในท้ายที่สุด คุณสร้างสมดุลระหว่างความเร็วกับความแม่นยำ ต้นทุนกับอายุการใช้งานของแม่พิมพ์ และความซับซ้อนทางเรขาคณิตกับความสามารถในการแปรรูป ตารางด้านล่างรวมปัจจัยเหล่านี้ไว้ในกรอบอ้างอิงเดียว:
| วิธี | วัสดุแม่พิมพ์ | ชีวิตทั่วไป (ช็อต) | ความสามารถในการอดทน | ระยะเวลารอคอย | กรณีการใช้งานที่เหมาะสมที่สุด- |
|---|---|---|---|---|---|
| เครื่องมือแบบอ่อน (อะลูมิเนียม) | อะลูมิเนียม 6061/7075 | 500 - 5,000 | +/- 0.08 - 0.13 มม | 1 - 2 สัปดาห์ | การตรวจสอบความสามารถในการขึ้นรูปตั้งแต่เนิ่นๆ การโค้งงออย่างง่าย การตรวจสอบปริมาณ-ต่ำ |
| เครื่องมือแบบอ่อน (เหล็กเหนียว) | เหล็ก 1018/1045 | 2,000 - 10,000 | +/- 0.05 - 0.10 มม | 2 - 3 สัปดาห์ | รูปทรงปานกลาง เกจหนาขึ้น การรันต้นแบบระยะสั้น |
| CNC-กลึงขึ้นรูป (เหล็กกล้าเครื่องมือชุบแข็งก่อน-) | D2/A2 ที่ 45-55 HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 มม | 2 - 4 สัปดาห์ | ชิ้นส่วนที่ยอมรับได้-แน่นหนา- การตรวจสอบโดยตัวแทนการผลิต |
| ต้นแบบ Wire EDM ตาย | เหล็กกล้าเครื่องมือ D2/A2 | 10,000 - 50,000 | +/- 0.013 - 0.025 มม | 3 - 5 สัปดาห์ | โปรไฟล์ที่ซับซ้อน มุมภายในที่คมชัด การเว้นระยะอย่างละเอียด |
| 3D-เม็ดมีดพิมพ์ลาย | Maraging Steel / ผงเหล็กกล้าเครื่องมือ | 5,000 - 50,000+ | +/- 0.05 - 0.10 มม | 1 - 3 สัปดาห์ | พื้นผิวโค้งที่ซับซ้อน การวนซ้ำอย่างรวดเร็วในเรขาคณิต |
ออกมาไม่กี่แบบ หากคุณกำลังปั๊มอะลูมิเนียมหรือทองเหลืองบางๆ ในรูปทรงโค้งงอธรรมดา การใช้เครื่องมือแบบอ่อนจะช่วยให้คุณได้รับคำตอบภายในไม่กี่วัน หากชิ้นส่วนของคุณเกี่ยวข้องกับกระบวนการปั๊มแม่พิมพ์แบบโปรเกรสซีฟแบบหลายสถานี-ซึ่งมีพิกัดความเผื่อตำแหน่งที่แคบ แม่พิมพ์ที่กลึงด้วย CNC -ที่ผ่านการชุบแข็งแล้ว-จะคุ้มค่ากับเวลารอคอยเพิ่มเติม และหากรูปทรงของคุณซับซ้อนมากจนทำให้ต้นทุนการตัดเฉือนเพิ่มขึ้นอย่างรวดเร็ว เม็ดมีดที่พิมพ์แบบ 3 มิติ-อาจเป็นเส้นทางที่เร็วกว่าและประหยัดกว่า
วิธีที่คุณเลือกยังเป็นตัวกำหนดว่าผลลัพธ์ต้นแบบของคุณจะเป็นตัวแทนได้อย่างไร วัสดุแม่พิมพ์ที่นิ่มกว่าจะเบี่ยงเบนไปจากเดิม สึกหรอเร็วขึ้น และอาจไม่ลอกเลียนแบบพื้นผิวของเครื่องมือการผลิตที่ผ่านการชุบแข็งแล้ว ช่องว่างระหว่างพฤติกรรมของต้นแบบและการผลิตมีความสำคัญมากที่สุดเมื่อคุณสมบัติของวัสดุเข้ามาในภาพ โดยเฉพาะอย่างยิ่งวิธีที่โลหะต่างๆ ตอบสนองต่อแรงขึ้นรูปในลักษณะที่แบบจำลอง CAD เพียงอย่างเดียวไม่สามารถคาดเดาได้อย่างสมบูรณ์
การเลือกใช้วัสดุและผลกระทบต่อผลลัพธ์ของต้นแบบ
แม่พิมพ์ที่สร้างเหล็กกล้าคาร์บอนต่ำ-อย่างไม่มีที่ติอาจผลิตชิ้นส่วนที่ไม่ตรงตามข้อกำหนด- - ทันทีที่คุณเปลี่ยนมาใช้เหล็กกล้าไร้สนิมหรืออะลูมิเนียม วัสดุปั๊มโลหะแผ่นแต่ละชิ้นมีลักษณะเฉพาะของตัวเองภายใต้แรงกดดันในการขึ้นรูป: พฤติกรรมการสปริงกลับที่เป็นเอกลักษณ์ แนวโน้มที่แตกต่างกันในการครูด และอัตราการแข็งตัวของงานที่แตกต่างกัน ซึ่งจะเปลี่ยนวิธีที่ชิ้นส่วนโต้ตอบกับพื้นผิวแม่พิมพ์ครั้งแล้วครั้งเล่า การสร้างต้นแบบด้วยวัสดุที่ไม่ถูกต้องหรือสิ่งทดแทนที่สะดวก สามารถสร้างข้อมูลที่ทำให้เข้าใจผิด ซึ่งจะทำให้การตัดสินใจเกี่ยวกับเครื่องมือการผลิตต้องหยุดชะงัก
คุณสมบัติของวัสดุมีอิทธิพลต่อการออกแบบแม่พิมพ์ต้นแบบอย่างไร
เมื่อคุณออกแบบแม่พิมพ์ต้นแบบ ตัวเลือกวัสดุเครื่องมือปั๊มและระยะห่างจะต้องสะท้อนถึงโลหะผสมเฉพาะที่คุณตั้งใจจะใช้ในการผลิต โลหะต่างๆ ไหล ยืด และอัดด้วยวิธีพื้นฐานที่แตกต่างกันระหว่างการปั๊มโลหะแผ่นเย็น เหล็กเหนียวค่อนข้างให้อภัยได้: มีความแข็งแรงให้ผลผลิตปานกลาง มีความเหนียวดี และมีพฤติกรรมที่คาดการณ์ได้ในการดึง ในทางตรงกันข้าม สแตนเลสจะแข็งตัวเร็ว- ซึ่งหมายความว่ามันจะแข็งแกร่งขึ้นอย่างมากเมื่อคุณขึ้นรูป โดยต้องใช้แรงกดที่มากขึ้นและกลยุทธ์การกวาดล้างที่แตกต่างกัน อลูมิเนียมอัลลอยด์จะเด้งกลับอย่างรุนแรงมากขึ้นหลังจากการขึ้นรูป และมีแนวโน้มที่จะเกิดการครูดกับพื้นผิวแม่พิมพ์ที่ไม่เคลือบผิว
ความแตกต่างเหล่านี้ส่งผลต่อการออกแบบแม่พิมพ์ในทุกมิติ ตั้งแต่การเจาะ-ไปจนถึง-ระยะหลบแม่พิมพ์และการกำหนดขนาดรัศมีการวาด ไปจนถึงข้อกำหนดการตกแต่งพื้นผิวและกลยุทธ์การหล่อลื่น แม่พิมพ์ต้นแบบที่สร้างขึ้นโดยไม่คำนึงถึงพฤติกรรมเฉพาะของวัสดุ-จะผลิตชิ้นส่วนที่บอกคุณเพียงเล็กน้อยว่าการผลิตจริงจะเป็นอย่างไร
พฤติกรรมการสปริงกลับของโลหะปั๊มทั่วไป
การสปริงกลับคือแนวโน้มของแผ่นโลหะที่จะกลับคืนสู่รูปร่างแบนเดิมบางส่วนหลังจากปล่อยภาระการขึ้นรูปแล้ว มันเกิดขึ้นเนื่องจากการคืนตัวแบบยืดหยุ่นเกิดขึ้นควบคู่ไปกับการเสียรูปพลาสติกระหว่างการดัดงอ ขนาดของสปริงกลับจะแตกต่างกันอย่างมากตามโลหะผสมและความหนาของเกจ
A การศึกษาเปรียบเทียบการดัดสปริงกลับแบบ V-ทั่วทั้งอะลูมิเนียมอัลลอยด์ 6061-T6, สแตนเลส 304 และเหล็กกล้าคาร์บอนต่ำ- พบว่าเหล็กกล้าคาร์บอนต่ำมีการสปริงกลับน้อยที่สุด รองลงมาคือ SS 304 โดยที่ Al 6061-T6 จะสปริงกลับมากที่สุด การวิจัยยังเผยให้เห็นว่าความหนาของวัสดุคิดเป็นประมาณ 54% ของอิทธิพลต่อขนาดการสปริงกลับ ในขณะที่ประเภทของวัสดุมีส่วนช่วยประมาณ 37% แผ่นที่บางกว่าจะสปริงกลับได้มากกว่าแผ่นที่หนากว่าในทุกโลหะผสมที่ทดสอบ
สิ่งนี้หมายความว่าอย่างไรสำหรับการสร้างต้นแบบ? หากชิ้นส่วนการผลิตของคุณจะขึ้นรูปจากอะลูมิเนียม 0.5 มม. แม่พิมพ์ต้นแบบของคุณจะต้องได้รับการออกแบบโดยมีการชดเชยการโค้งงอเกินโดยเฉพาะสำหรับโลหะผสมและเกจผสมนั้น การใช้เกจที่หนาขึ้นหรือโลหะผสมอื่นระหว่างการสร้างต้นแบบจะทำให้ข้อมูลสปริงแบ็คของคุณบิดเบือน และทำให้รอบการวนซ้ำมีประโยชน์น้อยลง กระบวนการปั๊มร้อนที่ใช้ในการใช้งานด้านยานยนต์จะแก้ปัญหาการสปริงกลับโดยการขึ้นรูปที่อุณหภูมิสูงซึ่งวัสดุมีความยืดหยุ่นมากกว่า แต่สำหรับงานต้นแบบที่ขึ้นรูปเย็นที่สุด- การชดเชยจะต้องสร้างไว้ในรูปทรงของแม่พิมพ์
ทำไมวัสดุต้นแบบต้องตรงกับความตั้งใจในการผลิต
ลองจินตนาการถึงการใช้แม่พิมพ์ต้นแบบของคุณด้วยเหล็กกล้าเหนียว เนื่องจากมีราคาถูกกว่าและหาแหล่งที่มาได้ง่ายกว่า ในขณะที่จุดประสงค์ในการผลิตของคุณคือสเตนเลส 304 ชิ้นส่วนเหล็กเหนียวออกมามีมิติสมบูรณ์แบบ คุณลงนามในการออกแบบแม่พิมพ์และมุ่งมั่นที่จะใช้เครื่องมือในการผลิต จากนั้น เมื่อการผลิตเริ่มต้นด้วยสเตนเลส ชิ้นส่วนจะสปริงตัวกลับต่อไป ถุงน้ำดีภายในไม่กี่ร้อยจังหวะ และความหนาของผนังในมุมดึงเบี่ยงเบนไปจากข้อมูลจำเพาะ ทุกสมมติฐานที่ได้รับการตรวจสอบระหว่างการสร้างต้นแบบกลับกลายเป็นว่าไม่น่าเชื่อถือ
นี่คือเหตุผลว่าทำไมวิศวกรเครื่องมือที่มีประสบการณ์จึงยืนกรานที่จะสร้างต้นแบบด้วยวัสดุที่มีจุดประสงค์การผลิตจริง-ในระดับเกจที่ถูกต้อง กระบวนการขึ้นรูปลึกมีความอ่อนไหวต่อการเลือกใช้วัสดุเป็นพิเศษ เนื่องจากแรงอัดในหน้าแปลนทำให้วัสดุหนาขึ้นซึ่งแตกต่างกันไปตามโลหะผสม เช่นนิตยสารการขึ้นรูปโลหะโปรดทราบว่าใน-การบีบอัดระนาบในระหว่างการวาดแบบลึกจะเพิ่มความหนาของแผ่นในมุมที่ดึง และหากไม่ได้ปรับระยะห่างของแม่พิมพ์สำหรับพฤติกรรมการทำให้หนาขึ้นของวัสดุนั้น การครูดจะเป็นสิ่งที่หลีกเลี่ยงไม่ได้
ต่อไปนี้เป็นเนื้อหาสำคัญ-ข้อควรพิจารณาในการขึ้นรูปเฉพาะที่คุณควรประเมินระหว่างการสร้างต้นแบบ:
- ขนาดสปริงกลับ:อลูมิเนียมอัลลอยด์และเหล็กที่มีความแข็งแรงสูง-สามารถสปริงตัวกลับได้ดีกว่าเหล็กเหนียวอย่างมาก โดยต้องมีการชดเชยการโค้งงอเกินในรูปทรงของแม่พิมพ์
- แนวโน้มที่จะโกรธ:สแตนเลสและอะลูมิเนียมมีแนวโน้มสูงที่จะเกิดการสึกหรอจากการยึดติดบนพื้นผิวแม่พิมพ์ ต้องใช้เครื่องมือขัดเงา ระยะห่างที่เหมาะสม และการเคลือบหรือการหล่อลื่นที่เหมาะสม
- อัตราการแข็งตัวของงาน:เหล็กกล้าไร้สนิมออสเทนนิติก (304, 316) แข็งตัวอย่างรวดเร็วในระหว่างการขึ้นรูป เพิ่มน้ำหนักที่ต้องการ และลักษณะการไหลของวัสดุที่เปลี่ยนแปลงในช่วงกลาง-จังหวะ
- ความไวของพื้นผิว:ทองแดงและทองเหลืองแสดงการมาร์กที่สวยงามได้ง่าย โดยต้องใช้พื้นผิวแม่พิมพ์ขัดเงา-เหมือนกระจกและควบคุมการหล่อลื่นเพื่อหลีกเลี่ยงข้อบกพร่องที่มองเห็นได้
- การเปลี่ยนแปลงความหนาภายใต้ภาระ:โลหะผสมแต่ละชนิดจะมีความหนาและบางแตกต่างกันในระหว่างการดึง ซึ่งส่งผลโดยตรงต่อข้อกำหนดการเจาะรู-ถึง-
ความหนาของเกจจะรวมทุกปัจจัยเหล่านี้เข้าด้วยกัน แม่พิมพ์ที่ออกแบบให้มีระยะห่างที่เหมาะสมสำหรับเหล็กกล้าคาร์บอนต่ำ 1.5 มม.- จะเกิดการบีบตัวและเป็นน้ำดีหากคุณสร้างสเตนเลสหนา 2.0 มม. ผ่านแม่พิมพ์ดังกล่าว เนื่องจากวัสดุที่หนาและแข็งกว่าจะทำให้เกิดแรงเสียดทานมากขึ้นและมีความหนามากขึ้นในบริเวณที่ถูกอัด เครื่องมือต้นแบบเผยให้เห็นการโต้ตอบเหล่านี้ทางกายภาพ ในลักษณะที่แม้แต่การจำลอง CAD ที่ปรับเทียบมาอย่างดี-ก็สามารถประมาณได้เท่านั้น สภาพแวดล้อมการขึ้นรูปจริงทำให้เกิดตัวแปรต่างๆ เช่น อุณหภูมิที่เพิ่มขึ้น การสลายการหล่อลื่น และปฏิกิริยาโต้ตอบของพื้นผิวระดับไมโคร-ที่โมเดลดิจิทัลประสบปัญหาในการจับภาพได้อย่างเต็มที่
ช่องว่างระหว่างการจำลองและความเป็นจริงเป็นสาเหตุที่ชัดเจนว่าทำไมการสร้างต้นแบบทางกายภาพจึงเป็นสิ่งที่ขาดไม่ได้ แม้ว่าเครื่องมือคำนวณจะมีความซับซ้อนมากขึ้นก็ตาม
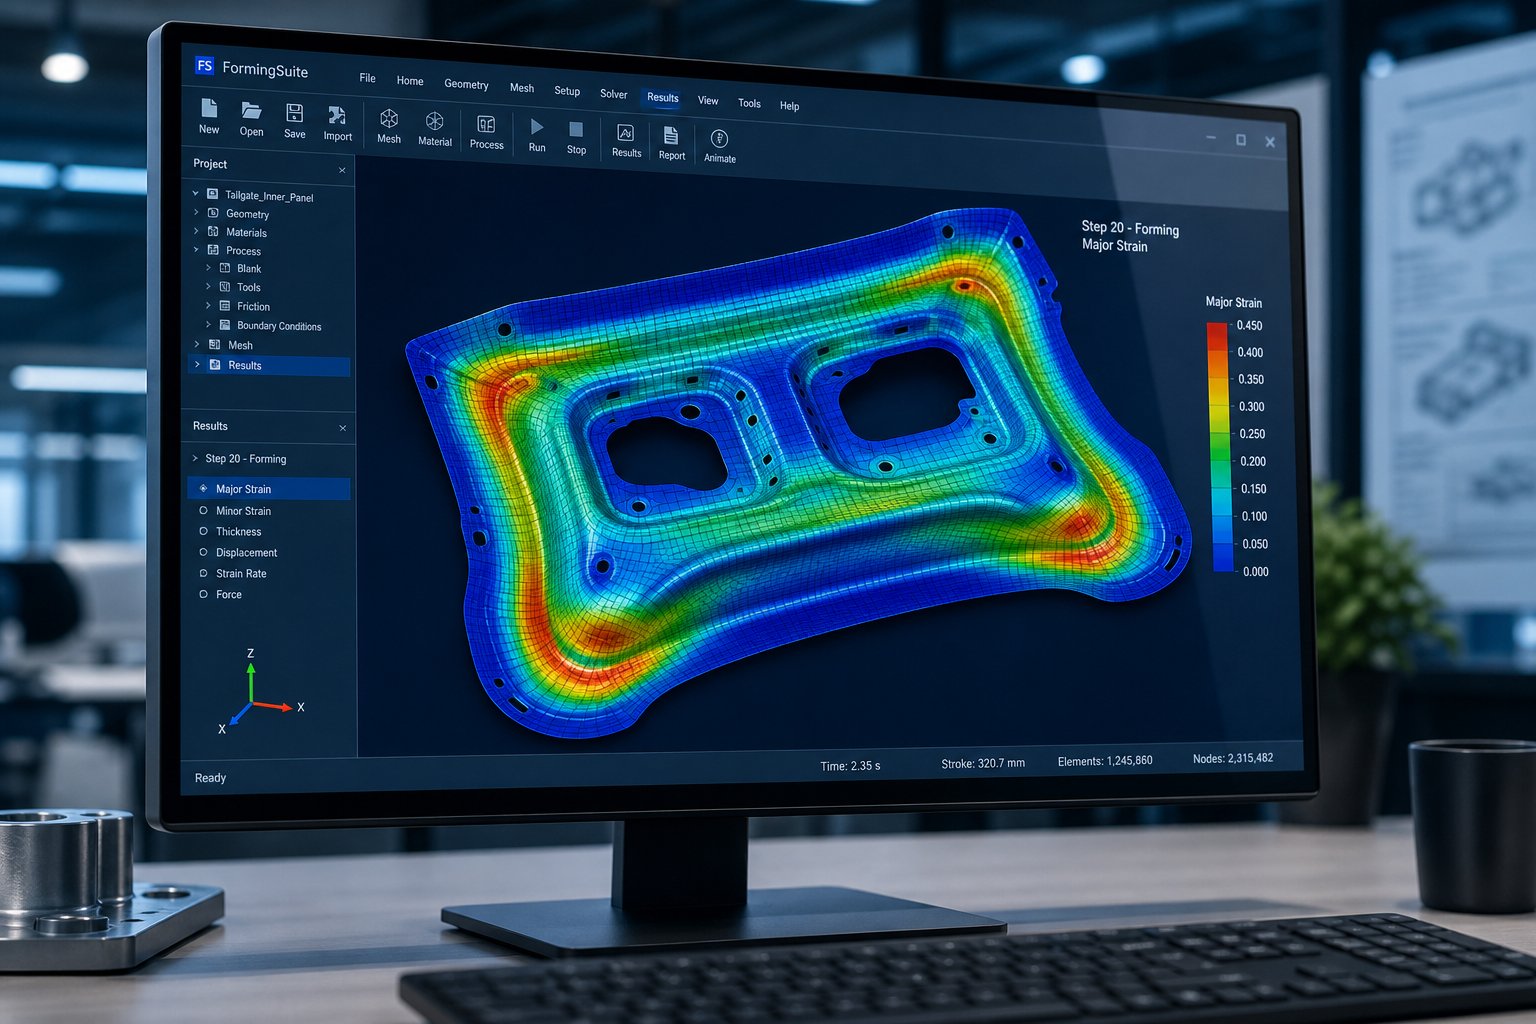
การจำลอง CAE เป็นขั้นตอนการตรวจสอบก่อน-การสร้างต้นแบบ
แม้ว่าปัจจุบันจะมีความซับซ้อน การสร้างต้นแบบทางกายภาพยังคงต้องใช้เงินจริงและเวลาจริงสำหรับทุกรอบการวนซ้ำ จะเป็นอย่างไรหากคุณสามารถกำจัดหนึ่งหรือสองรอบก่อนที่จะตัดเหล็กได้? นั่นคือจุดที่การจำลอง CAE เหมาะสมกับขั้นตอนการทำงาน การวิเคราะห์องค์ประกอบจำกัดสำหรับการขึ้นรูปโลหะแผ่นทำหน้าที่เป็นพื้นที่พิสูจน์เสมือนจริง ช่วยให้วิศวกรทดสอบการออกแบบแม่พิมพ์ รูปร่างเปล่า และประมวลผลพารามิเตอร์แบบดิจิทัลก่อนที่จะตัดสินใจใช้เครื่องมือทางกายภาพ มันไม่ได้เข้ามาแทนที่-เทคโนโลยีต้นแบบโดยตรง แต่ช่วยลดความไม่แน่นอนที่การพยายามแม่พิมพ์ครั้งแรกจะต้องจัดการให้แคบลงอย่างมาก
การจำลอง CAE ทำนายอะไรก่อนการตัดเหล็ก
ซอฟต์แวร์จำลองการขึ้นรูปสมัยใหม่จำลองสภาพแวดล้อมของโรงพิมพ์จริงด้วยความเที่ยงตรงที่น่าทึ่ง พื้นที่ว่างถูกจำลองเป็นตาข่ายขององค์ประกอบ เรขาคณิตของเครื่องมือถูกกำหนดให้เป็นพื้นผิวแข็ง และจังหวะการกดจะถูกจำลองแบบทีละขั้น โดยคำนวณการเสียรูปในแต่ละขั้นตอน ผลลัพธ์ที่ได้คือแผนผังโดยละเอียดว่าโลหะแผ่นของคุณจะมีพฤติกรรมอย่างไรภายใต้สภาวะการขึ้นรูปจริง
ตามข้อมูลเชิงลึกของ AHSSโปรแกรมเหล่านี้ได้รับการพิสูจน์แล้วว่ามีความแม่นยำในการทำนายการเคลื่อนไหวที่ว่างเปล่า ความเครียด การผอมบางภายในช่องว่าง รอยย่น หัวเข็มขัด และความรุนแรงของการขึ้นรูปตามที่กำหนดโดยเส้นโค้งขีดจำกัดการขึ้นรูปทั่วไป โดยเฉพาะอย่างยิ่ง การจำลองจะระบุข้อบกพร่องสามประเภทก่อนที่โลหะจะถูกสร้างขึ้น:
- การทำให้ผอมบางและแตก:การยืดมากเกินไปในผนังแนวตั้งหรือในรัศมีแคบเกินไปจะทำให้ความหนาลดลง การผอมบางเกินประมาณ 20% ส่งสัญญาณว่ามีความเสี่ยงสูงที่จะเกิดการแตกร้าวในระหว่างการปั๊มจริง
- การย่นและการโก่งงอ:แรงอัดในหน้าแปลนหรือบริเวณที่ไม่ได้รับการสนับสนุนทำให้เกิดสันที่ส่งผลต่อคุณภาพของชิ้นส่วน การจำลองแสดงให้เห็นว่าจำเป็นต้องปรับแรงกดของตัวยึดเปล่าหรือการวางลูกปัด
- ส่วนเบี่ยงเบนสปริงแบ็ค:การฟื้นตัวแบบยืดหยุ่นหลังจากการขึ้นรูปเป็นการคาดการณ์ในทิศทาง โดยแสดงให้เห็นว่าคุณลักษณะใดจะหลุดออกจากเกณฑ์ความคลาดเคลื่อนและประมาณเท่าใด
สำหรับการใช้งานปั๊มขึ้นรูปทางเทคนิคที่เกี่ยวข้องกับรูปทรงที่ซับซ้อนหรือวัสดุขั้นสูง การคาดการณ์เหล่านี้มีค่าอย่างยิ่ง ช่วยให้นักออกแบบแม่พิมพ์สามารถปรับรัศมี เปลี่ยนตำแหน่งเม็ดบีด หรือแก้ไขรูปร่างว่างก่อนที่จะเริ่มการผลิตใดๆ
เอาต์พุตการจำลองที่เป็นแนวทางในการออกแบบแม่พิมพ์ต้นแบบ
การจำลองการขึ้นรูปที่ดี-จะสร้างผลงานหลายอย่างที่แจ้งโดยตรงถึงวิธีการออกแบบและสร้างแม่พิมพ์ต้นแบบ:
- การสร้างลิมิตไดอะแกรม (FLD):พล็อตความเครียดหลักและรองในทุกจุดในช่องว่างโดยเทียบกับเส้นโค้งขีดจำกัดการขึ้นรูปของวัสดุ แสดงให้เห็นอย่างชัดเจนว่าชิ้นส่วนนั้นปลอดภัย อยู่ขอบ หรือเสี่ยงต่อความล้มเหลวตรงจุดใด
- แผนที่การกระจายความหนา:เห็นภาพการบางและหนาทั่วทั้งชิ้นส่วน โดยเน้นบริเวณที่อาจจำเป็นต้องปรับระยะห่างของแม่พิมพ์ หรือบริเวณที่วัสดุจะหนีบ
- การทำนายสปริงแบ็ค:แสดงโพสต์-การสร้างความเบี่ยงเบนของรูปร่างจากเรขาคณิตที่กำหนด เพื่อเป็นแนวทางในการชดเชยการโค้งงอเกินที่สร้างไว้ในพื้นผิวแม่พิมพ์
- การเพิ่มประสิทธิภาพรูปร่างที่ว่างเปล่า:กำหนดโครงร่างว่างเปล่าเริ่มต้นที่เหมาะสมที่สุด เพื่อให้ส่วนที่ขึ้นรูปต้องมีการตัดแต่งน้อยที่สุดและใช้วัสดุอย่างมีประสิทธิภาพ
- เส้นโค้งการรับแรงกด:ประมาณการน้ำหนักที่ต้องการผ่านจังหวะ ให้แน่ใจว่าแท่นที่เลือกมีความจุเพียงพอสำหรับการสร้างต้นแบบ
ผลลัพธ์เหล่านี้ทำหน้าที่เป็นพิมพ์เขียวสำหรับผู้ออกแบบแม่พิมพ์ต้นแบบ แทนที่จะอาศัยประสบการณ์และกฎทั่วไปเพียงอย่างเดียว วิศวกรเริ่มต้นด้วยการคาดการณ์เชิงปริมาณว่าปัญหาจะเกิดขึ้นที่ใด เครื่องมือ FEA เช่น AutoForm, PAM-STAMP และ LS-DYNA สร้างผลลัพธ์เหล่านี้ในเวลาไม่กี่ชั่วโมงหรือหลายวัน ซึ่งเร็วกว่ารอบการทดลองจริงมาก ประโยชน์ในทางปฏิบัติสำหรับการสร้างต้นแบบอย่างรวดเร็วของชิ้นส่วนโลหะคือความประหลาดใจน้อยลงเมื่อกดครั้งแรก
ข้อจำกัดของการจำลองและเหตุใดการสร้างต้นแบบทางกายภาพจึงมีความสำคัญ
การจำลองนั้นทรงพลัง แต่ทำงานบนอินพุตในอุดมคติ ที่อุตสาหกรรมขึ้นรูปโลหะรับรู้ว่าการจำลองใดๆ จะดีพอๆ กับข้อมูลที่ใช้สร้างการคาดการณ์เท่านั้น บัตรวัสดุอาจไม่บันทึกชุด-ถึง-รูปแบบชุดงาน แบบจำลองแรงเสียดทานใกล้เคียงกับพฤติกรรมการหล่อลื่นจริง และดังที่ AHSS Insights ระบุไว้ การคาดการณ์ข้อกังวลเกี่ยวกับความสามารถในการขึ้นรูปในท้องถิ่น เช่น ความสามารถในการยืดตัวของคมตัดยังคงขาดอยู่ เนื่องจากความยากลำบากในการสร้างแบบจำลองเอฟเฟกต์ของขอบการผลิตทั้งหมด
การทำนายการสปริงกลับเป็นอีกพื้นที่หนึ่งที่การจำลองให้คำแนะนำทิศทางแต่ไม่ได้แม่นยำเสมอไป ผู้ใช้รายงานว่าการจำลองช่วยลดการตัดไดคัทจากสิบสองครั้งขึ้นไปเหลือสามหรือสี่ครั้ง ซึ่งเป็นการปรับปรุงที่สำคัญแต่ไม่ใช่การตัดทิ้ง ช่องว่างที่เหลือระหว่างผลลัพธ์เสมือนจริงและทางกายภาพคือสิ่งที่เครื่องมือต้นแบบแก้ไขได้อย่างแน่นอน
ลองคิดถึงความสัมพันธ์ในลักษณะนี้: การจำลองจะขจัดแนวคิดที่ไม่ดีอย่างชัดเจน และจำกัดการออกแบบของคุณให้เหลือเพียงจุดเริ่มต้นที่น่าจะเป็นไปได้สูง- จากนั้น การสร้างต้นแบบทางกายภาพจะยืนยันสิ่งที่การจำลองคาดการณ์ไว้ จับสิ่งที่พลาดไป และสร้างข้อมูลเชิงประจักษ์ที่จำเป็นในการสรุปผลเครื่องมือการผลิตด้วยความมั่นใจ เมื่อรวมกันแล้วจะบีบอัดไทม์ไลน์และลดต้นทุนการทำซ้ำได้อย่างมีประสิทธิภาพมากกว่าวิธีใดวิธีหนึ่งเพียงอย่างเดียว
ผลตอบแทนที่แท้จริงของการรวมการจำลองเข้ากับพื้นผิวการสร้างต้นแบบทางกายภาพในระหว่างการออกแบบ-สำหรับ-การตรวจสอบความสามารถในการผลิต โดยที่ผลลัพธ์ของต้นแบบเผยให้เห็นปัญหาที่ทั้งเรขาคณิต CAD และแบบจำลองเสมือนไม่คาดคิด และป้อนกลับโดยตรงไปยังการแก้ไขการออกแบบชิ้นส่วน
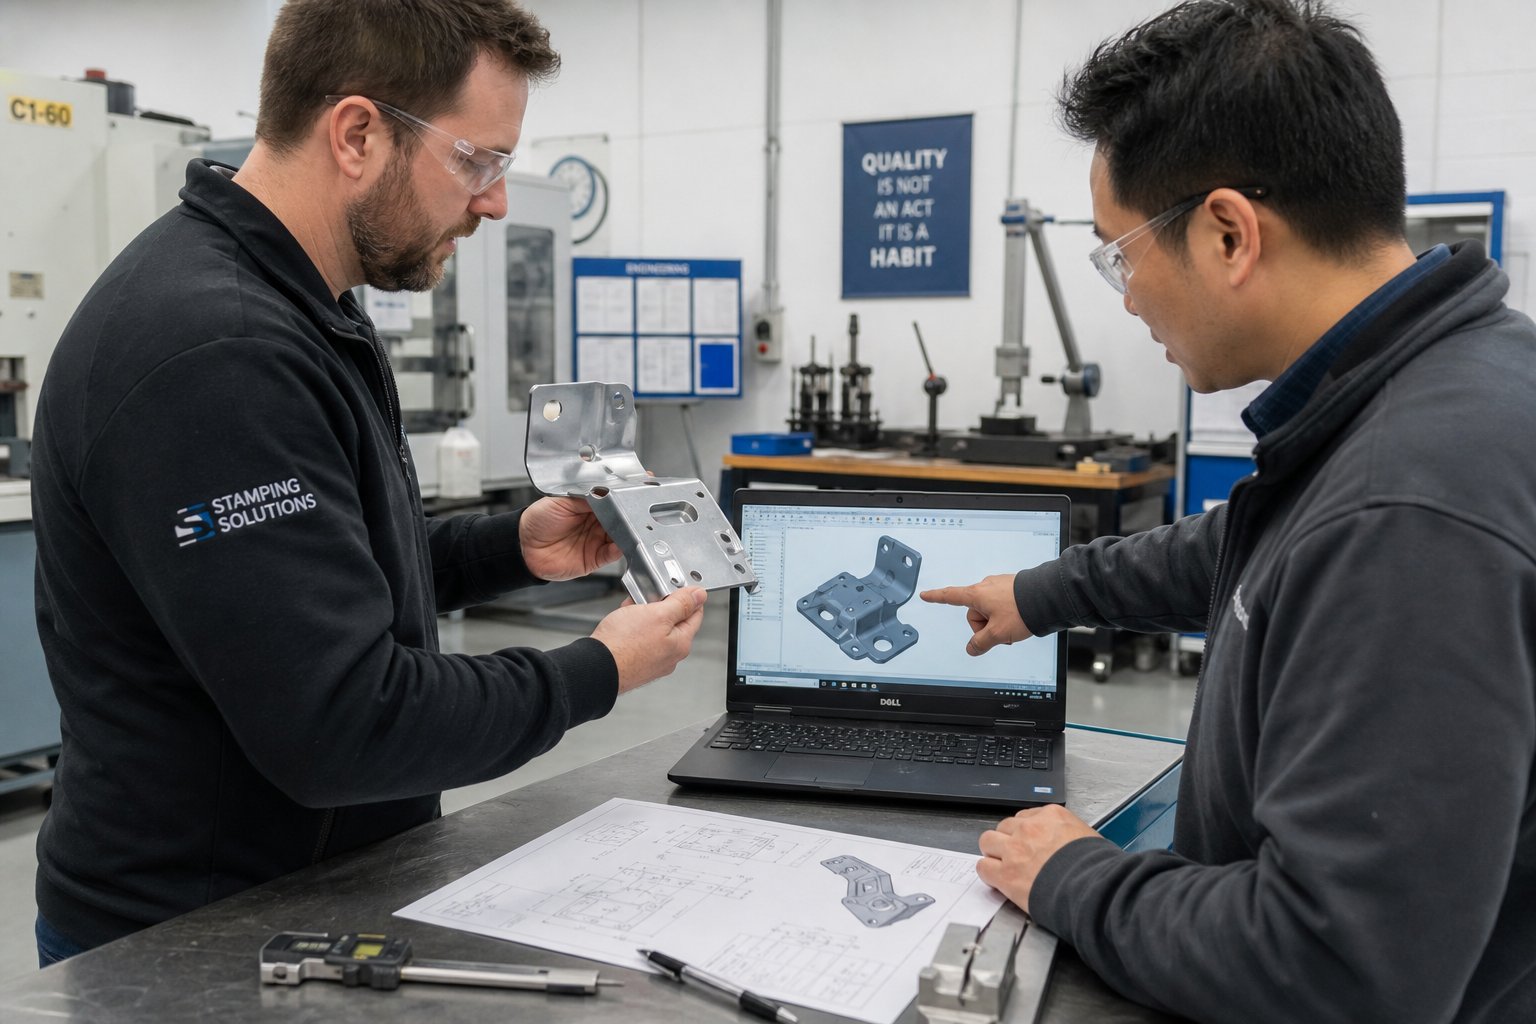
DFM Feedback Loop ที่ช่วยประหยัดต้นทุนเครื่องมือในการผลิต
การจำลองทำให้หน้าต่างแคบลง เครื่องมือต้นแบบทำให้แคบลงอีก แต่ผลลัพธ์ที่มีมูลค่าสูงสุด-ของการสร้างต้นแบบไม่ได้เป็นเพียงส่วนที่ถูกต้องตามมิติเท่านั้น เป็นความรู้ด้านการออกแบบที่ไหลย้อนกลับจากโรงพิมพ์ไปสู่โมเดล CAD ของคุณ การปั๊มต้นแบบทุกครั้งจะสร้างหลักฐานเชิงประจักษ์เกี่ยวกับสิ่งที่ได้ผล สิ่งใดที่ล้มเหลว และสิ่งที่จำเป็นต้องเปลี่ยนแปลงในการออกแบบชิ้นส่วน ไม่ใช่แค่เครื่องมือเท่านั้น ข้อเสนอแนะระหว่างผลลัพธ์ของต้นแบบทางกายภาพและการแก้ไขการออกแบบการปั๊มโลหะแผ่นคือสิ่งที่แยกการทดลองราคาแพงเพียงครั้งเดียวออกจากเส้นทางที่เป็นระบบไปสู่ชิ้นส่วนการผลิตที่คุ้มค่า-
ผลลัพธ์ต้นแบบขับเคลื่อนการแก้ไขการออกแบบอย่างไร
เมื่อชิ้นส่วนต้นแบบหลุดออกจากแท่นพิมพ์ จะมีข้อมูลที่ไม่สามารถคาดเดาการจำลองหรือการตรวจสอบการวาดภาพได้อย่างเต็มที่ รัศมีมุมที่ดูเพียงพอใน CAD แสดงให้เห็นการแตกร้าวระดับไมโคร-ภายใต้กล้องจุลทรรศน์ หน้าแปลนที่มีจุดประสงค์ให้มีความสูง 12 มม. จะนูนออกมาในช่วงเปลี่ยนผ่านเนื่องจากการไหลของวัสดุไม่สม่ำเสมอ รูที่อยู่ใกล้เส้นโค้งจะบิดเบี้ยวเป็นรูปวงรีเนื่องจากตั้งอยู่ใกล้กับโซนการเปลี่ยนรูปมากเกินไป
การค้นพบแต่ละครั้งจะกระตุ้นให้เกิดการแก้ไขการออกแบบที่เฉพาะเจาะจง วิศวกรไม่เพียงแค่ขอให้ผู้ผลิตแม่พิมพ์ซ่อมเครื่องมือเท่านั้น แต่รูปทรงของชิ้นส่วนจะได้รับการอัปเดตแทน: รัศมีเปิดขึ้นจาก 1.0T เป็น 1.5T ความสูงของหน้าแปลนลดลง 2 มม. รูจะถูกเปลี่ยนตำแหน่งให้ห่างจากแนวโค้งอีก 4 มม. การเปลี่ยนแปลงเหล่านี้จะเผยแพร่ผ่านโมเดลการประกอบ และการออกแบบที่อัปเดตจะได้รับการตรวจสอบอีกครั้ง-ในการทำซ้ำต้นแบบครั้งถัดไป
นี่คือการทำงานของวงจรป้อนกลับ DFM ผลลัพธ์ทางกายภาพเผยให้เห็นว่าการออกแบบจริงๆ แล้วต้องมีลักษณะอย่างไรเพื่อการประทับตราที่เชื่อถือได้ และการวาดชิ้นส่วนมาบรรจบกันเป็นรูปทรงเรขาคณิตที่ตรงตามข้อกำหนดด้านการใช้งานและรูปแบบที่เรียบร้อย โดยทั่วไปแล้วลูปจะดำเนินการสองถึงสี่รอบกับชิ้นส่วนที่ซับซ้อนปานกลางก่อนที่จะถึงการออกแบบที่มั่นคงและผลิตได้
การค้นพบ DFM ทั่วไประหว่างการประทับต้นแบบ
ปัญหาบางอย่างเกิดขึ้นซ้ำแล้วซ้ำเล่าในโครงการสร้างต้นแบบการปั๊มขึ้นรูป โดยไม่คำนึงถึงความซับซ้อนของอุตสาหกรรมหรือชิ้นส่วน การรับรู้รูปแบบทั่วไปเหล่านี้ช่วยให้วิศวกรคาดการณ์การแก้ไขและสร้างความทนทานต่อการทำซ้ำในไทม์ไลน์ของตน
- การละเมิดรัศมีโค้งขั้นต่ำ:รัศมีภายในที่ระบุต่ำกว่า 1.0 ถึง 1.5 เท่าของความหนาของวัสดุทำให้เกิดการแตกร้าวหรือทำให้เส้นใยด้านนอกบางเกินไป โดยเฉพาะในเหล็กกล้าไร้สนิมและโลหะผสมที่มีความแข็งแรงสูง-
- ข้อขัดแย้งในการเว้นวรรคของคุณลักษณะ:รู ร่อง หรือลายนูนที่อยู่ในตำแหน่งใกล้ความหนาของวัสดุมากกว่า 2 เท่าจากแนวโค้ง ขอบ หรือลักษณะที่อยู่ติดกันเกิดการบิดเบี้ยวในระหว่างการขึ้นรูป เนื่องจากวัสดุโดยรอบไม่สามารถรองรับการเสียรูปได้
- การทำให้วัสดุบางลงที่มุมวาด:ดึงความเครียดที่ลึกไปที่รัศมีการเจาะ ลดความหนาของผนังให้ต่ำกว่าข้อมูลจำเพาะขั้นต่ำ และสร้างจุดอ่อนที่อาจล้มเหลวภายใต้ภาระการบริการ
- ปัญหาสแต็คความอดทน-เพิ่มขึ้น:คุณลักษณะที่ขึ้นรูปหลายรูปแบบสะสมความแปรผันของมิติเกินกว่าที่ชุดประกอบจะดูดซับได้ โดยต้องมีการปรับโครงสร้างข้อมูลใหม่หรือเพิ่มคุณลักษณะการปรับ เช่น รูเจาะ
- มุมร่างไม่เพียงพอ:ผนังแนวตั้งที่ไม่มีมุมผ่อนปรนเพียงพอจะทำให้ชิ้นส่วนล็อคเข้ากับหมัดระหว่างการดึงกลับ ซึ่งสร้างความเสียหายให้กับทั้งชิ้นส่วนและเครื่องมือ
- บายพาสข้อผิดพลาดในการปรับขนาดรอยบาก:รอยบากบายพาสเชิงลบและบวกในแม่พิมพ์ปั๊มขึ้นรูปโลหะแผ่นจะควบคุมการลุกลามของแถบและป้องกันการโก่งงอของวัสดุระหว่างสถานี แต่รอยบากที่มีขนาดไม่ถูกต้องสามารถผูกแถบหรือลงทะเบียนผิดได้ ทำให้เกิดการเบี่ยงเบนของมิติข้ามลำดับแม่พิมพ์แบบโปรเกรสซีฟ
จุดประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มจะเห็นได้ชัดเจนเป็นพิเศษในระหว่างการรันต้นแบบซึ่งปัญหาการป้อนแถบบนพื้นผิวซึ่งไม่ชัดเจนในโครงร่างแม่พิมพ์ การตรวจสอบความถูกต้องทางกายภาพตั้งแต่เนิ่นๆ ของพฤติกรรมการขึ้นรูปโลหะแผ่นที่มีรอยบากบายพาสจะช่วยประหยัดการทำงานซ้ำที่สำคัญในเครื่องมือการผลิต ซึ่งปัญหาในการควบคุมแถบจะทวีคูณตาม-รอบการกดด้วยความเร็วสูง
การตรวจสอบ DFM ร่วมกับพันธมิตรด้านเครื่องมือของคุณ
วงจรตอบรับจะทำงานเร็วที่สุดเมื่อวิศวกรออกแบบและพันธมิตรด้านเครื่องมือกำลังตรวจสอบผลลัพธ์ต้นแบบร่วมกัน โดยไม่ส่งรายงานกลับไปกลับมาผ่านกลุ่มอีเมล การตรวจสอบ DFM แบบร่วมมือกันหมายถึงทั้งสองฝ่ายนั่งที่โต๊ะเดียวกัน ไม่ว่าจะเป็นแบบกายภาพหรือแบบเสมือน และเดินผ่านแต่ละส่วนเบี่ยงเบนด้วยความเข้าใจร่วมกันว่าอะไรคือการแก้ไขเครื่องมือ เทียบกับสิ่งที่ต้องมีการเปลี่ยนแปลงการออกแบบชิ้นส่วน
นี่คือจุดที่พันธมิตรการสร้างต้นแบบสมัยใหม่สร้างความแตกต่างให้กับตนเอง ร้านค้าที่ประทับตราชิ้นส่วนของคุณและยื่นรายงานการวัดให้คุณ ทำให้คุณตีความผลลัพธ์เพียงอย่างเดียว พันธมิตรที่รวมความเชี่ยวชาญของ DFM เข้ากับวงจรการสร้างต้นแบบโดยตรง ระบุสาเหตุที่แท้จริงได้รวดเร็วยิ่งขึ้น และเสนอการปรับเปลี่ยนการออกแบบที่แก้ปัญหาการขึ้นรูปโดยไม่กระทบต่อการทำงานของชิ้นส่วน ตัวอย่างเช่น YICHEN จัดโครงสร้างขั้นตอนการทำงานของตนการสร้างต้นแบบ CNC อย่างรวดเร็วพร้อมข้อเสนอแนะ DFM ในตัวผสมผสานการผลิตต้นแบบเข้ากับการตรวจสอบทางวิศวกรรม เพื่อให้แต่ละรอบการวนซ้ำสร้างทั้งชิ้นส่วนและแนวทางการออกแบบที่นำไปปฏิบัติได้
การทบทวน DFM ที่ทำงานร่วมกันอย่างมีประสิทธิผลเป็นไปตามรูปแบบการปฏิบัติ วิศวกรเครื่องมือจะระบุข้อบกพร่องในการขึ้นรูปและอธิบายสาเหตุทางกล วิศวกรออกแบบจะประเมินว่าคุณลักษณะที่ได้รับผลกระทบสามารถปรับเปลี่ยนได้โดยไม่กระทบต่อความพอดีหรือฟังก์ชันหรือไม่ พวกเขาร่วมกันมาบรรจบกันในการแก้ไขที่ตอบสนองทั้งด้านการผลิตและประสิทธิภาพ เคล็ดลับการออกแบบการประทับตราเล็กๆ น้อยๆ จะช่วยเร่งกระบวนการนี้: กำหนดขนาดคุณลักษณะที่สำคัญจาก Datum ทั่วไปเสมอ ให้ความยืดหยุ่นในรัศมีที่ไม่ใช่-การทำงาน และระบุทิศทางของเกรนของวัสดุบนแบบร่าง เพื่อให้ผู้ออกแบบแม่พิมพ์สามารถปรับทิศทางการโค้งงอเพื่อให้สามารถขึ้นรูปได้สูงสุด
วงจรป้อนกลับ DFM ทำมากกว่าการปรับปรุงส่วนปัจจุบัน สร้างความรู้ของสถาบันเกี่ยวกับสิ่งที่ใช้ได้ผลในการปั๊มและสิ่งที่ใช้ไม่ได้ การค้นพบทุกอย่างที่บันทึกไว้ระหว่างการสร้างต้นแบบจะกลายเป็นแนวทางการออกแบบสำหรับโปรเจ็กต์ถัดไป โดยจะนำมาซึ่งผลตอบแทนทบต้นเมื่อเวลาผ่านไป และสำหรับผู้จัดการฝ่ายจัดซื้อที่ประเมินต้นทุนของการทำซ้ำต้นแบบ ให้พิจารณาสิ่งนี้: การแก้ไข DFM แต่ละครั้งที่จับได้ระหว่างการสร้างต้นแบบ จะหลีกเลี่ยงการดัดแปลงแม่พิมพ์สำหรับการผลิตที่อาจมีค่าใช้จ่ายเพิ่มขึ้น 5 ถึง 20 เท่าเมื่อสร้างเครื่องมือชุบแข็งแล้ว
ด้วยรูปทรงเรขาคณิตที่ได้รับการตรวจสอบแล้วของ DFM{0}} คำถามเชิงปฏิบัติถัดไปคือการหาปริมาณการลงทุน เครื่องมือต้นแบบมีราคาเท่าใดเมื่อเทียบกับเครื่องมือที่ใช้งานจริง และคุณจะวัดผลตอบแทนได้อย่างไร
บริบทต้นทุนและไทม์ไลน์สำหรับการตัดสินใจเกี่ยวกับเครื่องมือต้นแบบ
การค้นพบของ DFM จะบอกคุณว่าต้องแก้ไขอะไร คำถามถัดไปที่ใช้ได้จริง: จริง ๆ แล้วการตรวจสอบความถูกต้องมีค่าใช้จ่ายเท่าไร ใช้เวลานานแค่ไหน และคณิตศาสตร์จะพิสูจน์การใช้จ่ายเมื่อใด นี่เป็นคำถามที่ผู้จัดการฝ่ายจัดซื้อและวิศวกรออกแบบถามบ่อยที่สุด แต่คำตอบที่เป็นรูปธรรมกลับหาได้ยากอย่างน่าประหลาดใจ ความจริงก็คือการลงทุนด้านเครื่องมือต้นแบบจะปรับขนาดตามความเป็นตัวแทนที่คุณต้องการเพื่อให้ได้ผลลัพธ์ และทางเลือกที่เหมาะสมนั้นขึ้นอยู่กับปริมาณการผลิตปั๊มโลหะเป้าหมายของคุณ
ต้นทุนสัมพัทธ์ของต้นแบบเทียบกับเครื่องมือการผลิต
โดยทั่วไปเครื่องมือต้นแบบจะทำงานระหว่าง 10% ถึง 35% ของต้นทุนเครื่องมือการผลิตที่เท่ากัน ขึ้นอยู่กับวิธีการและความซับซ้อน แม่พิมพ์อะลูมิเนียมแบบอ่อนสำหรับขายึดธรรมดาอาจมีราคาไม่กี่พันเหรียญสหรัฐ ในขณะที่แม่พิมพ์แบบโปรเกรสซีฟชุบแข็งเต็มที่สำหรับชิ้นส่วนเดียวกันอาจมีราคาสูงถึง 25,000 ถึง 50,000 เหรียญสหรัฐ ช่องว่างดังกล่าวกว้างขึ้นอีกสำหรับแม่พิมพ์ถ่ายโอนที่ซับซ้อน ซึ่งเครื่องมือการผลิตสามารถเกิน 500,000 ดอลลาร์สหรัฐฯ และแม่พิมพ์ต้นแบบที่เป็นตัวแทนยังคงอยู่ต่ำกว่า 100,000 ดอลลาร์
ทำไมถึงมีหลากหลายขนาดนี้? Prototype ตายแลกอายุยืนยาวเพื่อความเร็วและความสามารถในการปรับตัว พวกเขาข้ามขั้นตอนการบำบัดความร้อน ใช้วัสดุราคาถูก และลดความซับซ้อนของคุณสมบัติที่สำคัญเฉพาะที่-อัตราวงจรปริมาณสูงเท่านั้น คุณจ่ายเงินเพื่อค่าอายุการใช้งานที่เพียงพอเพื่อตรวจสอบการออกแบบของคุณ ไม่ใช่เพื่อให้รอดจากการกดนับล้านครั้ง การแลกเปลี่ยนนั้นคือสิ่งที่ทำให้ชิ้นส่วนโลหะต้นแบบสามารถนำไปใช้ได้ในเชิงเศรษฐกิจ โดยเป็นการลงทุนเพื่อลดความเสี่ยง-แทนที่จะเป็นค่าใช้จ่ายในการผลิต
ความคาดหวังด้านเวลานำโดยวิธีสร้างต้นแบบ
ระยะเวลารอคอยสินค้าติดตามอย่างใกล้ชิดกับวัสดุแม่พิมพ์และความซับซ้อนในการผลิตการใช้เครื่องมือแบบอ่อนต้องใช้เงินลงทุนน้อยกว่าและมีระยะเวลารอคอยสินค้าที่สั้นกว่ากว่าการใช้เครื่องมือแข็งเพราะวัสดุที่นิ่มกว่าทำให้เครื่องจักรเร็วกว่าและไม่ต้องการการบำบัดความร้อนหรือการเจียรที่กว้างขวาง เมื่อจำเป็นต้องมีการปรับเปลี่ยน คุณจะกลับสู่การผลิตได้เร็วขึ้นด้วยการใช้เครื่องมือแบบอ่อน เนื่องจากการทำงานซ้ำกับวัสดุที่ไม่ชุบแข็งนั้นตรงไปตรงมา
สิ่งที่คาดหวังได้จากแนวทางทั่วไปมีดังนี้:
- เครื่องมือแบบอ่อน (อะลูมิเนียม):1 ถึง 2 สัปดาห์นับจากการอนุมัติการออกแบบไปจนถึงชิ้นส่วนต้นแบบอย่างรวดเร็วชิ้นแรกจากแท่นพิมพ์
- เครื่องมือแบบอ่อน (เหล็กเหนียว):2 ถึง 3 สัปดาห์ อาจนานกว่านั้นเล็กน้อยเนื่องจากความแข็งของวัสดุและเวลาในการตัดเฉือน
- เหล็กกล้าเครื่องมือชุบแข็งล่วงหน้า-กลึงด้วยเครื่องจักร CNC-:2 ถึง 4 สัปดาห์ โดยมีเวลาเพิ่มเติมสำหรับการบำบัดความร้อนและการตกแต่งพื้นผิว
- ต้นแบบ Wire EDM ตาย:3 ถึง 5 สัปดาห์สำหรับรูปทรงที่ซับซ้อนซึ่งต้องใช้การตั้งค่า EDM หลายครั้ง
- เม็ดมีดพิมพ์สามมิติ-:1 ถึง 3 สัปดาห์ โดยเวลาในการสร้างขึ้นอยู่กับปริมาณเม็ดมีดและข้อกำหนดหลังการประมวลผล-
แต่ละรอบการวนซ้ำจะเพิ่มเวลาประมาณ 3 ถึง 7 วัน ขึ้นอยู่กับขอบเขตของการปรับเปลี่ยนแม่พิมพ์ กำหนดงบประมาณสำหรับลูปการวนซ้ำสองถึงสี่รอบสำหรับชิ้นส่วนที่ซับซ้อนปานกลาง ซึ่งหมายความว่าไทม์ไลน์การสร้างต้นแบบทั้งหมดของคุณตั้งแต่เริ่มต้นจนถึงส่วนที่ตรวจสอบแล้วมักจะอยู่ระหว่าง 4 ถึง 10 สัปดาห์
ROI ของการสร้างต้นแบบเทียบกับการข้ามไปสู่การผลิต
กรณีทางการเงินสำหรับการสร้างต้นแบบนั้นขึ้นอยู่กับหลักการง่ายๆ ค่าใช้จ่ายในการแก้ไขข้อผิดพลาดในการออกแบบเพิ่มขึ้นสิบเท่าในทุกขั้นตอนของการผลิต หากการแก้ไขปัญหาเรขาคณิตมีค่าใช้จ่าย 500 ดอลลาร์ในระหว่างการทำซ้ำต้นแบบ การแก้ไขเดียวกันนั้นจะมีค่าใช้จ่าย 5,000 ดอลลาร์เมื่อเครื่องมือการผลิตถูกตัด และ 50,000 ดอลลาร์ขึ้นไปหากชิ้นส่วนที่ชำรุดไปถึงสายการประกอบหรือลูกค้า การสร้างต้นแบบเป็นอุปสรรคที่หยุดยั้งต้นทุนที่เพิ่มขึ้นแบบเอ็กซ์โพเนนเชียล
สูตร ROI ที่ใช้งานได้จริงสำหรับความสามารถในการสร้างต้นแบบชิ้นส่วนที่มีการประทับตรามีลักษณะดังนี้: (ต้นทุนของการผลิตซ้ำที่หลีกเลี่ยงไม่ได้ในการผลิต + มูลค่าของการเปิดตัวที่เร็วขึ้น) หารด้วยการลงทุนในการสร้างต้นแบบทั้งหมด เมื่อการดัดแปลงแม่พิมพ์สำหรับการผลิตครั้งเดียวใช้เงิน 8,000 ถึง 20,000 ดอลลาร์สหรัฐฯ ใน-การตัดเฉือนใหม่ การ-ชุบแข็งใหม่ และ-การตรวจสอบความถูกต้องอีกครั้ง การหลีกเลี่ยงการดัดแปลงแม้แต่ครั้งเดียวผ่านการสร้างต้นแบบมักจะต้องเสียค่าใช้จ่ายสำหรับโปรแกรมเครื่องมือต้นแบบทั้งหมด
ตารางด้านล่างรวมคำแนะนำด้านต้นทุน ระยะเวลาดำเนินการ และปริมาณไว้ในกรอบการตัดสินใจเดียว:
| วิธีการสร้างต้นแบบ | ต้นทุนสัมพัทธ์ (% ของเครื่องมือการผลิต) | ระยะเวลารอคอยโดยทั่วไป | ปริมาณการผลิตเป้าหมาย |
|---|---|---|---|
| เครื่องมือแบบอ่อน (อะลูมิเนียม) | 5% - 15% | 1 - 2 สัปดาห์ | ปริมาณน้อย: ต่ำกว่า 10,000 ชิ้น |
| เครื่องมือแบบอ่อน (เหล็กเหนียว) | 10% - 20% | 2 - 3 สัปดาห์ | ปริมาณต่ำถึงกลาง: มากถึง 50,000 ชิ้น |
| CNC-กลึงขึ้นรูป (เหล็กชุบแข็งก่อน-) | 15% - 30% | 2 - 4 สัปดาห์ | ปริมาณปานกลางถึงสูง: 10,000 - 500,000+ ส่วน |
| ต้นแบบ Wire EDM ตาย | 20% - 35% | 3 - 5 สัปดาห์ | ปริมาณปานกลางถึงสูง: ความแม่นยำ-การใช้งานที่สำคัญ |
| 3D-เม็ดมีดพิมพ์ลาย | 10% - 25% | 1 - 3 สัปดาห์ | ปริมาตรใดก็ได้: การตรวจสอบเรขาคณิตที่ซับซ้อน |
มีลวดลายเกิดขึ้นจากตรรกะการตัดสินใจตามปริมาณ-: สำหรับการผลิตที่มีปริมาณน้อย-ไม่เกิน 10,000 ชิ้นส่วน การใช้เครื่องมือแบบอ่อนหรือวิธีการอื่นมักจะคุ้มค่า-มากกว่าการลงทุนในเครื่องมือแบบแข็งที่ทนทาน สำหรับปริมาณปานกลาง-ที่มีชิ้นส่วนระหว่าง 10,000 ถึง 100,000 ชิ้น ต้นทุนต่อชิ้นส่วนจะทำให้แม่พิมพ์ต้นแบบมีความทนทานมากขึ้น ซึ่งสะท้อนสภาพการผลิตอย่างใกล้ชิด สำหรับโปรแกรมที่มีปริมาณมาก-ซึ่งมีชิ้นส่วนเกิน 100,000 ชิ้น การลงทุนด้านเครื่องมือต้นแบบจะกลายเป็นข้อผิดพลาดในการปัดเศษเมื่อเทียบกับต้นทุนแม่พิมพ์ในการผลิต และลำดับความสำคัญจะเปลี่ยนไปสู่ความแม่นยำและความเป็นตัวแทนของผลลัพธ์ทั้งหมด
ท้ายที่สุดแล้ว คำถามไม่ได้อยู่ที่ว่าคุณจะสามารถสร้างต้นแบบได้หรือไม่ อยู่ที่ว่าคุณจะทำไม่ได้หรือไม่ การใช้จ่ายด้านการสร้างต้นแบบที่คิดเป็น 10% ถึง 30% ของต้นทุนเครื่องมือการผลิตเป็นประจำจะช่วยป้องกันบิลการทำงานซ้ำที่เกินงบประมาณเครื่องมือเดิมโดยสิ้นเชิง ประหยัดเงินได้อีกเมื่อคุณพิจารณาว่าข้อมูลต้นแบบที่ได้รับการตรวจสอบแล้วจะถูกป้อนโดยตรงไปยังการออกแบบแม่พิมพ์สำหรับการผลิต ซึ่งช่วยลดการคาดเดาและลดรอบการทดลองกับเครื่องมือชุบแข็ง
ต้นทุนและไทม์ไลน์เป็นกรอบในการตัดสินใจทางธุรกิจ แต่เมื่อคุณมีชิ้นส่วนต้นแบบอยู่ในมือแล้ว ความท้าทายที่แตกต่างก็เกิดขึ้น: คุณจะประเมินชิ้นส่วนเหล่านั้นอย่างเข้มงวดเพียงพอที่จะไว้วางใจได้อย่างไรว่าเครื่องมือการผลิตที่สร้างจากผลลัพธ์เหล่านี้จะทำงานได้ตามที่คาดหวัง
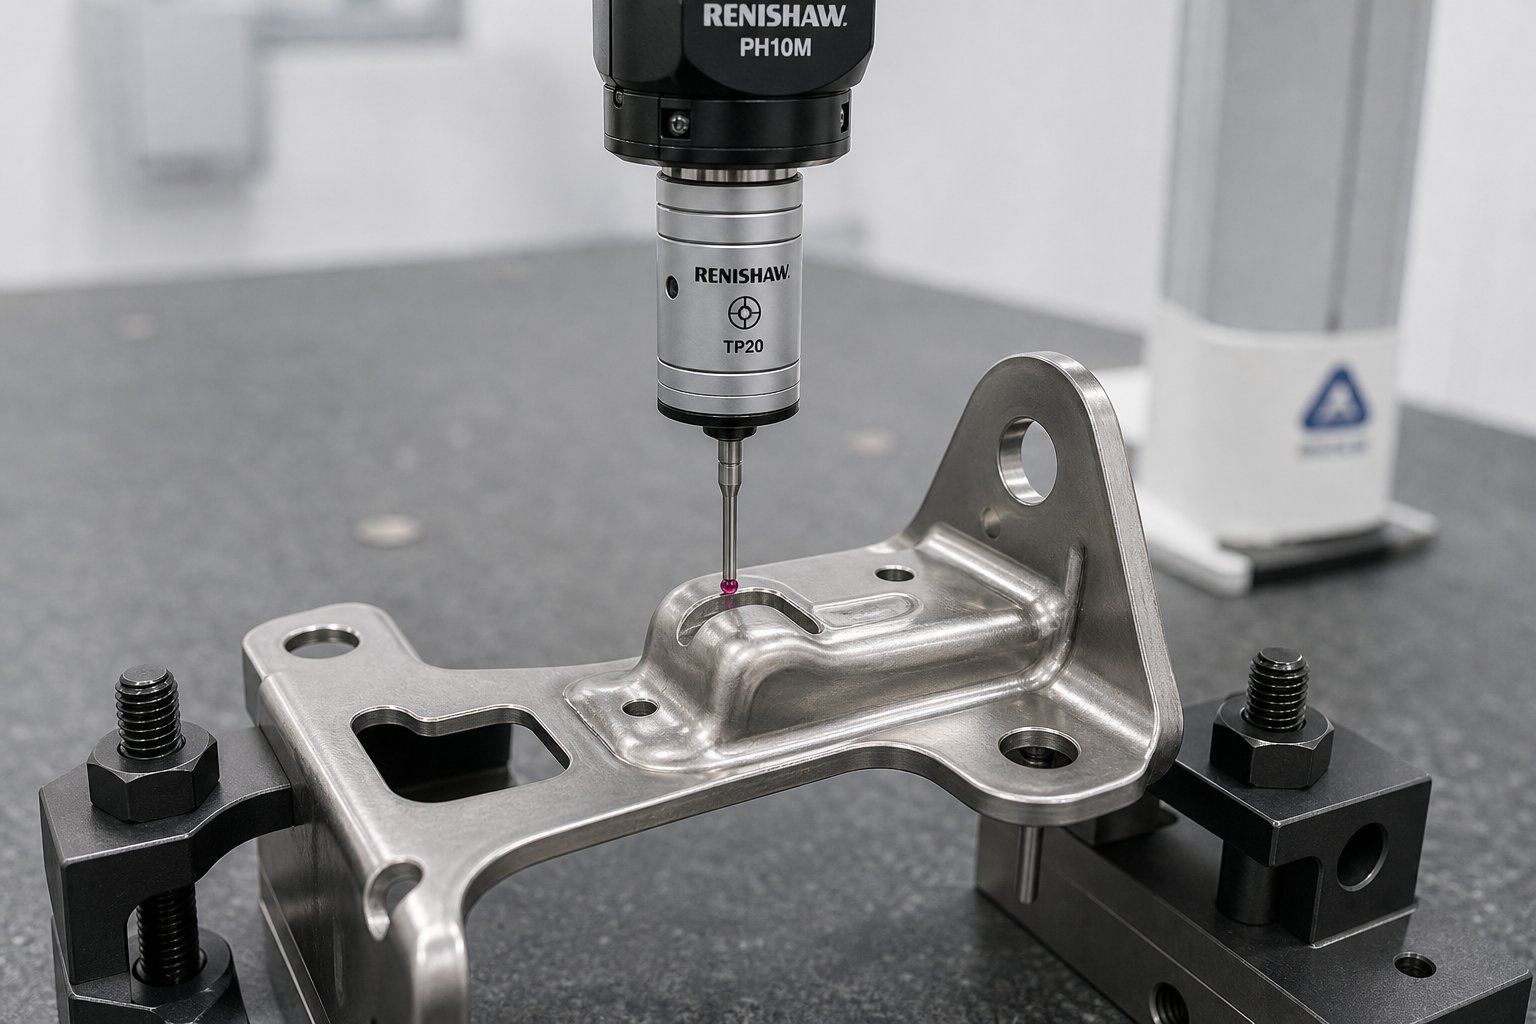
การประเมินและรับรองชิ้นส่วนประทับตราต้นแบบ
คุณมีชิ้นส่วนต้นแบบอยู่ในมือ การวัดจะถูกพิมพ์ลงในรายงาน-บทความแรก แต่นี่คือคำถามที่ดึงดูดแม้แต่ทีมที่มีประสบการณ์: คุณจะรู้ได้อย่างไรว่าผลลัพธ์เหล่านี้ดีพอที่จะไฟเขียวให้กับเครื่องมือการผลิต ชิ้นส่วนประทับตราที่ผลิตจากแม่พิมพ์ต้นแบบแบบอ่อนบนแท่นทดลองจะมีพฤติกรรมแตกต่างไปจากรูปทรงเดียวกันที่เกิดขึ้นในเครื่องมือชุบแข็งที่ความเร็วในการผลิต การทำความเข้าใจสิ่งที่ต้องวัด เกณฑ์การยอมรับที่จะใช้ในแต่ละขั้นตอน และวิธีการเชื่อมช่องว่างระหว่างข้อมูลต้นแบบและข้อมูลการผลิต เป็นสิ่งที่เปลี่ยนการวัดผลดิบให้เป็นการตัดสินใจทางวิศวกรรมที่เชื่อถือได้
วิธีการตรวจสอบชิ้นส่วนประทับตราต้นแบบ
วิธีการตรวจสอบที่คุณเลือกขึ้นอยู่กับสิ่งที่คุณต้องเรียนรู้ รอบการวนซ้ำในช่วงต้นจำเป็นต้องมีความเร็วและการครอบคลุมในวงกว้าง การตรวจสอบความถูกต้องขั้นสุดท้ายต้องการความแม่นยำและความสามารถในการตรวจสอบย้อนกลับ โปรแกรมการปั๊มต้นแบบส่วนใหญ่ใช้วิธีการผสมผสานกัน ซึ่งแต่ละวิธีก็เหมาะกับคำถามที่แตกต่างกัน
- เครื่องวัดพิกัด (CMM):มาตรฐานสำหรับการวัดจุดเดียว-ที่มีความแม่นยำสูง- CMM วัดคุณลักษณะเฉพาะต่างๆ เช่น ตำแหน่งรู มุมโค้งงอ และขนาดโปรไฟล์ โดยมีความแม่นยำจนถึงระดับไม่กี่ไมครอน ดีที่สุดสำหรับการตรวจสอบขั้นสุดท้ายและการตรวจสอบความสอดคล้องของ GD&T ซึ่งการตรวจสอบย้อนกลับไปยังมาตรฐานการสอบเทียบมีความสำคัญ
- การสแกนด้วยแสง 3 มิติ (แสงเลเซอร์หรือโครงสร้าง):จับภาพเรขาคณิตพื้นผิวทั้งหมด-ในเวลาไม่กี่นาที สร้างพอยต์คลาวด์ที่สามารถเปรียบเทียบกับโมเดล CAD ได้โดยตรงการสแกนด้วยเลเซอร์ 3 มิติเป็นเลิศในการวิเคราะห์การสปริงกลับ การตรวจสอบเส้นตัด และการระบุความเบี่ยงเบนของพื้นผิวทั่วทั้งชิ้นส่วน แทนที่จะเป็นเพียงจุดแยก มีประโยชน์อย่างยิ่งในระหว่างการวนซ้ำ เมื่อคุณต้องการเห็นภาพการเสียรูปโดยสมบูรณ์อย่างรวดเร็ว
- ไป/ไม่-ไปเกจ:เกจเชิงฟังก์ชันที่ตรวจสอบว่าคุณลักษณะที่สำคัญ เช่น เส้นผ่านศูนย์กลางของรู ความกว้างของร่อง หรือโปรไฟล์ที่ขึ้นรูป อยู่ภายในแถบพิกัดความเผื่อหรือไม่ โดยให้คำตอบว่าผ่าน/ไม่ผ่านอย่างรวดเร็วในโรงงานโดยไม่ต้องใช้ห้องปฏิบัติการมาตรวิทยา ทำให้เหมาะสำหรับการตรวจสอบชิ้นส่วนระหว่างรอบวนซ้ำ
- เครื่องเปรียบเทียบแสงและระบบการมองเห็น:มีประโยชน์สำหรับการตรวจสอบโปรไฟล์ที่เรียบ สภาพของขอบ และความสูงของเสี้ยนบนงานปั๊มโลหะต้นแบบ ให้การเปรียบเทียบ 2 มิติอย่างรวดเร็วกับโอเวอร์เลย์พิกัดความเผื่อ และทำงานได้ดีกับคุณสมบัติที่ CMM มีปัญหาในการตรวจสอบ เช่น ขอบบางหรือมุมที่แหลมคม
- การทดสอบความพอดีตามหน้าที่:การประกอบชิ้นส่วนที่ประทับตราเข้ากับส่วนประกอบหรือส่วนติดตั้งเพื่อตรวจสอบการประกอบ ระยะห่าง และรูปทรงของอินเทอร์เฟซ ไม่มีรายงานมิติข้อมูลมาแทนที่การทดสอบนี้เพื่อยืนยันว่าชิ้นส่วนใช้งานได้จริงในสภาพแวดล้อมที่ต้องการ
รูปแบบที่ใช้งานได้จริงสำหรับการประทับตราในการสร้างต้นแบบการผลิตมีลักษณะดังนี้: ใช้การสแกน 3 มิติในระหว่างการทำซ้ำในช่วงต้นเพื่อระบุแนวโน้มในวงกว้างและรูปแบบการสปริงกลับทั่วทั้งชิ้นส่วน เปลี่ยนไปใช้การวัด CMM เพื่อตรวจสอบความถูกต้องขั้นสุดท้ายของข้อมูลที่สำคัญและคำบรรยาย GD&T และใช้เกจ go/no-go สำหรับการตรวจสอบอย่างรวดเร็วระหว่างการกดทำงาน เมื่อคุณต้องการเพียงยืนยันการปรับเปลี่ยนเฉพาะที่ไปถึงจุดที่คาดไว้
เกณฑ์การยอมรับระหว่างการวนซ้ำกับการตรวจสอบขั้นสุดท้าย
ข้อผิดพลาดที่พบบ่อยที่สุดประการหนึ่งระหว่างการสร้างต้นแบบคือการใช้-เกณฑ์การยอมรับระดับการผลิตกับส่วนที่ทำซ้ำในช่วงต้น เมื่อคุณอยู่ในการทดลองตายครั้งแรกหรือครั้งที่สอง จุดประสงค์คือการเรียนรู้ ไม่ใช่การคัดเลือก การเก็บชิ้นส่วนต้นแบบไว้จนถึงระดับความคลาดเคลื่อนที่ยอมรับได้ในการผลิตขั้นสุดท้ายในขั้นตอนนี้ทำให้เกิดความยุ่งยากและรอบการทำงานซ้ำโดยไม่จำเป็น ซึ่งทำให้โครงการช้าลงแทนที่จะเร่งให้เร็วขึ้น
ในระหว่างรอบการวนซ้ำ ทีมที่มีประสบการณ์จะใช้เกณฑ์ที่ผ่อนคลายโดยเน้นไปที่การประเมินแนวโน้ม มากกว่าที่จะปฏิบัติตามข้อกำหนดโดยสมบูรณ์ คำถามที่คุณถามคือทิศทาง: สปริงแบ็คเคลื่อนที่ไปในทิศทางที่คาดการณ์ไว้หรือไม่? การทำให้ผอมบางที่มุมการวาดดีขึ้นหรือไม่เมื่อเทียบกับการวนซ้ำครั้งล่าสุด? ความบิดเบี้ยวของรูลดลงเมื่อเราขยับส่วนนี้ให้ไกลจากเส้นโค้งหรือไม่? หากแนวโน้มมาบรรจบกันสู่เป้าหมาย การวนซ้ำจะทำงานได้แม้ว่ามิติข้อมูลแต่ละส่วนจะยังคงอยู่นอกข้อกำหนดขั้นสุดท้ายก็ตาม
การตรวจสอบขั้นสุดท้ายจะใช้กฎที่แตกต่างกัน ในขั้นตอนนี้ ชิ้นส่วนจะต้องเป็นไปตามเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้อย่างสม่ำเสมอในตัวอย่างที่มีการกระแทกอย่างน้อย 5 ถึง 10 ครั้งติดต่อกันจากแม่พิมพ์ต้นแบบ ขนาดที่สำคัญ โดยเฉพาะอย่างยิ่งขนาดที่ควบคุมความพอดีและฟังก์ชันในการประกอบ ต้องอยู่ภายในขอบเขตการผลิต-ที่เทียบเท่ากัน คุณลักษณะที่ไม่สำคัญ-สามารถให้พิกัดความเผื่อที่ลดลงเล็กน้อยได้ หากคุณบันทึกการปรับปรุงที่คาดหวังไว้เมื่อเปลี่ยนไปใช้เครื่องมือการผลิตที่มีการชุบแข็งซึ่งมีระยะหลบที่แคบขึ้นและพื้นผิวแม่พิมพ์ที่มีความเสถียรมากขึ้น
กรอบการทำงานที่เรียบง่ายจะแยกความแตกต่างระหว่างสองขั้นตอน:
| เกณฑ์ | ในระหว่างการทำซ้ำ | การตรวจสอบขั้นสุดท้าย |
|---|---|---|
| วงความอดทน | ความอดทนเล็กน้อย 1.5x ถึง 2x | ความอดทนในการวาดภาพที่กำหนด |
| ขนาดตัวอย่าง | 1 - 3 ส่วนต่อการปรับ | 5 - 10 ส่วนต่อเนื่องกัน |
| จุดสนใจ | ทิศทางแนวโน้มและอัตราการปรับปรุง | ความสอดคล้องและการทำซ้ำอย่างสมบูรณ์ |
| เอกสารประกอบ | บันทึกการเบี่ยงเบน เปรียบเทียบกับการทำซ้ำครั้งก่อน | รายงานการตรวจสอบบทความฉบับแรก-ฉบับสมบูรณ์กับ GD&T |
| ผลการตัดสินใจ | ทำซ้ำหรือเปลี่ยนแนวทางต่อไป | อนุมัติการออกแบบเครื่องมือการผลิต |
การตีความผลลัพธ์ต้นแบบสำหรับการประมาณการการผลิต
แม้ว่าชิ้นส่วนที่ได้รับการตรวจสอบขั้นสุดท้ายจะเป็นไปตามเกณฑ์ความคลาดเคลื่อนของการวาด ผลลัพธ์ของต้นแบบก็ไม่สามารถคาดการณ์ผลผลิตได้อย่างสมบูรณ์แบบ ปัจจัยหลายประการทำให้เกิดช่องว่างที่เป็นระบบระหว่างคุณภาพต้นแบบและชิ้นส่วนการผลิตที่คุณต้องคำนึงถึงเมื่อฉายภาพไปข้างหน้า
แม่พิมพ์ต้นแบบสึกหรอเร็วขึ้นเนื่องจากใช้วัสดุที่นิ่มกว่า เนื่องจากแม่พิมพ์อะลูมิเนียมอ่อนหรือเหล็กชุบแข็งก่อน-สะสมการกระแทก ขอบตัดทื่อ พื้นผิวที่ขึ้นรูปจะเกิดรอยสึกหรอ และช่องว่างเปิดออก ชิ้นส่วนที่ผลิตขึ้นเมื่อสิ้นสุดการทำงานต้นแบบอาจมีเสี้ยนมากขึ้น รูที่ใหญ่ขึ้นเล็กน้อย หรือความสม่ำเสมอของขนาดลดลงเมื่อเทียบกับการตีครั้งแรก เครื่องมือการผลิตในแม่พิมพ์แทรก D2 หรือคาร์ไบด์-ที่แข็งเต็มที่ มีมิติที่แคบกว่าตลอดการทำงานที่ยาวนานกว่ามาก
ความแตกต่างของสื่อก็มีความสำคัญเช่นกัน แม่พิมพ์ต้นแบบมักจะทำงานบนแท่นทดลองที่มีความจุน้ำหนัก ความเร็วช่วงชัก และความสูงในการปิดที่แตกต่างจากแท่นพิมพ์สำหรับการผลิต ความเร็วส่งผลต่อพฤติกรรมของวัสดุ โดยเฉพาะอย่างยิ่งสำหรับโลหะผสมที่ไวต่ออัตรา- ชิ้นส่วนที่เกิดขึ้นที่ 30 จังหวะต่อนาทีระหว่างการสร้างต้นแบบจะมีพฤติกรรมแตกต่างออกไปเล็กน้อยที่ 120 จังหวะต่อนาทีในการผลิต เนื่องจากการสะสมความร้อนในแม่พิมพ์และผลกระทบต่ออัตราความเครียด-ในวัสดุ
เพื่อพิจารณาถึงช่องว่างนี้ ให้บันทึกผลลัพธ์ต้นแบบของคุณควบคู่ไปกับเงื่อนไขที่เกิดขึ้น บันทึกความเร็วการกด น้ำหนัก ประเภทการหล่อลื่น อุณหภูมิแม่พิมพ์ระหว่างการทำงาน และจำนวนครั้งที่กดบนแม่พิมพ์ในขณะที่ทำการวัด บริบทนี้ช่วยให้ผู้ออกแบบแม่พิมพ์การผลิตสามารถคาดการณ์ได้ว่าขนาดใดจะกระชับขึ้น (ความแม่นยำของแม่พิมพ์ดีขึ้น) ซึ่งจะเปลี่ยนไป (ไดนามิกของการกดที่แตกต่างกัน) และขนาดใดที่จำเป็นต้องตรวจสอบระหว่างการทดลองแม่พิมพ์ในการผลิต
อุปกรณ์ปั๊มโลหะแผ่นที่ใช้ในการผลิตยังแนะนำตัวแปรต่างๆ เช่น การแปรผันของวัสดุที่ป้อนด้วยคอยล์- ระบบหล่อลื่นอัตโนมัติ และใน-การตรวจจับแม่พิมพ์ที่สภาพแวดล้อมต้นแบบอาจไม่ทำซ้ำ การแจ้งความแตกต่างเหล่านี้ในเอกสารการตรวจสอบจะช่วยป้องกันความมั่นใจที่ผิดพลาด คุณไม่ได้อ้างว่าต้นแบบแสดงถึงการผลิตอย่างแน่นอน คุณกำลังบันทึกสิ่งที่คุณได้เรียนรู้และสิ่งที่เหลืออยู่ที่จะได้รับการยืนยันระหว่างการทดลองแม่พิมพ์เพื่อการผลิต
การจัดทำเอกสารผลลัพธ์ต้นแบบอย่างละเอียดจะสร้างสะพานเชื่อมสู่การผลิต เมื่อการวัดทุกครั้งจับคู่กับบริบทของกระบวนการ ผู้ออกแบบเครื่องมือการผลิตจะทำงานจากข้อมูลจริงแทนที่จะเป็นสมมติฐาน แพคเกจข้อมูลดังกล่าวซึ่งรวมผลการตรวจสอบ ประวัติการทำซ้ำ และเงื่อนไขของกระบวนการ กลายเป็นรากฐานในการเลือกคู่ค้าการผลิตที่เหมาะสม และรับประกันว่าการเปลี่ยนจากต้นแบบที่ได้รับการตรวจสอบแล้วไปเป็นผลผลิตการผลิตที่เชื่อถือได้จะเกิดขึ้นโดยไม่ต้องย้อนรอย
การเปลี่ยนไปสู่การผลิตและการเลือกคู่ค้าที่เหมาะสม
ข้อมูลต้นแบบที่ได้รับการตรวจสอบ รายงานการตรวจสอบโดยละเอียด และการออกแบบชิ้นส่วนที่ได้รับการปรับปรุงของ DFM{0}} จะอยู่ในโฟลเดอร์โครงการของคุณ ความเสี่ยงด้านวิศวกรรมหายไปหมดแล้ว สิ่งที่เหลืออยู่คือการดำเนินการ: แปลงทุกสิ่งที่คุณเรียนรู้ระหว่างการสร้างต้นแบบเป็นเครื่องมือที่ใช้งานจริงที่ทำงานได้อย่างน่าเชื่อถือในปริมาณมาก การเปลี่ยนแปลงนี้เป็นจุดที่โปรเจ็กต์เร่งความเร็วได้อย่างราบรื่นหรือหยุดชะงัก และความแตกต่างมักจะย้อนกลับไปที่ว่าคุณร่วมมือกับใครในการสร้างต้นแบบ และดูว่าพันธมิตรนั้นสามารถนำความรู้ไปสู่การผลิตได้หรือไม่
สิ่งที่ควรมองหาจากพันธมิตรการสร้างต้นแบบ
ไม่ใช่ร้านขายเครื่องมือทุกแห่งที่สามารถตัดแม่พิมพ์ได้จะสามารถรองรับการสร้างต้นแบบเต็มรูปแบบ-ถึง-ส่วนการผลิตได้ พันธมิตรในอุดมคติผสมผสานความสามารถในการประดิษฐ์เข้ากับวิจารณญาณทางวิศวกรรม การตอบสนองอย่างรวดเร็วด้วยเอกสารประกอบที่มีระเบียบวิธี และความคล่องตัวในการสร้างต้นแบบด้วยการคิดในขนาดการผลิต- เมื่อประเมินผู้ให้บริการโซลูชันการปั๊มโลหะทางอุตสาหกรรม ให้มองหาเกณฑ์เหล่านี้:
- บูรณาการการสร้างต้นแบบ CNC อย่างรวดเร็วและการผลิตแผ่นโลหะภายใต้หลังคาเดียวกัน:พันธมิตรชอบบริการสร้างต้นแบบอย่างรวดเร็วของ YICHENรวมเครื่องจักรกลซีเอ็นซี การผลิตโลหะแผ่น และการตอบสนองของ DFM ในระยะเริ่มแรกไว้ในขั้นตอนการทำงานเดียว ขจัดความล่าช้าในการแฮนด์ออฟระหว่างผู้จำหน่ายที่แยกจากกัน และรักษาความรู้ของสถาบันให้ครบถ้วนตลอดวงจรการวนซ้ำ
- ความเชี่ยวชาญ-ของ DFM ภายในบริษัทที่ฝังอยู่ในกระบวนการสร้างต้นแบบ:คู่ของคุณไม่ควรเพียงประทับตราชิ้นส่วนและยื่นรายงานการวัดให้คุณ พวกเขาควรระบุสาเหตุของปัญหาการขึ้นรูป เสนอการแก้ไขการออกแบบ และช่วยให้คุณรวมรูปทรงเรขาคณิตที่สามารถผลิตได้เร็วยิ่งขึ้น
- การสื่อสารที่ชัดเจนเกี่ยวกับความคาดหวังในการทำซ้ำ:พันธมิตรที่น่าเชื่อถือจะกำหนดความคาดหวังตามความเป็นจริงล่วงหน้าเกี่ยวกับจำนวนรอบการวนซ้ำในงบประมาณ ต้นทุนแต่ละรอบ และสิ่งที่กระตุ้นให้เกิดการเปลี่ยนแปลงขอบเขตเทียบกับการปรับมาตรฐาน
- ต้นแบบ-สู่-ความต่อเนื่องในการผลิต:ร้านค้าที่สร้างต้นแบบชิ้นส่วนของคุณควรสร้างเครื่องมือการผลิตของคุณหรือถ่ายโอนแพ็คเกจข้อมูลที่สมบูรณ์ (ค่าสปริงแบ็ค พารามิเตอร์การกด บันทึกวัสดุ ประวัติการดัดแปลงแม่พิมพ์) ให้กับใครก็ตามที่ทำ
- ความสามารถในการจัดหาวัสดุสำหรับการผลิต-โลหะผสมตามเจตนา:คุณต้องมีชิ้นส่วนต้นแบบที่ประทับจากวัสดุการผลิตจริงด้วยเกจที่ถูกต้อง พันธมิตรที่มีช่องทางการจัดหาที่กำหนดไว้จะหลีกเลี่ยงความล่าช้าในการจัดหาโลหะผสมชนิดพิเศษ
- โครงสร้างพื้นฐานการตรวจสอบและเอกสาร:ความสามารถของ CMM การสแกน 3 มิติ และการรายงานบทความที่มีโครงสร้างก่อน- ช่วยให้มั่นใจได้ว่าการค้นพบต้นแบบจะแปลเป็นอินพุตเครื่องมือการผลิตที่นำไปใช้ได้จริง แทนที่จะเป็นการสังเกตพื้นโดยสรุป-
หัวข้อทั่วไปในเกณฑ์เหล่านี้คือความต่อเนื่องของความรู้ ทุกรอบการวนซ้ำระหว่างการสร้างต้นแบบจะสร้างข้อมูลเชิงลึกเกี่ยวกับพฤติกรรมของชิ้นส่วนของคุณภายใต้สภาวะการขึ้นรูปจริง เมื่อความรู้ดังกล่าวยังคงอยู่ในองค์กรเดียว ตั้งแต่การผลิตโลหะแผ่นต้นแบบที่รวดเร็วไปจนถึงการออกแบบแม่พิมพ์สำหรับการผลิต ผู้ขายจะไม่มีอะไรสูญหายไปจากการแปลระหว่างผู้ขาย
รับรองว่าจะมีต้นแบบที่ราบรื่น-ถึง-การเปลี่ยนผ่านการผลิต
การส่งมอบจากต้นแบบที่ได้รับการตรวจสอบไปจนถึงความมุ่งมั่นในการใช้เครื่องมือการผลิตควรให้ความรู้สึกเหมือนเป็นความต่อเนื่อง ไม่ใช่การรีสตาร์ท ขั้นตอนที่ปฏิบัติได้จริงบางประการทำให้สิ่งนี้เกิดขึ้นได้โดยไม่ต้องย้อนรอย:
ขั้นแรก ล็อคการออกแบบชิ้นส่วนของคุณก่อนที่จะเริ่มใช้เครื่องมือการผลิต วงจรป้อนกลับ DFM ควรมาบรรจบกันบนรูปทรงที่มั่นคงระหว่างการสร้างต้นแบบ หากคุณยังคงวนซ้ำการออกแบบชิ้นส่วนเมื่อการผลิตเครื่องมือการผลิตเริ่มต้นขึ้น คุณกำลังเชิญชวนให้มีต้นทุนการทำงานซ้ำที่แน่นอนซึ่งการป้องกันการสร้างต้นแบบมีไว้
ประการที่สอง ถ่ายโอนบริบทกระบวนการทั้งหมดไปพร้อมกับข้อมูลมิติ ผู้ออกแบบแม่พิมพ์การผลิตต้องการมากกว่ารายงานการตรวจสอบขั้นสุดท้าย พวกเขาต้องการประวัติการวนซ้ำ: สิ่งใดล้มเหลว สิ่งใดถูกปรับ สิ่งใดที่มีการชดเชยสปริงแบ็ค น้ำหนักการกดและความเร็วใดที่ผลิตชิ้นส่วนที่สอดคล้อง บริบทนี้กำหนดการตัดสินใจในการออกแบบแม่พิมพ์การผลิตตามข้อกำหนดเฉพาะของการอบชุบ ข้อกำหนดด้านผิวสำเร็จ และกลยุทธ์การกวาดล้าง
ประการที่สาม กำหนดว่าการค้นพบต้นแบบใดจำเป็นต้องเปลี่ยนเครื่องมือการผลิต เทียบกับข้อใดที่จะแก้ไขได้ด้วยตนเองด้วยวัสดุแม่พิมพ์ที่แข็งกว่าและความเร็วการกดที่เร็วขึ้น การเบี่ยงเบนมิติบางส่วนที่พบในเครื่องมือต้นแบบแบบอ่อนจะหายไปเมื่อแม่พิมพ์การผลิตถูกสร้างขึ้นจากเหล็กชุบแข็งเต็มที่และมีระยะห่างที่แคบกว่า คนอื่นยังคงอยู่หรือเปลี่ยน ประสบการณ์ของพันธมิตรด้านการสร้างต้นแบบของคุณด้วยการสร้างต้นแบบชิ้นส่วนอย่างรวดเร็วโดยใช้รูปทรงเรขาคณิตและวัสดุที่คล้ายคลึงกันจะช่วยแยกแยะความแตกต่างระหว่างทั้งสองได้
ก้าวไปอีกขั้นสู่ชิ้นส่วนที่มีการประทับตราที่ผ่านการตรวจสอบแล้ว
การตัดสินใจที่คุณต้องเผชิญโดยสรุปเป็นลำดับที่กระชับ: เลือกวิธีการสร้างต้นแบบที่ตรงกับความซับซ้อนของชิ้นส่วนและข้อกำหนดด้านความทนทาน ยืนยันในวัสดุความตั้งใจในการผลิต-ตั้งแต่การปั๊มครั้งแรก ใช้ประโยชน์จากการจำลองเพื่อลดรอบการวนซ้ำทางกายภาพ ใช้การตรวจสอบ DFM เพื่อปรับปรุงรูปทรงของชิ้นส่วนก่อนตัดสินใจใช้เครื่องมือชุบแข็ง และเลือกพันธมิตรที่มีความสามารถครอบคลุมส่วนโค้งทั้งหมดตั้งแต่ต้นแบบไปจนถึงการผลิต
การข้ามขั้นตอนเหล่านี้ไม่ได้ช่วยประหยัดเวลา มันเปลี่ยนต้นทุนและความเสี่ยงปลายน้ำซึ่งการแก้ไขมีราคาแพงกว่าแบบทวีคูณ การสร้างต้นแบบเครื่องมือและแม่พิมพ์สำหรับชิ้นส่วนปั๊มขึ้นรูปโลหะไม่มีค่าใช้จ่าย เป็นสาขาวิชาวิศวกรรมที่เปลี่ยนการออกแบบที่ไม่แน่นอนให้กลายเป็นรูปทรงที่พร้อมสำหรับการผลิต-ด้วยความมั่นใจในเชิงปริมาณ การลงทุนมีขนาดเล็กเมื่อเทียบกับเครื่องมือการผลิต ผลตอบแทนที่ได้จะวัดจากการหลีกเลี่ยงการทำงานซ้ำ การเปิดตัวที่รวดเร็วขึ้น และชิ้นส่วนที่ทำงานได้อย่างถูกต้องตั้งแต่ครั้งแรกที่เครื่องผลิตเริ่มทำงาน
คำถามที่พบบ่อยเกี่ยวกับการสร้างต้นแบบเครื่องมือและแม่พิมพ์สำหรับชิ้นส่วนประทับตราโลหะ
1. เครื่องมือต้นแบบมีราคาเท่าใดเมื่อเทียบกับเครื่องมือการผลิต?
โดยทั่วไปแล้วเครื่องมือต้นแบบจะมีราคาอยู่ระหว่าง 10% ถึง 35% ของเครื่องมือการผลิตที่เทียบเท่ากัน ขึ้นอยู่กับวิธีการที่เลือก แม่พิมพ์อะลูมิเนียมแบบอ่อนสำหรับรูปทรงเรียบง่ายอาจใช้ต้นทุนแม่พิมพ์เพียง 5% ถึง 15% ของต้นทุนการผลิต ในขณะที่แม่พิมพ์ต้นแบบเหล็กชุบแข็ง-ที่ขึ้นรูปด้วยเครื่องจักร CNC - ที่มีพิกัดความเผื่อที่เข้มงวดมากขึ้นอาจสูงถึง 20% ถึง 35% การลงทุนนี้สมเหตุสมผล เนื่องจากโดยทั่วไปแล้วการดัดแปลงแม่พิมพ์สำหรับการผลิตเพียงครั้งเดียวจะมีราคาอยู่ที่ 8,000 ถึง 20,000 เหรียญสหรัฐ ซึ่งหมายความว่ารอบการทำงานซ้ำที่หลีกเลี่ยงไม่ได้มักจะจ่ายสำหรับโปรแกรมเครื่องมือต้นแบบทั้งหมด
2. ระยะเวลารอคอยโดยทั่วไปสำหรับการปั๊มแม่พิมพ์ต้นแบบคือเท่าไร?
ระยะเวลาดำเนินการตั้งแต่ 1 ถึง 5 สัปดาห์ ขึ้นอยู่กับวิธีการสร้างต้นแบบ เครื่องมืออะลูมิเนียมแบบอ่อนให้การตอบสนองที่รวดเร็วที่สุดใน 1 ถึง 2 สัปดาห์ เครื่องมือแบบอ่อนที่ทำจากเหล็กเหนียวใช้เวลา 2 ถึง 3 สัปดาห์ เหล็กเครื่องมือ-กลึงก่อน-ด้วยเครื่องจักร CNC ต้องใช้เวลา 2 ถึง 4 สัปดาห์ และแม่พิมพ์ต้นแบบ Wire EDM ต้องใช้เวลา 3 ถึง 5 สัปดาห์สำหรับรูปทรงที่ซับซ้อน แต่ละรอบการวนซ้ำจะเพิ่มเวลาประมาณ 3 ถึง 7 วัน โปรเจ็กต์ส่วนใหญ่เข้าถึงชิ้นส่วนที่ผ่านการตรวจสอบภายในทั้งหมด 4 ถึง 10 สัปดาห์ รวมถึงการวนซ้ำสองถึงสี่รอบสำหรับชิ้นส่วนที่ซับซ้อนปานกลาง
3. เหตุใดวัสดุต้นแบบจึงควรตรงกับโลหะผสม-ความตั้งใจในการผลิต
โลหะชนิดต่างๆ มีพฤติกรรมการสปริงกลับที่เป็นเอกลักษณ์ แนวโน้มการครูด และอัตราการชุบแข็งของชิ้นงานที่ส่งผลโดยตรงต่อผลลัพธ์ด้านมิติ หากคุณสร้างต้นแบบด้วยเหล็กเหนียว แต่ตั้งใจที่จะผลิตด้วยเหล็กสเตนเลส รูปทรงของแม่พิมพ์ที่ผ่านการตรวจสอบแล้วจะทำงานแตกต่างออกไปภายใต้สภาวะการผลิต เนื่องจากสเตนเลสจะสปริงตัวกลับได้มากขึ้น แข็งตัวอย่างรวดเร็วในระหว่างการขึ้นรูป และทนกับพื้นผิวแม่พิมพ์ที่ไม่เคลือบผิว การทดสอบด้วยโลหะผสมและเกจในการผลิตจริงทำให้มั่นใจได้ว่าทุกรอบการวนซ้ำจะสร้างข้อมูลที่มีความหมายซึ่งถ่ายโอนไปยังการออกแบบเครื่องมือการผลิตได้อย่างน่าเชื่อถือ
4. การจำลอง CAE สามารถแทนที่การสร้างต้นแบบทางกายภาพสำหรับชิ้นส่วนที่มีการประทับตราได้หรือไม่
ไม่ การจำลอง CAE และการสร้างต้นแบบทางกายภาพทำหน้าที่เสริมกัน การจำลองจะคาดการณ์การผอมบาง รอยย่น และการดีดตัวกลับก่อนที่จะตัดเหล็ก ซึ่งจะทำให้หน้าต่างการออกแบบแคบลง และกำจัดแนวทางที่ไม่สามารถใช้งานได้อย่างชัดเจน อย่างไรก็ตาม การจำลองอาศัยอินพุตในอุดมคติและไม่สามารถจับภาพความแปรผันของวัสดุแบบกลุ่ม-ถึง- สภาพความเสียดทานของโลกจริง- หรือผลกระทบจากสภาพขอบ-ได้อย่างสมบูรณ์ การสร้างต้นแบบทางกายภาพยืนยันการคาดการณ์การจำลอง ตรวจจับปัญหาที่โมเดลดิจิทัลพลาด และสร้างข้อมูลเชิงประจักษ์ที่จำเป็นในการสรุปเครื่องมือการผลิต เมื่อรวมกันแล้วจะลดรอบการวนซ้ำจากสิบสองรอบขึ้นไปเหลือเพียงสามหรือสี่รอบ
5. คุณจะประเมินได้อย่างไรว่าชิ้นส่วนที่ประทับต้นแบบพร้อมสำหรับความมุ่งมั่นด้านเครื่องมือการผลิตหรือไม่?
การตรวจสอบขั้นสุดท้ายต้องใช้ชิ้นส่วนที่ตรงตามเกณฑ์ความคลาดเคลื่อนในการดึงอย่างต่อเนื่อง 5 ถึง 10 ครั้งติดต่อกันจากแม่พิมพ์ต้นแบบ ขนาดที่สำคัญซึ่งควบคุมความพอดีและฟังก์ชันต้องอยู่ภายในการผลิต-แถบพิกัดความเผื่อที่เทียบเท่ากัน วิศวกรใช้การวัด CMM เพื่อความสอดคล้องของ GD&T การสแกนด้วยแสง 3 มิติสำหรับการวิเคราะห์การสปริงกลับของพื้นผิวแบบเต็ม- และการทดสอบความพอดีในการใช้งานกับส่วนประกอบที่ผสมพันธุ์ ผลลัพธ์ควรได้รับการบันทึกไว้ควบคู่ไปกับสภาวะของกระบวนการ รวมถึงความเร็วการกด น้ำหนัก ประเภทการหล่อลื่น และจำนวนแม่พิมพ์ เพื่อให้ผู้ออกแบบเครื่องมือการผลิตสามารถอธิบายความแตกต่างอย่างเป็นระบบระหว่างสภาพแวดล้อมต้นแบบและสภาพแวดล้อมการผลิตได้


