


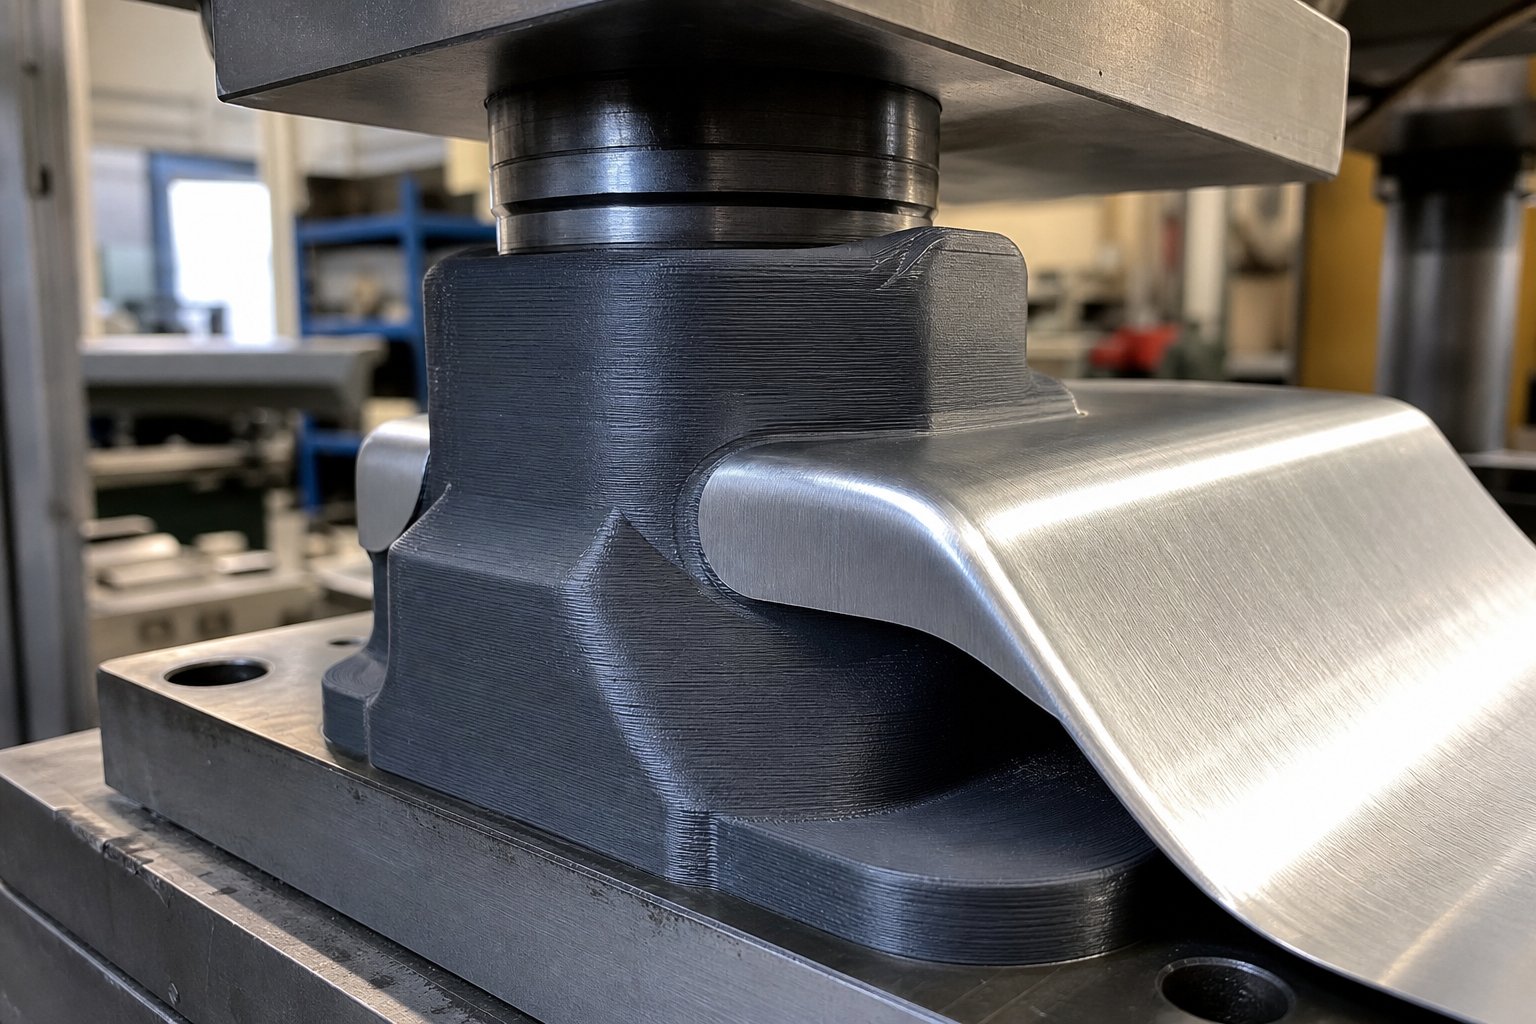
อธิบายแม่พิมพ์ปั๊มขึ้นรูปด้วยการพิมพ์ 3 มิติ
ลองนึกภาพว่าคุณจะต้องใช้เครื่องมือขึ้นรูปแบบกำหนดเองสำหรับชิ้นส่วนโลหะแผ่น แต่ราคาสำหรับแม่พิมพ์เหล็กกลึง CNC- มีราคาหลายพันดอลลาร์และใช้เวลาดำเนินการหลายสัปดาห์ สำหรับการสร้างต้นแบบ 20 ส่วน คณิตศาสตร์นั้นไม่ค่อยได้ผล นี่คือจุดที่แม่พิมพ์ปั๊มขึ้นรูปจากการพิมพ์ 3 มิติพอดี
แม่พิมพ์ปั๊มขึ้นรูปที่พิมพ์ 3 มิติเป็นส่วนประกอบ-ชิ้นส่วนเครื่องมือที่ผลิตขึ้น - การเจาะ บล็อกแม่พิมพ์ หรือเครื่องมือขึ้นรูป - ที่ใช้ในการขึ้นรูปโลหะแผ่นด้วยแรงกด ซึ่งผลิตผ่านการผลิตแบบชั้น-โดย-การผลิตแบบชั้น แทนที่จะใช้เครื่องจักร CNC แบบเดิมที่ทำจากเหล็กกล้าเครื่องมือ
เครื่องมือเหล่านี้ไม่สามารถทดแทนแม่พิมพ์เหล็กชุบแข็งในสายการผลิตชิ้นส่วน 500,000- แต่สำหรับการสร้างต้นแบบ การตรวจสอบความถูกต้องของการออกแบบ และการรันระยะสั้น สิ่งเหล่านี้จะขจัดอุปสรรคด้านต้นทุนและระยะเวลารอคอยที่คอยขัดขวางการดำเนินการขึ้นรูปซึ่งอยู่เบื้องหลังการลงทุนขั้นต่ำที่สูง วิจัยเข้าไปเครื่องมือที่ใช้ FDM-สำหรับการขึ้นรูปโลหะแผ่นยืนยันว่าเครื่องมือขึ้นรูปที่ผลิตขึ้นแบบเติมเนื้อมีข้อได้เปรียบด้านต้นทุนอย่างมากสำหรับการผลิต-ชิ้นเดียวและขนาดเล็ก- เมื่อเปรียบเทียบกับวิธีการแปรรูปโลหะทั่วไป
แม่พิมพ์ปั๊มพิมพ์ 3 มิติคืออะไร
โดยแกนหลักคือส่วนประกอบแม่พิมพ์ที่ใช้งานได้จริงซึ่งพิมพ์จากพลาสติกวิศวกรรม เรซิน หรือโลหะเผาผนึก โดยติดตั้งในเครื่องอัดไฮดรอลิกหรือแท่นพิมพ์แบบเดียวกับเครื่องมือทั่วไป ความแตกต่างอยู่ที่วิธีการแปรรูป: แทนที่จะเอาวัสดุออกจากแท่งเหล็ก คุณจะสร้างรูปทรงแม่พิมพ์ทีละชั้นจากไฟล์ CAD สิ่งนี้ทำให้แม่พิมพ์ที่พิมพ์แบบ 3 มิติเพื่อสร้างต้นแบบอย่างรวดเร็วเพื่อทำซ้ำและราคาไม่แพงในการเปลี่ยนเมื่อการออกแบบเปลี่ยนแปลง
ใครได้ประโยชน์จากเครื่องมือพิมพ์
ฐานผู้ใช้ครอบคลุมช่วงกว้าง:
- นักออกแบบผลิตภัณฑ์ตรวจสอบรูปทรงของโลหะแผ่นที่ขึ้นรูปก่อนตัดสินใจใช้เครื่องมือการผลิต
- ทีมสร้างต้นแบบที่ต้องการชิ้นส่วนโลหะที่ใช้งานได้จริงตามไทม์ไลน์โดยวัดเป็นวัน ไม่ใช่เดือน
- ผู้ผลิตปริมาณน้อย-ที่ผลิตชิ้นส่วนตั้งแต่ 10 ถึง 500 ชิ้น โดยที่ต้นทุนเครื่องมือแบบเดิมไม่มีวันตัดจำหน่าย
- ผู้ที่ชื่นชอบงานอดิเรกและร้านค้าเล็กๆ ที่ใช้เครื่องอัดไฮดรอลิกหรืออาร์เบอร์สำหรับฉากยึด กรอบหุ้ม และส่วนประกอบที่ขึ้นรูปตามสั่ง
คู่มือนี้ครอบคลุมถึงแม่พิมพ์ปั๊มขึ้นรูปด้วยการพิมพ์ 3 มิติสำหรับโลหะแผ่นในเทคโนโลยีการพิมพ์และประเภทวัสดุหลักๆ ทั้งหมด เป็นเทคโนโลยี-ไม่เชื่อเรื่องพระเจ้า - ไม่มีผู้ผลิตเครื่องพิมพ์หรือวัสดุยี่ห้อใดที่ได้รับความนิยม คุณจะพบความคุ้มครองที่ครอบคลุมทั้งความสามารถและข้อจำกัด รวมถึงทางเลือกแม่พิมพ์ปั๊มปริมาณต่ำที่สมเหตุสมผลและสถานการณ์ที่ไม่เพียงพอ
คำถามที่แท้จริงไม่ใช่ว่าแม่พิมพ์พิมพ์ใช้งานได้หรือไม่ มันคือเทคโนโลยี วัสดุ และแนวทางการออกแบบที่ตรงกับความต้องการในการขึ้นรูปเฉพาะของคุณ - และเริ่มต้นด้วยการทำความเข้าใจกระบวนการพิมพ์
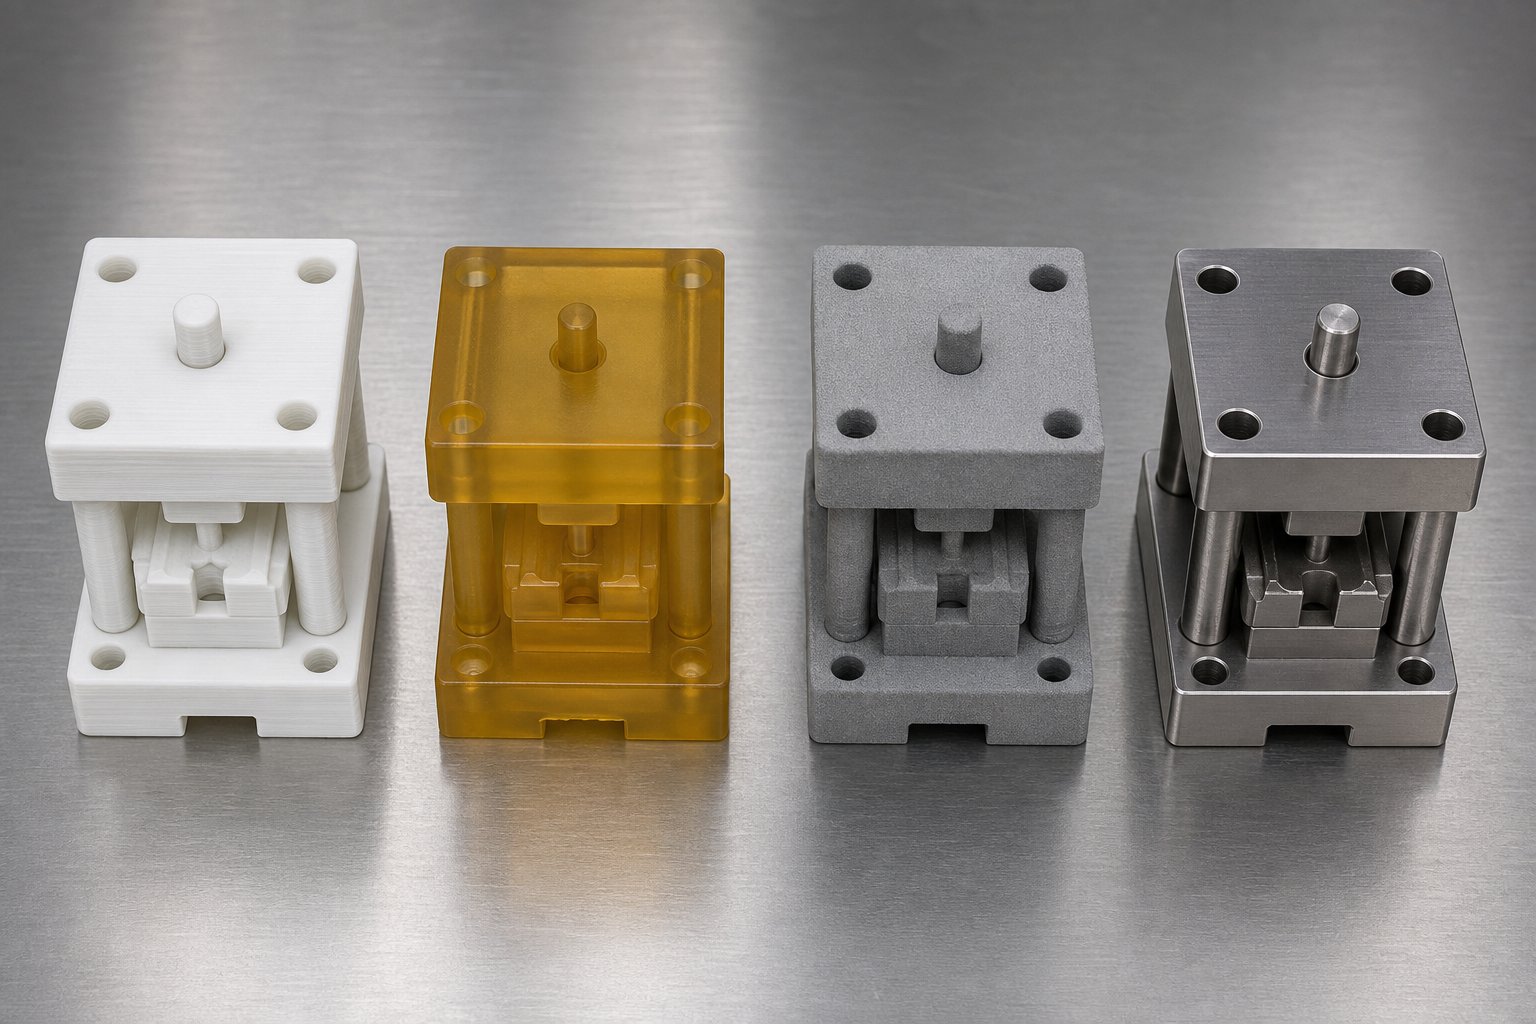
การเลือกเทคโนโลยีการพิมพ์ 3 มิติที่เหมาะสมสำหรับแม่พิมพ์
กระบวนการพิมพ์แต่ละกระบวนการสร้างแม่พิมพ์ที่แตกต่างกันในระดับโมเลกุล และกำหนดรูปแบบการทำงานของเครื่องมือภายใต้แรงกดโดยตรง แม่พิมพ์ที่พิมพ์ด้วยฟิลาเมนต์ที่หลอมละลายจะไม่ทำงานเหมือนกับแม่พิมพ์ที่บ่มจากเรซินเหลวหรือเผาจากผงโลหะ เทคโนโลยีการพิมพ์ 3 มิติที่ดีที่สุดสำหรับการปั๊มแม่พิมพ์นั้นขึ้นอยู่กับสิ่งที่คุณกำลังขึ้นรูป จำนวนชิ้นส่วนที่คุณต้องการ และความต้องการในการดำเนินการ
ต่อไปนี้คือการเปรียบเทียบเทคโนโลยีการพิมพ์ 3 มิติที่ใช้งานได้จริงสำหรับเครื่องมือในตระกูลกระบวนการหลักทั้งสี่ตระกูล
FDM ตายเพราะกำลังขึ้นรูปต่ำ-
Fused Deposition Modeling (FDM) เป็นจุดเริ่มต้นที่เข้าถึงได้มากที่สุด เครื่องเดสก์ท็อปจะรีดเส้นใยเทอร์โมพลาสติกทีละชั้น สร้างรูปทรงแม่พิมพ์ได้ภายในไม่กี่ชั่วโมงโดยใช้วัสดุเพียงไม่กี่ดอลลาร์ การแลกเปลี่ยน? เส้นของชั้นจะสร้างพื้นผิวขั้นบันไดที่มองเห็นได้-บนพื้นผิวที่ขึ้นรูป และพันธะระหว่างชั้นจะอ่อนกว่าตัววัสดุเสมอ แอนไอโซโทรปีนี้มีความสำคัญเนื่องจากแรงในการขึ้นรูปมักจะโหลดแม่พิมพ์ที่ตั้งฉากกับระนาบชั้น
แม่พิมพ์ FDM ทำงานได้ดีสำหรับการโค้งงอธรรมดาและแรงต่ำ-ที่ขึ้นรูปในอะลูมิเนียมหรือทองเหลืองบางๆ คุณจะสังเกตเห็นว่าพวกมันทำงานได้ดีที่สุดเมื่อมีการกระจายแรงอัดไปยังพื้นที่ขนาดใหญ่ แทนที่จะรวมไปที่ขอบคม เมื่อเปรียบเทียบ FDM กับ SLA สำหรับการขึ้นรูปแม่พิมพ์ ข้อได้เปรียบหลักของ FDM คือต้นทุนและความเร็วในการทำซ้ำ ข้อเสียเปรียบหลักคือการตกแต่งพื้นผิวและความทนทานต่อขนาด ซึ่งโดยทั่วไปจะอยู่ที่ประมาณ +/- 0.3 ถึง 0.5 มม. ขึ้นอยู่กับเครื่องพิมพ์และวัสดุ
SLA และ SLS สำหรับการใช้งานแม่พิมพ์ที่มีความแม่นยำ
Stereolithography (SLA) บ่มเรซินเหลวด้วยแสง ทำให้เกิดแม่พิมพ์ที่มีพื้นผิวเรียบและมีพิกัดความเผื่อที่เข้มงวดกว่า FDM มากการวิจัยของ Formlabs เกี่ยวกับ SLA-เครื่องมือการขึ้นรูปแบบพิมพ์แสดงให้เห็นว่าแม่พิมพ์เรซินแข็งสามารถทนต่อแรงกดจำนวนมากเมื่อออกแบบอย่างเหมาะสม โดยมีพื้นผิวเรียบซึ่งช่วยลดขั้นตอนการขัดเงาที่บางครั้งต้องใช้แม่พิมพ์โลหะ ชิ้นส่วน SLA เป็นแบบไอโซโทรปิกเช่นกัน ซึ่งหมายความว่าความแข็งแกร่งจะไม่เปลี่ยนแปลงอย่างมากตามการวางแนวของโครงสร้าง ทำให้เป็นทางเลือกที่ดีกว่า FDM เมื่อสร้างแรงที่มาจากหลายทิศทาง
Selective Laser Sintering (SLS) หลอมผงโพลีเมอร์ในเบดที่ให้ความร้อน เนื่องจากผงที่ไม่ผสมจะรองรับชิ้นส่วนในระหว่างการพิมพ์ แม่พิมพ์ SLS จึงสามารถรวมรูปทรงเรขาคณิตที่ซับซ้อนได้โดยไม่กระทบต่อความสมบูรณ์ของโครงสร้าง โดยทั่วไปความแม่นยำของมิติแม่พิมพ์ที่พิมพ์ด้วย SLS จะอยู่ที่ประมาณ +/- 0.1 ถึง 0.3 มม. และผลลัพธ์ที่ได้คือชิ้นส่วนไนลอนที่มีความเหนียวและทนต่อแรงกระแทกเป็นเลิศ พื้นผิวมีพื้นผิวที่เป็นเม็ดเล็ก ๆ จากผง แต่มีความสม่ำเสมอมากกว่าเส้นชั้น FDM และถ่ายโอนเครื่องหมายที่มองเห็นได้น้อยกว่าไปยังชิ้นส่วนที่ขึ้นรูป
การเผาโลหะสำหรับความต้องการโหลดสูง-
เมื่อแรงขึ้นรูปเกินกว่าที่โพลีเมอร์จะสามารถรับมือได้ แม่พิมพ์เผาโลหะสำหรับการปั๊มโลหะแผ่นจะกลายเป็นเส้นทางข้างหน้า การหลอมด้วยเลเซอร์แบบเลือกสรร (SLM) และการเผาด้วยเลเซอร์โลหะโดยตรง (DMLS) ผลิตแม่พิมพ์โลหะที่มีความหนาแน่นเต็มที่จากอะลูมิเนียม เหล็กกล้าไร้สนิม หรือผงเหล็กกล้าเครื่องมือ แม่พิมพ์เหล่านี้สามารถทนต่อแรงเช่นเดียวกับเครื่องมือกลึง โดยมีประโยชน์เพิ่มเติมของช่องระบายความร้อนภายในหรือน้ำหนัก-ที่ช่วยลดโครงสร้างขัดแตะซึ่งการตัดเฉือนแบบทั่วไปไม่สามารถผลิตได้
แม่พิมพ์พิมพ์โลหะ-มีราคาสูงกว่ามากและต้องมีการประมวลผลภายหลัง- เช่น การบรรเทาความเครียด การขจัดผง และบ่อยครั้งในการตัดเฉือนพื้นผิวที่สำคัญ ซึ่งเหมาะสมสำหรับรูปทรงที่มีราคาแพงในการตัดเฉือนตามปกติ หรือในกรณีที่คุณลักษณะที่เป็นไปตามข้อกำหนดทำให้ภาระของกระบวนการเหมาะสม
| เทคโนโลยี | ความอดทนมิติ | พื้นผิวเสร็จสิ้น | แรงขึ้นรูปสูงสุด | ต้นทุนต่อการตาย | กรณีการใช้งานที่ดีที่สุด |
|---|---|---|---|---|---|
| เอฟดีเอ็ม | +/- 0.3 - 0.5 มม | เส้นชั้นที่มองเห็นได้ (หยาบ) | ต่ำ (โดยทั่วไปต่ำกว่า 5 kN) | $5 - $50 | การโค้งงออย่างง่าย การสร้างต้นแบบตั้งแต่เนิ่นๆ โลหะอ่อนบางๆ |
| SLA | +/- 0.1 - 0.2 มม | ราบรื่น (ประมวลผลภายหลัง-น้อยที่สุด) | ปานกลาง (5 - 50 kN ขึ้นอยู่กับเรซิน) | $30 - $150 | รูปแบบที่แม่นยำ การโค้งงอแบบผสม การดำเนินการผลิตระยะสั้น |
| เอสแอลเอส | +/- 0.1 - 0.3 มม | มีเม็ดเล็กน้อย (เนื้อแป้ง) | ปานกลางถึงสูง (10 - 80 kN พร้อมไนลอน) | $80 - $300 | เครื่องมือที่ทนทาน รูปทรงที่ซับซ้อน ใช้งานซ้ำๆ |
| การเผาผนึกโลหะ (SLM/DMLS) | +/- 0.05 - 0.2 มม | ขณะที่-สร้างขึ้นอย่างคร่าวๆ; กลึงตามสเป็ค | สูง (จำกัดด้วยการออกแบบ ไม่ใช่วัสดุ) | $500 - $5,000+ | -การขึ้นรูปน้ำหนักสูง-เครื่องมือการผลิตที่มีจุดประสงค์ คุณลักษณะภายในที่ซับซ้อน |
รูปแบบไม่ซับซ้อน: เมื่อความต้องการแรงและจำนวนชิ้นส่วนเพิ่มขึ้น คุณจะเปลี่ยนจาก FDM ผ่าน SLA และ SLS ไปสู่โลหะ แต่การตัดสินใจไม่ได้เกี่ยวกับความสามารถในการรับน้ำหนักเพียงอย่างเดียว แม่พิมพ์ที่ต้องผลิตชิ้นส่วนที่มีการควบคุมขนาดที่แน่นหนาและพื้นผิวที่สะอาดอาจเหมาะสมตาม SLA แม้จะใช้แรงที่ต่ำกว่า ในขณะที่การโค้งงอต้นแบบอย่างหยาบอาจยังคงอยู่บน FDM โดยไม่คำนึงถึงงบประมาณที่มีอยู่
ทางเลือกด้านเทคโนโลยีจะป้อนเข้าสู่การตัดสินใจครั้งสำคัญครั้งต่อไปโดยตรง: วัสดุเฉพาะชนิดใดในแต่ละกลุ่มกระบวนการที่ทำให้แม่พิมพ์ของคุณมีคุณสมบัติทางกลที่จำเป็นต่อการอยู่รอดในวงจรการขึ้นรูปซ้ำๆ
คู่มือการเลือกวัสดุสำหรับแม่พิมพ์ขึ้นรูปพิมพ์
วัสดุที่คุณพิมพ์จะเป็นตัวกำหนดว่าแม่พิมพ์ของคุณสามารถรับแรงได้มากเพียงใด อายุของแม่พิมพ์จะคงอยู่ได้กี่รอบ และดูว่าชิ้นส่วนที่ขึ้นรูปออกมาสะอาดหรือมีรอยตำหนิหรือไม่ แม่พิมพ์สองตัวที่มีรูปทรงเหมือนกันจะทำงานแตกต่างกันโดยสิ้นเชิงหากตัวหนึ่งพิมพ์ด้วย PLA และอีกตัวหนึ่งพิมพ์ด้วย-ใยแก้ว-ไนลอนเสริมแรง การเลือกวัสดุฟิลาเมนท์ที่ดีที่สุดสำหรับแม่พิมพ์ปั๊มขึ้นรูปหมายถึงการจับคู่คุณสมบัติทางกลกับภาระการขึ้นรูปและประเภทโลหะแผ่นเฉพาะของคุณ
วัสดุเทอร์โมพลาสติกสำหรับการขึ้นรูปแม่พิมพ์
เส้นใย FDM มีตั้งแต่ตัวเลือก-ที่เป็นมิตรต่องบประมาณซึ่งเหมาะสำหรับ-การสร้างต้นแบบแบบใช้ครั้งเดียว ไปจนถึง-โพลีเมอร์เกรดทางวิศวกรรมที่สามารถรอบการขึ้นรูปได้หลายร้อยรอบ ตัวเลือกทั่วไปมีดังนี้:
- ปลา- มีความแข็งแกร่งสูงพร้อมความต้านทานแรงดึงประมาณ 50 MPa แต่เปราะเมื่อถูกกระแทกและทำให้นิ่มลงที่สูงกว่า 60 องศาเซลเซียส เหมาะสำหรับการพิสูจน์-ของ-แนวคิดการโค้งงอในอะลูมิเนียมแบบบาง แต่คาดว่าจะเกิดการแตกร้าวหากใช้งานซ้ำๆ
- เอบีเอส- ทนทานต่อแรงกระแทกได้ดีกว่า PLA และทนอุณหภูมิได้สูงถึงประมาณ 100 องศาเซลเซียส กำลังรับแรงอัดอยู่ที่ประมาณ 70-80 MPa ทำให้สามารถรับน้ำหนักการขึ้นรูปปานกลางบนโลหะอ่อนได้
- PETG- ปรับสมดุลระหว่างความทนทานกับการพิมพ์ที่ง่ายดาย ความต้านทานแรงดึงใกล้ 50-60 MPa พร้อมการยึดเกาะของชั้นได้ดีกว่า ABS ซึ่งมีความสำคัญเมื่อสร้างแรงกดทับระนาบของชั้น
- ไนลอน (PA6/PA12)- นี่คือจุดเริ่มต้นของงานจริงจัง ไนลอนมีความเหนียวเป็นเลิศ ทนต่อความล้า และกำลังรับแรงอัดในช่วง 80-100 MPa มันดูดซับแรงกระแทกที่อาจจะทำให้วัสดุแข็งแตกร้าว ทำให้เหมาะสำหรับการขึ้นรูปซ้ำๆ
- โพลีคาร์บอเนต (พีซี)- วัสดุ FDM ทั่วไป-ที่มีประสิทธิภาพสูงสุดสำหรับการใช้งานกับแม่พิมพ์ โดยมีความต้านทานแรงดึงเกิน 5,200 PSI (ประมาณ 36 MPa ขั้นสุดท้าย) และทนความร้อนได้สูงถึง 140 องศาเซลเซียส การผสมผสานระหว่างความแข็ง ทนต่อแรงกระแทก และความเสถียรทางความร้อน ทำให้เป็นตัวเลือกอันดับต้นๆ สำหรับการดำเนินการขึ้นรูปที่มีความต้องการสูง
เมื่อประเมินไนลอนและโพลีคาร์บอเนตสำหรับการขึ้นรูปแม่พิมพ์ การตัดสินใจมักจะขึ้นอยู่กับสิ่งนี้: ไนลอนดูดซับแรงกระแทกได้ดีกว่าและต้านทานความล้าในหลายรอบ ในขณะที่โพลีคาร์บอเนตให้ความต้านทานความร้อนและความแข็งแกร่งที่เหนือกว่าสำหรับการใช้งาน-แรงที่สูงขึ้นและต่ำกว่า-รอบการทำงาน ไนลอนชนะสำหรับการดัดงอซ้ำๆ โพลีคาร์บอเนตจะชนะเมื่อแม่พิมพ์ต้องต้านทานการเสียรูปภายใต้การรับน้ำหนักสูงอย่างต่อเนื่อง
การวางแนวเลเยอร์เป็นปัจจัยสำคัญที่มองข้ามได้ง่าย ชิ้นส่วน FDM มีลักษณะเป็นแอนไอโซทรอปิก - แกน Z- (ตั้งฉากกับเลเยอร์) โดยทั่วไปจะอ่อนกว่าแกน XY- ถึง 40-70% สำหรับการปั๊มแม่พิมพ์ หมายความว่าคุณควรปรับทิศทางการพิมพ์เพื่อให้แรงขึ้นรูปอัดชั้นต่างๆ เข้าด้วยกันแทนที่จะแยกออกจากกัน แม่พิมพ์ที่โหลดด้วยการบีบอัดล้วนๆ ตามแนวแกน Z ทำงานได้ดีเนื่องจากมีการบีบชั้นต่างๆ แม่พิมพ์ตัวเดียวกันที่รับแรงตึงหรือแรงเฉือนข้ามชั้นจะเสียหายเพียงเศษเสี้ยวของกำลังรับพิกัด
วัสดุแม่พิมพ์ที่ทำจากเรซิน-
โฟโตโพลีเมอร์เรซินมีข้อดีที่แตกต่างกันออกไป เรซินมาตรฐานมีความเปราะและไม่เหมาะกับการขึ้นรูป แต่กลุ่มเรซินที่ได้รับการออกแบบทางวิศวกรรมและแข็งทำให้สมการเปลี่ยนไป แรงอัดของแม่พิมพ์ที่พิมพ์ด้วยเรซิน 3D สามารถเข้าถึงระดับที่น่าประทับใจ: เรซินเสริมคอมโพสิต-มีกำลังอัดประมาณ 158 MPa โดยมีเรซินวิศวกรรมที่มีความแข็งซึ่งให้ความแข็งแรงรับแรงดัดงอมากกว่า 130 MPa ตัวเลขเหล่านี้อยู่เหนือเทอร์โมพลาสติก FDM ส่วนใหญ่ในด้านความแข็ง
หมวดหมู่เรซินหลักสำหรับงานแม่พิมพ์:
- เรซินมาตรฐาน- ความต้านแรงดึง 20-50 MPa เปราะเกินไปสำหรับการขึ้นรูป หลีกเลี่ยง.
- ทนทาน/ABS-เหมือนเรซิน- ความต้านทานแรงกระแทก 41-48 J/m โดยมีความต้านทานแรงดึงประมาณ 40-70 MPa สามารถขึ้นรูปเป็นแสงได้ โดยมีความยืดหยุ่นบางส่วนป้องกันการแตกร้าวจากภัยพิบัติ
- เรซินแข็ง/วิศวกรรม- ความต้านทานแรงดึง 55-90 MPa และประสิทธิภาพการรับแรงดัดงอมากกว่า 130 MPa สิ่งเหล่านี้ต้านทานการเสียรูปภายใต้ภาระและรักษาความแม่นยำของมิติผ่านวงจรการขึ้นรูป
ข้อได้เปรียบที่เรซินยึดเกาะเหนือ FDM สำหรับการใช้งานแม่พิมพ์คือชิ้นส่วนไอโซโทรปี - ที่บ่มโดย SLA หรือ DLP แสดงคุณสมบัติที่สอดคล้องกันในทุกแกน ขจัดปัญหาการยึดติดของชั้น-ชั้น-ที่อ่อนแอ ข้อเสียคือความเปราะบาง แม้แต่เรซินที่มีความเหนียวก็สามารถล้มเหลวกะทันหันภายใต้แรงกระแทก โดยไม่มีการเสียรูปที่เห็นได้ล่วงหน้าเพื่อเป็นการเตือน
การจับคู่วัสดุกับการขึ้นรูปโหลด
ตารางด้านล่างแสดงคุณสมบัติของวัสดุเทียบกับความสามารถในการขึ้นรูปในทางปฏิบัติ:
| วัสดุ | กำลังรับแรงอัด | อุณหภูมิบริการสูงสุด | ต้นทุนต่อการตาย (ทั่วไป) | ความหนาของแผ่นสูงสุดที่แนะนำ |
|---|---|---|---|---|
| ปลา | ~60-70 เมกะปาสคาล | 55-60 C | $3 - $15 | อลูมิเนียม 0.5 มม |
| เอบีเอส | ~70-80 เมกะปาสคาล | 95-100 C | $5 - $20 | อลูมิเนียม 0.8 มม., เหล็กเหนียว 0.5 มม |
| PETG | ~60-75 เมกะปาสคาล | 75-80 C | $5 - $20 | อลูมิเนียม 0.8 มม |
| ไนลอน (PA) | ~80-100 เมกะปาสคาล | 80-120 C | $15 - $50 | อะลูมิเนียม 1.0 มม., เหล็กเหนียว 0.8 มม |
| โพลีคาร์บอเนต (พีซี) | ~85-110 เมกะปาสคาล | 130-140 C | $20 - $60 | อลูมิเนียม 1.2 มม., เหล็กเหนียว 1.0 มม |
| คาร์บอนไฟเบอร์ไนลอน | ~100-130 เมกะปาสคาล | 110-140 C | $30 - $80 | อลูมิเนียม 1.5 มม., เหล็กเหนียว 1.0 มม |
| เรซินแข็ง/วิศวกรรม | ~90-158 เมกะปาสคาล | 70-97 C | $30 - $150 | อะลูมิเนียม 1.0 มม., เหล็กเหนียว 0.8 มม |
| เรซินที่แข็งแกร่ง | ~60-80 เมกะปาสคาล | 50-70 C | $25 - $100 | อลูมิเนียม 0.8 มม |
เส้นใยคาร์บอนไฟเบอร์สำหรับการใช้งานด้านเครื่องมือควรได้รับการพิจารณาให้ละเอียดยิ่งขึ้นการเสริมแรงด้วยคาร์บอนไฟเบอร์ช่วยเพิ่มความแข็งแกร่งและความเสถียรของมิติได้อย่างมากในขณะที่ลดการขยายตัวเนื่องจากความร้อน - คุณสมบัติที่ช่วยให้รูปทรงของแม่พิมพ์มีความสม่ำเสมอตลอดวงจรการขึ้นรูปซ้ำ เส้นใยที่สับทำหน้าที่เป็นการเสริมแรงภายใน เพิ่มกำลังรับแรงอัด และต้านทานการคืบคลานที่โพลีเมอร์ที่ไม่ได้บรรจุต้องเผชิญภายใต้ภาระที่ต่อเนื่อง
แล้วต้นทุนพรีเมียมจะสมเหตุสมผลเมื่อใด? เส้นใยเติมคอมโพสิต-จะปรับราคาให้เหมาะสมเมื่อคุณต้องการรอบการขึ้นรูปมากกว่า 50 รอบ เมื่อความเสถียรของมิติตลอดอุณหภูมิเปลี่ยนแปลงไป หรือเมื่อรูปทรงการขึ้นรูปมีลักษณะบางที่อาจโค้งงอในไนลอนที่ไม่ได้เติม สำหรับการโค้งงอต้นแบบ-เพียงครั้งเดียว ไนลอนมาตรฐานก็เพียงพอแล้ว สำหรับแม่พิมพ์ที่ต้องผลิตชิ้นส่วนที่สม่ำเสมอตลอดการใช้งานเป็นระยะๆ เป็นเวลาหลายสัปดาห์ ไนลอนเสริมคาร์บอน-เส้นใย-จะให้ผลลัพธ์ที่ดีขึ้นอย่างวัดผลได้ต่อการใช้จ่ายหนึ่งดอลลาร์
คุณสมบัติของวัสดุเป็นตัวกำหนดเพดานสำหรับสิ่งที่แม่พิมพ์ของคุณสามารถรับมือได้ แต่รูปทรงของแม่พิมพ์นั้น - ความหนาของผนัง ความหนาแน่นของวัสดุเติม และค่าความคลาดเคลื่อนของระยะห่าง - จะเป็นตัวกำหนดว่าคุณไปถึงเพดานนั้นจริงๆ หรือไม่ถึงเพดาน
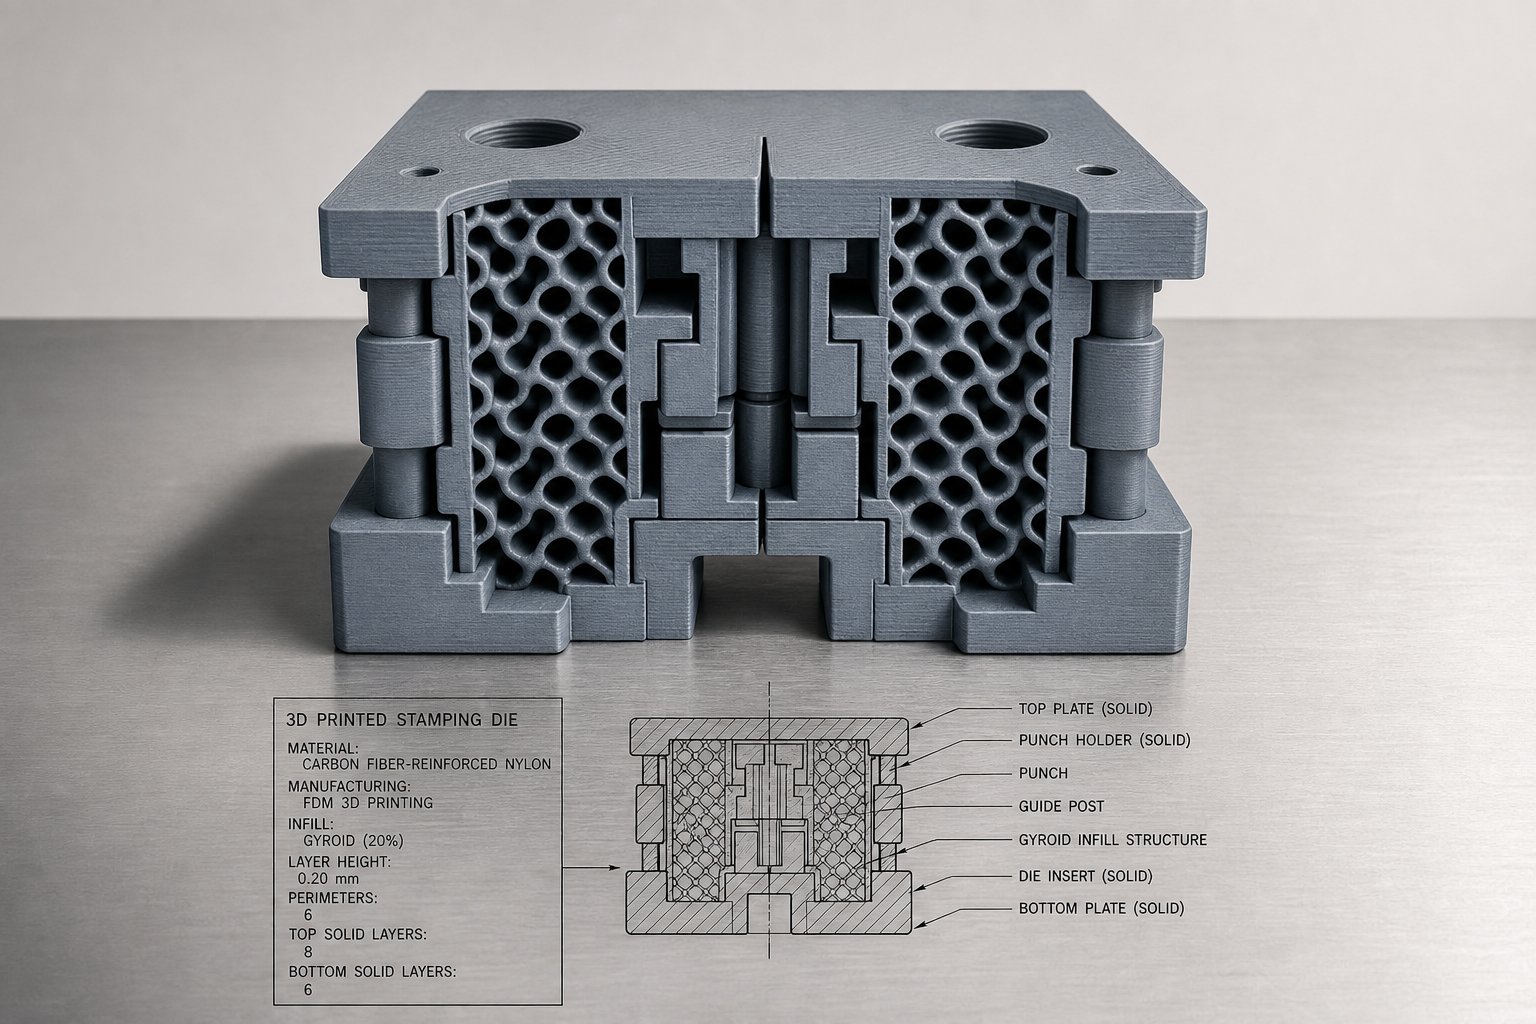
แนวทางการออกแบบสำหรับเรขาคณิตแม่พิมพ์พิมพ์ 3 มิติ
วัสดุที่แข็งแรงซึ่งพิมพ์ด้วยรูปทรงที่ไม่ดียังคงสร้างแม่พิมพ์ที่อ่อนแอได้ ความหนาของผนัง รูปแบบการเติมเข้าไป และเกณฑ์ความคลาดเคลื่อนของระยะห่างเป็นหัวใจสำคัญของโครงสร้างของเครื่องมือขึ้นรูปที่พิมพ์ออกมา และการผิดพลาดเหล่านี้เป็นหนทางที่เร็วที่สุดในการเจาะแตกร้าวและชิ้นส่วนที่ไม่สอดคล้องกัน กฎการออกแบบสำหรับแม่พิมพ์ที่ผลิตโดยใช้สารเติมแต่งแตกต่างอย่างมีนัยสำคัญจากเครื่องมือกลึงทั่วไป เนื่องจากคุณทำงานกับวัสดุแบบแอนไอโซทรอปิกที่มีชั้นเป็นชั้นๆ แทนที่จะเป็นเหล็กกล้าเนื้อเดียวกัน
กฎความหนาของผนังและมุมร่าง
ความหนาของผนังสำหรับแม่พิมพ์ขึ้นรูปที่พิมพ์แบบ 3 มิติจำเป็นต้องคำนึงถึงทั้งความสามารถในการพิมพ์และความต้านทานต่อโหลดภายใต้แรงกด ต่างจากต้นแบบที่มองเห็นได้ซึ่งเปลือกบางช่วยประหยัดวัสดุ เครื่องมือแม่พิมพ์ต้องใช้ขอบเขตที่หนาและแข็ง ซึ่งกระจายแรงเค้นขึ้นรูปโดยไม่งอหรือแตกร้าว
สำหรับ FDM เสียชีวิตหลักเกณฑ์ที่ผ่านการทดสอบทางวิศวกรรม-แนะนำอย่างน้อย 2 ถึง 3 เท่าของเส้นผ่านศูนย์กลางหัวฉีดสำหรับการสร้างเส้นรอบวงที่เชื่อถือได้ - แต่เครื่องมือที่ใช้งานได้ต้องทำงานได้ดีกว่าค่าขั้นต่ำนั้น การใช้งานทางอุตสาหกรรม เช่น แม่พิมพ์และจิ๊ก โดยทั่วไปต้องใช้ความหนาของผนังในช่วง 5 ถึง 10 มม. เพื่อให้ได้ความแข็งที่เพียงพอภายใต้การโหลดซ้ำ ๆ
ต่อไปนี้เป็นกฎของผนังหลักและเรขาคณิตที่ต้องปฏิบัติตาม:
- ความหนาของผนังขั้นต่ำ:4 มม. สำหรับแม่พิมพ์ขึ้นรูปเบา- (ส่วนโค้งของอะลูมิเนียมบาง) 6-10 มม. สำหรับแม่พิมพ์ที่ต้องรับแรงขึ้นรูปปานกลางในเหล็กกล้าหรือเนื้อที่หนากว่า
- มุมร่าง:ใช้แรงร่าง 1-3 องศาบนพื้นผิวแม่พิมพ์แนวตั้งเพื่อช่วยดีดชิ้นส่วนออกและลดแรงเสียดทานระหว่างการขึ้นรูป แม่พิมพ์พิมพ์จะได้ประโยชน์จากแรงร่างที่มากกว่าเหล็กกลึงเล็กน้อย เนื่องจากพื้นผิวจะเพิ่มการลากบนชิ้นงาน
- หลีกเลี่ยงการเปลี่ยนแบบหนา-เป็น-แบบบางอย่างกะทันหัน:การเปลี่ยนแปลงความหนาของผนังอย่างกะทันหันทำให้เกิดความเข้มข้นของความเครียดและการระบายความร้อนที่ไม่สม่ำเสมอระหว่างการพิมพ์ ซึ่งนำไปสู่การบิดเบี้ยวหรือช่องว่างภายในที่ทำให้แม่พิมพ์อ่อนตัวลงภายใต้ภาระงาน ใช้ค่อยๆ เทเปอร์หรือฟิลเลต์เมื่อความหนาเปลี่ยนแปลง
- เพิ่มเนื้อที่มุมภายใน:มุมภายในที่แหลมคมทำให้เกิดความเครียดและเป็นจุดเริ่มต้นของรอยแตกร้าวทั่วไป รัศมีเนื้อภายในขั้นต่ำ 2 มม. ช่วยยืดอายุแม่พิมพ์ได้อย่างมาก
- วางแนวพื้นผิวที่ขึ้นรูปให้ห่างจากเส้นชั้น:วางตำแหน่งแม่พิมพ์เพื่อให้ใบหน้าการขึ้นรูปที่สำคัญพิมพ์เรียบ (ระนาบ XY) แทนที่จะสร้างขึ้นในแนวตั้ง เลเยอร์ที่โหลดในการบีบอัดตั้งฉากกับระนาบจะทำงานได้ดี ชั้นที่รับแรงตึงหรือแรงเฉือนข้ามแนวประสานจะล้มเหลวที่ 40-70% ของความแข็งแรงของวัสดุที่กำหนด
เติมกลยุทธ์เพื่อความสมบูรณ์ของโครงสร้าง
รูปแบบการเติมแม่พิมพ์ด้วยการพิมพ์ 3 มิติเพื่อความแข็งแรงมีความสำคัญมากกว่าเปอร์เซ็นต์การเติมแบบดิบ แม่พิมพ์ที่การเติมไจรอยด์ 50% สามารถทำงานได้ดีกว่าแม่พิมพ์ที่การเติมกริด 80% เนื่องจากรูปทรงภายในจะกระจายแรงที่สม่ำเสมอมากขึ้นทั่วทั้งหน้าตัด-
สำหรับการปั๊มแม่พิมพ์ ให้พิจารณาแนวทางการเติมเหล่านี้:
- ความหนาแน่นของการเติมขั้นต่ำ 60-70%สำหรับแม่พิมพ์ที่รับภาระในการขึ้นรูปซ้ำ ๆ ต่ำกว่าเกณฑ์นี้ ช่องว่างภายในทำให้เกิดการบีบอัดเฉพาะที่และการล่มสลายในที่สุดภายใต้ความเครียดแบบวนรอบ
- รูปแบบการเติมไจรอยด์หรือลูกบาศก์ให้การสนับสนุนภายในแบบไอโซโทรปิกที่ใกล้เคียง รูปแบบเส้นตารางและเส้นตรงจะสร้างระนาบอ่อนที่อยู่ในแนวเดียวกัน ซึ่งสามารถตัดเฉือนภายใต้แรงนอก-แกนได้
- ไส้แข็ง 100%ใน 5 ด้านบน-8 มม. ใต้พื้นผิวขึ้นรูปพอดี สิ่งนี้จะสร้างฝาทึบที่ถ่ายเทแรงกดอย่างสม่ำเสมอไปยังโครงสร้างเติมด้านล่าง ป้องกันการโก่งตัวของพื้นผิวหรือการเจาะทะลุ
- เพิ่มจำนวนกระสุน/ปริมณฑลเป็น 5-8 ผนังสำหรับขอบเขตด้านนอก เส้นรอบวงรับน้ำหนักได้มากกว่า infill - เส้นรอบวงต่อเนื่องหลายเส้นกระจายความเค้นแบบวนรอบได้อย่างมีประสิทธิภาพมากกว่าผนังหนาแผ่นเดียว ปรับปรุงประสิทธิภาพความเมื่อยล้าภายใต้รอบการกดซ้ำ
- ใช้ซี่โครงแทนการเพิ่ม infill อย่างสม่ำเสมอ:ซี่โครงภายในที่ตั้งฉากกับแรงขึ้นรูปหลักช่วยเพิ่มความแข็งได้อย่างมีประสิทธิภาพมากกว่าการเพิ่มเปอร์เซ็นต์การเติมโดยรวม ซึ่งจะช่วยประหยัดเวลาในการพิมพ์ในขณะที่เสริมเส้นทางการโหลดที่สำคัญ
แนวทางการปฏิบัติ: งานพิมพ์ตายที่ไจรอยด์ 70% เติมด้วยขอบ 6 เส้นและชั้นบนสุดทึบ 8 ชั้น ซึ่งจะทำให้เวลาในการพิมพ์สมดุลกับประสิทธิภาพของโครงสร้าง และช่วยให้คุณมีจุดเริ่มต้นที่เชื่อถือได้สำหรับการทดสอบ
เจาะ-ถึง-ช่องว่างแม่พิมพ์สำหรับเครื่องมือพิมพ์
ระยะห่างของการเจาะและแม่พิมพ์มาตรฐานสำหรับการปั๊มโลหะใช้สูตรเปอร์เซ็นต์-ต่อ-ด้านโดยพิจารณาจากความหนาของชิ้นงานและความแข็งของวัสดุ สำหรับเครื่องมือเหล็กทั่วไปโดยทั่วไประยะห่างที่แนะนำจะเริ่มต้นที่ 10% ของความหนาของชิ้นงานต่อด้านด้วยวัสดุที่แข็งกว่าต้องใช้มากถึง 15-20%
ระยะห่างจากการเจาะและแม่พิมพ์สำหรับเครื่องมือพิมพ์ต้องมีการปรับเปลี่ยนเกินกว่าสูตรมาตรฐานเหล่านี้ ด้วยเหตุผลสองประการ:
- ความแปรปรวนมิติ:แม่พิมพ์ที่พิมพ์มีความคลาดเคลื่อนโดยธรรมชาติอยู่ที่ +/- 0.1 ถึง 0.5 มม. ขึ้นอยู่กับกระบวนการพิมพ์ ต้องเพิ่มผลต่างนี้ในการคำนวณระยะห่างที่ระบุ แม่พิมพ์ FDM ที่มีพิกัดความเผื่อ +/- 0.3 มม. จะเลื่อนระยะห่างได้อย่างมีประสิทธิภาพรวมสูงสุด 0.6 มม. ทั้งสองซีกของเครื่องมือ
- การปฏิบัติตามข้อกำหนดของวัสดุ:แม่พิมพ์โพลีเมอร์จะเบนทิศทางอย่างยืดหยุ่นภายใต้แรงขึ้นรูป พื้นผิวแม่พิมพ์จะบีบอัดเล็กน้อยระหว่างการชัก ส่งผลให้ระยะห่างที่มีประสิทธิภาพลดลงชั่วคราว เพื่อชดเชย ให้เพิ่มระยะห่างปกติ 5-10% จากค่าที่คุณกำหนดไว้สำหรับเครื่องมือเหล็กกล้า ตัวอย่างเช่น หากคู่แม่พิมพ์เหล็กต้องการระยะห่าง 0.15 มม. ต่อด้านบนเหล็กอ่อน 1.0 มม. คู่แม่พิมพ์ที่พิมพ์แล้วอาจต้องใช้ 0.20-0.25 มม. ต่อด้านเพื่อให้ได้ผลลัพธ์ที่เท่ากัน
ทดสอบระยะห่างโดยสังเกตโดยเริ่มจากขนาดที่ใหญ่เกินไปเล็กน้อยและลดการเพิ่มขึ้นทีละ 0.05 มม. ในการวนซ้ำ ด้วยเครื่องมือการพิมพ์ การผลิตแม่พิมพ์ที่ปรับปรุงใหม่ต้องใช้เวลาหลายชั่วโมงแทนที่จะเป็นวัน ดังนั้นการวนซ้ำการกวาดล้างจึงรวดเร็วและไม่แพง
ข้อพิจารณาอีกอย่างหนึ่ง: การสร้างความซับซ้อนทางเรขาคณิตควรเป็นไปตามเส้นทางที่ก้าวหน้า เริ่มต้นด้วยการโค้งงอ V- แบบธรรมดา โดยที่แรงสามารถคาดเดาได้และมีการกระจายอย่างสม่ำเสมอ ย้ายไปที่โค้ง U- และรูปแบบช่องหลังจากตรวจสอบการรอดชีวิตของความตายแล้วเท่านั้น รูปแบบการดึงและแบบผสมทำให้เกิดแรงดึงทั่วทั้งหน้าแม่พิมพ์และความเค้นหลายทิศทาง - สิ่งเหล่านี้ต้องการความหนาแน่นของการเติมสูงสุด ผนังที่หนาที่สุด และค่าระยะห่างที่ระมัดระวังมากที่สุด การพยายามวาดลึกในการพิมพ์ครั้งแรกมักจะจบลงด้วยการแตกหักเสมอ
พารามิเตอร์การออกแบบเหล่านี้กำหนดว่าแม่พิมพ์สามารถอยู่รอดในเชิงโครงสร้างได้อย่างไร แต่อีกครึ่งหนึ่งของสมการคือสิ่งที่กำลังก่อตัวขึ้น - โลหะผสมเฉพาะ อารมณ์ และความหนาที่ดันกลับเข้าหาเครื่องมือจะเป็นตัวกำหนดว่ารูปทรงของคุณคงอยู่หรือล้มเหลว
โลหะที่เข้ากันได้และขีดจำกัดความหนา
วัสดุแม่พิมพ์ของคุณกำหนดเพดานของแรงขึ้นรูป แต่แผ่นโลหะที่ดันกลับไปติดกับแม่พิมพ์นั้นคือสิ่งที่กำหนดว่าการดำเนินการจะสำเร็จหรือล้มเหลว ไม่ใช่ว่าโลหะผสมทุกชนิดจะเล่นได้ดีกับเครื่องมือโพลีเมอร์ และแม้แต่โลหะที่ร่วมมือจะกลายเป็นปัญหาเมื่อความหนาเกินเกณฑ์ที่กำหนด การทำความเข้าใจว่าคุณสามารถประทับตราโลหะชนิดใดด้วยแม่พิมพ์พิมพ์ - และขีดจำกัดฮาร์ดอยู่ที่ไหน - จะช่วยป้องกันการสูญเสียงานพิมพ์และเครื่องมือที่ร้าว
โลหะผสมและเทมเปอร์ที่เหมาะกับแม่พิมพ์พิมพ์
โลหะที่มีความเหนียวและอ่อนต้องใช้แรงในการขึ้นรูปน้อยกว่า ซึ่งช่วยขยายขอบเขตการใช้งานเครื่องมือพิมพ์ได้โดยตรง ผู้สมัครที่ดีที่สุดมีลักษณะร่วมกัน: ความแข็งแรงของผลผลิตต่ำรวมกับการยืดตัวสูงก่อนที่จะแตกหัก
- อลูมิเนียมอัลลอยด์ (1100, 3003, 5052, 6061-O):จุดเริ่มต้นที่เหมาะสำหรับการขึ้นรูปอะลูมิเนียมด้วยแม่พิมพ์ปั๊มพิมพ์ ตัวอย่างเช่น โลหะผสม 5052-O มีความแข็งแรงของผลผลิตประมาณ 90 MPa และมีการยืดตัวมากกว่า 25% ทำให้ให้ความร่วมมือสูงกับโพลีเมอร์แม่พิมพ์ในเกจแบบบาง
- ทองเหลือง (C260, C270):คาร์ทริดจ์ทองเหลืองในสภาพอบอ่อนมีความสามารถในการขึ้นรูปที่ดีเยี่ยมด้วยความแข็งแรงของผลผลิตใกล้ 100-120 MPa แม่พิมพ์แข็งกว่าอะลูมิเนียมเล็กน้อยเนื่องจากมีความแข็งสูงกว่า แต่ก็อยู่ในความสามารถของโพลีเมอร์สำหรับวัสดุเนื้อบาง
- ทองแดง (C110, C101):ทองแดงอ่อนที่ตายแล้วก่อตัวขึ้นด้วยแรงที่ต่ำมากและเข้ารูปตามรูปทรงของแม่พิมพ์ได้ง่าย เหมาะสำหรับงานพิมพ์ที่มีความหนาทั่วไปจนถึงขีดจำกัดแรงอัดของแม่พิมพ์
- เหล็กเหนียว (1008, 1010, 1018):เหล็กกล้าคาร์บอนต่ำ-อบอ่อนที่มีกำลังให้ผลผลิตประมาณ 200-250 MPa ใช้งานได้กับแม่พิมพ์พิมพ์เสริมแรงที่มีเกจบาง แต่แรงจะไต่ขึ้นอย่างรวดเร็วด้วยความหนา
- สแตนเลส (304, 316):เกรดออสเทนนิติกที่ผ่านการอบอ่อนสามารถขึ้นรูปได้ แต่ต้องใช้แรงมากกว่าเหล็กเหนียวอย่างมาก โดยทั่วไปขีดจำกัดบนของแม่พิมพ์โพลีเมอร์ จะจำกัดเฉพาะสต็อกที่บางมากซึ่งมีวัสดุแม่พิมพ์ที่มีความแข็งแรงสูง- เช่น ไนลอนเส้นใยคาร์บอน- หรือเรซินแข็ง
สภาพอุณหภูมิมีความสำคัญพอๆ กับการเลือกโลหะผสมการหลอมช่วยคืนความเหนียวโดยการตกผลึกโครงสร้างเกรนใหม่ซึ่งจะลดความแข็งแรงของผลผลิตและเพิ่มการยืดตัว - คุณสมบัติทั้งสองนี้จะช่วยลดแรงขึ้นรูปที่แม่พิมพ์ของคุณต้องการรับมือ แผ่นอะลูมิเนียม 5052 แบบแข็งครึ่งหนึ่ง-ต้องใช้แรงดัดงอประมาณสองเท่าของโลหะผสมชนิดเดียวกันในสภาวะอบอ่อนเต็มที่ เมื่อทำงานกับเครื่องมือพิมพ์ ให้ระบุอุณหภูมิอ่อนที่อบอ่อนหรือตายแล้วเสมอ เว้นแต่ว่าการใช้งานนั้นต้องการสภาวะที่แข็งกว่าเป็นพิเศษในส่วนสุดท้าย
ความสัมพันธ์นี้ตรงไปตรงมา: โลหะที่อ่อนกว่าหมายถึงแรงกดของแม่พิมพ์น้อยลง อายุการใช้งานของแม่พิมพ์ยาวนานขึ้น และเข้ากันได้ดีกับเครื่องมือโพลีเมอร์ หากการออกแบบของคุณอนุญาตให้-ขึ้นรูปด้วยความร้อนหรือทำให้งานแข็งตัวได้ ให้เริ่มต้นด้วยการอบอ่อนแล้วเพิ่มความแข็งแรงในภายหลัง แทนที่จะต่อสู้กับอารมณ์ที่รุนแรงขึ้นในระหว่างขั้นตอนการขึ้นรูป
ขีดจำกัดความหนาตามวัสดุแม่พิมพ์
ขีดจำกัดความหนาของแผ่นโลหะสำหรับแม่พิมพ์ที่พิมพ์แบบ 3 มิติขึ้นอยู่กับปฏิกิริยาระหว่างกำลังอัดของแม่พิมพ์และแรงขึ้นรูปที่เกิดจากโลหะที่กำหนดที่ความหนาที่กำหนด เนื้อสต๊อกที่หนาขึ้นจะคูณแรงที่ต้องการแบบเอ็กซ์โปเนนเชียล - ความหนาของแผ่นงานเป็นสองเท่า หรือประมาณสี่เท่าของแรงดัดงอ
| วัสดุแม่พิมพ์ | อะลูมิเนียม (อบอ่อน) | ทองเหลือง (อบอ่อน) | ทองแดง (อ่อน) | เหล็กเหนียว (อบอ่อน) | สแตนเลส (อบอ่อน) |
|---|---|---|---|---|---|
| ปลา | 0.5 มม | 0.4 มม | 0.5 มม | 0.3 มม | ไม่แนะนำ |
| เอบีเอส | 0.8 มม | 0.6 มม | 0.8 มม | 0.5 มม | ไม่แนะนำ |
| ไนลอน (PA) | 1.0 มม | 0.8 มม | 1.0 มม | 0.8 มม | 0.4 มม |
| โพลีคาร์บอเนต | 1.2 มม | 1.0 มม | 1.2 มม | 1.0 มม | 0.5 มม |
| คาร์บอนไฟเบอร์ไนลอน | 1.5 มม | 1.2 มม | 1.5 มม | 1.0 มม | 0.6 มม |
| เรซินแข็ง/วิศวกรรม | 1.0 มม | 0.8 มม | 1.0 มม | 0.8 มม | 0.5 มม |
| โลหะเผา (เหล็ก Maraging) | 3.0+ มม | 2.5+ มม | 3.0+ มม | 2.5+ มม | 2.0+ มม |
ค่าเหล่านี้ถือว่าการโค้งงอ V- ธรรมดาโดยมีระยะห่างที่ออกแบบมาอย่างเหมาะสมและความยาวการโค้งงอปานกลาง การดึง รูปแบบสารประกอบ และเส้นโค้งยาวจะดันแรงให้สูงขึ้น ซึ่งหมายถึงการลดความหนาสูงสุดที่อนุญาตตามลำดับ การศึกษานำร่องโดยใช้แม่พิมพ์เหล็ก Maraging ที่พิมพ์แบบ 3 มิติสำหรับการปั๊มร้อนแสดงให้เห็นความสำเร็จในการขึ้นรูปเหล็กโบรอนเคลือบ 1.7 มม. กว่า 800 รอบ - เป็นการยืนยันว่าแม่พิมพ์ซินเตอร์ที่เป็นโลหะ-รองรับเกจที่หนักกว่าและโลหะผสมที่แข็งกว่าด้วย-ความทนทานระดับการผลิต
การถ่ายโอนพื้นผิวจากแม่พิมพ์ไปยังชิ้นส่วน
ต่อไปนี้เป็นรายละเอียดที่คู่มือการใช้เครื่องมือส่วนใหญ่จะข้ามไปโดยสิ้นเชิง: พื้นผิวจากการพิมพ์ 3 มิติจะถ่ายโอนไปยังแผ่นโลหะที่ขึ้นรูปโดยตรง เส้นชั้นทุกชั้น บันไดทุกขั้น-สิ่งประดิษฐ์ของขั้นบันได และทุกความไม่สมบูรณ์ของพื้นผิวบนหน้าแม่พิมพ์จะประทับลงในชิ้นงานภายใต้แรงกด บนโลหะอ่อน เช่น อลูมิเนียมอบอ่อนหรือทองแดง ผลกระทบนี้จะเด่นชัดเป็นพิเศษเนื่องจากวัสดุจะสอดคล้องกับพื้นผิวแม่พิมพ์อย่างใกล้ชิดในระหว่างการขึ้นรูป
ความร้ายแรงขึ้นอยู่กับเทคโนโลยีการพิมพ์:
- FDM เสียชีวิตทิ้งเครื่องหมายที่เห็นได้ชัดเจนที่สุด ความสูงของชั้น 0.1-0.3 มม. ทำให้เกิดสันที่ประทับลงบนอะลูมิเนียมบางอย่างชัดเจน รูปแบบนี้เป็นแบบกำหนดทิศทางและทำซ้ำได้ คุณจะเห็นเส้นขนานบนส่วนที่ขึ้นรูปไม่ว่าจะอยู่ที่ใดก็ตามที่สัมผัสกับหน้าแม่พิมพ์
- สลาตายผลิตพื้นผิวที่สะอาดที่สุดในบรรดาตัวเลือกโพลีเมอร์ ความสูงของชั้น 0.025-0.05 มม. ทำให้พื้นผิวที่มองเห็นได้น้อยที่สุดบนชิ้นส่วนที่ขึ้นรูป ซึ่งมักจะยอมรับได้โดยไม่ต้องมีการบำบัดเพิ่มเติม
- เอสแอลเอสเสียชีวิตถ่ายโอนพื้นผิวด้านที่เป็นเม็ดเล็กน้อยจากพื้นผิวที่เผาด้วยผง- มีทิศทางน้อยกว่าเส้น FDM แต่ยังคงมองเห็นได้บนโลหะสะท้อนแสง
กลยุทธ์ในการลดการถ่ายโอนพื้นผิว:
- ทรายใบหน้าที่ขึ้นรูปด้วยกรวดที่ละเอียดยิ่งขึ้นเรื่อยๆ (220 ถึง 600) เพื่อทำลายเส้นชั้นก่อนการใช้งาน นี่เป็นการแทรกแซงที่ง่ายและมีประสิทธิภาพมากที่สุดสำหรับการเสียชีวิตของ FDM
- ทาเคลือบอีพ็อกซี่หรือฟิลเลอร์บางๆสู่พื้นผิวแม่พิมพ์และทรายให้เรียบ ซึ่งช่วยเติมเต็มช่องว่างเล็กๆ-ระหว่างชั้นต่างๆ และสร้างใบหน้าที่มีรูปร่างต่อเนื่องกัน
- วางแนวการพิมพ์ดังนั้นเส้นชั้นจึงขนานกับทิศทางการไหลของวัสดุในระหว่างการขึ้นรูป เส้นขนานทำให้เกิดการรบกวนการมองเห็นน้อยกว่าสันตั้งฉาก และลดความเสี่ยงในการทำเครื่องหมาย
- ใช้แผ่นชิมบูชายัญ- แผ่นโพลีเอทิลีนเรียบหรือ PTFE แผ่นบางระหว่างแม่พิมพ์กับชิ้นงาน สิ่งนี้เพิ่มความสอดคล้องแต่กำจัดการถ่ายโอนพื้นผิวโดยตรงบนชิ้นส่วนเครื่องสำอาง
สำหรับชิ้นส่วนที่คุณภาพพื้นผิวมีความสำคัญ ให้วางแผนสำหรับ-การขึ้นรูปขั้นสุดท้ายหรือลงทุนใน SLA- แม่พิมพ์พิมพ์ที่มีผิวหน้าการขึ้นรูปด้วยทราย สำหรับชิ้นส่วนโครงสร้างที่ซ่อนอยู่จากการมองเห็น พื้นผิวจากแม่พิมพ์ FDM ที่ยังไม่เสร็จมักจะยอมรับได้ดังที่-เป็น
การรู้ว่าแม่พิมพ์ของคุณสามารถสร้างโลหะชนิดใดได้ และคุณสามารถดันโลหะเหล่านั้นได้หนาแค่ไหน จะเป็นการสร้างขอบเขตการปฏิบัติงาน คำถามถัดไปเป็นคำถามเชิงปริมาณมากขึ้น: การดำเนินการขึ้นรูปที่กำหนดนั้นสร้างแรงได้มากเพียงใด และแม่พิมพ์ของคุณจะสามารถอยู่รอดได้หรือไม่
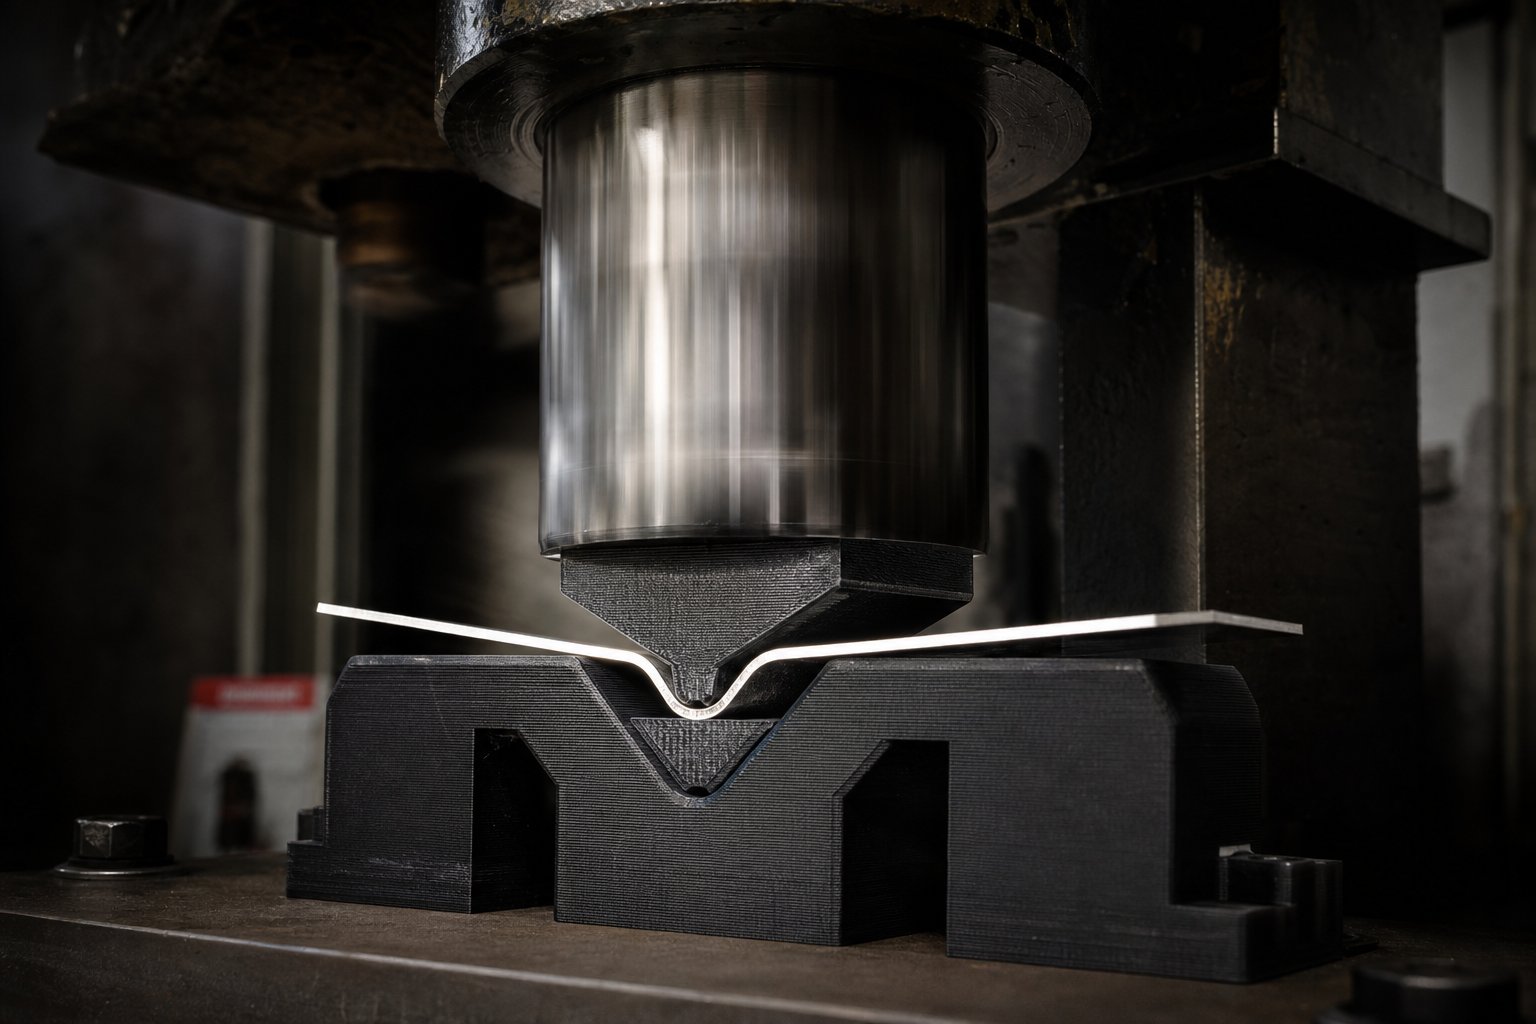
การคำนวณแรงและขีดจำกัดน้ำหนักการกด
คุณรู้ว่าคุณกำลังขึ้นรูปโลหะชนิดไหนและมีความหนาแค่ไหน คุณได้เลือกวัสดุแม่พิมพ์ที่มีกำลังอัดที่ทราบ ขั้นตอนที่สำคัญระหว่างจุดข้อมูลทั้งสองนั้นคือการวัดปริมาณที่แน่นอนของแรงที่การขึ้นรูปสร้างขึ้น - และแม่พิมพ์ที่พิมพ์ของคุณสามารถดูดซับได้โดยไม่เกิดความล้มเหลวร้ายแรงหรือไม่ นี่คือการคำนวณแรงขึ้นรูปสำหรับแม่พิมพ์ที่พิมพ์แบบ 3 มิติ ซึ่งไกด์ส่วนใหญ่ไม่เคยกล่าวถึง
การประมาณกำลังการขึ้นรูปของโลหะแผ่น
สูตรน้ำหนักการดัดงออากาศ-มาตรฐานใช้กันอย่างแพร่หลายในการกดเบรกให้จุดเริ่มต้นที่เชื่อถือได้:
น้ำหนักการขึ้นรูป={[575 x (ความหนาของวัสดุ2)] / แม่พิมพ์-ความกว้างของช่องเปิด / 12} x ความยาวโค้ง x ตัวประกอบวัสดุ
ความหนาของวัสดุ ความกว้างของช่องแม่พิมพ์- และความยาวการโค้งงอมีหน่วยเป็นนิ้วทั้งหมด ค่าคงที่ 575 ได้รับการสอบเทียบกับเหล็กรีดเย็น AISI 1035- ที่ความต้านทานแรงดึง 60,000 PSI ในการปรับสิ่งนี้สำหรับโลหะอื่นๆ คุณจะต้องใช้ปัจจัยวัสดุ - อัตราส่วนของความต้านทานแรงดึงของโลหะแผ่นของคุณกับค่าพื้นฐาน 60,000 PSI ปัจจัยทั่วไปบางประการ:
- อะลูมิเนียมเดดซอฟ (ซีรีส์ H-): 0.5
- อลูมิเนียม T-6: 1.0 - 1.2
- เหล็กเหนียว (AISI 1035): 1.0
- สแตนเลส 304 (แรงดึง 84,000 PSI): 1.4
- ทองเหลือง (อบอ่อน, แรงดึง ~ 45,000 PSI): 0.75
ลองจินตนาการว่าคุณกำลังดัดอะลูมิเนียมอบอ่อน 1.0 มม. (0.040 นิ้ว) บนช่องแม่พิมพ์ขนาด 6 มม. (0.25 นิ้ว) ที่มีความยาวงอ 100 มม. (4 นิ้ว) การเสียบค่าเหล่านั้นเข้ากับ: {[575 x (0.0402)] / 0.25 / 12} x 4 x 0.5=ประมาณ 0.06 ตัน หรือแรงประมาณ 540 นิวตัน ซึ่งอยู่ในความสามารถของแม่พิมพ์ไนลอนหรือโพลีคาร์บอเนตส่วนใหญ่ได้อย่างสะดวกสบาย
ความสัมพันธ์เป็นสิ่งสำคัญในการทำให้เป็นภายใน: แรงขึ้นรูปจะเพิ่มขึ้นตามสี่เหลี่ยมของความหนาของวัสดุ เพิ่มความหนาของแผ่นเป็นสองเท่าและเพิ่มแรงที่ต้องการเป็นสี่เท่า การปรับขนาดแบบเอ็กซ์โพเนนเชียลนี้เป็นสาเหตุที่ทำให้ขีดจำกัดความหนาในส่วนก่อนหน้านี้มีแม่พิมพ์พิมพ์ - ชิ้นถึงเพดานอัดอย่างรวดเร็วเมื่อเกจเพิ่มขึ้น
กดขีดจำกัดน้ำหนักสำหรับเครื่องมือพิมพ์
แม่พิมพ์พิมพ์สามารถรับแรงได้เท่าใด คำตอบอยู่ที่การเปรียบเทียบแรงขึ้นรูปที่คำนวณได้กับกำลังอัดของแม่พิมพ์ที่กระจายไปทั่วพื้นที่สัมผัส
ต่อไปนี้เป็นกรอบแนวคิด: หากหน้าแม่พิมพ์ของคุณมีพื้นที่หน้าสัมผัส 500 มม2และวัสดุแม่พิมพ์มีกำลังรับแรงอัด 100 MPa โหลดสูงสุดตามทฤษฎีก่อนการเปลี่ยนรูปถาวรคือ 50,000 นิวตัน (ประมาณ 5 เมตริกตัน) ขีดจำกัดน้ำหนักการกดสำหรับเครื่องมือพลาสติกเป็นเพียงพื้นที่สัมผัสของแม่พิมพ์คูณด้วยกำลังรับแรงอัด จากนั้นจึงลดลงด้วยค่าเผื่อด้านความปลอดภัย
วิศวกรตัวแปรหลักควรคำนึงถึงเมื่อพิจารณาว่าแม่พิมพ์ที่พิมพ์ออกมาจะคงอยู่ต่อไปจากการทำงานที่กำหนดหรือไม่:
- ความต้านทานแรงดึงของแผ่นโลหะ- กำหนดแรงขึ้นรูปโดยตรงผ่านตัวประกอบวัสดุ
- ความหนาของแผ่น (สี่เหลี่ยม)- ตัวแปรเด่นในสมการแรง
- ความยาวโค้งงอการโค้งงอที่ยาวขึ้น - ครั้งจะสร้างแรงรวมที่สูงขึ้นตามสัดส่วน
- ดาย-ความกว้างของช่องเปิดช่องเปิดที่แคบกว่า - เน้นแรงและเพิ่มความต้องการน้ำหนัก
- พื้นที่สัมผัสตายพื้นผิวสัมผัสที่ใหญ่ขึ้น - กระจายแรงไปยังวัสดุได้มากขึ้น ช่วยลดความเครียดในท้องถิ่น
- กำลังรับแรงอัดของวัสดุแม่พิมพ์- ความเค้นสูงสุดที่แม่พิมพ์สามารถรักษาได้โดยไม่เสียรูปถาวร
- ปัจจัยด้านความปลอดภัย- การลดพิกัดบังคับที่ใช้กับบัญชีสำหรับความแปรปรวนของวัสดุและโหมดความล้มเหลวกะทันหัน
อัตราความปลอดภัยสำหรับแม่พิมพ์ปั๊มขึ้นรูปที่ผลิตแบบเติมเนื้อควรได้รับการเน้นเป็นพิเศษ แม่พิมพ์เหล็กที่บรรทุกเกินความสามารถจะค่อยๆ เปลี่ยนรูป - พวกมันกลายเป็นเห็ด พวกมันให้ผลผลิตอย่างเห็นได้ชัด และเตือน โพลีเมอร์ที่พิมพ์ออกมาไม่ได้ พวกมันแตกหักอย่างกะทันหันและไม่มีการเสียรูปก่อน โดยเฉพาะเรซินแข็งและวัสดุที่เติมแก้ว- โหมดความล้มเหลวแบบเปราะนี้หมายความว่าคุณไม่สามารถพึ่งพาการตรวจสอบด้วยสายตาเพื่อตรวจจับแม่พิมพ์ที่มีน้ำหนักเกินซึ่งใกล้ถึงขีดจำกัดได้
สำหรับแม่พิมพ์โพลีเมอร์ ให้ใช้ปัจจัยด้านความปลอดภัยขั้นต่ำ 3x - ซึ่งหมายความว่าแรงในการขึ้นรูปที่คำนวณได้ของคุณไม่ควรเกินหนึ่งใน-หนึ่งในสามของความสามารถในการอัดตามทฤษฎีของแม่พิมพ์ สำหรับเรซินแข็งซึ่งล้มเหลวโดยไม่มีการเตือน ปัจจัยด้านความปลอดภัย 4 เท่าจะเหมาะสมกว่า มีเพียงไนลอนและโพลีคาร์บอเนตที่แข็งแกร่งเท่านั้น ซึ่งแสดงการเสียรูปพลาสติกก่อนที่จะแตกหัก จึงสามารถปรับการทำงานให้ใกล้กับระยะขอบ 2.5 เท่าได้
การตรวจสอบเชิงปฏิบัติ: คำนวณแรงในการขึ้นรูปของคุณโดยใช้สูตรข้างต้น หารความสามารถในการอัดของแม่พิมพ์ (กำลังรับแรง x พื้นที่สัมผัส) ด้วยแรงนั้น และยืนยันว่าอัตราส่วนผลลัพธ์นั้นตรงตามเกณฑ์ความปลอดภัยของคุณ หากไม่เป็นเช่นนั้น คุณมีสามตัวเลือก - เพิ่มพื้นที่หน้าสัมผัสของแม่พิมพ์ เปลี่ยนไปใช้วัสดุแม่พิมพ์ที่แข็งแรงขึ้น หรือลดความหนาของแผ่น การใช้แม่พิมพ์พิมพ์ใกล้ขีดจำกัดที่คำนวณได้ไม่ใช่มาตรการประหยัดต้นทุน- เป็นเส้นทางที่ทำให้เกิดความล้มเหลวของเครื่องมือกะทันหัน ชิ้นงานเสียหาย และอาจเกิดความเสียหายจากการกดได้
การคำนวณแรงเหล่านี้จะบอกคุณว่าการขึ้นรูปครั้งเดียวจะอยู่รอดได้หรือไม่ แต่เศรษฐศาสตร์การใช้เครื่องมือขึ้นอยู่กับมากกว่าหนึ่งจังหวะ - อายุการใช้งานของแม่พิมพ์ ค่าใช้จ่ายในการทำซ้ำ และ-ปริมาตรที่เท่ากันเมื่อเทียบกับเครื่องมือกลึงแบบเดิมๆ จะเป็นตัวกำหนดว่าแม่พิมพ์ที่พิมพ์แล้วจะช่วยประหยัดเงินตลอดวงจรชีวิตของโครงการได้หรือไม่
ต้นทุน-กรอบผลประโยชน์และการแบ่ง-การวิเคราะห์ที่เท่าเทียม
แม่พิมพ์พิมพ์ที่มีราคา 40 เหรียญสหรัฐ ฟังดูเหมือนมีชัยเหนือเครื่องมือกลึง 2,000 เหรียญสหรัฐอย่างชัดเจน แต่การเปรียบเทียบนั้นไม่สนใจสิ่งที่ผลักดันต้นทุนโครงการอย่างแท้จริง เช่น จำนวนชิ้นส่วนที่แต่ละแม่พิมพ์ผลิตได้ก่อนเกิดความล้มเหลว จำนวนการออกแบบซ้ำที่คุณดำเนินการ และปริมาณเท่าใดที่เครื่องมือที่ราคาถูกกว่าจะหยุดถูกลง การเปรียบเทียบต้นทุนแม่พิมพ์จากการพิมพ์ 3 มิติจริงกับเครื่องมือกลึง CNC ต้องใช้เลนส์ต้นทุนรวมในการเป็นเจ้าของ - ซึ่งคำนึงถึงการใช้เครื่องมือ การวนซ้ำ และเศรษฐศาสตร์ต่อ-ชิ้นส่วนตลอดช่วงการพัฒนาทั้งหมด
ต้นทุนต่อชิ้นส่วนตลอดอายุการใช้งานของแม่พิมพ์
จำนวนอายุการใช้งานของแม่พิมพ์ที่พิมพ์ออกมาจะแตกต่างกันไปอย่างมากตามวัสดุและความรุนแรงของการขึ้นรูป แม่พิมพ์ไนลอน-ที่ออกแบบมาอย่างดีซึ่งโค้งงออย่างง่ายในอะลูมิเนียมบางๆ สามารถทนทานได้ 200 ถึง 500 รอบ แม่พิมพ์เรซินแข็งภายใต้ภาระปานกลางอาจแตกร้าวหลังจากชิ้นส่วน 50 ถึง 150 ชิ้น ปลา? มักมีเลขหลักเดียวก่อนสลายตัวอย่างเห็นได้ชัด
อายุการใช้งานนี้จะกำหนดต้นทุนต่อชิ้นส่วนโดยตรงด้วยแม่พิมพ์ที่พิมพ์แบบ 3 มิติ แม่พิมพ์ไนลอนราคา 40 ดอลลาร์ที่ผลิตชิ้นส่วนที่ดี 200 ชิ้น มีราคา 0.20 ดอลลาร์ต่อชิ้นส่วนในการผลิตเครื่องมือ แม่พิมพ์เหล็กกลึง CNC มูลค่า 2,000 เหรียญสหรัฐฯ- ซึ่งผลิตชิ้นส่วน 100,000 ชิ้นมีราคา 0.02 เหรียญสหรัฐฯ ต่อชิ้นส่วน ตามมูลค่าที่ตราไว้ เหล็กจะชนะรางวัล - แต่เฉพาะในกรณีที่คุณต้องการชิ้นส่วนจริง 100,000 ชิ้นและการออกแบบไม่เคยเปลี่ยนแปลง
สมการต้นทุนจริงการกู้ยืมกรอบต้นทุนการเป็นเจ้าของทั้งหมดที่ใช้ในกระบวนการผลิตมีลักษณะดังนี้:
ต้นทุนเครื่องมือโครงการทั้งหมด=(ต้นทุนต่อแม่พิมพ์ x จำนวนการวนซ้ำ) + (การพิมพ์ที่ล้มเหลว x ต้นทุนวัสดุ) + ค่าแรงหลัง-ในการประมวลผล
การแก้ไขการออกแบบทุกครั้งหมายถึงแม่พิมพ์ใหม่ ด้วยเครื่องมือการพิมพ์ การแก้ไขนั้นมีค่าใช้จ่าย 40 ดอลลาร์และสี่ชั่วโมง สำหรับเครื่องมือกลึง มีค่าใช้จ่าย 2,000 เหรียญสหรัฐฯ และใช้เวลาสองถึงสี่สัปดาห์ หากโปรเจ็กต์ของคุณผ่านการวนซ้ำหกครั้งก่อนที่จะสรุปรูปทรงของชิ้นส่วน - ซึ่งเป็นสถานการณ์ทั่วไปในการพัฒนาผลิตภัณฑ์ใหม่ - เส้นทางเครื่องมือที่พิมพ์ออกมามีราคาประมาณ 240 เหรียญสหรัฐในแม่พิมพ์ เส้นทางเครื่องจักรมีราคา 12,000 เหรียญสหรัฐ โดยสมมติว่าคุณ{12}}ต้องลำบากตัดมันหลายครั้ง แทนที่จะคาดเดาและหวัง
ทำลาย-การวิเคราะห์ที่เท่าเทียมเมื่อเทียบกับการใช้เครื่องมือแบบดั้งเดิม
ปริมาตรคุ้มทุนสำหรับแม่พิมพ์ปั๊มขึ้นรูปที่พิมพ์อยู่ที่จุดครอสโอเวอร์ โดยที่ต้นทุนเครื่องมือสะสมต่อ-ชิ้นส่วนบนแม่พิมพ์ที่พิมพ์ออกมาจะเท่ากับต้นทุนตัดจำหน่ายของแม่พิมพ์ที่กลึงแล้ว หากต่ำกว่าปริมาณนั้น การพิมพ์จะชนะ เหนือสิ่งอื่นใด การตัดเฉือนเข้ามาแทนที่
| ปัจจัย | แม่พิมพ์พิมพ์ 3 มิติ | แม่พิมพ์กลึง CNC |
|---|---|---|
| เวลานำต่อการตาย | 4 - 24 ชั่วโมง | 1 - 4 สัปดาห์ |
| ค่าเครื่องมือ (แม่พิมพ์เดี่ยว) | $5 - $150 | $1,500 - $10,000+ |
| ต้นทุนต่อการทำซ้ำการออกแบบ | $5 - $150 + ชั่วโมง | $1,500 - $10,000 + สัปดาห์ |
| อายุการใช้งานของแม่พิมพ์ (ชิ้นส่วนก่อนเกิดความล้มเหลว) | 50 - 500 โดยทั่วไป | 50,000 - 500,000+ |
| ต้นทุนที่แท้จริงต่อชิ้นส่วน (เครื่องมือเท่านั้น) | $0.10 - $3.00 | $0.01 - $0.10 |
| ทำลาย-เกณฑ์ปริมาณที่เท่าเทียม | ชอบด้านล่าง 200 - 500 ส่วน | ได้รับความนิยมมากกว่า 500 - 1,000 ส่วน |
รูปแบบมีความชัดเจน: แม่พิมพ์พิมพ์ครองขั้นตอนการสร้างต้นแบบและการตรวจสอบความถูกต้อง ซึ่งการออกแบบมีการเปลี่ยนแปลงบ่อยครั้งและปริมาณการผลิตยังไม่เกิดขึ้นจริง ข้อมูลอุตสาหกรรมยืนยันว่าการพิมพ์ - 3D แบบไดนามิกนี้รักษาเส้นต้นทุนที่ค่อนข้างคงที่ซึ่งสนับสนุนปริมาณที่ต่ำ ในขณะที่กระบวนการที่มีการลงทุนด้านเครื่องมือสูงจะประหยัดได้ก็ต่อเมื่อ NRE กระจายไปทั่วหน่วยหลายพันหน่วย
จำนวนการวนซ้ำคือตัวคูณที่ซ่อนอยู่ โครงการที่มีการแก้ไขการออกแบบสองครั้งอาจคุ้มทุนกับชิ้นส่วน 300 ชิ้นในเครื่องมือกลึง โครงการเดียวกันที่มีการแก้ไขแปดครั้ง - ไม่ใช่เรื่องผิดปกติในระหว่าง-การพัฒนาผลิตภัณฑ์ในระยะเริ่มต้น - อาจไม่คุ้มทุนจนกว่าจะถึง 2,000 ชิ้นส่วน เนื่องจากการแก้ไขแม่พิมพ์ด้วยเครื่องจักรแต่ละครั้งทำให้ต้นทุนจมเพิ่มขึ้นหลายพัน แม่พิมพ์พิมพ์ดูดซับความไม่แน่นอนของการออกแบบโดยแทบไม่มีอะไรเลย
เมื่อความได้เปรียบทางเศรษฐกิจหายไป: เมื่อการออกแบบของคุณถูกแช่แข็ง ปริมาณเกิน 500 ชิ้นส่วน และอายุการใช้งานมีความสำคัญมากกว่าความเร็วในการทำซ้ำ เมื่อถึงจุดนั้น ช่องว่างด้านความทนทานจะครอบงำการประหยัดต้นทุนล่วงหน้า และการพิมพ์ซ้ำทุกครั้งจะเพิ่มแรงเสียดทาน ซึ่งแม่พิมพ์เหล็กชุบแข็งตัวเดียวจะขจัดออกไปโดยสิ้นเชิง
การคำนวณแบบแบ่ง-นี้ถือว่าแม่พิมพ์พิมพ์ของคุณทำงานแยกกัน ในทางปฏิบัติ ทีมงานจำนวนมากขยายขอบเขตที่มีประโยชน์ของเครื่องมือพิมพ์โดยการรวมเข้ากับวัสดุทั่วไป - วิธีการผสมที่ยืดอายุของแม่พิมพ์และขีดความสามารถเกินกว่าที่พอลิเมอร์บริสุทธิ์สามารถทำได้ด้วยตัวเอง
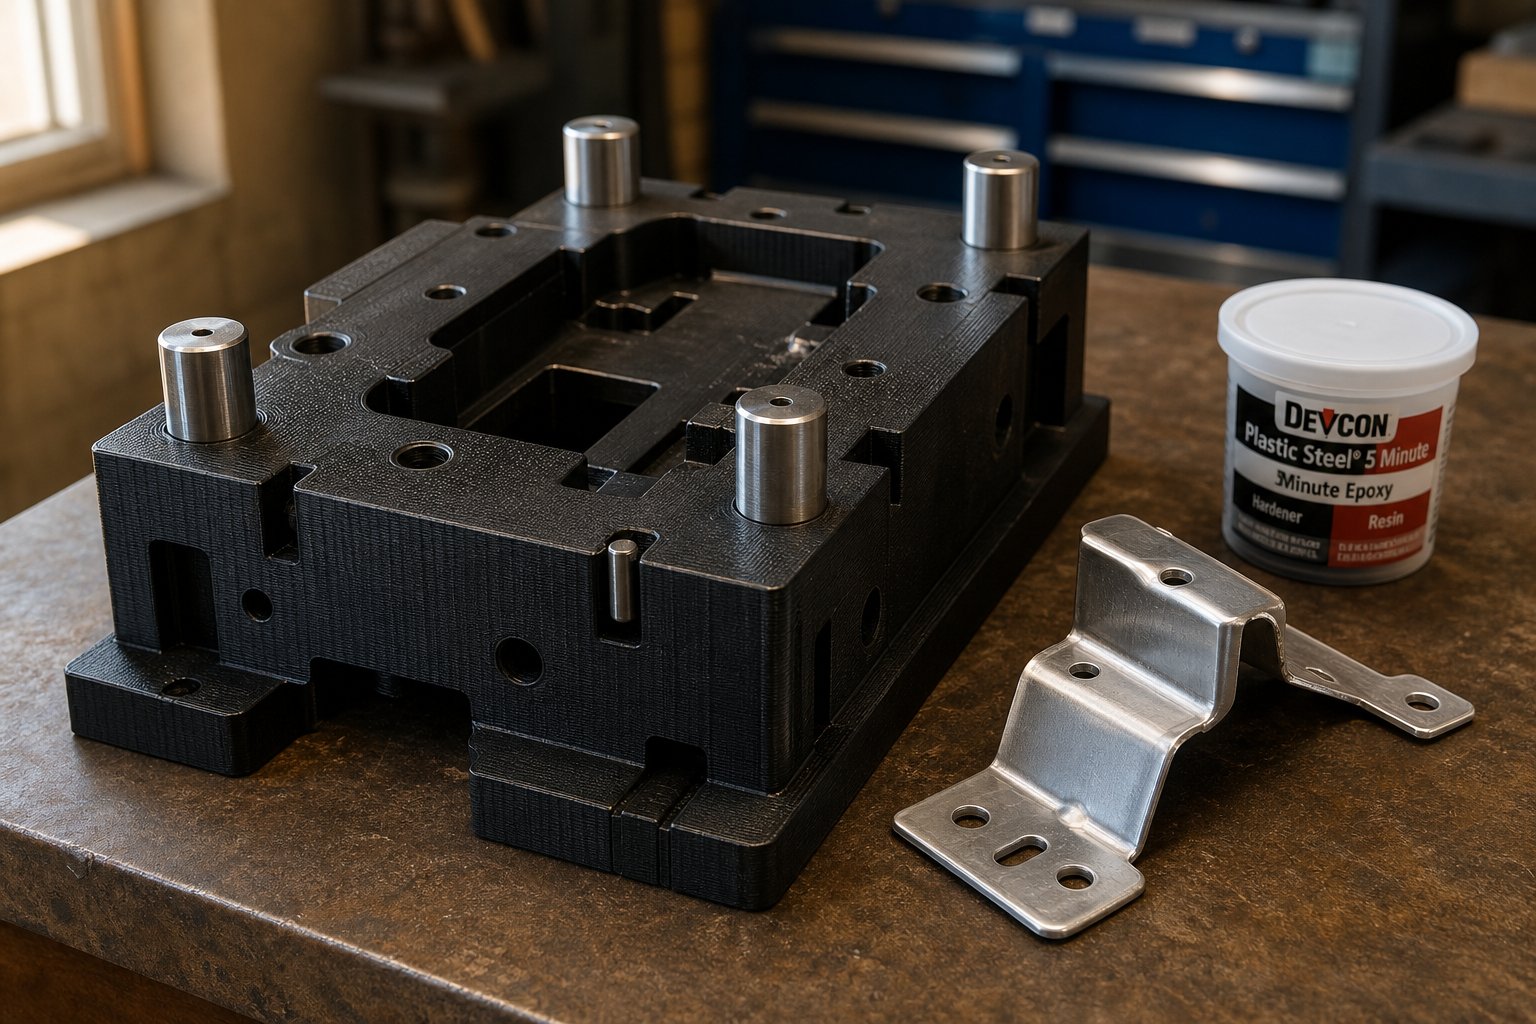
แนวทางแบบผสมผสานและกลยุทธ์การตรวจสอบความถูกต้องอย่างรวดเร็ว
แม่พิมพ์โพลีเมอร์บริสุทธิ์มีเพดาน แม่พิมพ์เหล็กกลึงบริสุทธิ์มีราคาขั้นต่ำ ระหว่างจุดสุดยอดทั้งสองนั้น มีเครื่องมือไฮบริดหลายประเภทสำหรับการสร้างต้นแบบโลหะแผ่นที่ยืมมาจากทั้งสองโลก - โดยใช้รูปทรงเรขาคณิตที่พิมพ์เป็นรากฐาน ในขณะเดียวกันก็เพิ่มวัสดุทั่วไปตรงจุดที่จำเป็นเพื่อรองรับโหลดที่สูงขึ้น ยืดอายุการใช้งาน หรือปรับปรุงคุณภาพพื้นผิว
นี่ไม่ใช่เทคนิคที่แปลกใหม่ เป็นการอัปเกรดในทางปฏิบัติที่ทีมนำไปใช้อย่างค่อยเป็นค่อยไป เนื่องจากข้อกำหนดในการขึ้นรูปมีมากกว่าที่แม่พิมพ์พิมพ์แบบสแตนด์อโลนสามารถส่งมอบได้
การเสริมแรงแม่พิมพ์ที่พิมพ์ด้วยเม็ดมีดโลหะ
จุดที่เกิดความเสียหายที่พบบ่อยที่สุดบนแม่พิมพ์ที่พิมพ์ออกมาคือขอบการขึ้นรูป - ซึ่งเป็นรัศมีเล็กๆ ที่แผ่นโลหะโค้งงอรอบๆ เครื่องมือ โซนสัมผัสแบบเข้มข้นนี้มองเห็นแรงกดอัดสูงสุดและสึกหรอเร็วที่สุด การเสริมความแข็งแกร่งของแม่พิมพ์ที่พิมพ์แบบ 3D ด้วยเม็ดมีดโลหะที่โซนวิกฤติเหล่านี้จะช่วยยืดอายุการใช้งานของเครื่องมือได้อย่างมากโดยไม่ต้องสร้างแม่พิมพ์ขึ้นมาใหม่ทั้งหมดโดยใช้เหล็ก
วิธีการไม่ซับซ้อน: ออกแบบตัวแม่พิมพ์ที่มีช่องแบบฝังที่-บริเวณที่มีการสึกหรอสูง จากนั้นกด-ให้พอดีหรือเชื่อมหมุดเหล็กชุบแข็ง เดือย หรือเม็ดมีดที่กลึงเข้ากับช่องเหล่านั้น ส่วนที่พิมพ์จะจัดการกับรูปทรงจำนวนมากและการจัดตำแหน่ง ในขณะที่เม็ดมีดโลหะจะจัดการกับหน้าสัมผัสการขึ้นรูปจริง แม่พิมพ์ที่อาจอยู่ได้ 100 รอบ เนื่องจากไนลอนบริสุทธิ์สามารถเข้าถึง 1,000+ รอบด้วยขอบเม็ดมีดเหล็ก-
กลยุทธ์การใส่เม็ดมีดทั่วไป ได้แก่:
- หมุดเดือยชุบแข็งที่รัศมีโค้งงอ โดยมีแผ่นโลหะพันรอบขอบแม่พิมพ์
- แผ่นเหล็กพื้นเรียบยึดติดกับผิวหน้าขึ้นรูปเพื่อการกระจายน้ำหนักที่สม่ำเสมอ
- เม็ดมีดแบบเกลียวที่ฝังไว้ระหว่างการพิมพ์ (โดยใช้เทคนิคการหยุดชั่วคราว-และ-การแทรก) สำหรับคุณลักษณะการติดตั้งและการจัดตำแหน่ง
กลยุทธ์การสนับสนุนเพื่อยืดอายุแม่พิมพ์
เมื่อรูปทรงของแม่พิมพ์มีความซับซ้อนแต่ความต้องการด้านโครงสร้างเกินกว่าพลาสติกแข็ง-ที่เติมเข้าไปได้ การเสริมเปลือกที่พิมพ์ออกมาด้วยตัวเติมแข็งจะเปลี่ยนเครื่องมือที่เปราะบางให้กลายเป็นเครื่องมือที่ทนทาน แม่พิมพ์พิมพ์ 3 มิติที่หนุนด้วยอีพ็อกซี่นั้นมีประสิทธิภาพเป็นพิเศษ - คุณพิมพ์แม่พิมพ์ที่มีผนังบาง-ด้วยพื้นผิวการขึ้นรูปที่แม่นยำ จากนั้นเติมช่องภายในด้วยอลูมิเนียม-อีพ็อกซี่หรือยูรีเทนที่มีโครงสร้าง
วิจัยเข้าไปการทำเครื่องมือแบบรวดเร็วแบบไฮบริดด้วยวัสดุรองรับที่แตกต่างกันพบว่าแผ่นรองอะลูมิเนียมให้ความสมดุลระหว่างต้นทุน ความถูกต้องของขนาด และประสิทธิภาพของกระบวนการ - เพิ่มประสิทธิภาพได้ 68% เมื่อเทียบกับเครื่องมือที่ไม่มีแผ่นรอง ในขณะที่ยังคงรักษาอัตราการถอดรหัสให้สูงกว่า 93%
ต่อไปนี้เป็นความก้าวหน้าของกลยุทธ์การเสริมแรงแบบไฮบริด เรียงจากง่ายที่สุดไปจนถึงขั้นสูงสุด:
- พื้นผิวที่ขึ้นรูปด้วยทรายและเคลือบ- เติมเส้นชั้นด้วยอีพอกซีบางๆ ทรายเรียบ เพิ่มความทนทานของพื้นผิวโดยไม่มีการเปลี่ยนแปลงโครงสร้างให้กับตัวแม่พิมพ์
- กด-ให้พอดีกับเม็ดมีดโลหะที่ขอบสึกหรอ- เดือยเหล็กหรือหมุดกราวด์ที่รัศมีโค้งงอ ยืดอายุ Edge 5-10 เท่าโดยมีความซับซ้อนในการออกแบบน้อยที่สุด
- อีพ็อกซี่-เติมภายในแม่พิมพ์- พิมพ์เปลือกกลวงที่มีรูปทรงภายนอกที่แม่นยำ จากนั้นเทอลูมิเนียม-อีพอกซีที่เติมไว้ด้านใน อีพ็อกซี่ให้การสนับสนุนแรงอัดในขณะที่เปลือกที่พิมพ์ออกมาจะรักษาความแม่นยำของมิติ
- แม่พิมพ์พิมพ์ลายบอนด์บนแผ่นรองโลหะที่กลึงด้วยเครื่องจักร- ใช้ส่วนประกอบที่พิมพ์เป็นพื้นผิวการขึ้นรูปที่มีความแม่นยำ ยึดด้วยสลักเกลียวหรือยึดติดกับแผ่นเหล็กหรืออลูมิเนียมที่ดูดซับแรงกดจำนวนมาก สิ่งนี้จะแยกปัญหาเรขาคณิต (จัดการโดยการพิมพ์) ออกจากปัญหาเชิงโครงสร้าง (จัดการโดยโลหะ)
- ใช้แม่พิมพ์พิมพ์เป็นรูปแบบสำหรับการหล่อยูรีเทนหรือเครื่องมืออีพ็อกซี่- พิมพ์รูปทรงต้นแบบที่แม่นยำ จากนั้นทำการหล่อ-เกรดยูรีเทนหรืออีพอกซีคอมโพสิตสำหรับการผลิตจากต้นแบบนั้น รูปแบบที่พิมพ์ออกมาหนึ่งรูปแบบจะสร้างแม่พิมพ์หล่อได้หลายชิ้น โดยแต่ละรูปแบบใช้เวลานานหลายร้อยรอบ วิธีการนี้เหมาะสมเมื่อคุณต้องการชุดแม่พิมพ์ที่เหมือนกันหลายชุด หรือเมื่อวัสดุพิมพ์ไม่สามารถจัดการกับสภาพแวดล้อมการขึ้นรูปได้
แต่ละขั้นตอนจะเพิ่มต้นทุนและเวลา แต่ยังเพิ่มความสามารถของแม่พิมพ์ด้วย ข้อมูลเชิงลึกที่สำคัญคือ คุณไม่จำเป็นต้องเลือกระหว่าง - แบบพิมพ์และแบบทั่วไป โดยรวมเข้าด้วยกันที่อินเทอร์เฟซที่แต่ละเทคโนโลยีทำงานได้ดีที่สุด
การตรวจสอบความถูกต้องของชิ้นส่วนก่อนการลงทุนด้านเครื่องมือเต็มรูปแบบ
แม่พิมพ์ไฮบริดช่วยแก้ปัญหาความทนทานของเครื่องมือ แต่มีคำถามในการตรวจสอบที่กว้างขึ้นซึ่งแม่พิมพ์ที่พิมพ์เพียงอย่างเดียวไม่สามารถตอบได้: ชิ้นส่วนที่ประทับตราจะใช้งานได้จริงในการสมัครขั้นสุดท้ายหรือไม่ ต้นแบบที่สร้างจากแม่พิมพ์ที่พิมพ์ออกมาจะยืนยันรูปทรงและความพอดีขั้นพื้นฐาน แต่อาจไม่สามารถจับลักษณะการทำงานของวัสดุ -ลักษณะการสปริงกลับ หรือคุณภาพพื้นผิวของ-ชิ้นส่วนประทับตราในการผลิต
นี่คือจุดที่เวิร์กโฟลว์การพัฒนาได้รับประโยชน์จากการตรวจสอบความถูกต้องของชิ้นส่วนที่มีการประทับตราก่อนใช้เครื่องมือการผลิตผ่านเส้นทางเสริม แทนที่จะกระโดดจาก-ต้นแบบแม่พิมพ์ที่พิมพ์ออกมาโดยตรงเป็น $10 000+ การผลิตที่แข็งตัวขึ้นนั้นตาย ทีมงานที่มีประสบการณ์แทรกขั้นตอนการสร้างต้นแบบอย่างรวดเร็วซึ่งผลิตชิ้นส่วนโลหะจริง - ผ่านเครื่องจักรซีเอ็นซีหรือการผลิตโลหะแผ่นแบบมืออาชีพ - เพื่อยืนยันความสามารถในการผลิตและประสิทธิภาพการทำงาน
ตรรกะนั้นดี: แม่พิมพ์ที่พิมพ์ออกมาของคุณพิสูจน์ให้เห็นถึงการทำงานของรูปทรงเรขาคณิต ตัวอย่างโลหะที่สร้างต้นแบบหรือประดิษฐ์ CNC- พิสูจน์ว่าชิ้นส่วนทำงานได้ภายใต้สภาวะจริง พร้อม-คุณสมบัติของวัสดุที่เป็นตัวแทนการผลิตและการตกแต่งพื้นผิว การตรวจสอบความถูกต้องสอง-ขั้นตอนนี้จะจับปัญหา DFM (มุมร่าง รัศมีขั้นต่ำ สปริง-ค่าเผื่อย้อนกลับ) ก่อนที่คุณจะลงทุนกับเครื่องมือที่ใช้งานจริง
ทีมงานที่ใช้บริการเช่นการสร้างต้นแบบอย่างรวดเร็วของ YICHENเข้าถึงช่องว่างนี้โดยการรวมเครื่องจักร CNC และการผลิตโลหะแผ่นเพื่อสร้างตัวอย่างโลหะที่ใช้งานได้จริงพร้อมการตอบสนอง DFM ในระยะเริ่มต้น ผลลัพธ์คือการออกแบบชิ้นส่วนที่ผ่านการตรวจสอบแล้ว - ได้รับการยืนยันทั้งทางเรขาคณิต (ผ่านแม่พิมพ์ที่พิมพ์) และการใช้งาน (ผ่านชิ้นส่วนโลหะต้นแบบ) - ก่อนที่จะมีการตัดแม่พิมพ์ในการผลิตใดๆ โดยทั่วไปแล้ว การตรวจสอบความถูกต้องสองขั้นตอนนั้น-จะช่วยประหยัดค่าใช้จ่ายในการแก้ไขเครื่องมือที่หลีกเลี่ยงได้มากมากกว่าต้นทุนในบริการสร้างต้นแบบ
กลยุทธ์แบบผสมผสานช่วยขยายสิ่งที่แม่พิมพ์พิมพ์สามารถทำได้จริง แต่ทุกแนวทางยังคงมีขอบเขต - จุดที่ความล้าของวัสดุ ความต้องการแรง หรือความต้องการด้านปริมาณผลักดันเกินกว่าที่การผสมผสานระหว่างเครื่องมือที่พิมพ์และเสริมแรงจะสามารถรักษาไว้ได้อย่างน่าเชื่อถือ
ข้อจำกัดและเมื่อใดที่ควรก้าวไปไกลกว่าแม่พิมพ์พิมพ์
วิธีการใช้เครื่องมือทุกวิธีมีขอบเขตความล้มเหลว แม่พิมพ์พิมพ์ก็ไม่มีข้อยกเว้น และการแสร้งทำเป็นอย่างอื่นจะบ่อนทำลายทุกสิ่งที่คู่มือนี้ได้กำหนดไว้ โหมดความล้มเหลวและขีดจำกัดของแม่พิมพ์ที่พิมพ์ด้วย 3D เป็นของจริง คาดเดาได้ และ - หากละเลย - มีราคาแพง การทราบอย่างแน่ชัดว่าเครื่องมือเหล่านี้เสียตรงจุดใดช่วยให้คุณใช้งานได้อย่างมั่นใจภายในกรอบความสามารถ และเปลี่ยนไปใช้เครื่องมือที่ยากขึ้นในเวลาที่เหมาะสมแทนที่จะสายเกินไป
เมื่องานพิมพ์ล้มเหลว
ความล้มเหลวไม่ได้ดูเหมือนเป็นรอยแตกร้าวในช่วงกลาง-เสมอไป บ่อยครั้ง การย่อยสลายแบบค่อยเป็นค่อยไปทำให้เกิดชิ้นส่วนที่ไม่ถูกต้องมากขึ้นเรื่อยๆ จนกระทั่งแม่พิมพ์ใช้งานไม่ได้ ต่อไปนี้เป็นสถานการณ์เฉพาะที่เครื่องมือพิมพ์ถึงขีดจำกัด:
- เกินเพดานน้ำหนัก:แม่พิมพ์โพลีเมอร์ไม่สามารถทนต่อแรงที่เกินกว่ากำลังรับแรงอัดคูณด้วยพื้นที่สัมผัสได้ แม้แต่ครั้งเดียว เหตุการณ์โอเวอร์โหลดครั้งเดียวทำให้เกิดการแตกหักทันทีในเรซินแข็งหรือการบดอัดอย่างถาวรในเทอร์โมพลาสติก ไม่มีการกู้คืน - แม่พิมพ์เป็นเศษเหล็ก
- ความล้าของแม่พิมพ์ที่พิมพ์และการคืบคลานภายใต้ภาระ:แม้จะมีแรงที่ต่ำกว่าขีดจำกัด-จังหวะเดียว การปั่นจักรยานซ้ำๆ ก็ทำให้เกิดความเสียหายสะสมการเสียรูปของการคืบคลานในโพลีเมอร์ที่พิมพ์แบบ 3 มิติเกิดขึ้นเมื่อสายโซ่โมเลกุลเคลื่อนผ่านกันและกันภายใต้ความเครียดอย่างต่อเนื่องหรือซ้ำๆ ส่งผลให้เกิดการเปลี่ยนแปลงมิติอย่างถาวรเมื่อเวลาผ่านไป พลาสติก FDM มีความอ่อนไหวเป็นพิเศษเนื่องจากอุณหภูมิหลอมเหลวที่ต่ำกว่าหมายถึงความร้อนจากสิ่งแวดล้อมจะช่วยเร่งการเคลื่อนที่ของโมเลกุลนี้ แม่พิมพ์ที่วัดได้อย่างสมบูรณ์แบบในรอบที่หนึ่งอาจมีขนาดใหญ่กว่า 0.1-0.3 มม. ภายในรอบที่ 200
- ความไวต่ออุณหภูมิ:อุณหภูมิห้องปฏิบัติการที่สูงกว่า 30-35 องศาเซลเซียส ทำให้ PLA และเรซินมาตรฐานอ่อนตัวลงอย่างเห็นได้ชัด แรงเสียดทาน-ที่ก่อให้เกิดความร้อนระหว่างการปั่นจักรยานอย่างรวดเร็วทำให้เกิดปัญหา แม่พิมพ์ที่ทำงานได้ดีในห้องปฏิบัติการที่มีการควบคุมอุณหภูมิอาจใช้งานไม่ได้ในโรงรถฤดูร้อนหรือพื้นโรงงานโดยไม่มีเครื่องปรับอากาศ
- ขีดจำกัดความซับซ้อนทางเรขาคณิต:การดึงลึก เส้นโค้งผสมที่มีรัศมีแคบ และการทำงานของแม่พิมพ์แบบโปรเกรสซีฟทำให้เกิดสภาวะความเค้นหลาย- ทิศทางที่วัสดุพิมพ์จัดการได้ไม่ดี การรับแรงดึงข้ามชั้นพันธะในแม่พิมพ์ FDM หรือความเข้มข้นของความเค้นที่คุณสมบัติบางๆ ในแม่พิมพ์เรซิน ทำให้เกิดจุดเสียหายที่ไม่อาจคาดเดาได้ โดยไม่มีการเติมเต็มในปริมาณมากจะชดเชยได้
- การเสื่อมสภาพของพื้นผิว:การขึ้นรูปจะค่อยๆ ขัดและขัดพื้นผิวแม่พิมพ์ เปลี่ยนขนาดระยะห่างและการถ่ายโอนพื้นผิว วัสดุที่อ่อนนุ่ม เช่น ไนลอน สึกหรอได้เร็วกว่าเรซินแข็ง แต่ล้มเหลวได้อย่างสวยงามกว่า - ข้อดีคือการย่อยสลายช้ากว่าและการแตกร้าวกะทันหัน
- การดริฟท์มิติโดยไม่มีการเตือน:ซึ่งแตกต่างจากแม่พิมพ์เหล็กที่เปลี่ยนรูปอย่างเห็นได้ชัดก่อนเกิดความเสียหาย แม่พิมพ์โพลีเมอร์สามารถคืบคลานเป็นมิติในขณะที่ยังคงสภาพสมบูรณ์ คุณจะไม่เห็นปัญหาจนกว่าชิ้นส่วนที่ขึ้นรูปจะเริ่มไม่ผ่านการตรวจสอบ การคืบคลานในโพลีเมอร์เกิดขึ้นได้แม้ที่อุณหภูมิห้องเนื่องจากธรรมชาติของความยืดหยุ่นหนืด ซึ่งการรับน้ำหนักอย่างต่อเนื่องทำให้โซ่ยืดตัวและจัดเรียงใหม่อย่างถาวร
โดยทั่วไปปริมาณขั้นต่ำสำหรับเครื่องมือปั๊มขึ้นรูปด้วยการพิมพ์ 3 มิติจะอยู่ระหว่าง 200 ถึง 500 ชิ้นส่วนสำหรับแม่พิมพ์เทอร์โมพลาสติกที่ออกแบบอย่างดี- และ 50 ถึง 150 ชิ้นส่วนสำหรับแม่พิมพ์เรซินภายใต้ภาระปานกลาง สิ่งเหล่านี้ไม่ใช่ขอบเขตที่ยาก - ซึ่งเปลี่ยนแปลงไปตามการเลือกใช้วัสดุ ความเข้มงวดที่ก่อตัวขึ้น และสภาพแวดล้อม แต่เป็นตัวแทนของโซนที่การสึกหรอสะสม การคืบ และการเคลื่อนตัวของมิติทำให้แต่ละชิ้นส่วนที่ตามมามีความน่าเชื่อถือน้อยกว่าครั้งก่อน
เกณฑ์ปริมาณและการเปลี่ยนไปใช้เครื่องมือการผลิต
การรู้ว่าเมื่อใดควรเปลี่ยนจากการพิมพ์เป็นแม่พิมพ์กลึงไม่ใช่ประเด็นเดียวในการตัดสินใจ เป็นความก้าวหน้าที่เป็นไปตามส่วนโค้งตามธรรมชาติของการพัฒนาผลิตภัณฑ์:
- แม่พิมพ์พิมพ์สำหรับการตรวจสอบรูปทรงเรขาคณิต (1-50 ชิ้นส่วน):ยืนยันว่ามุมโค้งงอ ความลึกของรูปร่าง และรูปร่างโดยรวมทำงานได้ตามที่ออกแบบไว้ ยอมรับความไม่สมบูรณ์ของพื้นผิวและความแปรปรวนของมิติเป็นราคาของความเร็ว
- ชิ้นส่วนโลหะต้นแบบที่รวดเร็ว-สำหรับการทดสอบการทำงาน (5-20 ชิ้นส่วน):เมื่อเรขาคณิตได้รับการตรวจสอบผ่านการขึ้นรูป-แม่พิมพ์แล้ว ให้ผลิตชิ้นส่วนโลหะจริงผ่านเครื่องจักร CNC หรือการผลิตแบบมืออาชีพเพื่อยืนยันพฤติกรรมของวัสดุ การสปริงกลับ- และประสิทธิภาพภายใต้เงื่อนไขการบริการจริง บริการเช่นการสร้างต้นแบบอย่างรวดเร็วของ YICHENเชื่อมช่องว่างนี้ด้วยการจัดหาชิ้นส่วนโลหะที่ผลิตขึ้นต้นแบบและประดิษฐ์ด้วย CNC - ซึ่งยืนยันความสามารถในการผลิต - ซึ่งสามารถแก้ไขปัญหา DFM ได้ก่อนที่คุณจะลงทุนในเครื่องมือชุบแข็ง
- เครื่องมือการผลิตสำหรับปริมาณ (500+ ส่วน):ด้วยรูปทรงเรขาคณิตที่ได้รับการตรวจสอบและยืนยันความสามารถในการผลิตแล้ว ลงทุนในแม่พิมพ์เหล็กกลึง CNC- ด้วยความมั่นใจว่าไม่มีรอบการแก้ไขที่มีราคาแพงรออยู่
แนวทางแบบเป็นขั้นตอนนี้ช่วยลดความเสี่ยงของโครงการทั้งหมดให้เหลือน้อยที่สุด แม่พิมพ์พิมพ์ดูดซับความไม่แน่นอนในการออกแบบของการพัฒนาในระยะแรก ชิ้นส่วนโลหะต้นแบบที่รวดเร็ว-ช่วยยืนยันว่าการออกแบบขั้นสุดท้ายสามารถผลิตได้ในขนาดที่ต้องการ การผลิตแม่พิมพ์จะต้องตัดเพียงครั้งเดียวสำหรับการออกแบบที่แช่แข็ง
ก่อนที่จะตัดสินใจใช้แนวทางใดๆ ให้ดำเนินการผ่านรายการตรวจสอบการประเมินนี้สำหรับแอปพลิเคชันเฉพาะของคุณ:
- แรงขึ้นรูปของคุณต่ำกว่าหนึ่ง-หนึ่งในสามของความสามารถในการอัดของวัสดุแม่พิมพ์หรือไม่ ถ้าไม่เช่นนั้น เครื่องมือการพิมพ์จะมีขนาดเล็กเกินไป
- คุณต้องการชิ้นส่วนที่เหมือนกันมากกว่า 500 ชิ้นหรือไม่? หากเป็นเช่นนั้น เศรษฐศาสตร์จะนิยมใช้แม่พิมพ์กลึงโดยไม่คำนึงถึงความสามารถในการพิมพ์ของแม่พิมพ์
- ชิ้นงานที่ขึ้นรูปต้องการคุณภาพผิวงานต่ำกว่า Ra 1.6 หรือไม่? แม่พิมพ์ที่พิมพ์แล้วโดยไม่มีการตกแต่งอย่างละเอียดจะไม่สามารถให้สิ่งนี้ได้
- แม่พิมพ์จะทำงานในอุณหภูมิที่สูงกว่า 35 องศาเซลเซียสหรือไม่ ปัจจัยในการทำให้วัสดุอ่อนตัวและเร่งการคืบ
- รูปทรงเกี่ยวข้องกับการดึงลึกหรือรูปแบบสารประกอบที่มีความเค้นดึงทั่วหน้าแม่พิมพ์หรือไม่? สิ่งเหล่านี้ผลักดันให้วัสดุพิมพ์เข้าสู่ขอบเขตความล้มเหลวที่คาดเดาไม่ได้
- คุณสามารถทนต่อความแปรผันของมิติ +/- 0.2 ถึง 0.5 มม. ตลอดการดำเนินการผลิตได้หรือไม่ หากต้องการความสม่ำเสมอที่เข้มงวดมากขึ้น เครื่องมือที่ทำจากเหล็กคือคำตอบ
แม่พิมพ์ปั๊มขึ้นรูปด้วยการพิมพ์ 3 มิติไม่สามารถทดแทนเครื่องมือแบบเดิมๆ ได้ เป็นตัวเร่งระยะการพัฒนา-ที่ยุบเวลารอคอยสินค้าหลายสัปดาห์และเงินหลายพันดอลลาร์ให้เป็นชั่วโมง และการเปลี่ยนแปลงครั้งใหญ่ - ภายในขอบเขตความสามารถที่กำหนดไว้ ใช้พวกเขาในจุดที่พวกเขาเก่ง เปลี่ยนแปลงเมื่อไม่ได้ และคุณจะเข้าถึงเครื่องมือที่ใช้งานจริงได้เร็วกว่า ถูกลง และมีความประหลาดใจน้อยกว่าทีมที่ข้ามขั้นตอนการตรวจสอบโดยสิ้นเชิง
คำถามที่พบบ่อยเกี่ยวกับแม่พิมพ์ปั๊มขึ้นรูปด้วยการพิมพ์ 3 มิติ
1. แม่พิมพ์ปั๊มขึ้นรูปด้วยการพิมพ์ 3 มิติสามารถผลิตชิ้นส่วนได้กี่ชิ้นก่อนที่จะล้มเหลว
อายุการใช้งานของแม่พิมพ์ขึ้นอยู่กับวัสดุการพิมพ์และความรุนแรงของการขึ้นรูปเป็นอย่างมาก แม่พิมพ์ไนลอนหรือโพลีคาร์บอเนตที่ออกแบบมาอย่างดี-สามารถโค้งงออย่างง่ายในอะลูมิเนียมบางได้ โดยทั่วไปแล้วจะทนทานได้ 200 ถึง 500 รอบ เรซินแข็งตายภายใต้ภาระปานกลาง ใช้ได้ประมาณ 50 ถึง 150 ชิ้นส่วน PLA ตายมักจะลดลงภายใน-หลักเดียว วิธีการแบบไฮบริด เช่น การเพิ่มเม็ดมีดเหล็กที่รัศมีโค้งงอหรือเติมอีพอกซี-ภายในแม่พิมพ์ สามารถยืดอายุการใช้งานได้เป็น 1,000+ รอบโดยการเสริมแรง-บริเวณที่สัมผัสสึกหรอสูง ขณะเดียวกันก็รักษาส่วนที่พิมพ์ไว้สำหรับรูปทรงจำนวนมาก
2. โลหะชนิดใดที่คุณสามารถประทับด้วยแม่พิมพ์ที่พิมพ์แบบ 3D ได้
โลหะที่มีความเหนียวอ่อนในอุณหภูมิอบอ่อนทำงานได้ดีที่สุดกับแม่พิมพ์โพลีเมอร์ อลูมิเนียมอัลลอยด์อบอ่อน (1100, 3003, 5052, 6061-O) เป็นตัวเลือกที่เหมาะสมที่สุด ตามมาด้วยทองเหลืองอบอ่อน ทองแดงตายตัว และเหล็กอ่อน-เกจวัดบาง โดยทั่วไปแล้ว เหล็กกล้าไร้สนิมคือขีดจำกัดบน ซึ่งจำกัดไว้เฉพาะเนื้อสต็อกที่บางมาก (ต่ำกว่า 0.6 มม.) พร้อมด้วยวัสดุแม่พิมพ์ที่มีความแข็งแรงสูง- เช่น ไนลอน{11}}เส้นใยคาร์บอน ระบุอบอ่อนหรืออบอ่อนเสมอเมื่อสั่งแผ่นโลหะสำหรับการขึ้นรูปแม่พิมพ์พิมพ์ เนื่องจากการอบคืนตัวที่แข็งกว่าสามารถเพิ่มแรงดัดงอที่ต้องการได้เป็นสองเท่า
3. การปั๊มขึ้นรูปด้วยการพิมพ์ 3 มิติมีราคาถูกกว่าเครื่องมือกลึง CNC หรือไม่
สำหรับการสร้างต้นแบบและปริมาณน้อยกว่า 500 ชิ้นส่วน แม่พิมพ์ที่พิมพ์ออกมาจะมีราคาถูกลงอย่างมาก แม่พิมพ์ไนลอนตัวเดียวมีราคา 15 ถึง 50 เหรียญสหรัฐฯ เทียบกับ 1,500 ถึง 10,000 เหรียญสหรัฐฯ สำหรับเหล็กกลึง CNC- ความได้เปรียบด้านต้นทุนจะเพิ่มขึ้นตามการออกแบบแต่ละครั้งซ้ำ เนื่องจากการพิมพ์แม่พิมพ์ที่แก้ไขแล้วซ้ำจะต้องเสียค่าใช้จ่ายเพียงเล็กน้อยเมื่อเทียบกับ-การตัดเฉือนซ้ำ อย่างไรก็ตาม ความประหยัดกลับสูงกว่า 500 ถึง 1,000 ชิ้นส่วน เนื่องจากเหล็กกลึงมีอายุการใช้งาน 50,000 ถึง 500,000+ รอบ ขับต่อ-ต้นทุนเครื่องมือชิ้นส่วนต่ำกว่า 0.10 ดอลลาร์ ทีมงานอย่างบริการสร้างต้นแบบอย่างรวดเร็วของ YICHEN ช่วยลดช่องว่างนี้โดยการตรวจสอบความสามารถในการผลิตชิ้นส่วนผ่าน CNC-ตัวอย่างโลหะต้นแบบก่อนที่จะตัดสินใจผลิตแม่พิมพ์ที่มีราคาแพง
4. วัสดุการพิมพ์ 3D ที่ดีที่สุดสำหรับการปั๊มแม่พิมพ์คืออะไร?
ไนลอนเสริมคาร์บอน-ไฟเบอร์-ให้ประสิทธิภาพโดยรวมที่แข็งแกร่งที่สุดสำหรับการใช้งานแม่พิมพ์ปั๊มส่วนใหญ่ โดยผสมผสานกำลังรับแรงอัดประมาณ 100 ถึง 130 MPa เข้ากับความเสถียรของขนาดที่ดีเยี่ยม การขยายตัวทางความร้อนต่ำ และความต้านทานต่อการคืบคลานภายใต้โหลดซ้ำๆ สำหรับการสร้างต้นแบบที่มีงบประมาณจำกัด ไนลอนมาตรฐาน (PA6 หรือ PA12) จะให้ความสมดุลระหว่างความแข็งแกร่งและราคา เรซินวิศวกรรมที่มีความแข็งจากเครื่องพิมพ์ SLA ให้พื้นผิวสำเร็จและไอโซโทรปีที่เหนือกว่า แต่จะล้มเหลวทันทีโดยไม่มีการเตือนเมื่อมีการโอเวอร์โหลด การเลือกใช้วัสดุควรตรงกับความต้องการในการขึ้นรูป จำนวนรอบ และคุณภาพพื้นผิวเฉพาะของคุณ
5. คุณจะคำนวณได้อย่างไรว่าแม่พิมพ์ที่พิมพ์แบบ 3 มิติสามารถรองรับการขึ้นรูปเฉพาะได้หรือไม่
คำนวณแรงในการขึ้นรูปที่ต้องการโดยใช้สูตรน้ำหนักการดัดงอของอากาศ- ซึ่งจะพิจารณาปัจจัยในความหนาของแผ่นกำลังสอง ความยาวการโค้งงอ ความกว้างของรูแม่พิมพ์- และตัวคูณวัสดุโดยพิจารณาจากความต้านทานแรงดึงของโลหะผสม จากนั้นเปรียบเทียบแรงนั้นกับความสามารถในการอัดของแม่พิมพ์ของคุณ (กำลังรับแรงคูณด้วยพื้นที่สัมผัส) ใช้ปัจจัยด้านความปลอดภัยขั้นต่ำ 3 เท่าสำหรับเทอร์โมพลาสติกและ 4 เท่าสำหรับเรซินแข็ง เนื่องจากโพลีเมอร์ตายแตกหักกะทันหันโดยไม่มีการเตือนล่วงหน้า ต่างจากแม่พิมพ์เหล็กที่ค่อยๆ เปลี่ยนรูป หากอัตราส่วนความปลอดภัยต่ำกว่าเกณฑ์ ให้เพิ่มพื้นที่สัมผัสของดาย เปลี่ยนไปใช้วัสดุที่แข็งแรงกว่า หรือลดความหนาของแผ่น


