


รอยบากบายพาสทำอะไรในแม่พิมพ์ปั๊มแบบก้าวหน้า
เมื่อคุณรันโปรเกรสซีฟดายด้วยความเร็วในการผลิต ทุกจังหวะจะต้องลงจอดในตำแหน่งที่ถูกต้อง แถบที่ลอยแม้แต่เศษเล็กเศษน้อยหนึ่งในพันนิ้วทำให้เกิดเศษเหล็ก ทำให้เครื่องมือเสียหาย และปิดการทำงานของแท่นพิมพ์ รอยบากทางบายพาสเป็นหนึ่งในการป้องกันทางกลหลักต่อผลลัพธ์ดังกล่าว แต่ก็ได้รับความสนใจน้อยกว่านักบินหรือระบบป้อนอัตโนมัติในการอภิปรายเกี่ยวกับการออกแบบแม่พิมพ์ส่วนใหญ่
คู่มือนี้ครอบคลุมถึงรอยบากบายพาสลบและบวกในแม่พิมพ์ปั๊มโลหะแผ่นโดยละเอียดตั้งแต่กลไกพื้นฐานไปจนถึงเกณฑ์การคัดเลือก อิทธิพลของวัสดุ โหมดความล้มเหลว และกฎการออกแบบ ไม่ว่าคุณจะเรียกสิ่งเหล่านี้ว่า พิตช์บาก รอยบากแบบฝรั่งเศส หรือบายพาสสต็อป หลักการเบื้องหลังการเลือกรูปทรงเชิงบวกและเชิงลบจะกำหนดว่าชุดแม่พิมพ์ปั๊มของคุณทำงานมากกว่าล้านรอบได้อย่างน่าเชื่อถือเพียงใด
Bypass Notches ใน Progressive Dies คืออะไร
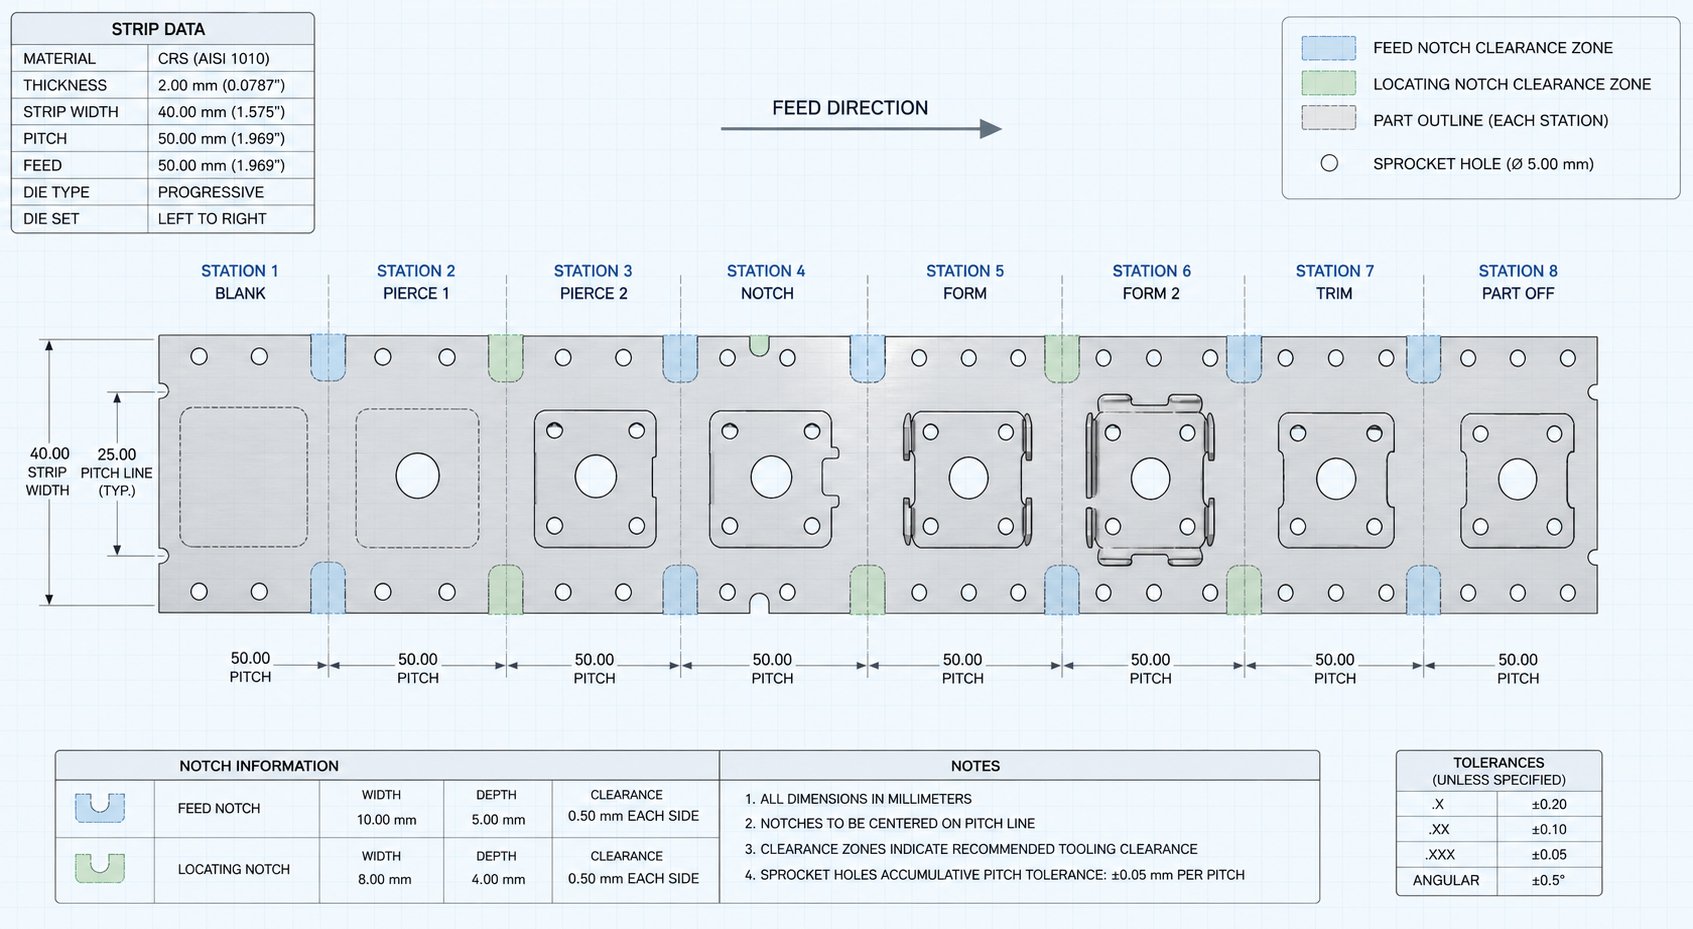
รอยบากบายพาสเป็นลักษณะทางเรขาคณิตที่ตั้งใจตัดหรือสร้างไว้บนแถบพาหะที่เชื่อมกับส่วนประกอบที่เกี่ยวข้องภายในแม่พิมพ์ จุดประสงค์คือเพื่อควบคุมความก้าวหน้าของแถบทางกายภาพ ป้องกันการป้อนมากเกินไป และสร้างความมั่นใจว่าแต่ละสถานีได้รับชิ้นงานในตำแหน่งที่ถูกต้อง
ลองนึกภาพแถบที่เคลื่อนผ่านแท่นโปรเกรสซีฟสิบ- เครื่องป้อนอัตโนมัติจะดันไปข้างหน้าหนึ่งระดับต่อจังหวะ รอยบากบายพาส ไม่ว่าจะเป็นแถบที่เหลืออยู่บนแถบหรือกระเป๋าที่ตัดเข้าไปในขอบแถบ จะบรรจบกับบล็อกผสมพันธุ์หรือไหล่ในแม่พิมพ์ หน้าสัมผัสทางกลนั้นทำให้เกิดการหยุดอย่างแรง ซึ่งเป็นขีดจำกัดทางกายภาพที่แถบไม่สามารถผ่านได้ ไม่ว่าตัวป้อนจะเกินหรือเกิดข้อผิดพลาดของผู้ปฏิบัติงานก็ตาม
แตกต่างจากรูนำร่องอย่างไร? หมุดนำร่องคือหมุดกลมที่เข้าไปใน-รูที่เจาะไว้ล่วงหน้าเพื่อ-ปรับตำแหน่งแถบหลังจากที่ป้อนครบระยะ พวกเขาแก้ไขข้อผิดพลาดในการลงทะเบียนเล็กน้อย ในทางตรงกันข้าม รอยบากบายพาสจะป้องกันการให้อาหารมากเกินไปก่อนที่นักบินจะมีส่วนร่วมด้วยซ้ำ หมุดนำร่องขนาดด้วยระยะห่าง 0.0005 ถึง 0.001 นิ้วไม่สามารถชดเชยแถบที่เกินครึ่งสนามได้ นั่นคือหน้าที่ของรอยบากบายพาส: ข้อจำกัดเชิงกลอย่างหนักของระยะการเคลื่อนที่ของแถบ
เหตุใดรอยบากบายพาสจึงมีความสำคัญต่อการลงทะเบียนแถบ
การลงทะเบียนแถบแย่จะลดหลั่นอย่างรวดเร็ว การวางแนวที่ไม่ตรงจะกระทบกับรูนำร่องที่ยาวขึ้น ซึ่งจะทำให้การลงทะเบียนที่สถานีปลายน้ำลดลงอีก ชิ้นส่วนหลุดออกจากความอดทน เจาะวัสดุที่หน้าสัมผัสในตำแหน่งที่ไม่ถูกต้อง ทำให้เกิดแรงด้านข้างที่ไม่สม่ำเสมอจนทำให้ขอบตัดหรือเจาะทะลุโดยสิ้นเชิง ในกรณีที่ร้ายแรง เหตุการณ์การป้อนมากเกินไปเพียงครั้งเดียวอาจทำให้ส่วนแม่พิมพ์เสียหาย ส่งผลให้ค่าซ่อมแซมซึ่งช่วยประหยัดวัสดุได้หลายเดือน
วัตถุประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มมีมากกว่าการป้องกันการป้อนมากเกินไป ตามที่ระบุไว้โดย Art Hedrick ผู้เชี่ยวชาญด้านการออกแบบแม่พิมพ์ช่างประกอบรอยบากของขอบยังช่วยขจัดมุมแคมเบอร์ออกจากสตริทคอยล์ สร้างขอบอ้างอิงที่สะอาดตาซึ่งช่วยให้แถบป้อนผ่านไกด์ได้อย่างราบรื่น หากไม่มีขอบตรงนั้น วัสดุที่โค้งงอจะเกาะติดกับตัวกั้นสต็อก ทำให้เกิดความยาวฟีดที่ไม่แน่นอน แม้แต่กับตัวป้อนเซอร์โวสมัยใหม่ก็ตาม
บายพาสจะมีรอยบากที่จำกัดการเคลื่อนที่ของแถบเพื่อให้แต่ละสถานีได้รับชิ้นงานในตำแหน่งที่ถูกต้อง โดยไม่ขึ้นกับความแม่นยำของตัวป้อน สภาพของคอยล์ หรือระดับทักษะของผู้ปฏิบัติงาน
ทั้งสามระบบทำงานร่วมกันเพื่อความก้าวหน้าที่เชื่อถือได้: ตัวป้อนอัตโนมัติให้ความก้าวหน้าเล็กน้อย รอยบากบายพาสบังคับใช้ขีดจำกัดการเคลื่อนที่สูงสุด และนำแคมเบอร์ออก และหมุดนำร่องให้การลงทะเบียนความแม่นยำขั้นสุดท้าย การนำองค์ประกอบใดองค์ประกอบหนึ่งออกจะเป็นการเลื่อนความเสี่ยงไปสู่องค์ประกอบอื่นๆ เมื่อทั้งสามทำงานประสานกัน ชุดแม่พิมพ์ปั๊มจะรักษาความสามารถในการทำซ้ำตลอดการผลิตที่ยาวนาน แม้ในระหว่างการตั้งค่าซึ่งอุบัติเหตุแม่พิมพ์ส่วนใหญ่เกิดขึ้นจริงก็ตาม
คำถามสำคัญสำหรับนักออกแบบแม่พิมพ์ทุกคนไม่ใช่ว่าจะใช้รอยบากบายพาสหรือไม่ แต่ควรใช้ประเภทใด การตัดสินใจนั้นขึ้นอยู่กับว่าคุณทิ้งวัสดุไว้บนแถบ (บวก) หรือเอาออก (ลบ) และรูปทรงแต่ละอันมีข้อได้เปรียบที่แตกต่างกัน ขึ้นอยู่กับความกว้างของแถบ ความเร็วในการผลิต และพฤติกรรมของวัสดุ
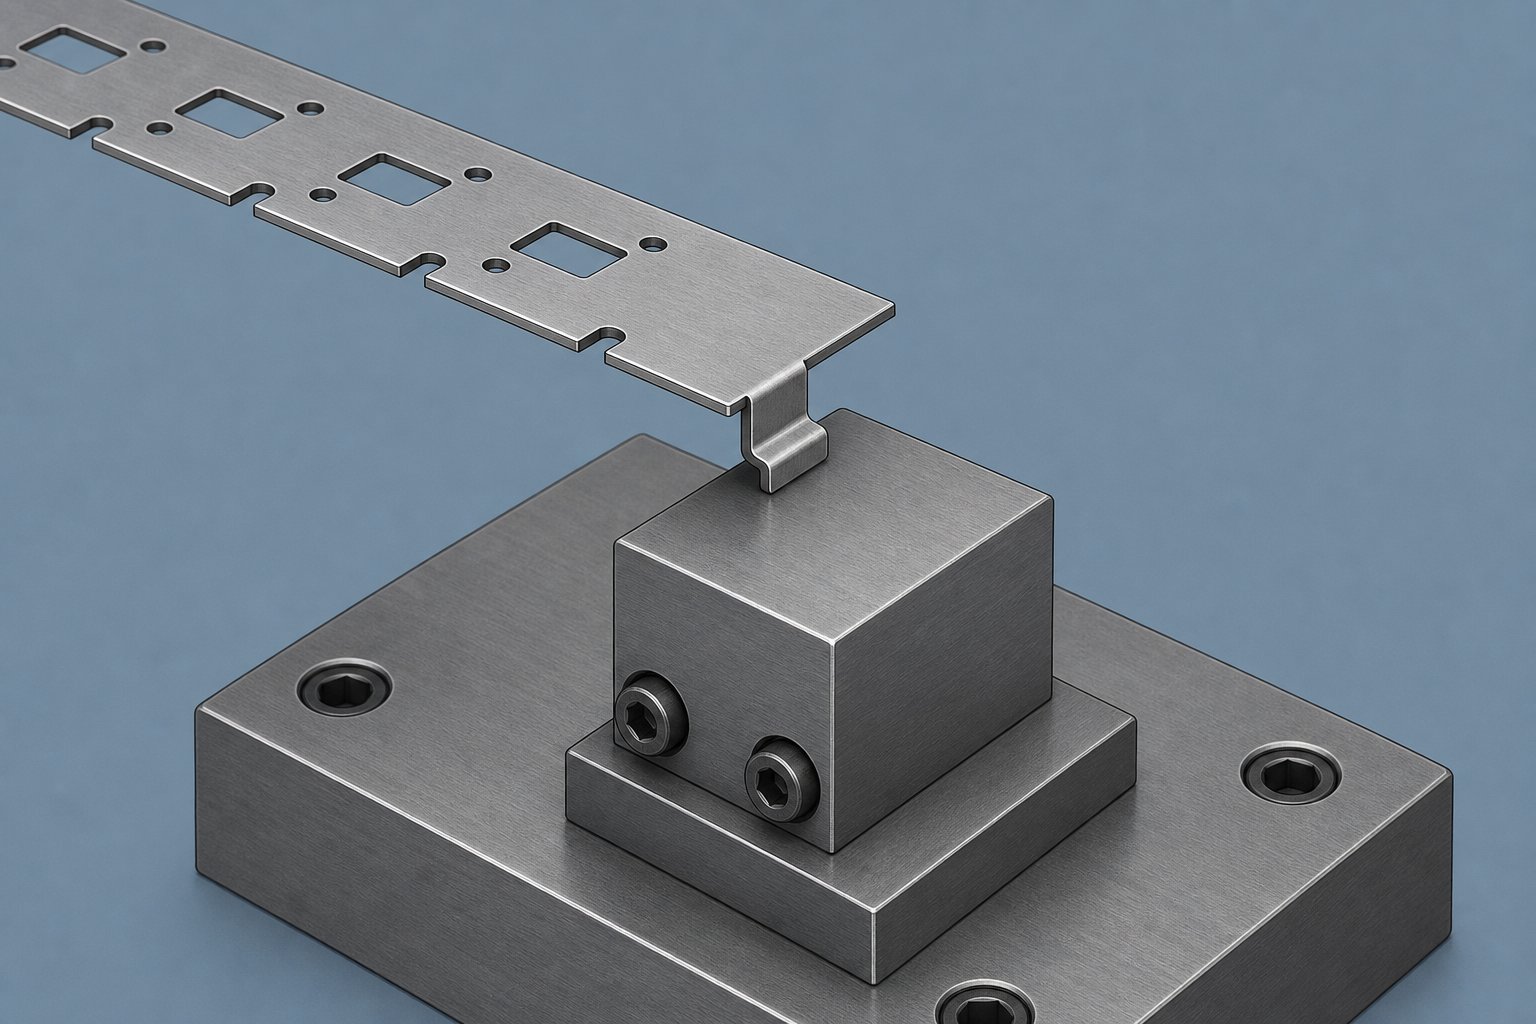
วิธีการทำงานของรอยบากบายพาสเชิงบวก และเมื่อใดจึงควรใช้
การทิ้งเนื้อหาไว้บนแถบแทนที่จะตัดออกอาจฟังดูขัดกับสัญชาตญาณสำหรับคุณลักษณะที่มีไว้เพื่อควบคุมความก้าวหน้า แต่นั่นคือสิ่งที่รอยบากบายพาสเชิงบวกทำ และรูปทรงที่อยู่ด้านหลังจะช่วยแก้ปัญหาต่างๆ มากมายที่-การสร้างรอยบากทั่วไปเกิดขึ้น
วิธีบายพาสเชิงบวกมีรอยบากควบคุมความก้าวหน้าของแถบ
รอยบากบายพาสเชิงบวกถูกสร้างขึ้นโดยการกรีดส่วนเล็กๆ ของแถบพาหะแล้วสร้างลง (หรือขึ้นด้านบนเป็นครั้งคราว) เพื่อสร้างแถบที่ยื่นออกมาจากระนาบแถบ ลองนึกภาพลิ้นสี่เหลี่ยม โดยทั่วไปจะมีความกว้าง 3 ถึง 6 มม. และยื่นออกมาเป็น 1 ถึง 1.5 เท่าของความหนาของวัสดุใต้พื้นผิวแถบ โดยตั้งฉากกับทิศทางการป้อน แถบยังคงติดอยู่กับส่วนรองรับที่ปลายด้านหนึ่ง ทำให้เกิดหน้าแปลนยื่นออกมาตามขอบแถบ
ในระหว่างการเลื่อนฟีด แถบที่ขึ้นรูปนี้จะเคลื่อนที่ไปข้างหน้าพร้อมกับแถบจนกระทั่งสัมผัสกับบล็อกหยุดที่แข็งตัวหรือกลึงบ่าเข้ากับฐานรองแม่พิมพ์ส่วนล่าง การชนทางกายภาพนั้นจะหยุดการเคลื่อนที่ของแถบที่ระยะพิทช์ที่ถูกต้อง รูปทรงเป็นแบบจำกัดตัวเอง-: แท็บไม่สามารถผ่านบล็อกหยุดได้ ดังนั้นการป้อนมากเกินไปจึงเป็นไปไม่ได้ทางกลไกไม่ว่าตัวป้อนจะใช้แรงมากน้อยเพียงใด
เหตุใดจึงทิ้งวัสดุไว้แทนที่จะเจาะออก? คำตอบเกี่ยวข้องกับทั้งความน่าเชื่อถือและความสมบูรณ์ของแถบ แท็บที่มีรูปหอก-และ-ไม่ก่อให้เกิดทาก ไม่มีเศษชิ้นส่วนเล็กๆ ที่ต้องออกจากช่องแม่พิมพ์ และไม่มีความเสี่ยงที่กระสุนจะถูกดึงกลับเข้าไปในโพรงแม่พิมพ์เมื่อตีกลับ สำหรับใครก็ตามที่คุ้นเคยกับอาการปวดหัวจากการดึงทากในการปั๊มตอก ข้อได้เปรียบนั้นเพียงอย่างเดียวก็พิสูจน์ให้เห็นถึงแนวทางนี้
การวางแนวเชิงมุมของแท็บก็มีความสำคัญเช่นกัน รอยบากบายพาสเชิงบวกส่วนใหญ่จะเกิดขึ้นที่ 90 องศากับพื้นผิวของแถบ แต่การปรับเชิงมุมเล็กน้อยที่ 80 ถึง 85 องศา สามารถสร้างการยึดลิ่มกับบล็อกหยุดได้ สิ่งนี้จะเพิ่มแรงยึดเกาะและปรับปรุงการควบคุมการป้อนบนวัสดุที่หนาขึ้นซึ่งมีโมเมนตัมของแถบสูงกว่า
การใช้งานทั่วไปสำหรับการออกแบบรอยบากเชิงบวก
รอยบากบายพาสที่เป็นบวกในแผ่นโลหะสร้างความเป็นเลิศในสถานการณ์เฉพาะที่ความสมบูรณ์ของแถบและการจัดการเศษซากมีความสำคัญ พิจารณาแถบพาหะแคบ เช่น กว้าง 25 มม. เพื่อป้อนส่วนคอนเนคเตอร์ขนาดเล็ก การตัดรอยบากแบบธรรมดาออกจากขอบจะลบพื้นที่หน้าตัด-ออกจากพาหะที่น้อยที่สุดอยู่แล้ว วัสดุที่สูญเสียไปจะทำให้แถบอ่อนตัวลงตรงจุดที่แรงป้อนรวมตัว ทำให้เกิดการโก่งงอหรือการฉีกขาดระหว่างการทำงานที่ความเร็วสูง-
การมีรอยบาก-}และ-ฟอร์มช่วยหลีกเลี่ยงปัญหานี้ได้โดยสิ้นเชิง วัสดุจะยังคงอยู่ในพาหะ ความแข็งแรงของหน้าตัด-ยังคงไม่เปลี่ยนแปลง หน้าแปลนที่ขึ้นรูปแล้วทำให้แถบแข็งขึ้นจริง ๆ ซึ่งช่วยให้การป้อนผ่านรางตัวยกเป็นไปอย่างราบรื่น ซึ่งเป็นข้อดีที่ผู้ปฏิบัติงานด้านการออกแบบแม่พิมพ์สังเกตเห็นได้ซึ่งทำงานกับเค้าโครงส่วนรองรับด้านเดียว-
วัตถุประสงค์ของรอยบากบายพาสในการขึ้นรูปโลหะแผ่นยังครอบคลุมถึงเศรษฐศาสตร์เศษอีกด้วย ทากทุกตัวที่ตายจะช่วยเพิ่มการคำนวณขยะวัสดุ ในการผลิตที่มีปริมาณสูง-โดยที่ต้นทุนวัสดุมีอิทธิพลเหนือการกำหนดราคาชิ้นส่วน การกำจัดแม้แต่รอยบากเล็กๆ จากแต่ละความก้าวหน้าจะทวีคูณเป็นการประหยัดที่วัดผลได้มากกว่าหนึ่งล้าน-การวิ่งสโตรก
- ไม่จำเป็นต้องจัดการทาก- ลดความเสี่ยงในการดึงทากและขจัดความจำเป็นในการกวาดล้างทากในแม่พิมพ์
- คงส่วนตัดขวางของผู้ให้บริการ-ไว้- สำคัญมากสำหรับแถบแคบซึ่งการเอาวัสดุออกอาจส่งผลต่อความเสถียรของฟีด
- ทำให้แถบแข็งขึ้นในพื้นที่- หน้าแปลนที่ขึ้นรูปจะเพิ่มความแข็งแกร่งที่ตำแหน่งรอยบาก ช่วยให้การเคลื่อนที่ผ่านรางตัวยกเป็นไปอย่างราบรื่น
- ลดของเสียต่อความก้าวหน้า- ไม่มีการนำวัสดุออกจากแถบ ช่วยเพิ่มการใช้วัสดุกับต้นทุน-งานที่ละเอียดอ่อน
- การสร้างแม่พิมพ์ที่ง่ายขึ้นที่สถานีบาก- หมัดหอกและส่วนขึ้นรูปแทนที่การเจาะเต็ม- พร้อมรูเจาะกระสุน
การออกแบบเชิงบวกย่อมมีข้อจำกัด แถบที่ขึ้นรูปจะต้องเคลียร์กลไกการยกในขณะที่แถบยกขึ้นระหว่างจังหวะ สำหรับแม่พิมพ์ความเร็วสูง-ที่ทำงานด้วยความเร็วมากกว่า 600 จังหวะต่อนาที แถบที่ยื่นออกมา-ลงด้านล่างสามารถจับบนรางตัวยกหรือรบกวนจังหวะการยกระดับแถบได้ ความเสี่ยงจากการรบกวนเหล่านี้ผลักดันการใช้งานบางอย่างไปสู่ทางเลือกอื่น นั่นคือ การนำวัสดุออกทั้งหมดเพื่อสร้างรูปทรงรอยบากเชิงลบที่ประกอบแม่พิมพ์จากทิศทางตรงกันข้าม
วิธีการทำงานของรอยบากบายพาสเชิงลบและจุดแข็งของพวกมัน
เมื่อแถบที่มีรูปร่างยื่นออกมาด้านล่างแถบทำให้เกิดปัญหาการกวาดล้างที่ความเร็วสูง วิธีแก้ปัญหาจะพลิกรูปทรงทั้งหมด แทนที่จะทิ้งวัสดุไว้บนแถบ รอยบากบายพาสเชิงลบจะขจัดส่วนเล็กๆ ออกจากขอบแถบ ทำให้เกิดช่องที่ประกอบเข้ากับส่วนยื่นที่แข็งตัวซึ่งติดตั้งอยู่ในแม่พิมพ์ แถบนั้นเองก็มีช่องว่างอยู่ คนตายจะหยุดยั้ง
กลศาสตร์ของรอยบากบายพาสเชิงลบและการกำจัดวัสดุ
รอยบากบายพาสเชิงลบเกิดขึ้นโดยการตอกการเจาะส่วนสี่เหลี่ยมเล็กๆ หรือสี่เหลี่ยมคางหมูจากขอบด้านใดด้านหนึ่งหรือทั้งสองด้านของแถบพาหะ การเจาะแม่พิมพ์ปั๊มที่ใช้สำหรับการดำเนินการนี้โดยทั่วไปจะมีความกว้างตั้งแต่ 3 ถึง 8 มม. และเจาะเข้าไปในขอบแถบ 2 ถึง 5 มม. ขึ้นอยู่กับความกว้างของพาหะและความหนาของวัสดุ การตัดจะเป็นไปตามกลไกการตัดแบบเดียวกับการตัดเฉือนใดๆ ก็ตาม: การเจาะลงไปที่ช่องแม่พิมพ์ผสมพันธุ์ วัสดุจะแตกหักผ่านลำดับแรงเฉือน-และ-การแตกหัก และกระสุนจะแยกออกจากแถบ
ทากตัวนั้นเรียกร้องความสนใจ ทากที่มีรอยบากโดยทั่วไปจะเป็นเศษไม้บางๆ ซึ่งบางครั้งอาจมีขนาดเล็กถึงสองเท่าของความหนาของวัสดุในมิติที่แคบที่สุด การกำจัดชิ้นส่วนเล็กๆ ออกไปอย่างน่าเชื่อถือถือเป็นความท้าทายที่ทราบกันดีอยู่แล้ว รูเจาะทากใต้ช่องเปิดของแม่พิมพ์จะต้องมีมุมดูดที่เพียงพอ โดยปกติจะเป็น 0.5 ถึง 1 องศาต่อด้าน เพื่อป้องกันไม่ให้ทากซ้อน การช่วยดูดสุญญากาศหรือการปล่อยกระสุนเชิงบวกผ่านสปริง-ตัวถีบที่โหลดไว้นั้นจำเป็นในการใช้งานที่มีความเร็วสูง- ซึ่งแรงโน้มถ่วงเพียงอย่างเดียวไม่สามารถกำจัดทากได้เร็วพอ
เมื่อตัดช่องที่มีรอยบากแล้ว มันจะเลื่อนไปตามแถบจนกระทั่งถึงบล็อกกุญแจที่แข็งตัว ซึ่งเป็นโครงเหล็กพื้น-ที่มีความแม่นยำซึ่งติดตั้งอยู่ในฐานเสียบแม่พิมพ์ บล็อกกุญแจจะเข้าไปในช่องรอยบาก และผนังด้านหลังของรอยบากจะสัมผัสกับหน้าบล็อกกุญแจ เพื่อหยุดการเคลื่อนที่ของแถบไปข้างหน้าที่ระยะพิทช์ที่ถูกต้อง รูปทรงมีความสำคัญในที่นี้: ความลึกของรอยบากควรเกินระยะยื่นของบล็อกหลัก 0.3 ถึง 0.5 มม. เพื่อให้การเชื่อมต่อที่สะอาดโดยไม่มีการผูก ในขณะที่ความกว้างของรอยบากต้องคำนึงถึงความทนทานต่อการป้อนของระบบ บวกกับการขยายตัวเนื่องจากความร้อนของแถบในระหว่างการดำเนินการผลิตที่ยาวนาน
การผ่อนปรนเชิงมุมบนขอบด้านบนของรอยบาก โดยทั่วไปจะอยู่ที่ 3 ถึง 5 องศา ช่วยให้แถบเลื่อนข้ามบล็อคกุญแจในระหว่างการป้อนล่วงหน้าโดยไม่จับ ขอบต่อท้ายยังคงเป็นสี่เหลี่ยมจัตุรัสหรือตัดราคาเล็กน้อย ทำให้เกิดจุดหยุดเชิงบวกที่หยุดการเคลื่อนที่ของแถบ ระยะห่างระหว่างด้านของบล็อคกุญแจและผนังที่มีรอยบากมักจะอยู่ที่ 0.05 ถึง 0.10 มม. ต่อด้าน ซึ่งแน่นพอที่จะป้องกันการเคลื่อนตัวด้านข้าง แต่หลวมพอที่จะหลีกเลี่ยงการพันกัน เนื่องจากรอยบากบายพาสที่ก่อตัวเป็นเสี้ยน เกิดการประทับตราที่ตกค้างบนพื้นผิวที่เชื่อมต่อในระยะยาว
ความสัมพันธ์ระหว่างรูปทรงรอยบากกับความสูงของเสี้ยนนั้นมีความสัมพันธ์กันโดยตรง การเจาะที่มีรอยบากทื่อทำให้เกิดการพลิกคว่ำที่ด้านเข้าและมีเสี้ยนเด่นชัดที่ด้านแม่พิมพ์ของการตัด เสี้ยนนั้นยื่นเข้าไปในกระเป๋าที่มีรอยบาก ช่วยลดความลึกในการใช้งานได้อย่างมีประสิทธิภาพ การสะสมของเสี้ยนที่เพิ่มขึ้นอย่างต่อเนื่องนับพันครั้งสามารถป้องกันไม่ให้บล็อคกุญแจเข้าที่จนสุด ส่งผลให้ความแม่นยำในการลงทะเบียนลดลง การรักษาระยะการเจาะที่เหมาะสม-ถึง- โดยทั่วไปแล้วจะมีความหนาของวัสดุ 5 ถึง 10 เปอร์เซ็นต์ต่อด้านสำหรับเหล็กเหนียว ช่วยให้เสี้ยนอยู่ในขีดจำกัดที่ยอมรับได้ และขยายระยะเวลาการบำรุงรักษา
เมื่อการออกแบบรอยบากเชิงลบทำงานได้ดีที่สุด
รอยบากเชิงลบจะครอบครองขอบแถบแทนที่จะยื่นออกมาด้านล่างระนาบแถบ ไม่มีอะไรยื่นออกมา แถบยังคงแบน ซึ่งหมายความว่ารางยก ระบบเป่าลม- และเซ็นเซอร์ตรวจจับแถบทั้งหมดทำงานโดยไม่มีการรบกวน สำหรับแม่พิมพ์ที่ทำงานด้วยความเร็วมากกว่า 600 จังหวะต่อนาที โปรไฟล์แบบเรียบนี้จึงมีความสำคัญ
ลองจินตนาการถึงแถบรองรับขนาดกว้าง ที่มีเส้นผ่านศูนย์กลาง 75 มม. ขึ้นไป ป้อนเข้ากับโครงยึดรถยนต์ขนาดใหญ่ การถอด 4 มม. ออกจากขอบแต่ละด้านสำหรับช่องที่มีรอยบากแทบจะไม่ส่งผลต่อน้ำหนักบรรทุก-หน้าตัดของตลับลูกปืนของผู้ขนส่ง แถบนี้ยังคงรักษาความสมบูรณ์ของโครงสร้างในขณะที่ได้รับการควบคุมการป้อนเชิงรุกผ่านการมีส่วนร่วมทางกลเชิงบวกกับบล็อคหลัก วัสดุที่ถูกเอาออกจะสร้างช่องที่ส่วนที่ยื่นของแม่พิมพ์เข้าไป โดยพื้นฐานแล้วจะสร้างรูปทรงหยุดลงในเครื่องมือแทนที่จะเข้าไปในแถบ
วิธีการนี้ยังให้การดำเนินการหยุดที่เด็ดขาดยิ่งขึ้นอีกด้วย บล็อกหลักที่เข้าไปในช่องที่กลึงด้วยเครื่องจักรจะมีการสัมผัสแบบเต็มหน้าผ่านผนังรอยบาก ซึ่งกระจายแรงจับฟีดไปในพื้นที่ขนาดใหญ่กว่าแท็บเดียวที่กระทบไหล่ หน้าสัมผัสแบบกระจายนั้นต้านทานการเสียรูปได้ดีกว่าในระหว่างการชะลอตัวอย่างกะทันหันของแถบหนักที่ความเร็ว
- โปรไฟล์แถบแบน- ไม่มีแถบยื่นออกมารบกวนตัวยก เซ็นเซอร์ หรือกลไกการขนส่งแถบความเร็วสูง-
- การจับกุมฟีดเชิงรุก- การสัมผัสเต็มหน้าระหว่างบล็อคกุญแจและผนังรอยบาก กระจายแรงหยุด ลดการเสียรูปเฉพาะจุด
- ลบมุมแคมเบอร์ออก- การตัดจะเล็มขอบกรีดที่ผิดปกติ ทำให้เกิดพื้นผิวอ้างอิงที่สะอาดสำหรับเส้นบอกแนวสต็อก
- การลงทะเบียนสอง-รอยบาก- การตัดรอยบากบนขอบแถบทั้งสองและการใช้บล็อคกุญแจที่จับคู่กัน ป้องกันการเลื่อนแถบด้านข้างระหว่างการดำเนินการเจาะปั๊ม
- เข้ากันได้กับ-ระบบอัตโนมัติความเร็วสูง- ไม่มีลักษณะที่มีรูปร่างให้จับ โค้งงอ หรือเหนื่อยล้าที่อัตราการชักสูงขึ้น
- ความสามารถในการหยุดการตีครั้งแรก- จุดหยุดรอยบากทำหน้าที่เป็นตัวระบุตำแหน่งขอบนำ- ในระหว่างการตั้งค่าแม่พิมพ์ครั้งแรก ซึ่งช่วยลดความเสี่ยงของการชนครึ่งหนึ่ง-หรือเศษที่หลวมเมื่อเริ่มต้น
ข้อเสีย-มีความชัดเจน: รอยบากเชิงลบจะใช้วัสดุที่เป็นแถบ สร้างทากที่ต้องจัดการ และทำให้เกิดคมตัดที่สึกหรอเมื่อเวลาผ่านไป สำหรับแถบที่กว้างขึ้นซึ่งบทลงโทษเหล่านั้นยังคงสามารถจัดการได้ ความน่าเชื่อถือและความเข้ากันได้ด้านความเร็วของการออกแบบนี้ ทำให้เป็นตัวเลือกที่โดดเด่นในการใช้งานแม่พิมพ์แบบโปรเกรสซีฟที่มีปริมาณสูง- คำถามไม่ใช่ว่าประเภทใดดีกว่าในระดับสากล แต่เป็นข้อจำกัดชุดใดที่การใช้งานเฉพาะของคุณกำหนด ซึ่งเป็นการตัดสินใจที่ชัดเจนยิ่งขึ้นเมื่อวางรูปทรงเรขาคณิตทั้งสองไว้เคียงข้างกัน
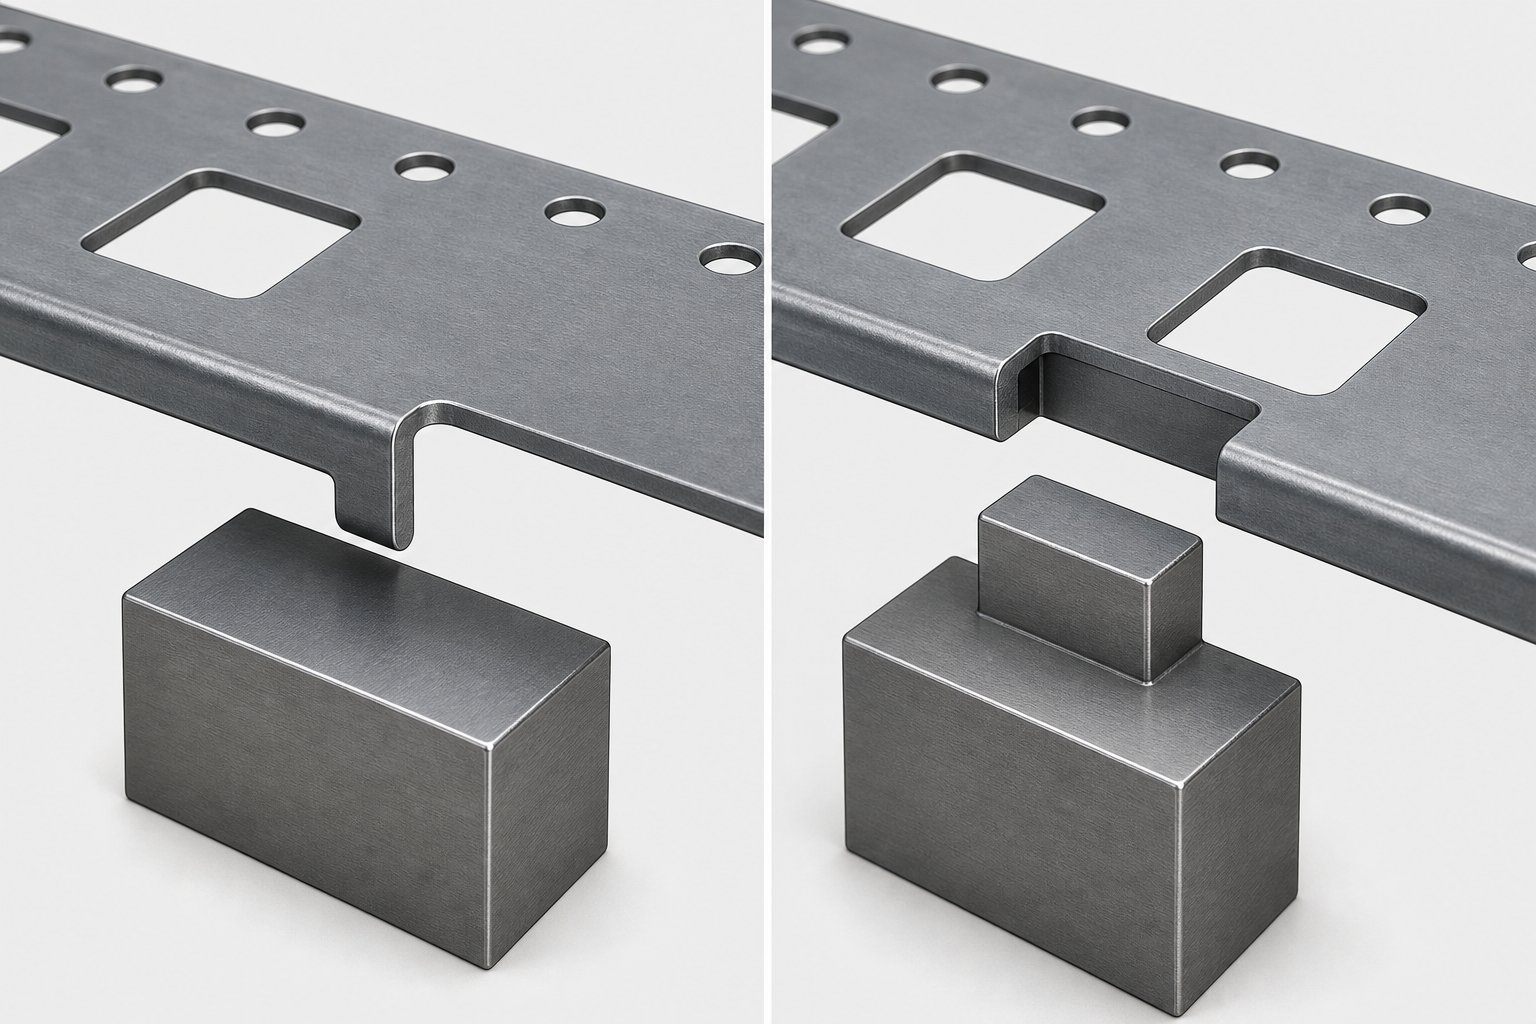
คู่มือการเลือกรอยบากบายพาสเชิงบวกและเชิงลบ
การวางรูปทรงเรขาคณิตที่มีรอยบากทั้งสองไว้เคียงข้างกัน เผยให้เห็นว่าการเลือกระหว่างรูปทรงทั้งสองนั้นแทบจะไม่ได้ขึ้นอยู่กับว่าแบบใดจะดีกว่าอีกแบบหนึ่ง เป็นเรื่องเกี่ยวกับการจับคู่การออกแบบรอยบากเข้ากับความกว้างของแถบ ความเร็วในการผลิต ลักษณะวัสดุ และข้อจำกัดในการจัดการเศษเหล็ก ตารางด้านล่างจะรวมความแตกต่างทางกลไกและการปฏิบัติงานไว้ในข้อมูลอ้างอิงเดียวที่คุณสามารถใช้ในระหว่างการตรวจสอบการออกแบบเครื่องมือและการปั๊มแม่พิมพ์
การเปรียบเทียบรอยบากบายพาสเชิงบวกและเชิงลบ
| มิติการออกแบบ | รอยบากบายพาสเชิงบวก | รอยบากบายพาสเชิงลบ |
|---|---|---|
| กลไกการออกฤทธิ์ | แถบรูปหอกที่อยู่ด้านล่างแถบจะสัมผัสกับบล็อกหยุดในแม่พิมพ์ | ช่องที่ตัดในขอบแถบได้รับการฉายบล็อกกุญแจจากแม่พิมพ์ |
| การกำจัดวัสดุ | ไม่มีวัสดุ - ติดอยู่กับแถบพาหะ | ใช่ - ทากถูกตัดออกจากขอบแถบ |
| แรงกระแทกของแถบ | ส่วนตัดขวางของพาหะ - น้อยที่สุดยังคงอยู่ ความแข็งเฉพาะที่จะเพิ่มขึ้นที่แท็บที่ขึ้นรูป | หน้าตัดปานกลาง - จะลดลงที่ตำแหน่งรอยบากแต่ละตำแหน่งตามความลึกของการตัด |
| การจัดการทาก | ไม่จำเป็น | จำเป็นต้องมีรูเจาะกระสุน มุมร่าง และการดีดตัวของสุญญากาศหรือตัวเตะที่เป็นไปได้ |
| ช่วงความกว้างของแถบทั่วไป | แถบแคบถึงปานกลาง (ต่ำกว่า 50 มม.) ซึ่งการนำวัสดุออกอาจกระทบต่อความสมบูรณ์ของตัวพา | แถบขนาดกลางถึงกว้าง (40 มม. ขึ้นไป) ซึ่งการดึงขอบออกจะมีผลกระทบต่อโครงสร้างน้อยที่สุด |
| ความเหมาะสมของความเร็ว | ความเร็วต่ำถึงปานกลาง (โดยทั่วไปจะต่ำกว่า 600 SPM) ความเสี่ยงในการรบกวนแท็บจะเพิ่มขึ้นตามความเร็ว | ความเร็วปานกลางถึงสูง (600+ SPM) โปรไฟล์แถบแบนหลีกเลี่ยงการรบกวนของนักกีฬายกและเซ็นเซอร์ |
| ความเสี่ยงจากเสี้ยน | การตัดหอกต่ำ - ทำให้เกิดการแตกหักแบบควบคุมได้บนขอบด้านเดียว ไม่มีเสี้ยนออกจากกระสุน | การตัดเฉือน - ที่สูงขึ้นจะสร้างเสี้ยนที่ด้านดายของการตัด ซึ่งสามารถลดความลึกของรอยบากการทำงานเมื่อเวลาผ่านไป |
| การแก้ไขแคมเบอร์ขอบ | No - จะไม่เอาวัสดุขอบออก ดังนั้นโค้งจากการตัดคอยล์จึงยังคงอยู่ | ใช่ - การตัดขอบที่ไม่สม่ำเสมอ ปรับปรุงการนำทางแถบผ่านรางสต็อก |
| โหมดความล้มเหลวทั่วไป | การดัดงอแท็บหรือการตัดจากแรงป้อนที่มากเกินไป การรบกวนแท็บกับตัวยก การแตกเมื่อยล้าที่ก้าวหน้าที่รากหอก | การดึงทากที่เติมเต็มช่องบาก การสะสมของเสี้ยนป้องกันการมีส่วนร่วมของบล็อคกุญแจ ขอบมีรอยบากแตกจากการแข็งตัวของชิ้นงาน |
ตัวสร้างความแตกต่างหลายตัวในตารางนี้มีอิทธิพลเกินขนาดต่อการตัดสินใจออกแบบขั้นสุดท้าย ความกว้างของแถบมักเป็นตัวกรองตัวแรก เมื่อคุณทำงานกับส่วนรองรับที่แคบกว่า 30 มม. การเอาขอบออกแม้แต่ 3 ถึง 4 มม. เพื่อให้ได้รอยบากติดลบจะใช้เปอร์เซ็นต์ของพื้นที่ตัดขวางอย่างมีนัยสำคัญ แรงป้อนกระจุกตัวอยู่ที่พื้นที่ลดลง และความล้าแตกร้าวกลายเป็นความเสี่ยงในการผลิตที่แท้จริง รอยบากเชิงบวกจะหลีกเลี่ยงสิ่งนี้โดยสิ้นเชิงโดยการรักษาวัสดุให้อยู่กับที่
ความเร็วเป็นตัวกรองที่สำคัญตัวที่สอง การขึ้นรูปโลหะด้วยความเร็วสูง-ด้วยความเร็วมากกว่า 600 รอบต่อนาทีต้องใช้โปรไฟล์แถบแบน ทุก ๆ มิลลิวินาทีของการเคลื่อนที่ของนักกีฬายกจะนับ และแถบที่ยื่นออกมาด้านล่างแถบสามารถจับ โค้งงอ หรือความล้าในรูปแบบที่ประกอบกันอย่างรวดเร็วที่อัตราการชักที่สูงขึ้น รอยบากเชิงลบทำให้ทุกอย่างเรียบเสมอกัน ซึ่งเป็นสาเหตุว่าทำไมพวกมันจึงครองไลน์การปั๊มของยานยนต์และตัวเชื่อมต่อ โดยที่รอบเวลาจะวัดเป็นเสี้ยววินาที
การจัดการเศษซากเป็นตัวสร้างความแตกต่างประการที่สามซึ่งมักจะช่วยรักษาสมดุล รอยบากติดลบจะทำให้เกิดกระสุนในทุกจังหวะ กระบวนการผลิตมากกว่าล้าน-รอบ เศษเล็กๆ เหล่านั้นสะสมอยู่ หากระบบกวาดล้างกระสุนล้มเหลวแม้เพียงช่วงสั้น ๆ ทากจะซ้อนกันในช่องเปิดของแม่พิมพ์ ปิดกั้นการมีส่วนร่วมของบล็อกกุญแจ และทำให้เกิดการป้อนผิดพลาด ร้านค้าที่มีวินัยในการจัดการทากที่ยอดเยี่ยมจะรับโทษนี้ได้อย่างง่ายดาย ร้านค้าที่ทำงานน้อยและมีช่วงเวลาบำรุงรักษาแม่พิมพ์น้อยที่สุดอาจพบว่ารอยบากเชิงบวกช่วยให้อภัยได้มากกว่า
Edge camber อาการปวดหัวบ่อยครั้งจากสต็อกคอยล์สลิท ทำให้เกิดข้อพิจารณาอีกประการหนึ่ง รอยบากบายพาสที่เป็นลบในการปั๊มขึ้นรูปโลหะแผ่นจะตัดขอบแถบโดยธรรมชาติ โดยเอาแคมเบอร์ที่นำมาใช้ระหว่างการตัดคอยล์ออก รอยบากที่เป็นบวกไม่มีการแก้ไขดังกล่าว ดังนั้น หากวัสดุที่เข้ามาของคุณมาถึงโดยมีขอบที่ไม่สอดคล้องกัน คุณอาจต้องเพิ่มสถานีตัดแต่งแยกต่างหาก หรือยอมรับความไม่เสถียรของฟีดที่แคมเบอร์เกิดขึ้น
รายการตรวจสอบเกณฑ์การคัดเลือกสำหรับนักออกแบบแม่พิมพ์
แทนที่จะชั่งน้ำหนักปัจจัยทั้งหมดพร้อมกัน วิศวกรเครื่องมือและวิศวกรปั๊มแม่พิมพ์ที่มีประสบการณ์จะทำงานผ่านกระบวนการตัดสินใจตามลำดับ แต่ละเกณฑ์จะตัดตัวเลือกเดียวหรือทำให้ฟิลด์แคบลง ใช้รายการตรวจสอบนี้ในระหว่างการตรวจสอบเค้าโครงแถบเพื่อให้ได้รูปทรงรอยบากที่ถูกต้องอย่างเป็นระบบ
- ความกว้างของแถบและส่วนตัดขวางของพาหะ- วัดความกว้างของพาหะที่มีอยู่หลังจากเรขาคณิตของชิ้นส่วนซ้อนกัน หากพาหะน้อยกว่าสองเท่าของความลึกของรอยบากที่วางแผนไว้ในแต่ละด้าน รอยบากที่เป็นบวกจะคงความสมบูรณ์ของโครงสร้างไว้ ตัวพาที่กว้างกว่าและมีวัสดุเพียงพอสามารถทนต่อการถอดออกตามรอยบากลบ
- ประเภทวัสดุและความหนา- วัสดุที่แข็งกว่าจะสร้างเสี้ยนที่สูงขึ้นในการตัดรอยบากเชิงลบ ซึ่งจะช่วยเร่งการสึกหรอของบล็อคกุญแจ วัสดุบางที่ต่ำกว่า 0.5 มม. อาจเสี่ยงต่อการฉีกขาดที่แถบที่ขึ้นรูปด้วยการออกแบบที่เป็นบวก จับคู่ประเภทรอยบากกับลักษณะการทำงานของโลหะผสมเฉพาะของคุณภายใต้แรงเฉือนหรือการดัดงอที่อุณหภูมิการผลิต
- ความเร็วในการผลิต- หากเป้าหมายของคุณเกิน 500 ถึง 600 จังหวะต่อนาที ให้โน้มเอียงไปทางรอยบากเชิงลบสำหรับโปรไฟล์แบบเรียบ ทั้งสองประเภทจะทำงานได้ต่ำกว่าเกณฑ์ดังกล่าวโดยให้จังหวะเวลาของตัวยกรองรับการฉายแท็บใดๆ ก็ตาม
- ข้อจำกัดทางเรขาคณิตของชิ้นส่วน- ตรวจสอบว่าคุณลักษณะที่มีรูปแบบ สถานีวาด หรือลูกเบี้ยว- การทำงานที่ขับเคลื่อนใกล้กับขอบแถบขัดแย้งกับตำแหน่งรอยบาก แถบบวกจะยื่นออกมาใต้แถบและอาจรบกวนส่วนประกอบแม่พิมพ์ส่วนล่าง กระเป๋าติดลบจะอยู่ภายในระนาบแถบ แต่ใช้พื้นที่ขอบที่อาจจำเป็นต้องใช้คุณสมบัติที่ก่อตัวขึ้น
- ข้อกำหนดในการจัดการเศษเหล็ก- ประเมินความสามารถในการจัดการทากของคุณ หากแม่พิมพ์ทำงานโดยไม่มีใครดูแลหรือมีการแทรกแซงของผู้ปฏิบัติงานเพียงเล็กน้อย -รอยบากเชิงบวกแบบอิสระจะลดโหมดความล้มเหลวหนึ่งโหมด หากมีการติดตั้งระบบกวาดล้างทากที่แข็งแกร่งสำหรับสถานีกำจัดคราบอื่นๆ อยู่แล้ว การเพิ่มรอยบากลงในกระแสของเสียนั้นไม่ใช่เรื่องเล็กน้อย
- ข้อควรพิจารณาในการบำรุงรักษาเครื่องมือ- จุดหยุดรอยบากที่เป็นบวกคือบล็อกคงที่โดยไม่มีคมตัดให้ลับคมใหม่ การเจาะที่มีรอยบากเชิงลบจำเป็นต้องลับคมเป็นระยะเมื่อมีเสี้ยนเพิ่มมากขึ้น นำช่วงเวลาการบำรุงรักษาตามแผนของคุณมาประกอบการตัดสินใจ ช่วงเวลาที่นานขึ้นระหว่างการลับคมช่วยให้การออกแบบเป็นบวก ช่วงเวลาที่สั้นกว่าและมีระเบียบวินัยช่วยสนับสนุนรูปทรงเชิงลบโดยไม่มีปัญหา
การทำงานผ่านเกณฑ์ทั้งหกนี้ตามลำดับช่วยลดการคาดเดา ในหลายกรณี ตัวกรองสองตัวแรกเพียงอย่างเดียวจะชี้ไปที่เรขาคณิตเดียวอย่างชัดเจน เมื่อคำตอบยังคงคลุมเครือหลังจากทั้งหกข้อ คุณน่าจะอยู่ในโซนที่ประเภทใดประเภทหนึ่งได้ผลและความชอบรอง เช่น ความคุ้นเคยของนักออกแบบ แนวทางปฏิบัติมาตรฐานของร้านค้า หรือข้อกำหนดของลูกค้า
อย่างไรก็ตาม สิ่งที่ไม่สามารถบันทึกรายการตรวจสอบหรือตารางเปรียบเทียบได้คือวิธีกำหนดขนาดและตำแหน่งรอยบากที่เลือกโดยสัมพันธ์กับนักบิน ระยะห่างของสถานี และรูปทรงของนักกีฬายก หลักการทางกลจะตัดสินเมื่อคุณเลือกค่าบวกหรือค่าลบ การดำเนินการตามขนาด ตำแหน่งที่รอยบากอยู่ ความลึกของการตัด และระยะห่างที่ต้องการ จะเป็นตัวกำหนดว่าหลักการดังกล่าวส่งผลต่อการผลิตที่เชื่อถือได้หรือปัญหาการป้อนผิดที่เกิดขึ้นอย่างต่อเนื่อง
แนวทางการออกแบบสำหรับขนาดและการวางรอยบากบายพาส
การเลือกประเภทรอยบากที่เหมาะสมมีชัยไปกว่าครึ่ง อีกครึ่งหนึ่งเป็นการวัดขนาดและจัดตำแหน่งเพื่อให้แถบหยุดได้อย่างน่าเชื่อถือ ลากครั้งแล้วครั้งเล่า โดยไม่-จำกัดการป้อนหรือทำให้วัสดุโครงสร้างอดอาหาร กฎการกำหนดขนาดเหล่านี้แปลความตั้งใจในการออกแบบให้กลายเป็นความเป็นจริงของพื้นที่ร้าน-
Rules of Thumb สำหรับความลึกและความกว้างของรอยบาก
ความลึกของรอยบากเป็นมิติแรกที่ปักหมุดลงไป และจะปรับขนาดตามความกว้างของพาหะโดยตรง ถอดมากเกินไปและแถบหัวเข็มขัดจะอยู่ใต้แรงป้อน ถอดออกน้อยเกินไปและการเชื่อมต่อของบล็อคกุญแจจะตื้นพอที่จะทำให้การสะสมของเสี้ยนหรือการขยายตัวเนื่องจากความร้อนเอาชนะการหยุดภายในไม่กี่พันจังหวะ
สำหรับรอยบากบายพาสเชิงลบ จุดเริ่มต้นทั่วไปคือ 15 ถึง 25 เปอร์เซ็นต์ของความกว้างของแถบในแต่ละด้าน ตัวอย่างเช่น ส่วนรองรับที่มีความกว้าง 60 มม. รองรับช่องที่มีรอยบาก 9 ถึง 15 มม. ที่ถูกตัดจากแต่ละขอบ ในขณะที่ยังคงรักษาพื้นที่ตัดขวางไว้เพียงพอสำหรับการป้อนที่มั่นคง แถบที่แคบกว่านั้นต้องการเปอร์เซ็นต์ที่ระมัดระวังมากกว่า ความกว้างของแถบทั้งหมดต่ำกว่า 30 มม. โดยปกติแล้ว คุณควรใช้แลนซ์เชิงบวก-และ-การออกแบบรูปทรงที่หลีกเลี่ยงการเอาวัสดุออกทั้งหมด
ความกว้างของรอยบากซึ่งวัดในทิศทางการป้อนจะต้องรองรับความทนทานต่อการป้อนของระบบของคุณ บวกกับส่วนต่างเล็กน้อยสำหรับการเจริญเติบโตทางความร้อนของแถบในระหว่างการผลิต เครื่องป้อนเซอร์โวทั่วไปที่ให้ความแม่นยำของระยะพิทช์ภายใน 0.05 มม. ทำให้มีความกว้างของรอยบากของขนาดบล็อกกุญแจบวกด้วยรวม 0.15 ถึง 0.25 มม. แน่นกว่านั้น และบล็อคกุญแจก็ผูกอยู่ในกระเป๋า กว้างขึ้นและแถบนั้นยื่นออกมาก่อนที่จะถูกจับกุม
รัศมีมุมภายในช่องรอยบากสมควรได้รับความสนใจ มุมภายในที่แหลมคมทำหน้าที่เป็นตัวกระตุ้นให้เกิดความเครียด แม้แต่รัศมีเล็กน้อย 0.3 ถึง 0.5 มม. ที่มุมรอยบากก็ป้องกันการแตกร้าวเมื่อยล้าซึ่งอาจเกิดขึ้นหลังจากการกระแทกด้านป้อนนับแสนครั้ง บนเหล็กกล้าเครื่องมือชุบแข็งที่ใช้สำหรับบล็อคกุญแจ เนื้อที่เข้ากันจะกระจายความเค้นสัมผัสอย่างเท่าเทียมกันมากขึ้น
การบรรลุรูปทรงภายในที่แม่นยำเหล่านี้ โดยเฉพาะอย่างยิ่งบนบล็อคหลักและเม็ดมีดแม่พิมพ์ คือจุดที่การตัดลวด EDM พิสูจน์ได้ว่าขาดไม่ได้ ผู้ผลิตเครื่องมือและแม่พิมพ์ที่มีความชำนาญสามารถตั้งโปรแกรมโปรไฟล์บล็อคกุญแจด้วยพิกัดความเผื่อบวกหรือลบ 0.0005 นิ้ว ทำให้รัศมีมุมภายในเล็กเพียง 0.050 มม. ด้วยลวดละเอียดที่ความเร็วควบคุม เนื่องจากลวด EDM มีการตัดหลังจากการอบชุบด้วยความร้อน บล็อกหลักจึงรักษาความเสถียรของขนาดโดยไม่ผิดเพี้ยนจากการชุบแข็ง ซึ่งเป็นข้อได้เปรียบที่สำคัญเมื่อรูปทรงของการเชื่อมต่อต้องคงเส้นคงวาตลอดหลายล้านรอบ ความเรียวที่ 0.25 ถึง 0.5 องศาที่ใช้ผ่านลวด EDM ยังช่วยให้บล็อกกุญแจสามารถลับคมได้โดยไม่ต้องเปลี่ยนมิติการเชื่อมต่อที่หน้าการทำงาน
ตำแหน่งสัมพันธ์กับระยะห่างของสถานีและนักบิน
จุดที่รอยบากอยู่ตามแนวยาวของแถบส่งผลต่อการโต้ตอบกับนักบิน อุปกรณ์ยก และระบบป้อนอาหาร วิธีการทั่วไปจะวางสถานีตัด-ไว้ที่สถานีหนึ่งหรือสองของแม่พิมพ์แบบโปรเกรสซีฟ เพื่อให้ทุกสถานีต่อมาได้ประโยชน์จากข้อจำกัดการป้อนและการแก้ไขแคมเบอร์ที่รอยบากมีให้
ความสัมพันธ์ระหว่างตำแหน่งรอยบากและตำแหน่งนำร่องนั้นเป็นไปตามลำดับ ไม่ใช่ซ้ำซ้อน โดยทั่วไปแล้ว นักบินจะเข้าร่วมแถบที่สถานีสองหรือสาม หลังจากที่รอยบากได้จำกัดการให้อาหารมากเกินไปแล้ว ตามรายละเอียดของนิตยสาร MetalForming ม้วนป้อนจะต้องปล่อยแถบก่อนที่เส้นผ่านศูนย์กลางของนักบินจะเข้าไปในรูนำ รอยบากบายพาสให้การหยุดหยาบที่ทำให้แถบอยู่ในระยะการจับของนักบิน จากนั้นนักบินจะส่งการลงทะเบียนความแม่นยำขั้นสุดท้าย ซึ่งมักจะแก้ไขข้อผิดพลาดของตำแหน่ง 0.05 ถึง 0.10 มม. สุดท้าย
ระยะห่างของสถานีจะกำหนดว่ากระเป๋าที่มีรอยบากหรือแถบจะเคลื่อนที่ได้ไกลแค่ไหนก่อนที่จะเข้าล็อคหรือหยุดกุญแจ ต้องตัดรอยบากเพื่อให้ขอบต่อท้ายอยู่ในแนวระยะห่างหนึ่งระดับจากจุดหมั้น ข้อผิดพลาดใดๆ ที่เกิดขึ้นจะปะปนกันทั่วทั้งสถานี หากรอยบากอยู่ห่างจากระยะพิทช์จริง 0.02 มม. ข้อผิดพลาดนั้นจะแพร่กระจายผ่านทุกสถานีดาวน์สตรีม ทำให้เกิดการดริฟท์การลงทะเบียนแบบก้าวหน้าซึ่งนักบินเพียงอย่างเดียวอาจไม่สามารถแก้ไขได้ทั้งหมด
ปฏิสัมพันธ์ของนักกีฬายกเพิ่มข้อจำกัดอีกประการหนึ่ง บนแม่พิมพ์ที่มีรางยกแบบสปริง- แถบจะยกขึ้นจากพื้นผิวแม่พิมพ์ระหว่างจังหวะเพื่อให้การป้อนก้าวหน้า แถบบายพาสเชิงบวกที่ยื่นออกมาด้านล่างแถบจะต้องเคลียร์รางลิฟต์ที่ระดับความสูงยกเต็มที่ หากแท็บจับได้ แถบจะไม่สามารถเลื่อนไปข้างหน้าได้ และจังหวะถัดไปจะทำให้เกิดการตีสองครั้ง- สำหรับรอยบากเชิงลบ บล็อกหลักจะต้องถอยกลับด้านล่างระนาบแถบจนสุดก่อนที่ตัวยกจะยกแถบขึ้น มิฉะนั้นผนังรอยบากจะจับขอบบล็อกและตัดเศษรองเข้าไปในช่องหมั้น
- ตัดรอยบากในสถานีแรกหรือสถานีที่สองเพื่อสร้างการควบคุมฟีดก่อนที่จะเริ่มดำเนินการขึ้นรูปหรือตัดขอบด้านล่าง
- รักษาระยะห่าง-เพื่อ-นำร่องที่ระยะพิทช์หลายเท่าเพื่อให้ทั้งสองระบบอ้างอิงพื้นฐานความก้าวหน้าเดียวกัน
- ตรวจสอบความสูงของบล็อคกุญแจสัมพันธ์กับระยะการเคลื่อนที่ของตัวยกเพื่อยืนยันว่าบล็อกจะเคลียร์แถบระหว่างเฟสการยกและจะเชื่อมต่อระหว่างการหยุดฟีดเท่านั้น
- รอยบากออฟเซ็ตจากรางนำสต็อกอย่างน้อย 1 มมเพื่อป้องกันการรบกวนระหว่างขอบบากและผนังช่องนำ
- วางรอยบากคู่อย่างสมมาตรบนขอบแถบทั้งสองเมื่อการควบคุมด้านข้างมีความสำคัญ โดยเฉพาะอย่างยิ่งบนแถบกว้างที่มีแนวโน้มที่จะเลื่อนด้านข้างในระหว่างการปั๊ม
- ประสานจังหวะของรอยบากกับฟีด-สัญญาณการปล่อยเพื่อให้ตัวป้อนเปิดก่อนที่แถบจะสัมผัสกับบล็อคกุญแจ เพื่อป้องกันไม่ให้มอเตอร์ต่อสู้กับการหยุดทางกล
เมื่อใช้ทั้งนักบินและรอยบากบายพาสร่วมกัน การออกแบบเครื่องมือและแม่พิมพ์จะต้องให้แน่ใจว่านักบินไม่ได้ต่อสู้กับรอยบาก หากรอยบากยึดแถบที่สั้นจากตำแหน่งจริง 0.05 มม. แล้วนักบินลากมันไปข้างหน้า ผนังรอยบากจะประสบกับแรงเฉือนต่อบล็อกกุญแจในทุกจังหวะ เมื่อเวลาผ่านไป การโหลดซ้ำๆ จะทำให้ขอบรอยบากล้า วิธีแก้ไขคือปรับขนาดรอยบากเพื่อให้แถบหยุดผ่านหน้าต่างจับนักบินเล็กน้อย เพื่อให้นักบินดึงแถบกลับเข้าสู่ตำแหน่งสุดท้ายแทนที่จะดันไปข้างหน้า การเบี่ยงเบนทิศทางที่ละเอียดอ่อนนี้ ซึ่งสร้างขึ้นในตำแหน่งการตัดรอยบากระหว่างการก่อสร้างแม่พิมพ์ ช่วยลดความขัดแย้ง และยืดอายุทั้งรอยบากและอายุการใช้งานของนักบิน
สำหรับโครงการที่รูปทรงเรขาคณิตของแถบ ข้อกำหนดด้านความเร็ว หรือพฤติกรรมของวัสดุผลักดันหลักเกณฑ์เหล่านี้ให้ถึงขีดจำกัด การทำงานร่วมกับพันธมิตรด้านวิศวกรรมแม่พิมพ์ที่มีประสบการณ์สามารถป้องกันข้อผิดพลาดในการทดลอง-และ-ในสื่อที่มีค่าใช้จ่ายสูงได้ ทีมงานที่ยี่เฉินเชี่ยวชาญในโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองที่จัดการกับการทำงานร่วมกันระหว่างรอยบากบายพาส ระบบตัวยก และส่วนประกอบที่มีความแม่นยำ เช่น บล็อกกุญแจและการเจาะ โดยเฉพาะอย่างยิ่งในรูปแบบที่ซับซ้อนซึ่งกฎเกณฑ์มาตรฐานทั่วไปจำเป็นต้องมี-การตรวจสอบความถูกต้องเฉพาะของโปรเจ็กต์
การได้รูปทรงและตำแหน่งรอยบากที่ถูกต้องท้ายที่สุดแล้วเป็นเรื่องของการประสานข้อจำกัดทางกลเข้าด้วยกัน แต่ข้อจำกัดเหล่านั้นจะเปลี่ยนไปขึ้นอยู่กับวัสดุที่คุณป้อนผ่านแม่พิมพ์ รอยบากที่ทำงานได้อย่างไร้ที่ติในเหล็กแผ่นรีดเย็น 1.0 มม.-อาจแตก เสียรูป หรือสูญเสียการเชื่อมต่อเมื่อแม่พิมพ์ตัวเดียวกันนั้นรันฟอสเฟอร์บรอนซ์ 0.5 มม. ซึ่งเป็นความจริงที่ได้รับแรงผลักดันโดยสิ้นเชิงจากความแตกต่างในการที่วัสดุตอบสนองต่อแรงเบี่ยงรอยบากที่กำหนด
คุณสมบัติของวัสดุที่ขับเคลื่อนการตัดสินใจในการออกแบบรอยบากแบบบายพาส
รอยบากบายพาสไม่ได้เป็นเพียงคุณลักษณะทางเรขาคณิตเท่านั้น เป็นส่วนต่อประสานทางกลที่ต้องรับแรงกระแทกซ้ำๆ ความเค้นเฉือน และการเปลี่ยนรูปแบบวนทุกครั้งที่แถบยึดกับบล็อกหลักหรือตัวหยุด วิธีการทำงานของอินเทอร์เฟซนั้นขึ้นอยู่กับว่าแถบนั้นทำมาจากอะไร วัสดุสองชนิดที่มีความหนาและความกว้างของแถบเท่ากันสามารถต้องการการออกแบบรอยบากที่แตกต่างกันโดยสิ้นเชิง โดยขึ้นอยู่กับความแข็งแรงของผลผลิต ลักษณะการชุบแข็ง และความเหนียว
คุณสมบัติของวัสดุส่งผลต่อประสิทธิภาพของรอยบากอย่างไร
เริ่มต้นด้วยความแข็งแรงของผลผลิต การประทับตราทางวิศวกรรมเป็นผลมาจากการเสียรูปของพลาสติกที่เกิดจากแรงขึ้นรูปที่เกินกำลังรับผลผลิตของวัสดุ เช่นนิตยสารการขึ้นรูปโลหะอธิบาย หลักการเดียวกันนี้ควบคุมการมีส่วนร่วมของรอยบาก เมื่อแถบสัมผัสบล็อกกุญแจด้วยความเร็ว ผนังรอยบากจะรับแรงอัดที่เข้มข้น วัสดุที่มีความแข็งแรงของผลผลิตสูงกว่าจะต้านทานการเสียรูปที่จุดสัมผัสนั้น โดยคงรูปทรงของรอยบากไว้ตลอดระยะเวลาการผลิตที่ยาวนานขึ้น โลหะผสมที่อ่อนกว่า เช่น ทองแดงอบอ่อนหรืออะลูมิเนียม จะเปลี่ยนรูปไปเรื่อย ๆ โดยที่ผนังรอยบากจะมีลักษณะเป็นเห็ดเล็กน้อยในแต่ละจังหวะจนกระทั่งความลึกของการเชื่อมหายไป
ความแข็งแรงของผลผลิตของเหล็กจะแตกต่างกันไปตามเกรดต่างๆ เหล็กเหนียวที่ 250 MPa มีพฤติกรรมแตกต่างอย่างมากที่จุดหมั้นที่มีรอยบากมากกว่าเหล็กแบบเฟสคู่-ที่ 600 MPa วัสดุที่มีความแข็งแรงสูง-จะรักษาขอบรอยบากที่คมชัดยิ่งขึ้น แต่ยังส่งแรงกระแทกที่สูงกว่าไปยังบล็อกกุญแจ ซึ่งช่วยเร่งการสึกหรอของส่วนประกอบแม่พิมพ์มากกว่าแถบ โดยพื้นฐานแล้ว คุณกำลังเลือกว่าการสึกหรอจะเกิดขึ้นที่ใด: บนคุณลักษณะแถบที่เปลี่ยนได้หรือบนส่วนประกอบแม่พิมพ์ที่ต้องมีการหยุดทำงานเพื่อการบำรุงรักษาเพื่อซ่อมบำรุง
โมดูลัสยืดหยุ่นของวัสดุแถบจะกำหนดว่ารอยบากจะสปริงกลับมากน้อยเพียงใดหลังการตัด วัสดุที่มีโมดูลัสยืดหยุ่นสูง เช่น เหล็กกล้าที่ประมาณ 200 GPa จะสปริงกลับน้อยลงหลังจากที่เจาะรอยบากถอนออก ทำให้ช่องรอยบากอยู่ใกล้กับรูปทรงที่ต้องการมากขึ้น อะลูมิเนียมซึ่งมีโมดูลัสยืดหยุ่นประมาณ 70 GPa อาจดูเหมือนว่าควรจะสปริงกลับน้อยลงเนื่องจากมีความแข็งต่ำกว่า แต่คุณลักษณะของเหล็กความเครียดที่ให้ผลผลิตต่ำกว่า หมายความว่าจะเข้าสู่การเปลี่ยนรูปพลาสติกเร็วขึ้น ส่งผลให้มีความสมดุลที่แตกต่างกันระหว่างการคืนตัวของความยืดหยุ่นและการตั้งค่าถาวร ผลในทางปฏิบัติคือ รูปทรงของการเจาะบากจะต้องได้รับการชดเชยที่แตกต่างกันสำหรับตระกูลวัสดุแต่ละประเภท เพื่อให้ได้มิติบากสุดท้ายที่เหมือนกัน
การชุบแข็งด้วยความเครียดและการชุบแข็งในงานทำให้เกิดตัวแปรตามเวลา-ที่คุณสมบัติของวัสดุคงที่ไม่สามารถจับได้ ทุกครั้งที่แถบสัมผัสกับบล็อคกุญแจ ผนังรอยบากจะเกิดการเสียรูปพลาสติกเฉพาะจุด การเสียรูปนั้นจะทำให้วัสดุแข็งแรงขึ้นในบริเวณที่สัมผัสกัน กว่าพันรอบ ขอบบากจะมีความแข็งและเปราะมากขึ้นเรื่อยๆ มากกว่าวัสดุพาหะที่อยู่รอบๆ สำหรับเหล็กกล้าโลหะผสมที่มีความแข็งแรงสูง-ต่ำ-ทั่วไป การเสริมกำลังนี้อาจสูงกว่าเงื่อนไขที่ได้รับถึง 20 เปอร์เซ็นต์ สำหรับเกรดที่มีความแข็งแรงสูงขั้นสูง เช่น เหล็กกล้า-เฟสคู่ การคำนวณคร่าวๆ แสดงให้เห็นว่าแม้แต่แรงดึงเพียงไม่กี่เปอร์เซ็นต์ก็สามารถเพิ่มความแข็งแกร่งเฉพาะจุดได้ 50 เปอร์เซ็นต์เมื่อเทียบกับคุณสมบัติแผ่นเรียบ
การแข็งตัวแบบแปลนนั้นทำให้เกิดการแตกร้าวในที่สุด ขอบรอยบากซึ่งปัจจุบันเปราะจากการแข็งตัวของงาน จะแตกหักภายใต้แรงกระแทกครั้งถัดไปแทนที่จะเปลี่ยนรูป เศษเล็กๆ จะหลุดออกมา ส่งผลให้แม่พิมพ์ปนเปื้อนและทำให้คุณภาพการเชื่อมลดลง วัสดุที่มีค่าการยืดตัวสูง ซึ่งสูงกว่า 30 เปอร์เซ็นต์สำหรับเหล็กเหนียว จะทนต่อรอบการทำงานได้มากขึ้นก่อนที่จะถึงจุดเสียหาย เนื่องจากสามารถดูดซับการเสียรูปซ้ำๆ โดยไม่ทำให้ความเหนียวลดลง วัสดุที่มีการยืดตัวต่ำ- เช่น เหล็กสปริงหรือเกรดสเตนเลสแข็งเต็มที่จะถึงเกณฑ์การแตกร้าวเร็วกว่ามาก โดยจำเป็นต้องเปลี่ยนสถานีที่มีรอยบากบ่อยมากขึ้น- หรือเปลี่ยนไปใช้การออกแบบรอยบากเชิงบวกที่กระจายแรงจับฟีดไปยังพื้นที่แท็บที่ใหญ่ขึ้น
การออกแบบรอยบากต้องคำนึงถึงพฤติกรรมการแข็งตัวของวัสดุ-ตลอดการดำเนินการผลิตทั้งหมด ไม่ใช่แค่-คุณสมบัติทางกลที่ได้รับเท่านั้น เนื่องจากบริเวณรอยบากจะเสริมความแข็งแกร่งและเปราะทีละน้อยในแต่ละรอบการป้อน
การปรับความหนาและความกว้างของแถบ
ความหนาของวัสดุจะกำหนดความลึกของรอยบากขั้นต่ำโดยตรง บล็อกหลักต้องยื่นเข้าไปในช่องที่มีรอยบากลึกพอที่จะป้องกันไม่ให้แถบเลื่อนทับระหว่างการป้อน สำหรับวัสดุบางที่มีขนาดต่ำกว่า 0.5 มม. หมายความว่าความสูงของบล็อคกุญแจสัมพันธ์กับความหนาของแถบจะกลายเป็นอัตราส่วนวิกฤต ตื้นเกินไปและแถบโค้งงอเหนือบล็อก ลึกเกินไป และบล็อกสัมผัสกับด้านล่างของช่องรอยบาก ทำให้เกิดการตัดเฉือนขั้นที่สอง ซึ่งสร้างความเสียหายให้กับส่วนประกอบทั้งสอง
วัสดุที่มีความหนามากกว่า 2.0 มม. จะสร้างโมเมนตัมที่สูงขึ้นอย่างมากในระหว่างการป้อนก้าวหน้า พลังงานจลน์ที่รอยบากจะต้องดูดซับในแต่ละช่วงจังหวะที่มีทั้งมวลและความเร็ว แถบขนาด 2.5 มม. ที่ความเร็วป้อนปานกลางกระทบกับบล็อคกุญแจด้วยแรงมากกว่าแถบขนาด 0.8 มม. ที่ความเร็วเท่ากันอย่างมาก รอยบากที่ลึกกว่าพร้อมพื้นที่สัมผัสที่ใหญ่กว่าจะกระจายแรงนั้น แต่การตัดที่ลึกกว่าก็จะกำจัดวัสดุพาหะได้มากขึ้น
ความกว้างของระแนงเป็นตัวกำหนดเพดานว่ารอยบากติดลบสามารถไปได้ลึกแค่ไหนอย่างปลอดภัย เช่นหลักการออกแบบแถบพาหะตามคำสั่ง ผู้ขนส่งจะต้องแข็งแรงพอที่จะต้านทานการโค้งงอระหว่างการป้อน การถอด 25 เปอร์เซ็นต์ออกจากขอบแต่ละด้านของแถบขนาด 40 มม. จะเหลือพื้นที่หน้าตัดของส่วนรองรับไว้ 20 มม. บนเหล็กกล้าที่มีความแข็งแรงสูง-นั่นอาจจะเพียงพอแล้ว บนอะลูมิเนียมอัลลอยด์แบบอ่อนที่มีความแข็งแรงของครากหนึ่ง- หนึ่งในสาม รูปทรงเดียวกันจะหักงอภายใต้แรงป้อน คุณต้องปรับขนาดความลึกของรอยบากผกผันกับความแข็งแรงของวัสดุ: โลหะผสมที่อ่อนกว่าจะมีรอยบากที่ตื้นกว่า และอาศัยรูปทรงของบล็อกปุ่มที่แม่นยำมากกว่าความลึกของการเจาะแบบเดรัจฉาน
เหล็กที่มีความแข็งแรงสูง-สามารถปรับเปลี่ยนได้เอง แรงที่ต้องใช้ในการตัดรอยบากจากเกรดเหล่านี้ต้องการการเจาะที่หนักกว่า ส่วนแม่พิมพ์ที่แข็งแรงยิ่งขึ้น และระยะห่างที่แน่นขึ้นเพื่อจัดการกับเสี้ยนที่เด่นชัดที่วัสดุเหล่านี้ผลิตขึ้น โลหะผสมทองแดงและอะลูมิเนียมตัดได้อย่างหมดจดโดยใช้แรงน้อยลงแต่เปลี่ยนรูปตรงจุดเชื่อมต่อ วัสดุแต่ละตระกูลผลักดันการออกแบบรอยบากไปในทิศทางที่แตกต่างกัน และกฎสากลเดียวก็คือ ไม่มีรูปทรงเรขาคณิตใดที่จะทำงานได้ในทุกวัสดุโดยไม่มีการดัดแปลง
พฤติกรรมที่ขับเคลื่อนด้วยวัสดุเหล่านี้-ไม่ได้ส่งผลต่อการออกแบบเบื้องต้นเท่านั้น พวกเขาคาดการณ์ว่ารอยบากจะลดลงเมื่อเวลาผ่านไปอย่างไร โหมดความล้มเหลวใดจะปรากฏขึ้นก่อน และความถี่ที่ต้องมีการบำรุงรักษา ความสัมพันธ์เชิงคาดการณ์ระหว่างคุณสมบัติของวัสดุและรูปแบบความล้มเหลวเป็นสิ่งที่แยกการบำรุงรักษารอยบากเชิงรุกจากการแก้ไขปัญหาเชิงรับหลังจากที่แม่พิมพ์ได้ผลิตเศษแล้ว
โหมดความล้มเหลวและการแก้ไขปัญหารอยบากบายพาส
รอยบากบายพาสที่ทำงานสมบูรณ์ที่จังหวะหนึ่งแสนอาจล้มเหลวโดยสิ้นเชิงในจังหวะห้าแสน การย่อยสลายจะค่อยเป็นค่อยไป โดยได้รับแรงหนุนจากพฤติกรรมของวัสดุแบบเดียวกับที่กล่าวไว้ข้างต้น: การแข็งตัวของความเครียดเฉพาะที่ที่พื้นผิวส่วนเชื่อมต่อ การสะสมของเสี้ยนแบบก้าวหน้า และแรงกระแทกแบบวงจรที่ทำให้ทั้งส่วนประกอบลอกและดายอ่อนล้า การรับรู้ถึงสิ่งที่ล้มเหลวและเหตุใดจึงล้มเหลวก่อนที่เศษซากจะเริ่มกองรวมกัน แยกร้านค้าที่รักษาเวลาทำงานจากร้านค้าที่ติดอยู่ในการดับเพลิงแบบรีแอกทีฟ
โหมดความล้มเหลวทั่วไปสำหรับรอยบากแต่ละประเภท
รอยบากบายพาสเชิงลบและบวกล้มเหลวในลักษณะที่แตกต่างกันโดยพื้นฐานเนื่องจากกลไกต่างกัน รอยบากด้านลบจะขึ้นอยู่กับช่องที่ถูกตัดและบล็อกกุญแจที่ยื่นออกมา รอยบากที่เป็นบวกจะขึ้นอยู่กับแท็บที่มีรูปร่างและจุดหยุดคงที่ รูปทรงแต่ละแบบจะแนะนำรูปแบบการสึกหรอของตัวเอง และแต่ละรูปทรงก็ต้องการวิธีการวินิจฉัยที่แตกต่างกัน
สำหรับรอยบากเชิงลบ ความล้มเหลวที่ก่อกวนมากที่สุดคือการดึงทาก เศษไม้เล็กๆ ที่ถูกตัดจากขอบแถบจะเกาะติดกับหน้าเจาะในระหว่างการถอนออก และถูกพากลับเข้าไปในแม่พิมพ์ ในที่สุดทากก็จะสะสมอยู่ในช่องรอยบากที่สถานีปลายทาง ซึ่งบางส่วนหรือทั้งหมดจะขัดขวางไม่ให้บล็อกกุญแจเข้าไปได้ แถบนั้นผ่านไปโดยไม่ถูกจับกุม และการโจมตีครั้งถัดไปก็ตกลงไปผิดตำแหน่งข้อมูลการแก้ไขปัญหาแม่พิมพ์แบบก้าวหน้ายืนยันว่าผลกระทบจากสุญญากาศระหว่างหมัดและกระสุน รวมกับระยะห่างที่ไม่เพียงพอหรือระบบดีดออกที่สึกหรอ เป็นตัวขับเคลื่อนหลัก ตัวดีดสปริง การเป่าลม- และร่างการกวาดล้างกระสุนที่เหมาะสมจะช่วยลดความเสี่ยง แต่การเจาะที่สึกหรอและพื้นผิวที่เสื่อมสภาพยังคงเป็นต้นเหตุ
การสะสมของเสี้ยนเป็นโหมดความล้มเหลวในการเขียนที่ช้า- แต่ละจังหวะทำให้เกิดเสี้ยนเล็กๆ ที่ด้านแม่พิมพ์ของการตัดแบบบาก เสี้ยนนั้นจะยื่นเข้าไปในพ็อกเก็ต ซึ่งช่วยลดความลึกของหน้าสัมผัสการทำงานลงได้ไม่กี่ไมครอนต่อพันครั้งอย่างมีประสิทธิภาพ ในที่สุด บล็อกกุญแจไม่สามารถนั่งได้เต็มที่ และการหยุดไม่น่าเชื่อถือ วัสดุที่ผ่านการชุบแข็งระหว่างการขึ้นรูปก่อน หรือเกรดที่มีความแข็งแรงสูง-เกิน 500 MPa ทำให้เกิดความเค้น จะทำให้เกิดเสี้ยนที่สูงขึ้นและเร่งการย่อยสลายนี้
การแตกร้าวของขอบรอยบากจะปรากฏขึ้นในระหว่างการผลิตที่ยาวนาน โดยเฉพาะอย่างยิ่งในวัสดุที่มีแนวโน้มที่จะเกิดการแข็งตัวจากความเครียด การกระแทกซ้ำๆ ของบล็อกหลักกับผนังรอยบากจะค่อยๆ แข็งตัวและเปราะบางบริเวณนั้น เมื่อความเหนียวเฉพาะจุดหมดลง รอยแตกขนาดเล็ก-จะเริ่มและแพร่กระจาย เศษหลุดออกจากขอบบาก ปนเปื้อนในช่องแม่พิมพ์ และทำให้คุณภาพหน้าสัมผัสลดลงอีก
สำหรับรอยบากที่เป็นบวก ความล้มเหลวที่สำคัญคือการงอแท็บหรือการตัดเฉือน เมื่อแรงครากที่ใช้โดยโมเมนตัมของแถบนั้นเกินความต้านทานของแถบ แถบจะเปลี่ยนรูปไปด้านหน้าแทนที่จะหยุดแถบ สิ่งนี้เกิดขึ้นเมื่อความเร็วป้อนสูงเกินไปเมื่อเทียบกับความหนาของวัสดุ หรือเมื่อรากหอกเกิดรอยแตกเมื่อยล้าซึ่งทำให้จุดยึดของแท็บอ่อนลง เมื่อแท็บโค้งงอแม้เพียงเล็กน้อย มันก็จะไม่สัมผัสกับบล็อกหยุดในมุมที่ถูกต้องอีกต่อไป และแต่ละจังหวะที่ตามมาจะทำให้เกิดการเสียรูปมากขึ้น
การรบกวนแท็บกับตัวยกถือเป็นความล้มเหลวที่เกี่ยวข้องกับการตั้งค่า- หากความสูงของรางลิฟต์ไม่ประสานกับความลึกของการฉายแท็บ แท็บจะจับบนรางระหว่างการยกระดับแถบ แถบไม่สามารถเคลื่อนตัวได้อย่างอิสระ และจังหวะป้อนถัดไปจะหักวัสดุระหว่างตัวป้อนและจุดกีดขวาง การเสียรูปของแท็บแบบก้าวหน้าจากการกระแทกซ้ำๆ ยังเปลี่ยนระยะเวลาการมีส่วนร่วมด้วย เนื่องจากแท็บเห็ดที่หน้าสัมผัส ตำแหน่งหยุดที่มีประสิทธิภาพจะเลื่อนไปข้างหน้าตามจำนวนการเสียรูป ทำให้เกิดข้อผิดพลาดในการลงทะเบียนเล็กน้อยแต่สะสม
| ประเภทรอยบาก | โหมดความล้มเหลว | อาการ | สาเหตุที่แท้จริง | การดำเนินการแก้ไข |
|---|---|---|---|---|
| เชิงลบ | ทากดึงเข้าไปในกระเป๋าที่มีรอยบาก | ให้อาหารมากเกินไปเป็นระยะ; ส่วนที่ยาวมีมิติ สัญญาณเตือนการป้อนผิดพลาดแบบสุ่ม | การสึกหรอของหมัดเพิ่มการยึดเกาะของกระสุน ร่างการกวาดล้างทากไม่เพียงพอ ไม่มีการบรรเทาสูญญากาศ | ลับคมใหม่หรือเปลี่ยนหมัดบาก เพิ่มสปริงอีเจ็คเตอร์หรือระเบิดอากาศ เพิ่มร่างการเปิดแม่พิมพ์เป็น 1 องศาต่อด้าน |
| เชิงลบ | การสะสมของเสี้ยนช่วยลดความลึกของการมีส่วนร่วม | การเลื่อนมิติอย่างค่อยเป็นค่อยไปบนชิ้นส่วน เครื่องหมายบล็อกหลักเริ่มตื้นขึ้นบนแถบ เพิ่มความถี่การป้อนผิดพลาดในช่วงกะ | ระยะเจาะ-ถึง-ตายเกินข้อกำหนด ความเค้นผลผลิตของวัสดุสูงกว่าการออกแบบเดิม ไม่มีการบดซ้ำตามกำหนดเวลา | คืนค่าการเจาะ-เพื่อ-ระยะห่างของแม่พิมพ์เป็น 5-10% ของความหนาของวัสดุต่อด้าน ใช้กำหนดการลับคมแบบนับจังหวะ- |
| เชิงลบ | ขอบมีรอยแตกร้าว | เศษโลหะในช่องแม่พิมพ์ ผนังที่มีรอยบากไม่สม่ำเสมอมองเห็นได้บนแถบ สูญเสียการจดทะเบียนอย่างกะทันหัน | การแข็งตัวของความเครียดที่โซนการสู้รบในระยะยาว มุมภายในที่แหลมคมทำหน้าที่เป็นตัวรวมความเครียด เกรดวัสดุเปราะ | เพิ่มรัศมีมุม 0.3-0.5 มม. ให้กับรูปทรงของรอยบาก ลดแรงยึดบล็อคกุญแจโดยปรับระยะห่างให้เหมาะสม พิจารณาการเปลี่ยนแปลงวัสดุหรือระยะเวลาการบำรุงรักษาที่สั้นลง |
| เชิงลบ | การสึกหรอของบล็อคกุญแจ | ความลึกของการมีส่วนร่วมลดลงเมื่อเวลาผ่านไป หยุดการดริฟท์ตำแหน่ง หน้าบล็อกหลักแสดงการปัดเศษหรือการหวด | ความแข็งของบล็อคกุญแจไม่เพียงพอเมื่อเทียบกับวัสดุแถบ การหล่อลื่นไม่เพียงพอที่พื้นผิวข้อต่อ แรงกระแทกเกินกว่าสมมติฐานการออกแบบ | เปลี่ยนบล็อคกุญแจด้วยเม็ดมีดปลายคาร์ไบด์- ใช้การเคลือบ TiN กับหน้าหมั้น ตรวจสอบความเร็วฟีดอยู่ภายในพารามิเตอร์การออกแบบ |
| เชิงบวก | แท็บดัดหรือตัด | เปลื้องผ้าให้อาหารมากไป; มองเห็นแท็บที่ผิดรูปบนแถบทางออก ความยาวชิ้นส่วนไม่สอดคล้องกัน | แรงป้อนเกินความต้านทานของแท็บ รอยแตกเมื่อยล้าที่รากหอก ความหนาของวัสดุต่ำกว่ามาตรฐาน | เพิ่มความกว้างหรือความหนาของแท็บ ลดความเร็วการป้อน ตรวจสอบการสึกหรอของแลนซ์พันช์ที่ทำให้รากแท็บบางลง |
| เชิงบวก | แท็บรบกวนตัวยก | ลอกการติดขัดระหว่างจังหวะ การโก่งงอระหว่างตัวป้อนและตัวตาย เสียงที่จับได้ในระหว่างการยกระดับแถบ | ความสูงของรางยกไม่ประสานกับส่วนยื่นของแท็บ แท็บด้านบน-สร้างขึ้นนอกเหนือจากความลึกของการออกแบบ | ปรับความสูงของตัวยกให้เป็นแถบใสอย่างน้อย 0.5 มม. ตรวจสอบความลึกของการขึ้นรูปกับการพิมพ์ การเรียกใช้ตัวยกแบบ retime หากปรับได้ |
| เชิงบวก | การเสียรูปของแท็บแบบก้าวหน้า | ชิ้นส่วนต่างๆ ค่อยๆ เปลี่ยนไปตามมิติ ตำแหน่งหยุดคืบคลานไปข้างหน้าเหนือการดำเนินการผลิต แท็บหน้าแสดงอาการเห็ดฟาง | ผลกระทบซ้ำๆ ที่เกินกว่าความเค้นครากในท้องถิ่นของวัสดุแท็บ บริเวณที่แข็งตัวของงานจะเปราะและหลุดร่อน | หน้าบล็อกหยุดแข็งเพื่อลดการเสียรูปของแท็บ พิจารณาแถบเกจที่หนักกว่า-หากได้รับอนุญาต ลดระยะเวลาการตรวจสอบให้สั้นลง |
การแก้ไขปัญหาการป้อนกระดาษผิดพลาดและการโก่งงอ
ผู้ควบคุมแม่พิมพ์แทบจะไม่เห็นว่ารอยบากนั้นล้มเหลว สิ่งที่พวกเขาสังเกตเห็นคือผลที่ตามมาจากปลายน้ำ: ส่วนที่วัดได้ไม่สอดคล้องกัน แถบที่หักระหว่างสถานี และการเจาะที่สึกหรอก่อนกำหนด การเชื่อมต่ออาการเหล่านั้นกลับไปยังระบบรอยบากถือเป็นความท้าทายในการวินิจฉัย
ขนาดชิ้นส่วนไม่สอดคล้องกัน โดยเฉพาะอย่างยิ่งเมื่อความยาวของชิ้นส่วนแปรผันตามจำนวนเล็กน้อยตลอดการดำเนินการผลิต มักจะบ่งบอกถึงการเบี่ยงเบนที่เกิดจากการประสานรอยบากที่ลดลง บล็อกกุญแจไม่ได้ยึดแถบไว้จนสุดอีกต่อไป ดังนั้นการชนแต่ละครั้งจะตกลงไปข้างหน้าเล็กน้อยหรือสั้นจากตำแหน่งที่กำหนด การวัดระยะพิทช์ของแถบที่จุดเชื่อมต่อรอยบาก แทนที่จะอาศัยขนาดชิ้นส่วนเพียงอย่างเดียว จะแยกได้ว่าข้อผิดพลาดในการลงทะเบียนเกิดขึ้นที่รอยบากหรือที่สถานีขึ้นรูปดาวน์สตรีม การทำงานที่มีระดับเสียงสูง-บางอย่างจะรวมเซนเซอร์จับความใกล้เคียงแบบอินดักทีฟไว้ใกล้กับบล็อคกุญแจเพื่อตรวจจับว่าแถบเข้าที่จนสุดในตำแหน่งหยุดในแต่ละจังหวะหรือไม่ ซึ่งจะทำให้เกิดการหยุดกดหากการเชื่อมต่อล้มเหลว
ดึงการโก่งงอระหว่างสถานีชี้ไปที่สภาวะการป้อนที่เกิน- สิ่งนี้เกิดขึ้นเมื่อรอยบากทางบายพาสจับแถบก่อนที่ตัวป้อนจะหมดระยะ โดยจะดักจับวัสดุไว้ระหว่างแม่พิมพ์กับชุดป้อน เช่นPeter Ulintz อธิบายใน MetalFormingวัสดุส่วนเกินจะติดอยู่และหักงอเมื่อแม่พิมพ์เปิดออกและผู้ยกจะยกแถบขึ้น การแก้ไขเบื้องต้นไม่ใช่การคลายรอยบาก แต่เพื่อปรับเวลาการปลดตัวป้อนเพื่อให้เปิดก่อนที่แถบจะสัมผัสกับจุดหยุด ระบบป้อนแบบนิวแมติกอาจต้องการการชดเชยเวลาหน่วงที่ 35 ถึง 45 มิลลิวินาที ขึ้นอยู่กับความเร็วในการกด เพื่อป้องกันสภาวะที่เกิน{4}}นี้ถูกจำกัด
การสึกหรอของเครื่องมือก่อนกำหนดจากการกระแทกที่ไม่ถูกต้อง-ซ้ำๆ เป็นไปตามห่วงโซ่ที่คาดเดาได้: การเชื่อมรอยบากที่ลดลงทำให้แถบหลุดจากตำแหน่ง-เล็กน้อย ดังนั้นเจาะวัสดุหน้าสัมผัสในตำแหน่งที่ไม่ถูกต้อง ทำให้เกิดแรงด้านข้างที่ไม่สม่ำเสมอ โหลดด้านข้างเหล่านี้จะเร่งการบิ่นของคมตัดและนำการสึกหรอของหลายสถานีไปพร้อมๆ กัน หากคุณสังเกตเห็นการสึกหรอของหมัดแบบเร่งที่หลายสถานีพร้อมกัน ตัวส่วนร่วมมักจะเป็นปัญหาการลงทะเบียนต้นทาง และระบบรอยบากบายพาสเป็นสถานที่แรกในการตรวจสอบ
ช่วงเวลาการตรวจสอบส่วนประกอบของระบบรอยบากควรขับเคลื่อนด้วยจำนวนจังหวะมากกว่าการประเมินด้วยภาพเพียงอย่างเดียว การเจาะแบบบากที่สร้างรูปทรงเชิงลบ โดยทั่วไปต้องมีการประเมินทุกๆ 200,000 ถึง 500,000 จังหวะ ขึ้นอยู่กับความแข็งของวัสดุและสภาวะระยะห่าง บล็อกหลักควรได้รับการตรวจสอบการสึกหรอของผิวหน้าและการครูดในช่วงเวลาเดียวกัน โดยการเปลี่ยนจะทำงานเมื่อความลึกของหน้าสัมผัสลดลง 15 ถึง 20 เปอร์เซ็นต์จากค่าที่ระบุ สำหรับระบบรอยบากเชิงบวก ความลึกของการฉายแท็บที่วัดบนตัวอย่างแถบทุกๆ 100,000 จังหวะจะจับการเสียรูปแบบก้าวหน้าก่อนที่จะรวมเข้ากับการดริฟท์การลงทะเบียน พรอกซิมิตี้เซนเซอร์แบบอินดักทีฟที่ติดตั้งไว้กับตำแหน่งการมาถึงของแถบตรวจสอบให้การป้อนกลับแบบเรียลไทม์-อย่างต่อเนื่อง โดยไม่ต้องมีการตรวจสอบตัวอย่างด้วยตนเอง โดยเฉพาะอย่างยิ่งในสายการผลิตที่มีการเลื่อนการทำงานแบบอัตโนมัติแบบขยายออกไป
การบันทึกรูปแบบความล้มเหลวเหล่านี้และการดำเนินการแก้ไขจะสร้างฐานความรู้ในการบำรุงรักษาเฉพาะสำหรับแม่พิมพ์แต่ละตัว เมื่อเวลาผ่านไป ข้อมูลดังกล่าวจะเผยให้เห็นว่าการออกแบบรอยบากเฉพาะเจาะจงนั้น-เข้ากันได้ดีกับการใช้งานหรือไม่ หรือการเปลี่ยนแปลงรูปทรงพื้นฐานจากบวกไปเป็นลบหรือในทางกลับกัน จะช่วยลดความล้มเหลวที่เกิดซ้ำที่แหล่งที่มาได้หรือไม่ การตัดสินใจนั้นวนกลับไปสู่เค้าโครงแถบและรูปภาพการใช้วัสดุ โดยที่ประเภทรอยบากและตำแหน่งมีอิทธิพลไม่เพียงแต่ความน่าเชื่อถือในการลงทะเบียนเท่านั้น แต่ยังรวมถึงต้นทุนรวมต่อชิ้นส่วนด้วย
การเพิ่มประสิทธิภาพเค้าโครงสตริปและการสนับสนุนด้านวิศวกรรมแม่พิมพ์แบบกำหนดเอง
ข้อมูลโหมดความล้มเหลวจะป้อนโดยตรงไปยังการตัดสินใจเค้าโครงสตริป เนื่องจากรูปทรงเรขาคณิตของรอยบากทุกอันใช้พื้นที่ ไม่ว่าจะทางกายภาพผ่านการเอาวัสดุออกหรือตามการใช้งานโดยการสำรองระยะห่างของขอบสำหรับแท็บ พื้นที่ที่ใช้นั้นแข่งขันกับรูปทรงของชิ้นส่วนสำหรับพื้นที่แถบเดียวกัน ทำให้การออกแบบรอยบากแยกออกจากการใช้วัสดุและการคำนวณต้นทุน-ต่อ-ชิ้นส่วนไม่ได้
ผลกระทบจากรอยบากบายพาสต่อโครงร่างสตริปและการใช้วัสดุ
พิจารณาเลขคณิต การตัดรอยบากบายพาสเชิงลบ 4 มม. จากขอบแถบแต่ละด้านพาดผ่านส่วนรองรับขนาด 60 มม. จะใช้ความกว้างทั้งหมด 8 มม. ซึ่งอาจมีส่วนทำให้ชิ้นส่วนซ้อนกันได้ บนคอยล์ที่ให้ผลผลิตได้ 500,000 ความก้าวหน้า ขนาด 8 มม. เหล่านั้นแปลเป็นต้นทุนวัตถุดิบที่สำคัญ โดยเฉพาะอย่างยิ่งกับโลหะผสมที่มีราคาแพง เช่น เกรดทองแดงเบริลเลียมหรือสเตนเลส ซึ่งราคาต่อกิโลกรัมคิดเป็นทุก ๆ มิลลิเมตร
รอยบากที่เป็นบวกจะหลีกเลี่ยงการลงโทษด้านความกว้าง แต่ทำให้เกิดข้อจำกัดที่แตกต่างกัน แถบที่ขึ้นรูปจะยื่นออกไปด้านล่างระนาบแถบ ซึ่งหมายความว่าผู้ผลิตแม่พิมพ์จะต้องคำนึงถึงระยะห่างในแนวตั้งในฐานด้านล่าง ข้อกำหนดในการกวาดล้างดังกล่าวสามารถจำกัดระยะห่างของสถานีให้แน่นหนา บางครั้งอาจบังคับให้มีระยะพิทช์ที่ยาวขึ้น และลดจำนวนชิ้นส่วนต่อความยาวคอยล์ ในด้านต้นทุน-การวิ่งปริมาณมาก-ที่มีความละเอียดอ่อน แม้แต่ระยะพิทช์ที่เพิ่มขึ้น 2 มม. ต่อความก้าวหน้าที่เกิดขึ้นในจังหวะนับล้านครั้ง
ซอฟต์แวร์การซ้อนวัสดุสมัยใหม่เพื่อเพิ่มประสิทธิภาพวัสดุให้ยาวนานจะตรวจสอบความถูกต้องของการแลกเปลี่ยน-เหล่านี้ก่อนที่จะตัดเหล็กใดๆ แท่นวางโครงร่างจำลองรูปทรงรอยบากตามข้อกำหนดด้านความแข็งแกร่งของตัวพา โดยตรวจสอบว่าส่วนตัดขวางที่เหลือสามารถทนต่อแรงป้อนโดยไม่โก่งงอหรือไม่ เช่นหลักการออกแบบเค้าโครงแถบยืนยันว่าอุตสาหกรรมตั้งเป้าหมายการใช้วัสดุอย่างน้อย 75 เปอร์เซ็นต์ และการออกแบบรอยบากจะมีอิทธิพลโดยตรงว่าเกณฑ์มาตรฐานนั้นสามารถทำได้สำหรับรูปทรงของชิ้นส่วนที่กำหนดหรือไม่
เครื่องมือจำลองสถานการณ์ยังทำนายว่าตำแหน่งรอยบากโต้ตอบกับการซ้อนช่องว่างได้อย่างไร เค้าโครงทางผ่านเชิงมุม-ที่เอียงชิ้นส่วนเพื่อให้แน่นยิ่งขึ้นอาจเปลี่ยนตำแหน่งรอยบากที่เหมาะสมที่สุดเพื่อหลีกเลี่ยงการรบกวนคุณลักษณะของชิ้นส่วนใกล้กับขอบแถบ การโต้ตอบเหล่านี้แก้ไขได้ยากด้วยตนเอง ซึ่งเป็นเหตุผลว่าทำไมการตรวจสอบความถูกต้องโดยใช้ CAD- จึงกลายเป็นแนวทางปฏิบัติมาตรฐาน วิศวกรจะวนซ้ำความลึก ตำแหน่ง และประเภทภายในสภาพแวดล้อมซอฟต์แวร์ โดยเปรียบเทียบเปอร์เซ็นต์การใช้วัสดุในแต่ละการกำหนดค่าก่อนที่จะตัดสินใจใช้เครื่องมือ
โดยทั่วไปขั้นตอนการตรวจสอบความถูกต้องจะเป็นไปตามลำดับนี้: กำหนดเรขาคณิตของชิ้นส่วนและการวางแนวการซ้อน กำหนดความกว้างของพาหะและขนาดบริดจ์ วางลักษณะรอยบากในตำแหน่งที่เสนอ ดำเนินการตรวจสอบโครงสร้างบนหน้าตัดของพาหะที่จุดบากแต่ละจุด และยืนยันว่าตำแหน่งบล็อกหลักหรือตำแหน่งหยุดบล็อกไม่ขัดแย้งกับสถานีสร้างหรือกลไกตัวยก ซอฟต์แวร์จะทำเครื่องหมายการกำหนดค่าใดๆ ที่ความเค้นของพาหะเกินขีดจำกัดที่อนุญาต แจ้งให้ผู้ออกแบบลดความลึกของรอยบาก ขยายแถบให้กว้างขึ้น หรือเปลี่ยนจากการออกแบบรอยบากแบบลบไปเป็นแบบบวกเพื่อรักษาวัสดุไว้
การทำงานร่วมกับโซลูชันแม่พิมพ์แบบกำหนดเองสำหรับการออกแบบรอยบากที่ซับซ้อน
กฎการออกแบบมาตรฐานจัดการกับแอปพลิเคชันส่วนใหญ่ได้อย่างหมดจด ความท้าทายเกิดขึ้นเมื่อรูปทรงของชิ้นส่วน พฤติกรรมของวัสดุ หรือความต้องการความเร็วดันรอยบากบายพาสเชิงลบและบวก การปั๊มโลหะแผ่นตายในพื้นที่ซึ่งกฎทั่วไปขัดแย้งกัน ตัวอย่างเช่น แถบแคบที่กดด้วยความเร็วสูง-ที่ 800 SPM ต้องการโปรไฟล์แบนที่มีรอยบากติดลบ แต่ไม่สามารถสำรองวัสดุขอบได้ เหล็กกล้าที่มีความหนาสูง-ต้องใช้การตอกที่ลึก แต่สร้างแรงกระแทกที่ทำให้บล็อคกุญแจมาตรฐานแตกได้ภายในไม่กี่สัปดาห์
เคสขอบเหล่านี้ได้รับประโยชน์จากการสนับสนุนด้านวิศวกรรมแม่พิมพ์แบบพิเศษ ทีมงานที่ยี่เฉินทำงานร่วมกับวิศวกรเครื่องมือในโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองที่จัดการกับข้อขัดแย้งในการออกแบบเหล่านี้ โดยนำความเชี่ยวชาญด้านโครงสร้างแม่พิมพ์ การรวมพันช์และตัวยก การเพิ่มประสิทธิภาพบายพาสรอยบาก การควบคุมเสี้ยน และการไหลของวัสดุไปยังโครงการที่แนวทางมาตรฐานไม่เพียงพอ
- ข้อกำหนดด้านความกว้างและความเร็วของแถบที่ขัดแย้งกัน- เมื่อการใช้งานต้องการทั้งตัวพาแคบและการป้อนโปรไฟล์-แบนราบความเร็วสูง- โดยต้องใช้รูปทรงรอยบากแบบไฮบริดหรือกลยุทธ์การลงทะเบียนทางเลือกอื่น
- คุณสมบัติของวัสดุเชิงรุก- ความแข็งแรงสูง-หรืองาน-โลหะผสมชุบแข็งที่เร่งการสึกหรอของบล็อกกุญแจหรือขอบรอยบากร้าวภายในช่วงการบำรุงรักษามาตรฐาน ซึ่งต้องใช้การเคลือบแบบพิเศษ เม็ดมีดคาร์ไบด์ หรือการปรับเปลี่ยนรูปทรง
- เค้าโครงแบบซ้อนหลายแถวหรือซับซ้อน- ถอดการกำหนดค่าโดยที่การวางตำแหน่งรอยบากต้องนำทางไปรอบๆ โครงร่างหลายส่วน สถานีวาด และการดำเนินการที่ขับเคลื่อนด้วยลูกเบี้ยว- โดยไม่กระทบต่อการลงทะเบียน
- เป้าหมายการใช้วัสดุที่เข้มงวด- โปรเจ็กต์ที่ต้นทุนวัสดุเป็นตัวขับเคลื่อนการออกแบบ และความลึกของรอยบากทุกๆ มิลลิเมตรจะต้องได้รับการพิสูจน์โดยเทียบกับการคำนวณความแข็งแกร่งของตัวพาผ่านการตรวจสอบความถูกต้องผ่านการจำลอง
- ขยายการดำเนินการผลิตแบบไม่ต้องดูแล- ดายที่ต้องรักษาความน่าเชื่อถือในการลงทะเบียนในจังหวะนับแสนครั้งระหว่างการบำรุงรักษา การออกแบบรอยบากที่ต้องใช้ความพยายาม และการออกแบบบล็อกกุญแจที่ออกแบบมาเพื่ออายุการใช้งานสูงสุด
เป้าหมายไม่ใช่เพื่อแทนที่การตัดสินใจของผู้ออกแบบแม่พิมพ์ แต่เป็นการเสริมด้วย-วิศวกรรมเฉพาะด้านการใช้งาน เมื่อโครงการเกินกว่าหลักเกณฑ์ทั่วไปที่สามารถให้ได้ ไม่ว่าโซลูชันจะเกี่ยวข้องกับการเปลี่ยนแปลงรูปทรง การอัพเกรดวัสดุสำหรับส่วนประกอบแม่พิมพ์ หรือการคิดใหม่ทั้งหมดเกี่ยวกับกลยุทธ์การประสานรอยบากและนำร่อง การเข้าถึงทรัพยากรของผู้ผลิตแม่พิมพ์ที่มีประสบการณ์จะช่วยลดเส้นทางจากแนวคิดการออกแบบไปสู่เครื่องมือการผลิตที่ได้รับการตรวจสอบแล้ว
คำถามที่พบบ่อยเกี่ยวกับรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูป
1. อะไรคือความแตกต่างระหว่างรอยบากบายพาสบวกและลบในโพรเกรสซีฟดาย?
รอยบากบายพาสที่เป็นบวกจะปล่อยวัสดุไว้บนแถบโดยการกรีดและสร้างแท็บลงด้านล่างเพื่อสัมผัสกับบล็อกหยุดในแม่พิมพ์ รอยบากบายพาสเชิงลบจะดึงวัสดุออกจากขอบแถบ ทำให้เกิดช่องรับส่วนยื่นของบล็อกกุญแจที่แข็งตัวจากแม่พิมพ์ ชนิดขั้วบวกไม่สร้างกระสุนและรักษาความแข็งแรงของหน้าตัดของพาหะ- ทำให้เหมาะสำหรับแถบแคบ ประเภทเนกาทีฟจะสร้างโปรไฟล์แถบแบนที่เหมาะสำหรับการทำงานที่ความเร็วสูง-ที่สูงกว่า 600 ครั้งต่อนาที แต่ต้องมีการจัดการทากและลดความกว้างของพาหะที่ตำแหน่งรอยบากแต่ละแห่ง
2. รอยบากบายพาสแตกต่างจากรูนำร่องในดายปั๊มขึ้นรูปแบบโปรเกรสซีฟอย่างไร
รอยบากบายพาสและรูนำร่องรองรับฟังก์ชันการลงทะเบียนที่แตกต่างกันในความสัมพันธ์ตามลำดับ รอยบากบายพาสให้กลไกหยุดแข็งที่ป้องกันการป้อนมากเกินไปของแถบ ซึ่งจำกัดระยะการเคลื่อนที่สูงสุดโดยไม่คำนึงถึงพฤติกรรมของตัวป้อน ในทางตรงกันข้าม รูนำร่องจะได้รับหมุดที่มีความแม่นยำซึ่ง-ปรับตำแหน่งแถบอย่างละเอียดหลังจากจังหวะป้อนเสร็จสมบูรณ์ โดยทั่วไปจะแก้ไขข้อผิดพลาดตำแหน่งสุดท้าย 0.05 ถึง 0.10 มม. นักบินไม่สามารถชดเชยแถบที่มีระยะยิงเกินครึ่งระยะได้ ซึ่งเป็นสาเหตุที่รอยบากบายพาสทำหน้าที่เป็นข้อจำกัดหยาบในขณะที่นักบินให้ความแม่นยำขั้นสุดท้าย
3. เมื่อใดที่ฉันควรใช้รอยบากบายพาสที่เป็นบวกแทนการใช้รอยบากที่เป็นลบ
รอยบากบายพาสที่เป็นบวกเป็นตัวเลือกที่ดีกว่าเมื่อแถบพาหะของคุณแคบ (ต่ำกว่า 30-50 มม.) และการถอดวัสดุขอบออกอาจกระทบต่อความสมบูรณ์ของโครงสร้าง เมื่อการจัดการกระสุนเป็นเรื่องที่น่ากังวลเนื่องจากมีการแทรกแซงของผู้ปฏิบัติงานหรือกำหนดการบำรุงรักษาน้อยที่สุด เมื่อความเร็วในการผลิตยังคงต่ำกว่า 600 จังหวะต่อนาที และเมื่อการลดเศษเป็นสิ่งสำคัญเนื่องจากไม่มีการนำวัสดุออกจากแถบ นอกจากนี้ยังทำงานได้ดีกับวัสดุที่มีแนวโน้มที่จะดึงกระสุนออก โดยการกำจัดกระสุนออกทั้งหมดจะเป็นการลบโหมดความล้มเหลวทั่วไปออกจากกระบวนการ
4. อะไรทำให้เกิดความล้มเหลวของรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูป และคุณจะแก้ไขได้อย่างไร
สำหรับรอยบากเชิงลบ ความล้มเหลวที่พบบ่อยที่สุด ได้แก่ การดึงกระสุนที่ขัดขวางการมีส่วนร่วมของบล็อคกุญแจ การสะสมของเสี้ยนที่ลดความลึกของรอยบากในการทำงานเมื่อเวลาผ่านไป และการแตกร้าวของขอบรอยบากจากการแข็งตัวของงานในระยะยาว สำหรับรอยบากที่เป็นบวก การงอแท็บจากแรงป้อนที่มากเกินไป และการรบกวนของแท็บกับรางตัวยกเป็นปัญหาหลัก การดำเนินการแก้ไข ได้แก่ การลับคมหมัดให้มีรอยบากใหม่ตามกำหนดการ-นับจังหวะ (ทุกๆ 200,000-500,000 จังหวะ) รักษาระยะเจาะที่เหมาะสม-ให้ห่างจากแม่พิมพ์ที่ 5-10% ของความหนาของวัสดุต่อด้าน เพิ่มรัศมีมุมเพื่อป้องกันการรวมตัวของความเครียด และประสานความสูงของตัวยกกับความลึกของการฉายแท็บ
5. คุณสมบัติของวัสดุส่งผลต่อการออกแบบรอยบากบายพาสในแม่พิมพ์แบบโปรเกรสซีฟอย่างไร
ความแข็งแรงในการครากของวัสดุ ความเครียด-แนวโน้มการแข็งตัว การยืดตัว และความหนา ล้วนส่งผลต่อการตัดสินใจเกี่ยวกับรูปทรงของรอยบาก วัสดุที่ให้ผลผลิตสูงกว่าจะรักษารูปร่างของขอบรอยบากให้นานขึ้น แต่ส่งแรงกระแทกไปยังบล็อคหลักได้มากขึ้น ซึ่งช่วยเร่งการสึกหรอของส่วนประกอบแม่พิมพ์ งาน-วัสดุที่แข็งตัวจะค่อยๆ เปราะบริเวณรอยบาก และทำให้เกิดรอยแตกร้าวในที่สุด วัสดุที่มีการยืดตัวต่ำ-จะเสียหายเร็วกว่าและอาจต้องมีการออกแบบรอยบากเชิงบวกที่กระจายแรงไปยังพื้นที่แท็บที่ใหญ่ขึ้น วัสดุที่หนากว่าจำเป็นต้องมีการประสานที่ลึกกว่าเพื่อป้องกันการบิดทับ- ในขณะที่โลหะผสมที่อ่อนกว่าเช่นอลูมิเนียมจะต้องมีรอยบากที่ตื้นกว่าและมีความทนทานต่อบล็อกกุญแจที่เข้มงวดมากขึ้นเพื่อชดเชยการเสียรูปที่จุดสัมผัส


