


รอยบากบายพาสคืออะไร และเหตุใดจึงมีความสำคัญในการปั๊มแม่พิมพ์
เมื่อคุณรันแม่พิมพ์ปั๊มแบบโปรเกรสซีฟด้วยความเร็วในการผลิตการป้อนแถบเรียบคือทุกสิ่ง การป้อนผิดพลาดเพียงครั้งเดียวอาจส่งผลให้เกิดความเสียหายต่อแม่พิมพ์ ชิ้นส่วนที่เป็นเศษ และการหยุดทำงานที่มีค่าใช้จ่ายสูง รอยบากบายพาสเป็นหนึ่งในโซลูชั่นที่มีประสิทธิภาพสูงสุดแต่มักถูกมองข้ามซึ่งสร้างไว้ในแม่พิมพ์ปั๊มเพื่อให้แถบนั้นเคลื่อนที่จากสถานีหนึ่งไปอีกสถานีหนึ่งได้อย่างหมดจด
Bypass Notches ในแม่พิมพ์ปั๊มแบบก้าวหน้าคืออะไร
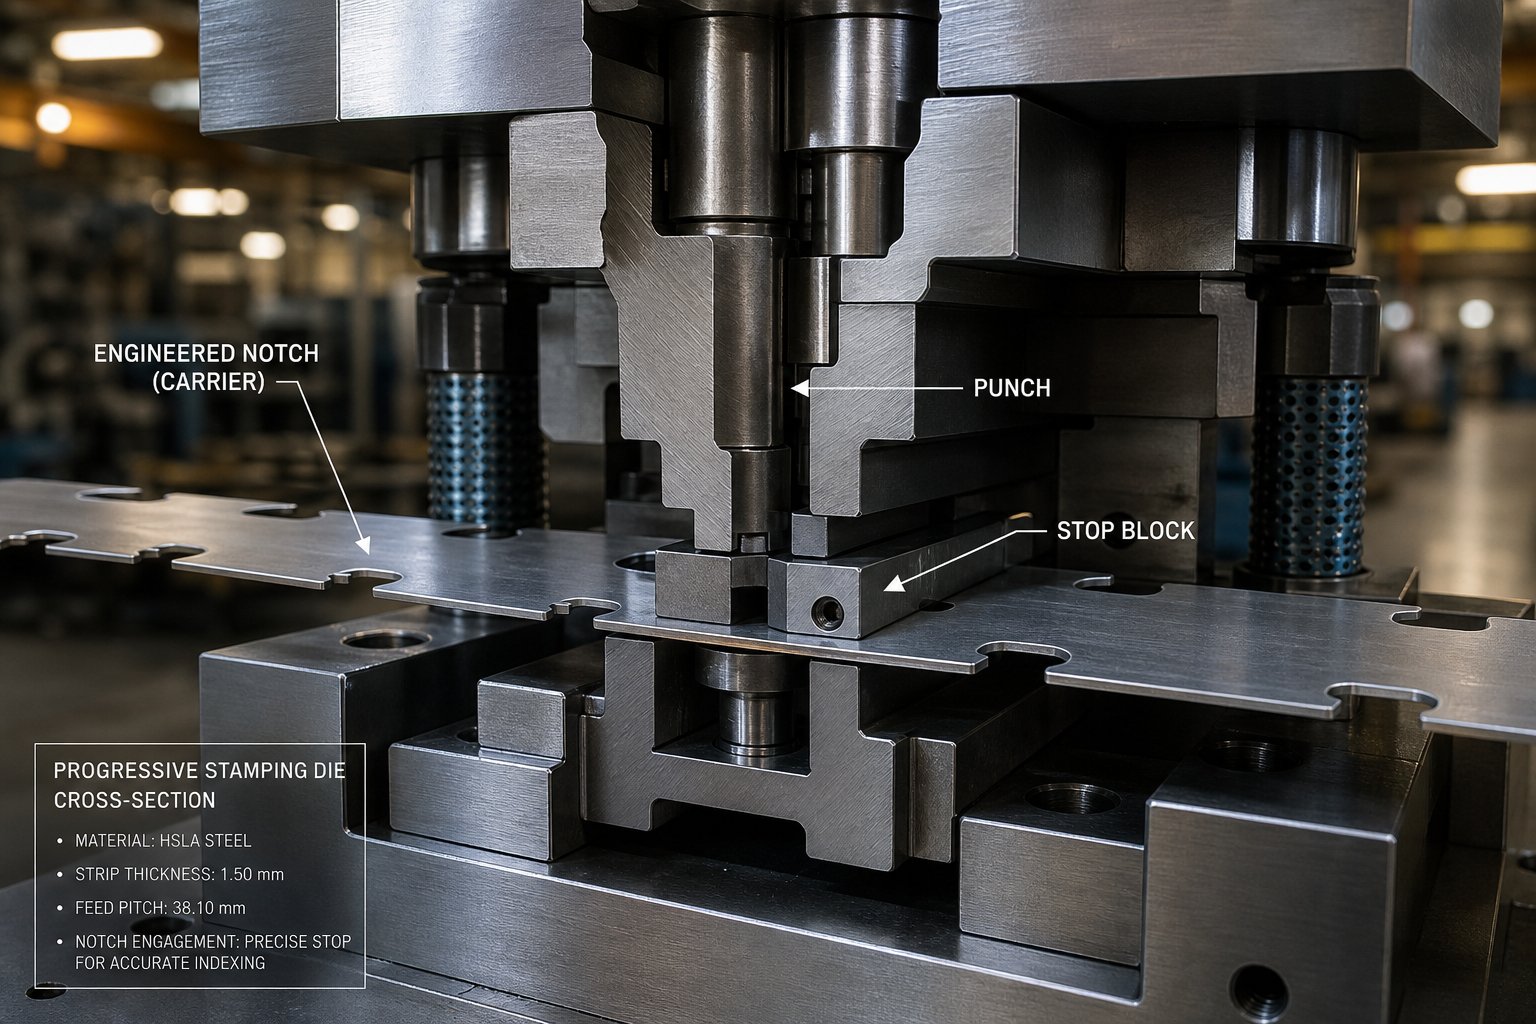
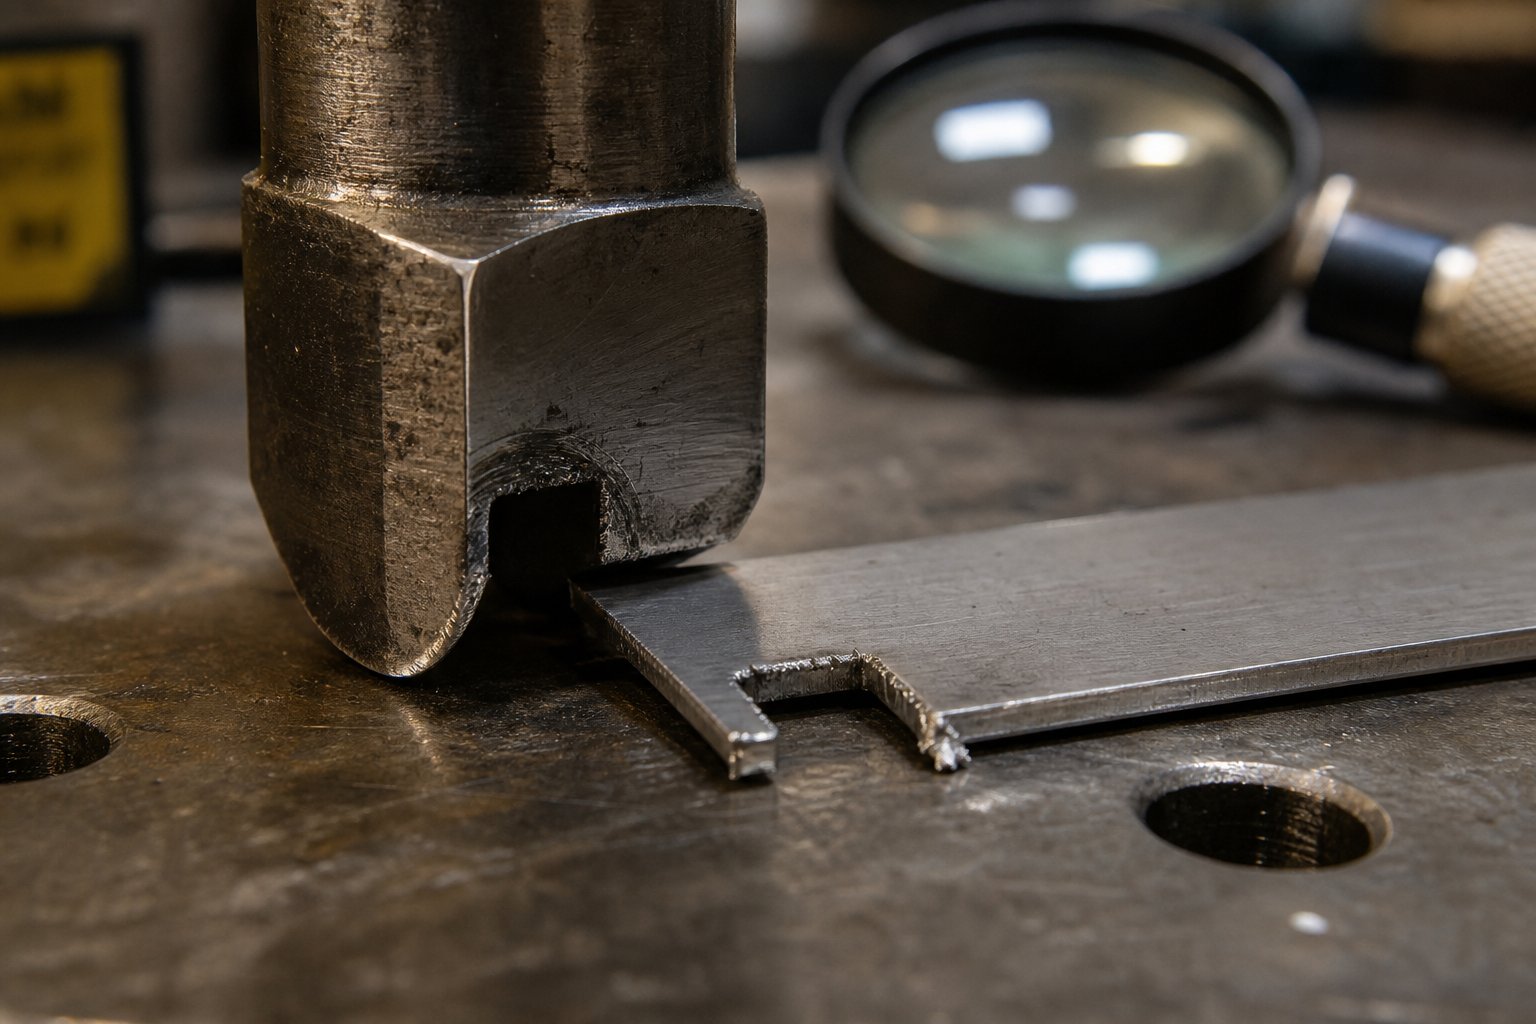
รอยบากบายพาสเป็นการตัดนูนที่ได้รับการออกแบบทางวิศวกรรมในแถบพาหะของแม่พิมพ์ปั๊มแบบโปรเกรสซีฟ จุดประสงค์คือเพื่อป้องกันการป้อนอาหารมากเกินไป การลงทะเบียนแถบควบคุม และจัดให้มีช่องว่างเพื่อให้คุณลักษณะที่มีรูปแบบสามารถผ่านสถานีดายถัดไปโดยไม่มีการรบกวน
หากคุณยังใหม่กับสาขานี้และสงสัยว่าการปั๊มโลหะคืออะไร มันเป็นกระบวนการผลิตที่ใช้แม่พิมพ์ที่ติดตั้งในเครื่องอัดเพื่อขึ้นรูปโลหะแผ่นแบนให้เป็นชิ้นส่วนสำเร็จรูป แม่พิมพ์ปั๊มแบบก้าวหน้าก้าวไปอีกขั้นด้วยการดำเนินการหลายอย่างตามลำดับขณะที่แถบเคลื่อนผ่านเครื่องมือ แถบพาหะจะเชื่อมโยงช่องว่างของชิ้นส่วนเข้าด้วยกันแล้วเลื่อนไปข้างหน้าทีละระดับ
รอยบากบายพาสถูกตัดจากขอบด้านใดด้านหนึ่งหรือทั้งสองด้านของแถบพาหะนี้ โดยทั่วไปจะอยู่ที่สถานีแรกของดาย พวกเขาสร้างการอ้างอิงขอบตรง-ที่โต้ตอบกับจุดหยุดทึบภายในเครื่องมือ ทำให้แถบมีขีดจำกัดทางกลที่แม่นยำสำหรับการก้าวหน้าการป้อนแต่ละครั้ง ผู้เชี่ยวชาญด้านอุตสาหกรรมบางครั้งเรียกพวกเขาว่ารอยบากหรือรอยบากแบบฝรั่งเศสแม้ว่าจะมีความแตกต่างทางบริบทที่ควรค่าแก่การทำความเข้าใจก็ตาม
ปัญหาการป้อนแถบ Bypass รอยบากแก้ไขได้
ลองจินตนาการถึงการป้อนแถบคอยล์อย่างต่อเนื่องผ่านแม่พิมพ์แบบโปรเกรสซีฟโดยไม่มีการหยุดทางกลไกใดๆ เกิดอะไรขึ้น? เครื่องป้อนคอยล์จะเลื่อนวัสดุให้ก้าวหน้า แต่แม้แต่ตัวป้อนที่มีความแม่นยำถึง 0.0005 นิ้วก็ไม่สามารถคำนึงถึงมุมแคมเบอร์ที่เกิดขึ้นระหว่างกระบวนการตัดได้ แคมเบอร์นั้นทำให้แถบเลื่อน หักงอ หรือป้อนมากเกินไป ผลลัพธ์คือการลงทะเบียนผิดพลาดระหว่างสถานี การตีครึ่งหนึ่ง-ในการชก และในกรณีที่เลวร้ายที่สุด เกิดการชนกันทั้งคัน
จุดประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูปคือเพื่อแก้ไขปัญหานี้ ด้วยการเอาวัสดุส่วนเล็กๆ ออกจากขอบแถบ รอยบากจะสร้างพื้นผิวหยุดที่มั่นคง และกำจัดมุมแคมเบอร์ที่รุนแรงในการทำงานครั้งเดียว วัตถุประสงค์ในการขึ้นรูปโลหะแผ่นแบบบายพาสนี้ครอบคลุมมากกว่าการป้องกันการป้อนมากเกินไปแบบธรรมดา การตัดเป็นเส้นตรง-ยังช่วยให้แถบป้อนผ่านรางนำทางได้อย่างราบรื่น และเมื่อจับคู่กับหมุดนำร่อง จะให้ชิ้นส่วนที่เชื่อถือได้-ใน-การลงทะเบียนชิ้นส่วนในทุกสถานี
การทำความเข้าใจว่าการประทับตราในระดับนี้หมายถึงการตระหนักว่าความแม่นยำในการป้อนไม่ได้เป็นเพียงปัญหาของเครื่องป้อนเท่านั้น มันเป็นปัญหาการออกแบบแม่พิมพ์ และรอยบากบายพาสแสดงถึงคำตอบที่ได้รับการออกแบบทางวิศวกรรมอย่างตั้งใจสำหรับความท้าทายในการควบคุมแถบซึ่งไม่มีระบบป้องกันแม่พิมพ์แบบอิเล็กทรอนิกส์ใดๆ ที่สามารถทดแทนได้ด้วยตัวเองอย่างสมบูรณ์
คำศัพท์เกี่ยวกับคุณสมบัติรอยบากเหล่านี้แตกต่างกันไปตามร้านค้าและภูมิภาค ซึ่งมักสร้างความสับสนให้กับวิศวกรในการตรวจสอบการออกแบบแม่พิมพ์จากซัพพลายเออร์หลายราย
Bypass Notches กับ Pitch Notches และคำศัพท์ทางอุตสาหกรรม
ถามนักออกแบบแม่พิมพ์ห้าคนว่าพวกเขาเรียกว่าการตัดแบบนูนในแถบพาหะแบบโปรเกรสซีฟอย่างไร และคุณอาจได้คำตอบที่แตกต่างกันห้าแบบ "Bypass notch" "pitch notch" "French notch" "feed notch" - คำศัพท์เฉพาะทางจะเปลี่ยนไปขึ้นอยู่กับว่าใครเป็นผู้ฝึกสอนคุณ สถานที่ที่คุณทำงาน และภูมิภาคใดของประเทศ (หรือทั่วโลก) ที่ร้านค้าของคุณดำเนินธุรกิจอยู่ ความไม่สอดคล้องกันนี้ไม่ใช่แค่เรื่องเล็กๆ น้อยๆ เท่านั้น มันสร้างความสับสนอย่างแท้จริงเมื่อจัดหาแม่พิมพ์จากซัพพลายเออร์หลายราย หรือตรวจสอบเค้าโครงแถบจากร้านค้าที่ไม่คุ้นเคย
อธิบายคำศัพท์ของ Bypass Notches กับ Pitch Notches
ในระดับที่กว้างที่สุด ทั้งสองคำจะอธิบายรูปทรงที่คล้ายกัน - ส่วนของวัสดุที่ถูกถอดออกจากหรือสร้างเป็นขอบแถบเพื่อควบคุมการป้อน การทับซ้อนกันของฟังก์ชันมีความสำคัญ และผู้เชี่ยวชาญด้านแม่พิมพ์และการปั๊มจำนวนมากใช้คำนี้แทนกันได้โดยไม่มีปัญหา ถึงกระนั้นก็ยังมีความแตกต่างทางบริบทที่ควรค่าแก่การสังเกต
คำว่า "รอยบากของระยะพิตช์" มีแนวโน้มที่จะสงวนไว้สำหรับรูปทรงของรอยบากที่เชื่อมโยงโดยเฉพาะกับการเลื่อนระดับพิตช์และการควบคุมการตีครั้งแรก- บทบาทหลักของมันตามคำจำกัดความของการตอกที่ใช้โดยวิศวกรเครื่องมือส่วนใหญ่ คือ การจัดให้มีจุดหยุดที่มั่นคงซึ่งป้องกันการป้อนมากเกินไป และช่วยให้เจ้าหน้าที่ฝ่ายติดตั้งมีตำแหน่งเริ่มต้นที่แม่นยำสำหรับขอบแถบนำอาร์ต เฮดริก แห่ง Dieology LLCอธิบายถึงรอยบากของวัสดุที่เป็นส่วนเล็กๆ ของวัสดุที่ถูกตัดจากขอบแถบหนึ่งหรือทั้งสองแถบที่สถานีเริ่มต้นของแม่พิมพ์แบบโปรเกรสซีฟ ซึ่งทำหน้าที่เป็นทั้งการหยุดทางกลไกและคุณลักษณะแก้ไขมุมโค้ง-
ในทางกลับกัน "รอยบากบายพาส" มักมีความหมายที่กว้างกว่า ผู้เชี่ยวชาญบางคนใช้เพื่ออธิบายเรขาคณิตนูนใดๆ ที่ช่วยให้แถบวัสดุ - ลักษณะพิเศษที่มีรูปแบบพิเศษ - สามารถผ่านหรือเลี่ยงสถานีถัดไปโดยไม่มีการรบกวน ในบริบทนี้ ดายกำลังทำอะไรแตกต่างออกไป ความแตกต่างนั้นละเอียดอ่อน: รอยบากควบคุมตำแหน่งที่แถบหยุด ในขณะที่รอยบากบายพาสจะควบคุมสิ่งที่แถบจะเคลียร์เมื่อเคลื่อนไปข้างหน้า
ในทางปฏิบัติ แม่พิมพ์ประทับตราจำนวนมากมีรูปทรงที่ทำหน้าที่ทั้งสองฟังก์ชันพร้อมกัน รอยบากเดียวกันที่ให้ระยะพิตช์ที่มั่นคงอาจสร้างช่องว่างสำหรับการโค้งงอหรือการดึงดาวน์สตรีม ฟังก์ชันคู่นั้นส่วนหนึ่งเป็นสาเหตุที่คำศัพท์ต่างๆ รวมเข้ากับภาษาของร้านค้าในชีวิตประจำวัน
อนุสัญญาระดับภูมิภาคและบริษัทกำหนดรูปแบบการตั้งชื่ออย่างไร
ภูมิศาสตร์และวัฒนธรรมบริษัทมีบทบาทในด้านคำศัพท์มากกว่าที่วิศวกรส่วนใหญ่ตระหนัก ร้านค้าในแถบมิดเวสต์ตอนบนของสหรัฐอเมริกา ซึ่งการปั๊มแม่พิมพ์แบบโปรเกรสซีฟมีรากฐานที่ลึกซึ้ง มักจะนิยมใช้ "pitch notch" หรือ "French notch" ผู้ผลิตแม่พิมพ์ในยุโรปและเอเชียมักใช้ "รอยบากบายพาส" หรือคำแปลที่เทียบเท่ากันมากกว่า OEM ขนาดใหญ่ที่มีห่วงโซ่อุปทานทั่วโลกบางครั้งกำหนดมาตรฐานในข้อกำหนดการออกแบบแม่พิมพ์ไว้ระยะหนึ่ง แต่มาตรฐานนั้นแตกต่างกันไปในแต่ละบริษัท
การทำความเข้าใจว่าอะไรคือแม่พิมพ์ในการผลิตหมายถึงการยอมรับว่าระบบการตั้งชื่อนั้นไม่เป็นสากล เมื่อตรวจสอบบรรจุภัณฑ์การออกแบบแม่พิมพ์จากซัพพลายเออร์ที่ไม่คุ้นเคย วิธีการที่ปลอดภัยที่สุดคือการพิจารณารูปทรงและตำแหน่งของมันในเค้าโครงแถบ แทนที่จะอาศัยฉลากเพียงอย่างเดียว
ตารางด้านล่างจะสรุปว่าคำเหล่านี้มักจะจับคู่กับบริบทการใช้งานเฉพาะอย่างไร:
| ภาคเรียน | บริบทการใช้งานทั่วไป | คำอธิบายฟังก์ชั่น |
|---|---|---|
| พิทช์บาก | ร้านขายแม่พิมพ์แบบก้าวหน้าในอเมริกาเหนือ การอภิปรายเกี่ยวกับการตั้งค่าแม่พิมพ์และการควบคุมฟีด | วัสดุที่ถูกลบออกจากขอบแถบเพื่อสร้างจุดหยุดที่มั่นคงสำหรับความก้าวหน้าของระยะพิตช์ ป้องกันการป้อนมากเกินไป และลบมุมแคมเบอร์ออก |
| รอยบากฝรั่งเศส | คำดั้งเดิมที่ใช้กันทั่วไปในวรรณกรรมเครื่องมือรุ่นเก่าและผู้ผลิตแม่พิมพ์ที่มีประสบการณ์ | ตรงกันกับรอยบาก; หมายถึงทากตัวเดียวกัน-ที่สร้างรอยตัดนูนที่ขอบแถบ |
| บายพาสบาก | การใช้งานทั่วโลกที่กว้างขึ้น การขึ้นรูป-การตายแบบก้าวหน้าอย่างหนัก การอภิปรายเกี่ยวกับการกวาดล้างแถบ | เรขาคณิตนูนช่วยให้มีรูปแบบที่สามารถเคลียร์สถานีต่อไปได้ อาจทำหน้าที่เป็นจุดหยุดสนามด้วย |
| แลนซ์-และ-Flange Notch | แอปพลิเคชันที่ต้องการการทำงานแบบไม่มีทาก-หรือการทำให้ตัวพาแข็งตัว | วัสดุที่โค้งงอและโค้งงอซึ่งทำหน้าที่เป็นจุดหยุดที่มั่นคงโดยไม่สร้างกระสุนแยกจากกัน |
ไม่ว่าร้านค้าของคุณจะเรียกมันว่าอะไร ฟังก์ชั่นกลไกพื้นฐานยังคงมีความสม่ำเสมอ คุณลักษณะเหล่านี้มีไว้เพื่อให้การป้อนแถบมีความน่าเชื่อถือและปกป้องส่วนประกอบแม่พิมพ์ที่มีราคาแพงจากความเสียหายจากการชน ความแตกต่างที่แท้จริงเกิดขึ้นเมื่อคุณดูว่าพวกมันมีปฏิสัมพันธ์ทางกายภาพอย่างไรกับความก้าวหน้าของแถบ หมุดนำร่อง และรูปทรงเรขาคณิตที่เกิดขึ้นในแต่ละสถานี
วิธีการทำงานของรอยบากบายพาสในการป้อนแถบดายแบบก้าวหน้า
การรู้ว่ารอยบากบายพาสเรียกว่าอะไรเป็นสิ่งหนึ่ง การทำความเข้าใจสิ่งที่พวกเขาทำจริงๆ ภายในแม่พิมพ์ปั๊มในระหว่างการกดแต่ละครั้งคือจุดที่คุณค่าทางวิศวกรรมที่แท้จริงยังคงอยู่ ฟังก์ชันทางกลของการตัดแบบนูนเหล่านี้มีมากกว่าการป้องกันการป้อนอาหารมากเกินไปแบบธรรมดา พวกเขามีส่วนร่วมอย่างแข็งขันในการควบคุมแถบ ระยะห่างในการขึ้นรูป และความแม่นยำในการลงทะเบียนตลอดกระบวนการแม่พิมพ์ทั้งหมด
วิธีบายพาสรอยบากควบคุมการเคลื่อนที่ของแถบ
ลองนึกภาพแม่พิมพ์ปั๊มแบบโปรเกรสซีฟที่ทำงานด้วยความเร็ว 200 จังหวะต่อนาที แถบจะขยายความยาวหนึ่งระดับระหว่างการตีแต่ละครั้ง และกระบวนการปั๊มขึ้นรูปทั้งหมดขึ้นอยู่กับการเคลื่อนไหวนั้นที่เกิดขึ้นด้วยความแม่นยำที่สามารถทำซ้ำได้ รอยบากบายพาสทำหน้าที่เป็นแกนหลักของความแม่นยำนั้น
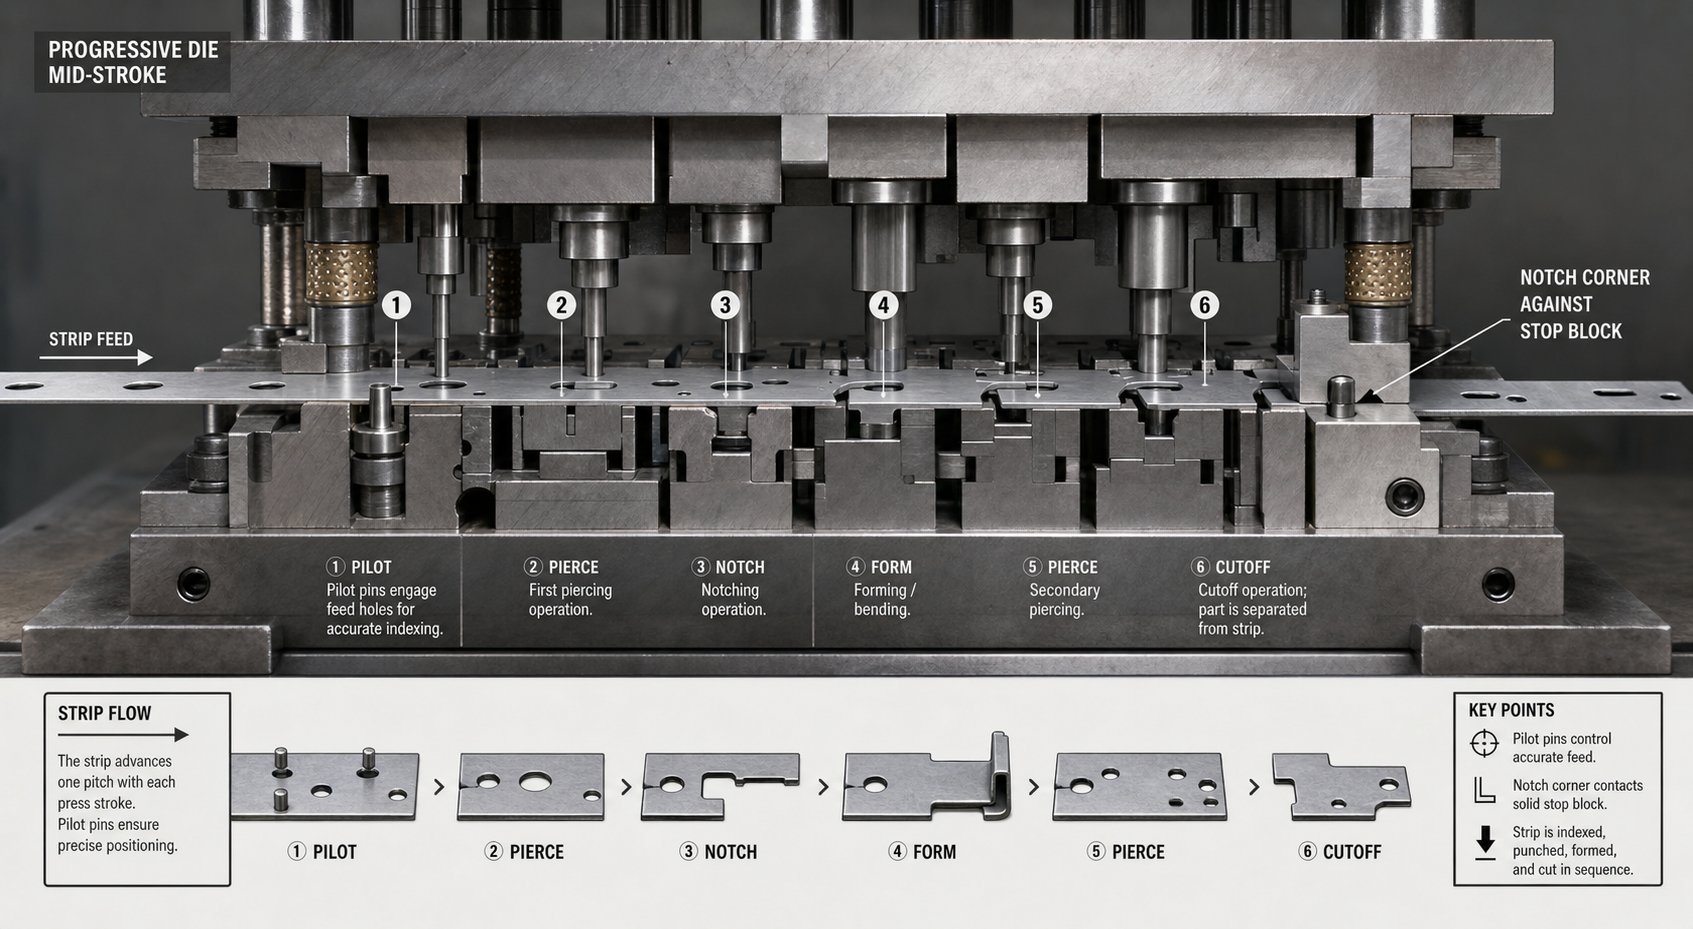
เมื่อตัวป้อนปล่อยแถบ มันจะเคลื่อนไปข้างหน้าจนกระทั่งมุมรอยบากสัมผัสกับบล็อกหยุดแข็งที่ติดตั้งอยู่ในแม่พิมพ์ การหยุดแบบถาวรนี้ช่วยขจัดข้อผิดพลาดในการป้อนแบบสะสมที่อาจสะสมความก้าวหน้ามากกว่าร้อยครั้ง ต่างจากเซนเซอร์อิเล็กทรอนิกส์ที่ตรวจจับการป้อนผิดหลังจากที่เกิดขึ้น การหยุดทางกายภาพที่สร้างขึ้นโดยรูปทรงรอยบากจะป้องกันไม่ให้ปัญหาเกิดขึ้นตั้งแต่แรก
รอยบากยังช่วยขจัดวัสดุขอบที่อาจรบกวนการป้อนอย่างราบรื่นผ่านรางนำ สต็อกคอยล์มักจะมาพร้อมกับเสี้ยนขอบหรือมุมโค้งเล็กน้อยจากกระบวนการตัด ด้วยการตัดการอ้างอิงที่มีขอบตรง-ลงในแถบ รอยบากบายพาสจะทำให้แม่พิมพ์มีพื้นผิวที่เชื่อถือได้ในการจัดทำดัชนีโดยไม่คำนึงถึงสภาพของวัสดุที่เข้ามา
สำหรับแม่พิมพ์ที่ดำเนินการเจาะปั๊มที่สถานีแรกๆ หมัดบากบายพาสมักจะยิงพร้อมกันกับการเจาะรูนำร่อง ซึ่งหมายความว่าแถบจะได้ทั้งรูการลงทะเบียนและรูปทรงการควบคุมขอบในการตีเพียงครั้งเดียว สร้างการอ้างอิงตำแหน่งทั้งหมดก่อนที่วัสดุจะไปถึงสถานีขึ้นรูปใดๆ ที่อยู่ปลายน้ำ
ปฏิสัมพันธ์ระหว่างรอยบากบายพาสและการลงทะเบียนพินไพล็อต
ร่องบายพาสและหมุดนำร่องทำงานเป็นทีม แต่จะจัดการกับการควบคุมแถบที่แตกต่างกันในแง่มุมต่างๆ หมุดนำร่องให้ตำแหน่ง X-Y ที่แม่นยำโดยการเจาะรูที่เจาะไว้ล่วงหน้า- และดึงแถบให้อยู่ในตำแหน่งที่แน่นอนเมื่อแม่พิมพ์ปิด ในขณะเดียวกัน รอยบากบายพาส ให้ตั้งค่าขีดจำกัดการป้อนหยาบและให้ระยะห่างแกน Z- สำหรับลักษณะที่ขึ้นรูป
ต่อไปนี้คือลักษณะการทำงานของลำดับในระหว่างรอบการกดครั้งเดียว:
- เครื่องป้อนจะเลื่อนแถบไปข้างหน้าหนึ่งระยะพิทช์ แถบจะเคลื่อนที่อย่างอิสระผ่านแม่พิมพ์แบบเปิดจนกระทั่งมุมบากบายพาสสัมผัสกับจุดหยุดที่มั่นคง เพื่อป้องกันการป้อนอาหารมากเกินไป
- แท่นกดเริ่มลดความเร็วลง เมื่อแม่พิมพ์ด้านบนลงมา หมุดนำร่องจะเข้าไปในรูที่เจาะไว้ล่วงหน้า-ในแถบ เพื่อดึงวัสดุให้อยู่ในตำแหน่งสุดท้ายที่แม่นยำ และแก้ไขการวางแนวด้านข้างเล็กน้อย
- แผ่นเปลื่องจะสัมผัสกับพื้นผิวของแถบ โดยยึดให้เรียบกับหน้าดายด้านล่าง ที่สถานีขึ้นรูป นักกีฬายกอาจจับแถบไว้ที่ตำแหน่งยกสูงเพื่อเคลียร์ลักษณะที่ปรากฏก่อนหน้านี้ด้านล่าง
- การเจาะปั๊มและการขึ้นรูปจะดำเนินการพร้อมกันในทุกสถานี ที่สถานีแรก รอยบากบายพาสใหม่และรูนำร่องใหม่จะถูกตัดเข้าไปในแถบที่เข้ามา ที่สถานีปลายน้ำ การโค้ง การดึง และนูนเป็นรูปเป็นร่าง
- แรมกลับทิศทาง นักเต้นระบำเปลื้องผ้าถือแถบในขณะที่เจาะถอนออก ตัวยกจะยกแถบกลับไปสู่ความสูงของการป้อน และรูปทรงรอยบากบายพาสช่วยให้มีระยะห่างที่จำเป็นสำหรับคุณสมบัติที่ขึ้นรูปเพื่อเคลียร์ส่วนประกอบแม่พิมพ์ส่วนล่างขณะที่แถบยกขึ้น
- ตัวป้อนมีส่วนร่วมอีกครั้ง โดยเลื่อนแถบไปยังตำแหน่งพิทช์ถัดไป และวงจรจะทำซ้ำ
หากไม่มีรอยบากบายพาสที่ให้การหยุดหยาบในขั้นต้น หมุดนำร่องเพียงอย่างเดียวก็จะรับภาระในการแก้ไขข้อผิดพลาดในการป้อนทั้งหมด ไพล็อตเป็นส่วนประกอบของแม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำ ซึ่งออกแบบมาเพื่อตำแหน่งที่ดี ไม่ใช่สำหรับการดูดซับแรงของแถบที่ป้อนมากเกินไป การใช้พวกมันเป็นจุดหยุดหลักจะเร่งการสึกหรอของพินและนำไปสู่การลงทะเบียนที่ผิดพลาดในทุกสถานีในที่สุด
ป้องกันการยกแถบและการป้อนผิดในระหว่างการดำเนินการ
การยกแถบเป็นหนึ่งในปัญหาปวดหัวที่เกิดขึ้นบ่อยที่สุดในการทำงานของแม่พิมพ์แบบโปรเกรสซีฟ เมื่อสถานีขึ้นรูปโค้งงอวัสดุลง แถบพาหะที่อยู่รอบๆ ต้องการที่จะเบนไปทางด้านบนเพื่อตอบสนอง หากวัสดุที่ยกขึ้นไปจับกับส่วนประกอบแม่พิมพ์ในขณะที่แถบป้อนไปข้างหน้า คุณจะเกิดการป้อนผิดพลาดหรือเกิดการโก่งงอซึ่งอาจทำให้เครื่องมือเสียหายได้
รอยบากบายพาสแก้ไขปัญหานี้ได้สองวิธี ขั้นแรก โดยการเอาวัสดุออกจากขอบพาหะที่อยู่ติดกับสถานีขึ้นรูป จะช่วยลดความแข็งของพาหะในโซนนั้น ส่วนพาหะที่มีความแข็งน้อยกว่าจะเป็นไปตามข้อกำหนดมากกว่า ซึ่งหมายความว่าสามารถงอได้เล็กน้อยโดยไม่ส่งแรงยกข้ามความกว้างของแถบทั้งหมด ซึ่งสอดคล้องกับหลักการออกแบบแถบพาหะที่สมดุลระหว่างความยืดหยุ่นและความสมบูรณ์ของโครงสร้าง
ประการที่สอง รูปทรงของรอยบากนั้นเองที่สร้างระยะห่างทางกายภาพ เมื่อส่วนที่ขึ้นรูป เช่น แถบโค้งงอหรือถ้วยที่ดึงออกมาจำเป็นต้องผ่านสถานีถัดไป รอยบากบายพาสช่วยให้แน่ใจว่ามีพื้นที่ว่างที่ขอบแถบเพื่อให้คุณสมบัตินั้นเคลื่อนที่ได้โดยไม่ต้องสัมผัสกับเหล็กแม่พิมพ์ นี่เป็นสิ่งสำคัญอย่างยิ่งในการออกแบบแม่พิมพ์ปั๊มขึ้นรูปโดยที่สถานีมีระยะห่างกันอย่างใกล้ชิดและลักษณะที่ขึ้นรูปจะขยายออกไปด้านล่างหรือเหนือระนาบแถบ
ความสัมพันธ์ระหว่างการวางรอยบากและความเสถียรของแถบเป็นการกระทำที่สมดุล ตัดวัสดุมากเกินไปจากตัวพาหะ และคุณจะสูญเสียความแข็งแรงของโครงสร้างที่จำเป็นในการดันแถบผ่านแม่พิมพ์ได้อย่างน่าเชื่อถือ ตัดน้อยเกินไปและลักษณะที่มีรูปร่างขัดแย้งกับเครื่องมือดาวน์สตรีม การทำให้สมดุลนี้ถูกต้องจำเป็นต้องทำความเข้าใจตัวเลือกรูปทรงรอยบากเฉพาะที่มีอยู่ และเมื่อการกำหนดค่าแต่ละรายการเหมาะสมกับการใช้งานมากที่สุด
ประเภทของรอยบากบายพาสและเวลาที่ควรใช้แต่ละการกำหนดค่า
การปรับสมดุลระหว่างการกวาดล้างและความแข็งแกร่งของตัวพานั้นไม่ได้-ขนาด-ขนาดเดียวที่เหมาะกับ-วิธีแก้ปัญหาทั้งหมด รูปทรงเรขาคณิตของชิ้นส่วน เกจวัสดุ และความลึกของการขึ้นรูปที่แตกต่างกัน จำเป็นต้องมีรูปทรงรอยบากที่แตกต่างกัน ในบรรดาแม่พิมพ์ปั๊มประเภทต่างๆ ในการผลิต เครื่องมือที่ก้าวหน้ามองเห็นการกำหนดค่ารอยบากบายพาสที่หลากหลายที่สุด เนื่องจากแต่ละสถานีมีความต้องการระยะห่างที่แตกต่างกัน การเลือกรูปทรงที่ถูกต้องไม่ใช่การตัดสินใจที่สวยงาม มันส่งผลโดยตรงต่อความมั่นคงของแถบ พฤติกรรมของเศษ และอายุการใช้งานของหมัด
V-การกำหนดค่ารอยบากและการใช้งานทั่วไป
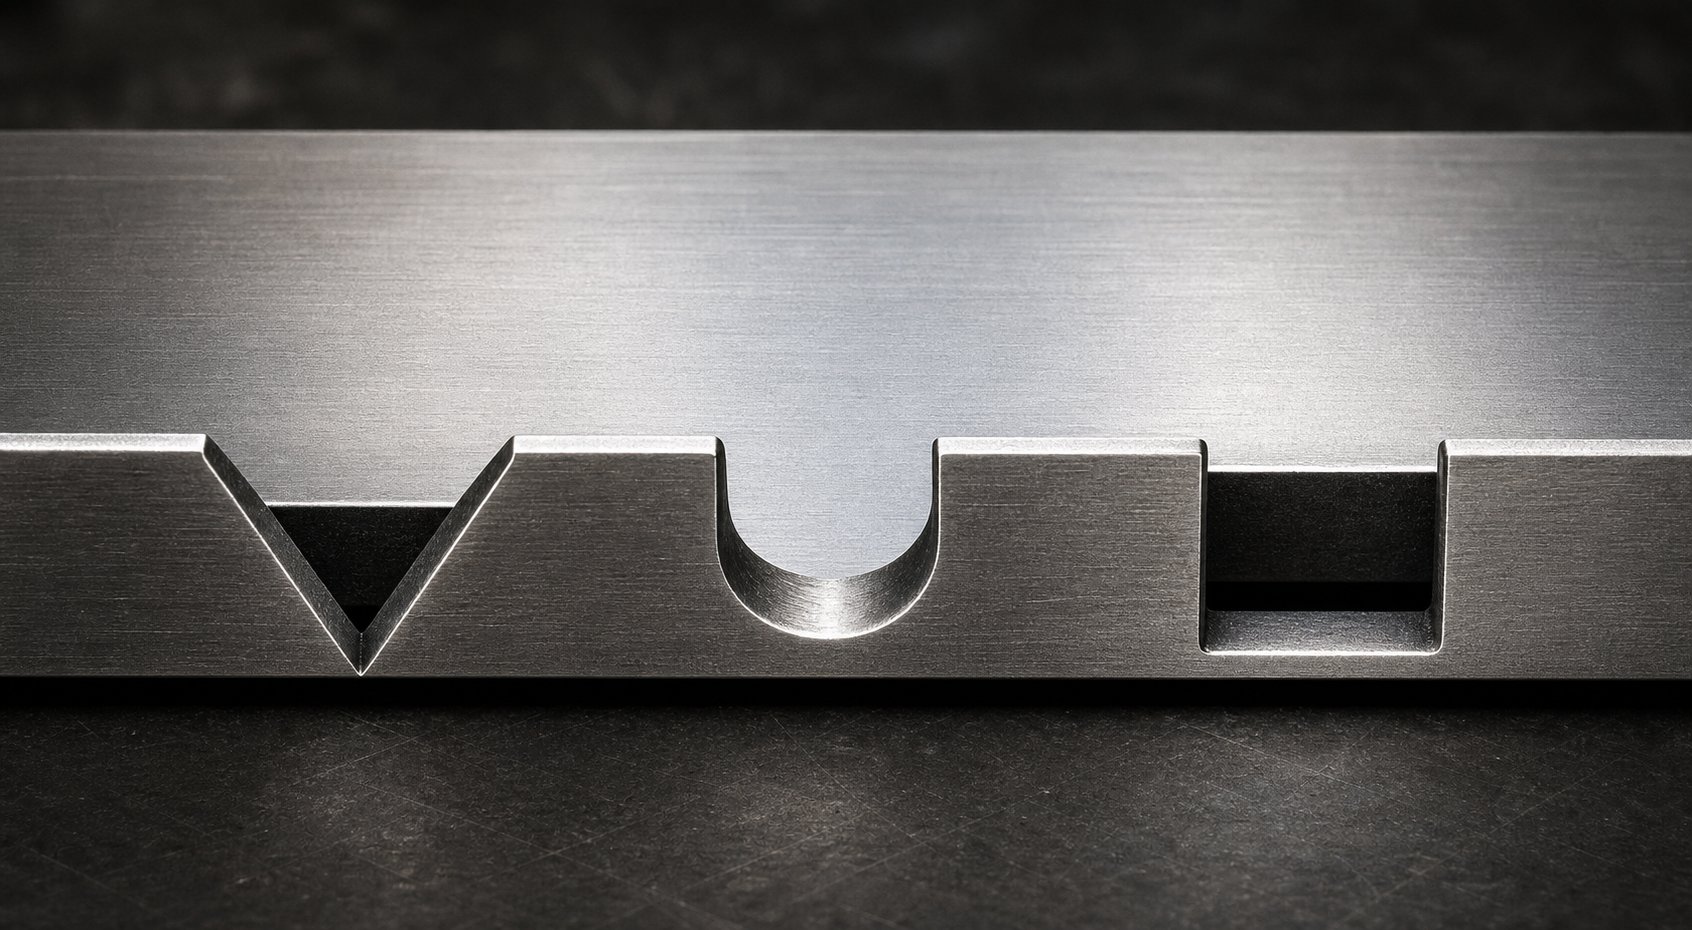
รอยบาก V- คือรูปทรงรอยบากบายพาสที่พบบ่อยที่สุดในการดำเนินการปั๊มแม่พิมพ์ มีการตัดมุมสองแบบที่มาบรรจบกันที่จุดหนึ่ง ทำให้เกิดนูนเป็นรูปสามเหลี่ยมที่ขอบแถบ โดยทั่วไปแล้ว มุมของตัว V จะอยู่ระหว่าง 60 ถึง 90 องศา แม้ว่าการใช้งานบางอย่างจะใช้โปรไฟล์ที่แคบหรือกว้างกว่า ขึ้นอยู่กับความต้องการในการกวาดล้าง
เหตุใด V-notch จึงได้รับความนิยมมาก รูปร่างเรียวของมันจะนำทางแถบไปทางจุดหยุดที่มั่นคงในขณะที่วัสดุป้อนไปข้างหน้า ขอบที่ทำมุมทำหน้าที่เป็นตัวนำ-ใน โดยตั้งศูนย์กลางแถบด้านข้าง และลดโอกาสที่มุมจะมีรอยบากห้อยอยู่บนบล็อกหยุด ลักษณะการวางศูนย์กลางด้วยตนเอง-นี้ทำให้รอยบาก V- มีประสิทธิภาพโดยเฉพาะอย่างยิ่งในแม่พิมพ์โปรเกรสซีฟความเร็วสูง- ซึ่งแถบจะต้องจัดทำดัชนีอย่างรวดเร็วและสะอาดตา
ร่อง V- ทำงานได้ดีที่สุดในการใช้งานที่มีข้อกำหนดระยะห่างปานกลางและมีแถบสต็อกที่บางกว่า ซึ่งโดยทั่วไปจะต่ำกว่า 2.0 มม. พวกมันสร้างกระสุนขนาดกะทัดรัดที่ดีดออกได้อย่างน่าเชื่อถือ และรูปทรงเรขาคณิตที่แหลมจะเน้นความเครียดที่ขอบพาหะน้อยกว่าเมื่อเปรียบเทียบกับมุมสี่เหลี่ยมที่แหลมคม อย่างไรก็ตาม รอยบาก V- มีความกว้างที่จำกัดที่ขอบแถบ ซึ่งอาจเป็นข้อจำกัดเมื่อลักษณะที่ขึ้นรูปแล้วจำเป็นต้องมีหน้าต่างที่กว้างขึ้นเพื่อทะลุผ่าน
U-การออกแบบรอยบากแบบบากและแบบสี่เหลี่ยม
เมื่อรอยบาก V- ไม่สามารถให้ความกว้างของระยะห่างได้เพียงพอ การกำหนดค่า U-รอยบากและสี่เหลี่ยมจะเข้ามามีบทบาท รูปทรงเหล่านี้จะขจัดส่วนที่กว้างกว่าของวัสดุออกจากขอบพาหะ ทำให้เกิดหน้าต่างนูนที่กว้างขึ้นสำหรับลักษณะที่ขึ้นรูปเพื่อส่งผ่านสถานีปลายน้ำ
รอยบากรูปตัว U- มีก้นเป็นรูปครึ่งวงกลมหรือรัศมี ซึ่งกระจายแรงกดได้เท่าๆ กันมากกว่ากระเป๋าที่มีมุมแหลมคม- ทำให้เป็นตัวเลือกที่ดีสำหรับรอยบากบายพาสในการใช้งานขึ้นรูปโลหะแผ่น ซึ่งแถบพาหะประสบกับแรงดัดงอซ้ำๆ ในระหว่างการทำงานของอุปกรณ์ยก รัศมีที่รากรอยบากช่วยลดโอกาสของการแตกร้าวจากความเมื่อยล้า โดยเฉพาะในวัสดุที่มีแนวโน้มที่จะแข็งตัว
ในทางตรงกันข้าม รอยบากสี่เหลี่ยม จะเพิ่มพื้นที่ว่างให้สูงสุดสำหรับความลึกของรอยบากที่กำหนด สามารถกลึงเข้าแม่พิมพ์ได้ง่ายและสร้างรูปทรงกระสุนที่เรียบง่าย ข้อเสีย-ก็คือมุมด้านในที่แหลมคมทำให้เกิดความเครียด ในวัสดุที่แข็งหรือบางกว่า มุมเหล่านั้นอาจทำให้เกิดรอยแตกร้าวได้หลังจากการกดหลายพันรอบ การเพิ่มรัศมีมุมเล็กๆ (แม้แต่ 0.5 ถึง 1.0 มม.) จะช่วยลดความเสี่ยงนี้ได้อย่างมากโดยไม่ต้องเสียสละระยะห่างที่สำคัญ
การออกแบบรอยบากรูปตัว U- และรูปสี่เหลี่ยมผืนผ้ามักพบได้ทั่วไปในแม่พิมพ์แบบโปรเกรสซีฟที่มีฐานขึ้นรูปลึก มีลายนูนขนาดใหญ่ หรือการโค้งงอหลายจุดซึ่งยื่นออกไปใต้ระนาบแถบ หากคุณสมบัติที่ขึ้นรูปนั้นต้องการพื้นที่จำนวนมากในการเดินทาง รูปทรงที่กว้างกว่าเหล่านี้ก็จะช่วยได้
เรขาคณิตบายพาสรอยบากเชิงบวกและเชิงลบ
นอกเหนือจากรูปร่างของการตัดแล้ว การออกแบบรอยบากบายพาสยังแบ่งออกเป็นสองประเภทพื้นฐานตามวิธีการจัดการวัสดุ: ด้านบวกและด้านลบ การทำความเข้าใจรอยบากบายพาสเชิงลบและบวกในแม่พิมพ์ปั๊มโลหะแผ่นถือเป็นสิ่งสำคัญ เนื่องจากตัวเลือกดังกล่าวส่งผลต่อความแข็งแกร่งของพาหะ การจัดการปลอกกระสุน และพฤติกรรมของแถบโดยรวมที่แตกต่างกัน
A รอยบากบายพาสลบเป็นสิ่งที่วิศวกรส่วนใหญ่มักนึกถึงเป็นอันดับแรก วัสดุจะถูกดึงออกจากขอบแถบ ทำให้เกิดรอยตัดที่ทำให้เกิดช่องว่าง ทากที่ถูกถอดออกจะต้องได้รับการจัดการผ่านการระบายอากาศแบบตายตัวและรางเศษเหล็กที่เหมาะสม รอยบากเชิงลบเป็นแนวทางมาตรฐานในการใช้งานปั๊มแม่พิมพ์ส่วนใหญ่ เนื่องจากมีรูปทรงช่องว่างที่คาดเดาได้และสม่ำเสมอตั้งแต่การเจาะครั้งแรกเป็นต้นไป
A รอยบากบายพาสที่เป็นบวกใช้แนวทางที่แตกต่างออกไป แทนที่จะเอาวัสดุออก มันจะคงหรือเปลี่ยนเส้นทางวัสดุที่เป็นแถบเพื่อสร้างความโล่งใจ ลองนึกถึงการดำเนินการแบบหอก-และ-โดยที่แท็บจะงอออกจากระนาบพาหะแทนที่จะถูกตัดออกทั้งหมด วัสดุจะติดอยู่กับแถบแต่จะเคลื่อนออกจากเขตการรบกวน วิธีการนี้จะรักษาส่วนตัดขวางของพาหะไว้-มากขึ้น ซึ่งช่วยเพิ่มความแข็งแกร่งของแถบและความเสถียรในการป้อน นอกจากนี้ยังกำจัดตัวบุ้งโดยสิ้นเชิง แก้ปัญหาการจัดการเศษซากในรูปแบบแม่พิมพ์ที่แน่นหนา
ความหมายในทางปฏิบัติของคำเหล่านี้อาจแตกต่างกันไปตามบริษัทและผู้ออกแบบแม่พิมพ์ ดังนั้น คำจำกัดความควรได้รับการยืนยันโดยเทียบกับมาตรฐานการวาดแม่พิมพ์และเค้าโครงแถบเฉพาะที่ใช้อยู่เสมอ ตารางด้านล่างรวบรวมความแตกต่างหลัก:
| ประเภทเรขาคณิต | กรณีการใช้งานทั่วไป | ข้อดี | ข้อจำกัด |
|---|---|---|---|
| V-รอยบาก (เชิงลบ) | แม่พิมพ์โปรเกรสซีฟความเร็วสูง-โดยต้องมีระยะห่างปานกลาง สต็อกแถบบางไม่เกิน 2.0 มม | การดำเนินการป้อนตรงกลางด้วยตนเอง- ทากขนาดกะทัดรัด ความเข้มข้นของความเค้นลดลงที่ขอบพาหะ | ความกว้างของการกวาดล้างจำกัด ไม่เหมาะสำหรับคุณลักษณะที่มีรูปแบบลึก-ซึ่งต้องใช้หน้าต่างนูนที่กว้าง |
| U-รอยบาก (เชิงลบ) | การใช้งานที่ต้องรับแรงดัดงอซ้ำๆ วัสดุที่มีแนวโน้มที่จะแข็งตัวหรือแตกร้าวเมื่อยล้า | Radiused Root กระจายความเครียดอย่างสม่ำเสมอ ต้านทานความเหนื่อยล้าได้ดี ความกว้างของการกวาดล้างปานกลาง | รูปทรงการเจาะที่ซับซ้อนกว่าเล็กน้อย รูปร่างของทากอาจต้องมีการออกแบบรางน้ำโดยเฉพาะ |
| สี่เหลี่ยม (เชิงลบ) | สถานีขึ้นรูปลึก ลายนูนหรือส่วนโค้งขนาดใหญ่ที่ขยายออกไปต่ำกว่าระนาบแถบ | พื้นที่กวาดล้างสูงสุดสำหรับความลึกที่กำหนด ง่ายต่อการกลึง เรขาคณิตทากที่คาดเดาได้ | มุมที่แหลมคมทำให้เกิดความเครียด ต้องเพิ่มรัศมีในวัสดุที่แข็งหรือบางกว่า |
| คิดบวก (แลนซ์-และ-ฟอร์ม) | รูปแบบแม่พิมพ์ที่แน่นหนาซึ่งการจัดการทากเป็นปัญหา การใช้งานที่ต้องการความแข็งแกร่งของผู้ให้บริการสูงสุด | ไม่มีการผลิตทาก รักษาส่วนตัดขวางของผู้ให้บริการ-; ปรับปรุงเสถียรภาพการให้อาหาร | ความลึกของการกวาดล้างจำกัด แท็บหอกอาจรบกวนหากไม่ได้รับการควบคุมอย่างเต็มที่ เพิ่มความซับซ้อนในการขึ้นรูป |
การเลือกการกำหนดค่าที่เหมาะสมสำหรับรอยบากบายพาสเชิงลบและบวกในแม่พิมพ์ปั๊มขึ้นรูปโลหะแผ่นจะมีตัวแปร 4 ประการ ได้แก่ ความหนาของแถบ คุณสมบัติของวัสดุ ระยะห่างที่คุณสมบัติขึ้นรูปที่คุณต้องการ และความลึกในการขึ้นรูปที่สถานีที่อยู่ติดกัน เหรียญหรือเหรียญตื้นอาจต้องใช้เพียงรอยบาก V- แคบเท่านั้นจึงจะผ่านได้ ถ้วยที่ดึงลึก-ที่กำลังเคลื่อนผ่านหลายสถานีมีแนวโน้มที่จะต้องใช้-รูปสี่เหลี่ยมผืนผ้าความกว้างเต็มหรือ-รอยบากเพื่อผ่านโดยไม่ต้องสัมผัสกัน
รูปทรงที่คุณเลือกยังส่งผลต่อการสึกหรอของรอยบากเมื่อเวลาผ่านไป และลักษณะการทำงานของแม่พิมพ์ที่ความเร็วในการผลิต โปรไฟล์รอยบากที่คมชัดยิ่งขึ้นสามารถตัดได้อย่างหมดจด แต่เน้นการสึกหรอบนพื้นที่เจาะขนาดเล็ก โปรไฟล์ที่กว้างขึ้นช่วยกระจายน้ำหนัก แต่เอาวัสดุรองรับออกมากขึ้น ข้อเสีย-เหล่านี้เชื่อมโยงโดยตรงกับพารามิเตอร์การออกแบบและกฎการจัดวางที่ควบคุมตำแหน่งแต่ละรอยที่สัมพันธ์กับนักบิน รูปทรงของชิ้นส่วน และระยะห่างของสถานี
พารามิเตอร์การออกแบบรอยบากบายพาสและแนวทางการจัดวาง
การกำหนดค่าทุกรอยบากที่กล่าวถึงข้างต้นเป็นหรือตายโดยพิจารณาจากตัวเลขที่อยู่ด้านหลัง รูปร่างเพียงอย่างเดียวไม่ได้รับประกันประสิทธิภาพ การตัด AV- ตื้นเกินไปยังทำให้ลักษณะที่มีรูปร่างขัดแย้งกับเครื่องมือดาวน์สตรีม รอยบากรูปสี่เหลี่ยมผืนผ้าที่ลึกเกินไปทำให้แถบรองรับแตกหักภายใต้ภาระการป้อน การออกแบบแม่พิมพ์ปั๊มขึ้นรูปที่มีประสิทธิภาพจำเป็นต้องมีการควบคุมพารามิเตอร์เรขาคณิตที่สำคัญสี่ตัวอย่างแม่นยำ และการจัดวางที่มีระเบียบวินัยโดยสัมพันธ์กับส่วนที่เหลือของโครงร่างแถบ
พารามิเตอร์เรขาคณิตที่สำคัญสำหรับการออกแบบรอยบากบายพาส
เมื่อคุณนั่งลงเพื่อวัดขนาดรอยบากบายพาสในแม่พิมพ์ปั๊มโลหะ ตัวแปรเหล่านี้คือตัวแปรที่จะกำหนดว่าแถบของคุณป้อนได้อย่างหมดจดที่ความเร็วในการผลิตหรือทำให้คุณปวดหัวตั้งแต่วันแรก:
- ความลึกของรอยบาก- ระยะห่างที่รอยบากขยายเข้าด้านในจากขอบแถบ ซึ่งจะต้องเกินความสูงสูงสุด (หรือความลึก) ของจุดที่ต้องผ่านสถานีถัดไป แนวทางเริ่มต้นทั่วไปคือการตั้งค่าความลึกของรอยบากที่ 1.5 ถึง 2.0 เท่าของความสูงของส่วนที่ขึ้นรูป โดยให้ระยะหลบการทำงานที่พิจารณาถึงการดีดตัวของวัสดุและการวางแนวของแถบที่ไม่ตรงเล็กน้อยระหว่างการป้อน
- ความกว้างของรอยบาก- มิติที่วัดตามขอบแถบในทิศทางการป้อน ความกว้างของรอยบากจะต้องรองรับความยาวเต็มของส่วนที่ขึ้นรูปขณะที่เคลื่อนผ่านบล็อกหยุด บวกกับระยะขอบที่เพียงพอเพื่อป้องกันการสัมผัสกันภายใต้สภาวะการป้อนกล่องที่แย่ที่สุด- ความกว้างโดยทั่วไปเกี่ยวข้องกับระยะพิทช์ของสถานี - รอยบากที่แคบกว่า 40 ถึง 60 เปอร์เซ็นต์ของระยะพิทช์อาจไม่ให้ระยะห่างที่เพียงพอสำหรับคุณลักษณะที่ขยายโซนเปลี่ยนผ่านระหว่างสถานี
- มุมบาก (V-บากเฉพาะ)- มุมรวมระหว่างหน้าตัดทั้งสองของรอยบากรูปตัว V- มุมระหว่าง 60 ถึง 90 องศาให้ความสมดุลที่ดีที่สุดระหว่างการปรับตั้งศูนย์กลางเอง-และปริมาตรการกวาดล้าง มุมที่คมชัดกว่า 60 องศาจะทำให้ปลายบากที่เปราะบางมากขึ้นมีแนวโน้มที่จะแตกหักภายใต้แรงตึงของแถบ ในขณะที่มุมที่เกิน 90 องศาจะลดประโยชน์จากจุดศูนย์กลางและวัสดุพาหะของเสียจากด้านข้าง
- ระยะห่างและการทำซ้ำ- รอยบากบายพาสเกิดขึ้นซ้ำๆ ทุกๆ ระดับตามแนวแถบ ระยะห่างเท่ากับระยะพิทช์ที่แน่นอน ทำให้มั่นใจได้ว่าแต่ละความก้าวหน้าจะสร้างการอ้างอิงหยุดที่เหมือนกัน ในรูปแบบการออกแบบแม่พิมพ์ปั๊มโลหะบางแบบ จะมีรอยบากปรากฏบนขอบแถบทั้งสอง (สอง- ด้าน) เพื่อให้การลงทะเบียนด้านข้างดีขึ้น โดยเฉพาะอย่างยิ่งในการใช้งานคอยล์กว้าง ซึ่งรอยบากด้านเดียว-ทำให้แถบหมุนได้เล็กน้อยระหว่างการป้อน
พารามิเตอร์เหล่านี้โต้ตอบกัน การเพิ่มความลึกของรอยบากโดยไม่ขยายช่องเปิดของรอยบากจะสร้างช่องแคบที่ดักจับทากและป้องกันการดีดออก การขยายรอยบากโดยไม่ปรับความลึกอาจช่วยให้มีช่องว่างด้านข้างโดยไม่ต้องแก้ไขปัญหาการรบกวนในแนวตั้ง การออกแบบการประทับตราที่มีประสิทธิภาพถือเป็นระบบ ไม่ใช่เป็นมิติอิสระ
แนวทางการจัดวางที่เกี่ยวข้องกับรูนำร่องและระยะห่างของสถานี
ตำแหน่งที่คุณวางตำแหน่งการเจาะแบบมีรอยบากในเค้าโครงแถบนั้นมีความสำคัญพอๆ กับรูปร่างของรอยบากนั่นเอง การวางตำแหน่งเป็นไปตามหลักการสำคัญบางประการในการปั๊มแม่พิมพ์โลหะแผ่น:
ควรตัดรอยบากบายพาสที่สถานีแรกสุดที่เป็นไปได้ ควรเป็นสถานีหนึ่งหรือสองแห่ง สิ่งนี้ทำให้มั่นใจได้ว่าแถบจะได้รับการอ้างอิงการควบคุมขอบก่อนที่จะเผชิญกับการดำเนินการขึ้นรูปใดๆ ในส่วนท้ายน้ำ การตัดรอยบากตั้งแต่เนิ่นๆ ยังหมายความว่าขอบตรงจะพร้อมใช้งานสำหรับจำนวนสถานีถัดไปสูงสุดที่จะจัดทำดัชนีเทียบกับ
หมัดบากควรยิงที่สถานีเดียวกับที่รูนำเจาะทุกครั้งที่เป็นไปได้ ซึ่งจะสร้างทั้งการป้อนหยาบและการอ้างอิงตำแหน่งที่ละเอียด-ในการตีครั้งเดียว ซึ่งช่วยขจัดข้อผิดพลาดของตำแหน่งใดๆ ที่อาจสะสมหากคุณลักษณะเหล่านี้ถูกตัดที่สถานีที่แตกต่างกัน ในทางปฏิบัติ ผู้สร้างแม่พิมพ์แบบโปรเกรสซีฟส่วนใหญ่จะวางการเจาะแบบบากที่อยู่ติดกับการเจาะนำร่องในบล็อกแม่พิมพ์เดียวกัน
รอยบากควรอยู่ในตำแหน่งที่ห่างจากรูปทรงของชิ้นส่วนมากพอที่ตัวพาจะรักษาความต่อเนื่องของโครงสร้างระหว่างรอยบากและขอบว่างของชิ้นส่วนที่ใกล้ที่สุด กฎทั่วไปในการออกแบบการปั๊มโลหะคือการรักษาความกว้างขั้นต่ำระหว่างรอยบากและช่องเจาะที่อยู่ติดกันให้เท่ากับอย่างน้อย 1.5 เท่าของความหนาของแถบ ตกลงไปต่ำกว่านั้น และตัวพาจะกลายเป็นจุดอ่อนที่มีแนวโน้มที่จะฉีกขาดภายใต้แรงตึงของฟีด
ปรับสมดุลความลึกของระยะห่างด้วยความสมบูรณ์ของ Carrier Strip
นี่คือความตึงเครียดที่นักออกแบบแม่พิมพ์ทุกคนต้องเผชิญ: รอยบากที่ลึกกว่าช่วยให้มีช่องว่างมากขึ้นสำหรับคุณสมบัติที่ขึ้นรูปแล้ว แต่ยังเอาวัสดุออกจากขอบส่วนรองรับมากขึ้นอีกด้วย ถอดออกมากเกินไปและส่วนรองรับจะสูญเสียความแข็งแรงของหน้าตัด-ที่จำเป็นในการดันแถบผ่านรางนำและตัวยกเหนือได้อย่างน่าเชื่อถือ
ลองนึกภาพแถบเหล็กหนา 1.0 มม. ที่มีส่วนรองรับกว้าง 12 มม. ในแต่ละด้าน หากรอยบากบายพาสของคุณขยายเข้าด้านใน 8 มม. วัสดุรองรับเพียง 4 มม. เท่านั้นที่ยังคงสภาพเดิมที่หน้าตัด- สะพานที่เหลือนั้นจะต้องรองรับแรงป้อนทั้งหมด น้ำหนักบรรทุกของตัวยก และความเค้นไดนามิกของการกดด้วยความเร็วสูง- ในวัสดุที่บางกว่าหรือนิ่มกว่า ส่วนที่เหลือนั้นอาจไม่เพียงพอ
หลักการทางวิศวกรรมที่ควบคุมเครื่องชั่งนี้มีความตรงไปตรงมา: ความลึกของรอยบากไม่ควรกินเกิน 60 ถึง 70 เปอร์เซ็นต์ของความกว้างของพาหะ การคงอยู่ในช่วงนี้จะช่วยรักษาวัสดุโครงสร้างที่เพียงพอเพื่อรักษาความน่าเชื่อถือในการป้อน ในขณะที่ยังคงให้ระยะห่างที่มีความหมายสำหรับคุณสมบัติที่ขึ้นรูป หากรูปทรงที่ขึ้นรูปของคุณต้องการการผ่อนปรนที่ลึกกว่าอัตราส่วนนี้ การตอบสนองที่ถูกต้องคือการขยายแถบพาหะในเค้าโครงแถบเริ่มต้น แทนที่จะดันรอยบากให้ลึกเข้าไปในพาหะที่มีขนาดเล็กกว่า
นี่คือจุดที่การออกแบบแม่พิมพ์ปั๊มขึ้นรูปและการเพิ่มประสิทธิภาพเค้าโครงแถบมาบรรจบกัน แม่พิมพ์ปั๊มโลหะที่ดูมีประสิทธิภาพในการใช้วัสดุ แต่มีความกว้างของพาหะไม่เพียงพอสำหรับความลึกของรอยบากบายพาสที่เหมาะสม ท้ายที่สุดจะมีค่าใช้จ่ายมากขึ้นเนื่องจากการป้อนผิดพลาด การชนของแม่พิมพ์ และเศษเหล็ก เค้าโครงแถบต้องได้รับการออกแบบโดยคำนึงถึงรูปทรงรอยบากตั้งแต่เริ่มต้น โดยไม่มีการปรับปรุงเพิ่มเติมหลังจากสร้างแม่พิมพ์แล้ว
คุณสมบัติของวัสดุจะเพิ่มชั้นอื่นในการคำนวณนี้ เหล็กกล้าที่มีความแข็งแรงสูง-สามารถทนต่ออัตราส่วนรอยบากที่ลึกกว่าได้ เนื่องจากความแข็งแรงของผลผลิตที่สูงกว่าจะรักษาความแข็งแกร่งของตัวพาด้วย-หน้าตัดที่น้อยลง อลูมิเนียมอ่อนหรือโลหะผสมทองแดงจำเป็นต้องมีขีดจำกัดความลึกอย่างระมัดระวังมากขึ้น เนื่องจากตัวพาที่เหลือจะเสียรูปง่ายกว่าภายใต้ภาระ การปรับเปลี่ยนเฉพาะวัสดุ-เหล่านี้สมควรได้รับการดูแลอย่างละเอียดเพื่อหลีกเลี่ยงไม่ให้กระบวนการออกแบบง่ายเกินไป
บายพาสรอยบากเทียบกับวิธีการควบคุมแถบทางเลือก
รอยบากบายพาสไม่ใช่วิธีเดียวที่จะควบคุมการเคลื่อนที่ของแถบในแม่พิมพ์แบบโปรเกรสซีฟ หมุดนำร่อง มีดตัดด้านข้าง แถบพาหะธรรมดา และระบบที่ใช้ตัวยก- ล้วนมีบทบาทในเครื่องมือปั๊มโลหะ เหตุใดจึงเลือกอย่างใดอย่างหนึ่ง? คำตอบนั้นขึ้นอยู่กับความต้องการในการลงทะเบียน เป้าหมายของเสีย และความซับซ้อนมากน้อยเพียงใดที่งบประมาณเครื่องมือปั๊มขึ้นรูปของคุณสามารถรองรับได้ แต่ละวิธีมีจุดที่น่าสนใจ และการทำความเข้าใจข้อดีข้อเสีย-จะช่วยให้คุณเลือกชุดค่าผสมที่เหมาะสมสำหรับแอปพลิเคชันที่กำหนดได้
บายพาสรอยบาก เปรียบเทียบกับไพล็อตพินเพียงอย่างเดียว
หมุดนำร่องคือเครื่องมือที่แม่นยำในการลงทะเบียนแถบ พวกเขาเข้าไปในรูที่เจาะไว้ล่วงหน้า- และดึงแถบให้อยู่ในตำแหน่ง X- Y ที่แน่นอนทุกๆ จังหวะ เช่นPeter Ulintz จากบันทึกของ PMAนักบินจะต้องมีขนาดโดยมีระยะห่างจากรูเพียง 0.0005 ถึง 0.001 นิ้ว และต้องมีส่วนร่วมก่อนที่หมัดอื่นจะสัมผัสกับวัสดุ โดยให้ความแม่นยำของตำแหน่งที่โดดเด่น โดยมักจะอยู่ภายในไม่กี่พันนิ้ว
แต่การใช้หมุดนำร่องเพียงอย่างเดียวในการควบคุมการป้อนมีข้อเสียที่สำคัญ นักบินได้รับการออกแบบสำหรับตำแหน่งที่ดี ไม่ใช่สำหรับการดูดซับแรงของแถบที่ป้อนมากเกินไป หากตัวป้อนเกินขนาดแม้แต่เศษเสี้ยวมิลลิเมตร ไพล็อตพินจะเปิดด้านโหลดรับแรงกระแทกนั้น- กว่าพันรอบบนเครื่องปั๊มแม่พิมพ์ที่ทำงานด้วยความเร็วในการผลิต การโหลดด้านข้างซ้ำๆ ทำให้นักบินโค้งงอ เจาะรูนำร่องให้ยาวขึ้น และทำให้การลงทะเบียนในทุกสถานีลดลง
รอยบากบายพาสช่วยขจัดปัญหานี้ด้วยการจัดให้มีการหยุดเชิงกลแบบหยาบที่ต้นน้ำของการสู้รบของนักบิน มุมของรอยบากจะสัมผัสกับบล็อคหยุดก่อน เพื่อดูดซับแรงป้อนมากเกินไปด้วยขอบที่แข็งแรง แทนที่จะใช้หมุดที่มีความแม่นยำ นักบินจะจัดการเฉพาะการแก้ไขแบบละเอียดเท่านั้น โดยทำงานภายในกรอบการออกแบบของตน การแบ่งงานนี้จะยืดอายุนักบินและรักษาความแม่นยำในการลงทะเบียนได้นานกว่านักบินที่ทำงานเดี่ยวมาก
นั่นหมายความว่าแม่พิมพ์แบบโปรเกรสซีฟทุกตัวต้องมีรอยบากบายพาสเพิ่มเติมจากไพล็อตใช่หรือไม่? ไม่จำเป็น. การปั๊มขึ้นรูปหรือการเจาะรูแบบธรรมดาโดยไม่มีการดำเนินการขึ้นรูป การยกแถบน้อยที่สุด และการวิ่งแบบก้าวหน้าในระยะสั้นอาจทำงานได้ดีกับนักบินเพียงลำพัง ความเสี่ยงจะคำนวณแตกต่างกันสำหรับการผลิตปริมาณมาก-บนเครื่องปั๊มแม่พิมพ์ซึ่งมีจังหวะหลายพันจังหวะต่อชั่วโมงขยายทุกข้อผิดพลาดเล็กๆ น้อยๆ
วิธีการควบคุมแถบทางเลือกและข้อดี-
นอกเหนือจากการใช้รอยบากบายพาสและพินไพล็อตแล้ว ยังมีเทคนิคการปั๊มโลหะอื่นๆ อีกหลายประการเพื่อควบคุมความก้าวหน้าของแถบ:
แถบพาหะธรรมดาไม่มีรอยบากอาศัยหมุดป้อนและหมุดนำร่องในการควบคุมตำแหน่ง ส่วนรองรับเพียงเชื่อมต่อช่องว่างของชิ้นส่วนและจัดให้มีพื้นผิวสำหรับรางนำเพื่อบรรจุ วิธีการนี้ใช้ได้กับชิ้นส่วนธรรมดาที่ไม่มีการขึ้นรูปซึ่งเปลี่ยนความสูงของแถบ แต่ให้การป้องกันการป้อนมากเกินไปทางกลไกเป็นศูนย์ การสลิปของตัวป้อนหรือข้อผิดพลาดด้านเวลาจะไม่ได้รับการแก้ไขจนกว่าพินนำร่อง (หรือดายชน) จะจับได้
เครื่องตัดด้านข้างตัดวัสดุจำนวนเล็กน้อยจากขอบแถบด้านใดด้านหนึ่งหรือทั้งสองด้านที่สถานีแรก ดัชนีขอบที่ตัดใหม่เทียบกับจุดหยุดเพื่อกำหนดความก้าวหน้า มีดตัดด้านข้างทำหน้าที่หยุดหยาบ-คล้ายกับรอยบากบายพาส แต่จะสร้างแถบเศษขอบที่ต่อเนื่องกันแทนที่จะเป็นทากที่แยกจากกัน วิธีการนี้เป็นเรื่องปกติในการใช้งานเครื่องมือปั๊มและแม่พิมพ์ที่สภาพขอบคอยล์ที่เข้ามาไม่น่าเชื่อถือ หรือในกรณีที่จำเป็นต้องเพิ่มความกว้างของแถบก่อนที่จะเข้าสู่รางนำ
ระบบที่ใช้ตัวยก-ยกแถบขึ้นเหนือพื้นผิวแม่พิมพ์ระหว่างจังหวะ เพื่อให้มีลักษณะที่ขึ้นรูปเพื่อเคลียร์ส่วนประกอบแม่พิมพ์ส่วนล่างระหว่างการป้อน นักกีฬายกช่วยแก้ปัญหาช่องว่างในแนวตั้งที่เลี่ยงรอยบากที่อยู่ด้านข้าง ในทางปฏิบัติ แม่พิมพ์โปรเกรสซีฟที่ซับซ้อนส่วนใหญ่จะใช้ทั้งสองอย่าง: ตัวยกสำหรับระยะหลบแนวตั้ง และรอยบากบายพาสสำหรับการควบคุมคมตัดและการจำกัดฟีด นักกีฬายกเพียงอย่างเดียวไม่สามารถป้องกันการให้อาหารมากเกินไปหรือแก้ไขการลงทะเบียนด้านข้างได้
การกำหนดค่าเครื่องมือสเตจแบ่งการดำเนินการแบบก้าวหน้าออกเป็นสถานีแยกกันบนชุดแม่พิมพ์แต่ละชุด แต่ละสถานีจะได้รับช่องว่างแยกกันแทนที่จะเป็นแถบต่อเนื่อง ซึ่งช่วยลดปัญหาในการป้อนแถบโดยสิ้นเชิง ข้อเสีย-คือปริมาณงานลดลงอย่างมาก ค่าใช้จ่ายในการจัดการที่สูงขึ้น และกลไกการถ่ายโอนชิ้นส่วนที่ซับซ้อนมากขึ้นระหว่างขั้นตอนต่างๆ
ผลกระทบต่อการเพิ่มประสิทธิภาพเค้าโครงสตริปและการลดเศษซาก
วิธีการควบคุมแถบแต่ละวิธีจะส่งผลต่อปริมาณวัสดุที่จะกลายเป็นชิ้นส่วนที่ใช้งานได้เมื่อเทียบกับเศษซาก รอยบากบายพาสจะกำจัดทากขนาดเล็กที่แยกออกจากขอบพาหะ โดยเพิ่มส่วนประกอบของเศษที่คาดเดาได้ลงในแต่ละจังหวะ เศษนั้นมีขนาดเล็กมาก โดยทั่วไปแล้วจะมีขนาดไม่กี่ตารางมิลลิเมตรต่อรอยบาก และคุ้มค่ากับความน่าเชื่อถือในการป้อนชิ้นงาน
เครื่องตัดด้านข้างทำให้เกิดเศษมากขึ้นต่อจังหวะ เนื่องจากเครื่องตัดขอบทั้งแถบอย่างต่อเนื่อง หากต้นทุนวัสดุของคุณสูงหรือรูปทรงของชิ้นส่วนของคุณเกินขีดจำกัดการใช้วัสดุอยู่แล้ว การตัดขอบเพิ่มเติมนั้นอาจทำให้ต้นทุนทางเศรษฐกิจลดลงได้ ในทางกลับกัน หากคอยล์ที่เข้ามามีคุณภาพคมตัดไม่ดี เศษของเครื่องตัดด้านข้างก็อาจหลีกเลี่ยงไม่ได้
ตัวพาแบบธรรมดาที่ไม่มีรอยบากจะสร้างเศษเหลือเพิ่มเติมจากวิธีการควบคุมเป็นศูนย์ แต่เหตุการณ์การป้อนที่ผิดพลาดที่พวกเขาเชิญชวนทำให้เกิดของเสียมากขึ้นในชิ้นส่วนที่ถูกปฏิเสธและทำให้การหยุดทำงานของการซ่อมแซมแม่พิมพ์ "การประหยัด" จากการกำจัดเศษที่มีรอยบากนั้นเป็นเพียงภาพลวงตา หากอัตราการคัดแยกของคุณเพิ่มขึ้นเล็กน้อย
ตารางด้านล่างแสดงการแลกเปลี่ยน-คู่กันเพื่อการอ้างอิงอย่างรวดเร็ว:
| วิธีการควบคุม | ความแม่นยำในการลงทะเบียน | เศษเหล็กกระทบ | ความซับซ้อนของเครื่องมือ | แอปพลิเคชันที่เหมาะสมที่สุด- |
|---|---|---|---|---|
| บายพาสรอยบาก + ไพล็อตพิน | สูง. การหยุดแบบหยาบป้องกันการให้อาหารมากเกินไป นักบินจะระบุตำแหน่ง X-X ที่ดีภายใน 0.001 นิ้ว | ต่ำ. ทากแยกขนาดเล็กต่อจังหวะ คาดการณ์และจัดการได้ | ปานกลาง. ต้องใช้การเจาะบาก หยุดบล็อก และเส้นทางดีดตัวกระสุน นอกเหนือจากนักบิน | แม่พิมพ์โปรเกรสซีฟแบบหลาย-สถานีพร้อมกระบวนการขึ้นรูป การผลิต-ด้วยความเร็วสูง ความคลาดเคลื่อนที่ยอมรับได้สูง |
| หมุดนักบินคนเดียว | สูงสำหรับตำแหน่งที่ดี แต่เสี่ยงต่อข้อผิดพลาดในการป้อนสะสมและการโอเวอร์โหลดของนักบิน | ไม่มีจากวิธีการควบคุมเอง มีความเสี่ยงสูงที่จะเกิดการป้อนผิด-เรื่องที่สนใจที่เกี่ยวข้อง | ต่ำ. ฮาร์ดแวร์การนำร่องมาตรฐานเท่านั้น | การปั๊มขึ้นรูปหรือการเจาะรูแบบธรรมดาโดยไม่มีการขึ้นรูป แอปพลิเคชันระยะสั้น-หรือความเร็วต่ำ- |
| เครื่องตัดด้านข้าง + ไพล็อตพิน | สูง. คมตัดใหม่-ให้การอ้างอิงจุดหยุดที่ชัดเจน นักบินสามารถจัดตำแหน่งได้ดี | ปานกลาง. ริบบิ้นตัดขอบแบบต่อเนื่องช่วยเพิ่มปริมาณเศษเหล็กอย่างต่อเนื่อง | ปานกลางถึงสูง เครื่องมือตัดด้านข้างพร้อมการจัดการและการกำจัดริบบิ้นเศษ | คอยล์วิ่งตายด้วยคุณภาพขอบที่ไม่น่าเชื่อถือ แอปพลิเคชันที่ต้องการความกว้างของแถบ Trued |
| ผู้ให้บริการธรรมดา (ไม่มีรอยบาก) | ขึ้นอยู่กับความแม่นยำของตัวป้อนและความสามารถในการแก้ไขของนักบินโดยสิ้นเชิง | ไม่มีจากวิธีการนั้นเอง ความเสี่ยงในการป้อนผิดพลาดที่เพิ่มขึ้นจะทำให้ชิ้นส่วนถูกปฏิเสธมากขึ้น | ต่ำ. ไม่มีเครื่องมือเพิ่มเติมนอกเหนือจากรางนำทางและนักบิน | การพับแบบแบนเรียบง่ายมากโดยไม่มีการขึ้นรูป ส่วนที่มีความเสี่ยงต่ำ-ซึ่งสามารถทนต่อการป้อนผิดเป็นครั้งคราวได้ |
| ระบบตัวยก (การควบคุมแนวตั้ง) | จัดการกับระยะห่างของแกน Z- เท่านั้น ไม่มีการควบคุมทิศทางด้านข้างหรือฟีด- | ไม่มีจากนักกีฬายก; ต้องจับคู่กับวิธีอื่นในการควบคุมฟีด | ปานกลาง. สปริงหรือตัวยกแบบนิวแมติก การประสานเวลากับการปล่อยฟีด | ตายด้วยคุณสมบัติที่ขึ้นรูปซึ่งขยายอยู่ใต้ระนาบแถบ ใช้ร่วมกับนักบินและรอยบากเสมอ |
| เครื่องมือช่างสเตจ (สถานีแยก) | สูงต่อสถานี แต่ความแม่นยำในการถ่ายโอนระหว่างสถานีทำให้เกิดตัวแปรใหม่ | ตัวแปร. ไม่มีเศษซากของผู้ขนส่ง แต่การจัดการและการถ่ายโอนที่ว่างเปล่าอาจทำให้เกิดการปฏิเสธได้ | สูง. ชุดแม่พิมพ์หลายชุด กลไกการถ่ายโอน จังหวะการกดแยกกันต่อการทำงาน | ชิ้นส่วนที่ซับซ้อนมากซึ่งไม่สามารถผลิตได้ในแถบโปรเกรสซีฟเพียงเส้นเดียว ระดับเสียงต่ำ-ถึง-ปานกลาง |
ในสภาพแวดล้อมการผลิตส่วนใหญ่ การใช้รอยบากบายพาสและพินนำร่องร่วมกันทำให้เกิดความสมดุลระหว่างความแม่นยำ การควบคุมเศษ และการบำรุงรักษาที่ดีที่สุด หัวกัดข้างเป็นทางเลือกที่เหมาะสมเมื่อสภาพคมตัดเป็นปัญหา ตัวยกช่วยเสริมแทนที่จะแทนที่การควบคุมแบบมีรอยบาก- และการใช้เครื่องมือบนเวทีเป็นกระบวนทัศน์ที่แตกต่างไปจากเดิมอย่างสิ้นเชิง โดยสงวนไว้สำหรับชิ้นส่วนที่รูปทรงไม่สามารถคืบหน้าผ่านแถบเดียวได้
การเพิ่มประสิทธิภาพเค้าโครง Strip ในท้ายที่สุดหมายถึงการเลือกวิธีการควบคุมที่ช่วยลดต้นทุนรวมให้เหลือน้อยที่สุด ไม่ใช่แค่ต้นทุนวัสดุเท่านั้น เศษรอยบากพิเศษสองสามตารางมิลลิเมตรต่อการตีนั้นน้อยมากเมื่อเทียบกับการหยุดทำงาน การซ่อมแซมแม่พิมพ์ และการคัดแยกคุณภาพที่มาจากการควบคุมแถบที่ไม่เพียงพอ การประหยัดอย่างแท้จริงมาจากการสร้างการผสมผสานคุณสมบัติการควบคุมที่เหมาะสมลงในเครื่องมือปั๊มและแม่พิมพ์ตั้งแต่ต้น แทนที่จะต้องติดตั้งเพิ่มเติมหลังจากการป้อนที่มีปัญหาในการผลิต
อย่างไรก็ตาม ไม่ใช่ว่าทุกวัสดุจะตอบสนองต่อวิธีการควบคุมเหล่านี้ในลักษณะเดียวกัน ความหนา ความแข็ง และความเหนียวของแถบจะเปลี่ยนพฤติกรรมของตัวพาภายใต้ภาระการป้อน และวิธีที่ขอบของรอยบากมีปฏิกิริยากับวัสดุระหว่างการตัดและการก้าวหน้า
วัสดุ-ข้อควรพิจารณาในการออกแบบรอยบากบายพาสเฉพาะ
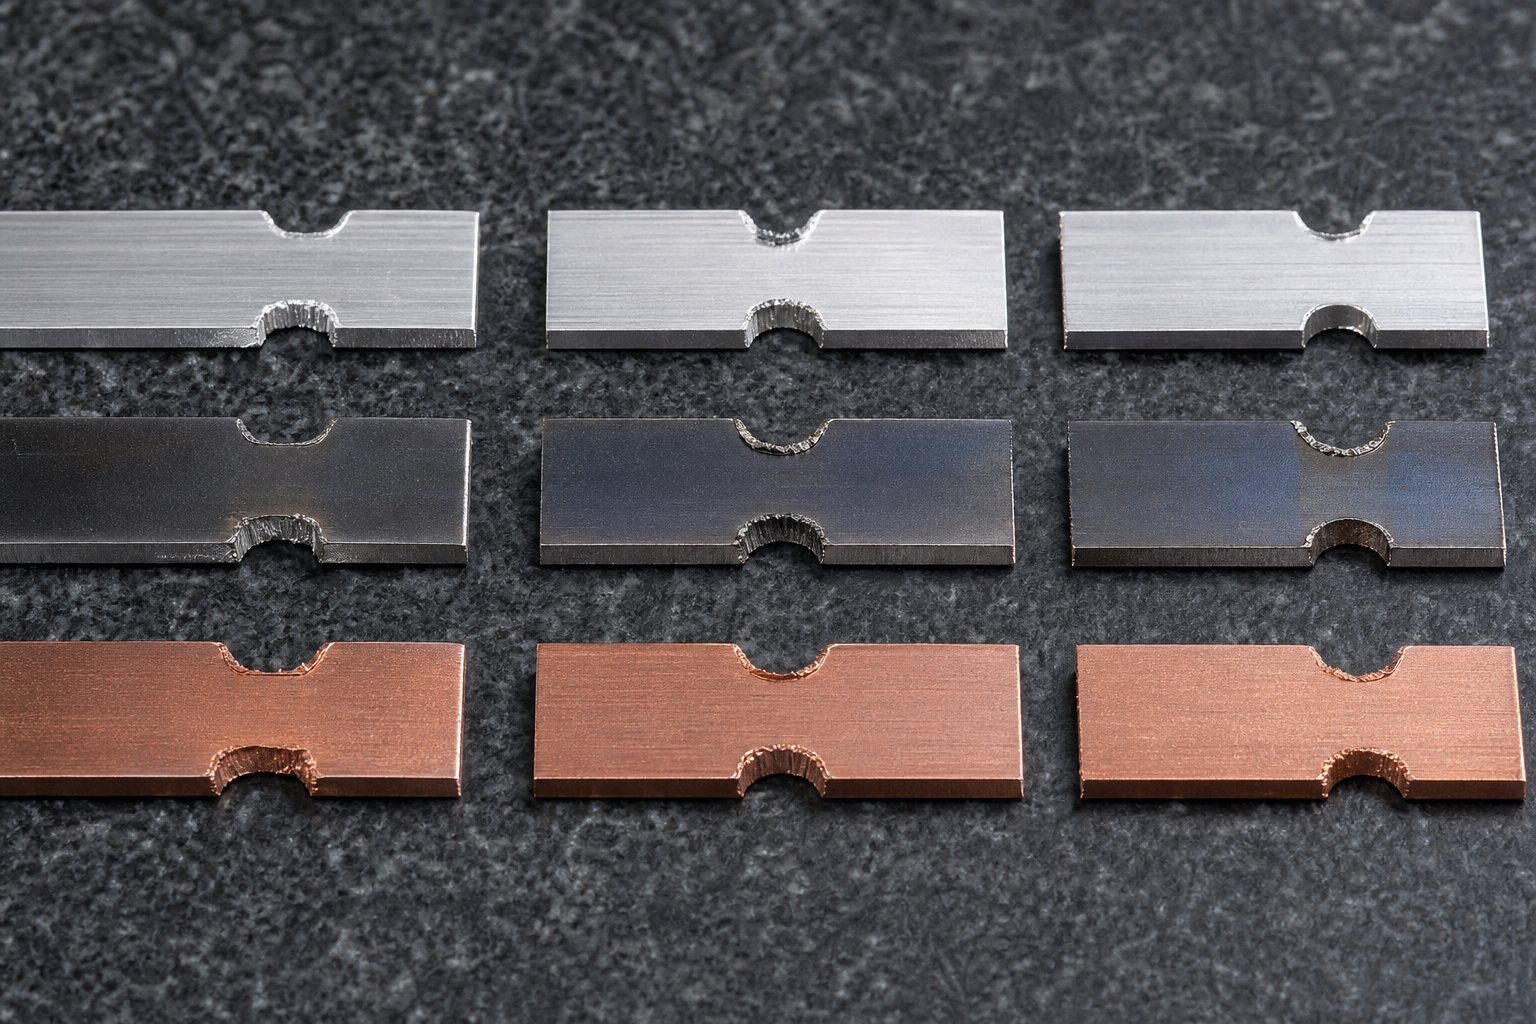
รอยบากบายพาสที่ทำงานอย่างสมบูรณ์แบบในเหล็กแผ่นรีดเย็น-หนา 1.0 มม. อาจทำให้ส่วนรองรับร้าว เจาะน้ำดี หรือทำให้พื้นผิวเสียหายได้เมื่อคุณเปลี่ยนมาใช้อะลูมิเนียมหรือโลหะผสมที่มีความแข็งแรงสูง- คุณสมบัติของวัสดุไม่เพียงส่งผลต่อสถานีขึ้นรูปเท่านั้น โดยจะกำหนดลักษณะการทำงานของรอยบากในระหว่างการตัด วิธีที่ตัวพาที่เหลือจัดการกับโหลดการป้อน และวิธีที่ขอบของรอยบากรองรับรอบการกดมากกว่าพันรอบ การจัดการกับการออกแบบรอยบากโดยไม่ใช้วัสดุ-ถือเป็นแนวทางหนึ่งที่เร็วที่สุดในการแก้ปัญหาการผลิตในการปั๊มโลหะแผ่น
ความหนาของแถบมีอิทธิพลต่อความลึกและความกว้างของรอยบากอย่างไร
ความหนาของแถบเป็นตัวแปรเดียวที่ตรงที่สุดที่ส่งผลต่อรูปทรงรอยบากบายพาส วัสดุที่หนาขึ้นจำเป็นต้องมีการตัดรอยบากที่ลึกกว่าเพื่อเคลียร์ลักษณะที่ขึ้นรูปซึ่งโดยธรรมชาติจะฉายออกไปด้านล่างหรือเหนือระนาบแถบ การโค้งงอ 0.5 มม. ในส่วนสต็อก 0.4 มม. ทำให้เกิดความสูงที่พอเหมาะ มุมโค้งงอเดียวกันในสต็อกขนาด 2.0 มม. ทำให้เกิดการฉายภาพที่สูงขึ้นสี่ถึงห้าเท่า โดยต้องมีการผ่อนปรนที่ลึกขึ้นตามสัดส่วน
ความหนายังควบคุมความแข็งแรงของตัวพาหะที่เหลืออยู่หลังจากตัดรอยบากแล้ว รอยบากลึก 10 มม. ในกรอบกว้าง 15 มม. ทำให้เหลือวัสดุสะพาน 5 มม. ในสต็อกที่บาง (น้อยกว่า 0.8 มม.) สะพานนั้นมีพื้นที่หน้าตัด-น้อยมาก และอาจโค้งงอหรือฉีกขาดได้ภายใต้แรงตึงในการป้อน ในแถบเหล็กประทับตราที่มีความหนามากกว่า 2.0 มม. สะพานขนาด 5 มม. แบบเดียวกันจะคงโมดูลัสส่วนไว้เพียงพอที่จะรองรับปริมาณการผลิตได้อย่างสะดวกสบาย
ความกว้างมีพฤติกรรมคล้ายกัน แถบที่หนากว่าจำเป็นต้องมีช่องเปิดที่มีรอยบากกว้างขึ้น เนื่องจากลักษณะที่ขึ้นรูปแล้วจะใช้พื้นที่เชิงเส้นมากกว่าตามทิศทางการป้อน ทากที่ผลิตจากวัสดุหนาที่มีรอยบากกว้างและลึกกว่านั้นก็หนักกว่าและดีดออกยากกว่าเช่นกัน นักออกแบบแม่พิมพ์ที่ทำงานกับแม่พิมพ์ปั๊มโลหะสำหรับสต็อกเกจหนัก-มักจะเพิ่มสุญญากาศหรือการระเบิดทางอากาศเชิงบวกเพื่อให้แน่ใจว่าทากจะเคลียร์แม่พิมพ์แทนที่จะกองซ้อนกันในรูทาก
ผลของความแข็งและความเหนียวของวัสดุต่อรูปทรงรอยบาก
ความแข็งและความเหนียวจะควบคุมสิ่งที่เกิดขึ้นที่ขอบและมุมที่มีรอยบากหลังการตัด วัสดุที่อ่อนนุ่มและเหนียว เช่น ทองแดงและอะลูมิเนียมอบอ่อน เปลี่ยนรูปแบบพลาสติกรอบๆ รอยบากโดยไม่แตกร้าว วัสดุที่มีความเหนียว-แข็งและต่ำจะเน้นไปที่มุมที่แหลมคม และสามารถทำให้เกิดรอยแตกขนาดเล็ก-ที่แพร่กระจายภายใต้ภาระการป้อนแบบวนรอบ
ต่อไปนี้คือวิธีที่หมวดหมู่วัสดุต่างๆ ตอบสนองต่อรูปทรงรอยบากบายพาส:
- เหล็กกล้าคาร์บอนต่ำ- (CRS, 1008/1010)- ทนทานต่อรอยบาก V- ที่คมชัดและทรงสี่เหลี่ยมได้ดี ความเหนียวที่ดีช่วยให้กระจายแรงเค้นที่มุมได้ การสปริงกลับระดับปานกลางหมายถึงลักษณะที่ขึ้นรูปแล้วจะคงรูปร่างไว้อย่างคาดเดาได้ ดังนั้นการคำนวณระยะห่างของรอยบากจึงตรงไปตรงมา นี่เป็นวัสดุพื้นฐานสำหรับการออกแบบแม่พิมพ์ปั๊มแผ่นเหล็กส่วนใหญ่
- เหล็กกล้าความแข็งแรงสูง- (HSLA, DP, AHSS)- ความแข็งที่สูงขึ้นหมายความว่าการเจาะบากสึกเร็วขึ้นและแรงตัดเพิ่มขึ้น ความเหนียวที่ลดลงทำให้มุมด้านในแหลมคมเป็นอันตราย รอยบากทรงสี่เหลี่ยมในวัสดุเหล่านี้ต้องมีรัศมีมุมอย่างน้อย 1.0 ถึง 1.5 เท่าของความหนาของแถบ เพื่อป้องกันไม่ให้เกิดความเมื่อยล้าแตกร้าวที่ขอบส่วนรองรับ การสปริงกลับมีค่ามากกว่าอย่างเห็นได้ชัด ดังนั้นคุณสมบัติที่ขึ้นรูปแล้วอาจฉายได้ไกลกว่าที่ระบุ โดยต้องมีระยะความลึกพิเศษในรอยบาก
- อลูมิเนียมอัลลอยด์ (3003, 5052, 6061)- อารมณ์อ่อนก่อตัวและตัดได้ง่าย แต่มีแนวโน้มที่จะทนต่อการเจาะเหล็กกล้าเครื่องมือ กระบวนการปั๊มขึ้นรูปอะลูมิเนียมต้องใช้พื้นผิวหมัดขัดเงาหรือเครื่องมือเคลือบ (TiN, DLC) เพื่อป้องกันการสะสมของวัสดุบนขอบหมัดบาก นอกจากนี้ อะลูมิเนียมยัง-แข็งตัวที่ขอบตัด ซึ่งอาจทำให้ตัวพาเปราะในบริเวณรอยบากหลังจากรอบการโหลดซ้ำๆ U-โปรไฟล์รอยบากที่มีรัศมีกว้างช่วยลดความเสี่ยงนี้ อัลลอยด์อย่าง 6061-T6 มีความแข็งกว่าแต่มีความเหนียวน้อยกว่า มีลักษณะเหมือนเหล็กที่มีความแข็งแรงสูงมากกว่าในแง่ของความไวต่อการแตกร้าวที่มุมรอยบาก
- โลหะผสมทองแดงและทองเหลือง- มีความเหนียวเป็นเลิศแต่มีแนวโน้มที่จะแข็งตัวในการใช้งานที่มีรอบสูง- โดยทั่วไปรอยบากบายพาสในแถบทองแดงจะทำงานได้ดีกับรูปทรงใดๆ แม้ว่าความนุ่มนวลของวัสดุจะทำให้เกิดเสี้ยนที่ขอบรอยบากชัดเจนยิ่งขึ้น การเจาะที่แน่นยิ่งขึ้น-เพื่อ-ระยะห่างของแม่พิมพ์ (ประมาณ 5 ถึง 7 เปอร์เซ็นต์ของความหนาต่อด้าน) ช่วยควบคุมความสูงของเสี้ยน
- สเตนเลส (ซีรีส์ 300 และ 400)- เกรดออสเทนนิติก (304, 316) แข็งตัวรุนแรงในระหว่างการตัดเฉือน ขอบรอยบากจะแข็งกว่าวัสดุหลักอย่างมาก ซึ่งอาจทำให้เกิดการแตกร้าวได้หากส่วนรองรับงอซ้ำๆ บนตัวยก เกรดเฟอร์ริติกและมาร์เทนซิติกมีแนวโน้มที่จะแข็งตัวน้อยกว่าแต่มีความเหนียวน้อยกว่า ทำให้มีความไวต่อความเข้มข้นของความเค้นที่มุมบากแหลมคม
วัสดุสปริงแบ็คสมควรได้รับความสนใจเป็นพิเศษ ในกระบวนการปั๊มขึ้นรูปอะลูมิเนียมและการใช้งานกับเหล็กที่มีความแข็งแรงสูง-เหมือนกัน การสปริงกลับหมายถึงลักษณะที่ขึ้นรูปไม่ได้อยู่ตรงตำแหน่งที่เจาะไว้ การโค้งงอที่มีจุดประสงค์เพื่อยื่นออกมาด้านล่างระนาบแถบ 3 มม. อาจสปริงกลับไปเป็น 2.5 มม. หรือดันออกไปด้านนอกเป็น 3.3 มม. ขึ้นอยู่กับความแข็งแรงของผลผลิตของวัสดุ ความลึกของรอยบากต้องคำนึงถึงการฉายภาพที่แย่ที่สุด-ด้วย ไม่ใช่แค่มิติที่เกิดขึ้นตามที่ระบุเท่านั้น
การชุบแข็งที่ขอบรอยบากเป็นปัญหาย่อยที่ปรากฏขึ้นเมื่อเวลาผ่านไป แทนที่จะเกิดขึ้นทันที การกดแต่ละครั้งเย็นเล็กน้อย-จะทำหน้าที่ตัดขอบของรอยบาก ในวัสดุอย่างสแตนเลสและอลูมิเนียมอัลลอยด์บางชนิด การแข็งตัวสะสมนี้จะทำให้ขอบเปราะในที่สุด เมื่อแถบพาหะงอเหนือรางตัวยกที่บริเวณที่แข็งตัวนั้น จะเกิดรอยแตกขนาดเล็ก-และขยายตัวจนกระทั่งพาหะหักระหว่าง-การวิ่ง การเลือกโปรไฟล์รูปสี่เหลี่ยมผืนผ้าที่มีรอยบาก U- หรือรัศมีกว้างจะกระจายแรงเค้นจากการโค้งงอไปยังพื้นที่ที่กว้างขึ้น และทำให้โหมดความล้มเหลวนี้ล่าช้า
ข้อควรพิจารณาพิเศษสำหรับวัสดุเคลือบและ-ความแข็งแรงสูง
แผ่นโลหะที่ประทับตรามีมาถึงมากขึ้นเรื่อยๆ โดยมีการเคลือบ-ก่อนเคลือบ: ชั้นสังกะสีชุบสังกะสี -พื้นผิวที่ทาสีไว้ล่วงหน้า หรือติดฟิล์มอินทรีย์ก่อนการประทับตรา สารเคลือบเหล่านี้เพิ่มข้อจำกัดที่โลหะเปลือยไม่มี การตัดแบบบากจะตัดผ่านการเคลือบที่ขอบตัด เผยให้เห็นโลหะฐาน ที่สำคัญกว่านั้น ในขณะที่แถบป้อนผ่านแม่พิมพ์ ขอบรอยบากดิบสามารถขูดกับรางนำทางและบล็อกหยุดได้ ทำให้เกิดเศษเคลือบที่ปนเปื้อนแม่พิมพ์
สำหรับเหล็กชุบสังกะสีและเหล็กชุบสังกะสีทั่วไปในการใช้งานในยานยนต์ การหลุดล่อนของสังกะสีที่ขอบรอยบากเป็นปัญหาที่ทราบกันดีอยู่แล้ว ชั้นสังกะสีจะเปราะเมื่อเทียบกับพื้นผิว และมีแนวโน้มที่จะแตกและลอกออกจากขอบที่เฉือน อนุภาคสังกะสีเหล่านี้จะเคลื่อนตัวเข้าสู่สถานีขึ้นรูปและทำให้เกิดข้อบกพร่องที่พื้นผิวในชิ้นส่วนสำเร็จรูป กลยุทธ์ในการจัดการสิ่งนี้ ได้แก่ :
- ใช้หมัดที่ใหญ่ขึ้นเล็กน้อย-เพื่อ-ช่องว่างในแม่พิมพ์ (8 ถึง 12 เปอร์เซ็นต์ต่อด้าน) เพื่อให้ได้แรงเฉือนที่สะอาดขึ้นและมีการแตกหักของการเคลือบน้อยลง
- การเพิ่มการเป่าลม-ออกจากสถานีที่ด้านล่างของการเจาะบากเพื่อกำจัดอนุภาคเคลือบที่หลุดออกก่อนจะไปถึงบริเวณที่ขึ้นรูป
- การเลือกรูปทรงรอยบากที่ลดขอบเขตการตัดทั้งหมดให้เหลือน้อยที่สุด รอยบากกว้างเพียงอันเดียวจะสร้างคมตัดน้อยกว่ารอยบากแคบ 2 อัน โดยให้ปริมาตรระยะห่างเท่ากัน
แถบที่ทาสีไว้ล่วงหน้าหรือเคลือบลามิเนตแล้ว-ทำให้เกิดข้อกังวลที่แตกต่างออกไป ขอบบากเองก็ไม่ใช่ปัญหา แต่เสี้ยนหรือวัสดุที่ยกขึ้นที่ขอบตัดอาจทำให้เกิดรอยขีดข่วนบนพื้นผิวที่ทาสีของแถบที่อยู่ติดกันบนขดลวดหรือสร้างความเสียหายให้กับสารเคลือบในระหว่างการสัมผัสกับตัวยก การตัดเสี้ยน-แบบไม่มีรอยบากในวัสดุเหล่านี้ต้องใช้การเจาะ-ถึง-การควบคุมระยะแม่พิมพ์ระดับพรีเมียม และการบำรุงรักษาหมัดบ่อยครั้งเพื่อให้คมตัดมีความคม
วัสดุที่มีความแข็งแรงสูง-ที่สูงกว่า 980 MPa ความต้านทานแรงดึงจะดันเครื่องมือเจาะแบบบากจนถึงขีดจำกัด แรงตัดต่อความยาวหน่วยของเส้นรอบวงรอยบากจะเพิ่มขึ้นตามสัดส่วนโดยประมาณกับความต้านทานแรงดึงของวัสดุ การเจาะบากที่กินเวลา 500,000 ครั้งในเหล็กเหนียวอาจต้องลับคมหลังจาก 150,000 ครั้งด้วยเหล็กดูอัล-เฟส 980 ผู้ออกแบบแม่พิมพ์ชดเชยโดยใช้เหล็กกล้าเครื่องมือระดับพรีเมียม (เกรดโลหะผง เช่น CPM-10V หรือเม็ดมีดคาร์ไบด์) สำหรับการเจาะแบบบากในการใช้งานเหล่านี้ และโดยการลดความซับซ้อนของรูปทรงของรอยบาก เพื่อลดขอบเขตการตัดรวมและจุดความเค้นที่เข้มข้น
ปัจจัยเฉพาะด้านเนื้อหาเหล่านี้-ไม่มีอยู่แยกกัน โดยจะโต้ตอบกับความเร็วในการผลิต ตัวเลือกการหล่อลื่น และกำหนดการบำรุงรักษาเพื่อกำหนด-ประสิทธิภาพระดับโลกที่แท้จริง เมื่อรอยบากทางเบี่ยงเริ่มก่อให้เกิดปัญหาบนพื้นแท่น สาเหตุที่แท้จริงมักจะย้อนกลับไปที่ปฏิกิริยาระหว่างวัสดุอย่างใดอย่างหนึ่ง แทนที่จะเป็นข้อบกพร่องในการออกแบบขั้นพื้นฐาน
การแก้ไขปัญหารอยบากบายพาสในการผลิต
เมื่อรอยบากบายพาสเริ่มทำงานผิดปกติบนพื้นแท่นพิมพ์ ผู้ปฏิบัติงานมักจะสังเกตเห็นอาการดังกล่าวเป็นเวลานานก่อนที่จะระบุสาเหตุได้ ครีบปรากฏบนชิ้นส่วนที่เสร็จแล้ว ทากขี่กลับเข้าไปในความตาย แถบลงทะเบียนผิดแม้ว่ารูปทรงรอยบากจะดูดีบนกระดาษก็ตาม ความล้มเหลวเหล่านี้แทบจะไม่เกิดขึ้นอย่างโดดเดี่ยว ตามที่การวิจัยการแก้ไขปัญหาแม่พิมพ์แบบก้าวหน้ายืนยัน การเจริญเติบโตของเสี้ยน การดึงกระสุน และความไม่มั่นคงในการป้อน มักเป็นอาการของความก้าวหน้าของการสึกหรอที่เหมือนกัน แทนที่จะเป็นข้อบกพร่องที่แยกจากกัน การทำความเข้าใจสาเหตุที่แท้จริงของแต่ละอาการคือสิ่งที่แยกการแก้ไขด่วนออกจากอาการปวดหัวที่เกิดขึ้นซ้ำๆ ในกระบวนการปั๊มแม่พิมพ์ที่มีความแม่นยำ
โหมดความล้มเหลวของ Bypass Notch ทั่วไปและสาเหตุที่แท้จริง
ลองนึกภาพแม่พิมพ์ปั๊มของคุณทำงานด้วยความเร็วเต็มพิกัดและเกิดรูผิดตำแหน่งที่สถานีที่ห้าอย่างกะทันหัน สัญชาตญาณแรกของคุณอาจเป็นการตรวจสอบหมุดนำร่องหรือกำหนดเวลาตัวป้อน แต่หากการเจาะบากบายพาสสึกหรอไม่สม่ำเสมอ การอ้างอิงหยุดที่สร้างจะเปลี่ยนไป แถบดังกล่าวยังคงสัมผัสกับแผงหยุด แต่จุดสัมผัสจะไม่เป็นสี่เหลี่ยมอีกต่อไป ทำให้แถบดังกล่าวเอียงเล็กน้อยก่อนที่นักบินจะเข้าร่วม ข้อผิดพลาดเชิงมุมเล็กๆ นั้นทวีคูณในทุกสถานีดาวน์สตรีม
นี่เป็นหนึ่งในโหมดความล้มเหลวที่ไม่ชัดเจน ส่วนอื่นๆ มองเห็นได้ชัดเจนกว่าแต่ก็สร้างความเสียหายได้ไม่แพ้กัน ต่อไปนี้เป็นอาการหลักที่ผู้ปฏิบัติงานพบและสาเหตุที่แท้จริงที่อยู่เบื้องหลังแต่ละอาการ:
ยกเลิกการลงทะเบียนที่ไม่ถูกต้องแม้ว่าจะมีรอยบากก็ตามมีรอยบากและสัมผัสกับจุดหยุด แต่ชิ้นส่วนต่างๆ ยังคงแสดงการเลื่อนตำแหน่ง สาเหตุหลัก ได้แก่ ขอบเจาะที่มีรอยบากสึกหรือบิ่นทำให้เกิดรูปทรงรอยบากที่ไม่สอดคล้องกัน บล็อกหยุดที่มีหน้าสัมผัสสึกหรอ หรือการสะสมของเศษกระสุนบนพื้นผิวหยุด ในแต่ละกรณี รูปทรงอ้างอิงจะลดลงแม้ว่าระบบจะดูเหมือนใช้งานได้ก็ตาม แนวทางแก้ไขคือการตรวจสอบขอบเจาะที่มีรอยบากภายใต้การขยาย วัดการสึกหรอของหน้าสัมผัสของบล็อกหยุด และทำความสะอาดเศษซากที่สะสมออกจากช่องหยุด
การสึกหรอของรอยบากก่อนวัยอันควรการเจาะทื่อหรือเป็นเศษเร็วกว่าที่คาดไว้สำหรับวัสดุและปริมาตร ซึ่งมักจะย้อนกลับไปที่การเจาะ-ถึง-ระยะห่างแม่พิมพ์ไม่เพียงพอ ซึ่งจะเป็นการเพิ่มแรงเฉือนและสร้างความร้อนที่คมตัด การใช้วัสดุที่มีความแข็งแรงสูง-โดยไม่ต้องอัปเกรดเป็นเหล็กกล้าแม่พิมพ์ปั๊มขึ้นรูประดับพรีเมียม (เกรดโลหะวิทยาที่เป็นผง เช่น CPM-10V หรือ M4) จะช่วยเร่งปัญหานี้ได้ การดำเนินการแก้ไขประกอบด้วยการตรวจสอบระยะห่างแต่ละด้านกับความหนาของวัสดุ การอัพเกรดวัสดุเจาะสำหรับการใช้งานที่มีความต้องการสูง และการใช้การเคลือบ TiN หรือ TiAlN เพื่อลดแรงเสียดทาน
แถบพาหะแตกหักที่ตำแหน่งรอยบากแถบจะแตกที่บริเวณรอยบากระหว่างการป้อน ทำให้การผลิตหยุดชะงัก ความล้มเหลวนี้ชี้ไปที่ความลึกของรอยบากมากเกินไปซึ่งใช้ความกว้างของพาหะมากเกินไป งานแข็งตัวที่ขอบรอยบากจากการงอซ้ำๆ บนตัวยก หรือมุมด้านในที่แหลมคมซึ่งทำหน้าที่เป็นตัวเพิ่มความเครียดในวัสดุที่มีความเหนียวต่ำ- การแก้ไขนี้เกี่ยวข้องกับการตรวจสอบความลึกของรอยบากที่สัมพันธ์กับความกว้างของพาหะ (คงต่ำกว่า 60 ถึง 70 เปอร์เซ็นต์) การเพิ่มรัศมีของมุม หรือการสลับไปใช้โปรไฟล์รอยบาก U- ที่กระจายความเครียดอย่างเท่าเทียมกันมากขึ้น
การดึงตัวทากและการเกิดเสี้ยนที่ขอบบาก
การดึงตัวทากและการบายพาสการเกิดเสี้ยนในการตอกเป็นปัญหาที่พบบ่อยที่สุด-ถึง-สองประการที่ผู้ปฏิบัติงานต้องเผชิญกับการใช้เครื่องมือบาก พวกมันมีความสัมพันธ์กันอย่างใกล้ชิดเพราะทั้งสองอย่างนี้เกิดจากการที่หมัดมีปฏิกิริยากับวัสดุในระหว่างการตัดและการถอนออก
การดึงทากเกิดขึ้นเมื่อทากที่ถูกตัดเกาะติดกับหน้าหมัดในระหว่างการชักขึ้นและขี่กลับเข้าไปในโพรงแม่พิมพ์ ในจังหวะถัดไป ทากนั้นอาจติดระหว่างหมัดและแถบ ทำให้เกิดความเสียหายสองครั้ง-หรือตาย กลไกพื้นฐานเกี่ยวข้องกับแรงดันสุญญากาศระหว่างหมัดและกระสุน รวมกับความหยาบของพื้นผิวหรือฟิล์มน้ำมันบนหมัดที่ช่วยเพิ่มการยึดเกาะ การเจาะที่สึกหรอโดยมีใบหน้าเว้าเล็กน้อยจะทำให้ผลของสุญญากาศแย่ลง กลยุทธ์การแก้ไข ได้แก่ การเพิ่มร่องระบายสุญญากาศบนหน้าเจาะ การติดตั้งตัวดีดกระสุนแบบสปริง- การตรวจสอบว่าช่องเปิดของแม่พิมพ์ช่วยให้ทากตกลงมาได้อย่างอิสระ และตรวจสอบให้แน่ใจว่าระบบเป่าลมทำงานและกำหนดเวลาอย่างเหมาะสม
การเกิดเสี้ยนที่ขอบรอยบากจะเกิดขึ้นเมื่อหมัดทื่อ การเจาะที่คมชัดทำให้เกิดแรงเฉือนที่สะอาดโดยมีการพลิกคว่ำน้อยที่สุด เมื่อขอบสึกหรอ วัสดุจะฉีกขาดแทนที่จะขาดอย่างหมดจด ทิ้งเศษเสี้ยนไว้บนขอบแถบ จากนั้นเสี้ยนนั้นจะลากไปติดกับรางนำทางและบล็อกหยุด เพิ่มความต้านทานการป้อนและเร่งการสึกหรอของเครื่องมือปั๊มโลหะและส่วนประกอบแม่พิมพ์อื่นๆ ที่ปลายน้ำ ที่ความสัมพันธ์ระหว่างระยะห่างและอายุการใช้งานของเครื่องมือสิ่งสำคัญที่นี่: ระยะห่างที่ออกแบบอย่างจงใจระหว่างพันช์และดายช่วยลดแรงปอก ในขณะเดียวกันก็ยืดอายุการใช้งานของเครื่องมือและปรับปรุงคุณภาพของคมตัด
การดำเนินการแก้ไขที่สำคัญสำหรับการควบคุมเสี้ยนคือการรักษาความคมของหมัดผ่านการลับคมตามกำหนดเวลา การตรวจสอบระยะห่างของหมัด{0}}ถึง-ไม่มีการเปลี่ยนแปลงเนื่องจากการสึกหรอหรือการวางแนวที่ไม่ตรง และการยืนยันว่าเกรดเหล็กแม่พิมพ์ปั๊มขึ้นรูปนั้นเหมาะสมกับปริมาณการผลิตและความแข็งของวัสดุ
รูปแบบการสึกหรอของรอยบากและช่วงเวลาการบำรุงรักษา
การเจาะแบบมีรอยบากแบบบายพาสจะสวมใส่ในรูปแบบที่คาดเดาได้ ซึ่งเมื่อคุณจำได้แล้ว จะบอกคุณได้อย่างชัดเจนว่าเกิดอะไรขึ้นภายในแม่พิมพ์ การปัดเศษขอบเป็นรูปแบบที่พบบ่อยที่สุด: คมตัดที่คมจะค่อยๆ พัฒนารัศมีซึ่งจะเพิ่มความสูงของเสี้ยนและแรงตัด การกะเทาะที่มุมจะเกิดขึ้นกับวัสดุที่แข็งกว่า ซึ่งการรับแรงกระแทกมีมากกว่าความเหนียวของวัสดุที่ใช้เจาะ การสึกหรอของใบหน้า (รอยเว้าบนปลายหมัด) เกิดจากการสัมผัสทากซ้ำๆ และมีส่วนช่วยในการดึงทากโดยตรง
คุณควรลับคมบ่อยแค่ไหน? ไม่มีคำตอบที่เป็นสากล ตามที่ Wilson Tool International ตั้งข้อสังเกตไว้ การบำรุงรักษาเครื่องมือมีความพิเศษเฉพาะตัวพอๆ กับการใช้งาน โดยอายุ ประเภทวัสดุ ความเร็ว และการหล่อลื่น ล้วนมีอิทธิพลต่อกำหนดการ การรอจนกว่าเสี้ยนที่มองเห็นได้จะปรากฏขึ้น หมายความว่าการสึกหรอคืบหน้าไปมากแล้ว แนวทางที่เชื่อถือได้มากที่สุดสำหรับการดำเนินการปั๊มแม่พิมพ์ด้วยความแม่นยำคือการกำหนดช่วงการลับคมตามจำนวนจังหวะ แทนที่จะตรวจสอบด้วยภาพเพียงอย่างเดียว
กรอบการเริ่มต้นที่ใช้งานได้จริง:
- เหล็กเหนียวต่ำกว่า 1.0 มม.: ลับรอยบากทุก ๆ 200,000 ถึง 300,000 จังหวะ
- สแตนเลสหรือ HSLA: บดซ้ำทุกๆ 80,000 ถึง 150,000 จังหวะ
- อะลูมิเนียม (เกิดการครูด-ได้ง่าย): ตรวจสอบทุกๆ 100,000 จังหวะเพื่อดูการสะสมของวัสดุ บดใหม่ตามความจำเป็น
- วัสดุเคลือบ (ชุบสังกะสี ทาสีล่วงหน้า{{0}): ตรวจสอบทุก ๆ 150,000 จังหวะเพื่อดูเศษเคลือบที่สะสมอยู่บนใบหน้าเจาะ
ช่วงเวลาเหล่านี้เป็นจุดเริ่มต้น ตัวเลขที่แท้จริงของคุณขึ้นอยู่กับความเร็วในการกด ประสิทธิภาพการหล่อลื่น และเหล็กแม่พิมพ์ปั๊มขึ้นรูปเฉพาะที่ใช้สำหรับพันช์ การติดตามความสูงของเสี้ยนด้วย Pocket Gauge แบบธรรมดาในช่วงเวลาสม่ำเสมอ ช่วยให้คุณสามารถหมุนรอบการลับคมที่เหมาะสมที่สุดสำหรับการใช้งานเฉพาะของคุณ
ตารางด้านล่างจัดเรียงปัญหารอยบากบายพาสที่พบบ่อยที่สุดเป็น-เมทริกซ์อ้างอิงด่วนสำหรับผู้ควบคุมเครื่องพิมพ์และเจ้าหน้าที่บำรุงรักษาแม่พิมพ์:
| อาการ | สาเหตุที่เป็นไปได้ | การดำเนินการแก้ไข |
|---|---|---|
| เสี้ยนมากเกินไปที่ขอบรอยบาก | ขอบเจาะทื่อ; หมัดไม่เพียงพอ-ถึง-ระยะการตาย; หมัดไม่ตรงแนว | บดหมัด; ตรวจสอบและแก้ไขการกวาดล้าง; ตรวจสอบการจัดตำแหน่งหมัดในรีเทนเนอร์ |
| การดึงทาก (ทากขี่ด้วยหมัด) | สูญญากาศระหว่างหมัดและทาก สวมหน้าหมัดเว้า; การดีดตัวกระสุนไม่เพียงพอ | เพิ่มร่องระบายสูญญากาศ บดหน้าหมัดแบน ติดตั้งสปริงอีเจ็คเตอร์หรือเป่าลม |
| ยกเลิกการลงทะเบียนที่สถานีปลายน้ำ | การเจาะแบบมีรอยบากทำให้รูปทรงไม่สอดคล้องกัน หยุดการสึกหรอของใบหน้า เศษซากบนพื้นผิวหยุด | ตรวจสอบและลับรอยบากอีกครั้ง ปรับผิวใหม่หรือเปลี่ยนบล็อกหยุด กระเป๋าหยุดที่สะอาด |
| การแตกหักของรอยบากก่อนกำหนด | การกวาดล้างไม่เพียงพอ วัสดุเจาะเปราะเกินไปสำหรับการใช้งาน การเปลี่ยนแปลงความหนาของแถบมากเกินไป | เพิ่มการกวาดล้าง; อัพเกรดเป็นเหล็กเจาะหรือคาร์ไบด์ที่แข็งขึ้น ตรวจสอบข้อมูลจำเพาะคอยล์ที่เข้ามา |
| แถบพาหะแตกหักที่โซนรอยบาก | ความลึกของรอยบากเกินอัตราส่วนที่ปลอดภัยของความกว้างของพาหะ มุมแหลมคมในวัสดุที่มีความเหนียวต่ำ- งานแข็งตัวจากการงอตัวยกซ้ำหลายครั้ง | ลดความลึกของรอยบากหรือขยายส่วนพาหะ เพิ่มรัศมีมุม เปลี่ยนไปใช้โปรไฟล์ U- |
| ทากรอยบากซ้อนอยู่ในช่องเปิดตาย | รูกระสุนเล็กเกินไปหรือไม่ตรงแนว การรบกวนของกระสุนจากเรขาคณิตของสถานีที่อยู่ติดกัน ไม่มีกลไกการดีดออกที่เป็นบวก | ขยายและจัดตำแหน่งรูกระสุน ตรวจสอบว่าเส้นทางของทากไม่มีสิ่งกีดขวาง เพิ่มการเป่าลมหรือรางแรงโน้มถ่วง |
| ความลึกของรอยบากไม่สอดคล้องกัน (แตกต่างกันไปในการตี) | การคลายตัวยึดหมัด การตั้งถิ่นฐานบล็อกตาย; กดปิดดริฟท์ความสูง | รี-รีเทนเนอร์แรงบิด; ตรวจสอบที่นั่งแบบบล็อกตาย ตรวจสอบและรีเซ็ตความสูงกดปิด |
สำหรับร้านค้าที่มีปริมาณการผลิตสูง-โซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENจัดการกับโหมดความล้มเหลวเหล่านี้ในขั้นตอนการออกแบบโดยการระบุวัสดุการเจาะที่เหมาะสม ค่าระยะห่าง และเส้นทางการดีดตัวกระสุนที่ปรับให้เหมาะกับการใช้งาน การตัดสินใจออกแบบเชิงรุกช่วยขจัดปัญหาการบำรุงรักษาที่เกิดซ้ำซึ่งต้องใช้เวลาของผู้ปฏิบัติงานในระหว่างดำเนินการผลิต
การตระหนักถึงรูปแบบความล้มเหลวเหล่านี้ตั้งแต่เนิ่นๆ และดำเนินการแก้ไขจะช่วยให้ชุดแม่พิมพ์ปั๊มของคุณมีประสิทธิผล แต่คำถามที่ใหญ่กว่ายังคงอยู่: แม่พิมพ์แบบก้าวหน้าทุกตัวจำเป็นต้องมีรอยบากจริง ๆ หรือมีสถานการณ์ที่สามารถละเว้นได้อย่างปลอดภัยหรือไม่? การตัดสินใจนั้นขึ้นอยู่กับความซับซ้อนของชิ้นส่วน เทคโนโลยีการกด และความต้องการการควบคุมแถบเฉพาะของการใช้งานของคุณ
เมื่อใดจึงควรใช้รอยบากบายพาสและร่วมมือกับผู้เชี่ยวชาญด้านการออกแบบแม่พิมพ์
ไม่ใช่แม่พิมพ์แบบโปรเกรสซีฟทุกตัวที่ต้องการรอยบากบายพาส แม่พิมพ์ปั๊มขึ้นรูปแบบเรียบที่ใช้การตัดขอบด้านนอกอย่างง่ายด้วยความเร็วปานกลาง ต้องเผชิญกับความท้าทายในการควบคุมแถบที่แตกต่างไปจากแม่พิมพ์ปั๊มขึ้นรูปยานยนต์จำนวน 20 สถานีที่มีการดึงลึก การโค้งงอหลายครั้ง และค่าเผื่อที่แคบของชิ้นส่วนโลหะที่ประทับตรา การตัดสินใจที่จะรวมหรือละเว้นรอยบากบายพาสควรเป็นไปตามเหตุผลทางวิศวกรรมที่ชัดเจน ไม่ใช่นิสัยหรือข้อสันนิษฐาน
กรอบการตัดสินใจเมื่อจำเป็นต้องใช้รอยบากบายพาส
คิดว่าความจำเป็นในการหลีกเลี่ยงรอยบากเป็นสเปกตรัมที่ขับเคลื่อนด้วยปัจจัยสี่ประการ ได้แก่ ความซับซ้อนของชิ้นส่วน ความลึกของการขึ้นรูป ความเร็วในการผลิต และสภาพของวัสดุที่เข้ามา เมื่อมีปัจจัยหลายอย่างอยู่ในแนวเดียวกันกับจุดสูงสุดของสเปกตรัมนั้น รอยบากบายพาสจึงกลายเป็นสิ่งจำเป็น เมื่อปัจจัยทั้งหมดอยู่ที่ต่ำสุด คุณอาจละเว้นปัจจัยเหล่านั้นได้อย่างปลอดภัย
สถานการณ์สมมติที่โดยทั่วไปต้องใช้รอยบากบายพาส:
- โปรเกรสซีฟแบบหลาย-สถานีพร้อมกระบวนการขึ้นรูป- แม่พิมพ์ใดๆ ที่โค้งงอ ดึง หรือทำให้วัสดุนูนขึ้นที่สถานีระหว่างกลางจะสร้างคุณลักษณะที่ต้องเคลียร์เครื่องมือที่อยู่ปลายน้ำระหว่างการป้อน รอยบากบายพาสช่วยผ่อนแรงด้านข้างคุณสมบัติเหล่านี้จำเป็นต้องผ่านโดยไม่มีการรบกวน
- การผลิตความเร็วสูง-มากกว่า 150 จังหวะต่อนาที- ด้วยความเร็ว แม้แต่การให้อาหารที่ไม่สอดคล้องกันเพียงเล็กน้อยก็จะเพิ่มขึ้นอย่างรวดเร็ว การหยุดทางกลไกโดยรอยบากบายพาสช่วยป้องกันข้อผิดพลาดในการป้อนสะสมซึ่งนักบินเพียงลำพังไม่สามารถดูดซับได้หากไม่มีการสึกหรอแบบเร่ง
- สต๊อกคอยล์กว้างหรือวัสดุเกจหนา- แถบที่กว้างกว่าและหนากว่าจะรับแรงผลักดันมากกว่าในระหว่างการป้อน และหยุดได้ยากกว่าอย่างแม่นยำ ความเฉื่อยของสตริปสตริปที่มีน้ำหนักมากทำให้มีแนวโน้มที่จะป้อนมากเกินไป และเหตุการณ์ป้อนเกินเพียงครั้งเดียวในวัสดุที่มีความหนาจะกระทบด้วยแรงที่มากพอที่จะสร้างความเสียหายให้กับส่วนประกอบของแม่พิมพ์
- คอยล์ที่มีปัญหาแคมเบอร์ที่ทราบแล้ว- วัสดุจากแหล่งที่มาของการตัดเฉือนบางจุดมาถึงด้วยความเว้าของขอบที่เด่นชัด ตามที่ Art Hedrick ตั้งข้อสังเกตไว้ รอยบากบายพาสจะตัดขอบอ้างอิงตรงซึ่งจะขจัดมุมแคมเบอร์ที่รุนแรงออก และช่วยให้ป้อนได้อย่างราบรื่นโดยไม่คำนึงถึงสภาพของคอยล์ที่เข้ามา
- ตายโดยที่ระดับทักษะของผู้ปฏิบัติงานแตกต่างกันไป- ในร้านค้าที่มีการตั้งค่าการหมุนเวียนของบุคลากรบ่อยครั้ง การป้องกันการป้อนอาหารทางกลไกของรอยบากบายพาสจะให้ตาข่ายนิรภัยซึ่งไม่สามารถทดแทนการป้องกันดายแบบอิเล็กทรอนิกส์จำนวนเท่าใดได้ หากเซ็นเซอร์ถูกบายพาสหรือกำหนดค่าไม่ถูกต้องระหว่างการตั้งค่า
สถานการณ์สมมติที่อาจละเว้นรอยบากบายพาสได้อย่างปลอดภัย:
- การปั๊มหรือเจาะแบบเรียบแบบเรียบๆ โดยไม่มีรูปทรง- หากทุกสถานีดำเนินการผ่าน-การตัดความหนาเท่านั้น และไม่มีคุณลักษณะใดยื่นออกมาด้านบนหรือด้านล่างระนาบแถบ ก็ไม่มีอะไรชัดเจนและมีความเสี่ยงน้อยที่สุดในการยกแถบ
- เครื่องมือต้นแบบ-ระยะสั้นหรือ-เครื่องมือปริมาณน้อย- เมื่อปริมาณการผลิตรวมต่ำกว่า 50,000 ชิ้นส่วนและความเร็วไม่สำคัญ ความเสี่ยงจากการป้อนผิดพลาดเป็นครั้งคราวจะต่ำพอที่จะจัดการได้ด้วยหมุดนำร่องและการตั้งค่าที่เอาใจใส่
- เนื้อสต็อกแถบบางและแคบพร้อมคุณภาพคมตัดที่เชื่อถือได้- แถบแคบและบางมีความเฉื่อยในการป้อนต่ำและมีมุมโค้งน้อยที่สุด เครื่องป้อนสามารถควบคุมได้อย่างแม่นยำ และนักบินสามารถแก้ไขข้อผิดพลาดเล็กๆ น้อยๆ ได้โดยไม่มีการโอเวอร์โหลด
รวมรอยบากบายพาสเมื่อแม่พิมพ์ของคุณมีการขึ้นรูป ทำงานเกิน 150 SPM ใช้แถบกว้างหรือหนัก หรือขึ้นอยู่กับผู้ปฏิบัติงานที่มีระดับประสบการณ์ที่แตกต่างกัน ละเว้นเฉพาะเมื่อชิ้นส่วนเรียบ-ว่างเปล่า มีปริมาณน้อย และควบคุมคุณภาพของวัสดุที่เข้ามาอย่างสม่ำเสมอ
เทคโนโลยีของเซอร์โว-กดส่งผลต่อข้อกำหนดของรอยบากบายพาสอย่างไร
แท่นพิมพ์ที่ขับเคลื่อนด้วยเซอร์โว-สมัยใหม่ได้เปลี่ยนรูปแบบการสนทนาเกี่ยวกับการควบคุมแถบ ต่างจากเครื่องอัดเชิงกลทั่วไปที่ล็อคอยู่ในวงจรข้อเหวี่ยงคงที่ เครื่องอัดแบบเซอร์โวนำเสนอโปรไฟล์การเคลื่อนที่ของ ram ที่ตั้งโปรแกรมได้ พวกมันสามารถทำให้แกะช้าลงได้ในระหว่างการป้อนหน้าต่าง ทำให้ตัวป้อนมีเวลามากขึ้นในการเลื่อนแถบได้อย่างแม่นยำ สิ่งนี้ทำให้เกิดคำถามที่ยุติธรรม: เทคโนโลยีเซอร์โวช่วยลดความจำเป็นในการบายพาสหรือไม่?
คำตอบสั้นๆ คือไม่ แต่มันเปลี่ยนแคลคูลัส
เครื่องกดเซอร์โวช่วยลดความเสี่ยงในการป้อนผิดพลาดในรูปแบบเฉพาะ โปรไฟล์ความเร็วที่แปรผัน-ช่วยให้ป้อนหน้าต่างได้กว้างขึ้นที่จุดวิกฤตในรอบระยะชัก ทำให้ตัวป้อน CNC มีเวลามากขึ้นในการเร่งความเร็วและลดความเร็วของแถบได้อย่างแม่นยำ เช่นนิตยสาร MetalForming รายงานการกดเซอร์โวต้องการการป้อนแบบไดนามิกที่มีอัตราการเร่งและการลดความเร็วสูง และระบบการป้อนจะต้องแลกเปลี่ยนสัญญาณเวลาที่แม่นยำกับการกดเพื่อให้แน่ใจว่ามีลำดับการปล่อยนำร่อง-ที่เหมาะสม การประสานงานในระดับนี้ช่วยเพิ่มความแม่นยำในการป้อนได้มากกว่าการกดเชิงกลทั่วไป
อย่างไรก็ตาม เทคโนโลยีเซอร์โวไม่ได้แก้ไขปัญหาหลายประการที่รอยบากบายพาสแก้ไขได้ทางกลไก:
- แคมเบอร์ขอบยังคงมีอยู่ในคอยล์ขาเข้าโดยไม่คำนึงถึงประเภทการกด ไม่มีการควบคุมเซอร์โวมากพอที่จะทำให้ขอบแถบหยักตรงได้
- การลงทะเบียนการเข้าชมครั้งแรก-ในระหว่างการตั้งค่ายังคงต้องมีการอ้างอิงจุดหยุดที่มั่นคง การซิงโครไนซ์ทางอิเล็กทรอนิกส์ไม่ได้ช่วยให้ผู้ปฏิบัติงานค้นหาขอบแถบนำได้อย่างถูกต้องเมื่อทำเกลียวขดลวดใหม่
- การกวาดล้างคุณลักษณะที่เกิดขึ้นยังคงเป็นปัญหาเรขาคณิตเชิงฟิสิกส์ เครื่องกดแบบเซอร์โวไม่ได้ทำให้แถบโค้งงอเล็กลงหรือเคลื่อนเหล็กแม่พิมพ์ออกจากเส้นทางแถบ
- การป้องกันดายระหว่างการตั้งค่า- ความเสียหายของดายแบบโปรเกรสซีฟส่วนใหญ่เกิดขึ้นในการโจมตี 10 ครั้งแรกระหว่างการตั้งค่าดาย บ่อยครั้งเป็นเพราะการป้องกันดายยังไม่ได้เชื่อมต่อหรือถูกแทนที่ การหยุดแบบกลไกจะทำงานไม่ว่าอุปกรณ์อิเล็กทรอนิกส์จะทำงานอยู่หรือไม่ก็ตาม
ผลกระทบในทางปฏิบัติของเทคโนโลยีเซอร์โวต่อการตัดสินใจบายพาสบากนั้นค่อนข้างเจียมเนื้อเจียมตัว คุณอาจลดความลึกของรอยบากเล็กน้อย เนื่องจากความแม่นยำในการป้อนที่ได้รับการปรับปรุงจะช่วยลดโอกาสที่จะเกิดเหตุการณ์การป้อนมากเกินไปอย่างรุนแรง คุณอาจเลือกแลนซ์เชิงบวก-และ-สร้างรอยบากเหนือกระสุน-ซึ่งทำให้เกิดรอยบากลบ เนื่องจากความเร็วที่เคลื่อนเข้าใกล้ช้ากว่าจะช่วยลดแรงกระแทกบนบล็อกหยุด แต่การกำจัดรอยบากทั้งหมดบนแม่พิมพ์ปั๊มโลหะอุตสาหกรรมที่ซับซ้อนยังคงมีความเสี่ยงแม้ว่าจะใช้การควบคุมแบบเซอร์โวก็ตาม การสำรองข้อมูลทางกลที่พวกเขาให้นั้นแทบจะไม่มีค่าใช้จ่ายใดๆ เลยเมื่อเทียบกับการป้องกันที่พวกเขามอบให้
การทำงานร่วมกับผู้เชี่ยวชาญด้านการออกแบบแม่พิมพ์เพื่อการควบคุมแถบที่เหมาะสมที่สุด
การออกแบบรอยบากบายพาสอยู่ที่จุดตัดของการเพิ่มประสิทธิภาพเค้าโครงแถบ พฤติกรรมของวัสดุ การวางแผนลำดับการขึ้นรูป และข้อกำหนดด้านความเร็วในการผลิต การทำให้ปัจจัยเหล่านี้ทั้งหมดถูกต้องพร้อมกันไม่ใช่สิ่งที่-ผู้ปฏิบัติงาน CAD ทั่วไปจะจัดการได้ จำเป็นต้องมีประสบการณ์ในการออกแบบแม่พิมพ์โดยเฉพาะในด้านเครื่องมือขั้นสูงสำหรับส่วนประกอบปั๊มโลหะ
เมื่อคุณจ้างผู้เชี่ยวชาญด้านแม่พิมพ์ปั๊มขึ้นรูปยานยนต์หรือเครื่องมือขั้นสูงที่มีความซับซ้อนสูง- การสนทนาเรื่องรอยบากควรเกิดขึ้นในช่วงต้นของกระบวนการออกแบบ ไม่ใช่หลังจากที่เค้าโครงแถบถูกล็อค รูปทรงรอยบากส่งผลต่อความกว้างของตัวพา ซึ่งส่งผลต่อการใช้วัสดุ ซึ่งส่งผลต่อต้นทุนชิ้นส่วน การรอเพื่อจัดการกับรอยบากจนกว่าลำดับการขึ้นรูปจะเสร็จสิ้น มักจะบังคับให้เกิดการประนีประนอม: ตัวพานั้นแคบเกินไปสำหรับความลึกของรอยบากที่เหมาะสม หรือตำแหน่งของรอยบากขัดแย้งกับรูนำร่องที่อยู่ใกล้เคียง
นักออกแบบแม่พิมพ์ที่มีประสบการณ์จะประเมินข้อกำหนดของรอยบากบายพาสโดยเป็นส่วนหนึ่งของการศึกษาโครงร่างแถบเริ่มต้น โดยพิจารณาถึงความสูงของคุณลักษณะที่เกิดขึ้นในแต่ละสถานี ลักษณะการสปริงกลับของวัสดุ ความเร็วในการผลิตเป้าหมาย และความสามารถเฉพาะในการกดและป้อนในโรงงานของลูกค้า วิธีการแบบองค์รวมนี้ทำให้เกิดแม่พิมพ์ปั๊มโลหะโดยที่คุณสมบัติการควบคุมทุกอย่างทำงานร่วมกัน แทนที่จะแย่งชิงพื้นที่
สำหรับวิศวกรเครื่องมือที่กำลังมองหาโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองที่รวมการออกแบบรอยบากบายพาสที่เหมาะสม การเพิ่มประสิทธิภาพโครงร่างแถบ และการพิจารณาการไหลของวัสดุโซลูชั่น Stamping Die ของ YICHENจัดหาทรัพยากรที่เป็นประโยชน์ แนวทางของพวกเขาเน้นไปที่โครงสร้างของแม่พิมพ์ ข้อมูลจำเพาะของส่วนประกอบ การออกแบบการเจาะ และการเพิ่มประสิทธิภาพระยะห่างโดยเป็นระบบบูรณาการ แทนที่จะตัดสินใจแบบแยกส่วน เมื่อตรวจสอบภาพรวมของบริษัทแม่พิมพ์ปั๊มโลหะ ให้มองหาวิธีการออกแบบแบบบูรณาการประเภทนี้ โดยเป็นการบ่งชี้ถึงซัพพลายเออร์ที่เข้าใจว่าประสิทธิภาพของรอยบากบายพาสนั้นขึ้นอยู่กับทุกสิ่งที่อยู่รอบๆ ในแม่พิมพ์ ไม่ใช่แค่รูปทรงของรอยบากที่แยกออกจากกัน
ไม่ว่าคุณกำลังสร้างแม่พิมพ์แบบโปรเกรสซีฟใหม่ตั้งแต่เริ่มต้นหรือแก้ไขปัญหาการป้อนในเครื่องมือที่มีอยู่ หลักการก็ยังคงเหมือนเดิม กำหนดข้อกำหนดการควบคุมแถบของคุณตามเงื่อนไขการผลิตจริง เลือกรูปทรงและตำแหน่งรอยบากที่ตอบสนองความต้องการเหล่านั้นโดยไม่กระทบต่อความสมบูรณ์ของตัวพา และตรวจสอบว่าระบบควบคุมทั้งหมด ตั้งแต่จุดหยุดบากไปจนถึงหมุดนำร่องไปจนถึงตัวยก ทำหน้าที่เป็นหน่วยประสานงานที่ความเร็วและปริมาตรเป้าหมายของคุณ แนวทางที่มีระเบียบวินัยคือสิ่งที่แยกแม่พิมพ์ปั๊มโลหะที่เชื่อถือได้ออกจากเครื่องมือที่ต่อสู้คุณในทุกขั้นตอนการผลิต
คำถามที่พบบ่อยเกี่ยวกับรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูป
1. จุดประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มแบบโปรเกรสซีฟคืออะไร?
รอยบากบายพาสได้รับการออกแบบทางวิศวกรรมเพื่อตัดนูนในแถบพาหะของแม่พิมพ์ปั๊มแบบโปรเกรสซีฟ โดยทำหน้าที่หลักสามประการ: ป้องกันการป้อนแถบมากเกินไปโดยการสร้างการอ้างอิงการหยุดทางกลไก การให้ระยะห่างเพื่อให้คุณสมบัติที่ขึ้นรูปสามารถผ่านสถานีดายลำดับถัดไปโดยไม่มีการรบกวน และการลบมุมแคมเบอร์ออกจากสต็อกคอยล์เพื่อให้แน่ใจว่าการป้อนผ่านรางนำเป็นไปอย่างราบรื่น หากไม่มีแถบเหล่านี้ แถบต่างๆ ก็สามารถยก งอ หรือป้อนผิดพลาดได้ ส่งผลให้ชิ้นส่วนเสียหายและเป็นเศษซาก พวกมันทำงานควบคู่ไปกับพินไพล็อต โดยมีการควบคุมการป้อนหยาบแบบบาก ในขณะที่ไพล็อตให้การวางตำแหน่ง X-Y ที่ดี
2. อะไรคือความแตกต่างระหว่างรอยบากบายพาสและรอยบากพิทช์?
คำนี้มักใช้แทนกันได้ แต่มีความแตกต่างทางบริบทอยู่ โดยทั่วไปแล้ว รอยบากของสนามหมายถึงรูปทรงของรอยบากที่เชื่อมโยงกับการเลื่อนระดับพิตช์และ-การควบคุมการตีครั้งแรกโดยเฉพาะ โดยทำหน้าที่เป็นจุดหยุดที่มั่นคงซึ่งป้องกันการป้อนมากเกินไป รอยบากบายพาสมีความหมายกว้างกว่า โดยอธิบายถึงเรขาคณิตนูนใดๆ ที่ช่วยให้วัสดุแถบหรือลักษณะที่ขึ้นรูปสามารถผ่านหรือบายพาสสถานีถัดไปโดยไม่มีการรบกวน ในแม่พิมพ์แบบโปรเกรสซีฟหลายรุ่น รอยบากเพียงอันเดียวทำหน้าที่ทั้งสองฟังก์ชันไปพร้อมๆ กัน คำศัพท์จะแตกต่างกันไปตามภูมิภาคและแบบแผนของบริษัท โดยร้านค้าในอเมริกาเหนือนิยมใช้ pitch notch และซัพพลายเออร์ทั่วโลกมักใช้ bypass notch
3. รูปทรงรอยบากบายพาสประเภทต่างๆ มีอะไรบ้าง?
มีการกำหนดค่าหลักสี่แบบ รอยบาก V- ใช้การตัดมุมที่จุดหนึ่ง โดยให้การป้อนตรงกลางด้วยตนเอง- และทำงานได้ดีที่สุดกับวัสดุบางที่มีความหนาน้อยกว่า 2.0 มม. รอยบาก U- มีรัศมีด้านล่างที่กระจายความเค้นได้เท่าๆ กัน เหมาะสำหรับวัสดุที่มีแนวโน้มที่จะแข็งตัวจากการทำงาน รอยบากสี่เหลี่ยมจะเพิ่มพื้นที่กวาดล้างสำหรับสถานีขึ้นรูปลึก แต่ต้องมีรัศมีมุมเพื่อป้องกันการแตกร้าว แลนซ์ที่เป็นบวก-และ-รอยบากของฟอร์มจะคงวัสดุไว้โดยการงอออกจากโซนรบกวน แทนที่จะเอาออก กำจัดทาก และรักษาความแข็งแกร่งของตัวพา การเลือกขึ้นอยู่กับความหนาของแถบ คุณสมบัติของวัสดุ ข้อกำหนดระยะห่าง และความลึกในการขึ้นรูปที่สถานีที่อยู่ติดกัน
4. รอยบากบายพาสควรลึกแค่ไหนเมื่อเทียบกับความกว้างของแถบพาหะ?
ความลึกของรอยบากไม่ควรกินเกิน 60 ถึง 70 เปอร์เซ็นต์ของความกว้างของพาหะ คำแนะนำในการเริ่มต้นทั่วไปจะกำหนดความลึกของรอยบากที่ 1.5 ถึง 2.0 เท่าของความสูงของคุณลักษณะที่เกิดขึ้น เพื่อให้มีระยะห่างในการทำงานซึ่งพิจารณาถึงการสปริงกลับของวัสดุและการวางแนวของแถบที่ไม่ตรง หากรูปทรงที่ขึ้นรูปแล้วต้องการการนูนที่ลึกกว่าที่อัตราส่วน 60- ทำได้ วิธีการที่ถูกต้องคือการขยายแถบพาหะในเลย์เอาต์เริ่มต้น แทนที่จะดันรอยบากให้ลึกลงไป เหล็กที่มีความแข็งแรงสูงสามารถทนต่ออัตราส่วนที่ลึกกว่าเนื่องจากความแข็งแรงของผลผลิตที่สูงขึ้น ในขณะที่อลูมิเนียมแบบอ่อนหรือโลหะผสมทองแดงจำเป็นต้องมีขีดจำกัดแบบอนุรักษ์นิยมมากกว่า เนื่องจากตัวพาที่เหลือจะเสียรูปได้ง่ายขึ้นภายใต้ภาระการป้อน
5. เทคโนโลยีการกดเซอร์โว-สามารถขจัดความจำเป็นในการบายพาสได้หรือไม่
ไม่ เครื่องกดแบบเซอร์โวลดความเสี่ยงในการป้อนผิดพลาดโดยให้การเคลื่อนที่ของกระทงที่ตั้งโปรแกรมได้และช่องป้อนกระดาษที่กว้างขึ้น ช่วยเพิ่มความแม่นยำของเครื่องป้อนให้เหนือกว่าเครื่องกดเชิงกลทั่วไป อย่างไรก็ตาม พวกเขาไม่ได้จัดการกับมุมแคมเบอร์ขอบในคอยล์ที่เข้ามา -การลงทะเบียนการชนครั้งแรกระหว่างการตั้งค่า ระยะห่างทางกายภาพสำหรับคุณสมบัติที่ขึ้นรูป หรือการป้องกันดายระหว่างการชนครั้งแรกที่สำคัญเมื่ออุปกรณ์อิเล็กทรอนิกส์อาจไม่ทำงาน เทคโนโลยีเซอร์โวอาจช่วยลดความลึกของรอยบากเล็กน้อยหรือชอบการออกแบบรอยบากเชิงบวกเนื่องจากแรงกระแทกที่ต่ำกว่า แต่การกำจัดรอยบากทั้งหมดบนแม่พิมพ์แบบโปรเกรสซีฟที่ซับซ้อนยังคงมีความเสี่ยง การสำรองข้อมูลทางกลที่พวกเขาให้นั้นแทบไม่มีค่าใช้จ่ายใดๆ เลยเมื่อเทียบกับการป้องกันที่มอบให้


