


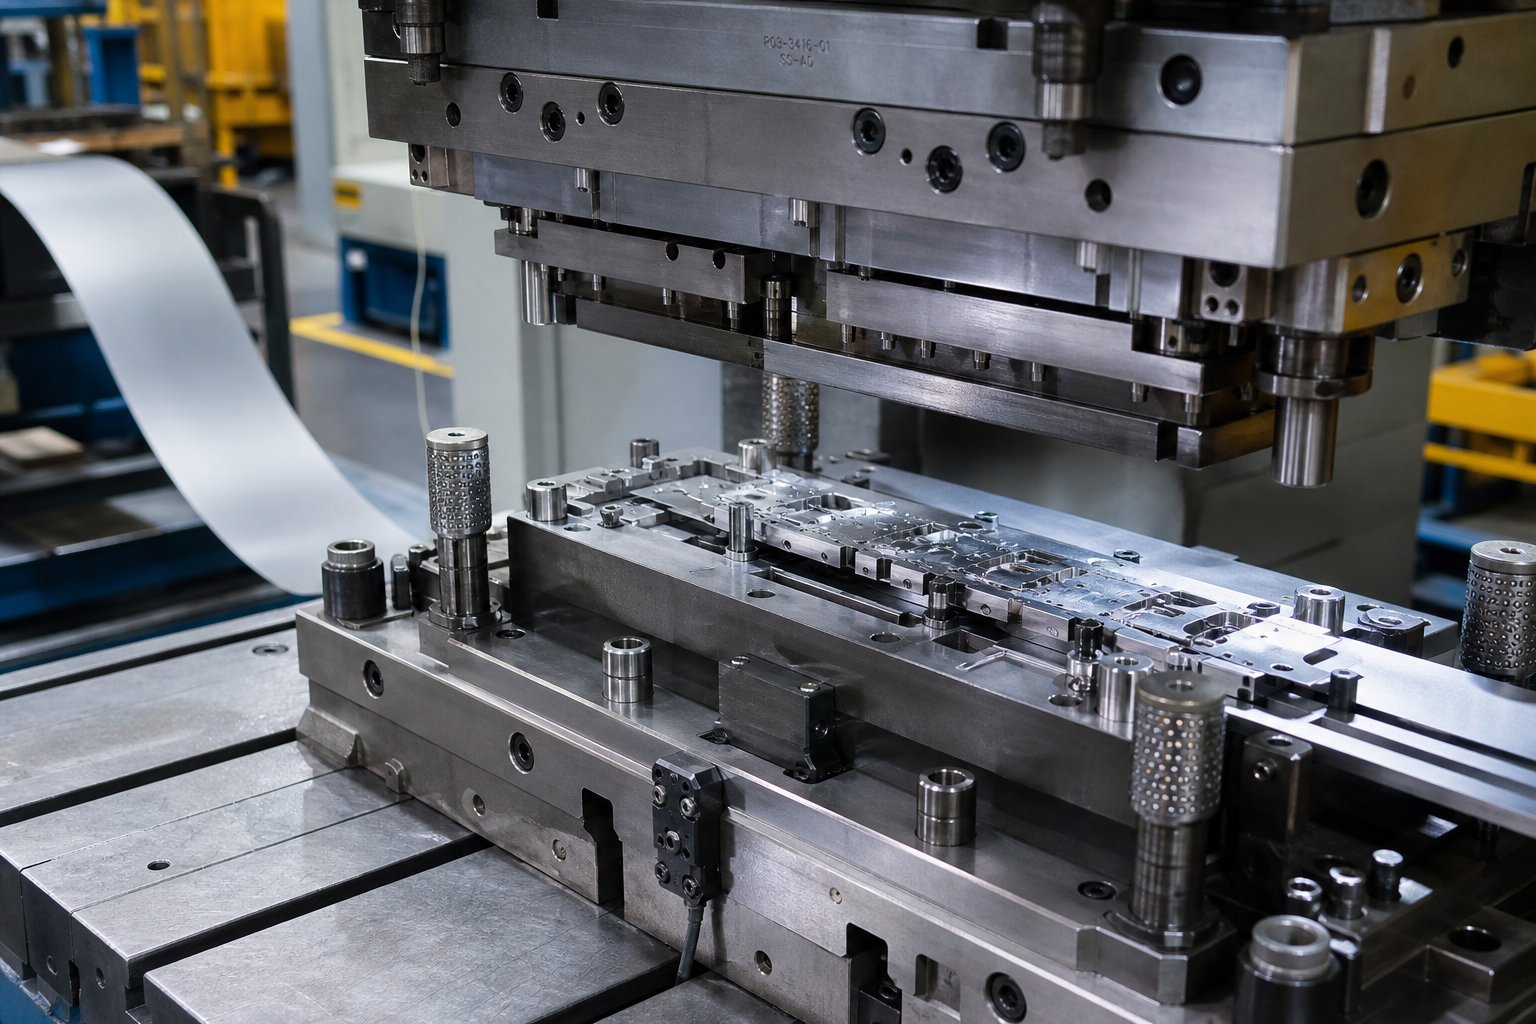
เครื่องมือประทับตราโลหะและแม่พิมพ์หมายถึงอะไรจริงๆ
ค้นหา "เครื่องมือประทับตราโลหะและแม่พิมพ์" และคุณจะพบทุกสิ่งตั้งแต่แสตมป์มือมูลค่า 15 ดอลลาร์ที่ขายในตลาดงานฝีมือ ไปจนถึงแม่พิมพ์โปรเกรสซีฟมูลค่า 200,000 ดอลลาร์ที่ออกแบบมาสำหรับสายการผลิตยานยนต์ ช่วงดังกล่าวสร้างความสับสนอย่างแท้จริงสำหรับผู้ซื้อที่พยายามหาวิธีแก้ปัญหาที่เหมาะสม มาแก้ไขกัน
การกำหนดเครื่องมือประทับตราโลหะและแม่พิมพ์
เครื่องมือประทับตราโลหะและแม่พิมพ์หมายถึงเครื่องมือความแม่นยำประเภทกว้างๆ ที่ใช้ในการทำเครื่องหมาย ตัด ขึ้นรูป หรือขึ้นรูปโลหะด้วยแรงที่ใช้ ตั้งแต่แสตมป์ทำเครื่องหมายแบบใช้มือถือไปจนถึงแม่พิมพ์ทางอุตสาหกรรมที่ซับซ้อนซึ่ง-ผลิตส่วนประกอบโลหะแผ่นจำนวนมาก
คำจำกัดความของการประทับตราจะเปลี่ยนไปตามบริบท ในเวิร์คช็อปเครื่องประดับ การปั๊มหมายถึงการกดแบบลงบนพื้นผิว บนพื้นโรงงาน หมายถึงการเปลี่ยนโลหะแผ่นแบนเป็นชิ้นส่วนสำเร็จรูปด้วยความเร็วเกิน 1,500 จังหวะต่อนาที ทั้งสองรายการใช้ได้ แต่แสดงถึงการลงทุน ระยะเวลาดำเนินการ และข้อกำหนดทางวิศวกรรมที่แตกต่างกันโดยสิ้นเชิง
แสตมป์ช่างฝีมือเทียบกับแม่พิมพ์ปั๊มอุตสาหกรรม
ดังนั้นเครื่องมือตอกตราในทางปฏิบัติคืออะไร? สเปกตรัมมีความสำคัญดังนี้:
- แสตมป์มือเป็นเครื่องมือเหล็กชุบแข็งที่ควบคุมด้วยมือโดยใช้ค้อนทุบเพื่อประทับตรา เช่น หมายเลขซีเรียล โลโก้ หรือตัวอักษร สามารถพกพาได้ ต้นทุนต่ำ- และเหมาะสำหรับงาน-ที่มีปริมาณน้อยหรือ-งานทำเครื่องหมายเพียงครั้งเดียว
- แสตมป์เครื่องใช้งานร่วมกับเครื่องอัดไฮดรอลิกหรือระบบดอทพีนเพื่อการมาร์กที่มีปริมาณมากขึ้น-บนสายการผลิต
- งานปั๊มอุตสาหกรรมเป็นหนึ่งใน-เครื่องมือที่มีความแม่นยำ-ชนิดหนึ่งที่ตัดและขึ้นรูปแผ่นโลหะให้เป็นรูปทรงที่ต้องการ แม่พิมพ์ปั๊มโลหะคือเครื่องมือเฉพาะทาง-ที่ได้รับการออกแบบทางวิศวกรรมโดยเฉพาะประกอบด้วยหมัดและช่องที่ติดตั้งบนฐานแม่พิมพ์นำทาง ออกแบบมาเพื่อผลิตชิ้นส่วนที่เหมือนกันหลายพันหรือล้านชิ้น
การปั๊มโลหะในระดับอุตสาหกรรมคืออะไร? เป็นกระบวนการป้อนโลหะแผ่นแบนระหว่างครึ่งหนึ่งของแม่พิมพ์ที่มีความแม่นยำเหล่านี้ โดยที่แรงกดมหาศาลจะเปลี่ยนวัตถุดิบให้เป็นส่วนประกอบสำเร็จรูปด้วยค่าความคลาดเคลื่อนที่แคบถึง 0.0002 นิ้ว
เหตุใดคำศัพท์จึงทับซ้อนกัน
ความสับสนเกิดขึ้นเนื่องจากทั้งเครื่องมือช่างฝีมือและเครื่องมือทางอุตสาหกรรมมีการดำเนินการขั้นพื้นฐานที่เหมือนกัน นั่นคือ การใช้แรงกับโลหะผ่านอุปกรณ์ที่มีรูปร่าง แม่พิมพ์ในการผลิตมีอะไรบ้าง? เป็นช่องโลหะแบบกำหนดเองที่กำหนดรูปทรงของชิ้นส่วน การประทับตราในสตูดิโองานฝีมือคืออะไร? เป็นการกดลวดลายลงบนพื้นผิว กริยาเดียวกันแต่มีขนาดต่างกันมาก
คิดว่ามันเป็นสเปกตรัม ที่ปลายด้านหนึ่ง จะมีการประทับตราบนมือเพื่อระบุหมายเลขซีเรียลเพียงหมายเลขเดียว อีกด้านหนึ่ง แม่พิมพ์แบบโปรเกรสซีฟจะทำการตัดและขึ้นรูปตามลำดับหลายสิบครั้งบนแถบโลหะที่ป้อนอย่างต่อเนื่อง โดยผลิตชิ้นส่วนที่เสร็จแล้วที่สถานีสุดท้ายเท่านั้น ต้นทุนเครื่องมือ ความซับซ้อนทางวิศวกรรม และความสามารถในการผลิตระหว่างอุปกรณ์ปลายทางทั้งสองนี้แตกต่างกันตามลำดับความสำคัญ และช่องว่างนั้นเองที่ทำให้ข้อผิดพลาดในการจัดหาที่มีค่าใช้จ่ายสูงเกิดขึ้น
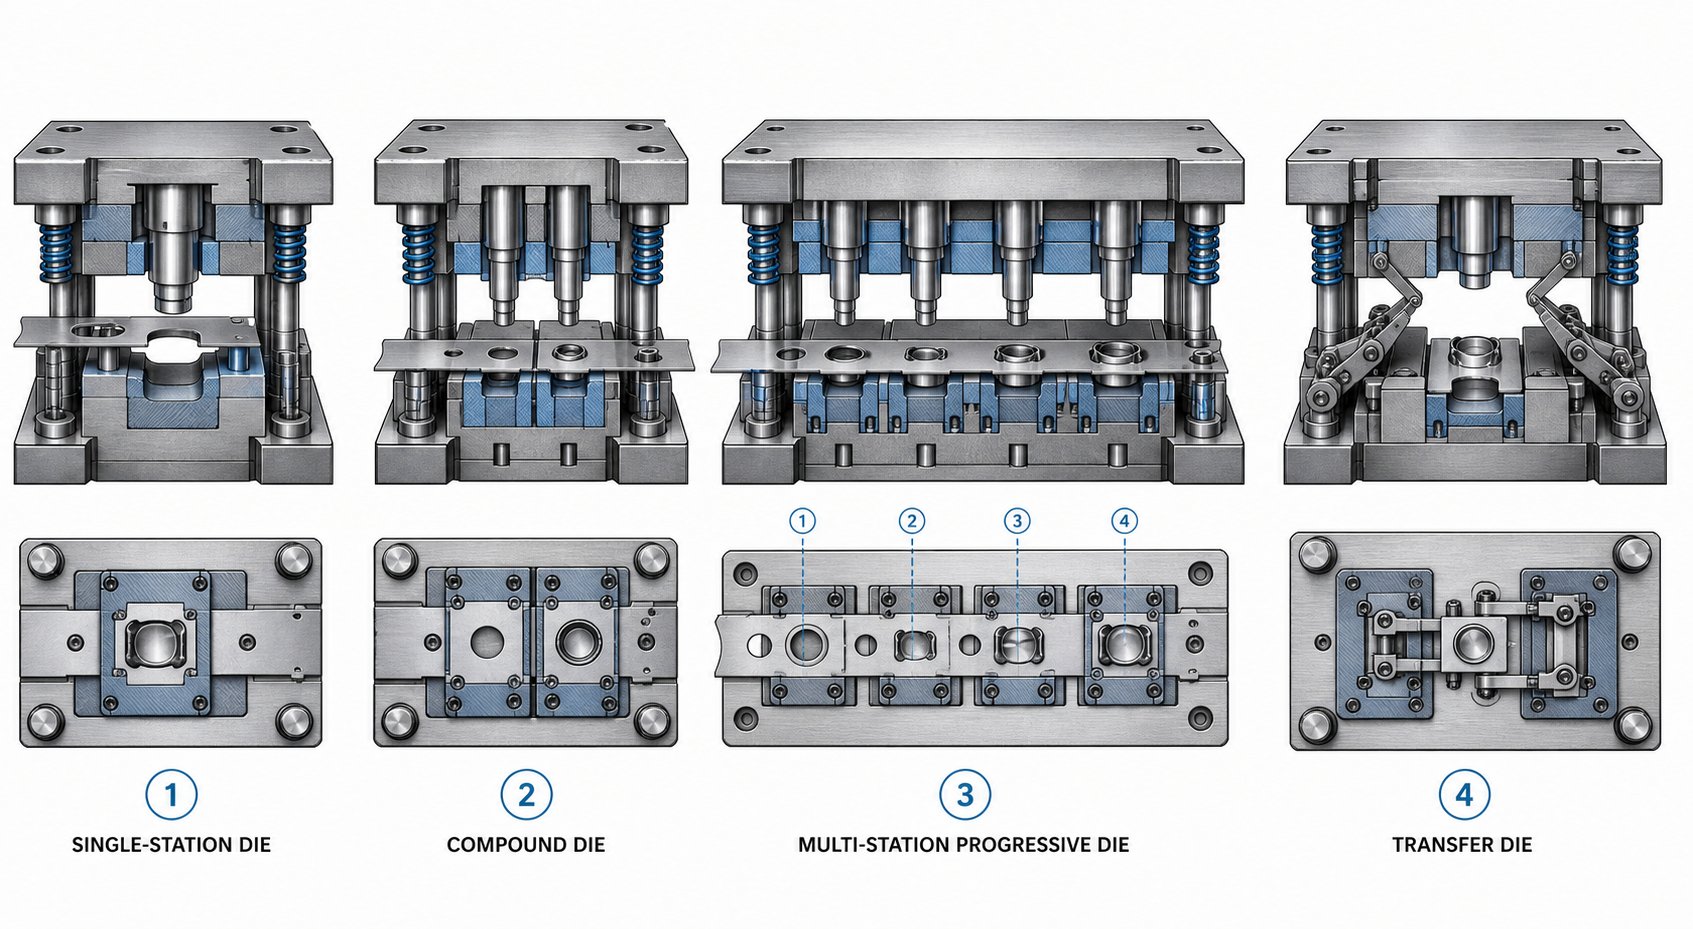
ประเภทของแม่พิมพ์ปั๊มและเวลาที่ควรใช้แต่ละอัน
สเปกตรัมตั้งแต่การตีด้วยมือไปจนถึงการตายแบบโปรเกรสซีฟทำให้เกิดคำถามถัดไปที่ชัดเจน:แม่พิมพ์ปั๊มประเภทใดที่เหมาะกับโครงการของคุณ? การเลือกอันที่ผิดเป็นหนึ่งในข้อผิดพลาดที่ต้นทุนสูงที่สุดที่ผู้ซื้อทำ เลือกแม่พิมพ์ที่ง่ายเกินไปสำหรับรูปทรงของชิ้นส่วนของคุณ แล้วคุณจะเสียเงินจากการดำเนินงานขั้นที่สอง โอเวอร์-ออกแบบเครื่องมือเพื่อดำเนินการผลิตเพียงเล็กน้อย และคุณจะไม่ได้รับผลตอบแทนจากการลงทุนเลย ต่อไปนี้เป็นวิธีแบ่งประเภทของแม่พิมพ์ปั๊มหลักสี่ประเภทในทางปฏิบัติ
แม่พิมพ์แบบง่ายและแบบผสม
แม่พิมพ์ธรรมดาดำเนินการเพียงครั้งเดียวต่อจังหวะการกด จังหวะเดียว การตัดครั้งเดียว โค้งงอ หรือรูปแบบเดียว แค่นั้นแหละ. สิ่งเหล่านี้เป็นปัจจัยหลักในการผลิต-ปริมาณน้อยและการสร้างต้นแบบ ซึ่งความยืดหยุ่นมีความสำคัญมากกว่าความเร็ว สามารถจัดเรียงแม่พิมพ์ธรรมดาหลายตัวในแนวกดเรียงตามกัน โดยโหลดชิ้นส่วนด้วยตนเองหรือโดยหุ่นยนต์ระหว่างสถานี การตั้งค่านี้ทำให้ต้นทุนเครื่องมือแต่ละรายการต่ำ แต่แรงงานและรอบเวลาจะเพิ่มขึ้นอย่างรวดเร็วเมื่อมีปริมาณมากขึ้น
แม่พิมพ์คอมพาวด์ก้าวไปอีกขั้นด้วยการดำเนินการตัดหลายครั้งในจังหวะเดียว ลองจินตนาการถึงการผลิตเครื่องซักผ้า: ในรอบการกดครั้งเดียว คอมพาวด์จะเจาะรูตรงกลางและทำให้เส้นผ่านศูนย์กลางภายนอกว่างไปพร้อมๆ กัน ผลลัพธ์ที่ได้คือชิ้นส่วนที่เรียบและแม่นยำ เสร็จเรียบร้อยในการตีเพียงครั้งเดียว เนื่องจากทุกสิ่งทุกอย่างเกิดขึ้นพร้อมกัน แม่พิมพ์คอมพาวด์จึงผลิตชิ้นส่วนที่เรียบกว่าทางเลือกอื่นที่ก้าวหน้า และเครื่องมือก็รวดเร็วกว่าและราคาถูกกว่าในการสร้าง การแลกเปลี่ยน-? พวกมันจำกัดอยู่แค่รูปทรงที่ค่อนข้างเรียบง่ายและแบนเท่านั้น เมื่อชิ้นส่วนของคุณต้องการการโค้งงอ การขึ้นรูปลึก หรือการดำเนินการตามลำดับที่ซับซ้อน แม่พิมพ์คอมพาวด์ก็ไม่สามารถตามทันได้
แม่พิมพ์แบบก้าวหน้าสำหรับ-การผลิตในปริมาณมาก
แม่พิมพ์แบบโปรเกรสซีฟคือจุดที่แม่พิมพ์ปั๊มโลหะปริมาณมาก-มีความแวววาวอย่างแท้จริง ขดลวดโลหะแผ่นป้อนผ่านชุดสถานีตามลำดับ โดยแต่ละสถานีดำเนินการเฉพาะ - ตัด เจาะ ดัด ขึ้นรูป - ในขณะที่แถบเคลื่อนไปในระยะทางคงที่ (ระยะพิทช์) ทุกครั้งที่กด ชิ้นงานจะเชื่อมต่อกับแถบพาหะตลอดกระบวนการ และชิ้นส่วนที่เสร็จแล้วจะแยกเฉพาะที่สถานีสุดท้ายเท่านั้น
ความเร็วในการผลิตสามารถเข้าถึงได้1,500 ชิ้นต่อนาทีสำหรับส่วนประกอบขนาดเล็ก แม่พิมพ์แบบโปรเกรสซีฟมักจะทำงานโดยไม่มีใครดูแลด้วยเครื่องป้อนคอยล์และเครื่องหนีบผม หมายความว่าผู้ปฏิบัติงานเพียงคนเดียวสามารถตรวจสอบการกดหลาย ๆ ครั้งพร้อมกันได้ แนวคิดของการใช้เครื่องมือในขั้นตอนเป็นสิ่งสำคัญ: แต่ละสถานีในแม่พิมพ์แสดงถึงขั้นตอนการผลิตที่ไม่ต่อเนื่อง และลำดับของขั้นตอนเหล่านั้นจะกำหนดคุณภาพของชิ้นส่วน การใช้วัสดุ และรอบเวลา ขั้นตอนการเรียงลำดับที่ไม่ดีจะทำให้เกิดความเข้มข้นของความเครียด การทำให้วัสดุบางลง หรือการป้อนผิดพลาดที่ส่งผลต่อประสิทธิภาพการผลิต
การจับ? แม่พิมพ์แบบโปรเกรสซีฟต้องการการลงทุนล่วงหน้าสูงและวิศวกรรมที่มีความแม่นยำ ความเสียหายต่อสถานีเดียวหมายถึงการดึงชุดแม่พิมพ์ทั้งหมดเพื่อซ่อมแซม นอกจากนี้ยังไม่เหมาะสำหรับชิ้นส่วนที่ดึงออกมาลึก- เนื่องจากแถบพาหะจะจำกัดระยะการไหลของวัสดุ
ทรานเฟอร์ดายและการกำหนดค่าพิเศษ
การปั๊มแบบถ่ายโอนช่วยแก้ไขข้อจำกัดของแม่พิมพ์แบบโปรเกรสซีฟโดยแยกแต่ละส่วนออกจากแถบโลหะในการดำเนินการครั้งแรก นิ้วหรือรางกลจะย้ายช่องว่างแต่ละอันระหว่างสถานีอิสระสำหรับการขึ้นรูป การดัด การวาด หรือการทำเกลียว เนื่องจากไม่มีแถบพาหะใดที่จำกัดการไหลของวัสดุ แม่พิมพ์ถ่ายโอนจึงดีเยี่ยมในการผลิตชิ้นส่วนขนาดใหญ่ ที่ดึงลึก - หรือซับซ้อนทางเรขาคณิต เช่น แผงตัวถังรถยนต์และการใช้งานท่อ
ระบบถ่ายโอนสาม-แกนสามารถจับ ยก เคลื่อนย้าย และส่วนล่างของชิ้นส่วนให้อยู่ในตำแหน่งที่แม่นยำในแต่ละสถานี ช่วยให้สามารถปฏิบัติงานที่เป็นไปไม่ได้ด้วยแถบที่เชื่อมต่อกัน ความยืดหยุ่นมาพร้อมกับต้นทุน: แม่พิมพ์ถ่ายโอนต้องใช้การควบคุมทางกลและอิเล็กทรอนิกส์ที่ซับซ้อน เซ็นเซอร์ป้องกันแม่พิมพ์ที่มากขึ้น และระบบการแยกชั้นที่ว่างเปล่า ระยะเวลาในการติดตั้งนานขึ้น และความต้องการในการบำรุงรักษาจะเพิ่มขึ้นตามความซับซ้อนทางกล
สำหรับผู้ซื้อที่กำลังประเมินแม่พิมพ์และโซลูชันการปั๊ม การตัดสินใจระหว่างแบบก้าวหน้าและแบบถ่ายโอนมักจะขึ้นอยู่กับความลึกและขนาดของชิ้นส่วน หากส่วนประกอบของคุณค่อนข้างเรียบและเล็ก คุณสามารถได้รับชัยชนะอย่างต่อเนื่องในด้านความเร็วและราคา-ต่อ-ชิ้นส่วน หากมีขนาดใหญ่ ลึก หรือต้องมีการหมุนเวียนระหว่างการดำเนินการ โดยทั่วไปแล้วการถ่ายโอนจะเป็นเส้นทางเดียวที่เป็นไปได้
| ประเภทแม่พิมพ์ | ปริมาณการผลิต | ความซับซ้อนของชิ้นส่วน | ช่วงต้นทุนเครื่องมือ | ความเร็วรอบทั่วไป |
|---|---|---|---|---|
| ง่าย (เส้น) ตาย | ต่ำถึงปานกลาง | การดำเนินการเดี่ยว เรขาคณิตง่ายๆ | $5,000 - $30,000 | 7 - 30 ส่วน/นาที |
| สารประกอบตาย | ปานกลางถึงสูง | ชิ้นส่วนแบน ตัดหลาย-ในจังหวะเดียว | $10,000 - $50,000 | 20 - 60 ส่วน/นาที |
| ก้าวหน้าตาย | สูงไปสูงมาก | ชิ้นส่วนการทำงานหลาย-ที่ซับซ้อน (ความลึกในการดึงจำกัด) | $30,000 - $250,000+ | 50 - 1,500 ส่วน/นาที |
| โอนตาย | ปานกลางถึงสูง | ชิ้นส่วน 3 มิติขนาดใหญ่ ลึก- หรือซับซ้อน | $50,000 - $500,000+ | 10 - 40 ส่วน/นาที |
ประเภทของแม่พิมพ์ปั๊มขึ้นรูปที่ถูกต้องไม่ได้เห็นได้จากรูปทรงของชิ้นส่วนเพียงอย่างเดียวเสมอไป พฤติกรรมของวัสดุภายใต้แรงกดดันในการขึ้นรูป ค่าความคลาดเคลื่อนที่ต้องการ และเป้าหมายปริมาณประจำปีของคุณ ล้วนเป็นปัจจัยในสมการ กลไกด้านวัสดุและกระบวนการเหล่านั้นเป็นจุดที่ชั้นถัดไปของการตัดสินใจ-กลายเป็นเรื่องทางเทคนิค - และที่ซึ่งข้อผิดพลาดในการจัดหามากมายเริ่มต้นขึ้นอย่างเงียบๆ
กระบวนการปั๊มโลหะทำงานอย่างไรทีละขั้นตอน
การรู้ว่าแม่พิมพ์ประเภทใดที่เหมาะกับโครงการของคุณเป็นเพียงครึ่งภาพเท่านั้น อีกครึ่งหนึ่งคือการทำความเข้าใจว่าจริงๆ แล้วเกิดอะไรขึ้นกับโลหะเมื่อรอบการกด ผู้ซื้อจำนวนมากระบุเครื่องมือโดยไม่เข้าใจกลไกข้างใต้ และจุดบอดนั้นนำไปสู่ปัญหาด้านความทนทาน เศษเหล็กมากเกินไป และทำให้หงุดหงิด-และ-กับร้านขายแม่พิมพ์ ต่อไปนี้เป็นวิธีการทำงานของกระบวนการปั๊มโลหะตั้งแต่คอยล์ดิบไปจนถึงชิ้นส่วนที่เสร็จแล้ว
วงจรการตอกโดยทั่วไปจะเป็นไปตามลำดับที่ทำซ้ำได้ทุกครั้งที่ตัวกดลงมา:
- การป้อนวัสดุสต็อกคอยล์ - จะคลายออกผ่านเครื่องหนีบผมและป้อนเข้าไปในดายที่ระยะพิทช์ที่แม่นยำ
- การหนีบ/การปอก- แผ่นเปลื่องจะสัมผัสกับแผ่น โดยถือให้ราบกับพื้นผิวแม่พิมพ์เพื่อป้องกันการยกหรือการโก่งงอ
- การตัดและการขึ้นรูป- การเจาะเจาะทะลุแผ่นเข้าไปในโพรงแม่พิมพ์ โดยดำเนินการตามที่กำหนด (การแบลงก์ การเจาะ การดัด การวาด หรือการขึ้นรูป)
- การแยกชิ้นส่วน/ทากทากที่ถูกตัด - หล่นผ่านช่องเปิดของแม่พิมพ์; ชิ้นส่วนที่ขึ้นรูปจะยังคงอยู่บนแถบพาหะหรือดีดออกโดยการกระแทกเชิงกลหรือการระเบิดทางอากาศ
- รามถอนตัว- หมัดถอนออก ผู้เปลื่องถือแผ่นงานลงเพื่อป้องกันไม่ให้ยกขึ้นด้วยหมัด และเครื่องป้อนจะเลื่อนแถบไปยังตำแหน่งพิทช์ถัดไป
ลำดับดังกล่าวจะทำซ้ำหลายร้อยหรือพันครั้งต่อนาที ขึ้นอยู่กับความเร็วการกด วัสดุ และความซับซ้อนของชิ้นส่วน การดำเนินการแต่ละอย่างภายในกระบวนการแม่พิมพ์จะใช้แรงที่แตกต่างกันไปบนโลหะแผ่น และการทำความเข้าใจความแตกต่างเหล่านั้นจะช่วยให้คุณหลีกเลี่ยงการระบุเครื่องมือที่ไม่ถูกต้องได้
อธิบายการดำเนินการปั๊มแกน
ชิ้นส่วนปั๊มโลหะแผ่นทุกชิ้นผลิตโดยการผสมผสานการทำงานพื้นฐานห้าประการเข้าด้วยกัน คิดว่าพวกมันเป็นส่วนประกอบหลัก - แม่พิมพ์แบบโปรเกรสซีฟอาจเชื่อมโยงหกหรือแปดชิ้นตามลำดับ ในขณะที่แม่พิมพ์ธรรมดาทำงานได้เพียงอันเดียว
กำลังปิดบังตัดรูปร่างแบนออกจากแผ่น ชิ้นส่วนที่เจาะออก-คือชิ้นส่วนที่เสร็จแล้วของคุณ (หรือช่องว่างสำหรับการประมวลผลเพิ่มเติม) โครงกระดูกที่เหลือเป็นเศษซาก การเว้นช่องว่างจะสร้างโครงร่างชิ้นส่วนที่แม่นยำและเป็นจุดเริ่มต้นสำหรับส่วนประกอบต่างๆ เช่น แหวนรอง วงเล็บ และช่องว่างเกียร์
เจาะเจาะรูหรือเจาะเข้าไปในแผ่น ในส่วนนี้ แผ่นงานที่เหลือคือส่วนของคุณ และตัวทากที่เจาะออกมา-นั้นเป็นเศษเหล็ก มันเป็นการผกผันของการปั๊มขึ้นรูปด้วยเครื่องจักร แม้ว่าทั้งคู่จะใช้การเจาะ-และ-การตัดเฉือนแบบดายก็ตาม คุณจะพบว่ามีการเจาะเข้าไปในชิ้นส่วนที่มีการประทับตราเกือบทุกชิ้นซึ่งต้องมีรูยึด ช่องระบายอากาศ หรือช่องเจาะด้วยไฟฟ้า
ดัดเปลี่ยนรูปแผ่นตามแกนตรงเพื่อสร้างมุม หน้าแปลน หรือช่อง ไม่มีการนำวัสดุออก การคำนวณค่าเผื่อการโค้งงอและสปริงกลับเป็นตัวกำหนดวิธีการออกแบบแม่พิมพ์ และการใส่ผิดจะทำให้เกิดชิ้นส่วนที่ไม่ตรงตามขนาดการพิมพ์
การวาดภาพดึงโลหะแผ่นแบนเข้าไปในช่องสามมิติ- ทำให้เป็นถ้วย กล่อง หรือสิ่งห่อหุ้มที่ไม่มีตะเข็บ การดึงลึกทำให้ได้ความลึกที่สำคัญโดยไม่เกิดการแตกร้าวโดยการควบคุมการไหลของวัสดุเข้าไปในโพรงแม่พิมพ์อย่างระมัดระวัง
การขึ้นรูปปรับรูปร่างโลหะโดยไม่ต้องถอดวัสดุออก ครอบคลุมการทำงานต่างๆ เช่น การนูน การหยอดเหรียญ การม้วนผม และการจับเจ่า การขึ้นรูปจะเพิ่มคุณสมบัติทางโครงสร้างหรือรายละเอียดการตกแต่งให้กับชิ้นส่วนที่มีการประทับตราแบบแบน
การแบลงก์ vs การเจาะ vs การวาดภาพ
ความสับสนทางกลระหว่างการตัดเฉือนและการเจาะทะลุแม้แต่ผู้ซื้อที่มีประสบการณ์เมื่อตรวจสอบข้อเสนอแม่พิมพ์ ทั้งสองแบบเป็นการดำเนินการปั๊มเจาะที่ใช้ฟิสิกส์การตัดที่เหมือนกัน - การเจาะทะลุแผ่นเข้าไปในช่องเปิดของแม่พิมพ์ ข้อแตกต่างเพียงอย่างเดียวคือชิ้นไหนที่คุณเก็บไว้
ในการตัดเฉือน เรขาคณิตของเปิดตายกำหนดขนาดชิ้นส่วนที่เสร็จแล้วของคุณ ในการเจาะจะมีรูปทรงเรขาคณิตของต่อยกำหนดขนาดรู ความแตกต่างนี้ส่งผลโดยตรงต่อวิธีการใช้ระยะห่างและส่วนประกอบใด (พั้นช์หรือแม่พิมพ์) ที่ถูกยึดไว้ในมิติที่ระบุ
การวาดภาพมีความแตกต่างโดยพื้นฐานจากทั้งสองอย่าง แทนที่จะตัดเฉือน กระบวนการกดโลหะในการวาดเกี่ยวข้องกับการเปลี่ยนรูปพลาสติก โดยที่วัสดุแผ่นจะไหลเข้าด้านในตามแนวรัศมีตามรัศมีการดึงและเข้าไปในโพรง ความท้าทาย? การควบคุมการไหลนั้น แรงยึดเหนี่ยวจากที่วางเปล่ามากเกินไปทำให้วัสดุบางหรือฉีกขาด ความยับยั้งชั่งใจและรอยยับน้อยเกินไปเกิดขึ้นเมื่อวัสดุส่วนเกินถูกบีบอัด ปัจจัยต่างๆ เช่น แรงยึดเปล่า รูปทรงของเม็ดบีด การหล่อลื่น และจำนวนขั้นตอนการดึง ล้วนทำให้การออกแบบเครื่องมือมีความซับซ้อน นี่คือสาเหตุว่าทำไมชิ้นส่วนที่ดึงออกมาลึกจึงมักมีราคาค่าเครื่องมือมากกว่าส่วนประกอบเปล่าเรียบที่มีขนาดภายนอกที่เทียบเคียงได้มาก
บทบาทของการกวาดล้างแม่พิมพ์
ระยะหลบแม่พิมพ์คือช่องว่างระหว่างคมตัดของหมัดกับขอบที่สอดคล้องกันของช่องเปิดแม่พิมพ์ โดยทั่วไปจะแสดงเป็นเปอร์เซ็นต์ของความหนาของวัสดุต่อด้าน ฟังดูง่าย แต่การกวาดล้างที่ไม่ถูกต้องเป็นสาเหตุหนึ่งที่พบบ่อยที่สุดของปัญหาด้านคุณภาพและความล้มเหลวของเครื่องมือก่อนกำหนดในกระบวนการผลิตการปั๊มใดๆ
สำหรับการใช้งานกับเหล็กเหนียวส่วนใหญ่ ระยะห่างจะอยู่ระหว่าง 5% ถึง 10% ของความหนาของวัสดุต่อด้าน วัสดุที่แข็งกว่า เช่น สแตนเลส จำเป็นต้องมีระยะห่างที่มากขึ้น (สูงถึง 12-15%) ในขณะที่โลหะที่อ่อนกว่า เช่น อะลูมิเนียมหรือทองเหลือง ต้องใช้ระยะห่างที่แน่นกว่า กเครื่องคิดเลขเจาะและตายปัจจัยในประเภทวัสดุ ความหนา และคุณภาพขอบที่ต้องการเพื่อแนะนำค่าช่องว่างเฉพาะ
เมื่อระยะห่างแคบเกินไป การเจาะต้องใช้แรงมากขึ้นในการตัดผ่านวัสดุ ทำให้เกิดความร้อนมากเกินไป และเร่งการสึกหรอของทั้งพันช์และดาย การครูดกลายเป็นความเสี่ยงเนื่องจากวัสดุจะเชื่อมด้วยกล้องจุลทรรศน์กับพื้นผิวเครื่องมือ เมื่อระยะห่างมากเกินไป โลหะจะโค้งงอแทนที่จะเฉือนอย่างหมดจด ทำให้เกิดครีบหนาที่คมตัด บริเวณที่ขาดขาด และขนาดชิ้นส่วนที่ไม่สอดคล้องกัน
ระยะห่างที่เหมาะสมจะสร้างบริเวณแรงเฉือนที่สะอาดครอบคลุมประมาณหนึ่ง-ในความหนาของวัสดุ ตามด้วยโซนการแตกหักแบบควบคุม คุณจะเห็นเสี้ยนที่เล็กและสม่ำเสมอ (โดยทั่วไปจะมีความหนาน้อยกว่า 10%) - ไม่ใช่เสี้ยนที่คมกริบ-ซึ่งบ่งบอกถึงปัญหาการกวาดล้าง ในกระบวนการผลิตปั๊มโลหะที่ได้รับการปรับแต่งมาอย่างดี- ระยะหลบที่เหมาะสมยังช่วยยืดอายุแม่พิมพ์ได้อย่างมาก เนื่องจากแรงตัดจะกระจายเท่าๆ กัน แทนที่จะเน้นที่ความเค้นที่ขอบเครื่องมือ
คุณสมบัติของวัสดุ ระยะหลบแม่พิมพ์ และกลไกการขึ้นรูป ล้วนมีปฏิสัมพันธ์กันเพื่อพิจารณาว่าเครื่องมือของคุณจะอยู่ได้นานแค่ไหนก่อนที่จะต้องลับคมหรือเปลี่ยนใหม่ สมการความทนทานนั้นเริ่มต้นด้วยสิ่งที่ตัวแม่พิมพ์ทำมาจาก - เกรดเหล็กกล้าเครื่องมือ การอบชุบด้วยความร้อน และการเคลือบพื้นผิวใดๆ ที่ใช้กับการสึกหรอในการรบ
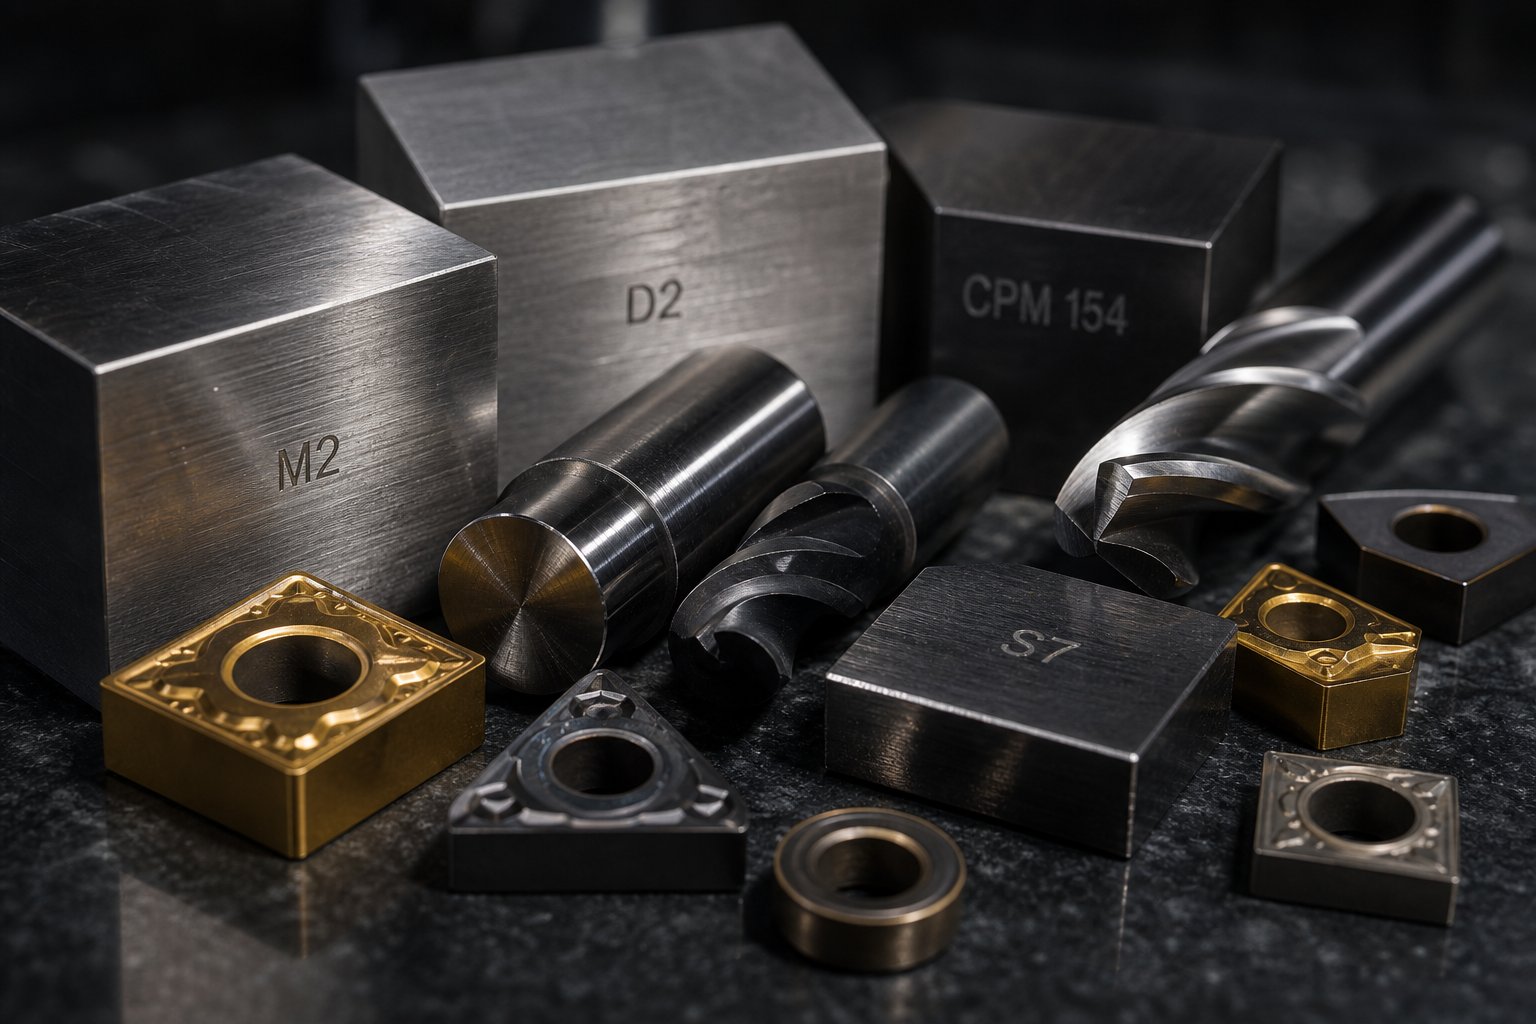
คู่มือการเลือกวัสดุแม่พิมพ์และเหล็กกล้าเครื่องมือ
รูปทรงของแม่พิมพ์ปั๊มขึ้นรูปจะกำหนดรูปทรงของแม่พิมพ์ปั๊ม เหล็กแม่พิมพ์ปั๊มจะกำหนดระยะเวลาในการผลิตรูปร่างนั้นอย่างแม่นยำ เลือกวัสดุที่ไม่ถูกต้อง และคุณจะพบกับการกะเทาะก่อนเวลาอันควร การสึกหรอมากเกินไป หรือการแตกร้าวอย่างรุนแรงระหว่าง-การทำงาน - แต่ละรายการ ซึ่งหมายถึงการหยุดทำงานโดยไม่ได้วางแผนและค่าซ่อมแซมฉุกเฉิน แต่ผู้ซื้อจำนวนมากกลับมองว่าการเลือกวัสดุเป็นเพียงการคำนึงถึง โดยยอมรับค่าเริ่มต้นของร้านขายแม่พิมพ์โดยไม่ต้องตั้งคำถามว่าเหมาะสมที่สุดสำหรับการใช้งานหรือไม่
เกรดเหล็กกล้าเครื่องมือสำหรับแม่พิมพ์ปั๊มขึ้นรูป
เหล็กกล้าเครื่องมือคือกลุ่มเหล็กกล้าคาร์บอนผสมที่ได้รับการออกแบบทางวิศวกรรมโดยเฉพาะสำหรับความแข็ง ความต้านทานต่อการเสียดสี และความสามารถในการยึดรูปร่างภายใต้ความเค้นซ้ำๆ ภายในกลุ่มผลิตภัณฑ์ดังกล่าว เกรดที่แตกต่างกันจะมีบทบาทที่แตกต่างกันอย่างมากในแม่พิมพ์ปั๊มโลหะ ต่อไปนี้คือวิธีการแบ่งประเภทหลักๆ สำหรับแม่พิมพ์อัดโลหะ:
เหล็กกล้าเครื่องมือคาร์บอน (ซีรีส์ W-)คือจุดเริ่มต้น เกรดเหล่านี้-ชุบแข็งด้วยน้ำและราคาไม่แพงนัก เกรดเหล่านี้ใช้ได้กับ-เครื่องมือที่ใช้งานระยะสั้นและแม่พิมพ์ต้นแบบที่มีปริมาณเป้าหมายต่ำกว่าสองสามพันชิ้นส่วน สึกหรอเร็วภายใต้สภาวะการผลิต แต่ต้นทุนต่ำทำให้ใช้งานได้จริง-อายุการใช้งานที่จำกัด
เหล็กกล้าเครื่องมืองานเย็น- (D2, A2)ครอบงำการประทับตราวัตถุประสงค์ทั่วไป D2 เป็นเกรดคาร์บอนสูง-คาร์บอน สูง- เป็นที่รู้จักในด้านความทนทานต่อการสึกหรอเป็นพิเศษ ทำให้เหมาะสำหรับการปั๊มขึ้นรูป การเจาะ และการขึ้นรูปแม่พิมพ์ที่ต้องการพิกัดความเผื่อต่ำ A2 ให้การชุบแข็งด้วยอากาศ-ด้วยความเหนียวที่ดีขึ้นและความเสถียรของขนาดในระหว่างการอบชุบด้วยความร้อน - เป็นตัวเลือกที่ดีสำหรับการเจาะที่รับแรงกระแทกปานกลาง เมื่อผู้ซื้อถามเกี่ยวกับการปั๊มแม่พิมพ์เหล็กสำหรับการผลิตทั่วไป D2 และ A2 ครอบคลุมสถานการณ์ส่วนใหญ่
เหล็กต้านทานแรงกระแทก- (S7)เติมเต็มช่องเฉพาะ ในกรณีที่ D2 มีความทนทานต่อการสึกหรอเป็นเลิศ S7 ยอมเสียสละประสิทธิภาพการเสียดสีบางส่วนเพื่อให้ได้ความทนทานต่อแรงกระแทกสูง เหมาะอย่างยิ่ง-สำหรับการเจาะเจาะหนัก การตัดวัสดุหนา- และสถานีอื่นๆ ที่เครื่องมือดูดซับแรงกระแทกทางกลที่รุนแรง เช่นผู้ปฏิบัติงานในอุตสาหกรรมทราบแนวคิดเริ่มต้นของ "S7 สำหรับส่วนตัดแต่ง, D2 สำหรับส่วนของแบบฟอร์ม" ยังคงมีอยู่อย่างกว้างขวาง - และแม้ว่าจะเป็นจุดเริ่มต้นที่สมเหตุสมผล แต่ก็มักจะขัดขวางวิศวกรจากการสำรวจ-ทางเลือกอื่นที่เหมาะสมกว่า
เหล็กความเร็วสูง-(M2)รักษาความแข็งที่อุณหภูมิสูง ซึ่ง-เกรดงานเย็นจะลดลง ในแม่พิมพ์โปรเกรสซีฟความเร็วสูง-ที่สร้างความร้อนจากการเสียดสีอย่างมาก หรือในการใช้งานปั๊มความร้อน M2 ยังคงรักษาความล้ำหน้าเอาไว้ โดยที่ D2 จะลดลง จะได้ความแข็งประมาณ 62-64 HRC หลังจากการอบคืนตัว และพบการใช้งานทั่วไปในเครื่องมือตัดและการปั๊มที่อุณหภูมิสูง
ทังสเตนคาร์ไบด์อยู่ที่ระดับสูงสุดของสเปกตรัมความทนทาน แม่พิมพ์ปั๊มขึ้นรูปคาร์ไบด์ให้ความต้านทานการสึกหรอที่ไม่มีใครเทียบได้สำหรับการผลิตปริมาณ-สูง-เป็นพิเศษ - ล้านรอบบนวัสดุที่มีฤทธิ์กัดกร่อน เช่น การเคลือบสเตนเลสหรือเหล็กซิลิคอน ข้อเสีย-คือความเปราะบางและต้นทุน โดยทั่วไปแล้ว เม็ดมีดคาร์ไบด์จะถูกเลือกใช้เฉพาะที่จุดที่มีการสึกหรอสูง- แทนที่จะใช้กับชิ้นส่วนแม่พิมพ์ทั้งหมด ช่วยให้วิศวกรกำหนดเป้าหมายความทนทานได้อย่างแม่นยำในบริเวณที่มีปริมาณความต้องการมากที่สุด
สำหรับแม่พิมพ์ปั๊มอะลูมิเนียม การเลือกใช้วัสดุจะเปลี่ยนไปเนื่องจากความนุ่มนวลของอะลูมิเนียมทำให้เกิดความท้าทายที่แตกต่างกัน การกะเทาะ - โดยที่วัสดุชิ้นงานเชื่อมกับพื้นผิวเครื่องมือ - จะกลายเป็นโหมดความล้มเหลวหลัก แทนที่จะเป็นการสึกหรอจากการเสียดสี D2 หรือ A2 ขัดเงาพร้อมการเคลือบที่เหมาะสมมักจะมีประสิทธิภาพเหนือกว่าเกรดที่แข็งกว่า เนื่องจากคุณภาพการตกแต่งพื้นผิวมีความสำคัญมากกว่าความแข็งดิบเมื่อขึ้นรูปอะลูมิเนียม
การแลกเปลี่ยนความแข็ง ความเหนียว และความต้านทานการสึกหรอ-
นี่คือความจริงที่น่าอึดอัดใจเกี่ยวกับการปั๊มโลหะแม่พิมพ์: ไม่มีเกรดใดเกรดเดียวที่จะเพิ่มคุณสมบัติที่สำคัญทั้งสามอย่างให้สูงสุดพร้อมกันได้ ความแข็ง ความเหนียว และความต้านทานต่อการสึกหรอนั้นมีอยู่ในแรงดึง และการดันอันหนึ่งให้สูงขึ้นมักจะกระทบต่ออีกอันหนึ่งเสมอ
ความแข็ง(วัดตามมาตรา Rockwell C หรือ HRC) เป็นตัวกำหนดความต้านทานต่อการเสียรูปของพื้นผิว ความแข็งที่สูงขึ้นหมายถึงคมตัดจะคงรูปทรงไว้ได้นานขึ้น D2 ถึง 62-64 HRC; A2 ทะลุ 63-65 HRC หลังจากการอบชุบด้วยความร้อนที่เหมาะสม
ความเหนียววัดความสามารถในการดูดซับแรงกระแทกโดยไม่ทำให้แตกหัก แม่พิมพ์ที่แข็งแกร่งจะโค้งงอก่อนที่มันจะแตก S7 ที่ 60-62 HRC ให้ความต้านทานแรงกระแทกได้เกือบสองเท่าของ D2 ที่ความแข็งใกล้เคียงกัน เนื่องจากมีโครงสร้างจุลภาคประกอบด้วยอนุภาคคาร์ไบด์ขนาดใหญ่น้อยกว่าซึ่งทำหน้าที่เป็นจุดเริ่มต้นของรอยแตก
ทนต่อการสึกหรอสะท้อนให้เห็นว่าพื้นผิวเครื่องมือทนทานต่อการกำจัดวัสดุผ่านการเสียดสีหรือการยึดเกาะได้ดีเพียงใด ฮาร์ดโครเมียมคาร์ไบด์ใน D2 สร้างเกราะป้องกันระดับจุลภาคต่อโลหะแผ่นที่มีฤทธิ์กัดกร่อน แต่คาร์ไบด์ชนิดเดียวกันนั้นทำให้เหล็กมีแนวโน้มที่จะบิ่นมากขึ้นภายใต้การรับน้ำหนักอย่างกะทันหัน
ความหมายเชิงปฏิบัติ? ประมาณ 80% ของความล้มเหลวของแม่พิมพ์ก่อนกำหนดเกิดจากการแตกร้าวเมื่อล้าหรือการบิ่น - ไม่ใช่การสึกหรอทีละน้อย ผู้ซื้อที่ยึดติดกับความแข็งสูงสุดมักจะจบลงด้วยเครื่องมือที่เปราะจนแตกหักโดยไม่คาดคิด แนวทางที่ชาญฉลาดกว่าคือการเลือกวัสดุที่แข็งที่สุดที่ให้ได้เพียงพอความต้านทานการสึกหรอสำหรับวัสดุ ความหนา และปริมาตรเฉพาะของคุณ
เหล็กกล้าผงโลหะวิทยา (PM) เช่น CPM 10V นำเสนอโซลูชั่นที่ทันสมัยสำหรับการแลกเปลี่ยนนี้- ด้วยการทำให้เหล็กหลอมเหลวเป็นอะตอมเป็นผงละเอียดและรวมตัวภายใต้ความกดดัน ผู้ผลิตจึงสร้างการกระจายตัวของคาร์ไบด์ที่สม่ำเสมออย่างยิ่ง ผลลัพธ์ที่ได้คือวัสดุที่มีปริมาณโลหะผสมสูงเพื่อความทนทานต่อการสึกหรอ ในขณะที่ยังคงรักษาความแข็งแกร่ง ซึ่งเหล็กธรรมดาที่มีความแข็งเท่ากันไม่สามารถเทียบได้ สำหรับ-แม่พิมพ์โปรเกรสซีฟปริมาณสูงที่ปั๊มเหล็กที่มีความแข็งแรงสูง-ขั้นสูง เกรด PM มักจะให้ต้นทุนรวมในการเป็นเจ้าของต่ำที่สุด แม้ว่าต้นทุนวัสดุจะสูงกว่า D2 มาตรฐานถึง 5-10 เท่าก็ตาม
การรักษาพื้นผิวและการเคลือบที่ช่วยยืดอายุการใช้งานของแม่พิมพ์
แม้จะมีการเลือกวัสดุฐานที่เหมาะสมที่สุด วิศวกรรมพื้นผิวยังเพิ่มการป้องกันอีกชั้นหนึ่งซึ่งแปลโดยตรงเป็นระยะเวลาที่นานขึ้นระหว่างการลับคม การหวดน้อยลง และคุณภาพของชิ้นส่วนเหล็กประทับตราที่สม่ำเสมอมากขึ้นตลอดอายุการใช้งานของแม่พิมพ์
ไนไตรดิ้งกระจายไนโตรเจนไปยังพื้นผิวแม่พิมพ์ที่อุณหภูมิค่อนข้างต่ำ ทำให้เกิดกล่องที่แข็งมาก (เทียบเท่ากับ 70 HRC) โดยไม่บิดเบือนรูปทรงของเครื่องมือ มีประสิทธิภาพโดยเฉพาะอย่างยิ่งกับ D2 และ A2 เพื่อเป็นการเตรียมฐานก่อนที่จะเคลือบเพิ่มเติม - เทคนิคที่เรียกว่าการเคลือบดูเพล็กซ์ซึ่งช่วยเพิ่มการยึดเกาะและการสนับสนุนความแข็งแกร่งสำหรับชั้นเคลือบใดๆ ที่ตามมา
ไทเทเนียมไนไตรด์ (TiN)เพิ่มการเคลือบ PVD สีทอง-ซึ่งจะเพิ่มความแข็งของพื้นผิวเป็นประมาณ 2,300 HV และลดแรงเสียดทานระหว่างการไหลของวัสดุ เป็นขั้นตอนแรกที่คุ้มค่า-สำหรับการขึ้นรูปแม่พิมพ์ที่ใช้เหล็กเหนียวและอะลูมิเนียม
ไทเทเนียมคาร์โบไนไตรด์ (TiCN)สร้างบน TiN ที่มีความแข็งสูงกว่า (ประมาณ 3,000 HV) และประสิทธิภาพที่ดีกว่ากับวัสดุที่มีฤทธิ์กัดกร่อน สำหรับส่วนประกอบเหล็กประทับตราที่ทำจากสเตนเลสหรือโลหะผสมที่มีความแข็งแรงสูง- TiCN มีประสิทธิภาพเหนือกว่า TiN พื้นฐานอย่างมาก
ชุบโครเมียมให้พื้นผิวที่มีแรงเสียดทานต่ำ-ซึ่งเหมาะสำหรับงานเขียนแบบ คุณสมบัติการหล่อลื่นในตัวเอง-ช่วยลดการครูดบนอะลูมิเนียมและสเตนเลสสตีลในส่วนที่การสึกหรอของกาวเป็นสำคัญ
เพชร-ไลค์คาร์บอน (DLC)สารเคลือบมีความแข็งสูงและมีค่าสัมประสิทธิ์แรงเสียดทานต่ำมาก มีการระบุไว้มากขึ้นสำหรับการขึ้นรูปบนเหล็กที่มีความแข็งแรงสูง-ขั้นสูง ซึ่งสารเคลือบมาตรฐานจะสลายตัวอย่างรวดเร็ว
ข้อมูลเชิงลึกที่สำคัญ? การตัดสินใจเคลือบไม่ขึ้นอยู่กับวัสดุพื้นผิว การเคลือบระดับพรีเมียมที่ใช้กับเหล็กฐานที่เลือกไม่ดีจะสิ้นเปลืองเงิน - วัสดุพิมพ์ที่นิ่มกว่าจะเสียรูปภายใต้การรับน้ำหนัก และทำให้สารเคลือบแข็งแตกจากด้านล่าง ร้านขายแม่พิมพ์ที่ปฏิบัติต่อการเลือกวัสดุและวิศวกรรมพื้นผิวเป็นระบบที่เป็นหนึ่งเดียว แทนที่จะแยกรายการสินค้าแยกกันจะให้เครื่องมือที่มีอายุการใช้งานยาวนานกว่า{3}}อย่างสม่ำเสมอ
| วัสดุแม่พิมพ์ | ช่วงความแข็ง (HRC) | แอปพลิเคชั่นที่ดีที่สุด | ต้นทุนสัมพัทธ์ | คาดว่าชีวิตจะตาย |
|---|---|---|---|---|
| เหล็กกล้าเครื่องมือคาร์บอน (W1/W2) | 58-65 | การสร้างต้นแบบระยะสั้น- การมาร์กปริมาณต่ำ-ตายตัว | ต่ำ ($) | 10,000 - 50,000 ครั้ง |
| D2 (งานเย็น) | 62-64 | การแบลงก์ การเจาะ การขึ้นรูปแม่พิมพ์ ปิด-งานความอดทน | ปานกลาง ($$) | 250,000 - 1,000,000+ ครั้ง |
| A2 (งานเย็น) | 63-65 | เจาะแบล็ก, ตัดตาย; การใช้งานที่มีผลกระทบปานกลาง | ปานกลาง ($$) | 200,000 - 800,000 ครั้ง |
| S7 (กันกระแทก) | 60-62 | งานตัดโลหะหนัก การตัดวัสดุหนา การเจาะกระแทกสูง- | ปานกลาง ($$) | 150,000 - 500,000 ครั้ง |
| M2 (ความเร็วสูง-) | 62-64 | โพรเกรสซีฟดายความเร็วสูง- การทำงานที่อุณหภูมิสูง | ปานกลาง-สูง ($$$) | 500,000 - 2,000,000 ครั้ง |
| ทังสเตนคาร์ไบด์ | 74-78 (เทียบเท่า HRA) | การผลิตปริมาณ-สูง-เป็นพิเศษ วัสดุที่มีฤทธิ์กัดกร่อน การเคลือบ | สูง ($$$$) | 5,000,000+ ครั้ง |
| พีเอ็ม สตีล (CPM 10V) | 62-65 | โพรเกรสซีฟดายปริมาณสูง- การขึ้นรูป AHSS การสึกหรอรุนแรง | สูง ($$$$) | 2,000,000 - 5,000,000+ ครั้ง |
การเลือกวัสดุและการรักษาพื้นผิวร่วมกันจะกำหนดจำนวนชิ้นส่วนที่ดีที่แม่พิมพ์จะผลิตได้ก่อนที่จะต้องการการดูแล แต่แม้แต่เหล็กแม่พิมพ์ปั๊มขึ้นรูปที่ดีที่สุดก็ไม่สามารถชดเชยการออกแบบที่มีข้อบกพร่องได้ รูปทรงเรขาคณิตของแม่พิมพ์ ลำดับสถานี และสถาปัตยกรรมส่วนประกอบมารวมกันในระหว่างทางวิศวกรรมคือสิ่งที่แยกเครื่องมือที่แยกออกจากกันซึ่งทำงานลำบาก-โดยปราศจากเครื่องมือที่ต่อสู้กับคุณในทุกการดำเนินการผลิต
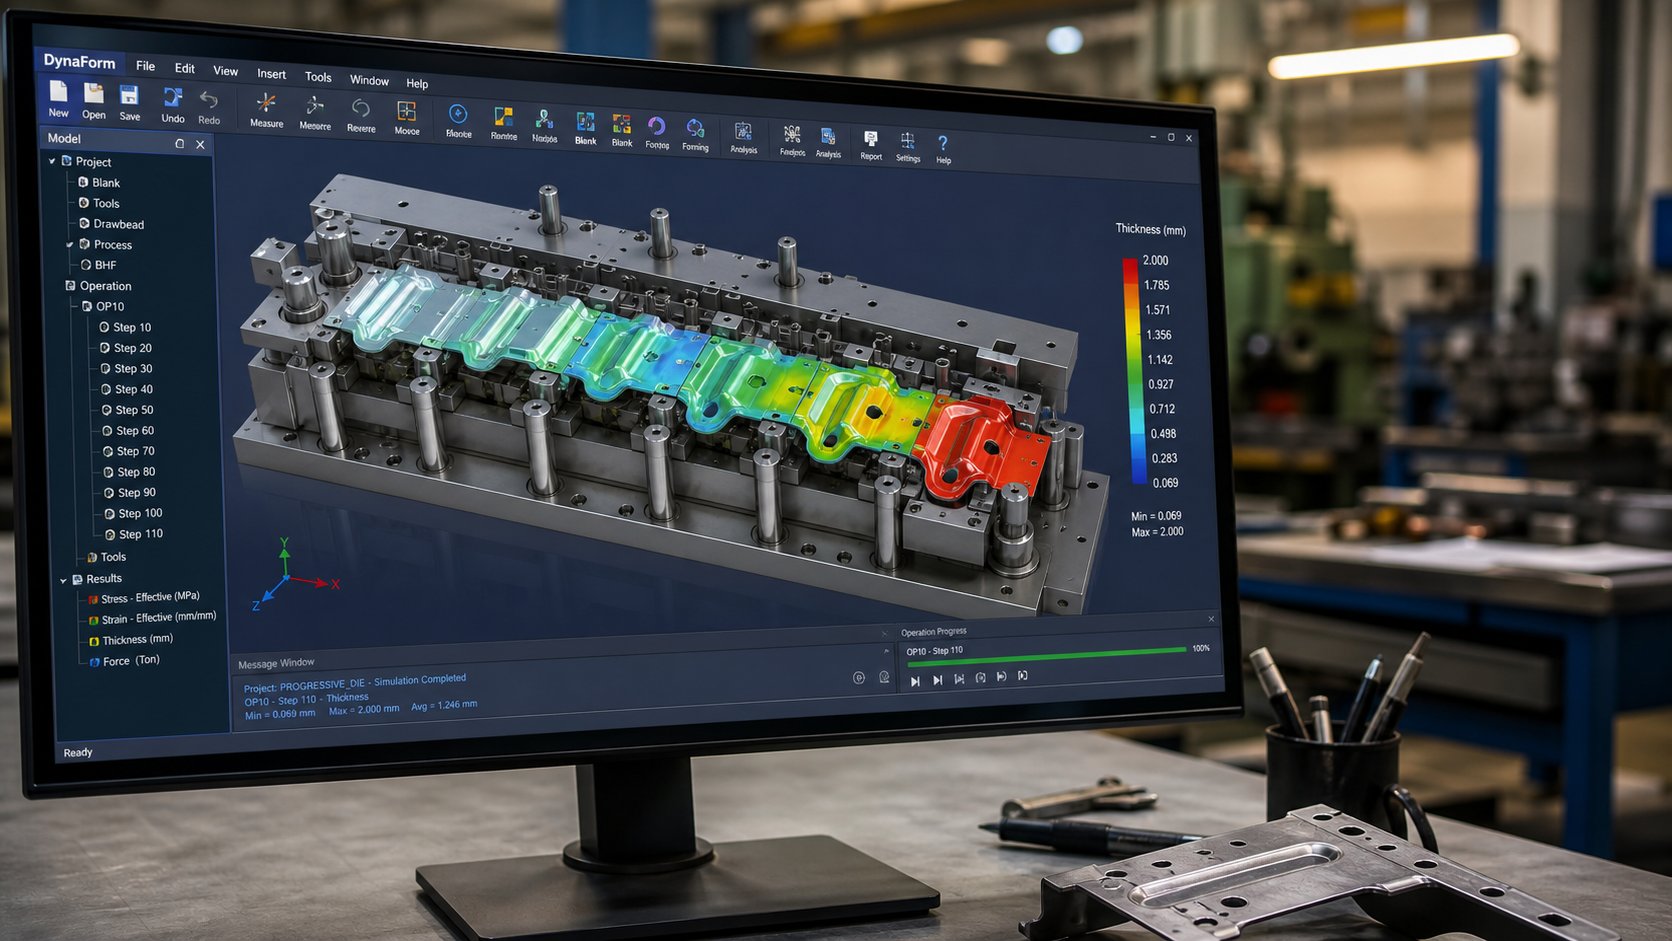
หลักการออกแบบแม่พิมพ์และพื้นฐานทางวิศวกรรม
แม่พิมพ์ที่สร้างจากเกรดเหล็กที่เหมาะสม แต่ได้รับการออกแบบทางวิศวกรรมด้วยรูปทรงที่มีข้อบกพร่อง การเรียงลำดับสถานีที่ไม่ดี หรือการควบคุมการไหลของวัสดุที่ไม่เพียงพอ จะยังคงสร้างชิ้นส่วนที่ไม่ดีได้ การออกแบบแม่พิมพ์ปั๊มขึ้นรูปเป็นจุดที่วัสดุศาสตร์มาบรรจบกับความแม่นยำทางกล และเป็นขั้นตอนที่ข้อผิดพลาดของเครื่องมือที่ป้องกันได้ส่วนใหญ่เกิดขึ้น การตัดสินใจทางวิศวกรรมก่อนที่จะตัดเหล็กใดๆ จะเป็นตัวกำหนดว่าแม่พิมพ์จะทำงานได้อย่างน่าเชื่อถือหลายล้านรอบหรือกลายเป็นเรื่องน่าปวดหัวในการบำรุงรักษาตั้งแต่วันแรก
การจำลอง CAD/CAM และ CAE ในวิศวกรรมแม่พิมพ์
การออกแบบแม่พิมพ์ปั๊มโลหะสมัยใหม่ก้าวไปไกลกว่า-เค้าโครงแบบร่างด้วยมือ และการทดลองใช้-และ-การสร้างข้อผิดพลาด ลองนึกภาพการใช้จ่าย 150,000 เหรียญสหรัฐกับโปรเกรสซีฟดายเพียงเพื่อจะค้นพบระหว่างการทดลองครั้งแรกว่าวัสดุมีรอยยับที่สถานีที่ 6 หรือแตกออกระหว่างการดึง สถานการณ์ดังกล่าวยังคงเกิดขึ้นเมื่อร้านค้าข้ามการตรวจสอบความถูกต้องทางดิจิทัล แต่สามารถป้องกันได้ทั้งหมด
ขั้นตอนการทำงานด้านวิศวกรรมในปัจจุบันอาศัยซอฟต์แวร์รวมสามประเภทที่ทำงานตามลำดับ:
CAD (การออกแบบโดยใช้คอมพิวเตอร์ช่วย)แพลตฟอร์มเช่น SolidWorks, Siemens NX และ CATIA สร้างโมเดล 3 มิติโดยละเอียดของส่วนประกอบแม่พิมพ์ทุกชิ้น ส่วนเสริมพิเศษ- เช่น Logopress3 และ 3DQuickPress จะสร้างเค้าโครงแถบอัตโนมัติ การคำนวณที่ไม่โค้งงอ และการวางตำแหน่งส่วนประกอบมาตรฐาน เครื่องมือเหล่านี้สร้างพิมพ์เขียวดิจิทัลที่ระบบดาวน์สตรีมใช้
CAE (คอมพิวเตอร์-วิศวกรรมช่วย)ซอฟต์แวร์จำลอง เช่น AutoForm หรือ DYNAFORM จะทำการวิเคราะห์องค์ประกอบจำกัดในกระบวนการปั๊มขึ้นรูปทั้งหมดก่อนที่จะตัดเฉือนเหล็กชิ้นเดียว วิศวกรสามารถคาดการณ์การไหลของวัสดุ ระบุรอยย่นหรือการแตกร้าวที่อาจเกิดขึ้น คำนวณการชดเชยการสปริงกลับ และปรับรูปร่างที่ว่างเปล่า - ทั้งหมดด้วยระบบดิจิทัล ขั้นตอนการทดลองเสมือนนี้ช่วย-เสี่ยงโครงการ ลดระยะเวลาการตรวจสอบความถูกต้องทางกายภาพ และเพิ่ม-อัตราความสำเร็จในครั้งแรกอย่างมาก
CAM (คอมพิวเตอร์ช่วยในการผลิต)ซอฟต์แวร์แปลงการออกแบบที่ได้รับการตรวจสอบให้เป็นเส้นทางเครื่องมือ CNC - รหัส G- ที่ขับเคลื่อนโรงสี เครื่องกลึง Wire EDM และเครื่องเจียรเพื่อตัดส่วนประกอบแม่พิมพ์จริงตามข้อกำหนด
ซัพพลายเออร์แม่พิมพ์ปั๊มขึ้นรูปขั้นสูงรวมทั้งสามขั้นตอนไว้ในเธรดดิจิทัลแบบต่อเนื่อง ตัวอย่างเช่น,แม่พิมพ์ปั๊มของ YICHENบริการครอบคลุมการวิเคราะห์ความเป็นไปได้และการจำลอง CAE ผ่านการตัดเฉือนที่มีความแม่นยำ การทดลองใช้งาน และการตรวจสอบ - ซึ่งแสดงถึงวิธีการทำงานของขั้นตอนการทำงานของวิศวกรรมแม่พิมพ์สมัยใหม่ตั้งแต่แนวคิดเริ่มแรกไปจนถึงเครื่องมือการผลิตที่ได้รับการตรวจสอบแล้ว แนวทางดิจิทัลแบบครบวงจร-ถึง-หมายถึงข้อบกพร่องด้านการออกแบบที่ปรากฏในซอฟต์แวร์ ไม่ใช่ในแท่นพิมพ์
การออกแบบ-สำหรับ-ความสามารถในการผลิตและข้อจำกัดของการประทับตรา
แม้แต่การจำลองที่ซับซ้อนที่สุดก็ไม่สามารถช่วยเหลือชิ้นส่วนที่ไม่เคยออกแบบโดยคำนึงถึงการประทับตราได้ การออกแบบ-สำหรับ-ความสามารถในการผลิต (DFM) คือการฝึกสร้างรูปทรงเรขาคณิตของชิ้นส่วนรอบๆ การเจาะและแม่พิมพ์โลหะที่สามารถสร้าง - ได้สมจริง และเป็นจุดที่การทำงานร่วมกันระหว่างผู้ออกแบบชิ้นส่วนและวิศวกรแม่พิมพ์ให้ผลตอบแทนที่คุ้มค่า
หลักการสำคัญของ DFM ที่ส่งผลโดยตรงต่อการออกแบบการปั๊ม ได้แก่:
- รัศมีโค้งงอ- รัศมีการโค้งงอภายในควรมีอย่างน้อยเท่ากับความหนาของวัสดุ การโค้งงอที่คมชัดยิ่งขึ้นจะทำให้วัสดุเกิดความเครียดและต้องใช้เครื่องมือที่ดุดันมากขึ้นซึ่งจะสึกหรอเร็วขึ้น
- การวางตำแหน่งรู- รูควรอยู่ห่างจากส่วนโค้ง ขอบ และรูที่อยู่ติดกันอย่างน้อย 1.5 เท่า การละเมิดจะบิดเบือนคุณสมบัติและวัสดุที่แตกร้าว
- การปรับขนาดรู- เส้นผ่านศูนย์กลางรูขั้นต่ำควรเท่ากับหรือเกินความหนาของวัสดุ รูที่เล็กกว่านั้นต้องการการเจาะที่เปราะบางซึ่งมีแนวโน้มที่จะแตกหัก
- ความคลาดเคลื่อนคุณลักษณะที่ไม่สำคัญที่ยอมรับได้เกิน - รายการที่ไม่สำคัญ- สามารถเพิ่มต้นทุนแม่พิมพ์ได้แบบทวีคูณ การเปลี่ยนจาก +/- 0.05 มม. เป็น +/- 0.005 มม. อาจต้องใช้เครื่องมือคาร์ไบด์ การเจียรด้วยแสง และการตรวจสอบกระบวนการเพิ่มเติม-
- การเลือกใช้วัสดุเหล็กกล้าที่มีความแข็งแรงสูง - และโลหะผสมที่แปลกใหม่ทำให้เกิดความท้าทายในการสปริงกลับและเร่งการสึกหรอของแม่พิมพ์ การออกแบบโดยใช้วัสดุที่ขึ้นรูปได้มากขึ้นช่วยลดความยุ่งยากในการใช้เครื่องมืออย่างมาก
การออกแบบเค้าโครงแถบ โดยเฉพาะอย่างยิ่งสำหรับแม่พิมพ์แบบโปรเกรสซีฟ จะนำหลักการเหล่านี้ไปใช้กับทุกสถานี ลำดับการดำเนินการตามหลักเหตุผล: การเจาะและการบากเกิดขึ้นตั้งแต่เนิ่นๆ บนวัสดุเรียบ ในขณะที่การดัดงอและการขึ้นรูปจะเกิดขึ้นที่สถานีภายหลังหลังจากสร้างโปรไฟล์แล้ว คุณลักษณะต่างๆ เช่น รอยบากบายพาสเชิงลบและบวกในแม่พิมพ์ปั๊มโลหะแผ่นช่วยให้แถบพาหะสามารถโค้งงอไปรอบๆ คุณลักษณะที่ขึ้นรูปโดยไม่มีการรบกวนขณะเคลื่อนตัวผ่านเครื่องมือ การจัดลำดับนี้ผิดทำให้เกิดการเบี่ยงเบนของขนาด วัสดุทำให้บางลง หรือเครื่องมือเสียหายโดยสิ้นเชิง
DFM ไม่ได้เกี่ยวกับการจำกัดความคิดสร้างสรรค์ - แต่คือการทำให้มั่นใจว่าชิ้นส่วนของคุณสามารถผลิตได้อย่างน่าเชื่อถือ ประหยัด และมีปริมาณมาก วิศวกรที่ว่าจ้างซัพพลายเออร์แม่พิมพ์ตั้งแต่เนิ่นๆ ในกระบวนการออกแบบจะประหยัดค่าเครื่องมือได้ 15-30% เป็นประจำโดยการปรับคุณสมบัติที่ไม่สำคัญก่อนที่สิ่งใดๆ จะนำไปใช้กับเหล็ก
ส่วนประกอบแม่พิมพ์หลักและหน้าที่
แม่พิมพ์ปั๊มขึ้นรูปทุกอัน ตั้งแต่เครื่องมือปิดผิวธรรมดาไปจนถึงแม่พิมพ์โปรเกรสซีฟแบบหลายสถานี- มีโครงสร้างทางกายวิภาคที่เหมือนกัน การทำความเข้าใจส่วนประกอบการปั๊มโลหะเหล่านี้ช่วยให้ผู้ซื้อประเมินข้อเสนอ ถามคำถามที่มีข้อมูล และมองเห็นช่องว่างด้านคุณภาพที่อาจเกิดขึ้นในราคาของซัพพลายเออร์
- รองเท้าตาย (บนและล่าง)- แผ่นฐานที่ติดกับแท่นกดและเตียงตามลำดับ โดยยึดส่วนประกอบอื่นๆ ทั้งหมดให้อยู่ในแนวเดียวกัน และดูดซับน้ำหนักเต็มของการกดแต่ละครั้ง
- ไกด์พินและบุชชิ่งองค์ประกอบกราวด์ - ที่แม่นยำ - ที่ติดตั้งอยู่ในไดคัทเพื่อให้แน่ใจว่ามีการจัดตำแหน่งแนวตั้งที่สมบูรณ์แบบระหว่างครึ่งบนและครึ่งล่าง กรงลูกปืน-ถูกนำมาใช้ในแม่พิมพ์ที่มีความแม่นยำสูง-เพื่อการเคลื่อนไหวที่ราบรื่นยิ่งขึ้นและความสามารถในการทำซ้ำที่เข้มงวดยิ่งขึ้น
- แผ่นเจาะ (ที่ยึดหมัด)- แผ่นชุบแข็งที่ติดอยู่กับฐานเสียบแม่พิมพ์ด้านบน ซึ่งระบุตำแหน่งและรักษาการเจาะและการขึ้นรูปทั้งหมดไว้ในตำแหน่งที่แน่นอน
- ต่อย- องค์ประกอบการทำงานของผู้ชาย การเจาะแบบเจาะจะตัดรู การเจาะแบบแบล็กกิ้งจะตัดเส้นรอบวงของชิ้นส่วน และการเจาะรูแบบขึ้นรูปจะทำให้เกิดการโค้งงอหรือดึง แต่ละอันได้รับการปรับแต่ง-ให้เหมาะกับงานเฉพาะของมัน
- บล็อกดาย (ปุ่มดาย/เม็ดมีด)- คู่ตัวเมียกับหมัด ซึ่งมีโพรงที่มีรูปร่างตรงกับโปรไฟล์หมัดบวกกับระยะห่างที่คำนวณไว้ เม็ดมีดที่มีการสึกหรอสูง-มักเป็นส่วนประกอบคาร์ไบด์ที่สามารถเปลี่ยนได้
- แผ่นเปลื้องผ้า- จับแผ่นให้เรียบในระหว่างการตัด และดึงแผ่นออกเพื่อดึงกลับหมัดหลังจากแต่ละจังหวะ เครื่องปอกแบบสปริง-ยังยึดวัสดุไว้ด้วยเพื่อป้องกันการเคลื่อนที่ระหว่างการขึ้นรูป
- นักบินหมุดจมูก - ทรงกรวยหรือกระสุน-ที่เจาะรูก่อน-เพื่อวางตำแหน่งแถบอย่างแม่นยำในแต่ละสถานีก่อนการดำเนินการอื่นใดจะเกิดขึ้น แก้ไขข้อผิดพลาดในการป้อนเล็กน้อยและรับประกันความแม่นยำของสถานี-ถึง-สถานี
- คู่มือสต็อกและตัวยกราง - ที่ให้แถบอยู่ตรงกลางขณะป้อน และสปริง-องค์ประกอบที่โหลดซึ่งจะยกแถบออกจากพื้นผิวแม่พิมพ์หลังจากการขึ้นรูปเพื่อให้สามารถเคลื่อนตัวได้อย่างอิสระ
การทำงานร่วมกันของส่วนประกอบแม่พิมพ์ปั๊มเหล่านี้จะถูกกำหนดเวลาให้กับรอบการอัดอย่างแม่นยำ การวางแนวที่ไม่ตรงแม้แต่ไม่กี่ไมครอนระหว่างหมุดนำก็อาจส่งผลให้เกิดการแตกหักของหมัด การเกิดเสี้ยน หรือการเบี่ยงเบนของมิติตลอดขั้นตอนการผลิตทั้งหมด นี่คือเหตุผลที่ผู้สร้างแม่พิมพ์ที่ผ่านการรับรองตรวจสอบส่วนประกอบทุกชิ้นตามจุดประสงค์การออกแบบโดยใช้เครื่องวัดพิกัดและการตรวจสอบด้วยแสงก่อนการประกอบขั้นสุดท้าย
เมื่อกำหนดสถาปัตยกรรมทางวิศวกรรมและส่วนประกอบแล้ว คำถามเชิงปฏิบัติก็เกิดขึ้น: จริงๆ แล้วความแม่นยำทั้งหมดนี้ต้องเสียค่าใช้จ่ายเท่าใด ความซับซ้อนของแม่พิมพ์ การเลือกใช้วัสดุ ข้อกำหนดด้านความทนทาน และเป้าหมายปริมาณการผลิต ล้วนป้อนเข้าสู่สมการราคาที่ผู้ซื้อจำนวนมากพบว่าไม่ชัดเจน - และที่ความคาดหวังที่ไม่ชัดเจนนำไปสู่ความประหลาดใจด้านงบประมาณ
ปัจจัยด้านต้นทุนและราคาในการผลิตแม่พิมพ์
ราคาเครื่องมือในการผลิตเครื่องมือและแม่พิมพ์มักจะให้ความรู้สึกเหมือนกล่องดำ ซัพพลายเออร์สองรายสามารถดูการวาดชิ้นส่วนเดียวกันและส่งคืนราคาแยกกัน 30,000 ดอลลาร์ ช่องว่างนั้นไม่ค่อยหมายถึงการชาร์จไฟเกินของใครบางคน - ซึ่งมักจะหมายความว่าร้านค้าแต่ละแห่งตีความความต้องการของคุณแตกต่างกัน เสนอประเภทแม่พิมพ์ที่แตกต่างกัน หรือสันนิษฐานว่าเป้าหมายชีวิตของแม่พิมพ์ที่แตกต่างกัน การทำความเข้าใจว่าอะไรเป็นตัวผลักดันต้นทุนอย่างแท้จริง ทำให้คุณอยู่ในตำแหน่งที่จะเปรียบเทียบราคาได้อย่างเท่าเทียมกัน และหลีกเลี่ยงการจ่ายเงินมากเกินไปสำหรับความสามารถที่คุณไม่ต้องการ
อะไรเป็นตัวขับเคลื่อนต้นทุนเครื่องมือแม่พิมพ์ปั๊มขึ้นรูป
ตัวขับเคลื่อนต้นทุนบางตัวมีน้ำหนักไม่เท่ากัน ต่อไปนี้คือสิ่งที่ส่งผลต่อราคาเครื่องมือทั้งหมดของคุณ โดยจัดอันดับจากอิทธิพลสูงสุดไปต่ำสุด:
- ความซับซ้อนของดายและจำนวนสถานี- แม่พิมพ์โปรเกรสซีฟแบบ 12- สถานีมีราคาสูงกว่าเครื่องมือแบบ 4 สถานีแบบทวีคูณ ทุกสถานีเพิ่มเติมจะเพิ่มวิศวกรรมการออกแบบ การตัดเฉือนที่มีความแม่นยำ และชั่วโมงการประกอบ รูปทรงที่ซับซ้อนซึ่งต้องดำเนินการขึ้นรูปตามลำดับที่รัดกุมทำให้ต้นทุนเพิ่มขึ้นอย่างรวดเร็ว
- ข้อกำหนดความคลาดเคลื่อนการเพิ่มขึ้น - จาก +/- 0.1 มม. เป็น +/- 0.02 มม. จะทำให้ต้นทุนเครื่องมือเพิ่มขึ้นเป็นสองเท่า ความคลาดเคลื่อนที่มากขึ้นต้องใช้เหล็กกล้าเครื่องมือที่แข็งขึ้น การตัดด้วย Wire EDM การเจียรด้วยแสง และรอบการตรวจสอบที่มากขึ้น
- ชีวิตที่ต้องตาย- แม่พิมพ์ที่รับประกันการตี 100,000 ครั้งใช้วัสดุและการอบชุบที่แตกต่างจากแม่พิมพ์ที่สร้างขึ้นสำหรับ 5,000,000 รอบ เม็ดมีดคาร์ไบด์ เหล็ก PM และการเคลือบระดับพรีเมียมช่วยยืดอายุการใช้งานแต่เพิ่มการลงทุนล่วงหน้าอย่างมาก
- วัสดุที่กำลังถูกประทับตรา- แม่พิมพ์ที่แปรรูปเหล็กสเตนเลสหรือเหล็กที่มีความแข็งแรงสูง-ขั้นสูงต้องใช้เครื่องมือที่แข็งกว่าและทนทานต่อการสึกหรอ- มากกว่าเหล็กเหนียวหรืออลูมิเนียมที่ปั๊มขึ้นรูป วัสดุชิ้นงานที่มีฤทธิ์กัดกร่อนเร่งการสึกหรอ โดยต้องใช้เหล็กกล้าแม่พิมพ์ระดับพรีเมียม
- ขนาดชิ้นส่วนและน้ำหนักกดชิ้นส่วนที่ใหญ่กว่า - ชิ้นจำเป็นต้องมีฐานแม่พิมพ์ที่ใหญ่กว่า แผ่นที่หนักกว่า และแท่นอัดที่ใหญ่กว่า ต้นทุนวัสดุสำหรับแม่พิมพ์นั้นจะขึ้นอยู่กับขนาดทางกายภาพ
- คุณสมบัติรองการต๊าปแม่พิมพ์ - ใน- การต๊าปใน-การประกอบแม่พิมพ์ เซ็นเซอร์ และการตรวจสอบอัตโนมัติเพิ่มความซับซ้อนทางวิศวกรรมนอกเหนือจากการดำเนินการตัดและขึ้นรูปมาตรฐาน
ตามบริบท แม่พิมพ์ปิดผิวแบบธรรมดาอาจมีราคา 8,000 ถึง 25,000 เหรียญสหรัฐ ในขณะที่แม่พิมพ์แบบโปรเกรสซีฟแบบหลายสถานี-สำหรับชิ้นส่วนปั๊มขึ้นรูปที่ซับซ้อนมีราคาตั้งแต่ 30,000 ดอลลาร์ถึงมากกว่า 250,000 ดอลลาร์ แม่พิมพ์ถ่ายโอนยานยนต์ที่มีปริมาณสูง-สามารถเกิน $500,000 ได้ ตัวเลขเหล่านี้ค่อนข้างสูงชันจนกว่าคุณจะคำนวณสิ่งที่ส่งมอบต่อชิ้นส่วนตลอดอายุการใช้งานของแม่พิมพ์
ต้นทุน-ต่อ-เศรษฐศาสตร์ส่วนและ-ปริมาณที่เท่ากัน
นี่คือจุดที่คณิตศาสตร์พลิกกลับไปสู่การประทับตรา แม่พิมพ์ปั๊มโลหะแบบกำหนดเองเป็นทรัพย์สินล่วงหน้าที่ช่วยขับเคลื่อนต้นทุนต่อ-ชิ้นส่วนเป็นเพนนีตามปริมาณ พิจารณาสถานการณ์จริง:
- การลงทุนแม่พิมพ์แบบกำหนดเอง: 12,000 ดอลลาร์
- ต้นทุนต่อ-ชิ้นส่วนพร้อมปั๊ม: $0.45
- ต้นทุนต่อ-ชิ้นส่วนผ่านเครื่องจักร CNC (ไม่มีเครื่องมือ): $3.50
ปริมาณที่คุ้มทุน-: $12,000 / ($3.50 - $0.45)=ประมาณ 3,900 ส่วน หากต่ำกว่าตัวเลขนั้น การตัดเฉือนชิ้นส่วนโลหะที่ประทับตราจะมีราคาถูกกว่าโดยรวม เหนือสิ่งอื่นใด ชิ้นส่วนที่ประทับด้วยโลหะเพิ่มเติมทุกชิ้นจะช่วยประหยัดเงินได้ 3.05 เหรียญสหรัฐฯ เมื่อเทียบกับชิ้นส่วนอื่นๆ ด้วยชิ้นส่วน 20,000 ชิ้น แม่พิมพ์มูลค่า 12,000 เหรียญสหรัฐฯ จะเพิ่มเพียง 0.60 เหรียญสหรัฐฯ ต่อชิ้น ในขณะที่การตัดเฉือน CNC จะมีราคารวม 70,000 เหรียญสหรัฐฯ - ซึ่งช่วยประหยัดเงินได้มากกว่า 49,000 เหรียญสหรัฐฯ
ผู้ซื้อทำผิดพลาดต่อไป? โดยจะประเมินต้นทุนเครื่องมือตามคำสั่งซื้อเดียวมากกว่าปริมาณตลอดอายุการใช้งาน หากคุณจะสั่งซื้อใหม่ 5,000 หน่วยต่อปีเป็นเวลาสามปี ปริมาณจริงของคุณคือ 15000 - เลยช่วงพักไปแล้ว-แม้แต่กับการปั๊มโลหะตามสั่งส่วนใหญ่ก็ตาม การสั่งซื้อใหม่แต่ละครั้งจะมาถึงเร็วขึ้น (ไม่มีเวลารอเครื่องมือใหม่) และถูกกว่า (ต่อ-ราคาชิ้นส่วนบวกการตั้งค่า) การตอกย้ำเศรษฐศาสตร์การผลิตเป็นการตอบแทน-การคิดระยะยาว
ต้นทุนวัสดุช่วยเพิ่มความได้เปรียบเพิ่มเติม เมื่อการปั๊มชิ้นส่วนโลหะใช้โลหะผสมราคาแพง เช่น สแตนเลสหรือทองแดงเบริลเลียม การใช้วัสดุที่เหนือกว่าของการปั๊ม (เค้าโครงแถบที่เหมาะสมจะสิ้นเปลืองน้อยลง) จะช่วยประหยัดเงินในทุกขั้นตอนการผลิต
วิธีการประเมินและเปรียบเทียบ Die Quotes
เมื่อราคาแม่พิมพ์ปั๊มโลหะแบบกำหนดเองแตกต่างกันอย่างมาก ปัญหาก็คือสมมติฐานระหว่างซัพพลายเออร์ที่ไม่สอดคล้องกันเกือบทุกครั้ง กการวิเคราะห์ต้นทุนโดยละเอียดแสดงให้เห็นว่าราคาต่อหน่วยรวมปัจจัยขับเคลื่อนที่สำคัญ 5 ประการ ได้แก่ วัสดุ (45-55%) แรงงาน (15-25%) ค่าใช้จ่าย (10-20%) การประกันคุณภาพ (2-8%) และบรรจุภัณฑ์ (2-5%) ยิ่งไปกว่านั้น ค่าธรรมเนียมการตั้งค่าต่อการรัน ข้อกำหนดในการตรวจสอบ และขั้นตอนหลังการประมวลผลสามารถเพิ่ม 0.10 ถึง 1.00 เหรียญสหรัฐต่อชิ้น หากไม่ได้ระบุไว้ล่วงหน้า
หากต้องการรับใบเสนอราคาที่เทียบเคียงได้อย่างแท้จริง RFQ ของคุณจะต้องระบุรายละเอียดเฉพาะที่ขจัดการคาดเดา:
- ตั้งชื่อมาตรฐานวัสดุให้ถูกต้องพร้อมข้อกำหนดในการตรวจสอบย้อนกลับ - "Q235B ต่อ GB/T 700" ไม่ใช่แค่ "เหล็กกล้าคาร์บอน"
- กำหนดระดับพิกัดความเผื่อเป็นตัวเลข - "±0.05 มม. บนรูวิกฤต" ไม่ใช่ "พิกัดความเผื่อแคบ"
- ระบุการคาดการณ์ปริมาณประจำปีและอายุการใช้งานที่คาดหวังในจำนวนครั้งทั้งหมด
- กล่าวถึงการรักษาพื้นผิว ข้อมูลจำเพาะของการชุบ และมาตรฐานบรรจุภัณฑ์อย่างชัดเจน
- ขอใบเสนอราคาแยกรายการโดยแยกต้นทุนเครื่องมือ ราคาต่อ- ราคาต่อชิ้น ค่าติดตั้ง และค่าธรรมเนียมการตรวจสอบที่เกิดขึ้นประจำ
หากไม่มีคำบรรยายภาพเหล่านั้น คุณจะเปรียบเทียบราคาที่สะท้อนถึงสมมติฐานที่แตกต่างกันโดยสิ้นเชิงเกี่ยวกับระดับคุณภาพ อายุขัยของแม่พิมพ์ และสิ่งที่รวมอยู่ด้วย ราคาเครื่องมือต่ำสุดไม่จำเป็นต้องเป็นมูลค่าที่ดีที่สุดเสมอไป หากผลิตแม่พิมพ์ที่มีการรับประกัน 100,000 ครั้ง เมื่อคุณต้องการ 2,000,000 ครั้ง
ความชัดเจนของต้นทุนช่วยให้คุณลงทุนได้อย่างชาญฉลาด แต่แม้แต่แม่พิมพ์ที่ระบุอย่างสมบูรณ์ก็ยังเริ่มเสื่อมคุณภาพทันทีที่เข้าสู่การผลิต วิธีที่คุณรักษาการลงทุนนั้นไว้ - และเมื่อคุณรับรู้ว่ามันล้มเหลว - จะเป็นตัวกำหนดว่าการประมาณการต้นทุน-ต่อ-ส่วนของคุณคงอยู่ตลอดหลายปีที่ผ่านมาหรือค่อยๆ ลดลงอย่างเงียบๆ เนื่องจากคุณภาพเคลื่อนตัวไป
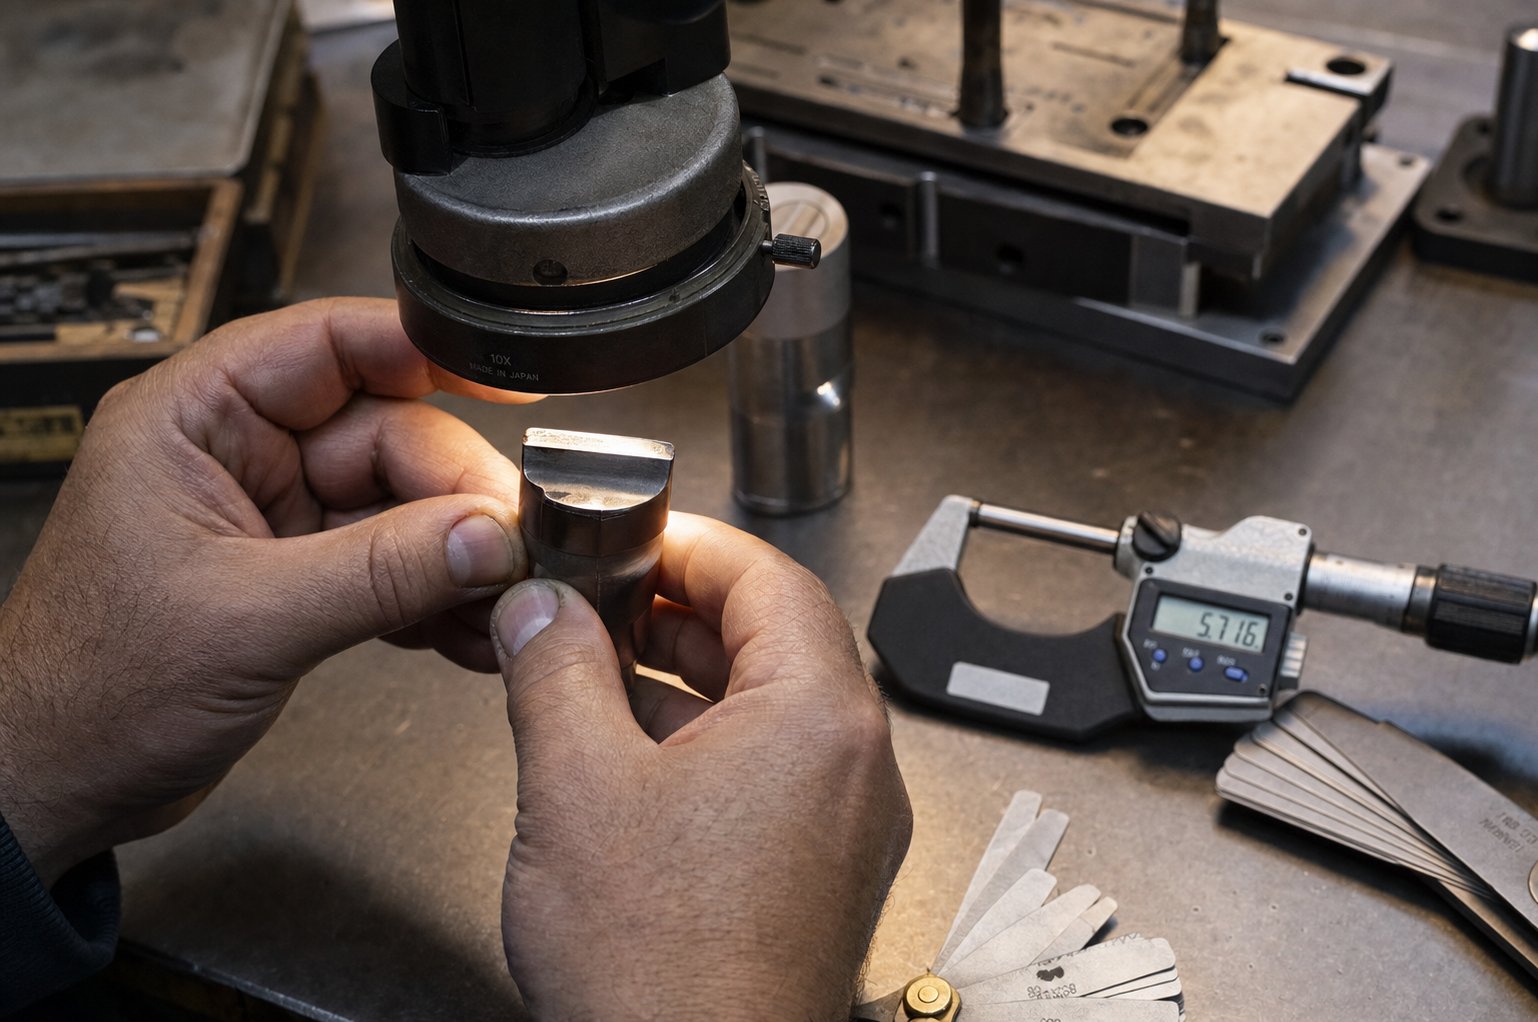
การบำรุงรักษาแม่พิมพ์ การแก้ไขปัญหา และอายุการใช้งาน
การตายแบบก้าวหน้ามูลค่า 100,000 ดอลลาร์ไม่ได้ล้มเหลวในคราวเดียว มันลดระดับลงอย่างเงียบๆ - เสี้ยนที่สูงขึ้นเล็กน้อยในสัปดาห์นี้ มิติจะลอยไป 0.01 มม. ในเดือนหน้า ซึ่งเป็นรอยขีดข่วนบนพื้นผิวที่ไม่ได้อยู่ที่นั่นเมื่อวานนี้ ผู้ซื้อที่ลงทุนมหาศาลกับเครื่องมือปั๊มโลหะแต่ละเลยการบำรุงรักษาแบบมีโครงสร้างมักจะสูญเสียอายุการใช้งานของแม่พิมพ์ไป 30-50% เป็นประจำ ชิ้นส่วนต่างๆ จะหลุดออกมาจากแท่นปั๊มแม่พิมพ์ แต่คุณภาพจะค่อยๆ ลดลงจนเมื่อมีคนสังเกตเห็น ความเสียหายนั้นต้องการการซ่อมแซมที่มีราคาแพง แทนที่จะบำรุงรักษาง่ายๆ
กำหนดการบำรุงรักษาเชิงป้องกันและแนวปฏิบัติที่ดีที่สุด
การบำรุงรักษาเครื่องมือการประทับตราที่มีประสิทธิภาพจะรวมการตรวจสอบตามเวลา-เข้ากับตัวกระตุ้นการนับจังหวะ- แม่พิมพ์ที่วิ่ง 500,000 ครั้งต่อเดือนต้องมีช่วงเวลาที่ชัดเจนกว่าการปั่นจักรยาน 20,000 ครั้งหนึ่งครั้ง ตารางเวลาภาคปฏิบัติจะแจกแจงดังนี้:
ต่อกะ:ตรวจสอบเสี้ยนที่มองเห็น การป้อนผิด การสะสมของกระสุน และเสียงกดที่ผิดปกติ ยืนยันว่าการหล่อลื่นเข้าถึงจุดสัมผัสทั้งหมด การสังเกตอย่างรวดเร็วเหล่านี้จะช่วยแก้ปัญหาก่อนที่จะเกิดปัญหาตามมา
รายสัปดาห์:ตรวจสอบนักบิน สปริง หมุดนำทาง และเส้นทางอพยพเศษเหล็ก ทำความสะอาดค่าปรับที่ติดอยู่และสารหล่อลื่นแห้งจากสถานีที่มีเศษซากสะสมซ้ำๆ
รายเดือนหรือตามช่วงเวลาของโรคหลอดเลือดสมองที่บันทึกไว้:วัด-การสึกหรอของขอบตัด ตรวจสอบระยะเจาะ-ถึง- ดายด้วยฟีลเลอร์เกจ และตรวจสอบความต้องการในการลับคมตามข้อมูลการสึกหรอจริง แทนที่จะเป็นกำหนดการที่กำหนดเอง เปลี่ยนสปริงโดยสูญเสียความยาวฟรี-มากกว่า 10%
เป็นประจำทุกปี:ดำเนินการรื้อถอนทั้งหมด ทบทวนมาตรวิทยา และประเมินการสึกหรอสะสม อัปเดตบันทึก PM และปรับช่วงเวลาตามสิ่งที่แสดงประวัติ
หลักการสำคัญ? ความถี่ในการให้บริการควรเป็นไปตามความเป็นจริงในการผลิต - การขัดถูของวัสดุ ความสำคัญของชิ้นส่วน และความซับซ้อนของแม่พิมพ์ - ไม่ใช่ปฏิทินทั่วไป เหล็กกล้าไร้สนิมที่มีฤทธิ์กัดกร่อนด้วยแม่พิมพ์ที่มีความแม่นยำสูงด้วยความเร็วสูงจำเป็นต้องมีรอบการตรวจสอบที่เข้มงวดกว่าเหล็กเหนียวชนิดตัดแผ่นเดียวในปริมาณที่พอเหมาะ
การวินิจฉัยปัญหาแม่พิมพ์จากข้อบกพร่องของชิ้นส่วน
เมื่อคุณภาพลดลง ชิ้นส่วนที่ประทับตราจะบอกคุณว่าต้องดูที่ใด รูปแบบข้อบกพร่องทุกรูปแบบจะย้อนกลับไปสู่สภาพแม่พิมพ์เฉพาะ ต่อไปนี้เป็นรายการตรวจสอบที่เชื่อมโยงอาการกับสาเหตุที่แท้จริง:
- เพิ่มความสูงของเสี้ยนขอบตัดหรือการเจาะที่สึกหรอ - - ถึง - มีช่องว่างเกินข้อกำหนด การลับให้คมหรือการลับคมช่วยคืนสภาพ
- การกะเทาะ (การสะสมของวัสดุบนพื้นผิวแม่พิมพ์)- ช่องว่างในการดึงแน่น พื้นผิวไม่ดี หรือการหล่อลื่นไม่เพียงพอ ขัดบริเวณหน้าสัมผัสและตรวจสอบรูปทรงช่องว่าง
- การบิ่นหรือการแตกหักของขอบ- เหล็กกล้าเครื่องมือเกินพิกัด วัสดุไม่ตรงกัน หรือเครื่องปั๊มแม่พิมพ์ที่มีน้ำหนักเกิน หยุดการผลิตทันทีและตรวจสอบส่วนประกอบการผสมพันธุ์
- การดริฟท์มิติ- การวางแนวไม่ตรงจากหมุดนำที่สึกหรอ อุปกรณ์ติดตั้งหลวม หรือความสูงของการกดปิดไม่สอดคล้องกัน ตรวจสอบการตั้งค่าอีกครั้งก่อนที่จะถือว่าชิ้นส่วนแม่พิมพ์ปั๊มขึ้นรูปจำเป็นต้องเปลี่ยน
- รอยขีดข่วนบนพื้นผิวหรือเครื่องหมายคะแนน- เศษที่ติดอยู่ น้ำมันหล่อลื่นแห้ง หรือพื้นผิวสัมผัสที่สึกหรอในเส้นทางแถบ การทำความสะอาดอย่างละเอียดมักจะแก้ไขปัญหานี้ได้โดยไม่ต้องเปลี่ยนชิ้นส่วนปั๊มขึ้นรูปใดๆ
- การป้อนผิดพลาดหรือแถบการติดตามข้อผิดพลาด- การสึกหรอของนักบิน ระยะห่างของฟีดไม่ถูกต้อง หรือสิ่งกีดขวางในเส้นทางสต็อค ตรวจสอบความคืบหน้า-ส่วนประกอบที่เกี่ยวข้องก่อน
- ความล้าของสปริง (การปอกที่อ่อนแอหรือการยึดช่องว่างที่ไม่สอดคล้องกัน)- สปริงที่เลยอายุการใช้งานจะค่อยๆ หมดแรง วัดความยาวอิสระกับข้อมูลจำเพาะและเปลี่ยนทันที
หลักการวินิจฉัยที่สำคัญจากร้านขายเครื่องมือและแม่พิมพ์ที่มีประสบการณ์: ตรวจสอบการตั้งค่าและการดูแลทำความสะอาดทุกครั้งก่อนเปลี่ยนเครื่องมือ ทากที่ติดอยู่ สลักเกลียวหลวม และเศษเหล็กที่ขวางทางเลียนแบบการสึกหรอ-จากข้อบกพร่องที่เกี่ยวข้องแต่ไม่มีค่าใช้จ่ายในการซ่อมแซม การกระโดดตรงไปที่การซ่อมแซมเครื่องมือปั๊มขึ้นรูปโดยไม่ตรวจสอบพื้นฐานทำให้เสียเวลาและบางครั้งก็นำมาซึ่งปัญหาใหม่ๆ
การซ่อมแซมและแทนที่กรอบการตัดสินใจ
ในที่สุดแม่พิมพ์ทุกตัวก็มาถึงจุดที่การลับคมตามปกติและการเปลี่ยนส่วนประกอบไม่ถือเป็นกระบวนการที่มั่นคงอีกต่อไป คำถามไม่ใช่ว่าจุดนั้นจะมาถึง - หรือไม่ แต่อยู่ที่ว่าคุณจำได้ก่อนที่จะทุ่มเงินค่าซ่อมไปให้กับเครื่องมือที่จำเป็นต้องสร้างใหม่หรือไม่
ลับคมต่อไปเมื่อขอบสึกหรอสม่ำเสมอ แม่พิมพ์จะกลับไปเป็นค่ามาตรฐานหลังจากการลับคม และคุณภาพของชิ้นส่วนจะคงที่ทันทีหลังการบริการ การสึกหรอของคมตัด-ตามปกติบนแม่พิมพ์ที่ออกแบบอย่างดี-เป็นปัญหาในการบำรุงรักษา ไม่ใช่ปัญหาด้านโครงสร้าง
ซ่อมแซมหรือปรับสภาพใหม่เมื่อความเสียหายถูกแปลเป็นภาษาท้องถิ่น - หมัดแตก บูชไกด์สึกหรอ สถานีเดียวสูญเสียความทนทาน การเปลี่ยนชิ้นส่วนแม่พิมพ์ปั๊มขึ้นรูปแต่ละชิ้นจะเหมาะสมหากเครื่องมือส่วนที่เหลือยังคงมีขนาดคงที่และไม่มีความล้มเหลวเกิดขึ้นอีก
เปลี่ยนหรือออกแบบใหม่เมื่อคุณเห็นการสูญเสียการจัดตำแหน่งซ้ำๆ หลังจากการบำรุงรักษาที่ได้รับการตรวจสอบ การเบี่ยงเบนของขนาดเรื้อรังที่กลับมาภายในไม่กี่วันของการบริการ การแตกร้าวของโครงสร้างในฐานหรือแผ่นแม่พิมพ์ หรือสถานีเดิมล้มเหลวไม่นานหลังจากทุกรอบการซ่อมแซม ณ จุดนี้ การสึกหรอสะสมของแม่พิมพ์เกินกว่าที่การเปลี่ยนส่วนประกอบจะสามารถทำได้
ปัจจัยในการตัดสินใจคือการจดจำรูปแบบ ความล้มเหลวเพียงครั้งเดียวคือเหตุการณ์ ความล้มเหลวเดียวกันที่เกิดขึ้นซ้ำหลังจากการซ่อมแซมที่เหมาะสมคือแนวโน้ม - และแนวโน้มชี้ไปที่ข้อจำกัดของการออกแบบ ความล้าของวัสดุ หรือความต้องการในการผลิตที่เกินข้อกำหนดเฉพาะของเครื่องมือดั้งเดิม การเก็บบันทึกการบำรุงรักษาโดยละเอียด (จำนวนการเข้าใช้งาน รหัสข้อบกพร่อง การดำเนินการซ่อมแซม และ-ผลลัพธ์ด้านคุณภาพการบริการ) จะแปลงการตัดสินใจนี้จากสัญชาตญาณของลำไส้เป็นการวิเคราะห์ที่ขับเคลื่อนด้วยข้อมูล-
การบำรุงรักษาที่เหมาะสมจะช่วยยืดอายุแม่พิมพ์ได้ 2-3 เท่าเมื่อเทียบกับแนวทางเรียกใช้-ถึง-ความล้มเหลว แต่ยังสร้างเอกสารประกอบที่คุณต้องการเมื่อถึงเวลาต้องจัดหาเครื่องมือทดแทน กระบวนการจัดหานั้น - การรู้ว่าต้องระบุอะไร คำถามอะไรที่จะถาม และสิ่งที่ผู้ขายที่ผ่านการรับรองควรส่งมอบ - เป็นที่ที่ข้อผิดพลาดชั้นถัดไปของผู้ซื้อสะสมอย่างเงียบๆ
วิธีการระบุและแหล่งที่มาของแม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเอง
บันทึกการบำรุงรักษาจะแจ้งให้คุณทราบเมื่อแม่พิมพ์หมดอายุการใช้งาน จะเกิดอะไรขึ้นต่อไป - การจัดหาผลิตภัณฑ์ทดแทนหรือการระบุแบรนด์-เครื่องมือใหม่ - คือจุดที่ผู้ซื้อปรับปรุงกระบวนการให้มีประสิทธิภาพมากขึ้นหรือทำซ้ำทุกข้อผิดพลาดที่รบกวนเครื่องมือเดิมของพวกเขา ความแตกต่างมักจะอยู่ที่การเตรียมตัว RFQ ที่มีโครงสร้างดี-ช่วยให้คุณเสนอราคาที่แม่นยำและเปรียบเทียบได้ภายในเวลาไม่กี่วัน อีเมลที่คลุมเครือกระตุ้นให้เกิดอีเมลชี้แจงและราคาหลายสัปดาห์ที่สร้างขึ้นจากสมมติฐานที่คุณไม่เคยอนุมัติ
ข้อมูลอะไรที่ผู้ผลิตแม่พิมพ์ของคุณต้องการ
ผู้ผลิตแม่พิมพ์ปั๊มโลหะทุกรายที่ผ่านการรับรองจะต้องมีแพ็คเกจแกนเดียวกันก่อนจึงจะสามารถเสนอราคาได้อย่างมีความรับผิดชอบ การขาดองค์ประกอบแม้แต่องค์ประกอบเดียวจะทำให้ร้านค้าต้องเดา - และการคาดเดาเหล่านั้นจะรวมเข้ากับราคา ระยะเวลารอคอยสินค้าของคุณ หรือแย่กว่านั้นคือประสิทธิภาพของแม่พิมพ์ของคุณ
สิ่งที่ต้องเตรียมก่อนติดต่อผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปมีดังนี้
- เขียนแบบชิ้นส่วนด้วย GD&T- รวมมิติทางเรขาคณิตเต็มรูปแบบและคำบรรยายเสริมที่ยอมรับได้ การอ้างอิง Datum พิกัดความเผื่อของตำแหน่ง และข้อกำหนดด้านความเรียบ จะบอกวิศวกรแม่พิมพ์ว่ามีคุณสมบัติซับซ้อนของเครื่องมือขับเคลื่อน ตามที่ผู้เชี่ยวชาญด้านการผลิตโลหะแผ่นระบุไว้ หากไม่มีเกณฑ์ความคลาดเคลื่อนที่กำหนดไว้ ผู้ผลิตจะใช้ค่าเริ่มต้นที่อาจไม่ตรงตามจุดประสงค์การออกแบบของคุณ
- ข้อกำหนดวัสดุ- กล่าวถึงมาตรฐานและเกรดที่แน่นอน (เช่น "SUS304 ต่อ ASTM A240" หรือ "SPCC ต่อ JIS G3141") วัสดุที่แตกต่างกันต้องใช้เหล็กกล้าแม่พิมพ์ ระยะห่าง และการเคลือบที่แตกต่างกัน
- ประมาณการปริมาณประจำปี- ปริมาณต่อปีที่คาดหวังและปริมาตรอายุการใช้งานทั้งหมดของคุณจะเป็นตัวกำหนดว่าร้านค้าจะเสนอราคาแม่พิมพ์ธรรมดาหรือเครื่องมือแบบก้าวหน้าที่มีเม็ดมีดคาร์ไบด์ที่สร้างขึ้นสำหรับรอบหลายล้านรอบ
- ข้อกำหนดความคลาดเคลื่อนตามคุณลักษณะ- ระบุว่ามิติข้อมูลใดที่มีความสำคัญเทียบกับทั่วไป การอดทนต่อทุกสิ่งมากเกินไป-ทำให้ต้นทุนเครื่องมือสูงขึ้น ภายใต้-การระบุคุณลักษณะที่สำคัญจะทำให้เกิดชิ้นส่วนที่ไม่สามารถประกอบได้
- ความคาดหวังในการตกแต่งพื้นผิว- ระบุค่า Ra หรือมาตรฐานการมองเห็นสำหรับพื้นผิวสวยงาม แผงตกแต่งภายนอกต้องการพื้นผิวแม่พิมพ์ขัดเงาซึ่งฉากยึดโครงสร้างแบบซ่อนไม่ต้องการ
- การดำเนินงานรอง- สังเกต-การต๊าปแม่พิมพ์ การใส่ฮาร์ดแวร์ หรือกระบวนการหลังการปั๊ม-ที่ส่งผลต่อวิธีที่แม่พิมพ์ส่งชิ้นส่วนที่เสร็จแล้ว
คำถามสำคัญที่ต้องถามผู้มีโอกาสเป็นซัพพลายเออร์
แพ็คเกจ RFQ ที่สมบูรณ์ช่วยให้คุณได้รับใบเสนอราคา คำถามที่ถูกต้องจะแยกผู้ผลิตแม่พิมพ์ปั๊มโลหะที่มีความสามารถออกจากร้านค้าที่อาจประสบปัญหากับโครงการของคุณ เมื่อประเมินซัพพลายเออร์เครื่องมือปั๊มและแม่พิมพ์ ให้เจาะลึกถึงความสามารถของกระบวนการมากกว่าแค่ราคา:
- คุณใช้เครื่องมือจำลอง CAD/CAM และ CAE ใดในระหว่างการออกแบบแม่พิมพ์ ร้านค้าที่ใช้การจำลองการขึ้นรูปสามารถตรวจจับปัญหาได้ทางดิจิทัล แทนที่จะค้นพบปัญหาเหล่านี้ระหว่างการทดลองทางกายภาพที่มีค่าใช้จ่ายสูง
- เกรดเหล็กกล้าเครื่องมือและการปรับสภาพพื้นผิวใดที่เป็นมาตรฐานสำหรับวัสดุและปริมาตรของฉัน คำตอบจะเผยให้เห็นว่าซัพพลายเออร์เป็นวิศวกรรมสำหรับแอปพลิเคชันของคุณหรือตั้งค่าเริ่มต้นไว้ขนาดเดียว-ขนาด-เหมาะกับ-ตัวเลือกทั้งหมด
- กระบวนการทดลองใช้และการตรวจสอบความถูกต้องของคุณมีอะไรบ้าง? การกดเพียงครั้งเดียวไม่ถือเป็นการตรวจสอบความถูกต้อง ค้นหาเอกสารการสุ่มตัวอย่าง T0/T1 การรายงานขนาด และการวิเคราะห์ความสามารถของกระบวนการ CPK ในวงจรการผลิตหลายรอบ
- คุณจะจัดการกับการเปลี่ยนแปลงทางวิศวกรรมหลังจากอนุมัติแม่พิมพ์อย่างไร ความยืดหยุ่นในการรองรับ ECN โดยไม่ต้องออกแบบใหม่ทั้งหมด - ผ่านสถานีที่ไม่ได้ใช้งานหรือส่วนแทรกแบบโมดูลาร์ - ช่วยปกป้องการลงทุนของคุณในขณะที่การออกแบบผลิตภัณฑ์มีการพัฒนา
- ความคาดหวังอายุการใช้งานแม่พิมพ์ที่บันทึกไว้คืออะไร และการรับประกันใดที่ครอบคลุมถึงความล้มเหลวก่อนกำหนด
เครื่องมือโลหะและตัวประกอบแม่พิมพ์ที่ผ่านการรับรองจะตอบคำถามเหล่านี้โดยเฉพาะ ไม่ใช่เรื่องทั่วๆ ไป ถ้าจะตอบว่า "คุณใช้เครื่องมือจำลองอะไร" ไม่ชัดเจน นั่นเป็นสัญญาณว่าร้านค้าอาศัยวิธีทดลอง-และ-ข้อผิดพลาดซึ่งทำให้คุณต้องเสียเวลาและเงินในระหว่างการพัฒนา
จาก RFQ ไปจนถึงการผลิต-เครื่องมือสำเร็จรูป
ความสัมพันธ์ระหว่างผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปที่ดีที่สุดไม่ใช่การทำธุรกรรม พวกเขาปฏิบัติตามเส้นทางการพัฒนาที่มีโครงสร้างซึ่งจะตรวจสอบสมมติฐานทุกข้อก่อนตัดสินใจดำเนินการกับปริมาณการผลิต ต่อไปนี้เป็นเส้นทางที่มีพันธมิตรบริการเต็มรูปแบบ-:
- การวิเคราะห์ความเป็นไปได้- ซัพพลายเออร์จะตรวจสอบรูปทรงของชิ้นส่วน วัสดุ และพิกัดความเผื่อของคุณกับข้อจำกัดในการปั๊ม พวกเขาระบุความเสี่ยงในการขึ้นรูปที่อาจเกิดขึ้น แนะนำการปรับปรุง DFM และยืนยันว่าโครงการสามารถทำงานได้ก่อนที่จะเสนอราคาเครื่องมือโดยละเอียด
- การจำลอง CAE และเค้าโครงแถบการจำลองการขึ้นรูป - ตรวจสอบการไหลของวัสดุ คาดการณ์การสปริงกลับ และปรับลำดับสถานีให้เหมาะสม เค้าโครงแถบล็อคในการใช้วัสดุและตรรกะการผลิต
- การตรวจสอบและอนุมัติการออกแบบแม่พิมพ์- คุณตรวจสอบและอนุมัติการออกแบบแม่พิมพ์ 3 มิติที่สมบูรณ์ รวมถึงวัสดุส่วนประกอบ ข้อกำหนดในการกวาดล้าง และเอกสารเกี่ยวกับอายุการใช้งานที่คาดหวัง
- เครื่องจักรกลและการประกอบที่แม่นยำ- การกัด CNC, Wire EDM, การเจียร และการบำบัดความร้อน ผลิตส่วนประกอบแม่พิมพ์ตามข้อกำหนด การประกอบนำทุกอย่างมารวมกันด้วยการจัดตำแหน่งที่ได้รับการตรวจสอบแล้ว
- การทดลองใช้งานและการสุ่มตัวอย่าง T0/T1- แม่พิมพ์ทำงานบนแท่นผลิต- โดยผลิตชิ้นส่วนตัวอย่างโดยวัดตามแบบของคุณ การปรับเปลี่ยนจะแก้ไขการเด้งกลับหรือการเบี่ยงเบนมิติใดๆ ที่พบในการทดลองทางกายภาพ
- การตรวจสอบมิติและการตรวจสอบความถูกต้องการวัด - CMM, -รายงานการตรวจสอบบทความฉบับแรก และการศึกษาความสามารถของกระบวนการยืนยันว่าแม่พิมพ์มีคุณสมบัติตรงตามข้อกำหนดก่อนจัดส่ง
- การเปิดตัวการผลิตและการสนับสนุนอย่างต่อเนื่อง- แม่พิมพ์ที่ผ่านการตรวจสอบจะเข้าสู่สภาพแวดล้อมการผลิตของคุณพร้อมเอกสารการบำรุงรักษา ระยะเวลาลับคมที่แนะนำ และข้อกำหนดเฉพาะของส่วนประกอบอะไหล่
ขั้นตอนการทำงานตั้งแต่ต้น-ถึง-คือสิ่งที่แยกเครื่องมือปั๊มโลหะและแม่พิมพ์ออกจากร้านค้าที่จัดส่งบล็อกเหล็กกลึงเพียงอย่างเดียวแม่พิมพ์ปั๊มของ YICHENบริการเป็นตัวอย่างที่ดี-แนวทางวงจรชีวิตทั้งหมด - โดยนำผู้จัดการฝ่ายจัดหาและวิศวกรเครื่องมือจากความเป็นไปได้และการจำลอง CAE ผ่านการตัดเฉือน การทดลองใช้งาน และการตรวจสอบ ความครอบคลุมที่สมบูรณ์นั้นหมายความว่าปัญหาจะเกิดขึ้นในระหว่างการพัฒนามากกว่าในสายการผลิตของคุณ และแม่พิมพ์ปั๊มโลหะแบบกำหนดเองของคุณก็จะได้รับการตรวจสอบและการผลิต-พร้อมแล้ว แทนที่จะต้องมีการแก้ไขจุดบกพร่องเพิ่มเติมที่โรงงานของคุณ
เมื่อประเมินผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูป ให้จัดลำดับความสำคัญของคู่ค้าที่เป็นเจ้าของกระบวนการทั้งหมดตั้งแต่การจำลองไปจนถึงเครื่องมือที่ผ่านการตรวจสอบแล้ว ราคาที่ถูกกว่าจากร้านค้าที่ส่งแม่พิมพ์ที่ยังไม่ทดลองและหายไปให้กับคุณ จะมีราคาสูงกว่าในระยะยาวผ่านรอบการทดลองที่ขยายออกไป การเปลี่ยนแปลงทางวิศวกรรม และการเปิดตัวการผลิตที่ล่าช้า ข้อผิดพลาดที่มีค่าใช้จ่ายสูงที่สุดในเครื่องมือปั๊มโลหะและการจัดหาแม่พิมพ์คือการไม่จ่ายเงินมากเกินไปสำหรับเครื่องมือ - แต่เป็นการจ่ายน้อยเกินไปสำหรับความสามารถและสืบทอดทุกปัญหาที่ซัพพลายเออร์ไม่สามารถแก้ไขได้
คำถามที่พบบ่อยเกี่ยวกับเครื่องมือประทับตราโลหะและแม่พิมพ์
1. แสตมป์โลหะและแม่พิมพ์ปั๊มแตกต่างกันอย่างไร?
ตราประทับโลหะเป็นเครื่องมือที่ใช้มือถือหรือเครื่องจักร-ซึ่งจะกดเครื่องหมาย เช่น หมายเลขซีเรียลหรือโลโก้ลงบนพื้นผิว แม่พิมพ์ปั๊มขึ้นรูปเป็นเครื่องมือที่มีความแม่นยำสูง-ที่ได้รับการออกแบบทางวิศวกรรมโดยเฉพาะ ซึ่งประกอบด้วยการเจาะและช่องที่ติดตั้งบนแท่นแม่พิมพ์นำ ซึ่งออกแบบมาเพื่อตัด งอ ดึง หรือขึ้นรูปแผ่นโลหะให้เป็นชิ้นส่วนสำเร็จรูปในปริมาณมาก ทั้งสองใช้แรงผ่านเครื่องมือที่มีรูปทรง แต่แม่พิมพ์ปั๊มจะมีความซับซ้อนทางวิศวกรรมมากขึ้น การลงทุนด้านเครื่องมือที่สูงขึ้น และความสามารถในการผลิตที่วัดได้ในชิ้นส่วนที่เหมือนกันหลายพันหรือล้านชิ้นต่อชุดแม่พิมพ์
2. แม่พิมพ์ปั๊มโลหะแบบกำหนดเองราคาเท่าไหร่?
ต้นทุนแม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเองมีช่วงกว้างขึ้นอยู่กับความซับซ้อน แม่พิมพ์ตัดแบบธรรมดามีราคาเริ่มต้นประมาณ 5,000 ถึง 25,000 เหรียญสหรัฐ แม่พิมพ์แบบผสมมีราคา 10,000 ถึง 50,000 เหรียญสหรัฐ แม่พิมพ์แบบโปรเกรสซีฟมีราคาตั้งแต่ 30,000 ถึง 250,000 เหรียญสหรัฐ และแม่พิมพ์ถ่ายโอนขนาดใหญ่สำหรับการใช้งานในยานยนต์อาจมีราคาเกิน 500,000 เหรียญสหรัฐ ปัจจัยขับเคลื่อนต้นทุนหลักคือจำนวนสถานี ข้อกำหนดด้านความคลาดเคลื่อน ความคาดหวังเกี่ยวกับอายุการใช้งานของแม่พิมพ์ วัสดุที่ประทับตรา และขนาดชิ้นส่วน -ผู้ให้บริการเต็มรูปแบบ เช่น YICHEN (https://www.yichen-group.com/stamping-die/) ให้การวิเคราะห์ความเป็นไปได้ล่วงหน้า เพื่อให้ผู้ซื้อเข้าใจถึงผลกระทบด้านต้นทุนก่อนที่จะตัดสินใจลงทุนด้านเครื่องมือ
3. เหล็กกล้าเครื่องมือชนิดใดที่เหมาะกับการปั๊มแม่พิมพ์มากที่สุด?
เหล็กกล้าเครื่องมือที่ดีที่สุดขึ้นอยู่กับการใช้งานของคุณ D2 (คาร์บอนสูง-คาร์บอน สูง-โครเมียม) ให้ความต้านทานการสึกหรอดีเยี่ยมสำหรับการกัดขึ้นรูปทั่วไปและการขึ้นรูปที่ 62-64 HRC A2 ให้ความเหนียวที่ดีกว่าพร้อม-ความเสถียรในการชุบแข็งด้วยอากาศสำหรับ-การเจาะกระแทกปานกลาง S7 รับมือกับแรงกระแทกหนักด้วย-การตัดวัสดุที่มีความหนา เหล็กกล้าความเร็วสูง M2- จะรักษาความแข็งที่อุณหภูมิสูงในแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูง- ทังสเตนคาร์ไบด์ให้ความต้านทานการสึกหรอสูงสุดสำหรับงาน-สูงเป็นพิเศษ{-ปริมาณการทำงานเกิน 5 ล้านครั้ง เกรดโลหะวิทยาที่เป็นผง เช่น CPM 10V ให้สมดุลระหว่างความต้านทานการสึกหรอและความเหนียวสำหรับงานเหล็กที่มีความแข็งแรงสูงขั้นสูง
4. เมื่อใดที่ฉันควรเลือกแม่พิมพ์แบบโปรเกรสซีฟมากกว่าแม่พิมพ์แบบถ่ายโอน
เลือกแม่พิมพ์แบบโปรเกรสซีฟเมื่อชิ้นส่วนของคุณค่อนข้างแบน ขนาดเล็กถึงขนาดกลาง และต้องใช้ในปริมาณมาก (50 ถึง 1,500+ ส่วนต่อนาที) แม่พิมพ์แบบโปรเกรสซีฟทำให้ชิ้นงานเชื่อมต่อกับแถบพาหะตลอดสถานีต่อเนื่อง ทำให้เหมาะสำหรับชิ้นส่วนการทำงานหลายส่วนที่ซับซ้อน-โดยไม่ต้องดึงลึก เลือกแม่พิมพ์ถ่ายโอนเมื่อชิ้นส่วนมีขนาดใหญ่ ต้องการการดึงลึก หรือจำเป็นต้องหมุนระหว่างการทำงาน แม่พิมพ์ถ่ายโอนจะแยกช่องว่างแต่ละอันออกก่อน จากนั้นนิ้วกลจะย้ายแต่ละชิ้นระหว่างสถานีอิสระ ซึ่งช่วยให้การไหลของวัสดุที่แถบที่เชื่อมต่อไม่สามารถรองรับได้
5. ฉันจะรู้ได้อย่างไรว่าเมื่อใดที่ต้องซ่อมแซมหรือเปลี่ยนแม่พิมพ์ปั๊มขึ้นรูป
ตรวจสอบตัวบ่งชี้คุณภาพชิ้นส่วน: การเพิ่มความสูงของครีบบ่งบอกถึงการสึกหรอของคมตัด การเคลื่อนตัวของขนาดบ่งบอกถึงการสึกหรอของหมุดไกด์หรือการวางแนวที่ไม่ตรง และการครูดบ่งชี้ถึงปัญหาช่องว่างหรือการหล่อลื่น ให้ลับคมเสมอเมื่อการสึกหรอของขอบสม่ำเสมอและคุณภาพจะคงที่หลังการบริการ การซ่อมแซมเมื่อมีความเสียหายเกิดขึ้นเฉพาะที่ส่วนประกอบเดียว เช่น การเจาะที่ร้าวหรือบุชชิ่งที่สึกหรอ เปลี่ยนหรือออกแบบใหม่เมื่อคุณพบการสูญเสียการจัดแนวซ้ำๆ หลังจากการบำรุงรักษาที่ได้รับการตรวจสอบ การเคลื่อนตัวของมิติเรื้อรังกลับมาภายในวันที่ให้บริการ การแตกร้าวของโครงสร้างในฐานไดอะแกรม หรือสถานีเดิมล้มเหลวซ้ำๆ หลังจากการซ่อมแซมที่เหมาะสม บันทึกการบำรุงรักษาโดยละเอียดพร้อมจำนวนการเข้าชมและรหัสข้อบกพร่องเปลี่ยนการตัดสินใจนี้จากการคาดเดาเป็นการวิเคราะห์ที่ขับเคลื่อนด้วยข้อมูล-


