


ส่วนประกอบแม่พิมพ์ปั๊มคาร์ไบด์คืออะไร
ลองจินตนาการถึงการใช้เครื่องโปรเกรสซีฟดายที่ 800 รอบต่อนาที ซึ่งผลิตชิ้นส่วนได้หลายล้านชิ้นต่อปี การเจาะและกระดุมเหล็กกล้าเครื่องมือแบบเดิมๆ จะสึกหรออย่างรวดเร็ว ขนาดต่างๆ หลุดลอยไปเกินพิกัดที่ยอมรับได้ และการหยุดทำงานโดยไม่ได้วางแผนจะกัดกินส่วนต่าง สถานการณ์ดังกล่าวเป็นสาเหตุที่วิศวกรหันมาใช้คาร์ไบด์
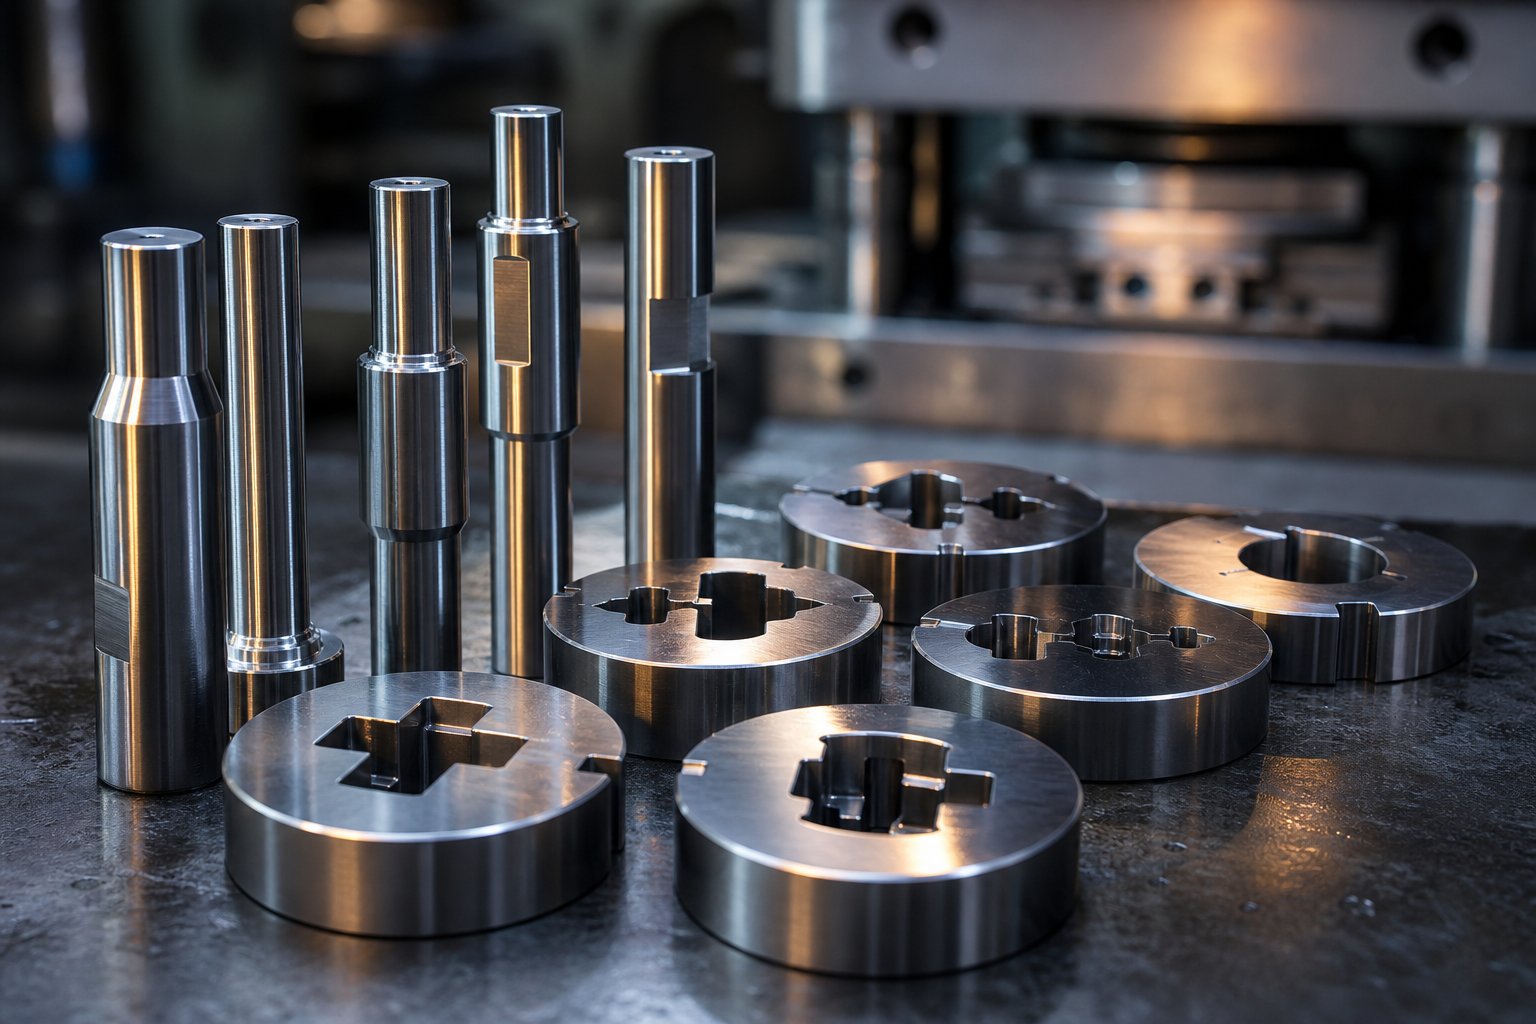
ส่วนประกอบแม่พิมพ์ปั๊มขึ้นรูปคาร์ไบด์เป็นส่วนประกอบเครื่องมือที่ผลิตขึ้นอย่างแม่นยำ- เช่น เครื่องเจาะ กระดุมแม่พิมพ์ ไพล็อต เครื่องปอก และแผ่นกันสึก ทำจากทังสเตนคาร์ไบด์ (WC) ซีเมนต์ที่ยึดติดด้วยสารยึดเกาะที่เป็นโลหะ เช่น โคบอลต์หรือนิกเกิล พวกเขาแทนที่ชิ้นส่วนเหล็กกล้าเครื่องมือทั่วไปภายในชุดประกอบแม่พิมพ์ปั๊มเพื่อให้มีความแข็ง ความต้านทานการสึกหรอ และความเสถียรของมิติที่เหนือกว่าตลอด-การผลิตที่มีปริมาณสูง
การกำหนดส่วนประกอบแม่พิมพ์ปั๊มคาร์ไบด์
ซีเมนต์คาร์ไบด์ผลิตขึ้นโดยใช้ผงโลหะวิทยา: ผงทังสเตน-คาร์ไบด์ผสมกับสารยึดเกาะ อัดแน่นในแม่พิมพ์ และเผาด้วยความร้อนและความดันสูงจนกลายเป็นชิ้นแข็ง ผลลัพธ์ที่ได้คือวัสดุที่แข็งกว่าเหล็กกล้าเครื่องมือที่ผ่านการอบชุบด้วยความร้อน-อย่างมาก ในมุมมองนี้ เกรดโคบอลต์คาร์ไบด์ 6 เปอร์เซ็นต์มีค่าประมาณ 92 HRA ในขณะที่เหล็กกล้าเครื่องมืออบคืนตัวจะมีค่าสูงสุดประมาณ 62 HRC ซึ่งเป็นค่าความแข็งที่ต่ำกว่าอย่างมากในระดับการแปลงที่เทียบเคียงได้
ความแข็งนี้แปลเป็นความต้านทานต่อการเสียดสีโดยตรง ในการปั๊มที่เกี่ยวข้องกับการขึ้นรูป การเจาะ และการตัดด้วยความเร็วสูง ส่วนประกอบของคาร์ไบด์จะมีความคมและมีความเสถียรในมิติได้นานกว่าเหล็กกล้า งานต่างๆ เช่น การเจาะรูเล็กๆ ในวัสดุแข็งอาจไม่สามารถทำได้หากไม่มีเครื่องมือทังสเตนคาร์ไบด์
ตำแหน่งที่คาร์ไบด์พอดีในชุดประกอบแม่พิมพ์
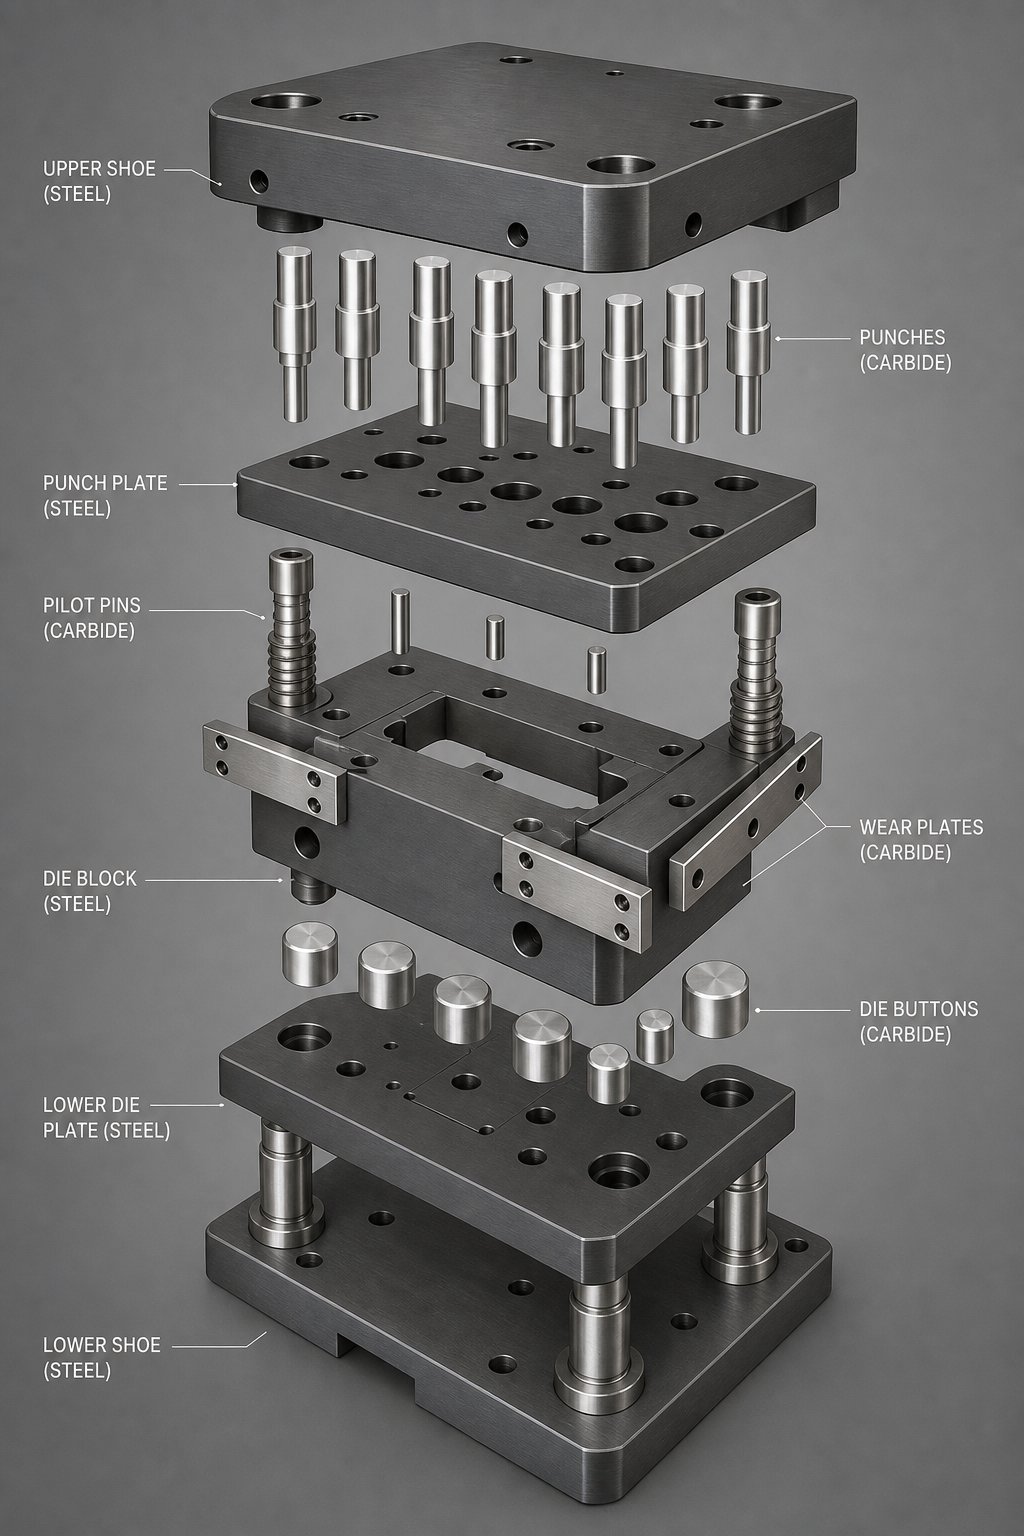
ภายในแม่พิมพ์ปั๊มขึ้นรูป คาร์ไบด์ไม่ได้เข้ามาแทนที่โครงสร้างทั้งหมด แผ่นแม่พิมพ์ด้านบนและด้านล่างหรือฐานรองมักทำจากเหล็กกล้าคาร์บอนปานกลาง- เช่น เหล็ก 45 ชุบแข็งและอบคืนตัวจนถึง 25-30 HRC เพื่อให้รองรับโครงสร้าง ส่วนประกอบของคาร์ไบด์อยู่ภายในกรอบงานนี้เป็นองค์ประกอบการทำงานที่สัมผัสกับวัสดุแถบโดยตรง: การเจาะตัด เม็ดมีดขึ้นรูป ปุ่มแม่พิมพ์ ไพล็อตที่ค้นหาแถบ และแผ่นสึกหรอที่จัดการกับหน้าสัมผัสแบบเลื่อน
ลองคิดแบบนี้: โครงเหล็กดูดซับและกระจายน้ำหนักการกด ในขณะที่องค์ประกอบคาร์ไบด์จะจัดการกับการตัด การขึ้นรูป และการนำทางที่เกิดขึ้นจริงในบริเวณที่การเสียดสีและการกระแทกมีความเข้มข้นมากที่สุด การผสมผสานการเจาะและปุ่มที่ใส่คาร์ไบด์เข้าไปในแม่พิมพ์ปั๊มช่วยให้เครื่องมือคมชัดขึ้นในระยะเวลานานขึ้น ซึ่งช่วยเพิ่มคุณภาพผลผลิตสูงสุดและสามารถยืดอายุการใช้งานของเครื่องมือได้สูงสุดถึง 10 เท่าเมื่อเทียบกับเหล็ก
เหตุใดจึงต้องใช้คาร์ไบด์ในการประกอบแม่พิมพ์แทนที่จะยึดติดกับเหล็กกล้าเครื่องมือตลอด? คำตอบอยู่ที่เศรษฐศาสตร์การผลิตส่วนประกอบแม่พิมพ์คาร์ไบด์สำหรับการปั๊มปริมาณมากลดรอบการลับคม รักษาพิกัดความเผื่อที่เข้มงวดมากขึ้นตลอดการทำงานที่ยาวนาน และลดเศษจากเครื่องมือที่สึกหรอ สำหรับการดำเนินการปั๊มชิ้นส่วนหลายล้านชิ้น ช่องว่างด้านประสิทธิภาพระหว่างคาร์ไบด์และเหล็กกล้าเครื่องมือนั้นไม่ได้จำกัดเลย มันเป็นความแตกต่างระหว่างการวิ่งที่ทำกำไรและการดับเพลิงอย่างต่อเนื่องบนพื้นสื่อ
ข้อเสีย-ก็คือว่าคาร์ไบด์มีความเปราะมากกว่าเหล็กกล้าเครื่องมือดัดโดยธรรมชาติ ความเข้มข้นของความเครียดที่มุมแหลมคมหรือช่องว่างที่ไม่เหมาะสมอาจทำให้เกิดรอยแตกร้าวที่แพร่กระจายอย่างรวดเร็ว การใช้งานคาร์ไบด์ที่ประสบความสำเร็จขึ้นอยู่กับเกรด รูปทรง และโครงสร้างรองรับที่เหมาะสมกับความต้องการเฉพาะของตำแหน่งส่วนประกอบแต่ละตำแหน่งในแม่พิมพ์ กระบวนการคัดเลือกนั้น ตั้งแต่คุณสมบัติของวัสดุไปจนถึงการจำแนกเกรด ไปจนถึงการตัดสินใจเฉพาะเรื่องแม่พิมพ์-ประเภท- เป็นสิ่งที่รายละเอียดในส่วนต่างๆ ข้างหน้าจะแจกแจงอย่างชัดเจน
คุณสมบัติของวัสดุคาร์ไบด์ที่ขับเคลื่อนประสิทธิภาพของแม่พิมพ์
การเลือกกส่วนประกอบคาร์ไบด์สำหรับแม่พิมพ์ปั๊มไม่ใช่-ขนาด-ที่เหมาะกับ-การตัดสินใจทั้งหมด ประสิทธิภาพที่คุณได้รับขึ้นอยู่กับคุณสมบัติของวัสดุที่วัดได้ และการทำความเข้าใจคุณสมบัติเหล่านั้นจะทำให้คุณอยู่ในตำแหน่งที่ตรงกับสูตรที่เหมาะสมกับแต่ละบทบาทในแม่พิมพ์ ตัวชี้วัดสี่ประการมีความสำคัญมากที่สุด: ความแข็ง ความต้านการแตกตามขวาง (TRS) กำลังรับแรงอัด และความหนาแน่น
ความแข็งและความต้านทานการสึกหรอในสภาพแวดล้อมการกระแทก
ความแข็งของคาร์ไบด์สำหรับแม่พิมพ์ปั๊มจะวัดที่สเกล Rockwell A (HRA) ซึ่งเหมาะกับวัสดุที่มีความแข็งมากมากกว่าสเกล HRC ที่ใช้สำหรับเหล็กกล้าเครื่องมือ เกรดต่างๆ ที่ระบุไว้โดยทั่วไปสำหรับงานแม่พิมพ์ มีช่วงความแข็งตั้งแต่ประมาณ 82 HRA ที่ส่วนปลายที่แข็งที่สุด ไปจนถึง 94 HRA สำหรับสูตรที่มีขนาดเล็กมากซึ่งปรับให้ทนทานต่อการสึกหรอสูงสุด สำหรับบริบท กเกรดโคบอลต์อัลตราไฟน์ 6% (เกรน 0.4 ไมครอน)สูงถึงประมาณ 94 HRA โดยมีความแข็งแรงในการแตกตามขวางที่ 3,700 MPa ในขณะที่เกรดเกรนโคบอลต์มีเดียม 20%- อยู่ที่ประมาณ 82 HRA โดยมี TRS มากกว่า 2,600 MPa
เหตุใดจึงสำคัญเรื่องนี้บนพื้นสื่อมวลชน? ความแข็งจะควบคุมความต้านทานการสึกหรอจากการเสียดสีโดยตรง ทุกจังหวะของการกดจะลากแถบวัสดุข้ามขอบตัดหรือพื้นผิวขึ้นรูปของส่วนประกอบแม่พิมพ์ ค่า HRA ที่สูงขึ้นหมายถึงการสูญเสียวัสดุที่ช้าลงที่ส่วนต่อประสานนั้น ซึ่งแปลเป็นช่วงเวลาที่นานขึ้นระหว่างรอบการลับคมและความสม่ำเสมอของมิติที่เข้มงวดยิ่งขึ้นตลอดการดำเนินการผลิต
ความต้านทานการแตกร้าวตามขวางจะวัดว่าชิ้นงานคาร์ไบด์สามารถดูดซับแรงดัดงอได้มากเพียงใดก่อนที่จะแตกหัก ในการประทับตรา TRS มีความสำคัญต่อส่วนประกอบต่างๆ เช่น การเจาะแบบเรียวหรือไพล็อตที่ต้องรับแรงด้านข้าง เกรดที่มี 3,700 MPa TRS ทนทานต่อความเค้นจาก-แกนได้มากกว่าอย่างมากที่ 1,700 MPa ซึ่งช่วยลดความเสี่ยงของการแตกหักกะทันหันระหว่างการทำงานที่-ด้วยความเร็วสูง ขณะเดียวกันกำลังรับแรงอัดจะเป็นตัวกำหนดความต้านทานต่อแรงกดทับ เกรดคาร์ไบด์ที่มีเม็ดละเอียดกว่าและมีสารยึดเกาะน้อยกว่าให้กำลังรับแรงอัดสูงเป็นพิเศษ ทำให้เหมาะสำหรับสถานีที่มีน้ำหนักมากเน้นไปที่พื้นที่ผิวขนาดเล็ก
ความหนาแน่นล้อมรอบภาพ โคบอลต์คาร์ไบด์มาตรฐาน-มีช่วงตั้งแต่ประมาณ 13.5 g/cm3 ที่ปริมาณโคบอลต์ 20% จนถึงเกือบ 15.0 g/cm3 ที่โคบอลต์ 6% แม้ว่าความหนาแน่นไม่ได้กำหนดพฤติกรรมการสึกหรอโดยตรง แต่ก็ทำหน้าที่เป็นตัวบ่งชี้คุณภาพอย่างรวดเร็ว การเบี่ยงเบนไปจากความหนาแน่นที่คาดหวังสำหรับเกรดที่กำหนดสามารถส่งสัญญาณถึงความพรุนหรือปัญหาการกระจายตัวของสารยึดเกาะที่ส่งผลต่อประสิทธิภาพของสนาม
เนื้อหาสารยึดเกาะและขนาดเกรนส่งผลต่อประสิทธิภาพ
ตัวแปรสองตัวควบคุมว่าเกรดคาร์ไบด์จะตกลงบนสเปกตรัมความแข็ง-เทียบกับ-ความแข็ง: ปริมาณสารยึดเกาะโคบอลต์และขนาดเม็ดทังสเตนคาร์ไบด์
โคบอลต์ทำหน้าที่เป็น "กาว" ที่ยึดอนุภาค WC ที่แข็งไว้ด้วยกัน การเพิ่มปริมาณโคบอลต์จะช่วยเพิ่มความทนทานโดยการเพิ่มเฟสโลหะที่มีความเหนียวซึ่งดูดซับพลังงานกระแทกและต้านทานการแพร่กระจายของรอยแตกร้าว ข้อเสีย-คือความแข็งลดลง เนื่องจากสารยึดเกาะที่อ่อนกว่าจะใช้ปริมาตรมากกว่า เกรดโคบอลต์ 6% ที่ขนาดเกรนขนาดกลางจะมีค่าประมาณ 91 HRA โดยมี TRS ที่ 1,700 MPa ในขณะที่การกระแทกโคบอลต์เป็น 15% จะทำให้ความแข็งลดลงเหลือ 86.5 HRA แต่เพิ่ม TRS ให้สูงกว่า 2,800 MPa สำหรับส่วนประกอบของแม่พิมพ์ที่ต้องเผชิญกับแรงกระแทกซ้ำๆ เช่น-การเจาะทะลุด้วยเกจหนัก ความแข็งแกร่งเพิ่มเติมนั้นจะช่วยป้องกันการบิ่นที่ขอบอย่างรุนแรง สำหรับแผ่นสึกหรอหรือเม็ดมีดขึ้นรูปที่ใช้วัสดุเกจ-ที่เบากว่า ปริมาณโคบอลต์ที่ต่ำกว่าจะรักษาความแข็งที่จำเป็นในการต้านทานการเสียดสีทีละน้อย
ขนาดเกรนก็มีผลที่ทรงพลังไม่แพ้กัน เม็ด WC ที่ละเอียดกว่าจะรวมตัวกันหนาแน่นมากขึ้น ทำให้มีพื้นที่น้อยลงสำหรับสารยึดเกาะที่นุ่มกว่าในการยึดเกาะพื้นผิว ผลลัพธ์ที่ได้คือมีความแข็งสูงขึ้นและรักษาขอบได้ดีขึ้นเมื่อมีปริมาณสารยึดเกาะเท่ากัน ความต้านทานการสึกหรอของเกรนคาร์ไบด์ละเอียดมากนั้นสูงกว่าความต้านทานการสึกหรอของเกรนคาร์ไบด์ขนาดกลาง-อย่างมากซึ่งมีเปอร์เซ็นต์โคบอลต์เท่ากัน ซึ่งเป็นเหตุผลว่าทำไมการปั๊มขึ้นรูปด้วยความแม่นยำจึงระบุเกรดซับไมครอนและอัลตร้าละเอียดมากขึ้นเรื่อยๆ สำหรับส่วนประกอบที่ความคมของคมตัดและการตกแต่งพื้นผิวเป็นสิ่งสำคัญ
ตารางด้านล่างนี้จะแมปหมวดหมู่ขนาดเกรนหลักสี่ประเภทกับคุณลักษณะประสิทธิภาพทั่วไปในการให้บริการแม่พิมพ์ปั๊ม:
| หมวดหมู่ขนาดเกรน | ช่วงเกรนทั่วไป | ความแข็งสัมพัทธ์ | ความเหนียวสัมพัทธ์ | ความต้านทานการสึกหรอ | เหมาะที่สุดสำหรับ |
|---|---|---|---|---|---|
| มาตรฐาน (กลาง) | 1.2 - 3.5 ไมครอน | ปานกลาง (82-91 HRA) | สูง | ดี | การเจาะตัดโลหะหนัก, แม่พิมพ์กระแทกสูง-, เครื่องมือขึ้นรูปเย็น |
| ดี | 0.8 - 1.2 ไมครอน | สูง (91-92 HRA) | ปานกลาง-สูง | ดีมาก | กระดุมแม่พิมพ์ทั่วไป- เม็ดมีดขึ้นรูป ไดพั้นช์แบบโปรเกรสซีฟ |
| อัลตร้าไฟน์ / ซับไมครอน | 0.4 - 0.8 ไมครอน | สูงมาก (92-94 HRA) | ปานกลาง | ยอดเยี่ยม | การเจาะที่แม่นยำ การเจาะทะลุ -การตัดวัสดุที่บาง -เม็ดมีดพิกัดความเผื่อที่แน่น |
| นาโน | ต่ำกว่า 0.4 ไมครอน | สูงสุด | ต่ำกว่า | ยอดเยี่ยม | การปั๊มขนาดเล็ก- ส่วนประกอบที่มีความแม่นยำสูง- ขั้วต่ออิเล็กทรอนิกส์ตาย |
สังเกตรูปแบบ: เมื่อขนาดเกรนลดลง คุณจะได้รับความแข็งและความต้านทานต่อการสึกหรอ แต่จะสูญเสียความทนทานต่อการแตกหักบางส่วน ในการตอกย้ำ เกรดที่ละเอียดมากจะมีความเหนือกว่าโดยที่โหมดความล้มเหลวหลักคือการสึกหรอทีละน้อยและการปัดเศษของขอบ ในขณะที่เกรดเกรนปานกลาง- เป็นตัวเลือกที่ดีกว่า ในกรณีที่ความเสี่ยงในการรับแรงกระแทกหรือการวางแนวไม่ตรงอาจทำให้เกิดการแตกหักแบบเปราะได้
แนวทางปฏิบัติสำหรับวิศวกรในการประเมินส่วนประกอบแม่พิมพ์คาร์ไบด์ก็คือ ไม่มีคุณสมบัติใดที่จะบอกเล่าเรื่องราวทั้งหมดได้ หมัดที่ต้องทนต่อการโดนเหล็กสแตนเลสบางๆ นับล้านครั้งนั้นต้องการความสมดุลของขนาดเกรนคาร์ไบด์และการคงรักษาคมตัดที่แตกต่างจากการใช้ปุ่มดายในการปัดเหล็กอ่อนหนาในปริมาณปานกลาง สิ่งสำคัญคือการระบุว่าคุณกำลังออกแบบโหมดความล้มเหลวแบบใด การสึกหรอจากการเสียดสีหรือการแตกหักจากแรงกระแทก และการเลือก-ส่วนผสมของสารยึดเกาะที่จัดการกับภัยคุกคามเฉพาะนั้น การตัดสินใจดังกล่าวนำไปสู่การเลือกประเภทเกรดที่กำหนดไว้โดยตรง ซึ่งแต่ละประเภทได้รับการออกแบบทางวิศวกรรมเพื่อให้เกิดความสมดุลเฉพาะของคุณสมบัติที่แข่งขันกันเหล่านี้
เกรดคาร์ไบด์และการใช้งานแม่พิมพ์ปั๊มขึ้นรูป
การจำแนกเกรดมีอยู่อย่างแม่นยำ เนื่องจากไม่มีสูตรผสมคาร์ไบด์ตัวเดียวที่สามารถจัดการทุกงานในแม่พิมพ์ปั๊มได้ ระบบเกรด ANSI C-จัดกลุ่มซีเมนต์คาร์ไบด์ตามเงื่อนไขการบริการที่ต้องการ และความเข้าใจว่าระบบช่วยให้คุณเลือกเคมีที่เหมาะสมสำหรับแต่ละตำแหน่งในแม่พิมพ์โดยไม่ต้องจ่ายเงินมากเกินไปหรือมีประสิทธิภาพต่ำกว่า
อธิบายการจำแนกเกรดคาร์ไบด์ทั่วไป
ที่ระบบเกรด ANSI C-แบ่งทังสเตนคาร์ไบด์ออกเป็นหมวดหมู่ตามหน้าที่ สำหรับงานแม่พิมพ์ปั๊มขึ้นรูป คุณจะพบกับสองกลุ่มผลิตภัณฑ์หลัก: เกรดตรง C1-C4 (WC เชื่อมด้วยโคบอลต์ ไม่มีการเติมอัลลอยด์) และเกรดการสึกหรอและการกระแทก C9-C14 ที่ออกแบบมาโดยเฉพาะสำหรับการขึ้นรูปและการปั๊มขึ้นรูป เกรด C5-C8 ผสมกับไททาเนียมคาร์ไบด์หรือแทนทาลัมคาร์ไบด์สำหรับการตัดเฉือนเหล็กกล้า บางครั้งก็ปรากฏในงานแม่พิมพ์ที่เกี่ยวข้องกับวัสดุแถบเหล็ก แต่พบได้บ่อยในเม็ดมีดตัด
ต่อไปนี้คือรายละเอียดเกรดที่เกี่ยวข้องมากที่สุดสำหรับการเลือกส่วนประกอบแม่พิมพ์:
- C2 (6-10% Co, 90-92 HRA, เกรนละเอียดปานกลาง):เกรดตรงสำหรับงานทั่วไป-ที่มีความแข็งสูงและทนต่อการสึกหรอได้ดี เดิมระบุไว้สำหรับการตัดเฉือนวัสดุที่ไม่ใช่เหล็ก- C2 ทำงานได้ดีในส่วนประกอบแม่พิมพ์ที่เผชิญกับการสึกหรอจากการเสียดสีและแรงกระแทกน้อยที่สุด เช่น แผ่นสึกหรอและเม็ดมีดขึ้นรูปที่ต้องจับกับแถบอะลูมิเนียมหรือทองแดง
- C10-C11 (8-13% Co, 88-91 HRA, เม็ดละเอียดถึงปานกลาง):จุดประสงค์-สร้างขึ้นสำหรับพื้นผิวสึกหรอที่ได้รับแรงกระแทกเล็กน้อยถึงปานกลาง เกรดเหล่านี้รองรับการกลึงปาดและการวาด และเป็นตัวเลือกทั่วไปสำหรับกระดุมแม่พิมพ์และการเจาะ-หน้าที่เบากว่า
- C12-C13 (13-16% Co, 87-89 HRA, เม็ดหยาบปานกลาง):ปริมาณโคบอลต์ที่สูงขึ้นทำให้เกิดความเหนียวที่จำเป็นสำหรับการขึ้นรูป การขึ้นรูป และการปั๊มพั้นช์อย่างหนัก ซึ่งดูดซับพลังงานกระแทกจำนวนมากในแต่ละจังหวะ
- เกรดไมโครเกรนและซับไมครอน (3-10% Co, 92-95 HRA, ขนาดเกรนต่ำกว่า 0.8 ไมครอน):สูตรระดับพรีเมียมเหล่านี้บรรจุอนุภาค WC ที่ละเอียดเป็นพิเศษเพื่อความคมของขอบสูงสุดและความทนทานต่อการสึกหรอ พวกมันโดดเด่นในเรื่องความแม่นยำของขนาดและการตกแต่งพื้นผิวที่สำคัญที่สุด โดยเฉพาะอย่างยิ่งในงานไพล็อต การเจาะที่แม่นยำ และเม็ดมีดที่มีพิกัดความเผื่อต่ำ-
จุดวิกฤติที่การกำหนดหมายเลขเกรด C- อาจคลุมเครือ: ตัวเลข C ที่สูงกว่าไม่ได้หมายถึงวัสดุที่แข็งกว่าเท่านั้น ตามที่อ้างอิงในอุตสาหกรรมมีความชัดเจน ระบบการจำแนกประเภทจะจัดกลุ่มเกรดตามประเภทของบริการ ไม่ใช่ตามความก้าวหน้าของความแข็งเชิงเส้น จริงๆ แล้ว C13 นั้นอ่อนกว่า C2 แต่แข็งกว่ามาก ซึ่งเป็นสิ่งที่หมัดเจาะหนักต้องการอย่างแน่นอน
การจับคู่เกรดกับส่วนประกอบแม่พิมพ์เฉพาะ
การเลือกเกรดจะเปลี่ยนไปขึ้นอยู่กับส่วนประกอบที่คุณระบุ นักบินที่กำหนดตำแหน่งแถบที่ 600 จังหวะต่อนาทีต้องเผชิญกับความเค้นที่แตกต่างไปจากเดิมอย่างสิ้นเชิงกว่าการใช้ปุ่มแม่พิมพ์ปิดแผ่นสเตนเลสสตีลขนาด 2 มม. ตารางด้านล่างจะจับคู่เกรดคาร์ไบด์กับประเภทส่วนประกอบ ซึ่งเชื่อมโยงคุณสมบัติทางเคมีเข้ากับความต้องการใช้งาน:
| ส่วนประกอบแม่พิมพ์ | ช่วงเกรดที่แนะนำ | เนื้อหาร่วมทั่วไป | คุณสมบัติประสิทธิภาพหลัก | เหตุใดการแข่งขันครั้งนี้จึงได้ผล |
|---|---|---|---|---|
| การเจาะที่แม่นยำ (เส้นผ่านศูนย์กลางเล็ก วัสดุบาง) | ซับไมครอน/ไมโครเกรน | 3-8% | ความแข็งสูงสุด การเก็บรักษาขอบ | ต้านทานการปัดเศษขอบด้วยการโจมตีนับล้านครั้ง รักษาคุณภาพของรู |
| พั้นช์แบลงค์หนัก (เกจหนา) | C12 - C13 | 13-16% | ความเหนียวทนแรงกระแทกสูง | ดูดซับแรงกระแทกโดยไม่บิ่นเมื่อตัดด้วยเกจหนัก- |
| ปุ่มดาย (เม็ดมีดตัด) | C10 - C11 | 8-13% | การสึกหรอและความต้านทานแรงกระแทกที่สมดุล | รับมือกับแรงเฉือนซ้ำๆ โดยมีผลกระทบปานกลาง |
| นักบินและผู้ระบุตำแหน่ง | ซับไมครอน/เม็ดละเอียด | 6-10% | ความเสถียรของมิติ ความต้านทานการสึกหรอ | รักษาความกระชับพอดีในแถบรูตลอดการวิ่งระยะไกล |
| สวมแผ่นและไกด์ | C2 - C10 | 6-10% | ทนต่อการขัดถู แรงเสียดทานต่ำ | ต้านทานการสึกหรอจากการเลื่อนจากการลุกลามของแถบโดยไม่ต้องรับแรงกระแทก |
| เครื่องปอกและเม็ดมีดแบบพิเศษ | C10 - C12 | 10-15% | ความเหนียวพร้อมการสึกหรอที่ดี | ทนต่อแรงด้านข้างและการสัมผัสซ้ำ ๆ |
เมื่อใดที่เกรดไมโครเกรนและซับไมครอนจะมีความพรีเมี่ยมเหนือสูตรมาตรฐาน สถานการณ์สมมติสามประการทำให้ต้นทุนส่วนต่างคุ้มค่า: เมื่อคุณปั๊มวัสดุบางที่ต่ำกว่า 0.5 มม. โดยมีการระบุความสูงของเสี้ยนไว้แน่น เมื่อเส้นผ่านศูนย์กลางของการเจาะลดลงต่ำกว่า 1.5 มม. และความสมบูรณ์ของคมตัดจะเป็นตัวกำหนดอายุการใช้งานของเครื่องมือโดยตรง หรือเมื่อปริมาณการผลิตเกินหลายล้านครั้งและระยะเวลาการลับที่ขยายออกไปจะส่งผลให้การประหยัดเวลาหยุดทำงานอย่างมีนัยสำคัญ ในกรณีเหล่านี้เกรดซับไมครอนถึง 93-95 HRAให้บริการที่ยาวนานขึ้นอย่างวัดผลได้ระหว่างการบดซ้ำ
สำหรับอย่างอื่น เกรดมาตรฐานและเกรดเกรนละเอียด-ในกลุ่มผลิตภัณฑ์ C10-C12 ให้ความสมดุลที่ใช้งานได้จริง ต้นทุนต่อชิ้นงานถูกกว่า ทนทานต่อความไม่สมบูรณ์ของการจัดตำแหน่งได้ดีกว่า และลับคมได้อย่างคาดเดาได้ แนวทางที่ชาญฉลาดคือการระบุเกรดพรีเมี่ยมเฉพาะที่สถานีเท่านั้น โดยที่ข้อได้เปรียบเฉพาะของเกรดจะเปลี่ยนเป็นผลผลิตที่สามารถวัดผลได้ ไม่ใช่การนำไปใช้กับทุกตำแหน่งในแม่พิมพ์
อย่างไรก็ตาม การเลือกเกรดสามารถบอกเล่าเรื่องราวได้เพียงครึ่งเดียวเท่านั้น เกรด C11 เดียวกันมีพฤติกรรมแตกต่างออกไปเมื่อเป็นการเจาะทรงกลมเทียบกับปุ่มแม่พิมพ์ที่มีรูปทรง เนื่องจากรูปทรง ระยะห่าง และทิศทางการโหลดล้วนมีปฏิสัมพันธ์กับคุณสมบัติของวัสดุ ส่วนประกอบแต่ละประเภทจะนำชุดความต้องการด้านการทำงานและโหมดความล้มเหลวของตัวเองมากำหนดประสิทธิภาพของเกรดนั้นในทางปฏิบัติ
การวิเคราะห์ส่วนประกอบ-โดย-ส่วนประกอบคาร์ไบด์สำหรับแม่พิมพ์ปั๊มขึ้นรูป
เกรดคาร์ไบด์จะให้ประสิทธิภาพสูงสุดเมื่อจับคู่กับรูปทรงของส่วนประกอบ โครงสร้างส่วนรองรับ และการตั้งค่าระยะหลบที่ถูกต้องเท่านั้น แต่ละตำแหน่งในแม่พิมพ์จำเป็นต้องมีความต้องการทางกลที่แตกต่างกัน และการให้คาร์ไบด์เป็นการหยด-เพื่อทดแทนเหล็กกล้าเครื่องมือโดยไม่ต้องปรับการออกแบบโดยรอบถือเป็นเส้นทางที่รวดเร็วในการแตกร้าวและความล้มเหลวก่อนเวลาอันควร นี่คือสิ่งที่ส่วนประกอบแต่ละประเภทต้องการ
พันช์คาร์ไบด์และส่วนประกอบนำร่อง
หมัดจะดูดซับแรงที่รุนแรงที่สุดในแม่พิมพ์ปั๊มใดๆ ทุกจังหวะจะดันหมัดผ่านวัสดุที่เป็นแถบ กำหนดให้คมตัดรับแรงเฉือน จากนั้นจึงดึงกลับผ่านตัวบุ้ง คาร์ไบด์มีความเป็นเลิศในที่นี้เนื่องจากมีความแข็งต้านทานการปัดเศษของคมตัด ซึ่งค่อยๆ ลดคุณภาพของรูในการเจาะเหล็กกล้าเครื่องมือ ในการกำหนดค่าระยะหลบ-เป็นศูนย์ การเจาะคาร์ไบด์สามารถรักษาค่าความคลาดเคลื่อนที่ยอมรับได้-โดยอิสระได้นานกว่าเหล็กที่เทียบเท่ากันถึง 10 เท่า
ข้อควรพิจารณาในการออกแบบหมัดคาร์ไบด์สำหรับการปั๊มมีมากกว่าการเลือกใช้วัสดุ เนื่องจากคาร์ไบด์มีความเปราะ รูปทรงและรายละเอียดการรองรับจึงมีความสำคัญอย่างมาก การป้องกันโหมดความล้มเหลวของคาร์ไบด์ เช่น การสึกหรอของคมตัดที่เพิ่มขึ้นและการเคลื่อนตัวของขนาด สามารถถูกแทนที่ด้วยการแตกหักที่รุนแรงได้ หากการออกแบบไม่สนใจข้อจำกัดของคาร์ไบด์
- หลีกเลี่ยงมุมภายในที่แหลมคมบนโปรไฟล์การเจาะ ใช้รัศมีอย่างน้อย 0.1 มม. เพื่อลดความเข้มข้นของความเค้นที่ทำให้เกิดรอยแตกร้าว
- เจาะหลังด้วยแผ่นรองหลังที่แข็ง (56-60 HRC) เป็นอย่างน้อยความหนา 1.2 ถึง 1.25 เท่าของแผ่นรองแม่พิมพ์เหล็กมาตรฐานเพื่อกระจายแรงอัด
- รักษาอัตราส่วนความยาวหมัด-ถึง-เส้นผ่านศูนย์กลางไว้ การเจาะคาร์ไบด์แบบเรียวช่วยเพิ่มการโก่งตัวด้านข้าง และคาร์ไบด์จะไม่โค้งงอก่อนที่จะแตกหัก
- ระบุการปอกแบบมีไกด์เพื่อป้องกันการโหลดด้านข้างระหว่างการดึงกลับ การลอกออกโดยไม่ได้ตั้งใจเป็นสาเหตุหนึ่งที่พบบ่อยที่สุดของการเจาะทะลุ
- ใช้วิธียึดแบบกลไกหรือแบบร้อน- การประกอบปลอกสวม-แบบร้อนใช้ประโยชน์จากความแตกต่างในการขยายตัวเนื่องจากความร้อนระหว่างตัวจับยึดเหล็กและเม็ดมีดคาร์ไบด์ ทำให้เกิดการแทรกแซงที่อุณหภูมิ 500-600 องศาเซลเซียส โดยมีการรบกวนเส้นผ่านศูนย์กลาง 0.6-1%
นักบินต้องเผชิญกับความท้าทายที่เกี่ยวข้องแต่แตกต่างกันออกไป งานของพวกเขาคือการลอกแถบ ไม่ใช่การตัด ดังนั้นพวกเขาจึงพบกับการสึกหรอจากการเสียดสีเป็นหลักเมื่อเข้าสู่-รูที่เจาะไว้ล่วงหน้าด้วยความเร็วสูง ส่วนประกอบนำร่องของคาร์ไบด์ป้องกันโหมดความล้มเหลวที่รบกวนนักบินเหล็กกล้า: การลดขนาดเส้นผ่านศูนย์กลางจากการสึกหรอจากการเสียดสีนำไปสู่การลงทะเบียนแถบที่ไม่ถูกต้อง ซึ่งทำให้เกิดข้อผิดพลาดด้านขนาดในสถานีปลายน้ำทั้งหมด คาร์ไบด์นำร่องระดับซับไมครอนจะรักษาเส้นผ่านศูนย์กลางไว้หลายล้านรอบ โดยรักษาตำแหน่ง-ถึง-สถานีให้อยู่ในแนวเดียวกันภายในข้อกำหนดนานกว่าเหล็กกล้าเครื่องมือชนิดอื่นที่ชุบแข็งมาก
- ระบุเกรดซับไมครอนหรืออัลตราไฟน์ (92-94 HRA) สำหรับนักบินที่พิกัดความเผื่อของการลงทะเบียนแถบแคบ
- ออกแบบปลายนำร่องให้มีเทเปอร์หรือรัศมีเล็กน้อย แทนที่จะเป็นปลายแบนเพื่อลดแรงกระแทกจากการเข้า
- ตรวจสอบให้แน่ใจว่ารูนำร่องในแถบถูกลบคมออกเพื่อป้องกันการโหลดที่ไม่สมมาตรบนปลายไพล็อต
ปุ่มดายและแผ่นสึกหรอในคาร์ไบด์
กระดุมดายเป็นองค์ประกอบการตัดของผู้หญิงที่ได้รับหมัด พวกเขารับมือกับแรงตัดเดียวกันแต่มาจากทิศทางตรงกันข้าม และคมตัดจะต้องต้านทานการสึกหรอจากการเสียดสีจากทางเดินของแถบและการบิ่นขนาดเล็ก-ที่สะสมอยู่ที่พื้นที่ตัดคม เมื่อเปรียบเทียบปุ่มแม่พิมพ์คาร์ไบด์กับปุ่มเหล็กกล้าเครื่องมือ ช่องว่างด้านประสิทธิภาพจะมองเห็นได้ชัดเจนที่สุดในช่วงอายุการใช้งานของคมตัด โดยทั่วไปแล้ว ปุ่มเหล็กกล้าเครื่องมือจะต้องลับคมใหม่ทุก ๆ 50,000 ถึง 200,000 ครั้ง ขึ้นอยู่กับวัสดุที่เป็นแถบ ในขณะที่ปุ่มคาร์ไบด์ในการใช้งานเดียวกันมักจะอยู่ที่ 500,000 ถึงมากกว่าหนึ่งล้านครั้งระหว่างช่วงเวลาการบริการ
คาร์ไบด์โหมดความล้มเหลวจะกำจัดที่นี่คือการสึกหรอของพื้นอย่างต่อเนื่อง ซึ่งจะเปิดช่องว่างในการตัด ทำให้เกิดครีบ และบังคับให้ต้องปิดเครื่องโดยไม่ได้วางแผนไว้เพื่อการลับคม หากระบุไม่ดี คาร์ไบด์โหมดความล้มเหลวจะเกิดการบิ่นที่คมตัดเนื่องจากมีระยะห่างมากเกินไปหรือการวางแนวไม่ตรง
- จับคู่เกรดกระดุมแม่พิมพ์กับวัสดุแถบ: สูตรโคบอลต์-ที่แข็งกว่าและต่ำกว่าสำหรับอะลูมิเนียมและทองแดง เกรดโคบอลต์-ที่แกร่งกว่าและสูงกว่าสำหรับเหล็กสเตนเลสและโลหะผสมที่มี-ความแข็งแรงสูงต่ำ-
- รักษาระยะห่างในการตัดภายใน 5-10% ของความหนาของแถบต่อด้าน ระยะหลบมากเกินไปจะทำให้เกิดความเค้นดึงที่คมตัดซึ่งคาร์ไบด์ทนได้ไม่ดี
- ใช้การลบมุมขอบหรือรัศมีเฉียบคมกับพื้นที่ตัด คมตัดที่แหลมคมและไม่มีการป้องกันมีความเสี่ยงต่อการกะเทาะในคาร์ไบด์เป็นพิเศษ และการลบมุมเล็กน้อยจะช่วยลดความเสี่ยงของการแตกหักได้อย่างมาก โดยไม่ส่งผลกระทบต่อคุณภาพของชิ้นส่วน
- กด-ปุ่มดายให้พอดีเข้ากับตัวยึดที่แข็งตัวโดยมีการรบกวนที่เหมาะสมเพื่อให้แน่ใจว่ามีการรองรับที่สม่ำเสมอทั่วทั้งเส้นรอบวง
แผ่นสึกหรอของคาร์ไบด์สำหรับแม่พิมพ์ปั๊มขึ้นรูปมีบทบาทที่แตกต่างกันโดยพื้นฐาน พวกเขาไม่ได้ตัดวัสดุ ทนทานต่อการเสียดสีจากการเลื่อนของแถบเลื่อนบนพื้นผิวตัวนำและรางยก เนื่องจากแผ่นกันสึกต้องเผชิญกับสภาวะการเสียดสีล้วนๆ โดยไม่มีการกระแทก จึงเป็นตัวเลือกที่เหมาะสมที่สุดสำหรับเกรดความแข็ง-โคบอลต์สูง- (ช่วง C2, 6-8% Co) ที่เพิ่มความแข็งพื้นผิวให้สูงสุด พื้นผิวขัดเงาที่ทำได้บนคาร์ไบด์ยังช่วยลดการเสียดสีและป้องกันการสึกหรอจากการยึดเกาะหรือการครูดที่ทำให้เกิดการสะสมตัวของวัสดุบนพื้นผิวเหล็ก
- แผ่นสึกหรอขัดพื้นผิวเป็นกระจก (Ra ต่ำกว่า 0.1 ไมครอน) เพื่อลดแรงเสียดทานและป้องกันการขนย้ายวัสดุ
- ตรวจสอบให้แน่ใจว่าแผ่นสึกหรอได้รับการรองรับอย่างเต็มที่จากด้านล่าง ช่วงที่ไม่ได้รับการสนับสนุนจะทำให้เกิดความเค้นดัดงอซึ่งคาร์ไบด์ไม่สามารถรองรับได้
- ใช้เกรดโคบอลต์ตรงต่ำ- (6-10% Co) เมื่อมีสารหล่อลื่นที่มีฤทธิ์กัดกร่อนหรือสภาวะที่เป็นกรด หรือพิจารณาเกรดที่มีพันธะนิกเกิลเพื่อเพิ่มความต้านทานการกัดกร่อน
เครื่องปอกและเม็ดมีดพิเศษ
นักเต้นระบำจะดันวัสดุแถบออกจากหมัดหลังการตีแต่ละครั้ง พวกเขาสัมผัสกับการสัมผัสซ้ำๆ แรงด้านข้างจากความตึงของแถบ และผลกระทบเป็นครั้งคราวเมื่อการป้อนแถบลังเล เครื่องปอกคาร์ไบด์นั้นพบได้น้อยกว่าการเจาะหรือกระดุมคาร์ไบด์ แต่ได้รับตำแหน่งในแม่พิมพ์โปรเกรสซีฟความเร็วสูง- โดยที่เครื่องปอกเหล็กจะสวมเข้าไปในร่องที่กีดขวางแถบ
ลำดับความสำคัญในการออกแบบที่นี่คือความเหนียวและความต้านทานการสึกหรอที่เพียงพอ ทำให้เกรด C10-C12 ที่มีโคบอลต์ 10-15% เป็นตัวเลือกมาตรฐาน แผ่นดีดตัวที่ใส่สปริงควรรักษาระยะห่างเกินความหนาของแถบสูงสุดอย่างน้อย 0.05 มม. เพื่อป้องกันไม่ให้กระทบกับคมตัดคาร์ไบด์ระหว่างการทำงาน
- ใช้การออกแบบเครื่องปอกแบบมีรางพร้อมไกด์โพสต์แบบลูกบอล-เพื่อป้องกันการสัมผัสกับคมตัดด้านข้าง
- ระบุเกรดโคบอลต์-เกรนปานกลาง สูงกว่า-ที่ทนต่อการกระแทกซ้ำๆ โดยไม่มีการแตกหักระดับจุลภาค-
- ในสถานการณ์การติดตั้งเพิ่มเติม เม็ดมีดผู้เปลื่องคาร์ไบด์สามารถเปลี่ยนหน้าสัมผัสของเครื่องปอกเหล็กที่มีอยู่ได้โดยไม่ต้องออกแบบชุดประกอบแผ่นใหม่ทั้งหมด
แนวทางการปรับปรุงดังกล่าวใช้กันอย่างแพร่หลาย เมื่อตัดสินใจว่าจะอัพเกรดส่วนประกอบแม่พิมพ์เป็นคาร์ไบด์เมื่อใด คุณไม่จำเป็นต้องสร้างแม่พิมพ์ใหม่ทั้งหมดเสมอไป การเจาะ ปุ่ม ไพล็อต หรือแผ่นกันสึกแต่ละรายการสามารถสลับเป็นคาร์ไบด์ได้อย่างอิสระที่สถานีที่ประสบการสึกหรอเร็วที่สุดหรือเกิดข้อผิดพลาดบ่อยที่สุด เริ่มต้นด้วยส่วนประกอบที่ขับเคลื่อนเหตุการณ์การหยุดทำงานที่ยาวนานที่สุด วัดการปรับปรุงอายุการใช้งาน และขยายการใช้งานคาร์ไบด์จากที่นั่นตามข้อมูลการผลิตจริง
แต่ละส่วนประกอบจะบอกคุณบางอย่างเกี่ยวกับประสิทธิภาพของแม่พิมพ์โดยรวม แต่ประเภทของแม่พิมพ์ ไม่ว่าจะเป็นแบบก้าวหน้า ถ่ายโอน หรือผสม จะเป็นตัวกำหนดว่าส่วนประกอบใดที่มีความเครียดสะสมสูงสุด และตำแหน่งที่คาร์ไบด์ให้ผลตอบแทนมากที่สุด
ประเภทแม่พิมพ์กำหนดการตัดสินใจของส่วนประกอบคาร์ไบด์อย่างไร
ไม่ใช่แม่พิมพ์ทุกตัวที่จะเผาไหม้ด้วยเครื่องมือในอัตราเดียวกันหรือในตำแหน่งเดียวกัน ขั้วต่อขั้วต่อแม่พิมพ์แบบก้าวหน้าที่ 1,200 จังหวะต่อนาที มีความเข้มข้นของการสึกหรอแตกต่างอย่างมากจากขั้วต่อแม่พิมพ์ถ่ายโอนที่ขึ้นรูปลึก-โครงยานยนต์ที่ดึงออกมาที่ 40 จังหวะต่อนาที สถาปัตยกรรมของแม่พิมพ์เป็นตัวกำหนดว่าคาร์ไบด์จะให้ผลตอบแทนสูงสุดที่ใด และจุดที่ต้องใช้มากเกินไป
จัดอันดับตามความเข้มข้นในการใช้งานคาร์ไบด์โดยทั่วไป ประเภทของแม่พิมพ์มีลำดับชั้นที่ชัดเจน:
- ก้าวหน้าตาย- ความต้องการคาร์ไบด์สูงสุดเนื่องจากการนับระยะชักที่รุนแรง การสึกหรอสะสมหลาย- สถานี และข้อกำหนดการลงทะเบียนแถบที่แน่นหนา
- สารประกอบตาย- ความต้องการปานกลาง-ถึง-สูง เนื่องจากการดำเนินการตัดพร้อมกันมุ่งเน้นไปที่ส่วนประกอบจำนวนจำกัดซึ่งต้องรักษาคุณภาพคมตัดร่วมกัน
- การโอนตายความต้องการคาร์ไบด์แบบคัดเลือก - มุ่งเน้นไปที่สถานีที่มีการสึกหรอสูง- แทนที่จะใช้งานแบบครอบคลุมทั่วทั้งเครื่องมือ
- การรวมกันตายความต้องการแปรผัน - ซึ่งขับเคลื่อนโดยสถานีที่ทำการตัดและการขึ้นรูป โดยที่คาร์ไบด์กำหนดเป้าหมายไปที่องค์ประกอบการตัด
ข้อกำหนดของแม่พิมพ์คาร์ไบด์แบบก้าวหน้า
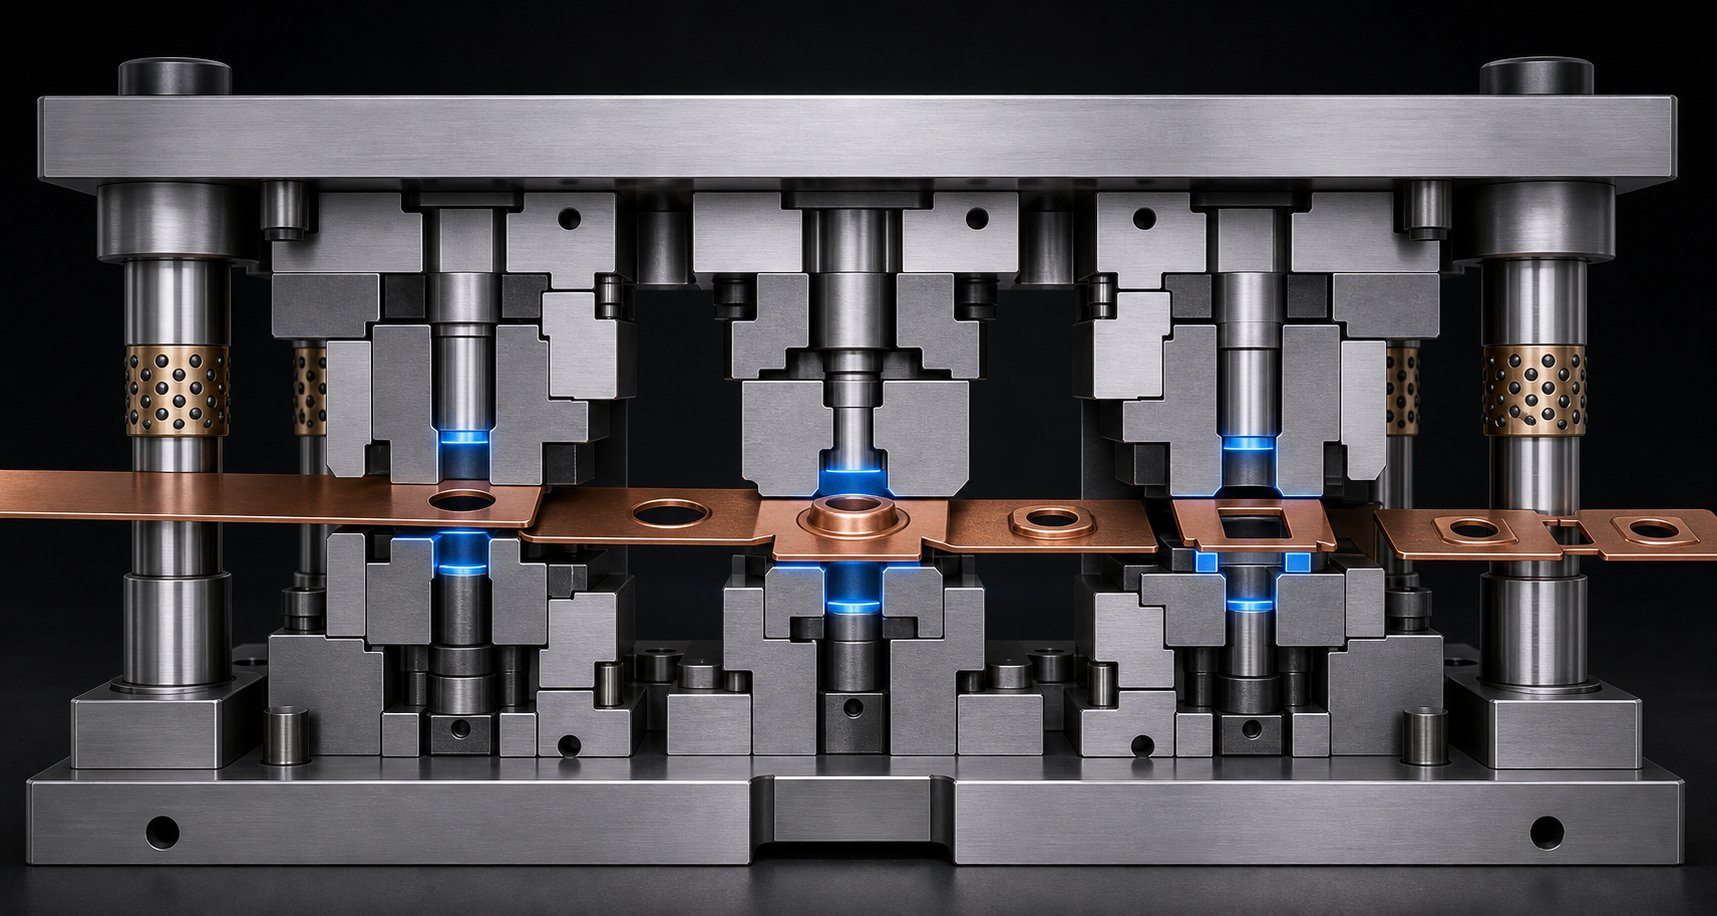
แม่พิมพ์แบบโปรเกรสซีฟเป็นอุปกรณ์สำคัญของการปั๊มปริมาณมาก- แถบดังกล่าวจะป้อนผ่านหลายสถานีในรอบต่อเนื่องเดียว โดยแต่ละสถานีจะดำเนินการเฉพาะตัว ตามข้อมูลอุตสาหกรรมความเร็วในการผลิตสามารถเข้าถึง 1,200 จังหวะต่อนาทีโดยมีค่าความคลาดเคลื่อนต่ำกว่าบวกหรือลบ 0.001 นิ้ว ที่ความเร็วดังกล่าว การสึกหรอเล็กน้อยที่สถานีหนึ่งก็จะลดลงตามกระแสน้ำ นักบินที่สูญเสียเส้นผ่านศูนย์กลาง 0.01 มม. จะทิ้งการลงทะเบียนที่สถานีถัดไปทุกแห่ง ทำให้เกิดข้อผิดพลาดด้านขนาดทั่วทั้งชิ้นส่วน
นี่คือสาเหตุที่ส่วนประกอบคาร์ไบด์สำหรับแม่พิมพ์ปั๊มแบบโปรเกรสซีฟมีแนวโน้มที่จะปรากฏที่สถานีวิกฤตเกือบทุกแห่ง นักบิน หมัดตัด กระดุมดาย และรางนำ ล้วนเผชิญกับการสึกหรอสะสมอย่างไม่หยุดยั้ง ตรรกะในการเลือกแม่พิมพ์คาร์ไบด์ที่มีอัตราการชักสูงนั้นตรงไปตรงมา: ส่วนประกอบใดๆ ที่สัมผัสกับแถบด้วยความเร็วและต้องคงขนาดไว้หลายล้านรอบถือว่าเป็นตัวเลือก
ความซับซ้อนของความก้าวหน้าของแถบจะเพิ่มอีกชั้นหนึ่ง แม่พิมพ์โปรเกรสซีฟ 20- สถานีที่สร้างตัวเชื่อมต่อในรถยนต์อาจรวมถึงสถานีเจาะ การบาก การขึ้นรูป และการตัด สถานีเจาะและตัดจะพบกับแรงเฉือนที่แท้จริงและได้รับประโยชน์จากเกรดซับไมครอนแข็งที่มีโคบอลต์ต่ำ ในทางตรงกันข้าม การขึ้นรูปสถานีจะต้องมีเกรดที่แข็งแกร่งกว่าซึ่งต้านทานผลกระทบจากการดัดงอได้ การวางตำแหน่งสมาร์ทคาร์ไบด์ในแม่พิมพ์แบบโปรเกรสซีฟหมายถึงการคัดระดับขึ้นหรือลงตามสถานี แทนที่จะระบุสูตรเดียวทั่วทั้งกระดาน
ข้อควรพิจารณาในการถ่ายโอนและแม่พิมพ์ผสม
ทรานเฟอร์ดายจะแยกช่องว่างออกจากแถบตั้งแต่เนิ่นๆ และเคลื่อนย้ายอย่างอิสระระหว่างสถานีโดยใช้ระบบถ่ายโอนทางกล โดยทั่วไปสถาปัตยกรรมนี้จะทำงานที่อัตราจังหวะที่ต่ำกว่า และแต่ละสถานีจะทำงานเป็นชิ้นๆ แทนที่จะเป็นแถบที่เชื่อมต่อกัน ผลลัพธ์ที่ได้คือการสึกหรอตามตำแหน่งสะสมของนักบินและผู้นำทางน้อยลง เนื่องจากไม่มีแถบให้บันทึก แต่มีความเครียดเฉพาะจุดที่สูงขึ้นในการขึ้นรูปการเจาะและดึงเม็ดมีดที่สร้างรูปทรงรูปทรงเรขาคณิตที่ซับซ้อน
การตัดสินใจวางตำแหน่งไดคาร์ไบด์แบบถ่ายโอนจะมุ่งเน้นไปที่-การเจาะลึก สถานีตัดแต่ง และเม็ดมีดขึ้นรูปใดๆ ที่รองรับวัสดุที่มีความแข็งแรงสูง- แม่พิมพ์ถ่ายโอนทำได้ดีเยี่ยมด้วยรูปทรงที่ซับซ้อนและชิ้นส่วนขนาดใหญ่ มักพบในแผงตัวถังรถยนต์และการใช้งานเชิงโครงสร้างที่เหล็กสแตนเลสหรือแถบเหล็กที่มีความแข็งแรงสูงขั้นสูง-เร่งการสึกหรอจากการเสียดสี กลไกการนำและการส่งผ่านนั้นไม่ค่อยจะเหมาะสมสำหรับคาร์ไบด์ เนื่องจากแรงกดสัมผัสต่ำกว่าและการเปลี่ยนง่ายกว่า
แม่พิมพ์คอมพาวด์ทำการตัดหลายครั้งในจังหวะเดียวที่สถานีเดียว เนื่องจากทุกอย่างเกิดขึ้นพร้อมๆ กัน ทุกคมตัดในแม่พิมพ์จึงต้องมีความคมด้วยกัน หากองค์ประกอบหนึ่งเสื่อมลง ชิ้นส่วนทั้งหมดจะหลุดจากข้อมูลจำเพาะ ข้อกำหนดของไดย์คาร์ไบด์แบบผสมขึ้นอยู่กับการเลือกเกรดที่สม่ำเสมอสำหรับส่วนประกอบการตัดทั้งหมด แหวนรองแบบเรียบที่มีทั้งชิ้นส่วนตัดและเจาะจะทำงานได้ดีที่สุดกับเม็ดมีดคาร์ไบด์ที่เข้าคู่กัน เพื่อให้คมตัดทั้งหมดถึงขีดจำกัดการบริการในช่วงเวลาเดียวกัน ทำให้สามารถลับคมครั้งเดียว แทนที่จะต้องบำรุงรักษาแบบเซ
การใช้งานในอุตสาหกรรมเป็นตัวกำหนดการตัดสินใจเหล่านี้ให้ดียิ่งขึ้น การใช้งานแม่พิมพ์ปั๊มขึ้นรูปยานยนต์มักเกี่ยวข้องกับเหล็กและโลหะผสมอลูมิเนียมที่มีความแข็งแรงสูง-ซึ่งมีปริมาณเกินหนึ่งล้านชิ้นส่วนต่อปี ซึ่งผลักดันแม่พิมพ์แบบก้าวหน้าและแบบถ่ายโอนไปสู่การใช้คาร์ไบด์อย่างกว้างขวางในสถานีตัด ในขณะเดียวกัน การประทับตรา HVAC มักเกี่ยวข้องกับทองแดงและอลูมิเนียมที่บางกว่าด้วยความเร็วสูงสุด โดยเน้นที่คาร์ไบด์ที่ส่วนนำและการเจาะที่มีเส้นผ่านศูนย์กลางเล็ก-ที่อาจสึกหรอในไม่กี่วัน วัสดุที่ถูกประทับตราจะโต้ตอบกับประเภทของแม่พิมพ์เพื่อกำหนดว่าการลงทุนคาร์ไบด์จะสมเหตุสมผลตรงไหน ซึ่งนำไปสู่คำถามกว้างๆ โดยตรงว่าคาร์ไบด์มีราคา-สมเหตุสมผลสำหรับการใช้งานที่กำหนดหรือไม่
การเลือกคาร์ไบด์ที่เหมาะสมสำหรับการใช้งานปั๊มขึ้นรูปของคุณ
การรู้ว่าคาร์ไบด์มีประสิทธิภาพเหนือกว่าเหล็กกล้าเครื่องมือก็เรื่องหนึ่ง การรู้ว่ามันสมเหตุสมผลทางการเงินสำหรับงานเฉพาะของคุณหรือไม่นั้นเป็นอีกเรื่องหนึ่ง ไม่ใช่ทุกสถานีแม่พิมพ์ที่ต้องการคาร์ไบด์ และไม่ใช่ทุกขั้นตอนการผลิตที่จะปรับค่าพรีเมียมล่วงหน้าได้ คำถามไม่ใช่ว่า "คาร์ไบด์ดีกว่าไหม" แต่ "คาร์ไบด์จ่ายเองตรงไหนโดยพิจารณาจากสิ่งที่ฉันกำลังปั๊ม ต้องการชิ้นส่วนกี่ชิ้น และงานพิมพ์ของฉันทำอะไร"
ตัวแปรการใช้งานที่สมเหตุสมผลในการเลือกคาร์ไบด์
ตัวแปรทั้งห้ามีปฏิสัมพันธ์กันเพื่อพิจารณาว่าส่วนประกอบคาร์ไบด์ได้รับการคงอยู่ในแม่พิมพ์ที่กำหนดหรือไม่ ประเมินร่วมกันแทนที่จะประเมินแยกกัน เนื่องจากปัจจัยที่ดีเพียงปัจจัยเดียวแทบจะไม่สามารถตัดสินการลงทุนด้วยตัวมันเองได้
วัสดุที่กำลังถูกประทับตรานี่คือไดรเวอร์ที่แข็งแกร่งที่สุดเพียงตัวเดียว วัสดุที่มีฤทธิ์กัดกร่อน เช่น สแตนเลส เหล็กเคลือบซิลิกอน และเหล็กโลหะผสมที่มีความแข็งแรงสูง-ต่ำ-จะเร่งการสึกหรอของเหล็กเครื่องมืออย่างรวดเร็ว เกณฑ์การคัดเลือกคาร์ไบด์สำหรับการปั๊มสแตนเลสจะโน้มตัวไปทางเกรดซับไมครอนอย่างมาก เนื่องจากปริมาณโครเมียมในแถบจะทำหน้าที่เหมือนกระดาษทรายละเอียดกับคมตัด วัสดุที่นิ่มกว่า เช่น เหล็กกล้าคาร์บอนต่ำ- ทองแดง และอะลูมิเนียมมีโทษน้อยกว่า แต่แม้แต่อะลูมิเนียมก็อาจทำให้เกิดการสึกหรอแบบยึดติด (การครูด) ซึ่งพื้นผิวขัดเงาของคาร์ไบด์ต้านทานได้ดีกว่าเหล็กกล้าเครื่องมือมาก เมื่อประเมินว่าวัสดุซับสเตรตส่งผลต่อการเลือกเครื่องมืออย่างไรทรัพยากรวัสดุของ YICHENเป็นจุดเริ่มต้นที่เป็นประโยชน์สำหรับการเปรียบเทียบคุณสมบัติของวัสดุที่มีการประทับตราซึ่งมีอิทธิพลต่อความต้องการของส่วนประกอบแม่พิมพ์ในงานอะลูมิเนียม เหล็ก สแตนเลส ทองเหลือง และแมกนีเซียม
ปริมาณการผลิต.โดยทั่วไปเกณฑ์ปริมาณการผลิตสำหรับแม่พิมพ์คาร์ไบด์จะอยู่ในช่วง 500,000 ถึง 1,000,000 ครั้งสำหรับการใช้งานส่วนใหญ่ เหล็กกล้าเครื่องมือที่มีคุณภาพต่ำกว่าช่วงดังกล่าวมักจะให้อายุการใช้งานที่ยอมรับได้โดยมีต้นทุนเริ่มต้นที่ต่ำกว่า เหนือสิ่งอื่นใด ระยะเวลาการบริการที่เพิ่มขึ้นของคาร์ไบด์ยังช่วยประหยัดได้มากจากเวลาหยุดทำงานที่ลดลง รอบการบดน้อยลง และคุณภาพของชิ้นส่วนที่สม่ำเสมอมากขึ้นตลอดการทำงาน แม่พิมพ์โปรเกรสซีฟความเร็วสูง-ที่ใช้หมุดตัวเชื่อมต่อหรือหน้าสัมผัสทางไฟฟ้าที่จังหวะนับล้านครั้งจะดันเกินเกณฑ์นี้ภายในไม่กี่สัปดาห์ ทำให้คาร์ไบด์เกือบจะจำเป็น
กดน้ำหนักและความหนาของแถบน้ำหนักที่สูงขึ้นซึ่งมุ่งไปที่พื้นที่ตัดขนาดเล็กจะทำให้เกิดแรงอัดที่เกินขีดจำกัดการทำงานของเหล็กกล้าเครื่องมือได้เร็วขึ้น วัสดุแถบหนา (เหล็กมากกว่า 2 มม.) จะสร้างแรงเฉือนที่คมตัดที่สูงขึ้นตามสัดส่วน ทั้งสองสภาวะสนับสนุนกำลังรับแรงอัดที่โดดเด่นของคาร์ไบด์ แต่การใช้งานเกจวัดหนา-ยังต้องการเกรดที่แข็งกว่า (โคบอลต์สูงกว่า) เพื่อดูดซับพลังงานกระแทกโดยไม่เกิดการบิ่น
ความซับซ้อนของชิ้นส่วนชิ้นส่วนที่มีรูที่มีระยะห่างกันมาก รัศมีมุมที่แคบ หรือมีคุณลักษณะที่ละเอียดอาจทำให้การเจาะที่มีเส้นผ่านศูนย์กลางขนาดเล็ก-มีความเสี่ยง การเจาะเหล่านี้สึกหรอเร็วขึ้นเนื่องจากพื้นที่ผิวน้อยกว่าจะกระจายแรงเฉือน คาร์ไบด์มักจะเป็นทางเลือกเดียวที่ใช้งานได้จริงเมื่อเส้นผ่านศูนย์กลางของการเจาะลดลงต่ำกว่า 1.5 มม. หรือเมื่อข้อกำหนดเฉพาะของเสี้ยนแน่นมาก
ใช้รายการตรวจสอบนี้เพื่อพิจารณาว่าเมื่อใดควรใช้คาร์ไบด์ในแม่พิมพ์ปั๊มสำหรับการใช้งานเฉพาะ:
- คุณกำลังปั๊มวัสดุที่มีฤทธิ์กัดกร่อนหรือ-ความแข็งแรงสูง (สแตนเลส, HSLA, เหล็กซิลิกอน) หรือไม่
- ปริมาณการผลิตรวมของคุณเกิน 500,000 ชิ้นส่วนต่อชุดแม่พิมพ์หรือไม่?
- เส้นผ่านศูนย์กลางการเจาะต่ำกว่า 2 มม. หรืออัตราส่วนความยาว-ถึง-เส้นผ่านศูนย์กลางสูงกว่า 4:1 หรือไม่
- ส่วนประกอบเหล็กกล้าเครื่องมือในปัจจุบันจำเป็นต้องลับคมมากกว่าหนึ่งครั้งต่อการกระแทก 100,000 ครั้งหรือไม่
- การหยุดทำงานโดยไม่ได้วางแผนจากเครื่องมือที่สึกหรอมีค่าใช้จ่ายมากกว่าการบำรุงรักษาตามกำหนดการหรือไม่
- ข้อกำหนดชิ้นส่วนของคุณต้องการเสี้ยนที่มีความสูงต่ำกว่า 0.05 มม. อย่างสม่ำเสมอหรือไม่
- คุณใช้อัตราสโตรกที่สูงกว่า 400 ต่อนาทีอย่างต่อเนื่องหรือไม่?
หากมีเงื่อนไขเหล่านี้สามข้อขึ้นไป ส่วนประกอบคาร์ไบด์มีแนวโน้มที่จะมีต้นทุนต่อชิ้นส่วนที่ต่ำกว่าตลอดการดำเนินการผลิต แม้ว่าจะใช้เงินลงทุนเริ่มแรกสูงกว่าก็ตาม
ชุดติดตั้งเพิ่มกับการตัดสินใจสร้างใหม่
วิศวกรที่ต้องเผชิญกับการตัดสินใจปรับปรุงแม่พิมพ์คาร์ไบด์เทียบกับการตัดสินใจสร้างใหม่จะมีความยืดหยุ่นมากกว่าที่หลายๆ คนตระหนัก การสร้างแม่พิมพ์คาร์ไบด์แบบเต็มเหมาะสมเมื่อออกแบบเครื่องมือใหม่สำหรับโปรแกรมที่มีปริมาณสูง-ที่ได้รับการยืนยันแล้ว คุณสามารถปรับระยะห่าง ขนาดแผ่นรองด้านหลัง และรูปทรงตัวจับยึดให้เหมาะสมสำหรับข้อกำหนดเฉพาะของคาร์ไบด์ตั้งแต่เริ่มต้น รวมถึงแผ่นรองที่หนาขึ้น (มาตรฐาน 1.2-1.25x) และพิกัดความเผื่อของไกด์ที่เข้มงวดมากขึ้นตามความต้องการของคาร์ไบด์
การติดตั้งเพิ่มเป็นแนวทางที่ชาญฉลาดยิ่งขึ้นเมื่อแม่พิมพ์เหล็กกล้าเครื่องมือที่มีอยู่กำลังทำงานอยู่แต่มีประสิทธิภาพต่ำกว่าที่สถานีเฉพาะ คุณไม่จำเป็นต้องสร้างแม่พิมพ์ใหม่ทั้งหมดเพื่อให้ได้ประโยชน์จากคาร์ไบด์ เป้าหมายการปรับปรุงทั่วไปได้แก่:
- แทนที่การเจาะแบบสวมที่เร็วที่สุด-ด้วยคาร์ไบด์ที่เทียบเท่ากัน โดยยังคงรักษาแผ่นเจาะและตัวจับยึดที่มีอยู่ไว้
- การเปลี่ยนปุ่มแม่พิมพ์เหล็กเครื่องมือสำหรับเม็ดมีดคาร์ไบด์ที่สถานีตัดที่ช่วยขับเคลื่อนตารางการลับของคุณ
- การอัพเกรดนักบินให้เป็นคาร์ไบด์เมื่อการลงทะเบียนแถบผิดพลาดทำให้คุณภาพปลายน้ำเบี่ยงเบนไป
- การเพิ่มแผ่นสึกหรอคาร์ไบด์เพื่อนำทางพื้นผิวที่มองเห็นการเซาะร่องหรือการสะสมตัวของวัสดุ
วิธีการปรับปรุงใหม่ได้ผลเนื่องจากส่วนประกอบคาร์ไบด์มักจะถูกกราวด์ในขนาดภายนอกเดียวกันกับเหล็กกล้าเครื่องมือรุ่นก่อนๆ โดยจะประกอบเข้ากับตัวยึดและตัวจับยึดที่มีอยู่ ข้อจำกัดที่สำคัญคือต้องแน่ใจว่าโครงสร้างแม่พิมพ์ที่มีอยู่นั้นให้การสนับสนุนอย่างเพียงพอ เครื่องเจาะคาร์ไบด์-ที่พอดีกับตัวจับยึดที่ออกแบบมาสำหรับเม็ดมีดเหล็กที่นิ่มกว่าอาจจำเป็นต้องอัพเกรดแผ่นรองเพื่อป้องกันการแตกร้าวภายใต้ภาระ
เริ่มต้นด้วยข้อมูล ติดตามว่าสถานีใดที่สร้างเหตุการณ์การหยุดทำงานและเศษซากมากที่สุด จากนั้นกำหนดเป้าหมายตำแหน่งเหล่านั้นเพื่ออัปเกรดคาร์ไบด์ก่อน วัดการปรับปรุงอายุการใช้งานในรอบการลับคมสองหรือสามรอบก่อนที่จะขยาย แนวทางที่เพิ่มขึ้นนี้จำกัดความเสี่ยงและสร้างชุดข้อมูลต้นทุนภายใน-ต่อ-ชิ้นส่วนที่ปรับให้มีการใช้คาร์ไบด์ในวงกว้างขึ้นตามเงื่อนไขการผลิตจริงของคุณ แทนที่จะเป็นการประมาณการทั่วไป
ไม่ว่าคุณจะเลือกการปรับปรุงหรือสร้างใหม่ ผลตอบแทนที่แท้จริงจากคาร์ไบด์จะเกิดขึ้นก็ต่อเมื่อคุณคำนึงถึงผลกระทบทางเศรษฐกิจทั้งหมดตลอดวงจรการผลิต ไม่ใช่เพียงรายการโฆษณาในใบสั่งซื้อเท่านั้น
ต้นทุนรวมในการเป็นเจ้าของส่วนประกอบแม่พิมพ์คาร์ไบด์
ใบสั่งซื้อส่วนประกอบคาร์ไบด์จะกระตุ้นให้สติ๊กเกอร์กระตุกเสมอ ป้ายราคาเริ่มต้นสามารถทำงานได้สูงกว่าชิ้นส่วนเหล็กกล้าเครื่องมือที่เทียบเท่ากัน 3 ถึง 5 เท่า และสำหรับรูปทรงที่ซับซ้อนซึ่งต้องใช้การเก็บผิวละเอียดด้วย EDM ตัวคูณจะเพิ่มขึ้นอีก ตัวเลขนั้น นั่งอยู่คนเดียวในใบเสนอราคา ทำลายโปรเจ็กต์คาร์ไบด์ก่อนที่จะเริ่ม แต่แทบจะบอกคุณไม่ได้เลยว่าส่วนประกอบนั้นมีราคาเท่าใดตลอดอายุการใช้งาน
ค่าใช้จ่ายล่วงหน้าเทียบกับมูลค่าตลอดอายุการใช้งาน
ต้นทุนรวมในการเป็นเจ้าของส่วนประกอบแม่พิมพ์คาร์ไบด์คิดเป็นเงินทุกๆ ดอลลาร์ที่ใช้ไปตั้งแต่วินาทีที่ส่วนประกอบเข้าสู่แม่พิมพ์จนกระทั่งหมดอายุการใช้งาน ซึ่งรวมถึงราคาซื้อ ใช่ แต่ยังรวมถึงต้นทุนการลับคม เวลาหยุดทำงานของแท่นพิมพ์ในระหว่างการบำรุงรักษาแต่ละครั้ง เศษที่เกิดจากการสึกของขอบ แรงงานตรวจสอบคุณภาพที่เชื่อมโยงกับการเคลื่อนตัวของมิติ และต้นทุนเสียโอกาสของชิ้นส่วนที่ไม่ได้ผลิตในขณะที่แท่นพิมพ์ไม่ได้ใช้งาน
พิจารณาว่าจะเกิดอะไรขึ้นกับปุ่มแม่พิมพ์เหล็กกล้าที่ต้องลับคมใหม่ทุกๆ 100,000 ครั้ง การบดซ้ำแต่ละครั้งหมายถึงการหยุดการอัด การดึงแม่พิมพ์ การขนย้ายไปยังห้องเครื่องมือ การดำเนินการบด ติดตั้งแม่พิมพ์ใหม่ และดำเนินการตรวจสอบ-บทความแรกก่อนที่การผลิตจะดำเนินการต่อ ปุ่มคาร์ไบด์ในตำแหน่งเดียวกันอาจทำงานได้ตั้งแต่ 500,000 ถึงมากกว่าหนึ่งล้านครั้งก่อนที่จะต้องเข้ารับบริการ นั่นคือการตัดกิจกรรมการบำรุงรักษาสี่ครั้งขึ้นไป โดยแต่ละเหตุการณ์ต้องแบกรับแรงงาน การขนส่ง และต้นทุนการผลิตที่สูญเสียไป
การเปรียบเทียบอายุการใช้งานของแม่พิมพ์คาร์ไบด์กับเหล็กกล้าเครื่องมือจะมีความไม่สมดุลมากยิ่งขึ้นเมื่อคุณคำนึงถึงคุณภาพของชิ้นส่วนด้วย เมื่อขอบเหล็กเครื่องมือสึกหรอ ความสูงของครีบจะคืบคลานขึ้น ขนาดจะเปลี่ยน และอัตราของเสียจะค่อยๆ เพิ่มขึ้น คุณอาจไม่เกิดการเสื่อมสภาพจนกว่าการตรวจสอบจะทำเครื่องหมายเป็นชุด ซึ่ง ณ จุดนี้การทำงานซ้ำหรือชิ้นส่วนที่เสียจะเพิ่มต้นทุนที่ไม่เคยปรากฏในรายการงบประมาณเครื่องมือ ความเสถียรของมิติของคาร์ไบด์จะยับยั้งการคืบคลานดังกล่าว โดยรักษาคุณภาพของชิ้นส่วนที่สม่ำเสมอให้ลึกลงไปในขั้นตอนการผลิตมากขึ้น
| ปัจจัยต้นทุน | ส่วนประกอบเหล็กกล้าเครื่องมือ | ส่วนประกอบคาร์ไบด์ |
|---|---|---|
| ต้นทุนการซื้อเริ่มต้น | ล่าง (พื้นฐาน) | สูงกว่าเหล็กกล้าเครื่องมือ 3-5 เท่า |
| อายุการใช้งานที่คาดหวังระหว่างการลับคม | 50,000 - 200,000 ครั้ง (แตกต่างกันไปตามแอปพลิเคชัน) | 500,000 - 1,000,000+ ครั้ง |
| จำนวนการลับคมก่อนเปลี่ยน | หลายอย่าง แต่แต่ละอันจะทำให้อายุสั้นลงทีละน้อย | จำเป็นต้องใช้การลับคมทั้งหมดน้อยลงเมื่อเทียบกับการผลิตที่เท่ากัน |
| ความถี่ของการหยุดทำงานของการบำรุงรักษา | สูงขึ้น (กดหยุดบ่อยขึ้น) | ลดลงอย่างเห็นได้ชัด |
| แนวโน้มอัตราเศษตลอดอายุการใช้งาน | เพิ่มขึ้นเรื่อยๆ เมื่อขอบสึกหรอ | คงความเสถียรได้นานขึ้นก่อนที่จะสลายตัว |
| ความสม่ำเสมอของมิติชิ้นส่วน | ดริฟท์ในช่วงต้นของการดำเนินการผลิต | ทนทานต่อการวิ่งระยะยาว |
| ข้อกำหนดการบริการเฉพาะทาง | การบดห้องเครื่องมือมาตรฐาน | ต้องใช้การเจียรเพชรหรือ EDM |
| เสี่ยงต่อความล้มเหลวร้ายแรง | ต่ำกว่า (โหมดความล้มเหลวของความเหนียว) | สูงกว่าหากได้รับการสนับสนุนอย่างไม่เหมาะสมหรือวางแนวไม่ตรง |
การคำนวณจุดคุ้มทุนในการอัพเกรดคาร์ไบด์
การวิเคราะห์จุดคุ้มทุนสำหรับส่วนประกอบการปั๊มคาร์ไบด์ไม่จำเป็นต้องมีการสร้างแบบจำลองทางการเงินที่ซับซ้อน คุณต้องมีจุดข้อมูลสี่จุดจากการดำเนินงานปัจจุบันของคุณ: ต้นทุนของเหตุการณ์การบำรุงรักษาเหล็กกล้าเครื่องมือแต่ละรายการ (รวมถึงแรงงาน เวลาหยุดทำงาน และการผลิตที่สูญเสีย) เหตุการณ์เหล่านั้นเกิดขึ้นบ่อยเพียงใด ต้นทุนของเสียและการทำงานซ้ำที่เกิดจากการสึกหรอของคมตัดระหว่างช่วงการบำรุงรักษา และปริมาณการผลิตรวมที่แม่พิมพ์ต้องส่งมอบ
การคำนวณเป็นไปตามโครงสร้างง่ายๆ:
- ต้นทุนเหล็กกล้าเครื่องมือทั้งหมด=(ต้นทุนเริ่มต้น) + (ต้นทุนต่อเหตุการณ์การบำรุงรักษา x จำนวนเหตุการณ์ตลอดอายุการใช้งาน) + (ต้นทุนของเสีย/งานซ่อมแซมที่เกิดจากการสึกหรอ)
- ต้นทุนคาร์ไบด์ทั้งหมด=(ต้นทุนเริ่มต้น) + (ต้นทุนต่อเหตุการณ์การบำรุงรักษา x จำนวนเหตุการณ์ที่ลดลง) + (ต้นทุนของเสีย/งานซ่อมแซมที่ลดลง)
- จุดคุ้มทุน=คือปริมาณการผลิตที่ต้นทุนคาร์ไบด์ทั้งหมดลดลงต่ำกว่าต้นทุนเหล็กกล้าเครื่องมือทั้งหมด
จุดคุ้มทุนมาถึงเร็วขึ้นเมื่อเงื่อนไขใดๆ เหล่านี้รุนแรงขึ้น: วัสดุที่ถูกประทับตรามีฤทธิ์กัดกร่อนสูง ต้นทุนเวลาหยุดทำงานต่อชั่วโมงสูงเนื่องจากแรงกดดันในการใช้แท่นพิมพ์ ต้นทุนเศษซากมีความสำคัญเนื่องจากวัสดุที่ประทับนั้นมีราคาแพง หรือแม่พิมพ์ทำงานอย่างต่อเนื่องที่อัตราการชักสูงซึ่งจะบีบอัดช่วงเวลาการบำรุงรักษาเป็นวันแทนที่จะเป็นสัปดาห์
แม่พิมพ์คาร์ไบด์ช่วยลดต้นทุนการหยุดทำงานเมื่อเวลาผ่านไป เนื่องจากการหยุดแต่ละครั้งที่หลีกเลี่ยงการกดจะมีค่าใช้จ่ายคงที่ ไม่ว่าการหยุดจะใช้เวลา 30 นาทีหรือสองชั่วโมงก็ตาม ในสายการผลิตที่ป้อนการดำเนินการประกอบแบบทันเวลา-ในเวลา- การเปลี่ยนเครื่องมือโดยไม่ได้วางแผนเพียงครั้งเดียวสามารถรบกวนกำหนดการดาวน์สตรีมที่อยู่นอกเหนือกรอบเวลาการบำรุงรักษาโดยตรงได้ ค่าใช้จ่ายที่เรียงซ้อนนั้นไม่ค่อยปรากฏในการเปรียบเทียบชีวิต-เครื่องมือง่ายๆ แต่มีอิทธิพลเหนือ-เศรษฐศาสตร์โลกที่แท้จริง
ข้อแม้ที่ตรงไปตรงมา: คาร์ไบด์ไม่ได้ชนะการคำนวณ TCO เสมอไป ปริมาณต่ำ-ใช้งานได้ต่ำกว่า 500,000 ชิ้นส่วน วัสดุแถบอ่อนที่แทบไม่ต้องใช้เหล็กกล้าเครื่องมือหรือแม่พิมพ์ต้นแบบที่คาดว่าจะได้รับการเปลี่ยนแปลงการออกแบบอาจไม่ถึงจุดคุ้มทุน ค่าของการรันตัวเลขเหล่านี้เป็นการระบุอย่างชัดเจนว่าส่วนประกอบใดที่ดายเกินเกณฑ์ ดังนั้นคุณจึงลงทุนดอลลาร์คาร์ไบด์โดยที่ผลตอบแทนจะเป็นจริงแทนที่จะสันนิษฐานไว้
อย่างไรก็ตาม การได้รับสิทธิทางเศรษฐกิจจะมีความสำคัญเฉพาะในกรณีที่ส่วนประกอบคาร์ไบด์มีอายุการใช้งานตามพิกัดจริงในทางปฏิบัติเท่านั้น นั่นขึ้นอยู่กับวิธีจัดการ บำรุงรักษา และตรวจสอบเมื่อติดตั้งในแม่พิมพ์แล้ว
การรักษาและยืดอายุการใช้งานของชิ้นส่วนคาร์ไบด์
การเจาะคาร์ไบด์ที่พิกัดหนึ่งล้านครั้งระหว่างการบดซ้ำจะไม่ถึงจำนวนนั้นหากตกหล่นบนแท่นเหล็ก ติดตั้งในแม่พิมพ์ที่ไม่ตรงแนว หรือทำงานโดยไม่มีการหล่อลื่นที่เพียงพอ คุณสมบัติของวัสดุมีเพียงครึ่งหนึ่งของสมการเท่านั้น อีกครึ่งหนึ่งคือวินัยในการปฏิบัติงาน: วิธีที่คุณจัดการ ตั้งค่า ตรวจสอบ และให้บริการส่วนประกอบเหล่านี้จะเป็นตัวกำหนดว่าคุณจะได้รับผลตอบแทนจากการลงทุนคาร์ไบด์ทั้งหมดหรือหมดไปก่อนเวลาอันควร
แนวทางปฏิบัติที่ดีที่สุดในการบำรุงรักษาและการลับคม
คาร์ไบด์นั้นแข็ง แต่ก็เปราะเช่นกัน การรวมกันดังกล่าวต้องการแนวคิดในการบำรุงรักษาที่แตกต่างจากที่ร้านค้าส่วนใหญ่ใช้กับเหล็กกล้าเครื่องมือ คุณไม่สามารถมัดหมัดคาร์ไบด์เข้ากับรีเทนเนอร์ด้วยค้อน โยนมันลงในลิ้นชักโดยใช้เครื่องมืออื่น หรือบดมันบนล้ออลูมิเนียมออกไซด์มาตรฐาน ช็อตคัทแต่ละช็อตทำให้เกิดความเสียหายที่ทำให้อายุการใช้งานสั้นลงหรือทำให้เกิดความล้มเหลวกะทันหัน
เริ่มต้นด้วยการจัดการ ดูแลส่วนประกอบคาร์ไบด์ เช่น เครื่องมือวัดความเที่ยงตรงเสมอ จัดเก็บแยกกันในภาชนะบุนวม ติดป้ายชัดเจน และแยกออกจากกันเพื่อไม่ให้สัมผัสกันหรือพื้นผิวแข็ง แม้แต่น้ำมันสำหรับรอยนิ้วมือก็สามารถสร้างปัญหาได้เมื่อเวลาผ่านไป ดังนั้นควรจัดการด้วยถุงมือที่สะอาด และรักษาพื้นที่จัดเก็บให้แห้งเพื่อป้องกันการกัดกร่อนบนส่วนเหล็กใดๆ ของชุดประกอบ
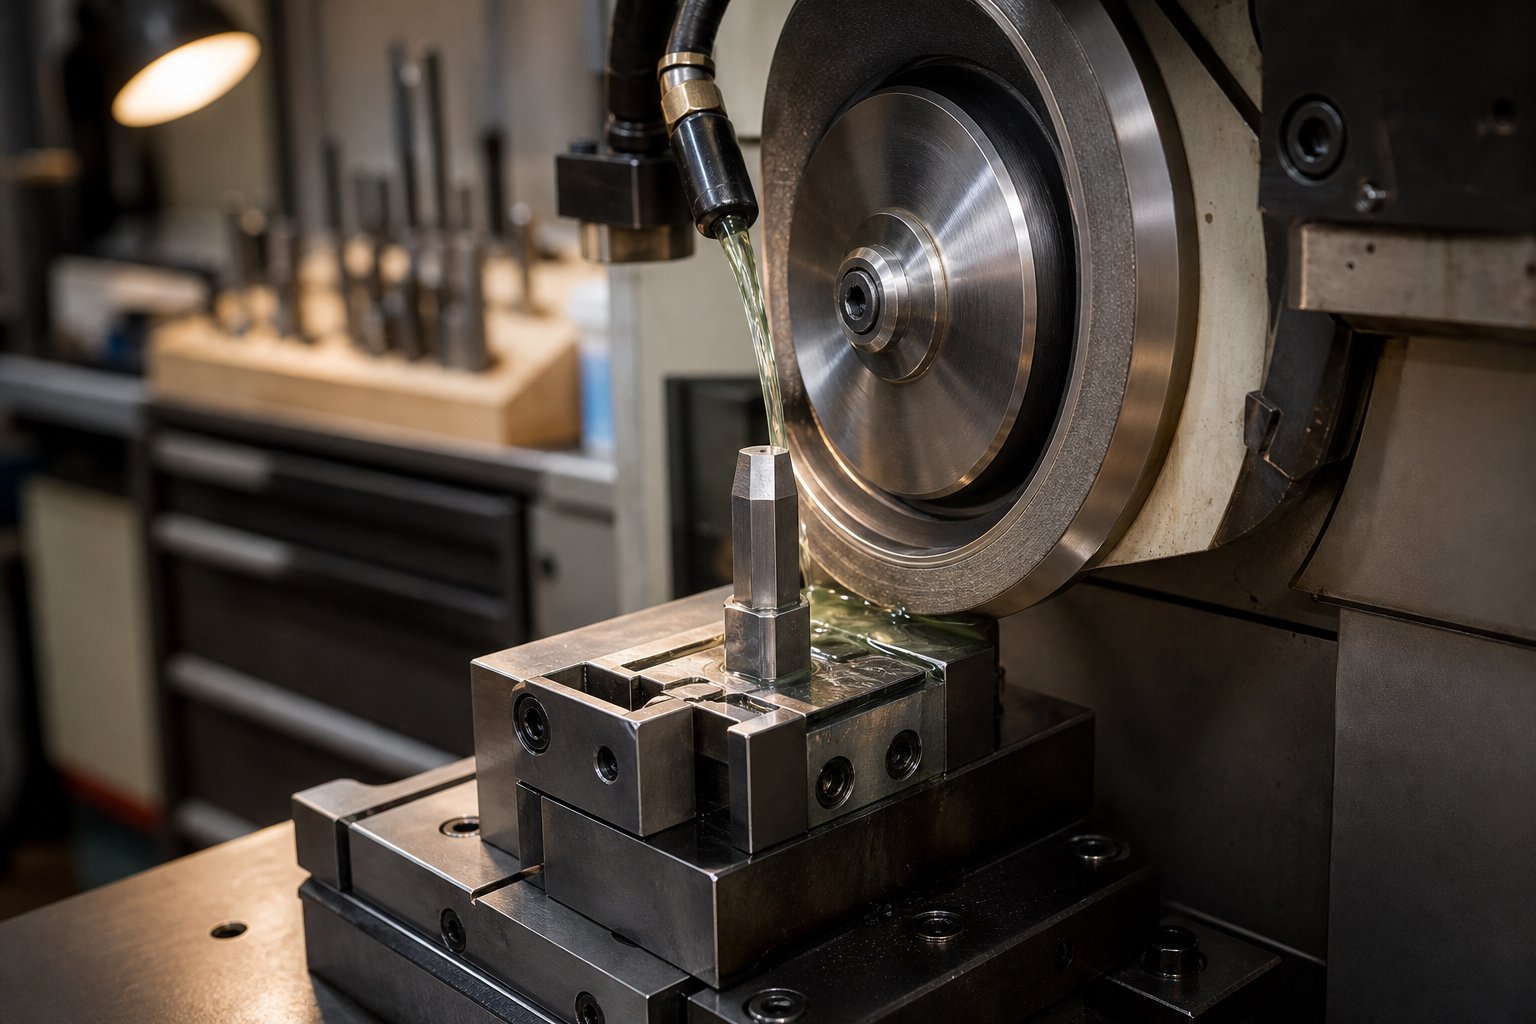
การเจียรพั้นช์ปั๊มคาร์ไบด์แบบลับคมต้องใช้ล้อเพชร ไม่ใช่สารกัดกร่อนทั่วไป ความแข็งของคาร์ไบด์จะทำลายล้ออลูมิเนียมออกไซด์หรือซิลิกอนคาร์ไบด์ก่อนที่จะตัดได้อย่างมีประสิทธิภาพ ใช้ล้อเพชรที่เคลือบด้วยเรซิน-หรือเคลือบแก้วโดยมีการไหลของน้ำหล่อเย็นที่เหมาะสมเพื่อป้องกันการแตกร้าวจากความร้อน โปรดคำนึงถึงพารามิเตอร์เหล่านี้:
- ขจัดวัสดุขั้นต่ำที่จำเป็นเพื่อให้ได้คมตัดที่สะอาด โดยทั่วไปแล้วจะอยู่ที่ 0.02 ถึง 0.05 มม. ต่อการลับคมหนึ่งครั้ง
- รักษาผิวสำเร็จให้สม่ำเสมอทั่วทั้งหน้าตัด การเจียรที่ไม่สม่ำเสมอทำให้เกิดความเครียดที่ทำให้เกิดการบิ่นที่คมตัดในการให้บริการ
- รักษารูปทรงดั้งเดิมไว้อย่างแน่นอน มุมเฉือน เรียวด้านหลัง และคุณสมบัติการผ่อนปรน ล้วนทำหน้าที่เฉพาะ และการเปลี่ยนแปลงในระหว่างการลับคมใหม่จะช่วยลดข้อได้เปรียบด้านประสิทธิภาพที่มีให้
- ตรวจสอบความเรียบและตั้งฉากหลังจากการเจียร ความเอียงของหน้าเจาะแม้เพียง 0.01 มม. ก็ทำให้เกิดแรงกดที่ไม่สม่ำเสมอซึ่งคาร์ไบด์ทนได้ไม่ดี
- ล้างอำนาจแม่เหล็กส่วนประกอบหลังการดำเนินการบดใดๆ เพื่อป้องกันการเกาะติดของอนุภาคโลหะระหว่างการจัดเก็บหรือการติดตั้งใหม่
การบำรุงรักษาผิวสำเร็จมีมากกว่าการลับคม กระดุมและแผ่นกันสึกที่ขัดเงาแล้วควรขัด-ใหม่เป็นระยะๆ เพื่อรักษาคุณลักษณะแรงเสียดทาน-ต่ำไว้ การสะสมของวัสดุหรือ-รอยขีดข่วนขนาดเล็กจากทางเดินของแถบจะช่วยเพิ่มแรงเสียดทาน เร่งให้เกิดความร้อน และส่งเสริมให้เกิดการครูด การขัดเงาอย่างรวดเร็วด้วยไดมอนด์เพสต์ในระหว่างการบำรุงรักษาตามกำหนดเวลาจะช่วยให้พื้นผิวทำงานได้ตามที่ออกแบบไว้
กลยุทธ์การหล่อลื่นยังมีบทบาทโดยตรงในการยืดอายุการใช้งานส่วนประกอบแม่พิมพ์คาร์ไบด์อีกด้วย สารหล่อลื่นที่เหมาะสมจะสร้างฟิล์มกั้นระหว่างวัสดุแถบและพื้นผิวคาร์ไบด์ ช่วยลดการสึกหรอจากการเสียดสีและการหลุดลอกของกาว เลือกสารหล่อลื่นสูตรเฉพาะสำหรับวัสดุแถบของคุณ และรับประกันการใช้งานที่สม่ำเสมอตลอดความกว้างของแถบ การหล่อลื่นไม่เพียงพอที่ขอบด้านหนึ่งของแถบจะเน้นไปที่การสึกหรอที่ด้านหนึ่งของส่วนประกอบแม่พิมพ์ ทำให้เกิดการเสื่อมสภาพที่ไม่สมมาตร ซึ่งจะทำให้อายุการใช้งานสั้นลงและทำให้คุณภาพของชิ้นส่วนบิดเบี้ยว
การตรวจสอบการวางตำแหน่งอยู่ในขั้นตอนการตั้งค่าแม่พิมพ์ทุกขั้นตอน ไม่ใช่แค่ระหว่างการติดตั้งครั้งแรกเท่านั้นการวางแนวที่ไม่ถูกต้องเป็นตัวทำลายชีวิตของแม่พิมพ์คาร์ไบด์อย่างเงียบๆทำให้เกิดการกระจายแรงเค้นไม่สม่ำเสมอซึ่งโหลดด้านหนึ่งของหมัดหรือปุ่มเกินเกณฑ์การแตกหัก ใช้ไดอัลอินดิเคเตอร์เพื่อยืนยันการเจาะ-ถึงจุดร่วมศูนย์กลางของดาย-ก่อนดำเนินการผลิต การตรวจสอบยืนยันเพียงไม่กี่นาทีจะช่วยป้องกันชั่วโมงการหยุดทำงานโดยไม่ได้วางแผนจากส่วนประกอบที่เสียหาย
การตรวจสอบการสึกหรอและการกำหนดเวลาการเปลี่ยน
การรู้ว่าเมื่อใดที่ส่วนประกอบคาร์ไบด์จำเป็นต้องได้รับการดูแล คือความแตกต่างระหว่างการบดซ้ำตามกำหนดการ 30 นาทีและการรื้อถอนฉุกเฉินโดยมีชิ้นส่วนที่เป็นเศษอยู่ในถังขยะ คาร์ไบด์ไม่ได้ให้คำเตือนแบบค่อยเป็นค่อยไปเหมือนกับที่เหล็กกล้าเครื่องมือทำ ขอบเหล็กกลิ้งไปเรื่อย ๆ ทำให้เกิดครีบที่แย่ลงอย่างช้าๆ ขอบคาร์ไบด์มีแนวโน้มที่จะมีความคมนานกว่ามาก จากนั้นจะลดลงอย่างรวดเร็วเมื่อการสึกหรอถึงเกณฑ์วิกฤต พฤติกรรมดังกล่าวทำให้การตรวจสอบเชิงรุกเป็นสิ่งจำเป็น
สังเกตสัญญาณเตือนเหล่านี้ซึ่งบ่งชี้ว่าส่วนประกอบคาร์ไบด์จำเป็นต้องได้รับบริการ:
- ความสูงของครีบเกินข้อกำหนดของชิ้นส่วนที่มีการประทับตรา โดยเฉพาะอย่างยิ่งการเพิ่มขึ้นอย่างกะทันหันมากกว่าแนวโน้มทีละน้อย
- แถบสึกหรอหรือแหวนขัดเงาที่มองเห็นได้บนพื้นที่ตัดของปุ่มเจาะหรือกระดุม
- เศษไมโคร-ตามขอบตัด มองเห็นได้ภายใต้การขยาย แม้ว่าชิ้นส่วนจะยังวัดอยู่ในเกณฑ์ความคลาดเคลื่อนก็ตาม
- แรงลอกที่เพิ่มขึ้นหรือปัญหาการยกแถบที่เพิ่มขึ้น ซึ่งบ่งชี้ถึงความหยาบของพื้นผิวหรือการยึดเกาะของวัสดุบนแก้มยางของการเจาะ
- การเคลื่อนตัวของมิติในคุณสมบัติที่มีการประทับตรา โดยเฉพาะเส้นผ่านศูนย์กลางของรูที่มีแนวโน้มไปทางขีดจำกัดความคลาดเคลื่อนด้านบน
- การเปลี่ยนแปลงของเสียงกดในระหว่างการปั๊ม ซึ่งอาจส่งสัญญาณให้เกิดรอยแตกร้าวหรือเม็ดมีดที่หลวม
เมื่อคุณพบตัวบ่งชี้เหล่านี้ คำถามจะกลายเป็นว่าการปรับสภาพสามารถทำได้หรือส่วนประกอบหมดอายุการใช้งานแล้ว การปรับสภาพจะทำงานเมื่อมีการสึกหรอจำกัดอยู่ที่หน้าตัดและความยาวของส่วนประกอบที่เหลือช่วยให้สามารถดึงวัสดุออกได้โดยไม่ทำให้ขนาดการทำงานขั้นต่ำลดลง พั้นช์คาร์ไบด์ส่วนใหญ่ทนต่อการลับคมหลายครั้ง ตราบใดที่ความยาวโดยรวมยังอยู่ภายในช่วงการปรับของชุดดาย ในทำนองเดียวกัน กระดุมแม่พิมพ์สามารถลับคมบนหน้าตัดได้หลายครั้งก่อนที่ความกว้างของเม็ดมีดจะเกินขีดจำกัดที่ยอมรับได้
การเปลี่ยนเป็นสิ่งจำเป็นเมื่อการบิ่นขยายออกไปใต้พื้นที่ตัดเข้าสู่ตัวเครื่อง เมื่อมองเห็นรอยแตกที่จุดใดก็ได้ตลอดส่วนประกอบ หรือเมื่อการลับคมสะสมทำให้ชิ้นงานสั้นลงเกินกว่าขอบเขตที่ใช้งานได้ การพยายามกอบกู้ส่วนประกอบคาร์ไบด์ที่แตกร้าวนั้นไม่คุ้มกับความเสี่ยงเลย เมื่อรอยแตกร้าวเกิดขึ้น แม่พิมพ์จะไม่ปลอดภัยและต้องเปลี่ยนทันทีเพื่อป้องกันความล้มเหลวร้ายแรงที่อาจทำให้ตัวยึดแม่พิมพ์ แท่นพิมพ์ หรือส่วนประกอบโดยรอบเสียหายได้
ข้อผิดพลาดทั่วไปที่ทำให้ชิ้นส่วนแม่พิมพ์คาร์ไบด์เสียหายและอายุการใช้งานสั้นลง มักเกิดจากการปฏิบัติต่อชิ้นส่วนเหล่านั้นเหมือนเหล็กกล้าเครื่องมือ:
- การกวาดล้างแม่พิมพ์มากเกินไประยะห่างระหว่างปุ่มเจาะและดายมากเกินไปทำให้คมตัดคาร์ไบด์เกิดความตึงเครียดระหว่างการเจาะทะลุ ส่งผลให้ด้ามจับคาร์ไบด์มีสภาพการรับน้ำหนักได้ไม่ดี รักษาระยะห่างให้อยู่ในข้อกำหนดและตรวจสอบระหว่างการตั้งค่า
- น้ำหนักที่มากเกินไปการใช้แรงกดมากเกินความจำเป็นไม่ได้ปรับปรุงคุณภาพการตัด แต่จะช่วยเร่งความล้าของแรงอัด ปรับขนาดแท่นพิมพ์ให้ถูกต้องสำหรับงานและหลีกเลี่ยงการมีน้ำหนักเกิน-ตันเพื่อเป็นวิธีแก้ปัญหาสำหรับเครื่องมือทื่อ
- การปอกที่ไม่เหมาะสมการเจาะที่ดึงกลับโดยไม่มีการลอกแบบมีไกด์จะประสบกับแรงด้านข้างที่ทำให้เกิดการบิ่นที่แก้มยาง เครื่องปอกสปริงต้องใช้แรงเพียงพอเพื่อป้องกันไม่ให้แถบเกาะติดกับหมัดในระหว่างการดึงกลับ
- ข้ามการตรวจสอบการจัดตำแหน่งแม้แต่การวางแนวที่ไม่ตรงระหว่างการเจาะและปุ่มเพียง 0.02 มม. ก็ทำให้เกิดแรงเฉือนที่ไม่สมมาตรซึ่งเน้นไปที่ความเค้นที่ขอบด้านหนึ่ง และเพิ่มความเสี่ยงต่อการแตกหักอย่างมาก
- ความแข็งของแผ่นรองหลังไม่ถูกต้องแผ่นรองที่นุ่มกว่าหัวเจาะช่วยให้คาร์ไบด์สามารถเจาะเข้าไปในเพลตได้ ทำให้เกิดความเข้มข้นของความเค้นที่แพร่กระจายรอยแตกร้าวจับคู่ความแข็งของแผ่นรองหลังกับความแข็งของหัวเจาะเพื่อกระจายโหลดอย่างเท่าเทียมกัน
- การเจียรโดยไม่ต้องใช้สารหล่อเย็นการเจียรแบบแห้งจะสร้างการเปลี่ยนแปลงอุณหภูมิอย่างรวดเร็วซึ่งสร้างรอยแตกขนาดเล็กใต้พื้นผิว ซึ่งมองไม่เห็นตั้งแต่แรกแต่รับประกันว่าจะแพร่กระจายภายใต้ภาระการบริการ
การเก็บรักษาบันทึกการบริการโดยละเอียดสำหรับส่วนประกอบคาร์ไบด์แต่ละรายการ รวมถึงจำนวนครั้งระหว่างการลับคม วัสดุที่ถอดออกตามเหตุการณ์การบริการ และรูปแบบการสึกหรอที่สังเกตได้ จะสร้างชุดข้อมูลที่คุณต้องการเพื่อคาดการณ์เวลาการบำรุงรักษาได้อย่างแม่นยำ ในช่วงสองหรือสามรอบการบริการ รูปแบบจะปรากฏขึ้นเพื่อให้คุณจัดกำหนดการลับคมในเชิงรุก แทนที่จะตอบสนองต่อความล้มเหลวด้านคุณภาพ ความสามารถในการคาดการณ์ได้คือจุดที่ความได้เปรียบด้านต้นทุนโดยรวมของคาร์ไบด์กลายเป็นความจริงในการปฏิบัติงาน โดยเปลี่ยนการยืดอายุตามทฤษฎีให้กลายเป็นเวลาทำงานจริงบนพื้นการพิมพ์
ขั้นตอนถัดไปสำหรับการเลือกส่วนประกอบแม่พิมพ์คาร์ไบด์
ข้อมูลการบำรุงรักษาเชิงคาดการณ์ การจับคู่เกรด-ถึง-ส่วนประกอบ และการคำนวณจุดคุ้มทุน ล้วนชี้ไปสู่ข้อสรุปเดียวกัน: ส่วนประกอบแม่พิมพ์ปั๊มคาร์ไบด์ให้ผลตอบแทนที่วัดได้เมื่อกระบวนการคัดเลือกขับเคลื่อนด้วยข้อมูลการใช้งาน แทนที่จะเป็นสมมติฐาน คำถามสำหรับทีมของคุณไม่ใช่ว่าคาร์ไบด์ใช้งานได้หรือไม่ แต่อยู่ที่จุดไหนของแม่พิมพ์เฉพาะเจาะจงที่จะจ่ายให้ตัวมันเองเร็วที่สุด
ประเด็นสำคัญสำหรับวิศวกรและทีมจัดหา
การตัดสินใจทั้งหมดที่ครอบคลุมในคู่มือนี้จะลดเหลือหลักการสำคัญบางประการ รักษาแนวหน้าและตรงกลางไว้เมื่อประเมินการลงทุนคาร์ไบด์ครั้งต่อไปของคุณ:
- การเลือกเกรดจะต้องตรงกับโหมดความล้มเหลวที่โดดเด่นของส่วนประกอบ การสึกหรอจากการเสียดสีต้องใช้สูตรโคบอลต์-โคบอลต์ละเอียด-ต่ำ การกระแทกต้องใช้ปริมาณโคบอลต์ที่สูงขึ้นและโครงสร้างเกรนที่หยาบกว่า
- ประเภทแม่พิมพ์เป็นตัวกำหนดว่าคาร์ไบด์จะได้ผลตอบแทนสูงสุดเมื่อใด แม่พิมพ์แบบโปรเกรสซีฟต้องการแบบกว้างสำหรับนักบิน การต่อย และกระดุม แม่พิมพ์ถ่ายโอนจะได้รับประโยชน์จากตำแหน่งเป้าหมายที่-สถานีสร้างการสึกหรอและตัดแต่งสูง
- ปริมาณการผลิตเป็นตัวกำหนดเกณฑ์ทางเศรษฐกิจ การใช้งานส่วนใหญ่จะข้ามจุดคุ้มทุนระหว่าง 500,000 ถึง 1,000,000 ครั้ง แต่วัสดุแถบที่มีฤทธิ์กัดกร่อนหรืออัตราการชักสูงจะดึงตัวเลขนั้นให้ต่ำกว่า
- การติดตั้งเพิ่มเป็นเส้นทางที่ถูกต้อง คุณไม่จำเป็นต้องสร้างแม่พิมพ์ใหม่ทั้งหมดเพื่อดึงประโยชน์ของคาร์ไบด์ เริ่มต้นที่สถานีที่มีการหยุดทำงานและเศษซากมากที่สุด จากนั้นขยายตามผลลัพธ์ที่วัดได้
- วินัยในการบำรุงรักษาช่วยปกป้องการลงทุน การเจียรเพชร การตรวจสอบการวางแนวที่เหมาะสม และการตรวจสอบการสึกหรอเชิงรุกนั้นไม่สามารถต่อรองได้-หากคุณคาดว่าคาร์ไบด์จะมีอายุการใช้งานตามที่กำหนด
คาร์ไบด์ให้ ROI ที่แข็งแกร่งที่สุดเมื่อคุณปั๊มวัสดุที่มีฤทธิ์กัดกร่อนในปริมาณมากโดยมีค่าความคลาดเคลื่อนของขนาดที่จำกัด โดยที่ต้นทุนของการหยุดกดโดยไม่ได้วางแผนแต่ละครั้งจะสูงกว่าค่าพรีเมียมที่คุณจ่ายสำหรับส่วนประกอบที่ขัดขวางไม่ให้เกิดการเกิดขึ้น
เริ่มต้นการประเมินวัสดุคาร์ไบด์ของคุณ
พร้อมที่จะเปลี่ยนจากการวิจัยไปสู่การปฏิบัติแล้วหรือยัง? ลำดับที่ได้รับการจัดลำดับความสำคัญนี้ช่วยให้วิศวกรและทีมจัดหามีรายการตรวจสอบการเลือกส่วนประกอบแม่พิมพ์ปั๊มคาร์ไบด์ในทางปฏิบัติ:
- ตรวจสอบข้อมูลประสิทธิภาพแม่พิมพ์ปัจจุบันของคุณระบุว่าสถานีใดที่สร้างเหตุการณ์การบดซ้ำมากที่สุด อัตราของเสียสูงสุด และเวลาหยุดทำงานโดยไม่ได้วางแผนนานที่สุด นี่คือตัวเลือกคาร์ไบด์แรกของคุณ
- ระบุลักษณะความต้องการวัสดุแถบของคุณตรวจสอบคุณสมบัติทางกลและการเสียดสีของวัสดุที่คุณประทับตราทรัพยากรวัสดุของ YICHENนำเสนอจุดเริ่มต้นที่เป็นประโยชน์สำหรับการเปรียบเทียบคุณสมบัติของซับสเตรตระหว่างอลูมิเนียม เหล็ก สแตนเลส ทองเหลือง และแมกนีเซียม ช่วยให้คุณเข้าใจว่าวัสดุที่ประทับตราของคุณขับเคลื่อนความต้องการเครื่องมืออย่างไร
- จับคู่เคมีเกรดกับส่วนประกอบเป้าหมายแต่ละส่วนใช้ขนาดเกรนและความสัมพันธ์ของเนื้อหาสารยึดเกาะที่กล่าวถึงก่อนหน้านี้เพื่อเลือกสูตรที่จัดการกับโหมดความล้มเหลวเฉพาะของคุณ ไม่ใช่คำแนะนำทั่วไป
- ดำเนินการคำนวณจุดคุ้มทุนสำหรับผู้สมัครสามอันดับแรกของคุณระบุต้นทุนการหยุดทำงานตามจริง ความถี่ในการบำรุงรักษา และข้อมูลส่วนที่เสีย หากตัวเลขใช้ได้กับสถานีเหล่านั้น ก็มีแนวโน้มว่าจะใช้ได้กับสถานีอื่นๆ ที่ประสบปัญหาคล้ายคลึงกัน
- ระบุโครงสร้างพื้นฐานการสนับสนุนที่เหมาะสมยืนยันว่าแผ่นรองหลัง รีเทนเนอร์ และระบบปรับแนวเป็นไปตามข้อกำหนดของคาร์ไบด์ก่อนสั่งซื้อส่วนประกอบ เกรดพรีเมียมที่ติดตั้งในตัวจับยึดที่ไม่เพียงพอจะล้มเหลวเร็วกว่าเหล็กกล้าเครื่องมือในเหล็กกล้าที่เหมาะสม
- สร้างพื้นฐานการวัดจำนวนการเข้าชมเอกสาร ตัวชี้วัดคุณภาพชิ้นส่วน และช่วงเวลาการบำรุงรักษาตั้งแต่วันแรก เพื่อให้คุณสามารถระบุปริมาณการปรับปรุงและปรับการใช้คาร์ไบด์เพิ่มเติมด้วยข้อมูลการผลิตจริง
คู่มือวิศวกรเกี่ยวกับการจัดหาแม่พิมพ์คาร์ไบด์ ท้ายที่สุดแล้วต้องคำนึงถึงตำแหน่งของส่วนประกอบแต่ละชิ้นเสมือนว่าเป็นปัญหาทางวิศวกรรมของตัวเอง เกรด รูปทรง และโครงสร้างรองรับที่ทำงานในสถานีหนึ่งอาจผิดกับสถานีถัดไป ปล่อยให้ข้อมูลการผลิตของคุณเป็นแนวทางในการตัดสินใจ ลงทุนในบริเวณที่พิสูจน์ผลตอบแทนได้ และสร้างต่อจากนั้น แนวทางที่ขับเคลื่อนด้วยข้อมูล-อย่างมีระเบียบวินัยคือวิธีที่คุณจะหลีกเลี่ยงการจ่ายเงินสองครั้ง ครั้งแรกสำหรับคาร์ไบด์ที่ล้มเหลวเนื่องจากนำไปใช้ในทางที่ผิด และอีกครั้งสำหรับการเปลี่ยนทดแทนที่ทำให้ถูกต้องในที่สุด
คำถามที่พบบ่อยเกี่ยวกับส่วนประกอบแม่พิมพ์ปั๊มขึ้นรูปคาร์ไบด์
1. ส่วนประกอบแม่พิมพ์ปั๊มขึ้นรูปคาร์ไบด์คืออะไร และเหตุใดจึงถูกนำมาใช้
ส่วนประกอบแม่พิมพ์ปั๊มคาร์ไบด์เป็นส่วนประกอบเครื่องมือที่มีความแม่นยำซึ่งทำจากทังสเตนคาร์ไบด์ซีเมนต์ที่ยึดติดด้วยโคบอลต์หรือนิกเกิล ซึ่งรวมถึงการเจาะ กระดุมแม่พิมพ์ ไพล็อต คีมปอก และแผ่นกันสึกที่ใช้แทนที่ชิ้นส่วนเหล็กกล้าเครื่องมือภายในชุดแม่พิมพ์ วิศวกรระบุค่าเหล่านี้เนื่องจากคาร์ไบด์มีความแข็งประมาณ 92 HRA เมื่อเทียบกับเหล็กกล้าเครื่องมือที่ประมาณ 62 HRC ทำให้อายุการใช้งานของเครื่องมือยาวนานขึ้นถึง 10 เท่าในการผลิตที่มีปริมาณสูง- อายุการใช้งานที่ยาวนานขึ้นนี้ช่วยลดเวลาหยุดทำงานของแท่นพิมพ์ รักษาพิกัดความเผื่อที่เข้มงวดมากขึ้นตลอดการทำงานที่ยาวนานขึ้น และลดต้นทุนต่อชิ้นส่วนที่ประทับตราลง
2. ฉันจะเลือกเกรดคาร์ไบด์ที่เหมาะสมสำหรับการใช้งานแม่พิมพ์ปั๊มได้อย่างไร
การเลือกเกรดขึ้นอยู่กับโหมดความล้มเหลวหลักของส่วนประกอบ สำหรับการเจาะที่ตัดวัสดุบางหรือรูที่มีเส้นผ่านศูนย์กลางเล็ก- เกรดซับไมครอนที่มีโคบอลต์ 3-8% และความแข็ง 92-94 HRA จะให้การรักษาคมตัดสูงสุด การเจาะตัดโลหะหนักที่ต้องจัดการกับวัสดุที่มีความหนาต้องใช้เกรด C12-C13 ที่มีโคบอลต์ 13-16% เพื่อความเหนียวในการกระแทก กระดุมแม่พิมพ์ที่มีการตัดเฉือนปานกลางทำงานได้ดีกับเกรด C10-C11 ที่โคบอลต์ 8-13% แผ่นสึกหรอได้รับประโยชน์จากเกรด C2 โคบอลต์ต่ำที่ปรับให้เหมาะสมเพื่อความทนทานต่อการเสียดสี จับคู่เคมีเกรดกับว่าคุณกำลังออกแบบให้ทนต่อการสึกหรอจากการเสียดสีอย่างค่อยเป็นค่อยไปหรือการแตกหักจากแรงกระแทกอย่างกะทันหัน
3. เมื่อใดที่-การใช้คาร์ไบด์แทนเหล็กกล้าเครื่องมือในการปั๊มแม่พิมพ์จะคุ้มค่า-
โดยทั่วไปแล้ว คาร์ไบด์จะกลายเป็นต้นทุน-เหมาะสมเมื่อปริมาณการผลิตรวมเกิน 500,000 ถึง 1,000,000 ครั้ง จุดคุ้มทุนจะมาถึงเร็วขึ้นเมื่อปั๊มวัสดุที่มีฤทธิ์กัดกร่อน เช่น สแตนเลสหรือเหล็กซิลิกอน โดยใช้อัตราชักสูงกว่า 400 ต่อนาที โดยใช้เส้นผ่านศูนย์กลางหมัดต่ำกว่า 2 มม. หรือเมื่อต้นทุนการหยุดทำงานโดยไม่ได้วางแผนเกินค่าใช้จ่ายในการบำรุงรักษาที่กำหนดไว้ แม้ว่าคาร์ไบด์จะมีต้นทุนจ่ายล่วงหน้ามากกว่า 3-5 เท่า แต่ระยะเวลาการบริการที่ขยายระหว่างการลับคม อัตราเศษที่ลดลง และเอาต์พุตขนาดที่สม่ำเสมอมักจะทำให้ต้นทุนรวมต่อชิ้นส่วนลดลงตลอดการดำเนินการผลิตทั้งหมด
4. ฉันสามารถดัดแปลงส่วนประกอบแม่พิมพ์เหล็กกล้าเครื่องมือที่มีอยู่ให้เป็นคาร์ไบด์โดยไม่ต้องสร้างแม่พิมพ์ใหม่ทั้งหมดได้หรือไม่
ใช่ การติดตั้งเพิ่มเติมเป็นแนวทางปฏิบัติที่ใช้ได้จริงและเป็นแนวทางทั่วไป ส่วนประกอบคาร์ไบด์สามารถกราวด์เพื่อให้ตรงกับขนาดภายนอกของเหล็กกล้าเครื่องมือรุ่นก่อนๆ ได้ โดยประกอบเข้ากับรีเทนเนอร์และตัวจับยึดที่มีอยู่ เริ่มต้นด้วยการระบุสถานีที่สร้างเวลาหยุดทำงานและเศษซากมากที่สุด จากนั้นเปลี่ยนการเจาะ กระดุมแม่พิมพ์ ไพล็อต หรือแผ่นสึกหรอด้วยคาร์ไบด์ที่เทียบเท่ากัน ข้อกำหนดหลักคือการทำให้มีโครงสร้างพื้นฐานรองรับที่เพียงพอ โดยเฉพาะอย่างยิ่งแผ่นรองที่มีความหนามาตรฐาน 1.2-1.25 เท่า และการตรวจสอบการจัดตำแหน่งที่เหมาะสม เนื่องจากคาร์ไบด์ต้องการการรองรับที่เข้มงวดมากกว่าเหล็กกล้าเครื่องมือดัด
5. ฉันจะบำรุงรักษาส่วนประกอบแม่พิมพ์คาร์ไบด์เพื่อยืดอายุการใช้งานได้อย่างไร
การบำรุงรักษาคาร์ไบด์ต้องใช้ล้อเจียรเพชรที่มีการไหลของน้ำหล่อเย็นเพื่อลับคมใหม่ โดยเอาออกเพียง 0.02-0.05 มม. ต่อการกลึงแต่ละครั้ง โดยยังคงรูปทรงเดิมไว้ จัดเก็บส่วนประกอบแยกกันในภาชนะบุนวมเพื่อป้องกันการบิ่นจากการสัมผัส ตรวจสอบการจัดตำแหน่งการเจาะ-ถึง-ด้วยไดอัลในระหว่างการตั้งค่าทุกครั้ง เนื่องจากการวางแนวที่ไม่ตรงแม้แต่ 0.02 มม. ก็เน้นไปที่ความเครียดและทำให้เกิดการแตกหัก รักษาการหล่อลื่นที่เหมาะสมตลอดความกว้างของแถบทั้งหมด รักษาระยะห่างภายใน 5-10% ของความหนาของแถบต่อด้าน และเฝ้าติดตามสัญญาณเตือน เช่น ความสูงของเสี้ยนที่เพิ่มขึ้นอย่างกะทันหัน หรือมีเศษไมโครที่มองเห็นได้ตามแนวคมตัด


