


การปั๊มแม่พิมพ์แบบก้าวหน้าหมายถึงอะไรสำหรับการผลิตปริมาณมาก-
คุณกำลังจัดหาชิ้นส่วนโลหะในปริมาณมาก บางทีอาจเป็นวงเล็บหลายพันวงเล็บต่อเดือน หรือหน้าสัมผัสทางไฟฟ้าหลายล้านครั้งต่อปี เมื่อถึงจุดหนึ่ง วิศวกรฝ่ายจัดซื้อทุกคนก็มีคำถามเดียวกันว่าข้อไหนผู้ผลิตปั๊มแม่พิมพ์แบบก้าวหน้าสามารถส่งมอบสิ่งที่โครงการของฉันต้องการได้จริงหรือ
ก่อนที่คุณจะเริ่มขอใบเสนอราคา คุณต้องมีความเข้าใจอย่างถ่องแท้ว่ากระบวนการนี้คืออะไร ทำงานอย่างไร และเหตุใดจึงครอบงำ-การผลิตชิ้นส่วนโลหะที่มีปริมาณสูง รากฐานดังกล่าวกำหนดทุกบทสนทนาที่คุณจะมีกับซัพพลายเออร์ที่มีศักยภาพ และช่วยคุณแยกพันธมิตรที่มีความสามารถออกจากร้านค้าที่เป็นเจ้าของสื่อ
การประทับตราแบบก้าวหน้าคืออะไร
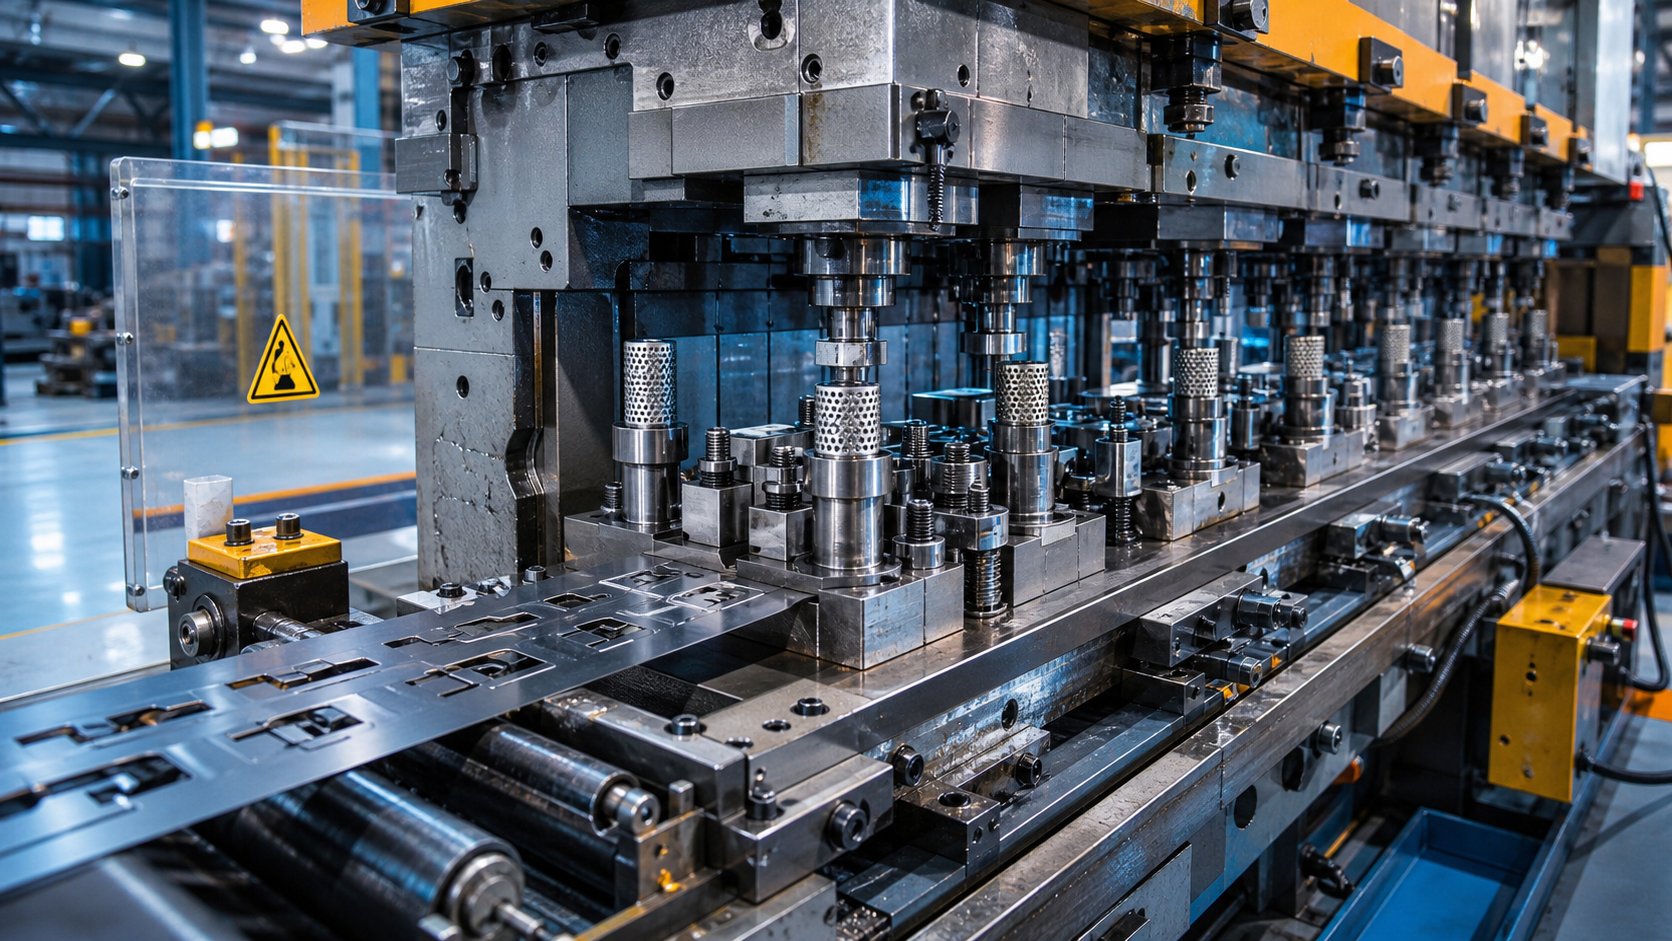
การปั๊มแม่พิมพ์แบบก้าวหน้าเป็นกระบวนการขึ้นรูปโลหะที่แถบวัสดุอย่างต่อเนื่องจะเคลื่อนผ่านชุดเวิร์กสเตชันตามลำดับภายในชุดแม่พิมพ์เดียว โดยแต่ละจังหวะการกดจะดำเนินการที่แตกต่างกันไปจนกระทั่งชิ้นส่วนที่เสร็จแล้วถูกผลิตและแยกออกจากแถบ
ลองนึกภาพขดลวดโลหะที่ป้อนเข้าเครื่องปั๊มขึ้นรูป ในทุกจังหวะ แถบจะเคลื่อนไปข้างหน้าตามระยะที่เพิ่มขึ้นอย่างแม่นยำ ซึ่งเรียกว่าระยะพิทช์ แต่ละสถานีที่ผ่านไปจะทำหน้าที่เฉพาะ เช่น เจาะรู โค้งงอ เพิ่มลักษณะที่เป็นเหรียญ หรือตัดแต่งวัสดุส่วนเกิน เมื่อถึงเวลาที่แถบไปถึงสถานีสุดท้าย ส่วนที่เสร็จแล้วจะดรอปฟรี หนึ่งจังหวะ หนึ่งส่วนประกอบที่ทำเสร็จแล้ว ทำซ้ำหลายร้อยครั้งต่อนาที
คำว่า "ก้าวหน้า" หมายถึงการเปลี่ยนแปลงที่เพิ่มขึ้นนี้ แม่พิมพ์แบบโปรเกรสซีฟเป็นเครื่องมือที่ได้รับการออกแบบทางวิศวกรรมโดยเฉพาะ- ซึ่งจะรวมสิ่งที่อาจต้องใช้เครื่องจักรหลายเครื่อง การตั้งค่าหลายรายการ และขั้นตอนการจัดการหลายขั้นตอนไว้ในการทำงานอัตโนมัติเพียงเครื่องเดียว แถบโลหะทำหน้าที่เป็นสายพานลำเลียงของตัวเอง โดยลำเลียงแต่ละส่วน-ใน-ความคืบหน้าจากสถานีหนึ่งไปยังอีกสถานีหนึ่งโดยไม่มีการแทรกแซงของมนุษย์
เหตุใดผู้ผลิตจึงใช้แม่พิมพ์แบบโปรเกรสซีฟสำหรับการผลิตจำนวนมาก
การปั๊มแบบก้าวหน้าเข้ามามีบทบาทในสายการผลิต เนื่องจากสามารถแก้ไขปัญหาสามประการไปพร้อมๆ กัน ได้แก่ ความเร็ว ความสม่ำเสมอ และราคาต่อหน่วย กดทำงานที่25 ถึง 200 จังหวะต่อนาทีหรือมากกว่าสามารถส่งออกชิ้นส่วนที่เสร็จแล้วในอัตราที่ไม่มีวิธีการขึ้นรูปอื่นที่ตรงกับส่วนประกอบขนาดเล็ก-ถึง-ขนาดกลาง-
ทุกจังหวะให้ผลลัพธ์ที่เหมือนกัน เนื่องจากการเจาะและพื้นผิวแม่พิมพ์เดียวกันจะสร้างรูปร่างของวัสดุในลำดับเดียวกันภายใต้เงื่อนไขเดียวกัน ซึ่งจะช่วยขจัดความแปรผันสะสมที่เกิดขึ้นเมื่อชิ้นส่วนถ่ายโอนระหว่างเครื่องจักรที่แยกจากกัน ผลลัพธ์ที่ได้คือพิกัดความเผื่อที่แน่นหนา คุณสมบัติที่สม่ำเสมอ และของเสียที่น้อยที่สุดตลอดการดำเนินการผลิตที่ครอบคลุมหลายล้านรอบ
อุตสาหกรรมต่างๆ เช่น ยานยนต์ อิเล็กทรอนิกส์ HVAC ไฟส่องสว่าง และสินค้าอุปโภคบริโภคต่างพึ่งพากระบวนการนี้สำหรับฉากยึด ขั้วต่อ ตัวยึด หน้าสัมผัส และตัวเรือน สิ่งเหล่านี้เป็นส่วนที่ความสอดคล้องของมิติไม่ใช่ทางเลือก และจุดที่เศรษฐศาสตร์ต่อ-ต่อหน่วยมีความสำคัญในวงกว้าง
การทำความเข้าใจการปั๊มแม่พิมพ์แบบก้าวหน้าในระดับนี้ไม่ใช่เชิงวิชาการ เป็นช่องทางในการประเมินว่าความลึกทางวิศวกรรม ความสามารถในการพิมพ์ และความเชี่ยวชาญด้านเครื่องมือของผู้ผลิตตรงกับความซับซ้อนของชิ้นส่วนของคุณหรือไม่ รายละเอียดกระบวนการแจ้งโดยตรงถึงคำถามที่คุณควรถามและสัญญาณอันตรายที่คุณควรระวัง
กระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าทำงานอย่างไรทีละขั้นตอน
การรู้ว่าแถบนั้นเคลื่อนที่ผ่านสถานีก็เป็นเรื่องหนึ่ง การทำความเข้าใจสิ่งที่เกิดขึ้นจริงในแต่ละสถานี และเหตุใดลำดับเหตุการณ์จึงมีความสำคัญ จะทำให้คุณมีเลนส์ที่คมชัดยิ่งขึ้นในการประเมินว่าเครื่องมือแม่พิมพ์แบบก้าวหน้าของผู้ผลิตตรงกับความซับซ้อนในส่วนของคุณ
ระยะ-ตาม-การแบ่งระยะของการดำเนินการแม่พิมพ์แบบก้าวหน้า
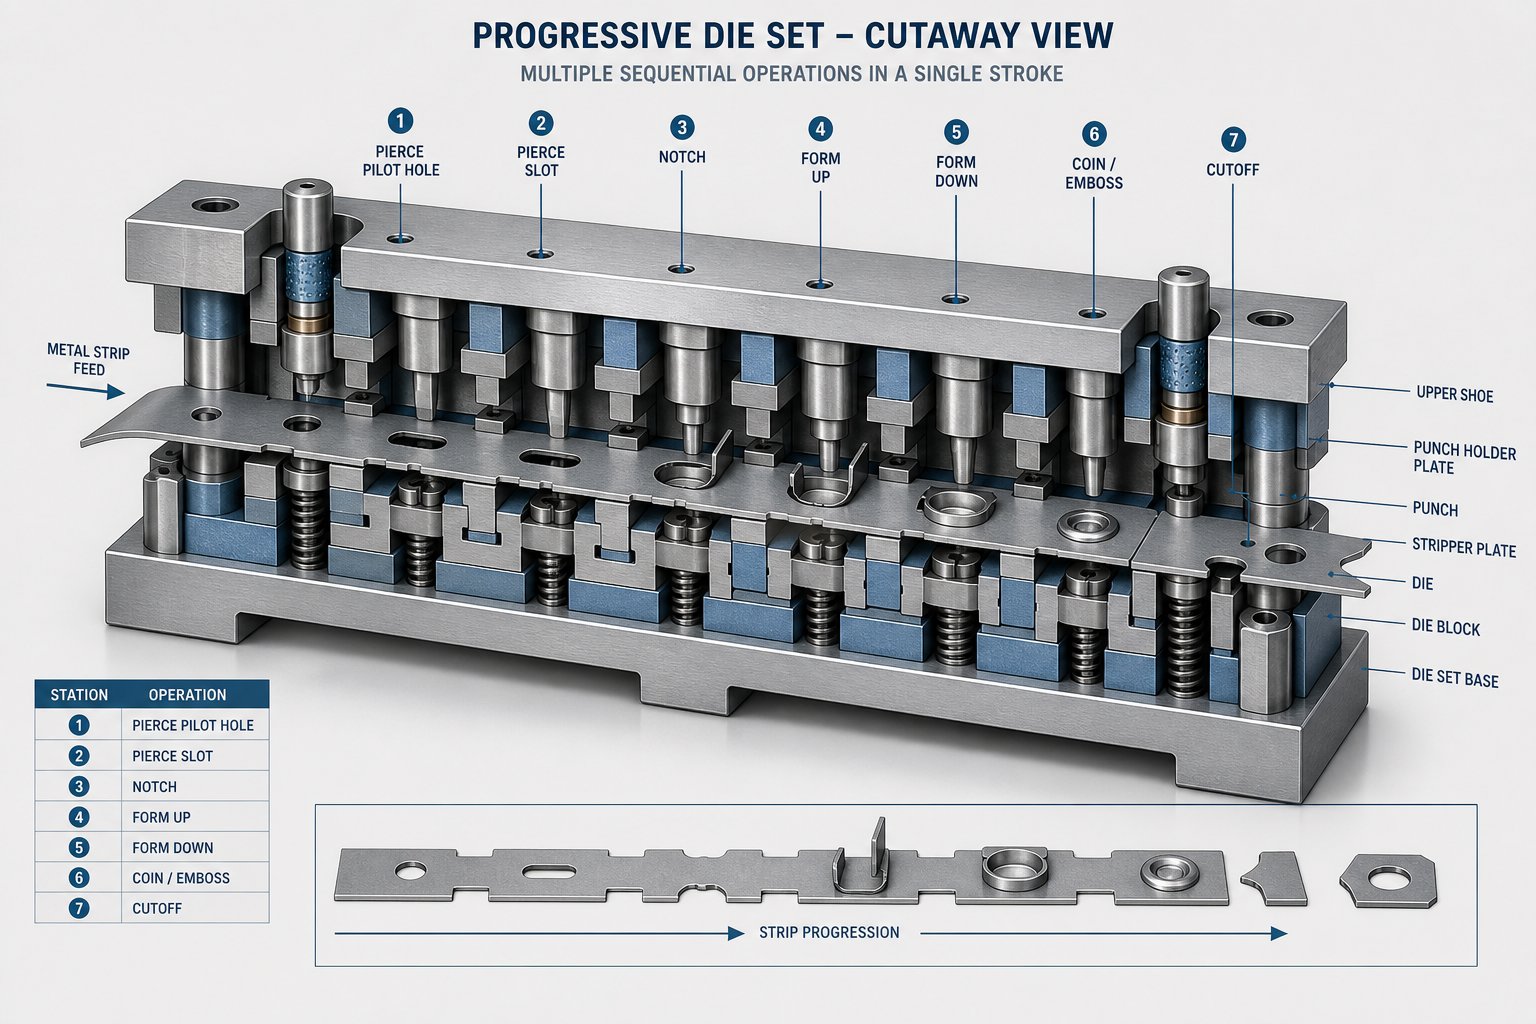
แต่ละสถานีในแม่พิมพ์ปั๊มแบบโปรเกรสซีฟจะดำเนินการเฉพาะที่สร้างจากงานที่ทำต้นน้ำ ข้ามขั้นตอน จัดเรียงลำดับใหม่ หรือคำนวณระยะห่างผิดพลาด ณ จุดใดๆ และชิ้นส่วนที่เสร็จแล้วจะล้มเหลว ต่อไปนี้คือวิธีที่กระบวนการเริ่มจากคอยล์ดิบไปจนถึงส่วนประกอบที่เสร็จสมบูรณ์:
- การให้อาหารและการคลายเกลียว- ม้วนแผ่นโลหะจะยึดเข้ากับอันคอยล์เลอร์และป้อนเข้าไปในเครื่องปั๊มแบบโปรเกรสซีฟในช่วงเวลาที่แม่นยำซึ่งซิงโครไนซ์กับจังหวะการกด เครื่องป้อนแบบม้วนหรือเครื่องป้อนแบบเซอร์โวจะควบคุมการเลื่อนของแถบ (เรียกว่าระยะพิทช์) ให้อยู่ภายในหนึ่งในพันของนิ้ว เพื่อให้มั่นใจว่าแต่ละสถานีจะได้รับวัสดุในตำแหน่งที่ถูกต้อง
- เจาะ- สถานีขึ้นรูปแรกมักจะเจาะรูนำร่องและช่องเปิดตามการใช้งาน รูนำร่องทำหน้าที่เป็นข้อมูลอ้างอิงการจัดตำแหน่งสำหรับสถานีปลายน้ำทุกแห่ง ในขณะที่รูใช้งานจะกลายเป็นส่วนหนึ่งของรูปทรงเรขาคณิตที่เสร็จสมบูรณ์ การเจาะเกิดขึ้นตั้งแต่เนิ่นๆ เนื่องจากการเอาวัสดุออกก่อนการขึ้นรูปจะป้องกันการบิดเบี้ยวบริเวณขอบรู
- กำลังปิดบัง- บางส่วนของแถบถูกตัดออกเพื่อกำหนดโปรไฟล์ด้านนอกของชิ้นส่วนหรือเพื่อสร้างลักษณะภายใน สถานีปิดอาจตัดโครงร่างบางส่วนในขณะที่ปล่อยแท็บที่ยึดชิ้นส่วนไว้กับแถบพาหะเพื่อการขนส่งต่อไปผ่านแม่พิมพ์
- การขึ้นรูป- การดำเนินการดัด วาด และจับเจ่าจะกำหนดรูปทรงช่องว่างเรียบให้เป็นเรขาคณิตสามมิติ- สถานีขึ้นรูปใช้แรงควบคุมเพื่อทำให้โลหะเปลี่ยนรูปเป็นพลาสติก ทำให้เกิดมุม ช่อง โครง หรือรูปทรง ลำดับจะย้ายจากการโค้งธรรมดาไปสู่รูปร่างที่ซับซ้อนมากขึ้น เพื่อจัดการความเค้นของวัสดุอย่างต่อเนื่อง
- การสร้างเหรียญ- การบีบอัดแรงดันสูง-ช่วยปรับปรุงคุณลักษณะเฉพาะ ทำให้พื้นผิวเรียบ เพิ่มรัศมีให้คมชัดขึ้น หรือทำให้รายละเอียดนูนขึ้นซึ่งต้องการการควบคุมมิติที่เข้มงวดกว่าการขึ้นรูปมาตรฐาน การหยอดเหรียญจะถูกวางหลังการขึ้นรูป เนื่องจากเป็นการปรับ-รูปทรงพื้นฐานที่กลายเป็นรูปทรงพื้นฐานแล้ว
- ทางลัด- สถานีสุดท้ายจะแยกส่วนที่เสร็จสมบูรณ์ออกจากแถบพาหะ ส่วนประกอบที่ทำเสร็จแล้วจะปล่อยทิ้งไว้ โดยมักจะลงถังขยะหรือบนสายพานลำเลียง ในขณะที่แถบโครงกระดูกที่เหลือจะออกไปรีไซเคิล
สังเกตว่าแต่ละขั้นตอนขึ้นอยู่กับการดำเนินการที่แม่นยำของขั้นตอนก่อนหน้าอย่างไร รูนำร่องที่เจาะในสถานีที่สองจะเป็นแนวทางในการดำเนินการครั้งต่อไป การขึ้นรูปต้องใช้วัสดุที่ปิดช่องว่างอย่างถูกต้อง Coining จะถือว่ารูปทรงโค้งงอที่อยู่ด้านล่างนั้นอยู่ภายในค่ามาตรฐานแล้ว การพึ่งพาแบบเรียงซ้อนนี้เป็นเหตุผลว่าทำไมวิศวกรรมที่อยู่เบื้องหลังแม่พิมพ์ปั๊มแบบโปรเกรสซีฟจึงต้องการความแม่นยำในขั้นตอนการออกแบบ ไม่ใช่แค่ในระหว่างการผลิตเท่านั้น
การขึ้นรูปหลายสถานีช่วยให้ชิ้นส่วนมีความซับซ้อนได้อย่างไร
จำนวนสถานีในแม่พิมพ์สะท้อนถึงความซับซ้อนของชิ้นส่วนโดยตรง ขายึดแบนธรรมดาที่มีสองรูอาจต้องใช้เพียงสี่หรือห้าสถานี ขั้วต่อสามมิติ-ที่มีการโค้งงอหลายจุด ลักษณะนูน และช่องเปิดที่ทนทาน-แน่นหนาอาจต้องใช้สิบสองจุดขึ้นไป สถานีเพิ่มเติมแต่ละสถานีจะเพิ่มต้นทุนเครื่องมือ เพิ่มความยาวของแม่พิมพ์ และต้องการแท่นปั๊มขึ้นรูปที่ใหญ่ขึ้นโดยมีขนาดเตียงและน้ำหนักที่เพียงพอ
ความเร็วในการกดสัมพันธ์โดยตรงกับการออกแบบสถานีเช่นกัน แม่พิมพ์ที่สร้างขึ้นเพื่อการประทับด้วยความเร็วสูงที่ 200 จังหวะบวกต่อนาที ต้องการสถานีที่ได้รับการออกแบบทางวิศวกรรมเพื่อการลอกแถบอย่างรวดเร็ว การกำจัดเศษที่มีประสิทธิภาพ และเวลาพักน้อยที่สุด สถานีที่น้อยลงและง่ายกว่าจะรองรับอัตราการหมุนเวียนที่เร็วขึ้น สถานีที่ซับซ้อนมากขึ้นที่มีการดึงลึกหรือหยอดเหรียญหนักอาจต้องกดให้ช้าลง แลกความเร็วเพื่อสร้างแรง
เมื่อคุณประเมินผู้ผลิต ให้ถามว่าแม่พิมพ์ทั่วไปของพวกเขาทำงานกี่สถานี และความเร็วในการกดเท่าใดที่พวกเขาทำได้สำหรับชิ้นส่วนที่คล้ายกับของคุณ ร้านค้าที่สะดวกสบายในการออกแบบเครื่องมือสถานี 15- สำหรับรูปทรงเรขาคณิตที่ซับซ้อนที่ 100+ จังหวะต่อนาที ทำงานที่ระดับวิศวกรรมที่แตกต่างจากสถานีหนึ่งที่ทำงานหก- ตายสำหรับช่องว่างเรียบ ความแตกต่างนั้นส่งผลโดยตรงว่าสามารถจัดการกับความซับซ้อนของชิ้นส่วนของคุณได้โดยไม่ต้องทดลองใช้-และข้อผิดพลาดที่มีค่าใช้จ่ายสูงในระหว่างการพัฒนาเครื่องมือหรือไม่
ความสัมพันธ์ระหว่างจำนวนสถานี ความสามารถในการกด และรูปทรงของชิ้นส่วนที่ทำได้ ยังส่งผลต่อการลงทุนด้านเครื่องมือของคุณอีกด้วย สถานีที่มากขึ้นหมายถึงต้นทุนแม่พิมพ์ล่วงหน้าที่สูงขึ้น แต่จะปลดล็อกความสามารถในการรวมการปฏิบัติงานที่อาจต้องใช้กระบวนการรอง เครื่องจักรที่แยกจากกัน และการจัดการเพิ่มเติม การเปลี่ยนแปลงทางเศรษฐศาสตร์ขึ้นอยู่กับปริมาณ ซึ่งทำให้เกิดคำถามทั่วไปว่า การลงทุนครั้งนี้ให้ผลตอบแทนตามปริมาณการผลิตเท่าใด
เมื่อการปั๊มแม่พิมพ์แบบโปรเกรสซีฟเป็นตัวเลือกที่เหมาะสมสำหรับโครงการของคุณ
เครื่องมือสำหรับแม่พิมพ์แบบโปรเกรสซีฟนั้นไม่ถูก คุณกำลังดูการใช้เงินทุนจำนวนมากก่อนที่ชิ้นส่วนการผลิตชิ้นเดียวจะออกจากโรงพิมพ์ คำถามที่แท้จริงไม่ได้อยู่ที่ว่ากระบวนการนี้ใช้งานได้หรือไม่ แต่อยู่ที่ว่าปริมาณของคุณเหมาะสมกับการลงทุนมากกว่าทางเลือกอื่นที่ง่ายกว่า เช่น แม่พิมพ์แบบผสม แม่พิมพ์แบบถ่ายโอน หรือการประทับตราแบบตีครั้งเดียว-หรือไม่
เกณฑ์ปริมาณที่ Progressive Dies เอาชนะวิธีอื่น
การปั๊มโลหะแบบก้าวหน้าเป็นไปตามเส้นโค้งต้นทุนที่แตกต่างกัน การพุ่งขึ้นล่วงหน้านั้นสูงชัน แต่ต้นทุนต่อ-ชิ้นส่วนจะลดลงอย่างรวดเร็วเมื่อปริมาณเพิ่มขึ้น โดยทั่วไปแล้ว ความสามารถในการอยู่รอดทางเศรษฐกิจของแม่พิมพ์แบบโปรเกรสซีฟจะเริ่มต้นที่ประมาณ 50,000 ถึง 100,000 หน่วยต่อปี แม้ว่ารูปทรงที่เรียบง่ายเป็นพิเศษ-อาจช่วยสนับสนุนการลงทุนที่ 30,000 ถึง 50,000 หน่วยได้ วิธีการที่มีต้นทุนเครื่องมือต่ำกว่าเกณฑ์ดังกล่าว เช่น การตัดด้วยเลเซอร์ CNC หรือการปั๊มขั้นตอนเดียว- มักให้ผลทางการเงินมากกว่า
ตรงกันข้ามกับการประทับตราแบบถ่ายโอนซึ่งเหมาะกับปริมาณปานกลาง-ถึง-ปริมาณมาก (ประมาณ 25,000 หน่วยขึ้นไป) แต่รองรับส่วนที่ใหญ่กว่าหรือลึก-ซึ่งไม่สามารถยึดติดกับแถบพาหะได้ แม่พิมพ์คอมพาวด์ใช้พื้นที่ตรงกลาง: ต้นทุนเครื่องมือปานกลาง มีความแม่นยำสูงสำหรับชิ้นส่วนแบน แต่จำกัดอยู่ที่รูปทรงเรขาคณิตที่เรียบง่ายกว่าและระยะการทำงานที่เล็กกว่า การประทับตราครั้งเดียว-มีค่าใช้จ่ายล่วงหน้าน้อยที่สุด แต่มีค่าใช้จ่ายด้านแรงงานและการจัดการที่สูงกว่าซึ่งปรับขนาดเชิงเส้นตามปริมาณ
สำหรับโปรแกรมการปั๊มแบบก้าวหน้าในระยะยาวซึ่งครอบคลุมชิ้นส่วนนับแสนหรือล้านชิ้น ต้นทุนเครื่องมือต่อหน่วยจะน้อยมาก นั่นคือจุดที่เศรษฐศาสตร์กลายเป็นเรื่องที่น่าสนใจ: วัตถุดิบและเวลากดมีอิทธิพลเหนือต้นทุนต่อ-ชิ้นส่วน และการประทับปริมาณสูงจะดำเนินการด้วยความเร็วที่ไม่มีวิธีอื่นใดที่จะเทียบได้สำหรับส่วนประกอบขนาดเล็ก-ถึง-กลาง
ทำความเข้าใจการลงทุนด้านเครื่องมือเทียบกับเศรษฐศาสตร์ต่อ-
ต่อไปนี้คือการเปรียบเทียบแม่พิมพ์แบบโปรเกรสซีฟกับวิธีการอื่นในมิติที่สำคัญที่สุดสำหรับผู้ซื้อ:
| ปัจจัย | ก้าวหน้าตาย | โอนตาย | สารประกอบตาย | ซิงเกิล-การตีตรา |
|---|---|---|---|---|
| ค่าเครื่องมือ/ค่าติดตั้ง | สูงมาก | สูง | ปานกลาง | ต่ำ |
| ต่อ-ต้นทุนชิ้นส่วน (ปริมาณต่ำ) | สูงมาก | สูง | ปานกลาง | ต่ำถึงปานกลาง |
| ต่อ-ต้นทุนชิ้นส่วน (ปริมาณสูง) | ต่ำมาก | ต่ำ | ปานกลาง | สูง |
| ความสามารถด้านความซับซ้อนของชิ้นส่วน | สูง (คุณลักษณะหลากหลาย- เรขาคณิต 3 มิติ) | สูง (ส่วนที่วาดขนาดใหญ่หรือลึก-) | ต่ำ (แบน ระนาบเดียว-) | ต่ำ (หนึ่งการดำเนินการต่อจังหวะ) |
| ความเร็วในการผลิต | เร็วมาก (200-600+ SPM) | ปานกลาง | ปานกลางถึงเร็ว | ช้า |
| ปริมาณประจำปีในอุดมคติ | 50,000+ หน่วย | 25,000+ หน่วย | 5,000-50,000 ยูนิต | 1-10,000 ยูนิต |
รูปแบบที่ชัดเจน: แม่พิมพ์แบบโปรเกรสซีฟต้องการเงินทุนมากขึ้น แต่ให้รางวัลคุณด้วยต้นทุนต่อ-ชิ้นส่วนที่ต่ำที่สุดตามขนาดและรอบเวลาที่เร็วที่สุด Transfer Dies นำเสนอการจัดการที่ซับซ้อนเหมือนกันสำหรับส่วนประกอบขนาดใหญ่ แต่ทำงานช้ากว่า แม่พิมพ์แบบผสมทำงานได้ดีกับชิ้นส่วนแบนที่มีความแม่นยำในปริมาณปานกลาง การดำเนินการครั้งเดียว-ทำให้สิ่งต่างๆ ง่ายและราคาไม่แพงสำหรับการวิ่งระยะสั้น แต่จะมีราคาแพงเมื่อมีปริมาณเพิ่มขึ้น
เมื่อคุณมีส่วนร่วมกับซัพพลายเออร์ที่มีศักยภาพ ให้ขอการวิเคราะห์จุดคุ้มทุนที่แสดงให้เห็นอย่างชัดเจนว่าเครื่องมือแบบก้าวหน้าให้ผลตอบแทนเท่าใดเมื่อเทียบกับปริมาณที่คาดการณ์ไว้ ผู้ผลิตที่มีความสามารถจะสร้างแบบจำลองนี้ให้กับคุณ โดยพิจารณาจากปริมาณต่อปี อายุการใช้งานเครื่องมือที่คาดหวัง และการปฏิบัติงานรองใดๆ หากตัวเลขไม่ข้ามขอบเขตการผลิตของคุณ วิธีการอื่นอาจช่วยคุณได้ดีกว่า และร้านค้าที่น่าเชื่อถือจะแจ้งให้คุณทราบ
ปริมาณเพียงอย่างเดียวไม่สามารถตัดสินการตัดสินใจได้ วัสดุที่คุณกำลังปั๊มและความคลาดเคลื่อนที่คุณต้องการนั้นส่งผลต่อทั้งการออกแบบแม่พิมพ์และต้นทุนรวมด้วย และไม่ใช่ผู้ผลิตทุกรายจะจัดการวัสดุทุกอย่างได้ดีเท่าๆ กัน
วัสดุและความคลาดเคลื่อนในการปั๊มแม่พิมพ์แบบก้าวหน้า
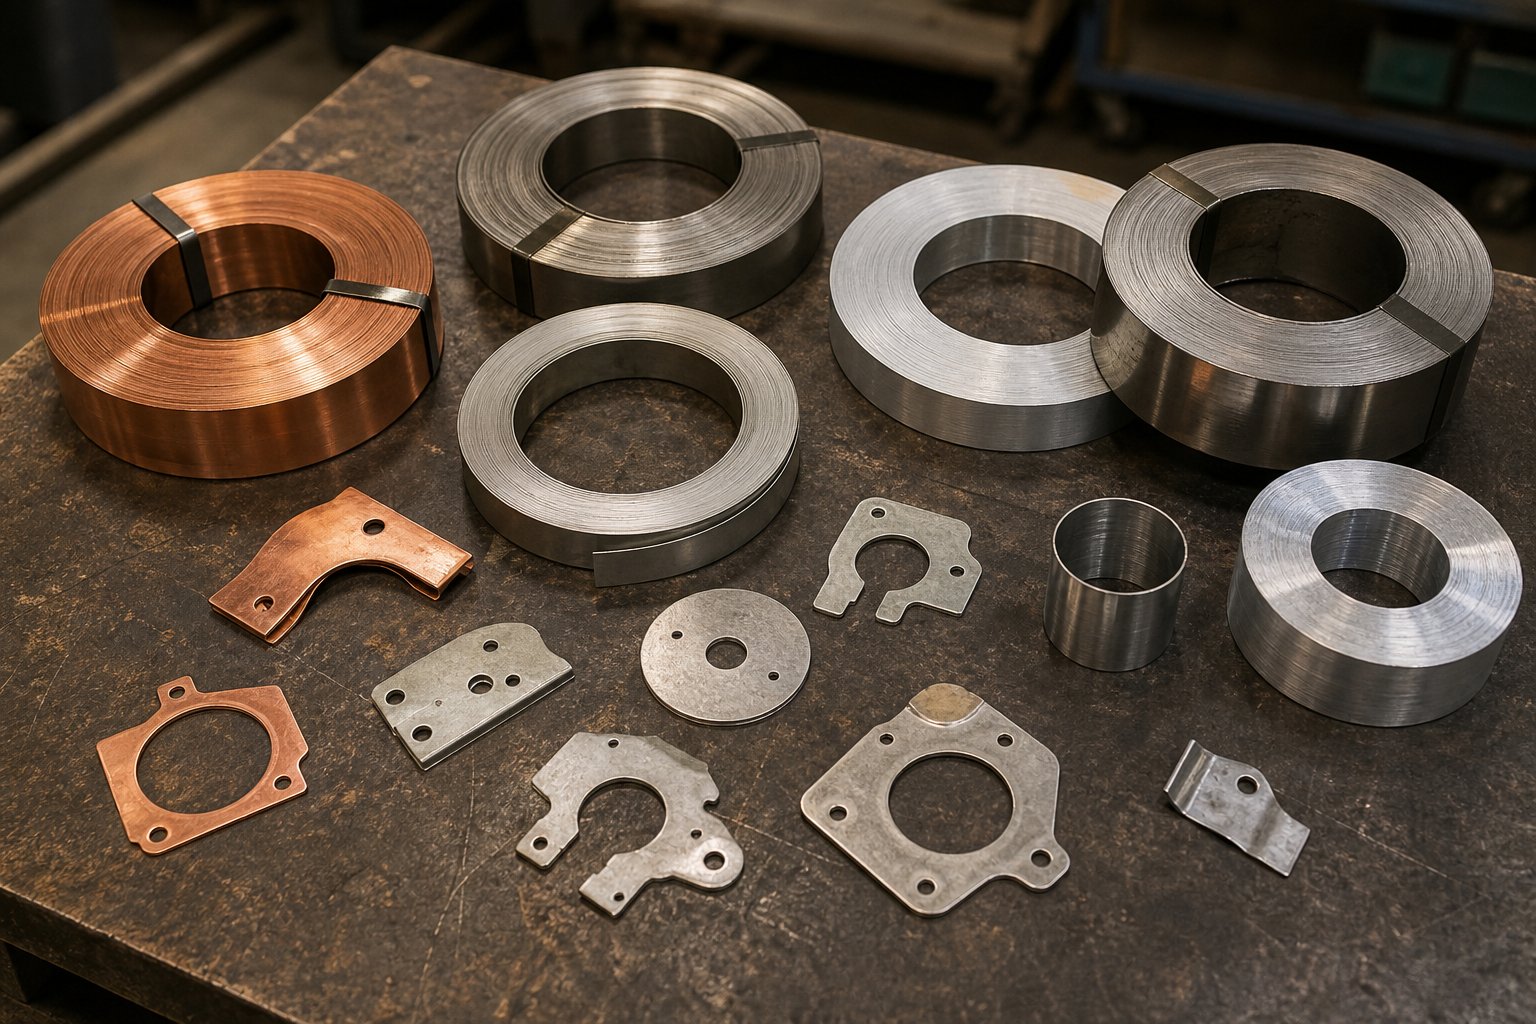
การเลือกวัสดุของคุณไม่เพียงแต่เป็นตัวกำหนดว่าชิ้นส่วนที่เสร็จแล้วจะเป็นอย่างไรเท่านั้น โดยพื้นฐานแล้วกำหนดวิธีการออกแบบแม่พิมพ์ ความเร็วของแท่นพิมพ์ การสึกหรอของเครื่องมือได้เร็วเพียงใด และพิกัดความเผื่อที่สามารถทำได้ตามความเป็นจริง สองส่วนที่มีรูปทรงเหมือนกันแต่วัสดุพิมพ์ต่างกันอาจต้องมีการกำหนดค่าสถานี วัสดุการเจาะ และการตั้งค่าการกดที่แตกต่างกันโดยสิ้นเชิง นั่นเป็นเหตุผลว่าทำไมวัสดุปั๊มขึ้นรูปแบบก้าวหน้าจึงสมควรได้รับความสนใจอย่างจริงจังก่อนที่คุณจะส่ง RFQ
คุณสมบัติของวัสดุมีอิทธิพลต่อการออกแบบแม่พิมพ์และผลลัพธ์อย่างไร
โลหะทุกชนิดนำเอาการผสมผสานที่เป็นเอกลักษณ์ของความแข็ง ความเหนียว ความต้านทานแรงดึง และลักษณะการสปริงกลับมาสู่กระบวนการปั๊มขึ้นรูป คุณสมบัติเหล่านี้จะกำหนดว่าแม่พิมพ์จะขึ้นรูปแถบได้รุนแรงเพียงใด จำนวนสถานีที่ต้องการ และเครื่องมือมีอายุการใช้งานนานเท่าใดก่อนการบำรุงรักษาหรือการเปลี่ยนใหม่
พิจารณาการสปริงกลับ: เมื่อโลหะโค้งงอ โลหะบางส่วนจะกลับสู่รูปร่างเดิมเมื่อแรงขึ้นรูปหลุดออกมา วัสดุที่แข็งกว่าและมีความแข็งแรงของผลผลิตสูงกว่าจะสปริงกลับมากขึ้น วิศวกรแม่พิมพ์ชดเชยด้วยการโค้งงอเกิน- เพิ่มสถานีหยอดเหรียญ หรือปรับรัศมีการขึ้นรูป ตัวอย่างเช่น ผู้ผลิตที่มีประสบการณ์ในการปั๊มสเตนเลสแบบก้าวหน้า รู้ว่าสเตนเลสซีรีส์ 300 ต้องการการชดเชยการสปริงกลับมากกว่าเหล็กกล้าคาร์บอนอ่อนอย่างมาก ซึ่งมักจะเพิ่มสถานีและความซับซ้อนให้กับแม่พิมพ์
ความเหนียวก็มีความสำคัญไม่แพ้กัน โลหะที่มีความเหนียวสูง เช่น ทองแดงและอะลูมิเนียม ทนต่อการขึ้นรูปที่รุนแรงโดยไม่แตกร้าว ซึ่งหมายความว่ามีสถานีระหว่างกลางน้อยลงและมีรัศมีที่นุ่มนวลกว่า วัสดุที่แข็งกว่า เช่น เหล็กสปริงหรืองาน-สเตนเลสชุบแข็งจำเป็นต้องมีการขึ้นรูปอย่างต่อเนื่องในหลายขั้นตอนเพื่อหลีกเลี่ยงการแตกหัก ซึ่งส่งผลให้ต้องใช้แม่พิมพ์ที่ยาวขึ้นและต้องใช้เงินลงทุนด้านเครื่องมือมากขึ้น
การสึกหรอของเครื่องมือเป็นผลโดยตรงอีกประการหนึ่งของการเลือกใช้วัสดุ วัสดุพิมพ์ที่มีฤทธิ์กัดกร่อนหรือมีความแข็งแรงสูง-ช่วยเร่งการเสื่อมสภาพของเม็ดมีดแบบเจาะและดาย การปั๊มขึ้นรูปด้วยเหล็กกล้าคาร์บอนแบบก้าวหน้ามีแนวโน้มที่จะใช้กับเครื่องมือได้ง่ายกว่าเหล็กกล้าไร้สนิมหรือเหล็กกล้าโลหะผสมต่ำ-ความแข็งแรงสูง (HSLA) สูง ซึ่งหมายถึงระยะเวลาระหว่างรอบการลับคมที่นานขึ้นและค่าบำรุงรักษาที่ลดลงเมื่อเวลาผ่านไป
| วัสดุ | คุณสมบัติที่สำคัญ | พฤติกรรมการขึ้นรูป | การใช้งานทั่วไป |
|---|---|---|---|
| เหล็กกล้าคาร์บอน (ต่ำถึงปานกลาง) | มีความแข็งแรงสูง มีความเหนียวดี คุ้มราคา- | การสปริงกลับปานกลาง ขึ้นรูปง่าย ลดการสึกหรอของเครื่องมือ | ฉากยึด ชิ้นส่วนโครงสร้าง ชิ้นส่วนยานยนต์ ตัวยึด |
| สเตนเลส (ซีรีส์ 300/400) | ทนต่อการกัดกร่อน มีความแข็งสูง งาน-แข็งตัวเร็ว | การสปริงกลับสูง ต้องใช้สถานีขึ้นรูปมากขึ้น เร่งการสึกหรอของเครื่องมือ | อุปกรณ์ทางการแพทย์ การแปรรูปอาหาร อุปกรณ์ทางทะเล ประปา |
| ทองแดง | การนำไฟฟ้าดีเยี่ยม เหนียวมาก นุ่ม | การสปริงกลับน้อยที่สุด เกิดได้ง่าย เครื่องมือสึกหรอน้อย | หน้าสัมผัสไฟฟ้า บัสบาร์ คอนเนคเตอร์ เครื่องแลกเปลี่ยนความร้อน |
| อะลูมิเนียม (1100, 3003, 5052) | น้ำหนักเบา ขึ้นรูปได้ดี ทนต่อการกัดกร่อน | การสปริงกลับต่ำ-ถึง-ปานกลาง มีแนวโน้มที่จะเกิดการครูดโดยไม่มีการหล่อลื่นที่เหมาะสม | สิ่งห่อหุ้ม, ตัวระบายความร้อน, แผงป้องกัน EMI, ชิ้นส่วนโครงสร้างน้ำหนักเบา |
| ทองเหลือง (C260, C360) | สามารถแปรรูปได้ดี มีความแข็งแรงปานกลาง ตกแต่งสำเร็จ | การสปริงกลับต่ำ ขึ้นรูปได้ดีเยี่ยม เครื่องมือสึกหรอน้อยที่สุด | เทอร์มินัล คอนเนคเตอร์ อุปกรณ์ตกแต่ง วาล์ว |
| เบริลเลียมคอปเปอร์ | มีความแข็งแรงเมื่อยล้าสูง เป็นสื่อกระแสไฟฟ้า ไม่-เกิดประกายไฟ | การสปริงกลับปานกลาง จำเป็นต้องมีลำดับการขึ้นรูปอย่างระมัดระวัง | สปริง ส่วนประกอบการบินและอวกาศ หน้าสัมผัสทางไฟฟ้าความเค้นสูง- |
สังเกตว่าวัสดุการปั๊มแบบก้าวหน้าไม่สามารถใช้แทนกันได้จากมุมมองของเครื่องมือ แม่พิมพ์ที่ออกแบบมาสำหรับปั๊มทองแดงแบบโปรเกรสซีฟจะทำงานไม่ถูกต้องหากคุณเปลี่ยนมาใช้สแตนเลสตรงกลาง ระยะห่าง รูปทรงการเจาะ ข้อกำหนดในการหล่อลื่น และจำนวนสถานีล้วนเป็นวัสดุเฉพาะ- นี่คือเหตุผลที่คุณควรหารือเกี่ยวกับตัวเลือกวัสดุพิมพ์ตั้งแต่เนิ่นๆ ในการสนทนากับซัพพลายเออร์ที่มีศักยภาพ
ความสามารถในการทนทานต่อวัสดุและความซับซ้อนที่แตกต่างกัน
การปั๊มโลหะที่มีความแม่นยำสูงผ่านแม่พิมพ์แบบโปรเกรสซีฟสามารถควบคุมขนาดได้อย่างเข้มงวด แต่ความคลาดเคลื่อนที่สามารถทำได้นั้นขึ้นอยู่กับปัจจัยที่มีปฏิสัมพันธ์กัน พฤติกรรมทางวัตถุเป็นศูนย์กลางของเว็บนั้น
โดยทั่วไป การปั๊มแม่พิมพ์แบบโปรเกรสซีฟจะมีค่าความคลาดเคลื่อนในช่วงบวกหรือลบ 0.001 ถึง 0.005 นิ้วสำหรับคุณสมบัติส่วนใหญ่ โดยการดำเนินการบางอย่าง เช่น การเจาะทำให้ได้รับการควบคุมที่เข้มงวดยิ่งขึ้น แต่ตัวเลขเหล่านั้นจะเปลี่ยนไปตามตัวแปรหลายตัว:
- ความหนาของวัสดุ- สต็อกที่บางกว่าจะไวต่อแรงก่อตัวมากกว่า และมีแนวโน้มที่จะบิดเบือนได้ง่ายขึ้น และอาจขยายแถบความอดทนให้กว้างขึ้น
- ความแข็งของวัสดุและการสปริงกลับ- การสปริงกลับที่สูงขึ้นทำให้ยากต่อการรักษาพิกัดความเผื่อเชิงมุมในการโค้งงอ การโค้งงอแต่ละครั้งอาจแตกต่างกันเล็กน้อย เว้นแต่แม่พิมพ์จะชดเชยได้อย่างแม่นยำ
- ความซับซ้อนทางเรขาคณิตของชิ้นส่วน- ชิ้นส่วนที่มีการโค้งงอหลายจุด มีรูปทรงลึก หรือมีคุณลักษณะใกล้ขอบจะสะสมรูปแบบต่างๆ มากกว่าส่วนประกอบที่เรียบง่ายและแบน
- จำนวนสถานีและสภาพแม่พิมพ์- สถานีจำนวนมากขึ้นทำให้เกิดข้อผิดพลาดในการวางตำแหน่งสะสมมากขึ้น แม้ว่า-ระบบนำร่องจะได้รับการดูแลอย่างดีจะลดปัญหานี้ลง การสึกหรอของเครื่องมือในระยะยาวจะค่อยๆ ลดความคลาดเคลื่อนลง จนกว่าการบำรุงรักษาจะกลับมามีความคมอีกครั้ง
- ความสม่ำเสมอในการกดความสามารถในการทำซ้ำของจังหวะการกด - - ถึง - ส่งผลโดยตรงต่อความสม่ำเสมอของมิติ โดยทั่วไปแล้วการกดที่ขับเคลื่อนด้วยเซอร์โว-จะมีประสิทธิภาพเหนือกว่าการกดเชิงกลสำหรับงานที่มีความละเอียดอ่อน-
ตัวอย่างเช่น การปั๊มอะลูมิเนียมแบบโปรเกรสซีฟ สามารถทนต่อค่าความคลาดเคลื่อนของพื้นผิวเรียบได้แน่น แต่มีแนวโน้มที่จะเกิดการครูดที่พื้นผิวซึ่งส่งผลต่อคุณภาพผิวสำเร็จ หากการหล่อลื่นหรือการเคลือบแม่พิมพ์ไม่ได้รับการจัดการอย่างเหมาะสม การปั๊มแบบโปรเกรสซีฟที่ทำจากสเตนเลสสตีลให้ความเสถียรของมิติที่ดีเยี่ยมในคุณสมบัติการเจาะ แต่ต้องให้ความสนใจอย่างระมัดระวังกับมุมโค้งงอ เนื่องจากการสปริงกลับที่รุนแรงและการชุบแข็งของงาน
การปฏิบัติจริง? อย่าคิดว่าค่าความคลาดเคลื่อนที่พิมพ์ลงบนภาพวาดของคุณจะสามารถทำได้โดยอัตโนมัติในวัสดุที่คุณเลือก เมื่อประเมินผู้ผลิต ให้ถามว่าพวกเขาจัดการกับการจัดการความคลาดเคลื่อนสำหรับวัสดุพิมพ์เฉพาะของคุณอย่างไร โรงงานที่มีประสบการณ์เชิงลึกในด้านวัสดุของคุณจะอธิบายวิธีการชดเชยการสปริงกลับ จัดการกำหนดการสึกหรอของเครื่องมือ และตรวจสอบความเสถียรของมิติตลอดการดำเนินการผลิต สิ่งหนึ่งที่ขาดประสบการณ์นั้นอาจพูดอย่างก้าวร้าว แต่ต้องดิ้นรนเพื่อรักษาสเป็คเมื่อทางลาดของการผลิต
ความเชี่ยวชาญด้านวัสดุเป็นตัวบ่งชี้ถึงความลึกของผู้ผลิต การรับรองและการควบคุมกระบวนการจะบอกคุณมากขึ้นว่าระบบคุณภาพสามารถส่งมอบได้อย่างสม่ำเสมอหรือไม่ โดยเฉพาะอย่างยิ่งในอุตสาหกรรมที่มีการควบคุม ซึ่งความสามารถในการตรวจสอบย้อนกลับและความสามารถในการทำซ้ำไม่ได้เป็นเพียงความชอบแต่เป็นข้อกำหนดด้วย
การรับรองทางอุตสาหกรรมที่ส่งสัญญาณถึงคุณภาพของผู้ผลิต
โลโก้การรับรองบนหน้าแรกของซัพพลายเออร์ดูมั่นใจ แต่จริงๆ แล้วสิ่งนี้บอกอะไรคุณเกี่ยวกับความสามารถในการผลิตชิ้นส่วนของคุณอย่างสม่ำเสมอ ตรวจสอบย้อนกลับได้ และอยู่ภายในข้อกำหนดเฉพาะมากกว่าล้านรอบ สำหรับผู้ซื้อที่ประเมินผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูป การรับรองไม่ใช่ถ้วยรางวัล เป็นหลักฐานของระบบควบคุมกระบวนการที่ได้รับการจัดทำเอกสารซึ่งได้รับการตรวจสอบและทวนสอบโดยอิสระ
การรับรองบางรายการมีน้ำหนักไม่เท่ากันสำหรับทุกการใช้งาน สิ่งที่โครงการของคุณต้องการนั้นขึ้นอยู่กับอุตสาหกรรมของคุณ สภาพแวดล้อม-การใช้งานปลายทางของคุณ และขอบเขตด้านกฎระเบียบที่ชิ้นส่วนของคุณเข้ามา
การรับรองที่สำคัญที่ผู้ซื้อทุกคนควรตรวจสอบ
ต่อไปนี้คือสิ่งที่การรับรองหลักๆ แต่ละประเภทครอบคลุม และภาคส่วนใดที่ต้องการการรับรอง:
- ISO9001- มาตรฐานระบบการจัดการคุณภาพพื้นฐาน โดยกำหนดกระบวนการที่เป็นเอกสารสำหรับการควบคุมการผลิต การดำเนินการแก้ไข การตรวจสอบภายใน และการปรับปรุงอย่างต่อเนื่อง ซัพพลายเออร์การปั๊มแม่พิมพ์แบบโปรเกรสซีฟใดๆ ที่คุณพิจารณาควรถือสิ่งนี้ไว้เป็นขั้นต่ำ ไม่ได้รับประกันถึงความเป็นเลิศ แต่การขาดไปนั้นส่งสัญญาณถึงการขาดวินัยในกระบวนการขั้นพื้นฐาน
- ไอเอทีเอฟ 16949- สร้างขึ้นจากมาตรฐาน ISO 9001 พร้อมด้วยข้อกำหนดเฉพาะด้านยานยนต์-สำหรับการป้องกันข้อบกพร่อง การลดความผันแปร และการกำจัดของเสียตลอดห่วงโซ่อุปทาน หากคุณกำลังจัดหาชิ้นส่วนยานยนต์ การประทับตราแบบโปรเกรสซีฟ การรับรองนี้ไม่สามารถ-ต่อรองได้ ซัพพลายเออร์กำหนดให้ต้องสาธิตการศึกษาขีดความสามารถของกระบวนการ แผนการควบคุม และการวางแผนคุณภาพผลิตภัณฑ์ขั้นสูง (APQP)
- AS9100- ความเทียบเท่าด้านการบินและอวกาศ เพิ่มข้อกำหนดสำหรับการจัดการการกำหนดค่า การจัดการความเสี่ยง ความปลอดภัยของผลิตภัณฑ์ และการป้องกันชิ้นส่วนลอกเลียนแบบ ห่วงโซ่อุปทานด้านการบินและอวกาศต้องการการตรวจสอบย้อนกลับของวัสดุอย่างครบถ้วนและ-รายงานการตรวจสอบบทความฉบับแรก ผู้ผลิตที่ไม่มี AS9100 ก็ไม่สามารถเข้าร่วมในโครงการการบินและอวกาศส่วนใหญ่ได้
- ISO13485- มาตรฐานการจัดการคุณภาพสำหรับอุปกรณ์การแพทย์ ต่างจาก ISO 9001 ที่มุ่งเน้นที่ความพึงพอใจของลูกค้าและการปรับปรุงอย่างต่อเนื่องISO 13485 เน้นการปฏิบัติตามกฎระเบียบและการบริหารความเสี่ยงเพื่อให้มั่นใจในความปลอดภัยและประสิทธิผลของอุปกรณ์การแพทย์ โดยต้องมีการตรวจสอบย้อนกลับที่ดีขึ้น การควบคุมการปนเปื้อน กระบวนการจัดการข้อร้องเรียน และระยะเวลาการเก็บรักษาบันทึกที่นานขึ้น สำหรับผู้ซื้อที่จัดหาส่วนประกอบการปั๊มแบบก้าวหน้าทางการแพทย์ การรับรองนี้แสดงให้เห็นว่าผู้ผลิตดำเนินการภายใต้การควบคุมที่สอดคล้องกับ FDA, EU MDR และกรอบการทำงานด้านกฎระเบียบระดับโลกอื่นๆ
คุณจะสังเกตเห็นว่าการรับรองเหล่านี้ต่อยอดมาจากกันและกัน ผู้ผลิตที่ถือ IATF 16949 มีมาตรฐาน ISO 9001 เป็นรากฐานอยู่แล้ว บริษัทหนึ่งที่ได้รับการรับรองมาตรฐาน ISO 13485 ได้ปรับกรอบการทำงานดังกล่าวสำหรับการบริหารความเสี่ยงของอุปกรณ์การแพทย์ การแบ่งชั้นมีความสำคัญเนื่องจากสะท้อนถึงการควบคุมกระบวนการที่ลึกขึ้นเรื่อยๆ ซึ่งปรับให้เหมาะกับ-ผลที่ตามมาของความล้มเหลวเฉพาะทางของอุตสาหกรรม
เหตุใด PPAP และการตรวจสอบความถูกต้องของกระบวนการจึงมีความสำคัญสำหรับอุตสาหกรรมที่ได้รับการควบคุม
การรับรองจะกำหนดระบบ PPAP ซึ่งเป็นกระบวนการอนุมัติชิ้นส่วนการผลิตจะตรวจสอบความถูกต้องของผลลัพธ์ เดิมได้รับการพัฒนาโดยกลุ่มปฏิบัติการอุตสาหกรรมยานยนต์ (AIAG)PPAP เป็นขั้นตอนมาตรฐานที่ช่วยให้มั่นใจว่าชิ้นส่วนของซัพพลายเออร์มีคุณสมบัติตรงตามข้อกำหนดทางวิศวกรรมทั้งหมดก่อนที่จะเริ่มการผลิตจำนวนมาก โดยต้องมีหลักฐานที่เป็นเอกสาร รวมถึงแผนภาพผังกระบวนการ การศึกษาความสามารถ (การวิเคราะห์ CpK) การวิเคราะห์ระบบการวัด แผนการควบคุม และการรับรองวัสดุ
ทำไมเรื่องนี้ถึงสำคัญกับคุณ? เพราะ PPAP โอนภาระการพิสูจน์ให้ผู้ผลิต พวกเขาต้องแสดงให้เห็นด้วยข้อมูลว่ากระบวนการของพวกเขาผลิตชิ้นส่วนที่สอดคล้องทำซ้ำได้ก่อนที่จะจัดส่งหน่วยการผลิตเดียว สำหรับการปั๊มแบบก้าวหน้าและการใช้งานด้านการบินและอวกาศของชิ้นส่วนยานยนต์ PPAP ระดับ 3 หรือสูงกว่านั้นเป็นมาตรฐาน โปรแกรมอุปกรณ์การแพทย์อาจต้องมีเอกสารการตรวจสอบที่เทียบเท่าภายใต้ไฟล์ประวัติการออกแบบ
ประโยชน์เชิงปฏิบัติคือการลดความเสี่ยง ผู้ผลิตที่ส่ง PPAP เป็นประจำจะมีโครงสร้างพื้นฐานเพื่อตรวจจับการเคลื่อนตัวของกระบวนการ ตรวจสอบการเปลี่ยนแปลงเครื่องมือ และติดตามชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนดกลับไปยังสาเหตุที่แท้จริง สิ่งหนึ่งที่ไม่สามารถผลิตแพ็คเกจ PPAP ได้ตามคำขอนั้น อาจขาดการควบคุมกระบวนการทางสถิติและความเข้มงวดด้านเอกสารตามที่อุตสาหกรรมที่มีการควบคุมต้องการ
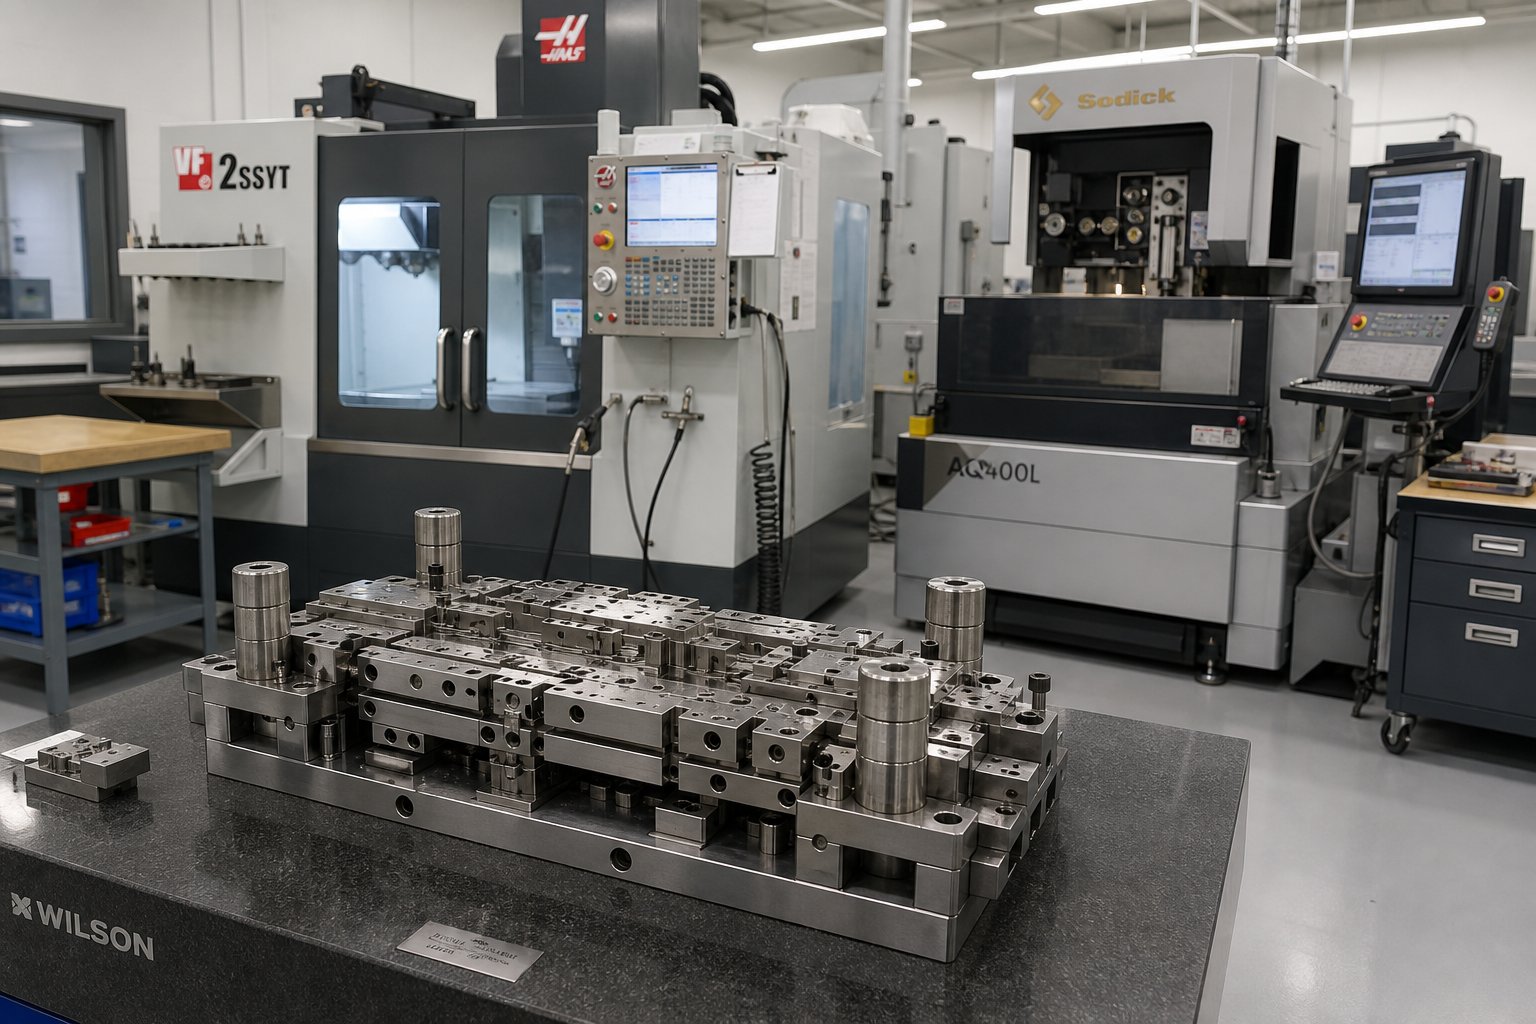
มีอีกปัจจัยหนึ่งที่ผู้ซื้อมักมองข้าม: การบูรณาการในแนวตั้ง ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปที่มี-การออกแบบเครื่องมือภายในบริษัท Wire EDM และการเจียร CNC จะควบคุมทุกตัวแปรที่ส่งผลต่อคุณภาพของชิ้นส่วนภายใต้ระบบคุณภาพเดียว เมื่อมีการจ้างเครื่องมือจากภายนอกไปยังร้านค้าที่แยกต่างหาก ช่องว่างในการตรวจสอบย้อนกลับจะเกิดขึ้น การปรับเปลี่ยนแม่พิมพ์เกิดขึ้นนอก QMS ที่ได้รับการรับรอง มาตรฐานการตรวจสอบอาจแตกต่างกัน และรอบการทำซ้ำช้าลง นั่นไม่ได้หมายความว่าเครื่องมือจากภายนอกมักจะมีปัญหาเสมอไป แต่หมายความว่าคุณควรถามว่าแม่พิมพ์นั้นผลิตขึ้นจากที่ไหน และกระบวนการนั้นอยู่ภายใต้คุณภาพที่ได้รับการตรวจสอบเช่นเดียวกับการผลิตหรือไม่
การรับรองและความพร้อม PPAP มอบตัวกรองที่เชื่อถือได้สำหรับรายชื่อซัพพลายเออร์ของคุณ โดยจะแจ้งให้คุณทราบว่าผู้ผลิตรายใดดำเนินการด้วยเอกสารประกอบ การตรวจสอบย้อนกลับ และระเบียบวินัยในกระบวนการที่ใบสมัครของคุณต้องการ แต่การรับรองเพียงอย่างเดียวไม่ได้เปิดเผยว่าโรงงานมีแท่นพิมพ์ที่เหมาะสม ความลึกทางวิศวกรรมที่เหมาะสม หรือกำลังการผลิตที่เหมาะสมสำหรับโครงการเฉพาะของคุณหรือไม่ การประเมินนั้นต้องใช้ชุดคำถามที่แตกต่างออกไปโดยสิ้นเชิง
วิธีการประเมินและเลือกผู้ผลิต Die Stamping แบบก้าวหน้าที่เหมาะสม
คุณได้ยืนยันแล้วว่าการปั๊มแม่พิมพ์แบบโปรเกรสซีฟนั้นเหมาะสมกับข้อกำหนดด้านปริมาณ วัสดุ และความทนทานของโครงการของคุณ คุณได้กรองซัพพลายเออร์ที่มีศักยภาพตามการรับรองที่อุตสาหกรรมของคุณต้องการ ความท้าทายถัดไปนั้นยากกว่า: การค้นหาว่าผู้ผลิตแม่พิมพ์แบบโปรเกรสซีฟรายใดมีความลึกทางวิศวกรรม อุปกรณ์ และความสามารถในการส่งมอบชิ้นส่วนของคุณได้อย่างน่าเชื่อถือในขนาดที่กำหนด
ราคาเพียงอย่างเดียวไม่สามารถบอกคุณได้ว่า จะไม่เป็นเว็บไซต์ที่สวยงาม สิ่งที่แยกพันธมิตรที่มีความสามารถออกจากการเดิมพันที่มีความเสี่ยงนั้นขึ้นอยู่กับเกณฑ์ทางเทคนิคที่ตรวจสอบได้และคำถามที่ถูกต้องที่ถูกถามตั้งแต่เนิ่นๆ ในการสนทนา
เกณฑ์สำคัญสำหรับการประเมินความสามารถของผู้ผลิต
คิดว่านี่เป็นรายการตรวจสอบ-การตรวจสอบสถานะของคุณ หลักเกณฑ์แต่ละข้อเผยให้เห็นบางอย่างว่าซัพพลายเออร์สามารถจัดการกับข้อกำหนดด้านความซับซ้อน ปริมาณ และคุณภาพของชิ้นส่วนของคุณได้โดยไม่ต้องเสียค่าใช้จ่ายสูงในระหว่างโปรแกรม-หรือไม่:
- เครื่องมือขั้นสูงและความสามารถในการแม่พิมพ์ภายใน-- ผู้ผลิตออกแบบและสร้างแม่พิมพ์ภายในโดยใช้ EDM แบบลวด, เครื่องจักร CNC และการเจียรพื้นผิวหรือไม่ การใช้เครื่องมือแบบบูรณาการในแนวตั้งหมายถึงรอบการวนซ้ำที่เร็วขึ้น การควบคุมคุณภาพของส่วนประกอบแม่พิมพ์ที่เข้มงวดยิ่งขึ้น และการเปลี่ยนแปลงแก้ไขที่รวดเร็วยิ่งขึ้น เมื่อการปรับเปลี่ยนเครื่องมือเกิดขึ้นภายในที่เดียวกัน คุณจะลดช่องว่างในการสื่อสารและกำหนดเวลาล่าช้าระหว่างร้านเครื่องมือที่แยกจากกัน
- กดช่วงระวางน้ำหนักและความเร็วจังหวะ- ความสามารถในการกดจะกำหนดขนาดของชิ้นส่วน ความหนาของวัสดุ และแรงในการขึ้นรูปที่โรงงานสามารถรองรับได้ ผู้ผลิตที่ใช้แท่นพิมพ์ตั้งแต่ 45 ถึง 400+ ตัน ครอบคลุมทุกอย่างตั้งแต่ขั้วต่อขั้วต่อที่ละเอียดอ่อนไปจนถึงขายึดโครงสร้างที่หนักกว่า ความเร็วช่วงชัก (จังหวะต่อนาที) จะบอกคุณเกี่ยวกับศักยภาพในการรับส่งข้อมูล และอุปกรณ์ตรงกับเป้าหมายปริมาณของคุณหรือไม่
- เนื้อหา-ประสบการณ์เฉพาะเจาะจง- ร้านค้าบางแห่งไม่ได้จัดการวัสดุพิมพ์ทั้งหมดอย่างเท่าเทียมกัน ขอตัวอย่างการดำเนินการผลิตในวัสดุของคุณ ผู้ผลิตที่มีประสบการณ์ด้านเหล็กกล้าไร้สนิมมีพฤติกรรมแตกต่างออกไปในขั้นตอนการออกแบบแม่พิมพ์มากกว่าผู้ผลิตที่เชี่ยวชาญด้านทองแดงหรืออะลูมิเนียม ความคุ้นเคยของวัสดุแปลโดยตรงเป็นการแก้ไขเครื่องมือน้อยลงและได้ผลตอบแทนการผ่านครั้งแรกที่เข้มงวดมากขึ้น-
- การสนับสนุนด้านวิศวกรรมและการทำงานร่วมกันของ DFM- ผู้ผลิตแม่พิมพ์โปรเกรสซีฟที่ดีที่สุดทำหน้าที่เป็นพันธมิตรด้านวิศวกรรม ไม่ใช่แค่ผู้จำหน่าย มองหาซัพพลายเออร์ที่นำเสนอการตรวจสอบการออกแบบเพื่อความสามารถในการผลิตก่อนที่จะเริ่มใช้เครื่องมือ การทำงานร่วมกันของ DFM ในระยะเริ่มต้น-สามารถลดของเสีย ปรับปรุงเครื่องมือ และปรับปรุงประสิทธิภาพของชิ้นส่วนก่อนเริ่มการผลิต
- การดำเนินงานรองและการตกแต่ง- พวกเขาสามารถจัดการการชุบ การรักษาความร้อน การกรีด การเชื่อม หรือการประกอบใน-บ้านหรือผ่านพันธมิตรที่ได้รับการจัดการได้หรือไม่ บริการปั๊มโลหะแบบก้าวหน้าที่ขยายออกไปนอกเหนือจากการปั๊มจะช่วยลดความซับซ้อนของห่วงโซ่อุปทานของคุณและลดระยะเวลาในการผลิตให้สั้นลง
- การสร้างต้นแบบผ่านความสามารถในการปรับขนาดการผลิต- ผู้ผลิตที่สามารถรองรับเครื่องมือต้นแบบในยุคแรกๆ แล้วเปลี่ยนไปใช้แม่พิมพ์สำหรับการผลิตที่มีการชุบแข็งจะทำให้คุณมีพันธมิตรเพียงรายเดียวตลอดวงจรชีวิตของโปรแกรมทั้งหมด ตั้งแต่การตรวจสอบความถูกต้องไปจนถึง-การรันในปริมาณมาก
ผู้ผลิตที่มีความสามารถในการออกแบบแม่พิมพ์แบบโปรเกรสซีฟภายใน- เช่นยี่เฉินสามารถลดรอบการทำซ้ำได้เนื่องจากการออกแบบเครื่องมือ การตัดเฉือน การสร้าง และการตรวจสอบความถูกต้องทั้งหมดเกิดขึ้นภายในการดำเนินการเดียว สำหรับวิศวกรฝ่ายผลิตที่ต้องการความสามารถในการทำซ้ำในระดับสูงและการผลิตจำนวนมากที่ปรับขนาดได้ วิธีการแบบผสมผสานนั้นช่วยลดความล่าช้าในการส่งมอบและการสื่อสารที่ผิดพลาดซึ่งมักรบกวน-การเตรียมเครื่องมือของผู้จำหน่ายหลายราย
คำถามที่ต้องถามก่อนที่จะตกลงกับซัพพลายเออร์
ร้านค้าที่มีความสามารถจะตอบสิ่งเหล่านี้โดยไม่ลังเลใจ การตอบสนองที่คลุมเครือหรือเชิงเบี่ยงเบนเป็นจุดข้อมูล:
- ระยะเวลารอคอยโดยทั่วไปของคุณตั้งแต่การอนุมัติการออกแบบแม่พิมพ์ไปจนถึงการผลิตบทความแรกคือเท่าไร
- โดยทั่วไปคุณออกแบบชิ้นส่วนที่มีรูปทรงและวัสดุคล้ายคลึงกันในการขุดกี่สถานี
- คุณเป็นเจ้าของและดูแลรักษาเครื่องมือโปรเกรสซีฟทั้งหมดภายใน-หรือเปล่า หรือมีส่วนหนึ่งส่วนใดที่จ้างจากภายนอกหรือไม่
- คุณสามารถจัดเตรียมเอกสาร PPAP ในระดับที่อุตสาหกรรมของฉันต้องการได้หรือไม่?
- น้ำหนักและความเร็วของสื่อใดที่จะเข้ามามีบทบาทในส่วนของฉัน และการใช้กำลังการผลิตในปัจจุบันของคุณเป็นเท่าใด
- คุณเสนอข้อเสนอแนะของ DFM ก่อนที่จะสรุปการออกแบบแม่พิมพ์ และทีมวิศวกรของคุณมีส่วนร่วมในการเสนอราคาหรือไม่
- คุณจะจัดการกับการบำรุงรักษาเครื่องมือ ตารางการลับคม และชิ้นส่วนอะไหล่สำหรับการดำเนินการผลิตที่ยาวนานได้อย่างไร
คำถามเหล่านี้บังคับให้มีความเฉพาะเจาะจง คุณจะแยกแยะความแตกต่างระหว่างบริการปั๊มแม่พิมพ์แบบก้าวหน้าที่ลงทุนด้านวิศวกรรมอย่างแท้จริงจากบริการนายหน้าซื้อขายเครื่องมือและเวลากดเพียงอย่างเดียวได้อย่างรวดเร็ว
สัญญาณอันตรายที่ส่งสัญญาณถึงคุณภาพหรือปัญหาการจัดส่ง
สังเกตสัญญาณเตือนเหล่านี้ในระหว่างการประเมิน คนใดคนหนึ่งรับประกันการสอบสวนที่ลึกซึ้งยิ่งขึ้น การรวมธงหลายอันเข้าด้วยกันแนะนำว่าคุณควรเดินหน้าต่อไป:
- ไม่มี-เครื่องมือในบ้าน- หากซัพพลายเออร์ว่าจ้างการก่อสร้างแม่พิมพ์จากภายนอกทั้งหมด พวกเขาขาดการควบคุมโดยตรงต่อตัวแปรที่สำคัญที่สุดในโปรแกรมของคุณ การปรับเปลี่ยนใช้เวลานานขึ้น การแบ่งการกำกับดูแลคุณภาพทั่วทั้งองค์กร และความรับผิดชอบที่พร่ามัว
- ความไม่เต็มใจที่จะแบ่งปันข้อมูลความสามารถของกระบวนการ- ผู้ผลิตที่มั่นใจในกระบวนการของตนจะจัดเตรียมข้อมูล CpK, แผนภูมิ SPC หรือรายงานการตรวจสอบตัวอย่างให้พร้อม การต่อต้านมักปกปิดความไม่สอดคล้องกัน
- การอ้างอิงโดยไม่ต้องตรวจสอบรูปทรงของชิ้นส่วนของคุณโดยละเอียด- การเสนอราคาแม่พิมพ์แบบโปรเกรสซีฟที่แม่นยำต้องมีการตรวจสอบข้อมูล CAD พิกัดความเผื่อ และข้อมูลจำเพาะของวัสดุอย่างละเอียด การเสนอราคาที่รวดเร็วตามข้อมูลขั้นต่ำมักจะนำไปสู่การเปลี่ยนแปลงคำสั่งซื้อในภายหลัง
- ไม่มีการวนซ้ำข้อเสนอแนะ DFM ที่ชัดเจน- หากซัพพลายเออร์ยอมรับภาพวาดของคุณโดยไม่แนะนำการปรับปรุงใดๆ หรือทำเครื่องหมายความท้าทายในการขึ้นรูปที่อาจเกิดขึ้น การมีส่วนร่วมทางวิศวกรรมของพวกเขาน่าจะตื้นเขิน
- คำตอบที่คลุมเครือเกี่ยวกับกำลังการผลิตและระยะเวลารอคอยสินค้า- ผู้ผลิตที่มีกำลังการผลิตหรือใกล้เคียงอาจยอมรับคำสั่งซื้อของคุณและประสบปัญหาในการส่งมอบตามกำหนดเวลา ถามเกี่ยวกับการใช้งานเครื่องจักรในปัจจุบัน และวิธีจัดการกับความผันผวนของความต้องการ
การประเมินไม่ใช่แค่การค้นหาซัพพลายเออร์ที่สามารถมีส่วนร่วมกับคุณเท่านั้น เป็นเรื่องเกี่ยวกับการระบุผู้ผลิตแม่พิมพ์แบบก้าวหน้าซึ่งมีโครงสร้างพื้นฐาน วัฒนธรรมทางวิศวกรรม และระบบคุณภาพที่สอดคล้องกับความต้องการของโปรแกรมของคุณตลอดอายุการใช้งานทั้งหมด การเสนอราคาที่ถูกที่สุดแทบจะไม่หมายถึงต้นทุนรวมที่ต่ำที่สุด ซึ่งเป็นความจริงที่เจ็บปวดอย่างชัดเจนเมื่อการแก้ไขเครื่องมือ ใบส่งมอบ และหนีคุณภาพเริ่มทบต้น
ข้อผิดพลาดทั่วไปเมื่อเลือกพันธมิตรการปั๊มแม่พิมพ์แบบก้าวหน้า
การรู้ว่าจะต้องมองหาอะไรในซัพพลายเออร์นั้นมีชัยไปกว่าครึ่ง อีกครึ่งหนึ่งกำลังตระหนักถึงความผิดพลาดที่ทำให้ต้นทุนเพิ่มขึ้นอย่างเงียบๆ กำหนดเวลาตกราง และบังคับให้มีการแก้ไขหลักสูตรที่มีราคาแพงหลายเดือนในโปรแกรม ข้อผิดพลาดเหล่านี้เกิดขึ้นซ้ำแล้วซ้ำเล่าในอุตสาหกรรมต่างๆ และส่วนใหญ่มีรากฐานมาจากร่วมกัน นั่นคือ การตัดสินใจเกี่ยวกับข้อมูลที่ไม่สมบูรณ์หรือการจัดลำดับความสำคัญผิดที่
ข้อผิดพลาดที่นำไปสู่การปรับปรุงเครื่องมือที่มีราคาแพง
ข้อผิดพลาดต่อไปนี้แสดงตามความรุนแรงของผลกระทบต่อต้นทุนโปรแกรมทั้งหมด แต่ละตัวประกอบกันที่ปลายน้ำ ดังนั้นการจับพวกมันก่อนจะจ่ายเงินปันผล:
- การเลือกซัพพลายเออร์โดยพิจารณาจากราคาชิ้นที่เสนอมาเท่านั้น- ราคาที่ต่ำที่สุดมักสะท้อนถึงการลงทุนด้านวิศวกรรมขั้นต่ำล่วงหน้า เมื่อการออกแบบแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้าขาดความเข้มงวดในช่วงเริ่มต้น ช่องว่างจะปรากฏขึ้นในภายหลังเมื่อมีการแก้ไขเครื่องมือ การเคลื่อนตัวของขนาด และการหยุดการผลิต การตัดสินใจทางวิศวกรรมในการออกแบบแม่พิมพ์แบบโปรเกรสซีฟสามารถกำหนดต้นทุนการผลิตได้มากถึง 80% ซึ่งหมายความว่าการเสนอราคาต่อรองที่ละเลยการวิเคราะห์ DFM มักจะมีค่าใช้จ่ายสูงกว่าตลอดอายุของโปรแกรม
- ข้ามการออกแบบเพื่อการทำงานร่วมกันด้านการผลิต- การสรุปรูปทรงของชิ้นส่วนโดยไม่ได้รับข้อมูลจากพันธมิตรการปั๊มจะล็อคปัญหาที่เครื่องมือแบบก้าวหน้าไม่สามารถแก้ไขได้ง่าย ค่าเผื่อที่มากเกินไปสำหรับคุณลักษณะที่ไม่สำคัญ- รูปทรงโค้งงอที่ขัดขวางทิศทางเกรนของวัสดุ หรือการวางตำแหน่งรูใกล้กับขอบแบบฟอร์มมากเกินไป ล้วนส่งผลให้มีฐานแม่พิมพ์เพิ่มขึ้น ความเร็วการกดช้าลง และอัตราเศษที่สูงขึ้น เวิร์กช็อป DFM ในช่วงแรกๆ ช่วยลดความล่าช้าหลายสัปดาห์และประหยัดเงินได้หลายพันดอลลาร์ด้วยการแก้ไขปัญหาเหล่านี้ก่อนที่เหล็กกล้าเครื่องมือจะถูกตัด
- ประเมินเวลารอคอยของเครื่องมือต่ำไป- แม่พิมพ์ปั๊มโปรเกรสซีฟที่ซับซ้อนที่มี 10 สถานีขึ้นไปต้องใช้เวลา 12 ถึง 20 สัปดาห์ในการออกแบบ การตัดเฉือน การประกอบ และการทดลอง ผู้ซื้อที่ถือว่าเครื่องมือมาถึงครึ่งเวลานั้นจะต้องกดดันผู้ผลิตให้ตรวจสอบทางลัด ซึ่งส่งผลให้คุณภาพเกิดปัญหาในการผลิต
- ไม่สามารถตรวจสอบการรับรองวัสดุและรายงานการทดสอบได้- ซัพพลายเออร์ที่ไม่สามารถผลิตใบรับรองโรงงาน ผลการทดสอบทางกล หรือเอกสารการตรวจสอบย้อนกลับของวัสดุอาจใช้เกรดทดแทนหรืออาศัยสต็อกที่ไม่ผ่านการตรวจสอบ สิ่งนี้สร้างความเสี่ยงในการปฏิบัติตามกฎระเบียบในอุตสาหกรรมที่ได้รับการควบคุม และอาจเปลี่ยนแปลงพฤติกรรมการขึ้นรูปอย่างไม่อาจคาดเดาได้
- ละเลยความสามารถในการดำเนินการรอง- หากชิ้นส่วนของคุณต้องการการต๊าป การชุบ หรือการบำบัดความร้อน และซัพพลายเออร์งานปั๊มขึ้นรูปของคุณจ้างบุคคลภายนอกทั้งหมดโดยไม่มีการควบคุมดูแล คุณได้ทำให้เกิดช่องว่างด้านคุณภาพและความไม่แน่นอนของเวลาในการผลิตที่จะไม่ปรากฏจนกว่าชิ้นส่วนจะมาถึงไม่สมบูรณ์หรือไม่ได้ตามข้อกำหนด
- ไม่ยืนยันกำลังการผลิตตามปริมาณที่คุณต้องการ- ร้านค้าที่ใช้งาน 90% อาจยอมรับคำสั่งซื้อของคุณแต่ขาดแบนด์วิดท์เพื่อให้ตรงตามกรอบเวลาในการจัดส่งของคุณ ถามโดยตรงเกี่ยวกับความสามารถในการรองรับและวิธีจัดการความต้องการที่เพิ่มขึ้นอย่างรวดเร็ว
- ข้ามการรันตัวอย่างหรือการผลิตนำร่อง- การเปลี่ยนจากการลองใช้เครื่องมือไปสู่การผลิตเต็มอัตรา-โดยไม่ต้องมีการควบคุมการทำงานนำร่องจะช่วยลดโอกาสสุดท้ายของคุณในการตรวจจับการเบี่ยงเบนของมิติ ปัญหาเกี่ยวกับพื้นผิว หรือความไม่เสถียรของกระบวนการก่อนที่จะจัดส่งชิ้นส่วนนับพันชิ้น
ปัจจัยที่ถูกมองข้ามซึ่งส่งผลต่อต้นทุนรวมในการเป็นเจ้าของ
รูปแบบของข้อผิดพลาดทั้งเจ็ดนั้นเหมือนกัน นั่นคือ ปรับต้นทุนให้เหมาะสมโดยมองข้ามต้นทุนที่ซ่อนอยู่ ต้นทุนรวมในการเป็นเจ้าของสำหรับส่วนประกอบที่มีการประทับตรานั้นเกินกว่าราคาที่มองเห็นได้ต่อชิ้นส่วน ซึ่งครอบคลุมถึงการบำรุงรักษาเครื่องมือ การกำจัดเศษซาก ค่าแรงในการทำซ้ำ ความล่าช้าในการจัดส่ง และการหลบหนีด้านคุณภาพที่ไปถึงสายการประกอบหรือลูกค้าของคุณ
การออกแบบแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้าซึ่งมีค่าใช้จ่ายล่วงหน้าเพิ่มขึ้น 15% แต่กำจัดการแก้ไขเครื่องมือสองครั้ง ลดของเสียลงครึ่งหนึ่ง และส่งมอบชิ้นส่วนที่มีความเสถียรตั้งแต่วันแรก แสดงถึงต้นทุนรวมที่ต่ำกว่าทางเลือกด้านงบประมาณที่ต้องใช้เวลาถึงสามเดือนของการเปลี่ยนแปลงทางวิศวกรรม ผู้ซื้อที่วางกรอบการตัดสินใจโดยคำนึงถึง TCO แทนที่จะเป็นราคาต่อชิ้น มักจะได้พันธมิตรที่มีความสามารถมากกว่าและการเปิดตัวการผลิตที่ราบรื่นยิ่งขึ้น
การซื้อกลับบ้านไม่ใช่ว่าต้นทุนไม่สำคัญ มันเป็นต้นทุนที่ต้องมีบริบท กรอบการประเมิน รายการตรวจสอบการรับรอง และคำถามทางเทคนิคของคุณ ล้วนรวมอยู่ในการตัดสินใจจัดหาซึ่งคำนึงถึงวงจรการใช้งานทั้งหมดของเครื่องมือขั้นสูงและชิ้นส่วนที่ผลิต ด้วยความชัดเจน คุณก็พร้อมที่จะดำเนินการแล้ว
ก้าวไปอีกขั้นสู่พันธมิตรด้านการผลิตที่เหมาะสม
คุณได้วางแผนกระบวนการ เข้าใจเศรษฐศาสตร์ ระบุใบรับรองที่อุตสาหกรรมของคุณต้องการ และสร้างกรอบการทำงานสำหรับการแยกซัพพลายเออร์ที่มีความสามารถออกจากซัพพลายเออร์ที่มีความเสี่ยง ขั้นตอนที่เหลือคือการดำเนินการ: เปลี่ยนความรู้นั้นให้เป็นแผนปฏิบัติการการจัดหาที่มีโครงสร้างซึ่งจะย้ายโครงการของคุณจากการประเมินไปสู่การผลิต-ความมุ่งมั่นที่พร้อม
สร้างรายชื่อผู้ผลิตที่ต้องการ
ต่อต้านแรงกระตุ้นในการส่ง RFQ ของคุณไปยังซัพพลายเออร์หลายสิบรายพร้อมกัน รายชื่อผู้ผลิตแม่พิมพ์ปั๊มโลหะสามถึงห้ารายที่ได้รับการคัดเลือกล่วงหน้า-โดยผ่านเกณฑ์ทางเทคนิคและคุณภาพของคุณ ให้ผลลัพธ์ที่ดีกว่าการสอบถามข้อมูลในวงกว้าง คุณจะได้รับคำติชมทางวิศวกรรมที่รอบคอบมากขึ้น การเสนอราคาโดยละเอียดเร็วขึ้น และสัญญาณที่ชัดเจนยิ่งขึ้นว่าร้านค้าใดต้องการโปรแกรมของคุณอย่างแท้จริงเทียบกับร้านค้าที่มีเครือข่ายกว้าง
กรองผู้สมัครโดยยืนยันว่าพวกเขามีใบรับรองตามที่ใบสมัครของคุณต้องการ ควบคุมแท่นพิมพ์ตามน้ำหนักและช่วงความเร็วของชิ้นส่วนที่คุณต้องการ และบันทึกประสบการณ์เกี่ยวกับวัสดุของคุณ จากนั้นจัดลำดับความสำคัญของข้อเสนอ-เครื่องมือภายในองค์กรและการทำงานร่วมกันของ DFM เนื่องจากความสามารถเหล่านั้นช่วยลดเวลาในการทำซ้ำและความเสี่ยงของโปรแกรมได้โดยตรง
ขั้นตอนต่อไปในการผลิต-การจัดหาที่พร้อม
ใช้รายการตรวจสอบนี้เป็นลำดับการดำเนินการของคุณต่อจากนี้ไป:
- ตรวจสอบเหตุผลด้านปริมาณ- ยืนยันว่าปริมาณต่อปีที่คาดการณ์ไว้ของคุณเกินเกณฑ์คุ้มทุน โดยที่เครื่องมือแม่พิมพ์แบบโปรเกรสซีฟให้ต้นทุนต่อ-ชิ้นส่วนต่ำกว่าทางเลือกอื่นๆ หากคุณมีจำนวนต่ำกว่า 50,000 หน่วย ให้ทบทวนดูว่าวิธีที่ง่ายกว่านี้จะช่วยคุณได้ดีกว่าหรือไม่
- ข้อมูลจำเพาะของวัสดุล็อคและความทนทาน- สรุปวัสดุพิมพ์ ความหนา และขนาดที่สำคัญของคุณก่อนที่จะติดต่อกับซัพพลายเออร์ ความคลุมเครือที่นี่สร้างคำพูดที่คลุมเครือและทำให้เกิดการวางแนวที่ไม่ตรงในภายหลัง
- ระบุใบรับรองที่จำเป็น- จับคู่สภาพแวดล้อมด้านกฎระเบียบในอุตสาหกรรมของคุณกับมาตรฐานคุณภาพที่เหมาะสม (มาตรฐาน ISO 9001, IATF 16949 สำหรับยานยนต์, AS9100 สำหรับการบินและอวกาศ, ISO 13485 สำหรับการแพทย์) กำจัดซัพพลายเออร์ที่ขาดของคุณ
- สร้างเกณฑ์-รายการสั้นแบบถ่วงน้ำหนัก- ให้คะแนนผู้สมัครตามกรอบการประเมิน:-เครื่องมือภายใน ความสามารถในการพิมพ์ ประสบการณ์ด้านวัสดุ การสนับสนุน DFM การปฏิบัติงานรอง และความสามารถในการรองรับ
- ขอรับการตรวจสอบ DFM ก่อนดำเนินการ- แบ่งปันข้อมูล CAD ของคุณและขอความคิดเห็นเกี่ยวกับความสามารถในการผลิตจากซัพพลายเออร์ที่ได้รับการคัดเลือก คุณภาพของคำตอบของ DFM จะบอกคุณเกี่ยวกับความลึกด้านวิศวกรรมมากกว่าโบรชัวร์ใดๆ
- ต้องมีการดำเนินการผลิตนำร่อง- ก่อนที่จะอนุมัติการผลิตเต็มอัตรา- ให้ยืนยันการดำเนินการตัวอย่างที่ได้รับการควบคุมด้วยการตรวจสอบมิติและข้อมูลความสามารถของกระบวนการ นี่คือจุดตรวจสุดท้ายของคุณก่อนที่จะขยายขนาด
สำหรับทีมจัดซื้อและวิศวกรฝ่ายผลิตที่จัดหาแม่พิมพ์ปั๊มแบบก้าวหน้าสำหรับชิ้นส่วนโลหะที่มีปริมาณสูง-ซึ่งต้องการการขึ้นรูปหลาย-สถานีและความสามารถในการทำซ้ำที่เข้มงวด บริษัทปั๊มแบบก้าวหน้าที่มีความสามารถแบบบูรณาการตั้งแต่การออกแบบแม่พิมพ์ไปจนถึงการผลิตจำนวนมากที่ปรับขนาดได้จะช่วยปรับปรุงกระบวนการทั้งหมดให้มีประสิทธิภาพดีขึ้น ผู้ผลิตชอบยี่เฉินนำเสนอแนวทางแบบครบวงจร-ถึง- ครอบคลุมการพัฒนาเครื่องมือปั๊มไดสแตมป์แบบโปรเกรสซีฟความเร็วสูงและการผลิตตามปริมาณภายใต้การดำเนินการเพียงครั้งเดียว พิจารณาพวกเขาร่วมกับซัพพลายเออร์ที่มีคุณสมบัติเหมาะสมอื่นๆ ที่ระบุผ่านเกณฑ์-การประเมินตามที่ระบุไว้ข้างต้น
เป้าหมายไม่ใช่การหาราคาที่ถูกที่สุด คือการเฟ้นหาพันธมิตรด้านการปั๊มโลหะแบบโปรเกรสซีฟซึ่งมีวัฒนธรรมทางวิศวกรรม โครงสร้างพื้นฐานที่มีคุณภาพ และกำลังการผลิตที่สอดคล้องกับวงจรชีวิตทั้งหมดของโปรแกรมของคุณ ถามคำถามที่ยากแต่เนิ่นๆ ตรวจสอบการอ้างสิทธิ์ด้วยข้อมูล และปล่อยให้เฟรมเวิร์กการประเมินของคุณทำการกรอง ผู้ผลิตที่เหมาะสมจะยินดีกับการตรวจสอบข้อเท็จจริงดังกล่าว เนื่องจากความสามารถของพวกเขาระบุไว้อย่างชัดเจน
คำถามที่พบบ่อยเกี่ยวกับผู้ผลิตแม่พิมพ์ปั๊มแบบก้าวหน้า
1. ปริมาณการสั่งซื้อขั้นต่ำสำหรับ Progressive Die Stamping ที่จะคุ้มค่า-คือเท่าใด
โดยทั่วไปแล้วการปั๊มแม่พิมพ์แบบก้าวหน้าจะสามารถทำได้ในเชิงเศรษฐกิจที่ปริมาณ 50,000 ถึง 100,000 หน่วยต่อปีหรือมากกว่า หากต่ำกว่าเกณฑ์นี้ วิธีการที่เรียบง่ายกว่า เช่น การปั๊มขึ้นรูปครั้งเดียว-หรือการตัดด้วยเลเซอร์ CNC มักจะให้ต้นทุนต่อ-ต้นทุนต่อชิ้นส่วนที่ดีกว่า เนื่องจากต้องใช้การลงทุนด้านเครื่องมือล่วงหน้าน้อยกว่า สำหรับรูปทรงชิ้นส่วนที่เรียบง่ายเป็นพิเศษ- ผู้ผลิตบางรายอาจปรับให้เหมาะกับการใช้เครื่องมือแบบก้าวหน้าที่ 30,000 ถึง 50,000 หน่วย สิ่งสำคัญคือการขอการวิเคราะห์จุดคุ้มทุนจากซัพพลายเออร์ของคุณ โดยคำนึงถึงปริมาณที่คาดการณ์ไว้ อายุการใช้งานเครื่องมือที่คาดหวัง และการดำเนินการรองใดๆ เพื่อกำหนดว่าการลงทุนจะให้ผลตอบแทนที่คุ้มค่าสำหรับโครงการเฉพาะของคุณที่ใด
2. การสร้างแม่พิมพ์ปั๊มแบบโปรเกรสซีฟใช้เวลานานเท่าใด?
แม่พิมพ์ปั๊มโปรเกรสซีฟที่ซับซ้อนที่มี 10 สถานีขึ้นไป โดยทั่วไปจะใช้เวลา 12 ถึง 20 สัปดาห์ในการออกแบบ การตัดเฉือน การประกอบ และการทดลอง การตายแบบธรรมดาที่มีสถานีน้อยลงอาจเข้ามาได้เร็วกว่า แต่การเร่งขั้นตอนการตรวจสอบมักจะทำให้เกิดปัญหาด้านคุณภาพขึ้นสู่การผลิต ผู้ผลิตที่มี-ความสามารถในการใช้เครื่องมือในบริษัท ซึ่งรวมถึง Wire EDM, การตัดเฉือน CNC และการเจียระไนพื้นผิว มักจะสามารถบีบอัดลำดับเวลาได้ เมื่อเปรียบเทียบกับร้านค้าที่จ้างบุคคลภายนอกในการก่อสร้างแม่พิมพ์ บริษัทต่างๆ เช่น YICHEN ที่จัดการการออกแบบแม่พิมพ์ผ่านการผลิตภายใต้หลังคาเดียวกัน ช่วยลดความล่าช้าในการส่งมอบระหว่างร้านเครื่องมือที่แยกจากกัน ซึ่งสามารถลดเวลาในการผลิตทั้งหมดได้หลายสัปดาห์
3. ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้าควรมีใบรับรองอะไรบ้าง?
การรับรองที่จำเป็นนั้นขึ้นอยู่กับอุตสาหกรรมของคุณ ISO 9001 ทำหน้าที่เป็นมาตรฐานการจัดการคุณภาพพื้นฐานที่ซัพพลายเออร์ทุกรายควรมี การใช้งานด้านยานยนต์จำเป็นต้องมี IATF 16949 ซึ่งเพิ่มการป้องกันข้อบกพร่องและการควบคุมห่วงโซ่อุปทาน โปรแกรมการบินและอวกาศต้องการ AS9100 สำหรับการจัดการการกำหนดค่าและการป้องกันชิ้นส่วนลอกเลียนแบบ ส่วนประกอบอุปกรณ์การแพทย์จำเป็นต้องมี ISO 13485 สำหรับการปฏิบัติตามกฎระเบียบและการบริหารความเสี่ยง นอกเหนือจากการรับรองแล้ว ให้ตรวจสอบว่าซัพพลายเออร์สามารถจัดทำเอกสาร PPAP (กระบวนการอนุมัติชิ้นส่วนการผลิต) ซึ่งให้ข้อมูล-หลักฐานสนับสนุนว่ากระบวนการของพวกเขาส่งมอบชิ้นส่วนที่สอดคล้องทำซ้ำๆ ก่อนการผลิตจำนวนมากจะเริ่มขึ้น
4. วัสดุใดบ้างที่สามารถนำมาใช้ในการปั๊มแม่พิมพ์แบบโปรเกรสซีฟได้?
วัสดุทั่วไป ได้แก่ เหล็กกล้าคาร์บอน สเตนเลส (ซีรีส์ 300 และ 400) ทองแดง อลูมิเนียม ทองเหลือง และทองแดงเบริลเลียม วัสดุแต่ละชนิดมีพฤติกรรมแตกต่างกันในระหว่างการปั๊มเนื่องจากความแข็ง ความเหนียว และการสปริงกลับที่แตกต่างกัน ตัวอย่างเช่น ทองแดงก่อตัวได้ง่ายโดยมีการสึกหรอของเครื่องมือน้อยที่สุด ทำให้เหมาะสำหรับหน้าสัมผัสทางไฟฟ้า ในขณะที่สแตนเลสต้องใช้สถานีขึ้นรูปมากขึ้นและเร่งการสึกหรอของเครื่องมือเนื่องจากการแข็งตัวของงาน ผู้ผลิตบางรายไม่ได้จัดการวัสดุทั้งหมดได้ดีเท่าๆ กัน ดังนั้นโปรดตรวจสอบว่าซัพพลายเออร์ที่คาดหวังของคุณได้บันทึกประสบการณ์การผลิตด้วยวัสดุพิมพ์เฉพาะของคุณก่อนที่จะตัดสินใจใช้เครื่องมือ
5. ฉันจะเลือกระหว่างการประทับตราแบบโปรเกรสซีฟและการประทับตราแบบถ่ายโอนได้อย่างไร?
ตัวเลือกจะขึ้นอยู่กับขนาดชิ้นส่วน รูปทรง และปริมาตร การปั๊มแม่พิมพ์แบบก้าวหน้าเหมาะสำหรับส่วนประกอบขนาดเล็ก-ถึง-ขนาดกลางที่มีรูปทรงหลายลักษณะที่ซับซ้อน-ที่ปริมาณที่สูงมาก (50,000+ ต่อปี) ทำงานที่ความเร็ว 200 ถึง 600+ จังหวะต่อนาที การปั๊มแม่พิมพ์แบบถ่ายโอนเหมาะกับชิ้นส่วนที่วาดขนาดใหญ่หรือลึก-ซึ่งไม่สามารถยึดติดกับแถบพาหะได้ โดยทั่วไปแล้วจะอยู่ที่ 25,000+ หน่วยต่อปี แต่มีอัตรารอบที่ช้ากว่า แม่พิมพ์แบบก้าวหน้าจะรวมการทำงานทั้งหมดไว้ในกระบวนการป้อนแถบต่อเนื่อง-กระบวนการเดียว ในขณะที่แม่พิมพ์ถ่ายโอนจะย้ายช่องว่างระหว่างสถานีที่แยกจากกันโดยใช้นิ้วกล หากชิ้นส่วนของคุณพอดีกับแถบและมีปริมาณมาก แม่พิมพ์แบบโปรเกรสซีฟจะลดต้นทุนต่อชิ้นส่วน-และปริมาณงานที่เร็วขึ้น


