


การปั๊มขึ้นรูปแบบกำหนดเองหมายถึงอะไรจริงๆ
เมื่อคุณได้ยินคำว่า "การปั๊มโลหะ" คุณอาจนึกภาพการกดเจาะรูปร่างทั่วไปจากแผ่นโลหะการประทับตราแบบกำหนดเองเป็นสิ่งที่แตกต่าง เริ่มต้นด้วยเครื่องมือที่ออกแบบตั้งแต่เริ่มต้นสำหรับชิ้นส่วนเฉพาะ วัสดุของชิ้นส่วน และความต้องการในการผลิต แทนที่จะอาศัย-ชั้นวาง-แม่พิมพ์ที่ใกล้เคียงกับรูปทรงที่คุณต้องการ
การปั๊มแม่พิมพ์แบบกำหนดเองเป็นกระบวนการขึ้นรูปโลหะที่ใช้-เครื่องมือที่สร้างขึ้นตามวัตถุประสงค์ ซึ่งออกแบบมาสำหรับรูปทรงของชิ้นส่วน วัสดุ และข้อกำหนดการผลิตที่เฉพาะเจาะจง เพื่อผลิตส่วนประกอบที่มีความแม่นยำในขนาดที่มีความแม่นยำในการทำซ้ำ
ความแตกต่างดังกล่าวมีความสำคัญมากกว่าที่เห็นเมื่อมองแวบแรก แม่พิมพ์มาตรฐานสามารถประทับตราแหวนรองหรือขายึดธรรมดาได้ แต่ทันทีที่ชิ้นส่วนของคุณมีขนาดที่เป็นกรรมสิทธิ์ พิกัดความเผื่อที่จำกัด หรือคุณสมบัติที่มีปฏิสัมพันธ์กับส่วนประกอบอื่นๆ ในการประกอบ คุณจะต้องมีแม่พิมพ์ปั๊มโลหะแบบกำหนดเองที่สร้างขึ้นตามการออกแบบของคุณ แทนที่จะออกแบบให้โค้งงอเพื่อให้พอดีกับเครื่องมือที่มีอยู่
อะไรที่ทำให้ Die Custom
แม่พิมพ์จะกลายเป็น "แบบกำหนดเอง" เมื่อรูปทรง เค้าโครงสถานี และข้อกำหนดของวัสดุได้รับการพัฒนาสำหรับชิ้นส่วนเดียวโดยเฉพาะ ลองนึกภาพความแตกต่างระหว่างการซื้อชุดสูทจากร้านปกติกับการซื้อสูทที่ออกแบบให้เหมาะกับขนาดตัวของคุณ Off-the-rack ทำงานตามความต้องการง่ายๆ แม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเองได้รับการปรับแต่ง: ทุกโปรไฟล์การเจาะ ทุกระยะหลบ ทุกสถานีขึ้นรูปจะถูกคำนวณสำหรับความหนาของวัสดุ ความเหนียว และเป้าหมายมิติเฉพาะที่ชิ้นส่วนของคุณต้องการ
วิศวกรรมขั้นสูงนี้รวมถึงการเลือกเกรดเหล็กกล้าเครื่องมือ การออกแบบเค้าโครงแถบสำหรับการดำเนินงานที่ก้าวหน้า และการชดเชยพฤติกรรมของวัสดุ เช่น การสปริงกลับ ผลลัพธ์ที่ได้คือแม่พิมพ์ประทับตราที่สร้างชิ้นส่วนที่แทบจะเหมือนกันทุกจังหวะ ไม่ว่าคุณจะใช้งานหมื่นหรือสิบล้านชิ้นก็ตาม
ใครได้ประโยชน์จากการปั๊มแม่พิมพ์แบบกำหนดเอง
วิศวกรและทีมจัดซื้อลงทุนในเครื่องมือสั่งทำพิเศษด้วยเหตุผลหลักบางประการ:
- ความอดทนที่เข้มงวดมากขึ้นแม่พิมพ์แบบกำหนดเอง - ชิ้นได้รับการออกแบบทางวิศวกรรมมาเพื่อรองรับความต้องการด้านมิติเฉพาะของคุณ ไม่ใช่แค่ "ใกล้พอ"
- รูปทรงเรขาคณิตที่เป็นเอกลักษณ์คุณลักษณะชิ้นส่วนที่เป็นกรรมสิทธิ์ของ - โปรไฟล์การโค้งงอหลาย- และการตัดที่ซับซ้อนซึ่งไม่มีแม่พิมพ์แค็ตตาล็อกใดที่สามารถผลิตได้
- ปริมาณงานที่สูงขึ้นตามขนาด- แม่พิมพ์ประทับตราที่ปรับให้เหมาะสมสำหรับชิ้นส่วนของคุณทำงานได้เร็วกว่าโดยใช้เศษเหลือน้อยกว่าเครื่องมือที่ดัดแปลง
- คุณภาพที่ทำซ้ำได้- ทุกชิ้นส่วนจากแม่พิมพ์แทบจะเหมือนกันหมด สำคัญมากเมื่อส่วนประกอบต้องสับเปลี่ยนกันในการประกอบ
อุตสาหกรรมตั้งแต่ยานยนต์ไปจนถึงอิเล็กทรอนิกส์ไปจนถึงการบินและอวกาศต้องอาศัยวิธีการประทับตราแบบกำหนดเอง เมื่อใดก็ตามที่ประสิทธิภาพของชิ้นส่วน ความปลอดภัย หรือความแม่นยำไม่สามารถปล่อยให้อยู่ในข้อจำกัดของเครื่องมือทั่วไปได้ หากคุณออกแบบชิ้นส่วนด้วยตัวเอง มีโอกาสสูงที่คุณจะต้องใช้เครื่องมือเฉพาะเพื่อผลิตชิ้นส่วนนั้น
กระบวนการนี้เหมาะกับภูมิทัศน์การขึ้นรูปโลหะที่กว้างขึ้นอย่างไร
การปั๊มแม่พิมพ์แบบกำหนดเองอยู่ในกลุ่มวิธีการขึ้นรูปโลหะซึ่งรวมถึงการตัดเฉือน CNC การตัดด้วยเลเซอร์ การหล่อ และการขึ้นรูปด้วยไฮโดรฟอร์ม สิ่งที่แยกแม่พิมพ์ปั๊มออกจากทางเลือกเหล่านี้คือความประหยัดของการทำซ้ำ แม่พิมพ์สั่งทำพิเศษมีการลงทุนล่วงหน้าจำนวนมาก แต่เมื่อสร้างเสร็จแล้ว จะผลิตชิ้นส่วนได้ในราคาเพียงเศษเสี้ยวของต้นทุนต่อ-ต่อหน่วยในการตัดเฉือนหรือตัด ความได้เปรียบด้านต้นทุนนั้นผสมผสานกับปริมาณ ทำให้เป็นตัวเลือกที่โดดเด่นสำหรับการผลิตระดับปานกลาง-ถึง-สูงในเกือบทุกภาคการผลิต
บทความนี้จัดทำขึ้นเพื่อใช้เป็นแหล่งข้อมูลในการตัดสินใจ- ไม่ว่าคุณจะเป็นวิศวกรที่ประเมินความเป็นไปได้หรือเป็นมืออาชีพด้านการจัดหาเพื่อเปรียบเทียบวิธีการผลิต ส่วนต่างๆ ข้างหน้าจะครอบคลุมถึงประเภทของกระบวนการ การดำเนินการขึ้นรูป ข้อกำหนดของอุตสาหกรรม เกณฑ์ความคลาดเคลื่อน ต้นทุนที่ควบคุม และการคัดเลือกซัพพลายเออร์ ทุกสิ่งที่ผู้ซื้อปรารถนาที่พวกเขาจะเข้าใจก่อนโครงการเครื่องมือสั่งทำครั้งแรกของพวกเขา
การตัดสินใจครั้งแรกที่ทีมส่วนใหญ่เผชิญนั้นตรงไปตรงมา: โปรเจ็กต์ของฉันจำเป็นต้องมีเครื่องมือที่กำหนดเองจริง ๆ หรือแม่พิมพ์มาตรฐานสามารถจัดการงานนี้ได้หรือไม่
การปั๊มแม่พิมพ์แบบกำหนดเองเทียบกับแบบมาตรฐาน และเมื่อใดจึงควรเลือกแต่ละแบบ
มีแม่พิมพ์มาตรฐานอยู่บนชั้นวาง พร้อมที่จะประทับรูปทรงทั่วไป: แหวนรองแบบแบน ฉากยึดแบบธรรมดา คลิปพื้นฐาน มีค่าใช้จ่ายเพียงเล็กน้อยหรือไม่ต้องเสียค่าใช้จ่ายเลยเนื่องจากมีเครื่องมืออยู่แล้ว ในทางกลับกัน แม่พิมพ์ปั๊มโลหะแบบกำหนดเองได้รับการออกแบบทางวิศวกรรมตั้งแต่เริ่มต้นสำหรับชิ้นส่วนเฉพาะของคุณ ทางเลือกระหว่างสองเส้นทางนี้จะกำหนดเศรษฐศาสตร์โครงการ ความอิสระในการออกแบบ และต้นทุนการผลิตระยะยาว-ในรูปแบบที่ไม่ชัดเจนเสมอไปเมื่อมองแวบแรก
เมื่อมาตรฐานดายขาด
แม่พิมพ์มาตรฐานจะทำงานได้เมื่อชิ้นส่วนของคุณตรงกับรูปทรงที่มีคนสร้างเครื่องมือไว้แล้ว ลองนึกถึงรูยึดทั่วไป ช่องเจาะสี่เหลี่ยม หรือวงเล็บข้อมูลจำเพาะ-แค็ตตาล็อก ทันทีที่การออกแบบของคุณนำเสนอมิติที่เป็นกรรมสิทธิ์ การโต้ตอบของคุณสมบัติที่หลากหลาย- หรือความท้าทายในการขึ้นรูปวัสดุ- แม่พิมพ์มาตรฐานจะกลายเป็นข้อจำกัดแทนที่จะเป็นทางลัด
ต่อไปนี้คือสิ่งที่มักบังคับให้มีการเปลี่ยนแปลงไปใช้เครื่องมือแบบกำหนดเอง:
- ชิ้นส่วนของคุณมีข้อกำหนดด้านมิติเฉพาะหรือคุณสมบัติที่เป็นกรรมสิทธิ์ซึ่งแม่พิมพ์ที่มีอยู่ไม่สามารถผลิตได้
- เครื่องมือที่ต้องการพิกัดความเผื่อต่ำได้รับการออกแบบทางวิศวกรรมมาโดยเฉพาะสำหรับรูปแบบที่อนุญาตของคุณ ไม่ใช่-การประมาณตามวัตถุประสงค์ทั่วไป
- ลักษณะการทำงานของวัสดุ เช่น การสปริงกลับในเหล็กที่มีความแข็งแรงสูง-หรือการครูดในอะลูมิเนียม จำเป็นต้องมีระยะหลบแม่พิมพ์และการชดเชยที่ปรับให้เหมาะกับโลหะผสมนั้น
- ชิ้นส่วนการทำงานหลาย-จำเป็นต้องมีการปั๊มขึ้นรูป การเจาะ และการขึ้นรูปตามลำดับที่ได้รับการควบคุมภายในรอบการปั๊มแม่พิมพ์หนึ่งรอบ
เมื่อคุณบังคับชิ้นส่วนเข้ากับเครื่องมือที่มีอยู่ คุณกำลังออกแบบย้อนกลับ เครื่องมือจะกำหนดสิ่งที่คุณสามารถทำได้ และวิศวกรของคุณก็ต้องพบกับปัญหาทางเรขาคณิต ลดพิกัดความเผื่อ หรือแบ่งการทำงานออกเป็นหลายๆ การตั้งค่า การสูญเสียความยืดหยุ่นนั้นมักจะมีค่าใช้จ่ายในระยะยาวมากกว่าแม่พิมพ์ปั๊มแบบกำหนดเองที่ต้องจ่ายล่วงหน้า
ออกแบบอิสระด้วยเครื่องมือแบบกำหนดเอง
ด้วยวิธีการประทับตราโลหะที่กำหนดเอง ความสัมพันธ์จะพลิกกลับ การออกแบบชิ้นส่วนของคุณขับเคลื่อนเครื่องมือ ไม่ใช่การย้อนกลับ ผู้ออกแบบแม่พิมพ์จะสร้างทุกฐาน ทุกระยะ และทุกโปรไฟล์การขึ้นรูปรอบรูปทรง CAD และข้อมูลจำเพาะวัสดุของคุณ คุณจะได้ชิ้นส่วนที่ต้องการอย่างแน่นอนโดยไม่มีการประนีประนอมกับสิ่งที่เกิดขึ้นบนชั้นวาง
สิ่งนี้สำคัญที่สุดสำหรับส่วนประกอบที่ต้องประกอบเข้าด้วยกันอย่างแม่นยำ ตรงตามเกณฑ์ประสิทธิภาพที่เข้มงวด หรือมีคุณลักษณะที่เป็นกรรมสิทธิ์ที่ทำให้ผลิตภัณฑ์ของคุณแตกต่างแม่พิมพ์ปั๊มแบบกำหนดเองยังช่วยปรับโครงร่างแถบและลำดับการขึ้นรูปให้เหมาะสม ซึ่งจะช่วยลดเศษและเพิ่มความเร็วการกด ประโยชน์ที่คุณจะไม่มีวันปลดล็อกด้วยเครื่องมือมาตรฐานที่ดัดแปลง
คำถามแบ่ง-ความเท่าเทียมระหว่างมาตรฐานและกำหนดเอง
ความเข้าใจผิดที่พบบ่อยที่สุดเกี่ยวกับเครื่องมือสั่งทำพิเศษคือมีราคาแพงเสมอ ในความเป็นจริง การลงทุนล่วงหน้าจะตัดจำหน่ายในทุกส่วนของแม่พิมพ์ที่ผลิต ตามข้อมูลโครงการในโลกแห่งความเป็นจริง-จาก Jennison Corporation แม่พิมพ์แบบกำหนดเองมูลค่า 12,000 เหรียญสหรัฐฯ ที่ผลิตชิ้นส่วน 20,000 ชิ้นจะเพิ่มต้นทุนเครื่องมือเพียง 0.60 เหรียญสหรัฐฯ ต่อชิ้น ในขณะที่การออกแบบเครื่องจักรแบบเดียวกันที่ไม่มีเครื่องมืออาจใช้เงิน 3.50 เหรียญสหรัฐฯ หรือมากกว่าต่อชิ้นส่วน
การคำนวณ-ความเท่าเทียมนั้นตรงไปตรงมา: หารต้นทุนแม่พิมพ์ด้วย-การประหยัดต่อชิ้นส่วนเทียบกับกระบวนการทางเลือกของคุณ เมื่อเกินเกณฑ์ปริมาณดังกล่าว ทุกชิ้นส่วนเพิ่มเติมจะมีราคาถูกลงอย่างมาก ด้านล่าง วิธีการมาตรฐานหรือการตัดเฉือน CNC อาจมีต้นทุนโดยรวมน้อยกว่า
| มิติ | แม่พิมพ์มาตรฐาน | กำหนดเองตาย |
|---|---|---|
| ความยืดหยุ่นในการออกแบบ | จำกัดเฉพาะรูปทรงเรขาคณิตที่มีอยู่ | ออกแบบตามสเป็คชิ้นส่วนที่แน่นอนของคุณ |
| ค่าใช้จ่ายล่วงหน้า | ต่ำหรือเป็นศูนย์ | $8,000 - $50,000+ ขึ้นอยู่กับความซับซ้อน |
| ต่อ-ต้นทุนต่อหน่วยตามปริมาณ | สูงกว่า (กระบวนการที่จำกัด) | ลดลงอย่างเห็นได้ชัดในระดับ |
| ความซับซ้อนทางเรขาคณิต | รูปทรงเรียบง่ายเท่านั้น | ชิ้นส่วน-คุณลักษณะหลากหลาย -ชิ้นส่วนที่ทนทาน |
| เวลานำ | ทันที (มีเครื่องมืออยู่แล้ว) | 8 - 14 สัปดาห์สำหรับการออกแบบและสร้าง |
| ความเป็นเจ้าของ | ผู้ขายยังคงรักษาเครื่องมือไว้ | โดยทั่วไปผู้ซื้อจะเป็นเจ้าของแม่พิมพ์ |
คำถามที่แท้จริงไม่ใช่ว่าคุณสามารถซื้อเครื่องมือสั่งทำพิเศษได้หรือไม่ อยู่ที่ว่าปริมาณตลอดอายุการใช้งานของคุณในการจัดเรียงใหม่ทั้งหมดในช่วงสามถึงห้าปีข้างหน้า จะข้ามเส้นแบ่ง-นั้นหรือไม่ หากเป็นเช่นนั้น แม่พิมพ์จะกลายเป็นสินทรัพย์ที่สร้างมูลค่าได้ยาวนานหลังจากที่มันจ่ายเพื่อตัวมันเอง หากไม่เป็นเช่นนั้น กระบวนการมาตรฐานหรือทางเลือกยังคงเป็นการลงทุนที่ชาญฉลาดกว่า
อย่างไรก็ตาม เศรษฐศาสตร์ปริมาณเป็นเพียงส่วนหนึ่งของสมการเท่านั้น ประเภทของแม่พิมพ์ที่คุณเลือก ไม่ว่าจะเป็นแบบโปรเกรสซีฟ ทรานเฟอร์ คอมพาวนด์ หรือโฟร์สไลด์ จะเป็นตัวกำหนดว่าปริมาตรนั้นจะทำงานได้อย่างมีประสิทธิภาพเพียงใด และรูปทรงของชิ้นส่วนใดที่เป็นไปได้
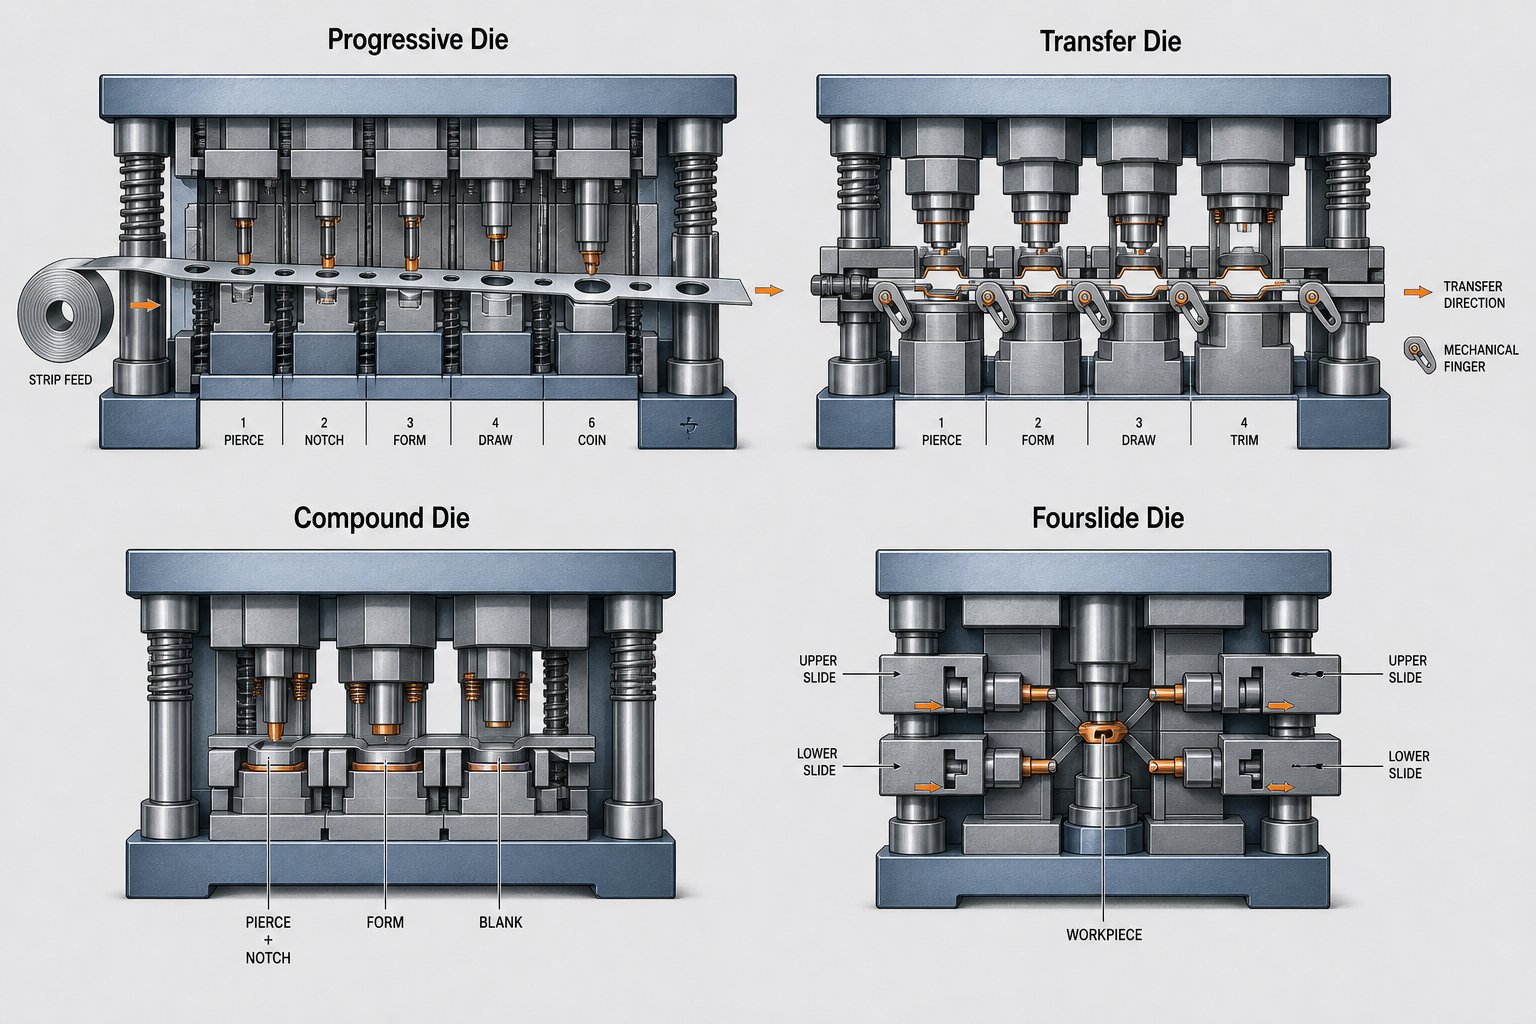
อธิบายประเภทของกระบวนการปั๊มแม่พิมพ์แบบกำหนดเอง
การเลือกประเภทแม่พิมพ์ที่เหมาะสมไม่ใช่เรื่องเล็กๆ น้อยๆ โดยจะกำหนดความเร็วในการผลิตของคุณ ความซับซ้อนของชิ้นส่วนที่ทำสำเร็จ อัตราของเสีย และต้นทุนต่อ-ต่อหน่วย แม่พิมพ์ปั๊มขึ้นรูปหลักสี่ประเภทมีอิทธิพลเหนืองานสั่งทำพิเศษ และแต่ละประเภทให้บริการเฉพาะกลุ่มที่แตกต่างกัน การทำความเข้าใจว่าส่วนใดมีความเป็นเลิศและส่วนใดขาด ช่วยให้คุณหลีกเลี่ยงความไม่สอดคล้องกันซึ่งมีราคาแพงระหว่างข้อกำหนดด้านชิ้นส่วนและการลงทุนด้านเครื่องมือของคุณ
แม่พิมพ์แบบก้าวหน้าสำหรับชิ้นส่วนที่ซับซ้อนที่มีปริมาตรสูง-
แม่พิมพ์แบบโปรเกรสซีฟเป็นจุดเด่นของแม่พิมพ์ปั๊มโลหะที่มีปริมาณมาก- ขดลวดโลหะแผ่นป้อนอย่างต่อเนื่องผ่านชุดสถานีภายในชุดแม่พิมพ์เดียว โดยแต่ละสถานีจะดำเนินการเฉพาะ: เจาะรู กรีดขอบ ขึ้นรูปโค้งงอ แถบนี้จะขนชิ้นส่วนจากสถานีหนึ่งไปอีกสถานีหนึ่งจนกระทั่งการดำเนินการขั้นสุดท้ายแยกชิ้นส่วนที่เสร็จแล้ว
ลองนึกภาพสายการประกอบที่ถูกบีบอัดให้กลายเป็นเครื่องมือชิ้นเดียว นั่นคือสิ่งที่ก้าวหน้าตายและการประทับตราบรรลุผล เนื่องจากวัสดุไม่เคยออกจากแม่พิมพ์จนกว่าชิ้นส่วนจะเสร็จสมบูรณ์ รอบเวลาจึงรวดเร็วมาก โดยมักจะผลิตชิ้นส่วนหลายร้อยชิ้นต่อนาที ทำให้เครื่องมือแบบก้าวหน้าเหมาะสำหรับส่วนประกอบขนาดเล็ก-ถึง-ขนาดกลาง- เช่น ขั้วต่อไฟฟ้า ขายึด ลีดเฟรม และกระป๋องป้องกัน
การแลกเปลี่ยน? แม่พิมพ์แบบก้าวหน้าจำเป็นต้องมีการลงทุนด้านเครื่องมือล่วงหน้าที่สูงขึ้น และผลิตเศษบางส่วนจากแถบตัวพา นอกจากนี้ยังทำงานได้ดีที่สุดกับชิ้นส่วนที่ค่อนข้างแบนหรือมีรูปทรงตื้นอีกด้วย รูปทรงที่วาดลึก-หรือชิ้นส่วนที่มีขนาดใหญ่มากจะดันเกินกว่าที่แถบโปรเกรสซีฟจะรับมือได้
Transfer Dies สำหรับชิ้นส่วนที่วาดขนาดใหญ่และลึก-
เมื่อชิ้นส่วนมีขนาดใหญ่เกินไป ลึกเกินไป หรือซับซ้อนเกินกว่าจะยึดติดกับแถบได้ ทรานเฟอร์ดายจะเข้ามาแทนที่ ในกระบวนการนี้ ช่องว่างจะถูกแยกออกจากวัตถุดิบตั้งแต่เนิ่นๆ จากนั้นจึงถ่ายโอนเชิงกลระหว่างสถานีโดยใช้นิ้วหรือระบบรถรับส่ง แต่ละสถานีดำเนินการขั้นตอนการขึ้นรูป เช่น การดึงลึก การจับเจ่า หรือการตัดแต่ง บนช่องว่างที่แยกจากกัน
แม่พิมพ์ถ่ายโอนเป็นเรื่องปกติในแผงตัวถังรถยนต์ ส่วนประกอบโครงสร้าง และตัวเครื่อง ซึ่งชิ้นส่วนมีขนาดเกินกว่าที่การป้อนแถบแบบก้าวหน้าจะอนุญาต พวกเขาจัดการกับการดึงที่ลึกกว่าและลำดับการขึ้นรูปที่รุนแรงมากขึ้น เนื่องจากช่องว่างจะเคลื่อนที่อย่างอิสระระหว่างสถานีโดยไม่มีข้อจำกัดทางเรขาคณิตในการยึดติดกับแถบพาหะ ต้นทุนเครื่องมืออยู่ในช่วงปานกลาง-ถึง-สูงและความเร็วในการผลิตช้ากว่าแม่พิมพ์แบบโปรเกรสซีฟ แต่ความสามารถทางเรขาคณิตนั้นสูงกว่ามาก
แม่พิมพ์คอมพาวด์และโฟร์สไลด์สำหรับรูปทรงเฉพาะทาง
แม่พิมพ์แบบผสมใช้แนวทางที่แตกต่างออกไปโดยสิ้นเชิง แทนที่จะจัดลำดับการดำเนินการในหลายสถานี พวกเขาดำเนินการตัดหลายครั้งพร้อมกันในการกดเพียงครั้งเดียว แม่พิมพ์ผสมอาจทำให้โปรไฟล์ด้านนอกว่างเปล่าและเจาะรูภายในในเวลาเดียวกัน ทำให้เกิดชิ้นส่วนแม่พิมพ์ปั๊มโลหะแผ่นแบน เช่น แหวนรอง ปะเก็น และการเคลือบด้วยไฟฟ้า ด้วยความแม่นยำและความเรียบเป็นพิเศษ โดยจะลดเวลาในการผลิตลง 25-30% เมื่อเทียบกับการดำเนินการตามลำดับ แม้ว่าโดยทั่วไปแล้วจะจำกัดอยู่เพียงชิ้นส่วนที่ไม่มีข้อกำหนดในการขึ้นรูปหรือการดัดงอก็ตาม
แม่พิมพ์สี่สไลด์ บางครั้งเรียกว่าแม่พิมพ์สไลด์หลาย- ใช้สไลด์ที่ติดตั้งในแนวนอนซึ่งจัดเรียงไว้รอบๆ พื้นที่ขึ้นรูปตรงกลาง แทนที่จะอาศัยแรงกดในแนวตั้งเพียงอย่างเดียว แม่พิมพ์กดโลหะเหล่านี้เคลื่อนที่จากหลายทิศทาง ทำให้สามารถโค้งงอที่ซับซ้อนเกิน 90 องศา คลิปที่แน่นหนา และรูปแบบลวดที่ซับซ้อนซึ่งการกดแนวตั้งแบบทั่วไปไม่สามารถทำได้ ตามข้อมูลการผลิตจาก KEATS Manufacturing เครื่องจักรสี่สไลด์ผลิตชิ้นส่วนได้สูงถึง 375 ชิ้นต่อนาที ในขณะที่สร้างเศษน้อยกว่าการปั๊มแบบโปรเกรสซีฟถึง 31% เนื่องจากไม่จำเป็นต้องใช้รูนำร่องและแถบพาหะ
เครื่องมือแบบสี่สไลด์ทำงานได้ดีที่สุดกับชิ้นส่วนขนาดเล็กและบางที่มีการโค้งงอหลาย{0}}ทิศทางที่ซับซ้อน เช่น คลิป แคลมป์ ตัวเชื่อมต่อ และหน้าสัมผัสสปริง ข้อจำกัดอยู่ที่ขนาด: โดยทั่วไปแล้ว วัสดุที่ใหญ่กว่าหรือหนากว่านั้นมักจะต้องใช้แม่พิมพ์ปั๊มโลหะแบบธรรมดาในรูปแบบโปรเกรสซีฟหรือแบบถ่ายโอน
การเลือกแม่พิมพ์ปั๊มประเภทนี้ขึ้นอยู่กับเกณฑ์ที่สามารถวัดได้จำนวนหนึ่ง ถามตัวเองด้วยคำถามเหล่านี้ตามลำดับ:
- ปริมาณการผลิตประจำปีของคุณคือเท่าไร?ปริมาณมากสนับสนุนการตายแบบโปรเกรสซีฟ ปริมาณต่ำ-ถึง-ปานกลางอาจเหมาะสมสำหรับวิธีการถ่ายโอนหรือแบบผสม
- ขนาดและความลึกของชิ้นส่วนคืออะไร?ชิ้นส่วนที่วาดขนาดใหญ่หรือลึก-ต้องใช้แม่พิมพ์ถ่ายโอน คอมพาวด์ที่เหมาะกับชิ้นส่วนขนาดเล็กและแบนจะตาย ชิ้นส่วนขนาดเล็กที่มีการโค้งงอที่ซับซ้อนจะชี้ไปที่สี่สไลด์
- เรขาคณิตซับซ้อนแค่ไหน?การโค้งหลาย-ทิศทางและรัศมีแคบช่วยให้มีสี่สไลด์ได้ ชิ้นส่วนแบนที่มีคุณลักษณะหลากหลาย-พร้อมแม่พิมพ์คอมพาวด์แบบตัดและเจาะพอดี ชิ้นส่วนที่ต้องการการขึ้นรูปตามลำดับและการตัดตามคุณสมบัติต่างๆ มากมายสอดคล้องกับเครื่องมือที่ก้าวหน้า
- คุณปั๊มวัสดุและความหนาอะไร?วัสดุที่บางและยืดหยุ่นใช้ได้กับทุกประเภท วัสดุที่หนาหรือแข็งกว่าอาจตัดสี่สไลด์ออกได้ และนิยมใช้โครงแบบก้าวหน้าหรือแบบถ่ายโอนด้วยน้ำหนักการกดที่สูงกว่า
- ข้อกำหนดด้านความคลาดเคลื่อนและความเรียบมีอะไรบ้าง?แม่พิมพ์คอมพาวด์ให้ความเรียบที่เหนือกว่ากับชิ้นส่วนที่ตัด Transfer Dies ให้การควบคุมมิติที่เข้มงวดมากขึ้น-รูปทรงที่วาดไว้ลึก
| ประเภทแม่พิมพ์ | ช่วงระดับเสียง | ขีดจำกัดขนาดชิ้นส่วน | ความสามารถด้านความซับซ้อน | ระยะเวลารอคอยสินค้าโดยทั่วไป |
|---|---|---|---|---|
| ก้าวหน้า | สูง (100K - ล้าน) | เล็กถึงปานกลาง | การดำเนินการตามลำดับคุณลักษณะหลาย-; ความลึกในการดึงจำกัด | 10 - 16 สัปดาห์ |
| โอนย้าย | ปานกลางถึงสูง (50K+) | ปานกลางถึงใหญ่ | การวาดแบบลึก รูปแบบ 3 มิติที่ซับซ้อน รูปทรงเรขาคณิตขนาดใหญ่ | 12 - 20 สัปดาห์ |
| สารประกอบ | ปานกลางถึงสูง (50K+) | ขนาดเล็กถึงขนาดกลาง (โดยทั่วไปจะต่ำกว่า 150 มม.) | การดำเนินการตัดพร้อมกัน เฉพาะชิ้นส่วนแบนเท่านั้น | 6 - 10 สัปดาห์ |
| สี่สไลด์ | สูง (100K - ล้าน) | เล็ก (เกจบาง) | โค้งหลาย-ทิศทางเกิน 90 องศา; แบบฟอร์มที่ซับซ้อน | 8 - 14 สัปดาห์ |
ไม่มีแม่พิมพ์ชนิดใดที่เหนือกว่าในระดับสากล ทางเลือกที่เหมาะสมเกิดจากการจับคู่รูปทรงชิ้นส่วน การคาดการณ์ปริมาณ และข้อกำหนดด้านวัสดุของคุณกับสิ่งที่การกำหนดค่าแต่ละอย่างทำได้ดีที่สุด ประเภทแม่พิมพ์ที่เลือกสรรมาอย่างดี-จะช่วยลดต้นทุนต่อ-ชิ้นส่วนของคุณให้เหลือน้อยที่สุด และเพิ่มเวลาการทำงานของปั๊มให้สูงสุด ในขณะที่การเลือกที่ไม่ถูกต้องทำให้เกิดเศษที่มากเกินไป ระยะเวลาในการทำงานที่ช้า หรือชิ้นส่วนที่ไม่สามารถขึ้นรูปได้อย่างถูกต้อง
แน่นอนว่าแบบแม่พิมพ์เป็นเพียงตู้คอนเทนเนอร์เท่านั้น สิ่งที่เกิดขึ้นภายในคอนเทนเนอร์นั้น ขั้นตอนการขึ้นรูปเฉพาะที่แต่ละสถานีดำเนินการ คือจุดที่ความแม่นยำของมิติและคุณภาพของชิ้นส่วนถูกสร้างขึ้นจริง
การดำเนินการขึ้นรูปแกนภายในแม่พิมพ์แบบกำหนดเอง
แม่พิมพ์ปั๊มโลหะทุกอัน โดยไม่คำนึงถึงประเภท จะดำเนินการผ่านชุดการขึ้นรูปเฉพาะ คิดว่าการดำเนินการเหล่านี้เป็นคำศัพท์ที่คนตายพูด แม่พิมพ์แบบโปรเกรสซีฟอาจใช้ห้าหรือหกอันตามลำดับ แม่พิมพ์ผสมอาจดำเนินการสองอย่างพร้อมกัน ความประณีตของแม่พิมพ์ประทับตราโลหะแบบสั่งทำมาจากวิธีการรวม สั่ง และปรับแต่งการทำงานเหล่านี้ให้โต้ตอบได้โดยไม่ทำให้เกิดข้อบกพร่อง
การทำความเข้าใจว่าการดำเนินการแต่ละอย่างมีกลไกอะไรบ้างช่วยให้คุณสื่อสารกับนักออกแบบแม่พิมพ์ คาดการณ์ปัญหาที่อาจเกิดขึ้น และประเมินว่ารูปทรงของชิ้นส่วนของคุณเป็นไปได้จริงในรูปแบบประทับตราหรือไม่
พื้นฐานการอุดและการเจาะ
การอุดและการเจาะเป็นการดำเนินการตัด ซึ่งเป็นรากฐานของชิ้นส่วนที่มีการประทับตราเกือบทุกชิ้น ฟังดูคล้ายกันและโดยกลไกแล้ว ความแตกต่างคือสิ่งที่คุณเก็บไว้
ในการปั๊มขึ้นรูป การเจาะจะดันวัสดุผ่านช่องแม่พิมพ์ และชิ้นส่วนที่ตัดออก-จะกลายเป็นส่วนของคุณ (หรือช่องว่างที่จะประกอบขึ้นเพิ่มเติม) ในการเจาะหรือที่เรียกว่าการเจาะ การต่อยจะสร้างรูและตัวบุ้งที่เจาะ-จะเป็นเศษเหล็ก ทั้งสองแบบอาศัยการควบคุมการตัดเฉือน: ขอบพันช์และดายไม่ตรงทุกประการ แต่การจงใจให้มีระยะห่างระหว่างทั้งสอง ซึ่งโดยปกติแล้วจะมีความหนาของวัสดุประมาณ 5-10% ต่อด้าน จะทำให้วัสดุแตกหักได้หมดจด แทนที่จะเสียรูปหรือลาก
ทำการกวาดล้างผิดและคุณจะเห็นปัญหาทันที แน่นเกินไปและหมัดสึกก่อนเวลาอันควร หลวมเกินไป และคุณจะได้รับเสี้ยนมากเกินไป ขอบหยาบ และมิติเบี่ยงเบนบนชิ้นส่วนแม่พิมพ์ปั๊มของคุณ ระยะห่างที่ดีที่สุดยังเปลี่ยนแปลงไปตามวัสดุ: ทองแดงอ่อนต้องการเหล็กกล้าที่มีความแข็งแรงสูงน้อยกว่า- และสเตนเลสต้องใช้แรงมากกว่าและการควบคุมที่เข้มงวดมากกว่าเกรดคาร์บอนอ่อน
- เส้นผ่านศูนย์กลางรูขั้นต่ำควรมีความหนาอย่างน้อยเท่ากับความหนาของวัสดุสำหรับรูกลม หรือ 80% ของความหนาสำหรับรูรูปทรง เพื่อป้องกันการแตกหักของหมัด
- ขอบ-ถึง-ระยะห่างของรูต้องมีความหนาของวัสดุอย่างน้อย 1.0 ถึง 2.0 เท่า เพื่อรักษาความสมบูรณ์ของโครงสร้างของรางโดยรอบ
- ทิศทางเสี้ยนจะอยู่ทางด้านบล็อกแม่พิมพ์-เสมอ ระบุว่าใบหน้าใดมีความสำคัญต่อความพอดีและฟังก์ชันการประกอบของคุณ
- ต่อย-จน-ตายจะต้องคำนวณสำหรับโลหะผสมและความหนาเฉพาะแต่ละรายการ ไม่สมมติจากตารางทั่วไป
การดัด การวาด และการชดเชยการสปริงกลับ
การดัดแปลงช่องว่างเรียบให้เป็นรูปแบบสามมิติ-โดยออกแรงตามแนวเส้นตรงจนกระทั่งวัสดุเปลี่ยนรูปเป็นพลาสติก ฟังดูเรียบง่าย แต่ทุกโค้งทำให้เกิดการสปริงกลับ: แนวโน้มความยืดหยุ่นของวัสดุที่จะกลับสู่รูปร่างเดิมบางส่วนหลังจากกำจัดแรงขึ้นรูปแล้ว แม่พิมพ์ประทับตราที่ออกแบบมาสำหรับโค้งงอ 90 องศาจริงๆ แล้วอาจก่อตัวที่ 92 หรือ 93 องศา โดยรู้ว่าวัสดุจะดีดกลับไปสู่มุมเป้าหมาย
ความรุนแรงของการสปริงกลับขึ้นอยู่กับความแข็งแรงของผลผลิต ความหนา และรัศมีการโค้งงอของวัสดุ เหล็กและสแตนเลสที่มีความแข็งแรงสูง-จะสปริงกลับได้แข็งแกร่งกว่าเหล็กเหนียวหรือทองแดง ดังที่กล่าวไว้ช่างประกอบทิศทางของเกรนที่สัมพันธ์กับแนวโค้งก็มีบทบาทสำคัญเช่นกัน การดัดในแนวตั้งฉากกับเกรนทำให้เกิดการโค้งงอที่แข็งแกร่งขึ้นและมีโอกาสเกิดการแตกร้าวน้อยกว่ามาก ในขณะที่การดัดขนานกับเกรนต้องใช้รัศมีที่มากขึ้นเพื่อป้องกันการแตกหักที่พื้นผิวด้านนอก
การวาดภาพต้องใช้ความลึกมากขึ้น การเจาะจะดันช่องว่างเข้าไปในโพรงแม่พิมพ์ ทำให้เกิดรูปทรงกลวง เช่น ถ้วย เปลือกหอย หรือเปลือกหุ้ม วัสดุไหลเข้าจากบริเวณหน้าแปลน แทนที่จะเพียงแต่โค้งงอเป็นเส้น เมื่อความลึกเกินเส้นผ่านศูนย์กลาง กระบวนการจะกลายเป็นการวาดลึก และมักต้องใช้หลายขั้นตอนเพื่อหลีกเลี่ยงการฉีกขาดหรือรอยย่นของวัสดุ
- รัศมีการโค้งงอภายในควรมีความหนาของวัสดุอย่างน้อย 1.0 ถึง 1.5 เท่า หากต่ำกว่า 1.0T เสี่ยงต่อการแตกร้าว โดยเฉพาะแนวขนานกับทิศทางของเกรน
- การวางแนวเกรนต้องระบุไว้ในเค้าโครงแถบ ส่วนโค้งที่สำคัญควรตั้งฉากกับเกรนทุกครั้งที่เป็นไปได้
- การชดเชยสปริงแบ็คถูกสร้างขึ้นในรูปทรงของแม่พิมพ์นั่นเอง ส่วนดายโอเวอร์-โค้งงออย่างตั้งใจเพื่อให้ชิ้นส่วนผ่อนคลายจนถึงมุมเป้าหมาย
- วาดความลึกต่อขั้นไม่ควรเกินประมาณ 40-60% ของเส้นผ่านศูนย์กลางเปล่า ส่วนที่ลึกกว่านั้นจำเป็นต้องมีสถานีวาดหลายสถานีโดยมีการอบอ่อนระหว่างขั้นตอนต่างๆ หากวัสดุแข็งตัว
- ความดันช่องว่างในการดำเนินการเขียนแบบควบคุมการไหลของวัสดุ น้อยเกินไปทำให้เกิดรอยย่น มากเกินไปทำให้เกิดการฉีกขาด
การสร้างเหรียญและการนูนเพื่อคุณสมบัติที่แม่นยำ
การทำเหรียญและการนูนนั้นเกี่ยวข้องกับการอัดหรือการแทนที่วัสดุเพื่อสร้างลักษณะพื้นผิว แต่ทั้งสองอย่างนี้มีวัตถุประสงค์ที่แตกต่างกันและทำงานในระดับแรงที่แตกต่างกัน
การสร้างเหรียญใช้แรงดันสูงมากในการเปลี่ยนรูปวัสดุพลาสติกให้เป็นโพรงแม่พิมพ์ที่แม่นยำ มีแรงมากจนทำให้วัสดุสอดคล้องกับพื้นผิวแม่พิมพ์ทุกประการ ช่วยลดการสปริงกลับโดยสิ้นเชิงในบริเวณที่มีรอยโค้ง ทำให้การหยอดเหรียญเหมาะอย่างยิ่งสำหรับการกำหนดขนาดที่สำคัญ การทำให้โซนเฉพาะเรียบ หรือการสร้างคุณสมบัติที่ต้องการความคลาดเคลื่อนเกินกว่าที่การโค้งงอมาตรฐานสามารถทำได้ ข้อเสียคือน้ำหนักของแท่นพิมพ์: การสร้างเหรียญต้องใช้แรงมากกว่าการทำงานอื่นๆ อย่างมาก ซึ่งส่งผลต่อการเลือกแท่นพิมพ์และความทนทานของแม่พิมพ์
การพิมพ์ลายนูนจะสร้างลวดลายที่ยกขึ้นหรือปิดภาคเรียนโดยการยืดวัสดุเข้าไปในโพรงแม่พิมพ์โดยไม่ต้องตัดออก การพิมพ์ลายนูนจะแทนที่แทนที่จะบีบอัดวัสดุ ซึ่งต่างจากการสร้างเหรียญ ทำให้เกิดคุณสมบัติที่สอดคล้องกันที่ด้านตรงข้าม การใช้งานตามหน้าที่ ได้แก่ โครงทำให้แข็ง คุณลักษณะการระบุตำแหน่งสำหรับการประกอบ และการทำเครื่องหมาย เช่น หมายเลขชิ้นส่วนหรือรหัสวันที่ การใช้งานด้านสุนทรียภาพจะเพิ่มพื้นผิวหรือการสร้างแบรนด์ให้กับพื้นผิวที่มองเห็นได้
- กำลังสร้างเหรียญได้มากกว่าการขึ้นรูปมาตรฐานถึง 3-5 เท่า น้ำหนักกดต้องคำนึงถึงสิ่งนี้ หากมีสถานีสร้างเหรียญอยู่ในแม่พิมพ์ปั๊มโลหะของคุณ
- ความลึกของลายนูนโดยทั่วไปไม่ควรเกิน 2-3 เท่าของความหนาของวัสดุเพื่อหลีกเลี่ยงการทำให้ผอมบางหรือแตกหักมากเกินไป
- ระยะห่างคุณลักษณะสำหรับรายละเอียดที่มีลายนูน จำเป็นต้องมีวัสดุโดยรอบเพียงพอเพื่อป้องกันการบิดเบี้ยวของพื้นที่ที่อยู่ติดกัน
- ความเหนียวของวัสดุจำกัดการดำเนินการทั้งสอง วัสดุที่เปราะหรือทำงานหนัก-อาจแตกร้าวแทนที่จะไหลเข้าไปในโพรงเหรียญหรือนูน
สิ่งที่ทำให้แม่พิมพ์สั่งทำมีความซับซ้อนอย่างแท้จริงไม่ใช่การดำเนินการใดๆ เพียงอย่างเดียว เป็นการโต้ตอบระหว่างการดำเนินการที่ดำเนินการตามลำดับหรือรวมกัน รูที่ถูกเจาะใกล้กับส่วนโค้งที่ตามมาอาจบิดเบี้ยวได้หากระยะห่างไม่เพียงพอ คุณลักษณะที่วาดไว้ติดกับโซนที่มีเหรียญอาจบางลงอย่างไม่อาจคาดเดาได้ ผู้ออกแบบแม่พิมพ์ต้องพิจารณาว่างานของแต่ละสถานีส่งผลต่อสภาพของวัสดุในแต่ละสถานีที่ตามมาอย่างไร และคุณสมบัติของวัสดุ เช่น ความเหนียว ความแข็ง และความหนาจำกัดสิ่งที่สามารถทำได้ทางกายภาพโดยไม่มีข้อบกพร่องอย่างไร
ข้อจำกัดเหล่านี้ไม่มีอยู่ในสุญญากาศ สิ่งเหล่านี้เปลี่ยนแปลงไปอย่างมากขึ้นอยู่กับอุตสาหกรรมที่ชิ้นส่วนของคุณให้บริการ โลหะผสมที่อุตสาหกรรมเหล่านั้นต้องการ และมาตรฐานคุณภาพที่พวกเขาบังคับใช้
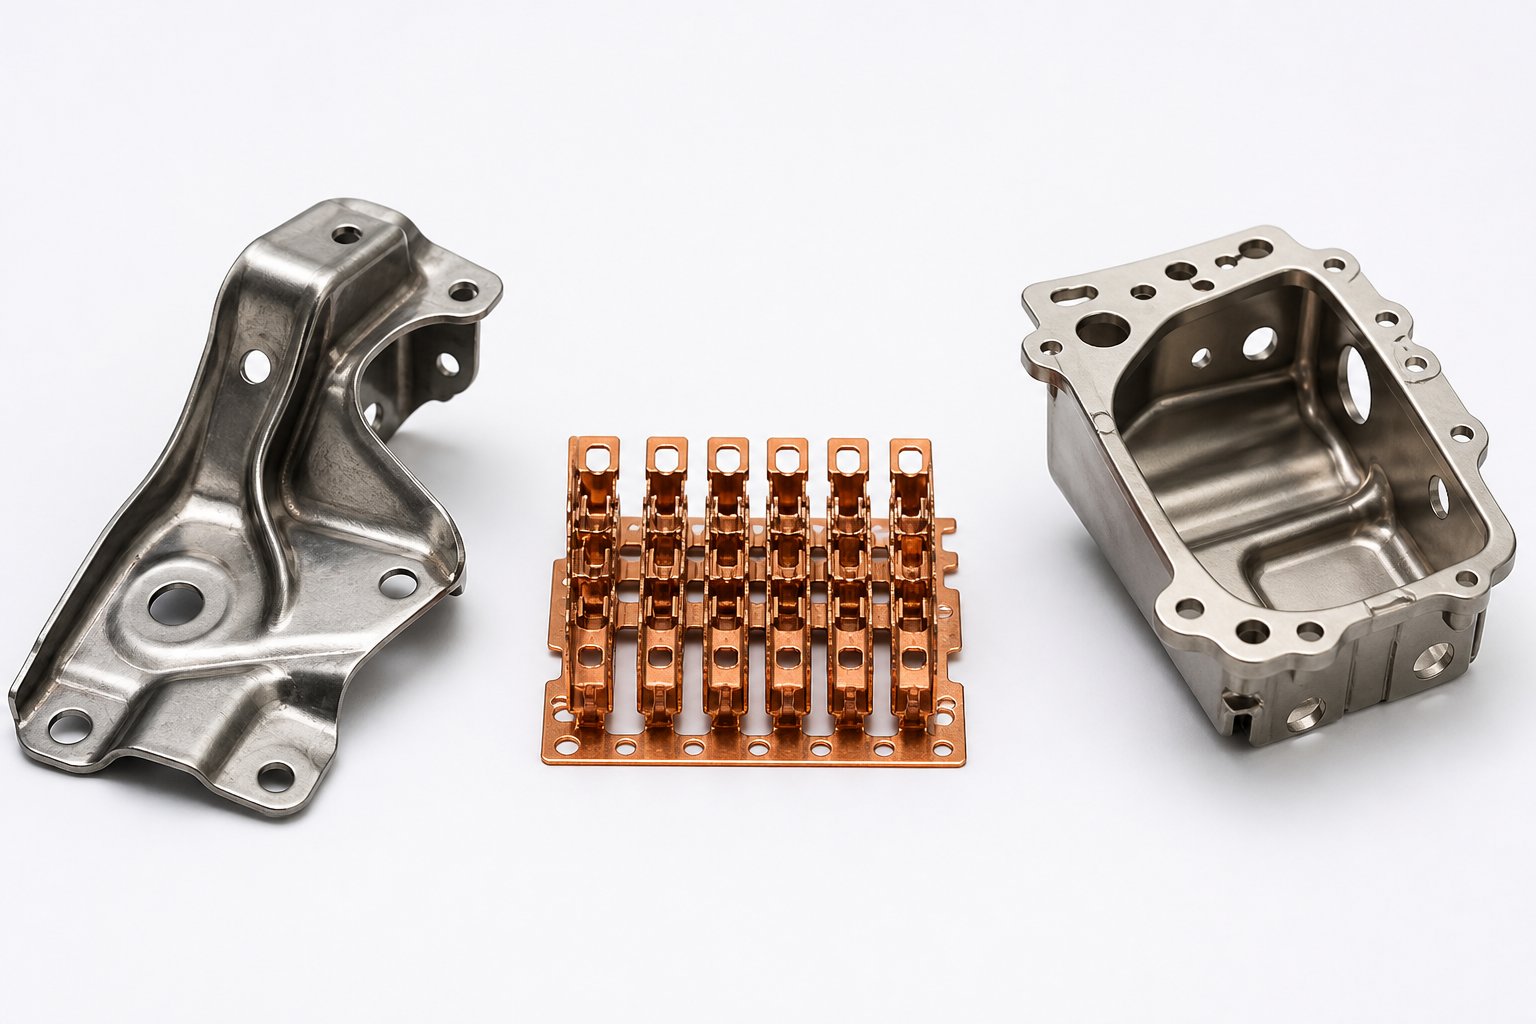
ข้อควรพิจารณาในการปั๊มแม่พิมพ์แบบกำหนดเองเฉพาะทางอุตสาหกรรม-
แม่พิมพ์ปั๊มที่ทำงานได้อย่างไร้ที่ติสำหรับตัวยึดรถยนต์อาจผิดทั้งหมดสำหรับตัวเรือนเซ็นเซอร์การบินและอวกาศหรือพินตัวเชื่อมต่อขนาดเล็ก การดำเนินการขึ้นรูปนั้นมีความเป็นสากล แต่ความต้องการด้านวัสดุ ปริมาตร ระบบคุณภาพ และเกณฑ์ความคลาดเคลื่อนที่แต่ละอุตสาหกรรมต้องการจะปรับเปลี่ยนวิธีดำเนินการเหล่านั้นใหม่ การรู้ว่าชิ้นส่วนของคุณไปถึงจุดใดในสเปกตรัมนี้จะช่วยให้คุณระบุข้อกำหนดได้อย่างถูกต้องและประเมินว่าซัพพลายเออร์เข้าใจความคาดหวังของภาคส่วนของคุณอย่างแท้จริงหรือไม่
ข้อกำหนดแม่พิมพ์ปั๊มขึ้นรูปยานยนต์
ยานยนต์ถือเป็นราชาแห่งปริมาณ การเสริมโครงสร้าง แผงตัวถัง ส่วนประกอบระบบส่งกำลัง และชุดเบรกมีจำนวนนับแสนถึงล้านหน่วยต่อปี มาตราส่วนนั้นขับเคลื่อนทุกอย่างเกี่ยวกับแม่พิมพ์ปั๊มขึ้นรูปยานยนต์: เครื่องมือต้องทนทานต่อรอบการกดหลายสิบล้านรอบ กระบวนการจะต้องรักษาความสม่ำเสมอตลอด-การดำเนินการผลิตหลายปี และระบบคุณภาพต้องเป็นไปตามการรับรอง IATF 16949
IATF 16949 ไม่ใช่แบบฝึกหัดกระดาษ ซัพพลายเออร์กำหนดให้ใช้การวางแผนคุณภาพผลิตภัณฑ์ขั้นสูง (APQP) ดำเนินการยื่นกระบวนการอนุมัติชิ้นส่วนการผลิต (PPAP) และบำรุงรักษาระบบการดำเนินการแก้ไขที่ได้รับการบันทึกไว้ สำหรับวิศวกรและทีมจัดซื้อจัดหาการประทับตราโลหะแบบกำหนดเองในพื้นที่ยานยนต์ หมายความว่าซัพพลายเออร์ของคุณต้องการเอกสารกระบวนการที่ใช้งานอยู่ การตรวจสอบ SPC แบบเรียลไทม์- และแสดงค่า Cpk 1.33 หรือสูงกว่าในมิติข้อมูลที่สำคัญ
ความต้องการวัสดุมุ่งเน้นไปที่เหล็กกล้าโลหะผสมที่มี-ความแข็งแรงสูงต่ำ- เหล็กสองเฟส- และโลหะผสมอะลูมิเนียมสำหรับการลดน้ำหนักเพิ่มมากขึ้น แม่พิมพ์ปั๊มเหล็กสำหรับชิ้นส่วนโครงสร้างยานยนต์ต้องคำนึงถึงการสปริงกลับที่รุนแรงในเหล็กที่มีความแข็งแรงสูง-ขั้นสูง ซึ่งบางครั้งต้องใช้-การจำลองฟิสิกส์หลายรูปแบบเพื่อ-ชดเชยรูปทรงของแม่พิมพ์ล่วงหน้า แม่พิมพ์ปั๊มอะลูมิเนียมเผชิญกับความท้าทายที่แตกต่างกัน: การครูด ขีดจำกัดความสามารถในการขึ้นรูปที่ต่ำกว่า และความไวของพื้นผิว ซึ่งเป็นกฎเกณฑ์ในการหล่อลื่นที่รุนแรงซึ่งพบได้ทั่วไปในเหล็กกล้า
แม่พิมพ์ปั๊มขึ้นรูปยานยนต์ยังอยู่ภายใต้ความกดดันคงที่เพื่อเพิ่มประสิทธิภาพรอบเวลา ทุกวินาทีที่โกนจากรอบการกดจะทวีคูณเป็นล้านส่วน แม่พิมพ์แบบโปรเกรสซีฟครองส่วนนี้สำหรับส่วนประกอบที่มีขนาดเล็ก ในขณะที่ทรานเฟอร์ดายรองรับชิ้นส่วนที่มีโครงสร้างขนาดใหญ่และองค์ประกอบตัวถังที่ลึก-
ความต้องการของอุตสาหกรรมอิเล็กทรอนิกส์และตัวเชื่อมต่อ
การปั๊มโลหะด้วยไฟฟ้าตรงบริเวณปลายอีกด้านของสเปกตรัมขนาด หมุดขั้วต่อ กระป๋องป้องกัน ลีดเฟรม และสปริงหน้าสัมผัสเกี่ยวข้องกับคุณสมบัติต่างๆ ที่วัดได้ในหน่วยสิบของมิลลิเมตร ซึ่งประทับจากวัสดุที่บางเพียง 0.1 มม. ความคลาดเคลื่อนที่นี่มักจะอยู่ที่ ±0.025 มม. บนขนาดหน้าสัมผัสวิกฤต และวัสดุ ฟอสเฟอร์บรอนซ์ ทองแดงเบริลเลียม และโลหะผสมทองแดงบางๆ มีพฤติกรรมแตกต่างอย่างมากจากเหล็กและอะลูมิเนียมในงานยานยนต์
ความแม่นยำในระดับนี้ต้องใช้การเจาะ-ไมครอน-ถึง-ระยะห่างระหว่างแม่พิมพ์ การกดที่ขับเคลื่อนด้วยเซอร์โว-ที่มีความสามารถในการทำซ้ำระดับไมครอน- และระบบตรวจสอบด้วยภาพ 100% ที่ตรวจสอบทุกชิ้นส่วนกับเรขาคณิตของ CAD แม่พิมพ์แบบโปรเกรสซีฟมีอิทธิพลเหนือกว่าเนื่องจากส่วนประกอบของตัวเชื่อมต่อทำงานในปริมาณหลายล้านถึงหลายสิบล้านต่อปี และชิ้นส่วนมีขนาดเล็กพอที่จะคงอยู่บนแถบพาหะผ่านสถานีขึ้นรูปทั้งหมด
ความท้าทายของการปั๊มโลหะด้วยไฟฟ้าไม่ใช่การใช้กำลังดุร้าย แต่เป็นการควบคุม ทองแดงเบริลเลียมเป็นวัสดุทั่วไปสำหรับหน้าสัมผัสสปริงเนื่องจากมีค่าการนำไฟฟ้าและความต้านทานต่อความล้า เป็นที่ทราบกันดีอยู่แล้วว่าจะสร้างได้ยากโดยไม่เกิดการแตกร้าวขนาดเล็ก- แม้ว่าสารเรืองแสงสีบรอนซ์จะให้อภัยได้มากกว่า แต่ก็ยังต้องการการจัดการทิศทางของเกรนและรัศมีการโค้งงออย่างแม่นยำ วัสดุเหล่านี้มีแนวโน้มที่จะแข็งตัว-อย่างรวดเร็ว โดยจำกัดจำนวนครั้งในการขึ้นรูปโดยไม่ต้องผ่านการอบอ่อนระหว่างกลาง
ผู้ออกแบบแม่พิมพ์สำหรับภาคส่วนอิเล็กทรอนิกส์ยังเผชิญกับแรงกดดันในการย่อขนาดอีกด้วย เมื่ออุปกรณ์หดตัว ระยะพิทช์ของตัวเชื่อมต่อจะกระชับขึ้น และคุณสมบัติที่ประทับลงในลีดเฟรมและอาร์เรย์หน้าสัมผัสจะละเอียดยิ่งขึ้น จากข้อมูลอุตสาหกรรมจากผู้ผลิตปั๊มขึ้นรูปที่มีความแม่นยำ ส่วนประกอบที่มีการประทับขนาดเล็ก-ที่มีความหนาต่ำกว่า 0.1 มม. ต้องใช้เทคนิคการเจียรด้วยลวด EDM และไมโคร- ที่ให้ระยะห่างจากการเจาะและแม่พิมพ์ในระดับไมครอน-หลักเดียว ซึ่งเป็นการก้าวข้ามขีดจำกัดของการผลิตเครื่องมือแบบเดิมๆ-
การบินและอวกาศและแอปพลิเคชันที่มีความน่าเชื่อถือสูง-
การบินและอวกาศพลิกสมการปริมาตร การดำเนินการผลิตอาจมีตั้งแต่ 500 ถึง 50,000 หน่วย แต่ทุกชิ้นส่วนมีความสามารถในการตรวจสอบย้อนกลับได้อย่างสมบูรณ์ตั้งแต่ล็อตวัตถุดิบจนถึงการตรวจสอบขั้นสุดท้าย การรับรอง AS9100 ซึ่งสร้างตามมาตรฐาน ISO 9001 โดยมีข้อกำหนดที่เข้มงวดมากขึ้นกำหนดให้ต้องมีขั้นตอนที่จัดทำเป็นเอกสารสำหรับการจัดเก็บวัสดุ บันทึกการรักษาความร้อน การวิเคราะห์องค์ประกอบทางเคมี และการเก็บรักษาบันทึกคุณภาพเป็นเวลาเจ็ดปีหรือมากกว่านั้น
วัสดุในการปั๊มขึ้นรูปการบินและอวกาศมักจะแปลกใหม่ เช่น โลหะผสมไททาเนียม อินโคเนล เหล็กกล้าไร้สนิม-ตกตะกอน และเกรดอะลูมิเนียมเฉพาะทาง เช่น 6061 และ 7075 โลหะผสมเหล่านี้ต้านทานการขึ้นรูป สึกหรอต่อเครื่องมือเร็วขึ้น และต้องมีการควบคุมพารามิเตอร์กระบวนการอย่างระมัดระวังเพื่อหลีกเลี่ยงการแตกร้าวเล็กๆ น้อยๆ หรือความเค้นตกค้างที่อาจส่งผลต่ออายุความเหนื่อยล้าในการบิน-การใช้งานที่สำคัญ นักออกแบบแม่พิมพ์ต้องคำนึงถึงกรอบเวลาในการขึ้นรูปที่จำกัด ซึ่งมักจะต้องใช้รัศมีการโค้งงอที่มากขึ้น ขั้นตอนการขึ้นรูปเพิ่มเติม และ-การดำเนินการบรรเทาความเครียดหลังการขึ้นรูป
การปั๊มโลหะแบบกำหนดเอง 316/316L ยังปรากฏในตัวเรือนเซ็นเซอร์การบินและอวกาศและส่วนประกอบการจัดการของเหลวซึ่งจำเป็นต้องมีความต้านทานการกัดกร่อน เกรดสเตนเลสออสเทนนิติก-แข็งตัวอย่างมีนัยสำคัญในระหว่างการขึ้นรูป โดยต้องใช้แม่พิมพ์ที่มีระยะห่างที่เหมาะสม และให้ความเอาใจใส่อย่างระมัดระวังในการจัดลำดับเพื่อหลีกเลี่ยงความล้มเหลวของวัสดุก่อนเวลาอันควร
โปรโตคอลการตรวจสอบมีดีกว่าการสุ่มตัวอย่าง SPC การตรวจสอบผลิตภัณฑ์-ขั้นแรกพร้อมการรายงาน CMM เต็มรูปแบบ การทดสอบการทำงานภายใต้สภาวะการทำงานจำลอง และการตรวจสอบมิติในทุกล็อตถือเป็นความคาดหวังมาตรฐาน ต้นทุน-ต่อ-ชิ้นส่วนถือเป็นรองจากการพิสูจน์ว่าส่วนประกอบทุกชิ้นมีคุณสมบัติตรงตามข้อกำหนด
สินค้าอุปโภคบริโภคยังครอบครองอีกโซนหนึ่ง: ปริมาณปานกลาง ข้อกำหนดด้านการตกแต่งพื้นผิว วัสดุที่หลากหลายตั้งแต่สแตนเลสไปจนถึงอลูมิเนียมไปจนถึง-โลหะที่ชุบไว้ล่วงหน้า และเวลาที่เข้มข้น-ถึง-แรงกดดันของตลาด การออกแบบแม่พิมพ์ที่นี่ให้ความสำคัญกับการตอบสนองที่รวดเร็ว การใช้เครื่องมือที่ยืดหยุ่น และกลยุทธ์การปกป้องพื้นผิวที่ป้องกันรอยขีดข่วนหรือรอยบนใบหน้าที่มองเห็นได้ โดยทั่วไประบบคุณภาพจะเป็นมาตรฐาน ISO 9001 แทนที่จะเป็นใบรับรองเฉพาะภาคส่วน- แต่มาตรฐานขั้นสุดท้ายอาจต้องอาศัยการมองเห็นมากกว่าสิ่งใดก็ตามที่การบินและอวกาศต้องการ
| อุตสาหกรรม | วัสดุทั่วไป | ช่วงระดับเสียง | การรับรองที่สำคัญ | ความคลาดเคลื่อนที่สำคัญ |
|---|---|---|---|---|
| ยานยนต์ | เหล็ก HSLA เหล็กสอง-เฟส อะลูมิเนียมซีรีส์ 5000/6000 | 100,000 - ล้าน/ปี | ไอเอทีเอฟ 16949, ISO 9001 | ±0.05 มม. ถึง ±0.1 มม. สำหรับคุณสมบัติทางโครงสร้าง |
| อิเล็กทรอนิกส์ | ฟอสเฟอร์บรอนซ์, ทองแดงเบริลเลียม, โลหะผสมทองแดงบาง ๆ | ล้าน - สิบล้าน/ปี | ISO 9001 มาตรฐานไอพีซี | ±0.025 มม. สำหรับขนาดหน้าสัมผัส |
| การบินและอวกาศ | ไทเทเนียม, อินโคเนล, 316/316L SS, อะลูมิเนียม 6061/7075 | 500 - 50,000/ปี | AS9100, แนดแคป | ±0.025 มม. ถึง ±0.05 มม. พร้อมความสามารถในการตรวจสอบย้อนกลับเต็มรูปแบบ |
| สินค้าอุปโภคบริโภค | สแตนเลส 304 อะลูมิเนียม เหล็กเคลือบ- | 10K - 500K/ปี | ISO9001 | มิติ ±0.1 มม. สิ่งสำคัญในการตกแต่งเครื่องสำอาง |
ความแตกต่างเหล่านี้ไม่ใช่เชิงวิชาการ พวกเขากำหนดซัพพลายเออร์โดยตรงว่ารายใดมีคุณสมบัติเหมาะสมสำหรับงานของคุณ เอกสารการตรวจสอบใดที่คุณควรคาดหวังในการส่งมอบ และวิธีปรับเปลี่ยนการออกแบบแม่พิมพ์ของคุณเพื่อรองรับวัสดุและมาตรฐานเฉพาะสำหรับภาคส่วนของคุณ ซัพพลายเออร์แม่พิมพ์ปั๊มขึ้นรูปยานยนต์ที่ไม่มี IATF 16949 ไม่ใช่-ผู้เริ่มต้นสำหรับโปรแกรมระดับ 1 ผู้ผลิตแม่พิมพ์อิเล็กทรอนิกส์ที่ไม่มีความสามารถในการปั๊มขนาดเล็ก-และการตรวจสอบด้วยภาพไม่สามารถส่งมอบส่วนประกอบตัวเชื่อมต่อที่มีความแม่นยำตามที่ต้องการได้
โดยไม่คำนึงถึงอุตสาหกรรม คำถามหนึ่งที่ทำให้ผู้ซื้อทั้งหมดเป็นหนึ่งเดียวกัน: ค่าความคลาดเคลื่อนที่แท้จริงสามารถเข้มงวดได้เพียงใด และระบบคุณภาพใดที่รับประกันความคลาดเคลื่อนเหล่านั้นจะคงอยู่ตลอดปริมาณการผลิต
ความคลาดเคลื่อนและมาตรฐานคุณภาพในการปั๊มแม่พิมพ์ที่แม่นยำ
ตัวเลขพิกัดความเผื่อบนงานพิมพ์ไม่มีความหมายใดๆ หากกระบวนการเบื้องหลังไม่สามารถเก็บค่าเหล่านั้นไว้ทีละส่วน เลื่อนไปครั้งแล้วครั้งเล่า การปั๊มแม่พิมพ์ที่มีความแม่นยำสามารถควบคุมขนาดได้อย่างน่าทึ่ง แต่สิ่งที่คุณสามารถทำได้จริง ๆ นั้นขึ้นอยู่กับตัวแปรหลายสาย เช่น คุณสมบัติของวัสดุ สภาพของแม่พิมพ์ กลไกการกด และโครงสร้างพื้นฐานด้านคุณภาพที่รองรับทั้งหมดนี้ การรู้ว่าขอบเขตเหล่านั้นอยู่ที่ใดช่วยให้คุณสามารถระบุพิกัดความเผื่อที่สามารถทำได้โดยไม่ต้องจ่ายสำหรับความแม่นยำที่คุณไม่ต้องการ
ความคลาดเคลื่อนที่ทำได้ในการปั๊มแม่พิมพ์แบบกำหนดเอง
ค่าความคลาดเคลื่อนมาตรฐานที่เคยเป็น ±0.005 นิ้ว (±0.127 มม.) ในอุตสาหกรรมการปั๊มมีความเข้มงวดมากขึ้นเรื่อยๆ ปัจจุบัน งานแม่พิมพ์และปั๊มขึ้นรูปที่มีความแม่นยำสูงยังคงดำเนินต่อไป±0.002 นิ้ว (±0.05 มม.) บนคุณสมบัติที่สำคัญ โดยการใช้งานบางประเภทสูงถึง ±0.001 นิ้ว (±0.025 มม.). ขั้วต่ออิเล็กทรอนิกส์และลีดเฟรมที่ประทับขนาดเล็ก-จะดันยิ่งขึ้นไปอีก โดยทำงานในช่วงย่อย -0.025 มม. โดยที่ระยะห่างจากการเจาะ-ถึง-ดายจะลดลงเหลือไมครอนเพียงหลักเดียว
ตัวเลขเหล่านี้เป็นจำนวนจริงแต่มีเงื่อนไข การถือครอง ±0.001 นิ้ว ต้องใช้แม่พิมพ์ที่มีความเที่ยงตรงซึ่งสร้างขึ้นด้วยโครงเครื่องมือที่แข็งแกร่ง ระบบนำทางขนาดใหญ่ และระยะห่างของนักบินที่แน่นหนา เมื่อเครื่องประทับตราใช้ระยะห่างจากนักบิน 0.0005 นิ้ว ความแปรผันโดยรวมของขนาดชิ้นส่วนจะอยู่ภายในหน้าต่างเดิม 0.0005 นิ้ว ซึ่งเป็นเหตุผลว่าทำไมเครื่องมือปั๊มขึ้นรูปที่มีความแม่นยำแบบกำหนดเองจึงต้องได้รับการออกแบบทางวิศวกรรมโดยคำนึงถึงความสามารถในการทำซ้ำตั้งแต่แบบร่าง CAD แรก
ความแม่นยำที่ทำได้นั้นยังขึ้นอยู่กับประเภทของคุณสมบัติด้วย ขนาดการเจาะรูและการเจาะแบบเรียบนั้นถือได้ง่ายกว่ามุมโค้งงอหรือความลึกที่ดึงออกมา โดยที่การสปริงกลับและการไหลของวัสดุทำให้เกิดตัวแปรเพิ่มเติม ผู้ซื้อควรระบุพิกัดความเผื่อที่แคบที่สุดเฉพาะคุณลักษณะที่สำคัญต่อการใช้งานเท่านั้น และอนุญาตให้มีพิกัดความเผื่อในการผลิตมาตรฐานในส่วนอื่นเพื่อรักษาต้นทุนเครื่องมือให้สมเหตุสมผล
ISO 9001 และ IATF 16949 มีความหมายต่อชิ้นส่วนของคุณอย่างไร
ใบรับรองแสดงอยู่บนเว็บไซต์ของซัพพลายเออร์ แต่จริงๆ แล้วใบรับรองเหล่านั้นต้องการอะไรในเบื้องหลัง?
ISO9001เป็นพื้นฐาน โดยนำไปใช้กับอุตสาหกรรมใดๆ และสร้างระบบการจัดการคุณภาพที่สร้างขึ้นจากกระบวนการที่ได้รับการจัดทำเป็นเอกสาร การตรวจสอบภายใน การทบทวนการจัดการ และระบบการดำเนินการแก้ไข สำหรับผู้ซื้อปั๊มแม่พิมพ์ที่มีความแม่นยำ ISO 9001 หมายความว่าซัพพลายเออร์ของคุณได้ควบคุมกระบวนการของตนอย่างเป็นทางการและสามารถแสดงให้เห็นถึงการปรับปรุงอย่างต่อเนื่อง อย่างไรก็ตาม ไม่ได้กำหนดความถี่ในการตรวจสอบ ดัชนีความสามารถ หรือความลึกในการตรวจสอบย้อนกลับโดยเฉพาะ
ไอเอทีเอฟ 16949สร้างโดยตรงบน ISO 9001 และเพิ่มข้อกำหนดเฉพาะของยานยนต์-สำหรับการป้องกันข้อบกพร่อง คุณภาพห่วงโซ่อุปทาน และการตรวจสอบย้อนกลับของชิ้นส่วนทั้งหมด. ในทางปฏิบัติ หมายถึง การวางแผนคุณภาพผลิตภัณฑ์ขั้นสูง (APQP) การส่งกระบวนการอนุมัติชิ้นส่วนการผลิต (PPAP) ค่า Cpk บังคับ 1.33 หรือสูงกว่าในมิติที่สำคัญ และการติดตามการรับประกันอย่างเป็นทางการ Cpk ที่ 1.33 จะช่วยลดเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้ของคุณลงครึ่งหนึ่งจากมุมมองเชิงปฏิบัติได้อย่างมีประสิทธิภาพ เนื่องจากต้องใช้กระบวนการที่เป็นศูนย์กลางและมีความสามารถอย่างดีภายในขีดจำกัดข้อกำหนด
AS9100ให้บริการด้านการบินและอวกาศด้วยเอกสารที่เข้มงวดยิ่งขึ้น โดยต้องการการตรวจสอบย้อนกลับของวัสดุอย่างครบถ้วน การเก็บรักษาบันทึกคุณภาพเป็นเวลาเจ็ดปีหรือมากกว่านั้น และขั้นตอนที่จัดทำเป็นเอกสารสำหรับการจัดการที่ไม่เป็นไปตามข้อกำหนด ทุกล็อตจะต้องตรวจสอบย้อนกลับไปยังแหล่งที่มาของวัตถุดิบ บันทึกการรักษาความร้อน และผลการตรวจสอบ
ประเด็นสำคัญในทางปฏิบัติ: จับคู่ข้อกำหนดการรับรองของคุณกับอุตสาหกรรมของคุณ ISO 9001 เพียงพอสำหรับการใช้งานในอุตสาหกรรมและผู้บริโภคทั่วไป IATF 16949 ไม่สามารถ-ต่อรองได้สำหรับห่วงโซ่อุปทานของยานยนต์ AS9100 จำเป็นสำหรับ-ส่วนประกอบที่สำคัญของเที่ยวบิน การขอมากกว่าที่คุณต้องการจะเป็นการเพิ่มต้นทุนโดยไม่เพิ่มมูลค่าให้กับชิ้นส่วนของคุณ
วิธีการตรวจสอบและการควบคุมกระบวนการทางสถิติ
แม้แต่แม่พิมพ์ที่มีความแม่นยำซึ่งออกแบบมาอย่างลงตัวก็ยังต้องเลื่อนลอยไปตามกาลเวลา ขอบเจาะสึกหรอ หมุดนำจะเกิดการเล่น และจำนวนวัสดุจะแตกต่างกันไปตามความหนาหรือความแข็ง โครงสร้างพื้นฐานในการตรวจสอบที่อยู่รอบๆ แท่นพิมพ์คือสิ่งที่จับได้ลอยไปก่อนที่จะกลายเป็นผลิตภัณฑ์ที่มีข้อบกพร่อง
เครื่องประทับตราประสิทธิภาพสูง-ใช้วิธีการตรวจสอบแบบหลายชั้น:
- การตรวจสอบบทความครั้งแรก (FAI)ตรวจสอบการตั้งค่าใหม่กับแบบร่างก่อนเริ่มการผลิต ทุกมิติที่สำคัญได้รับการวัดและบันทึกเป็นเอกสาร
- อยู่ใน-การสุ่มตัวอย่างดึงชิ้นส่วนตามช่วงเวลาที่กำหนดระหว่างการวิ่ง คุณสมบัติที่สำคัญจะถูกวัดด้วยคาลิเปอร์ ไมโครมิเตอร์ หรือระบบออพติคอล ขึ้นอยู่กับข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้
- เครื่องวัดพิกัด (CMM)จัดการกับรูปทรง 3 มิติที่ซับซ้อนซึ่งการวัดแบบแมนนวลไม่สามารถเข้าถึงได้ CMM ตรวจสอบขนาดโดยรวม ตำแหน่งของรู มุมโค้งงอ และความเรียบของชิ้นส่วนตัวอย่าง
- ระบบการวัดแสงและการมองเห็นให้การตรวจสอบแบบไม่สัมผัส-ซึ่งเหมาะสำหรับการประทับตราบางหรือละเอียดอ่อน ระบบกล้องความเร็วสูง-สามารถตรวจสอบชิ้นส่วนที่มีการประทับตราขนาดเล็ก-ได้ 100% ที่ความเร็วในการผลิต
- การควบคุมกระบวนการทางสถิติ (SPC)ติดตามการวัดขนาดเมื่อเวลาผ่านไป วางแผนแนวโน้ม และตรวจจับการเคลื่อนตัวของกระบวนการก่อนที่ชิ้นส่วนจะหมดความอดทน แผนภูมิ SPC เปิดเผยว่ากระบวนการมีเสถียรภาพและมีความสามารถหรือไม่ ไม่ใช่แค่เพียงแต่ละชิ้นส่วนผ่านหรือล้มเหลวเท่านั้น
SPC สมควรได้รับความสนใจเป็นพิเศษ การวัดเพียงครั้งเดียวยืนยันส่วนเดียว SPC ยืนยันว่ากระบวนการปั๊มแม่พิมพ์ที่มีความแม่นยำของคุณสามารถผลิตชิ้นส่วนที่สอดคล้องตามการทำงานที่ยาวนานได้ โดยเปลี่ยนคุณภาพจากการตรวจจับไปสู่การป้องกัน ซึ่งเป็นสิ่งที่ผู้ซื้อจำนวนมาก-ต้องการ
แม้ว่าจะมีโครงสร้างพื้นฐานนี้แล้ว ความคลาดเคลื่อนที่ยอมรับได้จะลดลงจากการดำเนินการผลิตหากไม่ได้รับการจัดการที่สาเหตุที่แท้จริง ปัจจัยที่พบบ่อยที่สุดที่กัดกร่อนความแม่นยำเมื่อเวลาผ่านไป ได้แก่:
- การสึกหรอของขอบพันช์และดาย ซึ่งจะค่อยๆ เพิ่มระยะห่างและความสูงของเสี้ยน
- การสึกหรอของหมุดนำและบุชชิ่ง ทำให้เกิดการวางแนวที่ไม่ตรงระหว่างดายบน-ถึง-
- การงอของ Die shoe ภายใต้น้ำหนักที่ซ้ำกัน โดยเฉพาะอย่างยิ่งในการออกแบบรองเท้าที่มีขนาดเล็กหรือบาง
- ความแปรผันของล็อตวัสดุในด้านความหนา ความแข็ง หรือสภาพพื้นผิวระหว่างการเปลี่ยนคอยล์
- การโก่งตัวของแรงกดหรือการสึกหรอแบบกิ๊บที่ทำให้เกิดการเคลื่อนตัวของตำแหน่ง
- การสลายการหล่อลื่น เพิ่มแรงเสียดทาน และการเปลี่ยนแปลงการไหลของวัสดุในระหว่างการขึ้นรูป
- การขยายตัวจากความร้อนในระหว่างการวิ่งด้วยความเร็วสูง-ที่ขยายออกไป ระยะห่างระหว่างแม่พิมพ์จะร้อนขึ้น
โปรแกรมการบำรุงรักษาเชิงรุก การลับคมตัดตามกำหนดเวลา การตรวจสอบการจัดตำแหน่งเป็นระยะ และการตรวจสอบแนวโน้ม SPC สำหรับสัญญาณเตือนล่วงหน้า เป็นสิ่งที่แยกซัพพลายเออร์ที่รักษาความแม่นยำมากกว่าล้านรอบออกจากซัพพลายเออร์ที่เริ่มต้นอย่างเข้มแข็งและค่อยๆ เคลื่อนออกจากความอดทน
ความสามารถในการยอมรับได้และระบบคุณภาพจะบอกคุณว่าซัพพลายเออร์สามารถผลิตชิ้นส่วนของคุณได้อย่างถูกต้องหรือไม่ คำถามต่อไปก็ใช้ได้จริงไม่แพ้กัน: ราคาเท่าไหร่ และปริมาณจะเปลี่ยนแปลงเศรษฐศาสตร์อย่างไร
ตัวขับเคลื่อนต้นทุนและเศรษฐศาสตร์ปริมาณสำหรับการปั๊มแม่พิมพ์แบบกำหนดเอง
ต่อไปนี้คือคำถามที่เป็นตัวกำหนดการตัดสินใจด้านเครื่องมือทุกครั้ง: การลงทุนล่วงหน้ากับแม่พิมพ์สั่งทำพิเศษจะให้ผลตอบแทนตัวมันเอง ณ จุดใด คำตอบไม่ใช่ตัวเลขตัวเดียว ขึ้นอยู่กับสแต็กของตัวแปร ตั้งแต่ความซับซ้อนของแม่พิมพ์ของคุณไปจนถึงจำนวนชิ้นส่วนที่คุณวางแผนจะใช้ตลอดอายุการใช้งาน การทำความเข้าใจต้นทุนแต่ละระดับจะทำให้คุณมีกรอบในการเปรียบเทียบการประทับตรากับทางเลือกอื่นๆ และเจรจากับซัพพลายเออร์จากตำแหน่งที่มีความรู้มากกว่าการคาดเดา
ตัวขับเคลื่อนต้นทุนหลักในโครงการแม่พิมพ์แบบกำหนดเอง
ป้ายราคาบนแม่พิมพ์แบบกำหนดเองไม่ได้กำหนดไว้เอง ซึ่งสะท้อนถึงปัจจัยการผลิตและวิศวกรรมที่สามารถวัดผลได้ ต่อไปนี้เป็นปัจจัยที่ทำให้เข็มขยับได้มากที่สุด:
- ความซับซ้อนตายตัว- จำนวนสถานีในแม่พิมพ์แบบโปรเกรสซีฟ ความเข้มงวดของพิกัดความเผื่อ และจำนวนการดำเนินการขึ้นรูปที่แตกต่างกัน ชั่วโมงการออกแบบและเวลาในการตัดเฉือนทั้งหมด แม่พิมพ์สี่-สถานีมีค่าใช้จ่ายน้อยกว่าแม่พิมพ์สิบหก-สถานีที่ทำการตัด เจาะ โค้งหลายจุด และ-ในการต๊าปในแม่พิมพ์
- การปั๊มเหล็กแม่พิมพ์และส่วนแทรกเกรดเหล็กกล้าเครื่องมือ - มีความสำคัญ แม่พิมพ์ที่สร้างจากเหล็กกล้าเครื่องมือ D2 หรือ A2 สำหรับการวิ่งปานกลางมีค่าใช้จ่ายน้อยกว่าแม่พิมพ์ที่ใช้เหล็กกล้าความเร็วสูง S7 หรือ M2- เพื่อยืดอายุการใช้งาน แม่พิมพ์ปั๊มคาร์ไบด์ซึ่งใช้เม็ดมีดทังสเตนคาร์ไบด์ที่ส่วนเจาะและแม่พิมพ์ที่มีการสึกหรอสูง- มีอายุการใช้งานยาวนานกว่ามากแต่เพิ่มต้นทุนเครื่องมือถึง 30-50% ตัวเลือกขึ้นอยู่กับปริมาณการผลิตทั้งหมดของคุณ คาร์ไบด์จ่ายเองมากกว่าล้านรอบ ซึ่งเหล็กกล้าเครื่องมือมาตรฐานจะต้องมีการลับคมใหม่หรือเปลี่ยนหลายครั้ง
- ต้นทุนวัสดุบางส่วนโดยทั่วไปแล้ว วัตถุดิบ - คิดเป็น 60-70% ของต้นทุนรวมของชิ้นส่วนที่ประทับตรา โลหะผสมที่แปลกใหม่ เช่น ทองแดงเบริลเลียมหรืออินโคเนลมีราคาต่อกิโลกรัมมากกว่าเหล็กเหนียวหลายเท่า และพวกมันสึกหรอเร็วกว่า ทำให้มีค่าใช้จ่ายเพิ่มขึ้น
- ข้อกำหนดน้ำหนักกด- ชิ้นส่วนที่ใหญ่กว่าหรือหนากว่านั้นต้องการเครื่องอัดที่ใหญ่กว่าและมีต้นทุนการดำเนินงานต่อชั่วโมงสูงกว่า เครื่องจักรที่มีพิกัดน้ำหนัก 200 ตันจะมีราคาถูกกว่าเครื่องจักรที่ต้องใช้แรง 600 ตัน
- การดำเนินงานรอง- ขั้นตอนการให้ความร้อน การชุบ การลบคม การต๊าป หรือการประกอบที่ดำเนินการหลังจากการประทับตรา เพิ่มต้นทุนต่อ- ชิ้น การรวมสิ่งเหล่านี้บางส่วนเข้ากับแม่พิมพ์ (เช่น ใน-การต๊าปแม่พิมพ์) ทำให้ต้นทุนเครื่องมือเพิ่มขึ้น แต่มักจะลดต้นทุนชิ้นส่วนทั้งหมดลงโดยกำจัดการจัดการและการตั้งค่าสำหรับการดำเนินการที่แยกจากกัน
การผลิตเครื่องมือและแม่พิมพ์ถือเป็นการฝึกตัดเฉือนที่มีความแม่นยำโดยพื้นฐานแล้ว แม่พิมพ์จะต้องผ่านการกลึงด้วย CNC- ตัดด้วยลวด -EDM กราวด์ และประกอบด้วยมือ- ทั้งหมดทำด้วยเหล็กชุบแข็งหรือคาร์ไบด์ ทุกชั่วโมงของการทำงานที่มีทักษะนั้นจะแสดงอยู่ในใบเสนอราคาเครื่องมือ แต่ต้นทุนนั้นได้รับการแก้ไขแล้ว ไม่ว่าคุณจะประทับตรา 10,000 ชิ้นหรือ 10 ล้านจะไม่เปลี่ยนแปลง
เกณฑ์ปริมาณที่การใช้เครื่องมือแบบกำหนดเองให้ผลดี
ชิ้นส่วนปั๊มขึ้นรูปตามสั่งมีค่าใช้จ่ายสองชั้น: การลงทุนด้านเครื่องมือครั้งเดียว-และต้นทุนการผลิตต่อ-ชิ้น ในปริมาณน้อย ต้นทุนเครื่องมือจะครอบงำความประหยัดต่อ-หน่วยของคุณ ในปริมาณมาก ชิ้นส่วนแต่ละชิ้นจะแทบไม่มีความสำคัญ และต้นทุนการปั๊มชิ้นงานที่ต่ำต่อ-ก็เข้ามาแทนที่
ลองพิจารณาตัวอย่างที่เป็นประโยชน์ แม่พิมพ์โปรเกรสซีฟแบบกำหนดเองซึ่งมีราคา 25,000 เหรียญสหรัฐฯ ซึ่งผลิตชิ้นส่วนที่ 0.12 เหรียญสหรัฐฯ ต่อชิ้นจะดูมีราคาแพง หากคุณต้องการเพียง 1,000 ชิ้นส่วน (25.12 เหรียญสหรัฐฯ ต่อหน่วยพร้อมค่าตัดจำหน่ายเครื่องมือ) เมื่อผลิตชิ้นส่วน 100,000 ชิ้น เครื่องมือจะเพิ่มราคาเพียง 0.25 ดอลลาร์ต่อหน่วย ส่งผลให้ต้นทุนรวมอยู่ที่ 0.37 ดอลลาร์ ด้วยชิ้นส่วน 1,000,000 ชิ้น เงินสนับสนุนด้านเครื่องมือจะลดลงเหลือ 0.025 ดอลลาร์ต่อหน่วย และต้นทุนรวมของคุณอยู่ที่ประมาณ 0.145 ดอลลาร์ต่อชิ้นส่วน การตัดเฉือน CNC ที่มีรูปทรงเดียวกันอาจมีค่าใช้จ่าย 3.00-5.00 เหรียญสหรัฐฯ ต่อชิ้น โดยไม่คำนึงถึงปริมาณ เนื่องจากแต่ละชิ้นส่วนต้องใช้เวลาในเครื่องจักรแต่ละชิ้น
ตามข้อมูลเศรษฐศาสตร์การผลิตจากการเปรียบเทียบการผลิตโลหะ จุดครอสโอเวอร์ที่การปั๊มจะมีราคาถูกกว่าการตัดเฉือน CNC โดยทั่วไปจะอยู่ระหว่าง 5,000 ถึง 20,000 ชิ้นส่วน ขึ้นอยู่กับความซับซ้อนของชิ้นส่วนและต้นทุนแม่พิมพ์ สำหรับรูปทรงที่เรียบง่ายกว่าและลงทุนด้านเครื่องมือน้อยกว่า การแตกหัก-ยังมาถึงเร็วกว่าเดิมอีกด้วย สำหรับชุดแม่พิมพ์ปั๊มโลหะที่มีความซับซ้อนสูงซึ่งมีสถานีจำนวนมาก อาจต้องใช้ปริมาณมากขึ้นเพื่อชดใช้ค่าใช้จ่ายด้านเครื่องมือ
กรอบงานปริมาณทั่วไปจากคู่มือการใช้เครื่องมือในอุตสาหกรรมมีรายละเอียดดังนี้:
| ระดับปริมาณ | การปั๊มขึ้นรูปแบบกำหนดเอง | เครื่องจักรกลซีเอ็นซี | การตัดด้วยเลเซอร์ | กำลังหล่อ |
|---|---|---|---|---|
| ต่ำกว่า 1,000 ชิ้น | ไม่ประหยัด (ต้นทุนเครื่องมือครอบงำ) | ต้นทุน-มีประสิทธิภาพ; ไม่จำเป็นต้องใช้เครื่องมือ | ต้นทุน-มีประสิทธิภาพสำหรับโปรไฟล์ 2D แบบเรียบ | ปานกลาง (ต้องมีการลงทุนด้านรูปแบบ/แม่พิมพ์) |
| 1,000 - 10,000 ส่วน | ใช้งานได้ด้วยเครื่องมือแบบอ่อนที่เรียบง่าย | ยังคงมีการแข่งขันแต่ต้นทุนต่อ-ต่อหน่วยไม่เปลี่ยนแปลง | แข่งขันกันเฉพาะรูปทรงเรขาคณิตธรรมดาเท่านั้น | คุ้มค่า{0}}สำหรับรูปทรง 3 มิติ |
| 10,000 - 100,000 ส่วน | ข้อได้เปรียบด้านต้นทุนที่ชัดเจน เครื่องมือเหล็กชุบแข็งเป็นธรรม | ราคาแพง (เวลาเครื่องสะสมสูง) | ไม่สามารถใช้ได้กับชิ้นส่วนที่ขึ้นรูปในปริมาตรนี้ | การแข่งขันสำหรับรูปทรงเรขาคณิต 3 มิติที่ซับซ้อน |
| อะไหล่กว่า 100,000 ชิ้น | ทางเลือกที่โดดเด่น ต่ำสุดต่อ-ต้นทุนต่อหน่วยตามอัตรากำไรขั้นต้นที่กว้าง | ราคาแพงต่อชิ้นอย่างห้าม | ไม่สามารถปรับขนาดได้ | แข่งขันได้เฉพาะรูปร่างที่สามารถหล่อได้ที่ซับซ้อนมากเท่านั้น |
ข้อมูลเชิงลึกที่สำคัญ: อย่าประเมินต้นทุนเครื่องมือแยกกัน ประเมินต้นทุนโปรแกรมทั้งหมดจากปริมาณตลอดอายุการใช้งานที่คาดการณ์ไว้ รวมถึงการเรียงลำดับใหม่ ชุดแม่พิมพ์ปั๊มโลหะที่จ่ายไปในปีแรกยังคงสร้างมูลค่าต่อไปอีกหลายปีหลังจากนั้นโดยมีเพียงค่าบำรุงรักษา ซึ่งทำให้สินทรัพย์มีค่ามากกว่าค่าใช้จ่าย-เพียงครั้งเดียว
ความคาดหวังด้านเวลานำและสิ่งที่มีอิทธิพลต่อการพลิกฟื้น
ต้นทุนเพียงครึ่งเดียวเท่านั้น อีกครึ่งหนึ่งคือเวลา โครงการปั๊มแม่พิมพ์แบบกำหนดเองเป็นไปตามเส้นทางการพัฒนาตามลำดับ และแต่ละขั้นตอนมีช่วงระยะเวลาที่ขึ้นอยู่กับความซับซ้อน:
- การตรวจสอบการออกแบบและการจำลอง CAE- 1 ถึง 3 สัปดาห์ รวมถึงการตรวจสอบความเป็นไปได้ การจำลองการขึ้นรูป และการเพิ่มประสิทธิภาพเค้าโครงแถบ
- การออกแบบแม่พิมพ์โดยละเอียด- 2 ถึง 4 สัปดาห์ การสร้างแบบจำลอง CAD เต็มรูปแบบของส่วนประกอบแม่พิมพ์ทั้งหมด รายการวัสดุ และการตรวจสอบการออกแบบร่วมกับลูกค้า
- การผลิตแม่พิมพ์- 4 ถึง 10 สัปดาห์ การตัดเฉือน CNC, EDM ลวด, การเจียร, การอบชุบส่วนประกอบเหล็กกล้าเครื่องมือด้วยความร้อน และการผลิตเม็ดมีดคาร์ไบด์ นี่เป็นระยะที่ยาวที่สุดและปรับขนาดโดยตรงกับความซับซ้อนของแม่พิมพ์
- การประกอบและการติดตั้ง- 1 ถึง 2 สัปดาห์ ติดตั้งส่วนประกอบด้วยมือ- ตรวจสอบการจัดตำแหน่ง และประกอบชุดแม่พิมพ์ทั้งชุด
- การทดลองใช้งาน (การสุ่มตัวอย่าง T1)- 1 ถึง 2 สัปดาห์ ตัวอย่างแรกๆ จะถูกประทับตรา วัด และเปรียบเทียบกับข้อกำหนดเฉพาะ ผู้ผลิตบางรายบรรลุระดับ T1 ในเวลาเพียง 4-5 สัปดาห์สำหรับแม่พิมพ์ที่มีความซับซ้อนปานกลางโดยการออกแบบและขั้นตอนการตัดเฉือนที่ทับซ้อนกัน
- การแก้ไขและ-การทดลองใหม่- 1 ถึง 3 สัปดาห์หากจำเป็นต้องปรับเปลี่ยน แม่พิมพ์ส่วนใหญ่ต้องมีการปรับแต่งแบบละเอียดอย่างน้อยหนึ่งรอบ-หลังการทดลองครั้งแรก
ระยะเวลารอคอยโดยรวมสำหรับแม่พิมพ์แบบโปรเกรสซีฟแบบกำหนดเองทั่วไปอยู่ระหว่าง 10 ถึง 20 สัปดาห์ โดยแม่พิมพ์ผสมที่ง่ายกว่าจะมาถึงเร็วกว่า (6-10 สัปดาห์) และแม่พิมพ์ถ่ายโอนที่ซับซ้อนใช้เวลานานกว่า (12-20+ สัปดาห์)
อะไรทำให้ไทม์ไลน์นี้เร็วขึ้นหรือล่าช้า? มีปัจจัยบางประการที่โดดเด่น การออกแบบชิ้นส่วนที่สมบูรณ์และแช่แข็งช่วยป้องกันการแก้ไขวนซ้ำ ข้อกำหนดเฉพาะของวัสดุตั้งแต่เนิ่นๆ ช่วยให้ผู้ออกแบบแม่พิมพ์สามารถสรุปกลยุทธ์ช่องว่างและการชดเชยได้โดยไม่ต้องรอการตัดสินใจ ซัพพลายเออร์ที่มี-เครื่อง Wire EDM, CNC และการเจียรภายในบริษัท ช่วยลดความล่าช้าในการรับเหมาช่วง และข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้จริงจะหลีกเลี่ยงความแม่นยำที่ไม่จำเป็นซึ่งจะเพิ่มเวลาในการตัดเฉือนให้กับส่วนประกอบแม่พิมพ์ทุกชิ้น
ข้อผิดพลาดของผู้ซื้อที่พบบ่อยที่สุดคือการประเมินรอบการแก้ไขต่ำไป แม่พิมพ์ที่ต้องทดลองสามครั้ง-และ-ปรับการวนซ้ำแทนที่จะทำซ้ำครั้งเดียวอาจเพิ่มจากประมาณการเดิมสี่ถึงหกสัปดาห์ การทำงานด้านวิศวกรรม-ในแนวหน้าผ่านการจำลองและการตรวจสอบ DFM เป็นวิธีที่เชื่อถือได้มากที่สุดในการบีบอัดระยะเวลารอคอยสินค้าโดยไม่ลดทอนคุณภาพ
การทำความเข้าใจเศรษฐศาสตร์เหล่านี้ช่วยให้คุณจัดทำงบประมาณและวางแผนได้ แต่กรอบต้นทุนจะบอกคุณเฉพาะสิ่งที่คาดหวังเท่านั้น ขั้นตอนการทำงานที่ส่งมอบแม่พิมพ์ของคุณจริงๆ ตั้งแต่การตรวจสอบความเป็นไปได้ครั้งแรกไปจนถึงการอนุมัติการผลิต จะเป็นตัวกำหนดว่าความคาดหวังเหล่านั้นจะกลายเป็นจริงหรือไม่
ขั้นตอนการทำงานปั๊มขึ้นรูปแบบกำหนดเองตั้งแต่การออกแบบจนถึงการจัดส่ง
การรู้เศรษฐศาสตร์เป็นเรื่องหนึ่ง การดูแม่พิมพ์มีชีวิตขึ้นมาจริงๆ ตั้งแต่โมเดล 3 มิติบนหน้าจอไปจนถึงเหล็กชุบแข็งที่ผลิตชิ้นส่วนสำเร็จรูปด้วยความเร็ว เป็นสิ่งที่ผู้ซื้อส่วนใหญ่ต้องเผชิญกับความประหลาดใจ ขั้นตอนการทำงานเป็นไปตามลำดับและขับเคลื่อนด้วยเกต- แต่ละขั้นตอนจะต้องผ่านก่อนที่จะเริ่มขั้นตอนถัดไป และการข้ามขั้นตอนมักจะใช้เวลามากกว่าที่ประหยัดเวลาได้เสมอ ไม่ว่าโปรเจ็กต์ของคุณจะเกี่ยวข้องกับแม่พิมพ์คอมพาวด์แบบตรงไปตรงมาหรือเครื่องมือโปรเกรสซีฟที่ซับซ้อนที่มีสถานี 20 สถานี ส่วนโค้งของการพัฒนาจะเป็นไปตามโครงสร้างพื้นฐานเดียวกัน
นี่คือลำดับที่สมบูรณ์ของโครงการเครื่องมือปั๊มโลหะส่วนใหญ่ดังต่อไปนี้:
- การประเมินความเป็นไปได้- ชิ้นส่วนนี้สามารถประทับตราได้เลยหรือไม่?
- การจำลอง CAE- คาดการณ์พฤติกรรมการขึ้นรูป ระบุความเสี่ยง เพิ่มประสิทธิภาพเรขาคณิตด้วยระบบดิจิทัล
- การออกแบบแม่พิมพ์โดยละเอียด- การสร้างแบบจำลอง CAD เต็มรูปแบบของทุกส่วนประกอบ เค้าโครงสถานี และความก้าวหน้าของแถบ
- การผลิตแม่พิมพ์- เครื่องจักรกลซีเอ็นซี, EDM ลวด, การเจียร และการบำบัดความร้อนของส่วนประกอบเหล็กกล้าเครื่องมือ
- การประกอบและการติดตั้ง- การประกอบด้วยมือ- การตรวจสอบการจัดตำแหน่ง และการประกอบชุดแม่พิมพ์ให้เสร็จสมบูรณ์
- การทดลองใช้งาน (การสุ่มตัวอย่าง T1)- ชิ้นส่วนแรกประทับ วัด และเปรียบเทียบกับข้อกำหนดเฉพาะ
- การปรับเปลี่ยนและ-การทดลองซ้ำการปรับ - แบบละเอียด-โดยอิงตามข้อมูลมิติจากตัวอย่างเริ่มต้น
- อนุมัติการผลิต- ลงนามอย่างเป็นทางการ-ว่าแม่พิมพ์มีคุณสมบัติตรงตามข้อกำหนดทั้งหมดสำหรับการผลิตในปริมาณมาก
- การบำรุงรักษาอย่างต่อเนื่อง- การดูแลเชิงป้องกันและการซ่อมแซมเครื่องมือปั๊มตามกำหนดเวลาเพื่อรักษาความแม่นยำมากกว่าล้านรอบ
แต่ละประตูมีการส่งมอบและจุดตัดสินใจที่เฉพาะเจาะจง การทำความเข้าใจสิ่งที่เกิดขึ้นในแต่ละขั้นตอน และคำถามที่ควรถาม จะช่วยป้องกันเรื่องน่าประหลาดใจที่ทำให้ลำดับเวลาและงบประมาณต้องหยุดชะงัก
การประเมินความเป็นไปได้และการจำลอง CAE
ขั้นตอนการทำงานเริ่มต้นก่อนที่จะมีการตัดเหล็กหรือเปิดไฟล์ CAD เพื่อการออกแบบแม่พิมพ์ การประเมินความเป็นไปได้ตอบคำถามง่ายๆ ที่ว่า รูปทรงของชิ้นส่วนนี้สามารถสร้างขึ้นผ่านการปั๊มตามวัสดุ ความหนา และพิกัดความเผื่อที่ระบุได้หรือไม่
เครื่องมือปั๊มขึ้นรูปและทีมวิศวกรรมแม่พิมพ์ที่มีประสบการณ์จะประเมินชิ้นส่วนของคุณเกี่ยวกับข้อจำกัดด้านความสามารถในการขึ้นรูป ความท้าทายในการไหลของวัสดุ และความเสี่ยงต่อข้อบกพร่องที่อาจเกิดขึ้น โดยจะดูที่อัตราส่วนความลึกของการวาด รัศมีการโค้งงอสัมพันธ์กับความหนาของวัสดุ ระยะห่างของคุณลักษณะ และดูว่าชิ้นส่วนสามารถผลิตได้ในแม่พิมพ์ตัวเดียวหรือต้องใช้หลายขั้นตอนหรือไม่ นี่คือจุดที่รูปทรงเรขาคณิตที่ใช้งานไม่ได้ถูกทำเครื่องหมายตั้งแต่เนิ่นๆ คุณสมบัติที่ทำงานอย่างสมบูรณ์แบบในการตัดเฉือน CNC อาจเป็นไปไม่ได้ที่จะประทับตราโดยไม่มีการแตกร้าว หรืออาจต้องใช้สถานีขึ้นรูปเพิ่มเติมที่เปลี่ยนแปลงเศรษฐศาสตร์ของโครงการโดยสิ้นเชิง
คำถามที่ต้องถามในขั้นตอนนี้: ซัพพลายเออร์ได้ระบุคุณลักษณะใดๆ ที่เกินขีดจำกัดความสามารถในการขึ้นรูปมาตรฐานหรือไม่ มีรูปทรงแบบอื่นที่ให้ฟังก์ชันเดียวกันแต่มีความสามารถในการผลิตที่ดีกว่าหรือไม่? พวกเขาแนะนำแม่พิมพ์ประเภทใดและเพราะเหตุใด
เมื่อความเป็นไปได้ยืนยันว่าชิ้นส่วนนั้นสามารถประทับตราได้ การจำลอง CAE ก็เข้ามาแทนที่ การใช้ซอฟต์แวร์วิเคราะห์องค์ประกอบไฟไนต์เอลิเมนต์ เช่น AutoForm หรือ DEFORM วิศวกรจะจำลองกระบวนการขึ้นรูปทั้งหมดแบบดิจิทัลก่อนที่จะตัดสินใจใช้เครื่องมือทางกายภาพ ตามผู้เชี่ยวชาญด้านการจำลอง CAE ในงานวิศวกรรมแม่พิมพ์ปั๊มขึ้นรูปขั้นตอนนี้ช่วยให้คาดการณ์พฤติกรรมการไหลของวัสดุ การกระจายความเค้นและความเครียด การแปรผันของความหนา แนวโน้มการย่น และการเสียรูปของการสปริงกลับ ทั้งหมดนี้ก่อนที่จะใช้เงินเพียงดอลลาร์เดียวในการผลิตแม่พิมพ์
ขั้นตอนการจำลองคือที่วงจร "การออกแบบ การผลิต การทดลอง แก้ไข ทำซ้ำ" แบบดั้งเดิมถูกบีบอัดเป็น "การออกแบบ จำลอง เพิ่มประสิทธิภาพ การผลิต และการทดลองน้อยที่สุด" โดยทั่วไป ผู้ผลิตที่ใช้ประโยชน์จาก CAE จะลดการทำซ้ำการทดลองลง 30-50% ซึ่งแปลโดยตรงเป็นการประหยัดเวลาหลายสัปดาห์และการปรับเปลี่ยนแม่พิมพ์ที่มีค่าใช้จ่ายน้อยลง การสร้างลิมิตไดอะแกรม (FLD) ระบุโซนที่มีความเสี่ยงต่อการแตกร้าว แผนที่ที่บางลงจะเผยให้เห็นจุดที่วัสดุอาจเสียหาย และการชดเชยการเด้งกลับจะถูกคำนวณทางคณิตศาสตร์ แทนที่จะค้นพบผ่านการลองผิดลองถูกทางกายภาพ
สำหรับผู้ซื้อ ประโยชน์เชิงปฏิบัตินั้นตรงไปตรงมา: ซัพพลายเออร์ที่จำลองก่อนการตัดเฉือนจะส่งแม่พิมพ์ที่ทำงานชิดขวาในครั้งแรก การข้ามการจำลองเพื่อประหยัดเวลาล่วงหน้าหนึ่งสัปดาห์มักจะมีค่าใช้จ่ายสามถึงหกสัปดาห์ในการทดลองใช้-และ-ปรับรอบดาวน์สตรีม
การออกแบบแม่พิมพ์ การตัดเฉือน และการประกอบ
ด้วยข้อมูลการจำลองที่ตรวจสอบวิธีการขึ้นรูป การออกแบบแม่พิมพ์โดยละเอียดจึงเริ่มต้นขึ้น นี่คือการสร้างแบบจำลอง CAD เต็มรูปแบบ-ของทุกส่วนประกอบ: โปรไฟล์การเจาะ บล็อกแม่พิมพ์ เครื่องปอก นักบิน ระบบนำทาง ส่วนประกอบสปริง และโครงสร้างฐานเสียบที่ยึดทุกอย่างให้อยู่ในแนวเดียวกันภายใต้น้ำหนัก สำหรับแม่พิมพ์แบบโปรเกรสซีฟ เค้าโครงแถบจะถูกสรุปที่นี่ โดยกำหนดระยะพิทช์ (ความก้าวหน้าต่อจังหวะ) ลำดับสถานี และการออกแบบสะพานเศษ
เครื่องมือปั๊มโลหะแบบกำหนดเองในขั้นตอนนี้ไม่ใช่ชิ้นส่วนเดียว แต่เป็นการประกอบส่วนประกอบที่มีความแม่นยำหลายสิบถึงหลายร้อยชิ้น ซึ่งแต่ละชิ้นทนทานต่อการทำงานร่วมกันภายใต้โหลดแบบไดนามิก โดยทั่วไปขั้นตอนการออกแบบจะใช้เวลาสองถึงสี่สัปดาห์และควรรวมการตรวจสอบการออกแบบอย่างเป็นทางการโดยที่ผู้ซื้อตรวจสอบมิติข้อมูลที่สำคัญ คำบรรยายภาพวัสดุ และการเปลี่ยนแปลงใดๆ จากรูปทรงของชิ้นส่วนดั้งเดิม
การผลิตแม่พิมพ์เป็นขั้นตอนที่ยาวที่สุดในขั้นตอนการทำงาน โดยใช้เวลาสี่ถึงสิบสัปดาห์ขึ้นอยู่กับความซับซ้อน กระบวนการหลักประกอบด้วย:
- การกัดซีเอ็นซี- แม่พิมพ์สำหรับการเก็บผิวละเอียดและการเก็บผิวกึ่งหยาบและกึ่ง- ตัวจับพั้นช์ และส่วนประกอบโครงสร้างจากเหล็กแท่งยาวสำหรับเครื่องมือ
- ไวร์อีดีเอ็ม- การตัดโปรไฟล์การเจาะและแม่พิมพ์ที่แม่นยำ โดยเฉพาะอย่างยิ่งสำหรับรูปทรงที่ซับซ้อนและมุมภายในที่คับแคบซึ่งการกัดไม่สามารถเข้าถึงได้
- การบดพื้นผิว- บรรลุความเรียบและความขนานบนพื้นผิวผสมพันธุ์ สำคัญอย่างยิ่งสำหรับการจัดตำแหน่งแม่พิมพ์และความสูงปิดที่สม่ำเสมอ
- การรักษาความร้อน- การชุบแข็งส่วนประกอบเหล็กกล้าเครื่องมือตามความแข็งในการทำงาน (โดยทั่วไปคือ 58-62 HRC สำหรับการตัดเจาะ) จากนั้นอบคืนสภาพเพื่อให้ความแข็งสมดุลกับความเหนียว
- เสร็จสิ้นการบดและขัด- การกำหนดขนาดขั้นสุดท้ายของส่วนประกอบที่แข็งตัวและการเตรียมพื้นผิวสำหรับพื้นที่การขึ้นรูปที่การไหลของวัสดุจะต้องราบรื่น
การประกอบและการประกอบตามการตัดเฉือน แม้ว่าจะใช้ความแม่นยำของ CNC แต่ส่วนประกอบของเครื่องมือปั๊มขึ้นรูปยังต้อง-ประกอบด้วยมือโดยผู้ผลิตแม่พิมพ์ผู้ชำนาญซึ่งจะตรวจสอบระยะเจาะ-ถึง-แม่พิมพ์ ตรวจสอบการจัดตำแหน่งภายใต้สภาวะการกดจำลอง และตรวจสอบให้แน่ใจว่าองค์ประกอบที่เคลื่อนไหวทั้งหมด (เครื่องปอก หมุดน็อคเอาท์ ไพล็อต) ทำงานได้อย่างอิสระโดยไม่มีการผูกมัด โดยทั่วไปขั้นตอนนี้จะใช้เวลาหนึ่งถึงสองสัปดาห์และสรุปด้วยการทดลองแบบตั้งโต๊ะเพื่อยืนยันการทำงานทางกลไกก่อนที่แม่พิมพ์จะเริ่มทำงาน-
การทดลองใช้งาน การตรวจสอบ และการอนุมัติการผลิต
การทดลองแถลงข่าวครั้งแรก หรือที่เรียกกันว่าการสุ่มตัวอย่าง T1 คือช่วงเวลาแห่งความจริง แม่พิมพ์ถูกติดตั้งในแท่นพิมพ์ที่ตรงกับข้อกำหนดน้ำหนักและความสูงปิดจากขั้นตอนการออกแบบ และส่วนแรกจะถูกประทับตรา วิศวกรจะตรวจวัดทุกมิติที่สำคัญบนตัวอย่างเหล่านี้เทียบกับการพิมพ์ชิ้นส่วน บันทึกความเบี่ยงเบน และระบุว่าสถานีแม่พิมพ์ใดที่จำเป็นต้องปรับเปลี่ยน
การทดลองใช้ T1 แทบจะไม่ผลิตชิ้นส่วนที่สมบูรณ์แบบในจังหวะแรก การปรับเปลี่ยนโดยทั่วไป ได้แก่-การปรับความลึกของการเจาะเจาะ การแก้ไขการชดเชยการสปริงกลับบนสถานีดัดงอ การปรับแรงกดของตัวยึดช่องว่าง และสถานีชิมมิงที่ขนาดเบี่ยงเบนไปจากเป้าหมายเล็กน้อย-ช่างสร้างแม่พิมพ์ที่มีประสบการณ์วางแผนสำหรับการวนซ้ำนี้ โดยถือว่า T1 เป็นขั้นตอนการตรวจสอบ แทนที่จะคาดหวังการผลิต-ให้พร้อมรับผลลัพธ์ทันที
การทดลองครั้งที่สอง (T2) ยืนยันว่าการปรับเปลี่ยนแก้ไขความเบี่ยงเบนที่พบใน T1 สำหรับแม่พิมพ์ที่ซับซ้อน อาจจำเป็นต้องใช้ T3 แต่ละรอบจะลดช่องว่างระหว่างชิ้นส่วนจริงและข้อกำหนดเฉพาะของเป้าหมาย จนกว่าขนาดทั้งหมดจะอยู่ภายในเกณฑ์ความคลาดเคลื่อน งานจำลอง CAE ที่โหลดด้านหน้า-ที่อธิบายไว้ก่อนหน้านี้คือสิ่งที่ทำให้การวนซ้ำนี้สั้น หากไม่มีการจำลอง การวนซ้ำทางกายภาพสามถึงห้าครั้งเป็นเรื่องปกติ ด้วยเหตุนี้ ผู้เสียชีวิตส่วนใหญ่จะได้รับการอนุมัติในหนึ่งหรือสองรอบ
การอนุมัติการผลิตเป็นประตูอย่างเป็นทางการที่ชิ้นส่วนที่วัดได้ ข้อมูลทางสถิติ และพารามิเตอร์กระบวนการได้รับการจัดทำเป็นเอกสารและลงนาม สำหรับโปรแกรมด้านยานยนต์ จะต้องยื่นแบบ PPAP สำหรับการบินและอวกาศ หมายถึงรายงานการตรวจสอบบทความแรก-ฉบับสมบูรณ์พร้อมบันทึกการตรวจสอบย้อนกลับ สำหรับชิ้นส่วนอุตสาหกรรมทั่วไป การอนุมัติอาจเป็นเพียงรายงานมิติที่ยืนยันว่าคุณสมบัติทั้งหมดผ่าน
นอกเหนือจากการอนุมัติแล้ว แม่พิมพ์จะเข้าสู่อายุการผลิต และการบำรุงรักษากลายเป็นปัจจัยสำคัญในการรักษาคุณภาพไว้ การบำรุงรักษาเชิงป้องกันตามกำหนดเวลาที่กำหนด การตรวจสอบขอบของการเจาะสำหรับการสึกหรอ การตรวจสอบการวางแนวของแนวนำทาง การเปลี่ยนองค์ประกอบที่ยืดหยุ่น และ-การเคลือบ PVD อีกครั้งบนพื้นผิวที่ขึ้นรูป ช่วยให้ความคลาดเคลื่อนที่ยอมรับได้คงที่ตลอดหลายแสนหรือล้านรอบ การซ่อมแซมเครื่องมือปั๊มขึ้นรูปถือเป็นสิ่งจำเป็นเมื่อมาตรการป้องกันเผยให้เห็นส่วนประกอบที่ใกล้จะหมด-ของ-อายุการใช้งาน: การเจาะที่สึกหรอจะถูกกราวด์หรือเปลี่ยนใหม่ บูชไกด์ได้รับการต่ออายุ และพื้นผิวที่ใช้งานอยู่จะถูกเคลือบใหม่ โปรแกรมการบำรุงรักษาที่มีโครงสร้าง ไม่ว่าจะเป็นเชิงป้องกันหรือพิเศษ ช่วยลดอัตราของเสีย ป้องกันการหยุดทำงานโดยไม่ได้วางแผน และยืดอายุแม่พิมพ์ได้ดีกว่าที่คาดการณ์ไว้ในตอนแรก
ซัพพลายเออร์ที่นำเสนอขั้นตอนการทำงานตั้งแต่ต้นจนจบ-ถึง-ภายใต้หลังคาเดียวกันช่วยลดความเสี่ยงในการประสานงานที่มาพร้อมกับการแยกความเป็นไปได้ การออกแบบ การตัดเฉือน และการทดลองกับผู้จำหน่ายหลายรายโซลูชั่นแม่พิมพ์ปั๊มของ YICHENแสดงให้เห็น-แบบจำลองกระบวนการเต็มรูปแบบในทางปฏิบัติ: การวิเคราะห์ความเป็นไปได้และการจำลอง CAE ป้อนโดยตรงไปยัง-การตัดเฉือนแม่พิมพ์ในโรงงาน การทดสอบการทำงาน และการตรวจสอบขนาด ทำให้ผู้ผลิตมีความรับผิดชอบเพียงจุดเดียวตั้งแต่แนวคิดเริ่มแรกไปจนถึงการผลิต-เครื่องมือที่พร้อมใช้ สำหรับทีมที่ย้ายจากการวิจัยในช่วงแรกไปสู่ RFQ วิธีการบูรณาการนี้จะบีบอัดลูปการสื่อสารและทำให้สามารถคาดเดาไทม์ไลน์ได้
ขั้นตอนการทำงานที่ดี-ทำให้ได้แม่พิมพ์ที่ทำงานได้อย่างน่าเชื่อถือ แต่ขั้นตอนการทำงานจะแข็งแกร่งพอ ๆ กับที่คู่ค้าดำเนินการเท่านั้น ซึ่งทำให้เกิดคำถามเชิงปฏิบัติขั้นสุดท้าย: คุณจะประเมินได้อย่างไรว่าซัพพลายเออร์สามารถส่งมอบตามกระบวนการที่พวกเขาอธิบายได้จริงหรือไม่
วิธีการเลือกพันธมิตรปั๊มแม่พิมพ์แบบกำหนดเองที่เหมาะสม
ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปทุกรายสามารถแสดงรายการเครื่องจักรให้คุณได้ น้อยคนนักที่จะแนะนำวิธีแก้ปัญหาในการขึ้นรูปของคุณก่อนที่จะเสนอราคา ความแตกต่างระหว่างผู้จัดจำหน่ายที่กรอกคำสั่งซื้อและคู่ค้าที่ออกแบบโซลูชัน จะเป็นตัวกำหนดว่าโครงการของคุณจะถึงการผลิตตามกำหนดเวลาหรือหยุดในรอบการแก้ไข นี่คือวิธีแยกทั้งสองออกจากกัน
เกณฑ์ความสามารถทางเทคนิคในการประเมิน
เมื่อตรวจสอบผู้ผลิตแม่พิมพ์ปั๊มโลหะ ให้เริ่มต้นด้วยสิ่งที่พวกเขาสามารถทำได้จริง มากกว่าสิ่งที่เว็บไซต์ของพวกเขากล่าวอ้าง ภาพรวมของบริษัทแม่พิมพ์ปั๊มโลหะจะเล่าเรื่องราวให้คุณทราบ รายการอุปกรณ์ ทีมวิศวกร และประวัติโครงการจะบอกคุณว่าพวกเขาสามารถจัดการชิ้นส่วนของคุณได้หรือไม่
ใช้รายการตรวจสอบนี้เพื่อจัดโครงสร้างการประเมินของคุณ:
- กดช่วงระวางน้ำหนัก- อุปกรณ์ของพวกเขาตรงกับขนาดชิ้นส่วนและความหนาของวัสดุของคุณหรือไม่? ซัพพลายเออร์ที่มีเพียงแท่นพิมพ์ขนาดเล็กไม่สามารถผลิต-ส่วนประกอบยานยนต์ที่ดึงลึกได้
- การออกแบบแม่พิมพ์ภายใน-และการจำลอง CAE- ซัพพลายเออร์ที่ออกแบบและจำลองการตรวจจับปัญหาภายในก่อนเริ่มการตัดเฉือน การออกแบบจากภายนอกจะเพิ่มช่องว่างในการสื่อสารและเวลาดำเนินการ
- ประสบการณ์ที่ซับซ้อนตาย- ขอตัวอย่างรูปทรงของชิ้นส่วนที่คล้ายกัน ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปที่มีประสบการณ์กับแม่พิมพ์โปรเกรสซีฟ 20 สถานี ดำเนินงานในระดับที่แตกต่างจากเครื่องมือตัดโลหะแบบธรรมดาในอาคารแห่งเดียว
- การรับรองคุณภาพ- จับคู่การรับรองกับอุตสาหกรรมของคุณ: ISO 9001 สำหรับการใช้งานทั่วไป, IATF 16949 สำหรับยานยนต์, AS9100 สำหรับการบินและอวกาศ ตรวจสอบพวกเขาแทนที่จะรับคำพูดของซัพพลายเออร์
- ความสามารถในการทดลองและสร้างต้นแบบ- พวกเขาสามารถเรียกใช้ตัวอย่าง T1 ใน-บริษัทและจัดทำรายงานขนาดเต็มได้หรือไม่ ซัพพลายเออร์ที่รับเหมาช่วงการทดลองดำเนินการจะสูญเสียการควบคุมความเร็วในการทำซ้ำ
- ความเชี่ยวชาญด้านวัสดุ- ยืนยันว่าพวกเขาดำเนินการผลิตโลหะผสมเฉพาะของคุณแล้ว ผู้ผลิตแม่พิมพ์ที่มีประสบการณ์กับเหล็กเหนียวอาจประสบปัญหากับเกรดฟอสเฟอร์บรอนซ์หรือเกรด-เฟสคู่ที่มีความแข็งแรงสูง-
- เหมาะสมกับภูมิศาสตร์และโลจิสติกส์- พิจารณาต้นทุนการจัดส่ง เขตเวลาที่ซ้อนทับกันสำหรับการสื่อสาร และกรอบงานการป้องกัน IP ในเขตอำนาจศาลของซัพพลายเออร์
- การอ้างอิงที่โปร่งใส- ใบเสนอราคาโดยละเอียดแยกย่อยเครื่องมือ ราคาชิ้น วัสดุ และการดำเนินงานรองแยกกัน การเสนอราคารวม-ที่คลุมเครือทำให้ไม่สามารถเปรียบเทียบซัพพลายเออร์อย่างยุติธรรมหรือระบุโอกาสในการลดต้นทุน-ได้
ข้อผิดพลาดทั่วไปของผู้ซื้อที่ควรหลีกเลี่ยง
หลังจากตรวจสอบ RFQ หลายร้อยรายการแล้ว ผู้ผลิตแม่พิมพ์ปั๊มโลหะที่มีประสบการณ์จะแจ้งข้อผิดพลาดของผู้ซื้อรายเดียวกันที่ทำให้ต้นทุนสูงขึ้นหรือทำให้โครงการล่าช้า:
ความคลาดเคลื่อนที่ระบุต่ำเกินไปการทำเครื่องหมายทุกมิติว่าเป็นกำลังสำคัญที่บังคับให้ผู้ผลิตแม่พิมพ์สร้างความแม่นยำให้กับคุณสมบัติที่ไม่ต้องการ ระบุว่าคุณลักษณะใดมีความสำคัญต่อการใช้งานและอนุญาตให้มีเกณฑ์ความคลาดเคลื่อนมาตรฐานในที่อื่น
ละเว้นข้อกำหนดของวัสดุการพูดว่า "เหล็กกล้าไร้สนิม" โดยไม่ระบุ 304 กับ 316 กับ 430 ทำให้ซัพพลายเออร์ต้องเดา แต่ละเกรดมีรูปแบบที่แตกต่างกันและต้องมีระยะห่างจากแม่พิมพ์ที่แตกต่างกัน ตามที่คู่มือแนวทางปฏิบัติที่ดีที่สุดของ RFQ- เน้นย้ำ เกรดวัสดุที่แน่นอนเป็นหนึ่งในรายละเอียดที่ขาดหายไปที่พบบ่อยที่สุด ซึ่งทำให้การเสนอราคาล่าช้าไปเป็นวัน
เลือกแต่ราคาเท่านั้นราคาโรงงานแม่พิมพ์ปั๊มขึ้นรูปที่ถูกที่สุดมักจะสะท้อนถึงทางลัด เช่น ฐานแม่พิมพ์ที่บางกว่า เหล็กกล้าเครื่องมือเกรดต่ำ- หรือการข้ามขั้นตอนการจำลอง การประหยัดดังกล่าวจะปรากฏขึ้นอีกครั้งเมื่อมีรอบการทดลองนานขึ้น การสึกหรอของแม่พิมพ์ก่อนกำหนด และชิ้นส่วนที่ไม่สอดคล้องกันเมื่อเริ่มดำเนินการผลิต
ไม่ขอข้อมูลการทดลองใช้งานขอรายงานมิติตัวอย่าง T1 และข้อมูลความสามารถในการประมวลผลจากโครงการในอดีตที่คล้ายกัน ซัพพลายเออร์ที่ไม่สามารถจัดเตรียมสิ่งนี้ได้จะไม่วัดผลอย่างเข้มงวดหรือไม่เก็บบันทึก ทั้งสองอย่างนี้ถือเป็นสัญญาณอันตรายสำหรับความสม่ำเสมอในการผลิต
การเปลี่ยนจากการวิจัยไปสู่ RFQ-การมีส่วนร่วมที่พร้อม
คุณได้อ่านประเภทกระบวนการ การดำเนินการขึ้นรูป มาตรฐานอุตสาหกรรม ตัวขับเคลื่อนต้นทุน และขั้นตอนเวิร์กโฟลว์แล้ว ช่องว่างระหว่างการวิจัยและการดำเนินการคือ- RFQ ที่มีโครงสร้างดีซึ่งส่งไปยังพันธมิตรที่มีคุณสมบัติเหมาะสม เตรียมแพ็คเกจที่สมบูรณ์: ไฟล์ CAD 3 มิติพร้อม PDF ที่มีขนาด, เกรดวัสดุที่แน่นอน, การคาดการณ์ปริมาณประจำปี, การระบุพิกัดความเผื่อในคุณสมบัติที่สำคัญ, ข้อกำหนดด้านการตกแต่งพื้นผิวหรือการเคลือบ และไทม์ไลน์เป้าหมายของคุณ
สำหรับผู้ผลิตและผู้จัดการฝ่ายจัดหาที่กำลังมองหาพันธมิตรของผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปที่ครอบคลุมการวิเคราะห์ความเป็นไปได้ การจำลอง CAE การตัดเฉือนแม่พิมพ์ การทดลองใช้งาน และการตรวจสอบขั้นสุดท้ายภายใต้หลังคาเดียวกันโซลูชั่นแม่พิมพ์ปั๊มของ YICHENเสนอความสามารถเต็ม-สเปกตรัม โมเดลแบบผสานรวมช่วยให้คุณเปลี่ยนจากการอภิปรายแนวคิดเบื้องต้นไปเป็นโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองที่พร้อมใช้ RFQ- โดยไม่ต้องประสานงานกับผู้จำหน่ายหลายราย โดยบีบอัดทั้งค่าใช้จ่ายในการสื่อสารและไทม์ไลน์การพัฒนา
ความสัมพันธ์ระหว่างซัพพลายเออร์ที่ดีที่สุดเริ่มต้นจากความชัดเจนทั้งสองฝ่าย กำหนดสิ่งที่คุณต้องการอย่างแม่นยำ ประเมินพันธมิตรในเชิงลึกทางวิศวกรรมมากกว่าราคาเพียงอย่างเดียว และเลือกผู้ผลิตแม่พิมพ์ปั๊มโลหะที่มีขั้นตอนการทำงาน การรับรอง และรูปแบบการสื่อสารสอดคล้องกับวิธีการทำงานของทีมของคุณ การจัดตำแหน่งดังกล่าวคือสิ่งที่เปลี่ยนการซื้อเครื่องมือให้กลายเป็นข้อได้เปรียบในการผลิต
คำถามที่พบบ่อยเกี่ยวกับการปั๊มแม่พิมพ์แบบกำหนดเอง
1. อะไรคือความแตกต่างระหว่างการปั๊มแม่พิมพ์แบบกำหนดเองและการปั๊มแม่พิมพ์มาตรฐาน?
การปั๊มแม่พิมพ์แบบมาตรฐานใช้-เครื่องมือที่มีอยู่แล้วเพื่อสร้างรูปทรงทั่วไป เช่น แหวนรองหรือฉากยึดแบบธรรมดา การปั๊มแม่พิมพ์แบบกำหนดเองเกี่ยวข้องกับการใช้เครื่องมือทางวิศวกรรมตั้งแต่เริ่มต้นสำหรับรูปทรงของชิ้นส่วน วัสดุ และข้อกำหนดความคลาดเคลื่อนที่เฉพาะ วิธีการแบบกำหนดเองช่วยให้การออกแบบชิ้นส่วนของคุณขับเคลื่อนเครื่องมือ แทนที่จะบังคับให้การออกแบบต้องประนีประนอมเพื่อให้พอดีกับแม่พิมพ์ที่มีอยู่ แม้ว่าแม่พิมพ์มาตรฐานจะมีต้นทุนล่วงหน้าเป็นศูนย์ แต่เครื่องมือแบบกำหนดเองจะตัดจำหน่ายตามปริมาณการผลิตและลดต้นทุนต่อหน่วย-ลงอย่างมาก โดยทั่วไปจะคุ้มทุนระหว่าง 5,000 ถึง 20,000 ชิ้นส่วน ขึ้นอยู่กับความซับซ้อน
2. เครื่องมือปั๊มขึ้นรูปแบบกำหนดเองราคาเท่าไหร่?
โดยทั่วไปแล้วแม่พิมพ์แม่พิมพ์สั่งทำจะมีราคาตั้งแต่ 8,000 ถึง 50,000 เหรียญสหรัฐขึ้นไป ขึ้นอยู่กับปัจจัยด้านความซับซ้อน เช่น จำนวนสถานี ข้อกำหนดความคลาดเคลื่อน เกรดเหล็กกล้าเครื่องมือ และจำเป็นต้องใช้เม็ดมีดคาร์ไบด์หรือไม่ แม่พิมพ์โปรเกรสซีฟสี่-สถานีมีค่าใช้จ่ายน้อยกว่าแม่พิมพ์สิบหก-สถานีที่ทำการตัด เจาะ โค้งหลายจุด และ-ในการต๊าปด้วยแม่พิมพ์ อย่างไรก็ตาม การลงทุนล่วงหน้านี้จะตัดจำหน่ายในทุกชิ้นส่วนที่ผลิต ตัวอย่างเช่น แม่พิมพ์มูลค่า 25,000 ดอลลาร์สหรัฐฯ ที่ผลิตชิ้นส่วน 1,000,000 ชิ้นจะเพิ่มต้นทุนเครื่องมือเพียง 0.025 ดอลลาร์ต่อหน่วย ทำให้ราคาถูกกว่าการตัดเฉือน CNC ในปริมาณมากอย่างมาก
3. การปั๊มขึ้นรูปแบบกำหนดเองสามารถบรรลุความคลาดเคลื่อนได้เท่าใด
การปั๊มแม่พิมพ์ด้วยความแม่นยำสมัยใหม่จะยึด ±0.002 นิ้ว (±0.05 มม.) เป็นประจำบนคุณสมบัติที่สำคัญ โดยการใช้งานบางประเภทจะสูงถึง ±0.001 นิ้ว (±0.025 มม.) การปั๊มไมโครอิเล็กทรอนิกส์-ดันลึกลงไปอีกในพื้นที่ย่อย-0.025 มม. ความแม่นยำที่ทำได้ขึ้นอยู่กับประเภทของคุณลักษณะ วัสดุ สภาพแม่พิมพ์ และคุณลักษณะการกด ขนาดการเจาะและการเจาะแบบเรียบจะยึดแน่นได้ง่ายกว่ามุมโค้งงอหรือความลึกที่วาดไว้ ซัพพลายเออร์ เช่น YICHEN ใช้การจำลอง CAE และการตรวจสอบ SPC เพื่อรักษาระดับความคลาดเคลื่อนเหล่านี้อย่างสม่ำเสมอตลอดการดำเนินการผลิตในปริมาณมาก
4. การสร้างแม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเองใช้เวลานานเท่าใด?
ระยะเวลารอคอยสินค้าโดยรวมสำหรับแม่พิมพ์โปรเกรสซีฟแบบกำหนดเองทั่วไปอยู่ในช่วง 10 ถึง 20 สัปดาห์ ซึ่งรวมถึงการประเมินความเป็นไปได้ (1-3 สัปดาห์) การออกแบบแม่พิมพ์โดยละเอียด (2-4 สัปดาห์) การผลิตแม่พิมพ์ผ่าน CNC, EDM ลวด และการเจียร (4-10 สัปดาห์) การประกอบและการประกอบ (1-2 สัปดาห์) และการทดลองดำเนินการพร้อมการปรับเปลี่ยน (2-5 สัปดาห์) แม่พิมพ์ผสมธรรมดากว่าจะมาถึงเร็วกว่าที่ 6-10 สัปดาห์ ในขณะที่แม่พิมพ์ถ่ายโอนที่ซับซ้อนอาจใช้เวลา 12-20 สัปดาห์ ความพยายามด้านวิศวกรรมที่เน้นส่วนหน้าผ่านการจำลอง CAE และข้อกำหนดเฉพาะของชิ้นส่วนที่สมบูรณ์เป็นวิธีการบีบอัดไทม์ไลน์ที่เชื่อถือได้มากที่สุด
5. มีแม่พิมพ์ปั๊มแบบกำหนดเองประเภทใดบ้าง และฉันจะต้องเลือกอย่างไร?
สี่ประเภทหลักสนองความต้องการที่แตกต่างกัน แม่พิมพ์แบบโปรเกรสซีฟจะพาแถบผ่านหลายสถานีสำหรับชิ้นส่วนขนาดเล็ก-ถึง{3}}ปริมาณมาก แม่พิมพ์ถ่ายโอนจะย้ายช่องว่างที่แยกจากกันระหว่างสถานีสำหรับส่วนประกอบที่วาดขนาดใหญ่หรือลึก- แม่พิมพ์คอมพาวด์ทำการตัดหลายครั้งพร้อมกันสำหรับชิ้นส่วนแบนด้วยความแม่นยำที่เหนือกว่า แม่พิมพ์สี่สไลด์ใช้สไลด์หลาย-ทิศทางสำหรับการโค้งงอที่ซับซ้อนบนชิ้นส่วนขนาดเล็ก การเลือกขึ้นอยู่กับปริมาณต่อปี ขนาดและความลึกของชิ้นส่วน ความซับซ้อนทางเรขาคณิต ความหนาของวัสดุ และข้อกำหนดความคลาดเคลื่อน พันธมิตรที่มีคุณสมบัติเหมาะสมเช่น YICHEN จะประเมินปัจจัยเหล่านี้ระหว่างการประเมินความเป็นไปได้เพื่อแนะนำประเภทแม่พิมพ์ที่เหมาะสมที่สุดสำหรับการใช้งานเฉพาะของคุณ


