


Hot Stamping Die คืออะไร และเหตุใดผู้ผลิตจึงมีความสำคัญ
ค้นหา "ปั๊มร้อนตาย" และคุณจะได้เดินทางสู่โลกสองโลกที่แตกต่างกันอย่างสิ้นเชิง ด้านหนึ่งเกี่ยวข้องกับชิ้นส่วนโครงสร้างของยานยนต์ที่สร้างขึ้นที่อุณหภูมิ 900- บวกองศาเซลเซียส ส่วนอีกด้านเกี่ยวข้องกับฟอยล์ตกแต่งที่อัดลงบนบรรจุภัณฑ์หรูหราที่อุณหภูมิต่ำกว่ามาก ทั้งสองแบบอาศัยเครื่องมือที่ได้รับการออกแบบทางวิศวกรรมอย่างแม่นยำ แต่พวกเขาต้องการวัสดุ กลยุทธ์การทำความเย็น และความเชี่ยวชาญในการผลิตที่แตกต่างกันอย่างมาก การขาดการเชื่อมต่อนั้นเป็นจุดเริ่มต้นของข้อผิดพลาดในการจัดหาที่มีราคาแพง
การกำหนดแม่พิมพ์ปั๊มร้อนในการขึ้นรูปโลหะ
แม่พิมพ์ปั๊มร้อนคือ-เครื่องมือที่ออกแบบมาอย่างแม่นยำ ซึ่งสร้างรูปร่าง ตัด หรือพิมพ์วัสดุที่อุณหภูมิสูง - ไม่ว่าจะสร้างช่องว่างโลหะที่ได้รับความร้อนให้เป็นส่วนประกอบโครงสร้างแข็ง หรือการถ่ายโอนฟอยล์โลหะลงบนพื้นผิวด้วยความร้อนและความดัน
ในบริบทของยานยนต์ การประทับร้อน - หรือที่เรียกว่ากดแข็งตัว- ให้ความร้อนแก่ช่องว่างของเหล็กโบรอน (โดยทั่วไปคือ 22MnB5) ให้มีอุณหภูมิสูงกว่า 880 องศาเซลเซียส โดยขึ้นรูปในแม่พิมพ์ปั๊มขึ้นรูปด้วยการระบายความร้อนด้วยน้ำ- ซึ่งจะช่วยดับชิ้นส่วนให้เป็นโครงสร้างจุลภาคมาร์เทนซิติก-สูง-ที่มีความแข็งแกร่งเป็นพิเศษไปพร้อมๆ กัน ผลลัพธ์ที่ได้คือส่วนประกอบโครงสร้างที่มีความต้านทานแรงดึงเกิน 1,500 MPa ใช้ในเสา B ราวหลังคา และคานกันชน ในการใช้งานตกแต่ง เครื่องมือประทับตราร้อนใช้แม่พิมพ์แกะสลักด้วยความร้อนเพื่อกดฟอยล์โลหะหรือเม็ดสีลงบนกระดาษ หนัง พลาสติก หรือสิ่งทอ - คิดว่ามีโลโก้นูนบนกล่องเครื่องสำอางหรือตัวอักษรสีทองบนปกหนังสือ
การใช้งานทั้งสองอยู่ภายใต้การประทับตราด้วยความร้อน แต่วิศวกรรมที่อยู่เบื้องหลังแต่ละอย่างมีความแตกต่างกันอย่างมาก วัสดุแม่พิมพ์ อุณหภูมิในการทำงาน สถาปัตยกรรมการทำความเย็น และข้อกำหนดด้านความทนทานจะแตกต่างกันไปตามลำดับความสำคัญ ผู้ผลิตที่เชี่ยวชาญด้านหนึ่งอาจไม่มีความสามารถในอีกด้านหนึ่ง
เหตุใดความสามารถของผู้ผลิตจึงกำหนดคุณภาพของชิ้นส่วน
นี่คือปัญหาที่ผู้ซื้อจำนวนมากเผชิญ: เครื่องมือนั้นมองไม่เห็นในผลิตภัณฑ์ขั้นสุดท้าย คุณเห็นส่วนที่ประทับตรา ไม่ใช่แม่พิมพ์ที่ทำมัน นั่นทำให้เป็นเรื่องน่าดึงดูดใจที่จะถือว่าการจัดหาแม่พิมพ์เป็นการซื้อสินค้า - รับใบเสนอราคาสามใบ เลือกที่ถูกที่สุด แล้วเดินหน้าต่อไป แต่ความเชี่ยวชาญเชิงลึกของผู้ผลิตจะกำหนดคุณภาพชิ้นส่วน รอบเวลา และต้นทุนการผลิตในระยะยาว-โดยตรง
พิจารณาว่าแม่พิมพ์ชุบแข็งด้วยการอัดจะต้องทำให้สำเร็จในจังหวะเดียวอย่างไร ตามช่างประกอบการขึ้นรูปต้องเกิดขึ้นภายในเวลาไม่ถึงหนึ่งวินาทีหลังจากส่วนที่ว่างสัมผัสกับแม่พิมพ์ - ก่อนที่การถ่ายเทความร้อนจะทำให้วัสดุแข็งตัว - ตามด้วยระยะดับที่ต้องการอัตราการทำความเย็นที่สูงกว่า 27 เคลวินต่อวินาทีเพื่อให้เกิดการเปลี่ยนแปลงของมาร์เทนไซต์โดยสมบูรณ์ พื้นผิวแม่พิมพ์จะต้องคงอุณหภูมิไว้ต่ำกว่า 200 องศาเซลเซียส แม้จะดูดซับความร้อนสูงทุกรอบก็ตาม ซึ่งต้องการการวางตำแหน่งช่องระบายความร้อนที่แม่นยำ เหล็กกล้าเครื่องมือ H13 เกรดสูง- และความสามารถในการจัดการระบายความร้อน - อย่างระมัดระวัง ซึ่งแตกต่างกันอย่างมากจากผู้ผลิตรายหนึ่งไปยังอีกรายหนึ่ง
ซัพพลายเออร์ที่มีความสามารถน้อยกว่าอาจจัดส่งแม่พิมพ์ที่ประทับตราชิ้นส่วนในวันแรกแต่เกินพิกัดความเผื่อภายในไม่กี่สัปดาห์ เกิดรอยแตกร้าวจากความร้อน หรือสร้างความแข็งที่ไม่สม่ำเสมอทั่วทั้งชิ้นส่วน คุณจ่ายเงินเป็นเวลาหลายปีด้วยอัตราของเสีย การปิดซ่อมบำรุงโดยไม่ได้วางแผน และการเปลี่ยนแม่พิมพ์ก่อนกำหนด
บทความนี้ให้ความรู้ด้านเทคนิคแก่คุณในการประเมินผู้ผลิตแม่พิมพ์ปั๊มร้อนโดยพิจารณาปัจจัยที่ทำนาย-ประสิทธิภาพในระยะยาว - ได้จริง การเลือกวัสดุ วิธีการตัดเฉือน การอบชุบด้วยความร้อน การเคลือบ การออกแบบการทำความเย็น และการสนับสนุนตลอดอายุการใช้งาน เป้าหมายนั้นตรงไปตรงมา: เตรียมคุณด้วยความเข้าใจที่เพียงพอที่จะบอกความแตกต่างระหว่างซัพพลายเออร์ที่เสนอราคากับผู้ผลิตที่เสนอราคาทางวิศวกรรม
การแข็งตัวของยานยนต์เทียบกับการปั๊มฟอยล์ตกแต่ง
ลองนึกภาพวิศวกรสองคนค้นหาคำเดียวกัน - "hot stamping dies" - ในเวลาเดียวกัน รายหนึ่งทำงานให้กับซัพพลายเออร์ระดับยานยนต์-รายหนึ่งโดยจัดหาเครื่องมือแม่พิมพ์สำหรับการชุบแข็งแบบกดสำหรับโปรแกรมหลัก B- ใหม่ อีกคนหนึ่งจัดการการผลิตในบริษัทบรรจุภัณฑ์หรูหราที่กำลังมองหาแม่พิมพ์ปั๊มฟอยล์ร้อนเพื่อปั๊มโลโก้บนกล่องน้ำหอม พวกเขามาถึงหน้าผลการค้นหาเดียวกัน แต่ความต้องการของพวกเขาก็ไม่แตกต่างกันมากนัก การทำความเข้าใจการแยกนี้เป็นขั้นตอนแรกในการค้นหาผู้ผลิตที่เหมาะกับการใช้งานของคุณ
แม่พิมพ์อัดแข็งสำหรับชิ้นส่วนโครงสร้างยานยนต์
การแข็งตัวด้วยการกด - บางครั้งเรียกว่าการขึ้นรูปด้วยความร้อน - ผสมผสานการขึ้นรูปโลหะและการบำบัดความร้อนในการทำงานครั้งเดียว เหล็กโบรอนเปล่าแบน (โดยทั่วไปคือเกรด 22MnB5) จะถูกให้ความร้อนในเตาเผาที่มีอุณหภูมิสูงกว่า 880 องศาเซลเซียส ทำให้เกิดโครงสร้างจุลภาคออสเทนนิติกโดยสมบูรณ์ จากนั้นชิ้นงานที่อ่อนตัวลงจะถูกถ่ายโอนไปยังแม่พิมพ์ปั๊มอย่างรวดเร็ว จากนั้นชิ้นงานจะขึ้นรูปและดับไปพร้อมๆ กัน ตามที่แนวทาง AHSS Insights จาก WorldAutoSteelโครงสร้างจุลภาคขั้นสุดท้ายจะเป็นมาร์เทนซิติกเกือบทั้งหมดเมื่ออัตราการทำความเย็นเกินเกณฑ์วิกฤต ทำให้เกิดชิ้นส่วนที่มีความต้านทานแรงดึงสูงถึง 1,500 MPa หรือสูงกว่า
นั่นหมายความว่าอย่างไรสำหรับตัวตายเอง? โดยจะต้องจัดการกับอุณหภูมิว่างเปล่าที่ใกล้ถึง 900 องศาเซลเซียส ในขณะที่พื้นผิวของมันเองต้องอยู่ต่ำกว่า 200 องศาเซลเซียส เพื่อรักษาประสิทธิภาพในการดับไฟ วัสดุแม่พิมพ์ - โดยปกติแล้วเหล็กกล้าเครื่องมืองานร้อน H13 หรือ H11 - - ต้องการความต้านทานความล้าจากความร้อนเป็นพิเศษและการรักษาความแข็งที่อุณหภูมิสูง ภายใน เครือข่ายช่องระบายความร้อนจะหมุนเวียนน้ำหรือน้ำมันเพื่อดึงความร้อนได้เร็วเพียงพอที่แต่ละรอบจะทำให้เกิดมาร์เทนไซต์ที่สม่ำเสมอทั่วทั้งชิ้นส่วน
ความคลาดเคลื่อนในแม่พิมพ์สำหรับการชุบแข็งด้วยการอัดนั้นเข้มงวดตามมาตรฐานการขึ้นรูปโลหะ- ซึ่งมักจะอยู่ภายในบวกหรือลบ 0.1 มม. บนพื้นผิวที่สำคัญ การสปริงกลับเกือบจะหมดไปเนื่องจากชิ้นส่วนแข็งตัวในรูปทรงที่แน่นอนของแม่พิมพ์ แต่ข้อผิดพลาดด้านมิติในเครื่องมือจะถ่ายโอนโดยตรงไปยังส่วนประกอบที่มีการประทับตราทุกชิ้น การออกแบบแม่พิมพ์ยังคำนึงถึงการทำให้บางลงระหว่างการขึ้นรูปและการขยายตัวเนื่องจากความร้อนระหว่างการปั่นจักรยาน - ปัจจัยที่ต้องการการจำลอง-ทางวิศวกรรมที่ขับเคลื่อนก่อนที่เหล็กใดๆ จะถูกตัด
อุตสาหกรรมยานยนต์อาศัยแม่พิมพ์เหล่านี้เพื่อความปลอดภัย-ชิ้นส่วนโครงสร้างที่สำคัญ: -เสา A, -เสา, การเสริมความแข็งแรงของประตู, คานกันชน และรางหลังคา ตามไดเรกทอรีไอคิวเอสการประทับร้อนนั้นมีประโยชน์อย่างยิ่ง โดยที่การลดน้ำหนักและความทนทานต่อการชนเป็นสิ่งสำคัญที่สุด ส่งผลให้ได้ส่วนประกอบที่มีน้ำหนักเบาพร้อมคุณสมบัติทางกลที่เหนือกว่าและความแม่นยำของขนาด
แม่พิมพ์ปั๊มฟอยล์ตกแต่งสำหรับการสร้างแบรนด์และบรรจุภัณฑ์
กระบวนการปั๊มฟอยล์เพื่อการตกแต่งทำงานในจักรวาลความร้อนและกลไกที่แตกต่างไปจากเดิมอย่างสิ้นเชิง ที่นี่ แม่พิมพ์แกะสลักด้วยความร้อนกดฟอยล์โลหะหรือเม็ดสีลงบนวัสดุพิมพ์ - กระดาษ กระดาษแข็ง หนัง พลาสติก หรือผ้า - ถ่ายโอนการออกแบบผ่านการผสมผสานระหว่างความร้อน ความดัน และชั้นกาวฟอยล์ โดยทั่วไปอุณหภูมิจะอยู่ระหว่าง 100 ถึง 200 องศาเซลเซียส ซึ่งเป็นสัดส่วนเพียงเล็กน้อยของอุณหภูมิที่ต้องการในการชุบแข็งด้วยการกด
วัสดุแม่พิมพ์สะท้อนถึงความต้องการความร้อนที่ลดลง โลหะผสมทองเหลืองและทองแดงมีอิทธิพลเหนือเนื่องจากมีการนำความร้อนสูงทำให้มั่นใจได้ถึงการกระจายความร้อนอย่างสม่ำเสมอทั่วทั้งรูปแบบที่แกะสลัก - สำคัญสำหรับการยึดเกาะของฟอยล์ที่สม่ำเสมอและขอบที่คมชัด แผ่นแมกนีเซียมรองรับงานระยะสั้น-ที่ต้นทุนสำคัญมากกว่าอายุการใช้งาน แม่พิมพ์ซิลิโคนจับกับพื้นผิวโค้งหรือไม่สม่ำเสมอ พื้นผิวไม่เสียรูปในแง่ของโครงสร้างใดๆ แม่พิมพ์จะพิมพ์หรือถ่ายโอนชั้นตกแต่งบาง ๆ แทน
ความแม่นยำในที่นี้วัดได้แตกต่างกัน ในขณะที่การชุบแข็งด้วยการกดจะเน้นที่รูปทรงของชิ้นส่วนและโครงสร้างจุลภาค แม่พิมพ์ปั๊มฟอยล์ร้อนจะจัดลำดับความสำคัญของรายละเอียดพื้นผิว - ข้อความละเอียด โลโก้ที่สลับซับซ้อน รูปแบบฮาล์ฟโทน ความคลาดเคลื่อนเกี่ยวข้องกับความลึกของการแกะสลักและความคมของคมตัด มากกว่ารูปทรงเรขาคณิตที่ขึ้นรูปแล้วในหน่วยมิลลิเมตร แม่พิมพ์ทองเหลืองที่ทำอย่างดี-สามารถสร้างการพิมพ์ได้นับแสนครั้งก่อนที่การแกะสลักจะทื่อ ในขณะที่แม่พิมพ์แมกนีเซียมอาจมีอายุการใช้งานเพียงไม่กี่พันครั้งเท่านั้น
การปั๊มร้อนสำหรับแฟชั่น เครื่องสำอาง ฉลากไวน์ และเครื่องเขียนยังคงเติบโตอย่างต่อเนื่อง เนื่องจากแบรนด์ต่างๆ ลงทุนในบรรจุภัณฑ์แบบสัมผัสที่โดดเด่นบนชั้นวางและโซเชียลมีเดีย แม่พิมพ์ทำหน้าที่สร้างแบรนด์ ไม่ใช่ประสิทธิภาพเชิงโครงสร้าง - แต่งานฝีมือที่จำเป็นสำหรับการถ่ายโอนฟอยล์ที่ไร้ที่ตินั้นไม่ได้เรียกร้องสิทธิในตัวมันเองน้อยลง
ที่ที่โลกทั้งสองทับซ้อนกันในหลักการเครื่องมือ
แม้ว่าอุณหภูมิ วัสดุ และการใช้งานขั้นสุดท้ายจะแตกต่างกันมาก แต่ทั้งสองประเภทก็มีหลักการด้านเครื่องมือหลักเหมือนกัน ทั้งสองต้องการการตัดเฉือนพื้นผิวแม่พิมพ์อย่างแม่นยำ- ไม่ว่าจะเป็นการกัด CNC 3D ที่ซับซ้อน หรือการแกะสลักรายละเอียดการตกแต่งอย่างประณีต ทั้งสองอย่างขึ้นอยู่กับการจัดการระบายความร้อนที่มีการควบคุม แม้ว่าจะอยู่ในระดับที่แตกต่างกันก็ตาม ทั้งสองได้ประโยชน์จากการปรับสภาพพื้นผิวที่ลดการสึกหรอและยืดอายุการใช้งาน และทั้งสองให้รางวัลแก่ผู้ซื้อที่มีส่วนร่วมกับผู้ผลิตตั้งแต่เนิ่นๆ ในขั้นตอนการออกแบบ แทนที่จะเพียงแค่พิมพ์งานพิมพ์เสร็จแล้วเพื่อเสนอราคา
การทับซ้อนกันยังหมายความว่าผู้ผลิตที่มีความเชี่ยวชาญเชิงลึกในโดเมนเดียวอาจเข้าใจแนวคิดเครื่องมือพื้นฐานที่นำไปใช้กับการไหลของความร้อน - อื่นๆ ผิวสำเร็จ ความเสถียรของมิติ การแลกเปลี่ยนการเลือกวัสดุ- อย่างไรก็ตาม ความรู้เฉพาะทางที่จำเป็นสำหรับแต่ละการใช้งาน (เช่น การจำลองอัตราการดับเทียบกับการเพิ่มประสิทธิภาพการยึดเกาะของฟอยล์) หมายความว่าความสามารถในการข้าม-ไม่ได้เกิดขึ้นโดยอัตโนมัติ คุณยังต้องตรวจสอบว่าซัพพลายเออร์ที่คุณเลือกมีประสบการณ์ตรงในใบสมัครเฉพาะของคุณ
ตารางด้านล่างแสดงความแตกต่างที่สำคัญเคียงข้างกัน เพื่อให้คุณใช้อ้างอิงได้อย่างรวดเร็วเมื่อประเมินว่าความสามารถของผู้ผลิตสอดคล้องกับความต้องการที่แท้จริงของคุณหรือไม่
| พารามิเตอร์ | การอัดแข็งตัว (ยานยนต์) | ปั๊มฟอยล์ตกแต่ง |
|---|---|---|
| ช่วงอุณหภูมิ | 880 - 950 องศา (ว่าง); พื้นผิวแม่พิมพ์เก็บไว้ต่ำกว่า 200 องศา | 100 - 200 องศา (พื้นผิวแม่พิมพ์) |
| วัสดุพื้นผิว | เหล็กโบรอน (22MnB5, 20MnB8) เหล็กความแข็งแรงสูง-ขั้นสูง | กระดาษ กระดาษแข็ง หนังสัตว์ พลาสติก ผ้า ไม้ |
| วัสดุแม่พิมพ์ | เหล็กกล้าเครื่องมืองานร้อน H13/H11- บางครั้งมีการเคลือบ | ทองเหลือง ทองแดง แมกนีเซียม ซิลิโคน |
| ความต้องการความเย็น | น้ำเข้มข้น-ช่องระบายความร้อน การระบายความร้อนที่สม่ำเสมอเพื่อการดับที่สม่ำเสมอ | องค์ประกอบความร้อนเพื่อความสม่ำเสมอของอุณหภูมิ การระบายความร้อนที่ใช้งานน้อยที่สุด |
| ความคลาดเคลื่อนทั่วไป | ±0.1 มม. บนรูปทรงที่ขึ้นรูปแล้ว | การควบคุมความลึกของการแกะสลักแบบละเอียด ความคมชัดของขอบที่รายละเอียดย่อย-มิลลิเมตร |
| มาตรฐานอุตสาหกรรม | IATF 16949, ข้อกำหนดเฉพาะของ OEM-, ISO 9001 | มาตรฐานคุณภาพเฉพาะทางอุตสาหกรรม- คำแนะนำสไตล์แบรนด์ |
ด้วยความแตกต่างที่ชัดเจน คำถามเชิงตรรกะถัดไปจึงกลายเป็น: วัสดุแม่พิมพ์ชนิดใดที่ให้ประสิทธิภาพที่ดีที่สุดสำหรับแต่ละการใช้งาน - และคำแนะนำวัสดุของผู้ผลิตเปิดเผย (หรือเปิดเผย) ความเชี่ยวชาญเชิงลึกได้อย่างไร
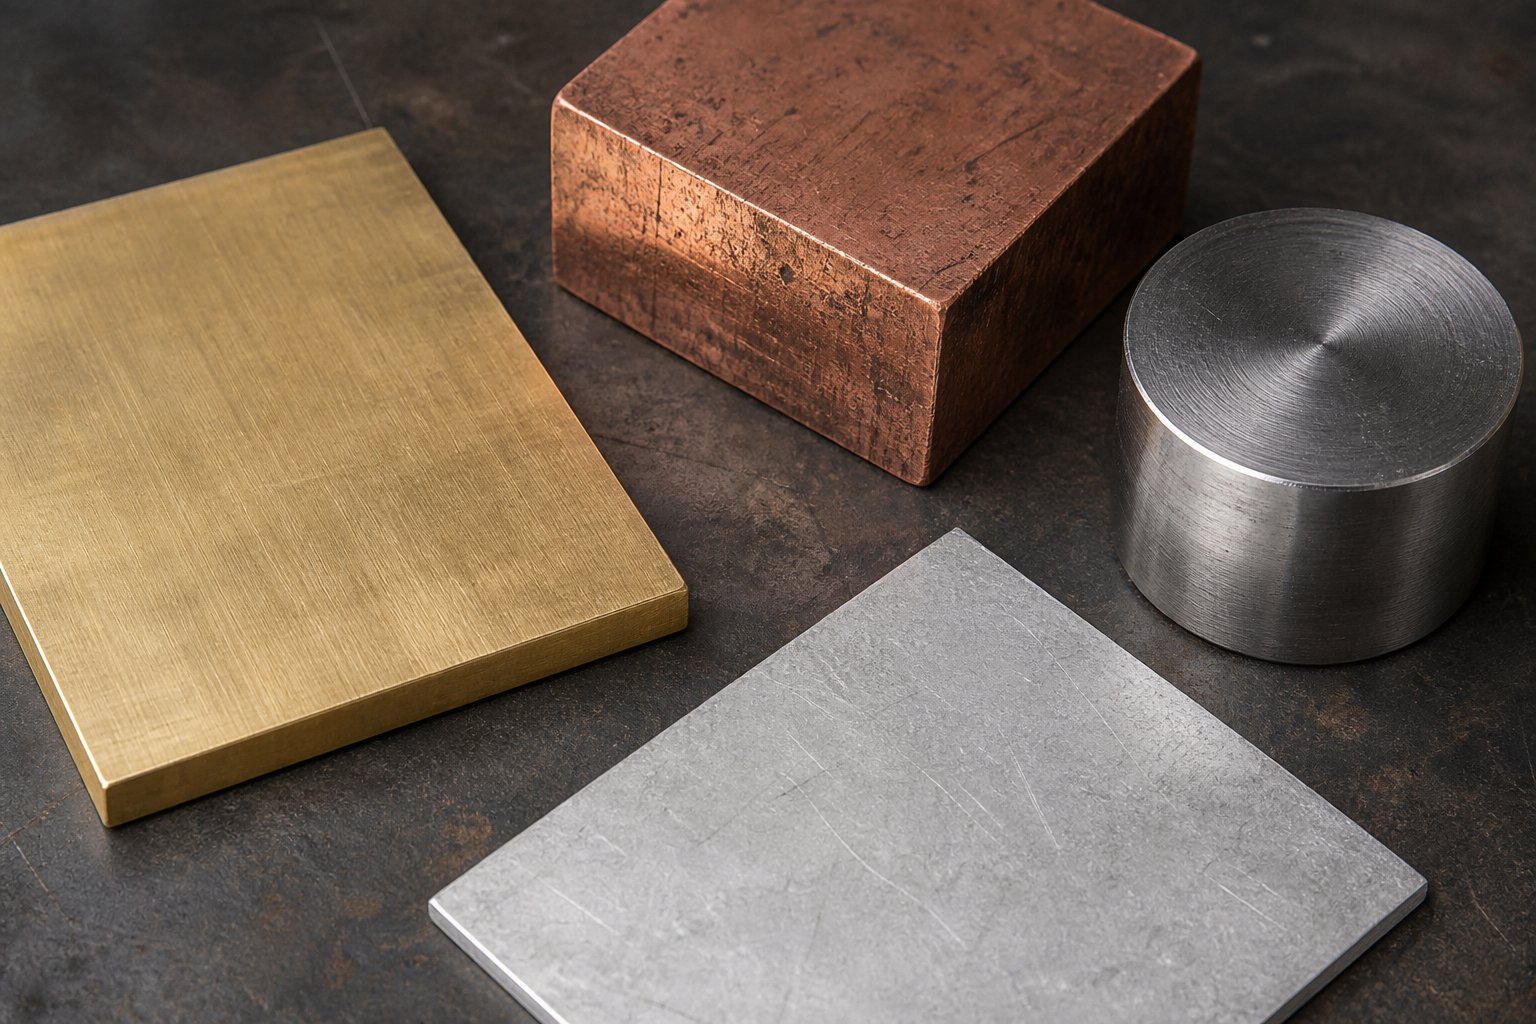
คู่มือการเลือกวัสดุแม่พิมพ์พร้อมข้อดีการใช้งาน-
สอบถามผู้ผลิตแม่พิมพ์ปั๊มความร้อนว่าพวกเขาแนะนำวัสดุใดบ้าง แล้วคุณจะได้เรียนรู้เพิ่มเติมเกี่ยวกับความเชี่ยวชาญของพวกเขาภายในห้านาทีจากโบรชัวร์ความสามารถทั้งหมด ซัพพลายเออร์ที่มีความรู้ไม่ได้ใช้วัสดุชนิดเดียวสำหรับทุกงาน แต่จะถามคุณเกี่ยวกับความยาวรัน ประเภทของวัสดุพิมพ์ อุณหภูมิในการทำงาน และข้อกำหนดรายละเอียดพื้นผิว - จากนั้นจึงจับคู่วัสดุแม่พิมพ์กับชุดค่าผสมเฉพาะนั้น ทางเลือกระหว่างเหล็กกล้าเครื่องมือ ทองเหลือง ทองแดง แมกนีเซียม และซิลิโคนนั้นไม่จำเป็นต้องเลือกเอง แต่ละประเภทมีข้อดีที่แตกต่างกัน-ในด้านความทนทาน การนำความร้อน ต้นทุน และความสามารถในการขึ้นรูป ซึ่งส่งผลโดยตรงต่อความประหยัดในการผลิตของคุณ
เหล็กกล้าเครื่องมือสำหรับการชุบแข็งด้วยการกดด้วยอุณหภูมิสูง-
เมื่อคุณขึ้นรูปช่องว่างเหล็กโบรอนที่อุณหภูมิใกล้ถึง 900 องศาเซลเซียส เฉพาะเหล็กกล้าเครื่องมืองานร้อน-เท่านั้นที่สามารถอยู่รอดได้จากการผสมผสานระหว่างวงจรความร้อน ความเค้นเชิงกล และการสัมผัสที่มีฤทธิ์กัดกร่อน H13 (กำหนดไว้ที่ 1.2344 ในมาตรฐานยุโรป) และ H11 (1.2343) เป็นเครื่องมือสำคัญของเครื่องมือแม่พิมพ์สำหรับการชุบแข็งด้วยการอัด และทางเลือกระหว่างเครื่องมือทั้งสองนี้เกี่ยวข้องกับการแลกเปลี่ยน-อย่างละเอียดถี่ถ้วนซึ่งผู้ซื้อส่วนใหญ่ไม่เคยได้ยินมาก่อน
ทั้งสองอยู่ในตระกูลโครเมียม-โมลิบดีนัมและมีองค์ประกอบคล้ายกันในวงกว้าง ความแตกต่างที่สำคัญ? H13 มีวานาเดียมมากกว่า H11 ซึ่งทำให้มีความแข็งและทนทานต่อการสึกหรอจากการเสียดสีได้ดีกว่า ปริมาณวานาเดียมที่สูงขึ้นจะก่อให้เกิดคาร์ไบด์ละเอียดในโครงสร้างจุลภาคที่ยึดขอบไว้เมื่อสัมผัสกับช่องว่างเหล็กร้อนซ้ำๆ หากการใช้งานของคุณเกี่ยวข้องกับแรงเสียดทานจากการเลื่อนสูงหรือเหล็กเคลือบที่มีฤทธิ์กัดกร่อน (เช่น Al-Si เคลือบ 22MnB5)ปั๊มร้อนเหล็กเครื่องมือ H13แม่พิมพ์มีอายุการใช้งานยาวนานขึ้นอย่างวัดผลได้ ก่อนที่การเคลื่อนตัวของมิติจะกลายเป็นปัญหา
ในทางตรงกันข้าม H11 ให้ความเหนียวที่เหนือกว่าและต้านทานความเหนื่อยล้าจากความร้อน ปริมาณวาเนเดียมที่ต่ำกว่าช่วยให้สามารถโค้งงอได้โดยไม่แตกร้าวภายใต้วงจรการให้ความร้อนและความเย็นซ้ำๆ สำหรับแม่พิมพ์ที่มีรูปทรงที่ซับซ้อน ส่วนที่บาง หรือช่องระบายความร้อนที่รุนแรงซึ่งสร้างความเข้มข้นของความเครียด H11 อาจมีอายุการใช้งานได้นานกว่า H13 จริง ๆ เนื่องจากต้านทานการแตกร้าวได้ดีกว่า กการศึกษาวิจัยโดยผู้ทรงคุณวุฒิ-เกี่ยวกับวัสดุแม่พิมพ์ปั๊มร้อนยืนยันว่าคุณสมบัติสามประการต้องมีความสมดุลในระหว่างการเลือกวัสดุ ได้แก่ ความต้านทานการสึกหรอ การนำความร้อน และความเหนียว - และเหล็กกล้าเครื่องมือที่มีระดับความแข็งเท่ากันสามารถแสดงอัตราการสึกหรอที่แตกต่างกันอย่างมีนัยสำคัญเนื่องจากความแตกต่างทางโครงสร้างจุลภาคและองค์ประกอบ
งานวิจัยเดียวกันนี้เน้นย้ำว่า-เหล็กกล้าเครื่องมืองานร้อน เช่น QRO90 (เกรดที่เป็นกรรมสิทธิ์จาก Uddeholm) มีค่าการนำความร้อนประมาณ 33 W/m·K และค่าความเหนียวสูง - ทำให้เหมาะอย่างยิ่งสำหรับแม่พิมพ์ยานยนต์ที่ผลิตจำนวนมาก- โดยที่ช่องระบายความร้อนภายในสร้างปัจจัยความเข้มข้นของความเครียดสูง ด้านต้นทุน- H13 มีราคาค่อนข้างสูงกว่า H11 เนื่องจากมีวานาเดียมเพิ่มเติม แม้ว่าทั้งสองจะอยู่ในระดับพรีเมี่ยมเมื่อเทียบกับวัสดุแม่พิมพ์สำหรับตกแต่งก็ตาม คำถามเกี่ยวกับต้นทุนที่แท้จริงไม่ใช่ใบแจ้งหนี้เหล็ก - แต่อยู่ที่ว่าแม่พิมพ์จะคงอยู่ได้กี่รอบก่อนที่จะต้องทำการซ่อมแซมหรือเปลี่ยนใหม่
แม่พิมพ์ทองแดงและทองเหลืองสำหรับการนำความร้อน
ก้าวเข้าสู่โลกแห่งการปั๊มฟอยล์เพื่อการตกแต่ง และตรรกะของวัสดุจะกลับด้านอย่างสมบูรณ์ ในที่นี้ การนำความร้อนไม่ได้เกี่ยวกับการดึงความร้อนออกจากช่องว่างการดับ - แต่เป็นการส่งความร้อนที่สม่ำเสมอผ่านลวดลายที่แกะสลัก เพื่อให้ฟอยล์หลุดออกมาอย่างหมดจดและยึดติดกับพื้นผิวอย่างเท่าเทียมกัน
แม่พิมพ์ทองเหลืองสำหรับการปั๊มฟอยล์กลายเป็นตัวเลือกเริ่มต้นของอุตสาหกรรมด้วยเหตุผลที่ดี ทองเหลืองมีความสมดุลในอุดมคติระหว่างการนำความร้อน ความสามารถในการแปรรูป และต้นทุนที่เหมาะสมกับปริมาณการผลิตปานกลางถึงสูง โดยถ่ายเทความร้อนอย่างสม่ำเสมอไปยังชั้นฟอยล์ ทำให้เกิดรอยพิมพ์ที่คมชัดและสะอาดบนพื้นผิวตั้งแต่กระดาษและหนังไปจนถึงพลาสติกแข็ง เครื่องจักรวัสดุสะอาด เก็บรายละเอียดได้ดีเยี่ยมโดยไม่เกิดครีบ และความแข็งปานกลางทำให้เครื่องมือแกะสลักมีอายุการใช้งานยาวนานขึ้นในระหว่างการผลิตแม่พิมพ์ สำหรับแม่พิมพ์ปั๊มฟอยล์เชิงพาณิชย์ส่วนใหญ่ ทองเหลืองมอบคุณค่าที่ยอดเยี่ยม - ทนทานเพียงพอสำหรับการรันในการพิมพ์นับแสนครั้ง ในขณะที่ยังคงราคาถูกกว่าเหล็กกล้าอย่างมาก
ทองแดงนำความร้อนไปอีกขั้นหนึ่ง ความสามารถในการถ่ายเทความร้อนได้สูงกว่าทองเหลืองอย่างเห็นได้ชัด ทำให้แม่พิมพ์ปั๊มทองแดงเป็นตัวเลือกระดับพรีเมียมสำหรับการใช้งานที่ต้องการความสม่ำเสมอของอุณหภูมิสัมบูรณ์ - การถ่ายโอนฟอยล์ในพื้นที่ขนาดใหญ่- รูปแบบฮาล์ฟโทน หรือวัสดุพิมพ์ที่ไวต่อความร้อน- ซึ่งแม้แต่การไล่ระดับของอุณหภูมิเพียงเล็กน้อยก็ทำให้เกิดข้อบกพร่องที่มองเห็นได้ การแลกเปลี่ยน-? ทองแดงมีความอ่อนตัวกว่า ซึ่งจะลดอายุการใช้งานของแม่พิมพ์เมื่อใช้งานในปริมาณมาก- และมีราคาสูงกว่า สำหรับการใช้งานการสร้างแบรนด์ที่สำคัญบนบรรจุภัณฑ์ที่หรูหรา ซึ่งทุกความประทับใจต้องไม่มีที่ติ การแลกเปลี่ยน-นั้นมักจะสมเหตุสมผล
เหล็กยังปรากฏอยู่ในพื้นที่ตกแต่งสำหรับการผลิตที่มีปริมาณ-สูง-เป็นพิเศษ แม่พิมพ์ปั๊มร้อนจากเหล็กกล้ามีความทนทานที่ไม่มีใครเทียบได้เมื่อมาร์กพื้นผิวที่แข็งกว่า เช่น พลาสติกวิศวกรรม ซึ่งทองเหลืองจะสึกหรอก่อนเวลาอันควร การลงทุนเริ่มแรกที่สูงขึ้นจะตอบแทนด้วยอายุการใช้งานที่ยาวนานขึ้นและคุณภาพการพิมพ์ที่สม่ำเสมอตลอดระยะเวลาการผลิตที่ยาวนานมาก
เมื่อแมกนีเซียมและซิลิโคนตายอย่างสมเหตุสมผล
ไม่ใช่ทุกงานที่จะปรับต้นทุนของทองเหลืองหรือการลงทุนด้านเหล็กให้เหมาะสม แม่พิมพ์แมกนีเซียมเติมเต็มเฉพาะกลุ่ม: งานตกแต่งระยะสั้น-ที่ความเร็วและความประหยัดมีมากกว่าอายุการใช้งานที่ยืนยาว แมกนีเซียมมีน้ำหนักเบา ราคาไม่แพงเมื่อเทียบกับทองเหลือง และสลักหรือแกะสลักได้ง่ายอย่างน่าทึ่ง - ซึ่งหมายถึงการเปลี่ยนจากงานศิลปะไปสู่แม่พิมพ์ที่เสร็จแล้วเร็วขึ้น คุณสมบัติเหล่านี้ทำให้เหมาะอย่างยิ่งสำหรับการสร้างต้นแบบ บรรจุภัณฑ์รุ่นจำกัด- โปรโมชั่นตามฤดูกาล หรืองานที่การออกแบบเปลี่ยนแปลงบ่อยครั้ง
จากข้อมูลของ Durable Technologies แม่พิมพ์แมกนีเซียมแสดงให้เห็นถึงความสามารถรอบด้านที่น่าทึ่งในเครื่องพิมพ์แบบต่างๆ และทำงานได้ดีกับผลิตภัณฑ์พลาสติก หนัง ไม้ และกระดาษ มักใช้สำหรับการ์ดอวยพร ฉลาก สันหนังสือ ริบบิ้น ปกเมนู และกล่องเครื่องประดับ มีให้เลือกทั้งแบบติดตั้งและไม่ติดที่ความสูงมาตรฐานอุตสาหกรรม- โดยสามารถผสานรวมเข้ากับการตั้งค่าการผลิตที่มีอยู่ได้โดยไม่ต้องดัดแปลง
ข้อจำกัดคืออายุการใช้งาน แมกนีเซียมมีความอ่อนกว่าทองเหลืองหรือเหล็กกล้าอย่างมาก ดังนั้นรายละเอียดเล็กๆ น้อยๆ จึงลดลงเร็วกว่าภายใต้การพิมพ์ซ้ำๆ สำหรับการวิ่งต่ำกว่าสองสามพันชิ้นก็ถือว่ายอมรับได้อย่างสมบูรณ์แบบ สำหรับปริมาณการผลิตนับหมื่นขึ้นไป ทองเหลืองหรือเหล็กกล้าจะให้ต้นทุนต่อการแสดงผลที่ต่ำกว่า แม้ว่าจะมีการลงทุนล่วงหน้าสูงกว่าก็ตาม
แม่พิมพ์ซิลิโคนมีจุดประสงค์อีกอย่างหนึ่งคือ - ความสอดคล้องกัน เมื่อวัสดุพิมพ์มีความโค้ง ไม่สม่ำเสมอ หรือ-มิติ (ลองนึกถึงภาชนะเครื่องสำอางทรงกลมหรือเครื่องหนังที่มีพื้นผิว) แม่พิมพ์โลหะแข็งจะไม่สามารถสัมผัสได้เต็มที่ ซิลิโคนโค้งงอตามรูปทรง ทำให้มั่นใจได้ถึงแรงกดที่สม่ำเสมอและการถ่ายโอนฟอยล์ได้อย่างสมบูรณ์บนพื้นผิวที่ไม่เรียบ ข้อเสีย-คือความละเอียดที่ต่ำกว่า ซิลิโคนไม่สามารถเก็บรายละเอียดที่คมชัดของแม่พิมพ์โลหะได้ ดังนั้นจึงเหมาะที่สุดสำหรับกราฟิกที่มีความหนามากกว่าข้อความขนาดเล็ก-หรือรูปแบบที่ซับซ้อน
ตารางด้านล่างแสดงกลุ่มวัสดุทั้งห้ากลุ่มเคียงข้างกัน ช่วยให้คุณจับคู่ความต้องการในการใช้งานของคุณกับวัสดุแม่พิมพ์ที่ถูกต้อง - ได้อย่างรวดเร็ว และประเมินว่าคำแนะนำของผู้ผลิตสะท้อนถึงความเชี่ยวชาญที่แท้จริงหรือ-ขนาดเดียว-พอดี-ค่าเริ่มต้นทั้งหมด
| วัสดุแม่พิมพ์ | ความแข็ง | การนำความร้อน | อายุการใช้งานโดยทั่วไป | ระดับต้นทุน | แอปพลิเคชันที่เหมาะสมที่สุด- |
|---|---|---|---|---|---|
| เหล็กกล้าเครื่องมือ H13 / H11 | สูง (50-62 HRC) | ปานกลาง (~25-33 วัตต์/เมตร·เคลวิน) | สูงมาก (รอบการกดหลายแสนรอบ) | สูง | การแข็งตัวของยานยนต์ โลหะปริมาณสูง-ที่ขึ้นรูปที่อุณหภูมิสุดขั้ว |
| ทองเหลือง | ปานกลาง | สูง | สูง (การแสดงผลฟอยล์นับแสนครั้ง) | ปานกลาง | การปั๊มฟอยล์ตกแต่งปริมาณปานกลาง-ถึง-สูงบนกระดาษ หนัง พลาสติก |
| ทองแดง | ต่ำ-ปานกลาง | สูงมาก | ปานกลาง (ต่ำกว่าทองเหลืองเนื่องจากความนุ่ม) | ปานกลาง-สูง | งานฟอยล์พื้นที่ขนาดใหญ่-ที่ต้องการอุณหภูมิที่สม่ำเสมอสัมบูรณ์ |
| แมกนีเซียม | ต่ำ | ปานกลาง | ต่ำ (การแสดงผลนับพันครั้ง) | ต่ำ | การดำเนินการระยะสั้น การสร้างต้นแบบ บรรจุภัณฑ์ตามฤดูกาล การออกแบบที่เปลี่ยนแปลงบ่อย |
| ซิลิโคน | ต่ำมาก (ยืดหยุ่น) | ต่ำ | ต่ำ-ปานกลาง | ต่ำ | พื้นผิวโค้งหรือไม่สม่ำเสมอ กราฟิกตัวหนาบนพื้นผิวสามมิติ- |
การเลือกวัสดุเพียงอย่างเดียวไม่ได้รับประกันคุณภาพของแม่พิมพ์ - เพียงแต่เป็นตัวกำหนดจุดเริ่มต้นเท่านั้น วิธีการตัดเฉือนวัสดุ การอบชุบด้วยความร้อน และการตกแต่งขั้นสุดท้ายเพื่อเปลี่ยนสต๊อกวัตถุดิบให้กลายเป็นเครื่องมือที่มีความแม่นยำ วิธีการผลิตที่ใช้ในการขึ้นรูปโพรงแม่พิมพ์และพื้นผิวแกะสลักเป็นความสามารถขั้นถัดไปที่แยกผู้ผลิตที่มีความสามารถออกจากผู้ผลิตที่มีความโดดเด่น
วิธีการผลิตแม่พิมพ์ตั้งแต่การกัด CNC ไปจนถึงการแกะสลักด้วยเลเซอร์
การเลือกวัสดุที่เหมาะสมเป็นเพียงจุดเริ่มต้นเท่านั้น วิธีที่วัสดุได้รับการขึ้นรูปเป็นแม่พิมพ์ที่เสร็จแล้ว - กลยุทธ์การตัดเฉือน ลำดับของการทำงาน เทคนิคการตกแต่งสำเร็จ - จะเป็นตัวกำหนดว่าเครื่องมือจะทำงานตามข้อกำหนดหรือสั้นลงในแต่ละรอบ ผู้ผลิตแม่พิมพ์ปั๊มร้อนทุกรายปฏิบัติตามขั้นตอนกระบวนการทั่วไป แต่ความลึกของความสามารถในแต่ละขั้นตอนจะแตกต่างกันอย่างมาก การทำความเข้าใจวิธีการเหล่านี้จะช่วยให้คุณถามคำถามที่ชัดเจนยิ่งขึ้นในระหว่างการประเมินซัพพลายเออร์ และมองเห็นจุดที่อาจถูกตัดออก
ต่อไปนี้เป็นลำดับทั่วไปตั้งแต่การสอบถามจากลูกค้าเบื้องต้นไปจนถึงแม่พิมพ์การผลิตที่ได้รับการตรวจสอบ:
- ข้อมูลจำเพาะและอินพุตการออกแบบ- ผู้ซื้อระบุรูปทรงของชิ้นส่วน (ข้อมูล CAD) ข้อมูลจำเพาะของวัสดุ ปริมาณการผลิต และข้อกำหนดด้านคุณภาพ ผู้ผลิตที่มีความสามารถจะตอบกลับด้วยข้อเสนอแนะของ DFM (Design for Manufacturability) แทนที่จะเสนอราคา-เพียงตอบกลับเท่านั้น
- การออกแบบแม่พิมพ์และการจำลอง- วิศวกรพัฒนารูปทรงของแม่พิมพ์ รูปแบบการระบายความร้อน และโปรไฟล์การตัดแต่งโดยใช้ซอฟต์แวร์ CAD/CAE การจำลองการขึ้นรูปทำนายการไหลของวัสดุ การทำให้ผอมบาง และพฤติกรรมทางความร้อนก่อนที่การตัดเฉือนจะเริ่มต้นขึ้น
- การกัดหยาบ (การกัด CNC)เครื่อง CNC แบบหลายแกน - - นำวัสดุจำนวนมากออกเพื่อนำบล็อกแม่พิมพ์เข้าใกล้รูปทรงขั้นสุดท้าย โดยเหลือเผื่อสต็อกไว้เล็กน้อยสำหรับการดำเนินการเก็บผิวละเอียด
- การรักษาความร้อน- บล็อกแม่พิมพ์แบบหยาบผ่านการชุบแข็งและการอบคืนตัวเพื่อให้ได้ความแข็งตามเป้าหมายและความต้านทานความล้า (จะกล่าวถึงในบทถัดไป)
- การตัดเฉือนขั้นสุดท้าย (CNC, EDM หรือการแกะสลัก)- การดำเนินการที่แม่นยำทำให้พื้นผิวแม่พิมพ์มีมิติและคุณภาพพื้นผิวขั้นสุดท้าย การเลือกวิธีการขึ้นอยู่กับความซับซ้อนของรูปทรงและความคลาดเคลื่อนที่ต้องการ
- การตกแต่งพื้นผิวและการเคลือบผิว- การขัดเงา การทำไนไตรดิ้ง หรือการเคลือบ PVD ขึ้นอยู่กับข้อกำหนดการใช้งาน
- การประกอบ การทดลอง และการตรวจสอบความถูกต้อง- แม่พิมพ์ประกอบเข้ากับอุปกรณ์ทำความเย็น ติดตั้งในแท่นพิมพ์ และตรวจสอบผ่านการประทับตราทดลอง การตรวจสอบขนาดยืนยันความสอดคล้องของชิ้นส่วน
CNC Milling และ EDM สำหรับโพรงแม่พิมพ์ที่มีความแม่นยำ
สำหรับแม่พิมพ์อัดแข็งที่มีรูปทรงโพรง 3 มิติที่ซับซ้อน แม่พิมพ์ปั๊มขึ้นรูปด้วย CNC ถือเป็นวิถีการผลิตหลัก เครื่องแมชชีนนิ่งเซ็นเตอร์แบบห้า-ที่ทันสมัยสามารถสร้างพื้นผิวแม่พิมพ์ที่มีค่าความคลาดเคลื่อนในช่วงบวกหรือลบ 0.01 ถึง 0.03 มม. ในการตั้งค่าครั้งเดียว ช่วยลดข้อผิดพลาดในการวางตำแหน่งสะสมที่เกิดขึ้นเมื่อชิ้นงานเคลื่อนที่ระหว่างเครื่องจักร การกัดด้วยความเร็วสูง-ด้วยตัวจับยึดเครื่องมือ HSK - ซึ่งให้ความแข็งแกร่งที่เหนือกว่าเทเปอร์ BT แบบดั้งเดิม - ช่วยให้การเก็บผิวละเอียดบนพื้นผิวเหล็กกล้าเครื่องมือชุบแข็งสูงถึง 62 HRC ทำให้ได้รับความแม่นยำภายใน-หลักไมครอนเดียวเมื่อรวมกับการชดเชยความร้อนและ-โพรบตรวจสอบเครื่องจักร
ในกรณีที่การกัด CNC ถึงขีดจำกัด - มุมภายในที่คมชัด ช่องแคบลึก หรือรายละเอียดที่ละเอียดมากในเหล็กชุบแข็ง - กระบวนการผลิตแม่พิมพ์ EDM จะเข้ามาแทนที่ Wire EDM จะตัดโปรไฟล์ที่ซับซ้อนโดยการกัดเซาะวัสดุที่มีการปล่อยประจุไฟฟ้าผ่านอิเล็กโทรดลวดเส้นเล็ก เพื่อให้ได้ค่าพิกัดความเผื่อที่แน่นเท่ากับบวกหรือลบ 0.002 มม. ผ่านการผ่านสกิมหลายครั้ง Sinker EDM (หรือที่เรียกว่า Die- EDM ที่กำลังจม) ใช้อิเล็กโทรดที่มีรูปทรงเพื่อเผาโพรงให้เป็นเหล็กกล้าแม่พิมพ์แข็ง ทำให้เกิดรูปทรงที่เครื่องตัดแบบโรตารี่ไม่สามารถเข้าถึงได้ ข้อเสีย-คือความเร็ว: EDM ช้ากว่าการกัดอย่างมาก ดังนั้นผู้ผลิตที่มีประสบการณ์จึงสงวนไว้สำหรับคุณสมบัติที่ต้องการอย่างแท้จริง แทนที่จะตั้งค่าเริ่มต้นสำหรับบล็อกแม่พิมพ์ทั้งหมด
ผู้ผลิตที่เป็นเจ้าของทั้ง-เครื่อง CNC แบบหลายแกนและ-อุปกรณ์ EDM ของบริษัทสามารถผสมผสานวิธีการ - กัดหยาบ- ของพื้นผิวแม่พิมพ์ด้วยความเร็วได้อย่างมีกลยุทธ์ จากนั้นจึงเปลี่ยนไปใช้ EDM เฉพาะสำหรับคุณลักษณะที่มีรัศมีแคบหรือพื้นผิวที่ต้องการเท่านั้น วิธีการแบบผสมผสานนั้นช่วยเพิ่มประสิทธิภาพทั้งระยะเวลารอคอยสินค้าและความแม่นยำ หากซัพพลายเออร์จ้างงาน EDM จากภายนอก คุณจะสูญเสียการควบคุมกระบวนการและเพิ่มวันในกำหนดการ
การแกะสลักด้วยสารเคมีและการแกะสลักด้วยเลเซอร์สำหรับแม่พิมพ์ตกแต่ง
แม่พิมพ์ปั๊มฟอยล์สำหรับตกแต่งมีหลักการการผลิตที่แตกต่างกัน แทนที่จะสร้างโพรงสามมิติที่ลึก แม่พิมพ์เหล่านี้ต้องการรูปแบบที่ตื้นและกำหนดไว้อย่างแม่นยำ - โลโก้ ข้อความ พื้นผิว ภาพฮาล์ฟโทน - สลักลงในแผ่นทองเหลือง ทองแดง หรือแมกนีเซียม วิธีการที่โดดเด่นสองวิธีสนองความต้องการนี้ แต่ละวิธีมีจุดแข็งที่แตกต่างกัน
การกัดด้วยสารเคมี(หรือที่เรียกว่าการตัดเฉือนด้วยแสงเคมี) ใช้หน้ากากโฟโตรีซิสต์และสารละลายกรดเพื่อคัดเลือกวัสดุที่จะละลายออกจากพื้นผิวแม่พิมพ์ กระบวนการเริ่มต้นด้วยการทำความสะอาดพื้นผิว ใช้สารต้านทานแสงที่ไวต่อรังสี UV- เผยให้เห็นรูปแบบที่ต้องการผ่านแผ่นฟิล์ม พัฒนาและล้างบริเวณที่ละลายน้ำได้ จากนั้นจึงจุ่มจานลงในสารกัดกรด ผลลัพธ์ที่ได้คือรูปแบบที่ตื้นและมีรายละเอียดสูงโดยมีความเค้นเชิงกลน้อยที่สุดบนวัสดุแม่พิมพ์ การกัดด้วยสารเคมีเป็นเลิศในการผลิตแม่พิมพ์ที่เหมือนกันจำนวนมากโดยมีราคา-อย่างมีประสิทธิภาพ - เมื่อมีอาร์ตเวิร์คมาสก์อยู่ การจำลองจะทำได้รวดเร็วและสม่ำเสมอ ใช้งานได้ดีโดยเฉพาะกับลวดลายเรียบๆ ฮาล์ฟโทน และข้อความละเอียดบนแผ่นแมกนีเซียมหรือทองเหลือง ซึ่งความลึกของการแกะสลักค่อนข้างตื้น
แม่พิมพ์ประทับตราร้อนที่แกะสลักด้วยเลเซอร์นำเสนอคุณค่าที่แตกต่าง: ความเร็ว ความยืดหยุ่น และความสามารถในการตัดลึกยิ่งขึ้นด้วยความแม่นยำสูง การแกะสลักด้วยเลเซอร์จะกำจัดวัสดุผ่านการระเหยด้วยความร้อน - ลำแสงโฟกัสจะทำให้พื้นผิวแม่พิมพ์กลายเป็นไอทีละจุดตามงานศิลปะดิจิทัล ไม่จำเป็นต้องใช้เครื่องมือทางกายภาพหรือหน้ากากเคมี ซึ่งหมายความว่าการเปลี่ยนแปลงการออกแบบจะเกิดขึ้นในซอฟต์แวร์มากกว่าในโรงงาน นั่นทำให้การแกะสลักด้วยเลเซอร์เหมาะอย่างยิ่งสำหรับการสร้างต้นแบบ การวิ่งระยะสั้น และการแก้ไขการออกแบบบ่อยครั้ง ซึ่งเวลาในการผลิตมีความสำคัญมากกว่าต้นทุนต่อ-ต่อหน่วย ระบบไฟเบอร์และระบบเลเซอร์ CO2 สมัยใหม่ให้ความละเอียดของข้อความที่ละเอียดจนถึงเศษส่วนของมิลลิเมตร และสามารถแกะสลักได้ทั้งพื้นผิวเรียบและโค้งเล็กน้อย
เมื่อคุณต้องการปั๊มแสตมป์ร้อน ปรับแต่งแม่พิมพ์สำหรับการเปลี่ยนแปลงงานศิลปะบ่อยครั้ง - โปรโมชั่นตามฤดูกาล รุ่นจำกัด การสร้างแบรนด์ของงาน - การแกะสลักด้วยเลเซอร์ช่วยให้ดำเนินการได้รวดเร็วที่สุด เพื่อความเสถียรและปริมาณการผลิตสูง-สำหรับการออกแบบเดียว การกัดด้วยสารเคมีหรือการแกะสลัก CNC ลงในทองเหลืองมักจะให้ความทนทานที่ดีกว่าและต้นทุนต่อการแสดงผลที่ลดลงเมื่อเวลาผ่านไป
บทบาทของการจำลองและ CAE ในการออกแบบแม่พิมพ์
ขั้นตอนการผลิตที่เป็นผลสืบเนื่องที่สุดจะเกิดขึ้นก่อนที่โลหะใดๆ จะถูกตัด เครื่องมือจำลองและคอมพิวเตอร์ช่วย- (CAE) ช่วยให้วิศวกรคาดการณ์ว่าแม่พิมพ์จะทำงานอย่างไรภายใต้เงื่อนไขการผลิต - และตรวจพบข้อบกพร่องในการออกแบบที่อาจจะเกิดขึ้นเฉพาะในระหว่างการทดลองทางกายภาพที่มีราคาแพงเท่านั้น
สำหรับแม่พิมพ์ชุบแข็งด้วยการอัด ซอฟต์แวร์จำลองการขึ้นรูปใช้การวิเคราะห์องค์ประกอบไฟไนต์เอลิเมนต์ (FEA) เพื่อสร้างแบบจำลองปฏิสัมพันธ์ระหว่างช่องว่างที่ให้ความร้อนกับพื้นผิวแม่พิมพ์การวิเคราะห์การทดลองแม่พิมพ์เสมือนจริงของ Keysightเน้นย้ำถึงวิธีที่การจำลองทำนายข้อบกพร่องร้ายแรง - การทำให้วัสดุบางลง รอยย่น การสปริงกลับ และการแยกตัวของวัสดุ - ก่อนเริ่มการผลิต ช่วยให้ผู้ผลิตสามารถปรับรูปร่างเปล่าให้เหมาะสม วาดเม็ดบีด และประมวลผลพารามิเตอร์ทางดิจิทัล การจำลองความร้อนจะแมปการไหลของความร้อนผ่านช่องระบายความร้อน โดยระบุจุดร้อนที่จะทำให้เกิดการดับที่ไม่สอดคล้องกันและโครงสร้างจุลภาคที่อ่อนแอในชิ้นส่วนที่ถูกประทับตรา
การทดลองเสมือนจริงเหล่านี้สร้างผลกระทบทางธุรกิจที่วัดผลได้ เกณฑ์มาตรฐานทางอุตสาหกรรมที่อ้างอิงโดย Keysight ระบุว่าสามารถลดเวลาทดลอง-ถึง-การผลิตได้ถึง 35 เปอร์เซ็นต์ ควบคู่ไปกับการลดอัตราเศษซากลงอย่างมาก สำหรับผู้ซื้อ สิ่งนี้แปลโดยตรงไปสู่ระยะเวลาการเปิดตัวที่สั้นลงและการเปลี่ยนแปลงทางวิศวกรรมที่น้อยลงหลังการส่งมอบแม่พิมพ์ ผู้ผลิตที่ลงทุนในการจำลองการขึ้นรูปและ FEA ความร้อนสามารถให้การออกแบบแม่พิมพ์ที่ผ่านการตรวจสอบแล้ว - ไม่ใช่แค่รูปทรงของเครื่องจักรเท่านั้น แต่ยังมีความมั่นใจในกระบวนการที่พิสูจน์แล้วอีกด้วย
เมื่อประเมินซัพพลายเออร์ ให้ถามว่าพวกเขาดำเนินการจำลองการขึ้นรูปใน-บริษัทหรือจ้างภายนอก ขอดูการคาดการณ์ที่บางลงและแผนที่ความร้อนจากโปรเจ็กต์ก่อนหน้า ผู้ผลิตที่สามารถแสดงผลการจำลองก่อนที่จะตัดเหล็ก กำลังส่งสัญญาณถึงระดับความลึกทางวิศวกรรมที่แตกต่างกันโดยพื้นฐานมากกว่าผู้ผลิตที่อาศัยประสบการณ์และการทดลองทางกายภาพเพียงอย่างเดียว ช่องว่างความสามารถนั้นมักจะอธิบายความแตกต่างของราคาระหว่างราคา - และที่สำคัญกว่านั้น คือคาดการณ์ความแตกต่างด้านประสิทธิภาพระหว่างแม่พิมพ์ที่ส่งมอบ
การตัดเฉือนที่แม่นยำทำให้เกิดรูปทรงเรขาคณิต การจำลองตรวจสอบฟังก์ชัน แต่ไม่ได้กำหนดว่าแม่พิมพ์จะทนทานต่อวงจรการผลิตนับหมื่นได้อย่างไร ความทนทานในระยะยาว-นั้นขึ้นอยู่กับสิ่งที่เกิดขึ้นหลังการตัดเฉือน: การอบชุบด้วยความร้อนและการเคลือบพื้นผิวที่ทำให้แม่พิมพ์แข็งตัว และป้องกันความล้าจากความร้อนและการสึกหรอ
การรักษาความร้อนและการเคลือบที่ช่วยเพิ่มประสิทธิภาพของแม่พิมพ์
สามารถตัดเฉือนแม่พิมพ์เพื่อให้ได้รูปทรงที่สมบูรณ์แบบและยังคงเสียหายก่อนเวลาอันควร หากความแข็งรวม โครงสร้างจุลภาค และการปกป้องพื้นผิวไม่ได้ถูกออกแบบมาสำหรับสภาพแวดล้อมการทำงาน การอบชุบและการเคลือบผิวด้วยความร้อนด้วยแม่พิมพ์ปั๊มความร้อนเป็นกระบวนการหลังการตัดเฉือนสองขั้นตอน-ที่จะกำหนดว่าเครื่องมือของคุณจะทนทานต่อรอบหรือรอยแตกร้าวนับหมื่นครั้งภายในไม่กี่สัปดาห์หรือไม่ เว็บไซต์ซัพพลายเออร์ส่วนใหญ่กล่าวถึงขั้นตอนเหล่านี้ในการผ่าน - "การอบชุบและการเคลือบ" - โดยไม่ได้อธิบายว่าคำเหล่านั้นมีความหมายต่อเศรษฐศาสตร์การผลิตของคุณอย่างไร ช่องว่างนั้นคุ้มค่าที่จะปิด
การอบชุบด้วยความร้อนควบคุมความแข็งและความเมื่อยล้าของชีวิตได้อย่างไร
การอบชุบด้วยความร้อนจะเปลี่ยนเหล็กกล้าเครื่องมือดิบให้เป็นแม่พิมพ์ที่แข็ง{0}}และทนทานต่อความล้า ซึ่งทนทานต่อการหมุนเวียนของความร้อนที่รุนแรง กระบวนการนี้เกี่ยวข้องกับการควบคุมความร้อนจนถึงอุณหภูมิออสเทนไนซ์ การชุบแข็ง (โดยทั่วไปในเตาสุญญากาศเพื่อป้องกันการเกิดออกซิเดชันและการบิดเบี้ยว) และรอบการอบคืนตัวอย่างน้อยหนึ่งรอบเพื่อให้สมดุลระหว่างความแข็งกับความเหนียว ตามข้อมูลทางเทคนิคของเปาโลเหล็กกล้าเครื่องมือ H13 โดยทั่วไปมักผ่านการอบชุบด้วยความร้อนถึง 44-46 HRC สำหรับงานร้อน- แม้ว่าช่วงที่ทำได้จะครอบคลุม 40-52 HRC ขึ้นอยู่กับการใช้งานขั้นสุดท้าย ช่วงดังกล่าวมีความสำคัญ - แม่พิมพ์ที่ชุบแข็งมากเกินไปจะเปราะและแตกร้าวภายใต้การเปลี่ยนแปลงอุณหภูมิแบบฉับพลัน ในขณะที่แม่พิมพ์ที่อ่อนเกินไปจะสึกหรอเร็วเมื่อสัมผัสกับแผ่นเหล็กร้อนที่มีฤทธิ์กัดกร่อน
เหตุใดจึงสำคัญที่ผู้ผลิตจะดำเนินการบำบัดความร้อนใน-ภายในบริษัทเทียบกับการจ้างบุคคลภายนอก เหตุผลสามประการ:
- การควบคุมกระบวนการเตาสุญญากาศภายใน - - ช่วยให้สามารถจัดการอัตราการให้ความร้อน เวลาในการแช่ แรงดันดับ และอุณหภูมิในการอบคืนตัวได้อย่างแม่นยำ แม้แต่การเบี่ยงเบนเล็กน้อย - จากเป้าหมายเล็กน้อย การดับที่สั้นเกินไป - ทำให้เกิดความแตกต่างที่วัดได้ในด้านความสม่ำเสมอของความแข็งและการกระจายความเค้นตกค้าง
- เวลาตอบสนอง- การส่งบล็อกแม่พิมพ์ไปยังเครื่องทำความร้อนภายนอกจะเพิ่มวันหรือสัปดาห์ในระยะเวลารอคอยสินค้า บวกกับความเสี่ยงในการขนส่งสำหรับเครื่องมือหนัก ความสามารถภายใน-จะบีบอัดตารางเวลาและช่วยให้ทีมวิศวกรคนเดียวกันสามารถปรับพารามิเตอร์ตามรูปทรงแม่พิมพ์เฉพาะได้
- การปรับแต่งซ้ำ- เมื่อการทดลองเผยให้เห็นปัญหาด้านความแข็งหรือรอยแตกเมื่อยเนื่องจากความร้อนเกิดขึ้นระหว่างการตรวจสอบความถูกต้อง -การบำบัดด้วยความร้อนในองค์กรจะช่วยให้-อบคืนสภาพหรือ-ชุบแข็งใหม่ได้อย่างรวดเร็วโดยไม่มีความล่าช้าในการขนส่ง
ด้วยการชุบแข็ง (หรือที่เรียกว่าการชุบแข็งแบบเป็นกลาง) ในเตาสุญญากาศ ให้ความต้านทานต่อการสึกหรอและแรงกระแทกที่จำเป็นสำหรับแม่พิมพ์ ซึ่งจะต้องทนต่อการกระแทกซ้ำ ๆ ในระหว่างการปั๊มโลหะ ดังที่เปาโลตั้งข้อสังเกตไว้ เตาหลอมแบบแท่งขนาด 20- สามารถรองรับแม่พิมพ์ที่มีน้ำหนักเกิน 6,000 ปอนด์ ซึ่งบ่งบอกถึงขนาดของอุปกรณ์ที่จำเป็นสำหรับการผลิตแม่พิมพ์ปั๊มร้อนอย่างจริงจัง ผู้ผลิตที่ใช้เตาเผาที่มีขนาดเล็กกว่าหรือมีความสามารถน้อยกว่าอาจประสบปัญหาเพื่อให้ได้ความแข็งสม่ำเสมอบนแม่พิมพ์บล็อกขนาดใหญ่ ทำให้เกิดจุดอ่อนที่สึกหรอไม่สม่ำเสมอ
การเคลือบแม่พิมพ์ขั้นสูงเพื่อลดแรงเสียดทานและการสึกหรอ
การอบชุบด้วยความร้อนจะกำหนดคุณสมบัติทางกลจำนวนมาก การเคลือบพื้นผิวจะเพิ่มชั้นป้องกันขั้นสุดท้ายที่จัดการกับการเสียดสี การสึกหรอของกาว และการโจมตีทางเคมีที่พื้นผิวแม่พิมพ์ - ตรงจุดที่การเสื่อมสภาพเริ่มต้นขึ้น สำหรับแม่พิมพ์อัดแข็งที่สัมผัสกับอะลูมิเนียม-เหล็กโบรอนเคลือบซิลิกอน การเคลือบแม่พิมพ์เพื่อต้านทานการสึกหรอไม่ใช่ทางเลือก มันเป็นความแตกต่างระหว่างอายุการใช้งานของแม่พิมพ์ที่ยอมรับได้กับความล้มเหลวก่อนเวลาอันควรจากการถ่ายโอนวัสดุและการครูด
ตระกูลการเคลือบสี่ตระกูลครองการใช้งานแม่พิมพ์ปั๊มร้อน:
- CrN (โครเมียมไนไตรด์)- การเคลือบ PVD ที่ดี-ที่ได้รับการยอมรับอย่างดี ให้การยึดเกาะที่ดี ความแข็งปานกลาง และความต้านทานการกัดกร่อนที่ดีเยี่ยม งานวิจัยที่ตีพิมพ์ในด่วนวิจัยวัสดุพบว่าการเคลือบ CrN ที่สะสมโดย Arc-PVD มีค่าสัมประสิทธิ์การเสียดสีที่ต่ำกว่าเมื่อเปรียบเทียบกับ AlCrN พร้อมด้วยความต้านทานการกัดกร่อนที่เหนือกว่าอันเนื่องมาจากสัณฐานวิทยาของพื้นผิวที่สม่ำเสมอและไม่มีช่องว่าง CrN ทำงานได้ดีที่อุณหภูมิการทำงานปานกลาง และให้ประสิทธิภาพที่เชื่อถือได้กับแม่พิมพ์ที่ซึ่งสารเคมีเป็นปัญหาหลัก
- AlCrN (อะลูมิเนียม โครเมียม ไนไตรด์)- วิวัฒนาการของ CrN ที่รวมอะลูมิเนียมเข้าด้วยกันเพื่อปรับปรุงความต้านทานการเกิดออกซิเดชันที่อุณหภูมิสูง การศึกษาเดียวกันนี้ยืนยันว่า AlCrN แสดงให้เห็นความต้านทานการสึกหรอได้ดีกว่า CrN ทำให้เป็นตัวเลือกที่ดีกว่าสำหรับการใช้งานที่อุณหภูมิสูง-ซึ่งการสัมผัสที่มีฤทธิ์กัดกร่อนมีอิทธิพลเหนือการกัดกร่อน การวิจัยเกี่ยวกับการเคลือบอะลูมิเนียมหล่อขึ้นรูปตรวจสอบประสิทธิภาพของ AlCrN เพิ่มเติม โดยแสดงให้เห็นว่ามีประสิทธิภาพเหนือกว่า H13 ที่ไม่เคลือบอย่างมีนัยสำคัญในการต้านทานการยึดเกาะและการกัดเซาะของวัสดุภายใต้วงจรความร้อนที่รุนแรง
- TiAlN (ไทเทเนียม อลูมิเนียม ไนไตรด์)- การเคลือบประสิทธิภาพสูง-เหมาะสำหรับสภาพแวดล้อมที่มีความร้อนซึ่งมีความต้องการมากที่สุด การใช้งานปั๊มความร้อนแบบเคลือบ TiAlN ได้รับประโยชน์จากปริมาณอลูมิเนียมที่ก่อตัวเป็นชั้นออกไซด์ป้องกันที่อุณหภูมิสูง ซึ่งทำหน้าที่เป็นเกราะป้องกันความร้อนและลดการถ่ายเทความร้อนไปยังซับสเตรตของแม่พิมพ์ การศึกษาเกี่ยวกับหมุดหลักแบบหล่อขึ้นรูปแสดงให้เห็นว่าการเคลือบ TiAlN ช่วยยืดอายุการใช้งานได้อย่างมากเมื่อเทียบกับเหล็กกล้าเครื่องมือที่ไม่เคลือบผิว โดยเฉพาะอย่างยิ่งเมื่อใช้ในกระบวนการดูเพล็กซ์บนซับสเตรตที่เป็นไนไตรด์
- การบำบัดไนไตรดิ้ง (ไนไตรดิ้งด้วยแก๊สและเฟอร์ริติกไนโตรคาร์บูไรซิ่ง)- ต่างจากการเคลือบ PVD ที่สะสมฟิล์มบางๆ ไว้บนพื้นผิว แม่พิมพ์ปั๊มเคลือบไนไตรด์จะได้รับไนโตรเจนที่กระจายโดยตรงไปยังซับสเตรตของเหล็ก ตามเอกสารประกอบกระบวนการของ Paulo การทำไนไตรด์ด้วยแก๊สจะดำเนินการที่อุณหภูมิค่อนข้างต่ำ (ประมาณ 1,000 องศาฟาเรนไฮต์) ทำให้บล็อคเครื่องมือคงอยู่ในสถานะเฟอริติกและป้องกันการบิดเบี้ยว เฟอร์ริติกไนโตรคาร์บูไรซิ่ง (FNC) สร้างชั้นนอกที่เป็นเซรามิกซึ่งทนทานต่อการสึกหรอและการกัดกร่อนโดยไม่มีการเปลี่ยนแปลงขนาด - ทำให้เหมาะอย่างยิ่งสำหรับเป็นขั้นตอนสุดท้ายในการทำเครื่องมือสำเร็จรูปหลังจากการชุบแข็งและการตัดเฉือน
การจับคู่การเคลือบกับอุณหภูมิในการทำงานและพื้นผิว
ฟังดูซับซ้อนใช่ไหม? มันจะตรงไปตรงมาเมื่อคุณเข้าใจตรรกะการเลือก การเลือกการเคลือบขึ้นอยู่กับตัวแปรโต้ตอบสามตัวแปร ได้แก่ อุณหภูมิการทำงานของแม่พิมพ์ วัสดุซับสเตรตที่ถูกประทับตรา และกลไกการสึกหรอที่โดดเด่นในกระบวนการของคุณ
สำหรับการชุบแข็งแม่พิมพ์ที่ใช้เหล็กโบรอนเคลือบ Al- Si อุปสรรคหลักคือการสึกหรอแบบยึดติด (การถ่ายโอนอะลูมิเนียมไปยังพื้นผิวแม่พิมพ์) และความล้าจากความร้อน สารเคลือบต้องมีความต้านทานออกซิเดชันที่อุณหภูมิสูง-และมีสัมพรรคภาพกับอะลูมิเนียมต่ำ - ทำให้ AlCrN และ TiAlN เป็นตัวเลือกที่แข็งแกร่งที่สุด การวิจัยการหล่อขึ้นรูปแสดงให้เห็นว่าสารเคลือบมีค่าสัมประสิทธิ์แรงเสียดทานต่ำกว่า 0.40 และอัตราการสึกหรอใน 10-8มม3N-1m-1ช่วงหรือต่ำกว่าช่วยลดการยึดเกาะของวัสดุระหว่างการสัมผัสอะลูมิเนียมได้อย่างวัดผลได้
สำหรับแม่พิมพ์ปั๊มฟอยล์เพื่อการตกแต่งที่ทำงานที่อุณหภูมิต่ำกว่า 200 องศาเซลเซียส การเคลือบที่รุนแรงนั้นไม่จำเป็น และอาจส่งผลเสียด้วยซ้ำ - การเคลือบ PVD บางชนิดจะเปลี่ยนค่าการนำความร้อนของพื้นผิวแม่พิมพ์ ขัดขวางการกระจายความร้อนที่สม่ำเสมอของแม่พิมพ์ทองเหลืองและทองแดงในการถ่ายโอนฟอยล์อย่างสม่ำเสมอ โดยทั่วไปแล้ว การทำไนไตรด์หรือการชุบแข็งพื้นผิวด้วยแสงจะเพียงพอสำหรับแม่พิมพ์ตกแต่ง โดยเพิ่มความต้านทานการสึกหรอเล็กน้อยโดยไม่เปลี่ยนพฤติกรรมทางความร้อน
ตารางด้านล่างเปรียบเทียบตัวเลือกการเคลือบตามพารามิเตอร์ที่สำคัญที่สุดในการเลือกการรักษาพื้นผิวที่เหมาะสมสำหรับการใช้งานแม่พิมพ์ของคุณ:
| การเคลือบ / การบำบัด | อุณหภูมิในการทำงานสูงสุด | ลดแรงเสียดทาน | การปรับปรุงอายุการใช้งาน | ระดับต้นทุน | สถานการณ์ที่เหมาะสมที่สุด- |
|---|---|---|---|---|---|
| ซีอาร์เอ็น | ปานกลาง (เหมาะสำหรับ ~ 700 องศา) | ปานกลาง-สูง | ปานกลาง | ปานกลาง | แม่พิมพ์เผชิญกับการกัดกร่อนและการเสียดสีปานกลาง การป้องกันวัตถุประสงค์ทั่วไป- |
| อัลซีอาร์เอ็น | สูง (รักษาประสิทธิภาพเหนือ 800 องศา) | ปานกลาง | สูง | ปานกลาง-สูง | การชุบแข็งแบบกดด้วยอุณหภูมิสูง- สภาพแวดล้อมที่มีความเสี่ยงต่อการเกิดออกซิเดชัน |
| ทีอัลเอ็น | สูง (ผลกระทบจากแผงกั้นความร้อนที่อุณหภูมิสูง) | ปานกลาง | สูง | สูง | สภาพแวดล้อมทางความร้อนที่มีความต้องการมากที่สุด ระบบดูเพล็กซ์เหนือพื้นผิวไนไตรด์ |
| แก๊สไนไตรดิ้ง | ต่ำ-ปานกลาง (การรักษาที่ ~540 องศา ) | ต่ำ-ปานกลาง | ปานกลาง | ต่ำ-ปานกลาง | โหลด-การใช้งานแบริ่งที่มีการสึกหรอแบบเลื่อน ขั้นตอนสุดท้ายเกี่ยวกับเครื่องมือสำเร็จรูป |
| เฟอร์ริติกไนโตรคาร์บูไรซิ่ง (FNC) | ต่ำ-ปานกลาง | ต่ำ-ปานกลาง | ปานกลาง | ต่ำ-ปานกลาง | แม่พิมพ์สำเร็จรูปต้องทนต่อการสึกหรอและการกัดกร่อนโดยไม่มีการบิดเบี้ยว |
ผู้ผลิตที่กล่าวถึงตัวเลือกเหล่านี้ในแง่ของโหมดความล้มเหลวเฉพาะของคุณ - การยึดเกาะ การเสียดสี ความล้าจากความร้อน หรือการกัดกร่อน - แสดงให้เห็นถึงระดับความสามารถที่แตกต่างกันโดยพื้นฐานมากกว่าผู้ผลิตที่เคลือบมาตรฐานกับแม่พิมพ์ทุกตัวโดยไม่คำนึงถึงการใช้งาน ถามว่าพวกเขาแนะนำการเคลือบแบบใด แล้วถามว่าทำไม เหตุผลที่อยู่เบื้องหลังคำตอบจะบอกคุณว่าความเชี่ยวชาญด้านกระบวนการของพวกเขาจะปกป้องการลงทุนของคุณตลอดวงจรการผลิตนับหมื่นครั้งหรือไม่
การอบชุบด้วยความร้อนจะทำให้ตัวแม่พิมพ์แข็งตัว สารเคลือบช่วยปกป้องพื้นผิวการทำงาน แต่ไม่ได้จัดการกับความท้าทายด้านการจัดการระบายความร้อนที่ควบคุมเวลาของรอบการทำงานและคุณภาพของชิ้นส่วนในท้ายที่สุด - ความร้อนไหลผ่านแม่พิมพ์อย่างไรในแต่ละจังหวะ และความเร็วของการดึงออกก่อนที่จะเริ่มจังหวะถัดไป
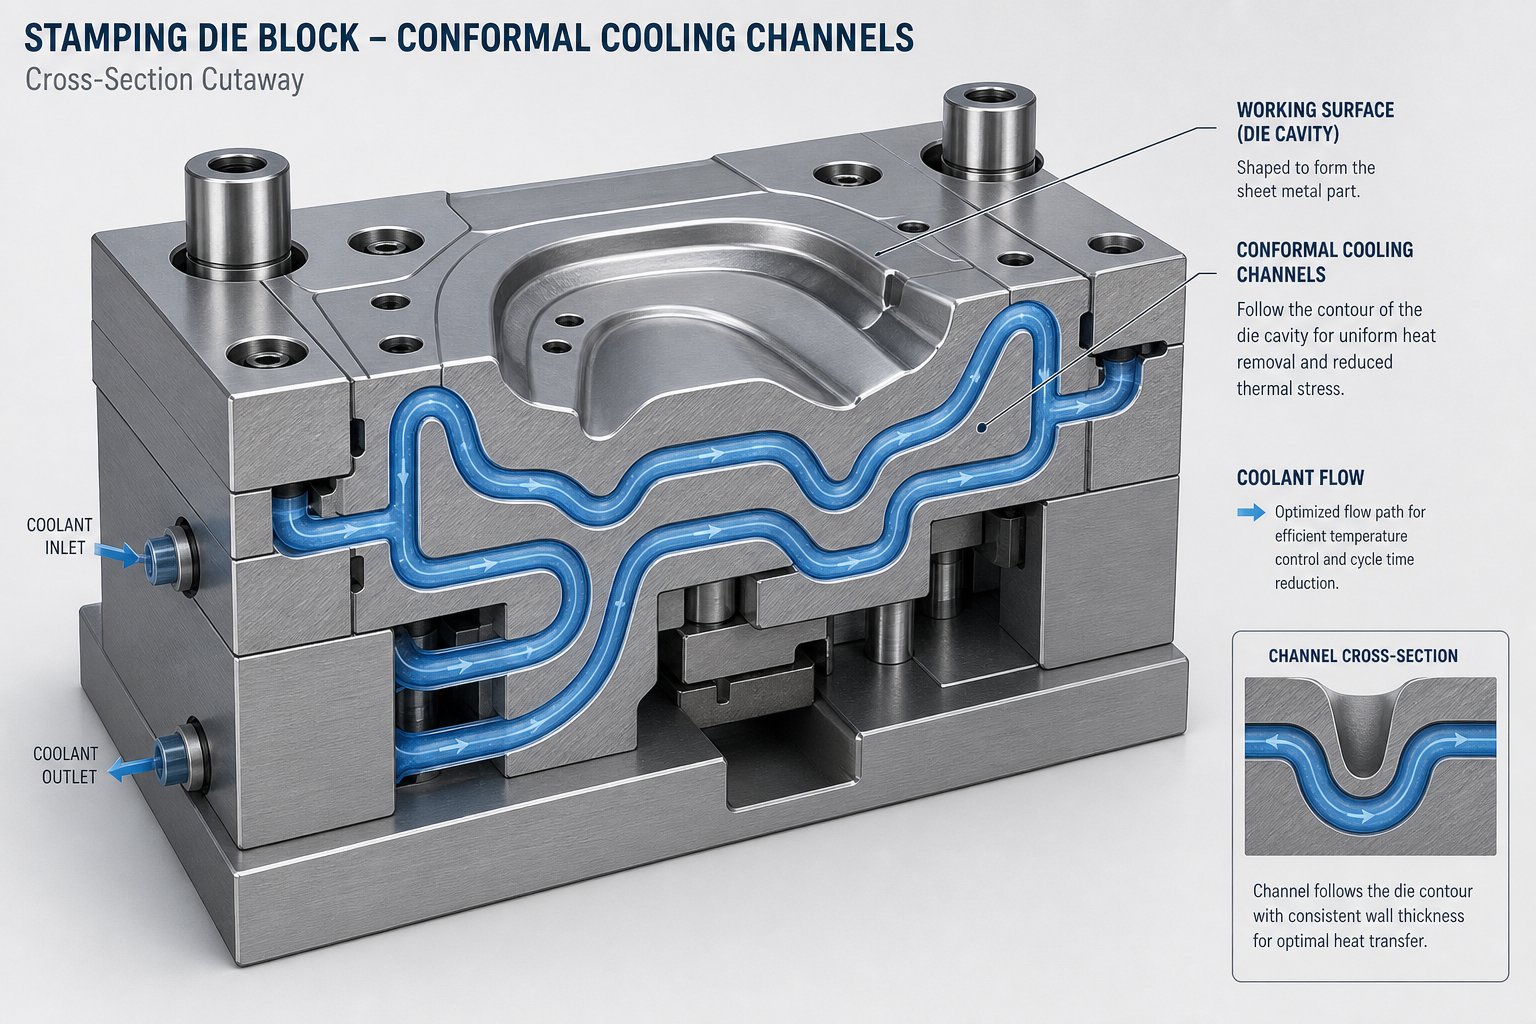
การออกแบบช่องระบายความร้อนและกลยุทธ์การจัดการความร้อน
ทุกรอบการปั๊มความร้อนคือการแข่งขันกับความร้อน ในการชุบแข็งแบบกด แม่พิมพ์จะต้องดึงพลังงานความร้อนเพียงพอจากช่องว่าง 900- องศาเพื่อให้ได้การเปลี่ยนแปลงของมาร์เทนไซต์เต็มรูปแบบ - และจะต้องทำอย่างสม่ำเสมอทั่วทั้งทุกตารางเซนติเมตรของพื้นผิวชิ้นส่วน ในการปั๊มฟอยล์เพื่อการตกแต่ง แม่พิมพ์จะต้องรักษาอุณหภูมิให้สม่ำเสมอเพื่อให้การยึดเกาะของฟอยล์และความชัดเจนของภาพยังคงเหมือนเดิมตั้งแต่การพิมพ์ครั้งแรกจนถึงครั้งที่สิบ- ในทั้งสองกรณี การออกแบบการจัดการความร้อนของแม่พิมพ์เป็นตัวแปรที่ซ่อนอยู่ซึ่งแยกเครื่องมือที่มีประสิทธิผลออกจากเครื่องมือที่มีปัญหา แต่ก็เป็นหนึ่งในหัวข้อที่มีการกล่าวถึงน้อยที่สุดในหมู่ผู้ซื้อที่ประเมินผู้ผลิต
การระบายความร้อนตามรูปแบบเทียบกับช่องเจาะแบบธรรมดา
เครื่องมือแม่พิมพ์แบบช่องระบายความร้อนแบบทั่วไปอาศัยปืน-เจาะทางตรงที่เจาะผ่านบล็อกแม่พิมพ์ วิธีการนี้ง่ายและประหยัด- - เครื่องเจาะจะสร้างช่องที่มุมและทางแยกคงที่ จากนั้นน้ำหรือน้ำมันจะไหลผ่านในระหว่างการผลิต ปัญหา? การเจาะแนวตรง-ไม่สามารถตามแนวโค้งของพื้นผิวแม่พิมพ์ที่ซับซ้อนได้ สำหรับรูปทรงเรขาคณิตที่วาดแบบโค้งหรือลึก- บางบริเวณของแม่พิมพ์จะตั้งอยู่ใกล้กับช่องระบายความร้อน ในขณะที่ส่วนอื่นๆ จะนั่งห่างออกไป ความแปรผันของระยะห่างนั้นทำให้เกิดการดึงความร้อนที่ไม่สม่ำเสมอ - จุดร้อนที่การระบายความร้อนไม่เพียงพอ และจุดที่ความเย็นมากเกินไป
งานวิจัยที่ตีพิมพ์โดย University of the Basque Country ยืนยันข้อจำกัดนี้โดยตรง การศึกษาเกี่ยวกับช่องระบายความร้อนที่ผลิตแบบเติมเนื้อวัสดุพบว่าท่อเจาะแบบธรรมดา "มักจะได้รับการถ่ายเทความร้อนที่ไม่สม่ำเสมอ" ซึ่ง "อาจนำไปสู่รอบเวลาที่ยาวนานขึ้น การระบายความร้อนและการบิดงอไม่เท่ากัน" ข้อจำกัดของรูปทรงการเจาะจำกัดสิ่งที่นักออกแบบสามารถทำได้ ไม่ว่าพวกเขาจะลงทุนในการปรับตำแหน่งช่องสัญญาณให้เหมาะสมเพียงใดก็ตาม
แม่พิมพ์ปั๊มความร้อนแบบระบายความร้อนที่สม่ำเสมอจะช่วยแก้ปัญหานี้ด้วยการกำหนดเส้นทางช่องที่ติดตามรูปร่างพื้นผิวแม่พิมพ์ในระยะห่างที่สม่ำเสมอ ลองนึกภาพช่องทางการทำความเย็นที่สะท้อนรูปร่างของชิ้นส่วนที่ประทับตรา - โดยคงความหนาของผนังเท่ากันระหว่างสารหล่อเย็นและหน้าแม่พิมพ์ทุกแห่ง ผลลัพธ์ที่ได้คือการสกัดความร้อนที่สม่ำเสมอยิ่งขึ้นอย่างมาก ทีมวิจัยเดียวกันได้แสดงให้เห็นว่าช่องคอนฟอร์มัลที่ผลิตแบบเติมเนื้อจะเย็นเร็วกว่าช่องเจาะทั่วไปถึงหกเท่าในการศึกษาเปรียบเทียบ และการจำลองทางความร้อนแสดงให้เห็นการกระจายของอุณหภูมิที่เป็นเนื้อเดียวกันมากขึ้นที่วัดได้ทั่วทั้งพื้นผิวแม่พิมพ์
ช่อง Conformal ผลิตขึ้นมาได้อย่างไร? มีแนวทางหลักอยู่สองแนวทาง การผลิตแบบเติมเนื้อ - รวมถึงการหลอมด้วยเลเซอร์แบบคัดเลือก (SLM) และการเคลือบโลหะด้วยเลเซอร์ (LMD) - สร้างรูปทรงภายในที่ซับซ้อนทีละชั้นโดยแทบไม่มีข้อจำกัดทางเรขาคณิต การศึกษาของ University of the Basque Country ใช้ LMD เพื่อปิดร่องกลึงด้วยเหล็กกล้าเครื่องมือ AISI H13 ทำให้เกิดช่องที่มีเส้นผ่านศูนย์กลางต่ำสุดถึง 3 มม. และความหนาของผนังขั้นต่ำ 2 มม. อีกทางเลือกหนึ่งคือการผลิตแบบเคลือบหลายชั้น- โดยที่แผ่นตัดแต่ละแผ่นที่มีคุณสมบัติเป็นช่องจะถูกซ้อนกันและเชื่อมต่อกัน วิธีนี้เหมาะกับรูปทรงที่เรียบง่ายแต่ขาดความสามารถรูปแบบอิสระของ-กระบวนการเติมแต่งแบบผง
การแลกเปลี่ยน-คือต้นทุน การระบายความร้อนตามรูปแบบเพิ่มความซับซ้อนในการผลิตและค่าใช้จ่ายอย่างมากเมื่อเทียบกับการเจาะแบบทั่วไป สำหรับโปรแกรมยานยนต์ที่มีปริมาณมาก-ซึ่งประหยัดเวลาในการผลิตมากกว่าล้านชิ้นส่วน การลงทุนจะคืนทุนอย่างรวดเร็ว สำหรับการใช้งานที่มีปริมาณน้อย- ช่องเจาะแบบธรรมดาที่มีตำแหน่งที่เหมาะสมที่สุดอาจให้ประสิทธิภาพที่ยอมรับได้โดยใช้ต้นทุนเครื่องมือเพียงเล็กน้อย
ความสม่ำเสมอในการทำความเย็นส่งผลต่อคุณภาพของชิ้นส่วนอย่างไร
เหตุใดการระบายความร้อนที่สม่ำเสมอจึงมีความสำคัญมาก? ในการชุบแข็งด้วยการอัด คำตอบคือโครงสร้างจุลภาค เหล็กโบรอนเปล่าจะต้องเย็นลงในอัตราขั้นต่ำ 27 องศาเซลเซียสต่อวินาทีทั่วทั้งชิ้นส่วนเพื่อเปลี่ยนออสเทนไนต์เป็นมาร์เทนไซต์ หากบริเวณใดเย็นลงช้าเกินไป - เนื่องจากอยู่ห่างจากช่องระบายความร้อนหรือเนื่องจากอุณหภูมิพื้นผิวแม่พิมพ์พุ่งสูงกว่า 200 องศาเซลเซียส - พื้นที่นั้นจะผลิตเบนไนต์หรือเฟอร์ไรต์แทนมาร์เทนไซต์ ผลลัพธ์ที่ได้คือจุดอ่อนเฉพาะจุดที่มีความแข็งแกร่งลดลง ซึ่งอาจส่งผลต่อความทนทานต่อการชนในส่วนประกอบโครงสร้างสำเร็จรูป
การจำลองความร้อนจากการศึกษา MDPI เกี่ยวกับการระบายความร้อนตามโครงสร้างอธิบายสิ่งนี้ให้ชัดเจน เมื่อช่องว่างที่ร้อนที่อุณหภูมิ 900 องศาเซลเซียสสัมผัสกับดายที่มีช่องที่สอดคล้อง การกระจายอุณหภูมิหลังการดับจะเป็นเนื้อเดียวกันมากกว่าช่องเจาะตรงอย่างมีนัยสำคัญ ถึงอุณหภูมิสูงสุดที่ต่ำกว่าในขั้นตอนเดียวกัน ซึ่งหมายถึงอัตราการทำความเย็นที่มีประสิทธิภาพสูงขึ้น ความสม่ำเสมอนั้นแปลโดยตรงเป็นคุณสมบัติทางกลที่สอดคล้องกันทั่วทั้งชิ้นส่วนที่ถูกประทับตรา - ไม่มีโซนที่อ่อนแอ ไม่มีการไล่ระดับความแข็งที่คาดเดาไม่ได้
สำหรับการปั๊มฟอยล์เพื่อการตกแต่ง หมุดจะมองเห็นได้ชัดเจนมากกว่าเชิงโครงสร้างแต่ก็มีความต้องการไม่แพ้กัน อุณหภูมิที่ไม่สอดคล้องกันทั่วหน้าแม่พิมพ์ทำให้เกิดการปล่อยฟอยล์ไม่สม่ำเสมอ - บางพื้นที่ติดกันมากเกินไป (ทำให้เกิดพื้นผิวด้านหรือติดแน่นเกินไป-) ในขณะที่ส่วนอื่นๆ ถ่ายโอนไม่สมบูรณ์ (ทิ้งช่องว่างหรือขอบหยาบ) บนบรรจุภัณฑ์ที่หรูหราซึ่งการพิมพ์ทุกครั้งจะต้องเหมือนกันทุกประการ แม้แต่การไล่ระดับอุณหภูมิสอง- หรือสาม- องศาก็สามารถสร้างข้อบกพร่องที่มองเห็นได้ซึ่งจำเป็นต้องทำลายสินค้าสำเร็จรูป
ในทั้งสองโลก ความสามารถของผู้ผลิตในการออกแบบ จำลอง และดำเนินการระบบทำความเย็นที่มีประสิทธิภาพการระบายความร้อนที่สม่ำเสมอเป็นตัวทำนายโดยตรงถึงความสม่ำเสมอของคุณภาพของชิ้นส่วนในการผลิต
รวดเร็ว-เปลี่ยนระบบแม่พิมพ์และประสิทธิภาพการผลิต
การจัดการระบายความร้อนไม่เพียงแต่เกี่ยวกับสิ่งที่เกิดขึ้นระหว่างจังหวะการปั๊มเท่านั้น นอกจากนี้ยังส่งผลต่อสิ่งที่เกิดขึ้นระหว่างการดำเนินการผลิตด้วย ทุกนาทีที่สื่อไม่ได้ใช้งานระหว่างการเปลี่ยนแม่พิมพ์คือหนึ่งนาทีของการสูญเสียรายได้ - และในสภาพแวดล้อมที่หลากหลาย-สูง ซึ่งแม่พิมพ์เปลี่ยนบ่อยครั้ง เวลาในการเปลี่ยนอาจกินเปอร์เซ็นต์ชั่วโมงการผลิตที่มีอยู่อย่างน่าประหลาดใจ
ตามการวิเคราะห์ของ Fabricator เกี่ยวกับการเปลี่ยนแม่พิมพ์แบบรวดเร็วการสลับแม่พิมพ์จริงอาจใช้เวลาเพียง 10 เปอร์เซ็นต์ของเวลาเปลี่ยนทั้งหมด ส่วนที่เหลือเกี่ยวข้องกับการปรับเปลี่ยน การร้อยด้ายวัสดุ การจัดแนว และการตรวจสอบความถูกต้อง ระบบแม่พิมพ์ปั๊มขึ้นรูปแบบเปลี่ยนเร็วแก้ไขปัญหานี้ด้วยการกำหนดอินเทอร์เฟซการติดตั้งแม่พิมพ์ให้เป็นมาตรฐาน - โดยใช้ตัวจับยึดแบบแม่เหล็ก ระบบตัวจับยึดแบบไฮดรอลิก- หรือแผ่นย่อยที่มีตำแหน่งแม่นยำ- ซึ่งช่วยลดการจัดตำแหน่งแบบแมนนวลและลำดับแรงบิด
สำหรับการใช้งานปั๊มร้อนโดยเฉพาะ ความสามารถในการเปลี่ยนแปลง-อย่างรวดเร็วจะโต้ตอบโดยตรงกับการจัดการระบายความร้อน เมื่อถอดแม่พิมพ์ออกและติดตั้งอันใหม่ จะต้องถอดวงจรทำความเย็นออกและเชื่อมต่อใหม่ อุปกรณ์เชื่อมต่อด่วน-บนท่อน้ำหล่อเย็นช่วยลดขั้นตอนนี้จากการทำงานของประแจนานเป็นนาทีเป็นวินาทีในการดัน-การเชื่อมต่อให้พอดี ตำแหน่งท่อร่วมหล่อเย็นที่ได้มาตรฐานหมายความว่าระบบระบายความร้อนของแม่พิมพ์ใหม่สามารถทำงานได้ทันที โดยไม่ต้องเดินท่อประปาแบบกำหนดเองสำหรับแต่ละเครื่องมือ
การหนีบแม่พิมพ์ด้วยแม่เหล็กช่วยเพิ่มประสิทธิภาพนี้โดยการกำจัดตัวยึดเชิงกลทั้งหมดออกจากส่วนต่อประสานระหว่างดาย{0}}ถึง- แม่พิมพ์อยู่ในตำแหน่ง แม่เหล็กมีพลังงาน และเครื่องมือได้รับการยึดอย่างแน่นหนา - โดยไม่ต้องใช้สลักเกลียว ไม่มีช่อง T- และไม่มีประแจแรงบิด เมื่อใช้ร่วมกับเครื่องยกแม่พิมพ์ โต๊ะลูกกลิ้ง และรถเข็นเครื่องมือที่จัดเตรียมไว้ล่วงหน้า- ระบบเหล่านี้สามารถลดเวลาการเปลี่ยนภายในจากชั่วโมงเหลือเพียง-นาทีหลักเดียว การบีบอัดเวลาหยุดทำงานนั้นจะเพิ่มชั่วโมงการผลิตที่มีอยู่และปริมาณงานทั้งหมดโดยตรงโดยไม่ต้องเพิ่มกำลังการผลิตของแท่นพิมพ์
เมื่อประเมินผู้ผลิต ให้ถามว่าการออกแบบแม่พิมพ์ของพวกเขารองรับ-โครงสร้างพื้นฐานที่เปลี่ยนแปลงอย่างรวดเร็วหรือไม่ แม่พิมพ์ที่ออกแบบมาเพื่อการเปลี่ยนแปลงอย่างรวดเร็ว - พร้อมคุณสมบัติการติดตั้งที่ได้มาตรฐาน พอร์ตการทำความเย็น-ที่เชื่อมต่ออย่างรวดเร็วในตัว และความเข้ากันได้กับตัวจับยึดแบบแม่เหล็กหรือไฮดรอลิก - ให้คุณค่าที่เหนือกว่าประสิทธิภาพการปั๊มขึ้นรูป ช่วยลดต้นทุนรวมของทุกการดำเนินการผลิตโดยการลดช่องว่างที่ไม่เกิดประสิทธิผลระหว่างกัน
ต่อไปนี้คือข้อควรพิจารณาในการออกแบบการจัดการระบายความร้อนที่สำคัญที่คุณควรแจ้งร่วมกับผู้จัดหาแม่พิมพ์ในอนาคต:
- ระยะทางจากช่องระบายความร้อนไปยังพื้นผิวการทำงานของแม่พิมพ์คือเท่าใด และระยะห่างตลอดรูปทรงของชิ้นส่วนมีความสม่ำเสมอเพียงใด
- ช่องระบายความร้อนตามแบบเป็นไปได้และเหมาะสมสำหรับปริมาณการผลิตของชิ้นส่วนนี้และความซับซ้อนทางเรขาคณิตหรือไม่
- อัตราการไหลของน้ำหล่อเย็นและอุณหภูมิทางเข้าใดที่สมมติขึ้นในการจำลองความร้อน
- ความสมดุลของวงจรทำความเย็นจะคงอยู่อย่างไรเมื่อหลายช่องสัญญาณทำงานแบบขนาน?
- ผู้ผลิตสามารถให้ผลการจำลองทางความร้อนอะไรบ้าง (แผนที่อุณหภูมิ การคาดการณ์อัตราการทำความเย็น) ก่อนเริ่มการผลิตแม่พิมพ์
- การออกแบบแม่พิมพ์มีข้อต่อจ่ายน้ำหล่อเย็นที่เชื่อมต่ออย่างรวดเร็ว-และอินเทอร์เฟซการติดตั้งมาตรฐานสำหรับการเปลี่ยนอย่างรวดเร็วหรือไม่
- ผู้ผลิตจะตรวจสอบประสิทธิภาพการทำความเย็นระหว่างการทดสอบแม่พิมพ์ - เทอร์โมคัปเปิลแบบฝัง การสร้างภาพอินฟราเรด หรือเซ็นเซอร์การไหลได้อย่างไร
- อุณหภูมิพื้นผิวแม่พิมพ์ที่คาดหวังหลังจากเข้าสู่สภาวะคงตัวทางความร้อนในระหว่างการผลิตต่อเนื่องคือเท่าใด
ผู้ผลิตที่สามารถตอบคำถามเหล่านี้ด้วยคำตอบที่จำเพาะต่อการจำลอง-กำลังแสดงให้เห็นถึงความลึกทางวิศวกรรมที่ป้องกันไม่ให้ปัญหาด้านความร้อนเกิดขึ้นเป็นเวลาหลายเดือนในการผลิต การออกแบบการระบายความร้อนจะมองไม่เห็นเมื่อสร้างแม่พิมพ์แล้ว - คุณไม่สามารถตรวจสอบด้วยสายตาหรือแก้ไขได้โดยไม่ต้องทำการปรับปรุงใหม่ครั้งใหญ่ การทำให้ถูกต้องในครั้งแรกขึ้นอยู่กับการเลือกซัพพลายเออร์ที่มีความสามารถในการจัดการระบายความร้อนที่ตรงกับความต้องการของการใช้งานของคุณ
ประสิทธิภาพการระบายความร้อน การเลือกวัสดุ ความแม่นยำในการตัดเฉือน การรักษาความร้อน และการเคลือบ - ทั้งหมดนี้ล้วนเป็นปัจจัยทางวิศวกรรมที่ได้รับการควบคุมระหว่างการผลิตแม่พิมพ์ แต่คุณจะชั่งน้ำหนักปัจจัยทั้งหมดเหล่านี้รวมกันเมื่อเปรียบเทียบซัพพลายเออร์ได้อย่างไร ขั้นตอนต่อไปคือการสร้างกรอบการประเมินที่มีโครงสร้างซึ่งช่วยให้คุณแยกแยะความลึกของการผลิตที่แท้จริงจากการกล่าวอ้างทางการตลาดในระดับพื้นผิว-
วิธีการประเมินผู้ผลิตแม่พิมพ์ปั๊มร้อน
คุณได้เห็นแล้วว่าการเลือกใช้วัสดุ วิธีการตัดเฉือน การบำบัดความร้อน การเคลือบ และการออกแบบการระบายความร้อน ต่างก็ส่งผลต่อประสิทธิภาพของแม่พิมพ์อย่างไร ความท้าทายนี้เกิดขึ้นได้จริง: เมื่อคุณมีใบเสนอราคาสามรายการจากซัพพลายเออร์สามรายบนโต๊ะของคุณ คุณจะทราบได้อย่างไรว่ารายการใดจะส่งมอบเครื่องมือที่ใช้งานได้จริงเป็นเวลาหลายปีแทนที่จะเป็นเดือน? กรอบการประเมินซัพพลายเออร์แม่พิมพ์ปั๊มขึ้นรูปที่มีโครงสร้างจะแทนที่ความรู้สึกด้วยหลักฐาน - และปกป้องคุณจากความผิดพลาดอันมีค่าใช้จ่ายสูงในการปรับราคาซื้อต่ำสุดให้เหมาะสม
ความสามารถทางเทคนิคที่ส่งสัญญาณถึงความลึกของการผลิต
ผู้ผลิตแม่พิมพ์ประทับตราร้อนไม่ใช่ทุกรายจะมีอุปกรณ์แบบเดียวกันหรือควบคุมขั้นตอนกระบวนการเดียวกัน ความแตกต่างระหว่างผู้ผลิตที่ใช้เครื่องจักร การให้ความร้อน เคลือบ และตรวจสอบความถูกต้องตายภายใต้หลังคาเดียวกัน เทียบกับผู้ผลิตที่ว่าจ้างบุคคลภายนอกในสามขั้นตอนจากสี่ขั้นตอนนั้น ถือเป็น - อย่างมากในด้านระยะเวลารอคอยสินค้า ในการควบคุมคุณภาพ และในความรับผิดชอบเมื่อมีสิ่งผิดปกติเกิดขึ้น
เมื่อคุณเดินไปในสิ่งอำนวยความสะดวก (หรือตรวจสอบรายการความสามารถจากระยะไกล) ให้มองหาตัวบ่งชี้ความลึกที่แท้จริงเหล่านี้:
- เครื่องจักรกลซีเอ็นซีแบบหลาย-แกนความสามารถของแกน - ห้า-แกนช่วยให้สามารถตัดช่องแม่พิมพ์ที่ซับซ้อนได้ในการตั้งค่าครั้งเดียว ช่วยลดสแต็คพิกัดความเผื่อสะสม- ขึ้นไป สอบถามว่าศูนย์เครื่องจักรหลักรองรับได้กี่แกน และทำ-เหล็กชุบแข็งด้วยเครื่องจักรใน-บริษัทหรือไม่
- EDM ภายใน- (ลวดและซิงค์เกอร์)- การเป็นเจ้าของอุปกรณ์ EDM หมายความว่าผู้ผลิตสามารถสร้าง-คุณลักษณะที่มีขอบเขตจำกัดและรายละเอียดเล็กๆ น้อยๆ ได้โดยไม่ต้องจ้างบุคคลภายนอก ร้านค้าที่ส่ง EDM จะใช้เวลาหลายวันในทุกรอบการแก้ไข
- การอบชุบด้วยความร้อนภายใน-- เตาสุญญากาศบน-ไซต์ทำให้ควบคุมความแข็งได้อย่างแม่นยำและดำเนินการได้รวดเร็ว ตามที่กล่าวไว้ข้างต้น แม้แต่การเบี่ยงเบนเล็กน้อยในช่วงเวลาดับหรืออุณหภูมิการอบคืนตัวก็ส่งผลต่ออายุการใช้งานของความล้าของแม่พิมพ์ ความสามารถภายใน-หมายความว่าทีมวิศวกรทีมเดียวกันจะควบคุมทั้งการตัดเฉือนและโลหะวิทยา
- การเคลือบผิวหรือความร่วมมือด้านการเคลือบที่จัดตั้งขึ้น- ไม่ว่าจะเป็นการเคลือบ PVD (AlCrN, TiAlN) หรือการบำบัดด้วยการแพร่กระจาย (ไนไตรด์) ให้ตรวจสอบว่าผู้ผลิตได้รวมการเลือกการเคลือบเข้ากับกระบวนการออกแบบของพวกเขา แทนที่จะถือเป็นขั้นตอนต่อมา
- CAE และเครื่องมือจำลอง- การจำลองการขึ้นรูป FEA ด้วยความร้อน และการทำนายการทำให้ผอมบางที่ว่างเปล่า ทำให้เกิดความแตกต่างระหว่างผู้ผลิตที่ขับเคลื่อนด้วยวิศวกรรม- จากร้านขายเครื่องจักรที่เพียงแค่ตัดโลหะเพื่อพิมพ์ ขอดูผลลัพธ์การจำลองจากโครงการก่อนหน้า
- ความคิดเห็นเกี่ยวกับ DFM (การออกแบบเพื่อการผลิต)- ซัพพลายเออร์ที่มีความสามารถไม่เพียงแค่เสนอราคาแบบของคุณเท่านั้น พวกเขาท้าทายมันอย่างสร้างสรรค์ - โดยเสนอแนะการเปลี่ยนแปลงมุมร่าง การปรับปรุงช่องระบายความร้อน หรือทางเลือกวัสดุที่ช่วยปรับปรุงประสิทธิภาพหรือลดต้นทุน คำแนะนำทางอุตสาหกรรมเกี่ยวกับการเลือกผู้ผลิตยืนยันว่าการสนับสนุนทางวิศวกรรมและความสามารถในการเพิ่มประสิทธิภาพการออกแบบควรมีน้ำหนักอย่างมากควบคู่ไปกับความสามารถในการตัดเฉือนดิบ
สำหรับผู้ซื้อที่สำรวจตัวเลือกของผู้ผลิตแม่พิมพ์ปั๊มความร้อนแบบกำหนดเอง ซึ่งครอบคลุมทั้งการใช้งานปั๊มร้อนและปั๊มแม่พิมพ์ที่กว้างขึ้น ซัพพลายเออร์ต้องการแผนก Stamping Die ของ YICHENนำเสนอจุดอ้างอิงที่เป็นประโยชน์ - ขอบเขตครอบคลุมถึงโซลูชันแม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเองทั้งในด้านปั๊มร้อน ปั๊มแม่พิมพ์ และเครื่องมือขึ้นรูปโลหะเชิงวิศวกรรม- ทำให้ผู้ซื้อมีจุดเริ่มต้นเพียงจุดเดียวในการประเมินเทียบกับรายการตรวจสอบความสามารถนี้ แทนที่จะรวมผู้จำหน่ายเฉพาะทางหลายรายเข้าด้วยกัน
การรับรองคุณภาพและมาตรฐานอุตสาหกรรมที่ต้องตรวจสอบ
ความสามารถจะบอกคุณว่าผู้ผลิตสามารถทำอะไรได้บ้าง ใบรับรองจะบอกคุณว่าพวกเขาดำเนินการอย่างสม่ำเสมอภายใต้ระบบที่มีเอกสารรับรองและตรวจสอบได้หรือไม่ การรับรองสองประการมีความสำคัญมากที่สุดในการประเมินซัพพลายเออร์แม่พิมพ์ปั๊มขึ้นรูป:
ISO9001คือระบบการจัดการคุณภาพพื้นฐานที่สามารถใช้ได้กับองค์กรการผลิตใดๆ ช่วยให้มั่นใจได้ว่าขั้นตอนที่จัดทำเป็นเอกสาร การตรวจสอบภายใน กระบวนการดำเนินการแก้ไข และรอบการทบทวนของฝ่ายบริหารมีอยู่ หากซัพพลายเออร์แม่พิมพ์ขาด ISO 9001 ก็ไม่มีการตรวจสอบจากภายนอกว่าระบบคุณภาพของตนมีโครงสร้างหรือทำซ้ำได้
ไอเอทีเอฟ 16949เป็นส่วนขยายเฉพาะด้านยานยนต์-ที่สร้างจาก ISO 9001 โดยมีข้อกำหนดเพิ่มเติมด้านความปลอดภัยของผลิตภัณฑ์ การจัดการซัพพลายเออร์ การวิเคราะห์ความเสี่ยง และเครื่องมือหลักของ AIAG- PPAP, FMEA, MSA, SPC และแผนควบคุม หากแม่พิมพ์ของคุณป้อนให้กับห่วงโซ่อุปทานของยานยนต์ IATF 16949 ไม่ใช่สิ่งที่ดี-ที่จะมี- โดยทั่วไปจะเป็นความต้องการของลูกค้า การรับรองเป็นการยืนยันว่าผู้ผลิตรักษาเอกสารข้อมูลการผลิต ดำเนินการตรวจสอบกระบวนการผลิต และรวมข้อกำหนดเฉพาะของลูกค้า-เข้ากับระบบคุณภาพของพวกเขา
นอกเหนือจากการรับรองแล้ว ให้ตรวจสอบ:
- การรับรองวัสดุและการตรวจสอบย้อนกลับ- ซัพพลายเออร์สามารถให้ใบรับรองโรงงานสำหรับแม่พิมพ์ทุกบล็อกเพื่อยืนยันองค์ประกอบและล็อตความร้อนได้หรือไม่ การตรวจสอบย้อนกลับอย่างสมบูรณ์ตั้งแต่วัตถุดิบจนถึงแม่พิมพ์สำเร็จรูปถือเป็นแนวปฏิบัติมาตรฐานสำหรับผู้ผลิตที่จริงจังและเป็นความคาดหวังในอุตสาหกรรมที่ได้รับการควบคุม
- รายงานการตรวจสอบมิติ- รายงาน CMM (เครื่องวัดพิกัด) ที่บันทึกขนาดจริงเทียบกับขนาดที่ระบุบนคุณลักษณะของแม่พิมพ์วิกฤต แสดงให้เห็นถึงการควบคุมกระบวนการ
- โปรโตคอลการทดลองและการตรวจสอบความถูกต้อง- ผู้ผลิตจะประทับตราชิ้นส่วนตัวอย่าง วัดชิ้นส่วน และจัดทำรายงานการตรวจสอบก่อนจัดส่งหรือไม่ หรือพวกเขามอบลูกเต๋าให้คุณและขอให้คุณโชคดีกับสื่อของคุณเอง?
ความมั่นคงทางการเงินและระยะเวลาการดำรงตำแหน่งของผู้ผลิตก็มีความสำคัญเช่นกัน ซัพพลายเออร์ที่ดำเนินกิจการมานานหลายทศวรรษโดย-มีความสัมพันธ์กับลูกค้ามาอย่างยาวนาน ส่งสัญญาณถึงความน่าเชื่อถือในลักษณะที่ร้านค้าที่เพิ่งเปิดตัวใหม่ไม่สามารถ - พวกเขารอดจากวงจรเศรษฐกิจ รักษาความรู้ของสถาบัน และลงทุนอย่างต่อเนื่องในอุปกรณ์และผู้คน
ต้นทุนรวมในการเป็นเจ้าของเทียบกับราคาแม่พิมพ์ล่วงหน้า
นี่คือจุดที่การตัดสินใจจัดหาสินค้าส่วนใหญ่ผิดพลาด คุณเปรียบเทียบคำพูดสามข้อ เลือกตัวเลขที่ต่ำที่สุด และรู้สึกมีประสิทธิภาพ จากนั้นความเป็นจริงก็ปรากฏ: แม่พิมพ์ที่ถูกกว่าจะเกิดรอยแตกร้าวจากความร้อนที่ 15,000 รอบ แทนที่จะเป็น 80,000 รอบ อัตราการปฏิเสธเพิ่มขึ้นเนื่องจากการเบี่ยงเบนของมิติไม่เคยถูกกล่าวถึงในการออกแบบการทำความเย็น การปิดระบบการบำรุงรักษาโดยไม่ได้วางแผนมีค่าใช้จ่ายสิบเท่าของสิ่งที่คุณบันทึกไว้ในใบสั่งซื้อ การวิเคราะห์ต้นทุนที่ซ่อนอยู่ในการปั๊มโลหะช่วยยืนยันว่าราคาเริ่มต้นของเครื่องมือเป็นเพียงส่วนที่มองเห็นได้ - การบำรุงรักษาอย่างต่อเนื่อง การทำงานซ้ำจากความล้มเหลวด้านคุณภาพ และการเปลี่ยนก่อนกำหนดมักจะทำให้การลงทุนเริ่มแรกแคบลง
ต้นทุนรวมในการเป็นเจ้าของจะกำหนดกรอบการประเมินใหม่ แทนที่จะถามว่า "แม่พิมพ์ชิ้นนี้ราคาเท่าไหร่" คุณถามว่า "แม่พิมพ์นี้จะมีราคาเท่าไรต่อชิ้นส่วนที่ยอมรับได้ตลอดอายุการใช้งานทั้งหมด" การคำนวณนั้นรวมถึง:
- ราคารับซื้อตาย- หมายเลขในใบเสนอราคา สำคัญแต่มีอินพุตเดียวเท่านั้น
- คาดว่าจะมีชีวิตตายก่อนที่จะมีการปรับปรุงครั้งใหญ่- ฟังก์ชั่นของเกรดวัสดุ คุณภาพการอบชุบ การเลือกการเคลือบ และการออกแบบการทำความเย็น แม่พิมพ์ที่ทนทาน 100,000 รอบก่อนการทำงานซ้ำมีค่าใช้จ่ายครึ่งหนึ่งต่อรอบ ซึ่งแม่พิมพ์ที่ทนทาน 50,000 รอบจะต้องเสียค่าใช้จ่าย - แม้ว่าราคาซื้อจะสูงกว่า 30 เปอร์เซ็นต์ก็ตาม
- อัตราการปฏิเสธที่เกิดจากเครื่องมือ- ความสม่ำเสมอในการทำความเย็นต่ำ การเคลื่อนตัวของมิติจากการสึกหรอ หรือข้อบกพร่องที่พื้นผิวจากการเคลือบที่ไม่เพียงพอ ล้วนทำให้เกิดเศษเหล็ก ชิ้นส่วนแต่ละชิ้นที่ถูกปฏิเสธจะต้องเสียค่าใช้จ่ายด้านวัสดุ พลังงาน และเวลาในการพิมพ์ทั้งหมด
- ความถี่ในการบำรุงรักษาและต้นทุน- ต้องดึงแม่พิมพ์เพื่อ-ขัด เคลือบใหม่ หรือทำความสะอาดช่องบ่อยแค่ไหน ผู้ผลิตมีบริการซ่อมแซมหรือให้บริการด้วยตนเอง
- ผลกระทบต่อรอบเวลา- แม่พิมพ์ที่มีการระบายความร้อนตามโครงสร้างที่ปรับให้เหมาะสมอาจทำงานเร็วขึ้นสองหรือสามวินาทีต่อรอบ เมื่อเทียบกับแบบที่มีช่องเจาะแบบธรรมดา กว่าล้านรอบ วินาทีเหล่านั้นแปลเป็นจำนวนวันที่ความจุของแท่นพิมพ์กลับคืนมา
- การหยุดทำงานจากความล้มเหลวที่ไม่ได้วางแผนไว้- รอยแตกที่เกิดจากภัยพิบัติหรือตัวดีดที่ติดอยู่ไม่เพียงแต่ต้องเสียค่าซ่อมเท่านั้น - มันทำให้สายการผลิตของคุณต้องหยุดชะงักในขณะที่คุณพยายามหาทางแก้ไข ตัวเลือกการออกแบบของผู้ผลิตมีผลโดยตรงต่อความน่าจะเป็นของความล้มเหลว
เมื่อคุณเปลี่ยนจากราคา-ต่อ-ตายเป็นต้นทุน-ต่อ-ส่วน-ตลอด-ตลอดอายุการใช้งาน เกณฑ์การประเมินข้างต้นจะหยุดดูเหมือนดี-ถึง-มี และเริ่มดูเหมือนความจำเป็นทางการเงิน ผู้ผลิตที่เรียกเก็บเงินมากขึ้นเนื่องจากใช้เหล็กกล้าเครื่องมือระดับพรีเมียม ใช้การจำลอง-การระบายความร้อนตามโครงสร้างที่ปรับให้เหมาะสม และตรวจสอบด้วย-การทดลองใช้เองที่บ้านซึ่งไม่แพง - พวกเขาคือผู้ผลิตที่แม่พิมพ์ไม่ทำให้งบประมาณของคุณหมดไปอย่างเงียบๆ เป็นเวลาหลายปีหลังการส่งมอบ
มุมมองตลอดชีวิตนี้ยังเปลี่ยนวิธีที่คุณเข้าถึงการสนทนาในการจัดหาอีกด้วย แทนที่จะส่งพิมพ์และขอราคา คุณจะแบ่งปันปริมาณการผลิต เป้าหมายเวลาในการผลิต ข้อกำหนดด้านคุณภาพ และข้อจำกัดในการบำรุงรักษา - จากนั้นประเมินว่าโซลูชันที่นำเสนอของผู้ผลิตรายใดที่ให้ต้นทุนรวมต่ำที่สุดตลอดอายุการใช้งานของแม่พิมพ์ การเปลี่ยนจากการจัดซื้อทางธุรกรรมไปสู่การเป็นหุ้นส่วนเชิงวิศวกรรมเป็นตัวทำนายที่ใหญ่ที่สุดเพียงตัวเดียวของความสำเร็จด้านเครื่องมือในระยะยาว-
แม้แต่แม่พิมพ์ที่ออกแบบและผลิตดีที่สุด-ดีที่สุดก็ยังสวมได้ในที่สุด ลักษณะการสึกหรอ เมื่อคุณเข้าไปดำเนินการ และตัวเลือกที่มีอยู่สำหรับการยืดอายุการใช้งานนั้นขึ้นอยู่กับการตัดสินใจทั้งในระหว่างการผลิตและตลอดการผลิต การทำความเข้าใจโหมดความล้มเหลวทั่วไป - และกลยุทธ์การบำรุงรักษาที่ขัดขวาง - ถือเป็นส่วนสุดท้ายของปริศนาการประเมินผล
การบำรุงรักษาแม่พิมพ์และการจัดการวงจรชีวิตเพื่อลดต้นทุน
การตายไม่ได้ล้มเหลวในชั่วข้ามคืน โดยจะลดลงทีละน้อยและวัดผลได้ - รอยแตกบนพื้นผิวที่ลึกขึ้นทีละรอบ รูปแบบการสึกหรอที่กว้างขึ้นจนแทบมองไม่เห็นจนกระทั่งชิ้นส่วนต่างๆ หลุดออกจากความทนทาน ช่องระบายความร้อนที่กัดกร่อนจากด้านในในขณะที่ภายนอกดูดี ผู้ผลิตที่เข้าใจถึงความก้าวหน้าของความล้มเหลวเหล่านี้จึงออกแบบต่อต้านพวกเขาตั้งแต่เริ่มต้น ผู้ซื้อที่เข้าใจพวกเขาสามารถแก้ไขปัญหาได้ตั้งแต่เนิ่นๆ เข้ามาแทรกแซงในเวลาที่เหมาะสม และยืดอายุการใช้งานของแม่พิมพ์ปั๊มขึ้นรูปอีกนับหมื่นรอบ การเพิกเฉยต่อการบำรุงรักษาแม่พิมพ์ปั๊มความร้อนจนกว่าจะมีสิ่งแตกหักเป็นกลยุทธ์การบำรุงรักษาที่แพงที่สุดที่มีอยู่
โหมดความล้มเหลวของแม่พิมพ์ทั่วไปและกลยุทธ์การป้องกัน
หมวดหมู่ของโหมดความล้มเหลวของแม่พิมพ์ปั๊มขึ้นรูปทุกหมวดหมู่จะย้อนกลับไปที่สาเหตุที่แท้จริง - และในกรณีส่วนใหญ่ สาเหตุที่แท้จริงนั้นเชื่อมโยงกับการตัดสินใจด้านการออกแบบหรือการผลิตที่ทำเมื่อหลายเดือนหรือหลายปีก่อนหน้านี้ การรู้ว่าควรระวังอะไรจะช่วยให้คุณวินิจฉัยปัญหาได้ก่อนที่จะกลายเป็นหายนะ
การแตกร้าวด้วยความร้อนเป็นกลไกความล้มเหลวที่สำคัญในแม่พิมพ์ชุบแข็งแบบกด แต่ละรอบการปั๊มจะทำให้พื้นผิวแม่พิมพ์ได้รับความร้อนอย่างรวดเร็ว (สัมผัสกับช่องว่างที่ร้อน) ตามด้วยการระบายความร้อนอย่างรวดเร็ว (น้ำไหลผ่านช่องภายใน) การหมุนเวียนด้วยความร้อนนั้นทำให้เกิดแรงดึงและแรงอัดที่สลับกันที่พื้นผิว การทำซ้ำนับพันครั้ง ไมโคร-แตกนิวเคลียสที่จุดความเข้มข้นของความเค้น - รัศมีคม เครื่องหมายการตัดเฉือน หรือขอบเขตของช่องระบายความร้อน กการศึกษาการวิเคราะห์ความล้มเหลวที่ตีพิมพ์ในวัสดุตรวจสอบชิ้นส่วนแม่พิมพ์ปั๊มความร้อนเสา A- ที่มีรอยแตกซึ่งทำจากเหล็ก 4Cr5Mo2V รอยแตกร้าวเกิดขึ้นจากผนังด้านในของช่องระบายความร้อนหลังจากผ่านไปประมาณ 50,000 รอบ - เพียง 25 เปอร์เซ็นต์ของอายุการใช้งานที่คาดหวัง 200,000- รอบ การศึกษาพบว่าการกัดกร่อนที่เกิดจากความเครียดเป็นกลไกหลัก ได้แก่ แรงดึงตกค้างจากการโหลดแบบไซคลิก รวมกับการกัดกร่อนแบบออกซิเดชันภายในช่องระบายความร้อนที่ไม่มีการป้องกัน เพื่อเร่งการเริ่มต้นและการแพร่กระจายของรอยแตกร้าวตามชั้นออกไซด์ที่เปราะ
การสึกหรอจากการเสียดสีจะเกิดขึ้นบริเวณที่ช่องว่างเคลื่อนผ่านพื้นผิวแม่พิมพ์ภายใต้แรงกด สำหรับแม่พิมพ์ที่มีการแข็งตัวด้วยการอัด แผ่นเคลือบ Al-Si จะแข็งตัวเป็นพิเศษ - การเคลือบอะลูมิเนียมจะถ่ายโอนไปยังผิวหน้าของแม่พิมพ์ ก่อตัวเป็นคราบกาว จากนั้นทำหน้าที่เป็นตัวขัดที่สามซึ่งเร่งการเสื่อมสภาพของพื้นผิว เมื่อมองเห็น คุณจะสังเกตเห็นการหยาบที่เพิ่มขึ้นอย่างต่อเนื่องของพื้นผิวที่เคยขัดเงามาก่อน การสะสมของวัสดุในรัศมีการวาด และแรงเสียดทานที่เพิ่มขึ้นซึ่งแสดงเป็นการอ่านค่าน้ำหนักการกดที่สูงขึ้น หรือการให้คะแนนพื้นผิวบนชิ้นส่วนที่มีการประทับตรา
การเบี่ยงเบนของมิตินั้นละเอียดกว่าและมักจะตรวจไม่พบจนกว่าชิ้นส่วนจะล้มเหลวในการตรวจสอบ การหมุนเวียนด้วยความร้อนซ้ำๆ จะทำให้บล็อกแม่พิมพ์ขยายตัวและหดตัวนับพันครั้ง จากการผลิตที่ขยายออกไป สิ่งนี้สามารถทำให้เกิดการเปลี่ยนแปลงที่วัดได้ในขนาดของโพรง - โดยเฉพาะอย่างยิ่งในส่วน-ผนังบางหรือพื้นที่ที่มีการระบายความร้อนที่รุนแรงซึ่งทำให้เกิดการไล่ระดับความร้อนที่สูงชัน การวิจัยเดียวกันนี้ยืนยันว่าความหนาแน่นของการเคลื่อนที่เพิ่มขึ้นอย่างต่อเนื่องในระหว่างการบริการปั๊มร้อน โดยที่คาร์ไบด์จะตกตะกอนและหยาบที่ขอบเขตของเกรน ส่งผลให้ค่าความทนทานต่อแรงกระแทกของวัสดุลดลงจาก 325 J ลงไปเหลือเพียง 37 J ในภูมิภาคที่ได้รับผลกระทบอย่างรุนแรง
การกัดกร่อนของช่องระบายความร้อนเป็นโหมดความล้มเหลวที่ทำงานโดยมองไม่เห็น ผลการศึกษานี้น่าทึ่งมาก โดยแม่พิมพ์ที่ล้มเหลวมากกว่า 90 เปอร์เซ็นต์ในการใช้งานทางวิศวกรรมเริ่มแตกร้าวจากผนังด้านในของช่องทางน้ำ จากนั้นขยายออกไปจนถึงพื้นผิวการทำงาน เมื่อแม่พิมพ์ไม่ได้ใช้งานโดยไม่มีการป้องกันที่เหมาะสม - แม้แต่เดือนเดียว - ความชื้นภายในช่องระบายความร้อนจะทำให้เกิดการกัดกร่อนแบบออกซิเดชัน ชั้นออกไซด์ที่ก่อตัวจะแข็งและเปราะ เมื่อแม่พิมพ์กลับมาผลิตอีกครั้ง ความเค้นเชิงกลจะแตกชั้นนี้ ทำให้เกิดจุดเริ่มการแตกร้าวที่แพร่กระจายระหว่างการบริการครั้งต่อไป
| โหมดความล้มเหลว | สาเหตุที่แท้จริง | อาการที่มองเห็นได้ | การดำเนินการแก้ไขที่แนะนำ |
|---|---|---|---|
| การแตกร้าวด้วยความร้อน (การตรวจสอบความร้อน) | ความเครียดจากความร้อนแบบวงจรเกินขีดจำกัดความเหนื่อยล้า ความเข้มข้นของความเครียดที่รัศมีคมหรือผนังช่อง | เครือข่ายรอยแตกพื้นผิวละเอียด (บ้า); รอยแตกที่แพร่กระจายในแนวตั้งฉากกับพื้นผิวแม่พิมพ์ | การบรรเทาความเครียด-ตามช่วงเวลาที่กำหนด ออกแบบรัศมีใหม่เพื่อลดความเข้มข้นของความเครียด ใช้สารเคลือบต้านทานความล้าจากความร้อน- |
| การสึกหรอแบบมีฤทธิ์กัดกร่อน | การเลื่อนสัมผัสกับช่องว่างที่เคลือบ การขนย้ายวัสดุและการเสียดสีของร่างกาย-ครั้งที่สาม | การหยาบผิว การสะสมของวัสดุบนรัศมีการวาด น้ำหนักกดเพิ่มขึ้น การให้คะแนนบนชิ้นส่วนที่ประทับตรา | ขัด-พื้นผิวการทำงานใหม่; -ใช้การเคลือบ PVD อีกครั้ง (AlCrN หรือ TiAlN) ตรวจสอบความเข้ากันได้ของการเคลือบเปล่า |
| การดริฟท์มิติ | การเสียรูปพลาสติกสะสมจากการหมุนเวียนด้วยความร้อน คาร์ไบด์หยาบลดเสถียรภาพของวัสดุ | ชิ้นส่วนมีแนวโน้มไม่อยู่ในเกณฑ์ที่ยอมรับได้ ผอมบางอย่างค่อยเป็นค่อยไปในโซนเฉพาะ การวัด CMM แสดงความเบี่ยงเบนแบบก้าวหน้า | กำหนดเวลาการตรวจสอบมิติตามช่วงรอบที่กำหนด วางแผนการทำงานซ้ำของแม่พิมพ์หรือการเปลี่ยนเม็ดมีดก่อนที่จะถึงขีดจำกัดความคลาดเคลื่อน |
| การกัดกร่อนของช่องระบายความร้อน | การกัดกร่อนแบบออกซิเดชั่นในช่วงที่ไม่ได้ใช้งานโดยไม่มีการป้องกันช่องสัญญาณ ความเครียด-กระตุ้นการสร้างเซลล์กัลวานิก | น้ำรั่ว; ลดประสิทธิภาพการทำความเย็น อุณหภูมิที่เพิ่มขึ้นโดยไม่ทราบสาเหตุที่พื้นผิวแม่พิมพ์ | ทำความสะอาดช่องด้วยตัวทำละลายกรดอ่อนหลังจากออฟไลน์ อากาศ-แห้งด้วยลมอัด ทาน้ำมันเคลือบป้องกัน-ระหว่างการเก็บรักษา |
| กาวกัด | ความสัมพันธ์ทางเคมีระหว่างการเคลือบเปล่า (Al-Si) และพื้นผิวเหล็กแม่พิมพ์ที่ไม่เคลือบผิว | การขนย้ายวัสดุที่มองเห็นได้บนหน้าแม่พิมพ์ เพิ่มข้อบกพร่องที่พื้นผิวของชิ้นส่วนที่มีการประทับตรา เครื่องหมายที่น่ารำคาญ | ใช้หรือต่ออายุการเคลือบ PVD ที่มีแรงเสียดทานต่ำ- ประเมินประเภทการเคลือบเปล่าทางเลือก |
ตารางการบำรุงรักษาและตัวเลือกการตกแต่งใหม่
เมื่อใดที่คุณควรดึงแม่พิมพ์เพื่อรับบริการ? การรอจนกว่าชิ้นส่วนจะล้มเหลวในการตรวจสอบ หมายความว่าคุณได้ผลิตเศษซากแล้ว - ซึ่งอาจจะเป็นทั้งชุดก่อนที่จะจับการดริฟท์ได้ แนวทางป้องกันจะกำหนดจุดแทรกแซงตามจำนวนรอบ การสึกหรอที่วัดได้ และอัตราความก้าวหน้าของความล้มเหลวที่ทราบ
ผู้เชี่ยวชาญด้านการบำรุงรักษาแม่พิมพ์ที่มีประสบการณ์จะระบุสัญญาณที่ชัดเจนหลายประการ ได้แก่ เสี้ยนที่ปรากฏบนชิ้นส่วนที่มีการประทับตรา ค่าพิกัดความเผื่อที่มีแนวโน้มไปสู่ขีดจำกัดข้อมูลจำเพาะ น้ำหนักการกดที่เพิ่มขึ้น หรือการเปลี่ยนแปลงวิธีการทำงานของเครื่องมือด้วยเสียง การบันทึกชิ้นส่วนสุดท้ายจากการดำเนินการผลิตแต่ละครั้ง - พร้อมกับแถบปิดท้ายในแม่พิมพ์แบบโปรเกรสซีฟ - ทำให้ผู้ผลิตเครื่องมือมีหลักฐานทางกายภาพในการวินิจฉัยรูปแบบการสึกหรอและคาดการณ์สิ่งที่จะเกิดขึ้นต่อไป ประวัติดังกล่าวเมื่อรวมกับข้อมูลจำนวนช็อต จะทำให้คุณสามารถกำหนดเวลาการบำรุงรักษาในเชิงรุกมากกว่าเชิงโต้ตอบ
โดยทั่วไปจังหวะการบำรุงรักษาเชิงป้องกันเชิงป้องกันสำหรับแม่พิมพ์ชุบแข็งแบบกดจะประกอบด้วย:
- ทุกการดำเนินการผลิต (การตรวจสอบสิ้นสุด-ของ-การดำเนินการ)- การตรวจสอบพื้นผิวการทำงานด้วยสายตาเพื่อดูรอยแตก การสะสมหรือการให้คะแนน ตรวจสอบอัตราการไหลของความเย็นและอุณหภูมิทางออก บันทึกชิ้นส่วนสุดท้าย-เพื่อการเปรียบเทียบ
- ทุกๆ 10,000-20,000 รอบ- การตรวจสอบมิติบนพื้นผิวที่สำคัญโดยใช้ CMM ตรวจสอบการแตกร้าวจากความร้อนในช่วงต้นภายใต้การขยาย ทำความสะอาดช่องระบายความร้อนและตรวจสอบสมดุลการไหล
- ทุกๆ 30,000-50,000 รอบ- พื้นผิวแม่พิมพ์ทั้งหมด-ขัดใหม่เพื่อขจัดรอยแตกขนาดเล็ก-ก่อนที่จะแพร่กระจาย เคลือบซ้ำ-หากชั้น PVD มีการสึกหรอ-ทะลุผ่าน การบรรเทาความเครียด-หากการออกแบบแม่พิมพ์มีรูปทรงความเค้นสูง-
- เมื่อสิ้นสุดอายุการเคลือบที่คาดหวัง- ลอกและ-เคลือบ PVD อีกครั้ง ตรวจสอบวัสดุพิมพ์เพื่อดูความเสียหายด้านล่างก่อน-เคลือบใหม่ การตรวจสอบขนาดเพื่อยืนยันว่าแม่พิมพ์ยังอยู่ในเกณฑ์ความคลาดเคลื่อนหลังจากการปอก
การศึกษาวัสดุเกี่ยวกับความล้มเหลวของแม่พิมพ์เสา A- แนะนำเป็นพิเศษ-การบรรเทาความเครียดระหว่างการให้บริการ เพื่อลดความหนาแน่นของการเคลื่อนที่ที่สะสมระหว่างการหมุนเวียนด้วยความร้อน การตรวจสอบของพวกเขาพบว่าเม็ดมีดไม่เคยผ่านการอบอ่อนในระหว่างระยะเวลาการบริการ 50,000-80,000 รอบ ซึ่งเป็นการละเลยการบำรุงรักษาที่ทำให้เกิดความเสียหายภายในถึงระดับวิกฤต หากดำเนินการอบอ่อนเป็นระยะๆ ขอบเกรนที่อ่อนตัวลงและการสร้างรูพรุนที่ทำลายความทนทานต่อแรงกระแทกก็สามารถบรรเทาลงได้
บริการตกแต่งแม่พิมพ์ - ขัดใหม่ -ขัด เคลือบใหม่ - แก้ไขขนาดด้วยการเชื่อม-และ-เครื่องจักรใหม่ หรือเปลี่ยนเม็ดมีด - สามารถยืดอายุการใช้งานเครื่องมือได้อย่างมากเมื่อดำเนินการก่อนที่ความเสียหายจะถึงจุดที่ไม่อาจคืนกลับได้ การตัดสินใจระหว่างการปรับปรุงใหม่และการเลิกใช้ขึ้นอยู่กับปริมาณวัสดุที่เหลืออยู่เหนือความหนาของผนังขั้นต่ำ ความลึกของรอยแตกร้าวเกินกว่าที่การปรับปรุงพื้นผิวจะแก้ไขได้หรือไม่ และการแก้ไขมิติยังคงเป็นไปได้ทางเรขาคณิตโดยไม่กระทบต่อความสมบูรณ์ของช่องระบายความร้อนหรือไม่
การสนับสนุนของผู้ผลิตช่วยยืดอายุการใช้งานของเครื่องมือได้อย่างไร
บทบาทของผู้ผลิตไม่ได้สิ้นสุดที่การส่งมอบแม่พิมพ์ วิธีที่ซัพพลายเออร์สนับสนุนเครื่องมือของคุณตลอดอายุการใช้งานส่งผลโดยตรงต่อต้นทุนการเป็นเจ้าของทั้งหมดของคุณ - และนี่คือจุดที่บริการตกแต่งแม่พิมพ์ คุณภาพของเอกสารประกอบ และความพร้อมของส่วนประกอบอะไหล่กลายเป็นสิ่งที่สร้างความแตกต่างที่จับต้องได้
พิจารณาเอกสารก่อน ผู้ผลิตที่จัดส่งเอกสารประกอบแม่พิมพ์ที่ครบถ้วน - แบบร่างการประกอบ แผนภาพวงจรการทำความเย็น ใบรับรองวัสดุ บันทึกการรักษาความร้อน ข้อกำหนดการเคลือบ และช่วงเวลาการบำรุงรักษาที่แนะนำ - ช่วยให้ห้องเครื่องมือของคุณมีทุกสิ่งที่จำเป็นในการบำรุงรักษาแม่พิมพ์อย่างถูกต้อง หากไม่มีเอกสารดังกล่าว ทีมบำรุงรักษาของคุณจะเดาได้ว่าช่องใดเชื่อมต่อที่ใด ความแข็งของแม่พิมพ์ที่เคลือบเป็นอย่างไร และความหนาเท่าใด ความคลุมเครือดังกล่าวนำไปสู่การตัดสินใจในการบำรุงรักษาที่ไม่ถูกต้อง และการเกษียณอายุก่อนกำหนดของการเสียชีวิตที่อาจช่วยชีวิตได้
ความพร้อมใช้งานของชิ้นส่วนอะไหล่มีความสำคัญโดยเฉพาะอย่างยิ่งสำหรับแม่พิมพ์ที่มีส่วนสึกหรอ ส่วนตัดแต่งที่เปลี่ยนได้ หรือบล็อกระบายความร้อนแบบโมดูลาร์ ผู้ผลิตที่ออกแบบแม่พิมพ์โดยมีส่วนประกอบการสึกหรอที่เปลี่ยนได้ - และเก็บส่วนประกอบเหล่านั้นไว้พร้อมสำหรับการสั่งซื้อ - ช่วยให้คุณสามารถสลับส่วนการสึกหรอสูง-ได้โดยไม่ต้องเปลี่ยนเครื่องมือทั้งหมด วิธีการแบบโมดูลาร์ดังกล่าวช่วยยืดอายุการใช้งานของแม่พิมพ์ฐานได้อย่างไม่มีกำหนด ตราบใดที่ตัวโครงสร้างยังคงแข็งแรงอยู่ หากเม็ดมีดอะไหล่ต้องใช้เวลารอสินค้า 12 สัปดาห์ เนื่องจากผู้ผลิตเดิมไม่มีสินค้าคงคลังหรือบันทึก คุณจะต้องจ่ายค่าหยุดทำงานของแท่นพิมพ์ในขณะที่คุณรอ
กรอบงานการจัดการวงจรการใช้งานเครื่องมือเน้นย้ำว่าเครื่องมือการผลิตทุกชิ้นควรได้รับการปฏิบัติเสมือนเป็นทรัพย์สินที่ได้รับการควบคุม โดยมีเอกสารประจำตัว ประวัติการบำรุงรักษา และ-แผนสิ้นสุด-อายุการใช้งาน ผู้ผลิตที่สนับสนุนแนวทางนี้ช่วยให้สามารถตรวจสอบย้อนกลับได้จากวัตถุดิบตลอดทุกรอบการรักษาความร้อน ทุกการเคลือบ และทุกเหตุการณ์ในการตกแต่งใหม่ บันทึกที่ต่อเนื่องนั้นช่วยให้ข้อมูล-ตัดสินใจได้ว่าจะเคลือบใหม่เมื่อใด ควรหลอมเหลวเมื่อใด และเมื่อใดที่จะเลิกใช้งาน - โดยแทนที่การคาดเดาด้วยหลักฐาน
ตัวบ่งชี้ที่ชัดเจนที่สุดของความมุ่งมั่นของผู้ผลิตในการสนับสนุนระยะยาว-? ถามเกี่ยวกับกระบวนการตกแต่งใหม่ ซัพพลายเออร์ที่ให้บริการการปรับปรุงแม่พิมพ์ที่มีโครงสร้างใหม่ - การตรวจสอบขาเข้า การวิเคราะห์สาเหตุที่แท้จริง การทำแผนที่มิติ การทำงานซ้ำแบบเลือก -การเคลือบใหม่ การประทับตราเพื่อการตรวจสอบความถูกต้อง และเอกสารประกอบที่อัปเดต - จะลงทุนในแม่พิมพ์ของคุณที่มีประสิทธิภาพเหนือกว่าการส่งมอบครั้งแรก ซัพพลายเออร์ที่พิจารณาว่าธุรกรรมเสร็จสมบูรณ์เมื่อเรือตายเสนอผลิตภัณฑ์ให้คุณ ไม่ใช่การเป็นหุ้นส่วน ตลอดอายุการใช้งานของแม่พิมพ์ ความแตกต่างดังกล่าวจะกำหนดว่าคุณจะจ่ายเงินเพียงครั้งเดียวสำหรับเครื่องมือที่มีคุณภาพหรือจ่ายซ้ำๆ สำหรับการเปลี่ยนก่อนกำหนด
การบำรุงรักษาเชิงรุกซึ่งได้รับแจ้งจากเอกสารของผู้ผลิตและการสนับสนุนจากบริการตกแต่งใหม่ที่เข้าถึงได้ ถือเป็นการควบคุมขั้นสุดท้ายของผู้ซื้อเพื่อเพิ่มผลตอบแทนจากการลงทุนด้านเครื่องมือให้สูงสุด เมื่อเข้าใจโหมดความล้มเหลว กลยุทธ์การป้องกัน และความสัมพันธ์ของซัพพลายเออร์ที่ขยายออกไปนอกเหนือจากคำสั่งซื้อ คำถามที่เหลือก็ตรงไปตรงมา: คุณจะดึงปัจจัยการประเมินทั้งหมดเหล่านี้มารวมกันเข้าสู่กระบวนการจัดหาเชิงปฏิบัติได้อย่างไร
จัดหาเครื่องมือปั๊มขึ้นรูปเชิงวิศวกรรมด้วยความมั่นใจ
ตอนนี้คุณมีพื้นฐานทางเทคนิคในการประเมินผู้ผลิตแม่พิมพ์ปั๊มความร้อนตามปัจจัยที่คาดการณ์{0}ประสิทธิภาพของเครื่องมือในระยะยาวได้จริง ความรู้เกี่ยวกับวัสดุ วิธีการตัดเฉือน คุณภาพการรักษาความร้อน ลอจิกการเคลือบ การออกแบบการทำความเย็น การสนับสนุนวงจรชีวิต - สิ่งเหล่านี้ไม่ใช่แนวคิดเชิงนามธรรม คำถามเหล่านี้เป็นคำถามเฉพาะที่คุณนำเข้ามาในทุกการสนทนาในการจัดหาและเป็นเกณฑ์ที่คุณวัดผลทุกใบเสนอราคา ขั้นตอนสุดท้ายคือการจัดระเบียบทั้งหมดให้เป็นกระบวนการที่ทำซ้ำได้ ซึ่งคุณสามารถดำเนินการได้โดยเริ่มตั้งแต่ RFQ ถัดไป
รายการตรวจสอบการจัดหาของคุณสำหรับเครื่องมือปั๊มขึ้นรูปทางวิศวกรรม
รายการตรวจสอบ RFQ ของแม่พิมพ์ปั๊มช่วยให้การประเมินของคุณสอดคล้องกันระหว่างซัพพลายเออร์ และรับประกันว่าไม่มีสิ่งใดตกหล่นจากรอยแตกร้ายแรง ทำตามขั้นตอนเหล่านี้ตามลำดับ - แต่ละรุ่นจากรุ่นก่อนหน้า:
- ยืนยันประเภทการสมัครของคุณ- คุณกำลังจัดหาแม่พิมพ์ปั๊มแข็งแบบกดสำหรับชิ้นส่วนโครงสร้างยานยนต์ หรือแม่พิมพ์ปั๊มฟอยล์เพื่อการตกแต่งสำหรับการสร้างแบรนด์และบรรจุภัณฑ์หรือไม่ ความแตกต่างประการเดียวนี้กำหนดประเภทวัสดุ ข้อกำหนดด้านความร้อน ความคาดหวังด้านความทนทาน และการรับรองอุตสาหกรรมที่เกี่ยวข้อง
- กำหนดข้อกำหนดด้านปริมาณการผลิตและอายุการใช้งาน- ระบุทั้งปริมาณประจำปีในปัจจุบันและขนาดที่คาดการณ์ไว้-ในช่วงสามถึงห้าปี รวมสถานการณ์ทั้งต่ำและสูงเพื่อให้ผู้ผลิตสามารถแนะนำเครื่องมือที่เหมาะกับวิถีของคุณ ไม่ใช่แค่คำสั่งซื้อของวันนี้ เช่นคำแนะนำ RFQ การผลิตตามสัญญาจาก Panovaเน้นย้ำว่าปริมาณมักจะกำหนดวิธีการผลิตเอง - กระบวนการที่เหมาะสำหรับปริมาณน้อยอาจพังทลายลงตามขนาด
- ระบุความคาดหวังของวัสดุแม่พิมพ์หรือขอคำแนะนำที่สมเหตุสมผล- ระบุเกรดวัสดุที่คุณต้องการ (H13, ทองเหลือง, ทองแดง) หรือขอให้ซัพพลายเออร์เสนอเกรดพร้อมเหตุผลทางเทคนิคโดยพิจารณาจากวัสดุพิมพ์ อุณหภูมิ และความยาวรันของคุณ
- จัดทำโมเดล 3D CAD ควบคู่ไปกับภาพวาด 2D- ซัพพลายเออร์ที่สามารถซักถามเรขาคณิตทั้งหมดจะให้ผลตอบรับ DFM ได้ดีกว่าซัพพลายเออร์ที่ทำงานจาก PDF แบบเรียบ กการสำรวจผู้นำด้านวิศวกรรมจำนวน 250 คนพบว่า 90 เปอร์เซ็นต์ของทีมได้รับข้อเสนอแนะจาก DFM ของซัพพลายเออร์ช้าเกินไปในระหว่างการพัฒนาผลิตภัณฑ์ใหม่ - การแบ่งปันข้อมูล 3 มิติตั้งแต่เนิ่นๆ ถือเป็นมาตรการรับมือที่มีประสิทธิภาพมากที่สุด
- อธิบายสภาพแวดล้อมการทำงานและส่วนประกอบการผสมพันธุ์- วัสดุเปล่าและประเภทการเคลือบ น้ำหนักการกด อัตรารอบ โครงสร้างพื้นฐานการทำความเย็นบนการกด และวิธีที่ชิ้นส่วนประทับตราเชื่อมต่อกับส่วนประกอบที่อยู่ติดกัน บริบทช่วยให้ผู้ผลิตตัดสินใจทางวิศวกรรมได้อย่างชาญฉลาดยิ่งขึ้น
- ขอรายละเอียดการออกแบบการทำความเย็นและเอาต์พุตการจำลองความร้อน- ถามว่ามีการเสนอการระบายความร้อนตามแบบหรือแบบทั่วไป อุณหภูมิพื้นผิวแม่พิมพ์ใดที่คาดการณ์ได้ในสภาวะคงตัว และวิธีการตรวจสอบความสม่ำเสมอของการทำความเย็น
- ตรวจสอบกลยุทธ์การรักษาความร้อนและการเคลือบ- ยืนยันว่าซัพพลายเออร์ดำเนินการบำบัดความร้อนใน-บ้านหรือไม่ เป้าหมายความแข็งใดที่พวกเขาเสนอ และระบบการเคลือบใดที่พวกเขาแนะนำสำหรับกลไกการสึกหรอเฉพาะของคุณ
- ยืนยันการรับรองและตรวจสอบย้อนกลับ- ต้องมี ISO 9001 เป็นอย่างน้อย IATF 16949 สำหรับงานห่วงโซ่อุปทานยานยนต์ ขอใบรับรองโรงงานวัสดุ บันทึกการรักษาความร้อน และรายงานการตรวจสอบความถูกต้องของ CMM ว่าเป็นการส่งมอบมาตรฐาน
- ประเมินต้นทุนการเป็นเจ้าของทั้งหมด ไม่ใช่ราคาซื้อเพียงอย่างเดียว- สอบถามอายุการใช้งานของแม่พิมพ์ที่คาดหวัง ระยะเวลาการบำรุงรักษาที่แนะนำ ความพร้อมใช้งานในการตกแต่งใหม่ และเวลารอคอยสินค้าของเม็ดมีดอะไหล่ รวมสิ่งเหล่านี้ไว้ในการเปรียบเทียบราคาของคุณ
- เข้าร่วมตั้งแต่เนิ่นๆ สำหรับอินพุต DFM - ก่อนที่จะล็อคการออกแบบ- การโต้ตอบที่มีมูลค่าสูงสุด-กับซัพพลายเออร์แม่พิมพ์สั่งทำจะเกิดขึ้นก่อนที่การออกแบบของคุณจะถูกหยุดนิ่ง ไม่ใช่หลังจากนั้น เชิญแสดงความคิดเห็นเกี่ยวกับมุมร่าง ความเป็นไปได้ในการทำความเย็น ทางเลือกวัสดุ และการปรับพิกัดความเผื่อให้เหมาะสม ในขณะที่การเปลี่ยนแปลงยังคงมีราคาไม่แพง
เริ่มต้นการสนทนากับผู้ผลิตที่เหมาะสม
ข้อผิดพลาดในการจัดหาที่พบบ่อยที่สุดคือการปฏิบัติต่อ RFQ เสมือนเป็นเหตุการณ์ทางธุรกรรม - ส่งการพิมพ์ รวบรวมราคา เลือกหมายเลขที่ต่ำที่สุด วิธีการดังกล่าวรับประกันว่าคุณจะไม่ได้เรียนรู้อะไรเกี่ยวกับความลึกทางวิศวกรรมของผู้ผลิตจนกว่าปัญหาจะเกิดขึ้นในการผลิต เป็นเวลาหลายเดือนหลังจากปิดใบสั่งซื้อ
แนวทางที่ดีกว่าจะพลิกแบบไดนามิก แบ่งปันบริบทแอปพลิเคชัน วิถีปริมาณ และข้อกำหนดด้านประสิทธิภาพของคุณ แล้วประเมินไม่ใช่แค่ราคาที่กลับมา แต่รวมถึงคำถามผู้ผลิตถามกลับ ซัพพลายเออร์ที่ขอรายละเอียดการเคลือบเปล่า ถามเกี่ยวกับความสามารถในการทำความเย็นด้วยการอัดของคุณ ท้าทายรัศมีที่แคบซึ่งจะรวมความเครียดจากความร้อน หรือแนะนำระบบการเคลือบที่คุณไม่เคยพิจารณา - ว่าซัพพลายเออร์กำลังออกแบบโซลูชัน ผู้ที่ส่งคืนตัวเลขโดยไม่มีคำถามคือการเสนอราคาสินค้า
สำหรับผู้ซื้อที่สำรวจโซลูชันเครื่องมือการปั๊มขึ้นรูปทางวิศวกรรมในกระบวนการปั๊มร้อน การปั๊มแม่พิมพ์ และกระบวนการขึ้นรูปโลหะ-ที่อยู่ติดกันหน้า Stamping Die ของ YICHENทำหน้าที่เป็นจุดเริ่มต้นในทางปฏิบัติเพื่อใช้เกณฑ์การประเมินที่กล่าวถึงในบทความนี้ ขอบเขตครอบคลุมถึงโซลูชันแม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเอง ทำให้คุณติดต่อจุดเดียวเพื่อประเมินความสามารถเทียบกับรายการตรวจสอบทั้งหมดข้างต้น - ตั้งแต่ความเชี่ยวชาญด้านวัสดุไปจนถึงการสนับสนุนวงจรชีวิต
การจัดหาแม่พิมพ์ปั๊มร้อนไม่ใช่การซื้อ-เพียงครั้งเดียว เป็นจุดเริ่มต้นของความสัมพันธ์ที่จะกำหนดคุณภาพการผลิต รอบเวลา และค่าบำรุงรักษาเป็นเวลาหลายปี ผู้ผลิตที่ได้รับความสัมพันธ์ดังกล่าวคือผู้ที่ปฏิบัติต่อแม่พิมพ์ของคุณเสมือนเป็นระบบทางวิศวกรรม - ไม่ใช่แท่งเหล็กที่มีป้ายราคา ถามคำถามที่ถูกต้อง ประเมินมูลค่าตลอดอายุการใช้งาน และมีส่วนร่วมตั้งแต่เนิ่นๆ นั่นคือวิธีที่คุณจะหลีกเลี่ยงการจ่ายเงินสำหรับการเลือกที่ไม่ถูกต้องหลังจากที่ลืมคำสั่งซื้อไปแล้ว
คำถามที่พบบ่อยเกี่ยวกับผู้ผลิตแม่พิมพ์ปั๊มร้อน
1. แม่พิมพ์ปั๊มร้อนสำหรับงานยานยนต์และงานตกแต่งแตกต่างกันอย่างไร
แม่พิมพ์อัดแข็งสำหรับยานยนต์จะสร้างช่องว่างเหล็กโบรอนที่อุณหภูมิสูงกว่า 880 องศาเซลเซียสโดยใช้เหล็กกล้าเครื่องมือ H13 ที่ระบายความร้อนด้วยน้ำ- ทำให้เกิดชิ้นส่วนโครงสร้างที่มีความแข็งแรงสูง-สูง-เป็นพิเศษด้วยความต้านทานแรงดึงเกิน 1,500 MPa แม่พิมพ์ปั๊มฟอยล์เพื่อการตกแต่งทำงานที่อุณหภูมิระหว่าง 100 ถึง 200 องศาเซลเซียส โดยใช้ทองเหลือง ทองแดง หรือแมกนีเซียมเพื่อถ่ายโอนฟอยล์โลหะลงบนพื้นผิวบรรจุภัณฑ์ การใช้งานทั้งสองแตกต่างกันในเรื่องวัสดุแม่พิมพ์ ข้อกำหนดในการทำความเย็น ความคลาดเคลื่อน และการรับรองทางอุตสาหกรรม ดังนั้นผู้ผลิตที่เชี่ยวชาญด้านหนึ่งอาจขาดความสามารถในอีกด้านหนึ่ง
2. ฉันจะเลือกวัสดุแม่พิมพ์ที่เหมาะสมสำหรับการปั๊มร้อนได้อย่างไร?
การเลือกวัสดุขึ้นอยู่กับประเภทการใช้งาน ปริมาณการผลิต วัสดุพิมพ์ และอุณหภูมิในการทำงาน เหล็กกล้าเครื่องมือ H13 และ H11 เหมาะสำหรับการชุบแข็งด้วยการอัดขึ้นรูปยานยนต์ เนื่องจากทนทานต่อความล้าจากความร้อนและความแข็งที่อุณหภูมิสูงจัด ทองเหลืองให้ความสมดุลที่ดีที่สุดของการนำความร้อนและความทนทานสำหรับการปั๊มฟอยล์ปริมาณปานกลาง-ถึง-สูง ทองแดงมีความสม่ำเสมอของความร้อนที่เหนือกว่าสำหรับงานตกแต่งพื้นที่ขนาดใหญ่- แมกนีเซียมให้บริการระยะสั้นและสร้างต้นแบบในเชิงเศรษฐกิจ ผู้ผลิตที่มีความรู้ เช่น YICHEN (yichen-group.com/stamping-die/) แนะนำวัสดุโดยพิจารณาจากระยะเวลาในการผลิตและข้อกำหนดด้านคุณภาพเฉพาะของคุณ แทนที่จะเลือกใช้ตัวเลือกเดียว
3. อะไรทำให้ช่องระบายความร้อนแบบ Conformal ดีกว่าช่องเจาะทั่วไปในแม่พิมพ์ปั๊มร้อน?
ช่องระบายความร้อนที่สม่ำเสมอตามรูปร่างของพื้นผิวแม่พิมพ์ในระยะห่างที่สม่ำเสมอ ทำให้สามารถดึงความร้อนที่สม่ำเสมอทั่วทั้งรูปทรงของชิ้นส่วนทั้งหมด การวิจัยแสดงให้เห็นว่าสามารถทำความเย็นได้เร็วกว่าช่องเจาะตรงแบบเดิมถึงหกเท่า- ซึ่งไม่สามารถไปตามเส้นโค้งที่ซับซ้อนได้ และสร้างจุดร้อนที่การระบายความร้อนไม่เพียงพอ สำหรับการแข็งตัวด้วยการอัด การระบายความร้อนสม่ำเสมอช่วยให้แน่ใจว่ามีการก่อตัวของมาร์เทนไซต์ที่สม่ำเสมอ และป้องกันจุดอ่อนเฉพาะที่ ข้อเสีย-คือต้นทุนการผลิตที่สูงขึ้นด้วยวิธีการเติมแต่ง เช่น การหลอมด้วยเลเซอร์แบบเลือก ซึ่งทำให้ต้นทุนดังกล่าว-มีประสิทธิภาพมากที่สุดสำหรับโปรแกรมยานยนต์ที่มีปริมาณมาก- ซึ่งการประหยัดเวลาของวงจรนั้นมากกว่าชิ้นส่วนหลายล้านชิ้น
4. ควรบำรุงรักษาแม่พิมพ์ปั๊มร้อนบ่อยแค่ไหนเพื่อป้องกันความล้มเหลว?
กำหนดการบำรุงรักษาเชิงป้องกันตามจำนวนรอบมีความคุ้มค่า-มากกว่าการซ่อมแซมเชิงรับ แนวทางปฏิบัติที่ดีที่สุด ได้แก่ การตรวจสอบด้วยภาพหลังการดำเนินการผลิตทุกครั้ง การตรวจสอบมิติ CMM ทุกๆ 10,000 ถึง 20,000 รอบ การ-การขัดและ-การเคลือบพื้นผิวใหม่ทั้งหมด การประเมินทุกๆ 30,000 ถึง 50,000 รอบ และ-การบรรเทาความเครียดตามช่วงเวลาที่กำหนด เพื่อป้องกันการแพร่กระจายของรอยแตกเมื่อยล้าจากความร้อน ช่องระบายความร้อนควรได้รับการทำความสะอาดและป้องกันการกัดกร่อนในระหว่างช่วงที่ไม่ได้ใช้งาน เนื่องจากการวิจัยพบว่ามากกว่า 90 เปอร์เซ็นต์ของรอยแตกร้าวที่เกิดจากผนังด้านในของช่องระบายความร้อน
5. ผู้ผลิตแม่พิมพ์ปั๊มร้อนควรมีใบรับรองอะไรบ้าง?
ISO 9001 คือการรับรองการจัดการคุณภาพขั้นพื้นฐานที่รับประกันขั้นตอนที่จัดทำเป็นเอกสารและกระบวนการที่ทำซ้ำได้ สำหรับงานด้านห่วงโซ่อุปทานของยานยนต์ โดยทั่วไปแล้วจะบังคับใช้ IATF 16949 โดยเพิ่มข้อกำหนดสำหรับ PPAP, FMEA, SPC และการจัดการความปลอดภัยของผลิตภัณฑ์ นอกเหนือจากการรับรองแล้ว ให้ตรวจสอบว่าผู้ผลิตมอบใบรับรองโรงงานวัสดุที่สามารถตรวจสอบย้อนกลับได้ครบถ้วน รายงานการตรวจสอบขนาด CMM บันทึกการรักษาความร้อน และข้อมูลการตรวจสอบการทดลอง ความมั่นคงทางการเงินและความสัมพันธ์อันยาวนานกับลูกค้า-ยังบ่งบอกถึงความน่าเชื่อถือที่การดำเนินงานใหม่ๆ ไม่สามารถแสดงให้เห็นได้


