


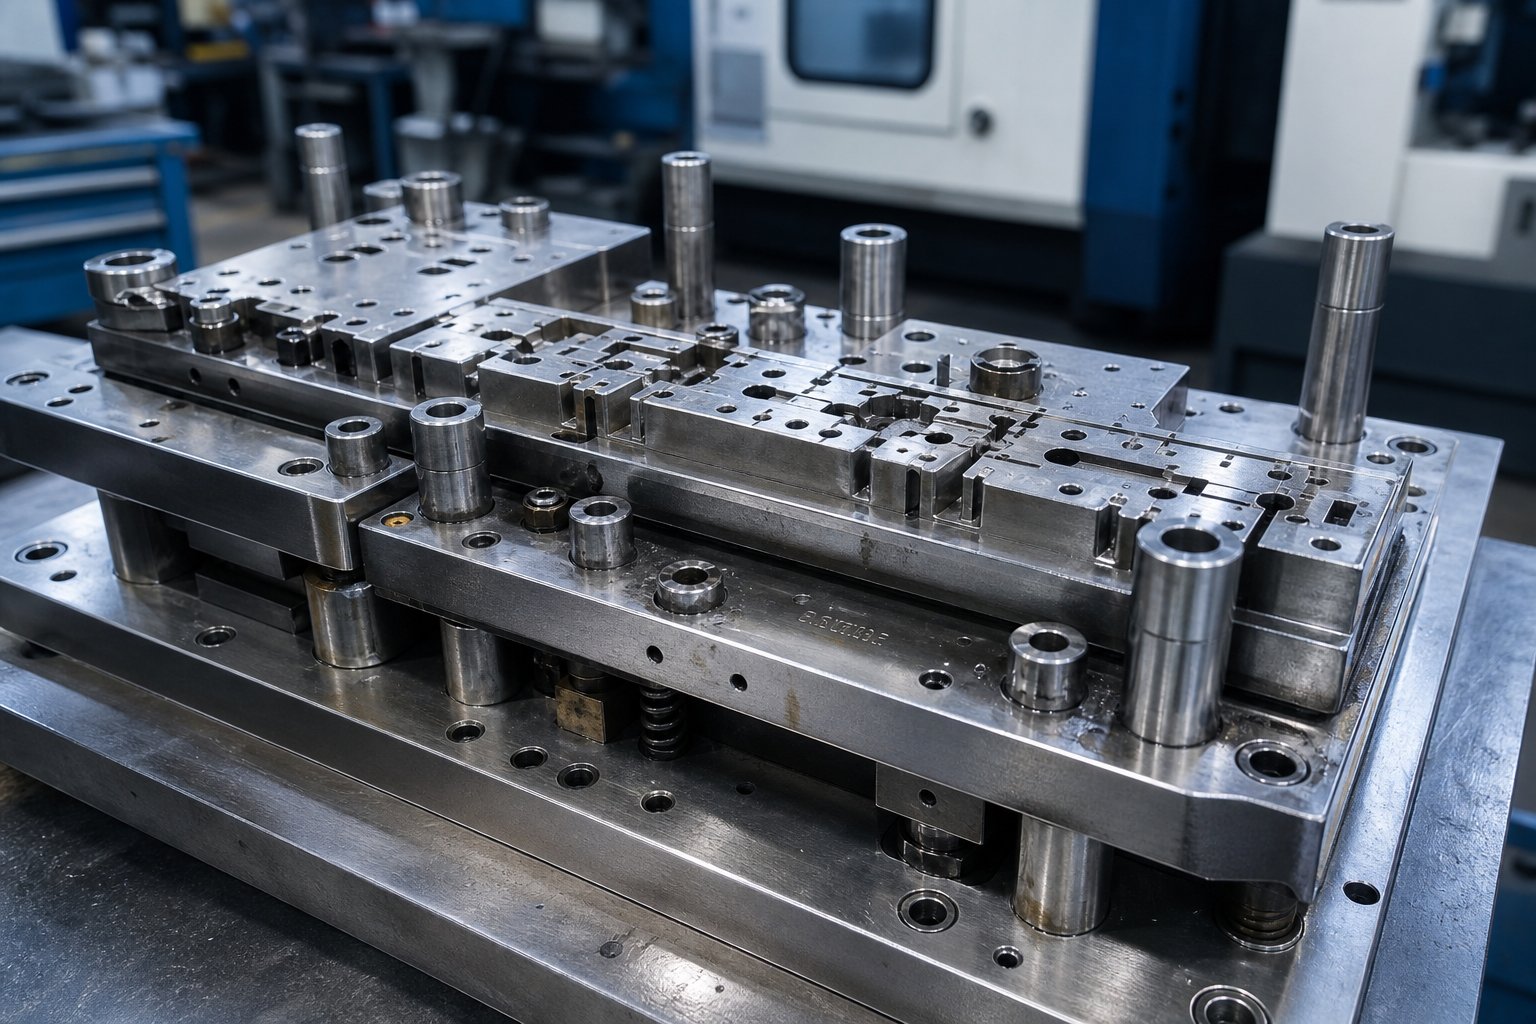
การทำแม่พิมพ์ปั๊มโลหะมีความหมายจริงๆ อย่างไร
เมื่อคุณค้นหาข้อมูลในการทำแม่พิมพ์ปั๊มโลหะโดยทั่วไปแล้วคุณจะไปถึงจุดใดจุดหนึ่งจากสองจุดสุดขั้ว: ผู้ที่ชอบเจาะรูในแผ่นโลหะบางๆ หรือบทในตำราเรียนที่เต็มไปด้วยสมการ บทความนี้จะเติมเต็มช่องว่างระหว่างโลกเหล่านั้น โดยจะพาคุณไปดูว่าการก่อสร้างแม่พิมพ์ระดับมืออาชีพตั้งแต่เหล็กดิบไปจนถึงการผลิตครั้งแรกนั้นเป็นอย่างไร
Stamping Die คืออะไร และอะไรที่ทำให้คนๆ หนึ่งเกี่ยวข้อง
แล้วตายในการผลิตคืออะไร? ที่แกนกลาง แม่พิมพ์ปั๊มขึ้นรูปเป็นเครื่องมือที่มีความแม่นยำซึ่งประกอบด้วยสองซีกที่เชื่อมต่อกันเพื่อตัด งอ หรือขึ้นรูปแผ่นโลหะให้เป็นรูปร่างที่เสร็จสมบูรณ์ภายใต้แรงกด การเจาะบ้านครึ่งบนและล่าง โพรงแม่พิมพ์ เครื่องปอก นักบิน และส่วนประกอบนำทางที่ทำงานร่วมกันเพื่อค้นหาวัสดุ ดำเนินการ และปล่อยชิ้นส่วนที่เสร็จแล้ว คำจำกัดความของการประทับตราอย่างง่าย: กระบวนการ-แรงสูงที่แปลงแผ่นเรียบให้เป็นส่วนประกอบสามมิติ-ด้วยความเร็วในการผลิต
แต่นี่คือความแตกต่างที่เนื้อหาส่วนใหญ่มองข้าม การใช้งานแม่พิมพ์ปั๊มหมายถึงการใส่แม่พิมพ์ลงในเครื่องอัดและชิ้นส่วนที่กำลังทำงาน การผลิตชิ้นหนึ่งหมายถึงการออกแบบวิศวกรรมทุกส่วนประกอบตั้งแต่บล็อกเหล็กกล้า กลึงจนถึงระดับความคลาดเคลื่อนระดับไมครอน- ชุบแข็ง และพิสูจน์ว่ามันผลิตชิ้นส่วนที่ยอมรับได้ก่อนที่จะถึงขั้นตอนการผลิต เครื่องปั๊มขึ้นรูปที่ไม่มีแม่พิมพ์ที่สร้างขึ้นอย่างถูกต้องคืออะไร? แค่ระวางน้ำหนักโดยที่ไม่มีประโยชน์ที่จะไป
ขอบเขตของบทความนี้มุ่งเน้นไปที่ด้านการก่อสร้างทั้งหมด: การออกแบบ การตัดเฉือน การรักษาความร้อน การตรวจสอบ และการตรวจสอบความถูกต้อง หากคุณถามว่ามีอะไรตายบ้างและถูกสร้างขึ้นมาอย่างไร แสดงว่าคุณมาถูกที่แล้ว
ทำไมต้องตาย-การสร้างความแม่นยำเป็นตัวกำหนดคุณภาพของชิ้นส่วน
ทุกมิติบนชิ้นส่วนที่ประทับตราจะย้อนกลับไปถึงวิธีการผลิตแม่พิมพ์ประทับตราโดยตรง การเจาะ-เพื่อ-ระยะหลบจะควบคุมความสูงของเสี้ยน รูปทรงของโพรงเป็นตัวกำหนดการไหลของวัสดุ การตกแต่งพื้นผิวบนเหล็กขึ้นรูปเป็นตัวกำหนดว่าชิ้นส่วนจะหลุดออกอย่างหมดจดหรือมีน้ำดีและเกาะติดหรือไม่ เมื่อพิกัดความเผื่อเบี่ยงเบนไปแม้แต่สองสามพันนิ้ว อัตราของเสียก็จะเพิ่มขึ้น เวลาหยุดทำงานของแท่นพิมพ์จะเพิ่มขึ้น และราคาต่อการเข้าชมก็เพิ่มขึ้น
แม่พิมพ์คือ DNA ของทุกส่วนที่ประทับตรา ข้อบกพร่องในการตกแต่งพื้นผิวทุกชิ้น ข้อผิดพลาดด้านมิติ หรือเสี้ยนจะย้อนกลับไปถึงวิธีการผลิตแม่พิมพ์
การทำความเข้าใจว่าการปั๊มโลหะคืออะไรในระดับการปฏิบัติหมายถึงการตระหนักว่าแม่พิมพ์ปั๊มโลหะไม่ใช่เครื่องมือทั่วไป เครื่องมือเหล่านี้คือ-เครื่องมือที่สร้างขึ้นโดยเฉพาะโดยแต่ละตัวเลือกการออกแบบ การเลือกใช้วัสดุ และการตัดเฉือนผสมผสานกับคุณภาพ อายุการใช้งานที่ยาวนาน และความคุ้มค่าของทุกชิ้นส่วนที่ผลิต ส่วนต่อๆ ไปจะแจกแจงรายละเอียดอย่างชัดเจนว่ามันเกิดขึ้นได้อย่างไร โดยเริ่มจากขั้นตอนวิศวกรรมดิจิทัลที่เกิดขึ้นก่อนการตัดเศษใดๆ
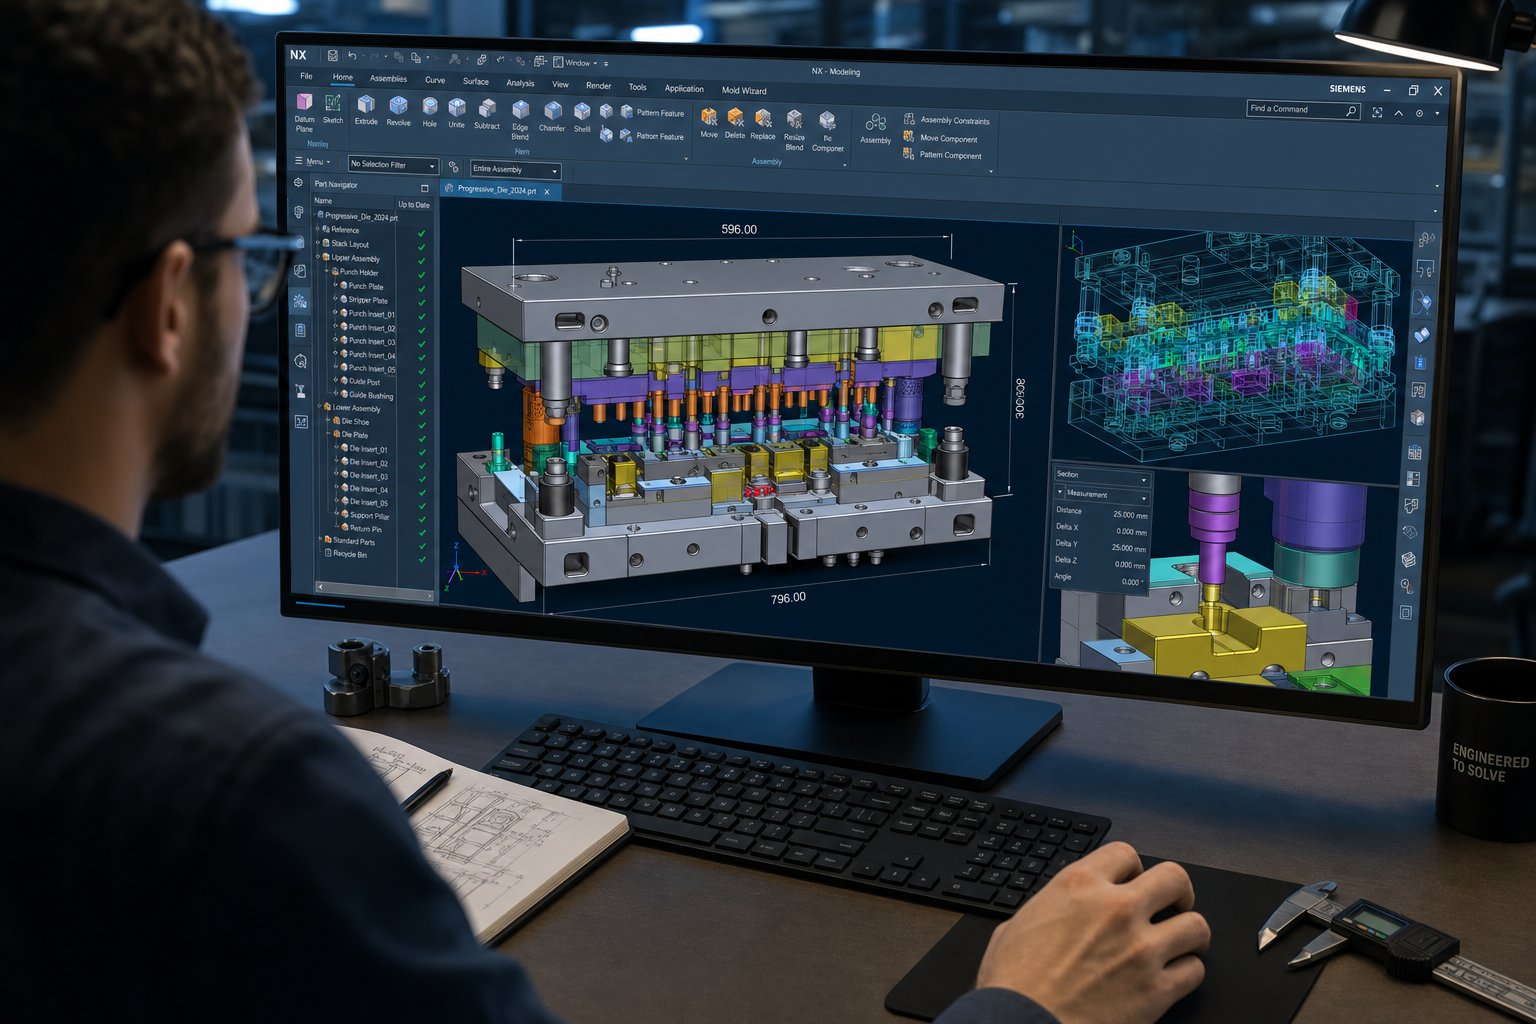
ขั้นตอนการออกแบบแม่พิมพ์ตั้งแต่การสร้างแบบจำลอง CAD ไปจนถึงการเขียนโปรแกรม CAM
ก่อนที่จะตัดเหล็กกล้าเครื่องมือใดๆ แม่พิมพ์ปั๊มขึ้นรูปจะมีรูปทรงแบบดิจิทัลทั้งหมด ขั้นตอนวิศวกรรมส่วนหน้า-คือช่วงที่ต้นทุน ความแม่นยำ และประสิทธิภาพการผลิตถูกกำหนดเป็นส่วนใหญ่ แต่ก็เป็นขั้นตอนที่คนส่วนใหญ่มองข้ามเรื่องการก่อสร้างแม่พิมพ์ไปการออกแบบแม่พิมพ์ปั๊มที่ทันสมัยอาศัยสามสาขาวิชาดิจิทัลที่เชื่อมโยงถึงกัน: การสร้างแบบจำลอง 3D CAD เพื่อกำหนดทุกส่วนประกอบ การจำลอง CAE เพื่อตรวจสอบพฤติกรรมการขึ้นรูป และการเขียนโปรแกรม CAM เพื่อสร้างเส้นทางเครื่องมือที่จะตัดเฉือนแต่ละชิ้นส่วน ทำให้ขั้นตอนนี้ถูกต้องและคุณจะลดการวนซ้ำของการทดลอง เรื่องที่สนใจ และการทำงานซ้ำ ทำผิดแล้วคุณต้องชดใช้ความผิดพลาดเหล่านั้นด้วยเหล็ก
การสร้างแบบจำลอง 3D CAD สำหรับเรขาคณิต Punch และ Die
การออกแบบแม่พิมพ์ปั๊มโลหะเริ่มต้นด้วยแบบจำลองพาราเมตริก 3 มิติของชิ้นส่วนที่ปั๊มเสร็จแล้ว วิศวกรนำเข้ารูปทรงของชิ้นส่วน ซึ่งโดยทั่วไปจะเป็นไฟล์ STEP หรือ CAD ดั้งเดิม และเริ่มทำงานย้อนกลับจากรูปร่างสุดท้ายเพื่อกำหนดว่าแม่พิมพ์จะต้องสร้างรูปร่างอย่างไร วิธีการทางวิศวกรรมย้อนกลับ-นี้คือจุดที่การออกแบบการปั๊มโลหะแผ่นแตกต่างจากการออกแบบทางกลทั่วไป คุณไม่ได้เป็นเพียงการสร้างแบบจำลองส่วนประกอบที่มั่นคงเท่านั้น คุณกำลังสร้างแบบจำลองพื้นที่และการเคลื่อนไหวเชิงลบที่จะก่อให้เกิดส่วนต่างๆ นับล้านครั้ง
การสร้างแบบจำลองพาราเมตริกหมายถึงทุกมิติขับเคลื่อนด้วยความสัมพันธ์ เปลี่ยนรัศมีการเจาะและช่องแม่พิมพ์ผสมพันธุ์ ช่องเปิดของนักเต้นระบำเปลื้องผ้า และช่องใส่แผ่นรอง ทั้งหมดจะอัปเดตโดยอัตโนมัติ การเชื่อมโยงนี้ป้องกันความไม่ตรงกันที่ทำให้เกิดการรบกวนระหว่างการประกอบ พั้นช์จะได้รับการสร้างแบบจำลองตามโปรไฟล์การตัด ความยาวที่ดิน และมุมเฉือน บล็อกแม่พิมพ์ได้รับรูปทรงของช่องที่มีช่องว่างที่เหมาะสมสำหรับวัสดุเฉพาะและความหนาที่กำลังประทับ เครื่องปอก ไพล็อต ไกด์พิน และบล็อกส้นเท้าล้วนมีรูปร่างเป็นโมเดลการประกอบเดียวกัน ทำให้มั่นใจได้ว่าส่วนประกอบทุกชิ้นทำงานเป็นระบบที่ประสานกัน
เค้าโครงสตริปเป็นส่วนสำคัญของขั้นตอนการสร้างแบบจำลองนี้ ผู้ออกแบบเป็นผู้กำหนดว่าแถบแบนจะซ้อนกันอย่างไร ปริมาณวัสดุที่อยู่ระหว่างส่วนต่างๆ ตำแหน่งที่แถบพาหะเชื่อมต่อ และระยะพิทช์ที่แยกสถานี เค้าโครงแถบที่วางแผนไว้อย่างดี-ทำให้การใช้วัสดุสมดุลกับการกระจายแรงขึ้นรูปและความเสถียรในการป้อน ของเสียจากการทำรังที่ไม่ดี การจัดลำดับที่ไม่ดีจะสร้างแรงที่ไม่สมดุลซึ่งทำให้แม่พิมพ์ไม่สม่ำเสมอ
การจำลอง CAE เพื่อทำนายพฤติกรรมการขึ้นรูป
ลองนึกภาพการกดรูปทรงที่ซับซ้อนจากเหล็กที่มีความแข็งแรงสูง- และพบว่าผนังที่ดึงนั้นบางจนแตกร้าว แต่หลังจากที่คุณได้ตัดเฉือนช่องแม่พิมพ์แล้วเท่านั้น สถานการณ์นั้นเคยเป็นเรื่องธรรมดา ปัจจุบัน การจำลอง CAE คาดการณ์ความล้มเหลวเหล่านี้ก่อนที่จะมีเครื่องมือทางกายภาพใดๆ ทำให้เป็นหนึ่งในเทคนิคการปั๊มโลหะที่มีค่าที่สุดสำหรับวิศวกรแม่พิมพ์
การวิเคราะห์องค์ประกอบจำกัดจำลองกระบวนการขึ้นรูปทั้งหมด: หน้าสัมผัสของตัวยึดเปล่า การเคลื่อนที่ของการเจาะ การไหลของวัสดุเข้าไปในโพรง และการกู้คืนแบบยืดหยุ่นที่ตามมา การจำลองจะระบุรอยยับในพื้นที่ที่ไม่ได้รับการสนับสนุน การผอมบางในรัศมีที่แคบ และการแตกร้าวที่ความเครียดเกินขีดจำกัดของวัสดุ นอกจากนี้ยังคาดการณ์การดีดกลับ ซึ่งเป็นแนวโน้มที่โลหะที่ขึ้นรูปแล้วจะกลับมามีรูปร่างบางส่วนเมื่อแรงกดหายไป สำหรับเหล็กกล้าที่มีความแข็งแรงสูง- การสปริงกลับอาจรุนแรงพอที่จะดันชิ้นส่วนต่างๆ ออกจากพิกัดความเผื่อโดยสิ้นเชิงเครื่องมือจำลองขั้นสูงตอนนี้คำนวณขนาดการสปริงกลับบนพื้นผิวชิ้นส่วนทั้งหมด ช่วยให้วิศวกรสามารถชดเชยรูปทรงของแม่พิมพ์ในเชิงรุก แทนที่จะไล่ตามการแก้ไขระหว่างการทดลอง
การชดเชยนี้ทำงานโดยเจตนาปรับเปลี่ยนหน้าแม่พิมพ์ เพื่อให้ชิ้นส่วนสปริงกลับคืนสู่รูปร่างสุดท้ายที่ถูกต้อง หากไม่มีการจำลอง วิศวกรอาศัยการทดลองทางกายภาพ-และ-ข้อผิดพลาด ซึ่งเกินความคาดหมายและทำซ้ำด้วยการตัดแม่พิมพ์ที่มีราคาแพง เทคโนโลยีการประทับตราได้ก้าวหน้าไปถึงจุดที่สามารถตรวจสอบต้นแบบการประทับโลหะแบบดิจิทัลได้ก่อนที่จะดำเนินการใช้เครื่องมือหนัก ลดเวลาในการพัฒนาหลายสัปดาห์ และกำจัดการสุ่มตัวอย่างทางกายภาพทั้งรอบ
การเขียนโปรแกรม CAM และกลยุทธ์ Toolpath
ด้วยการล็อกเรขาคณิตและการจำลองที่ได้รับการตรวจสอบแล้ว การเขียนโปรแกรม CAM จะแปลการออกแบบเป็นคำสั่งเครื่องจักร รูปร่าง ทุกช่อง และโปรไฟล์บนส่วนประกอบแม่พิมพ์ทุกชิ้นจำเป็นต้องมีเส้นทางเครื่องมือที่สร้างสมดุลระหว่างผิวสำเร็จ ความแม่นยำของมิติ และรอบเวลา นี่คือจุดที่การตัดสินใจในการออกแบบปั๊มขึ้นรูปตรงกับความเป็นจริงในการผลิต
โปรแกรมเมอร์ CAM กำหนดกลยุทธ์ในการกัดหยาบที่จะกำจัดวัสดุจำนวนมากออกอย่างรวดเร็ว โดยเหลือสต็อกไว้สำหรับการเก็บผิวกึ่งสำเร็จและการเก็บผิวขั้นสุดท้าย พวกเขาเลือกรูปทรงของหัวกัดที่ตรงกับคุณลักษณะเฉพาะ: ดอกเอ็นมิลปลายมน-สำหรับโพรงที่โค้งงอ ดอกเอ็นมิลล์แบบแบนสำหรับพื้นผิวระนาบ และ-เครื่องมือที่มีเส้นผ่านศูนย์กลางเล็กสำหรับมุมที่แคบ กลยุทธ์เส้นทางเครื่องมือ เช่น การตัดเฉือนความเร็วสูง-ที่มีภาระเศษคงที่จะช่วยลดแรงตัดและยืดอายุการใช้งานของเครื่องมือ ซึ่งมีความสำคัญเมื่อคุณตัดเฉือนเหล็กกล้าเครื่องมือชุบแข็งที่ 60+ HRC หลังการให้ความร้อน
สำหรับโปรไฟล์แม่พิมพ์ที่ซับซ้อนซึ่งมีส่วนโค้งและส่วนโค้งแบบผสม การตั้งโปรแกรมพร้อมกัน 5 แกนช่วยให้หัวกัดอยู่ในทิศทางที่เหมาะสมกับพื้นผิว ลดความสูงของหอยเชลล์และลดการขัดด้วยมือให้เหลือน้อยที่สุด รูปทรงระนาบที่เรียบง่ายอาจต้องการงานแบบ 3 แกนเท่านั้น โปรแกรมเมอร์จะตัดสินใจทีละองค์ประกอบตามความซับซ้อนทางเรขาคณิตและข้อกำหนดด้านความคลาดเคลื่อน
ขั้นตอนการออกแบบการปั๊มโลหะโดยทั่วไปจากแนวคิดไปจนถึงโปรแกรมที่พร้อมสำหรับเครื่องจักร-เป็นไปตามลำดับที่กำหนดไว้:
- การนำเข้ารูปทรงชิ้นส่วนและการตรวจสอบความเป็นไปได้
- เค้าโครงสตริป การซ้อน และลำดับการดำเนินการ
- การสร้างแบบจำลองส่วนประกอบแม่พิมพ์ที่มีการเชื่อมโยงแบบพาราเมตริกเต็มรูปแบบ
- การจำลองการขึ้นรูป การทำนายการสปริงกลับ และการชดเชยหน้าดาย
- การสร้างเส้นทางเครื่องมือ การยืนยันการจำลอง และหลัง-การประมวลผลสำหรับ CNC
แต่ละขั้นตอนฟีดถัดไป การข้ามการจำลองเพื่อประหยัดเวลามักจะทำให้มีค่าใช้จ่ายในการทำงานซ้ำมากขึ้น การตั้งโปรแกรม CAM ที่เร่งรีบส่งผลให้ได้ผิวสำเร็จที่ไม่ดีซึ่งต้องใช้มือมากเกินไป ระยะดิจิทัลคือช่วงที่วินัยจ่ายเงินปันผล เพราะเมื่อคุณเริ่มตัดเหล็ก การเปลี่ยนแปลงจะมีราคาแพงกว่าแบบทวีคูณ การเปลี่ยนผ่านจากแบบจำลองดิจิทัลไปสู่โลหะทางกายภาพ ซึ่งเป็นการตัดเฉือนส่วนประกอบแม่พิมพ์ที่เกิดขึ้นจริง คือจุดที่ความซับซ้อนในการก่อสร้างแสดงให้เห็นอย่างชัดเจนที่สุด
ประเภทของแม่พิมพ์ปั๊มขึ้นรูปและการก่อสร้างแตกต่างกันอย่างไร
แม่พิมพ์ปั๊มขึ้นรูปไม่ได้ทั้งหมดถูกสร้างขึ้นในลักษณะเดียวกัน และความซับซ้อนในการก่อสร้างจะแตกต่างกันไปอย่างมากขึ้นอยู่กับประเภท แม่พิมพ์ปั๊มขึ้นรูปสถานีเดียว-อาจต้องใช้เวลาสองสามสัปดาห์ในการตัดเฉือน แม่พิมพ์แบบโปรเกรสซีฟ 20 สถานีสำหรับการใช้งานแม่พิมพ์ปั๊มยานยนต์อาจใช้เวลาหลายเดือนในการทำงานอย่างแม่นยำกับส่วนประกอบหลายสิบชิ้นที่สัมพันธ์กัน การทำความเข้าใจประเภทของแม่พิมพ์ปั๊มขึ้นรูปช่วยอธิบายว่าทำไมการสร้างกลยุทธ์ ความคลาดเคลื่อน และต้นทุนจึงแตกต่างกันอย่างมากในแต่ละโครงการ
ดายแบบสเตชั่นเดี่ยว- กับดายแบบผสม
แม่พิมพ์ปั๊มเดี่ยว-คือประเภทที่ง่ายที่สุดของแม่พิมพ์ปั๊มโลหะแผ่น การกดแต่ละครั้งจะดำเนินการเพียงครั้งเดียว: การกดเปล่า การแทง หรือแบบฟอร์มเดียว การก่อสร้างค่อนข้างตรงไปตรงมาเนื่องจากคุณกำลังสร้างชุดเครื่องมือผสมพันธุ์หนึ่งชุดโดยมีข้อกังวลด้านการจัดตำแหน่งประการเดียว แม่พิมพ์ธรรมดาสำหรับงานพื้นฐาน เช่น การตัดแหวนรองหรือเจาะรูยึดในฉากยึด
แม่พิมพ์แบบผสมเพิ่มความซับซ้อนอีกระดับหนึ่ง พวกเขาดำเนินการตัดหลายครั้งในจังหวะเดียวที่สถานีเดียว แม่พิมพ์ผสมทั่วไปอาจทำให้โปรไฟล์ด้านนอกว่างเปล่าและเจาะรูภายในพร้อมกัน ความท้าทายในการก่อสร้างที่นี่คือการมีศูนย์กลางร่วมกัน ช่องเจาะและแม่พิมพ์ทุกช่องจะต้องจัดตำแหน่งอย่างแม่นยำ เนื่องจากช่องเจาะและแม่พิมพ์ทั้งหมดสัมผัสกับวัสดุในทันที พิกัดความเผื่อจะแน่นขึ้น และผู้ผลิตแม่พิมพ์จะต้องคำนึงถึงการโก่งตัวภายใต้แรงตัดที่เกิดขึ้นพร้อมๆ กัน
แม่พิมพ์ผสมก้าวไปอีกขั้นด้วยการผสมการตัดและการขึ้นรูปในจังหวะเดียว คุณอาจทำให้รูปร่างว่างเปล่าและวาดลงในถ้วยในรอบการกดเพียงครั้งเดียว การสร้างสิ่งเหล่านี้ทำให้ผู้ผลิตแม่พิมพ์ต้องจัดการทั้งระยะหลบในการตัดและรัศมีการขึ้นรูปภายในเครื่องมือเดียวกัน ซึ่งต้องการความเอาใจใส่อย่างรอบคอบเกี่ยวกับการไหลของวัสดุระหว่างการทำงานแบบรวม อย่างไรก็ตาม ทั้งหมดนี้เป็นเพียงเครื่องมือ-สถานีเดียว การเพิ่มความซับซ้อนที่แท้จริงของการสร้างเกิดขึ้นเมื่อคุณย้ายไปยังเครื่องมือขั้นที่ประมวลผลแถบผ่านหลายสถานี
การก่อสร้างแม่พิมพ์แบบก้าวหน้าและการจัดลำดับสถานี
แม่พิมพ์แบบโปรเกรสซีฟเป็นอุปกรณ์สำคัญของการปั๊มปริมาณสูง- โดยจะดำเนินการเป็นชุดในหลายสถานีด้วยการกดแต่ละครั้ง โดยค่อยๆ เปลี่ยนแถบโลหะให้เป็นชิ้นส่วนที่เสร็จสมบูรณ์ ตามที่นิตยสาร MetalForming อธิบายไว้ แม่พิมพ์แบบโปรเกรสซีฟจะดำเนินการงานโลหะแผ่นขั้นพื้นฐานในสถานีสองแห่งขึ้นไปพร้อมๆ กัน โดยแถบจะเคลื่อนที่ตามระยะทางที่กำหนดไว้ล่วงหน้าในแต่ละจังหวะผ่านระบบป้อนอัตโนมัติ
ฟังดูตรงไปตรงมาในหลักการ ในทางปฏิบัติ การสร้างงานถือเป็นงานที่มีความต้องการมากที่สุดในการผลิตเครื่องมือและแม่พิมพ์ นี่คือเหตุผล:
- การจัดตำแหน่งสถานี-ถึง-:ทุกสถานีจะต้องรักษาตำแหน่งที่สัมพันธ์กับสถานีอื่นๆ ทั้งหมดภายในไมครอน การเลื่อนสะสมแม้แต่ 0.01 มม. ในสิบสถานีทำให้ชิ้นส่วนไม่อยู่ในเกณฑ์ความคลาดเคลื่อน ผู้ผลิตแม่พิมพ์ตัดเฉือนคุณลักษณะทั้งหมดของสถานีจากจุดอ้างอิงทั่วไป และตรวจสอบการจัดตำแหน่งทั่วทั้งชุดแม่พิมพ์
- การควบคุมระดับเสียง:สนามคือระยะทางคงที่ที่แถบเคลื่อนไประหว่างจังหวะ ทุกจุดในทุกสถานีจะต้องเว้นระยะพิทช์ทวีคูณที่แน่นอน หากการเจาะในสถานีที่ 3 อยู่ห่างจากระยะพิทช์ 0.02 มม. จากเครื่องมือแบบฟอร์มในสถานีที่ 8 คุณสมบัติเหล่านั้นจะไม่อยู่ในแนวเดียวกันบนชิ้นส่วนที่เสร็จแล้ว
- แถบคำแนะนำและการยก:แถบจะต้องป้อนอย่างราบรื่นผ่านทุกสถานีโดยไม่ไปจับกับลักษณะที่ขึ้นรูปหรือหย่อนคล้อยระหว่างตัวยก ตัวยกแท่ง รางกั้นสต็อก และช่องนูนระหว่างสถานี ต่างก็ต้องการการตัดเฉือนที่แม่นยำเพื่อรักษาระนาบป้อนให้ได้ระดับ
- เวลาระหว่าง-สถานี:นักบินเข้าไปในรูที่เจาะไว้ก่อนหน้านี้เพื่อบันทึกตำแหน่งแถบก่อนเริ่มปฏิบัติการแต่ละครั้ง นักบินเหล่านี้จะต้องเข้าและถอยกลับโดยประสานงานกับนักเต้นระบำเปลื้องผ้าและนักกีฬายก ข้อผิดพลาดเกี่ยวกับจังหวะทำให้แถบเสียหายหรือพลาดการลงทะเบียน
การใช้รอยบากบายพาสเชิงลบและบวกในแม่พิมพ์ปั๊มโลหะแผ่นยังมีบทบาทในการก่อสร้างแม่พิมพ์แบบก้าวหน้าอีกด้วย รอยบากบนขอบแถบเหล่านี้เป็นจุดอ้างอิงทางกายภาพสำหรับตำแหน่งพิทช์ และช่วยให้เซ็นเซอร์ตรวจจับการป้อนสั้นหรือยาวก่อนที่จะทำให้เกิดความเสียหาย การสร้างสถานีบากด้วยรูปทรงและตำแหน่งที่ถูกต้องเป็นหนึ่งในการจัดตำแหน่งขั้นแรก-การดำเนินการที่สำคัญในแม่พิมพ์
การสร้างแม่พิมพ์ปั๊มโลหะสำหรับการใช้งานแบบก้าวหน้ายังต้องการความสม่ำเสมอเป็นพิเศษในการผลิตชิ้นส่วน การเจาะ แม่พิมพ์แทรก และแผ่นรองทุกชิ้นจะต้องกราวด์ให้เรียบและขนานกัน หมุดนำและบุชชิ่งต้องยึดฐานเบรกด้านบนและด้านล่างให้อยู่ในแนวเดียวกันภายใต้แรงกดแบบไดนามิก แม่พิมพ์แบบโปรเกรสซีฟไม่ได้เป็นเพียงชุดของสถานีเท่านั้น มันเป็นระบบกลไกที่มีการประสานงานซึ่งแต่ละส่วนประกอบมีอิทธิพลต่อประสิทธิภาพของกันและกัน
Transfer Dies สำหรับชิ้นส่วนที่วาดขนาดใหญ่หรือลึก-
การประทับตราถ่ายโอนใช้แนวทางที่แตกต่างออกไป แทนที่จะเก็บชิ้นส่วนไว้กับแถบพาหะ ช่องว่างแต่ละช่องจะถูกตัดโดยอิสระที่สถานีแรก และถ่ายโอนเชิงกลระหว่างสถานีต่อๆ ไปโดยอุปกรณ์จับยึดหรือกลไกของรถรับส่ง วิธีนี้เหมาะกับชิ้นส่วนขนาดใหญ่ เปลือกที่เจาะลึก- และรูปทรงที่ไม่สามารถเชื่อมต่อกับแถบระหว่างการขึ้นรูปได้
แม่พิมพ์ถ่ายโอนอาคารทำให้เกิดความซับซ้อนในตัวเอง แต่ละสถานีทำหน้าที่เป็นเครื่องมืออิสระ แต่ทุกสถานีจะต้องแบ่งปันการจัดตำแหน่งที่แม่นยำกับระบบถ่ายโอน ตำแหน่งมือจับ การวางแนวชิ้นส่วน และระยะห่างระหว่างสถานี-ถึง-ต้องตรงกับกลไกการถ่ายโอนเชิงกลทุกประการ แม่พิมพ์ปั๊มขึ้นรูปยานยนต์สำหรับแผงตัวถังโครงสร้าง ด้านในของประตู และตัวเรือนที่ดึงลึก- มักใช้รูปแบบการถ่ายโอน เนื่องจากขนาดของชิ้นส่วนและความลึกในการดึงเกินกว่าที่แถบโปรเกรสซีฟสามารถรองรับได้
ตารางด้านล่างเปรียบเทียบข้อกำหนดในการก่อสร้างที่แตกต่างกันสำหรับแม่พิมพ์ปั๊มประเภทนี้:
| ประเภทแม่พิมพ์ | จำนวนสถานีทั่วไป | ความอดทนในการจัดตำแหน่ง | สร้างความซับซ้อน | การใช้งานทั่วไป |
|---|---|---|---|---|
| เรียบง่าย (-สถานีเดียว) | 1 | +/- 0.05 มม | ต่ำ | แบลงก์ เจาะ โค้งเดี่ยว |
| สารประกอบ | 1 (การดำเนินการหลายอย่าง) | +/- 0.02 มม | ปานกลาง | ว่างเปล่าและเจาะพร้อมกัน |
| การผสมผสาน | 1 (ตัด + แบบฟอร์ม) | +/- 0.02 มม | ปานกลาง-สูง | ว่างเปล่าและวาดในจังหวะเดียว |
| ก้าวหน้า | 4 ถึง 30+ | +/- 0.01 มม. สะสม | สูง | คอนเนคเตอร์ ฉากยึด คลิปติดรถยนต์ |
| โอนย้าย | 3 ถึง 12+ | +/- 0.02 มม. ต่อสถานี | สูง | แผงขนาดใหญ่ การดึงลึก ชิ้นส่วนโครงสร้าง |
การกระโดดจากสถานีเดียว-ไปยังขั้นก้าวหน้าหรือการก่อสร้างแบบถ่ายโอนไม่ได้เป็นเพียงเรื่องของการเพิ่มสถานีเท่านั้น เป็นการเปลี่ยนแปลงขั้นพื้นฐานในการวางแผน วางเครื่องจักร และตรวจสอบความถูกต้องของแม่พิมพ์ ทุกสถานีเพิ่มเติมจะคูณจำนวนมิติที่สำคัญ จำนวนส่วนประกอบที่ต้องการความแม่นยำต่ำกว่า-ไมครอน และจำนวนการโต้ตอบที่ต้องทำงานร่วมกัน ข้อกำหนดด้านความแม่นยำที่เพิ่มขึ้นส่งผลให้ผู้ผลิตแม่พิมพ์เลือกใช้วัสดุต้องเผชิญเมื่อเลือกเหล็กกล้าเครื่องมือที่จะทำหน้าที่เป็นแกนหลักของแต่ละส่วนประกอบ
การเลือกเหล็กกล้าเครื่องมือตามสิ่งที่คุณกำลังตอก
แม่พิมพ์จะมีความทนทานพอๆ กับที่ทำจากเหล็กเท่านั้น และเกรดที่เหมาะสมนั้นขึ้นอยู่กับโลหะแผ่นที่คุณวางแผนจะประทับเกือบทั้งหมด เหล็กเหนียว สเตนเลส อลูมิเนียม และโลหะผสมที่มีความแข็งแรงสูง- ต่างก็สร้างความเครียดที่แตกต่างกันให้กับเครื่องมือ ขอบบางส่วนสึกหรอลงเรื่อยๆเนื่องจากการเสียดสี บางประเภทให้แรงกระแทกที่แหลมคมจนทำให้เศษเหล็กเปราะ การเลือกวัสดุปั๊มโลหะสำหรับเจาะ บล็อกแม่พิมพ์ และการขึ้นรูปเม็ดมีดโดยไม่คำนึงถึงวัสดุที่ประทับก็เหมือนกับการเลือกยางโดยไม่รู้พื้นผิวถนน
เกรดเหล็กกล้าเครื่องมือและการใช้งานปั๊มขึ้นรูป
ประเภทของวัสดุห้าประเภทครอบคลุมส่วนประกอบแม่พิมพ์ส่วนใหญ่ที่ใช้ในการปั๊มขึ้นรูปการผลิต แต่ละจุดมีตำแหน่งที่แตกต่างกันบนสเปกตรัมความแข็ง- และแต่ละจุดจะเหมาะกับโหมดความล้มเหลวเฉพาะ
เหล็กกล้าเครื่องมือ D2เป็นตัวเลือกเริ่มต้นเมื่อการสึกหรอจากการเสียดสีจำกัดอายุการใช้งานของเครื่องมือ ปริมาณโครเมียมคาร์ไบด์ที่สูงช่วยให้คมตัดมีความคมตลอดระยะเวลาการผลิตที่ยาวนาน สำหรับการกลึงปิดและการเจาะปริมาณมาก-เหล็กประทับตราและวัสดุเคลือบ D2 ให้การรักษาคมตัดได้ดีที่สุด อย่างไรก็ตาม มันขาดความเหนียวในการทนต่อแรงกระแทกหนัก ดังนั้นจึงไม่เหมาะสำหรับสถานีขึ้นรูปหนา-ซึ่งมีแรงกระแทกเป็นส่วนใหญ่
เหล็กกล้าเครื่องมือ A2ทำงานได้ดีที่สุดเมื่อไม่มีโหมดความล้มเหลวใดครอบงำอย่างชัดเจน มันสร้างสมดุลระหว่างความต้านทานการสึกหรอและความเหนียวเพียงพอที่จะรับมือกับแรงกระแทกปานกลาง ทำให้เป็นตัวเลือกที่ใช้งานได้จริงสำหรับแม่พิมพ์แบบโปรเกรสซีฟที่ซึ่งสถานีหลายแห่งต้องเผชิญกับสภาวะการสึกหรอ โหลด และแรงกระแทกแบบวงจรผสมกัน สำหรับการผลิตขนาดกลาง-ที่มีปริมาณการเข้าชมต่ำกว่า 1,000,000 ครั้ง A2 มักจะให้ประสิทธิภาพที่คุ้มค่าที่สุด-
เหล็กกล้าเครื่องมือ S7ให้ความสำคัญกับความแข็งแกร่งเหนือสิ่งอื่นใด เมื่อเจาะเศษหรือรอยแตกร้าวภายใต้การกระแทกซ้ำๆ โดยเฉพาะอย่างยิ่งในการ-การตีด้วยเกจหนักหรือสถานีที่มีแรงเจาะที่รุนแรง S7 จะดูดซับความเค้นแบบวงจรซึ่งจะทำให้เกรดคาร์ไบด์แตก-ที่สูงกว่า ทำงานที่ความแข็งต่ำกว่า (56-58 HRC) แต่ต้านทานการแตกร้าวจากความเมื่อยล้าได้ดีกว่า D2 หรือ M2 มาก
เหล็กความเร็วสูง M2-เติมเต็มช่องว่างที่ทั้งการสึกหรอและแรงอัดทำให้เกิดความล้มเหลว พั้นช์ที่ต้องรักษารูปทรงของคมตัดไว้ภายใต้แรงกดต่อเนื่องสูงจะได้รับประโยชน์จากการผสมผสานระหว่างความแข็ง (60-65 HRC) และกำลังรับแรงอัดของ M2 เมื่อเทียบกับ D2 จะต้านทานการเสียรูปได้ดีกว่า เมื่อเทียบกับ S7 มันจะมีขอบที่คมชัดกว่ากว่า
ทังสเตนคาร์ไบด์เม็ดมีดมีความทนทานต่อการสึกหรอมากกว่าเหล็กกล้าเครื่องมือทั่วไปถึง 30 เท่า รักษาความแม่นยำของมิติไว้หลายล้านรอบ ซึ่งทำให้เป็นตัวเลือกเดียวที่ใช้งานได้จริงสำหรับการใช้งานที่มีปริมาณ-สูง-เป็นพิเศษ หรือเมื่อปั๊มวัสดุที่มีฤทธิ์กัดกร่อนสูง ข้อดี: คาร์ไบด์มีความเปราะ มีราคาแพง และต้องใช้การเจียรแบบพิเศษหรือ EDM เพื่อขึ้นรูป ไม่สามารถดูดซับแรงกระแทกด้านข้างหรือแรงกระแทกได้โดยไม่เสี่ยงต่อการแตกหักอย่างรุนแรง
| ระดับ | ความแข็ง (HRC) | ความเหนียว | ความต้านทานการสึกหรอ | วัสดุประทับตราที่พอดีที่สุด- |
|---|---|---|---|---|
| D2 | 58-62 | ปานกลาง | ยอดเยี่ยม | เหล็กเคลือบ เหล็กเหนียว งานกลึงปริมาณสูง- |
| A2 | 58-62 | ดี | ดี | การดำเนินการแบบผสม การผลิตปริมาณปานกลาง- |
| S7 | 56-58 | ยอดเยี่ยม | ปานกลาง | เหล็กหนา- เจาะหนัก สถานีที่เสี่ยง- |
| M2 | 60-65 | ปานกลาง | ดีมาก | โลหะแผ่นที่มีฤทธิ์กัดกร่อนในการเจาะรับภาระสูง |
| คาร์ไบด์ (WC-Co) | 70+ (ฮรา 88-92) | ต่ำ | ยอดเยี่ยม | เหล็กกล้าไร้สนิม โลหะผสมที่มีฤทธิ์กัดกร่อน ผลิตชิ้นส่วนหลาย-ล้านชิ้น |
วัสดุที่มีการประทับตราเปลี่ยนแปลงตัวเลือกการออกแบบแม่พิมพ์อย่างไร
แผ่นโลหะที่วิ่งผ่านแม่พิมพ์จะกำหนดเกรดให้อยู่ในตำแหน่งใด พิจารณาสถานการณ์ทั่วไปสามสถานการณ์:
ปั๊มสแตนเลสนำเสนอความท้าทายสองประการ เกรดออสเทนนิติก เช่น 304 และ 316 มีทั้งสารเสียดสีและมีแนวโน้มที่จะเกิดการสึกหรอจากการยึดเกาะ (การครูด) งานวัสดุ-แข็งตัวอย่างรวดเร็วระหว่างการขึ้นรูป ซึ่งจะเพิ่มแรงตัดและเร่งการเสื่อมสภาพของคมตัด การปั๊มสแตนเลสต้องการเครื่องมือที่มีความแข็งสูง- โดยทั่วไปแล้วจะเป็นเม็ดมีด D2 หรือคาร์ไบด์ที่สถานีตัด รวมกับพื้นผิวที่ขัดเงาและ-สารเคลือบป้องกันการครูดเพื่อป้องกันการดึงวัสดุบนเหล็กขึ้นรูป
ปั๊มอลูมิเนียมดูเหมือนว่าควรจะใช้เครื่องมือได้ง่ายเพราะวัสดุมีความอ่อน ในทางปฏิบัติ กระบวนการปั๊มขึ้นรูปอะลูมิเนียมจะสร้างปัญหาในตัวเอง อะลูมิเนียมมีแนวโน้มสูงที่จะยึดติดกับพื้นผิวเครื่องมือที่เป็นเหล็ก โดยสร้างขึ้นบนหน้าเจาะและรัศมีแม่พิมพ์จนกว่าคุณภาพของชิ้นส่วนจะลดลง เมื่อทำงานกับแผ่นโลหะอะลูมิเนียมประทับตรา นักออกแบบแม่พิมพ์จะให้ความสำคัญกับการเลือกพื้นผิวและการเคลือบมากกว่าความแข็งดิบ เม็ดมีด A2 ที่เคลือบ DLC หรือ TiN- มักจะมีประสิทธิภาพเหนือกว่าเหล็กที่ไม่เคลือบแข็งกว่า เนื่องจากทนทานต่อกลไกการสึกหรอแบบยึดเกาะที่อะลูมิเนียมใช้ประโยชน์
เหล็กที่มีความแข็งแรงสูง-(แรงดึงมากกว่า 590 MPa) ต้องการทั้งความแข็งและความเหนียวพร้อมกัน แรงขึ้นรูปสูงของวัสดุจะเน้นส่วนประกอบของเครื่องมือในการบีบอัด ในขณะที่แนวโน้มการสปริงกลับต้องใช้รูปทรงแม่พิมพ์ที่เข้มงวดมากขึ้น การเจาะปลาย M2 หรือคาร์ไบด์-จะรองรับภาระการเสียดสีที่สถานีตัด ในขณะที่ S7 อาจให้บริการได้ดีกว่าที่สถานีขึ้นรูปซึ่งมีแรงกระแทกมากกว่า
เมื่อใดที่เม็ดมีดคาร์ไบด์จะมีต้นทุนระดับพรีเมียมเมื่อเทียบกับเหล็กกล้าเครื่องมือชุบแข็ง- โดยทั่วไปการตัดสินใจจะขึ้นอยู่กับปริมาณและการขัดถูของวัสดุ สำหรับการผลิตที่ดำเนินการเกินหนึ่งล้านชิ้นส่วน หรือเมื่อปั๊มสเตนเลสหรือโลหะผสมที่มีความแข็งแรงสูง-ซึ่งใช้ขอบ D2 อย่างรวดเร็ว ต้นทุนรวมในการเป็นเจ้าของของคาร์ไบด์จะลดลงต่ำกว่าราคาของเหล็ก เนื่องจากจะช่วยลดรอบการลับคมใหม่หลายครั้งและระยะเวลาหยุดทำงานที่เกี่ยวข้อง สำหรับการใช้งานต่ำกว่า 100,000 ชิ้นส่วนหรือเมื่อปั๊มโลหะเนื้ออ่อนสำหรับงานปั๊ม เหล็กกล้าเครื่องมือชุบแข็ง-ยังคงเป็นตัวเลือกที่ประหยัด
การเลือกใช้วัสดุเป็นการกำหนดขั้นตอน แต่จะให้คุณค่าเต็มที่หลังจากการตัดเฉือนที่เหมาะสมและการบำบัดความร้อนเปิดใช้งานคุณสมบัติของวัสดุเหล่านั้นเท่านั้น ขั้นตอนต่อไปในการก่อสร้างคือการเปลี่ยนบล็อกเหล็กกล้าเครื่องมือดิบเหล่านี้ให้เป็นส่วนประกอบแม่พิมพ์ที่มีความแม่นยำผ่านการดำเนินการตัดเฉือน CNC ตามลำดับอย่างระมัดระวัง
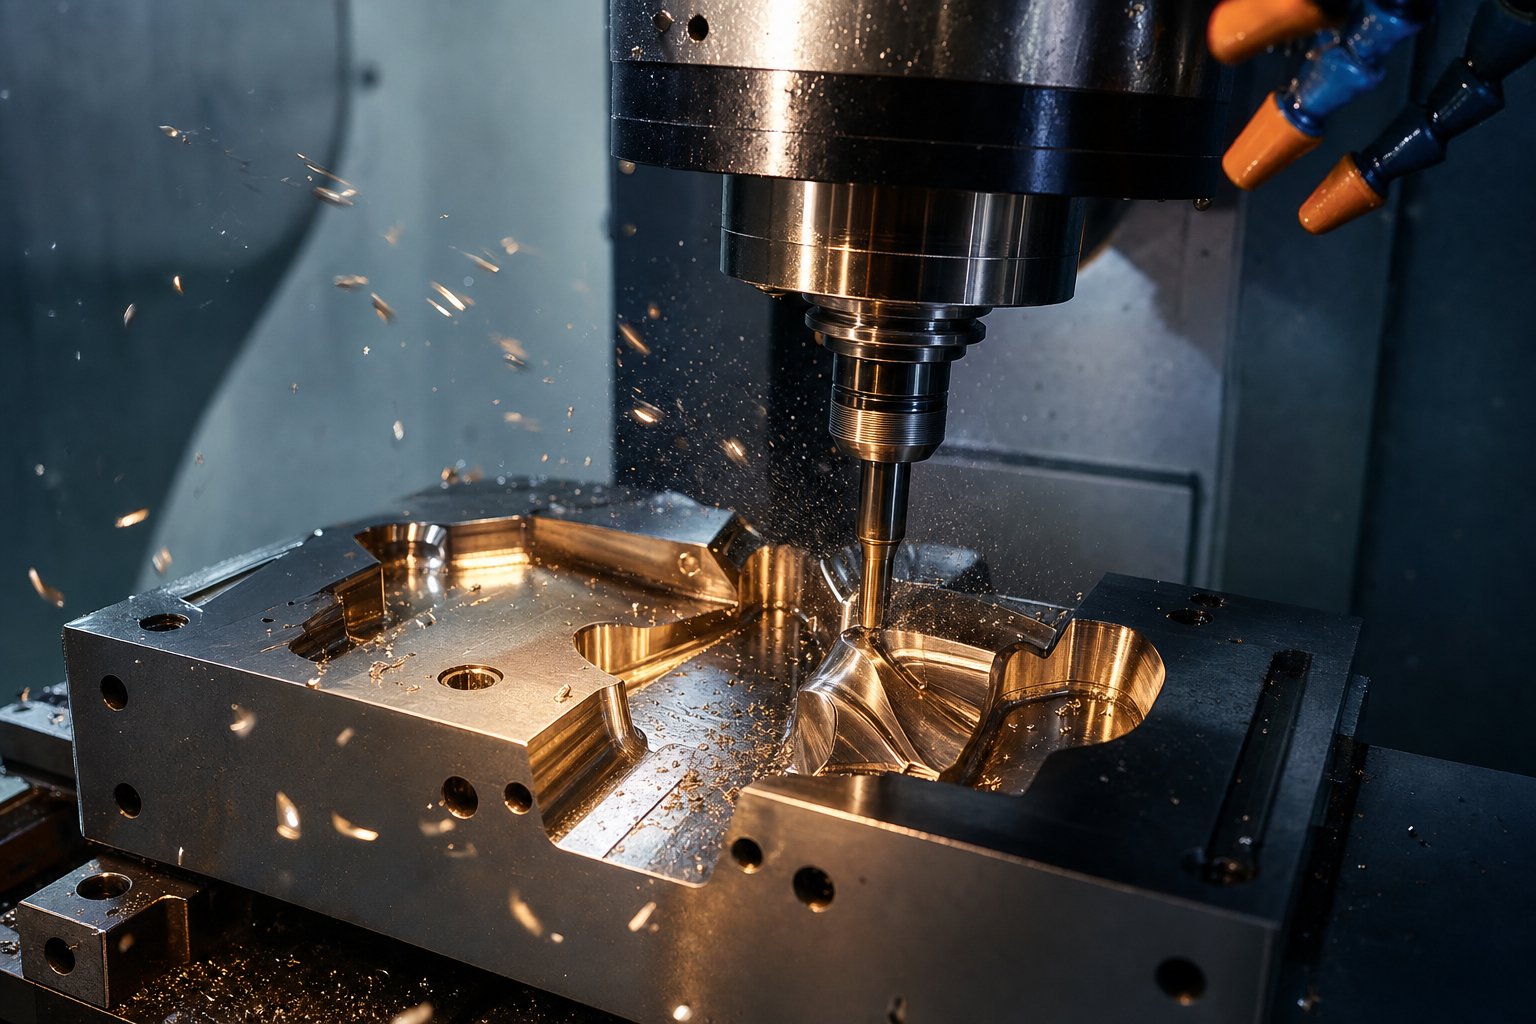
กระบวนการตัดเฉือน CNC ที่สร้างรูปร่างให้กับชิ้นส่วนแม่พิมพ์ทุกชิ้น
บล็อกของ D2 หรือ M2 ที่วางอยู่บนพาเลทเป็นเพียงศักยภาพดิบเท่านั้น การเปลี่ยนเป็นส่วนประกอบแม่พิมพ์ที่ทำงานได้นั้นต้องใช้ลำดับขั้นตอนการตัดเฉือน CNC โดยเจตนา โดยแต่ละขั้นตอนดำเนินการในขั้นตอนเฉพาะด้วยเหตุผลเฉพาะ คำสั่งซื้อมีความสำคัญพอๆ กับการดำเนินการ หยาบเกินไปและทำให้เกิดความเครียดภายในซึ่งทำให้ชิ้นส่วนบิดเบี้ยวระหว่างการอบชุบด้วยความร้อน เสร็จสิ้นก่อนที่จะชุบแข็งและคุณจะสูญเสียความแม่นยำเมื่อเหล็กเคลื่อนที่ระหว่างการดับ ร้านขายแม่พิมพ์ปั๊มโลหะและแม่พิมพ์ทุกแห่งปฏิบัติตามตรรกะการตัดเฉือนที่สร้างขึ้นโดยมีหลักการเดียว นั่นคือ ขจัดส่วนที่เทอะทะในขณะที่เหล็กยังอ่อนอยู่ ชุบแข็ง จากนั้นจึงนำไปให้ได้ขนาดสุดท้ายในขณะที่แข็ง
การกัดหยาบและกึ่งสำเร็จรูป-ก่อนการอบชุบด้วยความร้อน
ส่วนประกอบของแม่พิมพ์เริ่มอายุการใช้งานของการตัดเฉือนในสถานะอบอ่อนหรือก่อนแข็งตัว- โดยทั่วไปจะอยู่ที่ประมาณ 20-30 HRC ด้วยความนุ่มนวลนี้ วัสดุจะตัดได้ง่าย เครื่องมือมีอายุการใช้งานยาวนานขึ้น และอัตราการขจัดวัสดุจะยังคงอยู่ในระดับสูง การกัดหยาบจะขจัดวัสดุส่วนเกินส่วนใหญ่ โดยเหลือวัสดุไว้ 0.5 ถึง 1.0 มม. บนพื้นผิวที่สำคัญทั้งหมดเป็น "ค่าเผื่อการเก็บผิวสำเร็จ" สำหรับการปฏิบัติงานในภายหลัง
เหตุใดจึงทิ้งเบี้ยเลี้ยงนั้นไว้? สองเหตุผล ประการแรก การอบชุบด้วยความร้อนทำให้เกิดการเคลื่อนที่ของมิติ แม้แต่เหล็กกล้าเครื่องมือชุบแข็งแบบสุญญากาศ-ก็ยังขยับเล็กน้อยเมื่อโครงสร้างผลึกเปลี่ยนไปในระหว่างการดับ ประการที่สอง กระบวนการกัดหยาบจะทำให้เกิดความเค้นตกค้างจากแรงตัดและความร้อนเฉพาะที่ หากคุณตัดเฉือนจนถึงขนาดสุดท้ายในขั้นตอนนี้ คุณจะเห็นว่าขนาดเหล่านั้นเปลี่ยนไปหลังจากการชุบแข็ง
ระหว่างการกัดหยาบและการอบชุบด้วยความร้อน วงจรการบรรเทาความเครียด-ที่ประมาณ 600-650 องศาเซลเซียส จะผ่อนคลายความเครียดภายในที่เกิดจากการตัดที่รุนแรง การผ่านกึ่งสำเร็จ-จะทำให้พื้นผิวเข้าใกล้ขนาดสุดท้ายมากขึ้น โดยทั่วไปแล้วจะอยู่ภายใน 0.2-0.3 มม. ขณะเดียวกันก็รักษาสภาพสต็อกที่สม่ำเสมอเพื่อให้แน่ใจว่าความร้อนจะทะลุผ่านได้อย่างสม่ำเสมอในระหว่างรอบการชุบแข็งครั้งต่อไป การกลึง CNC จะจับกับส่วนประกอบทรงกลม เช่น หมุดนำ บุชชิ่ง และการเจาะแบบกลมในขั้นตอนนี้ ทำให้เกิดรูปทรงที่เกือบเป็นตาข่ายก่อนที่จะทำการแปรรูปเหล็ก
การเจียรขั้นสุดท้ายและการกัดแข็งความเร็วสูง-หลังจากการชุบแข็ง
เมื่อการอบชุบด้วยความร้อนทำให้ส่วนประกอบมีความแข็งในการทำงานที่ 58-65 HRC วัสดุจะมีพฤติกรรมแตกต่างไปจากเดิมอย่างสิ้นเชิงเมื่อใช้เครื่องตัด ปัจจุบันกลายเป็นป้อมปราการที่มีฤทธิ์กัดกร่อนซึ่งทนทานต่อการตัดเฉือนแบบดั้งเดิม กลยุทธ์การเก็บผิวละเอียดสองวิธีจัดการกับความท้าทายนี้: การเจียรที่แม่นยำและการกัดแข็งด้วยความเร็วสูง
การเจียรพื้นผิวทำให้ส่วนประกอบที่เรียบ เช่น แผ่นแม่พิมพ์ แผ่นรอง และแถบกันสึกมีความหนาขั้นสุดท้ายด้วยค่าเผื่อความเรียบที่ +/- 0.005 มม. หรือดีกว่า การเจียรทรงกระบอกจะทำให้ส่วนประกอบทรงกลมมีความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายในไมครอน การเจียรเป็นเลิศในการสร้างความสมบูรณ์แบบทางเรขาคณิตบนพื้นผิวที่เข้าถึงได้ เช่นผู้เชี่ยวชาญด้านเครื่องจักรที่มีความแม่นยำทราบเมื่อการออกแบบต้องการความเรียบหรือขนานภายใน +/- 0.002 มม. การเจียรเป็นทางเลือกเดียวที่สมเหตุสมผล โดยให้พื้นผิวสำเร็จจนถึง Ra 0.1 ไมโครเมตร
การกัดแข็งความเร็วสูง-กลายเป็นส่วนเสริมที่ทรงพลังในการเจียร การใช้เครื่องมือคาร์ไบด์หรือ PCBN ที่ความเร็วแกนหมุนสูง กระบวนการนี้ใช้ประโยชน์จากแรงเฉือนแบบอะเดียแบติก: เวลาสัมผัสของเครื่องมือสั้นมากจนความร้อนส่วนใหญ่จะถ่ายเทไปยังชิปแทนที่จะเป็นชิ้นงาน ผลลัพธ์ที่ได้คือการขจัดวัสดุออกจากเหล็กชุบแข็งอย่างมีประสิทธิภาพ โดยไม่เกิดความเสียหายจากความร้อนต่อพื้นผิวส่วนประกอบ การกัดแข็งสามารถขจัดวัสดุได้เร็วกว่าการเจียรถึงห้าเท่า ในขณะเดียวกันก็สร้างแรงเค้นตกค้างจากแรงอัดบนพื้นผิว ซึ่งเป็นประโยชน์ต่ออายุการใช้งานความล้าในการปั๊มเครื่องมือภายใต้ภาระแบบวนรอบ
การแบ่งแยกระหว่างวิธีการเหล่านี้ในทางปฏิบัตินั้นตรงไปตรงมา การเจียรรองรับ Datum แบบเรียบ พื้นผิวขนาน และโปรไฟล์ทรงกระบอกธรรมดา การกัดอย่างหนักสามารถจัดการกับรูปทรง 3 มิติ รูปทรงแบบหลุม และโปรไฟล์ช่องที่ซับซ้อนซึ่งล้อเจียรไม่สามารถเข้าถึงได้ทางกายภาพ ส่วนประกอบแม่พิมพ์ส่วนใหญ่ต้องการทั้ง: พื้นผิวอ้างอิงกราวด์เพื่อให้ประกอบได้พอดี และ-รูปทรงที่กัดยากสำหรับการขึ้นรูปเรขาคณิต วิธีการแบบผสมผสานนี้เป็นแนวทางปฏิบัติมาตรฐานในการผลิตเครื่องมือปั๊มโลหะ เนื่องจากแต่ละกระบวนการครอบคลุมรูปทรงที่กระบวนการอื่นไม่สามารถทำได้
CNC 5 แกนสำหรับโปรไฟล์แม่พิมพ์ที่ซับซ้อน
ไม่ใช่ทุกส่วนประกอบของแม่พิมพ์ที่สามารถจบงานด้วยงาน 3 แกนได้ เมื่อพั้นช์ขึ้นรูปมีความโค้งแบบผสม หรือช่องแม่พิมพ์มีผนังลึกพร้อมพื้นผิวที่ร่างไว้และมีรัศมีแคบ แรงกัดแบบ 3 แกนจะลดลง เครื่องมือนี้สามารถเข้าใกล้จากด้านบนได้เท่านั้น ซึ่งต้องใช้หัวกัดที่ยาวขึ้นซึ่งจะเบี่ยงเบนไปภายใต้ภาระงาน และทิ้งรอยหอยเชลล์ไว้บนพื้นผิวที่ทำมุมซึ่งต้องการการขัดด้วยมือมากเกินไป
การตัดเฉือนแบบ 5 แกนช่วยแก้ปัญหานี้ได้โดยการเอียงเครื่องมือหรือชิ้นงาน ช่วยให้เครื่องตัดสามารถรักษาการวางแนวที่เหมาะสมที่สุดโดยสัมพันธ์กับพื้นผิวที่ถูกตัด ตามการเปรียบเทียบความสามารถในการตัดเฉือนโรงสี 5 แกนบรรลุความคลาดเคลื่อนได้ +/- 0.0005 นิ้วโดยให้พื้นผิวสำเร็จต่ำถึง Ra 0.4 ไมโครเมตร และพวกเขาตัดเฉือนพื้นผิว 3D ที่ซับซ้อนในการตั้งค่าครั้งเดียวซึ่งจะต้องมีการเปลี่ยนตำแหน่งหลายครั้งบนเครื่อง 3 แกน
สำหรับการใช้งานเครื่องมือและการปั๊มแม่พิมพ์ ความสามารถแบบ 5 แกนมีความสำคัญมากที่สุดในสถานการณ์เหล่านี้:
- ฟันผุแบบดึงลึกกับผนังโค้งแบบประกอบ-ที่ต้องใช้เครื่องมือที่สั้นและแข็งซึ่งวางตัวกับพื้นผิวตามปกติ
- สถานีขึ้นรูปแม่พิมพ์แบบก้าวหน้ามีลักษณะเป็นมุมที่ไม่สามารถเข้าถึงได้จากแนวดิ่ง
- โปรไฟล์การเจาะที่ซับซ้อนโดยที่คุณสมบัติการตัดด้านล่างหลายรายการจำเป็นต้องตัดเฉือนโดยไม่ต้อง-ยึดติดใหม่
อย่างไรก็ตาม ไม่ใช่ทุกองค์ประกอบที่จะปรับเวลาแกนได้ 5- เครื่องจักรแม่พิมพ์เพลทแบนเรียบ แผ่นรองด้านหลัง และเม็ดมีดติดผนัง-อย่างมีประสิทธิภาพบนอุปกรณ์ 3- แกนในอัตรารายชั่วโมงที่ต่ำกว่า การตัดสินใจขึ้นอยู่กับรูปทรง: หากคุณลักษณะต้องมีการเปลี่ยนตำแหน่งหรือเครื่องมือที่มีระยะยื่นยาวบนเครื่องจักร 3 แกน โดยปกติแล้ว 5 แกนจะให้ความแม่นยำที่ดีกว่าด้วยต้นทุนรวมที่ต่ำกว่า แม้ว่าอัตราเครื่องจักรจะสูงกว่าก็ตาม เมื่อแม่พิมพ์ที่ใช้ในการก่อสร้างถูกกำหนดให้เป็นเครื่องปั๊มโลหะความเร็วสูง ความแม่นยำของมิติที่ได้จากการตกแต่งแบบ 5 แกนจะแปลโดยตรงถึงค่าความคลาดเคลื่อนของชิ้นส่วนที่เข้มงวดยิ่งขึ้นและระยะเวลาระหว่างการบำรุงรักษาที่นานขึ้น
ลำดับการตัดเฉือนที่สมบูรณ์สำหรับส่วนประกอบแม่พิมพ์ทั่วไป ตั้งแต่บล็อกดิบไปจนถึงเม็ดมีดขัดเงาที่พร้อมสำหรับการประกอบ เป็นไปตามความก้าวหน้านี้:
- การบดหยาบคุณสมบัติทั้งหมดอยู่ในสถานะอ่อน (อบอ่อน) โดยเหลือไว้ 0.5-1.0 มม. บนพื้นผิวที่สำคัญ
- คลายความเครียดที่อุณหภูมิ 600-650 องศาเซลเซียส เพื่อคลายความเค้นตกค้างที่เกิดจากการตัดเฉือน
- การเก็บผิวกึ่ง-จนถึงขนาดขั้นสุดท้ายภายใน 0.2-0.3 มม. โดยเผื่อสต็อกไว้สม่ำเสมอ
- ส่งไปอบชุบด้วยความร้อนเพื่อชุบแข็งแบบสุญญากาศและอบคืนตัวตามความแข็งเป้าหมาย
- เสร็จสิ้นการบดพื้นผิวอ้างอิงและรูปทรงที่ซับซ้อนของโรงสีแข็งจนถึงขนาดสุดท้าย
- การขัดเงาพื้นผิวขั้นสุดท้ายเพื่อให้ได้ค่า Ra ที่จำเป็นสำหรับการไหลของวัสดุและการปล่อยชิ้นส่วน
แต่ละก้าวประตูถัดไป การข้ามการบรรเทาความเครียดก่อนการอบชุบทำให้เกิดความบิดเบี้ยว การกัดแข็งก่อนการตรวจสอบขนาดการรักษาหลัง-ความร้อน- จะทำให้เครื่องจักรเสียเวลากับชิ้นส่วนที่อาจเคลื่อนที่เกินขีดจำกัดที่สามารถกู้คืนได้ วินัยของลำดับนี้คือสิ่งที่แยกเครื่องมือโลหะระดับมืออาชีพและการผลิตแม่พิมพ์ออกจากร้านค้าที่ไล่ตามปัญหาด้วยการทำงานซ้ำ
การเจียรที่แม่นยำและการกัดแข็งสามารถจัดการกับรูปทรงแม่พิมพ์ส่วนใหญ่ได้ แต่คุณสมบัติบางอย่างนั้นเกินกว่าที่เครื่องตัดแบบหมุนหรือล้อขัดจะสามารถทำได้ มุมภายในที่คมชัด ช่องที่แคบ และโปรไฟล์ที่เจาะทะลุ-ที่ซับซ้อนจำเป็นต้องมีกลไกการถอดที่แตกต่างไปจากเดิมอย่างสิ้นเชิง โดยเป็นการตัดด้วยประกายไฟฟ้าแทนที่จะเป็นแรงเชิงกล
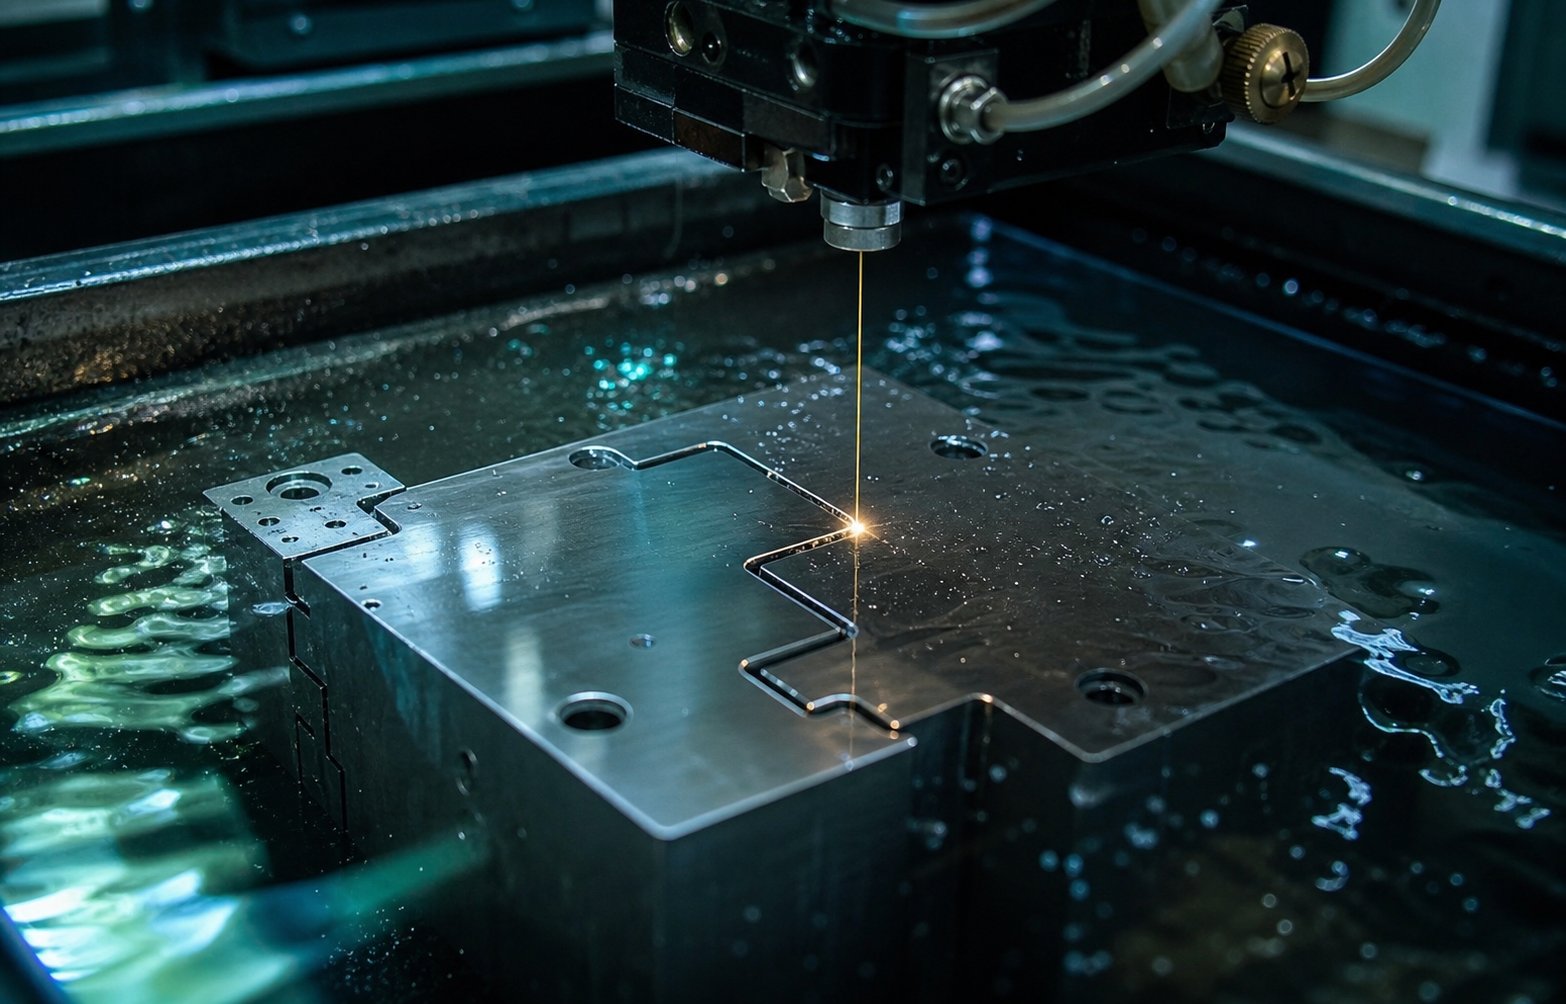
Wire EDM และ Sinker EDM สำหรับรูปทรงแม่พิมพ์ที่ซับซ้อน
หัวกัดไม่ว่าเส้นผ่านศูนย์กลางจะเล็กเพียงใด ก็จะมีรัศมีในทุกมุมภายในเท่ากับขนาดของมันเอง ล้อเจียรไม่สามารถเข้าถึงภายในช่องแคบได้ ข้อจำกัดทางกายภาพเหล่านี้หมายความว่าส่วนประกอบแม่พิมพ์ปั๊มบางชิ้น โดยเฉพาะอย่างยิ่งการเจาะและแม่พิมพ์โลหะแผ่นที่ซับซ้อน จำเป็นต้องมีกระบวนการกำจัดวัสดุที่แตกต่างกันโดยพื้นฐาน การตัดเฉือนด้วยการปล่อยกระแสไฟฟ้าจะกำจัดโลหะผ่านการกัดเซาะของประกายไฟที่ควบคุมได้ แทนที่จะใช้แรงตัดเชิงกล ทำให้เกิดรูปทรงที่เครื่องมือหมุนไม่สามารถทำซ้ำได้
Wire EDM สำหรับโปรไฟล์การเจาะและแม่พิมพ์ที่มีความแม่นยำ
Wire EDM ใช้ทองเหลืองบางหรือลวดเคลือบ ซึ่งโดยทั่วไปจะมีเส้นผ่านศูนย์กลาง 0.1 ถึง 0.3 มม. เป็นอิเล็กโทรดที่ตัดผ่านชิ้นงานตามเส้นทางที่ตั้งโปรแกรมไว้ด้วย CNC- ลวดไม่เคยสัมผัสกับวัสดุ ในทางกลับกัน การปล่อยกระแสไฟฟ้าอย่างรวดเร็วจะทำให้อนุภาคขนาดเล็กมากกลายเป็นไอ ในขณะที่น้ำปราศจากไอออนจะชะล้างเศษซากและทำให้บริเวณที่ตัดเย็นลง เนื่องจากลวดทะลุชิ้นงานจนหมดWire EDM สร้างโปรไฟล์การตัด-โดยมีรัศมีภายในเล็กเท่ากับเส้นผ่านศูนย์กลางของเส้นลวดเองคมชัดกว่าคัตเตอร์กัดใดๆ มาก
สำหรับแม่พิมพ์ปั๊มโลหะแผ่น Wire EDM เป็นขั้นตอน-ในการประมวลผลสำหรับการตัดโปรไฟล์การเจาะ ช่องเปิดของแม่พิมพ์ และรูหลบหลังการให้ความร้อน คุณจะสังเกตเห็นว่านี่เป็นสิ่งสำคัญ: การตัดเหล็กกล้าเครื่องมือชุบแข็งที่ 60+ HRC ถือเป็นกิจวัตรสำหรับ EDM แบบลวด เนื่องจากความแข็งของวัสดุมีผลกระทบต่อการกัดเซาะของประกายไฟน้อยที่สุด กระบวนการตัดเฉือน D2, M2 และแม้แต่คาร์ไบด์ก็ทำได้ง่ายดายพอๆ กัน โปรไฟล์แม่พิมพ์ประทับตราที่ต้องการความสัมพันธ์ในการกวาดล้างที่แน่นหนาระหว่างการเจาะและช่องเปิดแม่พิมพ์ บางครั้งเพียง 5-8% ของความหนาของวัสดุต่อด้าน ขึ้นอยู่กับความสามารถของ Wire EDM ในการรักษาค่าความคลาดเคลื่อนในช่วง +/- 0.005 มม. ภายใต้สภาวะที่ได้รับการควบคุม
การผ่านสกิมหลายครั้งจะปรับปรุงความแม่นยำและผิวสำเร็จอย่างต่อเนื่อง การตัดหยาบจะขจัดวัสดุจำนวนมากออก จากนั้นรอบการเก็บผิวละเอียด 2-4 รอบจะลดขนาดไมครอนในแต่ละครั้ง ซึ่งช่วยเพิ่มความแม่นยำของมิติและคุณภาพพื้นผิวในแต่ละรอบ ทำให้ Wire EDM เหมาะสำหรับการตัดโปรไฟล์การจับคู่ของส่วนประกอบแม่พิมพ์ปั๊มขึ้นรูป โดยที่การเจาะ-ถึง- พอดีจะกำหนดความสูงของเสี้ยนบนชิ้นส่วนที่มีการประทับตราทุกชิ้น
Sinker EDM สำหรับฟันผุและรูปทรงที่ซับซ้อน
ในกรณีที่ Wire EDM เหนือกว่า-โปรไฟล์การตัด แต่ Sinker EDM จะจัดการกับโพรงที่มองไม่เห็น รูปทรง 3 มิติ และพื้นผิวที่มีพื้นผิวซึ่งสายไฟไม่สามารถผลิตได้ทางกายภาพ กระบวนการนี้ใช้อิเล็กโทรดที่มีรูปทรงแบบกำหนดเอง- ซึ่งโดยทั่วไปจะกลึงจากกราไฟท์หรือทองแดง ซึ่งจะ "จม" เข้าไปในชิ้นงานผ่านการกัดเซาะของประกายไฟ รูปร่างของอิเล็กโทรดจะสอดคล้องกับรูปทรงของโพรงที่คุณต้องการโดยตรง และในขณะที่กระบวนการดำเนินไป ประกายไฟระดับไมโคร-หลายพันจุดต่อวินาทีจะขจัดวัสดุออกอย่างแม่นยำ ในขณะที่อิเล็กทริกของน้ำมันไฮโดรคาร์บอนจะจัดการความร้อนและเศษซาก
ในการก่อสร้างแม่พิมพ์ปั๊มโลหะ Sinker EDM มีบทบาทในการสร้างโพรงด้วยพื้นผิว 3D ที่ซับซ้อน รายละเอียดการขึ้นรูป และคุณสมบัติการนูนที่ไม่มีหัวกัดใดสามารถเข้าถึงได้โดยไม่มีการโก่งตัว นอกจากนี้ยังสร้างพื้นผิวที่มีพื้นผิวบนหน้าแม่พิมพ์ประทับตรา ซึ่งความหยาบที่ควบคุมได้ช่วยให้วัสดุไหลระหว่างการขึ้นรูป กระบวนการนี้ไม่สร้างแรงทางกลบนชิ้นงาน ซึ่งหมายความว่าส่วนของแม่พิมพ์ที่บางและคุณสมบัติที่ละเอียดอ่อนจะไม่ถูกบิดเบือนระหว่างการตัดเฉือน
ข้อเสียคือความเร็วและค่าเครื่องมือ อิเล็กโทรดแต่ละอันต้องได้รับการปรับแต่ง-ด้วยเครื่องจักรเพื่อให้ตรงกับช่องที่ต้องการ และอิเล็กโทรดจะสึกหรอระหว่างการใช้งาน บางครั้งต้องใช้สำเนาหลายชุดสำหรับคุณลักษณะเดียว รอบเวลาทำงานช้ากว่า EDM แบบลวดสำหรับปริมาณวัสดุที่เท่ากัน แต่สำหรับช่องตาบอดในเหล็กชุบแข็ง Sinker EDM ยังคงเป็นตัวเลือกเดียวที่ใช้งานได้จริง
| พารามิเตอร์ | ไวร์อีดีเอ็ม | ซิงค์เกอร์ EDM |
|---|---|---|
| ความอดทนที่บรรลุได้ | +/- 0.002 ถึง 0.005 มม | +/- 0.005 ถึง 0.025 มม |
| การตกแต่งพื้นผิว (Ra) | 0.1 ถึง 0.8 ไมโครเมตร | 0.4 ถึง 3.2 ไมโครเมตร |
| ประเภทเรขาคณิตที่ดีที่สุด | ผ่าน-โปรไฟล์ที่ตัด ช่องเปิดที่มีผนังตรง- เจาะโครงร่าง | โพรงตาบอด รูปทรง 3 มิติ พื้นผิวขึ้นรูปที่มีพื้นผิว |
| รอบเวลาทั่วไป | 2 ถึง 12 ชั่วโมงต่อโปรไฟล์ (ขึ้นอยู่กับความหนาและการผ่าน) | 4 ถึง 40+ ชั่วโมงต่อคาวิตี้ (ขึ้นอยู่กับความลึกและความซับซ้อน) |
การขัดและขัดเพื่อคุณภาพพื้นผิว
EDM จะทิ้งชั้นหล่อใหม่ไว้บนพื้นผิวเครื่องจักร ซึ่งเป็นบริเวณบางของ-วัสดุที่แข็งตัวใหม่ซึ่งอาจแข็งและเปราะมากกว่าเหล็กต้นกำเนิด สำหรับการตัดส่วนประกอบต่างๆ เช่น การเจาะและช่องแม่พิมพ์ โดยทั่วไปชั้นนี้เป็นที่ยอมรับหรือมีประโยชน์ด้วยซ้ำ สำหรับการขึ้นรูปพื้นผิวที่แผ่นโลหะต้องไหลได้อย่างราบรื่นภายใต้แรงกดดัน จำเป็นต้องถอดออก
การขัดใช้สารที่มีฤทธิ์กัดกร่อนละเอียดบนตักที่เรียบหรือโค้งเพื่อขจัดวัสดุที่ระดับต่ำกว่า-ไมครอน ทำให้เกิดความเรียบและการตกแต่งพื้นผิวที่การเจียรเพียงอย่างเดียวไม่สามารถเทียบเคียงได้ เป็นวิธีการมาตรฐานในการนำพื้นผิวผสมพันธุ์ที่สำคัญของแม่พิมพ์โลหะแผ่นไปสู่ความสมบูรณ์ทางเรขาคณิตที่จำเป็นสำหรับการสัมผัสที่สม่ำเสมอภายใต้แรงกด
ขัดที่อยู่ขึ้นรูปพื้นผิวโดยเฉพาะ ในฐานะผู้ผลิตแม่พิมพ์ที่มีประสบการณ์ที่หมายเหตุของผู้สร้างการขัดเงาตามทิศทางการไหลของโลหะจะช่วยลดแรงเสียดทานและช่วยให้แผ่นโลหะเคลื่อนที่ผ่านการดึงและสร้างสถานีโดยไม่เกิดการครูด อย่างไรก็ตาม ไม่ใช่ว่าทุกพื้นผิวจะได้ประโยชน์จากการเคลือบเงา เหล็กกล้าคุณภาพ-ที่ดึงหยาบกว่าจะทำงานได้ดีกว่าเมื่อเทียบกับเครื่องมือที่มีพื้นผิวเล็กน้อย เนื่องจากหุบเขาขนาดเล็ก-จะดักจับสารหล่อลื่น การตัดสินใจว่าจะขัดตรงไหนและจะทิ้งพื้นผิวไว้ที่ไหนบนแม่พิมพ์ปั๊มโลหะแผ่นนั้นขึ้นอยู่กับวัสดุเฉพาะที่ทำการปั๊มและประเภทของการขึ้นรูปในแต่ละสถานี
เมื่อรวมกันแล้ว EDM และการตกแต่งพื้นผิวช่วยให้ผู้ผลิตแม่พิมพ์สามารถควบคุมรูปทรงและสภาพพื้นผิวที่การใช้เครื่องจักร CNC เพียงอย่างเดียวไม่สามารถทำได้ กระบวนการเหล่านี้ทำให้ขั้นตอนการขึ้นรูปของแม่พิมพ์เสร็จสมบูรณ์ แต่รูปทรงดิบและการตกแต่งพื้นผิวเป็นเพียงส่วนหนึ่งของสิ่งที่ทำให้ส่วนประกอบแม่พิมพ์ปั๊มทำงานภายใต้ปริมาณการผลิต ตัวเหล็กเองจะต้องถูกเปลี่ยนรูปผ่านการอบชุบด้วยความร้อนและการเคลือบป้องกันเพื่อต้านทานแรงกระแทก วงจรการเสียดสี และเหตุการณ์ทางความร้อนนับล้านที่การผลิตต้องการการประทับตรา
การอบชุบด้วยความร้อนและการเคลือบผิวที่ช่วยยืดอายุการใช้งานของแม่พิมพ์
การตัดเฉือนทำให้ส่วนประกอบแม่พิมพ์มีรูปร่าง การอบชุบด้วยความร้อนทำให้มีคุณสมบัติทางกลเพื่อความอยู่รอดในการผลิต หากไม่มีการชุบแข็งและการอบคืนสภาพที่เหมาะสม แม้แต่หมัด D2 ที่ได้รับเครื่องจักรอย่างแม่นยำที่สุดก็อาจเสียรูปได้ภายใต้แรงตอกภายในการตีหลายพันครั้ง และหากไม่มีการเคลือบป้องกัน การสึกหรอของกาวจะทำลายพื้นผิวที่ขึ้นรูปเป็นเวลานานก่อนที่การเสียดสีจะกลายเป็นปัจจัยจำกัด ขั้นตอนหลังการตัดเฉือนสอง-เหล่านี้ ได้แก่ การอบชุบด้วยความร้อนและการเคลือบ เป็นจุดที่ทำให้แม่พิมพ์มีอายุการใช้งานยาวนานหรือสูญเสียไป
ลำดับการชุบแข็งและการแบ่งเบาบรรเทาด้วยสุญญากาศ
การชุบแข็งด้วยสุญญากาศจะทำให้เหล็กกล้าเครื่องมือร้อนถึงอุณหภูมิออสเทนไนซ์ภายในห้องความดันต่ำ- จากนั้นจึงดับโดยใช้ก๊าซเฉื่อยแรงดันสูง- สภาพแวดล้อมสุญญากาศป้องกันการเกิดออกซิเดชันและการสลายตัวของคาร์บอน โดยรักษาความสมบูรณ์ของพื้นผิวที่ถูกสร้างขึ้นอย่างอุตสาหะในระหว่างการตัดเฉือนขั้นสุดท้าย ชิ้นส่วนออกมาสะอาดตาและมีขนาดคงที่ โดยมีการบิดเบือนน้อยที่สุดเมื่อเทียบกับวิธีการตามบรรยากาศ-
วงจรดับครั้งเดียวไม่เคยเป็นเรื่องราวทั้งหมด การแบ่งเบาบรรเทาหลังจากการชุบแข็ง โดยทั่วไปจะใช้เวลาสองหรือสามรอบที่อุณหภูมิลดลงอย่างต่อเนื่อง การปรับอุณหภูมิแต่ละครั้งจะเปลี่ยนออสเทนไนต์ที่คงเหลือไว้เป็นมาร์เทนไซต์ที่เสถียร บรรเทาความเครียดภายในจากการดับ และปรับสมดุลสุดท้ายระหว่างความแข็งและความเหนียว การข้ามวงจรการควบคุมอุณหภูมิจะทำให้โครงสร้างจุลภาคไม่เสถียรซึ่งสามารถเปลี่ยนขนาดได้ในระหว่างการผลิต ทำให้เกิดการสูญเสียความทนทานต่อความก้าวหน้าซึ่งยากต่อการวินิจฉัย
การบำบัดด้วยความเย็นจัดช่วยผลักดันการเปลี่ยนแปลงนี้ต่อไป ด้วยการทำให้ส่วนประกอบเย็นลงที่อุณหภูมิประมาณลบ 300 องศาฟาเรนไฮต์โดยใช้ไนโตรเจนเหลวในการควบคุมการลงมาเป็นเวลาหลายชั่วโมง การประมวลผลด้วยความเย็นเยือกแข็งจะแปลงออสเทนไนต์ที่ตกค้างซึ่งการอบคืนตัวแบบมาตรฐานทิ้งไว้เบื้องหลัง งานวิจัยที่ตีพิมพ์ในวารสารวิทยาศาสตร์วิศวกรรมศาสตร์นานาชาติบันทึกว่ากระบวนการแช่แข็งด้วยความเย็นลึกที่ควบคุมทางวิทยาศาสตร์ทำให้การใช้งาน-อายุการใช้งานเพิ่มขึ้นเกิน 200 เปอร์เซ็นต์ในการใช้งานเครื่องมือต่างๆ การเปลี่ยนแปลงระดับโมเลกุล- รวมถึงการกระจายตัวของคาร์ไบด์ที่ดีขึ้นและการเปลี่ยนแปลงมาร์เทนซิติกโดยสมบูรณ์ จะช่วยลดค่าสัมประสิทธิ์แรงเสียดทานและเพิ่มความเสถียรของมิติอย่างถาวร สำหรับแม่พิมพ์ปั๊มขึ้นรูปที่คาดว่าจะใช้งานได้หลายล้านรอบ การบำบัดด้วยความเย็นหลังการบำบัดด้วยความร้อนแบบธรรมดาสามารถยืดอายุการใช้งานของแม่พิมพ์ได้สองเท่าหรือสามเท่าก่อนที่จะจำเป็นต้องทำการลับคมใหม่
การเคลือบ PVD และ CVD ที่ลดการสึกหรอและการครูด
การอบชุบด้วยความร้อนช่วยเพิ่มประสิทธิภาพวัสดุเทกอง การเคลือบช่วยปกป้องพื้นผิวที่เครื่องมือ-สัมผัสกับ-แผ่นงานเกิดขึ้นจริง การสะสมไอทางกายภาพ (PVD) และการสะสมไอสารเคมี (CVD) ใช้ชั้นเซรามิกบางๆ โดยทั่วไปมีความหนา 2 ถึง 5 ไมครอน ซึ่งช่วยลดแรงเสียดทานได้อย่างมากและต้านทานการถ่ายเทวัสดุจากแผ่นประทับตราลงบนพื้นผิวแม่พิมพ์
ทำไมเรื่องนี้ถึงสำคัญ? เมื่อปั๊มสแตนเลส แนวโน้มของวัสดุที่จะ-แข็งตัวและมีน้ำดีจะทำให้เกิดการสะสมตัวของกาวบนพื้นผิวแม่พิมพ์ ซึ่งทำให้คุณภาพของชิ้นส่วนลดลงอย่างรวดเร็ว การทดลองที่โรงงานปั๊มขึ้นรูปของบริษัทฟอร์ด มอเตอร์รายงานโดยนักวิจัยจากมหาวิทยาลัย Deakinพบว่าแม่พิมพ์ที่เคลือบ TiCN-ช่วยเพิ่มอายุการใช้งานของแม่พิมพ์ได้มากกว่า 20 เท่าเมื่อเทียบกับพื้นผิวขัดเงาที่ไม่เคลือบเมื่อทำการปั๊มวัสดุที่มีแนวโน้มว่าจะเกิดการครูด{2}} การเคลือบเลื่อนขั้นตอนการถ่ายโอนวัสดุที่สำคัญ-ออกไปอย่างไม่มีกำหนดภายในกรอบเวลาทดสอบ 20,000 รอบของการทดลอง
การเคลือบแต่ละประเภทมุ่งเป้าไปที่กลไกการสึกหรอเฉพาะ:
- TiN (ไทเทเนียมไนไตรด์):การป้องกันการสึกหรอตามวัตถุประสงค์ทั่วไป-ด้วยความแข็งประมาณ 2000-2500 HV ต้นทุน-มีประสิทธิภาพสำหรับการปั๊มวัสดุผสมที่ความเร็วและปริมาตรปานกลาง
- TiCN (ไทเทเนียมคาร์โบไนไตรด์):ความแข็งสูงและแรงเสียดทานต่ำกว่า TiN ใช้งานได้ดีเยี่ยมกับวัสดุที่มีฤทธิ์กัดกร่อน รวมถึงงานปั๊มโลหะสแตนเลส ซึ่งการทำงาน-พื้นผิวแข็งจะเร่งการสึกหรอของคมตัด
- TiAlN (ไทเทเนียม อลูมิเนียม ไนไตรด์):ทนอุณหภูมิที่สูงกว่า 800 องศาเซลเซียส โดยสร้างชั้นป้องกันอลูมิเนียมออกไซด์ภายใต้ความร้อน เหมาะสำหรับการปั๊มขึ้นรูปด้วยความเร็วสูง-และการใช้งานที่น้ำมันหล่อลื่นสลายตัวทำให้อุณหภูมิเครื่องมือสูงขึ้น
- DLC (ไดมอนด์-ไลค์คาร์บอน):ค่าสัมประสิทธิ์แรงเสียดทานต่ำมากประมาณ 0.1 ถึง 0.15 ป้องกันการดึงวัสดุกาว ตัวเลือกหลักสำหรับแม่พิมพ์ปั๊มอะลูมิเนียมและเครื่องมือปั๊มอะลูมิเนียมซึ่งการกัดอะลูมิเนียมประทับลงบนพื้นผิวแม่พิมพ์ถือเป็นโหมดความล้มเหลวที่สำคัญมากกว่าการสึกหรอแบบเสียดสี
การเลือกการเคลือบจะเชื่อมต่อโดยตรงกับวัสดุที่มีการประทับตรา สำหรับการปั๊มสแตนเลส 316 ซึ่งเครื่องมือโจมตีทั้งการเสียดสีและการยึดเกาะพร้อมกัน TiCN หรือ TiAlN ให้ความแข็งและความเฉื่อยทางเคมีที่จำเป็นในการต้านทานการครูดที่สถานีขึ้นรูป สำหรับการปั๊มโลหะอะลูมิเนียม แรงเสียดทานต่ำเป็นพิเศษ-ของ DLC จะป้องกันไม่ให้วัสดุอ่อนเกาะติดกับพื้นผิวเครื่องมือ ทำให้พื้นผิวชิ้นส่วนสะอาดและมีช่วงการบำรุงรักษาแม่พิมพ์ยาวนานการเปรียบเทียบประสิทธิภาพยืนยันว่าการลดแรงเสียดทานของ DLC ช่วยลดความต้านทานในการตัดลงอย่างมาก และป้องกันการเกาะของเศษเมื่อตัดเฉือนหรือขึ้นรูปโลหะอ่อน เช่น อลูมิเนียมและทองแดง
ผลรวมของการตัดสินใจเหล่านี้มีความสำคัญ แม่พิมพ์ที่สร้างจากเกรดเหล็กกล้าเครื่องมือที่ถูกต้อง ชุบแข็งด้วยสุญญากาศ-อย่างเหมาะสมด้วยการบำบัดด้วยความเย็นจัด และเคลือบด้วยชั้นเซรามิกที่เหมาะสมสามารถทำงานได้นานกว่าชั้นเดียวที่ขั้นตอนเดียวเสียหายสามถึงห้าเท่า ตัวคูณนั้นแปลโดยตรงเป็นการหยุดการผลิตน้อยลง ต้นทุนต่อการพิมพ์ลดลง และคุณภาพของชิ้นส่วนที่มีการประทับตราสม่ำเสมอมากขึ้นตลอดอายุแม่พิมพ์ทั้งหมด แต่การหาปริมาณประสิทธิภาพนั้นจำเป็นต้องมีการวัดอย่างเข้มงวดในทุกขั้นตอน ตั้งแต่การตรวจสอบมิติแรกหลังการให้ความร้อนไปจนถึงการตรวจสอบขั้นสุดท้ายของการทดลอง-ชิ้นส่วนที่ประทับตรา
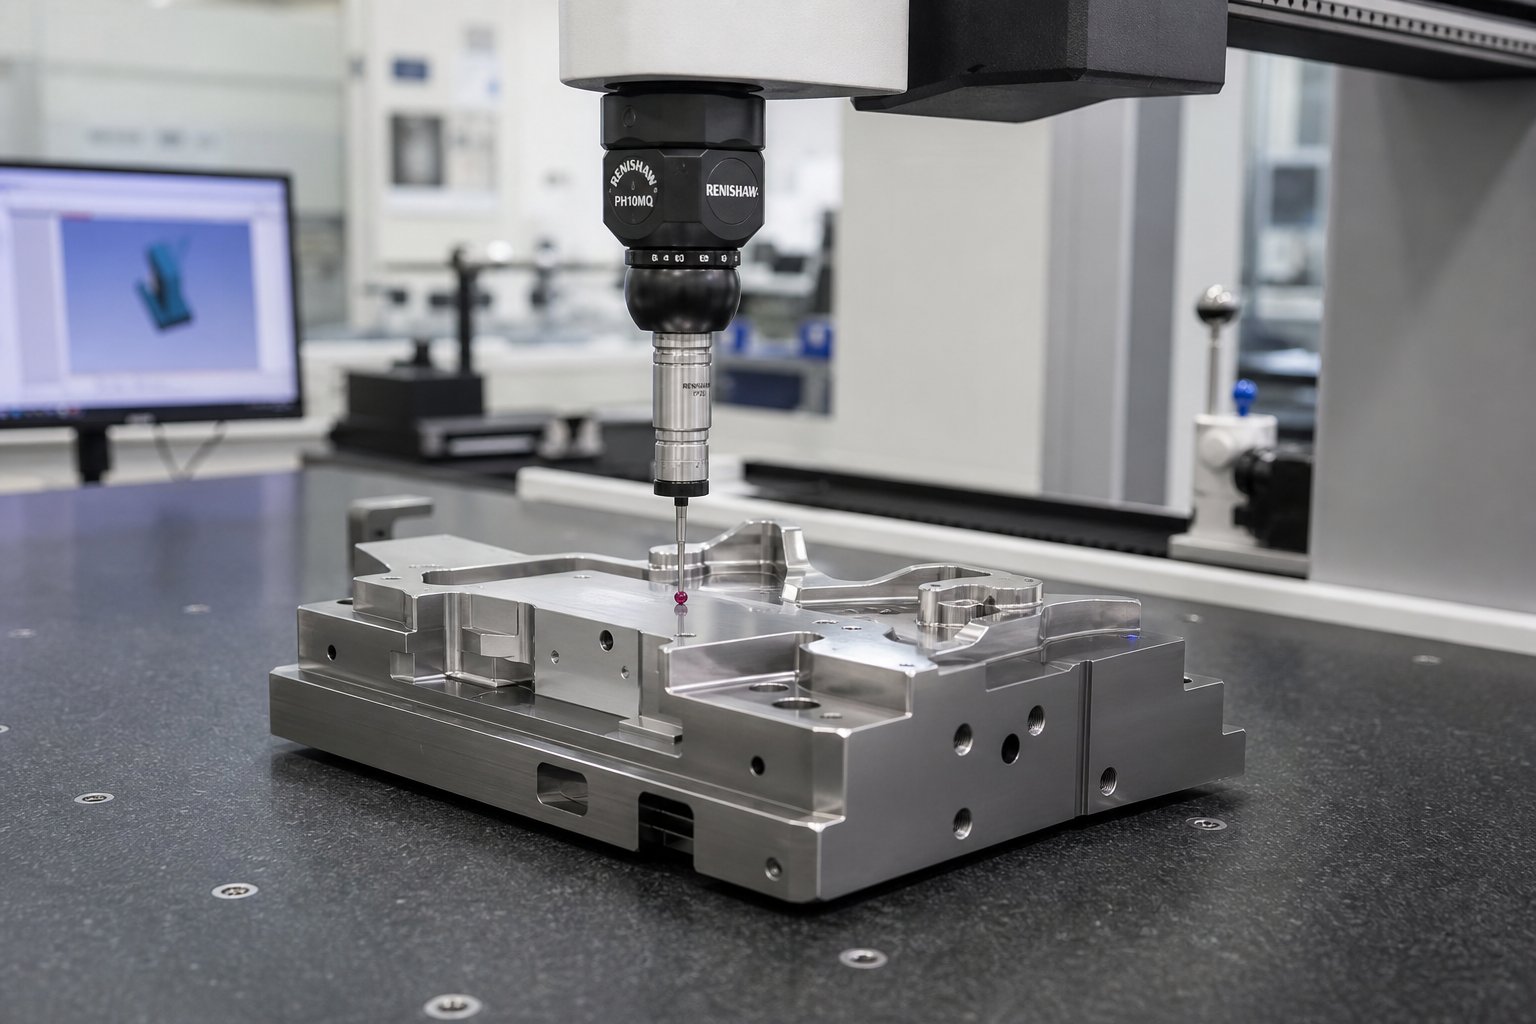
การควบคุมคุณภาพตั้งแต่การตัดครั้งแรกไปจนถึงการประทับตราทดลอง
แม่พิมพ์สามารถตัดเฉือนจากเหล็กกล้าเครื่องมือระดับพรีเมียม ผ่านการอบด้วยความร้อน-อย่างไม่มีที่ติ และเคลือบด้วยชั้นเซรามิกในอุดมคติ แต่ยังคงล้มเหลวในการผลิตหากไม่มีการตรวจสอบขนาดระหว่างเฟส การควบคุมคุณภาพในการปั๊มแม่พิมพ์ด้วยความแม่นยำไม่ใช่จุดตรวจสอบขั้นสุดท้าย เป็นชุดประตูที่ฝังอยู่ในลำดับการผลิตทั้งหมด โดยแต่ละประตูยืนยันว่าส่วนประกอบพร้อมที่จะก้าวหน้า ข้ามประตูและคุณเสี่ยงที่จะทำให้เกิดข้อผิดพลาดตั้งแต่เนิ่นๆ ในการดำเนินการครั้งต่อไปทุกครั้ง จนกว่ามันจะโผล่ขึ้นมาเป็นชิ้นส่วนที่เป็นเศษบนพื้นแท่นพิมพ์
การตรวจสอบ CMM และการตรวจสอบความหยาบของพื้นผิว
เครื่องวัดพิกัดอยู่ที่ศูนย์กลางของการตรวจสอบมิติสำหรับส่วนประกอบแม่พิมพ์ปั๊ม หัววัด CMM สัมผัสหรือสแกนคุณลักษณะที่สำคัญ จับข้อมูลพิกัด XYZ และเปรียบเทียบกับโมเดล 3D CAD สำหรับเม็ดมีด การเจาะ และบล็อกคาวิตี้ CMM จะตรวจสอบความแม่นยำของตำแหน่งของรู ความสอดคล้องของโปรไฟล์ของพื้นผิวโค้ง และความสัมพันธ์ทางเรขาคณิต เช่น ความเรียบ ความขนาน และการตั้งฉาก ซึ่งกำหนดว่าชิ้นส่วนที่ประกบกันพอดีกันระหว่างการประกอบอย่างไร
การวัดเหล่านี้เกิดขึ้นเมื่อใด? ไม่ใช่แค่ตอนท้ายเท่านั้น ใน-การตรวจสอบกระบวนการหลังการตัดเฉือนหยาบยืนยันว่ายังมีสต็อกเพียงพอบนพื้นผิวที่สำคัญทั้งหมดก่อนการบรรเทาความเครียดและการเก็บผิวกึ่งสำเร็จ- หลังจากการอบชุบด้วยความร้อน การตรวจสอบ CMM ใหม่-จะตรวจสอบว่ามีการเคลื่อนของขนาดมากน้อยเพียงใดในระหว่างการชุบแข็ง ซึ่งจะบอกช่างเครื่องขั้นสุดท้ายได้อย่างแน่ชัดว่าต้องเอาวัสดุออกมากน้อยเพียงใดและอยู่ที่ใด การตรวจสอบการเจียรหลัง-เสร็จสิ้น-จะสร้างรายงานความสอดคล้องขั้นสุดท้ายที่จะเผยแพร่ส่วนประกอบแต่ละส่วนสำหรับการประกอบ ตามรายละเอียดของ Moeller Precision Tool ผู้ผลิตเครื่องมือที่มีความเที่ยงตรงถือค่าความคลาดเคลื่อนได้แน่นถึง 0.0002 นิ้ว โดยใช้อุปกรณ์ CMM ควบคู่ไปกับเครื่องเปรียบเทียบเชิงแสงและระบบการวัดโปรไฟล์เพื่อตรวจสอบความสอดคล้องในทุกขั้นตอน
การวัดความหยาบผิวช่วยเสริมข้อมูลมิติ โปรไฟล์โลมิเตอร์จะติดตามพื้นผิวที่กลึงหรือขัดเงา และรายงานค่า Ra (ความหยาบของค่าเฉลี่ยเลขคณิต) และ Rz (ค่าเฉลี่ยสูงสุด-ถึง-ความสูงของหุบเขา) เหตุใดสิ่งนี้จึงสำคัญสำหรับกระบวนการปั๊มโลหะ? เนื่องจากการตกแต่งพื้นผิวบนเหล็กขึ้นรูปจะควบคุมการเสียดสี การไหลของวัสดุ และการหลุดออกของชิ้นส่วน หมัดขึ้นรูปที่ระบุที่ Ra 0.2 ไมโครเมตร ซึ่งวัด Ra 0.8 ได้จริง จะสร้างชิ้นส่วนที่มีเครื่องหมายลากที่มองเห็นได้และความหนาของผนังไม่สอดคล้องกัน การตรวจสอบความหยาบของพื้นผิวก่อนการประกอบจะช่วยป้องกันปัญหาคุณภาพขั้นปลายไม่ให้เข้าถึงแท่นพิมพ์
การทดสอบความแข็งทำให้เกิดประตูวิกฤติอีกบานหนึ่ง โดยเฉพาะอย่างยิ่งหลังจากการอบชุบด้วยความร้อน การวัดความแข็งแบบร็อคเวลล์ที่ตำแหน่งต่างๆ ในแต่ละส่วนประกอบช่วยยืนยันการเปลี่ยนแปลงที่สม่ำเสมอ หมัดที่อ่านค่าได้ 60 HRC ที่ผิวหน้า แต่ 56 HRC ที่ฐาน บ่งชี้ว่าการชุบแข็งไม่สมบูรณ์ อาจเกิดจากการใช้เวลาแช่ไม่เพียงพอหรือดับความไม่สอดคล้องกัน เกณฑ์วิธีการตรวจสอบทางอุตสาหกรรมระบุว่าค่าความแข็งต้องอยู่ภายในช่วงที่กำหนด เนื่องจาก-ความแข็งต่ำเกินไปทำให้เกิดการสึกหรออย่างรวดเร็ว ในขณะที่-ความแข็งสูงเกินไปก็ทำให้เกิดความเปราะและความเสี่ยงต่อการแตกหักภายใต้แรงประทับตรา
การตรวจสอบความพอดีตามหน้าที่ถือเป็นการยืนยัน-ก่อนการประกอบ ส่วนประกอบการผสมพันธุ์ เช่น พันช์และช่องแม่พิมพ์ที่สอดคล้องกัน จะถูกประกอบขึ้นบนโต๊ะเพื่อตรวจสอบความสัมพันธ์ในระยะห่าง การเลื่อนที่พอดีบนส่วนประกอบไกด์ และเงื่อนไขการรบกวนในรายละเอียดการสวมอัด- ตัวเปรียบเทียบเชิงแสงซ้อนทับโปรไฟล์ส่วนประกอบที่ขยายกับรูปทรงการออกแบบเพื่อจับความเบี่ยงเบนเล็กน้อยที่การตรวจวัดจุด CMM อาจพลาดไป การตรวจสอบความพอดีเหล่านี้ช่วยยืนยันว่าส่วนประกอบแต่ละชิ้นจะทำหน้าที่เป็นระบบประสานงานเมื่อติดตั้งเข้ากับชุดแม่พิมพ์แล้ว
การทดลองใช้งานและ-การวัดส่วนบทความแรก
การตรวจสอบการประกอบเป็นการยืนยันว่าแม่พิมพ์ดูถูกต้อง การทดลองปั๊มพิสูจน์ว่ามันได้ผล แม่พิมพ์ที่เสร็จสมบูรณ์จะถูกประกอบเข้ากับแท่นพิมพ์ จากนั้นป้อนวัสดุที่เป็นแถบ และชิ้นส่วนแรกจะหลุดออกมาจากเครื่องมือ นี่คือช่วงเวลาที่ตรวจสอบทุกการตัดสินใจในขั้นต้น ตั้งแต่เรขาคณิต CAD ไปจนถึงการตัดเฉือนและการบำบัดความร้อน การทดลองที่ประสบความสำเร็จได้ผลิตชิ้นส่วนปั๊มโลหะที่มีขนาดตามการพิมพ์ มีขอบที่สะอาด และมีรูปร่างโดยไม่แตกร้าว ย่น หรือสปริงกลับมากเกินไป
การทดลองใช้งานเป็นไปตามโปรโตคอลที่มีโครงสร้าง แม่พิมพ์ถูกตั้งค่าไว้ที่ความสูงปิดที่คำนวณได้ ป้อนด้วยความเร็วที่ควบคุม และทำงานด้วยน้ำหนักที่ลดลงในตอนแรก ในขณะที่ผู้ปฏิบัติงานสังเกตความก้าวหน้าของแถบ ฟังเสียงที่ผิดปกติ และตรวจสอบชิ้นส่วนสองสามชิ้นแรกด้วยสายตา เสถียรภาพในการป้อนแถบ การมีส่วนร่วมของนักบิน และฟังก์ชันนักเต้นระบำเปลื้องผ้าทั้งหมดได้รับการตรวจสอบแบบเรียลไทม์ หากแม่พิมพ์เป็นแบบโปรเกรสซีฟ งานของแต่ละสถานีจะได้รับการประเมินอย่างเป็นอิสระโดยการตรวจสอบชิ้นส่วนที่เสร็จสมบูรณ์บางส่วนที่สถานีกลางก่อนที่จะตัดการแยกขั้นสุดท้าย
การตรวจสอบผลิตภัณฑ์-ขั้นแรกเป็นการวัดการทดลอง-ชิ้นส่วนที่ประทับตรากับแบบวิศวกรรมโดยใช้อุปกรณ์ CMM เดียวกันกับที่ตรวจสอบส่วนประกอบของแม่พิมพ์ด้วยตนเอง ทุกมิติที่สำคัญ ข้อความเสริมของ GD&T และข้อกำหนดพื้นผิวจะถูกบันทึก รายงานผลลัพธ์จะยืนยันความสอดคล้องหรือระบุความเบี่ยงเบนที่ต้องมีการปรับแม่พิมพ์ การปรับเปลี่ยนทั่วไป ได้แก่ สถานีรูปแบบการส่องแสงเพื่อแก้ไขการสปริงกลับเชิงมุม การขัด-พื้นผิวที่มีรอยลากใหม่ หรือการปรับการเจาะ-ถึง-ระยะห่างของดายที่สถานีที่สร้างเสี้ยนมากเกินไป ตามที่ผู้เชี่ยวชาญด้านการทดลองแม่พิมพ์เน้นย้ำ การตรวจสอบ-บทความแรกอย่างละเอียดจะให้รายงานการวัดโดยละเอียด ตัวอย่างการทดลองทางกายภาพ และเอกสารที่ยืนยันว่าแม่พิมพ์มีการผลิต-พร้อมก่อนจัดส่ง
ชิ้นส่วนโลหะประทับตราทุกชิ้นที่ออกจากแท่นผลิตจะสืบทอดคุณภาพที่สร้างไว้ในแม่พิมพ์ การประทับตราการทดลองเป็นที่ที่มรดกนั้นได้รับการพิสูจน์แล้ว แม่พิมพ์ที่ผ่านการตรวจสอบผลิตภัณฑ์-ครั้งแรกโดยทุกมิติอยู่ในเกณฑ์ความคลาดเคลื่อนและพื้นผิวทั้งหมดปราศจากข้อบกพร่องแสดงถึงเครื่องมือที่ผ่านการตรวจสอบแล้ว พร้อมที่จะผลิตชิ้นส่วนโลหะที่มีการประทับตราอย่างสม่ำเสมอตลอดหลายแสนหรือล้านรอบ
ลำดับประตูการตรวจสอบทั้งหมดตั้งแต่ชิปตัวแรกไปจนถึงเครื่องมือการผลิตที่ได้รับการตรวจสอบ จะเป็นไปตามความก้าวหน้านี้:
- ใน-กระบวนการตรวจสอบขนาดหลังการตัดเฉือนหยาบและกึ่งสำเร็จ-เพื่อตรวจสอบปริมาณสต็อก
- การตรวจสอบความแข็งหลังการรักษา-ความร้อน- และการวัด CMM ใหม่-สำหรับการเคลื่อนที่ของมิติ
- รายงาน CMM ขั้นสุดท้ายหลังจากการเจียรและการกัดแข็งเสร็จสิ้นยืนยันคุณสมบัติทั้งหมดที่อยู่ในพิกัดความเผื่อ
- การตรวจสอบความพอดีของการประกอบชิ้นส่วนที่เข้าคู่กัน การตรวจสอบระยะห่าง และการเปรียบเทียบโปรไฟล์ออปติคอล
- ทดลองปั๊มในเครื่องพิมพ์-ที่เทียบเท่ากับการผลิตด้วยพารามิเตอร์ที่ควบคุม
- การตรวจสอบบทความขั้นแรก-โดยวัดชิ้นส่วนที่มีการประทับตรากับงานพิมพ์ทางวิศวกรรมพร้อมการรายงานขนาดเต็ม
แต่ละประตูจะต้องผ่านก่อนเริ่มงาน ระเบียบวินัยนี้ป้องกันความล้มเหลวด้านคุณภาพที่แพงที่สุดในการผลิตแม่พิมพ์: การค้นพบปัญหาหลังจากการดำเนินการขั้นปลายน้ำกับส่วนประกอบที่มีข้อบกพร่องเสร็จสิ้นแล้ว
ผู้ผลิตที่ครอบคลุมวงจรชีวิตทั้งหมดนี้ภายใต้หลังคาเดียวกัน ตั้งแต่การประเมินความเป็นไปได้และการจำลอง CAE ไปจนถึงการตัดเฉือนที่มีความแม่นยำ การทดลองใช้งาน และการตรวจสอบ CMM จะช่วยขจัดช่องว่างในการสื่อสารที่เกิดขึ้นเมื่อความรับผิดชอบแยกจากผู้จำหน่ายหลายรายกระบวนการปั๊มแม่พิมพ์ของ YICHENเป็นตัวอย่างแนวทางบูรณาการนี้ การตรวจสอบความถูกต้องของแม่พิมพ์ในทุกขั้นตอนที่อธิบายไว้ที่นี่ เพื่อให้วิศวกรเครื่องมือและผู้จัดการฝ่ายจัดหาได้รับเครื่องมือที่พร้อมสำหรับการผลิต- โดยมีข้อมูลการตรวจสอบเป็นเอกสารสนับสนุนที่แต่ละประตู สำหรับทีมที่ย้ายจากการวิจัยไปสู่การพัฒนา RFQ ที่กระตือรือร้น การเป็นพันธมิตรกับผู้ให้บริการ-แหล่งเดียวที่เป็นเจ้าของห่วงโซ่การควบคุมคุณภาพทั้งหมดจะช่วยลดความเสี่ยงและบีบอัดไทม์ไลน์ได้อย่างมาก
การตรวจสอบและการตรวจสอบความถูกต้องช่วยปิดวงจรการผลิต แต่การวัดที่แท้จริงของแม่พิมพ์ปั๊มขึ้นรูปคือการตัดสินใจแต่ละครั้ง ตั้งแต่รูปทรง CAD ไปจนถึงการเลือกวัสดุ ลำดับการตัดเฉือน การรักษาความร้อน และการตรวจสอบคุณภาพ นำมารวมกันเป็น-ประสิทธิภาพการผลิตในระยะยาว
รวบรวมทุกอย่างตั้งแต่ความเป็นไปได้ไปจนถึงการผลิต
ตอนนี้ คุณได้ผ่านทุกขั้นตอนของการผลิตแม่พิมพ์ปั๊มโลหะแล้ว: การออกแบบและการจำลองแบบดิจิทัล การเลือกวัสดุ การใช้เครื่องจักร CNC การประมวลผล EDM การอบชุบด้วยความร้อน การเคลือบ และการตรวจสอบคุณภาพ แต่ละส่วนครอบคลุมกระบวนการที่แยกจากกัน ในความเป็นจริง ขั้นตอนเหล่านี้ไม่ได้ดำเนินการอย่างเป็นอิสระ พวกมันประกอบกัน การตัดสินใจออกแบบด้วย CAD จะกระเพื่อมไปข้างหน้าผ่านการเลือกใช้วัสดุ กลยุทธ์การตัดเฉือน และท้ายที่สุดคือคุณภาพของชิ้นส่วนประทับตราที่โรงพิมพ์ของคุณผลิตด้วยความเร็วสูงสุด การทำความเข้าใจวิธีการทำงานของการทบต้นคือสิ่งที่แยกแม่พิมพ์ปั๊มขึ้นรูปที่ให้การตีที่เชื่อถือได้ 500,000 ครั้ง ออกจากแม่พิมพ์ที่เสื่อมสภาพหลังจาก 10,000 ครั้ง
การตัดสินใจในการผลิตแต่ละครั้งจะรวมเข้ากับประสิทธิภาพของแม่พิมพ์อย่างไร
คิดว่ากระบวนการแม่พิมพ์เป็นเหมือนลูกโซ่ของตัวคูณมากกว่าลำดับของการบวก การเลือกเกรดเหล็กกล้าเครื่องมือที่เหมาะสมไม่เพียงเพิ่มความทนทานเท่านั้น มันทวีคูณผลประโยชน์ของทุกขั้นตอนดาวน์สตรีม การชุบแข็งด้วยสุญญากาศ-ด้วยเม็ดมีด D2 ที่คัดสรรมาอย่างดี-จะให้ผลลัพธ์ที่ดีกว่าการชุบแข็งด้วยสุญญากาศ-ด้วยเกรดส่วนเพิ่ม การใช้การเคลือบ TiCN กับพื้นผิวที่ผ่านการอบอุณหภูมิและขัดเงาอย่างเหมาะสมจะช่วยลดแรงเสียดทานได้เต็มที่- ใช้สารเคลือบชนิดเดียวกันนั้นลงบนพื้นผิวที่มีความเค้นตกค้างจากรอบการอบคืนตัวที่ข้ามไป และมันก็หลุดออกไปภายในหลายพันจังหวะ
ตรรกะเดียวกันนี้ทำงานในทางกลับกัน ทางลัดในขั้นตอนใดก็ตามจะแบ่งประสิทธิภาพของทุกสิ่งที่ตามมา การจำลอง CAE อย่างเร่งด่วนและขาดการคาดการณ์การสปริงกลับ หมายความว่ารูปทรงของแม่พิมพ์ผิดพลาดก่อนที่การตัดเฉือนจะเริ่มต้นขึ้นด้วยซ้ำ ภายใต้-การระบุเหล็กกล้าเครื่องมือสำหรับการใช้งานสแตนเลส การเคลือบจะต่อสู้กับการสูญเสียการเสียรูปของซับสเตรตที่อยู่ด้านล่าง การข้ามการบรรเทาความเครียดก่อนการอบชุบ ทำให้เกิดการบิดเบี้ยวซึ่งการเจียรขั้นสุดท้ายไม่สามารถฟื้นตัวได้เต็มที่ การประนีประนอมแต่ละครั้งจะลบออกจากอายุการใช้งานของแม่พิมพ์ คุณภาพชิ้นส่วน และเวลาทำงานในการผลิต
จริงๆ แล้วอะไรคือสิ่งที่แยกลูกเต๋าที่ตีได้ 100,000+ ครั้ง ออกจากลูกเต๋าที่ล้มเหลวเร็ว? โดยทั่วไปแล้วไม่ใช่ข้อผิดพลาดร้ายแรงเพียงครั้งเดียว แต่เป็นการสะสมของการตัดสินใจเล็กน้อย:
- ทางลัดการออกแบบ:การจำลองที่ไม่เพียงพอจะนำไปสู่การทดลอง-และ-การแก้ไขข้อผิดพลาดบนเหล็กชุบแข็ง การทำให้ส่วนประกอบอ่อนแอลงจากการปรับเปลี่ยนซ้ำๆ
- การประนีประนอมวัสดุ:การเลือก A2 ที่รับประกัน D2 หรือคาร์ไบด์จะช่วยประหยัดค่าใช้จ่ายล่วงหน้า แต่เพิ่มความถี่ในการลับคมอีกครั้งและเวลาหยุดทำงานของการกดเป็นสองเท่า
- การละเมิดลำดับการตัดเฉือน:การตกแต่งขั้นสุดท้ายก่อนการบรรเทาความเครียดอย่างเหมาะสมจะทำให้เกิดความไม่เสถียรของมิติซึ่งจะแย่ลงภายใต้แรงกดแบบวนรอบ
- ช่องว่างการรักษาความร้อน:การขาดวงจรการควบคุมอุณหภูมิหรือการข้ามการบำบัดด้วยความเย็นจัดจะทำให้ออสเทนไนต์ยังคงอยู่ซึ่งจะเปลี่ยนแปลงอย่างคาดเดาไม่ได้ในระหว่างการผลิต ส่งผลให้ค่าเผื่อความคลาดเคลื่อนที่เพิ่มขึ้นเพิ่มขึ้น
- การตรวจสอบหมดอายุ:การปล่อยส่วนประกอบโดยไม่ต้องตรวจสอบขนาด-การบำบัดความร้อน-หลังการรักษาหมายถึงการประกอบแม่พิมพ์จากชิ้นส่วนที่อาจไม่เป็นไปตามข้อกำหนดอยู่แล้ว
กระบวนการผลิตปั๊มโลหะให้รางวัลวินัยในทุกประตู ความคาดหวังด้านต้นทุนและไทม์ไลน์จะปรับขนาดตามนั้น แม่พิมพ์ปั๊มขึ้นรูปสถานีเดียว-แบบธรรมดาอาจต้องใช้เวลา 4 ถึง 6 สัปดาห์และ 5,000 ถึง 15,000 เหรียญสหรัฐในการลงทุนด้านเครื่องมือ แม่พิมพ์โปรเกรสซีฟระดับปานกลางที่มี 8 ถึง 12 สถานี โดยทั่วไปจะใช้เวลา 8 ถึง 12 สัปดาห์ และ 25,000 ถึง 60,000 ดอลลาร์ โพรเกรสซีฟหรือแม่พิมพ์ถ่ายโอนของยานยนต์ที่ซับซ้อนซึ่งมีพิกัดความเผื่อต่ำ มีสถานีขึ้นรูปหลายสถานี และ-ความต้องการอายุการใช้งานในปริมาณมากอาจเกิน 16 สัปดาห์และค่าเครื่องมือ 100,000 ดอลลาร์สหรัฐฯ ช่วงเหล่านี้ไม่เพียงสะท้อนถึงชั่วโมงการตัดเฉือนเท่านั้น แต่ยังสะท้อนถึงวิศวกรรมสะสม การจำลอง การตรวจสอบ และความพยายามในการทดลองที่ตรวจสอบเครื่องมือแต่ละชิ้นตามอายุการใช้งานที่กำหนดไว้
ทุกขั้นตอนในการทำแม่พิมพ์ปั๊มขึ้นรูป ตั้งแต่รูปทรง CAD ไปจนถึงการเคลือบขั้นสุดท้าย คือการตัดสินใจว่าจะเพิ่มหรือลบอายุการใช้งานของแม่พิมพ์ คุณภาพของชิ้นส่วน และประสิทธิภาพการผลิต ไม่มีทางเลือกที่เป็นกลางในกระบวนการก่อสร้างแม่พิมพ์และการปั๊มขึ้นรูป
การเปลี่ยนจากการวิจัยมาเป็น RFQ-โซลูชัน Ready Die
หากคุณอ่านมาไกลขนาดนี้ คุณน่าจะจัดอยู่ในประเภทใดประเภทหนึ่งจากสองประเภท ไม่ว่าคุณกำลังสร้างความรู้ภายในเพื่อประเมินซัพพลายเออร์อย่างมีประสิทธิภาพมากขึ้น หรือคุณกำลังติดต่อ RFQ สำหรับแม่พิมพ์ปั๊มโลหะแบบกำหนดเอง และต้องการทำความเข้าใจว่าควรถามคำถามอะไรและมีความสามารถใดบ้างในการตรวจสอบ ทั้งสองเส้นทางได้รับประโยชน์จากหลักการเดียวกัน: กระบวนการผลิตการปั๊มจะทำงานได้ดีที่สุดเมื่อคู่ค้ารายเดียวเป็นเจ้าของห่วงโซ่ทั้งหมดจากความเป็นไปได้ผ่านเครื่องมือการผลิตที่ได้รับการตรวจสอบแล้ว
การจัดหาแบบแยกส่วน โดยที่การออกแบบเกิดขึ้นในบริษัทหนึ่ง การตัดเฉือนที่อีกบริษัทหนึ่ง และการทดลองในบริษัทที่สาม ทำให้เกิดความเสี่ยงในการส่งมอบงานทุกครั้ง ความตั้งใจเชิงมิติจะสูญหายไประหว่างไฟล์ CAD และผู้ควบคุมเครื่องจักร ข้อมูลจำเพาะของการอบชุบจะถูกทำให้ง่ายขึ้นเพื่อความสะดวก ผลการทดลองไม่ได้ป้อนกลับอย่างมีประสิทธิภาพในการแก้ไขการออกแบบ เครื่องมือแม่พิมพ์และปั๊มขึ้นรูปที่ทำงานได้ดีที่สุดในการผลิตที่ยาวนานมักจะมาจากโปรแกรมแบบรวมที่ทุกเฟสจะแจ้งขั้นตอนถัดไปโดยไม่มีช่องว่างในการสื่อสาร
สำหรับผู้จัดการฝ่ายจัดหาและวิศวกรเครื่องมือที่พร้อมเปลี่ยนจากการวิจัยไปสู่การเสนอราคาเชิงรุก ให้มองหาพันธมิตรที่มีความสามารถครอบคลุมวงจรชีวิตทั้งหมดซึ่งครอบคลุมในบทความนี้: การประเมินความเป็นไปได้ การจำลอง CAE สำหรับการขึ้นรูปและการสปริงกลับ การตัดเฉือน CNC ที่มีความแม่นยำและ EDM การรักษาความร้อนแบบควบคุม การทดลองประทับตราใน-เงื่อนไขที่เป็นตัวแทนการผลิต และการตรวจสอบบทความแรก-ของ CMM-ที่จัดทำเป็นเอกสารโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENครอบคลุมขอบเขตนี้ทุกประการ โดยให้ทรัพยากร-ถึง-การปั๊มโลหะแบบครบวงจรสำหรับทีมที่ต้องการเครื่องมือที่ได้รับการตรวจสอบความถูกต้องและส่งมอบ RFQ- พร้อม ซึ่งได้รับการสนับสนุนโดยเอกสารข้อมูลคุณภาพที่ประตูการผลิตทุกแห่ง
ความรู้ในบทความนี้จะให้คำศัพท์และกรอบการทำงานในการประเมินกระบวนการของซัพพลายเออร์แม่พิมพ์อย่างมีวิจารณญาณ ตอนนี้คุณเข้าใจแล้วว่าทำไมบางขั้นตอนถึงต้องเสียค่าใช้จ่าย เหตุใดไทม์ไลน์จึงขยายตามเกณฑ์ความซับซ้อน และเหตุใดการเสนอราคาที่ถูกที่สุดจึงไม่ค่อยให้ต้นทุนต่อการโจมตีต่ำที่สุดตลอดอายุการใช้งานของแม่พิมพ์ ความเข้าใจดังกล่าวเป็นรากฐานสำหรับการตัดสินใจในการจัดหาข้อมูลในแม่พิมพ์และการสนทนาเรื่องการจัดซื้อจัดจ้าง
คำถามที่พบบ่อยเกี่ยวกับการผลิตแม่พิมพ์ปั๊มโลหะ
1. แม่พิมพ์ปั๊มโลหะใช้เวลานานเท่าไหร่?
ไทม์ไลน์ขึ้นอยู่กับความซับซ้อน โดยทั่วไปแล้ว แม่พิมพ์ปิดสถานีเดี่ยว-แบบธรรมดาจะใช้เวลา 4 ถึง 6 สัปดาห์ โปรเกรสซีฟปานกลางที่มี 8 ถึง 12 สถานีจะใช้เวลา 8 ถึง 12 สัปดาห์ แม่พิมพ์แบบก้าวหน้าหรือแบบถ่ายโอนสำหรับยานยนต์ที่ซับซ้อนซึ่งมีพิกัดความเผื่อต่ำและสถานีขึ้นรูปหลายจุดอาจใช้เวลาเกิน 16 สัปดาห์ ไทม์ไลน์เหล่านี้รวมถึงขั้นตอนด้านวิศวกรรม การจำลอง การตัดเฉือน การให้ความร้อน และขั้นตอนการตรวจสอบการทดลอง
2. วัสดุอะไรที่ใช้ทำแม่พิมพ์ปั๊ม?
แม่พิมพ์ปั๊มขึ้นรูปสร้างขึ้นจากเกรดเหล็กกล้าเครื่องมือที่เลือกโดยพิจารณาจากแผ่นโลหะที่ปั๊มขึ้นรูปเป็นหลัก ตัวเลือกทั่วไป ได้แก่ D2 สำหรับความต้านทานการสึกหรอจากการเสียดสี, A2 สำหรับความเหนียวและความแข็งที่สมดุล, S7 สำหรับการใช้งานกระแทก-หนัก, M2 สำหรับการรับแรงอัดสูง และเม็ดมีดทังสเตนคาร์ไบด์สำหรับการทำงานในปริมาณมาก-สูง-เป็นพิเศษ หรือวัสดุที่มีฤทธิ์กัดกร่อนสูง เช่น เหล็กกล้าไร้สนิม แต่ละเกรดจะมีตำแหน่งที่แตกต่างกันในสเปกตรัมความแข็ง-
3. อะไรคือความแตกต่างระหว่างแม่พิมพ์แบบโปรเกรสซีฟและแม่พิมพ์แบบถ่ายโอน?
แม่พิมพ์แบบโปรเกรสซีฟทำให้ชิ้นส่วนเชื่อมต่อกับแถบพาหะในขณะที่เคลื่อนผ่านหลายสถานีในแต่ละจังหวะการกด ทำให้เหมาะสำหรับส่วนประกอบที่มีขนาดเล็ก{0}}ปริมาณสูง เช่น ตัวเชื่อมต่อและฉากยึด Transfer Dies จะตัดช่องว่างที่สถานีแรกและเคลื่อนย้ายโดยอัตโนมัติระหว่างสถานีอิสระโดยใช้มือจับ แม่พิมพ์ถ่ายโอนเหมาะกับชิ้นส่วนขนาดใหญ่ เปลือกที่ดึงออกมาลึก- และรูปทรงที่ไม่สามารถยึดติดกับแถบได้ในระหว่างการขึ้นรูป เช่น แผงตัวถังรถยนต์
4. การอบชุบด้วยความร้อนส่งผลต่อประสิทธิภาพของแม่พิมพ์ปั๊มอย่างไร?
การอบชุบด้วยความร้อนจะเปลี่ยนเหล็กกล้าเครื่องมือจากสถานะที่สามารถกลึงได้ให้กลายเป็นเครื่องมือทำงานชุบแข็งที่สามารถทนต่อรอบการกดได้นับล้านครั้ง การชุบแข็งด้วยสุญญากาศตามด้วยรอบการอบคืนตัวหลายรอบทำให้เกิดโครงสร้างมาร์เทนซิติกที่มั่นคง การเพิ่มการบำบัดด้วยความเย็นจัดสามารถเพิ่มอายุการใช้งานของแม่พิมพ์ได้มากกว่า 200 เปอร์เซ็นต์โดยการแปลงออสเทนไนต์ที่คงเหลือและปรับปรุงการกระจายตัวของคาร์ไบด์ หากไม่มีการอบชุบด้วยความร้อนที่เหมาะสม แม้แต่ส่วนประกอบที่ได้รับการประมวลผลอย่างแม่นยำก็อาจเสียรูปหรือสึกหรออย่างรวดเร็วภายใต้แรงประทับตราในการผลิต
5. ใครสามารถผลิตแม่พิมพ์ปั๊มขึ้นรูปครบวงจรตั้งแต่การออกแบบจนถึงการตรวจสอบการผลิต?
ผู้ผลิตแม่พิมพ์แบบครบวงจรที่เป็นเจ้าของห่วงโซ่กระบวนการทั้งหมด ตั้งแต่การประเมินความเป็นไปได้และการจำลอง CAE ไปจนถึงการใช้เครื่องจักร CNC, EDM, การอบชุบด้วยความร้อน, การปั๊มทดลอง และการตรวจสอบ CMM ให้ผลลัพธ์ที่น่าเชื่อถือที่สุด YICHEN นำเสนอความสามารถตั้งแต่ต้นทาง-ถึง-สำหรับโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเอง โดยจัดให้มีการตรวจสอบคุณภาพเป็นเอกสารที่ประตูการผลิตทุกแห่ง เพื่อให้ผู้จัดการฝ่ายจัดหาและวิศวกรเครื่องมือได้รับการผลิต-เครื่องมือที่พร้อมใช้โดยไม่มีความเสี่ยงในการส่งมอบระหว่างผู้จำหน่ายหลายราย


