


เครื่องมือตอกโลหะและซ่อมแม่พิมพ์เกี่ยวข้องกับอะไรจริงๆ
เครื่องมือปั๊มโลหะและการซ่อมแซมแม่พิมพ์เป็นการซ่อมแซมส่วนประกอบแม่พิมพ์ที่เสียหาย ชำรุด หรือชำรุดให้กลับสู่สภาพการทำงานเดิม มีตั้งแต่การปรับเปลี่ยนเล็กๆ น้อยๆ ใน-การกด เช่น การเปลี่ยนหมัดที่บิ่นที่สถานี ไปจนถึงการซ่อมแซมโต๊ะหลักที่ต้องมีการถอดชิ้นส่วน การเชื่อม -การตัดเฉือนใหม่ และการประกอบชิ้นส่วนแม่พิมพ์ที่สำคัญอีกครั้ง การซ่อมแซมจะตอบสนองต่อความล้มเหลวที่เกิดขึ้นแล้วหรือกำลังดำเนินการอยู่ ซึ่งต่างจากการบำรุงรักษาเชิงป้องกันตามกำหนดเวลาผลิตชิ้นส่วนที่ชำรุด.
การกำหนดขอบเขตงานซ่อมแซมแม่พิมพ์
ลองนึกถึงการซ่อมแซมแม่พิมพ์ในระดับความรุนแรง ที่ปลายด้านหนึ่ง คุณจะมีการดำเนินการแก้ไขอย่างรวดเร็ว: เปลี่ยนนักบินที่เสียหาย แตะขอบตัดด้วยหิน หรือการส่องส่วนประกอบที่ไม่ตรงแนว ในอีกด้านหนึ่ง คุณกำลังดึงแม่พิมพ์ไปที่โต๊ะเพื่อเชื่อมสะสมบนส่วนของแม่พิมพ์ที่แตกร้าว งาน EDM บนคุณสมบัติที่มีความแม่นยำ หรือการลับคม form station ทั้งหมดซึ่งเกินความคลาดเคลื่อน ประเด็นทั่วไปคือมีบางอย่างล้มเหลวหรือเสื่อมคุณภาพเกินขีดจำกัดที่ยอมรับได้ และการผลิตไม่สามารถดำเนินต่อไปได้จนกว่าจะได้รับการแก้ไข
การบำรุงรักษาเชิงป้องกันจะรักษาแม่พิมพ์ให้อยู่ในสภาพการทำงานปัจจุบันผ่านงานตามกำหนดเวลา เช่น การลับคม การหล่อลื่น และการตรวจสอบ การซ่อมแซมแม่พิมพ์จะคืนค่าแม่พิมพ์ที่ชำรุดหรือเสื่อมสภาพเกินกว่าเกณฑ์ความคลาดเคลื่อนในการผลิตที่ยอมรับได้ ทั้งสองทำให้เกิดความสับสนในการติดตามต้นทุนที่ไม่ถูกต้องและโปรแกรมการบำรุงรักษาที่มีเงินทุนไม่เพียงพอ
ผู้ผลิตหลายรายผสมผสานต้นทุนทั้งสองประเภทเข้าด้วยกันทำให้แทบจะเป็นไปไม่ได้เลยที่จะเข้าใจว่าจริงๆ แล้วงบประมาณด้านเครื่องมือของพวกเขาไปอยู่ที่ไหน การแยกต้นทุนการซ่อมแซมออกจากต้นทุนการบำรุงรักษาแม่พิมพ์เป็นขั้นตอนแรกในการลดทั้งสองอย่าง
ใครเป็นผู้ดำเนินการซ่อมแซมแม่พิมพ์และเกิดขึ้นที่ไหน
การซ่อมแซมแม่พิมพ์ตกเป็นหน้าที่ของผู้ผลิตเครื่องมือ ช่างซ่อมบำรุงแม่พิมพ์ และในร้านค้าบางแห่ง ช่างพิมพ์ที่มีประสบการณ์จะจัดการแก้ไขเล็กน้อยที่เครื่องจักร งานที่เกี่ยวข้องมากขึ้นย้ายไปที่ห้องเครื่องมือ ซึ่งช่างเทคนิคสามารถเข้าถึงเครื่องเจียรพื้นผิว อุปกรณ์เชื่อม และเครื่องมือวัดที่มีความแม่นยำ การสร้างใหม่ครั้งใหญ่อาจไปที่ร้านขายเครื่องมือภายนอกและแม่พิมพ์ที่มีความสามารถพิเศษ เช่น Wire EDM หรือการบำบัดความร้อนแบบสุญญากาศ
เหตุใดทักษะการซ่อมแซมจึงมีความสำคัญต่อเสถียรภาพในการผลิต
ความล้มเหลวของแม่พิมพ์โดยไม่ได้วางแผนทุกครั้งจะมีค่าใช้จ่ายแอบแฝงนอกเหนือจากการซ่อมแซม เช่น การหยุดทำงานของเครื่องจักร ผู้ปฏิบัติงานที่ไม่ได้ใช้งาน การจัดเก็บคุณภาพ การจัดส่งที่เร่งด่วน และเศษซาก ช่างซ่อมที่มีทักษะซึ่งสามารถวินิจฉัยโหมดความล้มเหลวได้อย่างแม่นยำและดำเนินการแก้ไขที่ยั่งยืน แทนที่จะใช้วงดนตรี{1}} จะช่วยปกป้องปริมาณงานในการผลิตโดยตรง ความแตกต่างระหว่างร้านค้าที่มีการดับเพลิงอย่างต่อเนื่องกับร้านที่มีกำหนดเวลาคงที่มักจะขึ้นอยู่กับคุณภาพของการดำเนินการซ่อมแซมแม่พิมพ์
ความท้าทายที่แท้จริงไม่ใช่แค่การแก้ไขสิ่งที่พังเท่านั้น กำลังทำความเข้าใจว่าทำไมมันถึงพังตั้งแต่แรก และนั่นเริ่มต้นด้วยการรู้วิธีอ่านความล้มเหลว
โหมดความล้มเหลวของแม่พิมพ์ทั่วไปและการวินิจฉัยสาเหตุที่แท้จริง
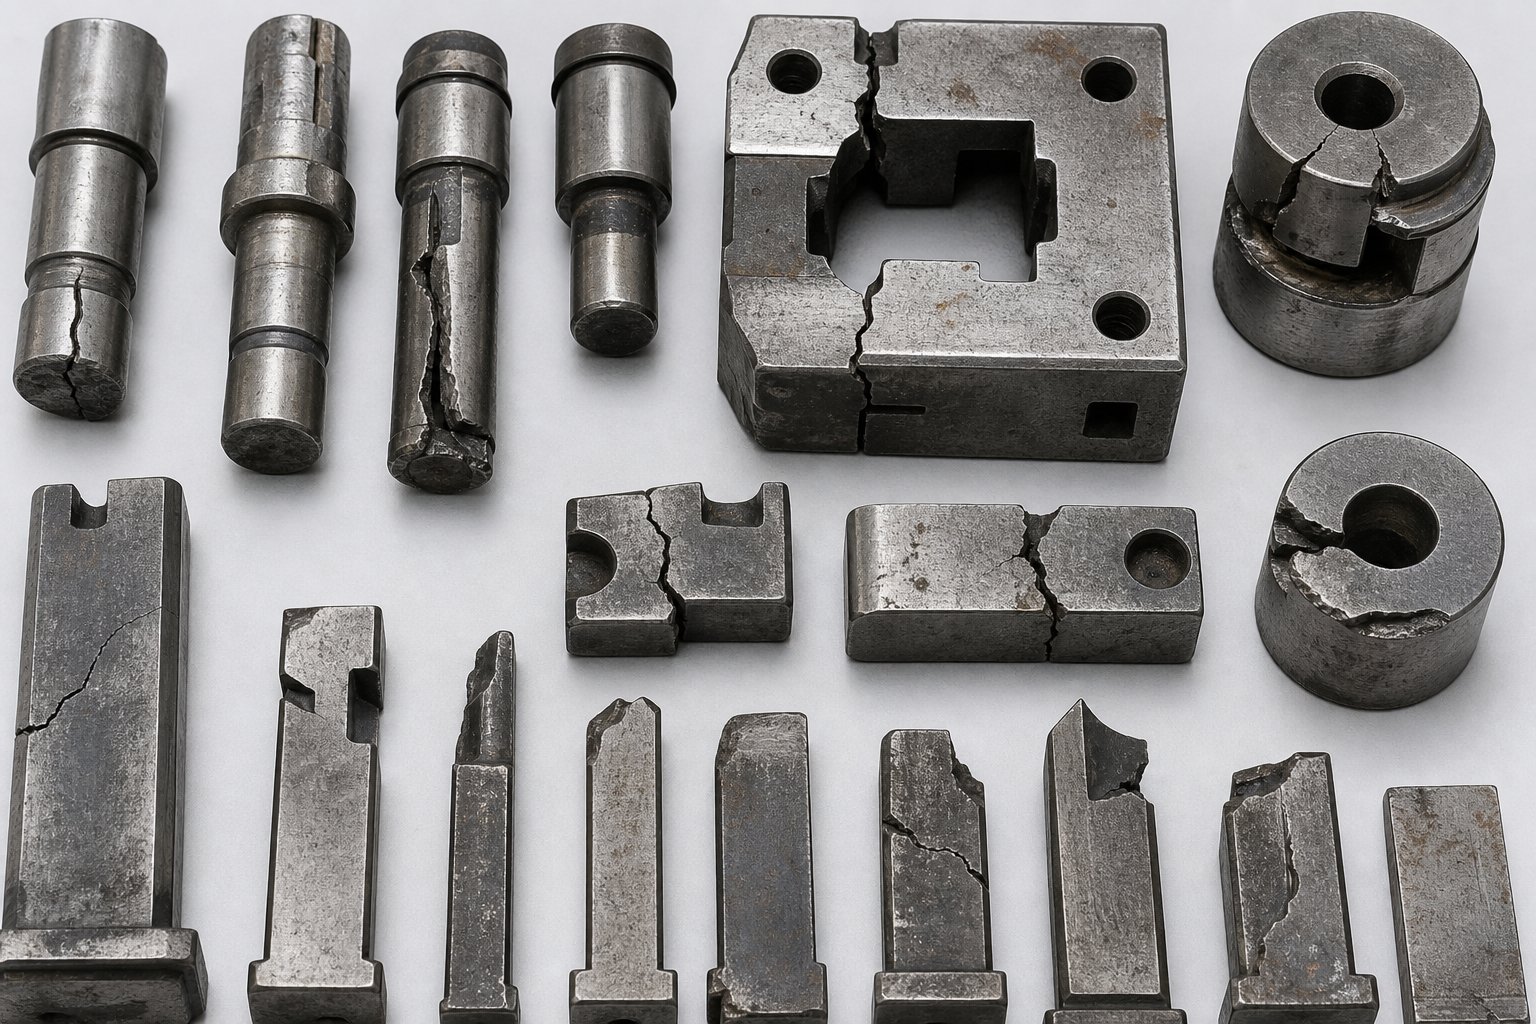
หมัดที่ร้าวหรือจุดจั่วที่กัดไม่ปรากฏขึ้นมาเลย โหมดความล้มเหลวทุกโหมดจะมีกลไกอยู่เบื้องหลัง ชุดของเบาะแสที่มองเห็นได้ ที่ทิ้งไว้ และสถานที่ทั่วไปที่จะปรากฏขึ้นในรูปทรงของแม่พิมพ์ เมื่อคุณสามารถอ่านเบาะแสเหล่านั้นได้อย่างถูกต้อง คุณจะเปลี่ยนจากการดับเพลิงเชิงโต้ตอบไปเป็นการวิเคราะห์สาเหตุต้นตอของความล้มเหลวของแม่พิมพ์แบบกำหนดเป้าหมาย และนั่นคือสิ่งที่เป็นจริงการบำรุงรักษาแม่พิมพ์ปั๊มเริ่มต้น
โหมดความล้มเหลวหลักห้าโหมดเป็นสาเหตุของความเสียหายส่วนใหญ่ของเครื่องมือในการปั๊มขึ้นรูปเย็น ได้แก่ การสึกหรอ การเสียรูปของพลาสติก การกะเทาะ การแตกร้าว และการครูด แต่ละประเภทมีพฤติกรรมแตกต่างกันไปขึ้นอยู่กับวัสดุแม่พิมพ์ แผ่นโลหะที่กำลังแปรรูป และปริมาณการปฏิบัติงานที่เกี่ยวข้อง มาแยกพวกมันออกเป็นรายบุคคลกัน
รูปแบบความล้มเหลวของการแตกหักและการแคร็ก
การแคร็กเกิดขึ้นเมื่อระดับความเค้นในการทำงานเกินค่าความทนทานต่อการแตกหักของวัสดุเครื่องมือ ลองจินตนาการถึงมุมที่แหลมคมบนเหล็กขอบหรือหมัดที่มีการเปลี่ยนแปลงหน้าตัดอย่างกะทันหัน- หัวเน้นความเค้นทางเรขาคณิตเหล่านี้ทำหน้าที่เป็นจุดเริ่มต้นของรอยแตก เมื่อรอยแตกร้าวในนิวเคลียส มันจะแพร่กระจายภายใต้การโหลดแบบวนรอบจนกว่าส่วนประกอบจะแตกหักทั้งหมด ซึ่งบางครั้งก็อาจเกิดภัยพิบัติได้
โดยทั่วไปคุณจะพบรอยแตกร้าวที่มุมภายในที่แหลมคม รอบรูโบลต์ในส่วนของแม่พิมพ์บาง ที่ทางแยกของหน้าตัดหนาและบาง- และตามรอยการเจียรที่เหลือจากการทำงานซ้ำครั้งก่อน ตัวบ่งชี้ที่มองเห็นได้ ได้แก่ เส้นรอยแตกที่มองเห็นได้ (มักเน้นด้วยสีย้อมแทรกซึมในระหว่างการตรวจสอบ) พื้นผิวแตกหักที่สะอาดพร้อมเครื่องหมายรูปตัววีที่ชี้กลับไปยังจุดกำเนิด หรือการแตกหักอย่างกะทันหันระหว่างการกดทับ
การบิ่นมีความเกี่ยวข้องแต่แตกต่างกัน มันเกิดขึ้นเมื่อความเค้นในการทำงานเกินค่าความล้าของเหล็กกล้าเครื่องมือที่คมตัดที่แหลมคม รอยแตกขนาดเล็กก่อตัวขึ้นในบริเวณที่มีการสัมผัสสูง- กระจายออกไปทางด้านข้าง และในที่สุดก็จะดึงวัสดุชิ้นเล็กๆ ออกมาตามขอบ การกะเทาะเป็นเรื่องปกติโดยเฉพาะอย่างยิ่งกับการเจาะเจาะและเหล็กตัดแต่งที่ใช้-โลหะแผ่นที่มีความแข็งแรงสูงกว่า เช่น เหล็กเฟสคู่-หรือเหล็ก TRIP ซึ่งแรงสัมผัสสามารถเกิดขึ้นได้สูงขึ้นถึงสี่เท่ากว่าการใช้เหล็กเหนียว
ในโปรเกรสซีฟดาย การบิ่นมีแนวโน้มที่จะมุ่งความสนใจไปที่สถานีเจาะสองสามสถานีแรก เนื่องจากสถานีเหล่านี้จะพบกับการตีที่สะสมมากที่สุด แม่พิมพ์ถ่ายโอนจะพบความล้มเหลวในการแตกร้าวบ่อยกว่าที่สถานีดัดผมหรือสถานีขึ้นรูปซึ่งมีการรับน้ำหนักเกินทางกลจากงาน-วัสดุชุบแข็งจะเน้นย้ำเครื่องมือเกินขีดจำกัดความแข็งแกร่ง แม่พิมพ์คอมพาวด์ซึ่งมีรูปทรงที่แคบและการตัดพร้อมกัน มีแนวโน้มที่จะแตกร้าวบริเวณขอบของปุ่มแม่พิมพ์ซึ่งเป็นจุดที่เส้นทางความเค้นหลายเส้นทางมาบรรจบกัน
กลไกการสึกหรอและการคายน้ำ
การสึกหรอคือการสูญเสียวัสดุทีละน้อยจากพื้นผิวเครื่องมือที่เกิดจากการเลื่อนสัมผัสกับแผ่นโลหะ การดำเนินการปั๊มขึ้นรูปมีสองประเภทหลัก:
- การสึกหรอแบบมีฤทธิ์กัดกร่อน- อนุภาคแข็งหรือเฟสแข็งในแผ่นโลหะ (ออกไซด์ คาร์ไบด์ หรืองาน-ชั้นพื้นผิวที่แข็งตัว) จะถูกไถเข้าไปในพื้นผิวของเครื่องมือ โดยค่อยๆ ขจัดวัสดุออก คุณจะเห็นว่ามันเป็นการขัดเงาหรือการเซาะร่องที่สม่ำเสมอบนรัศมีการวาด หน้าเจาะ และพื้นผิวของผู้เปลื่อง
- การสึกหรอของกาว- แรงเสียดทานและความร้อนจากแผ่นโลหะที่เลื่อนผ่านพื้นผิวเครื่องมือทำให้เกิดรอยเชื่อมระดับไมโคร-ระหว่างจุดสูงสุดของพื้นผิว (ความไม่แน่นอน) การเคลื่อนไหวอย่างต่อเนื่องจะทำให้เศษเล็กเศษน้อยหลุดออกจากพื้นผิวที่อ่อนแอกว่า ชิ้นส่วนเหล่านี้สามารถ-สะสมใหม่บนพื้นผิวใดพื้นผิวหนึ่งได้ ทำให้เกิดจุดที่ยกขึ้นและให้คะแนนส่วนต่อๆ ไป
การครูดหมายถึงการสิ้นสุดการสึกหรอของกาวอย่างรุนแรง เป็นการยึดเกาะทางกายภาพและเคมีของแผ่นโลหะกับพื้นผิวแม่พิมพ์ที่สะสมตัวเพิ่มขึ้นเรื่อยๆ เมื่อการครูดเริ่มขึ้น มันจะเร่งความเร็วขึ้น: การสะสมจะสร้างการสัมผัสที่หยาบยิ่งขึ้น ซึ่งทำให้เกิดแรงเสียดทานมากขึ้น ซึ่งจะทำให้วัสดุถ่ายโอนได้มากขึ้น คุณจะสังเกตเห็นว่ามันเป็นก้อนที่ก่อตัวไม่สม่ำเสมอบนสถานีฟอร์ม รัศมีการวาด หรือที่ใดก็ตามที่แผ่นโลหะเลื่อนภายใต้แรงดันสูง
รูปแบบการสึกหรอของแม่พิมพ์แบบก้าวหน้าจะแตกต่างกันไปตามฟังก์ชันของสถานี การเจาะแบบเพียร์ซจะสึกที่คมตัดและสีข้างเป็นหลัก สถานีฟอร์มสึกหรอบนรัศมีและใบหน้าสัมผัส ในทรานสเฟอร์ดาย พื้นผิวของเปลือกและคุณสมบัติการระบุตำแหน่งจะสึกหรอจากการใส่และดึงชิ้นส่วนซ้ำๆ การดำเนินการดึงในแม่พิมพ์ทุกประเภทจะเกิดการครูดที่รุนแรงที่สุดบนรัศมีเม็ดบีดและปลายเจาะซึ่งมีแรงกดสัมผัสและระยะการเลื่อนสูงที่สุด
การวางตำแหน่งที่ไม่ตรงและความล้มเหลวในการกำหนดเวลาในประเภทแม่พิมพ์
ความล้มเหลวในการเยื้องศูนย์ไม่ได้เกิดจากตัววัสดุแม่พิมพ์เอง สาเหตุเหล่านี้มาจากข้อผิดพลาดของตำแหน่งระหว่างครึ่งแม่พิมพ์บนและล่าง ส่วนประกอบนำที่สึกหรอ การโก่งตัวของแรงกด หรือการตั้งค่าที่ไม่เหมาะสม ผลลัพธ์ที่ได้คือการโหลดที่ไม่สม่ำเสมอ -การตัดตรงกลาง และการสึกหรอแบบเร่งที่ด้านหนึ่งของสถานี
ในแม่พิมพ์แบบโปรเกรสซีฟ การวางแนวที่ไม่ตรงมักปรากฏเป็นความสูงของเสี้ยนที่ไม่สม่ำเสมอตามคมตัด หรือนักบินเริ่มโกนแถบ ระยะพิทช์ระหว่างสถานีที่แน่น-ถึง- หมายความว่าข้อผิดพลาดในการป้อนแม้เพียงเล็กน้อยก็ประกอบกันเป็นความล้มเหลวของจังหวะที่การเจาะกระทบกับวัสดุที่ไม่ได้รับการสนับสนุนบางส่วน แม่พิมพ์ถ่ายโอนต้องเผชิญกับความท้าทายที่แตกต่างกัน: การค้นหาชิ้นส่วนในแต่ละสถานีขึ้นอยู่กับการวางตำแหน่งนิ้วที่แม่นยำ และกลไกการถ่ายโอนที่สึกหรอหรือปรับไม่ถูกต้องทำให้เกิดข้อผิดพลาดในตำแหน่งที่ทำให้โหลดแม่พิมพ์ไม่สมมาตร คอมพาวด์ดายซึ่งการทำงานหลายอย่างพร้อมกันในจังหวะเดียว มีความละเอียดอ่อนเป็นพิเศษ เนื่องจากไทม์มิ่งภายในระหว่างปุ่มเจาะและดายไม่มีที่ว่างสำหรับการเลื่อนตำแหน่ง
การเสียรูปพลาสติกซึ่งเป็นโหมดความล้มเหลวที่ห้า เกิดขึ้นเมื่อความเค้นสัมผัสจากแผ่นโลหะเกินกำลังรับแรงอัดของวัสดุเครื่องมือ คุณจะเห็นว่ามันเป็นการจม การดอกเห็ด หรือการปัดเศษของมีคมเฉพาะที่ มักพบบ่อยที่สุดกับการเจาะที่มีขนาดไม่มาก ส่วนแม่พิมพ์ที่มีความแข็งไม่เพียงพอ หรือเกรดวัสดุที่ใช้เครื่องมือยากกว่าที่ระบุไว้ในตอนแรก
| ประเภทความล้มเหลว | สาเหตุทั่วไป | ตัวชี้วัดภาพ | ส่วนประกอบแม่พิมพ์ที่ได้รับผลกระทบ |
|---|---|---|---|
| แคร็ก | ตัวรวมความเครียด การให้ความร้อนที่ไม่เหมาะสม การโอเวอร์โหลด การเปลี่ยนแปลงหน้าตัดขวางอย่างกะทันหัน- | เส้นรอยแตกที่มองเห็นได้ พื้นผิวรอยแตกร้าวที่สะอาด การแตกหักที่รุนแรง | เล็มเหล็ก ขึ้นรูปชิ้นส่วน ดายบล็อกที่มุมแหลมคม |
| บิ่น | ความล้าแบบเป็นรอบที่ขอบคม ความเหนียวไม่เพียงพอ แผ่นโลหะที่มีความแข็งแรงสูง- | มีชิ้นส่วนเล็กๆ หายไปตามขอบตัด โปรไฟล์ขอบหยาบหรือสแกลลอป | เจาะทะลุ ตัดเหล็ก ตัดแม่พิมพ์ |
| การสึกหรอแบบมีฤทธิ์กัดกร่อน | อนุภาคแข็งในแผ่น แรงกดสัมผัสสูง ความแข็งของดายไม่เพียงพอ | พื้นผิวขัดเงาหรือเป็นร่อง การปัดเศษขอบแบบค่อยเป็นค่อยไป การเบี่ยงเบนของมิติ | วาดรัศมี หน้าเจาะ แผ่นเปลื้องผ้า แบบฟอร์มสถานี |
| การสึกหรอ / กาว | แรงเสียดทานสูง การหล่อลื่นไม่เพียงพอ ผิวสำเร็จไม่ดี เคลือบสังกะสี | การสะสมของวัสดุไม่สม่ำเสมอ รอยให้คะแนน คราบสะสมที่เป็นก้อนหยาบ | วาดลูกปัด เจาะจมูก สร้างรัศมี พื้นผิวตัวยึดเปล่า |
| การวางแนวไม่ตรง | เส้นนำที่สึกหรอ การโก่งตัวของแรงกด การตั้งค่าที่ไม่เหมาะสม ข้อผิดพลาดในการป้อน | เสี้ยนไม่สม่ำเสมอ มีรอยกระสุน-ตรงกลาง มี-รูปแบบการสึกหรอด้านเดียว | ไกด์พิน, บูช, ไพล็อต, เดยชู, ทรานสเฟอร์ฟิงเกอร์ |
| การเปลี่ยนรูปพลาสติก | ความเค้นสัมผัสที่เกินกำลังคราก อยู่ภายใต้-เครื่องมือที่ผ่านการชุบแข็ง การอัพเกรดวัสดุโดยไม่ต้องมีการตรวจสอบแม่พิมพ์ | ขอบเห็ด จม การปัดเศษของคุณสมบัติคมก่อนหน้านี้ | การเจาะขนาดเล็ก กระดุมดาย สร้างรัศมีโพสต์ |
โหมดความล้มเหลวเหล่านี้ไม่ค่อยมีอยู่อย่างโดดเดี่ยว การสึกหรอของกาวสามารถทำให้เกิดการกะเทาะได้โดยการสร้างความผิดปกติของพื้นผิวที่ซึ่งรอยแตกขนาดเล็กจะเกิดนิวเคลียส การวางแนวที่ไม่ตรงจะทำให้การสึกหรอด้านเดียวเร็วขึ้น- ซึ่งนำไปสู่การบิ่นหรือแตกร้าวในที่สุด การอ่านโหมดความล้มเหลวหลักอย่างถูกต้อง แทนที่จะแค่รักษาอาการที่มองเห็นได้ เป็นสิ่งที่แยกการซ่อมแซมและบำรุงรักษาแม่พิมพ์ที่มีประสิทธิผลออกจากวงจรการเสียซ้ำๆ
เครื่องมือจะบอกคุณว่าเกิดอะไรขึ้น แต่ชิ้นส่วนที่ออกมาจากแท่นพิมพ์จะบอกคุณว่ามีบางอย่างผิดพลาดก่อน บ่อยครั้งก่อนที่จะมีใครเปิดแม่พิมพ์ การเชื่อมต่อสัญญาณคุณภาพระดับชิ้นส่วนเหล่านั้น-กลับไปยังสภาพแม่พิมพ์ที่เฉพาะเจาะจงเป็นทักษะการวินิจฉัยขั้นถัดไปที่ควรค่าแก่การพัฒนา
การติดตามข้อบกพร่องของชิ้นส่วนทำให้สภาพกลับสู่สภาพเดิม
ทีมคุณภาพของคุณแจ้งปัญหา: รอยขรุขระบนขอบที่ถูกตัดแต่ง หลุมหลุดออกจากตำแหน่ง หรือมีรอยขีดข่วนไหลไปตามพื้นผิวที่วาดไว้ ก่อนที่จะมีใครดึงแม่พิมพ์ ตัวชิ้นส่วนเองก็กำลังบอกคุณอยู่แล้วว่ามีอะไรผิดปกติภายในเครื่องมือ เคล็ดลับคือการเรียนรู้ที่จะอ่านมัน การแก้ไขปัญหาข้อบกพร่องของแม่พิมพ์ปั๊มขึ้นรูปที่มีประสิทธิภาพไม่ได้เริ่มต้นที่โต๊ะ แต่เริ่มต้นที่โต๊ะตรวจสอบ ซึ่งรูปแบบข้อบกพร่องจะชี้โดยตรงไปยังสภาพของแม่พิมพ์ที่เป็นสาเหตุของปัญหา
ต่อไปนี้เป็นกรอบการวินิจฉัยเชิงปฏิบัติที่ช่างซ่อมบำรุงแม่พิมพ์สามารถปฏิบัติตามได้:
- สังเกตข้อบกพร่องบนชิ้นส่วน: ระบุประเภท ความรุนแรง และตำแหน่งที่แน่นอน
- ติดตามข้อบกพร่องกลับไปยังสถานีที่รับผิดชอบโดยใช้เค้าโครงแถบหรือการวางแนวชิ้นส่วน
- ตรวจสอบสถานีเฉพาะนั้นเพื่อดูสภาพแม่พิมพ์ที่เกี่ยวข้อง: ขอบสึกหรอ ส่วนประกอบหลวม การสะสมตัว หรือการเลื่อนขนาด
วิธีการสาม-นี้ช่วยขจัดการคาดเดา แทนที่จะดึงแม่พิมพ์ทั้งหมดเพื่อตรวจสอบทั่วไป คุณจะมาถึงม้านั่งในห้องเครื่องมือโดยรู้แล้วว่าจะต้องดูที่ไหนและควรมองหาอะไร
ข้อบกพร่องของครีบและขอบเป็นตัวบ่งชี้การสึกหรอ
ครีบเป็นสัญญาณเตือนภัยล่วงหน้าที่พบบ่อยที่สุดว่าเกินกำหนดการซ่อมแซมเครื่องมือปั๊มขึ้นรูป เมื่อคมตัดทื่อ โค้งมน หรือบิ่น จะไม่สามารถทำให้เกิดการแตกหักของแรงเฉือนที่สะอาดซึ่งจะทำให้คุณได้คมตัดที่เรียบลื่นอีกต่อไป ในทางกลับกัน วัสดุจะฉีกขาดแทนที่จะใช้กรรไกร โดยเหลือวัสดุที่ยกขึ้นไว้ที่ขอบของชิ้นส่วน
สิ่งที่ทำให้การซ่อมแซมแม่พิมพ์ที่มีข้อบกพร่องของเศษเสี้ยนมีประสิทธิภาพก็คือการทำความเข้าใจว่าเศษเสี้ยนไม่ได้ชี้ไปที่สาเหตุเดียวกันทั้งหมด ลักษณะของเสี้ยนจะบอกคุณได้อย่างชัดเจนว่าเกิดอะไรขึ้น:
- เสี้ยนสม่ำเสมอทั่วทั้งขอบตัด- หมายถึงการสึกหรอของคมตัดทั่วไป ส่วนเจาะหรือดายจำเป็นต้องลับให้คม นี่เป็นสถานการณ์ที่ตรงไปตรงมาที่สุด
- เสี้ยนด้านเดียวเท่านั้น- ส่งสัญญาณที่ไม่ตรงระหว่างหมัดและดาย ระยะห่างไม่สม่ำเสมอ โดยด้านที่แน่นทำให้เกิดขอบที่สะอาด และด้านที่หลวมทำให้เกิดเสี้ยน ตรวจสอบหมุดนำ บุชชิ่ง หรือการจัดตำแหน่งการกด
- เสี้ยนเป็นระยะหรือแปลเป็นภาษาท้องถิ่น- ชี้ไปที่การบิ่นหรือความเสียหายของคมตัดเฉพาะที่บริเวณเฉพาะของโปรไฟล์การตัด ตรวจสอบขอบภายใต้การขยายเพื่อหาวัสดุที่ขาดหายไป
- เสี้ยนที่มีความสูงเกิน 0.1 มม. มีรอยฉีกขาดแบบหยาบ- แนะนำระยะห่างระหว่างหมัดและแม่พิมพ์มากเกินไปหรือขอบยุบลงอย่างมาก การเจียรซ้ำ-เพียงอย่างเดียวอาจไม่สามารถคืนรูปทรงที่เหมาะสมได้ หากการสูญเสียวัสดุรุนแรง
- เสี้ยนโดยโรลโอเวอร์บนใบหน้าตรงข้าม- หมายถึงการดึงทากหรือการลากวัสดุ มักเกิดจากขอบทื่อรวมกับแรงกดของผู้เปลื้องผ้าไม่เพียงพอหรือปัญหาการกักเก็บทาก
ลายเซ็นต์เสี้ยนแต่ละอันจะแมปกับการดำเนินการซ่อมแซมที่แตกต่างกัน การเหลาแก้ปัญหาครั้งแรก การจัดตำแหน่งใหม่จะแก้ปัญหาประการที่สอง การซ่อมแซมหรือเปลี่ยนขอบจะอยู่ที่จุดที่สามและสี่ การรักษาเสี้ยนทั้งหมดเป็นเพียงปัญหาการลับคมง่ายๆ คือสาเหตุที่แม่พิมพ์บางตัวกลับมาจากห้องเครื่องมือและล้มเหลวอีกครั้งภายในไม่กี่ชั่วโมง
การเคลื่อนตัวของมิติและการตายของมัน-สาเหตุข้างเคียง
เมื่อขนาดของชิ้นส่วนเริ่มคลี่คลายจากเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้ตลอดการดำเนินการผลิต คุณกำลังดูการวินิจฉัยการสึกหรอของแม่พิมพ์จากข้อมูลคุณภาพชิ้นส่วน การเคลื่อนตัวของมิติไม่ค่อยปรากฏขึ้นอย่างกะทันหัน โดยจะสะสมมากกว่าพันครั้งจนกระทั่งชิ้นส่วนข้ามขอบเขตความคลาดเคลื่อน และเมื่อถึงเวลานั้น สภาพของแม่พิมพ์ก็อาจลดลงอย่างมากเกินกว่าที่ออกจากโซนที่ยอมรับได้ในตอนแรก
ข้อบกพร่องด้านมิติทั่วไปและสิ่งที่พวกเขาเปิดเผยเกี่ยวกับแม่พิมพ์:
- การเปลี่ยนตำแหน่งรู- นักบินที่สึกหรอหรือหลวมไม่สามารถระบุตำแหน่งแถบได้อย่างแม่นยำ หรือระบบป้อนไม่สอดคล้องกันทำให้แถบเลื่อนไปมาระหว่างสถานี
- มุมโค้งงอที่เปิดขึ้นเมื่อเวลาผ่านไป- การสึกหรอของเม็ดมีดแบบเจาะหรือดายในรัศมี ช่วยลดการสัมผัสที่มีประสิทธิภาพ นอกจากนี้ ให้ตรวจสอบบล็อกส้นหรือแผ่นรองที่หลวมที่ทำให้ฐานรูปทรงเบนไปภายใต้น้ำหนักบรรทุก
- โปรไฟล์ชิ้นส่วนโดยรวมมีขนาดใหญ่ขึ้น- มีช่องว่างหรือขอบตัดด้านใน ทำให้โปรไฟล์การตัดใหญ่ขึ้นอย่างมีประสิทธิภาพ ช่องแม่พิมพ์กำลังสึกกร่อนและจำเป็นต้อง-ตัดเฉือนหรือเปลี่ยนเม็ดมีดใหม่
- ความยาวหน้าแปลนสั้นลง- การสึกหรอของรัศมีการวาดจะเพิ่มรัศมีที่มีประสิทธิภาพ ซึ่งจะดึงวัสดุเข้าสู่รูปแบบมากขึ้น และทำให้หน้าแปลนผลลัพธ์สั้นลง
- ขนาดชิ้นส่วนไม่สอดคล้องกัน-ถึง-ชิ้น- ส่วนประกอบหลวมแทนที่จะสึกหรอ สลักเกลียวถอยออก เม็ดมีดขยับ หรือส่วนดายที่แตกร้าวเคลื่อนที่ภายใต้น้ำหนักบรรทุก รูปแบบนี้ต้องการความสนใจทันทีเนื่องจากโดยทั่วไปแล้วจะแย่ลงอย่างรวดเร็ว
ข้อมูลเชิงลึกที่สำคัญที่นี่คือจังหวะเวลา การเคลื่อนตัวอย่างค่อยเป็นค่อยไปหมายถึงการสึกหรอ ในขณะที่การเปลี่ยนแปลงอย่างกะทันหันหมายถึงมีบางอย่างแตกหัก หลวม หรือเคลื่อนตัว ความแตกต่างดังกล่าวจะกำหนดว่าการซ่อมของคุณเป็นการบดแบบควบคุมหรือการแทรกแซงฉุกเฉิน
ปัญหาคุณภาพพื้นผิวที่ส่งสัญญาณการเสื่อมสภาพหรือการสะสม
ข้อบกพร่องที่พื้นผิวบนชิ้นส่วนที่ขึ้นรูปหรือดึงออกมาจะทำให้มองเห็นสิ่งที่เกิดขึ้นที่ส่วนต่อประสานระหว่างแม่พิมพ์กับวัสดุ-โดยตรง ต่างจากปัญหาด้านมิติ ปัญหาพื้นผิวมักจะมองเห็นได้ทันทีและมีแนวโน้มที่จะแย่ลงอย่างรวดเร็วเมื่อเริ่มต้นขึ้น
- รอยขีดข่วนเชิงเส้นในทิศทางการวาดการกัด - ได้เริ่มขึ้นแล้วบนพื้นผิวแม่พิมพ์ที่เกี่ยวข้อง วัสดุถูกถ่ายโอนจากแผ่นงานไปยังเครื่องมือ และตอนนี้กำลังให้คะแนนทุกส่วนต่อๆ ไป ยิ่งคุณวิ่งนานเท่าไร รอยขีดข่วนก็จะยิ่งลึกมากขึ้นเท่านั้น
- รอยบุบหรือรอยบนพื้นผิวแบบสุ่มมีเศษซาก - ชิ้นติดอยู่ระหว่างแม่พิมพ์และแถบ ทากดึงกลับ เศษหลุดจากขอบที่เสียหาย หรือการปนเปื้อนต่อสิ่งแวดล้อม การทำความสะอาดแม่พิมพ์จะช่วยแก้ปัญหาได้ชั่วคราว แต่ต้องค้นหาแหล่งที่มาให้พบ
- เนื้อเปลือกส้มบนพื้นผิวที่ขึ้นรูปโดยทั่วไปแล้ว - เป็นปัญหาด้านวัสดุมากกว่าสภาพของแม่พิมพ์ แต่หากปรากฏขึ้นอย่างกะทันหันในงานที่สะอาดก่อนหน้านี้- ให้ตรวจสอบพื้นผิวแม่พิมพ์ที่หยาบจากการ-เกิดการครูดหรือการกัดกร่อนในระยะเริ่มต้น
- การแยกหรือฉีกขาดที่รัศมีการวาด- รัศมีการดึงสึกหรอแหลมเกินไปหรือหยาบเกินไป ซึ่งเป็นการจำกัดการไหลของวัสดุ แรงจับยึดเปล่าเพิ่มขึ้นเนื่องจากพื้นผิวเม็ดบีดสึกหรอหรือปนเปื้อน ไม่ว่าจะด้วยวิธีใด วัสดุจะไม่สามารถไหลเข้าสู่โพรงแม่พิมพ์และรอยแตกได้อย่างอิสระแทน
- รอยย่นที่หน้าแปลนหรือบริเวณที่ไม่รองรับ- แรงดันที่ยึดว่างไม่เพียงพอ มักเกิดจากแผ่นดันสึก สปริงที่เหนื่อยล้า หรือการสูญเสียแรงดันในถังไนโตรเจน วัสดุจะรัดตำแหน่งที่ควรรัดไว้
ปัญหาพื้นผิวบานปลายอย่างรวดเร็ว รอยครูดเล็กน้อยในวันนี้จะกลายเป็นคะแนนลึกในวันพรุ่งนี้ ซึ่งจะกลายเป็นจุดวาดที่มีรอยร้าวในสัปดาห์หน้าเมื่อการสะสมตัวทำให้เกิดความเครียดเฉพาะจุดเพียงพอ การตรวจจับตั้งแต่เนิ่นๆ และการซ่อมแซมเครื่องมือปั๊มทันทีที่สัญญาณแรกของการเสื่อมสภาพของพื้นผิวจะช่วยป้องกันความล้มเหลวแบบเรียงซ้อนที่เปลี่ยนการขัดเงา 30- นาทีให้เป็นการสร้างใหม่หลายวัน
การอ่านข้อบกพร่องของชิ้นส่วนด้วยวิธีนี้จะเปลี่ยนข้อมูลคุณภาพให้เป็นข้อมูลการบำรุงรักษา แต่การรู้ว่ามีอะไรผิดมีชัยไปกว่าครึ่งเท่านั้น อีกครึ่งหนึ่งรู้วิธีแก้ไขอย่างถูกต้อง ด้วยเทคนิคที่เหมาะสมสำหรับโหมดความล้มเหลวแต่ละโหมด ดังนั้นการซ่อมแซมจะคงอยู่ต่อไปแทนที่จะซื้อให้คุณอีกสองสามร้อยครั้งก่อนที่ปัญหาเดิมจะกลับมา
เทคนิคการซ่อมแซมแม่พิมพ์แบบทีละขั้นตอน-ทีละขั้นตอน
การวินิจฉัยโหมดความล้มเหลวอย่างถูกต้องจะทำให้คุณได้ครึ่งทางของการแก้ไขที่ยั่งยืน อีกครึ่งหนึ่งใช้เทคนิคการซ่อมแซมที่ถูกต้องด้วยขั้นตอนที่ถูกต้อง การซ่อมแซมรอยเชื่อมที่ทำอย่างไม่ระมัดระวังจะสร้างปัญหาที่หนักกว่ารอยแตกร้าวแบบเดิม การเจียรโดยไม่เข้าใจว่าต้องเอาวัสดุออกมากน้อยเพียงใด จะทำให้คุณมีแม่พิมพ์ที่ไม่สามารถทนทานได้ การเลือกเทคนิคขึ้นอยู่กับโหมดความล้มเหลว วัสดุแม่พิมพ์ และความคลาดเคลื่อนที่สถานีต้องคงไว้ มาดูวิธีการปรับสภาพแม่พิมพ์เบื้องต้นและวิธีใช้แต่ละวิธีกัน
จุดสำคัญประการหนึ่งก่อนที่จะดำน้ำ: การแก้ไขชั่วคราวที่ดำเนินการใต้ตัวแกะ เช่น การทุบขอบหรือการส่องส่วนที่สึกหรอโดยไม่ต้องดึงแม่พิมพ์ มักจะทำให้เกิดงานบำรุงรักษาซ้ำซ้อนเสมอ พวกมันปกปิดสภาพที่แท้จริง ปล่อยให้เสื่อมโทรมลงอีก และมักจะนำมาซึ่งปัญหาใหม่ ๆ เช่น ระยะห่างที่ไม่สม่ำเสมอหรือความเครียดที่เพิ่มขึ้น การซ่อมแซมม้านั่งอย่างเหมาะสมต้องใช้เวลาล่วงหน้ามากกว่า แต่จะช่วยลดวงจรของการแก้ไขด่วนซ้ำๆ ซ้ำๆ ซึ่งกินเวลารวมมากกว่าการทำถูกต้องเพียงครั้งเดียว
ขั้นตอนการซ่อมแซมการเชื่อมสำหรับชิ้นส่วนที่ร้าวและบิ่น
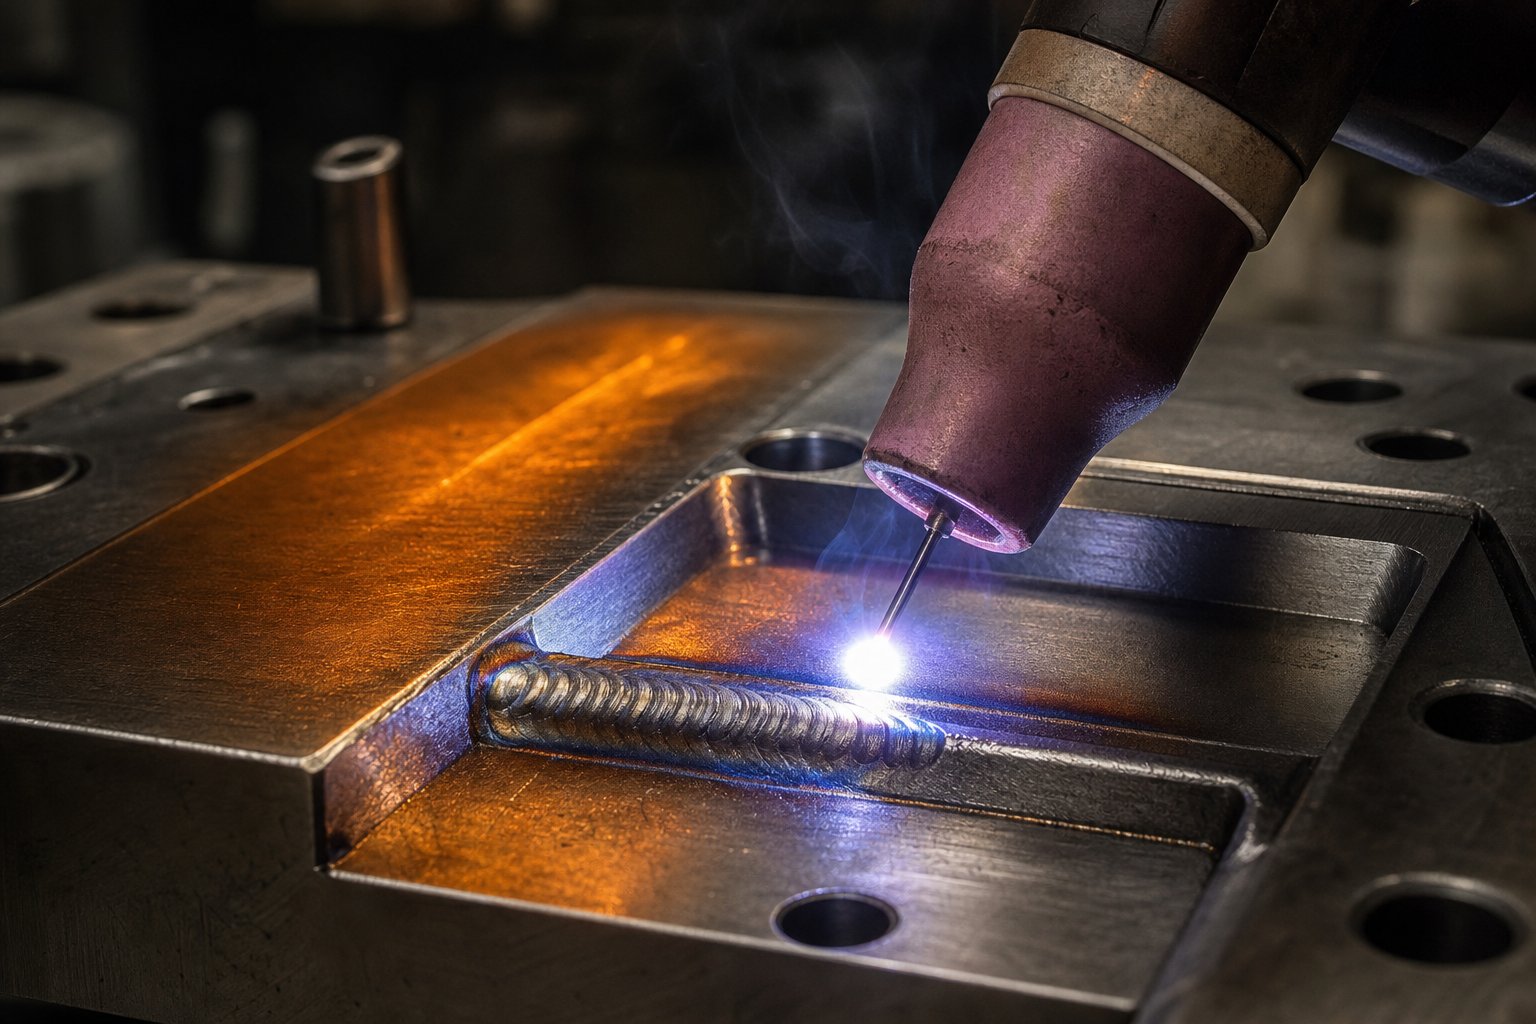
การซ่อมแซมการเชื่อมจะใช้ได้เมื่อส่วนประกอบของแม่พิมพ์แตกร้าว บิ่น หรือสูญเสียวัสดุที่ไม่สามารถคืนสภาพได้ด้วยการเจียรแบบธรรมดา เป็นหนึ่งในวิธีการปรับสภาพแม่พิมพ์ที่ทรงพลังที่สุดที่มีอยู่ แต่ก็เป็นวิธีหนึ่งที่เสียหายบ่อยที่สุดเช่นกัน ขั้นตอนการซ่อมแซมการเชื่อมด้วยแม่พิมพ์ที่เหมาะสมมีลำดับที่เข้มงวด และการข้ามขั้นตอนคือจุดที่ความล้มเหลวส่วนใหญ่เกิดขึ้น
การเชื่อมสายที่ถูกต้องเมื่อใด? ใช้สำหรับชิ้นส่วนแม่พิมพ์ที่มีรอยแตกร้าวซึ่งไม่สามารถเปลี่ยนได้ทันที คมตัดที่บิ่นซึ่งมีการสูญเสียวัสดุลึกกว่าการเจียรสามารถจัดการได้ รัศมีรูปแบบการสึกหรอที่จำเป็นต้องมีการสะสมวัสดุก่อน-การตัดเฉือนใหม่ และพื้นผิวการระบุตำแหน่งที่เสียหายซึ่งจำเป็นต้องฟื้นฟูมิติ
อุปกรณ์ที่จำเป็นประกอบด้วยการตั้งค่าการเชื่อม TIG หรือไมโคร-TIG เพื่อการสะสมที่แม่นยำ แท่งบรรจุที่เหมาะสมซึ่งจับคู่กับเหล็กกล้าเครื่องมือพื้นฐาน เตาอบหรือคบเพลิงอุ่นที่สามารถควบคุมความร้อนได้ และอุณหภูมิ-ที่ระบุสีเทียนหรือไพโรมิเตอร์สำหรับการตรวจสอบ ตามหลักการที่ร่างไว้โดยนิตยสารการขึ้นรูปโลหะการเชื่อมเหล็กกล้าเครื่องมือให้ประสบความสำเร็จนั้นขึ้นอยู่กับขั้นตอนการเชื่อมที่ได้รับการพัฒนาอย่างเหมาะสมและการเลือกอิเล็กโทรดอย่างระมัดระวังซึ่งตรงกับการรักษาความร้อนของเหล็กแม่พิมพ์ที่กำลังซ่อมแซม
แนวทางขั้นตอนสำคัญสำหรับการซ่อมแซมรอยเชื่อม:
- ระบุเหล็กกล้าเครื่องมือ- คุณไม่สามารถเลือกแท่งเติมที่ถูกต้องโดยไม่ทราบวัสดุฐาน D2, A2, S7 และ M2 ต่างก็ต้องการแนวทางที่แตกต่างกัน
- เตรียมข้อต่อ- บดวัสดุที่แตกร้าวหรือเสียหายออกทั้งหมดจนกว่าจะถึงโลหะฐานที่แข็งแรง สำหรับคมตัดที่สึกหรอ ให้เจียรอย่างน้อย 3 มม. (1/8 นิ้ว) ใต้พื้นผิวสุดท้ายที่ต้องการเพื่อให้ความลึกของการเชื่อมสม่ำเสมอ
- เปิดชิ้นงานก่อน- ไม่สามารถ-ต่อรองสำหรับเหล็กกล้าเครื่องมือได้ อุณหภูมิในการอุ่นขึ้นอยู่กับชนิดของเหล็ก แต่โดยทั่วไปจะอยู่ระหว่าง 200 องศา ถึง 540 องศา การเชื่อมเหล็กกล้าเครื่องมือเย็นรับประกันการแตกร้าวในบริเวณที่ได้รับผลกระทบจากความร้อน-
- ฝากโลหะเชื่อมไว้ในแผ่นควบคุม- สำหรับการซ่อมแซมลึกที่ต้องผ่านหลายครั้ง เริ่มต้นที่ด้านล่างและค่อยๆ เติม เจาะโลหะเชื่อมขณะร้อนเพื่อลดการหดตัว การบิดเบี้ยว และการแตกร้าว
- โพสต์-ความร้อนและอารมณ์- หลังจากการเชื่อม ปล่อยให้ส่วนประกอบเย็นลงอย่างช้าๆ จากนั้นให้ความร้อนอีกครั้งจนถึงอุณหภูมิการอบคืนตัวที่แนะนำสำหรับเหล็กกล้าเครื่องมือและอิเล็กโทรดผสมกัน
ข้อผิดพลาดทั่วไปที่ทำให้เกิดความล้มเหลวซ้ำๆ: การเชื่อมโดยไม่ได้อุ่นก่อน การใช้วัสดุเติมที่ไม่ตรงกัน ไม่สามารถบดวัสดุที่เสียหายทั้งหมดออกก่อนการเชื่อม (ข้อบกพร่องที่ดักอยู่ใต้คราบสะสมใหม่) และการข้าม-หลังการเชื่อมแบ่งเบาบรรเทา ทางลัดใดๆ เหล่านี้รับประกันว่าการซ่อมแซมจะพังอีกครั้ง ซึ่งมักจะเร็วกว่าความล้มเหลวเดิม
การเจียรและ-การตัดเฉือนพื้นผิวที่สึกหรออีกครั้ง
การเจียรและลับคมแม่พิมพ์ด้วยปั๊มเป็นกิจกรรมการซ่อมแซมที่พบบ่อยที่สุดในห้องเครื่องมือใดๆ โดยจะจัดการกับการสึกหรอตามธรรมชาติที่สะสมบนคมตัด พื้นผิวที่ก่อตัว และหน้าสัมผัสตลอดการดำเนินการผลิต คำถามสำคัญที่ช่างเทคนิคทุกคนเผชิญนั้นง่ายมาก: คุณเอาวัสดุออกมากแค่ไหน?
คำตอบ: ให้เอาวัสดุออกจนกว่า-บริเวณที่สึกหรอทั้งหมดจะหายไป ฟังดูชัดเจน แต่การ-ขัดเขินเป็นหนึ่งในข้อผิดพลาดที่พบบ่อยที่สุด หากคุณทิ้งวัสดุที่สึกหรอเป็นแถบบางๆ ไว้ที่คมตัด แม่พิมพ์จะทื่ออีกครั้งเกือบจะในทันที เนื่องจากโปรไฟล์ขอบโค้งมนยังไม่ได้รับการซ่อมแซมจนกลายเป็นจุดตัดที่แหลมคม
ต่อไปนี้เป็นขั้นตอนตามลำดับสำหรับสถานการณ์การซ่อมแซมที่พบบ่อยที่สุด การฟื้นฟูคมตัดผ่านการเจียรพื้นผิว:
- ถอดส่วนประกอบออกจากชุดแม่พิมพ์และทำความสะอาดให้สะอาด ขจัดเสี้ยน คราบสกปรก หรือเศษซากที่อาจรบกวนการเจียร
- ตรวจสอบคมตัดภายใต้การขยายเพื่อประเมินความลึกของการสึกหรอ และระบุการกะเทาะใดๆ ที่ขยายลึกกว่าการสึกหรอปกติ
- ติดตั้งส่วนประกอบบนเครื่องบดพื้นผิวด้วยอุปกรณ์ยึดที่เหมาะสมเพื่อให้แน่ใจว่าพื้นผิวเรียบขนานกับ Datum เดิม
- ใช้เส้นทางเบา (0.01-0.025 มม. ต่อการผ่าน) โดยใช้ล้อเจียรที่เหมาะสมสำหรับความแข็งของเหล็กกล้าเครื่องมือ สารหล่อเย็นสำหรับน้ำท่วมเป็นสิ่งจำเป็นในการป้องกันความเสียหายจากความร้อนต่อพื้นผิวที่แข็ง
- ดำเนินการต่อไปจนกว่าการตรวจสอบด้วยภาพจะยืนยันว่าเครื่องหมายการสึกหรอและการปัดเศษของขอบทั้งหมดถูกลบออกแล้ว ซึ่งเผยให้เห็นรูปทรงการตัดที่สดใหม่และคมชัดทั่วทั้งโปรไฟล์
- ลบคมส่วนประกอบ ตรวจสอบขนาดวิกฤตด้วยไมโครมิเตอร์หรือบล็อกเกจ และตรวจสอบความเรียบด้วยแผ่นพื้นผิวและตัวระบุ
- หากส่วนประกอบได้รับการกราวด์ต่ำกว่าความสูงขั้นต่ำ (จุดที่แผ่นรองเม็ดพลาสติกไม่สามารถชดเชยการถอดวัสดุได้อีกต่อไป) ให้แจ้งว่าต้องการเปลี่ยนแทน แทนที่จะส่งคืนให้เข้ารับบริการที่มีขนาดเล็กกว่าปกติ
จำไว้ว่ากเมทริกซ์สึกหรอช้ากว่าหมัดดังนั้นปริมาณวัสดุที่ถูกดึงออกจากส่วนประกอบการผสมพันธุ์จะไม่เท่ากัน บดแต่ละส่วนเท่าที่จำเป็นเท่านั้น การกำจัดวัสดุมากเกินไปจะทำให้อายุการใช้งานของส่วนประกอบสั้นลงโดยไม่จำเป็น
สำหรับการเจาะด้วยหมุดดีดตัวออก ให้ถอดหมุดออกและบดส่วนประกอบแยกจากกัน หรือสอดกุญแจล็อคผ่านรูระบายอากาศด้านข้างเพื่อยึดหมุดไว้ที่ส่วนขยายที่ถูกต้องขณะเจียร ไม่ว่าจะด้วยวิธีใด สลักดีดตัวต้องขยายระยะห่างที่ถูกต้องจากหน้าเจาะหลังจากการลับคม ไม่เช่นนั้นคุณจะมีปัญหาในการดึงกระสุน-ทันที
อันตรายประการหนึ่งที่ทำให้งานเจียรที่ดีเสียหาย: การสะสมความร้อนมากเกินไป หากคุณเห็นการเปลี่ยนสี (เครื่องหมายสีน้ำเงินหรือฟาง-) บนพื้นดิน แสดงว่าคุณดึงอารมณ์ออกจากเหล็กชุบแข็ง โซนที่อ่อนตัวนั้นจะสึกหรอในอัตราเร่ง ใช้การไหลของน้ำหล่อเย็นที่เพียงพอ ทางเดินที่เบากว่า และล้อที่ตกแต่งอย่างเหมาะสมเพื่อป้องกันความเสียหายจากความร้อน
EDM และเทคนิคพิเศษเพื่อการฟื้นฟูที่แม่นยำ
เมื่อการตัดเฉือนแบบทั่วไปไม่สามารถเข้าถึงพื้นที่ที่เสียหาย หรือเมื่อรูปทรงซับซ้อนเกินไปสำหรับการเจียรด้วยมือ เทคนิคการซ่อมแซมแม่พิมพ์ EDM จึงมีความสำคัญ การตัดเฉือนด้วยการปล่อยประจุไฟฟ้าจะกำจัดวัสดุโดยการควบคุมการกัดกร่อนของประกายไฟ โดยจะทำงานโดยไม่คำนึงถึงความแข็งของชิ้นงาน ทำให้เหมาะสำหรับส่วนประกอบแม่พิมพ์ที่มีการชุบแข็งเต็มที่ซึ่งไม่สามารถตัดเฉือนแบบปกติได้โดยไม่ต้องอบอ่อนก่อน
วิธีการ EDM มีสองวิธีในการซ่อมแม่พิมพ์:
- ซิงเกอร์ EDM- ใช้อิเล็กโทรดที่มีรูปทรง (โดยทั่วไปคือแกรไฟต์หรือทองแดง) เพื่อกัดกร่อนโพรงหรือโปรไฟล์เข้าไปในชิ้นงาน ในการใช้งานซ่อมแซมsinker EDM สามารถคืนรูปร่างของช่องที่ซับซ้อนได้ถอดต๊าปหรือสว่านที่หักที่ติดอยู่ในส่วนประกอบของแม่พิมพ์ออกโดยไม่ทำให้เกิดความเสียหายเพิ่มเติม และสร้างรายละเอียดแบบฟอร์มที่ซับซ้อนซึ่งการเจียรไม่สามารถเข้าถึงได้ขึ้นมาใหม่
- ไวร์อีดีเอ็ม- ใช้ลวดอิเล็กโทรดเส้นเล็กเพื่อตัดโปรไฟล์ที่แม่นยำผ่านความหนาทั้งหมดของชิ้นงาน เหมาะสำหรับการตัดเม็ดมีดใหม่ การปรับโปรไฟล์การตัดแต่ง หรือ-ตัดรูปทรงของหมัดที่สึกหรอเกินขีดจำกัดการเจียร
EDM เป็นเลิศในสถานการณ์ที่คุณต้องการพิกัดความเผื่อที่แคบ (ภายใน 0.005 มม.) บนพื้นผิวที่แข็ง รูปทรงภายในที่ซับซ้อนซึ่งล้อเจียรไม่สามารถเข้าถึงได้ หรือส่วนบางที่ละเอียดอ่อนซึ่งแรงตัดเชิงกลอาจทำให้เกิดการเสียรูป ข้อเสีย-คือความเร็ว EDM นั้นช้ากว่าการเจียรโดยธรรมชาติ ดังนั้นจึงสงวนไว้สำหรับงานฟื้นฟูที่มีความแม่นยำมากกว่าการลับคมตามปกติ
นอกเหนือจากการเชื่อม การเจียร และ EDM แล้ว ยังมีเทคนิคเพิ่มเติมอีกสองประการสำหรับชุดเครื่องมือซ่อมแซมแม่พิมพ์:
- เคลือบซ้ำ- การใช้การปรับสภาพพื้นผิว เช่น ไทเทเนียมไนไตรด์ (TiN) หรือไทเทเนียมคาร์โบไนไตรด์ (TiCN) หลังจากการเจียรจะช่วยคืนความต้านทานการสึกหรอและลดแนวโน้มการครูด การเคลือบซ้ำ-จะขยายระยะเวลาระหว่างการลับคม แต่ต้องเตรียมพื้นผิวอย่างเหมาะสม และไม่มีความเสียหายจากการเจียรใดๆ
- กลึงซ้ำ-- สำหรับสถานีแบบฟอร์มที่สึกหรอเกินกว่าการกู้คืนการเจียร การกัด CNC หรือการเจียรแบบจิ๊กสามารถคืนโปรไฟล์ดั้งเดิมได้ ขั้นตอนนี้กำหนดให้ส่วนแม่พิมพ์ต้องอบอ่อนก่อน จากนั้น-กลึงใหม่ จากนั้นจึง-ชุบแข็งและปรับอุณหภูมิให้กลับคืนสู่ความแข็งของการบริการ โดยพื้นฐานแล้วเป็นการสร้างส่วนประกอบขึ้นใหม่ และการตัดสินใจ-เปลี่ยนเครื่องจักรเทียบกับการเปลี่ยนจะขึ้นอยู่กับระยะเวลารอคอยสินค้าและต้นทุน
การเลือกเทคนิคไม่ได้เป็นไปตามอำเภอใจ จับคู่วิธีการซ่อมแซมกับโหมดความล้มเหลว: การเจียรสำหรับการสึกหรอของพื้นผิวและขอบทื่อ การเชื่อมสำหรับการสูญเสียและการแตกร้าวของวัสดุ EDM สำหรับคุณสมบัติที่แม่นยำและรูปทรงที่ไม่สามารถเข้าถึงได้ -การเคลือบซ้ำเพื่อป้องกันการครูด และ-การตัดเฉือนซ้ำเพื่อการฟื้นฟูโปรไฟล์ที่เกินขีดจำกัดการเจียร การเลือกวิธีการที่ไม่ถูกต้อง หรือการใช้วิธีการที่ถูกต้องด้วยขั้นตอนที่ไม่ดี จะทำให้การซ่อมแซมเพียงครั้งเดียวกลายเป็นความล้มเหลวที่เกิดขึ้นซ้ำๆ
การซ่อมแซมกลไกอย่างถูกต้องถือเป็นสิ่งสำคัญ แต่เป็นเพียงส่วนหนึ่งของการสร้างผลลัพธ์ที่คงทนเท่านั้น จะเกิดอะไรขึ้นกับโลหะวิทยาของเหล็กกล้าเครื่องมือนั้นในระหว่างและหลังการซ่อมแซม โดยเฉพาะอย่างยิ่งวงจรความร้อนที่เกิดจากการเชื่อมและการเจียร จะเป็นตัวกำหนดว่าการซ่อมของคุณจะคงอยู่ถึง 500,000 ครั้งหรือล้มเหลวอีกครั้งใน 5,000 ครั้ง
การพิจารณาความร้อนและวัสดุในระหว่างการซ่อมแซม
คราบเชื่อมที่ดูสะอาดบนพื้นผิวยังคงสามารถแตกร้าวได้ด้วยการกดเพียงไม่กี่พันครั้ง พื้นผิวที่เรียบและแหลมคมยังสามารถสึกหรอก่อนเวลาอันควรได้ หากความแข็งของพื้นผิวลดลงในระหว่างการซ่อมแซม งานเชิงกลในการยึดส่วนประกอบแม่พิมพ์สามารถมองเห็นและวัดผลได้ งานโลหะวิทยา เครื่องมือและการบำบัดแม่พิมพ์ที่เกิดขึ้นในระดับความร้อนจะมองไม่เห็นจนกว่าจะล้มเหลว และมักจะล้มเหลวบ่อยครั้ง เนื่องจากนี่เป็นขั้นตอนที่มักถูกข้ามไปภายใต้แรงกดดันด้านการผลิต
การข้ามการรักษาความร้อนเป็นสาเหตุเดียวที่พบบ่อยที่สุดของความล้มเหลวในการซ่อมแซมการเชื่อมในส่วนประกอบแม่พิมพ์ การซ่อมแซมที่ไม่แข็งแรงทางโลหะวิทยาซึ่งดูดีบนม้านั่งสำรองจะล้มเหลวเร็วกว่าความเสียหายเดิมที่ตั้งใจจะแก้ไข
การทำความเข้าใจว่าเหตุใดการจัดการระบายความร้อนจึงมีความสำคัญ และสิ่งที่เกิดขึ้นเมื่อคุณเพิกเฉย คือความแตกต่างระหว่างการซ่อมแซมที่มีอายุการใช้งานของโปรแกรมกับการซ่อมแซมที่ทำให้คุณเสียเงินหนึ่งสัปดาห์ก่อนที่คุณจะดึงแม่พิมพ์อีกครั้ง
ก่อน-ความร้อนและหลัง-โปรโตคอลความร้อนในการเชื่อม
เมื่อคุณกระแทกส่วนโค้งบนเหล็กกล้าเครื่องมือชุบแข็งโดยไม่ต้องอุ่น คุณจะสร้างความลาดชันของความร้อนขั้นรุนแรง สระเชื่อมจะหลอมละลายในขณะที่โลหะฐานที่อยู่รอบๆ ยังคงอยู่ใกล้อุณหภูมิแวดล้อม เมื่อรอยเชื่อมเย็นตัวลง มันจะหดตัวกับวัสดุแข็งและเย็นซึ่งทนทานต่อการเคลื่อนไหว ผลลัพธ์ถูกล็อก-ในความเค้นตกค้างที่กระจุกตัวอยู่ในแถบแคบที่เรียกว่าโซนรับผลกระทบความร้อน (HAZ) ในเหล็กกล้าเครื่องมือที่ชุบแข็งถึง 58-62 HRC บริเวณนี้จะกลายเป็นมาร์เทนไซต์เปราะ ซึ่งเป็นโครงสร้างจุลภาคที่มีความแข็งมากแต่แทบไม่มีความทนต่อแรงดึงหรือแรงกระแทกได้เกือบเป็นศูนย์ รอยแตกเริ่มต้นที่นั่น บ่อยครั้งภายในไม่กี่ชั่วโมงหลังจากที่แม่พิมพ์กลับมาให้บริการ
การทำความร้อนล่วงหน้า-ช่วยแก้ปัญหานี้โดยลดการไล่ระดับความร้อนระหว่างโซนเชื่อมและวัสดุโดยรอบ เช่นบันทึกของเกตเวย์เมทัลส์การอุ่นเครื่องล่วงหน้าจะช่วยลดการเปลี่ยนแปลงอุณหภูมิแบบฉับพลัน และลดอันตรายจากการบิดเบี้ยว การบิดเบี้ยว หรือการแตกร้าวมากเกินไป สำหรับการซ่อมแม่พิมพ์ ระเบียบวิธีปฏิบัติจะมีลักษณะดังนี้:
- เหล็กกล้าเครื่องมือ D2- เปิดอุณหภูมิไว้ที่ 400-540 องศา (750-1,000 องศา F) D2 มีความไวต่อการแตกร้าวสูงเนื่องจากมีปริมาณคาร์บอนและโครเมียมสูง
- เหล็กกล้าเครื่องมือ A2- เปิดอุณหภูมิไว้ที่ 200-260 องศา (400-500 องศา F) มีความไวน้อยกว่า D2 แต่ยังต้องมีการควบคุมความร้อน
- เหล็กกล้าเครื่องมือ S7- เปิดอุณหภูมิไว้ที่ 150-200 องศา (300-400 องศา F) องค์ประกอบที่ทนต่อแรงกระแทกของ S7 ช่วยให้ให้อภัยได้มากกว่า แต่การเชื่อมด้วยความเย็นยังคงก่อให้เกิดความเสี่ยง
- เหล็กกล้าเครื่องมือ H13- เปิดอุณหภูมิไว้ที่ 370-540 องศา (700-1,000 องศา F) เหล็กกล้างานร้อนต้องใช้อุณหภูมิอุ่นสูงเนื่องจากมีโลหะผสม
การรักษาความร้อนหลังการเชื่อม-ก็มีความสำคัญไม่แพ้กัน หลังการเชื่อม ไม่ควรปล่อยให้ส่วนประกอบเย็นลงจนถึงอุณหภูมิห้องโดยไม่สามารถควบคุมได้ ให้คงไว้ที่อุณหภูมิอุ่นก่อนหรือวางลงในเตาเผาโดยตรงเพื่อแบ่งเบาบรรเทา เป้าหมายคือการเปลี่ยนมาร์เทนไซต์ที่เปราะใดๆ ใน HAZ ให้เป็นมาร์เทนไซต์ที่ผ่านการปรับสภาพ ซึ่งยังคงรักษาความแข็งในขณะเดียวกันก็ฟื้นคืนความเหนียวบางส่วน สำหรับเหล็กกล้าเครื่องมือชุบแข็งด้วยลมส่วนใหญ่- เช่น A2 และ D2 การอบคืนตัวสองเท่าหลังการเชื่อมถือเป็นแนวทางปฏิบัติมาตรฐาน อุณหภูมิการอบคืนควรตรงกับข้อกำหนดการรักษาความร้อนเดิมสำหรับเกรดเหล็กนั้น โดยทั่วไปคือ 200-540 องศา ขึ้นอยู่กับความแข็งสุดท้ายที่ต้องการ
การข้ามขั้นตอนเหล่านี้จริงๆ แล้วมีลักษณะอย่างไรในทางปฏิบัติ รอยเชื่อมอาจดูเหมือนมีเสียง แต่ภายในไม่กี่พันครั้งแรก รอยแตกแนวเส้นผมจะปรากฏขึ้นใน HAZ ที่อยู่ติดกับรอยเชื่อม สิ่งเหล่านี้แพร่กระจายภายใต้การโหลดแบบวนรอบและในที่สุดก็เกิดการแตกหักของการซ่อมแซม โดยมักจะนำวัสดุฐานเพิ่มเติมไปด้วย คุณจะได้รับความเสียหายมากกว่าที่คุณเริ่มต้น บวกกับเวลาและวัสดุที่เสียไปจากการซ่อมแซมที่ล้มเหลว
คลายเครียดหลังการซ่อมแซมครั้งใหญ่
การอบชุบด้วยความร้อนหลังการเชื่อมด้วยแม่พิมพ์จะช่วยลดความเสียหายจากความร้อนที่เกิดขึ้นทันทีจากวงจรการเชื่อม ส่วนประกอบแม่พิมพ์ที่ซ่อมแซมเพื่อคลายความเครียดช่วยคลายความกังวลที่กว้างขึ้น: ความเค้นตกค้างสะสมจากการตัดเฉือน การเจียร EDM และการเชื่อมที่สะสมตลอดลำดับการซ่อมแซม
ลองจินตนาการถึงส่วนแม่พิมพ์ที่ถูกเชื่อม จากนั้นกราวด์ จากนั้นจึงทำงาน EDM แบบลวดบนโปรไฟล์ การดำเนินการแต่ละอย่างมีรูปแบบความเครียดของตัวเอง การเจียรทำให้เกิดแรงอัดที่พื้นผิว (โดยทั่วไปมีประโยชน์) แต่ยังทำให้เกิดความเครียดจากความร้อนเฉพาะที่หากเกิดการสะสมความร้อน EDM สร้างเลเยอร์การหล่อใหม่ที่มีความเค้นแรงดึงสูงที่พื้นผิว ซึ่งเป็นสิ่งที่อุตสาหกรรมเรียกว่า "โซนเลเยอร์สีขาว" การเชื่อมทำให้เกิดความเค้นตกค้างลึกทั่วทั้ง HAZ หากไม่มีการบรรเทาความเครียด สนามความเครียดที่แข่งขันกันเหล่านี้อาจทำให้เกิดการบิดเบือนโดยไม่คาดคิดเมื่อส่วนประกอบกลับมาให้บริการ หรือที่แย่กว่านั้นคือสร้างความเครียดที่เพิ่มขึ้นเมื่อรอยแตกร้าวเริ่มต้นขึ้น
ระเบียบการบรรเทาความเครียดสำหรับส่วนประกอบแม่พิมพ์ที่ได้รับการซ่อมแซมเป็นไปตามกฎที่ไม่ซับซ้อน เหล็กที่ผ่านการอบร้อน-จะถูกคลายความเครียดที่อุณหภูมิประมาณ 25 องศา F (15 องศา ) ต่ำกว่าอุณหภูมิอบคืนครั้งล่าสุด วิธีนี้ช่วยให้คุณคลายความเครียดได้โดยไม่ต้องเปลี่ยนความแข็งที่กำหนดไว้แล้วโดยการอบชุบด้วยความร้อนแบบเดิม เวลาในการแช่จะคล้ายกับการแบ่งเบาบรรเทา: ความหนาหนึ่งชั่วโมงต่อนิ้ว โดยขั้นต่ำสอง- ชั่วโมง การระบายความร้อนควรช้าและสม่ำเสมอเพื่อหลีกเลี่ยงการนำการไล่ระดับความร้อนกลับมาใช้ใหม่
สำหรับพื้นผิว EDM โดยเฉพาะ การบรรเทาความเครียดเป็นสิ่งสำคัญอย่างยิ่ง ชั้นการหล่อใหม่จาก EDM มีรอยแตกขนาดเล็กและแรงตึงผิวที่รุนแรง วงจรบรรเทาความเครียดช่วยผ่อนคลายโซนนี้และลดความเสี่ยงที่รอยแตกขนาดเล็กจะแพร่กระจายภายใต้ภาระการบริการ ร้านค้าบางแห่งมักเน้นย้ำถึงการลดส่วนประกอบใดๆ ที่เคยทำงาน EDM อยู่เป็นประจำ ไม่ว่าจะมีการซ่อมแซมอื่นๆ เข้ามาเกี่ยวข้องหรือไม่ก็ตาม
เมื่อไรที่คุณควรคลายเครียด และเมื่อใดควรข้ามไป? การซ่อมแซมเล็กๆ น้อยๆ เช่น การเจียรขอบตัดเล็กน้อย หรือการเชื่อมเล็กๆ บนพื้นผิวที่ไม่สำคัญ- อาจไม่เหมาะกับวงจรของเตาหลอม การซ่อมแซมหลักที่เกี่ยวข้องกับการเชื่อมลึก การกำจัดวัสดุที่สำคัญ การซ่อมแซมหลายครั้งในส่วนประกอบเดียวกัน หรือการซ่อมแซมใดๆ บนรูปทรงของส่วนที่ซับซ้อนหรือบาง-ควรรวมถึงการบรรเทาความเครียดด้วย ต้นทุนของวงจรเตาเผานั้นเล็กน้อยเมื่อเทียบกับต้นทุนของความล้มเหลวซ้ำซ้อนและการหยุดทำงานที่เกี่ยวข้อง
การตรวจสอบความแข็งและการตรวจสอบความสมบูรณ์ของวัสดุ
คุณได้เชื่อม ทำความร้อน- และกราวด์ส่วนประกอบกลับคืนสู่มิติแล้ว คุณจะยืนยันได้อย่างไรว่าการซ่อมแซมใช้งานได้จริงในระดับโลหะวิทยา การตรวจสอบความแข็งของเหล็กกล้าเครื่องมือให้คำตอบแก่คุณ หากบริเวณที่ซ่อมแซมไม่ตรงกับข้อกำหนดด้านความแข็งเดิม การซ่อมจะสึกหรอเร็วเกินไป (อ่อนเกินไป) หรือแตกและร้าวก่อนเวลาอันควร (แข็งและเปราะเกินไป)
วิธีการทดสอบสองวิธีมีส่วนสำคัญในการตรวจสอบการซ่อมแซมแม่พิมพ์:
- การทดสอบความแข็งแบบร็อกเวลล์ (ระดับ HRC)- มาตรฐานสำหรับการตรวจสอบความแข็งจำนวนมากของส่วนประกอบเหล็กกล้าเครื่องมือ อ่านค่าได้โดยตรงและรวดเร็ว- และใช้งานได้จริงในการยืนยันว่าส่วนที่ซ่อมแซมแล้วอยู่ภายในช่วงที่คาดไว้ (โดยทั่วไปคือ 58-62 HRC สำหรับเหล็กกล้าแม่พิมพ์งานเย็น)Rockwell ทำงานได้ดีที่สุดเมื่อคุณมีพื้นผิวทดสอบที่เรียบและมั่นคงและมีความหนาของวัสดุเพียงพอที่จะรองรับการเยื้องโดยไม่ส่งผลต่อวัสดุพิมพ์
- การทดสอบความแข็งแบบไมโคร-วิคเกอร์- จำเป็นเมื่อคุณต้องการแมปความแข็งทั่วทั้งโซนเชื่อม, HAZ และโลหะฐาน ไมโคร-Vickers ใช้หัวกดรูปเพชรขนาดเล็กภายใต้ภาระงานต่ำ ช่วยให้คุณสามารถวางรอยเยื้องหลายอันในแนวเส้นข้ามขอบเขตการซ่อมแซม ข้อมูลนี้แสดงให้เห็นว่า HAZ ได้รับการปรับอุณหภูมิอย่างเหมาะสมหรือไม่ คราบเชื่อมตรงกับความแข็งของวัสดุฐานหรือไม่ และมีโซนอ่อนหรือแข็งเกินไปที่จะสร้างจุดอ่อนภายใต้การโหลดบริการหรือไม่
การซ่อมแซมรอยเชื่อมที่ดำเนินการอย่างถูกต้องบนเหล็กกล้าเครื่องมือ D2 ควรแสดงปริมาณรอยเชื่อมที่ 58-62 HRC, HAZ ภายใน 2-3 จุดของวัสดุฐาน และไม่มีจุดอ่อนเฉพาะที่ต่ำกว่า 55 HRC ที่อาจบ่งชี้ว่าการแข็งตัวที่ไม่สมบูรณ์หรือการอบคืนตัวเกินกำหนด หากไมโครวิคเกอร์เผยให้เห็นแถบแข็งแคบที่สูงกว่า 65 HRC ใน HAZ แสดงว่าโซนนั้นไม่ได้รับการปรับอุณหภูมิอย่างเพียงพอ และมีแนวโน้มที่จะแตกร้าวภายใต้ภาระแบบวนรอบ
ความเข้ากันได้ของวัสดุระหว่างการเชื่อมจะเพิ่มอีกชั้นหนึ่ง เมื่อคุณเติมวัสดุตัวเติมลงบนเหล็กกล้าเครื่องมือ คุณกำลังสร้างพันธะทางโลหะวิทยาระหว่างองค์ประกอบสองชนิดที่อาจมีความแตกต่างกัน สารตัวเติมจะต้องเข้ากันได้กับปริมาณคาร์บอนและโลหะผสมของวัสดุฐาน และต้องตอบสนองอย่างเหมาะสมต่อ-วงจรการบำบัดความร้อนหลังการเชื่อม การใช้แท่งเติมที่ออกแบบมาสำหรับเหล็กเหนียวบนส่วนแม่พิมพ์ D2 จะสร้างข้อต่อโลหะที่แตกต่างกันโดยมีความแข็งที่คาดเดาไม่ได้ ความต้านทานการสึกหรอต่ำ และมีความเสี่ยงต่อการแตกร้าวสูงที่แนวฟิวชั่น จับคู่ฟิลเลอร์กับเหล็กฐาน และตรวจสอบผลลัพธ์ด้วยการทดสอบความแข็งก่อนปล่อยส่วนประกอบกลับสู่การผลิต
การจัดการระบายความร้อนระหว่างการซ่อมแซมไม่ใช่งานที่สวยงาม มันไม่ได้ให้ผลลัพธ์ที่มองเห็นได้เหมือนกับเม็ดบีดเชื่อมที่สะอาดหรือพื้นผิวที่บดใหม่ แต่รากฐานที่มองไม่เห็นนั้นเป็นตัวกำหนดว่าผลงานที่มองเห็นของคุณจะยังคงอยู่หรือไม่ ร้านค้าที่ควบคุม-ความร้อน ก่อน-การอบคืนตัวของการเชื่อม การบรรเทาความเครียด และการตรวจสอบความแข็งทำให้การซ่อมแซมมีอายุการใช้งานยาวนาน ร้านค้าที่ข้ามขั้นตอนเหล่านี้จะทำให้การซ่อมแซมดูดีเมื่ออยู่บนม้านั่งสำรองและล้มเหลวเมื่ออยู่ใต้แท่นพิมพ์
การรู้วิธีดำเนินการซ่อมแซมที่คงทนเป็นสิ่งหนึ่ง การรู้ว่าจะต้องซ่อมแซมเลยหรือไม่ หรือส่วนประกอบถึงจุดที่การเปลี่ยนทดแทนจะสมเหตุสมผลหรือไม่ เป็นการตัดสินใจที่แตกต่างไปจากเดิมอย่างสิ้นเชิง ซึ่งเป็นการตัดสินใจที่ร้านค้าส่วนใหญ่ใช้สัญชาตญาณมากกว่าการวิเคราะห์เชิงโครงสร้าง
กรอบการตัดสินใจการซ่อมแซมเทียบกับการเปลี่ยนทดแทน
แบบฟอร์มที่มีรอยร้าววางอยู่บนม้านั่ง คุณเคยเชื่อมมันสองครั้งแล้ว เขตที่ได้รับผลกระทบจากความร้อน-กำลังคืบคลานเข้าใกล้บริเวณที่อยู่ติดกัน และการซ่อมแซมครั้งล่าสุดทำได้เพียง 40,000 ครั้ง แทนที่จะเป็น 200,000 ครั้งที่คาดไว้ ซ่อมใหม่หรือตัดเม็ดมีดใหม่ครับ? ร้านค้าส่วนใหญ่จะตอบคำถามนั้นโดยพิจารณาจากใครก็ตามที่ตะโกนดังที่สุด: ฝ่ายผลิตต้องการมันคืนตอนนี้ คุณก็เลยเชื่อมมัน การจัดการเครื่องมือต้องการประหยัดงบประมาณ คุณก็เลยเชื่อมมัน ไม่มีใครถามว่าการเชื่อมครั้งที่สามนั้นสมเหตุสมผลหรือไม่
การแทนที่สัญชาตญาณของลำไส้ด้วยเมทริกซ์การตัดสินใจซ่อมแซมแม่พิมพ์ที่มีโครงสร้างจะช่วยขจัดอารมณ์ความรู้สึกออกจากการตัดสินใจที่ส่งผลโดยตรงต่อต้นทุน เวลาทำงาน และคุณภาพของชิ้นส่วน กรอบงานด้านล่างช่วยให้ผู้จัดการเครื่องมือมีกระบวนการที่ทำซ้ำได้สำหรับการประเมินการซ่อมแซมแม่พิมพ์เทียบกับต้นทุนการเปลี่ยนในระดับส่วนประกอบ
ปัจจัยด้านต้นทุนและระยะเวลาในการตัดสินใจซ่อมแซม
ตัวเลขสองตัวขับเคลื่อนการตัดสินใจมากกว่าสิ่งอื่นใด ได้แก่ ค่าซ่อมเทียบกับการเปลี่ยนใหม่ และเวลาที่ใช้แต่ละตัวเลือก การซ่อมแซมที่มีค่าใช้จ่าย 60% ของส่วนประกอบใหม่ และคืนสภาพได้เพียง 50% ของอายุการใช้งานที่คาดหวังถือเป็นการลงทุนที่ไม่ดี การเปลี่ยนทดแทนที่ราคาถูกกว่าแต่ใช้เวลาแปดสัปดาห์กว่าจะมาถึงอาจไม่สามารถทำได้เมื่อคุณดำเนินการผลิตในวันพรุ่งนี้
ต่อไปนี้คือวิธีวางกรอบการเปรียบเทียบอย่างตรงไปตรงมา:
- ค่าซ่อม- รวมถึงแรงงาน วัสดุ การรักษาความร้อน การดำเนินการจากภายนอก (EDM, การเคลือบ) และการหยุดทำงานในขณะที่แม่พิมพ์อยู่บนม้านั่งสำรอง
- ค่าทดแทน- รวมวัตถุดิบ การตัดเฉือน การรักษาความร้อน การประกอบ และเวลาทดลองใช้เพื่อให้ส่วนประกอบใหม่ในแม่พิมพ์มีคุณสมบัติ
- อายุการใช้งานที่คาดหวังหลังการซ่อมแซม- การซ่อมแซมต่อเนื่องแต่ละครั้งจะให้ผลตอบแทนที่ลดลง การซ่อมแซมการเชื่อมครั้งแรกอาจคืนอายุการใช้งานเดิมได้ 80-90% การซ่อมแซมครั้งที่สามในพื้นที่เดียวกันแทบจะไม่ได้ผลเกิน 30-50%
- ปริมาณโปรแกรมคงเหลือ- หากโปรแกรมชิ้นส่วนเหลือ 100,000 ชิ้น การซ่อมแซมที่กินเวลา 100,000 ครั้งก็เพียงพอแล้ว หากโปรแกรมดำเนินไปอีกห้าปีที่ปริมาณ 500,000 ต่อปี การซ่อมแซมที่มีอายุการใช้งานสั้น-จะทำให้การเปลี่ยนทดแทนที่หลีกเลี่ยงไม่ได้ล่าช้าเท่านั้น
เกณฑ์ในทางปฏิบัติที่ห้องเครื่องมือที่มีประสบการณ์จำนวนมากใช้: เมื่อค่าซ่อมเกิน 50% ของต้นทุนการเปลี่ยน และอายุการใช้งานหลังการซ่อมแซมที่คาดหวังไว้น้อยกว่า 60% ของอายุการใช้งานของส่วนประกอบใหม่ การเปลี่ยนจะเป็นการลงทุนที่ดีกว่า การซ่อมแซมที่ต่ำกว่าเกณฑ์ดังกล่าวมักจะชนะทั้งในด้านต้นทุนและระยะเวลาดำเนินการ
เมื่อความเสียหายสะสมเกินความสามารถในการซ่อมแซม
การซ่อมแซมส่วนบุคคลสามารถทำได้อย่างสมบูรณ์แบบ ปัญหามันสะสม การเชื่อมแต่ละครั้งจะเพิ่มความเค้นตกค้าง การเจียรแต่ละครั้งจะดึงวัสดุออกและลดช่วงแผ่นรองที่เหลืออยู่ของส่วนประกอบ วัฏจักรความร้อนแต่ละรอบจะเปลี่ยนแปลงโลหะวิทยาของวัสดุฐานโดยรอบอย่างละเอียด เมื่อถึงจุดหนึ่ง คุณจะไม่ได้ซ่อมแซมส่วนประกอบดั้งเดิมอีกต่อไป คุณกำลังรักษาการเย็บปะติดปะต่อกันซึ่งมีความคล้ายคลึงเล็กน้อยกับจุดประสงค์การออกแบบดั้งเดิม
สังเกตสัญญาณเหล่านี้ที่จะบอกคุณว่าเมื่อใดควรเปลี่ยนส่วนประกอบแม่พิมพ์ปั๊มแทนที่จะซ่อมแซมอีกครั้ง:
- ส่วนประกอบได้รับการเชื่อมในพื้นที่เดียวกันมากกว่าสองครั้ง และการซ่อมแต่ละครั้งใช้เวลาสั้นกว่าครั้งก่อน
- การเจียรแบบสะสมทำให้ส่วนประกอบมีความสูงต่ำกว่าขั้นต่ำ และกองแผ่นรองกำลังเข้าใกล้ขีดจำกัดในทางปฏิบัติแล้ว
- การทดสอบความแข็งเผยให้เห็นโซนที่ไม่สอดคล้องกันบนพื้นผิวการทำงานจากพื้นที่ที่ได้รับผลกระทบจากความร้อนหลายจุด{0}}
- ส่วนประกอบจำเป็นต้องซ่อมแซมด้วยความถี่ที่เพิ่มขึ้น แม้ว่าสภาพการทำงานจะไม่เปลี่ยนแปลงก็ตาม
- การตรวจสอบขนาดจะแสดงรูปทรงที่ซ่อมแซมแล้วเคลื่อนไปเพิ่มเติมจากค่าที่กำหนดในแต่ละรอบการทำงานซ้ำ
จุดสุดท้ายนั้นสมควรได้รับการเน้น การเสื่อมสภาพของความทนทานมีความก้าวหน้าแนวทางการประเมินวิชาชีพแนะนำว่าหากไม่สามารถคืนค่าฟังก์ชันการทำงานกลับไปเป็นอย่างน้อย 80% ของข้อกำหนดดั้งเดิมหลังการซ่อมแซม การเปลี่ยนทดแทนถือเป็นเส้นทางที่เหมาะสม การซ่อมแซมซ้ำหลายครั้งโดยปล่อยให้ส่วนประกอบอยู่ห่างจากอุดมคติเล็กน้อยทำให้เกิดความเสี่ยงด้านคุณภาพแบบทบต้น ซึ่งท้ายที่สุดจะแสดงเป็น-ชิ้นส่วนที่ยอมรับได้-
นอกจากนี้ยังมีสัญญาณวินิจฉัยที่ซ่อนอยู่ในความถี่ในการซ่อมอีกด้วย หากส่วนประกอบยังคงทำงานล้มเหลวแม้จะดำเนินการซ่อมแซมด้วยเสียงแล้วก็ตาม สาเหตุที่แท้จริงไม่น่าจะเกิดจากการสึกหรอหรือความล้า มันเป็นปัญหาในการออกแบบ: วัสดุไม่เพียงพอ เกรดเหล็กผิด การรองรับไม่เพียงพอ หรือภาระการปฏิบัติงานเกินกว่าที่รูปทรงจะสามารถรองรับได้ การซ่อมแซมข้อบกพร่องด้านการออกแบบก็เหมือนกับการปะยางโดยยังมีตะปูติดอยู่ คุณต้องสร้างสถานีนั้นด้วยไดคัทขึ้นใหม่ด้วยส่วนประกอบที่ออกแบบใหม่ ไม่ใช่การซ่อมแซมสถานีที่มีอยู่เดิมอีกครั้ง
คุณสมบัติการออกแบบที่ทำให้การตัดสินใจเปลี่ยนง่ายขึ้น
ความยากในการตัดสินใจซ่อมแซม-หรือ-เปลี่ยนใหม่นั้นขึ้นอยู่กับวิธีสร้างแม่พิมพ์เป็นหลัก โครงสร้างเม็ดมีด-โดยที่ส่วนประกอบการทำงานแต่ละชิ้นถูกจัดเก็บไว้ในกระเป๋าภายในส่วนยึดขนาดใหญ่ ทำให้การเปลี่ยนชิ้นส่วนทำได้ง่าย คุณดึงเม็ดมีดที่สึกหรอ ใส่อะไหล่ที่เตรียมไว้- ตรวจสอบการจัดตำแหน่ง และกลับสู่การผลิต การตัดสินใจเกิดขึ้นจริงเพราะการเปลี่ยนทดแทนทำได้รวดเร็วและสามารถจัดการต้นทุนสินค้าคงคลังสำรองได้
โครงสร้างแม่พิมพ์ส่วน-ที่เป็นของแข็ง โดยที่รูปทรงการทำงานจะถูกตัดเฉือนโดยตรงในบล็อกเสาหิน ทำให้การเปลี่ยนทดแทนมีราคาแพงกว่าและเสียเวลา-มาก การซ่อมแซมกลายเป็นค่าเริ่มต้น เนื่องจากการเปลี่ยนหมายถึง-การตัดเฉือนส่วนแม่พิมพ์ใหม่ทั้งหมด ตัวเลือกการออกแบบนี้สร้างขึ้นเมื่อหลายปีก่อนในระหว่างวิศวกรรมแม่พิมพ์ ซึ่งกำหนดทิศทางการตัดสินใจในการบำรุงรักษาในอนาคตตลอดอายุการผลิตของแม่พิมพ์โดยตรง
ตามหลักการออกแบบเม็ดมีดที่แสดงให้เห็น เม็ดมีดที่ถอดเปลี่ยนได้จะช่วยลดเวลาหยุดทำงานเนื่องจากมีเพียงชิ้นส่วนที่สึกหรอเท่านั้นที่เปลี่ยนแปลง แทนที่จะเปลี่ยนการประกอบทั้งหมด และยังทำให้เกิดมาตรฐานอีกด้วย: หลายๆ สถานีที่ใช้รูปทรงเม็ดมีดทั่วไป ส่งผลให้มีอะไหล่ในสต็อกน้อยลง ต้นทุนระดับพรีเมียมของการสร้างเม็ดมีดในขั้นตอนการผลิตจะจ่ายเงินปันผลตลอดระยะเวลาหลายปีของการผลิตผ่านการสลับส่วนประกอบที่รวดเร็วขึ้นและการซ่อมแซมที่สะอาดยิ่งขึ้น-หรือ-การตัดสินใจเปลี่ยนทดแทน
เมทริกซ์การตัดสินใจซ่อมแซมแม่พิมพ์ต่อไปนี้จะรวมปัจจัยเหล่านี้ไว้เป็นเครื่องมือประเมินที่มีโครงสร้าง:
| ความรุนแรงของเงื่อนไข | ความเป็นไปได้ในการซ่อมแซม | อัตราส่วนต้นทุนโดยประมาณ (การซ่อมแซมและการเปลี่ยนทดแทน) | การดำเนินการที่แนะนำ |
|---|---|---|---|
| ขอบสึกเล็กน้อยหรือบิ่นตื้น | การเจียรหรือการเชื่อมแบบมาตรฐานสูง - | 10-25% | ซ่อมแซม. ลับคมหรือเชื่อมและลับคม |
| รอยแตกปานกลางหรือการสูญเสียวัสดุอย่างมีนัยสำคัญ | ระดับปานกลาง - ต้องใช้การซ่อมแซมการเชื่อมและการบำบัดความร้อนอย่างเชี่ยวชาญ | 30-50% | ซ่อมแซมหากเกิดขึ้นครั้งแรกหรือครั้งที่สอง เปลี่ยนใหม่ถ้าซ่อมครั้งที่สามในพื้นที่เดียวกัน |
| การแตกร้าวลึก การซ่อมแซมหลายครั้งก่อนหน้านี้ หรือการสูญเสียความทนทานสะสม | ผลตอบแทนที่คาดว่าจะลดลงต่ำ - | 50-75% | เปลี่ยนส่วนประกอบ ซ่อมแซมเหมือนสะพานชั่วคราวเท่านั้นหากระยะเวลารอคอยสินค้าบังคับ |
| ความล้มเหลวของโครงสร้าง การเสื่อมสภาพของวัสดุฐาน หรือความล้มเหลวของระบบซ้ำๆ | ไม่สามารถใช้งานได้ - การซ่อมแซมไม่สามารถกู้คืนฟังก์ชันได้อย่างน่าเชื่อถือ | 75-100%+ | เปลี่ยนทันที ตรวจสอบสาเหตุที่แท้จริงสำหรับการออกแบบใหม่ที่เป็นไปได้ |
| ระดับความรุนแรงใดๆ แต่ปริมาณโปรแกรมที่เหลืออยู่ต่ำกว่า 10% ของอายุการใช้งานส่วนประกอบ | แตกต่างกันไป | แตกต่างกันไป | ซ่อมแซมให้โปรแกรมเสร็จสิ้น อย่าลงทุนซื้อส่วนประกอบใหม่เพื่อให้อายุการใช้งานสั้นลง |
เมทริกซ์นี้ไม่ใช่กฎตายตัว เป็นจุดเริ่มต้นที่บังคับให้การสนทนารวมตัวแปรที่เกี่ยวข้องทั้งหมด แทนที่จะใช้ตัวเลือกที่เร็วหรือถูกที่สุดในขณะนั้น แนวทางที่มีระเบียบวินัยในการซ่อมแซม-หรือ-แทนที่การตัดสินใจ ซึ่งนำไปใช้อย่างสม่ำเสมอและมีการติดตามเมื่อเวลาผ่านไป จะเผยให้เห็นรูปแบบที่ช่วยให้คุณคาดการณ์ความล้มเหลวในอนาคตและงบประมาณตามลำดับ
ไม่ว่าคุณจะซ่อมแซมหรือเปลี่ยนใหม่ ส่วนประกอบยังคงต้องพิสูจน์ตัวเองก่อนที่จะดำเนินการผลิตต่ออย่างเต็มรูปแบบ แม่พิมพ์ที่ซ่อมแซมแล้วซึ่งไม่ได้รับการตรวจสอบอย่างถูกต้องเป็นเพียงสมมติฐานเท่านั้น การยืนยันว่าใช้งานได้จริงภายใต้สภาวะการผลิตจริงนั้นต้องอาศัยกระบวนการที่มีโครงสร้างของตัวเองเพื่อให้เกิดความคลาดเคลื่อนได้
หลัง-การตรวจสอบการซ่อมและการประกันคุณภาพ
ส่วนประกอบแม่พิมพ์ที่ได้รับการซ่อมแซมซึ่งวัดอย่างถูกต้องบนโต๊ะไม่ได้รับประกันชิ้นส่วนที่ยอมรับได้ภายใต้เงื่อนไขการผลิต ไดนามิกของแรงกด การเปลี่ยนแปลงของวัสดุ และผลกระทบด้านความร้อนระหว่างการทำงาน ทั้งหมดทำให้เกิดตัวแปรที่การทำงานแบบตั้งโต๊ะเพียงอย่างเดียวไม่สามารถจำลองได้ การประกันคุณภาพแม่พิมพ์ปั๊มขึ้นรูปหลังการซ่อมแซมจำเป็นต้องมีลำดับการตรวจสอบความถูกต้องตามโครงสร้างที่เพิ่มความมั่นใจอย่างต่อเนื่อง โดยเปลี่ยนจากการตรวจสอบแบบคงที่ผ่านการทดลองที่มีการควบคุมไปสู่การผลิตที่มีการตรวจสอบก่อนที่จะส่งแม่พิมพ์กลับไปที่พื้น
ข้ามขั้นตอนใดๆ ตามลำดับนี้ และคุณอาจเสี่ยงต่อการค้นพบปัญหาด้วยความเร็วสูงสุด เมื่ออัตราของเสียเพิ่มขึ้นและการกดลดลงอีกครั้ง ต่อไปนี้เป็นขั้นตอนการตรวจสอบแม่พิมพ์หลังการซ่อมแซม ทุกห้องเครื่องมือควรปฏิบัติตามเป็นแนวทางปฏิบัติในการปล่อยมาตรฐาน:
- การตรวจสอบม้านั่ง- ตรวจสอบส่วนประกอบที่ซ่อมแซมแล้วทั้งหมดตามขนาดตามข้อกำหนดการพิมพ์ก่อนประกอบอีกครั้ง ยืนยันความแข็ง ผิวสำเร็จของพื้นผิว และพิกัดความเผื่อทางเรขาคณิตบนพื้นผิวที่ทำใหม่
- การตรวจสอบการประกอบกลับและการจัดตำแหน่ง- ติดตั้งส่วนประกอบที่ได้รับการซ่อมแซม ตรวจสอบที่นั่งที่เหมาะสม ยืนยันความสูงของแผ่นรอง และตรวจสอบว่าคุณลักษณะการระบุตำแหน่งทั้งหมดทำงานโดยไม่ต้องบังคับให้พอดี
- การปั่นจักรยานแบบแห้ง- หมุนแม่พิมพ์ผ่านจังหวะช้าๆ หลายครั้งโดยไม่มีวัสดุใดๆ เพื่อยืนยันระยะห่างทางกล จังหวะเวลา และการเคลื่อนที่อย่างอิสระขององค์ประกอบที่เคลื่อนไหวทั้งหมด ฟังการรบกวน เฝ้าดูการผูกมัด
- การตรวจสอบชิ้นแรก-- รันส่วนแรกด้วยความเร็วที่ลดลง วัดขนาดที่สำคัญทั้งหมด ตรวจสอบสภาพของเสี้ยน ตรวจสอบคุณภาพพื้นผิว และเปรียบเทียบผลลัพธ์กับข้อกำหนดความคลาดเคลื่อนของชิ้นส่วน
- การดำเนินการผลิตระยะสั้นพร้อมการตรวจสอบมิติ- ผลิตชิ้นส่วนติดต่อกัน 20-50 ชิ้นด้วยความเร็วปกติ วัดชุดตัวอย่าง (โดยทั่วไปคือ 5-10 ชิ้น) เพื่อความคงตัวของมิติตลอดการทำงาน สังเกตการเคลื่อนตัว ความไม่สอดคล้องกัน หรือการเสื่อมถอยแบบก้าวหน้า
- การตรวจสอบ SPC ในระหว่างการผลิตเริ่มแรก- เผยแพร่สู่การผลิตเต็มรูปแบบโดยมีความถี่ในการวัดสูงขึ้นสำหรับ 500-1,000 จังหวะแรก พล็อตมิติสำคัญบนแผนภูมิควบคุมเพื่อตรวจสอบว่ากระบวนการมีเสถียรภาพและเป็นศูนย์กลาง ไม่ใช่แค่อยู่ในเกณฑ์ความคลาดเคลื่อนเท่านั้น
- การผลิตเต็มรูปแบบ- เมื่อการตรวจสอบเบื้องต้นยืนยันผลลัพธ์ที่เสถียร ให้กลับสู่ช่วงเวลาการตรวจสอบมาตรฐานและจัดทำเอกสารการเปิดเผย
การตรวจสอบแบบตั้งโต๊ะและการตรวจสอบมิติ
ก่อนที่แม่พิมพ์จะกลับเข้าสู่แท่นพิมพ์ พื้นผิวที่ได้รับการซ่อมแซมทุกชิ้นจะต้องมีการวัดเทียบกับข้อกำหนดเดิม ซึ่งหมายความว่าการอ่านค่าไมโครมิเตอร์หรือ CMM บน-คมตัดกราวด์ การตรวจสอบโปรไฟล์บน-สถานีฟอร์มที่กลึงใหม่ และการตรวจสอบความเรียบบนผิวที่เชื่อมและ-ที่ผิวใหม่ คุณกำลังตอบคำถามหนึ่งข้อ: การซ่อมแซมได้คืนรูปทรงให้อยู่ภายในพิกัดความเผื่อในการทำงานหรือไม่
ให้ความสนใจเป็นพิเศษกับความสัมพันธ์การผสมพันธุ์ หมัดที่วัดอย่างถูกต้องโดยการแยกส่วนยังคงสามารถสร้างชิ้นส่วนที่ไม่ดีได้ หากความสัมพันธ์ของมันกับช่องเปิดของแม่พิมพ์เปลี่ยนไป ตรวจสอบระยะห่างระหว่างส่วนประกอบต่างๆ ที่เชื่อมต่อ ไม่ใช่แค่มิติแต่ละส่วน สำหรับการซ่อมแซมรอยเชื่อม ให้ตรวจสอบว่าการจัดตำแหน่งระหว่างเส้นบอกแนว ส่วนต่างๆ และพื้นที่ที่มีการชิมเมอร์นั้นไม่มีการบังคับพอดี เนื่องจากการบิดเบี้ยวของการเชื่อมสามารถเปลี่ยนรูปทรงของส่วนประกอบในลักษณะที่ละเอียดอ่อนจนการวัดแต่ละครั้งพลาดไป
โปรโตคอลการทดลองวิ่งและการรับรอง-ชิ้นแรก
โปรโตคอลการตรวจสอบการทำงานแบบทดลองใช้แม่พิมพ์เชื่อมช่องว่างระหว่างความเชื่อมั่นของม้านั่งทำงานและความเป็นจริงในการผลิต การปั่นจักรยานแบบแห้งทำให้เกิดการรบกวนทางกล ด้ายหลุด หรือข้อผิดพลาดในการประกอบที่อาจก่อให้เกิดความเสียหายได้ทันที การตรวจสอบชิ้นแรก-จะตรวจจับปัญหาด้านมิติก่อนที่คุณจะสร้างถังขยะ
เมื่อคุณรันชิ้นแรกนั้น ให้วัดทุกอย่าง ไม่ใช่แค่มิติที่คุณซ่อมแซม การซ่อมแซมสามารถเปลี่ยนคุณลักษณะที่อยู่ติดกัน เปลี่ยนระยะเวลาการก้าวหน้าของแถบ หรือเปลี่ยนวิธีที่วัสดุไหลผ่านสถานีแบบฟอร์ม การซ่อมแซมรอยเชื่อมบนเหล็กขอบอาจมีมิติที่สมบูรณ์แบบ แต่ทำให้เกิดการบิดเบี้ยวเพียงพอที่จะส่งผลต่อการวางแนวของสถานีถัดไป การตรวจสอบเฉพาะพื้นที่ที่ได้รับการซ่อมแซมจะพลาดผลกระทบรองเหล่านี้
ในระหว่างการดำเนินการผลิตระยะสั้น คุณกำลังมองหาความมั่นคงมากกว่าแค่ความสอดคล้อง ห้าส่วนติดต่อกันภายในความอดทนเป็นสิ่งที่ดี ห้าส่วนที่ติดต่อกันซึ่งมีแนวโน้มอย่างต่อเนื่องไปสู่ขอบเขตความทนทานหนึ่งจะบอกคุณว่าการซ่อมแซมนั้นเริ่มสึกหรอหรือทรุดตัวแล้ว และคุณอาจไม่ได้อายุการใช้งานที่คาดหวังไว้ กระบวนการตรวจสอบคุณสมบัติแม่พิมพ์ที่ใช้โดยผู้ผลิตเครื่องมือเป็นไปตามหลักการเดียวกันนี้: การทดสอบการปั๊มขึ้นรูปไม่เพียงยืนยันคุณภาพเริ่มต้นเท่านั้น แต่ยังยืนยันความเสถียรในการทำงานภายใต้สภาวะการผลิตจริงด้วย
เอกสารและการติดตามหลังการซ่อมเสร็จสิ้น
การตรวจสอบความถูกต้องโดยไม่มีเอกสารประกอบถือเป็นการสิ้นเปลืองสติปัญญา เหตุการณ์การซ่อมแซมทุกครั้ง ตั้งแต่โหมดความล้มเหลวที่ทริกเกอร์ผ่านผลการตรวจสอบที่ปล่อยออกมา จะต้องป้อนเข้าสู่ระบบติดตามการบำรุงรักษาแม่พิมพ์ของคุณ สาขาที่มีความสำคัญในการปรับสภาพแม่พิมพ์ปั๊ม ได้แก่:
- วันที่ จำนวนการเข้าใช้งานเมื่อล้มเหลว และจำนวนการเข้าใช้งานเมื่อกลับสู่การใช้งานจริง
- โหมดความล้มเหลวและสถานีหรือส่วนประกอบที่ได้รับผลกระทบ
- เทคนิคการซ่อมแซมที่ใช้ (เชื่อม, บด, EDM, เปลี่ยน)
- ดำเนินการอบชุบด้วยความร้อนและผลการตรวจสอบความแข็ง
- ผลการตรวจสอบมิติก่อนและหลังการซ่อม
- การวัดชิ้นแรก-และการทดลองวิ่ง
- ช่างผู้ปฏิบัติงานและชั่วโมงการซ่อมทั้งหมด
- อายุการใช้งานที่คาดหวังของการซ่อมแซมและจุดกระตุ้นการตรวจสอบครั้งต่อไป
บันทึกนี้มีจุดประสงค์สองประการ ในระยะสั้น- เป็นหลักฐานที่สามารถตรวจสอบย้อนกลับได้ว่าแม่พิมพ์ได้รับการตรวจสอบก่อนปล่อย เพื่อปกป้องคุณหากมีคำถามเกี่ยวกับคุณภาพเกิดขึ้นในภายหลัง ในระยะยาว-จะสร้างประวัติการซ่อมที่ขับเคลื่อนการตัดสินใจอย่างชาญฉลาดยิ่งขึ้น คำสั่งงานที่เสร็จสมบูรณ์ควรบันทึกว่าการซ่อมแซมมีจุดมุ่งหมายเพื่อให้บรรลุผลอย่างไร และจัดเตรียมวิธีการในการติดตามการเกิดซ้ำ โดยเปลี่ยนการซ่อมแซมที่แยกออกมาเป็นจุดข้อมูลที่เปิดเผยรูปแบบ เมื่อคุณเห็นว่าสถานีใดสถานีหนึ่งได้รับการซ่อมแซมสี่ครั้งในสิบสองเดือน โดยแต่ละครั้งจะมีการโจมตีน้อยลง คุณมีหลักฐานที่เป็นกลางสำหรับการตัดสินใจเปลี่ยนทดแทนที่กล่าวถึงก่อนหน้านี้
ข้อมูล SPC ที่รวบรวมระหว่างหลัง-การตรวจสอบการซ่อมแซมจะดึงข้อมูลระบบเดียวกันนี้ หากแผนภูมิควบคุมแสดงให้เห็นว่ากระบวนการทำงานอย่างมั่นคงและอยู่ตรงกลางหลังการซ่อมแซม นั่นเป็นการยืนยันว่าเทคนิคใช้งานได้ หากพวกเขาแสดงการเบี่ยงเบนหรือการเปลี่ยนแปลงมากเกินไปตั้งแต่เริ่มต้น การซ่อมแซมอาจมีประสิทธิภาพทางเทคนิคแต่มีฟังก์ชันไม่เพียงพอ และคุณตรวจพบก่อนที่จะกลายเป็นปัญหาด้านคุณภาพของลูกค้า
กระบวนการตรวจสอบและจัดทำเอกสารที่มีระเบียบวินัยจะเปลี่ยนการซ่อมแซมแม่พิมพ์จากเหตุการณ์ที่แยกออกมาเป็นแหล่งข้อมูลที่ปรับปรุงโปรแกรมการบำรุงรักษาของคุณอย่างต่อเนื่อง แต่นี่คือความจริงที่น่าอึดอัด: แม่พิมพ์บางตัวนั้นตรวจสอบได้ยากกว่า ซ่อมแซมยาก และวิ่งต่อไปได้ยาก ไม่ใช่เพราะการเลือกวัสดุหรือทักษะของผู้ปฏิบัติงาน แต่เป็นเพราะวิธีการออกแบบตั้งแต่แรก
ตัวเลือกการออกแบบแม่พิมพ์ส่งผลต่อ-ความสามารถในการซ่อมแซมในระยะยาวอย่างไร
แม่พิมพ์ที่ต่อสู้กับคุณทุกครั้งที่มาถึงม้านั่งไม่ได้ถูกสร้างขึ้นมาโดยคำนึงถึงการซ่อมแซม การเข้าถึงที่แน่นหนา ตัวยึดที่ไม่ได้มาตรฐาน- โครงสร้างเสาหินที่ควรมีเม็ดมีด และรูปทรงที่ต้องถอดแยกชิ้นส่วนทั้งหมดเพื่อเข้าถึงส่วนประกอบที่สึกหรอชิ้นเดียว สิ่งเหล่านี้ไม่ใช่ปัญหาแบบสุ่ม พวกเขากำลังตัดสินใจออกแบบในระหว่างงานวิศวกรรมที่สะท้อนผ่านเหตุการณ์การบำรุงรักษาเครื่องมือและแม่พิมพ์ในอนาคตตลอดอายุของโปรแกรม
การออกแบบแม่พิมพ์เพื่อการบำรุงรักษาไม่ใช่ข้อพิจารณารองหลังจากสรุปรูปทรงการขึ้นรูปแล้ว เป็นปรัชญาเชิงโครงสร้างที่กำหนดว่าการซ่อมแซมจะใช้เวลาสองชั่วโมงหรือสองวัน ไม่ว่าคุณจะสต็อกชิ้นส่วนอะไหล่ไว้ห้าชิ้นหรือห้าสิบชิ้น และช่างเทคนิคของคุณสามารถสลับเม็ดมีดที่สึกหรอระหว่างการหยุดพักตามกำหนด หรือจำเป็นต้องดึงแม่พิมพ์ทั้งหมดเพื่อรื้อโต๊ะ
โครงสร้างเม็ดมีดและการออกแบบโมดูลาร์เพื่อให้เปลี่ยนได้ง่าย
โครงสร้างเม็ดมีดแบบโมดูลาร์เป็นตัวเลือกการออกแบบที่มีประสิทธิภาพมากที่สุดเพียงตัวเลือกเดียวสำหรับความสามารถในการซ่อมแซมในระยะยาว- เมื่อคมตัด รายละเอียดรูปทรง และคุณลักษณะที่มีแนวโน้มสึกหรอ-ถูกสร้างขึ้นโดยใส่เม็ดมีดแต่ละชิ้นไว้ในกระเป๋าแทนที่จะกลึงลงในบล็อกเสาหินโดยตรง ทุกการตัดสินใจในการบำรุงรักษาปลายน้ำจะง่ายขึ้น
พิจารณาความแตกต่างในทางปฏิบัติ แม่พิมพ์แบบโปรเกรสซีฟที่มีเหล็กตัดส่วน-ที่เป็นของแข็งจำเป็นต้องดึงแม่พิมพ์ส่วนล่างทั้งหมดไปที่เครื่องเจียรผิวเมื่อขอบสึกหรอ แม่พิมพ์แบบเดียวกันที่สร้างขึ้นพร้อมส่วนแทรกแบบแยกส่วนช่วยให้ช่างเทคนิคสามารถดึงชิ้นส่วนที่สึกหรอออกมา ใส่อะไหล่ก่อน- ตรวจสอบระยะห่าง และกลับสู่การผลิต แม่พิมพ์ไม่เคยออกจากแท่นพิมพ์เพื่อการบำรุงรักษาขอบตามปกติ
คุณลักษณะการออกแบบที่ช่วยให้แนวทางแบบโมดูลาร์นี้รวมถึง:
- กระเป๋าใส่กุญแจช่องกราวด์ที่มีความแม่นยำ - - พร้อมปุ่มระบุตำแหน่งที่รับประกันการหมุนและการจัดตำแหน่งระหว่างการติดตั้งใหม่โดยไม่ต้องติดตั้งให้ยุ่งยาก
- ตัวยึดยึดที่สามารถเข้าถึงได้สกรูฝาครอบหัวจม - ตำแหน่งในตำแหน่งที่ประแจสามารถเข้าถึงได้โดยไม่ต้องถอดส่วนประกอบที่อยู่ติดกัน ตัวยึดที่ฝังหรือกีดขวางจะเพิ่มขั้นตอนการแยกชิ้นส่วนที่ไม่จำเป็น
- เครื่องปอกแบบมีไกด์พร้อมการติดตั้งแบบอิสระเครื่องปอก - ที่ยกออกได้อย่างหมดจดโดยไม่รบกวนส่วนประกอบอื่นๆ ช่วยให้เข้าถึงการเจาะและพื้นผิวแม่พิมพ์ด้านล่างได้โดยตรง
- สวมแผ่นบนพื้นผิวสัมผัสสูง-- แผ่นบูชายัญบนบล็อกส้น รางนำทาง และหน้าตัวยึดเปล่าที่ดูดซับการสึกหรอแบบเลื่อน และสามารถเปลี่ยนได้โดยไม่ต้องปรับปรุงโครงสร้างหลัก
- ส่วนประกอบเดือยที่มีการผ่อนปรนหมุดเดือย - ชิ้นสำหรับการวางตำแหน่งซ้ำๆ รวมกับช่องระบายอากาศที่ช่วยให้ดึงออกได้ง่ายโดยไม่ต้องตอกหรืองัด
ในฐานะที่เป็นหลักการปั๊มแม่พิมพ์แบบก้าวหน้าตามที่ผู้ผลิตเครื่องมือที่มีความแม่นยำระบุไว้สรุปไว้ว่า ส่วนที่มีการสึกหรอสูง- เช่น คมตัด มักได้รับการออกแบบให้เป็นเม็ดมีดที่สามารถเปลี่ยนได้จากวัสดุที่ทนทาน เช่น ทังสเตนคาร์ไบด์ โดยหลีกเลี่ยงความจำเป็นในการสร้างบล็อกแม่พิมพ์ใหม่ทั้งหมดเมื่อขอบสึกหรอ ปรัชญาแบบแยกส่วนนี้ลดต้นทุนการบำรุงรักษาโดยตรงและลดการหยุดทำงานของการผลิต
ส่วนประกอบมาตรฐานที่ลดความซับซ้อนของชิ้นส่วนอะไหล่
ลองจินตนาการถึงการสต็อกเม็ดมีดสำรองสำหรับแม่พิมพ์โปรเกรสซีฟ 20 สถานี โดยที่หมัดตัดทุกอันมีรูปทรงเฉพาะตัว วิธีการยึดที่เป็นเอกลักษณ์ และการกำหนดค่าชิมเฉพาะตัว สินค้าคงคลังอะไหล่ของคุณระเบิด และช่างเทคนิคของคุณใช้เวลาในการตรวจสอบว่าส่วนประกอบใดเหมาะกับกระเป๋าช่องใด การกำหนดมาตรฐานจะช่วยลดความซับซ้อนนี้
การออกแบบแม่พิมพ์อัจฉริยะใช้รูปทรงทั่วไปในหลายสถานีหากเป็นไปได้ ไพล็อตพั้นช์มีเส้นผ่านศูนย์กลางด้ามและรูปแบบการยึดเหมือนกัน การเจาะแบบเจาะสำหรับรูที่มีขนาดใกล้เคียงกันจะใช้รูปแบบส่วนหัวที่เหมือนกันซึ่งพอดีกับรีเทนเนอร์แบบบอล-ล็อคหรือไหล่-มาตรฐาน การแทรกแบบฟอร์มที่สถานีสมมาตรจะสะท้อนซึ่งกันและกัน ดังนั้นชิ้นส่วนสำรองหนึ่งชิ้นจึงทำหน้าที่ได้สองตำแหน่ง
คุณสมบัติความสามารถในการซ่อมแซมแม่พิมพ์ปั๊มขึ้นรูปที่เชื่อมโยงกับมาตรฐาน ได้แก่:
- เส้นผ่านศูนย์กลางก้านพันช์และรูปแบบหัวทั่วไป- ลดความหลากหลายของรีเทนเนอร์และการกำหนดค่าการสำรองข้อมูลที่จำเป็นในดาย
- ช่องสปริงที่ได้มาตรฐานและรูกระบอกไนโตรเจน- ช่วยให้สามารถถอดชิ้นส่วนแรงที่ใช้แทนกันได้โดยไม่ต้องมีการตัดเฉือนแบบกำหนดเองระหว่างการเปลี่ยน
- ความหนาของแผ่นรองเม็ดมีดและเกรดวัสดุสม่ำเสมอ- ทำให้การชดเชยความสูงง่ายขึ้นหลังจากการเจียระไนโดยไม่ต้องค้นหาสต็อกแผ่นรองชิมที่ไม่ใช่-มาตรฐาน
- ขนาดตัวยึดที่สม่ำเสมอตลอดทั้งแม่พิมพ์- ช่างเทคนิคไม่ควรต้องใช้ประแจหกเหลี่ยมที่แตกต่างกันหกดอกในการแยกชิ้นส่วนเครื่องมือชิ้นเดียว ขนาดมาตรฐานสองหรือสามขนาดจะครอบคลุมทุกอย่างเมื่อการออกแบบบังคับให้มีความสอดคล้องกัน
การกำหนดมาตรฐานยังช่วยเร่งการจัดซื้ออีกด้วย เมื่อเม็ดมีดของคุณหมด-ช่องว่าง-ชั้นวางที่เครื่องมือและร้านขายแม่พิมพ์ที่มีความสามารถสามารถ-เจียรตามโปรไฟล์ได้ เวลาในการผลิตจะลดลงจากสัปดาห์เหลือเป็นวัน รูปทรงเรขาคณิตแบบครั้งเดียว-แบบกำหนดเองพร้อมแผนการเก็บรักษาที่แปลกใหม่จะสร้าง-การพึ่งพาแหล่งที่มาเดียวที่ทำให้คุณต้องรอเมื่อการผลิตหยุดทำงาน
วิศวกรรมเพื่อการบำรุงรักษาช่วยลดต้นทุนการซ่อมแซมตลอดอายุการใช้งานได้อย่างไร
คุณลักษณะการออกแบบทั้งหมดที่ระบุไว้ข้างต้นมีค่าใช้จ่ายเพิ่มขึ้นเล็กน้อยระหว่างการสร้างแม่พิมพ์ครั้งแรก ช่องเม็ดมีดต้องใช้การตัดเฉือนมากกว่าส่วนทึบ ส่วนประกอบที่ได้มาตรฐานต้องการการประสานงานด้านวิศวกรรมล่วงหน้ามากขึ้น การวางตำแหน่งตัวยึดที่เข้าถึงได้บางครั้งจะบังคับให้ซองจดหมายแม่พิมพ์มีขนาดใหญ่กว่าเล็กน้อย แต่ตลอดอายุการผลิตของแม่พิมพ์ ซึ่งครอบคลุมการเข้าชมนับล้านครั้งและเหตุการณ์การบำรุงรักษาหลายสิบครั้ง การลงทุนล่วงหน้าเหล่านั้นจะช่วยลดต้นทุนได้อย่างมาก
แม่พิมพ์ที่ได้รับการออกแบบทางวิศวกรรมโดยมีความสามารถในการบำรุงรักษาเป็นลำดับความสำคัญ:
- การสลับส่วนประกอบเร็วขึ้นซึ่งช่วยลดเวลาหยุดทำงานของเครื่องพิมพ์ต่อเหตุการณ์การบำรุงรักษา
- การจัดตำแหน่งที่ง่ายขึ้นระหว่างการประกอบซ้ำซึ่งช่วยลดการทดลอง{0}}และ-ข้อผิดพลาดในการปรับให้เหมาะสม
- รูปแบบการสึกหรอที่คาดเดาได้มากขึ้น เนื่องจากองค์ประกอบที่เปลี่ยนได้ได้รับการออกแบบให้เป็นจุดสึกหรอแบบเสียสละ
- ลดต้นทุนสินค้าคงคลังอะไหล่ด้วยมาตรฐาน
- เส้นโค้งการฝึกอบรมช่างเทคนิคสั้นกว่าเนื่องจากโครงสร้างที่สม่ำเสมอจะสอนรูปแบบมากกว่าข้อยกเว้น
สำหรับทีมที่สร้างหรือขยายโปรแกรมซ่อมแม่พิมพ์ การจัดหาแม่พิมพ์จากผู้ผลิตที่ออกแบบอย่างชัดเจนให้สามารถซ่อมแซมได้จะมอบความได้เปรียบทางโครงสร้างตั้งแต่วันแรกยี่เฉินตัวอย่างเช่น จับคู่การผลิตแม่พิมพ์ปั๊มแบบกำหนดเองเข้ากับความเอาใจใส่ทางวิศวกรรมในด้านการบำรุงรักษา ความทนทาน และประสิทธิภาพการผลิตที่มั่นคง การส่งมอบเครื่องมือที่มาถึงการผลิต-พร้อมกับการเข้าถึงการซ่อมแซมที่มีอยู่ในการออกแบบ แทนที่จะถือเป็นภายหลัง
การคำนวณต้นทุนรวมในการเป็นเจ้าของจะชัดเจนเมื่อเวลาผ่านไป แม่พิมพ์ที่มีต้นทุนในการสร้างเพิ่มขึ้น 15% แต่ลดทุกเหตุการณ์การซ่อมแซมในอนาคตลง 40% ตามเวลาและความซับซ้อนที่จ่ายสำหรับเบี้ยประกันภัยนั้นภายในปีแรกของการผลิต ในทางกลับกัน แม่พิมพ์ที่ซื้อในราคาเริ่มต้นต่ำที่สุดซึ่งต้องใช้ความพยายามอย่างกล้าหาญทุกครั้งที่มีชิ้นส่วนที่สึกหรอ ท้ายที่สุดต้องเสียค่าใช้จ่ายตลอดอายุการใช้งานในการผลิตในด้านแรงงาน เวลาหยุดทำงาน และความยุ่งยาก
การออกแบบกำหนดเพดานว่าโปรแกรมการบำรุงรักษาของคุณจะมีประสิทธิภาพเพียงใด แต่แม้แต่แม่พิมพ์ที่ได้รับการออกแบบอย่างดีที่สุด-ก็ยังต้องการบุคลากร อุปกรณ์ และระบบที่เหมาะสมในการสนับสนุน สำหรับการดำเนินงานที่ส่งการซ่อมแซมทุกอย่างออกไปนอกประตูในปัจจุบัน ซึ่งการนำความสามารถดังกล่าวมาเอง-แม้แต่บางส่วน จะช่วยเปิดเวลาตอบสนองและโครงสร้างต้นทุนที่การจ้างภายนอกเพียงอย่างเดียวไม่สามารถเทียบเคียงได้
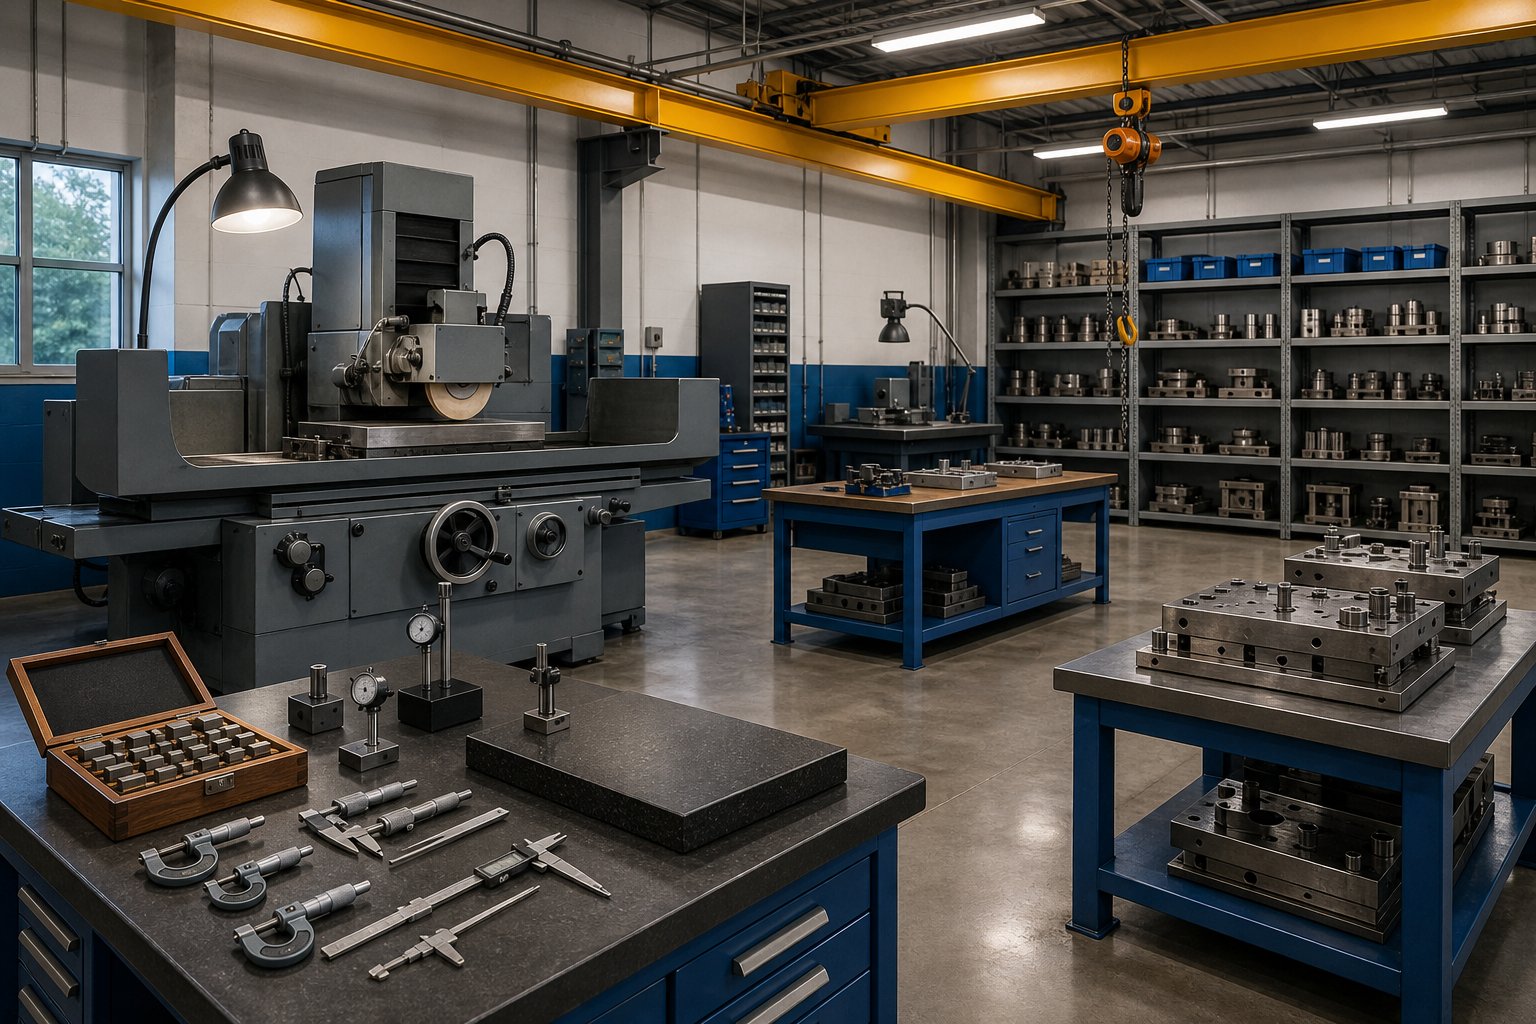
การสร้างโปรแกรมซ่อมแซมแม่พิมพ์ตั้งแต่เริ่มต้น
การจ้างช่างซ่อมภายนอกทุกครั้งไปยังร้านขายเครื่องมือภายนอกและแม่พิมพ์จะทำงานจนกว่าจะดำเนินการไม่ได้ เวลาขนส่ง คิวของผู้ขาย ช่องว่างในการสื่อสาร และต้นทุนมาร์กอัปสะสมอย่างเงียบๆ จนกระทั่งวันหนึ่งคุณตระหนักว่าคุณใช้จ่ายกับความล่าช้าในการตอบสนองมากกว่าที่คุณจะใช้กับช่างเทคนิคและเครื่องบดพื้นผิว การสร้างโปรแกรมซ่อมแม่พิมพ์ใน-บ้านไม่ได้หมายความว่าจะต้องจำลองเครื่องมือบริการเต็มรูปแบบและร้านขายแม่พิมพ์ในชั่วข้ามคืน หมายถึงการสร้างความสามารถภายในเพื่อจัดการกับการซ่อมแซมตามปกติอย่างรวดเร็ว ขณะเดียวกันก็จ้างบุคคลภายนอกเชิงกลยุทธ์ในการสร้างการซ่อมแซมครั้งใหญ่ที่ต้องใช้อุปกรณ์พิเศษหรือความเชี่ยวชาญที่คุณไม่สามารถพิสูจน์ได้ว่าเป็นเจ้าของได้
รุ่นไฮบริดเป็นจุดที่การดำเนินการปั๊มส่วนใหญ่พบจุดที่น่าสนใจ คุณสามารถจัดการลับคม เปลี่ยนเม็ดมีด ซ่อมแซมรอยเชื่อมเล็กน้อย และเปลี่ยนส่วนประกอบภายในได้ งาน Wire EDM การสร้างงานเชื่อมขึ้นใหม่ซึ่งต้องใช้ความร้อนแบบสุญญากาศ และการออกแบบสถานีใหม่ทั้งหมดจะมอบให้กับพันธมิตรภายนอกที่มีอุปกรณ์ทุนและความลึกด้านโลหะวิทยาที่ต้องการงานเหล่านั้น กุญแจสำคัญคือการสร้างรากฐานภายในที่ทำให้กิจวัตรประจำวันทำงานได้อย่างรวดเร็ว และการตัดสินใจของบุคคลภายนอกนั้นจงใจมากกว่าการผิดนัด
อุปกรณ์ห้องเครื่องมือและบุคลากรที่จำเป็น
จริงๆ แล้วห้องเครื่องมือในบ้าน-ต้องการอะไร น้อยกว่าที่คุณคิดสำหรับจุดเริ่มต้น และเป็นมากกว่าโต๊ะทำงานพร้อมปากกาจับยึด อุปกรณ์ห้องเครื่องมือที่จำเป็นใน-สำหรับการซ่อมแซมแม่พิมพ์ครอบคลุมสามประเภท: การถอดวัสดุ การวัด และการสนับสนุนการประกอบ
อุปกรณ์หลักสำหรับโปรแกรมซ่อมแม่พิมพ์ที่จัดการการบำรุงรักษาตามปกติและการซ่อมแซมเล็กน้อย:
- เครื่องเจียรพื้นผิว (ความจุ 6x12 หรือ 6x18)- จัดการงานลับคมส่วนใหญ่บนการเจาะ ส่วนแม่พิมพ์ และเม็ดมีด เครื่องจักรเครื่องเดียวนี้จัดการงานซ่อมตามปกติได้ประมาณ 60%
- การตั้งค่าการเชื่อม TIG หรือไมโคร-TIG- สำหรับการบูรณะขอบ การซ่อมแซมรอยแตกร้าว และการสะสมของวัสดุบนส่วนประกอบที่สึกหรอ รวมเตาอบอุ่นหรือผ้าห่ม-ที่มีการควบคุมอุณหภูมิเพื่อการจัดการความร้อนของเหล็กกล้าเครื่องมืออย่างเหมาะสม
- เครื่องบดแบบแท่นและเครื่องบดแบบตั้งโต๊ะ- งานแก้ไขด่วน - งานลบคม และการเตรียมการที่ไม่รับประกันว่าจะต้องใช้เครื่องเจียรผิวงาน
- ความสามารถในการเจาะและการกัด- แม้กระทั่งโรงสีแบบแมนนวลสไตล์บริดจ์พอร์ต-ก็สามารถจัดการงานรูเดือย การปรับเปลี่ยนช่อง และการแก้ไขรูปแบบโบลต์ได้
- เครื่องมือวัดที่แม่นยำ- ไมโครเมตร เกจวัดความสูง ไดอัลอินดิเคเตอร์ บล็อกเกจ และแผ่นพื้นผิว หากไม่มีความสามารถในการวัด คุณจะคาดเดาได้ว่าการซ่อมแซมของคุณได้คืนรูปทรงจริงหรือไม่
- เครื่องทดสอบความแข็งแบบร็อคเวลล์- ยืนยันว่าส่วนประกอบที่ได้รับความร้อน-และการซ่อมแซมรอยเชื่อมมีคุณสมบัติตรงตามข้อกำหนดด้านความแข็งก่อนที่จะกลับมาให้บริการอีกครั้ง
- อุปกรณ์การจัดการแม่พิมพ์- เครนเหนือศีรษะหรือเครนแขนหมุน รถเข็น และอุปกรณ์การยกที่เหมาะสม การเคลื่อนย้ายแม่พิมพ์หนัก 2,000 ปอนด์อย่างปลอดภัยและมีประสิทธิภาพต้องใช้โครงสร้างพื้นฐาน ไม่ใช่การแสดงด้นสด
- เครื่องมือช่างและอุปกรณ์ช่วยในการประกอบประแจทอร์ค - แผ่นชิมที่แม่นยำ ชุดขนาน บล็อก v- แคลมป์ และชุดประแจหกเหลี่ยมและซ็อกเก็ตไดรฟ์ที่ครอบคลุม
การลงทุนเริ่มแรกสำหรับการตั้งค่าพื้นฐานนี้จะอยู่ที่ประมาณ 150,000-300,000 เหรียญสหรัฐ ขึ้นอยู่กับว่าคุณซื้ออุปกรณ์มือสองใหม่หรือแหล่งที่มีคุณภาพ เกณฑ์มาตรฐานการลงทุนด้านห้องเครื่องมือจากข้อมูลอุตสาหกรรมแนะนำให้มีค่าใช้จ่ายประมาณ 500,000 ดอลลาร์สหรัฐฯ สำหรับโรงงานที่มีความสามารถเต็มรูปแบบในการให้บริการเครื่องมือกล 50 เครื่อง โดยสามารถคืนทุนได้ภายใน 12 เดือน โดยมีอายุการใช้งานเครื่องมือเพิ่มขึ้นสองเท่า และลดส่วนเพิ่มจากแหล่งภายนอก การดำเนินการเริ่มต้นเล็กๆ ที่เน้นไปที่การซ่อมแซมตามปกติสามารถเริ่มต้นได้เพียงครึ่งหนึ่งของตัวเลขดังกล่าว
การจัดหาพนักงานเป็นจุดที่หลายโปรแกรมหยุดทำงาน คุณต้องมีช่างทำเครื่องมือหรือช่างซ่อมบำรุงแม่พิมพ์ที่มีประสบการณ์อย่างน้อยหนึ่งคนที่เข้าใจเหล็กกล้าเครื่องมือ สามารถเชื่อมกับวัสดุชุบแข็งได้อย่างเชี่ยวชาญ ควบคุมเครื่องเจียรผิวได้อย่างมั่นใจ และอ่านงานพิมพ์ได้อย่างแม่นยำ สำหรับการปฏิบัติงานที่ใช้สายการผลิตหลายสาย ช่างเทคนิคสองถึงสามคนต่อกะจะให้ความครอบคลุมทั้งการซ่อมแซมเชิงรับและการบำรุงรักษาเชิงป้องกันตามกำหนดเวลา แบบจำลองการจัดพนักงานจะปรับขนาดตามจำนวนแม่พิมพ์และความเข้มข้นในการผลิตของคุณ แต่ทีมงานขั้นต่ำที่เป็นไปได้คือบุคลากรที่มีทักษะเพียงคนเดียวพร้อมอุปกรณ์ที่เหมาะสม และมีอำนาจในการตัดสินใจซ่อมแซมโดยไม่ต้องรอการอนุมัติหลายครั้ง
เส้นทางการฝึกอบรมสำหรับพนักงานที่มีประสบการณ์น้อยมักมีความก้าวหน้า: เริ่มต้นด้วยการทำความสะอาดแม่พิมพ์และการตรวจสอบ เลื่อนไปสู่การลับคมและการเปลี่ยนส่วนประกอบ จากนั้นต่อยอดไปสู่การเชื่อมและการซ่อมแซมม้านั่งที่ซับซ้อนภายใต้การดูแล การเรียนรู้สไตล์การฝึกงาน-ควบคู่ไปกับหลักสูตรการฝึกอบรมของผู้ผลิตเกี่ยวกับอุปกรณ์เฉพาะช่วยเร่งการพัฒนา แต่คาดว่าจะใช้เวลา 18-24 เดือนก่อนที่ช่างเทคนิคคนใหม่จะจัดการการซ่อมแซมครั้งใหญ่โดยอิสระ
กลยุทธ์อะไหล่และการจัดการสินค้าคงคลัง
ความสามารถในการซ่อมแซม-ที่บ้านโดยไม่ต้องมีสินค้าคงคลังสำหรับการซ่อมแซมแม่พิมพ์คือการที่ช่างเทคนิคจ้องมองไปที่ชั้นวางที่ว่างเปล่าในขณะที่รอการผลิต กลยุทธ์สินค้าคงคลังไม่จำเป็นต้องซับซ้อน แต่ต้องมีความตั้งใจ
เริ่มต้นด้วยการระบุรูปแบบการบริโภคของคุณ ส่วนประกอบใดที่สวมใส่บ่อยที่สุด? อันไหนมีเวลารอเปลี่ยนนานที่สุด? ความล้มเหลวใดทำให้เกิดการหยุดทำงานมากที่สุดเมื่อไม่มีอะไหล่สำรอง คำถามสามข้อนี้จะกำหนดลำดับความสำคัญของถุงน่องของคุณ
แนวทางการปฏิบัติในการจัดการสินค้าคงคลังด้านอะไหล่:
- สินค้าตะกั่ว-สึกหรอสูง สั้น-- เก็บหลายรายการไว้บนชั้นวาง การเจาะแบบเพียร์ซ นักบิน กระดุมดายมาตรฐาน และสปริงตกลงมาที่นี่ สิ่งเหล่านี้มีราคาไม่แพงเมื่อเทียบกับการหยุดทำงานที่ป้องกันได้
- สินค้าตะกั่ว-ปานกลาง ปานกลาง-- สต็อกอะไหล่ไว้อย่างน้อยหนึ่งชิ้น เม็ดมีดขึ้นรูป เหล็กตัดแต่ง พันช์แบบพิเศษ และบูชไกด์ อะไหล่หนึ่งชิ้นหมายความว่าคุณสามารถเปลี่ยนได้ทันทีและซ่อมแซมชิ้นส่วนที่สึกหรอได้ตามที่คุณต้องการ แทนที่จะอยู่ภายใต้ความกดดันฉุกเฉิน
- สินค้าตะกั่ว-สึกหรอต่ำ - ยาว- ไม่จำเป็นต้องสต๊อกสินค้า แต่มีการเตรียมการจัดหาอยู่แล้ว รองเท้าไดอะแกรม ส่วนที่เป็นโพรงขนาดใหญ่ และการหล่อแบบสั่งทำพิเศษ รู้จักผู้จำหน่ายของคุณ ทราบระยะเวลารอคอยสินค้า และสร้างข้อมูลนั้นลงในกรอบการตัดสินใจในการเปลี่ยนสินค้าของคุณ
- วัสดุสิ้นเปลือง- ล้อเจียร แท่งเติมสำหรับการเชื่อม (เข้าคู่กับเหล็กกล้าเครื่องมือเฉพาะของคุณ) แผ่นชิมที่มีความหนามาตรฐาน หมุดเดือย สกรูหัวจมขนาดมาตรฐาน และซีลกระบอกไนโตรเจน การที่วัสดุสิ้นเปลืองมูลค่า 15 ดอลลาร์หมดไม่ควรเป็นเหตุผลที่ทำให้สื่อมวลชน 200,000 ดอลลาร์ไม่ได้ใช้งาน
โครงสร้างแม่พิมพ์ที่ได้มาตรฐานจ่ายเงินปันผลที่นี่ เมื่อแม่พิมพ์หลายชิ้นมีขนาดการเจาะ รูปทรงเม็ดมีด และฮาร์ดแวร์ยึดที่เหมือนกัน สินค้าคงคลังของคุณจะครอบคลุมเครื่องมือมากขึ้นโดยมีหมายเลขชิ้นส่วนที่ไม่ซ้ำกันน้อยลง นี่คือเหตุผลหนึ่งว่าทำไมการจัดหาแม่พิมพ์จากผู้ผลิตเช่นยี่เฉินซึ่งให้ความสำคัญกับการบำรุงรักษาในการออกแบบ ช่วยให้โปรแกรมการซ่อมแซมมีความได้เปรียบด้านโครงสร้างตั้งแต่วันแรก แม่พิมพ์ที่มาพร้อมกับส่วนประกอบที่ได้มาตรฐานและเข้าถึงได้จะช่วยลดความซับซ้อนของชิ้นส่วนอะไหล่ที่โปรแกรมของคุณต้องจัดการตั้งแต่เริ่มแรก
ติดตามการบริโภคเทียบกับจำนวนการเข้าชม หากหมัดใดหมัดหนึ่งโดยเฉลี่ย 150,000 ครั้งก่อนที่จะต้องเปลี่ยน และคุณตีได้ 50,000 ครั้งต่อสัปดาห์สำหรับหมัดนั้น คุณจะรู้ว่าต้องมีอะไหล่สำรองไว้ทุกสามสัปดาห์ วิธีการคาดการณ์นี้ช่วยลดการแย่งชิงเชิงโต้ตอบในการค้นหาว่าคุณต้องการส่วนประกอบหลังจากที่ล้มเหลวไปแล้ว
ระบบเอกสารและการปรับปรุงอย่างต่อเนื่อง
นี่คือจุดที่โปรแกรมซ่อมแซมภายในส่วนใหญ่เติบโตจนกลายเป็นสิ่งที่ทรงพลังหรือหยุดนิ่งจนกลายเป็นวงจรของข้อผิดพลาดซ้ำๆ ความแตกต่างอยู่ที่สิ่งหนึ่ง: ไม่ว่าคุณจะบันทึกสิ่งที่คุณทำและใช้เอกสารนั้นเพื่อปรับปรุงให้ดีขึ้นหรือไม่
คุณภาพเอกสารเป็นตัวกำหนดว่าโปรแกรมซ่อมแซมแม่พิมพ์จะดีขึ้นเมื่อเวลาผ่านไปหรือทำข้อผิดพลาดเดิมซ้ำอย่างไม่มีกำหนด
ระบบเอกสารการบำรุงรักษาแม่พิมพ์ปั๊มไม่จำเป็นต้องเป็นซอฟต์แวร์ราคาแพง จำเป็นต้องรวบรวมข้อมูลที่ถูกต้องอย่างสม่ำเสมอ อย่างน้อยที่สุด เหตุการณ์การซ่อมแซมทุกครั้งควรบันทึกโหมดความล้มเหลว สถานีและส่วนประกอบที่ได้รับผลกระทบ เทคนิคการซ่อมแซมที่ใช้ จำนวนการเข้าใช้งานเมื่อเกิดความล้มเหลว ผลการตรวจสอบ และช่างเทคนิคที่ปฏิบัติงาน นี่เป็นชุดฟิลด์เดียวกันกับที่อธิบายไว้ในการตรวจสอบความถูกต้องหลังการซ่อม- แต่ขณะนี้จัดเป็นฐานข้อมูลที่มีชีวิตแทนที่จะเป็นรายการตรวจสอบแบบครั้งเดียว-
พลังที่แท้จริงของเอกสารปรากฏขึ้นเมื่อเวลาผ่านไป เมื่อระบบของคุณแสดงว่าแบบฟอร์มของ Station 4 ได้รับการซ่อมแซมห้าครั้งในรอบสิบแปดเดือน ในแต่ละครั้งที่เกิดข้อผิดพลาดแบบเดียวกัน คุณมีหลักฐานสำหรับการอัพเกรดวัสดุหรือการเปลี่ยนแปลงการเคลือบ แทนที่จะซ่อมแซมอีกครั้ง เมื่อข้อมูลแสดงให้เห็นว่าการเชื่อมที่ช่างเทคนิคคนหนึ่งทำอยู่ได้นานกว่าการเชื่อมที่ช่างเทคนิคอีกคนหนึ่งทำอย่างสม่ำเสมอ คุณจะมีโอกาสการฝึกอบรมที่ตรงเป้าหมาย เมื่อข้อมูลการ-นับ-ถึง-ความล้มเหลวแสดงรูปแบบที่สอดคล้องกันในดายที่คล้ายกัน คุณสามารถกำหนดเวลาการเปลี่ยนเชิงป้องกันก่อนที่ความล้มเหลวจะเกิดขึ้น
นี่คือสิ่งที่เปลี่ยนการซ่อมแซมเชิงโต้ตอบเป็น-ตารางการบำรุงรักษาที่ขับเคลื่อนด้วยข้อมูล ตามที่ที่ปรึกษาด้านการจัดการโรงงานผลิตแม่พิมพ์ที่มีประสบการณ์เน้นย้ำว่า ระบบคำสั่งงานที่บันทึกว่าการซ่อมแซมแต่ละครั้งมีจุดประสงค์อะไร และติดตามการเกิดซ้ำจะสร้างวงจรป้อนกลับที่ปรับปรุงทั้งคุณภาพการซ่อมแซมและความแม่นยำของกำหนดการอย่างต่อเนื่อง ข้อมูลจากคำสั่งงานก่อนหน้านี้ช่วยปรับปรุงแผนการบำรุงรักษาเชิงป้องกัน และเผยให้เห็นว่าการซ่อมแซมครั้งก่อนส่งผลให้เกิดผลลัพธ์ที่ไม่ได้ตั้งใจหรือไม่
ตัวเลือกการใช้งานมีตั้งแต่การติดตามสเปรดชีตแบบธรรมดา (เพียงพอสำหรับการดำเนินงานขนาดเล็กที่มีแม่พิมพ์ที่ใช้งานน้อยกว่าสิบตัว) ไปจนถึงแพลตฟอร์ม CMMS เต็มรูปแบบ เช่น MaintenanceX หรือ UpKeep ที่ให้การสแกนบาร์โค้ด การเข้าถึงผ่านมือถือ และทริกเกอร์การกำหนดเวลาอัตโนมัติ เลือกระดับความซับซ้อนที่ทีมของคุณจะใช้จริงอย่างสม่ำเสมอ ระบบที่เรียบง่ายที่ใช้อย่างขยันขันแข็งมีประสิทธิภาพเหนือกว่าระบบที่ซับซ้อนที่ใช้เป็นระยะๆ
วงจรการปรับปรุงอย่างต่อเนื่องมีลักษณะดังนี้: ซ่อมแซมแม่พิมพ์ บันทึกเหตุการณ์ ตรวจสอบความถูกต้องของการซ่อมแซม ตรวจสอบประสิทธิภาพ วิเคราะห์รูปแบบเหตุการณ์ต่างๆ ปรับขั้นตอนหรือกำหนดการตามข้อค้นพบ และป้อนบทเรียนกลับเข้าสู่การฝึกอบรม แต่ละรอบจะทำให้โปรแกรมของคุณคาดการณ์ได้ดีขึ้นเล็กน้อยและมีปฏิกิริยาตอบสนองน้อยลงเล็กน้อย กว่าสิบสองถึงสิบแปดเดือน การปฏิบัติงานที่มีระเบียบวินัยเปลี่ยนจากการดับเพลิงเป็นการป้องกันไม่ให้เกิดเพลิงไหม้ และฝ่ายการผลิตสังเกตเห็นความแตกต่างในด้านเวลาการทำงาน ความสม่ำเสมอของคุณภาพของชิ้นส่วน และการโทรฉุกเฉินไปยังห้องเครื่องมือน้อยลง
การสร้างความสามารถในการซ่อมแซมภายในไม่ได้เกี่ยวกับการกำจัดผู้จำหน่ายภายนอกโดยสิ้นเชิง เป็นการควบคุมงานที่ได้รับประโยชน์สูงสุดจากความรวดเร็วและความคุ้นเคย ขณะเดียวกันก็ใช้ประโยชน์จากความเชี่ยวชาญภายนอกสำหรับงานที่ต้องการอย่างแท้จริง โมเดลไฮบริดที่ได้รับการสนับสนุนจากผู้ที่ได้รับการฝึกอบรม อุปกรณ์ที่เหมาะสม กลยุทธ์ด้านอะไหล่อัจฉริยะ และเอกสารประกอบที่ขับเคลื่อนการตัดสินใจได้จริง จะสร้างโปรแกรมการซ่อมที่มีมูลค่ารวมทุกเดือนที่ดำเนินการ
คำถามที่พบบ่อยเกี่ยวกับเครื่องมือปั๊มโลหะและการซ่อมแม่พิมพ์
1. การบำรุงรักษาแม่พิมพ์และการซ่อมแซมแม่พิมพ์แตกต่างกันอย่างไร?
การบำรุงรักษาแม่พิมพ์เป็นการป้องกันและกำหนดเวลา โดยรักษาแม่พิมพ์ให้อยู่ในสภาพการทำงานปัจจุบันผ่านงานต่างๆ เช่น การลับคม การหล่อลื่น และการตรวจสอบ การซ่อมแซมแม่พิมพ์เป็นการแก้ไข โดยคืนค่าแม่พิมพ์ที่ชำรุดหรือเสื่อมสภาพเกินกว่าเกณฑ์ความคลาดเคลื่อนในการผลิตที่ยอมรับได้ การบำรุงรักษามีจุดมุ่งหมายเพื่อป้องกันความล้มเหลว การซ่อมแซมจะตอบสนองหลังจากเกิดความล้มเหลว การแยกประเภทต้นทุนทั้งสองนี้ออกจากระบบการติดตามของคุณถือเป็นสิ่งสำคัญสำหรับการจัดทำงบประมาณที่แม่นยำ และการระบุว่าโปรแกรมเครื่องมือของคุณต้องการการป้องกันที่ดีขึ้นหรือกระบวนการฟื้นฟูที่ดีขึ้นหรือไม่
2. คุณจะวินิจฉัยได้อย่างไรว่าอะไรทำให้แม่พิมพ์ปั๊มล้มเหลว?
เริ่มต้นด้วยการตรวจสอบชิ้นส่วนที่หลุดออกมาจากแท่นพิมพ์ ครีบบ่งบอกถึงคมตัดที่สึกหรอ จุดเบี่ยงเบนของขนาดไปยังส่วนที่สึกหรอหรือส่วนประกอบที่หลวม และรอยขีดข่วนบนพื้นผิวบ่งบอกถึงการครูด จากนั้นติดตามข้อบกพร่องกลับไปยังสถานีแม่พิมพ์ที่รับผิดชอบโดยใช้เค้าโครงแถบของคุณ ตรวจสอบสถานีนั้นเพื่อดูสภาพที่เกี่ยวข้อง: การสึกหรอของขอบ การสะสมของวัสดุ การแตกร้าว หรือการเยื้องศูนย์ กรอบการทำงานสามขั้นตอนนี้- สังเกตข้อบกพร่องของชิ้นส่วน ระบุสถานี ตรวจสอบสภาพของแม่พิมพ์ ลดการคาดเดา และกำหนดเป้าหมายการซ่อมแซมของคุณอย่างแม่นยำตรงจุดที่จำเป็น
3. เหตุใดการอบชุบด้วยความร้อนจึงมีความสำคัญหลังจากการเชื่อมแม่พิมพ์ปั๊มขึ้นรูป?
เหล็กกล้าเครื่องมือเชื่อมที่ไม่มีการบำบัดความร้อนก่อน-และหลังการเชื่อม-อย่างเหมาะสมจะทำให้เกิดมาร์เทนไซต์ที่เปราะในบริเวณที่ได้รับผลกระทบจากความร้อน- โครงสร้างจุลภาคที่เปราะบางนี้มีความทนทานต่อความเค้นแบบวงจรได้เกือบเป็นศูนย์ และจะแตกร้าวภายในจังหวะการกดหลายพันครั้ง ซึ่งมักจะทำให้เกิดความเสียหายมากกว่าความล้มเหลวเดิม การทำความร้อนก่อน-จะลดการไล่ระดับความร้อนระหว่างการเชื่อม ในขณะที่- การแบ่งเบาบรรเทาหลังการเชื่อมจะเปลี่ยนโครงสร้างที่เปราะให้เป็นมาร์เทนไซต์ที่คงความแข็งไว้พร้อมความเหนียวที่ดีขึ้น การข้ามขั้นตอนการระบายความร้อนเหล่านี้เป็นสาเหตุเดียวที่พบบ่อยที่สุดของความล้มเหลวในการซ่อมแซมการเชื่อมในส่วนประกอบแม่พิมพ์
4. เมื่อใดที่คุณควรเปลี่ยนส่วนประกอบแม่พิมพ์แทนที่จะซ่อมแซม
เปลี่ยนแทนการซ่อมแซมเมื่อส่วนประกอบถูกเชื่อมในพื้นที่เดียวกันมากกว่าสองครั้งโดยมีอายุการใช้งานลดลงในแต่ละครั้ง เมื่อการเจียรแบบสะสมลดลงต่ำกว่าความสูงขั้นต่ำ เมื่อการทดสอบความแข็งแสดงให้เห็นโซนที่ไม่สอดคล้องกันจากพื้นที่ที่ได้รับความร้อนทับซ้อนกัน- หรือเมื่อค่าซ่อมเกิน 50% ของต้นทุนการเปลี่ยน ในขณะที่อายุหลังการซ่อมแซมที่คาดไว้-ลดลงต่ำกว่า 60% ของส่วนประกอบใหม่ นอกจากนี้ ให้พิจารณาการเปลี่ยนเมื่อความล้มเหลวซ้ำแล้วซ้ำอีกชี้ไปที่ข้อบกพร่องของการออกแบบมากกว่าการสึกหรอตามปกติ เนื่องจากการซ่อมแซมปัญหาการออกแบบมีแต่จะทำให้สิ่งที่หลีกเลี่ยงไม่ได้ล่าช้าเท่านั้น
5. อุปกรณ์ใดบ้างที่จำเป็นในการเริ่ม-โปรแกรมซ่อมแม่พิมพ์ภายในองค์กร
ห้องเครื่องมือเริ่มต้นที่ใช้งานได้จริงจำเป็นต้องมีเครื่องเจียรพื้นผิวสำหรับงานลับคม การตั้งค่าการเชื่อม TIG หรือไมโคร- TIG ที่สามารถอุ่นก่อนการซ่อมแซมรอยแตกและขอบ เครื่องมือวัดที่แม่นยำ รวมถึงไมโครมิเตอร์และแผ่นพื้นผิว เครื่องทดสอบความแข็ง Rockwell สำหรับการตรวจสอบการซ่อมแซม อุปกรณ์การจัดการแม่พิมพ์ เช่น เครนเหนือศีรษะ และความสามารถในการตัดเฉือนขั้นพื้นฐาน เช่น เครื่องเจาะหรือเครื่องกัดแบบแมนนวล การลงทุนเริ่มแรกมีตั้งแต่ 150,000 ถึง 300,000 เหรียญสหรัฐ ขึ้นอยู่กับอุปกรณ์ใหม่และมือสอง การเป็นพันธมิตรกับผู้ผลิตแม่พิมพ์อย่าง YICHEN ที่ออกแบบให้มีการบำรุงรักษาทำให้โปรแกรมของคุณมีข้อได้เปรียบ เนื่องจากแม่พิมพ์มาพร้อมกับส่วนประกอบที่ได้มาตรฐานและเข้าถึงได้ ซึ่งทำให้ทั้งการซ่อมแซมและการจัดการชิ้นส่วนอะไหล่ง่ายขึ้น


