


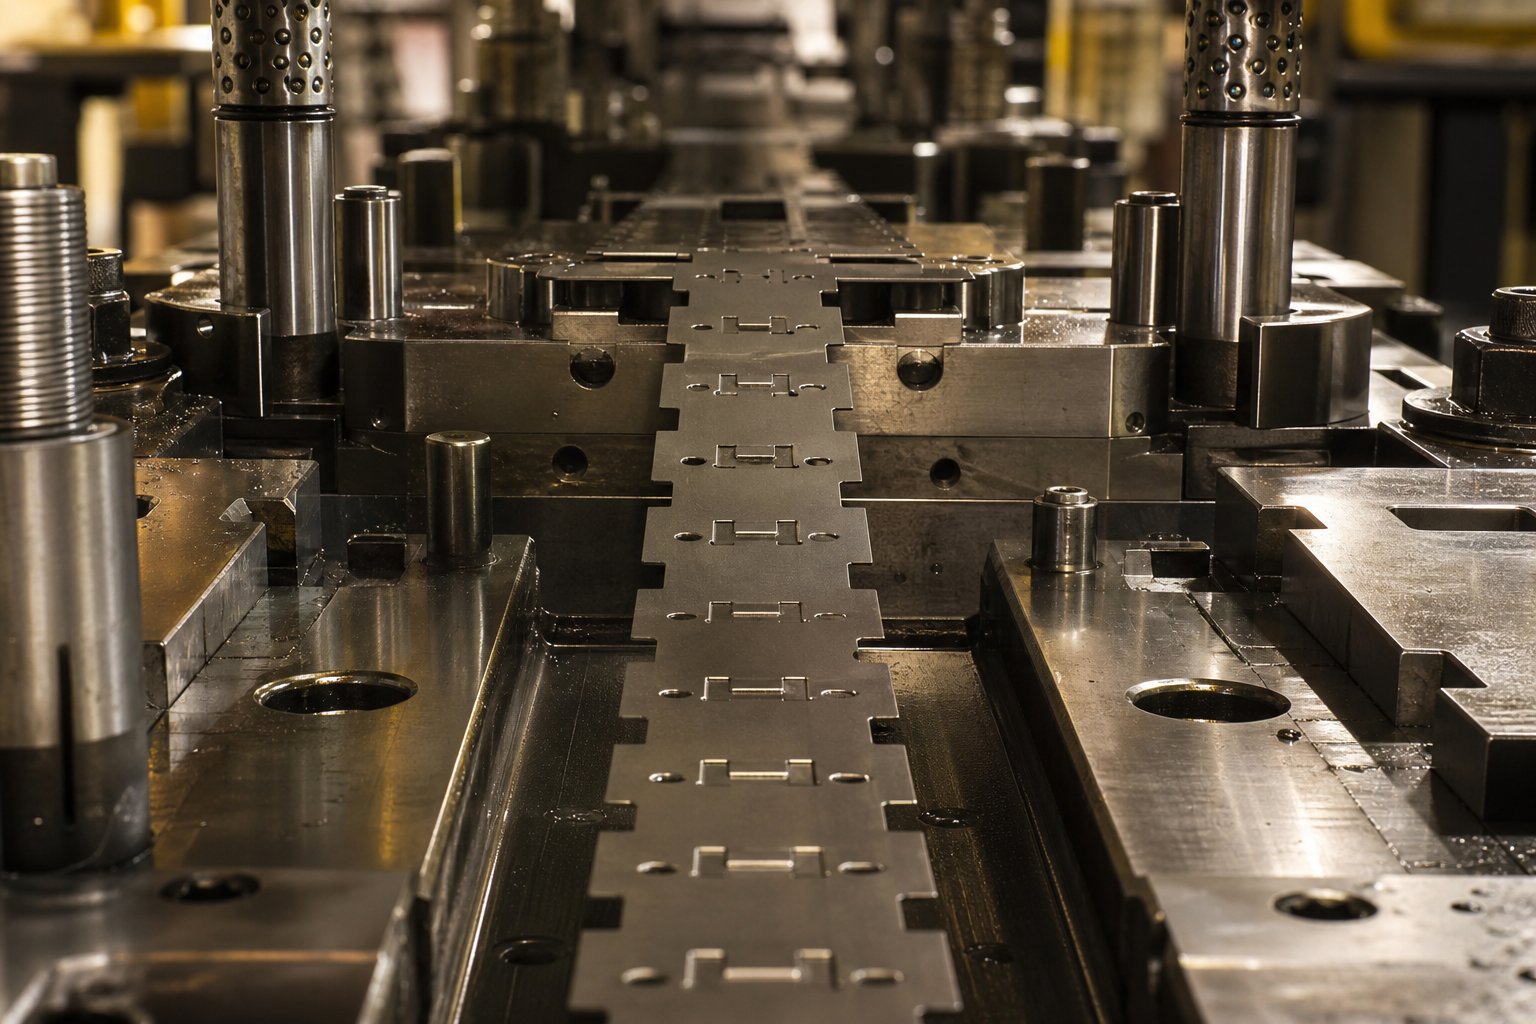
รอยบากบายพาสทำอะไรในแม่พิมพ์ปั๊มแบบก้าวหน้า
เมื่อคุณเรียกใช้แม่พิมพ์ปั๊มแบบก้าวหน้าแถบของแผ่นโลหะจะระบุความยาวความก้าวหน้าที่แม่นยำหนึ่งค่าในทุกรอบการกด แต่นี่คือปัญหา: ส่วนประกอบของแม่พิมพ์ที่อยู่นิ่ง เช่น ตัวยก เหล็กขึ้นรูป และนักบินใช้พื้นที่ภายในแม่พิมพ์ คุณลักษณะที่เกิดขึ้นก่อนหน้านี้บนแถบอาจชนกับส่วนประกอบเหล่านั้นในระหว่างการจัดทำดัชนี หากไม่มีสิ่งใดที่ทำให้เกิดช่องว่างในการกวาดล้าง
นั่นคือปัญหาของรอยบากบายพาสที่แก้ไขได้
Bypass Notches ในแม่พิมพ์ปั๊มแบบก้าวหน้าคืออะไร
รอยบากบายพาสคือการดึงวัสดุออกโดยเจตนาหรือการเสียรูปในแถบพาหะ ซึ่งช่วยให้แถบเลื่อนผ่านส่วนประกอบแม่พิมพ์ที่อยู่นิ่งโดยไม่มีการรบกวนระหว่างการจัดทำดัชนี
คิดว่ามันเป็นคุณลักษณะนูนที่สร้างขึ้นโดยตรงในแถบ แต่ละครั้งที่ใยพาหะเคลื่อนไปข้างหน้า รอยบากทางบายพาสจะให้ระยะห่างเพื่อให้แถบผ่านตัวยก หมุดนำร่อง และขึ้นรูปเหล็กได้อย่างหมดจด หากไม่มีรอยบากเหล่านี้ คุณจะเห็นการป้อนผิดพลาด การโก่งงอ หรือความเสียหายที่เกิดขึ้นโดยสิ้นเชิงภายในรอบการกดสองสามรอบแรก ฟังก์ชั่นรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูปเป็นพื้นฐานเกี่ยวกับการรักษาความก้าวหน้าของแถบที่ราบรื่นและไม่สะดุดในการปั๊มแบบก้าวหน้า
เหตุใดรอยบากบายพาสจึงมีความสำคัญต่อการตัดความก้าวหน้า
ในกก้าวหน้าตายเว็บของผู้ให้บริการจะเชื่อมโยงแต่ละส่วนเข้าด้วยกันและย้ายแถบทั้งหมดจากสถานีหนึ่งไปยังอีกสถานีหนึ่ง ระยะห่างระหว่างเส้นกึ่งกลางสถานีจะต้องคงที่ตลอดจังหวะการกด การรบกวนระหว่างขอบแถบและส่วนประกอบแม่พิมพ์จะขัดขวางความสัมพันธ์นั้น รูนำจะบิดเบี้ยว และลดข้อผิดพลาดในการลงทะเบียนดาวน์สตรีม
รอยบากบายพาสป้องกันการรบกวนโดยการสร้างโซนระยะห่างตามพาหะ โดยแบ่งออกเป็นสองประเภทพื้นฐาน: รอยบากบายพาสลบ ซึ่งเอาวัสดุออกจากแถบ และรอยบากบายพาสบวก ซึ่งจะทำให้วัสดุเปลี่ยนรูปออกจากระนาบแถบโดยไม่ต้องตัดออก แต่ละประเภทจะสร้างโปรไฟล์แถบที่แตกต่างกัน สร้างผลกระทบที่แตกต่างกันต่อความแข็งแกร่งของตัวพา และเหมาะสมกับสถานการณ์การออกแบบที่แตกต่างกัน การทำความเข้าใจความแตกต่างคือจุดเริ่มต้นสำหรับการตัดสินใจออกแบบรอยบากบายพาสเสียง
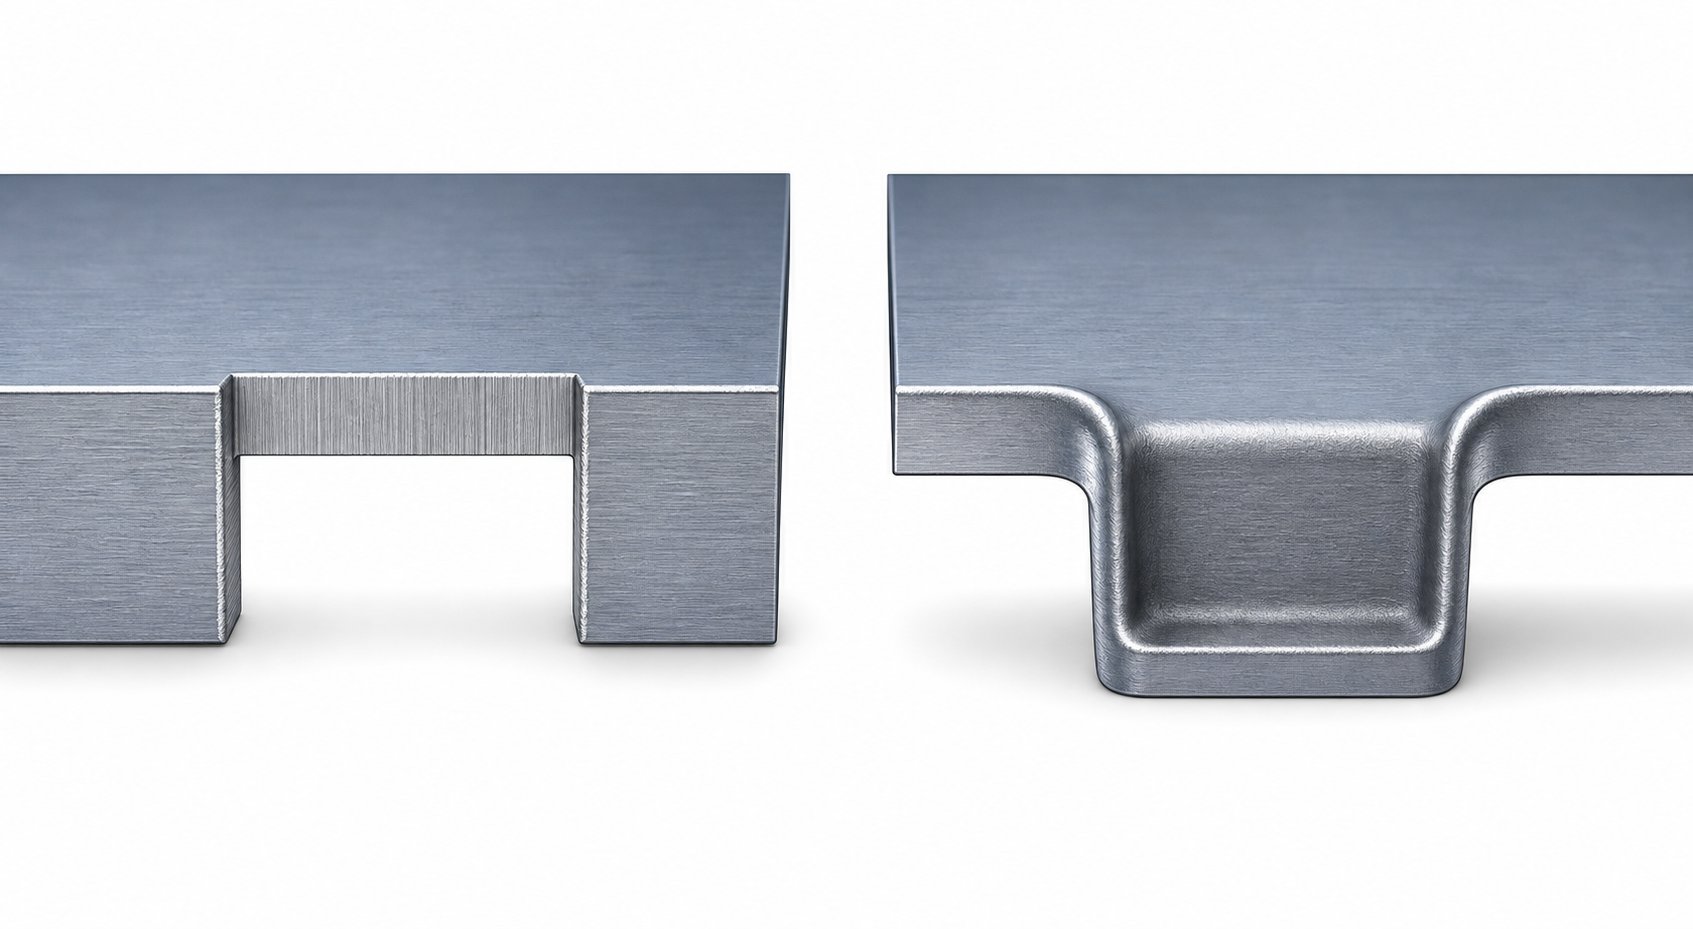
เรขาคณิตรอยบากบายพาสเชิงลบและบวกเมื่อเปรียบเทียบ
ความแตกต่างระหว่างรอยบากบายพาสลบและบวกมาถึงคำถามหลักข้อหนึ่ง: รอยบากจะลบวัสดุหรือเคลื่อนย้ายวัสดุหรือไม่ ความแตกต่างดังกล่าวผลักดันทุกอย่างตั้งแต่วิธีที่คุณตัดเครื่องมือไปจนถึงวิธีการทำงานของแถบในสถานีหลายสิบแห่ง นี่คือการดูแต่ละประเภทโดยตรง
รูปทรงรอยบากบายพาสเชิงลบและวิธีการก่อตัว
รอยบากบายพาสเชิงลบจะดึงวัสดุออกจากขอบแถบพาหะ ทำให้เกิดเป็นช่องหรือช่องเปิดโล่ง ลองนึกภาพกัดสี่เหลี่ยมหรือครึ่งวงกลมเล็กๆ ที่ดึงออกมาจากขอบแถบ ตัวพาทางกายภาพมีวัสดุน้อยลงที่ตำแหน่งนั้น และช่องว่างที่เกิดขึ้นจะทำให้มีช่องว่างสำหรับส่วนประกอบของแม่พิมพ์ในขณะที่แถบเคลื่อนตัวไปข้างหน้า
วิธีสร้างรอยบากบายพาสสำหรับรอยบากลบจะสะท้อนถึงขอบตัดมาตรฐานหรือบากการดำเนินการ. หมัดเฉพาะเจาะจงลงไปในช่องแม่พิมพ์ผสมพันธุ์ และตัดวัสดุออกไปอย่างหมดจด ทากที่ถูกตัดจะหยดผ่านแม่พิมพ์เหมือนเศษเหล็ก สิ่งที่เหลืออยู่คือแถบที่มีโปรไฟล์รอยบากแบบเปิดตามขอบ ซึ่งมีขนาดเพื่อล้างส่วนประกอบแม่พิมพ์ที่อยู่ในเส้นทางการเดินทาง
โปรไฟล์แถบผลลัพธ์จะแสดงช่องว่างที่ชัดเจนที่ตำแหน่งรอยบากแต่ละแห่ง คุณจะสังเกตเห็นว่าส่วนตัดขวางของผู้ให้บริการ-ลดลงที่จุดเหล่านั้น ซึ่งมีผลกระทบทางโครงสร้างสำหรับสถานีปลายทาง
รูปทรงรอยบากบายพาสเชิงบวกและวิธีการก่อตัว
รอยบากบายพาสที่เป็นบวกใช้แนวทางที่แตกต่างโดยพื้นฐาน แทนที่จะตัดวัสดุออกไป วัสดุจะเปลี่ยนรูปออกจากระนาบแถบ โดยทั่วไปแล้วจะดันแถบเล็กๆ ลง แถบนี้ยังคงรักษาโปรไฟล์ขอบทั้งหมดไว้ แต่ส่วนที่เป็นเหรียญหรือนูนจะเข้ามาแทนที่ด้านล่างระนาบการเดินทาง ทำให้เกิดช่องว่างด้านบน
วิธีการสร้างรอยบากบายพาสเชิงบวกใช้หมัดที่กดพื้นที่เฉพาะของแถบลงในช่องตื้นในบล็อกแม่พิมพ์ การดำเนินการนี้คล้ายกับการดำเนินการสร้างเหรียญหรือการนูนมาตรฐาน: แรงกดสูงเฉพาะจุดจะทำให้วัสดุเปลี่ยนรูปโดยไม่แยกออกจากกัน ไม่มีการผลิตทากและไม่มีวัสดุใดหลุดออกจากแถบ
โปรไฟล์แถบที่ได้จะต่อเนื่องไปตามขอบ รอยบากจะมองเห็นได้เฉพาะโซนหดหู่เมื่อมองจากด้านข้าง การกวาดล้างขึ้นอยู่กับว่าวัสดุจะเคลื่อนตัวไปต่ำกว่าระนาบเคลื่อนที่ของแถบมากน้อยเพียงใด
เทียบเคียง-ต่อ-เปรียบเทียบกัน
ตารางด้านล่างเปรียบเทียบทั้งสองประเภทระหว่างพารามิเตอร์ที่สำคัญที่สุดระหว่างการออกแบบแม่พิมพ์ การเปรียบเทียบนี้กล่าวถึงรูปทรงรอยบากบายพาสที่เป็นลบในแม่พิมพ์แบบโปรเกรสซีฟเทียบกับรูปทรงที่เป็นบวกของตัวแปรวิกฤตทุกตัว
| พารามิเตอร์ | รอยบากบายพาสเชิงลบ | รอยบากบายพาสเชิงบวก |
|---|---|---|
| ประเภทเรขาคณิต | เปิดช่องเจาะหรือกระเป๋าที่ขอบแถบ | แถบที่มีเหรียญกษาปณ์หรือนูนอยู่ใต้ระนาบแถบ |
| วิธีการก่อตัว | การเจาะ-และ-การตัดแบบไดคัท (แรงเฉือน) | การสร้างเหรียญหรือลายนูน (การเปลี่ยนรูปพลาสติก) |
| การกำจัดวัสดุ | ใช่ มีการสร้างทาก | ไม่ วัสดุยังคงอยู่ |
| แถบโปรไฟล์ขอบ | ไม่ต่อเนื่อง เปิดช่องว่างที่รอยบาก | ต่อเนื่อง ไม่มีการรบกวนขอบที่มองเห็นได้ |
| ผ่านการกวาดล้างตามปกติแล้ว | เท่ากับความลึกของรอยบากเต็ม (ไม่จำกัด) | จำกัดด้วยความลึกของเหรียญและการสปริงกลับของวัสดุ |
| การสร้างเศษเหล็ก | ใช่ หนึ่งกระสุนต่อรอยบากต่อรอบ | ไม่มี |
แต่ละประเภทมีการแลกเปลี่ยน-ส่วนที่เกินขอบเขตเรขาคณิตเพียงอย่างเดียว ข้อจำกัดด้านความกว้างของแถบ คุณสมบัติของวัสดุ และจำนวนสถานีที่ต้องมีการกวาดล้าง ทั้งหมดนี้มีอิทธิพลต่อแนวทางที่ทำให้เกิดความก้าวหน้าของแถบที่เชื่อถือได้มากที่สุดโดยไม่กระทบต่อความสมบูรณ์ของตัวพาหะ
เมื่อใดควรเลือกรอยบากบายพาสที่เป็นบวกมากกว่าลบ
การทราบความแตกต่างทางเรขาคณิตระหว่างรอยบากทั้งสองประเภทนี้มีประโยชน์ แต่ความท้าทายทางวิศวกรรมที่แท้จริงเกิดขึ้นระหว่างการทบทวนการออกแบบ จริงๆ แล้วคุณระบุประเภทแม่พิมพ์ใดสำหรับแม่พิมพ์ที่กำหนด คำตอบนั้นขึ้นอยู่กับตัวแปรโต้ตอบจำนวนหนึ่ง ตั้งแต่ขนาดทางกายภาพของแถบพาหะของคุณไปจนถึงจำนวนสถานีที่ต้องการการกวาดล้าง นี่คือกรอบการตัดสินใจในการออกแบบรอยบากบายพาสที่เชื่อมโยงตัวแปรเหล่านั้นกับเส้นทางการเลือกที่ชัดเจน
การพิจารณาเรขาคณิตของชิ้นส่วนและความกว้างของแถบ
ตัวเลือกความกว้างของแถบพาหะมักเป็นตัวกรองแรกในการตัดสินใจ แถบพาหะแคบที่มีสต็อกขอบน้อยที่สุดไม่สามารถทำให้วัสดุสูญเสียได้ รอยบากบายพาสเชิงลบทุกอันจะลบส่วนของขอบนั้นออก และลดส่วนตัดขวางของพาหะ-ที่จุดนั้น หากเค้าโครงแถบของคุณดันความกว้างของพาหะไปถึงขีดจำกัดล่างอยู่แล้ว ช่องเจาะเหล่านั้นอาจทำให้แถบบางลงจนโค้งงอหรือฉีกขาดระหว่างการป้อน
รอยบากบายพาสที่เป็นบวกจะรักษาโปรไฟล์ขอบทั้งหมด วัสดุยังคงอยู่ โดยจะเคลื่อนตัวไปอยู่ใต้ระนาบเดินทาง สำหรับเค้าโครงแถบแคบที่ Edge Stock วัดความหนาของวัสดุเพียงไม่กี่เท่านั้น วิธีการนี้จะทำให้ตัวพายังคงสภาพเดิมในขณะที่ยังคงให้ระยะห่างของส่วนประกอบ
แถบที่กว้างขึ้นและมีขอบที่กว้างบอกเล่าเรื่องราวที่แตกต่าง เมื่อคุณมีวัสดุขอบตั้งแต่ 8 มม. ขึ้นไปเกินขอบเขตของชิ้นส่วน การนำส่วนที่มีรอยบากเล็กๆ ออกแทบจะไม่ส่งผลต่อประสิทธิภาพของโครงสร้างเลย รอยบากเชิงลบสามารถใช้ได้จริงเนื่องจากส่วนตัดขวางของพาหะที่เหลือ-ยังคงรองรับการป้อนที่ราบรื่นในทุกสถานี
ความซับซ้อนของรูปทรงของชิ้นส่วนก็มีความสำคัญเช่นกัน ลองจินตนาการถึงชิ้นส่วนที่มีการดึงลึก การโค้งงอหลายๆ ครั้ง และลักษณะหอก ส่วนนั้นต้องการกผู้ให้บริการเว็บยืดที่สามารถงอได้ทั้งแนวตั้งและแนวนอนระหว่างการขึ้นรูป การเพิ่มรอยบากบายพาสเชิงลบใกล้กับโซนเฟล็กซ์เหล่านั้นจะทำให้ใยแนบอ่อนลงในตำแหน่งที่แย่ที่สุดที่เป็นไปได้ ในทางตรงกันข้าม รอยบากที่เป็นบวกจะเพิ่มการเสียรูปเฉพาะจุดโดยไม่ทำให้วัสดุรับน้ำหนัก-ขาดหายไป
ความหนาและประเภทของวัสดุเป็นปัจจัยในการเลือก
คุณสมบัติของวัสดุมีผลโดยตรงว่ารอยบากที่เป็นบวกจะก่อตัวได้อย่างเหมาะสมหรือไม่ การสร้างรอยบากที่ทำให้เกิดรอยบากบายพาสเชิงบวกนั้น จะต้องให้วัสดุเปลี่ยนรูปพลาสติกให้เป็นโพรงตื้นๆ โดยไม่แตกร้าว นั่นหมายถึงเรื่องความเหนียว
วัสดุที่บางและเหนียวกว่า เช่น เหล็กกล้าคาร์บอนต่ำ-ไม่เกิน 1.0 มม. อลูมิเนียมอัลลอยด์แบบอ่อน หรือทองเหลือง ตอบสนองต่อการเสียรูปของเหรียญได้ดี วัสดุจะไหลเข้าสู่ช่องแม่พิมพ์อย่างหมดจด รักษารูปร่างที่แทนที่ และให้ระยะการกวาดล้างสม่ำเสมอครั้งแล้วครั้งเล่า
วัสดุที่หนาหรือแข็งกว่าจะต้านทานการเกิดเหรียญกษาปณ์ได้ เหล็กโลหะผสมที่มี-ความแข็งแรงสูงต่ำ-ที่สูงกว่า 1.5 มม. เหล็กสเตนเลสในสภาวะอุณหภูมิปกติ หรือเหล็กสปริงอาจแตกร้าวที่รัศมีเหรียญหรือดีดกลับอย่างรุนแรงจนรอยบากทำให้ระยะห่างไม่เพียงพอหลังจากการขึ้นรูป ในกรณีดังกล่าว รอยบากบายพาสลบเป็นทางเลือกที่ปลอดภัยกว่า การเจาะ-และ-การตัดเฉือนทำงานได้โดยไม่คำนึงถึงความเหนียวของวัสดุ เนื่องจากมันจะตัดวัสดุออกไปแทนที่จะปล่อยให้ไหล
ความหนาของวัสดุยังส่งผลต่อความลึกของเหรียญที่ทำได้ในรอยบากที่เป็นบวกอีกด้วย แถบขนาด 0.5 มม. เอียงลง 1.5 มม. ทำให้เกิดการกระจัดที่สะอาด แถบขนาด 2.0 มม. ที่ต้องการระยะห่าง 1.5 มม. เท่ากันนั้นจำเป็นต้องสร้างวัสดุที่มีความหนาน้อยกว่าหนึ่งชั้น ซึ่งจะจำกัดความลึกในทางปฏิบัติและเสี่ยงต่อการเสียรูปไม่สมบูรณ์ รอยบากที่เป็นลบไม่มีข้อจำกัดดังกล่าว เนื่องจากความลึกของการตัดจะขึ้นอยู่กับรูปทรงของการเจาะเท่านั้น
ข้อกำหนดความก้าวหน้าและจำนวนสถานี
จำนวนสถานีดายที่ต้องการระยะห่างบายพาสจะทำให้เกิดผลสะสม รอยบากลบแต่ละอันจะลบวัสดุออก แต่ละสถานีสิบแห่งต้องมีรอยบากบายพาสหมายถึงตำแหน่งสิบแห่งที่ตัวพาหะถูกทำให้บางลง การอ่อนตัวลงสะสมสามารถส่งผลต่อความแข็งแกร่งของแถบที่สายป้อน ซึ่งหลักการความแข็งแกร่งของตัวพาระบุว่ามีความสำคัญอย่างยิ่งต่อความก้าวหน้าที่ราบรื่น
รอยบากที่เป็นบวกจะหลีกเลี่ยงการสูญเสียวัสดุสะสมนี้ แม้จะข้ามดายที่มี 15- สถานี ตัวพาหะยังคงรักษาส่วนตัดขอบเต็ม-ไว้ที่ทุกจุด ข้อเสียคือแต่ละโซนที่มีการประกาศเกียรติคุณแนะนำความเข้มข้นของความเครียดเฉพาะที่ แต่การลดโครงสร้างมีความรุนแรงน้อยกว่าช่องว่างแบบเปิดมาก
สำหรับแม่พิมพ์ที่มีจำนวน-สถานี-สูง โดยที่ความสมบูรณ์ของแถบต้องคงอยู่ได้ในระยะเวลาที่ยาวนาน รอยบากที่เป็นบวกมักจะชนะด้วยความแข็งแกร่งของพาหะเพียงอย่างเดียว สำหรับแม่พิมพ์แบบสั้นที่มีสามหรือสี่สถานี รอยบากติดลบมักจะไม่มีความเสี่ยงสะสม
ใช้รายการตรวจสอบด้านล่างในระหว่างการทบทวนการออกแบบของคุณเพื่อเป็นแนวทางในการเลือก:
- สต็อกขอบแถบพาหะมีความหนาของวัสดุน้อยกว่า 4 เท่า: ชอบรอยบากที่เป็นบวก
- ความหนาของวัสดุเกิน 1.5 มม. หรือความแข็งของวัสดุเกิน 40 HRC: นิยมใช้รอยบากติดลบ
- วัสดุมีความเหนียวและมีการยืดตัวมากกว่า 20%: มีรอยบากเชิงบวกเกิดขึ้นได้อย่างน่าเชื่อถือ
- ดายมีสถานีมากกว่า 8 สถานีที่ต้องการระยะห่างจากทางเบี่ยง: เลือกใช้รอยบากที่เป็นบวกเพื่อการรักษาความแข็งแรงสะสม
- ระยะห่างทางเบี่ยงที่ต้องการเกินความหนาของวัสดุ 2 เท่า: แนะนำให้ใช้รอยบากติดลบเพื่อรับประกันความลึก
- เค้าโครง Strip ใช้โครงยึดแบบยืดได้ใกล้กับโซนรอยบาก: เลือกใช้รอยบากที่เป็นบวกเพื่อหลีกเลี่ยงไม่ให้ส่วนยึดแบบยืดหยุ่นอ่อนลง
- การจัดการเศษเหล็กมีข้อจำกัดหรือการกำจัดทากทำได้ยาก: ใช้รอยบากที่เป็นบวก (ไม่สร้างทาก)
- การชดเชยการสปริงกลับเป็นเรื่องยากที่จะรักษาไว้ในระยะยาว: เลือกใช้รอยบากที่เป็นลบเพื่อการกวาดล้างที่สม่ำเสมอ
เกณฑ์เหล่านี้โต้ตอบกัน วัสดุที่บางและเหนียวในสถานี 12- ที่ตายด้วยตัวพาที่แคบ ในทางปฏิบัติแล้วต้องการรอยบากที่เป็นบวก สแตนเลสหนาในสถานี 4- จะตายโดยมีสต็อกขอบกว้างชี้ไปทางรอยบากลบอย่างชัดเจน การใช้งานจริงส่วนใหญ่อยู่ระหว่างจุดสุดขั้วเหล่านี้ โดยกำหนดให้นักออกแบบต้องชั่งน้ำหนักข้อดีข้อเสีย และบางครั้งอาจผสมทั้งสองประเภทเข้าด้วยกันภายในเค้าโครงแถบเดียว
การเลือกล็อคแบบบากบายพาสที่ถูกต้องในทิศทางการออกแบบ ความท้าทายต่อไปคือการปรับขนาดรอยบากให้ถูกต้อง เนื่องจากรอยบากขนาดเล็กเกินไปทำให้เกิดการรบกวน และรอยบากขนาดใหญ่จะสูญเสียความแข็งแรงโดยไม่เกิดประโยชน์เพิ่มเติม
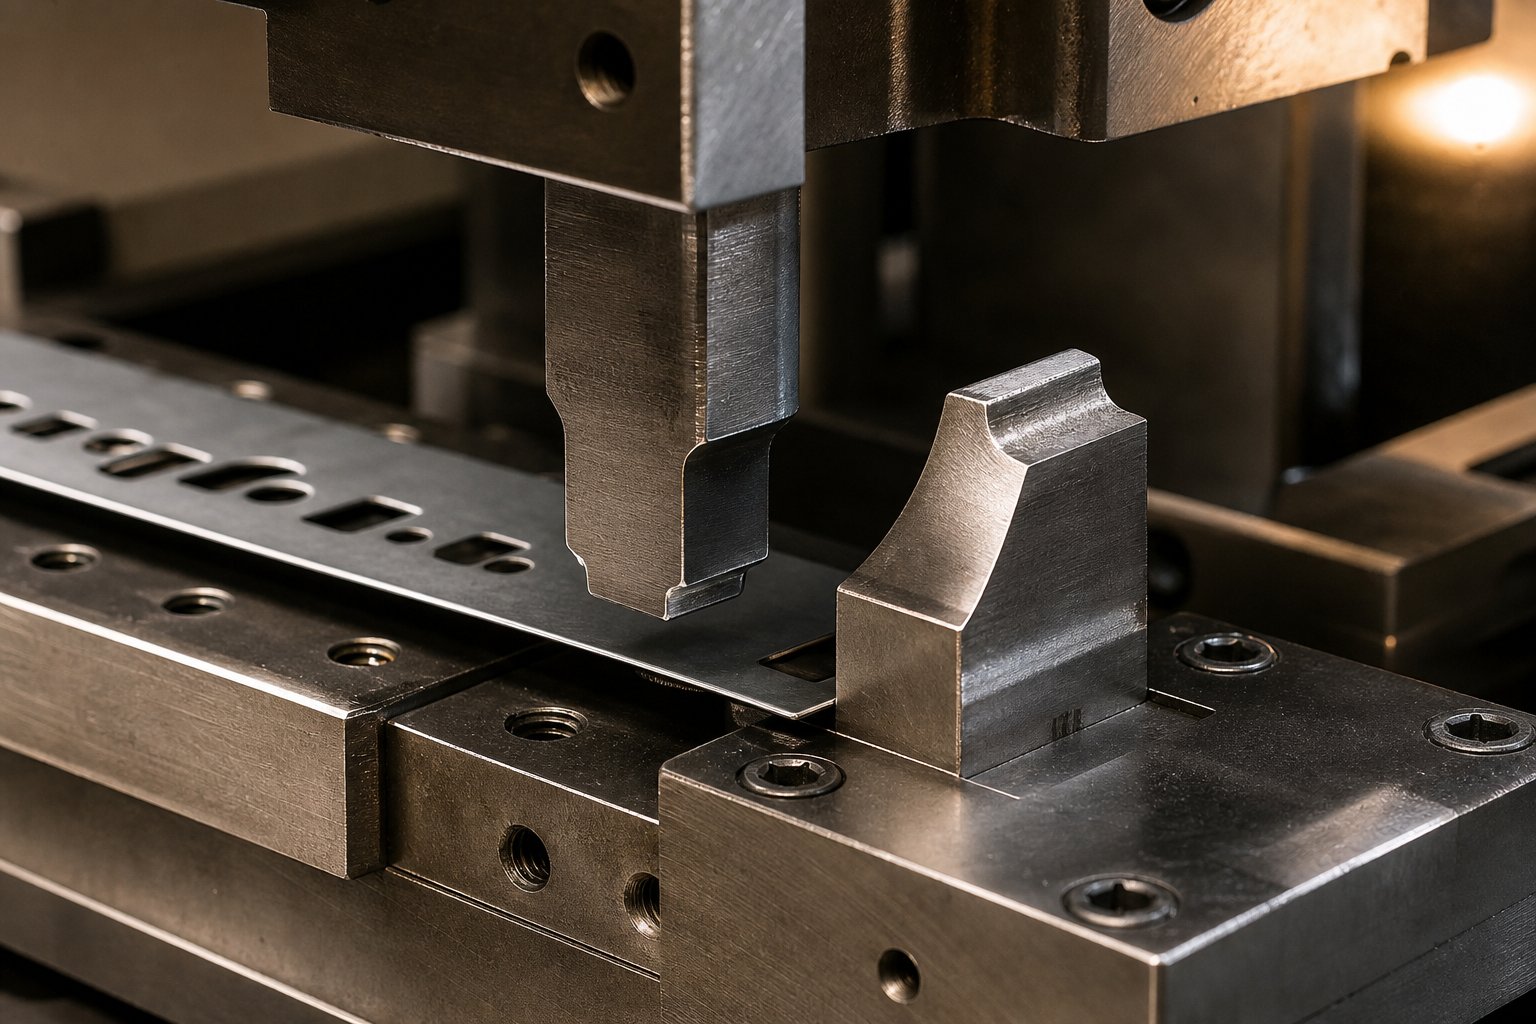
วิธีกำหนดขนาดรอยบากบายพาส
การเลือกระหว่างรอยบากบายพาสแบบบวกและลบจะกำหนดทิศทางการออกแบบ การกำหนดขนาดรอยบากนั้นอย่างถูกต้องจะเป็นตัวกำหนดว่าใช้งานได้จริงหรือไม่ รอยบากขนาดเล็กไปจับส่วนประกอบของแม่พิมพ์และทำให้เกิดการป้อนผิดพลาด รอยบากขนาดใหญ่จะทำให้วัสดุพาหะสิ้นเปลืองหรือทำให้เกิดความเข้มข้นของความเค้นที่ไม่จำเป็น จุดที่น่าสนใจอยู่ที่การทำความเข้าใจว่าอะไรขับเคลื่อนมิติเหล่านั้นจากมุมมองทางวิศวกรรม
การคำนวณความลึกและความกว้างของรอยบากเพื่อการกวาดล้างที่เพียงพอ
วัตถุประสงค์พื้นฐานของรอยบากบายพาสคือการเว้นระยะห่าง แถบจะต้องผ่านส่วนประกอบแม่พิมพ์ที่อยู่กับที่อย่างอิสระในระหว่างการจัดตำแหน่ง โดยไม่ต้องสัมผัสหรือลาก ดังนั้นการคำนวณความลึกของรอยบากบายพาสในแม่พิมพ์แบบโปรเกรสซีฟจึงเริ่มต้นด้วยคำถามเดียว: แถบพยายามจะเคลียร์อะไร
โดยทั่วไปส่วนประกอบแม่พิมพ์สามชิ้นจะกำหนดข้อกำหนดระยะห่างขั้นต่ำ:
- เหล็กขึ้นรูป:สิ่งเหล่านี้ยื่นออกมาเหนือหน้าแม่พิมพ์เพื่อสร้างรูปร่างของวัสดุที่สถานีก่อนหน้า ความสูงของเหล็กขึ้นรูปเหนือระนาบการเคลื่อนที่ของแถบกำหนดความลึกของรอยบากขั้นต่ำที่จำเป็นสำหรับแถบที่จะเคลื่อนผ่านโดยไม่จับ
- การเดินทางของนักกีฬายก:ตัวยกแบบสปริง-จะยกแถบขึ้นเหนือหน้าแม่พิมพ์ระหว่างจังหวะการกดเพื่อให้สามารถจัดตำแหน่งได้ จังหวะการยกจะกำหนดว่าแถบจะเคลื่อนที่ได้สูงแค่ไหนในระหว่างการก้าวหน้า หากรอยบากทางบายพาสต้องเคลียร์ส่วนประกอบในขณะที่แถบอยู่ในตำแหน่งที่ยกขึ้น การคำนวณระยะห่างจะต้องคำนึงถึงทั้งความสูงของส่วนประกอบและความสูงของแถบที่จุดนั้น
- เส้นผ่านศูนย์กลางของนักบิน:นักบินจะค้นหาแถบดังกล่าวอย่างแม่นยำในแต่ละสถานี แถบจะต้องเลื่อนผ่านหมุดนำร่องโดยไม่มีขอบส่วนรองรับหรือคุณลักษณะใดๆ ที่เกิดขึ้นก่อนหน้านี้ไปกีดขวางบนตัวหมุด ความกว้างของรอยบากต้องเกินเส้นผ่านศูนย์กลางของไพล็อตบวกกับระยะห่างในแต่ละด้าน
โดยทั่วไปแล้ว วิธีการวัดขนาดบายพาสรอยบากในการปั๊มจะต้องเป็นไปตามกฎที่ตรงไปตรงมา นั่นคือ แสดงความลึกของรอยบากโดยใช้ความหนาของวัสดุคูณกัน สำหรับเหล็กขึ้นรูปที่มีรอยบากลบ จุดเริ่มต้นทั่วไปคือ 1.5 ถึง 2.5 เท่าของความหนาสต็อก ขึ้นอยู่กับความสูงของเหล็กขึ้นรูป สำหรับรอยบากที่เป็นบวก ความลึกของเหรียญกษาปณ์มักจะถูกกำหนดไว้ที่ 1.0 ถึง 1.5 เท่าของความหนาของวัสดุ เนื่องจากการกรีดที่ลึกกว่านั้นเสี่ยงต่อการแตกร้าวหรือการดีดกลับมากเกินไปในวัสดุหลายชนิด
ความกว้างของรอยบากเป็นไปตามตรรกะที่คล้ายกัน โดยจะต้องขยายเต็มความกว้างของส่วนประกอบแม่พิมพ์ใดๆ ที่แถบจำเป็นต้องเลี่ยง บวกด้วยบัฟเฟอร์ระยะห่างในแต่ละด้าน บัฟเฟอร์ทั่วไปคือ 0.5 ถึง 1.0 มม. ต่อด้านสำหรับส่วนประกอบที่มีความกว้างต่ำกว่า 10 มม. โดยขยายตามสัดส่วนสำหรับสิ่งกีดขวางขนาดใหญ่ เป้าหมายคือรอยบากที่ช่วยให้เดินผ่านได้ฟรีโดยไม่ต้องถอดวัสดุรองรับออกมากเกินความจำเป็น
ความคลาดเคลื่อนในการกวาดล้างและผลกระทบจากการสปริงกลับของวัสดุ
การหาขนาดเริ่มต้นให้ถูกต้องเป็นเพียงครึ่งหนึ่งของความท้าทาย การรักษาค่าความคลาดเคลื่อนของรอยบากบายพาสที่เพียงพอในแม่พิมพ์ปั๊มนับพันหรือหลายล้านรอบ ทำให้เกิดตัวแปรเพิ่มเติมที่การออกแบบต้องคาดการณ์ไว้
สำหรับรอยบากบายพาสที่เป็นบวก การสปริงกลับของวัสดุถือเป็นข้อกังวลหลัก เมื่อหมัดหยอดเหรียญหด แถบที่ถูกแทนที่จะกลับคืนสู่ระนาบแถบบางส่วน ระยะห่างที่มีประสิทธิภาพหลังจากการดีดกลับจะน้อยกว่าความลึกของการเจาะเสมอ ขึ้นอยู่กับประเภทวัสดุ ความหนา และทิศทางของเกรนมากน้อยเพียงใด เหล็กกล้าคาร์บอนต่ำ-ที่มีความเหนียวอาจสปริงกลับได้ 10 ถึง 15 เปอร์เซ็นต์ของความลึกที่สะสมไว้ -วัสดุหรือชิ้นงานที่มีความแข็งแรงสูงกว่า-โซนที่ชุบแข็งสามารถดีดตัวกลับได้ 25 เปอร์เซ็นต์หรือมากกว่า
ซึ่งหมายความว่าการออกแบบรอยบากของสปริงแบ็คบายพาสของวัสดุจะต้องสร้างความลึกของเหรียญเริ่มต้นมากเกินไปเพื่อลงจอดที่ระยะห่างเป้าหมายหลังจากการคืนสภาพแบบยืดหยุ่น หากคุณต้องการระยะห่างจากการทำงาน 1.0 มม. และคาดว่าจะมีการสปริงกลับ 20 เปอร์เซ็นต์ หมัดหยอดเหรียญจะต้องเปลี่ยนวัสดุให้เหลือประมาณ 1.25 มม. ตลอดระยะเวลาการผลิตที่ขยายออกไป การงอแถบซ้ำๆ ที่โซนที่มีเหรียญจะช่วยผ่อนคลายการเสียรูปได้มากขึ้น และค่อยๆ ลดระยะห่างลง การผ่อนคลายแบบก้าวหน้านี้เป็นเหตุผลว่าทำไมการออกแบบรอยบากเชิงบวกจึงได้ประโยชน์จากระยะขอบการสร้างส่วนเกินเริ่มต้นแบบอนุรักษ์นิยม
รอยบากบายพาสที่เป็นลบต้องเผชิญกับข้อกังวลเรื่องพิกัดความเผื่อที่แตกต่างกันออกไป เนื่องจากวัสดุถูกตัดออกทั้งหมด การสปริงกลับจึงไม่ส่งผลต่อความลึกของระยะห่าง ความลึกของรอยบากจะคงอยู่ถาวรเมื่อกระสุนแยกออกจากกัน อย่างไรก็ตาม ระยะห่างจากการเจาะ-ถึง-จะส่งผลโดยตรงต่อคุณภาพของคมตัดและทิศทางของเสี้ยน แนะนำให้ปฏิบัติตามแนวทางปฏิบัติมาตรฐานสำหรับการเจาะกวาดล้างประมาณ 10 เปอร์เซ็นต์ของความหนาของวัสดุสำหรับเหล็กเหนียวโดยปรับขนาดได้ประมาณร้อยละ 15 สำหรับสแตนเลส ระยะห่างที่แคบเกินไปทำให้เกิดแรงเฉือนมากเกินไปและเร่งการสึกหรอของหมัด ระยะห่างที่หลวมเกินไปทำให้เกิดครีบที่ใหญ่ขึ้นและมีขอบที่หยาบขึ้นบนผนังที่มีรอยบาก
ทิศทางของเสี้ยนมีความสำคัญเนื่องจากการเสี้ยนหันขึ้น-บนรอยบากบายพาสที่เป็นลบสามารถลดระยะห่างที่มีประสิทธิภาพตามความสูงของเสี้ยน ซึ่งอาจทำให้แถบกีดขวางกับส่วนประกอบที่ได้รับการออกแบบมาให้ชัดเจน การควบคุมทิศทางของเสี้ยนผ่านการตั้งค่าระยะห่างที่เหมาะสมและความคมของหมัดเป็นส่วนหนึ่งของการรักษา-ฟังก์ชันรอยบากในระยะยาว
รอยบากบายพาสขนาดต่ำกว่า-ทำให้เกิดการรบกวนของแถบ การป้อนผิดพลาด และความเสียหายของแม่พิมพ์แบบก้าวหน้า รอยบากที่มีขนาดเกิน-จะส่งผลต่อความแข็งแรงของแถบพาหะโดยไม่ต้องให้ประโยชน์การใช้งานเพิ่มเติมใดๆ ขนาดที่ถูกต้องอยู่ที่ระยะห่างขั้นต่ำซึ่งรับประกันการผ่านของแถบโดยอิสระ บวกกับระยะขอบด้านความปลอดภัยที่ควบคุมได้ ไม่มีอะไรมากไปกว่านี้
อุณหภูมิเพิ่มอีกชั้นหนึ่ง ในระหว่างการผลิตที่ความเร็วสูง- ส่วนประกอบของแม่พิมพ์จะร้อนขึ้นและขยายตัว รอยบากทางเบี่ยงที่มีขนาดที่อุณหภูมิแวดล้อมอาจสูญเสียระยะห่างบางส่วนเนื่องจากเหล็กที่ขึ้นรูปหรือนักบินขยายตัวทางความร้อนเข้าสู่เส้นทางการเดินทาง สำหรับแม่พิมพ์ที่ทำงานด้วยความเร็วมากกว่า 200 จังหวะต่อนาที การแยกตัวประกอบในบัฟเฟอร์การขยายตัวเนื่องจากความร้อน 0.02 ถึง 0.05 มม. จะป้องกันการรบกวนเล็กน้อยที่อุณหภูมิการทำงาน
การตัดสินใจกำหนดขนาดทั้งหมดนี้กำหนดรูปทรงของรอยบากก่อนที่จะประทับตราชิ้นส่วนเดียว แต่รอยบากนั้นไม่มีการแยกออกจากกันบนแถบ ตำแหน่งที่คุณวางไว้โดยสัมพันธ์กับรูนำร่อง เส้นป้อน และโซนการขึ้นรูปจะเป็นตัวกำหนดว่าขนาดที่คำนวณอย่างรอบคอบเหล่านั้นให้ความก้าวหน้าของแถบที่สม่ำเสมอตลอดทั้งแม่พิมพ์หรือไม่
บายพาสตำแหน่งรอยบากและการโต้ตอบการลงทะเบียนนักบิน
การวางรอยบากบายพาสที่มีขนาดถูกต้องในตำแหน่งที่ไม่ถูกต้องจะสร้างปัญหาร้ายแรงพอๆ กับรอยบากที่มีขนาดเล็กเกินไป แถบนี้ไม่มีอยู่ในผืนผ้าใบเปล่า รูนำร่อง โซนอ้างอิงฟีด และพื้นที่ขึ้นรูปล้วนแย่งชิงพื้นที่เดียวกันตามแนวขอบของผู้ให้บริการ ตำแหน่งที่คุณระบุแต่ละรอยบากที่สัมพันธ์กับคุณลักษณะเหล่านั้นจะเป็นตัวกำหนดว่าเค้าโครงแถบดายแบบโปรเกรสซีฟของคุณให้การลงทะเบียนที่สอดคล้องกันหรือสะสมข้อผิดพลาดในแต่ละสถานี
ตำแหน่งบายพาสรอยบากสัมพันธ์กับรูไพล็อต
นักบินคือกระดูกสันหลังที่มีความแม่นยำของแม่พิมพ์แบบโปรเกรสซีฟ ตามที่อธิบายไว้ในแนวทางปฏิบัติในการออกแบบแม่พิมพ์แบบก้าวหน้า นักบินจะต้องเจาะรูที่สถานีต้นๆ และบังคับตำแหน่งแถบให้ถูกต้องก่อนที่เครื่องมือขึ้นรูปจะสัมผัสกัน การแก้ไขนั้นขึ้นอยู่กับรูนำที่คงรูปทรงของการเจาะแบบเดิมไว้ นั่นคือ กลม สะอาด และคงตัวของมิติ
วางรอยบากบายพาสใกล้กับรูนำมากเกินไป และทำให้รูปทรงนั้นเสียหาย นี่คือเหตุผล รอยบากบายพาสเชิงลบจะตัดวัสดุจากขอบพาหะ ทำให้เกิดการกระจายความเค้นเฉพาะจุดในโซนโดยรอบ หากสนามความเค้นนั้นไปถึงรูนำ อาจทำให้เกิดการบิดเบี้ยวเล็กน้อย โดยดึงรูออกจากทรงกลมเล็กน้อย หรือขยับจุดศูนย์กลางที่มีประสิทธิภาพ นักบินยังคงเข้าไปในหลุม แต่การแก้ไขที่ใช้นั้นตอนนี้อ้างอิงถึงข้อมูลที่บิดเบี้ยว ข้อผิดพลาดในการลงทะเบียนนักบินจากการรบกวนรอยบากบายพาสอาจมีค่าเพียง 0.02 ถึง 0.05 มม. ที่สถานีนั้น แต่จะเรียงซ้อนและประกอบผ่านการดำเนินการดาวน์สตรีมทุกครั้ง
รอยบากบายพาสที่เป็นบวกจะสร้างความเสี่ยงที่คล้ายกันผ่านกลไกที่แตกต่างกัน แรงสร้างเหรียญจะแผ่กระจายออกจากโซนที่มีเหรียญ ทำให้เกิดความเค้นตกค้างในวัสดุที่อยู่ติดกัน หากรูนำอยู่ภายในสนามความเค้นนั้น วัสดุรอบๆ รูอาจเคลื่อนตัวเล็กน้อย ซึ่งจะทำให้ข้อมูลการลงทะเบียนลดลงอีกครั้ง
คำแนะนำมาตรฐานคือรักษาระยะห่างขั้นต่ำ 3 เท่าของความหนาของวัสดุระหว่างขอบที่ใกล้ที่สุดของรอยบากบายพาสใดๆ กับศูนย์กลางของรูนำที่ใกล้ที่สุด สำหรับการใช้งานที่สำคัญซึ่งมีพิกัดความเผื่อต่ำกว่า +/-0.05 มม. การเพิ่มบัฟเฟอร์นั้นเป็น 5 เท่าของความหนาของวัสดุ จะให้ระยะขอบเพิ่มเติมต่อการบิดเบือนที่เกิดจากความเครียด เมื่อข้อจำกัดของโครงร่างแถบทำให้ระยะห่างนี้ทำได้ยาก ให้พิจารณาย้ายตำแหน่งรูนำร่องไปที่ขอบส่วนรองรับฝั่งตรงข้าม หรือเพิ่มรูนำร่องเฉพาะให้ห่างจากโซนรอยบาก
ความแม่นยำในการป้อนแถบและระยะเวลาการปล่อยฟีด
ตำแหน่งรอยบากบายพาสยังส่งผลต่อความแม่นยำในการป้อนแถบที่เส้นป้อนด้วย ลูกกลิ้งป้อนหรือกลไกมือจับจะจับยึดแถบและเลื่อนให้มีความยาวหนึ่งพิทช์ต่อรอบ จุดจับยึดนั้นจำเป็นต้องจับยึดวัสดุที่มีโครงสร้างแข็งและมีความเสถียรในมิติ หากรอยบากบายพาสเชิงลบอยู่ในแนวเดียวกับโซนจับฟีด ส่วนตัดขวางที่ลดลง- ณ จุดนั้นจะทำให้แถบงอหรือลื่นไถลภายใต้แรงกดม้วนฟีด
คุณจะสังเกตเห็นผลกระทบจากความยาวความก้าวหน้าที่ไม่สอดคล้องกัน แถบจะเลื่อนไปมากหรือน้อยกว่าระดับเสียงที่ตั้งโปรแกรมไว้เล็กน้อย และนักบินจะต้องทำงานหนักขึ้นเพื่อแก้ไขข้อผิดพลาดในแต่ละจังหวะ ในกรณีเล็กน้อย เกินช่วงการแก้ไขของไพล็อต และเกิดการป้อนผิดพลาด
ระยะเวลาการปล่อยฟีดเพิ่มความซับซ้อนอีกชั้นหนึ่ง เช่นฟีด-เผยแพร่การวิจัยแสดงให้เห็นว่า เมื่อฟีดม้วนปิดที่จุดศูนย์กลางตายด้านล่างสำหรับแม่พิมพ์ที่อยู่ในตำแหน่งห่างจากหน่วยฟีดโดยที่ตัวยกเคลื่อนที่-เคลื่อนที่อยู่ วัสดุพิเศษจะถูกดึงผ่านตัวป้อน หากแถบงอที่ตำแหน่งรอยบากบายพาสระหว่างลำดับการปิดนี้ ปริมาณของวัสดุส่วนเกินที่ติดอยู่ระหว่างแม่พิมพ์และเครื่องป้อนจะไม่สามารถคาดเดาได้ ความไม่สอดคล้องกันนั้นแปลโดยตรงไปสู่การเปลี่ยนแปลงความยาวของความก้าวหน้า
กฎการปฏิบัติ: รักษารอยบากบายพาสไว้ด้านนอกโซนจับฟีดโดยสิ้นเชิง วางแผนผังตำแหน่งแถบในขณะที่ปิดม้วนป้อน และตรวจดูให้แน่ใจว่าไม่มีรอยบากผ่านจุดจับในระหว่างขั้นตอนใดๆ ของรอบการกด สำหรับแม่พิมพ์ที่มีระยะเคลื่อนของตัวยกสูง- ให้คำนึงถึงมุมของแถบระหว่างม้วนป้อนและทางเข้าของแม่พิมพ์ เพื่อกำหนดตำแหน่งรอยบากที่อยู่ภายในโซนป้อนวิกฤติ
การเพิ่มประสิทธิภาพเค้าโครงแถบสำหรับการใช้วัสดุ
รอยบากบายพาสทุกอันใช้พื้นที่บนแถบพาหะ พื้นที่นั้นมาจากสต็อก Edge โดยเฉพาะที่เพิ่มเข้ามาโดยเฉพาะเพื่อการเว้นระยะห่าง หรือยืมมาจากวัสดุที่อาจมีส่วนทำให้ชิ้นส่วนมีลักษณะพิเศษหรือซ้อนกันได้แน่นขึ้น การเพิ่มประสิทธิภาพการใช้วัสดุรอยบากบายพาสเชิงกลยุทธ์หมายถึงการวางรอยบากในตำแหน่งที่พวกมันรองรับฟังก์ชันการหลบ โดยไม่ต้องบังคับให้คุณขยายแถบหรือเพิ่มระยะพิทช์
พิจารณาการแลกเปลี่ยน- การเพิ่มขอบกั้น 2 มม. ตลอดความยาวแถบทั้งหมดเพื่อรองรับรอยบากบนขดลวดที่มีความยาวหลายพันเมตร ต้องใช้วัสดุจริง หากคุณสามารถวางตำแหน่งรอยบากภายในโซนวัสดุที่กำหนดให้เป็นเศษซากได้ เช่น ระหว่างช่องว่างของชิ้นส่วนในเค้าโครงหลาย- แถว คุณจะได้รับระยะห่างโดยไม่ต้องเพิ่มความกว้างของแถบ
ลำดับการจัดลำดับความสำคัญต่อไปนี้เป็นแนวทางในการตัดสินใจเพิ่มประสิทธิภาพเค้าโครงเมื่อรวมรอยบากบายพาสเข้ากับโครงร่างแถบดายแบบโปรเกรสซีฟ:
- ระบุส่วนประกอบแม่พิมพ์ทั้งหมดที่ต้องการระยะห่างจากทางเบี่ยง และจัดทำแผนผังตำแหน่งโดยสัมพันธ์กับแถบที่แต่ละสถานี
- วางซ้อนตำแหน่งของรูนำร่องและสร้างบัฟเฟอร์ระยะห่างขั้นต่ำ (ความหนาของวัสดุ 3 ถึง 5 เท่า) เพื่อเป็นโซนแยกสำหรับการวางรอยบาก
- จัดทำแผนผังโซนจับป้อนและแยกพื้นที่เหล่านั้นออกจากตำแหน่งรอยบากใดๆ ที่จะตรงกับจุดจับระหว่างการปิดป้อน
- วางตำแหน่งรอยบากภายในโซนเศษเหล็กหรือส่วนพาหะที่มีอยู่แล้วซึ่งถูกกำหนดให้เป็นวัสดุใช้งานไม่ได้-หากเป็นไปได้
- หากรอยบากต้องใช้พื้นที่ขอบเฉพาะ ให้คำนวณความกว้างของแถบเพิ่มเติมขั้นต่ำที่ต้องการ และประเมินว่ารอยบากที่เป็นบวก (ซึ่งรักษาวัสดุขอบ) จะช่วยลดความกว้างของแถบทั้งหมดที่เพิ่มขึ้นหรือไม่
- ตรวจสอบว่าตำแหน่งรอยบากสะสมไม่สร้างรูปแบบของการลดพื้นที่พาหะที่มีระยะห่างใกล้เคียงกัน ซึ่งอาจกระตุ้นให้เกิดแถบคลื่นหรือความไม่มั่นคงด้านข้างระหว่างการป้อน
- ดำเนินการตรวจสอบความแข็งแรงของแถบขั้นสุดท้ายที่ส่วนตัดขวางของพาหะที่แคบที่สุด-เพื่อยืนยันความแข็งแกร่งเพียงพอสำหรับความยาวของแม่พิมพ์ทั้งหมด
ลำดับนี้ถือว่าการใช้วัสดุเป็นลำดับความสำคัญขั้นปลายน้ำ แทนที่จะเป็นข้อจำกัดในการเริ่มต้น ความแม่นยำในการลงทะเบียนและความน่าเชื่อถือในการป้อนมีความสำคัญเป็นอันดับแรก เนื่องจากไม่มีการประหยัดวัสดุมากนักจึงทำให้แม่พิมพ์ที่ป้อนผิดได้ เมื่อข้อกำหนดเหล่านั้นถูกล็อคไว้แล้ว การเพิ่มประสิทธิภาพเลย์เอาต์จะมุ่งเน้นไปที่การลดของเสียให้เหลือน้อยที่สุดภายในพื้นที่การออกแบบที่เหลืออยู่
การตัดสินใจเกี่ยวกับตำแหน่งจะกำหนดตำแหน่งของรอยบากบนแถบ แต่แถบนี้ก็ไม่ได้แยกออกจากกันเช่นกัน โดยจะบรรทุกสิ่งของบรรทุกตลอดความยาว และทุกๆ รอยบาก ไม่ว่าจะเป็นค่าลบหรือค่าบวก จะเปลี่ยนวิธีการกระจายน้ำหนักผ่านเครื่องขนส่งจากสถานีหนึ่งไปยังอีกสถานีหนึ่ง
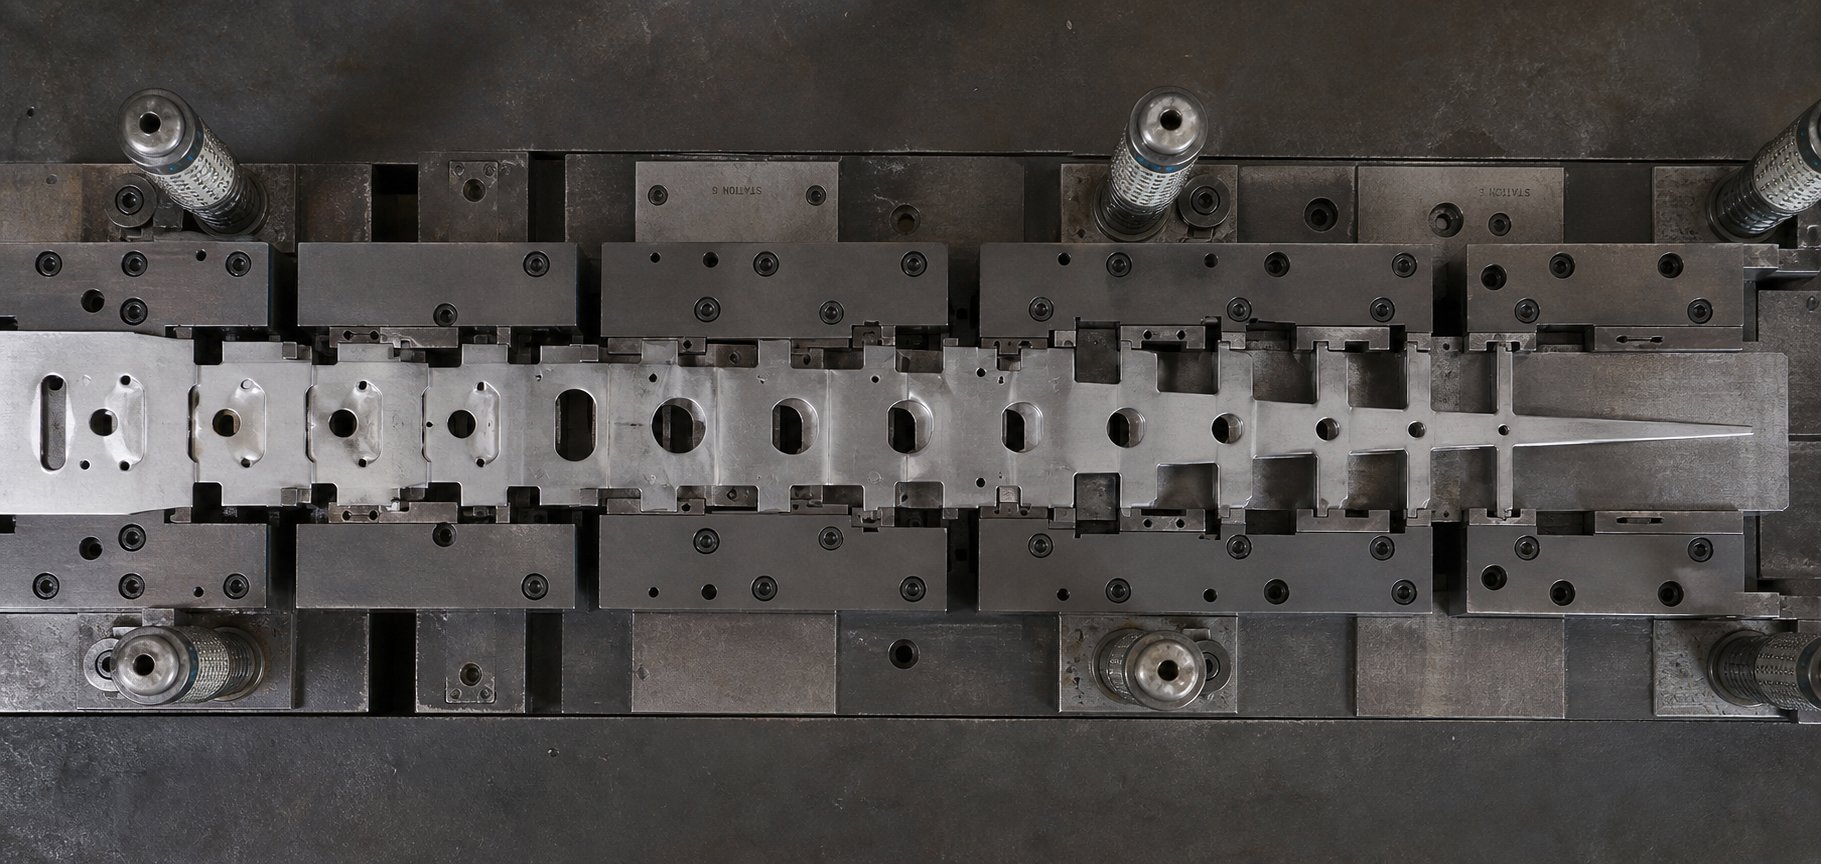
ข้อควรพิจารณาเกี่ยวกับความแข็งแกร่งของแถบพาหะและการออกแบบรอยบากบายพาส
แถบพาหะไม่เพียงแต่ยึดชิ้นส่วนเข้าด้วยกันเท่านั้น โดยจะส่งแรงป้อนไปยังทุกสถานี ต้านทานการโก่งตัวภายใต้น้ำหนักของมันเองและน้ำหนักของชิ้นส่วนที่ขึ้นรูปบางส่วน และรักษาความเสถียรของมิติตลอดรอบจังหวะการกดทั้งหมด ทุกรอยบากบายพาสที่คุณแนะนำการเปลี่ยนแปลงที่โหลด-ภาพแบก คำถามไม่ได้อยู่ที่ว่ารอยบากจะส่งผลต่อความสมบูรณ์ของผู้ให้บริการหรือไม่ แต่มีผลกระทบมากน้อยเพียงใด และผลกระทบสะสมจะอยู่ภายในขอบเขตที่ยอมรับได้หรือไม่
การรักษาความแข็งแกร่งของผู้ให้บริการผ่านหลายสถานี
ลองนึกภาพดายโปรเกรสซีฟ 14- สถานีที่มีรอยบากบายพาสเป็นลบที่สถานี 3, 5, 7, 9 และ 11 แต่ละรอยบากจะลบส่วนสี่เหลี่ยมออกจากขอบพาหะ ที่สถานีที่ 3 ทางแยกของผู้ให้บริการ-จะลดลงเล็กน้อย ที่สถานีที่ 11 การแยกวัสดุออกห้าครั้งได้ลดความกว้างของการรับน้ำหนักที่มีประสิทธิภาพในตำแหน่งต่างๆ ตามแนวแถบ เรือบรรทุกเครื่องบินที่เข้าสู่สถานี 12 นั้นอ่อนแอกว่าเรือบรรทุกเครื่องบินที่เข้าสู่สถานี 1 อย่างเห็นได้ชัด
ตัวพาสะสมนี้อ่อนตัวลงจากรอยบากบายพาสที่เป็นลบ ทำให้เกิดปัญหาโครงสร้างแบบประสม ข้อมูลพื้นฐานเกี่ยวกับความแข็งแกร่งของตัวพาแสดงให้เห็นว่าแถบจะต้องต้านทานแรงดัดงอตามสัดส่วนกับจำนวนความก้าวหน้าคูณด้วยน้ำหนักของชิ้นส่วน หากส่วนตัดขวางของพาหะ-ลดลงหลายจุด ส่วนที่อ่อนที่สุดจะควบคุมความแข็งแกร่งของแถบโดยรวม รอยบากที่ออกแบบไว้ภายใต้-หนึ่งในห่วงโซ่ห้าอันอาจกลายเป็นจุดชำรุดที่ทำให้แถบรัดหรือทำให้หลุดระหว่างตัวยก
นักออกแบบแม่พิมพ์ต้องสร้างสมดุลระหว่างความต้องการในการกวาดล้างกับความเป็นจริงเชิงโครงสร้างนี้ แนวทางปฏิบัติได้แก่:
- ตำแหน่งรอยบากเชิงลบที่ส่ายไปมาระหว่างขอบพาหะด้านซ้ายและขวา ดังนั้นทั้งสองฝ่ายจะไม่อ่อนแอลงที่สถานีเดียวกัน
- การลดความกว้างของรอยบากแต่ละอันให้เหลือระยะห่างขั้นต่ำที่จำเป็น แทนที่จะใช้รอยบากขนาดใหญ่ที่สม่ำเสมอตลอด
- การเพิ่มโครงหรือเม็ดบีดที่ทำให้แข็งเข้ากับส่วนรองรับระหว่างตำแหน่งที่มีรอยบาก เพื่อฟื้นฟูความแข็งแกร่งที่สูญเสียไปบางส่วน
- เปลี่ยนไปใช้รอยบากเชิงบวกที่สถานีปลายน้ำ ซึ่งการสูญเสียวัสดุสะสมเข้าใกล้ขีดจำกัดความแข็งแกร่งของตัวพา
รอยบากบายพาสที่เป็นบวกจะรักษาส่วนตัดขวางของพาหะ-ไว้ทั้งหมด วัสดุจะติดอยู่ โดยคงความกว้างของขอบไว้ที่ทุกสถานี นี่คือข้อได้เปรียบทางโครงสร้างหลักในการนับจำนวนดาย-สถานีสูง- อย่างไรก็ตาม มีข้อกังวลที่แตกต่างออกไป นั่นคือ ความเข้มข้นของความเครียดในบริเวณที่มีการประกาศเกียรติคุณ การเสียรูปแบบพลาสติกที่สร้างแท็บที่เคลื่อนตัวยังทำงาน-ทำให้วัสดุโดยรอบแข็งตัว และสร้างโซนของความเค้นตกค้างเฉพาะที่ ภายใต้การโค้งงอของแถบซ้ำๆ ขณะที่ตัวพายกและลดระดับลงในแต่ละรอบ ตัวเพิ่มความเครียดเหล่านี้อาจกลายเป็นจุดเริ่มต้นของรอยแตกเมื่อยล้า โดยเฉพาะอย่างยิ่งในวัสดุที่แข็งหรือมีความเหนียวน้อยกว่า
การแลกเปลี่ยน-นั้นชัดเจน รอยบากเชิงลบจะลดขนาดหน้าตัด-แต่ยังคงรักษาวัสดุที่เหลืออยู่ในสภาพเดิม รอยบากที่เป็นบวกยังคงรักษาหน้าตัด-ไว้ แต่จะเปลี่ยนสถานะของวัสดุในแต่ละโซนที่มีเหรียญ ไม่มีวิธีการใดที่เหนือกว่าในระดับสากลสำหรับการออกแบบรอยบากบายพาสความแข็งแรงของแถบพาหะ ทางเลือกที่เหมาะสมขึ้นอยู่กับว่าการใช้งานเฉพาะของคุณไวต่อการสูญเสียหน้าตัด-หรือต่อแรงล้าที่ความเข้มข้นของความเครียดมากกว่าหรือไม่
รูปแบบการไหลของวัสดุและการเสียรูปรอบรอยบาก
ไม่มีรอยบากบายพาสแยกอยู่บนพาหะ สถานีที่อยู่ติดกันมักจะดำเนินการขึ้นรูป เช่น การดึง โค้ง หรือหอก ซึ่งขึ้นอยู่กับการควบคุมการไหลของวัสดุเข้าไปในโพรงขึ้นรูป เมื่อรอยบากบายพาสตั้งอยู่ใกล้บริเวณการขึ้นรูปที่ทำงานอยู่ จะขัดขวางความสม่ำเสมอของการไหลนั้น
พิจารณาการหยุดชะงักของการไหลของเมล็ดพืชใกล้กับรอยบากบายพาส เมื่อเจาะรอยบากเชิงลบจากขอบพาหะ การตัดเฉือนจะแยกโครงสร้างของเกรนที่ขอบเขตการตัด วัสดุที่อยู่ติดกับขอบที่ตัดขาดนั้นจะไม่มีการรองรับเกรนอย่างต่อเนื่องอีกต่อไป หากสถานีขึ้นรูปที่ปลายน้ำดึงวัสดุไปยังตำแหน่งรอยบาก ขอบที่ไม่ได้รับการสนับสนุนอาจฉีกขาด ย่น หรือก่อตัวไม่สม่ำเสมอเนื่องจากเส้นทางการไหลของเกรนถูกขัดจังหวะ วัสดุไม่มีที่ที่จะดึงออกมาจากช่องว่างของรอยบาก ทำให้เกิดรูปแบบการไหลที่ไม่สมมาตรซึ่งแสดงเป็นความหนาของผนังไม่เท่ากันหรือการทำให้ผอมบางเฉพาะจุดในส่วนที่ขึ้นรูป
รอยบากบายพาสที่เป็นบวกจะสร้างรูปแบบที่แตกต่างออกไป การหยอดเหรียญจะบีบอัดวัสดุในบริเวณรอยบาก ซึ่งจะลดความหนาลงเฉพาะจุด และทำให้เกิดความเค้นตกค้างจากแรงอัดในระนาบ- การไหลของวัสดุรอบๆ รอยบากบายพาสในแม่พิมพ์แบบโปรเกรสซีฟได้รับผลกระทบ เนื่องจากบริเวณที่มีรอยบากต้านทานการเสียรูปเพิ่มเติม การขึ้นรูปที่อยู่ติดกันซึ่งพยายามยืดวัสดุผ่านโซนที่มีการสร้างไว้ก่อนหน้านี้จะพบกับความต้านทานที่สูงขึ้นในภูมิภาคนั้น ๆ ซึ่งสามารถเปลี่ยนเส้นทางการไหลของโลหะและสร้างการกระจายความเครียดที่ไม่สม่ำเสมอในชิ้นส่วนที่เสร็จแล้ว
ผลกระทบเหล่านี้มีความสำคัญภายใต้เงื่อนไขเฉพาะ:
- ขอบบากบายพาสอยู่ภายในระยะ 5 มม. ของขอบเขตการขึ้นรูปที่ใช้งานอยู่
- การดำเนินการขึ้นรูปเกี่ยวข้องกับการดึงหรือการยืดวัสดุที่ดึงไปยังตำแหน่งรอยบาก
- รูปทรงของชิ้นส่วนต้องการความหนาของผนังที่สม่ำเสมอในพื้นที่ที่อยู่ติดกับอุปกรณ์ยึดติดของตัวพา
- วัสดุมีความบางเพียงพอ (ต่ำกว่า 0.8 มม.) ซึ่งการกระจายตัวของเกรนเฉพาะจุดจะแพร่กระจายเพิ่มเติมโดยสัมพันธ์กับขนาดของชิ้นส่วน
เมื่อเงื่อนไขเหล่านี้มาบรรจบกัน รอยบากบายพาสจะส่งผลต่อคุณภาพของชิ้นส่วนขั้นสุดท้าย แม้ว่าจะไม่กลายเป็นส่วนหนึ่งของส่วนประกอบที่เสร็จสมบูรณ์แล้วก็ตาม รูปแบบความเค้นตกค้างจากเหรียญที่มีรอยบากที่เป็นบวก หรือความไม่ต่อเนื่องของเกรนจากการตัดรอยบากที่เป็นลบ จะขยายไปสู่วัสดุที่สร้างขอบของชิ้นส่วนหรือลักษณะขอบใกล้-ในภายหลัง ชิ้นส่วนที่ถูกตัดแต่งใกล้กับจุดยึดของตัวพาจะนำเอฟเฟกต์เหล่านั้นไปไว้ในรูปทรงที่เสร็จแล้ว
การกำหนดค่ารอยบากบายพาสที่ซับซ้อน โดยเฉพาะอย่างยิ่งในโพรเกรสซีฟดายแบบหลาย-สถานีที่มีข้อจำกัดพาหะที่แน่นหนา จำเป็นต้องมีการวิเคราะห์ปฏิสัมพันธ์เหล่านี้อย่างระมัดระวัง วิศวกรที่ทำงานท่ามกลางความท้าทายด้านความสมบูรณ์ของตัวขนส่งในแม่พิมพ์ที่มีสถานีมากกว่า 8 หรือ 10 สถานี มักจะจำเป็นต้องจำลองเส้นทางการไหลของวัสดุและตรวจสอบว่า-การหยุดชะงักที่เกิดจากรอยบากไม่แพร่กระจายไปยังบริเวณการก่อตัวที่สำคัญ สำหรับการออกแบบ-การใช้งานหนักซึ่งมีการวางตำแหน่งบากบายพาสตัดกับการขึ้นรูป การเคลื่อนตัวของตัวยก และความแข็งแกร่งของตัวพาไปพร้อมๆ กัน การสนับสนุนทางวิศวกรรมเครื่องมือเฉพาะทางสามารถลดรอบการวนซ้ำได้โซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENแก้ไขปัญหาประเภทนี้ได้อย่างชัดเจน โดยนำเสนอโครงสร้างแม่พิมพ์และความเชี่ยวชาญด้านการไหลของวัสดุสำหรับแม่พิมพ์แบบโปรเกรสซีฟ โดยที่การออกแบบรอยบากบายพาสจะโต้ตอบกับความสมบูรณ์ของตัวพาที่ทุกสถานี
อิทธิพลซึ่งกันและกันระหว่างการออกแบบรอยบากและพฤติกรรมของผู้ให้บริการถือเป็นข้อกังวลระดับระบบ- ทุกตัวเลือก ตั้งแต่ประเภทรอยบากไปจนถึงตำแหน่งจนถึงความลึก จะต้องคำนึงถึงว่าแถบจะรอดจากการตายเต็มตัวโดยไม่เสื่อมสภาพหรือไม่ แต่รอยบากที่ออกแบบมาอย่างดี-ยังสามารถพัฒนาปัญหาในวงจรการผลิตนับพันได้ และการตระหนักถึงรูปแบบความล้มเหลวเหล่านั้นตั้งแต่เนิ่นๆ เป็นสิ่งที่แยกกระบวนการที่มีความเสถียรออกจากกระบวนการที่ก่อให้เกิดเศษซากและการหยุดทำงาน
การแก้ไขปัญหาโหมด Bypass Notch Failure ในการผลิต
รอยบากบายพาสที่ทำงานได้อย่างไร้ที่ติระหว่างการทดลองสามารถพัฒนาปัญหานับพันรอบในการดำเนินการผลิตจริง การสึกหรอ การเปลี่ยนแปลงทางความร้อน และความแปรปรวนของวัสดุทำให้เกิดสภาวะที่การออกแบบดั้งเดิมไม่คาดคิด การตระหนักว่าความล้มเหลวเหล่านี้เกิดขึ้นได้อย่างไร และการติดตามแต่ละอาการกลับไปยังต้นตอของปัญหา เป็นสิ่งที่ทำให้ Progressive Die ยังคงดำเนินต่อไป แทนที่จะนั่งเฉยๆ บนม้านั่งสำรอง
หมวดหมู่ความล้มเหลวที่แตกต่างกันสามประเภทเป็นสาเหตุของปัญหาการผลิตรอยบากบายพาสส่วนใหญ่: ปัญหา-ที่เกี่ยวข้องกับกระสุนในรอยบากเชิงลบ การรบกวน-การป้อนผิดที่ขับเคลื่อน และการเสื่อมสภาพทางกลไกของเหรียญบากเชิงบวก แต่ละประเภทก่อให้เกิดอาการที่แตกต่างกัน ต้องการวิธีการวินิจฉัยที่แตกต่างกัน และตอบสนองต่อการดำเนินการแก้ไขที่แตกต่างกัน
การดึงตัวทากและการเกิดเสี้ยนในรอยบากบายพาสเชิงลบ
ทุกรอยบากบายพาสที่เป็นลบจะสร้างแรงกดในทุกจังหวะการกด ภายใต้สภาวะปกติ ทากนั้นจะหยดอย่างหมดจดผ่านเมทริกซ์แม่พิมพ์และออกสู่รางเศษเหล็ก เมื่อทากเกาะติดกับหน้าหมัดระหว่างการดึงกลับแทนที่จะอยู่ในเมทริกซ์ คุณจะมีสภาวะการดึงทาก และผลที่ตามมาก็บานปลายอย่างรวดเร็ว
ทากที่ถูกดึงสามารถ-สะสมอีกครั้งบนพื้นผิวแถบ หน้าแม่พิมพ์ หรือภายในช่องที่ขึ้นรูป ถ้ามันตกลงบนแถบและถูกพาไปยังสถานีถัดไป ทากเพียงตัวเดียวสามารถสร้างความเสียหายให้กับเหล็กที่ขึ้นรูป ชิ้นส่วนบิดเบี้ยว หรือเจาะทะลุทุกสถานีที่อยู่ปลายน้ำได้ เช่นการวิจัยทางวิทยาศาสตร์ตายอธิบายว่าผลที่ตามมาของทากที่ถูกดึงอาจเป็นหายนะได้เพราะทากตัวหนึ่งที่ถูกพาผ่านแม่พิมพ์แบบโปรเกรสซีฟสามารถสร้างความเสียหายให้กับทุกสถานีในเครื่องมือได้
อะไรทำให้ทากบายพาสบากดึง? กลไกหลายอย่างทำงานเดี่ยวๆ หรือรวมกัน:
- ผลสุญญากาศ:ทากที่เกิดขึ้นระหว่างการเจาะจะมีความโค้งเล็กน้อย อากาศที่ติดอยู่ในช่องว่างระหว่างหน้ากระสุนและหน้าเจาะจะสร้างสุญญากาศบางส่วนระหว่างการดึงกลับ การปิดผนึกอย่างแน่นหนารอบๆ ขอบหมัดช่วยป้องกันไม่ให้อากาศเข้าไป และการดูดจะยึดกระสุนไว้กับหมัด
- ระยะห่างจากการตัดมากเกินไป:เมื่อระยะเจาะ-ถึง-ตายวิ่งไปทางด้านสูง ตัวกระสุนจะมีขนาดเล็กกว่าช่องเปิดเมทริกซ์เล็กน้อย ไม่มีการรบกวนในการกด-ให้พอดีกับแม่พิมพ์อีกต่อไป ดังนั้นจึงสามารถเคลื่อนที่ได้อย่างอิสระด้วยหมัดระหว่างการถอนออก
- แม่เหล็ก:ทากเหล็กที่ตัดจากเหล็กกล้าคาร์บอนหรือแถบสเตนเลสสามารถยึดติดกับการเจาะด้วยแม่เหล็กได้ การต่อกราวด์บนเครื่องบดพื้นผิวแม่เหล็กจะดูดซับแรงแม่เหล็กที่เหลือซึ่งดึงดูดทากในทุกรอบ
- สปริงดีดตัวที่สึกหรอหรือเสื่อมสภาพ:สถานีบายพาสหลายแห่งใช้เครื่องดีดกระสุนแบบสปริง-เพื่อดันกระสุนออกจากหน้าหมัดในทางบวก เมื่อสปริงเหล่านั้นเกิดความล้าหรือแตกหัก กระสุนจะไม่มีแรงเชิงกลที่จะตอบโต้สุญญากาศและแรงเสียดทานที่ยึดสปริงไว้กับหมัด
การแก้ไขปัญหาการดึงทากบายพาสเริ่มต้นด้วยการระบุกลไกที่มีอิทธิพลเหนือ หากทากดึงเป็นระยะๆ และแม่พิมพ์มีวัสดุที่เป็นเหล็ก ให้ตรวจสอบแม่เหล็กตกค้างก่อน เนื่องจากเป็นวิธีแก้ไขที่ง่ายที่สุด เครื่องล้างอำนาจแม่เหล็กที่ใช้หลังการลับคมทุกครั้งจะขจัดสาเหตุนี้โดยสิ้นเชิง สำหรับการดึงที่ขับเคลื่อนด้วยสุญญากาศ- ช่องระบายอากาศขนาดเล็กที่เจาะผ่านตรงกลางของการเจาะแบบบากจะทำให้ซีลแตก สำหรับปัญหาที่เกี่ยวข้องกับการกวาดล้าง- ให้ลองใช้ปุ่มยึดแบบเรียว-แบบย้อนกลับที่ยึดทากในการบีบอัดภายในเมทริกซ์
การเกิดเสี้ยนเป็นปัญหาที่เกิดขึ้นต่อเนื่องเป็นอันดับสองในรอยบากบายพาสเชิงลบ เนื่องจากการเจาะแบบบากและดายสึกหรอมากกว่าหมื่นรอบ ระยะห่างในการตัดที่มีประสิทธิภาพจะค่อยๆ เพิ่มขึ้น ยิ่งระยะห่างเพิ่มมากขึ้น วัสดุก็จะกลิ้งไปตามขอบแม่พิมพ์มากขึ้นก่อนที่จะเกิดการแตกหัก ทำให้เกิดเสี้ยนบนขอบบากที่สูงขึ้นเรื่อยๆ
เหตุใดสิ่งนี้จึงสำคัญสำหรับฟังก์ชันบายพาสบาก เสี้ยนที่หงายขึ้นจากพื้นผิวแถบจะช่วยลดระยะห่างระหว่างขอบแถบและส่วนประกอบแม่พิมพ์ที่รอยบากได้รับการออกแบบมาให้เลี่ยงได้อย่างมีประสิทธิภาพ เสี้ยน 0.1 มม. บนรอยบากที่เดิมออกแบบให้มีระยะห่าง 0.3 มม. จะช่วยลดระยะขอบที่แท้จริงของคุณลงหนึ่ง-ในสาม หากเกินรอบที่เพียงพอ การเจริญเติบโตของเสี้ยนเพียงอย่างเดียวอาจทำให้แถบสัมผัสกับเหล็กขึ้นรูปหรือไพล็อตเป็นระยะ ๆ ในระหว่างการจัดทำดัชนี
การดำเนินการแก้ไขการเกิดเสี้ยนแบบบายพาสมี 2 วิธี คือ คืนระยะห่างในการตัดโดยการลับคมหมัดและดาย หรือควบคุมทิศทางของเสี้ยนในระหว่างการออกแบบแม่พิมพ์ เพื่อให้เสี้ยนหันลงด้านล่างจากพื้นผิวที่อาจเกิดการรบกวน การวางแนวการเจาะแบบบากเพื่อตัดจากพื้นผิวด้านบนของแถบจะดันเสี้ยนไปที่ขอบด้านล่าง ซึ่งจะยื่นออกจากส่วนประกอบแม่พิมพ์เหนือศีรษะแทนที่จะหันไปทางชิ้นส่วนเหล่านั้น
เงื่อนไขการป้อนผิดที่เกิดจากการรบกวนของรอยบาก
เมื่อรอยบากบายพาสไม่สามารถให้ระยะห่างที่เพียงพอ แถบจะจับกับส่วนประกอบแม่พิมพ์ในระหว่างการจัดทำดัชนี ผลลัพธ์ที่ได้คือการป้อนผิด: แถบไม่เลื่อนไปในระดับเสียงที่ตั้งโปรแกรมไว้ทั้งหมด หรือเลื่อนไปแต่มีการเคลื่อนตัวด้านข้างหรือเอียงเชิงมุม เงื่อนไขใดเงื่อนไขหนึ่งหมายความว่าจังหวะการกดครั้งถัดไปกระทบกับแถบที่มีตำแหน่งไม่ถูกต้อง ทำให้เกิดเศษวัสดุได้ดีที่สุดและเสียหายถึงขั้นเสียชีวิตอย่างเลวร้ายที่สุด
การป้อนผิดที่เกิดจากการรบกวนของรอยบากบายพาสแทบจะไม่ปรากฏเป็นเหตุการณ์ที่น่าทึ่งเพียงครั้งเดียว โดยทั่วไปแล้วจะค่อยๆ สร้างขึ้นเมื่อสภาวะต่างๆ ลดลงในระหว่างดำเนินการผลิต การรับรู้สัญญาณบ่งชี้ตั้งแต่เนิ่นๆ ช่วยให้คุณสามารถเข้าไปแทรกแซงได้ก่อนที่สภาวะจะลุกลามจนกลายเป็นความเสียหายร้ายแรง
ตัวบ่งชี้การวินิจฉัยที่ชี้ไปที่รอยบากเนื่องจากแหล่งป้อนที่ผิดพลาด ได้แก่:
- เครื่องหมายความก้าวหน้าที่ไม่สอดคล้องกัน:ตรวจสอบแถบระหว่างสถานีเพื่อดูเครื่องหมายพยานที่นักบินทิ้งไว้ในระหว่างการแก้ไข หากเครื่องหมายนำร่องแสดงความลึกหรือทิศทางที่แตกต่างกันในแต่ละจังหวะ แถบนั้นมาถึงตำแหน่งที่ไม่สอดคล้องกัน บ่งบอกว่ามีการจับและหลุดออกอย่างไม่อาจคาดเดาได้ในระหว่างการจัดทำดัชนี
- การยืดตัวของรูนำร่อง:เมื่อนักบินต้องบังคับแก้ไขแถบที่ยังเคลื่อนไม่เต็มที่ นักบินจะดันวัสดุที่ขอบเขตของรูนำเกินขีดจำกัดความยืดหยุ่น เมื่อทำการแก้ไขซ้ำๆ รูนำจะยืดออกตามทิศทางการป้อน รูนำวงรีที่มองเห็นได้ในระหว่างการตรวจสอบแถบเป็นสัญญาณที่ชัดเจนของการรบกวนฟีดที่ต้นน้ำ
- รูปแบบความเสียหายของขอบแถบ:ดูที่ขอบพาหะโดยตรงที่ตำแหน่งรอยบาก รอยขูด การขัดเงา หรือการเลอะวัสดุตามผนังรอยบาก บ่งบอกว่าแถบนั้นเสียดสีกับส่วนประกอบของแม่พิมพ์ระหว่างการเดินทาง ตำแหน่งและการวางแนวของเครื่องหมายเหล่านี้จะบอกคุณได้อย่างชัดเจนว่าส่วนประกอบใดที่รบกวน
- การเดินทางของเซ็นเซอร์เป็นระยะ:หากแม่พิมพ์ของคุณใช้เซ็นเซอร์ตรวจจับการป้อนที่ผิดพลาด การสะดุดเป็นระยะ ๆ ที่ไม่สอดคล้องกับปัญหาการป้อนที่ชัดเจนมักจะย้อนกลับไปที่ระยะห่างของรอยบากเล็กน้อย แถบจะเคลื่อนไปข้างหน้าเกือบตลอดเวลาแต่จะค้างเป็นครั้งคราวเมื่อสภาวะต่างๆ สอดคล้องกัน เช่น เมื่อวัสดุหนาขึ้นเล็กน้อยหรืออุณหภูมิแม่พิมพ์ถึงจุดสูงสุด
สาเหตุหลักสามประการเป็นสาเหตุของการรบกวนการป้อนผิดส่วนใหญ่:
ความลึกของรอยบากไม่เพียงพอตั้งแต่เริ่มต้นรอยบากถูกกำหนดขนาดด้วยระยะขอบที่ไม่เพียงพอ และความแปรผันของกระบวนการใดๆ ไม่ว่าความหนาของวัสดุจะทำงานที่ระดับสูงสุดของข้อมูลจำเพาะ การขยายตัวจากความร้อนเล็กน้อย หรือการสะสมของเสี้ยนเล็กน้อย จะทำให้ระยะห่างต่ำกว่าศูนย์ การแก้ไขคือ-การตัดเฉือนสถานีบากใหม่เพื่อเพิ่มความลึก ซึ่งโดยทั่วไปจะสูงกว่าข้อกำหนดเดิมประมาณ 0.1 ถึง 0.2 มม.
การสะสมของวัสดุบนส่วนประกอบของแม่พิมพ์คราบน้ำมันหล่อลื่น อนุภาคออกไซด์ หรือเศษโลหะละเอียดสะสมอยู่บนตัวยก ขึ้นรูปเป็นเหล็ก หรือตัวถังนำร่องนับพันรอบ การสะสมนี้ช่วยเพิ่มขอบเขตของส่วนประกอบได้อย่างมีประสิทธิภาพ โดยลดช่องว่างในการกวาดล้าง แม้ว่ารอยบากจะไม่เปลี่ยนแปลงก็ตาม ตารางการทำความสะอาดเป็นประจำและระบบหล่อลื่นแบบกรองช่วยแก้ปัญหานี้ การวินิจฉัยการสึกหรอของรอยบากบายพาสในแม่พิมพ์แบบโปรเกรสซีฟควรรวมการวัดขนาดส่วนประกอบของแม่พิมพ์เทียบกับเส้นพื้นฐานด้วย ไม่ใช่เพียงขนาดรอยบากเท่านั้น
การขยายตัวทางความร้อนในระหว่างการวิ่งอย่างต่อเนื่องส่วนประกอบแม่พิมพ์ที่ทำจากเหล็กกล้าเครื่องมือจะขยายตัวเนื่องจากการเสียดสีและพลังงานความร้อนที่ก่อตัวให้กับแม่พิมพ์ในระหว่างการผลิต เหล็กขึ้นรูปที่มีความสูง 8.00 มม. ที่อุณหภูมิแวดล้อมอาจสูงถึง 8.03 มม. หลังจากตี 2,000 ครั้งต่อเนื่องที่ 300 SPM ส่วนขยายขนาด 0.03 มม. นั้นกินเข้าไปในระยะช่องว่างบายพาสของคุณโดยตรง แม่พิมพ์ความเร็วสูง-จะได้ประโยชน์จากบัฟเฟอร์การขยายตัวเนื่องจากความร้อนซึ่งคำนึงถึงความลึกของรอยบากดั้งเดิม หรือจากขั้นตอนการอุ่นเครื่อง{10}}ที่ทำให้เกิดความเสถียรของมิติก่อน-การผลิตที่มีความสำคัญต่อคุณภาพจะเริ่มต้นขึ้น
การแตกหักของแถบและการสึกหรอของเหรียญที่มีรอยบากเชิงบวก
รอยบากบายพาสที่เป็นบวกจะหลีกเลี่ยงการดึงทากโดยสิ้นเชิงเนื่องจากไม่มีทากให้ดึง แต่พวกเขาแนะนำโหมดความล้มเหลวของตนเอง: การแตกหักของแท็บ แถบที่มีเหรียญซึ่งแทนที่ด้านล่างระนาบแถบยังคงติดอยู่กับส่วนรองรับด้วยการเชื่อมต่อแบบบางที่ฐาน ภายใต้รอบการดัดงอซ้ำๆ ขณะที่แถบยกขึ้นและลดลงเหนือตัวยกสต็อก การเชื่อมต่อนั้นจะเกิดความล้า
ความล้มเหลวของการแตกหักของแถบรอยบากบายพาสเชิงบวกมักเกิดขึ้นภายใต้เงื่อนไขสองประการ ประการแรก เมื่อความลึกของเหรียญรุนแรงเกินไปเมื่อเทียบกับความหนาของวัสดุ การสร้างแท็บให้มีความลึกเกิน 1.5 เท่าของความหนาของวัสดุในวัสดุที่มีความเหนียวต่ำ- จะทำให้การเชื่อมต่อฐานบางลงจนถึงจุดที่อายุความล้าลดลงอย่างมาก ประการที่สอง เมื่อแท็บผ่านการดัดแบบย้อนกลับซ้ำๆ เนื่องจากแถบจะโค้งงอเหนือตัวยก วงจรแล้วรอบเล่า แม้แต่แถบที่โค้งงอเล็กน้อยก็สามารถแตกหักได้หลังจากรอบการงอหลายล้านรอบ หากเส้นทางของแถบบังคับให้แท็บผ่านช่วงการโค้งงอที่เกินขีดจำกัดความทนทานต่อความล้าของวัสดุ
เมื่อแท็บแตกหัก มันจะกลายเป็นเศษซากที่หลุดออกมาภายในแม่พิมพ์ ชิ้นส่วนโลหะขนาดเล็กที่ส่งเสียงรัวระหว่างสถานีแม่พิมพ์สามารถฝังอยู่ในพื้นผิวขึ้นรูป ชิ้นส่วนที่มีรอยขีดข่วน หรือติดขัดระหว่างส่วนประกอบที่เคลื่อนไหว ต่างจากการดึงทากซึ่งจะสะสมวัสดุไว้บนพื้นผิวแถบ แถบที่แตกหักจะทำให้เกิดชิปที่มีรูปทรงไม่สม่ำเสมอซึ่งสามารถลิ่มเข้าไปในช่องว่างที่แน่นหนา และต้านทานการดีดตัวออกโดย-ระบบเป่าลมออก
การสึกหรอของเหรียญพันช์ทำให้เกิดปัญหาที่ละเอียดยิ่งขึ้น การเจาะที่สร้างรอยบากบายพาสที่เป็นบวกคือเครื่องมือกราวด์ที่มีความแม่นยำ โดยมีกลไกการสึกหรอแบบเดียวกับส่วนประกอบแม่พิมพ์อื่นๆ ตลอดอายุการใช้งานการผลิต หน้าการทำงานของเครื่องเจาะเหรียญจะเรียบ ช่วยลดความลึกในการเจาะที่มีประสิทธิภาพ หมัดที่เดิมกราวด์เพื่อสร้างความลึกของเหรียญ 1.2 มม. อาจส่งได้เพียง 0.9 มม. หลังจาก 500,000 จังหวะ การลดลงทีละน้อยหมายความว่าระยะห่างของรอยบากเชิงบวกจะลดลงอย่างเงียบๆ จนกว่าแถบจะเริ่มติดบนส่วนประกอบของแม่พิมพ์ ซึ่งมักจะไม่มีตัวบ่งชี้ที่มองเห็นได้จนกว่าการป้อนผิดจะเริ่มเกิดขึ้น
การตรวจสอบฟังก์ชันรอยบากเชิงบวกจำเป็นต้องมีการวัดความลึกที่เกิดขึ้นจริงบนแถบเป็นระยะๆ ดึงแถบตัวอย่างตามช่วงเวลาที่กำหนด และวัดการกระจัดของแท็บด้วยไมโครมิเตอร์ความลึกหรือตัวเปรียบเทียบเชิงแสง เมื่อความลึกที่วัดได้ลดลงภายใน 0.1 มม. จากระยะห่างการทำงานขั้นต่ำ ให้กำหนดเวลาการบำรุงรักษาหรือเปลี่ยนที่เจาะเหรียญก่อนดำเนินการผลิตครั้งต่อไป
รายการตรวจสอบการแก้ไขปัญหาโหมดความล้มเหลว
ใช้รายการตรวจสอบต่อไปนี้เพื่อจับคู่โหมดความล้มเหลวแต่ละโหมดกับสาเหตุที่เป็นไปได้มากที่สุดและการดำเนินการแก้ไขที่แก้ไขได้อย่างรวดเร็ว:
- ทากเกาะติดกับรอยบาก:สาเหตุที่แท้จริงคือผลของสุญญากาศ แรงแม่เหล็ก หรือระยะห่างจากการตัดมากเกินไป การดำเนินการแก้ไข: เพิ่มช่องระบายอากาศที่หน้าเจาะ ลดอำนาจแม่เหล็กหลังลับคม ติดตั้งปุ่มยึดกระสุนเรียวย้อนกลับ- หรือตรวจสอบและคืนหมัดที่เหมาะสม-เพื่อ-ระยะช่องว่างของดาย
- การเพิ่มความสูงของเสี้ยนบนขอบบาก:สาเหตุที่แท้จริงคือการสึกหรอของหมัดและดายทำให้มีระยะหลบหลีกที่มีประสิทธิภาพ การดำเนินการแก้ไข: ลับคมหมัดแล้วดายเพื่อคืนระยะห่างเดิม หรือปรับทิศทางการเจาะเพื่อดันครีบออกจากพื้นผิวที่รบกวน
- การป้อนผิดเป็นระยะๆ ที่สถานีบาก:สาเหตุที่แท้จริงคือการกวาดล้างเล็กน้อยรวมกับการเปลี่ยนแปลงของกระบวนการ (ความหนาของวัสดุ การขยายตัวเนื่องจากความร้อน การสะสมของเศษ) การดำเนินการแก้ไข: เพิ่มความลึกของรอยบาก 0.1 ถึง 0.2 มม. ใช้ช่วงเวลาการทำความสะอาดแม่พิมพ์ เพิ่มบัฟเฟอร์รักษาเสถียรภาพทางความร้อนเพื่อกำหนดขนาดรอยบาก
- รูนำที่ยืดออกตามทิศทางการป้อน:สาเหตุที่แท้จริงคือการเลื่อนแถบที่ไม่สมบูรณ์เนื่องจากการรบกวนของรอยบากทำให้นักบินต้องแก้ไขมากกว่า- การดำเนินการแก้ไข: ระบุและแก้ไขจุดรบกวนเฉพาะโดยการตรวจสอบขอบรอยบากเพื่อหารอยขูด จากนั้นจึงคืนพื้นที่ว่าง
- แถบเหรียญที่ร้าวทำให้เกิดเศษหลวม:สาเหตุที่แท้จริงมาจากความลึกของเหรียญมากเกินไปในวัสดุที่มีความเหนียวต่ำ- หรือความล้าจากการที่แถบงอซ้ำๆ บนตัวยก การดำเนินการแก้ไข: ลดความลึกของเหรียญให้ต่ำกว่า 1.5x ความหนาของวัสดุ เพิ่มรัศมีให้กับฐานเหรียญเพื่อลดความเข้มข้นของความเครียด หรือออกแบบตำแหน่งตัวยกใหม่เพื่อลดการงอที่โซนเหรียญ
- การกวาดล้างรอยบากเชิงบวกลดลงตลอดอายุการใช้งาน:สาเหตุที่แท้จริงคือการสึกหรอของหน้าหยอดเหรียญทำให้ความลึกของการเจาะลดลง การดำเนินการแก้ไข: วัดความลึกของเหรียญบนแถบตัวอย่างตามช่วงเวลาที่กำหนด ลับให้คมหรือเปลี่ยนที่เจาะเหรียญเมื่อความลึกลดลงภายใน 0.1 มม. จากระยะห่างการทำงานขั้นต่ำ
- ขจัดรอยเปื้อนขอบหรือขัดเงาที่ผนังที่มีรอยบาก:สาเหตุที่แท้จริงคือแถบเสียดสีกับส่วนประกอบแม่พิมพ์ในระหว่างการจัดตำแหน่ง เนื่องจากมีความกว้างของรอยบากไม่เพียงพอหรือแถบด้านข้างไม่ตรงแนว การดำเนินการแก้ไข: ขยายรอยบากตามปริมาณการรบกวนที่วัดได้บวกระยะขอบ ตรวจสอบการติดตามแถบและการจัดแนวแนวนำ
โหมดความล้มเหลวแต่ละโหมดสามารถตรวจจับได้ก่อนที่มันจะลุกลามจนบานปลาย แต่เฉพาะเมื่อคุณรู้ว่าจะต้องมองหาอะไรเท่านั้น การสร้างจุดตรวจสอบเหล่านี้ในกำหนดการบำรุงรักษาเชิงป้องกันจะเปลี่ยนการแก้ไขปัญหารอยบากบายพาสจากการดับเพลิงเชิงรับเป็นงานบำรุงรักษาที่คาดการณ์ได้ การเปลี่ยนแปลงจากปฏิกิริยาโต้ตอบไปสู่เชิงรุกนั้นเป็นสิ่งที่เชื่อมโยงประสิทธิภาพการทำงานแต่ละระดับเข้ากับเวลาทำงานของแม่พิมพ์โดยรวมและคุณภาพของชิ้นส่วนตลอดวงจรการผลิตทั้งหมด
ผลกระทบจากการออกแบบรอยบากแบบบายพาสต่อคุณภาพชิ้นส่วนและความเสถียรในการผลิต
การตรวจจับและแก้ไขโหมดความล้มเหลวช่วยให้ดายทำงานต่อไป แต่คำถามที่ลึกกว่านั้นคือความล้มเหลวเหล่านั้นจำเป็นต้องเกิดขึ้นเลยหรือไม่ ในกรณีส่วนใหญ่ ปัญหาการเลี่ยงรอยบากที่เกิดขึ้นในระหว่างการผลิตจะย้อนกลับไปถึงการตัดสินใจออกแบบที่ทำไว้หลายสัปดาห์หรือหลายเดือนก่อนหน้านี้ ประเภทที่คุณเลือก ขนาดที่คุณระบุ ตำแหน่งที่คุณวางแต่ละรอยบาก และวิธีที่คุณปรับสมดุลระหว่างความสมบูรณ์ของผู้ให้บริการกับความต้องการในการเคลียร์ทั้งหมดมาบรรจบกันเป็นผลลัพธ์เดียว: แม่พิมพ์ทำงานได้เสถียร หรือสร้างเศษซาก การหยุดทำงาน และความยุ่งยากหรือไม่?
การเชื่อมต่อการตัดสินใจบายพาส Notch กับผลลัพธ์ด้านคุณภาพของชิ้นส่วน
การตัดสินใจในการเลี่ยงผ่านทุกครั้งจะส่งต่อไปยังเมตริกการผลิตที่วัดผลได้ พิจารณาว่าโซ่ทำงานอย่างไร:
- การเลือกประเภทกำหนดว่าพาหะยังคงรักษาส่วนตัดขวาง-เต็ม (บวก) หรือสูญเสียวัสดุในแต่ละสถานี (ลบ) ตัวเลือกดังกล่าวจะควบคุมความแข็งแกร่งของแถบป้อนโดยตรงที่สายป้อน ซึ่งจะควบคุมความแม่นยำในการป้อน ซึ่งจะกำหนดว่านักบินสามารถลงทะเบียนแถบที่อยู่ภายในพิกัดความเผื่อได้หรือไม่ ความน่าเชื่อถือของฟีดแบบ Strip และการปรับรอยบากบายพาสเริ่มต้นที่นี่ โดยการตัดสินใจออกแบบโดยเร็วที่สุด
- การวัดขนาดกำหนดระยะขอบที่แยกการจัดทำดัชนีที่ราบรื่นจากการรบกวนที่ไม่ต่อเนื่อง รอยบากที่ต่ำกว่า-ไม่เพียงทำให้เกิดการป้อนผิดพลาดเท่านั้น โดยบังคับให้นักบินต้อง-แก้ไขมากเกินไป ขยายรูนำร่องให้ยาวขึ้นเรื่อยๆ และทำให้เกิดการเลื่อนตำแหน่งแบบสะสมซึ่งแสดงเป็นคุณลักษณะ-เพื่อ-นำเสนอการเปลี่ยนแปลงของชิ้นส่วนที่เสร็จแล้ว
- ตำแหน่งสัมพันธ์กับรูนำร่องและโซนฟีดควบคุมว่าแถบจะลงทะเบียนอย่างแม่นยำที่ทุกสถานีหรือไม่ รอยบากที่บิดเบือนข้อมูลนำร่องแม้แต่ 0.03 มม. สารประกอบทั่วทั้ง 10 หรือ 12 สถานีจนกลายเป็นข้อผิดพลาดด้านตำแหน่งที่เกินพิกัดความเผื่อของชิ้นส่วน อัตราข้อบกพร่องไม่ได้เพิ่มขึ้นเนื่องจากเครื่องมือขึ้นรูปสึกหรอ แต่เนื่องจากแถบมาถึงแต่ละสถานีมีตำแหน่งผิดเล็กน้อย
- ยอดคงเหลือของผู้ให้บริการกำหนดว่าแถบจะคงอยู่ได้ตลอดความก้าวหน้าโดยไม่มีการโก่งตัวหรือแตกร้าวจากความเมื่อยล้ามากเกินไปหรือไม่ เรือบรรทุกที่หักงอที่สถานี 9 เนื่องจากการถอดรอยบากสะสมทำให้สถานีอ่อนแอลงเกินขีดจำกัดทางโครงสร้าง ไม่เพียงแต่สร้างชิ้นส่วนที่ไม่ดีขึ้นมาเพียงชิ้นเดียวเท่านั้น โดยจะหยุดการกด ต้องมีการเคลียร์แถบ และใช้เวลาในการบำรุงรักษาซึ่งจะกัดกร่อนเวลาทำงานของแม่พิมพ์โดยรวม
สิ่งเหล่านี้ไม่ใช่ตัวแปรแบบแยกเดี่ยว พวกเขามีปฏิสัมพันธ์กัน รอยบากเชิงบวกที่รักษาความแข็งแกร่งของตัวพา แต่สปริงกลับมากเกินไปเนื่องจากวัสดุแข็งเกินไปทำให้เกิดสภาวะการรบกวนเช่นเดียวกับรอยบากเชิงลบที่มีขนาดเล็กเกินไป รอยบากลบที่มีขนาดสมบูรณ์แบบซึ่งวางไว้ใกล้กับรูนำมากเกินไปทำให้เกิดข้อผิดพลาดในการลงทะเบียนซึ่งไม่มีระยะขอบในระยะห่างที่สามารถแก้ไขได้ วงจรการออกแบบรอยบากบายพาสทำงานเป็นระบบ และการจัดการพารามิเตอร์เดี่ยวใดๆ แบบแยกเดี่ยวจะทำให้เกิดความล้มเหลวดาวน์สตรีม
การตรวจสอบการผลิตรอยบากแบบโปรเกรสซีฟบายพาสช่วยยืนยันว่าระบบนั้นยึดติดกันภายใต้สภาวะจริงหรือไม่ โดยทั่วไปการตรวจสอบความถูกต้องเกี่ยวข้องกับการรันแถบตัวอย่างที่ความเร็วในการผลิต การวัดความลึกแบบเหรียญหรือระยะห่างของรอยบากที่แต่ละสถานี การตรวจสอบรูปทรงของรูนำร่องหลังจากหลายร้อยรอบ และการตรวจสอบการติดตามของแถบตลอดความยาวของแม่พิมพ์ทั้งหมด วิศวกรที่ตรวจสอบประสิทธิภาพของรอยบากระหว่างการทดลอง แทนที่จะรอให้ปัญหาในการผลิตเกิดขึ้น หลีกเลี่ยงโหมดความล้มเหลวที่แพงที่สุด นั่นก็คือการหยุดทำงานโดยไม่ได้วางแผนในระหว่างการดำเนินการผลิตที่มุ่งมั่น
สิ่งที่แยกการตายแบบก้าวหน้าที่มีความเสถียรออกจากการตายที่มีปัญหานั้นแทบจะไม่มีความซับซ้อนในการดำเนินการขึ้นรูปเลย คุณภาพของคุณลักษณะเล็กๆ น้อยๆ เช่น รอยบากบายพาส มักจะขึ้นอยู่กับคุณภาพของคุณสมบัติอื่นๆ ที่ทำให้ทุกอย่างทำงานได้อย่างคาดเดาได้ การตัดสินใจทางวิศวกรรมในขั้นตอนการออกแบบจะกำหนดต้นทุนการผลิตได้มากถึง 80% และการกำหนดค่ารอยบากบายพาสก็เป็นส่วนหนึ่งของสมการนั้น
รอยบากบายพาสไม่ใช่คุณสมบัติการกวาดล้างแบบพาสซีฟ พวกเขาเป็นผู้มีส่วนร่วมอย่างแข็งขันต่อความเสถียรของกระบวนการ ปฏิบัติต่อการออกแบบของพวกเขาเสมือนเป็นการตัดสินใจระดับระบบ-ที่บูรณาการเข้ากับเค้าโครงแถบ วิศวกรรมของผู้ให้บริการ และกลยุทธ์นำร่อง แทนที่จะแก้ไขในภายหลังหลังจากการขึ้นรูปสถานีเสร็จสิ้น
ทรัพยากรทางวิศวกรรมสำหรับการออกแบบแม่พิมพ์แบบก้าวหน้า
แนวทางปฏิบัติที่ดีที่สุดในวงจรการออกแบบบายพาสนั้นขยายไปไกลกว่าที่บทความเดียวสามารถครอบคลุมในรายละเอียดทั้งหมดได้ การใช้งานจริง-ในโลกแห่งความเป็นจริงเกี่ยวข้องกับเกรดวัสดุที่มีพฤติกรรมการสปริงกลับที่ไม่อาจคาดเดาได้ ตัดเค้าโครงที่ถูกจำกัดโดยรูปทรงของชิ้นส่วนทั้งสามด้าน และการนับจำนวนสถานีที่ผลักดันความสมบูรณ์ของผู้ให้บริการถึงขีดจำกัด วิศวกรเครื่องมือที่ทำงานผ่านความท้าทายเหล่านี้จะได้ประโยชน์จากทรัพยากรที่จัดการทั้งระบบ ได้แก่ โครงสร้างแม่พิมพ์ ปฏิสัมพันธ์ของส่วนประกอบ การเพิ่มประสิทธิภาพระยะห่าง และการไหลของวัสดุร่วมกัน แทนที่จะแยกออกจากกัน
คุณจะไปลึกกว่านี้ได้ที่ไหน? เริ่มต้นด้วยการจำลองเค้าโครงแถบของคุณเอง สร้างแบบจำลองส่วนตัดขวางของพาหะ-ที่ทุกสถานีหลังจากใช้รอยบาก ขอบตกแต่ง และการเจาะทั้งหมดแล้ว ตรวจสอบว่าส่วนที่เหลือขั้นต่ำตรงตามข้อกำหนดด้านความแข็งแกร่งของคุณสำหรับความยาวเต็มของความก้าวหน้า สำหรับรอยบากที่เป็นบวก ให้ทำการวิเคราะห์การชดเชยการสปริงกลับตามเกรดวัสดุและความหนาของคุณโดยเฉพาะ เนื่องจากตัวคูณทั่วไปแทบจะไม่คำนึงถึงความแปรผันของแบทช์-ถึง-ในคอยล์การผลิตจริง
สำหรับวิศวกรที่เผชิญกับการออกแบบ-ความท้าทายหนักๆ ที่การกำหนดค่ารอยบากบายพาสตัดกับการเคลื่อนที่ของตัวยก การเข้าถึงการเจาะ การควบคุมเสี้ยน และโครงสร้างแม่พิมพ์แบบโปรเกรสซีฟไปพร้อมๆ กัน การรองรับเครื่องมือแบบกำหนดเองจะช่วยลดเส้นทางจากแนวคิดไปสู่การออกแบบที่ผ่านการตรวจสอบแล้วโซลูชั่นแม่พิมพ์ปั๊มของ YICHENให้การสนับสนุนทางวิศวกรรมแบบบูรณาการในลักษณะนี้ ครอบคลุมโครงสร้างของแม่พิมพ์ การเพิ่มประสิทธิภาพระยะห่าง การวิเคราะห์การไหลของวัสดุ และการออกแบบรอยบากบายพาสภายในบริบทของระบบแม่พิมพ์แบบโปรเกรสซีฟที่สมบูรณ์ การมุ่งเน้นไปที่การเชื่อมต่อวิศวกรเครื่องมือเข้ากับโซลูชันสำหรับแม่พิมพ์หลาย-สถานีที่ซับซ้อน รวมถึงการออกแบบตัวยก การกำหนดค่าการเจาะ และความสมบูรณ์ของตัวพา สอดคล้องโดยตรงกับแนวทางระดับระบบ-ที่บทความนี้สนับสนุน
ไม่ว่าคุณจะออกแบบรอยบากบายพาสครั้งแรกหรือปรับแต่งแม่พิมพ์ 20 สถานีที่ต้องการทั้งรอยบากเชิงบวกและลบที่ทำงานพร้อมกัน หลักการยังคงเหมือนเดิม: ทุกรอยบากคือการตัดสินใจในการออกแบบโดยมีผลกระทบตามมาที่ตามมา ทำให้ระบบถูกต้องในขั้นตอนการออกแบบ ตรวจสอบความถูกต้องระหว่างการทดลอง และตรวจสอบตลอดอายุการใช้งาน วินัยดังกล่าวคือสิ่งที่เปลี่ยนรอยบากบายพาสจากแหล่งที่มาของความล้มเหลวที่อาจเกิดขึ้นให้เป็นรากฐานที่เชื่อถือได้สำหรับความน่าเชื่อถือในการป้อนแถบและคุณภาพชิ้นส่วนที่สม่ำเสมอในรอบการกดนับล้านรอบ
คำถามที่พบบ่อยเกี่ยวกับรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูป
1. อะไรคือความแตกต่างระหว่างรอยบากบายพาสลบและบวกในดายแบบโปรเกรสซีฟ?
รอยบากบายพาสเชิงลบจะขจัดวัสดุออกจากขอบแถบพาหะโดยการเจาะ-และ-การตัดแบบไดคัท ทำให้เกิดช่องว่างเปิดที่ทำให้เกิดระยะห่าง รอยบากบายพาสที่เป็นบวกจะทำให้วัสดุเปลี่ยนรูปลงจากระนาบแถบโดยใช้การหยอดเหรียญหรือการทำนูนโดยไม่ต้องถอดวัสดุใดๆ ออก รอยบากเชิงลบจะสร้างกระสุนเศษและลดส่วนตัดขวางของตัวพา- ในขณะที่รอยบากที่เป็นบวกจะรักษาความกว้างของขอบทั้งหมด แต่จะถูกจำกัดในความลึกของระยะห่างที่ทำได้โดยวัสดุสปริงแบ็ค ทางเลือกระหว่างสิ่งเหล่านี้ขึ้นอยู่กับความกว้างของแถบพาหะ ความหนาและความเหนียวของวัสดุ จำนวนสถานี และความลึกของระยะห่างที่ต้องการ
2. คุณจะกำหนดความลึกของรอยบากบายพาสที่ถูกต้องสำหรับแม่พิมพ์ปั๊มแบบโปรเกรสซีฟได้อย่างไร
ความลึกของรอยบากบายพาสคำนวณตามความสูงของส่วนประกอบแม่พิมพ์ที่แถบต้องเคลียร์ระหว่างการจัดทำดัชนี รวมถึงเหล็กขึ้นรูป ระยะการเคลื่อนที่ของตัวยก และเส้นผ่านศูนย์กลางของไพล็อตพิน สำหรับรอยบากติดลบ โดยทั่วไปความลึกจะอยู่ระหว่าง 1.5 ถึง 2.5 เท่าของความหนาของสต็อก สำหรับรอยบากที่เป็นบวก ความลึกของเหรียญมักจะอยู่ระหว่าง 1.0 ถึง 1.5 เท่าของความหนาของวัสดุเพื่อหลีกเลี่ยงการแตกร้าว ปัจจัยเพิ่มเติม ได้แก่ การชดเชยการสปริงกลับสำหรับรอยบากที่เป็นบวก (โดยทั่วไปแล้วจะมีการสร้างมากเกินไป 10-25%) บัฟเฟอร์การขยายตัวเนื่องจากความร้อนสำหรับแม่พิมพ์ความเร็วสูง และค่าเผื่อความสูงเสี้ยนสำหรับรอยบากที่เป็นลบ เป้าหมายคือการกวาดล้างขั้นต่ำที่รับประกันการผ่านแถบฟรีบวกกับระยะขอบความปลอดภัยที่ควบคุมได้
3. อะไรทำให้เกิดการดึงทากบายพาส และจะแก้ไขได้อย่างไร?
การดึงตัวทากในรอยบากบายพาสเชิงลบเกิดขึ้นเมื่อตัวทากที่ถูกตัดเกาะติดกับหมัดระหว่างการดึงกลับแทนที่จะอยู่ในเมทริกซ์แม่พิมพ์ สาเหตุหลัก 4 ประการที่ทำให้เกิดปัญหานี้ ได้แก่ ผลกระทบของสุญญากาศระหว่างตัวทากและหน้าหมัด หมัดที่มากเกินไป-ถึง- ระยะห่างระหว่างตัวทากทำให้ตัวทากมีขนาดเล็กลงเมื่อเทียบกับช่องเปิดของเมทริกซ์ แรงแม่เหล็กตกค้างในหมัดที่ดึงดูดทากเหล็ก และสปริงตัวดีดที่ชำรุดหรือหัก การดำเนินการแก้ไขได้แก่ การเจาะช่องระบายอากาศผ่านจุดศูนย์กลางการเจาะเพื่อแยกสุญญากาศ การล้างอำนาจแม่เหล็กของการเจาะหลังการลับทุกรอบ การติดตั้งปุ่มยึดสลักทาเปอร์แบบย้อนกลับ- และการคืนระยะห่างของการตัดที่เหมาะสมผ่านการบำรุงรักษาการเจาะและดาย
4. เมื่อใดที่คุณควรใช้รอยบากบายพาสที่เป็นบวกแทนการใช้รอยบากที่เป็นลบ
รอยบากบายพาสที่เป็นบวกเป็นตัวเลือกที่ดีกว่า เมื่อสต็อกขอบแถบพาหะมีค่าน้อยกว่า 4 เท่าของความหนาของวัสดุ เมื่อแม่พิมพ์มีสถานีมากกว่า 8 สถานีที่ต้องมีการเว้นระยะบายพาส (เพื่อหลีกเลี่ยงการอ่อนตัวของพาหะสะสม) เมื่อวัสดุบางและเหนียวโดยมีการยืดตัวมากกว่า 20% เมื่อเค้าโครงแถบใช้ตัวพาแบบยืดออกใกล้กับโซนรอยบาก หรือเมื่อข้อจำกัดในการจัดการเศษซากทำให้การกำจัดทากทำได้ยาก รอยบากเชิงลบจะดีกว่าสำหรับวัสดุที่มีความหนาหรือแข็งมากกว่า 1.5 มม. หรือ 40 HRC ที่ต้านทานการหยอดเหรียญ เมื่อระยะห่างที่ต้องการเกินความหนาของวัสดุ 2 เท่า หรือเมื่อดำเนินการผลิตเป็นเวลานานจะทำให้การชดเชยการสปริงกลับไม่น่าเชื่อถือเมื่อเวลาผ่านไป
5. สามารถวางรอยบากบายพาสไว้ที่รูนำได้ใกล้แค่ไหนโดยไม่ทำให้เกิดข้อผิดพลาดในการลงทะเบียน
คำแนะนำมาตรฐานคือระยะห่างขั้นต่ำ 3 เท่าของความหนาของวัสดุระหว่างขอบบากบายพาสที่ใกล้ที่สุดกับศูนย์กลางของรูนำที่ใกล้ที่สุด สำหรับการใช้งานที่สำคัญซึ่งต้องการความคลาดเคลื่อนต่ำกว่าบวกหรือลบ 0.05 มม. การเพิ่มบัฟเฟอร์นี้เป็น 5 เท่าของความหนาของวัสดุ จะให้การป้องกันเพิ่มเติมต่อการบิดเบือน-ที่เกิดจากความเครียด ทั้งรอยบากเชิงลบ (ซึ่งกระจายความเค้นใหม่ผ่านการตัด) และรอยบากบวก (ซึ่งแผ่แรงการหยอดเหรียญออกไปด้านนอก) สามารถบิดเบือนรูปทรงของรูนำร่องได้หากวางไว้ใกล้เกินไป ทำให้เกิดข้อผิดพลาดในการลงทะเบียนที่ประกอบกันผ่านทุกสถานีดาวน์สตรีม เมื่อข้อจำกัดของโครงร่างทำให้มีระยะห่างไม่เพียงพอ การย้ายตำแหน่งรูนำไปยังขอบส่วนรองรับฝั่งตรงข้ามก็เป็นทางเลือกหนึ่งที่ใช้ได้


