


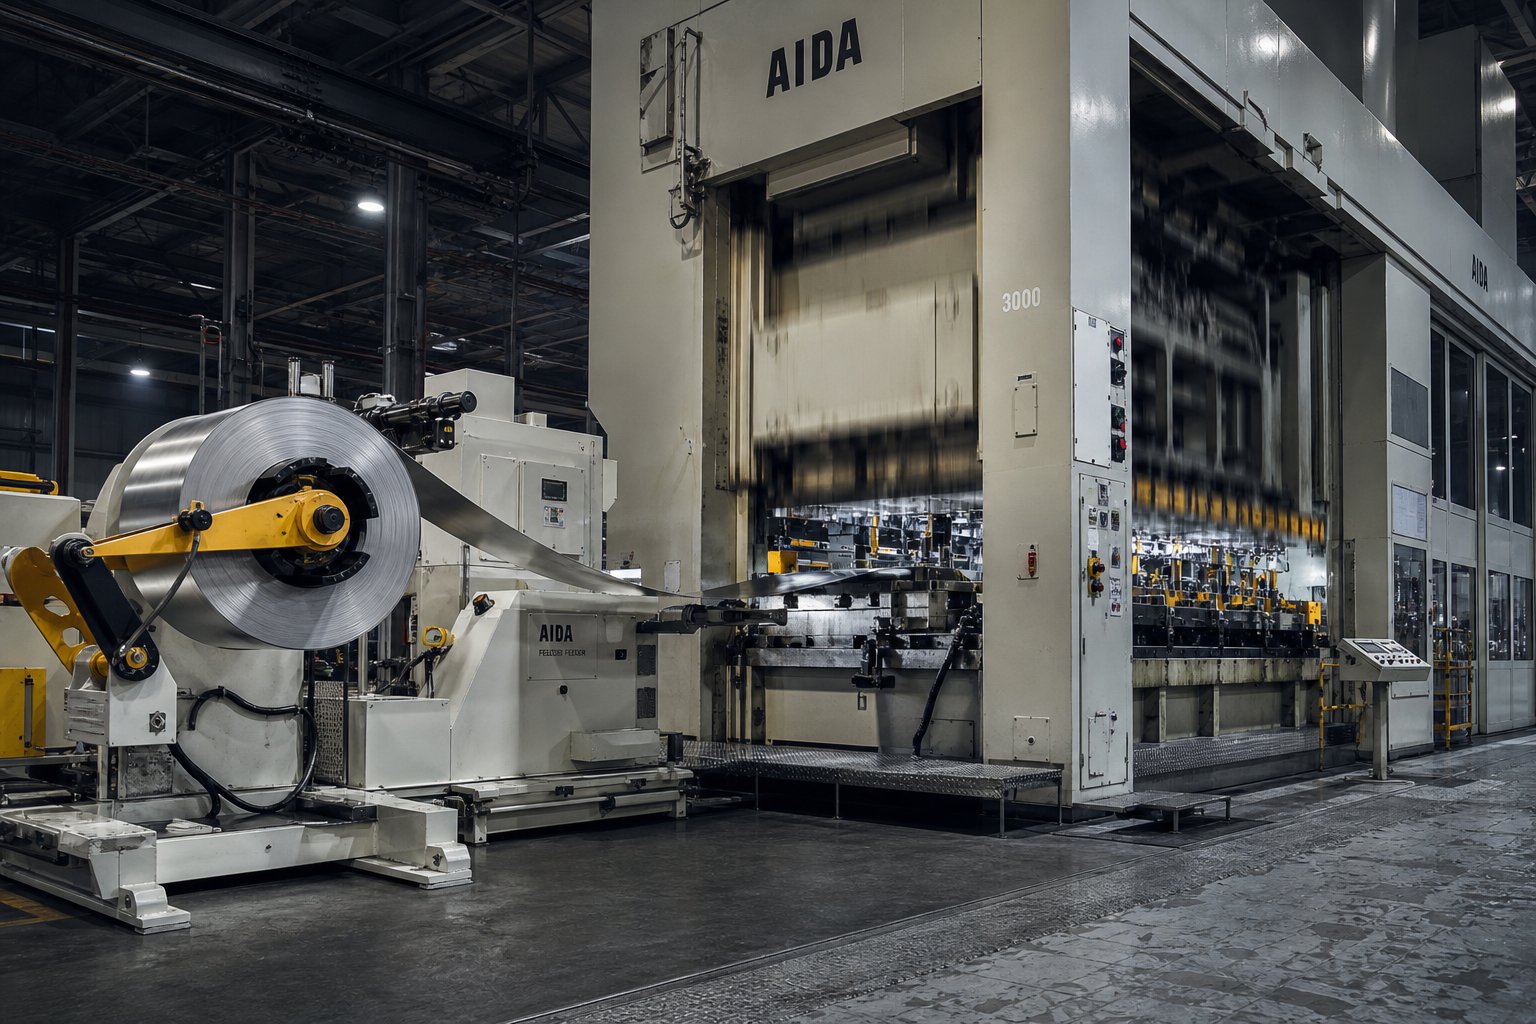
เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟทำอะไรได้จริง
เมื่อได้ยิน"เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟ," เป็นเรื่องที่น่าดึงดูดใจหากนึกภาพเครื่องจักรเครื่องเดียวกระแทกโลหะให้เป็นรูปร่าง ความเป็นจริงนั้นละเอียดกว่านั้น นี่ไม่ใช่แค่การกดเท่านั้น แต่ยังเป็นระบบบูรณาการ: เครื่องปั๊มขึ้นรูป แม่พิมพ์โปรเกรสซีฟที่ได้รับการออกแบบทางวิศวกรรมที่มีความแม่นยำ- สายป้อนคอยล์ และชุดควบคุม ทั้งหมดนี้ทำงานในขั้นตอนล็อคเพื่อแปลงแถบโลหะแบนให้เป็นชิ้นส่วนสำเร็จรูปด้วยความเร็วในการผลิต
คำจำกัดความของแท่นพิมพ์ปั๊มแบบก้าวหน้า
แล้วโปรเกรสซีฟดายคืออะไร และมันเกี่ยวข้องกับสื่อที่อยู่ข้างในอย่างไร? แม่พิมพ์แบบโปรเกรสซีฟเป็นเครื่องมือพิเศษหลายสถานี-ที่ติดตั้งในแท่นปั๊ม แถบขดโลหะจะป้อนเข้าไปในแม่พิมพ์และเคลื่อนผ่านลำดับของสถานีในแต่ละจังหวะการกด ทุกสถานีดำเนินการเฉพาะเจาะจง ไม่ว่าจะเป็นการปั๊ม การเจาะ การดัด การขึ้นรูป หรือการสร้างเหรียญ เมื่อแถบถึงสถานีสุดท้าย ส่วนที่เสร็จสมบูรณ์จะแยกออกจากแถบรองรับและหลุดออกไปพร้อมใช้งาน
เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟคือระบบการผลิตแบบผสมผสานที่รวมเครื่องปั๊มปั๊มที่มีความแม่นยำ, เครื่องปั๊มแบบโปรเกรสซีฟแบบหลายสถานี-, เครื่องป้อนคอยล์ที่ขับเคลื่อนด้วยเซอร์โว- และการควบคุมที่ซิงโครไนซ์เพื่อเปลี่ยนแถบโลหะแบนให้เป็นชิ้นส่วนที่เสร็จสมบูรณ์ในการดำเนินการต่อเนื่องเพียงครั้งเดียว
ต่างจากแท่นปั๊มทั่วไปที่อาจใช้งาน-แม่พิมพ์ตีหรือเครื่องมือผสม แท่นพิมพ์ที่สร้างขึ้นสำหรับการปั๊มแม่พิมพ์แบบโปรเกรสซีฟต้องการสามสิ่งที่แยกออกจากกัน: ความสามารถในการทำซ้ำของการเคลื่อนที่สไลด์ที่แม่นยำ จังหวะครั้งแล้วครั้งเล่า การควบคุมความสูงปิดที่สม่ำเสมอเพื่อให้ทุกสถานีประกอบแถบที่ความลึกที่ถูกต้อง และการซิงโครไนซ์ฟีดที่แน่นอน เพื่อให้แถบเลื่อนไปตามระยะพิทช์ที่ถูกต้องก่อนการยิงแต่ละครั้ง ลบองค์ประกอบใดองค์ประกอบหนึ่งออก และค่าเผื่อการดริฟท์ ดายชน หรือชิ้นส่วนหลุดออกมา
สื่อ แม่พิมพ์ และฟีดทำงานร่วมกันอย่างไร
ลองนึกภาพคุณกำลังดูการทำงานของระบบ ต่อไปนี้คือวิธีการทำงานของแท่นปั๊มในการตั้งค่าแบบก้าวหน้า:
- คอยล์จะคลายออกจากเครื่อง decoiler ผ่านเครื่องหนีบผมเพื่อถอดชุดคอยล์ออก และเข้าสู่เครื่องป้อนม้วนเซอร์โว
- เครื่องป้อนจะเลื่อนแถบไปตามระยะทางคงที่ เรียกว่าระยะการป้อน ซึ่งมีกำหนดเวลาตามรอบจังหวะการกดอย่างแม่นยำ
- หมุดนำร่องในแม่พิมพ์เข้ายึด-รูที่เจาะไว้ล่วงหน้าในแถบ แก้ไขข้อผิดพลาดในการป้อนเล็กน้อย และล็อคตำแหน่งของแถบก่อนที่สถานีงานจะเริ่มทำงาน
- แท่นกดจะเคลื่อนลงมา และทุกสถานีจะดำเนินการพร้อมกันในส่วนต่างๆ ของแถบ
- ตัวกระทุ้งจะหดกลับ ตัวยกจะยกแถบขึ้นโดยปราศจากรายละเอียดดายด้านล่าง และเครื่องป้อนจะเลื่อนแถบขึ้นไปอีกหนึ่งระดับสำหรับจังหวะถัดไป
แต่ละองค์ประกอบขึ้นอยู่กับองค์ประกอบอื่น การกดจะแสดงโปรไฟล์แรงและการเคลื่อนไหว แม่พิมพ์เป็นตัวกำหนดสิ่งที่เกิดขึ้นกับโลหะในแต่ละสถานี ระบบฟีดควบคุมความแม่นยำของความก้าวหน้า และชุดควบคุมจะเชื่อมโยงเข้าด้วยกัน ตรวจสอบน้ำหนัก ตรวจสอบตำแหน่งป้อน และหยุดการกดทันทีหากเซ็นเซอร์ตรวจพบการป้อนผิดหรือแถบหัวเข็มขัด การปั๊มแม่พิมพ์แบบก้าวหน้าประสบความสำเร็จเนื่องจากองค์ประกอบเหล่านี้ทำงานเป็นหน่วยเดียว ไม่ใช่เป็นเครื่องจักรที่แยกจากกันที่ประกอบเข้าด้วยกันในภายหลัง
เปอร์สเปคทีฟระดับระบบนี้-มีความสำคัญเนื่องจากการปรับขนาดหรือการระบุองค์ประกอบเดี่ยวๆ เดี่ยวๆ ทำให้เกิดความไม่ตรงกัน แม่พิมพ์ที่ออกแบบโดยไม่เข้าใจลักษณะการโก่งตัวของแท่นพิมพ์จะสึกหรอไม่สม่ำเสมอ ระบบป้อนที่เลือกโดยไม่พิจารณาความกว้างของแถบและความแข็งของวัสดุจะทำให้เกิดข้อผิดพลาดด้านตำแหน่ง ประเภทเฟรมแท่นพิมพ์ กลไกขับเคลื่อน และพิกัดน้ำหนักล้วนมาจากความต้องการแม่พิมพ์และวัสดุโดยตรง ซึ่งเป็นจุดที่การเลือกแท่นพิมพ์เริ่มมีความน่าสนใจ
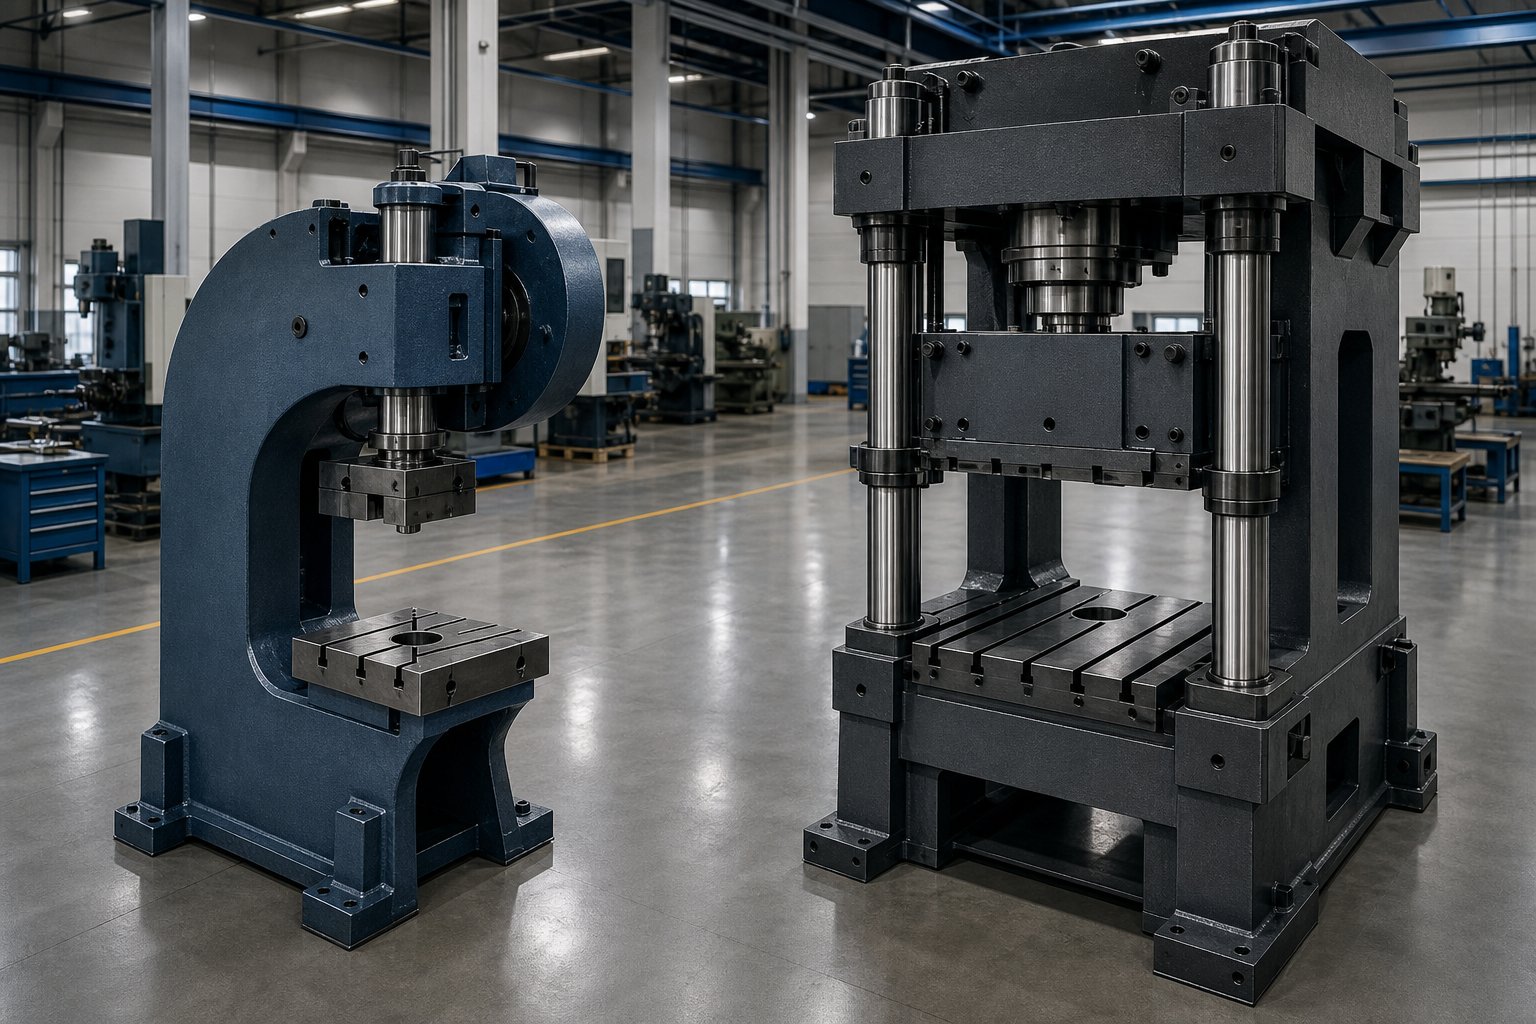
เปรียบเทียบประเภทเฟรมกดและกลไกการขับเคลื่อน
เฟรมที่ถือแม่พิมพ์โปรเกรสซีฟของคุณกำหนดว่าคุณจะสู้ได้มากน้อยเพียงใด วิ่งได้เร็วแค่ไหน และเครื่องมือของคุณใช้งานได้นานเท่าใด เลือกประเภทเฟรมหรือระบบขับเคลื่อนที่ไม่ถูกต้อง แล้วคุณจะไล่ตามปัญหาความทนทานไปตลอดชีวิตของแม่พิมพ์นั้น สถาปัตยกรรมเฟรมสองเฟรมครองภูมิทัศน์แท่นปั๊มแบบก้าวหน้า และกลไกการขับเคลื่อนสามกลไกแข่งขันกันเพื่องานภายในนั้น
C-เฟรมกับตรง-เฟรมกดด้านข้าง
AC-frame (หรือ gap-frame) press ให้การเข้าถึงแบบเปิดบนสามด้านของพื้นที่แม่พิมพ์ ทำให้มีขนาดกะทัดรัดและคุ้มค่า-สำหรับงานก้าวหน้าที่เบากว่า โดยทั่วไปคุณจะพบสิ่งเหล่านี้ในช่วง 35 ถึง 250 ตันที่ใช้แม่พิมพ์โปรเกรสซีฟขนาดเล็กและมีสถานีน้อยลง การแลกเปลี่ยน? โครงสร้างตัว "C" แบบเปิดนั้นโก่งตัวเป็นมุมภายใต้ภาระซึ่งหมายความว่าสไลด์สามารถเอียงได้เล็กน้อยเมื่อน้ำหนักเพิ่มขึ้น สำหรับการเจาะและการตัดแบบธรรมดาแบบง่ายๆ คุณสามารถจัดการได้ สำหรับค่าเผื่อที่แน่นหนา-ที่ก่อตัวบนแม่พิมพ์ที่มีความกว้าง จะกลายเป็นปัญหา
การกดด้านข้างแบบตรง-ช่วยลดการโก่งตัวเชิงมุมด้วยเสาแนวตั้งที่รองรับเม็ดมะยมทั้งสองด้าน รูปทรงจะล็อคเส้นทางสไลด์ โดยให้ขนานกับหมอนข้าง ไม่ว่าน้ำหนักจะอยู่ที่จุดใดก็ตาม สำหรับการใช้งานเครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟที่ต้องการคุณภาพชิ้นส่วนที่สม่ำเสมอใน 10, 20 หรือแม้แต่ 30+ สถานี ความแข็งแกร่งนั้นไม่สามารถ-ต่อรองได้
ความแตกต่างของโครงสร้างแสดงให้เห็นอย่างชัดเจนที่สุดในวิธีที่แต่ละเฟรมจัดการจาก-การโหลดตรงกลาง แม่พิมพ์แบบก้าวหน้าไม่ค่อยกระจายแรงเท่าๆ กัน สถานีที่สร้างนั้นกระแทกแรงกว่าสถานีเจาะ และมักจะรวมกลุ่มกันไปทางด้านหลังของแม่พิมพ์ โครงด้านข้างตรง-ที่มีระยะห่างในการเชื่อมต่อกว้างจะรับน้ำหนักมากระหว่างจุดเชื่อมต่อ ซึ่งช่วยลดแรงยื่นที่พยายามจะเอียงสไลด์
| เกณฑ์ | C-เฟรม (เฟรมช่องว่าง) | ตรง-ด้านข้าง |
|---|---|---|
| ช่วงระวางน้ำหนัก | โดยทั่วไป 35 - 250 ตัน | 150 - 3,000+ ตัน |
| พฤติกรรมการโก่งตัว | การโก่งตัวเชิงมุมภายใต้ภาระ กรอบเปิดโค้งงอ | การโก่งตัวน้อยที่สุด คอลัมน์แนวตั้งต้านทานการพลิกคว่ำ |
| ขนาดเตียง | เล็กกว่า; จำกัดความยาวของแม่พิมพ์ | มีขนาดเตียงและหมอนข้างที่ใหญ่ขึ้น |
| การใช้งานแม่พิมพ์แบบก้าวหน้า | ชิ้นส่วนขนาดเล็ก สถานีน้อยลง วัสดุที่เบากว่า- | แม่พิมพ์หลาย- สเตชั่น ความคลาดเคลื่อนต่ำ การขึ้นรูปหนัก |
| ความสามารถด้านความเร็ว | มากถึง 600+ SPM สำหรับรูปแบบความเร็วสูง- | มากถึง 300+ มาตรฐาน SPM; ตัวแปรความเร็วสูง-ที่สูงกว่า |
| จุดระงับ | จุดเดียว- | 2 จุดหรือ 4 จุด |
| ปิด-ความต้านทานโหลดตรงกลาง | จำกัด | เหนือกว่า โดยเฉพาะการออกแบบ 4 จุด |
เมื่อเครื่องปั๊มแบบโปรเกรสซีฟต้องการความยาวฐานเตียงเกิน 1.5 เมตร จากซ้าย-ไป-ขวา ผู้ผลิตมักจะเปลี่ยนไปใช้การออกแบบการเชื่อมต่อสอง-จุด เมื่อแม่พิมพ์ขยายออกไปอีก 2 เมตรจากด้านหน้า-ถึง-ด้านหลัง การกดสี่-จุดจึงกลายเป็นตัวเลือกที่ใช้งานได้จริง จุดกันสะเทือนทั้งสี่จุดจะกระจายภาระการขึ้นรูปให้เท่าๆ กันมากขึ้นและต้านทานแรงบิดที่ดายโปรเกรสซีฟหลาย- สร้างขึ้นทั่วทั้งขอบเขตการทำงาน
ระบบขับเคลื่อนเครื่องกล เซอร์โว และระบบไฮดรอลิก
กลไกการขับเคลื่อนจะกำหนดว่าสไลด์เคลื่อนที่ไปตามจังหวะของมันอย่างไร และโปรไฟล์การเคลื่อนไหวนั้นส่งผลโดยตรงต่อสิ่งที่โปรเกรสซีฟดายของคุณสามารถทำได้ด้วยความเร็ว
ไดรฟ์กลแบบธรรมดาใช้มอเตอร์ไฟฟ้าหมุนมู่เล่ซึ่งส่งพลังงานผ่านคลัตช์ไปยังเพลาข้อเหวี่ยงหรือระบบเกียร์ประหลาด สไลด์เคลื่อนไปตามการเคลื่อนที่แบบไซนูซอยด์คงที่ โดยจะเร่งความเร็วผ่านช่วงจังหวะกลาง- และช้าลงเมื่อใกล้จุดศูนย์กลางตายล่าง นี่เป็นเทคโนโลยีที่ได้รับการพิสูจน์แล้วและเชื่อถือได้สำหรับการทำงานที่ก้าวหน้า เครื่องปั๊มแม่พิมพ์ที่มีระบบกลไกขับเคลื่อนโดยตรง-ให้ความเร็วสูงสุดและการสูญเสียพลังงานต่ำที่สุด ในขณะที่รุ่นที่มีเกียร์ให้แรงบิดที่มากขึ้นสำหรับการขึ้นรูปที่ลึกกว่า การกดด้วยกลไกความเร็วสูง-สามารถเกิน 1,000 จังหวะต่อนาทีสำหรับงานที่มีระยะพิทช์ขนาดเล็ก-
รูปแบบพิเศษที่ควรสังเกตคือปุ่มควบคุมการเคลื่อนที่ของลิงก์ ซึ่งใช้กลไกสลับ-เพื่อปรับเปลี่ยนเส้นโค้งความเร็วของสไลด์ แทนที่จะเคลื่อนที่แบบสมมาตรของข้อเหวี่ยงมาตรฐาน Link Motion Press จะสร้างความเร็วการเข้าใกล้ที่ช้าลงใกล้กับจุดศูนย์กลางตายด้านล่าง ในขณะที่ยังคงรักษาความเร็วกลับอย่างรวดเร็ว ช่วยให้มีเวลาในการขึ้นรูปมากขึ้นโดยไม่กระทบต่ออัตรารอบโดยรวม ทำให้เป็นที่นิยมสำหรับแม่พิมพ์แบบโปรเกรสซีฟที่ผสมผสานการเจาะและการดึงแบบปานกลาง
ไดรฟ์ไฮดรอลิกส่งมอบน้ำหนักเต็ม ณ จุดใดก็ได้ในจังหวะ ไม่ใช่แค่ใกล้ด้านล่างเท่านั้น สำหรับแม่พิมพ์แบบโปรเกรสซีฟที่มีสถานีวาดลึก-ซึ่งต้องใช้แรงตั้งแต่เนิ่นๆ และสม่ำเสมอผ่านหน้าต่างการทำงานที่ยาว เครื่องอัดไฮดรอลิกจะเข้ามาเติมเต็มเฉพาะกลุ่ม ข้อจำกัด? ความเร็วรอบ ระบบไฮดรอลิกช้ากว่าทางเลือกเชิงกลอย่างมาก ดังนั้นจึงสงวนไว้สำหรับการใช้งานแบบก้าวหน้าซึ่งความลึกในการดึงมีมากกว่าข้อกำหนดความเร็ว
เหตุใดการกดของเซอร์โวจึงเปลี่ยนสิ่งที่ Progressive Dies สามารถทำได้
เครื่องอัดเชิงกลแบบเซอร์โว-แสดงถึงวิวัฒนาการที่สำคัญที่สุดในเทคโนโลยีเครื่องอัดแม่พิมพ์แบบก้าวหน้าในรอบหลายทศวรรษ พวกเขาเปลี่ยนชุดเบรกมู่เล่-คลัทช์-ด้วยเซอร์โวมอเตอร์แรงบิดสูง-ที่ขับเคลื่อนเพลาข้อเหวี่ยงโดยตรง ผลลัพธ์: การเคลื่อนที่ของสไลด์ที่ตั้งโปรแกรมได้เต็มที่ในทุกจังหวะ
นั่นหมายความว่าอย่างไรในทางปฏิบัติ? พิจารณาแม่พิมพ์แบบโปรเกรสซีฟที่มีทั้งฐานเจาะที่ละเอียดอ่อนและฐานขึ้นรูปเชิงรุก บนเครื่องกดเชิงกลแบบทั่วไป ทุกสถานีจะเห็นเส้นโค้งความเร็วเท่ากัน เซอร์โวเพรสช่วยให้คุณตั้งโปรแกรมให้สไลด์เคลื่อนที่อย่างรวดเร็วระหว่างการเคลื่อนตัว ชะลอความเร็วผ่านโซนการขึ้นรูปเพื่อให้วัสดุไหลได้ดีขึ้น และลดการสปริงกลับ จากนั้นเร่งความเร็วอีกครั้งในจังหวะกลับผลผลิตสามารถเพิ่มเป็นสองเท่าเมื่อใช้งานโปรเกรสซีฟดายด้วยโปรไฟล์การเคลื่อนไหวครึ่งหนึ่ง- ซึ่งช่วยลดการเคลื่อนที่ของสไลด์โดยไม่จำเป็น
เทคโนโลยีเซอร์โวยังช่วยให้โปรไฟล์การเคลื่อนไหวที่ไม่เคยทำได้มาก่อน:
- การเคลื่อนไหวครึ่งหนึ่งลดความยาวของระยะชักสำหรับงานก้าวหน้าแบบตื้น ส่งผลให้ SPM เพิ่มขึ้นอย่างมาก
- การเคลื่อนไหวอย่างอิสระ (การหยอดเหรียญ)กระแทกวัสดุหลายครั้งที่จุดศูนย์ตายด้านล่างภายในรอบเดียว ลดหรือกำจัดการสปริงกลับโดยไม่ต้องเพิ่มสถานีดาย
- การเคลื่อนไหวแบบสั่นสะเทือนรองรับการดึงลึกภายในแม่พิมพ์แบบโปรเกรสซีฟ ซึ่งอาจช่วยลดจำนวนสถานีขึ้นรูปที่ต้องการ
การปรับสมดุลไดนามิกมีความสำคัญที่ความเร็วสูงโดยไม่คำนึงถึงประเภทของไดรฟ์ เมื่ออัตราการชักเพิ่มขึ้น มวลที่ยื่นหมูยื่นแมวของตัวสไลด์จะทำให้เกิดการสั่นสะเทือนซึ่งอาจส่งผลต่อความแม่นยำในการป้อนและเร่งการสึกหรอ เครื่องปั๊มแบบโปรเกรสซีฟความเร็วสูง-รวมระบบถ่วงดุล ทั้งแบบกลไกหรือแบบนิวแมติก ซึ่งชดเชยแรงเฉื่อยเหล่านี้ และช่วยให้การกดรักษาความแม่นยำที่ SPM ที่สูงขึ้น
ทางเลือกระหว่างประเภทเฟรมและระบบขับเคลื่อนไม่ได้แยกออกจากกัน โดยไหลโดยตรงจากสิ่งที่แม่พิมพ์ต้องการ: จำนวนสถานี การขึ้นรูปที่ซับซ้อนเพียงใด ชิ้นส่วนที่เสร็จแล้วต้องใช้ความคลาดเคลื่อนเท่าใด และปริมาณการผลิตเท่าใดที่สมเหตุสมผลในการลงทุน ความต้องการแม่พิมพ์เหล่านั้นจะย้อนกลับไปที่วัสดุที่กำลังประทับตราและแรงที่แต่ละสถานีต้องสร้างขึ้น
พื้นฐานการออกแบบแม่พิมพ์ที่ก้าวหน้าซึ่งขับเคลื่อนข้อกำหนดของสื่อ
ทุกการตัดสินใจเกี่ยวกับแบบการออกแบบแม่พิมพ์ปั๊มแบบโปรเกรสซีฟจะแปลเป็นข้อกำหนดเฉพาะของการกดโดยตรง สถานีเพิ่มเติมหมายถึงเตียงที่ยาวขึ้น สถานีการขึ้นรูปที่ซับซ้อนหมายถึงน้ำหนักที่มากขึ้น นักบินที่เข้มงวดมากขึ้นหมายถึงระบบป้อนที่แม่นยำยิ่งขึ้น แม่พิมพ์ไม่มีอยู่โดยอิสระจากสื่อที่ควบคุมมัน มันกำหนดสิ่งที่สื่อนั้นจะต้องส่งมอบ
ลำดับเค้าโครงสถานีและลำดับการดำเนินงาน
เมื่อวิศวกรวางแม่พิมพ์ปั๊มแบบโปรเกรสซีฟ ลำดับการทำงานจะเป็นไปตามตรรกะที่มีรากฐานมาจากพฤติกรรมของวัสดุ โดยทั่วไปคุณจะเจาะและบากก่อนในขณะที่แถบยังแบนและมั่นคง การขึ้นรูปและการดัดจะเกิดขึ้นในภายหลัง หลังจากที่วัสดุที่อยู่รอบๆ ถูกตัดแต่งออกเพื่อให้โลหะไหลได้ สถานีสุดท้ายจะแยกชิ้นส่วนที่เสร็จแล้วออกจากแถบพาหะ
ต่อไปนี้เป็นลำดับสถานีทั่วไปสำหรับตัวแทน prog die:
- เจาะรูนำและคุณสมบัติภายใน (เจาะ, บาก)
- ตัดช่องนูนและส่วนเค้าร่างเพื่อให้มีวัสดุว่างสำหรับการขึ้นรูปในภายหลัง
- ดำเนินการดัด วาด หรือปั๊มลายนูน
- เพิ่มการสร้างเหรียญหรือการขึ้นรูปเพื่อความแม่นยำของมิติ
- ตัดหรือแยกชิ้นส่วนที่เสร็จแล้วออกจากแถบรองรับ
นี่ไม่ใช่เรื่องบังเอิญ การเจาะก่อนขึ้นรูปช่วยป้องกันการบิดเบี้ยวของรู ผลิตภัณฑ์ Talan ตั้งข้อสังเกตว่าบางครั้งการเจาะจะต้องเกิดขึ้นหลังจากการขึ้นรูป เมื่อความต้องการความทนทานต่อคุณสมบัติเฉพาะทำให้การเจาะแบบฟอร์ม-เป็นวิธีเดียวที่จะรักษาตำแหน่งไว้ได้ สถานีว่างอาจปรากฏขึ้นระหว่างการทำงานที่ซับซ้อนเพื่อสร้างความแข็งแรงของโครงสร้างสำหรับเม็ดมีดแม่พิมพ์ หรือเพื่อให้มีพื้นที่สำหรับกลไกพิเศษ
เหตุใดการนับสถานีจึงมีความสำคัญในการเลือกสื่อ แต่ละสถานีจะเพิ่มความยาวให้กับดาย การตั้งค่าเครื่องมือแม่พิมพ์แบบโปรเกรสซีฟ 12 สถานีจำเป็นต้องมีหมอนข้างและเตียงที่รองรับรอยเท้านั้นและยังมีพื้นที่ว่าง ทุกสถานีที่ใช้งานอยู่ยังมีส่วนช่วยในการบรรทุกน้ำหนักสะสมอีกด้วย สถานีจำนวนมากที่กระทบพร้อมกันที่จุดศูนย์กลางตายด้านล่าง หมายความว่าเครื่องอัดจะต้องจัดการกับผลรวมของแรงสูงสุดเหล่านั้นทั้งหมดโดยไม่เบี่ยงเบนไปเกินขีดจำกัดที่ยอมรับได้
เค้าโครงสตริปและการออกแบบแถบพาหะ
เค้าโครงแถบเป็นรากฐานของการออกแบบแม่พิมพ์ปั๊มแบบก้าวหน้า โดยจะกำหนดการวางแนวของชิ้นส่วนบนวัสดุ ระยะห่างระหว่างสถานี การใช้วัสดุ และการกำหนดค่าตัวพาที่ยึดทุกอย่างไว้ด้วยกันระหว่างการป้อน
มิติข้อมูลหลักสองมิติกำหนดแถบ: ความกว้างและระยะพิทช์ ความกว้างของแถบครอบคลุมถึงส่วนที่ว่าง วัสดุรองรับบนขอบด้านใดด้านหนึ่งหรือทั้งสองด้าน และส่วนเชื่อมเศษใดๆ ระหว่างส่วนที่อยู่ติดกัน ระยะพิทช์คือระยะทางที่แถบเคลื่อนไปต่อจังหวะ และกำหนดความยาวฟีดที่เครื่องป้อนม้วนเซอร์โวของคุณต้องส่งมอบโดยตรงในแต่ละรอบ
การออกแบบแถบพาหะจะแตกต่างกันไปขึ้นอยู่กับรูปทรงของชิ้นส่วนและข้อกำหนดในการขึ้นรูป:
- ผู้ให้บริการ Edge (เดี่ยวหรือทวิภาคี)วิ่งไปตามแถบด้านใดด้านหนึ่งหรือทั้งสองด้าน ตัวพาทวิภาคีให้ความเสถียรและความแม่นยำของตำแหน่งที่เหนือกว่า โดยเฉพาะอย่างยิ่งสำหรับวัสดุบางที่มีขนาดต่ำกว่า 0.2 มม. ส่วนรองรับขอบเดี่ยว-เหมาะกับชิ้นส่วนที่มีการโค้งงอที่ปลายด้านหนึ่ง
- ผู้ให้บริการศูนย์วิ่งผ่านกลางแถบเชื่อมต่อส่วนต่างๆ ทั้งสองด้าน สิ่งเหล่านี้ทำงานได้ดีกับชิ้นส่วนที่มีการดัดงอแบบสมมาตรและลดการเกิดเศษเมื่อเปรียบเทียบกับตัวพาที่ขอบ
- ผู้ให้บริการเว็บยืดรวมแท็บที่ยืดหยุ่นซึ่งช่วยให้แต่ละส่วนสามารถเคลื่อนที่ในแนวตั้งผ่านสถานีขึ้นรูปและวาดโดยไม่รบกวนความก้าวหน้าที่อยู่ติดกัน
A ผู้ให้บริการที่เป็นของแข็งใช้สำหรับการตัดและดัดขั้นพื้นฐานโดยที่แถบจะเรียบตลอด แต่เมื่อแม่พิมพ์ปั๊มแบบโปรเกรสซีฟเกี่ยวข้องกับการขึ้นรูปลึกหรือการวาดที่หลายสถานี ผู้ขนส่งจะต้องงอโดยไม่ทำให้ชิ้นส่วนที่อยู่ติดกันขาดหรือดึงออกจากตำแหน่ง ตัวพาที่ออกแบบมาไม่ดีอาจทำให้เครื่องมือทำงานล้มเหลวโดยสิ้นเชิง ดังนั้นวิศวกรจึงมักจะตรวจสอบการออกแบบผ่านซอฟต์แวร์จำลองหรือเทคนิคการตัดด้วยขี้ผึ้ง-ด้วยมือก่อนที่จะตัดสินใจเลือกเหล็กกล้าเครื่องมือ
การใช้วัสดุเป็นแรงกดดันอย่างต่อเนื่องในการวางแผนเค้าโครงแถบ การเอียงชิ้นส่วน การซ้อนช่องว่าง หรือการเลือกพาหะที่แคบลง สามารถผลักดันการใช้งานจาก 65% เป็น 75% หรือสูงกว่าได้ แต่ต้องชั่งน้ำหนักทุกเปอร์เซ็นต์ที่ได้รับโดยเทียบกับความเสถียรของแถบระหว่างการป้อนและความสามารถในการผลิตของ prog die ที่เกิดขึ้น
ตำแหน่งนักบินเพื่อความแม่นยำของตำแหน่ง
นักบินคือสิ่งที่ทำให้แม่พิมพ์แบบโปรเกรสซีฟผลิตชิ้นส่วนที่แม่นยำในรอบนับล้านรอบ หากไม่มีข้อผิดพลาดในการป้อนเล็กน้อยจะสะสมจากสถานีหนึ่งไปอีกสถานีหนึ่ง และการเคลื่อนตัวของตำแหน่งจะทำลายพิกัดความเผื่อ
วิธีการมาตรฐาน: เจาะรูนำร่องที่สถานีแรก จากนั้นจึงยึดหมุดนำร่องโดยเริ่มต้นที่สถานีที่สอง หมุดเหล่านี้จะเข้าไปในรูที่เจาะไว้ล่วงหน้า-ก่อนที่การเจาะจะสัมผัสกับแถบ เพื่อแก้ไขข้อผิดพลาดในการกำหนดตำแหน่งที่ตกค้างจากระบบป้อน สำหรับแม่พิมพ์แบบโปรเกรสซีฟที่ยาวขึ้น โดยปกติแล้วนักบินจะถูกวางทุก ๆ สองถึงสามสถานีเพื่อป้องกันข้อผิดพลาดสะสมไม่ให้ก่อตัวตามความยาวของแถบ
การวางตำแหน่งรูนำร่องทำให้เกิดคำถามเชิงปฏิบัติ คุณควรใช้รูของชิ้นส่วนเองเป็นข้อมูลอ้างอิงสำหรับนักบิน หรือเจาะรูเฉพาะในตัวพาหะหรือไม่ การใช้รูชิ้นส่วนช่วยประหยัดวัสดุ แต่เสี่ยงต่อการยืดคุณสมบัติที่ต้องการพิกัดความเผื่อต่ำ รูนำร่องเฉพาะบนพื้นที่เศษของตัวพาจะรักษาความสมบูรณ์ของชิ้นส่วนโดยเสียแถบที่กว้างกว่าเล็กน้อย
ความแม่นยำในการมีส่วนร่วมของนักบินจะสัมพันธ์กับข้อกำหนดของระบบฟีดโดยตรง ระยะห่างของรูนำร่อง-ถึง-ที่เข้มงวดยิ่งขึ้นต้องการให้ระบบป้อนส่งแถบภายในหน้าต่างตำแหน่งที่แคบลงในทุกจังหวะ หากแม่พิมพ์แบบโปรเกรสซีฟของคุณต้องการความแม่นยำของตำแหน่งต่ำกว่า +/-0.05 มม. ใน 15 สถานีขึ้นไป ระบบป้อนและกลยุทธ์นำร่องจะต้องได้รับการออกแบบทางวิศวกรรมให้เป็นคู่ที่ตรงกัน โดยไม่ได้ระบุแยกกัน
ดึงความกว้าง ระยะพิทช์ จำนวนสถานี และประเภทพาหะทั้งหมดลงในข้อกำหนดเฉพาะของแท่นพิมพ์ แถบที่กว้างขึ้นต้องมีช่องป้อนที่กว้างขึ้น ระยะพิทช์ที่ยาวขึ้นด้วยความเร็วสูงต้องอาศัยการป้อนอัตราเร่งที่เร็วขึ้น สถานีจำนวนมากต้องการความยาวเตียงเพิ่มขึ้น และแรงที่เกิดขึ้นทั่วสถานีเหล่านั้น กระทบกับแถบพร้อมกัน เพื่อตัดสินว่าแท่นพิมพ์ขนาด 200 ตันหรือ 400 ตันอยู่ภายใต้แม่พิมพ์นั้นหรือไม่ การคำนวณแรงเหล่านั้นสมควรได้รับการวิเคราะห์อย่างรอบคอบ
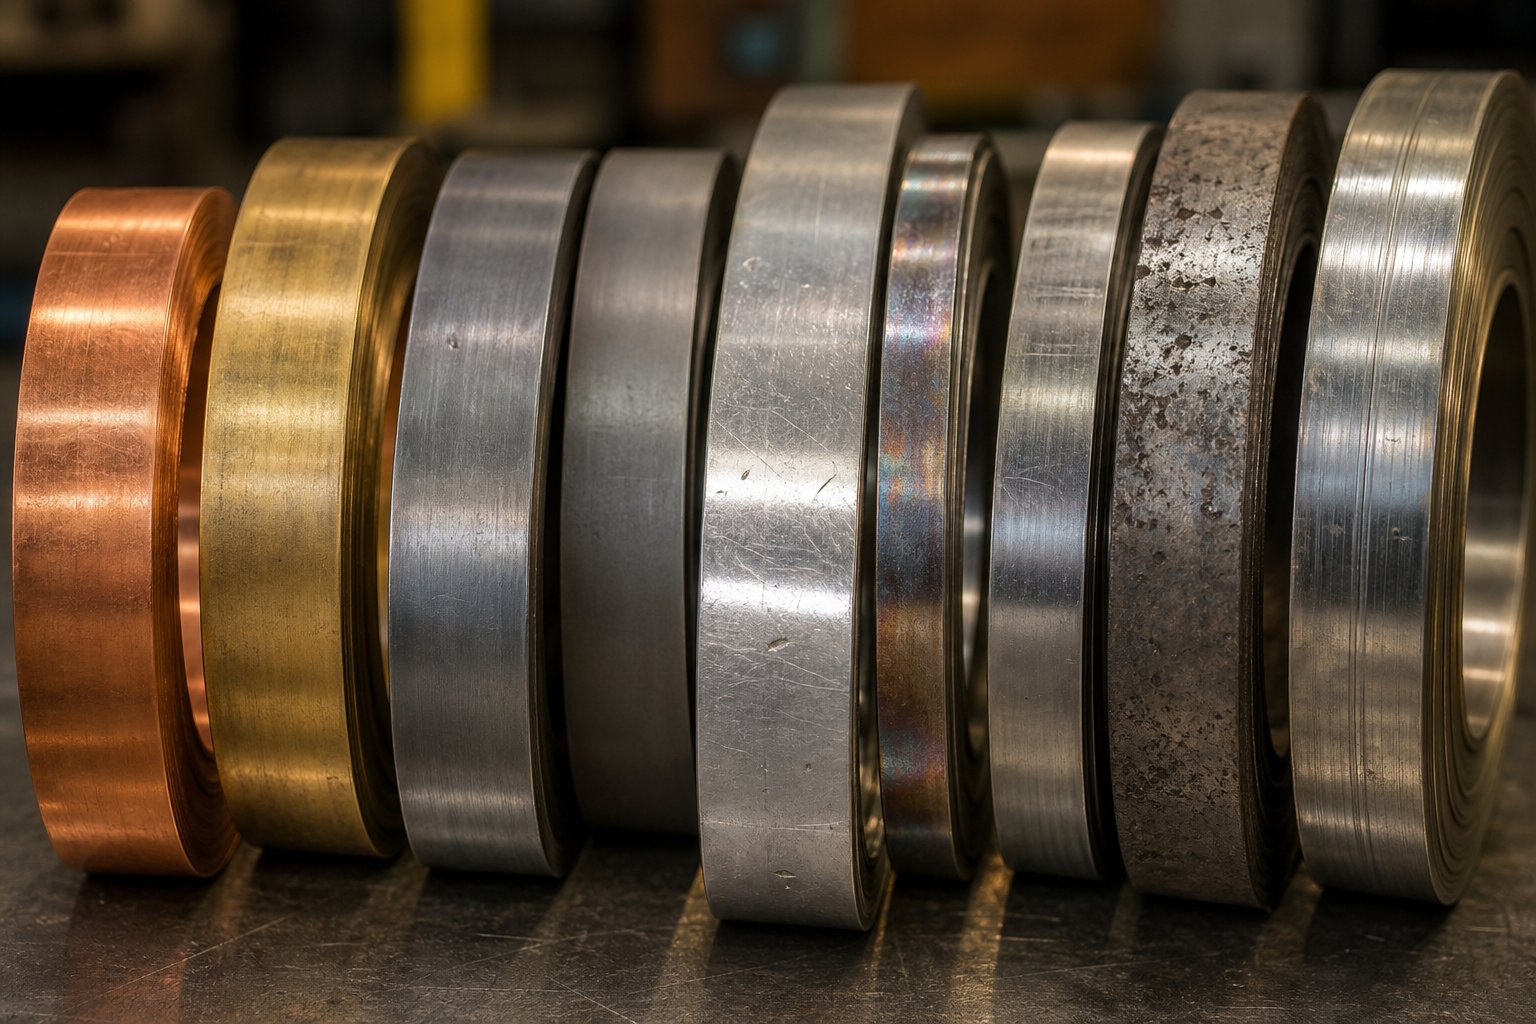
คุณสมบัติของวัสดุส่งผลต่อประสิทธิภาพของการกดและแม่พิมพ์อย่างไร
ความกว้างของราง ระยะพิทช์ และจำนวนสถานีจะบอกคุณว่าต้องใช้แท่นพิมพ์ขนาดใหญ่เพียงใด แต่วัสดุที่วิ่งผ่านแม่พิมพ์นั้นจะบอกคุณว่าแรงกดต้องตีแรงแค่ไหน สามารถหมุนได้เร็วแค่ไหน และคุณต้องการสถานีขึ้นรูปกี่สถานีก่อนที่ชิ้นส่วนจะออกมาถูกต้อง เลือกแท่นพิมพ์ตามรูปทรงของแม่พิมพ์เท่านั้น และคุณจะดูแคลนน้ำหนัก เร่งการสึกหรอของเครื่องมือ หรือผลิตชิ้นส่วนที่ขาดความทนทานทันทีที่ออกจากแม่พิมพ์
ความต้านแรงดึงและความหนาส่งผลต่อน้ำหนักอย่างไร
การดำเนินการปั๊มโลหะแบบก้าวหน้าทุกครั้งเริ่มต้นด้วยความสัมพันธ์พื้นฐาน: แรงที่จำเป็นในการตัด ขึ้นรูป หรือดึงเกล็ดโลหะที่มีทั้งความหนาของวัสดุและความต้านทานต่อการเสียรูป สำหรับการเจาะรูและการเจาะ สูตรไม่ซับซ้อน: เส้นรอบวงคูณด้วยความหนาคูณด้วยกำลังรับแรงเฉือน สำหรับการวาดและการขึ้นรูปความต้านทานแรงดึงสูงสุดจะเข้ามาแทนที่ความต้านทานแรงเฉือนเนื่องจากวัสดุมีแรงดึงมากกว่าที่จะถูกตัดออก
พิจารณาว่าสิ่งนี้หมายถึงอะไรในทางปฏิบัติ แถบเหล็กกล้าคาร์บอนต่ำ- 1.0 มม. ที่มีความต้านทานแรงเฉือนประมาณ 25 ตัน/นิ้ว² ต้องใช้แรงเจาะน้อยกว่าแถบสแตนเลส 1.0 มม. ที่ 40+ ตัน/นิ้ว² มาก ทำงานทั้งสองแบบโดยใช้โครงร่างแม่พิมพ์แบบโปรเกรสซีฟ 12 สถานีเดียวกัน และรุ่นสเตนเลสต้องการน้ำหนักการกดเพิ่มขึ้นประมาณ 60% สำหรับรูปทรงที่เหมือนกัน สารประกอบที่แตกต่างกันในแต่ละสถานีที่ทำงานอยู่กระทบพร้อมกันที่จุดศูนย์กลางตายล่าง
ความหนาช่วยขยายเอฟเฟกต์ การเพิ่มเกจวัสดุเป็นสองเท่าจาก 0.5 มม. เป็น 1.0 มม. ไม่เพียงเพิ่มแรงที่ต้องการเป็นสองเท่าเท่านั้น เพิ่มพื้นที่รับแรงเฉือนเป็นสองเท่าสำหรับการตัด และเพิ่มโมเมนต์การดัดงอสำหรับการขึ้นรูป เหล็กกล้าที่มีความแข็งแรงสูง-ในช่วง 1.5 ถึง 3.0 มม. สามารถผลักดันข้อกำหนดน้ำหนักในพื้นที่ โดยที่เฉพาะเครื่องรีดด้านข้างแบบตรงที่มีพลังงานสำรองเพียงพอเท่านั้นที่จะสามารถรองรับน้ำหนักบรรทุกได้โดยไม่เกิดการติดขัดที่ BDC
นี่คือเหตุผลว่าทำไมจึงต้องระบุวัสดุการปั๊มแบบก้าวหน้าตั้งแต่เนิ่นๆ ในกระบวนการออกแบบ การเลือกใช้วัสดุจะเรียงตามลำดับการคำนวณน้ำหนัก ซึ่งเรียงตามลำดับไปสู่การเลือกแท่นพิมพ์ ซึ่งจะกำหนดการลงทุนสำหรับเซลล์การผลิตทั้งหมด
การแข็งตัวของสถานีขึ้นรูปหลายสถานี
นี่คือจุดที่การปั๊มแบบก้าวหน้าอาจยุ่งยากเมื่อเทียบกับการขึ้นรูปสถานีเดียว- เมื่อโลหะเปลี่ยนรูปเป็นพลาสติก มันจะแข็งขึ้นและมีความเหนียวน้อยลง นี่คือการชุบแข็งงาน และเกิดขึ้นที่ทุกสถานีขึ้นรูปในแม่พิมพ์แบบโปรเกรสซีฟ แถบที่เข้าสู่สถานี 8 ไม่ใช่วัสดุเดียวกับที่เข้าสู่สถานี 1 มันถูกเจาะ งอ ดึงบางส่วน และการเสียรูปแต่ละครั้งได้เพิ่มความแข็งแรงของผลผลิตในขณะที่ลดความสามารถในการขึ้นรูปที่เหลืออยู่
เหตุใดจึงสำคัญสำหรับการออกแบบการอัดและแม่พิมพ์? แต่ละสถานีขึ้นรูปที่ต่อเนื่องกันต้องเผชิญกับวัสดุที่แข็งกว่าซึ่งต้องใช้แรงมากขึ้นในการขึ้นรูป วิศวกรจะต้องคำนึงถึงการแข็งตัวสะสมนี้เมื่อคำนวณสถานี-ตาม-น้ำหนักของสถานี ดูถูกดูแคลน และสถานีขึ้นรูปขั้นสุดท้ายของคุณจะแตกวัสดุหรือต้องการแรงมากกว่าที่เครื่องอัดจะสามารถส่งไปยังจุดนั้นได้
โลหะผสมที่แตกต่างกันตอบสนองต่อการเสียรูปซ้ำ ๆ แตกต่างกันมาก:
- เหล็กกล้าคาร์บอนต่ำ-ทำงานได้-แข็งตัวปานกลางและยังคงความเหนียวที่เหมาะสมเมื่อโดนขึ้นรูปหลายครั้ง ทำให้ใช้งานได้สะดวกในการใช้งานปั๊มขึ้นรูปเหล็กกล้าคาร์บอน
- สแตนเลส (โดยเฉพาะเกรดออสเทนนิติก เช่น 304 และ 316)ทำงาน-แข็งตัวในเชิงรุก ความแข็งแรงของผลผลิตสามารถเพิ่มขึ้นเกือบสองเท่าหลังจากการทำงานเย็นที่มีนัยสำคัญ และแนวโน้มการครูดจะเพิ่มขึ้นเมื่อพื้นผิวแข็งตัว ซึ่งต้องใช้การเคลือบแบบพิเศษหรือ-กลยุทธ์การหล่อลื่นในกระบวนการ
- ทองแดงและทองเหลืองทำงาน-แข็งตัวในอัตราปานกลาง แต่เริ่มต้นด้วยความต้านทานแรงดึงที่ค่อนข้างต่ำ ดังนั้นจึงยังคงขึ้นรูปผ่านสถานีต่างๆ ได้มากขึ้นก่อนที่จะถึงขีดจำกัด
- เหล็กกล้าความแข็งแรงสูง- (HSLA, เฟสคู่-)เริ่มต้นด้วยความเหนียวที่จำกัดและแข็งตัวอย่างรวดเร็ว หมายความว่าวิศวกรจะต้องกระจายการเสียรูปอย่างระมัดระวังไปยังสถานีต่างๆ มากขึ้นโดยทำงานต่อการโจมตีน้อยลง
สำหรับโลหะผสมที่ท้าทาย บางครั้งแม่พิมพ์แบบโปรเกรสซีฟจะรวมคุณสมบัติการบรรเทาความเค้นปานกลาง- หรือใช้การวาดแบบทีละขั้นโดยมีการเสียรูปน้อยที่สุดในแต่ละขั้นตอนเพื่อรักษาความเครียดสะสมให้อยู่ในขีดจำกัดที่ปลอดภัย ทางเลือกอื่นคือการแคร็ก ซึ่งหมายถึงการซ่อมแซมเศษเหล็ก การหยุดทำงาน และการซ่อมแซมแม่พิมพ์
พฤติกรรมการสปริงกลับและการชดเชยสถานี
ทุกส่วนที่โค้งงอหรือขึ้นรูปต้องการสปริงกลับไปสู่รูปร่างแบนเดิมเมื่อตัวกดถอยกลับ ระดับการสปริงกลับจะแตกต่างกันอย่างมากระหว่างวัสดุต่างๆ และเป็นตัวกำหนดโดยตรงว่าจะต้องออกแบบสถานีขึ้นรูปอย่างไร
เหล็กกล้าคาร์บอนต่ำ-สามารถสปริงกลับได้พอประมาณ อาจเอียง 1 ถึง 3 องศาตามโค้งทั่วไป คุณสามารถชดเชยได้ด้วยการโค้งงอมากเกินไปเล็กน้อย และชิ้นส่วนจะผ่อนคลายตามสเป็ค อลูมิเนียมอัลลอยด์จะสปริงตัวกลับมากขึ้น โดยทั่วไปจะอยู่ที่ 3 ถึง 5 องศา เนื่องจากมีโมดูลัสยืดหยุ่นต่ำกว่าเมื่อเทียบกับความแข็งแรงของคราก เหล็กที่มีความแข็งแรงสูง-เป็นตัวการที่แย่ที่สุด โดยมีมุมสปริงกลับตั้งแต่ 5 ถึง 10 องศาขึ้นไป ขึ้นอยู่กับรัศมีการโค้งงอและเกรดวัสดุ
ในแม่พิมพ์แบบโปรเกรสซีฟ การชดเชยการสปริงกลับจะเกิดขึ้นที่ระดับเครื่องมือ วิศวกรออกแบบการเจาะขึ้นรูปและโพรงแม่พิมพ์ด้วยมุมโค้งงอที่คำนวณไว้ เพื่อให้ชิ้นส่วนผ่อนคลายเข้ากับรูปทรงของเป้าหมาย แนวทางขับเคลื่อนการจำลอง-ตามที่อธิบายไว้ในแนวทางปฏิบัติที่ดีที่สุดสำหรับสปริงแบ็คจาก FormingWorldใช้การสร้างแบบจำลองเชิงคาดการณ์เพื่อกำหนดค่าชดเชยที่แน่นอนก่อนที่เหล็กกล้าเครื่องมือใดๆ จะถูกตัด การทำผิดนี้หมายความว่าชิ้นส่วนต่างๆ หลุดจากพิกัดความเผื่อ และการแก้ไขมักต้องใช้เม็ดมีดแบบตัดใหม่
อลูมิเนียมปั๊มขึ้นรูปแบบก้าวหน้านำเสนอความท้าทายที่ไม่เหมือนใครนอกเหนือจากการสปริงแบ็คเพียงอย่างเดียว แนวโน้มของอลูมิเนียมที่จะเกิดการครูดหมายความว่าพื้นผิวแม่พิมพ์จะต้องได้รับการขัดเงาเพื่อให้เงาเหมือนกระจก การหล่อลื่นจะต้องได้รับการควบคุมอย่างระมัดระวัง และมักจะต้องลดความเร็วของการกดลงเพื่อป้องกันการเกิดรอยที่พื้นผิว การรวมกันของการสปริงกลับที่สูง ข้อจำกัดในการขึ้นรูปต่ำ และความไวในการครูด หมายความว่าโดยทั่วไปแล้วแม่พิมพ์อะลูมิเนียมโปรเกรสซีฟจะต้องการสถานีมากขึ้นเพื่อให้ได้รูปทรงแบบเดียวกับที่เหล็กสามารถผลิตได้ด้วยการตีที่น้อยลง
| ตระกูลวัสดุ | ช่วงความหนาทั่วไป | ข้อกำหนดน้ำหนักสัมพัทธ์ | คะแนนความสามารถในการขึ้นรูป | ข้อควรพิจารณาในการกดแป้นและดาย |
|---|---|---|---|---|
| เหล็กกล้าคาร์บอนต่ำ- (1008, 1010) | 0.3 - 3.0 มม | พื้นฐาน (1x) | สูง | สปริงแบ็คปานกลาง ช่องว่างแม่พิมพ์มาตรฐาน ให้อภัยได้มากที่สุดสำหรับ-การขึ้นรูปหลายสถานี |
| สแตนเลส (304, 316L) | 0.2 - 2.5 มม | 1.5x - 1.8x | ปานกลาง | การแข็งตัวของงานเชิงรุก การกัดต้องใช้เครื่องมือเคลือบ น้ำหนักที่สูงขึ้นต่อสถานี |
| อลูมิเนียมอัลลอยด์ (5052, 6061) | 0.3 - 3.0 มม | 0.5x - 0.7x | ต่ำถึงปานกลาง | สปริงแบ็คสูง ความเสี่ยงที่น่ารำคาญ ความเร็วลดลง ต้องใช้พื้นผิวแม่พิมพ์ขัดมัน |
| ทองแดงและทองเหลือง (C110, C260) | 0.1 - 2.0 มม | 0.6x - 0.8x | สูง | ความต้านทานแรงดึงต่ำ เสี้ยน-มีแนวโน้ม; ต้องใช้เครื่องมือที่มีความคมและสารหล่อลื่นเฉพาะทาง |
| เหล็กความแข็งแรงสูง- (HSLA, DP600) | 0.5 - 3.0 มม | 2.0x - 3.0x | ต่ำ | น้ำหนักมาก; การสึกหรอของเครื่องมืออย่างรวดเร็ว การขึ้นรูปจำกัดต่อสถานี ต้องใช้เฟรมกดที่แข็งแกร่ง |
ตารางแสดงสิ่งหนึ่งที่ชัดเจน: การเลือกใช้วัสดุไม่ใช่แค่การตัดสินใจในการออกแบบเท่านั้น การตัดสินใจเกี่ยวกับขนาดแท่นพิมพ์ การตัดสินใจเกี่ยวกับอายุการใช้งานเครื่องมือ และการตัดสินใจเกี่ยวกับความเร็วในการผลิต ล้วนรวมอยู่ในที่เดียว เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟที่ได้รับการจัดอันดับความสะดวกสบายสำหรับเหล็กกล้าคาร์บอนอาจมีขนาดเล็กจนเป็นอันตรายสำหรับรูปทรงของชิ้นส่วนเดียวกันในสเตนเลสหรือเหล็กกล้าที่มีความแข็งแรงสูง- และเวอร์ชันอะลูมิเนียมของชิ้นส่วนเดียวกันนั้น แม้ว่าจะใช้แรงน้อยกว่า แต่ก็อาจต้องใช้สถานีมากขึ้นและอัตรารอบที่ช้าลงเพื่อหลีกเลี่ยงข้อบกพร่องที่พื้นผิวและรักษาขนาด
ลักษณะการทำงานของวัสดุเหล่านี้จะป้อนเข้าสู่วิธีการคำนวณน้ำหนักการพิมพ์ทั้งหมดโดยตรง ความต้องการแรงของแต่ละสถานีไม่ได้ขึ้นอยู่กับรูปทรงเรขาคณิตเท่านั้น แต่ยังขึ้นอยู่กับวิธีที่โลหะผสมนั้นตอบสนองต่อการตัด การดัดงอ และการขึ้นรูปที่จุดนั้นในการทำงาน-ในการทำให้แข็งตัวผ่านแม่พิมพ์
การคำนวณน้ำหนักและขนาดการกดสำหรับแม่พิมพ์แบบก้าวหน้า
คุณสมบัติของวัสดุจะบอกคุณว่าแต่ละสถานีกระแทกแรงแค่ไหน แต่การรู้ถึงพลังส่วนบุคคลนั้นไม่เพียงพอ คุณต้องสรุปผลทั้งหมด คำนึงถึงทุกสิ่งที่เกิดขึ้นพร้อมๆ กันบนแม่พิมพ์ จากนั้นจับคู่ผลรวมนั้นกับข้อกำหนดการกดที่ถูกต้อง หากการคำนวณนี้ผิดถึง 15 ถึง 20 เปอร์เซ็นต์ และคุณจะติดเครื่องกดที่จุดศูนย์ตายด้านล่างหรือเสื่อมสภาพก่อนกำหนดหลายปี นี่คือจุดที่การปั๊มโลหะแบบก้าวหน้าเปลี่ยนจากแนวคิดทางวิศวกรรมไปสู่การตัดสินใจลงทุน
วิธีการคำนวณแรงของสถานี-โดย-
กระบวนการเริ่มต้นที่เค้าโครงแถบ ทุกสถานีที่ทำงานบนวัสดุจะสร้างแรงที่วัดได้ และคุณต้องคำนวณแต่ละสถานีแยกกันก่อนที่จะรวมเข้าด้วยกัน ต่อไปนี้เป็นวิธีการทำงานของคณิตศาสตร์สำหรับการดำเนินการแต่ละประเภท:
การอุดและการเจาะ:สิ่งเหล่านี้เป็นการดำเนินการตัดเฉือน สูตรตรงไปตรงมา:
น้ำหนักที่ต้องการ=เส้นรอบวง (นิ้ว) x ความหนาของวัสดุ (นิ้ว) x ความต้านทานแรงเฉือน (ตัน/นิ้ว²)
ลองจินตนาการว่าคุณกำลังเจาะรูที่มีเส้นผ่านศูนย์กลาง 0.5- นิ้วในเหล็กเหนียวหนา 0.060 นิ้ว โดยมีกำลังรับแรงเฉือน 25 ตัน/นิ้ว² เส้นรอบวงคือ 1.57 นิ้ว ดังนั้นแรงเจาะจึงเท่ากับ 1.57 x 0.060 x 25=2.36 ตันสำหรับการเจาะครั้งเดียว สถานีที่มีหกหลุมเหรอ? คูณตามนั้น แม่พิมพ์ปั๊มแบบโปรเกรสซีฟที่มีสถานีเจาะ 10 สถานีซึ่งแต่ละสถานีรับน้ำหนักที่คล้ายกันจะเพิ่มขึ้นอย่างรวดเร็ว
การดัดและการขึ้นรูป:การคำนวณแรงสำหรับการดัดงอขึ้นอยู่กับความยาวโค้งงอ ความหนาของวัสดุ ความกว้างของรูแม่พิมพ์ และความต้านทานแรงดึงของวัสดุ การดัดแบบ V- การเช็ด และการดัดด้วยลม ต่างก็มีสูตรที่แตกต่างกัน แต่ทั้งหมดจะปรับขนาดตามความหนากำลังสองและความแข็งแรงของวัสดุ รูปทรงที่ซับซ้อนมากขึ้น เช่น การพิมพ์ลายนูนหรือโครงเป็นลอนจำเป็นต้องมีข้อมูลเชิงประจักษ์หรือการจำลอง-ตามค่าประมาณ
การวาดภาพ:สำหรับสถานีดึง ความต้านทานแรงดึงสูงสุดจะแทนที่ความต้านทานแรงเฉือนในการคำนวณ เนื่องจากผนังเปลือกมีแรงดึง สูตรนี้จะกลายเป็น: เส้นรอบวง x ความหนา x ค่าความต้านทานแรงดึงสูงสุด อัตราส่วนลดการดึงและแรงกดของตัวยึดเปล่าบวกกับผลรวม การดึงถ้วยตื้นที่การลด 30% มีพฤติกรรมแตกต่างจากการดึงถ้วยลึกที่การลด 45% ทั้งในขนาดของแรงและในตำแหน่งที่แรงนั้นเกิดขึ้นภายในจังหวะ
นอกเหนือจากการดำเนินการขึ้นรูปเบื้องต้น คุณต้องจับกองกำลังที่มองข้ามได้ง่าย:
- แรงกดของสปริงเปลื้องผ้า (แรงที่ยึดแถบให้แบนราบกับหน้าแม่พิมพ์)
- แรงพินของตัวยกสตริป
- แรงอัดของแผ่นไนโตรเจนในสถานีขึ้นรูป
- การกระทำด้านข้างที่ขับเคลื่อนด้วยลูกเบี้ยว
- โหลดเครื่องตัดเศษที่จุดตัดของตัวขนส่ง
- แผ่นยึดเปล่าในสถานีวาด
ตามที่ผู้เชี่ยวชาญด้านการปั๊มขึ้นรูป Dennis Cattell ตั้งข้อสังเกต คุณต้องบันทึกน้ำหนักบรรทุกสำหรับทุกสถานี รวมถึงเศษโครงกระดูก โครงยึด การเจาะรูนำร่อง และการตัดเศษรางขั้นสุดท้าย พลาดสิ่งเหล่านี้ไปและประเมินความเป็นจริงของคุณต่ำเกินไป สำหรับแม่พิมพ์ปั๊มขึ้นรูปที่ซับซ้อนซึ่งมีความก้าวหน้า 15 ครั้งขึ้นไป รูปแบบแถบรหัสสี- จะช่วยให้แน่ใจว่าไม่มีสิ่งใดหลุดลอดผ่านรอยแตกร้าวได้
การรวมยอดโหลดพร้อมกัน
นี่คือจุดสำคัญที่ทำให้วิศวกรที่มีประสบการณ์น้อยต้องสะดุด: ไม่ใช่ทุกสถานีที่จะสัมผัสแรงสูงสุดในเวลาเดียวกันในจังหวะการกด จุดเจาะจะมีจุดสูงสุดในช่วงแรกของการตัด ทันทีที่หมัดทะลุผ่าน สถานีก่อตัวจะมีจุดสูงสุดที่จุดต่างๆ ขึ้นอยู่กับรูปทรงเรขาคณิต สถานีวาดสร้างกำลังอย่างต่อเนื่องและอาจถึงจุดสูงสุดก่อนที่จะถึงจุดศูนย์กลางตายล่าง
แนวทางอนุรักษ์นิยมและแนวทางที่ปลอดภัยจะรวมแรงสูงสุดจากทุกสถานีราวกับว่าเกิดขึ้นพร้อมๆ กัน ในทางปฏิบัติ การเจาะพันช์ให้ยาวโดยการตัดพั้นช์ตัดสามารถกระจายโหลดไปในการหมุนข้อเหวี่ยงได้ไม่กี่องศา ซึ่งจะช่วยลดจุดสูงสุดในทันที แต่สำหรับวัตถุประสงค์ในการกำหนดขนาดแท่นพิมพ์ คุณคำนวณกรณีที่แย่ที่สุด: ทุกสถานีที่มีโหลดสูงสุดในเวลาเดียวกัน
เมื่อคุณมีเงินจำนวนนั้นแล้ว ให้ใช้หลักประกันความปลอดภัย โดยทั่วไปแล้วการปฏิบัติงานด้านวิศวกรรมทั่วไปจะเพิ่ม 20 ถึง 30 เปอร์เซ็นต์สูงกว่าผลรวมที่คำนวณได้ อัตรากำไรขั้นต้นนี้คำนึงถึงตัวแปร-โลกแห่งความเป็นจริงหลายประการ:
- การสึกหรอของเครื่องมือเพิ่มแรงตัดเมื่อเวลาผ่านไป (การเจาะทื่อต้องใช้แรงมากกว่าของมีคม)
- การเปลี่ยนแปลงคุณสมบัติของวัสดุจากขดลวดหนึ่งไปอีกขดลวด
- ผลกระทบของอุณหภูมิต่อความแข็งแรงของวัสดุระหว่างการทำงานที่ความเร็วสูง-
- แรงรองที่ไม่ทราบสาเหตุจากการจัดการแถบและการนำทาง
แม่พิมพ์ปั๊มขึ้นรูปที่ออกแบบมาสำหรับน้ำหนักบรรทุกสูงสุดที่คำนวณได้ 85 ตันควรใช้งานในแรงกดอย่างน้อย 105 ถึง 110 ตัน เป้าหมายคือการดำเนินงานที่ประมาณ 60 ถึง 75 เปอร์เซ็นต์ของกำลังการผลิตการพิมพ์ในระหว่างการผลิตปกติ การทำงานอย่างต่อเนื่องที่ความจุสูงกว่า 80 เปอร์เซ็นต์จะช่วยเร่งการสึกหรอของตลับลูกปืน ความล้าของเฟรม และการเสื่อมสภาพของโครงยึด ขณะเดียวกันก็ลดหน้าต่างสำหรับการเปลี่ยนแปลงของกระบวนการ
การจับคู่ข้อมูลจำเพาะของแท่นพิมพ์กับข้อกำหนดของแม่พิมพ์
น้ำหนักเป็นหัวข้อข่าว แต่ก็ยังห่างไกลจากข้อกำหนดเฉพาะเดียวที่จะกำหนดว่าแท่นพิมพ์เหมาะสมกับแม่พิมพ์ของคุณหรือไม่ ต่อไปนี้คือสิ่งที่ทำให้ผู้คนเกิดความตื่นตัว: แท่นพิมพ์อาจมีพิกัดน้ำหนักที่ถูกต้อง แต่ก็ยังถือว่าผิดสำหรับงาน เนื่องจากตำแหน่งจังหวะ ขีดจำกัดพลังงาน หรือขนาดไม่ตรงกัน
อัตราน้ำหนักเทียบกับตำแหน่งจังหวะแท่นพิมพ์แบบกลไกส่งมอบน้ำหนักที่กำหนดที่ระยะทางที่กำหนดเหนือจุดศูนย์กลางตายล่าง (BDC). โดยทั่วไปแล้ว เครื่องอัดแบบไม่มีเกียร์-ที่มีน้ำหนักต่ำกว่า 45 ตันจะอยู่ที่ 1/32 นิ้วจาก BDC แท่นพิมพ์ที่มีเกียร์ขนาดใหญ่ขึ้นให้กำลังการผลิตเต็มที่ที่ 1/16 ถึง 3/16 นิ้วจาก BDC หากการดำเนินการปั๊มแม่พิมพ์ของคุณต้องการแรงสูงสุดที่จุดที่สูงกว่าพิกัดการกด คุณอาจไม่มีน้ำหนักตามที่คุณคิด การดำเนินการวาดที่ต้องใช้แรงอย่างต่อเนื่องในช่วงเวลาทำงานที่ยาวขึ้นจะมีความอ่อนไหวต่อความไม่ตรงกันนี้เป็นพิเศษ
พลังงานเทียบกับน้ำหนักความแตกต่างนี้ทำให้แม้แต่ทีมที่มีประสบการณ์ คุณสามารถมีแท่นพิมพ์ที่มีน้ำหนักเพียงพอแต่มีพลังงานไม่เพียงพอ ซึ่งเป็นสาเหตุทั่วไปที่ทำให้แท่นพิมพ์ติดขัดที่ BDC พลังงานจะถูกเก็บไว้ในมู่เล่และปล่อยออกมาในระหว่างจังหวะการทำงานของจังหวะ หากงานที่ต้องการเกินพลังงานที่มีอยู่ของมู่เล่ที่ความเร็วที่กำหนด มอเตอร์จะไม่สามารถคืนพลังงานได้เพียงพอระหว่างจังหวะและแผงกด การคำนวณความต้องการพลังงาน (แรงคูณด้วยระยะการทำงานในแต่ละสถานี) เป็นขั้นตอนที่สองที่สำคัญหลังจากการคำนวณน้ำหนัก
นอกเหนือจากน้ำหนักและพลังงานแล้ว วิศวกรต้องประเมินชุดพารามิเตอร์ด้านขนาดและประสิทธิภาพทั้งหมดเพื่อยืนยันความเข้ากันได้ระหว่างการอัดและแม่พิมพ์:
- ความสูงปิด:ระยะห่างจากพื้นผิวหมอนข้างถึงหน้าสไลด์ที่ BDC พร้อมการปรับที่ตำแหน่งสูงสุด ต้องรองรับความสูงปึกแม่พิมพ์ทั้งหมด (แม่พิมพ์ล่าง + แม่พิมพ์ด้านบน + แผ่นรองใดๆ)
- ช่วงการปรับสไลด์:ช่วยให้ปรับ-ความสูงของการปิดอย่างละเอียดเพื่อหมุนตามขนาดชิ้นส่วน โดยทั่วไปแล้ว 3 ถึง 6 นิ้วบนสื่อขนาดกลาง การปรับไม่เพียงพอจำกัดความยืดหยุ่นในการตั้งค่าดาย
- ความยาวช่วงชัก:ต้องเกินความลึกของชิ้นส่วนสูงสุดบวกกับระยะห่างสำหรับการยกและป้อนแถบ ชิ้นส่วนที่มีความลึกในการดึง 25 มม. อาจต้องใช้ระยะชัก 75+ มม. เพื่อเคลียร์ตัวยกและให้การป้อนก้าวหน้า
- ขนาดเตียงและหมอนข้าง:ต้องรองรับรอยเท้าแม่พิมพ์โดยมีช่องสำหรับแคลมป์ รางเศษเหล็ก และตัวกั้นฟีด แนวทางปฏิบัติมาตรฐานกำหนดให้แม่พิมพ์ต้องรับน้ำหนักภายในสอง-ของพื้นที่เตียงเพื่อการกระจายการโก่งตัวที่เหมาะสม
- รูปแบบรูหมอนข้าง:ตำแหน่งของร่อง T-หรือรูต๊าปจะต้องสอดคล้องกับข้อกำหนดในการจับยึดแม่พิมพ์
- จังหวะต่อนาที (SPM):ต้องบรรลุเป้าหมายปริมาณการผลิตตามความต้องการประจำปีและระยะเวลาดำเนินการที่มีอยู่ แม่พิมพ์ที่ผลิต 1,000 ชิ้นส่วนต่อชั่วโมงที่ 60 SPM อาจต้องใช้แท่นพิมพ์ที่มีความสามารถ 100+ SPM เพื่อรองรับเวลาป้อนและเผื่อเวลาหยุดทำงาน
- หน้าต่างฟีด (องศาที่มี):ส่วนของการหมุนข้อเหวี่ยงในระหว่างที่แถบสามารถเคลื่อนไปข้างหน้าได้ ความยาวฟีดที่ยาวขึ้นด้วยความเร็วสูงกว่านั้นจำเป็นต้องมีหน้าต่างฟีดที่กว้างขึ้น ซึ่งจะจำกัด SPM ที่ทำได้โดยตรง
- ความเท่าเทียมของสไลด์และการทำซ้ำ:สำหรับการปั๊มแม่พิมพ์แบบโปรเกรสซีฟที่ต้องการความคลาดเคลื่อนต่ำกว่า +/-0.05 มม. การกดจะต้องรักษาความขนานกันภายในไมโครมิเตอร์ภายใต้แรงกด จังหวะแล้วจังหวะเล่า
ประเด็นหนึ่งที่ควรเน้นย้ำ: การเพิ่มน้ำหนักของแท่นพิมพ์ที่มากเกินไปย่อมดีกว่าการลดขนาดเสมอ แท่นพิมพ์ขนาดเล็กที่ทำงานใกล้ความจุทำให้เกิดปัญหามากมาย ตลับลูกปืนสึกหรอเร็วขึ้น การโก่งตัวของเฟรมเพิ่มขึ้น เปลี่ยนระยะห่างของแม่พิมพ์ และเร่งการสึกหรอของหมัด ข้อจำกัดด้านพลังงานทำให้เกิดการจำกัดความเร็วที่ทำลายประสิทธิภาพการทำงาน ชีวิตคนตายลดลงเพราะทั้งระบบทำงานภายใต้ความเครียดที่ไม่ได้ออกแบบมาให้คงอยู่
ในทางตรงกันข้าม แท่นพิมพ์ที่ทำงานที่ความจุ 60 เปอร์เซ็นต์ จะเบี่ยงเบนน้อยลง สร้างความร้อนน้อยลง รักษาความขนานของสไลด์ให้แน่นยิ่งขึ้น และช่วยให้คุณมีพื้นที่ว่างสำหรับการแปรผันของวัสดุหรือการปรับเปลี่ยนแม่พิมพ์ในอนาคตที่เพิ่มสถานี ต้นทุนต้นทุนที่แตกต่างกันระหว่างแท่นพิมพ์ขนาด 150 ตันและ 200 ตันนั้นค่อนข้างเจียมเนื้อเจียมตัวเมื่อเปรียบเทียบกับต้นทุนสะสมของการบดแม่พิมพ์ก่อนกำหนด การหยุดทำงานโดยไม่ได้วางแผน และอายุการใช้งานของแท่นพิมพ์ที่สั้นลงซึ่งมาจากการทำงานที่ขอบของกำลังการผลิตที่ขาดรุ่งริ่ง
ซื้อกลับบ้าน? คำนวณอย่างระมัดระวัง เพิ่มส่วนต่างจำนวนมาก และตรวจสอบทั้งน้ำหนักและความต้องการพลังงานโดยเทียบกับเส้นโค้งพิกัดการกดที่ความสูงการทำงานจริงที่แม่พิมพ์ของคุณต้องการ การคำนวณเหล่านี้จะกำหนดพื้นฐานสำหรับการลงทุนของคุณ แต่ยังไม่ได้คำนึงถึงความเร็วที่คุณสามารถใช้งานระบบได้จริง ความเร็วในการผลิตทำให้เกิดข้อจำกัดของตัวเองซึ่งมีปฏิสัมพันธ์กับทุกสิ่งที่กล่าวมาข้างต้น
อัตราโรคหลอดเลือดสมองเทียบกับการแลกเปลี่ยนความซับซ้อนของชิ้นส่วน
คุณได้ปรับขนาดแท่นพิมพ์อย่างถูกต้องสำหรับน้ำหนักและพลังงาน แม่พิมพ์พอดีกับหมอนข้าง มีการระบุวัสดุ ทุกอย่างตรวจสอบบนกระดาษ แต่นี่คือคำถามที่กำหนดต้นทุนต่อ-ชิ้นส่วนของคุณตลอดอายุการใช้งานของเครื่องมือนั้น: คุณสามารถใช้งานได้เร็วแค่ไหน ในที่สุดกระบวนการปั๊มแม่พิมพ์แบบโปรเกรสซีฟจะถูกควบคุมโดยลิงก์ที่ช้าที่สุดในรอบ และลิงก์นั้นจะเปลี่ยนไปตามรูปทรงของชิ้นส่วน พฤติกรรมของแถบ และวิธีกำหนดค่าโปรไฟล์การเคลื่อนไหวของคุณอย่างชาญฉลาด
สิ่งที่กำหนดอัตราโรคหลอดเลือดสมองสูงสุด
จำนวนสโตรกต่อนาทีไม่ใช่ตัวเลขตัวเดียวที่คุณค้นหาในเอกสารข้อมูลจำเพาะและทำงานตลอดไป มันเป็นผลมาจากข้อจำกัดทางกายภาพที่แข่งขันกันหลายประการ และข้อจำกัดที่แคบที่สุดก็กำหนดเพดานสำหรับทั้งสายงานของคุณ ต่อไปนี้คือสิ่งที่จำกัดความเร็วที่สามารถทำได้ในการปั๊มแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูง:
- ความยาวฟีดต่อจังหวะแถบจะต้องเลื่อนออกไปจนสุดระยะ ลดความเร็ว และอยู่ในตำแหน่งก่อนที่สไลด์จะถึงโซนทำงาน ระยะพิทช์ที่ยาวขึ้นหมายถึงการเคลื่อนที่เชิงเส้นต่อรอบมากขึ้น ซึ่งต้องใช้การเร่งความเร็วในการป้อนที่เร็วขึ้นหรือจังหวะต่อนาทีที่น้อยลง หากต้องการแปลงความเร็วของอุปกรณ์ป้อนเป็น SPM ให้หารความสามารถเชิงเส้นของอุปกรณ์ (หน่วยเป็นนิ้วต่อวินาที) ด้วยระยะความก้าวหน้า
- ความสูงของการยกชิ้นส่วนหลังจากแต่ละจังหวะ นักกีฬายกจะยกแถบขึ้นโดยไม่มีรายละเอียดแม่พิมพ์ด้านล่างเพื่อให้สามารถเคลื่อนตัวได้อย่างอิสระ รูปร่างที่ลึกกว่าหรือคุณลักษณะแม่พิมพ์ที่สูงขึ้นนั้นจำเป็นต้องมีการยกที่สูงขึ้น ซึ่งใช้องศาการหมุนของข้อเหวี่ยงมากขึ้นเพื่อให้แถบนั้นชัดเจนและตั้งถิ่นฐานใหม่ การลดความสูงของลิฟต์โดยการกระจายการขึ้นรูปไปยังสถานีต่างๆ มากขึ้นเป็นวิธีที่มีประสิทธิภาพมากที่สุดวิธีหนึ่งในการเพิ่มขีดความสามารถด้านความเร็ว
- ความแข็งแรงของแถบพาหะที่ความเร็วสูง แถบดังกล่าวจะมีแรงเฉื่อยอย่างมากในระหว่างการเร่งความเร็วและการชะลอตัว ผู้ให้บริการที่อ่อนแออาจงอ ยืด หรือยุบ ทำให้เกิดการป้อนผิดพลาดได้ ชิ้นส่วนที่มีพื้นที่เชื่อมต่อที่จำกัดระหว่างความก้าวหน้าอาจต้องมีการออกแบบตัวพาหะใหม่เพื่อรองรับแรงไดนามิกของการป้อนด้วยความเร็วสูง-
- ความไวของอัตราการเสียรูปของวัสดุโลหะผสมบางชนิดมีพฤติกรรมแตกต่างออกไปเมื่อก่อตัวที่ความเร็วสูง ผลกระทบของอัตราความเครียด-สามารถเพิ่มแรงในการขึ้นรูปหรือเปลี่ยนพฤติกรรมการแตกหัก ซึ่งจำกัดความเร็วของการขึ้นรูปสถานีโดยไม่ทำให้วัสดุแตกร้าว
- ใน-เวลาตอบสนองของไดเซนเซอร์อุปกรณ์ตรวจจับการป้อนกระดาษผิดพลาด เซ็นเซอร์-ชิ้นส่วนออก และเครื่องตรวจสอบน้ำหนัก ล้วนต้องใช้เวลาในการอ่านและส่งสัญญาณการควบคุมการกด หากเวลาตอบสนองของเซ็นเซอร์เกินกรอบเวลาระหว่างจังหวะ คุณต้องชะลอความเร็วลงหรือยอมรับความเสี่ยงในการทำงานโดยไม่มีการป้องกัน
ความสัมพันธ์มีความชัดเจน: ชิ้นส่วนที่เรียบง่ายกว่าซึ่งมีความก้าวหน้าสั้น คุณลักษณะที่ตื้น และตัวพาที่แข็งแกร่งสามารถทำงานได้ที่ SPM ที่สูงมาก รูปทรงที่ซับซ้อนซึ่งมีรูปทรงลึก ความยาวป้อนยาว และตัวพาที่ละเอียดอ่อน จะทำให้อัตราป้อนงานลดลง ขั้วต่อไฟฟ้าขนาดเล็กอาจทำงานที่ 800 ถึง 1,200 SPM บนเครื่องอัดเชิงกลความเร็วสูง- ในขณะที่ตัวยึดรถยนต์ที่มีการโค้งงอหลายจุดและระยะพิทช์ 75 มม. อาจอยู่ด้านบนสุดที่ 60 ถึง 80 SPM บนเฟรมที่มีน้ำหนักเท่ากัน
การทำโปรไฟล์ความเร็วของเซอร์โวเพรสสำหรับชิ้นส่วนที่ซับซ้อน
เครื่องอัดเชิงกลแบบทั่วไปมีเส้นโค้งการเคลื่อนที่เพียงเส้นเดียว: เส้นทางไซน์ซอยด์ที่กำหนดโดยเรขาคณิตของข้อเหวี่ยง ทุกส่วนของจังหวะจะเคลื่อนที่ด้วยความเร็วที่กำหนดโดยมุมข้อเหวี่ยง และคุณไม่สามารถชะลอการขึ้นรูปได้โดยไม่ทำให้รอบทั้งหมดช้าลง การกดของเซอร์โวทำลายข้อจำกัดนั้นโดยสิ้นเชิง
ด้วยการเคลื่อนที่ของสไลด์ที่ตั้งโปรแกรมได้ คุณสามารถดำเนินการเข้าใกล้และคืนส่วนของจังหวะด้วยความเร็วสูงสุดในขณะที่ชะลอความเร็วผ่านโซนการขึ้นรูปซึ่งการไหลของวัสดุต้องใช้เวลา ซึ่งหมายความว่ากระบวนการปั๊มแบบก้าวหน้าที่จะสูงสุดที่ 40 SPM บนเครื่องอัดแบบกลไก (เนื่องจากสถานีขึ้นรูปต้องใช้เวลาพัก) อาจได้ 60 หรือ 70 SPM บนเครื่องอัดแบบเซอร์โว ความเร็วในการขึ้นรูปจะอยู่ภายในขีดจำกัดของวัสดุ ในขณะที่ส่วนที่-ไม่ทำงานของจังหวะจะวิ่งเร็วเท่าที่ตัวขับเคลื่อนจะเอื้ออำนวย
เทคโนโลยีเซอร์โวนำเสนอโหมดการเคลื่อนไหวเฉพาะที่ปลดล็อกความเร็วที่เพิ่มขึ้นสำหรับสถานการณ์ที่แตกต่างกัน:
- โหมดลูกตุ้มใช้การหมุนบางส่วนแทนที่จะหมุน 360 องศา ช่วยลดการเคลื่อนที่ของข้อเหวี่ยงที่สิ้นเปลืองสำหรับงานก้าวหน้าแบบตื้น เช่นการวิจัยโปรไฟล์การเคลื่อนไหวแสดงให้เห็นยิ่งลูกตุ้มสั้น อัตราการผลิตก็จะยิ่งสูงขึ้น แต่ยังบีบอัดหน้าต่างฟีดด้วย ทำให้ต้องใช้อุปกรณ์ป้อนที่รวดเร็วยิ่งขึ้น
- ความเร็วแปรผันตามจังหวะช่วยให้สไลด์คลานที่ 10% ของความเร็วสูงสุดผ่านสถานีวาดที่สำคัญในขณะที่ดำเนินการส่งคืนด้วยความเร็วสูงสุด โดยรักษาคุณภาพของชิ้นส่วนโดยไม่ทำให้รอบเวลาโดยรวมลดลง
- โปรไฟล์ Hit- หลายรายการส่งการโจมตีแบบควบคุมสองหรือสามครั้งที่จุดศูนย์กลางตายด้านล่างภายในรอบการกดครั้งเดียว ลดการสปริงกลับโดยไม่ต้องเพิ่มสถานีดายหรือทำให้สายช้าลง
หลักปฏิบัติข้อหนึ่งจากการเพิ่มประสิทธิภาพการกดเซอร์โว: ตั้งเป้าไปที่อัตราการผลิตจริงที่ 90% หรือมากกว่าของค่าสูงสุดที่ตั้งโปรแกรมไว้ หากคุณทำงานต่ำกว่าเกณฑ์นั้นอย่างมาก โปรไฟล์การเคลื่อนไหวนั้นจำเป็นต้องได้รับการออกแบบใหม่ แทนที่จะลดความเร็วการกดลง การปรับมุมฟีด การลดความสูงของไรเซอร์ และการย่อขนาดหน้าต่างขึ้นรูป ล้วนเป็นสิ่งที่ต้องดึงก่อนที่จะยอมรับอัตราที่ช้าลง โปรแกรมการประทับตราแบบโปรเกรสซีฟในระยะยาวจะช่วยลดเวลาในการลงทุนในการปรับโปรไฟล์ให้เหมาะสม เนื่องจากแม้แต่ SPM 10% ก็ยังช่วยประหยัดต้นทุนได้มากในรอบหลายล้านรอบ
การเพิ่มประสิทธิภาพการเปลี่ยนแม่พิมพ์ด้วยหลักการ SMED
ความเร็วระหว่างการผลิตบอกเล่าเรื่องราวได้เพียงครึ่งเดียว สำหรับร้านค้าที่ใช้หมายเลขชิ้นส่วนหลายหมายเลขผ่านการกดครั้งเดียวกัน ระยะเวลาในการเปลี่ยนระหว่างแม่พิมพ์จะกัดกร่อนประสิทธิภาพของอุปกรณ์โดยรวมโดยตรง แท่นพิมพ์ที่ผลิตชิ้นส่วนได้ 500 ชิ้นต่อนาทีจะไม่มีความหมายอะไรหากไม่ได้ใช้งานเป็นเวลาสี่ชั่วโมงระหว่างการเปลี่ยนแม่พิมพ์
นี่คือที่SMED (การแลกเปลี่ยนแม่พิมพ์-นาทีเดียว)หลักการเปลี่ยนแปลงเศรษฐศาสตร์แม่พิมพ์แบบก้าวหน้า แม้จะมีชื่อนี้ SMED กำหนดเป้าหมายเวลาการเปลี่ยนแปลงไม่เกินสิบนาที แทนที่จะเป็นหนึ่งนาทีอย่างแท้จริง วิธีการจะแยกงานการตั้งค่าออกเป็นกิจกรรมภายนอก (ดำเนินการในขณะที่เครื่องพิมพ์ยังคงรันงานก่อนหน้า) และกิจกรรมภายใน (ทำได้เฉพาะเมื่อกดหยุดทำงานเท่านั้น) จากนั้นจะแปลงงานภายในเป็นงานภายนอกอย่างเป็นระบบ
สำหรับการปั๊มแม่พิมพ์แบบก้าวหน้า การใช้งาน SMED ในทางปฏิบัติประกอบด้วย:
- ความสูงปิดที่ได้มาตรฐานตลอดชุดดาย ดังนั้นการปรับการกดจึงไม่เปลี่ยนแปลงระหว่างงาน
- เปลี่ยนระบบหมอนข้างอย่างรวดเร็ว-ด้วยรถเข็นแบบลูกกลิ้งหรือแบบไฮดรอลิกที่เตรียม-วางแม่พิมพ์ตัวถัดไปไว้ด้านนอกแท่นพิมพ์ และเลื่อนให้เข้าตำแหน่งภายในเวลาไม่ถึงหนึ่งนาที
- ระบบจับยึดแบบครบวงจรใช้แคลมป์ไฮดรอลิกหรือนิวแมติกที่มีตำแหน่งช่องที่ได้มาตรฐาน ไม่ต้องใช้สลักเกลียวแบบแมนนวล-
- การตั้งค่าคอยล์และฟีดล่วงหน้า-ดังนั้นวัสดุใหม่จึงถูกร้อยเกลียวและพร้อมก่อนที่จะกดหยุด
- การจัดการภาพและการจัดสถานที่ทำงานตรวจสอบให้แน่ใจว่าเครื่องมือ แผ่นชิม และตัวเชื่อมต่อทุกชิ้นมีตำแหน่งที่กำหนดไว้ซึ่งสามารถเข้าถึงได้โดยไม่ต้องค้นหา
ผลกระทบต่อการผลิตสามารถวัดได้ ร้านค้าที่เปลี่ยนจากการเปลี่ยน 2- ชั่วโมงเป็น 10- นาที จะได้รับเวลาการทำงานที่มีประสิทธิผลประมาณ 110 นาทีต่อการเปลี่ยนแม่พิมพ์ จากการเปลี่ยนแปลงสามครั้งต่อกะ ซึ่งเท่ากับการผลิตชิ้นส่วนเพิ่มเติมห้าชั่วโมงต่อวัน สำหรับโปรแกรมที่มีปริมาณมาก สิ่งนี้จะช่วยลดต้นทุนต่อชิ้นส่วนได้โดยตรง เนื่องจากเครื่องพิมพ์ใช้เวลาในการผลิตชิ้นส่วนมากกว่าการรอการตั้งค่า
SMED ยังช่วยให้สามารถรันแบตช์น้อยลงโดยไม่มีการลงโทษ ร้านเปลี่ยนชิ้นส่วนแบบยาว-แบบดั้งเดิมต่อต้านการเปลี่ยนแม่พิมพ์บ่อยครั้ง ซึ่งนำไปสู่การผลิตมากเกินไปและสินค้าคงคลังส่วนเกิน การเปลี่ยนแปลงที่รวดเร็วทำให้สามารถดำเนินการได้ตรงตามที่ต้องการ เมื่อจำเป็น โดยปรับการผลิตแม่พิมพ์แบบก้าวหน้าให้สอดคล้องกับขั้นตอนการผลิตแบบลีน
การปรับความเร็วให้เหมาะสมไม่ว่าจะผ่านโปรไฟล์การเคลื่อนไหวหรือการลดการเปลี่ยนแปลง ในท้ายที่สุดจะขึ้นอยู่กับว่าสื่อสื่อสารกับทุกสิ่งรอบตัวได้ดีเพียงใด ระบบฟีดจะต้องตอบสนองต่อคำสั่งความเร็วด้วยความแม่นยำต่ำกว่า-มิลลิวินาที เซ็นเซอร์จะต้องตรวจจับปัญหาภายในหน้าต่างปฏิกิริยาที่มีอยู่ และเซลล์ทั้งหมดจะต้องทำงานโดยปราศจากการแทรกแซงของมนุษย์ตลอดเวลา เพื่อพิสูจน์การลงทุนในอัตรารอบที่เร็วขึ้น
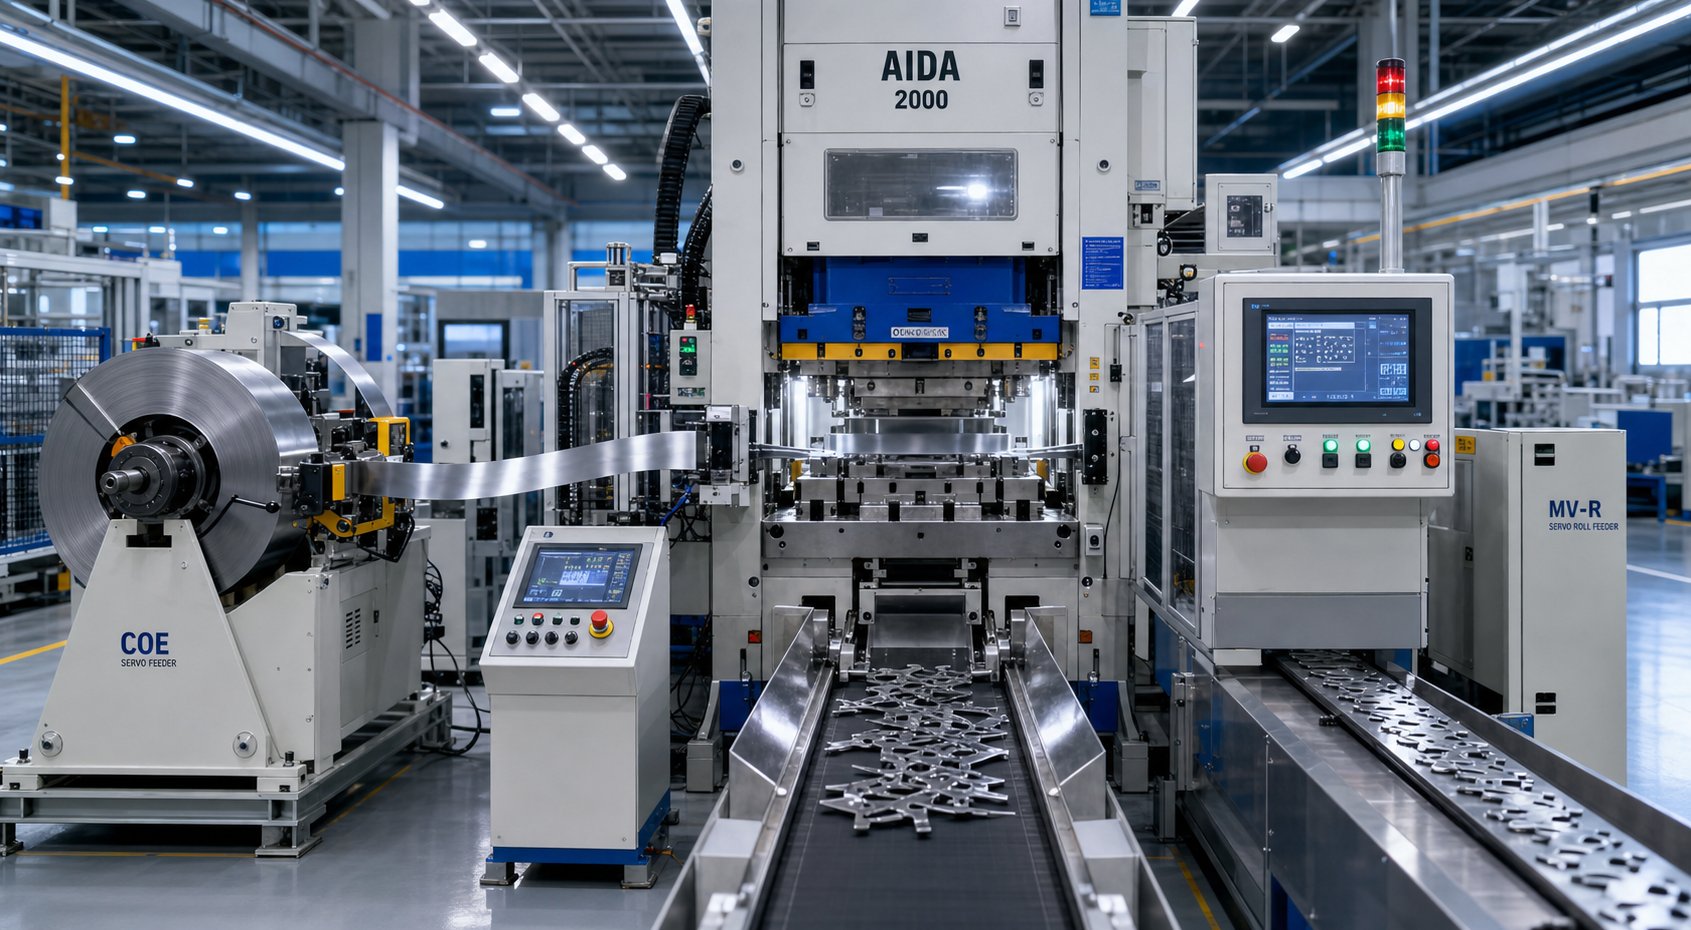
บูรณาการระบบอัตโนมัติและระบบฟีดสมัยใหม่
เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟที่ทำงานที่ 400 จังหวะต่อนาที เหลือเวลาประมาณ 150 มิลลิวินาทีระหว่างการตีแต่ละครั้ง ในหน้าต่างนั้น แถบจะต้องเคลื่อนไปข้างหน้า อยู่ในตำแหน่ง และเซ็นเซอร์ทุกตัวจะต้องยืนยันว่าระบบปลอดภัยสำหรับจังหวะถัดไป ไม่มีมนุษย์คนใดสามารถติดตามสิ่งนั้นได้ สื่อมวลชนจำเป็นต้องคิดด้วยตัวเอง และดำเนินการผ่านสถาปัตยกรรมอัตโนมัติแบบหลายชั้นที่เปลี่ยนเครื่องจักรแบบสแตนด์อโลนให้เป็นเซลล์การผลิตที่สามารถดับไฟได้-
ระบบป้อนเซอร์โวและความแม่นยำในการป้อน
ระบบป้อนการปั๊มถือเป็นอุปกรณ์ต่อพ่วงที่สำคัญที่สุดในสายการผลิต งานฟังดูเรียบง่าย: เลื่อนแถบตามระยะพิทช์ที่ตั้งโปรแกรมไว้เป๊ะๆ ทุกๆ จังหวะ โดยไม่คำนึงถึงความเร็วหรือพฤติกรรมของวัสดุ ในทางปฏิบัติ การบรรลุความสามารถในการทำซ้ำในอัตราการผลิตนั้นจำเป็นต้องอาศัยวิศวกรรมที่มีความแม่นยำ
เทคโนโลยีฟีดสามแบบรองรับการใช้งานแม่พิมพ์แบบโปรเกรสซีฟ:
- ฟีดม้วนเซอร์โวใช้ลูกกลิ้งขับเคลื่อนเซอร์โว-มอเตอร์-ที่ยึดแถบและเลื่อนไปตามระยะทางที่ตั้งโปรแกรมไว้ โดยให้ความแม่นยำสูงสุด (โดยทั่วไปคือ +/-0.025 มม. หรือดีกว่า) การเร่งความเร็วที่เร็วที่สุด และช่วงการปรับที่กว้างที่สุด เส้นดายแบบโปรเกรสซีฟสมัยใหม่ส่วนใหญ่ใช้สิ่งเหล่านี้
- ฟีดอากาศใช้กระบอกสูบนิวแมติกเพื่อเลื่อนชุดขากรรไกรของกริปเปอร์ มีลักษณะเรียบง่าย ราคาไม่แพง และเหมาะสำหรับการป้อนที่มีความยาวน้อยกว่าด้วยความเร็วปานกลาง ความแม่นยำต่ำกว่าระบบเซอร์โว
- ฟีดของกริปเปอร์ (เชิงกล)ใช้กลไกที่ขับเคลื่อนด้วยลูกเบี้ยว-สำหรับระยะความก้าวหน้าคงที่ รวดเร็วและเชื่อถือได้สำหรับการใช้งานที่มีความเร็วสูง-โดยเฉพาะ แต่ไม่ยืดหยุ่นเมื่อการเปลี่ยนต้องใช้ความยาวฟีดที่แตกต่างกัน
ความแม่นยำในการป้อนไม่ได้เป็นเพียงเกี่ยวกับกลไกเท่านั้น เวลาในการเผยแพร่ฟีด-มีบทบาทสำคัญ ในช่วงจังหวะกด ม้วนป้อนจะปิดจะกำหนดว่าวัสดุส่วนเกินติดอยู่ระหว่างแม่พิมพ์และเครื่องป้อนหรือไม่ หากม้วนปิดที่จุดศูนย์กลางตายด้านล่างในขณะที่ตัวยกแม่พิมพ์ปั๊มยังคงยกแถบ วัสดุเพิ่มเติมที่ดึงผ่านในระหว่างการยกนั้นจะสร้างสภาวะการป้อนมากเกินไป ผลลัพธ์? ความก้าวหน้าที่ยาวนานเกินไป ความเสียหายของนักบิน และเศษซาก กำหนดเวลาปิดที่ถูกต้องคำนึงถึงระยะป้อน-ถึง-ระยะตาย ความสูงในการเคลื่อนของตัวยก และความเร็วในการกดเพื่อป้องกันกับดักนี้
แรงกดในการหมุนก็มีความสำคัญไม่แพ้กัน แรงกดที่น้อยเกินไปทำให้เกิดการลื่นไถลและการป้อนสั้น โดยเฉพาะอย่างยิ่งกับวัสดุที่มีความหนาซึ่งต้องใช้แรงในการเร่งความเร็วมากขึ้น แรงกดที่มากเกินไปจะทำให้ม้วนป้อนโค้งงอ ทำให้เกิดคลื่นขอบในขดลวดกว้างหรือโค้งงอในพื้นที่แคบ ตัวควบคุมฟีดเซอร์โวสมัยใหม่จะชดเชยโดยอัตโนมัติเมื่อข้อมูลเซ็นเซอร์บ่งชี้ว่ามีการเคลื่อนของแถบหรือการเปลี่ยนแปลงความหนา โดยจะปรับความยาวความก้าวหน้าแบบเรียลไทม์โดยที่ผู้ปฏิบัติงานไม่ต้องดำเนินการใดๆ
ใน-การตรวจจับดายและการป้องกันดาย
การใช้เซลล์ปั๊มอัตโนมัติโดยไม่มีการป้องกันแม่พิมพ์ก็เหมือนกับการขับรถด้วยความเร็วบนทางหลวงโดยไม่มีเบรก ในที่สุดก็มีบางอย่างผิดพลาด และหากไม่มีเซ็นเซอร์ที่จะหยุดการกดภายในเสี้ยวหนึ่งของจังหวะเดียว การป้อนผิดพลาดเพียงครั้งเดียวสามารถทำลายเงินหลายพันดอลลาร์ในการเจาะเครื่องมือ แม่พิมพ์แทรก และส่วนประกอบของการกดได้
ระบบป้องกันแม่พิมพ์ที่ครอบคลุมจะตรวจสอบโหมดความล้มเหลวหลายโหมดพร้อมกัน:
- การตรวจจับการป้อนผิดพลาด:เซ็นเซอร์จะตรวจสอบว่าแถบเลื่อนไปยังตำแหน่งที่ถูกต้องก่อนที่แท่นพิมพ์จะเริ่มทำงาน หน้าต่างการตรวจจับต้องคำนึงถึงความสามารถในการทำซ้ำที่แท้จริงของตัวป้อนด้วย เช่นผู้เชี่ยวชาญด้านการป้องกันแม่พิมพ์ทราบหากตัวป้อนของคุณถือได้ +/-0.005 นิ้ว แต่เซ็นเซอร์ถูกตั้งค่าให้ทริกเกอร์ที่ +/-0.003 นิ้ว การหยุดที่น่ารำคาญจะรบกวนการทำงานของคุณ
- การตรวจจับหัวเข็มขัดแถบ:เซ็นเซอร์ตรวจสอบอย่างต่อเนื่องจะตรวจสอบว่าแถบยังคงราบเรียบระหว่างทางเข้าของตัวป้อนและทางเข้าของแม่พิมพ์ แถบโค้งงอที่เข้าสู่แม่พิมพ์หมายถึงการตีหนาสองเท่า- ซึ่งสามารถเจาะทะลุหรือสปริงเฟรมกดได้
- การตรวจจับชิ้นส่วน-:โฟโตอิเล็กทริคหรือเซนเซอร์จับความใกล้เคียงยืนยันว่าชิ้นส่วนที่เสร็จแล้วแต่ละชิ้นหลุดออกจากแม่พิมพ์ก่อนจังหวะถัดไป ส่วนที่ติดอยู่หมายถึงการตีสองครั้ง ซึ่งเป็นหนึ่งในวิธีที่เร็วที่สุดในการทำลายส่วนของดาย
- การตรวจสอบน้ำหนัก:โหลดเซลล์ในการเชื่อมต่อการกดจะติดตามแรงในการกดลายเซ็นจังหวะต่อจังหวะ การพุ่งอย่างกะทันหันบ่งบอกถึงการดึงทาก การชกที่หัก หรือการป้อนอาหารผิดพลาด แนวโน้มขาขึ้นทีละน้อยบ่งบอกถึงการสึกหรอของเครื่องมือที่ต้องได้รับการดูแลก่อนที่จะเกิดความล้มเหลว
- การสิ้นสุด-ของ-การตรวจจับสต็อก:เซ็นเซอร์ตรวจจับเมื่อคอยล์กำลังจะหมด โดยหยุดการกดก่อนที่แถบหางจะถึงสถานีที่ทำงานอยู่
ตัวควบคุมที่ใช้ตัวแก้ไขสมัยใหม่-มีความแม่นยำเพียงพอในการตรวจสอบสัญญาณเซ็นเซอร์ภายในหนึ่ง-ระดับของการหมุนเพลาข้อเหวี่ยง สิ่งนี้สำคัญเนื่องจากการสั่งงานบางอย่าง เช่น ส่วนที่ปล่อยอากาศ-พุ่งผ่านโฟโตอิเล็กทริคเซนเซอร์ จะมีอายุการใช้งานน้อยกว่า 10 มิลลิวินาที โดยไม่คำนึงถึงความเร็วในการกด -แนวทางปฏิบัติที่ดีที่สุดคือเชื่อมต่อเซ็นเซอร์ที่ติดตั้งดาย-ผ่านกล่องรวมสัญญาณเดียวและสายเคเบิลหลัก แทนที่จะใช้สายไฟแต่ละเส้น ขจัดข้อผิดพลาดในการเชื่อมต่อระหว่างการตั้งค่า และป้องกันการทำงานของสายเคเบิล-การแข็งตัวล้มเหลวจากการขดและคลายขดซ้ำหลายครั้ง
การกำจัดเศษและการทำงานแบบอัตโนมัติ
ทุกสถานีเจาะและการดำเนินการตัดจะสร้างเศษเหล็ก: ทากจากรู ตัดโครงกระดูกจากการอุด และใยพาหะจากการแยกขั้นสุดท้าย หากวัสดุใดไม่สามารถออกจากแม่พิมพ์ได้อย่างน่าเชื่อถือ วัสดุนั้นจะซ้อนกัน ขัดขวางจังหวะถัดไป และทำให้เกิดการชน การจัดการทากคือสิ่งที่แยกแม่พิมพ์ที่ทำงานโดยไม่มีใครดูแลจากแม่พิมพ์ที่ต้องการผู้ปฏิบัติงานยืนเคียงข้างพร้อมกับท่อลม
กลยุทธ์การกำจัดเศษประกอบด้วย:
- แรงโน้มถ่วงลดลง:ทากจะตกผ่านช่องตายเข้าไปในช่องใต้หมอนข้าง ทำงานได้อย่างน่าเชื่อถือเมื่อรูปทรงของรูและระยะห่างของแม่พิมพ์ทำให้สามารถแยกชิ้นส่วนได้สะอาดตา
- การเป่าลมเชิงบวก:การระเบิดของอากาศตามกำหนดเวลาจะดีดชิ้นส่วนหรือทากที่ไม่ตกลงมาอย่างอิสระ จำเป็นสำหรับ-หันฟันผุขึ้นด้านบนหรือทางดีดออกแนวนอน
- ระบบสุญญากาศ:ดึงทากออกจากหน้าหมัด เพื่อป้องกันไม่ให้ทากดึง (โดยที่ทากเกาะติดกับหมัดและ-กลับเข้าไปในแม่พิมพ์ในจังหวะถัดไป) มีความสำคัญเป็นพิเศษสำหรับวัสดุบางซึ่งแรงตึงผิวจะยึดทากไว้กับพื้นผิวเครื่องมือ
- ตัวดีดเชิงกล:หมุดที่ขับเคลื่อนด้วยสปริง-หรือลูกเบี้ยว- จะดันชิ้นส่วนที่เสร็จแล้วหรือเศษเหล็กให้พ้นจากแม่พิมพ์ในทุกจังหวะ
นอกเหนือจากตัวแม่พิมพ์แล้ว เซลล์ปั๊มแม่พิมพ์แบบโปรเกรสซีฟแบบอัตโนมัติเต็มรูปแบบยังทำงานร่วมกับระบบ-ระดับโรงงานเพื่อให้มองเห็นการผลิตได้ เครื่องนับชิ้นส่วนติดตามเอาท์พุตเทียบกับเป้าหมาย การรวบรวมข้อมูล SPC จะบันทึกมิติที่สำคัญตามช่วงเวลาเพื่อควบคุมกระบวนการแบบเรียลไทม์- ข้อมูลลายเซ็นน้ำหนักจะป้อนอัลกอริธึมการบำรุงรักษาเชิงคาดการณ์ ซึ่งจะแจ้งการสึกหรอของเครื่องมือก่อนที่จะสร้างเศษเหล็ก และการเชื่อมต่อผ่าน OPC-UA หรือโปรโตคอลที่คล้ายกันช่วยให้แดชบอร์ดการตรวจสอบการผลิตสามารถแสดงสถานะการกด ตัวชี้วัด OEE และประวัติการแจ้งเตือนได้จากทุกที่บนเครือข่ายโรงงาน
ต่อไปนี้คือรายการส่วนประกอบทั้งหมดสำหรับเซลล์อัตโนมัติสมัยใหม่:
- คอยล์ขับเคลื่อนด้วยเซอร์โว-พร้อมการชดเชยระดับเสียงอัตโนมัติ
- เครื่องม้วนผมที่หนีบผมตรงพร้อมม้วนหนีบแบบขับเคลื่อน
- ตัวควบคุมการป้องกันดายพร้อมตัวแก้ไข-ไทม์มิ่ง
- เครื่องตรวจสอบน้ำหนักพร้อมการวิเคราะห์ลายเซ็นต่อ-สโตรก
- ป้อนผิด ล็อค และแยก-อาร์เรย์เซ็นเซอร์ออก
- ระบบหล่อลื่นอัตโนมัติ (ลูกกลิ้งหรือสเปรย์)
- สายพานลำเลียงเศษหรือระบบรวบรวมสูญญากาศ
- ระบบคัดแยกชิ้นส่วนหรือถัง-
- สถานีตรวจวัด SPC (อินไลน์หรือการสุ่มตัวอย่าง)
- เครือข่าย-เชื่อมต่อ HMI พร้อมความสามารถในการตรวจสอบระยะไกล
เมื่อองค์ประกอบทั้งหมดเหล่านี้ทำงานร่วมกัน ผลลัพธ์ที่ได้คือเซลล์ที่รองรับการทำงานของแสงจริง- โดยวิ่งผ่านขดลวดทั้งหมดโดยไม่มีการแทรกแซงของมนุษย์ หยุดเฉพาะเมื่อเซ็นเซอร์ตรวจพบความผิดปกติหรือขดลวดหมด ระบบอัตโนมัติไม่เพียงเพิ่มปริมาณงานเท่านั้น โดยจะปกป้องการลงทุนด้านเครื่องมือ รักษาความสม่ำเสมอของคุณภาพ และสร้างข้อมูลที่จำเป็นในการเพิ่มประสิทธิภาพกระบวนการอย่างต่อเนื่อง
การบูรณาการในระดับนั้นทำให้เกิดคำถามตามธรรมชาติ ด้วยความสามารถทั้งหมดนี้ การปั๊มแม่พิมพ์แบบโปรเกรสซีฟเปรียบเทียบกับวิธีการอื่นๆ เช่น แม่พิมพ์ถ่ายโอน เครื่องมือผสม หรือเครื่องมัลติสไลด์ เป็นอย่างไร คำตอบขึ้นอยู่กับรูปทรงของชิ้นส่วน ข้อกำหนดด้านปริมาตร และข้อกำหนดด้านพิกัดความเผื่อ
วิธีการแบบก้าวหน้ากับแบบถ่ายโอนกับแบบผสม
รูปทรงของชิ้นส่วน ปริมาตรต่อปี และข้อกำหนดพิกัดความเผื่อไม่ได้เป็นเพียงการกำหนดขนาดแท่นพิมพ์ของคุณเท่านั้น พวกเขาพิจารณาว่าการตายแบบโปรเกรสซีฟเป็นแนวทางที่ถูกต้องหรือไม่ วิศวกรที่เลือกใช้เครื่องมือแบบก้าวหน้าสำหรับทุกโครงการจะทิ้งเงินไว้บนโต๊ะเมื่อทรานเฟอร์ดาย เครื่องมือผสม หรือเครื่องมัลติสไลด์จะสามารถรองรับการใช้งานได้ดีกว่า ในทางกลับกัน การเลือกวิธีการที่ง่ายกว่าสำหรับชิ้นส่วนที่ต้องการความสามารถที่ก้าวหน้าอย่างแท้จริง จะทำให้เกิดปัญหาคอขวดและปัญหาด้านคุณภาพที่ทวีความรุนแรงขึ้นตลอดระยะเวลาหลายปีของการผลิต
ต่อไปนี้คือวิธีที่วิธีการปั๊มหลักทั้ง 5 วิธีซ้อนกัน และเมื่อแต่ละวิธีวางบนพื้น
การปั๊มแม่พิมพ์แบบก้าวหน้าเทียบกับการถ่ายโอน
ทั้งสองวิธีใช้หลายสถานีเพื่อสร้างคุณลักษณะของชิ้นส่วนตามลำดับ แต่จะแตกต่างกันโดยพื้นฐานในเรื่องการเคลื่อนที่ของชิ้นงานระหว่างสถานีเหล่านั้น ในแม่พิมพ์แบบโปรเกรสซีฟ ชิ้นส่วนจะเชื่อมต่อกับแถบพาหะตลอดกระบวนการ โดยเลื่อนไปตามจังหวะการกดแต่ละครั้งจนกระทั่งจุดตัดที่สถานีสุดท้าย ในการปั๊มแม่พิมพ์แบบถ่ายโอน ชิ้นส่วนจะถูกแยกออกจากแถบตั้งแต่เนิ่นๆ (หรือเริ่มต้นโดยเป็นช่องว่างก่อน- ตัด) และถูกถ่ายโอนทางกลไกระหว่างสถานีแม่พิมพ์อิสระโดยใช้มือจับ นิ้ว หรือแขนหุ่นยนต์
ความแตกต่างนั้นขับเคลื่อนทุกสิ่งทุกอย่าง แม่พิมพ์แบบโปรเกรสซีฟใช้งานได้ดีกับชิ้นส่วนขนาดเล็ก-ถึง-ขนาดกลาง ซึ่งรูปทรงช่วยให้ชิ้นงานยังคงยึดติดกับตัวพาได้ ลองนึกถึงขั้วต่อไฟฟ้า ขายึด คลิป และขั้วต่อ แถบนี้จัดทำดัชนีอัตโนมัติ ขจัดการจัดการชิ้นส่วนระหว่างสถานี และช่วยให้มีความเร็วสูงมาก เนื่องจากไม่จำเป็นต้องหยิบและเคลื่อนย้ายชิ้นส่วนที่ว่าง
เครื่องมือกดถ่ายโอนกลายเป็นสิ่งจำเป็นเมื่อชิ้นส่วนมีขนาดใหญ่เกินไปที่จะป้อนจากสต็อกคอยล์ ต้องใช้การดึงลึกที่เกินกว่าที่แถบตัวพาสามารถรองรับได้ หรือต้องการดำเนินการจากหลายมุมที่อาจเป็นไปไม่ได้เมื่อเชื่อมต่อแถบนั้น แผงตัวถังรถยนต์ขนาดใหญ่ ถ้วยดึงลึก- และส่วนประกอบโครงสร้างมักกำหนดเส้นทางไปยังระบบถ่ายโอน การแลกเปลี่ยน? รอบเวลาช้าลงและการจัดการวัสดุที่ซับซ้อนมากขึ้น โดยทั่วไปแล้วการปั๊มแม่พิมพ์ถ่ายโอนจะทำงานที่ 15 ถึง 40 จังหวะต่อนาที เมื่อเทียบกับ SPM หลายร้อยครั้งที่เป็นไปได้กับงานที่ก้าวหน้า
จากมุมมองของต้นทุน เครื่องมือถ่ายโอนอาจมีราคาถูกกว่าต่อสถานี เนื่องจากแม่พิมพ์แต่ละตัวมีความเป็นอิสระมากกว่าที่จะรวมไว้ในบล็อกเดียว แต่เครื่องมือกดถ่ายโอนต้องมีการลงทุนเพิ่มเติมในตัวระบบถ่ายโอนเชิงกล และต้นทุนต่อ-ชิ้นส่วนจะสูงขึ้นในปริมาณที่เท่ากัน เนื่องจากความเร็วที่ช้าลงและการจัดการที่เพิ่มขึ้น
ทางเลือกในการเกลี่ยแบบผสมและแบบละเอียด
ไม่ใช่ทุกส่วนที่ต้องการสถานีต่อเนื่อง การปั๊มแม่พิมพ์แบบผสมทำการตัดหลายครั้งในการกดครั้งเดียว ทำให้เกิดชิ้นส่วนที่เรียบเสร็จในการตีครั้งเดียว แม่พิมพ์จะทำให้โปรไฟล์ด้านนอกว่างเปล่าและเจาะรูภายในไปพร้อมๆ กัน ทำให้ชิ้นส่วนมีความเรียบและมีศูนย์กลางที่ดีเยี่ยม เนื่องจากคุณสมบัติทั้งหมดถูกตัดในการเคลื่อนไหวครั้งเดียวโดยสัมพันธ์กัน
ข้อจำกัด? แม่พิมพ์แบบผสมรองรับเฉพาะรูปทรงเรียบเท่านั้น ไม่ดัด ไม่ขึ้นรูป ไม่วาด เหมาะอย่างยิ่งสำหรับแหวนรอง แผงขั้วต่อแบบเรียบ ปะเก็นธรรมดา และชิ้นส่วนใดๆ ที่กำหนดโดยโปรไฟล์การตัดทั้งหมด สำหรับการใช้งานเหล่านี้ การปั๊มแม่พิมพ์แบบผสมให้ความเรียบดีกว่าวิธีการแบบก้าวหน้า (เนื่องจากไม่มีความก้าวหน้าของแถบระหว่างการปฏิบัติงาน) โดยมีต้นทุนเครื่องมือที่ต่ำกว่า แต่ปริมาณจะต้องเหมาะสมกับแม่พิมพ์เฉพาะ และความซับซ้อนจะหมดไปอย่างรวดเร็ว
เครื่อง Fourslide และ Multislide มีแนวทางที่แตกต่างออกไปโดยสิ้นเชิง แทนที่จะใช้แรงกดในแนวตั้ง พวกเขาใช้แถบเลื่อนเครื่องมือแนวนอนตั้งแต่สี่ตัวขึ้นไปเพื่อโค้งงอ ขึ้นรูป และตัดลวดหรือแถบแคบจากหลายทิศทางพร้อมกัน ผลลัพธ์ที่ได้คือชิ้นส่วนสามมิติที่ซับซ้อน- โดยเฉพาะสปริง คลิป และขายึดขนาดเล็ก ซึ่งผลิตด้วยความเร็วสูงโดยมีต้นทุนเครื่องมือต่ำที่สุด การประทับตราแบบก้าวหน้าของอุปกรณ์ทางการแพทย์จะจัดการกับหน้าสัมผัสที่แม่นยำและแผ่นป้องกัน EMI ที่ปริมาตร แต่สำหรับส่วนประกอบที่มีขนาดเล็ก-คลิปและลวดที่ขึ้นรูปแล้ว- ที่มีขนาดต่ำกว่า 50 มม. เครื่องมัลติสไลด์มักจะสร้างรูปทรงเดียวกันได้เร็วและราคาถูกกว่า
การเว้นช่องว่างแบบละเอียดนั้นใช้พื้นที่เฉพาะ ใช้การกดสามครั้ง-ด้วยหมัดที่แน่นมาก-เพื่อ-ระยะห่างของแม่พิมพ์ และแผ่นยึดวงแหวน V- ที่ล็อควัสดุระหว่างการตัด ผลลัพธ์ที่ได้คือกเรียบ แตกหัก-ไม่มีขอบเหนือความหนาของวัสดุทั้งหมดซึ่งเป็นสิ่งที่การกัดผิวโลหะแบบเดิมๆ ไม่สามารถทำได้หากไม่มีการตัดเฉือนขั้นที่สอง เกียร์ เฟือง ส่วนประกอบของเข็มขัดนิรภัย และชิ้นส่วนของระบบเบรกมักใช้การเจียรแบบละเอียด เมื่อคุณภาพของขอบและความแม่นยำของขนาดมีความสำคัญมากกว่าความเร็วรอบ
การเลือกวิธีการประทับตราที่เหมาะสมสำหรับการใช้งานของคุณ
กรอบการตัดสินใจมีตัวแปร 5 ตัวแปร จับคู่ส่วนของคุณกับแต่ละส่วน และวิธีที่ถูกต้องมักจะชัดเจน:
- ขนาดชิ้นส่วนและรูปทรง:ชิ้นส่วนขนาดเล็ก-ถึง-ขนาดกลางที่มีความโค้งงอและรูปทรงเหมาะกับแม่พิมพ์แบบโปรเกรสซีฟ เส้นทางชิ้นส่วนขนาดใหญ่หรือลึกเพื่อถ่ายโอน แบน-เฉพาะโปรไฟล์ที่พอดีกับดายคอมพาวนด์ เส้นลวด 3 มิติที่ซับซ้อนหรือเส้นโค้ง-แคบเหมาะกับการสไลด์หลายชั้น
- ปริมาณการผลิต:การปั๊มแบบก้าวหน้าครองส่วนมากกว่า 50,000 ชิ้นส่วนต่อปี ซึ่งการตัดจำหน่ายเครื่องมือช่วยลดต้นทุนต่อ-ชิ้นส่วน สไลด์ผสมและมัลติสไลด์ช่วยให้ปริมาณที่ต่ำกว่าต้นทุน-อย่างมีประสิทธิภาพ การกัดปิดแบบละเอียดช่วยลดต้นทุนด้านเครื่องมือเมื่อมีส่วนประกอบที่มีความเที่ยงตรงสูงในปริมาณมาก
- ข้อกำหนดความคลาดเคลื่อน:การปัดปิดแบบละเอียดทำให้ได้ +/-0.025 มม. สำหรับคุณสมบัติการตัด แม่พิมพ์แบบโปรเกรสซีฟยึดเกาะตามส่วนที่ขึ้นรูปได้ +/-0.05 ถึง +/-0.10 มม. เครื่องมือถ่ายโอนมีพิกัดความเผื่อที่ใกล้เคียงกัน แต่มีซองชิ้นส่วนที่ใหญ่กว่า
- ประเภทวัสดุและความหนา:สต็อกที่หนากว่า (มากกว่า 3 มม.) และวัสดุที่มีความแข็งแรงสูง-เอื้อต่อระบบการขนย้ายเนื่องจากความต้องการน้ำหนักต่อสถานีที่สูงขึ้น วัสดุบาง (0.1 ถึง 1.0 มม.) ทำงานได้อย่างมีประสิทธิภาพในการตั้งค่าแบบโปรเกรสซีฟหรือแบบหลายสไลด์
- งบประมาณและระยะเวลา:เครื่องมือแม่พิมพ์แบบก้าวหน้ามีค่าใช้จ่ายล่วงหน้ามากกว่าเครื่องมือแบบผสมหรือแบบหลายสไลด์ แต่ให้ต้นทุนต่อ{0}}ชิ้นส่วนตามปริมาตรต่ำที่สุด การลงทุนในการโอนเครื่องมือเทียบได้กับการลงทุนแบบก้าวหน้า แต่มีค่าใช้จ่ายด้านการพิมพ์และระบบอัตโนมัติเพิ่มเติม
| วิธี | กดประเภท | ช่วงระดับเสียงในอุดมคติ | ช่วงขนาดชิ้นส่วน | ความคลาดเคลื่อนที่ทำได้ | ค่าเครื่องมือ | ต่อ-ต้นทุนชิ้นส่วนตามปริมาณ |
|---|---|---|---|---|---|---|
| ก้าวหน้าตาย | กลไกหรือเซอร์โว เฟรม C-หรือด้านตรง- | 50,000 - ล้าน/ปี | ขนาดเล็กถึงขนาดกลาง (สูงถึง ~300 มม.) | +/-0.05 ถึง +/-0.10 มม | สูง | ต่ำมาก |
| โอนตาย | กลไกหรือเซอร์โวด้านตรง-พร้อมระบบถ่ายโอน | 10,000 - 500,000/ปี | ปานกลางถึงใหญ่ (สูงสุด 1,000+ มม.) | +/-0.05 ถึง +/-0.15 มม | สูง | ต่ำถึงปานกลาง |
| สารประกอบตาย | กลไก เฟรมซี-หรือด้านตรง- | 5,000 - 500,000/ปี | เล็กถึงปานกลาง แบนเท่านั้น | +/-0.025 ถึง +/-0.05 มม | ปานกลาง | ต่ำ |
| สี่สไลด์ / มัลติสไลด์ | เครื่องมัลติสไลด์โดยเฉพาะ | 10,000 - ล้าน/ปี | ขนาดเล็ก (โดยทั่วไปต่ำกว่า 50 มม.) | +/-0.05 ถึง +/-0.10 มม | ต่ำถึงปานกลาง | ต่ำมาก |
| การปัดเศษแบบละเอียด | การกดเปล่าแบบไฮดรอลิกหรือแบบกลไก-แบบ Triple{0}} | 25,000 - ล้าน/ปี | เล็กถึงปานกลาง แบนหรือใกล้-แบน | +/-0.025 มม. หรือดีกว่า | สูงมาก | ปานกลาง |
ในทางปฏิบัติ ตัวเลือกมักจะจับคู่กับรูปแบบการใช้งานในอุตสาหกรรม การปั๊มแบบก้าวหน้าของส่วนประกอบยานยนต์ครอบงำการผลิต-ฉากยึด ตัวเชื่อมต่อ แถบขั้วต่อ และส่วนประกอบระบบส่งกำลังที่มีปริมาณสูง ซึ่งปริมาณต่อปีสูงถึงหลายล้านและ-ความอ่อนไหวด้านต้นทุนต่อชิ้นส่วนนั้นสูงมาก โดยทั่วไปชิ้นส่วนเหล่านี้มีขนาดเล็กพอที่จะอยู่บนแถบขนส่ง ซับซ้อนพอที่จะต้องใช้ 8 ถึง 20+ สถานี และผลิตในปริมาณที่ตัดจำหน่ายต้นทุนเครื่องมือภายในไม่กี่เดือน
การปั๊มแบบก้าวหน้าของอุปกรณ์การแพทย์มีโปรไฟล์ที่แตกต่างออกไป ได้แก่ หน้าสัมผัสที่แม่นยำ โล่ RF หมุดเชื่อมต่อ และส่วนประกอบย่อยของรากฟันเทียม- ซึ่งความแม่นยำของมิติและการตกแต่งพื้นผิวมีความสำคัญพอๆ กับปริมาตร การใช้งานเหล่านี้ต้องการนักบินที่รัดกุม ระยะพิทช์ที่ละเอียด- และมักต้องการการประมวลผลที่เข้ากันได้-ห้อง-ที่สะอาด แต่แนวทางก้าวหน้าขั้นพื้นฐานยังคงเหมาะอย่างยิ่งเนื่องจากชิ้นส่วนมีขนาดเล็ก ซับซ้อนทางเรขาคณิต และจำเป็นในปริมาณมากสม่ำเสมอ
วิธีการถ่ายโอนอ้างว่าแม่พิมพ์โปรเกรสซีฟในอาณาเขตไม่สามารถเข้าถึงได้: การประทับโครงสร้างขนาดใหญ่ ตัวเรือนที่วาดลึก- และชิ้นส่วนที่ต้องดำเนินการจากมุมเข้าใกล้หลายมุม การปั๊มแม่พิมพ์แบบผสมช่วยเติมเต็มช่องว่างสำหรับชิ้นส่วนแบนที่เรียบง่ายกว่า โดยที่-การผลิตหนึ่งจังหวะเอาชนะความก้าวหน้าของสถานีหลาย- ทั้งในด้านต้นทุนและคุณภาพ
วิธีการที่ถูกต้องไม่ใช่วิธีใดวิธีหนึ่งเสมอไป เซลล์การผลิตบางแห่งรวมเอาโพรเกรสซีฟดายสำหรับการปั๊มขึ้นรูปเบื้องต้นและการขึ้นรูปเข้ากับระบบถ่ายโอนสำหรับการดำเนินการดึงลึก-ขั้นที่สอง กรอบการตัดสินใจด้านบนช่วยให้คุณมีจุดเริ่มต้น แต่คำตอบที่แท้จริงมาจากการจับคู่รูปทรงชิ้นส่วนเฉพาะ การคาดการณ์ปริมาณ และข้อกำหนดด้านคุณภาพกับความสามารถและความประหยัดของแต่ละแนวทาง เมื่อทำการเลือกแล้ว คำถามจะเปลี่ยนว่าซัพพลายเออร์รายใดสามารถส่งมอบเครื่องมือและกำลังการผลิตตามที่โปรแกรมของคุณต้องการได้อย่างไร
การจัดหาแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้าเพื่อการผลิตที่ปรับขนาดได้
การเลือกวิธีการประทับตราที่ถูกต้องและการกำหนดค่าการกดเป็นเพียงครึ่งหนึ่งของสมการเท่านั้น อีกครึ่งหนึ่ง? ตัดสินใจว่าจะนำความสามารถดังกล่าวมาไว้ใน-บริษัทหรือเป็นพันธมิตรกับบริษัทปั๊มขึ้นรูปที่มีความก้าวหน้าทางวิศวกรรม กำลังการผลิต และโครงสร้างพื้นฐานที่มีคุณภาพอยู่แล้ว เพื่อส่งมอบเครื่องมือที่มีประสิทธิภาพตั้งแต่วันแรก การตัดสินใจครั้งนี้จะกำหนดโครงสร้างต้นทุน ความยืดหยุ่นของลำดับเวลา และความเสี่ยงในการดำเนินงานเป็นเวลาหลายปี
เมื่อใดที่ควรลงทุนในสื่อเทียบกับการเป็นพันธมิตรกับซัพพลายเออร์แม่พิมพ์
การเป็นเจ้าของเครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟนั้นสมเหตุสมผลภายใต้เงื่อนไขเฉพาะ: ปริมาณการพิมพ์ต่อปีที่ยั่งยืนซึ่งเกินกว่าล้านชิ้นส่วนในหลาย ๆ โปรแกรม ความเชี่ยวชาญด้านวิศวกรรมภายในเพื่อรักษาแม่พิมพ์และเพิ่มประสิทธิภาพกระบวนการ และความพร้อมของเงินทุนที่ไม่กดดันกระแสเงินสดสำหรับโครงการริเริ่มการเติบโตอื่น ๆ หากคุณมีคุณสมบัติตรงตามเกณฑ์ทั้งสามข้อ การเป็นเจ้าของสื่อจะสามารถควบคุมกำหนดการ คุณภาพ และต้นทุนต่อ-ชิ้นส่วนได้สูงสุด
บริษัทส่วนใหญ่ไม่ตรงตามทั้งสามบริษัท และนั่นคือสิ่งที่คณิตศาสตร์น่าสนใจ
การวิเคราะห์ ROI ที่ครอบคลุมต้องคำนึงถึงมากกว่าราคาซื้อสื่อ เช่นกรอบการตัดสินใจด้านการผลิตของ BaySource Globalสรุป ต้นทุนที่แท้จริงในการเป็นเจ้าของประกอบด้วยอุปกรณ์ทุน ต้นทุนทรัพย์สินและการบำรุงรักษา ต้นทุนการถือครองทุน (รวมถึงการจ่ายดอกเบี้ย) ค่าใช้จ่ายในการจัดการสินค้าคงคลัง พนักงานสำหรับการดำเนินงานและการประกันคุณภาพ และความเชี่ยวชาญทางเทคโนโลยีที่จำเป็นเพื่อให้ระบบสามารถแข่งขันได้ การผลิตตามสัญญาให้ความยืดหยุ่นในการขยายขนาดการผลิตขึ้นหรือลงตามความต้องการที่ผันผวนโดยไม่ต้องแบกรับต้นทุนคงที่เหล่านั้นในช่วงระยะเวลาน้อย
สำหรับทีมที่ผลิตชิ้นส่วนน้อยกว่า 500,000 ชิ้นต่อปีในจำนวนชิ้นส่วนที่จำกัด การเป็นพันธมิตรกับซัพพลายเออร์เครื่องมือและแม่พิมพ์ที่ก้าวหน้ามักจะให้ความประหยัดที่ดีกว่า คุณหลีกเลี่ยงค่าใช้จ่ายด้านทุน ขจัดความจำเป็นในการใช้พนักงานกดพิมพ์เฉพาะทางและช่างซ่อมบำรุงแม่พิมพ์ และเข้าถึงทรัพยากรทางวิศวกรรมที่ต้องใช้เวลาหลายปีในการสร้างภายใน ข้อดีข้อเสียคือการควบคุมการจัดกำหนดการและการพึ่งพากำลังการผลิตและลำดับความสำคัญของซัพพลายเออร์น้อยลง
การประเมินซัพพลายเออร์แม่พิมพ์แบบก้าวหน้าสำหรับการผลิตที่มีปริมาณสูง-
การเลือกผู้ผลิตแม่พิมพ์แบบโปรเกรสซีฟถือเป็นการตัดสินใจในการจัดหาที่เป็นผลสืบเนื่องมากที่สุดที่ทีมผู้ผลิตทำ คุณภาพ ความแม่นยำ และความสม่ำเสมอของพันธมิตรด้านเครื่องมือของคุณส่งผลโดยตรงต่อคุณภาพของชิ้นส่วน ต้นทุนรวมในการเป็นเจ้าของ และ-ความสามารถในการแข่งขันในระยะยาว กรอบการประเมินโดยละเอียดจาก Eigen Engineering ระบุเกณฑ์สำคัญ 8 ประการที่แยกซัพพลายเออร์ที่มีความสามารถออกจากซัพพลายเออร์ที่มีความเสี่ยง
นี่คือสิ่งที่ทีมจัดซื้อของคุณควรประเมิน:
- ความสามารถด้านวิศวกรรมและการออกแบบ:ซัพพลายเออร์สามารถพัฒนาการออกแบบแม่พิมพ์แบบโปรเกรสซีฟแบบกำหนดเองจากรูปทรงของชิ้นส่วน ข้อมูลจำเพาะของวัสดุ และเป้าหมายปริมาณได้หรือไม่ มองหา- CAD/CAM ภายในองค์กร, การจำลอง FEA สำหรับการวิเคราะห์การขึ้นรูป และความเชี่ยวชาญในการเพิ่มประสิทธิภาพเค้าโครงแถบ
- ความเชี่ยวชาญด้านวัสดุ:ซัพพลายเออร์เข้าใจหรือไม่ว่าโลหะผสมแต่ละชนิดมีพฤติกรรมอย่างไรในสถานีขึ้นรูปหลายแห่ง งาน-การชดเชยการแข็งตัว การทำนายการเด้งกลับ และการป้องกันการเกิดรอย ล้วนต้องใช้ความรู้เฉพาะด้าน-
- ระบบคุณภาพและมาตรวิทยา:ตรวจสอบว่าซัพพลายเออร์ใช้การตรวจสอบ CMM การวัดด้วยแสง และเอกสาร SPC เพื่อตรวจสอบความถูกต้องของความคลาดเคลื่อนในแต่ละขั้นตอน การรับรองเช่น ISO 9001 ถือเป็นพื้นฐาน แต่ความสามารถในการตรวจสอบมีความสำคัญมากกว่าใบรับรองบนผนัง
- สิ่งอำนวยความสะดวกในการทดลองใช้และการตรวจสอบภายใน-:ซัพพลายเออร์ที่มีเครื่องทดลองสามารถพิสูจน์ได้ว่าแม่พิมพ์ใช้งานได้ดีก่อนที่จะส่งถึงพื้นของคุณ ซึ่งช่วยลดปัญหาการแก้ไขจุดบกพร่องที่โรงงานของคุณเป็นเวลาหลายสัปดาห์ และยืนยันว่าเป้าหมายการผลิตสามารถทำได้ภายใต้สภาพการทำงานที่สมจริง
- กำลังการผลิตและความน่าเชื่อถือของเวลานำ:ประเมินว่าซัพพลายเออร์สามารถตอบสนองไทม์ไลน์ของคุณโดยไม่กระทบต่อคุณภาพหรือไม่ ประสิทธิภาพที่ผ่านมาตามข้อผูกพันในการส่งมอบบอกคุณได้มากกว่าคำสัญญาในระหว่างระยะการเสนอราคา
- การบำรุงรักษาแม่พิมพ์และการสนับสนุนหลังการขาย-:การสึกหรอแบบก้าวหน้า การเจาะที่ทื่อ การขึ้นรูปของเม็ดมีดทำให้เกิดความเมื่อยล้า และช่องว่างเปิดออกมากกว่าล้านรอบ ซัพพลายเออร์ที่ให้การสนับสนุนการบำรุงรักษาอย่างต่อเนื่อง การจัดหาชิ้นส่วนอะไหล่ และความช่วยเหลือในการแก้ไขปัญหาจะช่วยปกป้องเวลาทำงานของคุณ
- ความสามารถในการปรับขนาดและความยืดหยุ่น:ปริมาณของคุณจะเปลี่ยนไป พันธมิตรผู้ผลิตแม่พิมพ์แบบก้าวหน้าที่สามารถปรับขนาดตั้งแต่ปริมาณนำร่องไปจนถึงการผลิตจำนวนมาก และปรับเครื่องมือให้เข้ากับการเปลี่ยนแปลงทางวิศวกรรม ให้มูลค่าในระยะยาว-มากกว่ามูลค่าที่มีความสามารถคงที่
- ความสามารถทางเทคโนโลยี:ประเมินคุณภาพอุปกรณ์ CNC และ Wire EDM เครื่องมือจำลองแบบดิจิทัล และความเต็มใจที่จะนำวิธีการผลิตขั้นสูงมาใช้เพื่อปรับปรุงความแม่นยำของแม่พิมพ์และลดเวลาในการผลิต
สำหรับทีมที่จัดหาแม่พิมพ์ปั๊มแบบโปรเกรสซีฟที่ต้องการการขึ้นรูปหลาย-สถานีที่มีประสิทธิภาพ ความสามารถในการทำซ้ำที่เข้มงวด และการผลิตจำนวนมากที่ปรับขนาดได้ ซัพพลายเออร์เช่นยี่เฉินมุ่งเน้นที่การช่วยเหลือวิศวกรฝ่ายผลิตและทีมจัดซื้อเพื่อลดช่องว่างระหว่างความตั้งใจในการออกแบบและปริมาณ{0}}เครื่องมือที่พร้อมใช้ บริการปั๊มแม่พิมพ์แบบก้าวหน้าของพวกเขาเน้นการผสมผสานระหว่างการสนับสนุนทางวิศวกรรมและความสามารถในการปรับขนาดการผลิตที่-โปรแกรมปริมาณสูงต้องการ
ปรับขนาดจากต้นแบบไปจนถึงการผลิตจำนวนมาก
เส้นทางจาก-ตัวอย่างบทความแรกไปจนถึงการผลิตเต็มรูปแบบ-ไม่ใช่การก้าวกระโดดเพียงครั้งเดียว เป็นความก้าวหน้าแบบเป็นขั้นเป็นตอนซึ่งแต่ละระยะจะตรวจสอบขั้นตอนถัดไป รีบเร่งไปสู่การผลิตเครื่องมือจำนวนมากก่อนที่การออกแบบจะถูกแช่แข็ง เนื่องจากแผนงานการปรับขนาด MakerStageย้ำว่าเป็นหนึ่งในข้อผิดพลาดที่แพงที่สุดในการผลิตฮาร์ดแวร์ การแก้ไขแม่พิมพ์ในขั้นตอนการผลิตมีค่าใช้จ่าย 30 ถึง 50 เปอร์เซ็นต์ของเครื่องมือเดิมบวกกับความล่าช้าหลายสัปดาห์
สำหรับการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ ลำดับการปรับขนาดมักจะเป็นไปตามรูปแบบนี้:
- การตรวจสอบต้นแบบ (1-50 ส่วน):ตัวอย่างที่กลึงด้วย CNC หรือลวด-EDM ยืนยันรูปทรงและความพอดีของชิ้นส่วน ยังไม่มีเงินลงทุนตายตัว ขั้นตอนนี้เป็นคำตอบว่าการออกแบบนั้นถูกต้องหรือไม่ก่อนตัดสินใจใช้เครื่องมือ
- เครื่องมือนำร่อง (50-5,000 ชิ้นส่วน):แม่พิมพ์แบบโปรเกรสซีฟแบบเรียบง่าย บางครั้งใช้สถานีน้อยลงหรือมีเหล็กกล้าเครื่องมือที่นิ่มกว่า จะผลิตชิ้นส่วนสำหรับการทดสอบการทำงาน การตรวจสอบความถูกต้องของการประกอบ และการรับรองเบื้องต้นของลูกค้า การเปลี่ยนแปลงการออกแบบยังคงมีราคาไม่แพงในขั้นตอนนี้
- เครื่องมือการผลิต (5,000+ ชิ้นส่วน):แม่พิมพ์โปรเกรสซีฟที่มีความแข็งเต็มที่-โดยเน้นการผลิต ออกแบบมาเพื่อการอัดเป้าหมาย วัสดุ และอัตรารอบ ณ จุดนี้ การออกแบบจะต้องหยุดนิ่ง การเปลี่ยนแปลงทางวิศวกรรมหมายถึงการตัดชิ้นส่วนแม่พิมพ์ออกหรือสร้างสถานีขึ้นใหม่
สิ่งกระตุ้นที่สำคัญสำหรับการเคลื่อนที่ระหว่างสเตจไม่ใช่แค่ปริมาณเท่านั้น มันคือความเสถียรของการออกแบบ ซัพพลายเออร์ปั๊มแม่พิมพ์แบบโปรเกรสซีฟที่ควรค่าแก่การเป็นพันธมิตรด้วยจะปฏิเสธหากคุณพยายามสั่งเครื่องมือการผลิตก่อนที่จะตรวจสอบความคลาดเคลื่อนที่ยอมรับได้ และการออกแบบนั้นผ่านการทดสอบการใช้งานแล้ว การตอบโต้นั้นช่วยปกป้องการลงทุนของคุณ
เมื่อประเมินผู้ผลิตแม่พิมพ์แบบโปรเกรสซีฟสำหรับโปรแกรม-ระยะยาว ให้ถามอย่างเจาะจงเกี่ยวกับต้นแบบ-ถึง-ขั้นตอนการผลิตของพวกเขา พวกเขาสามารถผลิตชิ้นส่วนตัวอย่างจากการใช้เครื่องมือแบบอ่อน ตรวจสอบขนาดเทียบกับการพิมพ์ของคุณ ทำซ้ำการออกแบบสถานีตามผลการทดลอง จากนั้นจึงเปลี่ยนไปใช้แม่พิมพ์การผลิตชุบแข็งโดยไม่ต้องเริ่มต้นใหม่ได้หรือไม่ ความต่อเนื่องดังกล่าวจะขจัดข้อผิดพลาดในการแปลที่เกิดขึ้นเมื่อเครื่องมือต้นแบบและการผลิตมาจากแหล่งที่แตกต่างกันโดยมีการตีความทางวิศวกรรมที่แตกต่างกัน
ต้นทุนรวมในการเป็นเจ้าของโปรแกรมแม่พิมพ์แบบโปรเกรสซีฟนั้นเกินกว่าราคาเครื่องมือเริ่มต้น คำนึงถึงระยะเวลาในการบำรุงรักษาแม่พิมพ์ ความถี่ในการลับคมที่คาดหวัง ต้นทุนการเจาะและเม็ดมีดสำรอง อายุการใช้งานแม่พิมพ์โดยประมาณในจังหวะทั้งหมด และการตอบสนองของซัพพลายเออร์เมื่อมีบางสิ่งที่ต้องการการดูแลในเวลา 02.00 น. ของวันอังคาร บริษัทรับปั๊มแบบก้าวหน้าที่เสนอราคาล่วงหน้าน้อยกว่า 10 เปอร์เซ็นต์แต่ไม่สามารถช่วยเหลือคุณได้เมื่อเม็ดมีดขึ้นรูปแตกกลางคัน- การดำเนินการจะทำให้คุณเสียค่าใช้จ่ายตลอดอายุการใช้งานของโปรแกรมมากกว่าพันธมิตรที่คิดราคาสำหรับ-ความน่าเชื่อถือในระยะยาวและสนับสนุนด้วยบริการที่ตอบสนอง
คำถามที่พบบ่อยเกี่ยวกับเครื่องปั๊มแม่พิมพ์แบบก้าวหน้า
1. อะไรคือความแตกต่างระหว่างแม่พิมพ์แบบโปรเกรสซีฟและแม่พิมพ์แบบถ่ายโอน?
แม่พิมพ์แบบโปรเกรสซีฟจะยึดชิ้นงานเข้ากับแถบพาหะตลอดทุกสถานี โดยเลื่อนไปข้างหน้าในแต่ละจังหวะการกดจนกระทั่งจุดตัดขั้นสุดท้าย แม่พิมพ์ถ่ายโอนจะแยกชิ้นส่วนตั้งแต่เนิ่นๆ และใช้มือจับกลหรือแขนหุ่นยนต์เพื่อเคลื่อนย้ายระหว่างสถานีอิสระ Progressive Die ทำงานเร็วขึ้น (หลายร้อย SPM) และเหมาะกับชิ้นส่วนขนาดเล็ก-ถึง-ขนาดกลาง ในขณะที่ Transfer Dies จัดการกับชิ้นส่วนขนาดใหญ่ การดึงลึก และการทำงานหลายมุม-ด้วยความเร็วที่ช้าลง (15-40 SPM) เครื่องมือแบบก้าวหน้ามีค่าใช้จ่ายล่วงหน้ามากกว่า แต่ให้ต้นทุนต่อชิ้นส่วนที่ต่ำกว่าในปริมาณมาก เนื่องจากข้อดีด้านความเร็วและการกำจัดชิ้นส่วนในการจัดการ
2. คุณจะคำนวณน้ำหนักที่จำเป็นสำหรับเครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟได้อย่างไร?
คำนวณแรงสำหรับแต่ละสถานีแยกกัน: เส้นรอบวงของการตัดและการเจาะคูณด้วยความหนาคูณด้วยกำลังรับแรงเฉือน การดัดใช้คุณสมบัติของวัสดุและรูปทรงเรขาคณิต การวาดภาพใช้แรงดึงสูงสุด จากนั้นรวมแรงยอดทั้งหมดโดยถือว่าการปะทะพร้อมกันที่จุดศูนย์กลางตายด้านล่าง เพิ่มขอบเขตความปลอดภัย 20-30% เพื่อพิจารณาการสึกหรอของเครื่องมือ ความแปรผันของวัสดุ และผลกระทบของอุณหภูมิ นอกจากนี้ ตรวจสอบด้วยว่าแท่นพิมพ์มีพลังงานเพียงพอ (ความจุของล้อช่วยแรง) และใช้พิกัดน้ำหนักที่ความสูงการทำงานจริงที่แม่พิมพ์ของคุณต้องการ แนวทางปฏิบัติที่ดีที่สุดคือใช้งานที่ความจุการพิมพ์ 60-75% เพื่ออายุการใช้งานที่ยาวนาน
3. วัสดุใดทำงานได้ดีที่สุดสำหรับการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ?
เหล็กกล้าคาร์บอนต่ำ- (1008, 1010) เป็นวัสดุที่ให้การชดเชยมากที่สุดสำหรับการปั๊มแบบก้าวหน้าเนื่องจากการชุบแข็งในระดับปานกลางและการดีดกลับที่คาดการณ์ได้ ทองแดงและทองเหลืองมีความสามารถในการขึ้นรูปสูงภายใต้ความต้องการน้ำหนักที่ต่ำกว่า สแตนเลสใช้งานได้ดีแต่ต้องรับน้ำหนักเพิ่มขึ้น 1.5-1.8 เท่า และต้องใช้เครื่องมือเคลือบเพื่อป้องกันการครูด อลูมิเนียมต้องการพื้นผิวแม่พิมพ์ที่ขัดเงา มีการควบคุมการหล่อลื่น และมักมีสถานีขึ้นรูปมากกว่าเนื่องจากมีการสปริงกลับสูง เหล็กที่มีความแข็งแรงสูง- (HSLA สองเฟส) ต้องการน้ำหนักมากที่สุด (2-3x พื้นฐาน) และกระจายสถานีอย่างระมัดระวังเพื่อหลีกเลี่ยงการแตกร้าวเนื่องจากความเหนียวที่จำกัด
4. เหตุใดจึงเลือกใช้เครื่องอัดเซอร์โวสำหรับงานโปรเกรสซีฟดายที่ซับซ้อน
การกดเซอร์โวจะแทนที่ชุดเบรก-คลัตช์-ล้อช่วยแรงคงที่ด้วยเซอร์โวมอเตอร์ที่ตั้งโปรแกรมได้ ซึ่งให้ความเร็วการเลื่อนที่แปรผันภายในแต่ละจังหวะ ซึ่งหมายความว่าคุณสามารถเคลื่อนผ่านโซนการขึ้นรูปได้ช้าลงเพื่อให้วัสดุไหลได้ดีขึ้น และลดการกระเด้งกลับขณะวิ่งอย่างรวดเร็วเมื่อเข้าใกล้และกลับ ประโยชน์ในทางปฏิบัติ ได้แก่ เอาต์พุตสองเท่าพร้อมโปรไฟล์การเคลื่อนไหวครึ่งหนึ่ง- กำจัดการสปริงกลับด้วยโปรไฟล์การตีหลายครั้งที่ BDC และช่วยให้สามารถดึงลึกภายในดายแบบโปรเกรสซีฟโดยใช้การเคลื่อนที่แบบสั่น เทคโนโลยีเซอร์โวช่วยให้ชิ้นส่วนที่ซับซ้อนทำงานที่ SPM ที่มีประสิทธิภาพสูงกว่าโดยไม่เกินขีดจำกัดการขึ้นรูปวัสดุ ซึ่งช่วยลด-ต้นทุนต่อชิ้นส่วนได้โดยตรง
5. คุณจะเลือกระหว่าง C-frame กับการกดด้านตรง-สำหรับการปั๊มแม่พิมพ์แบบโปรเกรสซีฟได้อย่างไร
เครื่องอัดเฟรม C- (35-250 ตัน) เหมาะกับงานก้าวหน้าที่เบากว่าโดยใช้สถานีน้อยลงและวัสดุที่บางกว่า มีการเข้าถึงสามด้านแบบเปิด-และต้นทุนที่ต่ำกว่าแต่เบี่ยงเบนไปเป็นมุมภายใต้ภาระ ซึ่งจำกัดความสามารถในการรับน้ำหนัก การกดด้านข้างแบบตรง- (150-3,000+ ตัน) ลดการโก่งตัวเชิงมุมด้วยคอลัมน์แนวตั้งทั้งสองด้าน โดยคงไว้ซึ่งความขนานของสไลด์โดยไม่คำนึงถึงการกระจายโหลด สำหรับแม่พิมพ์แบบโปรเกรสซีฟที่มีขนาดเกิน 8-10 สถานี ซึ่งต้องการความคลาดเคลื่อนต่ำกว่า +/-0.05 มม. หรือใช้วัสดุที่มีความหนามากกว่า 1.5 มม. เฟรมด้านตรงพร้อมระบบกันสะเทือน 2 จุดหรือ 4 จุดจะให้ความแข็งแกร่งที่จำเป็นสำหรับคุณภาพของชิ้นส่วนที่สม่ำเสมอในทุกสถานี


