


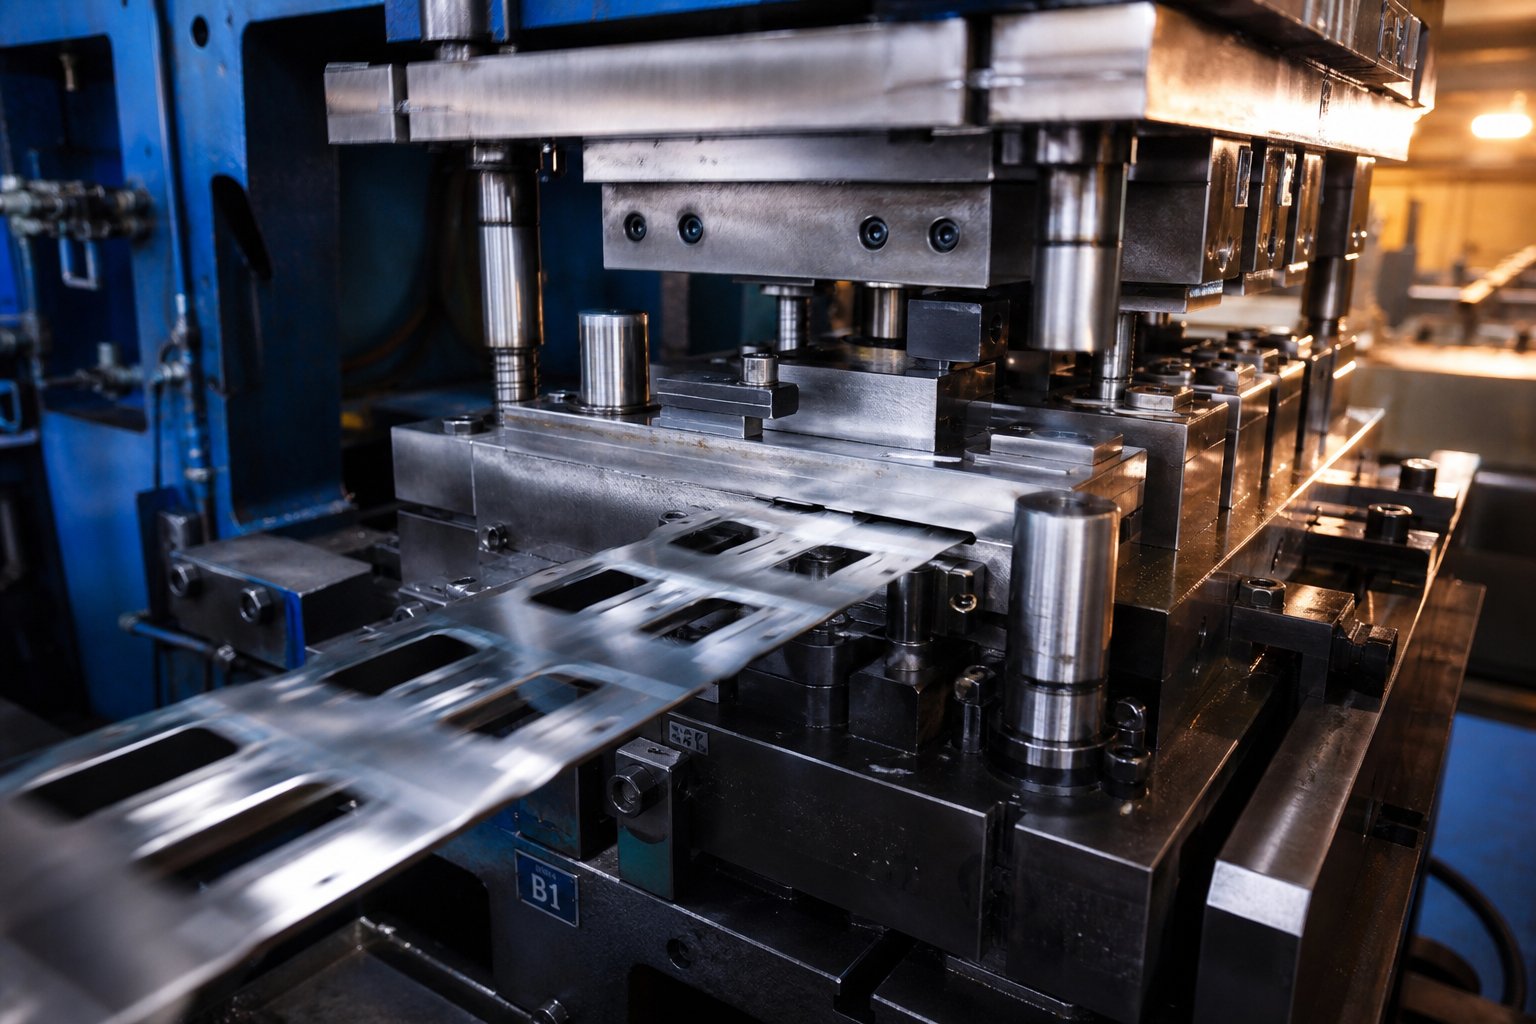
อะไรทำให้การปั๊มโลหะแบบก้าวหน้าระดับมืออาชีพ
เมื่อวิศวกรฝ่ายผลิตระบุการปั๊มโลหะแบบก้าวหน้าสำหรับโปรแกรมที่มีปริมาณมาก- พวกเขาไม่เพียงแค่เลือกวิธีการขึ้นรูปเท่านั้น พวกเขามุ่งมั่นที่จะใช้ระบบการผลิตที่ดึงวัสดุออกมาผ่านสถานีต่อเนื่องภายในแม่พิมพ์ปั๊มเดียว โดยแต่ละจังหวะการกดจะดำเนินการที่แตกต่างกันในทุกสถานีไปพร้อมๆ กัน คำว่า "ก้าวหน้า" หมายถึงความก้าวหน้าแบบค่อยเป็นค่อยไป นั่นคือ รูปทรงของชิ้นส่วนจะถูกสร้างขึ้นอย่างต่อเนื่อง ทีละสถานี จนกระทั่งส่วนประกอบที่เสร็จแล้วแยกออกจากแถบพาหะที่จุดตัดสุดท้าย
การปั๊มโลหะแบบโปรเกรสซีฟแบบมืออาชีพเป็นกระบวนการขึ้นรูปแผ่นโลหะที่มีปริมาณสูง- โดยที่แถบต่อเนื่องจะถูกป้อนผ่านชุดแม่พิมพ์-ที่ออกแบบทางวิศวกรรมและหลายสถานี- โดยแต่ละจังหวะการกดจะทำให้แถบเคลื่อนไปข้างหน้าและดำเนินการพร้อมกัน (การเจาะ การขึ้นรูป การสร้างเหรียญ การตัด) เพื่อผลิตชิ้นส่วนสำเร็จรูปด้วยอัตราที่เกินร้อยจังหวะต่อนาทีภายใต้การควบคุมกระบวนการที่จัดทำเป็นเอกสาร
นิยามการปั๊มโลหะแบบก้าวหน้าในระดับมืออาชีพ
ในระดับพื้นฐาน ร้านค้าใดๆ ที่มีแท่นพิมพ์และแม่พิมพ์แบบโปรเกรสซีฟสามารถประทับตราชิ้นส่วนได้ อย่างไรก็ตาม การดำเนินงานระดับมืออาชีพ-นั้นถูกกำหนดโดยสิ่งที่เกิดขึ้นรอบๆ สื่อ คุณจะสังเกตเห็นความแตกต่างในพิกัดความเผื่อที่ +/-0.05 มม. หรือเข้มงวดกว่าในรอบหลายล้านรอบ ในแม่พิมพ์แบบก้าวหน้าที่ออกแบบทางวิศวกรรมจากเหล็กกล้าเครื่องมือระดับพรีเมียมเพื่ออายุการใช้งานหลาย- ล้านจังหวะ และในการตรวจสอบกระบวนการแบบเรียลไทม์ที่จับการเบี่ยงเบนก่อนที่จะสร้างเศษเหล็ก สิ่งเหล่านี้ไม่ใช่การอัพเกรดเพิ่มเติม ข้อกำหนดเหล่านี้เป็นข้อกำหนดพื้นฐานสำหรับโปรแกรมด้านยานยนต์ การบินและอวกาศ และอิเล็กทรอนิกส์ ซึ่งชิ้นส่วนที่มีข้อบกพร่องเพียงชิ้นเดียวสามารถต่อเนื่องไปสู่การหยุดสายการผลิตได้
สิ่งที่แยกการปฏิบัติงานระดับมืออาชีพจากการประทับตราทั่วไป
ช่องว่างระหว่างร้านประทับตราสินค้าและการดำเนินการประทับตราแบบมืออาชีพมีสี่เสาหลัก:
- ความอดทนที่เข้มงวดมากขึ้นได้รับการบำรุงรักษาด้วยความแม่นยำ-ส่วนประกอบเครื่องมือภาคพื้นดินและพารามิเตอร์การกดที่ควบคุม
- ออกแบบให้มีอายุยืนยาวทำได้โดยการเลือกวัสดุ การบำบัดความร้อน และกลยุทธ์การเคลือบที่เหมาะสม
- การควบคุมกระบวนการที่จัดทำเป็นเอกสารรวมถึงการตรวจสอบ SPC,-เซ็นเซอร์แม่พิมพ์ และบันทึกการตรวจสอบที่ตรวจสอบย้อนกลับได้
- ได้รับการรับรองระบบคุณภาพเช่น IATF 16949 หรือ ISO 9001 ที่บังคับใช้การดำเนินการแก้ไขที่มีโครงสร้างและการปรับปรุงอย่างต่อเนื่อง
พันธมิตรด้านการปั๊มโลหะแบบก้าวหน้าระดับมืออาชีพถือว่าคุณภาพเป็นรากฐานทางวัฒนธรรมมากกว่าจุดตรวจสอบที่สิ้นสุด-ของ- ทีมวิศวกรของพวกเขามีส่วนร่วมในการออกแบบชิ้นส่วน โดยแปลรูปทรงเรขาคณิตให้เป็นแผนผังสถานีที่ได้รับการปรับปรุงก่อนที่จะตัดเหล็กใดๆ การมีส่วนร่วมในอุตสาหกรรมต้นน้ำคือสิ่งที่แยกพันธมิตรการผลิตที่แท้จริงออกจากร้านค้าที่ดำเนินการพิมพ์ชิ้นส่วนเพียงอย่างเดียว
การทำความเข้าใจความแตกต่างนั้นมีความสำคัญ แต่ความลึกที่แท้จริงนั้นอยู่ที่ว่ากระบวนการจะเป็นอย่างไร ตั้งแต่วินาทีที่สต็อคสต็อคเข้าไปในแม่พิมพ์ไปจนถึงทันทีที่ชิ้นส่วนที่เสร็จแล้วตกลงลงในถังรวบรวม
กระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าทำงานอย่างไรทีละขั้นตอน
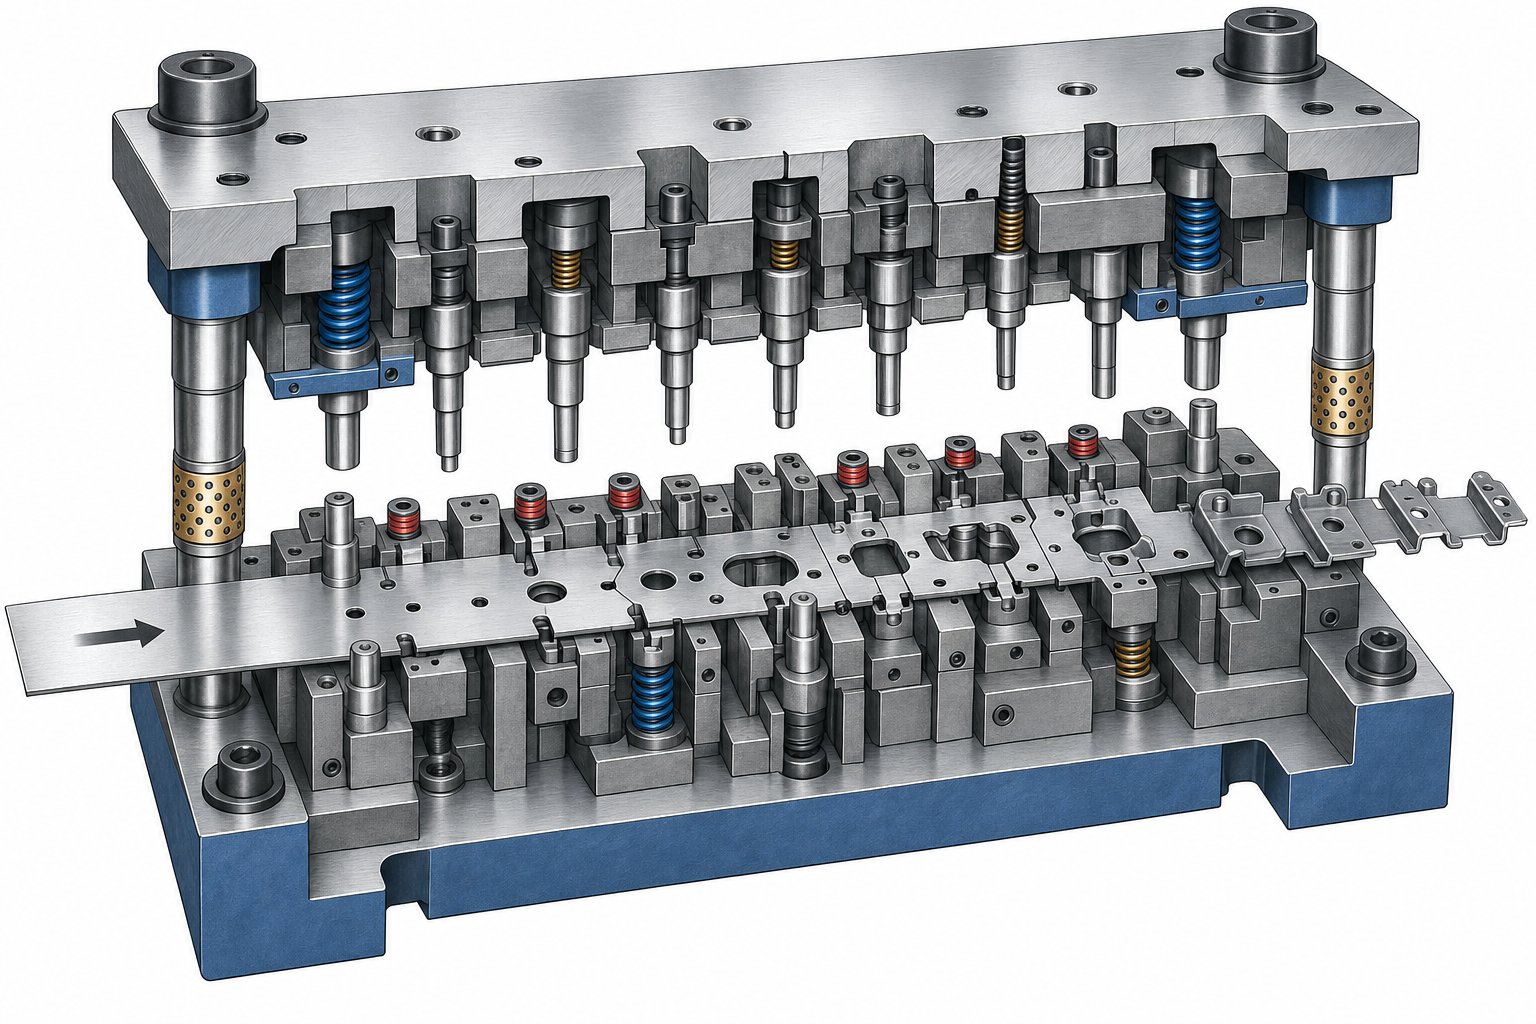
ชิ้นส่วนที่เสร็จแล้วที่ดรอปจากแม่พิมพ์ปั๊มแบบโปรเกรสซีฟนั้นแทบจะดูง่ายดาย แต่เบื้องหลังผลลัพธ์นั้นคือลำดับเหตุการณ์ทางกลที่ประสานกันอย่างแน่นหนาซึ่งเกิดขึ้นในเสี้ยววินาที ที่กระบวนการปั๊มขึ้นรูปแบบก้าวหน้าเริ่มต้นได้ดีก่อนรอบการกด โดยเริ่มต้นที่ตัวคลายคอยล์ ผ่านระบบยืดผมและหล่อลื่น และอาศัยกลไกการป้อนและการลงทะเบียนที่แม่นยำเพื่อให้ทุกสถานีอยู่ในแนวเดียวกับจังหวะหลายพันจังหวะต่อชั่วโมง
กลไกการให้อาหารแถบและการลงทะเบียนนักบิน
ลองนึกภาพริบบิ้นแผ่นโลหะต่อเนื่องกัน ซึ่งโดยทั่วไปมีความหนา 0.1 มม. ถึง 6 มม. คลี่ออกจากขดลวด ผ่านเครื่องหนีบผมเพื่อถอดชุดคอยล์ออก และเข้าสู่เครื่องป้อนเซอร์โว เครื่องป้อนจะเลื่อนแถบไปตามระยะทางคงที่ซึ่งเรียกว่าระยะฟีด ซึ่งเท่ากับระยะห่างระหว่างสถานีในแม่พิมพ์ สนามนี้จะต้องแม่นยำ แม้แต่ความเบี่ยงเบนเพียงไม่กี่พันส่วนในหนึ่งพันนิ้วก็ยังเกิดขึ้นทั่วทั้งสถานีและสร้างชิ้นส่วน-ของ-ข้อมูลจำเพาะ
การป้อนเพียงอย่างเดียวไม่สามารถรับประกันความแม่นยำของตำแหน่งที่อัตราการปั๊มโลหะความเร็วสูงที่ 200 ถึง 1,500 จังหวะต่อนาที นั่นคือที่มาของหมุดนำร่อง สถานีในยุคแรกๆ จะเจาะรูนำร่องโดยเฉพาะในแถบ เมื่อแม่พิมพ์ปิดในจังหวะต่อๆ ไป นักบินที่มีรูปทรงกรวยหรือกระสุน-จะเข้าไปในรูเหล่านั้นและดันแถบให้อยู่ในแนวที่แม่นยำก่อนที่จะเกิดการตัดหรือการขึ้นรูป ตามคำแนะนำทางวิศวกรรมอุตสาหกรรม โดยทั่วไประยะห่างของรูนำร่อง-ถึง-จะอยู่ที่ประมาณ 0.0005 ถึง 0.001 นิ้วสำหรับงานที่แม่นยำ ซึ่งแน่นพอที่จะแก้ไขข้อผิดพลาดของตัวป้อนที่เหลือโดยไม่ทำให้แถบบิดเบี้ยว
จังหวะการป้อน-มีความสำคัญพอๆ กับความแม่นยำของระดับเสียง ม้วนจะต้องปลดแถบออกก่อนที่นักบินจะเข้าปะทะ และ-จับใหม่หลังจากที่แม่พิมพ์เปิดออกเท่านั้น หากการป้อนม้วนปิดเร็วเกินไป โดยเฉพาะอย่างยิ่งใกล้กับจุดศูนย์ตายด้านล่างวัสดุที่ติดอยู่ระหว่างแม่พิมพ์และเครื่องป้อนสามารถดันแถบไปข้างหน้าเมื่อนักบินออก ทำให้เกิดความก้าวหน้าที่ยาวเกินไปจนปลอมแปลงเป็น-ข้อผิดพลาดด้านความยาวฟีด
วิธี-การขึ้นรูปหลายสถานีสร้างเรขาคณิตของชิ้นส่วน
แต่ละสถานีในแม่พิมพ์ปั๊มแบบโปรเกรสซีฟจะดำเนินการเฉพาะเจาะจงอย่างน้อยหนึ่งรายการบนแถบ รูปทรงเรขาคณิตสามมิติที่ซับซ้อน-ไม่เคยเกิดขึ้นในการตีครั้งเดียว แต่จะพัฒนาทีละน้อย โดยแต่ละสถานีจะเพิ่มคุณสมบัติต่างๆ จนกว่าชิ้นส่วนจะเสร็จสมบูรณ์ คิดว่าเป็นการสร้างส่วนประกอบทีละชั้น ยกเว้นว่าแต่ละชั้นจะมีการดำเนินการทางกลที่แตกต่างกันมากกว่าการสะสมวัสดุ
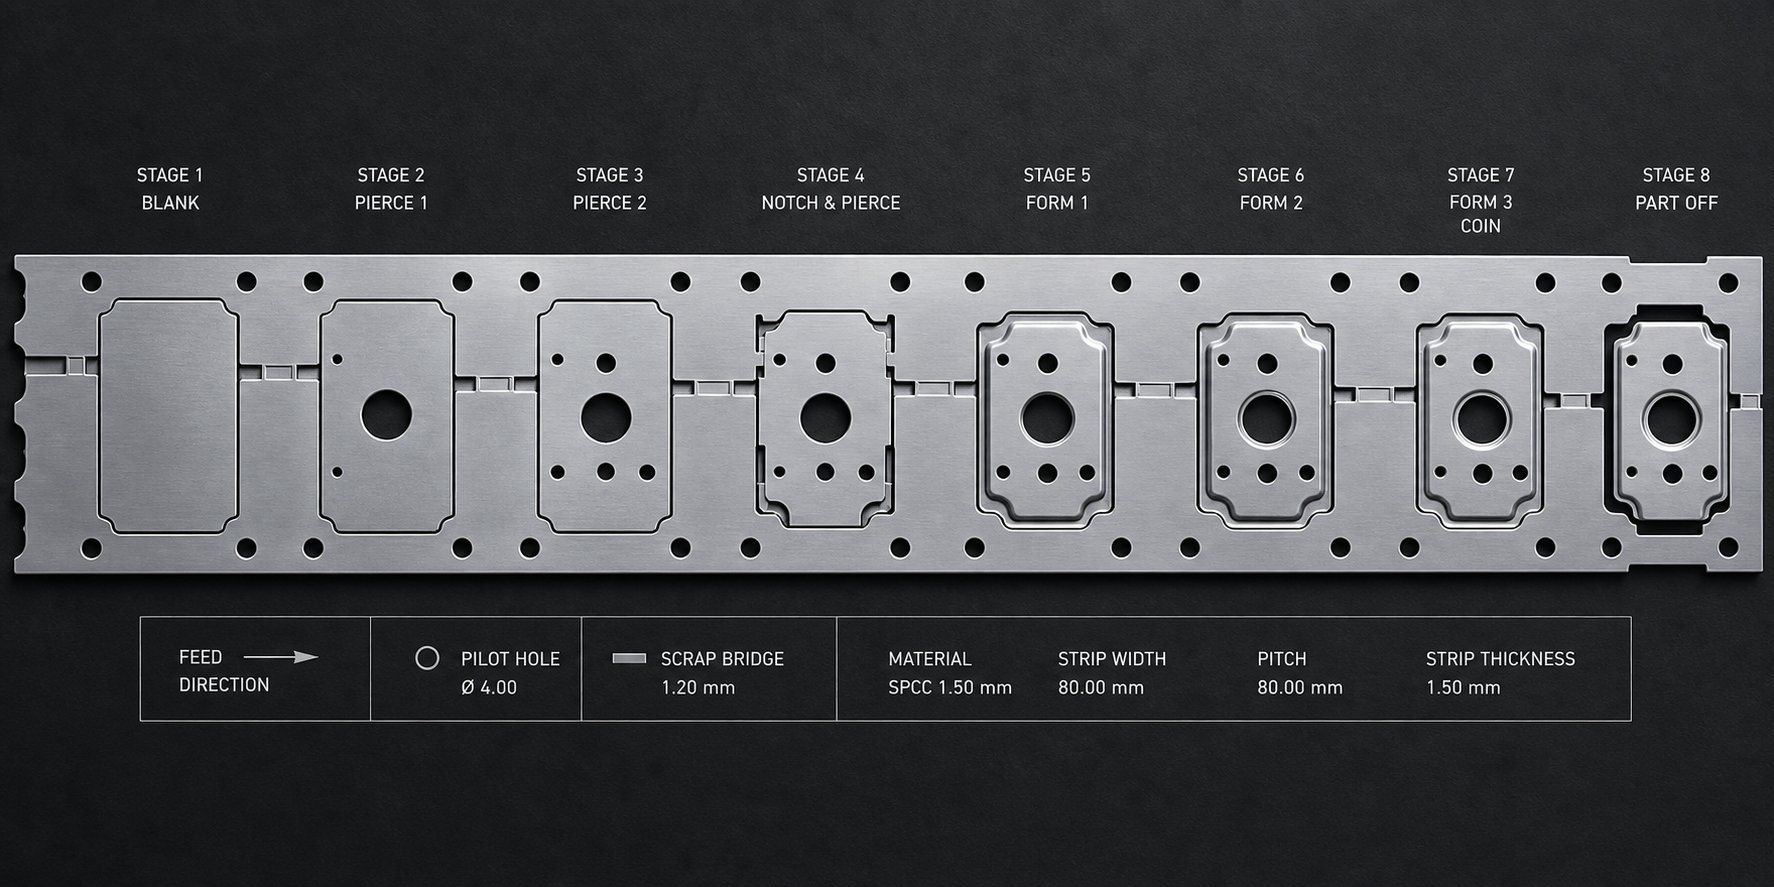
ต่อไปนี้เป็นลำดับการทำงานของสถานีโดยทั่วไปในการตั้งค่าแม่พิมพ์และการปั๊มแบบโปรเกรสซีฟแบบมืออาชีพ:
- เจาะรูนำร่อง- สร้างคุณลักษณะการลงทะเบียนที่ใช้โดยสถานีปลายทางเพื่อการวางตำแหน่งที่แม่นยำ
- การเจาะและการเจาะ- เจาะรู ร่อง และโปรไฟล์บางส่วนภายใน การตัดหนักจะถูกกระจายตั้งแต่เนิ่นๆ เพื่อรักษาความมั่นคงของแถบ
- การกรีดและการขึ้นรูป- ตัดและโค้งงอแถบ บานเกล็ด หรือลักษณะการเปลี่ยนผ่านบางส่วนเพื่อเตรียมแถบสำหรับการขึ้นรูปที่ลึกยิ่งขึ้น
- การวาดและการขึ้นรูป- สร้างรูปทรงสามมิติ- เช่น ถ้วย ซี่โครง ลายนูน หรือพื้นผิวโค้งผ่านการไหลของวัสดุที่ควบคุม
- การสร้างเหรียญและการสอบเทียบ- บีบอัดวัสดุเฉพาะจุดเพื่อให้ได้การควบคุมมิติที่แน่นหนา พื้นผิวเรียบ หรือเพิ่มรัศมีให้คมชัดเกินกว่าที่อากาศจะเอื้ออำนวย
- ตัดแต่ง- ขจัดวัสดุส่วนเกินที่เกิดขึ้นระหว่างการขึ้นรูปหรือกำจัดการเชื่อมต่อของตัวพาที่อยู่รอบปริมณฑลของชิ้นส่วน
- จุดตัดสุดท้าย- แยกส่วนที่เสร็จสมบูรณ์ออกจากแถบพาหะเพื่อนำออกหรือรวบรวม
การจัดลำดับสถานีไม่ได้เป็นไปตามอำเภอใจ นักออกแบบแม่พิมพ์มืออาชีพวางขั้นตอนการตัดหนักตั้งแต่เนิ่นๆ โดยดำเนินการขึ้นรูปหลักตรงกลางซึ่งตัวพายังคงให้การสนับสนุน และทำการสอบเทียบก่อนที่จะตัดเพื่อล็อคขนาดสุดท้าย วิธีการนี้จะช่วยจัดการน้ำหนักสูงสุดตลอดจังหวะการกด และป้องกันการบิดเบี้ยวของแถบที่จะสะสมผ่านสถานีต่อๆ ไป
กดลำดับจังหวะและการประสานงานล่วงหน้าของ Strip
กระบวนการปั๊มแบบก้าวหน้าทั้งหมดจะซิงโครไนซ์กับรอบจังหวะการกด ในระหว่างจังหวะลง แม่พิมพ์ส่วนบนจะเคลื่อนลงมา นักบินมีส่วนร่วม และทุกสถานีจะดำเนินการไปพร้อมๆ กัน ที่จุดศูนย์กลางตายด้านล่าง การตัดและการขึ้นรูปทั้งหมดจะเสร็จสมบูรณ์สำหรับรอบนั้น ในการเคลื่อนตัวขึ้น แผ่นนักเต้นระบำเปลื้องผ้าจะยึดแถบในขณะที่เจาะถอนออก ตัวยกสต็อกจะยกแถบให้พ้นจากคุณสมบัติดายล่าง และระบบป้อนจะเลื่อนวัสดุไปหนึ่งระดับ
ความสัมพันธ์ระหว่างระยะการกดและการเคลื่อนตัวของแถบคือสิ่งที่ทำให้การปั๊มโลหะด้วยความเร็วสูงเกิดขึ้นได้ ทุกรอบ แถบจะเคลื่อนไปข้างหน้าหนึ่งระดับ ทุกสถานีจะประมวลผลส่วนต่างๆ ของแถบในเวลาเดียวกัน ผลลัพธ์ที่ได้คือชิ้นงานที่เสร็จสมบูรณ์หนึ่งชิ้นต่อจังหวะที่สถานีสุดท้าย ไม่ว่าชิ้นส่วนนั้นจะต้องดำเนินการขั้นกลางกี่ครั้งก็ตาม แม่พิมพ์ 12 สถานีที่ทำงานที่ 400 จังหวะต่อนาทีสร้างชิ้นส่วนที่เสร็จสมบูรณ์ 400 ชิ้นต่อนาที โดยการทำงานทั้งหมด 12 รายการจะเกิดขึ้นแบบขนานแทนที่จะเป็นแบบอนุกรม
ความสูงของการยกสตริปมีบทบาทสำคัญในการประสานงานนี้ แถบจะต้องสูงขึ้นพอที่จะเคลียร์นักบินและสร้างลักษณะต่างๆ ก่อนที่จะเคลื่อนตัว แต่การยกที่มากเกินไปทำให้เกิดการสั่นสะเทือนและการโก่งงอที่จำกัดความเร็วของการกด การสร้างสมดุลระหว่างความสูงในการยก จังหวะการป้อน และอัตราการชักคือจุดที่กระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าเปลี่ยนจากทฤษฎีในตำราเรียนไปสู่วิศวกรรมประยุกต์ และในกรณีที่ผู้ปฏิบัติงานมืออาชีพแยกความแตกต่างจากโรงผลิตที่ใช้แม่พิมพ์เกินกรอบความเร็วที่ได้รับการตรวจสอบ
กลไกของการป้อน การนำร่อง และการประสานจังหวะจะอธิบายว่าชิ้นส่วนต่างๆ เคลื่อนที่ผ่านแม่พิมพ์ได้อย่างไร แต่ความฉลาดที่อยู่เบื้องหลังกระบวนการนั้นอาศัยอยู่ในแม่พิมพ์ โดยเฉพาะในวัสดุเครื่องมือ เค้าโครงสถานี และการตัดสินใจในการออกแบบที่กำหนดว่าแม่พิมพ์จะทนทานต่อจังหวะ 500,000 ครั้งหรือ 5 ล้านครั้ง
การออกแบบแม่พิมพ์แบบก้าวหน้าและความรู้พื้นฐานด้านเครื่องมือ
แม่พิมพ์แบบโปรเกรสซีฟมีความสามารถพอๆ กับการตัดสินใจที่ฝังอยู่ในการออกแบบเท่านั้น วัสดุเครื่องมือ จำนวนสถานี ลำดับเค้าโครง และการกระจายแรงทั้งหมดจะถูกล็อคไว้ก่อนที่จะวิ่งในจังหวะเดียว การออกแบบแม่พิมพ์แบบโปรเกรสซีฟระดับมืออาชีพแยก-เครื่องมือที่มีอายุการใช้งานยาวนานและทำซ้ำได้ออกจากแม่พิมพ์ที่เสื่อมสภาพเร็วและเสียเงินเนื่องจากการบำรุงรักษาและเศษซากที่ไม่ได้วางแผนไว้
วัสดุเครื่องมือและอายุขัยของแม่พิมพ์
เกรดเหล็กที่เลือกสำหรับการเจาะ การใส่แม่พิมพ์ และการขึ้นรูปส่วนประกอบจะควบคุมจำนวนชิ้นส่วนของแม่พิมพ์ที่สามารถผลิตได้โดยตรงก่อนที่จะต้องลับคมหรือเปลี่ยนใหม่ วัสดุที่แข็งกว่าจะทนทานต่อการสึกหรอได้นานกว่า แต่ก็มีราคาสูงกว่าและอาจเปราะได้เมื่อรับแรงกระแทก การเลือกวัสดุแม่พิมพ์โปรเกรสซีฟที่เหมาะสมหมายถึงความสมดุลระหว่างความต้านทานการสึกหรอกับความเหนียว ต้นทุน และความต้องการเฉพาะของวัสดุที่มีการประทับตรา
ต่อไปนี้คือการเปรียบเทียบวัสดุเครื่องมือที่พบบ่อยที่สุดในทางปฏิบัติ:
| วัสดุเครื่องมือ | ความแข็ง (HRC) | ความต้านทานการสึกหรอ | ความเหนียว | อายุการใช้งานแม่พิมพ์ทั่วไป (จังหวะ) | แอปพลิเคชั่นที่ดีที่สุด |
|---|---|---|---|---|---|
| เหล็กเครื่องมือ D2 | 58-62 | สูง | ปานกลาง | 1-3ล้าน | การเจาะและตัดเหล็กเหนียวและอลูมิเนียมทั่วไป |
| M2 สูง-เหล็กความเร็วสูง | 60-65 | สูงมาก | ปานกลาง-สูง | 3-5ล้าน | การเจาะความเร็วสูง-วัสดุที่มีฤทธิ์กัดกร่อน เช่น สแตนเลส |
| คาร์ไบด์ (ทังสเตน คาร์ไบด์) | 70-75+ | ยอดเยี่ยม | ต่ำ | 5-20+ ล้าน | โปรแกรมปริมาณมาก-ที่ต้องการอายุการใช้งานแม่พิมพ์สูงสุดโดยมีการลับคมน้อยที่สุด |
D2 ครอบคลุมการใช้งานเครื่องมือและแม่พิมพ์แบบก้าวหน้าที่หลากหลายในราคาที่สมเหตุสมผล M2 ก้าวเข้ามาเมื่อความเร็วในการกดเพิ่มขึ้นหรือเมื่อปั๊มโลหะผสมที่แข็งกว่าซึ่งเคี้ยวผ่านเหล็กเกรดต่ำ- เม็ดมีดคาร์ไบด์ช่วยยืดอายุการใช้งานของแม่พิมพ์ไปหลายสิบล้านชิ้น แต่ต้องใช้การกดอย่างระมัดระวังและการทำงานที่ปราศจากการกระแทก- เนื่องจากคาร์ไบด์จะแตกหักแทนที่จะเปลี่ยนรูปภายใต้แรงกดที่ศูนย์กลาง-มากเกินไป
ช่างประกอบแม่พิมพ์มืออาชีพยังใช้การปรับสภาพพื้นผิว เช่น การเคลือบ TiN หรือ TiCN เพื่อลดแรงเสียดทาน ชะลอการครูดบนชิ้นส่วนสแตนเลส และขยายระยะเวลาระหว่างรอบการลับคม
การวางแผนเค้าโครงสถานีสำหรับชิ้นส่วนที่ซับซ้อน
การแปลรูปทรงของชิ้นส่วนที่เสร็จแล้วไปเป็นรูปแบบสถานีที่ได้รับการปรับปรุงคือการออกแบบแม่พิมพ์ปั๊มขึ้นรูปจากวิศวกรรมเครื่องกลไปสู่การแก้ปัญหา-แบบประยุกต์ ผู้ผลิตที่มีประสบการณ์เช่นยี่เฉินเข้าถึงขั้นตอนนี้โดยการจับคู่ทุกคุณลักษณะบนชิ้นส่วน ระบุลำดับการขึ้นรูปที่ลดการบิดเบือนของวัสดุ และกระจายแรงในการตัดและการขึ้นรูปเท่าๆ กันตลอดจังหวะการกด
การวางแผนแผนผังสถานีเป็นไปตามวิธีการที่มีโครงสร้าง:
- ระบุการดำเนินการเจาะ การขึ้นรูป และการตัดแต่งทั้งหมดที่จำเป็นสำหรับรูปทรงของชิ้นส่วน
- การดำเนินการตามลำดับ ดังนั้นการตัดหนักจะเกิดขึ้นตั้งแต่เนิ่นๆ บนวัสดุเรียบ และการขึ้นรูปจะเกิดขึ้นกลางคัน ในขณะที่ตัวพายังคงให้ความมั่นคง
- จัดกลุ่มการปฏิบัติงานที่เข้ากันได้เป็นสถานีที่ใช้ร่วมกันซึ่งสามารถรองรับน้ำหนักและช่องว่างได้
- ใส่สถานีว่าง (ตาบอด) ระหว่างขั้นตอนการขึ้นรูปหนักเพื่อให้แถบผ่อนคลายและให้พื้นที่สำหรับการปรับเปลี่ยนการออกแบบในอนาคต
- ตรวจสอบว่าน้ำหนักรวมของสถานีที่ใช้งานอยู่ทั้งหมดยังคงอยู่ในความจุของแท่นพิมพ์ โดยมีอัตราความปลอดภัยอยู่ที่ 15-20%
เลย์เอาต์ที่วางแผนไว้ไม่ดีจะสร้างหนามแหลมที่เบนเข็มกด เร่งการสึกหรอที่ด้านหนึ่งของแม่พิมพ์ และทำให้เกิดการเปลี่ยนแปลงของมิติ การออกแบบแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้าที่จัดลำดับอย่างดี-จะกระจายโหลดอย่างสมมาตร และติดตามแถบได้โดยตรงผ่านทุกสถานี
ปรับสมดุลความซับซ้อนของแม่พิมพ์ด้วยเป้าหมายการผลิต
สถานีที่มากขึ้นหมายถึงความสามารถที่มากขึ้น แต่ยังหมายถึงแม่พิมพ์ที่กว้างขึ้น เตียงกดที่ใหญ่ขึ้น และต้นทุนเครื่องมือที่สูงขึ้น นักออกแบบแม่พิมพ์มืออาชีพจะนับสถานีชั่งน้ำหนักเทียบกับความกว้างของแถบ ซึ่งขับเคลื่อนต้นทุนวัสดุต่อชิ้นส่วน และเทียบกับน้ำหนักการพิมพ์ที่ต้องการ ซึ่งจำกัดตัวเลือกเครื่องจักรในพื้นที่การผลิต
แม่พิมพ์ 16 สถานีที่เหมาะกับแท่นพิมพ์ 200 ตันมักเป็นทางเลือกที่ประหยัดกว่าแม่พิมพ์ 22 สถานีซึ่งต้องใช้แท่นพิมพ์ 400 ตัน แม้ว่าแบบหลังจะรวมการปฏิบัติงานมากกว่าก็ตาม การตัดสินใจขึ้นอยู่กับปริมาณต่อปี กำลังการผลิตที่มีอยู่ และต้นทุนรวมในการเป็นเจ้าของตลอดอายุการใช้งานที่คาดหวังของแม่พิมพ์
นี่คือจุดที่การออกแบบแม่พิมพ์ปั๊มขึ้นรูปที่ก้าวหน้ากลายเป็นการทำงานร่วมกันระหว่างผู้ออกแบบชิ้นส่วน วิศวกรแม่พิมพ์ และผู้วางแผนการผลิต อี้เฉินการประทับตราแบบก้าวหน้าตัวอย่างเช่น กระบวนการพัฒนามุ่งเน้นไปที่แม่พิมพ์ทางวิศวกรรมที่บรรลุเป้าหมายความสามารถในการทำซ้ำ ในขณะเดียวกันก็ปรับให้เข้ากับโครงสร้างพื้นฐานการผลิตที่ปรับขนาดได้ ทำให้ทีมจัดซื้อมีเส้นทางที่ชัดเจนตั้งแต่การตรวจสอบต้นแบบไปจนถึงการผลิตจำนวนมาก
วัสดุเครื่องมือและเค้าโครงสถานีล็อคอยู่ในเพดานประสิทธิภาพของแม่พิมพ์ แต่แม้แต่แม่พิมพ์ที่ได้รับการออกแบบทางวิศวกรรมอย่างแม่นยำที่สุดก็ไม่สามารถชดเชยการเลือกวัสดุที่ไม่ดีหรือการจัดวางแถบที่ไม่มีประสิทธิภาพต้นน้ำ ซึ่งเป็นจุดที่การออกแบบของผู้ให้บริการและกลยุทธ์การซ้อนเข้ามาแทนที่
การเลือกวัสดุและการเพิ่มประสิทธิภาพเค้าโครงสตริป
โดยปกติแล้ววัตถุดิบจะมีสัดส่วน 40-60% ของต้นทุนรวมของชิ้นส่วนที่ประทับตรา นั่นหมายความว่าการตัดสินใจระหว่างการออกแบบเค้าโครงแถบและการเลือกใช้วัสดุมีอิทธิพลต่อ-เศรษฐศาสตร์ต่อส่วนมากกว่าปัจจัยอื่นๆ เกือบทั้งหมดในกระบวนการนี้ เค้าโครงที่ได้รับการปรับปรุงมาอย่างดีจะบีบชิ้นส่วนให้ได้มากที่สุดจากทุกคอยล์ ในขณะที่ตัวเลือกวัสดุที่เหมาะสมช่วยให้มั่นใจได้ว่าชิ้นส่วนเหล่านั้นจะขึ้นรูปได้สะอาดหมดจด ไม่มีการแตกร้าว รอยย่น หรือสปริงกลับมากเกินไป
การออกแบบแถบขนส่งและการเพิ่มประสิทธิภาพการทำรัง
แถบพาหะคือกระดูกสันหลังของโครงกระดูกที่ยึดชิ้นส่วนที่ขึ้นรูปบางส่วนไว้ด้วยกันขณะที่พวกมันเคลื่อนตัวผ่านแม่พิมพ์ เนื่องจากไม่ใช่ผลิตภัณฑ์สำเร็จรูป ดังนั้นวัสดุรองรับทุกตารางมิลลิเมตรจึงกลายเป็นเศษเหล็ก การออกแบบให้บางและแคบที่สุดเท่าที่จะเป็นไปได้ ในขณะที่ยังคงรักษาความแข็งแรงเพียงพอที่จะดันแถบผ่านทุกสถานีโดยไม่เกิดการโก่งงอ ถือเป็นการปรับสมดุลที่ส่งผลโดยตรงต่อการใช้วัสดุ
ตัวพาสองประเภทรองรับการใช้งานปั๊มแบบก้าวหน้าที่แตกต่างกัน:
- ผู้ให้บริการที่เป็นของแข็งทำงานสำหรับการตัดและดัดขั้นพื้นฐานโดยที่แถบจะแบนตลอดจังหวะการกดทั้งหมด มีความแข็งแกร่งสูงสุด แต่ไม่สามารถรองรับการเคลื่อนที่ของชิ้นส่วนแนวตั้งระหว่างสถานีได้
- ผู้ให้บริการเว็บยืดรวมการตัดหรือห่วงเชิงกลยุทธ์ที่ช่วยให้พาหะสามารถงอในแนวตั้งและแนวนอน สิ่งเหล่านี้จำเป็นสำหรับชิ้นส่วนที่ต้องการการวาดแบบลึก การพิมพ์ลายนูน หรือการขึ้นรูปแบบหลายขั้นตอน- โดยที่วัสดุจะต้องไหลเข้าด้านในโดยไม่บิดเบือนระยะห่างระหว่างส่วนต่างๆ
ตัวพาที่ออกแบบมาไม่ดีอาจทำให้เครื่องมือเสียหายโดยสิ้นเชิง หากใยแนบแคบเกินไป มันจะฉีกขาดระหว่างการขึ้นรูป หากแข็งเกินไปสำหรับการวาดแบบลึก- มันจะล็อคระยะพิทช์ของแถบและทำให้เกิดการลงทะเบียนดาวน์สตรีมที่ไม่ถูกต้อง วิศวกรแม่พิมพ์มืออาชีพใช้ซอฟต์แวร์จำลองสถานการณ์เพื่อคาดการณ์การเสียรูปของพาหะ และตรวจสอบว่า flex web ให้ความยาวของเส้นเพียงพอเพื่อรองรับการเคลื่อนที่ในแนวตั้งโดยไม่ทำให้บางเกินขีดจำกัดการแตกหักของวัสดุ
กลยุทธ์การซ้อนจะกำหนดวิธีการวางตำแหน่งและวางชิ้นส่วนบนแถบเพื่อลดของเสีย สำหรับวัสดุปั๊มขึ้นรูปแบบก้าวหน้า วิธีการทั่วไป ได้แก่:
- เค้าโครงแถวเดี่ยว-- เรียบง่ายและคาดเดาได้ เหมาะสำหรับชิ้นส่วนที่สมมาตรแต่มักใช้วัสดุน้อยกว่า
- การทำรังแบบเชิงมุมหรือแบบหมุน- เอียงส่วนต่างๆ เป็นมุมเพื่อให้ชิดกันมากขึ้น เช่น ชิ้นส่วนปริศนา ซึ่งสามารถลดความกว้างของแถบสำหรับรูปทรงเรขาคณิตที่ไม่สม่ำเสมอได้อย่างมาก
- เค้าโครงหลาย-แถว- ประทับตราสองส่วนขึ้นไปเคียงข้างกันต่อจังหวะการกด เพิ่มปริมาณงานและปรับปรุงการใช้งานเมื่อขนาดชิ้นส่วนอนุญาต
มาตรฐานอุตสาหกรรมสำหรับการใช้วัสดุในการดำเนินงานแม่พิมพ์แบบก้าวหน้าอย่างน้อย 75% การบรรลุเป้าหมายนั้นจำเป็นต้องปรับความกว้างของสะพานอย่างระมัดระวัง ส่วนเล็กๆ ของวัสดุที่ทิ้งไว้ระหว่างส่วนที่อยู่ติดกัน และระหว่างชิ้นส่วนกับขอบแถบ กฎทั่วไปกำหนดความหนาของสะพานขั้นต่ำไว้ที่ 1.25 ถึง 1.5 เท่าของความหนาของวัสดุ สำหรับแถบขนาด 1.5 มม. ซึ่งแปลเป็นสะพานที่มีขนาดประมาณ 1.9 ถึง 2.25 มม. ซึ่งเพียงพอที่จะป้องกันไม่ให้เศษบิดและทำให้แม่พิมพ์ติด
การเพิ่มประสิทธิภาพความกว้างของแถบจะเชื่อมโยงโดยตรงกับต้นทุนต่อ-ชิ้นส่วน แถบที่แคบลงหมายถึงการใช้วัตถุดิบน้อยลงต่อรอบ แต่ยังหมายถึงระยะขอบที่เข้มงวดมากขึ้นในด้านความแข็งแกร่งของตัวพาและความเสถียรของคมตัดด้วย ระยะห่างของฟีด ซึ่งเป็นระยะทางที่แถบเคลื่อนไปต่อจังหวะ รวมกับความกว้างของแถบเพื่อกำหนดพื้นที่สี่เหลี่ยมของวัสดุที่ใช้ต่อชิ้นส่วน การลดขนาดลงในขณะที่ยังคงรักษาความสมบูรณ์ของโครงสร้างและความสามารถในการขึ้นรูปจะช่วยลดต้นทุนวัสดุตามสัดส่วน
ประเภทโลหะและช่วงความหนาสำหรับการปั๊มแบบก้าวหน้า
ไม่ใช่ว่าโลหะทุกชนิดจะทำงานได้ดีในแม่พิมพ์แบบโปรเกรสซีฟ กระบวนการนี้ต้องการวัสดุที่สามารถทนต่อการโค้งงอ การเจาะ และการขึ้นรูปซ้ำๆ ในหลายสถานีโดยไม่เกิดการแตกร้าวหรือการทำงาน-แข็งตัวจนถึงจุดแตกหัก ความสามารถในการขึ้นรูป ความแข็งของพื้นผิว และพฤติกรรมการสปริงกลับ ล้วนส่งผลต่อว่าโลหะผสมที่กำหนดจะเป็นตัวเลือกที่ดีสำหรับการปั๊มโลหะแบบโปรเกรสซีฟความเร็วสูง-หรือไม่
ต่อไปนี้คือการเปรียบเทียบวัสดุปั๊มขึ้นรูปแบบโปรเกรสซีฟที่พบมากที่สุดระหว่างคุณลักษณะที่ใช้งานได้จริง:
| หมวดหมู่วัสดุ | คะแนนความสามารถในการขึ้นรูป | ช่วงความหนาทั่วไป | การใช้งานทั่วไป | ข้อควรพิจารณาในการใช้เครื่องมือพิเศษ |
|---|---|---|---|---|
| เหล็กกล้าคาร์บอนต่ำ- (C1008-C1010) | ยอดเยี่ยม | 0.2 - 4.0 มม | ฉากยึด ส่วนประกอบแชสซี ส่วนรองรับโครงสร้าง กล่องหุ้มระบบไฟฟ้า | เครื่องมือมาตรฐาน D2 ทำงานได้ดี ความกังวลใจน้อยที่สุด |
| สแตนเลส (301, 304, 316) | ปานกลาง-ดี | 0.1 - 3.0 มม | อุปกรณ์ทางการแพทย์ อุปกรณ์อาหาร แผงป้องกันอิเล็กทรอนิกส์ ฮาร์ดแวร์ที่ทนทานต่อการกัดกร่อน- | งานสูง-อัตราการชุบแข็งต้องใช้ M2 หรือเครื่องมือคาร์ไบด์ การเคลือบ TiN ช่วยลดการครูด |
| โลหะผสมทองแดง (C110, C194, C260 ทองเหลือง) | ดี-ดีเยี่ยม | 0.1 - 2.5 มม | ขั้วต่อไฟฟ้า ขั้วต่อ ตัวระบายความร้อน การป้องกัน RF | วัสดุเนื้ออ่อนอาจทำให้เกิดการสะสมของเศษเสี้ยนบนหมัดได้ จำเป็นต้องล้างทากบ่อยๆ |
| ทองเหลือง (C260, C270) | ยอดเยี่ยม | 0.1 - 2.0 มม | อุปกรณ์ประปา อุปกรณ์ตกแต่ง หน้าสัมผัสไฟฟ้า ส่วนประกอบเครื่องมือ | ขึ้นรูปได้ดีเยี่ยมพร้อมสปริงกลับต่ำ เครื่องมือมาตรฐานเพียงพอสำหรับการใช้งานส่วนใหญ่ |
| อลูมิเนียมอัลลอยด์ (1100, 3003, 5052) | ดี-ดีเยี่ยม | 0.2 - 3.5 มม | แผ่นระบายความร้อน แผงยานยนต์ ตัวเรือนอิเล็กทรอนิกส์ โครงยึดการบินและอวกาศ | การสะสมของกาวบนเครื่องมือต้องใช้พื้นผิวแม่พิมพ์ขัดเงาหรือการเคลือบแบบพิเศษ โลหะผสมที่อ่อนกว่าจำเป็นต้องมีการเจาะที่กว้างกว่า-เพื่อ-ระยะหลบแม่พิมพ์ |
การปั๊มขึ้นรูปด้วยเหล็กกล้าคาร์บอนแบบโปรเกรสซีฟครองโปรแกรมโครงสร้างที่มีปริมาณสูง- เนื่องจากวัสดุมีราคาไม่แพง ขึ้นรูปได้อย่างคาดเดาได้ และทำงานด้วยความเร็วการกดสูงโดยไม่ต้องใช้สารหล่อลื่นพิเศษ เกรดเช่น C1008 และ C1010 ให้ความเหนียวที่จำเป็นสำหรับการโค้งงอและการดึงที่ซับซ้อน ในขณะที่ยังคงความแข็งเพียงพอที่จะรักษาความสมบูรณ์ของพาหะผ่านดายหลาย-สถานี
การปั๊มแบบก้าวหน้าด้วยทองแดงและการปั๊มแบบก้าวหน้าแบบทองเหลืองเป็นมาตรฐานในภาคไฟฟ้าและอิเล็กทรอนิกส์ โลหะผสมเหล่านี้ผสมผสานการนำไฟฟ้าที่ดีเยี่ยมเข้ากับความสามารถในการขึ้นรูปที่ดี ทำให้เหมาะสำหรับขั้วต่อ บัสบาร์ และหน้าสัมผัสสปริง โดยเฉพาะอย่างยิ่งทองเหลืองมีการสปริงกลับต่ำมาก ซึ่งช่วยให้ใช้เครื่องมือได้ง่ายขึ้น และลดจำนวนสถานีสำหรับชิ้นส่วนที่มีพิกัดความเผื่อเชิงมุมแคบ
การปั๊มอะลูมิเนียมแบบก้าวหน้าถือเป็นความท้าทายที่ไม่เหมือนใคร ความอ่อนตัวของโลหะทำให้เกาะติดกับพื้นผิวเครื่องมือ ทำให้เกิดการสะสมตัวที่ทำให้เกิดข้อบกพร่องที่พื้นผิวบนชิ้นส่วนสำเร็จรูป การปฏิบัติงานระดับมืออาชีพจะตอบโต้สิ่งนี้ด้วยพื้นผิวพันช์และดายที่ผ่านการขัดเงาอย่างดี สารหล่อลื่นเฉพาะทาง และบางครั้งมีการเคลือบโครเมียมหรือ DLC บนส่วนประกอบที่ขึ้นรูป แม้จะมีข้อพิจารณาเหล่านี้ แต่อะลูมิเนียมยังคงเป็นตัวเลือก-สำหรับส่วนประกอบน้ำหนักเบาในการใช้งานด้านยานยนต์และอิเล็กทรอนิกส์ ซึ่งการลดน้ำหนักทำให้ต้องหันมาสนใจเครื่องมือเพิ่มเติม
สแตนเลสอยู่ที่ส่วนท้ายของวัสดุปั๊มขึ้นรูปที่มีความต้องการสูง การทำงานที่สูง-อัตราการชุบแข็งหมายถึงความแข็งแรงของวัสดุเพิ่มขึ้นอย่างมากในระหว่างการขึ้นรูป ซึ่งจะช่วยเร่งการสึกหรอของการเจาะและเพิ่มแรงลอก โปรแกรมสเตนเลสที่ประสบความสำเร็จต้องอาศัยเหล็กกล้าเครื่องมือระดับพรีเมียม (M2 หรือคาร์ไบด์) การเจาะ-ถึง-ระยะห่างแม่พิมพ์ที่แม่นยำ และกลยุทธ์การหล่อลื่นเชิงรุกเพื่อจัดการกับการสร้างความร้อนที่อัตราระยะชักสูง
การเลือกวัสดุที่เหมาะสมมีชัยไปกว่าครึ่ง อีกครึ่งหนึ่งคือการออกแบบชิ้นส่วนที่เคารพขีดจำกัดทางกายภาพของการขึ้นรูปแบบก้าวหน้า โดยที่การวางตำแหน่ง รัศมีการโค้งงอ และสัดส่วนมิติจะเป็นตัวกำหนดว่าแม่พิมพ์จะไม่มีปัญหา-หรือต่อสู้กับเรขาคณิตที่ทุกสถานี
การออกแบบแนวทางการผลิตในการปั๊มแบบก้าวหน้า
ทุกฟีเจอร์ที่คุณวาดบนโมเดลชิ้นส่วนจะกลายเป็นฐานในแม่พิมพ์ หมัดที่สึกหรอ หรือการดำเนินการขึ้นรูปที่เพิ่มน้ำหนักให้กับแท่นพิมพ์ในที่สุด การออกแบบเพื่อความสามารถในการผลิตในการปั๊มแบบก้าวหน้าหมายถึงการออกแบบทางเรขาคณิตของชิ้นส่วนของคุณ เพื่อให้แม่พิมพ์สามารถผลิตชิ้นส่วนได้อย่างน่าเชื่อถือด้วยความเร็ว โดยไม่ต้องใช้เครื่องมือที่แปลกใหม่ สถานีที่มากเกินไป หรือการแทรกแซงการบำรุงรักษาอย่างต่อเนื่อง กฎด้านล่างนี้แปลประสบการณ์ด้านวัสดุศาสตร์และการออกแบบแม่พิมพ์ปั๊มโลหะให้เป็นข้อจำกัดที่สามารถนำไปใช้ได้ในขั้นตอน CAD ก่อนที่การประมาณการต้นทุนเครื่องมือจะเริ่มต้นขึ้น
กฎมิติที่สำคัญสำหรับชิ้นส่วนแม่พิมพ์แบบก้าวหน้า
รู ช่อง และช่องเจาะเป็นหนึ่งในคุณสมบัติแรกๆ ที่เกิดขึ้นในเครื่องมือตอกแบบก้าวหน้า ซึ่งโดยทั่วไปแล้วจะอยู่ที่สถานีเจาะในยุคแรกๆ ขนาดและตำแหน่งที่สัมพันธ์กับความหนาของวัสดุเป็นตัวกำหนดว่าการเจาะจะอยู่รอดได้หลายล้านรอบหรือแตกหักก่อนเวลาอันควร ละเมิดกฎการกำหนดขนาดขั้นต่ำ และคุณบังคับให้ใช้ส่วนประกอบแม่พิมพ์ปั๊มที่มีขนาดเล็กและเปราะบาง ซึ่งส่งผลให้ต้นทุนการบำรุงรักษาสูงขึ้นและเพิ่มอัตราของเสีย
ต่อไปนี้เป็นกฎมิติหลักที่วิศวกรแม่พิมพ์มืออาชีพนำไปใช้เมื่อประเมินความเป็นไปได้ของชิ้นส่วน:
- เส้นผ่านศูนย์กลางรูขั้นต่ำ:ความหนาของวัสดุอย่างน้อย 1.0 เท่าสำหรับโลหะที่มีความเหนียว เช่น เหล็กกล้าคาร์บอนต่ำ- และทองเหลือง สำหรับวัสดุแรงดึงสูง- เช่น สแตนเลส ให้เพิ่มความหนาของวัสดุเป็น 2.0x เพื่อป้องกันการแตกหักของหมัด
- ความกว้างช่องขั้นต่ำ:ความหนาของวัสดุอย่างน้อย 1.5 เท่า ช่องแคบกว่าต้องใช้การเจาะเหล็กหรือคาร์ไบด์ความเร็วสูงเฉพาะทาง ส่งผลให้ต้นทุนเครื่องมือเพิ่มขึ้นอย่างมาก
- ระยะห่างขั้นต่ำระหว่างหลุม:ความหนาของวัสดุอย่างน้อย 2.0x จากขอบ-ถึง-ขอบ ระยะห่างที่ใกล้กันมากขึ้นจะทำให้ใยระหว่างส่วนต่างๆ เสียรูปหรือฉีกขาดระหว่างการเจาะ
- ระยะห่างขั้นต่ำจากรูถึงขอบ:ความหนาของวัสดุอย่างน้อย 2.0x คุณลักษณะที่อยู่ใกล้กับขอบของชิ้นส่วนมากขึ้นจะทำให้เกิดส่วนนูนออกไปด้านนอกซึ่งบิดเบือนโปรไฟล์ที่ว่างเปล่า
- ระยะห่างขั้นต่ำจากรูถึงเส้นโค้ง:ความหนาของวัสดุอย่างน้อย 2.0 เท่าบวกรัศมีการโค้งงอสำหรับคุณสมบัติที่มีเส้นผ่านศูนย์กลางต่ำกว่า 2.5 มม. สำหรับคุณสมบัติที่ใหญ่ขึ้น ให้เพิ่มความหนาของวัสดุเป็น 2.5 เท่าบวกกับรัศมีการโค้งงอ เพื่อป้องกันการยืดหรือการบิดเบี้ยวระหว่างการขึ้นรูป
- ความสูงหน้าแปลนขั้นต่ำ:ความหนาของวัสดุอย่างน้อย 2.5 เท่าบวกรัศมีการโค้งงอ หน้าแปลนที่สั้นกว่าไม่มีวัสดุเพียงพอสำหรับให้หมัดยึดเกาะระหว่างการดัดงอ ทำให้เกิดมุมที่ไม่สอดคล้องกัน
- แท็บขั้นต่ำและความกว้างของรอยบาก:ความหนาของวัสดุอย่างน้อย 1.5 เท่า เพื่อหลีกเลี่ยงไม่ให้แรงมากเกินไปในการเจาะแคบ
- รัศมีมุมภายในของช่องเจาะ:ความหนาของวัสดุอย่างน้อย 0.5 เท่า มุมภายในที่แหลมคมทำหน้าที่เป็นตัวเพิ่มความเครียดในแม่พิมพ์และชิ้นส่วน ช่วยลดอายุการใช้งานของแม่พิมพ์และสร้างจุดเริ่มต้นการแตกร้าว
ค่าเหล่านี้แสดงถึงค่าขั้นต่ำในทางปฏิบัติ ไม่ใช่เป้าหมาย การออกแบบที่สูงกว่าเกณฑ์เหล่านี้ทำให้เครื่องมือบนเวทีมีพื้นที่หายใจมากขึ้น เพิ่มระยะเวลาในการลับคม และลดโอกาสที่หมัดจะล้มเหลวในระหว่างดำเนินการผลิตที่ยาวนาน เมื่อรูปทรงชิ้นส่วนของคุณก้าวข้ามขีดจำกัดหลายรายการพร้อมกัน ให้คาดหวังว่าผู้สร้างแม่พิมพ์จะเพิ่มสถานีหรือแนะนำให้แก้ไขรูปทรง
ข้อควรพิจารณาเกี่ยวกับรัศมีการโค้งงอและทิศทางของเกรน
โดยทั่วไปการดัดโค้งจะเกิดขึ้นที่สถานีช่วงกลาง-ถึง-ในแม่พิมพ์แบบโปรเกรสซีฟ หลังจากเจาะและก่อนจุดตัดขั้นสุดท้าย รัศมีการโค้งงอภายในที่คุณระบุจะควบคุมว่าวัสดุจะไหลได้อย่างราบรื่นรอบๆ ปลายเจาะหรือรอยแตกบนเส้นใยด้านนอกหรือไม่ รัศมีแคบเกินไปบนวัสดุที่ไม่ถูกต้องในการวางแนวที่ไม่ถูกต้อง และชิ้นส่วนจะแยกออกจากแนวโค้ง
จุดเริ่มต้นที่ปลอดภัยสำหรับรัศมีโค้งงอภายในคือความหนาของวัสดุ 1.0 เท่าสำหรับโลหะผสมที่มีความเหนียว เช่น เหล็กกล้าคาร์บอนต่ำ-และอลูมิเนียม 3003 สำหรับวัสดุที่มีความแข็งแรงสูงกว่า- เช่น สแตนเลส 304 หรือทองแดงชุบสปริง- ให้เพิ่มความหนาของวัสดุขั้นต่ำนั้นเป็น 1.5 เท่าหรือสูงกว่า ขึ้นอยู่กับคุณสมบัติการยืดตัวของโลหะผสม การมีความหนาต่ำกว่า 1.0 เท่าบนวัสดุใดๆ ก็ตาม ทำให้เกิดความเสี่ยงที่จะเกิดการแตกร้าว ซึ่งจะแย่ลงเมื่อแม่พิมพ์สึกหรอและรัศมีการเจาะจะแหลมขึ้นเมื่อเวลาผ่านไป
ทิศทางของเกรนก็มีความสำคัญไม่แพ้กัน แผ่นโลหะมีทิศทางการกลิ้งที่กำหนดไว้ในระหว่างการประมวลผลของโรงสี และความเหนียวของมันจะแตกต่างกันไปขึ้นอยู่กับว่าคุณโค้งงอด้วยหรือต้านกับเกรนนั้น ส่วนโค้งที่ทำตั้งฉากกับทิศทางของเกรนจะแข็งแรงกว่าและมีแนวโน้มที่จะแตกร้าวน้อยกว่าส่วนโค้งที่ทำขนานกับมันมาก สำหรับชิ้นส่วนที่ต้องมีการโค้งงอในหลายทิศทาง ให้วางแนวช่องว่างบนแถบเพื่อให้ส่วนโค้งที่สำคัญที่สุดหรือแคบที่สุดตั้งฉากกับเกรน
เมื่อชิ้นส่วนต้องการการโค้งงอทั้งสองทิศทาง การเอียงช่องว่างที่ 45 องศากับทิศทางการหมุน จะช่วยกระจายความเครียดให้เท่ากันทั่วทั้งแกนโค้งทั้งสอง โปรดจำไว้ว่าการวางซ้อนแบบทำมุมจะเพิ่มความกว้างของแถบและการใช้วัสดุ ดังนั้นจึงมีการแลกเปลี่ยนด้านต้นทุน ระบุข้อกำหนดทิศทางเกรนบนแบบวิศวกรรมของคุณ โดยเฉพาะสำหรับชิ้นส่วนที่เป็นโลหะผสมที่มีความแข็งหรือความแข็งแรงสูง- ซึ่งมีความเสี่ยงที่จะเกิดการแตกร้าวมากขึ้น
การสปริงกลับเป็นแนวโน้มที่โลหะจะคืนรูปร่างเดิมบางส่วนหลังจากการดัดงอ ยังแตกต่างกันไปตามการวางแนวของเกรนและความแข็งแรงของวัสดุ โปรแกรมแม่พิมพ์ปั๊มโลหะแผ่นแบบมืออาชีพจะชดเชยการดีดตัวกลับด้วยการงอ-มุมหมัดเกิน หรือเพิ่มสถานีหยอดเหรียญที่จะกำหนดส่วนโค้งงออย่างถาวร การระบุค่าเผื่อเชิงมุมที่อนุญาตบนแบบร่างของคุณ (โดยทั่วไปคือ +/- 1 องศาสำหรับการโค้งงอมาตรฐาน) ช่วยให้ผู้ออกแบบแม่พิมพ์พิจารณาว่าการดัดงอด้วยอากาศอย่างง่ายเพียงพอหรือจำเป็นต้องมีสถานีสอบเทียบเฉพาะหรือไม่
กฎการจัดวางคุณลักษณะที่ช่วยลดความซับซ้อนของแม่พิมพ์
ทุกคุณลักษณะในชิ้นส่วนของคุณจะต้องขึ้นรูปด้วยส่วนประกอบแม่พิมพ์ปั๊มขึ้นรูปเฉพาะ เช่น การเจาะ เม็ดมีดขึ้นรูป กลไกลูกเบี้ยว หรือทั้งสองอย่างรวมกัน คุณลักษณะที่อยู่ใกล้กันเกินไป ลึกเกินไปเมื่อเทียบกับความกว้าง หรือวางตำแหน่งในตำแหน่งที่กลไกไม่สะดวก ทำให้นักออกแบบแม่พิมพ์ต้องเพิ่มสถานี ใช้เครื่องมือที่เปราะบาง หรือแนะนำการปฏิบัติงานรองภายนอกแม่พิมพ์ ทั้งหมดนี้บวกต้นทุน
หลักการวางตำแหน่งบางประการช่วยควบคุมความซับซ้อนของดาย:
- หลีกเลี่ยงคุณสมบัติที่อยู่ติดกับส่วนโค้งโดยตรงรูหรือลายนูนที่วางอยู่ภายในความหนาของวัสดุ 2x ของเส้นโค้งจะบิดเบี้ยวในระหว่างการขึ้นรูป เพิ่มการตัดนูนเพื่อแยกส่วนนี้ออกหรือย้ายตำแหน่งให้ห่างจากส่วนโค้ง
- เก็บคุณลักษณะที่จัดรูปแบบไว้ทิศทางเดียวเมื่อเป็นไปได้ชิ้นส่วนที่มีการโค้งงอทั้งสองทิศทาง (ขึ้นและลงสัมพันธ์กับระนาบแถบ) ต้องใช้ตัวยกสต็อก ระยะห่างเพิ่มเติมสำหรับการเคลื่อนที่ของแถบ และบางครั้ง{0}}เครื่องมือที่ขับเคลื่อนด้วยลูกเบี้ยว การออกแบบแบบฟอร์มทั้งหมดในทิศทางเดียวทำให้เครื่องมือปั๊มแบบโปรเกรสซีฟง่ายขึ้น และช่วยให้มีความเร็วในการกดสูงขึ้น
- ลดจำนวนความลึกในการขึ้นรูปที่แตกต่างกันให้เหลือน้อยที่สุดความลึกในการดึงหรือความสูงของนูนแต่ละอันที่ไม่ซ้ำกันอาจต้องมีสถานีของตัวเอง การกำหนดความลึกให้เป็นมาตรฐานสำหรับคุณสมบัติต่างๆ ช่วยให้ผู้ออกแบบแม่พิมพ์สามารถรวมการปฏิบัติงานไว้ในสถานีที่น้อยลง
- เพิ่มรอยบากนูนที่ขอบว่างเมื่อการโค้งงอสิ้นสุดที่ขอบแทนที่จะวิ่งผ่านพื้นผิวที่ต่อเนื่องกัน วัสดุจะรวมตัวกันเป็นก้อนและฉีกขาดที่จุดเปลี่ยนผ่าน รอยบากที่กว้างอย่างน้อย 2 เท่าของความหนาของวัสดุและขยายความยาวของรัศมีการโค้งงอบวกกับความหนาของวัสดุป้องกันการฉีกขาดและขจัดเศษเสี้ยน-เครื่องหมายพยานที่มีแนวโน้มหลุดออก
- หลีกเลี่ยงการฉายภาพแคบมากหรือช่องแคบลึกคุณลักษณะที่มีอัตราส่วนกว้างยาวเกิน 4:1 (ความยาวต่อความกว้าง) จะสร้างแม่พิมพ์ไดพั้นซ์ที่บางและเปราะบางซึ่งสึกหรอเร็วและมีราคาแพงในการเปลี่ยน
- รวมคุณลักษณะความทนทานที่รัดกุม-ไว้ในสถานีเดียวกันเมื่อสองมิติต้องสัมพันธ์กันอย่างแม่นยำ ให้ออกแบบมิติเหล่านั้นเพื่อให้สามารถตัดหรือขึ้นรูปได้ด้วยการกดเพียงครั้งเดียว การแยกคุณลักษณะที่เกี่ยวข้องกันระหว่างสถานีทำให้เกิดข้อผิดพลาดในการวางตำแหน่งสะสมจากเกณฑ์ความคลาดเคลื่อนในการลงทะเบียนแถบ
ฟังดูซับซ้อนใช่ไหม? อาจเป็นไปได้ แต่ตรรกะพื้นฐานนั้นตรงไปตรงมา: ทุกกฎข้างต้นปกป้องทั้งแม่พิมพ์ (โดยการหลีกเลี่ยงเครื่องมือที่เปราะบาง) หรือชิ้นส่วน (โดยการป้องกันการเสียรูป การแตกร้าว หรือการสูญเสียความทนทาน) การใช้แนวทางเหล่านี้ในระหว่างการออกแบบเบื้องต้นช่วยลดการวนรอบการแก้ไขที่มีค่าใช้จ่ายสูงเมื่อกำลังสร้างแม่พิมพ์
อย่างไรก็ตาม แม้แต่รูปทรงเรขาคณิตที่ได้รับการออกแบบที่ดีที่สุด-ก็ยังอยู่ภายในข้อกำหนดเฉพาะหากกระบวนการผลิตตรวจพบความเบี่ยงเบนในแบบเรียลไทม์ ความจริงนั้นเปลี่ยนโฟกัสจากการออกแบบชิ้นส่วนไปสู่ระบบควบคุมคุณภาพที่ตรวจสอบทุกจังหวะ ตรวจจับความผิดปกติ และป้องกันไม่ให้ชิ้นส่วนที่ชำรุดเข้าถึงการประกอบขั้นปลายน้ำ
การควบคุมคุณภาพและการป้องกันข้อบกพร่องในการปฏิบัติการแม่พิมพ์แบบก้าวหน้า
แม่พิมพ์แบบโปรเกรสซีฟที่ทำงานด้วยความเร็ว 400 จังหวะต่อนาทีสามารถผลิตชิ้นส่วนได้เกือบ 7 ชิ้นต่อวินาที ด้วยความเร็วดังกล่าว ผู้ปฏิบัติงานที่เป็นมนุษย์ไม่สามารถตรวจสอบทุกชิ้นด้วยสายตาได้ การควบคุมคุณภาพในการปั๊มโลหะที่มีความแม่นยำสูงนั้นอาศัยระบบตรวจจับอัตโนมัติที่ฝังอยู่ในเครื่องมือโดยตรงแทน วิธีการทางสถิติที่ทำเครื่องหมายว่ากระบวนการเคลื่อนไปก่อนที่จะถึงขีดจำกัดการคัดแยก และโปรโตคอลการตรวจสอบที่มีโครงสร้างซึ่งจะตรวจสอบความถูกต้องของความสามารถตั้งแต่เริ่มดำเนินการผลิตทุกครั้ง
ใน-Die Sensing และ-การตรวจสอบเวลาแบบเรียลไทม์
ใน-การตรวจจับแม่พิมพ์เริ่มต้นจากการป้องกันการชน การหยุดแท่นพิมพ์ก่อนที่แถบที่ป้อนผิดหรือกระสุนที่ถูกดึงจะทำลายเครื่องมือราคาแพง การดำเนินการปั๊มแม่พิมพ์ที่มีความแม่นยำระดับมืออาชีพได้พัฒนาเทคโนโลยีนี้มาเป็นระบบคุณภาพหลาย-ชั้นที่ตรวจจับข้อบกพร่อง หยุดการผลิตเนื่องจากข้อผิดพลาด และในการกำหนดค่า-วงปิด จะปรับสถานีขึ้นรูประหว่างจังหวะโดยอัตโนมัติเพื่อรักษาชิ้นส่วนให้อยู่ในเกณฑ์ที่ยอมรับได้
หมวดหมู่เซ็นเซอร์ทั่วไปที่ใช้ภายในแม่พิมพ์ปั๊มโลหะ ได้แก่:
- เซ็นเซอร์ระดับสตริปเปอร์- พรอกซิมิตี้เซนเซอร์ที่ติดตั้งอยู่ที่มุมของดายล่างจะตรวจสอบความลึกในการปิดของเพลตเปลื้องผ้าทุกๆ จังหวะ หากกระสุนถูกดึง ปลายเจาะที่หัก หรือมีเศษซากเกาะอยู่บนแถบ แผ่นจะไม่สามารถเจาะลึกได้เต็มที่ การกดจะหยุดภายในหนึ่งจังหวะของการตรวจจับความผิดปกติ ซึ่งโดยทั่วไปจะมีการสอบเทียบเพื่อตรวจจับความเบี่ยงเบนที่เล็กเพียง 1.5 เท่าของความหนาของแถบ
- เซ็นเซอร์ตรวจจับการป้อนผิดพลาด- ตำแหน่งเพื่อยืนยันว่าแถบได้เลื่อนระดับที่ถูกต้องก่อนที่ดายจะปิด หากระบบป้อนสั้น-ป้อนหรือป้อนสองครั้ง- เซ็นเซอร์จะกระตุ้นให้เกิดข้อผิดพลาดก่อนที่นักบินจะพยายามลงทะเบียนวัสดุในตำแหน่งที่ไม่ถูกต้อง
- เซ็นเซอร์ตรวจจับการเจาะ- เซ็นเซอร์แบบออปติคอลหรือพรอกซิมิตี้ที่ตรวจสอบการเจาะที่มีแนวโน้มแตกหักขนาดเล็ก- ยังคงไม่เสียหาย ปลายเจาะที่ขาดหายไปหมายถึงรูที่หายไปในชิ้นส่วน ซึ่งเป็นข้อบกพร่องที่อาจไม่ทำให้เกิดการชน แต่จะทำให้เกิดการประทับตราแบบโปรเกรสซีฟที่ไม่เป็นไปตามข้อกำหนด ซึ่งจะหลุดออกไปที่ปลายน้ำหากตรวจไม่พบ
- ใน-โหลดเซลล์ตาย- เซ็นเซอร์วัดแรงขนาดเล็กที่ติดตั้งไว้ในที่จับเจาะหรือสถานีขึ้นรูปเฉพาะ โดยตรวจจับการเปลี่ยนแปลงของแรงที่บ่งบอกถึงการทื่อ การกะเทาะ หรือการเปลี่ยนแปลงความหนาของวัสดุ ซึ่งมีประโยชน์อย่างยิ่งในการหยอดเหรียญหรือการให้คะแนนซึ่งแรงมีความสัมพันธ์โดยตรงกับคุณภาพของชิ้นส่วน
- เซ็นเซอร์มุมโค้งแบบอะนาล็อก-- วัดมุมที่เกิดขึ้นภายในเศษส่วนขององศา ในระบบ-วงปิด เซอร์โวมอเตอร์จะปรับลิ่มที่ขึ้นรูประหว่างจังหวะเพื่อแก้ไขการเคลื่อนตัวเชิงมุมโดยอัตโนมัติ เพื่อป้องกันไม่ให้ชิ้นส่วนเสียหายแทนที่จะตรวจจับเพียงชิ้นส่วนเหล่านั้น
ช่างเทคนิคด้านเซ็นเซอร์โดยเฉพาะ ซึ่งโดยทั่วไปแล้วเป็นผู้ผลิตเครื่องมือที่มีประสบการณ์ จะทำหน้าที่จัดการการเลือกเซ็นเซอร์ การติดตั้ง และการสอบเทียบ ร้านค้ามืออาชีพลงทุนในห้องปฏิบัติการเซ็นเซอร์ ซึ่งช่างเทคนิคสามารถทำแผนที่สนามเซ็นเซอร์ทั่วทั้งสามแกน โดยวางแผนช่วงที่มีประสิทธิภาพก่อนที่จะสร้างแม่พิมพ์ด้วยซ้ำ การตรวจสอบความถูกต้องล่วงหน้านี้ช่วยประหยัดเวลาในการกดได้มากในระหว่างการทดลอง
วิธี SPC เพื่อความสม่ำเสมอของชิ้นส่วนที่มีการประทับตรา
เซ็นเซอร์ใน-แม่พิมพ์จะตรวจจับเหตุการณ์ภัยพิบัติและข้อบกพร่องร้ายแรง การควบคุมกระบวนการทางสถิติ (SPC) จะตรวจจับรายละเอียดที่ละเอียดกว่า การเปลี่ยนแปลงที่ช้าลงซึ่งคืบคลานไปหลายพันจังหวะเมื่อการเจาะสึกหรอ คุณสมบัติของวัสดุจะแตกต่างกันไปจากขดลวด-ถึง-ขดลวด หรือสภาวะการกดจะลอยไปตามการเปลี่ยนแปลงของอุณหภูมิ
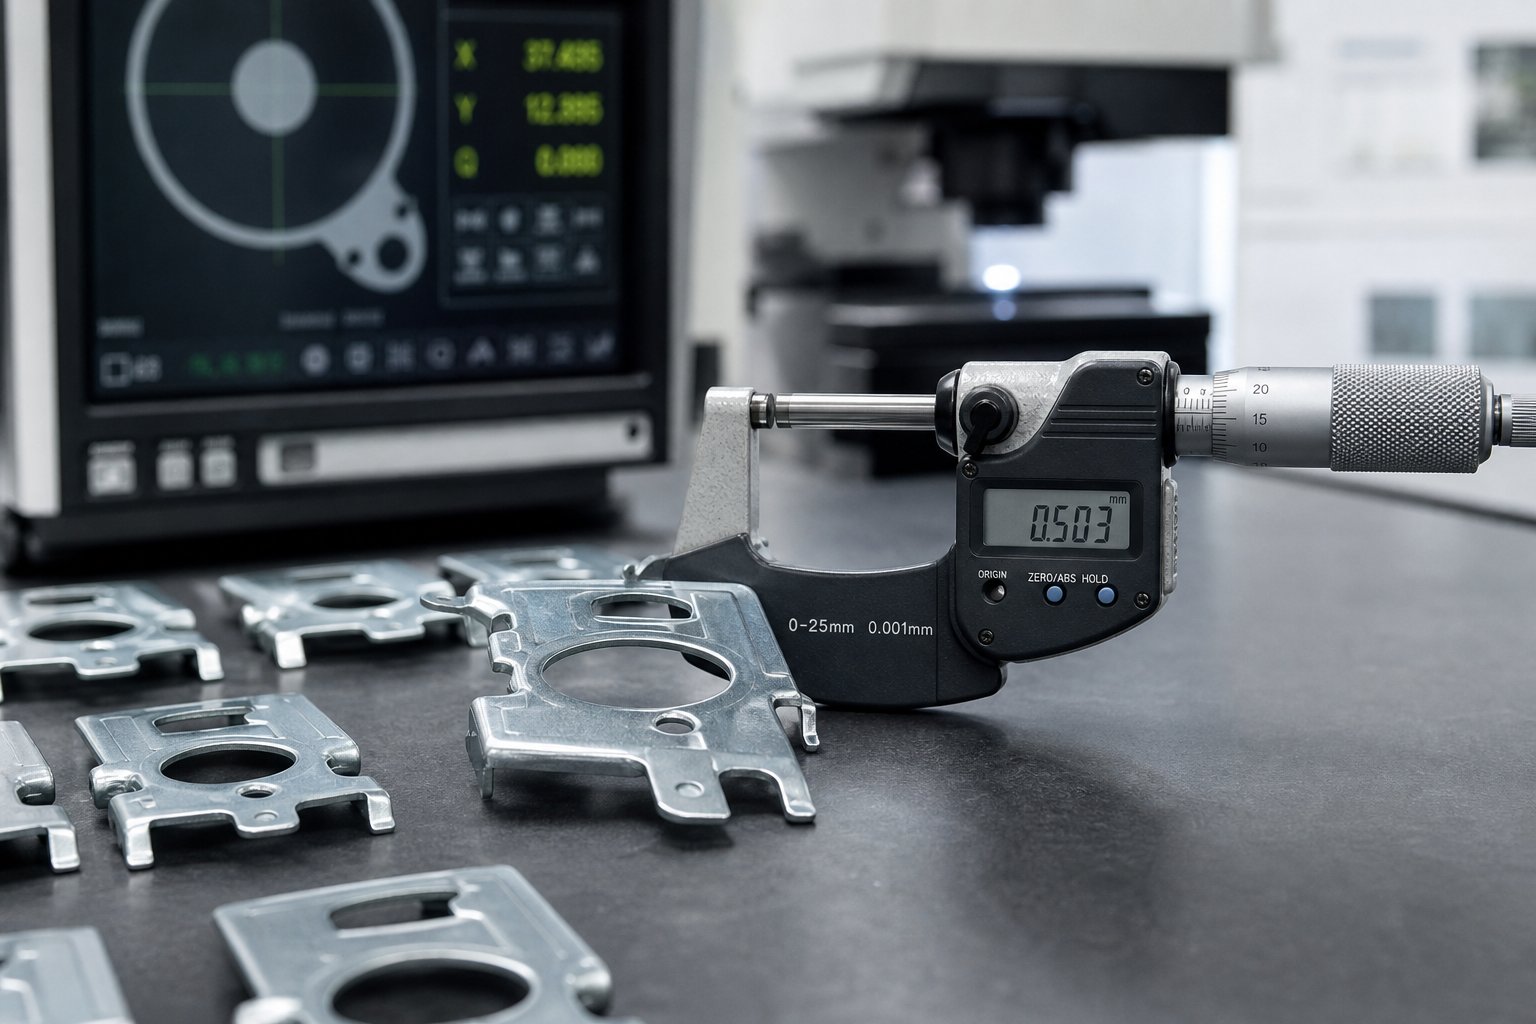
การดำเนินการแม่พิมพ์และการปั๊มที่แม่นยำแบบมืออาชีพใช้ SPC กับขนาดที่สำคัญโดยการสุ่มตัวอย่างชิ้นส่วนตามช่วงเวลาที่กำหนด วัดชิ้นส่วนเหล่านั้นบนอุปกรณ์ที่สอบเทียบแล้ว (CMM เครื่องเปรียบเทียบเชิงแสง ไมโครมิเตอร์) และพล็อตผลลัพธ์บนแผนภูมิควบคุม ตัวชี้วัดหลักคือ Cp และ Cpk:
- ซีพีวัดว่ากระบวนการแพร่กระจายเหมาะสมกับกรอบความอดทนหรือไม่ โดยไม่คำนึงถึงศูนย์กลาง Cp 1.33 หมายความว่ากระบวนการใช้ 75% ของช่วงพิกัดความเผื่อที่มีอยู่
- ซีพีเควัดว่ากระบวนการมีศูนย์กลางอยู่ภายในหน้าต่างนั้นได้ดีเพียงใด โปรแกรมด้านยานยนต์และอิเล็กทรอนิกส์ส่วนใหญ่ต้องการ Cpk ขั้นต่ำ 1.33 โดยการใช้งานด้านการบินและอวกาศและการแพทย์มักต้องการ 1.67 หรือสูงกว่า
เมื่อ Cpk ลดลงต่ำกว่าเป้าหมาย จะต้องระบุสาเหตุที่แท้จริง ค่าเฉลี่ยการขยับ (การสึกหรอของเครื่องมือทำให้มิติเคลื่อนไปในทิศทางเดียว) หรือไม่? หรือสเปรดเพิ่มขึ้น (ความผันแปรเพิ่มขึ้นเนื่องจากความไม่สอดคล้องกันของวัสดุหรือการใช้วัสดุกดแบบหลวม)? แผนภูมิควบคุมจะแสดงรูปแบบ และการดำเนินการแก้ไขมีดังนี้: การลับคมเพื่อคืนรูปทรงของขอบ การปรับแรงกดของตัวจับยึดเปล่า หรือการสลับไปใช้ล็อตคอยล์พิกัดความเผื่อ-ที่เข้มงวดมากขึ้น
ขั้นแรก-การตรวจสอบบทความ (FAI) จะยึดระบบ SPC ทั้งหมด ก่อนที่จะเริ่มการผลิตเต็มรูปแบบ ชิ้นส่วนหนึ่งหรือหลายชิ้นที่ผลิตด้วยเครื่องมือ วัสดุ และพารามิเตอร์การกดมาตรฐานจะได้รับการตรวจวัดอย่างครบถ้วนในทุกมิติการวาด รายงาน FAI ที่เป็นผลลัพธ์จะตรวจสอบว่ากระบวนการมีความสามารถและมีเสถียรภาพก่อนที่จะเริ่มการผลิตตามปริมาณ FAI จะถูกทำซ้ำหลังจากการบำรุงรักษาแม่พิมพ์ การเปลี่ยนแปลงวัสดุ การเปลี่ยนแปลงการกด หรือการปรับเปลี่ยนกระบวนการใดๆ ที่อาจส่งผลต่อเอาท์พุตมิติ
ข้อบกพร่องทั่วไปและการวิเคราะห์สาเหตุที่แท้จริง
แม้ว่าจะมีเซ็นเซอร์และ SPC อยู่แล้ว ข้อบกพร่องก็ยังคงเกิดขึ้น ความแตกต่างในการปฏิบัติการระดับมืออาชีพคือความรวดเร็วในการระบุและวิธีการติดตามสาเหตุที่แท้จริงอย่างเป็นระบบ วิศวกรปั๊มขึ้นรูปที่มีประสบการณ์ตระหนักดีว่าข้อบกพร่องส่วนใหญ่มีสาเหตุที่เป็นไปได้หลายประการ และการแก้ไขจำเป็นต้องเข้าใจปฏิสัมพันธ์ระหว่างวัสดุ เครื่องมือ และตัวแปรการกด แทนที่จะโทษแม่พิมพ์เพียงอย่างเดียว
| ข้อบกพร่อง | สาเหตุที่เป็นไปได้ | การดำเนินการแก้ไข |
|---|---|---|
| เสี้ยนมากเกินไปบนขอบตัด | ขอบเจาะสึกหรอหรือบิ่น; หมัดมากเกินไป-จน-เจาะทะลุ; เหล็กตัดทื่อ | ลับคมหมัดและตาย; ตรวจสอบและคืนพื้นที่ว่างที่เหมาะสม (โดยทั่วไปคือ 5-10% ของความหนาของวัสดุต่อด้าน) เปลี่ยนเม็ดมีดที่สึกหรอ |
| แตกแยกเป็นแนวโค้ง | รัศมีการโค้งงอแน่นเกินไปสำหรับวัสดุ ดัดขนานกับทิศทางของเกรน วัสดุมีความแข็งเกินที่กำหนด | เพิ่มรัศมีการโค้งงอ หมุนการวางแนวที่ว่างเปล่าโดยสัมพันธ์กับเกรน ตรวจสอบคุณสมบัติของวัสดุที่เข้ามาตามข้อกำหนดเฉพาะ |
| รอยย่นในบริเวณที่มีรูปร่าง | แรงกดของตัวยึดว่างไม่เพียงพอ วัสดุมากเกินไปในเขตการบีบอัด รูปทรงของลูกปัดที่ไม่เหมาะสม | เพิ่มแรงกดค้างไว้-; ปรับขนาดหรือรูปร่างที่ว่างเปล่า ปรับเปลี่ยนโปรไฟล์การวาดลูกปัดเพื่อควบคุมการไหลของวัสดุ |
| การลงทะเบียนผิดพลาด (ฟีเจอร์อยู่นอกสถานที่) | ข้อผิดพลาดด้านความยาวฟีด หมุดนำร่องที่สึกหรอหรือเล็กเกินไป เวลาปล่อยฟีดไม่เหมาะสม การบิดเบือนของรูนำร่องจากการขึ้นรูปต้นน้ำ | ปรับเทียบความยาวฟีดใหม่ แทนที่นักบินที่สึกหรอ ปรับเวลาปล่อยฟีดเพื่อให้วัสดุว่างก่อนที่นักบินจะมีส่วนร่วม ย้ายรูนำร่องออกจากโซนการขึ้นรูป |
| รอยบุบหรือรอยบนพื้นผิว | ทากที่ถูกดึงติดอยู่บนแถบ; เศษซากในแม่พิมพ์; การสะสมของทากในโพรงแม่พิมพ์ พื้นผิวเครื่องมือที่หยาบ | ปรับปรุงการเก็บรักษาทาก (เพิ่มสุญญากาศหรือการทำให้ล้มลงในเชิงบวก) เพิ่มความถี่ในการทำความสะอาดแม่พิมพ์ พื้นผิวขึ้นรูปขัดเงา; เพิ่มเซ็นเซอร์ระดับผู้เปลื่อง-เพื่อตรวจจับเศษซากที่ติดอยู่ |
| การดริฟท์มิติเหนือการวิ่ง | การสึกหรอของหมัดแบบก้าวหน้า การขยายตัวทางความร้อนของส่วนประกอบแม่พิมพ์ การเปลี่ยนแปลงคุณสมบัติของวัสดุภายในขดลวด | กำหนดช่วงเวลาการลับคมตามแนวโน้ม SPC อนุญาตให้รักษาเสถียรภาพทางความร้อนก่อนที่จะทำการวัดชิ้นส่วนการผลิต กระชับข้อกำหนดของวัสดุที่เข้ามา |
| สปริงแบ็คเกินพิกัด | การชดเชยการโค้งงอเกิน-ไม่เพียงพอ ความแข็งแรงของผลผลิตวัสดุสูงกว่าที่กำหนด รัศมีการเจาะที่สึกหรอ | เพิ่มมุมโค้งงอ-; เพิ่มสถานีหยอดเหรียญหรือหยุดหยุด ตรวจสอบใบรับรองวัสดุ คืนรัศมีปลายจมูกเพื่อพิมพ์ |
รูปแบบข้อบกพร่องเหล่านี้ชัดเจน: การปฏิบัติงานระดับมืออาชีพป้องกันไม่ให้เกิดข้อบกพร่องผ่านอินพุตที่ได้รับการควบคุม (การใช้เครื่องมือที่คมชัด ระยะห่างที่ถูกต้อง วัสดุที่ได้รับการตรวจสอบแล้ว) แทนที่จะคัดแยกข้อบกพร่องตามข้อเท็จจริง ใน-Die Sensing สามารถตรวจจับความล้มเหลวเฉียบพลันได้ SPC จับการดริฟท์แบบค่อยเป็นค่อยไป และไฟยืนยันพื้นฐานก่อนที่จะเริ่มการผลิตตามปริมาณ
การป้องกันข้อบกพร่องช่วยปกป้องคุณภาพ แต่ยังปกป้องเศรษฐศาสตร์ด้วย เศษชิ้นส่วนทุกชิ้นแสดงถึงวัสดุที่สูญเปล่า เวลาในการพิมพ์ที่สูญเสียไป และอาจเกิดการหยุดชะงักในกระบวนการดาวน์สตรีม ความเชื่อมโยงระหว่างวินัยด้านคุณภาพและต้นทุนการผลิตเป็นเหตุผลว่าทำไมการทำความเข้าใจโครงสร้างทางการเงินของการดำเนินงานแม่พิมพ์แบบโปรเกรสซีฟจึงมีความสำคัญพอๆ กับการทำความเข้าใจกระบวนการทางเทคนิคด้วย
ตัวขับเคลื่อนต้นทุนและเศรษฐศาสตร์ปริมาณการผลิต
การลงทุนด้านเครื่องมือถือเป็นการตัดสินใจทางการเงินครั้งใหญ่ที่สุดในโปรแกรมปั๊มแม่พิมพ์ใดๆ แม่พิมพ์แบบโปรเกรสซีฟมีราคาตั้งแต่ 15,000 เหรียญสหรัฐสำหรับเครื่องมือยึดแบบตรงไปตรงมา ไปจนถึง 100,000 เหรียญสหรัฐสำหรับแม่พิมพ์หลายสถานี-ที่ซับซ้อนพร้อมเม็ดมีดคาร์ไบด์และ-การตรวจจับแม่พิมพ์ ช่วงนั้นมีขนาดใหญ่มาก และการทำความเข้าใจว่าอะไรขับเคลื่อนสิ่งนี้ช่วยให้วิศวกรและทีมจัดซื้อมีข้อมูลในการตัดสินใจซื้อ แทนที่จะไล่ตามราคาที่ต่ำที่สุด
อะไรเป็นตัวขับเคลื่อนต้นทุนเครื่องมือแม่พิมพ์แบบก้าวหน้า
เมื่อคุณได้รับค่าประมาณการใช้เครื่องมือที่ดูเหมือนสูง หรือต่ำอย่างน่าสงสัย ให้ติดตามตัวเลขกลับไปยังตัวแปรที่กำหนดราคาแม่พิมพ์จริงๆ เช่นArt Hedrick ผู้เชี่ยวชาญด้านเครื่องมือในอุตสาหกรรมตั้งข้อสังเกตความแตกต่างด้านต้นทุนมากกว่า 50% ระหว่างร้านค้าที่เสนอชิ้นส่วนเดียวกันเป็นเรื่องปกติ และความแตกตจางมักจะสืบย้อนไปถึงความแตกต่างในวิธีที่ร้านค้าแต่ละแห่งดำเนินการกับชิ้นส่วนมากกว่าความแตกต่างในอัตรารายชั่วโมงเพียงอย่างเดียว
นี่คือปัจจัยหลักที่ทำให้ต้นทุนแม่พิมพ์โปรเกรสซีฟเพิ่มขึ้นหรือลดลง:
- จำนวนสถานี:แต่ละสถานีเพิ่มการเจาะ แม่พิมพ์แทรก เครื่องปอก และส่วนประกอบกราวด์ที่มีความแม่นยำ- แม่พิมพ์แบบ 10 สเตชั่นอาจมีราคาสูงกว่าแม่พิมพ์แบบ 6 สเตชั่นถึง 40-60% สำหรับชิ้นส่วนเดียวกัน เพียงเพราะต้องใช้ส่วนประกอบเครื่องจักรและแรงงานประกอบเพิ่มเติม
- การเลือกใช้วัสดุแม่พิมพ์:การระบุเม็ดมีดคาร์ไบด์แทนเหล็กกล้าเครื่องมือ D2 ที่จุดสึกหรอวิกฤตอาจเพิ่มต้นทุนเครื่องมือได้ 20-30% แต่ช่วยยืดอายุการใช้งานของแม่พิมพ์ได้ 5-10 เท่า การตัดสินใจขึ้นอยู่กับการประมาณการปริมาณรวม
- ความซับซ้อนและความคลาดเคลื่อนของชิ้นส่วน:ชิ้นส่วนที่มีการดึงลึก ทิศทางการโค้งงอหลายแบบ หรือมีพิกัดความเผื่อตำแหน่งที่แคบ (ต่ำกว่า +/-0.05 มม.) ต้องใช้การตั้งสถานีมากขึ้น การกลึงส่วนประกอบแม่พิมพ์ที่เข้มงวดมากขึ้น และรอบการทดลองที่ยาวนานขึ้น ชิ้นส่วนที่มีพิกัดความเผื่อที่-แน่นหนาจะเพิ่มต้นทุนเครื่องมือ เนื่องจากต้องการชิ้นส่วนกราวด์และจิ๊กที่มีความแม่นยำ- มากกว่าโปรไฟล์ EDM แบบลวดมาตรฐาน
- ความกว้างของแถบและน้ำหนักกด:แม่พิมพ์ที่กว้างขึ้นต้องใช้ชุดแม่พิมพ์ที่ใหญ่ขึ้น แผ่นรองเท้าที่หนักกว่า และแท่นพิมพ์ที่มีเตียงที่ใหญ่กว่า ปัจจัยเหล่านี้เพิ่มทั้งต้นทุนวัสดุและอัตราการตัดเฉือนรายชั่วโมงที่เรียกเก็บระหว่างการสร้างแม่พิมพ์
- ปฏิบัติการรองถูกกำจัด:ดายที่มีการต๊าป การใส่ฮาร์ดแวร์ หรือใน-สถานีตรวจวัดดายมีค่าใช้จ่ายล่วงหน้ามากกว่า แต่ไม่ต้องจ้างแรงงานปลายน้ำ กรณีทางธุรกิจขึ้นอยู่กับว่าการประหยัดต้นทุนรองนั้นเกินกว่าการลงทุนด้านเครื่องมือที่เพิ่มขึ้นตลอดอายุการใช้งานของโปรแกรมหรือไม่
- ความสามารถของผู้ขายและที่ตั้ง:อัตราค่าแรงสำหรับนักออกแบบแม่พิมพ์และผู้ผลิตเครื่องมือแตกต่างกันไปตามภูมิภาค ที่สำคัญกว่านั้น ร้านค้าที่มีประสบการณ์ในหมวดหมู่ชิ้นส่วนเฉพาะของคุณสามารถดำเนินการได้ในสถานีที่น้อยลง เนื่องจากร้านเหล่านี้ใช้วิธีแก้ปัญหาในอดีตมากกว่าการออกแบบทางวิศวกรรมตั้งแต่เริ่มต้น
กระบวนการที่ใช้ในการสร้างชิ้นส่วน ซึ่งหมายถึงจำนวนสถานีและลำดับของสถานี เป็นปัจจัยเดียวที่ใหญ่ที่สุดที่ทำให้เกิดความแปรปรวนของต้นทุนระหว่างราคาเสนอ ร้านค้าแห่งหนึ่งอาจเสนอราคาสำหรับโปรเกรสซีฟดาย 10 สถานีที่มีระยะพิทช์ 5 นิ้ว ในขณะที่อีกร้านหนึ่งเสนอราคา 15 สถานีที่มีพิทช์กว้างกว่า ความแตกต่างในวิธีการประมวลผลทำให้เกิดช่องว่างราคาที่สำคัญ แม้ว่าร้านค้าทั้งสองจะคิดอัตรารายชั่วโมงที่ใกล้เคียงกันก็ตาม
เกณฑ์ปริมาณและเศรษฐศาสตร์การเปรียบเทียบวิธี
แม่พิมพ์แบบก้าวหน้ามีการลงทุนล่วงหน้าสูงแต่มีต้นทุนต่อ{0}}ชิ้นส่วนตามปริมาณต่ำที่สุด คำถามที่วิศวกรฝ่ายผลิตทุกคนเผชิญคือ: แม่พิมพ์แบบโปรเกรสซีฟกลายเป็นตัวเลือกทางเศรษฐกิจที่เหมาะสมมากกว่าทางเลือกที่ง่ายกว่าในปริมาณเท่าใดต่อปี
คำตอบขึ้นอยู่กับความซับซ้อนของชิ้นส่วน แต่เกณฑ์ปริมาณโดยทั่วไปตามแนวทางปฏิบัติทางอุตสาหกรรมมีลักษณะดังนี้:
- สถานีเดี่ยว-เสียชีวิต:เหมาะสำหรับปริมาณประจำปีที่ต่ำกว่า 10,000 ชิ้น การลงทุนด้านเครื่องมือต่ำ ($3,000-$15,000) แต่การดำเนินการแต่ละครั้งต้องใช้การกดแยกกัน การจัดการแยกกัน และบ่อยครั้งที่ต้องโหลดด้วยมือ ต้นทุนต่อชิ้นส่วนยังคงสูงเนื่องจากค่าแรงและรอบเวลา
- การปั๊มขึ้นรูปแบบผสม:เหมาะสำหรับชิ้นส่วน 5,000 ถึง 75,000 ชิ้นต่อปี เมื่อรูปทรงค่อนข้างเรียบ (การเจาะและการกลึงในระนาบเดียว) ต้นทุนเครื่องมือปานกลาง ($8,000-$30,000) โดยมีความประหยัดต่อชิ้นส่วนที่ดีสำหรับรูปทรงที่เรียบง่าย แต่จำกัดเฉพาะชิ้นส่วนที่ไม่จำเป็นต้องขึ้นรูปหรือดัดงอ
- การโอนตาย:เหมาะสำหรับชิ้นส่วน 25,000 ถึง 500,000 ชิ้นต่อปี โดยเฉพาะอย่างยิ่งส่วนประกอบที่ดึงออกมาขนาดใหญ่หรือลึกกว่า-ซึ่งไม่สามารถรักษาแถบพาหะได้ ต้นทุนเครื่องมือ ($30,000-$150,000+) เทียบได้กับแม่พิมพ์แบบโปรเกรสซีฟ แต่อัตรารอบจะช้ากว่า เนื่องจากระบบถ่ายโอนทางกลจะย้ายช่องว่างแต่ละช่องระหว่างสถานี แทนที่จะเคลื่อนแถบต่อเนื่อง
- ก้าวหน้าตาย:ประหยัดที่สุดสำหรับโปรแกรมการปั๊มแบบก้าวหน้าในระยะยาวที่เกิน 50,000 ชิ้นส่วนต่อปี โดยมีความได้เปรียบด้านต้นทุนที่เติบโตอย่างรวดเร็วเหนือ 100,000 หน่วย การลงทุนด้านเครื่องมือ ($15,000-$100,000+) ถือว่าสูง แต่อัตราวงจรอยู่ที่ 200-1,500 จังหวะต่อนาที ขับเคลื่อนต้นทุนต่อชิ้นส่วนเป็นเศษเสี้ยวของเวลาแรงงานและเครื่องจักร
จุดครอสโอเวอร์ที่การใช้เครื่องมือแบบก้าวหน้าไม่ได้รับการแก้ไข สำหรับวงเล็บแบบธรรมดาที่สามารถรันที่ 600 SPM ในดาย 6- สถานี จุดคุ้มทุนเมื่อเทียบกับวิธีสถานีเดียวอาจเกิดขึ้นที่ 30,000 ส่วน สำหรับตัวเชื่อมต่อที่ซับซ้อนซึ่งต้องใช้ 18 สถานีและเครื่องมือคาร์ไบด์ จุดคุ้มทุนอาจไม่มาถึงจนกว่าจะถึง 150,000 ยูนิต
สิ่งที่สำคัญคือต้นทุนรวมในการเป็นเจ้าของ ไม่ใช่แค่ราคาแม่พิมพ์ในใบสั่งซื้อ แม่พิมพ์แบบโปรเกรสซีฟมูลค่า 40,000 ดอลลาร์สหรัฐฯ ที่ผลิตชิ้นส่วน 500,000 ชิ้นในระยะเวลาห้าปี เพิ่มเพียง 0.08 ดอลลาร์ต่อชิ้นส่วนในต้นทุนเครื่องมือตัดจำหน่าย. ชิ้นส่วนเดียวกันนั้นทำงานบนสถานีเดียวมูลค่า 12,000 ดอลลาร์-ที่ตายที่ 10 ส่วนต่อนาที แทนที่จะเป็น 400 ส่วน จะต้องเสียค่าใช้จ่ายเพิ่มขึ้นหลายเท่าในด้านเวลาในการผลิตและค่าแรง แม้ว่าตัวแม่พิมพ์จะมีราคาถูกกว่าก็ตาม
ทีมจัดซื้อที่ชาญฉลาดจะประเมินโปรแกรมแม่พิมพ์และปั๊มขึ้นรูปตามต้นทุนเครื่องมือที่ตัดจำหน่ายบวกกับราคาชิ้นส่วน ไม่ใช่ต้นทุนเครื่องมือเพียงอย่างเดียว นอกจากนี้ ยังคำนึงถึงการสำรองการบำรุงรักษา ซึ่งโดยทั่วไปจะอยู่ที่ 2-5% ของต้นทุนเครื่องมือต่อปี ซึ่งครอบคลุมถึงการลับคม การเปลี่ยนส่วนประกอบ และการตกแต่งใหม่ในที่สุด แม่พิมพ์ที่สร้างขึ้นอย่างดีซึ่งผลิตการปั๊มปริมาณมากในรอบหลายล้านรอบ มักจะให้ผลตอบแทนการลงทุนหลายครั้งเมื่อคำนวณภาพรวมต้นทุนทั้งหมด
ความประหยัดต่อ-ชิ้นส่วนจะดีขึ้นตามปริมาณ แต่เฉพาะในกรณีที่แม่พิมพ์ยังคงอยู่ในการผลิต-ในสภาพพร้อมสำหรับจังหวะนับล้านครั้ง ความจริงดังกล่าวทำให้กลยุทธ์การบำรุงรักษาไม่ใช่แค่ข้อกังวลทางเทคนิคเท่านั้น แต่ยังเป็นปัญหาทางการเงิน ซึ่งเชื่อมโยงโดยตรงกับรูปแบบต้นทุนที่สมเหตุสมผลในการลงทุนด้านเครื่องมือตั้งแต่แรก
การบำรุงรักษาแม่พิมพ์แบบก้าวหน้าและการจัดการวงจรชีวิต
แม่พิมพ์แบบโปรเกรสซีฟซึ่งมีราคา 60,000 เหรียญสหรัฐในการสร้างสามารถให้ต้นทุน 0.08 เหรียญสหรัฐ-ต่อ-ชิ้นส่วนในหลายล้านรอบ แต่เฉพาะในกรณีที่ขอบตัดของมันยังคงคมอยู่ พื้นผิวที่ขึ้นรูปของมันจะยังคงเงางาม และกลไกการจัดตำแหน่งจะอยู่ภายในข้อกำหนดเฉพาะ การบำรุงรักษาแม่พิมพ์ปั๊มขึ้นรูปไม่ใช่กิจกรรมที่คุณกำหนดไว้เมื่อชิ้นส่วนเริ่มดูไม่ดี เป็นวินัยที่ขับเคลื่อนด้วยข้อมูลตามการวางแผนซึ่งปกป้องทั้งคุณภาพและปริมาณงานตั้งแต่การผลิตครั้งแรกจนถึงครั้งสุดท้าย
ตารางการบำรุงรักษาเชิงป้องกันและช่วงความคมชัด
การปฏิบัติงานระดับมืออาชีพจะกำหนดช่วง PM ตามจำนวนสโตรกมากกว่าวันที่ในปฏิทิน ชุดแม่พิมพ์ปั๊มที่ทำงาน 300,000 ชิ้นส่วนต่อเดือนจะสะสมการสึกหรอในอัตราที่แตกต่างกันโดยพื้นฐานเมื่อเทียบกับเครื่องมือเดียวกันที่ทำงาน 30,000 ชิ้นส่วนทุกไตรมาส การกำหนดเวลาตามโรคหลอดเลือดสมอง-ช่วยให้มั่นใจได้ว่าทุกบริการจะเกิดขึ้นในเวลาที่เหมาะสม โดยไม่คำนึงถึงความถี่ในการผลิต
เช่นผู้เชี่ยวชาญด้านการประทับตรา Thomas Vacca เน้นย้ำการบำรุงรักษาที่ดีที่สุด-ใน-ระดับเดียวกันเริ่มต้นด้วยการระบุทุกส่วนของเครื่องมือที่จะเสื่อมสภาพเมื่อเวลาผ่านไป จากนั้นบันทึกขั้นตอนที่สอดคล้องกันในการให้บริการแต่ละรายการ เป้าหมายคือความสามารถในการคาดการณ์ได้: จำนวนการเข้าชมที่สม่ำเสมอต่อช่วงเวลาการบริการ คุณภาพของชิ้นส่วนที่สม่ำเสมอนอกเครื่องมือ และเวลาหยุดทำงานโดยไม่ได้วางแผนน้อยที่สุด
กิจกรรมการบำรุงรักษาที่สำคัญและตัวกระตุ้นความถี่โดยทั่วไป ได้แก่:
- การลับคมหมัดและดาย:ทุกๆ 50,000-150,000 จังหวะ ขึ้นอยู่กับความแข็งของวัสดุและเกรดเหล็กแม่พิมพ์ปั๊ม ความสูงของครีบบนชิ้นส่วน (โดยทั่วไปจะเกิน 10% ของความหนาของวัสดุ) ส่งสัญญาณว่าถึงช่วงเวลาแล้ว การลับคมแบบมาตรฐานจะลบ 0.05-0.10 มม. ต่อบริการ
- การตรวจสอบและเปลี่ยนพินนำร่อง:ทุกๆ 100,000-250,000 จังหวะ นักบินที่สวมชุดอนุญาตให้มีการลงทะเบียนแถบที่ผิดพลาดซึ่งประกอบข้ามสถานี เปลี่ยนเมื่อเส้นผ่านศูนย์กลางวัดได้ 0.01 มม. หรือต่ำกว่าค่าที่กำหนด
- การตรวจสอบและเปลี่ยนสปริง:ทุกๆ 200,000-500,000 จังหวะ หรือทันทีที่การวัดความยาวฟรี-ต่ำกว่า 90% ของต้นฉบับ สปริงที่เหนื่อยล้าจะช่วยลดแรงลอกและเพิ่มความเสี่ยงในการดึงทาก
- การตรวจสอบเม็ดมีดแบบเจาะและแบบดาย:ทุกๆ 100,000-300,000 จังหวะ พื้นผิวขึ้นรูปที่ขัดเงาทำให้เกิดรอยขีดข่วนขนาดเล็กที่ถ่ายโอนไปยังชิ้นส่วนต่างๆ การตรวจสอบด้วยสายตาภายใต้การขยายจะเผยให้เห็นเมื่อจำเป็นต้องขัดใหม่หรือเปลี่ยนใหม่
- การตรวจสอบส่วนประกอบของตัวยกและไกด์:ทุกรอบ PM ตัวยกที่สวมใส่จะทำให้แถบยกสูงขึ้นไม่เท่ากัน ส่งผลให้เกิดข้อผิดพลาดในการป้อนและความเสียหายของนักบินที่ความเร็วสูง
- การตรวจสอบการจัดตำแหน่งแม่พิมพ์แบบเต็ม:ทุกๆ 500,000-1,000,000 จังหวะ หรือหลังเหตุการณ์สื่อมวลชนขัดข้อง การตรวจสอบความขนานของฐานเสียบแม่พิมพ์ ระยะห่างของหมุดนำ และความสูงปิดช่วยยืนยันว่าชุดแม่พิมพ์ปั๊มยังคงความแม่นยำเดิมไว้
ปริมาณวัสดุที่คุณเอาออกระหว่างการลับมีความสำคัญมากเท่ากับเมื่อคุณลับคม Vacca เน้นย้ำว่ากระบวนการที่จัดทำเป็นเอกสารและสม่ำเสมอถือเป็นสิ่งสำคัญ หากช่างเทคนิคคนหนึ่งถอด 0.05 มม. และอีกคนหนึ่งถอด 0.15 มม. อายุการใช้งานของการลับจะแตกต่างกันไปอย่างมากในแต่ละบริการ ส่งผลให้จำนวนครั้ง-ต่อ-ช่วงเวลาที่ไม่สามารถคาดเดาได้ และการวางแผนการเปลี่ยนส่วนประกอบที่ซับซ้อน
รูปแบบการสึกหรอของส่วนประกอบและการวางแผนการเปลี่ยน
ไม่ใช่ทุกส่วนประกอบในแม่พิมพ์แบบโปรเกรสซีฟที่จะสึกหรอในอัตราเดียวกัน สถานีตัดสลายตัวเร็วกว่าสถานีขึ้นรูปเนื่องจากแรงเฉือนมุ่งไปที่แถบขอบแคบ แม่พิมพ์ปั๊มขึ้นรูปคาร์ไบด์แบบโปรเกรสซีฟช่วยยืดระยะเวลาเหล่านี้ได้อย่างมาก แต่ท้ายที่สุดแล้ว แม้แต่เครื่องมือคาร์ไบด์ก็ยังจำเป็นต้องได้รับการซ่อมบำรุง โดยเฉพาะอย่างยิ่งที่สถานีเจาะซึ่งวัสดุที่มีฤทธิ์กัดกร่อน เช่น สแตนเลส เร่งการสลายของคมตัด
รูปแบบการสึกหรอของแม่พิมพ์ปั๊มโลหะมีลำดับชั้นที่คาดเดาได้:
- การเจาะขนาดเล็กจะสึกหรอเร็วที่สุดเนื่องจากมีแรงเฉือนสูงซึ่งเน้นที่พื้นที่หน้าตัด-น้อยที่สุด
- การเจาะปิดและปุ่มดายจะสึกหรอต่อไป โดยขับเคลื่อนด้วยเส้นรอบวงการตัดทั้งหมดและความหนาของวัสดุ
- การขึ้นรูปพั้นช์จะเสื่อมสภาพช้าลง แต่แสดงให้เห็นถึงความหยาบของพื้นผิวที่ถ่ายโอนไปยังชิ้นส่วนต่างๆ ว่าเป็นข้อบกพร่องด้านความสวยงาม
- หมุดนำและบุชชิ่งจะค่อยๆ สึกหรอและมักจะไม่มีใครสังเกตเห็นจนกว่าการจัดตำแหน่ง{0}}จะเกิดปัญหาด้านคุณภาพที่เกี่ยวข้อง
การปฏิบัติงานระดับมืออาชีพจะดูแลรักษาชิ้นส่วนอะไหล่สำหรับรายการที่มีการสึกหรอสูง-ให้พร้อมสำหรับการติดตั้งในช่วงเวลา PM ที่กำหนดไว้ วิธีการนี้ช่วยลดความล่าช้าในการรอชิ้นส่วนทดแทน และรักษาเวลาหยุดทำงานของแม่พิมพ์ภายในกรอบเวลาการบำรุงรักษาที่วางแผนไว้ การบันทึกชิ้นส่วนสุดท้ายและแถบปิดท้ายจากการดำเนินการผลิตแต่ละครั้ง ตามที่ผู้ผลิตเครื่องมือที่มีประสบการณ์แนะนำ จะช่วยให้ช่างเทคนิคบริการคนต่อไปมองเห็นหลักฐานสภาพเครื่องมือได้โดยตรงเมื่อปิดเครื่อง
การติดตามการสูญเสียการบดสะสมก็มีความสำคัญไม่แพ้กัน ทุกการลับจะทำให้หมัดสั้นลง เมื่อลับหมัดจนพ้นปึกที่อนุญาตแล้ว- (โดยทั่วไปแล้วเจาะออกทั้งหมด 2-3 มม. จากบริการทั้งหมด) จะต้องเปลี่ยนหมัดใหม่ทั้งหมด การบันทึกปริมาณการบดแต่ละครั้งเทียบกับการสูญเสียสูงสุดที่อนุญาตจะบอกคุณได้อย่างชัดเจนว่าเมื่อใดที่ต้องสั่งซื้อส่วนประกอบทดแทน โดยเปลี่ยนความประหลาดใจเชิงรับให้เป็นเหตุการณ์การจัดซื้อตามแผน
เศรษฐศาสตร์นั้นตรงไปตรงมา: แม่พิมพ์ที่ได้รับการบำรุงรักษาอย่างดี-ซึ่งให้คุณภาพที่สม่ำเสมอตลอดอายุการใช้งานที่กำหนดนั้นมีราคาต่อชิ้นส่วนน้อยกว่าแม่พิมพ์ที่ถูกละเลยซึ่งก่อให้เกิดเศษเหล็ก บังคับให้เครื่องหยุดทำงานโดยไม่ได้วางแผน และต้องมีการซ่อมแซมฉุกเฉินในอัตราค่าแรงระดับพรีเมียม การบำรุงรักษาแม่พิมพ์ปั๊มขึ้นรูปไม่ใช่ค่าใช้จ่าย มีส่วนสนับสนุนโดยตรงต่อโมเดลต้นทุนต่อ-ส่วนที่สมเหตุสมผลในการลงทุนด้านเครื่องมือ
การบำรุงรักษาช่วยให้เครื่องมือที่มีอยู่มีประสิทธิผล แต่ไม่สามารถบอกคุณได้ว่าโรงงานที่อยู่เบื้องหลังเครื่องมือนั้นมีความลึกทางวิศวกรรม ความสามารถในการพิมพ์ และโครงสร้างพื้นฐานที่มีคุณภาพเพื่อรองรับโปรแกรมถัดไปของคุณหรือไม่ การประเมินนั้นต้องใช้เกณฑ์ที่แตกต่างกันโดยสิ้นเชิง
การเลือกพันธมิตรการปั๊มแม่พิมพ์แบบก้าวหน้าระดับมืออาชีพ
แม่พิมพ์ที่ได้รับการดูแลอย่างดี-จะเชื่อถือได้พอๆ กับการทำงานเท่านั้น ความลึกด้านวิศวกรรม โครงสร้างพื้นฐานด้านการพิมพ์ และวัฒนธรรมด้านคุณภาพของโรงงานเป็นตัวกำหนดว่าโปรแกรมของคุณส่งมอบชิ้นส่วนที่สม่ำเสมอในราคาเป้าหมายหรือกลายเป็นสาเหตุของความล่าช้าและการปฏิเสธที่เกิดขึ้นซ้ำๆ การประเมินผู้ผลิตแม่พิมพ์แบบโปรเกรสซีฟจำเป็นต้องพิจารณาคำกล่าวอ้างทางการตลาดในอดีตและในข้อมูลเฉพาะทางเทคนิคที่แยกพันธมิตรที่มีความสามารถออกจากผู้จำหน่ายสินค้าโภคภัณฑ์
เกณฑ์คุณสมบัติที่สำคัญสำหรับพันธมิตรการปั๊มแม่พิมพ์
เมื่อคุณขอใบเสนอราคาจากซัพพลายเออร์ปั๊มไดสแตมป์แบบโปรเกรสซีฟ ทุกคำตอบจะอ้างถึงความคลาดเคลื่อนที่ยอมรับได้และความมุ่งมั่นด้านคุณภาพ ความแตกต่างจะปรากฏในรายละเอียด ใช้รายการตรวจสอบต่อไปนี้เพื่อเปรียบเทียบผู้ให้บริการที่มีศักยภาพของบริการปั๊มแม่พิมพ์แบบก้าวหน้า:
- ความสามารถในการออกแบบแม่พิมพ์และการจำลองภายใน-:ซัพพลายเออร์ออกแบบเครื่องมือของตนเองโดยใช้การจำลอง CAD/CAM และ FEA หรือจ้างออกแบบแม่พิมพ์จากภายนอกหรือไม่ การออกแบบภายใน-หมายถึงการทำซ้ำที่เร็วขึ้น การบูรณาการที่แน่นแฟ้นยิ่งขึ้นระหว่างความตั้งใจในการออกแบบและความเป็นจริงในการผลิต และจุดเดียวของความรับผิดชอบเมื่อเกิดปัญหา
- กดช่วงน้ำหนักและขนาดเตียง:ยืนยันว่าพวกเขาใช้งานแท่นพิมพ์ที่ตรงกับข้อกำหนดน้ำหนักและความกว้างของชิ้นงานของคุณ โดยมีอัตรากำลังการผลิตอย่างน้อย 20% ซัพพลายเออร์ที่ใช้แม่พิมพ์ของคุณที่ 90% ของกำลังการผลิตการพิมพ์ไม่มีช่องว่างสำหรับการเปลี่ยนแปลงกระบวนการ
- ระบบขนถ่ายวัสดุ:การจัดการคอยล์ (ตัวแยกคอยล์ เครื่องยืดผม เครื่องป้อนเซอร์โว) จะต้องได้รับการจัดอันดับตามประเภทวัสดุ ความหนา และน้ำหนักคอยล์ของคุณ สอบถามว่าพวกเขารันเซอร์โวฟีดหรือม้วนแบบกลไก และดูว่ามีระบบหล่อลื่นที่เหมาะสมสำหรับโลหะผสมของคุณหรือไม่
- การรับรองคุณภาพ:ISO 9001 เป็นพื้นฐาน โดยทั่วไปโปรแกรมด้านยานยนต์ต้องใช้ IATF 16949 การใช้งานทางการแพทย์และการบินและอวกาศต้องการโปรโตคอลการตรวจสอบย้อนกลับและการตรวจสอบเพิ่มเติม การรับรองยืนยันว่าระบบได้รับการจัดทำเป็นเอกสารและตรวจสอบ ไม่ใช่แค่อ้างสิทธิ์เท่านั้น
- การสนับสนุนการสร้างต้นแบบและการดำเนินการนำร่อง:พวกเขาสามารถผลิตชิ้นส่วนตัวอย่างเพื่อตรวจสอบความถูกต้องก่อนตัดสินใจใช้เครื่องมือการผลิตเต็มรูปแบบได้หรือไม่ ซัพพลายเออร์ที่เสนอการทดลอง T0/T1 ด้วยการตรวจสอบซีพีเคในระหว่างการวิ่งนำร่องแสดงให้เห็นถึงความเข้มงวดทางวิศวกรรมที่ช่วยลดความเสี่ยงระหว่างการเปิดตัวการผลิต
- ความสามารถในการขยายการผลิต:ประเมินว่าพวกเขาสามารถปรับขนาดจากปริมาณนำร่องเป็นล้านชิ้นส่วนต่อปีโดยไม่ต้องเปลี่ยนแท่นพิมพ์ เปลี่ยนแปลงการตั้งค่าแม่พิมพ์ หรือรับเหมาช่วงล้น ช่องว่างด้านความสามารถในการขยายทำให้เกิดความไม่ต่อเนื่องด้านคุณภาพ
- โครงสร้างพื้นฐานการบำรุงรักษา:ถามเกี่ยวกับความสามารถของห้องเครื่องมือ อุปกรณ์ลับคม แนวทางปฏิบัติด้านสินค้าคงคลังอะไหล่ และเอกสารประวัติแม่พิมพ์ ซัพพลายเออร์ที่ติดตามการสูญเสียการเจียรสะสมและบำรุงรักษาอะไหล่สำหรับรายการที่มีการสึกหรอสูง- จะทำให้แม่พิมพ์ของคุณอยู่ในสภาพพร้อมสำหรับการผลิต-
- การสื่อสารทางเทคนิค:พวกเขานำเสนอข้อเสนออย่างไร? การเสนอราคาโดยละเอียดโดยแจกแจงจำนวนสถานี วัสดุเครื่องมือ อายุการใช้งานของแม่พิมพ์ที่คาดหวัง และช่วงการบำรุงรักษาที่แนะนำจะส่งสัญญาณถึงความลึกของวิศวกรรม ราคารวม-ที่มีคำอธิบายเพียงเล็กน้อยจะส่งสัญญาณถึงแนวทางของสินค้าโภคภัณฑ์
การประเมินความลึกทางวิศวกรรมและความสามารถในการขยายขนาดการผลิต
ตัวบ่งชี้ที่ชัดเจนที่สุดเกี่ยวกับความสามารถของผู้ผลิตแม่พิมพ์แบบโปรเกรสซีฟก็คือวิธีที่พวกเขาตอบสนองต่อรูปทรงของชิ้นส่วนของคุณในระหว่างขั้นตอนการเสนอราคา ผู้ผลิตแม่พิมพ์ปั๊มโลหะที่มีประสบการณ์เช่นยี่เฉินจะตรวจสอบการวาดชิ้นส่วนของคุณ ระบุความท้าทายในการขึ้นรูป แนะนำการปรับปรุง DFM และนำเสนอแนวคิดเค้าโครงแถบก่อนที่จะสรุปใบเสนอราคา พวกเขาแปลรูปทรงของชิ้นส่วนให้เป็นลำดับสถานีที่ได้รับการปรับปรุง แทนที่จะเพียงแค่กำหนดราคาตามขนาดซองจดหมายของชิ้นส่วน
เปรียบเทียบกับร้านขายสินค้าโภคภัณฑ์ที่ส่งคืนราคาโดยไม่ต้องถามคำถามเกี่ยวกับปริมาณประจำปี ลำดับความสำคัญที่ยอมรับได้ หรือเกรดวัสดุ การไม่มีการเจรจาทางเทคนิคระหว่างการเสนอราคามักจะคาดการณ์ปัญหาระหว่างการผลิตได้เสมอ
เมื่อประเมินบริการปั๊มโลหะแบบโปรเกรสซีฟ ให้ถามคำถามชี้ประเด็นเหล่านี้ในระหว่างกระบวนการตรวจสอบคุณสมบัติ:
- มีกี่สถานีที่คุณแนะนำ และเพราะเหตุใดจึงควรแนะนำจำนวนนี้ให้น้อยลงหรือมากกว่านั้น?
- คุณจะใช้วัสดุเครื่องมืออะไรในแต่ละสถานี และคุณรับประกันอายุการใช้งานแม่พิมพ์แบบใด
- ค่า Cpk โดยทั่วไปของคุณเมื่อเปิดตัวจริงเป็นเท่าใด และคุณจะรักษาค่า Cpk ไว้ตลอดการดำเนินการได้อย่างไร
- คุณสามารถให้ข้อมูลอ้างอิงจากโปรแกรมที่มีความซับซ้อนและปริมาณชิ้นส่วนใกล้เคียงกันได้หรือไม่
ซัพพลายเออร์ที่ตอบคำถามเหล่านี้โดยเฉพาะ โดยอ้างถึงเกรดเหล็ก การรับประกันจำนวนสโตรค{0}} และวิธีการ SPC นั้นดำเนินงานในระดับมืออาชีพการประทับตราแบบก้าวหน้าของ YICHENตัวอย่างเช่น โปรแกรมมุ่งเน้นไปที่-ชิ้นส่วนที่มีปริมาณสูงซึ่งต้องการการสร้างหลายสถานี-ที่มีประสิทธิภาพและความสามารถในการทำซ้ำที่แน่นหนา ด้วยเครื่องมือที่ออกแบบมาเพื่อการผลิตจำนวนมากที่ปรับขนาดได้ตั้งแต่เริ่มแรก
พันธมิตรที่เหมาะสมไม่เพียงแต่สร้างแม่พิมพ์และจัดส่งเท่านั้น พวกเขามีส่วนร่วมในฐานะทรัพยากรทางเทคนิคผ่านการออกแบบ การตรวจสอบ การเปิดตัว และการสนับสนุนการผลิตอย่างต่อเนื่อง โมเดลการทำงานร่วมกันดังกล่าว ซึ่งผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปทุ่มเวลาด้านวิศวกรรมล่วงหน้าเพื่อป้องกันปัญหาปลายน้ำ ส่งผลให้มีต้นทุนรวมในการเป็นเจ้าของต่ำที่สุด และผลลัพธ์การผลิตที่คาดการณ์ได้มากที่สุดตลอดอายุของโปรแกรมของคุณ
คำถามที่พบบ่อยเกี่ยวกับการปั๊มโลหะแบบก้าวหน้า
1. อะไรคือความแตกต่างระหว่างการปั๊มแม่พิมพ์แบบโปรเกรสซีฟและการปั๊มแม่พิมพ์แบบถ่ายโอน?
การปั๊มแม่พิมพ์แบบโปรเกรสซีฟจะทำให้แถบต่อเนื่องผ่านหลายสถานีภายในแม่พิมพ์เดียว ทำให้เกิดชิ้นส่วนที่เสร็จแล้วหนึ่งชิ้นต่อจังหวะการกดที่ความเร็วสูงถึง 1,500 จังหวะต่อนาที Transfer Die Stamping ใช้ระบบกลไกในการเคลื่อนย้ายช่องว่างระหว่าง Die Station ที่แยกจากกัน ทำให้เหมาะสำหรับชิ้นส่วนที่ดึงขนาดใหญ่หรือลึกกว่า-ซึ่งไม่สามารถรักษาแถบพาหะได้ แม่พิมพ์แบบโปรเกรสซีฟทำได้ดีเยี่ยมที่ปริมาณมากกว่า 50,000 ชิ้นส่วนต่อปีด้วยรูปทรงที่เล็กลง ในขณะที่แม่พิมพ์ถ่ายโอนรองรับโปรแกรมปริมาณปานกลาง- (25,000-500,000 ชิ้นส่วน) ที่เกี่ยวข้องกับการขึ้นรูปสามมิติที่ซับซ้อนซึ่งเกินขีดจำกัดของแถบพาหะ
2. แม่พิมพ์แบบโปรเกรสซีฟสามารถผลิตชิ้นส่วนได้กี่ชิ้นก่อนที่จะต้องมีการบำรุงรักษา?
ระยะเวลาการบำรุงรักษาขึ้นอยู่กับวัสดุเครื่องมือและประเภทโลหะที่มีการประทับตรา โดยทั่วไปแล้ว เครื่องเจาะเหล็กกล้าเครื่องมือ D2 จะต้องมีการลับทุกๆ 50,000-150,000 จังหวะ เหล็กความเร็วสูง M2 จะเพิ่มระยะดังกล่าวให้สูงขึ้น และเม็ดมีดคาร์ไบด์สามารถทำงานได้ 5-20 ล้านจังหวะก่อนเข้ารับบริการ ความสูงของครีบที่เกิน 10% ของความหนาของวัสดุเป็นสัญญาณหลักที่บ่งบอกถึงการลับคม การปฏิบัติงานระดับมืออาชีพจะกำหนดเวลาการบำรุงรักษาเชิงป้องกันทั้งหมดตามจำนวนจังหวะมากกว่าวันที่ตามปฏิทิน ติดตามการสูญเสียการบดสะสมเพื่อคาดการณ์เวลาการเปลี่ยนส่วนประกอบได้อย่างแม่นยำ
3. วัสดุใดทำงานได้ดีที่สุดสำหรับการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ?
เหล็กกล้าคาร์บอนต่ำ- (C1008-C1010) เป็นวัสดุที่ใช้กันอย่างแพร่หลายมากที่สุด เนื่องจากมีความสามารถในการขึ้นรูปได้ดีเยี่ยม ต้นทุนต่ำ และเข้ากันได้กับเครื่องมือ D2 มาตรฐาน โลหะผสมทองแดงและทองเหลืองรองรับการใช้งานด้านไฟฟ้าและอิเล็กทรอนิกส์ที่มีความสำคัญต่อการนำไฟฟ้า อลูมิเนียมอัลลอยด์เหมาะกับชิ้นส่วนที่มีน้ำหนักเบา แต่ต้องใช้เครื่องมือขัดเงาและการเคลือบแบบพิเศษเพื่อป้องกันการสะสมตัวของกาว เหล็กกล้าไร้สนิมเป็นเหล็กที่มีความต้องการมากที่สุด โดยต้องใช้เครื่องมือ M2 หรือคาร์ไบด์ระดับพรีเมียม และการหล่อลื่นที่รุนแรง เนื่องจากมีอัตราการชุบแข็งในการทำงานสูง ช่วงความหนาโดยทั่วไปอยู่ระหว่าง 0.1 มม. ถึง 6 มม. ขึ้นอยู่กับโลหะผสม
4. ปริมาณการผลิตขั้นต่ำที่สมเหตุสมผลสำหรับเครื่องมือแม่พิมพ์แบบก้าวหน้าคือเท่าใด
โดยทั่วไปแม่พิมพ์แบบก้าวหน้าจะมีข้อได้เปรียบทางเศรษฐกิจมากกว่า 50,000 ชิ้นส่วนต่อปี โดยมีความได้เปรียบด้านต้นทุนเพิ่มขึ้นอย่างรวดเร็วเกิน 100,000 ชิ้น จุดครอสโอเวอร์ที่แน่นอนจะแตกต่างกันไปตามความซับซ้อนของชิ้นส่วน ฉากยึดแบบธรรมดาในแม่พิมพ์ 6- สถานีอาจแตกหักได้ที่ชิ้นส่วน 30,000 ชิ้น ในขณะที่ขั้วต่อที่ซับซ้อนซึ่งต้องใช้ 18 สถานีและเครื่องมือคาร์ไบด์อาจไม่คุ้มค่ากับการลงทุนจนกว่าจะถึง 150,000 หน่วย ต้นทุนรวมในการเป็นเจ้าของ รวมถึงเครื่องมือที่ตัดจำหน่าย ระยะเวลาการพิมพ์ต่อชิ้นส่วน และทุนสำรองการบำรุงรักษา 2-5% ต่อปี จะเป็นตัวกำหนดจุดคุ้มทุนที่แท้จริงมากกว่าราคาแม่พิมพ์เพียงอย่างเดียว
5. คุณจะเลือกซัพพลายเออร์ปั๊มแม่พิมพ์แบบโปรเกรสซีฟที่เชื่อถือได้ได้อย่างไร?
ประเมินซัพพลายเออร์เกี่ยวกับ-ความสามารถในการออกแบบแม่พิมพ์ภายในบริษัทด้วยการจำลอง CAD/CAM และ FEA ช่วงน้ำหนักการพิมพ์ที่ตรงกับความต้องการของคุณด้วยอัตรากำไรขั้นต้น 20% การรับรองคุณภาพ (ขั้นต่ำ ISO 9001, IATF 16949 สำหรับยานยนต์) และการสนับสนุนการวิ่งนำร่องด้วยการตรวจสอบ Cpk ตัวบ่งชี้ความสามารถที่ชัดเจนที่สุดคือการตอบสนองของซัพพลายเออร์ในระหว่างการเสนอราคา พันธมิตรเช่น YICHEN (yichen-group.com) ตรวจสอบรูปทรงของชิ้นส่วน แนะนำการปรับปรุง DFM และนำเสนอแนวคิดเค้าโครงแถบก่อนที่จะสรุปราคา ซัพพลายเออร์ที่ส่งคืนใบเสนอราคาโดยไม่มีคำถามด้านเทคนิคมักจะขาดความรู้เชิงลึกด้านวิศวกรรมที่จำเป็นสำหรับโปรแกรมที่ซับซ้อน


