


Bypass Notches ใน Stamping Dies คืออะไร
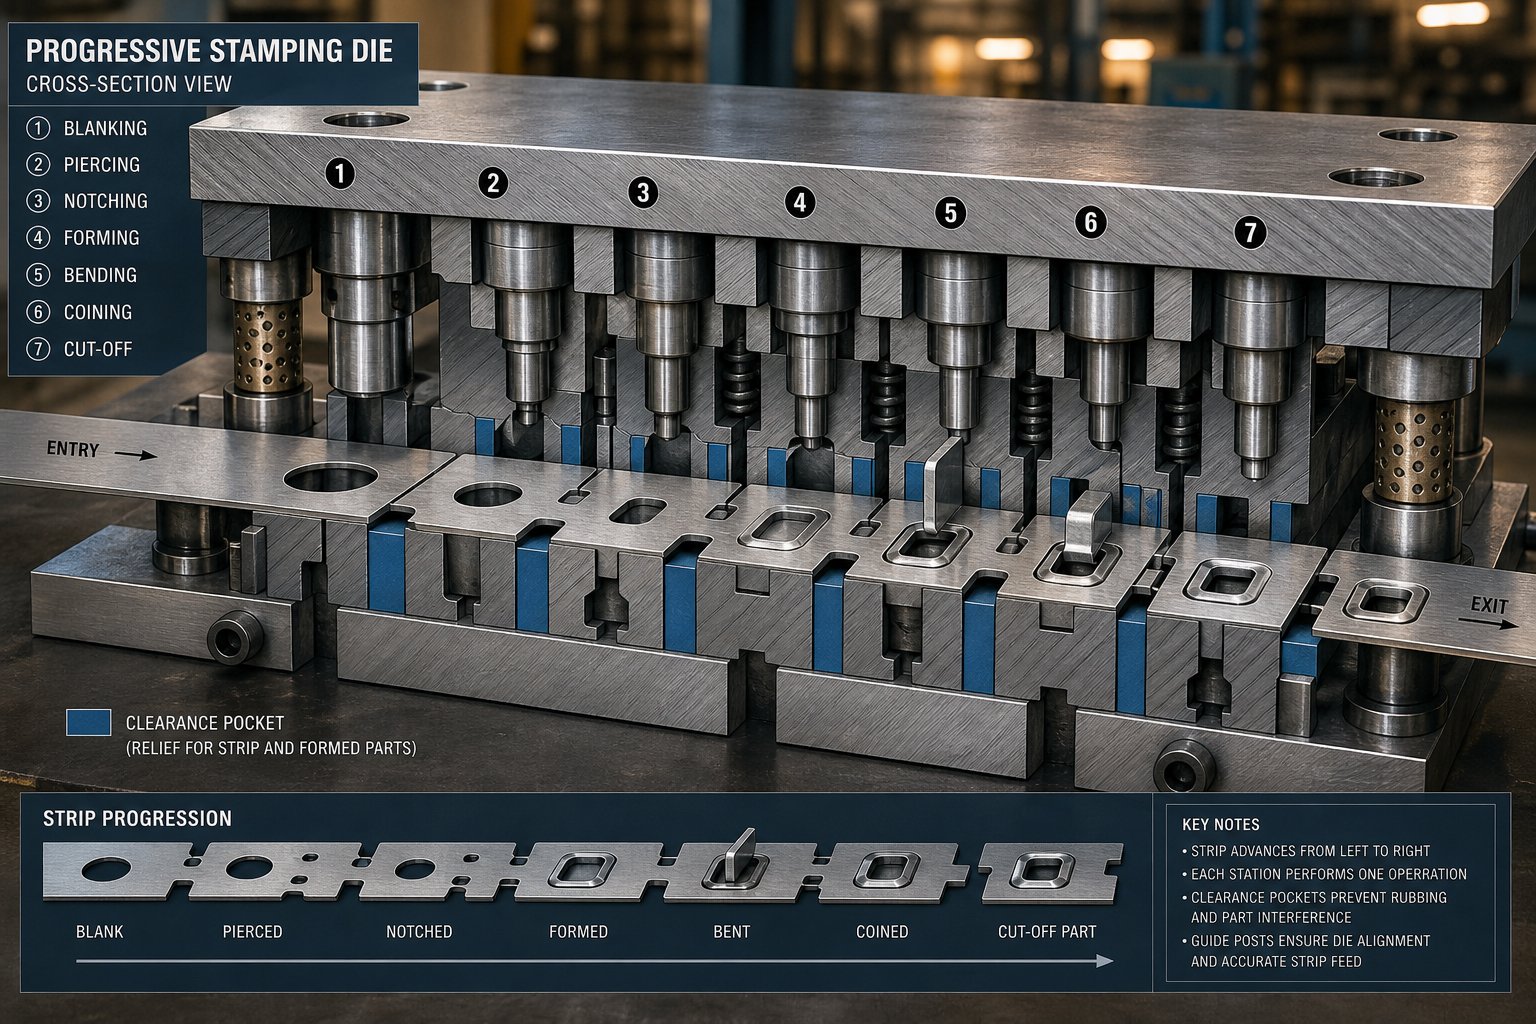
เมื่อแถบโลหะแผ่นเคลื่อนที่ผ่านแม่พิมพ์แบบโปรเกรสซีฟ การขึ้นรูปทุกครั้งจะสร้างรูปทรงเรขาคณิตที่ติดขึ้นหรือลงจากระนาบแถบ ลักษณะที่ยื่นออกมาเหล่านั้นจำเป็นต้องไปที่ใดที่หนึ่งเมื่อแถบเคลื่อนตัวไปยังสถานีถัดไป นั่นคือจุดที่รอยบากบายพาสเข้ามา
คำจำกัดความทางเทคนิคของรอยบากบายพาส
รอยบากทางเบี่ยงคือช่องเจาะแบบนูนที่ทำขึ้นในสต็อคสตริป - หรือช่องว่างที่กลึงเข้ากับแม่พิมพ์เหล็ก - ซึ่งช่วยให้ลักษณะที่ขึ้นรูปไว้ก่อนหน้านี้ เช่น การดึง หอก และนูนสามารถผ่านหรือผ่านส่วนประกอบแม่พิมพ์ที่อยู่ปลายน้ำได้โดยไม่เกิดการชนกัน จุดประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูปนั้นมีระยะห่างอย่างเคร่งครัด โดยป้องกันการรบกวนทางกายภาพระหว่าง-เรขาคณิตสามมิติที่ประทับลงในแถบแล้วกับเครื่องมือที่ยังต้องดำเนินการกับรอยบากนั้น
ซึ่งไม่เหมือนกับการบากทั่วไปในการขึ้นรูปโลหะ มาตรฐานการดำเนินการบากตัดวัสดุจากขอบของแถบเพื่อสร้างโปรไฟล์ที่ต้องการหรืออำนวยความสะดวกในการดัดงอ ในทางตรงกันข้าม รอยบากบายพาสนั้นไม่มีส่วน-จุดประสงค์ทางเรขาคณิต พวกมันมีอยู่ทั้งหมดเพื่อให้แถบเคลื่อนที่ผ่านแม่พิมพ์ได้อย่างอิสระ
ภายในลำดับชั้นการออกแบบแม่พิมพ์ รอยบากบายพาสจะอยู่ที่ระดับเค้าโครงแถบ - ที่วางแผนไว้ในช่วงแรกสุดของการพัฒนาแม่พิมพ์แบบก้าวหน้าควบคู่ไปกับการออกแบบผู้ให้บริการ การวางตำแหน่งนำร่อง และการจัดลำดับสถานี ไม่ใช่การคิดภายหลังหรือการแก้ไขแบบทดลอง เป็นการตัดสินใจทางวิศวกรรมโดยเจตนาที่รวมเข้ากับโครงร่างสตริปตั้งแต่วันแรก
เหตุใดรอยบากบายพาสจึงมีความสำคัญในการปั๊มแม่พิมพ์แบบก้าวหน้า
ลองนึกภาพแถบที่เพิ่งหยิบถ้วยเล็กๆ ที่สถานีสาม ตอนนี้ถ้วยนั้นยื่นออกมาใต้ระนาบแถบ ที่สถานีที่สี่ แถบจะต้องลดระดับลงบนบล็อกแม่พิมพ์สำหรับการทำงานครั้งต่อไป ถ้วยนั้นจะกระแทกเข้ากับเหล็กกล้าเครื่องมือแข็งโดยไม่มีช่องว่างสำหรับถ้วยนั้น ผลลัพธ์ที่ได้: แถบที่ติดขัด แม่พิมพ์ที่เสียหาย และการบดการผลิตต้องหยุดชะงัก
บายพาสรอยบากในการขึ้นรูปโลหะแผ่นแก้ปัญหานี้โดยการเอาวัสดุออกเพียงเพียงพอ - หรือให้ความลึกของหลุมเพียงพอในแม่พิมพ์ - เพื่อให้คุณลักษณะที่เกิดขึ้นจะล้างทุกสถานีที่ตามมาในระหว่างการก้าวหน้าของแถบ ในแม่พิมพ์แบบโปรเกรสซีฟที่แถบตัดผ่านสถานีหลายสิบแห่งตามลำดับ การขึ้นรูปครั้งเดียวอาจต้องมีระยะห่างจากทางเบี่ยงที่ตำแหน่งปลายน้ำทุกแห่ง
รอยบากบายพาสมีอยู่ด้วยเหตุผลเดียว: เพื่อรักษาความก้าวหน้าของแถบอย่างต่อเนื่องผ่านดายหลายสถานี- โดยการป้องกันไม่ให้คุณลักษณะที่ขึ้นรูปเกิดการชนกับเครื่องมือดาวน์สตรีม
วัตถุประสงค์ในการขึ้นรูปแผ่นโลหะแบบบายพาสจะมีความสำคัญมากยิ่งขึ้นที่ความเร็วการกดสูง เมื่อแถบตัดวงจรที่หลายร้อยครั้งต่อนาที การรบกวนแม้แต่เศษเสี้ยวมิลลิเมตรก็อาจส่งผลให้เกิดความล้มเหลวของเครื่องมือที่ร้ายแรงได้ การทำความเข้าใจอย่างถ่องแท้ว่าคุณสมบัติการกวาดล้างเหล่านี้ทำงานอย่างไรในแต่ละจังหวะ - และสิ่งที่เกิดขึ้นเมื่อมีขนาดเล็กเกินไปหรือหายไป - จะแยกเครื่องมือการผลิตที่เชื่อถือได้ออกจากแม่พิมพ์ที่ติดขัดเรื้อรัง-
การชี้แจงคำศัพท์เฉพาะสำหรับประเภทรอยบากในการออกแบบแม่พิมพ์
คำว่า "รอยบาก" ถูกใช้อย่างหลวมๆ บนพื้นร้าน ผู้ผลิตแม่พิมพ์อาจเรียก "รอยบาก" ในการรีวิวเค้าโครงแถบ และคนสามคนที่โต๊ะก็นึกภาพคุณสมบัติที่แตกต่างกันสามประการ ความคลุมเครือนี้ทำให้เกิดความสับสนอย่างแท้จริง - โดยเฉพาะอย่างยิ่งสำหรับผู้เชี่ยวชาญด้านเครื่องมือและผู้ผลิตแม่พิมพ์รุ่นใหม่ที่พยายามอ่านแบบร่างดั้งเดิมหรือตีความจุดประสงค์ของเค้าโครงแถบ รอยบากบายพาส รอยบากพิตช์ รอยบากนูน และรอยบากตัดแต่ง ล้วนแต่ลบวัสดุออกจากแถบ แต่มีอยู่ด้วยเหตุผลที่แตกต่างกันโดยสิ้นเชิง
การทำความเข้าใจความแตกต่างเหล่านี้มีความสำคัญเนื่องจากการระบุประเภทรอยบากไม่ถูกต้องในระหว่างการตรวจสอบการออกแบบหรือการบำรุงรักษาอาจทำให้เกิดการแก้ไขที่ไม่ถูกต้อง การขยายสิ่งที่คุณคิดว่าเป็นรอยบากบายพาส - เมื่อเป็นจริงแล้วเป็นรอยบาก - อาจทำลายการลงทะเบียนแถบและทำลายทุกส่วนที่ตามมา
บายพาสรอยบากกับรอยบาก
รอยบากระยะพิทช์ (บางครั้งเรียกว่ารอยบากแบบฝรั่งเศส) ควบคุมความยาวของการป้อนแถบและให้การหยุดตีครั้งแรก{0}}อย่างมั่นคงในระหว่างการตั้งค่าแม่พิมพ์ เช่นอาร์ต เฮดริกอธิบายใน The Fabricatorรอยบากคือส่วนเล็กๆ ของวัสดุที่ถูกตัดจากขอบด้านใดด้านหนึ่งหรือทั้งสองด้านของแถบที่สถานีเริ่มต้นของแม่พิมพ์แบบโปรเกรสซีฟ หน้าที่ของมันคือป้องกันการป้อนมากเกินไป ลบมุมแคมเบอร์ออก และให้ข้อมูลอ้างอิงที่แม่นยำแก่ผู้ปฏิบัติงานสำหรับการวางตำแหน่งแถบเริ่มต้น เพื่อให้นักบินสามารถระบุตำแหน่งของแถบได้อย่างถูกต้อง
ในทางกลับกัน รอยบากบายพาสไม่เกี่ยวข้องกับการควบคุมการป้อนหรือการลงทะเบียนแถบ พวกเขาให้ช่องว่างสำหรับรูปทรงเรขาคณิตที่ขึ้นรูปแล้ว - การดึง การนูน การหอก หรือคุณลักษณะใดๆ ที่ยื่นออกมาจากระนาบแถบ - เพื่อให้แถบสามารถเคลื่อนผ่านสถานีดายปลายน้ำได้โดยไม่มีการรบกวน รอยบากถามว่า: "แถบนี้ไปได้ไกลแค่ไหนแล้ว?" รอยบากบายพาสถามว่า: "คุณลักษณะที่ขึ้นรูปสามารถล้างบล็อคไดอะแกรมถัดไปได้หรือไม่"
ความสับสนระหว่างทั้งสองนี้เป็นเรื่องปกติ เนื่องจากทั้งสองปรากฏเป็นรอยตัดที่ขอบแถบหรือภายใน และทั้งสองอย่างมีการวางแผนในระหว่างเค้าโครงแถบ แต่ตัวขับเคลื่อนการออกแบบนั้นแตกต่างกันโดยพื้นฐาน รูปทรงของรอยบากของระยะพิทช์ถูกขับเคลื่อนด้วยระยะพิตช์ป้อนและตำแหน่งไพล็อต รูปทรงรอยบากบายพาสขับเคลื่อนด้วยความสูงของคุณลักษณะที่ขึ้นรูปและระยะแม่พิมพ์ที่ปลายน้ำ
บายพาสรอยบากเทียบกับรอยบากนูนและรอยบากตัดแต่ง
รอยบากบรรเทาช่วยจัดการกับความเครียดของวัสดุ ไม่ใช่ช่องว่างทางกายภาพ เมื่อคุณงอแผ่นโลหะที่มุมหรือตามขอบที่ตัดกัน ความเข้มข้นของความเค้นอาจทำให้เกิดการฉีกขาดหรือแตกร้าวได้ รอยบากนูน - โดยทั่วไปจะเป็นช่องเจาะเล็กๆ ที่จุดตัดของเส้นโค้งสองเส้น - จะเอาวัสดุออกจากโซนความเค้น เพื่อให้ชิ้นส่วนขึ้นรูปได้หมดจดโดยไม่แยกออกจากกัน คุณจะพบชิ้นส่วนเหล่านี้ใน-ชิ้นส่วนที่ขึ้นรูปด้วยเบรกบ่อยพอๆ กับชิ้นส่วนที่ขึ้นรูปด้วยแม่พิมพ์-
รอยบากมีจุดประสงค์อีกอย่างหนึ่ง นั่นคือการแยกเศษเหล็ก พวกเขาจะถูกตัดวางไว้ในแถบเพื่อความสะดวกในการกำจัดชิ้นส่วนที่สะอาดหรือการไหลของกระสุนที่สถานีสุดท้าย หากไม่มีรอยบากตัดแต่งที่เพียงพอ ชิ้นส่วนอาจไม่แยกจากส่วนรองรับได้หมดจด ทำให้เกิดเสี้ยน ไม้แขวนเสื้อ หรือเศษกระดาษติดในแม่พิมพ์
รอยบากของผู้ให้บริการเป็นคุณสมบัติที่เกี่ยวข้องที่ควรค่าแก่การสังเกต สิ่งเหล่านี้เป็นช่องเจาะที่มีรูปทรงเฉพาะเพื่อรักษาการเชื่อมต่อของแถบพาหะกับแต่ละส่วนให้ว่าง ในขณะเดียวกันก็ปล่อยให้งอได้ในระหว่างการป้อน พวกเขาปรับสมดุลความแข็งแกร่งของแถบด้วยความสามารถในการดูดซับแรงขึ้นรูปโดยไม่โก่งงอ
ข้อกำหนดเหล่านี้ทุกคำปรากฏในข้อมูลอ้างอิงเกี่ยวกับเครื่องมือและการสนทนาในร้านค้า ซึ่งบางครั้งก็ใช้แทนกันได้ สำหรับผู้ผลิตแม่พิมพ์ใดๆ ที่ทำงานเกี่ยวกับรอยบากบายพาสเชิงลบและบวกในแม่พิมพ์ปั๊มโลหะแผ่น การใช้คำศัพท์ให้ตรงจะช่วยป้องกันการสื่อสารผิดพลาดที่มีค่าใช้จ่ายสูงในระหว่างการออกแบบ การสร้าง และการบำรุงรักษา
| ประเภทรอยบาก | ฟังก์ชั่นหลัก | สถานที่ทั่วไปใน Strip | ไดรเวอร์การออกแบบ |
|---|---|---|---|
| บายพาสบาก | การกวาดล้างสำหรับคุณลักษณะที่เกิดขึ้นเพื่อผ่านสถานีปลายน้ำ | รูปทรงใกล้กับรูปทรง พื้นที่พาหะ หรือด้านในของแถบ | ความสูงของคุณลักษณะที่เกิดขึ้นเทียบกับระยะห่างของบล็อกดาย |
| พิทช์บาก | แถบควบคุมการป้อน ขั้นแรก-หยุดการหยุด การลบมุมแคมเบอร์ | ขอบแถบหนึ่งหรือทั้งสองแถบที่สถานีเริ่มต้น | ระยะห่างของฟีด ตำแหน่งนำร่อง การลงทะเบียนการตั้งค่า |
| รอยเว้านูน | บรรเทาความเครียดที่ทางแยกของเส้นโค้งเพื่อป้องกันการฉีกขาด | มุมที่โค้งทั้งสองมาบรรจบกันหรือที่จุดสิ้นสุดโค้ง | ความเหนียวของวัสดุ รัศมีการโค้งงอ และจุดตัดทางเรขาคณิต |
| ตัดแต่งรอยบาก | การแยกเศษและการกำจัดชิ้นส่วนที่สะอาดออกจากตัวพาหะ | ที่ผู้ให้บริการ-เพื่อ-แยกจุดเชื่อมต่อในสถานีสุดท้าย | โครงร่างชิ้นส่วน เส้นทางของเศษเหล็ก และข้อกำหนดในการกำจัดทาก |
เมื่อแยกคำจำกัดความเหล่านี้ออก คำถามเชิงตรรกะถัดไปคือกลไก: รอยบากบายพาสมีปฏิกิริยาอย่างไรกับแถบในขณะที่ยก เลื่อน และลดลงในระหว่างการกดแต่ละครั้ง คำตอบอยู่ที่ลำดับเหตุการณ์การกวาดล้างเชิงบวกและเชิงลบที่เกิดขึ้นทุกครั้งที่รอบการแกะ
วิธีบายพาสรอยบากทำงานระหว่างการก้าวหน้าของแถบ
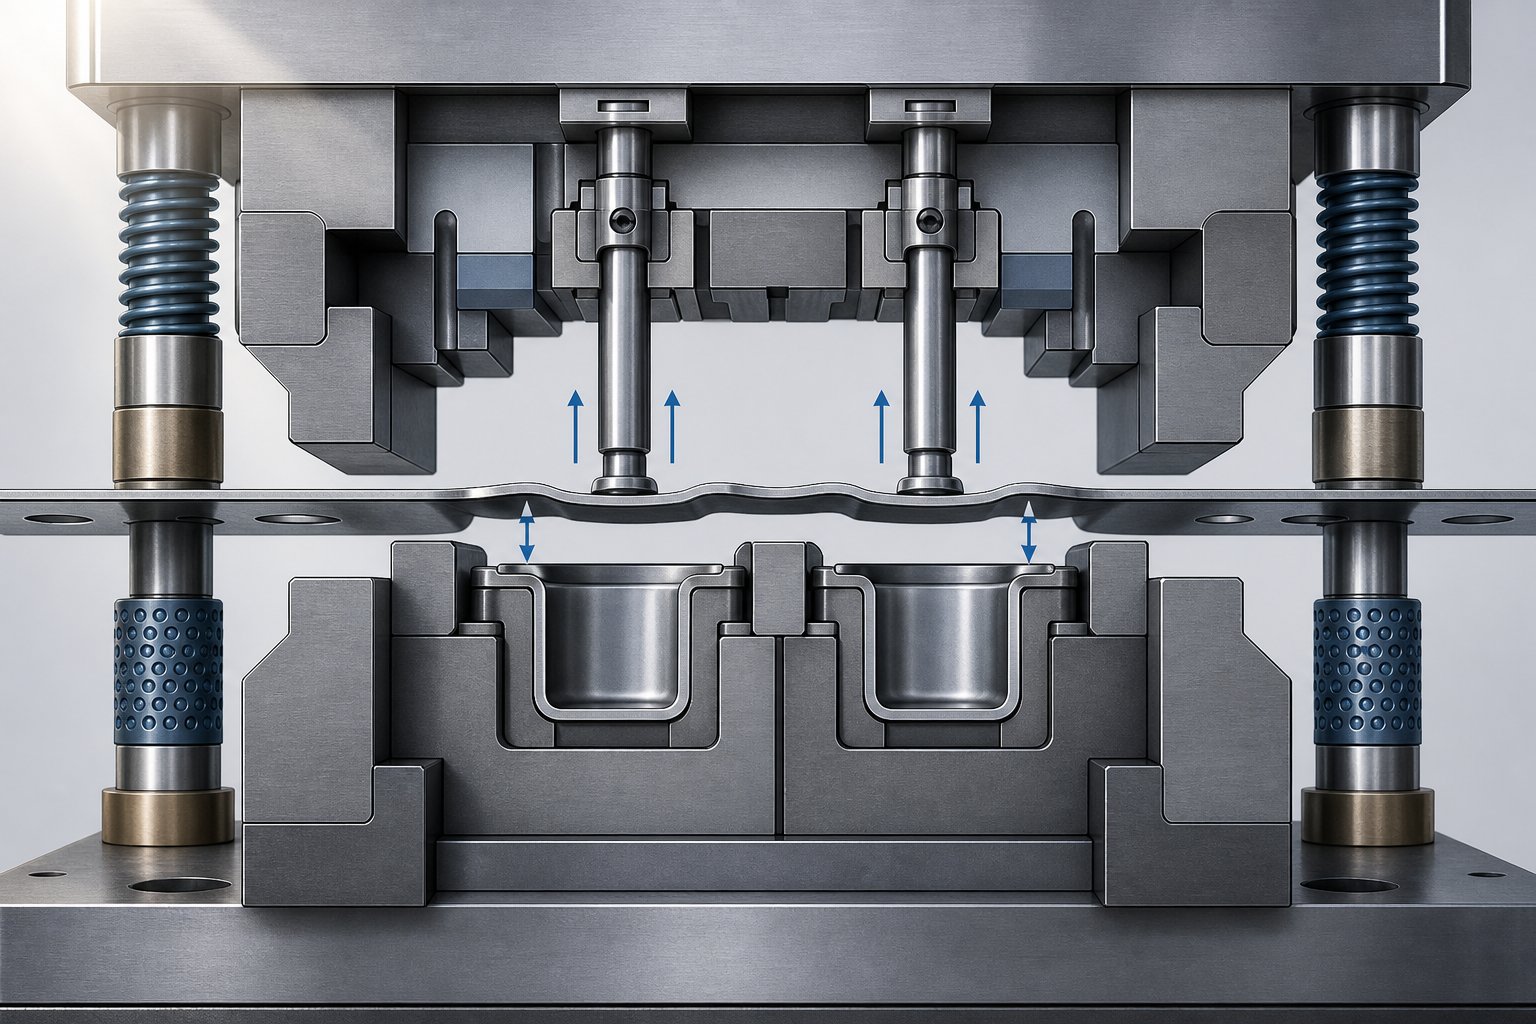
ลองนึกภาพขดลวดเหล็กแผ่นที่ป้อนเข้าไปในแม่พิมพ์แบบโปรเกรสซีฟ ทุกครั้งที่กด แถบจะเลื่อนไปหนึ่งระดับ - หนึ่งสถานี-ถึง-ระยะห่างของสถานี - และดำเนินการที่แตกต่างกัน: เจาะที่สถานีที่ 1 เจาะที่สถานี 2 ขึ้นรูปที่สถานี 3 วาดที่สถานี 4 และตัดแต่งใกล้จุดสิ้นสุด แถบนี้ยังคงเชื่อมต่อกันด้วยเว็บของผู้ให้บริการตลอด ตราบใดที่ฟีเจอร์ทั้งหมดยังอยู่ในระนาบสตริป ความก้าวหน้าก็ตรงไปตรงมา ทันทีที่การขึ้นรูปหรือการวาดดันเรขาคณิตเหนือหรือใต้ระนาบนั้น การรบกวนจะเกิดขึ้นที่ทุกสถานีที่อยู่ปลายน้ำอย่างหลีกเลี่ยงไม่ได้
นี่คือจุดที่รอยบากบายพาสได้รับตำแหน่งในรูปแบบแถบ มีการวางแผนไว้โดยเฉพาะเพื่อจัดการกับความเป็นจริงสามมิติ-ของชิ้นส่วนที่ก่อตัวขึ้นบางส่วนแต่ยังคงเคลื่อนที่ผ่านสภาพแวดล้อมแม่พิมพ์แบน
ความก้าวหน้าของ Strip และการแทรกแซงคุณลักษณะที่เกิดขึ้น
การกดแต่ละครั้งเป็นไปตามจังหวะเชิงกลที่แม่นยำ เมื่อแกะสูงขึ้น พนักงานยกสต็อกจะดันแถบขึ้นจากพื้นผิวแม่พิมพ์ด้านล่าง - โดยทั่วไปเพียงพอที่จะเคลียร์บล็อคแม่พิมพ์และคุณลักษณะการระบุตำแหน่งใดๆ จากนั้นตัวป้อนจะเลื่อนแถบไปหนึ่งระยะพิทช์พอดี นักบินเข้าไปในรูเพื่อบันทึกแถบให้อยู่ในตำแหน่งที่แท้จริง ตัวป้อนจะปล่อย และแถบจะเลื่อนกลับลงบนแม่พิมพ์สำหรับการทำงานครั้งต่อไป
ฟังดูง่ายเมื่อแถบแบน แต่ลองพิจารณาว่าจะเกิดอะไรขึ้นหลังจากสถานีที่ 3 กลายเป็นถ้วยหรือหอกคว่ำลง- ตอนนี้ฟีเจอร์นั้นแขวนอยู่ใต้ระนาบแถบ ขณะที่รางยกขึ้นและเคลื่อนตัวไปยังสถานีที่ 4 ถ้วยจะต้องผ่านบล็อกตายตัวของสถานี-โดยไม่ไปชนกับสถานีที่ 4 หากความสูงของตัวยกไม่ได้ให้ระยะห่างในแนวตั้งเพียงพอ - และในหลายกรณี ไม่สามารถทำให้การกดช้าลง - ได้ ถ้วยจะลากข้ามหรือกระแทกเข้ากับเหล็กกล้าเครื่องมือที่มั่นคง
รอยบากบายพาสแก้ปัญหานี้ได้โดยการเอาหน้าต่างวัสดุออกจากแถบรอบๆ คุณลักษณะที่ขึ้นรูป หรือโดยการจัดหาช่องนูนที่กลึงด้วยเครื่องจักรในตัวบล็อกแม่พิมพ์ รูปทรงที่ขึ้นรูปจะเคลื่อนผ่านช่องว่างได้อย่างอิสระ แทนที่จะชนกับเครื่องมือ ในแม่พิมพ์ที่มีสิบสองสถานีขึ้นไป การลากครั้งเดียวที่เกิดขึ้นที่สถานีที่สี่อาจต้องมีการกวาดล้างทางเบี่ยงที่สถานีที่ห้าถึงสิบเอ็ด - แต่ละขนาดอย่างระมัดระวังเพื่อรองรับคุณลักษณะดังกล่าวขณะเดินทางผ่านแม่พิมพ์
กลไกบายพาสบายพาสเชิงบวกและเชิงลบ
คุณลักษณะที่ขึ้นรูปไม่ได้ทั้งหมดจะยื่นออกมาในทิศทางเดียวกัน และไม่ใช่ว่าโซลูชันบายพาสทั้งหมดจะถูกตัดออกจากแถบ นี่คือจุดที่ความแตกต่างระหว่างรอยบากบายพาสลบและบวกในแม่พิมพ์ปั๊มโลหะแผ่นกลายเป็นเรื่องสำคัญ
รอยบากบายพาสที่เป็นบวกคือวัสดุที่ถูกดึงออกจากแถบนั้นเอง เมื่อคุณลักษณะยื่นออกมาด้านบน - นูน แถบหอก หรือด้านบนของผนังที่วาดไว้ - อาจเสี่ยงต่อการชนกับส่วนประกอบแม่พิมพ์ส่วนบน เช่น แผ่นเปลื้องผ้า แผ่นดัน หรือที่จับเจาะที่สถานีท้ายน้ำ การตัดวัสดุแถบที่อยู่ติดกับส่วนด้านบนออกไป จะทำให้มีพื้นที่ผ่านใต้ส่วนประกอบด้านบนเหล่านั้นโดยไม่ต้องสัมผัสกัน แรงครากของสปริงผู้เปลื่องอาจกดแถบให้แบนราบกับรูปทรงที่ไม่สามารถปฏิบัติตามได้ทางกายภาพ
รอยบากบายพาสเชิงลบคือช่องว่างที่กลึงเข้ากับเหล็กกล้าแม่พิมพ์ส่วนล่างโดยตรง เมื่อลักษณะที่ขึ้นรูปยื่นออกมาด้านล่าง - การดึงถ้วย ช่องที่มีเหรียญ หรือหอกลง - มันจะต้องมีที่ไหนสักแห่งเพื่อไปในขณะที่แถบลดระดับลงบนแต่ละบล็อกแม่พิมพ์ที่ตามมา แทนที่จะเอาวัสดุที่เป็นแถบออกมากขึ้น (ซึ่งอาจทำให้พาหะอ่อนแอลง) ผู้ออกแบบแม่พิมพ์จะสร้างช่องนูนเข้าไปในบล็อกแม่พิมพ์ในตำแหน่งที่แน่นอนที่คุณลักษณะด้านล่างจะตั้งอยู่
หลายชิ้นส่วนต้องการทั้งสองประเภทพร้อมกัน ลองนึกภาพชิ้นส่วนที่มีนูนขึ้นและถ้วยลงที่หน้าตัดเดียวกัน- เมื่อส่วนของแถบดังกล่าวเคลื่อนตัวออกไป ลายนูนจะต้องมีช่องว่างบายพาสที่เป็นบวกด้านบน ในขณะที่ถ้วยต้องมีช่องบายพาสที่เป็นลบด้านล่าง รอยบากบายพาสเชิงลบและบวกในแม่พิมพ์ปั๊มขึ้นรูปโลหะแผ่นมักจะอยู่ร่วมกันที่สถานีเดียวกัน โดยแต่ละจุดมีทิศทางที่ยื่นออกมาแตกต่างกัน
ลำดับการบายพาสที่สมบูรณ์ระหว่างรอบการกดครั้งเดียวเป็นไปตามลำดับนี้:
- การขึ้นรูปหรือการวาดจะสร้างรูปทรงเรขาคณิตที่ยื่นออกมาด้านบนหรือด้านล่างของระนาบแถบ
- แกะจะสูงขึ้น และผู้ยกสต็อกจะยกแถบออกจากพื้นผิวแม่พิมพ์ด้านล่าง
- เครื่องป้อนจะเลื่อนแถบหนึ่งระดับเสียงเต็มไปยังสถานีถัดไป
- รอยบากบายพาส (ช่องตัดแถบหรือช่องแม่พิมพ์) ช่วยให้คุณลักษณะที่ขึ้นรูปสามารถเคลียร์บล็อกแม่พิมพ์ เครื่องปอก หรือเครื่องมือส่วนบนของสถานีถัดไปโดยไม่มีการรบกวน
- นักบินเจาะหลุมเพื่อบันทึกแถบให้อยู่ในตำแหน่งที่แท้จริง
- แถบจะลดระดับลงบนแม่พิมพ์ โดยมีลักษณะที่ขึ้นรูปแล้ววางอยู่ภายในช่องบายพาสเชิงลบหรือผ่านอย่างอิสระผ่านช่องเปิดบายพาสเชิงบวก
- การดำเนินการถัดไปจะดำเนินการบนแถบที่ลงทะเบียนอย่างถูกต้อง
วงจรนี้จะเกิดขึ้นซ้ำทุกๆ สถานีที่อยู่ท้ายน้ำของการดำเนินการขึ้นรูป ตำแหน่งบายพาสแต่ละตำแหน่งจะต้องมีขนาดแยกกันตามความสูงของคุณลักษณะ การยกที่มีอยู่ และรูปทรงของส่วนประกอบแม่พิมพ์ที่สถานีเฉพาะนั้น รอยบากบายพาสที่ให้ระยะห่างเพียงพอที่สถานีที่ 5 อาจมีขนาดเล็กเกินไปที่สถานีที่ 8 หากบล็อกดายของสถานีนั้นอยู่สูงกว่าหรือแผ่นเปลื้องผ้าห้อยต่ำลง
ความแม่นยำของลำดับนี้อธิบายว่าทำไมการวางแผนบายพาสรอยบากจึงไม่สามารถเลื่อนการทดลองออกไปได้ ต้องคาดการณ์จุดหลบทุกจุดในระหว่างการออกแบบโครงร่างแถบ - เพราะเมื่อเหล็กกล้าเครื่องมือแข็งตัวและประกอบแล้ว การเพิ่มส่วนนูนบายพาสหมายถึงการถอดชิ้นส่วน -การตัดเฉือนใหม่ และการสูญเสียเวลาในการผลิต ผลที่ตามมาของการกระเพื่อมที่ผิดเกินกว่าแถบที่ติดขัดเพียงเส้นเดียว
ผลที่ตามมาของการละเว้นหรือการลดขนาดรอยบากบายพาส
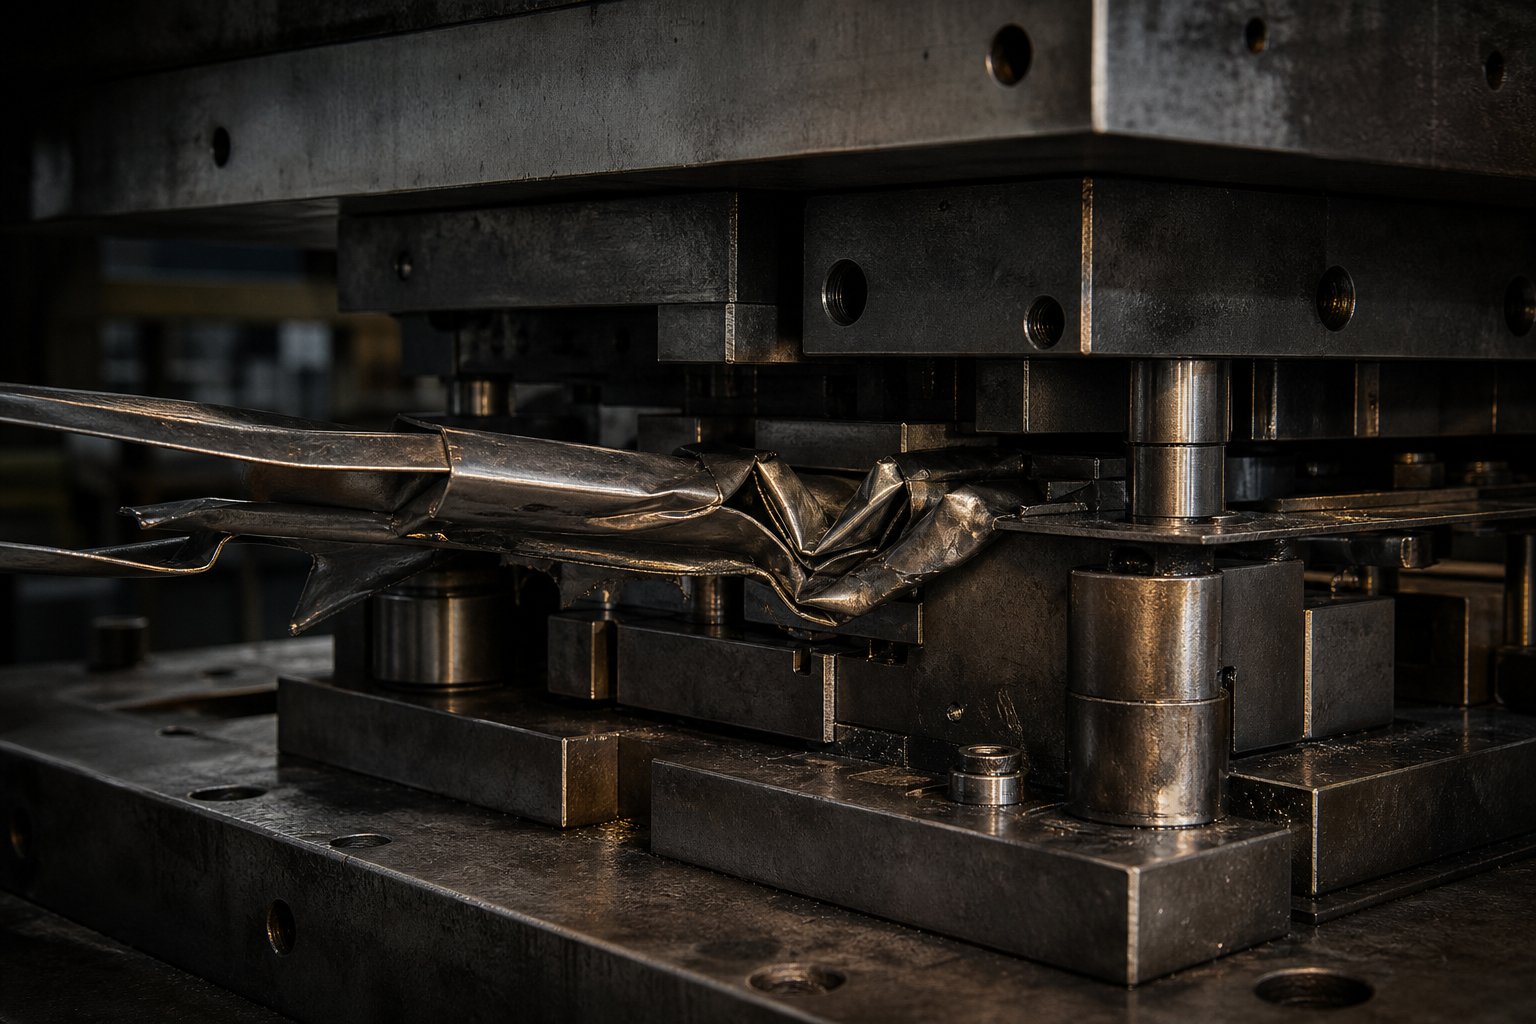
แถบติดไม่ประกาศตัวเองอย่างสุภาพ จังหวะเดียวการกดทำงานได้ดี ขั้นต่อไป คุณลักษณะที่ขึ้นรูปแล้วจะจับบล็อกแม่พิมพ์ แถบรัด แรงเฉือนของนักบิน และผู้ปฏิบัติงานได้ยินเสียงกระทืบของเหล็กที่ชนกับเหล็กอย่างไม่ผิดเพี้ยน สิ่งที่ตามมาไม่ใช่เพียงชิ้นส่วนที่ไม่ดีเพียงชิ้นเดียว - แต่ยังเป็นความเสียหายต่อเนื่องที่อาจทำให้การผลิตต้องสูญเสียไปหลายวัน
เมื่อระยะห่างของบายพาสหายไปหรือเล็กเกินไป ทุกรอบการกดจะกลายเป็นเหตุการณ์ที่อาจเกิดการชนกัน รูปทรงเรขาคณิตที่ยื่นออกมาจากแถบนั้นไม่มีที่ว่างให้ผ่านไปได้ ดังนั้นจึงบังคับทะลุ - หรือไม่ผ่านเลย ผลลัพธ์ทั้งสองอย่างต้องอาศัยเวลา เครื่องมือ และชิ้นส่วน
ขจัดปัญหาการติดขัดและความเสียหายจากการสูญเสียบายพาส
ลำดับความล้มเหลวเป็นไปตามกลไกและสามารถคาดเดาได้ -ลักษณะที่ยื่นออกมาด้านล่าง - ถ้วยวาด กระเป๋าใส่เหรียญ แถบหอก - หล่นลงบนบล็อกแม่พิมพ์ที่ไม่มีช่องนูน แถบไม่สามารถลดระดับลงในตำแหน่งได้ เครื่องป้อนยังคงพยายามเคลื่อนวัสดุออก โดยดันวัสดุสต็อกเพิ่มเติมเข้าไปในแถบที่ไม่สามารถเคลื่อนที่ได้อย่างอิสระอีกต่อไป วัสดุจะยึดระหว่างสถานีต่างๆ บีบอัดลงในช่องว่างระหว่างตัวยกและพื้นผิวแม่พิมพ์
การโก่งงอนั้นไม่อยู่ในท้องถิ่น มันแพร่กระจายต้นน้ำ โดยแทนที่แถบที่สถานีก่อนหน้าซึ่งนักบินยังคงพยายามลงทะเบียนตำแหน่ง หมุดนำร่องที่ออกแบบมาเพื่อเจาะรูเจาะล่วงหน้าโดยมีระยะห่างเพียง 0.002 ถึง 0.003 นิ้ว จะพบกับแถบที่เลื่อนไปด้านข้างหรือหลุดออกจากหน้าแม่พิมพ์ นักบินงอหรือเฉือนโดยสิ้นเชิง ดังที่อาร์ต เฮดริกตั้งข้อสังเกตไว้ หากนักบินไม่สามารถระบุตำแหน่งของแถบได้อย่างแม่นยำก่อนที่แผ่นแรงดันจะยึดลง การดำเนินการครั้งต่อไปทุกครั้งจะตกลงไปในตำแหน่งที่ไม่ถูกต้อง
สารประกอบความเสียหายจากที่นั่น บล็อกแม่พิมพ์อาจแตกร้าวได้เมื่อคุณสมบัติที่ขึ้นรูปแล้วกระทบกับมุมภายในที่แหลมคมของเหล็กกล้าเครื่องมือ การเจาะที่สถานีที่อยู่ติดกันอาจเกิดการกะเทาะได้ เนื่องจากแถบที่บันทึกไม่ถูกต้องนำเสนอวัสดุในมุมที่ไม่คาดคิด ทำให้เกิดแรงเฉือนที่ไม่สม่ำเสมอ รางนำให้คะแนนเมื่อแถบโค้งงอลากผ่านพื้นผิวที่แข็ง ในกรณีที่รุนแรง แผ่นเปลื่องจะบิดเบี้ยวจากการดูดซับแรงกระแทกที่ไม่เคยออกแบบมาให้รับมือ
ตัววัสดุเองจะทนทุกข์ทรมานจากการเปลี่ยนรูปแบบการแข็งตัวในบริเวณที่เกิดการชนกัน ลอกวัสดุที่ถูกบังคับให้ผ่านสิ่งกีดขวางซ้ำแล้วซ้ำเล่า จะทำให้ขอบงานมีความแข็งขึ้น และความเครียดของผลผลิตเฉพาะที่จะเพิ่มขึ้นในพื้นที่เหล่านั้น สิ่งนี้ทำให้แถบมีความแข็งมากขึ้นและคาดเดาได้น้อยลงที่สถานีขึ้นรูปขั้นปลายน้ำ - แม้ว่ากระดาษติดในทันทีจะได้รับการแก้ไขแล้วและเริ่มการผลิตใหม่อีกครั้ง
ข้อบกพร่องด้านคุณภาพชิ้นส่วนเชื่อมโยงกับการออกแบบบายพาสที่ไม่เพียงพอ
ไม่ใช่ความล้มเหลวของบายพาสทุกครั้งที่จะทำให้เกิดปัญหากระดาษติดอย่างหนัก บางครั้งการรบกวนนั้นเล็กน้อย - คุณลักษณะที่ถูกสร้างขึ้นนั้นแทบจะไม่กินบล็อกดายหรือลากข้ามมันเพียงพอที่จะทำให้แถบเคลื่อนที่ได้ สภาพที่ใกล้-พลาดเหล่านี้อาจแย่กว่าการหยุดเต็ม เนื่องจากมีการผลิตชิ้นส่วนที่ชำรุดเป็นระยะๆ แทนที่จะปิดแม่พิมพ์ทันที
ต่อไปนี้คือสิ่งที่ระยะห่างจากระยะบายพาสเล็กน้อยส่งผลต่อคุณภาพของชิ้นส่วน แถบนี้จะลากผ่านพื้นผิวแม่พิมพ์ทุกๆ สองสามจังหวะ ทำให้เกิดรอยขีดข่วนด้านล่างของส่วนที่ขึ้นรูป การแปรผันของมิติคืบคลานเข้ามาเมื่อแถบขยับออกเล็กน้อย-ตำแหน่ง - ซึ่งไม่เพียงพอที่จะตัดเฉือนนักบิน แต่เพียงพอที่จะเปลี่ยนตำแหน่งของรูหรือโค้งงอได้หนึ่งในสิบของมิลลิเมตร การแข็งตัวของงานสะสมที่ขอบสัมผัส โดยที่แถบจะขูดเหล็กแม่พิมพ์ซ้ำๆ ทำให้เกิดการเปลี่ยนแปลงคุณสมบัติทางกลเฉพาะที่ของวัสดุ และส่งผลต่อพฤติกรรมการขึ้นรูปในภายหลัง
รอยบากบายพาสและการเกิดเสี้ยนในการปั๊มเชื่อมต่อกันโดยตรง เมื่อแถบบิดเบี้ยวจากการลากหรือการโก่งงอบางส่วน แถบดังกล่าวจะถูกส่งไปยังสถานีตัดในมุมที่ไม่สอดคล้องกันหรือมีการจับยึดที่ไม่สม่ำเสมอ การเจาะ-ถึง-ระยะห่างจากแม่พิมพ์ - คำนวณอย่างรอบคอบสำหรับวัสดุเรียบและลงทะเบียนอย่างถูกต้อง - กลายเป็นไม่สมมาตรอย่างมีประสิทธิภาพ กรรไกรตัดด้านหนึ่งสะอาดหมดจดในขณะที่อีกด้านฉีกขาดทำให้เกิดครีบเกินข้อกำหนด ความเค้นครากของโซนแข็งตัวของงานรอบๆ จุดรบกวนบายพาสอาจแตกต่างกันอย่างมากจากวัสดุต้นกำเนิด ซึ่งจะทำให้การตัดไม่มั่นคงยิ่งขึ้น
ปัญหาด้านคุณภาพเหล่านี้มีคุณลักษณะที่น่าหงุดหงิดเหมือนกัน: ความไม่ต่อเนื่อง ปรากฏเป็นไม่กี่ส่วนต่อร้อย ไม่ใช่ทุกส่วน ผู้ปฏิบัติงานจะสังเกตเห็นเสี้ยนที่พุ่งขึ้นอย่างรวดเร็วในการวิ่งครั้งหนึ่ง แต่จะไม่พบในครั้งต่อไป การตรวจสอบขนาดผ่านไปหนึ่งชั่วโมง จากนั้นจึงเบี่ยงเบนไปจากเกณฑ์ความคลาดเคลื่อนยี่สิบส่วนก่อนที่จะกลับสู่ข้อมูลจำเพาะ การวิเคราะห์สาเหตุที่แท้จริงมักจะไล่ตามการหล่อลื่น การสึกหรอของการเจาะ หรือการเปลี่ยนแปลงของชุดวัสดุ - ผู้ต้องสงสัยที่สมเหตุสมผลทั้งหมด - ในขณะที่ผู้กระทำผิดที่แท้จริงคือรอยบากบายพาสที่ให้ระยะห่าง 90% ของเวลา แต่ยอมให้เกิดการรบกวนในทุก ๆ จังหวะที่สิบ เนื่องจากความไม่สอดคล้องกันของการยกแถบหรือการขยายตัวจากความร้อนในระหว่างการวิ่งระยะไกล
รายการโหมดความล้มเหลวทั้งหมดที่เกี่ยวข้องกับการออกแบบบายพาสที่ไม่เพียงพอ ได้แก่:
- ลอกกระดาษติด - การหยุดอย่างสมบูรณ์โดยต้องมีการเคลียร์ด้วยตนเองและการตรวจสอบแม่พิมพ์
- การตัดนักบิน - สูญเสียความแม่นยำในการลงทะเบียนแถบที่ทุกสถานี
- Die block cracking - การซ่อมแซมหรือเปลี่ยนเหล็กกล้าเครื่องมือชุบแข็งที่มีราคาแพง
- การเสียรูปของชิ้นส่วน - ลักษณะที่เกิดขึ้นถูกบดอัดหรือแทนที่ด้วยแรงชน
- การสร้างเสี้ยน - การตัดแบบอสมมาตรจากแถบที่ลงทะเบียนผิดหรือบิดเบี้ยว
- การเคลื่อนตัวของมิติ - การสูญเสียความแม่นยำของตำแหน่งข้ามสถานีอย่างต่อเนื่อง
- อัตราของเสียเพิ่มขึ้น - ชิ้นส่วนที่ไม่ผ่านการตรวจสอบเนื่องจากข้อบกพร่องของพื้นผิว มิติ หรือรูปทรง
ผลลัพธ์ทั้งหมดเหล่านี้ย้อนกลับไปที่สาเหตุเดียวกัน นั่นคือลักษณะที่ก่อตัวขึ้นซึ่งไม่มีทางที่จะไป การแก้ไขมักจะมีราคาถูกกว่าในการใช้งานระหว่างการออกแบบโครงร่างแถบมากกว่าการแก้ไขปัญหาบนแท่นพิมพ์ - ซึ่งทำให้เกิดคำถามว่าประเภทแม่พิมพ์และคุณสมบัติของวัสดุที่แตกต่างกันมีอิทธิพลต่อการตัดสินใจในการบายพาสอย่างไรตั้งแต่แรก
ข้อกำหนดบายพาสรอยบากสำหรับแม่พิมพ์ประเภทต่างๆ
ไม่ใช่แม่พิมพ์ปั๊มทุกอันที่จะเคลื่อนย้ายวัสดุในลักษณะเดียวกัน วิธีที่แม่พิมพ์ใช้ในการเคลื่อนย้ายชิ้นงานระหว่างการทำงานจะเปลี่ยนแปลงโดยพื้นฐานว่าจำเป็นต้องมีรอยบากบายพาส ตำแหน่งที่จะไป และความซับซ้อนของการออกแบบหรือไม่ มืออาชีพด้านเครื่องมือและแม่พิมพ์ที่ทำงานบนแพลตฟอร์มแม่พิมพ์ต่างๆ จะต้องเผชิญกับข้อกำหนดการบายพาสที่แตกต่างกันอย่างมาก ขึ้นอยู่กับว่าการใช้งานนั้นจำเป็นต้องมีการตั้งค่าแม่พิมพ์แบบก้าวหน้า ถ่ายโอน หรือแบบผสม
ความแตกต่างเกิดขึ้นที่คำถามเดียว: แถบเชื่อมต่อและเดินทางผ่านทุกสถานีตามลำดับ หรือชิ้นงานถูกแยกออกจากกันตั้งแต่เนิ่นๆ และจัดการอย่างแยกจากกันหรือไม่ คำตอบนั้นเป็นตัวกำหนดกลยุทธ์การบายพาสทั้งหมด
บายพาสรอยบากในดายแบบก้าวหน้า
แม่พิมพ์แบบโปรเกรสซีฟต้องการการวางแผนรอยบากแบบบายพาสที่ครอบคลุมมากที่สุดในบรรดาแม่พิมพ์ทุกประเภท เหตุผลคือโครงสร้าง ในแม่พิมพ์แบบโปรเกรสซีฟ ชิ้นงานจะติดอยู่กับแถบโลหะตั้งแต่ต้นจนจบ - โดยจะถูกแยกออกจากสถานีสุดท้ายเท่านั้น การขึ้นรูปทุกครั้งที่เกิดขึ้นที่สถานี 3, 4 หรือ 5 จะสร้างรูปทรงเรขาคณิตที่ต้องผ่านสถานี 6, 7, 8 และเลยไปเมื่อแถบเลื่อนไปทีละระดับ
สิ่งนี้จะสร้างเอฟเฟกต์แบบทบต้น การจับฉลากเพียงครั้งเดียวที่สถานีที่สี่ไม่จำเป็นต้องมีการกวาดล้างที่สถานีที่ห้าเท่านั้น ต้องมีระยะห่างจากทุกสถานีปลายน้ำที่แถบดังกล่าวเคลื่อนที่ผ่านก่อนที่ชิ้นส่วนจะถูกตัดออก ในสถานีตายยี่สิบ- การขึ้นรูปครั้งเดียวนั้นอาจต้องมีการบายพาสที่ตำแหน่งสิบห้าแห่งขึ้นไป เพิ่มสถานีสร้างแห่งที่สองที่สถานีที่ 7 และแผนบายพาสจะเพิ่มความซับซ้อนเป็นสองเท่า - เพราะตอนนี้มีองค์ประกอบสองอย่าง ที่ความสูงและตำแหน่งต่างกัน ทั้งสองต้องการระยะห่างจากทุกสถานีที่อยู่เลยจุดขึ้นรูปตามลำดับ
แม่พิมพ์แบบโปรเกรสซีฟยังทำงานด้วยความเร็วสูง ซึ่งมักจะตีหลายร้อยครั้งต่อนาที แถบจะยก เลื่อน และลดลงในหน่วยมิลลิวินาที ผู้ปฏิบัติงานไม่มีเวลาในการปรับเปลี่ยนหรือแก้ไขปัญหาการกวาดล้างส่วนเพิ่ม รอยบากบายพาสจะให้พื้นที่เพียงพอสำหรับส่วนที่ขึ้นรูปเพื่อผ่านอย่างหมดจด หรือไม่ก็ผ่านไม่ได้ ที่ 400 ครั้งต่อนาที ระยะห่างครึ่ง-มิลลิเมตรที่ไม่เพียงพอทำให้เกิดการชน 400 ครั้งต่อนาที - และเสียชีวิตในไม่กี่วินาที
นี่คือสาเหตุที่นักออกแบบเครื่องมือและแม่พิมพ์ที่มีประสบการณ์ใช้เวลาอย่างมากในการวางแผนเค้าโครงแถบเพื่อแมปคุณลักษณะทุกรูปแบบกับสถานีปลายน้ำทุกแห่ง ตำแหน่ง ขนาด และประเภทของรอยบากบายพาส (ช่องเจาะแถบบวกกับช่องแม่พิมพ์ติดลบ) จะถูกกำหนดก่อนที่จะตัดเหล็กใดๆ เค้าโครงแถบเป็นแผนการบายพาสโดยพื้นฐานพอๆ กับลำดับการผลิตชิ้นส่วน
ข้อควรพิจารณาเกี่ยวกับบายพาสในทรานสเฟอร์และดายแบบผสม
Transfer Dies จัดการกับวัสดุที่แตกต่างกัน แทนที่จะให้ชิ้นงานติดอยู่กับแถบต่อเนื่อง ให้ถ่ายโอนการปั๊มแม่พิมพ์แยกชิ้นงานออกจากแถบโลหะที่จุดเริ่มต้นของกระบวนการ จากนั้นช่องว่างแต่ละช่องจะถูกเคลื่อนย้ายระหว่างสถานีโดยกลไกการถ่ายโอนทางกล - อุปกรณ์จับยึด นิ้ว หรือรางที่หยิบแต่ละชิ้นทางกายภาพและวางไว้ในสถานีดายถัดไป
สิ่งนี้ช่วยขจัดความต้องการรอยบากบายพาสหรือไม่? ในความหมายแถบใช่ ไม่มีผู้ให้บริการต่อเนื่องที่เดินทางผ่านหลายสถานี ดังนั้นจึงไม่มีรอยบากทางบายพาสที่ถูกตัดเป็นแถบสต็อก แต่ปัญหาการกวาดล้างที่ซ่อนอยู่ไม่ได้หายไป - เพียงแต่เปลี่ยนรูปแบบ เมื่อกลไกการถ่ายโอนวางช่องว่างที่ก่อตัวขึ้นบางส่วนลงในสถานีถัดไป รูปทรงใดๆ ที่ยื่นออกมาจากช่องว่างนั้นยังคงต้องมีการไปที่ไหนสักแห่ง บล็อกแม่พิมพ์ที่สถานีนั้นจะต้องมีช่องนูนที่กลึงเข้าไปเพื่อให้ช่องว่างสามารถนั่งได้อย่างเหมาะสมโดยไม่ต้องมีคุณลักษณะที่ขึ้นรูปจากเหล็กกล้าเครื่องมือ
ลองคิดดูว่าปัญหาทางวิศวกรรมเดียวกันได้รับการแก้ไขที่ตำแหน่งอื่น ในแม่พิมพ์แบบโปรเกรสซีฟ การกวาดล้างแบบบายพาสจะคงอยู่ในแถบและในแม่พิมพ์ ในทรานสเฟอร์ดาย มันจะอยู่ในส่วนประกอบของดายทั้งหมด เครื่องมือและแม่พิมพ์สร้างช่องว่างเข้าไปในบล็อกแม่พิมพ์ของแต่ละสถานีเพื่อรองรับรูปทรงใดก็ตามที่มาจากการทำงานครั้งก่อน แม่พิมพ์ถ่ายโอนยังได้รับประโยชน์จากข้อเท็จจริงที่ว่าแต่ละสถานีมีความเป็นอิสระทางกลไก - ช่องว่างจะถูกยกให้พ้นจากเครื่องมือทั้งหมดระหว่างการถ่ายโอน โดยให้ระยะห่างในแนวตั้งโดยธรรมชาติซึ่งแถบโปรเกรสซีฟไม่สามารถทำได้หากไม่มีตัวยก
คอมพาวนด์ดายจะครอบครองปลายอีกด้านของสเปกตรัม แม่พิมพ์ผสมดำเนินการหลายอย่าง - ตัด เจาะ ขึ้นรูป - ในการกดครั้งเดียวที่สถานีเดียว ชิ้นส่วนเสร็จสมบูรณ์และดีดออกมาในครั้งเดียว ไม่มีความคืบหน้าของแถบ ไม่ต้องเดินทางหลาย-สถานี และไม่มีการรบกวนดาวน์สตรีมที่ต้องกังวล รอยบากบายพาสนั้นไม่เกี่ยวข้อง ชิ้นส่วนไม่จำเป็นต้องผ่านบล็อกตายตัวอื่นเนื่องจากไม่เคยเคลื่อนไปยังสถานีอื่น การดำเนินการเช่นการขึ้นรูปด้วยไฮโดรฟอร์มและการขึ้นรูปด้วยการหมุนจะผลิตชิ้นส่วนต่างๆ ในสภาพแวดล้อมแม่พิมพ์แบบ-ขั้นตอนเดียวหรือแบบปิด- ซึ่งไม่ใช้การก้าวหน้าของแถบ
ตารางด้านล่างจะสรุปว่าข้อกำหนดบายพาสแตกต่างกันอย่างไรในแม่พิมพ์ทั้งสามประเภทนี้:
| ประเภทแม่พิมพ์ | วิธีการเดินทาง Strip | บายพาสความเกี่ยวข้องรอยบาก | วิธีการอื่นในการกวาดล้าง |
|---|---|---|---|
| ก้าวหน้าตาย | แถบต่อเนื่องจะเลื่อนไปหนึ่งระดับเสียงต่อจังหวะผ่านทุกสถานี | ต้องใช้ค่าสูง - ที่สถานีปลายน้ำทุกแห่งหลังการดำเนินการขึ้นรูปแต่ละครั้ง | เพิ่มความสูงในการยกแถบ การหมุนชิ้นส่วนในโครงร่าง ตัวยกตัวแปรที่ขับเคลื่อนด้วยลูกเบี้ยว- |
| โอนตาย | ช่องว่างแต่ละช่องถูกย้ายระหว่างสถานีอิสระโดยมือจับแบบกลไก | ไม่มีในแถบ - แต่ระยะห่างที่เท่ากันจะถูกตัดเฉือนเป็นบล็อกแม่พิมพ์ | ช่องโล่งทำจากเหล็กแม่พิมพ์ รูปทรงรังที่ออกแบบตามลักษณะที่ขึ้นรูป และโซนระยะห่างของกริปเปอร์ |
| สารประกอบตาย | ไม่มีการเคลื่อนที่ของแถบ - การดำเนินการทั้งหมดเกิดขึ้นในจังหวะเดียวที่สถานีเดียว | ไม่มี - ไม่มีความก้าวหน้าหลายสถานี- | ไม่จำเป็นต้องมีส่วน - เสร็จสมบูรณ์และดีดออกในการโจมตีครั้งเดียว |
สำหรับผู้ผลิตที่ประเมินว่าแม่พิมพ์ชนิดใดที่เหมาะกับชิ้นส่วนใดส่วนหนึ่ง ความซับซ้อนของการบายพาสถือเป็นปัจจัยด้านต้นทุนที่แท้จริง ชิ้นส่วนที่มีการดึงลึกและมีลายนูนหลายอันอาจผลิตได้ง่ายในแม่พิมพ์ถ่ายโอน โดยแต่ละสถานีจะกลึงช่องนูนของตัวเอง ชิ้นส่วนเดียวกันนั้นในแม่พิมพ์แบบโปรเกรสซีฟอาจต้องใช้รอยบากบายพาสหลายสิบจุดทั่วเค้าโครงแถบ ทำให้ส่วนรองรับอ่อนลง และต้องการความสมดุลอย่างระมัดระวังระหว่างระยะห่างและความแข็งแกร่งของแถบ การตัดสินใจประเภทแม่พิมพ์จะกำหนดรูปแบบกลยุทธ์บายพาส - และกลยุทธ์บายพาสจะส่งผลต่อคุณสมบัติของวัสดุและความหนาของวัสดุที่มีปฏิสัมพันธ์กับการออกแบบระยะห่าง
ปัจจัยด้านวัสดุและความหนาในการออกแบบรอยบากบายพาส
รอยบากบายพาสที่มีขนาดสมบูรณ์แบบสำหรับเหล็กเหนียว 1.0 มม. จะล้มเหลวอย่างร้ายแรงในเฟส 980 คู่- 1.5 มม. วัสดุที่ไหลผ่านแม่พิมพ์โปรเกรสซีฟของคุณไม่เพียงส่งผลต่อแรงในการขึ้นรูปและการสึกหรอของการเจาะ - เท่านั้น แต่ยังกำหนดโดยตรงว่าลักษณะที่ขึ้นรูปสูงจะยื่นออกมาจากระนาบแถบ เท่าใดพวกมันจะเด้งกลับได้มากเพียงใดหลังจากการขึ้นรูป และวิธีที่แถบนั้นตอบสนองต่อการนำวัสดุออก การตัดสินใจในการหลบเลี่ยงทางเบี่ยงทุกครั้งถือเป็นการตัดสินใจทางโลหะวิทยาที่เป็นหัวใจหลัก
แถบสองแถบที่มีรูปทรงของชิ้นส่วนเหมือนกันแต่วัสดุที่แตกต่างกันอาจต้องใช้การออกแบบรอยบากบายพาสที่แตกต่างกันอย่างสิ้นเชิง การทำความเข้าใจว่าทำไมตัวแปรที่มีปฏิสัมพันธ์ถึงสามตัวแปร ได้แก่ ความหนา ความแข็งแรงของคราก และโมดูลัสยืดหยุ่น
ความหนาและความแข็งแรงของวัสดุส่งผลต่อระยะหลบเลี่ยงบายพาสอย่างไร
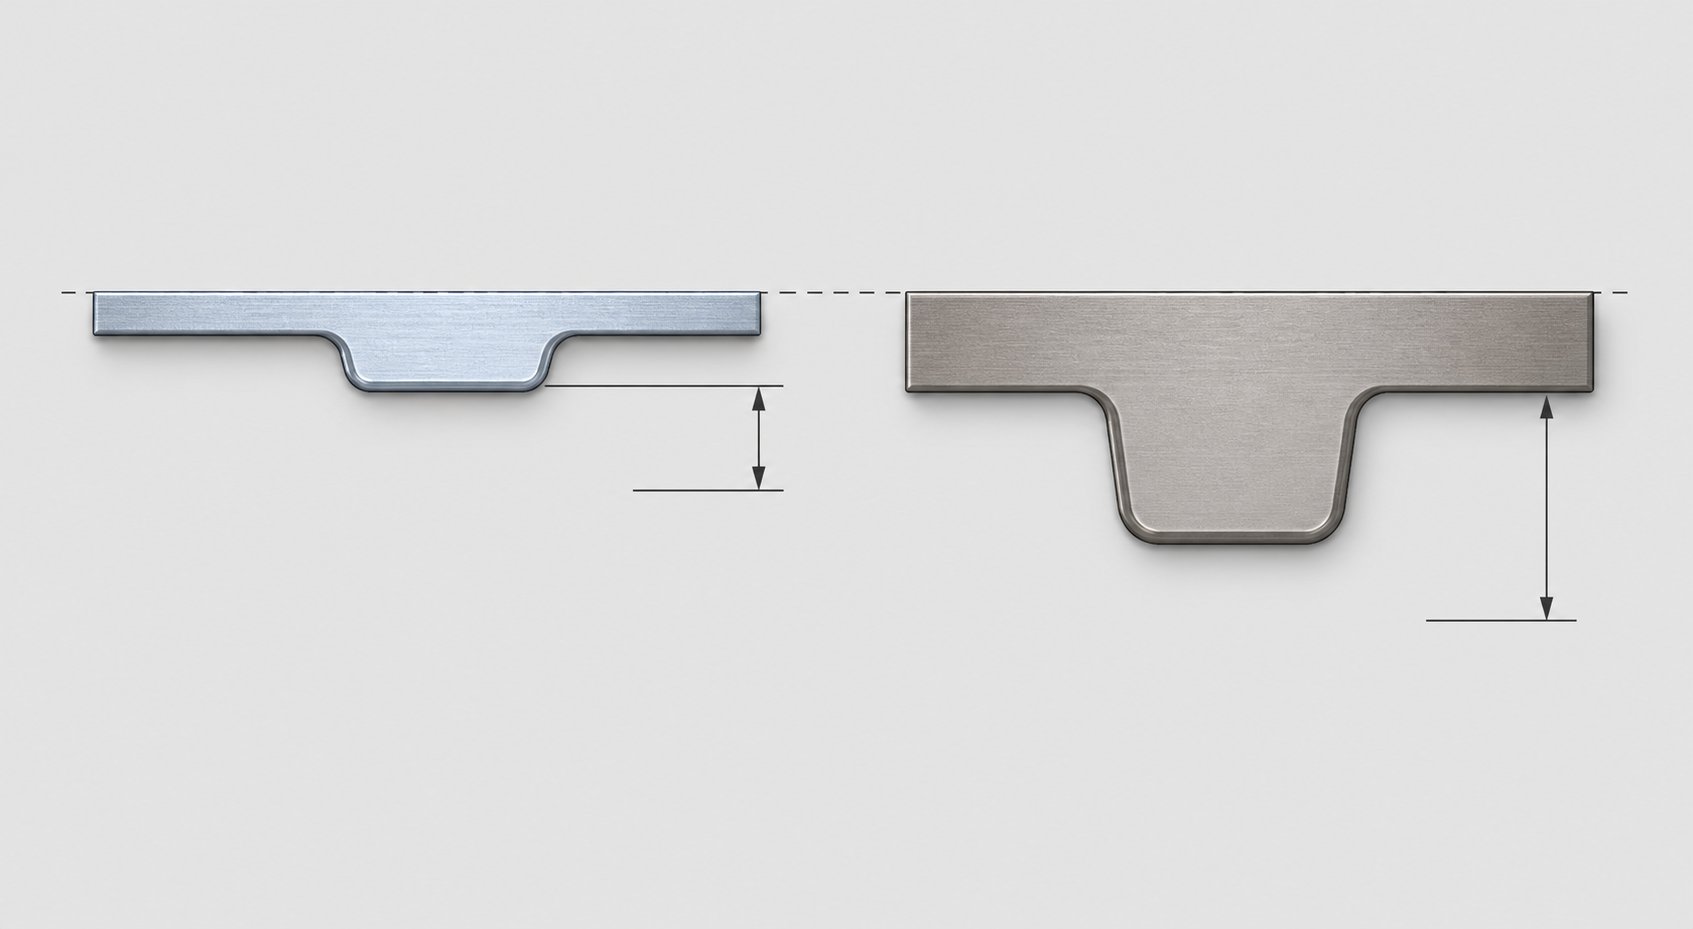
ความหนาของวัสดุเป็นตัวขับเคลื่อนข้อกำหนดระยะห่างทางเบี่ยงโดยตรงที่สุด เมื่อหมัดขึ้นรูปดึงถ้วยหรือดันลายนูนเข้าไปในแถบ ความสูงของคุณสมบัตินั้นจะขึ้นอยู่กับความหนาของวัสดุและรูปทรงของการวาด วัสดุที่หนากว่าจะสร้างลักษณะที่มีรูปทรงสูงขึ้น - แถบขนาด 2.0 มม. ที่วาดลงในรูปทรงการเจาะแบบเดียวกับแถบขนาด 1.0 มม. จะสร้างลักษณะที่มีความสูงของผนังที่มากกว่าและส่วนที่ยื่นออกมาลึกกว่าด้านล่างระนาบของแถบ ส่วนยื่นที่ลึกกว่านั้นจำเป็นต้องมีช่องนูนบายพาสที่ลึกกว่าในบล็อกดายดาวน์สตรีม
ความสัมพันธ์เป็นสัดส่วนโดยประมาณแต่ไม่เป็นเชิงเส้น วัสดุที่หนากว่ายังต้านทานการยับและการโก่งงอได้ดีกว่าในระหว่างการขึ้นรูป ซึ่งหมายความว่าวัสดุเหล่านี้มีแนวโน้มที่จะสร้างความสูงของคุณลักษณะที่สะอาดกว่าและคาดเดาได้มากขึ้น วัสดุที่บางกว่าอาจทำให้เกิดความลึกของคุณลักษณะที่ไม่สอดคล้องกันเล็กน้อยเนื่องจากการยืดออกเฉพาะจุดหรือการทำให้วัสดุบางลงที่รัศมีการวาด - และความสูงของคุณลักษณะไม่สอดคล้องกัน หมายความว่าระยะห่างทางเลี่ยงของคุณจะต้องคำนึงถึงกรณีที่แย่ที่สุด ไม่ใช่ค่าเฉลี่ย
ความแข็งแกร่งของผลผลิตทำให้เกิดความซับซ้อนชั้นที่สอง วัสดุที่ให้ผลผลิตสูงกว่า - เหล็กที่มีความแข็งแรงสูง-ขั้นสูง (AHSS) เช่น DP590, DP980 และเกรดมาร์เทนซิติก - มีการดีดตัวกลับมากขึ้นหลังจากการขึ้นรูป ดังที่ Art Hedrick อธิบายไว้ หากคุณไม่ให้ความเครียดมากพอที่จะเกินจุดครากของวัสดุในระหว่างการขึ้นรูป การคืนตัวแบบยืดหยุ่นจะเกิดขึ้น ลักษณะที่ก่อตัวขึ้นจะสปริงกลับไปสู่สถานะแบนดั้งเดิมบางส่วน
Springback หมายถึงอะไรสำหรับการออกแบบรอยบากบายพาส? หมายความว่าคุณลักษณะที่ขึ้นรูปแล้วอาจไม่สามารถวางลงในความลึกที่ต้องการได้เต็มที่ ถ้วยที่ออกแบบมาให้ดึงลึก 8 มม. อาจเกิดการเสียรูปถาวรเพียง 7.2 มม. ในเกรดที่มีความแข็งแรงสูง- โดยส่วนที่เหลืออีก 0.8 มม. จะคืนตัวแบบยืดหยุ่นได้ คุณลักษณะที่สปริงบางส่วน-นั้นอยู่ในระนาบแถบสูงกว่าที่ตั้งใจไว้ - และรอยบากบายพาสที่มีขนาดสำหรับถ้วยขนาด 8 มม. ที่ยึดเต็ม- ขณะนี้มีระยะห่างน้อยกว่าที่วางแผนไว้
เมื่อประเมินกำลังครากเทียบกับความต้านทานแรงดึงสำหรับการวางแผนบายพาส ค่ากำลังครากจะเป็นค่าที่เกี่ยวข้องมากกว่า ความต้านทานแรงดึงจะบอกคุณเมื่อวัสดุแตกหัก แต่ความแข็งแรงของผลผลิตจะกำหนดเกณฑ์ที่จะเริ่มการเปลี่ยนรูปพลาสติกอย่างถาวร วัสดุที่มีอัตราผลตอบแทนสูง-ถึง-อัตราส่วนแรงดึง - พบได้ทั่วไปในเกรด AHSS โดยขนาดการสปริงกลับจะเติบโตตามสัดส่วนเมื่อความต้านทานแรงดึงสูงถึง 980 MPa และสูงกว่า - จะกักเก็บพลังงานยืดหยุ่นมากขึ้นในระหว่างการขึ้นรูปและปล่อยเป็นพลังงานสปริงกลับ สิ่งนี้จะเพิ่มความสูงที่ยื่นออกมาอย่างมีประสิทธิภาพโดยตรงซึ่งต้องรองรับรอยบากบายพาส
วัสดุที่นุ่มกว่านำเสนอข้อกังวลที่ตรงกันข้าม อลูมิเนียมอัลลอยด์ ทองแดง และเหล็กขึ้นรูป-คาร์บอนลึก-ต่ำมีโมดูลัสยืดหยุ่นต่ำกว่าเมื่อเทียบกับเกรดที่มีความแข็งแรงสูง- ส่วนแสดงโมดูลัสยืดหยุ่นของโลหะจะกำหนดความแข็ง - โมดูลัสของอะลูมิเนียมซึ่งมีค่าประมาณหนึ่งใน-ของเหล็ก โมดูลัสที่ต่ำกว่าหมายความว่าแถบมีความยืดหยุ่นมากขึ้นและไวต่อการเสียรูปเฉพาะจุดจากแรงที่วัสดุแข็งจะหลุดออก หากวางรอยบากบายพาสไว้ใกล้กับคุณสมบัติที่ขึ้นรูปในแถบอะลูมิเนียมอ่อนมากเกินไป แผ่นวัสดุบางๆ ระหว่างรอยบากและคุณสมบัติอาจเบี่ยงเบนหรือเปลี่ยนรูปอย่างถาวรภายใต้แรงลอกในระหว่างการกดแต่ละครั้ง รูปทรงของคุณลักษณะบิดเบี้ยว ชิ้นส่วนไม่ผ่านการตรวจสอบ และสาเหตุที่แท้จริงไม่ได้อยู่ที่สถานีขึ้นรูปเลย - แต่เป็นตำแหน่งรอยบากบายพาส
ความกว้างของแถบและคุณสมบัติแรงดึงในการวางแผนบายพาส
ความกว้างของแถบทำให้เกิดข้อจำกัดอย่างมากเกี่ยวกับปริมาณวัสดุที่คุณสามารถเอาออกเพื่อเว้นระยะบายพาสได้ โดยไม่ส่งผลกระทบต่อพาหะ ในแถบกว้างที่มีระยะขอบพาหะมาก สามารถกำหนดขนาดรอยบากบายพาสได้อิสระ - มีพื้นที่หน้าตัดเหลืออยู่มากมาย-เพื่อรักษาความแข็งแกร่งระหว่างการป้อน แถบพาหะแคบไม่ได้ให้ความหรูหราขนาดนั้น
พิจารณาเค้าโครงแถบที่โครงยึดมีความกว้างเพียง 8 มม. ในแต่ละด้าน ทุกรอยบากบายพาสที่ตัดเข้าไปในพาหะนั้นจะลดหน้าตัดขวาง-ที่มีประสิทธิภาพ หากดึงออกมากเกินไป และผู้ขนส่งจะไม่สามารถต้านทานแรงป้อนได้อีกต่อไปโดยไม่งอหรือโก่งงอ เช่นการวิจัยการออกแบบผู้ให้บริการแสดงให้เห็นว่าตัวพาจะต้องแข็งแรงพอที่จะต้านทานประมาณ 10% ของน้ำหนักชิ้นส่วนคูณด้วยจำนวนความก้าวหน้า รอยบากบายพาสหลายจุดในสถานีที่ต่อเนื่องกันทำให้เกิดการอ่อนตัวลงสะสมซึ่งสามารถดันพาหะให้ต่ำกว่าเกณฑ์ความแข็งแกร่งขั้นต่ำได้
ข้อเสียเปรียบนี้รุนแรงเป็นพิเศษกับวัสดุที่บางและมีความแข็งแรงสูง- แถบนี้บางลงแล้ว - ซึ่งหมายถึงโมเมนต์ความเฉื่อยที่น้อยลงสำหรับส่วนข้ามของพาหะ - และเหล็กกล้าความเครียดที่ให้ผลผลิตจะแสดงที่เกรดที่มีความแข็งแรงสูง- จะแคบ ทำให้เหลือระยะเพียงเล็กน้อยระหว่างการงอแบบยืดหยุ่นและการเสียรูปของตัวพาแบบถาวร ตัวพาที่โค้งงออย่างยืดหยุ่นในระหว่างการป้อนด้วยเหล็กอ่อนอาจโค้งงอแบบพลาสติกในรูปทรงเดียวกันเมื่อใช้ AHSS เนื่องจากหน้าต่างความเครียดครากจะแน่นกว่าเมื่อเทียบกับความเค้นที่กำหนด
การแข็งตัวของความเครียดและการแข็งตัวของงานใกล้กับขอบรอยบากบายพาสทำให้เกิดกลไกความล้มเหลวอีกประการหนึ่งที่ปรากฏในการใช้งานที่มีรอบสูง-เป็นหลัก ทุกครั้งที่เจาะแถบเพื่อสร้างรอยบากบายพาส บริเวณแรงเฉือนที่ขอบตัดจะผ่านการทำงานเย็นเฉพาะจุด แถบงานที่แคบนั้น-วัสดุที่แข็งแล้วจะแข็งแต่จะเปราะมากกว่าแถบหลัก ในการทำงานกับแม่พิมพ์หลายล้านรอบ ขอบที่แข็งขึ้นเหล่านี้อาจกลายเป็นจุดเริ่มต้นการแตกร้าว - โดยเฉพาะอย่างยิ่งหากรูปทรงรอยบากบายพาสมีมุมภายในที่แหลมคมซึ่งเน้นที่ความเครียด
ความหมายโดยนัย: รัศมีมุมบายพาสมีความสำคัญกับวัสดุที่มีความแข็งแรงสูง-มากกว่าเหล็กเหนียว มุมภายในที่แหลมคม 90- องศาที่คงอยู่ตลอดไปในแถบคาร์บอนต่ำ-อาจทำให้เกิดการแตกร้าวเมื่อยล้าภายใน 500,000 จังหวะในแถบ DP780 เนื่องจากขอบที่ผ่านการชุบแข็งแล้วมีความเหนียวน้อยกว่าในการดูดซับความเครียดแบบวงจร นักออกแบบที่ทำงานร่วมกับ AHSS ควรระบุรัศมีกว้างๆ ที่มุมรอยบากบายพาสทั้งหมด และปรับทิศทางเรขาคณิตของรอยบาก เพื่อลดความเข้มข้นของความเค้นให้เหลือน้อยที่สุดให้สอดคล้องกับทิศทางการป้อนแถบ
ปัจจัยวัสดุเหล่านี้ทั้งหมด - ความสูงของคุณลักษณะการขับเคลื่อนด้วยความหนา, กำลังของผลผลิตที่ขับเคลื่อนขอบสปริงแบ็ค, ความแข็งของแถบขับเคลื่อนโมดูลัสยืดหยุ่น และความทนทานของขอบการขับเคลื่อนที่แข็งตัว - ป้อนเข้าในการตัดสินใจขนาดเดียวสำหรับตำแหน่งรอยบากบายพาสแต่ละแห่ง ความท้าทายคือการที่พวกเขาโต้ตอบกัน วัสดุที่หนาและแข็งแรงกว่าจะสร้างลักษณะที่สูงกว่า (ต้องมีระยะห่างมากขึ้น) ในขณะเดียวกันก็จำกัดจำนวนวัสดุรองรับที่คุณสามารถเอาออกได้อย่างปลอดภัย (มีระยะห่างน้อยกว่า) การแก้ไขความตึงเครียดนั้นต้องใช้วิจารณญาณ การจำลอง หรือทั้งสองอย่าง - และทำให้เกิดคำถามเชิงปฏิบัติว่าเมื่อใดที่รอยบากบายพาสเป็นวิธีแก้ปัญหาที่ถูกต้อง เทียบกับเมื่อวิธีการหลบเลี่ยงแบบอื่นที่สมเหตุสมผลทางวิศวกรรมมากกว่า
เมื่อใดจึงควรใช้รอยบากบายพาสเทียบกับวิธีการกวาดล้างทางเลือก
รอยบากบายพาสไม่ใช่วิธีเดียวที่จะป้องกันไม่ให้คุณลักษณะที่ขึ้นรูปแล้วชนกับเครื่องมือดาวน์สตรีม เป็นวิธีการแก้ปัญหาที่พบบ่อยที่สุดในแม่พิมพ์แบบโปรเกรสซีฟ แต่มีค่าใช้จ่าย: ทุกรอยบากจะทำให้แถบพาหะอ่อนตัวลง การตัดทุกครั้งต้องใช้ส่วนประกอบแบบเจาะและดายเพื่อรักษา และทุกส่วนที่ถอดออกนั้นเป็นวัสดุที่ไม่สามารถรองรับแถบพาหะในระหว่างการป้อนได้อีกต่อไป นักออกแบบแม่พิมพ์ที่มีประสบการณ์ถือว่ารอยบากบายพาสเป็นเครื่องมือหนึ่งในชุดเครื่องมือกวาดล้าง - ไม่ใช่เป็นค่าเริ่มต้นอัตโนมัติสำหรับทุกจุดรบกวน
คำถามที่แท้จริงไม่ใช่ "ฉันต้องมีการกวาดล้างหรือไม่" คำตอบนั้นคือใช่เสมอเมื่อเรขาคณิตยื่นออกมาจากระนาบแถบ คำถามคือ อะไรคือวิธีที่ดีที่สุดในการบรรลุช่องว่างดังกล่าวสำหรับชิ้นส่วนเฉพาะ วัสดุนี้ และข้อกำหนดการผลิตนี้
แผนผังการตัดสินใจสำหรับความจำเป็นในการบายพาส
การทำงานผ่านการตัดสินใจในการหลบเลี่ยงบายพาสเป็นไปตามลำดับตรรกะ ในแต่ละสถานีในโครงร่างแถบ คุณจะประเมินว่าแถบสามารถเลื่อนไปข้างหน้าได้อย่างหมดจดหรือไม่ - และหากไม่สามารถเลื่อนได้ โซลูชันใดที่ให้ข้อแลกเปลี่ยนที่ดีที่สุดระหว่างความซับซ้อนของแม่พิมพ์ ความเร็วในการกด ความสมบูรณ์ของพาหะ และการใช้วัสดุ
- ระบุการดำเนินการขึ้นรูปทุกครั้งในเค้าโครงแถบที่สร้างรูปทรงเรขาคณิตที่ยื่นออกมาด้านบนหรือด้านล่างของระนาบแถบ ซึ่งรวมถึงการดึง นูน หอก ลักษณะเหรียญ และรูที่อัดขึ้นรูป
- สำหรับแต่ละส่วนที่ขึ้นรูป ให้วัดความสูงที่ยื่นออกมา - ระยะทางที่จุดนั้นขยายเกินพื้นผิวแถบ คำนึงถึงการสปริงกลับหากใช้งานกับวัสดุที่มีความแข็งแรงสูง-
- พิจารณาการยกรางที่มีอยู่ในแต่ละสถานีปลายทาง นี่คือตัวช่วยยกสต็อกในแนวตั้งเพื่อยกแถบเหนือพื้นผิวแม่พิมพ์ด้านล่างระหว่างการป้อน
- เปรียบเทียบความสูงของส่วนที่ยื่นออกมากับลิฟต์ที่มีอยู่ลบด้วยระยะห่างแม่พิมพ์ หากความสูงของคุณลักษณะที่ขึ้นรูปเกินระยะห่างสุทธิ (ความสูงในการยกลบด้วยความสูงของส่วนประกอบแม่พิมพ์ใดๆ ที่แถบต้องผ่าน) การรบกวนจะเกิดขึ้น
- หากมีการรบกวน ให้ประเมินว่าการยกที่เพิ่มขึ้นสามารถแก้ปัญหาได้โดยไม่ต้องมีรอยบากบายพาสหรือไม่ หากการยกเพิ่มเติมที่จำเป็นนั้นเล็กน้อย - ไม่กี่มิลลิเมตร - การเคลื่อนที่ของตัวยกที่เพิ่มขึ้นอาจเป็นไปได้
- หากการยกที่เพิ่มขึ้นทำให้เกิดการลงโทษด้านความเร็วที่ไม่สามารถยอมรับได้หรือการสึกหรอของตัวยก รอยบากบายพาส (ช่องเจาะของแถบหรือช่องดาย) จะกลายเป็นวิธีแก้ปัญหาที่เหมาะสม
- หากการหมุนชิ้นส่วนหรือการวางแนวใหม่ภายในเค้าโครงแถบช่วยลดการรบกวนโดยสิ้นเชิง ให้ออกแบบเค้าโครงใหม่ก่อนที่จะดำเนินการข้ามรอยบาก
ลำดับนี้ไม่ได้เป็นเชิงทฤษฎีล้วนๆ โดยสะท้อนถึงกระบวนการวนซ้ำที่เกิดขึ้นในระหว่างการพัฒนาโครงร่างแถบ ซึ่งมักจะได้รับการสนับสนุนจากซอฟต์แวร์การซ้อนวัสดุสำหรับความยาวของการวิเคราะห์การใช้วัสดุ ซอฟต์แวร์นี้ช่วยให้เห็นภาพว่าการวางแนวของชิ้นส่วน ความกว้างของพาหะ และการวางรอยบากทางเบี่ยงโต้ตอบกับผลผลิตแถบโดยรวม - อย่างไร เนื่องจากการหมุนชิ้นส่วนเพื่อหลีกเลี่ยงการบายพาสอาจใช้วัสดุต่อชิ้นมากขึ้น ส่งผลให้ต้นทุนเปลี่ยนจากความซับซ้อนของเครื่องมือไปสู่การสิ้นเปลืองวัตถุดิบ
เกณฑ์วิกฤตในขั้นตอนที่สี่สมควรได้รับการเน้นย้ำ หากความสูงของคุณลักษณะที่ขึ้นรูปเกินกว่าการยกแถบที่มีอยู่ ลบด้วยระยะหลบแม่พิมพ์ จำเป็นต้องมีรอยบากบายพาส ไม่มีการปรับตัวยก การปรับจังหวะเวลาให้เหมาะสม หรือการปรับการกดใด ๆ ที่จะเปลี่ยนแปลงฟิสิกส์ได้ คุณลักษณะนี้จะล้างบล็อกดายหรือชนกัน ในกรณีเส้นขอบ - ซึ่งคุณลักษณะนี้แทบจะไม่เกินกว่าระยะห่างที่มีอยู่เลย - นักออกแบบมักจะเพิ่มรอยบากบายพาสเพื่อป้องกันการขยายตัวเนื่องจากความร้อนในระหว่างการดำเนินการผลิตที่ยาวนาน การเปลี่ยนแปลงความหนาของแถบภายในความทนทานต่อขดลวด และการสึกหรอของตัวยกที่ค่อยๆ ลดความสูงในการยกที่มีประสิทธิภาพตลอดอายุการใช้งานของแม่พิมพ์
ทางเลือกอื่นในการบายพาสรอยบากและการแลกเปลี่ยน
เมื่อมีการรบกวนแต่รอยบากบายพาสจะส่งผลที่ยอมรับไม่ได้ - ตัวพาที่อ่อนแอลง ความแข็งแกร่งของแถบลดลง หรือมีวัสดุไม่เพียงพอรอบๆ รูนำร่อง - ทางเลือกหลักสามประการจะถูกนำมาใช้ แต่ละคนจะแก้ปัญหาการกวาดล้างแต่ต้องคิดต้นทุนของตัวเอง
การเพิ่มความสูงของการยกแถบ
ทางเลือกที่ง่ายที่สุด: ยกแถบให้สูงขึ้นระหว่างการป้อนเพื่อให้มีบล็อคแม่พิมพ์ปลายน้ำที่ชัดเจนโดยไม่ต้องเอาวัสดุออก ตัวยกสต็อก - ไม่ว่าจะเป็นหมุดที่ขับเคลื่อนด้วยสปริง- ตัวยกแท่ง หรือ-รางกระตุ้นแบบลูกเบี้ยว - สามารถระบุได้ด้วยระยะเคลื่อนที่ที่มากขึ้นเพื่อให้มีระยะห่างเพิ่มเติม
โทษคือความเร็วในการกด การยกที่สูงขึ้นหมายถึงแถบจะเคลื่อนที่ในแนวตั้งมากขึ้นในแต่ละรอบจังหวะ นักกีฬายกจะต้องยกขึ้นอีก แถบจะต้องทรงตัวที่ระดับความสูงที่สูงกว่าก่อนที่จะป้อน และจะต้องลดระยะห่างให้มากขึ้นก่อนที่นักบินจะเข้าร่วมได้ ที่อัตราการชักสูง การยกที่มากเกินไปทำให้เกิดการเด้งกลับของแถบและการสั่นที่ทำให้ความแม่นยำในการป้อนลดลง ตำแหน่งแถบตรวจสอบเซนเซอร์จับความใกล้เคียงแบบอินดักทีฟที่สายป้อนอาจยืนยันได้ว่าแถบนั้นตกลงอย่างสม่ำเสมอที่การยกที่สูงขึ้น แต่ความเป็นจริงทางกลก็คือ การยกเพิ่มเติมทุก ๆ มิลลิเมตรจะลบจังหวะต่อนาทีออกจากอัตราการผลิตของคุณ
การยกที่สูงขึ้นยังช่วยเร่งการสึกหรอของนักกีฬายกอีกด้วย นักกีฬายกของสปริง-ปั่นจักรยานผ่านการโก่งตัวที่เหนื่อยล้าเร็วขึ้น ตัวยกที่ขับเคลื่อนด้วยลูกเบี้ยว-พบการสึกหรอของการสัมผัสบนพื้นผิวการสั่งงานมากขึ้น ตลอดอายุการใช้งานของแม่พิมพ์จำนวนหลายล้านจังหวะ ค่าบำรุงรักษาของตัวยกระยะเคลื่อนที่-ที่สูงกว่าอาจเกินต้นทุนเครื่องมือในการเพิ่มรอยบากบายพาสตั้งแต่แรก
การหมุนการวางแนวชิ้นส่วนในเค้าโครงแถบ
บางครั้งการรบกวนเกิดขึ้นเพียงเพราะการวางแนวของชิ้นส่วนสัมพันธ์กับทิศทางการป้อนแถบเท่านั้น ลักษณะที่ยื่นออกมาด้านล่างอาจชนกับบล็อกแม่พิมพ์โดยตรงในเส้นทางป้อน - แต่หากชิ้นส่วนถูกหมุน 90 หรือ 180 องศาในโครงร่าง คุณลักษณะเดียวกันนั้นจะผ่านพื้นที่ที่บล็อกแม่พิมพ์อยู่ต่ำลงหรือหายไปเลย
การหมุนชิ้นส่วนทำได้อย่างสวยงามเมื่อทำงาน ช่วยขจัดสัญญาณรบกวนโดยไม่ทำให้แถบอ่อนลงหรือทำให้การกดช้าลง แต่มักจะเพิ่มการใช้วัสดุ ส่วนที่เน้นความกว้างของแถบขั้นต่ำอาจไม่ซ้อนกันอย่างมีประสิทธิภาพอีกต่อไปหลังจากการหมุน แถบจะกว้างขึ้น ต้นทุนวัสดุต่อชิ้นส่วนเพิ่มขึ้น และอัตราของเสียก็เพิ่มขึ้น สำหรับการผลิตที่มีปริมาณสูง-ซึ่งมีต้นทุนวัสดุเป็นสำคัญ ข้อดีนี้อาจไม่ต้องใช้ - แม้ว่าเครื่องมือจะง่ายกว่าก็ตาม
การหมุนยังทำให้เกิดความท้าทายในการขึ้นรูปใหม่ๆ อีกด้วย ส่วนที่วางอยู่ในมุมที่แตกต่างกันสัมพันธ์กับทิศทางการหมุนอาจแสดงพฤติกรรมการสปริงกลับที่แตกต่างกัน คุณลักษณะการยืดแบบแอนไอโซทรอปิก หรือแนวโน้มการแยกทิศทางของเกรน-ที่ไม่มีอยู่ในการวางแนวดั้งเดิม
Cam-ตัวช่วยยกแบบแปรผันแบบขับเคลื่อน
รถยกมาตรฐานจะยกแถบให้มีความสูงเท่ากันทุกสถานี ตัวยกแปรผันที่ขับเคลื่อนด้วยลูกเบี้ยว-ทำให้มีความสูงในการยกที่แตกต่างกันในแต่ละสถานีได้สูงกว่า - โดยที่การวาดลึกจำเป็นต้องชัดเจน และต่ำลงเมื่อรูปทรงเรียบต้องการการยกระดับน้อยที่สุด วิธีการเลือกนี้ให้การหลบเลี่ยงทางเบี่ยงเฉพาะเมื่อจำเป็นเท่านั้น โดยไม่มีการลงโทษการยกโดยรวมทั่วทั้งดาย
ต้นทุนคือความซับซ้อนทางกล ตัวยกลูกเบี้ยวต้องการพื้นผิวลูกเบี้ยวภาคพื้นดินที่มีความแม่นยำ- ตัวติดตามที่แข็งตัว และการประสานเวลากับจังหวะการกดที่แน่นหนา โดยทั่วไปแล้วจะถูกตัดโดยใช้เครื่องจักรลวด EDM เพื่อให้ได้โปรไฟล์ที่แม่นยำตามที่พื้นผิวลูกเบี้ยวต้องการ โดยเพิ่มส่วนประกอบให้กับแม่พิมพ์ เพิ่มจุดบำรุงรักษา และต้องมีการตั้งค่าอย่างระมัดระวังมากขึ้น ในแม่พิมพ์ที่มีเพียงหนึ่งหรือสองสถานีต้องการระยะห่างเพิ่มเติม ตัวยกลูกเบี้ยวอาจเป็นโซลูชันที่มีประสิทธิภาพ ในแม่พิมพ์ที่มีการรบกวนที่สถานีตั้งแต่ 10 สถานีขึ้นไป ความซับซ้อนของลูกเบี้ยวสะสมอาจมีมากกว่าความง่ายในการตัดรอยบากบายพาสลงในแถบ
นักออกแบบแม่พิมพ์ที่มีประสบการณ์จะประเมินทางเลือกทั้งหมดเหล่านี้ในระหว่างการพัฒนาโครงร่างแถบ - ก่อนที่จะสั่งซื้อเหล็กกล้าเครื่องมือใดๆ การตัดสินใจมักขึ้นอยู่กับต้นทุน-การวิเคราะห์ผลประโยชน์ที่เฉพาะเจาะจงกับการใช้งาน: ปริมาณการผลิต ความอ่อนไหวของต้นทุนวัสดุ ข้อกำหนดความเร็วการพิมพ์ และงบประมาณในการบำรุงรักษาแม่พิมพ์ สำหรับแม่พิมพ์โปรเกรสซีฟที่ซับซ้อนซึ่งการแลกเปลี่ยนเหล่านี้ทวีคูณในสถานีหลายสิบแห่ง การสนับสนุนการออกแบบร่วมกันจากผู้เชี่ยวชาญด้านเครื่องมือสามารถสร้างความแตกต่างระหว่างโซลูชันที่ได้รับการปรับปรุงและการประนีประนอมที่มีราคาแพง ทีมงานที่ตัดสินใจเลี่ยงผ่านที่ซับซ้อน - โดยเฉพาะอย่างยิ่งสำหรับการออกแบบ-การใช้งานหนักที่เกี่ยวข้องกับโครงสร้างแม่พิมพ์ ตัวยก และการเพิ่มประสิทธิภาพการไหลของวัสดุ - สามารถค้นหาคุณค่าในการทำงานกับพันธมิตรเช่นโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENซึ่งวิศวกรเครื่องมือที่มีประสบการณ์มีส่วนช่วยในการตัดสินใจเค้าโครงที่สำคัญเหล่านี้ตั้งแต่เนิ่นๆ ในกระบวนการออกแบบ
วิธีการกวาดล้างที่คุณเลือกในแต่ละสถานีจะกำหนดรูปแบบการออกแบบดาวน์สตรีมทั้งหมด แต่ไม่ว่าคุณจะใช้รอยบากบายพาส การยกที่เพิ่มขึ้น การหมุนชิ้นส่วน หรือระบบลูกเบี้ยว ตำแหน่งรอยบากที่ทำให้เป็นโครงร่างแถบยังคงต้องการตำแหน่งที่แม่นยำและขนาด - และการตัดสินใจเหล่านั้นเป็นไปตามชุดกฎทางวิศวกรรมของตัวเองที่สร้างความสมดุลระหว่างความสมบูรณ์ของแถบกับระยะขอบที่ว่าง
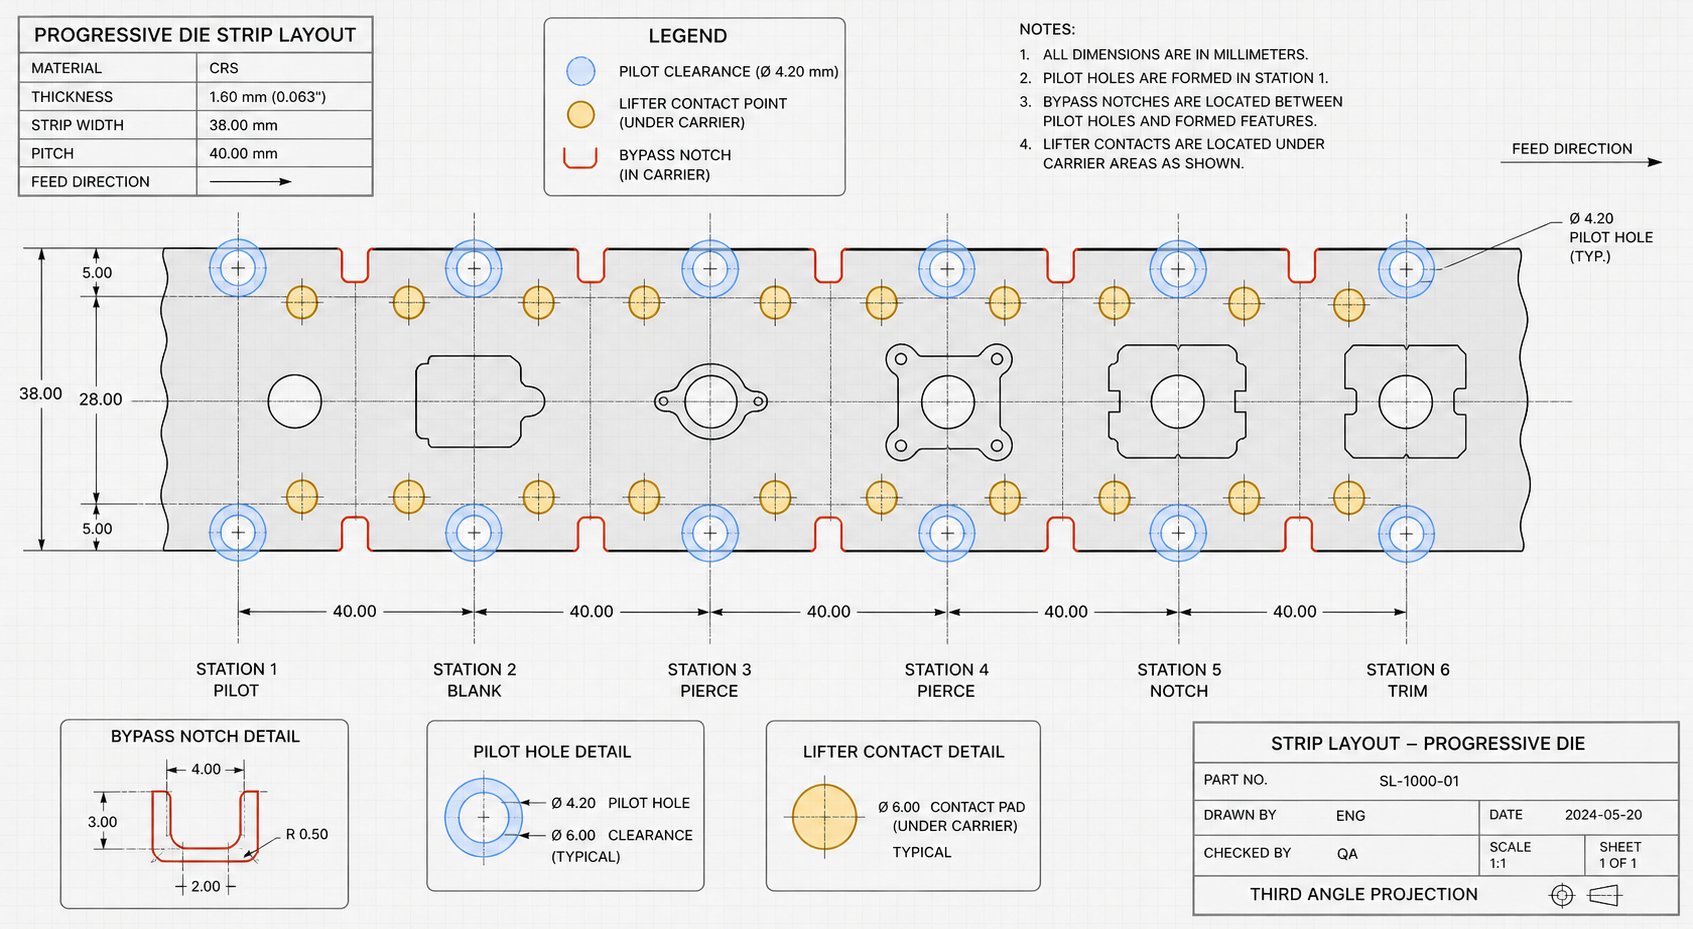
แนวทางปฏิบัติที่ดีที่สุดสำหรับการวางตำแหน่งและการกำหนดขนาดรอยบากบายพาส
การเลือกเพิ่มรอยบากบายพาสเป็นเพียงครึ่งหนึ่งของปัญหาทางวิศวกรรม ตำแหน่งที่คุณวางไว้ ขนาดที่คุณสร้างมัน และวิธีที่มันโต้ตอบกับคุณลักษณะแถบอื่นๆ ทั้งหมด - นักบิน เครื่องยก รถขนส่ง และสถานีที่อยู่ติดกัน - จะเป็นตัวกำหนดว่ารอยบากนั้นแก้ปัญหาการกวาดล้างได้จริงหรือสร้างใหม่สามอัน รอยบากบายพาสในตำแหน่งที่ไม่ถูกต้องสามารถทำลายการลงทะเบียนแถบได้อย่างมีประสิทธิภาพพอๆ กับการไม่มีบายพาสเลย
การตัดสินใจเรื่องตำแหน่งและขนาดมีความเชื่อมโยงกันอย่างแนบแน่น รอยบากที่อยู่ในตำแหน่งใกล้กับส่วนที่ขึ้นรูปอาจมีขนาดเล็กลง (เนื่องจากจุดนั้นทะลุส่วนที่กว้างที่สุดของส่วนนูน) รอยบากที่อยู่ไกลออกไปจะต้องมีขนาดใหญ่กว่าเพื่อรองรับเส้นทางเชิงมุมที่คุณลักษณะติดตามในขณะที่แถบยกและเคลื่อนไปข้างหน้า การเปลี่ยนตำแหน่งทุกๆ มิลลิเมตรจะเปลี่ยนขนาดที่ต้องการ - และการเปลี่ยนแปลงขนาดทุกๆ มิลลิเมตรจะส่งผลต่อความแข็งแกร่งของพาหะ การได้รับสิทธินี้จำเป็นต้องมีแนวทางที่เป็นระบบ
กฎการวางตำแหน่งบายพาสและการรวมเค้าโครงสตริป
ตำแหน่งรอยบากบายพาสไม่ได้เกิดขึ้นอย่างแยกจากกัน แผนผังแถบเป็นพื้นที่ใกล้เคียงที่มีผู้คนพลุกพล่าน: รูนำร่องต้องใช้วัสดุที่ไม่มีสิ่งกีดขวางในการลงทะเบียน ตัวยกต้องมีพื้นผิวสัมผัสที่มั่นคงเพื่อยกแถบให้เท่ากัน และใยของผู้ให้บริการต้องมีหน้าตัดต่อเนื่อง-เพื่อต้านทานแรงป้อน รอยบากบายพาสที่ซ้อนทับโซนใดๆ เหล่านี้ทำให้เกิดข้อขัดแย้งที่เลวร้ายยิ่งกว่าปัญหาการรบกวนดั้งเดิม
ต่อไปนี้เป็นหลักการจัดตำแหน่งหลักที่นักออกแบบแม่พิมพ์ที่มีประสบการณ์ปฏิบัติตาม:
- ตำแหน่งบายพาสจะมีรอยบากใกล้กับคุณลักษณะที่ขึ้นรูปมากที่สุดตามความสมบูรณ์ของวัสดุ การจัดวางที่ใกล้ชิดยิ่งขึ้นหมายถึงความกว้างของรอยบากที่ต้องการน้อยลง เนื่องจากคุณสมบัติจะผ่านรอยบากที่จุดที่แคบที่สุดในระหว่างการเลื่อนแถบ
- รักษาระยะห่างของรางขั้นต่ำระหว่างขอบบากบายพาสและรูนำใดๆ หากรอยบากรุกล้ำวัสดุนำร่อง แผ่นบางที่เหลือจะเบี่ยงเบนไปภายใต้แรงเข้าของนักบิน ทำลายความแม่นยำในการลงทะเบียน แนวทางทั่วไปคือรักษาความหนาของวัสดุอย่างน้อย 1.5 เท่าให้เป็นรางขั้นต่ำระหว่างขอบบากและขอบรูนำ
- ห้ามวางรอยบากบายพาสไว้ใต้จุดติดต่อของตัวยกสต็อกโดยตรง นักกีฬายกดันขึ้นกับพื้นผิวแถบ - หากสัมผัสกับพื้นที่ที่มีรอยบาก แถบยกไม่เท่ากันหรือหมุดของนักกีฬาหลุดหลุดผ่านช่องเปิด แมปตำแหน่งนักกีฬายกทั้งหมดบนเค้าโครงแถบก่อนที่จะสรุปตำแหน่งรอยบาก
- วางแนวเรขาคณิตของรอยบากเพื่อลดความเข้มข้นของความเค้นให้เหลือน้อยที่สุด ใช้รัศมีภายในกว้างๆ แทนที่จะใช้มุมแหลมคม โดยเฉพาะอย่างยิ่งในวัสดุที่มีความแข็งแรงสูง- ซึ่งความเค้นครากของเหล็กที่คมตัดจะเพิ่มขึ้นจากการตัดเฉือน รัศมีความหนาของวัสดุอย่างน้อยหนึ่งความหนาที่มุมภายในช่วยยืดอายุความล้าของตัวพาได้อย่างมาก
- พิจารณาถึงแถบสะสมที่อ่อนตัวลงเมื่อมีรอยบากบายพาสหลายจุดในสถานีที่ต่อเนื่องกัน แต่ละรอยบากจะลดส่วนข้ามของผู้ให้บริการ- รอยบากสามจุดในห้าสถานีสามารถลดโมเมนต์ความเฉื่อยตัวพาที่มีประสิทธิภาพลงได้ 40% หรือมากกว่านั้น โดยดันวัสดุที่เหลือให้เกินขีดจำกัดอัตราผลตอบแทนของเหล็กภายใต้ภาระการป้อนปกติ
- ซวนเซข้ามตำแหน่งรอยบากระหว่างผู้ให้บริการด้านซ้ายและขวาหากเป็นไปได้ การบากแบบสมมาตรที่ตำแหน่งแถบเดียวกันจะสร้างจุดอ่อนที่สม่ำเสมอ - การส่ายจะกระจายการลดความเค้นไปยังตำแหน่งป้อนต่างๆ และรักษาความแข็งแกร่งของแถบที่สม่ำเสมอมากขึ้น
- ตรวจสอบว่าขอบบากบายพาสไม่ตรงกับเส้นโค้งหรือโซนขึ้นรูปที่สถานีที่อยู่ติดกัน ขอบรอยบากที่เชื่อมโยงไปถึงแนวโค้งจะสร้างตัวรับความเครียดที่สามารถทำให้เกิดการแตกร้าวระหว่างการขึ้นรูปได้
รายละเอียดประการหนึ่งที่มักถูกมองข้าม: รอยบากทางบายพาสที่สถานีแรกๆ จะเดินทางผ่านทุกสถานีถัดไป รอยบากที่สร้างขึ้นที่สถานีที่สองจะผ่านสถานีที่สาม สี่ ห้า และต่อไป ที่ตำแหน่งท้ายน้ำแต่ละแห่ง รอยบากต้องไม่รบกวนตัวยก นักบิน หรือพื้นผิวจับยึด ซึ่งหมายความว่าการตรวจสอบตำแหน่งไม่ได้เป็นเพียงเกี่ยวกับสถานีที่รอยบากถูกตัด - เท่านั้น แต่ยังต้องมีการตรวจสอบรอยบากกับทุกสถานีที่จะผ่าน
ตามที่อ้างอิงการออกแบบแม่พิมพ์ปั๊มในทางปฏิบัติยืนยันว่า รอยบากที่ดูไม่เป็นอันตรายใน CAD อาจกลายเป็นปัญหาการป้อนเมื่อปั๊มทำงานที่ความเร็วในการผลิต มุมด้านในที่แหลมคมจะเพิ่มความเสี่ยงในการแตกร้าว ตำแหน่งที่ไม่ถูกต้องทำให้เกิดการรบกวนของสถานี และรอยบากขนาดใหญ่จะทำให้พาหะอ่อนแอลงจนถึงจุดที่ไม่มั่นคง
แนวทางการกำหนดขนาดและการเชื่อมต่อกับข้อกำหนดของ Strip Lift
การกำหนดขนาดรอยบากทางบายพาสเป็นฟังก์ชันโดยตรงของตัวแปรสองตัว ได้แก่ ความสูงที่ยื่นออกมาของส่วนที่ขึ้นรูปและการยกแถบที่มีอยู่ในแต่ละสถานีปลายทาง ความสัมพันธ์ระหว่างค่าทั้งสองนี้จะกำหนดว่ารอยบากจะต้องกว้างและลึกเพียงใดเพื่อให้มีระยะห่างที่เหมาะสม
ลองคิดดูในเชิงเรขาคณิต เมื่อแถบยกขึ้นและก้าวหน้า คุณลักษณะที่ขึ้นรูปจะลากส่วนโค้งผ่านช่องว่าง - ขึ้นจากพื้นผิวแม่พิมพ์ด้านล่าง ไปข้างหน้าหนึ่งระดับ จากนั้นลงไปบนบล็อกแม่พิมพ์ถัดไป รอยบากบายพาสจะต้องมีขนาดใหญ่พอที่จะรองรับจุดดังกล่าวได้ทุกจุดตามแนวโค้งที่แต่ละสถานี หากการยกแถบสูง คุณลักษณะนี้จะลอยอยู่เหนือพื้นผิวแม่พิมพ์ได้ดี และรอยบากสามารถแคบลงได้ เนื่องจากคุณลักษณะนี้จะขจัดสิ่งกีดขวางส่วนใหญ่ในแนวตั้ง หากการยกแถบต่ำ คุณลักษณะนี้จะอยู่ใกล้กับพื้นผิวแม่พิมพ์มากขึ้นในระหว่างการเลื่อน และร่องจะต้องกว้างขึ้นเพื่อให้แน่ใจว่ามีระยะห่างในแนวนอน
ความสัมพันธ์แบบผกผันนี้เป็นแกนหลักในการออกแบบ: การกำหนดขนาดรอยบากบายพาสที่เหมาะสมสามารถลดความสูงของการยกแถบที่ต้องการได้ รอยบากที่กว้างขึ้นช่วยให้มีระยะห่างในแนวนอนมากขึ้น ซึ่งหมายความว่าคุณลักษณะนี้ไม่จำเป็นต้องยกสูงจนสามารถเคลียร์บล็อกแม่พิมพ์ได้ การยกที่ต่ำลงแปลโดยตรงเป็นความเร็วรอบการกดที่เร็วขึ้น และการสึกหรอของตัวยกที่ลดลง - ประโยชน์ด้านการผลิตที่วัดผลได้ ในการใช้งานปริมาณมาก-ซึ่งต้องใช้จังหวะนับล้านครั้ง แม้แต่การลดความสูงในการยกลง 2 มม. ก็สามารถเพิ่มจังหวะต่อนาทีที่สำคัญให้กับอัตราการผลิตได้
แต่การแลกเปลี่ยนนั้นมีอยู่จริง รอยบากบายพาสที่ใหญ่ขึ้นจะขจัดวัสดุพาหะได้มากขึ้น ณ จุดหนึ่ง ส่วนตัดขวางของตัวพา-จะลดลงต่ำกว่าเกณฑ์ความแข็งแกร่งขั้นต่ำ - ซึ่งเป็นจุดที่แรงป้อนเกินกว่าที่วัสดุที่เหลือสามารถต้านทานได้โดยไม่เสียรูปถาวร สำหรับแถบใดๆ จะมีขนาดรอยบากที่เหมาะสมที่สุดซึ่งจะทำให้ระยะห่างระหว่างความแข็งแกร่งของพาหะสมดุลกัน การคำนวณที่เหมาะสมนั้นจำเป็นต้องทราบกำลังครากของเหล็กที่คุณกำลังวิ่งอยู่ (เพราะนั่นจะกำหนดภาระ-ความสามารถในการรับน้ำหนักของผู้ขนส่ง) โมดูลัสความยืดหยุ่นของเหล็ก (เพราะนั่นจะกำหนดว่าตัวพาจะงออย่างยืดหยุ่นก่อนที่จะให้ผลผลิตมากน้อยเพียงใด) และแรงป้อนที่ใช้โดยกลไกการป้อนแบบกด
วิธีการปรับขนาดในทางปฏิบัติมีดังต่อไปนี้ เริ่มต้นด้วยขนาดรอยบากขั้นต่ำที่ให้ระยะห่างที่การยกแถบสูงสุด จากนั้นประเมินว่าการลดความสูงของการยก - และการเพิ่มขนาดรอยบาก - ตามลำดับจะช่วยปรับปรุงประสิทธิภาพการผลิตสุทธิโดยไม่กระทบต่อความสมบูรณ์ของผู้ให้บริการหรือไม่ จุดครากของเหล็กในส่วนตัวพาจะเป็นตัวกำหนดขีดจำกัดแข็ง: เมื่อความเค้นดัดงอจากแรงป้อนถึงขีดจำกัดนั้น ตัวพาจะเปลี่ยนรูปอย่างถาวรและความแม่นยำในการป้อนจะลดลง
สำหรับวัสดุที่ความแข็งแรงของผลผลิตและจุดครากอยู่ใกล้กัน (เหล็กวิศวกรรมส่วนใหญ่) ระยะขอบด้านความปลอดภัยจะคำนวณได้ง่าย สำหรับวัสดุที่มีการเปลี่ยนผ่านของผลผลิตอย่างค่อยเป็นค่อยไป - เช่น อลูมิเนียมอัลลอยด์หลายชนิดหรือเกรดงาน-ที่ชุบแข็ง โดยที่ความแข็งแรงของผลผลิตจะให้ค่าความเค้นของผลผลิตแตกต่างกันไปขึ้นอยู่กับคำจำกัดความออฟเซ็ต - นักออกแบบควรใช้สมมติฐานแบบอนุรักษ์นิยมและตรวจสอบความถูกต้องกับข้อมูลการทดลอง
ปัจจัยด้านขนาดเพิ่มเติมหลายประการสมควรได้รับความสนใจในทางปฏิบัติ:
- เพิ่มระยะหลบสำหรับการขยายตัวเนื่องจากความร้อนในระหว่างดำเนินการผลิตที่ยาวนาน วัสดุเหล็กแม่พิมพ์และแถบจะขยายตัวในอัตราที่แตกต่างกัน - สิ่งที่สามารถขจัดความเย็นออกได้อาจรบกวนหลังจากการปั๊มต่อเนื่องเป็นเวลาหนึ่งชั่วโมง
- คำนึงถึงความทนทานต่อความหนาของวัสดุ ขดลวดที่ปลายด้านบนของข้อกำหนดด้านความหนาจะสร้างลักษณะที่มีรูปทรงสูงกว่าค่าที่กำหนด รอยบากบายพาสขนาดสำหรับความหนาของวัสดุสูงสุด ไม่ใช่ขนาดที่ระบุ
- รวมค่าเผื่อการสึกหรอของตัวยกตลอดอายุการใช้งานของแม่พิมพ์ เมื่อนักกีฬายกสูญเสียการเดินทางเนื่องจากความเหนื่อยล้าหรือการสึกหรอของพื้นผิว การยกที่มีประสิทธิภาพจะลดลง รอยบากที่มีขนาดเป็นศูนย์ในระยะเริ่มต้นของตัวยกจะทำให้เกิดการรบกวนเมื่ออายุของดายเพิ่มมากขึ้น
- พิจารณาผลสะสมของการยืดแถบ ในแม่พิมพ์แบบโปรเกรสซีฟแบบยาว การยืดแถบเล็กน้อยภายใต้แรงตึงในการป้อนสามารถเปลี่ยนตำแหน่งรอยบากบายพาสที่สัมพันธ์กับคุณสมบัติของดายได้หนึ่งในสิบของมิลลิเมตร - เพียงพอที่จะลดระยะห่างที่มีประสิทธิภาพที่สถานีสุดท้าย
การออกแบบรอยบากบายพาสที่ครอบคลุมไม่ได้เกิดขึ้นในสุญญากาศ โดยต้องมีการประสานงานอย่างใกล้ชิดระหว่างการวางแผนเค้าโครงแถบ - ซึ่งกำหนดตำแหน่งและขนาดของรอยบาก - วิศวกรรมโครงสร้างแม่พิมพ์ - โดยที่ช่องบายพาสเชิงลบถูกกลึงให้เป็นบล็อกแม่พิมพ์ - และการตรวจสอบความถูกต้องของการทดลอง - โดยที่-การป้อนทั่วโลกจริงยืนยันว่าช่องว่างทำงานภายใต้เงื่อนไขการผลิต การขาดจุดประสานงานจุดใดจุดหนึ่งเหล่านี้อาจเสี่ยงต่อการค้นพบปัญหาการรบกวนบนแท่นพิมพ์ ซึ่งการแก้ไขจะมีค่าใช้จ่ายถึง 10 เท่าของค่าใช้จ่ายในระหว่างการออกแบบ
สำหรับทีมงานเครื่องมือที่ทำงานกับแม่พิมพ์โปรเกรสซีฟที่ซับซ้อน ซึ่งการปรับรอยบากบายพาสจะตัดกับโครงสร้างของแม่พิมพ์ ตัวยก การควบคุมเสี้ยน ระยะห่าง และการไหลของวัสดุโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENเชื่อมต่อวิศวกรเข้ากับการสนับสนุนการออกแบบร่วมกันซึ่งจัดการกับการตัดสินใจที่พึ่งพาซึ่งกันและกันเหล่านี้เป็นระบบมากกว่าตัวแปรที่แยกเดี่ยว
รอยบากบายพาส - ขนาดเล็กบนแบบวาด ซึ่งมีความสำคัญต่อการผลิต - ท้ายที่สุดแสดงถึงจุดตัดของระเบียบวินัยการออกแบบแม่พิมพ์แบบก้าวหน้าที่สำคัญทุกประการ: เรขาคณิตเค้าโครงแถบ วัสดุศาสตร์ พลศาสตร์ทางกล และเศรษฐศาสตร์การผลิต การวางตำแหน่งและขนาดอย่างถูกต้องหมายถึงการติดขัดที่น้อยลง อายุแม่พิมพ์ที่ยาวนานขึ้น รอบเวลาเร็วขึ้น และคุณภาพของชิ้นส่วนที่สม่ำเสมอตั้งแต่จังหวะแรกจนถึงจังหวะที่ล้าน
คำถามที่พบบ่อยเกี่ยวกับรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูป
1. อะไรคือความแตกต่างระหว่างรอยบากบายพาสและรอยบากในดายแบบโปรเกรสซีฟ?
รอยบากควบคุมความยาวการป้อนแถบและให้-การหยุดตีครั้งแรกสำหรับการตั้งค่าของผู้ปฏิบัติงาน เพื่อให้มั่นใจว่าหมุดนำร่องลงทะเบียนแถบอย่างถูกต้อง รอยบากบายพาสช่วยให้มีระยะห่างทางกายภาพ ดังนั้นคุณสมบัติที่เกิดขึ้น เช่น การดึง นูน หรือหอกสามารถทะลุบล็อกดายดาวน์สตรีมได้โดยไม่เกิดการชนกัน รูปทรงรอยบากของพิตช์นั้นขับเคลื่อนด้วยระยะป้อนและตำแหน่งนำร่อง ในขณะที่รูปทรงของรอยบากแบบบายพาสนั้นขับเคลื่อนด้วยความสูงของคุณลักษณะที่ขึ้นรูปแล้วและระยะห่างที่มีอยู่ที่สถานีปลายน้ำแต่ละแห่ง การทำให้ทั้งสองสับสนระหว่างการบำรุงรักษาหรือการปรับเปลี่ยนอาจนำไปสู่การลงทะเบียนผิดหรือแถบติดขัด
2. จะเกิดอะไรขึ้นหากรอยบากบายพาสหายไปหรือมีขนาดเล็กเกินไปในแม่พิมพ์ปั๊มขึ้นรูป
หากไม่มีระยะห่างทางเบี่ยงที่เพียงพอ คุณลักษณะที่ขึ้นรูปจะชนกับส่วนประกอบของดายดาวน์สตรีมระหว่างการเลื่อนแถบ สิ่งนี้ทำให้เกิดความล้มเหลวต่อเนื่องซึ่งรวมถึงการติดแถบ การตัดพินไพล็อต การแตกของบล็อกแม่พิมพ์ รอยขีดข่วนที่พื้นผิวบนชิ้นส่วน การเกิดเสี้ยนจากการตัดที่ลงทะเบียนผิด และการเบี่ยงเบนของมิติแบบก้าวหน้า การรบกวนบริเวณขอบเป็นปัญหาอย่างยิ่ง เนื่องจากทำให้เกิดข้อบกพร่องเป็นระยะๆ ซึ่งยากต่อการติดตามย้อนกลับไปที่ระยะห่างบายพาสซึ่งเป็นสาเหตุที่แท้จริง โดยมักจะเลียนแบบปัญหา เช่น การสึกหรอของการเจาะหรือการแปรผันของวัสดุ
3. ทรานเฟอร์ดายและดายผสมจำเป็นต้องมีรอยบากบายพาสหรือไม่?
แม่พิมพ์คอมพาวด์ไม่จำเป็นต้องมีรอยบากบายพาส เนื่องจากการดำเนินการทั้งหมดเกิดขึ้นในจังหวะเดียวที่สถานีเดียวโดยไม่มีการลุกลามของแถบ แม่พิมพ์ถ่ายโอนช่วยลดรอยบากบายพาสตามแถบ- เนื่องจากช่องว่างแต่ละอันถูกเคลื่อนย้ายระหว่างสถานีโดยอุปกรณ์จับยึดแบบกลไก อย่างไรก็ตาม แม่พิมพ์ถ่ายโอนยังคงต้องมีระยะห่างที่เท่ากันโดยกลึงเข้ากับบล็อกแม่พิมพ์โดยตรงเป็นช่องนูน เพื่อให้ช่องว่างที่ขึ้นรูปบางส่วนสามารถวางได้อย่างเหมาะสมในแต่ละสถานี โดยไม่ต้องมีคุณลักษณะที่ขึ้นรูปด้านล่างสุดของเหล็กกล้าเครื่องมือ
4. ความหนาของวัสดุส่งผลต่อการออกแบบรอยบากบายพาสอย่างไร?
วัสดุที่หนากว่าจะสร้างลักษณะที่มีรูปทรงสูงขึ้นซึ่งยื่นออกมาเพิ่มเติมจากระนาบแถบ โดยต้องมีช่องนูนทางบายพาสที่ลึกกว่าหรือช่องเจาะแถบที่กว้างขึ้น เหล็กที่มีความแข็งแรงสูง-เพิ่มความซับซ้อนเนื่องจากการสปริงกลับที่มากขึ้นหมายถึงลักษณะที่ขึ้นรูปอาจไม่สามารถรองรับความลึกของการออกแบบได้เต็มที่ ส่งผลให้มีส่วนสูงที่ยื่นออกมาเกินกว่าที่เรขาคณิตระบุจะคาดการณ์ไว้ได้อย่างมีประสิทธิภาพ วัสดุที่อ่อนกว่า เช่น อะลูมิเนียม จำเป็นต้องมีการวางตำแหน่งรอยบากอย่างระมัดระวัง เนื่องจากโมดูลัสยืดหยุ่นที่ต่ำกว่าทำให้แถบแถบที่เหลือไวต่อการโก่งตัวภายใต้แรงลอก นักออกแบบต้องกำหนดขนาดรอยบากบายพาสสำหรับความหนาของวัสดุที่แย่ที่สุด-ภายในค่าเผื่อของคอยล์
5. อะไรคือทางเลือกอื่นในการเลี่ยงรอยบากสำหรับการกวาดล้างในแม่พิมพ์แบบโปรเกรสซีฟ?
มีทางเลือกหลักสามทาง การเพิ่มความสูงของการยกแถบจะทำให้แถบสูงขึ้นในระหว่างการป้อน จึงมีบล็อกแม่พิมพ์ที่ชัดเจนในแนวตั้ง แต่จะช่วยลดความเร็วการกดและเร่งการสึกหรอของตัวยก การหมุนการวางแนวของชิ้นส่วนในเค้าโครงแถบสามารถกำจัดการรบกวนโดยสิ้นเชิง แม้ว่ามักจะเพิ่มการใช้วัสดุและอาจนำไปสู่ความท้าทายในการขึ้นรูปแบบแอนไอโซทรอปิก ตัวยกแบบแปรผันที่ขับเคลื่อนด้วย Cam- ช่วยให้การยกแบบเลือกได้ที่สถานีเฉพาะโดยไม่มีการลดความเร็วทั่วโลก แต่เพิ่มความซับซ้อนทางกลและจุดบำรุงรักษา วิศวกรเครื่องมือที่มีประสบการณ์เช่นผู้ที่ YICHEN (yichen-group.com/stamping-die/) ประเมินตัวเลือกทั้งหมดในระหว่างการพัฒนาเค้าโครงแถบเพื่อค้นหาความสมดุลที่เหมาะสมที่สุดสำหรับแต่ละแอปพลิเคชัน


