


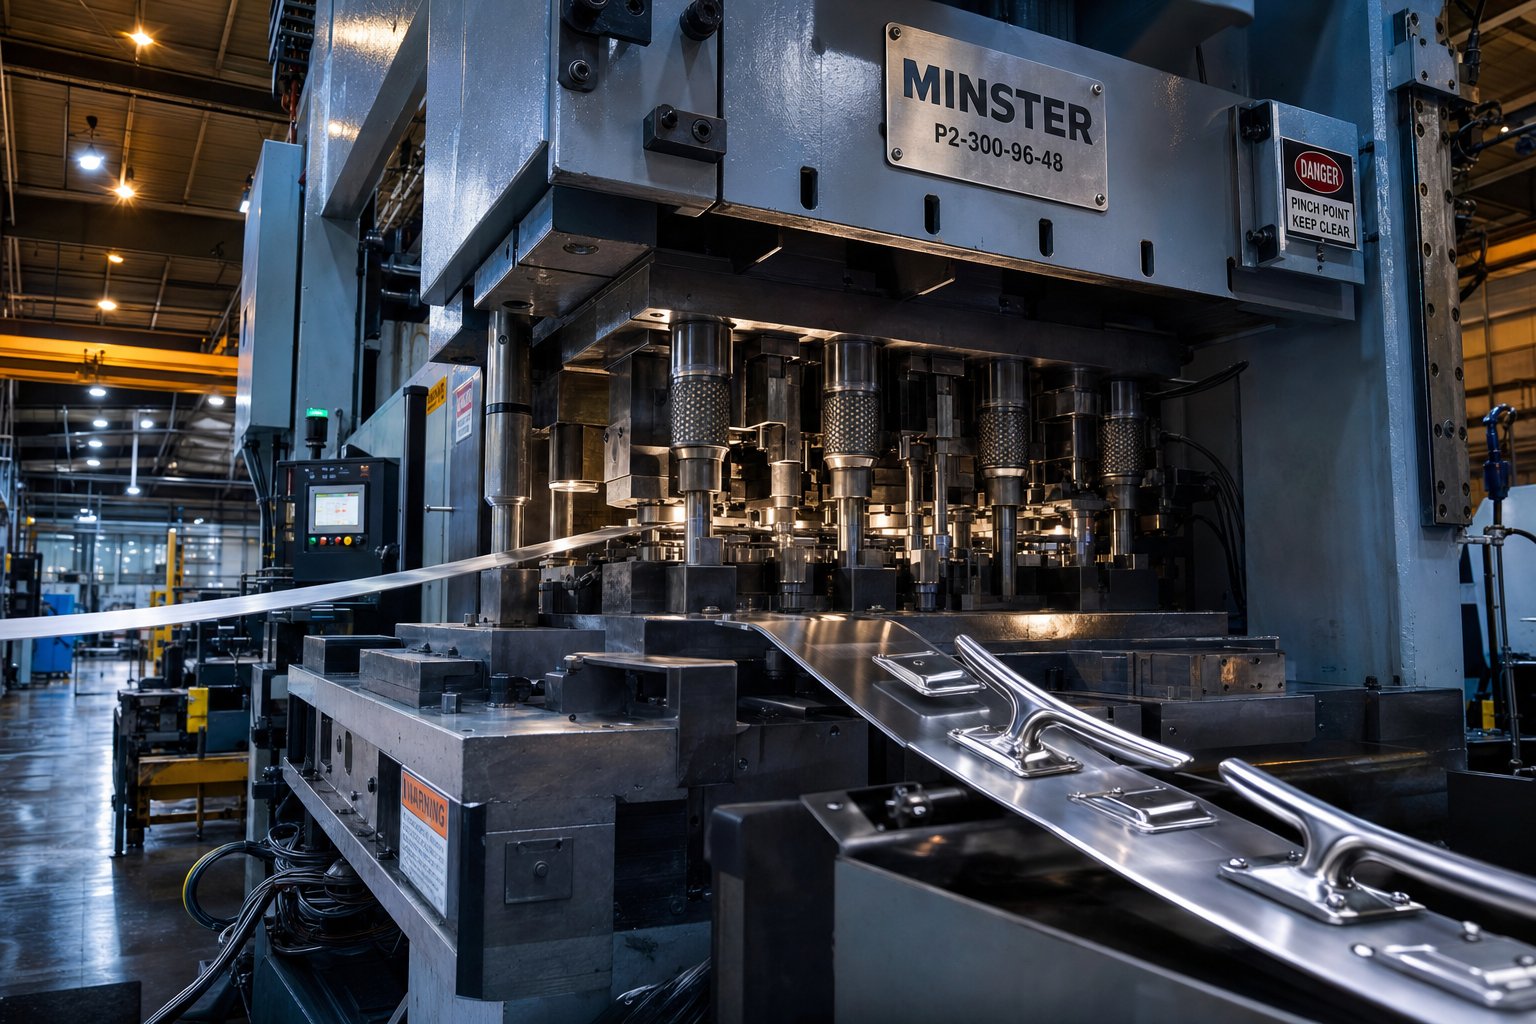
การปั๊มโลหะแบบก้าวหน้าหมายถึงอะไรสำหรับฮาร์ดแวร์ทางทะเล
ลองนึกภาพการป้อนแถบสแตนเลสที่ทนทานต่อการกัดกร่อน-อย่างต่อเนื่องลงในเครื่องอัด และนำแผ่นเหล็กสเตนเลสที่เสร็จแล้วออกมาอีกด้านหนึ่ง ขึ้นรูป เจาะ และตัดแต่งภายในเวลาไม่ถึงวินาที นั่นคือการปั๊มโลหะแบบก้าวหน้าในที่ทำงาน เป็นแกนหลักในการผลิตที่อยู่เบื้องหลังส่วนประกอบฮาร์ดแวร์ทางทะเลจำนวนนับไม่ถ้วนที่ต้องทนต่อละอองน้ำเกลือ โหลดแบบไดนามิก และการสัมผัสรังสียูวีนานหลายปีโดยไม่มีการประนีประนอมในมิติเดียว
การปั๊มโลหะแบบก้าวหน้าเป็นกระบวนการโลหะที่แถบโลหะเคลื่อนผ่านชุดของสถานีแม่พิมพ์ตามลำดับ โดยแต่ละสถานีจะดำเนินการเฉพาะ เช่น การปั๊มขึ้นรูป การเจาะ การดัด การขึ้นรูป หรือการขึ้นรูป เพื่อสร้างชิ้นส่วนที่เสร็จสมบูรณ์ในรอบการกดต่อเนื่องเพียงครั้งเดียว
สำหรับฮาร์ดแวร์ทางทะเล กระบวนการนี้ไม่เพียงแต่มีประสิทธิภาพเท่านั้น มันเป็นสิ่งจำเป็น โลหะผสมที่ใช้ในทะเล เช่น สแตนเลส 316 ทองเหลืองสำหรับเรือ และอะลูมิเนียมเกรดสำหรับเรือเดินทะเล- ล้วนต้องการความแม่นยำของเครื่องมือที่ชดเชยพฤติกรรมการขึ้นรูปที่เป็นเอกลักษณ์ของพวกมัน และชิ้นส่วนต่างๆ ตั้งแต่คลีทเชิงโครงสร้างไปจนถึงบานพับแบบฝัง- จะต้องทนต่อความทนทานที่แน่นหนาตลอดขั้นตอนการผลิตจำนวนหลายพันหรือหลายล้านชิ้น
วิธีการทำงานของปั๊มปั๊มแบบก้าวหน้าทีละสถานี
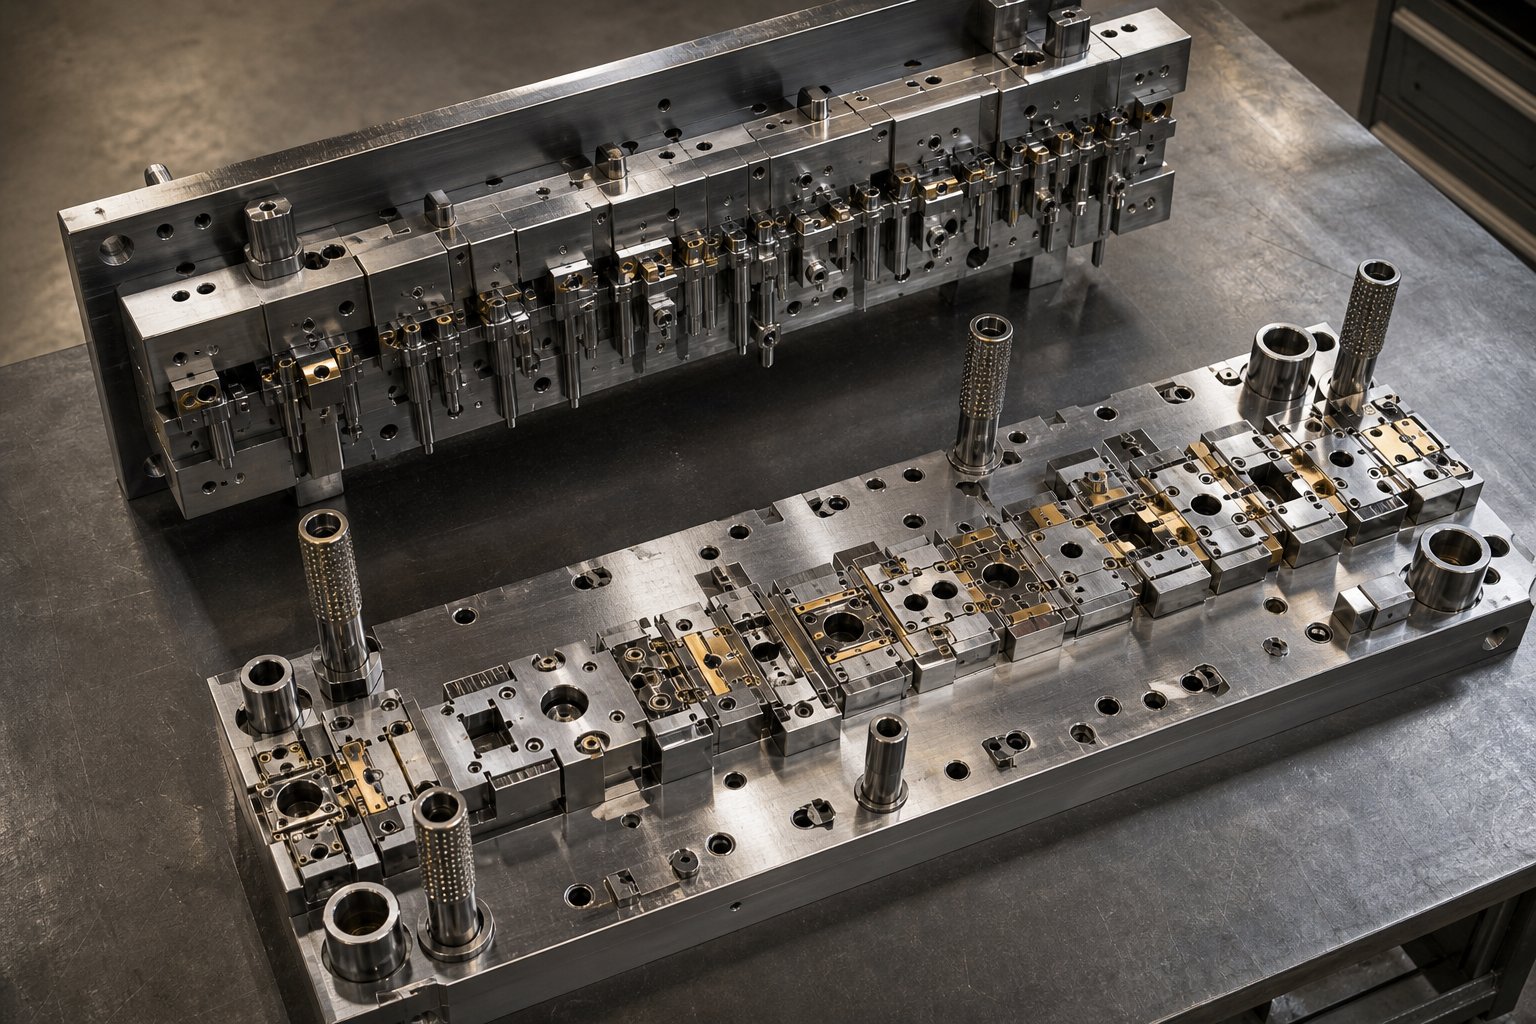
ดังนั้นการตายแบบก้าวหน้าคืออะไร, อย่างแน่นอน? ลองนึกภาพชุดแม่พิมพ์เดี่ยวที่มีตั้งแต่ 4 ถึง 20 สถานีแต่ละสถานีที่จัดเรียงตามลำดับ ขดลวดโลหะแผ่นจะป้อนเข้าไปในเครื่องอัด และในแต่ละจังหวะ แถบจะเลื่อนไปข้างหน้าหนึ่งสถานี ชิ้นส่วนจะติดอยู่กับแถบพาหะตลอดการดำเนินการทั้งหมด ซึ่งช่วยให้อยู่ในแนวเดียวกัน และลดความจำเป็นในการจัดการด้วยตนเองระหว่างการปฏิบัติงาน
แต่ละสถานีปฏิบัติงานอย่างใดอย่างหนึ่ง: สถานีแรกอาจเจาะรูนำร่องเพื่อจัดตำแหน่ง สถานีถัดไปทำให้โปรไฟล์ด้านนอกว่างเปล่า สถานีที่สามจะงอหน้าแปลน และอื่นๆ ในสถานีสุดท้าย ส่วนประกอบที่ทำเสร็จแล้วจะถูกตัดออกจากแถบรองรับ พร้อมสำหรับการตกแต่งหรือการประกอบ กระบวนการปั๊มแม่พิมพ์แบบโปรเกรสซีฟที่อธิบายด้วยคำศัพท์ง่ายๆ คือ: การกดครั้งเดียวเท่ากับหนึ่งชิ้นส่วนที่เสร็จสมบูรณ์ โดยทุกคุณสมบัติจะเกิดขึ้นตามลำดับที่แม่นยำ
เหตุใดฮาร์ดแวร์ทางทะเลจึงต้องการความแม่นยำระดับนี้
ส่วนประกอบทางทะเลไม่ได้ถูกตกแต่ง สิ่งเหล่านี้ถือเป็นเรื่องสำคัญด้านความปลอดภัย- ฐานเสาตอม่อราวบันไดซึ่งแตกต่างกันครึ่งมิลลิเมตรระหว่างแต่ละยูนิตทำให้เกิดความเข้มข้นของความเค้นที่การกัดกร่อนของน้ำเค็มจะพบและใช้ประโยชน์ ขายึดที่มีระยะห่างของรูไม่เท่ากันจะไม่สอดคล้องกับข้อต่อยึดตัวเรือทะลุ-
การปั๊มแม่พิมพ์แบบโปรเกรสซีฟให้ความสม่ำเสมอของมิติในทุกชิ้นส่วน เนื่องจากกระบวนการจะขจัด-ความผันแปรที่ขึ้นอยู่กับผู้ปฏิบัติงานออกไปโดยสิ้นเชิง นอกจากนี้ยังลดการขนถ่ายวัสดุ ซึ่งช่วยลดการปนเปื้อนบนพื้นผิวโลหะผสมโดยที่ชั้นออกไซด์แบบพาสซีฟเป็นด่านแรกในการป้องกันการกัดกร่อน และเนื่องจากการดำเนินการหลายอย่างเกิดขึ้นภายในชุดแม่พิมพ์เดียว ขั้นตอนการตัดเฉือนขั้นที่สองจึงลดลงหรือขจัดออกไป ทำให้สามารถคาดการณ์ต้นทุนชิ้นส่วนได้ในวงกว้าง
บทความนี้ครอบคลุมถึงความครอบคลุมทุกส่วนของวิศวกรรมการปั๊มแม่พิมพ์แบบก้าวหน้าและวิศวกรรมฮาร์ดแวร์ทางทะเล ตั้งแต่การเลือกวัสดุและการออกแบบแม่พิมพ์ ไปจนถึงเศรษฐศาสตร์การผลิต และ-การตกแต่งขั้นสุดท้ายในการปั๊มขึ้นรูป เป้าหมาย: จัดให้นักออกแบบฮาร์ดแวร์ทางทะเลและทีมจัดซื้อมีความลึกทางเทคนิคที่จำเป็นเพื่อใช้ประโยชน์จากกระบวนการนี้อย่างมีประสิทธิภาพ การสนทนานั้นเริ่มต้นด้วยคำถามสำคัญ ทำไมจึงเลือกวิธีการปั๊มแม่พิมพ์แบบโปรเกรสซีฟแทนการใช้เครื่องจักร CNC การหล่อ หรือการตีครั้งเดียว-สำหรับชิ้นส่วนที่กำหนดไว้สำหรับการบริการน้ำเค็ม
เหตุใดการปั๊มแม่พิมพ์แบบก้าวหน้าจึงมีประสิทธิภาพเหนือกว่าทางเลือกอื่นสำหรับชิ้นส่วนทางทะเล
ผู้ผลิตฮาร์ดแวร์ทางทะเลมีตัวเลือกต่างๆ การตัดเฉือน CNC สามารถตัดรูปทรงที่ซับซ้อนจากเหล็กแท่งได้ การหล่อการลงทุนรองรับรูปทรงออร์แกนิกได้ดี การตอกครั้งเดียว-ใช้ได้กับช่องว่างเรียบๆ แล้วเหตุใดผู้ผลิตเรือและอุปกรณ์เสริมทางทะเล OEM จึงพึ่งพาบริการปั๊มโลหะแบบก้าวหน้าสำหรับฮาร์ดแวร์การผลิตของตนมากขึ้น คำตอบมาจากเสาหลักสามประการที่สำคัญในทะเลมากกว่าในสภาพแวดล้อมการทำงานอื่นๆ ได้แก่ ความสามารถในการทำซ้ำ ความคุ้มทุนที่ปริมาณ และการสร้างโลหะผสมที่ทนทานต่อการกัดกร่อน-
ความสามารถในการทำซ้ำและความปลอดภัยในการใช้งานทางทะเล
ลองพิจารณาคลีตสแตนเลสที่ติดตั้งไว้บนส่วนหน้า โดยจะรับน้ำหนักแบบไดนามิกจากจุดเชื่อมต่อในสภาพแวดล้อมน้ำเค็มที่มีฤทธิ์กัดกร่อน วันแล้ววันเล่า ฤดูกาลแล้วฤดูกาลเล่า หากความแปรผันของมิติคืบคลานระหว่างยูนิต คลีตบางตัวจะมีความเข้มข้นของความเค้นที่จุดที่แตกต่างกันเล็กน้อย และการกัดกร่อนของรอยแยกจะใช้ประโยชน์จากความไม่สอดคล้องกันเหล่านั้น
การปั๊มแม่พิมพ์แบบก้าวหน้าเทียบกับการตัดเฉือน CNC มีเหตุผลดังนี้: CNC อาศัยการชดเชยการสึกหรอของเครื่องมือและการตั้งโปรแกรมของผู้ปฏิบัติงาน โดยแนะนำชิ้นส่วนที่ละเอียดอ่อน-ถึง-การดริฟท์ของชิ้นส่วนในระยะยาว ในทางตรงกันข้าม เครื่องมือแม่พิมพ์แบบก้าวหน้าจะสร้างชิ้นส่วนแต่ละชิ้นผ่านการเคลื่อนไหวทางกลที่เหมือนกันซึ่งควบคุมโดยสถานีเหล็กชุบแข็ง ไม่มีรูปแบบที่ขึ้นอยู่กับโอเปอเรเตอร์- คลีต บานพับ และข้อต่อดาดฟ้าทุกอันจะมีขนาดเท่ากันกับอันแรก ไม่ว่าคุณจะดึงชิ้นส่วนหมายเลข 100 หรือหมายเลข 100,000 เพื่อความปลอดภัย-ส่วนประกอบสำคัญทางทะเลที่รับน้ำหนักแบบไดนามิก คุณภาพและความแม่นยำที่สม่ำเสมอนั้นไม่ใช่เรื่องหรูหรา มันเป็นข้อกำหนดเชิงโครงสร้าง
ประสิทธิภาพต้นทุนที่ปริมาณ OEM ทางทะเล
การทำแม่พิมพ์แบบก้าวหน้าต้องใช้การลงทุนล่วงหน้าจำนวนมาก คุณกำลังจ่ายเงินสำหรับวิศวกรรมแม่พิมพ์หลาย-สถานีเหล็กกล้าเครื่องมือชุบแข็ง และการเจียรอย่างแม่นยำก่อนจัดส่งชิ้นส่วนการผลิตชิ้นเดียว แล้วผลตอบแทนล่ะอยู่ที่ไหน?
มันอยู่ในการตัดจำหน่าย เมื่อสร้างแม่พิมพ์แล้ว การกดแต่ละครั้งจะสร้างชิ้นส่วนที่เสร็จสิ้นภายในไม่กี่วินาทีโดยใช้แรงงานน้อยที่สุด สำหรับผู้สร้างเรือที่ใช้ขายึด สลัก หรือแผ่นยึดในปริมาณมาก ชิ้นส่วนที่เหมือนกันหลายพันหรือหลายล้านชิ้นช่วยกระจายต้นทุนเครื่องมือได้เพียงเล็กน้อย ราคาต่อ-ลดลงอย่างมากเมื่อเทียบกับการตัดเฉือน CNC ซึ่งจะเรียกเก็บเวลาของเครื่องจักรต่อหน่วยโดยไม่คำนึงถึงปริมาณ การตีแสตมป์ครั้งเดียว-ดูถูกกว่าเมื่อจ่ายล่วงหน้า แต่ต้องใช้แม่พิมพ์หลายตัวและ-การจัดการระหว่างกันสำหรับสิ่งอื่นๆ ที่นอกเหนือจากช่องว่างเรียบๆ เพิ่มแรงงานที่ซ่อนอยู่และความเสี่ยงด้านคุณภาพ บริการปั๊มแม่พิมพ์แบบก้าวหน้าจะรวมทุกอย่างไว้ในรอบการปั๊มต่อเนื่องเพียงครั้งเดียว และการควบรวมดังกล่าวเป็นจุดที่ OEM ทางทะเลจะหากำไรได้
การขึ้นรูปที่สม่ำเสมอด้วยโลหะผสมต้านทานการกัดกร่อน-
นี่คือจุดที่การเปรียบเทียบกลายเป็นเรื่องทางเทคนิค -โลหะผสมเกรดมารีนจะไม่ประพฤติตัวเหมือนเหล็กเหนียวภายใต้แรงกดดันจากเครื่องมือ. 316 งานสแตนเลส-จะแข็งตัวอย่างรุนแรง ซึ่งหมายความว่ามันจะแข็งขึ้นเมื่อคุณขึ้นรูป ทองเหลืองกองทัพเรือมีลักษณะการสปริงกลับที่แตกต่างกันซึ่งแตกต่างกันไปตามทิศทางของเกรน วัสดุเหล่านี้จะดันกลับอย่างไม่อาจคาดเดาได้ในการทำงานของสถานีเดียว-
แม่พิมพ์แบบโปรเกรสซีฟแก้ปัญหานี้โดยการปรับแต่ละสถานีเพื่อชดเชยพฤติกรรมของวัสดุที่จุดเฉพาะนั้นในลำดับการขึ้นรูป สถานีดัดสามารถออกแบบด้วยการชดเชยการโค้งงอมากกว่า-ที่ 3 ถึง 5 องศา เพื่อต่อต้านการสปริงกลับของสแตนเลส และเนื่องจากแถบเคลื่อนผ่านสถานีในลำดับคงที่ การชดเชยนั้นจึงถูกนำมาใช้เหมือนกันกับทุกส่วน ผลลัพธ์ที่ได้คือความแม่นยำของมิติภายในพิกัดความเผื่อที่จำกัดตลอดขั้นตอนการผลิต แม้ว่าโลหะผสมจะท้าทายวิธีการขึ้นรูปที่มีการควบคุมน้อยกว่าก็ตาม
ข้อดีสามประการนี้ประกอบกันเมื่อคุณผลิตฮาร์ดแวร์สำหรับน้ำเค็มโดยเฉพาะ แต่ความสามารถในการทำซ้ำและความคุ้มทุนนั้นมีความหมายเพียงเล็กน้อยหากโลหะผสมที่ไม่ถูกต้องเข้าไปในแม่พิมพ์ตั้งแต่แรก การตัดสินใจที่สำคัญครั้งต่อไปสำหรับวิศวกรฮาร์ดแวร์ทางทะเลคือการเลือกใช้วัสดุ และโลหะผสมแต่ละตระกูลก็นำความท้าทายด้านความสามารถในการประทับตราของตัวเองมาสู่แม่พิมพ์แบบโปรเกรสซีฟ
วัสดุเกรดทางทะเล-และความสามารถในการประทับตราแม่พิมพ์แบบก้าวหน้า
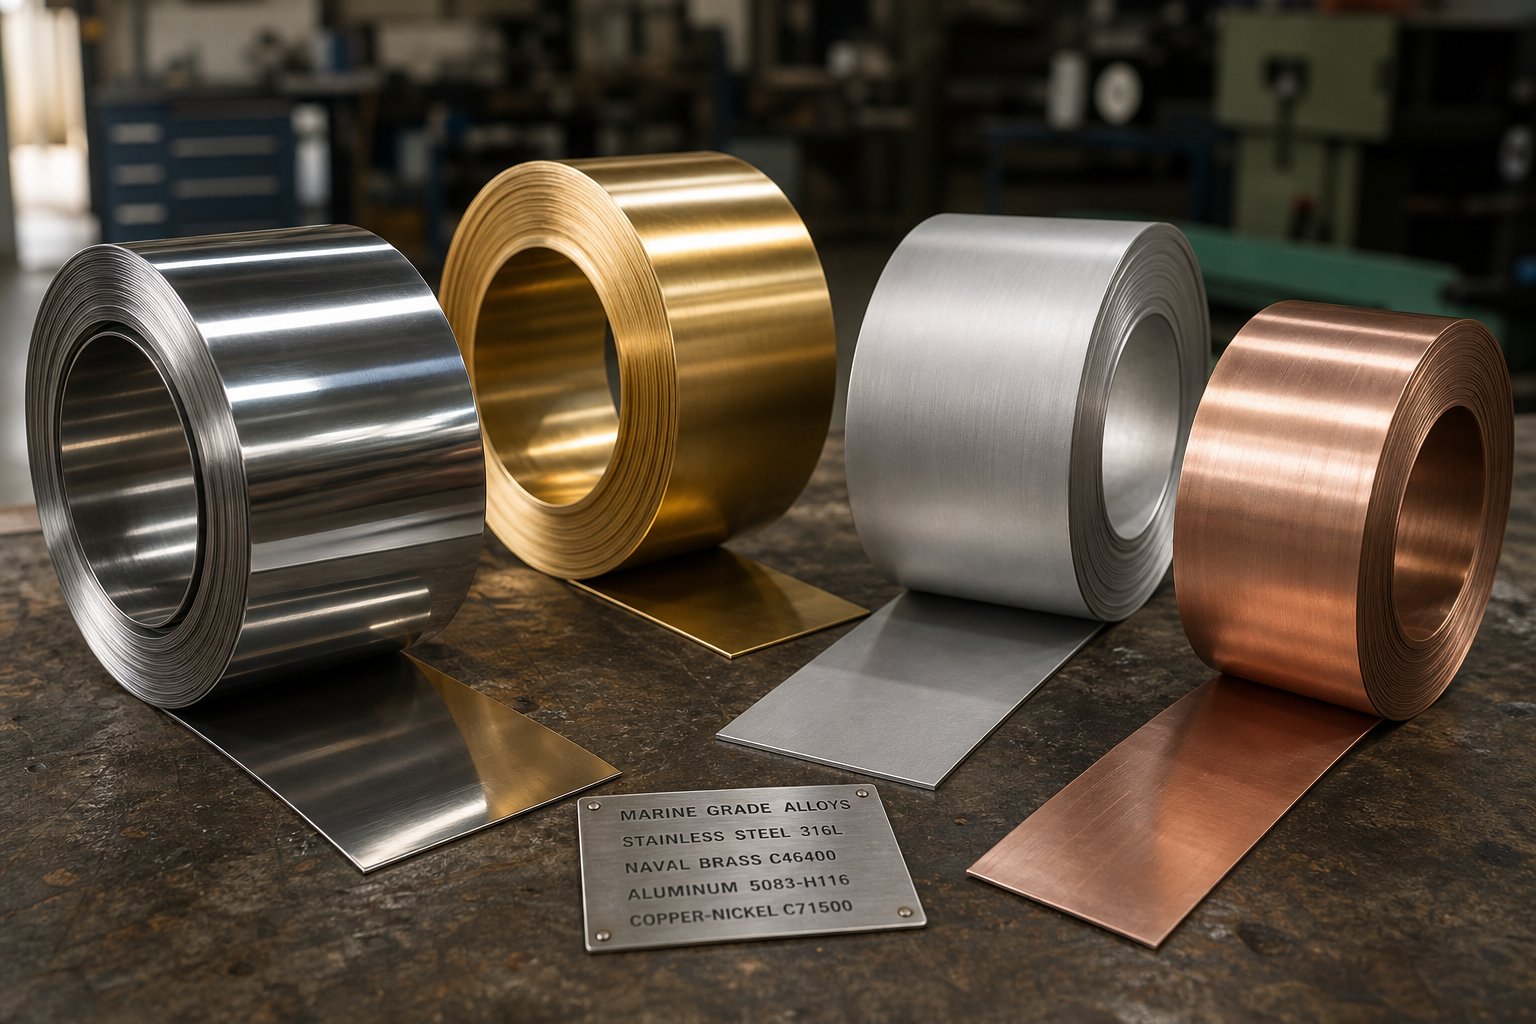
โปรแกรมฮาร์ดแวร์ทางทะเลทุกโปรแกรมเริ่มต้นด้วยคำถามเดียวกัน: โลหะผสมชนิดใดที่สามารถอยู่รอดจากการสัมผัสน้ำเค็มเป็นเวลาหลายทศวรรษในขณะที่ยังคงขึ้นรูปได้ที่ความเร็วการผลิต คำตอบนั้นขึ้นอยู่กับการใช้งาน แต่ผลกระทบจากการประทับตราของตัวเลือกนั้นคือจุดที่ทีมออกแบบส่วนใหญ่สะดุด โลหะผสมเกรดมารีน-มีพฤติกรรมแตกต่างอย่างมากจากเหล็กเหนียวภายใต้การทำงานของแม่พิมพ์แบบโปรเกรสซีฟ งาน-อัตราการแข็งตัวพุ่งสูงขึ้น ความต้องการน้ำหนักเพิ่มขึ้น และการสปริงกลับจะทำให้มุมโค้งงอหากแม่พิมพ์ไม่ได้ออกแบบมาสำหรับวัสดุเฉพาะที่วิ่งผ่าน
ต่อไปนี้เป็นวิธีการทำงานของกลุ่มโลหะผสมหลักที่ใช้ในฮาร์ดแวร์ทางทะเลเมื่อป้อนผ่านแม่พิมพ์โปรเกรสซีฟแบบหลาย-สถานี
สแตนเลส 316 และ 316L เพื่อความต้านทานคลอไรด์สูงสุด
เมื่อวิศวกรระบุการปั๊มสแตนเลสเกรดสำหรับใช้งานในทะเล มักจะหมายถึง 316 หรือรุ่นคาร์บอนต่ำ- 316L โมลิบดีนัมที่เติมเข้าไปในเกรดเหล่านี้ให้ความต้านทานที่เหนือกว่าต่อการกัดกร่อนของรูพรุนและรอยแยกที่เกิดจากคลอไรด์- ทำให้เป็นมาตรฐานสำหรับฮาร์ดแวร์ใดๆ ที่ต้องสัมผัสกับน้ำเค็มโดยตรง แต่ความต้านทานการกัดกร่อนนั้นมาพร้อมกับความท้าทายในการขึ้นรูปอย่างแท้จริง
สเตนเลสออสเทนนิติก เช่น 316 มีการทำงานที่ดุดัน-แข็งตัวระหว่างการเสียรูป เมื่อโลหะเคลื่อนผ่านสถานีแม่พิมพ์แบบโปรเกรสซีฟ การขึ้นรูปแต่ละครั้งจะเพิ่มความแข็งของวัสดุ ซึ่งหมายความว่าสถานีต่อๆ ไปจะต้องรับน้ำหนักที่สูงกว่าแบบทวีคูณเพื่อให้เกิดการเสียรูปแบบเดียวกัน ขายึดขนาด 2 มม. ที่ทำงานบนแท่นพิมพ์ขนาด 100 ตันที่ทำจากเหล็กเหนียว สามารถต้องใช้น้ำหนัก 200 ตันสำหรับรูปทรงเดียวกันในสเตนเลสได้อย่างง่ายดาย การเพิ่มน้ำหนักจะกำหนดการเลือกแท่นพิมพ์ ระยะห่างของสถานี และสถาปัตยกรรมแม่พิมพ์โดยรวม
Springback ก็มีความต้องการไม่แพ้กัน ความแข็งแรงที่ให้ผลผลิตสูงของเหล็กกล้าไร้สนิมหมายความว่าโลหะจะพยายามกลับสู่สถานะแบนหลังจากการโค้งงอแต่ละครั้ง วิศวกรด้านเครื่องมือมักจะเจาะด้วยเครื่องจักร-และ-ทำมุม 93 องศาเมื่อมีพิกัดความเผื่อ 90 องศาที่เข้มงวด ส่งผลให้วัสดุต้องผ่อนคลายตามข้อกำหนด ในแถบโปรเกรสซีฟ การชดเชยนี้จะต้องแม่นยำในทุกสถานีดัดงอ เนื่องจากข้อผิดพลาดสะสมใดๆ จะประกอบกับความก้าวหน้าที่เหลืออยู่
ระยะห่างของสถานีก็มีความสำคัญเช่นกัน เนื่องจาก 316 ทำงาน-แข็งตัวเร็วมาก การวางสถานีขึ้นรูปใกล้กันเกินไปในแถบอาจทำให้เกิดการแตกหักก่อนเวลาอันควร นักออกแบบแม่พิมพ์มักจะเพิ่มสถานีว่างระหว่างการขึ้นรูปหนัก ทำให้มีห้องหายใจที่มีโครงสร้างของแถบ และรักษาส่วนรองรับให้อยู่ในสภาพสมบูรณ์ตลอดกระบวนการเต็มรูปแบบ
Galling นำเสนอข้อกังวลอีกประการหนึ่งโดยเฉพาะเกี่ยวกับการปั๊มแบบก้าวหน้าของเหล็กกล้าไร้สนิม ชั้นโครเมียมออกไซด์ของวัสดุสามารถหลุดออกได้ภายใต้แรงเสียดทานสูงที่รัศมีแม่พิมพ์ ทำให้เกิดการเชื่อมเย็น-ระหว่างชิ้นงานและเหล็กกล้าเครื่องมือ การบรรเทาผลกระทบนี้ต้องใช้เครื่องมือเคลือบ PVD- (เช่น TiCN หรือ AlTiN) และน้ำมันหล่อลื่นแรงดันสูง-ที่จัดทำขึ้นสำหรับเกรดออสเทนนิติก หากไม่มีมาตรการเหล่านี้ ระยะเวลาการบำรุงรักษาแม่พิมพ์จะลดลงอย่างมาก
ทองเหลืองกองทัพเรือและโลหะผสมทองแดงสำหรับอุปกรณ์ทางทะเลแบบดั้งเดิม
ไม่ใช่ว่าข้อต่อทางทะเลทุกแบบจะต้องใช้สเตนเลส อุปกรณ์เรือแบบดั้งเดิม อุปกรณ์ตกแต่ง ข้อต่อหมุน และส่วนประกอบเพลาใบพัดใช้โลหะผสมที่ทำจากทองแดง-มานานกว่าศตวรรษ ในบรรดาสิ่งเหล่านี้C46400 ทองเหลืองกองทัพเรือโดดเด่นด้วยคุณสมบัติต้านทานการกัดกร่อนของน้ำเค็ม ความแข็งแรงปานกลาง และขึ้นรูปได้ดีเยี่ยม
จากจุดยืนในการเปรียบเทียบการปั๊มแบบก้าวหน้าของเหล็ก ทองเหลืองของกองทัพเรือให้โทษมากกว่าในแม่พิมพ์มาก มันทำงาน-แข็งตัวในอัตราช้ากว่าสเตนเลสออสเตนิติก ใช้น้ำหนักกดน้อยกว่ามาก และไหลไปสู่รูปแบบที่ซับซ้อนโดยไม่มีความเสี่ยงต่อการแตกหักเหมือนเดิม ความต้านทานการครูดตามธรรมชาติของมันยังทำให้การสึกหรอของเครื่องมือรุนแรงน้อยลง ส่งผลให้ระยะเวลาการบำรุงรักษาแม่พิมพ์ยาวนานขึ้น สำหรับโปรแกรมฮาร์ดแวร์ทางทะเลที่ผลิตอุปกรณ์ตกแต่ง ตัวยึด หรือส่วนประกอบวาล์ว C46400 ให้ความสมดุลที่น่าดึงดูดระหว่างความสามารถในการขึ้นรูปและประสิทธิภาพการกัดกร่อน
อย่างไรก็ตาม โลหะผสมทองแดงมีความซับซ้อนมากขึ้น เกรดฟอสเฟอร์บรอนซ์และอะลูมิเนียมบรอนซ์มีความแข็งและมีความเหนียวน้อยกว่าทองเหลืองที่ใช้ในเรือ ซึ่งทำให้-รัศมีโค้งงอแน่นเป็นปัญหา สถานีแม่พิมพ์แบบก้าวหน้าที่สร้างชิ้นส่วนทองสัมฤทธิ์ต้องมีรัศมีการโค้งงอกว้าง โดยทั่วไปมีความหนาของวัสดุ 1.5 ถึง 2 เท่า เพื่อหลีกเลี่ยงการแตกร้าวของขอบ การดำเนินการขึ้นรูปลึกด้วยทองแดงยังต้องอาศัยการปรับแรงดันของตัวจับยึดว่าง-อย่างระมัดระวัง เพื่อป้องกันไม่ให้เกิดรอยยับบนหน้าแปลน
มารีน-อลูมิเนียมเกรดและทองแดง-โลหะผสมนิกเกิล
การผลักดันให้มีเรือที่เบากว่าและประสิทธิภาพการใช้เชื้อเพลิงได้ผลักดันให้เกิดการยอมรับมากขึ้นอะลูมิเนียมเกรดมารีนซีรีส์ 5000-ในการใช้งานฮาร์ดแวร์ โลหะผสมเช่น 5052 และ 5083 มีแมกนีเซียมและโครเมียมสำหรับความต้านทานการกัดกร่อน และทำงานได้ดีกับฉากยึดที่มีการประทับตรา แผ่นยึด และอุปกรณ์ดาดฟ้าน้ำหนักเบา
แม่พิมพ์แบบโปรเกรสซีฟต้องรองรับขีดจำกัดการยืดตัวที่ต่ำกว่าของอะลูมิเนียมเมื่อเปรียบเทียบกับเหล็กกล้าไร้สนิม คุณจะสังเกตเห็นว่าโลหะผสมซีรีส์ 5000- แตกหักเร็วขึ้นภายใต้การวาดหรือการยืดที่รุนแรง ดังนั้นการออกแบบแม่พิมพ์จึงนิยมใช้ความลึกในการดึงที่ตื้นกว่าและรัศมีการโค้งงอที่กว้างขึ้น ข้อดี: อะลูมิเนียมต้องการน้ำหนักการกดที่น้อยกว่ามาก ช่วยให้อัตราการชักเร็วขึ้นและปริมาณงานที่สูงขึ้น ระยะห่างของสถานีอาจเข้มงวดมากขึ้นเนื่องจากการแข็งตัวของงาน-มีความรุนแรงน้อยกว่า ข้อเสียคือพื้นผิวที่อ่อนกว่าของอะลูมิเนียมจะเกิดรอยขีดข่วนได้ง่ายขึ้นในระหว่างการเลื่อนแถบ ซึ่งต้องอาศัยการขัดแม่พิมพ์อย่างระมัดระวังและเลือกใช้สารหล่อลื่น
ทองแดง-โลหะผสมนิกเกิล โดยเฉพาะอย่างยิ่ง 90/10 (C70600) และ 70/30 (C71500) ให้บริการเฉพาะทางในส่วนประกอบท่อน้ำทะเล ผ่าน-ข้อต่อตัวเรือ และฮาร์ดแวร์ตัวแลกเปลี่ยนความร้อน โลหะผสมเหล่านี้มีความต้านทานที่โดดเด่นต่อการเกิดคราบจุลินทรีย์และการกัดเซาะ-ในน้ำทะเลที่ไหล ความสามารถในการขึ้นรูปอยู่ระหว่างทองเหลืองเรือกับสแตนเลส โดยมีการชุบแข็งปานกลาง{11}}และต้องมีน้ำหนักที่สมเหตุสมผล การทำแม่พิมพ์แบบโปรเกรสซีฟด้วยทองแดง-นิกเกิลจะทำงานได้ดีที่สุดกับรูปแบบที่ตื้นและการขัดผิวให้เรียบ- ในปริมาณมาก แทนที่จะใช้การวาดแบบลึก
| ครอบครัวอัลลอยด์ | การใช้งานทางทะเลทั่วไป | คะแนนความสามารถในการขึ้นรูป | ระดับความต้านทานการกัดกร่อน | ข้อควรพิจารณาเกี่ยวกับแม่พิมพ์แบบก้าวหน้า |
|---|---|---|---|---|
| สแตนเลส 316/316L | คลีต บานพับ ฐานราวบันได ขายึด อุปกรณ์ยึดดาดฟ้า | ปานกลาง | ดีเยี่ยม (คลอไรด์/รูพรุน) | ระวางน้ำหนักสูง การสปริงกลับที่ดุดัน ต้องใช้เครื่องมือเคลือบ PVD- และสารหล่อลื่น EP ระยะห่างของสถานีที่กว้างขึ้น |
| C46400 นาวิกทองเหลือง | อุปกรณ์ตกแต่ง ข้อต่อหมุน ตัวยึด ก้านวาล์ว อุปกรณ์ใบพัด | ยอดเยี่ยม | ดี (น้ำเค็ม) | น้ำหนักลดลง ทำงานช้าลง-แข็งตัว ต้านทานการครูดตามธรรมชาติ ยืดอายุแม่พิมพ์ |
| สารเรืองแสง/อลูมิเนียมบรอนซ์ | ตลับลูกปืน บูช ตัวยึด-สำหรับงานทางทะเลสำหรับงานหนัก | ยุติธรรม | ดีถึงดีเยี่ยม | ต้องมีรัศมีการโค้งงอกว้าง (1.5-2T) ความสามารถในการดึงลึกที่จำกัด การปรับแต่งตัวยึดช่องว่างอย่างระมัดระวัง |
| อะลูมิเนียมซีรีส์ 5000 (5052, 5083) | ขายึดน้ำหนักเบา แผ่นยึด ฮาร์ดแวร์ดาดฟ้า ส่วนประกอบอุปกรณ์ตกแต่ง | ดี | ดี (บรรยากาศ/โซนสาด) | น้ำหนักที่ลดลง อัตราระยะชักที่เร็วขึ้น การจำกัดการยืดตัวที่จำกัด ความลึกในการวาด พื้นผิวที่มีแนวโน้มเป็นรอยขีดข่วน- |
| ทองแดง-นิกเกิล 90/10, 70/30 | ข้อต่อทะลุ-ตัวเรือ หน้าแปลนท่อ ส่วนประกอบระบบน้ำทะเล | ปานกลางถึงดี | ดีเยี่ยม (น้ำทะเลไหล คราบจุลินทรีย์) | น้ำหนักปานกลาง เหมาะสำหรับการกลึง-งานหนัก ความเหมาะสมในการดึงลึกมีจำกัด |
ความเข้ากันได้ทางไฟฟ้าในฮาร์ดแวร์ทางทะเลแบบประกอบ
การเลือกโลหะผสมที่เหมาะสมสำหรับความสามารถในการประทับตรามีชัยเพียงครึ่งเดียวเท่านั้น เมื่อชิ้นส่วนที่มีการประทับตราจากตระกูลโลหะผสมต่างๆ สัมผัสกันในข้อต่อทางทะเลที่ประกอบเข้าด้วยกัน การกัดกร่อนของกัลวานิกจะกลายเป็นภัยคุกคามที่แท้จริง อลูมิเนียมมีฤทธิ์สูงในระดับกัลวานิก และจะสึกกร่อนอย่างรวดเร็วเมื่อสัมผัสโดยตรงกับโลหะผสมที่มีทองแดง-หรือเหล็กกล้าไร้สนิมในอิเล็กโทรไลต์น้ำเค็ม สแตนเลสและทองแดงอยู่ใกล้กันมากในระบบไฟฟ้า แต่ยังต้องมีการแยกส่วนในการใช้งานที่สำคัญ
สำหรับวิศวกรฮาร์ดแวร์ทางทะเลที่ระบุส่วนประกอบที่มีการประทับตราแบบโปรเกรสซีฟ หมายถึงการพิจารณาบริบทการประกอบแบบเต็มในระหว่างการเลือกวัสดุ หากฉากยึดอะลูมิเนียมประทับตราติดกับสเตนเลสสตีลผ่าน-ข้อต่อตัวถัง จะต้องออกแบบแผงกั้นฉนวนหรือแอโนดแบบบูชายัญในการติดตั้ง ผู้ออกแบบแม่พิมพ์ไม่ได้ควบคุมสิ่งนี้ แต่ผู้ออกแบบฮาร์ดแวร์ต้องคำนึงถึงเรื่องนี้ก่อนที่จะล็อคโลหะผสมเพื่อทำการปั๊ม
การเลือกใช้วัสดุจะกำหนดรูปทรงทุกอย่างในขั้นตอนท้ายน้ำด้วยโปรแกรมแม่พิมพ์แบบโปรเกรสซีฟ ตั้งแต่น้ำหนักของแท่นพิมพ์ การเคลือบบนเครื่องมือ ไปจนถึงรูปทรงของทุกสถานี และรูปทรงของสถานีเหล่านั้นจะกำหนดว่าฮาร์ดแวร์ทางทะเลประเภทใดที่สามารถผลิตได้ในแม่พิมพ์แบบโปรเกรสซีฟ และประเภทใดที่ต้องการวิธีการอื่น
ส่วนประกอบฮาร์ดแวร์ทางทะเลผลิตโดยการปั๊มแม่พิมพ์แบบก้าวหน้า
ชิ้นส่วนทางทะเลใดบ้างที่หลุดออกมาจากแม่พิมพ์แบบก้าวหน้าจริงๆ คำตอบครอบคลุมถึงเรือมากกว่าที่คนส่วนใหญ่จะตระหนัก ตั้งแต่ฮาร์ดแวร์โครงสร้างที่ยึดระบบราวบันไดไว้ด้วยกัน ไปจนถึงคลิปยึดเล็กๆ ที่ยึดลวดทอไว้ด้านหลังแผงห้องโดยสาร การปั๊มขึ้นรูปแบบโปรเกรสซีฟจะสัมผัสได้เกือบทุกระบบบนเรือ ความแตกต่างที่สำคัญคือความซับซ้อนของปริมาตรและเรขาคณิต หากชิ้นส่วนปั๊มโลหะทางทะเลต้องการคุณสมบัติหลายอย่างที่สร้างขึ้นตามลำดับและจัดส่งในปริมาณที่สูงกว่าสองสามพันต่อปี ก็เป็นตัวเลือกสำหรับเครื่องมือแบบก้าวหน้า
ต่อไปนี้คือวิธีที่แยกประเภทฮาร์ดแวร์ทางทะเลหลักๆ ตามข้อกำหนดด้านความซับซ้อนและแม่พิมพ์
อุปกรณ์โครงสร้างทางทะเลและโหลด-อุปกรณ์แบริ่ง
ลองนึกถึงฮาร์ดแวร์ที่ช่วยให้ผู้คนปลอดภัยบนดาดฟ้า: รองเท้าสตั๊ดที่ดูดซับแรงกระแทกจากการเชื่อมต่อ อุปกรณ์หนุนที่นำทางแนวจอดเรือโดยไม่เสียดสี แฟร์ลีดที่เปลี่ยนเส้นทางการวิ่ง ฐานเสาตอม่อราวบันไดที่ยึดผ่านดาดฟ้า และขายึดจำนวนนับไม่ถ้วนที่ผูกเข้าด้วยกัน ชิ้นส่วนเหล่านี้มีลักษณะร่วมกัน พวกเขารับโหลดแบบไดนามิกในสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน ดังนั้นจึงต้องการทั้งความแข็งแรงเชิงกลและความแม่นยำของมิติในทุกหน่วยที่ผลิต
จากมุมมองของการประทับตรา อุปกรณ์โครงสร้างทางทะเลผสมผสานการเว้นและการขึ้นรูปลึกเข้ากับเกจวัสดุที่หนักกว่า ซึ่งโดยทั่วไปคือเหล็กกล้าไร้สนิมขนาด 2 มม. ถึง 4 มม. ตัวอย่างเช่น คลีตฮอร์นต้องมีการขึ้นรูปอย่างต่อเนื่องในหลายสถานีเพื่อพัฒนาโปรไฟล์ 3 มิติจากแถบแบน โดยไม่ทำให้วัสดุบางลงต่ำกว่าขีดจำกัดการรับน้ำหนักที่ปลอดภัย- ฐานเสาตอม่อต้องการรูสำหรับติดตั้งแบบไม่มีช่องว่างซึ่งมีพิกัดความคลาดเคลื่อนของตำแหน่งที่แคบ เนื่องจากต้องสอดคล้องกับรูปแบบดาดฟ้าที่เจาะไว้ล่วงหน้า-สำหรับเรือรุ่นต่างๆ
ความท้าทายในหมวดนี้คือน้ำหนักของสื่อ การปิดโปรไฟล์สเตนเลส 316 ขนาด 3 มม. ต้องใช้แรงต่อการตัดเป็นเส้นตรงมากกว่างานโลหะแผ่นทั่วไปอย่างมาก และเพิ่มสถานีขึ้นรูปลึกให้กับคอมพาวด์แม่พิมพ์แบบเดียวกับที่ต้องการโหลด สถานีปรับสมดุลของนักออกแบบแม่พิมพ์ออกแรงอย่างระมัดระวังเพื่อหลีกเลี่ยงการบรรทุกน้ำหนักมากเกินไปที่ตำแหน่งจังหวะเดียว
ฮาร์ดแวร์ปิดและประกบ
เปิดฟัก ประตูล็อคเกอร์ หรือห้องเครื่องยนต์บนเรือที่ใช้งานจริง แล้วคุณจะพบกับบานพับ สลัก กลอน และตัวจับ ซึ่งทั้งหมดนี้หมุนเวียนหลายพันครั้งตลอดอายุการใช้งานของเรือ ในขณะเดียวกันก็ต้านทานการกัดกร่อนของสเปรย์เกลือได้ การประทับตราอุปกรณ์ฮาร์ดแวร์ทางทะเลสำหรับหมวดหมู่นี้คือจุดที่เทคโนโลยีแม่พิมพ์แบบก้าวหน้าแสดงให้เห็นถึงประสิทธิภาพที่หรูหราที่สุด
ลองนึกภาพใบบานพับสแตนเลส จำเป็นต้องมีพื้นผิวการติดตั้งแบบเรียบที่มีรูสกรูเทเปอร์ กระบอกข้อนิ้วหมุนไปตามขอบด้านหนึ่ง และอาจต้องใช้ตัวกั้นที่กดลงในใบเพื่อยึด-การเสียดสีแบบเปิด ในวิธีการผลิตแบบเดิมๆ คุณจะต้องทำให้แผ่นเรียบว่างเปล่า เจาะรู จากนั้นจึงหมุนข้อนิ้วในการขึ้นรูปที่แยกต่างหาก การตั้งค่าสามแบบ สามขั้นตอนการจัดการ สามโอกาสในการดริฟท์มิติ
แม่พิมพ์แบบโปรเกรสซีฟจะรวมการดำเนินการทั้งหมดเหล่านี้เข้ากับความก้าวหน้าของแถบ สถานีช่วงแรกจะว่างและเจาะรูยึด สถานีก้าวหน้าระดับกลาง-จะค่อยๆ โค้งงอกระบอกข้อนิ้ว โดยกลิ้งทีละสองหรือสามขั้นตอนเพื่อหลีกเลี่ยงไม่ให้เส้นใยด้านนอกของสเตนเลสแตก สถานีสุดท้ายหยอดเหรียญคุณสมบัติการกักขังและตัดใบบานพับที่เสร็จแล้วออกจากแถบพาหะ ผลลัพธ์ที่ได้คือส่วนประกอบบานพับที่สมบูรณ์ในรอบการกดครั้งเดียว โดยมีรูปทรงของข้อนิ้วที่เหมือนกันในทุกชิ้น
กรอบช่องหน้าต่างและกรอบพอร์ตไลท์แสดงถึงข้อต่ออีกประเภทหนึ่ง-ที่อยู่ติดกัน สิ่งเหล่านี้จำเป็นต้องมีการตัดเป็นรูปวงแหวนตามด้วยการวาดแบบตื้นหรือจับเจ่าเพื่อสร้างริมฝีปากที่ติดกับวัสดุปะเก็น แม่พิมพ์แบบโปรเกรสซีฟจะจัดการกับรูปทรงนี้ได้อย่างมีประสิทธิภาพเมื่อเส้นผ่านศูนย์กลางของเฟรมอยู่ภายในขนาดแท่นอัด
อุปกรณ์ยึดดาดฟ้าและส่วนประกอบยึด
หมวดหมู่นี้แสดงถึงปริมาณสูงสุดของขายึดและส่วนประกอบที่มีการประทับตราแบบโปรเกรสซีฟในอุตสาหกรรมการเดินเรือ อุปกรณ์ยึดและตัวยึดดาดฟ้าเรือถูกนำมาใช้ทุกที่บนเรือ ตั้งแต่ระบบโครงสร้างตัวเรือไปจนถึงตู้ภายในไปจนถึงการติดตั้งแผงไฟฟ้า เกลียวทั่วไปของพวกมันเป็นรูปทรงที่ค่อนข้างเรียบง่ายที่ผลิตขึ้นในปริมาณที่สูงมาก ทำให้พวกมันเป็นตัวเลือกที่เหมาะสมที่สุดสำหรับการทำแม่พิมพ์แบบโปรเกรสซีฟที่มีความเร็วสูง-
ชุดอุปกรณ์ติดตั้งบนดาดฟ้าเรือเดินทะเลทั่วไปและตระกูลอุปกรณ์ยึดได้แก่:
- ปาดตา- การเว้น การเจาะ และการวาดเพื่อสร้างห่วงแนบ มักสร้างไว้สำหรับรับน้ำหนัก-พื้นผิวแบริ่ง
- แผ่นรองหลัง- การอุดและเจาะด้วยรูปแบบรูหลายรู การขึ้นรูปน้อยที่สุด ต้องการความแม่นยำของมิติสูง
- ผ่าน-หน้าแปลนตัวถังการเว้นวงแหวน - การวาดเพื่อสร้างความลึกของคอ การเจาะสำหรับวงกลมสลักเกลียว
- คลิปรัดและคลิปสปริง- การพับ ดัด และพับขอบเพื่อสร้างแรงตึงสปริงในรูปแบบที่เสร็จสมบูรณ์
- ขายึดสายเคเบิลและท่อ- การฟอก การเจาะ การดัดแบบทบต้นเพื่อสร้างช่อง U- หรือโปรไฟล์อาน
- แผ่นยึดไฟฟ้า- การเว้นช่องว่าง การเจาะทะลุ การนูนเล็กน้อยเพื่อทำให้ซี่โครงแข็งทื่อ
- ขายึดตู้และไม้ต่อไม้การพับ - การดัดหลาย-แกน การสร้างเหรียญสำหรับขอบตกแต่ง
ขายึดแบบประทับตราแบบก้าวหน้าครองปริมาณการผลิตทางทะเล เนื่องจากเรือลำเดียวอาจต้องใช้ขายึดหลายร้อยแบบสำหรับระบบตัวเรือ การเชื่อมต่อภายใน และโครงสร้างพื้นฐานทางไฟฟ้า แม้ว่าแต่ละรุ่นจะมีแม่พิมพ์เฉพาะของตัวเอง ความประหยัดต่อ-ชิ้นส่วนสำหรับปริมาณ OEM ทางทะเล ทำให้เครื่องมือแบบก้าวหน้าเป็นตัวเลือกที่ชัดเจนมากกว่าทางเลือกอื่นที่ประดิษฐ์หรือตัดเฉือน
สิ่งที่ทำให้ส่วนประกอบยึดเหล่านี้เหมาะอย่างยิ่ง-กับการปั๊มแบบโปรเกรสซีฟคือการผสมผสานระหว่างรูปทรงที่ซ้ำกันและความแม่นยำของตำแหน่งรูวิกฤติ- แผ่นรองที่มีรูสลักห่าง 0.3 มม.- รูปแบบจะไม่สอดคล้องกับฮาร์ดแวร์แผ่นรองที่สนับสนุน แม่พิมพ์แบบโปรเกรสซีฟจะยึดจังหวะความแม่นยำของตำแหน่งนั้นครั้งแล้วครั้งเล่า เนื่องจากหมุดนำร่องจะ-ลงทะเบียนแถบอีกครั้งที่ทุกสถานี ซึ่งช่วยลดข้อผิดพลาดในการวางตำแหน่งสะสม
ส่วนประกอบแต่ละประเภทมีความต้องการแม่พิมพ์ที่แตกต่างกัน ฮาร์ดแวร์โครงสร้างผลักดันขีดจำกัดน้ำหนัก ฮาร์ดแวร์ข้อต่อจำเป็นต้องมีการจัดลำดับสถานีที่สร้างสรรค์ อุปกรณ์ดาดฟ้าต้องการความเร็วและความแม่นยำของตำแหน่ง ความต้องการที่แตกต่างกันเหล่านั้นหมายความว่าปรัชญาการออกแบบแม่พิมพ์จะต้องเปลี่ยนไปตาม-สภาพแวดล้อมการใช้งานขั้นสุดท้าย และการบริการทางทะเลทำให้เกิดข้อจำกัดในการออกแบบที่แม่พิมพ์ปั๊มทั่วไปส่วนใหญ่ไม่เคยพบมาก่อน
ข้อควรพิจารณาในการออกแบบแม่พิมพ์สำหรับสภาพแวดล้อมทางทะเลโดยเฉพาะ
แม่พิมพ์แบบโปรเกรสซีฟที่สร้างขึ้นสำหรับขายึดรถยนต์หรือกล่องอิเล็กทรอนิกส์ไม่สามารถตัดกับฮาร์ดแวร์ทางทะเลได้ เครื่องมืออาจดูคล้ายกันบนกระดาษ เค้าโครงสถานีหลาย-เหมือนกัน การปั๊มขึ้นรูปและการขึ้นรูปเหมือนกัน แต่ปรัชญาการออกแบบที่อยู่เบื้องหลังทุกสถานีต้องคำนึงถึงสิ่งที่เกิดขึ้นหลังจากชิ้นส่วนออกจากแท่นพิมพ์ สเปรย์เกลือ น้ำนิ่ง การโหลดแบบวนจากการกระทำของคลื่น และความคาดหวังด้านสุนทรียภาพจากเจ้าของเรือ ล้วนเป็นตัวกำหนดทางเลือกด้านวิศวกรรมแม่พิมพ์เฉพาะที่ร้านปั๊มขึ้นรูปทั่วไปไม่ค่อยพบเห็น
การออกแบบแม่พิมพ์แบบก้าวหน้าสำหรับฮาร์ดแวร์ทางทะเลไม่ได้เกี่ยวกับการเพิ่มความซับซ้อนเพื่อประโยชน์ของตัวมันเอง เป็นเรื่องเกี่ยวกับการป้องกันการเกิดการกัดกร่อน การควบคุมคุณภาพพื้นผิวที่แหล่งกำเนิด และการจัดการเกจที่หนักกว่าซึ่งต้องการการใช้งานทางทะเล ข้อกำหนดแต่ละข้อจะเปลี่ยนวิธีการกำหนดค่า ระยะห่าง และการบำรุงรักษาสถานีดายใหม่
การออกแบบรัศมีและขอบเพื่อป้องกันการกัดกร่อน
ต่อไปนี้เป็นสถานการณ์ที่เกิดขึ้นบนท่าเรือทุกแห่ง: ข้อต่อสแตนเลสที่มีการประทับตราทำให้เกิดรอยสนิมภายในสองฤดูกาล ไม่ใช่เพราะโลหะผสมผิด แต่เป็นเพราะแม่พิมพ์ทำให้มุมภายในแหลมคมหรือมีเสี้ยน-ขอบเฉือนที่มีแนวโน้มว่าจะกลายมาเป็นการกัดกร่อนของรอยแยกเว็บไซต์เริ่มต้น ในน้ำเค็มกลไกนี้จะรุนแรง ไอออนของคลอไรด์จะย้ายไปยังรอยแยกแคบๆ ค่า pH ในท้องถิ่นจะลดลงเมื่อออกซิเจนถูกใช้ไป และเมื่อชั้นเชิงรับของโครเมียมออกไซด์ถูกทำลาย การโจมตีจะกลายเป็น-การดำรงอยู่ได้ด้วยตนเอง
สำหรับแม่พิมพ์ปั๊มโลหะแบบโปรเกรสซีฟคาร์ไบด์ที่รองรับโปรแกรมทางทะเล หมายความว่าทุกคมตัดและรัศมีที่เกิดขึ้นจะต้องได้รับการออกแบบเพื่อป้องกันการกัดกร่อนบริเวณฐานตั้ง โดยเฉพาะ:
- รัศมีภายในที่กว้างขวาง- ในกรณีที่การปั๊มทั่วไปอาจยอมรับรัศมีการโค้งงอเท่ากับความหนาของวัสดุ (1T) การออกแบบแม่พิมพ์ทางทะเลมักจะระบุขั้นต่ำ 1.5T ถึง 2T ซึ่งจะช่วยขจัดรูปทรงรอยแยกที่แน่นหนาซึ่งจะดักจับอิเล็กโทรไลต์นิ่งที่การเปลี่ยนโค้งงอ
- สถานีหยอดเหรียญสำหรับการรักษาขอบ- แทนที่จะปล่อยให้ขอบที่ตัดเฉือนอยู่ในสถานะ-ว่างเปล่า (ซึ่งมักจะมีบริเวณที่แตกหักและอาจมีครีบขนาดจิ๋ว-) ความก้าวหน้าของแม่พิมพ์สำหรับงานทางทะเลนั้นรวมถึงการหยอดเหรียญหรือแท่นรีดโดยเฉพาะที่บีบอัดขอบของการตัด ปิดรอยแตกขนาดเล็ก- และปรับด้านเสี้ยนให้เรียบ
- ควบคุมการกวาดล้างแม่พิมพ์- การเจาะที่แน่นยิ่งขึ้น-เพื่อ-ระยะห่างของแม่พิมพ์ (โดยทั่วไปคือ 5-8% ของความหนาของวัสดุสำหรับสเตนเลส) ทำให้เกิดบริเวณแรงเฉือนที่สะอาดขึ้นและมีการแตกหักน้อยลง ช่วยลดพื้นที่ขอบหยาบที่อาจทำให้เกิดการกัดกร่อนได้
หลักการจากวิศวกรรมการกัดกร่อนนั้นตรงไปตรงมา: เปิดจุดเชื่อมต่อให้กว้างที่สุดเท่าที่จะทำได้ และหลีกเลี่ยงการออกแบบ-ในรอยแยก ในแง่ของดายแบบโปรเกรสซีฟ ซึ่งแปลเป็นลำดับของสถานีที่จะขจัดช่องโหว่ทางเรขาคณิตที่อุตสาหกรรมอื่น ๆ ยอมรับอย่างจริงจัง
ข้อกำหนดการตกแต่งพื้นผิวในการออกแบบแม่พิมพ์
คุณจะสังเกตเห็นว่าอุปกรณ์ทางทะเลบนเรือที่ใช้งานจริงมักมีการขัดเงาแบบกระจกหรือแปรงปัดทิศทางแบบละเอียด นี่ไม่ใช่แค่เครื่องสำอางเท่านั้น พื้นผิวเรียบต้านทานการยึดเกาะของผลึกเกลือได้ดีกว่าพื้นผิวที่หยาบ ระบายน้ำได้เร็วกว่า และบำรุงรักษาได้ง่ายกว่าตลอดอายุการใช้งานของภาชนะ จุดสำคัญสำหรับการผลิตแม่พิมพ์ปั๊มขึ้นรูปก็คือ ผิวสำเร็จของชิ้นส่วนส่วนใหญ่จะถูกกำหนดโดยพื้นผิวแม่พิมพ์นั่นเอง ความไม่สมบูรณ์ทุกอย่างในหน้าแม่พิมพ์จะถ่ายโอนไปยังส่วนประกอบที่มีการประทับตราโดยตรง
สำหรับแม่พิมพ์โปรเกรสซีฟเกรดมารีน- หมายถึงการทำงานกับเม็ดมีดคาร์ไบด์ขัดเงาที่สถานีขึ้นรูปและหยอดเหรียญ ส่วนประกอบเครื่องมือทังสเตนคาร์ไบด์สามารถขัดเงาได้อย่างแม่นยำจนถึงพื้นผิวสำเร็จที่ละเอียดถึง Ra 0.005 โดยใช้เทคนิคการขัดเงาด้วยเพชรที่เปลี่ยนจากการเจียรหยาบผ่านขั้นตอนกระดาษทรายโลหะไปจนถึงการขัดกระจกขั้นสุดท้าย ที่ระดับการตกแต่งดังกล่าว ชิ้นส่วนที่มีการประทับตราจะได้คุณภาพพื้นผิวที่ต้องใช้การขัดเงาภายหลังการประทับตราเพียงเล็กน้อย
ระยะเวลาการบำรุงรักษาแม่พิมพ์จะเข้มงวดมากขึ้นสำหรับงานทางทะเล ในกรณีที่แม่พิมพ์ปั๊มขึ้นรูปยานยนต์อาจต้องใช้ 500,000 จังหวะระหว่างการขัดใหม่- แม่พิมพ์สำหรับเรือเดินทะเลที่ผลิตกระจก- ชิ้นส่วนสเตนเลสขัดเงามักจะต้องมีการบำรุงรักษาพื้นผิวทุกๆ 50,000 ถึง 100,000 จังหวะ ขึ้นอยู่กับวัสดุและกลยุทธ์การหล่อลื่น การให้คะแนนหรือการครูดบนใบหน้าของแม่พิมพ์จะแสดงเป็นเส้นข้อบกพร่องในการติดตั้งทางทะเลที่เสร็จสิ้นแล้วทันที
พื้นผิวแม่พิมพ์ที่ขัดเงายังช่วยลดแรงเสียดทานระหว่างการเลื่อนแถบ ซึ่งสำคัญเมื่อใช้งาน-การชุบแข็งโลหะผสม เช่น สแตนเลส 316 แรงเสียดทานที่ลดลงหมายถึงการสร้างความร้อนน้อยลงที่ส่วนต่อประสานของแม่พิมพ์- ความเสี่ยงของการครูดน้อยลง และการไหลของวัสดุที่สม่ำเสมอมากขึ้นไปยังสถานีขึ้นรูป มันเป็นข้อได้เปรียบด้านการใช้งานซึ่งปลอมตัวเป็นข้อกำหนดด้านสุนทรียภาพ
ความหนาของวัสดุและการปรับสมดุลโหลดของสถานี
ฮาร์ดแวร์สำหรับใช้งานทางทะเลมีระดับน้ำหนักที่แตกต่างจากการประทับตราอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภคหรือแผงยานยนต์แบบบาง- คลีตดาดฟ้า ฐานเสาตอม่อ และขายึดโครงสร้างมักต้องใช้สเตนเลสขนาด 1.5 มม. ถึง 4 มม. ซึ่งบางครั้งก็หนากว่าสำหรับอุปกรณ์ประกอบเรือเชิงพาณิชย์ที่มีน้ำหนักมาก- เกจที่หนักกว่านั้นจะเปลี่ยนสมการทางวิศวกรรมแม่พิมพ์โดยพื้นฐาน
การคำนวณน้ำหนักสำหรับแต่ละสถานีเป็นไปตามความสัมพันธ์โดยตรง:เส้นรอบวงคูณด้วยความหนาของวัสดุคูณด้วยกำลังรับแรงเฉือนให้แรงตัดเฉือน และการขึ้นรูปจะเพิ่มภาระเพิ่มเติมตามความต้านทานแรงดึงสูงสุดและรูปทรงการเปลี่ยนรูป เมื่อคุณเพิ่มความหนาของวัสดุเป็นสองเท่า คุณจะมีน้ำหนักเพิ่มขึ้นเป็นสองเท่าโดยประมาณในทุกสถานีตัดและขึ้นรูปในความคืบหน้า แม่พิมพ์สแตนเลส 316 ขนาด 3 มม. จำนวน 12 สถานีสามารถรับแรงกดรวม 200 ถึง 400 ตันได้อย่างง่ายดาย เทียบกับ 60 ถึง 80 ตันสำหรับรูปทรงเดียวกันในเหล็กเหนียว 1 มม.
การเพิ่มน้ำหนักนี้ทำให้เกิดความท้าทายในการออกแบบขั้นปลายน้ำ 3 ประการ:
- เปลื้องกำลังก้าวหน้า- เนื้อสตริปที่หนักกว่าต้านทานการป้อนอาหาร หมุดนำร่องจะต้องมีส่วนร่วมในเชิงบวกในแต่ละสถานี และกลไกการป้อนต้องใช้แรงยึดเกาะที่สูงขึ้นเพื่อเลื่อนวัสดุที่หนาขึ้นได้อย่างแม่นยำ ผู้ออกแบบแม่พิมพ์มักจะระบุเส้นผ่านศูนย์กลางของไพล็อตที่ใหญ่กว่าและความลึกของการเชื่อมต่อที่ลึกกว่าสำหรับเกจทางทะเล
- ระยะห่างของสถานี- วัสดุที่หนากว่าจำเป็นต้องมีพื้นที่ระหว่างสถานีมากขึ้นเพื่อป้องกันการบิดเบี้ยวของแถบจากโหลดที่ขึ้นรูปติดกัน สถานีเชื่อมต่อแถบขนส่งจะต้องกว้างเพียงพอที่จะรักษาความสมบูรณ์ของโครงสร้างภายใต้แรงด้านข้างรวมกันของสถานีที่ทำงานอยู่ทั้งหมด
- การจัดการการโก่งตัวของแรงกด- น้ำหนักแม่พิมพ์ทั้งหมดต้องสมดุลทั่วทั้งแท่นพิมพ์เพื่อป้องกันการโก่งตัวของกระทุ้งที่ไม่สม่ำเสมอ สำหรับแม่พิมพ์ทางทะเลที่มีการบรรทุกหนักซึ่งกระจุกตัวอยู่ที่สถานีขึ้นรูปไม่กี่แห่ง ผู้ออกแบบจะวางตำแหน่งเส้นกึ่งกลางของแม่พิมพ์ให้สัมพันธ์กับเส้นกึ่งกลางการกดเพื่อให้การกระจายน้ำหนักเท่ากัน
คุณลักษณะหนึ่งของแม่พิมพ์ที่เกี่ยวข้องกับฮาร์ดแวร์ทางทะเลโดยเฉพาะคือการเจาะรูระบายน้ำ อุปกรณ์ติดตั้งทางทะเลมักจะดักจับน้ำขังไว้ในแอ่งหรือช่องแคบ ซึ่งจะช่วยเร่งการกัดกร่อนและส่งเสริมการเติบโตทางชีวภาพ รูเจาะขนาดเล็ก ซึ่งโดยทั่วไปจะมีเส้นผ่านศูนย์กลาง 3 มม. ถึง 5 มม. ช่วยให้น้ำระบายออกจากบริเวณเหล่านี้ได้อย่างอิสระ ในแม่พิมพ์แบบโปรเกรสซีฟ การเพิ่มสถานีเจาะรูระบายน้ำนั้นเป็นเรื่องเล็กน้อย มันเป็นเพียงอีกหนึ่งหมัดในความก้าวหน้า แต่การระบุเส้นผ่านศูนย์กลางรู ตำแหน่ง และคุณภาพขอบที่ถูกต้องในขั้นตอนการออกแบบแม่พิมพ์จะช่วยป้องกันปัญหาการกัดกร่อนที่อาจต้องมีการเจาะหลังการติดตั้ง- ซึ่งเป็นโซลูชันที่มีราคาแพงกว่ามากและมีความแม่นยำน้อยกว่ามาก
ข้อจำกัดในการออกแบบแม่พิมพ์เฉพาะทางทางทะเล- รัศมีที่กว้างขวาง พื้นผิวที่ขัดเงา การรองรับน้ำหนักที่มากขึ้น และคุณลักษณะการระบายน้ำแบบผสมผสาน จะสร้างรูปร่างของเครื่องมือก่อนที่ชิ้นส่วนเดียวจะทำงาน นอกจากนี้ยังมีอิทธิพลต่อการดำเนินการปั๊มขึ้นรูปตามลำดับความก้าวหน้า และวิธีที่การดำเนินการเหล่านั้นสอดคล้องกับรูปทรงเฉพาะที่ชิ้นส่วนทางทะเลต้องการ
การดำเนินการปั๊มกุญแจที่จับคู่กับรูปทรงของชิ้นส่วนทางทะเล
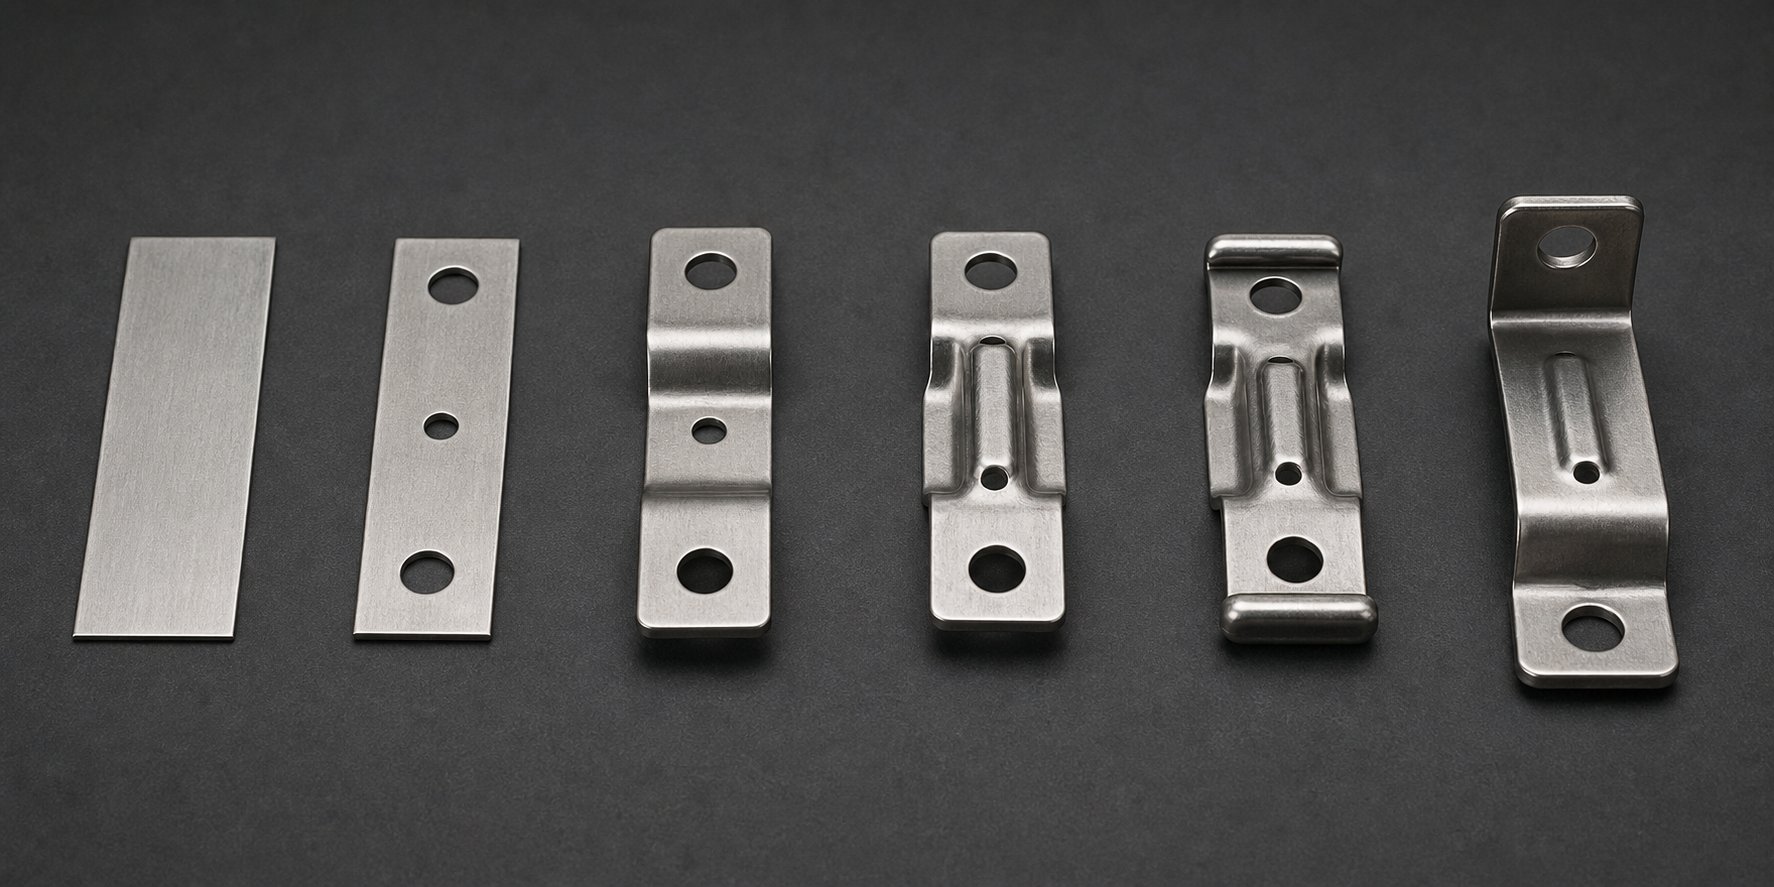
คู่มือการปั๊มทั่วไปจะแสดงรายการการดำเนินการต่างๆ เช่น การปั๊มให้เรียบ การเจาะ และการดัดงอ ราวกับว่ามีอยู่ในสุญญากาศ แต่รูปทรงของตัวจับยึดร็อดสำหรับเดินทะเลนั้นต้องการกระบวนการขึ้นรูปแม่พิมพ์แบบก้าวหน้าที่แตกต่างไปจากขั้วไฟฟ้าแบบเรียบ การดำเนินการทุกอย่างในความคืบหน้าจะต้องถูกแมปกับข้อกำหนดการทำงานเฉพาะของส่วนประกอบทางทะเลที่เสร็จสมบูรณ์แล้ว: ความแข็งของโครงสร้าง การระบายน้ำ ความแม่นยำในการติดตั้ง หรือการกระจายน้ำหนัก การทำแผนที่นั้นเป็นสิ่งที่แยกการปั๊มโลหะสำหรับชิ้นส่วนที่มีความแม่นยำทางทะเลออกจากงานปั๊มสินค้าโภคภัณฑ์
ต่อไปนี้คือวิธีที่การดำเนินการปั๊มแกนแปลงเป็นรูปทรงฮาร์ดแวร์ทางทะเลที่แท้จริง และเหตุใดลำดับจึงมีความสำคัญพอๆ กับการปฏิบัติงานของแต่ละคน
การขึ้นรูปและเขียนแบบสำหรับเรขาคณิตทางทะเล
อุปกรณ์ทางทะเลครอบคลุมรูปร่างสามมิติ-ที่หลากหลาย ตั้งแต่คุณลักษณะการเสริมความแข็งแบบตื้นบนขายึดแบบแบน ไปจนถึงรูปแบบถ้วยที่ปิดสนิทในอุปกรณ์ยึดแบบฝัง- การขึ้นรูปแม่พิมพ์แบบก้าวหน้าจะจัดการกับสเปกตรัมนี้โดยการกระจายการเสียรูปทั้งหมดไปยังสถานีต่างๆ ซึ่งแต่ละสถานีมีส่วนทำให้เกิดการเปลี่ยนแปลงรูปร่างที่เพิ่มขึ้นโดยไม่ทำให้วัสดุมีน้ำหนักมากเกินไป
การดึงลึกเป็นการทำงานที่เหมือนจริงสำหรับอุปกรณ์ทางทะเลรูปทรงถ้วย- ตัวยึดร็อด ตัวดึงแบบฝัง และช่องร้อยสายเคเบิล- ล้วนแต่ต้องการให้โลหะไหลจากช่องว่างเรียบเข้าไปในช่องทรงกระบอกหรือเรียว ดังที่ระบุไว้ในการวิจัยกระบวนการวาดแบบลึก เมื่อความลึกของการวาดเกินประมาณครึ่งหนึ่งของเส้นผ่านศูนย์กลางของชิ้นส่วน สถานีวาดแบบโปรเกรสซีฟหลายแห่งจึงจำเป็นเพื่อป้องกันการฉีกขาด สำหรับที่จับคันเบ็ดในทะเลในสเตนเลส 316 โดยทั่วไปหมายถึงสถานีดึงที่เพิ่มขึ้นสามถึงสี่สถานีโดยต้องพิจารณาการอบอ่อนระหว่าง-ขั้นตอน เนื่องจากงานวัสดุ-จะแข็งตัวระหว่างการลดการดึงแต่ละครั้ง
การวาดภาพแบบตื้นใช้เพื่อจุดประสงค์ทางทะเลที่แตกต่างไปจากเดิมอย่างสิ้นเชิง ขายึดโครงสร้างเรียบได้รับความแข็งอย่างมากจากซี่โครงที่นูนหรือช่องที่ตื้นเขินที่วิ่งผ่านพื้นผิว ซี่โครงลึก 1 มม.-ที่กดลงในฉากยึดสเตนเลสขนาด 2 มม. สามารถเพิ่มความต้านทานการดัดงอได้ 30% หรือมากกว่าโดยไม่ต้องเพิ่มน้ำหนักวัสดุ แม่พิมพ์แบบโปรเกรสซีฟผสานรวมคุณสมบัติการทำให้แข็งทื่อเหล่านี้เข้าด้วยกันเป็น-การดำเนินการปั๊มนูนสถานีเดียวซึ่งวางตำแหน่งหลังจากขั้นตอนการปิดและเจาะหลัก
รูปร่าง 3 มิติที่ซับซ้อน เช่น เขาคลีต ผลักดันการขึ้นรูปแบบก้าวหน้าจนถึงขีดจำกัด โปรไฟล์แตรโค้งขึ้นและออกจากฐานในรูปทรงแบบผสมซึ่งไม่สามารถทำได้ในการขึ้นรูปครั้งเดียว แต่การปั๊มแม่พิมพ์แบบโปรเกรสซีฟจะพัฒนารูปร่างของแตรทั่วทั้งสามหรือสี่สถานี: รูปแบบตื้นเริ่มต้นจะกำหนดความโค้งของฐาน สถานีที่สองทำให้โปรไฟล์มีความลึกขึ้น สถานีที่สามจะปรับแต่งรูปทรงของส่วนปลาย และสถานีสุดท้ายจะคอยเก็บเหรียญบนพื้นผิวสัมผัสที่แนวท่าเรือจะรองรับ แต่ละสถานีจะเลือกจุดที่สถานีสุดท้ายหยุด โดยแถบพาหะจะรักษาแนวไว้ตลอด
การกำหนดค่าการกั้นและการเจาะสำหรับเค้าโครงทางทะเล
การเว้นระยะจะตัดส่วนนอกของชิ้นส่วนทางทะเลออกจากแถบ การเจาะเจาะจะเน้นคุณสมบัติภายใน เช่น รูยึด ช่องใส่ท่อระบายน้ำ และช่องเจาะเพื่อลดน้ำหนัก การทำงานทั้งสองดูเหมือนตรงไปตรงมา แต่ฮาร์ดแวร์สำหรับเดินเรือมีปัจจัยที่ซับซ้อนสองประการ ได้แก่ คอยล์โลหะผสมราคาแพงและรูปแบบการติดตั้งหลาย-รูที่ต้องการความแม่นยำของตำแหน่งโดยสมบูรณ์
กลยุทธ์การทำรังส่งผลโดยตรงต่อต้นทุนวัสดุ เหล็กม้วนสแตนเลสเกรด 316 มารีนมีราคาต่อปอนด์มากกว่าเหล็กเหนียวอย่างมาก ดังนั้นทุกเปอร์เซ็นต์ของการใช้วัสดุจึงมีความสำคัญ นักออกแบบแม่พิมพ์ใช้อัลกอริธึมการซ้อนขั้นสูงที่หมุนและสะท้อนโปรไฟล์ชิ้นส่วนภายในแถบเพื่อลดความกว้างของรางระหว่างชิ้นส่วน เป้าหมายคือการลดระยะห่างของรางลงเหลือประมาณ 1.2 เท่าของความหนาของวัสดุที่เป็นไปได้เชิงโครงสร้าง โดยการนำวัสดุกลับมาใช้ใหม่ซึ่งอาจกลายเป็นเศษเหล็กที่มีราคาแพง สำหรับชิ้นส่วนทางทะเลที่สมมาตร เช่น แผ่นรองหลังหรือหน้าแปลนกลม การตัดเส้นทั่วไป-ระหว่างชิ้นส่วนที่อยู่ติดกันในแถบสามารถผลักดันการใช้วัสดุได้มากกว่า 85%
รูปแบบการเจาะสำหรับหน้าแปลนยึดทางทะเลจำเป็นต้องมีการควบคุมตำแหน่งที่เข้มงวดกว่าการปั๊มทางอุตสาหกรรมส่วนใหญ่ หน้าแปลนตัวเรือทะลุ-ที่มีวงกลมโบลต์หก-ต้องวางทุกรูภายใน 0.05 มม. จากตำแหน่งจริง เพื่อให้จับคู่กับรูปแบบโบลต์ที่ได้มาตรฐานกับผู้ผลิตเรือต่างๆ แม่พิมพ์แบบก้าวหน้าบรรลุเป้าหมายนี้โดยการลงทะเบียนพินนำร่องที่ทุกสถานี รูนำร่องที่เจาะที่สถานีแรกสุด จะกลายเป็นข้อมูลอ้างอิงที่ใช้ในการจัดทำดัชนีการดำเนินการเจาะและขึ้นรูปครั้งต่อๆ ไป ข้อผิดพลาดสะสมเป็นไปไม่ได้ทางกายภาพ เนื่องจากแถบจะ-บันทึกใหม่กับหมุดนำร่องที่แข็งแล้วก่อนการกดแต่ละครั้ง
สำหรับชิ้นส่วนที่ต้องการทั้งโปรไฟล์เปล่าขนาดใหญ่และรายละเอียดเจาะละเอียด การจัดลำดับสถานีเป็นไปตามตรรกะโดยเจตนา: เจาะคุณสมบัติเล็กๆ ก่อนในขณะที่แถบยังแบนและรองรับเต็มที่ จากนั้นจึงทำการตัดให้มีขนาดใหญ่ขึ้นและดำเนินการขึ้นรูปที่อาจบิดเบือนวัสดุโดยรอบ วิธีการนี้จะรักษาความแม่นยำของรูในส่วนประกอบทางทะเลที่เสร็จสมบูรณ์แล้ว
การดัดและการพับขอบเพื่อความสมบูรณ์ของโครงสร้าง
การดัดจะแปลงโปรไฟล์เปล่าแบนให้เป็นรูปทรงโครงสร้างสามมิติ- การเย็บขอบจะพับขอบกลับเข้าหาตัวมันเองเพื่อเพิ่มความหนาของวัสดุเป็นสองเท่าที่จุดความเค้นวิกฤต การดำเนินการทั้งสองเป็นศูนย์กลางของฮาร์ดแวร์ทางทะเล ซึ่งอัตราส่วนความแข็งแรง-ต่อ-น้ำหนักมีความสำคัญ และชุดประกอบแบบสลักเกลียวจะต้องต้านทานความล้าแบบเป็นรอบจากการกระทำของคลื่น
ขอบที่เย็บริมมีประโยชน์อย่างยิ่งในการใช้งานทางทะเล ดังที่หลักการพับขอบโลหะแผ่นอธิบายไว้ การพับขอบกลับเข้าที่จะช่วยเสริมความแข็งแรงในขณะที่ขจัดพื้นผิวที่แหลมคมออกไป บนฉากยึดราวบันไดสำหรับเดินทะเล ขอบด้านบนแบบชายขอบจะเพิ่มความหนาของวัสดุที่มีประสิทธิภาพเป็นสองเท่า ณ จุดที่มีความเค้นดัดงอสูงสุด โดยไม่ต้องใช้เกจเริ่มต้นที่หนาขึ้น นอกจากนี้ยังช่วยขจัดขอบคมตัดที่อาจกลายเป็นจุดเริ่มต้นการกัดกร่อนและอันตรายด้านความปลอดภัยบนฮาร์ดแวร์ของดาดฟ้า แม่พิมพ์แบบโปรเกรสซีฟจะพับขอบเป็นสองขั้นตอน: ส่วนก่อน-ส่วนโค้งงอจะพับขอบประมาณ 145 องศา จากนั้นส่วนปิดจะแบนให้แนบกับวัสดุหลัก
การโค้งงอแบบผสมจะสร้างโปรไฟล์หน้าตัด-แบบกล่องที่ให้ความแข็งเป็นพิเศษจากสต็อกแผ่นบาง แถบเปล่า-แบนๆ โค้งงอลงในช่อง U- แล้วพันไว้ตามขอบที่เปิดอยู่ ทำให้เกิดส่วนสี่เหลี่ยมปิดที่มีความหนาของวัสดุสี่ระดับในแต่ละมุม ขายึดราวบันไดทางทะเลและส่วนรองรับโครงสร้างใช้เทคนิคนี้เพื่อให้ได้รับความแข็งแกร่งของส่วนแข็งที่หนักกว่ามาก ขณะเดียวกันก็รักษาน้ำหนักที่จัดการได้บนฮาร์ดแวร์ที่ติดตั้งบนดาดฟ้า-
การทำความเข้าใจว่าแต่ละปฏิบัติการทำหน้าที่ทางทะเลเฉพาะอย่างไร ทำให้สามารถจัดลำดับความก้าวหน้าทั้งหมดอย่างมีจุดประสงค์ได้ พิจารณาขายึดสำหรับเดินทะเลทั่วไปที่ต้องการความแข็งแกร่งของโครงสร้าง รูยึดที่แม่นยำ -ขอบที่ทนทานต่อการกัดกร่อน และคุณลักษณะท่อระบายน้ำ ต่อไปนี้คือวิธีที่แม่พิมพ์โปรเกรสซีฟ 8 สถานีสร้างชิ้นส่วนนั้นจากแถบแบน:
- สถานีที่ 1: นักบินเจาะ- เจาะรูนำร่องที่แม่นยำซึ่งจะลงทะเบียนแถบที่สถานีถัดไปทุกแห่ง เพื่อสร้างจุดอ้างอิงสำหรับคุณลักษณะมิติทั้งหมด
- สถานีที่ 2: รอยบาก- เอาวัสดุออกจากขอบแถบเพื่อกำหนดขอบเขตด้านนอกของโครงยึด และสร้างระยะห่างสำหรับการโค้งงอที่กำลังจะมาถึง
- สถานีที่ 3: โค้งแรก- สร้างหน้าแปลนโครงสร้างหลักที่ 90 องศา โดยมีการชดเชยการโค้งงอเกิน-สำหรับสปริงแบ็คสแตนเลส ทำให้เกิดหน้าติดตั้งในแนวตั้งของฉากยึด
- สถานีที่ 4: โค้งที่สอง- สร้างหน้าแปลนรองที่คืนให้กล่อง-มีความแข็งของส่วนและสร้างพื้นผิวการติดตั้งในแนวนอน
- สถานีที่ 5: นูน- กดซี่โครงที่ทำให้แข็งเข้ากับหน้าแบนของขายึด เพิ่มความต้านทานการดัดงอโดยไม่ต้องใช้วัสดุหรือน้ำหนักเพิ่มเติม
- สถานีที่ 6: เจาะรูระบายน้ำ- เจาะรูเล็กๆ (3-5 มม.) ในพื้นที่ที่มีกระเป๋า ซึ่งอาจกักเก็บน้ำนิ่งและเร่งการกัดกร่อนของรอยแยกบนฮาร์ดแวร์ที่ติดตั้ง
- สถานีที่ 7: เฮม- พับขอบที่เปิดออกกลับเข้าที่โดยการปิดสอง- ขั้นตอน เพิ่มความหนาของขอบเป็นสองเท่าที่จุดที่เค้น และขจัดพื้นผิวที่ถูกตัดเฉือนที่แหลมคม
- สถานีที่ 8: จุดตัด- แยกส่วนยึดที่เสร็จแล้วออกจากแถบตัวพาด้วยแรงเฉือนที่สะอาด ทำให้ชิ้นส่วนที่เสร็จสมบูรณ์พร้อมสำหรับการดำเนินการขั้นสุดท้าย
แต่ละสถานีมีเหตุผลที่เชื่อมโยงโดยตรงกับอายุการใช้งานทางทะเลของแบร็กเก็ต รูปทรงนูนช่วยป้องกันการแตกร้าวเมื่อยล้าที่เกิดจากการงอ- รูระบายน้ำป้องกันการกัดกร่อนจากน้ำเค็มที่ติดอยู่ ชายเสื้อช่วยเสริมขอบที่เจ้าของเรือจะคว้าระหว่างการตรวจสอบฮาร์ดแวร์ ไม่มีสิ่งใดในความก้าวหน้านี้โดยพลการ
ผลสะสมของการจับคู่การปฏิบัติงานกับข้อกำหนดทางทะเลเป็นส่วนหนึ่งที่ทำให้โรงพิมพ์ต้องการงานรองเพียงเล็กน้อย แต่ "น้อยที่สุด" ไม่ได้หมายความว่า "ไม่มี" ความประหยัดของจำนวนชิ้นส่วนที่สมเหตุสมผลของวิศวกรรมแม่พิมพ์ระดับนี้ และเมื่อวิธีการที่เรียบง่ายกว่าสร้างความรู้สึกทางการเงินได้มากกว่า จะเป็นตัวกำหนดว่าโปรแกรมฮาร์ดแวร์ทางทะเลรายการใดที่อยู่ในเครื่องมือแบบก้าวหน้าและโปรแกรมใดไม่
เศรษฐศาสตร์ปริมาณการผลิตสำหรับผู้ผลิตอุปกรณ์ทางทะเล
แม่พิมพ์แบบโปรเกรสซีฟที่สร้างขายึดสำหรับเดินทะเลที่ไร้ที่ติด้วยความเร็ว 200 รอบต่อนาทีนั้นไร้ค่าหากคุณต้องการชิ้นส่วนเพียง 500 ชิ้น การลงทุนด้านเครื่องมือจะเหมาะสมก็ต่อเมื่อปริมาณการผลิตสูงพอที่จะตัดจำหน่ายต้นทุนล่วงหน้าดังกล่าวให้เหลือเพียงเล็กน้อยของชิ้นงานสำเร็จรูปแต่ละชิ้น สำหรับโปรแกรมฮาร์ดแวร์ทางทะเล การทำความเข้าใจว่าจุดคุ้มทุน-นั้นอยู่ที่ใด และต้นทุนแอบแฝงใดบ้างที่หายไปเมื่อคุณข้ามจุดนั้น จะแยกการตัดสินใจด้านการผลิตที่มีกำไรออกจากข้อผิดพลาดราคาแพง
เกณฑ์ปริมาณที่การตายแบบก้าวหน้ากลายเป็นต้นทุน-อย่างมีประสิทธิภาพ
เครื่องมือแม่พิมพ์แบบก้าวหน้าแสดงถึงความมุ่งมั่นด้านเงินทุนที่สำคัญ ขึ้นอยู่กับความซับซ้อนของชิ้นส่วน จำนวนสถานี และประเภทวัสดุ ต้นทุนเครื่องมือจากผู้ผลิตแม่พิมพ์แบบโปรเกรสซีฟมักจะอยู่ในช่วงตั้งแต่ 10,000 ดอลลาร์สำหรับเครื่องมือที่เรียบง่ายกว่า ไปจนถึง 350,000 ดอลลาร์สำหรับแม่พิมพ์หลายสถานี-ที่ซับซ้อน ส่วนประกอบฮาร์ดแวร์ทางทะเลเกิดขึ้นเนื่องจากโลหะผสมที่ทนทานต่อการกัดกร่อน- เช่น สแตนเลส 316 เร่งการสึกหรอของเครื่องมือ ซึ่งมักจะต้องใช้เม็ดมีดคาร์ไบด์และการเคลือบแบบพิเศษที่ผลักดันต้นทุนแม่พิมพ์ให้สูงขึ้นในช่วงนั้น
แล้วคณิตจะทำงานเมื่อไหร่? ต้นทุนการปั๊มแม่พิมพ์แบบโปรเกรสซีฟต่อชิ้นส่วนลดลงอย่างมากเมื่อปริมาณเพิ่มขึ้น เนื่องจากเครื่องมือเป็นค่าใช้จ่ายคงที่{0}} ครั้งซึ่งกระจายไปทั่วทุกหน่วยที่ผลิต แม่พิมพ์มูลค่า 50,000 ดอลลาร์จะเพิ่ม 10 ดอลลาร์ต่อชิ้นสำหรับ 5,000 ชิ้น แต่เพียง 0.10 ดอลลาร์สำหรับ 500,000 ชิ้น เกณฑ์มาตรฐานทางอุตสาหกรรมแนะนำว่าการปั๊มแบบก้าวหน้ามีความคุ้มค่าในเชิงเศรษฐกิจ โดยเริ่มตั้งแต่ประมาณ 50,000 ถึง 100,000 หน่วยต่อปีสำหรับชิ้นส่วนที่มีความซับซ้อนปานกลาง ฮาร์ดแวร์ทางทะเลที่เรียบง่ายกว่า เช่น แผ่นรองแบบแบนหรือตัวยึดแบบคลิป สามารถจัดวางเครื่องมือในปริมาณที่ต่ำกว่า บางครั้งอาจต้องใช้ 25,000 ถึง 30,000 ชิ้น เนื่องจากสถานีแม่พิมพ์ที่น้อยลงหมายถึงต้นทุนล่วงหน้าที่ลดลง
เปรียบเทียบกับการตัดเฉือน CNC ซึ่งมีต้นทุนเครื่องมือเกือบ-เป็นศูนย์ แต่คิดเวลาเครื่องจักรในทุกหน่วย ในปริมาณที่น้อย CNC จะชนะ แต่เส้นราคาจะเป็นเส้นตรง ส่วนที่ 50,000 มีราคาเท่ากันกับชิ้นแรกทุกประการ เส้นโค้งของการประทับแบบก้าวหน้าอยู่ตรงกันข้าม หลังจากที่เครื่องมือเริ่มพุ่งสูงขึ้น ต้นทุนส่วนเพิ่มต่อชิ้นส่วนจะเข้าใกล้แค่วัตถุดิบและเวลากดเท่านั้น สำหรับ OEM ทางทะเลที่ใช้ฮาร์ดแวร์ที่ได้มาตรฐานในสายการผลิตเรือ จุดครอสโอเวอร์นั้นจะมาถึงอย่างรวดเร็ว
ต้นทุนรวมในการเป็นเจ้าของที่เกินกว่าราคาต่อ-ชิ้นส่วน
การมุ่งเน้นไปที่ราคาชิ้นส่วนเพียงอย่างเดียวจะพลาดไป เมื่อการปั๊มแม่พิมพ์แบบโปรเกรสซีฟช่วยประหยัดค่าใช้จ่ายได้มากที่สุดสำหรับโปรแกรมการเดินเรือ ข้อได้เปรียบทางเศรษฐกิจที่แท้จริงประกอบด้วยหลายปัจจัยที่ไม่ค่อยปรากฏในรายการบรรทัดเดียว:
- ลดการดำเนินงานรอง- ความก้าวหน้าที่ได้รับการออกแบบอย่างดี-ผสมผสานการดัด การเย็บขอบ การนูน และการเจาะรูระบายน้ำเข้าไว้ในรอบการกดครั้งเดียว การดำเนินการแต่ละรายการจะถูกตัดออกจากการตั้งค่าดาวน์สตรีมที่แยกจากกัน โดยจะลบแรงงาน การจัดการ และเวลาคิวออกจากขั้นตอนการผลิต
- ลดอัตราของเสียด้วยการซ้อนที่ปรับให้เหมาะสม- เลย์เอาต์แถบแบบก้าวหน้าที่ออกแบบมาสำหรับคอยล์โลหะผสมทางทะเลราคาแพงช่วยเพิ่มการใช้วัสดุให้เกิดประโยชน์สูงสุด ช่วยคืนต้นทุนในทุกการทำงานของคอยล์เมื่อเปรียบเทียบกับวิธีการผลิตที่มีประสิทธิภาพน้อยกว่า
- ขจัดการจัดการระหว่างกัน-- ชิ้นส่วนจะอยู่บนแถบขนส่งจากสถานีแรกไปสุดท้าย ไม่มีถังขยะ-ใน-กระบวนการวางอยู่ระหว่างเครื่อง ไม่มีการโหลดแบบแมนนวลลงในฟิกซ์เจอร์รอง การจัดการที่น้อยลงหมายถึงรอยขีดข่วนบนพื้นผิวที่น้อยลงบนโลหะผสมซึ่งคุณภาพของผิวงานมีความสำคัญ
- คุณภาพที่สม่ำเสมอช่วยลดภาระการตรวจสอบ- เมื่อทุกส่วนมีขนาดเท่ากัน การควบคุมกระบวนการทางสถิติจะตรงไปตรงมา การอนุมัติบทความขั้นแรก-บวกกับการตรวจสอบ SPC เป็นระยะๆ จะแทนที่การตรวจสอบ 100% ที่บ่อยครั้งจำเป็นต้องมีการประดิษฐ์หรือขึ้นรูปชิ้นส่วนทางทะเล
การออมเหล่านี้ประกอบกับปริมาณ โปรแกรมยึดทางทะเลที่ทำงาน 200,000 หน่วยต่อปีอาจประหยัดเวลาในการจัดการรองต่อชิ้นส่วนได้ 30 วินาที นั่นคือชั่วโมงการทำงานที่กู้คืนได้ 1,667 ชั่วโมง ซึ่งเพียงพอที่จะพิสูจน์การลงทุนด้านแม่พิมพ์ในการจัดการกับการลดขนาดเพียงอย่างเดียว
| ระดับปริมาณ | วิธีการผลิต | ต้นทุนเครื่องมือสัมพันธ์ | ต่อ-แนวโน้มต้นทุนชิ้นส่วน | ระยะเวลารอคอยสินค้าโดยทั่วไป |
|---|---|---|---|---|
| ต้นแบบ (1-100 ยูนิต) | เครื่องจักรกลซีเอ็นซีหรือตัดด้วยเลเซอร์ | ต่ำมากจนไม่มีเลย | สูง (คงที่ต่อหน่วย) | วันถึง 2 สัปดาห์ |
| ปริมาณต่ำ- (100-10,000 หน่วย) | การตัดเฉือน CNC การเจาะป้อมปืน หรือการตีขึ้นรูปครั้งเดียว- | ต่ำถึงปานกลาง | ปานกลาง (เชิงเส้นพร้อมปริมาตร) | 2-4 สัปดาห์ |
| ปริมาณปานกลาง- (10,000-100,000 หน่วย) | การประทับตราแบบก้าวหน้าหรือการประทับตราแบบถ่ายโอน | สูง (ตัดจำหน่ายตลอดการดำเนินงาน) | ต่ำ (ลดลงอย่างรวดเร็วตามปริมาณ) | 12-20 สัปดาห์สำหรับเครื่องมือ จากนั้นวันต่อการดำเนินการผลิต |
| ปริมาณสูง- (100,000+ หน่วย) | การปั๊มแม่พิมพ์แบบก้าวหน้า | สูง (เล็กน้อยต่อส่วนตามขนาด) | ต่ำมาก (วัสดุ + เวลากด) | 12-20 สัปดาห์สำหรับเครื่องมือ การผลิตต่อเนื่องหลังจากนั้น |
ประเด็นสำคัญสำหรับผู้ผลิตฮาร์ดแวร์ทางทะเล: ความมุ่งมั่นในการให้รางวัลเศรษฐศาสตร์แบบก้าวหน้า ยิ่งโปรแกรมการผลิตดำเนินไปนานขึ้นและมีหน่วยการผลิตมากขึ้น การลงทุนด้านเครื่องมือเริ่มแรกก็ลดน้อยลงไปเมื่อเทียบกับการประหยัดต่อ-ชิ้นส่วน ทำงานร่วมกับผู้มีประสบการณ์ผู้ผลิตแม่พิมพ์แบบก้าวหน้าเช่น YICHEN ในช่วงต้นของขั้นตอนการออกแบบช่วยให้วิศวกรฝ่ายผลิตประเมินความประหยัดด้านปริมาณเหล่านี้ก่อนตัดสินใจลงทุน เพื่อให้มั่นใจว่าการลงทุนด้านแม่พิมพ์จะสอดคล้องกับการดำเนินการผลิตที่คาดการณ์ไว้ และข้อกำหนดในการขึ้นรูปสถานีหลาย-ได้รับการปรับให้เหมาะสมสำหรับปริมาณฮาร์ดแวร์ทางทะเลเป้าหมาย
แน่นอนว่าส่วนที่ต้องเสียเงินหลายเพนนีในการประทับตราแต่ไม่สำเร็จภายในสองฤดูกาลของการสัมผัสกับน้ำเค็มนั้นให้คุณค่าเชิงลบ เศรษฐศาสตร์จะคงอยู่เฉพาะเมื่อส่วนประกอบที่มีการประทับตรายังคงรักษาสภาพแวดล้อมการบริการไว้ได้ ความทนทานนั้นขึ้นอยู่กับสิ่งที่เกิดขึ้นหลังจากชิ้นส่วนออกจากแท่นพิมพ์: กระบวนการ-ปั๊มขั้นสุดท้ายหลังการปั๊มที่เปลี่ยนการปั๊มรูปร่างใกล้-ตาข่าย-ให้กลายเป็นส่วนประกอบเกรดสำหรับใช้งานในทะเล- ซึ่งสามารถผ่านการสัมผัสกับสเปรย์เกลือได้นานหลายปี
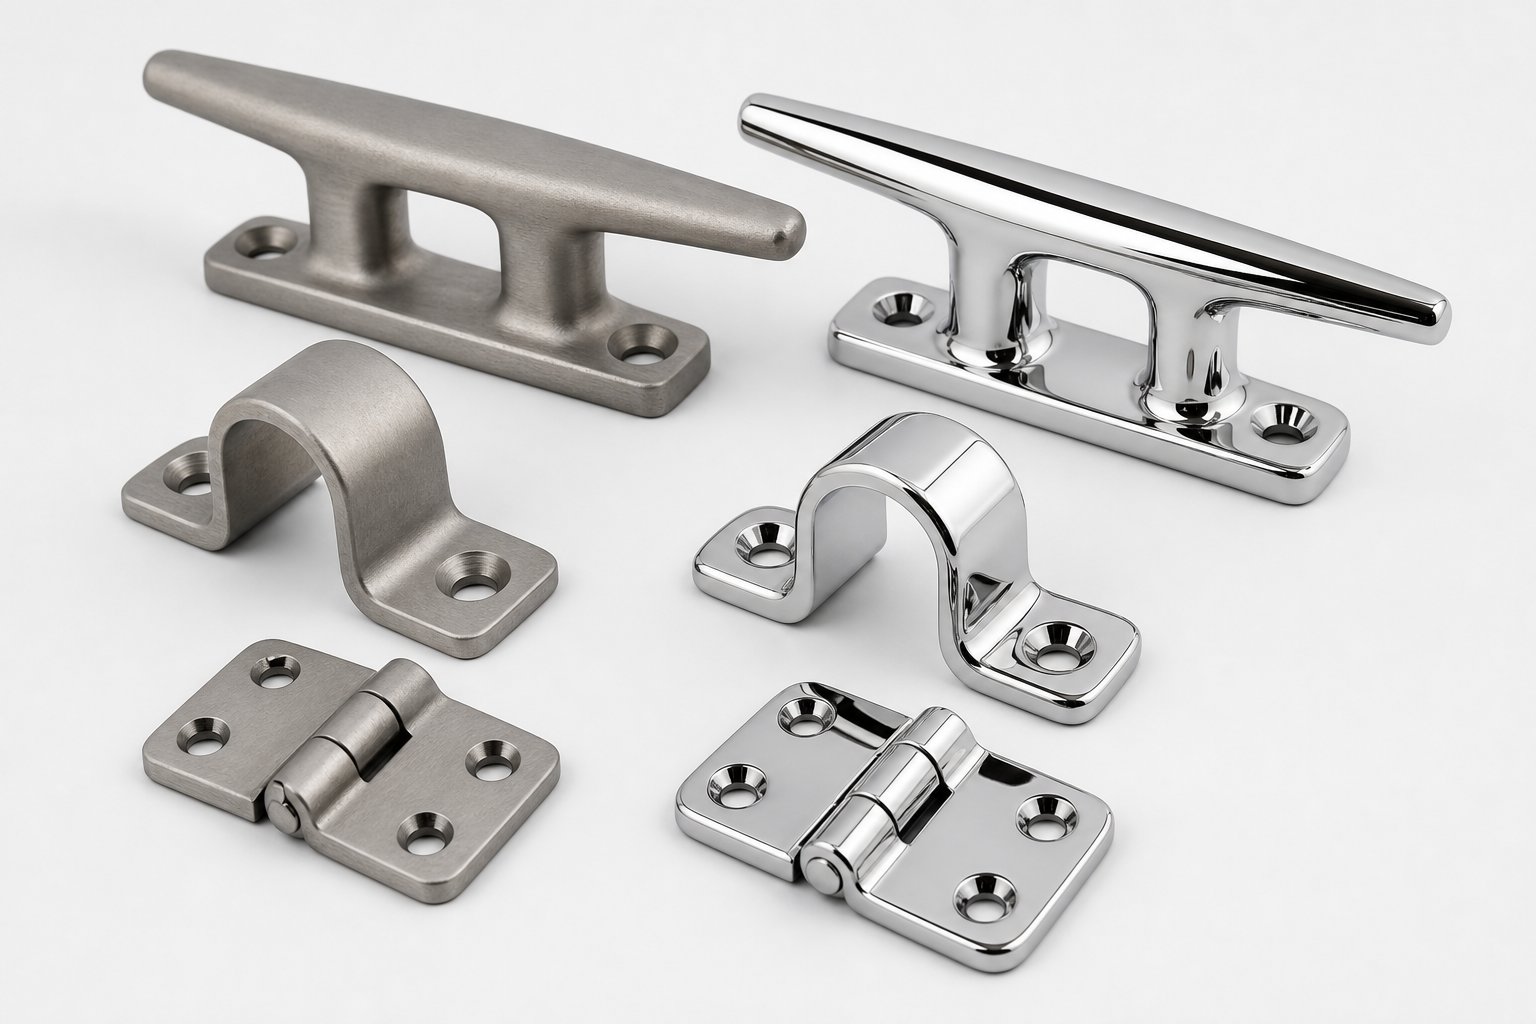
โพสต์-กระบวนการปั๊มขั้นสุดท้ายเพื่อความคงทนของน้ำเค็ม
แม่พิมพ์แบบโปรเกรสซีฟมอบชิ้นส่วนที่สมบูรณ์ในมิติ แต่ความสมบูรณ์ของมิติไม่เหมือนกับความพร้อมทางทะเล กระบวนการปั๊มขึ้นรูปจะแนะนำสภาพพื้นผิวที่น้ำเค็มใช้ประโยชน์ได้ เช่น เหล็กอิสระที่ถูกถ่ายโอนจากหน้าสัมผัสของเครื่องมือ เศษเล็กเศษน้อย-ที่ขอบของการตัด และความเค้นขึ้นรูปที่ตกค้างซึ่งทำให้ชั้นพาสซีฟออกไซด์เสียหาย การตกแต่งพื้นผิวฮาร์ดแวร์ทางทะเลหลังจากการปั๊มไม่ใช่งานขัดเงาเพื่อความสวยงาม ความแตกต่างระหว่างข้อต่อที่มีอายุสิบห้าปีกับข้อต่อที่แสดงคราบสนิมภายในสองฤดูกาล
กลยุทธ์การตกแต่งขั้นสุดท้ายขึ้นอยู่กับโลหะผสมพื้นฐาน ความรุนแรงของสภาพแวดล้อมทางทะเล และความคาดหวังทางสายตาของผู้ใช้ ชิ้นส่วนสแตนเลสจำเป็นต้องมีชั้นพาสซีฟกลับคืนมา ชิ้นส่วนอะลูมิเนียมจำเป็นต้องมีการป้องกันสิ่งกีดขวาง และข้อกำหนดเฉพาะทุกรายการจะต้องได้รับการสื่อสารอย่างชัดเจนเพียงพอเพื่อให้ซัพพลายเออร์และผู้จำหน่ายการตกแต่งขั้นสุดท้ายของโปรเกรสซีฟไดสแตมป์ของคุณให้ผลลัพธ์ที่สม่ำเสมอตลอดการดำเนินการผลิต
การทู่และการขัดเงาด้วยไฟฟ้าสำหรับชิ้นส่วนสเตนเลสมารีน
ชิ้นส่วนสแตนเลสทุกชิ้นที่ผ่านแม่พิมพ์แบบโปรเกรสซีฟจะดูดซับการปนเปื้อนของเหล็กอย่างอิสระ มันหลีกเลี่ยงไม่ได้ การเจาะเหล็กเครื่องมือ การขึ้นรูปเม็ดมีด และแม้แต่แท่นกดจะถ่ายเทอนุภาคเหล็กขนาดจิ๋วลงบนพื้นผิวชิ้นงานในระหว่างการตัดแผ่น การดัด และการทำเหรียญ การสะสมของเหล็กเหล่านั้นจะกลายเป็นบริเวณขั้วบวกซึ่งการกัดกร่อนจะเริ่มต้นเป็นพิเศษในสภาพแวดล้อมที่มีคลอไรด์-อุดม หากปล่อยทิ้งไว้โดยไม่ผ่านการบำบัด คลีตสแตนเลส 316 จะเกิดเส้นสนิมสีชา- ซึ่งไม่ได้มาจากการกัดกร่อนของวัสดุฐาน แต่มาจากอนุภาคเหล็กที่ฝังตัวออกซิไดซ์บนพื้นผิว
ทู่แก้ปัญหานี้ กระบวนการนี้ตรงไปตรงมา: จุ่มส่วนที่ประทับตราลงในอ่างกรดซิตริกหรือกรดไนตริกที่จะละลายเหล็กอิสระโดยไม่กระทบกับฐานสเตนเลส สิ่งที่เหลืออยู่คือพื้นผิวที่มีอัตราส่วนโครเมียม-ต่อ-สูงกว่าโลหะผสมที่อยู่ด้านล่าง ซึ่งส่งเสริมการก่อตัวของชั้นโครเมียมออกไซด์ที่หนาแน่นและสม่ำเสมอ สำหรับการปั๊มโลหะสำหรับส่วนประกอบทางทะเลเกรด 304 หรือ 316 การทำฟิล์มเป็นขั้นตอนขั้นต่ำหลังการปั๊มขึ้นรูปที่จำเป็น ไม่ใช่การอัพเกรดเพิ่มเติม ฮาร์ดแวร์ทางทะเลสแตนเลสที่มีการประทับตราใด ๆ ที่จัดส่งโดยไม่มีการทำฟิล์มจะถือว่ายังไม่เสร็จตามการใช้งาน
การขัดเงาด้วยไฟฟ้ายังดำเนินต่อไป กระบวนการเคมีไฟฟ้านี้จะขจัดพื้นผิวโลหะ 0.0001 ถึง 0.001 นิ้วโดยการทำให้ชิ้นส่วนเป็นขั้วบวกในอ่างอิเล็กโทรไลต์ โลหะละลายได้ดีเป็นพิเศษจากยอดเขาระดับไมโคร-และจุดที่สูง ทำให้พื้นผิวเรียบและกำจัดชั้นที่ปนเปื้อนออกทั้งหมด ผลลัพธ์ที่ได้คือชิ้นส่วนที่เรียบเนียนกว่าทางเรขาคณิต สะอาดกว่าในทางโลหะวิทยา และมีโครเมียมที่พื้นผิวมากกว่าส่วนที่ยังไม่เสร็จหรือที่ผ่านการสร้างฟิล์ม สำหรับอุปกรณ์ทางทะเลระดับพรีเมียม ลองนึกถึงฮาร์ดแวร์ของหัวเรือ ส่วนประกอบ T- ที่มองเห็นได้ หรืออะไรก็ตามที่ต้องสัมผัสกับน้ำเค็มอย่างต่อเนื่อง การขัดเงาด้วยไฟฟ้าจะให้ทั้งความต้านทานการกัดกร่อนสูงสุดและรูปลักษณ์ที่สดใสและสม่ำเสมอซึ่งการทู่เพียงอย่างเดียวไม่สามารถทำได้
เมื่อใดที่คุณควรระบุอย่างใดอย่างหนึ่งกับอีกอันหนึ่ง? พิจารณาปัจจัยเหล่านี้:
| ปัจจัย | ทู่ | การขัดด้วยไฟฟ้า |
|---|---|---|
| ประเภทกระบวนการ | การบำบัดด้วยสารเคมี (อ่างกรด) | การกำจัดโลหะด้วยไฟฟ้าเคมี |
| มันเอาอะไรออกไป. | สารปนเปื้อนบนพื้นผิวเท่านั้น ไม่มีโลหะฐาน | โลหะพื้นฐานบวกสารปนเปื้อน 0.0001-0.001 นิ้ว |
| ผลลัพธ์การตกแต่งพื้นผิว | คืนค่าเลเยอร์แบบพาสซีฟ รูปลักษณ์ไม่เปลี่ยนแปลง | พื้นผิวเรียบเนียนและสว่างยิ่งขึ้น เลเยอร์พาสซีฟที่ได้รับการปรับปรุง |
| เพิ่มความต้านทานการกัดกร่อน | พื้นผิวที่สำคัญเทียบกับพื้นผิวที่ไม่มีการป้องกัน | สูงกว่าทู่เพียงอย่างเดียว |
| ผลกระทบด้านต้นทุน | ต่ำถึงปานกลาง | ปานกลางถึงสูง |
| ดีที่สุดสำหรับ | ฮาร์ดแวร์สแตนเลสมารีนมาตรฐาน (ชิ้นส่วนส่วนใหญ่) | ฮาร์ดแวร์แบบเปิดระดับพรีเมียม รูปทรงที่ซับซ้อน ประสิทธิภาพน้ำเค็มสูงสุด |
ข้อแม้ที่สำคัญประการหนึ่ง: ไม่มีกระบวนการใดที่จะชดเชยการระบุเกรดสเตนเลสที่ไม่ถูกต้อง การขัดเงาด้วยไฟฟ้า 304 ในการให้บริการน้ำเค็มโดยตรงจะยังคงมีประสิทธิภาพต่ำกว่าการผ่านทะลุ 316 อย่างเหมาะสม เนื่องจากการรักษาพื้นผิวจะช่วยเพิ่มสิ่งที่โลหะผสมฐานให้ได้แทนที่จะแทนที่ความต้านทานคลอไรด์ที่โมลิบดีนัมมอบให้
ระบบการเคลือบสำหรับอุปกรณ์ทางทะเลที่ไม่ใช่-สแตนเลส
ไม่ใช่ทุกชิ้นส่วนทางทะเลที่มีการประทับตราจะเป็นสแตนเลส ฉากยึดอะลูมิเนียม ตัวยึดเหล็กคาร์บอน และส่วนประกอบโครงสร้างเหล็กเหนียว ล้วนต้องมีการเคลือบกั้นเพื่อให้รอดจากการสัมผัสน้ำเค็ม ระบบการเคลือบต้องยึดเกาะกับพื้นผิวที่มีการประทับตราได้อย่างน่าเชื่อถือ ทนต่อการหมุนเวียนของความร้อนและรังสียูวีของสภาพแวดล้อมทางทะเล และให้ความต้านทานละอองเกลือเพียงพอสำหรับอายุการใช้งานที่ต้องการ
เคลือบผงเป็นตัวเลือกที่โดดเด่นสำหรับฮาร์ดแวร์ทางทะเลที่ทำจากเหล็กประทับตราและอะลูมิเนียม ผงแห้งที่ใช้ไฟฟ้าสถิตจะบ่มที่อุณหภูมิ 350-400 องศาฟาเรนไฮต์ให้เป็นฟิล์มโพลีเมอร์ต่อเนื่องโดยทั่วไปหนา 2-4 มิล (50-100 ไมโครเมตร). ใช้อย่างเหมาะสมกับเหล็กที่ผ่านการเตรียมผิวแล้ว การเคลือบด้วยสีฝุ่นสามารถต้านทานการพ่นเกลือได้ 1,000 ชั่วโมงหรือมากกว่านั้นตามมาตรฐาน ASTM B117 มีให้เลือกทุกสี RAL ทนทานต่อการบิ่นและการเสื่อมสภาพของรังสียูวีได้ดีกว่าสีแบบเปียก และไม่ปล่อยสาร VOC ในระหว่างการใช้งาน สำหรับขายึดสำหรับเดินทะเลและแผ่นยึดที่มีการประทับตราซึ่งรูปลักษณ์มีความสำคัญแต่ต้นทุนสเตนเลสทั้งหมดนั้นไม่สมเหตุสมผล การเคลือบด้วยผงบนเหล็กกล้าคาร์บอนจะให้ประสิทธิภาพที่ยอดเยี่ยม-ต่อ-อัตราส่วนต้นทุน
อโนไดซ์เป็นการตกแต่งมาตรฐานสำหรับอุปกรณ์ทางทะเลอลูมิเนียมประทับตรา กระบวนการไฟฟ้าเคมีจะสร้างชั้นอะลูมิเนียมออกไซด์แข็งบนพื้นผิวชิ้นส่วน ซึ่งช่วยปรับปรุงทั้งความต้านทานการกัดกร่อนและความแข็งของพื้นผิวได้อย่างมาก อโนไดซ์ Type II (ความหนา 0.3-1.0 mil) เหมาะกับฮาร์ดแวร์อลูมิเนียมทางทะเลส่วนใหญ่และยอมรับสีย้อม การชุบอโนไดซ์แบบเคลือบแข็ง Type III (1.0-3.0 mil) ให้ประสิทธิภาพการสึกหรอและการกัดกร่อนที่เหนือกว่าสำหรับการใช้งานที่มีการใช้งานสูง เช่น เม็ดมีดคลีตหรือข้อต่อราง สำหรับชิ้นส่วนอะลูมิเนียมปั๊มขึ้นรูปแบบโปรเกรสซีฟ โปรดทราบว่าการอโนไดซ์จะเพิ่มความหนาตามขนาด ประเภทที่ 3 จะขยายออกไปด้านนอกประมาณ 50% ดังนั้นคุณลักษณะที่มีพิกัดความเผื่อต่ำอาจจำเป็นต้องประทับขนาดให้เล็กลงเล็กน้อยเพื่อให้ถึงมิติสุดท้ายหลังการเคลือบ
สังกะสี-ชุบนิกเกิลให้บริการตลาดอุปกรณ์ยึดทางทะเล คลิปยึดเหล็กกล้าคาร์บอนประทับตรา น็อตสปริง และน็อตกรงสำหรับใช้กับท้องเรือหรือห้องเครื่อง ได้รับประโยชน์จากการผสมผสานของสังกะสี-ที่ช่วยปกป้องการเสียสละและการต้านทานละอองเกลือในระดับปานกลาง การชุบสังกะสีมาตรฐานตาม ASTM B633 พร้อมการแปลงโครเมตให้การป้องกันละอองน้ำเกลือได้นาน 96 ถึง 240 ชั่วโมง ขึ้นอยู่กับความหนาและการบำบัดหลัง- ในขณะที่การชุบโลหะผสมสังกะสี-จะดันให้มีช่วงที่สูงขึ้นอย่างมากสำหรับตัวยึดในพื้นที่ทางทะเลที่มีความรุนแรงมากขึ้น
การระบุข้อกำหนดการตกแต่งให้กับผู้จำหน่ายปั๊มขึ้นรูปของคุณ
นี่คือจุดที่โปรแกรมฮาร์ดแวร์ทางทะเลจำนวนมากเผชิญกับแรงเสียดทาน: ทีมวิศวกรรู้ว่าชิ้นส่วนนั้นจำเป็นต้องมี "การป้องกันการกัดกร่อน" แต่สื่อสารข้อกำหนดนั้นด้วยเงื่อนไขที่คลุมเครือซึ่งทำให้ผู้จำหน่ายขั้นสุดท้ายต้องเดา ข้อมูลจำเพาะที่อ่านว่า "passivate after stamping" ไม่ได้บอกผู้ขายเกี่ยวกับเคมีของกรด เวลาในการแช่ เกณฑ์การยอมรับ หรือความคาดหวังด้านประสิทธิภาพ ผลลัพธ์ที่ได้คือความไม่สอดคล้องกันระหว่างล็อตการผลิตและความล้มเหลวในฟิลด์ในที่สุด
ผู้ออกแบบฮาร์ดแวร์ทางทะเลควรสื่อสารข้อกำหนดในการตกแต่งโดยใช้พารามิเตอร์เชิงปริมาณที่เชื่อมโยงกับมาตรฐานการทดสอบที่เป็นที่ยอมรับมาตรฐาน ASTM B117กำหนดอุปกรณ์ ความเข้มข้นของสารละลายเกลือ (5% NaCl) อุณหภูมิห้อง (35 องศาเซลเซียส) และความหนาแน่นของหมอกสำหรับการทดสอบสเปรย์เกลือที่เป็นกลาง ซึ่งเป็นกรอบการทำงานสากลที่-ข้อกำหนดการกัดกร่อนเฉพาะของผลิตภัณฑ์สร้างขึ้น เมื่อคุณระบุ "ขั้นต่ำ 500 ชั่วโมง ASTM B117 โดยไม่มีสนิมแดง" ผู้จำหน่ายขั้นสุดท้ายในห่วงโซ่อุปทานทุกรายจะเข้าใจอย่างชัดเจนถึงสิ่งที่คาดหวังและจะตรวจสอบได้อย่างไร
แพคเกจข้อมูลจำเพาะการตกแต่งที่สมบูรณ์สำหรับส่วนประกอบที่มีการประทับตราทางทะเลควรประกอบด้วย:
- สภาพวัสดุฐาน- ระบุว่าชิ้นส่วนมาถึงขั้นตอนสุดท้ายในสถานะ-ประทับตรา ขัดถู- หรือล้างก่อน-แล้ว การปนเปื้อนพื้นผิวจากสารหล่อลื่นปั๊มส่งผลต่อการยึดเกาะของสารเคลือบ
- วิธีการเตรียมพื้นผิว- กำหนดการทำความสะอาดและ-กระบวนการบำบัดเบื้องต้น: การล้างด้วยอัลคาไลน์ การเคลือบการแปลงฟอสเฟต การปรับสภาพด้วยโครเมต หรือการเสียดสีทางกล (ข้อกำหนดเม็ดบีดระเบิดและตาข่าย)
- ประเภทการเคลือบและความหนา- กล่าวถึงระบบการตกแต่งเฉพาะด้วยช่วงความหนาที่วัดได้ ตัวอย่าง: "สีฝุ่น, โพลีเอสเตอร์ TGIC, RAL 9005, 2.5-3.5 mil DFT" หรือ "Passivation per ASTM A967, วิธีกรดซิตริก"
- ชั่วโมงการทดสอบสเปรย์เกลือและเกณฑ์การยอมรับ- ระบุชั่วโมงขั้นต่ำตามมาตรฐาน ASTM B117 ที่ต้องการ และกำหนดสิ่งที่ก่อให้เกิดความล้มเหลว: สนิมแดง สนิมขาว พุพอง เปอร์เซ็นต์ของพื้นที่สึกกร่อนต่อ ASTM D610 หรือการเคลือบหลุดล่อนจากเครื่องหมายอาลักษณ์
- เป้าหมายความหยาบผิว- สำหรับชิ้นส่วนที่ต้องการการตกแต่งที่สวยงามเป็นพิเศษ ให้ระบุค่า Ra กระจกเงา-อุปกรณ์สำหรับเดินทะเลโดยทั่วไปต้องใช้ Ra 4-8 ไมโครนิ้ว (0.1-0.2 ไมโครเมตร) ซึ่งทำได้โดยการขัดเงาด้วยไฟฟ้า ฮาร์ดแวร์เคลือบซาตินมีเป้าหมายที่ Ra 16-63 ไมโครนิ้ว (0.4-1.6 ไมโครเมตร)
- เกณฑ์การตรวจสอบและแผนการสุ่มตัวอย่าง- กำหนดวิธีการตรวจสอบ (ด้วยภาพ การทดสอบคูปองสเปรย์เกลือ การทดสอบแรงดึงยึดเกาะตาม ASTM D3359) และความถี่ในการสุ่มตัวอย่างล็อต
การให้รายละเอียดในระดับนี้จะช่วยขจัดความคลุมเครือระหว่างจุดประสงค์การออกแบบของคุณกับผลิตภัณฑ์สำเร็จรูป นอกจากนี้ยังช่วยให้ซัพพลายเออร์ผลิตภัณฑ์ปั๊มขึ้นรูปแบบก้าวหน้าสามารถพิจารณาความต้องการในการตกแต่งให้เสร็จสิ้นในการตัดสินใจในการออกแบบแม่พิมพ์ตั้งแต่เนิ่นๆ แทนที่จะค้นพบ-ภายหลังการปั๊มขึ้นรูปว่าสภาพพื้นผิวไม่เป็นไปตามข้อกำหนดเบื้องต้นในการยึดเกาะของการเคลือบ
ใน-การทำงานของแม่พิมพ์ที่ช่วยลดต้นทุนการตกแต่ง
การออกแบบแม่พิมพ์อันชาญฉลาดสามารถเปลี่ยนงานจากสายการผลิตสุดท้ายกลับไปยังแท่นพิมพ์ ซึ่งช่วยลด-ต้นทุนการปั๊มโดยรวม การดำเนินการในแม่พิมพ์-หลายอย่างช่วยปรับปรุงความพร้อมของชิ้นส่วนที่ประทับสำหรับการเก็บผิวสำเร็จในทะเลได้โดยตรง:
สถานีหยอดเหรียญบีบอัดขอบเฉือนและทำให้ครีบขนาดเล็ก-เรียบ ซึ่งอาจจำเป็นต้องขัดลบคมก่อนที่จะทำการทู่หรือการเคลือบ ขอบที่โค้งมนทำให้พื้นผิวเรียบและปิดสนิทสำหรับอ่างตกแต่ง ปรับปรุงความสม่ำเสมอในการครอบคลุม และขจัดรูปทรงรอยแยกที่ซึ่งการกัดกร่อนซ่อนอยู่ใต้สารเคลือบ
สถานีปั่นป่วนใช้เหล็กกล้าเครื่องมือขัดเงาเพื่อรีดพื้นผิวชิ้นส่วนภายใต้แรงกด ช่วยลดความหยาบของพื้นผิวและปิดรูพรุนขนาดเล็ก-ที่เหลือจากการขึ้นรูป ชิ้นส่วนที่ออกจากสถานีขัดเงาจะต้องมีการขัดเชิงกลน้อยกว่าก่อนการขัดเงาด้วยไฟฟ้า ซึ่งช่วยประหยัดเวลาและวัสดุสิ้นเปลืองในแผนกตกแต่งสำเร็จ
เม็ดมีดขัดเงาที่สถานีขึ้นรูปสุดท้ายจะถ่ายเทพื้นผิวกระจกไปยังชิ้นส่วนที่ประทับตราโดยตรง เมื่อหน้าแม่พิมพ์มีผิวสำเร็จขนาด Ra 4 ไมโครนิ้วหรือละเอียดกว่า พื้นผิวที่มีการประทับตราจะออกมาใกล้เคียงกับข้อกำหนดด้านความงามขั้นสุดท้าย โดยต้องใช้สารเคมีเพียงอย่างเดียว แทนที่จะต้องขัดด้วยกลไกอย่างกว้างขวางก่อนทำการทู่หรือการขัดเงาด้วยไฟฟ้า
กลยุทธ์ในแม่พิมพ์แต่ละอย่างจะแลกต้นทุนเครื่องมือที่สูงขึ้นเล็กน้อยสำหรับค่าใช้จ่ายในการตกแต่งชิ้นส่วนต่อ-ที่ลดลงอย่างมาก สำหรับโปรแกรมการเดินเรือที่มีปริมาณมาก- คณิตศาสตร์จะช่วยสร้างคุณภาพผิวสำเร็จให้เป็นแม่พิมพ์ทุกครั้ง ชิ้นส่วนสำเร็จรูปที่ผ่านการเคลือบและเคลือบและพร้อมสำหรับการติดตั้งนั้นดีพอๆ กับระบบการผลิตที่สร้างขึ้นเท่านั้น และคุณภาพของระบบนั้นขึ้นอยู่กับการเลือกพันธมิตรการผลิตที่เหมาะสม ซึ่งเป็นคู่ค้าที่มีความสามารถครอบคลุมทั้งห่วงโซ่ตั้งแต่การออกแบบแม่พิมพ์ไปจนถึงการปั๊มจนถึงการตกแต่งขั้นสุดท้ายสำหรับบริการน้ำเค็ม
การจัดหาพันธมิตรการปั๊มแม่พิมพ์แบบก้าวหน้าที่เหมาะสมสำหรับโครงการทางทะเล
ร้านปั๊มขึ้นรูปที่ใช้ขายึดเหล็กอ่อนสำหรับท่อ HVAC ไม่เหมือนกับบริษัทปั๊มขึ้นรูปแบบก้าวหน้าสำหรับอุปกรณ์ทางทะเล สื่ออาจจะเหมือนกัน เครื่องป้อนแถบทำงานในลักษณะเดียวกัน แต่ความรู้ของสถาบันที่จำเป็นในการสร้างโลหะผสมที่ต้านทานการกัดกร่อน-ที่พิกัดความเผื่อที่จำกัด การรักษาพื้นผิวแม่พิมพ์ที่ขัดเงาตลอดระยะเวลาการผลิตที่ยาวนาน และการส่งมอบชิ้นส่วนที่พร้อมสำหรับการตกแต่งผิวน้ำเค็มเป็นสิ่งที่คุณสร้างขึ้นจากประสบการณ์หลายปีของโปรแกรมทางทะเล หรือคุณอาจไม่มีเลย
การเลือกผู้ขายผิดไม่ได้หมายความถึงการจัดส่งล่าช้าเท่านั้น หมายถึงชิ้นส่วนที่มีน้ำดีในแม่พิมพ์ ขอบที่ทำให้เกิดการกัดกร่อนตามรอยแยกหลังการติดตั้ง หรือการเบี่ยงเบนของมิติที่ปรากฏขึ้นเป็นเวลาสามเดือนในการดำเนินการผลิตเมื่อเครื่องมือสึกหรอเลยช่วงการชดเชย กระบวนการประเมินสมควรได้รับความเข้มงวดทางวิศวกรรมเช่นเดียวกับการออกแบบชิ้นส่วน
ความสามารถที่สำคัญในการประเมินในพันธมิตรการประทับตราทางทะเล
ไม่ใช่ทุกการดำเนินการปั๊มแบบก้าวหน้าจะมีประสบการณ์เกี่ยวกับโลหะผสม ความสามารถในการพิมพ์ หรือโครงสร้างพื้นฐานที่มีคุณภาพเพื่อจัดการกับงานเกรดทางทะเล- เมื่อคุณประเมินผู้ขายที่มีศักยภาพ เป้าหมายคือการแยกร้านค้าที่สามารถรองรับการปั๊มโลหะผสมที่ทนต่อการกัดกร่อน-ได้อย่างแท้จริงจากร้านค้าที่จะเรียนรู้เกี่ยวกับงบประมาณของโปรแกรมของคุณ
ตามที่คำแนะนำในอุตสาหกรรมจากผู้ผลิตแม่พิมพ์ปั๊มก้าวหน้าที่มีประสบการณ์แนะนำ การก้าวไปไกลกว่าเว็บไซต์ของบริษัท และการถามคำถามเฉพาะเจาะจงด้านความสามารถโดยตรง-คือสิ่งที่แสดงให้เห็นว่าร้านค้าสามารถจัดส่งได้จริงหรือไม่ สำหรับโปรแกรมทางทะเลโดยเฉพาะ ความท้าทายด้านแม่พิมพ์และการปั๊มที่หลากหลาย ตั้งแต่-การขึ้นรูปสเตนเลสเกจ 316 แบบหนัก ไปจนถึง-การบำรุงรักษาเครื่องมือคาร์ไบด์ขั้นสุดท้ายเพื่อขัดเงา ต้องการผู้จำหน่ายที่มีความสามารถสอดคล้องกับข้อกำหนดด้านโลหะผสม ปริมาตร และการตกแต่งขั้นสุดท้ายของคุณไปพร้อมๆ กัน
ใช้รายการตรวจสอบนี้เมื่อคัดกรองผู้ที่อาจเป็นพันธมิตร:
- ประสบการณ์โลหะผสมที่ทนต่อการกัดกร่อน-- ทางร้านใช้สเตนเลส 316/316L ทองเหลืองเรือ หรืออลูมิเนียมมารีนในเครื่องมือแบบก้าวหน้าหรือไม่ ขอตัวอย่างที่เฉพาะเจาะจง ไม่ใช่แค่รายการวัสดุ พวกเขาจัดการกับงาน-การแข็งตัว การกัด และการดีดกลับของโปรแกรมเหล่านั้นอย่างไร
- ความสามารถในการออกแบบแม่พิมพ์และการจำลองภายใน-- พวกเขาสามารถทำการจำลองการขึ้นรูป (FEA หรือการสร้างแบบจำลองความก้าวหน้าของแถบ) เพื่อตรวจสอบลำดับของสถานีก่อนที่จะตัดเหล็กได้หรือไม่ การออกแบบภายใน-หมายถึงการวนซ้ำที่เร็วขึ้นเมื่อต้องมีการปรับเปลี่ยนรูปทรงของชิ้นส่วนทางทะเล
- กดช่วงระวางน้ำหนัก- อุปกรณ์ทางทะเลที่ทำจากสเตนเลสขนาด 2-4 มม. ต้องการน้ำหนักที่สูงกว่างานโลหะแผ่นทั่วไปอย่างมาก ยืนยันว่าโรงพิมพ์สามารถรองรับความหนาของวัสดุของคุณได้ในทุกสถานีขึ้นรูปโดยไม่เกินขีดจำกัดกำลังการผลิต
- การบำรุงรักษาและสร้างแม่พิมพ์ใหม่ภายใน-- แม่พิมพ์แบบก้าวหน้าสำหรับโลหะผสมทางทะเลสึกหรอเร็วกว่าเหล็กกล้าเหนียวที่ใช้ ร้านค้าที่ดูแลรักษาเครื่องมือใน-บ้านสามารถตอบสนองต่อการสึกหรอ-การเคลื่อนไปของคุณภาพที่เกี่ยวข้องกับการสึกหรอได้ภายในไม่กี่ชั่วโมงแทนที่จะเป็นสัปดาห์ สอบถามเกี่ยวกับตารางการบำรุงรักษาเชิงป้องกันและระยะเวลาการขัดเงาสำหรับแม่พิมพ์เคลือบทางทะเล-
- กำลังการผลิตรอง- ผู้จำหน่ายมีบริการลบคม การทำฟิล์มทู่ การขัดเงาด้วยไฟฟ้า หรือการเคลือบใน-โรงสี หรือไม่ หรือพวกเขาได้สร้างความร่วมมือขั้นสุดท้ายกับข้อตกลงด้านคุณภาพที่เป็นเอกสารหรือไม่ ยิ่งมีขั้นตอนระหว่างการปั๊มและการเก็บผิวละเอียดน้อยลง ความเสี่ยงต่อคุณภาพพื้นผิวก็จะน้อยลง
- การรับรองคุณภาพและการควบคุมกระบวนการ- ISO 9001 เป็นพื้นฐาน เพื่อความปลอดภัย-ฮาร์ดแวร์ทางทะเลที่สำคัญ โปรดสอบถามเกี่ยวกับการใช้ SPC ใน-ความถี่ในการตรวจสอบกระบวนการ โปรโตคอลการตรวจสอบบทความแรก- และการตรวจสอบย้อนกลับของวัสดุตั้งแต่ใบรับรองคอยล์ไปจนถึงชิ้นส่วนที่เสร็จสมบูรณ์
- ต้นแบบ-ถึง-ความสามารถในการปรับขนาดการผลิต- พวกเขาสามารถรองรับการสุ่มตัวอย่างเบื้องต้นสำหรับคุณสมบัติการสร้างเรือ จากนั้นขยายให้เต็มปริมาณการผลิตโดยไม่ต้อง-ใช้เครื่องมือใหม่ได้หรือไม่ ผู้ขายบางรายเก่งในด้านหนึ่งของสเปกตรัมนี้แต่ก็ประสบปัญหาในอีกด้านหนึ่ง
สำหรับวิศวกรฝ่ายผลิตและทีมจัดซื้อที่ต้องการ-แม่พิมพ์ปั๊มโปรเกรสซีฟปริมาณสูงพร้อมความสามารถในการทำซ้ำที่จำกัดและความสามารถในการผลิตจำนวนมากที่ปรับขนาดได้ ผู้ผลิตเช่นยี่เฉินนำเสนอความเชี่ยวชาญในการขึ้นรูปสถานีหลาย-ที่เหมาะกับโปรแกรมฮาร์ดแวร์ทางทะเลที่ต้องการโซลูชันแม่พิมพ์ที่มีประสิทธิภาพ การมุ่งเน้นไปที่การใช้แม่พิมพ์แบบโปรเกรสซีฟสำหรับชิ้นส่วนโลหะที่ซับซ้อนและมีปริมาณสูง- ทำให้เป็นตัวเลือกในการจัดหาที่เกี่ยวข้องในการประเมินร่วมกับซัพพลายเออร์ในภูมิภาค โดยเฉพาะอย่างยิ่งเมื่อโปรแกรมของคุณต้องการผลผลิตที่สม่ำเสมอตลอดการดำเนินการผลิตที่ขยายเวลา
วิธีการสื่อสารข้อกำหนดฮาร์ดแวร์ทางทะเลอย่างมีประสิทธิภาพ
แม้แต่พันธมิตรการประทับตราที่มีความสามารถมากที่สุดก็ไม่สามารถส่งมอบสิ่งที่คุณไม่ได้ระบุอย่างชัดเจนได้ โปรแกรมฮาร์ดแวร์ทางทะเลล้มเหลวในขั้นตอนการสื่อสารบ่อยกว่าในขั้นตอนการผลิต RFQ ที่คลุมเครือซึ่งแสดงรายการ "ฉากยึดสแตนเลส การใช้งานทางทะเล" ทำให้ผู้ขายต้องตัดสินใจที่สำคัญ และสมมติฐานเริ่มต้นอาจไม่ตรงกับความคาดหวังด้านประสิทธิภาพการกัดกร่อนของคุณ
แพคเกจข้อมูลจำเพาะที่คุณมอบให้ควรมอบทุกสิ่งที่จำเป็นแก่พันธมิตรด้านแม่พิมพ์ปั๊มโปรเกรสซีฟของคุณในการเสนอราคาอย่างถูกต้อง ออกแบบเครื่องมืออย่างถูกต้อง และส่งมอบชิ้นส่วนที่ผ่านการทดสอบคุณสมบัติของคุณในการส่งครั้งแรก รวม:
- คำบรรยายภาพวัสดุที่มีการกำหนดเกรดทางทะเล-- ระบุโลหะผสมที่แน่นอน (316 ลิตรต่อ ASTM A240, C46400 ทองเหลืองเรือต่อ ASTM B171, อะลูมิเนียม 5052-H32 ต่อ ASTM B209), สภาพอุณหภูมิ และความหนาพร้อมพิกัดความเผื่อ
- เสร็จสิ้นข้อกำหนดด้วยข้อกำหนดสเปรย์เกลือ- ระบุโพสต์-การบำบัดด้วยการตอก (การทู่ตามวิธีซิตริก ASTM A967, การขัดเงาด้วยไฟฟ้า, การเคลือบสีฝุ่นด้วย ASTM B117 ชั่วโมง), เกณฑ์การยอมรับ และเป้าหมายความหยาบของพื้นผิวในค่า Ra
- การให้คะแนนโหลดและปัจจัยด้านความปลอดภัย- หากชิ้นส่วนเป็นแบบรับน้ำหนัก- ให้แจ้งขีดจำกัดน้ำหนักการทำงานและปัจจัยด้านความปลอดภัยที่การออกแบบของคุณใช้ ข้อมูลนี้จะแจ้งให้ผู้ขายทราบถึงการตรวจสอบความหนาของวัสดุและการกำหนดขีดจำกัดความรุนแรง
- ความคลาดเคลื่อนมิติด้วย GD&T- จัดเตรียมภาพวาด 2 มิติที่มีมิติทางเรขาคณิตและคำบรรยายที่ยอมรับได้ ไม่ใช่แค่มิติที่ระบุเท่านั้น เน้นคุณลักษณะการทำงานที่สำคัญ-ถึง- (ตำแหน่งของรูยึด ความเรียบของพื้นผิวผสมพันธุ์) ที่ต้องมีการควบคุมที่เข้มงวดกว่าค่าเผื่อโปรไฟล์ทั่วไป
- ประมาณการปริมาณประจำปีและระยะเวลาของโปรแกรม- การคาดการณ์ปริมาณที่ตรงไปตรงมาช่วยให้ผู้ขายปรับขนาดเครื่องมือได้อย่างเหมาะสม แม่พิมพ์ที่ออกแบบมาสำหรับชิ้นส่วน 100,000 ชิ้นต่อปี มีมาตรฐานการก่อสร้างที่แตกต่างจากที่คาดว่าจะผลิตได้ 2 ล้านชิ้นตลอดอายุการใช้งาน
- บริบทการประกอบและข้อควรพิจารณาเกี่ยวกับกระแสไฟฟ้า- ระบุว่าชิ้นส่วนที่ประทับตราจะสัมผัสกับวัสดุใดในการประกอบขั้นสุดท้าย หากฉากยึดอะลูมิเนียมประทับตราติดกับสเตนเลสผ่าน-ตัวเรือ ผู้จำหน่ายจำเป็นต้องทราบเพื่อให้สามารถให้คำแนะนำเกี่ยวกับคุณสมบัติการแยกส่วนหรือความเข้ากันได้ของสารเคลือบ
การให้รายละเอียดล่วงหน้าในระดับนี้ช่วยบรรลุผลสำเร็จสองประการ ช่วยให้สามารถเสนอราคาได้อย่างแม่นยำ ซึ่งหมายความว่าจะมีค่าใช้จ่ายที่น่าประหลาดใจน้อยลงหลังจากดำเนินการใช้เครื่องมือแล้ว และกำหนดเกณฑ์การยอมรับที่วัดผลได้ซึ่งทั้งสองฝ่ายตกลงกันก่อนที่จะเริ่มการผลิต ซึ่งช่วยขจัดข้อขัดแย้งด้านคุณภาพที่เป็นอัตวิสัยซึ่งจะทำให้โปรแกรมฮาร์ดแวร์ทางทะเลหยุดชะงักกลาง-
พันธมิตรด้านแม่พิมพ์ปั๊มแบบโปรเกรสซีฟที่เหมาะสมสำหรับฮาร์ดแวร์ทางทะเลไม่ได้เป็นเพียงผู้เสนอราคาต่ำที่สุดหรือเป็นร้านค้าที่มีสื่อรายใหญ่ที่สุดเท่านั้น เป็นผู้จำหน่ายที่มีประสบการณ์เกี่ยวกับโลหะผสม ความสามารถในการใช้เครื่องมือ ระบบคุณภาพ และความโปร่งใสในการสื่อสาร ซึ่งสอดคล้องกับความต้องการเฉพาะของการบริการน้ำเค็ม เมื่อการเลือกวัสดุ การออกแบบแม่พิมพ์ เศรษฐศาสตร์การผลิต กระบวนการตกแต่งขั้นสุดท้าย และความสามารถของผู้ขายมารวมกันในโปรแกรมฮาร์ดแวร์ทางทะเลโปรแกรมเดียว ผลลัพธ์ก็คือส่วนประกอบต่างๆ ที่เคลื่อนที่จากแม่พิมพ์ไปยังท่าเรือได้อย่างน่าเชื่อถือ และทำงานตลอดอายุการใช้งานของเรือ
คำถามที่พบบ่อยเกี่ยวกับการปั๊มโลหะแบบก้าวหน้าสำหรับอุปกรณ์ทางทะเล
1. วัสดุใดที่ดีที่สุดสำหรับฮาร์ดแวร์ทางทะเลแบบก้าวหน้า
สแตนเลส 316 และ 316L เป็นตัวเลือกที่พบบ่อยที่สุดเนื่องจากมีความต้านทานคลอไรด์และรูพรุนได้ดีเยี่ยม ทองเหลืองกองทัพเรือ (C46400) ทำงานได้ดีกับข้อต่อตกแต่งและตัวยึด เนื่องจากมีความสามารถในการขึ้นรูปที่เหนือกว่าและการสึกหรอของเครื่องมือที่ต่ำกว่า ซีรีส์. 5000-อะลูมิเนียมมารีนเหมาะสำหรับฉากยึดน้ำหนักเบาและฮาร์ดแวร์ดาดฟ้า ในขณะที่โลหะผสมทองแดง-นิกเกิล (90/10, 70/30) เหนือกว่าในส่วนประกอบท่อน้ำทะเล โลหะผสมแต่ละชนิดต้องมีการปรับแม่พิมพ์เฉพาะสำหรับน้ำหนัก การชดเชยการสปริงกลับ และระยะห่างของสถานีเพื่อสร้างชิ้นส่วนเกรดทางทะเล-ที่สม่ำเสมอ
2. ฉันต้องมีชิ้นส่วนกี่ชิ้นในการพิจารณาเครื่องมือแม่พิมพ์แบบโปรเกรสซีฟสำหรับฮาร์ดแวร์ทางทะเล?
โดยทั่วไปการปั๊มแม่พิมพ์แบบก้าวหน้าจะคุ้มค่า-ที่ปริมาณ 50,000 ถึง 100,000 หน่วยต่อปีสำหรับชิ้นส่วนทางทะเลที่ซับซ้อนปานกลาง ส่วนประกอบที่เรียบง่ายกว่า เช่น แผ่นรองแบบแบนหรือตัวยึดแบบคลิป อาจเหมาะกับการใช้เครื่องมือที่ 25,000 ถึง 30,000 ชิ้น เนื่องจากมีสถานีแม่พิมพ์น้อยลง ปัจจัยสำคัญคือการตัดจำหน่าย: แม่พิมพ์มูลค่า 50,000 ดอลลาร์จะเพิ่ม 10 ดอลลาร์ต่อชิ้นส่วนที่ 5,000 หน่วย แต่เพียง 0.10 ดอลลาร์ที่ 500,000 หน่วย การทำงานร่วมกับผู้ผลิตแม่พิมพ์โปรเกรสซีฟที่มีประสบการณ์อย่าง YICHEN ช่วยให้วิศวกรประเมิน-ความคุ้มทุนเหล่านี้ก่อนที่จะลงทุนด้านเครื่องมือ
3. เหตุใดฮาร์ดแวร์ทางทะเลจึงจำเป็นต้องมีการสร้างฟิล์มหลังจากการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ?
ในระหว่างการปั๊ม การเจาะเหล็กกล้าเครื่องมือและเม็ดมีดขึ้นรูปจะถ่ายโอนอนุภาคเหล็กไร้กล้องจุลทรรศน์ไปยังพื้นผิวสแตนเลส ในสภาพแวดล้อมที่เป็นน้ำเค็ม การสะสมตัวของเหล็กเหล่านี้จะกลายเป็นจุดขั้วบวกที่ทำให้เกิดการกัดกร่อน ทำให้เกิดคราบสนิมแม้กระทั่งบนสเตนเลสเกรด 316- สูง การทำทู่ใช้กรดซิตริกหรือไนตริกในการละลายเหล็กที่ฝังอยู่โดยไม่ทำลายโลหะผสมที่เป็นฐาน และฟื้นฟูชั้นพาสซีฟออกไซด์ของโครเมียม-ที่อุดมไปด้วย หากปราศจากทู่ ฮาร์ดแวร์สำหรับเดินเรือสแตนเลสที่มีการประทับตราจะใช้งานไม่เสร็จและจะแสดงว่ามีการกัดกร่อนก่อนเวลาอันควรในการให้บริการ
4. การออกแบบแม่พิมพ์แบบโปรเกรสซีฟป้องกันการกัดกร่อนของชิ้นส่วนทางทะเลได้อย่างไร
การออกแบบแม่พิมพ์เฉพาะทางทางทะเล-รวมกลยุทธ์การป้องกันการกัดกร่อน-หลายอย่างเข้ากับเครื่องมือโดยตรง รัศมีภายในกว้าง (ขั้นต่ำ 1.5T ถึง 2T) ขจัดรอยแยกที่แน่นซึ่งไอออนคลอไรด์เข้มข้น สถานีหยอดเหรียญจะบีบอัดขอบตัดเพื่อปิด-เสี้ยนและบริเวณรอยแตกขนาดเล็กที่ทำให้เกิดการกัดกร่อนของรอยแยก การเจาะที่แน่นยิ่งขึ้น-ถึง-ระยะห่างของแม่พิมพ์ (5-8% ของความหนาของวัสดุ) ทำให้การตัดสะอาดขึ้นและมีบริเวณขอบที่หยาบน้อยลง สถานีเจาะรูระบายน้ำจะเพิ่มรูเจาะที่ป้องกันการสะสมน้ำนิ่งบนอุปกรณ์ที่ติดตั้ง คุณลักษณะเหล่านี้มีอยู่ในความก้าวหน้าของแม่พิมพ์ แทนที่จะแก้ไขผ่านการดำเนินการหลังการประทับตราซึ่งมีค่าใช้จ่ายสูง
5. ฉันควรคำนึงถึงอะไรบ้างเมื่อเลือกผู้จำหน่ายปั๊มไดสแตมป์แบบก้าวหน้าสำหรับชิ้นส่วนทางทะเล
ประเมินผู้ขายเกี่ยวกับประสบการณ์การใช้โลหะผสมที่ต้านทานการกัดกร่อน- (โดยเฉพาะสแตนเลส 316 ทองเหลืองเรือ หรืออลูมิเนียมทางทะเลในเครื่องมือแบบก้าวหน้า) การออกแบบแม่พิมพ์ใน-ด้วยความสามารถในการจำลองการขึ้นรูป น้ำหนักการกดที่เพียงพอสำหรับ-วัสดุทางทะเลแบบเกจหนัก- การบำรุงรักษาแม่พิมพ์ใน-ด้วยระยะเวลาการขัดเงาที่บันทึกไว้ ความสามารถในการปฏิบัติงานรองหรือความร่วมมือในการตกแต่งขั้นสุดท้ายที่จัดตั้งขึ้น การรับรอง ISO 9001 พร้อมการนำ SPC ไปใช้ และ ต้นแบบ-ถึง-ความสามารถในการขยายการผลิต ผู้ผลิตอย่าง YICHEN ที่เชี่ยวชาญด้านแม่พิมพ์ปั๊มโปรเกรสซีฟแบบหลาย-สถานีสำหรับการผลิตที่มีปริมาณสูง- นำเสนอความสามารถในการทำซ้ำที่แน่นหนาและเอาต์พุตที่ปรับขนาดได้ซึ่งโปรแกรมฮาร์ดแวร์ทางทะเลต้องการ


