


PDF การออกแบบแม่พิมพ์ปั๊มขึ้นรูปมีอะไรบ้างสำหรับวิศวกรด้านเครื่องมือ
เมื่อคุณค้นหาการออกแบบแม่พิมพ์ปั๊มขึ้นรูป PDFคุณอาจต้องการสองสิ่งพร้อมกัน: เนื้อหาการศึกษาที่ชัดเจนเกี่ยวกับระเบียบวินัยและเอกสารอ้างอิงที่เชื่อถือได้ซึ่งคุณสามารถดึงขึ้นมาได้ระหว่างงานออกแบบจริง คู่มือนี้ตอบสนองความต้องการทั้งสองอย่าง
การออกแบบแม่พิมพ์ปั๊มขึ้นรูปเป็นกระบวนการทางวิศวกรรมในการสร้างเครื่องมือที่เปลี่ยนโลหะแผ่นแบนให้เป็นชิ้นส่วนสำเร็จรูปโดยผ่านการควบคุมการแยกหรือการเสียรูป การกดจะใช้แรงกดกับวัสดุที่วางอยู่ภายในแม่พิมพ์ที่อุณหภูมิห้อง และรูปทรงของแม่พิมพ์จะกำหนดรูปร่างของชิ้นส่วนขั้นสุดท้าย คุณภาพขอบ และความแม่นยำของมิติ ขอบเขตครอบคลุมกว้าง โดยครอบคลุมทุกอย่างตั้งแต่โครงสร้างแม่พิมพ์และการเลือกวัสดุ ไปจนถึงการกำหนดระยะหลบ และการวางแผนเค้าโครงแถบ
การออกแบบแม่พิมพ์ปั๊มขึ้นรูปครอบคลุมอะไรบ้าง
คู่มือการปั๊มโลหะที่ครอบคลุมครอบคลุมสาขาวิชาที่เกี่ยวข้องกันหลายแขนง คุณจะพบเนื้อหาเกี่ยวกับการจำแนกประเภทแม่พิมพ์ (ประเภท-การทำงานแบบเดี่ยว การผสม และแบบก้าวหน้า) องค์ประกอบโครงสร้างรวมถึงชิ้นส่วนกระบวนการและชิ้นส่วนโครงสร้าง คุณสมบัติของวัสดุ เช่น ความเป็นพลาสติกและความแข็งแรงของผลผลิต และการวิเคราะห์กระบวนการปั๊มขึ้นรูปที่กำหนดจำนวนการปฏิบัติงานที่ชิ้นส่วนต้องการ การออกแบบแม่พิมพ์ยังครอบคลุมถึงรูปทรงการเจาะ การกำหนดค่าแผ่นกด ระบบนำทาง และข้อกำหนดจำเพาะของเทมเพลตที่ให้คุณภาพการผลิตที่ทำซ้ำได้
เหตุใดวิศวกรจึงพึ่งพาการอ้างอิง PDF
การเปลี่ยนแปลงของหน้าเว็บ ลิงก์เสียหาย และการจัดรูปแบบออนไลน์มักจะทำให้ภาพวาดทางเทคนิคและตารางค่าเผื่อที่วิศวกรเครื่องมือต้องพึ่งพานั้นเสียหาย PDF ที่มีโครงสร้างดี-ช่วยแก้ปัญหาเหล่านี้ได้ โดยจะรักษาสูตรตรงตามที่เขียนไว้ เรนเดอร์ตารางและส่วนตัดขวาง-โดยไม่มีการเลื่อนเลย์เอาต์ และทำงานแบบออฟไลน์ที่แท่นพิมพ์หรือในสถานี CAD คุณสามารถพิมพ์หน้าที่ต้องการ ใส่คำอธิบายประกอบ และเก็บถาวรด้วยไฟล์โปรเจ็กต์
การออกแบบแม่พิมพ์ปั๊มขึ้นรูปคุณภาพ PDF เชื่อมช่องว่างระหว่างหนังสือเรียนเชิงวิชาการที่กว้างขวางกับเอกสารมาตรฐานองค์กรที่แคบ ทำให้วิศวกรมีข้อมูลอ้างอิงแบบพกพาที่รวมเอาทฤษฎี วิธีการคำนวณ และกฎการออกแบบเชิงปฏิบัติไว้ในรูปแบบที่มีโครงสร้างเดียว
บทต่อๆ ไปจะแจกแจงเนื้อหาทางเทคนิคเฉพาะที่มีการอ้างอิงการออกแบบแม่พิมพ์ที่ดีที่สุด โดยเริ่มจากการเลือกประเภทแม่พิมพ์และการเคลื่อนผ่านส่วนประกอบ ระยะห่าง รอยบากบายพาส โครงร่างแถบ และเครื่องมือจำลอง
ประเภทของแม่พิมพ์ปั๊มและวิธีการเลือก
การตัดสินใจออกแบบปั๊มโลหะทุกครั้งจะเริ่มต้นด้วยคำถามเดียว: แม่พิมพ์ชนิดใดที่เหมาะกับชิ้นส่วน เมื่อทำสิ่งนี้ผิดพลาด คุณจะต้องเผชิญกับการออกแบบเครื่องมือใหม่ อัตราเศษซากที่สูงเกินจริง และการดำเนินงานรองที่กินผลกำไร ทำให้ถูกต้องและการผลิตดำเนินไปอย่างราบรื่นตั้งแต่การทดลองจนสิ้นสุด-อายุการใช้งาน-
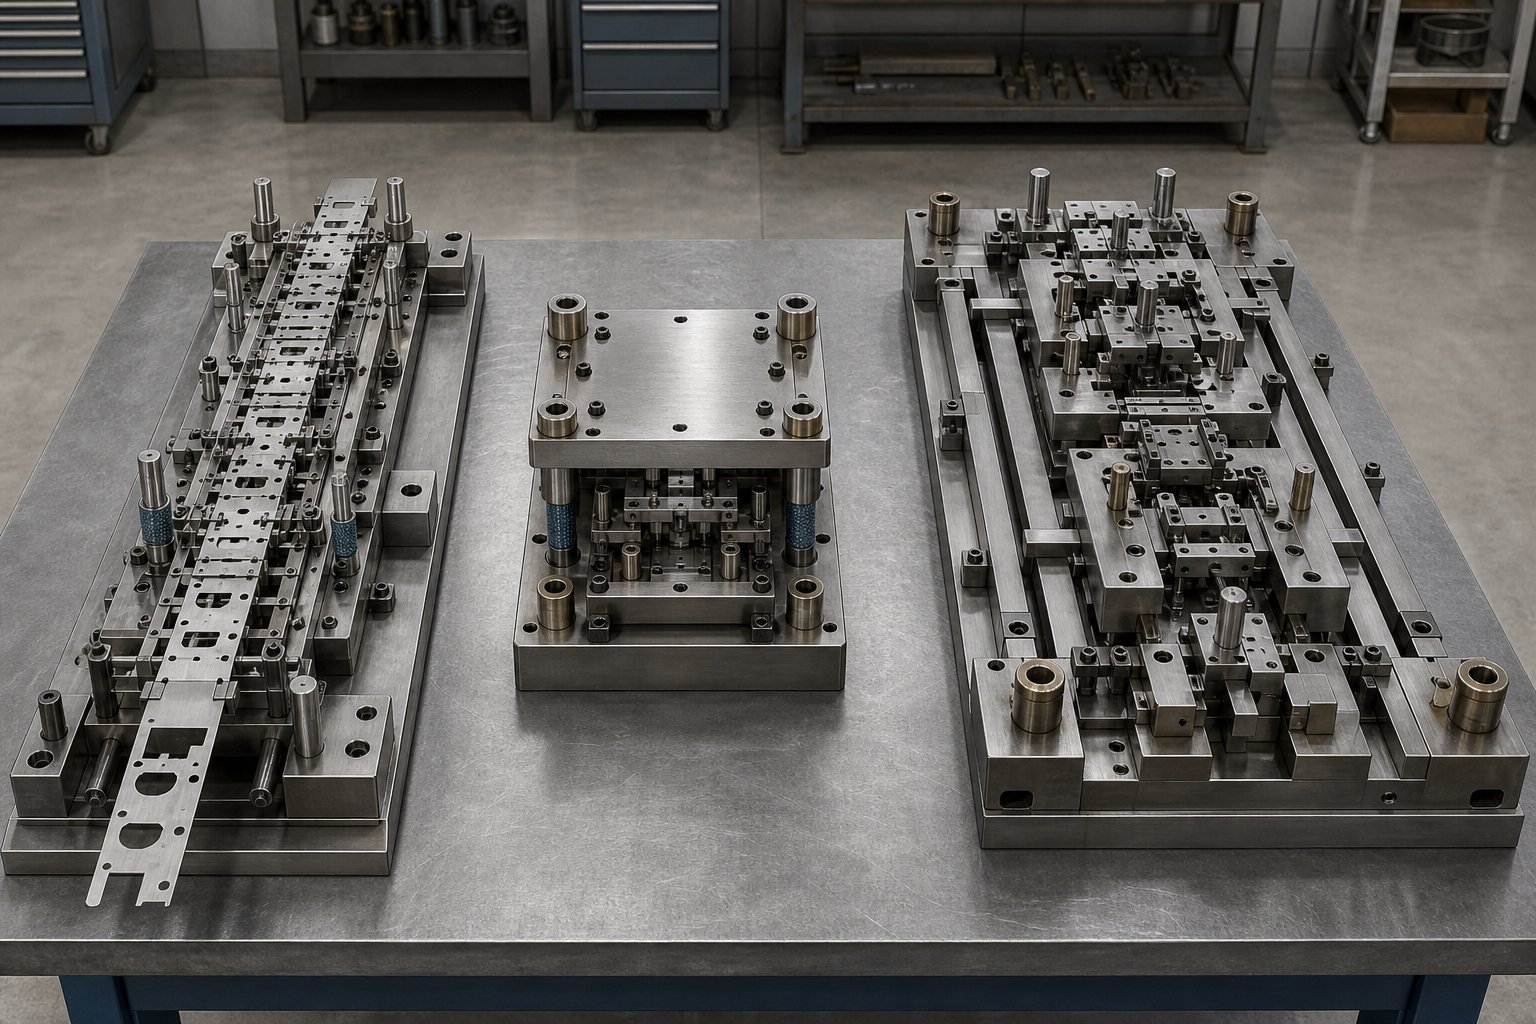
แม่พิมพ์หลักสี่ประเภทมีอิทธิพลเหนือสนาม: แม่พิมพ์แบบก้าวหน้า, แม่พิมพ์แบบผสม, แม่พิมพ์ถ่ายโอน และแม่พิมพ์แบบรวม แต่ละส่วนจะจัดการกับจุดตัดกันของรูปทรงชิ้นส่วน ปริมาณการผลิต และความต้องการพิกัดความเผื่อที่แตกต่างกัน ส่วนด้านล่างนี้จะให้กรอบการตัดสินใจที่เอกสารอ้างอิงส่วนใหญ่กระจัดกระจายในหลายบท หากครอบคลุมเนื้อหาทั้งหมดเลย
แม่พิมพ์แบบก้าวหน้าและข้อควรพิจารณาในการออกแบบ
การออกแบบแม่พิมพ์ปั๊มแบบก้าวหน้ามีศูนย์กลางอยู่ที่แถบป้อนวัสดุผ่านลำดับของสถานี แต่ละสถานีมีการดำเนินการที่แตกต่างกัน ให้คิดว่ามันเป็นวงจรต่อเนื่องเดี่ยวที่การเจาะ การโค้งงอ การหยอดเหรียญ และการตัดทั้งหมดเกิดขึ้นในจังหวะการกดครั้งเดียว ขณะที่แถบจะจัดทำดัชนีไปข้างหน้าตามระยะพิทช์คงที่ หมุดนำร่องจะรักษาการจัดตำแหน่งระหว่างสถานี ทำให้ระดับพิกัดความเผื่อ-สามารถคาดเดาได้
การออกแบบที่ก้าวหน้าจะเหมาะสมที่สุดเมื่อใด? เมื่อใดก็ตามที่คุณต้องการ-เอาต์พุตปริมาณมากสำหรับชิ้นส่วนขนาดเล็ก-ถึง-ที่มีความซับซ้อนปานกลาง การผลิตดำเนินการเกินหนึ่งล้านชิ้นต่อปีเป็นอาณาเขตทั่วไป การเชื่อมต่อแถบอย่างต่อเนื่องช่วยลดการจัดการชิ้นส่วนระหว่างการปฏิบัติงาน ซึ่งช่วยลดต้นทุนค่าแรงได้ถึง 40% เมื่อเทียบกับแนวทางสถานีเดียว-
- ข้อดี:การผลิตความเร็วสูง- ตำแหน่งที่สม่ำเสมอทั่วทั้งสถานี ต้นทุนต่อ-ชิ้นส่วนต่ำในวงกว้าง การดำเนินการหลายอย่างในรอบการกดครั้งเดียว
- ข้อจำกัด:การลงทุนด้านเครื่องมือเริ่มต้นสูง การเชื่อมต่อแถบจำกัดทิศทางการขึ้นรูป ความลึกในการดึงลึกถูกจำกัดโดยความตึงของแถบ เพิ่มต้นทุนสำหรับการดำเนินงานขั้นที่สอง เช่น การกลึงเกลียว
ตัวอย่างโลกแห่งความเป็นจริง-: ในการผลิตตัวเชื่อมต่อ การวางแนวที่ไม่ตรงที่เล็กเพียง 0.02 มม. สามารถเรียงซ้อนได้ในทุกสถานี นี่คือเหตุผลว่าทำไมโครงร่างแถบและการออกแบบนำร่องจึงมีความสำคัญอย่างยิ่งต่อความเสถียรของกระบวนการในแม่พิมพ์แบบโปรเกรสซีฟ
การใช้งานแม่พิมพ์แบบผสมและแบบทรานเฟอร์
แม่พิมพ์คอมพาวด์ทำการตัดหลายครั้งในจังหวะเดียวที่สถานีเดียว ไม่มีการเคลื่อนไหวแบบก้าวหน้า ไม่มีระบบการถ่ายโอน ชิ้นส่วนจะเกิดขึ้นทันที ฟังดูมีข้อจำกัด แต่สำหรับชิ้นส่วนแบนที่ต้องการความแม่นยำของคมตัดสูง แม่พิมพ์คอมพาวด์มักจะมีประสิทธิภาพเหนือกว่าทางเลือกอื่นที่ก้าวหน้า ทำไม เนื่องจากไม่มีการเสียรูปสะสมจากหลายสถานี ความเรียบ-ส่วนประกอบสำคัญ เช่น แหวนรอง ปะเก็น และชิ้นส่วนไฟฟ้าขนาดเล็กได้รับประโยชน์โดยตรงจากแนวทางนี้ โดยลดเวลาในการผลิตลง 25-30% เมื่อเทียบกับการทำงานต่อเนื่อง
- ข้อดี:ความเรียบที่เหนือกว่า ความซับซ้อนของเครื่องมือที่ต่ำกว่า ระยะเวลารอคอยของเครื่องมือที่สั้นลง วัสดุที่เป็นเศษน้อยลง
- ข้อจำกัด:ไม่สามารถรองรับการขึ้นรูปหลาย-ได้ ไม่เหมาะสมสำหรับรูปทรงที่ซับซ้อน โดยทั่วไปจำกัดเฉพาะชิ้นส่วนที่มีเส้นผ่านศูนย์กลางต่ำกว่า 150 มม.
ทรานสเฟอร์ดายใช้แนวทางตรงกันข้ามกับความซับซ้อน ชิ้นส่วนแยกออกจากแถบตั้งแต่เนิ่นๆ และเคลื่อนที่อย่างอิสระระหว่างสถานีผ่านระบบถ่ายโอนทางกล แต่ละสถานีทำงานแยกจากกัน ทำให้สามารถดึงลึก การสร้างมุมหลาย- และการดำเนินการที่ตัด-การออกแบบที่เชื่อมโยงกันไม่สามารถทำได้ แผงตัวถังรถยนต์ ตัวเรือนเครื่องใช้ไฟฟ้า และกรอบหุ้มแบบลึก-ล้วนอาศัยการปั๊มแม่พิมพ์แบบถ่ายโอน
- ข้อดี:ความยืดหยุ่นในการขึ้นรูปเต็มรูปแบบ รองรับการวาดลึกและรูปทรงที่ซับซ้อน ไม่มีข้อจำกัดของแถบในทิศทางการขึ้นรูป เหมาะสำหรับชิ้นส่วนขนาดใหญ่
- ข้อจำกัด:ค่าติดตั้งและอุปกรณ์ที่สูงขึ้น เวลาในการถ่ายโอนจะต้องซิงโครไนซ์อย่างแม่นยำ เพิ่มความซับซ้อนในการบำรุงรักษา
การเลือกประเภทแม่พิมพ์ที่เหมาะสมสำหรับการใช้งานของคุณ
ลองจินตนาการว่าคุณมีแบบร่างชิ้นส่วน เป้าหมายปริมาณ และงบประมาณ คุณจะจับคู่สิ่งเหล่านี้กับประเภทแม่พิมพ์มาตรฐานที่เหมาะสมได้อย่างไร? ใช้ตรรกะนี้:
- หากชิ้นส่วนของคุณมีขนาดเล็ก ผลิตในปริมาณมาก และไม่จำเป็นต้องขึ้นรูปลึก การปั๊มแม่พิมพ์แบบโปรเกรสซีฟคือตัวเลือกเริ่มต้น
- หากชิ้นส่วนของคุณมีลักษณะแบนและมีรูปทรงเรียบง่ายและต้องการความแม่นยำด้านมิติที่แคบ การปั๊มแม่พิมพ์แบบผสมจะให้ผลลัพธ์ที่ดีที่สุด
- หากชิ้นส่วนของคุณต้องการการวาดแบบลึก การขึ้นรูปหลาย- ทิศทาง หรือการดำเนินการตามลำดับที่ซับซ้อน การปั๊มแม่พิมพ์แบบถ่ายโอนจะให้ความยืดหยุ่นที่จำเป็น
- หากความซับซ้อนเพิ่มขึ้นแต่ปริมาณยังคงสูง ให้พิจารณาการใช้แม่พิมพ์ผสมที่ผสานการดำเนินการตัดและการขึ้นรูปเข้าด้วยกันในแนวทางแบบไฮบริด
ตารางด้านล่างจะรวมปัจจัยการตัดสินใจเหล่านี้ไว้ในการเปรียบเทียบเดียว ซึ่งเป็นประเภทการอ้างอิงที่มีโครงสร้างที่คุณคาดหวังได้จาก-การออกแบบแม่พิมพ์ที่มีการจัดระเบียบอย่างดี:
| เกณฑ์ | ก้าวหน้าตาย | สารประกอบตาย | โอนตาย |
|---|---|---|---|
| ความซับซ้อนของชิ้นส่วน | ต่ำถึงปานกลาง | เรขาคณิตที่เรียบง่ายและแบน | การขึ้นรูปหลายทิศทางสูง- |
| ความเร็วในการผลิต | สูงมาก | สูง | ปานกลาง |
| ค่าเครื่องมือ | สูง (ตัดจำหน่ายมากกว่าปริมาณ) | ปานกลาง | สูง (ระบบโอนบวกต้นทุน) |
| ความสามารถในการอดทน | แน่นหนาพร้อมการควบคุมแบบนักบิน | ความเรียบและความแม่นยำของขอบที่ดีเยี่ยม | แน่นหนาด้วยการควบคุมสถานีอิสระ |
| การวาดภาพลึก | ถูกจำกัดด้วยแรงตึงแถบ | ไม่รองรับ | รองรับอย่างเต็มที่ |
| ช่วงระดับเสียงที่ดีที่สุด | 500,000+ ส่วน | 10,000 - 500,000 ส่วน | 10,000 - 1,000,000+ ส่วน |
| การใช้งานทั่วไป | ขั้วต่อ วงเล็บ ขั้วต่อ | แหวนรอง ปะเก็น ชิ้นส่วนไฟฟ้าแบบเรียบ | แผงยานยนต์ ตัวเรือน -ชิ้นส่วนที่วาดลึก |
ประเด็นสำคัญตรงไปตรงมา: จับคู่กระบวนการกับส่วนต่างๆ ไม่ใช่วิธีอื่น การเลือกประเภทแม่พิมพ์ที่ไม่ถูกต้องมักจะนำไปสู่การปฏิบัติงานรองที่ทำให้ต้นทุนสูงขึ้น การออกแบบเครื่องมือใหม่ที่ทำให้การเปิดตัวล่าช้า และอัตราของเสียที่ไม่เสถียร เอกสารอ้างอิงอย่างละเอียดจะประมวลกฎการตัดสินใจเหล่านี้ เพื่อให้วิศวกรหลีกเลี่ยงข้อผิดพลาดซ้ำๆ ที่ได้รับการแก้ไขแล้ว
การเลือกประเภทแม่พิมพ์จะกำหนดสถาปัตยกรรม แต่ประสิทธิภาพที่แท้จริงจะคงอยู่ในส่วนประกอบที่ประกอบเป็นชุดประกอบ การที่เครื่องพันช์ เครื่องปอก เครื่องช่วยยก และระบบนำทางเหล่านี้มีปฏิสัมพันธ์กันอย่างไรในระหว่างการกดแต่ละครั้ง จะเป็นตัวกำหนดว่าประเภทแม่พิมพ์ที่คุณเลือกนั้นให้คุณภาพและอายุการใช้งานของเครื่องมือตามการออกแบบที่สัญญาไว้จริงหรือไม่
ส่วนประกอบแม่พิมพ์ที่จำเป็นและฟังก์ชันต่างๆ
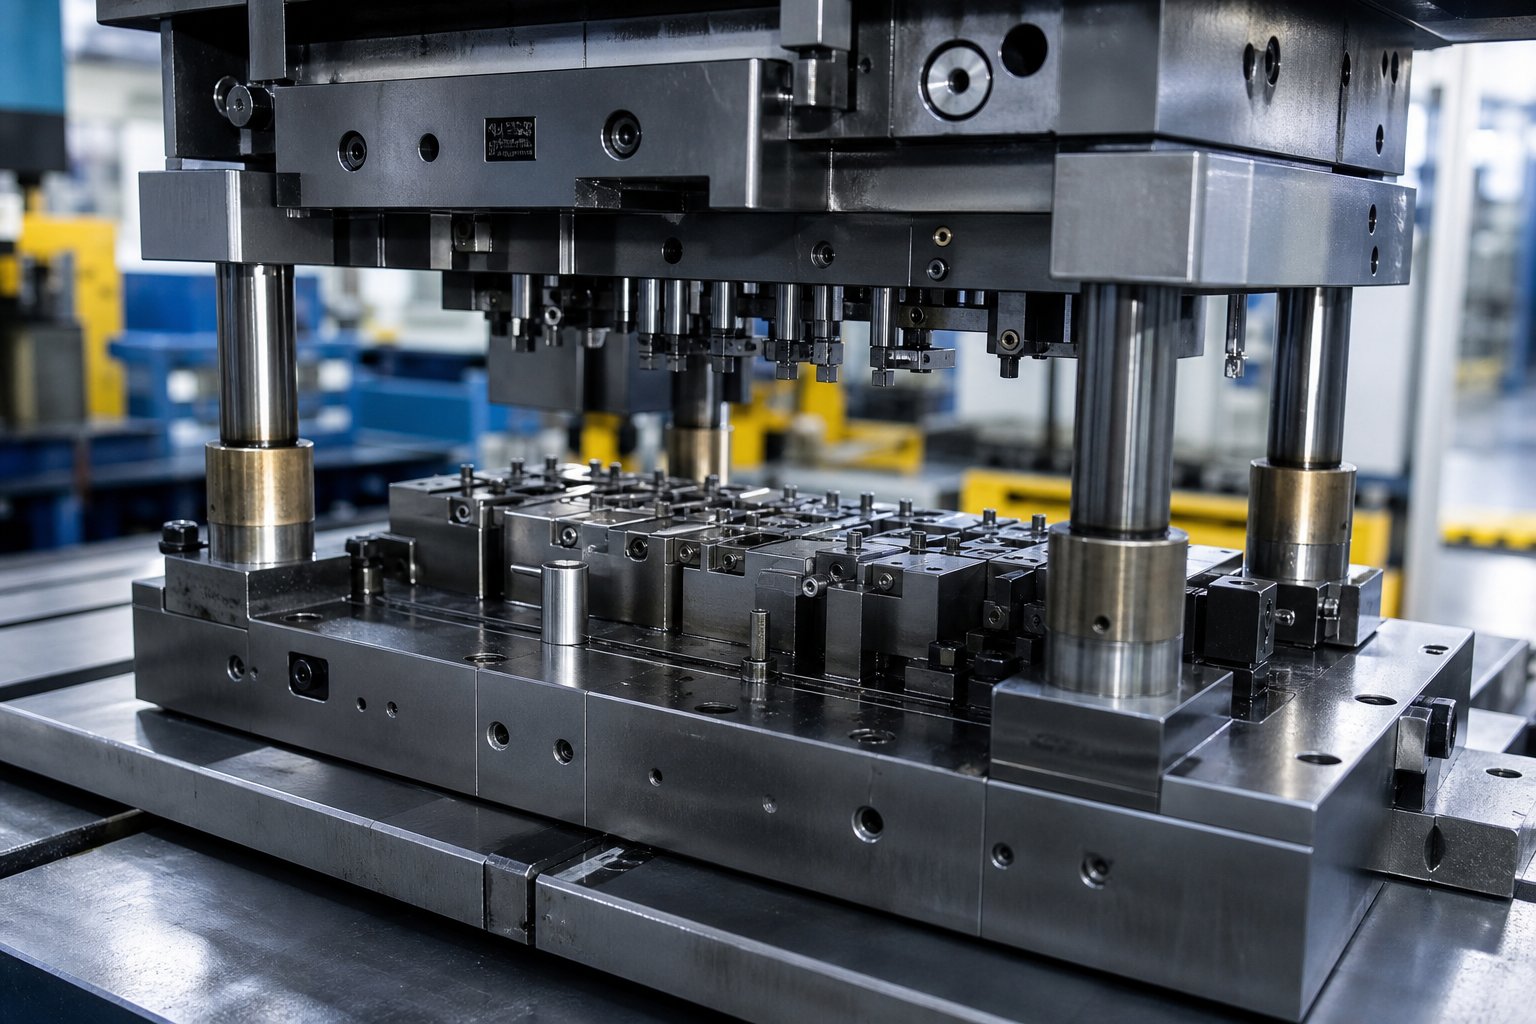
ประเภทแม่พิมพ์เป็นเพียงกลยุทธ์ ส่วนประกอบภายในชุดประกอบคือสิ่งที่ดำเนินการตามกลยุทธ์นั้นมากกว่าล้านครั้ง แม่พิมพ์ปั๊มทุกอันไม่ว่าจะเป็นแบบก้าวหน้าหรือแบบผสม ถูกสร้างขึ้นจากลำดับชั้นของชิ้นส่วนโครงสร้างและการทำงานที่ต้องร่วมมือกันภายในเศษส่วนของมิลลิเมตร การทำความเข้าใจคู่มือโครงสร้างการประกอบแม่พิมพ์แบบทีละส่วนประกอบคือสิ่งที่แยกเครื่องมือที่ใช้งานได้ออกจากเครื่องมือที่ต้องใช้งบประมาณในการบำรุงรักษา
ลองนึกภาพการปั่นจักรยานด้วยความเร็ว 200 จังหวะต่อนาที ในแต่ละจังหวะ ครึ่งบนจะเลื่อนลงมา จัดตำแหน่งกับครึ่งล่าง ทำการตัดหรือขึ้นรูป ดึงวัสดุออกจากการเจาะ และหดกลับ ทุกองค์ประกอบในสแต็กมีบทบาทที่กำหนดไว้ในลำดับนั้น พลาดรายละเอียดไปเพียงข้อเดียวในการออกแบบแม่พิมพ์ และระบบทั้งหมดก็เสื่อมคุณภาพ
ส่วนประกอบการประกอบแม่พิมพ์บนและล่าง
รากฐานเริ่มต้นด้วยแผ่นแม่พิมพ์หรือที่เรียกว่าฐานแม่พิมพ์หรือชุดแม่พิมพ์ แผ่นเหล็กหรืออะลูมิเนียมหนาเหล่านี้ทำหน้าที่เป็นฐานยึดสำหรับยึดส่วนประกอบอื่นๆ อย่างแน่นหนา สลักเกลียวตัวล่างเข้ากับฐานรองกด และตัวฐานยึดตัวบนติดกับตัวกด คิดว่ามันเป็นโครงของเครื่องมือทั้งหมด ความแข็งแกร่งของสิ่งเหล่านี้เป็นตัวกำหนดว่าชุดประกอบต้านทานการโก่งตัวภายใต้น้ำหนักบรรทุกได้ดีเพียงใด ซึ่งเกี่ยวข้องโดยตรงกับน้ำหนักการกดและขนาดแม่พิมพ์
การเชื่อมต่อรองเท้าด้านบนและด้านล่างเป็นหมุดนำทางและบูช สิ่งเหล่านี้ให้ความแม่นยำในการจัดตำแหน่งที่ทำให้การเจาะอยู่ตรงกลางช่องเปิดของแม่พิมพ์ จากข้อมูลของ Moeller Precision Tool หมุดนำได้รับการผลิตขึ้นเพื่อให้มีความคลาดเคลื่อนภายใน 0.0001 นิ้ว เพื่อให้มั่นใจในความแม่นยำของตำแหน่ง มีสองสไตล์หลัก:
- หมุดนำแรงเสียดทาน (ตรง)- มีขนาดเล็กกว่าเล็กน้อยเมื่อเทียบกับรูบุชชิ่ง ซึ่งให้การนำทางที่แม่นยำ แต่ต้องใช้แรงมากขึ้นในการแยกแม่พิมพ์ครึ่งหนึ่ง
- หมุดนำลูกปืน-- ขับเคลื่อนตามลำดับของลูกปืนภายในกรงอะลูมิเนียม ช่วยให้แยกชิ้นส่วนได้ราบรื่นยิ่งขึ้น และกลายเป็นมาตรฐานอุตสาหกรรมเพื่อความสะดวกในการใช้งาน
ระหว่างรองเท้าและส่วนประกอบในการทำงานจะมีแผ่นรองหลัง แผ่นเจาะ และบล็อคแม่พิมพ์ แผ่นรองจะกระจายแรงเจาะไปทั่วรองเท้าเพื่อป้องกันการกระแทกเฉพาะที่ แผ่นพันช์ยึดเครื่องมือตัดและขึ้นรูปในตำแหน่ง X-Y ที่แม่นยำ บล็อกแม่พิมพ์มีช่องเปิดของแม่พิมพ์ที่ตรงกับโปรไฟล์การเจาะแต่ละอัน สำหรับแผ่นรองรับโครงสร้างที่ต้องการกำลังรับแรงอัดสูง เหล็กกล้าเครื่องมืองานเย็น SKD11 ที่ได้รับความร้อน-ที่ HRC 58-60 นั้นเป็นเรื่องปกติ เพื่อให้มั่นใจถึงความต้านทานต่อการเสียรูปภายใต้ภาระหนักที่ต่อเนื่อง
รายละเอียดการเจาะ ลิฟเตอร์ และเปลื้องผ้า
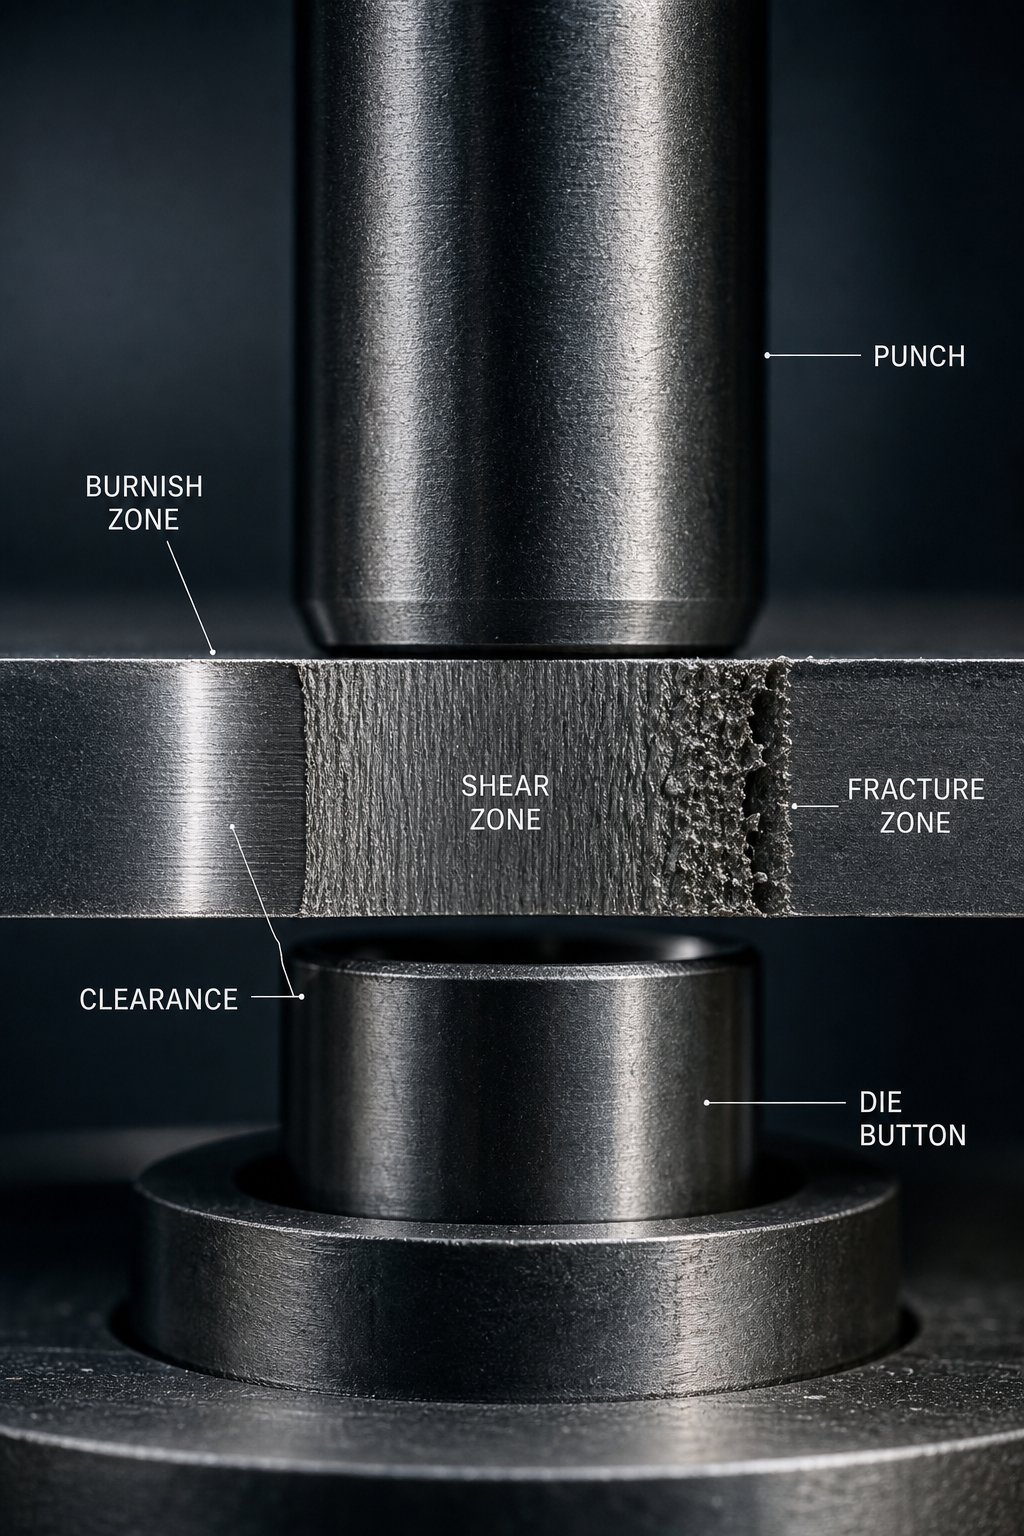
พั้นช์เป็นเครื่องมือตัดและขึ้นรูปที่สัมผัสกับวัสดุ รูปทรงของจมูก ไม่ว่าจะเป็นทรงกลม สี่เหลี่ยมผืนผ้า สี่เหลี่ยมจัตุรัส หรือทำโปรไฟล์เฉพาะ- ล้วนเป็นตัวกำหนดลักษณะเฉพาะของจมูกที่สร้างขึ้น การเจาะแต่ละครั้งจะทำงานร่วมกับปุ่มดายที่ให้คมตัดของฝ่ายตรงข้าม ปุ่มแม่พิมพ์นั้นมีขนาดใหญ่กว่าจมูกเจาะเล็กน้อย โดยทั่วไปแล้วจะอยู่ที่ 5-10% ของความหนาของวัสดุที่เจาะ การชดเชยนี้เรียกว่าการแตกของแม่พิมพ์ ซึ่งจะสร้างช่องว่างที่ควบคุมได้ซึ่งเกิดการตัดเฉือนจริง
นักเต้นระบำเปลื้องผ้ามีบทบาทที่ง่ายต่อการดูถูก เมื่อหมัดทะลุแผ่น วัสดุจะจับด้านข้างของหมัดเนื่องจากการคืนตัวแบบยืดหยุ่น หากไม่มีแผ่นนักเต้นระบำเปลื้องผ้ากดลงบนแผ่น วัสดุก็จะเคลื่อนขึ้นด้วยหมัดแบบหด ทำให้เกิดการป้อนผิดพลาด แถบบิดเบี้ยว หรือชิ้นส่วนเสียหาย เครื่องปอกจะยึดแผ่นให้เรียบกับพื้นผิวแม่พิมพ์ในระหว่างการดึงกลับ และยังช่วยนำทางวัสดุระหว่างการขึ้นรูปอีกด้วย เครื่องปอกแบบสปริง-ให้ประโยชน์เพิ่มเติมโดยการใช้แรงกดที่ควบคุมในระหว่างรอบการตัด ซึ่งจะช่วยปรับปรุงคุณภาพของคมตัด
นักกีฬายกยกแถบออกจากหน้าดายระหว่างสโตรก เพื่อให้เลื่อนไปยังตำแหน่งพิทช์ถัดไปได้อย่างอิสระ หากไม่มีตัวยก แถบจะลากไปทั่วพื้นผิวแม่พิมพ์ ทำให้เกิดรอยขีดข่วน เพิ่มความต้านทานการป้อน และทำให้เกิดข้อผิดพลาดในการวางตำแหน่ง ในแม่พิมพ์แบบโปรเกรสซีฟ นักยกจะทำงานร่วมกับนักบินเพื่อรักษาทะเบียนแถบ นักบินเป็นหมุดที่แม่นยำซึ่งเข้าไปในรูที่เจาะไว้ล่วงหน้า-ในแถบ โดยดึงให้อยู่ในแนวที่แน่นอนก่อนที่แต่ละสถานีจะทำงาน
ส่วนส้นรองเท้าดูดซับแรงด้านข้างที่เกิดขึ้นระหว่างการตัดหรือขึ้นรูป เมื่อหมัดเจาะวัสดุเป็นมุม หรือเมื่อการตัดแบบอสมมาตรสร้างแรงผลักด้านข้าง บล็อกส้นจะถ่ายน้ำหนักนั้นไปยังไดชู แทนที่จะปล่อยให้ส่วนประกอบด้านบนเลื่อนไปด้านข้าง สิ่งเหล่านี้จำเป็นสำหรับการรักษาการจัดตำแหน่งในแม่พิมพ์ที่มีการขึ้นรูปหนักหรือการตัดแบบทำมุม
การออกแบบส่วนประกอบส่งผลต่อประสิทธิภาพของแม่พิมพ์อย่างไร
ความแม่นยำของส่วนประกอบไม่ได้เกี่ยวกับความสมบูรณ์แบบ มันเป็นเรื่องเกี่ยวกับเศรษฐศาสตร์ กราวด์เจาะห่างจากศูนย์กลาง 0.01 มม.-ทำให้เกิดการสึกหรอไม่สม่ำเสมอและลดอายุการใช้งานของเครื่องมือลงครึ่งหนึ่ง แผ่นเปลื่องที่มีแรงดันสปริงไม่สม่ำเสมอทำให้ได้คุณภาพขอบที่หลากหลายตลอดความกว้างของแถบ ระบบนำทางที่มีระยะยื่นมากเกินไปช่วยให้ครึ่งบนและครึ่งล่างเลื่อนไปตามโหลด ทำให้เกิด-ครีบด้านเดียวที่ต้องมีการเก็บผิวขั้นสุดท้าย
ความสัมพันธ์นั้นเกิดขึ้นโดยตรง: ข้อกำหนดส่วนประกอบที่เข้มงวดยิ่งขึ้นจะขยายระยะเวลาการบำรุงรักษา ลดของเสีย และปรับปรุงความสม่ำเสมอของชิ้นส่วน การเจาะแกนและเม็ดมีดโดยทั่วไปจะใช้-เหล็กความเร็วสูง เช่น SKH9 ความร้อน-ที่ผ่านการอบ HRC 60-62 ซึ่งให้ความแข็งสีแดงที่จำเป็นในการรักษาคมตัดที่คมตลอดหลายล้านรอบที่อุณหภูมิเสียดทานสูง
ต่อไปนี้เป็นส่วนประกอบและฟังก์ชันของแม่พิมพ์ปั๊มโลหะที่สำคัญซึ่งการอ้างอิงการออกแบบแม่พิมพ์ปั๊มโลหะทุกชิ้นควรมีรายละเอียด:
- รองเท้าตาย (จาน)- มอบรากฐานโครงสร้างที่แข็งแกร่งและส่วนต่อประสานการติดตั้งให้กับแท่นพิมพ์
- ไกด์พินและบุชชิ่ง- จัดตำแหน่งส่วนประกอบด้านบนและด้านล่างให้มีความแม่นยำต่ำกว่า-
- แผ่นรองหลัง- กระจายน้ำหนักจุดจากการเจาะเพื่อป้องกันรองเท้าเสียหาย
- แผ่นเจาะและรีเทนเนอร์- หมัดในตำแหน่งด้านข้างอย่างแม่นยำ
- บล็อกและปุ่มตาย- ให้ขอบตัดด้านล่างที่เข้าคู่กับการเจาะ
- แผ่นเปลื้องผ้า- จับวัสดุให้เรียบและดึงออกจากการเจาะระหว่างการดึงกลับ
- สปริง (เครื่องกลหรือไนโตรเจน)- จัดให้มีแรงควบคุมสำหรับการปอก ถือ และส่งคืนฟังก์ชัน
- ลิฟเตอร์- ยกแถบระหว่างจังหวะเพื่อให้ป้อนและจัดตำแหน่งได้อย่างอิสระ
- หมุดนำร่อง- แถบลงทะเบียนไปยังตำแหน่งที่แน่นอนก่อนที่แต่ละสถานีจะดำเนินการ
- บล็อกที่ส้น- ดูดซับแรงขับด้านข้างจากการทำงานที่ทำมุมหรือไม่สมมาตร
เมื่อการออกแบบผลักดันเกินกว่าที่ส่วนประกอบแค็ตตาล็อกมาตรฐานสามารถรองรับได้ ไม่ว่าจะเนื่องมาจากพฤติกรรมของวัสดุที่ผิดปกติ รูปทรงที่ไม่ได้มาตรฐาน- หรือการบูรณาการอย่างแน่นหนาระหว่างสถานีขึ้นรูปและสถานีตัด การทำงานร่วมกับผู้ผลิตแม่พิมพ์ที่มีประสบการณ์จะกลายเป็นขั้นตอนต่อไปที่ใช้งานได้จริงยี่เฉินนำเสนอโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองสำหรับวิศวกรที่เผชิญกับความท้าทายเหล่านี้ ตั้งแต่การกำหนดค่าการเจาะและตัวยกที่ซับซ้อน ไปจนถึงการปรับโครงสร้างแม่พิมพ์ให้เหมาะสมสำหรับสถานการณ์การไหลของวัสดุที่มีความต้องการสูง สำหรับผู้เชี่ยวชาญด้านเครื่องมือที่ได้ศึกษาทฤษฎีและต้องการโซลูชันที่พร้อมสำหรับการผลิต- ความร่วมมือด้านการผลิตประเภทนั้นจะช่วยเชื่อมช่องว่างระหว่างความรู้อ้างอิงและเครื่องมือในการทำงาน
การเลือกส่วนประกอบจะกำหนดความสามารถเชิงโครงสร้างของแม่พิมพ์ แต่ส่วนประกอบเหล่านั้นจะให้ชิ้นส่วนที่สะอาดหรือไม่นั้นขึ้นอยู่กับการคำนวณที่สำคัญประการหนึ่ง นั่นคือ ระยะห่างระหว่างพันช์และแม่พิมพ์ แน่นเกินไปและคุณทำลายเครื่องมือ หลวมเกินไปและทำให้ขอบใช้ไม่ได้ ส่วนถัดไปจะแจกแจงรายละเอียดอย่างชัดเจนถึงวิธีการทำให้ตัวเลขนั้นถูกต้องสำหรับวัสดุใดๆ
การคำนวณระยะห่างและมาตรฐานความคลาดเคลื่อน
ระยะหลบคือตัวเลขตัวเดียวที่กำหนดว่าขอบที่มีการประทับตราจะออกมาสะอาดหรือต้องมีการเก็บผิวขั้นที่สองหรือไม่ เป็นช่องว่างที่ควบคุมระหว่างคมตัดแบบเจาะและขอบตัดแบบปุ่มดาย ซึ่งระบุเป็นเปอร์เซ็นต์ของความหนาของวัสดุต่อด้าน การออกแบบแม่พิมพ์ปั๊มขึ้นรูปทุกรูปแบบ PDF คุ้มค่าที่จะอุทิศพื้นที่สำคัญให้กับหัวข้อนี้ เนื่องจากการกวาดล้างที่ไม่ถูกต้องทำให้เกิดปัญหาเสี้ยน การเจาะล้มเหลวก่อนกำหนด และการเคลื่อนตัวของมิติที่ทำให้การผลิตทั้งหมดไม่มั่นคง
แผนภูมิอ้างอิงหลายรายการจะแสดงค่าช่องว่างถัดจากชื่อวัสดุและหยุดอยู่ตรงนั้น วิธีการดังกล่าวทำให้วิศวกรคาดเดาได้เมื่อพบกับโลหะผสมใหม่หรือมีช่วงความหนาที่ผิดปกติ การทำความเข้าใจว่าเหตุใดวัสดุจึงต้องการระยะห่างที่แตกต่างกัน ไม่ใช่แค่ค่าที่เป็นอยู่ ทำให้คุณสามารถแก้ไขปัญหาที่ตารางเพียงอย่างเดียวไม่สามารถแก้ไขได้
วิธีการคำนวณระยะห่างตามประเภทวัสดุ
วิธีการมาตรฐานนั้นตรงไปตรงมา: คูณความหนาของวัสดุด้วยเปอร์เซ็นต์ที่แนะนำเพื่อให้ได้ระยะห่างต่อด้าน กจุดเริ่มต้นทั่วไปคือ 10% ของความหนาของสต็อกแต่แนวทางปฏิบัติด้านการผลิตสมัยใหม่แนะนำว่า 11-20% มักจะช่วยลดความเครียดของเครื่องมือและยืดอายุการใช้งานโดยไม่ทำให้คุณภาพของคมตัดลดลง
ทำไมต้องเป็นช่วง? เพราะวัสดุที่แตกต่างกันจะแตกหักภายใต้แรงเฉือนที่แตกต่างกัน เมื่อการเจาะเข้าไปในแผ่นโลหะ ขั้นแรกจะสร้างพื้นที่ขัดเงาเนื่องจากการเสียรูปพลาสติก จากนั้นวัสดุจะแตกหักตามขอบเกรนทั้งจากขอบเจาะและขอบแม่พิมพ์ หากระยะห่างถูกต้อง ระนาบการแตกหักเหล่านั้นจะเรียงตัวและบรรจบกันอย่างเรียบร้อย หากไม่เป็นเช่นนั้น วัสดุจะฉีกขาดไม่สม่ำเสมอ ทำให้เกิดขอบที่หยาบและมีครีบหนา
คุณสมบัติของวัสดุขับเคลื่อนพฤติกรรมนี้:
- ความแข็งแรงของผลผลิตกำหนดว่าวัสดุจะต้านทานแรงเท่าใดก่อนที่จะเริ่มการเปลี่ยนรูปพลาสติก ความแข็งแรงของผลผลิตที่สูงขึ้นหมายความว่าวัสดุต้องมีระยะห่างมากขึ้นเพื่อให้สามารถแพร่กระจายการแตกหักได้โดยไม่มีแรงสะสมมากเกินไป
- ความต้านทานแรงดึงบ่งบอกถึงความเค้นสูงสุดที่วัสดุสามารถคงอยู่ได้ วัสดุที่แข็งกว่าและแข็งแรงกว่าจำเป็นต้องมีระยะห่างที่กว้างกว่า เนื่องจากความต้านทานต่อแรงเฉือนต้องใช้พื้นที่มากขึ้นสำหรับการแตกหักเพื่อแพร่กระจายอย่างหมดจด
- ความเหนียวอธิบายว่าวัสดุจะยืดออกมากน้อยเพียงใดก่อนที่จะแตกหัก วัสดุที่มีความเหนียวสูง เช่น ทองแดงหรืออลูมิเนียมอ่อน มีแนวโน้มที่จะเคลื่อนตัวไปยังโซนการพลิกคว่ำที่ใหญ่กว่า และต้องมีระยะห่างที่แคบกว่า เพื่อจำกัดการไหลของพลาสติกที่มากเกินไปก่อนที่จะเกิดการแตกหัก
ตารางอ้างอิงนี้แสดงเกณฑ์ความคลาดเคลื่อนในการปั๊มโลหะทั่วไปสำหรับการเลือกระยะห่างระหว่างวัสดุทั่วไป:
| วัสดุ | ช่วงความต้านทานแรงดึง | ระยะห่างที่แนะนำ (% ต่อด้าน) | หมายเหตุ |
|---|---|---|---|
| เหล็กเหนียว (CRS/HRS) | 300-450 เมกะปาสคาล | 8-12% | พื้นฐานมาตรฐาน ตารางอ้างอิงส่วนใหญ่ใช้สิ่งนี้เป็นค่าเริ่มต้น |
| สแตนเลส (304/316) | 500-700 เมกะปาสคาล | 12-16% | งาน-แข็งตัวอย่างรวดเร็ว การกวาดล้างที่เข้มงวดยิ่งขึ้นช่วยเร่งการสึกหรอของหมัด |
| อะลูมิเนียม (1100, 5052) | 90-260 เมกะปาสคาล | 6-10% | นุ่มและเหนียว การกวาดล้างมากเกินไปจะทำให้โรลโอเวอร์มากเกินไป |
| เหล็กความแข็งแรงสูง- (HSLA/DP) | 600-1000+ เมกะปาสคาล | 14-20% | ต้องมีระยะห่างเพียงพอเพื่อป้องกันการแตกหักของหมัด |
| ทองแดงและทองเหลือง | 200-400 เมกะปาสคาล | 8-12% | เหนียว; เสี้ยน-แอปพลิเคชันที่มีความละเอียดอ่อนอาจใช้ระดับล่างสุด |
| เหล็กสปริง (SK5, 301 SS) | 700-900 เมกะปาสคาล | 15-20% | ยากมาก การกวาดล้างที่ไม่เพียงพอทำให้เกิดแรงเฉือนและการบิ่นขั้นที่สอง |
เมื่อใดที่คุณควรใช้ระยะห่างที่แน่นกว่าเมื่อเทียบกับระยะห่างที่หลวมกว่า? พิจารณาข้อกำหนดชิ้นส่วน หากคุณต้องการพื้นที่ขัดเงาขนาดใหญ่สำหรับหลุมแบบกด- ให้ลดระยะห่างเล็กน้อยเพื่อขยายบริเวณเฉือนก่อนที่จะแตกหัก หากอายุการใช้งานเครื่องมือมีความสำคัญมากกว่าการเก็บผิวสำเร็จของคมตัด ให้เปิดระยะห่างเพื่อลดแรงเค้นในการเจาะ ค่าพิกัดความเผื่อในการตัดแม่พิมพ์มาตรฐานมักต้องแลกกันระหว่างคุณภาพของคมตัด อายุการใช้งานของเครื่องมือ และความเร็วในการผลิต
มาตรฐานความคลาดเคลื่อนและการควบคุมเสี้ยน
ความสูงของเสี้ยนเป็นอาการที่มองเห็นได้ชัดเจนที่สุดของสภาวะการกวาดล้าง ขอบที่มีการประทับตรามีสี่โซนที่แตกต่างกัน: การโรลโอเวอร์, การขัดเงา (แรงเฉือน), การแตกหัก และเสี้ยน ระยะห่างที่เหมาะสมทำให้เกิดเสี้ยนที่บางและสม่ำเสมอซึ่งไม่เกิน 10% ของความหนาของวัสดุ การกวาดล้างที่ไม่เหมาะสมจะสร้างปัญหาที่ทวีคูณดาวน์สตรีม
เมื่อระยะห่างถูกต้อง ระนาบแตกหักจากคมเจาะและขอบดายจะบรรจบกันอย่างหมดจด ทำให้เกิดเสี้ยนน้อยที่สุด เมื่อระยะห่างมากเกินไป วัสดุจะฉีกขาดแทนที่จะเกิดแรงเฉือน ทำให้เกิดครีบหนาและพื้นผิวแตกหักหยาบ เมื่อระยะห่างไม่เพียงพอ จะเกิดแรงเฉือนทุติยภูมิ ส่งผลให้แรงตัดเพิ่มขึ้นและเร่งการสึกหรอของหมัด
ตามรายละเอียดในคู่มือทางเทคนิคจาก Changdong Stamping Dies ทิศทางของเสี้ยนก็มีความสำคัญเช่นกัน ในกระบวนการตัดเฉือน จะเกิดครีบที่ด้านที่เจาะ (ด้านบนของชิ้นส่วน) ในการทำงานเจาะ จะเกิดครีบที่ด้านแม่พิมพ์ (ด้านล่าง) นักออกแบบจะระบุว่าพื้นผิวใดที่หันออกไปด้านนอกในการประกอบ จากนั้นจึงปรับทิศทางของแม่พิมพ์ให้เหมาะสมเพื่อให้เกิดครีบบนพื้นผิวที่มีความสำคัญน้อยกว่า นี่คือการพิจารณาเกณฑ์ความคลาดเคลื่อนของการปั๊มโลหะแผ่นที่เอกสารอ้างอิงจำนวนมากมองข้าม
การกวาดล้างที่เหมาะสมจะขจัดหรือลดความจำเป็นในการดำเนินการลบคมขั้นที่สอง เมื่อคุณพิจารณาว่าการลบคมด้วยตนเองอาจเพิ่ม 0.02-0.10 เหรียญสหรัฐฯ ต่อชิ้นส่วน และการพลิกคว่ำอัตโนมัติทำให้เกิดขั้นตอนการจัดการเพิ่มเติม การรักษาระยะห่างที่ถูกต้องจะช่วยประหยัดทบต้นจากการดำเนินการผลิตชิ้นส่วนนับแสนชิ้น
การกวาดล้างที่ไม่สม่ำเสมอถือเป็นการทำลายล้างอย่างยิ่ง หากการเจาะหลุด-ตรงกลางเมื่อเทียบกับช่องแม่พิมพ์ ด้านหนึ่งจะเฉือนได้สะอาดในขณะที่อีกด้านฉีกขาด ผลลัพธ์ที่ได้คือเสี้ยนด้านเดียว-ที่ไม่สามารถแก้ไขได้ด้วยการปรับระยะห่างโดยรวม แต่คุณต้องระบุการจัดตำแหน่งที่ระบบนำทางหรือระดับตัวยึดหมัดแทน
การวัดและการตรวจสอบระยะห่างของแม่พิมพ์
การคำนวณระยะห่างบนกระดาษเป็นสิ่งหนึ่ง การตรวจสอบในเครื่องมือทางกายภาพเป็นอีกเรื่องหนึ่ง ในระหว่างการทดสอบแม่พิมพ์ วิศวกรจะใช้หลายวิธีเพื่อยืนยันว่าระยะห่างตามจริงตรงกับจุดประสงค์ในการออกแบบ:
- ฟีลเลอร์เกจมีแถบโลหะบาง - เส้นแทรกอยู่ระหว่างขอบเจาะและขอบแม่พิมพ์เพื่อวัดช่องว่างโดยตรง ใช้งานได้ดีกับช่องเปิดที่เข้าถึงได้ แต่ใช้ไม่ได้กับคุณสมบัติขนาดเล็กหรือภายใน
- นำความประทับใจ- แถบตะกั่วอ่อนหรือลวดบัดกรีถูกวางระหว่างการเจาะและแม่พิมพ์ จากนั้นบีบอัดระหว่างจังหวะการกดช้าๆ ความหนาของการพิมพ์ที่ได้เผยให้เห็นช่องว่างจริงที่จุดต่างๆ รอบๆ โปรไฟล์
- การตรวจสอบชิ้นแรก-- การตัดชิ้นส่วนตัวอย่างและตรวจสอบโปรไฟล์ขอบภายใต้การขยาย อัตราส่วนการขัดเงา-ต่อ-ที่สมดุลรอบๆ เส้นรอบวงทั้งหมดช่วยยืนยันว่ามีระยะห่างที่สม่ำเสมอ
- การวัดซีเอ็มเอ็มเครื่องวัดพิกัด - สามารถวัดขนาดพันช์และดายได้อย่างอิสระ โดยมีระยะห่างคำนวณจากความแตกต่างของมิติ
ในระหว่างการผลิต ระยะห่างจะลดลงตามการสึกหรอของคมตัด ผลในทางปฏิบัติคือการเพิ่มความสูงของเสี้ยนอย่างค่อยเป็นค่อยไปเมื่อเวลาผ่านไป กำหนดการบำรุงรักษาควรกำหนดความสูงของเสี้ยนสูงสุดที่ยอมรับได้ และกระตุ้นการลับคมใหม่หรือเปลี่ยนเม็ดมีดก่อนที่จะถึงเกณฑ์ดังกล่าว สำหรับการผลิตแม่พิมพ์แบบโปรเกรสซีฟที่มีปริมาณสูง- การตรวจสอบระยะห่างในแต่ละสถานีถือเป็นสิ่งสำคัญ เนื่องจากความไม่เสถียรที่สถานีหนึ่งส่งผลต่อการป้อนแถบ การวางตำแหน่งนำร่อง และคุณภาพการขึ้นรูปขั้นปลายน้ำ
การกวาดล้างจะควบคุมสิ่งที่เกิดขึ้นที่ล้ำหน้า แต่ในแม่พิมพ์แบบโปรเกรสซีฟ แถบจะต้องเคลื่อนที่ระหว่างคมตัดผ่านหลายสถานีได้อย่างน่าเชื่อถือ โดยไม่ผิดเพี้ยนหรือป้อนผิด ลักษณะการทำงานของแถบนั้น วิธีจัดการกับการสะสมความเครียด และการรักษาการลงทะเบียนมากกว่าหนึ่งโหลหรือมากกว่านั้น ขึ้นอยู่กับคุณลักษณะที่การออกแบบแม่พิมพ์ส่วนใหญ่แทบไม่ได้กล่าวถึง: รอยบากบายพาส
ร่องบายพาสและการไหลของวัสดุในแม่พิมพ์แบบก้าวหน้า
ในแม่พิมพ์แบบโปรเกรสซีฟที่ทำงานที่ 200 จังหวะบวกต่อนาที แถบไม่ได้เป็นเพียงพาหะแบบพาสซีฟเท่านั้น เป็นองค์ประกอบโครงสร้างแบบแอคทีฟที่ดูดซับความเครียดจากทุกการตัด การโค้งงอ และรูปแบบทั่วทุกสถานี เมื่อสถานีหนึ่งดึงวัสดุลงหรือยืดออกในแนวขวาง การเสียรูปนั้นจะดึงแถบในสถานีที่อยู่ติดกัน ทำให้ตำแหน่งรูนำบิดเบี้ยว ทำให้เกิดการป้อนผิด และทำให้เกิดข้อผิดพลาดด้านมิติในชิ้นส่วนที่ปกติก่อนการขึ้นรูป จุดประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูปคือการขัดขวางการส่งผ่านความเครียด ทำให้ห้องเปลื้องผ้าเปลี่ยนรูปเฉพาะจุดโดยไม่ทำลายความก้าวหน้าทั้งหมด
ข้อมูลอ้างอิงการออกแบบแม่พิมพ์ส่วนใหญ่กล่าวถึงรอยบากบายพาสในการผ่านหรือข้ามไปทั้งหมด แต่ผู้ผลิตเครื่องมือที่มีประสบการณ์ยอมรับว่าเครื่องมือเหล่านี้เป็นหนึ่งในเครื่องมือที่มีประสิทธิภาพสูงสุดในการรักษาความมั่นคงของแถบในแม่พิมพ์ที่มีการตัดและการขึ้นรูปแบบผสม หากคุณเคยเห็นแม่พิมพ์แบบโปรเกรสซีฟที่ผลิตชิ้นส่วนที่สมบูรณ์แบบที่สถานีที่ 1 ถึง 5 แต่หลุดลอยเกินพิกัดที่สถานีที่ 6 และเลยไป การบรรเทาความเครียดระหว่างสถานีที่ขึ้นรูปไม่เพียงพอเป็นสาเหตุที่พบบ่อย
การออกแบบรอยบากบายพาสเชิงบวกและเชิงลบ
ความแตกต่างระหว่างรอยบากบายพาสเชิงลบและบวกในแม่พิมพ์ปั๊มโลหะแผ่นนั้นขึ้นอยู่กับวิธีการบำบัดวัสดุที่ตำแหน่งนูน
รอยบากบายพาสลบจะดึงวัสดุออกจากแถบที่จุดเฉพาะระหว่างสถานี ลองจินตนาการถึงช่องแคบหรือช่องเจาะรูปสี่เหลี่ยมผืนผ้าที่ถูกกลึงเข้าไปในโครงข่ายระหว่างสถานีขึ้นรูปสองแห่ง เมื่อสถานีต้นน้ำยืดหรือดึงวัสดุ ช่องเปิดจะดูดซับการกระจัดนั้นแทนที่จะส่งสัญญาณไปที่ปลายน้ำ แถบนี้สามารถยืดออกเล็กน้อยเข้าไปในรอยบากแบบเปิดโดยไม่ต้องดึงจุดลงทะเบียนของสถานีถัดไป นี่เป็นแนวทางที่ใช้กันทั่วไปมากกว่า เนื่องจากตัดได้ง่ายระหว่างสถานีตัดชิ้นงานตั้งแต่เนิ่นๆ และช่วยบรรเทาความเครียดได้ชัดเจนและวัดผลได้
รอยบากบายพาสที่เป็นบวกใช้แนวทางตรงกันข้าม แทนที่จะเอาวัสดุออก มันจะทิ้งแถบหรือส่วนยื่นของวัสดุที่สามารถงอ งอ หรือเบี่ยงได้โดยไม่กระทบต่อเส้นทางพาหะวิกฤต คิดว่ามันเป็นข้อต่อแบบยืดหยุ่น-ในตัว แถบดูดซับการเสียรูปผ่านการโค้งงอเฉพาะจุดที่ได้รับการควบคุม ในขณะที่รางหลักยังคงตรงและไม่บิดเบี้ยว การออกแบบบายพาสเชิงบวกนั้นพบได้ไม่บ่อยนัก แต่ทำได้ดีกว่าในสถานการณ์ที่การเอาวัสดุออกจะทำให้พาหะอ่อนแอลงต่ำกว่าเกณฑ์ความแข็งที่ยอมรับได้ โดยเฉพาะอย่างยิ่งกับแถบแคบหรือวัสดุอ่อนบางที่ไม่มีความแข็งแกร่งในการป้อนโดยไม่มีการรองรับความกว้างของพาหะเต็มที่
แต่ละประเภทควรใช้เมื่อใด? พิจารณาปัจจัยเหล่านี้:
- ความกว้างของแถบ:แถบแคบ (ความกว้างของชิ้นส่วนน้อยกว่า 3 เท่า) ได้รับประโยชน์จากรอยบากบายพาสเชิงบวกที่รักษาความต่อเนื่องของโครงสร้าง แถบที่กว้างขึ้นทนต่อรอยบากด้านลบโดยไม่มีปัญหาการป้อน
- ประเภทวัสดุ:เหล็กที่มีความแข็งแรงสูง-และวัสดุสปริงเทมเปอร์ส่งผ่านความเครียดอย่างรุนแรง ทำให้รอยบากบายพาสที่เป็นลบจำเป็นสำหรับการแยกออกจากกัน อลูมิเนียมแบบอ่อนและทองแดงจะเสียรูปเฉพาะที่มากกว่า และบางครั้งก็ทำงานได้อย่างเพียงพอกับแถบบายพาสที่เป็นบวก
- ระยะห่างของสถานี:ระยะพิทช์ที่แคบทำให้เหลือพื้นที่เพียงเล็กน้อยสำหรับรูปทรงของรอยบาก เมื่อพื้นที่มีจำกัด คุณสามารถออกแบบแท็บบายพาสเชิงบวกภายในรอยเท้าของผู้ให้บริการที่มีอยู่ได้ รอยบากเชิงลบจำเป็นต้องมีพื้นที่แถบเฉพาะที่เพิ่มระดับเสียง
วิธีบายพาสรอยบากควบคุมการไหลของวัสดุ
กลไกต่างๆ นั้นใช้งานง่ายเมื่อคุณเห็นภาพเหล่านั้น ในระหว่างการดำเนินการขึ้นรูป เช่น การดึงลึกหรือการโค้งงอ วัสดุจะไหลเข้าด้านในจากบริเวณแถบโดยรอบ การไหลเข้านั้นทำให้เกิดความเค้นดึงในโครงข่ายตัวพาที่อยู่ติดกับสถานีขึ้นรูป หากไม่มีการผ่อนปรน ความตึงเครียดนี้จะแพร่กระจายออกไปในทั้งสองทิศทางป้อน ทำให้ระยะพิทช์ที่มีประสิทธิภาพระหว่างสถานีสั้นลงเล็กน้อย
แม้แต่การเปลี่ยนระยะพิทช์ 0.05 มม. ก็เพียงพอที่จะทำให้นักบินไม่ตรงตำแหน่งที่สถานีถัดไป คูณค่านั้นกับสถานีขึ้นรูปหลายแห่งตามลำดับ และข้อผิดพลาดสะสมจะเพิ่มขึ้นจนกว่านักบินไม่สามารถมีส่วนร่วมได้อย่างถูกต้อง ชิ้นส่วนหลุดออกจากข้อกำหนด หรือแถบหัวเข็มขัดระหว่างตัวยก ในฐานะผู้เชี่ยวชาญด้านการออกแบบแม่พิมพ์อาร์ต เฮดริกตั้งข้อสังเกต, แคมเบอร์ขอบและการป้อนที่ไม่สอดคล้องกันทำให้เกิดปัญหาเหล่านี้ ทำให้แถบควบคุมที่สถานีท้ายน้ำทำได้ยากขึ้น
รอยบากบายพาสในการขึ้นรูปโลหะแผ่นทำให้โซ่นี้ขาดโดยการสร้างความไม่ต่อเนื่องทางกล สนามความเครียดจากสถานีขึ้นรูปกระทบกับรอยบากและกระจายไปแทนที่จะแพร่กระจายผ่านตัวพา แต่ละสถานีทำงานโดยแยกจากกัน โดยรับวัสดุที่สดใหม่และไม่บิดเบี้ยว แทนที่จะได้รับความเครียดจากการทำงานต้นน้ำก่อน-
การแยกส่วนนี้ยังป้องกันการโก่งงอของแถบอีกด้วย เมื่อสถานีขึ้นรูปอัดวัสดุ (เช่น ในรูปแบบนูนหรือเหรียญ) ปริมาตรที่แทนที่จะต้องไปที่ใดที่หนึ่ง ในพาหะที่ต่อเนื่องโดยไม่มีการผ่อนปรน ปริมาตรที่เคลื่อนตัวนั้นจะปรากฏเป็นรูปโค้งเล็กน้อยหรือคลื่นระหว่างสถานี รอยบากบายพาสทำให้วัสดุที่ถูกบีบอัดสามารถขยายออกได้โดยไม่ต้องยกแถบออกจากหน้าแม่พิมพ์หรือรบกวนการทำงานของตัวยก-ถึง-การลงทะเบียนนักบิน
แนวทางการออกแบบสำหรับรูปทรงรอยบากและการวางตำแหน่ง
การกำหนดขนาดและการวางตำแหน่งรอยบากบายพาสไม่ได้เป็นไปตามอำเภอใจ รอยบากจะต้องมีขนาดใหญ่พอที่จะดูดซับการเสียรูปตามที่คาดไว้ แต่ไม่ใหญ่จนทำให้ตัวพาอ่อนแอลงหรือสร้างปัญหาการหลุดร่วงของเศษเหล็ก ต่อไปนี้เป็นพารามิเตอร์การออกแบบที่สำคัญสำหรับข้อกำหนดรอยบากบายพาส:
- ความกว้างของรอยบาก:โดยปกติจะเป็น 1.5 ถึง 3 เท่าของความหนาของวัสดุ รอยบากที่กว้างขึ้นช่วยลดความเครียดได้มากขึ้น แต่เอาวัสดุรองรับออกมากขึ้น เริ่มต้นที่ความหนา 2 เท่า และปรับตามผลการทดลอง
- ความลึกของรอยบาก (สำหรับรอยบากที่ขอบ):ควรขยาย 30-50% ของความกว้างของรางพาหะจากขอบแถบ รอยบากที่ลึกกว่าจะแยกได้อย่างมีประสิทธิภาพมากขึ้น แต่ลดพื้นที่หน้าตัดของพาหะและความแข็งในการป้อน
- ตำแหน่งที่เกี่ยวข้องกับสถานีสร้าง:ตำแหน่งบายพาสจะมีรอยบากที่ต้นน้ำของสถานีใดๆ ก็ตามที่ดึง โค้งงอ หรือเคลื่อนย้ายวัสดุออกจากระนาบแถบ รอยบากควรอยู่ระหว่างสถานีขึ้นรูปและรูนำที่ใกล้ที่สุด เพื่อป้องกันความเครียดจากการเข้าถึงคุณสมบัติการลงทะเบียน
- ตำแหน่งที่เกี่ยวข้องกับนักบิน:ห้ามตัดรอยบากบายพาสผ่านหรือติดกับตำแหน่งรูนำ นักบินจะต้องนั่งบนวัสดุที่ไม่ถูกรบกวนเพื่อให้การลงทะเบียนแถบถูกต้อง รักษาระยะห่างความหนาของวัสดุอย่างน้อย 2 เท่าระหว่างรอยบากและขอบรูนำ
- รูปร่างรอยบาก:ปลายโค้งมนช่วยลดความเข้มข้นของความเค้นที่จุดสิ้นสุดแบบบาก รอยบากที่มุม-แหลมคมสามารถทำให้เกิดรอยแตกร้าวในวัสดุที่เปราะหรืองาน-แข็งตัวในระหว่างดำเนินการผลิตเป็นเวลานาน
- สมมาตร:สำหรับแถบกว้าง รอยบากที่ตรงกันบนขอบทั้งสองข้างช่วยลดแรงเค้นที่สมดุล รอยบากด้านเดียว-อาจทำให้เกิดลักษณะแถบที่ไม่สมมาตร ส่งผลให้พาหะเลื่อนไปทางด้านข้างระหว่างการป้อน
ข้อผิดพลาดทั่วไปที่นำไปสู่การป้อนผิดหรือการบิดเบี้ยวของแถบ ได้แก่ การวางรอยบากใกล้กับรูนำร่องมากเกินไป (ทำให้โซนการลงทะเบียนอ่อนลง) ทำให้รอยบากตื้นเกินไปที่จะบรรเทาความเครียดจากการขึ้นรูป หรือการละเว้นรอยบากทั้งหมดระหว่างสถานีการขึ้นรูปที่ต่อเนื่องกัน และคาดหวังว่าตัวพาจะดูดซับความเครียดสะสมโดยไม่ทำให้เสียรูป
การทดสอบภาคปฏิบัติระหว่างการทดสอบแม่พิมพ์: ตรวจสอบแถบระหว่างสถานีขึ้นรูปหลังจากใช้งานเป็นชุดสั้นๆ หากคุณเห็นคลื่น บิดเบี้ยว หรือการโก่งงอเล็กน้อยในใยของผู้ให้บริการ แสดงว่าความเครียดกำลังขยายผ่านขอบเขตรอยบาก ขยายรอยบากที่มีอยู่ให้ลึกขึ้น เพิ่มรอยบากเพิ่มเติม หรือขยายให้กว้างขึ้นเพื่อเพิ่มโซนการผ่อนปรน แถบควรเรียบและป้อนอย่างอิสระโดยมีการประสานตัวยกอย่างสม่ำเสมอที่ทุกสถานี
รอยบากบายพาสแสดงถึงองค์ประกอบหนึ่งของความท้าทายทางวิศวกรรมแถบที่ใหญ่กว่า วิธีที่คุณจัดวางแถบทั้งหมด รวมถึงลำดับสถานี ประเภทผู้ให้บริการ การใช้วัสดุ และระยะพิทช์ ไม่เพียงแต่จะกำหนดพฤติกรรมความเค้นเท่านั้น แต่ยังรวมถึงต้นทุนวัสดุและอัตราของเสียของการดำเนินการผลิตทั้งหมดด้วย ปัญหาการปรับให้เหมาะสมที่กว้างขึ้นนั้นเริ่มต้นด้วยพื้นฐานเค้าโครงแถบ
การเพิ่มประสิทธิภาพเค้าโครงแถบและการกำหนดขนาดแม่พิมพ์
โดยทั่วไปต้นทุนวัสดุคิดเป็น 40-60% ของค่าใช้จ่ายทั้งหมดในชิ้นส่วนที่ประทับตรา นั่นหมายความว่าวิธีที่คุณจัดเรียงชิ้นส่วนบนแถบมีผลกระทบโดยตรงต่อความสามารถในการทำกำไรมากกว่าการตัดสินใจทางวิศวกรรมอื่นๆ ในการออกแบบเค้าโครงแถบแม่พิมพ์แบบก้าวหน้า เลย์เอาต์ที่บีบพื้นที่การใช้งานเพิ่มขึ้นอีก 3% จากแต่ละคอยล์ช่วยประหยัดเงินได้นับหมื่นดอลลาร์ต่อปีสำหรับโปรแกรมที่มีปริมาณมาก
การประทับตราการเพิ่มประสิทธิภาพเค้าโครงแถบเป็นจุดที่เรขาคณิต การวางแผนกระบวนการ และวิศวกรรมต้นทุนมาบรรจบกัน คุณกำลังกำหนดลำดับสถานี คำนวณความกว้างของสะพาน เลือกการกำหนดค่าของพาหะ และกำหนดขนาดไดย์ชูให้พอดีกับแท่นพิมพ์ที่มีอยู่ ทุกมิติเชื่อมโยงถึงกัน เปลี่ยนระดับเสียง และคุณเปลี่ยนความยาวของดาย เปลี่ยนความยาวของแม่พิมพ์ และคุณอาจต้องใช้การกดแบบอื่น
หลักการจัดวางสตริปและการใช้วัสดุ
การวางแผนเค้าโครงแถบเริ่มต้นด้วยการตอบคำถามสามข้อ: แถบควรมีความกว้างเท่าใด แถบจะเลื่อนไปไกลแค่ไหนในแต่ละครั้ง (ระยะพิทช์) และการดำเนินการจะเกิดขึ้นในลำดับใด
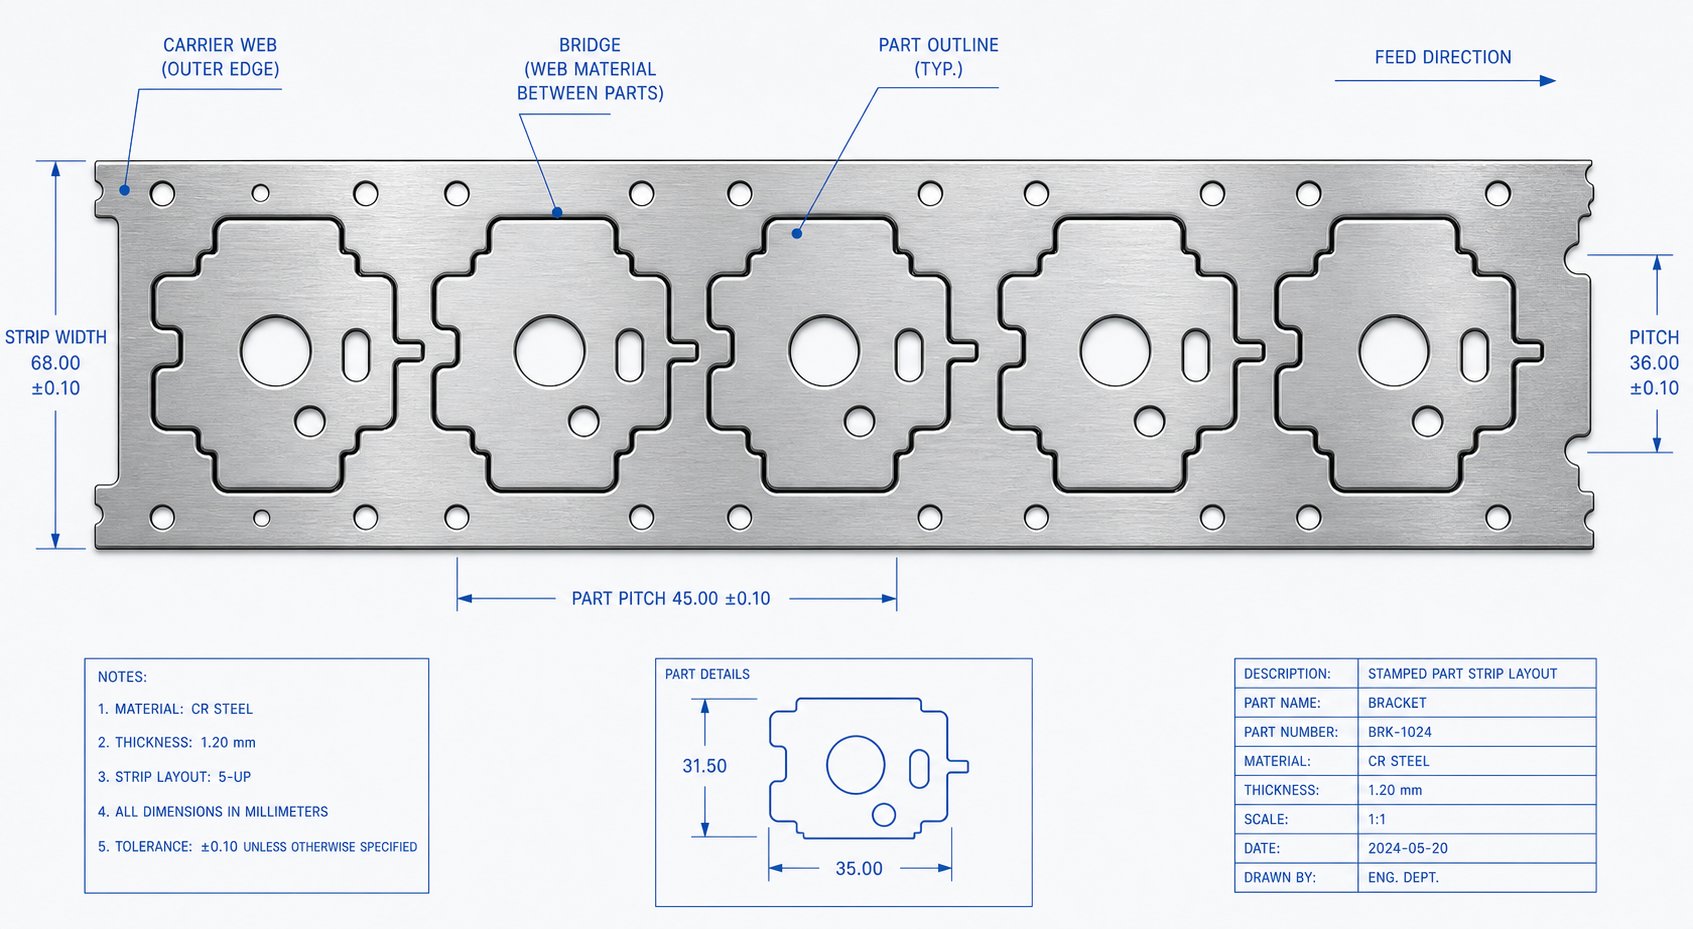
ความกว้างของแถบถูกกำหนดโดยขนาดที่กว้างที่สุดของชิ้นส่วนบวกกับวัสดุสะพานในแต่ละด้าน กฎทั่วไปที่ยอมรับกันอย่างกว้างขวางจะกำหนดความหนาของสะพานขั้นต่ำที่ 1.25 ถึง 1.5 เท่าของความหนาของวัสดุ สำหรับชิ้นส่วนที่มีความหนา 1.5 มม. นั่นหมายถึงสะพานประมาณ 1.9 ถึง 2.25 มม. ที่ขอบแต่ละด้าน สูตรง่ายๆ คือ: ความกว้างของแถบ=ความกว้างของชิ้นส่วน + 2B โดยที่ B คือความหนาของสะพาน ระดับความชัน (หรือความก้าวหน้า) เป็นไปตามตรรกะที่คล้ายกัน: ระดับความชัน=ความยาวส่วน + B ซึ่งแสดงถึงระยะทางที่แถบเลื่อนไปในแต่ละจังหวะการกด
ประสิทธิภาพของแม่พิมพ์ปั๊มขึ้นรูปการใช้วัสดุคำนวณจากอัตราส่วนของพื้นที่ชิ้นส่วนต่อพื้นที่แถบทั้งหมดที่ใช้ต่อจังหวะ เกณฑ์มาตรฐานอุตสาหกรรมตั้งเป้าหมายการใช้งานอย่างน้อย 75% ด้านล่างนี้ คุณกำลังแปลงวัสดุที่ซื้อมามากเกินไปให้เป็นเศษทากและโครงกระดูกพาหะ
แนวทางการจัดวางสองแบบส่งผลต่อการใช้งานอย่างมาก:
- แถวเดียว- รูปแบบหนึ่ง-ผ่าน:ชิ้นส่วนเรียงกันเป็นเส้นเดียวตามแนวแถบ ออกแบบและป้อนได้ง่าย แต่มักให้ประโยชน์ใช้สอยน้อยกว่า เนื่องจากช่องว่างระหว่างชิ้นส่วนไม่สามารถเรียกคืนได้
- รูปแบบการส่งผ่านเชิงมุม (การซ้อน):ชิ้นส่วนต่างๆ เอียงเป็นมุมเพื่อให้โปรไฟล์เชื่อมต่อกัน เหมือนกับชิ้นส่วนปริศนา วิธีนี้สามารถดึงวัสดุที่สำคัญกลับมาจากสิ่งที่อาจสูญเสียพื้นที่ช่องว่าง โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนที่มีรูปร่างไม่ปกติ ข้อเสียคือเพิ่มความซับซ้อนของแม่พิมพ์และแรงตัดที่อาจไม่สมดุล
เค้าโครงหลาย-แถว โดยที่สองส่วนขึ้นไปซ้อนกัน-ข้าง-ข้ามความกว้างของแถบ นำเสนออีกเส้นทางหนึ่งสู่การใช้งานที่สูงขึ้น คุณได้รับประสิทธิภาพของวัสดุแต่เพิ่มความกว้างของแม่พิมพ์ จำนวนสถานี และข้อกำหนดด้านแรง สำหรับชิ้นส่วนที่สมมาตร การทำมิเรอร์ตั้งแต่หัว-ถึง-หางข้ามแถบมักจะให้การผสมผสานที่ดีที่สุดระหว่างการใช้งานและความซับซ้อนของแม่พิมพ์ที่จัดการได้
การวางแผนขนาดแม่พิมพ์และการเลือกแท่นพิมพ์
ตัดขนาดเลย์เอาท์เรียงต่อกันเป็นขนาดไดย์ชูโดยตรง ความยาวดายทั้งหมดเท่ากับจำนวนสเตชั่นคูณด้วยระยะห่างของพิทช์ บวกกับสเตชั่นที่ไม่ได้ใช้งานที่จำเป็นสำหรับการรองรับโครงสร้างหรือการลดความเครียด ความกว้างของแม่พิมพ์รองรับความกว้างของแถบบวกกับพื้นที่สำหรับรางนำ ตัวยก และบล็อกส้นทั้งสองด้าน
นี่คือจุดที่หลักการแผนภูมิขนาดแม่พิมพ์กลายเป็นสิ่งจำเป็น แท่นพิมพ์ต้องพอดีกับขนาดแผ่นรองของแท่นพิมพ์ และความสูงปิด (ระยะห่างระหว่างฐานรองด้านบนและด้านล่างเมื่อปิด) จะต้องอยู่ภายในช่วงกลางวันที่มีของแท่นพิมพ์ เลย์เอาต์ที่ต้องใช้ 12 สถานีที่ระยะห่าง 35 มม. จะสร้างความยาวแม่พิมพ์อย่างน้อย 420 มม. ก่อนที่จะเพิ่มระยะขอบปลาย หากการกดเป้าหมายของคุณมีช่องเบดขนาด 400 มม. แสดงว่าคุณมีปัญหาซึ่งการปรับให้เหมาะสมดาวน์สตรีมไม่สามารถแก้ไขได้
ความสัมพันธ์ทำงานได้ทั้งสองทิศทาง บางครั้งคุณเลือกแท่นพิมพ์ตามข้อกำหนดน้ำหนักและอุปกรณ์ที่มีอยู่ก่อน จากนั้นจึงจำกัดรูปแบบให้พอดี ในบางครั้ง รูปทรงของชิ้นส่วนและจำนวนสถานีจะกำหนดขนาดแม่พิมพ์ และคุณจะเลือกการกดตามนั้น ตามที่ Peter Ulintz จากนิตยสาร MetalForming เน้นย้ำ เค้าโครงแถบยังกำหนดการกระจายแรงข้ามสไลด์กด ซึ่งหมายความว่าช่วงเวลาการพลิกคว่ำจะต้องได้รับการประเมินในระหว่างการวางแผนเค้าโครง ไม่ใช่หลังจากสร้างแม่พิมพ์แล้ว
ความสมดุลของภาระเป็นสิ่งสำคัญ หากแรงตัดพุ่งไปที่ด้านใดด้านหนึ่งของแม่พิมพ์ ปลายแท่นสไลด์กดไปด้านข้าง ทำให้เกิดการสึกหรอไม่สม่ำเสมอและมิติไม่สอดคล้องกัน นักออกแบบแก้ไขปัญหานี้โดยการเปลี่ยนตำแหน่งแถบให้สัมพันธ์กับเส้นกึ่งกลางการกด หรือโดยการเพิ่มมุมเฉือนให้กับการเจาะที่เลือกเพื่อกระจายแรง
การลดเศษซากด้วยการเพิ่มประสิทธิภาพเค้าโครง
การออกแบบตัวขนส่งเป็นตัวแปรที่มีอิทธิพลโดยตรงต่อเปอร์เซ็นต์ของเสียโดยตรงมากที่สุด การกำหนดค่าสามแบบมีอิทธิพลต่อการฝึกแม่พิมพ์แบบโปรเกรสซีฟ:
- ผู้ให้บริการกลาง:รางเดี่ยวทอดยาวไปตามเส้นกึ่งกลางของแถบ โดยเชื่อมต่อส่วนต่างๆ ไว้ทั้งสองด้าน ดีที่สุดสำหรับชิ้นส่วนแคบที่ตัวพาขอบจะทำให้สิ้นเปลืองวัสดุมากเกินไป ผลิตเศษเหล็กปานกลาง
- โครงด้านข้าง (ขอบเดียว):เว็บของผู้ให้บริการจะวิ่งไปตามขอบแถบด้านหนึ่ง ทั่วไปสำหรับชิ้นส่วนที่ต้องใช้ขอบด้านตรงข้ามในการขึ้นรูป การป้อนกระดาษที่ง่ายขึ้นแต่ลักษณะแถบไม่สมมาตรอาจต้องใช้คุณสมบัติคำแนะนำเพิ่มเติม
- ผู้ให้บริการแบบคู่ (ทั้งสองด้าน):รางที่ขอบแถบทั้งสองข้างให้ความมั่นคงสูงสุดและการป้อนที่สมดุล เหมาะสำหรับแถบกว้างและการขึ้นรูปหนัก แต่ใช้วัสดุส่วนใหญ่เป็นเศษเนื่องจากขอบทั้งสองกลายเป็นเศษโครงกระดูก
ตารางต่อไปนี้แสดงให้เห็นว่าการกำหนดค่าโครงร่างส่งผลต่อการใช้วัสดุสำหรับชิ้นส่วนสี่เหลี่ยมตัวอย่างอย่างไร (25 มม. x 15 มม. หนา 1.0 มม.):
| การกำหนดค่าเค้าโครง | ความกว้างของแถบ | ขว้าง | การใช้วัสดุ | อัตราเศษซากสัมพัทธ์ |
|---|---|---|---|---|
| แถวเดียว บรรทุกด้านข้าง | 30 มม | 27 มม | 46% | สูง |
| แถวเดี่ยว ผู้ให้บริการคู่ | 33 มม | 27 มม | 42% | สูงมาก |
| สอง-แถวซ้อนกัน มีพาหะตรงกลาง | 45 มม | 18 มม | 62% | ปานกลาง |
| มิเรอร์สอง-แถว ผู้ให้บริการคู่ | 50 มม | 17 มม | 71% | ต่ำ |
| ผู้ให้บริการรายเดียวที่ซ้อนกันเชิงมุม | 38 มม | 20 มม | 66% | ปานกลาง-ต่ำ |
คุณจะสังเกตเห็นการเพิ่มขึ้นจาก 42% เป็น 71% เพียงเปลี่ยนจากเค้าโครงแถวเดียวแบบธรรมดา-ไปเป็นการกำหนดค่าแถวสอง-แบบมิเรอร์ ในโปรแกรมที่ใช้เหล็ก 50 ตันต่อปี ความแตกต่างดังกล่าวแสดงถึงการประหยัดวัสดุประมาณ 15 ตัน ซึ่งเป็นตัวเลขที่ทำให้ต้นทุนเครื่องมือเพิ่มเติมของแม่พิมพ์ที่ซับซ้อนมากขึ้นแคบลง
ผู้ขนส่งเองก็จะต้องสร้างสมดุลระหว่างความมั่นคงกับการใช้วัสดุด้วย กผู้ให้บริการที่เป็นของแข็งใช้สำหรับการตัดและดัดขั้นพื้นฐาน โดยที่แถบจะแบนตลอดจังหวะ ตัวพาหะของเว็บแบบยืดได้ซึ่งมีการตัดหรือวนอย่างมีกลยุทธ์ในจุดยึด เป็นสิ่งจำเป็นสำหรับการขึ้นรูปลึกหรือการดำเนินการวาด โดยที่ชิ้นส่วนจะเคลื่อนที่ในแนวตั้งและดึงวัสดุจากพาหะ การเลือกไม่ถูกต้องที่นี่อาจเป็นการสิ้นเปลืองวัสดุใน-ตัวขนส่งที่ได้รับการออกแบบทางวิศวกรรมเกิน หรือทำให้แถบเสียหายจากตัวขนส่งที่ออกแบบไว้ต่ำกว่า-
โครงร่างสตริปจะกำหนดรอยเท้าทางกายภาพและโครงสร้างต้นทุนของแม่พิมพ์ แต่เค้าโครงกระดาษและการคำนวณด้วยมือสามารถคาดเดาได้มากมายเกี่ยวกับพฤติกรรมของวัสดุในโลก-ที่แท้จริง เมื่อเกี่ยวข้องกับการขึ้นรูปที่ซับซ้อน คำถามจะเปลี่ยนจากเรขาคณิตไปสู่ฟิสิกส์: วัสดุจะไหลตามแบบที่เค้าโครงคิดไว้จริง ๆ หรือวัสดุจะบาง ยับ หรือดีดตัวกลับเกินพิกัดที่ยอมรับได้ การตอบคำถามนั้นก่อนการตัดเหล็กจำเป็นต้องมีการจำลอง
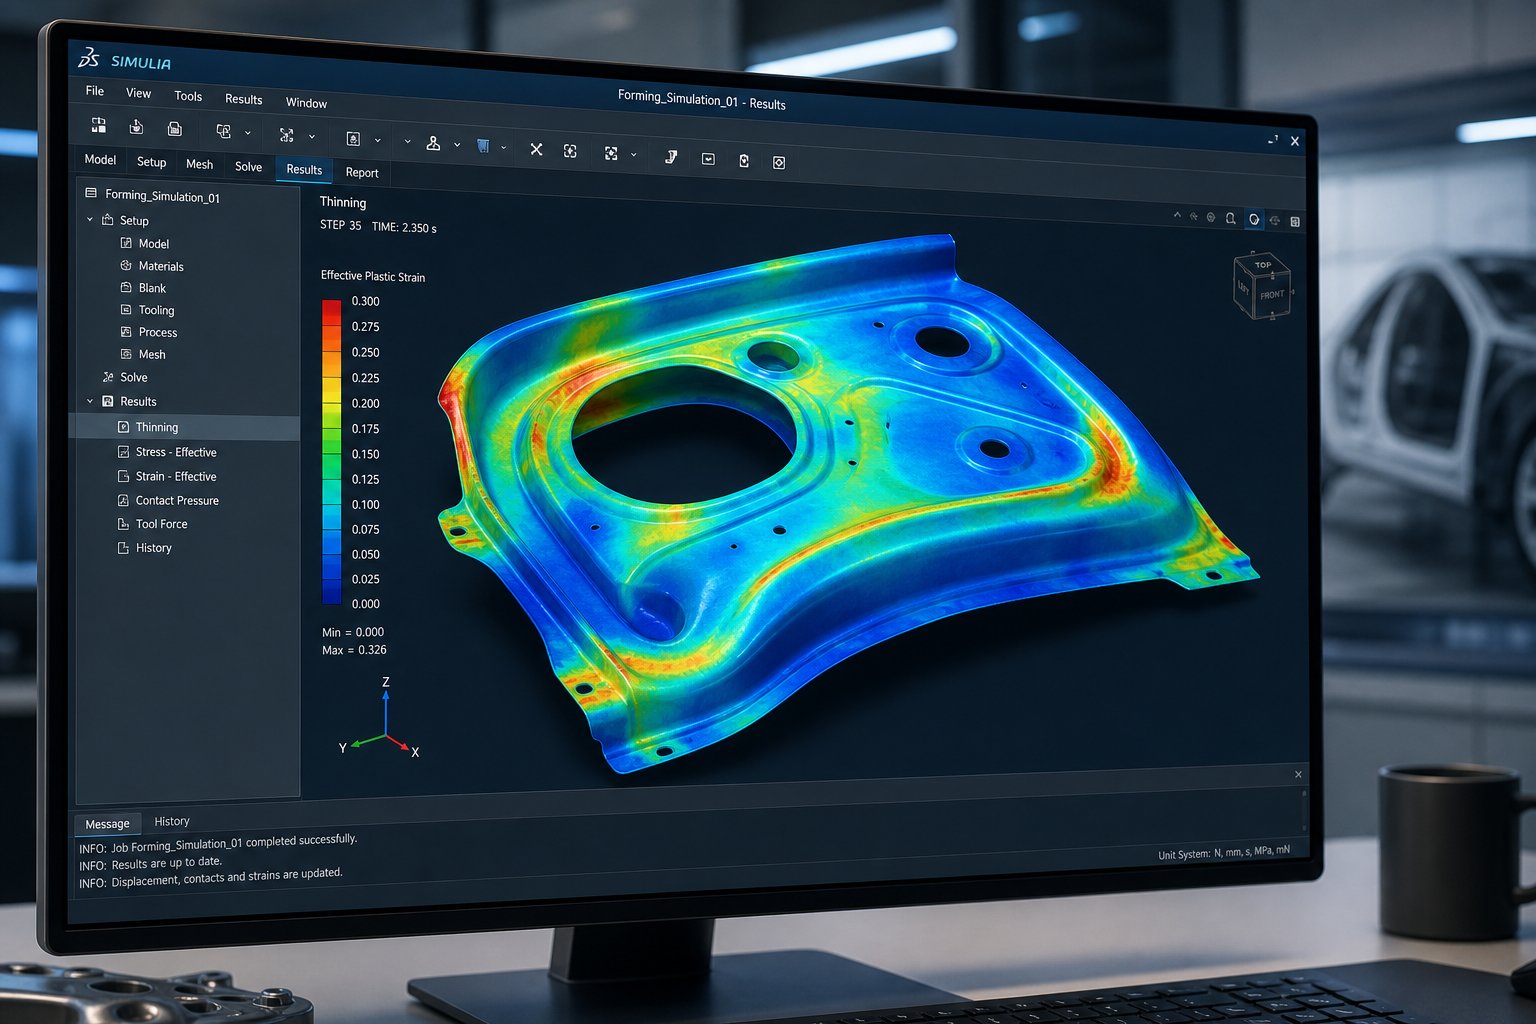
เครื่องมือจำลองและการตรวจสอบการออกแบบ
เค้าโครงแถบจะบอกคุณว่าวัสดุไปอยู่ที่ใด การจำลองจะบอกคุณว่ามันจะไปถึงจุดนั้นจริง ๆ โดยไม่ฉีกขาด ย่น หรือดีดตัวกลับจากความอดทนหรือไม่ นี่เป็นขั้นตอนที่ทรัพยากร PDF ของการออกแบบแม่พิมพ์ปั๊มขึ้นรูปส่วนใหญ่ข้ามไปโดยสิ้นเชิง แต่เป็นขั้นตอนที่แยกเครื่องมือที่จำเป็นต้องทำซ้ำสามครั้งจากเครื่องมือที่หมดไปในการโจมตีครั้งแรก
การจำลองแม่พิมพ์ปั๊มขึ้นรูป FEA ได้เปลี่ยนจากความหรูหราที่สงวนไว้สำหรับ OEM ในอุตสาหกรรมยานยนต์ มาเป็นการปฏิบัติงานด้านวิศวกรรมมาตรฐานทั่วทั้งอุตสาหกรรม เหตุผลก็คือเศรษฐศาสตร์แบบง่ายๆ: การจำลองการขึ้นรูปที่ใช้ต้นทุนเพียงไม่กี่พันดอลลาร์ จะช่วยป้องกันไม่ให้การทำงานซ้ำเครื่องมือซึ่งต้องเสียค่าใช้จ่ายหลายหมื่นดอลลาร์ ก่อนที่เหล็กใดๆ จะถูกตัดสำหรับแม่พิมพ์ วิศวกรรมเสมือนจริงจะคาดการณ์การไหลของวัสดุ ระบุความเสี่ยงที่จะเกิดความล้มเหลว และวัดปริมาณการสปริงกลับ เพื่อให้ผู้ออกแบบสามารถชดเชยรูปทรงล่วงหน้าได้ แทนที่จะเจียรแก้ไขให้เป็นเหล็กกล้าเครื่องมือชุบแข็งในภายหลัง
FEA และการจำลองการขึ้นรูปในการออกแบบแม่พิมพ์
การวิเคราะห์องค์ประกอบจำกัดแบ่งช่องว่างออกเป็นองค์ประกอบเล็กๆ หลายพันองค์ประกอบ และคำนวณว่าแต่ละองค์ประกอบเปลี่ยนรูปอย่างไรภายใต้แรง ข้อจำกัด และสภาวะแรงเสียดทานที่กำหนดโดยรูปทรงของแม่พิมพ์ ซอฟต์แวร์นี้แก้สมการความเค้น-ความเครียดในทุกองค์ประกอบผ่านการกดทั้งหมด ทำให้เกิดภาพพฤติกรรมของวัสดุที่สมบูรณ์ ซึ่งการคำนวณด้วยมือหรือการประมาณค่าตามประสบการณ์-ไม่สามารถทำได้
การวิเคราะห์ความสามารถในการขึ้นรูปของการปั๊มโลหะแผ่นเผยให้เห็นอะไรจริงๆ ลองจินตนาการว่าคุณสามารถแช่แข็งกระบวนการขึ้นรูปได้ทุกมิลลิวินาที และตรวจสอบสถานะความเครียดในทุกจุดทั่วพื้นผิวชิ้นส่วน นั่นคือสิ่งที่ FEA มอบให้โดยพื้นฐาน คุณจะเห็นว่าส่วนที่วัสดุบางลงอย่างเป็นอันตราย ที่ซึ่งความเค้นอัดทำให้เกิดการย่น และจุดที่ความเข้มข้นของความเครียดทำนายการแตกร้าวก่อนที่มันจะเกิดขึ้น
เครื่องมือที่โดดเด่นในพื้นที่นี้ ได้แก่ AutoForm, Dynaform และ STAMPACK งานวิจัยที่ตีพิมพ์ในวารสารวิศวกรรมพลาสติกเมื่อเปรียบเทียบ Dynaform และ AutoForm สำหรับการปั๊มแผ่นอลูมิเนียม และพบว่าทั้งสองแพลตฟอร์มสร้างการคาดการณ์ที่เชื่อถือได้เมื่อมีการกำหนดแบบจำลองวัสดุและเงื่อนไขขอบเขตอย่างเหมาะสม ความแตกต่างในทางปฏิบัติมักขึ้นอยู่กับความเร็วของตัวแก้ปัญหา การตั้งค่าอินเทอร์เฟซผู้ใช้ และวิธีที่แต่ละแพลตฟอร์มจัดการกับโมเดลวัสดุเฉพาะ แทนที่จะเป็นช่องว่างความแม่นยำพื้นฐาน
หัวใจสำคัญของการประเมินความสามารถในการขึ้นรูปอยู่ที่แผนภาพขีดจำกัดการขึ้นรูป (FLD) ได้รับการพัฒนาเมื่อกว่า 50 ปีที่แล้วและปรับปรุงอย่างต่อเนื่องตั้งแต่นั้นเป็นต้นมาFLD จะวางแผนความเครียดหลักเทียบกับความเครียดรองสำหรับทุกองค์ประกอบในการจำลอง เส้นโค้งบนแผนภาพนั้น เรียกว่าเส้นโค้งจำกัดการขึ้นรูป (FLC) แสดงถึงขอบเขตระหว่างการขึ้นรูปอย่างปลอดภัยและจุดเริ่มต้นของคอเฉพาะที่ องค์ประกอบใดๆ ที่มีสถานะความเครียดเหนือ FLC คาดว่าจะล้มเหลว องค์ประกอบที่อยู่ใกล้แต่อยู่ใต้เส้นโค้งตั้งอยู่ในเขตชายขอบซึ่งความแปรผันของการผลิตสามารถผลักดันให้เกินขีดจำกัดได้
ตำแหน่ง FLC บนแผนภาพขึ้นอยู่กับงานของวัสดุเป็นหลัก-เลขชี้กำลังการแข็งตัว (ค่า n-) ค่า n- ที่สูงกว่าจะดันเส้นโค้งขึ้น ซึ่งหมายความว่าวัสดุจะทนต่อความเครียดได้มากขึ้นก่อนที่จะเกิดความล้มเหลว นี่คือเหตุผลว่าทำไมเหล็กเหนียวที่มีค่า n- 0.20 จึงก่อตัวได้ง่ายกว่าเหล็กเหนียวสองเฟส-กำลังสูง- ที่มีค่า n- 0.12 แม้ว่าทั้งสองจะมีความหนาเท่ากันก็ตาม
การทำนายสปริงแบ็คและกลยุทธ์การชดเชย
ชิ้นส่วนที่ขึ้นรูปทุกชิ้นจะสปริงกลับเมื่อกดเปิดและเครื่องมือคลายออก โลหะแผ่นจะกักเก็บพลังงานความยืดหยุ่นในระหว่างการขึ้นรูป และพลังงานนั้นจะถูกปล่อยออกมาเมื่อการเปลี่ยนแปลงมิติเกิดขึ้นในขณะที่แรงภายนอกหายไป สำหรับเหล็กเหนียว สปริงแบ็คอาจเปลี่ยนมุมหน้าแปลน 1-2 องศา สำหรับเหล็กที่มีความแข็งแรงสูง-ขั้นสูง (AHSS) และอลูมิเนียมอัลลอยด์ที่มีความแข็งแรงสูง การสปริงกลับอาจเกิน 10 องศา และทำให้เกิดการบิดแผงที่รุนแรงซึ่งทำให้ชิ้นส่วนไม่สามารถใช้งานได้โดยไม่มีการชดเชย
การชดเชยการสปริงกลับในการออกแบบแม่พิมพ์เป็นไปตามกลยุทธ์ที่เป็นระบบAutoForm Engineering อธิบายไว้ว่าเป็น "การวัด บรรเทา ควบคุม และชดเชย" แต่ละเฟสสร้างขึ้นจากเฟสก่อนหน้า:
- วัด:สร้างการจำลองด้วยความเที่ยงตรงของกระบวนการทั้งหมด รวมถึงน้ำหนักของแผ่น ช่องว่างของสารยึดเกาะ สภาวะการเสียดสี และการระบุลักษณะเฉพาะของวัสดุจากการทดสอบแรง-แรงอัด จำลองลำดับการทำงานทั้งหมดและวัดการกระจายการสปริงกลับที่เกิดขึ้นทั่วทั้งแผง
- บรรเทา:ก่อนที่จะพยายามชดเชย ให้ลดการดีดตัวกลับลงสู่ระดับที่สามารถจัดการได้ เทคนิคต่างๆ ได้แก่ การสร้างรัศมีที่แคบ การรีดผนังด้านข้าง และการปรับเปลี่ยนรูปทรงของผลิตภัณฑ์เพื่อเพิ่มความแข็ง โหมดการม้วนเก็บน้ำมันและด้านข้าง-ไม่สามารถชดเชยได้ และต้องได้รับการแก้ไขผ่านกระบวนการหรือการเปลี่ยนแปลงผลิตภัณฑ์
- ควบคุม:ประเมินความทนทานของกระบวนการโดยการจำลองว่าการเปลี่ยนแปลงคุณสมบัติของวัสดุ การเปลี่ยนแปลงแรงเสียดทาน และการเปลี่ยนแปลงความหนาส่งผลต่อความสามารถในการทำซ้ำของสปริงแบ็คอย่างไร หากกระบวนการไม่เสถียร การชดเชยจะไม่ค้างอยู่ในคอยล์การผลิต
- ชดเชย:ใช้การชดเชยทางเรขาคณิตกับพื้นผิวแม่พิมพ์ เพื่อให้ชิ้นส่วนสปริงตัวกลับเข้าสู่รูปร่างเป้าหมาย โดยทั่วไปแล้วจะต้องมีการจำลองซ้ำ 3-5 ครั้งจึงจะรวมเข้ากับผลลัพธ์ที่เป็นไปตามข้อกำหนด
วิธีการวัดมุมในการจำลองการปั๊มมีความสำคัญที่นี่ ซอฟต์แวร์คำนวณค่าเบี่ยงเบนเชิงมุมที่-ส่วนตัดขวาง-ที่ผู้ใช้กำหนด โดยเปรียบเทียบเรขาคณิตของแผงสปริงกับ CAD ที่ระบุ หน้าแปลนที่ออกแบบให้ทำมุม 90 องศา ซึ่งสปริงเปิดได้ถึง 93 องศา จำเป็นต้องให้พื้นผิวแม่พิมพ์เอียงเกินประมาณ 87 องศา เพื่อให้การคืนตัวแบบยืดหยุ่นช่วยให้มุมสุดท้ายไปถึงเป้าหมาย จำนวนการชดเชยที่แน่นอนขึ้นอยู่กับเกรดวัสดุ รัศมีการโค้งงอ และประวัติการขึ้นรูป ณ ตำแหน่งนั้น
ข้อมูลเชิงลึกที่สำคัญจากการปฏิบัติในปัจจุบัน: สำหรับ AHSS และอะลูมิเนียมที่มีความแข็งแรงสูง- สมมติฐานการจำลองทั่วไปที่ว่าวัสดุมีพฤติกรรมเหมือนกันภายใต้แรงดึงและแรงอัด นำไปสู่การคาดคะเนการดีดกลับที่ไม่น่าเชื่อถือ ข้อมูลการทดสอบแรงอัด-แม้จะได้มายาก แต่ก็ปรับปรุงความแม่นยำในการทำนายสำหรับวัสดุเหล่านี้ได้อย่างมาก หากไม่มีสิ่งนี้ การทำซ้ำการชดเชยในโลกทางกายภาพจะทวีคูณ
การตีความรายงานการจำลองเพื่อการตัดสินใจในการออกแบบ
ซอฟต์แวร์จำลองสถานการณ์สร้างเอาต์พุตปริมาณมาก การรู้ว่าผลลัพธ์ใดมีความสำคัญ และเกณฑ์ใดที่กระตุ้นให้เกิดการแก้ไขการออกแบบ จะแยกการใช้งานอย่างมีประสิทธิภาพออกจากการสร้างตัวเลขที่มีราคาแพง ต่อไปนี้คือผลลัพธ์การจำลองที่สำคัญและสิ่งที่แต่ละผลบอกผู้ออกแบบแม่พิมพ์:
- แผนที่การทำให้ผอมบาง:แสดงเปอร์เซ็นต์ของการลดความหนาในทุกจุดของชิ้นงานที่ขึ้นรูป ขีดจำกัดที่ยอมรับได้โดยทั่วไปอยู่ในช่วงการทำให้ผอมบางสูงสุด 20-25% สำหรับชิ้นส่วนโครงสร้าง หากเกินกว่านี้บ่งชี้ถึงความเสี่ยงต่อความล้มเหลวของวัสดุหรือความสามารถในการขึ้นรูปไม่เพียงพอสำหรับการเปลี่ยนแปลงการผลิต
- การสร้างพล็อตแผนภาพขีดจำกัด (FLD):จับคู่สถานะความเครียดขององค์ประกอบทุกรายการกับกราฟขีดจำกัดการขึ้นรูปของวัสดุ องค์ประกอบในโซนสีเขียว (ต่ำกว่า 70% ของ FLC) มีขอบเขตความปลอดภัยที่สะดวกสบาย โซนสีเหลือง (70-90% ของ FLC) บ่งบอกถึงความสามารถในการขึ้นรูปเล็กน้อย โซนสีแดง (เหนือ FLC) ทำนายความล้มเหลว
- ตัวบ่งชี้ริ้วรอย:ระบุบริเวณที่เกิดความเค้นอัดเกินความต้านทานต่อการโก่งงอของวัสดุ รอยย่นเล็กน้อยในพื้นที่ที่ถูกตัดออกในภายหลังอาจยอมรับได้ การย่นในพื้นผิวการทำงานจำเป็นต้องมีการปรับเปลี่ยนกระบวนการ ซึ่งโดยทั่วไปแล้วความดันของสารยึดเกาะจะเพิ่มขึ้นหรือการเปลี่ยนแปลงรูปทรงของผลิตภัณฑ์
- วาด-ในการวัด:ติดตามว่าวัสดุไหลเข้ามาจากขอบว่างระหว่างการขึ้นรูปมากน้อยเพียงใด การดึงที่ไม่สม่ำเสมอ-บ่งบอกถึงแรงยึดที่ไม่สมดุลหรือรูปร่างว่างที่ไม่เหมาะสม ค่าการดึงเป้าหมาย-มาจากแผนการไหลของวัสดุของวิศวกรผลิตภัณฑ์
- แผนที่การกระจัดของ Springback:แสดงขนาดและทิศทางของการเบี่ยงเบนมิติหลังจากการขนถ่าย พื้นที่ที่เกินข้อกำหนดความทนทานทางเรขาคณิตของชิ้นส่วนจำเป็นต้องมีการชดเชยหรือการเปลี่ยนแปลงกระบวนการ
- การกระจายความเครียดความหนา:เผยให้เห็นบริเวณที่วัสดุข้น (โซนอัด) และบาง (โซนตึง) ความหนาที่สูงกว่า 5-8% ในบริเวณหน้าแปลนจะเตือนถึงการยับหรือการรบกวนของแม่พิมพ์ในระหว่างการปฏิบัติงานครั้งต่อไป
เมื่อผลลัพธ์ต้องการการแก้ไขการออกแบบจะขึ้นอยู่กับโซนความรุนแรงและข้อกำหนดด้านการทำงานของชิ้นส่วน แผงตกแต่งที่มีรอยบางที่มองเห็นได้ชัดเจนในพื้นผิว A- จำเป็นต้องได้รับการแก้ไขแม้จะบางลง 15% ก็ตาม ขายึดโครงสร้างที่ซ่อนอยู่ภายในชุดประกอบอาจทนต่อการทำให้บางลงได้ 25% หากความหนาของผนังที่เหลือยังคงเป็นไปตามข้อกำหนดในการรับน้ำหนัก บริบทเป็นตัวขับเคลื่อนการตัดสินใจ ไม่ใช่เกณฑ์สากลเดียว
ขั้นตอนการทำงานซ้ำมีลักษณะดังนี้: เรียกใช้การจำลอง ตรวจสอบผลลัพธ์ตามเกณฑ์การยอมรับ แก้ไขรูปทรงของแม่พิมพ์หรือพารามิเตอร์ของกระบวนการ -จำลองซ้ำ และเปรียบเทียบ วิศวกรจำลองที่มีประสบการณ์มักจะมาบรรจบกันใน 3-6 รอบสำหรับชิ้นส่วนมาตรฐาน แผงที่ซับซ้อนที่มีสถานีขึ้นรูปหลายสถานี การดำเนินการวาดแบบผสมและการดำเนินการขึ้นรูป และวัสดุที่ไวต่อการสปริงกลับอาจต้องมีการวนซ้ำ 10 ครั้งขึ้นไป ซึ่งยังคงมีราคาถูกกว่าลูปการทดลองทางกายภาพที่ 5,000-20,000 ดอลลาร์สหรัฐฯ ต่อรอบมาก
ช่องว่างในทางปฏิบัติยังคงอยู่หนึ่งช่อง การจำลองตรวจสอบว่าการออกแบบสามารถสร้างชิ้นส่วนที่เป็นไปตามข้อกำหนด แต่ไม่สามารถแทนที่ความรู้ที่สั่งสมมาซึ่งถูกเข้ารหัสใน-เอกสารอ้างอิงที่มีโครงสร้างอย่างดี วิศวกรยังคงต้องการตารางพิกัดความเผื่อ ฐานข้อมูลวัสดุ แค็ตตาล็อกส่วนประกอบ และรายการตรวจสอบการออกแบบเพื่อทำการตัดสินใจเล็กๆ น้อยๆ หลายร้อยรายการซึ่งการจำลองไม่ได้ระบุไว้ การสร้างห้องสมุดอ้างอิงดังกล่าว และการรู้ว่าเมื่อใดควรก้าวไปไกลกว่าการศึกษาด้วยตนเอง{4}}ไปสู่การทำงานร่วมกันของผู้เชี่ยวชาญ ถือเป็นส่วนสุดท้ายของปริศนา
ค้นหาข้อมูลอ้างอิงการออกแบบแม่พิมพ์ที่เชื่อถือได้และการสนับสนุนจากผู้เชี่ยวชาญ
การจำลองปิดวงจรในการตรวจสอบความถูกต้องของการออกแบบ แต่การตัดสินใจเล็กๆ น้อยๆ นับร้อยที่ป้อนเข้าไปในการจำลอง ค่าระยะห่าง ค่าคงที่ของวัสดุ ข้อมูลจำเพาะส่วนประกอบ กฎเกณฑ์ความคลาดเคลื่อน ทั้งหมดนี้อยู่ในเอกสารอ้างอิง คุณภาพของข้อมูลอ้างอิงเหล่านั้นส่งผลโดยตรงต่อคุณภาพของเครื่องมือของคุณ การดาวน์โหลดไฟล์ PDF ของการออกแบบแม่พิมพ์ปั๊มจากแหล่งที่ไม่ได้รับการตรวจสอบอาจทำให้เกิดสูตรที่ล้าสมัยหรือข้อมูลวัสดุที่ไม่ถูกต้อง ซึ่งแพร่กระจายข้อผิดพลาดผ่านการคำนวณทุกรายการที่อยู่ด้านบนสุด
แล้วคุณจะแยกทรัพยากรที่น่าเชื่อถือออกจากเนื้อหารีไซเคิลได้อย่างไร? และเมื่อใด-การศึกษาด้วยตนเองจะถึงขีดจำกัด
การประเมินทรัพยากร PDF และมาตรฐานทางเทคนิค
ไม่ใช่ทุกเอกสารที่เรียกตัวเองว่าเป็นคู่มืออ้างอิงการออกแบบแม่พิมพ์สำหรับวิศวกรที่สมควรได้รับพื้นที่จัดเก็บ มองหาเครื่องหมายคุณภาพเหล่านี้ก่อนที่จะเชื่อถือ PDF ทางเทคนิคใดๆ:
- การควบคุมการแก้ไขและวันที่:ข้อมูลอ้างอิงที่น่าเชื่อถือมีหมายเลขฉบับแก้ไขและวันที่ตีพิมพ์ คู่มือการออกแบบแม่พิมพ์ปั๊มขึ้นรูป PDF ที่ไม่มีประวัติเวอร์ชันไม่สามารถตรวจสอบได้กับมาตรฐานวัสดุในปัจจุบันหรือวิธีปฏิบัติในการผลิตที่ได้รับการปรับปรุง
- หนังสือรับรองผู้เขียน:เอกสารที่เขียนโดยวิศวกรเครื่องมือฝึกหัด เผยแพร่ผ่านหน่วยงานอุตสาหกรรมที่ได้รับการยอมรับ หรือพัฒนาภายในโปรแกรม OEM มีน้ำหนักมากกว่าการรวบรวมโดยไม่ระบุชื่อ
- การอ้างอิงข้อกำหนด OEM:คู่มือคุณภาพอ้างอิงถึงมาตรฐานเฉพาะ (ASTM, ISO, SAE) แทนที่จะกล่าวอ้างทั่วไปที่ไม่ได้รับการสนับสนุน การอ้างอิงข้าม-กับมาตรฐานเหล่านี้เป็นการตรวจสอบเนื้อหา
- วิธีการแบบมีโครงสร้าง:การอ้างอิงที่น่าเชื่อถือเป็นไปตามลำดับตรรกะตั้งแต่อินพุต (คุณสมบัติของวัสดุ รูปทรงของชิ้นส่วน) จนถึงการคำนวณไปจนถึงเอาท์พุต (ขนาดแม่พิมพ์ พารามิเตอร์กระบวนการ) หากเอกสารกระโดดไปสู่ข้อสรุปโดยไม่แสดงเส้นทาง ให้ปฏิบัติต่อเอกสารนั้นอย่างไม่กังขา
แหล่งที่มาที่จัดตั้งขึ้น ได้แก่ Dayton Rogers Red Book ซึ่งได้รับการยอมรับทั่วทั้งอุตสาหกรรมว่าเป็น-คู่มือสำหรับแนวทางปฏิบัติในการขึ้นรูปโลหะที่มีความแม่นยำ ซึ่งครอบคลุมถึงความคลาดเคลื่อน รัศมีการโค้งงอ กฎการเว้นวรรค และแนวทางการแปรรูป แพลตฟอร์มการศึกษาเช่นห้องสมุดมาตรฐานทางเทคนิคของ Cornell Universityให้การเข้าถึงมาตรฐาน ASTM, IEEE, ISO และ SME ผ่านการสมัครสมาชิกเพื่อให้แน่ใจว่าเนื้อหาเป็นปัจจุบันและได้รับการดูแลอย่างเหมาะสม Society of Manufacturing Engineers (SME) ดูแลรักษาทรัพยากรด้านเทคนิคที่สามารถเข้าถึงได้ผ่านห้องสมุดดิจิทัล เช่น Knovel ซึ่งครอบคลุมวิธีการออกแบบแม่พิมพ์ในรูปแบบที่มีโครงสร้าง-ซึ่งได้รับการตรวจสอบโดยผู้ทรงคุณวุฒิ
การสร้างห้องสมุดอ้างอิงการออกแบบแม่พิมพ์ระดับมืออาชีพ
วิศวกรเครื่องมือที่ทำงานต้องการเอกสารมากกว่าหนึ่งฉบับ คุณต้องมีห้องสมุดที่จัดระเบียบตามฟังก์ชัน แต่ละทรัพยากรมีจุดประสงค์ที่แตกต่างกันในระหว่างขั้นตอนการออกแบบที่แตกต่างกัน:
- ฐานข้อมูลคุณสมบัติของวัสดุ:ความต้านแรงดึง ความแรงของผลผลิต การยืดตัว ค่า n- และค่า r- สำหรับอัลลอยด์ทุกตัวที่คุณประทับตรา สิ่งเหล่านี้ป้อนเข้าสู่การคำนวณระยะห่าง การคาดการณ์ความสามารถในการขึ้นรูป และการประมาณน้ำหนักโดยตรง
- มาตรฐานความอดทนและการกวาดล้าง:ตารางแสดงระยะหลบที่ยอมรับได้ ความสูงของครีบ และพิกัดความเผื่อของขนาดตามวัสดุและความหนา สิ่งเหล่านี้กลายเป็นพื้นฐานของคุณสำหรับความตายใหม่ทุกครั้ง
- รายการตรวจสอบการออกแบบ:รายการการยืนยันทีละขั้นตอน-โดย-ครอบคลุมการตรวจสอบเค้าโครงแถบ ข้อกำหนดส่วนประกอบ ความเข้ากันได้ของสื่อ และการเตรียมการทดลอง รายการตรวจสอบจะช่วยป้องกันจุดบอดของวิศวกรที่มีประสบการณ์-ซึ่งความคุ้นเคยทำให้เกิดการข้ามขั้นตอนต่างๆ
- แคตตาล็อกส่วนประกอบ:ข้อมูลจำเพาะสำหรับพั้นช์มาตรฐาน กระดุมดาย สปริง ระบบไกด์ และตัวยึดจากซัพพลายเออร์รายใหญ่ การรู้ว่าอะไรมีจำหน่ายในท้องตลาดจะช่วยป้องกัน-การวิศวกรรมโซลูชันที่กำหนดเองสำหรับปัญหาที่แก้ไขไปแล้ว
- OEM และข้อกำหนดของลูกค้า:ข้อกำหนดเฉพาะของบริษัท-สำหรับคุณภาพคมตัด ความเรียบ การรับรองวัสดุ และการรายงานมิติที่แทนที่มาตรฐานอุตสาหกรรมทั่วไป
จัดระเบียบสิ่งเหล่านี้ตามระยะของโครงการ: เค้าโครงแนวคิด การออกแบบรายละเอียด การทดลอง และการบำรุงรักษาการผลิต เมื่อมีคำถามเกิดขึ้นในขั้นตอนใดก็ตาม คุณควรทราบอย่างแน่ชัดว่าแหล่งข้อมูลใดตอบคำถามนั้นโดยไม่ต้องค้นหาตั้งแต่ต้น
การเชื่อมต่อกับการสนับสนุนการออกแบบแม่พิมพ์โดยผู้เชี่ยวชาญ
เอกสารอ้างอิงเก่งในการประมวลผลวิธีแก้ปัญหาที่ทราบสำหรับปัญหามาตรฐาน พวกเขาประสบปัญหากับการผสมผสานแบบใหม่: พฤติกรรมของวัสดุที่ผิดปกติซึ่งมีปฏิสัมพันธ์กับพิกัดความเผื่อที่จำกัด ลำดับการสร้างสถานีที่ซับซ้อนหลาย- ซึ่งเส้นทางความเค้นไม่สามารถคาดเดาได้ หรือข้อกำหนดในการควบคุมเสี้ยนที่ขัดแย้งกับเป้าหมายอายุการใช้งานของเครื่องมือ สถานการณ์เหล่านี้ต้องการประสบการณ์ที่ไม่มี PDF ใดสามารถบันทึกได้อย่างสมบูรณ์
เมื่อความท้าทายในการออกแบบของคุณเกี่ยวข้องกับการกำหนดค่าหมัดและตัวยกแบบกำหนดเอง การเพิ่มประสิทธิภาพระยะห่างที่ไม่ใช่-มาตรฐานสำหรับวัสดุขั้นสูง หรือหลีกเลี่ยงกลยุทธ์รอยบากสำหรับลำดับการขึ้นรูปเชิงรุก การเป็นพันธมิตรกับผู้ผลิตที่ได้แก้ไขปัญหาที่คล้ายกันจะช่วยเร่งเส้นทางจากแนวคิดไปสู่การผลิต-เครื่องมือที่พร้อมใช้ยี่เฉินทำหน้าที่นี้สำหรับวิศวกรที่ทำงานอ้างอิงและต้องการโซลูชันแม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเอง โดยเฉพาะอย่างยิ่งสำหรับโครงสร้างแม่พิมพ์ที่ซับซ้อนที่เกี่ยวข้องกับการควบคุมเสี้ยน การเพิ่มประสิทธิภาพระยะห่าง และความท้าทายในการไหลของวัสดุที่เกินกว่าแนวทางแค็ตตาล็อกมาตรฐานจะจัดการได้
เป้าหมายไม่ใช่การแทนที่การเรียนรู้ด้วยตนเอง-แต่เป็นการเสริมการเรียนรู้ คลังข้อมูลอ้างอิงที่แข็งแกร่งช่วยให้คุณทำงานร่วมกับพันธมิตรด้านการผลิตได้ดีขึ้น เนื่องจากคุณพูดภาษาทางเทคนิคเดียวกันและเข้าใจข้อจำกัด ผลลัพธ์ที่ดีที่สุดจะเกิดขึ้นเมื่อความรู้ทางวิศวกรรมอย่างถี่ถ้วนตรงตาม-ความสามารถในการผลิตที่ผ่านการทดสอบแล้ว โดยเปลี่ยนทฤษฎี PDF ให้เป็นชิ้นส่วนที่จัดส่ง
การออกแบบแม่พิมพ์ปั๊มขึ้นรูป PDF: คำถามที่พบบ่อย
1. PDF การออกแบบแม่พิมพ์ปั๊มควรมีอะไรบ้าง
การออกแบบแม่พิมพ์ปั๊มขึ้นรูปในรูปแบบไฟล์ PDF ที่ครอบคลุมควรครอบคลุมถึงการเลือกประเภทของแม่พิมพ์ (แบบก้าวหน้า ผสม การถ่ายโอน) ข้อมูลจำเพาะของส่วนประกอบแม่พิมพ์ วิธีคำนวณระยะห่างตามประเภทวัสดุ หลักการปรับเค้าโครงแถบให้เหมาะสม แนวทางการออกแบบรอยบากบายพาส และมาตรฐานความคลาดเคลื่อน การอ้างอิงคุณภาพยังรวมถึงตารางคุณสมบัติของวัสดุ สูตรสำหรับการประมาณน้ำหนัก และรายการตรวจสอบที่มีโครงสร้างซึ่งวิศวกรสามารถนำมาใช้โดยตรงในระหว่างเซสชัน CAD หรือที่สื่อ ค้นหาเอกสารที่มีการควบคุมการแก้ไข หนังสือรับรองผู้เขียน และการอ้างอิงตามมาตรฐานที่เป็นที่ยอมรับ เช่น ASTM หรือ ISO
2. คุณจะคำนวณระยะหลบแม่พิมพ์สำหรับโลหะแผ่นต่างๆ ได้อย่างไร?
ระยะห่างของแม่พิมพ์คำนวณเป็นเปอร์เซ็นต์ของความหนาของวัสดุต่อด้าน จุดเริ่มต้นมาตรฐานคือ 10-11% ของความหนาของวัสดุ แต่ค่าที่ถูกต้องขึ้นอยู่กับความต้านทานแรงดึงและความเหนียวของวัสดุ โดยทั่วไปเหล็กเหนียวจะใช้ 8-12% สแตนเลส 12-16% อลูมิเนียม 6-10% และเหล็กความแข็งแรงสูง 14-20% วัสดุที่มีความแข็งแรงสูงกว่าจำเป็นต้องมีระยะห่างที่กว้างกว่าเนื่องจากทนทานต่อแรงเฉือนได้รุนแรงกว่า ระยะห่างที่เหมาะสมช่วยให้แน่ใจว่าระนาบแตกหักจากปลายเจาะและขอบแม่พิมพ์มาบรรจบกันอย่างหมดจด ลดความสูงของเสี้ยนและยืดอายุการใช้งานของเครื่องมือ
3. จุดประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มแบบโปรเกรสซีฟคืออะไร?
รอยบากบายพาสขัดขวางการส่งผ่านความเครียดระหว่างสถานีในแม่พิมพ์แบบโปรเกรสซีฟ เมื่อสถานีขึ้นรูปดึงหรือโค้งงอวัสดุ จะสร้างความเค้นดึงที่สามารถแพร่กระจายผ่านแถบพาหะ ทำให้ตำแหน่งของรูนำบิดเบี้ยว และทำให้เกิดการป้อนผิดที่สถานีปลายน้ำ รอยบากบายพาสเชิงลบจะขจัดวัสดุเพื่อสร้างโซนผ่อนปรนแบบเปิด ในขณะที่รอยบากบายพาสเชิงบวกจะเหลือแถบเฟล็กซ์ที่ดูดซับการเสียรูป การวางตำแหน่งรอยบากที่เหมาะสมที่ต้นทางของสถานีขึ้นรูปจะช่วยป้องกันข้อผิดพลาดของระยะพิทช์สะสม การโก่งงอของแถบ และการเคลื่อนตัวของมิติตลอดความก้าวหน้า
4. การจำลอง FEA ช่วยปรับปรุงการออกแบบแม่พิมพ์ปั๊มอย่างไร
การวิเคราะห์องค์ประกอบจำกัดคาดการณ์พฤติกรรมของวัสดุก่อนที่จะสร้างเครื่องมือทางกายภาพใดๆ ขึ้น โดยระบุความเสี่ยงที่บางลง โซนรอยย่น และขนาดการดีดตัวกลับผ่านการขึ้นรูปเสมือนจริง เครื่องมือ เช่น AutoForm และ Dynaform ใช้ไดอะแกรมขีดจำกัดการขึ้นรูปเพื่อประเมินระยะขอบของความสามารถในการขึ้นรูปที่ทุกจุดของชิ้นส่วน การออกแบบแม่พิมพ์ชดเชยการสปริงกลับอาศัยการจำลองซ้ำเพื่อใช้ออฟเซ็ตเรขาคณิต เพื่อให้ชิ้นส่วนสปริงกลับเข้าสู่ขนาดเป้าหมาย โดยทั่วไปวิธีการนี้จะลดการทำซ้ำทางกายภาพจาก 5-8 รอบเหลือ 1-2 รอบ ซึ่งช่วยประหยัดต้นทุนการทำงานซ้ำได้ 20,000-100,000 ดอลลาร์สหรัฐฯ หรือมากกว่านั้นต่อเครื่องมือ
5. เมื่อใดที่วิศวกรควรร่วมมือกับผู้ผลิตแม่พิมพ์สั่งทำแทนที่จะอาศัยการอ้างอิงในรูปแบบ PDF
การอ้างอิง PDF จัดการกับปัญหามาตรฐานได้อย่างมีประสิทธิภาพ แต่การผสมผสานระหว่างค่าเผื่อที่ยอมรับได้ที่เข้มงวด วัสดุที่ผิดปกติ และลำดับการขึ้นรูปหลายสถานี{0}}ที่ซับซ้อนมักจะเกินกว่าที่แนวทางปฏิบัติที่บันทึกไว้จะครอบคลุม วิศวกรจะได้รับประโยชน์จากพันธมิตรด้านการผลิตเช่น YICHEN เมื่อการออกแบบเกี่ยวข้องกับการกำหนดค่าการเจาะและตัวยกแบบกำหนดเอง การเพิ่มประสิทธิภาพระยะห่างที่ไม่ใช่-มาตรฐานสำหรับเหล็กกล้าที่มีความแข็งแรงสูง-ขั้นสูง หรือกลยุทธ์การบากบายพาสเชิงรุกสำหรับการขึ้นรูปลึก ผู้ผลิตแม่พิมพ์ที่มีประสบการณ์จะตรวจสอบการออกแบบโดยเทียบกับความเป็นจริงในการผลิต แก้ปัญหาที่พฤติกรรมของวัสดุมีปฏิสัมพันธ์กับข้อจำกัดของเครื่องมือในลักษณะที่การอ้างอิงทั่วไปไม่สามารถคาดเดาได้


