


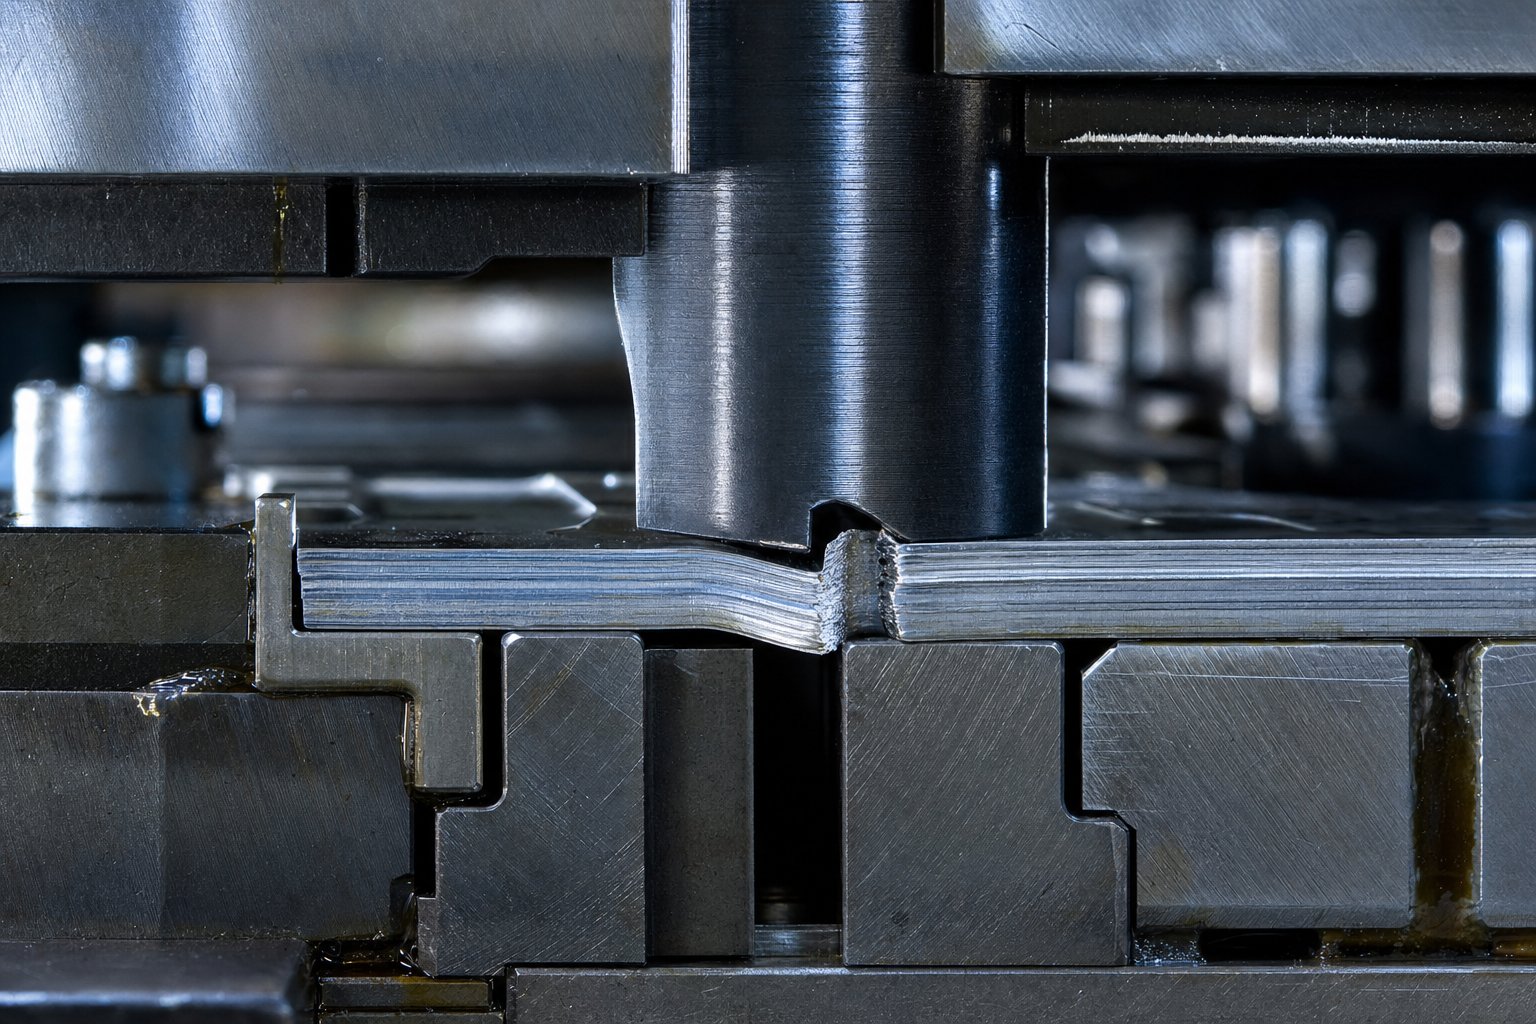
เหตุใดวิทยาศาสตร์ Bypass Notch จึงเปลี่ยนแปลงวิธีการออกแบบแม่พิมพ์ปั๊มขึ้นรูปของวิศวกร
เมื่อคุณค้นหาข้อมูลเกี่ยวกับการออกแบบรอยบากบายพาสคุณจะพบแหล่งข้อมูลมากมายที่อธิบายว่าคุณลักษณะเหล่านี้ทำอะไรได้บ้าง สิ่งที่คุณจะไม่พบคือคำอธิบายที่ชัดเจนทำไมพวกเขาทำงานในแบบที่พวกเขาทำในระดับฟิสิกส์ ช่องว่างระหว่างฟังก์ชันและวิทยาศาสตร์คือจุดที่ข้อผิดพลาดด้านเครื่องมือที่มีราคาแพงซ่อนอยู่ บทความนี้เชื่อมช่องว่างดังกล่าวด้วยการเชื่อมต่อเรขาคณิตบายพาสรอยบากโดยตรงกับกลศาสตร์การเปลี่ยนรูปและวิทยาศาสตร์การแตกหัก ทำให้วิศวกรด้านเครื่องมือมี-หลักการแรกที่จำเป็นในการออกแบบด้วยความมั่นใจ
Bypass Notches ใน Progressive Dies คืออะไร
แล้วการประทับตราในบริบทของเครื่องมือแบบก้าวหน้าคืออะไร? เป็นกระบวนการที่มีความเร็วสูง-โดยที่แถบโลหะจะเคลื่อนผ่านสถานีแม่พิมพ์หลายสถานี โดยดำเนินการตัด ขึ้นรูป และแยกตามลำดับในแต่ละจังหวะการกด รอยบากบายพาส ซึ่งบางครั้งเรียกว่ารอยบากแบบพิตช์หรือรอยบากแบบฝรั่งเศส เป็นลักษณะนูนที่ถูกตัดเข้าที่ขอบด้านใดด้านหนึ่งหรือทั้งสองข้างของแถบพาหะที่สถานีแรกของดายแบบโปรเกรสซีฟ วัตถุประสงค์นั้นตรงไปตรงมา: ช่วยให้สามารถแยกวัสดุที่มีการควบคุมและให้การหยุดที่มั่นคงเพื่อให้แน่ใจว่าการก้าวหน้าของแถบที่แม่นยำผ่านสถานีปลายน้ำทุกแห่ง
จุดประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูปมีมากกว่าการควบคุมการป้อนแบบธรรมดา รอยบากเหล่านี้จะลบมุมแคมเบอร์ออกจากคอยล์สลิทป้องกันการให้อาหารมากเกินไปซึ่งอาจทำให้เกิดความเสียหายอย่างรุนแรงและสร้างการอ้างอิงการลงทะเบียนที่ช่วยให้ชิ้นส่วนอยู่ในตำแหน่งที่ถูกต้องในทุกสถานีงาน รอยบากบายพาสทั้งลบและบวกในแม่พิมพ์ปั๊มโลหะแผ่นทำหน้าที่การลงทะเบียนและการควบคุมการป้อน-เหล่านี้ แม้ว่ารูปทรงและกลไกแรงเฉือนจะแตกต่างกันอย่างมากก็ตาม
เหตุใดแนวทางทางวิทยาศาสตร์จึงมีความสำคัญสำหรับวิศวกรด้านเครื่องมือ
หากคุณถามว่าแม่พิมพ์อะไรในระดับพื้นฐานที่สุด เครื่องมือเหล่านี้เป็นเครื่องมือที่มีความแม่นยำซึ่งใช้ประโยชน์จากการควบคุมการเปลี่ยนรูปและการแตกหักของพลาสติกเพื่อสร้างรูปร่างของโลหะ การปั๊มโลหะคืออะไรหากไม่ใช้ฟิสิกส์? ทุกการเจาะลง ทุกระนาบแรงเฉือน ทุกรอยร้าวที่แพร่กระจายผ่านแถบเป็นไปตามกฎทางกลที่คาดเดาได้ แต่วิศวกรส่วนใหญ่ออกแบบรอยบากบายพาสโดยใช้กฎทั่วไปที่สืบทอดมา เช่นเดียวกับแนวทางการกวาดล้างทั่วไป 10% โดยไม่เข้าใจวิทยาศาสตร์การเสียรูปเบื้องหลังตัวเลขเหล่านั้น
วิธีนี้ใช้ได้ผลจนกว่าจะไม่ได้ผล เหล็กที่มีความแข็งแรงสูง-ขั้นสูง เกจที่บางกว่า และพิกัดความเผื่อที่เข้มงวดมากขึ้น การปั๊มขึ้นรูปทั้งหมดมีดายเกินขอบเขตที่หลักเกณฑ์ทั่วไปยังคงใช้ได้ วิศวกรจำเป็นต้องเข้าใจกลไกพื้นฐานเพื่อปรับตัว
การทำความเข้าใจฟิสิกส์ของการเสียรูปของโลหะที่รอยบากบายพาสช่วยให้วิศวกรสามารถคำนวณพารามิเตอร์ที่เหมาะสมที่สุดสำหรับวัสดุใดๆ แทนที่จะอาศัยการลองผิดลองถูก รากฐานทางวิทยาศาสตร์นี้เปลี่ยนการออกแบบรอยบากจากการคาดเดาให้เป็นวิศวกรรมที่คาดเดาได้
บริเวณแรงเฉือนที่เกิดขึ้นระหว่างการตัดแบบบาก เส้นทางการแตกหักที่กำหนดคุณภาพคมตัด และแรงเสียดทานที่ควบคุมการป้อนแถบ ล้วนอยู่ภายใต้หลักการเชิงปริมาณ ส่วนที่ตามมาจะแจกแจงหลักการเหล่านี้ โดยเริ่มจากสิ่งที่เกิดขึ้นจริงในระดับจุลภาคเมื่อหมัดเจาะเข้าไปในแถบ
ทฤษฎีระนาบเฉือนและการเปลี่ยนรูปโลหะที่รอยบากบายพาส
รอยบากบายพาสทุกจุดเริ่มต้นในลักษณะเดียวกัน: การเจาะลงไปที่แถบโลหะแผ่น และภายในมิลลิวินาที วัสดุจะเปลี่ยนจากความต้านทานแบบยืดหยุ่นเป็นการไหลของพลาสติกไปสู่การแตกหักทันที การทำความเข้าใจลำดับนี้ในระดับ-การวิเคราะห์ความเครียดคือสิ่งที่แยกการออกแบบรอยบากที่คำนวณแล้วออกจากกฎความหวัง-ที่ตามมา ในกระบวนการผลิตปั๊มขึ้นรูปเหตุการณ์แรงเฉือนนี้เกิดขึ้นซ้ำหลายร้อยหรือหลายพันครั้งต่อนาที ทำให้พฤติกรรมการเสียรูปแม้แต่น้อยทำให้เกิดปัญหาด้านคุณภาพที่วัดได้
การเกิดระนาบเฉือนระหว่างการตัดรอยบาก
ลองนึกภาพขอบเจาะที่สัมผัสกับพื้นผิวแถบ ในขณะนั้น ความเค้นอัดจะเกิดขึ้นโดยตรงใต้หมัด ในขณะที่ความเค้นดึงจะเกิดขึ้นที่ด้านตรงข้ามของแผ่น เมื่อหมัดเจาะเข้าไปอีก แถบแคบๆ ของแรงเฉือนที่รุนแรงจะเกิดขึ้นระหว่างคมเจาะและขอบดายที่สอดคล้องกัน วงนี้เป็นระนาบเฉือน
ระนาบเฉือนไม่ก่อตัวในแนวตั้ง โดยจะพัฒนามุมที่กำหนดโดยปัจจัยหลักสองประการ: ความเหนียวของวัสดุและระยะห่างระหว่างพันช์และแม่พิมพ์ วัสดุที่มีความเหนียวมากขึ้นช่วยให้พลาสติกไหลได้มากขึ้นก่อนที่จะเกิดการแตกหัก ซึ่งจะทำให้มุมระนาบเฉือนเลื่อนและเพิ่มความลึกของบริเวณที่ผิดรูป ระยะห่างที่แคบกว่าจะจำกัดแถบแรงเฉือนให้อยู่ในบริเวณที่แคบกว่า โดยเน้นไปที่ความเค้นและส่งเสริมให้เกิดการแตกร้าวเร็วขึ้น
ในระหว่างการดำเนินการเจาะปั๊มที่สถานีบากบายพาส ระนาบเฉือนนี้จะควบคุมทุกอย่างที่อยู่ท้ายน้ำ มุมและความสม่ำเสมอเป็นตัวกำหนดว่าขอบรอยบากที่เกิดขึ้นจะสะอาดหรือขาด แถบจะป้อนอย่างอิสระหรือยึดเกาะ และไม่ว่ากระบวนการแม่พิมพ์จะผลิตชิ้นส่วนที่สม่ำเสมอตลอดการดำเนินการผลิตทั้งหมดหรือไม่ ความเค้นเฉือนภายในแถบนี้จะต้องเกินค่าของวัสดุแรงเฉือนสูงสุดเพื่อให้การแยกเกิดขึ้น และเส้นทางของการแยกนั้นจะกำหนดรูปทรงรอยบากสุดท้าย
โซนการเปลี่ยนรูปพลาสติกรอบรอยบาก
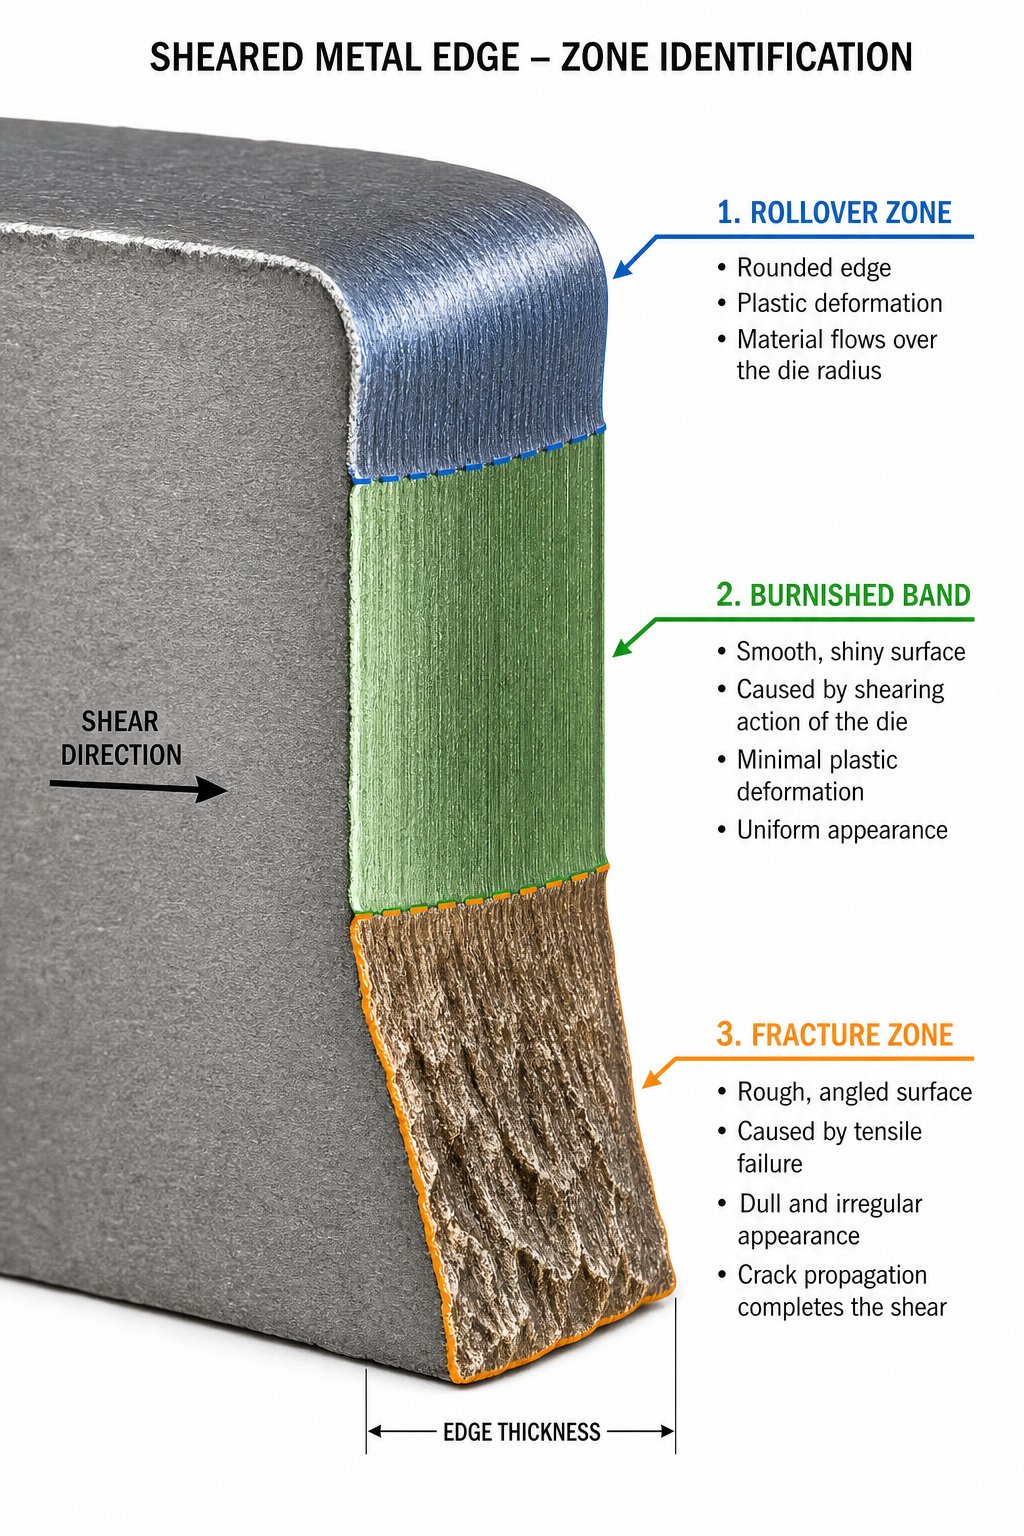
ในขณะที่หมัดทะลุความหนาของแถบ การตัดจะไม่เกิดขึ้นพร้อมกัน ในทางกลับกัน โซนการเปลี่ยนรูปที่แตกต่างกันสามโซนจะก่อตัวตามลำดับ โดยแต่ละโซนอยู่ภายใต้ปรากฏการณ์ทางกลที่แตกต่างกัน คุณสามารถสังเกตโซนเหล่านี้บนขอบตัดใดๆ ในการปั๊มโลหะแผ่น และสัดส่วนที่สัมพันธ์กันจะบอกคุณว่าระยะหลบ สภาพการเจาะ และการผสมผสานวัสดุของคุณทำงานร่วมกันหรือต่อสู้กันเอง
- โซนโรลโอเวอร์ (ยืดหยุ่น-ถึง-การดัดพลาสติก):เมื่อการเจาะสัมผัสกับแถบเป็นครั้งแรก วัสดุจะโค้งงอและดึงเข้ารอบขอบของการเจาะก่อนที่จะเริ่มการตัดจริง การเสียรูปแบบพลาสติกนี้ทำให้เกิดริมฝีปากที่โค้งมนที่พื้นผิวด้านบนของรอยบาก ความลึกแบบโรลโอเวอร์เพิ่มขึ้นเมื่อมีช่องว่างมากขึ้นและวัสดุที่มีความเหนียวมากขึ้น ในกระบวนการปั๊ม การโรลโอเวอร์มากเกินไปจะส่งสัญญาณว่าระยะห่างอาจมีขนาดใหญ่เกินไป หรือหมัดเกิดการสึกหรอ
- บริเวณเฉือนแบบขัดเงา (การตัดแบบคลีน):ด้านล่างของการโรลโอเวอร์ จะมีแถบแนวตั้งเรียบๆ เกิดขึ้น โดยที่วัสดุจะตัดเฉือนได้อย่างหมดจดตามส่วนต่อประสานของแม่พิมพ์- บริเวณที่มีการขัดเงานี้แสดงถึงการตัดเฉือนในอุดมคติ โดยที่โลหะจะผ่านการควบคุมการไหลของพลาสติกภายในแถบเฉือนแคบ คมตัดที่เหมาะสมที่สุดจะแสดงโซนการขัดเงาที่กำหนดไว้อย่างชัดเจน โดยมีการเปลี่ยนแปลงไปยังโซนการแตกหักด้านล่างอย่างสม่ำเสมอ รอยบากทางเบี่ยงที่ออกแบบอย่างดี-จะเพิ่มพื้นที่นี้ให้สูงสุดโดยสัมพันธ์กับความหนาของแถบ
- โซนการแตกหัก (การแพร่กระจายของรอยแตกร้าว):เมื่อความเค้นเฉือนเกินความสามารถของวัสดุในการไหลของพลาสติก รอยแตกร้าวจะเกิดขึ้นพร้อมๆ กันจากขอบเจาะและขอบแม่พิมพ์ และแพร่กระจายเข้าด้านใน บริเวณรอยแตกจะดูหยาบกว่าและเป็นมุมเมื่อเทียบกับพื้นผิวขัดมันที่อยู่ด้านบน เมื่อระยะห่างได้รับการปรับให้เหมาะสม รอยแตกตรงข้ามเหล่านี้จะมาบรรจบกันอย่างหมดจด เมื่อไม่เป็นเช่นนั้น แรงเฉือนทุติยภูมิหรือช่องว่างจะก่อตัวขึ้น ทำให้เกิดความเครียดที่เพิ่มขึ้น ซึ่งส่งผลต่อพฤติกรรมของแถบที่สถานีต่อๆ ไป
สัดส่วนของทั้งสามโซนจะเปลี่ยนไปตามทุกตัวแปรในกระบวนการผลิตปั๊มขึ้นรูป วัสดุที่มีความแข็งแรงสูง-จะทำให้การพลิกคว่ำน้อยลงและมีบริเวณที่ขัดเงาน้อยลงเนื่องจากแตกหักเร็วกว่า การชุบแข็งที่ขอบตัดจะขยายได้ถึงหนึ่ง-ครึ่งหนึ่งของความหนาของโลหะจากพื้นผิวที่ตัด ช่วยลดความเหนียวเฉพาะที่ และเปลี่ยนลักษณะการทำงานของแถบเมื่อไปถึงสถานีขึ้นรูปที่อยู่ท้ายน้ำ
สำหรับรอยบากบายพาสโดยเฉพาะ ลายเซ็นคุณภาพในทั้งสามโซนนี้จะส่งผลโดยตรงต่อการลงทะเบียนแถบ การเปลี่ยนผ่านของการขัดเงาที่ไม่สม่ำเสมอ-ถึง- หรือแรงเฉือนทุติยภูมิที่เกิดจากระยะห่างที่แน่น ทำให้เกิดความไม่สอดคล้องกันของมิติในโปรไฟล์รอยบาก ความไม่สอดคล้องกันนั้นแปลไปสู่ความผันแปรของฟีด และความแปรผันของฟีดกลายเป็นส่วนที่ลงทะเบียนผิด กลไกการแตกหักที่ควบคุมการพัฒนาโซนเหล่านี้ให้สะอาดหมดจดนั้นเป็นหัวข้อของส่วนถัดไป โดยที่รูปทรงของรอยบากและการจัดแนวรอยร้าวจะอยู่ตรงกลาง
กลศาสตร์การแตกหักที่ควบคุมเรขาคณิตของรอยบากและการแพร่กระจายของรอยร้าว
โซนการเปลี่ยนรูปทั้งสามโซนที่อธิบายไว้ข้างต้นไม่ได้ก่อตัวแยกกัน สัดส่วนสัมพัทธ์และการเปลี่ยนแปลงระหว่างรอยแตกนั้นควบคุมโดยกลศาสตร์การแตกหัก ซึ่งเป็นสาขาวิชาวิศวกรรมศาสตร์ที่ทำนายว่ารอยแตกร้าวเริ่มต้นอย่างไรและที่ไหน เติบโตอย่างไร และอะไรทำให้พวกเขาเดินตามเส้นทางที่สะอาดเมื่อเทียบกับรอยหยัก สำหรับแม่พิมพ์ปั๊มใดๆ ที่ใช้ในการตัดรอยบากบายพาส กลไกการแตกหักจะกำหนดว่าคุณจะได้โปรไฟล์รอยบากที่แม่นยำและทำซ้ำได้ หรือมีขอบที่เต็มไปด้วยตัวเพิ่มความเครียดและการกระจายของมิติ
การเริ่มต้นและการแพร่กระจายของรอยแตกใน Notch Shearing
นี่คือสิ่งที่เกิดขึ้นภายในแถบในช่วงเวลาวิกฤตของการแยก: รอยแตกเริ่มต้นพร้อมกันจากสองตำแหน่ง เริ่มจากขอบตัดเจาะ ขยายลงและเข้าด้านใน อีกอันเริ่มต้นที่คมตัดแบบตายตัว ขยายขึ้นและเข้าด้านใน ส่วนหน้าของรอยแตกร้าวทั้งสองนี้แข่งกันผ่านความหนาของวัสดุที่เหลืออยู่ซึ่งอยู่ระหว่างโซนขัดเงาและด้านล่างของแถบ
เมื่อตั้งค่าระยะห่างอย่างถูกต้อง ด้านหน้าของรอยแตกร้าวทั้งสองจะจัดเรียงและบรรจบกันอย่างเรียบร้อย ผลลัพธ์ที่ได้คือบริเวณรอยร้าวที่เรียบไม่มีช่องว่าง ไม่มีแรงเฉือนทุติยภูมิ และไม่มีความเสียหายที่ขอบ การวิจัยเกี่ยวกับคุณภาพคมตัดในเกรด AHSS ยืนยันว่าสภาพที่เหมาะสมแสดงให้เห็นการเปลี่ยนแปลงที่สม่ำเสมอจากบริเวณที่ขัดเงาไปเป็นบริเวณที่แตกหักเรียบ ในการดำเนินการปั๊มแม่พิมพ์ที่รอยบากบายพาสต้องคงรูปทรงที่สอดคล้องกันตลอดจังหวะการกดนับแสนครั้ง การแตกร้าวที่สะอาดนี้ถือเป็นสิ่งสำคัญสำหรับการลงทะเบียนแถบที่ทำซ้ำได้
เมื่อระยะห่างน้อยเกินไป รอยแตกร้าวที่ด้านหน้าจะเลี่ยงกัน แทนที่จะพบกัน พวกมันจะแพร่กระจายผ่านกันและกัน โดยเหลือไว้เป็นแผ่นบางๆ ของวัสดุที่ไม่ได้เจียระไนซึ่งฉีกขาดด้วยแรงเฉือนขั้นที่สอง แรงเฉือนทุติยภูมินี้จะสร้างรอยแตกขนาดเล็ก- ขอบที่หยาบ และช่องว่างที่ทำหน้าที่เป็นพื้นที่แพร่กระจายสำหรับการแตกหักของขอบในอนาคต เมื่อระยะห่างมีขนาดใหญ่เกินไป รอยแตกร้าวยังคงเริ่มจากขอบเจาะและแม่พิมพ์ แต่ระยะห่างที่เพิ่มขึ้นระหว่างทั้งสองทำให้เกิดการเปลี่ยนรูปพลาสติกมากเกินไปก่อนที่ด้านหน้าจะบรรจบกัน วัสดุโค้งงอและม้วนแทนที่จะแตกหักอย่างหมดจด ทำให้เกิดการพลิกคว่ำอย่างหนักและมีเสี้ยนไม่สม่ำเสมอ
เรขาคณิตของรอยบากควบคุมพฤติกรรมการแตกหักอย่างไร
การเริ่มต้นการแคร็กไม่ได้เกิดขึ้นอย่างสม่ำเสมอตลอด-อินเทอร์เฟซของแม่พิมพ์ โดยเริ่มต้นที่จุดที่ความเข้มข้นของความเค้นสูงสุด และรูปทรงของรอยบากจะควบคุมโดยตรงว่าจุดเหล่านั้นเกิดขึ้นที่ใดและความรุนแรงของสนามความเค้นจะรุนแรงเพียงใด
พิจารณาคุณสมบัติทางเรขาคณิตที่สำคัญของรอยบากบายพาสเชิงลบและบวกในแม่พิมพ์ปั๊มขึ้นรูปโลหะแผ่น: ความกว้างของรอยบาก ความลึกของรอยบาก และรัศมีมุมภายใน พารามิเตอร์แต่ละตัวมีอิทธิพลต่อปัจจัยความเข้มของความเค้นเฉพาะที่ ซึ่งจะวัดปริมาณขนาดของสนามความเค้นที่ปลายรอยแตกร้าว
- ความกว้างของรอยบากกำหนดช่วงของระนาบเฉือน รอยบากที่กว้างขึ้นจะกระจายแรงเฉือนบนคมตัดที่ยาวขึ้น ช่วยลดความเค้นสูงสุดต่อความยาวหน่วย แต่ต้องใช้แรงเจาะรวมที่มากขึ้น
- ความลึกของรอยบากควบคุมปริมาณวัสดุที่ถูกนำออกจากแถบพาหะ รอยบากที่ลึกกว่าจะเพิ่มแขนโมเมนต์สำหรับการดัดที่รากของรอยบาก ซึ่งสามารถส่งเสริมการเสียรูปที่ไม่ต้องการได้หากไม่เหมาะกับความหนาของแถบ
- รัศมีมุมเป็นที่ที่วิทยาศาสตร์การแตกหักกลายเป็นเรื่องวิพากษ์วิจารณ์ มุมภายในที่คมชัดขึ้นจะเน้นไปที่ความเครียดอย่างมาก ตามความสัมพันธ์แบบคลาสสิกที่ความเข้มข้นของความเครียดจะเพิ่มขึ้นเมื่อรัศมีเข้าใกล้ศูนย์ ความเข้มข้นนี้ช่วยเริ่มต้นการแตกหักได้อย่างหมดจด ณ ตำแหน่งที่ต้องการ ส่งเสริมเส้นทางการแตกร้าวที่กำหนดไว้ แต่มีข้อเสียอยู่อย่างหนึ่ง: ความคมที่มากเกินไปเน้นไปที่ขอบแม่พิมพ์ปั๊มมากเกินไป ซึ่งการสึกหรอก่อนเวลาอันควร การบิ่น และการแตกร้าวเล็กๆ-ของตัวเครื่องมือเองกลายเป็นโหมดจำกัดความล้มเหลว
สำหรับการใช้งานปั๊มแม่พิมพ์ที่มีความแม่นยำ การเลือกรัศมีมุมจะกลายเป็นความสมดุล คุณต้องการความคมชัดเพียงพอที่จะทำให้เกิดรอยแตกร้าวในแถบที่สะอาด ในขณะเดียวกันก็รักษาความสมบูรณ์ของคมตัดเครื่องมือให้เพียงพอเพื่อรักษารูปทรงนั้นไว้เหนือปริมาณการผลิต แม่พิมพ์ประทับตราที่ใช้ในเครื่องมือแบบก้าวหน้าที่มีปริมาณมาก-จะต้องรักษาสมดุลนี้ตลอดหลายล้านรอบ ซึ่งเป็นสาเหตุที่การปรับรัศมีมุมให้เหมาะสมต้องอาศัยความเข้าใจทั้งพฤติกรรมการแตกหักของชิ้นงานและขีดจำกัดความล้าของวัสดุเครื่องมือ
กลไกการเกิดเสี้ยนที่รอยบากบายพาส
เสี้ยนไม่ใช่ข้อบกพร่องแบบสุ่ม มันเป็นผลทางกลโดยตรงของการแตกหักที่ไม่สมบูรณ์ เมื่อบริเวณแรงเฉือนไม่สามารถกระจายรอยแตกร้าวได้อย่างหมดจดผ่านความหนาของแถบทั้งหมด วัสดุที่เหลือจะไม่แยกออกจากกัน แต่กลับเปลี่ยนรูปเป็นพลาสติก โดยยืดและอัดออกมาเกินขอบตัดที่ระบุ เพื่อสร้างสิ่งที่เราเรียกว่าเสี้ยน
กลไกทำงานดังนี้: หากรอยแตกร้าวด้านหน้าของคมเจาะและขอบแม่พิมพ์ไม่บรรจบกัน เนื่องจากระยะหลบไม่ตรง เครื่องมือสึกหรอ หรือมีความเหนียวมากเกินไป เอ็นบางของวัสดุจะยังคงอยู่ ในขณะที่หมัดยังคงดำเนินต่อไป เอ็นนี้จะยืดและฉีกขาดแทนที่จะถูกตัดออก ผลลัพธ์ที่ได้คือขอบที่ยกขึ้นของโลหะที่เปลี่ยนรูปด้วยพลาสติกซึ่งขยายเกินเส้นตัดที่ต้องการ
สำหรับเหล็กเหนียวทั่วไป ความสูงของครีบจะเพิ่มขึ้นอย่างต่อเนื่องตามการสึกหรอของเครื่องมือและระยะหลบที่เพิ่มขึ้น ทำให้เป็นตัวบ่งชี้ที่เชื่อถือได้สำหรับการกำหนดตารางการบำรุงรักษาเครื่องมือ วัสดุที่มีความแข็งแรงสูงกว่า-มีพฤติกรรมแตกต่างออกไป เกรด AHSS มีแนวโน้มที่จะแตกหักโดยมีการพลิกคว่ำน้อยลง และรักษาความสูงของเสี้ยนค่อนข้างคงที่ เนื่องจากความเหนียวที่ต่ำกว่าจะจำกัดว่าวัสดุจะยืดออกได้มากเพียงใดก่อนที่จะแตกหัก ซึ่งหมายความว่าความสูงของครีบเพียงอย่างเดียวไม่ได้เป็นตัวบ่งชี้คุณภาพที่เพียงพอสำหรับการใช้งานแม่พิมพ์ปั๊มสมัยใหม่ที่แปรรูปวัสดุขั้นสูง
เมื่อระยะเจาะ-ถึง-เหมาะสมที่สุด ส่วนหน้าของรอยแตกร้าวจากคมตัดทั้งสองจะแพร่กระจายไปตามเส้นทางที่บรรจบกันซึ่งมาบรรจบกันภายในความหนาของแถบ การวางแนวของเส้นทางการแตกหักนี้เป็นตัวแปรเดียวที่สำคัญที่สุดที่ควบคุมการแยกรอยบากที่สะอาด การลดเสี้ยน และรูปทรงของขอบที่สอดคล้องกันในการออกแบบรอยบากบายพาส
ความหมายในทางปฏิบัติมีความชัดเจน: การเลือกระยะห่างสำหรับรอยบากบายพาสไม่สามารถเป็นเปอร์เซ็นต์คงที่ที่ใช้กันทั่วไปได้ ต้องคำนึงถึงความเหนียวแตกหัก ความเหนียว และลักษณะงาน-ในการชุบแข็งของวัสดุเฉพาะ ซึ่งทั้งหมดนี้จะเปลี่ยนจุดที่รอยแตกร้าวและมุมที่รอยแตกร้าว ตัวแปรเฉพาะของวัสดุ-เหล่านั้นเป็นสิ่งที่ชัดเจนในส่วนถัดไป
คุณสมบัติของวัสดุที่ขับเคลื่อนพารามิเตอร์การออกแบบรอยบากบายพาส
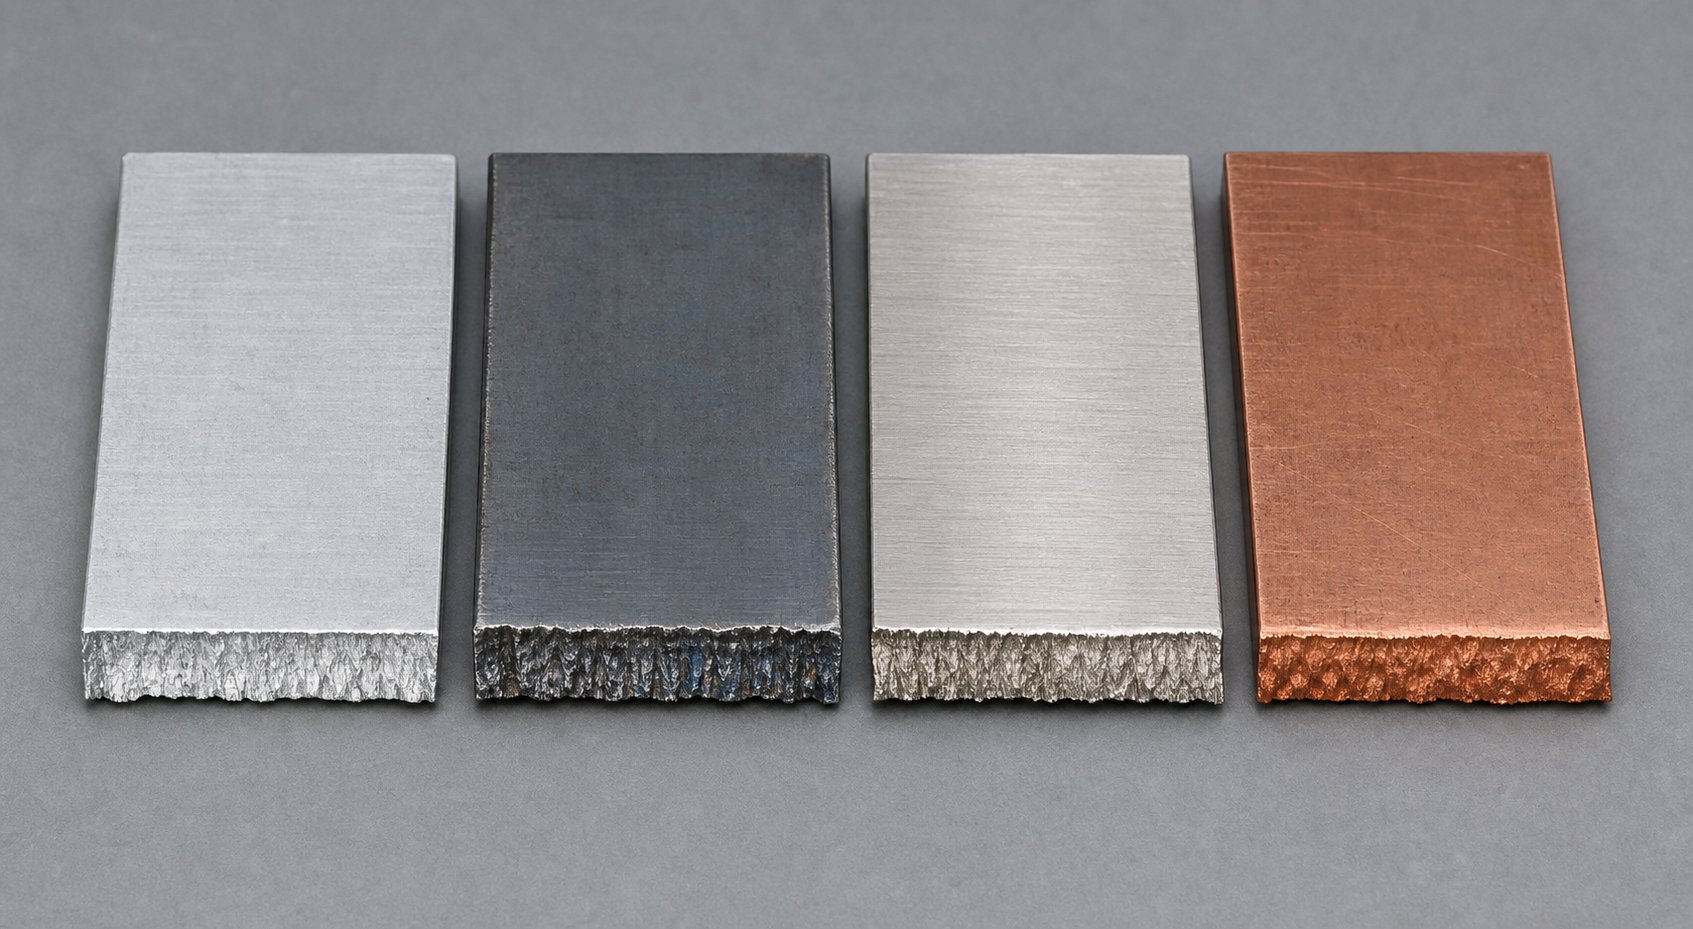
การจัดแนวเส้นทางการแตกหักขึ้นอยู่กับระยะห่าง แต่ระยะห่างนั้นไม่ใช่ตัวแปรแบบสแตนด์อโลน เป็นการตอบสนองต่อพฤติกรรมทางวัตถุ แถบสองแถบที่มีความหนาเท่ากันแต่โลหะผสมต่างกันจะสร้างลักษณะเฉพาะของเขตแรงเฉือน โปรไฟล์เสี้ยน และความแม่นยำในการลงทะเบียนที่แตกต่างกันโดยสิ้นเชิง เมื่อประมวลผลผ่านการเจาะบากบายพาสเดียวกัน เหตุผลก็คือคุณสมบัติของวัสดุเป็นตัวกำหนดว่าโลหะจะเสียรูปอย่างไร แตกหักเมื่อใด และจะดีดตัวกลับได้มากน้อยเพียงใดหลังจากการดึงหมัดกลับ วิศวกรที่ปฏิบัติต่อวัสดุทั้งหมดแบบเดียวกันจะจบลงด้วยการแก้ไขปัญหาที่ออกแบบมาให้เป็นแม่พิมพ์ตั้งแต่เริ่มต้น
ทิศทางของเกรนและ Anisotropy ส่งผลต่อประสิทธิภาพของรอยบากอย่างไร
โลหะแผ่นรีดไม่สม่ำเสมอในทุกทิศทาง กระบวนการรีดจะยืดโครงสร้างเกรนของผลึกให้ยาวขึ้น ทำให้เกิดคุณสมบัติทิศทางที่เรียกว่าแอนไอโซโทรปี สิ่งนี้สำคัญสำหรับประสิทธิภาพการตัดรอยบากเนื่องจากการวางแนวของการตัดรอยบากที่สัมพันธ์กับทิศทางของเกรนจะเปลี่ยนวิธีการพัฒนาเขตแรงเฉือนและการแตกหักที่แพร่กระจายอย่างหมดจด
รอยบากบายพาสการตัดตั้งฉากกับทิศทางของเกรนโดยทั่วไปจะสร้างบริเวณรอยร้าวที่สะอาดขึ้นและมีเสี้ยนน้อยลง เนื่องจากการต้านทานการโค้งงอและการแตกหักจะดีขึ้นเมื่อการทำงานข้ามเกรนแทนที่จะวิ่งขนานไปกับมัน รอยบากที่ตัดขนานกับทิศทางการหมุนของวัสดุที่เผชิญหน้ามีแนวโน้มที่จะแตกร้าวตาม-ขอบเขตเกรนที่มีอยู่ก่อน ซึ่งอาจทำให้เกิดพื้นผิวแตกหักไม่สม่ำเสมอและโปรไฟล์รอยบากที่ไม่สอดคล้องกัน
ในการดำเนินงานปั๊มแผ่นเหล็ก โดยทั่วไปแถบคอยล์จะป้อนผ่านแม่พิมพ์แบบโปรเกรสซีฟในทิศทางการกลิ้ง ซึ่งหมายความว่ารอยบากบายพาสที่ตัดเข้าไปในขอบแถบจะตั้งฉากกับลายไม้ ซึ่งโดยทั่วไปแล้วถือว่าดี แต่เมื่อใช้ขดลวดสลิท หรือเมื่อตำแหน่งเค้าโครงแถบมีรอยบากในมุมที่แตกต่างกันตามการไหลของเกรน เอฟเฟกต์แอนไอโซโทรปีจะมีนัยสำคัญ สัดส่วนของเขตแรงเฉือนสามารถเปลี่ยนได้ 10-15% ในความลึกที่ขัดเงา เพียงแค่เปลี่ยนการวางแนวการตัดที่สัมพันธ์กับลายไม้ สำหรับส่วนประกอบการปั๊มโลหะที่ต้องการพิกัดความเผื่อที่เข้มงวด การระบุทิศทางเกรนในใบสั่งซื้อคอยล์ไม่ใช่ทางเลือก แต่จำเป็น
วัสดุ-การพิจารณาการออกแบบรอยบากเฉพาะ
พื้นฐานทางวิทยาศาสตร์สำหรับพารามิเตอร์รอยบากบายพาสมีการเปลี่ยนแปลงอย่างมากในวัสดุปั๊มขึ้นรูปทั่วไป ความเหนียวจะควบคุมความลึกของโซนแบบโรลโอเวอร์ อัตราการแข็งตัวของงานจะกำหนดความเร็วของแรงเจาะที่เพิ่มขึ้นเมื่อเครื่องมือสึกหรอ และความทนทานต่อการแตกหักจะควบคุมว่าวัสดุจะแยกออกอย่างหมดจดหรือฉีกขาดเป็นเสี้ยน ตารางด้านล่างเปรียบเทียบผลกระทบเหล่านี้กับวิศวกรวัสดุที่เผชิญบ่อยที่สุดในการใช้งานแผ่นโลหะประทับตรา
| พารามิเตอร์ | อลูมิเนียมอัลลอยด์ | เหล็กความแข็งแรงสูง- | สแตนเลส | โลหะผสมทองแดง |
|---|---|---|---|---|
| ความเหนียวมีอิทธิพลต่อความลึกของโซนแบบโรลโอเวอร์ | โรลโอเวอร์ปานกลาง; แตกต่างกันไปตามเกรดและอารมณ์ | การโรลโอเวอร์แบบตื้น แตกหักเร็วขึ้นเนื่องจากความเหนียวลดลง | การโรลโอเวอร์ลึก; มีความเหนียวสูงก่อนเกิดการแตกหัก | ตัวแปร; ขึ้นอยู่กับโลหะผสมและอารมณ์อย่างมาก (เช่น ฟอสเฟอร์บรอนซ์กับทองเหลือง) |
| การแข็งตัวของงานส่งผลต่อแรงเจาะ | การชุบแข็งงานต่ำ แรงเจาะค่อนข้างคงที่ | ปานกลางถึงสูง AHSS อาจต้องมีระยะห่างถึง 21% ต่อข้างจึงจะทำความสะอาดได้ | สูงมาก; เกรดออสเทนนิติกอาจต้องการแรงมากกว่าเหล็กกล้าคาร์บอนต่ำ-ถึง 3 เท่า | ปานกลาง; เพิ่มขึ้นตามปริมาณสังกะสีในทองเหลือง |
| ช่วงระยะห่างที่แนะนำ (% ของความหนาต่อด้าน) | 8-12% | 12-21% (เพิ่มขึ้นตามแรงดึง) | 12-16% (10% ทำให้เกิดเสี้ยนมากเกินไป) | 8-12% (ขึ้นอยู่กับอารมณ์) |
| แนวโน้มการเกิดเสี้ยนโดยทั่วไป | ปานกลาง; วัสดุที่อ่อนนุ่มจะเสียรูปแทนที่จะแตกหักอย่างหมดจด | ต่ำถึงปานกลาง แตกหักอย่างเด็ดขาดด้วยระยะห่างที่เหมาะสม | สูง; หลักเกณฑ์การกวาดล้างทั่วไป 10% ทำให้เกิดความสูงของเสี้ยนกรณีที่แย่ที่สุด- | ต่ำสำหรับอารมณ์อ่อน; เพิ่มขึ้นตามความแข็ง |
มีบางสิ่งที่โดดเด่นที่นี่ กระบวนการปั๊มขึ้นรูปอะลูมิเนียมต้องการระยะหลบที่กว้างขึ้น ไม่ใช่เพราะว่าอะลูมิเนียมตัดยาก แต่เนื่องจากการชุบแข็งด้วยงานต่ำทำให้วัสดุยืดออกแทนที่จะแตกหักเมื่อระยะห่างแน่นเกินไป ทำให้เกิดเสี้ยนที่เป็นเส้นแทนที่จะเป็นขอบที่สะอาด เหล็กกล้าไร้สนิมนำเสนอปัญหาตรงกันข้าม: อัตราการชุบแข็งในการทำงานสูงหมายความว่าบริเวณแรงเฉือนจะแข็งแกร่งขึ้นเมื่อการเจาะทะลุ ซึ่งต้องใช้แรงมากขึ้นอย่างมากและวิธีการกวาดล้างที่วิศวกรหลายคนผิดพลาดจากการผิดนัดตามกฎ 10%
สำหรับเหล็กประทับตราที่มีเกรดความแข็งแรงสูง- วิทยาศาสตร์ก็ชัดเจน การวิจัยเกี่ยวกับเหล็กที่มีความแข็งแรงสูง-ขั้นสูงแสดงให้เห็นว่าวัสดุที่ให้อัตราผลตอบแทนต่ำ-ถึง-อัตราส่วนกำลังรับแรงดึงต้องใช้การเจาะมากกว่า-ถึง-ระยะหลบแม่พิมพ์เพื่อให้มีการงัดทางกลที่จำเป็นในการทำลายทากอย่างหมดจด สิ่งนี้มีผลโดยตรงกับการออกแบบรอยบากแบบบายพาส: วัสดุเดียวกันนี้ต้องการพื้นที่มากขึ้นสำหรับส่วนหน้าของรอยแตกร้าวเพื่อแพร่กระจายในมุมที่เป็นธรรมชาติโดยไม่สร้างแรงเฉือนขั้นที่สอง
ผลการสปริงกลับและการกู้คืนแบบยืดหยุ่นต่อความคลาดเคลื่อนของรอยบาก
ต่อไปนี้เป็นตัวแปรที่วิศวกรเครื่องมือจำนวนมากมองข้ามในการออกแบบรอยบากแบบบายพาส: หลังจากที่เจาะหดและแถบเคลื่อนไปข้างหน้า รอยบากจะไม่คงขนาดที่ถูกตัดไว้อย่างแน่นอน การคืนตัวแบบยืดหยุ่น หรือที่เรียกกันทั่วไปว่าสปริงแบ็ค จะทำให้ช่องเปิดของรอยบากเปลี่ยนแปลงในมิติเมื่อความเครียดแบบยืดหยุ่นที่เก็บไว้ระบายออกจากวัสดุโดยรอบ
กลไกมีความตรงไปตรงมา ในระหว่างการตัดแบบมีรอยบาก วัสดุที่อยู่ติดกับบริเวณแรงเฉือนจะเกิดการเสียรูปแบบพลาสติก แต่แถบที่อยู่รอบๆ ยังคงมีความเค้นยืดหยุ่นอยู่ เมื่อหมัดคลายออก ยางยืดนี้จะคลายตัวและเปลี่ยนรูปทรง สำหรับรอยบากบายพาส ผลในทางปฏิบัติคือช่องเปิดของรอยบากจะแคบลงเล็กน้อยเนื่องจากวัสดุที่ถูกบีบอัดแบบยืดหยุ่นรอบๆ ส่วนที่ตัดจะสปริงกลับสู่สภาพเดิม
ขนาดของการเปลี่ยนแปลงมิตินี้ขึ้นอยู่กับความแข็งแรงของผลผลิตและโมดูลัสยืดหยุ่นของวัสดุ เหล็กที่มีความแข็งแรงสูงกว่า-จะกักเก็บพลังงานยืดหยุ่นได้มากกว่าก่อนที่จะให้ผล จึงสปริงกลับได้มากขึ้น เกรด AHSS สามารถสร้างการดีดตัวกลับอย่างมีนัยสำคัญพอที่จะส่งผลต่อความแม่นยำในการลงทะเบียนแถบที่สถานีดาวน์สตรีม หากไม่ได้นำมาพิจารณาในการคำนวณความกว้างของรอยบาก หนึ่งผลการศึกษาของ AISI ได้รับการยืนยันแล้วการเปลี่ยนแปลงเชิงมุมและความเบี่ยงเบนของมิติจะเพิ่มขึ้นตามความแข็งแรงของผลผลิต ซึ่งหมายความว่าค่าความคลาดเคลื่อนของรอยบากบายพาสต้องเป็นเกรด-เฉพาะเจาะจงมากกว่าทั่วไป
สำหรับการประมวลผลแม่พิมพ์แบบโปรเกรสซีฟที่มีความแข็งแรงสูง- ความหมายโดยนัยของการออกแบบคือความกว้างของรอยบากที่การเจาะจะต้องมีขนาดใหญ่เกินไปเล็กน้อยเมื่อเทียบกับขนาดการลงทะเบียนที่ระบุ ระยะที่เกินจะชดเชยการคืนตัวแบบยืดหยุ่น เพื่อให้รูปทรงรอยบากสุดท้ายหลังจากเกิดการสปริงกลับแล้ว ตรงกับระยะฟีดที่ต้องการ การได้รับสิทธิ์การชดเชยนี้จำเป็นต้องทราบโมดูลัสยืดหยุ่นของโลหะผสมเฉพาะ ความแข็งแรงของผลผลิต และเงื่อนไขข้อจำกัดรอบๆ รอยบาก ซึ่งเป็นตัวแปรที่แตกต่างกันสำหรับวัสดุแต่ละชนิดในตารางด้านบน
คุณสมบัติของวัสดุกำหนดเงื่อนไขขอบเขตสำหรับทุกๆ แง่มุมของประสิทธิภาพรอยบากบายพาส แต่มีพารามิเตอร์อีกตัวหนึ่งที่เป็นสื่อกลางระหว่างพฤติกรรมของวัสดุและฟังก์ชันรอยบาก: อัตราส่วนระยะห่างจากการเจาะ-ถึง- และสำหรับรอยบากบายพาสโดยเฉพาะ ลอจิกการกวาดล้างจะแตกต่างจากกฎการเว้นมาตรฐานในลักษณะที่ขัดขวางแม้กระทั่งนักออกแบบแม่พิมพ์ที่มีประสบการณ์
วิทยาศาสตร์การกวาดล้างสำหรับรอยบากทางบายพาสเทียบกับการตัดแบบมาตรฐาน
คำแนะนำมาตรฐานสำหรับการเจาะรู-ถึง-ระยะเจาะคือประมาณ 10% ของความหนาของวัสดุต่อด้าน. ตัวเลขนั้นใช้ได้ดีกับการกัดแบบธรรมดา โดยที่เป้าหมายคือการแยกกระสุนออกอย่างหมดจดและขอบชิ้นส่วนที่มีคุณภาพ แต่รอยบากบายพาสมีจุดประสงค์ที่แตกต่างกันโดยพื้นฐาน และการใช้ลอจิกช่องว่างในการตัดทำให้เกิดปัญหาที่แสดงว่าฟีดไม่สอดคล้องกัน การยึดเกาะ และการสึกหรอของแม่พิมพ์ก่อนกำหนด การทำความเข้าใจว่าทำไมจึงต้องดูว่าแต่ละปฏิบัติการต้องการอะไรจากเหตุการณ์เฉือน
การกวาดล้าง Blanking แบบมาตรฐานเทียบกับการกวาดล้าง Bypass Notch
ในการปัดเศษ วัตถุประสงค์คือการแยกทากโดยสมบูรณ์โดยมีการควบคุมขอบบนส่วนที่ยึดไว้ ระยะหลบได้รับการปรับปรุงเพื่อให้ส่วนหน้าของรอยแตกร้าวจากขอบเจาะและดายบรรจบกันอย่างหมดจด ทำให้เกิดอัตราส่วนที่ดีที่สุดของบริเวณที่ขัดเงา-ถึง-บริเวณแตกหักบนขอบตัด คุณภาพของคมตัดทำให้เกิดการตัดสินใจในการกวาดล้าง เนื่องจากคมตัดกลายเป็นคุณสมบัติการทำงานของชิ้นส่วนที่เสร็จแล้ว
บายพาสบากพลิกลำดับความสำคัญนั้น ขอบบากไม่ใช่คุณสมบัติของผลิตภัณฑ์ มันเป็นคุณสมบัติกระบวนการ หน้าที่ของมันคือเพื่อให้แถบเคลื่อนตัวได้โดยไม่มีสิ่งกีดขวาง ในขณะที่ยังคงมีส่วนร่วมกับระยะพิตช์สต็อปหรือรางนำเพื่อควบคุมการลงทะเบียน การตกแต่งขอบเป็นเรื่องรอง ความแม่นยำในการป้อนและรูปทรงรอยบากที่สม่ำเสมอตลอดจังหวะหลายล้านครั้งถือเป็นหลัก ความแตกต่างด้านการใช้งานนี้หมายความว่าในบรรดาแม่พิมพ์ปั๊มประเภทต่างๆ เครื่องมือแบบโปรเกรสซีฟที่มีรอยบากบายพาสจำเป็นต้องมีตรรกะระยะห่างที่ปรับให้เหมาะกับลักษณะการปอกและกลไกการป้อนมากกว่าความสวยงามของขอบ
ในทางปฏิบัติ สิ่งนี้มักหมายถึงช่องว่างของรอยบากบายพาสจะมีขนาดใหญ่กว่าช่องว่างของช่องว่างเล็กน้อยสำหรับวัสดุและความหนาเดียวกัน เหตุผลก็คือกลไก: การกวาดล้างที่แน่นขึ้นจะเพิ่มแรงลอก เนื่องจากหมัดจะต้องเอาชนะแรงเสียดทานที่มากขึ้นกับพื้นผิวที่ถูกเฉือนระหว่างการดึงกลับ ในการปัดเศษ ข้อดีดังกล่าวจะได้รับการยอมรับเพื่อให้ได้คุณภาพคมตัดที่ดีขึ้น ในการตัดรอยบากแบบบายพาส แรงปอกที่เพิ่มขึ้นจะดึงแถบขึ้นด้านบนในระหว่างการถอนหมัด ซึ่งรบกวนการวางตำแหน่งฟีด และอาจยกแถบออกจากรางยก
ความสมดุลของแรงและความแม่นยำในการป้อนแถบ
คิดว่าแถบนั้นเป็นวัตถุอิสระที่เคลื่อนที่ผ่านแม่พิมพ์ ในการกดแต่ละครั้ง แรงจะกระทำต่อมันจากหลายทิศทาง ได้แก่ แรงป้อนที่ดันไปข้างหน้า หมุดนำร่องแก้ไขตำแหน่งด้านข้าง รางยกที่รองรับในแนวตั้ง และหมัดบากที่สร้างแรงเฉือนลงด้านล่างตามด้วยแรงลอกขึ้นด้านบน ความแม่นยำในการป้อนขึ้นอยู่กับแรงเหล่านี้ที่รักษาสมดุลและคาดเดาได้
รอยบากบายพาสมีส่วนช่วยต่อความสมดุลนี้ในสองวิธี ขั้นแรก การเอารอยบากออกจะสร้างช่องว่างสำหรับแถบเพื่อเลื่อนคุณสมบัติแม่พิมพ์ที่อยู่นิ่งออกไปโดยไม่มีการรบกวน ประการที่สอง รูปทรงรอยบากมีปฏิสัมพันธ์กับพื้นผิวไกด์และกลไกการหยุดระดับเสียงที่ป้องกันการให้อาหารมากเกินไปและสร้างการลงทะเบียน. หากรอยบากถูกตัดรุนแรงเกินไปโดยมีระยะห่างมากเกินไป ผลที่ได้คือรูปทรงของขอบที่เลอะเทอะจะลดความแม่นยำในการทำงานของจุดหยุดเหล่านี้ หากระยะห่างแน่นเกินไป แรงลอกจะรบกวนตำแหน่งที่นั่งของแถบบนรางตัวยกระหว่างจังหวะ
การดริฟท์ด้านข้างทำให้เกิดปัญหานี้ แม่พิมพ์ปั๊มโลหะที่ตัดรอยบากบายพาสโดยมีระยะห่างจากด้านที่ไม่เท่ากัน-ไป- ทำให้เกิดแรงลอกที่ไม่สมมาตร แถบจะถูกดึงไปทางด้านที่แน่นกว่าเล็กน้อยระหว่างการถอนหมัดแต่ละครั้ง ทำให้เกิดข้อผิดพลาดในตำแหน่งสะสมซึ่งแสดงออกมาว่าเป็นการลงทะเบียนที่ผิดพลาดที่สถานีขึ้นรูปและตัดปลายน้ำ สำหรับแม่พิมพ์ปั๊มโลหะที่ใช้การผลิตด้วยความเร็วสูง- แม้แต่การดริฟท์เพียงไม่กี่ไมครอนต่อจังหวะที่เกิดขึ้นทั่วทั้งสถานีก็ทำให้เกิดข้อผิดพลาดทางมิติ-ระดับการปฏิเสธ
การคำนวณระยะห่างสำหรับฟังก์ชัน Notch
ตรรกะทางวิศวกรรมสำหรับระยะห่างของรอยบากบายพาสเริ่มต้นด้วยฐานเดียวกันกับการเว้นช่องว่าง: ระยะห่างเท่ากับเปอร์เซ็นต์ของความหนาของวัสดุที่ใช้ในแต่ละด้าน สูตรนี้ตรงไปตรงมา โดยคำนวณระยะห่างต่อด้านเป็นเปอร์เซ็นต์ที่แนะนำคูณด้วยความหนาของสต็อก แต่เปอร์เซ็นต์ที่แนะนำสำหรับการเปลี่ยนแปลงฟังก์ชันรอยบากขึ้นอยู่กับตัวแปรโต้ตอบหลายตัวที่แตกต่างจากการพิจารณาให้ว่างเปล่า
วัสดุที่บางกว่าต้องมีเปอร์เซ็นต์การกวาดล้างที่มากขึ้นตามสัดส่วน เหตุผลก็คือที่ระยะห่างสัมบูรณ์เล็กน้อย แรงลอกจะสูงอย่างไม่เป็นสัดส่วนเมื่อเทียบกับความแข็งของแถบ แถบขนาด 0.2 มม. ที่ระยะห่าง 10% มีเพียง 0.02 มม. ต่อด้าน การสึกหรอของการเจาะหรือการขยายตัวเนื่องจากความร้อนจะปิดช่องว่างดังกล่าวอย่างรวดเร็ว ทำให้เกิดแรงลอกและการป้อนที่ลดลง การเพิ่มเป็น 12-15% จะให้บัฟเฟอร์ที่ใช้งานได้โดยไม่สูญเสียรูปทรงของรอยบาก ในทางกลับกัน วัสดุที่หนากว่าจะทนต่ออัตราส่วนที่แคบกว่าได้ เนื่องจากมิติระยะห่างที่แน่นอนจะให้ระยะขอบโดยธรรมชาติต่อผลกระทบเหล่านี้
ตัวแปรหลักที่ควบคุมการเลือกระยะห่างของรอยบากบายพาสในการออกแบบแม่พิมพ์ปั๊มได้แก่:
- ความหนาของวัสดุ:กำหนดขนาดระยะห่างที่แน่นอนและขนาดแรงลอก
- ความต้านทานแรงดึงของวัสดุ:วัสดุที่มีความแข็งแรงสูง-จำเป็นต้องมีระยะห่างที่มากขึ้นเพื่อให้เกิดการแตกหักโดยไม่มีแรงสะสมมากเกินไป
- ความกว้างของแถบและความแข็งของตัวพา:พาหะที่บางและแคบกว่าจะไวต่อการปอก-แรงรบกวนมากกว่า และต้องการระยะห่างที่หลวมกว่า
- ความเร็วในการกด:ความเร็วที่สูงขึ้นจะเพิ่มแรงปอกแบบไดนามิก และลดกรอบเวลาในการดึง-การวางตำแหน่งใหม่ระหว่างจังหวะ
- ความยาวหมัดและช่วงที่ไม่รองรับ:การเจาะที่ยาวขึ้นจะเบี่ยงเบนมากขึ้นภายใต้ภาระด้านข้าง ช่วยลดระยะห่างด้านหนึ่งในระหว่างการตัดได้อย่างมีประสิทธิภาพ
- เงื่อนไขการหล่อลื่น:น้ำมันหล่อลื่นช่วยลดแรงเสียดทานในการลอก ซึ่งสามารถให้ระยะหลบที่แน่นขึ้นโดยไม่ต้อง-ลดการรบกวนการป้อน
- รูปทรงรอยบากและอัตราส่วนภาพ:รอยบากที่ลึกและแคบกว่าจะเน้นไปที่แรงผลักด้านข้างที่หมัด ซึ่งต้องการการรองรับสำรอง และส่งผลต่อพฤติกรรมการกวาดล้างที่มีประสิทธิภาพ
การพัฒนาแม่พิมพ์ปั๊มโลหะแผ่นสมัยใหม่ได้ผลักดันคำแนะนำในการกวาดล้างให้เกินกว่ามาตรฐานทั่วไปที่ 10%ผลการวิจัยระบุว่ามีช่องว่าง 11-20%สามารถลดความเครียดของเครื่องมือได้อย่างมากในระหว่างการเจาะและยืดอายุการใช้งาน ซึ่งเป็นข้อค้นพบที่ใช้โดยตรงกับการเจาะบากแบบบายพาสที่ต้องรักษารูปทรงตลอดระยะเวลาการผลิตที่ขยายออกไป สำหรับแม่พิมพ์ปั๊มเหล็กที่ประมวลผลเกรด AHSS การเริ่มต้นที่ส่วนบนสุดของช่วงนี้และการตรวจสอบความถูกต้องผ่านตัวอย่างทดลองมีความน่าเชื่อถือมากกว่าการผิดนัดตามกฎ 10% ที่ล้าสมัย
ระยะห่างไม่ใช่ตัวแปรทางเรขาคณิตเพียงอย่างเดียวที่กำหนดประสิทธิภาพของรอยบาก รูปร่างโดยรวมของรอยบาก ไม่ว่าจะเป็นรูปสี่เหลี่ยมผืนผ้า เรียว หรือรัศมี จะโต้ตอบกับระยะห่างเพื่อกำหนดการกระจายความเค้นที่สมบูรณ์ โปรไฟล์แรง และรูปแบบการสึกหรอที่สถานีตัด
การเปรียบเทียบรูปทรงรอยบากกับการให้เหตุผลทางวิทยาศาสตร์
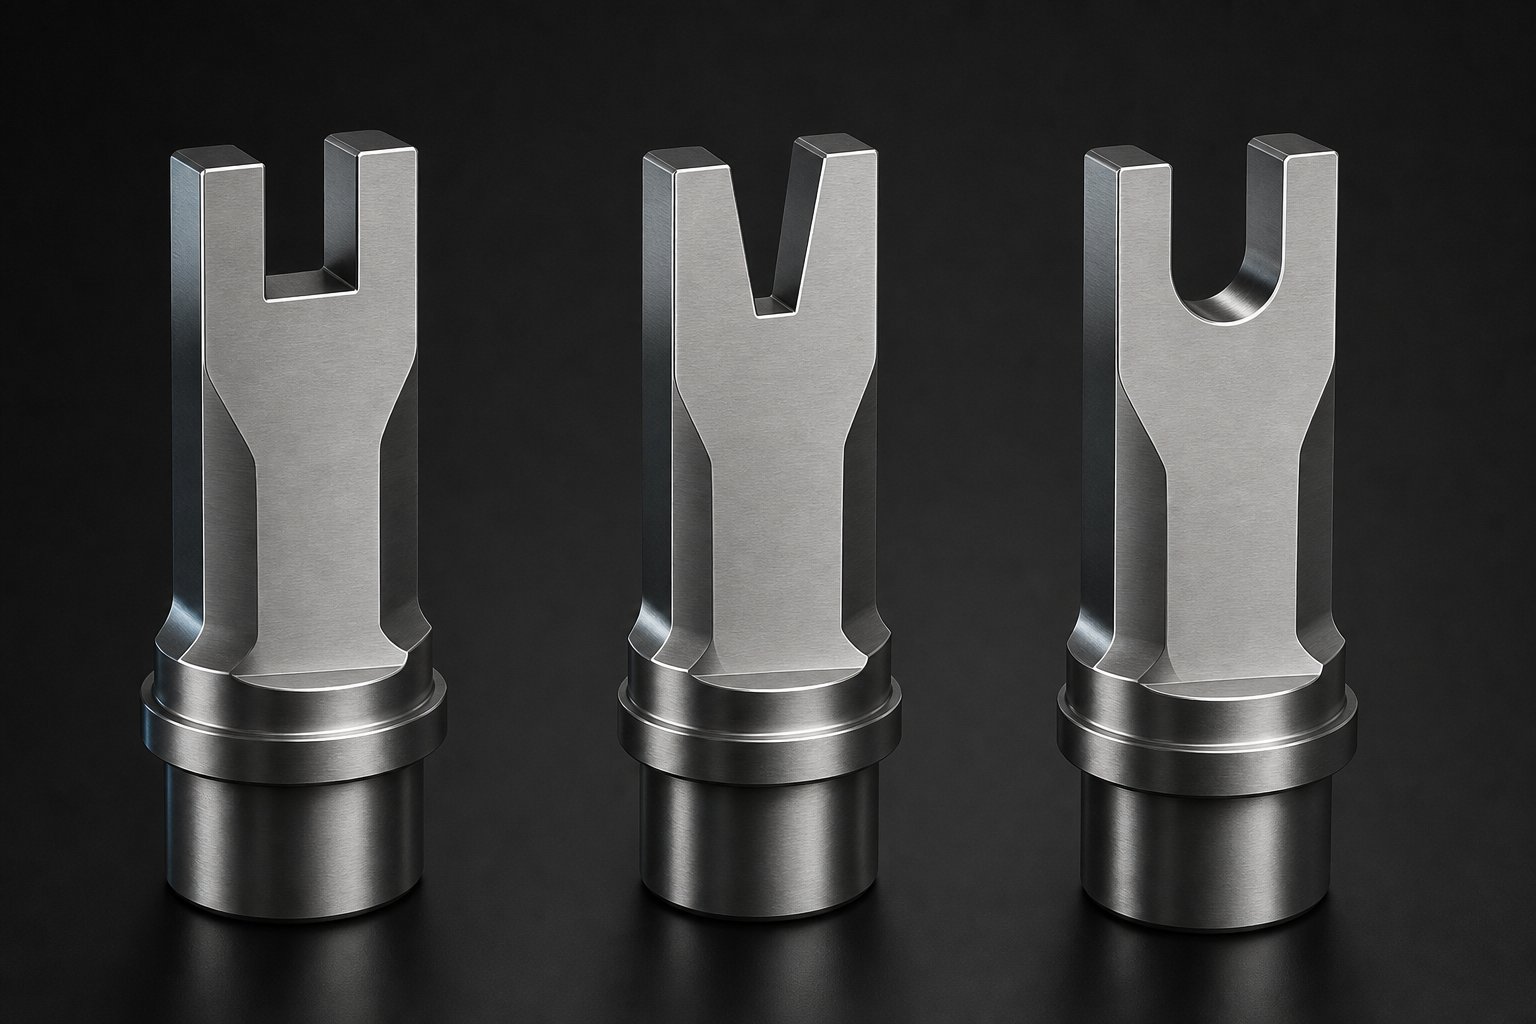
ระยะหลบกำหนดว่าเหตุการณ์แรงเฉือนจะแผ่ออกไปผ่านความหนาของแถบอย่างไร แต่รูปร่างของรอยบากจะเป็นตัวกำหนดว่าความเค้นรวมตัวอยู่ที่จุดใด แรงกระจายไปทั่วคมตัดอย่างไร และความเร็วของแม่พิมพ์สึกหรอภายใต้ปริมาณการผลิต รูปทรงรอยบากหลักสามแบบมีอิทธิพลเหนือการออกแบบแม่พิมพ์ปั๊มโลหะสำหรับเครื่องมือแบบก้าวหน้า: โปรไฟล์ทรงสี่เหลี่ยม แบบเรียว และแบบรัศมี แต่ละรูปทรงเรขาคณิตสร้างการตอบสนองเชิงกลที่แตกต่างกันในแถบ และวิทยาศาสตร์ที่ครอบคลุมในหัวข้อก่อนหน้านี้อธิบายได้อย่างชัดเจนว่าเหตุใดเรขาคณิตหนึ่งจึงมีประสิทธิภาพเหนือกว่าอีกรูปทรงเรขาคณิตหนึ่งสำหรับการใช้งานที่กำหนด
เรขาคณิตรอยบากสี่เหลี่ยมและการกระจายความเค้น
รอยบากสี่เหลี่ยมเป็นโปรไฟล์ที่ทนทานในการใช้งานขึ้นรูปโลหะแผ่นแบบบากบายพาส ขอบที่ขนานกันตรงจะสร้างแรงเฉือนด้านหน้าที่สม่ำเสมอซึ่งประกอบเข้ากับความกว้างของรอยบากทั้งหมดพร้อมกัน จากจุดยืนในการกระจายความเค้น หมายความว่าแรงตัดจะกระจายเท่าๆ กันไปตามขอบด้านข้างทั้งสองข้างของพันช์ ทำให้เกิดภาระที่สมดุลซึ่งต้านทานปัญหาการโก่งตัวของหมัดซึ่งรบกวนรูปทรงเรขาคณิตที่ไม่สมมาตร
ฟังดูตรงไปตรงมา แต่มีข้อดีทางกลอยู่ เนื่องจากทุกจุดตามคมตัดจะประกบเข้ากับแถบในเวลาเดียวกัน แรงเจาะสูงสุดจึงสูงที่สุดในบรรดารูปทรงใดๆ สำหรับความกว้างของรอยบากที่กำหนด การกดจะมองเห็นแรงพุ่งแหลมคมแทนที่จะเป็นทางลาดที่ค่อยเป็นค่อยไป สำหรับวัสดุที่มีความหนามาตรฐาน-และมีแรงป้อนปานกลาง การเจาะทันทีนี้จะทำงานได้ดี ความเฉื่อยของแถบและความแข็งของโครงสร้างของแม่พิมพ์ดูดซับแรงกระแทกได้โดยไม่มีปัญหา แต่เมื่อคุณเคลื่อนเข้าไปในเกจที่หนาขึ้นหรือวัสดุที่มีความแข็งแรงสูงกว่า- แรงที่พุ่งสูงขึ้นนั้นแปลเป็นการสึกหรอของหมัดที่เร่งขึ้นที่มุม และเพิ่มการใช้พลังงานในการกดต่อจังหวะ
ความเข้มข้นของความเค้นที่มุมภายในของรอยบากสี่เหลี่ยมเป็นไปตามรูปแบบที่คาดเดาได้ การตัดกัน 90 องศาของผนังด้านข้างและฐานของรอยบากทำให้เกิดความไม่ต่อเนื่องทางเรขาคณิต โดยที่ปัจจัยความเข้มข้นของความเครียดจะไต่ขึ้นอย่างรวดเร็ว ในชิ้นงาน สิ่งนี้ส่งเสริมการเริ่มต้นการแตกหักที่สะอาดที่มุมเหล่านั้น ซึ่งเป็นที่ต้องการ ในแม่พิมพ์ มุมเดียวกันเหล่านั้นกลายเป็นจุดล้มเหลวประการแรก ซึ่งการบิ่นและการปัดเศษของขอบจะเกิดขึ้นตามปริมาณการผลิต
โปรไฟล์รอยบากแบบเรียวและรัศมี
รอยบากเรียวช่วยแก้ปัญหาแรง-เดือยพุ่งโดยการกระจายแรงเฉือนแบบก้าวหน้าแทนที่จะกระจายไปพร้อมๆ กัน การเข้ามุมหมายความว่าปลายเจาะสัมผัสกับแถบแรกที่จุดที่แคบที่สุด จากนั้นจึงขยายออกเมื่อลงมา ซึ่งจะทำให้แรงเฉือนเริ่มเคลื่อนไปตามคมตัด ทำให้เกิดโปรไฟล์แรงลาดที่ยอดต่ำลงและคงอยู่นานกว่าค่าเทียบเท่ารูปสี่เหลี่ยมผืนผ้า
เหตุใดจึงสำคัญสำหรับการออกแบบปั๊มขึ้นรูป? แรงเฉือนแบบก้าวหน้าช่วยลดภาระที่เกิดขึ้นทันทีทั้งบนหมัดและโครงสร้างการกด สำหรับการทำงานที่ความเร็วสูง-ซึ่งแรงแบบไดนามิกประกอบกับการสั่นสะเทือนทางกล รอยบากที่เรียวจะรองรับการรับแรงกระแทกซึ่งทำให้เกิดความล้าก่อนเวลาอันควรในส่วนประกอบของแม่พิมพ์ นอกจากนี้ยังลดการสแน็ปอิน-ผ่านพลังงานที่ปล่อยออกมาเมื่อการแตกหักเสร็จสมบูรณ์ ซึ่งหมายความว่าการรบกวนของแถบจะน้อยลงในระหว่างการแยกชิ้นส่วน ในระบบการประทับตราถ่ายโอนและโพรเกรสซีฟดายความเร็วสูง-เหมือนกัน โปรไฟล์แรงที่นุ่มนวลกว่านี้แปลเป็นลักษณะการทำงานของแถบที่มีความเสถียรมากขึ้นในขณะที่รอยบากเสร็จสมบูรณ์
โปรไฟล์รอยบากแบบ Radiused มีแนวทางที่แตกต่างออกไป แทนที่จะปรับเปลี่ยนมุมเข้า จะกำจัดมุมภายในที่แหลมคมซึ่งความเข้มข้นของความเครียดจะถึงจุดสูงสุด รัศมีที่รากของรอยบากจะกระจายสนามความเค้นไปทั่วพื้นที่ขนาดใหญ่ของพื้นผิวแม่พิมพ์ ตามหลักการเดียวกันที่แสดงให้เห็นในการศึกษาของ FEA ซึ่งแสดงให้เห็นว่าการเพิ่มรัศมีของเนื้อปลาจาก 0.01" ถึง 0.08" สามารถลดความเครียดสูงสุดได้มากกว่า 70% สำหรับแม่พิมพ์ นี่หมายถึงการสึกหรอที่มุมรอยบากช้าลงอย่างมาก สำหรับชิ้นงาน ความเข้มข้นของความเค้นที่ลดลงที่รากรอยบากหมายถึงการเริ่มต้นการแตกร้าวที่แตกหักน้อยลงเล็กน้อย ซึ่งสามารถเพิ่มความหยาบของบริเวณการแตกหักได้เล็กน้อย แต่ช่วยยืดอายุการใช้งานของแม่พิมพ์ได้อย่างมาก
การใช้งานเครื่องมือการผลิตจำนวนมากรวมคุณสมบัติทั้งสองไว้ด้วยกัน: โปรไฟล์ทางเข้าแบบเรียวพร้อมมุมภายในที่เป็นรัศมี รูปทรงแบบไฮบริดนี้จับข้อดีของแรงเฉือนแบบก้าวหน้า ในขณะเดียวกันก็ช่วยยืดอายุของแม่พิมพ์ที่ตำแหน่งการสึกหรอสูงสุด-ไปพร้อมๆ กัน
การเลือกเรขาคณิตตามวิทยาศาสตร์ประยุกต์
การเลือกระหว่างโปรไฟล์เหล่านี้ไม่ใช่การตัดสินใจเกี่ยวกับการตั้งค่า เป็นการคำนวณที่ขับเคลื่อนโดยหลักการการเปลี่ยนรูปและการแตกหักแบบเดียวกันที่กล่าวถึงข้างต้น ตัวแปรสามตัวเป็นแนวทางในการเลือก:
- ความเหนียวของวัสดุกำหนดพฤติกรรมการแตกหักที่มุม วัสดุที่มีความเหนียว เช่น โลหะผสมทองแดงอ่อน ทนทานต่อมุมสี่เหลี่ยมที่แหลมคมได้ เนื่องจากวัสดุจะไหลผ่านพลาสติกแทนที่จะทำให้แม่พิมพ์แตก วัสดุที่เปราะหรือมีความแข็งแรงสูง-จะดึงแรงเค้นกลับเข้าไปในเครื่องมือที่มุมเดียวกันนั้น โดยต้องใช้โปรไฟล์ที่มีรัศมีเพื่อกระจายโหลดและป้องกันการบิ่น
- ความหนาของแถบควบคุมว่าแรงเฉือนแบบก้าวหน้า (เรียว) มีประสิทธิภาพเหนือกว่าแรงเฉือนพร้อมกัน (สี่เหลี่ยม) หรือไม่ แถบที่หนากว่าจะสร้างแรงสูงสุดตามสัดส่วนในระหว่างการประกอบพร้อมกัน ทำให้แรงในการไล่ระดับของรูปทรงเรียว-มีนัยสำคัญมากกว่าที่ความหนาประมาณ 1.5 มม.
- ปริมาณการผลิตกำหนดรูปแบบการสึกหรอของแม่พิมพ์ที่ยอมรับได้ สำหรับแม่พิมพ์ปั๊มขึ้นรูปยานยนต์ที่ทำงานหลายล้านรอบ แม้แต่ความเข้มข้นของความเค้นเล็กน้อยที่มุมของรอยบาก ก็ทำให้เกิดการเปลี่ยนแปลงทางเรขาคณิตที่วัดได้ โปรไฟล์แบบรัศมีช่วยยืดระยะเวลาการลับคมใหม่และอายุการใช้งานแม่พิมพ์ทั้งหมด ทำให้ต้นทุนการตัดเฉือนเริ่มต้นสูงขึ้นเล็กน้อย ซึ่งไม่เกี่ยวข้องกับการประหยัดค่าบำรุงรักษา
ตารางด้านล่างแสดงการเปรียบเทียบแบบมีโครงสร้างระหว่างพารามิเตอร์สำคัญที่วิศวกรออกแบบปั๊มโลหะประเมินระหว่างการเลือกรูปทรงรอยบาก:
| พารามิเตอร์ | สี่เหลี่ยม | เรียว | รัศมี |
|---|---|---|---|
| ปัจจัยความเข้มข้นของความเครียดที่มุมบาก | สูง (การเปลี่ยนภาพ 90 องศาที่คมชัดทำให้เกิดความเครียดอย่างมาก) | ปานกลาง (ขอบที่ทำมุมช่วยลดการเปลี่ยนแปลงรูปทรงอย่างกะทันหัน) | ต่ำ (รัศมีกระจายความเค้นเหนือพื้นที่ผิวเครื่องมือที่กว้างขึ้น) |
| รูปแบบการสึกหรอ | มุ่งความสนใจไปที่มุม; การบิ่นและการปัดเศษในช่วงต้นที่ทางแยกราก | กระจายไปตามขอบเรียว การสึกหรอด้านข้างอย่างค่อยเป็นค่อยไปมากกว่าความล้มเหลวเฉพาะจุด | กระจาย; การสึกหรอจะกระจายไปตามพื้นผิวโค้ง ช่วยเพิ่มระยะเวลาในการลับคมใหม่ |
| การจับคู่วัสดุที่เหมาะสมที่สุด | เกรดเหล็กเหนียว โลหะผสมทองแดง และอะลูมิเนียมดัดที่ความหนามาตรฐาน | เหล็กที่มีความแข็งแรงสูง- เกจหนาขึ้น และวัสดุที่ต้องการแรงเฉือนสูง | AHSS เหล็กกล้าไร้สนิม และการใช้งานปริมาณมาก-โดยไม่คำนึงถึงวัสดุ |
| แถบโปรไฟล์แรงป้อน | แรงพุ่งทะลุทะลวงอย่างกะทันหัน-เมื่อเกิดการแตกหัก | ทางลาดแบบค่อยเป็นค่อยไปโดยมีแรงสูงสุดลดลงและสแน็ปต่ำลง-ผ่านพลังงาน | คล้ายกับจังหวะสี่เหลี่ยมแต่ลดมุม{0}}ทำให้เกิดการสั่น |
| ดีที่สุด-ใช้แอปพลิเคชัน | แม่พิมพ์โปรเกรสซีฟมาตรฐานที่มีปริมาณการผลิตปานกลางและวัสดุทั่วไป | แม่พิมพ์โปรเกรสซีฟความเร็วสูง- การใช้งาน-เกจหนา และเครื่องมือที่ไวต่อการสั่นสะเทือน- | แม่พิมพ์ปั๊มขึ้นรูปยานยนต์ปริมาณมาก- การประมวลผล AHSS และแม่พิมพ์ที่ต้องการอายุการใช้งานสูงสุดระหว่างการบำรุงรักษา |
ในการออกแบบแม่พิมพ์ปั๊มโลหะ การตัดสินใจทางเรขาคณิตมักจะรวมองค์ประกอบจากหลายโปรไฟล์เข้าด้วยกัน รอยบากอาจใช้โปรไฟล์ฐานสี่เหลี่ยมเพื่อประสิทธิภาพการกำจัดวัสดุสูงสุด ขณะเดียวกันก็รวมรัศมีมุมที่รากเพื่อปกป้องอายุการใช้งานของแม่พิมพ์ หรือรายการแบบเรียวอาจป้อนเข้าไปในส่วนที่มีกำแพงตรง-เพื่อการลงทะเบียนที่แม่นยำ วิทยาศาสตร์สนับสนุนวิธีการแบบผสมผสานเหล่านี้ เนื่องจากคุณลักษณะทางเรขาคณิตแต่ละอย่างจะตอบสนองความต้องการทางกลเฉพาะอย่างเป็นอิสระ
วิศวกรที่ทำงานเกี่ยวกับการตัดสินใจทางเรขาคณิตเหล่านี้สำหรับวัสดุเฉพาะและการผสมผสานการผลิตจะได้รับประโยชน์จากการให้คำปรึกษาด้านการออกแบบที่เชื่อมโยงผลการจำลองเข้ากับการผลิต-เครื่องมือที่ผ่านการตรวจสอบแล้ว อี้เฉินโซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองช่วยวิศวกรเลือกและตรวจสอบรูปทรงรอยบากสำหรับวัสดุเฉพาะและความต้องการการผลิต เชื่อมช่องว่างระหว่างการปรับให้เหมาะสมทางทฤษฎีและประสิทธิภาพของแม่พิมพ์ที่พิสูจน์แล้วผ่านกระบวนการออกแบบร่วมกัน
รูปทรงและระยะห่างร่วมกันกำหนดกลไกคงที่ของการตัดรอยบากแบบบายพาส แต่เมื่อแถบเริ่มเคลื่อนที่ผ่านแม่พิมพ์ด้วยความเร็วในการผลิต แรงอีกแรงหนึ่งจะเข้าสู่สมการ นั่นก็คือ แรงเสียดทาน วิธีการที่ขอบแถบที่มีรอยบากมีปฏิกิริยากับพื้นผิวนำทาง รางตัวยก และฟิล์มสารหล่อลื่นในระหว่างการป้อนเข้าทำให้เกิดตัวแปรไตรโบโลยีที่การตัดสินใจทางเรขาคณิตเพียงอย่างเดียวไม่สามารถแก้ไขได้
ไทรโบโลยีของการให้อาหารแบบแถบและปฏิกิริยาบายพาสรอยบาก
รูปทรงและระยะหลบจะควบคุมสิ่งที่เกิดขึ้นระหว่างการตัด แรงเสียดทานจะควบคุมสิ่งที่เกิดขึ้นหลังจากนั้น ทุกครั้งที่แถบเคลื่อนผ่านแม่พิมพ์แบบโปรเกรสซีฟ ขอบที่มีรอยบากจะเลื่อนผ่านรางยก พื้นผิวนำทาง และระยะพิทช์ หน้าสัมผัสแบบเลื่อนนั้นควบคุมโดยไทรโบโลยี ซึ่งเป็นศาสตร์แห่งการเสียดสี การสึกหรอ และการหล่อลื่นระหว่างพื้นผิวที่มีปฏิสัมพันธ์กัน สำหรับส่วนประกอบแม่พิมพ์ปั๊มขึ้นรูปด้วยเครื่องมือแบบโปรเกรสซีฟความเร็วสูง- พฤติกรรมไทรโบโลยีที่รอยบากบายพาสจะกำหนดโดยตรงว่าแถบป้อนอย่างหมดจดหรือเคลื่อนเข้าสู่การลงทะเบียนที่ไม่ถูกต้อง แต่นี่คือแง่มุมหนึ่งของการออกแบบรอยบากที่แทบไม่มีทรัพยากรทางเทคนิคอยู่เลย
แรงเสียดทานที่รอยบาก-อินเทอร์เฟซดาย
ลองนึกภาพแถบที่เลื่อนไปหนึ่งระยะระหว่างจังหวะการกด ขอบที่มีรอยบากไม่ลอยผ่านอวกาศอย่างอิสระ พวกเขาขี่บนพื้นผิวรางลิฟต์ ปัดผ่านเสานำทาง และเข้าระยะพิตช์สต็อปที่ควบคุมการลงทะเบียน ที่จุดสัมผัสแต่ละจุด ค่าสัมประสิทธิ์แรงเสียดทานระหว่างขอบแถบและพื้นผิวแม่พิมพ์จะกำหนดความต้านทานที่ระบบป้อนจะต้องเอาชนะเพื่อเคลื่อนแถบไปข้างหน้า
เพื่อการเลื่อนขอบรอยบากที่เรียบลื่น{0}}อย่างดีบนรางยกที่ขัดเงาแล้ว ค่าสัมประสิทธิ์การเสียดสีจะอยู่ในระดับต่ำและสามารถคาดเดาได้ กลไกการป้อนช่วยให้แถบเลื่อนไปข้างหน้าโดยมีการลากน้อยที่สุด และหมุดนำร่องจะแก้ไขการกระจายตำแหน่งเล็กน้อยโดยไม่ต้องต่อสู้กับแรงเสียดทานที่ตกค้าง นี่เป็นสภาพที่เหมาะสมที่สุด และจะคงอยู่ตราบเท่าที่รูปทรงของขอบรอยบากยังคงสม่ำเสมอ
เสี้ยนเปลี่ยนแปลงทุกสิ่ง เช่นการสึกหรอของหมัดดำเนินไปในระหว่างการผลิตความสูงของเสี้ยนที่ขอบรอยบากจะเพิ่มขึ้นทีละน้อย เสี้ยนที่ยกขึ้นนั้นทำหน้าที่เป็นเครื่องไถขนาดเล็ก-ที่ลากผ่านพื้นผิวรางของตัวยก ค่าสัมประสิทธิ์การเสียดสีเพิ่มขึ้นเนื่องจากการสัมผัสเปลี่ยนจากพื้นผิวเรียบ-บน-พื้นผิวที่เลื่อนไปเป็นขอบที่มีฤทธิ์กัดกร่อน-บน-ปฏิสัมพันธ์ของพื้นผิว ทิศทางของเสี้ยนก็มีความสำคัญเช่นกัน เสี้ยนที่หันไปทางรางยกจะสร้างหน้าสัมผัสที่มีฤทธิ์กัดกร่อนโดยตรงในระหว่างการป้อนทุกครั้ง เสี้ยนที่หันขึ้นจะสัมผัสกับแผ่นเปลื้องผ้าแทน ถ่ายโอนแรงลากไปยังอินเทอร์เฟซอื่น และอาจรบกวนจังหวะการยกของแถบ
สภาพพื้นผิวของสารประกอบเครื่องมือปั๊มโลหะที่ได้รับผลกระทบนี้ รางยกที่พัฒนารอยสึกหรอจากการสัมผัสแถบซ้ำๆ จะสูญเสียพื้นผิวในโซนที่มีการแปล รอยสึกหรอเหล่านั้นจะเพิ่มแรงเสียดทานสำหรับแถบต่อๆ ไป และสร้างช่องพิเศษที่ต้านทานการแก้ไขด้านข้างโดยนักบิน ในการกำหนดค่าเครื่องมือขั้นที่หลายสถานีทำงานตามลำดับ การสะสมแรงเสียดทานที่จุดสัมผัสรอยบากของสถานีช่วงแรก-จะแพร่กระจายข้อผิดพลาดในการกำหนดตำแหน่งไปยังการดำเนินการดาวน์สตรีมทุกครั้ง
พฤติกรรมของน้ำมันหล่อลื่นในโซนรอยบาก
น้ำมันหล่อลื่นไม่กระจายสม่ำเสมอทั่วแถบที่มีรอยบาก ช่องรอยบากนั้นทำหน้าที่เป็นแหล่งกักเก็บสารหล่อลื่นที่อาจกระจายไปทั่วพื้นผิวแถบ ด้วยความเร็วการกดปานกลาง การรวมกลุ่มนี้ไม่เป็นอันตรายหรือมีประโยชน์ด้วยซ้ำ สารหล่อลื่นที่ติดอยู่จะดูดซับบนพื้นผิวตัวนำระหว่างการป้อนล่วงหน้า ช่วยลดแรงเสียดทานที่จุดสัมผัส
เมื่อกดด้วยความเร็วสูง ฟิสิกส์จะเปลี่ยนไป การเร่งความเร็วและการชะลอตัวของแถบอย่างรวดเร็วในระหว่างรอบการป้อนแต่ละรอบจะสร้างแรงดันไฮดรอลิกที่เพิ่มขึ้นอย่างรวดเร็วในน้ำมันหล่อลื่นที่รวมตัวกันภายในโพรงที่มีรอยบากการปั๊มด้วยความเร็วสูง-ทำให้เกิดความร้อนจากการเสียดสีอย่างมากและลดระยะเวลาสัมผัสระหว่างเครื่องมือและชิ้นงาน ซึ่งจะเปลี่ยนความหนืดของน้ำมันหล่อลื่นแบบไดนามิกในแต่ละจังหวะ น้ำมันหล่อลื่นที่ติดอยู่ในโปรไฟล์รอยบากลึกสามารถรับแรงดันได้ในระหว่างการลดความเร็วของแถบอย่างรวดเร็ว ทำให้เกิดเอฟเฟกต์การกันกระแทกแบบไฮดรอลิกที่จะยกขอบของแถบออกจากพื้นผิวนำทางในชั่วขณะหนึ่ง เมื่อแรงดันดังกล่าวคลายออก แถบจะตกลงบนรางโดยมีการกระแทกระดับไมโคร-ซึ่งรบกวนตำแหน่งที่นั่ง
ปัญหาตรงกันข้ามคือการขาดสารหล่อลื่นเกิดขึ้นที่ขอบรอยบากเอง การตัดเฉือนระหว่างการตัดแบบบากจะเช็ดสารหล่อลื่นออกจากพื้นผิวที่เพิ่งตัดใหม่ บริเวณที่ขัดเงาและแตกหักเกิดขึ้นจากเหตุการณ์การตัดโดยพื้นฐานแล้วจะแห้ง โดยฟิล์มสารหล่อลื่นใดก็ตามที่มีอยู่บนพื้นผิวแถบจะหยุดชะงักเนื่องจากการเสียรูปของพลาสติก ขอบที่แห้งเหล่านี้จะสัมผัสกับพื้นผิวไกด์ด้วยแรงเสียดทานที่เพิ่มขึ้นจนกระทั่งสารหล่อลื่นเคลื่อนกลับจากบริเวณที่อยู่ติดกัน
ความลึกของรอยบากและรูปทรงส่งผลโดยตรงต่อรูปแบบการกระจายตัวของสารหล่อลื่นนี้ รอยบากที่ลึกกว่าจะดักจับปริมาณสารหล่อลื่นมากขึ้น ขยายเอฟเฟกต์ไฮดรอลิกที่ความเร็ว โปรไฟล์รอยบากสี่เหลี่ยมที่มีมุมแหลมคมจะสร้างบริเวณที่ซบเซาซึ่งมีแหล่งน้ำมันหล่อลื่นแทนที่จะไหล โปรไฟล์แบบเรียวช่วยให้ระบายน้ำหล่อลื่นออกจากช่องระหว่างการเคลื่อนตัวป้อน ลดการสะสมตัวของไฮดรอลิก แต่อาจทำให้รากของรอยบากอดอาหารได้ สำหรับเครื่องมือปั๊มขึ้นรูปที่ออกแบบมาเพื่อทำงานที่อัตราการชักสูง การจัดการสารหล่อลื่นรอบๆ รอยบากบายพาสจำเป็นต้องได้รับการดูแลทางวิศวกรรมเช่นเดียวกับการส่งสารหล่อลื่นไปยังสถานีขึ้นรูป
ความแม่นยำในการป้อนเป็นฟังก์ชันของแรงเสียดทานรอยบาก
ความแม่นยำในการป้อนคือผลลัพธ์ที่วัดได้ โดยที่ไทรโบโลยีตรงตามคุณภาพของชิ้นส่วน แม่พิมพ์แบบโปรเกรสซีฟสามารถมีระยะห่างที่สมบูรณ์แบบ มีรูปทรงรอยบากที่เหมาะสมที่สุด และจังหวะเวลานำร่องที่ถูกต้อง แต่ยังคงสร้างชิ้นส่วนที่ลงทะเบียนผิดหากแรงเสียดทานที่รอยบากบายพาสไม่สมมาตร
ความไม่สมมาตรเกิดขึ้นตามธรรมชาติระหว่างการผลิต ด้านหนึ่งของแม่พิมพ์สึกหรอเร็วขึ้นเนื่องจากความแตกต่างในการจัดตำแหน่งเล็กน้อย การไล่ระดับความร้อน หรือการกระจายตัวของน้ำมันหล่อลื่นไม่สอดคล้องกัน เมื่อการเจาะแบบบากบนขอบแถบด้านหนึ่งสึกหรอไปข้างหน้าอีกด้านหนึ่ง จะทำให้เกิดเสี้ยนที่แตกต่างกันที่ด้านตรงข้ามของส่วนพาหะ ส่วนต่างของเสี้ยนนั้นสร้างแรงเสียดทานไม่เท่ากันในระหว่างการเลื่อนแถบ แถบนี้จะมีการลากที่ขอบด้านหนึ่งมากกว่าอีกด้านหนึ่ง ทำให้เกิดแรงด้านข้างแบบตาข่ายที่ดันไปด้านข้าง โดยเพิ่มขึ้นทีละเล็กน้อย-ต่อการชัก
ความสม่ำเสมอของการหล่อลื่นส่งผลต่อการป้อนเนื่องจากการเปลี่ยนแปลงประเภทน้ำมัน ความหนืด หรืออัตราการใช้สามารถเปลี่ยนแปลงแรงเสียดทานได้มากพอที่จะส่งผลกระทบต่อความก้าวหน้า ในระบบเครื่องมือปั๊มขึ้นรูปโลหะ หัวฉีดจ่ายสารหล่อลื่นที่ถูกบล็อกบางส่วนที่ด้านหนึ่งของแถบไม่เพียงเพิ่มการสึกหรอเฉพาะที่เท่านั้น มันสร้างความไม่สมดุลของแรงเสียดทานที่ทำให้เกิดการดริฟท์ของแถบ นักบินสามารถแก้ไขข้อผิดพลาดเกี่ยวกับตำแหน่งเล็กๆ น้อยๆ ได้ แต่จะทำงานภายในกรอบเวลาการมีส่วนร่วมที่มีจำกัด เมื่อการดริฟท์สะสมเกินความสามารถในการกวาดล้างของนักบิน แถบที่ลงทะเบียนผิดและชิ้นส่วนต่างๆ จะเกินพิกัดที่ยอมรับได้
โหมดความล้มเหลวที่เกี่ยวข้องกับการเสียดสี-ต่อไปนี้มักเกิดขึ้นที่รอยบากบายพาสในการใช้งานแม่พิมพ์แบบโปรเกรสซีฟ:
- การเจริญเติบโตของเสี้ยนไม่สมมาตร:การสึกหรอของหมัดที่ไม่สม่ำเสมอทำให้เกิดความสูงของเสี้ยนที่แตกต่างกันบนขอบแถบด้านตรงข้าม ทำให้เกิดความไม่สมดุลของการลากด้านข้างระหว่างการป้อนล่วงหน้าและการเลื่อนของแถบแบบก้าวหน้าไปยังด้านแรงเสียดทานที่สูงกว่า-
- รางลิฟต์ยก:ขอบเสี้ยนจะขัดพื้นผิวรางเดิมซ้ำๆ เพื่อถ่ายโอนวัสดุชิ้นงานไปบนราง และสร้างโซนการเสียดสีสูง-ที่ต้านทานการเคลื่อนตัวของแถบเรียบ
- น้ำมันหล่อลื่น-การยกไฮดรอลิกแบบเหนี่ยวนำ:สารหล่อลื่นส่วนเกินที่ติดอยู่ในโพรงลึกจะสร้างแรงดันในระหว่างการชะลอการป้อนอย่างรวดเร็ว โดยจะยกแถบออกจากพื้นผิวนำทางชั่วขณะ และปล่อยให้มีการเคลื่อนตัวด้านข้างก่อน-ใส่กลับเข้าไปใหม่
- การเพิ่มขึ้นของแรงเสียดทานจากความร้อน:ความร้อนจากการเสียดสีที่จุดสัมผัสของราง-รางจะช่วยลดความหนืดของน้ำมันหล่อลื่นในพื้นที่ ซึ่งจะทำให้ความหนาของฟิล์มลดลง เพิ่มการสัมผัสระหว่างโลหะ-กับ-โลหะ และสร้างความร้อนมากขึ้นใน-วงจรการเสริมแรงในตัวเองที่เร่งการสึกหรอ
- แนวทางการสึกหรอของพื้นผิว:หน้าสัมผัสแถบซ้ำๆ ที่ตำแหน่งสม่ำเสมอจะทำให้ร่องเข้าไปในพื้นผิวนำทาง ทำให้เกิดรอยที่ต้านทานการแก้ไขด้านข้างของนักบิน{0}} และล็อคแถบให้อยู่ในตำแหน่งลอย
- การปอก-แรง-ทำให้เกิดการยกแถบ:แรงเสียดทานที่เพิ่มขึ้นระหว่างการเจาะและผนังที่มีรอยบากระหว่างการดึงกลับจะดึงแถบขึ้นจากรางยก ซึ่งรบกวนตำแหน่งแนวตั้งและเปลี่ยนรูปทรงหน้าสัมผัสสำหรับจังหวะการป้อนครั้งถัดไป
โหมดความล้มเหลวแต่ละโหมดจะค่อยๆ พัฒนาขึ้น แถบไม่หลุดออกจากทะเบียนกะทันหัน ในทางกลับกัน แรงเสียดทานจะเปลี่ยนไปทีละน้อยนับพันครั้ง จนกระทั่งข้อผิดพลาดเกี่ยวกับตำแหน่งสะสมเกินเกณฑ์คุณภาพ ผู้ปฏิบัติงานอาจสังเกตเห็นความก้าวหน้าของแถบที่ไม่เสถียร การมีส่วนร่วมของนักบินที่ไม่สอดคล้องกัน หรือการสั่นของแรงกดที่ผิดปกติก่อนที่ชิ้นส่วนจะมองเห็นได้ เมื่อถึงจุดนั้น การย่อยสลายของไทรโบโลยีได้ถูกสร้างขึ้นมาระยะหนึ่งแล้ว
การตรวจสอบพฤติกรรมการเสียดสีที่รอยบากบายพาสจำเป็นต้องมีการติดตามตัวบ่งชี้ทางอ้อม ได้แก่ แนวโน้มแรงป้อน รูปแบบการยืดตัวของรูนำ การวัดความสูงของเสี้ยนระหว่างการตรวจสอบตามกำหนดเวลา และอัตราการใช้สารหล่อลื่นต่อด้านของแม่พิมพ์ สัญญาณเหล่านี้ ซึ่งตีความผ่านเลนส์ของวิทยาศาสตร์ไทรโบโลยี ให้การเตือนล่วงหน้าก่อนที่ความแม่นยำในการป้อนจะลดลงถึงระดับการปฏิเสธ-
แรงเสียดทานเป็นเรื่องยากโดยธรรมชาติที่จะสร้างแบบจำลองจากหลักการแรกๆ เพียงอย่างเดียว เนื่องจากขึ้นอยู่กับสภาพพื้นผิวที่พัฒนาในระหว่างการผลิต นี่คือจุดที่วิธีการคำนวณได้รับคุณค่า: การวิเคราะห์ไฟไนต์เอลิเมนต์สามารถจำลองกลไกความเค้นและการเสียรูปของรอยบากเองได้ ในขณะที่การสร้างแบบจำลองไตรโบโลยีที่ได้รับแจ้งจากข้อมูลการผลิตจะตรวจสอบว่าพื้นผิวผลลัพธ์ที่ได้นั้นจะมีพฤติกรรมที่คาดเดาได้ตลอดอายุการใช้งานของแม่พิมพ์หรือไม่
ตรวจสอบการออกแบบ Bypass Notch ด้วย FEA และการจำลอง
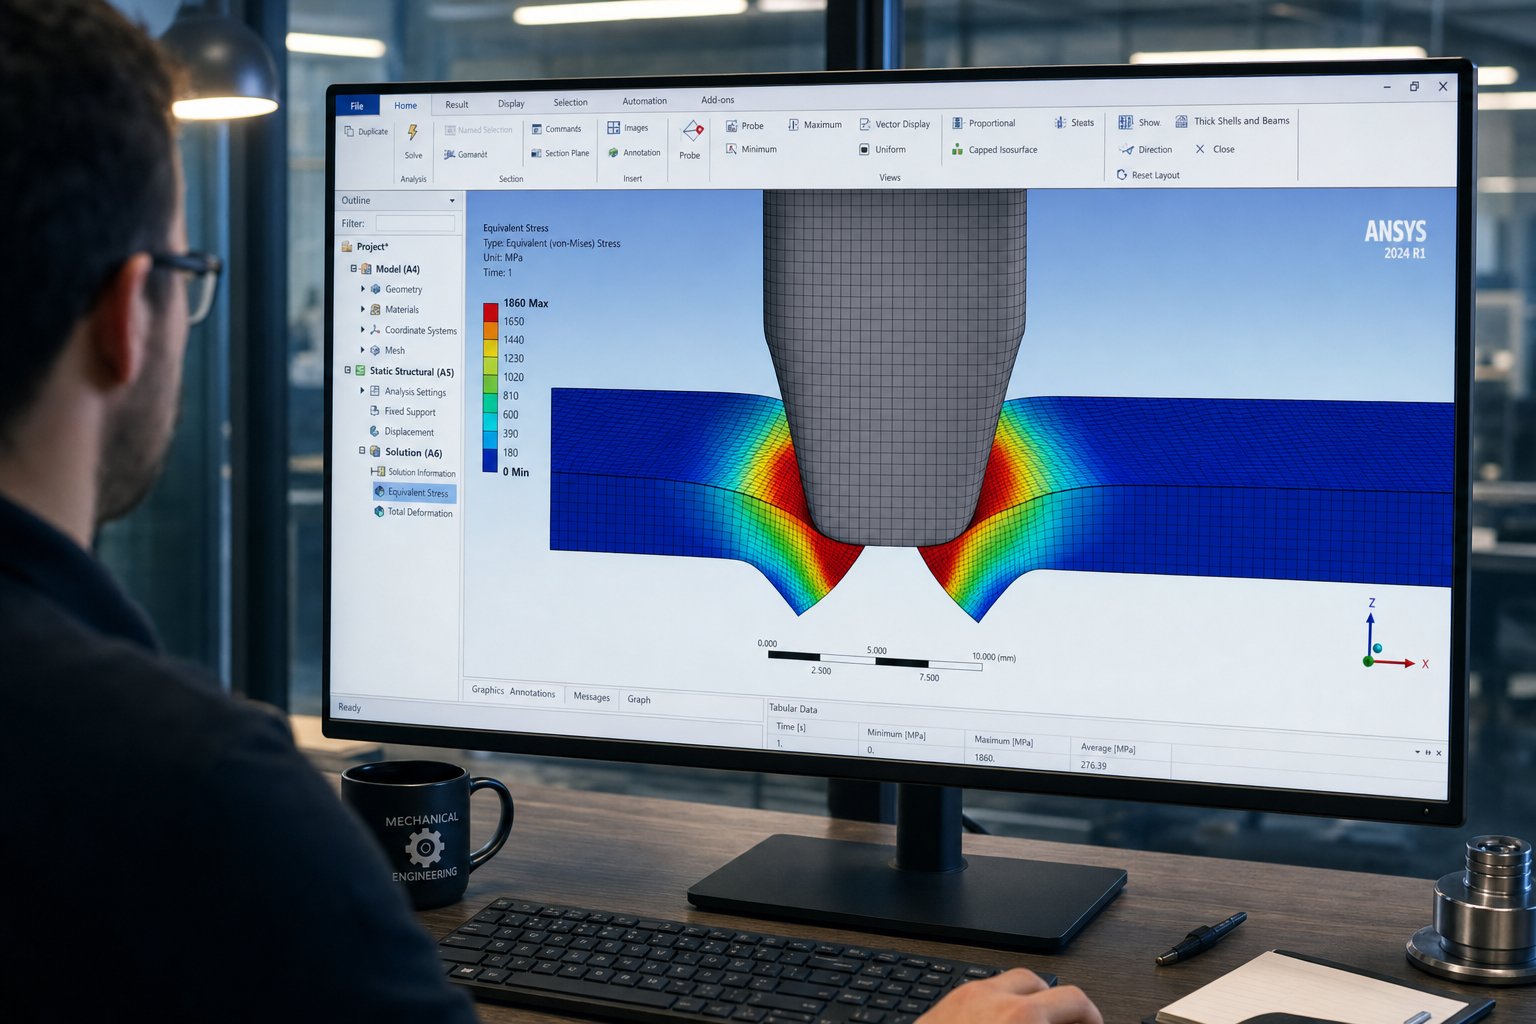
ทฤษฎีระนาบเฉือน กลศาสตร์การแตกหัก วัสดุศาสตร์ และไทรโบโลยีเป็นสมการที่ใช้ควบคุม แต่สมการเพียงอย่างเดียวไม่ได้บอกคุณว่าการรวมความกว้างของรอยบาก ระยะห่าง และเรขาคณิตที่เฉพาะเจาะจงจะทำงานตามที่คาดการณ์ไว้ในแม่พิมพ์แบบโปรเกรสซีฟจริงที่ทำงานด้วยความเร็วในการผลิตหรือไม่ การวิเคราะห์องค์ประกอบจำกัดเชื่อมช่องว่างนั้น ใช้-หลักการทางวิทยาศาสตร์ข้อแรกที่กล่าวถึงในบทความนี้ และแปลเป็นการคาดการณ์เชิงปริมาณที่มองเห็นได้ ซึ่งวิศวกรสามารถตรวจสอบได้ก่อนที่เหล็กกล้าเครื่องมือชิ้นเดียวจะถูกตัดเฉือน
การจำลอง FEA ของโซน Notch Shear
เมื่อคุณจำลองเหตุการณ์การตัดรอยบากบายพาสใน FEA ซอฟต์แวร์จะแยกวัสดุแถบออกเป็นองค์ประกอบเล็กๆ หลายพันชิ้น จากนั้นจึงแก้สมการความเค้น-ความเครียดสำหรับแต่ละองค์ประกอบในขณะที่การเจาะลดลงทีละน้อยตามความหนาของแถบ ผลลัพธ์ที่ได้คือแผนที่โดยละเอียดของการก่อตัวของแถบแรงเฉือน การสะสมความเครียดของพลาสติก และความก้าวหน้าของความเสียหายที่สะท้อนโซนทางกายภาพทั้งสามโซนที่อธิบายไว้ก่อนหน้านี้: การพลิกคว่ำ การขัดเงา และการแตกหัก
A การศึกษาปี 2024 ตีพิมพ์ใน Heliyonสาธิตวิธีการนี้โดยใช้ ABAQUS/Explicit เพื่อจำลองการตัดแผ่นโลหะของเหล็ก DP600 นักวิจัยสร้างแบบจำลองวงจรการตัดที่สมบูรณ์ รวมถึงการเจาะเจาะ การแยกแผ่น และการปอก ทำให้สามารถคาดการณ์โซนขอบตัดได้ภายใน 4-14.6% ของการวัดเชิงทดลอง แบบจำลอง FEA ของพวกเขาบันทึกว่าการเพิ่มระยะห่างจาก 6% เป็น 15% ทำให้การเริ่มต้นรอยแตกร้าวล่าช้า ขยายโซนที่ถูกขัดเงา และลดโซนการแตกหัก ซึ่งเป็นความสัมพันธ์ที่ทฤษฎีระนาบเฉือนคาดการณ์ไว้อย่างแน่นอน แต่จะต้องดำเนินการทดลองทางกายภาพหลายสิบครั้งเพื่อหาปริมาณในการทดลอง
สำหรับแม่พิมพ์ปั๊มโลหะที่ใช้ในสถานีบากบายพาส ความสามารถในการจำลองนี้หมายความว่าคุณสามารถมองเห็นการวางแนวเส้นทางการแตกหักได้ก่อนที่จะทำการตัดเครื่องมือใดๆ คุณสามารถยืนยันได้ว่าระยะห่างที่คุณเลือกทำให้เกิดรอยแตกด้านหน้าที่บรรจบกันหรือทำให้เกิดแรงเฉือนทุติยภูมิหรือไม่ คุณสามารถวัดปริมาณแรงลอกและแรงผลักได้ที่ค่าระยะห่างที่แตกต่างกัน ซึ่งเป็นข้อมูลที่แจ้งการวิเคราะห์ความแม่นยำของฟีด-โดยตรงซึ่งครอบคลุมอยู่ในส่วนก่อนหน้านี้ การศึกษาเดียวกันนี้แสดงให้เห็นว่าแรงผลักดันลดลง 77.7% และแรงลอก 73.2% เมื่อระยะห่างในแนวรัศมีเพิ่มขึ้นจาก 6% เป็น 12% ซึ่งเป็นความไวอย่างมากที่จะมองไม่เห็นหากไม่มีการจำลอง
การจำลอง-การเพิ่มประสิทธิภาพที่ขับเคลื่อนด้วยวัสดุใหม่
ในกรณีที่การจำลองกลายเป็นสิ่งจำเป็นสำหรับวัสดุที่ขาดแนวทางเชิงประจักษ์ที่กำหนดไว้ เหล็กกล้าที่มีความแข็งแรงสูง-ขั้นสูง เกรด-เฟสคู่ และโลหะผสมพิเศษที่ใช้ในชิ้นส่วนโลหะที่มีการประทับตราในยานยนต์และอวกาศไม่เป็นไปตามหลักเกณฑ์ทั่วไปที่พัฒนาขึ้นสำหรับเหล็กเหนียวเมื่อหลายสิบปีก่อน โครงสร้างจุลภาคที่ซับซ้อนทำให้เกิดพฤติกรรมการแข็งตัวแบบไม่-เชิงเส้น ตำแหน่งการแตกหักที่ขึ้นกับสถานะ-สถานะ- ของความเครียด และความไวต่อพารามิเตอร์ที่แนวทางดั้งเดิมมองข้าม
FEA ช่วยให้สามารถศึกษาพารามิเตอร์ที่อาจมีราคาแพงมากในการทำงานทางกายภาพ คุณสามารถกวาดความกว้างของรอยบากได้ตั้งแต่ 3 มม. ถึง 8 มม. ระยะห่างจาก 8% ถึง 20% และความลึกของรอยบากตั้งแต่ 2 มม. ถึง 5 มม. ในการออกแบบ-ของ-เมทริกซ์การทดสอบ โดยประเมินค่าผสมหลายร้อยรายการด้วยการคำนวณ การจำลองแต่ละครั้งจะคาดการณ์โปรไฟล์ขอบ เส้นโค้งแรง และการกระจายความเสียหายที่เกิดขึ้น จากข้อมูลดังกล่าว วิศวกรจะระบุหน้าต่างพารามิเตอร์ที่เหมาะสมที่สุด โดยที่เส้นทางการแตกหักจะเรียงตัวกันอย่างชัดเจน แรงลอกยังคงสามารถจัดการได้ และเสี้ยนยังคงอยู่ในค่าที่ยอมรับได้
เกณฑ์การแตกหักที่ใช้ในการจำลองเหล่านี้ได้รับการพัฒนาอย่างมาก แบบจำลอง เช่น เกณฑ์คูลอมบ์ดัดแปลง- พิจารณาถึงความเค้นสามแกนและผลกระทบของพารามิเตอร์ Lode ต่อการแตกหักแบบเหนียว โดยบันทึกว่าวัสดุชนิดเดียวกันมีการแตกหักแตกต่างกันอย่างไรภายใต้เงื่อนไขข้อจำกัดที่แตกต่างกัน ความซับซ้อนนี้มีความสำคัญสำหรับการจำลองรอยบากแบบบายพาส เนื่องจากสภาวะความเค้นที่โซนแรงเฉือนแบบบากแตกต่างจากการตัดขอบแบบมาตรฐาน เนื่องจากเงื่อนไขข้อจำกัดของแถบและรูปทรงที่ไม่สมมาตรของการบากที่ขอบเทียบกับการตัดขอบแบบปิด-
เทคโนโลยีการตอกได้มาถึงจุดที่ความแม่นยำในการจำลองเทียบได้กับการทดสอบทางกายภาพสำหรับวัสดุที่มีคุณสมบัติเฉพาะดี- เทคนิคการปรับตาข่ายแบบปรับได้ป้องกันการบิดเบี้ยวขององค์ประกอบในระหว่างการเปลี่ยนรูปครั้งใหญ่ที่เกี่ยวข้องกับการตัด และผู้แก้ปัญหาที่ชัดเจนจะจัดการความไม่-เชิงเส้นตรงของความเป็นพลาสติก การสัมผัส และการแยกวัสดุโดยไม่เกิดความล้มเหลวในการลู่เข้า สำหรับวิศวกรที่ถามว่าอะไรคือแม่พิมพ์ในการผลิตจากมุมมองของการออกแบบสมัยใหม่ คำตอบนั้นเกี่ยวข้องกับการตรวจสอบความถูกต้องทางคอมพิวเตอร์เป็นขั้นตอนมาตรฐานมากขึ้นเรื่อยๆ แทนที่จะเป็นทางเลือกที่หรูหรา
จากวิทยาศาสตร์สู่การผลิต-การออกแบบแม่พิมพ์พร้อมใช้
กรอบการทำงานทางวิทยาศาสตร์ที่ระบุไว้ในบทความนี้ ตั้งแต่กลศาสตร์ระนาบเฉือนไปจนถึงการแพร่กระจายของการแตกหัก การตอบสนองของวัสดุ ลอจิกการกวาดล้าง การเลือกเรขาคณิต และไทรโบโลยี ก่อให้เกิดระบบที่สอดคล้องกันซึ่ง FEA สามารถใช้งานได้ วิศวกรที่เข้าใจฟิสิกส์การเปลี่ยนรูปรู้ว่าควรมองหาอะไรในผลลัพธ์ของการจำลอง: พวกเขาสามารถตีความรูปทรงความเค้น von Mises ในบริบทของทฤษฎีแถบแรงเฉือน ประเมินการกระจายตัวแปรความเสียหายเทียบกับการทำนายกลศาสตร์การแตกหัก และเชื่อมโยงโปรไฟล์ขอบจำลองกับสัดส่วนโซนที่บ่งชี้การเลือกระยะห่างที่ถูกต้อง
ความเข้าใจนี้ยังเปลี่ยนวิธีที่วิศวกรสื่อสารข้อกำหนดกับพันธมิตรด้านเครื่องมืออีกด้วย แทนที่จะระบุขนาดรอยบากจากตารางคู่มือ พวกเขาสามารถนำเสนอ-เหตุผลในการจำลองว่าทำไมการกวาดล้าง รูปทรง และวัสดุผสมกันจึงให้ผลลัพธ์ที่เหมาะสมที่สุดสำหรับการใช้งาน การสื่อสารทางเทคนิคในระดับนั้นนำไปสู่การแม่พิมพ์และการปั๊มขึ้นรูปที่ดีขึ้น เนื่องจากผู้ผลิตเครื่องมือเข้าใจเจตนาทางวิศวกรรมที่อยู่เบื้องหลังข้อกำหนดเฉพาะแต่ละอย่าง แทนที่จะเพียงจำลองตัวเลข
ทีมวิศวกรของ YICHEN ทำงานร่วมกับลูกค้าในการออกแบบ-ความท้าทายหนักๆ เหล่านี้ รวมถึงการปรับรอยบากบายพาส การตรวจสอบโครงสร้างของแม่พิมพ์ การเลือกระยะห่าง และการวิเคราะห์การไหลของวัสดุ แนวทางของพวกเขาเชื่อมโยงวิทยาศาสตร์คอมพิวเตอร์เข้ากับการผลิต-การผลิตแม่พิมพ์ปั๊มตามสั่งแบบพร้อมใช้ ซึ่งช่วยให้วิศวกรแปลผลลัพธ์การจำลองเป็นเครื่องมือที่ทำงานตามที่คาดการณ์ไว้ตั้งแต่บทความแรกจนถึงสิ้น-ของชีวิต- สำหรับโครงการที่เกี่ยวข้องกับวัสดุใหม่หรือชิ้นส่วนโลหะที่มีความทนทาน-แน่นหนาซึ่งกฎเชิงประจักษ์ไม่เป็นไปตามนั้น จะต้องร่วมมือกันโซลูชั่นการปั๊มแม่พิมพ์เชื่อมต่อความเข้มงวดในการวิเคราะห์กับความเชี่ยวชาญด้านการผลิต
พื้นฐานทางวิทยาศาสตร์สำหรับการออกแบบรอยบากบายพาสช่วยให้วิศวกรเปลี่ยนจากการแก้ไขปัญหาเชิงรับไปเป็นการออกแบบเชิงคาดการณ์ โดยแทนที่การทดลอง-และ-การทำซ้ำข้อผิดพลาดด้วยฟิสิกส์- การตัดสินใจโดยอาศัยข้อมูลที่ได้รับการตรวจสอบผ่านการจำลองก่อนที่จะสร้างเครื่องมือ
ทุกหลักการในบทความนี้ชี้ไปที่ข้อสรุปเดียวกัน: การทำความเข้าใจกลไกช่วยลดการคาดเดา ทฤษฎีระนาบเฉือนจะบอกคุณว่าการเสียรูปมุ่งเน้นไปที่จุดใด กลไกการแตกหักจะบอกคุณว่ารอยแตกร้าวแพร่กระจายอย่างไร วัสดุศาสตร์จะบอกคุณเมื่อรอยแตกเหล่านี้เริ่มต้นขึ้น ตรรกะการกวาดล้างจะบอกวิธีจัดตำแหน่ง การเลือกรูปทรงจะบอกวิธีจัดการกับแรงและการสึกหรอ Tribology จะบอกคุณว่าเกิดอะไรขึ้นระหว่างความก้าวหน้าของแถบ และ FEA จะยืนยันว่าการตัดสินใจออกแบบแบบบูรณาการของคุณทำงานร่วมกันเป็นระบบหรือไม่ วิศวกรที่สร้างความรู้นี้ในกระบวนการออกแบบจะไม่ไล่ล่าปัญหาในหน้างานพิมพ์ พวกเขาป้องกันพวกเขาที่หน้าจอ CAD
คำถามที่พบบ่อยเกี่ยวกับพื้นฐานทางวิทยาศาสตร์ของรอยบากบายพาสในแม่พิมพ์ปั๊มขึ้นรูป
1. จุดประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มแบบโปรเกรสซีฟคืออะไร?
รอยบากบายพาสเป็นคุณลักษณะนูนที่ถูกตัดเข้าไปในขอบแถบพาหะที่สถานีต้นๆ ของแม่พิมพ์แบบโปรเกรสซีฟ โดยทำหน้าที่หลายอย่าง: การถอดมุมแคมเบอร์ออกจากคอยล์สลิต ป้องกันการป้อนมากเกินไปซึ่งอาจทำให้แม่พิมพ์เสียหายได้ และสร้างการอ้างอิงการลงทะเบียนสำหรับการวางตำแหน่งแถบที่แม่นยำในสถานีดาวน์สตรีมทั้งหมด รูปทรงของพวกมันโต้ตอบกับระยะพิทช์และรางนำเพื่อควบคุมความแม่นยำในการป้อนตลอดกระบวนการปั๊ม
2. เหตุใดกฎระยะห่างมาตรฐาน 10% จึงใช้ไม่ได้กับรอยบากบายพาสเสมอไป
กฎระยะห่าง 10% ได้รับการพัฒนาสำหรับการกัดมาตรฐาน โดยเน้นที่คุณภาพคมตัดของชิ้นงานที่เสร็จแล้วเป็นหลัก รอยบากบายพาสทำหน้าที่ที่แตกต่างกัน โดยจัดลำดับความสำคัญของความแม่นยำในการป้อนและการก้าวหน้าของแถบที่สม่ำเสมอเหนือการตกแต่งขอบ นอกจากนี้ เหล็กที่มีความแข็งแรงสูง-ขั้นสูงและเกจวัดทินเนอร์จะเปลี่ยนกลไกการเปลี่ยนรูปไปเกินกว่าหลักเกณฑ์ทั่วไปที่ยังคงใช้ได้ วัสดุที่มีอัตราส่วนผลผลิตต่ำ-ถึง-กำลังรับแรงดึงอาจต้องมีระยะห่างถึง 21% ต่อด้านเพื่อการแตกหักที่สะอาด ในขณะที่วัสดุที่บางกว่าจะต้องมีเปอร์เซ็นต์ที่มากขึ้นตามสัดส่วนเพื่อหลีกเลี่ยงแรงลอกมากเกินไปซึ่งรบกวนการวางตำแหน่งของแถบ
3. คุณสมบัติของวัสดุส่งผลต่อพารามิเตอร์การออกแบบรอยบากบายพาสอย่างไร
คุณสมบัติของวัสดุเป็นตัวกำหนดประสิทธิภาพของรอยบากโดยพื้นฐาน ทิศทางของเกรนและแอนไอโซโทรปีจะเปลี่ยนลักษณะเฉพาะของโซนแรงเฉือน ขึ้นอยู่กับการวางแนวของการตัด ความเหนียวจะควบคุมความลึกของโซนการพลิกคว่ำและแนวโน้มการเกิดเสี้ยน อัตราการชุบแข็งของชิ้นงานเป็นตัวกำหนดว่าแรงเจาะจะเพิ่มขึ้นตลอดอายุการผลิตอย่างไร การคืนสภาพแบบยืดหยุ่นทำให้ช่องรอยบากแคบลงหลังการตัด โดยต้องมีเกรด-การชดเชยความกว้างเฉพาะ ตัวอย่างเช่น การชุบแข็งในงานสูงของสแตนเลสต้องใช้ระยะห่าง 12-16% ในขณะที่อัตราการชุบแข็งต่ำของอะลูมิเนียมจะทำให้เกิดเศษเสี้ยนที่ระยะช่องว่างแคบ โซลูชันแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHEN คำนึงถึงตัวแปรเฉพาะของวัสดุเหล่านี้ในระหว่างกระบวนการให้คำปรึกษาด้านการออกแบบ
4. แรงเสียดทานมีบทบาทอย่างไรในความแม่นยำในการป้อนแถบรอยบากบายพาส?
แรงเสียดทานที่ส่วนต่อประสานแม่พิมพ์ที่มีรอยบาก-จะควบคุมโดยตรงว่าแถบจะป้อนได้อย่างราบรื่นหรือเลื่อนไปสู่การลงทะเบียนที่ไม่ถูกต้อง การเติบโตของเสี้ยนบนขอบรอยบากจะเพิ่มค่าสัมประสิทธิ์การเสียดสีโดยการเปลี่ยนพื้นผิวเรียบที่เลื่อนไปเป็นหน้าสัมผัสที่มีฤทธิ์กัดกร่อนกับรางยก การพัฒนาเสี้ยนแบบอสมมาตรบนขอบแถบด้านตรงข้ามทำให้เกิดแรงลากที่ไม่เท่ากัน โดยจะดันแถบไปด้านข้างในแต่ละจังหวะ พฤติกรรมของน้ำมันหล่อลื่นเพิ่มความซับซ้อน: การรวมตัวกันในช่องที่มีรอยบากอาจทำให้เกิดการยกไฮดรอลิกด้วยความเร็วสูง ในขณะที่การอดอยากที่ขอบที่เพิ่งตัดใหม่จะเพิ่มแรงเสียดทานเฉพาะที่ ปัจจัยทางไทรโบโลยีเหล่านี้ประกอบขึ้นเป็นพันครั้งจนกระทั่งข้อผิดพลาดด้านตำแหน่งเกินพิกัดที่ยอมรับได้
5. FEA ช่วยตรวจสอบการออกแบบรอยบากบายพาสก่อนการตัดเครื่องมืออย่างไร
การวิเคราะห์องค์ประกอบจำกัดจำลองการกระจายความเครียดโดยสมบูรณ์-ผ่านแถบระหว่างการตัดแบบบาก การทำนายการเกิดแถบแรงเฉือน การจัดตำแหน่งเส้นทางการแตกหัก และสัดส่วนโซนขอบ การวิจัยแสดงให้เห็นว่าการคาดการณ์ของ FEA ตรงกับผลการทดลองด้วยความแม่นยำ 4-14.6% วิศวกรสามารถทำการศึกษาแบบพารามิเตอร์โดยกวาดความกว้าง ระยะห่าง และความลึกของชุดค่าผสมหลายร้อยรายการด้วยการคำนวณ โดยระบุหน้าต่างที่เหมาะสมที่สุดโดยไม่ต้องรันการทดลองจริง สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับวัสดุขั้นสูงที่ขาดแนวทางเชิงประจักษ์ ทีมวิศวกรของ YICHEN ใช้วิธีการคำนวณเหล่านี้ควบคู่ไปกับความเชี่ยวชาญด้านการผลิตเพื่อตรวจสอบการเพิ่มประสิทธิภาพรอยบากบายพาสและการเลือกระยะห่างสำหรับโซลูชันแม่พิมพ์ปั๊ม


