


Transfer Die Stamping คืออะไร และเหตุใดวิศวกรจึงเลือกมัน
เมื่อชิ้นส่วนมีขนาดใหญ่เกินไป ลึกเกินไป หรือซับซ้อนเกินกว่าจะยึดติดกับแถบโลหะตลอดการขึ้นรูป คุณต้องมีแนวทางที่แตกต่างออกไป แนวทางนั้นก็คือโอนปั๊มตาย.
การกำหนด Transfer Die Stamping
การปั๊มแม่พิมพ์แบบถ่ายโอนเป็นกระบวนการขึ้นรูปโลหะโดยแยกช่องว่างแต่ละส่วนออกจากขดลวดหรือแผ่น จากนั้นจึงเคลื่อนย้ายด้วยเครื่องจักรระหว่างสถานีแม่พิมพ์อิสระโดยระบบถ่ายโอนที่ยก เคลื่อนไปข้างหน้า และวางแต่ละส่วนสำหรับการทำงานตามลำดับ เช่น การดึง การเจาะ การดัด และการตัดแต่ง
ความแตกต่างที่สำคัญในที่นี้คือการแยกจากกัน แตกต่างจากการปั๊มแม่พิมพ์แบบโปรเกรสซีฟตรงที่ชิ้นงานยังคงเชื่อมต่อกับแถบต่อเนื่องตั้งแต่ต้นจนจบ การปั๊มแบบถ่ายโอนจะช่วยให้ช่องว่างหลุดออกมาก่อนกำหนด กลไกการถ่ายโอนที่ขับเคลื่อนด้วยกลไกหรือเซอร์โว-จะลำเลียงแต่ละชิ้นส่วนผ่านหลายสถานีภายในการกดเพียงครั้งเดียว แต่ละสถานีมีแม่พิมพ์เฉพาะของตัวเองซึ่งทำหน้าที่เฉพาะ และชิ้นส่วนจะมีรูปร่างขึ้นเรื่อยๆ เมื่อเคลื่อนผ่านเส้น
เหตุใดกระบวนการนี้จึงมีอยู่เป็นหมวดหมู่แยกต่างหาก
ลองจินตนาการว่าคุณจำเป็นต้อง-วาดโครงยึดยานยนต์ที่มีโครงสร้างลึก หรือสร้างโครงเครื่องขนาดใหญ่ที่มีรูปทรงหลาย-แกน การเก็บชิ้นส่วนนั้นไว้กับแถบจะทำให้เกิดปัญหาการไหลของวัสดุ จำกัดความลึกในการดึง และจำกัดมุมการขึ้นรูปที่คุณสามารถใช้ได้ Transfer Dies แก้ปัญหานี้โดยการจัดการ-ช่องว่างที่ยืนฟรีซึ่งสามารถหมุน เปลี่ยนตำแหน่ง และขึ้นรูปได้จากหลายทิศทาง
ประเภทของชิ้นส่วนที่ได้รับประโยชน์สูงสุดจากกระบวนการนี้มีลักษณะทั่วไปบางประการ:
- รูปทรงขนาดใหญ่กว่าความกว้างของแถบที่ใช้งานได้จริง
- การวาดลึกต้องใช้ขั้นตอนการวาดใหม่หลายขั้นตอน
- รูปร่างที่ซับซ้อนที่เกี่ยวข้องกับการทำเกลียว สัน สัน หรือการโค้งงอแบบหลาย-แกน
- ชิ้นส่วนที่ต้องดำเนินการทั้งสองด้านของชิ้นงาน
แม่พิมพ์ถ่ายโอนช่วยเติมเต็มช่องว่างที่ทั้ง-เครื่องมือตีครั้งเดียวหรือการปั๊มแบบโปรเกรสซีฟไม่สามารถตอบสนองได้อย่างมีประสิทธิภาพ โดยผสมผสานประสิทธิภาพการผลิตแม่พิมพ์ปั๊มแบบหลายสถานีเข้ากับความอิสระทางเรขาคณิตที่มีเพียงช่องว่างว่างๆ เท่านั้น
บทความนี้จัดทำขึ้นเพื่อเป็นแหล่งข้อมูลด้านวิศวกรรมกระบวนการ- คุณจะพบสถานี-โดย-ช่างเครื่องของสถานี เกณฑ์การเลือกระบบถ่ายโอน กฎ DFM กรอบงานการวิเคราะห์ต้นทุน และคำแนะนำที่ตรงไปตรงมาว่าวิธีนี้จะได้ผลเมื่อใดและเมื่อใดจะไม่ได้ผล เป้าหมายคือเพื่อให้คุณมีพื้นฐานทางเทคนิคในการตัดสินใจเกี่ยวกับเครื่องมือด้วยความมั่นใจ โดยเริ่มจากวิธีดำเนินการจริงของกระบวนการในแต่ละขั้นตอน
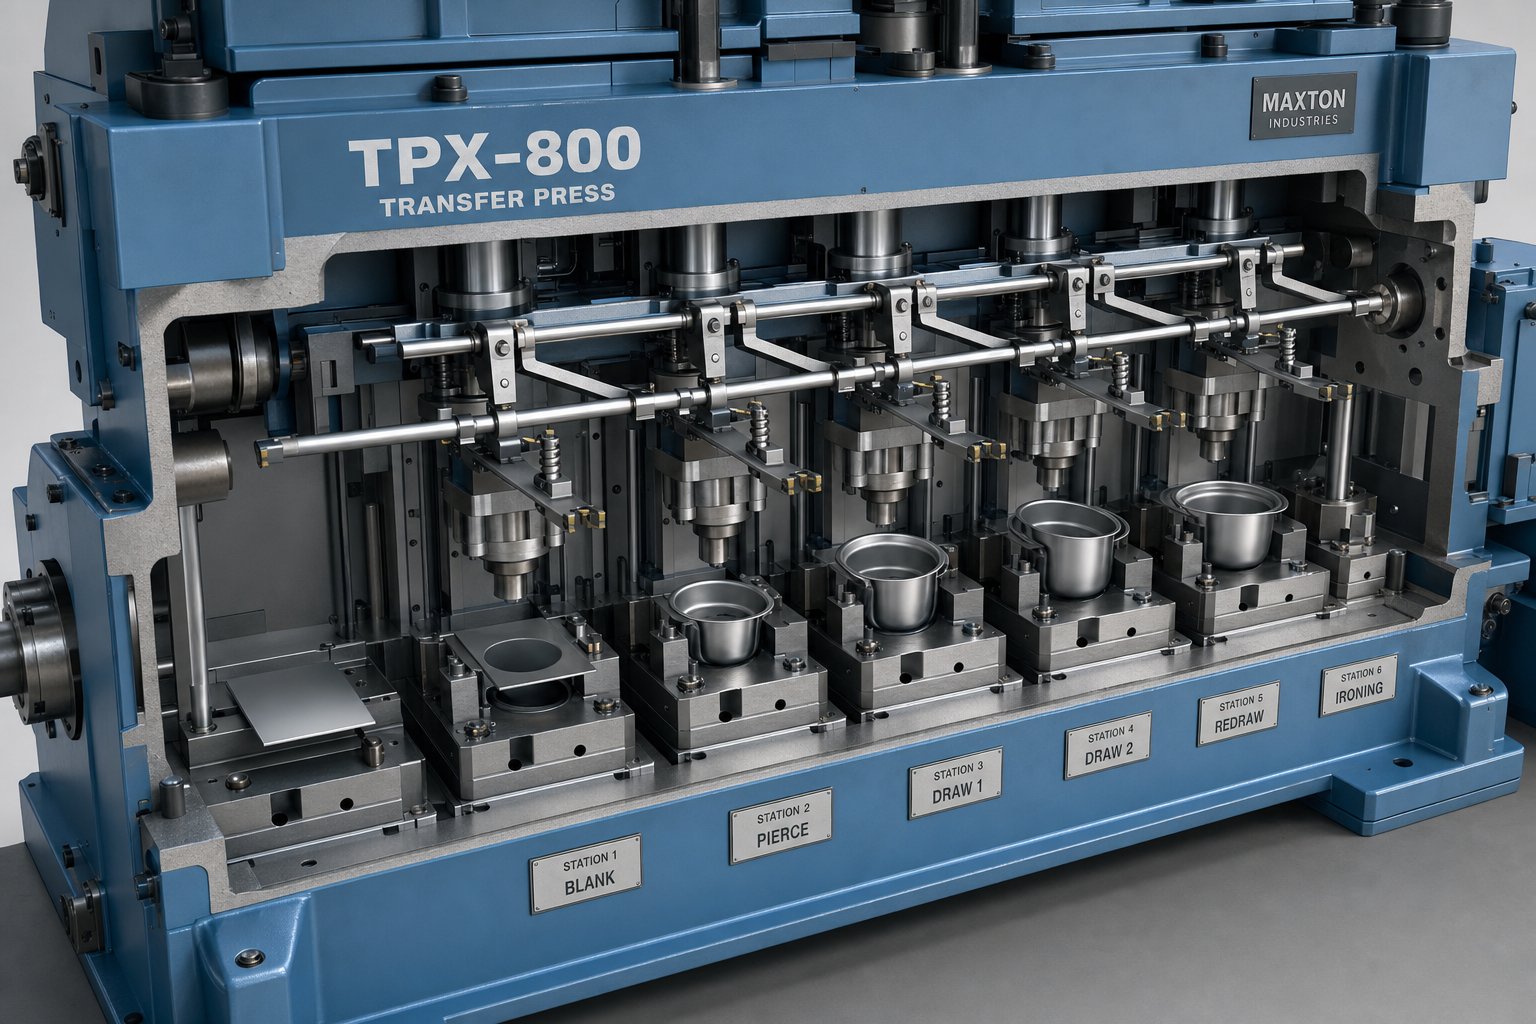
วิธีการถ่ายโอนสถานีงานปั๊มขึ้นรูปโดยสถานี
ช่องว่าง-ที่ยืนฟรีไม่ขยับตัวเอง สายการผลิตปั๊มแม่พิมพ์ถ่ายโอนทุกรายการขึ้นอยู่กับการประสานงานที่แม่นยำระหว่างการป้อนวัสดุ การดำเนินการขึ้นรูป และระบบกลไกที่ส่งชิ้นส่วนจากสถานีหนึ่งไปยังอีกสถานีหนึ่ง ต่อไปนี้เป็นวิธีการทำงานของแต่ละขั้นตอนในทางปฏิบัติ
จากคอยล์ไปสู่การแยกตัวเปล่า
สายการผลิตส่วนใหญ่เริ่มต้นด้วยระบบการจัดการคอยล์ที่จะคลี่แผ่นโลหะออกและป้อนเข้าไปในสถานีตัดโลหะ วิธีการป้อนปั๊ม ไม่ว่าจะเป็นการป้อนขดลวด-หรือการตัดล่วงหน้า-ที่โหลดจากเครื่องแยกกระดาษ จะเป็นตัวกำหนดว่าสายการผลิตจะเริ่มต้นอย่างไร การป้อนคอยล์ทำงานได้ดีสำหรับช่องว่างแบบสี่เหลี่ยมหรือสี่เหลี่ยม ในขณะที่ช่องว่างที่ตัดล่วงหน้า-ช่วยให้ใช้วัสดุได้ดีกว่าสำหรับรูปทรงที่ไม่ปกติ ในกการตั้งค่าไฮบริดคอยล์/ทรานสเฟอร์โดยแม่พิมพ์ตัดโลหะแบบโปรเกรสซีฟจะแยกวัสดุ และระบบถ่ายโอนจะหยิบกระดาษเปล่าที่เป็นผลลัพธ์สำหรับการทำงานที่ตามมาทั้งหมด
คุณภาพที่ว่างเปล่ามีความสำคัญที่นี่ ทิศทางของเสี้ยน ความเรียบ และความสม่ำเสมอของขนาดล้วนส่งผลต่อการยึดเกาะของนิ้วถ่ายโอนและการวางตำแหน่งชิ้นงานที่สถานีขึ้นรูปแรกได้อย่างน่าเชื่อถือ
การดำเนินงานของสถานีตามลำดับ
เมื่อแยกออกจากกัน ช่องว่างจะเคลื่อนที่ผ่านสถานีแม่พิมพ์อิสระชุดหนึ่ง โดยแต่ละสถานีดำเนินการขึ้นรูปหรือตัดเฉพาะ ลำดับการประทับตราถ่ายโอนทั่วไปมีลักษณะดังนี้:
- แผ่นเรียบที่ว่างเปล่า - ถูกตัดเป็นโปรไฟล์ที่ต้องการ
- ขั้นแรกวาด - รูปร่างถ้วยหรือเปลือกหอยเริ่มต้นเกิดขึ้น
- วาดใหม่ - เปลือกถูกทำให้ลึกขึ้นหรือเปลี่ยนรูปร่างในหนึ่งขั้นตอนขึ้นไป
- การเจาะ - รู ร่อง หรือส่วนต่างๆ จะถูกเจาะเข้าไปในรูปทรงเรขาคณิตที่สร้างขึ้น
- การโค้งงอหรือการจับเจ่า - ขอบจะพับเป็นมุมสุดท้าย
- การสร้างเหรียญหรือการนูนขึ้น - พื้นที่ท้องถิ่นจะได้รับความหนาหรือรายละเอียดพื้นผิวที่แม่นยำ
- การตัด - วัสดุส่วนเกินและคุณสมบัติการรองรับจะถูกลบออกเพื่อผลิตชิ้นส่วนที่เสร็จสมบูรณ์
ไม่ใช่ทุกส่วนที่ต้องการสถานีเหล่านี้ทั้งหมด บางคนข้ามการวาดใหม่ อื่นๆ เพิ่มสถานีว่างเพื่อรองรับการกำจัดเศษเหล็กหรือปล่อยให้ระยะพิตช์สั้นลง จำนวนสถานีคูณด้วยความยาวระดับเสียง (โดยทั่วไปแล้วจะขับเคลื่อนด้วยขนาดว่าง) จะต้องพอดีกับฐานพิมพ์ ดังนั้นจำนวนสถานีจึงเป็นข้อจำกัดทางกายภาพเสมอ ไม่ใช่เพียงการตั้งค่ากระบวนการเท่านั้น
กดและโอนการประสานงานกำหนดเวลา
กลไกการถ่ายโอนจะยก เลื่อน และวางแต่ละส่วนระหว่างสถานีในช่วงเวลาที่เครื่องกดเปิด ความสัมพันธ์ของจังหวะเวลานี้คือหัวใจของทั้งสาย การถ่ายโอนจะต้องทำให้วงจรการเคลื่อนไหวสมบูรณ์ รวมถึงการคืนนิ้ว ก่อนที่แกะจะลงมาในจังหวะถัดไป
ในแท่นพิมพ์แบบถ่ายโอนทางกล การเคลื่อนที่ที่ขับเคลื่อนด้วยลูกเบี้ยว-จะถูกจับจ้องไปที่มุมข้อเหวี่ยงของแท่นพิมพ์ ซึ่งหมายความว่าการยก แคลมป์ และการเคลื่อนไปข้างหน้าทุกครั้งจะเกิดขึ้นที่จุดเดียวกันในแต่ละรอบ ระบบที่ขับเคลื่อนด้วยเซอร์โว-นำเสนอโปรไฟล์การเคลื่อนไหวที่ตั้งโปรแกรมได้ซึ่งสามารถปรับเวลาเริ่มต้น ความเร่ง และจุดหยุดนิ่งได้อย่างอิสระ ความยืดหยุ่นนี้ช่วยให้มีระยะชักสูงขึ้นต่อนาทีได้ เนื่องจากการเคลื่อนไหวที่ทับซ้อนกัน เช่น การเริ่มต้นล่วงหน้าก่อนที่การยกจะเสร็จสมบูรณ์ สามารถปรับแบบละเอียด-ได้โดยไม่ต้องดัดแปลงกลไก
ข้อมูลจำเพาะของแท่นพิมพ์จำกัดสิ่งที่แม่พิมพ์ถ่ายโอนสามารถทำได้โดยตรง น้ำหนักจะกำหนดแรงขึ้นรูปสูงสุดที่มีอยู่ในทุกสถานีพร้อมกัน ขนาดเตียงจำกัดจำนวนและระยะห่างของสถานี ความยาวของระยะชักจะต้องรองรับทั้งความลึกของการดึงและระยะห่างที่เพียงพอสำหรับนิ้วป้อนการปั๊มเพื่อเข้าและออกโดยไม่มีการรบกวน ความไม่ตรงกันระหว่างพารามิเตอร์เหล่านี้กับข้อกำหนดของชิ้นส่วน หมายความว่าแม่พิมพ์จะไม่พอดี ไม่สามารถขึ้นรูปได้อย่างถูกต้อง หรือไม่ทำงานด้วยความเร็วที่ให้ผลกำไร
ความสัมพันธ์ทางกลระหว่างระยะการกด การเคลื่อนที่ในการถ่ายโอน และแผนผังสถานีอธิบายว่าทำไมวิศวกรปั๊มขึ้นรูปจึงลงทุนอย่างมากในการประเมินล่วงหน้า แต่กลไกการถ่ายโอนนั้นมีหลายรูปแบบ ซึ่งแต่ละรูปแบบจะเหมาะกับรูปทรงของชิ้นส่วนและความต้องการในการผลิตที่แตกต่างกัน
ประเภทระบบถ่ายโอนและวิธีการเลือกประเภทที่เหมาะสม
กลไกการถ่ายโอนคือสิ่งที่แยกการกดหลาย-สถานีออกจากแถวเครื่องมืออิสระ โดยจะกำหนดความเร็วที่คุณสามารถวิ่งได้ รูปทรงส่วนใดที่คุณสามารถจัดการได้ และระยะเวลาในการเปลี่ยนแปลง การเลือกประเภทระบบที่ไม่ถูกต้องสำหรับการใช้งานของคุณหมายถึงการทิ้งสโตรกต่อนาทีไว้บนโต๊ะ หรือที่แย่กว่านั้นคือต่อสู้กับความไม่เสถียรทุกครั้งที่สายการผลิตเพิ่มความเร็ว
กลไกการถ่ายโอนแกนไตร-กับสอง-
ระบบสอง-แกนทำงานในระนาบเดียว โดยทั่วไปจะยกและเดินหน้า (การเคลื่อนที่แบบ X-Z) พวกเขาหยิบชิ้นส่วนขึ้นมาจากพื้นผิวแม่พิมพ์ ยกไปยังสถานีถัดไป และวางลง การวางตำแหน่งระหว่างการดึงนิ้วกลับอาศัยหมุดสปริงเพื่อป้องกันไม่ให้ชิ้นงานขยับก่อนที่แม่พิมพ์จะปิด ระบบเหล่านี้ทำงานได้ดีกับชิ้นส่วนที่มีโปรไฟล์ที่สอดคล้องกันซึ่งไม่จำเป็นต้องมีการวางแนวใหม่ระหว่างสถานี
ระบบแกนไตร-เพิ่มแกนแคลมป์ ทำให้เกิด-แคลมป์-การเคลื่อนที่ล่วงหน้าในระนาบ X-Y-Z การเคลื่อนที่แบบสาม-แกนนี้ทำให้เครื่องมือถ่ายโอนสามารถจับชิ้นงานได้อย่างปลอดภัย ยกให้พ้นจากส่วนประกอบแม่พิมพ์ด้านล่าง- เลื่อนไปยังสถานีถัดไป และวางไว้ภายในขอบเขตเกจที่แคบ- เช่นบันทึกนิตยสารการขึ้นรูปโลหะการผสมผสานระหว่างรูปทรงของชิ้นส่วน บล็อกซ้อน และหมุดระบุตำแหน่ง จะรักษาทิศทางระหว่างการดึงนิ้วกลับในระบบเหล่านี้
โดยทั่วไปแล้วการกำหนดค่าสาม-แกนจะ-ติดตั้งบนเพลทหรือกด- โดยมีส่วนประกอบของเครื่องมือกดถ่ายโอนที่ออกแบบมาเพื่อให้มีช่องว่างสำหรับเส้นทางกลับของนิ้ว ในขณะเดียวกันก็หลีกเลี่ยงการรบกวนกับ-เหล็กกล้าแม่พิมพ์ตอนล่าง ลูกเบี้ยว และส่วนประกอบนำทาง รุ่นที่ติดตั้งดาย-สามารถบรรลุอัตราการชักที่เร็วขึ้นเนื่องจากระยะการเคลื่อนที่ที่สั้นลง แม้ว่าจะเพิ่มความซับซ้อนในการออกแบบก็ตาม
ระบบขับเคลื่อนเซอร์โว-และข้อดีเหนือการถ่ายโอนทางกลไก
การกดถ่ายโอนที่ขับเคลื่อนด้วยลูกเบี้ยวแบบดั้งเดิม-จะผูกทุกการเคลื่อนไหวเข้ากับมุมข้อเหวี่ยงของการกด กำหนดเวลาการยก การเลื่อน และแคลมป์ได้รับการแก้ไข ซึ่งหมายความว่าไม่สามารถปรับให้เข้ากับน้ำหนักหรือรูปทรงของชิ้นส่วนที่แตกต่างกันได้หากไม่มีการปรับเชิงกล ความแข็งแกร่งนี้ใช้ได้ดีกับสายการผลิตเฉพาะที่ทำงานในตระกูลชิ้นส่วนเดียวมานานหลายปี
ระบบขับเคลื่อนเซอร์โว-เปลี่ยนสมการ โปรไฟล์การเคลื่อนไหวสามารถตั้งโปรแกรมได้ ดังนั้นผู้ปฏิบัติงานจึงสามารถปรับระยะการเคลื่อนที่ เส้นโค้งความเร่ง และเวลาที่แต่ละแกนเริ่มต้นและสิ้นสุดการเคลื่อนที่ได้ ข้อได้เปรียบเชิงปฏิบัติมีความสำคัญ:
- การเปลี่ยนแปลงที่เร็วขึ้น - โปรไฟล์การเคลื่อนไหวใหม่จะโหลดแบบดิจิทัลแทนที่จะต้องสลับลูกเบี้ยว
- SPM ที่มีศักยภาพสูงกว่า - การเคลื่อนไหวที่ทับซ้อนกัน (เริ่มต้นล่วงหน้าก่อนที่การยกจะเสร็จสมบูรณ์) สามารถปรับแต่งได้-โดยไม่ต้องเปลี่ยนฮาร์ดแวร์
- การจัดการชิ้นส่วนที่ไม่สมมาตร - โปรไฟล์การเร่งความเร็วที่แตกต่างกันในแต่ละด้านชดเชยการกระจายน้ำหนักที่ไม่สม่ำเสมอ
- การสั่นสะเทือนที่ลดลง - การเปลี่ยนการเคลื่อนที่แบบโค้งมนและแรง G- ที่ปรับให้เหมาะสมช่วยเพิ่มความเสถียรของช่องว่างที่ความเร็ว
ชิ้นงานที่ใหญ่และหนักกว่านั้นต้องการแขนและนิ้วถ่ายโอนที่แข็งแกร่งขึ้น ซึ่งจะเพิ่มความเฉื่อยของระบบและมักจะต้องใช้ความเร็วในการทำงานที่ช้าลง การจำลองการเคลื่อนไหว-ช่วยกำหนดโปรไฟล์ที่ทำให้ระดับความเฉื่อยที่ยอมรับได้ การวางตำแหน่งที่แม่นยำ และ-อายุการใช้งานของระบบถ่ายโอนที่ยาวนาน วัสดุที่บางมีความท้าทายตรงกันข้าม: ความแข็งที่น้อยลงทำให้เสี่ยงต่อการสั่นสะเทือนในระหว่างการเคลื่อนที่ด้วยความเร็วสูง-
| คุณลักษณะ | สอง-แกน (เครื่องกล) | ไตร-แกน (เครื่องกล) | เซอร์โว-ขับเคลื่อน (2 หรือ 3 แกน) |
|---|---|---|---|
| แกนเคลื่อนไหว | ยก + ล่วงหน้า | ยก+แคลมป์+แอดวานซ์ | ตั้งโปรแกรมได้ (2 หรือ 3 แกน) |
| ช่วงความเร็ว (SPM) | ปานกลาง (โค้งคงที่) | ปานกลาง (โค้งคงที่) | สูง (ซ้อนทับกันอย่างเหมาะสม) |
| ความจุน้ำหนักชิ้นส่วน | เบาถึงปานกลาง | ปานกลางถึงหนัก | แบบเต็มช่วง (ขึ้นอยู่กับโปรไฟล์-) |
| เวลาที่เปลี่ยนแปลง | ยาว (สลับกลไก) | ยาว (สลับกลไก) | สั้น (โหลดโปรไฟล์ดิจิทัล) |
| แอปพลิเคชันที่เหมาะสมที่สุด- | รูปทรงเรียบง่าย โปรไฟล์ที่สม่ำเสมอ | การวาดแบบลึก แผงขนาดใหญ่ -ชิ้นส่วนเครื่องบินหลายชิ้น | การผลิตแบบผสม ชิ้นส่วนที่ไม่สมมาตร เป้าหมาย-SPM สูง |
ในที่สุดการเลือกก็ขึ้นอยู่กับการจับคู่ระบบกับความเป็นจริงในการผลิตของคุณ เส้นที่มีปริมาตรสูง-โดยเฉพาะซึ่งใช้ตัวเรือนที่ดึงลึก-ตัวเดียวเป็นเวลาสิบปีอาจพิสูจน์ให้เห็นถึงระบบกลไกแบบสามแกน-ที่แข็งแกร่ง สิ่งอำนวยความสะดวกที่ประทับหมายเลขชิ้นส่วนหลายหมายเลขบนแท่นถ่ายโอนที่ใช้ร่วมกันจะได้รับประโยชน์จากความยืดหยุ่นของเซอร์โวและการเปลี่ยนที่เร็วขึ้น รูปทรงของชิ้นส่วน น้ำหนัก เป้าหมายความเร็ว และระยะห่างของสถานี แต่ละส่วนจะแคบลง แต่การตัดสินใจยังขึ้นอยู่กับว่าส่วนผสมเครื่องมือของคุณจะพัฒนาไปตลอดอายุการใช้งานของอุปกรณ์อย่างไร
แน่นอนว่าระบบการโอนเงินมีเพียงครึ่งเดียวเท่านั้น อีกครึ่งหนึ่งคือว่าแม่พิมพ์ถ่ายโอนเป็นกลยุทธ์การใช้เครื่องมือที่เหมาะสมหรือไม่ หรือแม่พิมพ์แบบโปรเกรสซีฟสามารถจัดการงานได้ด้วยต้นทุนที่ต่ำกว่าและระยะเวลาในการผลิตที่สั้นลงหรือไม่
การปั๊มแม่พิมพ์แบบถ่ายโอนเทียบกับการปั๊มแบบก้าวหน้า
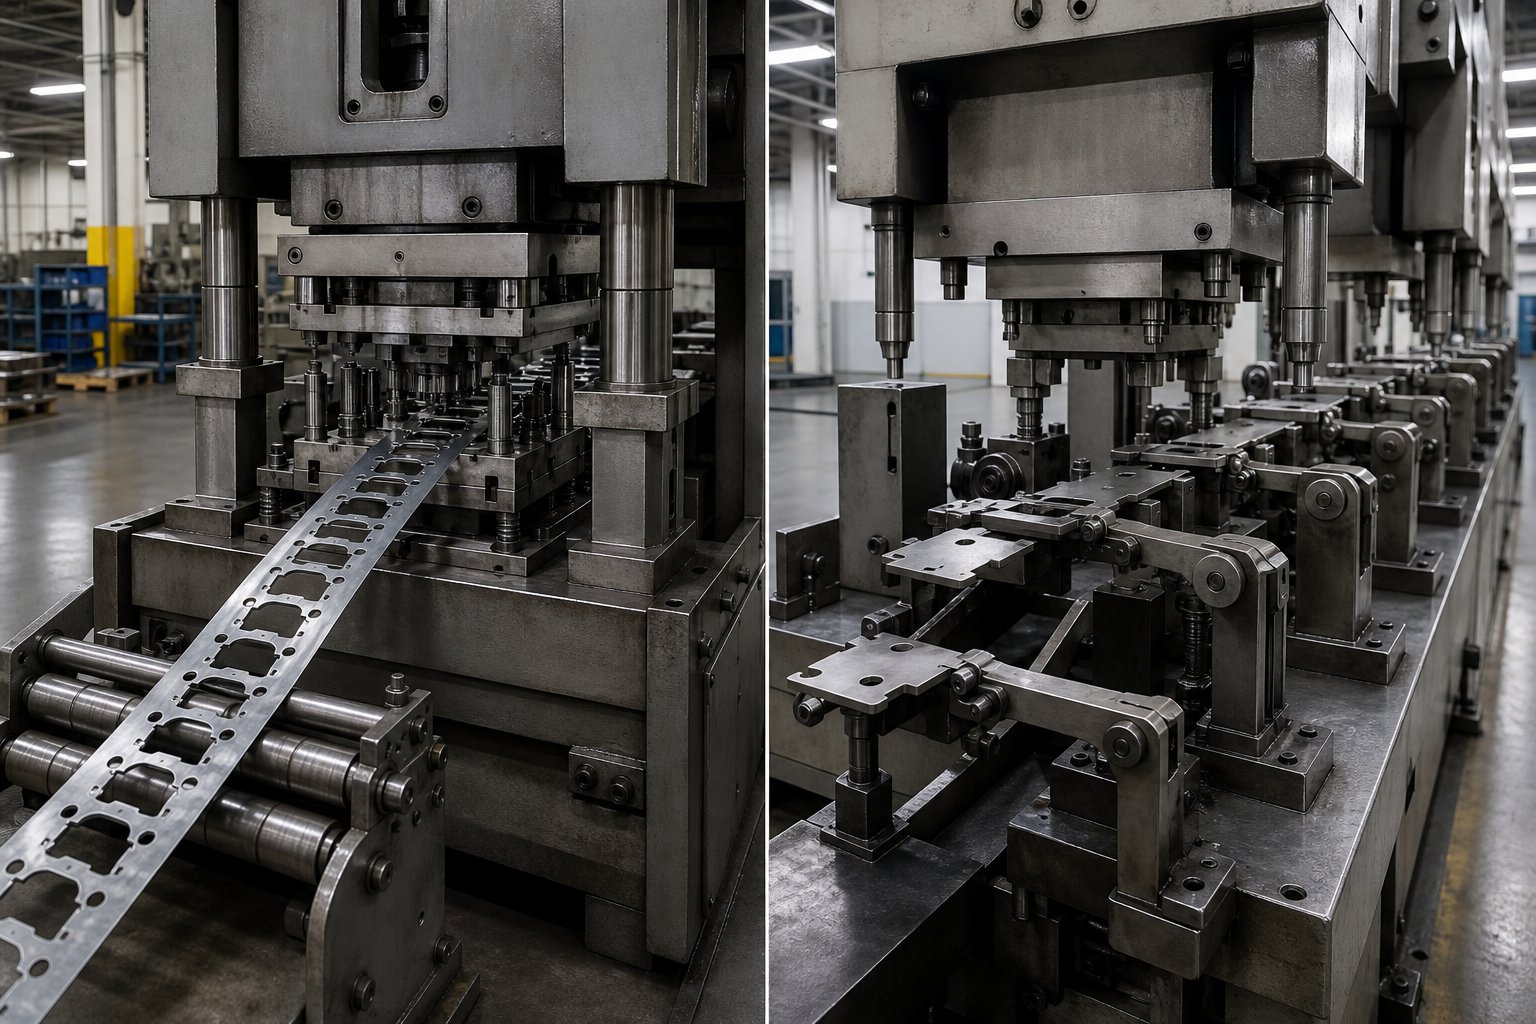
แล้วแม่พิมพ์แบบก้าวหน้าคืออะไร และเมื่อใดที่ชิ้นส่วนจะโตเร็วกว่าแม่พิมพ์? แม่พิมพ์ปั๊มแบบโปรเกรสซีฟช่วยให้ชิ้นงานติดอยู่กับแถบโลหะต่อเนื่องในขณะที่เคลื่อนผ่านแต่ละสถานี การเชื่อมต่อแถบนั้นเป็นทั้งข้อได้เปรียบด้านประสิทธิภาพสูงสุดของกระบวนการและข้อจำกัดทางเรขาคณิตขั้นพื้นฐาน แม่พิมพ์แบบโปรเกรสซีฟมีความเป็นเลิศในด้านความเร็วและการใช้วัสดุสำหรับชิ้นส่วนที่สามารถขึ้นรูปได้เต็มที่ในขณะที่ยังถูกล่ามไว้ Transfer Dies จะเข้ามาแทนที่เมื่อสายโยงนั้นกลายเป็นข้อจำกัด
คำถามที่แท้จริงไม่ใช่ว่าวิธีไหนดีกว่ากัน ซึ่งเป็นวิธีการที่ตรงกับความต้องการเฉพาะของชิ้นส่วน ปริมาณ และงบประมาณของคุณ
เกณฑ์การคัดเลือกที่สำคัญสำหรับแต่ละกระบวนการ
ปัจจัยที่วัดได้หลายประการจะกำหนดว่าการปั๊มแม่พิมพ์แบบโปรเกรสซีฟหรือการปั๊มแม่พิมพ์แบบถ่ายโอนนั้นเหมาะสมหรือไม่:
- ความซับซ้อนทางเรขาคณิตของชิ้นส่วน- การปั๊มโลหะแบบก้าวหน้าจับรูปทรงเรียบหรือตื้น-ได้อย่างมีประสิทธิภาพ แต่ชิ้นส่วนที่ต้องใช้ถ้วยลึก การโค้งงอหลาย- แกน หรือการทำงานทั้งสองด้านของชิ้นงาน จำเป็นต้องมีอิสระจากแม่พิมพ์ถ่ายโอน
- ขนาดชิ้นส่วน- ความกว้างของแถบและขนาดฐานรองจะจำกัดดายแบบโปรเกรสซีฟ เมื่อชิ้นส่วนมีขนาดที่ใหญ่ที่สุดเกินประมาณ 300-450 มม. การรักษาความสมบูรณ์ของแถบจะใช้งานไม่ได้ เครื่องมือถ่ายโอนจะจัดการกับเปลือก เฟรม และแผงโครงสร้างขนาดใหญ่โดยไม่มีข้อจำกัดนี้
- วาดความลึก- การปั๊มแบบก้าวหน้าสามารถจัดการกับการดึงแบบตื้นได้ โดยทั่วไปจะอยู่ภายใต้อัตราส่วนความลึก 1:1- ถึง- เส้นผ่านศูนย์กลาง การดึงที่ลึกกว่านั้นจำเป็นต้องมีขั้นตอนการวาดใหม่หลายขั้นตอนโดยที่ว่างจะอยู่ในสถานะอิสระ ซึ่งรองรับเฉพาะระบบถ่ายโอนเท่านั้น
- ความหนาของวัสดุ- ป้อนวัสดุบางมาก (ต่ำกว่า 0.5 มม.) และนำร่องได้ดีในแม่พิมพ์แบบโปรเกรสซีฟ วัสดุที่หนากว่า โดยเฉพาะอย่างยิ่งที่สูงกว่า 3 มม. จะสร้างแรงขึ้นรูปที่สูงกว่าและการดีดตัวกลับที่สำคัญกว่า ซึ่งมักจะนิยมใช้การตั้งค่าการถ่ายโอนโดยที่การเปลี่ยนตำแหน่งสถานี-ไปยัง-สถานีปรับปรุงการควบคุม
- ข้อกำหนดความคลาดเคลื่อน- ทั้งสองวิธีได้รับพิกัดความเผื่อที่จำกัด แต่ทรานสเฟอร์ดายทำให้สามารถปรับสถานีแต่ละสถานีได้โดยไม่กระทบต่อการทำงานต้นทาง แม่พิมพ์แบบโปรเกรสซีฟต้องการให้แถบทั้งหมดอยู่ในแนวเดียวกันอย่างแม่นยำ ทำให้การแก้ไขเฉพาะจุดทำได้ยากยิ่งขึ้น
| เกณฑ์ | การปั๊มแม่พิมพ์แบบก้าวหน้า | โอนปั๊มตาย |
|---|---|---|
| ขนาดชิ้นส่วน | เล็กถึงปานกลาง (จำกัดด้วยความกว้างของแถบ) | ขนาดกลางถึงขนาดใหญ่ (จำกัดด้วยเตียงกด) |
| วาดความลึก | ตื้น (โดยทั่วไปอัตราส่วนจะน้อยกว่า 1:1) | ลึก (1:1 หรือมากกว่า, วาดซ้ำหลายครั้ง) |
| จำนวนสถานี | มักจะ 8-20+ ในบล็อกตายตัวเดียว | โดยทั่วไปจะมีสถานีอิสระ 4-12 สถานี |
| การใช้วัสดุ | สูงกว่า (แถบต่อเนื่อง, เศษน้อย) | ปานกลาง (ขึ้นอยู่กับการซ้อนช่องว่าง) |
| ค่าเครื่องมือ | ส่วนหน้าที่สูงขึ้น (บล็อคแม่พิมพ์ที่ซับซ้อนเดี่ยว) | ลดลงต่อสถานีแต่สะสมตามจำนวนสถานี |
| ช่วงระดับเสียงในอุดมคติ | ปริมาณสูง (500K+ ต่อปี) | ปานกลางถึงสูง (50K-500K+ ต่อปี) |
โซนสีเทาที่ทั้งสองวิธีแข่งขันกัน
ไม่ใช่ทุกส่วนจะจัดอยู่ในหมวดหมู่เดียวอย่างเรียบร้อย วงเล็บขนาดกลาง-ที่มีความลึกในการดึงปานกลางและคุณลักษณะที่มีการเจาะเล็กน้อยในทางเทคนิคสามารถใช้งานกับแม่พิมพ์แบบโปรเกรสซีฟหรือแบบทรานเฟอร์ได้ คุณจะพบกับโซนสีเทานี้เป็นประจำ และการตัดสินใจมักจะขึ้นอยู่กับปัจจัยรองมากกว่าขีดจำกัดที่ชัดเจน
พิจารณาตัวเรือนที่ดึงออกมาซึ่งมีเส้นผ่านศูนย์กลางประมาณ 150 มม. โดยมีอัตราส่วนความลึก 1:1-ถึง- มีรูเจาะสี่รู และขอบหน้าแปลน แม่พิมพ์ปั๊มแบบโปรเกรสซีฟอาจสร้างส่วนนี้ได้หากวัสดุบางเพียงพอและความกว้างของแถบรองรับการดึงโดยไม่ต้องใช้วัสดุรองรับมากเกินไป แม่พิมพ์ถ่ายโอนบรรลุผลเช่นเดียวกันโดยมีข้อจำกัดในการขึ้นรูปน้อยลง แต่ต้องใช้ขั้นตอนการปิดแผ่นและกลไกการถ่ายโอนแยกต่างหาก
ในกรณีแนวเขตแดนเหล่านี้ ให้ถามคำถามสามข้อ:
- ชิ้นส่วนจำเป็นต้องดำเนินการบนระนาบหลายระนาบซึ่งจะต้องมีการตัดแถบด้วยเครื่องมือแบบก้าวหน้าหรือไม่?
- การสูญเสียการใช้วัสดุจากแถบความก้าวหน้าที่กว้างจะชดเชยความได้เปรียบด้านต้นทุนของ SPM ที่สูงขึ้นหรือไม่
- ปริมาณการผลิตเป็นตัวกำหนดระยะเวลารอคอยสินค้าที่ยาวนานกว่าของการผลิตแม่พิมพ์แบบโปรเกรสซีฟหรือไม่?
หากคุณตอบว่าใช่สำหรับคำถามแรก การโอนจะชนะตามค่าเริ่มต้น หากคำตอบคือไม่ การตัดสินใจจะเปลี่ยนไปเป็นเศรษฐศาสตร์
ต้นทุนและคะแนนครอสโอเวอร์ปริมาณ
โดยทั่วไปแม่พิมพ์แบบโปรเกรสซีฟจะมีต้นทุนต่อ-ชิ้นที่ต่ำกว่าในปริมาณที่สูงมาก เนื่องจากแม่พิมพ์ทำงานเร็วขึ้นและทำให้สิ้นเปลืองวัสดุน้อยที่สุด อย่างไรก็ตาม การลงทุนด้านเครื่องมือของพวกเขานั้น-บรรจุไว้ด้านหน้าในบล็อกแม่พิมพ์ที่ซับซ้อนเพียงบล็อกเดียว การโอนดายจะกระจายการลงทุนนั้นไปยังสถานีอิสระ ซึ่งแต่ละสถานีมีค่าใช้จ่ายน้อยลง แต่เพิ่มขึ้นเมื่อจำนวนสถานีเพิ่มขึ้น
จุดครอสโอเวอร์ที่การปั๊มแบบโปรเกรสซีฟมีราคาถูกลงต่อชิ้นส่วน ขึ้นอยู่กับความซับซ้อน สำหรับชิ้นส่วนแบนเรียบง่ายที่มีการโค้งงอเล็กน้อย การปั๊มโลหะแบบโปรเกรสซีฟจะมีปริมาณมากกว่า 100,000 ชิ้นต่อปีเกือบทุกๆ ชิ้น สำหรับชิ้นส่วนที่ดึงออกมาลึกหรือหลายแกน- แม่พิมพ์ถ่ายโอนมักจะยังคงแข่งขันได้ดีในจำนวนหลายแสนชิ้น เนื่องจากทางเลือกอื่นจะเป็นแม่พิมพ์แบบโปรเกรสซีฟที่ซับซ้อนอย่างห้ามปรามหรือการดำเนินการรองที่กัดกร่อนข้อได้เปรียบต่อ-ชิ้น
ลองคิดแบบนี้: หากส่วนของคุณสามารถอยู่บนแถบและก่อตัวได้อย่างสมบูรณ์โดยที่แถบนั้นไม่ต้องรับผิด ความก้าวหน้าก็น่าจะเป็นเส้นทางที่มีประสิทธิภาพที่สุดของคุณ ช่วงเวลาที่ดึงการเชื่อมต่อบังคับให้กระทบต่อรูปทรงเรขาคณิต ความลึกของการวาด หรือการควบคุมความคลาดเคลื่อน เครื่องมือถ่ายโอนจึงเข้ามาแทนที่ วัสดุเองก็มีบทบาทในการตัดสินใจครั้งนี้เช่นกัน เนื่องจากโลหะผสมที่แตกต่างกันมีขีดจำกัดในการขึ้นรูปของตัวเองซึ่งมีปฏิสัมพันธ์โดยตรงกับการเลือกกระบวนการ
แนวทางการเลือกวัสดุและการขึ้นรูป
กระบวนการขึ้นรูปทุกขั้นตอนมีข้อจำกัดด้านวัสดุ และขีดจำกัดเหล่านั้นจะกำหนดว่าชิ้นส่วนของคุณทำงานได้อย่างราบรื่นหรือต่อสู้กับแม่พิมพ์ในทุกสถานี ในการปั๊มแม่พิมพ์แบบถ่ายโอน การเลือกใช้วัสดุจะส่งผลต่อจำนวนสถานี น้ำหนักในการกด อัตราการสึกหรอของแม่พิมพ์ และความซับซ้อนของการชดเชยการสปริงกลับ การเลือกโลหะผสมที่เหมาะสมไม่ได้เป็นเพียงการตัดสินใจด้านความแข็งแกร่งเท่านั้น มันเป็นกระบวนการ-การตัดสินใจทางวิศวกรรม
โลหะและโลหะผสมที่เหมาะสำหรับการถ่ายโอนการขึ้นรูปแม่พิมพ์
ทรานเฟอร์ดายรองรับวัสดุการปั๊มแบบก้าวหน้าได้หลายประเภท แต่โลหะผสมบางชนิดเข้ากันได้ดีกับ-สถานีหลายจุด โดยธรรมชาติของกระบวนการนี้สามารถ-ดึงลึก-ได้ ครอบครัวที่พบบ่อยที่สุดดำเนินการดังนี้:
เหล็กกล้าคาร์บอนต่ำ- (SPCC, DC01-DC06)ยังคงเป็นม้าทำงาน ด้วยค่าการยืดตัวที่ 28-42% และค่า r ระหว่าง 1.5 ถึง 2.0 เกรดเหล่านี้จึงเจาะลึกและคาดเดาได้ การปั๊มแบบก้าวหน้าของเหล็กกล้าครอบคลุมชิ้นส่วนที่เรียบง่ายกว่าในตระกูลวัสดุนี้ แต่เมื่อความลึกในการดึงหรือขนาดชิ้นส่วนเกินขีดจำกัดของแถบแบบก้าวหน้า เครื่องมือถ่ายโอนจะเข้ามาแทนที่โดยไม่มีการลดทอนความสามารถในการขึ้นรูปใดๆ
เหล็กกล้าโลหะผสมที่มีความแข็งแรงสูง-ต่ำ- (HSLA)ให้ความต้านทานแรงดึง 450-700 MPa โดยมีการยืดตัวปานกลาง (18-25%) ต้องใช้น้ำหนักการกดที่สูงขึ้นและการจัดลำดับสถานีอย่างระมัดระวังเพื่อหลีกเลี่ยงการแปลความเครียด แต่ดายถ่ายโอนรองรับสิ่งนี้ผ่านสถานีที่ได้รับการปรับปรุงอย่างอิสระ
สแตนเลส (304, 316, 430)นำเสนอความท้าทายที่ไม่เหมือนใคร เกรดออสเทนนิติก เช่น 304 และ 316-จะแข็งตัวอย่างรวดเร็วในระหว่างการขึ้นรูป โดยจะมีความแข็งแกร่งเพิ่มขึ้น 10-20% หลังจากการดึงแต่ละครั้ง ซึ่งหมายความว่าแต่ละสถานีที่ต่อเนื่องกันจะเห็นชิ้นงานที่แข็งและสปริงตัวมากขึ้น แม้ว่าการปั๊มขึ้นรูปด้วยสแตนเลสแบบก้าวหน้าจะทำงานได้ดีสำหรับชิ้นส่วนขนาดเล็กที่ตื้น แต่การดึงสแตนเลสที่ลึกกว่านั้นมักจะต้องใช้เครื่องมือถ่ายโอนเสมอ เนื่องจากสามารถปรับสถานีอิสระเพื่อรองรับความแข็งที่เพิ่มขึ้นอย่างต่อเนื่อง
อลูมิเนียมอัลลอยด์ (5052, 6061)มีน้ำหนักเบาและเป็นสื่อกระแสไฟฟ้า แต่มีค่า r- ต่ำกว่า (0.6-1.0) ทำให้มีแนวโน้มที่จะผอมลงในระหว่างการดึงลึก ดายถ่ายโอนจะชดเชยโดยการกระจายการดึงไปยังสถานีต่างๆ มากขึ้นโดยลดขั้นตอนลงเล็กน้อย
ทองแดงและทองเหลือง (C110, C260)ให้ความเหนียวที่ดีเยี่ยม ด้วยการปั๊มทองแดงแบบโปรเกรสซีฟที่จัดการขั้วต่อและขั้วต่อส่วนใหญ่ในแม่พิมพ์แบบโปรเกรสซีฟ อย่างไรก็ตาม บัสบาร์ทองแดงที่ใหญ่กว่าหรือตัวเรือนทองเหลือง-ที่ดึงลึกจะได้รับประโยชน์จากเครื่องมือถ่ายโอนเมื่อขนาดชิ้นส่วนหรือรูปทรงการวาดเกินกว่าที่แถบสามารถรองรับได้
| ตระกูลวัสดุ | ช่วงความหนาทั่วไป | การยืดตัว (%) | หมายเหตุเกี่ยวกับความเหมาะสมของแม่พิมพ์ถ่ายโอน |
|---|---|---|---|
| เหล็กกล้าคาร์บอนต่ำ- (DC01-DC06) | 0.5 - 6.0 มม | 28 - 42% | ประสิทธิภาพการวาดลึกที่ยอดเยี่ยม-; ค่า r- สูงรองรับการจับรางวัลหลาย- |
| เหล็กเอชเอสแอลเอ | 0.8 - 4.0 มม | 18 - 25% | ความแข็งแกร่งที่ดี-ต่อ-น้ำหนัก; ต้องการระวางน้ำหนักที่สูงขึ้นและสถานีดึงที่มากขึ้น |
| สแตนเลส (304, 316) | 0.3 - 3.0 มม | 40 - 55% | การชุบแข็งงานสูง ต้องมีการปรับแรงสถานี-โดย- |
| สแตนเลส (430) | 0.3 - 3.0 มม | 22 - 30% | เฟอริติก; งานชุบแข็งน้อยกว่า 304 แต่การยืดตัวต่ำกว่า |
| อะลูมิเนียม (5052, 6061) | 0.5 - 4.0 มม | 12 - 25% | ค่า r- ต่ำ; ต้องการขั้นตอนการวาดใหม่เพิ่มเติมเพื่อหลีกเลี่ยงการทำให้ผอมบาง |
| ทองแดง (C110) | 0.3 - 2.0 มม | 30 - 45% | มีความเหนียวสูง เหมาะกับเรือนไฟฟ้าที่ดึงลึก- |
| ทองเหลือง (C260) | 0.3 - 3.0 มม | 35 - 50% | ขึ้นรูปได้ดี ระวังการครูดโดยไม่มีการหล่อลื่นที่เหมาะสม |
ช่วงความหนาและข้อจำกัดในการขึ้นรูป
ความหนาของวัสดุจะปรับขนาดตัวแปรกระบวนการสำคัญสองตัวแปรโดยตรง: น้ำหนักการกดและจำนวนสถานี สต็อกที่หนาขึ้นต้องใช้แรงมากขึ้นในทุกสถานีการขึ้นรูปและสถานีตัด และน้ำหนักสะสมในสถานีที่ทำงานอยู่ทั้งหมดจะต้องอยู่ภายในความจุของแท่นพิมพ์ ชิ้นส่วนที่ดึงมาจากเหล็ก HSLA ขนาด 3 มม. อาจต้องใช้ 400+ ตันกระจายทั่วทั้งหกสถานี ในขณะที่รูปทรงเดียวกันในเหล็กกล้าคาร์บอนต่ำ 1 มม. - อาจต้องการเพียง 120 ตัน
ความหนายังส่งผลต่อจำนวนขั้นตอนการดึงชิ้นส่วนที่ต้องการด้วย ค่า r- (อัตราส่วนความเครียดของพลาสติก) จะบอกคุณว่าวัสดุต้านทานการผอมบางได้ดีเพียงใดในระหว่างการวาด เหล็กกล้าคาร์บอนต่ำ-ที่มีค่า r- ใกล้ 2.0 สามารถบรรลุอัตราส่วนการดึงที่ประมาณ 2.0:1 ในสถานีเดียว อะลูมิเนียมที่ r=0.7 อาจจัดการได้เพียง 1.5:1 ก่อนที่การทำให้ผนังบางลงจะเป็นสิ่งที่ยอมรับไม่ได้ ซึ่งหมายความว่าคุณต้องมีสถานีวาดใหม่เพิ่มเติม แต่ละสถานีที่เพิ่มเข้ามาจะทำให้ต้นทุนเครื่องมือเพิ่มขึ้น ขยายเวลารอคอย และต้องใช้ความยาวฐานรองเพิ่มขึ้น
สำหรับการใช้งานปั๊มแม่พิมพ์ที่มีความแม่นยำซึ่งมีพิกัดความเผื่อต่ำ วัสดุที่มีความหนายังขยายความแปรผันของมิติจากสถานีหนึ่งไปยังอีกสถานีหนึ่งเนื่องจากการคืนสภาพแบบยืดหยุ่นจะมีขนาดตามความหนา นี่คือจุดที่สปริงแบ็คกลายเป็นความท้าทายหลัก
กลยุทธ์การชดเชยสปริงแบ็ค
การสปริงกลับคือการคืนตัวแบบยืดหยุ่นที่เกิดขึ้นเมื่อปล่อยแรงดันในการขึ้นรูป วัสดุทุกชนิดเด้งกลับ แต่ขนาดแตกต่างกันอย่างมาก เหล็กกล้า HSLA และเกรดสเตนเลสออสเทนนิติกให้การสปริงกลับมากกว่าเหล็กเหนียวอย่างมาก ซึ่งบางครั้งต้องใช้การโค้งงอเกิน 3-5 องศาจึงจะเข้าถึงมุมเป้าหมายได้
การปั๊มแม่พิมพ์แบบถ่ายโอนมีข้อได้เปรียบด้านโครงสร้างสำหรับการจัดการสปริงแบ็คอย่างแท้จริง เนื่องจากแต่ละสถานีทำงานแยกจากกัน วิศวกรจึงใช้กลยุทธ์การจ่ายค่าตอบแทนที่แตกต่างกันในแต่ละขั้นตอนได้ กแนวทางที่เป็นระบบที่ใช้ในการจำลองแม่พิมพ์มีสี่ขั้นตอน: วัดขนาดการสปริงกลับที่คาดหวัง บรรเทาด้วยการปรับเปลี่ยนกระบวนการ เช่น การขึ้นยอดหรือการรีด ควบคุมความสามารถในการทำซ้ำโดยการประเมินความไวต่อการเปลี่ยนแปลงของวัสดุ จากนั้นชดเชยด้วยการโค้งงอพื้นผิวแม่พิมพ์มากเกินไป
ในทางปฏิบัติหมายถึง:
- สถานีวาดอาจรวมถึงส่วนรีดผ้าที่ลดการเปลี่ยนแปลงความหนาของผนังและล็อคในรูปทรง
- สถานีดัดงอเกินด้วยจำนวนที่คำนวณได้ โดยพิจารณาจากความต้านทานแรงดึงและความหนาของวัสดุ
- สถานีสุดท้ายอาจหยอดเหรียญหรือหยุดคุณลักษณะที่สำคัญเพื่อให้มิติอยู่ในเกณฑ์ที่ยอมรับได้
- การจำลองจะตรวจสอบเวกเตอร์การชดเชยก่อนที่จะตัดเฉือนเหล็กกล้าเครื่องมือใดๆ
วัสดุที่มีการทำงานสูง-อัตราการชุบแข็ง เช่น สเตนเลส 304 จะเปลี่ยนลักษณะการสปริงกลับตั้งแต่ดึงครั้งแรกไปจนถึงสถานีสุดท้าย เนื่องจากแต่ละขั้นตอนการขึ้นรูปจะเพิ่มความแข็งแรงของผลผลิต การชุบแข็งแบบก้าวหน้านี้จะต้องจำลองแบบทีละสถานี โดยไม่ถือว่าคงที่ นี่เป็นหนึ่งในเหตุผลสำคัญที่วัสดุที่มีความแข็งแรงสูง-ขั้นสูงผลักดันโครงการจากแบบก้าวหน้าไปสู่การถ่ายโอนเครื่องมือ: สถานีอิสระยอมให้มีการชดเชยอย่างอิสระ ในขณะที่แถบโปรเกรสซีฟบังคับกลยุทธ์การชดเชยแบบเดี่ยวและประนีประนอมในทุกสถานีที่เชื่อมต่อกัน
คุณสมบัติของวัสดุเป็นตัวกำหนดขอบเขตของความเป็นไปได้ทางกายภาพ ความท้าทายต่อไปคือการออกแบบชิ้นส่วนเพื่อให้ทุกสถานีเคารพขอบเขตเหล่านั้น ซึ่งเป็นจุดที่กฎเกณฑ์ด้านการผลิตและการจำลองการขึ้นรูปกลายเป็นสิ่งจำเป็น
การออกแบบเพื่อความสามารถในการผลิตใน Transfer Die Stamping
คุณสมบัติของวัสดุกำหนดสิ่งที่เป็นไปได้ทางกายภาพ การออกแบบชิ้นส่วนเป็นตัวกำหนดว่าขีดจำกัดทางกายภาพเหล่านั้นได้รับการเคารพหรือละเมิดในแต่ละสถานีหรือไม่ ชิ้นส่วนแม่พิมพ์ถ่ายโอนที่ออกแบบมาอย่างดี-จะไหลผ่านทุกขั้นตอนโดยไม่ทำให้วัสดุได้รับแรงมากเกินไป โดยไม่รบกวนการทำงานของเครื่องมือ และไม่บังคับสถานีที่ไม่จำเป็นในลำดับ ชิ้นงานที่ออกแบบไม่ดีจะทำให้เกิดเศษเหล็ก ทำให้ต้นทุนเครื่องมือเพิ่มขึ้น และยืดระยะเวลารอคอยสินค้าเป็นเดือนๆ
กฎ DFM ด้านล่างนี้ไม่ใช่การตั้งค่าตามทฤษฎี สิ่งเหล่านี้เป็นข้อจำกัดที่ได้มาจากพฤติกรรมจริงของโลหะเมื่อแม่พิมพ์ถ่ายโอนปิดทับ
ลอจิกเค้าโครงสถานีและกฎลำดับ
การจัดลำดับสถานีในทรานสเฟอร์ไดย์นั้นไม่ได้เป็นไปตามอำเภอใจ การดำเนินการแต่ละครั้งจะต้องคำนึงถึงสิ่งที่วัสดุได้รับประสบการณ์แล้วและสิ่งที่ยังต้องดำเนินการ เป้าหมายคือการจัดการการสะสมความเครียด หลีกเลี่ยงการรบกวนระหว่างคุณลักษณะการขึ้นรูป และลดจำนวนสถานีทั้งหมดให้เหลือน้อยที่สุด
หลักการบางประการควบคุมวิธีดำเนินการจัดลำดับของวิศวกรแม่พิมพ์ที่มีประสบการณ์:
- วาดก่อนเจาะ- รูที่เจาะเข้าไปในช่องว่างเรียบจะบิดเบี้ยวหากดึงวัสดุในภายหลัง ดำเนินการขึ้นรูปหลักให้เสร็จสิ้นก่อนที่จะเพิ่มส่วนที่เจาะ เว้นแต่ว่ารูจะอยู่ห่างจากบริเวณที่ขึ้นรูปมากพอที่จะไม่ได้รับผลกระทบ
- ฟอร์มหยาบก่อนฟอร์มสุดท้าย- กระจายการดึงลึกไปยังหลายสถานีโดยลดน้อยลงเรื่อยๆ การดึงครั้งแรกที่ลดลง 45-50% ตามด้วยการวาดใหม่ที่ 25-30% และ 15-20% ป้องกันการฉีกขาดในขณะที่ลดจำนวนสถานีให้เหลือน้อยที่สุด
- ตัดแต่งหลังจากการขึ้นรูป- สถานีตัดแต่งขั้นสุดท้ายจะลบวัสดุหน้าแปลนส่วนเกินออกเฉพาะหลังจากที่การดำเนินการวาดและการจับจับทั้งหมดเสร็จสิ้นแล้วเท่านั้น การตัดออกเร็วเกินไปจะเป็นการนำวัสดุที่สถานีวาดตามมาที่จำเป็นสำหรับการไหลแบบควบคุมออก
- แยกการขึ้นรูปหนักออกจากคุณสมบัติที่มีความแม่นยำสถานีวาดที่มีแรง - สูง- จะสร้างการสั่นสะเทือนและการเปลี่ยนแปลงตำแหน่งเล็กน้อย การหยอดเหรียญ การนูน และการเจาะที่ทนทาน-แน่นหนาจะอยู่ในสถานีหลังๆ ซึ่งมีแรงต่ำกว่าและการวางตำแหน่งชิ้นส่วนมีเสถียรภาพมากขึ้น
- รวมสถานีที่ไม่ได้ใช้งานอย่างมีกลยุทธ์- สถานีว่างที่ไม่มีเครื่องมือช่วยให้เศษเหล็กออกจากแม่พิมพ์ได้ จัดให้มีพื้นที่สำหรับตัวยกชิ้นส่วน และรักษาระยะห่างระหว่างสถานีให้สม่ำเสมอโดยไม่บังคับให้เครื่องมือรบกวน
แต่ละสถานีเพิ่มเติมจะมีค่าใช้จ่ายเพิ่มและต้องใช้ความยาวฐานเตียงเพิ่มขึ้น ชิ้นส่วนที่ต้องใช้สิบสองสถานีในการขึ้นรูปอย่างปลอดภัยอาจไม่พอดีกับแท่นพิมพ์ที่มีอยู่ ทำให้โปรเจ็กต์หันไปใช้เครื่องจักรที่ใหญ่ขึ้นหรือการออกแบบใหม่ นี่คือสาเหตุที่การนับสถานีกลายเป็นเครื่องมือทางเศรษฐกิจโดยตรง: การลดความซับซ้อนในรูปทรงของชิ้นส่วนมักจะเอาสถานีออก ซึ่งจะช่วยลดต้นทุนเครื่องมือลง 8-15% ต่อขั้นตอนที่ตัดออก
ข้อจำกัดด้านการวางตำแหน่งคุณลักษณะและเรขาคณิต
ตำแหน่งที่คุณวางคุณลักษณะบนชิ้นส่วน และขนาดที่คุณกำหนดขนาดได้มากเพียงใด จะเป็นตัวกำหนดโดยตรงว่าแม่พิมพ์ถ่ายโอนสามารถสร้างรูปทรงได้อย่างน่าเชื่อถือหรือไม่ ต่างจากเครื่องมือปั๊มแบบโปรเกรสซีฟที่สร้างคุณลักษณะทีละน้อยในขณะที่แถบรักษาความตึง ช่องเปล่า-แบบตั้งได้อิสระในแม่พิมพ์ถ่ายโอนจะขึ้นอยู่กับช่องแม่พิมพ์และที่ยึดช่องว่างทั้งหมดสำหรับการวางตำแหน่ง นั่นหมายความว่ากฎการวางตำแหน่งคุณลักษณะมีความเข้มงวดมากขึ้นในบางประเด็น
ปฏิบัติตามแนวทางเหล่านี้เมื่อให้รายละเอียดชิ้นส่วนสำหรับการผลิตแม่พิมพ์ลอกโอน:
- ระยะรูขั้นต่ำ-ถึง-ขอบ- รักษาความหนาของรูที่เจาะไว้อย่างน้อย 1.5 ถึง 2 เท่าของความหนาของวัสดุจากขอบหรือแนวโค้งใดๆ การวางตำแหน่งที่ใกล้ชิดยิ่งขึ้นทำให้เกิดการบิดเบี้ยวในระหว่างการขึ้นรูปในภายหลังหรือทำให้เกิดเสี้ยน{4}}บริเวณที่อ่อนแอ
- วาด-ถึง-อัตราส่วนความหนา- สำหรับการวาดแบบทรงกระบอก โดยทั่วไปสถานีเดียวจะมีอัตราส่วนความลึก 1.5:1 ถึง 2:1-ถึง- ขึ้นอยู่กับวัสดุ เกินกว่านี้ต้องมีสถานีวาดใหม่เพิ่มเติม โดยแต่ละสถานีจะเพิ่มค่าเครื่องมือ
- รัศมีภายในขั้นต่ำ- รัศมีมุมภายในควรมีความหนาของวัสดุอย่างน้อย 3-4 เท่าเพื่อการขึ้นรูปที่เชื่อถือได้โดยไม่แตกร้าว สามารถดันให้มีความหนาเป็น 2 เท่าได้ แต่ต้องมีขั้นตอนการดึงเพิ่มเติมและเพิ่มความเสี่ยงในการปฏิเสธ
- ระยะห่างคุณลักษณะ- รักษาความหนาของวัสดุอย่างน้อย 3 เท่าระหว่างคุณลักษณะที่อยู่ติดกัน (รู ลายนูน ซี่โครง) เพื่อป้องกันปฏิสัมพันธ์ระหว่างฟิลด์ความเครียดที่เกี่ยวข้อง
- เป้าหมายความหนาของผนังสม่ำเสมอ- ออกแบบโดยคำนึงถึงผนังด้านข้างบางระหว่างการวาดภาพ ระบุพิกัดความคลาดเคลื่อนในการใช้งานสำหรับความหนาของผนัง แทนที่จะคิดว่าชิ้นส่วนจะปรากฏที่เกจระบุทุกจุด
- มุมร่างที่กว้างขวางสำหรับคุณสมบัติเชิงลึก- แรงลมแม้แต่ 1-2 องศาก็ช่วยให้การสกัดชิ้นส่วนง่ายขึ้นและลดการสึกหรอของดายบนพื้นผิวแนวตั้ง
กฎแต่ละข้อเหล่านี้มีผลกระทบต่อต้นทุน รัศมีที่แคบกว่าหมายถึงมีสถานีมากขึ้น การวางตำแหน่งรูที่ใกล้ชิดยิ่งขึ้นหมายถึงความเสี่ยงที่เพิ่มขึ้นและกรอบเวลากระบวนการที่เข้มงวดยิ่งขึ้น บางครั้งกระบวนการประทับตราแบบก้าวหน้าสามารถหลีกเลี่ยงข้อจำกัดเหล่านี้ได้ เนื่องจากแถบพาหะให้-การสนับสนุนวัสดุในตัวเกี่ยวกับคุณลักษณะต่างๆ ในเครื่องมือถ่ายโอน ชิ้นงานเปล่าจะอยู่เพียงลำพัง และทุกชิ้นงานจะต้องคงอยู่ได้จากการขึ้นรูปโดยไม่มีการเสริมแรงจากภายนอก
การจำลองการขึ้นรูปช่วยตรวจสอบการออกแบบแม่พิมพ์ได้อย่างไร
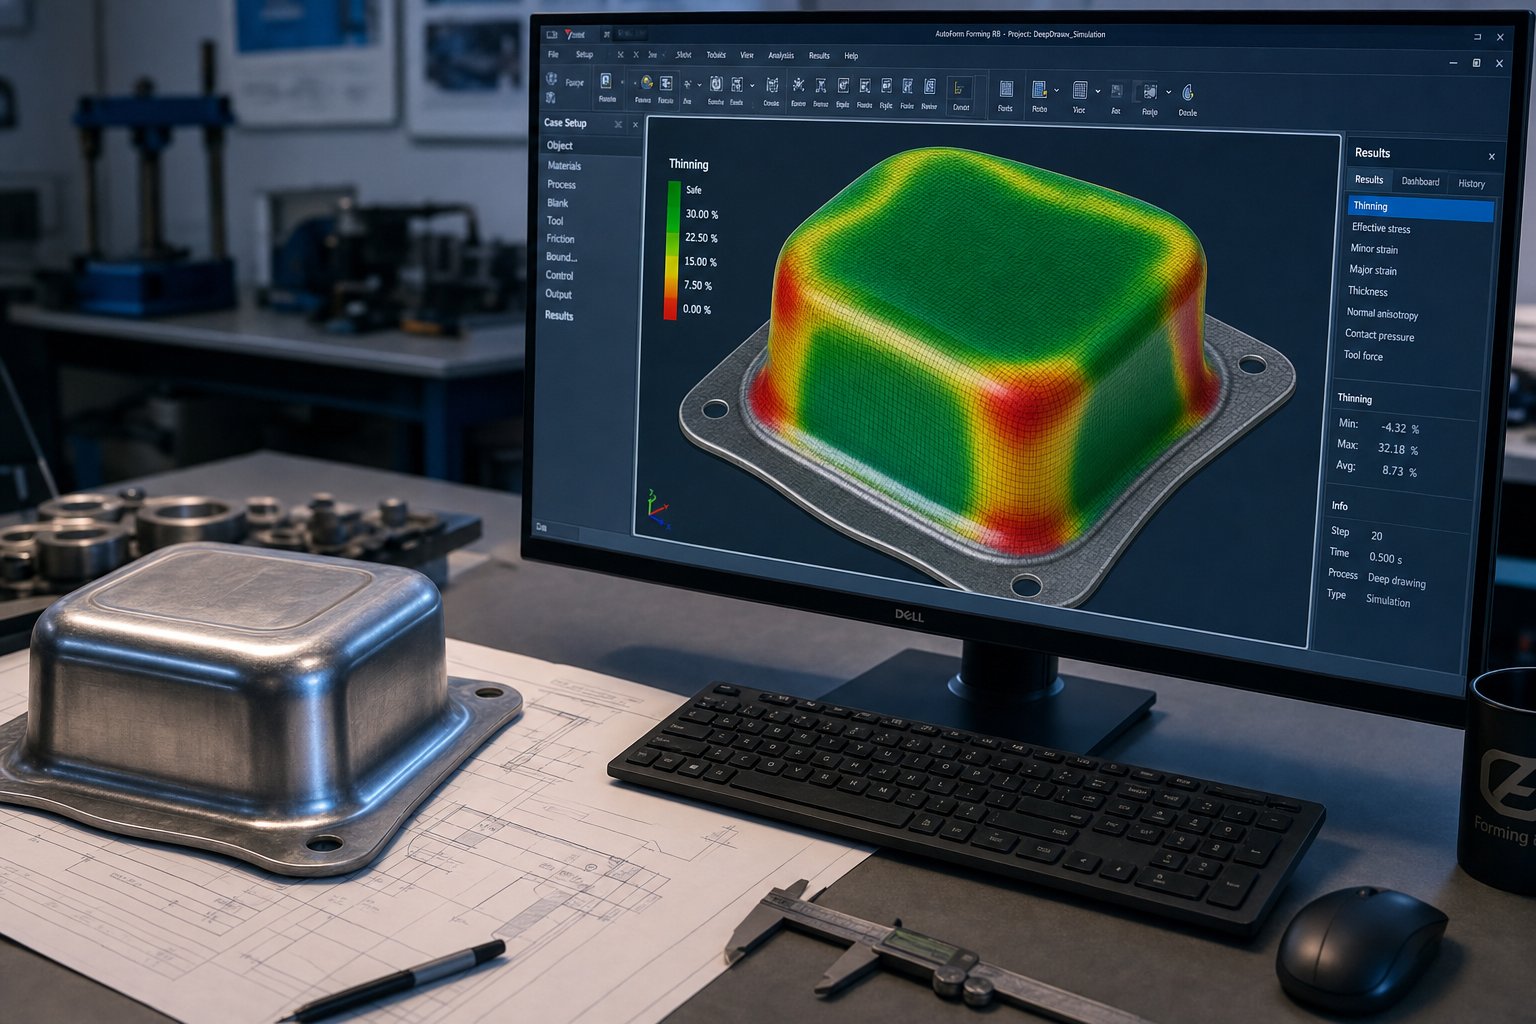
กฎง่ายๆ จะนำคุณไปสู่จุดเริ่มต้นที่เป็นไปได้ การจำลองทำให้คุณได้รับการออกแบบที่ผ่านการตรวจสอบแล้ว การวิเคราะห์องค์ประกอบจำกัดของลำดับสถานีทั้งหมดเผยให้เห็นปัญหาที่ไม่สามารถคำนวณด้วยตนเองได้: การทำให้บางลงเฉพาะจุดระหว่างคุณลักษณะที่อยู่ติดกัน การย่นในโซนหน้าแปลนที่ไม่รองรับ หรือการโต้ตอบการสปริงกลับระหว่างสถานีที่รวมกันเป็น-ขนาดสุดท้ายที่-ยอมรับได้
ตามการวิจัยของ Keysight เกี่ยวกับการจำลองการปั๊มการตรวจสอบเสมือนจริงในขั้นตอนวิศวกรรมกระบวนการจะช่วยกำหนดรูปร่างเปล่าที่เหมาะสมที่สุด ประเมินการออกแบบหน้าแม่พิมพ์ และคาดการณ์พฤติกรรมการดึง-เพื่อให้แน่ใจว่าสามารถขึ้นรูปได้อย่างเหมาะสม - ทั้งหมดก่อนที่จะผลิตเครื่องมือทางกายภาพ ซึ่งช่วยขจัดการทดลอง-และ-ข้อผิดพลาดที่มีราคาแพงซึ่งรบกวนการพัฒนาแม่พิมพ์แบบเดิม
ขั้นตอนการทำงานจำลองที่มีประสิทธิภาพสำหรับโปรเจ็กต์แม่พิมพ์ถ่ายโอนและปั๊มขึ้นรูปเป็นไปตามลำดับนี้:
- จำลองรูปทรงเรขาคณิตว่างและคุณสมบัติของวัสดุ (เส้นโค้งความเค้น-เส้นโค้งความเครียด ค่า r- ความหนา)
- กำหนดรูปทรงเครื่องมือของแต่ละสถานี รวมถึงการเจาะ แม่พิมพ์ และพื้นผิวตัวจับยึดเปล่า
- จำลองแต่ละขั้นตอนการขึ้นรูปตามลำดับ โดยส่งต่อประวัติความเครียดจากสถานีก่อนหน้า
- ประเมินแผนภาพขีดจำกัดการขึ้นรูป (FLD) ที่ทุกสถานีเพื่อตรวจสอบความเสี่ยงในการคอหรือแยก
- ประเมินการสปริงกลับหลังการดำเนินการแต่ละครั้งและเมื่อปล่อยครั้งสุดท้าย
- ทำซ้ำตามรูปทรงของแม่พิมพ์ รัศมี หรือจำนวนสถานีจนกว่าองค์ประกอบทั้งหมดจะอยู่ภายในขีดจำกัดการขึ้นรูปที่ปลอดภัย
ข้อมูลเชิงลึกที่สำคัญคือการจำลองจะต้องสร้างแบบจำลองผลสะสมของทุกสถานี ไม่ใช่แค่แต่ละสถานีที่แยกจากกัน ช่องว่างที่คงเหลืออยู่ในสถานีที่ 3 โดยมีการทำให้ผอมบางที่ยอมรับได้อาจล้มเหลวที่สถานีที่ 5 เนื่องจากความเครียดสะสมจากการทำงานก่อนหน้านี้ทำให้มีความเหนียวไม่เพียงพอ การพึ่งพาตามลำดับนี้เป็นสิ่งที่ทำให้กระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าง่ายขึ้นในการจำลองในบางกรณี - การเชื่อมต่อแถบจะจำกัดการไหลของวัสดุในลักษณะที่คาดเดาได้ การจำลองแม่พิมพ์ถ่ายโอนจะต้องติดตามชิ้นงานที่ว่างโดยสมบูรณ์ตลอดทุกเหตุการณ์การเปลี่ยนตำแหน่งและการขึ้นรูป
สำหรับวิศวกรที่ระบุโครงการแม่พิมพ์ถ่ายโอนที่ซับซ้อน ซัพพลายเออร์ที่รวมการจำลองเข้ากับขั้นตอนการเสนอราคาสามารถระบุข้อกำหนดการนับจำนวนสถานี แจ้งปัญหา DFM และเสนอการปรับเปลี่ยนรูปทรงเรขาคณิตก่อนที่จะเริ่มการลงทุนด้านเครื่องมือแม่พิมพ์ปั๊มโอนของ YICHENทีมวิศวกรสนับสนุนการประเมิน DFM ประเภทนี้ในช่วงเริ่มต้นของโครงการ โดยใช้การจำลองหลาย-สถานีเพื่อตรวจสอบความเป็นไปได้ในการถ่ายโอนของหุ่นยนต์ ลำดับการขึ้นรูป และความสามารถในการทำซ้ำของมิติก่อนที่จะตัดสินใจใช้กับเหล็กกล้าเครื่องมือ วิธีการนี้จะบีบอัดไทม์ไลน์การพัฒนาและลดความเสี่ยงของการเปลี่ยนแปลงการออกแบบกลาง-ที่มีค่าใช้จ่ายสูง
การจำลองจะยืนยันว่าการออกแบบของคุณสามารถผลิตได้หรือไม่ คำถามถัดไปคือมีความสมเหตุสมผลทางเศรษฐกิจหรือไม่ - คุณต้องประทับตราชิ้นส่วนกี่ชิ้นก่อนที่การลงทุนด้านเครื่องมือจะเริ่มจ่ายเอง และต้นทุนที่ครอสโอเวอร์อยู่ตรงไหนเมื่อเทียบกับวิธีการผลิตทางเลือก
เศรษฐศาสตร์ปริมาณการผลิตและการวางแผนต้นทุน
การออกแบบที่มีประสิทธิภาพมีเพียงครึ่งหนึ่งของสมการเท่านั้น อีกครึ่งหนึ่งคือคุณสามารถพิสูจน์การลงทุนได้หรือไม่ การปั๊มแม่พิมพ์แบบโอนต้องใช้เงินทุนล่วงหน้าจำนวนมาก และเงินทุนนั้นจะเริ่มได้รับผลตอบแทนเมื่อปริมาณการผลิตเกินเกณฑ์ที่หลายโครงการไม่สามารถทำได้ การทำความเข้าใจว่าเกณฑ์นั้นอยู่ที่ใด และอะไรที่ทำให้เกณฑ์สูงขึ้นหรือต่ำลง จะแยกการตัดสินใจด้านเครื่องมือที่มีข้อมูลครบถ้วนออกจากข้อผิดพลาดราคาแพง
ปริมาณที่จำกัดและแบ่ง-การคิดอย่างเท่าเทียม
เศรษฐศาสตร์การประทับตราหมุนรอบค่าตัดจำหน่าย แม่พิมพ์ที่มีราคา 6 หลักจะผลิตชิ้นส่วนได้ในราคาชิ้นละเพนนี แต่ถ้าคุณใช้ชิ้นส่วนมากพอที่จะกระจายการลงทุนเริ่มแรกนั้นเพียงเล็กน้อยเท่านั้น สำหรับแม่พิมพ์ถ่ายโอนโดยเฉพาะ จุดคุ้มทุน-โดยทั่วไปจะสูงกว่าเครื่องมือแบบก้าวหน้า เนื่องจากชุดเครื่องมือทั้งหมดเกี่ยวข้องกับสถานีอิสระหลายสถานีพร้อมกลไกการถ่ายโอน
สูงแค่ไหน? ขึ้นอยู่กับความซับซ้อนของชิ้นส่วนและสิ่งที่คุณกำลังเปรียบเทียบ สำหรับชิ้นส่วนที่ผลิตในปัจจุบันด้วยวิธีปั๊มและการผลิตแบบก้าวหน้า เช่น การตัดด้วยเลเซอร์ การกดเบรก หรือการเชื่อม การปั๊มจะสามารถทำได้เมื่อมีปริมาณต่อปีเกินประมาณ 10,000 ถึง 20,000 หน่วย Staub Manufacturing ตั้งข้อสังเกตว่าขณะนี้ระบบเลเซอร์ขั้นสูงสามารถรองรับต้นทุนต่อหน่วยได้ 30,000 ถึง 50,000 หน่วยต่อปี-อย่างมีประสิทธิภาพ ซึ่งหมายความว่าการปั๊มแม่พิมพ์แบบถ่ายโอนต้องแสดงให้เห็นการประหยัดต่อ-ชิ้นงานที่ชัดเจนเกินกว่าเกณฑ์ที่กำหนดเพื่อปรับการใช้จ่ายด้านเครื่องมือให้เหมาะสม
สำหรับชิ้นส่วนที่เรียบง่ายกว่าซึ่งสามารถทำงานในการตั้งค่าการปั๊มแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูงได้ แคลคูลัสจะเปลี่ยนไปอีก เครื่องอัดแม่พิมพ์แบบโปรเกรสซีฟที่ทำงานที่ 60-100+ จังหวะต่อนาที ขับเคลื่อนต่อ- ชิ้น ลดต้นทุนลงอย่างมากจนการโอนเครื่องมือจะชนะก็ต่อเมื่อรูปทรงของชิ้นส่วนทำให้การผลิตแบบก้าวหน้าเป็นไปไม่ได้ทางกายภาพ หรือเมื่อตัวแม่พิมพ์แบบโปรเกรสซีฟมีความซับซ้อนอย่างมาก
ลองนึกถึงการแตกหัก-แม้จะไม่ใช่ตัวเลขตัวเดียวแต่เป็นช่วงที่กำหนดโดยตัวแปรสามตัว: ต้นทุนเครื่องมือ เดลต้าต้นทุนต่อ-ชิ้นเทียบกับกระบวนการทางเลือก และข้อผูกพันด้านปริมาณรายปี ชุดเครื่องมือที่มีราคาแพงกว่าจำเป็นต้องมีส่วนต่างต้นทุนที่มากขึ้นหรือปริมาณที่สูงกว่าในการตัดจำหน่าย ทรานสเฟอร์ไดย์ที่ง่ายกว่าและมีสถานีน้อยลงจะพังเร็วกว่าเดิม
ตัวขับเคลื่อนต้นทุนเครื่องมือและปัจจัยด้านเวลานำ
อะไรเป็นตัวกำหนดว่าแพ็คเกจ Transfer Die ของคุณมีราคา 100,000 เหรียญสหรัฐหรือ 500,000 เหรียญสหรัฐ? ไดรเวอร์จะซ้อนกันในลำดับชั้นที่คาดเดาได้ ต่อไปนี้เป็นตัวขับเคลื่อนต้นทุนหลักที่แสดงตามลำดับผลกระทบ:
- จำนวนสถานี- สถานีอิสระแต่ละแห่งจะเพิ่มเหล็กหล่อ ชั่วโมงการตัดเฉือน และเวลาทดลองใช้ ดายแบบ 12 สถานีมีราคาประมาณสองเท่าของต้นทุนดายแบบ 6 สถานี ไม่ใช่เพราะแต่ละสถานีมีราคาแพงเท่ากัน แต่เป็นเพราะความซับซ้อนสะสมเพิ่มขึ้นตามการนับ
- ความซับซ้อนของดายต่อสถานี- สถานีตัดแบบธรรมดามีค่าใช้จ่ายเพียงเศษเสี้ยวของ-สถานีวาดลึกพร้อมสปริงไนโตรเจน -การทำงานด้านข้างที่ขับเคลื่อนด้วยลูกเบี้ยว และ-วงแหวนดึงกราวด์ที่แม่นยำข้อมูลการจัดหาอุตสาหกรรมแสดงให้เห็นว่าการตัดเฉือนและความซับซ้อนคิดเป็น 30-50% ของต้นทุนแม่พิมพ์ทั้งหมด
- เกรดวัสดุของตัวแม่พิมพ์นั่นเอง- เหล็กกล้าเครื่องมือระดับพรีเมียม เช่น SKD11 หรือเม็ดมีดโซลิดคาร์ไบด์สำหรับ-บริเวณที่มีการสึกหรอสูงจะเพิ่มต้นทุนวัสดุ 20-40% เมื่อเทียบกับเหล็กชุบแข็งสำเร็จรูปที่อ่อนกว่าซึ่งเหมาะสำหรับการวิ่งระยะสั้นกว่า
- ข้อกำหนดความคลาดเคลื่อนและการตกแต่งพื้นผิว- คลาส-แม่พิมพ์พื้นผิวสำหรับแผงยานยนต์ที่มองเห็นได้ต้องใช้มือชี้และขัดเงาอย่างกว้างขวาง ชิ้นส่วนโครงสร้างที่มีข้อกำหนดด้านการตกแต่งที่หลวมกว่าจะข้ามขั้นตอนที่ต้องใช้แรงงานมากนี้-
- รอบการทดลองและการตรวจสอบความถูกต้อง- โดยทั่วไปการทดสอบแม่พิมพ์ในแท่นพิมพ์ การปรับจังหวะเวลา และการตรวจสอบขนาดชิ้นส่วนมักจะเพิ่ม 10-15% ของต้นทุนโครงการทั้งหมด รูปทรงที่ซับซ้อนอาจต้องมีการทดลองซ้ำหลายครั้ง
ระยะเวลาดำเนินการเป็นไปตามรูปแบบที่คล้ายกัน โปรเจ็กต์แม่พิมพ์ถ่ายโอนมาตรฐานใช้เวลา 8-16 สัปดาห์นับจากการเปิดตัวการออกแบบไปจนถึงการอนุมัติบทความครั้งแรก ทุกสถานีที่เพิ่มเข้ามาจะขยายระยะเวลานี้ออกไป เนื่องจากต้องมีการตัดเฉือนเหล็กกล้าเครื่องมือมากขึ้น ต้องประกอบส่วนประกอบมากขึ้น และสถานีจำนวนมากขึ้นต้องมีการตรวจสอบแยกกันก่อนจึงจะสามารถรันลำดับทั้งหมดได้ โปรเจ็กต์ที่ต้องการบริการปั๊มโลหะแบบโปรเกรสซีฟสำหรับการตัดเฉือนพร้อมแม่พิมพ์ถ่ายโอนแยกต่างหากสำหรับการขึ้นรูปจะเพิ่มเวลาประสานงานระหว่างการสร้างเครื่องมือ
การเปรียบเทียบต้นทุนต่อ-ชิ้นด้วยวิธีต่างๆ
เมื่อสร้างแม่พิมพ์และตรวจสอบความถูกต้องแล้ว ความประหยัดต่อ-ชิ้นของการประทับตราถ่ายโอนจะกลายเป็นเรื่องที่น่าสนใจ รอบเวลา 6-15 จังหวะต่อนาทีสำหรับชิ้นส่วนที่ซับซ้อน (สูงกว่าสำหรับรูปทรงที่เรียบง่ายกว่า) แปลเป็นปริมาณงานที่การผลิตไม่สามารถเทียบเคียงได้ ชิ้นส่วนที่ใช้เวลา 4 นาทีในการตัดด้วยเลเซอร์ ขึ้นรูปบนเบรกกด และการเชื่อมจากส่วนประกอบย่อยอาจใช้เวลา 4-8 วินาทีในแม่พิมพ์ถ่ายโอน
พิจารณาว่าวิธีการที่แตกต่างกันเมื่อเปรียบเทียบปริมาตรสำหรับชิ้นส่วนที่ดึงและเจาะที่ซับซ้อนปานกลาง:
- การผลิต (เลเซอร์ + กดเบรก)- การลงทุนด้านเครื่องมือต่ำ ต้นทุนต่อชิ้นสูง- ประหยัดต่ำกว่า 5,000-10,000 หน่วยต่อปี ยืดหยุ่นสำหรับการเปลี่ยนแปลงการออกแบบ
- ตีครั้งเดียว-ก็ตาย- ต้นทุนเครื่องมือปานกลางต่อการดำเนินงาน แต่การตั้งค่าและการจัดการหลายรายการระหว่างการปฏิบัติงานทำให้ต้นทุนค่าแรงต่อชิ้นสูงเกินจริง ใช้งานได้ 5,000-30,000 หน่วยที่รูปทรงเรียบง่าย
- บริการปั๊มแม่พิมพ์แบบก้าวหน้า- ต้นทุนต่อชิ้นต่ำที่สุด- ในปริมาณที่สูงมาก (500K+) เครื่องปั๊มแบบโปรเกรสซีฟที่ทำงานที่ SPM สูงจะตัดจำหน่ายเครื่องมืออย่างรวดเร็ว แต่ตัวแม่พิมพ์เองก็มีราคาแพง และรูปทรงจะต้องเข้ากันได้-
- โอนปั๊มตาย- ต้นทุนเครื่องมือสูงกว่าการตีครั้งเดียว- ซึ่งมักจะต่ำกว่าแม่พิมพ์แบบโปรเกรสซีฟที่ซับซ้อนเทียบเท่ากัน ต้นทุนต่อ-ชิ้นลดลงต่ำกว่าการผลิตประมาณ 20,000-50,000 หน่วย ขึ้นอยู่กับความซับซ้อนของชิ้นส่วนและจำนวนสถานี
ข้อมูลเชิงลึกที่สำคัญคือ: แม่พิมพ์ถ่ายโอนครอบครองพื้นที่ตรงกลางทางเศรษฐกิจระหว่างความยืดหยุ่นในการผลิตและประสิทธิภาพของแม่พิมพ์แบบก้าวหน้า โดยให้บริการชิ้นส่วนที่ซับซ้อนในปริมาณปานกลาง-ถึง- ซึ่งการใช้เครื่องมือแบบก้าวหน้าเป็นไปไม่ได้ในเชิงเรขาคณิต และการผลิตช้าเกินไป ความได้เปรียบด้านต้นทุนต่อ-ต่อชิ้นเหนือการผลิตจะเพิ่มขึ้นในทุกหน่วยที่ผลิต แต่ผลตอบแทนจะเกิดขึ้นก็ต่อเมื่อการคาดการณ์ปริมาณของคุณแม่นยำและมีเสถียรภาพ
การคาดการณ์ปริมาณที่ไม่ถูกต้องเป็นสาเหตุหนึ่งของความเสียใจที่พบบ่อยที่สุดในการลงทุนที่คุ้มค่า การประเมินความต้องการที่สูงเกินไปทำให้เครื่องมือราคาแพงถูกใช้งานน้อยเกินไป การดูถูกดูแคลนหมายความว่าคุณเลือกการผลิตเมื่อการปั๊มจะช่วยประหยัดตลอดวงจรชีวิตของผลิตภัณฑ์ได้อย่างมาก ความไม่แน่นอนนี้คือเหตุใดการวางแผนการบำรุงรักษาและอายุยืนของแม่พิมพ์จึงมีความสำคัญพอๆ กับการวิเคราะห์ต้นทุนเริ่มต้น - แม่พิมพ์ที่สึกหรอก่อนเวลาอันควรหรือล้มเหลวโดยไม่คาดคิดได้เปลี่ยนแปลงภาพรวมทางเศรษฐกิจทั้งหมด
การบำรุงรักษาเครื่องมือและการแก้ไขปัญหาการโอนดาย
แม่พิมพ์ที่สึกหรอก่อนเวลาอันควรหรือล้มเหลวระหว่างการวิ่ง-ไม่เพียงแต่ต้องเสียเงินในการซ่อมเท่านั้น มันรบกวนกำหนดการ เศษวัสดุ และเปลี่ยนการคำนวณต้นทุนต่อชิ้นทั้งหมด- ซึ่งสมเหตุสมผลในการลงทุนด้านเครื่องมือตั้งแต่แรก การปั๊มแม่พิมพ์แบบถ่ายโอนเพิ่มโดเมนการบำรุงรักษาที่สอง นอกเหนือจากการดูแลแม่พิมพ์แบบมาตรฐาน: กลไกการถ่ายโอนในตัวมันเอง การสึกหรอของมือจับ การเคลื่อนตัวของจังหวะ และโปรไฟล์เซอร์โวเสื่อมลง การรักษาให้ทั้งสองระบบมีสุขภาพที่ดีต้องมีกำหนดการที่แตกต่างกันและเกณฑ์การตรวจสอบที่แตกต่างกัน
ตารางการบำรุงรักษาเชิงป้องกันและตัวบ่งชี้การสึกหรอ
รอบการบำรุงรักษาสำหรับสายปั๊มปั๊มถ่ายโอนแบ่งออกเป็นสองประเภท: ส่วนประกอบของแม่พิมพ์และส่วนประกอบของระบบถ่ายโอน แต่ละคนเดินตามจังหวะของตัวเองเพราะว่าสวมใส่ในอัตราที่ต่างกันและแสดงอาการที่แตกต่างกันเมื่อเสื่อมสภาพ
ช่วงเวลาของส่วนประกอบแม่พิมพ์:
- ทุกการเปลี่ยนแปลง- กำจัดเศษและกระสุนออกจากโพรงแม่พิมพ์ ตรวจสอบการไหลของสารหล่อลื่นไปยังสถานีวาด ตรวจสอบปลายเจาะและขอบตัดด้วยสายตาเพื่อดูความเสียหายที่ชัดเจน และตรวจสอบเส้นทางของเศษเหล็กว่าไม่มีสิ่งกีดขวาง
- รายสัปดาห์หรือต่อ 50,000-100,000 จังหวะ- วัดความสูงของเสี้ยนบนลักษณะที่ถูกเจาะ ตรวจสอบระยะห่างของหมุดนำด้วยตัวบ่งชี้หน้าปัด ตรวจสอบแผ่นเปลื้องผ้าและสปริงไนโตรเจนเพื่อหาความล้า และบันทึกแนวโน้มด้านมิติของคุณลักษณะชิ้นส่วนที่สำคัญโดยใช้ข้อมูล SPC
- รายเดือนหรือต่อ 100,000-300,000 จังหวะ- ลับคมตัดเมื่อความสูงของเสี้ยนเกินข้อกำหนด รัศมีการวาดที่แสดงถึงการครูดหรือการหลุด ตรวจสอบการจัดตำแหน่งแม่พิมพ์และความเรียบของแผ่น และเปลี่ยนหมุดระบุตำแหน่งหรือบล็อกเกจที่สึกหรอ
- ยกเครื่องครั้งใหญ่ที่ 70-80% ของอายุการใช้งานที่คาดหวัง- การรื้อออกทั้งหมด การตรวจสอบมิติของพื้นผิวการสึกหรอทั้งหมด การเปลี่ยนสปริงและตัวยึด และ-การตรวจสอบคุณสมบัติใหม่ของลำดับสถานีที่สมบูรณ์ การจัดกำหนดการยกเครื่องเชิงป้องกันนี้ก่อนสิ้นสุด-อายุการใช้งาน- จะช่วยหลีกเลี่ยงความล้มเหลวระหว่าง-การทำงานที่ทำให้เกิดการหยุดทำงานโดยไม่ได้วางแผนซึ่งมีราคาแพงกว่ามาก
ช่วงเวลาของระบบถ่ายโอน:
- ทุกการเปลี่ยนแปลง- ตรวจสอบนิ้วของมือจับเพื่อดูการสึกหรอ การแตกร้าว หรือการวางแนวที่ไม่ตรง ตรวจสอบว่าแรงปิดด้วยนิ้วมีความสม่ำเสมอในทุกสถานี ตรวจสอบว่าเซ็นเซอร์ตรวจพบชิ้นส่วนอย่างถูกต้องในแต่ละตำแหน่ง
- รายสัปดาห์- วัดความตรงของแถบถ่ายโอนและตรวจสอบการหลวมในกลไกแคลมป์ ตรวจสอบข้อเสนอแนะของเซอร์โวไดรฟ์เพื่อหาข้อผิดพลาดของตำแหน่งหรือติดตาม-ข้อผิดพลาดที่เพิ่มขึ้นอย่างรวดเร็วในข้อมูลที่บันทึกไว้
- รายเดือน- หล่อลื่นแบริ่งรางถ่ายโอนและบอลสกรู ตรวจสอบผู้ติดตามลูกเบี้ยว (บนระบบกลไก) ว่ามีจุดแบนหรือไม่ ปรับเทียบเซ็นเซอร์แสดงชิ้นส่วน-ใหม่ หากอัตราการปฏิเสธเพิ่มขึ้นโดยไม่มีการสึกหรอของดายที่มองเห็นได้
ตัวชี้วัดหลักที่วัดได้ซึ่งทำให้เกิดการบำรุงรักษาที่ไม่ได้กำหนดไว้บนสายการผลิตปั๊มแม่พิมพ์ ได้แก่ ความสูงของเสี้ยนที่เพิ่มขึ้น แถบเฉือนสว่างที่แคบลงบนขอบตัด น้ำหนักกดที่เพิ่มขึ้นต่อจังหวะ (บ่งบอกถึงคมตัดทื่อหรือการสะสมของแรงเสียดทาน) และการเบี่ยงเบนของมิติในแผนภูมิ SPC ในด้านการถ่ายโอน ให้สังเกตการเพิ่มขึ้นของการลงทะเบียนชิ้นส่วนผิดพลาด การป้อนผิดพลาดเป็นระยะๆ และผลกระทบที่ได้ยินในระหว่างขั้นตอนการจัดวางที่แนะนำข้อผิดพลาดด้านเวลาหรือตำแหน่ง
โหมดความล้มเหลวทั่วไปและสาเหตุที่แท้จริง
การดำเนินการของแม่พิมพ์ถ่ายโอนมีโหมดความล้มเหลวบางอย่างที่มีการประทับแบบก้าวหน้า แต่ยังทำให้เกิดปัญหาเฉพาะที่เชื่อมโยงกับกลไกการถ่ายโอนแม่พิมพ์และลักษณะ-การยืนอย่างอิสระของชิ้นงาน
ป้อนผิดและลงทะเบียนผิด- เมื่อช่องว่างมาถึงสถานีผิดตำแหน่งเล็กน้อย- รูที่เจาะขยับ กำแพงที่วาดไม่เรียบ และเส้นตัดเคลื่อนไป สาเหตุมักอยู่ที่ระบบถ่ายโอนมากกว่าตัวดายเอง การสึกหรอของนิ้วของกริปเปอร์ช่วยลดแรงจับยึด ทำให้ชิ้นส่วนเคลื่อนที่ระหว่างการเร่งความเร็ว การเคลื่อนตัวของไทม์มิ่งในระบบที่ขับเคลื่อนด้วยลูกเบี้ยว-จะย้ายหน้าต่างตำแหน่งโดยสัมพันธ์กับการเคลื่อนตัวของ ram แม้แต่การเปลี่ยนแปลงน้ำหนักชิ้นส่วน จากการเปลี่ยนแปลงความหนาของวัสดุมากไปสู่มาก ก็สามารถเปลี่ยนวิธีที่ช่องว่างจะชะลอความเร็วลงสู่ตำแหน่งที่ซ้อนกันได้
รอยย่นในสถานีวาด- รอยยับเกิดขึ้นเมื่อแรงอัดในพื้นที่หน้าแปลนที่ไม่ได้รับการสนับสนุนเกินความต้านทานการโก่งตัวของวัสดุ ในทรานสเฟอร์ดาย สิ่งนี้มักจะเกิดจากการสลายตัวของแรงจับยึดที่ว่างเปล่า (สปริงไนโตรเจนสึกหรอหรือการสูญเสียแรงดันไฮดรอลิก) การเปลี่ยนแปลงขนาดช่องว่างจากการดำเนินการตัดโลหะต้นทาง หรือความไม่สอดคล้องกันของสารหล่อลื่นที่เปลี่ยนค่าสัมประสิทธิ์แรงเสียดทานระหว่างช่องว่างและพื้นผิวแม่พิมพ์ เช่นผู้เชี่ยวชาญด้านกระบวนการปั๊มขึ้นรูปทราบรอยย่นที่มากเกินไปอาจนำไปสู่การแตกออกได้ เนื่องจากวัสดุที่มีรอยยับจะต้องคลายรอยยับก่อนจะไหลเข้าไปในโพรงแม่พิมพ์ ซึ่งจะจำกัดการไหลของโลหะและทำให้เกิดการผอมบางมากเกินไป
แตกและฉีกขาด- สิ่งที่ตรงกันข้ามกับการย่น คือ รอยแยกเกิดขึ้นเมื่อความเค้นดึงเกินขีดจำกัดการขึ้นรูปของวัสดุ สาเหตุ ได้แก่ การหล่อลื่นไม่เพียงพอ รัศมีการสึกหรอที่ทำให้เกิดความเข้มข้นของความเค้นเฉพาะจุด หรือแรงจับยึดว่างเปล่ามากเกินไปจนจำกัดการไหลของวัสดุ ในแม่พิมพ์ถ่ายโอน การแยกยังเป็นผลมาจากความเครียดสะสมเมื่อสถานีต้นน้ำทำให้วัสดุบางลงเกินกว่าที่คาดการณ์ไว้ ส่งผลให้ความเหนียวไม่เพียงพอสำหรับการขึ้นรูปในภายหลัง
แตกตาย- ปลายหมัดแตกหัก ดายบล็อกร้าว และแทรกชิป สาเหตุที่พบบ่อย ได้แก่ การบรรทุกเกินจากช่องว่างที่วางผิดตำแหน่ง การรักษาความร้อนที่ไม่เหมาะสมกับเหล็กกล้าเครื่องมือ การดึงกระสุน (โดยที่กระสุนเปล่าเกาะติดกับหมัดและ-กลับเข้าไปในแม่พิมพ์) และความเมื่อยล้าสะสมจากรอบการโหลดซ้ำ ๆ โดยไม่มีการบรรเทาความเครียด
การเสื่อมสภาพของพื้นผิว- รอยขีดข่วน รอยครูด และเส้นแม่พิมพ์ปรากฏขึ้นเมื่อการหล่อลื่นล้มเหลว พื้นผิวแม่พิมพ์ขรุขระจากการสึกหรอ หรือมีเศษสะสมในช่องดึง แม่พิมพ์ถ่ายโอนมีความอ่อนไหวเป็นพิเศษเนื่องจากพื้นผิวแม่พิมพ์ของแต่ละสถานีสัมผัสกับช่องว่างที่อาจมีอนุภาคจากการทำงานครั้งก่อน
กรอบการแก้ไขปัญหาสำหรับปัญหา Transfer Die
เมื่อข้อบกพร่องปรากฏขึ้น สัญชาตญาณคือการปรับแม่พิมพ์ แต่ในการปั๊มถ่ายโอน สาเหตุที่แท้จริงมักจะอยู่ที่อื่น: ในช่วงเวลาการถ่ายโอน วัสดุที่เข้ามา หรือสภาวะการอัด อาการที่เป็นระบบ-ที่-ทำให้เกิดการเข้าใกล้จะช่วยป้องกันการสูญเสียความพยายามในการแก้ไขที่ไม่ถูกต้อง
| อาการ | สาเหตุที่น่าจะเป็นไปได้ | การดำเนินการแก้ไข |
|---|---|---|
| ชิ้นส่วนวางผิดตำแหน่งที่สถานี (หลุมปิด-ตำแหน่ง ผนังไม่สมมาตร) | การสึกหรอของนิ้วของกริปเปอร์ ไทม์มิ่งดริฟท์ระหว่างการถ่ายโอนและจังหวะการกด การสึกหรอของบล็อกรัง | เปลี่ยนนิ้วที่สึกหรอ ปรับเทียบระยะเวลาการถ่ายโอนใหม่เพื่อกดมุมข้อเหวี่ยง บล็อกซ้อนข้อมูลซ้ำ- |
| รอยย่นบนเปลือกหอยที่วาดไว้ | แรงยึดเปล่าเสื่อมลง (ความล้าของสปริงหรือการสูญเสียไฮดรอลิก) ว่างเปล่าขนาดใหญ่; สารหล่อลื่นส่วนเกินในบริเวณหน้าแปลน | เปลี่ยนสปริงไนโตรเจนหรือคืนแรงดันไฮดรอลิก ตรวจสอบขนาดว่าง ปรับรูปแบบการใช้น้ำมันหล่อลื่น |
| การแยกหรือฉีกขาดที่รัศมีการวาด | รัศมีการดึงที่สึกหรอหรือถี่; การหล่อลื่นไม่เพียงพอ การเปลี่ยนแปลงล็อตวัสดุ (การยืดตัวที่ต่ำกว่า); แรงยึดที่ว่างเปล่ามากเกินไป | รัศมีการขัดหรือลับคม; ฟื้นฟูการไหลของการหล่อลื่น ตรวจสอบใบรับรองวัสดุที่เข้ามา ลดแรงยึดลงทีละน้อย |
| การเคลื่อนตัวของมิติ (ค่อยเป็นค่อยไป คาดเดาได้) | คมตัดสึกหรอเพิ่มเสี้ยน คู่มือการกวาดล้างพินคลาย; การขยายตัวทางความร้อนในระยะยาว | ลับขอบตามกำหนดเวลา วัดและเปลี่ยนหมุดนำ ให้ช่วงอุ่นเครื่อง-หรือปรับค่าชดเชยดาย |
| ข้อผิดพลาดในการป้อนผิดพลาดเป็นระยะ (ชิ้นส่วนไม่มาถึงสถานี) | แรงปิดนิ้วถ่ายโอนไม่สอดคล้องกัน ส่วนที่ติดอยู่ในสถานีก่อนหน้าเนื่องจากสุญญากาศหรือการครูด การวางแนวเซ็นเซอร์ไม่ตรง | ปรับกลไกการหนีบนิ้ว เพิ่มการเป่าลม-หรือหมุดยกที่สถานีเหนียว ปรับเซ็นเซอร์ใหม่ |
| เจาะหรือแทรกแตกหัก | การดึงทาก; ตำแหน่งว่างผิดตำแหน่งทำให้เกิด-การโหลดตรงกลาง ความเมื่อยล้าแตกร้าวจากจังหวะที่มากเกินไปโดยไม่ต้องบำรุงรักษา | เพิ่มคุณสมบัติการกักเก็บทาก (แรงดันบวก, สุญญากาศ); แก้ไขปัญหาการวางตำแหน่งอัปสตรีม กำหนดเวลาบรรเทาความเครียดหรือทดแทนที่อายุ 70% |
| รอยขีดข่วนบนพื้นผิวหรือรอยครูด | การหยาบผิวแม่พิมพ์ เศษซากในช่องดึง; การสลายฟิล์มน้ำมันหล่อลื่น การลากส่วนหนึ่งระหว่างการวางตำแหน่งการถ่ายโอน | พื้นผิวแม่พิมพ์โปแลนด์ ทำความสะอาดฟันผุในแต่ละกะ เปลี่ยนประเภทของน้ำมันหล่อลื่นหรือเพิ่มการไหล ปรับความสูงของตำแหน่งการถ่ายโอนเพื่อหลีกเลี่ยงการลาก |
แนวทางการแก้ปัญหาที่มีประสิทธิภาพมากที่สุดคือการแยก-ข้อบกพร่องที่เกี่ยวข้องกับดายออกจากการถ่ายโอน-ข้อบกพร่องที่เกี่ยวข้องก่อนดำเนินการ การทดสอบอย่างรวดเร็ว: หากข้อบกพร่องสม่ำเสมอในทุกส่วนในตำแหน่งเดียวกัน แม่พิมพ์ก็น่าจะเป็นสาเหตุ หากไม่สม่ำเสมอหรือเปลี่ยนตำแหน่งในแต่ละชิ้นส่วน ให้ดูที่ระบบการถ่ายเท ความแปรผันของวัสดุ หรือสภาพการกดก่อน ความแตกต่างนี้ช่วยประหยัดเวลาในการปรับทิศทางที่ไม่ถูกต้อง และปกป้องพื้นผิวแม่พิมพ์จากการทำงานซ้ำโดยไม่จำเป็น
ระเบียบวินัยในการบำรุงรักษาและการแก้ไขปัญหาอย่างเป็นระบบช่วยปกป้องการลงทุนด้านเครื่องมือของคุณตลอดอายุการใช้งาน แต่แม้แต่แม่พิมพ์ที่ได้รับการดูแลอย่างสมบูรณ์แบบก็ไม่สามารถรักษาโครงการที่ไม่ควรใช้กระบวนการนี้ตั้งแต่แรก - ซึ่งทำให้เกิดคำถามสุดท้ายที่สำคัญเท่าเทียมกัน: คุณจะรู้ได้อย่างไรว่าการปั๊มแม่พิมพ์แบบถ่ายโอนเป็นตัวเลือกที่เหมาะสมสำหรับการใช้งานเฉพาะของคุณ และคุณควรมองหาอะไรจากพันธมิตรที่สามารถช่วยคุณทำการโทรนั้นได้
การรู้ว่าเมื่อใดควรใช้ Transfer Dies และการเลือกคู่ค้าที่เหมาะสม
ไม่ใช่ทุกชิ้นส่วนจะอยู่ในแม่พิมพ์ถ่ายโอน กระบวนการนี้มอบคุณค่าที่ยอดเยี่ยมสำหรับแอปพลิเคชันที่ซับซ้อน ปานกลาง- ถึง- ปริมาณมาก แต่การบังคับให้ทำผิดโครงการจะทำให้เสียเงินทุน ขยายระยะเวลา และผลิตชิ้นส่วนที่สามารถผลิตได้อย่างมีประสิทธิภาพมากขึ้นด้วยวิธีอื่น การซื่อสัตย์ว่าเมื่อใดควรเดินออกไปมีความสำคัญพอๆ กับการรู้ว่าเมื่อใดควรลงทุน
เมื่อการปั๊มแม่พิมพ์แบบถ่ายโอนไม่พอดี
เงื่อนไขหลายประการบ่งชี้ว่ากระบวนการนี้เป็นเครื่องมือที่ไม่ถูกต้องสำหรับงาน:
- ปริมาณที่ต่ำมาก (ต่ำกว่า 10,000 ต่อปี)- การลงทุนด้านเครื่องมือไม่สามารถตัดจำหน่ายได้ แม่พิมพ์ถ่ายโอนหก-สถานีซึ่งมีราคา 150,000 ดอลลาร์สหรัฐฯ- 300,000 ดอลลาร์สหรัฐฯ ผลิตชิ้นส่วนที่เพนนีต่อชิ้น แต่ถ้าคุณประทับตราเพียงพอเท่านั้น ต่ำกว่า 10,000 หน่วยต่อปี วิธีการผลิต เช่น การตัดด้วยเลเซอร์และการกดเบรก จะให้ชิ้นส่วนเดียวกันโดยมีต้นทุนรวมที่ต่ำกว่า แม้ว่าราคาต่อชิ้นจะสูงกว่าก็ตาม
- รูปทรงเรขาคณิตที่เรียบง่ายมาก- ฉากยึดแบนที่มีสองรูและโค้งเดียวไม่จำเป็นต้องมีสถานีอิสระหลายสถานี แม่พิมพ์ปั๊มแบบโปรเกรสซีฟจัดการชิ้นส่วนประเภทนี้ได้เร็วและราคาถูกกว่า หากรูปทรงเรขาคณิตไม่เคยต้องการให้ช่องว่างนั้นว่าง-ในการขึ้นรูป ก็ไม่มีเหตุผลที่จะทำให้เกิดความซับซ้อนในการถ่ายโอน
- วัสดุฟอยล์บางพิเศษ- (ต่ำกว่า 0.2 มม.)- สต็อกฟอยล์ขาดความแข็งแกร่งที่จำเป็นสำหรับการย้ายนิ้วเพื่อจับและจัดตำแหน่งอย่างแม่นยำ แผ่นเปล่าจะเสียรูปตามน้ำหนักของมันเองในระหว่างการขนส่ง และแม้แต่แรงเร่งความเร็วเล็กน้อยจากแถบถ่ายโอนก็ทำให้เกิดรอยยับหรือข้อผิดพลาดด้านตำแหน่ง แม่พิมพ์แบบโปรเกรสซีฟซึ่งช่วยรองรับวัสดุบางๆ บนแถบพาหะตลอดทั้งหมด เป็นตัวเลือกที่เป็นธรรมชาติที่นี่
- ชิ้นส่วนที่ต้องการ SPM สูงมาก- กลไกการถ่ายโอนทำให้เกิดวงจรการเคลื่อนไหวระหว่างจังหวะการกดแต่ละครั้ง แม้แต่ระบบที่ขับเคลื่อนด้วยเซอร์โว-ที่เร็วที่สุดก็ยังจำกัดความเร็วที่ใช้งานจริงได้ต่ำกว่าความเร็วที่โปรเกรสซีฟดายทำได้ในการกดแบบเดียวกัน หากปริมาณต่อปีของคุณต้องการ 80+ จังหวะต่อนาทีเพื่อให้บรรลุเป้าหมายการผลิต เครื่องมือแม่พิมพ์และปั๊มขึ้นรูปแบบโปรเกรสซีฟคือคำตอบเกือบทุกครั้ง
- การวาดทรงกระบอกอย่างง่ายโดยไม่มีคุณสมบัติรอง- ถ้วยธรรมดาที่ไม่มีการเจาะ จับเจ่า หรือตัดแต่งมักจะวิ่งได้ด้วยการตีลึกเพียงครั้งเดียว- โดยใช้แม่พิมพ์ที่ลงทุนด้านเครื่องมือน้อยกว่ามาก เครื่องมือถ่ายโอนจะเกิดขึ้นเมื่อการดำเนินการหลายอย่างต้องเกิดขึ้นตามลำดับ ไม่ใช่เมื่อการดำเนินการเพียงครั้งเดียวเพียงพอ
หัวข้อทั่วไป: การปั๊มแม่พิมพ์แบบถ่ายโอนช่วยแก้ปัญหา-การทำงานหลายอย่าง รวมถึงปัญหาทางเรขาคณิตที่ซับซ้อนในปริมาตร ลบเงื่อนไขทั้งสามข้อนั้นออกและกระบวนการที่ง่ายกว่านั้นน่าจะชนะ
สิ่งที่ควรมองหาใน Transfer Die Partner
การเลือกซัพพลายเออร์ปั๊มแม่พิมพ์ถ่ายโอนที่ถูกต้องมีความสำคัญพอๆ กับการเลือกกระบวนการที่ถูกต้อง โครงการแม่พิมพ์และปั๊มขึ้นรูปในระดับความซับซ้อนนี้ต้องการพันธมิตรที่มีความรู้เชิงลึกทางวิศวกรรม ไม่ใช่แค่ความสามารถในการตัดเฉือนเท่านั้น โรงงานที่สร้างแม่พิมพ์ปั๊มแบบโปรเกรสซีฟได้ดีนั้นไม่ได้มีความเชี่ยวชาญในการจัดลำดับสถานีหลาย- ประสบการณ์บูรณาการหุ่นยนต์ หรือโครงสร้างพื้นฐานการจำลองที่ถ่ายโอนความต้องการของโครงการโดยอัตโนมัติ
เมื่อประเมินคู่ค้าที่มีศักยภาพ ให้จัดลำดับความสำคัญของความสามารถเหล่านี้:
ยี่เฉินเป็นตัวอย่างว่าสิ่งนี้มีลักษณะอย่างไรในทางปฏิบัติ ทีมวิศวกรของพวกเขาสนับสนุน-การประเมินการขึ้นรูปสถานีหลายสถานี การบูรณาการการถ่ายโอนด้วยหุ่นยนต์ และการตรวจสอบความสามารถในการทำซ้ำตั้งแต่ขั้นตอนการเสนอราคาเป็นต้นไป ทำให้วิศวกรมีทรัพยากรที่เป็นรูปธรรมสำหรับโครงการแม่พิมพ์ถ่ายโอนที่ซับซ้อนซึ่งต้องมีการทำงานร่วมกันของ DFM ก่อนที่จะดำเนินการด้านเครื่องมือ
นอกเหนือจากตัวอย่างที่เฉพาะเจาะจงนั้น การประเมินของคุณควรครอบคลุมถึง:
- ความสามารถในการออกแบบหลาย-สถานี- ซัพพลายเออร์สามารถออกแบบและสร้างลำดับสถานีทั้งหมดภายใน-บริษัทหรือจ้างช่วงสถานีแต่ละแห่งได้หรือไม่ การควบคุมการออกแบบแบบรวมช่วยให้มั่นใจได้ว่า-ความสูงของเส้นผ่าน ความสูงปิดที่สอดคล้อง และจังหวะเวลาที่สอดคล้องกันในเครื่องมือทั้งหมด
- ใน-การจำลองการขึ้นรูปบ้านซัพพลายเออร์ - รายที่ดำเนินการจำลองตาม FEA- ก่อนการตัดเหล็กกล้าเครื่องมือจะตรวจพบปัญหาการผอมบาง การย่น และการเด้งกลับตั้งแต่เนิ่นๆ ซึ่งจะช่วยลดรอบการทดลองและลดระยะเวลารอคอยได้โดยตรง
- ประสบการณ์การถ่ายโอนด้วยหุ่นยนต์หรือเซอร์โว- การทำความเข้าใจโปรไฟล์การเคลื่อนไหว ทางเดินกลับของนิ้ว และการเว้นระยะห่างจากสัญญาณรบกวนเป็นความรู้เฉพาะทาง พันธมิตรที่ได้ออกแบบเครื่องมือสำหรับประเภทระบบถ่ายโอนเฉพาะสามารถปรับระยะห่างของสถานีและการวางแนวชิ้นส่วนให้เหมาะสมสำหรับ SPM สูงสุด
- วิธีการตรวจสอบความคลาดเคลื่อน- ถามว่าพวกเขาตรวจสอบความสอดคล้องของมิติอย่างไร การตรวจสอบ CMM ในบทความแรกถือเป็นมาตรฐาน แต่พันธมิตรที่แข็งแกร่งยังให้ข้อมูล SPC จากการรันการทดลอง การศึกษา GR&R สำหรับมิติที่สำคัญ และดัชนีความสามารถที่จัดทำเป็นเอกสาร (Cpk) ก่อนการอนุมัติการผลิต
- ความเต็มใจในการทำงานร่วมกันของ DFM- ซัพพลายเออร์ที่ดีที่สุดไม่เพียงแต่สร้างสิ่งที่คุณวาดไว้เท่านั้น โดยจะผลักดันคุณสมบัติที่ทำให้จำนวนสถานีเพิ่มขึ้น แนะนำการปรับเปลี่ยนรูปทรงที่ปรับปรุงความสามารถในการขึ้นรูป และเสนอทางเลือกวัสดุที่ช่วยลดความท้าทายในการรับน้ำหนักหรือสปริงกลับ
- โครงสร้างการสื่อสารและการจัดการโครงการ- โครงการแม่พิมพ์ถ่ายโอนเกี่ยวข้องกับบริษัทหลายแห่ง (ผู้ผลิตเครื่องพิมพ์ ซัพพลายเออร์ระบบถ่ายโอน ช่างสร้างแม่พิมพ์ โรงงานปั๊มขึ้นรูป) คู่ค้าที่มีกระบวนการจัดการโครงการที่ชัดเจนและการสื่อสารที่ตอบสนองจะช่วยป้องกันความล่าช้าที่สะสมเมื่อการตัดสินใจระหว่างฝ่ายต่างๆ หยุดชะงัก
สัญญาณอันตรายได้แก่ซัพพลายเออร์ที่เสนอราคาโดยไม่ถามเกี่ยวกับข้อกำหนดเฉพาะของระบบถ่ายโอนของคุณ ซึ่งไม่สามารถอธิบายลอจิกลำดับสถานีของตนได้ หรือผู้ที่ไม่มีความสามารถในการจำลองและอาศัยการทดลองทางกายภาพทั้งหมด ช่องว่างเหล่านี้ส่งผลให้มีระยะเวลารอคอยนานขึ้น มีการทดลองซ้ำมากขึ้น และต้นทุนโครงการทั้งหมดสูงขึ้น
รายการตรวจสอบข้อกำหนดโครงการสำหรับวิศวกร
ก่อนที่คุณจะส่ง RFQ ไปยังซัพพลายเออร์แม่พิมพ์ถ่ายโอน ให้ประกอบรายการเหล่านี้ ข้อกำหนดที่ไม่สมบูรณ์นำไปสู่ราคาเสนอที่ไม่ถูกต้อง ความคาดหวังที่ไม่ตรง และการเปลี่ยนแปลงขอบเขตโครงการช่วงกลาง-ที่ทำให้ต้นทุนสูงขึ้น:
- วาดชิ้นส่วนให้สมบูรณ์- 3โมเดล D CAD พร้อมการพิมพ์ 2 มิติพร้อมคำบรรยาย GD&T เต็มรูปแบบ รวมมิติข้อมูลฟังก์ชันที่สำคัญ-ถึง-ทั้งหมดที่ถูกตั้งค่าสถานะไว้อย่างชัดเจน
- ข้อกำหนดวัสดุ- เกรด อุณหภูมิ ความหนา และข้อกำหนดทิศทางใดๆ (การวางแนวเกรนสัมพันธ์กับทิศทางการขึ้นรูป)
- ปริมาณประจำปีและขนาดชุด- ความต้องการรวมต่อปี ปริมาณการสั่งซื้อโดยทั่วไป และอายุผลิตภัณฑ์ที่คาดการณ์ไว้เป็นปี สิ่งนี้จะกำหนดความต้องการอายุการใช้งานของแม่พิมพ์และช่วงเวลาในการบำรุงรักษา
- ข้อกำหนดความคลาดเคลื่อน- ระบุมิติข้อมูลที่ต้องการการตรวจสอบ Cpk และดัชนีความสามารถใดที่ยอมรับได้ (1.33, 1.67 หรือสูงกว่า)
- ข้อกำหนดการตกแต่งพื้นผิว- ระบุพื้นผิวสวยงาม ความลึกของเครื่องหมายที่ยอมรับได้ และ-ข้อกำหนดในการเสร็จสิ้นการปั๊มขึ้นรูป (การทาสี การชุบ การเคลือบด้วยสีฝุ่น) ที่ส่งผลต่อการที่แม่พิมพ์สัมผัสกับชิ้นส่วนอย่างรุนแรง
- การดำเนินงานรอง- แสดงรายการโพสต์-งานปั๊มขึ้นรูป (การเชื่อม การต๊าป การประกอบ การอบชุบด้วยความร้อน) เพื่อให้ผู้ออกแบบแม่พิมพ์สามารถพิจารณาคุณลักษณะของข้อมูลและพื้นผิวการจัดการได้
- ข้อมูลจำเพาะของระบบกดและถ่ายโอน- น้ำหนัก ขนาดเตียง ความยาวช่วงชัก ความสูงปิด ประเภทการถ่ายโอน (เซอร์โวหรือเครื่องกล) ช่วงพิทช์ ความสูงในการยก และระยะห่างของแคลมป์ หากยังไม่เลือกสื่อให้ระบุให้ชัดเจน
- ตัวอย่างชิ้นส่วนหรือต้นแบบ- ตัวอย่างทางกายภาพ แบบจำลองโฟม หรือการนำเสนอแบบพิมพ์ 3 มิติ- ช่วยให้ซัพพลายเออร์ประเมินความท้าทายในการจัดการและการวางแนวที่ภาพวาดเพียงอย่างเดียวอาจไม่สามารถสื่อถึงได้
- ข้อกำหนดด้านคุณภาพและการรับรอง- ISO 9001, IATF 16949 หรือมาตรฐานเฉพาะอุตสาหกรรม-ที่ซัพพลายเออร์ต้องยึดถือ
รายการตรวจสอบนี้ไม่ใช่ค่าใช้จ่ายของระบบราชการ แต่ละรายการส่งผลโดยตรงต่อวิธีการออกแบบแม่พิมพ์ จำนวนสถานีที่ต้องการ และค่าใช้จ่ายของเครื่องมือ การขาดองค์ประกอบแม้แต่องค์ประกอบเดียว โดยเฉพาะอย่างยิ่งข้อกำหนดของระบบถ่ายโอน สามารถบังคับให้มีการออกแบบใหม่ได้หลังจากที่โครงการกำลังดำเนินการอยู่ การบรรจุหีบห่อที่สมบูรณ์ไว้ด้านหน้าเป็นวิธีเดียวที่มีประสิทธิภาพที่สุดในการรับใบเสนอราคาที่แม่นยำ ไทม์ไลน์ที่สมจริง และแม่พิมพ์ที่ผลิตชิ้นส่วนที่สอดคล้องตั้งแต่ขั้นตอนการผลิตครั้งแรก
คำถามที่พบบ่อยเกี่ยวกับ Transfer Die Stamping
1. Transfer Die Stamping และ Progressive Die Stamping แตกต่างกันอย่างไร?
ความแตกต่างหลักอยู่ที่วิธีที่ชิ้นงานเคลื่อนที่ผ่านแม่พิมพ์ ในการปั๊มแบบก้าวหน้า ชิ้นส่วนจะติดอยู่กับแถบโลหะต่อเนื่องตลอดกระบวนการขึ้นรูปทั้งหมด ในการปั๊มแม่พิมพ์แบบถ่ายโอน ช่องว่างจะถูกแยกออกจากคอยล์ตั้งแต่เนิ่นๆ จากนั้นระบบถ่ายโอนที่ขับเคลื่อนด้วยกลไกหรือเซอร์โว-จะยกและขนส่งระหว่างสถานีแม่พิมพ์อิสระ การแยกนี้ทำให้แม่พิมพ์ถ่ายโอนสามารถจัดการกับชิ้นส่วนขนาดใหญ่ การดึงลึกขึ้น และรูปทรงหลาย-แกนที่ไม่สามารถก่อตัวได้ในขณะที่วัสดุยังคงอยู่บนแถบ โดยทั่วไปแล้ว แม่พิมพ์แบบโปรเกรสซีฟจะทำงานเร็วกว่าและเหมาะกับชิ้นส่วนขนาดเล็กที่มีปริมาณสูง- ในขณะที่แม่พิมพ์แบบถ่ายโอนจะใช้กับชิ้นส่วนที่ซับซ้อนที่มีปริมาณปานกลาง-ถึง-สูง ซึ่งต้องมีการขึ้นรูปอย่างอิสระ-
2. ชิ้นส่วนประเภทใดที่เหมาะสมที่สุดสำหรับการปั๊มแม่พิมพ์แบบถ่ายโอน?
Transfer Die Stamping ทำงานได้ดีที่สุดกับชิ้นส่วนที่มีลักษณะเฉพาะสามประการ ได้แก่ ความซับซ้อนทางเรขาคณิต ขนาดกลาง-ถึง-ขนาดใหญ่ และปริมาณการผลิตที่สูงกว่าประมาณ 20,000 หน่วยต่อปี ตัวอย่างที่เฉพาะเจาะจง ได้แก่ ขายึดโครงสร้างยานยนต์ที่ดึงลึก- ตัวเรือนอุปกรณ์ขนาดใหญ่ แผงขึ้นรูปหลาย- และชิ้นส่วนที่ต้องดำเนินการทั้งสองด้านของชิ้นงาน ชิ้นส่วนที่ต้องวาดใหม่หลายขั้นตอน การวางแนวหนัก หรือลักษณะพิเศษที่เกิดขึ้นจากทิศทางที่แตกต่างกันจะได้รับประโยชน์มากที่สุด เนื่องจากพื้นที่ว่าง-แบบยืนอิสระสามารถเปลี่ยนตำแหน่งระหว่างสถานีได้ ชิ้นส่วนแบนเรียบๆ ที่มีการขึ้นรูปน้อยที่สุดหรือส่วนประกอบที่มีขนาดเล็กมาก ควรใช้แม่พิมพ์แบบโปรเกรสซีฟหรือการตีครั้งเดียว{10}} จะดีกว่า
3. Transfer Die ทั่วไปต้องใช้กี่สถานี?
โครงการแม่พิมพ์ถ่ายโอนส่วนใหญ่ใช้ระหว่าง 4 ถึง 12 สถานีแยกกัน แม้ว่าจำนวนที่แน่นอนจะขึ้นอยู่กับความซับซ้อนของชิ้นส่วน ความลึกของการวาด และจำนวนของคุณสมบัติรอง เช่น รูหรือหน้าแปลนที่เจาะ เปลือกที่วาดอย่างง่ายพร้อมการตัดแต่งอาจต้องใช้เพียง 4-5 ตำแหน่ง ในขณะที่แผงยานยนต์ที่ซับซ้อนซึ่งมีการวาดใหม่หลายครั้ง การเจาะ การดัด และการสร้างเหรียญอาจต้องใช้ 10-12 สถานีเพิ่มเติมแต่ละสถานีจะเพิ่มต้นทุนเครื่องมือประมาณ 8-15% และต้องใช้ความยาวฐานรองเพิ่มขึ้น ซัพพลายเออร์ เช่น YICHEN ใช้การจำลองการขึ้นรูปในระหว่างขั้นตอนการเสนอราคาเพื่อกำหนดจำนวนสถานีที่เหมาะสมก่อนที่จะตัดสินใจเลือกเหล็กกล้าเครื่องมือ ช่วยให้วิศวกรสร้างสมดุลระหว่างข้อกำหนดความสามารถในการขึ้นรูปกับข้อจำกัดด้านต้นทุน
4. ปริมาณการผลิตเท่าใดที่ทำให้ต้นทุนการปั๊มแม่พิมพ์ถ่ายโอน-มีประสิทธิภาพ
จุดคุ้มทุน-สำหรับการปั๊มแม่พิมพ์ถ่ายโอนโดยทั่วไปจะอยู่ระหว่าง 20,000 ถึง 50,000 หน่วยต่อปี เมื่อเปรียบเทียบกับวิธีการผลิต เช่น การตัดด้วยเลเซอร์และการเบรกแบบกด อย่างไรก็ตาม เกณฑ์นี้จะเปลี่ยนไปตามความซับซ้อนของชิ้นส่วน จำนวนสถานี และกระบวนการทางเลือกที่ถูกแทนที่ ชิ้นส่วนที่เรียบง่ายกว่าและมีสถานีน้อยกว่าจะพังเร็วกว่า ในขณะที่ชิ้นส่วนที่ซับซ้อนที่มีสถานี 10+ จำเป็นต้องมีปริมาณที่สูงกว่าเพื่อตัดจำหน่ายการลงทุน สำหรับชิ้นส่วนที่สามารถทำงานได้ในแม่พิมพ์แบบโปรเกรสซีฟในทางทฤษฎี เครื่องมือถ่ายโอนจะมีประโยชน์เฉพาะเมื่อรูปทรงไม่เข้ากันทางกายภาพกับการขึ้นรูปแบบแถบ- หรือเมื่อแม่พิมพ์แบบโปรเกรสซีฟที่เทียบเท่าจะมีความซับซ้อนอย่างมาก
5. คุณจะเลือกระหว่างระบบขับเคลื่อนเซอร์โว-และระบบถ่ายโอนทางกลอย่างไร
ตัวเลือกจะขึ้นอยู่กับส่วนประสมการผลิต ความถี่ในการเปลี่ยน และคุณลักษณะของชิ้นส่วน ระบบขับเคลื่อนลูกเบี้ยวแบบกลไก-เชื่อมโยงการเคลื่อนไหวทั้งหมดเข้ากับมุมข้อเหวี่ยงการกดคงที่ ทำให้เชื่อถือได้และทนทานสำหรับสายการผลิตเฉพาะที่ใช้ตระกูลชิ้นส่วนเดียวมานานหลายปี ระบบที่ขับเคลื่อนด้วยเซอร์โว-นำเสนอโปรไฟล์การเคลื่อนไหวที่ตั้งโปรแกรมได้ ซึ่งช่วยให้ผู้ปฏิบัติงานสามารถปรับระยะการเดินทาง ความเร่ง และเวลาแบบดิจิทัล สิ่งนี้ทำให้เหมาะอย่างยิ่งสำหรับสิ่งอำนวยความสะดวกในการประทับหมายเลขชิ้นส่วนหลายรายการบนแท่นพิมพ์ที่ใช้ร่วมกัน การจัดการชิ้นส่วนที่ไม่สมมาตรหรือน้ำหนักที่แตกต่างกัน- หรือการกำหนดเป้าหมายจังหวะสูงสุดต่อนาทีผ่านการเพิ่มประสิทธิภาพการเคลื่อนไหวซ้อนทับกัน ระบบเซอร์โวยังลดเวลาการเปลี่ยนแปลงลงอย่างมาก เนื่องจากโปรไฟล์ใหม่โหลดแบบดิจิทัล แทนที่จะต้องสลับลูกเบี้ยวจริง


