


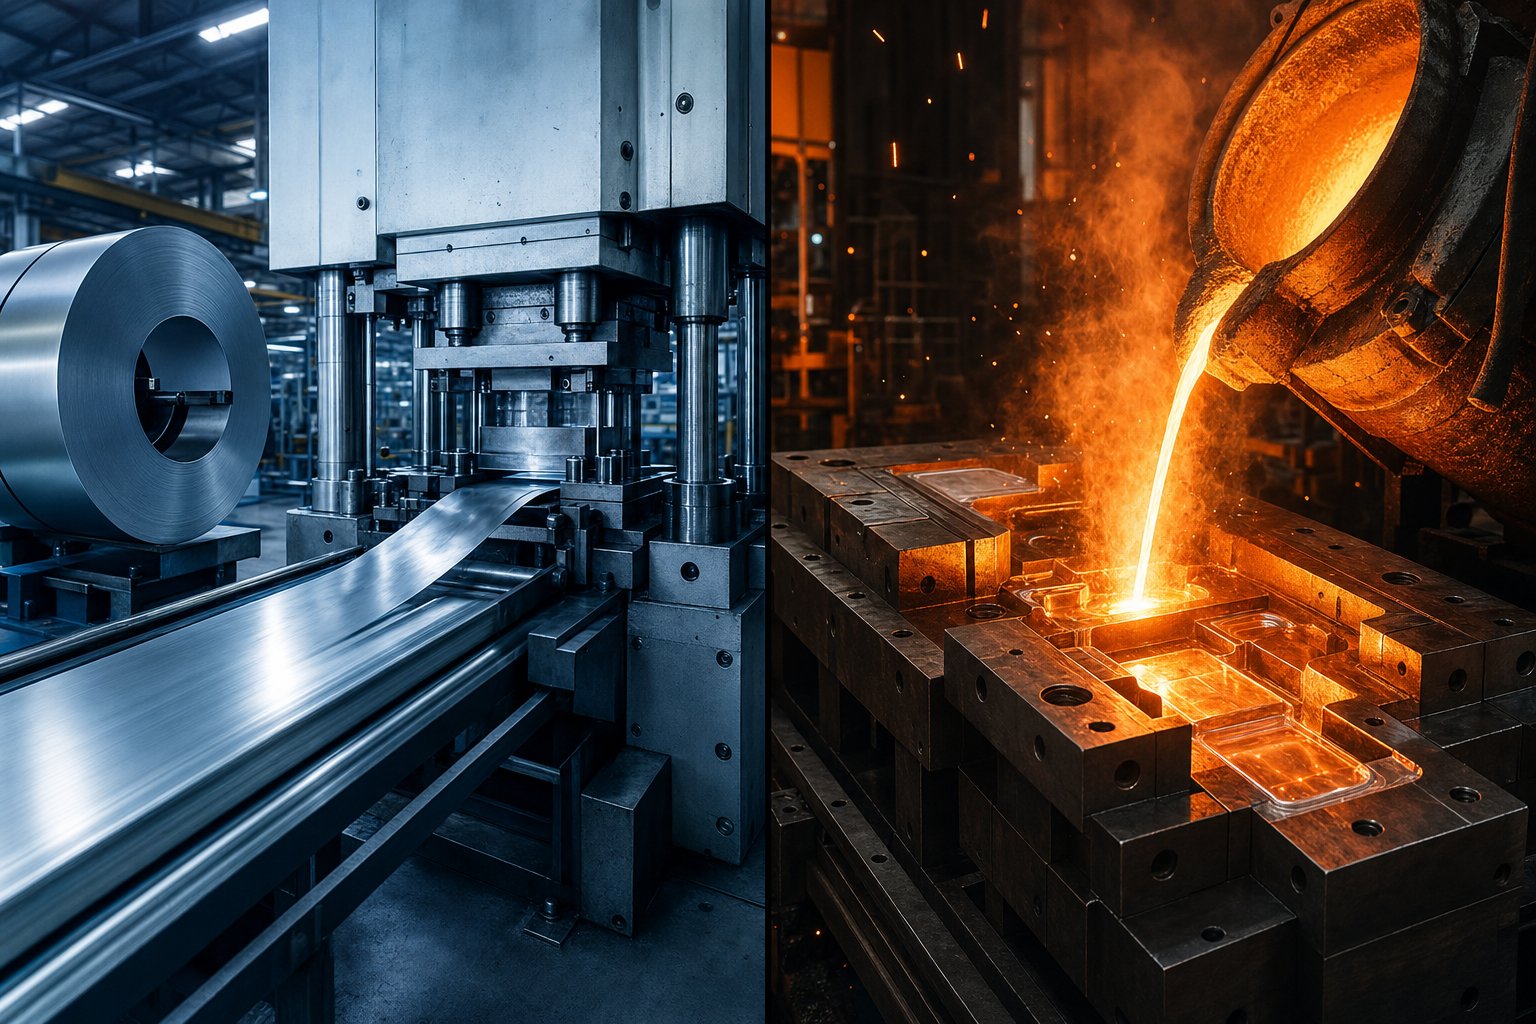
งานปั๊มขึ้นรูปและหล่อโลหะสำหรับวิศวกรและผู้ซื้อ
ค้นหา "ปั๊มหล่อตาย" และคุณจะพบว่ากระบวนการทั้งสองนี้รวมเข้าด้วยกันราวกับว่าใช้แทนกันได้ แต่ไม่ได้เป็นเช่นนั้น การปั๊มขึ้นรูปและการหล่อขึ้นรูปเป็นวิธีการที่แตกต่างกันโดยพื้นฐานในการเปลี่ยนโลหะดิบให้เป็นชิ้นส่วนสำเร็จรูป และทำให้กระบวนการทั้งสองนี้สับสนเป็นหนึ่งในเส้นทางที่เร็วที่สุดในการจ่ายเงินมากเกินไปสำหรับเครื่องมือที่ไม่ตรงกับโครงการของคุณ
ต่อไปนี้เป็นเวอร์ชันสั้นๆ: การปั๊มจะใช้แรงเชิงกลเพื่อปรับรูปร่างของแผ่นโลหะแข็ง ในขณะที่การหล่อด้วยแม่พิมพ์จะฉีดโลหะหลอมเหลวเข้าไปในแม่พิมพ์เหล็กที่นำกลับมาใช้ใหม่ได้ภายใต้แรงกดดัน เป้าหมายเดียวกัน - ส่วนประกอบโลหะที่มีความแม่นยำ - แต่ฟิสิกส์ วัสดุ และโครงสร้างต้นทุนที่แตกต่างกันโดยสิ้นเชิง
การตอกโลหะคืออะไร
การปั๊มโลหะคือกระบวนการขึ้นรูปเย็น-ที่เปลี่ยนแผ่นเรียบหรือม้วนโลหะให้เป็นรูปทรงเฉพาะ หมัดลงไปในแม่พิมพ์ และแรงเชิงกลระหว่างพวกมันทำให้ว่าง โค้งงอ ดึงหรือเจาะแผ่นสต็อกให้เป็นชิ้นส่วนที่เสร็จแล้ว วัสดุจะแข็งตัวตลอด - โดยไม่มีการหลอมละลาย โลหะประทับตราคืออะไร? ส่วนประกอบใดๆ ที่มีรูปร่างในลักษณะนี้: ฉากยึด คลิป กรอบหุ้ม โครงตะกั่ว หรือแผงโครงสร้างที่ทำจากเหล็ก อลูมิเนียม ทองแดง หรือแผ่นทองเหลือง
โลหะหล่อคืออะไร
งานหล่อขึ้นรูปจากทิศทางตรงกันข้าม แทนที่จะปรับรูปร่างแผ่นแข็งใหม่ จะเริ่มต้นด้วยโลหะผสมหลอมเหลว - ซึ่งโดยทั่วไปคืออะลูมิเนียม สังกะสี หรือแมกนีเซียม - ที่ถูกฉีดเข้าไปในแม่พิมพ์เหล็กที่มีความแม่นยำภายใต้แรงดันสูง โลหะเหลวจะเติมเต็มทุกช่อง แข็งตัวอย่างรวดเร็ว และปรากฏเป็นส่วนที่มีรูปร่างใกล้เคียง-ตาข่าย- พร้อมด้วยเรขาคณิตสามมิติที่ซับซ้อน- แล้วโลหะหล่อคืออะไร? เป็นส่วนประกอบใดๆ ที่เกิดจากการแข็งตัวของโลหะผสมที่หลอมเหลวภายในแม่พิมพ์ที่นำกลับมาใช้ใหม่ได้
การปั๊มขึ้นรูปเป็นแผ่นแข็ง การหล่อขึ้นรูปจะทำให้โลหะเหลวแข็งตัว การตัดสินใจด้านต้นทุน การออกแบบ และการจัดหาทุกอย่างล้วนมาจากความแตกต่างเพียงหนึ่งเดียวนี้
การได้รับส่วนต่างนี้ล่วงหน้าจะกำหนดว่าคุณลงทุนในเครื่องมือที่ถูกต้อง เลือกวัสดุที่เหมาะสม และบรรลุ-เป้าหมายต้นทุนต่อชิ้นส่วนของคุณหรือไม่ หัวข้อข้างหน้าจะแจกแจงรายละเอียดอย่างชัดเจนว่าแต่ละกระบวนการทำงานอย่างไร - โดยเริ่มจากสิ่งที่เกิดขึ้นภายในเครื่องปั๊มตั้งแต่วินาทีที่ขดลวดป้อนเข้ามา
กระบวนการปั๊มโลหะทำงานอย่างไร
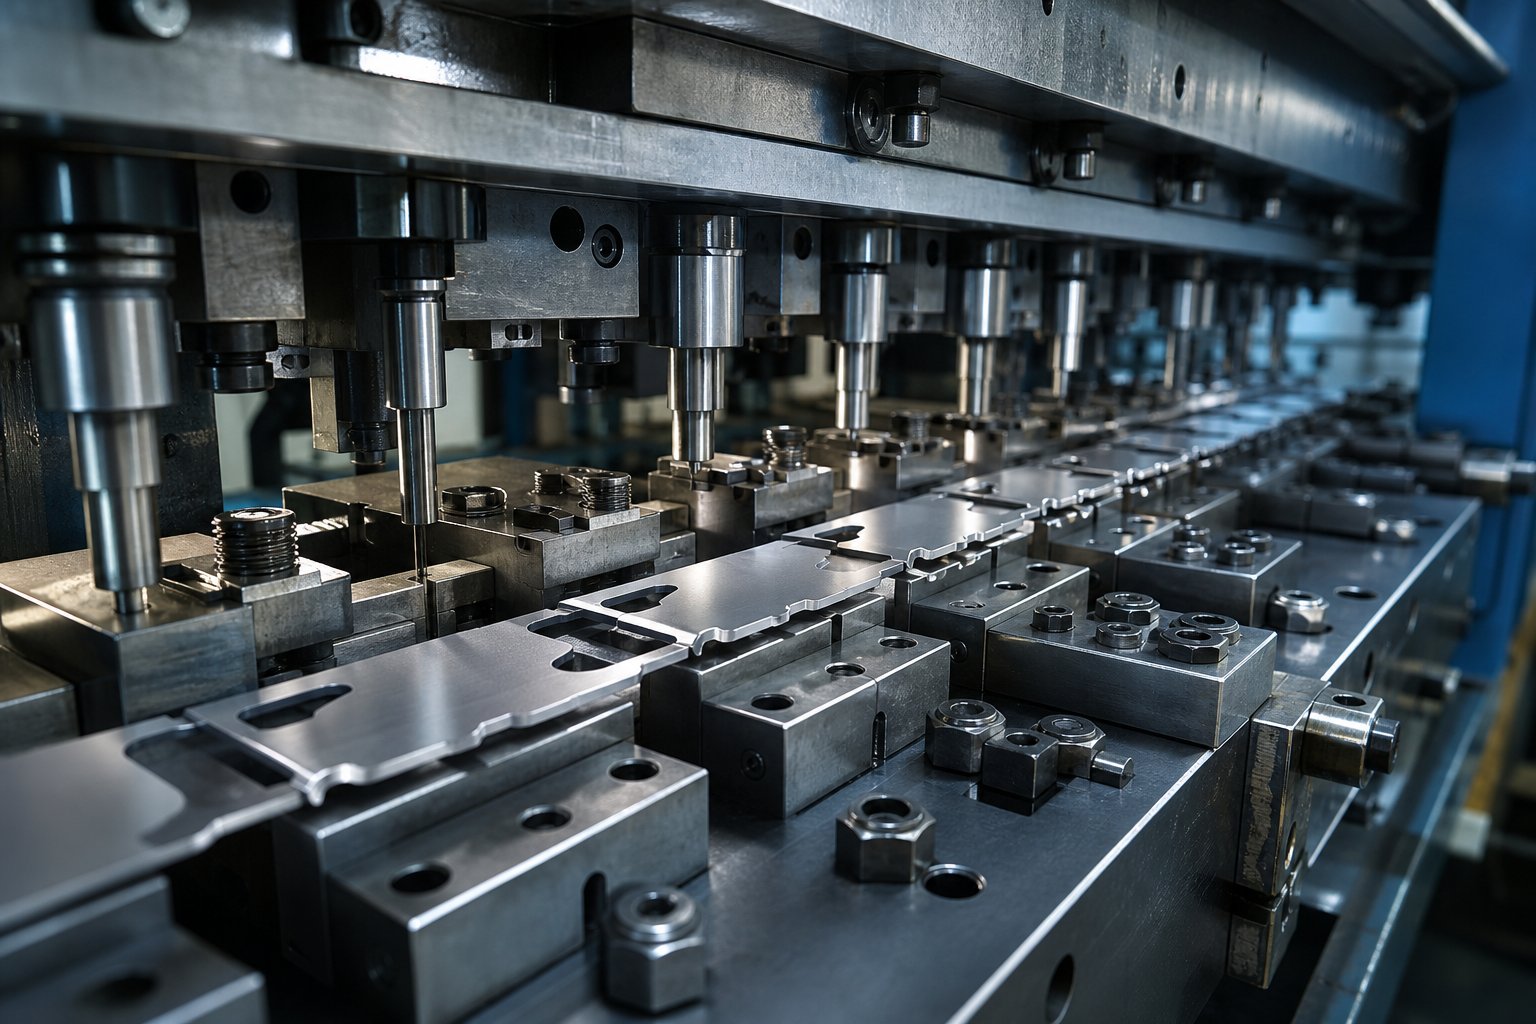
ขดลวดโลหะแบนเข้าสู่ปลายด้านหนึ่งของแท่นพิมพ์ และชิ้นส่วนที่เสร็จแล้วจะออกมาอีกด้านหนึ่ง ฟังดูเรียบง่าย แต่สิ่งที่เกิดขึ้นระหว่างสองจุดนั้นเกี่ยวข้องกับการรับน้ำหนักที่แม่นยำ สถานีเครื่องมือที่จัดลำดับอย่างระมัดระวัง และการแบ่ง-จังหวะวินาที เครื่องปั๊มแม่พิมพ์ - ไม่ว่าจะเป็นแบบกลไก ไฮดรอลิก หรือเซอร์โว-ที่ขับเคลื่อนด้วย - ให้แรงกดได้ตั้งแต่ 20 ถึง 6,000 ตัน ขึ้นอยู่กับขนาดชิ้นส่วนและความหนาของวัสดุ แรงดังกล่าวจะผลักดันการเจาะเข้าไปในโพรงแม่พิมพ์เพื่อเว้นว่าง เจาะ โค้งงอ ดึง หรือสร้างแผ่นสต็อกให้เป็นรูปทรงสุดท้าย
ส่วนประกอบหลักสามประการที่ทำให้สิ่งนี้เกิดขึ้นได้: ตัวแผ่นโลหะเอง แม่พิมพ์ (เครื่องมือรูปทรงที่กำหนดรูปทรงของชิ้นส่วน) และแท่นพิมพ์ที่ให้แรง แต่วิธีที่ส่วนประกอบเหล่านั้นโต้ตอบกันนั้นแตกต่างกันอย่างมากโดยขึ้นอยู่กับการกำหนดค่าแม่พิมพ์ - และการเลือกการตั้งค่าที่ไม่ถูกต้องอาจทำให้ความประหยัดในการผลิตของคุณลดลง
การกำหนดค่าแม่พิมพ์แบบก้าวหน้าและแบบถ่ายโอน
ลองนึกภาพแถบโลหะที่เคลื่อนผ่านสถานีต่างๆ กัน โดยแต่ละสถานีมีการผ่าตัดที่แตกต่างกัน - เจาะที่นี่ โค้งตรงนั้น และตัดขั้นสุดท้ายที่ส่วนท้าย นั่นเป็นการตายแบบก้าวหน้า ชิ้นงานจะติดอยู่กับแถบรองรับตั้งแต่ต้นจนจบ โดยเลื่อนออกไปในระยะทางคงที่ (เรียกว่าระยะพิทช์) ในแต่ละจังหวะการกด หลายส่วนอยู่ในระหว่างดำเนินการพร้อมๆ กัน โดยแต่ละส่วนอยู่ในขั้นตอนที่แตกต่างกัน แม่พิมพ์แบบโปรเกรสซีฟสามารถผลิตได้ทุกที่ตั้งแต่เจ็ดหรือแปดส่วนต่อนาทีไปจนถึงมากกว่า 1,500 ส่วนต่อนาที ทำให้พวกมันโดดเด่นสำหรับการผลิต-ปริมาณสูงของส่วนประกอบขนาดเล็กถึงกลาง-ที่มีพิกัดความเผื่อต่ำ
การโอนแม่พิมพ์ใช้แนวทางที่แตกต่างออกไป การดำเนินการครั้งแรกจะแยกช่องว่างออกจากแถบทั้งหมด และนิ้วกลหรือรางจะเคลื่อนย้ายชิ้นส่วนที่แยกจากกันจากสถานีหนึ่งไปอีกสถานีหนึ่ง วิธีการถ่ายโอนด้วยแม่พิมพ์นี้เปิดโอกาสให้เครื่องมือแบบก้าวหน้าไม่สามารถจับคู่ - การดึงลึก การหมุนชิ้นส่วนระหว่างสถานี และรูปทรงที่จำเป็นต้องเข้าถึงจากหลายมุม ชิ้นส่วนทรงกลมที่สมมาตรในแนวแกน เช่น ถ้วยลึกหรือเปลือก เป็นตัวเลือกแม่พิมพ์ทรานเฟอร์ทั่วไป เนื่องจากชิ้นส่วนสามารถยก หมุน และเปลี่ยนตำแหน่งระหว่างการทำงานได้
ตัวเลือกที่สาม - สารประกอบตาย - ทำการตัดและขึ้นรูปหลายครั้งในการกดครั้งเดียว พวกเขาเป็นเลิศในการผลิตชิ้นส่วนแบนเรียบๆ เช่น แหวนรอง ได้อย่างรวดเร็วและคุ้มค่า- โดยให้ผลลัพธ์ที่เรียบกว่าแม่พิมพ์แบบโปรเกรสซีฟ เนื่องจากทุกอย่างเกิดขึ้นในครั้งเดียว อย่างไรก็ตาม เครื่องมือแบบผสมขาดความยืดหยุ่นหลายขั้นตอน-ที่จำเป็นสำหรับรูปทรงที่ซับซ้อน
เมื่อไหร่คุณจะเลือกอันไหน? Progressive Dies ได้ผลดีเมื่อคุณต้องการ-ความเร็วสูง -เอาต์พุตปริมาณสูงของชิ้นส่วนที่มีความซับซ้อนปานกลาง แม่พิมพ์แบบถ่ายโอนจะได้มาแทนที่ชิ้นส่วนขนาดใหญ่ - ส่วนประกอบที่ดึงออกมาลึก หรืออะไรก็ตามที่ต้องการให้ช่องว่างหลุดออกจากแถบระหว่างการขึ้นรูป แม่พิมพ์คอมพาวด์เหมาะกับการทำงานในปริมาณปานกลาง-ถึง-สูง-ของชิ้นส่วนรูปทรงเรขาคณิตที่เรียบง่าย ซึ่งความเรียบและต้นทุนเครื่องมือต่ำมีความสำคัญที่สุด
กระบวนการปั๊มโลหะแผ่นทีละขั้นตอน
กระบวนการปั๊มโลหะแผ่นเป็นไปตามลำดับที่คาดเดาได้โดยไม่คำนึงถึงประเภทของแม่พิมพ์ ต่อไปนี้คือสิ่งที่เกิดขึ้นตั้งแต่วัตถุดิบไปจนถึงส่วนประกอบสำเร็จรูป:
- การโหลดและการยืดคอยล์- ขดลวดโลหะติดตั้งบนเครื่องคลายคอยล์ ป้อนผ่านเครื่องหนีบผมเพื่อเอาชุดคอยล์ออก (ความโค้งตามธรรมชาติจากการถูกพัน) และเข้าสู่เครื่องรีด
- การป้อนวัสดุ- เครื่องป้อนเซอร์โวหรือเครื่องกลจะเลื่อนแถบให้มีระยะห่างที่แม่นยำ (ระยะพิทช์) เข้าไปในแม่พิมพ์ในแต่ละรอบการกด ความสอดคล้องที่นี่จะควบคุมความแม่นยำของมิติดาวน์สตรีมโดยตรง
- กำลังปิดบัง- เครื่องกดจะตัดรูปร่างโครงร่างพื้นฐานออกจากแถบ ในการตายแบบก้าวหน้า สิ่งนี้อาจเกิดขึ้นที่สถานีสุดท้าย ในทรานสเฟอร์ดายถือเป็นการดำเนินการครั้งแรก
- เจาะ- การเจาะจะสร้างรู ร่อง หรือคุณลักษณะภายในโดยการบังคับวัสดุผ่านช่องแม่พิมพ์ ทากจะถูกทิ้งไปในขณะที่วัสดุที่อยู่รอบๆ กลายเป็นส่วนหนึ่ง
- การดำเนินการขึ้นรูป- การดัด การวาด การสร้างเหรียญ หรือการนูนขึ้นรูปจะทำให้ช่องว่างเรียบเป็นรูปทรงสามมิติ- การวาดใช้แรงดึงเพื่อดึงวัสดุเข้าไปในช่องสำหรับภาชนะ-ที่มีรูปร่างเหมือน การดัดทำให้เกิดลักษณะเชิงมุม
- การดีดออกและการแยกชิ้นส่วน- ส่วนประกอบที่ทำเสร็จแล้วถูกตัดออกจากแถบพาหะ (แบบก้าวหน้า) หรือถอดออกจากสถานีสุดท้าย (ถ่ายโอน) และออกจากแท่นพิมพ์ผ่านทางราง สายพานลำเลียง หรือกระบะแบบหุ่นยนต์
แต่ละขั้นตอนเหล่านี้ขึ้นอยู่กับการออกแบบแม่พิมพ์ปั๊ม- เรขาคณิตของการต่อย โพรงแม่พิมพ์ นักเต้นระบำเปลื้องผ้า และนักบินที่ทำงานประสานกัน เครื่องมือที่ได้รับการออกแบบทางวิศวกรรมอย่างดี-ให้ค่าความคลาดเคลื่อนที่เข้มงวดซ้ำๆ ในรอบนับล้านรอบ เครื่องมือที่ออกแบบมาไม่ดีจะสึกหรอก่อนเวลาอันควร ทำให้เกิดครีบ และทำให้อัตราเศษเพิ่มขึ้น แม่พิมพ์คือจุดที่ชิ้นส่วนของคุณมีชีวิตอยู่หรือตายไป
วัสดุที่มักใช้ผ่านกระบวนการนี้ ได้แก่ เหล็กเหนียว สแตนเลส อลูมิเนียม ทองแดง และทองเหลือง แต่ละประเภทมีพฤติกรรมที่แตกต่างกันภายใต้แรงกดขึ้นรูปอลูมิเนียม - ประทับตราอลูมิเนียมอย่างหมดจด แต่สามารถฉีกขาดได้ในระหว่างการดึงลึก ทองแดงมีความเหนียวเป็นเลิศสำหรับรูปร่างที่ซับซ้อน และสแตนเลสต้องการน้ำหนักที่สูงขึ้นและเหล็กกล้าแม่พิมพ์ที่ทนทานต่อการสึกหรอ- มากขึ้น โลหะผสมชนิดพิเศษ เช่น อินโคเนลและไทเทเนียมยังสามารถประทับตราได้ในการตั้งค่าที่ถูกต้อง แม้ว่าจะต้องใช้เครื่องมือที่แข็งแกร่งกว่ามากก็ตาม
ความแม่นยำทางกลทั้งหมดนี้เกิดขึ้นที่อุณหภูมิห้อง แรงเสียดทานระหว่างหมัดและแผ่นทำให้เกิดความร้อน แต่กระบวนการนั้นเย็น-ทำให้เกิด - ความแตกต่างที่สำคัญเมื่อเปรียบเทียบการปั๊มกับกระบวนการที่เริ่มต้นด้วยโลหะหลอมเหลวและชุดฟิสิกส์ที่แตกต่างไปจากเดิมอย่างสิ้นเชิง
กระบวนการหล่อตายทำงานอย่างไร
การปั๊มขึ้นรูปจะปรับรูปร่างของวัสดุแบบเรียบโดยใช้แรงทางกลที่รุนแรงที่อุณหภูมิห้อง การหล่อโลหะมีหลักฟิสิกส์ที่แตกต่างไปจากเดิมอย่างสิ้นเชิง - โดยเริ่มจากโลหะผสมที่ให้ความร้อนผ่านจุดหลอมเหลว จากนั้นจึงบังคับของเหลวนั้นลงในแม่พิมพ์เหล็กที่มีความแม่นยำภายใต้แรงกดดันตั้งแต่ 10 ถึง 150 MPa ผลลัพธ์ที่ได้คือส่วนที่มีรูปร่างใกล้เคียง-สุทธิ-ซึ่งมีรูปทรงเรขาคณิตสามมิติที่ซับซ้อน- ซึ่งเป็นไปไม่ได้เลยที่จะบรรลุผลโดยการกดแผ่นโลหะเพียงอย่างเดียว
กระบวนการนี้มีขั้นตอนหลักห้าขั้นตอน ขั้นแรก -แม่พิมพ์เหล็กสองส่วนได้รับการเตรียม - ทำความสะอาด หล่อลื่นด้วยสารช่วยถอด และยึดปิดด้วยเครื่องจักรที่ให้แรงล็อคหลายร้อยหรือหลายพันตัน จากนั้น โลหะหลอมเหลวจะถูกฉีดเข้าไปในโพรงแม่พิมพ์ด้วยความเร็วเติม 10 ถึง 50 ม./วินาที โลหะผสมจะแข็งตัวอย่างรวดเร็ว - บ่อยครั้งในไม่กี่วินาที - เนื่องจากแม่พิมพ์เหล็กทำหน้าที่เป็นตัวระบายความร้อนขนาดใหญ่ เมื่อชิ้นส่วนเย็นลงพอที่จะคงรูปร่างไว้ได้ แม่พิมพ์จะแยกออกจากกัน และหมุดอีเจ็คเตอร์จะดันตัวหล่อให้เป็นอิสระ สุดท้าย ชิ้นส่วนจะต้องผ่านการตัดแต่งเพื่อกำจัดแฟลช รางน้ำ และบ่อน้ำล้นที่สร้างขึ้นระหว่างการฉีด
รอบเวลารวดเร็ว ชิ้นส่วนสังกะสีอาจเปลี่ยนจากของเหลวไปเป็นส่วนประกอบที่ถูกขับออกมาภายในเวลาไม่ถึง 15 วินาที อลูมิเนียมใช้เวลานานกว่าเล็กน้อยเนื่องจากอุณหภูมิการแข็งตัวสูงขึ้น ไม่ว่าจะด้วยวิธีใด แม่พิมพ์ตัวเดียวสามารถผลิตชิ้นส่วนได้หลายร้อยชิ้นต่อชั่วโมงและอยู่รอดได้ 100,000 รอบขึ้นไปก่อนที่จะต้องเปลี่ยน - ซึ่งเป็นสิ่งที่ทำให้การหล่อโลหะมีความประหยัดในขนาดที่ต้องการ
การหล่อแบบห้องร้อน-กับห้องเย็น-
เครื่องหล่อแบบตายตัวไม่ได้ทำงานในลักษณะเดียวกันทั้งหมด ความแตกต่างระหว่างระบบ-ห้องร้อนและห้องเย็น-คือคำถามข้อเดียว: กลไกการฉีดสามารถฝังอยู่ในโลหะหลอมเหลวโดยไม่ถูกทำลายได้หรือไม่
ในกเครื่องห้องร้อน-คอห่านและลูกสูบจะจุ่มลงในโลหะผสมหลอมเหลวโดยตรง วาล์วช่วยให้ควบคุมปริมาตรของโลหะเข้าไปในกระบอกฉีดได้ และลูกสูบจะดันโลหะผ่านหัวฉีดที่ให้ความร้อนเข้าไปในแม่พิมพ์ เนื่องจากระบบหัวฉีดแช่อยู่ รอบเวลาจึงสั้น และหัวฉีดยังคงมีโลหะหลอมเหลวเต็มระหว่างการฉีด สังกะสีและแมกนีเซียมเป็นโลหะปฐมภูมิที่แปรรูปด้วยวิธีนี้ - จุดหลอมเหลว (380-650 องศา C) ต่ำพอที่จะไม่กัดกร่อนส่วนประกอบเหล็กที่จมอยู่ใต้น้ำ
เครื่องจักรในห้องเย็น-จะแยกเตาหลอมออกจากระบบหัวฉีดโดยสิ้นเชิง โลหะที่หลอมละลายจะถูกตักหรือปั๊มเข้าไปในปลอกกระสุนแนวนอน จากนั้นลูกสูบไฮดรอลิกจะดันมันเข้าไปในโพรงแม่พิมพ์ ขั้นตอนการถ่ายโอนพิเศษนี้จะเพิ่มรอบเวลา แต่จำเป็นสำหรับโลหะผสม เช่น อลูมิเนียม (การหลอมที่อุณหภูมิ 580-630 องศา C) และโลหะผสมที่มีทองแดง- ซึ่งจะทำให้คอห่านห้องร้อน-เสื่อมคุณภาพลงอย่างรวดเร็ว แรงดันการฉีดในระบบห้องเย็นโดยทั่วไปมีตั้งแต่ 2,500 PSI จนถึงมากกว่า 25,000 PSI
ข้อเสีย-นั้นตรงไปตรงมา: ระบบ-ห้องร้อนให้รอบการทำงานเร็วขึ้นและการควบคุมกระบวนการที่เข้มงวดมากขึ้นสำหรับโลหะผสม-ที่หลอมละลายต่ำ ในขณะที่ระบบห้องเย็น-ห้องเย็นจะจัดการกับโลหะที่มีอุณหภูมิสูง-ซึ่งเป็นตัวแทนของการหล่อแบบโครงสร้างจำนวนมาก
โลหะที่ใช้ในการหล่อโลหะ
เมื่อมีคนถามว่า Die Cast แปลว่าโลหะหรือเปล่า? - คำตอบคือใช่ แต่ด้วยคุณสมบัติที่สำคัญ การหล่อขึ้นรูปโดยเฉพาะหมายถึงโลหะที่มีรูปร่างโดยการฉีดแรงดันเข้าไปในแม่พิมพ์เหล็กที่นำกลับมาใช้ใหม่ได้ มันไม่ครอบคลุมพลาสติก (นั่นคือการฉีดขึ้นรูป) และไม่ครอบคลุมเฉพาะโลหะใดๆ เฉพาะโลหะผสมที่มีจุดหลอมเหลว ความลื่นไหล และพฤติกรรมการแข็งตัวที่เหมาะสมเท่านั้นที่จะมีคุณสมบัติเป็นโลหะหล่อขึ้นรูปที่ใช้งานได้จริง
นี่คือวิธีที่ครอบครัวโลหะผสมหลักเปรียบเทียบ:
| ครอบครัวอัลลอยด์ | ช่วงการหลอมละลาย | ประเภทห้อง | การใช้งานทั่วไป |
|---|---|---|---|
| อะลูมิเนียม (A380, A360, ADC12) | 580-630 องศา | ห้องเย็น- | เสื้อสูบ เรือนเกียร์ ตัวระบายความร้อน ขายึดโครงสร้าง |
| สังกะสี (ZAMAK 3, ZAMAK 5) | 380-420 องศา | ห้องร้อน- | มือจับประตู เกียร์ คอนเนคเตอร์ อุปกรณ์ตกแต่ง |
| แมกนีเซียม (AZ91D, AM60) | ~650 องศา | ห้องร้อนหรือห้องเย็น- | โครงแล็ปท็อป พวงมาลัย ตัวกล้อง ขายึดการบินและอวกาศ |
| โลหะผสมทองแดง (จำกัด) | 900-1,080 องศา | ห้องเย็น- | ส่วนประกอบไฟฟ้า ข้อต่อประปา ชิ้นส่วนที่มีความนำไฟฟ้าสูง- |
อะลูมิเนียมครองตลาดโดยปริมาตร - ความสมดุลของน้ำหนักเบา ความแข็งแรง ความต้านทานการกัดกร่อน และการนำความร้อน ทำให้อะลูมิเนียมกลายเป็นตัวเลือก-สำหรับยานยนต์และอุปกรณ์อิเล็กทรอนิกส์ สังกะสีทำงานได้ดีกับชิ้นส่วนที่มีผนังบาง-ที่ซับซ้อน (ความหนาของผนังต่ำเพียง 0.3 มม.) พร้อมผิวสำเร็จที่ดีเยี่ยมทันทีที่ออกมาจากแม่พิมพ์ แมกนีเซียมเป็นตัวเลือกโครงสร้างที่เบาที่สุด โดยเบากว่าอะลูมิเนียมประมาณ 33% ซึ่งทำให้น่าสนใจสำหรับอุปกรณ์อิเล็กทรอนิกส์พกพาและน้ำหนัก-ส่วนประกอบสำคัญของยานยนต์
แล้วเหล็กหล่อล่ะ? คุณจะเห็นคำว่าหมุนเวียน แต่ในทางปฏิบัติ เหล็กกล้าหล่อตายไม่สามารถทำได้กับอุปกรณ์ทั่วไป เหล็กหลอมละลายที่อุณหภูมิระหว่าง 1,370 ถึง 1,530 องศา C - ซึ่งจะทำลายแม่พิมพ์เหล็กกล้าเครื่องมือที่แข็งตัวอย่างรวดเร็ว- ชิ้นส่วนเหล็กที่ต้องการการผลิตโดยใช้แม่พิมพ์-โดยทั่วไปจะใช้การหล่อแบบลงทุนหรือการหล่อทรายแทน ซึ่งแม่พิมพ์แบบใช้แล้วทิ้งจะทนต่อความร้อนสูงได้ American Foundry Society รายงานว่า 95% ของชิ้นส่วนแม่พิมพ์หล่อใช้-โลหะที่ไม่ใช่เหล็ก ซึ่งยืนยันว่าเหล็กไม่อยู่ในหมวดหมู่กระบวนการนี้
โลหะผสมทองแดงครอบครองช่องเล็กๆ จุดหลอมเหลวที่สูงทำให้อายุการใช้งานของแม่พิมพ์สั้นลงอย่างมากและเพิ่มต้นทุนการผลิต แต่เมื่อคุณต้องการการนำไฟฟ้าและความแข็งแรงทางกลในส่วนประกอบที่หล่อชิ้นเดียว โลหะผสมที่มีทองแดง-ยังคงเป็นตัวเลือกเดียวในกลุ่มผลิตภัณฑ์แม่พิมพ์หล่อ
โลหะผสมแต่ละชนิดมีข้อจำกัดในการออกแบบเฉพาะ - ความหนาของผนังขั้นต่ำ มุมของร่าง ความสามารถในการยอมรับได้ - ที่กำหนดสิ่งที่เป็นไปได้ทางเรขาคณิตในส่วนของคุณ กฎการผลิตเหล่านี้เป็นจุดที่การตัดสินใจเลือกกระบวนการที่แท้จริง
ข้อจำกัดในการออกแบบและแนวทางการผลิต
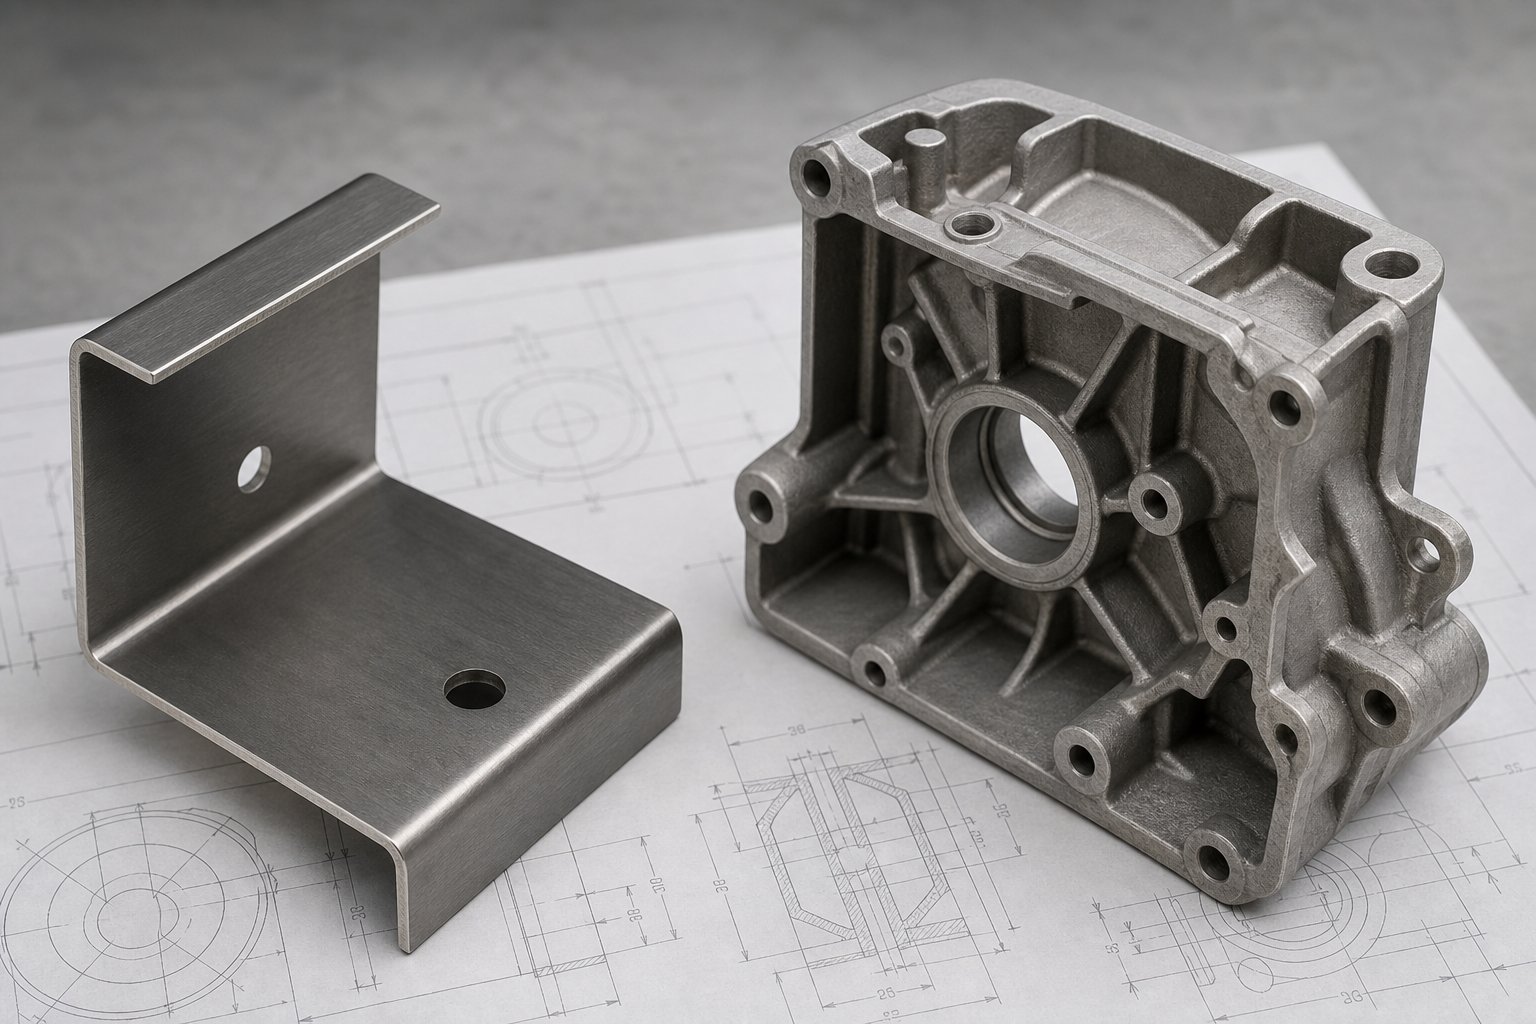
การรู้ว่าแต่ละกระบวนการทำงานอย่างไรเป็นสิ่งหนึ่ง การออกแบบชิ้นส่วนที่สามารถอยู่รอดได้จริงในการผลิตโดยไม่ต้องเพิ่มอัตราการปฏิเสธของคุณ - ซึ่งเป็นจุดที่โครงการส่วนใหญ่ประสบความสำเร็จหรือล้มเหลว การปั๊มขึ้นรูปและการหล่อขึ้นรูปแต่ละอย่างมีกฎเกณฑ์ทางเรขาคณิตที่เข้มงวด และการละเมิดกฎเหล่านั้นไม่เพียงแต่ทำให้คุณภาพลดลงเท่านั้น มันสามารถบังคับให้คุณเข้าสู่กระบวนการที่ผิดโดยสิ้นเชิง คุณสมบัติการดึงลึก-ที่เกินขีดจำกัดการปั๊มอาจผลักดันคุณไปสู่การหล่อแบบตายตัว ในขณะที่ฉากยึดเรียบง่ายที่ออกแบบให้มีความซับซ้อนสามมิติ-โดยไม่จำเป็นจะทำให้คุณติดเครื่องมือหล่อราคาแพงที่คุณไม่เคยต้องการ
ประโยชน์ในทางปฏิบัติ: รูปทรงช่วยขับเคลื่อนการเลือกกระบวนการได้มากเท่ากับการเลือกปริมาตรหรือวัสดุ นี่คือกฎที่สำคัญ
กฎการออกแบบสำหรับชิ้นส่วนที่มีการประทับตรา
แผ่นโลหะที่ประทับตราจะมีความหนาสม่ำเสมอทั่วทั้งชิ้นส่วน - คุณกำลังปรับรูปร่างช่องว่างเรียบๆ โดยไม่ต้องเพิ่มหรือเอาวัสดุออก ข้อจำกัดเดียวนั้นกำหนดทุกการตัดสินใจในการออกแบบ
รัศมีโค้งงอขั้นต่ำการโค้งงอที่แคบที่สุดที่คุณสามารถสร้างได้จะขึ้นอยู่กับประเภทและความหนาของวัสดุโดยตรง สำหรับวัสดุที่มีความเหนียว เช่น แผ่นอลูมิเนียมประทับตรา โดยทั่วไปรัศมีโค้งงอภายในขั้นต่ำจะอยู่ที่ 1 เท่าของความหนาของวัสดุ สำหรับเหล็กแผ่นประทับตรา - ที่มีความแข็งแรงสูงเป็นพิเศษ-เกรดที่มีความแข็งแรงสูงหรือสเตนเลส - คุณจะต้องมีความหนาของวัสดุ 1.5x ถึง 2x เพื่อหลีกเลี่ยงการแตกร้าวตามแนวโค้ง การเข้มงวดเกินขีดจำกัดเหล่านี้ทำให้เกิดการแตกหักบนเส้นใยด้านนอกของส่วนโค้ง โดยเฉพาะอย่างยิ่งเมื่อส่วนโค้งขนานกับทิศทางของเกรนของวัสดุ การออกแบบจะโค้งงอตั้งฉากกับเกรนทุกครั้งที่เป็นไปได้
ระยะหลุม-ถึง-ขอบรูที่เจาะไว้ใกล้กับขอบมากเกินไปทำให้แผ่นใยวัสดุนูนออกมาด้านนอกภายใต้แรงกดขึ้นรูป ค่าขั้นต่ำที่ปลอดภัยคืออย่างน้อย 2 เท่าของความหนาของวัสดุจากขอบที่ใกล้ที่สุด สำหรับรูที่อยู่ใกล้ส่วนโค้ง ให้เพิ่มระยะห่างนั้นเป็น 2.5x ความหนาของวัสดุบวกกับรัศมีการโค้งงอ - มิฉะนั้น การขึ้นรูปจะบิดเบือนรูปทรงของรู
วาดอัตราส่วนความลึกเมื่อปั๊มโลหะแผ่นเข้าไปในรูปทรงถ้วยหรือโพรง อัตราส่วนความลึก-ถึง-จะควบคุมความเป็นไปได้ โดยปกติแล้ว การดึง-ครั้งเดียวจะได้ความลึกสูงสุดเท่ากับเส้นผ่านศูนย์กลางเปล่า (อัตราส่วน 1:1) สำหรับอะลูมิเนียมประทับตรา และค่อนข้างน้อยกว่าสำหรับเหล็ก เกินขีดจำกัดนั้น และคุณจะต้องมีจุดวาดหลายจุดหรือหลอมระหว่างการฮิต - ซึ่งทั้งสองอย่างนี้จะเพิ่มต้นทุน จุดสำคัญในการออกแบบที่วิศวกรหลายคนพลาดไปคือ การแปลงส่วนที่ดึงออกมาลึก-เป็นการประกอบที่มีหน้าแปลนหรือโค้งงอ สามารถนำชิ้นส่วนกลับเข้าสู่ขอบเขตการปั๊มขึ้นรูปที่อาจต้องใช้การหล่อขึ้นรูป
ความคลาดเคลื่อนการตอกยึดการควบคุมมิติที่เข้มงวดใน-คุณลักษณะระนาบ - รูที่เจาะ โปรไฟล์ที่ว่าง และระยะห่างระหว่างคุณลักษณะโดยทั่วไปจะอยู่ที่ ±0.1 มม. ลักษณะที่ขึ้นรูปแล้ว เช่น ส่วนโค้งจะมีค่าเผื่อเชิงมุมประมาณ ±1 องศา และค่าพิกัดความเผื่อ- ขึ้นไปในแต่ละส่วนโค้งจะต้องนำมาพิจารณาในการวัดขนาดด้วย
กฎการออกแบบสำหรับชิ้นส่วนหล่อ
การหล่อแบบตายตัวให้อิสระในสามมิติ-มากกว่าซี่โครงภายใน อลูมิเนียมหรือเหล็ก - ที่ประทับตรา ปุ่ม กระเป๋า และพื้นผิวที่ซับซ้อน ทั้งหมดนี้เกิดขึ้นได้ในช็อตเดียว แต่อิสรภาพนั้นมาพร้อมกับข้อจำกัดของตัวเองซึ่งมีรากฐานมาจากวิธีที่โลหะหลอมเหลวไหล แข็งตัว และหลุดออกจากแม่พิมพ์เหล็ก
มุมร่างทุกพื้นผิวที่ขนานกับทิศทางการดึงของดาย-ต้องมีแรงลมเพื่อปล่อยออกอย่างหมดจดระหว่างการดีดออก กฎพื้นฐาน:แรงลม 1 องศาต่อความลึกของโพรง 25 มมสำหรับพื้นผิวภายนอกที่มีโพรงภายในต้องมีอุณหภูมิขั้นต่ำ 2 องศา พื้นผิวที่มีพื้นผิวต้องการแรงร่างเพิ่มเติม - ประมาณ 1 องศาต่อความลึกของพื้นผิว 0.1 มม. - หรือชิ้นส่วนลากเข้ากับแม่พิมพ์และทำให้เกิดข้อบกพร่องที่พื้นผิว การออกแบบแบบร่างเป็นศูนย์-จะเกาะติด เปลี่ยนรูปในระหว่างการดีดออก และทำให้อายุการใช้งานของแม่พิมพ์สั้นลงอย่างมาก
ความหนาของผนังสม่ำเสมอผนังที่ไม่เรียบทำให้เกิดการระบายความร้อนไม่สม่ำเสมอ ทำให้เกิดรอยจมในโซนหนาและอาจเกิดการช็อตสั้นได้ในพื้นที่บาง กำหนดเป้าหมายผนังที่สม่ำเสมอภายในช่วงเหล่านี้:
- อะลูมิเนียมอัลลอยด์: 1.5–3.0 มม
- โลหะผสมสังกะสี: 0.75–2.5 มม
- แมกนีเซียมอัลลอยด์: 1.25–2.0 มม
การเปลี่ยนระหว่างความหนาใดๆ ควรค่อยเป็นค่อยไป - ไม่มีการกระโดดเกินกะทันหันเกิน 1.5 เท่าของผนังที่อยู่ติดกัน ส่วนที่หนาควรคว้านออกและเสริมด้วยโครง แทนที่จะปล่อยให้แข็ง
รัศมีเนื้อและมุมที่คมชัดมุมภายในที่แหลมกว่า 0.75 มม. ทำหน้าที่เป็นตัวเพิ่มความเครียด รบกวนการไหลของโลหะ และเร่งการสึกหรอของดาย สูตรการทำงาน: รัศมีภายในขั้นต่ำเท่ากับ 0.5 เท่าของความหนาของผนังบวก 0.25 มม. มุมที่แหลมคมจะเพิ่มแรงเค้นในพื้นที่ 2 ถึง 3 เท่า และลดอายุการใช้งานของเครื่องมือได้ถึง 30%
ซี่โครงและบอสความหนาของซี่โครงควรอยู่ระหว่าง 0.5x ถึง 0.7x ความหนาของผนังที่อยู่ติดกัน - ความหนาใดๆ จะดักจับความร้อนและทำให้เกิดรอยยุบบนพื้นผิวด้านตรงข้าม ความสูงของโครงไม่ควรเกิน 2.5 เท่าของความหนาของโครง และระยะห่างระหว่างโครงต้องมีความหนาอย่างน้อย 3 เท่าเพื่อให้โลหะไหลและระบายความร้อนได้อย่างเหมาะสม
อันเดอร์คัทคุณลักษณะที่ป้องกันการตายทางตรง-การดึงออก - รูที่ตั้งฉากกับทิศทางการพรากจากกัน ช่องภายใน หรือ-รูปทรงแบบร่างย้อนกลับ - ต้องใช้การกระทำด้านข้าง- สไลด์ หรือการยุบตัวของแกน กลไกแต่ละอย่างเหล่านี้เพิ่มต้นทุนเครื่องมือที่สำคัญและความซับซ้อนในการบำรุงรักษาที่อาจเกิดขึ้น เมื่อเป็นไปได้ ให้ออกแบบการตัดด้านล่างใหม่โดยให้ทะลุ-รูที่อยู่ในแนวเดียวกับทิศทางการดึงของดาย- หรือกำจัดออกด้วยการตัดเฉือนหลัง-
| พารามิเตอร์การออกแบบ | การตอก | หล่อตาย |
|---|---|---|
| ความซับซ้อนทางเรขาคณิต | แบนถึงตื้น 3D (โค้ง, ดึง) | 3D เต็มรูปแบบพร้อมคุณสมบัติภายใน, ซี่โครง, ผู้บังคับบัญชา |
| ช่วงความหนาของผนัง | 0.4–6.0 มม. (สม่ำเสมอ เท่ากับแผ่นเกจ) | 0.75–5.0 มม. (แตกต่างกันไปตามโลหะผสม) |
| ความคลาดเคลื่อนโดยทั่วไป (เชิงเส้น) | ±0.1 มม. สำหรับส่วนที่เป็นช่องว่าง/เจาะ | ±0.2 มม. เมื่อ- หล่อ; ±0.05 มม. พร้อมโพสต์-การตัดเฉือน |
| ความอดทนเชิงมุม | ±1 องศาบนโค้ง (ขึ้นอยู่กับสปริงแบ็ค) | ควบคุมโดยร่าง; สปริงกลับน้อยที่สุด |
| ขนาดคุณสมบัติขั้นต่ำ | เส้นผ่านศูนย์กลางรูมากกว่าหรือเท่ากับความหนาของวัสดุ 1.2x | เส้นผ่านศูนย์กลางรูมากกว่าหรือเท่ากับ 1.5 มม. (อะลูมิเนียม) |
| ข้อกำหนดร่าง | ไม่สามารถใช้ได้ | ต่ำสุด 1-3 องศา ขึ้นอยู่กับความลึก |
| อันเดอร์คัท | โดยทั่วไปแล้วจะไม่สามารถทำได้หากไม่มีการดำเนินการรอง | เป็นไปได้ด้วยสไลด์/คอร์ (บวกค่าใช้จ่าย) |
รูปแบบนี้ชัดเจน: ชิ้นส่วนโลหะแผ่นที่ประทับตราแลกกับความซับซ้อนทางเรขาคณิตเพื่อ-พิกัดความเผื่อของระนาบที่เข้มงวดมากขึ้น รอบที่เร็วขึ้น และโครงสร้างเกรนของวัสดุที่คงไว้ การหล่อแบบตายตัวแลกข้อดีเหล่านั้นกับความอิสระแบบสามมิติ-และการรวมส่วนประกอบที่มีการประทับตราหลายชิ้นให้เป็นชิ้นเดียว ไม่มีสิ่งใดดีไปกว่านี้ในระดับสากล - แต่การใช้กฎการออกแบบที่ไม่ถูกต้องกับกระบวนการที่ไม่ถูกต้องคือจุดที่งบประมาณมองข้าม สิ่งที่มักเป็นเคล็ดลับในการตัดสินใจขั้นสุดท้ายไม่ได้เป็นเพียงรูปทรงเรขาคณิตเท่านั้น แต่รวมถึงวิธีที่ต้นทุนเครื่องมือและปริมาณการผลิตมีปฏิสัมพันธ์กับข้อจำกัดเหล่านี้ด้วย
เปรียบเทียบปริมาณการผลิตและเศรษฐศาสตร์ต้นทุน
เรขาคณิตบอกคุณว่าอะไรคืออะไรเป็นไปได้. เศรษฐศาสตร์ปริมาณบอกคุณว่าอะไรคืออะไรทำกำไรได้. สองส่วนอาจเป็นไปได้ทั้งแบบการปั๊มหรือการหล่อ แต่การเลือกกระบวนการที่ไม่ถูกต้องในปริมาณต่อปีที่ไม่ถูกต้องอาจทำให้ต้นทุนต่อ-ชิ้นส่วนของคุณมีประสิทธิภาพเป็นสองเท่า ปฏิสัมพันธ์ระหว่างการลงทุนด้านเครื่องมือ รอบเวลา และปริมาณการผลิตคือจุดที่การจ่ายเงินมากเกินไปส่วนใหญ่เกิดขึ้น - และจุดที่ชื่อของบทความนี้ได้รับการเก็บรักษาไว้
เกณฑ์ต้นทุนเครื่องมือและค่าตัดจำหน่าย
ทั้งแม่พิมพ์และแม่พิมพ์ปั๊มแสดงถึงเงินทุนล่วงหน้าที่สำคัญ การพับแม่พิมพ์หรือการดัดแบบธรรมดาอาจมีราคาอยู่ที่ 10,000 ถึง 50,000 เหรียญสหรัฐ ในขณะที่แม่พิมพ์แบบก้าวหน้าที่ซับซ้อนซึ่งมีหลายสถานีจะไต่ขึ้นไปถึง 50,000 ถึง 300,000 เหรียญสหรัฐหรือมากกว่านั้น แม่พิมพ์หล่อขึ้นรูปมีราคาใกล้เคียงกัน - 20,000 ดอลลาร์สหรัฐฯ สำหรับอะลูมิเนียมช่องเดียว- ขึ้นรูปได้สูงสุดถึง 200 ดอลลาร์000+ สำหรับเครื่องมือหลายช่องที่ซับซ้อน-ในเหล็กกล้างานร้อน- H13
แล้วความได้เปรียบด้านต้นทุนจะปรากฏอยู่ที่ไหน? รอบเวลา เครื่องปั๊มไดสแตมป์แบบโปรเกรสซีฟสามารถทำงานได้ด้วยความเร็วสูงถึง 1,500 จังหวะต่อนาที ทำให้เกิดชิ้นงานที่เสร็จสมบูรณ์ในทุกจังหวะ รอบเวลาของรอบการหล่อจะวัดเป็นวินาทีถึงนาทีต่อช็อต - อย่างรวดเร็วตามมาตรฐานการหล่อ แต่ลำดับความสำคัญจะช้ากว่าการปั๊มความเร็วสูง- ความแตกต่างนั้นเพิ่มขึ้นอย่างรวดเร็วตามปริมาณรายปี
ลองจินตนาการว่าคุณต้องการวงเล็บ 500,000 วงเล็บต่อปี ด้วยแม่พิมพ์ปั๊มอะลูมิเนียมที่ผลิตชิ้นส่วนด้วยความเร็ว 400 จังหวะต่อนาที บรรทัดการกดเพียงบรรทัดเดียวจะครอบคลุมปริมาตรดังกล่าวตามจำนวนวันที่รันไทม์ ต้นทุนเครื่องมือ - อยู่ที่ 80,000 ดอลลาร์สำหรับแม่พิมพ์แบบโปรเกรสซีฟ - ตัดจำหน่ายเหลือประมาณ 0.16 ดอลลาร์ต่อชิ้นส่วน แม่พิมพ์หล่อขึ้นรูปที่ราคา 60,000 ดอลลาร์ซึ่งผลิตวงเล็บเดียวกันที่ 120 ช็อตต่อชั่วโมงจะตัดจำหน่ายต้นทุนเครื่องมือที่ใกล้เคียงกัน แต่ค่าใช้จ่ายต่อ-รอบแรงงาน พลังงาน และเวลาของเครื่องจักรต่อ-ชิ้นส่วนนั้นสูงกว่ามาก
ครอสโอเวอร์ทำงานในแบบย้อนกลับสำหรับตัวเรือนสามมิติ-ที่ซับซ้อน เมื่อชิ้นส่วนต้องใช้สถานีปั๊มห้าหรือหกสถานีบวกกับการเชื่อมขั้นที่สองเพื่อให้ได้รูปทรงที่การหล่อครั้งเดียวทำได้ในการฉีดครั้งเดียว ความได้เปรียบด้านแม่พิมพ์และการปั๊มจะระเหยไป - การดำเนินการรองที่กินรอบของคุณ- ซึ่งประหยัดเวลาไปได้มาก
| ปัจจัยด้านต้นทุน | การตอกโลหะ | หล่อตาย |
|---|---|---|
| ช่วงต้นทุนเครื่องมือ | $10,000–$300,000+ | $20,000–$200,000+ |
| รอบเวลาทั่วไป | 0.04–6 วินาทีต่อชิ้นส่วน (ก้าวหน้า/ถ่ายโอน) | 15–120 วินาทีต่อส่วน |
| อายุการใช้งานของเครื่องมือ | 500,000–10,000,000+ จังหวะ | 100,000–500,000+ นัด |
| แนวโน้มต้นทุนต่อ-ชิ้น | ลดลงอย่างมากตามปริมาตร โดดเด่นมากกว่า 50,000 หน่วย/ปี สำหรับชิ้นส่วนแบนหรือตื้น | ลดลงปานกลางตามปริมาตร สมเหตุสมผลเมื่อความซับซ้อนของ 3D ขจัดการประทับหลาย-สถานี |
| แบ่ง-คำแนะนำระดับเสียงที่สม่ำเสมอ | มักจะประหยัดมากกว่า 25,000–50,000 ชิ้นส่วน/ปี เทียบกับทางเลือกในการตัดเฉือน | โดยปกติแล้ว เหมาะสมกว่า 5,000–10,000 ชิ้นส่วน/ปี เทียบกับการตัดเฉือน แต่สูงกว่าต่อ-พื้นชิ้นส่วนมากกว่าการปั๊มขึ้นรูปด้วยปริมาตรที่เท่ากัน |
รูปแบบมีความสอดคล้องกัน: สำหรับชิ้นส่วนที่ขึ้นรูปแบนหรือตื้น-ที่มีปริมาณมากกว่า 50,000 หน่วยต่อปี การประทับตรามักจะได้เปรียบ-เศรษฐศาสตร์ต่อส่วนเสมอ การหล่อขึ้นรูปกลายเป็นการลงทุนที่ชาญฉลาดยิ่งขึ้น เมื่อความซับซ้อนของชิ้นส่วนจะต้องใช้สถานีปั๊มจำนวนมาก - หรือการประกอบรองจำนวนมาก - ซึ่งความง่ายในการใช้งานของการหล่อ-เพียงครั้งเดียวจะชดเชยรอบเวลาที่ช้าลง
ข้อผิดพลาดทั่วไปของผู้ซื้อในการเลือกกระบวนการ
นี่คือจุดที่เงินจริงสูญเปล่า ข้อผิดพลาดสามประการปรากฏขึ้นซ้ำแล้วซ้ำเล่าในการตัดสินใจจัดหาข้อมูล:
การหล่อแบบเฉพาะเจาะจงมากกว่า-สำหรับชิ้นส่วนธรรมดาขายึดแบบแบนที่มีส่วนโค้งสองจุดและสี่รูไม่จำเป็นต้องใช้แม่พิมพ์อะลูมิเนียมหล่อ แต่ผู้ซื้อกลับไม่เลือกใช้การหล่อเพราะมีบางคนเรียกชิ้นส่วนว่า "โครงสร้าง" โดยไม่ได้พิจารณาว่าแผ่นเหล็กประทับตราที่ความหนา 2 มม. ให้ความสามารถในการรับน้ำหนัก-เท่าเดิมในราคาเศษเสี้ยวของต้นทุนต่อ-ชิ้นส่วน หากสามารถบรรลุรูปทรงในสถานีปั๊มสองหรือสามสถานี การหล่อก็มีแนวโน้มว่าจะต้องใช้ความพยายามมากเกินไป
ประเมินต้นทุนการบำรุงรักษาแม่พิมพ์ปั๊มต่ำเกินไปเครื่องมือปั๊มขึ้นรูปมีอายุการใช้งานหลายล้านรอบ - แต่ไม่ต้องบำรุงรักษา ปลายพันช์หมองคล้ำ คีมลอกสึกหรอ และส่วนแม่พิมพ์จำเป็นต้องลับคมและตรวจสอบเป็นระยะ การบำรุงรักษาแบบเลื่อนออกไปทำให้เกิดการเคลื่อนตัวของขนาด เสี้ยนที่เพิ่มขึ้น และอัตราของเสียที่กัดกร่อนความได้เปรียบด้านต้นทุนที่คุณคำนวณในขั้นตอนการเสนอราคาอย่างเงียบๆ งบประมาณ 5–10% ของค่าเครื่องมือเดิมเป็นรายปีสำหรับการบำรุงรักษา ไม่เช่นนั้นการหาร-เลขคณิตจะคงอยู่ไม่ได้
ละเลยการดำเนินงานรองที่กัดกร่อนการประหยัดเบื้องต้นชิ้นส่วนที่มีการประทับตราราคาชิ้นละ 0.35 ดอลลาร์ดูดี - จนกว่าคุณจะเพิ่มการลบคม การแตะสองรู และการชุบสังกะสีที่ทำให้ต้นทุนที่ได้มาอยู่ที่ 1.10 ดอลลาร์ รุ่นหล่อราคา 0.90 เหรียญสหรัฐฯ ต่อชิ้นที่ออกจากแม่พิมพ์ที่มีเกลียวและพื้นผิวที่ทนทานต่อการกัดกร่อน- จริงๆ แล้วอาจมีราคาถูกกว่าเมื่อคุณคำนึงถึงต้นทุนการเป็นเจ้าของทั้งหมดแล้ว เปรียบเทียบต้นทุนที่ดินทั้งหมดเสมอ ไม่ใช่เพียงรายการสินค้าจากซัพพลายเออร์ปั๊มขึ้นรูปหรือหล่อ
ข้อผิดพลาดเหล่านี้มีต้นตอร่วมกัน นั่นคือ การตัดสินใจเกี่ยวกับกระบวนการตามตัวแปรเดียว - ซึ่งโดยปกติแล้วจะเป็นราคาเสนอเริ่มต้น - แทนที่จะประเมินภาพรวมของการตัดจำหน่ายเครื่องมือ รอบเวลา การดำเนินการรอง และการบำรุงรักษาตลอดวงจรการผลิต การคำนวณที่ถูกต้องนั้นสำคัญที่สุดเมื่อปริมาณชิ้นส่วนสูงพอที่จะทำให้ความแตกต่างเล็กๆ น้อยๆ ต่อชิ้น-สามารถนำมารวมกันเป็นหก-ตัวเลขที่ประหยัดหรือสูญเสียต่อปีได้
เศรษฐศาสตร์ต้นทุนนำคุณไปสู่กระบวนการที่ถูกต้อง แต่แม้แต่ราคาต่อชิ้นส่วนที่ถูกที่สุด-ก็ไม่มีความหมายอะไรเลย หากอัตราการคัดแยกของคุณกินส่วนต่าง - ซึ่งเป็นสาเหตุที่การทำความเข้าใจกระบวนการ-ข้อบกพร่องเฉพาะและวิธีการควบคุมคุณภาพมีความสำคัญเท่าเทียมกันในการตัดสินใจขั้นสุดท้าย
การควบคุมคุณภาพและข้อบกพร่องทั่วไปในแต่ละกระบวนการ
ราคาต่อ-ชิ้นส่วนที่ต่ำในใบเสนอราคาไม่ได้มีความหมายมากนักหาก 8% ของการผลิตของคุณจบลงในถังขยะ การปั๊มและการหล่อแต่ละแบบมีโหมดความล้มเหลวที่เป็นเอกลักษณ์ของตัวเอง - และข้อบกพร่องที่รบกวนกระบวนการหนึ่งแทบจะไม่มีอยู่ในอีกกระบวนการหนึ่ง การรู้ว่าอะไรอาจผิดพลาดได้ และวิธีแก้ไขตั้งแต่เนิ่นๆ คือสิ่งที่แยกการผลิตที่ทำกำไรออกจากการผลิตที่ต้องเสียกำไรจากการทำงานซ้ำและการปฏิเสธ
ต่อไปนี้เป็นการเปรียบเทียบเชิงปฏิบัติของข้อบกพร่องที่คุณจะพบในแต่ละกระบวนการ พร้อมด้วยสาเหตุที่แท้จริงและการแก้ไขที่ใช้งานได้จริงในโรงงาน
| ข้อบกพร่อง | กระบวนการ | สาเหตุที่แท้จริง | กลยุทธ์การบรรเทาผลกระทบ |
|---|---|---|---|
| สปริงแบ็ค | การตอก | การฟื้นตัวแบบยืดหยุ่นหลังจากสร้างแรงกดดัน แย่กว่าเมื่อใช้วัสดุที่มีความแข็งแรงสูง- | การโค้งงอมากเกินไป การหยอดเหรียญ การหยุดนิ่ง หรือการชดเชยรูปทรงของเครื่องมือในระหว่างการออกแบบแม่พิมพ์ |
| รอยย่น | การตอก | แรงจับยึดว่างไม่เพียงพอหรือดึงรั้งลูกปัดระหว่างการบีบอัด | ปรับแรงกดของตัวยึดเปล่าให้เหมาะสม ปรับปรุงการออกแบบลูกปัดวาด ปรับรูปร่างว่าง |
| การฉีกขาด/การแยก | การตอก | ความเครียดแรงดึงเกินขีดจำกัดการขึ้นรูปวัสดุ รัศมีเล็กหรือความลึกในการดึงมากเกินไป | เพิ่มรัศมีการขึ้นรูป ปรับปรุงการหล่อลื่น แบ่งการทำงานหนักออกเป็นขั้นตอน |
| เลนซ์ | การตอก | ขอบเจาะสึก เจาะไม่ถูกต้อง-ถึง-ระยะหลบแม่พิมพ์ เครื่องมือไม่ตรงแนว | รักษาระยะห่างที่เหมาะสม (5–8% ของความหนาสำหรับเหล็กเหนียว) ลับคมหรือเปลี่ยนเครื่องมือ |
| รูปแบบการสึกหรอ | การตอก | ผลกระทบและแรงเสียดทานซ้ำ ๆ เร่งด้วยวัสดุแข็งหรือการหล่อลื่นไม่ดี | การบำรุงรักษาแม่พิมพ์ตามกำหนดเวลา การเคลือบเครื่องมือ (TiN, TiCN) การเลือกสารหล่อลื่นที่เหมาะสม |
| ความพรุนของก๊าซ | หล่อตาย | อากาศที่ติดอยู่หรือไฮโดรเจนที่ปล่อยออกมาระหว่างการแข็งตัว การฉีดแบบปั่นป่วน | การฉีดช่วยด้วยสุญญากาศ- การออกแบบประตูที่เหมาะสม แท่งโลหะที่สะอาดและแห้ง |
| ฟันผุหดตัว | หล่อตาย | การแข็งตัวไม่สม่ำเสมอจากส่วนผนังหนาหรือการระบายความร้อนไม่เพียงพอ | การออกแบบผนังที่สม่ำเสมอ ส่วนแทรกความเย็น ระบบเกตติ้งและไรเซอร์ที่ปรับให้เหมาะสม |
| ปิดเย็น | หล่อตาย | ด้านหน้าโลหะสองด้านมาบรรจบกันโดยไม่ได้หลอมรวมเข้าด้วยกันจนสุด อุณหภูมิหลอมเหลวต่ำหรือการฉีดช้า | เพิ่มอุณหภูมิของแม่พิมพ์และโลหะ ปรับความเร็วการฉีดและการกำหนดค่าเกตให้เหมาะสม |
| แฟลช | หล่อตาย | โลหะส่วนเกินถูกบังคับระหว่างพื้นผิวเส้นแยก- ความดันการฉีดสูงหรือการสึกหรอของแม่พิมพ์ | รักษาพื้นผิวของเส้นแยก- ให้แน่ใจว่ามีแรงจับยึดเพียงพอ ควบคุมพารามิเตอร์การฉีด |
| พื้นผิวพุพอง | หล่อตาย | ช่องก๊าซใต้ผิวดินขยายตัวภายใต้การบำบัดความร้อนหรืออุณหภูมิบริการที่สูงขึ้น | ปรับปรุงการระบายอากาศ ลดความปั่นป่วนระหว่างการเติม ควบคุมพารามิเตอร์การหล่ออย่างแม่นยำ |
สังเกตรูปแบบ: ข้อบกพร่องในการตอกเกี่ยวข้องกับแรงทางกล - ความเครียดมากเกินไป ความยับยั้งชั่งใจไม่เพียงพอ หรือขอบเครื่องมือสึกหรอ ข้อบกพร่องในการหล่อขึ้นรูปเกี่ยวข้องกับพฤติกรรมทางความร้อน - ว่าโลหะเหลวไหล แข็งตัว และดักจับก๊าซอย่างไร ชิ้นส่วนที่ประทับด้วยแม่พิมพ์จะล้มเหลวเมื่อแผ่นทึบไม่สามารถรองรับรูปร่างที่ต้องการได้ ชิ้นส่วนที่หล่อจะล้มเหลวเมื่อการเปลี่ยนผ่านของของเหลว-เป็น-แข็งไม่เกิดขึ้นสม่ำเสมอ
ความคลาดเคลื่อนและความแม่นยำของมิติตามกระบวนการ
เมื่อคุณเปรียบเทียบส่วนประกอบแผ่นโลหะที่มีการประทับตรากับชิ้นส่วนที่เทียบเท่ากับการหล่อ ค่าความคลาดเคลื่อนที่ทำได้จะบอกเรื่องราวที่แตกต่างกัน ขึ้นอยู่กับขนาดที่คุณกำลังวัด
การประทับตรามีความเป็นเลิศในด้าน-ความแม่นยำของมิติระนาบ โปรไฟล์เปล่า รูเจาะ และระยะห่างระหว่างลักษณะแบนๆ จะยึด ±0.1 มม. หรือแน่นกว่าเป็นประจำด้วยเครื่องมือที่ได้รับการดูแลอย่างดี- ความท้าทายปรากฏในความแม่นยำเชิงมุม - สปริงแบ็คทำให้เกิดข้อผิดพลาด ±0.5 องศาถึง ±2 องศาในการโค้งงอที่เกิดขึ้น และข้อผิดพลาดดังกล่าวจะประกอบกันในหลายสถานีโค้งงอ เหล็กกล้าที่มีความแข็งแรงสูง-เป็นตัวการที่เลวร้ายที่สุด โดยสปริงกลับบังคับให้มีการชดเชยเครื่องมือหรือการดำเนินการรั้งรองเพื่อให้ถึงขนาดการพิมพ์
การหล่อขึ้นรูปทำให้เกิด-ความซับซ้อนของรูปร่าง - ที่น่าประทับใจ ทั้งโครง บอส ผนังบาง และคุณสมบัติภายใน ทั้งหมดนี้เกิดขึ้นได้ในช็อตเดียว ความคลาดเคลื่อนเชิงเส้น ±0.1 ถึง ±0.2 มม. เป็นเรื่องปกติสำหรับคุณสมบัติการหล่อแบบ- อย่างไรก็ตาม ความพรุนและการหดตัวที่ไม่สม่ำเสมอ- (โดยทั่วไปคือ 0.4–0.7% สำหรับอะลูมิเนียมอัลลอยด์) จะจำกัด-ความสอดคล้องของขนาดที่สำคัญโดยไม่ต้องตัดเฉือนขั้นที่สอง หากชิ้นส่วนของคุณมีรูที่ต้องยึด ±0.025 มม. แสดงว่าคุณกำลังตัดเฉือนชิ้นส่วนนั้นไม่ว่ากระบวนการหล่อจะดีแค่ไหนก็ตาม ต้นทุนการตัดเฉือนรองนั้นจำเป็นต้องคำนึงถึงการตัดสินใจในกระบวนการของคุณ
กฎที่ใช้ได้จริง: หากพิกัดความเผื่อที่แคบที่สุดของคุณอยู่บนพื้นที่ราบ-ในลักษณะระนาบ การประทับจะให้ค่าเหล่านี้โดยธรรมชาติ หากพวกมันอาศัยอยู่บนพื้นผิวสามมิติที่ซับซ้อน- การหล่อด้วยแม่พิมพ์จะทำให้คุณปิดโรงงานได้ และการตัดเฉือนเสร็จแล้วจะทำให้คุณไปถึงจุดนั้น - แต่คุณต้องจ่ายสำหรับการดำเนินการทั้งสองอย่าง
วิธีการตรวจสอบชิ้นส่วนที่มีการตอกและหล่อ
โหมดความล้มเหลวที่แตกต่างกันต้องการวิธีการตรวจจับที่แตกต่างกัน คุณไม่สามารถเอ็กซ์-วงเล็บประทับตราเพื่อสปริงแบ็คได้ และคุณไม่สามารถวัดความพรุนของการหล่อด้วยคาลิปเปอร์ได้
สำหรับชิ้นส่วนที่มีการประทับตรา โดยทั่วไปกองการตรวจสอบจะประกอบด้วย:
- CMM (เครื่องวัดพิกัด)- ตรวจสอบตำแหน่งรู ขนาดโปรไฟล์ และมุมโค้งงอเทียบกับค่าที่กำหนดของ CAD สำคัญสำหรับการอนุมัติ-บทความแรกและเป็นระยะๆ ใน-การตรวจสอบกระบวนการ
- การสร้างแผนภูมิ SPC- การควบคุมกระบวนการทางสถิติติดตามการเบี่ยงเบนของมิติเมื่อเวลาผ่านไป เมื่อการสึกหรอของหมัดค่อยๆ เปลี่ยนตำแหน่งของรูหรือความสูงของเสี้ยนคืบคลานขึ้น SPC จะจับแนวโน้มก่อนที่ชิ้นส่วนจะหมดพิกัดความเผื่อ
- ระบบการมองเห็นและการมองเห็นกล้องความเร็วสูง - - ตรวจสอบชิ้นส่วน 100% เพื่อหาเสี้ยน คุณสมบัติที่ขาดหายไป และความสอดคล้องของมิติที่ความเร็วในการผลิต
- ไป/ไม่-ไปวัดและตรวจสอบอุปกรณ์ติดตั้ง- การตรวจสอบมิติที่สำคัญอย่างรวดเร็วโดยไม่ต้องมีวงจรการวัด CMM เต็มรูปแบบ
สำหรับชิ้นส่วนหล่อ กล่องเครื่องมือจะขยายไปสู่พื้นที่ที่มีข้อบกพร่องภายใน-:
- รังสีเอกซ์- (การตรวจด้วยภาพรังสี)- เผยความพรุนภายใน โพรงการหดตัว และการรวมตัวที่มองไม่เห็นจากพื้นผิว จำเป็นสำหรับการหล่อโครงสร้างในการใช้งานด้านยานยนต์และอวกาศ
- การสแกนซีที- การวิเคราะห์เชิงปริมาตรเต็มรูปแบบสำหรับชิ้นส่วนที่ซับซ้อน โดยที่รังสีเอกซ์ 2 มิติ- ไม่สามารถแยกแยะคุณลักษณะที่ทับซ้อนกันได้
- การทดสอบแรงดัน (การทดสอบการรั่ว)- ตรวจสอบว่าความพรุนไม่ได้สร้างผ่าน-เส้นทางรั่วของผนังบนตัวเรือนและ-ส่วนประกอบในการจัดการของเหลว
- การสแกน CMM และ 3D- ยืนยันขนาดภายนอก พื้นผิวร่าง และความเรียบของคุณลักษณะของ Datum
ความแตกต่างด้านคุณภาพอย่างหนึ่งที่มักทำให้ผู้ซื้อประหลาดใจก็คือการตกแต่งพื้นผิว ความแตกต่างระหว่างพื้นผิวแม่พิมพ์ฉีดกับพื้นผิวแม่พิมพ์หล่อเป็นสิ่งสำคัญ ส่วนที่ประทับตราจะรักษา-คุณภาพพื้นผิวของวัสดุ - หลักไว้ หากคุณเริ่มต้นด้วยแผ่นสแตนเลสขัดเงา- ส่วนประกอบที่ประทับตราจะคงคุณภาพพื้นผิวนั้นไว้บนพื้นผิวที่ไม่-สัมผัสกัน ชิ้นส่วนหล่อจะปรากฏพร้อมกับพื้นผิวของโพรงแม่พิมพ์ ซึ่งหมายถึงเครื่องหมายเครื่องมือที่มองเห็นได้ เส้นการแยกส่วน และเครื่องหมายการไหลที่อาจเกิดขึ้นซึ่งจำเป็นต้องมีการยิงระเบิด การกลิ้ง หรือการตัดเฉือนเพื่อให้ได้พื้นผิวที่สวยงาม
สำหรับการใช้งานที่รูปลักษณ์ของพื้นผิวมีความสำคัญ - ฮาร์ดแวร์สำหรับผู้บริโภค แผงตกแต่ง หรือส่วนประกอบที่มองเห็นได้ ที่ได้รับการชุบ - แผ่นโลหะที่มีการประทับตรา มักจะมาถึงใกล้กับการตกแต่งขั้นสุดท้ายโดยมีงานรองน้อยกว่า ชิ้นส่วนหล่อมีรูปทรงที่การปั๊มเข้ากันไม่ได้ แต่พื้นผิวไม่ค่อยหลุดออกมา
ความสามารถในการควบคุมคุณภาพและโปรไฟล์ความเสี่ยงต่อข้อบกพร่องจะป้อนเข้าสู่คำถามสำคัญอีกข้อหนึ่งโดยตรง: อุตสาหกรรมใดที่ใช้แต่ละกระบวนการจริง ๆ และสถานการณ์การผลิตจริงจะเป็นอย่างไรเมื่อทั้งสองกระบวนการให้บริการผลิตภัณฑ์ขั้นสุดท้ายที่เหมือนกัน
การใช้งานในอุตสาหกรรมและสถานการณ์โครงการจริง
ข้อบกพร่อง ความคลาดเคลื่อน และวิธีการตรวจสอบจะกำหนดคุณภาพพื้นของคุณ แต่จริงๆ แล้วการเลือกกระบวนการจะเป็นอย่างไรเมื่อชิ้นส่วนจริงเข้าสู่สายการผลิตจริง? วิธีที่ชัดเจนที่สุดในการพิจารณาการตัดสินใจปั๊มขึ้นรูป-เทียบกับ-การหล่อคือการดูว่าแต่ละกระบวนการมีอิทธิพลเหนือ - ที่ใด และเหตุใด - ในอุตสาหกรรมต่างๆ ที่บริโภคชิ้นส่วนที่ขึ้นรูปด้วยโลหะหลายพันล้านชิ้นทุกปี
การใช้งานด้านยานยนต์และอวกาศ
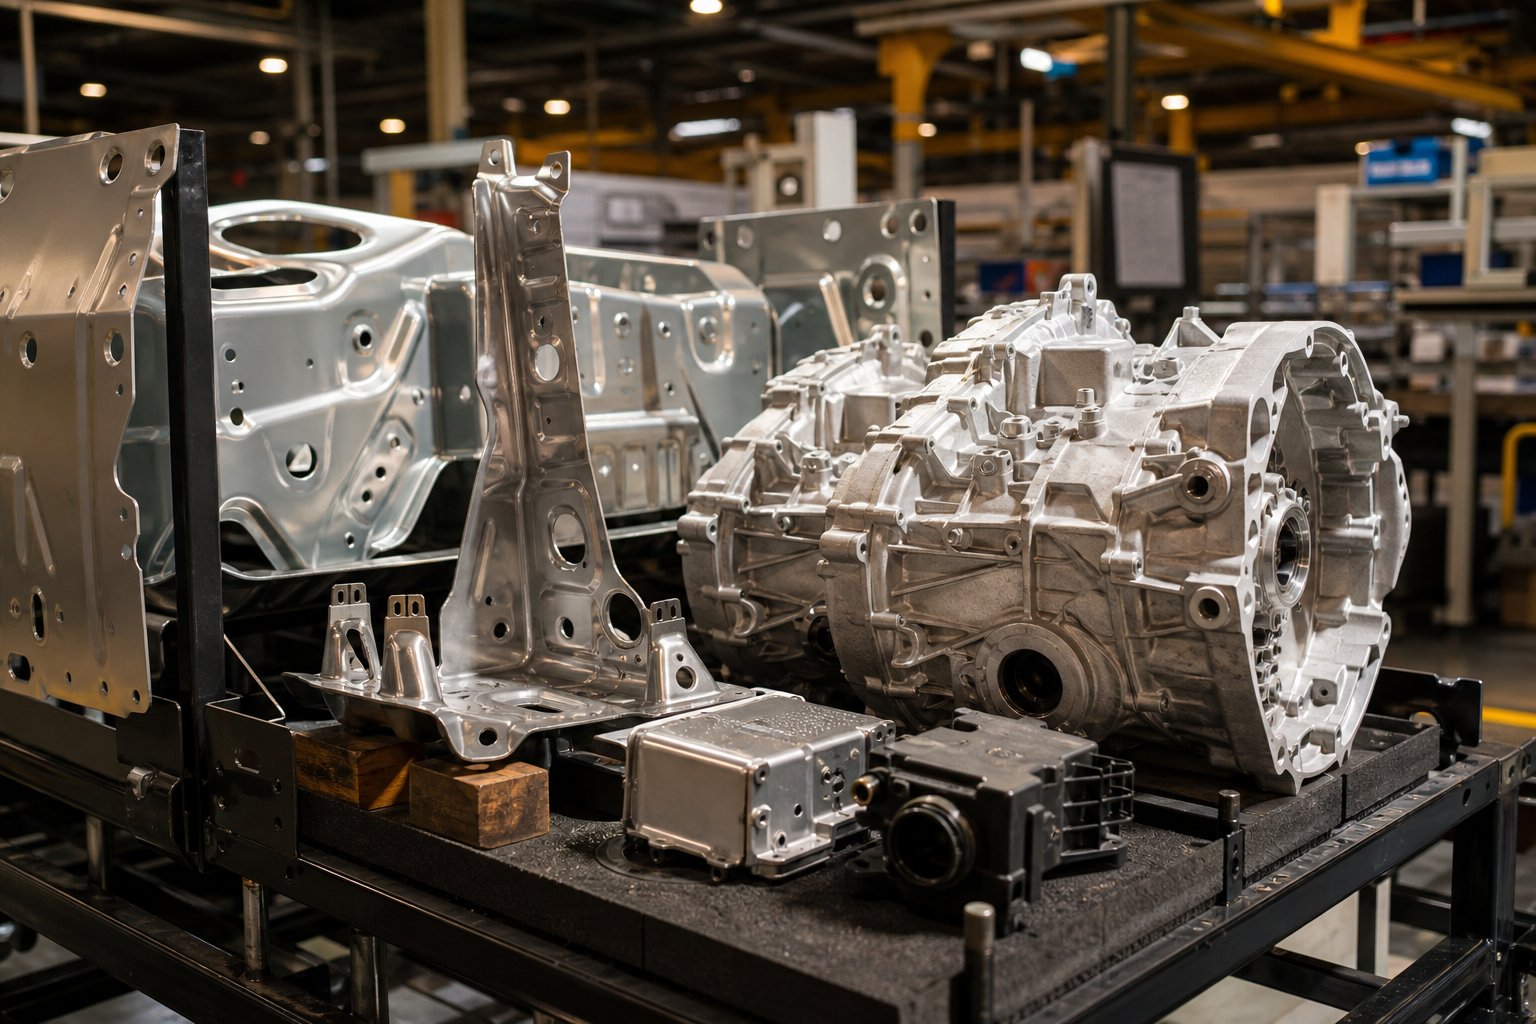
เดินผ่านโรงงานประกอบรถยนต์แล้วคุณจะสังเกตเห็นลวดลาย โครงสร้างตัวถัง - แผงหลังคา ด้านในประตู เสริมบังโคลน แผงพื้น - เป็นแผ่นโลหะประทับตราเกือบทั้งหมด ชิ้นส่วนเหล่านี้มีลักษณะทั่วไปร่วมกัน ได้แก่ พื้นที่ผิวขนาดใหญ่ ความลึกตื้นเมื่อเทียบกับรอยเท้า ความหนาตามเกจที่สม่ำเสมอ และปริมาตรต่อปีเป็นแสน การขึ้นรูปและการปั๊มโลหะมีส่วนสำคัญต่อตัวเครื่อง-ใน-การผลิตสีขาว เนื่องจากแม่พิมพ์แบบก้าวหน้าและแบบทรานเฟอร์สามารถประทับตราแผงโลหะในอัตราที่กระบวนการหล่อไม่ตรงกัน
ชิ้นส่วนยานยนต์ที่มีการประทับตราโดยเฉพาะ และเหตุใดจึงอยู่ในอาณาเขตการประทับตรา:
- โครงสร้างเสริมเสา B-- เหล็กความแข็งแรงสูง-ที่ขึ้นรูปด้วยการปั๊มร้อน ต้องมีการควบคุมทิศทางเกรน-และความหนาของผนังสม่ำเสมอเพื่อการดูดซับพลังงานจากการชน
- กล่องใส่แบตเตอรี่ EV- ถาดแผ่นอะลูมิเนียมประทับตราขนาดใหญ่ที่ต้องการความเรียบ ความสุญญากาศที่ตะเข็บเชื่อม และ-ปริมาณงานสูงเพื่อให้ทันกับสายการประกอบชุดแบตเตอรี่
- โครงยึดที่นั่งและโครงขวาง-- รูปทรงโค้งงออย่างง่ายที่ 300+ จังหวะต่อนาที ไม่มีความซับซ้อนแบบ 3 มิติที่จะพิสูจน์ให้เห็นถึงเครื่องมือการหล่อ
- กันฝุ่นเบรก- เหล็กประทับตราบางที่มีรูเจาะหลายรู ปริมาณเกินกว่าหนึ่งล้านต่อปีต่อแพลตฟอร์มยานพาหนะ
การหล่อขึ้นรูปจะอยู่โซนที่แตกต่างกันในยานพาหนะคันเดียวกัน เมื่อใดก็ตามที่เรขาคณิตเปลี่ยนเป็นสามมิติ- รวมฟังก์ชันต่างๆ ไว้เป็นชิ้นเดียว หรือต้องการช่องและบอสภายใน การหล่อจะเข้ามาแทนที่:
- เรือนเกียร์- ซี่โครงภายในที่ซับซ้อน รูแบริ่ง และทางผ่านน้ำมันที่ต้องเชื่อมชิ้นส่วนที่ประทับตราหลายสิบชิ้นเข้าด้วยกัน
- เสื้อสูบและฝาสูบ- แจ็คเก็ตน้ำภายในและห้องเก็บน้ำมันเป็นไปไม่ได้ที่จะบรรลุผลผ่านกระบวนการโลหะแผ่นใดๆ
- ตัวเรือนเซ็นเซอร์และ ECU- กล่องหุ้มป้องกัน EMI พร้อมบอสสำหรับติดตั้ง ช่องตัวเชื่อมต่อ และครีบการจัดการความร้อนที่หล่อในช็อตเดียว
- การหล่อโครงสร้างขนาดใหญ่-- ส่วนใต้ท้องรถด้านหลังที่รวมชิ้นส่วนที่ประทับและเชื่อม 70+ เข้าไว้ด้วยกันในการหล่ออะลูมิเนียมอันเดียว ซึ่งเป็นเทรนด์ที่บุกเบิกสำหรับแพลตฟอร์ม EV
การบินและอวกาศเป็นไปตามตรรกะที่คล้ายกัน ฉากยึดไทเทเนียมและอะลูมิเนียมประทับตรามีส่วนสำคัญในส่วนที่โปรไฟล์เรียบและมาตรวัดแสงเพียงพอ ในขณะที่แมกนีเซียมและอะลูมิเนียมหล่อทำหน้าที่ในตัวเรือน ฝาครอบกระปุกเกียร์ และกล่องหุ้มอุปกรณ์การบินที่ต้องใช้รูปทรงภายในที่ซับซ้อน
การใช้งานด้านอิเล็กทรอนิกส์และสินค้าอุปโภคบริโภค
ลดขนาดและยึดหลักการเดียวกัน ในด้านอิเล็กทรอนิกส์ กรอบตะกั่วทองแดงที่ประทับตราเป็นแกนหลักของบรรจุภัณฑ์เซมิคอนดักเตอร์ - เฟรมโลหะผสมทองแดงขนาดเล็กหลายล้านชิ้นที่ผลิตด้วยความเร็วสูงบนแม่พิมพ์แบบโปรเกรสซีฟ โดยเชื่อมต่อไมโครชิปเข้ากับแผงวงจรในทุกสิ่งตั้งแต่สมาร์ทโฟนไปจนถึง ECU ของยานยนต์ กระบวนการนี้ได้ผลเนื่องจากลีดเฟรมมีลักษณะแบนราบ ต้องการความแม่นยำด้านมิติอย่างมาก และทำงานในปริมาณมากซึ่งข้อได้เปรียบด้านความเร็วของการปั๊มไม่มีใครเทียบได้
ชิ้นส่วนอิเล็กทรอนิกส์และสินค้าอุปโภคบริโภคอื่นๆ ที่การประทับด้วยฮาร์ดแวร์เป็นตัวเลือกที่ชัดเจน:
- โล่ RF และกระป๋อง EMI- กรอบสเตนเลสหรือนิกเกิลประทับตราบาง- สีเงินบัดกรีบน PCB รูปทรงกล่องอย่างง่ายที่มีปริมาตรมหาศาล
- หน้าสัมผัสแบตเตอรี่และคลิปสปริง- ทองแดงหรือเบริลเลียมประทับตรา- ทองแดงที่มีรูปทรงสปริงที่แม่นยำ อาศัยคุณสมบัติของเกรนของวัสดุเพื่ออายุการใช้งานที่ล้า
- USB และเปลือกตัวเชื่อมต่อ- แบบก้าวหน้า- ประทับตราและขึ้นรูปด้วยชิ้นส่วนนับพันชิ้นต่อชั่วโมง ความสอดคล้องของมิติที่สำคัญสำหรับอินเทอร์เฟซการผสมพันธุ์
การหล่อขึ้นรูปถือเป็นขอบเขตของอุปกรณ์อิเล็กทรอนิกส์ เมื่อชิ้นส่วนต้องการความแข็งแกร่งของโครงสร้าง มวลความร้อน หรือพื้นผิวที่สวยงามในรูปทรง 3 มิติที่ซับซ้อน:
- แชสซีแล็ปท็อปและแท็บเล็ต- โครงหล่อแมกนีเซียมหรืออะลูมิเนียมให้ความแข็งแกร่งและความร้อนกระจายไปทั่วโปรไฟล์โค้งบาง
- แผ่นระบายความร้อนสำหรับไฟ LED และอุปกรณ์อิเล็กทรอนิกส์กำลัง- Fin Array และคุณสมบัติการติดตั้งแบบรวมที่การปั๊มไม่สามารถผลิตได้ในการดำเนินการครั้งเดียว
- เรือนเครื่องมือไฟฟ้า- ตัวเครื่องอะลูมิเนียมหรือแมกนีเซียมหล่อที่มีรูปทรงตามหลักสรีรศาสตร์ บอสแบบเกลียว และคุณสมบัติการติดตั้งมอเตอร์ที่รวมเป็นหนึ่งเดียว
- กรอบกล้องและโดรน- การหล่อแมกนีเซียมที่มีน้ำหนักขั้นต่ำพร้อมความแข็งสูงสุดสำหรับการใช้งานแบบมือถือหรือทางอากาศ
สิ่งที่วิศวกรหลายคนมองข้ามไป ได้แก่ การผลิตแบบไฮบริด ซึ่งทั้งสองกระบวนการให้บริการในการประกอบขั้นสุดท้ายที่เหมือนกัน ลองนึกภาพหมุดขั้วต่อทองแดงที่มีการประทับตราซึ่งกดลงในตัวเรือนเซนเซอร์อะลูมิเนียมหล่อขึ้นรูป หรือโมดูลประตูรถยนต์ซึ่งมีโครงยึดแบบหล่อขึ้นรูปเพื่อยึดขายึดเสริมเหล็กประทับตราและแท่งบัสทองแดงประทับตรา ไม่มีกระบวนการใดมาแทนที่ - อื่นที่เสริมซึ่งกันและกันภายในผลิตภัณฑ์เดียว ชิ้นส่วนที่มีการประทับตรานำมาซึ่ง-การนำไฟฟ้าเฉพาะ คุณสมบัติของสปริง และ-ความแม่นยำในระนาบ ชิ้นส่วนที่หล่อนำมาซึ่ง-การบูรณาการสามมิติและการรวมโครงสร้างเข้าด้วยกัน
การรับรู้สถานการณ์แบบไฮบริดเหล่านี้จะป้องกันกับดักการจัดหาทั่วไป: การบังคับให้แอสเซมบลีทั้งหมดเป็นกระบวนการเดียวเมื่อแยกออกเป็นทั้งสองอย่างจะทำให้ต้นทุนรวมลดลงและมีประสิทธิภาพดีขึ้น กรอบการตัดสินใจที่แท้จริงไม่ใช่ "การประทับตราหรือการคัดเลือกนักแสดง" - แต่เป็น "คุณลักษณะใดที่อยู่ในกระบวนการใด และส่วนที่เป็นผลมารวมกันได้อย่างไร"
วิธีเลือกระหว่างการปั๊มและการหล่อสำหรับโครงการของคุณ
คุณได้เห็นกลไกของกระบวนการ ข้อจำกัดในการออกแบบ เส้นต้นทุน โปรไฟล์ข้อบกพร่อง และการใช้งาน-ในโลกแห่งความเป็นจริง คำถามที่ยังคงมีอยู่ในทางปฏิบัติ: เมื่อคุณดูการออกแบบชิ้นส่วนใหม่บนหน้าจอ คุณจะตัดสินใจได้อย่างไรว่ากระบวนการใดที่จะทำให้คุณลงทุนด้านเครื่องมือ
ลืมผังงานนามธรรมไปได้เลย ลองนึกถึงสถานการณ์จริงสามสถานการณ์ที่วิศวกรส่วนใหญ่ต้องเผชิญซ้ำแล้วซ้ำเล่า:
สถานการณ์ A: ตัวยึดมีลักษณะแบนโดยมีส่วนโค้ง 90- องศา 2 รู เจาะ 4 รู ทำจากแผ่นเหล็กปั๊มขึ้นรูป 1.5 มม. ปริมาณประจำปีคือ 200,000 หน่วย ชิ้นส่วนนี้ไม่มีลักษณะภายใน ไม่มีบอส ไม่มีซี่โครง - แค่รูปทรงโค้งงอจากช่องว่างเรียบ คำตอบคือการประทับทุกครั้ง แม่พิมพ์ปั๊มโลหะแบบโปรเกรสซีฟจัดการเรื่องนี้ด้วยจังหวะหลายร้อยครั้งต่อนาที และต้นทุนต่อชิ้นส่วนจะเป็นเพียงเศษเสี้ยวของต้นทุนการหล่อ
สถานการณ์ B: ตู้อิเล็กทรอนิกส์มีโครงภายในสำหรับติดตั้งบอร์ด คุณลักษณะที่พอดี-แบบติดแน่น ผนังบางพร้อมกระแสลมในทุกพื้นผิว และรูปลักษณ์ภายนอกที่สวยงาม ปริมาณประจำปีคือ 30,000 หน่วย -ความซับซ้อนสามมิติของส่วนนี้ - บอสภายใน ผนังบางที่สม่ำเสมอ และคุณสมบัติที่รวมเข้าด้วยกัน - ทำให้การหล่อแบบพอดีเป็นธรรมชาติ การพยายามให้ได้รูปทรงนี้ผ่านการปั๊มโลหะแผ่นจะต้องอาศัยหลายสถานี การเชื่อมขั้นที่สอง และการประกอบซึ่งจะช่วยลดความได้เปรียบของรอบ-ด้านเวลา
สถานการณ์ C: ตัวเรือนขั้วต่อเรขาคณิต 3 มิติระดับปานกลาง 80,000 หน่วยต่อปี สามารถทำได้โดยการตั้งค่าการปั๊มโลหะด้วยแม่พิมพ์สี่-สถานีหรือแม่พิมพ์หล่อแบบช่องเดียว- ทั้งสองทำงานทางเทคนิค ที่นี่คุณจะเปรียบเทียบต้นทุนรวมที่ลงจอด: แม่พิมพ์ปั๊มบวกกับการลบเสี้ยนขั้นที่สองและการต๊าปเทียบกับแม่พิมพ์หล่อโดยใช้เกลียวหล่อ-และการตกแต่งขั้นต่ำ รันตัวเลขบนทั้ง - รวมถึงการบำรุงรักษา อัตราเศษซาก และการดำเนินการรอง - ก่อนที่จะยอมรับเงินทุน
ตรรกะการตัดสินใจกลั่นกรองเป็นสามประตู: ความซับซ้อนทางเรขาคณิต ปริมาณการผลิต และต้นทุนทั้งหมดรวมถึงการดำเนินงานรอง หากส่วนหนึ่งเคลียร์สองประตูแรกที่ชี้ไปยังกระบวนการเดียวกันได้ คุณก็จะได้คำตอบ หากทั้งสองกระบวนการมีความเป็นไปได้ในทางเทคนิค ประตูที่สาม - ต้นทุนรวมที่ลงจอดทั้งหมด - จะทำลายการเสมอกัน
รายการตรวจสอบเกณฑ์การตัดสินใจสำหรับวิศวกร
ก่อนที่คุณจะขอใบเสนอราคาหรือตกลงที่จะใช้เครื่องมือ ให้ตอบคำถามเหล่านี้ พวกเขาจะป้องกันข้อผิดพลาดที่แพงที่สุดใน-การจัดซื้อขึ้นรูปโลหะ: การเลือกกระบวนการของคุณโดยพิจารณาจากพฤติกรรมหรือตัวแปรเดียว แทนที่จะเป็นภาพรวมทั้งหมด
- ความซับซ้อนทางเรขาคณิตของชิ้นส่วน- ชิ้นส่วนนั้นแบนหรือตื้น-ขึ้นรูป (โค้งงอ ดึงตื้น) หรือต้องใช้คุณลักษณะ 3 มิติเต็มรูปแบบ เช่น ซี่โครง บอส และโพรงภายใน
- ปริมาณการผลิตประจำปี- คุณมีมากกว่า 50,000 หน่วยต่อปีโดยที่ความได้เปรียบด้านความเร็วของการปั๊มมีมากกว่า หรือในช่วง 5,000–30,000 หน่วยที่การหล่อ-ความเรียบง่ายในการดำเนินการเพียงครั้งเดียวอาจชดเชยรอบที่ช้าลงหรือไม่
- ข้อกำหนดด้านวัสดุ- คุณต้องการโลหะกลุ่มเหล็ก (เหล็ก สเตนเลส) ที่ไม่ต้องใช้แม่พิมพ์หล่อหรือไม่? หรือโลหะผสมที่ไม่ใช่เหล็ก- (อะลูมิเนียม สังกะสี แมกนีเซียม) ซึ่งทั้งสองกระบวนการแข่งขันกัน
- ความอดทนวิกฤต- ขนาดที่แคบที่สุดของคุณเป็นแบบแบน ใน-คุณสมบัติระนาบ (ข้อดีของการปั๊ม) หรือบนพื้นผิว 3D ที่ซับซ้อนที่ต้องใช้การหล่อบวกกับการตัดเฉือนขั้นสุดท้ายหรือไม่
- ความต้องการการตกแต่งพื้นผิว- ชิ้นส่วนต้องการคุณภาพผิวสำเร็จของวัสดุหลัก (การปั๊มขึ้นรูป) หรือไม่ หรือต้องยอมรับพื้นผิวการหล่อที่มีการตกแต่งขั้นที่สองหรือไม่
- งบประมาณการดำเนินงานรอง- แต่ละเส้นทางต้องใช้การประมวลผลเท่าใด- การต๊าป ลบคม การชุบ และการตัดเฉือน - ต้นทุนเหล่านี้พลิกความประหยัดได้เร็วกว่าที่ผู้ซื้อส่วนใหญ่คาดหวัง
หากคำตอบของคุณชี้ไปที่กระบวนการเดียวอย่างสม่ำเสมอ เส้นทางของคุณก็จะชัดเจน หากพวกเขาแบ่ง - การปั๊มขึ้นรูปที่ต้องการออกไป ส่วนอื่นๆ ที่ชอบการหล่อ - จะทำการเปรียบเทียบ-ต้นทุนรวมในช่วงระยะเวลาการผลิตขั้นต่ำสอง- ก่อนที่จะส่งคำสั่งซื้อเครื่องมือ
เมื่อการปั๊มแม่พิมพ์เป็นการลงทุนที่ดีกว่า
โปรไฟล์โครงการบางอย่างทำให้การปั๊มโลหะแบบกำหนดเองเป็นผู้ชนะที่ชัดเจน คุณจะจดจำรูปแบบเหล่านี้ได้:
ชิ้นส่วนที่มีรูปร่างสูง-แบนหรือตื้น-เมื่อปริมาณต่อปีเกิน 50,000 หน่วยและรูปทรงของชิ้นส่วนยังคงอยู่ในขอบเขตการโค้งงอ การเว้นว่าง และพื้นที่การวาดปานกลาง ความได้เปรียบของวงจรการประทับตรา-ด้านเวลาจะสร้างต่อ-เศรษฐศาสตร์ส่วนที่การหล่อไม่สามารถเทียบเคียงได้ แม่พิมพ์แบบโปรเกรสซีฟที่ทำงานด้วยความเร็ว 200–600+ จังหวะต่อนาทีทำให้ได้ส่วนประกอบที่เสร็จสมบูรณ์ได้เร็วกว่ากระบวนการเติมแม่พิมพ์ใดๆ-
ชิ้นส่วนที่ต้องการความเรียบสม่ำเสมอและความเสถียรของมิติส่วนประกอบที่มีการประทับตราจะรักษาความเรียบโดยธรรมชาติของสต็อกแผ่นแม่ หากการประกอบของคุณอาศัยพื้นผิว Datum ที่ต้องผสมพันธุ์โดยไม่ต้องตัดเฉือน - ลองนึกถึงแผงป้องกัน แผ่นฐาน หรืออินเทอร์เฟซตัวกระจายความร้อน - การปั๊มแผ่นโลหะจะรักษาความสมบูรณ์ของพื้นผิวนั้นผ่านกระบวนการขึ้นรูป
การใช้งานที่ทิศทางของเกรนของวัสดุมีความสำคัญส่วนประกอบที่สำคัญของความล้า- เช่น หน้าสัมผัสสปริง การเสริมโครงสร้าง และวงจรดิ้น ขึ้นอยู่กับการวางแนวของเกรนสำหรับอายุการใช้งานของวงจร การปั๊มจะรักษาและใช้ประโยชน์จากโครงสร้างเกรนทิศทางการหมุน-ของคอยล์หลัก ช่วยให้วิศวกรปรับทิศทางการโค้งตั้งฉากกับเกรนเพื่อความเหนียวและต้านทานความล้าสูงสุด การหล่อไม่มีโครงสร้างเกรน - โครงสร้างจุลภาคแบบไอโซโทรปิกเป็นข้อได้เปรียบในบางบริบท แต่เป็นข้อจำกัดเมื่อความแข็งแรงของทิศทางมีความสำคัญ
ข้อกำหนดวัสดุเหล็กหากการใช้งานของคุณต้องการเหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม หรือโลหะผสมพิเศษที่มีความแข็งแรงสูง- การหล่อด้วยแม่พิมพ์ไม่ใช่ทางเลือก วัสดุเหล่านี้มีการประทับตราเฉพาะในโลกที่มีปริมาณการก่อตัวสูง-เท่านั้น
สำหรับวิศวกรและผู้ซื้อที่ได้ดำเนินการตามรายการตรวจสอบนี้และพิจารณาว่าการปั๊มเป็นกระบวนการที่เหมาะสมที่สุด ขั้นตอนต่อไปคือการจัดหาเครื่องมือจากซัพพลายเออร์ที่มีความสามารถด้านวิศวกรรมแม่พิมพ์ที่ได้รับการพิสูจน์แล้วบริการแม่พิมพ์ปั๊มแบบกำหนดเองของ YICHENเสนอจุดเริ่มต้นสำหรับโครงการที่ต้องใช้-เครื่องมือขึ้นรูปโลหะเชิงวิศวกรรม - ไม่ว่าคุณจะต้องการแม่พิมพ์แบบโปรเกรสซีฟสำหรับการผลิตที่มีความเร็วสูง- แม่พิมพ์ปั๊มความร้อนสำหรับส่วนประกอบยานยนต์ที่มีโครงสร้าง หรือเครื่องมือถ่ายโอนสำหรับ-รูปทรงที่วาดลึก ความสามารถในการออกแบบและการผลิตแม่พิมพ์ภายใน-ครอบคลุมการใช้งานปั๊มขึ้นรูปครบวงจรที่กล่าวถึงในบทความนี้
การเลือกกระบวนการที่ถูกต้องมีชัยไปกว่าครึ่ง อีกครึ่งหนึ่ง - ค้นหาซัพพลายเออร์เครื่องมือที่สามารถดำเนินการออกแบบแม่พิมพ์ของคุณในระดับคุณภาพความต้องการในการผลิตของคุณต้องการ - ต้องมีชุดเกณฑ์การประเมินและระเบียบวินัยในการจัดซื้อของตนเอง
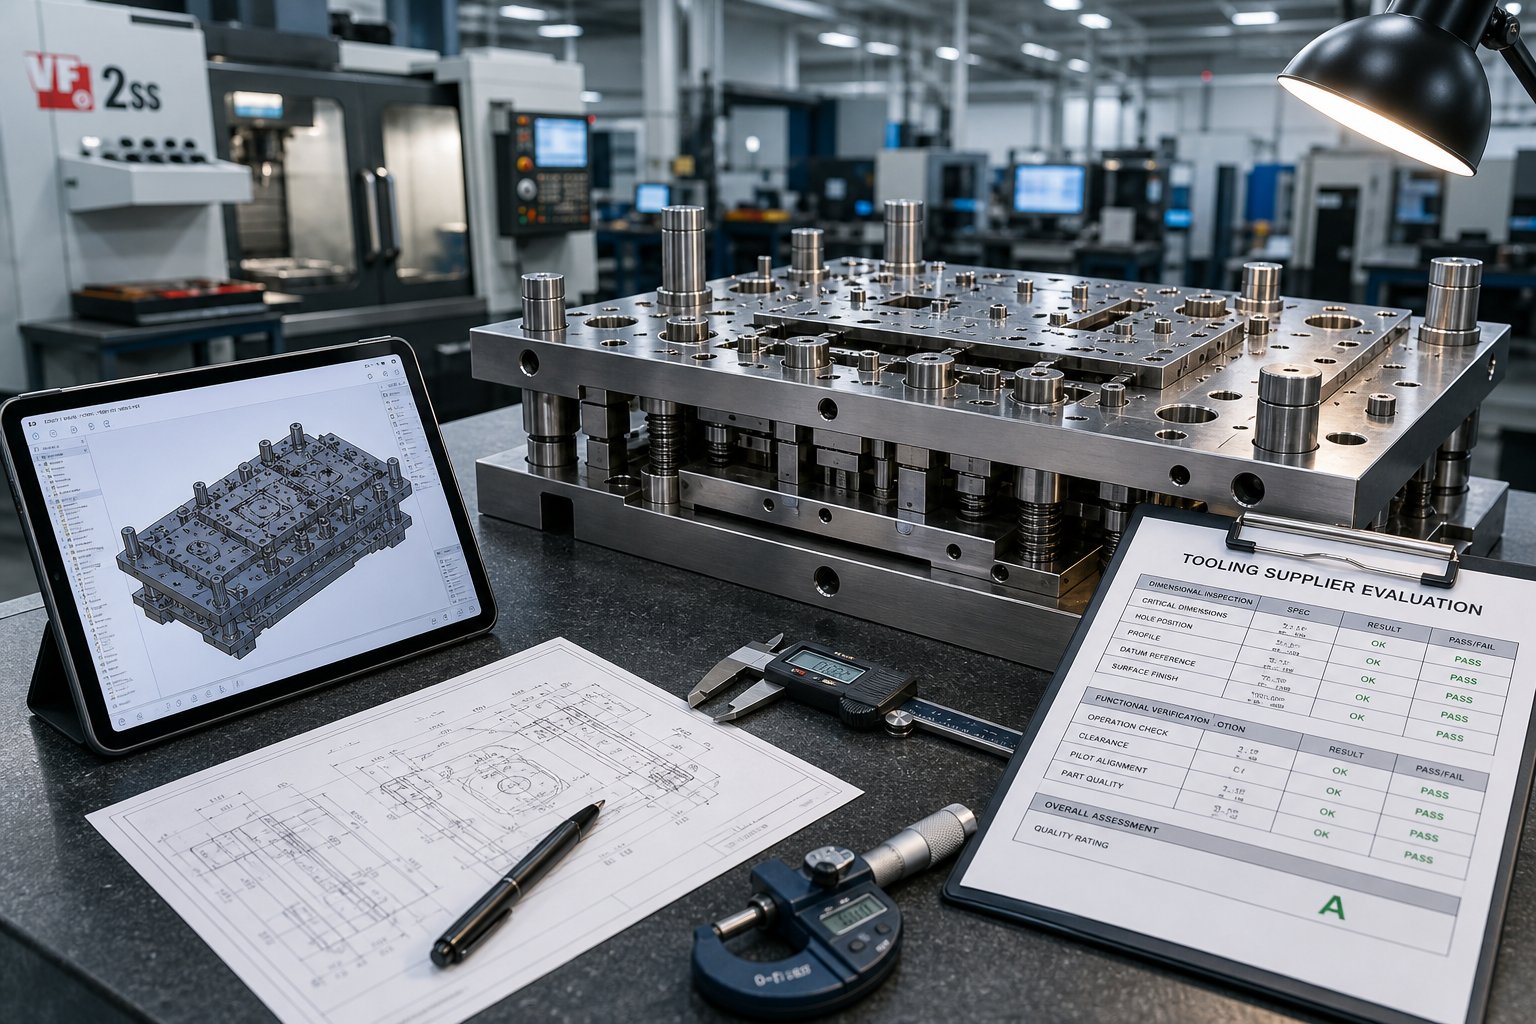
การจัดหาเครื่องมือและการประเมินซัพพลายเออร์สำหรับโครงการปั๊มและหล่อ
คุณได้ระบุกระบวนการของคุณ ถูกล็อคอยู่ในรูปทรงเรขาคณิต และยืนยันเศรษฐศาสตร์ปริมาณ โปรเจ็กต์จะอยู่หรือตายไปกับสิ่งที่เกิดขึ้นต่อไป: ค้นหาซัพพลายเออร์เครื่องมือที่สามารถแปลไฟล์ CAD ของคุณเป็น-แม่พิมพ์ปั๊มหรือแม่พิมพ์หล่อที่พร้อมสำหรับการผลิต - ตรงเวลา ตามงบประมาณ และในระดับคุณภาพที่แอปพลิเคชันของคุณต้องการ
นี่คือจุดที่ทีมจัดซื้อจำนวนมากสะดุด คำขอใบเสนอราคาที่คลุมเครือจะได้รับราคาที่คลุมเครือคืน ข้อมูลที่หายไปจะทำให้เกิดการวนกลับ-และ-ซึ่งจะเพิ่มวันหรือสัปดาห์ในไทม์ไลน์ของคุณ และการเลือกซัพพลายเออร์โดยพิจารณาจากราคาเสนอต่ำสุดเพียงอย่างเดียวมักจะหมายถึงการค้นพบช่องว่างด้านความสามารถหลังจากที่คุณได้ทุ่มเงินค่าเครื่องมือไปแล้ว ต่อไปนี้เป็นวิธีหลีกเลี่ยงกับดักเหล่านั้น
สิ่งที่ควรรวมไว้ใน RFQ การตอกหรือการหล่อ
คิดว่า RFQ ของคุณเป็นเอกสารเดียวที่กำหนดความถูกต้องของใบเสนอราคา ซัพพลายเออร์ด้านการผลิตรายงานว่า RFQ ที่ไม่สมบูรณ์จะเพิ่มอีเมลชี้แจงหนึ่งถึงสองวันต่อรายละเอียดที่ขาดหายไป - และทุกข้อสันนิษฐานที่ซัพพลายเออร์ทำเพื่อเติมเต็มช่องว่างทำให้เกิดความเสี่ยงด้านราคาที่ตกอยู่ฝั่งคุณของตาราง RFQ ที่สมบูรณ์ช่วยให้คุณได้รับใบเสนอราคาที่ถูกต้องภายใน 24 ถึง 48 ชั่วโมง ค่าที่ไม่สมบูรณ์จะทำให้คุณได้รับประมาณการเบาะที่ปกป้องซัพพลายเออร์ ไม่ใช่คุณ
ไม่ว่าคุณจะจัดหาแม่พิมพ์ประทับตราโลหะสำหรับการปั๊มขึ้นรูปแบบโปรเกรสซีฟหรือแม่พิมพ์หล่อแบบหลาย- โปรดระบุข้อมูลสำคัญเหล่านี้ด้วย:
- โมเดล 3D CAD (STEP หรือ IGES) บวกกับ PDF 2D ที่มีมิติ- ไฟล์ CAD ช่วยให้ซัพพลายเออร์วิเคราะห์รูปทรงเรขาคณิตสำหรับความสามารถในการผลิตได้ ภาพวาด PDF ระบุสิ่งที่สำคัญ: มิติข้อมูลที่สำคัญ ข้อมูล GD&T และบันทึกย่อที่ไม่ได้ถ่ายโอนในรูปแบบไฟล์ที่เป็นกลาง รูปภาพที่พร่ามัวหรือคำอธิบายด้วยวาจาไม่เป็นที่ยอมรับสำหรับการเสนอราคาเครื่องมือ
- ข้อกำหนดเกรดวัสดุ- "อะลูมิเนียม" ไม่ใช่ข้อมูลจำเพาะ ระบุโลหะผสมและอุณหภูมิที่แน่นอน: 5052-H32 สำหรับขายึดประทับตรา, A380 สำหรับการหล่อแบบตายตัว, 1008 CRS สำหรับคลิปเหล็กประทับตรา หากคุณไม่แน่ใจ ให้อธิบายสภาพแวดล้อมการปฏิบัติงานและให้ซัพพลายเออร์แนะนำ - แต่รวมการสนทนานั้นไว้ใน RFQ แทนที่จะปล่อยว่างไว้
- การประมาณการปริมาณประจำปีและรูปแบบการสั่งซื้อ- เครื่องตัดแม่พิมพ์แสตมป์ที่ออกแบบมาสำหรับชิ้นส่วน 50,000 ชิ้นต่อปีใช้เกรดเหล็กและวิธีการก่อสร้างที่แตกต่างจากที่ใช้ในการผลิต 5 ล้านรอบ ระบุปริมาณปัจจุบัน ปริมาณรายปีที่คาดหวัง และความต้องการคงที่หรือตามฤดูกาล จุดข้อมูลเดียวนี้ขับเคลื่อนการเลือกวัสดุเครื่องมือ การตัดสินใจนับจำนวนคาวิตี้ และการคำนวณค่าตัดจำหน่าย
- ขนาดและความคลาดเคลื่อนที่สำคัญ- ทำเครื่องหมายว่าคุณลักษณะใดมีความสำคัญต่อการใช้งานเทียบกับเกณฑ์ความคลาดเคลื่อนทั่วไป การเรียกที่แน่นกว่าจะมีค่าใช้จ่ายมากกว่า - ในการเจาะ ±0.05 มม. ต้องใช้ความแม่นยำของเครื่องมือที่แตกต่างจากคมตัดที่ไม่ใช่ - วิกฤต ±0.3 มม. กำหนดราคาซัพพลายเออร์ตามความอดทนสูงสุดของคุณ ดังนั้นอย่า-ระบุคุณลักษณะที่ไม่จำเป็นต้องใช้มากเกินไป
- ข้อกำหนดการตกแต่งพื้นผิว- ระบุค่า Ra สำหรับพื้นผิววิกฤต หรือระบุว่า "มาตรฐานเป็น-ประทับตรา" หรือ "เป็น-หล่อ" หากไม่จำเป็นต้องตกแต่งเพื่อความสวยงาม หากชิ้นส่วนได้รับการชุบ เคลือบผง หรืออโนไดซ์ขั้นปลาย โปรดทราบว่า - จะส่งผลต่อวิธีการควบคุมเสี้ยนและการเตรียมพื้นผิวของซัพพลายเออร์
- ความต้องการการดำเนินงานรอง- การต๊าป การขัดลบคม การอบชุบด้วยความร้อน การชุบ การประกอบ - สิ่งใดก็ตามที่นอกเหนือไปจากการขึ้นรูปเบื้องต้น รายละเอียดเหล่านี้ส่งผลต่อการที่ซัพพลายเออร์เสนอราคาชิ้นส่วนที่ลงจอดเสร็จสมบูรณ์หรือเพียงขั้นตอนการปั๊ม/การหล่อ และรายละเอียดเหล่านี้มีอิทธิพลต่อการตัดสินใจในการออกแบบเครื่องมือ เช่น การบูรณาการใน-การต๊าปแม่พิมพ์หรือการออกแบบสำหรับขั้นตอนหลัง-ที่น้อยที่สุด
- ระยะเวลาการจัดส่งและเงื่อนไขการจัดส่ง- ระบุวันที่หรือระยะเวลารอคอยสินค้าที่เป็นรูปธรรม- "โดยเร็วที่สุด" ไม่ได้แจ้งให้ซัพพลายเออร์ทราบ "ตัวอย่างแรกใน 6 สัปดาห์ เครื่องมือการผลิตที่ได้รับการตรวจสอบภายในสัปดาห์ที่ 10" ช่วยให้พวกเขามีกำหนดเวลาในการดำเนินการหรือเดินหน้าต่อไปอย่างตรงไปตรงมา
รายละเอียดประการหนึ่งที่แยกผู้ซื้อที่มีประสบการณ์ออกจากมือใหม่: รวมบริบทของแอปพลิเคชันด้วย การแจ้งให้ซัพพลายเออร์ของคุณทราบว่า "ฉากยึดนี้จะติดตั้งโมดูลแบตเตอรี่ EV และมองเห็นการโหลดการสั่นสะเทือน" จะแจ้งข้อพิจารณาเกี่ยวกับวัสดุและความทนทานทันทีที่พวกเขาอาจพลาดไป คำแนะนำ RFQ ที่ใช้งานได้จริงจากผู้ผลิตที่มีประสบการณ์เน้นย้ำอยู่เสมอว่าบริบทของแอปพลิเคชันช่วยให้ซัพพลายเออร์ตรวจพบปัญหาการออกแบบที่อาจเกิดขึ้นได้ก่อนที่การตัดเครื่องมือจะเริ่มต้น - ประหยัดรอบการแก้ไขและต้นทุนดาวน์สตรีม
การประเมินซัพพลายเออร์เครื่องมือและเวลานำ
RFQ ที่สมบูรณ์จะดึงดูดราคาที่แม่นยำ แต่การเสนอราคาที่ถูกต้องจากซัพพลายเออร์ที่ไม่มีความสามารถยังคงจบลงด้วยหายนะ การประเมินผู้จำหน่ายแม่พิมพ์ปั๊มขึ้นรูปหรือแม่พิมพ์หล่อต้องมองข้ามราคาในด้านความสามารถในการปฏิบัติงาน โครงสร้างพื้นฐานที่มีคุณภาพ และความสามารถในการปรับขนาด
นี่คือสิ่งที่ควรประเมิน - และธงสีแดงที่ควรกระตุ้นให้เกิดความระมัดระวัง:
ความสามารถในการออกแบบแม่พิมพ์ภายใน-ซัพพลายเออร์ที่ออกแบบและสร้างเครื่องมือภายใต้หลังคาเดียวกันจะทำซ้ำได้เร็วกว่า รักษาการบูรณาการที่แน่นแฟ้นมากขึ้นระหว่างความตั้งใจในการออกแบบและความเป็นจริงในการผลิต และจัดการกับปัญหาโดยไม่ต้อง-ชี้แนะระหว่างบริษัทออกแบบและร้านผลิตที่แยกจากกัน สอบถามว่าพวกเขาใช้ซอฟต์แวร์จำลองสถานการณ์ (การวิเคราะห์การขึ้นรูปสำหรับการปั๊ม การจำลองการไหลสำหรับการหล่อ) เพื่อตรวจสอบความถูกต้องของเครื่องมือก่อนตัดเหล็กหรือไม่ หากการออกแบบแม่พิมพ์ได้รับการว่าจ้างจากภายนอก ให้ทำความเข้าใจว่าใครเป็นเจ้าของ IP การออกแบบ และวิธีจัดการรอบการแก้ไข
การรับรองวัสดุและการตรวจสอบย้อนกลับ กรอบการประเมินซัพพลายเออร์ระบุการตรวจสอบย้อนกลับของวัสดุอย่างต่อเนื่องว่าเป็นเกณฑ์ที่ไม่สามารถต่อรองได้- ซัพพลายเออร์ของคุณควรให้ใบรับรองโรงงานสำหรับทั้งเหล็กกล้าเครื่องมือ (D2, A2, H13 หรือเม็ดมีดคาร์ไบด์) และวัสดุการผลิตที่พวกเขาจะรันผ่านแม่พิมพ์ ในอุตสาหกรรมที่มีการควบคุม - ยานยนต์ (IATF 16949) การบินและอวกาศ (AS9100) การแพทย์ - การรับรองเหล่านี้ไม่ใช่ทางเลือก มันเป็นข้อกำหนดในการตรวจสอบ
ระบบการจัดการคุณภาพการรับรอง ISO 9001 เป็นตัวบ่งชี้พื้นฐานที่ซัพพลายเออร์ได้จัดทำเอกสารกระบวนการสำหรับการควบคุมการออกแบบ ใน-การตรวจสอบกระบวนการ และการดำเนินการแก้ไข สำหรับการประทับตรายานยนต์ ให้มองหาการปฏิบัติตามข้อกำหนด IATF 16949 นอกเหนือจากใบรับรองแล้ว ให้สอบถามเกี่ยวกับการใช้งาน SPC กำหนดการสอบเทียบสำหรับอุปกรณ์ตรวจสอบ และระบบติดตามข้อบกพร่อง ซัพพลายเออร์ที่ใช้การควบคุมกระบวนการทางสถิติในการตรวจสอบการผลิตปั๊มจับการเบี่ยงเบนของมิติก่อนที่จะกลายเป็นการปฏิเสธแบทช์
ต้นแบบและความพร้อมตัวอย่างพวกเขาสามารถผลิต-ต้นแบบเครื่องมือแบบอ่อนหรือ-ตัวอย่างบทความแรกก่อนที่จะตัดสินใจใช้เครื่องมือการผลิตชุบแข็งได้หรือไม่ ความสามารถนี้ช่วยลดความเสี่ยงได้อย่างมาก - คุณตรวจสอบความพอดี การทำงาน และการประกอบก่อนที่จะจ่ายเงิน 50 เหรียญสหรัฐ000+ กับแม่พิมพ์โปรเกรสซีฟที่แข็งแล้ว ซัพพลายเออร์ที่ข้ามขั้นตอนนี้หรือไม่สามารถเสนอได้ ขอให้คุณเดิมพันกับความสำเร็จ-ในนัดแรก
ความสามารถในการขยายการผลิตคำสั่งซื้อเริ่มแรกของคุณอาจเป็น 20,000 ชิ้นต่อปี แต่หากความต้องการเพิ่มขึ้นเป็น 200,000 ชิ้น ซัพพลายเออร์จะขยายขนาดได้หรือไม่ ประเมินช่วงน้ำหนักการพิมพ์ ชั่วโมงเครื่องจักรที่มีอยู่ ความลึกของพนักงาน และความเต็มใจที่จะสร้างเครื่องมือที่ซ้ำกันสำหรับการผลิตเครื่องพิมพ์หลาย- ซัพพลายเออร์ที่มีกำลังการผลิตในปัจจุบันปานกลางแต่มีความคล่องตัวมักจะมีประสิทธิภาพเหนือกว่าโรงงานขนาดใหญ่ โดยมีกำหนดการที่เข้มงวดและคิวรอดำเนินการ-ที่ยาวนาน
ธงแดงที่ต้องระวัง:
- การอ้างถึงโดยไม่ถามคำถามทางเทคนิคเกี่ยวกับชิ้นส่วนของคุณ - บ่งบอกว่าพวกเขาไม่ได้กำหนดราคามากกว่าการออกแบบทางวิศวกรรมให้กับโซลูชัน
- ไม่เต็มใจที่จะแบ่งปันรายงานการตรวจสอบตัวอย่างหรือเอกสาร PPAP จากโครงการก่อนหน้านี้
- ระยะเวลารอคอยสินค้าที่เสนอโดยไม่มีคุณสมบัติ - ซัพพลายเออร์ที่มีประสบการณ์จะแยกแยะระหว่างความสำเร็จของการออกแบบ การผลิตเครื่องมือ การสุ่มตัวอย่าง และการผลิต- เหตุการณ์สำคัญในการส่งมอบ
- ราคาต่ำกว่าตลาดอย่างมากโดยไม่มีคำอธิบายที่ชัดเจน - มักจะส่งสัญญาณถึงการตัดมุมในคุณภาพเหล็กกล้าเครื่องมือ การอบชุบด้วยความร้อน หรือการเจียระไนขั้นสุดท้ายที่ทำให้อายุการใช้งานของแม่พิมพ์สั้นลง
สำหรับผู้ซื้อที่ได้ผ่านกระบวนการประเมินนี้แล้วและตัดสินใจว่าแม่พิมพ์ปั๊มแบบกำหนดเองคือเส้นทางของพวกเขาไปข้างหน้ายี่เฉินแสดงถึงจุดเริ่มต้นที่เป็นรูปธรรม ทีมวิศวกรของพวกเขาครอบคลุมการออกแบบแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้า การถ่ายโอน และแบบร้อนด้วย-การผลิตภายในองค์กร - ที่เกี่ยวข้องกับโครงการต่างๆ ตั้งแต่-ฉากยึดยานยนต์ที่มีปริมาณสูง ไปจนถึงเครื่องมือประทับตราโลหะที่มีความแม่นยำสำหรับอุปกรณ์อิเล็กทรอนิกส์ สิ่งเหล่านี้เป็นตัวเลือกหนึ่งที่มีคุณสมบัติเหมาะสมจากเกณฑ์ที่กล่าวถึงในที่นี้ แต่การผสมผสานระหว่างวิศวกรรมแม่พิมพ์แบบกำหนดเองและความสามารถในการผลิตตามขนาดการผลิต- ทำให้สิ่งเหล่านี้กลายเป็นทรัพยากรที่เป็นประโยชน์สำหรับผู้ซื้อที่เข้าสู่ขั้นตอนการจัดหาโดยมีข้อกำหนดที่ชัดเจนอยู่ในมือ
การจัดซื้อในโครงการหล่อปั๊มขึ้นรูปไม่ใช่แค่การค้นหาราคาที่ถูกที่สุดเท่านั้น เป็นเรื่องเกี่ยวกับการจับคู่ข้อกำหนดทางเทคนิคของคุณกับซัพพลายเออร์ที่มีความสามารถ ระบบคุณภาพ และกำลังการผลิตที่สอดคล้องกับวงจรชีวิตทั้งหมดของโครงการของคุณ - ตั้งแต่ต้นแบบแรกจนถึงปี-ห้าการบำรุงรักษาและการปรับปรุงใหม่ รับสิทธิ์ RFQ ประเมินโดยเทียบกับเนื้อหามากกว่าราคาเพียงอย่างเดียว และการลงทุนด้านเครื่องมือที่ตามมาจะให้ผลตอบแทนตลอดวงจรการผลิตนับล้าน
การปั๊มขึ้นรูป: คำถามที่ถามบ่อย
1. อะไรคือความแตกต่างที่สำคัญระหว่างการปั๊มและการหล่อแบบ?
การตอกเป็นกระบวนการ-ขึ้นรูปเย็นที่ใช้แรงเชิงกลเพื่อปรับรูปร่างโลหะแผ่นแข็งให้เป็นชิ้นส่วนโดยการเจาะและแม่พิมพ์ การหล่อขึ้นรูปเป็นกระบวนการ-ขึ้นรูปร้อนที่ฉีดโลหะหลอมเหลว (โดยทั่วไปคืออะลูมิเนียม สังกะสี หรือแมกนีเซียม) เข้าไปในแม่พิมพ์เหล็กที่นำกลับมาใช้ใหม่ได้ภายใต้แรงดันสูง ความแตกต่างพื้นฐานคือการปั๊มจะเปลี่ยนรูปร่างของวัสดุที่เป็นของแข็ง ในขณะที่การหล่อด้วยแม่พิมพ์จะทำให้โลหะเหลวแข็งตัว ความแตกต่างนี้ผลักดันการตัดสินใจขั้นปลายน้ำทั้งหมดเกี่ยวกับเครื่องมือ วัสดุ รูปทรงที่ทำได้ และ-โครงสร้างต้นทุนต่อชิ้นส่วน
2. เหล็กสามารถหล่อได้หรือไม่?
เหล็กไม่สามารถหล่อโดยใช้อุปกรณ์ทั่วไปได้ เหล็กละลายระหว่าง 1,370 ถึง 1,530 องศาเซลเซียส ซึ่งเป็นอุณหภูมิที่อาจทำลายอย่างรวดเร็วแม้แต่แม่พิมพ์เหล็กที่แข็งตัวแล้ว- ตามข้อมูลอุตสาหกรรม 95% ของชิ้นส่วนหล่อใช้โลหะที่ไม่ใช่เหล็ก- เช่น อลูมิเนียม สังกะสี และแมกนีเซียม ชิ้นส่วนเหล็กที่ต้องการการผลิตโดยใช้แม่พิมพ์-โดยทั่วไปแล้วจะผ่านการหล่อแบบลงทุนหรือการหล่อทราย ซึ่งแม่พิมพ์แบบใช้แล้วทิ้งจะทนความร้อนสูงได้ สำหรับส่วนประกอบเหล็กกล้าที่มีปริมาณมาก-ที่มีรูปทรงเรียบหรือตื้น การปั๊มโลหะโดยใช้แม่พิมพ์แบบโปรเกรสซีฟหรือแบบทรานเฟอร์คือวิธีการผลิตมาตรฐาน
3. เมื่อใดที่ฉันควรเลือกการปั๊มขึ้นรูปชิ้นส่วนของฉัน
การปั๊มเป็นการลงทุนที่ดีกว่าเมื่อชิ้นส่วนของคุณแบนหรือตื้น-ขึ้นรูป (โค้งงอ ช่องว่าง การดึงปานกลาง) ปริมาณต่อปีเกิน 50,000 หน่วย คุณต้องใช้วัสดุที่เป็นเหล็ก เช่น เหล็กกล้าคาร์บอนหรือสเตนเลส หรือใช้ค่าความคลาดเคลื่อนที่เข้มงวดที่สุดของคุณใน-คุณลักษณะระนาบ การปั๊มยังมีประโยชน์เมื่อทิศทางของเกรนของวัสดุมีความสำคัญต่ออายุการใช้งานที่ล้า หรือเมื่อจำเป็นต้องมีความเรียบสม่ำเสมอสำหรับพื้นผิวการผสมพันธุ์ ซัพพลายเออร์ เช่น YICHEN (yichen-group.com/stamping-die/) นำเสนอวิศวกรรมแม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเองสำหรับแอปพลิเคชันแบบก้าวหน้า ถ่ายโอน และปั๊มร้อนในสถานการณ์เหล่านี้
4. ฉันควรรวมข้อมูลอะไรบ้างใน RFQ การปั๊มหรือการหล่อแบบตายตัว
RFQ ที่สมบูรณ์ควรประกอบด้วยโมเดล 3D CAD (STEP หรือ IGES) ที่มี PDF 2 มิติ, ข้อกำหนดเฉพาะของเกรดวัสดุและอุณหภูมิ, การฉายภาพปริมาณรายปีพร้อมรูปแบบการสั่งซื้อ, ขนาดที่สำคัญที่ทำเครื่องหมายด้วยค่าความคลาดเคลื่อนเฉพาะ, ข้อกำหนดการตกแต่งพื้นผิวด้วยค่า Ra, ความต้องการการปฏิบัติงานขั้นที่สอง (การต๊าป, การชุบ, การอบชุบด้วยความร้อน) และไทม์ไลน์การส่งมอบคอนกรีต การรวมบริบทของแอปพลิเคชันช่วยให้ซัพพลายเออร์ระบุปัญหาการออกแบบที่อาจเกิดขึ้นก่อนที่จะเริ่มใช้เครื่องมือ โดยทั่วไป RFQ ที่ไม่สมบูรณ์จะเพิ่มการชี้แจงหนึ่งถึงสองวันต่อรายละเอียดที่ขาดหายไป และส่งผลให้เกิดการกำหนดราคาแบบเสริมที่ปกป้องซัพพลายเออร์มากกว่าผู้ซื้อ
5. อะไรคือข้อบกพร่องที่พบบ่อยที่สุดในการปั๊มขึ้นรูปและการหล่อแบบตายตัว?
ข้อบกพร่องในการตอกเกี่ยวข้องกับแรงทางกล: การสปริงกลับ (การคืนตัวแบบยืดหยุ่นหลังการขึ้นรูป), การย่น (แรงจับยึดเปล่าไม่เพียงพอ), การฉีกขาด (ความเครียดเกินขีดจำกัดของวัสดุ) และครีบ (ขอบหมัดสึกหรือระยะห่างไม่ถูกต้อง) ข้อบกพร่องในการหล่อขึ้นรูปเกี่ยวข้องกับพฤติกรรมทางความร้อน: ความพรุนของก๊าซ (อากาศที่ติดอยู่ระหว่างการฉีด), โพรงการหดตัว (การแข็งตัวไม่สม่ำเสมอ), การปิดเย็น (ด้านหน้าของโลหะไม่สามารถหลอมรวมได้) และแฟลช (โลหะส่วนเกินที่เส้นแยก) แต่ละกระบวนการต้องใช้วิธีการตรวจสอบที่แตกต่างกัน ชิ้นส่วนที่ประทับตราจะใช้การสร้างแผนภูมิ SPC และการตรวจสอบความถูกต้องของ CMM ในขณะที่ชิ้นส่วนที่หล่อต้องมีการตรวจสอบรังสีเอกซ์-และการทดสอบแรงกดเพื่อตรวจจับความพรุนภายใน


