


การปั๊มแม่พิมพ์แบบก้าวหน้าหมายถึงอะไรสำหรับผู้ซื้อขายส่ง
เมื่อทีมจัดซื้อประเมินตัวเลือกการจัดหาสำหรับ-ชิ้นส่วนโลหะที่มีปริมาณสูง วิธีการผลิตวิธีหนึ่งจะให้ต้นทุนต่อ-ชิ้นส่วนต่ำที่สุดอย่างต่อเนื่องตามขนาด ซึ่งได้แก่ แม่พิมพ์และการปั๊มแบบก้าวหน้า แต่ผู้ซื้อส่วนใหญ่เจรจาราคาโดยไม่เข้าใจวิธีการทำงานของกระบวนการอย่างถ่องแท้ โดยทิ้งส่วนต่างไว้บนโต๊ะในการตรวจสอบใบเสนอราคาทุกครั้ง
การประทับตราแบบก้าวหน้าคืออะไร
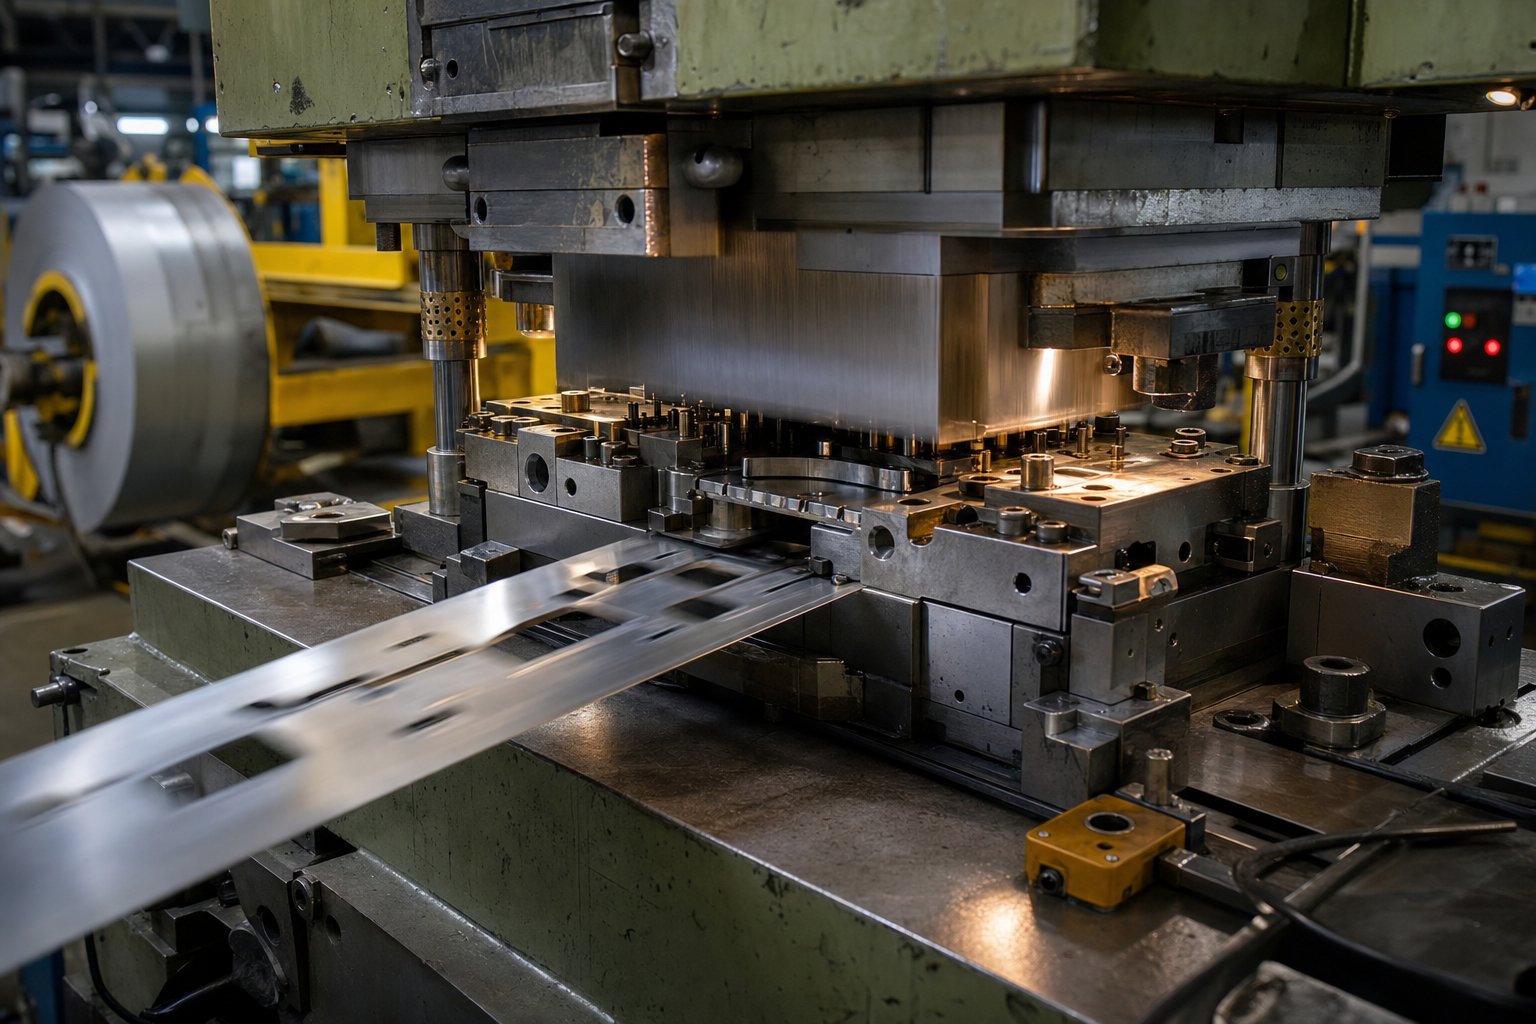
ดังนั้นการตายแบบก้าวหน้าคืออะไร, อย่างแน่นอน? ลองนึกภาพเครื่องมือทางวิศวกรรมที่มีความแม่นยำสูง-ที่ติดตั้งอยู่ภายในแท่นปั๊ม แถบโลหะต่อเนื่องที่ป้อนจากขดลวดจะเคลื่อนผ่านสถานีเครื่องมือนี้ทีละสถานีในแต่ละจังหวะการกด ทุกสถานีดำเนินการขึ้นรูปเฉพาะ - การเจาะรู การดัดหน้าแปลน การสร้างพื้นผิว หรือการตัดโปรไฟล์ เมื่อแถบถึงสถานีสุดท้าย ชิ้นส่วนที่เสร็จแล้วจะแยกและหลุดออก พร้อมสำหรับการใช้งาน
คำว่า "ก้าวหน้า" อธิบายถึงการเดินทางของแถบนี้ โดยดำเนินไปตามลำดับ โดยแต่ละอาคารจะอยู่หลังสุดท้าย ไม่มีการเปลี่ยนตำแหน่ง ไม่มีการแทรกแซงของผู้ปฏิบัติงานระหว่างขั้นตอนต่างๆ การกดเพียงครั้งเดียวจะสร้างชิ้นส่วนที่เสร็จสมบูรณ์ในขณะเดียวกันก็เลื่อนส่วนถัดไปของวัสดุให้อยู่ในตำแหน่งไปพร้อมๆ กัน ที่ความเร็วในการผลิต วงจรการปั๊มแบบก้าวหน้านี้จะทำซ้ำหลายร้อยครั้งต่อนาที ทำให้เกิดชิ้นส่วนที่เหมือนกันหลายพันชิ้นต่อชั่วโมง โดยมีค่าความคลาดเคลื่อนอยู่ภายในไม่กี่พันของนิ้ว
การผสมผสานระหว่างความเร็ว ความสามารถในการทำซ้ำ และการใช้แรงงานที่น้อยที่สุดคือสิ่งที่ทำให้แม่พิมพ์แบบโปรเกรสซีฟเป็นวิธีที่โดดเด่นในการผลิตชิ้นส่วนโลหะขายส่ง
เหตุใดผู้ซื้อขายส่งจึงต้องเข้าใจกระบวนการ
บทความนี้จัดทำขึ้นเพื่อเป็นแหล่งข้อมูลสนับสนุนการตัดสินใจ- โดยเชื่อมช่องว่างระหว่างความรู้เกี่ยวกับกระบวนการทางเทคนิคและกลยุทธ์การจัดซื้อเชิงพาณิชย์ ไม่ว่าคุณจะจัดการการจัดหาตัวเชื่อมต่อในรถยนต์ ขายึด HVAC หรือส่วนประกอบทางไฟฟ้า ความประหยัดของโปรแกรมของคุณจะขึ้นอยู่กับตัวเลือกที่ทำมานานก่อนที่เครื่องพิมพ์จะเริ่มทำงาน
การทำความเข้าใจวิธีการทำงานของแม่พิมพ์โปรเกรสซีฟส่งผลโดยตรงต่อความสามารถของผู้ซื้อในการเจรจาราคา ประเมินความสามารถของซัพพลายเออร์ และเพิ่มประสิทธิภาพต้นทุนโปรแกรมทั้งหมดตั้งแต่การลงทุนด้านเครื่องมือไปจนถึงราคาต่อ{0}}ชิ้นส่วนที่ลงจอด
หัวข้อต่างๆ ข้างหน้าจะกล่าวถึงการเลือกวัสดุ การออกแบบ-สำหรับ-การแลกเปลี่ยนด้านความสามารถในการผลิต การตัดจำหน่ายต้นทุนเครื่องมือ เกณฑ์คุณสมบัติของซัพพลายเออร์ และวิธีการประกันคุณภาพ - แต่ละส่วนมีกรอบเกี่ยวกับสิ่งที่ผู้ซื้อขายส่งจำเป็นต้องรู้เพื่อปกป้องผลกำไรของพวกเขา เป้าหมายคือการใช้ประโยชน์ในทางปฏิบัติ ไม่ใช่คู่มือทางเทคนิค
กระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าทำงานอย่างไรทีละขั้นตอน
การรู้ว่าโปรเกรสซีฟดายทำอะไรเป็นสิ่งหนึ่ง การทำความเข้าใจลำดับกลไกเบื้องหลังจะทำให้คุณมีคำศัพท์ในการถามคำถามที่ดีขึ้นระหว่างการสนทนากับซัพพลายเออร์ และตรวจจับความไร้ประสิทธิภาพในโปรแกรมที่ยกมา ต่อไปนี้คือวิธีที่กระบวนการแม่พิมพ์แผ่ออกจากขดลวดดิบไปจนถึงชิ้นส่วนที่เสร็จแล้ว
เค้าโครงสตริปและลำดับสถานี
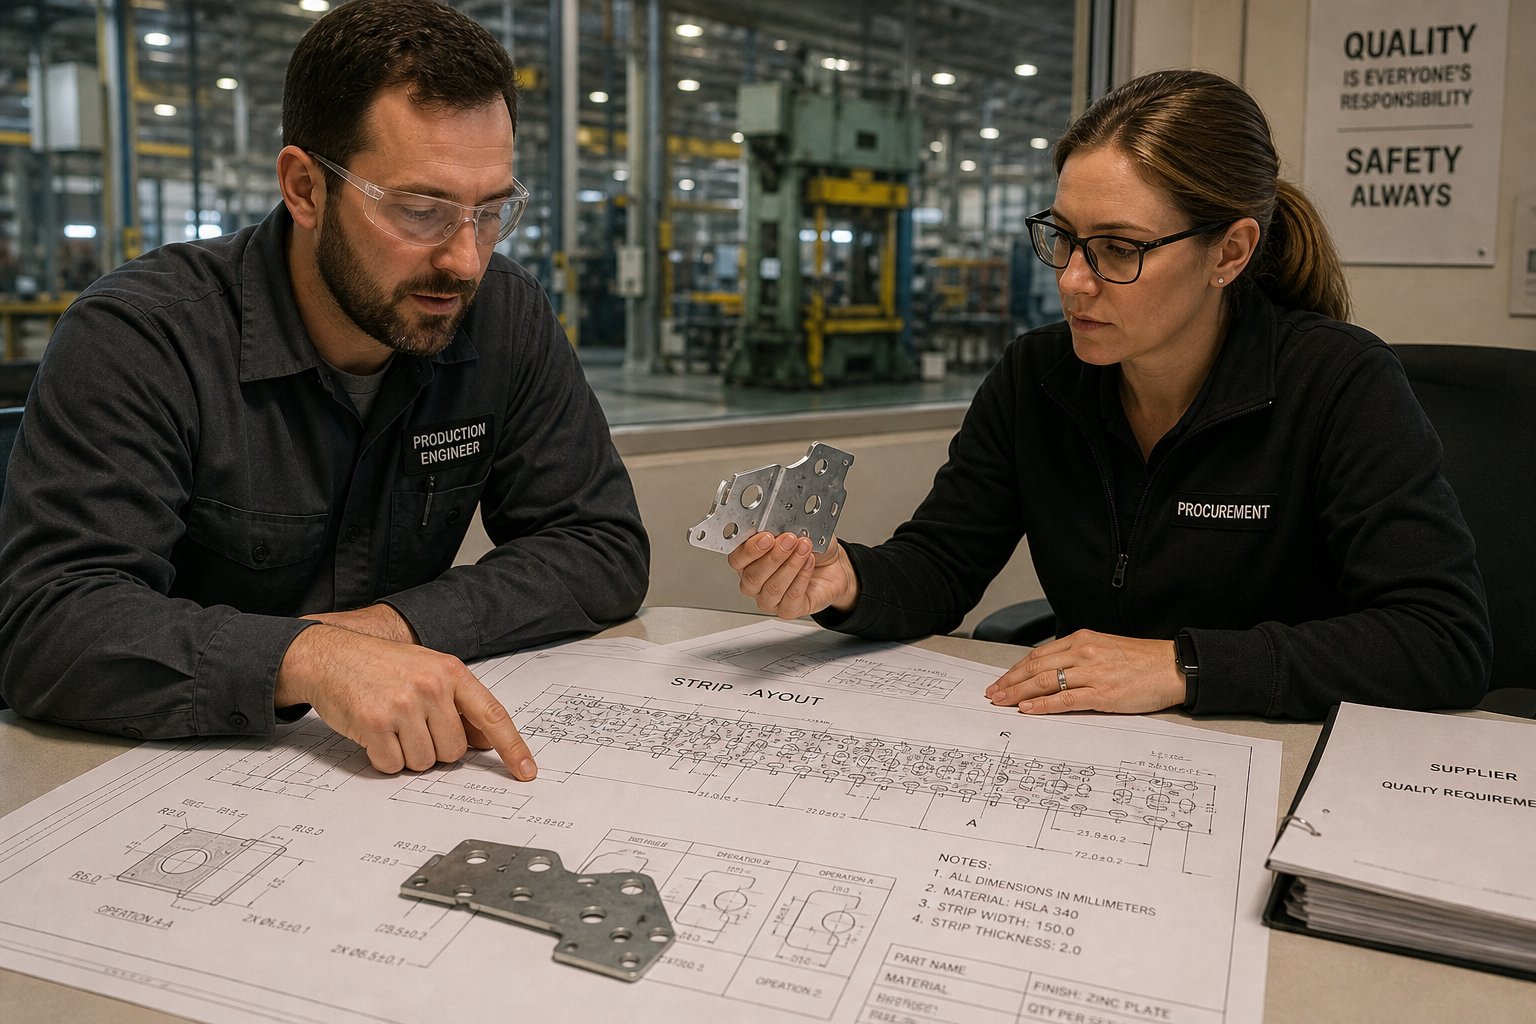
แม่พิมพ์โปรเกรสซีฟทุกอันเริ่มต้นจากเค้าโครงแถบ - พิมพ์เขียวทางวิศวกรรมที่แมปการดำเนินการขึ้นรูปแต่ละครั้งกับสถานีเฉพาะตลอดทั้งเครื่องมือ ลองนึกภาพการคลี่แถบโลหะออกและทำเครื่องหมายอย่างชัดเจนว่าการเจาะ การโค้งงอ และการตัดแต่ละครั้งจะเกิดขึ้นเมื่อวัสดุเคลื่อนจากซ้ายไปขวาผ่านแม่พิมพ์
วิศวกรเริ่มต้นด้วยการวางรูนำร่องไว้ใกล้ขอบแถบ รูขนาดเล็กที่เจาะอย่างแม่นยำเหล่านี้จะบันทึกแถบไว้ที่ทุกสถานี เพื่อให้มั่นใจว่าการทำงานครั้งต่อไปแต่ละครั้งจะลงจอดในตำแหน่งที่ควรจะเป็น จากนั้น ขั้นตอนการขึ้นรูปจะสร้างตามลำดับ: การเจาะรูที่สถานีที่สองจะกลายเป็นจุดอ้างอิงสำหรับหน้าแปลนที่งอที่สถานีที่ห้า สถานีสุดท้ายจะแยกส่วนที่เสร็จสมบูรณ์ออกจากแถบพาหะ
จำนวนสถานีส่งผลโดยตรงต่อความซับซ้อนของแม่พิมพ์และรอบเวลา เครื่องซักผ้าแบบเรียบธรรมดาอาจต้องใช้สามหรือสี่สถานี ขั้วต่อไฟฟ้าแบบโค้งงอหลาย-ที่มีคุณสมบัติมีลายนูนอาจต้องใช้ขั้วต่อสิบสองตัวขึ้นไป จำนวนสถานีที่เพิ่มขึ้นหมายถึงแม่พิมพ์ที่ยาวและมีราคาแพงกว่า - แต่ยังหมายความว่าการดำเนินการแต่ละครั้งจะมีความเรียบง่ายและสามารถทำซ้ำได้ ซึ่งเป็นสิ่งที่ทำให้คุณภาพมีความสม่ำเสมอตลอดหลายล้านรอบ
การกดและอัตราระยะชัก
เครื่องปั๊มขึ้นรูปจะดันแม่พิมพ์ส่วนบนลงครึ่งหนึ่งตามระยะชัก ทำให้ทุกสถานีทำงานไปพร้อมๆ กัน แต่ละครั้งที่แกะยกขึ้น แถบจะก้าวหน้าไปทีละขั้นอย่างแม่นยำ - เรียกว่าความก้าวหน้า - และจังหวะถัดไปจะทำซ้ำลำดับทั้งหมด
นี่คือจุดที่เศรษฐศาสตร์ปริมาณเป็นรูปเป็นร่าง เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูงทำงานที่หลายร้อยหรือหลายพันจังหวะต่อนาที ทำให้เกิดชิ้นงานที่เสร็จสมบูรณ์ในทุก ๆ รอบ ที่ 400 จังหวะต่อนาที นั่นคือ 24,000 ส่วนต่อชั่วโมงจากการกดเพียงครั้งเดียว ปริมาณงานนี้คือสิ่งที่ทำให้กระบวนการปั๊มแบบก้าวหน้ามีความโดดเด่นในเชิงเศรษฐกิจสำหรับปริมาณการขายส่ง - ต่อ-ต้นทุนแรงงานและเวลาเครื่องจักรแทบจะแทบไม่ต้องคำนึงถึง
จากแนวคิดไปจนถึงส่วนที่เสร็จสมบูรณ์
ฟังดูซับซ้อนใช่ไหม? เต็มกระบวนการปั๊มขึ้นรูปแบบก้าวหน้าเป็นไปตามเส้นทางเชิงเส้นที่น่าประหลาดใจ ต่อไปนี้เป็นลำดับตั้งแต่วัตถุดิบไปจนถึงชิ้นส่วนบรรจุกล่อง:
- ม้วนเหล็กเส้นแบนจะโหลดลงบน Uncoiler และป้อนเข้าเครื่องหนีบผมเพื่อขจัดความโค้งงอตามธรรมชาติของแถบ
- แถบยืดตรงจะเข้าสู่แท่นพิมพ์และจัดแนวกับสถานีแรกของแม่พิมพ์โดยใช้รางนำ
- รอบการกดและการเจาะนำร่องจะบันทึกแถบให้อยู่ในตำแหน่งที่แม่นยำ
- ในแต่ละจังหวะที่ต่อเนื่องกัน แถบจะจัดทำดัชนีไปข้างหน้าหนึ่งความยาวความก้าวหน้า โดยผ่านสถานีเจาะ การขึ้นรูป การโค้งงอ และการสร้างเหรียญ
- ที่สถานีสุดท้าย ชิ้นส่วนที่เสร็จแล้วจะแยกออกจากแถบพาหะโดยการตัด
- ชิ้นส่วนที่เสร็จสมบูรณ์จะปล่อยผ่านแม่พิมพ์ลงในถังรวบรวมหรือสายพานลำเลียง ในขณะที่วัสดุที่เป็นโครงกระดูกที่เป็นเศษจะออกจากด้านตรงข้าม
การไหลอย่างต่อเนื่อง - ม้วนเข้า ส่วนออก - ทำงานอย่างต่อเนื่องเป็นเวลาหลายชั่วโมงหรือหลายวันในแต่ละครั้ง จำกัดด้วยความยาวของคอยล์และการบำรุงรักษาแม่พิมพ์ตามกำหนดเวลาเท่านั้น ผลลัพธ์ที่ได้คือวิธีการผลิตที่มีความสอดคล้องกัน-แทนที่จะตรวจสอบ- เนื่องจากเครื่องมือเดียวกันมีการดำเนินการที่เหมือนกันในทุกส่วน
อย่างไรก็ตาม ความสามารถในการทำซ้ำเชิงกลไกนั้นขึ้นอยู่กับการตัดสินใจขั้นต้นที่ผู้ซื้อจำนวนมากมองข้าม นั่นคือ วัสดุใดที่คุณป้อนเข้าไปในแท่นพิมพ์ตั้งแต่แรก
คู่มือการเลือกวัสดุสำหรับโครงการปั๊มขึ้นรูปแบบก้าวหน้า
โลหะที่คุณเลือกไม่เพียงแต่กำหนดว่าชิ้นส่วนที่เสร็จแล้วของคุณสามารถทำอะไรได้บ้าง - แต่ยังกำหนดตัวแปรต้นทุนทุกรายการในโปรแกรมด้วย วัสดุปั๊มขึ้นรูปแบบก้าวหน้าจะมีพฤติกรรมแตกต่างออกไปภายใต้-การขึ้นรูปด้วยความเร็วสูงอย่างต่อเนื่อง และความแตกต่างเหล่านี้จะส่งผลต่ออายุการใช้งานของแม่พิมพ์ อัตราระยะชัก อัตราของเสีย และท้ายที่สุดคือราคาต่อหน่วยขายส่งของคุณ การเลือกโลหะผสมที่ไม่ถูกต้องสามารถกัดกร่อนระยะขอบอย่างเงียบๆ ก่อนที่ใครจะสังเกตเห็น
โลหะทั่วไปสำหรับการปั๊มแบบก้าวหน้า
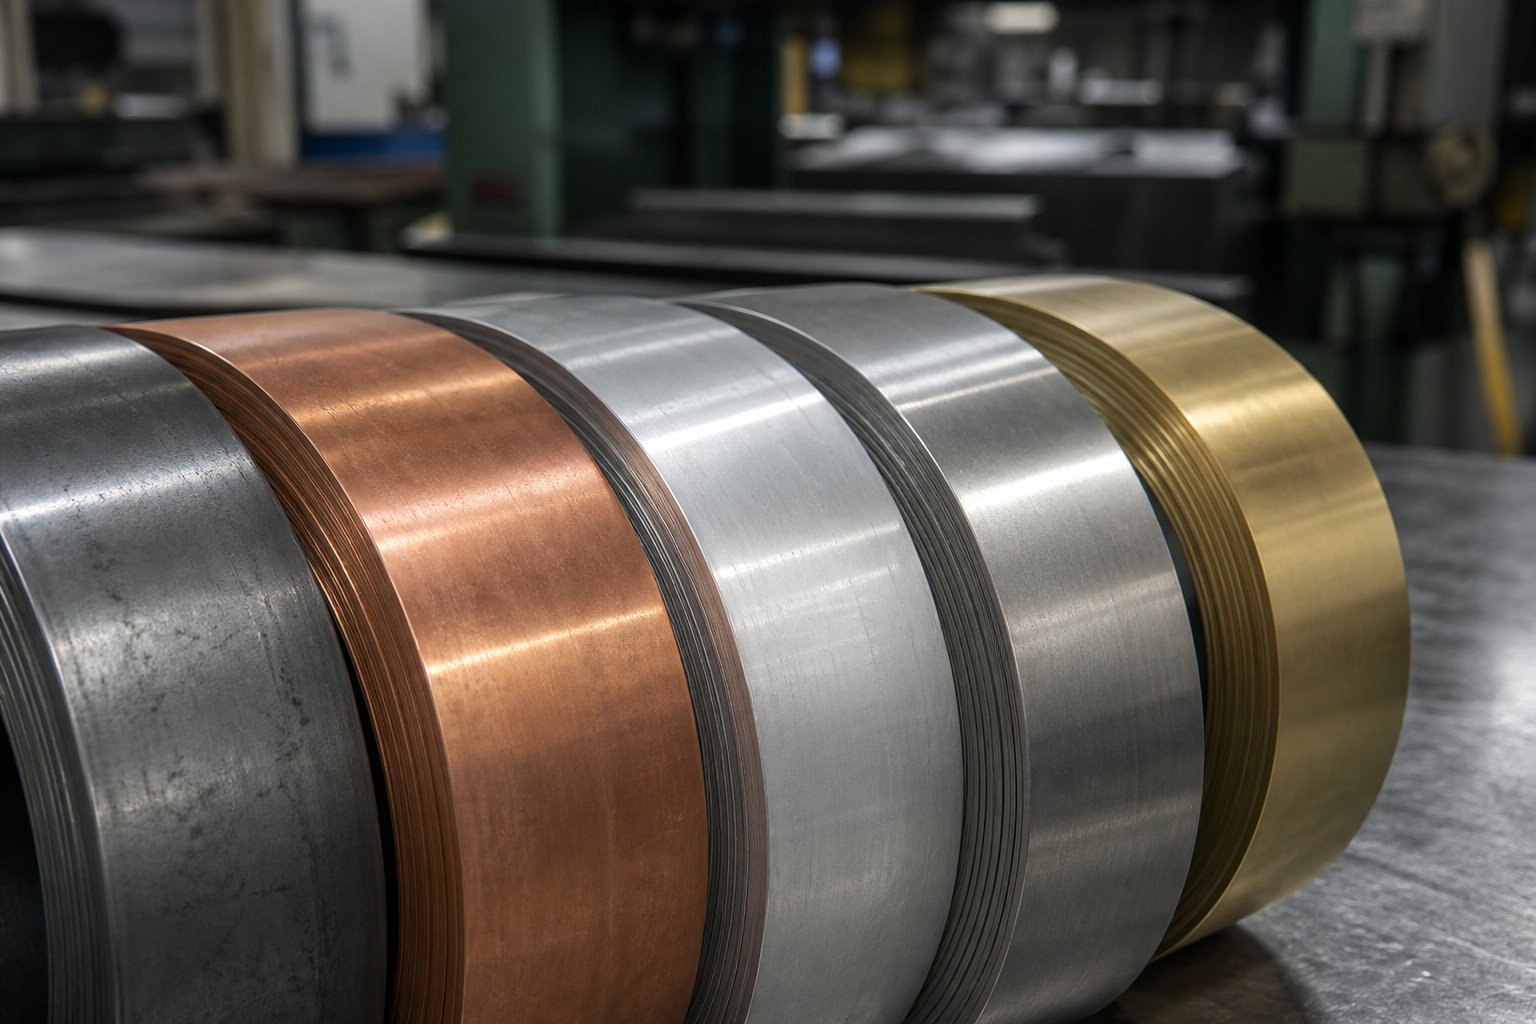
ตระกูลวัสดุห้ากลุ่มครอบคลุมงานแม่พิมพ์แบบก้าวหน้าส่วนใหญ่ แต่ละประเภทมีความสมดุลที่แตกต่างกันระหว่างความสามารถในการขึ้นรูป ความแข็งแกร่ง และราคา ซึ่งทำให้เหมาะสำหรับการใช้งานเฉพาะด้าน ต่อไปนี้เป็นวิธีเปรียบเทียบเมื่อป้อนผ่านสถานีหลาย- ดายที่ความเร็วการผลิต:
| วัสดุ | การใช้งานทั่วไป | ต้นทุนสัมพัทธ์ | ความสามารถในการขึ้นรูป | ผลกระทบจากการสึกหรอ |
|---|---|---|---|---|
| เหล็กกล้าคาร์บอน | ฉากยึด ตัวเรือน ส่วนประกอบโครงสร้าง | ต่ำ | สูง | ต่ำถึงปานกลาง |
| สแตนเลส | อุปกรณ์ทางการแพทย์ อุปกรณ์อาหาร เครื่องใช้ไฟฟ้า | สูง | ปานกลาง | สูง |
| อลูมิเนียม | สิ่งห่อหุ้ม ตัวระบายความร้อน ชุดประกอบน้ำหนักเบา | ปานกลาง | สูงมาก | ต่ำ |
| ทองแดง | ขั้วต่อไฟฟ้า เทอร์มินัล บัสบาร์ | ปานกลาง-สูง | สูง | ต่ำ |
| ทองเหลือง | หน้าสัมผัสทางไฟฟ้า อุปกรณ์ตกแต่ง วาล์ว | ปานกลาง-สูง | สูง | ต่ำ |
การปั๊มขึ้นรูปด้วยเหล็กกล้าคาร์บอนมีส่วนสำคัญกับชิ้นส่วนโครงสร้างและชิ้นส่วนทั่วไป- เนื่องจากเป็นการจับคู่ต้นทุนวัตถุดิบที่ต่ำเข้ากับความสามารถในการขึ้นรูปที่ดีเยี่ยมและพฤติกรรมที่คาดการณ์ได้ผ่านสถานีขึ้นรูป ในทางตรงกันข้าม เหล็กกล้าไร้สนิมต้านทานการเสียรูป - ได้ดีเยี่ยมสำหรับความต้านทานการกัดกร่อน แต่ต้องใช้แรงขึ้นรูปมากขึ้นและเครื่องมือที่แข็งกว่า การปั๊มแบบก้าวหน้าด้วยทองแดงและทองเหลืองมีชื่อเสียงในเรื่องการป้อนแถบที่มีความเสถียรและการสัมผัสกับเครื่องมือที่อ่อนโยน ซึ่งเป็นเหตุผลว่าทำไมอุปกรณ์เหล่านี้จึงเป็นมาตรฐานในด้านส่วนประกอบทางไฟฟ้าที่มีความแม่นยำ การปั๊มอะลูมิเนียมแบบโปรเกรสซีฟเป็นเลิศในการใช้งานที่มีน้ำหนักเบาและรองรับรอบความเร็วสูง- แม้ว่าแนวโน้มที่จะสปริงกลับจะต้องอาศัยการชดเชยแม่พิมพ์อย่างระมัดระวังในชิ้นส่วนที่มีความทนทาน-แน่นหนา
การเลือกใช้วัสดุส่งผลต่อเศรษฐศาสตร์การผลิตอย่างไร
นี่คือจุดที่ภาพต้นทุนการขายส่งมีความน่าสนใจ วัสดุที่นุ่มกว่าและเหนียวกว่า - ทองแดง อลูมิเนียม และ-เหล็กกล้าคาร์บอนต่ำ - ช่วยให้อัตราการชักเร็วขึ้นเนื่องจากไหลผ่านสถานีขึ้นรูปที่มีความต้านทานน้อยกว่า ความต้านทานที่น้อยลงหมายถึงความเครียดที่น้อยลงในส่วนของการเจาะและแม่พิมพ์ ซึ่งส่งผลให้อายุการใช้งานเครื่องมือยาวนานขึ้นระหว่างช่วงการบำรุงรักษาโดยตรง อลูมิเนียมที่ทำงานด้วยแม่พิมพ์อาจมีอายุการใช้งานยาวนานกว่าสองถึงสามเท่าระหว่างรอบการลับคม เมื่อเทียบกับเครื่องมือชนิดเดียวกันที่สร้างสแตนเลส
วัสดุที่แข็งกว่าจะพลิกสมการนั้น การปั๊มโลหะแบบก้าวหน้าด้วยโลหะผสมที่มีความแข็งแรงสูง-จะเพิ่มแรงขึ้นรูปที่ทุกสถานี เร่งการสึกหรอของการเจาะ และมักต้องใช้เครื่องมือคาร์ไบด์หรือเคลือบเพื่อรักษาอายุการใช้งานของแม่พิมพ์ที่ยอมรับได้ ซัพพลายเออร์ชดเชยด้วยการใช้ความเร็วในการพิมพ์ที่ช้าลงและกำหนดเวลาการบำรุงรักษาให้บ่อยขึ้น - ทั้งสองอย่างนี้จะเพิ่มราคาเสนอของคุณต่อ-ต้นทุนชิ้นส่วน
ความหนาของวัสดุเพิ่มอีกชั้น สต็อกที่หนาขึ้นต้องใช้น้ำหนักมากขึ้นต่อจังหวะ และจำกัดความเร็วของรอบการกด การปั๊มแบบโปรเกรสซีฟส่วนใหญ่จะทำงานอย่างมีประสิทธิภาพในช่วงความหนา 0.010" ถึง 0.250" แม้ว่าวัสดุแต่ละชนิดจะมีจุดหวานของตัวเองก็ตาม การผลักดันเกินหน้าต่างความหนาที่สะดวกสบายของวัสดุไม่เพียงแต่ทำให้การผลิตช้าลง - แต่ยังช่วยลดความแม่นยำของมิติในสถานีต่างๆ และเพิ่มของเสียอีกด้วย
ข้อมูลจำเพาะของวัสดุที่ผู้ซื้อควรขอ
เมื่อคุณออก RFQ สำหรับโปรแกรมการประทับตราแบบก้าวหน้า คำบรรยายวัสดุที่คลุมเครือจะทำให้เกิดการเปลี่ยนแปลง การเปลี่ยนแปลงของคอยล์ที่เข้ามาส่งผลให้ชิ้นส่วนที่เสร็จแล้วมีความผันผวน อัตราของเสียที่สูงขึ้น และล็อตการคัดแยกที่อาจเกิดขึ้น ทีมจัดซื้อควรระบุรายละเอียดเหล่านี้ล่วงหน้า:
- เกรดโลหะผสม- ชื่อที่แน่นอน (เช่น C26000 ทองเหลือง, สแตนเลส 304, อลูมิเนียม 5052-H32) แทนที่จะเป็นชื่อสกุลทั่วไป
- สภาพอุณหภูมิหรือความแข็ง- ซึ่งควบคุมความสามารถในการขึ้นรูปและพฤติกรรมการดีดกลับผ่านแม่พิมพ์
- ความทนทานต่อความหนา- แถบความถี่ที่แคบลงจะลด-สถานีไปสู่-ความผันแปรของสถานี แต่อาจจำกัดการจัดหาไปยังโรงงานพิเศษ
- การตกแต่งพื้นผิว- ขัดเงา หรือเคลือบล่วงหน้า- ขึ้นอยู่กับว่ามีการวางแผนการตกแต่งขั้นสุดท้ายไว้หรือไม่
- ความกว้างของคอยล์และสภาพขอบ- ค่าเผื่อความกว้างของรอยตัดและประเภทขอบ (ขอบของรอยตัดเทียบกับการลบคม) ส่งผลต่อความมั่นคงในการป้อนแถบ
ข้อมูลจำเพาะของวัสดุขาเข้าที่เข้มงวดยิ่งขึ้นจะช่วยลดความผันแปรในชิ้นส่วนที่เสร็จแล้วของคุณและลดของเสียให้เหลือน้อยที่สุด แต่กลับมาพร้อมกับคุณภาพระดับพรีเมียม ข้อดีข้อเสียตรงไปตรงมา: การจ่ายเงินเพิ่มขึ้นเล็กน้อยเพื่อสต็อกคอยล์ที่สม่ำเสมอมักจะมีค่าใช้จ่ายโดยรวมน้อยกว่าการจัดการกับการคัดแยก การปรับแม่พิมพ์ และการหยุดชะงักของการผลิตที่เกิดจาก-วัสดุที่เกิน-ข้อกำหนด ทำงานร่วมกับซัพพลายเออร์ของคุณเพื่อค้นหาระดับข้อมูลจำเพาะที่ทำให้ต้นทุนวัตถุดิบสมดุลกับความเสถียรของกระบวนการสำหรับปริมาณประจำปีที่เฉพาะเจาะจงของคุณ
การเลือกใช้วัสดุเป็นตัวกำหนดขอบเขต แต่วิธีที่คุณออกแบบชิ้นส่วนภายในขอบเขตเหล่านั้นจะเป็นตัวกำหนดว่าคุณกำลังดึงมูลค่าทั้งหมดจากแม่พิมพ์โปรเกรสซีฟ - หรือปล่อยประสิทธิภาพที่เพิ่มขึ้นไว้โดยไม่ได้ใช้ในรูปแบบแถบที่ซับซ้อนเกิน-
การออกแบบชิ้นส่วนช่วยขับเคลื่อนต้นทุนและประสิทธิภาพของแม่พิมพ์แบบก้าวหน้าได้อย่างไร
ทุกคุณสมบัติที่คุณวาดบนการพิมพ์ชิ้นส่วนจะมีผลกระทบโดยตรงต่อราคาภายในแม่พิมพ์แบบโปรเกรสซีฟ รูขยับเข้าไปใกล้ขอบอีก 2 มิลลิเมตร รัศมีโค้งงอแน่นเกินความจำเป็น ค่าความคลาดเคลื่อนเรียกว่า +/-0.001" เมื่อ +/-0.005" ทำงานได้อย่างสมบูรณ์ - การตัดสินใจแต่ละครั้งจะเพิ่มสถานี ทำให้อายุการใช้งานเครื่องมือสั้นลง หรือบังคับให้ความเร็วในการกดช้าลง สำหรับผู้ซื้อขายส่ง นั่นหมายความว่าตัวเลือกการออกแบบแม่พิมพ์แบบก้าวหน้าที่ทำในขั้นตอน CAD สามารถคิดเป็นสัดส่วนได้ถึง 80% ของต้นทุนการผลิตทั้งหมด ตามการวิเคราะห์ทางวิศวกรรมของ Manor Tool การทำความเข้าใจการออกแบบ-สำหรับความสามารถในการผลิตช่วยให้ทีมจัดซื้อได้รับประโยชน์อย่างแท้จริงในระหว่างการเสนอราคา ไม่ใช่แค่การต่อรองราคาเท่านั้น แต่ยังเป็นการป้องกันต้นทุนอีกด้วย
การเว้นวรรคคุณลักษณะและการเพิ่มประสิทธิภาพเค้าโครงสตริป
ลองนึกภาพส่วนของคุณเป็นแถบโลหะยาวชิ้นเล็กๆ ชิ้นหนึ่งที่เคลื่อนตัวผ่านแม่พิมพ์ prog แถบนั้นต้องยึดเข้าด้วยกัน - แข็งแรงพอที่จะผลักและดึงผ่านสถานีหลายสิบแห่งขึ้นไปโดยไม่งอ ฉีกขาด หรือแนวไม่ตรง วัสดุระหว่างคุณลักษณะต่างๆ (เรียกว่าบริดจ์หรือเว็บ) คือสิ่งที่รักษาความสมบูรณ์ของโครงสร้างนั้น
เมื่อส่วนต่างๆ อยู่ใกล้กันมากเกินไป ใยระหว่างส่วนต่างๆ จะบางจนเป็นอันตรายได้ ใยบางเสียรูปภายใต้แรงป้อน ทำให้เกิดการลงทะเบียนผิดพลาดที่สถานีปลายทางและผลิตชิ้นส่วนที่ยอมรับได้-ของ- นักออกแบบชดเชยด้วยการเพิ่มสถานีที่ไม่ได้ใช้งานเพื่อกระจายความเครียดหรือลดความเร็วการกด - ซึ่งทั้งสองอย่างนี้จะเพิ่มต้นทุนต่อ-ชิ้นส่วนของคุณ
กฎทางวิศวกรรมทั่วไปสำหรับความหนาของสะพานขั้นต่ำคือ 1.25 ถึง 1.5 เท่าของความหนาของวัสดุ สำหรับแผ่นขนาด 1.5 มม. นั่นหมายถึงเหลือวัสดุอย่างน้อย 1.875 มม. ถึง 2.25 มม. ไว้ระหว่างคุณสมบัติที่เจาะและระหว่างคุณสมบัติและขอบแถบ ระยะห่างของรู-ถึง-ของขอบเป็นไปตามหลักการที่คล้ายกัน: จุดศูนย์กลางของรูควรอยู่ห่างจากขอบหรือลักษณะที่ขึ้นรูปใดๆ อย่างน้อยสองเท่าของความหนาของวัสดุ เพื่อป้องกันการบิดเบี้ยวระหว่างการเจาะ
เหตุใดจึงสำคัญสำหรับราคาขายส่ง? ระยะห่างที่ปรับให้เหมาะสมจะปรับปรุงการใช้วัสดุโดยตรง - เปอร์เซ็นต์ของสต็อคคอยล์ที่กลายเป็นชิ้นส่วนสำเร็จรูป แทนที่จะเป็นโครงกระดูกที่เป็นเศษ เกณฑ์มาตรฐานอุตสาหกรรมกำหนดเป้าหมายการใช้วัสดุอย่างน้อย 75% สำหรับ-เค้าโครงแถบที่ออกแบบมาอย่างดี เมื่อคุณซื้อชิ้นส่วนหลายล้านชิ้นต่อปี แม้แต่การปรับปรุงการใช้งาน 3-5% ก็แปลไปสู่การประหยัดวัตถุดิบอย่างมีนัยสำคัญซึ่งไหลเข้าสู่ราคาชิ้นที่คุณเสนอ
ความซับซ้อนทางเรขาคณิตและการนับสถานี
นี่คือความสัมพันธ์ที่ควบคุมเศรษฐศาสตร์การออกแบบแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้า: การขึ้นรูปที่แตกต่างกันทุกครั้งของชิ้นส่วนของคุณต้องการการแปลไปยังสถานีแม่พิมพ์อย่างน้อยหนึ่งแห่ง ชิ้นส่วนแบนธรรมดา - แหวนรองที่มีสองรู เช่น - อาจต้องการเพียงสามหรือสี่สถานี ฉากยึดโค้งหลาย-ที่มีคุณลักษณะนูน ช่องเว้าที่ดึงออกมา และพิกัดความเผื่อของตำแหน่งที่แคบอาจต้องใช้สิบสองสถานีขึ้นไป
สถานีเพิ่มเติมแต่ละสถานีจะเพิ่มความยาวทางกายภาพของแม่พิมพ์ ต้องใช้-ส่วนประกอบเครื่องมือภาคพื้นดินที่มีความแม่นยำมากขึ้น และเพิ่มเวลาทางวิศวกรรมในระหว่างการออกแบบและการสร้าง แม่พิมพ์ปั๊มขึ้นรูปคาร์ไบด์แบบโปรเกรสซีฟที่ใช้สำหรับสถานีที่มีการสึกหรอสูง-ทำให้มีค่าใช้จ่ายเพิ่มขึ้น แต่ขยายระยะเวลาการบำรุงรักษาได้อย่างมาก - ซึ่งเป็นการแลกเปลี่ยนที่คุ้มค่ากับโปรแกรม-ที่ดำเนินการระยะยาว ผลลัพธ์ที่ได้คือการลงทุนด้านเครื่องมือล่วงหน้าที่สูงขึ้น
อย่างไรก็ตาม จุดแตกต่างก็คือจำนวนสถานีไม่ได้ลด-ประสิทธิภาพชิ้นส่วนอย่างที่คุณคาดหวัง ไม่ว่าแม่พิมพ์ของคุณจะมีหกสถานีหรือสิบหก แท่นพิมพ์ก็ยังคงผลิตชิ้นส่วนที่เสร็จแล้วหนึ่งชิ้นต่อจังหวะที่อัตรารอบเดียวกัน สถานีที่มากขึ้นหมายความว่าการดำเนินการแต่ละอย่างยังคงเรียบง่ายและค่อยเป็นค่อยไป - ช่วยลดความเค้นของวัสดุ ลดสปริงกลับ และปรับปรุงอัตราผลตอบแทน นี่คือเหตุผลที่การเพิ่มจำนวนสถานีทำให้ต้นทุนเครื่องมือเพิ่มขึ้น แต่ยังคงรักษาหรือปรับปรุงความประหยัดต่อ-การผลิตต่อชิ้นส่วนในปริมาณขายส่ง
คำถามเชิงปฏิบัติสำหรับผู้ซื้อคือ: ความซับซ้อนทางเรขาคณิตในการออกแบบชิ้นส่วนของเราจำเป็นจริง ๆ สำหรับฟังก์ชันหรือไม่ หรือมันคืบคลานเข้ามาผ่านตัวเลือกการออกแบบที่การตรวจสอบ DFM สามารถทำให้ง่ายขึ้นได้
การเปลี่ยนแปลงการออกแบบที่ลดต้นทุนการขายส่ง
การทำงานร่วมกับนักออกแบบแม่พิมพ์ตั้งแต่เนิ่นๆ ในการพัฒนาผลิตภัณฑ์เป็นกิจกรรมที่ให้ผลตอบแทนสูงสุด-กิจกรรมเดียวที่ทีมจัดซื้อสามารถทำได้ การเปลี่ยนแปลง DFM ที่เกิดขึ้นในขั้นตอนการวาดไม่มีค่าใช้จ่ายใดๆ การเปลี่ยนแปลงเดียวกันนี้หลังจากสร้างแม่พิมพ์โปรเกรสซีฟที่แข็งแล้วอาจต้องใช้เงินหลายหมื่นดอลลาร์ในการทำงานซ้ำ - หรือต้องใช้เครื่องมือใหม่ทั้งหมด
คำแนะนำ DFM เชิงปฏิบัติที่จะช่วยลดความซับซ้อนของเครื่องมือและต้นทุนชิ้นส่วนขายส่งได้อย่างต่อเนื่องมีดังนี้
- รักษาความหนาของวัสดุให้สม่ำเสมอ- การออกแบบคุณลักษณะที่ต้องการการทำให้บางหรือหนาขึ้นเฉพาะที่ ทำให้มีสถานีหยอดเหรียญเพิ่มเติม และทำให้พฤติกรรมของแถบทั่วทั้งแม่พิมพ์มีความซับซ้อน
- หลีกเลี่ยงคุณลักษณะที่ต้องมีการดำเนินการรอง- หากสามารถกำจัดต๊าป รอยเชื่อม หรือพื้นผิวที่กลึงออกหรือแทนที่ด้วยแม่พิมพ์แบบอื่น (เช่น รูที่อัดขึ้นรูปหรือเกลียวที่มีเหรียญ) คุณจะลบ-การจัดการหลังการพิมพ์และต้นทุนที่เกี่ยวข้อง
- ออกแบบโดยคำนึงถึงความก้าวหน้าของแถบ- ปรับแนวโค้งและรูปแบบเพื่อให้สอดคล้องกับทิศทางการเคลื่อนที่ของแถบแทนที่จะสวนทางกับมัน คุณลักษณะที่จำเป็นต้องยกแถบหรือเปลี่ยนรูปในแนวตั้งจะต้องใช้โครงยึดแบบยืดได้ เพื่อเพิ่มความซับซ้อน
- ระบุพิกัดความเผื่อให้แน่นเท่าที่ฟังก์ชันต้องการเท่านั้น- เรียก +/-0.001" ทุกที่เมื่อมีอินเทอร์เฟซที่สำคัญเพียงอินเทอร์เฟซเดียวเท่านั้นที่ต้องการ บังคับให้สร้างและบำรุงรักษาแม่พิมพ์ทั้งหมดให้ได้มาตรฐานนั้น เกณฑ์ความคลาดเคลื่อนแบบเลือกช่วยให้ผู้สร้างแม่พิมพ์เพิ่มประสิทธิภาพในส่วนความแม่นยำที่สำคัญที่สุด
- เคารพรัศมีโค้งขั้นต่ำ- รัศมีโค้งภายในควรเท่ากับหรือเกินความหนาของวัสดุ การโค้งงอที่คมชัดยิ่งขึ้นจะเพิ่มความเสี่ยงต่อการแตกร้าว เร่งการสึกหรอของหมัด และอาจต้องใช้สถานีขึ้นรูปเพิ่มเติมเพื่อให้บรรลุผลแบบค่อยเป็นค่อยไป
- รวมชิ้นส่วนต่างๆ หากเป็นไปได้- หากการประกอบใช้การประทับสามแบบแยกกันซึ่งอาจกลายเป็นชิ้นส่วนแม่พิมพ์แบบโปรเกรสซีฟชิ้นเดียว การลงทุนด้านเครื่องมือมักจะให้ผลตอบแทนผ่านการกำจัดการจัดการ การบรรจุหีบห่อ และแรงงานในการประกอบที่น้อยลง
คุณจะสังเกตเห็นรูปแบบ: ทุกคำแนะนำจะลดจำนวนสถานี กำจัดการจัดการขั้นที่สอง หรือยืดอายุการใช้งานของเครื่องมือ สิ่งเหล่านี้ไม่ใช่การตั้งค่าทางวิศวกรรมเชิงนามธรรม - แต่เป็นการปรับต้นทุนโดยตรง ซัพพลายเออร์ที่เสนอการมีส่วนร่วมของซัพพลายเออร์ตั้งแต่เนิ่นๆ หรือการทบทวน DFM อย่างเป็นทางการก่อนที่จะเสนอราคาเครื่องมือ กำลังส่งสัญญาณว่าพวกเขาคิดในแง่ของต้นทุนโปรแกรมทั้งหมด ไม่ใช่แค่ราคาตายตัว
รูปทรงของชิ้นงานเป็นตัวกำหนดว่าแม่พิมพ์จะต้องทำอย่างไร แต่ค่าใช้จ่ายของแม่พิมพ์นั้นอยู่ที่เท่าไร - และวิธีที่ดอลลาร์เหล่านั้นตัดจำหน่ายตามปริมาณการผลิตของคุณ - ขึ้นอยู่กับความเข้าใจในความประหยัดของการลงทุนด้านเครื่องมือในวงกว้าง
ทำความเข้าใจเศรษฐศาสตร์ต้นทุนการปั๊มแม่พิมพ์แบบก้าวหน้าในปริมาณขายส่ง
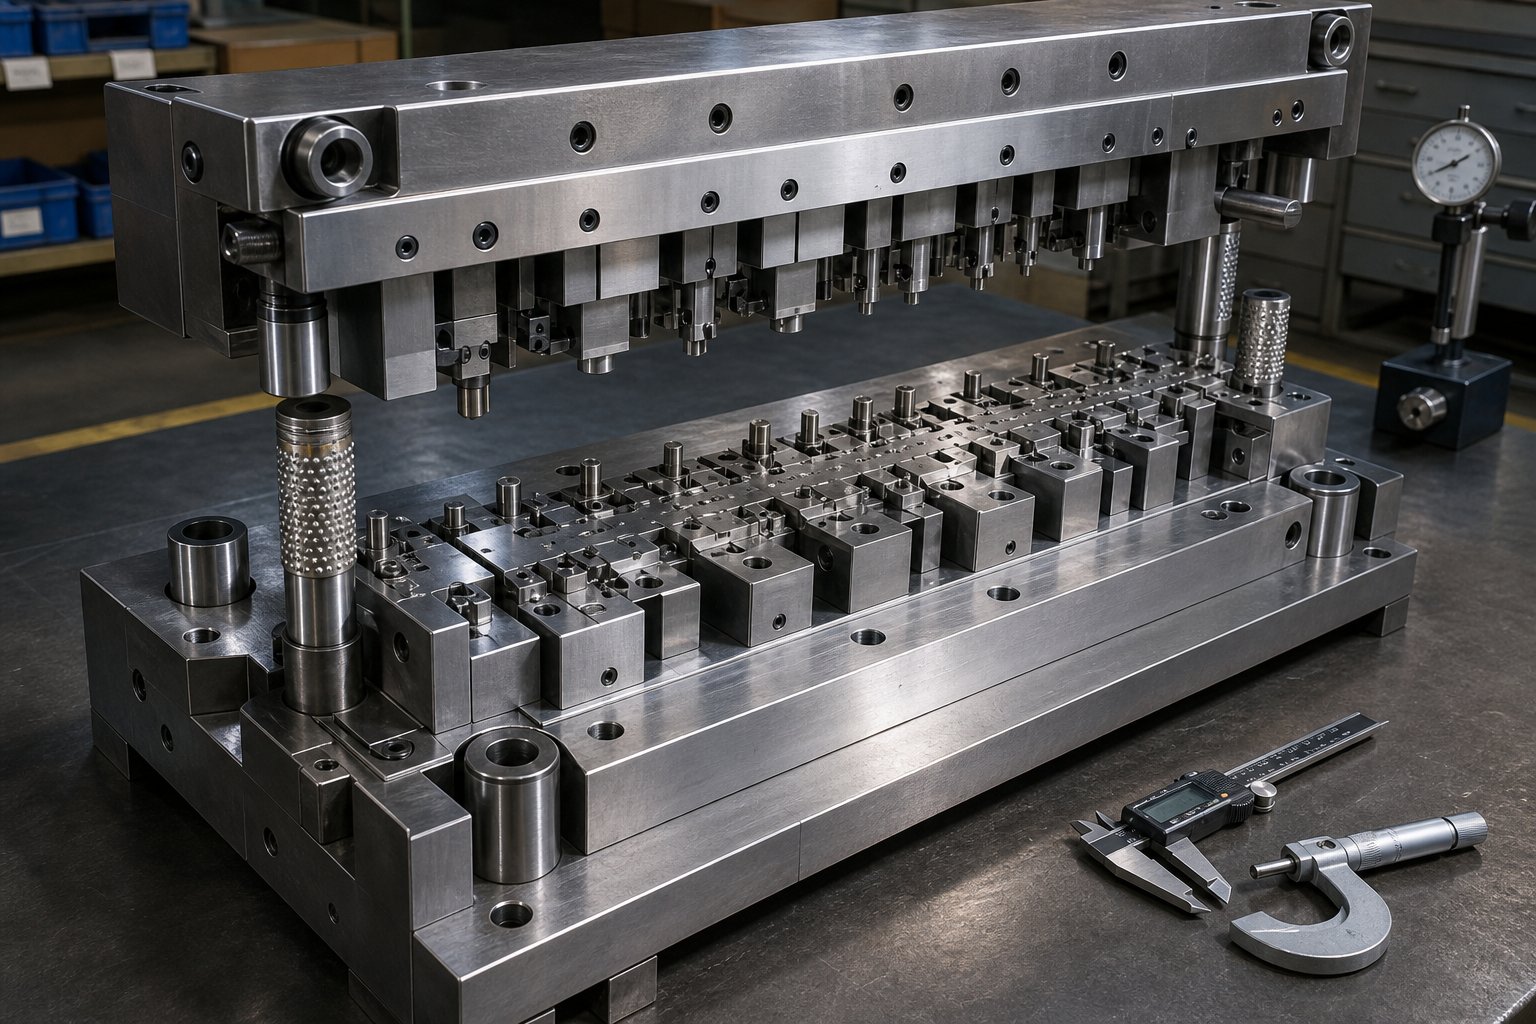
ต้นทุนเครื่องมือคือตัวเลขที่ครอบงำทุกการสนทนาเริ่มแรกเกี่ยวกับการปั๊มโลหะแบบก้าวหน้า - และจำนวนที่ผู้ซื้อเข้าใจผิดมากที่สุดในการประเมินเป็นครั้งแรก การลงทุนด้วยตัวเลขหก-หลักดูโดดเดี่ยวมหาศาล การกระจายตัวในโปรแกรมการผลิตหลายปี-ที่ใช้ชิ้นส่วนหลายแสนชิ้นหรือหลายล้านชิ้น การลงทุนเดียวกันนั้นกลายเป็นข้อผิดพลาดในการปัดเศษของต้นทุนต่อหน่วยของคุณ ความแตกต่างระหว่างโปรแกรมค้าส่งที่ดีและกำไรขั้นต้น-ที่ลดลงมักขึ้นอยู่กับว่าผู้ซื้อเข้าใจคณิตศาสตร์การตัดจำหน่ายนี้ได้ดีเพียงใด
การลงทุนด้านเครื่องมือล่วงหน้าเทียบกับต้นทุนต่อ-ชิ้นส่วน
แม่พิมพ์แบบก้าวหน้าแสดงถึงการลงทุนที่สำคัญ โดยทั่วไปเครื่องมือจะมีราคาตั้งแต่ 30,000 เหรียญสหรัฐฯ ถึงมากกว่า 250,000 เหรียญสหรัฐฯ ขึ้นอยู่กับจำนวนสถานี ข้อกำหนดด้านความคลาดเคลื่อน ประเภทวัสดุ และความซับซ้อนของชิ้นส่วน รูปทรงเหล็กกล้าคาร์บอนธรรมดาที่มีสถานีขึ้นรูปไม่กี่สถานีอยู่ที่ส่วนล่างสุด ชิ้นส่วนสแตนเลสที่มีความทนทานสูง-พร้อมสถานี-บวก 12 สถานี เม็ดมีดคาร์ไบด์ และ-Die Sensing จะดันไปสู่ช่วงบน
กรอบการทำงานที่สำคัญสำหรับผู้ซื้อขายส่งมีดังนี้: ต้นทุนเครื่องมือจะแบ่งตามทุกส่วนของแม่พิมพ์ที่ผลิตตลอดอายุการใช้งาน แม่พิมพ์มูลค่า 50,000 ดอลลาร์สหรัฐฯ ที่ผลิตชิ้นส่วน 500,000 ชิ้นจะเพิ่มค่าตัดจำหน่ายเครื่องมือเพียง 0.10 ดอลลาร์ต่อชิ้น แม่พิมพ์แบบเดียวกันที่ผลิตชิ้นส่วนเพียง 5,000 ชิ้นจะเพิ่ม 10.00 เหรียญสหรัฐฯ ต่อชิ้น - ความแตกต่างในด้านภาระเครื่องมือจากปริมาณเพียงอย่างเดียว - ร้อยเท่า นี่คือเหตุผลว่าทำไมการปั๊มโลหะแบบก้าวหน้าจึงมีความโดดเด่นทางเศรษฐกิจในปริมาณที่สูงขึ้น และเหตุใดซัพพลายเออร์จึงสอบถามเกี่ยวกับข้อผูกพันด้านปริมาณต่อปีก่อนเสนอราคา
ความอยู่รอดทางเศรษฐกิจสำหรับการปั๊มแบบก้าวหน้าในระยะยาว โดยทั่วไปจะเริ่มต้นที่ประมาณ 50,000 ถึง 100,000 หน่วยต่อปี แม้ว่าชิ้นส่วนที่เรียบง่ายมากอาจพิสูจน์ให้เห็นถึงการใช้เครื่องมือที่มีเกณฑ์ที่ต่ำกว่า คำถามสำคัญไม่ได้เป็นเพียงปริมาณของปีนี้เท่านั้น - แต่เป็นปริมาณของโปรแกรมตลอดอายุการใช้งานทั้งหมด แม่พิมพ์ที่รับประกันหนึ่งล้านจังหวะขึ้นไปสามารถให้บริการได้ห้า- ปี และการคำนวณค่าตัดจำหน่ายควรสะท้อนถึงขอบเขตทั้งหมดนั้น ผู้ซื้อที่ประเมินการลงทุนด้านเครื่องมือเทียบกับการผลิตในปีเดียวมักจะปฏิเสธการปั๊มแม่พิมพ์แบบก้าวหน้าก่อนเวลาอันควร ทำให้พลาดข้อได้เปรียบด้านต้นทุนที่เกิดขึ้นเมื่อคำนวณทางคณิตศาสตร์สำหรับโปรแกรมการผลิตที่สมบูรณ์
อะไรขับเคลื่อนราคาขายส่งปั๊มขึ้นรูปแบบก้าวหน้า
เมื่อคุณได้รับใบเสนอราคาสำหรับชิ้นส่วนที่มีการประทับตราขายส่ง ราคาต่อหน่วยจะรวมตัวขับเคลื่อนต้นทุนพื้นฐานหลายรายการเข้าด้วยกันความล้มเหลวของอุตสาหกรรมโดยทั่วไปจะแสดงการใช้วัสดุ 45-55% ของต้นทุนต่อชิ้น ค่าแรง 15-25% ค่าโสหุ้ย 10-20% ระบบคุณภาพ 2-8% และบรรจุภัณฑ์ 2-5% แต่เปอร์เซ็นต์เหล่านั้นจะเปลี่ยนไปขึ้นอยู่กับพารามิเตอร์โปรแกรมเฉพาะของคุณ ต่อไปนี้คือสิ่งที่ทำให้เข็มขยับได้มากที่สุด:
| ปัจจัยด้านต้นทุน | มันมีอิทธิพลต่ออะไร | ผลกระทบต่อราคาต่อหน่วย |
|---|---|---|
| ความซับซ้อนของแม่พิมพ์ (จำนวนสถานี ความคลาดเคลื่อน) | ค่าตัดจำหน่ายเครื่องมือต่อชิ้นส่วน ความถี่ในการบำรุงรักษา | สถานีที่สูงขึ้น - แห่งและพิกัดความเผื่อที่เข้มงวดมากขึ้นจะเพิ่มทั้งต้นทุนเครื่องมือและระยะเวลาการบำรุงรักษา |
| ประเภทวัสดุและความหนา | ต้นทุนวัตถุดิบ ความสามารถด้านอัตราชัก อัตราการสึกหรอของแม่พิมพ์ | วัสดุแข็งหรือหนาขึ้นสูง - ทำให้การผลิตช้าลงและทำให้อายุการใช้งานของเครื่องมือสั้นลง |
| เรขาคณิตของชิ้นส่วน | อัตราของเสีย การใช้วัสดุ จำนวนครั้งในการขึ้นรูป | รูปร่างที่ซับซ้อนปานกลางถึงสูง - ช่วยลดการใช้งานและเพิ่มจำนวนสถานี |
| ข้อผูกพันปริมาณรายปี | อัตราการตัดจำหน่ายเครื่องมือ การกระจายต้นทุนการติดตั้ง กำลังซื้อวัสดุ | ปริมาณที่มีความมุ่งมั่นสูงกว่า - ที่สูงจะช่วยลด-การจัดสรรต้นทุนคงที่ต่อหน่วย |
| จำเป็นต้องมีการดำเนินการรอง | หลัง-การจัดการสื่อ ขั้นตอนกระบวนการเพิ่มเติม แรงงาน | การชุบ การต๊าป หรือการประกอบขนาดกลาง - จะเพิ่มต้นทุนโดยตรงต่อชิ้น |
| ข้อกำหนดด้านคุณภาพและการตรวจสอบ | ความถี่ในการวัด เอกสาร ค่าใช้จ่ายในการรับรอง | ข้อกำหนดด้านยานยนต์หรือการบินและอวกาศระดับต่ำถึงปานกลาง - เพิ่ม 2-8% ให้กับต้นทุนต่อชิ้น |
แต่ละปัจจัยเหล่านี้มีปฏิสัมพันธ์กับปัจจัยอื่นๆ ชิ้นส่วนที่ทำจากสเตนเลสสตีลที่มีพิกัดความเผื่อต่ำและมีปริมาตรต่อปีต่ำจะมีราคาต่อหน่วยแตกต่างอย่างมากจากรูปทรงเดียวกันในเหล็กเหนียวที่ปริมาณมากกว่าสิบเท่า เมื่อราคาดูเหมือนแตกต่างกันอย่างมากระหว่างซัพพลายเออร์ มักเป็นเพราะซัพพลายเออร์แต่ละรายตั้งสมมติฐานที่แตกต่างกันเกี่ยวกับตัวแปรเหล่านี้ตั้งแต่หนึ่งตัวขึ้นไป - ซึ่งเป็นสาเหตุที่ RFQ ของคุณจำเป็นต้องตอกย้ำทุกพารามิเตอร์อย่างชัดเจน
ต้นทุนโปรแกรมทั้งหมดนอกเหนือจากราคาชิ้นส่วน
ราคาต่อหน่วยคือจำนวนผู้ซื้อที่ตรึงไว้ ต้นทุนรวมที่ดินคือตัวเลขที่กำหนดอัตรากำไรของคุณจริงๆ โปรแกรมขายส่งการประทับตราแบบก้าวหน้ามักเกี่ยวข้องกับการดำเนินงานรองที่รวมอยู่ในราคาที่เสนอ - หรือที่อันตรายกว่านั้นคือถูกแยกออกจากมัน กระบวนการโพสต์-ทั่วไป ได้แก่:
- การรักษาพื้นผิว- การชุบสังกะสี การชุบนิเกิล อโนไดซ์ การเคลือบอี- หรือการทำให้ทู่ ขึ้นอยู่กับวัสดุและ-สภาพแวดล้อมการใช้งานขั้นสุดท้าย
- การรักษาความร้อน- การชุบแข็งหรือความเค้น-การบรรเทาการอบอ่อนสำหรับชิ้นส่วนที่ต้องการคุณสมบัติทางกลเฉพาะ
- การขัดและการตกแต่งขั้นสุดท้าย- การกลิ้ง การขัดผิวด้วยการสั่นสะเทือน หรือการขัดด้วยมือเพื่อขจัดขอบคมออกจากคุณสมบัติที่เจาะ
- การประกอบกิจการ- การใส่ตัวยึด PEM การเชื่อมชิ้นส่วนย่อย- หรือการบูรณาการชิ้นส่วนที่มีการประทับตราเข้ากับส่วนประกอบอื่นๆ
- บรรจุภัณฑ์และการติดฉลาก- ส่งออก-บรรจุภัณฑ์เกรด ชุดประกอบ การแยกล็อต หรือบรรจุภัณฑ์แบบกำหนดเองเพื่อปกป้องพื้นผิวสำเร็จรูป
ชิ้นส่วนที่มีการประทับตราซึ่งเสนอราคาไว้ที่ 2.00 ดอลลาร์สหรัฐฯ สามารถลงจอดได้ใกล้ถึง 2.85 ดอลลาร์ตามความเป็นจริง เมื่อมีการเพิ่มการรักษาพื้นผิว บรรจุภัณฑ์ และการส่งต่อค่าขนส่งแล้ว รายการโฆษณาเหล่านั้นจะเปลี่ยนเศรษฐศาสตร์ของโปรแกรมทั้งหมดอย่างเงียบๆ หากคุณไม่ได้คำนึงถึงสิ่งเหล่านั้นในระหว่างการเปรียบเทียบราคา
นอกเหนือจากต้นทุนการผลิตทางตรงแล้ว ผู้ซื้อขายส่งควรคำนึงถึงค่าใช้จ่ายด้านลอจิสติกส์ (โดยเฉพาะการจัดหาจากต่างประเทศ) ต้นทุนด้านคุณภาพ (การตรวจสอบขาเข้า การจัดการปฏิเสธ การรับประกัน) และต้นทุนการบรรทุกสินค้าคงคลังที่เชื่อมโยงกับปริมาณการสั่งซื้อขั้นต่ำหรือกำหนดการปล่อยแบบครอบคลุม ซัพพลายเออร์ที่เสนอราคาชิ้นต่ำที่สุดอาจไม่ส่งมอบต้นทุนโปรแกรมรวมต่ำที่สุด เมื่อคุณคำนึงถึงระยะเวลารอคอยสินค้าที่นานขึ้น อัตราการปฏิเสธที่สูงขึ้น หรือความต้องการสต็อกเพื่อความปลอดภัย
การเปรียบเทียบราคาต้นทุนที่ดินทั้งหมดมากกว่าราคาต่อหน่วยเพียงอย่างเดียวจะแยกการจัดซื้อเชิงกลยุทธ์ออกจากการจัดซื้อตามธุรกรรม - และเป็นกรอบการทำงานที่ปกป้องกำไรจากการขายส่งตลอดอายุของโปรแกรมการประทับตราแบบก้าวหน้าหลายปี-
เศรษฐศาสตร์ต้นทุนบอกคุณว่าคุณจะใช้อะไร แต่พวกเขาไม่ได้ตอบคำถามพื้นฐานไปกว่านั้น: การปั๊มแม่พิมพ์แบบโปรเกรสซีฟเป็นวิธีการผลิตที่เหมาะสมสำหรับการใช้งานเฉพาะของคุณจริงหรือ หรือวิธีการขึ้นรูปแบบอื่นจะเหมาะกับคุณมากกว่าหรือไม่
การตัดสินใจเลือกว่าการปั๊มแม่พิมพ์แบบก้าวหน้าจะเหมาะกับความต้องการของคุณเมื่อใด
แม่พิมพ์แบบก้าวหน้าให้เศรษฐศาสตร์ต่อ-ส่วนที่ไม่มีใครเทียบได้ในระดับ - แต่ขนาดไม่ใช่ทุกโปรแกรม การเลือกวิธีการขึ้นรูปที่ไม่ถูกต้องสำหรับปริมาตร ขนาดชิ้นส่วน หรือความเสถียรของการออกแบบ อาจทำให้คุณต้องเผชิญกับต้นทุนเครื่องมือที่คุณไม่มีวันกู้คืนได้ หรือความเร็วในการผลิตที่คุณไม่ต้องการ การประเมินทางเลือกอย่างตรงไปตรงมามักจะช่วยให้ผู้ซื้อขายส่งประหยัดเงินได้มากกว่าการต่อรองราคาเชิงรุกที่เคยทำได้
โปรเกรสซีฟดาย vs ทรานเฟอร์ดาย vs ดายผสม
วิธีการปั๊มหลักสี่วิธีแข่งขันกันเพื่อเงินการผลิตของคุณ แต่ละประเภทมีช่องว่างที่แตกต่างกันซึ่งกำหนดโดยปริมาตร ความซับซ้อน และรูปทรงของชิ้นส่วน ต่อไปนี้เป็นวิธีการเปรียบเทียบเกณฑ์ที่สำคัญที่สุดต่อการตัดสินใจจัดซื้อจัดจ้าง:
| เกณฑ์ | ก้าวหน้าตาย | โอนตาย | สารประกอบตาย | การประทับสถานีแบบเดี่ยว- |
|---|---|---|---|---|
| ช่วงระดับเสียงในอุดมคติ | 100,000+ ต่อปี | 25,000–500,000 ต่อปี | 10,000–250,000 ต่อปี | 500–25,000 ต่อปี |
| ข้อจำกัดขนาดชิ้นส่วน | เล็กถึงปานกลาง (จำกัดด้วยฐานรองและความกว้างของแถบ) | ปานกลางถึงใหญ่ (จัดการชิ้นส่วนแยกกัน) | เล็กถึงปานกลาง (เฉพาะรูปทรงแบน) | แท่นพิมพ์ขนาดใดก็ได้ที่สามารถรองรับได้ |
| ความสามารถด้านความซับซ้อน | โค้งงอหลาย-สูง - ส่วนที่มีคุณลักษณะหลากหลาย-สูงตามลำดับ | การดึงลึก - ที่สูงมาก การบิดเบือน-สถานะ การคัตเอาต์ และการทำเธรดอย่างอิสระ | การทำงานระนาบเดียว - ต่ำ- (ตัด + ขึ้นรูปในจังหวะเดียว) | ต่ำ - หนึ่งการดำเนินการต่อจังหวะ |
| ค่าเครื่องมือ | สูง ($30K–$250K+) | สูง ($40K–$300K+) | ปานกลาง ($10K–$60K) | ต่ำ ($2K–$20K) |
| ต่อ-ต้นทุนชิ้นส่วนตามปริมาณ | ต่ำสุด | ต่ำถึงปานกลาง | ปานกลาง | สูงสุด |
| ความยืดหยุ่นในการเปลี่ยนแปลง | แม่พิมพ์ต่ำ - เป็นโปรเจ็กต์-เฉพาะ | ปานกลาง - แต่ละสถานีสามารถแก้ไขได้ | ต่ำถึงปานกลาง | การเปลี่ยนแปลงการตายอย่างรวดเร็วสูง - ระหว่างการวิ่ง |
เครื่องอัดแม่พิมพ์แบบโปรเกรสซีฟเป็นเลิศเมื่อคุณต้องการชิ้นส่วนที่ซับซ้อนในปริมาณมากโดยที่ผู้ปฏิบัติงานมีส่วนร่วมน้อยที่สุด แถบจะเชื่อมต่อตลอด ทำให้คุณได้รับความเร็วและความแม่นยำในการลงทะเบียนซึ่งวิธีอื่นไม่สามารถเทียบเคียงได้ แม่พิมพ์ถ่ายโอนจะเงางามเมื่อชิ้นส่วนต้องการ-การจัดการสถานะ - อย่างอิสระ การหมุน การดึงลึก หรือการทำงานที่จำเป็นต้องเข้าถึงหลายด้านของชิ้นงาน นอกจากนี้ยังลดการสิ้นเปลืองวัสดุโดยการกำจัดแถบพาหะ ซึ่งสำคัญเมื่อต้นทุนวัตถุดิบสูง แม่พิมพ์แบบผสมจัดการกับชิ้นส่วนแบนเรียบๆ ได้อย่างมีประสิทธิภาพ โดยทำการตัดและขึ้นรูปในการกดครั้งเดียวด้วยความแม่นยำสูงสำหรับรูปทรงระนาบเดียว- การปั๊มขึ้นรูปสถานีเดียว-เหมาะสมสำหรับการสร้างต้นแบบ การทำงานในปริมาณน้อย- หรือชิ้นส่วนที่มีขนาดใหญ่จนมีเพียงการดำเนินการเดียวเท่านั้นที่เหมาะกับเครื่องปั๊มแม่พิมพ์ในแต่ละครั้ง
เมื่อการปั๊มแม่พิมพ์แบบโปรเกรสซีฟไม่ใช่ทางเลือกที่เหมาะสม
การตระหนักว่าแม่พิมพ์โปรเกรสซีฟไม่พอดีจะช่วยคุณประหยัดจากข้อผิดพลาดที่แพงที่สุดในการจัดซื้อปั๊มขึ้นรูป นั่นคือ การจ่ายเงินค่าเครื่องมือที่ไม่ถึงจุดคุ้มทุน ต่อไปนี้เป็นสถานการณ์ที่ทางเลือกอื่นให้บริการคุณได้ดีกว่า:
ปริมาณประจำปีต่ำหากความต้องการที่คาดการณ์ไว้ของคุณต่ำกว่า 50,000 ชิ้นส่วนต่อปีโดยไม่มีเส้นทางการเติบโต การคำนวณค่าตัดจำหน่ายเครื่องมือแทบจะไม่ได้ผล คุณกำลังจ่ายเงินสำหรับแม่พิมพ์เครื่องจักรแบบโปรเกรสซีฟที่สร้างขึ้นเพื่อให้ทำงานได้หลายล้านรอบ จากนั้นจึงใช้กำลังการผลิตเพียงเล็กน้อย -สถานีเดี่ยวหรือแม่พิมพ์ผสม - หรือแม้แต่การตัดด้วยเลเซอร์และการขึ้นรูป CNC - อาจช่วยลดต้นทุนโปรแกรมโดยรวมได้
การเปลี่ยนแปลงการออกแบบบ่อยครั้งแม่พิมพ์แบบโปรเกรสซีฟนั้นเป็นรูปทรงเรขาคณิตที่เยือกแข็ง เมื่อเหล็กกล้าเครื่องมือชุบแข็งถูกตัดแล้ว การดัดแปลงหมายถึงการซ่อมแซมหรือสร้างใหม่ทั้งหมด หากผลิตภัณฑ์ของคุณยังคงมีการพัฒนา หรือหากคุณคาดว่าจะมีการเปลี่ยนแปลงทางวิศวกรรมทุกๆ หกเดือน ความคงทนของการติดตั้งแม่พิมพ์แบบโปรเกรสซีฟจะกลายเป็นหนี้สินแทนที่จะเป็นสินทรัพย์ ทรานเฟอร์ดายนำเสนอรูปแบบโมดูลาร์มากขึ้นสำหรับชิ้นส่วนในฟลักซ์
วัสดุหนามาก.เครื่องพิมพ์ปั๊มแบบโปรเกรสซีฟส่วนใหญ่ทำงานได้อย่างมีประสิทธิภาพกับสต็อกตั้งแต่ 0.010" ถึงประมาณ 0.250" ยิ่งไปกว่านั้น แรงขึ้นรูปต่อสถานีเพิ่มมากขึ้น การป้อนแถบจะกลายเป็นปัญหา และเศรษฐศาสตร์เปลี่ยนไปสู่การกดไฮดรอลิกหรือกระบวนการถ่ายโอนแม่พิมพ์ที่ออกแบบมาเพื่อรองรับงานเกจหนัก-
ชิ้นส่วนที่ใหญ่มากเครื่องปั๊มขึ้นรูปแบบโปรเกรสซีฟจะเลื่อนวัสดุผ่านสถานีต่อเนื่อง - ซึ่งหมายความว่าความยาวของแม่พิมพ์จะต้องรองรับทุกสถานีบวกกับความกว้างของแถบ ชิ้นส่วนขนาดใหญ่ เช่น แผงโครงสร้าง เปลือก หรือเฟรม มักจะมีขนาดเกินขนาดแม่พิมพ์ที่ใช้งานจริง Transfer Dies จัดการสิ่งเหล่านี้โดยการย้ายช่องว่างแต่ละช่องระหว่างสถานีอิสระ ขจัดข้อจำกัดด้านขนาด-ของแถบออกทั้งหมด
เกณฑ์ปริมาณและเกณฑ์การตัดสินใจ
การเลือกวิธีการขึ้นรูปที่ถูกต้องไม่ใช่การตัดสินใจ-ที่เปลี่ยนแปลงได้เพียงตัวเดียว เป็นเมทริกซ์ที่ปริมาตร เรขาคณิต ความเสถียร และไทม์ไลน์มาบรรจบกัน ก่อนที่จะตัดสินใจลงทุนในแม่พิมพ์แบบก้าวหน้า ให้ตอบคำถามเหล่านี้อย่างตรงไปตรงมา:
- ปริมาณประจำปีที่คุณคาดการณ์ไว้คือเท่าไร?- ต่ำกว่า 50,000 หน่วย พิจารณาว่าการตัดจำหน่ายเครื่องมือทำให้ต้นทุนการปั๊มแบบก้าวหน้า-สามารถแข่งขันได้หรือไม่ ทะลุ 100,000 ไปแล้วเกือบแน่นอน
- การออกแบบชิ้นส่วนของคุณมีความเสถียรแค่ไหน?- หากการออกแบบได้รับการสรุปและตรวจสอบแล้ว เครื่องมือแบบก้าวหน้าก็ปลอดภัย หากมีแนวโน้มที่จะมีการแก้ไขภายในปีแรก ให้พิจารณาวิธีการที่ยืดหยุ่นกว่านี้จนกว่าการออกแบบจะหยุดทำงาน
- ต้องมีเกณฑ์ความคลาดเคลื่อนอะไรบ้าง?- แม่พิมพ์แบบโปรเกรสซีฟมีความทนทานและสามารถทำซ้ำได้กับชิ้นส่วนหลายล้านชิ้น หากใบสมัครของคุณไม่ต้องการความสอดคล้องดังกล่าว คุณอาจ-ลงทุนด้านความสามารถมากเกินไป
- จำเป็นต้องมีการดำเนินงานรองหรือไม่?- คุณลักษณะต่างๆ เช่น การทำเกลียว การเจาะลึก หรือการขึ้นรูปหลาย-แกนที่ไม่สามารถเกิดขึ้นได้ในต้นทุนการพิมพ์แบบเพิ่มโพสต์แบบโปรเกรสซีฟ- บางครั้ง Die Transfer ก็สามารถดำเนินการเหล่านี้ในบรรทัด-ได้
- คาดว่าโปรแกรมการผลิตจะดำเนินการนานเท่าใด- โปรแกรมห้า-ปีที่ 75,000 ชิ้นส่วนต่อปี รวมเป็น 375,000 หน่วย - ภายในขอบเขตของโปรเกรสซีฟดาย โครงการระยะเวลาหนึ่ง-ปีที่อัตราต่อปีเท่ากันอาจไม่สามารถปรับเวลาในการผลิตแม่พิมพ์เพียงอย่างเดียวได้
เมื่อคำตอบคลัสเตอร์มีปริมาณมาก การออกแบบที่มั่นคง และอายุการใช้งานโปรแกรมที่ยาวนาน แม่พิมพ์แบบโปรเกรสซีฟจะให้ความประหยัดที่ดีที่สุดด้วยส่วนต่างที่กว้าง เมื่อพวกเขากระจัดกระจาย - ปริมาณต่ำที่นี่ ความไม่แน่นอนของการออกแบบที่นั่น ขนาดชิ้นส่วนขนาดใหญ่ที่อื่น - กรอบการตัดสินใจชี้ไปที่แนวทางการถ่ายโอน ผสม หรือแบบผสม คำตอบที่ถูกต้องไม่ใช่วิธีการขึ้นรูปที่รวดเร็วหรือถูกที่สุดเสมอไป เป็นสิ่งที่ตรงกับความเป็นจริงเชิงพาณิชย์ของคุณ
เมื่อคุณยืนยันว่าการปั๊มแม่พิมพ์แบบโปรเกรสซีฟสอดคล้องกับข้อกำหนดด้านปริมาณและการออกแบบของคุณ ความท้าทายถัดไปก็มีความสำคัญไม่แพ้กัน นั่นคือการค้นหาซัพพลายเออร์ที่สามารถส่งมอบตามข้อกำหนดเหล่านั้นได้อย่างสม่ำเสมอปีแล้วปีเล่า
วิธีการประเมินและเลือกซัพพลายเออร์ปั๊มขึ้นรูปแบบก้าวหน้าขายส่ง
แม่พิมพ์แบบโปรเกรสซีฟจะเชื่อถือได้พอๆ กับร้านค้าที่ดำเนินการเท่านั้น คุณสามารถระบุวัสดุที่สมบูรณ์แบบ เพิ่มประสิทธิภาพทุกคุณลักษณะสำหรับความสามารถในการผลิต และกำหนดปริมาณที่ทำให้การคำนวณเครื่องมือทำงานได้ - แต่หากซัพพลายเออร์ของคุณขาดอุปกรณ์ ระบบคุณภาพ หรือมีวินัยทางการค้าในการดำเนินการอย่างสม่ำเสมอ ไม่มีรากฐานใดที่จะปกป้องผลกำไรของคุณได้ คุณสมบัติซัพพลายเออร์สำหรับโปรแกรมการปั๊มแบบก้าวหน้าของ OEM ต้องการความเข้มงวดมากกว่าการรวบรวมใบเสนอราคาเพียงไม่กี่รายการและเลือกจำนวนที่ต่ำที่สุด ต่อไปนี้เป็นกรอบการทำงานที่มีโครงสร้างสำหรับการแยกเครื่องมือโปรเกรสซีฟของแท้และชิ้นส่วนแม่พิมพ์ออกจากร้านค้าที่เป็นเจ้าของโรงพิมพ์
การรับรองและมาตรฐานคุณภาพเพื่อตรวจสอบ
การรับรองไม่ใช่แค่ป้ายติดผนังเท่านั้น โดยเป็นตัวแทนของระบบที่ได้รับการตรวจสอบและจัดทำเป็นเอกสารซึ่งควบคุมวิธีที่ซัพพลายเออร์จัดการคุณภาพ การตรวจสอบย้อนกลับ และการปรับปรุงอย่างต่อเนื่อง สำหรับผู้ซื้อขายส่งที่จัดการความเสี่ยงในห่วงโซ่อุปทานในชิ้นส่วนหลายพันหรือหลายล้านชิ้น ข้อมูลประจำตัวเหล่านี้จะทำหน้าที่เป็นตัวกรองแรก
ISO 9001:2015สร้างพื้นฐาน มาตรฐานนี้ยืนยันว่าซัพพลายเออร์ดำเนินการระบบการจัดการคุณภาพอย่างเป็นทางการ ซึ่งครอบคลุมเอกสารกระบวนการ ขั้นตอนการดำเนินการแก้ไข และการทบทวนฝ่ายบริหาร ร้านปั๊มและแปรรูปแบบก้าวหน้าใด ๆ ที่เสนอราคาโปรแกรมขายส่งควรถือเป็นขั้นต่ำ หากไม่เป็นเช่นนั้น คุณจะต้องพึ่งพาการควบคุมที่ไม่เป็นทางการโดยสิ้นเชิงซึ่งอาจหรืออาจจะไม่รอดจากการเปลี่ยนแปลงบุคลากรหรือแรงกดดันในการผลิต
ไอเอทีเอฟ 16949:2016มีความสำคัญอย่างมากสำหรับการปั๊มแบบก้าวหน้าของชิ้นส่วนยานยนต์ ส่วนขยายเฉพาะด้านยานยนต์-ของ ISO 9001 เพิ่มข้อกำหนดสำหรับการป้องกันข้อบกพร่อง กระบวนการอนุมัติชิ้นส่วนการผลิต (PPAP) การวางแผนคุณภาพผลิตภัณฑ์ขั้นสูง (APQP) และข้อกำหนดเฉพาะของลูกค้า-จาก OEM รายใหญ่ ในฐานะที่เป็นกรอบการประเมินซัพพลายเออร์ Fabconเน้นย้ำว่า ISO 9001 เพียงอย่างเดียวไม่ได้รวม-ข้อกำหนด PPAP และ APQP เฉพาะสำหรับยานยนต์ - ดังนั้นสำหรับโปรแกรมยานยนต์ระดับ 1 หรือ 2 ใดๆ ขอบเขตของ IATF 16949 ที่ครอบคลุมการดำเนินการปั๊มขึ้นรูปและการใช้เครื่องมือถือเป็นความคาดหวังพื้นฐาน ไม่ใช่ตัวสร้างความแตกต่าง
การรับรองเฉพาะทางอุตสาหกรรม-เพิ่มอีกชั้นหนึ่งขึ้นอยู่กับตลาดปลายทางของคุณ AS9100D ควบคุมห่วงโซ่อุปทานด้านการบินและอวกาศ ISO 13485 ใช้กับซัพพลายเออร์ส่วนประกอบอุปกรณ์การแพทย์ NADCAP ครอบคลุมกระบวนการพิเศษ เช่น การอบชุบด้วยความร้อนหรือการชุบ เมื่อประเมินผู้ที่อาจเป็นพันธมิตร ให้ตรวจสอบว่าขอบเขตการรับรองนั้นรวมการดำเนินงานที่เกี่ยวข้องกับโปรแกรมของคุณไว้อย่างชัดเจน - ซัพพลายเออร์ที่ได้รับการรับรองสำหรับงานประกอบแต่ไม่ได้ประทับตราไม่ได้พิสูจน์ว่าการดำเนินงานด้านการพิมพ์ของพวกเขาเป็นไปตามมาตรฐาน
เหตุใดเรื่องนี้จึงมีความสำคัญในเชิงพาณิชย์? ซัพพลายเออร์ที่ผ่านการรับรองมีความเสี่ยงต่ำในการหลบหนีด้านคุณภาพ ซึ่งหมายความว่าล็อตการคัดแยกน้อยลง แรงงานตรวจสอบขาเข้าน้อยลง และความเสี่ยงต่อการรับประกันดาวน์สตรีมลดลง สำหรับโปรแกรมค้าส่งที่ดำเนินกิจการมาหลายปี การลดความเสี่ยงจะเข้าสู่การป้องกันมาร์จิ้นที่แท้จริง
ความสามารถทางเทคนิคในการประเมิน
การรับรองจะบอกคุณว่าซัพพลายเออร์จัดการคุณภาพอย่างไร ความสามารถทางเทคนิคจะบอกคุณได้ว่าพวกเขาสามารถผลิตชิ้นส่วนของคุณได้อย่างมีประสิทธิภาพตามปริมาณที่คุณต้องการหรือไม่ เมื่อคุณเยี่ยมชมสถานที่หรือทบทวนการนำเสนอความสามารถ ต่อไปนี้คือสิ่งที่ควรประเมิน:
- กดช่วงระวางน้ำหนัก- กลุ่มยานพาหนะของซัพพลายเออร์ครอบคลุมแรงขึ้นรูปของรูปทรงและวัสดุของชิ้นส่วนที่คุณต้องการหรือไม่? โรงงานที่มีเพียงเครื่องอัดแบบเบา-ไม่สามารถใช้งานชิ้นส่วนสแตนเลสหนาได้อย่างมีประสิทธิภาพ ในขณะที่โรงงานที่มีน้ำหนักมาก-อาจไม่ได้รับการปรับให้เหมาะกับงานละเอียดอ่อนความเร็วสูง-บนแถบทองแดงบางๆ
- ขนาดเตียงและความยาวการป้อน- ชิ้นส่วนที่ใหญ่กว่าและตายที่มีสถานีมากขึ้นต้องใช้เตียงกดที่ยาวขึ้น ยืนยันว่าซัพพลายเออร์สามารถรองรับขนาดแม่พิมพ์ของคุณได้ทางกายภาพโดยไม่ต้องวิ่งที่ขอบซองอุปกรณ์ของพวกเขา
- ความสามารถความเร็วช่วงชักเครื่องอัดแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูง - เครื่องที่ทำงานด้วยความเร็ว 400+ รอบต่อนาที ให้การประหยัดที่แตกต่างจากเครื่องอัดเชิงกลที่ช้ากว่าที่ 60-100 SPM จับคู่ความสามารถด้านความเร็วของซัพพลายเออร์ให้ตรงกับความต้องการด้านปริมาณของคุณ
- การออกแบบและสร้างแม่พิมพ์ภายใน-ซัพพลายเออร์ - รายที่ออกแบบ สร้าง และบำรุงรักษาแม่พิมพ์แบบโปรเกรสซีฟภายใต้หลังคาเดียวกัน ยังคงควบคุมคุณภาพเครื่องมือได้อย่างเต็มที่และเปลี่ยนแปลงการตอบสนอง ห้องเครื่องมือที่จ้างจากภายนอกเพิ่มความเสี่ยงด้านเวลาในการผลิต ลดความรับผิดชอบ และการเปลี่ยนแปลงทางวิศวกรรมที่ช้าลง
- ระบบขนถ่ายวัสดุ- อุปกรณ์จัดการคอยล์ (เครื่องแยกคอยล์ เครื่องยืดผม ฟีดเซอร์โว) จะต้องตรงกับประเภทวัสดุ ความหนา และน้ำหนักคอยล์ของคุณ การจัดการวัสดุที่ไม่เพียงพอทำให้เกิดความไม่สอดคล้องกันในการป้อนแถบซึ่งจะแสดงเป็นรูปแบบมิติในชิ้นส่วนที่เสร็จแล้ว
- อุปกรณ์ตรวจสอบเครื่องวัดพิกัด (CMM) - เครื่องเปรียบเทียบเชิงแสง ระบบวิชั่น โปรไฟล์พื้นผิว และการตรวจสอบ SPC ที่ใช้งานอยู่ ล้วนบ่งชี้ถึงซัพพลายเออร์ที่ยืนยันมากกว่าจะถือว่ามีคุณภาพ ถามว่าการตรวจสอบถูกรวมเข้ากับขั้นตอนการผลิตหรือดำเนินการเป็นการตรวจสอบหลังดำเนินการเท่านั้น-
เคล็ดลับที่เป็นประโยชน์: ขอเยี่ยมชมสถานที่ซึ่งรวมถึงห้องเครื่องมือและสายด่วนที่รายงานอยู่ ไม่ใช่แค่การนำเสนอในห้องประชุม การดูบันทึกการบำรุงรักษาแม่พิมพ์ แผนภูมิ SPC ที่ทำงานอยู่บนสายการผลิต และเกจที่ปรับเทียบแล้วด้วยสติกเกอร์ปัจจุบัน จะช่วยให้คุณทราบเกี่ยวกับความสามารถในแต่ละวัน-ถึง-ได้มากกว่าโบรชัวร์ใดๆ ซัพพลายเออร์ที่มั่นใจในการดำเนินงานของตนยินดีรับการตรวจสอบข้อเท็จจริงในระดับนี้
ความสัมพันธ์และปัจจัยทางการค้า
ความสามารถด้านเทคนิคทำให้คุณได้รับชิ้นส่วนที่ผ่านการรับรอง โครงสร้างเชิงพาณิชย์จะกำหนดว่าชิ้นส่วนเหล่านั้นจะมาถึงเมื่อคุณต้องการหรือไม่ ในราคาที่คุณตกลงกัน โดยไม่ต้องใช้แบนด์วิดท์ในการจัดการข้อยกเว้นของทีมจัดซื้อ วงจรชีวิตของความสัมพันธ์แบบขายส่งขยายออกไปเกินกว่าใบสั่งซื้อครั้งแรก
คำสั่งซื้อแบบครอบคลุมและการเผยแพร่ตามกำหนดเวลาสร้างแกนหลักของโปรแกรมขายส่งปั๊มขึ้นรูปที่ก้าวหน้าที่สุด กสั่งผ้าห่มช่วยให้คุณสามารถกำหนดปริมาณรายปีในราคาที่ตกลงไว้ในขณะที่กำหนดเวลาการส่งมอบโดยเพิ่มขึ้นทีละน้อยซึ่งสอดคล้องกับปริมาณการใช้การผลิตของคุณ โครงสร้างนี้ช่วยให้ซัพพลายเออร์มองเห็นการวางแผนในการซื้อวัสดุได้อย่างมีประสิทธิภาพและกำหนดเวลาการพิมพ์ ขณะเดียวกันก็ให้ความยืดหยุ่นในระยะเวลาในการจัดส่งโดยไม่ต้องเจรจาเงื่อนไขใหม่สำหรับการจัดส่งแต่ละครั้ง
ตัวเลือกการจัดส่ง Kanban และ JITยกระดับความยืดหยุ่นนั้นไปอีกขั้น ซัพพลายเออร์ที่นำเสนอโปรแกรมการส่งมอบตรงเวลา-ภายใน-จะรักษาสินค้าคงคลังของสินค้าสำเร็จรูปในนามของคุณ และจัดส่งโดยปราศจากสัญญาณดึง แทนที่จะเป็นกำหนดเวลาที่แน่นอน ซึ่งช่วยลดต้นทุนการบรรทุกสินค้าคงคลังและความเสี่ยงในสินค้าล้าสมัย - ซึ่งมีคุณค่าอย่างยิ่งสำหรับการปั๊มชิ้นส่วนยานยนต์แบบก้าวหน้า ซึ่งความต้องการสามารถเปลี่ยนแปลงได้ตามกำหนดการสร้าง OEM ข้อดีข้อเสียคือความสามารถของ JIT กำหนดให้ซัพพลายเออร์ต้องมีสต็อกบัฟเฟอร์ ซึ่งอาจสะท้อนให้เห็นในราคาต่อหน่วยที่สูงขึ้นเล็กน้อยหรือเกณฑ์ข้อผูกพันขั้นต่ำ
ความโปร่งใสของเวลานำแยกพันธมิตรที่เชื่อถือได้ออกจากผู้เสนอราคาในแง่ดี ถามอย่างชัดเจน: ระยะเวลาในการสร้างแม่พิมพ์เริ่มแรกคือเท่าไร? สำหรับการดำเนินการผลิตครั้งแรกหลังจากได้รับการอนุมัติเครื่องมือแล้ว? หากต้องการสั่งซื้อเครื่องมือที่มีอยู่ซ้ำอีกครั้ง ซัพพลายเออร์ที่ให้ลำดับเวลาที่ชัดเจนและสมจริงแก่คุณ - แล้วพบกับพวกเขา - คุ้มค่ามากกว่าหนึ่งการเสนอราคาเร็วกว่าสองสัปดาห์ แต่ส่งมอบช้าอย่างต่อเนื่อง ความโปร่งใสทั้งในด้านเครื่องมือและระยะเวลารอคอยในการผลิตถือเป็นตัวบ่งชี้ถึงความพร้อมในการปฏิบัติงานที่แข็งแกร่งที่สุดประการหนึ่ง
การสนับสนุนด้านวิศวกรรมในระหว่างการเสนอราคาเผยให้เห็นถึงคุณภาพการเป็นหุ้นส่วน-ในระยะยาว ซัพพลายเออร์จะตรวจสอบแบบร่างของคุณและทำเครื่องหมายข้อกังวลของ DFM ก่อนกำหนดราคา หรือเพียงเสนอราคาสิ่งที่คุณส่งไปและปล่อยให้ปัญหาปรากฏขึ้นระหว่างการทดลอง พันธมิตรด้านการปั๊มแบบก้าวหน้าที่ลงทุนเวลาด้านวิศวกรรมล่วงหน้า - แนะนำการปรับค่าความคลาดเคลื่อน ทางเลือกวัสดุ หรือการเพิ่มประสิทธิภาพเค้าโครงแถบ - กำลังคิดถึงต้นทุนโปรแกรมทั้งหมดของคุณ ไม่ใช่แค่การได้รับคำสั่งซื้อเท่านั้น การทำงานร่วมกันในช่วงแรกดังกล่าว ดังที่กล่าวไว้ในหัวข้อ DFM ก่อนหน้านี้ จะป้องกันไม่ให้เกิดความประหลาดใจที่แพงที่สุดในโปรแกรมการประทับตราใดๆ
ประเมินปัจจัยทั้งหมดเหล่านี้ร่วมกันโดยใช้ดัชนีชี้วัดถ่วงน้ำหนักที่สะท้อนถึงลำดับความสำคัญของโปรแกรมของคุณ การรับรองและระบบคุณภาพอาจมีน้ำหนัก 20% ความสามารถของเครื่องมือ 25% ประสิทธิภาพความคลาดเคลื่อน 20% -บริการเสริม 15% และเงื่อนไขทางการค้า 20% การให้คะแนนผู้สมัครแต่ละคนอย่างเป็นกลางตามเกณฑ์เหล่านี้จะขจัดอคติที่มาจากการนำเสนอการขายที่สวยงามหรือการเสนอราคาต่ำเดียวที่ไม่คำนึงถึงความเสี่ยงที่ซ่อนอยู่
การเลือกซัพพลายเออร์ที่เหมาะสมจะเป็นการวางรากฐาน แต่แม้แต่ความสัมพันธ์หุ้นส่วนที่ดีที่สุดก็ยังต้องมีข้อตกลงที่ชัดเจนเกี่ยวกับวิธีการวัด ตรวจสอบ และรักษาคุณภาพตลอดหลายล้านรอบที่กำหนดโปรแกรมการผลิตขายส่ง
วิธีการประกันคุณภาพที่รักษาความสม่ำเสมอทุกขนาด
ซัพพลายเออร์ที่มีคุณสมบัติเหมาะสมซึ่งมีใบรับรองและอุปกรณ์ที่เหมาะสมยังคงต้องการระบบที่สามารถตรวจจับปัญหาก่อนที่จะเพิ่มจำนวนขึ้นตลอดขั้นตอนการผลิต เมื่อเครื่องปั๊มแบบโปรเกรสซีฟหมุนรอบที่หลายร้อยจังหวะต่อนาที เหตุการณ์การสึกหรอของเครื่องมือที่ตรวจไม่พบเพียงครั้งเดียวสามารถสร้างชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนดได้หลายพันชิ้นในเวลาไม่กี่นาที คุณภาพในปริมาณขายส่งไม่ได้เกี่ยวกับการตรวจสอบข้อบกพร่อง - แต่เกี่ยวกับการออกแบบทางวิศวกรรมผ่านการตรวจสอบแบบเรียลไทม์- การสุ่มตัวอย่างแบบมีโครงสร้าง และข้อตกลงที่จัดทำเป็นเอกสารซึ่งไม่เหลือข้อสันนิษฐานใดๆ
ใน-การควบคุมคุณภาพกระบวนการ
แม่พิมพ์โปรเกรสซีฟสมัยใหม่ผสานรวมเซ็นเซอร์เข้ากับเครื่องมือโดยตรง ระบบเหล่านี้ตรวจสอบความแม่นยำในการป้อนแถบ แรงขึ้นรูปที่สถานีวิกฤติ และสภาพการเจาะแบบเรียลไทม์ - ตรวจจับความเบี่ยงเบนก่อนที่ชิ้นส่วนที่ชำรุดจะสะสม ลองนึกภาพขายึดแม่พิมพ์ประทับตราแบบโปรเกรสซีฟสำหรับการประกอบรถยนต์ หากหมุดนำร่องสึกหรอเล็กน้อยและการลงทะเบียนแถบคลาดเคลื่อนแม้แต่ 0.05 มม. คุณลักษณะดาวน์สตรีมจะเกินพิกัดความเผื่อ เซ็นเซอร์ใน-แม่พิมพ์จะจับการเคลื่อนตัวนั้นภายในไม่กี่จังหวะ ทำให้เกิดการกดหยุดอัตโนมัติก่อนที่เศษชิ้นส่วนหลายร้อยชิ้นจะกองรวมกัน
การตรวจสอบแรงก็มีความสำคัญไม่แพ้กัน แต่ละสถานีในแม่พิมพ์จะสร้างลักษณะเฉพาะของแรงระหว่างการทำงานปกติ เมื่อหมัดทื่อ ทากจะดึงกลับ หรือความหนาของวัสดุเปลี่ยนแปลงไป ลายเซ็นต์นั้นก็จะเปลี่ยนไปการควบคุมกระบวนการทางสถิติ (SPC)แผนภูมิจะติดตามการอ่านค่าแรงและขนาดชิ้นส่วนสำคัญอย่างต่อเนื่อง โดยวางแผนจุดข้อมูลที่เปิดเผยแนวโน้ม - เช่น การสึกหรอของเครื่องมือทีละน้อยหรือการเคลื่อนตัวของแรงกด - ก่อนที่จะข้ามขอบเขตที่ยอมรับได้ สำหรับโปรแกรมการประทับตราแบบก้าวหน้าของ hvac ที่ใช้งานวงเล็บหรือคลิปหลายล้านตัวในแต่ละปี SPC จะเปลี่ยนคุณภาพจากการเรียงลำดับเชิงโต้ตอบเป็นการบำรุงรักษาเชิงคาดการณ์ คุณกำลังแก้ไขสาเหตุก่อนที่ข้อบกพร่องจะเกิดขึ้น แทนที่จะค้นพบหลังจากดำเนินการผลิตแล้ว
วิธีการตรวจสอบสำหรับการเรียกใช้-ปริมาณมาก
ไม่มีเทคนิคการตรวจสอบใดที่ครอบคลุมทุกความเสี่ยงด้านคุณภาพ โปรแกรมการค้าส่งที่มีประสิทธิภาพจะรวมหลายวิธีการเข้าด้วยกัน โดยแต่ละวิธีจะจับสิ่งที่ผู้อื่นอาจพลาด:
- การตรวจสอบบทความครั้งแรก (FAI)- การตรวจสอบมิติที่ครอบคลุมของตัวอย่างการผลิตเริ่มแรกด้วยแบบจำลอง CAD โดยใช้ CMM และเกจวัดการทำงาน นี่เป็นการยืนยันว่าแม่พิมพ์กำลังผลิตชิ้นส่วนที่สอดคล้องก่อนที่จะเริ่มการผลิตด้วยความเร็วเต็มที่-
- อยู่ใน-แผนการสุ่มตัวอย่าง- ดึงเป็นระยะๆ จากการกดทำงานตามช่วงเวลาที่กำหนด (เช่น ทุก 2,000 ชิ้นส่วนหรือทุกการเปลี่ยนคอยล์) เพื่อตรวจสอบว่าขนาดที่สำคัญยังคงอยู่ภายในขีดจำกัดการควบคุม SPC
- ระบบการมองเห็นอัตโนมัติกล้อง - ที่ติดตั้งอยู่ที่ทางออกของแม่พิมพ์หรือบนสายพานลำเลียงที่จะตรวจสอบทุกส่วนเพื่อหาลักษณะที่ขาดหายไป เสี้ยน รอยแตก หรือความผิดปกติด้านขนาดที่ความเร็วการผลิตสูงสุด มีคุณค่าเป็นพิเศษสำหรับการปั๊มชิ้นส่วนอะลูมิเนียมแบบก้าวหน้าซึ่งเครื่องสำอางบนพื้นผิวมีความสำคัญ
- การตรวจสอบ CMM- ประสานงานการตรวจสอบเครื่องวัดกับชิ้นส่วนตัวอย่างเพื่อตรวจสอบความคลาดเคลื่อนทางเรขาคณิตที่ซับซ้อน ความสัมพันธ์ของตำแหน่ง และคุณลักษณะตำแหน่งที่แท้จริง-ที่แฮนด์เกจไม่สามารถจับได้
- ระเบียบปฏิบัติการตรวจสอบขั้นสุดท้ายการสุ่มตัวอย่าง - จากปริมาณล็อตที่เสร็จสิ้นแล้วเป็นการตรวจสอบการบรรจุก่อนจัดส่ง เพื่อตรวจสอบว่าไม่มีการเบี่ยงเบนของคุณภาพเกิดขึ้นในช่วงส่วนสุดท้ายของการดำเนินการ
วิธีการเหล่านี้เป็นการป้องกันแบบหลายชั้น เซ็นเซอร์ใน-ไดย์และ SPC จัดการ-การป้องกันตามเวลาจริง แผนการสุ่มตัวอย่างและระบบการมองเห็นช่วยให้มีการตรวจสอบอย่างต่อเนื่อง การตรวจสอบขั้นสุดท้ายทำหน้าที่เป็นประตูสุดท้ายก่อนที่ชิ้นส่วนจะไปถึงจุดรับสินค้าของคุณ เมื่อทั้งห้าชั้นทำงานร่วมกัน โอกาสที่ล็อตที่ไม่เป็นไปตามข้อกำหนดจะไปถึงสายการผลิตของคุณจะลดลงอย่างมาก
สิ่งที่ผู้ซื้อควรต้องการในข้อตกลงด้านคุณภาพ
ความคาดหวังด้านคุณภาพที่มีอยู่ในการสนทนาเท่านั้นจะกลายเป็นข้อโต้แย้งด้านคุณภาพในที่สุด การกำหนดข้อกำหนดอย่างเป็นทางการก่อนจังหวะการผลิตครั้งแรกจะปกป้องทั้งสองฝ่าย - และกระบวนการอนุมัติชิ้นส่วนการผลิต (PPAP)ให้กรอบการทำงานมาตรฐานอุตสาหกรรม-สำหรับการดำเนินการดังกล่าว
เอกสาร PPAP จะตรวจสอบว่าซัพพลายเออร์เข้าใจข้อกำหนดทางวิศวกรรมทั้งหมด และกระบวนการผลิตสามารถตอบสนองข้อกำหนดดังกล่าวได้อย่างสม่ำเสมอในอัตราการผลิตที่เสนอ กระบวนการนี้ประกอบด้วยองค์ประกอบมากถึง 18 องค์ประกอบ - เอกสารการออกแบบ แผนภาพผังกระบวนการ แผนการควบคุม การวิเคราะห์ระบบการวัด ผลลัพธ์เชิงมิติ และการศึกษาความสามารถของกระบวนการเบื้องต้น สำหรับโปรแกรมการประทับตราแบบโปรเกรสซีฟสำหรับขายส่งส่วนใหญ่ การส่งระดับ 3 (ตัวอย่างชิ้นส่วนที่มีข้อมูลสนับสนุนครบถ้วน) จะทำให้ผู้ซื้อมีหลักฐานเพียงพอว่าแม่พิมพ์ แม่พิมพ์ และกระบวนการได้รับการตรวจสอบความถูกต้องก่อนที่จะดำเนินการในปริมาณเต็ม
องค์ประกอบ PPAP สามประการสมควรได้รับความสนใจเป็นพิเศษจากทีมจัดซื้อ:
- แผนการควบคุม- เอกสารเหล่านี้ชัดเจนว่าคุณลักษณะใดที่ถูกวัด ความถี่ อุปกรณ์ใด และการดำเนินการแก้ไขใดที่เกิดขึ้นเมื่อค่าเบี่ยงเบนไป แผนการควบคุมที่เชื่อมโยงกับชิ้นส่วนเฉพาะของคุณช่วยให้แน่ใจว่าการตรวจสอบไม่ได้ขึ้นอยู่กับการตัดสินใจของผู้ปฏิบัติงาน
- การวิเคราะห์ระบบการวัด (MSA)- การศึกษา Gage R&R ยืนยันว่าเกจและฟิกซ์เจอร์ที่ใช้ในการตรวจสอบชิ้นส่วนของคุณให้ผลลัพธ์ที่ทำซ้ำและทำซ้ำได้ หากไม่มีระบบการวัดที่ได้รับการตรวจสอบแล้ว ข้อมูลการตรวจสอบเองก็จะไม่น่าเชื่อถือ
- การศึกษาความสามารถของกระบวนการ (Cpk)- การดำเนินการผลิตเริ่มแรกควรแสดงให้เห็นว่ามิติที่สำคัญบรรลุ Cpk ที่ 1.33 หรือสูงกว่า การยืนยันว่ากระบวนการมีระยะขอบเพียงพอที่จะอยู่ภายในเกณฑ์ที่ยอมรับได้ แม้ว่าการเปลี่ยนแปลงปกติจะเกิดขึ้นเมื่อเวลาผ่านไป
การสร้างความคาดหวังเหล่านี้ในข้อตกลงคุณภาพอย่างเป็นทางการก่อนการสร้างเครื่องมือจะเริ่มต้น - ไม่ใช่หลังจากการจัดส่งครั้งแรกมาถึงด้วยปัญหา - จะช่วยป้องกันข้อโต้แย้งที่แพงที่สุดในโปรแกรมการประทับตราขายส่ง การปรับปรุงเรื่องที่สนใจ การเรียงลำดับการกักกัน และการลด-บรรทัด ทั้งหมดนี้ย้อนกลับไปถึงความคลุมเครือที่กระบวนการ PPAP ที่ได้รับการบันทึกไว้จะขจัดค่าใช้จ่ายล่วงหน้า
ด้วยการกำหนดระบบคุณภาพและความสามารถของซัพพลายเออร์ที่ได้รับการยืนยัน ตัวแปรที่เหลือคือการดำเนินการ - ย้ายจากการสอบถามเบื้องต้นผ่านการอนุมัติเครื่องมือ และเข้าสู่-จังหวะการผลิตในสถานะคงที่ซึ่งส่งชิ้นส่วนไปยังท่าเรือของคุณสัปดาห์แล้วสัปดาห์เล่า
จากการสอบถามไปจนถึงการผลิตเต็มรูปแบบด้วยพันธมิตร Progressive Die ที่เหมาะสม
โปรแกรมการประทับตราสำหรับขายส่งทุกโปรแกรมเป็นไปตามส่วนโค้งที่คาดเดาได้ - ตั้งแต่อีเมลฉบับแรกพร้อมภาพวาดชิ้นส่วนที่แนบมาไปจนถึงจังหวะการจัดส่งตามกำหนดเวลาที่มาถึงท่าเรือของคุณ การรู้ว่าแต่ละระยะเป็นอย่างไรจะช่วยให้คุณกำหนดไทม์ไลน์ที่สมจริง ถามคำถามที่ถูกต้องในเวลาที่เหมาะสม และหลีกเลี่ยงความล่าช้าที่มาจากความคาดหวังที่ไม่ชัดเจนทั้งสองด้าน
การเดินทางของผู้ซื้อขายส่งจากการสอบถามไปจนถึงการผลิต
ไม่ว่าคุณจะจัดหาแม่พิมพ์ปั๊มแบบโปรเกรสซีฟสำหรับการเปิดตัวผลิตภัณฑ์ใหม่หรือเปลี่ยนชิ้นส่วนที่มีอยู่จากวิธีการขึ้นรูปแบบอื่น เส้นทางจากแนวคิดไปสู่การผลิตเต็มจำนวน-โดยทั่วไปจะเป็นไปตามลำดับนี้:
- การสอบถามเบื้องต้นพร้อมแบบร่างชิ้นส่วน- ส่งงานพิมพ์ 2 มิติหรือโมเดล CAD 3 มิติ พร้อมด้วยข้อมูลจำเพาะของวัสดุ การคาดการณ์ปริมาณประจำปี และราคาเป้าหมาย ยิ่งแพ็คเกจของคุณสมบูรณ์มากเท่าใด การตอบสนองก็จะรวดเร็วและแม่นยำมากขึ้นเท่านั้น
- ตรวจสอบ DFM และถอดข้อเสนอโครงร่าง- ทีมวิศวกรของซัพพลายเออร์วิเคราะห์รูปทรงชิ้นส่วนของคุณ แนะนำการปรับปรุงการออกแบบ และเสนอเค้าโครงแถบที่แสดงลำดับสถานีและการใช้วัสดุ คาดว่าจะทำซ้ำสองถึงสามครั้งที่นี่
- การอนุมัติการออกแบบแม่พิมพ์แบบก้าวหน้า- เมื่อเค้าโครงแถบเสร็จสมบูรณ์แล้ว การออกแบบแม่พิมพ์โดยละเอียดจะเริ่มต้นขึ้น คุณจะตรวจสอบและอนุมัติแนวคิดเครื่องมือก่อนที่จะตัดเหล็ก การล็อคจำนวนสถานี การไหลของวัสดุ และกลยุทธ์การขึ้นรูปที่สำคัญ
- การสร้างเครื่องมือ- การตัดเฉือนที่แม่นยำ การประกอบ และการทดลองภายในของแม่พิมพ์ปั๊มแบบโปรเกรสซีฟ เส้นเวลาแตกต่างกันไปตั้งแต่ 8 ถึง 16 สัปดาห์ ขึ้นอยู่กับความซับซ้อนและจำนวนสถานี
- ตัวอย่างบทความแรก-- ตัวอย่างการผลิตเริ่มต้นถูกส่งมาพร้อมกับข้อมูลมิติเพื่อให้คุณตรวจสอบ นี่เป็นโอกาสของคุณในการตรวจสอบความพอดี การทำงาน และการตกแต่งก่อนที่จะเริ่มเพิ่มระดับเสียง
- การอนุมัติ PPAP- แพคเกจเอกสารอย่างเป็นทางการที่ยืนยันความสามารถของกระบวนการ ระบบการวัด และแผนการควบคุม ตรงตามข้อกำหนดด้านคุณภาพของคุณ
- การเพิ่มการผลิต-จนเต็มปริมาณ- สื่อทำงานด้วยความเร็วในการผลิตโดยมีกำหนดการเปิดตัวตามคำสั่งซื้อแบบครอบคลุมของคุณ การตรวจสอบ SPC อย่างต่อเนื่องจะรักษาความสม่ำเสมอตลอดอายุของโปรแกรม
แต่ละเฟสสร้างขึ้นจากขั้นตอนสุดท้าย การเร่งตรวจสอบ DFM เพื่อประหยัดเวลาหนึ่งสัปดาห์มักจะต้องเสียเวลาหลายเดือนในการทำงานซ้ำเครื่องมือในภายหลัง ซัพพลายเออร์ที่ให้คำแนะนำคุณตลอดความก้าวหน้านี้ด้วยเหตุการณ์สำคัญที่ชัดเจนและกำหนดเวลาที่ซื่อสัตย์ - แทนที่จะบอกคุณในสิ่งที่คุณต้องการได้ยิน - คือซัพพลายเออร์ที่ให้บริการการปั๊มแม่พิมพ์แบบก้าวหน้าที่เชื่อถือได้ในโปรแกรมหลายปี-
ก้าวไปอีกขั้นด้วยซัพพลายเออร์แม่พิมพ์ที่ผ่านการรับรอง
สำหรับวิศวกรฝ่ายผลิตและทีมจัดซื้อที่พร้อมที่จะย้ายจากการวิจัยไปสู่การปฏิบัติ สิ่งสำคัญอันดับแรกคือการหาพันธมิตรที่มีอุปกรณ์ครบครันเพื่อสนับสนุนการเดินทางทั้งหมดที่อธิบายไว้ข้างต้น - จากความร่วมมือ DFM ในช่วงแรกผ่านการผลิตขายส่งที่ปรับขนาดได้ นั่นหมายถึงซัพพลายเออร์ที่แสดงให้เห็นความสามารถในการผลิตแม่พิมพ์ปั๊มโปรเกรสซีฟหลาย-สถานี ความสามารถในการทำซ้ำ-ในปริมาณมากที่ได้รับการพิสูจน์แล้ว และความเชี่ยวชาญทางวิศวกรรมเพื่อเพิ่มประสิทธิภาพโปรแกรมของคุณก่อนเริ่มเครื่องมือ
การประทับตราแบบก้าวหน้าของ YICHENความสามารถต่างๆ ได้รับการสร้างขึ้นจากโมเดลนี้โดยเฉพาะ: ช่วยให้ผู้ซื้อจัดหาเครื่องมือแม่พิมพ์แบบโปรเกรสซีฟสำหรับชิ้นส่วนโลหะที่มีปริมาณสูง-ซึ่งต้องการการขึ้นรูปสถานีหลาย-ที่มีประสิทธิภาพ วงจรที่แน่นหนา-}ถึง-ความสามารถในการทำซ้ำของวงจร และระบบการผลิตที่ออกแบบมาเพื่อปรับขนาดตามการเติบโตของโปรแกรมของคุณ หากปริมาณของคุณแสดงให้เห็นถึงเครื่องมือที่ก้าวหน้าและการออกแบบของคุณเข้าใกล้ความเสถียรแล้ว การเข้าถึงข้อมูลชิ้นส่วนของคุณจะเริ่มต้นนาฬิกาบนกระบวนการที่ - เมื่อมีการจัดการที่ดี - ให้ต้นทุนต่อ- ชิ้นส่วนที่ยั่งยืนต่ำที่สุดในการขึ้นรูปโลหะ
คำถามที่พบบ่อยเกี่ยวกับการขายส่งแม่พิมพ์และการปั๊มแบบก้าวหน้า
1. ปริมาณการสั่งซื้อขั้นต่ำสำหรับ Progressive Die Stamping ที่จะคุ้มค่า-คือเท่าใด
โดยทั่วไปการปั๊มแม่พิมพ์แบบก้าวหน้าจะสามารถทำได้ในเชิงเศรษฐกิจที่ 50,000 ถึง 100,000 หน่วยต่อปี แม้ว่าชิ้นส่วนที่เรียบง่ายมากอาจปรับให้เหมาะกับการใช้เครื่องมือที่มีเกณฑ์ที่ต่ำกว่าได้ การคำนวณหลักเกี่ยวข้องกับการกระจายการลงทุนแม่พิมพ์ล่วงหน้า (โดยทั่วไปคือ 30,000 ดอลลาร์ถึง 250 ดอลลาร์000+) ไปตามปริมาณโปรแกรมตลอดอายุการใช้งาน แทนที่จะเป็นการผลิตในปีเดียว โปรแกรมห้า-ปีดำเนินการ 75,000 ชิ้นส่วนต่อปีรวมเป็น 375,000 หน่วย ซึ่งช่วยลดความยุ่งยากในการใช้เครื่องมือที่ก้าวหน้า แม้ว่าปริมาณในปีเดียวจะดูเกินขอบเขตก็ตาม ผู้ซื้อควรประเมินขอบเขตการผลิตทั้งหมด รวมถึงการเติบโตที่คาดการณ์ไว้ เมื่อทำการตัดสินใจนี้
2. การปั๊มแม่พิมพ์แบบโปรเกรสซีฟแตกต่างจากการปั๊มแม่พิมพ์แบบถ่ายโอนสำหรับผู้ซื้อขายส่งอย่างไร
การปั๊มแม่พิมพ์แบบก้าวหน้าช่วยให้แถบโลหะเชื่อมต่อกันทั่วสถานีขึ้นรูปทั้งหมด ทำให้สามารถผลิตความเร็วสูงสุด (หลายร้อยจังหวะต่อนาที) และต้นทุนต่อ-ต่ำสุดสำหรับชิ้นส่วนขนาดเล็ก-ถึง-ขนาดกลางที่ปริมาณมากกว่า 100,000 ต่อปี การปั๊มแม่พิมพ์แบบถ่ายโอนจะแยกช่องว่างแต่ละส่วนและเคลื่อนย้ายระหว่างสถานีอิสระ ทำให้เหมาะมากขึ้นสำหรับชิ้นส่วนขนาดใหญ่ -รูปทรงที่วาดลึก หรือส่วนประกอบที่ต้องการ-การควบคุมสถานะอิสระ แม่พิมพ์ถ่ายโอนยังช่วยลดการสูญเสียวัสดุโดยการกำจัดแถบพาหะ แต่โดยทั่วไปจะทำงานที่อัตรารอบที่ช้ากว่า ตัวเลือกขึ้นอยู่กับขนาดชิ้นส่วน ความซับซ้อนทางเรขาคณิต และแนวทางที่เชื่อมต่อ-แถบจะสามารถรองรับขนาดชิ้นส่วนของคุณได้จริงหรือไม่
3. วัสดุใดทำงานได้ดีที่สุดสำหรับการประทับตราแบบก้าวหน้าที่มีปริมาณมาก-
เหล็กคาร์บอน อลูมิเนียม ทองแดง ทองเหลือง และสแตนเลส ครอบคลุมการใช้งานปั๊มแบบก้าวหน้าส่วนใหญ่ วัสดุที่นิ่มกว่า เช่น ทองแดงและอะลูมิเนียม ช่วยให้อัตราระยะชักเร็วขึ้นและมีอายุการใช้งานของแม่พิมพ์นานขึ้นระหว่างช่วงการบำรุงรักษา ซึ่งแปลว่าต้นทุนต่อ-ชิ้นส่วนลดลง เหล็กกล้าคาร์บอนให้ความสมดุลที่ดีที่สุดของต้นทุนวัตถุดิบต่ำและความสามารถในการขึ้นรูปสูงสำหรับชิ้นส่วนโครงสร้าง เหล็กกล้าไร้สนิมให้ความต้านทานการกัดกร่อน แต่ต้องใช้เครื่องมือที่แข็งกว่า ความเร็วที่ช้าลง และการบำรุงรักษาบ่อยกว่า ผู้ซื้อควรระบุเกรดโลหะผสม สภาพอุณหภูมิ ความทนทานต่อความหนา และข้อกำหนดด้านการตกแต่งพื้นผิวให้แน่ชัดใน RFQ ของตนเพื่อลดความแปรผันในการผลิตและเศษเหลือให้เหลือน้อยที่สุด
4. ต้องใช้เวลานานแค่ไหนตั้งแต่การสอบถามเบื้องต้นไปจนถึงการผลิตเต็มรูปแบบกับซัพพลายเออร์แม่พิมพ์แบบโปรเกรสซีฟ?
ลำดับเวลาโดยทั่วไปตั้งแต่การสอบถามครั้งแรกไปจนถึงการเพิ่มการผลิต-จะใช้เวลาประมาณ 14 ถึง 28 สัปดาห์ ขึ้นอยู่กับความซับซ้อนของชิ้นส่วน ซึ่งรวมถึงการตรวจสอบ DFM และการจำลองโครงร่างแถบ (2-4 สัปดาห์) การอนุมัติการออกแบบแม่พิมพ์ (2-3 สัปดาห์) การสร้างเครื่องมือ (8-16 สัปดาห์) การส่งตัวอย่างบทความแรกและการตรวจสอบ (1-2 สัปดาห์) และการอนุมัติ PPAP (1-3 สัปดาห์) ชิ้นส่วนที่ซับซ้อนที่มีสิบสองสถานีขึ้นไป ค่าพิกัดความเผื่อที่แคบ หรือเม็ดมีดคาร์ไบด์ดันไปทางปลายที่ยาวกว่า ผู้ซื้อสามารถย่นระยะเวลาโดยให้ข้อมูลชิ้นส่วนที่ครบถ้วนล่วงหน้า ตอบสนองอย่างรวดเร็วในระหว่างขั้นตอนการอนุมัติ และเลือกซัพพลายเออร์ที่มีความสามารถในการออกแบบและสร้างแม่พิมพ์ภายในองค์กร แทนที่จะเลือกซัพพลายเออร์จากภายนอกในการจัดหาเครื่องมือ
5. ซัพพลายเออร์ขายส่งปั๊มแบบก้าวหน้าควรมีใบรับรองคุณภาพอะไรบ้าง?
ISO 9001:2015 เป็นมาตรฐานขั้นต่ำที่ยืนยันว่ามีการใช้ระบบการจัดการคุณภาพอย่างเป็นทางการ สำหรับโปรแกรมห่วงโซ่อุปทานของยานยนต์ IATF 16949:2016 ถือเป็นสิ่งสำคัญ เนื่องจากได้เพิ่มข้อกำหนดสำหรับ PPAP, APQP และการป้องกันข้อบกพร่อง ซึ่ง ISO 9001 เพียงอย่างเดียวไม่ครอบคลุม โปรแกรมด้านการบินและอวกาศจำเป็นต้องมี AS9100D ในขณะที่ส่วนประกอบของอุปกรณ์ทางการแพทย์เรียกร้องให้มี ISO 13485 นอกเหนือจากการรับรองแล้ว ผู้ซื้อควรตรวจสอบว่าขอบเขตที่ได้รับการรับรองของซัพพลายเออร์ครอบคลุมการดำเนินงานด้านการปั๊มและเครื่องมืออย่างชัดเจน และรักษาระบบการวัดที่ได้รับการตรวจสอบแล้ว (ยืนยันผ่านการศึกษาของ Gage R&R) แผนการควบคุมที่จัดทำเป็นเอกสาร และแสดงให้เห็นถึงความสามารถของกระบวนการ (Cpk 1.33 หรือสูงกว่า) ในมิติที่สำคัญ


