


ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปทำอะไรและเหตุใดจึงมีความสำคัญ
แม่พิมพ์ปั๊มขึ้นรูปเป็นเครื่องมือ-ที่ออกแบบมาอย่างแม่นยำ ซึ่งจะตัด โค้งงอ หรือขึ้นรูปโลหะแผ่นแบนให้เป็นชิ้นส่วนที่เสร็จแล้วโดยใช้แรงกดจากการกด ต่างจาก-เครื่องมืออเนกประสงค์ทั่วไป เช่น ดอกสว่านหรืออุปกรณ์จับยึดเครื่องกลึง แม่พิมพ์ปั๊มขึ้นรูปเป็นแบบกำหนดเอง-สำหรับรูปทรงของส่วนประกอบเดียว ฉากยึด ขั้วต่อ หรือแผงโครงสร้างทุกอันที่กลิ้งออกมาจากสายการกดความเร็วสูง-นั้นมีรูปร่างทั้งหมดมาจากแม่พิมพ์ที่อยู่ภายในการกดนั้น
ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปทำอะไร
ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปเป็นพันธมิตรด้านวิศวกรรมที่ออกแบบ เครื่องจักร และมีคุณสมบัติในการใช้เครื่องมือที่ทำให้การผลิตจำนวนมากเป็นไปได้ งานของพวกเขาอยู่ที่ส่วนหน้าสุดของห่วงโซ่อุปทาน ก่อนที่จะมีชิ้นส่วนการผลิตเพียงชิ้นเดียว ผู้ผลิตแม่พิมพ์ได้แปลแบบจำลอง CAD ให้เป็นเหล็กกล้าเครื่องมือชุบแข็งที่สามารถผลิตชิ้นส่วนที่เหมือนกันได้หลายพันหรือหลายล้านชิ้น บริษัทเหล่านี้จัดการทุกอย่างตั้งแต่การศึกษาความเป็นไปได้และการออกแบบเค้าโครงแถบไปจนถึงการตัดเฉือน CNC การอบชุบด้วยความร้อน และการทดลองขั้นสุดท้ายบนแท่นปั๊ม ความสัมพันธ์ระหว่างแม่พิมพ์และการผลิตปั๊มขึ้นรูปแยกกันไม่ได้ - หากไม่มีแม่พิมพ์ที่สร้างอย่างเหมาะสม แม้แต่แท่นพิมพ์ที่มีความสามารถมากที่สุดก็เป็นเพียงที่ทับกระดาษราคาแพง
ในที่ที่ร้านขายเครื่องจักรทั่วไปผลิตส่วนประกอบที่หลากหลาย ผู้ผลิตแม่พิมพ์โดยเฉพาะจะเชี่ยวชาญด้าน-ส่วนประกอบเหล็กกล้าเครื่องมือที่มีความทนทานต่ำ ซึ่งจะต้องทนทานต่อแรงกระแทกสูง-ซ้ำๆ ความแตกต่างดังกล่าวมีความสำคัญเนื่องจากทักษะ อุปกรณ์ และระบบคุณภาพที่จำเป็นในการสร้างแม่พิมพ์ประทับตราแตกต่างอย่างมากจากที่ใช้ในงานตัดเฉือนหรืองานประดิษฐ์ทั่วไป
เหตุใด Die Partner ที่เหมาะสมจึงมีความสำคัญ
การเลือกผู้ผลิตแม่พิมพ์ไม่ใช่การตัดสินใจซื้อสินค้า คุณภาพของแม่พิมพ์ปั๊มจะควบคุมความสม่ำเสมอของชิ้นส่วน อัตราของเสีย ระยะเวลาการทำงานของปั๊ม และ-ค่าบำรุงรักษาระยะยาวโดยตรง แม่พิมพ์ที่ได้รับการออกแบบมาไม่ดีหรือสร้างอย่างเลอะเทอะจะผลิตชิ้นส่วนเพิ่มเติมตั้งแต่วันแรก ทำให้เกิดความยุ่งยากในการประกอบและการตรวจสอบที่เกิดขึ้นตลอดอายุการใช้งานของโปรแกรม
แม่พิมพ์ปั๊มขึ้นรูปเป็นการลงทุนที่มีมูลค่าสูงที่สุด-ในโปรแกรมปั๊มโลหะใดๆ เนื่องจากทุกชิ้นส่วนที่ผลิตได้รับความเที่ยงตรงของมัน
ความเป็นจริงดังกล่าวทำให้การเลือกซัพพลายเออร์เป็นหนึ่งในการตัดสินใจที่เป็นผลสืบเนื่องมากที่สุดที่ทีมจัดหาต้องเผชิญ ผู้ซื้อจำนวนมากประเมินผู้ผลิตแม่พิมพ์ปั๊มตามราคาเพียงอย่างเดียว โดยมองข้ามความลึกทางวิศวกรรม ความสามารถในการจำลอง และความเข้มงวดในการทดลอง ซึ่งแยกเครื่องมือการผลิตที่เชื่อถือได้ออกจากปัญหาราคาแพง ความแตกต่างระหว่างร้านขายแม่พิมพ์จะชัดเจนขึ้นเมื่อคุณเข้าใจประเภทของแม่พิมพ์ที่มีจำหน่าย และวิธีที่แต่ละแม่พิมพ์เหมาะสมกับสถานการณ์การผลิตเฉพาะ
ประเภทของแม่พิมพ์ปั๊มและเวลาที่แต่ละอันจะพอดี
การเลือกประเภทแม่พิมพ์เป็นจุดที่การตัดสินใจจัดหาหลายๆ อย่างไม่เป็นไปตามที่คิด ผู้ซื้อมักจะขอใบเสนอราคาโดยไม่ได้ระบุว่าแม่พิมพ์ประเภทใดที่โครงการของพวกเขาต้องการจริงๆ ทำให้ผู้ผลิตคาดเดา - หรือแย่กว่านั้น เพื่อเสนอราคาสิ่งใดก็ตามที่สร้างได้เร็วที่สุด แทนที่จะเสนอราคาที่เหมาะสมที่สุดกับการใช้งาน การทำความเข้าใจแม่พิมพ์ปั๊มประเภทหลักๆ และปัจจัยในการตัดสินใจเชิงปฏิบัติเบื้องหลังแม่พิมพ์ปั๊มแต่ละประเภทจะทำให้คุณมีสถานะที่แข็งแกร่งยิ่งขึ้นก่อนที่ RFQ แรกจะหมดไป
Progressive Dies สำหรับการวิ่งปริมาณมาก-
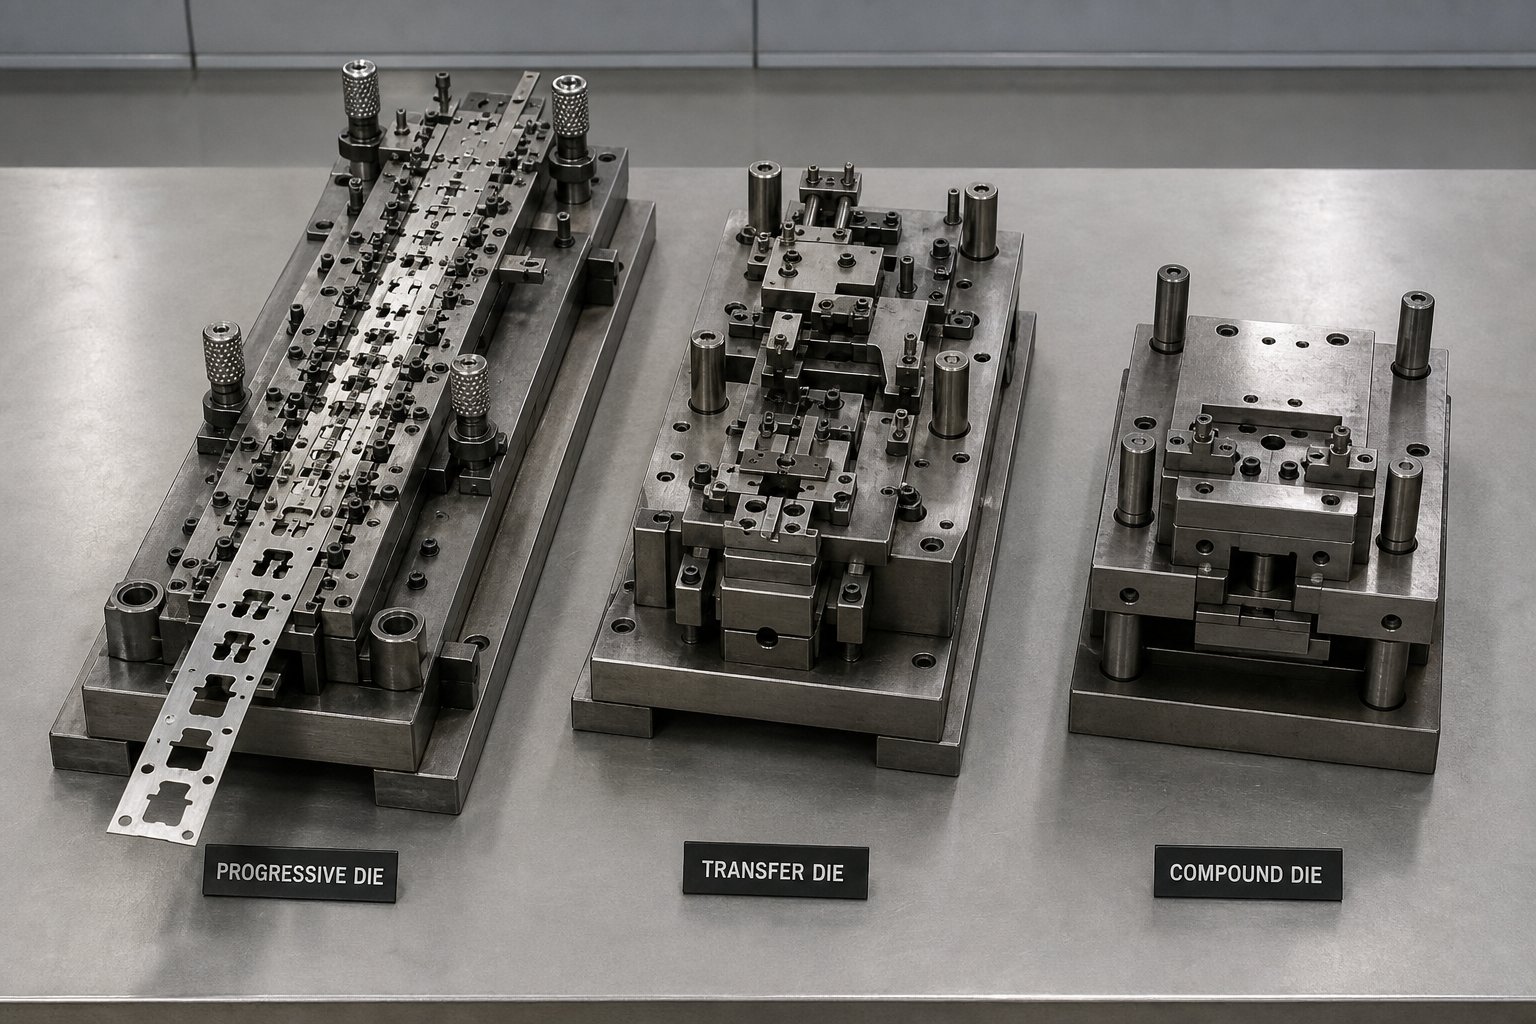
ดังนั้นการตายแบบก้าวหน้าคืออะไร, อย่างแน่นอน? มันเป็นเครื่องมือแบบหลายสถานี-ที่แถบโลหะแผ่นที่ต่อเนื่องจะค่อยๆ เคลื่อนไปทีละน้อย ในแต่ละสถานี การดำเนินการที่แตกต่างกันจะเกิดขึ้น - การทำให้ว่างเปล่า เจาะ ดัด ขึ้นรูป หรือขึ้นรูป - จนกระทั่งชิ้นส่วนที่เสร็จแล้วแยกออกจากแถบที่สถานีสุดท้าย แถบนี้ทำหน้าที่เป็นสายพานลำเลียงของตัวเอง โดยลำเลียงชิ้นงานจากการทำงานหนึ่งไปยังอีกขั้นตอนหนึ่งโดยไม่ต้องใช้มือ
แม่พิมพ์แบบก้าวหน้าคือสิ่งที่อยู่เบื้องหลังโปรแกรมการปั๊มโลหะที่มีปริมาณสูง-ส่วนใหญ่ ให้ความเร็วที่ยอดเยี่ยมเนื่องจากมีการดำเนินการหลายอย่างเกิดขึ้นกับทุกจังหวะการกด และสิ้นเปลืองวัสดุน้อยที่สุดเนื่องจากเค้าโครงแถบได้รับการปรับให้เหมาะสมในระหว่างการออกแบบ รูปทรงของชิ้นส่วนที่ซับซ้อนซึ่งต้องมีการดำเนินการหลายอย่างแยกจากกันในการตั้งค่าอื่นๆ จะเสร็จสิ้นได้ด้วยการผ่านแม่พิมพ์เพียงครั้งเดียว ขั้วต่อรถยนต์ ขั้วต่อไฟฟ้า ชุดประกอบฉากยึด และส่วนประกอบป้องกัน ล้วนเป็นการใช้งานแม่พิมพ์แบบโปรเกรสซีฟทั่วไป
ข้อดีข้อเสียคือต้นทุนและความยืดหยุ่น แม่พิมพ์โปรเกรสซีฟที่ออกแบบอย่างดี-อาจมีราคา 8,000 ถึง 25,000 เหรียญสหรัฐหรือมากกว่า ขึ้นอยู่กับจำนวนสถานีและข้อกำหนดด้านความทนทาน การเปลี่ยนแปลงการออกแบบหลังจากสร้างเครื่องมือมีราคาแพง บางครั้งจำเป็นต้องเปลี่ยนสถานีทั้งหมด แต่เมื่อปริมาณต่อปีสูงถึงหลายหมื่นหรือหลายล้านชิ้นส่วน ต้นทุนต่อ-ชิ้นจะลดลงอย่างมาก - บ่อยครั้งเหลือ $0.30 ถึง $1.00 ต่อชิ้นส่วน - ทำให้ Progressive Dies เป็นตัวเลือกที่ประหยัดที่สุดตลอดอายุของโปรแกรม
ทรานเฟอร์ดายและดายผสม
ไม่ใช่ทุกส่วนที่จะยึดติดกับแถบได้ การประทับขนาดใหญ่ การดึงเปลือกลึก- หรือชิ้นส่วนที่ต้องดำเนินการบนหลายแกน จะต้องเคลื่อนย้ายอย่างอิสระระหว่างสถานี แม่พิมพ์ถ่ายโอนช่วยแก้ปัญหานี้โดยใช้นิ้วกลหรือมือจับเพื่อหยิบช่องว่างแต่ละชิ้นและเคลื่อนย้ายจากสถานีแม่พิมพ์หนึ่งไปยังอีกสถานีหนึ่ง แต่ละสถานีดำเนินการแยกกัน - วาด เล็ม หน้าแปลน และหยุดนิ่ง - บนชิ้นงานที่ยืนฟรี- แทนที่จะเป็นแถบที่เชื่อมต่อกัน
ความเป็นอิสระนี้ช่วยให้การถ่ายโอนมีความยืดหยุ่นทางเรขาคณิตมากขึ้น พวกมันรองรับชิ้นส่วนที่ใหญ่กว่า การวาดที่ลึกกว่า และรูปทรงสามมิติ-ที่ซับซ้อนมากกว่าที่การตั้งค่าแบบก้าวหน้าจะอนุญาต พวกเขายังใช้วัตถุดิบน้อยลงเนื่องจากไม่มีแถบพาหะหรือใยเชื่อมระหว่างชิ้นส่วน หากคุณกำลังประเมินซัพพลายเออร์ปั๊มแม่พิมพ์ถ่ายโอน ให้มองหาร้านค้าที่มีสายการผลิตเฉพาะด้านและมีประสบการณ์ในการจัดการการซิงโครไนซ์ทางกลที่เครื่องมือเหล่านี้ต้องการ
แม่พิมพ์แบบผสมใช้แนวทางที่แตกต่างออกไปโดยสิ้นเชิง พวกเขาดำเนินการตัดหลายครั้ง - โดยทั่วไปจะทำการทำให้ว่างเปล่าและเจาะ - ในการกดเพียงครั้งเดียว ทำให้เกิดชิ้นส่วนแบนที่สมบูรณ์ในการตีเพียงครั้งเดียว ผลลัพธ์ที่ได้คือความร่วมศูนย์และความเรียบที่แน่นหนามาก เนื่องจากคุณลักษณะทั้งหมดถูกสร้างขึ้นพร้อมกันแทนที่จะเรียงตามลำดับ แม่พิมพ์แบบผสมทำงานได้ดีที่สุดสำหรับรูปทรงที่เรียบง่ายกว่าซึ่งต้องการความแม่นยำด้านมิติสูงในระนาบเดียว: แหวนรอง ปะเก็น การเคลือบ และแผ่นชิม ถือเป็นการใช้งานในตำราเรียน
แม่พิมพ์คอมพาวด์มีค่าใช้จ่ายในการออกแบบและสร้างน้อยกว่าเครื่องมือแบบก้าวหน้าหรือแบบถ่ายโอน และโครงสร้างที่เรียบง่ายกว่าทำให้ความต้องการในการบำรุงรักษาลดลง อย่างไรก็ตาม พวกมันจำกัดอยู่เพียงชิ้นส่วนที่ค่อนข้างแบน และไม่สามารถทำการดัดหรือขึ้นรูปได้
การเลือกระหว่างแม่พิมพ์แบบมาตรฐานและแบบกำหนดเอง-แบบวิศวกรรม
ลองจินตนาการว่าชิ้นส่วนของคุณเป็นแหวนรองเรียบๆ ธรรมดาที่มีขนาดมาตรฐาน แม่พิมพ์มาตรฐาน-ที่วางจำหน่าย-หรือเครื่องมือที่มีอยู่ในร้านค้าของผู้จำหน่ายของคุณอาจผลิตแม่พิมพ์ได้อย่างสมบูรณ์แบบ - ไม่จำเป็นต้องใช้วิศวกรรมที่กำหนดเอง ต้นทุนต่อ-ชิ้นส่วนยังคงสมเหตุสมผล ระยะเวลาดำเนินการสั้น และการลงทุนล่วงหน้าเพียงเล็กน้อย
แต่ทันทีที่รูปทรงของคุณกลายเป็นกรรมสิทธิ์ ค่าเผื่อของคุณก็จะเข้มงวดขึ้นเกินกว่าข้อกำหนดเฉพาะของแค็ตตาล็อก หรือปริมาณต่อปีของคุณจะทำให้มีการตัดจำหน่ายเครื่องมือ -แม่พิมพ์ปั๊มขึ้นรูปจากเหล็กกล้าที่ได้รับการออกแบบทางวิศวกรรมแบบกำหนดเองจะกลายเป็นเส้นทางที่ชัดเจน เครื่องมือสั่งทำพิเศษได้รับการออกแบบตามข้อกำหนดด้านชิ้นส่วน วัสดุ และการผลิตเฉพาะของคุณ มีพิกัดความเผื่อที่เข้มงวดมากขึ้น ทำงานได้เร็วขึ้นตามปริมาณ และกลายเป็นทรัพย์สินที่คุณเป็นเจ้าของ - พร้อมที่จะผลิตชิ้นส่วนที่เหมือนกันในการสั่งซื้อใหม่ทุกครั้งเป็นเวลาหลายปี
กรอบการตัดสินใจนั้นตรงไปตรงมา: หากปริมาณรวมที่คาดหวังในช่วงสามถึงห้าปีของคุณเกินกว่าสองสามพันชิ้นส่วน หากความคลาดเคลื่อนมีความสำคัญต่อฟังก์ชันการประกอบ หรือหากไม่มีแม่พิมพ์ที่มีอยู่ตรงกับรูปทรงของคุณ ให้ลงทุนในแม่พิมพ์ปั๊มโลหะแผ่นแบบกำหนดเอง หากปริมาณน้อย การออกแบบยังคงมีการพัฒนา หรือชิ้นส่วนตรงกับรูปร่างแค็ตตาล็อกมาตรฐาน ให้เริ่มต้นด้วยเครื่องมือที่ปรับเปลี่ยนและเปลี่ยนไปใช้แบบสั่งทำเมื่อเศรษฐศาสตร์เหมาะสม
| ประเภทแม่พิมพ์ | ดีที่สุดสำหรับ | ช่วงระดับเสียงทั่วไป | ระดับความซับซ้อน | ต้นทุนเครื่องมือสัมพันธ์ |
|---|---|---|---|---|
| ก้าวหน้าตาย | การผลิตชิ้นส่วนที่ซับซ้อนด้วยความเร็วสูง-จากสต็อคสต็อค | 10,000 ถึงล้านชิ้น | สูง (การดำเนินการต่อเนื่องหลายรายการ) | สูง |
| โอนตาย | ชิ้นส่วนที่วาดขนาดใหญ่หรือลึก-ต้องอาศัยการจัดการอย่างอิสระ | 5,000 ถึง 500,000+ ส่วน | สูง (หลาย-สถานี ช่องว่างอิสระ) | สูง |
| สารประกอบตาย | ชิ้นส่วนแบนที่ต้องการการตัดพร้อมกันอย่างแม่นยำ | 1,000 ถึง 100,000+ ส่วน | ระดับต่ำถึงปานกลาง (-จังหวะเดียว ระนาบเดียว-) | ปานกลาง |
| แม่พิมพ์มาตรฐาน | รูปทรงทั่วไปที่-มีจำหน่าย-ทั่วไป | ปริมาณต่ำถึงปานกลาง | ต่ำ | ต่ำถึงไม่มีเลย |
การเปรียบเทียบนี้เน้นย้ำถึงจุดที่ผู้ซื้อจำนวนมากพลาด: แม่พิมพ์ที่ถูกที่สุดไม่ใช่ตัวเลือกที่ประหยัดที่สุดเสมอไป แม่พิมพ์โปรเกรสซีฟที่มีป้ายราคาล่วงหน้าสูงสามารถให้ต้นทุนโปรแกรมรวมต่ำที่สุดเมื่อปริมาณเหมาะสมต่อการลงทุน ในทางกลับกัน การบังคับชิ้นส่วนที่ซับซ้อนให้เป็นแม่พิมพ์คอมพาวนด์ธรรมดาเพื่อประหยัดเงินค่าเครื่องมือ มักสร้างปัญหาด้านคุณภาพซึ่งมีต้นทุนดาวน์สตรีมสูงกว่ามาก ทักษะที่แท้จริงในการทำงานกับผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปอยู่ที่การจับคู่ประเภทของแม่พิมพ์กับความเป็นจริงในการผลิตจริงของคุณ - ปริมาณ รูปทรง วัสดุ และความทนทาน - แทนที่จะตั้งค่าเริ่มต้นเป็นตัวเลือกใดก็ตามที่ปรากฏว่าถูกที่สุดในใบเสนอราคา
ภายในกระบวนการผลิตแม่พิมพ์ปั๊มขึ้นรูป
การเลือกประเภทแม่พิมพ์ที่ถูกต้องมีเพียงครึ่งหนึ่งของสมการเท่านั้น อีกครึ่งหนึ่งคือวิธีการสร้างแม่พิมพ์นั้น - และกระบวนการผลิตที่อยู่เบื้องหลังแม่พิมพ์ปั๊มโลหะแบบกำหนดเองคือจุดที่คุณภาพถูกล็อคไว้หรือสูญเสียไป ทุกขั้นตอนในขั้นตอนการทำงานจะส่งผลต่อความแม่นยำ ความทนทาน และประสิทธิภาพของเครื่องมือขั้นสุดท้ายในการกด แต่ผู้ซื้อส่วนใหญ่ไม่เคยเห็นนอกเหนือจากใบเสนอราคา ดังนั้นนี่คือสิ่งที่เกิดขึ้นจริงระหว่างใบสั่งซื้อและชิ้นส่วนการผลิตชิ้นแรก
- การศึกษาความเป็นไปได้
- การออกแบบแม่พิมพ์และการจำลอง
- การเลือกใช้วัสดุ
- เครื่องจักรกลซีเอ็นซี
- EDM และการเจียร
- การรักษาความร้อน
- การประกอบ
- การทดลองและการปรับตัว
- การตรวจสอบและคุณสมบัติขั้นสุดท้าย
แต่ละขั้นตอนทั้งเก้านี้สร้างขึ้นจากขั้นตอนสุดท้าย ข้ามหรือเร่งรีบอันใดอันหนึ่ง และปัญหาจะลุกลามไปสู่ทุกส่วนของแม่พิมพ์ที่ผลิต
ขั้นตอนการออกแบบและการจำลอง
การผลิตเครื่องมือและแม่พิมพ์เริ่มต้นก่อนที่ใครก็ตามจะตัดเหล็ก วิศวกรเริ่มต้นด้วยรูปทรงเรขาคณิตของชิ้นส่วนของคุณใน 3D CAD และทำงานย้อนกลับเพื่อพิจารณาว่าแผ่นโลหะแบนจะต้องไหล งอ และยืดเพื่อให้ได้รูปร่างสุดท้ายอย่างไร ตัวอย่างเช่น การออกแบบแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้า ต้องมีการกำหนดแต่ละสถานีตามแนวแถบ - เพื่อตัดสินใจว่าคุณลักษณะใดจะเกิดขึ้นที่จุดใด และวิธีที่วัสดุเคลื่อนที่ระหว่างการทำงานโดยไม่ฉีกขาด ย่น หรือสปริงกลับ
การจำลอง CAE มีบทบาทสำคัญที่นี่ การใช้ซอฟต์แวร์การวิเคราะห์องค์ประกอบไฟไนต์เอลิเมนต์ (FEA) ผู้ผลิตจำลองการไหลของวัสดุ คาดการณ์ความเข้มข้นของการทำให้ผอมบางและความเครียด และตรวจสอบแนวคิดก่อนที่จะสั่งซื้อบล็อกเหล็กกล้าเครื่องมือชิ้นเดียว การเพิ่มประสิทธิภาพเค้าโครงสตริป - การจัดเรียงชิ้นส่วนบนแถบเพื่อเพิ่มการใช้วัสดุให้เกิดประโยชน์สูงสุด - สามารถประหยัดต้นทุนวัตถุดิบได้ 5% ถึง 15% ตลอดระยะเวลาการผลิตนับล้าน การจำลองยังบ่งบอกถึงปัญหาต่างๆ เช่น ความลึกในการดึงไม่เพียงพอหรือการสึกหรอของดายมากเกินไป ก่อนที่จะกลายมาเป็นการทดลอง-และ-ข้อผิดพลาดที่มีราคาแพงในโรงงาน
โดยทั่วไปขั้นตอนการออกแบบจะคิดเป็น 20% ถึง 30% ของไทม์ไลน์รวมของโครงการแม่พิมพ์ แต่ป้องกันส่วนแบ่งความล้มเหลวดาวน์สตรีมอย่างไม่สมส่วน ผู้ผลิตที่ลงทุนอย่างมากในความสามารถในการจำลองมักจะส่งมอบแม่พิมพ์ที่ทำงานสำเร็จในการทดลองครั้งแรก แทนที่จะต้องใช้รอบการปรับที่มีค่าใช้จ่ายสูงหลายรอบ
การตัดเฉือนและการรักษาความร้อน
เมื่อการออกแบบได้รับการตรวจสอบแล้ว ให้ส่งกะการผลิตไปที่ร้านขายเครื่องจักร การกัด CNC จัดการกับการกำจัดวัสดุจำนวนมาก - การตัดบล็อกแม่พิมพ์ แผ่นเจาะ และส่วนประกอบเครื่องปอกจนได้รูปทรงสุทธิ- โดยมีพิกัดความเผื่อโดยทั่วไปประมาณ ±0.005 นิ้ว เครื่องแมชชีนนิ่งเซ็นเตอร์แบบหลาย-แกนช่วยให้สามารถตัดพื้นผิว 3D ที่ซับซ้อนได้ในการตั้งค่าครั้งเดียว ช่วยลดข้อผิดพลาดในการกำหนดตำแหน่งที่สะสม
Wire EDM เข้ามาแทนที่คุณสมบัติที่ต้องการความแม่นยำที่มากขึ้น ด้วยการใช้ลวดที่มีประจุไฟฟ้าเพื่อกัดกร่อนวัสดุ Wire EDM จึงมีพิกัดความเผื่อที่ ±0.001 นิ้วบนเหล็กกล้าเครื่องมือชุบแข็ง - ซึ่งสำคัญอย่างยิ่งสำหรับการเจาะ-ถึง-ช่องว่างในแม่พิมพ์ที่ควบคุมความสูงของเสี้ยนและคุณภาพขอบ การเจียรพื้นผิวเป็นไปตามนั้น โดยให้ความเรียบที่จำเป็นสำหรับไดคัท แผ่นเปลื้องผ้า และพื้นผิวการผสมพันธุ์ใดๆ ที่ต้องจัดแนวภายในไมครอน
การอบชุบด้วยความร้อนจะเปลี่ยนเหล็กที่ดีให้กลายเป็นเครื่องมือที่ดีเยี่ยม แม่พิมพ์ปั๊มโลหะโดยทั่วไปจะใช้เหล็กกล้าเครื่องมือ เช่น D2 (ช่วงความแข็ง 54–61 HRC, ทนทานต่อการสึกหรอสูง-), A2 (57–62 HRC, ปรับสมดุลระหว่างความเหนียวและความต้านทานการสึกหรอ) หรือเม็ดมีดคาร์ไบด์สำหรับการใช้งานในปริมาณมาก- ตามข้อมูลโลหะวิทยาจากเปาโล, ปริมาณโครเมียมสูงของ D2 (11–13%) ให้ความต้านทานการสึกหรอเป็นพิเศษ ทำให้เป็นตัวเลือกที่ต้องการสำหรับการปั๊มแม่พิมพ์ แม่พิมพ์ปั๊ม และแม่พิมพ์ตกแต่ง การอบชุบด้วยความร้อนจะดำเนินการในเตาสุญญากาศเพื่อรักษาโปรไฟล์พื้นผิวที่สะอาดและป้องกันการสลายตัวของคาร์บอน ผลลัพธ์ที่ได้คือส่วนประกอบแม่พิมพ์ที่สามารถทนต่อแรงกระแทกสูง-น้ำหนักหลายล้านครั้งโดยไม่มีการเสียรูปหรือการสึกหรอก่อนเวลาอันควร
การประกอบ การทดลอง และการรับรอง
ส่วนประกอบที่ผ่านการกลึงและอบด้วยความร้อน-มาบรรจบกันที่แท่นประกอบ ช่างเทคนิคจะประกอบเสานำทาง บูช รองเท้าดาย เครื่องพันช์ และคีมปอก ลงในชุดดายที่สมบูรณ์ การส่องแสงและการวางตำแหน่งที่แม่นยำทำให้มั่นใจได้ว่าครึ่งบนและครึ่งล่างเข้ากันได้อย่างสมบูรณ์ - แม้แต่การวางแนวที่ไม่ตรงแม้แต่สองสามในพันนิ้วก็จะทำให้ชิ้นส่วนไม่สอดคล้องกันหรือเร่งการสึกหรอ
แม่พิมพ์ที่ประกอบแล้วจะถูกย้ายไปยังเครื่องปั๊มแม่พิมพ์เพื่อทดลอง ในระหว่างการทดลองวิ่งเหล่านี้ วิศวกรจะประทับตราชิ้นส่วนตัวอย่างและประเมินความแม่นยำของมิติ ผิวสำเร็จ ความสูงของเสี้ยน และคุณภาพการขึ้นรูป การปรับเปลี่ยนเป็นเรื่องปกติ: ปรับแต่งช่องว่าง ปรับเปลี่ยนเม็ดบีด หรือบรรเทาบริเวณที่จำกัดการไหลของวัสดุ ผู้ผลิตที่มีประสบการณ์วางแผนสำหรับการทดลองซ้ำสองถึงสามครั้ง โดยแต่ละรอบจะทำให้ช่องว่างระหว่างชิ้นส่วนตัวอย่างและข้อกำหนดขั้นสุดท้ายกระชับขึ้น
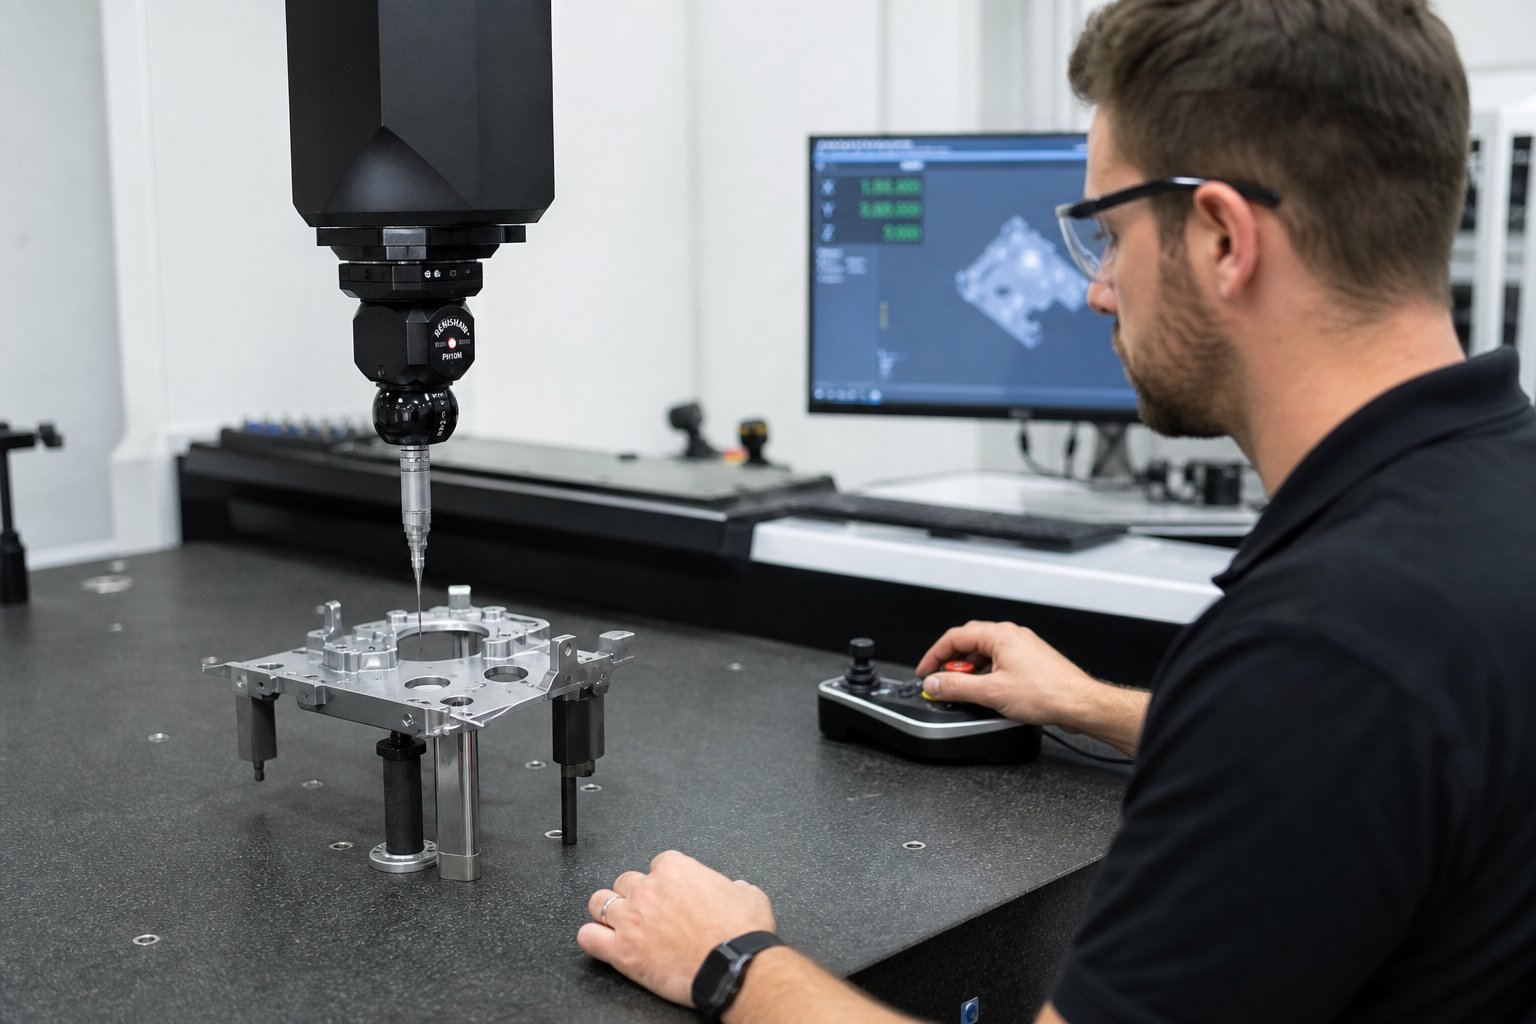
รอบคัดเลือกปิดการวนซ้ำ การตรวจสอบขนาดโดยใช้เครื่องวัดพิกัด (CMM) เครื่องมือเปรียบเทียบเชิงแสง หรือระบบวิชันซิสเต็มช่วยยืนยันว่าชิ้นส่วนที่มีการประทับตราตรงตามเกณฑ์ความคลาดเคลื่อนของลูกค้า รายงานการตรวจสอบบทความแรก-ฉบับเต็มจะบันทึกทุกมิติที่สำคัญ หลังจากการตรวจสอบนี้แล้ว แม่พิมพ์จะได้รับการอนุมัติสำหรับการผลิต - เพื่อให้มั่นใจว่าแม่พิมพ์การผลิตที่ส่งไปยังพื้นที่พิมพ์ของคุณจะทำงานได้ตรงตามที่ระบุไว้ตั้งแต่การโจมตีครั้งแรก
ความลึกของกระบวนการนี้อธิบายได้ว่าทำไมระยะเวลารอคอยสำหรับแม่พิมพ์ที่ซับซ้อนจึงใช้เวลาแปดถึงสิบสองสัปดาห์หรือนานกว่านั้น นอกจากนี้ยังอธิบายด้วยว่าเหตุใดการเสนอราคาที่ถูกที่สุดจึงมักเป็นสัญญาณเตือน: ทางลัดที่สำคัญในการจำลอง คุณภาพการตัดเฉือน หรือความเข้มงวดในการทดลองมักจะปรากฏขึ้นในภายหลังเสมอเมื่อเกิดปัญหาในการผลิต การทำความเข้าใจสิ่งที่เกิดขึ้นภายในร้านขายแม่พิมพ์ที่ผ่านการรับรองจะทำให้คุณมีคำศัพท์ในการถามคำถามที่ดีขึ้น - และคำถามสำคัญถัดไปที่เกี่ยวข้องกับความแม่นยำ: ผู้ผลิตแต่ละรายสามารถรักษาระดับความคลาดเคลื่อนได้ในระดับใด
ระดับความคลาดเคลื่อนและความแม่นยำที่แยกร้านขายแม่พิมพ์
ร้านขายแม่พิมพ์บางแห่งไม่สามารถรักษาความคลาดเคลื่อนได้เท่ากัน และไม่ใช่ทุกโครงการที่ต้องการตัวเลขที่แคบที่สุดในแผ่นข้อมูลจำเพาะ ความสามารถในการยอมรับได้เป็นหนึ่งในเส้นแบ่งที่ชัดเจนที่สุดระหว่างผู้ผลิต - แต่ผู้ซื้อส่วนใหญ่ระบุเกิน- (ทำให้ต้นทุนเพิ่มขึ้นโดยไม่จำเป็น) หรือต่ำกว่า-ระบุ (ทำให้เกิดความล้มเหลวในการประกอบดาวน์สตรีม) การรู้ว่าแอปพลิเคชันของคุณต้องการระดับความแม่นยำระดับใด จะช่วยให้คุณจับคู่ซัพพลายเออร์ที่เหมาะสมกับงานได้โดยไม่ต้องจ่ายเงินมากเกินไปหรือด้อยประสิทธิภาพ
มาตรฐานเทียบกับความแม่นยำเทียบกับอัลตร้า-ความคลาดเคลื่อนที่แม่นยำ
คิดว่าการประทับความอดทนเป็นสเปกตรัม ที่ด้านกว้าง การปั๊มมาตรฐานจะคงความแปรผันของมิติไว้ภายในประมาณ ±0.1 มม. ถึง ±0.2 มม. ระดับนี้ครอบคลุมถึงฉากยึดโครงสร้าง กรอบหุ้มทั่วไป และส่วนประกอบแผ่นโลหะที่ไม่สำคัญ- ซึ่งชิ้นส่วนต่างๆ ประกอบเข้าด้วยกันโดยมีช่องว่างกว้าง ร้านขายแม่พิมพ์ทั่วไป-ส่วนใหญ่ดำเนินกิจการอย่างสะดวกสบายที่นี่ และค่าเครื่องมือยังอยู่ในระดับปานกลาง
ก้าวไปสู่การปั๊มแม่พิมพ์ที่มีความแม่นยำ และหน้าต่างจะขันให้แน่นเป็น ±0.025 มม. ถึง ±0.05 มม. นี่คือจุดที่ขั้วต่อยานยนต์ ขั้วต่อไฟฟ้า และส่วนประกอบที่มีอินเทอร์เฟซที่แน่นหนาพอดี แม่พิมพ์ที่มีความแม่นยำผลิตชิ้นส่วนที่มีความสามารถในการทำซ้ำเกือบ-เหมือนกันตลอดหลายแสนรอบ - แต่เครื่องมือ อุปกรณ์ และระบบคุณภาพที่จำเป็นเพื่อให้บรรลุความสม่ำเสมอนี้มีความต้องการมากขึ้นอย่างมาก การปั๊มความแม่นยำแบบกำหนดเองในระดับนี้มักจะต้องใช้แม่พิมพ์แบบโปรเกรสซีฟที่มีการควบคุมการเจาะ-ถึง-ระยะห่างของแม่พิมพ์อย่างระมัดระวัง และ-การตรวจสอบกระบวนการอย่างเข้มงวด
ที่ส่วนปลายสุด งานที่มีความแม่นยำเป็นพิเศษ-จะลดลงต่ำกว่า ±0.01 มม. (±10 ไมครอน) ส่วนประกอบการปลูกถ่ายทางการแพทย์ ตัวเชื่อมต่อไมโคร-สำหรับบรรจุภัณฑ์เซมิคอนดักเตอร์ และชิ้นส่วนเครื่องมือด้านการบินและอวกาศตกอยู่ในขอบเขตนี้ ตามข้อมูลความอดทนจากอลิโคน่าอุตสาหกรรมต่างๆ เช่น การบินและอวกาศและเทคโนโลยีทางการแพทย์ มักต้องการความคลาดเคลื่อน ±2 ถึง 5 ไมครอน ซึ่งไม่เพียงแต่ต้องการคุณภาพแม่พิมพ์ที่ยอดเยี่ยมเท่านั้น แต่ยังต้องมีการควบคุมสภาพแวดล้อมอย่างเข้มงวดในระหว่างการผลิตอีกด้วย
สิ่งที่ขับเคลื่อนความแม่นยำที่ทำได้
เหตุใดผู้ผลิตรายหนึ่งจึงสามารถจับยึด ±0.02 มม. ในขณะที่อีกรายหนึ่งประสบปัญหาที่ ±0.1 มม. ความแตกต่างเกิดขึ้นจากการรวมกันของปัจจัยที่ประกอบกัน:
- ความแม่นยำของเครื่องมือกล- โรงกัด CNC ที่มีความสามารถในการทำซ้ำตำแหน่ง 5- ไมครอนให้ผลลัพธ์ที่แตกต่างโดยพื้นฐานจากโรงสีที่มีพิกัด 25 ไมครอน เครื่อง EDM แบบลวดที่มีความสามารถในการตกแต่งผิวสำเร็จที่ต่ำกว่า-ไมครอน ช่วยให้สามารถเจาะรู-ได้อย่างแน่นหนาตามที่โปรแกรมการปั๊มและการปั๊มที่แม่นยำต้องการ
- เกรดเหล็กแม่พิมพ์และความแข็งเหล็กกล้าเครื่องมือเกรด - ที่สูงกว่า- เช่น D2 หรือเม็ดมีดคาร์ไบด์จะคงรูปทรงไว้ได้นานขึ้นภายใต้การกระแทกซ้ำๆ แม่พิมพ์ที่มีความแม่นยำซึ่งสร้างจากวัสดุระดับพรีเมี่ยมมีความทนทานตลอดอายุการใช้งาน แทนที่จะลอยไปเมื่อพื้นผิวสึกหรอ
- การจัดการความร้อน- ความผันผวนของอุณหภูมิระหว่างการตัดเฉือนทำให้เกิดความแปรผันของมิติ ร้านค้าที่ใช้สภาพแวดล้อมการตัดเฉือนที่-ควบคุมตามสภาพอากาศจะกำจัดตัวแปรที่-โรงงานที่มีอุปกรณ์ครบครันน้อยกว่านั้นมีอยู่
- อุปกรณ์ตรวจสอบ- คุณไม่สามารถถือสิ่งที่คุณวัดไม่ได้ CMM, เครื่องเปรียบเทียบเชิงแสง และระบบการวัดด้วยการมองเห็นช่วยให้ผู้ผลิตสามารถตรวจสอบคุณสมบัติต่างๆ ในระดับไมครอนได้ ร้านค้าที่ใช้เกจวัดด้วยมือเพียงอย่างเดียวก็ทะลุเพดานได้อย่างรวดเร็ว
- ทักษะของผู้ปฏิบัติงาน- แม้แต่อุปกรณ์ที่ดีที่สุดก็ยังต้องการมือที่มีประสบการณ์ เทคนิคการตั้งค่า การตีความการวัด และการตัดสินใจในการปรับ ล้วนส่งผลต่อว่าแม่พิมพ์บรรลุความแม่นยำตามที่ออกแบบไว้ในทางปฏิบัติหรือไม่
| ระดับความแม่นยำ | ช่วงความคลาดเคลื่อนทั่วไป | การใช้งานทั่วไป | อุปกรณ์ที่จำเป็น |
|---|---|---|---|
| มาตรฐาน | ±0.1 มม. ถึง ±0.2 มม | ฉากยึดโครงสร้าง กล่องหุ้ม ฮาร์ดแวร์ทั่วไป | CNC ธรรมดา เกจตรวจสอบมาตรฐาน |
| ความแม่นยำ | ±0.025 มม. ถึง ±0.05 มม | ขั้วต่อรถยนต์ ขั้วต่อไฟฟ้า ชุดประกอบที่แน่นหนา- | CNC, Wire EDM, CMM, เครื่องเปรียบเทียบเชิงแสงที่มีความแม่นยำสูง- |
| แม่นยำเป็นพิเศษ- | ต่ำกว่า ±0.01 มม | การปลูกถ่ายทางการแพทย์ ขั้วต่อไมโคร- อุปกรณ์การบินและอวกาศ | EDM ขนาดต่ำกว่า-ไมครอน, การตัดเฉือนที่ควบคุมสภาพอากาศ-, ระบบวิชันซิสเต็ม, มาตรวิทยาขั้นสูง |
ต่อไปนี้เป็นประเด็นที่เป็นประโยชน์: การขอพิกัดความเผื่อที่แม่นยำเป็นพิเศษ-บนขายึดโครงสร้างไม่ได้ทำให้ชิ้นส่วนดีขึ้น - แต่ทำให้มีราคาแพง ตามที่ Huayan Tech ตั้งข้อสังเกตไว้ ความคลาดเคลื่อนที่เข้มงวดโดยไม่จำเป็นจะทำให้ต้นทุนเพิ่มขึ้นอย่างมากโดยไม่เพิ่มมูลค่าการใช้งาน ในทางกลับกัน การระบุค่าความคลาดเคลื่อนมาตรฐานบนตัวเชื่อมต่อที่ต้องเชื่อมต่อภายในตัวเรือน PCB จะทำให้เกิดความล้มเหลวในฟิลด์และการเรียกร้องการรับประกัน แนวทางที่ถูกต้องคือการจับคู่ข้อกำหนดด้านความคลาดเคลื่อนที่ยอมรับได้กับข้อกำหนดด้านการทำงานจริง จากนั้นจึงเลือกผู้ผลิตที่มีอุปกรณ์และระบบคุณภาพที่รองรับระดับ - ได้อย่างสะดวกสบาย โดยไม่มีใครขยายไปถึงระดับดังกล่าว
ความสามารถในการยอมรับได้จะบอกคุณได้มากเกี่ยวกับระดับการลงทุนของโรงผลิตแม่พิมพ์และเพดานทางเทคนิค แต่ข้อกำหนดที่แม่นยำไม่มีอยู่แยกกัน - ซึ่งเกี่ยวข้องโดยตรงกับ-มาตรฐานและการรับรองเฉพาะของอุตสาหกรรม ซึ่งจะทำให้รายชื่อซัพพลายเออร์ที่ผ่านการรับรองของคุณแคบลง
อุตสาหกรรม-ข้อกำหนดเฉพาะสำหรับแม่พิมพ์ปั๊มขึ้นรูป
ร้านขายแม่พิมพ์ที่มีความเป็นเลิศในด้าน-ฉากยึดตามวัตถุประสงค์ทั่วไปอาจไม่มีคุณสมบัติครบถ้วนในการผลิตแม่พิมพ์ปั๊มขึ้นรูปยานยนต์สำหรับ-โครงสร้างตัวถังที่สำคัญ - แม้ว่าเครื่องมือทั้งสองจะมีพิกัดความเผื่อของขนาดที่ใกล้เคียงกันก็ตาม ความแตกต่างอยู่ที่ระบบคุณภาพ ความเชี่ยวชาญด้านวัสดุ ความเข้มงวดด้านเอกสาร และขนาดการผลิตที่แต่ละอุตสาหกรรมต้องการ การจับคู่ความสามารถของผู้ผลิตให้ตรงกับความต้องการของภาคส่วนของคุณไม่ใช่ทางเลือก ช่วยป้องกันความล้มเหลวในการรับรองที่มีค่าใช้จ่ายสูง ล็อตที่ถูกปฏิเสธ และเวลาโปรแกรมที่สูญเปล่าหลายเดือน
นี่คือความจริงที่ผู้ซื้อส่วนใหญ่มองข้าม: การรับรองไม่สามารถใช้แทนกันได้ และประสบการณ์ในภาคส่วนหนึ่งจะไม่ถูกถ่ายโอนไปยังอีกภาคส่วนโดยอัตโนมัติ ผู้ผลิตที่ประทับตราตัวยึดอุปกรณ์หลายล้านชิ้นจะไม่มีความเกี่ยวข้องกับโปรแกรมการบินและอวกาศของคุณเลย หากไม่มีโครงสร้างพื้นฐานในการตรวจสอบย้อนกลับ AS9100 เรามาดูรายละเอียดว่าแต่ละภาคส่วนหลักต้องการอะไรจากซัพพลายเออร์แม่พิมพ์ของตนกัน
ข้อกำหนดการประทับตรายานยนต์และ EV
ยานยนต์เป็นผู้บริโภคชิ้นส่วนโลหะประทับตราที่มีปริมาณมากที่สุด- และความต้องการแม่พิมพ์ยานยนต์ก็สะท้อนถึงขนาดดังกล่าว แพลตฟอร์มของยานพาหนะคันเดียวอาจต้องใช้ชุดดายแบบก้าวหน้าและแบบถ่ายโอนจำนวนหลายสิบครั้งที่ใช้งานนับล้านครั้งต่อปีทั่วร่างกาย-ใน-โครงสร้างสีขาว ระบบเบาะนั่ง ส่วนประกอบของแชสซี และระบบไฟฟ้า
เทรนด์การลดน้ำหนักได้เปลี่ยนโฉมหน้าสิ่งที่เครื่องมือเหล่านี้ต้องรับมืออย่างมาก เหล็กกล้าความแข็งแรงสูง-ขั้นสูง (AHSS) เช่น เกรด-เฟสคู่และหลายเฟสให้ประสิทธิภาพการชนที่เหนือกว่าที่ความหนาของเกจลดลง - แต่จะลงโทษแม่พิมพ์ด้วยแรงขึ้นรูปที่สูงขึ้น การสปริงกลับที่เพิ่มขึ้น และการสึกหรอที่เร่งขึ้น แม่พิมพ์ปั๊มอะลูมิเนียมเผชิญกับความท้าทายที่แตกต่างกัน: แนวโน้มของอะลูมิเนียมที่จะน้ำดี การฉีกขาดระหว่างการดึงลึก และการสร้างกาวสะสมบนพื้นผิวเครื่องมือ ต้องใช้การเคลือบแบบพิเศษ วิธีการหล่อลื่น และการควบคุมระยะห่างที่เข้มงวดยิ่งขึ้น ตามที่ DA Stamping ระบุไว้ การแปรรูป AHSS และอะลูมิเนียมจำเป็นต้องมีการเคลือบแม่พิมพ์แบบพิเศษ การคำนวณระยะห่างที่แม่นยำ และความเชี่ยวชาญด้านการจัดการสปริงแบ็คที่เป็นนวัตกรรมใหม่ - ซึ่งสั่งสมมาเป็นเวลาหลายทศวรรษแทนที่จะเป็นเวลาหลายเดือน
นอกเหนือจากความท้าทายด้านวัสดุแล้ว OEM ในอุตสาหกรรมยานยนต์คาดหวังว่าซัพพลายเออร์จะดำเนินการภายใต้ IATF 16949 - ซึ่งเป็นมาตรฐานการจัดการคุณภาพที่สร้างขึ้นสำหรับห่วงโซ่อุปทานของยานยนต์โดยเฉพาะ นี่ไม่ใช่แค่ใบรับรองบนผนังเท่านั้น โดยต้องใช้กระบวนการแบบฝัง เช่น การวางแผนคุณภาพผลิตภัณฑ์ขั้นสูง (APQP) โหมดความล้มเหลวและการวิเคราะห์ผลกระทบ (FMEA) และการควบคุมกระบวนการทางสถิติ (SPC) ตลอดทุกขั้นตอนของการพัฒนาแม่พิมพ์ การปั๊มแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูงสำหรับขั้วต่อยานยนต์และแถบขั้วต่อเพิ่มอีกชั้นหนึ่ง: ความเร็วในการกดเกิน 400 จังหวะต่อนาที ต้องการส่วนประกอบแม่พิมพ์ที่มีความต้านทานการสึกหรอและเสถียรภาพทางความร้อนที่ยอดเยี่ยม
หากโครงการของคุณเกี่ยวข้องกับแม่พิมพ์ปั๊มขึ้นรูปยานยนต์เพื่อความปลอดภัย-การใช้งานที่สำคัญ ซัพพลายเออร์ของคุณต้องแสดงให้เห็นไม่เพียงแค่ความสามารถในการตัดเฉือนเท่านั้น แต่ยังรวมถึงระบบนิเวศที่มีคุณภาพที่สมบูรณ์ซึ่งออกแบบมาเพื่อป้องกันข้อบกพร่องแทนที่จะตรวจสอบที่ส่วนท้ายของสายการผลิต
อิเล็กทรอนิกส์และอุปกรณ์ไฟฟ้า
การปั๊มโลหะด้วยไฟฟ้าตรงบริเวณปลายอีกด้านของสเปกตรัมขนาด ตัวเชื่อมต่อ กรอบตะกั่ว กระป๋องป้องกัน RF และสปริงหน้าสัมผัสมีหน่วยวัดเป็นมิลลิเมตรแทนที่จะเป็นเมตร - แต่ความต้องการความแม่นยำนั้นสูงมาก ความคลาดเคลื่อนของหมุดขั้วต่อที่มีการประทับตราไมโคร-มักจะต่ำกว่า ±0.025 มม. และขีดจำกัดความสูงของครีบที่ 0.05 มม. หรือน้อยกว่านั้นเป็นเรื่องปกติ เพราะแม้แต่ครีบขนาดเล็กมากก็อาจทำให้เกิดการลัดวงจรหรือการรบกวนการประกอบในส่วนประกอบที่ติดตั้ง PCB-
กรอบตะกั่วสำหรับบรรจุภัณฑ์เซมิคอนดักเตอร์แสดงให้เห็นถึงความท้าทายได้เป็นอย่างดี โครงสร้างที่บางและขึ้นรูปอย่างแม่นยำเหล่านี้ให้ทั้งการเชื่อมต่อทางไฟฟ้าและการรองรับทางกลสำหรับไมโครชิป ตามวิศวกรรมการผลิตภาพ, ลีดเฟรมมีความหนาตั้งแต่ 0.0127 มม. ถึง 1.575 มม. โดยมีคุณสมบัติที่เล็กเพียง 0.10 มม. - ขนาดที่ผลักดันให้มีความแม่นยำสูง-โปรเกรสซีฟดายถึงขีดจำกัด วัสดุ เช่น เบริลเลียมคอปเปอร์และฟอสเฟอร์บรอนซ์เป็นมาตรฐานในพื้นที่นี้ โดยแต่ละประเภทต้องใช้รูปทรงการเจาะและระยะห่างเฉพาะเพื่อสร้างขอบที่สะอาดโดยไม่แตกร้าว
ผู้ผลิตแม่พิมพ์ที่ให้บริการในภาคอิเล็กทรอนิกส์จำเป็นต้องมี EDM แบบลวด-ที่มีความแม่นยำเป็นพิเศษ ระบบการตรวจสอบด้วยแสงที่สามารถวัดคุณสมบัติระดับไมครอนได้- และแนวทางปฏิบัติในการจัดการที่อยู่ติดกันของห้องคลีนรูม- พวกเขายังต้องการประสบการณ์ในการออกแบบแม่พิมพ์แบบโปรเกรสซีฟที่มีสถานีจำนวนมากที่ทำงานด้วยความเร็วสูง ในขณะเดียวกันก็รักษาความแม่นยำของตำแหน่งในทุกการโจมตี โรงงานที่สร้างขึ้นสำหรับการปั๊มฉากยึดยานยนต์ไม่มีความละเอียดของอุปกรณ์หรือการควบคุมกระบวนการในการผลิตขั้วต่อขั้วต่อขนาด 0.5 มม. ได้อย่างน่าเชื่อถือ
ความต้องการด้านการบินและอวกาศและอุปกรณ์การแพทย์
ชิ้นส่วนการบินและอวกาศและการแพทย์มีเรื่องเดียวกัน นั่นคือ ความล้มเหลวทำให้ชีวิตตกอยู่ในความเสี่ยง แต่เส้นทางสู่คุณภาพที่ยอมรับได้นั้นแตกต่างกันอย่างมาก
การปั๊มขึ้นรูปการบินและอวกาศเกี่ยวข้องกับวัสดุแปลกใหม่ - โลหะผสมไทเทเนียม เช่น Ti-6Al-4V, Inconel 718 สำหรับการใช้งานที่อุณหภูมิสูง- และอลูมิเนียมอัลลอยด์ที่มีความแข็งแรงสูง เช่น 7075-T6 วัสดุเหล่านี้มีราคาแพง ขึ้นรูปยาก และไม่อาจให้อภัยกับข้อผิดพลาดของเครื่องมือได้ ผู้ผลิตแม่พิมพ์ต้องคำนึงถึงแนวโน้มของไททาเนียมที่จะน้ำดีและดีดกลับอย่างรุนแรง พฤติกรรมการชุบแข็งที่รุนแรงของ Inconel และข้อกำหนดด้านการตกแต่งพื้นผิวที่แน่นหนา (มักจะ 32 Ra หรือดีกว่า) ซึ่งเป็นผลมาจากความกังวลเรื่องอายุการใช้งานที่ล้า ดังที่ทีมวิศวกรของ RivCut อธิบาย งานด้านการบินและอวกาศเน้นความสมบูรณ์ของโครงสร้างและอายุการใช้งานของความล้า โดยมีค่าความคลาดเคลื่อนวิกฤตถึง ±0.0005 นิ้ว และข้อกำหนด GD&T ที่หนักหน่วงต่อ ASME Y14.5
ปริมาณการผลิตในการบินและอวกาศมีเพียงเล็กน้อยเมื่อเทียบกับยานยนต์ - หลายร้อยหรือพันต่ำ แทนที่จะเป็นล้าน - แต่ข้อกำหนดด้านเอกสารประกอบมีความเข้มข้น AS9100 กำหนดให้มีการตรวจสอบย้อนกลับของวัสดุอย่างเต็มรูปแบบ การควบคุมการกำหนดค่า การตรวจสอบบทความแรก AS9102 ในแบบฟอร์มมาตรฐานสามรูปแบบ และการรับรอง NADCAP สำหรับกระบวนการพิเศษ เช่น การอบชุบด้วยความร้อน ชิ้นส่วนที่ประทับตราทุกชิ้นส่วนจะมีทางเดินกระดาษเชื่อมต่อกับล็อตวัสดุเฉพาะ การตั้งค่าเครื่องจักร และผลการตรวจสอบ
การประทับตราอุปกรณ์การแพทย์เพิ่มข้อกำหนดความเข้ากันได้ทางชีวภาพนอกเหนือจากความต้องการที่แม่นยำ ส่วนประกอบเกรดของรากฟันเทียม-ต้องใช้วัสดุ เช่น สเตนเลส 316L หรือ Ti เกรด 23 (ELI) ที่มีเอกสารการทดสอบความเข้ากันได้ทางชีวภาพตามมาตรฐาน ISO 10993 พื้นผิวของรากฟันเทียมมักจะสูงถึง 8–16 Ra เพื่อลดความเสี่ยงในการติดเชื้อ - ซึ่งดีกว่ามาตรฐานการบินและอวกาศอย่างมาก ISO 13485 ควบคุมระบบคุณภาพ โดยต้องมีการควบคุมการออกแบบ การวิเคราะห์ความเสี่ยงตามมาตรฐาน ISO 14971 และความสามารถในการตรวจสอบย้อนกลับจำนวนมากที่สามารถติดตามส่วนประกอบไปจนถึงระดับผู้ป่วยสำหรับอุปกรณ์ที่ฝังได้
ความยืดหยุ่นของล็อตเล็ก-ถือเป็นสิ่งสำคัญในทั้งสองภาคส่วน ผู้ผลิตแม่พิมพ์ที่ให้บริการโปรแกรมการบินและอวกาศและการแพทย์จำเป็นต้องมีความสามารถในการผลิตระยะสั้นในราคาประหยัด ในขณะที่ยังคงรักษาแพ็คเกจเอกสารฉบับสมบูรณ์ - รูปแบบการดำเนินงานโดยพื้นฐานที่แตกต่างจากการผลิตยานยนต์ที่มีปริมาณสูง-
ภาพรวมการรับรองแบ่งตามภาคส่วนอย่างชัดเจน:
- ยานยนต์:IATF 16949 (สร้างขึ้นจาก ISO 9001 เพิ่ม-การป้องกันข้อบกพร่องเฉพาะด้านยานยนต์และข้อกำหนดด้านห่วงโซ่อุปทาน)
- การบินและอวกาศ:AS9100D (สร้างขึ้นบน ISO 9001 เพิ่มการจัดการการกำหนดค่า การตรวจสอบย้อนกลับ การป้องกันการปลอมแปลง และ NADCAP สำหรับกระบวนการพิเศษ)
- อุปกรณ์การแพทย์:ISO 13485 (สร้างจาก ISO 9001 เพิ่มการควบคุมการออกแบบ การบริหารความเสี่ยงตามมาตรฐาน ISO 14971 และการปฏิบัติตามกฎระเบียบสำหรับ FDA/EU MDR)
- การผลิตทั่วไป:ISO 9001 (การจัดการคุณภาพพื้นฐาน - จำเป็น แต่ไม่เพียงพอสำหรับอุตสาหกรรมที่ได้รับการควบคุม)
สิ่งสำคัญที่สุดก็คือ ไม่ใช่ร้านขายแม่พิมพ์ทุกแห่งที่ให้บริการทุกภาคส่วน และอ้างว่าเป็นธงสีแดง ผู้ผลิตที่ถือ IATF 16949 ได้ลงทุนในโครงสร้างพื้นฐานด้านคุณภาพเฉพาะด้านยานยนต์- บริษัทโฮลดิ้ง AS9100 แห่งหนึ่งได้สร้างระบบตรวจสอบย้อนกลับที่สร้างความพึงพอใจให้กับผู้ตรวจสอบด้านการบินและอวกาศ การขอให้ร้านค้ามาตรฐาน ISO 9001 จัดส่งเอกสาร-เกรดการบินและอวกาศหรือการตรวจสอบย้อนกลับเกรดทางการแพทย์- เป็นการขอให้พวกเขาปรับปรุงระบบที่พวกเขาไม่เคยดำเนินการมาก่อน - และโปรแกรมของคุณต้องรับความเสี่ยงเมื่อการดำเนินการด้นสดเหล่านั้นล้มเหลวระหว่างการตรวจสอบลูกค้าหรือการตรวจสอบตามกฎระเบียบ
การจับคู่การรับรองและข้อกำหนดด้านความสามารถของอุตสาหกรรมของคุณกับประวัติที่พิสูจน์แล้วของผู้ผลิตเป็นวิธีที่เร็วที่สุดในการกรองรายชื่อซัพพลายเออร์ที่มีขนาดยาวลงไปจนถึงผู้สมัครที่มีคุณสมบัติเหมาะสม แต่แม้จะอยู่ในกลุ่มที่มีคุณสมบัติเหมาะสม ความแตกต่างในรูปแบบธุรกิจ - การดำเนินงานแบบบูรณาการในแนวตั้งกับร้านค้าผู้เชี่ยวชาญ - ทำให้เกิดการแลกเปลี่ยนที่มีความหมายในด้านต้นทุน การสื่อสาร และความรับผิดชอบ
ผู้ผลิตแม่พิมพ์แบบบูรณาการในแนวตั้งเทียบกับผู้เชี่ยวชาญ
บริษัทผู้ผลิตแม่พิมพ์ที่ผ่านการรับรองสองแห่งสามารถถือใบรับรองเดียวกัน ใช้อุปกรณ์ที่คล้ายกัน และเสนอราคาระยะเวลารอคอยสินค้าที่เทียบเคียงได้ - แต่ดำเนินการภายใต้รูปแบบธุรกิจที่แตกต่างกันโดยพื้นฐาน หนึ่งจะจัดการทุกขั้นตอนกระบวนการภายใน อีกฝ่ายมุ่งเน้นไปที่สิ่งที่ดีที่สุดและร่วมมือกับส่วนที่เหลือ แบบจำลองที่ซัพพลายเออร์ของคุณใช้ส่งผลต่อความเร็วในการสื่อสาร โครงสร้างต้นทุน และความรับผิดชอบเมื่อมีสิ่งผิดปกติเกิดขึ้น การทำความเข้าใจความแตกต่างนี้ช่วยให้คุณเลือกโครงสร้างที่เหมาะสมสำหรับความซับซ้อนของโครงการและแบนด์วิดท์ของทีมได้
ผู้ผลิตแบบบูรณาการในแนวตั้ง
ผู้ผลิตแม่พิมพ์ปั๊มโลหะแบบบูรณาการในแนวตั้งควบคุมขั้นตอนการทำงานทั้งหมดภายใต้หลังคาเดียวกัน: วิศวกรรมการออกแบบ เครื่องจักรกลซีเอ็นซี ลวด EDM การอบชุบด้วยความร้อน การเจียรพื้นผิว การประกอบ การทดลอง-กดในโรงพิมพ์ และบางครั้งการปั๊มขึ้นรูปเอง คุณจัดการกับองค์กรเดียวตั้งแต่แนวคิดจนถึงการส่งมอบเครื่องมือที่มีคุณสมบัติเหมาะสม
ผลประโยชน์เป็นรูปธรรม เช่นบันทึกของทีมวิศวกรของ ANCAการจัดองค์ประกอบการผลิตเพิ่มเติมไว้ใต้หลังคาเดียวกัน ช่วยลดการหยุดชะงักที่เกิดจากซัพพลายเออร์ภายนอก - พลาดกำหนดเวลาและปัญหาด้านคุณภาพที่มาจากที่อื่นไม่มาวางบนโต๊ะของคุณอีกต่อไป การสื่อสารไหลลื่นเร็วขึ้นเนื่องจากนักออกแบบ ช่างเครื่อง และช่างเทคนิคทดลองทำงานในอาคารเดียวกัน เมื่อการทดลองเผยให้เห็นปัญหาการขึ้นรูป การซ่อมแซมจะกลับไปที่ร้านขายเครื่องจักรภายในไม่กี่ชั่วโมงแทนที่จะเป็นวัน รอบการวนซ้ำจะบีบอัด และมีหน้าที่รับผิดชอบเพียงจุดเดียวสำหรับเครื่องมือที่เสร็จสมบูรณ์
ข้อเสีย? การดำเนินงานแบบบูรณาการในแนวตั้งมีค่าใช้จ่ายที่สูงกว่า พวกเขาดูแลรักษาอุปกรณ์ราคาแพงในทุกสาขาวิชา ซึ่งสามารถแปลเป็นราคาที่เสนอสูงกว่าเมื่อเปรียบเทียบกับร้านค้าขนาดเล็ก พวกเขายังอาจขาดความเชี่ยวชาญเชิงลึกขั้นสูงสุดที่การปฏิบัติงานที่มุ่งเน้นพัฒนาขึ้น และการปรับขนาดความสามารถเฉพาะ - เช่น การเพิ่มความจุ EDM ในระหว่างกระแสไฟกระชาก - นั้นยากกว่าเมื่อทุกอย่างต้องอยู่ภายใน
ร้านขายแม่พิมพ์เฉพาะทางและเครือข่ายความร่วมมือ
ในอีกด้านหนึ่ง ร้านค้าผู้เชี่ยวชาญจะมุ่งเน้นไปที่ขั้นตอนที่แคบเท่านั้น ผู้ผลิตแม่พิมพ์แบบโปรเกรสซีฟบางรายมุ่งเน้นเฉพาะในการออกแบบและสร้างเครื่องมือแบบโปรเกรสซีฟเท่านั้น คนอื่นๆ มีความเชี่ยวชาญในบริการ Wire EDM, การเจียรที่แม่นยำ หรือการบำบัดความร้อน พวกเขาจ้างช่วงขั้นตอนที่อยู่นอกความสามารถหลักของตนให้กับพันธมิตรที่เชื่อถือได้ โดยสร้างเครือข่ายการทำงานร่วมกันที่ส่งมอบแม่พิมพ์ที่สมบูรณ์ผ่านการส่งมอบที่ประสานงานกัน
ข้อได้เปรียบที่นี่คือความเชี่ยวชาญเชิงลึก โรงงานที่ไม่ทำอะไรเลยนอกจากงานเครื่องมือโลหะและแม่พิมพ์สำหรับการใช้งานแบบก้าวหน้าจะพัฒนาความรู้เชิงสถาบันซึ่งการปฏิบัติงานทั่วไปไม่ค่อยจะตรงกัน พวกเขายังอาจเสนอราคาที่ต่ำกว่าสำหรับความสามารถเฉพาะของพวกเขา เนื่องจากค่าใช้จ่ายของพวกเขากระจุกตัวแทนที่จะกระจายไปทั่วสาขาวิชาหลายสิบแห่ง Evans Tool & Die เน้นย้ำว่าเครื่องมือปั๊มขึ้นรูปและแม่พิมพ์ในอุดมคติควรมีอุปกรณ์ที่เหมาะสมกับงานโดยเฉพาะ แทนที่จะจ้าง - แต่ความเป็นจริงมักเกี่ยวข้องกับการแลกเปลี่ยน-ระหว่างความกว้างและความลึก
ความเสี่ยงคือความซับซ้อนในการประสานงาน การส่งมอบแต่ละครั้งระหว่างร้านค้าทำให้เกิดการสื่อสารที่ผิดพลาด การเบี่ยงเบนของมิติ ความล่าช้าของกำหนดการ และความรับผิดชอบที่ไม่ชัดเจนเมื่อเกิดปัญหา หากผู้จำหน่ายระบบอบร้อนของคุณแนะนำการแคร็กระดับไมโคร-ที่ปรากฏขึ้นระหว่างการทดลองที่สถานที่ที่สามเท่านั้น การกำหนดความรับผิดชอบ - และการแก้ปัญหาที่รวดเร็ว - จะยากกว่าการยกโทรศัพท์ไปที่แผนกภายในอย่างมาก
รุ่นใดที่เหมาะกับโครงการของคุณ?
| ปัจจัย | บูรณาการในแนวตั้ง | เครือข่ายผู้เชี่ยวชาญ |
|---|---|---|
| ความสะดวกในการสื่อสาร | จุดติดต่อจุดเดียวสูง - การประสานงานภายใน | ลดผู้ติดต่อหลายราย - ราย ต้องมีการประชุมแบบแฮนด์ออฟ |
| การควบคุมเวลานำ | Strong - ไม่มีการขึ้นต่อกันของกำหนดการภายนอก | ตัวแปร - ขึ้นอยู่กับคิวของพาร์ทเนอร์แต่ละราย |
| โครงสร้างต้นทุน | ค่าใช้จ่ายสูงกว่า แต่ต้นทุนรวมที่คาดการณ์ได้ | อาจมีค่าใช้จ่ายต่อ-ขั้นตอนที่ต่ำกว่า แต่การประสานงานจะเพิ่มค่าใช้จ่ายแอบแฝง |
| ความเชี่ยวชาญเชิงลึก | กว้างแต่ปานกลางในทุกสาขาวิชา | ลึกเข้าไปในพื้นที่โฟกัสแคบ |
| ความรับผิดชอบ | ล้าง - บริษัทหนึ่งเป็นเจ้าของผลลัพธ์ | ความรับผิดชอบ - ที่กระจัดกระจายสามารถเปลี่ยนระหว่างพันธมิตรได้ |
คำแนะนำที่เป็นประโยชน์: หากโครงการของคุณเกี่ยวข้องกับโปรเกรสซีฟหรือทรานเฟอร์ดายที่ซับซ้อนซึ่งมีพิกัดความเผื่อที่จำกัดและไทม์ไลน์ที่เข้มงวด ผู้ผลิตที่บูรณาการในแนวตั้งจะช่วยลดภาระในการประสานงานของคุณและบีบอัดลูปวนซ้ำ คุณอยากให้คอข้างหนึ่งหายใจไม่ออก อย่างที่ผู้เชี่ยวชาญด้านการจัดซื้อพูดกัน หากโครงการของคุณเรียบง่ายกว่า ทีมงานภายในของคุณมีความสามารถในการจัดการผู้ขายหลายราย หรือคุณต้องการความสามารถเฉพาะทางอย่างยิ่งที่ไม่มีร้านค้าใดนำเสนอได้ทั่วทุกด้าน เครือข่ายผู้เชี่ยวชาญสามารถให้ผลลัพธ์ที่ยอดเยี่ยมในราคาที่อาจต่ำกว่า - โดยที่คุณลงทุนความพยายามในการจัดการเพื่อรักษาความสะอาดของการส่งมอบ
คำถามเกี่ยวกับโมเดลธุรกิจยังเกี่ยวข้องกับภูมิศาสตร์อีกด้วย ผู้ผลิตแบบบูรณาการในแนวตั้งที่ตั้งอยู่นอกชายฝั่งช่วยลดความเสี่ยงในการประสานงานที่เกี่ยวข้องกับระยะทาง ในขณะที่เครือข่ายผู้เชี่ยวชาญในประเทศช่วยให้การสื่อสารเป็นเรื่องง่ายแม้จะมีความรับผิดชอบกระจัดกระจาย มิติทางภูมิศาสตร์นั้น - การจัดหาภายในประเทศและต่างประเทศ - นำเสนอชุดการแลกเปลี่ยนของตัวเองที่ส่งผลโดยตรงต่อต้นทุน ระยะเวลาดำเนินการ และการคุ้มครองทรัพย์สินทางปัญญา
อายุการใช้งานและต้นทุนรวมในการเป็นเจ้าของ
ผู้ซื้อส่วนใหญ่มักยึดติดกับราคาซื้อแม่พิมพ์ปั๊มขึ้นรูป ตัวเลขดังกล่าวครอบงำสเปรดชีตการเปรียบเทียบราคา ขับเคลื่อนการเจรจาการจัดซื้อ และมักจะกำหนดว่าผู้ผลิตรายใดชนะคำสั่งซื้อ แต่ราคาซื้อเป็นเพียงบรรทัดแรกในเรื่องทางการเงินที่ยาวกว่ามาก แม่พิมพ์ที่มีค่าใช้จ่ายล่วงหน้าน้อยกว่า 20% แต่ต้องลับคมทุก ๆ 10,000 ครั้ง สร้างอัตราเศษที่สูงขึ้น และต้องการสร้างใหม่ทั้งหมดด้วยความเร็ว 300,000 จังหวะ จะมีราคาสูงกว่าอายุการใช้งานการผลิตอย่างมีนัยสำคัญมากกว่าเครื่องมือระดับพรีเมียมที่ออกแบบมาเพื่อความสามารถในการซ่อมบำรุงตั้งแต่วันแรก
การทำความเข้าใจความคาดหวังเกี่ยวกับอายุการใช้งานของแม่พิมพ์และต้นทุนรวมในการเป็นเจ้าของจะเปลี่ยนการสนทนาจาก "แม่พิมพ์ตัวไหนถูกที่สุดในการซื้อ" เป็น "แม่พิมพ์ตัวไหนถูกที่สุดในการเป็นเจ้าของ" - และคำตอบทั้งสองนี้แทบจะไม่ชี้ไปที่ซัพพลายเออร์รายเดียวกัน
คาดว่าชีวิตจะตายตามแอปพลิเคชัน
การปั๊มขึ้นรูปควรมีอายุการใช้งานนานแค่ไหน? เช่นอาร์ต เฮดริกตั้งข้อสังเกตใน The Fabricatorไม่มีคำตอบเดียว - อายุการใช้งานของดายมีตั้งแต่ 250,000 ครั้งถึง 7 ล้านครั้งหรือมากกว่านั้น ขึ้นอยู่กับการใช้งาน และบางรุ่นตาย 7 ล้านครั้งต่อวันเป็นเวลาห้าปีก่อนการเปลี่ยน สเปรดมีมหาศาลเนื่องจากมีตัวแปรจำนวนมากโต้ตอบพร้อมกัน
การเลือกเหล็กแม่พิมพ์ปั๊มเป็นจุดเริ่มต้น ตามข้อมูลต้นทุนเครื่องมือจาก Dewintech เหล็กชุบแข็ง-ต้นทุนก่อน-ต่ำ เช่น 1045 หรือ P20 มักจะให้ผลลัพธ์น้อยกว่า 50,000 ครั้ง และเหมาะกับงานต้นแบบหรืองานวัสดุ-เนื้ออ่อนที่มีปริมาตรต่ำเท่านั้น เหล็กกล้าเครื่องมือระดับกลาง-เช่น O1 หรือ A2 สามารถตีได้ 50,000 ถึง 250,000 ครั้งสำหรับการตีขึ้นรูปทั่วไป- เหล็กกล้าเครื่องมือ D2 ที่มีปริมาณโครเมียมสูงและทนทานต่อการสึกหรอเป็นพิเศษ สามารถเจาะได้ในช่วง 500,000 ถึง 1,000,000 ครั้ง สำหรับการใช้งานวัสดุที่มีปริมาณ{25}}และการเสียดสีสูง- แม่พิมพ์โปรเกรสซีฟของคาร์ไบด์ที่ออกแบบมาสำหรับโปรแกรมที่มีปริมาณมาก-สามารถตีได้มากกว่า 1,000,000 ครั้ง - บางครั้งอาจถึงหลายสิบล้าน - ก่อนที่จะต้องเปลี่ยนชิ้นส่วนแม่พิมพ์ปั๊ม
นอกเหนือจากเกรดวัสดุแล้ว อายุการใช้งานยังขึ้นอยู่กับโลหะที่ถูกประทับ (วัสดุที่แข็งและหนาขึ้นจะสึกหรอเครื่องมือเร็วกว่า) ความซับซ้อนของรูปทรงของชิ้นส่วน (เม็ดมีดที่เปราะบางจะเสียหายเร็วกว่าส่วนที่เป็นเนื้อ) สภาพการกดและความแม่นยำในการติดตั้ง คุณภาพน้ำมันหล่อลื่น และระเบียบวินัยในการบำรุงรักษา เหล็กเหนียวที่ใช้แม่พิมพ์ที่ความเร็วปานกลางพร้อมการหล่อลื่นที่ดีเยี่ยมจะมีอายุการใช้งานยาวนานกว่าการปั๊มสแตนเลสแบบเดียวกันด้วยความเร็วสูงโดยมีการครอบคลุมสารหล่อลื่นเพียงเล็กน้อย Hedrick ระบุความเสถียรของการกด ความแม่นยำในการตั้งค่าแม่พิมพ์ ระยะห่างในการตัด และคุณภาพการรักษาความร้อน ว่าเป็นปัจจัยเพิ่มเติมที่สามารถทำให้การออกแบบเครื่องมือแบบเดียวกันมีอายุการใช้งานในจำนวนรอบที่แตกต่างกันอย่างมาก ขึ้นอยู่กับสภาพการปฏิบัติงาน
การวางแผนการบำรุงรักษาและการตกแต่งใหม่
เครื่องมือตอกหมุดจะไม่ทำงานอย่างไม่มีกำหนดหากไม่ได้รับการดูแล ขอบหมองคล้ำ สปริงล้า คะแนนพื้นผิวนำทาง และการสึกหรอสะสมทำให้ช่องว่างเกินขีดจำกัดที่ยอมรับได้ ความแตกต่างระหว่างแม่พิมพ์ที่ให้ชิ้นส่วนสม่ำเสมอตลอดอายุการใช้งานกับแม่พิมพ์ที่ลดลงเรื่อยๆ หลังจากการเข้าชม 50,000 ครั้งแรกนั้นขึ้นอยู่กับการวางแผนการบำรุงรักษา - และที่สำคัญคือวิธีที่ผู้ผลิตออกแบบเครื่องมือเพื่อความสามารถในการซ่อมบำรุงตั้งแต่แรก
การบำรุงรักษาเชิงป้องกันสำหรับเครื่องมือปั๊มโลหะเป็นไปตามทริกเกอร์ทั้งแบบปฏิทิน-และแบบจังหวะ-แนวทางปฏิบัติที่ดีที่สุดในอุตสาหกรรมแนะนำต่อ-การตรวจสอบด้วยภาพเพื่อดูเสี้ยน การป้อนผิด และการก่อตัวของกระสุน การตรวจสอบนักบิน สปริง รางนำ และการไหลของเศษในแต่ละวัน การตรวจสอบรายการสวมใส่ที่เกิดขึ้นเป็นประจำทุกสัปดาห์ การวางแผนการทำความสะอาดและการลับคมอย่างล้ำลึกทุกเดือน และการประเมินสภาพเต็ม-ประจำปีพร้อมการทบทวนมาตรวิทยา เลเยอร์ทริกเกอร์ตามระยะชัก-ด้านบน: การเจาะอาจต้องมีการตรวจสอบการลับทุกๆ 20,000 ถึง 50,000 ครั้ง ขึ้นอยู่กับการเสียดสีของวัสดุ ในขณะที่สปริงอาจรับประกันการเปลี่ยนใหม่ตามช่วงเวลาที่บันทึกไว้ ก่อนที่ความล้มเหลวเมื่อล้าจะทำให้เครื่องหยุดทำงานโดยไม่คาดคิด
ตัวเลือกการออกแบบที่ทำโดยผู้ผลิตจะเป็นตัวกำหนดโดยตรงว่าการซ่อมแซมเครื่องมือปั๊มขึ้นรูปที่ง่ายและราคาไม่แพงจะเป็นอย่างไรตลอดอายุการใช้งานของแม่พิมพ์ การออกแบบเม็ดมีดแบบแยกส่วนทำให้สามารถเปลี่ยนคมตัดหรือส่วนที่ขึ้นรูปที่สึกหรอทีละชิ้นได้โดยไม่ต้องถอดแยกชิ้นส่วนเครื่องมือทั้งหมด - ใช้เวลาสลับ 30- นาทีเทียบกับการสร้างใหม่ 8- ชั่วโมง ในทางกลับกัน ส่วนแม่พิมพ์แบบชิ้นเดียวขนาดใหญ่จะต้องถอดส่วนประกอบทั้งหมดออก ปรับสภาพใหม่ และติดตั้งใหม่เมื่อมีขอบด้านเดียวสึกหรอ ผู้ผลิตที่ออกแบบเพื่อให้สามารถซ่อมบำรุงได้ประกอบด้วยคุณลักษณะต่างๆ เช่น แผ่นสึกที่ถอดเปลี่ยนได้บนพื้นผิวที่มีการสัมผัสสูง ช่องสปริงมาตรฐานที่ยอมรับขนาดทั่วไป และตำแหน่งตัวยึดที่เข้าถึงได้ซึ่งไม่จำเป็นต้องรื้อทั้งหมดเพื่อเข้าถึง
ช่วงเวลาที่คมชัดขึ้นแสดงให้เห็นถึงผลกระทบทางเศรษฐกิจอย่างชัดเจน หมัดที่ออกแบบมาอย่างดี-ซึ่งสามารถลับคมได้ยี่สิบครั้งขึ้นไปก่อนที่จะถึงระยะการทำงานขั้นต่ำนั้นให้คุณค่ามากกว่าหมัดที่ถูกกว่าซึ่งสามารถลับคมได้เพียงห้าครั้งเท่านั้น โดยทั่วไปการลับแต่ละครั้งจะมีค่าใช้จ่ายเศษเสี้ยวของการเปลี่ยน - แต่หากการออกแบบจำกัดจำนวนการลับ คุณจะมีค่าใช้จ่ายการเปลี่ยนเต็มเร็วกว่ามาก
การคำนวณต้นทุนที่แท้จริงของการเป็นเจ้าของ
ลองนึกภาพสองคำพูดเคียงข้างกัน ซัพพลายเออร์ A เสนอราคา 15,000 ดอลลาร์สหรัฐฯ สำหรับแม่พิมพ์โปรเกรสซีฟในเหล็กกล้าเครื่องมือ D2 พร้อมเม็ดมีดแบบโมดูลาร์ และรับประกันอายุการใช้งาน 500,000 ครั้ง ซัพพลายเออร์ B เสนอราคา 9,500 เหรียญสหรัฐโดยใช้วัสดุเกรดต่ำกว่า-โดยไม่มีการแยกส่วนและไม่มีการรับประกันจำนวนการเข้าชม อันไหนถูกกว่า?
คำตอบทั้งหมดขึ้นอยู่กับปริมาณการผลิตและระยะเวลาของโปรแกรมของคุณ หากคุณต้องการชิ้นส่วน 2 ล้านชิ้นในระยะเวลาห้าปี เครื่องมือของซัพพลายเออร์ A อาจถึงจุดสิ้นสุด-อายุการใช้งาน-โดยมีการลับคมตามกำหนดการเท่านั้นและการเปลี่ยนเม็ดมีดสองครั้ง - มีค่าใช้จ่ายรวมในการเป็นเจ้าของประมาณ 20,000 เหรียญสหรัฐ เครื่องมือของซัพพลายเออร์ B อาจต้องมีการสร้างใหม่ทั้งหมดเมื่อถึง 150,000 ครั้ง การสร้างครั้งที่สองที่ 300,000 ครั้ง และการเปลี่ยนให้เสร็จสิ้นก่อนที่จะถึงล้าน-เครื่องหมายส่วน - ต้นทุนการเป็นเจ้าของทั้งหมดอาจเกิน 30,000 ดอลลาร์เมื่อคุณบวกค่าธรรมเนียมการสร้างใหม่ เครื่องมือทดแทน เวลาหยุดทำงานของการผลิตระหว่างการซ่อมแซม และของเสียที่เพิ่มขึ้นในระหว่างช่วงที่เครื่องมือเสื่อมโทรม{15}}
ปัจจัยที่ก่อให้เกิดต้นทุนการเป็นเจ้าของที่แท้จริงนั้นเกินกว่าการซื้อครั้งแรก:
- ต้นทุนเครื่องมือเริ่มต้น- ราคาซื้อแม่พิมพ์ รวมถึงการออกแบบ วัสดุ การตัดเฉือน และคุณสมบัติ
- การบำรุงรักษาตามกำหนดเวลา- วางแผนการลับคม การหล่อลื่น การเปลี่ยนสปริง และงานตรวจสอบตามระยะเวลาสม่ำเสมอ
- การซ่อมแซมที่ไม่ได้วางแผนไว้- การแก้ไขฉุกเฉินสำหรับการแตกหัก การบิ่น หรือความล้มเหลวในการจัดตำแหน่งที่ไม่คาดคิด ซึ่งทำให้การผลิตต้องหยุดชะงัก
- เศษการผลิต- ชิ้นส่วนถูกปฏิเสธเนื่องจากครีบ การเบี่ยงเบนของขนาด หรือข้อบกพร่องที่พื้นผิว เนื่องจากแม่พิมพ์เสื่อมสภาพระหว่างช่วงเวลาการบริการ
- การหยุดทำงานของการเปลี่ยนแปลง- เวลาที่สูญเสียไปในระหว่างการถอดแม่พิมพ์ การบำรุงรักษา และการติดตั้งใหม่สำหรับแต่ละเหตุการณ์การบริการ
- การสิ้นสุด-การทดแทนชีวิต-- ค่าใช้จ่ายในการสร้างแม่พิมพ์ใหม่เมื่อไม่สามารถซ่อมแซมแม่พิมพ์เดิมได้ในราคาประหยัดอีกต่อไป
เครื่องมือราคาถูกที่ต้องลับคมทุกๆ 10,000 ครั้ง ทำให้เกิดการหยุดทำงานและค่าแรงในการบำรุงรักษาสะสมมากกว่าเครื่องมือระดับพรีเมียมที่ให้บริการทุกๆ 50,000 ครั้ง การดำเนินการกับชิ้นส่วนกว่า 500,000 ชิ้น นั่นคือความแตกต่างระหว่างการหยุดชะงักของบริการ 50 ครั้งและ 10 - แต่ละชิ้นส่วนที่ต้องใช้เวลาในการตั้งค่า การตรวจสอบคุณภาพอีกครั้ง และชั่วโมงการผลิตที่สูญเสียไป
ผู้ผลิตที่ให้ต้นทุนรวมต่ำที่สุดโดยทั่วไปคือผู้ที่ออกแบบเครื่องมือปั๊มขึ้นรูปโดยคำนึงถึงความเป็นเจ้าของระยะยาว-: การเลือกเกรดเหล็กแม่พิมพ์ปั๊มขึ้นรูปที่เหมาะสมสำหรับปริมาณที่คาดหวัง ผสมผสานส่วนประกอบแบบโมดูลาร์ที่เปลี่ยนได้ ระบุช่วงเวลาการบำรุงรักษาตามความเป็นจริงในเอกสารประกอบของพวกเขา และแม่พิมพ์ของอาคารมีความทนทานพอที่จะทนต่อสภาพการทำงานของสภาพแวดล้อมการปั๊มเฉพาะของคุณ ราคาของพวกเขาอาจไม่ใช่ตัวเลขที่ต่ำที่สุดในหน้า แต่เครื่องมือของพวกเขามีราคาต่อชิ้นส่วนที่ผลิตน้อยกว่าตลอดอายุของโปรแกรม
มุมมองต้นทุนรวม-นี้มีความเกี่ยวข้องเป็นพิเศษเมื่อประเมินตัวเลือกการจัดหาในประเทศหรือต่างประเทศ - ซึ่งความแตกต่างของราคาล่วงหน้ามักจะสูงอย่างมาก แต่ภาพรวมเกี่ยวข้องกับเวลาในการผลิต ค่าใช้จ่ายในการสื่อสาร ค่าใช้จ่ายในการทำซ้ำ และความซับซ้อนด้านลอจิสติกส์ ซึ่งเปลี่ยนสมการความเป็นเจ้าของในลักษณะที่ชัดเจนน้อยลง
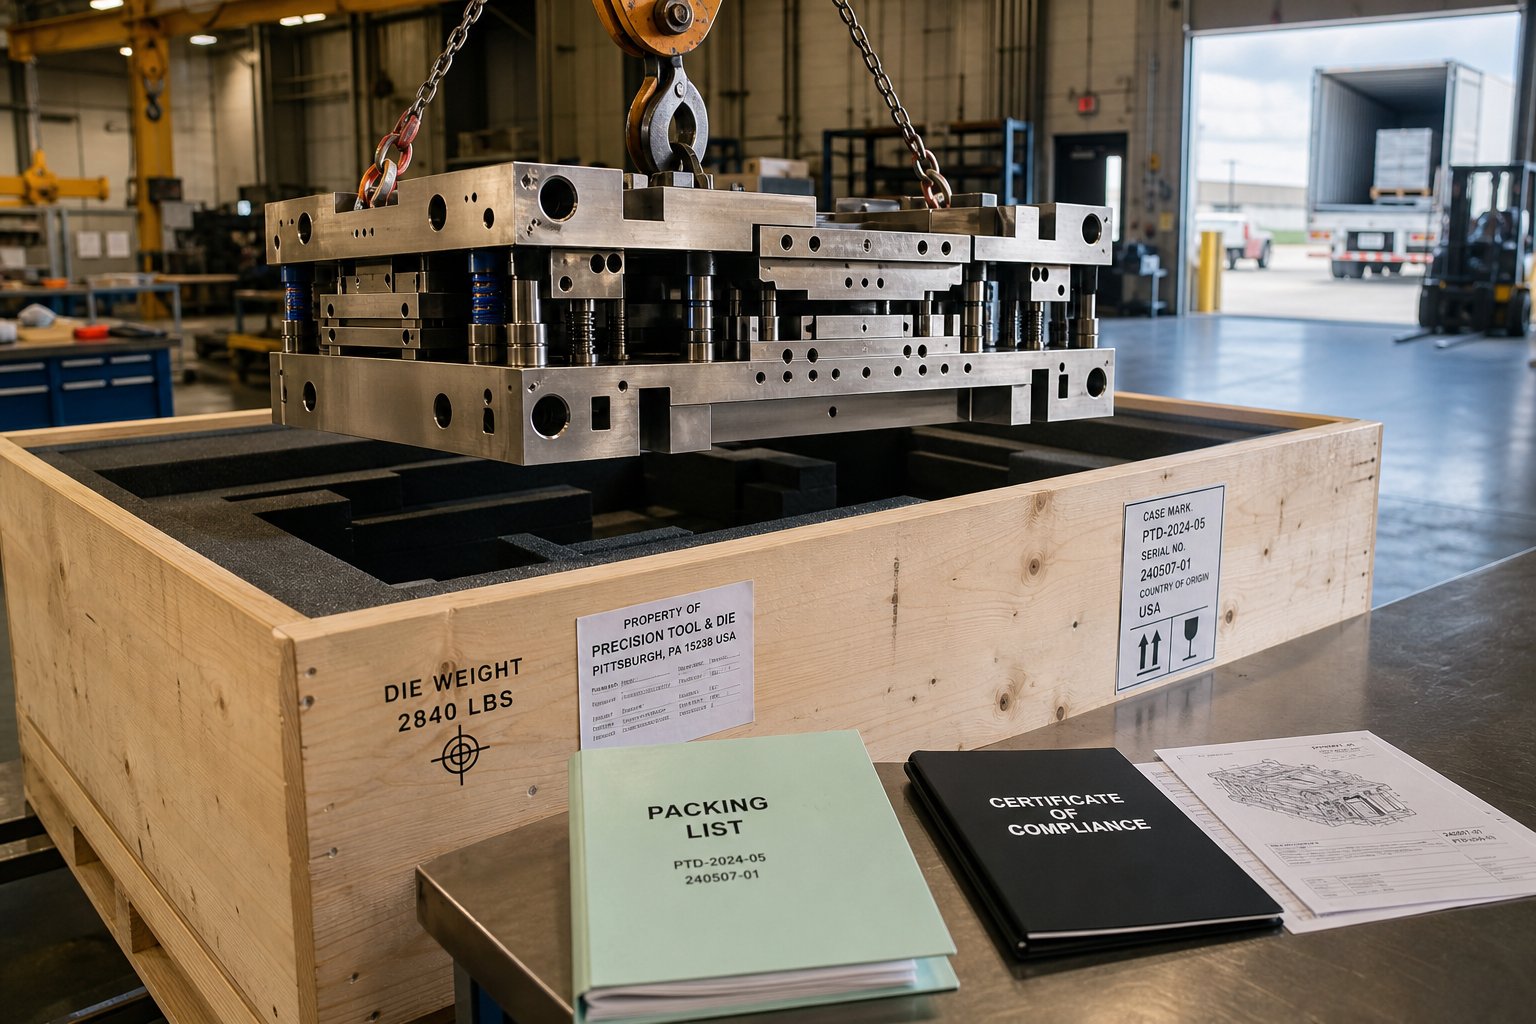
การจัดหาแม่พิมพ์ปั๊มขึ้นรูปในประเทศและนอกชายฝั่ง
ต้นทุน-ต่อ-คณิตศาสตร์ส่วนที่ขับเคลื่อนการคำนวณความเป็นเจ้าของทั้งหมดจะเปลี่ยนไปอย่างมาก ขึ้นอยู่กับสถานที่ตั้งของผู้จำหน่ายแม่พิมพ์ปั๊มขึ้นรูปของคุณ ราคาสติกเกอร์ที่ลดลง 30% จากโรงงานแม่พิมพ์ปั๊มนอกชายฝั่งดูน่าสนใจบนสเปรดชีต - จนกว่าคุณจะคำนึงถึงความเสี่ยงด้านภาษี ความล่าช้าในการทำซ้ำ และแรงงานที่ซ่อนอยู่ในการจัดการซัพพลายเออร์ในสิบสองโซนเวลา ในทางกลับกัน การไม่เริ่มต้นการจัดหาภายในประเทศโดยไม่ตรวจสอบข้อดีข้อเสียที่เกิดขึ้นจริงสามารถประหยัดต้นทุนได้อย่างมากสำหรับโปรแกรมที่ภูมิศาสตร์มีความสำคัญน้อยกว่าคุณภาพการดำเนินการ
ไม่มีตัวเลือกใดที่ถูกต้องในระดับสากล คำตอบที่ถูกต้องขึ้นอยู่กับความซับซ้อนของโปรแกรม ความกดดันของไทม์ไลน์ ความต้องการด้านปริมาณ และความสามารถภายในในการจัดการความสัมพันธ์ระยะไกล
ข้อดีในการจัดหาในประเทศ
การทำงานร่วมกับผู้ผลิตปั๊มโลหะที่ตั้งอยู่ในประเทศของคุณเองมอบสิทธิประโยชน์ที่ไม่ค่อยปรากฏในใบเสนอราคา แต่จะทบต้นตลอดอายุของโปรแกรม:
รอบการวนซ้ำเร็วขึ้นเมื่อการทดลองเผยให้เห็นปัญหาการขึ้นรูปที่ต้องมีการปรับแต่งการออกแบบ ร้านค้าในประเทศสามารถดำเนินการแก้ไขได้ภายในไม่กี่วัน คุณสามารถเยี่ยมชมสถานที่ ชมการทดลองด้วยตนเอง และอนุมัติการเปลี่ยนแปลงแบบเผชิญหน้า-ต่อ- สำหรับโปรเกรสซีฟที่ซับซ้อนหรือแม่พิมพ์ถ่ายโอนที่มีการทดสอบซ้ำสามหรือสี่ครั้งเป็นมาตรฐาน ความใกล้เคียงนี้สามารถบีบอัดไทม์ไลน์เป็นสัปดาห์ได้
การสื่อสาร-เขตเวลาเดียวกันคำถามจะได้รับคำตอบภายในไม่กี่ชั่วโมงแทนที่จะข้ามคืน คำขอเปลี่ยนแปลงทางวิศวกรรมจะผ่านการตรวจสอบและการอนุมัติโดยไม่มีความล่าช้าซึ่งสะสมเมื่ออีเมลช่วงเช้าของคุณมาถึงเมื่อสิ้นสุดวันของซัพพลายเออร์ ตามที่การวิเคราะห์การจัดหาในอุตสาหกรรมยืนยัน ร้านค้าในต่างประเทศที่มีเวลาต่างกัน 12 ชั่วโมงและมีอุปสรรคด้านภาษาอาจทำให้โครงการทั้งหมดของคุณหยุดชะงักเป็นเวลาหลายสัปดาห์เมื่อมีการเปลี่ยนแปลงทางวิศวกรรมเกิดขึ้น
การป้องกัน IP ภายใต้กรอบกฎหมายที่คุ้นเคยสัญญาภายในประเทศสามารถบังคับใช้ได้ในศาลที่คุณเข้าใจ ภายใต้กฎหมายความลับทางการค้าและสิทธิบัตรที่มีแบบอย่างที่กำหนดไว้ ข้อตกลงการไม่เปิดเผยข้อมูล-มีผลต่อเนื่อง สำหรับรูปทรงของชิ้นส่วนที่เป็นกรรมสิทธิ์หรือกระบวนการขึ้นรูปแบบใหม่ โครงสร้างพื้นฐานทางกฎหมายนี้ให้การปกป้องอีกชั้นหนึ่งที่เขตอำนาจศาลนอกชายฝั่งไม่อาจทำซ้ำได้
ฉนวนภาษีการอัปเดตภาษีมาตรา 232 ในเดือนเมษายน 2026 ได้เปลี่ยนโฉมสมการต้นทุนสำหรับการปั๊มโลหะนอกชายฝั่งโดยพื้นฐาน ตามการวิเคราะห์ของ Manor Tool ภาษีมาตรา 232 มีผลบังคับใช้กับมูลค่าศุลกากรเต็มจำนวนของสิ่งของที่ครอบคลุมและอนุพันธ์ของสิ่งของเหล่านั้น - ไม่ใช่แค่เนื้อหาที่เป็นโลหะ ภาษีศุลกากร 50% สำหรับมูลค่าศุลกากรทั้งหมดของชิ้นส่วนเหล็กที่มีการประทับตรา (แทนที่จะเป็นเพียงส่วนเหล็ก) สามารถพลิกการเปรียบเทียบต้นทุนไปสู่การจัดหาภายในประเทศได้อย่างเด็ดขาด โครงการที่เป็นผู้สมัครชิงตำแหน่งนอกชายฝั่งในปี 2025 ถือเป็นโครงการในประเทศในปี 2026 สำหรับผู้ผลิตแม่พิมพ์ปั๊มโลหะหลายรายที่ให้บริการในตลาดสหรัฐอเมริกา
ข้อควรพิจารณาในการจัดหานอกชายฝั่ง
แม้จะมีอุปสรรคด้านภาษี แต่การจัดหาจากต่างประเทศยังคงใช้งานได้ - และบางครั้งก็เหมาะสมที่สุด - สำหรับโปรไฟล์โปรแกรมบางอย่าง ข้อดีมีอยู่จริง:
ต้นทุนเครื่องมือพื้นฐานที่ต่ำกว่าผู้ผลิตแม่พิมพ์ปั๊มโลหะในจีน ไต้หวัน และเอเชียตะวันออกเฉียงใต้ มักจะเสนอราคาต่ำกว่าในประเทศถึง 30% ถึง 50% สำหรับความซับซ้อนของแม่พิมพ์ที่เทียบเคียงได้ อัตราค่าแรง ค่าวัสดุ และค่าใช้จ่ายด้านสิ่งอำนวยความสะดวกล้วนมีส่วนทำให้เกิดช่องว่างนี้ สำหรับแม่พิมพ์โปรเกรสซีฟที่มีมูลค่าสูง- โดยที่การลงทุนด้านเครื่องมือมีมูลค่าตั้งแต่ 50,000 ดอลลาร์ขึ้นไป การประหยัด 40% แสดงถึงเงินทุนที่มีความหมายซึ่งสามารถนำไปปรับใช้ที่อื่นในโปรแกรมของคุณได้
ความจุและขนาดโรงงานแม่พิมพ์ปั๊มนอกชายฝั่งมักมีกลุ่มเครื่องจักรที่ใหญ่กว่าและมีความแข็งแกร่งของฐานการผลิตที่ลึกกว่าร้านค้าขนาดกลาง-ในประเทศ เมื่อคุณต้องการแม่พิมพ์ที่ซับซ้อนหลายตัวที่สร้างขึ้นพร้อมกันสำหรับการเปิดตัวแพลตฟอร์ม กำลังการผลิตนอกชายฝั่งสามารถดูดซับปริมาณงานได้โดยไม่ทำให้คิวล่าช้า
เข้าถึงความสามารถพิเศษบางภูมิภาคได้พัฒนาความเชี่ยวชาญเฉพาะด้านในประเภทแม่พิมพ์เฉพาะหรืออุตสาหกรรม - การปั๊มไมโคร- สำหรับอุปกรณ์อิเล็กทรอนิกส์ในเอเชียตะวันออก เช่น - ที่อาจเกินกว่าที่มีอยู่ในท้องถิ่น
อย่างไรก็ตาม ความเสี่ยงได้รับการบันทึกไว้อย่างดี-และต้องได้รับการจัดการอย่างแข็งขันแทนที่จะละเลยการวิจัยความเสี่ยงของซัพพลายเออร์ระบุปัญหาด้านคุณภาพ การหยุดชะงักทางภูมิรัฐศาสตร์ และความล้มเหลวในการสื่อสารว่าเป็นภัยคุกคามที่แพร่หลายมากที่สุดเมื่อทำงานร่วมกับพันธมิตรในต่างประเทศ ระยะเวลารอคอยสินค้าที่นานขึ้น (โดยทั่วไปคือ 10 ถึง 16 สัปดาห์เทียบกับ 6 ถึง 10 สัปดาห์ในประเทศ) อุปสรรคด้านภาษาที่ทำให้เกิดความคลุมเครือของข้อกำหนด และความซับซ้อนด้านลอจิสติกส์ - รวมถึงความแปรปรวนของค่าขนส่ง ความล่าช้าในการดำเนินพิธีการทางศุลกากร และต้นทุนของการขนส่งเครื่องมือที่มีความแม่นยำอย่างปลอดภัยข้ามมหาสมุทร - ล้วนเพิ่มแรงเสียดทานที่กัดกร่อนความได้เปรียบด้านต้นทุนเริ่มแรก
กุญแจสำคัญสู่ความสำเร็จในการจัดหานอกชายฝั่งคือการลดความเสี่ยงด้วยแพ็คเกจข้อกำหนดที่ชัดเจน ประตูตรวจสอบที่กำหนด และการติดตามโครงการที่โปร่งใส ภาพวาดที่คลุมเครือและข้อตกลงด้วยวาจาที่ใช้ได้ดีกับร้านค้าในประเทศที่คุณเคยไปมาแล้ว 20 ครั้ง กลายเป็นแหล่งที่มาของการปรับปรุงใหม่ที่มีค่าใช้จ่ายสูงเมื่อถ่ายทอดข้ามขอบเขตภาษาและวัฒนธรรม
ซัพพลายเออร์นอกอาณาเขตที่ให้บริการเต็มรูปแบบ-ช่วยลดความเสี่ยงในการประสานงานโหมดความล้มเหลวที่พบบ่อยที่สุดในการจัดหาแม่พิมพ์นอกชายฝั่งไม่ใช่ความสามารถในการตัดเฉือนที่ไม่ดี - แต่เป็นความรับผิดชอบแบบกระจัดกระจาย เมื่อการออกแบบเกิดขึ้นที่บริษัทแห่งหนึ่ง การตัดเฉือนในวินาที การบำบัดความร้อนในที่สาม และการทดลองที่สี่ ไม่มีหน่วยงานใดเป็นเจ้าของผลลัพธ์ ซัพพลายเออร์นอกอาณาเขตที่นำเสนอขั้นตอนการทำงานตั้งแต่ต้นจนจบ-ถึง- - ตั้งแต่การประเมินความเป็นไปได้และการจำลอง CAE ผ่านการตัดเฉือนที่มีความแม่นยำ การทดลองใช้งาน และการตรวจสอบขนาด - ช่วยลดช่องว่างในการส่งมอบซึ่งก่อให้เกิดปัญหาด้านคุณภาพและกำหนดเวลายี่เฉินตัวอย่างเช่น เชื่อมช่องว่างในการประสานงานนี้ด้วยการจัดหา-ขั้นตอนการทำงานบริการเต็มรูปแบบตั้งแต่การศึกษาความเป็นไปได้และการจำลอง CAE ผ่านการตัดเฉือน การทดลองใช้งาน และการตรวจสอบขั้นสุดท้ายภายใต้องค์กรเดียว ช่วยให้ผู้จัดการฝ่ายจัดหาและวิศวกรเครื่องมือย้ายจากการวิจัยเบื้องต้นไปเป็นโซลูชันที่พร้อมใช้ RFQ- โดยไม่ต้องจัดการผู้ขายในต่างประเทศหลายรายอย่างอิสระ
เปรียบเทียบทั้งสองรุ่น
| ปัจจัย | การจัดหาภายในประเทศ | การจัดหานอกชายฝั่ง |
|---|---|---|
| ความแตกต่างของต้นทุนทั่วไป | พื้นฐาน (ต้นทุนต่อหน่วยสูงขึ้น) | ราคาฐานลดลง 30–50% ชดเชยด้วยภาษี ค่าขนส่ง และค่าใช้จ่ายในการจัดการ |
| เวลานำ | โดยทั่วไปจะใช้เวลา 6–10 สัปดาห์สำหรับแม่พิมพ์ที่ซับซ้อน | 10–16 สัปดาห์รวมค่าจัดส่งและศุลกากร |
| ความสะดวกในการสื่อสาร | เขตเวลาเดียวกัน ภาษาเดียวกัน การเข้าชมเว็บไซต์เป็นชั่วโมง | ความล่าช้าของเขตเวลา อุปสรรคทางภาษาที่อาจเกิดขึ้น การเข้าชมไซต์จำเป็นต้องมีการเดินทางระหว่างประเทศ |
| การคุ้มครองทรัพย์สินทางปัญญา | NDA ที่บังคับใช้ได้ - ที่แข็งแกร่ง จัดตั้งกฎหมายความลับทางการค้า | ตัวแปร - ขึ้นอยู่กับการบังคับใช้กฎหมายในท้องถิ่นและโครงสร้างสัญญา |
| ความเร็วในการทำซ้ำ | ปรับเปลี่ยนอย่างรวดเร็ว - ในเวลาไม่กี่วัน โดย-สังเกตการทดลองใช้โดยบุคคล | ช้า - การวนซ้ำแต่ละครั้งจะเพิ่มเวลา 1–3 สัปดาห์สำหรับรอบการจัดส่งและการสื่อสาร |
| ความซับซ้อนด้านลอจิสติกส์ | ค่าขนส่งภาคพื้นดินต่ำ - ศุลกากรน้อยที่สุด | ค่าขนส่งทางทะเลสูง - พิธีการศุลกากร การคำนวณภาษี บรรจุภัณฑ์สำหรับการขนส่ง |
กรอบการตัดสินใจเชิงปฏิบัติเกิดขึ้นจากการเปรียบเทียบนี้ โปรแกรมที่มีลำดับเวลาที่เข้มงวด การเปลี่ยนแปลงทางวิศวกรรมบ่อยครั้ง ความอ่อนไหวของ IP หรือภาษีของสหรัฐฯ-ที่เปิดเผยเนื้อหาแบบพึ่งพาภายในประเทศ โปรแกรมที่มีการออกแบบที่มั่นคง มูลค่าการใช้เครื่องมือสูง ระยะเวลาในการพัฒนาที่ยาวนาน และผู้ผลิตชิ้นส่วนปั๊มโลหะที่เสนอความรับผิดชอบแบบ end-ถึง- นอกชายฝั่งยังคงสามารถได้ข้อได้เปรียบด้านต้นทุนที่มีความหมาย - หากผู้ซื้อลงทุนในข้อกำหนดที่ชัดเจน ประตูคุณภาพที่กำหนด และการจัดการโครงการที่ใช้งานอยู่
ผลลัพธ์ที่แย่ที่สุดคือการเลือกตามราคาต่อหน่วยเพียงอย่างเดียวโดยไม่ต้องคำนึงถึงปัจจัยต้นทุนทั้งหมดที่ระบุไว้ในการเปรียบเทียบนี้ ไม่ว่าคุณจะจัดหาวัตถุดิบในประเทศหรือต่างประเทศ เกณฑ์การประเมินสำหรับการคัดเลือกผู้ผลิตยังคงเหมือนเดิม - และเกณฑ์เหล่านั้นเป็นกรอบการทำงานในทางปฏิบัติสำหรับการย้ายจากการวิจัยไปสู่การตัดสินใจจัดหาอย่างมั่นใจ
วิธีการประเมินและเลือกผู้ผลิตแม่พิมพ์ที่เหมาะสม
การรู้ว่าอะไรแยกเครื่องมือที่ดีออกจากเครื่องมือที่ไม่ดีจะมีประโยชน์ก็ต่อเมื่อคุณสามารถแปลความรู้นั้นให้เป็นกระบวนการประเมินซัพพลายเออร์ที่ทำซ้ำได้ ผู้ซื้อส่วนใหญ่มักขอใบเสนอราคาสามรายการและเลือกหมายเลขต่ำสุด - ซึ่งเป็นวิธีการที่ไม่สนใจเกือบทุกอย่างที่จะกำหนดว่าแม่พิมพ์ปั๊มโลหะแบบกำหนดเองจะทำงานได้อย่างน่าเชื่อถือในการผลิตหรือไม่ แนวทางที่มีโครงสร้างต้องใช้ความพยายามล่วงหน้ามากกว่า แต่จะป้องกันความผิดพลาดที่มีราคาแพงกว่ามากในการส่งพันธมิตรที่ไม่ถูกต้องเข้าสู่โปรแกรมเป็นเวลาหกเดือน
จับคู่ความสามารถของผู้ผลิตให้ตรงกับความต้องการของโครงการ
ก่อนที่คุณจะติดต่อผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปรายเดียว ให้ตอบคำถามห้าข้อเกี่ยวกับโครงการของคุณเอง คำตอบเหล่านี้กรองรายชื่อซัพพลายเออร์ของคุณเร็วกว่าการค้นหาไดเรกทอรีใดๆ:
- ปริมาณประจำปีของคุณคือเท่าไร?- วิธีนี้จะกำหนดประเภทของแม่พิมพ์ (แบบก้าวหน้า การถ่ายโอน แบบผสม) และแยก-ผู้เชี่ยวชาญที่มีปริมาณมากออกจากต้นแบบ-ร้านค้าที่มุ่งเน้น
- วัสดุและความหนาอะไร?- ซัพพลายเออร์รายหนึ่งที่มีประสบการณ์กับฟอสเฟอร์บรอนซ์ 0.5 มม. สำหรับตัวเชื่อมต่อดำเนินงานในโลกที่แตกต่างจากเหล็กกล้าความแข็งแรงสูง 2.0 มม. -สำหรับขายึดโครงสร้าง
- ต้องใช้ความอดทนขนาดไหน?- จับคู่ระดับความแม่นยำของคุณ (มาตรฐาน ความแม่นยำ ความแม่นยำพิเศษ-) กับร้านค้าที่มีอุปกรณ์และระบบการตรวจสอบรองรับอย่างสะดวกสบาย
- จำเป็นต้องมีการรับรองอุตสาหกรรมอะไรบ้าง?- ข้อกำหนด IATF 16949, AS9100 หรือ ISO 13485 จะกำจัดร้านค้าที่ขาดโครงสร้างพื้นฐานที่มีคุณภาพตามที่โปรแกรมของคุณต้องการทันที
- ไทม์ไลน์ของคุณคืออะไร?- กำหนดเวลา 6- สัปดาห์สำหรับแม่พิมพ์โปรเกรสซีฟที่ซับซ้อนจำกัดให้คุณอยู่เฉพาะผู้ผลิตที่มีกำลังการผลิตแบบเปิดและเครื่องพิมพ์ทดลองภายในองค์กร กรอบเวลา 16 สัปดาห์จะเปิดตัวเลือกในต่างประเทศ
คำถามเหล่านี้ฟังดูเป็นพื้นฐานคู่มือการจัดหาพบอย่างสม่ำเสมอผู้ซื้อที่ข้ามการประเมินตนเองนี้-เสียเวลาหลายสัปดาห์ในการไล่ตามผู้ผลิตที่ไม่ตรงกับความต้องการที่แท้จริงของพวกเขา
ธงแดงและธงเขียวระหว่างการประเมิน
เมื่อคุณมีรายการสั้นๆ แล้ว การสนทนาเพื่อประเมินผลจะเปิดเผยมากกว่าโบรชัวร์การตลาดใดๆ สังเกตสัญญาณเหล่านี้:
ธงแดงที่ควรให้คุณหยุดชั่วคราว:
- ไทม์ไลน์ที่คลุมเครือหรือสั้นเกินความเป็นจริงโดยไม่มีคำอธิบายว่าจะทำสำเร็จได้อย่างไร
- ไม่มีการจำลองหรือความสามารถของ CAE - การออกแบบที่ตรงไปที่การตัดเหล็กโดยไม่ตรวจสอบการไหลของวัสดุ
- ไม่เต็มใจที่จะแบ่งปันข้อมูลอ้างอิงของลูกค้าหรือกรณีศึกษาจากโครงการที่คล้ายกัน
- ขาด-เครื่องทดลองภายในบริษัท ซึ่งหมายความว่าแม่พิมพ์ของคุณจะถูกจัดส่งโดยยังไม่ทดสอบหรือได้รับการทดสอบบนอุปกรณ์การผลิตของคุณ
- ราคาต่ำกว่าค่าเฉลี่ยของตลาดอย่างมากโดยไม่มีคำอธิบายที่ชัดเจนว่าต้นทุนลดลงอย่างไร
- ไม่มีเอกสารคุณภาพอย่างเป็นทางการหรือรายงานการตรวจสอบให้ในระหว่างการเสนอราคา
ธงสีเขียวที่บ่งชี้ถึงพันธมิตรที่ผ่านการรับรอง:
- เอกสารกระบวนการที่โปร่งใสซึ่งแสดงแต่ละขั้นตอนตั้งแต่ความเป็นไปได้จนถึงการรับรอง
- แท่นทดลองภายใน-ที่ตรงกับข้อกำหนดเฉพาะของแท่นผลิตของคุณ
- ความเต็มใจที่จะดำเนินการศึกษาความเป็นไปได้ก่อนที่จะเสนอราคา - วิเคราะห์รูปทรงของชิ้นส่วน วัสดุ และข้อกำหนดด้านความคลาดเคลื่อนเพื่อยืนยันความสามารถในการผลิต
- ความสามารถในการจำลอง CAE พร้อมประสบการณ์ที่แสดงให้เห็นในการทำนายการสปริงกลับ การทำให้ผอมบาง และการไหลของวัสดุ
- แนวทางการบำรุงรักษาที่ชัดเจนและความคาดหวังในชีวิตของแม่พิมพ์รวมอยู่ในข้อเสนอ
- การสื่อสารเชิงรุกเกี่ยวกับความท้าทายที่อาจเกิดขึ้น แทนที่จะมองโลกในแง่ดีโดยเงียบๆ
ผู้ผลิตที่มีขั้นตอนการทำงานประกอบด้วยการประเมินความเป็นไปได้ การจำลอง CAE การตัดเฉือนที่มีความแม่นยำ การทดลองใช้งาน และการตรวจสอบขนาดก่อนส่งมอบ สะท้อนถึงธงสีเขียวข้างต้นทุกประการ ตัวอย่างเช่น YICHEN วางโครงสร้างกระบวนการตามลำดับที่สมบูรณ์นี้ - จากการศึกษาความเป็นไปได้และการจำลองผ่านการตัดเฉือน การทดลอง และการตรวจสอบขั้นสุดท้าย - ทำให้ผู้จัดการฝ่ายจัดหาและวิศวกรเครื่องมือมีเส้นทางที่ชัดเจนตั้งแต่การวิจัยเบื้องต้นไปจนถึง RFQ- การปั๊มแม่พิมพ์แบบกำหนดเองที่พร้อมใช้โดยไม่มีช่องว่างในความรับผิดชอบ
การย้ายจากการวิจัยไปสู่ RFQ
ช่องว่างระหว่างการอ่านเกี่ยวกับผู้ผลิตแม่พิมพ์และการมีส่วนร่วมกับผู้ผลิตแม่พิมพ์อย่างมีประสิทธิผลนั้นอยู่ที่แพ็คเกจ RFQ ของคุณ การขอใบเสนอราคาที่สมบูรณ์ช่วยลดความคลุมเครือและช่วยให้ซัพพลายเออร์ที่มีคุณสมบัติเหมาะสมสามารถตอบกลับด้วยข้อเสนอที่มีความหมายและเทียบเคียงได้ ตามแนวทางปฏิบัติที่ดีที่สุดของ RFQ การส่งที่ไม่สมบูรณ์จะเพิ่มเวลา 3 ถึง 5 วันทำการ-และ-การชี้แจงออกไป - ซึ่งจะทบต้นเมื่อคุณเสนอราคาผู้ขายหลายรายพร้อมกัน
RFQ ที่มีประสิทธิภาพสำหรับแม่พิมพ์ประทับตราโลหะตามสั่งหรือโครงการประทับตราตามสั่งควรประกอบด้วย:
- การเขียนแบบ 2 มิติที่มีขนาด (PDF) พร้อมพิกัดความเผื่อ คำบรรยาย GD&T และข้อกำหนดเฉพาะของวัสดุ
- โมเดล 3D CAD ในรูปแบบ STEP
- เป้าหมายปริมาณต่อปีและอายุโปรแกรมที่คาดหวัง
- ประเภทวัสดุและความหนา
- การรับรองที่จำเป็น (IATF 16949, AS9100, ISO 13485 ฯลฯ)
- การตกแต่งพื้นผิวและคำบรรยายมิติวิกฤต
- ระยะเวลารอคอยสินค้าเป้าหมายและวันที่สำคัญใดๆ
- ข้อกำหนดการตรวจสอบ (บทความแรก รายงาน CMM ข้อมูล SPC)
เมื่อคุณส่งพัสดุนี้ไปยังผู้ผลิตแม่พิมพ์โปรเกรสซีฟที่ผ่านการรับรอง คำตอบของพวกเขาจะบอกคุณได้ทุกอย่าง ซัพพลายเออร์ที่แข็งแกร่งจะตอบคำถามเฉพาะเจาะจงเกี่ยวกับความท้าทายที่เกิดขึ้น คำแนะนำสำหรับการเพิ่มประสิทธิภาพการออกแบบ เส้นเวลาจริงที่แบ่งออกเป็นระยะ และคำอธิบายที่ชัดเจนว่าสิ่งที่ส่งมอบนั้นรวมถึงชิ้นส่วนทดลอง - ชิ้น รายงานการตรวจสอบ เอกสารการบำรุงรักษา และส่วนประกอบอะไหล่ ซัพพลายเออร์ที่อ่อนแอจะตอบกลับด้วยหมายเลขเดียวและประมาณการการส่งมอบที่คลุมเครือ
ใช้รายการตรวจสอบการประเมินผลนี้เพื่อให้คะแนนผู้สมัครแต่ละคนอย่างเป็นระบบก่อนตัดสินใจเลือกขั้นสุดท้าย:
- ยี่เฉิน- ขั้นตอนการบริการเต็มรูปแบบ-ตั้งแต่ความเป็นไปได้และการจำลอง CAE ผ่านการตัดเฉือนที่มีความแม่นยำ การทดลองใช้งาน และการตรวจสอบขนาด สนับสนุนผู้ผลิต ผู้จัดการฝ่ายจัดหา และวิศวกรเครื่องมือในการเปลี่ยนจากการวิจัยไปสู่โซลูชันการประทับตราโลหะแบบกำหนดเอง
- ความสามารถในการออกแบบและการจำลอง - ร้านค้าใช้ FEA และการจำลองการขึ้นรูป หรืออาศัยการทดลอง-และ-ข้อผิดพลาดหรือไม่
- รายการอุปกรณ์การตัดเฉือน - กำลังการผลิต CNC, ความละเอียดของ Wire EDM, ความสามารถในการเจียร และอายุของเครื่องมือกล
- การรับรองคุณภาพ - การรับรองที่ผ่านการตรวจสอบและปัจจุบันตรงกับข้อกำหนดในอุตสาหกรรมของคุณ
- ความสามารถในการทดลอง - แท่นพิมพ์ภายใน- พร้อมน้ำหนักและขนาดเตียงที่เหมาะสมสำหรับแม่พิมพ์ของคุณ
- วิธีการตรวจสอบ - CMM, เครื่องมือเปรียบเทียบทางแสง, ระบบวิชันซิสเต็ม และขั้นตอนบทความแรก-
- ลูกค้าอ้างอิง - ความเต็มใจที่จะเชื่อมต่อคุณกับลูกค้าปัจจุบันที่ใช้โปรแกรมที่คล้ายกัน
- การตอบสนองการสื่อสาร - เวลาตอบสนองในระหว่างขั้นตอนการเสนอราคาคาดการณ์เวลาตอบสนองในระหว่างการผลิต
ผู้ผลิตที่ได้คะแนนดีในรายการตรวจสอบนี้ - ไม่ใช่แค่ราคา - คือผู้ผลิตที่ส่งมอบโซลูชันแม่พิมพ์โลหะแบบกำหนดเองที่ทำงานได้อย่างน่าเชื่อถือตั้งแต่การพบครั้งแรกจนถึงครั้งที่ล้าน การเลือกผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปถือเป็นการตัดสินใจในการจัดการความเสี่ยงในท้ายที่สุด คุณกำลังเลือกว่าใครจะเป็นผู้ควบคุมความแม่นยำ ความทนทาน และ-เศรษฐศาสตร์ระยะยาวของทุกชิ้นส่วนที่โปรแกรมของคุณผลิต ลงทุนความพยายามในการประเมินตอนนี้ แล้วแม่พิมพ์จะตอบแทนคุณด้วยคุณภาพที่สม่ำเสมอและต้นทุนที่คาดการณ์ได้สำหรับปีต่อๆ ไป
คำถามที่พบบ่อยเกี่ยวกับผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูป
1. ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปทำหน้าที่อะไร?
ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปออกแบบ เครื่องจักร และกำหนดคุณสมบัติของเครื่องมือที่มีความแม่นยำตามต้องการ ซึ่งจะขึ้นรูปโลหะแผ่นเรียบให้เป็นชิ้นส่วนสำเร็จรูปโดยใช้แรงกด งานของพวกเขาครอบคลุมวงจรการพัฒนาทั้งหมด: การศึกษาความเป็นไปได้, การจำลอง CAD/CAE, การตัดเฉือน CNC, EDM ลวด, การอบชุบด้วยความร้อน, การประกอบ, การทดลองปั๊มขึ้นรูป และการตรวจสอบมิติขั้นสุดท้าย บริษัทต่างๆ เช่น YICHEN (https://www.yichen-group.com/stamping-die/) นำเสนอขั้นตอนการบริการเต็มรูปแบบ-ตั้งแต่ความเป็นไปได้จนถึงการรับรองขั้นสุดท้าย โดยทำหน้าที่เป็นพันธมิตรด้านวิศวกรรมที่แปลการออกแบบชิ้นส่วนเป็น-การประกอบเหล็กกล้าเครื่องมือชุบแข็งสำเร็จรูปที่สามารถผลิตส่วนประกอบที่เหมือนกันได้นับพันถึงล้านชิ้น
2. ฉันจะเลือกระหว่างแม่พิมพ์แบบโปรเกรสซีฟและแม่พิมพ์แบบถ่ายโอนได้อย่างไร
ตัวเลือกขึ้นอยู่กับขนาดชิ้นส่วน รูปทรง และปริมาณต่อปี แม่พิมพ์แบบโปรเกรสซีฟทำงานได้ดีที่สุดสำหรับชิ้นส่วนขนาดเล็กและซับซ้อนที่ผลิตในปริมาณมาก (10,000 ถึงล้าน) เนื่องจากจะดำเนินการหลายอย่างตามลำดับในขณะที่สต็อคสตริปเคลื่อนผ่านสถานี แม่พิมพ์ถ่ายโอนเหมาะกับชิ้นส่วนขนาดใหญ่หรือรูปทรงที่วาดไว้ลึก-ซึ่งไม่สามารถยึดติดกับแถบได้ โดยใช้มือจับเชิงกลเพื่อเคลื่อนย้ายช่องว่างแต่ละอันระหว่างสถานี หากรูปทรงของชิ้นส่วนของคุณเรียบง่ายและแบนและมีจุดร่วมศูนย์ที่แน่นหนา แม่พิมพ์แบบผสมอาจมีความคุ้มทุน-มากที่สุด การจับคู่ประเภทแม่พิมพ์ให้ตรงกับความต้องการในการผลิตจริงของคุณ แทนที่จะเลือกใช้ตัวเลือกที่ถูกที่สุดจะช่วยป้องกันปัญหาด้านคุณภาพปลายน้ำ
3. ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปสามารถทนความคลาดเคลื่อนได้เท่าใด
ความสามารถในการยอมรับได้จะแตกต่างกันอย่างมากระหว่างผู้ผลิตและแบ่งออกเป็นสามระดับ การปั๊มมาตรฐานรองรับ ±0.1 มม. ถึง ±0.2 มม. สำหรับฉากยึดโครงสร้างและฮาร์ดแวร์ทั่วไป การปั๊มที่แม่นยำทำให้ได้ ±0.025 มม. ถึง ±0.05 มม. สำหรับขั้วต่อยานยนต์และชุดประกอบที่แน่นหนา- งานที่มีความแม่นยำสูง-จะลดลงต่ำกว่า ±0.01 มม. สำหรับการปลูกถ่ายทางการแพทย์และขั้วต่อขนาดเล็ก- ความเที่ยงตรงที่สามารถทำได้ขึ้นอยู่กับความแม่นยำของเครื่องมือกล เกรดเหล็กแม่พิมพ์ การจัดการความร้อน อุปกรณ์ตรวจสอบ (CMM ระบบวิชันซิสเต็ม) และทักษะของผู้ปฏิบัติงาน การขอพิกัดความเผื่อที่เข้มงวดกว่าการใช้งานของคุณจะต้องเพิ่มต้นทุนโดยไม่เกิดประโยชน์ในการใช้งาน
4. ฉันควรจัดหาแม่พิมพ์ปั๊มขึ้นรูปในประเทศหรือนอกชายฝั่งหรือไม่?
ไม่มีตัวเลือกใดที่เหนือกว่าในระดับสากล การจัดหาในประเทศให้รอบการวนซ้ำที่เร็วขึ้น การสื่อสาร-เขตเวลาเดียวกัน การป้องกัน IP ที่แข็งแกร่งขึ้น และฉนวนจากภาษีมาตรา 232 ที่ขณะนี้ใช้กับมูลค่าศุลกากรเต็มของชิ้นส่วนที่ประทับตรา การจัดหานอกชายฝั่งสามารถลดต้นทุนเครื่องมือพื้นฐานลงได้ 30-50% และความสามารถในการตัดเฉือนที่มากขึ้น ความเสี่ยงที่สำคัญกับซัพพลายเออร์ในต่างประเทศคือความรับผิดชอบที่กระจัดกระจายจากผู้ขายหลายราย ผู้ผลิตนอกชายฝั่งที่ให้บริการ-อย่างเต็มรูปแบบ เช่น YICHEN (https://www.yichen-group.com/stamping-die/) บรรเทาปัญหานี้โดยการจัดการความเป็นไปได้ การจำลอง CAE การตัดเฉือน การทดลองดำเนินการ และการตรวจสอบภายใต้องค์กรเดียว ช่วยลดช่องว่างในการประสานงานซึ่งมักเกิดปัญหาด้านคุณภาพ
5. แม่พิมพ์ปั๊มขึ้นรูปมีอายุการใช้งานนานเท่าใดก่อนที่จะต้องเปลี่ยนใหม่?
อายุการใช้งานของแม่พิมพ์มีตั้งแต่ 50,000 ครั้งไปจนถึงมากกว่า 7 ล้านครั้ง ขึ้นอยู่กับเกรดเหล็กแม่พิมพ์ วัสดุที่มีการประทับตรา รูปทรงของชิ้นส่วน สภาพการอัด และวินัยในการบำรุงรักษา เหล็กชุบแข็งก่อน-เช่น P20 ให้แรงกระแทกต่ำกว่า 50,000 ครั้ง เหมาะสำหรับการสร้างต้นแบบเท่านั้น เหล็กกล้าเครื่องมือช่วงกลาง- (O1, A2) สามารถตีได้ 50,000 ถึง 250,000 ครั้ง เหล็กกล้าเครื่องมือ D2 ดันได้ 500,000 ถึง 1,000,000 ครั้งสำหรับงาน-ที่มีปริมาณมาก เม็ดมีดคาร์ไบด์สามารถใช้งานได้เกินล้านรอบ ตัวเลือกการออกแบบ เช่น เม็ดมีดแบบถอดเปลี่ยนได้แบบโมดูลาร์เทียบกับส่วนแบบเสาหินส่งผลกระทบอย่างมาก-ความสามารถในการซ่อมบำรุงในระยะยาวและต้นทุนรวมในการเป็นเจ้าของที่เกินกว่าราคาซื้อเริ่มแรก


