


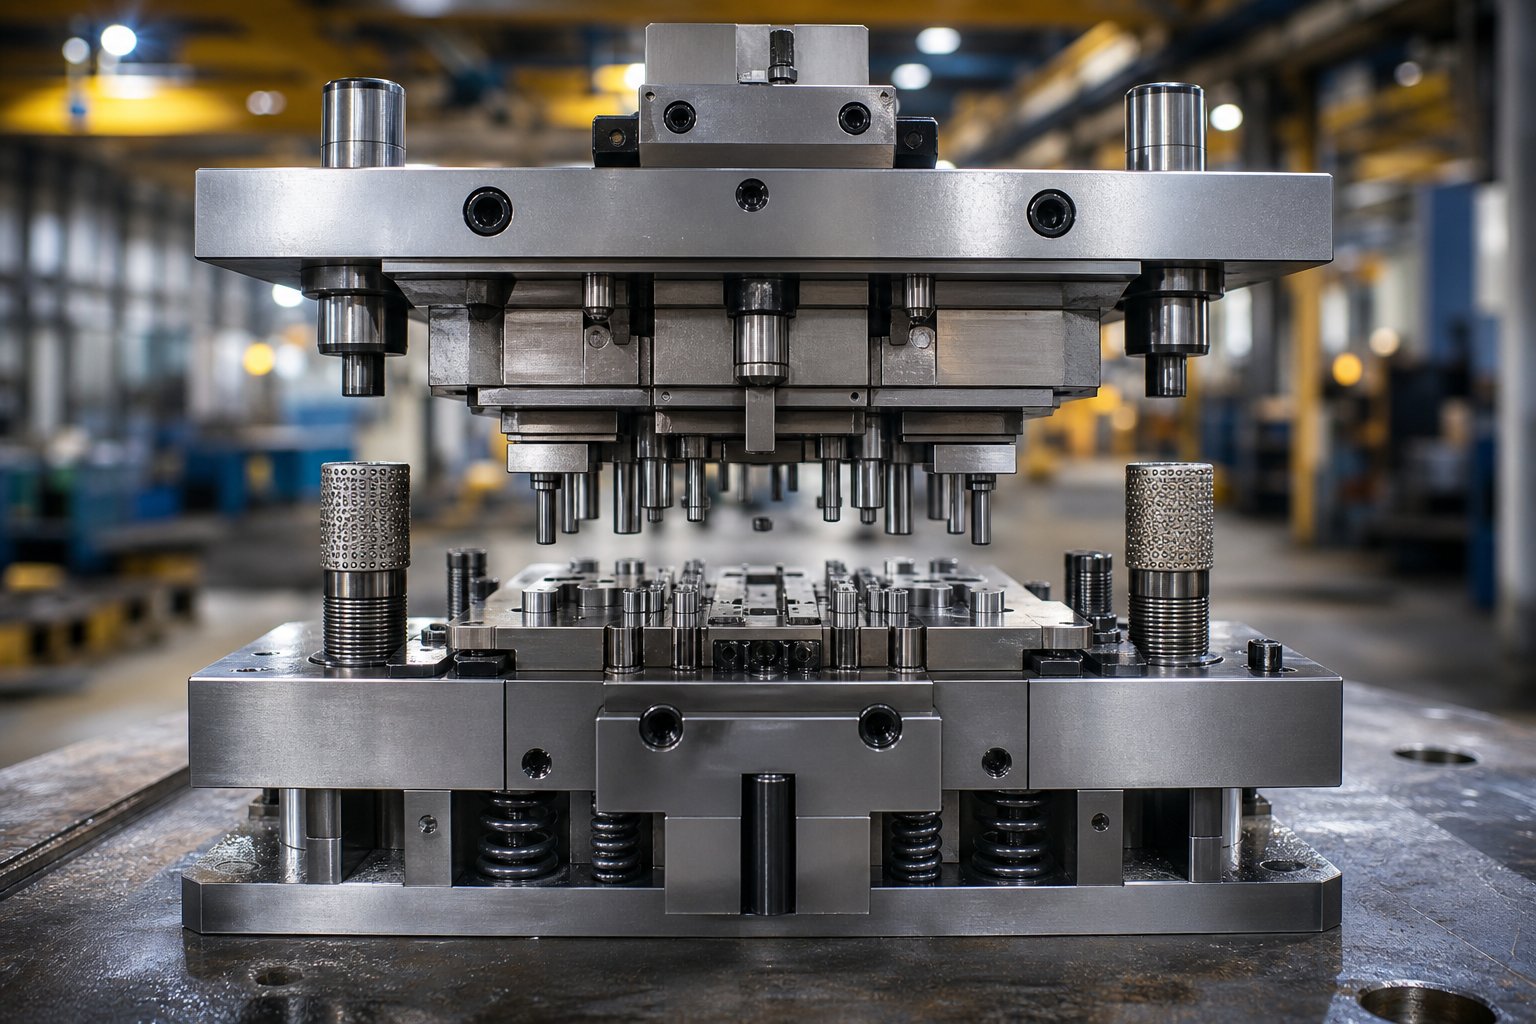
ส่วนประกอบของแม่พิมพ์ปั๊มขึ้นรูปทำอะไรภายในแม่พิมพ์ที่ใช้งานได้
แม่พิมพ์ปั๊มคือชุดเครื่องมือที่มีความแม่นยำ ซึ่งจะตัดและขึ้นรูปแผ่นโลหะให้เป็นรูปทรงที่ต้องการทุกครั้งที่ออกแรงกด แต่นี่คือสิ่งที่รายการส่วนใหญ่ไม่ได้บอกคุณ:ส่วนประกอบแม่พิมพ์ปั๊มแต่ละชิ้นสำคัญเพียงเพราะพวกเขาทำงานร่วมกันอย่างไร แต่ละบทบาททำหน้าที่สนับสนุนทางกลเฉพาะ - การสนับสนุนโครงสร้าง การควบคุมวัสดุ การตัด การขึ้นรูป หรือการจัดการแถบ - และพวกเขาจะต้องดำเนินการตามบทบาทเหล่านั้นด้วยการประสานงานที่แน่นหนาผ่านการกดทุกจังหวะ
การทำความเข้าใจว่าส่วนประกอบของแม่พิมพ์โต้ตอบกันอย่างไรนั้นมีความสำคัญมากกว่าการจำชื่อชิ้นส่วน แม่พิมพ์เป็นระบบ และประสิทธิภาพของส่วนประกอบแต่ละชิ้นขึ้นอยู่กับพฤติกรรมของทุกสิ่งที่อยู่รอบตัว
การกำหนดส่วนประกอบแม่พิมพ์ปั๊มให้เป็นระบบ
แล้วความตายคืออะไรกันแน่? เป็นชุดเครื่องมือด้านบนและด้านล่างที่กำหนดค่าไว้สำหรับตัด งอ ขึ้นรูป หรือดึงโลหะที่วางระหว่างครึ่งหนึ่งของเครื่องมือ แม่พิมพ์ถูกใช้เพื่อผลิตชิ้นส่วนที่เสร็จแล้ว - ซ้ำๆ ด้วยความเร็ว และอยู่ในพิกัดความเผื่อที่จำกัด แม่พิมพ์ทำมาจากอะไร? เหล็กกล้าเครื่องมือชุบแข็ง เม็ดมีดคาร์ไบด์ หมุดกราวด์ที่มีความแม่นยำ- และระบบสปริงที่ออกแบบพิเศษ ทั้งหมดนี้ติดตั้งไว้บนแผ่นเหล็กแข็ง ทุกองค์ประกอบมีอยู่เพราะระบบต้องการมัน
เหตุใดความรู้ด้านส่วนประกอบจึงมีความสำคัญสำหรับวิศวกรด้านเครื่องมือ
เมื่อคุณเข้าใจการทำงานของแต่ละส่วนประกอบภายในชุดประกอบขนาดใหญ่ การแก้ไขปัญหาจะกลายเป็นระบบมากกว่าการคาดเดา เสี้ยนบนชิ้นส่วนที่ประทับตราของคุณไม่ได้เป็นเพียง "ปัญหาการเจาะ" - เท่านั้น แต่ยังอาจย้อนกลับไปที่บูชไกด์ที่สึกหรอซึ่งทำให้เกิดการวางแนวที่ไม่ตรง สปริงที่ล้าไม่สามารถดึงวัสดุออกได้อย่างหมดจด หรือไดย์ชูที่โก่งงอตามน้ำหนัก
ส่วนประกอบต่างๆ ประสานกันผ่านการกดได้อย่างไร
ลองนึกภาพรอบการกดครั้งเดียวที่เกิดขึ้นในหน่วยมิลลิวินาที ไดชูและหมุดนำจะยึดครึ่งบนและล่างในแนวที่มั่นคง แผ่นลอกจะสัมผัสกับวัสดุแถบและยึดให้เรียบ การเจาะลงมาผ่านเครื่องปอกและเฉือนโลหะกับปุ่มดายด้านล่าง สปริงอัดแรงดูดซับและกักเก็บพลังงาน ในจังหวะกลับ สปริงเดียวกันนั้นจะดันเครื่องปอกลง เพื่อล้างหมัดออกจากวัสดุเพื่อให้แถบสามารถเลื่อนไปยังตำแหน่งถัดไปได้ ส่วนประกอบทุกชิ้นยิงตามลำดับโครงสร้าง - จากนั้นจึงตัด จากนั้นจึงปอก - หลายร้อยครั้งต่อนาที
การดำเนินการที่ประสานกันนี้เป็นสิ่งที่แยกแม่พิมพ์ปั๊มขึ้นรูปที่ใช้งานได้ออกจากชุดชิ้นส่วนเหล็ก บทต่อๆ ไปจะแจกแจงรายละเอียดกลุ่มองค์ประกอบแต่ละกลุ่ม โดยเริ่มจากรากฐานเชิงโครงสร้างที่ทำให้ทุกสิ่งทุกอย่างเป็นไปได้
ส่วนประกอบโครงสร้างฐานรากที่รวบรวมทุกอย่างไว้ด้วยกัน
การเจาะตัด เหล็กขึ้นรูป และระบบสปริงทุกอันภายในแม่พิมพ์ปั๊มขึ้นอยู่กับสิ่งหนึ่ง นั่นคือ แพลตฟอร์มที่แข็งแกร่งและจัดตำแหน่งอย่างแม่นยำในการติดตั้ง ส่วนประกอบเครื่องมือโครงสร้างไม่ได้ตัดโลหะหรือสร้างรูปร่างชิ้นส่วนโดยตรง แต่ถ้าไม่มีก็ไม่มีอะไรทำงานตามที่ตั้งใจไว้ พวกมันดูดซับน้ำหนัก รักษาตำแหน่ง และต้านทานแรงด้านข้างที่อาจทำลายคมตัดในเวลาไม่กี่ชั่วโมง
Die Shoes และบทบาทการกระจายน้ำหนัก
ฐานรองแม่พิมพ์คือแผ่นเหล็กหรืออลูมิเนียมที่ประกอบขึ้นเป็นครึ่งบนและล่างของชุดแม่พิมพ์ปั๊ม คิดว่าสิ่งเหล่านั้นเป็นรากฐานของอาคาร - ทุกสิ่งที่สลัก สลัก หรือกุญแจเข้าไปในแผ่นเหล่านี้ งานหลักของพวกเขาคือการกระจายแรงกดอย่างสม่ำเสมอทั่วทั้งพื้นที่ทำงานของแม่พิมพ์ เพื่อไม่ให้ส่วนประกอบใดดูดซับแรงที่เข้มข้นได้
แท่นรองเท้าส่วนบนติดกับแท่นกด สลักฐานรองเท้าด้านล่างติดกับเตียงกด เมื่อรวมกันแล้วจะต้องอยู่ในแนวราบและขนานกันภายใต้ระวางน้ำหนัก นั่นคือสาเหตุว่าทำไมพวกมันถึงกราวด์หรือกลึงอย่างแม่นยำ-เพื่อให้ได้พิกัดความเผื่อที่แคบ ไดชูที่บิดเบี้ยวหรือมีขนาดเล็กเกินไปทำให้เกิดการกระจายแรงที่ไม่สม่ำเสมอ ซึ่งส่งผลให้เกิดการโก่งตัว การแตกหักของหมัด และคุณภาพของชิ้นส่วนที่ไม่สอดคล้องกัน
ความหนาของรองเท้าตายไม่ได้กำหนดไว้ กการสร้างเหรียญตายที่บีบอัดโลหะโดยการบีบระหว่างส่วนบนและส่วนล่างต้องใช้ฐานที่หนากว่าการดัดแบบธรรมดามาก กฎเกณฑ์นั้นตรงไปตรงมา: น้ำหนักที่สูงกว่าและความกว้างของแถบที่กว้างกว่านั้นต้องใช้รองเท้าที่หนากว่าเพื่อต้านทานการโก่งตัว รองเท้าส่วนใหญ่เป็นเหล็ก แต่อลูมิเนียมกำลังได้รับความนิยมในการใช้งานบางอย่าง - มีน้ำหนักหนึ่ง-มากเป็นสองเท่า เครื่องจักรได้เร็ว ดูดซับแรงกระแทกได้ดี และโลหะผสมพิเศษสามารถให้กำลังรับแรงอัดสูงกว่าเหล็กกล้าคาร์บอนต่ำ-
โดยทั่วไปแล้วฐานเสียบส่วนล่างจะมีรูที่กลึงหรือเจาะด้วยเปลวไฟ-เพื่อให้ทากและเศษเหล็กหล่นลงมาบนเตียงกด ช่องเปิดเหล่านี้ยังทำหน้าที่เป็นช่องว่างสำหรับสปริงแก๊สและส่วนประกอบอื่นๆ ที่ติดตั้งอยู่ใต้พื้นผิวแม่พิมพ์
ระบบนำทางสำหรับการจัดตำแหน่งบน-ถึง-ล่าง
เมื่อตัวกดลงมาด้วยความเร็ว ฐานพิมพ์ด้านบนและด้านล่างจะต้องตรงกันทุกประการในตำแหน่งเดียวกันทุกรอบ ไกด์พินและบุชชิ่งทำให้สิ่งนี้เกิดขึ้น ส่วนประกอบภาคพื้นดินที่มีความแม่นยำ-เหล่านี้ - มักผลิตภายใน 0.0001 นิ้ว. - ทำให้ทั้งสองซีกอยู่ในแนวเดียวกันภายใต้น้ำหนักเต็ม
มีอยู่สองประเภทพื้นฐาน หมุดนำแบบแรงเสียดทาน-เป็นเพลาเหล็กกล้าเครื่องมือชุบแข็งซึ่งมีขนาดเล็กกว่ารูบุชชิ่งเล็กน้อย โดยทั่วไปบุชชิ่งจะบุด้วยอะลูมิเนียม-บรอนซ์ ซึ่งบางครั้งฝังด้วยปลั๊กกราไฟท์เพื่อลดการเสียดสีและความร้อน หมุดเหล่านี้ยังให้แรงในการส้นเท้า ต้านทานการเคลื่อนไหวของรองเท้าจากด้านข้าง-ถึง-
หมุดนำตลับลูกปืน-ใช้หมุดชุบแข็งที่อยู่บนตลับลูกปืนที่ยึดไว้ในกรงอะลูมิเนียม ช่วยลดแรงเสียดทานได้อย่างมาก ให้ความเร็วการกดสูงขึ้นโดยไม่สะสมความร้อน และสามารถผลิตให้มีพิกัดความเผื่อที่แคบกว่าหมุดเสียดสี นอกจากนี้ยังให้ช่างทำแม่พิมพ์แยกรองเท้าส่วนบนและส่วนล่างออกได้อย่างง่ายดายในระหว่างการบำรุงรักษา
จุดสำคัญประการหนึ่ง: หมุดนำได้รับการออกแบบให้จัดตำแหน่งฐานรองแม่พิมพ์ - เพื่อไม่ให้ชดเชยการสึกหรือรอยกดที่เลอะเทอะ หมุดนำขนาดใหญ่ขึ้นเพื่อปกปิดปัญหาการบำรุงรักษาการกดจะเร่งการสึกหรอของหมุดเท่านั้น และทำให้เกิดข้อผิดพลาดในการจัดตำแหน่งที่ทำให้ส่วนประกอบในการตัดเสียหาย
บล็อกส้นเท้า กุญแจ และการจัดการแรงด้านข้าง
การตัดและการขึ้นรูปไม่ได้สร้างแรงลงไปตรงๆเสมอไป รูปแบบที่เป็นมุม คุณลักษณะที่ขับเคลื่อนด้วยลูกเบี้ยว- และการตัดเฉือนแบบอสมมาตร ล้วนสร้างแรงผลักด้านข้าง - ที่ผลักแม่พิมพ์บนสัมพันธ์กับด้านล่าง บล็อกที่ส้นดูดซับแรงผลักดันนี้ จึงไม่ถ่ายโอนไปยังหมุดนำ
บล็อกเหล็กกลึงที่มีความแม่นยำ-เหล่านี้มีการขันสกรู เดือย และมักจะเชื่อมเข้ากับแท่นแม่พิมพ์ทั้งสอง ด้านหนึ่งมีแผ่นส้นเหล็ก ฝั่งตรงข้ามใช้แผ่นกันสึกที่ทำจากอะลูมิเนียม-ทองแดงหรือโลหะอื่นที่ไม่เหมือนกัน การจับคู่โลหะที่แตกต่างกัน-นี้มีเจตนา - แผ่นสองแผ่นที่ทำจากวัสดุชนิดเดียวกัน ทำให้เกิดการเสียดสี ความร้อน และเกิดการครูดในที่สุด Box Heels สามารถต้านทานแรงผลักได้ทุกทิศทางพร้อมๆ กัน
เดือยและกุญแจล้อมรอบระบบโครงสร้าง เดือยได้รับการชุบแข็งด้วยหมุดกราวด์-อย่างแม่นยำ ซึ่งระบุตำแหน่งแม่พิมพ์แต่ละส่วนในตำแหน่งที่แน่นอนบนรองเท้า กุญแจเป็นบล็อกสี่เหลี่ยมเล็ก ๆ ที่ทำจากเหล็กบดละเอียดซึ่งติดตั้งอยู่ในร่องสลักที่กลึงแล้ว - ซึ่งทั้งสองส่วนตั้งอยู่ในตำแหน่งและส่วนดายของส้น ทำให้ทนทานต่อการเปลี่ยนเกียร์ภายใต้ภาระหนัก สกรูหัวจมจะยึดทุกอย่างไว้พร้อมกับกำลังยึดที่จำเป็นสำหรับการปั่นจักรยานที่มีน้ำหนักสูง-ซ้ำๆ
แผ่นรองสมควรได้รับการกล่าวถึงที่นี่เช่นกัน เมื่อหัวเจาะชุบแข็งกดกับวัสดุไดชูแบบรอบแล้วรอบเล่า รองเท้าที่นิ่มกว่าอาจทำให้เสียรูปได้ แผ่นรองรับ - แผ่นเหล็กชุบแข็งบางที่วางอยู่ระหว่างตัวยึดเจาะและฐานรอง - ป้องกันการฝังตัวและกระจายแรงจุดไปยังพื้นที่ที่กว้างขึ้น
| ส่วนประกอบ | การทำงาน | ผลที่ตามมาของความล้มเหลว | วัสดุทั่วไป |
|---|---|---|---|
| รองเท้าได (บน/ล่าง) | แพลตฟอร์มการติดตั้งที่แข็งแกร่ง กระจายแรงกดอย่างเท่าเทียมกัน | การโก่งตัว การตัดไม่สม่ำเสมอ การแตกหักของหมัด | เหล็กกล้าคาร์บอนปานกลาง-หรือโลหะผสมอลูมิเนียม |
| ไกด์พิน | จัดแนวดายชูบนและล่างในทุกจังหวะ | การวางแนวไม่ตรง การสึกหรอไม่สม่ำเสมอบนคมตัด เสี้ยนแปรผัน | เหล็กกล้าเครื่องมือชุบแข็ง |
| ไกด์บูช | ให้พื้นผิวแบริ่งที่มีแรงเสียดทานต่ำ-สำหรับหมุดนำ | การให้คะแนน การกวาดล้างมากเกินไป การดริฟท์การจัดแนว | อะลูมิเนียม-ทองแดง (มักมีกราไฟต์) |
| บล็อกส้น | ดูดซับแรงผลักดันด้านข้างจากการขึ้นรูปและการตัดแบบอสมมาตร | การโก่งตัวของไกด์พิน การขยับส่วนดาย ส่วนประกอบเสียหาย | เหล็กกล้าเครื่องมือที่มีแผ่นสึกหรอไม่เหมือนกัน |
| เดือย | หาตำแหน่งของแม่พิมพ์บนรองเท้าได้อย่างแม่นยำ | การเบี่ยงเบนตำแหน่งของส่วนประกอบการทำงานหลังการบำรุงรักษา | เหล็กพื้นแข็ง |
| กุญแจ | ค้นหาและส้นเท้าตายส่วนต่อการเคลื่อนไหวด้านข้าง | การเลื่อนส่วนภายใต้ภาระที่ไม่สมมาตร | เหล็กกล้าเครื่องมือเจียรที่มีความแม่นยำ- |
| แผ่นรองหลัง | ป้องกันไม่ให้หัวพันช์ฝังเข้าไปในฐานรองเท้าแบบนิ่ม | การเสียรูปของรองเท้า การเปลี่ยนแปลงความสูงของหมัด ความสูงในการปิดที่ไม่สอดคล้องกัน | เหล็กชุบแข็ง (HRC 58-62) |
ส่วนประกอบโครงสร้างที่มีขนาดเล็กหรือถูกละเลยจะไม่ล้มเหลวเสียงดัง - แต่จะค่อยๆ ล้มเหลว ฐานเสียบที่เบี่ยง 0.002 นิ้วภายใต้น้ำหนักบรรทุกจะไม่ทำให้สิ่งใดเสียหายในทันที แต่จะเปลี่ยนการเจาะ-เป็น-ระยะห่างของแม่พิมพ์ตลอดความกว้างของแถบ หมุดนำที่ได้คะแนนจากการหล่อลื่นไม่เพียงพอทำให้เกิดการวางแนวที่ไม่ตรงซึ่งจะเร่งการสึกหรอของคมตัดทุกอันในเครื่องมือ ปัญหาเหล่านี้เกิดขึ้นมากกว่าพันครั้ง ทำให้ราก-ทำให้การวินิจฉัยยาก เว้นแต่คุณจะเข้าใจว่าชั้นโครงสร้างควรจะให้อะไร: ความแข็งแกร่งสัมบูรณ์และการวางตำแหน่งที่ทำซ้ำได้ ทุกรอบ ภายใต้น้ำหนักเต็ม
เมื่อฐานรากถูกล็อคเข้าที่ ชั้นถัดไปของระบบ - การเจาะ กระดุมแม่พิมพ์ และเหล็กขึ้นรูปที่ขึ้นรูปเป็นแผ่นโลหะจริงๆ - สามารถทำงานได้อย่างแม่นยำตามที่ได้รับการออกแบบไว้
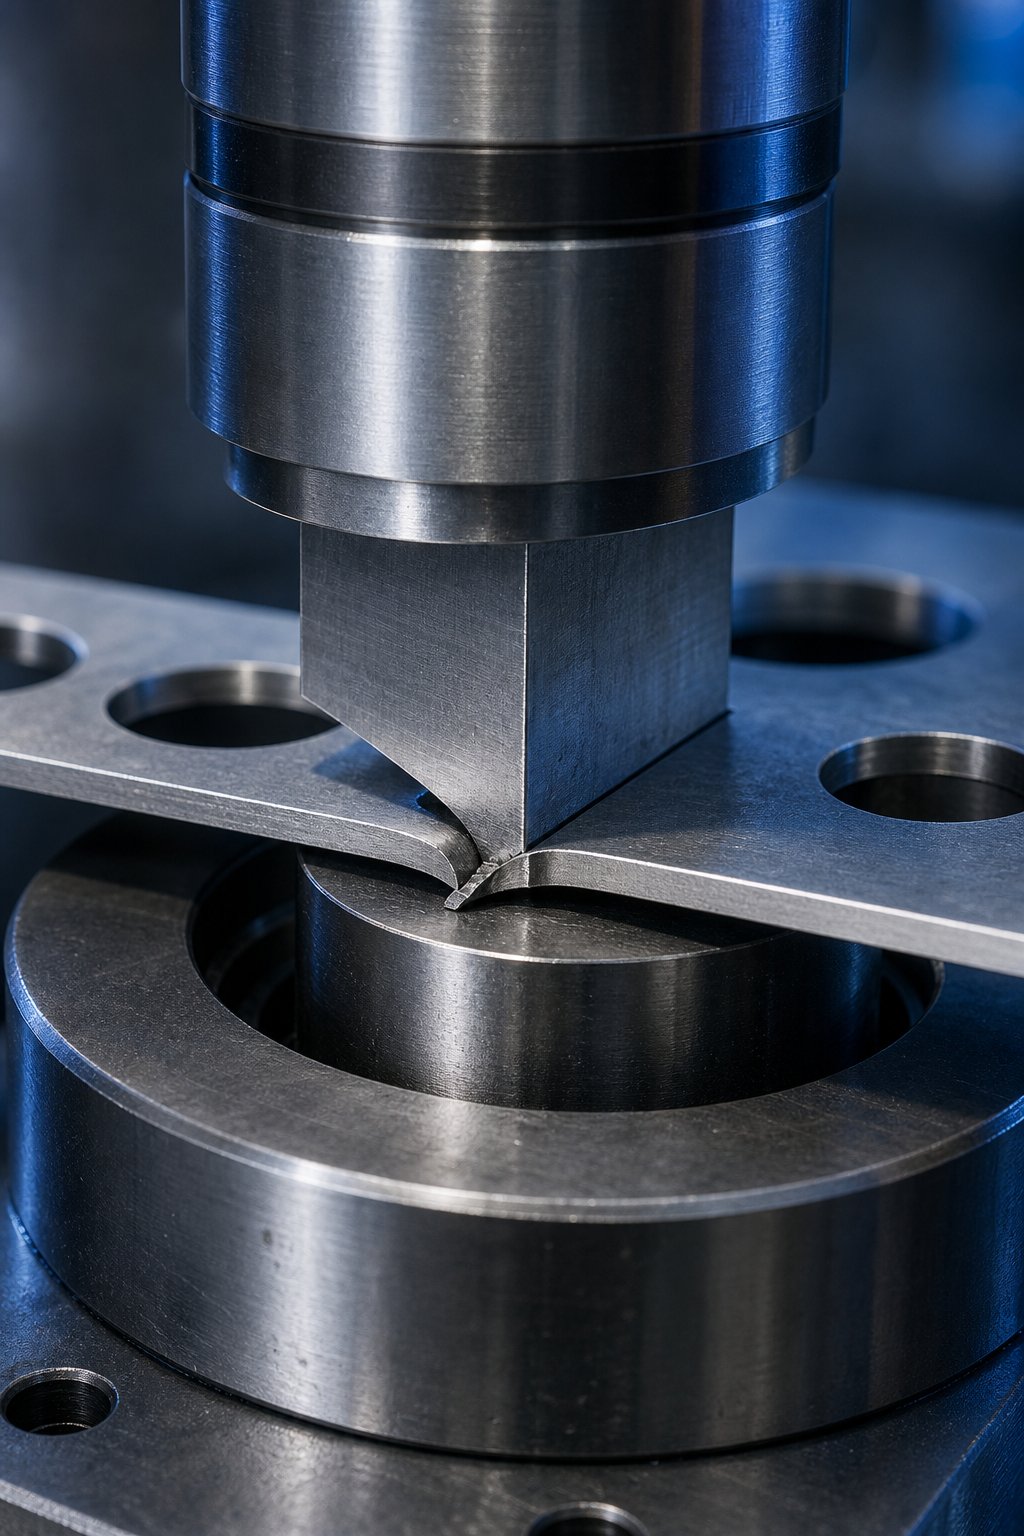
การตัดและการขึ้นรูปส่วนประกอบที่สร้างรูปร่างให้กับโลหะ
การจัดตำแหน่งที่เข้มงวดและการกระจายน้ำหนักจะไม่มีความหมายใดๆ หากเครื่องมือแม่พิมพ์ที่สัมผัสกับแผ่นโลหะจริงๆ ไม่ได้ได้รับการออกแบบทางวิศวกรรมอย่างถูกต้อง การเจาะ กระดุมแม่พิมพ์ บล็อกแม่พิมพ์ แผ่นเมทริกซ์ และเหล็กขึ้นรูปเป็นส่วนประกอบที่ทำงานทางกายภาพ - การตัด ดัด วาด และปั๊มนูนวัสดุให้เป็นรูปทรงเรขาคณิตที่เสร็จสมบูรณ์ การออกแบบ ความสัมพันธ์ระหว่างกัน และช่องว่างระหว่างสิ่งเหล่านั้นเป็นตัวกำหนดว่าคุณจะได้ชิ้นส่วนที่สะอาดหรือถังขยะที่เต็มไปด้วยขยะ
Punches และ Die Buttons ทำงานร่วมกันอย่างไร
ความสัมพันธ์พื้นฐานในระบบการเจาะและแม่พิมพ์โลหะแผ่นใดๆ ก็ตามนั้นตรงไปตรงมา: การเจาะคือเครื่องมือตัดตัวผู้ซึ่งจะลงมาสู่ช่องตัวเมียที่ผสมพันธุ์ - ปุ่มแม่พิมพ์ (หรือที่เรียกว่าเม็ดมีดหรือเมทริกซ์) หมัดจะดันวัสดุเข้าหรือผ่านช่องเปิดนั้น และปฏิสัมพันธ์ระหว่างขอบของพวกมันคือสิ่งที่แยกโลหะออกจากกัน
ในระหว่างการกด หมัดจะสัมผัสกับแผ่นงานและเริ่มดันลงด้านล่าง วัสดุจะเสียรูปเล็กน้อยรอบๆ ทั้งขอบเจาะและขอบกระดุม - ปริมาณของการเสียรูปขึ้นอยู่กับความเหนียว ความหนา และระยะห่างระหว่างคมตัดทั้งสอง เมื่อเจาะลงไปด้านล่าง อากาศเย็น-จะดันโลหะออกมา ทำให้เกิดส่วนที่ถูกตัดของการตัดที่เรียกว่าแถบตัด เมื่อค่าแรงเฉือนของวัสดุเกินขีดจำกัด วัสดุจะแตกหักและแตกออก ทำให้เกิดโซนการแตกหักบนคมตัด
ปุ่มแม่พิมพ์อยู่ในช่องที่กลึงภายในบล็อกแม่พิมพ์หรือเพลทเมทริกซ์ และจะต้องยึดไว้อย่างแน่นหนา ต้านแรงตัดด้านล่างและแรงกดด้านข้างของวัสดุที่ไหลระหว่างการตัด วิธีเก็บรักษาทั่วไปสามวิธีช่วยให้ปุ่มล็อคอยู่กับที่:
- กด-ให้พอดี- ปุ่มอยู่บนพื้นโดยมีการแทรกแซงเล็กน้อยและกดลงในช่องเจาะที่มีความแม่นยำ- เรียบง่าย กะทัดรัด และมีประสิทธิภาพสำหรับปุ่มทรงกลม แต่ต้องใช้เครื่องอัดไฮดรอลิกเพื่อถอดออกระหว่างการบำรุงรักษา
- บอล-การยึดล็อค- บอลที่รับสปริง-เข้ากับร่องที่กลึงเข้ากับเส้นผ่านศูนย์กลางภายนอกของกระดุม ซึ่งช่วยให้สามารถถอดและติดตั้งได้อย่างรวดเร็วโดยไม่ต้องกด ทำให้เป็นที่นิยมในสภาพแวดล้อมที่มีการเปลี่ยนแปลง-สูง
- การเก็บรักษาคีย์- ปุ่มหรือเครื่องจักรที่เรียบบนปุ่มป้องกันการหมุน สำคัญอย่างยิ่งสำหรับรูปร่างที่ไม่กลมซึ่งการวางแนวเชิงมุมมีความสำคัญ มักใช้ร่วมกับการกดพอดี-หรือการยึดไหล่
ตัวบล็อกแม่พิมพ์ - แผ่นที่บรรจุปุ่มแม่พิมพ์และช่องตัดทั้งหมด - จะต้องมีความหนาเพียงพอที่จะรองรับแรงตัดโดยไม่มีการโก่งตัว และแข็งพอที่จะต้านทานการสึกหรอที่ขอบตัด ในการกำหนดค่าบางอย่าง แผ่นเมทริกซ์แยกต่างหากจะยึดปุ่มไว้ ในขณะที่บล็อกดายด้านล่างจะให้การสนับสนุนโครงสร้างและช่องเจาะกระสุน
ประเภทของหมัดและการใช้งานเฉพาะ
ไม่ใช่ทุกรูหรือคุณลักษณะในชิ้นส่วนที่มีการประทับตราต้องใช้รูปทรงการเจาะที่เหมือนกัน การเจาะแม่พิมพ์ปั๊มขึ้นรูปมีหลายรูปแบบ โดยแต่ละรูปแบบได้รับการปรับให้เหมาะกับการทำงานเฉพาะ:
- การเจาะแบบกลมธรรมดา (แข็ง)- ประเภทที่พบบ่อยที่สุด ใช้สำหรับการเจาะและตัดกลมแบบมาตรฐาน ทนทาน ลับคมได้ง่าย และมีจำหน่ายในขนาดแค็ตตาล็อกมาตรฐาน
- หมัดที่มีรูปร่างโปรไฟล์ที่กำหนดเอง - สำหรับช่องสี่เหลี่ยม รูปร่าง D- รูสลัก หรือรูปทรงที่ไม่เป็นวงกลม- ใดๆ ที่จำเป็นสำหรับการออกแบบชิ้นส่วน
- นักบินต่อยหมุดกราวด์ที่มีความแม่นยำ - - ซึ่งเข้าไปในรูที่เจาะก่อนหน้านี้เพื่อบันทึกแถบก่อนตัด พวกเขาไม่ได้ตัดวัสดุ พวกเขาค้นหามัน วิกฤตในแม่พิมพ์แบบก้าวหน้าซึ่งข้อผิดพลาดในการป้อนสะสมทำลายความแม่นยำของชิ้นส่วน
- หมัดบาก- ออกแบบมาเพื่อเอาวัสดุออกจากขอบของแถบหรือช่องว่าง สร้างรอยบาก แถบ หรือคุณลักษณะนูนที่ช่วยให้สามารถดัดงอหรือขึ้นรูปได้ในภายหลัง
- กรีดหมัด- ตัดและงอวัสดุพร้อมกันโดยไม่ต้องแยกออกจากแถบจนสุด ใช้เพื่อสร้างแถบ บานเกล็ด หรือลักษณะบางส่วนที่ยังคงติดอยู่
- การเจาะแบบก้าวหรือไหล่- นำเสนอเส้นผ่านศูนย์กลางหลายแบบตามความยาวเพื่อการจัดตำแหน่งที่ดีขึ้น การกระจายโหลดที่ดีขึ้น และการควบคุมการมีส่วนร่วมกับปุ่มแม่พิมพ์
- การเจาะแบบกลวงหรือแบบท่อ- รวมช่องภายในสำหรับการดีดตัวทาก ช่วยลดแนวโน้มที่ทากจะเกาะติดกับหน้าหมัดระหว่างการดึงกลับ
เหล็กขึ้นรูป - บางครั้งเรียกว่าเหล็กขึ้นรูป - เป็นหมวดหมู่ที่แยกจากกันโดยสิ้นเชิง ส่วนประกอบเหล่านี้ไม่ได้ตัดวัสดุ พวกเขาก่อร่างใหม่ การโค้ง การดึง การนูน และลักษณะพิเศษที่สลักไว้ล้วนต้องใช้เหล็กขึ้นรูปที่มีความแม่นยำ-ซึ่งมีโปรไฟล์ที่ตรงกับรูปทรงของชิ้นส่วนที่ต้องการทุกประการ รัศมี มุมร่าง และพื้นผิวจะควบคุมการไหลของวัสดุโดยตรงระหว่างการขึ้นรูป
ระยะห่างระหว่างพันช์กับดาย และผลกระทบต่อคุณภาพของชิ้นส่วน
ระยะห่างระหว่างคมเจาะและขอบกระดุมแม่พิมพ์ - ระยะห่างในการตัด - เป็นหนึ่งในข้อกำหนดที่เป็นผลสืบเนื่องมากที่สุดในแม่พิมพ์ใดๆ โดยทั่วไปจะแสดงเป็นเปอร์เซ็นต์ของความหนาของแผ่นต่อด้าน จุดเริ่มต้นทั่วไปคือประมาณ 10% ของความหนาของวัสดุต่อด้าน ตัวอย่างเช่น การตัดเหล็กหนา 0.050 นิ้วโดยมีระยะห่าง 10% หมายถึงช่องว่างต่อด้าน 0.005 นิ้ว หรือ 0.010 นิ้ว ความแตกต่างของเส้นผ่านศูนย์กลางรวมระหว่างหมัดและกระดุม
แต่ 10% ไม่เป็นสากล โดยทั่วไปแล้ว วัสดุที่แข็งกว่าและมีความแข็งแรงสูงกว่า-จะได้รับประโยชน์จากระยะห่างที่มากขึ้น ในขณะที่วัสดุที่อ่อนนุ่มและเหนียวมากกว่าก็สามารถใช้ค่าที่ลดลงได้ ผลที่ตามมาของการทำผิดจะปรากฏขึ้นที่ขอบของชิ้นส่วนทันที:
การกวาดล้างไม่เพียงพอทำให้เกิดความล้มเหลวของแรงอัดในวัสดุระหว่างการตัด คุณจะเห็นการกระแทกที่เพิ่มขึ้น การสึกหรอเร็วขึ้นทั้งหมัดและกระดุม แรงตัดที่สูงขึ้น และรอบการลับคมใหม่บ่อยขึ้น ตัวบุ้งมีแนวโน้มที่จะถูกบีบอัดอยู่ในปุ่มดาย - ซึ่งดีสำหรับการกักตัวตัวทาก แต่ก็ต้องแลกมาด้วยอายุการใช้งานของเครื่องมือ การโก่งตัวของหมัดและการบิ่นกลายเป็นความเสี่ยงอย่างแท้จริง โดยเฉพาะอย่างยิ่งกับการเจาะหน้าตัดบาง-
การกวาดล้างที่มากเกินไปทำให้เกิดแรงดึงล้มเหลว วัสดุจะยืดและม้วนก่อนที่จะแตกหัก ทำให้เกิดเสี้ยนและขอบม้วนที่ใหญ่ขึ้นของชิ้นส่วน แรงลอกลดลงเนื่องจากวัสดุจับหมัดได้น้อยลง แต่การดึงทากกลายเป็นปัญหาร้ายแรง - ทากสามารถขี่กลับขึ้นมาด้วยหมัดและตกลงบนพื้นผิวแม่พิมพ์ สร้างความเสียหายให้กับชิ้นส่วนถัดไปหรือตัวแม่พิมพ์เอง
สิ่งนี้เชื่อมโยงโดยตรงกับ-แง่มุมของการออกแบบกระดุมที่มักถูกมองข้าม นั่นก็คือ รูปทรงการยึดตัวกระสุน กระดุมมาตรฐานไม่ได้เป็นเพียงรู - เท่านั้น แต่ยังรวมเอาส่วนที่เป็นเส้นตรงที่ด้านบนตามด้วยการผ่อนเชิงมุมด้านล่าง พื้นดินตรงทำให้เกิดการบีบอัดเล็กน้อยที่ยึดกระสุนไว้ในปุ่มหลังจากที่ตัดแล้ว ที่ดินและทากที่สั้นเกินไปอาจหล่นลงมาก่อนเวลาอันควรหรือถูกดึงกลับ ที่ดินและทากกองกันนานเกินไป ในที่สุดก็ดันกลับเข้าปะทะหมัด
เมื่อการดึงทากเกิดขึ้น วิธีแก้ปัญหาจะกำหนดเป้าหมายไปที่ดายและการเจาะโดยตรงปุ่มควบคุมทาก-ที่มีขายทั่วไปใช้ช่องกลึงหรือหนามภายในเมทริกซ์เพื่อจับทาก ปุ่มย้อนกลับ-เรียว - โดยที่รูจะเล็กลงเล็กน้อยไปทางช่องเปิด - ยึดตัวทากไว้ในการบีบอัด สปริง-หมุดอีเจ็คเตอร์ที่โหลดอยู่ภายในหน้าเจาะจะดันตัวบุ้งออกไปในช่วงจังหวะลง ช่องระบายอากาศที่เจาะผ่านหมัดจะกำจัดช่องสูญญากาศที่ดูดกระสุนขึ้นด้านบนระหว่างการดึงกลับ
อิทธิพลซึ่งกันและกันระหว่างการกวาดล้าง การเก็บรักษาทาก และคุณภาพของชิ้นส่วนเป็นการกระทำที่สมดุล ไม่มีคำตอบที่ถูกต้องเพียงข้อเดียว - ขึ้นอยู่กับเกรดวัสดุ ความหนา รูปทรงการเจาะ ความเร็วการกด และปริมาณการผลิต สิ่งสำคัญคือการทำความเข้าใจว่าการเจาะโลหะและช่องเปิดแม่พิมพ์เหล่านี้ก่อให้เกิดระบบที่การเปลี่ยนแปลงตัวแปรหนึ่งจะเปลี่ยนพฤติกรรมของสิ่งอื่นๆ ในโซนการตัด
การตัดและการขึ้นรูปส่วนประกอบต่างๆ ทำงานได้ภายในเสี้ยววินาที แต่ก็ไม่สามารถทำได้เพียงลำพัง วัสดุแถบจะต้องอยู่ในตำแหน่งที่ถูกต้องก่อนการชนแต่ละครั้ง - และนั่นคืองานของส่วนประกอบที่แตกต่างกันโดยสิ้นเชิงซึ่งรับผิดชอบในการชี้นำ การยก และการลงทะเบียนแถบผ่านแม่พิมพ์
การควบคุมแถบและการวางตำแหน่งส่วนประกอบในแม่พิมพ์ปั๊มโลหะแผ่น
การต่อกราวด์อย่างสมบูรณ์และปุ่มดายที่เจาะอย่างแม่นยำจะยังคงสร้างเศษเหล็กได้ หากวัสดุที่เป็นแถบไม่อยู่ในตำแหน่งที่ถูกต้องเมื่อพบกัน ในแม่พิมพ์ปั๊มโลหะแผ่นแบบโปรเกรสซีฟ แถบจะป้อนไปข้างหน้าระหว่างจังหวะการกดแต่ละครั้ง - ขยายความยาวหนึ่งระดับในแต่ละครั้งผ่านชุดของสถานี ข้อผิดพลาดเกี่ยวกับตำแหน่งใดๆ ที่สถานีหนึ่งจะสะสมที่สถานีถัดไป เมื่อแถบถึงจุดตัดขั้นสุดท้าย แม้แต่ความคลาดเคลื่อนเพียงไม่กี่ในพันนิ้วก็สามารถผลักดันคุณสมบัติที่สำคัญเกินพิกัดได้
นั่นเป็นเหตุผลว่าทำไมการออกแบบแม่พิมพ์ปั๊มขึ้นรูปจึงทุ่มเทส่วนประกอบทุกประเภททั้งหมดให้กับงานเดียว นั่นคือการควบคุมตำแหน่งที่แถบจะอยู่ที่ - แนวตั้ง ด้านข้าง และแนวยาว - ในขณะที่เครื่องยิงออก
หมุดนำร่องและการลงทะเบียนแถบแม่นยำ
หมุดนำร่องเป็นส่วนประกอบกำหนดตำแหน่งสุดท้าย-ในแม่พิมพ์แบบโปรเกรสซีฟ หมุดกราวด์ที่มีความแม่นยำ - เหล่านี้โดยทั่วไปจะยึดไว้กับความคลาดเคลื่อนภายใน 0.0002 นิ้ว บนเส้นผ่านศูนย์กลาง - ลงไปในรูที่เจาะก่อนหน้านี้ในแถบก่อนที่จะดำเนินการตัดหรือขึ้นรูป หน้าที่ของพวกเขาไม่ใช่การตัดทอน มันคือการค้นหา พวกเขาดึงหรือดันแถบให้มีการลงทะเบียนที่แน่นอนเพื่อให้การทำงานที่ตามมาทุกครั้งสอดคล้องกับสิ่งที่เกิดขึ้นก่อนหน้านี้
ต่อไปนี้เป็นวิธีการทำงานของลำดับ ที่สถานีต้นน้ำในแม่พิมพ์ การเจาะจะสร้างรูนำร่อง - ซึ่งเป็นรูกลมที่มีจุดประสงค์เพียงอย่างเดียวคือรับหมุดนำร่องที่สถานีปลายน้ำ เมื่อแถบเลื่อนไปข้างหน้า มันก็มาถึงสถานีถัดไปไม่แม่นยำเล็กน้อย ม้วนป้อนมีความคลาดเคลื่อนทางกล แถบนี้สามารถยืด โค้งงอ หรือเลื่อนไปด้านข้างได้ เมื่อแม่พิมพ์ด้านบนเริ่มเคลื่อนลงมา หมุดนำร่องจะเข้าไปในรูนำก่อนที่การเจาะจะสัมผัสกับวัสดุ จมูกที่เรียวบนหมุดช่วยนำแถบให้อยู่ในตำแหน่ง ซึ่งแก้ไขข้อผิดพลาดในการป้อนเล็กน้อย
ความสามารถในการแก้ไขนี้เป็นสิ่งสำคัญ ในแม่พิมพ์แบบโปรเกรสซีฟที่ทำงานที่ 200+ จังหวะต่อนาที ข้อผิดพลาดในการป้อนสะสมจะเกิดขึ้นอย่างรวดเร็ว หากไม่มีนักบิน-ลงทะเบียนแถบใหม่ทุกสถานี ระยะระหว่างรู-ถึง- ตำแหน่งโค้งงอ และเส้นตกแต่งจะค่อยๆ เคลื่อนไปไกลจากค่าที่กำหนด นักบินจะรีเซ็ตความแม่นยำของตำแหน่งในแต่ละสถานี โดยทำลายห่วงโซ่แห่งข้อผิดพลาดที่สะสมไว้
เส้นผ่านศูนย์กลางของพินไพล็อตมีขนาดสัมพันธ์กับรูไพล็อต - โดยทั่วไปจะอยู่ที่ 0.001 ถึง 0.002 นิ้ว ซึ่งเล็กกว่ารูเพื่อให้เข้าไปได้โดยไม่ทำให้ขอบรูเสียรูป แน่นเกินไป และหมุดอาจยืดออกหรือ-ปากรูนำร่องในรอบที่ซ้ำกัน หลวมเกินไปและไม่สามารถบันทึกแถบได้อย่างถูกต้อง ตัวรูนำจะต้องเจาะให้สะอาดและมีเสี้ยนน้อยที่สุด เพื่อหลีกเลี่ยงการรบกวนการทำงานของพิน
Strip Lifters และฟังก์ชันการกวาดล้างฟีด
ระหว่างการกด แถบจะต้องเคลื่อนไปข้างหน้าอย่างอิสระ แต่ลักษณะที่มีรูปร่าง ปุ่มแม่พิมพ์ และส่วนประกอบอื่นๆ จะยื่นออกมาด้านบนหรือนั่งชิดกับพื้นผิวแม่พิมพ์ - สิ่งกีดขวางที่จะขัดขวางแถบระหว่างการป้อน เครื่องยกรางช่วยแก้ปัญหานี้ได้ด้วยการยกแถบให้อยู่เหนือพื้นผิวแม่พิมพ์ระหว่างส่วนป้อนของวงจร ทำให้เกิดช่องว่างสำหรับแถบเลื่อนไปข้างหน้าโดยไม่ต้องลาก
อุปกรณ์ช่วยยกทั่วไปสามประเภทรองรับสถานการณ์ที่แตกต่างกัน:
- สปริง-ตัวยกพินแบบโหลดหมุดกลมเล็กๆ - หมุดที่ฝังอยู่ในรูเจาะในบล็อกแม่พิมพ์ ดันขึ้นด้วยสปริงอัด โดยจะรองรับแถบที่จุดแยกและหดกลับภายใต้แรงกดเมื่อแม่พิมพ์ปิด เรียบง่าย กะทัดรัด และมีประสิทธิภาพสำหรับแถบแบนหรือขึ้นรูปเล็กน้อย
- ตัวยกแบบราง-แท่งต่อเนื่อง - เส้นวิ่งไปตามขอบแถบ โดยมีสปริงหลายตัวรองรับ ให้ความสูงในการยกที่สม่ำเสมอตลอดความยาวแถบทั้งหมด และป้องกันไม่ให้ขอบตกบนวัสดุที่มีขนาดกว้าง พบได้ทั่วไปในแม่พิมพ์ที่แถบต้องการระยะห่างหลายนิ้วเหนือคุณสมบัติที่ขึ้นรูป
- หัวกระสุน-หรืออุปกรณ์ช่วยยก- คล้ายกับตัวยกพิน แต่มีรัศมีด้านบนที่ป้องกันไม่ให้แถบจับระหว่างการเคลื่อนไหวด้านข้าง ใช้ในบริเวณที่แถบมีแนวโน้มที่จะเลื่อนไปด้านข้างระหว่างป้อนอาหาร
ความสูงของนักกีฬายกมีความสำคัญมากกว่าที่คุณคาดหวัง เช่นฟีด-การศึกษาเรื่องกำหนดเวลาเผยแพร่แสดงให้เห็นว่าระยะทางที่แถบยกออกจากพื้นผิวแม่พิมพ์ส่งผลโดยตรงต่อปริมาณวัสดุพิเศษที่ดึงผ่านหน่วยป้อนในระหว่างการปิดแม่พิมพ์ แม่พิมพ์ที่อยู่ในตำแหน่ง 36 นิ้วจากหน่วยฟีดพร้อมสต็อก 4 นิ้ว-ระยะการเคลื่อนที่ของตัวยกสามารถใส่วัสดุพิเศษได้มากกว่า 0.2 นิ้วระหว่างตัวป้อนและแม่พิมพ์ - มากพอที่จะทำให้เกิดข้อผิดพลาดในการป้อนมากเกินไปหากไม่ได้รับการชดเชยเวลา ยิ่งการยกสูงขึ้นเท่าใด ผลกระทบก็จะยิ่งขยายมากขึ้นเท่านั้น ทำให้ความสูงของตัวยกเป็นตัวแปรกระบวนการที่เชื่อมโยงโดยตรงกับฟีด-จังหวะการปิดม้วน
รอยบากบายพาสสำหรับการเว้นระยะห่างของแถบในดายแบบโปรเกรสซีฟ
บางครั้งการยกแถบยังไม่เพียงพอ ส่วนประกอบแม่พิมพ์บางอย่าง - ที่เป็นเหล็กขึ้นรูป ตัวขับลูกเบี้ยว หรือส่วนที่ยื่นออกมาของแม่พิมพ์ - ยื่นออกไปเหนือระนาบการเคลื่อนที่ของแถบ และจะกีดขวางทางกายภาพไม่ให้วัสดุเคลื่อนตัว รอยบากบายพาสแก้ปัญหานี้โดยการถอดหรือเพิ่มวัสดุลงในแถบ ณ ตำแหน่งเฉพาะ ปล่อยให้ผ่านหรือรอบๆ สิ่งกีดขวางระหว่างการป้อน
วัตถุประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มแบ่งออกเป็นสองประเภท:
- รอยบากบายพาสเชิงลบ- วัสดุจะถูกลบออกจากแถบ (โดยทั่วไปโดยการเจาะที่สถานีก่อนหน้า) เพื่อสร้างช่องว่างหรือช่อง เมื่อแถบป้อนไปข้างหน้า รอยบากนี้จะช่วยให้มีช่องว่างในกรณีที่ส่วนประกอบแม่พิมพ์อาจรบกวนได้ โดยทั่วไปเมื่อสิ่งกีดขวางแคบหรือเมื่อนำวัสดุออกไม่ได้ทำให้แถบพาหะอ่อนตัวจนเป็นที่ยอมรับไม่ได้
- รอยบากบายพาสที่เป็นบวก- แทนที่จะเอาวัสดุที่เป็นแถบออก ส่วนประกอบของแม่พิมพ์จะถูกคลายออกหรือมีรูปร่างที่มีลักษณะนูนขึ้นซึ่งแถบสามารถผ่านได้ ในการออกแบบบางแบบ จะมีแถบวัสดุเล็กๆ เหลืออยู่บนแถบเพื่ออยู่เหนือส่วนแม่พิมพ์ วิธีการนี้จะรักษาความแข็งแรงของแถบในการใช้งานที่การเอาวัสดุออกอาจส่งผลต่อความเสถียรของตัวพา
การออกแบบรอยบากบายพาสเชิงลบและบวกในแม่พิมพ์ปั๊มโลหะแผ่นจำเป็นต้องมีความแข็งแรงของแถบที่สมดุลกับความต้องการระยะห่าง นำวัสดุออกมากเกินไปและพาหะจะอ่อนตัวลง ทำให้แถบงอหรือบิดงอระหว่างการป้อน อย่าถอดออกมากพอและแถบจะติดบนส่วนประกอบของแม่พิมพ์ ทำให้เกิดกระดาษติด ป้อนผิด หรือแม่พิมพ์เสียหาย การวางตำแหน่งรอยบากต้องคำนึงถึงวิธีที่แถบยกขึ้น - รอยบากที่ให้ระยะห่างที่ความสูงยกเต็มที่อาจไม่ช่วยขจัดสิ่งกีดขวางหากสปริงตัวยกเกิดความล้าและทำให้มีระดับความสูงลดลง
ปัญหาการควบคุมแถบทั่วไปและส่วนประกอบ-สาเหตุระดับ
เมื่อการควบคุมแถบล้มเหลว อาการจะปรากฏขึ้นทันทีในคุณภาพของชิ้นส่วน - แต่การติดตามกลับไปยังส่วนประกอบที่รับผิดชอบจำเป็นต้องทำความเข้าใจระบบ ต่อไปนี้เป็นปัญหาที่พบบ่อยที่สุด:
- ฟีดสั้นหรือฟีดมากเกินไป- เกิดจากการป้อนที่ไม่ถูกต้อง- จังหวะการป้อนที่สัมพันธ์กับความสูงของตัวยก ม้วนป้อนที่สึกหรอลื่นไถลบนแถบหล่อลื่น หรือความยาวฟีดไม่ชดเชยวัสดุที่ดึงระหว่างการปิดแม่พิมพ์
- การยืดตัวของรูนำร่อง- บ่งชี้ว่าหมุดนำร่องแน่นเกินไปกับรู โดยยึดในขณะที่แถบยังคงเคลื่อนที่ หรือแถบถูกยกขึ้นไม่เพียงพอระหว่างการป้อน เพื่อให้นักบินลากผ่านวัสดุ
- แถบโก่งงอระหว่างสถานี- เกิดจากความสูงของตัวยกที่มากเกินไปซึ่งทำให้เกิดการหย่อนมากเกินไป หรือโดยแถบพาหะที่อ่อนลงจากการออกแบบรอยบากบายพาสที่ก้าวร้าวมากเกินไป
- การดริฟท์ด้านข้างตัวกั้นสต็อก - ตัวชำรุดหรือเว้นระยะห่างไม่ถูกต้อง ทำให้แถบเลื่อนไปด้านข้างได้ รางยกที่ไม่ตรงสามารถดันแถบออกจากกึ่งกลางได้-
- ลอกการจับส่วนประกอบของแม่พิมพ์ระหว่างการป้อน- รอยบากบายพาสมีขนาดเล็กเกินไป สปริงตัวยกเสื่อมสภาพ (ความสูงของการยกลดลง) หรือลักษณะที่มีรูปทรงลึกกว่าที่วางแผนไว้เดิม
- การลงทะเบียนไม่สอดคล้องกันหมุดนำร่องชำรุด - ชิ้น รูนำร่องมีรอยขรุขระจากสถานีก่อนหน้า หรือการมีส่วนร่วมของนักบินเกิดขึ้นช้าเกินไปในจังหวะการกด (หลังจากเริ่มการตัด)
Spring Strippers กับ Solid Strippers
ส่วนประกอบการวางตำแหน่งอีกหนึ่งชิ้นสมควรได้รับความสนใจเนื่องจากเป็นสะพานเชื่อมการควบคุมแถบและฟังก์ชันการตัด: แผ่นเปลื้องผ้า หน้าที่ของมันคือการจับแถบให้แบนราบกับดายล่างในระหว่างการตัด จากนั้นจึงลอกออกจากการเจาะระหว่างการดึงกลับ มีการออกแบบที่แตกต่างกันโดยพื้นฐานสองแบบ และตัวเลือกระหว่างการออกแบบเหล่านี้ส่งผลต่อพฤติกรรมของแม่พิมพ์อย่างมาก
นักเต้นระบำฤดูใบไม้ผลิ(หรือที่เรียกว่าเครื่องปอกแผ่นดัน) คือแผ่นสปริง-ที่ติดตั้งไว้บนแม่พิมพ์ด้านบนที่ล้อมรอบการเจาะตัด เมื่อแม่พิมพ์ปิด ผู้เปลื่องจะสัมผัสกับแถบก่อน จากนั้นกดให้แบนกับพื้นผิวแม่พิมพ์ภายใต้แรงกดสปริงก่อนที่หมัดจะสัมผัสกับวัสดุ การยึด-ลงนี้จะช่วยลดมุมแคมเบอร์และหน้าไม้ในแถบ ป้องกันไม่ให้วัสดุยกขึ้นหรือขยับในระหว่างการตัด และ - อย่างวิกฤต - จะยึดแถบไว้กับพื้นผิวแม่พิมพ์ในระหว่างการถอนหมัด เพื่อให้การเจาะสามารถดึงกลับได้อย่างหมดจดโดยไม่ต้องดึงวัสดุขึ้นด้านบน ในฐานะผู้เชี่ยวชาญด้านการออกแบบแม่พิมพ์อาร์ต เฮดริกตั้งข้อสังเกตเครื่องปอกสปริงช่วยขจัดปัญหาการโก่งตัวและการยึดเกาะที่เกิดจากเครื่องปอกแบบตัน ทำให้เป็นตัวเลือกที่ต้องการสำหรับการใช้งานแม่พิมพ์แบบโปรเกรสซีฟส่วนใหญ่
นักเต้นระบำเปลื้องผ้าแข็ง(เครื่องปอกสะพานหรือเครื่องปอกเพลท) คือแผ่นแข็งที่ยึดติดเข้ากับดายล่างโดยตรง พวกมันไม่ขยับ - แถบเพียงแค่มีด้ายอยู่ข้างใต้ มีราคาถูกกว่าในการผลิต ไม่ต้องใช้สปริง และต้องการการบำรุงรักษาเพียงเล็กน้อย แต่พวกมันไม่มีแรงกดทับ-ในระหว่างการตัด ซึ่งหมายความว่าแถบสามารถยก เลื่อนไปด้านข้าง หรือผูกระหว่างการเจาะระหว่างการเจาะได้อย่างอิสระ อิสระในการเคลื่อนที่นี้จะเพิ่มแรงลอก สามารถเบี่ยงเบนการเจาะบางๆ ได้ และในกรณีที่เลวร้ายที่สุด ส่งผลให้เกิดการแตกหักของหมัดจากการตอกวัสดุกับแผ่นแข็งระหว่างการดึงกลับ
สำหรับแม่พิมพ์แบบโปรเกรสซีฟที่ทำงานด้วยความเร็วในการผลิต เครื่องปอกสปริงถือเป็นการลงทุนที่ดีกว่าเกือบทุกครั้ง เงินไม่กี่ดอลลาร์ที่ประหยัดได้จากการใช้เครื่องปอกเนื้อแข็งแทบจะไม่สามารถชดเชยความเสี่ยงของการแตกหักของหมัด เพิ่มเสี้ยน และการลงทะเบียนแถบที่ไม่สอดคล้องกันซึ่งมาพร้อมกับวัสดุที่ไม่สามารถควบคุมได้ในระหว่างรอบการตัด
ส่วนประกอบการควบคุมแถบมีประสิทธิภาพการทำงานที่เงียบ - ซึ่งไม่ได้กำหนดรูปร่างของชิ้นส่วนอย่างที่เห็นได้ชัด แต่พวกเขาตัดสินว่าหมัดเหล่านั้นเข้าเป้าหรือไม่ แรงที่ขับเคลื่อนอุปกรณ์ช่วยยก เครื่องถอด และระบบแรงดันเหล่านี้กลับสู่ตำแหน่งเริ่มต้นหลังจากทุกจังหวะมาจากกลุ่มส่วนประกอบที่สำคัญถัดไป: สปริงและถังแก๊สที่จัดการพลังงานตลอดการประกอบแม่พิมพ์
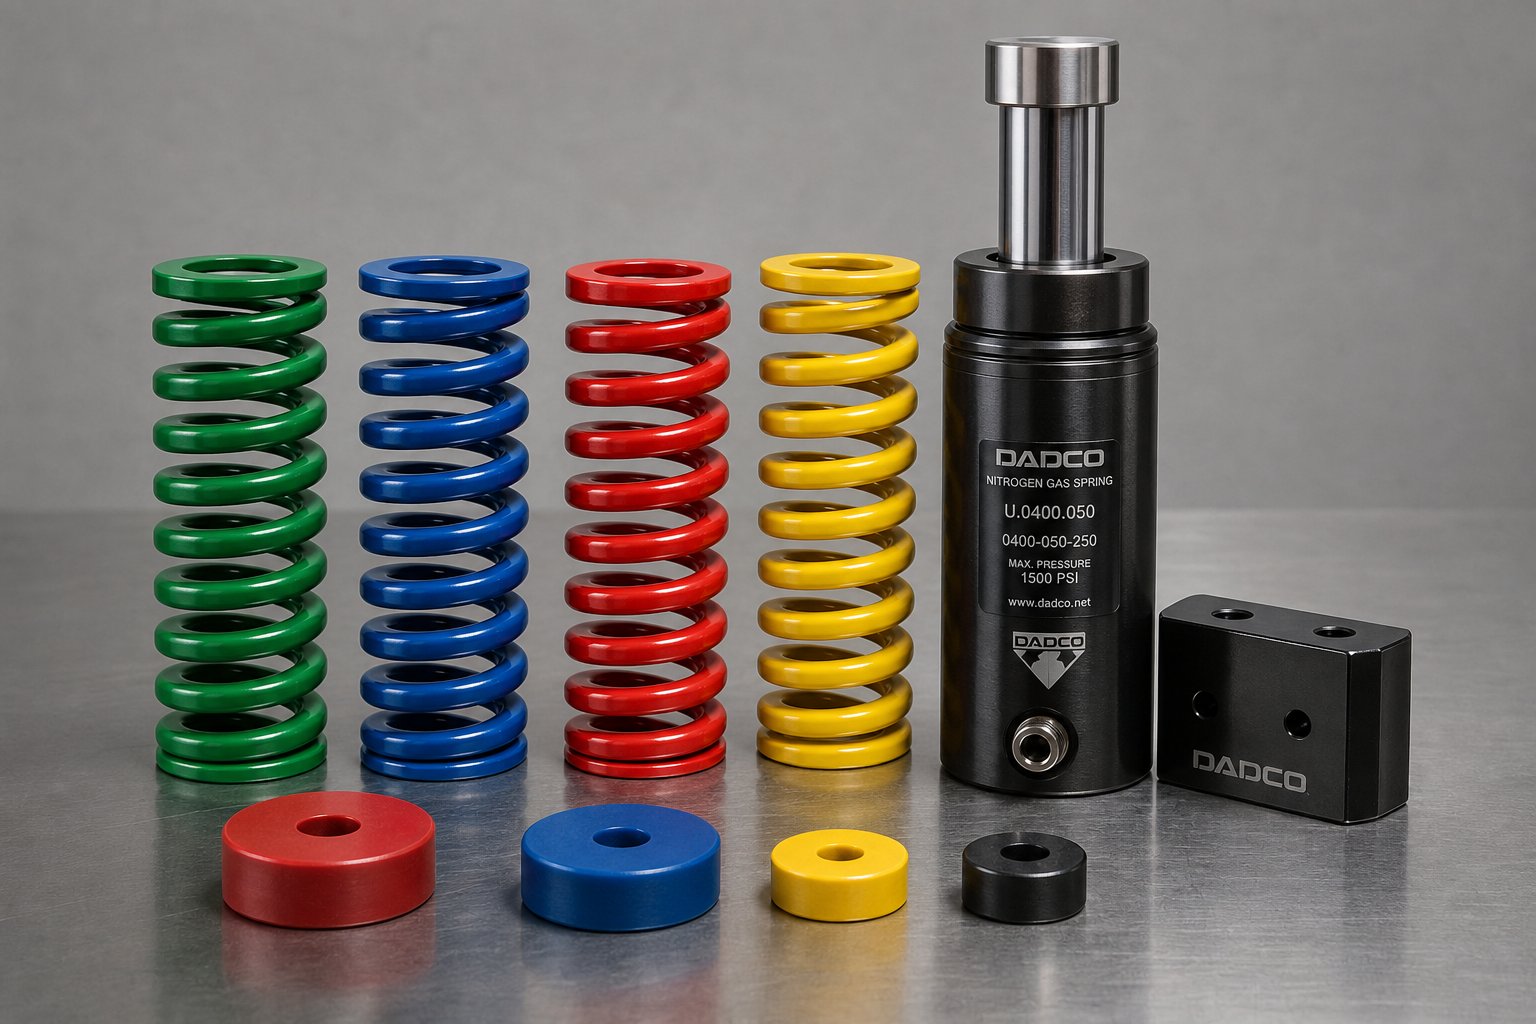
ระบบสปริงและการจัดการแรงภายในแม่พิมพ์
ส่วนประกอบที่เคลื่อนไหวทุกชิ้นในชุดประกอบแม่พิมพ์ - เครื่องปอก แผ่นดัน ตัวยก หมุดยึด - ต้องใช้แรงเพื่อดันกลับเข้าไปในตำแหน่งหลังจากการกด แรงนั้นมาจากสปริงและถังแก๊สที่วางอย่างมีกลยุทธ์ทั่วทั้งเครื่องมือ สิ่งเหล่านี้ไม่ใช่อุปกรณ์เสริมแบบพาสซีฟ เป็นส่วนประกอบของแม่พิมพ์อัดแบบแอคทีฟที่ควบคุมแรงกดในการปอก แรงยึดเปล่า-ระหว่างการขึ้นรูป และการเคลื่อนที่กลับของเพลตที่เคลื่อนที่ทุกอันในระบบ เลือกสปริงผิด แล้วคุณจะเห็นการดึงตัวทาก ความลึกในการดึงที่ไม่สอดคล้องกัน และแผ่นลอกที่เอียงแทนที่จะหดเท่าๆ กัน
สปริงดายและน้ำหนักบรรทุกของสปริง-ลักษณะการโก่งตัว
สปริงแม่พิมพ์แบบกลไกเป็นสปริงอัดแบบขดเกลียวที่ออกแบบมาเพื่อการรับน้ำหนักสูงและการหมุนซ้ำหลายครั้งภายใต้ความเครียดที่รุนแรง คุณจะจดจำพวกมันได้ด้วยรหัสสี - ซึ่งเป็นระบบเคลือบไวนิลที่ระบุความสามารถในการรับน้ำหนักการทำงานโดยสรุป สปริงสำหรับงานเบา- (สีเขียวหรือสีน้ำเงิน) เหมาะกับการปอกด้วยแรง-ต่ำ ในขณะที่สปริงสำหรับงานหนัก-หนัก-พิเศษ (สีแดงหรือสีเหลือง) สามารถรองรับน้ำหนักสูง-ในการจับยึดเปล่าและการใช้งานแผ่นขึ้นรูป
รูปทรงลวดสามเส้นเป็นตัวกำหนดตัวเลือกทางกล ลวดสี่เหลี่ยมให้แรงสูงสุดสำหรับขนาดสปริงที่กำหนดและเป็นไปตามมาตรฐาน ISO 10243 แต่ลวดจะบิดงอระหว่างการบีบอัด ทำให้เกิดความเครียดที่จำกัดอายุการใช้งานของความเมื่อยล้า ลวดกลมจะจัดการกับความเค้นแบบวนรอบได้ดีกว่า แต่ให้แรงน้อยลงต่อขนาดหน่วย ลวดรูปวงรีแยกความแตกต่าง - เพื่อเพิ่มความสามารถในการรับน้ำหนักและการต้านทานความเค้นในรูปทรงเดียว
การเลือกสปริงที่เหมาะสมหมายถึงการสร้างสมดุลของปัจจัยที่พึ่งพาอาศัยกันหลายประการ:
- โหลดล่วงหน้า- การบีบอัดเริ่มต้นที่ใช้ระหว่างการติดตั้ง พรีโหลดช่วยให้มั่นใจได้ว่าสปริงจะส่งแรงทันทีเมื่อแม่พิมพ์เปิด แต่จะช่วยลดระยะการทำงานที่มีอยู่และเร่งความเมื่อยล้า
- การโก่งตัวของการทำงาน- ระยะทางที่สปริงบีบอัดระหว่างจังหวะการกดจริง ซึ่งจะต้องตรงกับความยาวของระยะการกดลบด้วยการบีบอัดพรีโหลดใดๆ
- ความสามารถในการโก่งตัวทั้งหมด- การบีบอัดที่ปลอดภัยสูงสุดก่อนที่คอยล์จะยึดแน่น เกินกว่านี้จะทำลายสปริงทันที
- ชีวิตที่เหนื่อยล้า- เชื่อมโยงโดยตรงกับเปอร์เซ็นต์ของการโก่งตัวทั้งหมดที่ใช้ต่อรอบ สปริงที่โหลดได้ถึง 50% ของความจุจะมีอายุการใช้งานยาวนานกว่าสปริงที่ดันอย่างสม่ำเสมอถึง 75%
สปริงปลายปิด-มีพื้นผิวยึดที่เรียบ ในขณะที่รุ่นปลายเปิด-อาจต้องใช้การเจียรเพื่อความมั่นคง ไม่ว่าจะด้วยวิธีใด กระป๋องสปริง - ตัวเรือนทรงกระบอก - ควรล้อมรอบสปริงทุกอันด้วยแผ่นแม่พิมพ์ที่จะกางออกระหว่างการทำงาน กระป๋องเหล่านี้มีเศษซากหากสปริงแตก และป้องกันไม่ให้เศษคอยล์เสียหายกับแม่พิมพ์หรือชิ้นส่วนที่มีการประทับตรา
สปริงก๊าซไนโตรเจนสำหรับการใช้งานที่มีแรง-สูง
เมื่อแม่พิมพ์ของเครื่องจักรต้องการแรงมากกว่าที่สปริงเชิงกลสามารถส่งได้ในพื้นที่ที่มีอยู่ สปริงก๊าซไนโตรเจนจะเข้ามา กระบอกสูบเหล่านี้ใช้ไนโตรเจนอัด - ที่มีประจุระหว่าง 10 ถึง 200 บาร์ - เพื่อสร้างแรงผ่านลูกสูบที่ปิดสนิท ผลลัพธ์ที่ได้คือผลผลิตที่สูงขึ้นอย่างมากจากขนาดที่เล็กลง
ข้อได้เปรียบในทางปฏิบัติมีมากกว่ากำลังดิบ สปริงไนโตรเจนจะส่งแรงทันทีเมื่อสัมผัสกันโดยไม่จำเป็นต้องโหลดล่วงหน้า เนื่องจากก๊าซมีแรงดันอยู่ภายในกระบอกสูบอยู่แล้ว นี่หมายถึงความยาวช่วงชักทั้งหมดสามารถใช้ได้ขณะเดินทางทำงาน- ข้อได้เปรียบที่สำคัญเหนือสปริงเชิงกลที่ต้องสละการเคลื่อนที่เพื่อพรีโหลด การส่งแรงยังสม่ำเสมอมากขึ้นตลอดจังหวะ ในกรณีที่แรงของสปริงเชิงกลเพิ่มขึ้นเป็นเส้นตรงกับแรงอัด (ตามกฎของฮุค) สปริงแก๊สจะให้เส้นโค้งแรงที่ค่อนข้างแบน ซึ่งทำให้เกิดแรงดันเกือบเท่ากันที่จุดเริ่มต้นและจุดสิ้นสุดของการเคลื่อนที่
ความสม่ำเสมอนั้นมีความสำคัญต่อการดำเนินการขึ้นรูป แผ่นดึงที่หนุนด้วยสปริงไนโตรเจนใช้แรงกดที่ว่างสม่ำเสมอ-ตลอดความลึกของการดึง ซึ่งช่วยลดรอยยับและการฉีกขาดที่เกิดจากแรงที่ไม่สอดคล้องกัน สปริงไนโตรเจนยังรับประกันอายุการใช้งานขั้นต่ำ - โดยทั่วไปคือหนึ่งล้านรอบ - โดยไม่มีความล้า-ที่เกี่ยวข้องกับการแตกหักหรือเศษหลุดที่สปริงเชิงกลต้องทนทุกข์ทรมานเมื่อเวลาผ่านไป
การแลกเปลี่ยน? ต้นทุนและการติดตาม สปริงไนโตรเจนต้องมีการตรวจสอบแรงดันเพื่อตรวจจับการรั่วไหลที่ช้า และซีลภายในจะเสื่อมสภาพในที่สุด แนวปฏิบัติที่ดีที่สุดจากนักออกแบบแม่พิมพ์ที่มีประสบการณ์จำกัดการเคลื่อนที่ของลูกสูบไว้ที่ 85% ของความจุพิกัดเพื่อยืดอายุกระบอกสูบ การตรวจสอบแรงดันระยะไกลผ่านบลูทูธหรือเซ็นเซอร์แบบมีสายให้การแจ้งเตือนอัตโนมัติหากแรงตก - คุณลักษณะที่ไม่สามารถใช้ได้กับสปริงเชิงกลที่จะอ่อนล้าอย่างเงียบ ๆ จนกว่าชิ้นส่วนจะเริ่มล้มเหลว
กลยุทธ์การวางตำแหน่งสปริงภายในชุดประกอบแม่พิมพ์
การเลือกประเภทสปริงและพิกัดที่เหมาะสมจะช่วยแก้ปัญหาได้เพียงครึ่งเดียว ตำแหน่งที่คุณวางสปริงภายในแม่พิมพ์จะเป็นตัวกำหนดว่าแผ่นเปลื้องผ้าหรือแผ่นดันจะเคลื่อนที่เท่าๆ กัน - หรือเอียงไปด้านใดด้านหนึ่งอย่างทำลายล้าง
ลองนึกภาพแผ่นเปลื่องสี่เหลี่ยมซึ่งมีสปริงสี่ตัวรองรับอยู่ตรงกลาง ภายใต้ภาระการปอก ขอบด้านนอกของแผ่นจะเบนไปทางด้านล่างในขณะที่ศูนย์กลางจะยกขึ้นก่อน การเอียงดังกล่าวหมายความว่าการเจาะบนขอบด้านนอกของเพลทจะยึดกับแถบไว้นานกว่าจุดที่อยู่ใกล้ศูนย์กลาง ทำให้เกิดแรงลอกที่ไม่สม่ำเสมอและอาจเกิดการแตกหักของหมัดได้ วิธีแก้ไข: กระจายสปริงให้ทั่วบริเวณเพลต โดยเว้นระยะห่างเพื่อให้โหลดสมดุล
หลักการวางตำแหน่งหลายประการมีผลอย่างสม่ำเสมอกับส่วนประกอบแม่พิมพ์กด:
- อย่าวางสปริงไว้เหนือสต็อกบาลานเซอร์โดยตรง - เนื่องจากสปริงไม่มีแรงยึด-ให้กับชิ้นส่วนที่กำลังก่อตัวในตำแหน่งนั้น
- สปริงวางอยู่กึ่งกลางระหว่างแผ่นบาลานเซอร์และวัสดุส่งแรงพิกัดเพียงครึ่งหนึ่งไปยังชิ้นงาน
- ในดายแบบโปรเกรสซีฟ แผ่นดันด้านบนทั้งหมดที่ดันตัวยกสต็อกลงในขณะที่ดายปิดจะต้องมีระยะการเคลื่อนที่เท่ากัน การเดินทางที่ไม่เท่ากันทำให้แถบเอียง ดึงชิ้นส่วนออกจากการลงทะเบียนข้ามสถานี
- สำหรับแผ่นลอกขนาดใหญ่ เครื่องถ่วงแผ่นจะป้องกันการพลิกคว่ำเมื่อมีขดลวดใหม่เข้าสู่แม่พิมพ์ - ช่วงเวลาที่ไม่มีวัสดุที่เป็นแถบรองรับแผ่นจากด้านล่าง
แผ่นยูรีเทน - บล็อกหรือท่อโพลียูรีเทนตัน - เติมช่องว่างระหว่างสปริงและถังแก๊ส ให้แรงสูงในพื้นที่กะทัดรัด ดูดซับแรงกระแทกได้ดี และต้านทานการปนเปื้อนของน้ำมันและเศษขยะ แต่ความสามารถในการโก่งตัวมีจำกัด (โดยทั่วไปคือ 20-25% ของความสูงอิสระ) และพวกมันจะสร้างความร้อนภายใต้การหมุนเวียนอย่างรวดเร็ว ซึ่งจะทำให้แรงที่ปล่อยออกมาลดลงเมื่อเวลาผ่านไป ทำงานได้ดีที่สุดสำหรับการปอกด้วยแสง การใช้งานแบบน็อคเอาท์ หรือเป็นองค์ประกอบเสริมแรงซึ่งพื้นที่ไม่สามารถรองรับคอยล์สปริงได้
| ประเภทสปริง | ช่วงกองทัพ | ความสามารถในการโก่งตัว | แอปพลิเคชั่นที่ดีที่สุด | ความต้องการการบำรุงรักษา |
|---|---|---|---|---|
| สปริงแม่พิมพ์กล (ลวดสี่เหลี่ยม) | ปานกลางถึงสูงมาก (โหลดจัดอันดับตามสี) | มากถึง 50% ของความยาวฟรี (แนะนำ 25-30% เพื่ออายุการใช้งานที่ยืนยาว) | การปอก การถือครองที่ว่างเปล่า แผ่นดัน | การตรวจสอบรอยแตกด้วยสายตา เปลี่ยนตามช่วงเวลาที่กำหนดหรือเมื่อแรงลดลง |
| สปริงแม่พิมพ์แบบกลไก (ลวดกลม/วงรี) | เบาถึงปานกลาง | มากถึง 50% ของความยาวฟรี | การปอกแบบเบา ลิฟเตอร์ สปริงกลับ | เช่นเดียวกับสี่เหลี่ยม มีแนวโน้มที่จะเกิดความเมื่อยล้าจากแรงบิดน้อยลง |
| สปริงแก๊สไนโตรเจน | สูงไปสูงมาก (ปรับได้ด้วยแรงดันประจุ 10-200 บาร์) | มีจังหวะเต็ม (ไม่มีการสูญเสียพรีโหลด); ใช้ 85% ของการเดินทางที่ได้รับการจัดอันดับ | แผ่นวาด การปอกด้วยแรงสูง- การขึ้นรูปที่ต้องใช้แรงกดสม่ำเสมอ | การตรวจสอบความดัน (เซ็นเซอร์บลูทูธ/แบบมีสาย); การเปลี่ยนซีลเมื่อสิ้นสุดอายุการใช้งาน |
| ยูรีเทนแพด | เบาถึงปานกลาง | 20-25% ของความสูงอิสระ | น็อคเอาท์ ลอกแสง เสริมแรงในพื้นที่แคบ | ตรวจสอบการสลายความร้อนและการตั้งค่าถาวร แทนที่เมื่อการสูญเสียความสูงเกิน 5% |
เมื่อสปริงล้า - และพวกมันทั้งหมดจะสร้าง - เอฟเฟกต์กระเพื่อมไปทั่วทั้งดาย แรงลอกที่ลดลงช่วยให้ทากสามารถดึงกลับด้วยหมัด ตกลงบนพื้นผิวแม่พิมพ์และสร้างความเสียหายให้กับชิ้นส่วนต่อๆ ไป แผ่นสปริงที่อ่อนตัวจะทำให้วัสดุเคลื่อนตัวระหว่างการขึ้นรูป ทำให้เกิดมุมโค้งงอที่ไม่สอดคล้องกันหรือดึงความลึกได้ สปริงตัวยกที่เหนื่อยล้าจะช่วยลดความสูงของแถบ ส่งผลให้วัสดุลากบนส่วนประกอบของแม่พิมพ์ระหว่างการป้อน อาการเหล่านี้ไม่ได้ชี้ให้เห็นถึงปัญหาสปริงอย่างชัดเจน เว้นแต่คุณจะวัดแรงที่ส่งออกเป็นประจำ แทนที่จะรอให้เกิดความล้มเหลวในการมองเห็น
ระบบสปริงจะกำหนดปริมาณแรงที่กระทำต่อส่วนประกอบที่เคลื่อนไหวทุกชิ้น และแรงที่กระจายไปทั่วพื้นที่ทำงานอย่างเท่าเทียมกัน แต่แรงเพียงอย่างเดียวไม่ได้กำหนดประสิทธิภาพของแม่พิมพ์ - วัสดุที่สปริง เจาะ และเหล็กขึ้นรูปนั้นทำมาจากการกำหนดระยะเวลาที่พวกมันจะอยู่รอดภายใต้การรับน้ำหนัก ก่อนที่การสึกหรอจะเปลี่ยนพฤติกรรม
เกณฑ์การเลือกวัสดุสำหรับส่วนประกอบแม่พิมพ์
การตีกราวด์เพื่อให้ได้รูปทรงที่สมบูรณ์แบบและการจัดตำแหน่งที่แม่นยำจะยังคงล้มเหลวตั้งแต่เนิ่นๆ หากทำจากเหล็กผิด การเลือกวัสดุเป็นตัวแปรที่ซ่อนอยู่ซึ่งแยกแม่พิมพ์ปั๊มโลหะที่มีอายุ 50,000 ครั้งออกจากแม่พิมพ์ที่รอดชีวิตห้าล้านครั้ง อย่างไรก็ตาม แง่มุมหนึ่งของวิศวกรรมแม่พิมพ์-ที่มีการพูดถึงมากที่สุด - ซึ่งมักจะลดลงเหลือเพียง "ใช้ D2" โดยไม่อธิบายว่าเหตุใด เมื่อใดที่ควรเบี่ยงเบน หรือข้อดีประการใดที่ตัวเลือกดังกล่าวนำเสนอ
ความจริงก็คือส่วนประกอบแม่พิมพ์ปั๊มเหล็กทุกชิ้นต้องเผชิญกับการสึกหรอ การกระแทก และความร้อนโดยเฉพาะ การเจาะแบบแบล็กนิงทนทานต่อการเลื่อนที่มีฤทธิ์กัดกร่อนกับขอบโลหะแผ่น เหล็กขึ้นรูปจะดูดซับแรงกระแทกซ้ำๆ หมุดนำร่องต้องการความเสถียรของมิติเหนือสิ่งอื่นใด การเลือกเกรดหนึ่งสำหรับทุกสิ่งทั้ง-ส่วนประกอบที่เรียบง่ายของวิศวกร (สิ้นเปลืองเงิน) หรือต่ำกว่า-ส่วนประกอบที่สำคัญของวิศวกร (ทำให้เกิดความล้มเหลวก่อนเวลาอันควร) การจับคู่วัสดุกับงานคือจุดที่เศรษฐศาสตร์การปั๊มขึ้นรูปมีอยู่จริง
เกรดเหล็กกล้าเครื่องมือทั่วไปและคุณสมบัติ
เกรดเหล็กกล้าเครื่องมือสี่เกรดรองรับการใช้งานแม่พิมพ์โลหะแผ่นส่วนใหญ่ แต่ละประเภทมีคุณสมบัติเฉพาะด้านประสิทธิภาพที่กำหนดโดยเคมี ความแข็งที่ทำได้ และพฤติกรรมภายใต้ภาระ
เหล็กกล้าเครื่องมือ D2เปรียบเสมือนงานปั๊มขึ้นรูปเย็น- เป็นเกรดชุบแข็งที่มี-คาร์บอน สูง-โครเมียม อากาศ- ออกแบบมาเพื่อให้ทนทานต่อการสึกหรอสูงสุดในการใช้งานที่มีการเสียดสีเป็นโหมดความล้มเหลวหลัก D2 มีความแข็งถึง 58-62 HRC หลังจากการอบชุบด้วยความร้อน ทำให้เกิดโครเมียมคาร์ไบด์ที่มีความหนาแน่นสูง ซึ่งต้านทานการสึกหรอแบบเลื่อนของแผ่นโลหะที่เคลื่อนผ่านคมตัด เป็นตัวเลือกเริ่มต้นสำหรับพั้นช์แบล็ก กระดุมแม่พิมพ์ และส่วนประกอบใดๆ ที่ต้องเผชิญกับการผลิตที่ยาวนานจะต้องตัดกับเหล็กกล้าคาร์บอนหรือสเตนเลส การแลกเปลี่ยน? D2 ค่อนข้างเปราะที่ความแข็งเต็มที่ ทนทานต่อการสึกหรอทีละน้อยได้อย่างดีเยี่ยม แต่สามารถแตกหักหรือแตกร้าวได้ภายใต้แรงกระแทกอย่างกะทันหัน ทำให้เป็นตัวเลือกที่ไม่ดีสำหรับการขึ้นรูปหนักหรือแม่พิมพ์ที่ต้องรับแรงกระแทกจากการเปลี่ยนแปลงของวัสดุ
เหล็กกล้าเครื่องมือ A2ครองตำแหน่งตรงกลางระหว่างความต้านทานการสึกหรอและความเหนียว นอกจากนี้ การชุบแข็งด้วยอากาศ- A2 มีค่าถึง 57-62 HRC แต่มีปริมาตรโครเมียมคาร์ไบด์น้อยกว่า D2 ทำให้ทนทานต่อแรงกระแทกได้ดีขึ้นอย่างเห็นได้ชัด ขณะเดียวกันก็ยังมีอายุการใช้งานที่ดีอีกด้วย A2 เป็นตัวเลือกที่ใช้งานได้จริงสำหรับการขึ้นรูปแม่พิมพ์ เครื่องมือตัดเฉือน เกจ และเครื่องมือที่มีความเที่ยงตรงสูง ซึ่งปริมาณการผลิตในระดับปานกลางไม่ได้ให้เหตุผลถึงความเสี่ยงต่อการเปราะของ D2 นอกจากนี้ยังสามารถตัดเฉือนได้ง่ายขึ้นในสถานะอบอ่อน ซึ่งช่วยลดต้นทุนการใช้เครื่องมือเริ่มต้น
เหล็กกล้าเครื่องมือ S7เป็นเกรดต้านทานการกระแทก-ที่สร้างขึ้นเพื่อการกระแทก โดยที่ D2 และ A2 ให้ความสำคัญกับความแข็งของคาร์ไบด์ S7 ให้ความสำคัญกับความเหนียว - ความสามารถในการดูดซับแรงฉับพลันโดยไม่แตกหัก ให้ความร้อน-ที่ 54-HRC ซึ่งต่ำกว่า D2 แต่โครงสร้างจุลภาคของมันจะกระจายพลังงานกระแทกไปแทนที่จะส่งไปยังจุดเริ่มต้นการแตกร้าว S7 เป็นเลิศในการขึ้นรูปพั้นช์ ตัวขับลูกเบี้ยว การเจาะงานหนักในวัสดุหนา และการใช้งานใดๆ ที่เครื่องมือถูกขัดจังหวะหรือมีการโหลดแบบแปรผัน เมื่อมีการเจาะเศษซ้ำๆ แม้จะมีระยะห่างและการจัดแนวที่ถูกต้อง การเปลี่ยนจาก D2 เป็น S7 มักจะแก้ปัญหาได้ทันที
เหล็กความเร็วสูง M2-เติมเต็มบทบาทพิเศษที่ความร้อนเป็นศัตรู M2 คงความแข็งไว้ที่อุณหภูมิสูง - คุณสมบัติที่เรียกว่าความแข็งสีแดง - ทำให้เหมาะสำหรับการทำงานที่สร้างความร้อนจากการเสียดสีอย่างมากที่คมตัด ในการปั๊มแม่พิมพ์ โดยทั่วไปหมายถึงการเจาะความเร็วสูง-กับวัสดุบางๆ หรือการใช้งานที่มีการหล่อลื่นเพียงเล็กน้อย M2 มีความแข็งถึง 60-65 HRC และรักษาประสิทธิภาพการตัด โดยที่ D2 จะนิ่มลงและสึกหรออย่างรวดเร็ว ข้อเสียคือต้นทุนและความสามารถในการขึ้นรูป: M2 มีราคาแพงกว่ามากและบดยากกว่าเกรดงานเย็น
| ระดับ | ความแข็ง (HRC) | ความต้านทานการสึกหรอ | ความเหนียว | แอปพลิเคชั่นที่ดีที่สุด |
|---|---|---|---|---|
| D2 | 58-62 | ยอดเยี่ยม | ปานกลางถึงปานกลาง | การกลึงระยะไกล- การเจาะแบบเจาะ กระดุมแม่พิมพ์ทำจากเหล็กกล้าคาร์บอนและสเตนเลส |
| A2 | 57-62 | ดี | ดี | แม่พิมพ์ขึ้นรูปปริมาณปานกลาง- เครื่องมือตัดเฉือน เครื่องมือที่มีความแม่นยำพร้อมการสัมผัสแรงกระแทก |
| S7 | 54-58 | ปานกลาง | ยอดเยี่ยม | การเจาะขึ้นรูป ตัวขับลูกเบี้ยว การเจาะหนัก ส่วนประกอบที่รับแรงกระแทก- |
| M2 | 60-65 | ดีมาก (เก็บรักษาที่อุณหภูมิสูง) | ยุติธรรม | การเจาะด้วยความเร็วสูง- การหล่อลื่น-ขั้นต่ำ การตัดโดยใช้ความร้อน- |
เมื่อใดที่ต้องระบุเม็ดมีดคาร์ไบด์เหนือเหล็กกล้าเครื่องมือ
จะเกิดอะไรขึ้นเมื่อแม้แต่ D2 ก็สึกหรอเร็วเกินไป? ในการใช้งานปริมาณมาก-สูง-มากเป็นพิเศษ - การผลิตมีมากกว่าหนึ่งล้านชิ้นส่วน - ช่วงเวลาการลับคมเหล็กกล้าเครื่องมือใหม่อาจเกิดขึ้นบ่อยครั้งจนไม่อาจยอมรับได้ นี่คือจุดที่เม็ดมีดคาร์ไบด์เข้ามาในภาพ
ทังสเตนคาร์ไบด์ (ซีเมนต์คาร์ไบด์) ให้ความต้านทานการสึกหรอซึ่งช่วยยืดอายุการใช้งานของแม่พิมพ์ได้ 500-1000% เมื่อเทียบกับเหล็กกล้าเครื่องมือแบบดั้งเดิมในการใช้งานบางประเภท เม็ดมีดตัดคาร์ไบด์จะรักษาคมตัด-ให้คมกริบตลอดหลายล้านรอบ ซึ่งช่วยลดเวลาหยุดทำงานลงอย่างมากสำหรับการลับคมใหม่และการบำรุงรักษาแม่พิมพ์ สำหรับขั้วต่อยานยนต์ เทอร์มินอลไฟฟ้า หรือส่วนประกอบทางการแพทย์ที่มีปริมาณมากประทับด้วยสเตนเลสสตีลที่มีฤทธิ์กัดกร่อน คาร์ไบด์มักจะจ่ายผลตอบแทนเองภายในปีการผลิตแรกด้วยการลดการเปลี่ยนเครื่องมือเพียงอย่างเดียว
ข้อจำกัดคือความเปราะบาง คาร์ไบด์มีความแข็งมาก (โดยทั่วไปคือ 75-90 HRA เทียบเท่ากับประมาณ 68-74 HRC) แต่มีความทนทานต่อแรงกระแทกต่ำมาก พั้นช์คาร์ไบด์ที่โดนแถบที่ป้อนผิดหรือชนกับวัสดุที่ซ้อนกันเป็นสองเท่า จะแตกละเอียด แทนที่จะแตกเป็นชิ้นหรือเสียรูป สิ่งนี้จำกัดการทำงานของคาร์ไบด์ในการควบคุมและมีผลกระทบต่ำ: การปัดเศษอย่างละเอียด การเจาะที่แม่นยำ การหยอดเหรียญแบบตื้น และการใช้งานที่การป้อนแถบมีความน่าเชื่อถือสูงและรับประกันความสม่ำเสมอของวัสดุ
เม็ดมีดคาร์ไบด์ยังมีราคาแพงในการผลิตและดัดแปลง ต่างจากการเจาะเหล็กเครื่องมือที่สามารถลับคมใหม่บนเครื่องเจียรผิวได้ภายในไม่กี่นาที คาร์ไบด์ต้องใช้ล้อเจียรเพชรและอุปกรณ์จับยึดแบบพิเศษ การเปลี่ยนแปลงการออกแบบหรือการแก้ไขจำเป็นต้องมีเม็ดมีดใหม่มากกว่าการทำงานซ้ำ ด้วยเหตุผลเหล่านี้ จึงมีการระบุคาร์ไบด์เฉพาะหลังจากที่การออกแบบแม่พิมพ์ได้รับการตรวจสอบความถูกต้องครบถ้วนแล้ว และพารามิเตอร์การผลิตถูกล็อกไว้ - ห้ามใช้กับเครื่องมือต้นแบบหรือเครื่องมือระยะสั้น-
จับคู่การเลือกวัสดุกับปริมาณการผลิต
ความเชื่อมโยงระหว่างการเลือกวัสดุและเศรษฐศาสตร์การผลิตจะตรงไปตรงมาเมื่อคุณจัดเฟรมอย่างถูกต้อง คุณไม่ได้เลือกเหล็กกล้าที่ "ดีที่สุด" - คุณกำลังเลือกเหล็กกล้าที่คุ้มค่าที่สุด-สำหรับความต้องการอายุการใช้งานเครื่องมือที่คาดหวัง
สำหรับการผลิตระยะสั้นโดยใช้ชิ้นส่วนไม่เกิน 100,000 ชิ้น เหล็กกล้าเครื่องมือ A2 จะให้ความสมดุลระหว่างประสิทธิภาพและต้นทุนที่ประหยัด เครื่องจักรนี้เร็วกว่า D2 ต้องการการอบชุบด้วยความร้อนน้อยกว่า และทนต่อการวางแนวที่ไม่ตรงเล็กน้อยซึ่งพบได้ทั่วไปในต้นแบบหรือแม่พิมพ์ที่มีปริมาตรต่ำ-โดยไม่มีการบิ่นอย่างรุนแรง ความต้านทานการสึกหรอที่ต่ำกว่านั้นเป็นที่ยอมรับได้ เนื่องจากเครื่องมือจะไม่สะสมแรงกระแทกเพียงพอต่อการสึกหรอจนกลายเป็นปัจจัยจำกัด
โดยทั่วไป-การผลิตปริมาณปานกลาง - 100,000 ถึง 1,000,000 ชิ้นส่วน - โดยทั่วไปจะใช้เหล็กกล้างานเย็นที่มีโครเมียม-สูง-หรือเทียบเท่ากับ D2 หรือเทียบเท่า ในระดับนี้ ช่วงการปรับความคมชัดจะส่งผลโดยตรงต่อการจัดกำหนดการการผลิต การรักษาคมตัดที่เหนือกว่าของ D2 หมายถึงการทำงานที่ยาวนานขึ้นระหว่างการหยุดการบำรุงรักษา การตั้งค่าแม่พิมพ์น้อยลง และคุณภาพของชิ้นส่วนที่สม่ำเสมอมากขึ้นตลอดช่วงการผลิต ค่าวัสดุเริ่มต้นและค่าตัดเฉือนที่สูงขึ้นจะถูกชดเชยด้วยค่า-ค่าเครื่องมือต่อชิ้นส่วนที่ลดลง
การใช้งานในปริมาณมาก-ที่มีชิ้นส่วนเกิน 1,000,000 ชิ้นผลักดันการคำนวณไปสู่เม็ดมีดคาร์ไบด์หรือเหล็กกล้าเครื่องมือเคลือบขั้นสูง ในปริมาณเหล่านี้ การปรับปรุงอายุการใช้งานเครื่องมือแม้เพียงเล็กน้อยก็ช่วยประหยัดได้มาก การเคลือบพื้นผิวขั้นสูง เช่น TiN (ไทเทเนียมไนไตรด์) หรือ DLC (เพชร-คล้ายคาร์บอน) สามารถยืดอายุการใช้งานของส่วนประกอบ D2 ได้ 30-50% โดยการลดแรงเสียดทานและการสึกหรอของกาว - ตัวเลือกสำหรับพื้นกลางที่หลีกเลี่ยงความเปราะบางของคาร์ไบด์ ในขณะเดียวกันก็ขยายระยะเวลาการบำรุงรักษาเกินกว่าความสามารถของเหล็กกล้าเครื่องมือที่ไม่เคลือบผิว
ความเข้มแข็งไม่ใช่เป้าหมาย - แต่เป็นหนทางไปสู่จุดจบ ส่วนประกอบแม่พิมพ์โลหะแผ่นที่แข็งถึง 62 HRC ต้านทานการสึกหรอได้อย่างสวยงาม แต่ความแข็งเดียวกันนั้นทำให้เสี่ยงต่อการถูกไมโครชิปหากการใช้งานเกี่ยวข้องกับส่วนประกอบที่กระแทก การลดเหลือ 58 HRC จะทำให้อายุการใช้งานลดลงแต่ได้รับความแข็งแกร่งเพียงพอที่จะรับแรงกระแทกที่ไม่สม่ำเสมอ คำตอบที่ถูกต้องขึ้นอยู่กับว่าโหมดความล้มเหลวใดจะทำให้เครื่องมือเลิกใช้งานก่อน: การสึกหรอทีละน้อยหรือการแตกหักกะทันหัน วิศวกรแม่พิมพ์ที่มีประสบการณ์ทำการโทรนี้โดยพิจารณาจากความหนาของวัสดุ รูปทรงของชิ้นส่วน ความเร็วในการกด และข้อมูลความล้มเหลวในอดีตจากการใช้งานที่คล้ายคลึงกัน
เกรดวัสดุเป็นตัวกำหนดว่าส่วนประกอบแต่ละชิ้นจะมีอายุการใช้งานได้นานแค่ไหน แต่เกรดเหล็กที่เหมือนกันมีประสิทธิภาพแตกต่างกันขึ้นอยู่กับประเภทของแม่พิมพ์ที่ติดตั้งในการกำหนดค่าแบบก้าวหน้า ถ่ายโอน ผสม หรือรวมกัน ซึ่งแต่ละประเภทมีความต้องการเฉพาะในส่วนประกอบ ซึ่งเปลี่ยนทั้งข้อกำหนดด้านขนาดและวัสดุ
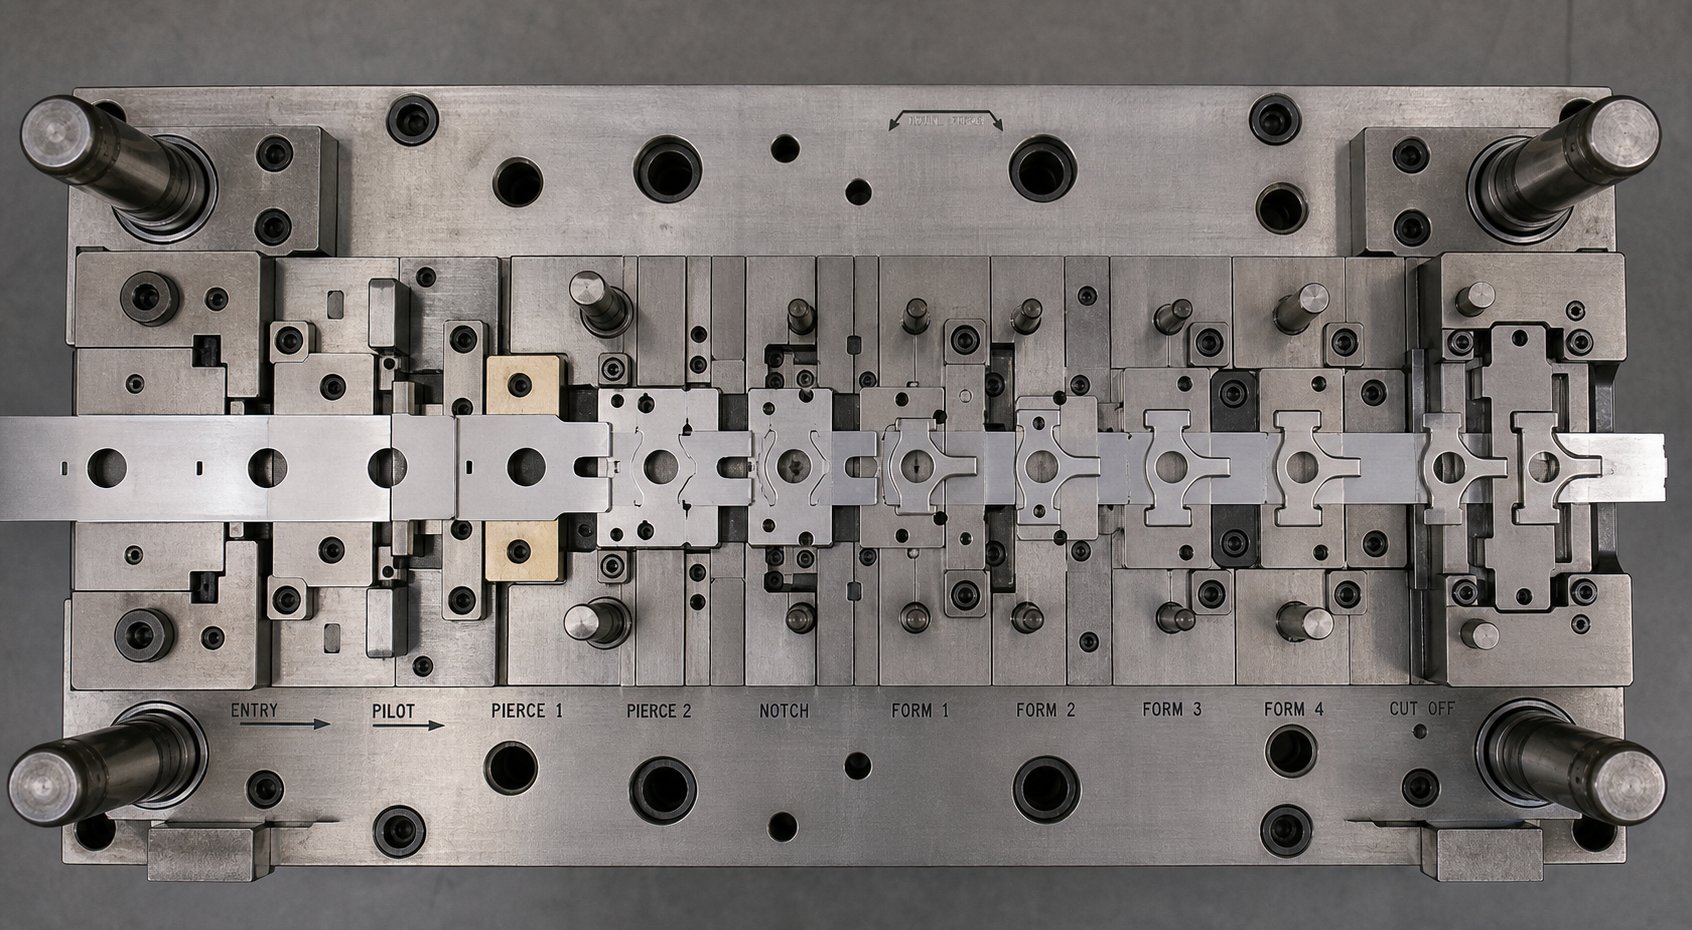
ส่วนประกอบต่างๆ แตกต่างกันอย่างไรในประเภทของแม่พิมพ์
เหล็กกล้าเครื่องมือชนิดเดียวกัน น้ำหนักการกดเท่ากัน แผ่นโลหะเดียวกัน - แต่กลุ่มผลิตภัณฑ์ส่วนประกอบภายในแม่พิมพ์จะเปลี่ยนแปลงอย่างมาก ขึ้นอยู่กับว่าคุณกำลังใช้งานแบบโปรเกรสซีฟ แบบถ่ายโอน หรือแบบผสม แม่พิมพ์ปั๊มขึ้นรูปแต่ละประเภทช่วยแก้ปัญหาการผลิตที่แตกต่างกัน และปัญหาดังกล่าวจะกำหนดว่าส่วนประกอบใดมีอยู่ ส่วนประกอบใดขาดไป และส่วนประกอบที่เหลือมีปฏิกิริยาอย่างไร แม่พิมพ์แบบโปรเกรสซีฟที่ออกแบบมาเพื่อการปั๊มขั้วต่อความเร็วสูง-นั้นดูไม่มีอะไรเหมือนกับแม่พิมพ์ถ่ายโอนที่สร้างแผงตัวถังรถยนต์ แม้ว่าทั้งสองแบบจะต้องอาศัยโครงสร้างพื้นฐานเดียวกันที่กล่าวถึงในส่วนก่อนหน้านี้ก็ตาม
การทำความเข้าใจว่าส่วนประกอบใดเป็นของแม่พิมพ์ประเภทใด - และเหตุใด - จะช่วยป้องกัน-เครื่องมือง่ายๆ ทางวิศวกรรมและต่ำกว่า-การระบุเครื่องมือที่ซับซ้อน
ส่วนประกอบแม่พิมพ์แบบก้าวหน้าสำหรับการประมวลผลแถบปริมาณสูง-
แม่พิมพ์แบบโปรเกรสซีฟเป็นแม่พิมพ์ปั๊มที่มีส่วนประกอบ-หนาแน่นที่สุดในการผลิตปกติ แถบจะป้อนผ่านหลายสถานีภายในบล็อกแม่พิมพ์เดียว โดยเพิ่มความยาวพิตช์หนึ่งระดับต่อจังหวะการกด ในขณะที่ยังคงเชื่อมต่อกับแถบพาหะตั้งแต่ต้นจนจบ ส่วนจะแยกเฉพาะที่สถานีสุดท้ายเท่านั้น วิธีการสตริป-แบบต่อเนื่องนี้ต้องการระบบย่อยทั้งหมดของส่วนประกอบที่-สถานีเดียวตายก็ไม่ต้องการ
หมุดนำร่องจะปรากฏที่เกือบทุกสถานี โดย-ลงทะเบียนแถบใหม่ก่อนที่จะดำเนินการตัดหรือขึ้นรูปแต่ละครั้ง ตัวยกราง - สปริง-หมุดหรือรางที่โหลดแล้ว-แท่งประเภท - ยกระดับวัสดุระหว่างจังหวะเพื่อให้สามารถเคลื่อนไปข้างหน้าได้โดยไม่ไปกีดขวางกับส่วนประกอบของแม่พิมพ์ด้านล่าง รอยบากบายพาสทั้งบวกและลบ ช่วยให้แถบทะลุเหล็กขึ้นรูปหรือตัวขับลูกเบี้ยวที่ยื่นออกมา ซึ่งอาจขัดขวางการเคลื่อนที่ของฟีด ไกด์สต็อกจะจำกัดแถบไว้ด้านข้าง ป้องกันการเลื่อนที่จะทำให้คุณสมบัติไม่ตรงข้ามสถานี
แถบพาหะนั้นเป็นองค์ประกอบการออกแบบที่มีเอกลักษณ์เฉพาะสำหรับแม่พิมพ์แบบโปรเกรสซีฟ วิศวกรจะต้องทิ้งวัสดุไว้เพียงพอสำหรับเชื่อมต่อชิ้นส่วนที่อยู่ติดกันเพื่อรักษาความสมบูรณ์ของแถบตลอดทุกสถานี - ที่พาหะแคบเกินไป และแถบนั้นหักหรือขาด กว้างเกินไปและขยะวัสดุก็เพิ่มขึ้น การออกแบบส่วนรองรับมีอิทธิพลโดยตรงต่อการวางตำแหน่งตัวยก ตำแหน่งรูนำ และตำแหน่งที่สามารถวางรอยบากบายพาสได้โดยไม่ทำให้โครงสร้างอ่อนแอลง
ชุดแม่พิมพ์ปั๊มโลหะแบบก้าวหน้ายังรวมส่วนประกอบที่ละเอียดอ่อนด้านจังหวะเวลา-ด้วย เครื่องปอกสปริงจะต้องบีบอัดและปล่อยให้สอดคล้องกับการมีส่วนร่วมของนักบิน การปล่อยฟีดจะต้องเปิดที่มุมข้อเหวี่ยงที่ถูกต้องเพื่อให้สามารถเลื่อนแถบได้โดยไม่รบกวนการลงทะเบียน ความต้องการด้านเวลาเหล่านี้ทำให้แม่พิมพ์แบบโปรเกรสซีฟมีโครงสร้างที่ซับซ้อนทางกลไกมากที่สุด แต่ผลตอบแทนที่ได้คือความเร็ว - การปั๊มแม่พิมพ์แบบโปรเกรสซีฟสามารถผลิตชิ้นส่วนขนาดเล็กจำนวนมากได้อย่างรวดเร็วโดยมีความคลาดเคลื่อนที่แน่นอนในขณะที่ดำเนินการหลายอย่างพร้อมกัน
ถ่ายโอนส่วนประกอบของแม่พิมพ์และการซ้อนชิ้นส่วน
Transfer Dies พลิกโฉม-กระบวนทัศน์การจัดการโดยสิ้นเชิง แทนที่จะให้ชิ้นงานเชื่อมต่อกับแถบพาหะ สถานีแรกจะเว้นว่างหรือแยกชิ้นส่วนออกจากคอยล์ทันที จากจุดนั้นไปข้างหน้า ช่องว่างแต่ละอันจะเดินทางระหว่างสถานีต่างๆ ผ่านระบบถ่ายโอนทางกล - นิ้ว ราง หรือคานเดินที่ยก เคลื่อนย้าย และวางชิ้นส่วนไว้ที่สถานีตายแต่ละสถานีที่ต่อเนื่องกัน
การแยกนี้ช่วยลดความจำเป็นในการใช้หมุดนำร่อง ตัวยกแถบ รอยบากบายพาส และการจัดการแถบพาหะ แทนที่แม่พิมพ์ถ่ายโอนต้องใช้ชุดส่วนประกอบที่แตกต่างกันโดยเน้นที่ตำแหน่งของชิ้นส่วนมากกว่าการควบคุมแถบ:
- คู่มือรังกระเป๋าหรือหมุดระบุตำแหน่งที่มีความแม่นยำ - - ซึ่งวางตำแหน่งของช่องว่างอย่างแม่นยำในแต่ละสถานี สิ่งเหล่านี้จะต้องทำให้สามารถบรรทุกได้รวดเร็ว ให้ความแม่นยำของตำแหน่งภายในพิกัดความเผื่อ และอนุญาตให้ขนถ่ายได้อย่างรวดเร็วหลังการดำเนินการแต่ละครั้งNest Guide ควรรวมการพิสูจน์อักษรแบบโง่-ด้วยคุณลักษณะการระบุตำแหน่งเพิ่มเติม - ที่ป้องกันไม่ให้วางชิ้นส่วนที่ไม่สมมาตร-อย่างไม่ถูกต้อง
- ตัวระบุตำแหน่งชิ้นส่วนและหมุดเกจหมุดหรือบล็อกที่แข็งตัว - ซึ่งอ้างอิงถึงลักษณะ ขอบ หรือรูที่สร้างขึ้นก่อนหน้านี้ เพื่อรักษาความสอดคล้องของตำแหน่งเมื่อรูปทรงเรขาคณิตเปลี่ยนจากสถานีหนึ่งไปอีกสถานีหนึ่ง
- กลไกการยกและการดีดออกอุปกรณ์ที่บรรทุก - แบบนิวแมติกหรือสปริง- ซึ่งจะยกชิ้นส่วนที่เสร็จแล้วให้พ้นจากรัง เพื่อให้กลไกการถ่ายโอนสามารถจับชิ้นส่วนนั้นสำหรับการเคลื่อนที่ครั้งถัดไป
- คุณสมบัติการกวาดล้างรางถ่ายโอนชิ้นส่วนนูน - ที่กลึงในโครงสร้างแม่พิมพ์ซึ่งช่วยให้นิ้วมือหรือมือจับกลเข้าและออกได้โดยไม่ชนกับเหล็กขึ้นรูปหรือส่วนแม่พิมพ์
การไม่มีแถบพาหะทำให้แม่พิมพ์ถ่ายโอนมีข้อได้เปรียบที่สำคัญสำหรับการใช้งานบางประเภท Transfer Die Stamping เหมาะสำหรับการผลิตชิ้นส่วนที่เจาะลึก เนื่องจากช่องว่างไม่มีอิสระทุกด้าน - ไม่มีตัวพาที่จำกัดการไหลของวัสดุเข้าไปในช่องดึง นอกจากนี้ยังเหมาะสำหรับชิ้นส่วนขนาดใหญ่ที่แถบโปรเกรสซีฟมีความกว้างจนใช้งานไม่ได้ หรือสำหรับรูปทรงที่ต้องใช้ทั้งสองด้านของชิ้นงาน
การใช้งานแม่พิมพ์ปั๊มขึ้นรูปยานยนต์ชอบการกำหนดค่าการถ่ายโอนด้วยเหตุผลนี้ แผงตัวถังขนาดใหญ่ ขายึดโครงสร้าง และตัวเรือนที่ดึง-ลึกจำเป็นต้องมีการไหลของวัสดุที่ไม่จำกัดและการขึ้นรูปหลาย- ทิศทางที่แถบพาหะที่เชื่อมต่อจะป้องกันทางกายภาพได้ ข้อดีข้อเสียคือความเร็ว - กลไกการถ่ายโอนจะหมุนเวียนช้ากว่าการป้อนแถบแบบโปรเกรสซีฟ - และต้นทุน เนื่องจากการปั๊มแม่พิมพ์แบบถ่ายโอนต้องใช้แม่พิมพ์หลายตัวแยกกัน แทนที่จะใช้บล็อกแม่พิมพ์แบบรวมเพียงบล็อกเดียว
การกำหนดค่าแม่พิมพ์แบบผสมและแบบผสม
แม่พิมพ์แบบผสมแสดงถึงแนวทางที่แตกต่างโดยพื้นฐานในการจัดเรียงส่วนประกอบ แทนที่จะกระจายการทำงานไปหลายสถานี แม่พิมพ์ผสมจะทำการปั๊มและเจาะพร้อมกันในการกดครั้งเดียว - ทำให้เกิดชิ้นส่วนที่เรียบเสร็จในการตีเพียงครั้งเดียว เคล็ดลับทางกลที่ทำให้สิ่งนี้เป็นไปได้คือโครงแบบกลับด้านโดยที่ส่วนประกอบแบบเดิมมีบทบาทย้อนกลับ
ในแม่พิมพ์มาตรฐาน หมัดจะยึดเข้ากับแท่นด้านบนและช่องเปิดของแม่พิมพ์จะอยู่ที่ด้านล่าง แม่พิมพ์ผสมจะกลับส่วนหนึ่งของการจัดเรียงนี้: แม่พิมพ์ตัดโลหะจะติดตั้งอยู่ที่ฐานรองเท้าส่วนบน ในขณะที่หมุดตัดจะอยู่ที่ด้านล่าง ในขณะเดียวกัน การเจาะที่ติดตั้งอยู่ในรองเท้าส่วนล่างจะดันขึ้นผ่านช่องว่างขณะที่กำลังตัดออกจากแถบ ช่องว่างถูกตัดออกจากแถบและเจาะในจังหวะเดียวกัน โดยติดอยู่ระหว่างส่วนประกอบการตัดด้านบนและด้านล่างซึ่งทำหน้าที่ในทิศทางตรงกันข้าม
เค้าโครงแบบกลับหัวนี้ต้องใช้ส่วนประกอบพิเศษที่พบในแม่พิมพ์ผสมเท่านั้น: เครื่องไล่ เนื่องจากช่องว่างถูกตัดเข้าไปในช่องแม่พิมพ์ที่ปิดล้อมโดยไม่มีการผ่อนปรนเชิงมุม (ช่องจะต้องตั้งตรง-ผนังเพื่อรักษาความแม่นยำของมิติ) ชิ้นส่วนจึงไม่มีทางออกตามธรรมชาติ ตัวแยก - สปริง-โหลดหรือน็อกเอาต์-เพลตกระตุ้นที่เลื่อนเข้าไปในช่องแม่พิมพ์ - จะดันช่องว่างที่เสร็จแล้วออกจากแม่พิมพ์ด้านบนหลังจากแต่ละจังหวะ หากไม่มีมัน ช่องว่างจะซ้อนกันภายในโพรงและทำให้เครื่องมือติดขัดในที่สุด
ตัวกั้นทำจากเหล็กกล้าเครื่องมืออัลลอยด์ขนาดกลาง-ที่ชุบแข็งถึง 56-HRC และกราวด์เพื่อให้เลื่อนได้อย่างอิสระภายในช่องเปิดของแม่พิมพ์ โดยทำหน้าที่สองอย่าง คือ การดีดชิ้นส่วนออก และระหว่างจังหวะการตัด จะทำหน้าที่เป็นแผ่นดันที่ยึดส่วนที่ว่างไว้ในขณะที่เจาะทะลุจากด้านล่าง สิ่งนี้สร้างชิ้นส่วนที่แบนอย่างเห็นได้ชัด - ข้อได้เปรียบที่สำคัญของคอมพาวด์ดายเหนือโครงร่างแบบก้าวหน้าซึ่งชิ้นส่วนสามารถคว่ำหรือโค้งงอได้ในระหว่างการตัด
แม่พิมพ์ผสมทำให้เส้นเบลอมากขึ้นโดยการรวมการดำเนินการทั้งการตัดและไม่ตัด-เข้าด้วยกันในจังหวะเดียว - การเจาะและการดัด การปัดและการขึ้นรูป หรือการตัดและการวาดพร้อมกัน สิ่งเหล่านี้จำเป็นต้องมีการเรียงลำดับส่วนประกอบอย่างระมัดระวังภายในพื้นที่แม่พิมพ์เดียวกัน: องค์ประกอบการตัดจะต้องมีส่วนร่วมก่อนสร้างองค์ประกอบเพื่อป้องกันการบิดเบี้ยวของวัสดุในระหว่างการเฉือน และแรงดันสปริงต้องมีความสมดุลเพื่อหลีกเลี่ยงการเอียงชิ้นงานในช่วงกลาง-จังหวะ
| ประเภทแม่พิมพ์ | ส่วนประกอบที่เป็นเอกลักษณ์ | ความเร็วในการผลิต | ความซับซ้อนของชิ้นส่วน | การใช้งานทั่วไป |
|---|---|---|---|---|
| ก้าวหน้า | หมุดไพล็อต ตัวยกแถบ รอยบากบายพาส ไกด์สต็อก การออกแบบแถบพาหะ คีมปอกสปริง | สูง (200-1500+ SPM สำหรับชิ้นส่วนขนาดเล็ก) | ปานกลางถึงสูง (จำกัดด้วยแถบแนบ) | ขั้วต่อไฟฟ้า ขายึด ขั้วต่อ ชิ้นส่วนที่ซับซ้อนขนาดเล็กในปริมาณมาก |
| โอนย้าย | Nest Guide, ตัวระบุตำแหน่งชิ้นส่วน, ระยะห่างของรางถ่ายโอน, กลไกการดีดออก, คุณสมบัติป้องกันการหลอก- | ปานกลาง (โดยทั่วไป 15-80 SPM) | สูง (เรขาคณิตไม่จำกัด การวาดลึก คุณลักษณะด้านข้างหลาย-) | แผงตัวถังรถยนต์ ส่วนประกอบโครงสร้าง ตัวเรือนแบบดึงลึก- ชิ้นส่วนขนาดใหญ่ |
| สารประกอบ | เครื่องไล่, แผ่นน็อคเอาท์, หมุดถ่ายโอน, การจัดเรียงแม่พิมพ์/พันช์แบบกลับด้าน, ช่องดายติดผนัง-แบบตรง | ปานกลางถึงสูง | ต่ำ (ชิ้นส่วนแบนเพียง - อุด + เจาะ) | แหวนรอง ปะเก็น แผ่นเคลือบเรียบ ช่องว่างล้อ ชิ้นส่วนใดๆ ที่ต้องการความเรียบสูง |
| การผสมผสาน | การตัดแบบผสมผสาน + เหล็กขึ้นรูป จังหวะเวลาเชื่อมต่อแบบต่อเนื่อง ระบบสปริงที่สมดุล | ปานกลาง | ปานกลาง (การตัด + การขึ้นรูปหนึ่งครั้ง) | ชิ้นส่วนที่ต้องตัดและงอหรือตัดและดึงในจังหวะเดียวเพื่อลดสถานี |
ใน-บทบาทการประกอบแม่พิมพ์และส่วนประกอบที่เกิดขึ้นใหม่
ขอบเขตดั้งเดิมของการตัด ขึ้นรูป และดีดออก - ของแม่พิมพ์ปั๊มขึ้นรูป - กำลังขยายออกไป ใน-การประกอบแม่พิมพ์จะผสานรวมการดำเนินการต่อหรือการยึดเข้ากับจังหวะการกดโดยตรง ช่วยลดการจัดการขั้นปลายและการปฏิบัติงานรอง ส่วนประกอบที่ช่วยให้สามารถดำเนินการนี้ได้ ได้แก่ -สถานีใส่น็อตหรือสตัด ชุดตอกหมุดและทั่งตีเหล็ก กลไกการตั้งค่าหมุดย้ำ และใน-อิเล็กโทรดสำหรับการเชื่อมด้วยแม่พิมพ์
การเพิ่มเหล่านี้เปลี่ยนภูมิทัศน์ของส่วนประกอบอย่างมาก แม่พิมพ์แบบโปรเกรสซีฟที่มีสถานีประกอบแม่พิมพ์ใน-นั้นต้องการความสามารถในการรับแรงกดเพิ่มเติมที่สถานีนั้น การรองรับที่รองรับเฉพาะจุดในฐานแม่พิมพ์ และการประสานงานด้านเวลาเพื่อให้แน่ใจว่าจะใส่ตัวยึดหลังจากการขึ้นรูปเสร็จสมบูรณ์แล้วเท่านั้น แต่ก่อนที่ชิ้นส่วนจะแยกออกจากแถบ โครงสร้างแม่พิมพ์ต้องรองรับกลไกการป้อนของตัวยึด - ท่อเป่า ตัวป้อนราง หรือระบบหนีศูนย์ - ทั้งหมดอยู่ภายในซองดาย
ทางเลือกระหว่างการกำหนดค่าแบบก้าวหน้า แบบถ่ายโอน แบบผสม และแบบผสมผสาน ไม่ได้เกี่ยวกับรูปทรงของชิ้นส่วนหรือปริมาณการผลิตเท่านั้น โดยจะกำหนดสินค้าคงคลังของส่วนประกอบทั้งหมด ความซับซ้อนของระบบสปริง เกรดวัสดุที่จำเป็นสำหรับแต่ละองค์ประกอบการทำงาน และท้ายที่สุดคือความพยายามทางวิศวกรรมที่จำเป็นในการระบุทุกมิติในเครื่องมือ กระบวนการข้อกำหนดนั้น - การกำหนดขนาดส่วนประกอบของโครงสร้างเป็นน้ำหนัก การตั้งค่าระยะห่างสำหรับคุณสมบัติของวัสดุ และการคำนวณแรงสปริงเพื่อให้ตรงกับข้อกำหนดในการขึ้นรูป - เป็นที่ที่ความรู้ส่วนประกอบทั้งหมดมาบรรจบกันเป็นการออกแบบที่สอดคล้องกัน
การกำหนดขนาดส่วนประกอบและลอจิกข้อมูลจำเพาะในการออกแบบเครื่องมือปั๊มและการออกแบบแม่พิมพ์
การรู้ว่าแต่ละองค์ประกอบทำอะไรเป็นสิ่งหนึ่ง การทราบวิธีกำหนดขนาดสำหรับการใช้งานเฉพาะคือจุดที่การออกแบบแม่พิมพ์กลายเป็นเรื่องทางวิศวกรรมมากกว่าการประกอบ ทุกข้อกำหนดในเครื่องมือตอกหมุดและแม่พิมพ์ - ความหนาของรองเท้า เส้นผ่านศูนย์กลางของหมุดนำ แรงสปริง ค่าระยะห่าง ขนาดพินนำร่อง - มีการติดตามกลับไปยังข้อกำหนดของกระบวนการ น้ำหนักการกด คุณสมบัติแถบ และรูปทรงของชิ้นส่วนเป็นอินพุต ขนาดส่วนประกอบคือผลลัพธ์ คิดเลขผิด แล้วคนตายต่ำกว่า-ดำเนินการหรือ-ทำลายตัวเอง
ระเบียบวินัยในที่นี้คือการจับคู่ความสามารถของส่วนประกอบแต่ละชิ้นกับแรงและพิกัดความเผื่อที่จะเกิดขึ้นจริงในการผลิต - ไม่มาก ไม่น้อยไปกว่านี้ เกินขนาด-วัสดุเหลือใช้และความจุแท่นพิมพ์ ขนาดที่ต่ำกว่า-ทำให้เกิดการโก่งตัว การสึกหรอ และความล้มเหลวตั้งแต่เนิ่นๆ เป้าหมายคือวิศวกรรมที่มีความแม่นยำ: ทุกมิติได้รับการพิสูจน์โดยการคำนวณหรือกฎการออกแบบที่ทราบ
การปรับขนาดส่วนประกอบโครงสร้างเพื่ออัดน้ำหนัก
น้ำหนักกดเป็นตัวแปรเริ่มต้นสำหรับการกำหนดขนาดส่วนประกอบโครงสร้าง แรงตัดและการขึ้นรูปทั้งหมดที่แม่พิมพ์ต้องทนทานต่อความต้องการขั้นต่ำสำหรับฐานแม่พิมพ์ สลักนำ และแผ่นรอง - ซึ่งเป็นส่วนประกอบที่ดูดซับและกระจายแรงนั้นโดยไม่เบี่ยงเบนเกินขีดจำกัดที่ยอมรับได้
ความหนาของไดชูจะปรับขนาดโดยตรงกับน้ำหนักและพื้นที่แม่พิมพ์ ฐานแม่พิมพ์ที่ใหญ่ขึ้นภายใต้น้ำหนักที่มากขึ้นจำเป็นต้องใช้ฐานรองที่หนาขึ้นเพื่อป้องกันการโค้งงอที่ช่วงกึ่งกลาง แม้ว่าจะไม่มีสูตรสากลสำหรับทุกการใช้งาน แต่วิศวกรเครื่องมือที่มีประสบการณ์ใช้การวิเคราะห์องค์ประกอบจำกัดหรือแนวทางที่กำหนดไว้เพื่อกำหนดเป้าหมายการโก่งตัวที่ต่ำกว่า 0.001 นิ้ว ภายใต้โหลดเต็ม สำหรับแม่พิมพ์โปรเกรสซีฟน้ำหนักปานกลาง- (ต่ำกว่า 100 ตัน) รองเท้าที่มีช่วงความหนา 2.0-3.0 นิ้วถือเป็นเรื่องทั่วไป การใช้งานที่มีน้ำหนักมาก- - การลากด้วยยานยนต์เกิน 500 ตัน - อาจต้องใช้รองเท้าสูง 4.0 นิ้วหรือหนากว่านั้น บางครั้งเสริมด้วยโครงหรือโครงแบบ T-slot เพื่อเพิ่มความแข็งสูงสุดโดยไม่มีน้ำหนักมากเกินไป
เส้นผ่านศูนย์กลางของหมุดไกด์เป็นไปตามตรรกะที่คล้ายกัน หมุดจะต้องต้านทานการโก่งงอภายใต้แรงด้านข้างที่เกิดขึ้นระหว่างการตัดและการขึ้นรูป แม่พิมพ์ขนาดใหญ่ที่มีน้ำหนักสูงกว่าและแถบกว้างกว่านั้นต้องใช้หมุดที่มีเส้นผ่านศูนย์กลางใหญ่กว่า-หมุด - โดยทั่วไปตั้งแต่ 1.5 นิ้ว สำหรับแม่พิมพ์ขนาดเล็กจนถึง 3.0 นิ้ว หรือมากกว่าสำหรับชุดแม่พิมพ์ถ่ายโอนขนาดใหญ่ ระบบนำตลับลูกปืนเม็ดกลม-จัดการกับความเร็วที่สูงขึ้นและการจัดตำแหน่งที่แน่นยิ่งขึ้น แต่ยังต้องการพิกัดความเผื่อของรูที่แม่นยำยิ่งขึ้นในบุชชิ่ง
ความหนาของแผ่นรองหลังถูกกำหนดโดยค่าความแข็งระหว่างหัวเจาะและฐานรองแม่พิมพ์ แผ่นรองมาตรฐานมีความหนา 0.500-0.750 นิ้ว ชุบแข็งถึง 58-62 HRC คำถามสำคัญเกี่ยวกับขนาดไม่ได้อยู่ที่ความหนาเพียงอย่างเดียว แต่เป็นปัญหาว่าพื้นที่แผ่นมีขนาดใหญ่พอที่จะกระจายแรงพันช์ที่มีความเข้มข้นต่ำกว่าความแข็งแรงครากของวัสดุรองเท้าที่อยู่ด้านล่างหรือไม่ กลุ่มของการเจาะที่มีเส้นผ่านศูนย์กลางเล็กซึ่งกระจุกตัวอยู่ในพื้นที่เดียวอาจต้องใช้แผ่นรองที่หนาหรือกว้างกว่าการเจาะขนาดใหญ่เพียงครั้งเดียวเพื่อกระจายแรงบนพื้นที่ที่กว้างกว่า
ข้อกำหนดการกวาดล้างขึ้นอยู่กับวัสดุและความหนา
การเจาะรู-ถึง-ระยะหลบแม่พิมพ์เป็นผลที่ตามมามากที่สุดต่อ-มิติด้านข้างในทุกขั้นตอนการตัด โดยจะระบุเป็นเปอร์เซ็นต์ของความหนาของชิ้นงาน และเปอร์เซ็นต์นั้นจะแตกต่างกันไปตามประเภทวัสดุ ความแข็ง และคุณภาพคมตัดที่ต้องการ
จุดเริ่มต้นทั่วไปสำหรับเหล็กเหนียวคือประมาณ 10% ของความหนาของวัสดุต่อด้าน สำหรับแถบเหล็กเหนียว 0.060 นิ้ว นั่นหมายถึงระยะห่าง 0.006 นิ้วต่อด้าน - หรือ 0.012 นิ้ว ความแตกต่างของเส้นผ่านศูนย์กลางรวมระหว่างกระดุมเจาะและกระดุม แต่พื้นฐานนี้มีการเปลี่ยนแปลงอย่างมากตามคุณสมบัติของวัสดุ:
- วัสดุเนื้ออ่อน (อะลูมิเนียม ทองแดง ทองเหลือง)- 5-8% ต่อด้าน ระยะห่างด้านล่างทำให้เกิดการตัดที่สะอาดขึ้น เนื่องจากวัสดุที่มีความเหนียวอาจยืดและม้วนมากเกินไปก่อนที่จะแตกหัก
- เหล็กเหนียวและเกรดคาร์บอน-ต่ำ- 8-12% ต่อด้าน กลุ่มผลิตภัณฑ์มาตรฐานที่สร้างสมดุลระหว่างคุณภาพการตัดกับอายุการใช้งานของเครื่องมือ
- เหล็กและสเตนเลสความแข็งแรงสูง-- 12-18% ต่อด้าน วัสดุที่แข็งกว่าจะพัฒนาแรงตัดที่สูงขึ้น ระยะห่างที่เพิ่มขึ้นจะช่วยลดแรงที่จำเป็นในการเริ่มต้นการแตกหักและลดการสึกหรอของหมัด
- เหล็กกล้ากำลังสูง-ขั้นสูง (AHSS)- 15-20% ต่อด้าน เกรดเหล่านี้ต้องการระยะหลบที่มากขึ้น เนื่องจากทนทานต่อการแตกหัก ระยะห่างที่แคบกว่าจะทำให้เกิดแรงเฉือนทุติยภูมิ ซึ่งจะเร่งการสึกหรอของหมัดอย่างรวดเร็ว
การคำนวณนั้นง่ายมาก: คูณความหนาของวัสดุด้วยเปอร์เซ็นต์ที่แนะนำเพื่อให้ได้ระยะห่างต่อ-ด้าน แต่วิจารณญาณทางวิศวกรรมอยู่ที่การเลือกเปอร์เซ็นต์ที่ถูกต้อง - และตัวเลือกนั้นขึ้นอยู่กับลำดับความสำคัญ ระยะหลบที่แคบกว่าจะทำให้เกิดเสี้ยนน้อยลงและแถบตัดที่สะอาดขึ้น แต่ทำให้อายุการใช้งานของเครื่องมือสั้นลงและเพิ่มแรงตัด การกวาดล้างที่กว้างขึ้นช่วยยืดระยะเวลาการลับคมใหม่ แต่ทำให้เกิดเสี้ยนมากขึ้นและการพลิกกลับของคมตัดมากขึ้น ตามบันทึกแนวทางวิศวกรรมของ MISUMI การพัฒนาสมัยใหม่สนับสนุนค่าระยะห่าง 11-20% มากขึ้นเรื่อยๆ เพื่อลดความเครียดของเครื่องมือและยืดอายุการใช้งาน แม้จะมีค่าใช้จ่ายเล็กน้อยเพื่อความสวยงามของขอบก็ตาม
การกำหนดขนาดพินไพล็อตเป็นไปตามตรรกะที่แตกต่างกัน มีการระบุเส้นผ่านศูนย์กลางของพินโดยสัมพันธ์กับรูนำร่อง - โดยทั่วไปจะอยู่ที่ 0.001-0.002 นิ้ว ซึ่งมีขนาดเล็กกว่าเพื่อให้สามารถเจาะได้อย่างราบรื่นโดยไม่ทำให้ขอบรูเสียรูป ตัวรูนำนั้นถูกเจาะที่สถานีต้นน้ำและต้องได้รับความคลาดเคลื่อนอย่างแน่นหนา (โดยทั่วไปคือ +0.0005/-0.0000 นิ้ว) เพื่อให้หมุดสามารถลงทะเบียนแถบได้อย่างแม่นยำที่สถานีปลายน้ำ ระยะห่างระหว่างพินและรูมากเกินไปทำให้วัตถุประสงค์ของการขับพุ่งลดลง น้อยเกินไปทำให้เกิดการยืดตัวของรูในรอบซ้ำๆ
การกวาดล้างพินไกด์ภายในบุชชิ่งทำงานในระดับที่แตกต่างกันโดยสิ้นเชิง โดยทั่วไปแม่พิมพ์โปรเกรสซีฟที่มีความแม่นยำจะระบุหมุดนำให้พอดีภายใน 0.005 มม. (0.0002 นิ้ว) เพื่อรักษาการจัดตำแหน่งบน-ถึง-ล่างภายใต้น้ำหนักเต็ม ระบบนำตลับลูกปืน-ช่วยให้จัดตำแหน่งได้แน่นยิ่งขึ้นโดยการกำจัดตัวแปรระยะห่าง - ที่ลูกบอลโหลดล่วงหน้าระหว่างหมุดและบุชชิ่ง ทำให้การเล่นเป็นศูนย์ที่มีประสิทธิภาพระหว่างการสโตรค
ข้อควรพิจารณาในการออกแบบเรขาคณิตของชิ้นส่วนที่ซับซ้อน
การอุดและเจาะเรียบแบบเรียบๆ เป็นไปตามกฎการกำหนดขนาดด้านบนโดยมีความยุ่งยากน้อยที่สุด เรขาคณิตของชิ้นส่วนที่ซับซ้อน - การวาดแบบลึก การโค้งงอหลาย-มุม รูปแบบขั้นบันได และเส้นโค้งแบบประกอบ - แนะนำตัวแปรข้อกำหนดเพิ่มเติมที่มีปฏิสัมพันธ์ซึ่งกันและกันในรูปแบบที่ไม่ใช่{4}}เชิงเส้น
การดำเนินการวาดเป็นตัวอย่างที่ชัดเจนที่สุด แผ่นไดแพด (ที่ยึดเปล่าหรือดรอปแพด) จะต้องออกแรงเพียงพอเพื่อป้องกันการยับโดยไม่-กักวัสดุไว้มากเกินไปและทำให้เกิดการแตกแยกดังที่ Art Hedrick ผู้เชี่ยวชาญด้านแม่พิมพ์ปั๊มอธิบายแม้แต่การโก่งตัวเล็กน้อยในแผ่นวาดรูปก็ส่งผลให้สูญเสียการควบคุมการไหล - รอยย่นระหว่างหน้าแผ่นและพื้นผิวแม่พิมพ์ ความหนาของแผ่นจะต้องต้านทานการโค้งงอภายใต้แรงยึดที่ว่างเปล่าทั้งหมด-ในขณะที่ติดตั้งภายในข้อจำกัดความสูงของการกดปิด โดยทั่วไปแรงจะอยู่ที่ 25-33% ของแรงดึงสำหรับเปลือกทรงกระบอกธรรมดา แต่รูปร่างที่ซับซ้อนอาจต้องใช้การจำลองไฟไนต์เอลิเมนต์เพื่อกำหนดการกระจายแรงดันของตัวจับยึดเปล่าตามจริง
เรขาคณิตของแผ่นวาดจะเพิ่มอีกชั้นหนึ่ง แผ่นเรียบใช้ได้กับเปลือกทรงกลมและกล่องสี่เหลี่ยมที่มีหน้าแปลนแบน ชิ้นส่วนที่โค้งมน - บังโคลนรถยนต์ ประตูด้านใน รางโครงสร้าง - จำเป็นต้องมีแผ่นรองรูปทรงที่ติดกับพื้นผิวตัวยึดของชิ้นส่วน การห่อหุ้มที่ไม่สามารถพัฒนาได้ (โดยที่แผ่นบังคับวัสดุให้โค้งงอก่อนที่จะสัมผัสกัน) ทำให้เกิดการยืดที่บริเวณกึ่งกลางของชิ้นส่วน ซึ่งมีประโยชน์สำหรับรูปทรงบางอย่าง แต่สามารถสร้างข้อบกพร่องที่พื้นผิวบนแผง Class A ซึ่งรูปลักษณ์ภายนอกมีความสำคัญ
การขึ้นรูปโปรไฟล์เหล็กต้องอาศัยความเอาใจใส่อย่างระมัดระวังต่อรัศมี รัศมีโค้งงอภายในเล็กกว่าความหนาของวัสดุ ทำให้เกิดความเข้มข้นของความเค้นที่ทำให้ชิ้นงานแตกร้าว รัศมีแม่พิมพ์ที่เป็นวัสดุเหลือทิ้งขนาดใหญ่เกินไปโดยต้องใช้ความลึกในการดึงมากขึ้น ความสัมพันธ์ระหว่างรัศมีปลายจมูก รัศมีเปิดแม่พิมพ์ และความหนาของวัสดุจะกำหนดว่าการทำงานเป็นแบบดึง การยืด หรือรวมกัน - และแต่ละโหมดต้องการการคำนวณแรงที่แตกต่างกันและข้อกำหนดสปริงที่แตกต่างกันสำหรับตัวจับยึดเปล่า
ระยะห่างและปริมาณของตัวยกขึ้นอยู่กับความกว้างของแถบ ความหนาของวัสดุ และน้ำหนักที่ตัวยกต้องรองรับ เหล็กเส้นกว้าง 6- นิ้วกว้าง 0.060 นิ้วหนักกว่าเหล็กเส้นกว้าง 1 นิ้วกว้าง 0.020 นิ้วอย่างมาก และต้องใช้ตัวยกมากขึ้น สปริงที่แข็งแรงขึ้น และแรงยกที่สูงกว่าเพื่อยกขึ้นอย่างหมดจดระหว่างการป้อน การเว้นระยะห่างของตัวยกห่างกันมากเกินไปบนแถบกว้างทำให้วัสดุย้อยระหว่างจุดรองรับ ทำให้เกิดคลื่นที่รบกวนความแม่นยำในการนำร่อง
ตัวแปรที่มีการโต้ตอบเหล่านี้ - น้ำหนัก ระยะห่าง แรงของแผ่น รัศมีการขึ้นรูป อัตราสปริง และน้ำหนักตัวยก - เป็นจุดที่ข้อกำหนดของเครื่องมือปั๊มโลหะและแม่พิมพ์มีความซับซ้อนอย่างแท้จริง การเปลี่ยนพารามิเตอร์หนึ่งลดหลั่นเป็นพารามิเตอร์อื่นๆ: การเพิ่มความลึกในการดึงต้องใช้แรงจับยึดที่ว่างมากขึ้น- ซึ่งต้องใช้สปริงไนโตรเจนที่แข็งขึ้น ซึ่งเพิ่มน้ำหนักให้กับดายด้านบน ซึ่งต้องใช้ฐานที่หนาขึ้นเพื่อต้านทานโหลดโมเมนต์เพิ่มเติม การตัดสินใจแต่ละครั้งมีผลกระทบต่อเนื่องที่วิศวกรผู้มีประสบการณ์จะติดตามทั่วทั้งระบบก่อนที่จะตัดสินใจทำการออกแบบ
สำหรับ-การตัดสินใจเกี่ยวกับขนาดที่ไม่ใช่มาตรฐาน - โดยเฉพาะอย่างยิ่งเมื่อรูปทรงของชิ้นส่วนบังคับให้มีการโต้ตอบของส่วนประกอบที่ผิดปกติหรือรูปแบบการไหลของวัสดุที่ไม่เหมาะกับตารางอ้างอิงมาตรฐาน - การทำงานร่วมกันกับพันธมิตรด้านเครื่องมือเฉพาะทางจะกลายมาเป็นการปฏิบัติจริงมากกว่าเป็นทางเลือกยี่เฉินนำเสนอโซลูชันแม่พิมพ์ปั๊มขึ้นรูปแบบกำหนดเองโดยเฉพาะสำหรับความท้าทายในการออกแบบ-ที่เข้มข้นเหล่านี้ เชื่อมโยงวิศวกรเครื่องมือกับทรัพยากรสำหรับการปรับโครงสร้างแม่พิมพ์ให้เหมาะสม วิศวกรรมการกวาดล้าง และการวิเคราะห์การไหลของวัสดุ เมื่อการคำนวณแค็ตตาล็อกมาตรฐานไม่ใช้อีกต่อไป การรองรับประเภทนี้มีประโยชน์มากที่สุดในระหว่างขั้นตอนข้อกำหนด ก่อนที่เหล็กกล้าเครื่องมือจะถูกตัดและข้อผิดพลาดจะมีราคาแพงในการแก้ไข
ตรรกะด้านข้อมูลจำเพาะทำให้ทุกส่วนประกอบมีขนาดบนกระดาษ จะเกิดอะไรขึ้นหลังจากส่วนประกอบเหล่านั้นเข้าสู่การผลิต - ลักษณะการสึกหรอ เวลาที่ล้มเหลว และไม่ว่าจะแทนที่ด้วยตัวเลือกมาตรฐานหรือแบบกำหนดเอง - จะเป็นตัวกำหนดวงจรชีวิตจริงของโลก-ของแม่พิมพ์และต้นทุนระยะยาว-ในการทำให้แม่พิมพ์ทำงานต่อไป
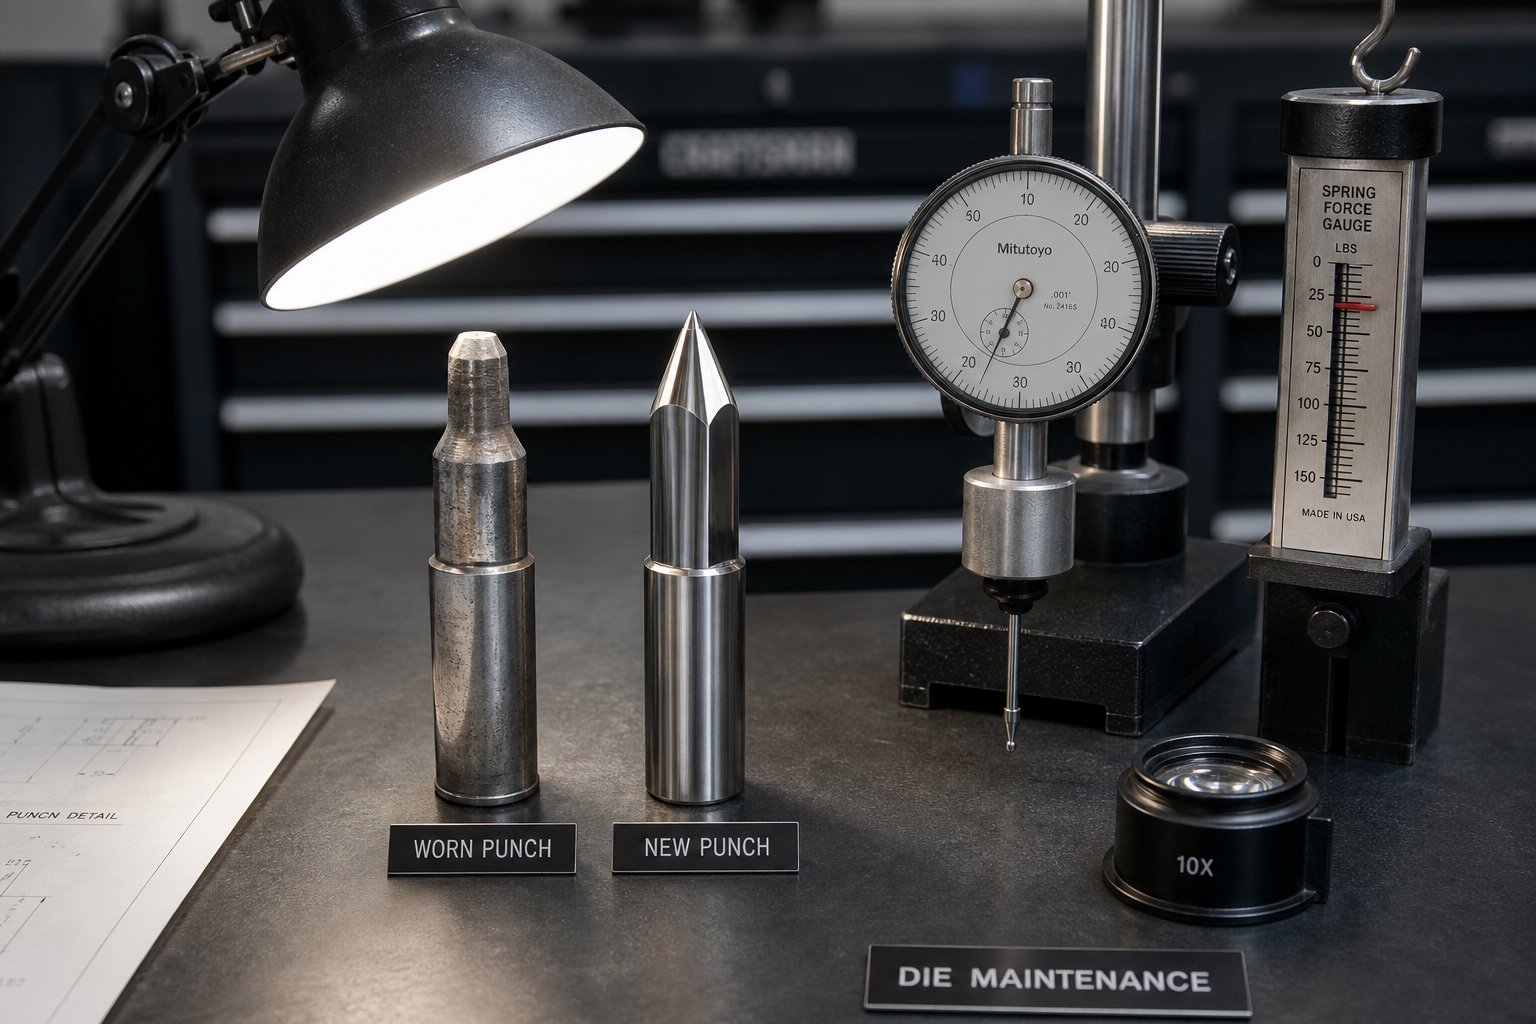
การตัดสินใจในการบำรุงรักษาและการจัดหาชิ้นส่วนแม่พิมพ์
ส่วนประกอบแม่พิมพ์ทุกชิ้นมีอายุการใช้งานที่จำกัด การเจาะที่ทื่อ สปริงล้า คะแนนหมุดนำ และปุ่มดายจะสูญเสียรูปทรงไปทีละจังหวะ ความล้มเหลวเหล่านี้ไม่ได้เกิดขึ้นอย่างกะทันหันในกรณีส่วนใหญ่ - ความล้มเหลวเหล่านี้พัฒนาขึ้นเป็นรูปแบบการสึกหรอที่วัดผลได้ ซึ่งวิศวกรเครื่องมือที่มีประสบการณ์จะเรียนรู้ที่จะอ่านเหมือนสัญญาณการวินิจฉัย ความแตกต่างระหว่างการดำเนินการปั๊มขึ้นรูปที่ทำกำไรกับเงินที่ต้องเสียเลือดหนึ่งจากการหยุดทำงานโดยไม่ได้วางแผนมักเกิดจากคำถามข้อเดียว: คุณสึกหรอก่อนที่มันจะล้มเหลวหรือหลังจากนั้น?
สิ่งสำคัญเท่าเทียมกันคือการตัดสินใจจัดหาที่ติดตามเหตุการณ์การบำรุงรักษาทุกครั้ง เมื่อส่วนประกอบ-หมดอายุการใช้งาน- คุณจะดึงแม่พิมพ์มาตรฐานสำหรับเปลี่ยนจากแค็ตตาล็อก หรือแอปพลิเคชันต้องการชิ้นส่วนที่ออกแบบเอง-หรือไม่ ตัวเลือกนั้นส่งผลต่อระยะเวลารอคอยสินค้า ต้นทุน และท้ายที่สุดแล้วแม่พิมพ์ที่ซ่อมแซมแล้วจะทำงานได้ดีเท่ากับ - หรือดีกว่า - เมื่อเป็นของใหม่หรือไม่
การรับรู้รูปแบบการสึกหรอและกำหนดเวลาการบำรุงรักษา
การตอกแม่พิมพ์ไม่ได้ประกาศการเสื่อมสภาพด้วยเหตุการณ์ที่น่าทึ่งเพียงครั้งเดียว พวกเขากระซิบผ่านคุณภาพของชิ้นส่วนที่ค่อยๆ ขยับ - เสี้ยนสูงขึ้นสองสามในพัน มิติที่สำคัญเคลื่อนไปทางขอบของความทนทาน ปริมาณแรงกดคืบคลานขึ้นข้างบนกะแล้วกะเล่า การตระหนักถึงสัญญาณเหล่านี้ตั้งแต่เนิ่นๆ เป็นสิ่งที่แยกการบำรุงรักษาเชิงป้องกันออกจากการซ่อมแซมฉุกเฉิน
ตัวบ่งชี้การสึกหรอที่เชื่อถือได้มากที่สุดจะเชื่อมโยงโดยตรงกับส่วนประกอบของแม่พิมพ์เฉพาะ:
การปัดเศษปลายหมัดเป็นสัญญาณแรกสุดและพบบ่อยที่สุดของการสึกหรอของส่วนประกอบในการตัด เนื่องจากรัศมีคมตัดเพิ่มขึ้นจากการใช้งาน จึงต้องใช้แรงมากขึ้นในการทำให้วัสดุแตกหัก ผลลัพธ์ที่วัดได้? ความสูงของเสี้ยนเพิ่มขึ้นบนชิ้นส่วนปั๊มขึ้นรูป หมัดใหม่ที่สร้างครีบขนาด 0.001 นิ้ว ซึ่งปัจจุบันทำให้เกิดครีบขนาด 0.003 นิ้ว ได้สูญเสียความคมของขอบไปอย่างมาก ร้านค้าหลายแห่งกำหนดเสี้ยน-เกณฑ์ความสูง - โดยทั่วไปคือ 10% ของความหนาของวัสดุ - เป็นตัวกระตุ้นในการลับคมใหม่
การให้คะแนนพินไกด์ปรากฏเป็นรอยขีดข่วนหรือรอยครูดที่มองเห็นได้บนพื้นผิวหมุด นี่ไม่ได้หมายความว่าหมุดนั้นล้มเหลว - แต่หมายถึงฐานไดอะแกรมไม่ตรงแนวภายใต้น้ำหนักบรรทุก บังคับให้พินดูดซับแรงด้านข้างที่ไม่ได้ออกแบบมาเพื่อรับน้ำหนัก การให้คะแนนเป็นอาการของปัญหาเชิงโครงสร้าง: การหลวมของตัวกด การสึกหรอของบล็อกส้นเท้า หรือการจัดการแรงด้านข้างไม่เพียงพอ การเปลี่ยนพินที่มีคะแนนโดยไม่ต้องแก้ไขสาเหตุที่แท้จริงรับประกันว่าการเปลี่ยนจะให้คะแนนอย่างรวดเร็วเช่นกัน
แรงสปริงสลายตัวจะมองไม่เห็นจนกว่าคุณจะวัดมัน สปริงแม่พิมพ์ที่ให้แรง 500 ปอนด์ที่ความสูงใช้งานเมื่อสปริงใหม่อาจส่งแรงได้เพียง 380 ปอนด์หลังจาก 200,000 รอบ - การสูญเสีย 24% ซึ่งแสดงเป็นการลอกที่ไม่สอดคล้องกัน การดึงกระสุน หรือความลึกในการขึ้นรูปแปรผัน ร้านค้าที่มีประสบการณ์จะตรวจวัดแรงสปริงด้วยเกจที่ปรับเทียบตามช่วงเวลาที่กำหนด แทนที่จะรอให้คุณภาพของชิ้นส่วนลดลง
กริ่งกระดุมตาย-อ้าปากค้าง- การค่อยๆ ขยายและการปัดเศษของขอบตัดของกระดุมแม่พิมพ์ที่หน้าทางเข้า - ส่งผลโดยตรงต่อการยึดตัวทากและ-คุณภาพของขอบการตัด เมื่อรัศมีทางเข้าเพิ่มขึ้น วัสดุจะม้วนเข้าด้านในก่อนที่จะแตกหัก ทำให้เกิดโซนการโรลโอเวอร์ที่ใหญ่ขึ้นบนชิ้นส่วนที่ถูกประทับตรา ในกรณีที่ร้ายแรง กระดิ่ง-ปากช่วยให้ทากดึงกลับผ่านช่องที่ขยายใหญ่ขึ้นและตกลงบนพื้นผิวแม่พิมพ์
จังหวะการบำรุงรักษาที่มีโครงสร้างจะเชื่อมโยงตัวบ่งชี้เหล่านี้กับช่วงเวลาการดำเนินการ:
- ส่วนประกอบในการตัด (เจาะ กระดุมแม่พิมพ์ เหล็กตัดแต่ง)- ตรวจสอบทุกๆ 50,000-100,000 จังหวะ วัดความสูงของเสี้ยนและความกว้างของแถบสว่างบนชิ้นส่วนตัวอย่าง ลับคมอีกครั้งเมื่อเสี้ยนเกินเกณฑ์ การลับคมใหม่โดยทั่วไปจะลบ 0.002-0.004 นิ้วต่อการบด ติดตามการกำจัดแบบสะสมเพื่อคาดการณ์การเปลี่ยน
- ระบบนำทาง (พิน บูช บล็อกส้น)- ตรวจสอบรายสัปดาห์หรือทุกๆ 100,000-300,000 จังหวะ ตรวจสอบการให้คะแนน วัดระยะห่างระหว่างพินและบุชชิ่งด้วยไดอัลอินดิเคเตอร์ เปลี่ยนบูชเมื่อระยะห่างเกิน 0.001 นิ้ว เกินข้อกำหนด
- ระบบสปริง (สปริงแม่พิมพ์, กระบอกไนโตรเจน, แผ่นยูรีเทน)- แรงทดสอบที่ส่งออกทุกเดือนหรือทุกๆ 100,000 จังหวะโดยใช้เครื่องทดสอบสปริงหรือเกจวัดแรง เปลี่ยนสปริงเชิงกลเมื่อแรงลดลงต่ำกว่า 85% ของค่าพิกัด ตรวจสอบแรงดันสปริงไนโตรเจนที่การตั้งค่าแม่พิมพ์ทุกครั้ง
- ส่วนประกอบควบคุมแถบ (หมุดนำร่อง ตัวยก ตัวกั้นสต็อก)- ตรวจสอบทุกๆ 100,000-200,000 จังหวะ วัดเส้นผ่านศูนย์กลางของพินนำร่องสำหรับการสึกหรอ ตรวจสอบแรงสปริงของตัวยกและยืนยันว่าความสูงของการยกเป็นไปตามข้อกำหนด เปลี่ยนนักบินที่สึกหรอก่อนที่การยืดออกของรูจะกลายเป็นปัญหาในการลงทะเบียน
- ส่วนประกอบโครงสร้าง (ไดคัท, แผ่นรองรับ, เดือย)- การตรวจสอบทุกมิติในระหว่างการยกเครื่องครั้งใหญ่ (ทุกปีหรือทุกๆ 500,000-1,000,000 จังหวะ) ตรวจสอบความเรียบและความขนานของรองเท้า เปลี่ยนแผ่นรองที่แสดงการเสียรูปของพื้นผิวหรือรอยฝัง
ข้อมูลเชิงลึกที่สำคัญจากการดำเนินงานที่ใช้แม่พิมพ์และสายการผลิตปั๊มในปริมาณมาก: แนวโน้มกำลังและแรงทำหน้าที่เป็นระบบเตือนภัยล่วงหน้าก่อนที่คุณภาพของชิ้นส่วนจะเปลี่ยนไป การเพิ่มขึ้นอย่างต่อเนื่องของภาระการกด การดึงกระแส หรือพลังงานต่อจังหวะ มักส่งสัญญาณให้ใบมีดทื่อหรือแรงเสียดทานเพิ่มขึ้น - กระตุ้นให้ดำเนินการบำรุงรักษาก่อนที่อัตราของเสียจะสูงขึ้น ร้านค้าที่ใช้ SPC ในขนาดวิกฤตสามารถตรวจจับค่าเบี่ยงเบน Cp/Cpk ที่สัมพันธ์กับการสึกหรอของส่วนประกอบ ทำให้เกิดการตรวจสอบก่อนที่จะละเมิดขีดจำกัดความคลาดเคลื่อน
มาตรการขยายอายุการใช้งาน-ช่วยเสริมการบำรุงรักษาตามกำหนดเวลา การเคลือบเครื่องมือ - TiN, CrN หรือ DLC ที่ใช้กับการเจาะและการขึ้นรูปเหล็ก - ช่วยลดแรงเสียดทานและขยายระยะเวลาระหว่างการลับคมอีกครั้ง 30-50% การหล่อลื่นที่เหมาะสมกับวัสดุชิ้นงานช่วยป้องกันการสึกหรอของกาว (การครูด) ซึ่งเร่งการเสื่อมสภาพของคมตัด การวางแผนยกเครื่องเชิงป้องกันที่ 70-80% ของอายุการใช้งานที่คาดหวัง จะช่วยหลีกเลี่ยงความเสี่ยงของความล้มเหลวในช่วงกลางซึ่งทำให้ต้นทุนการผลิตและการซ่อมแซมสารประกอบต้องหยุดชะงัก
เมื่อส่วนประกอบแค็ตตาล็อกมาตรฐานมีเพียงพอ
ไม่ใช่ทุกส่วนประกอบที่สึกหรอจำเป็นต้องเปลี่ยนแบบกำหนดเอง อุตสาหกรรมชิ้นส่วนปั๊มขึ้นรูปสนับสนุนระบบนิเวศแคตตาล็อกที่แข็งแกร่ง - การเจาะแบบมาตรฐาน กระดุมแม่พิมพ์ หมุดนำ บุชชิ่ง สปริง และรีเทนเนอร์ มีให้เลือกหลายพันขนาดและการกำหนดค่าจากซัพพลายเออร์หลายราย สำหรับรูปทรงทั่วไปและรูปแบบแม่พิมพ์มาตรฐาน ชิ้นส่วนในแค็ตตาล็อกมีข้อได้เปรียบที่น่าสนใจ
ความเร็ว:สปริงแม่พิมพ์มาตรฐานหรือเครื่องพันช์ทรงกลมจะจัดส่งภายในไม่กี่วัน บางครั้ง{0}}ก็จัดส่งในวันถัดไป เมื่อการผลิตหยุดทำงานและจำเป็นต้องเปลี่ยนส่วนประกอบทันที ความพร้อมใช้งานของแคตตาล็อกจะช่วยลดเวลาในการผลิตโดยสิ้นเชิง
ค่าใช้จ่าย:ชิ้นส่วนมาตรฐานได้รับการผลิตในปริมาณมหาศาล โดยตัดจำหน่ายเครื่องมือและต้นทุนระบบคุณภาพนับล้านหน่วย กระดุมแค็ตตาล็อกมีค่าใช้จ่ายเพียงเล็กน้อย-เทียบเท่ากับการตัดเฉือนแบบกำหนดเองในเหล็กกล้าเครื่องมือชนิดเดียวกัน
ความน่าเชื่อถือที่พิสูจน์แล้ว:ส่วนประกอบการปั๊มมาตรฐานรวบรวมเอาความประณีตทางวิศวกรรมโดยรวมมาหลายทศวรรษ ขนาดเป็นไปตามข้อกำหนดเฉพาะของอุตสาหกรรม (ISO, DIN, NAAMS) และข้อมูลประสิทธิภาพ - อัตราการโหลด อายุการใช้งาน ความทนทานต่อขนาด - ได้รับการจัดทำเป็นเอกสารไว้อย่างดีและเปิดเผยต่อสาธารณะ เมื่อคุณระบุส่วนประกอบมาตรฐาน คุณจะรู้ว่าคุณจะได้อะไรหากไม่มีการทดสอบคุณสมบัติแบบกำหนดเอง
การจัดหาหลายรายการ:ส่วนประกอบมาตรฐานมีจำหน่ายจากซัพพลายเออร์หลายรายทั่วภูมิภาคต่างๆ หากผู้ขายรายหนึ่งเผชิญกับการหยุดชะงัก ก็ยังมีทางเลือกอื่นอยู่ ความยืดหยุ่นของห่วงโซ่อุปทานนี้มีประโยชน์อย่างยิ่งสำหรับแม่พิมพ์ปั๊มปริมาณสูง- โดยที่ส่วนประกอบที่ขาดหายไปเพียงชิ้นเดียวสามารถเดินไม่ได้ทั้งสายการผลิต
การตัดสินใจใช้ชิ้นส่วนมาตรฐานจะตรงไปตรงมาเมื่อตรงตามเงื่อนไขเหล่านี้: รูปทรงที่ต้องการตรงกับข้อเสนอแค็ตตาล็อก ค่าระยะห่างอยู่ในช่วงมาตรฐาน เกรดวัสดุและความแข็งสอดคล้องกับสต็อกของซัพพลายเออร์ และการใช้งานไม่ได้กำหนดเส้นทางการรับน้ำหนักที่ผิดปกติหรือสภาวะแวดล้อมที่เกินพิกัดส่วนประกอบมาตรฐาน
สำหรับการเปลี่ยนทดแทนเพื่อการบำรุงรักษาส่วนใหญ่ - การเจาะที่ลับใหม่แล้วกลับคืนสู่เส้นผ่านศูนย์กลางเดิม บุชชิ่งที่สึกหรอจะถูกแทนที่ด้วยค่าเทียบเท่าในแค็ตตาล็อก สปริงที่ล้าแล้วเปลี่ยนด้วย-สีขนาดเดียวกัน-การเปลี่ยนรหัส - ส่วนประกอบมาตรฐานถือเป็นตัวเลือกที่ถูกต้องและประหยัด วิศวะเสร็จแล้วครับ. การทดสอบได้รับการพิสูจน์แล้ว ห่วงโซ่อุปทานได้ถูกสร้างขึ้นแล้ว
การเลือก-ส่วนประกอบทางวิศวกรรมแบบกำหนดเองสำหรับแอปพลิเคชันที่ซับซ้อน
แค็ตตาล็อกมาตรฐานช่วยแก้ปัญหาทั่วไป แต่การทำงานของแม่พิมพ์และการปั๊มมักก่อให้เกิดปัญหาซึ่งไม่ใช่-รูปทรงการเจาะมาตรฐาน - ที่ไม่ปกติซึ่งกำหนดโดยคุณลักษณะของชิ้นส่วนที่ซับซ้อน การเว้นระยะห่างที่ผิดปกติซึ่งจำเป็นสำหรับวัสดุที่แปลกใหม่ การกำหนดค่าตัวยกที่เป็นกรรมสิทธิ์ซึ่งขับเคลื่อนโดยเค้าโครงแถบที่เป็นเอกลักษณ์ หรือการออกแบบรอยบากแบบบายพาสที่ไม่มีที่อยู่ของแค็ตตาล็อก
ส่วนประกอบการปั๊มแบบกำหนดเองกลายเป็นสิ่งจำเป็นเมื่อมีเงื่อนไขใด ๆ เหล่านี้:
- การเว้นระยะห่างที่ไม่ใช่-มาตรฐานวัสดุชิ้นงาน - ที่อยู่นอกกลุ่ม-เหล็กอ่อน-ถึง-สเตนเลสทั่วไป (เบริลเลียมคอปเปอร์ ไทเทเนียม เหล็กที่มีความแข็งแรงสูงขั้นสูง-) ที่ต้องมีระยะหลบโดยไม่ต้องใช้ปุ่มดายมาตรฐาน
- โปรไฟล์การเจาะที่ซับซ้อนการเจาะรูปทรง - ที่ตรงกับคุณลักษณะของชิ้นส่วนที่เป็นกรรมสิทธิ์ ซึ่งไม่สอดคล้องกับรูปทรงของแค็ตตาล็อกใดๆ สิ่งเหล่านี้ต้องใช้ลวด-EDM หรือการเจียรที่แม่นยำจากช่องว่างเหล็กกล้าเครื่องมือดิบ
- การเก็บรักษาหรือการติดตั้งที่ผิดปกติส่วนประกอบ - ที่ต้องผสานรวมกับโครงสร้างแม่พิมพ์แบบเดิมโดยใช้การกำหนดค่าการติดตั้งที่ไม่เป็นมาตรฐาน รูปแบบของรู หรือวิธีการยึด
- ส่วนประกอบฟังก์ชันรวม- องค์ประกอบที่รวมฟังก์ชันต่างๆ ไว้ด้วยกัน (ตัวยกที่ทำหน้าที่เป็นหมุดเกจด้วย หรือตัวถอดสตริปเปอร์ที่มีส่วนนูนบายพาส) ที่ไม่มีอยู่ในรายการแค็ตตาล็อกรายการเดียว
- ประสิทธิภาพ-แอปพลิเคชันที่สำคัญ- สถานการณ์ที่ค่าเผื่อมาตรฐานไม่แน่นพอ วัสดุมาตรฐานไม่แข็งพอ หรือสารเคลือบมาตรฐานไม่ต้านทานกลไกการสึกหรอเฉพาะขณะเล่น
การเปรียบเทียบต้นทุนรวมระหว่างแบบกำหนดเองและมาตรฐานไม่ใช่แค่ราคาต่อหน่วยเท่านั้น ส่วนประกอบที่กำหนดเองจะใช้เวลาทางวิศวกรรม ค่าเครื่องมือ การทดสอบคุณสมบัติ ระยะเวลารอคอยสินค้าที่นานขึ้น และ-การพึ่งพาแหล่งที่มาเดียว แต่ยังมอบประสิทธิภาพที่ได้รับการปรับปรุง ระยะเวลาการบำรุงรักษาที่ยาวนานขึ้น และความสามารถในการแก้ไขปัญหาที่ชิ้นส่วนมาตรฐานโดยพื้นฐานไม่สามารถแก้ไขได้ สำหรับการผลิตที่มีปริมาณสูง- ความได้เปรียบด้านประสิทธิภาพนั้นจะรวมกันหลายล้านรอบ - หมัดแบบกำหนดเองซึ่งกินเวลาได้ 500,000 ครั้งระหว่างการลับคมใหม่กับหมัดมาตรฐานที่ต้องบำรุงรักษาทุกๆ 100,000 ครั้ง แสดงถึงการลดเวลาหยุดทำงานลง 5 เท่า
กรอบการตัดสินใจเชิงปฏิบัติสะท้อนให้เห็นถึงสิ่งที่ชุมชนการจัดซื้อจัดจ้างทางวิศวกรรมแนะนำ: ใช้ชิ้นส่วนมาตรฐานทุกที่ที่ตรงตามข้อกำหนดอย่างเพียงพอ จองส่วนประกอบแบบกำหนดเองสำหรับการใช้งานที่โซลูชันมาตรฐานขาด และพิจารณาชิ้นส่วนมาตรฐานที่แก้ไขแล้ว - รายการแค็ตตาล็อกที่มีการดำเนินการตัดเฉือนขั้นที่สอง - เป็นจุดกึ่งกลางเมื่อส่วนประกอบ 80% ออกจากแค็ตตาล็อก และส่วนที่เหลืออีก 20% สามารถเพิ่มได้ผ่านการปรับเปลี่ยนตามเป้าหมาย
สำหรับวิศวกรที่เผชิญกับความท้าทายด้านส่วนประกอบแบบกำหนดเอง - โดยเฉพาะการออกแบบ-ปัญหาหนักที่เกี่ยวข้องกับการควบคุมเสี้ยน การเพิ่มประสิทธิภาพระยะห่างสำหรับวัสดุแปลกใหม่ ตัวยกที่ซับซ้อนหรือการกำหนดค่าบายพาสรอยบาก หรือรูปทรงการขึ้นรูปที่เป็นกรรมสิทธิ์ - พันธมิตรด้านเครื่องมือเฉพาะทางเสนอทั้งการสนับสนุนด้านวิศวกรรมและความสามารถในการผลิตที่-ร้านขายเครื่องจักรทั่วไปขาดยี่เฉินนำเสนอโซลูชันส่วนประกอบแม่พิมพ์ปั๊มแบบกำหนดเองซึ่งครอบคลุมโครงสร้างแม่พิมพ์ผ่านวิศวกรรมส่วนประกอบแต่ละชิ้น ซึ่งสนับสนุนข้อกำหนดเฉพาะทั้งหมด-ถึง-วงจรการผลิตสำหรับการใช้งานที่ไม่ใช่-มาตรฐานซึ่งข้อเสนอแคตตาล็อกถึงขีดจำกัด ความร่วมมือประเภทนี้จะมีคุณค่ามากที่สุดเมื่อความท้าทายของส่วนประกอบนั้นแปลกใหม่อย่างแท้จริง - ไม่ใช่การทดแทนขนาดอย่างง่าย แต่เป็นปัญหาการออกแบบที่ต้องใช้ความเชี่ยวชาญด้านเครื่องมือในการแก้ไขอย่างถูกต้องในครั้งแรก
ไม่ว่าจะเป็นมาตรฐานหรือแบบกำหนดเอง การตัดสินใจจัดหาทุกครั้งจะย้อนกลับไปสู่วงจรการบำรุงรักษา ส่วนประกอบมาตรฐานช่วยลดความยุ่งยากในการเปลี่ยนในอนาคต เนื่องจากมีการสร้างห่วงโซ่อุปทานแล้ว ส่วนประกอบแบบกำหนดเองต้องการเอกสารประกอบ - แบบโดยละเอียด ข้อมูลจำเพาะของวัสดุ และ-บันทึกการรักษาความร้อน - เพื่อให้การเปลี่ยนครั้งต่อไปสามารถผลิตได้เหมือนกันโดยไม่ต้อง-ทำวิศวกรรมใหม่ตั้งแต่ต้น ร้านค้าที่จัดการการตายอย่างมีกำไรตลอดวงจรชีวิตคือร้านที่จงใจตัดสินใจในทุกเหตุการณ์การบำรุงรักษา โดยรักษาสมดุลของความพร้อมในทันทีกับประสิทธิภาพในระยะยาว- และสร้างประวัติส่วนประกอบที่ทำให้การตัดสินใจครั้งต่อไปเร็วขึ้นและมีข้อมูลมากขึ้น
คำถามที่พบบ่อยเกี่ยวกับส่วนประกอบแม่พิมพ์ปั๊มขึ้นรูป
1. ส่วนประกอบหลักของแม่พิมพ์ปั๊มมีอะไรบ้าง?
แม่พิมพ์ปั๊มขึ้นรูปประกอบด้วยกลุ่มส่วนประกอบหลายกลุ่มที่ทำงานร่วมกัน: ชิ้นส่วนฐานโครงสร้าง (ไดชู สลักนำ บูช บล็อกส้น แผ่นรอง) ส่วนประกอบการตัดและการขึ้นรูป (การเจาะ กระดุมแม่พิมพ์ เหล็กขึ้นรูป) องค์ประกอบควบคุมแถบ (หมุดนำร่อง ตัวยก รางสต็อก รอยบากบายพาส) ระบบสปริง (สปริงแม่พิมพ์เชิงกล สปริงก๊าซไนโตรเจน แผ่นยูรีเทน) และแผ่นเปลื้องผ้า แต่ละกลุ่มทำหน้าที่ด้านกลไกเฉพาะ และการทำงานร่วมกันระหว่างทุกจังหวะการกดจะเป็นตัวกำหนดคุณภาพของชิ้นส่วน อายุการใช้งานของเครื่องมือ และประสิทธิภาพการผลิต
2. คุณจะระบุหมัดที่ถูกต้อง-ถึง-ระยะหลบได้อย่างไร
ระยะห่างจากการเจาะ-ถึง-จะระบุเป็นเปอร์เซ็นต์ของความหนาของวัสดุชิ้นงานต่อด้าน สำหรับเหล็กเหนียว จุดเริ่มต้นมาตรฐานคือประมาณ 10% ต่อด้าน วัสดุที่อ่อนกว่า เช่น อะลูมิเนียม ใช้ 5-8% ในขณะที่เหล็กที่มีความแข็งแรงสูง-ต้องใช้ 12-18% ขึ้นไป ตัวเลือกนี้จะรักษาสมดุลระหว่างคุณภาพการตัดกับอายุการใช้งานของเครื่องมือ โดยระยะหลบที่แคบกว่าจะทำให้เกิดครีบเล็กลง แต่ช่วยเร่งการสึกหรอของหมัด ในขณะที่ระยะหลบกว้างขึ้นจะขยายระยะเวลาการลับคมใหม่ แต่เพิ่มการพลิกคว่ำของคมตัด เกรดวัสดุ ความหนา ความเร็วในการกด และคุณภาพคมตัดที่ต้องการ ล้วนเป็นปัจจัยในข้อกำหนดขั้นสุดท้าย
3. จุดประสงค์ของรอยบากบายพาสในแม่พิมพ์ปั๊มแบบโปรเกรสซีฟคืออะไร?
รอยบากบายพาสช่วยให้มีช่องว่างสำหรับวัสดุแถบที่จะผ่านหรือรอบๆ ส่วนประกอบแม่พิมพ์ที่ยื่นออกมาเหนือระนาบการเคลื่อนที่ของแถบในระหว่างการป้อน รอยบากบายพาสเชิงลบจะขจัดวัสดุออกจากแถบที่สถานีก่อนหน้า ทำให้เกิดช่องว่างที่ช่วยขจัดสิ่งกีดขวาง รอยบากบายพาสที่เป็นบวกจะบรรเทาหรือปรับรูปร่างส่วนประกอบของแม่พิมพ์เพื่อให้แถบสามารถทะลุผ่านได้ การออกแบบรอยบากเหล่านี้ต้องใช้ความแข็งแรงของแถบที่สมดุลกับความต้องการระยะห่าง - การเอาวัสดุออกมากเกินไปจะทำให้พาหะอ่อนแอลง ในขณะที่การผ่อนปรนที่ไม่เพียงพอทำให้เกิดกระดาษติดและการป้อนผิดพลาด YICHEN (https://www.yichen-group.com/stamping-die/) สนับสนุนวิศวกรด้วยโซลูชันที่กำหนดเองสำหรับการกำหนดค่าบายพาสรอยบากที่ซับซ้อนในแอปพลิเคชันโปรเกรสซีฟดาย
4. เมื่อใดที่คุณควรใช้สปริงก๊าซไนโตรเจนแทนสปริงแม่พิมพ์แบบกล
ควรใช้สปริงก๊าซไนโตรเจนเมื่อการใช้งานต้องการแรงที่สูงกว่าจากพื้นที่ขนาดเล็ก การส่งแรงที่สม่ำเสมอมากขึ้นตลอดช่วงชัก หรือเมื่อการขึ้นรูปต้องใช้แรงกดค้าง{0}}ที่สม่ำเสมอตลอดความลึกของการดึง แตกต่างจากสปริงเชิงกลที่เพิ่มแรงเป็นเส้นตรงเมื่อมีแรงอัด สปริงไนโตรเจนมีเส้นโค้งแรงค่อนข้างเรียบ นอกจากนี้ยังส่งแรงทันทีโดยไม่ต้องเสียสละพรีโหลด ทำให้ความยาวช่วงชักทั้งหมดพร้อมใช้งานเป็นการเคลื่อนที่ในการทำงาน ข้อดีข้อเสียได้แก่ ต้นทุนที่สูงขึ้น ความจำเป็นในการตรวจสอบแรงดันเพื่อตรวจจับการเสื่อมสภาพของซีล และขีดจำกัดการเคลื่อนที่ที่แนะนำที่ 85% ของความจุสูงสุดเพื่อยืดอายุการใช้งาน
5. คุณจะเลือกระหว่างแค็ตตาล็อกมาตรฐานและส่วนประกอบแม่พิมพ์ที่ออกแบบเอง-ได้อย่างไร
ใช้ส่วนประกอบแค็ตตาล็อกมาตรฐานเมื่อรูปทรงที่ต้องการ ระยะห่าง เกรดวัสดุ และพิกัดน้ำหนักบรรทุกตรงกับข้อเสนอที่มีอยู่ - ซึ่งจัดส่งได้เร็วกว่า ต้นทุนน้อยกว่า และมีความน่าเชื่อถือที่ได้รับการพิสูจน์แล้วจากการปรับปรุงมาหลายทศวรรษ ส่วนประกอบ-ที่ได้รับการออกแบบทางวิศวกรรมกลายเป็นสิ่งจำเป็นเมื่อการใช้งานเกี่ยวข้องกับการเว้นระยะห่างที่ไม่ใช่-มาตรฐานสำหรับวัสดุแปลกใหม่ โปรไฟล์การเจาะที่ซับซ้อนซึ่งเข้ากันกับคุณลักษณะของชิ้นส่วนที่เป็นกรรมสิทธิ์ องค์ประกอบฟังก์ชันหลาย-ที่ผสานรวม หรือประสิทธิภาพ-ที่สำคัญในสถานการณ์ที่ความคลาดเคลื่อนมาตรฐานหรือวัสดุขาด สำหรับการผลิตที่มีปริมาณมาก- ชิ้นส่วนสั่งทำพิเศษซึ่งใช้เวลานานกว่า 5 เท่าระหว่างเหตุการณ์การบำรุงรักษาสามารถปรับต้นทุนล่วงหน้าที่สูงขึ้นได้ผ่านการหยุดทำงานที่ลดลง พันธมิตรเฉพาะทางอย่าง YICHEN (https://www.yichen-group.com/stamping-die/) ให้การสนับสนุนด้านวิศวกรรมเต็มรูปแบบสำหรับความท้าทายด้านส่วนประกอบที่ไม่ได้มาตรฐาน- ซึ่งครอบคลุมการออกแบบไปจนถึงการผลิต


