


Stamping Die Tooling หมายถึงอะไรจริงๆ และเหตุใดจึงมีความสำคัญ
หากคุณเคยสงสัยการปั๊มโลหะคืออะไรคำตอบเริ่มต้นด้วยสิ่งหนึ่ง: เครื่องมือภายในแท่นพิมพ์ ฉากยึด คลิป ขั้วต่อ และแผงทุกอันที่ม้วนออกมาจากเส้นปั๊มขึ้นรูป มีรูปร่าง ความแม่นยำ และความสม่ำเสมอของชุดเครื่องมือที่ได้รับการออกแบบทางวิศวกรรมอย่างแม่นยำ ซึ่งทำงานพร้อมกันหลายร้อยครั้ง{1}}บางครั้งหลายพัน-จังหวะต่อชั่วโมง หากไม่มีเครื่องมือที่เหมาะสม แม้แต่เครื่องอัดที่ทรงพลังที่สุดก็เป็นเพียงเครื่องจักรราคาแพงกระแทกเหล็กกับเหล็ก
แล้วอะไรคือความตาย และพวกมันจะเข้ากับภาพรวมได้อย่างไร? ต่อไปนี้เป็นคำจำกัดความของการประทับตราที่สะอาดตาที่คุณสามารถนำไปที่โรงงานได้โดยตรง:
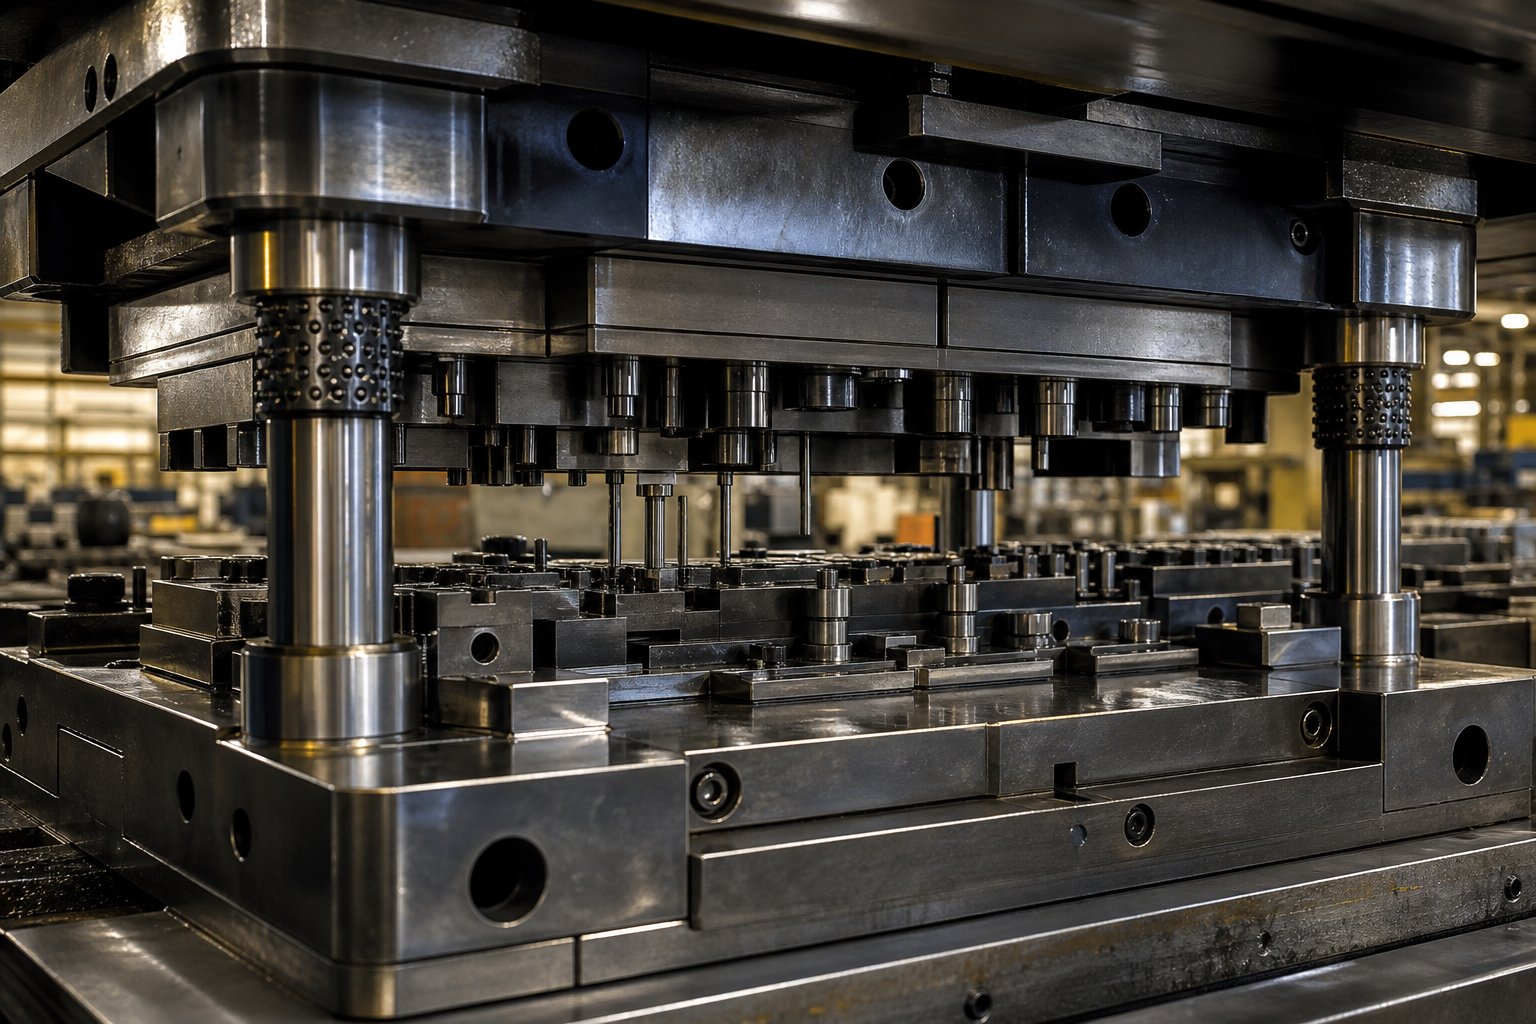
เครื่องมือแม่พิมพ์ปั๊มขึ้นรูปเป็นชุดเครื่องมือทางวิศวกรรมครบชุด-ซึ่งรวมถึงการเจาะ บล็อกแม่พิมพ์ แผ่นลอก และระบบนำทาง- ซึ่งติดตั้งอยู่ภายในแท่นปั๊มเพื่อตัด งอ ดึง และขึ้นรูปแผ่นโลหะเป็นชิ้นส่วนสำเร็จรูปที่ความเร็วในการผลิต
ประโยคเดียวนั้นครอบคลุมขอบเขต แต่รายละเอียดก็มีความสำคัญ แม่พิมพ์ปั๊มไม่ใช่เหล็กชิ้นเดียว เป็นการประกอบส่วนประกอบที่พึ่งพาซึ่งกันและกัน โดยแต่ละชิ้นมีหน้าที่ทางกลไกเฉพาะ การทำความเข้าใจความแตกต่างระหว่างส่วนประกอบเหล่านั้นเป็นก้าวแรกในการควบคุมคุณภาพ ต้นทุน และเวลาทำงาน
การกำหนดแม่พิมพ์ปั๊มขึ้นรูปในการผลิตสมัยใหม่
มีคำศัพท์สามคำเกิดขึ้นอย่างต่อเนื่อง-และมักใช้สลับกัน ซึ่งทำให้เกิดความสับสน นี่คือความแตกต่างที่แท้จริง:
- ตาย:ชุดเครื่องมือตัวเมียครึ่งหนึ่ง ประกอบด้วยช่องรูปทรงหรือคมตัดที่วัสดุถูกกดหรือตัดเข้าหากัน คิดว่ามันเป็นด้านแม่พิมพ์ของสมการ
- ต่อย:ฝ่ายชาย. ให้แรงในการขึ้นรูปหรือตัดโดยการดันแผ่นโลหะเข้าหรือผ่านช่องแม่พิมพ์ การเจาะและดายต้องเข้ากันกับระยะห่างที่แน่นมาก-ซึ่งมักจะอยู่ภายในระยะหนึ่งในพันนิ้ว
- ชุดแม่พิมพ์ (แพ็คเกจเครื่องมือ):การประกอบแบบเต็มซึ่งรวมถึงการเจาะ บล็อกแม่พิมพ์ แผ่นลอก หมุดนำ บูช แผ่นรองรับ และฮาร์ดแวร์รองรับทั้งหมดที่ติดตั้งบนฐานแม่พิมพ์ด้านบนและด้านล่าง นี่คือสิ่งที่ถูกยึดติดกับสื่อ
เมื่อมีคนถามว่า "ดายในการผลิตคืออะไร" พวกเขากำลังถามเกี่ยวกับระบบทั้งหมดนี้จริงๆ บล็อกแม่พิมพ์เพียงอย่างเดียวไม่มีประโยชน์อะไรเลยหากไม่มีวัสดุตอกเข้าไป แผ่นลอกที่ยึดสต็อกให้เรียบ และระบบนำทางทำให้ทุกอย่างอยู่ในแนวเดียวกันทุกจังหวะ เครื่องมือคุณภาพสูง-ช่วยให้ผู้ผลิตสามารถรักษาพิกัดความเผื่อไว้ได้แน่นหนา0.0002 นิ้วตลอดหลายล้านรอบ-ซึ่งเป็นระดับความสามารถในการทำซ้ำที่ไม่มีวิธีการขึ้นรูปอื่นใดเทียบได้ด้วยความเร็วและต้นทุนที่เทียบเคียงได้
เหตุใด Die Tooling จึงเป็นรากฐานของทุกชิ้นส่วนที่มีการประทับตรา
ลองนึกภาพการกดปั๊มด้วยความเร็ว 400 ครั้งต่อนาที การตีแต่ละครั้งจะต้องลงสู่ตำแหน่งเดียวกันทุกประการ ใช้แรงเท่ากันทุกประการ และสร้างรูปทรงของชิ้นส่วนที่เหมือนกันทุกประการ เครื่องมือคือสิ่งที่ทำให้เป็นไปได้ โดยเป็นตัวกำหนดที่ใหญ่ที่สุดเพียงตัวเดียวสำหรับคุณภาพของชิ้นส่วน ความสม่ำเสมอของขนาด และต้นทุนต่อ-ชิ้นในการปั๊มโลหะที่มีปริมาณสูง-
การออกแบบเครื่องมือหรืองานฝีมือที่ไม่ดีทำให้เกิดปัญหามากมาย เช่น ชิ้นส่วนที่ไม่สอดคล้องกัน อัตราเศษที่สูงขึ้น การหยุดงานพิมพ์โดยไม่ได้วางแผน และการดำเนินการรองที่มีราคาแพง เช่น การขัดสีที่ไม่ควรจำเป็นตั้งแต่แรก ในทางกลับกัน -แม่พิมพ์ปั๊มขึ้นรูปที่สร้างมาอย่างดี ให้การตัดที่สะอาด ค่าพิกัดความเผื่อที่แคบ และการไหลของชิ้นส่วนที่ราบรื่น- ซึ่งมักจะขจัดความจำเป็นในการตัดเฉือนขั้นปลายโดยสิ้นเชิง
ความสัมพันธ์ระหว่างคุณภาพเครื่องมือกับเศรษฐศาสตร์การผลิตคือสิ่งที่บทความนี้จะอธิบายอย่างชัดเจน ในส่วนข้างหน้า คุณจะพบการเปรียบเทียบโดยละเอียดของประเภทแม่พิมพ์และเมื่อแต่ละประเภทสมเหตุสมผลทางการเงิน ส่วนประกอบ-ต่อ-รายละเอียดส่วนประกอบเกี่ยวกับวิธีการทำงานของแม่พิมพ์ปั๊ม คำแนะนำเกี่ยวกับการเลือกเหล็กกล้าเครื่องมือและการปรับสภาพพื้นผิว ดูการจำลองสมัยใหม่และการเพิ่มประสิทธิภาพเค้าโครงแถบ การอ้างอิงการแก้ไขปัญหาสำหรับโหมดความล้มเหลวที่พบบ่อยที่สุด กรอบการทำงานที่สมจริงสำหรับการทำความเข้าใจต้นทุนเครื่องมือ และคำแนะนำเชิงปฏิบัติในการประเมินซัพพลายเออร์ แต่ละส่วนสร้างขึ้นเพื่อให้คุณทราบข้อมูลเชิงลึกทางวิศวกรรมและการตัดสินใจ-ทำให้ชัดเจนว่าภาพรวมระดับที่แสดงข้ามไปโดยสิ้นเชิง
จุดเริ่มต้นเชิงตรรกะ? การทำความเข้าใจว่าแม่พิมพ์ประเภทใดที่อยู่ในโรงพิมพ์ของคุณตั้งแต่แรก-เพราะการตัดสินใจเพียงครั้งเดียวจะกำหนดต้นทุนและความสามารถทุกอย่างที่ตามมา
ประเภทของแม่พิมพ์ปั๊มและวิธีการเลือกแม่พิมพ์ที่เหมาะสม
การเลือกประเภทแม่พิมพ์ผิดถือเป็นข้อผิดพลาดที่แพงที่สุดประการหนึ่งในการปั๊มโลหะ โดยจะล็อคคุณไว้ในโครงสร้างต้นทุน อัตรารอบ และชุดข้อจำกัดทางเรขาคณิตที่เป็นไปตามโครงการตลอดอายุการผลิต ความท้าทายก็คือทั้งสี่แม่พิมพ์ปั๊มประเภทหลักๆ-แบบก้าวหน้า การถ่ายโอน แบบผสม และการรวมกัน-ทับซ้อนกันมากพอที่จะสร้างความสับสนอย่างแท้จริง แต่ยังแตกต่างกันมากพอที่การเลือกอย่างไม่ถูกต้องอาจทำให้ค่าใช้จ่ายในการใช้เครื่องมือของคุณเพิ่มขึ้นเป็นสองเท่าหรือลดปริมาณงานลง
แล้วคุณจะตัดสินใจอย่างไร? คุณจับคู่กระบวนการแม่พิมพ์กับตัวแปรสามตัว ได้แก่ รูปทรงของชิ้นส่วน ปริมาณรายปี และข้อกำหนดความคลาดเคลื่อน รับสิทธิ์สามประการนี้ และการตัดสินใจดาวน์สตรีมทุกครั้ง-เกรดวัสดุ กำหนดการบำรุงรักษา การเลือกแท่นพิมพ์-จะเป็นไปตามธรรมชาติมากขึ้น
โพรเกรสซีฟดาย vs ทรานเฟอร์ดาย เทียบกับ ดายผสม
แม่พิมพ์หลักแต่ละประเภททำงานบนหลักการที่แตกต่างกันโดยพื้นฐาน และหลักการดังกล่าวจะกำหนดสิ่งที่สามารถทำได้และไม่สามารถทำได้อย่างมีประสิทธิภาพ
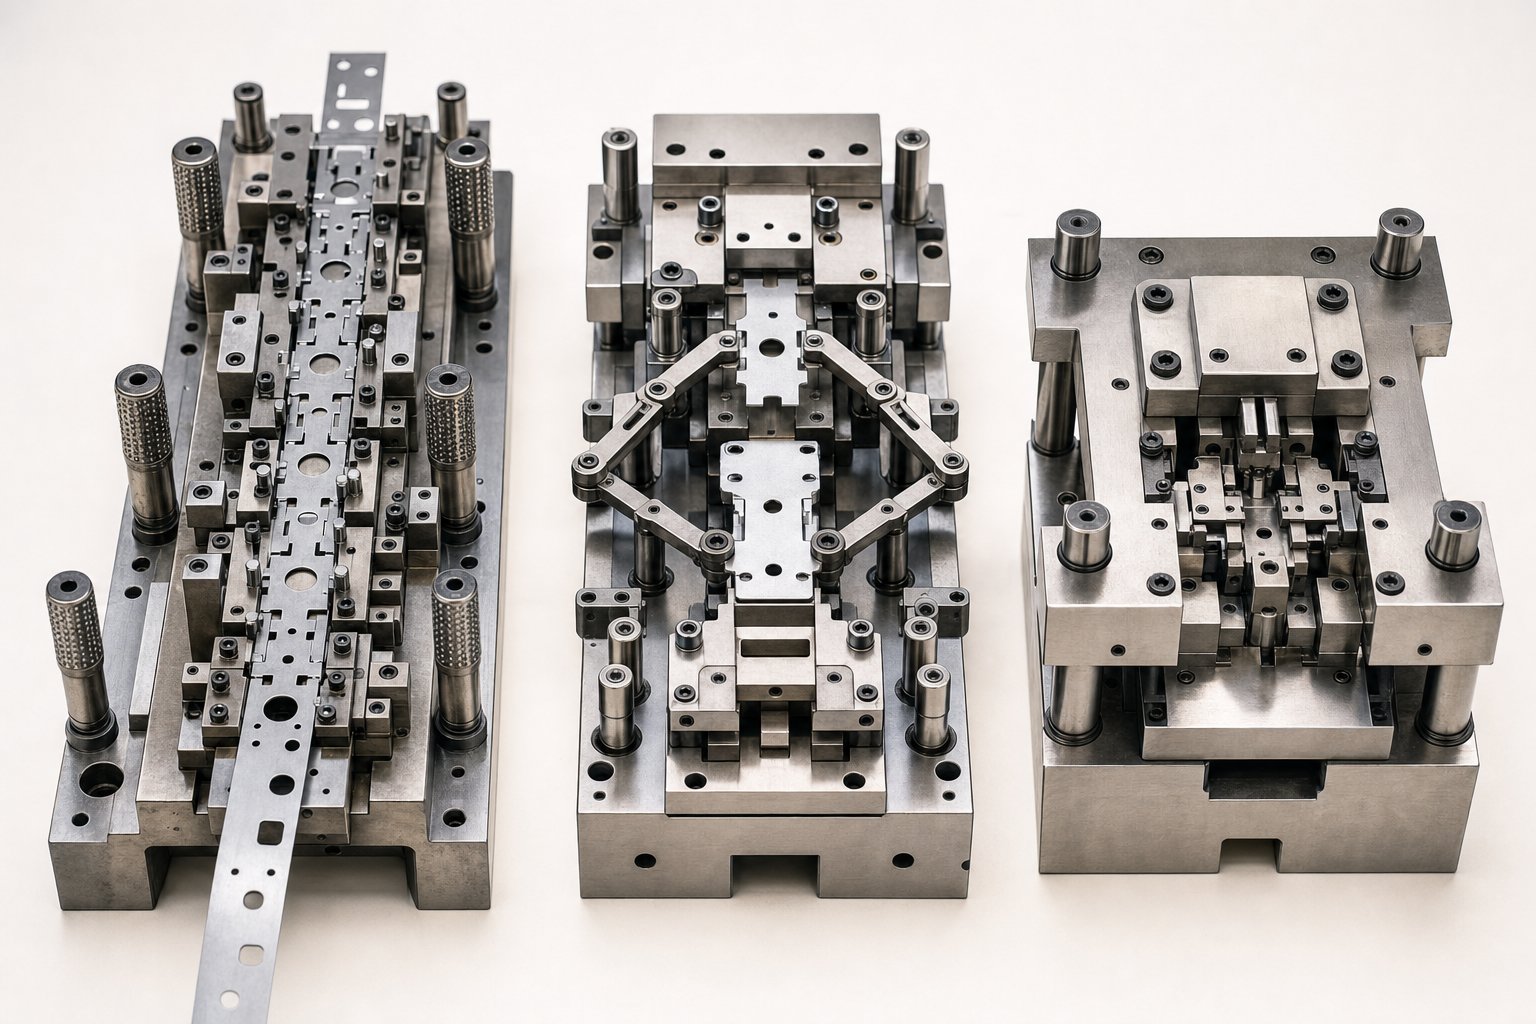
ก้าวหน้าตายป้อนแถบโลหะอย่างต่อเนื่องผ่านสถานีต่างๆ โดยแต่ละสถานีมีการดำเนินการที่แตกต่างกัน-ในการเจาะ การบาก ดัดงอ และขึ้นรูป-จนกว่าชิ้นส่วนที่เสร็จแล้วจะถูกตัดเป็นอิสระที่สถานีสุดท้าย แถบนี้ทำหน้าที่เป็นสายพานลำเลียงของตัวเอง ซึ่งช่วยลดการจัดการชิ้นส่วนระหว่างการทำงาน และทำให้อัตราการชักที่เกิน 200 ครั้งต่อนาทีเป็นประจำสำหรับชิ้นส่วนขนาดเล็ก ทำให้เครื่องมือแบบก้าวหน้ากลายเป็นตัวเลือก-สำหรับการทำงานในปริมาณมาก-สำหรับส่วนประกอบขนาดเล็กถึงกลาง- เช่น ขั้วไฟฟ้า ขายึด และคลิป
การโอนตายใช้แนวทางที่แตกต่างออกไป ช่องว่างแต่ละช่องจะถูกแยกออกจากแถบตั้งแต่เนิ่นๆ จากนั้นจึงเคลื่อนย้ายโดยอัตโนมัติจากสถานีหนึ่งไปยังอีกสถานีหนึ่งโดยระบบขนส่งเฉพาะ-โดยทั่วไปคือกลไกนิ้วหรือคานเดิน นี่เป็นสิ่งจำเป็นสำหรับชิ้นส่วนที่มีขนาดใหญ่เกินไป วาดลึกเกินไป- หรือซับซ้อนเกินไปจนไม่สามารถยึดติดกับแถบพาหะได้การประทับตราโอนเป็นเรื่องปกติในตัวเครื่อง แผงตัวถังรถยนต์ และส่วนประกอบโครงสร้างที่ความลึกในการขึ้นรูปสามมิติ-ทำให้การป้อนแบบแถบ-ทำไม่ได้
สารประกอบตายทำการตัดหลายครั้ง-การตัดขอบและการเจาะ ตัวอย่างเช่น-ในการกดครั้งเดียว เนื่องจากทุกคุณสมบัติถูกสร้างขึ้นพร้อมกัน การจัดตำแหน่งระหว่างการทำงานจึงเกือบจะสมบูรณ์แบบ ข้อดีข้อเสียคือความเร็ว: โดยทั่วไปแม่พิมพ์คอมพาวด์จะทำงานช้ากว่าเครื่องมือแบบก้าวหน้า และเหมาะที่สุดสำหรับชิ้นส่วนแบนหรือใกล้- ซึ่งความแม่นยำของมิติมีความสำคัญมากกว่าอัตรารอบ แหวนรอง ปะเก็น และหน้าสัมผัสทางไฟฟ้าแบบเรียบเป็นงานแม่พิมพ์คอมพาวด์แบบคลาสสิก-
การรวมกันตายผสมผสานการตัดและการขึ้นรูปเป็นจังหวะเดียว-คิดว่าการพับและการพับเกิดขึ้นพร้อมกัน พวกเขาครอบครองช่องระหว่างเครื่องมือแบบผสมและเครื่องมือแบบก้าวหน้า โดยนำเสนอความซับซ้อนปานกลางในปริมาณปานกลาง โดยมีการลงทุนด้านเครื่องมือน้อยกว่าการติดตั้งแบบก้าวหน้าเต็มรูปแบบ
| ประเภทแม่พิมพ์ | หลักการทำงาน | ดีที่สุด-พอดีกับความซับซ้อนของชิ้นส่วน | ช่วงระดับเสียงในอุดมคติ | ต้นทุนสัมพัทธ์ | ความเร็วรอบ |
|---|---|---|---|---|---|
| ก้าวหน้า | สตริปความก้าวหน้าผ่านหลายสถานี แต่ละสถานีดำเนินการหนึ่งครั้ง | ชิ้นส่วนขนาดเล็กถึงขนาดกลาง-ที่มีคุณสมบัติหลายอย่าง (ส่วนโค้ง รู รูปทรง) | 100,000+ ส่วน/ปี | สูง | เร็ว (200-1,500+ SPM) |
| โอนย้าย | ช่องว่างส่วนบุคคลจะเคลื่อนที่โดยอัตโนมัติระหว่างสถานีที่แยกจากกัน | ชิ้นส่วนขนาดใหญ่-ที่วาดลึก หรือ 3 มิติ-ที่ซับซ้อน | 25,000-500,000+ ส่วน/ปี | สูงไปสูงมาก | ปานกลาง (15-80 SPM) |
| สารประกอบ | การตัดหลายครั้งในจังหวะเดียวในสถานีเดียว | แบนหรือใกล้เคียง-ชิ้นส่วนแบนที่ต้องการคุณลักษณะที่แน่นหนา-เพื่อ-คุณลักษณะที่แม่นยำ | 10,000-250,000 ชิ้น/ปี | ปานกลาง | ปานกลาง (40-200 SPM) |
| การผสมผสาน | การตัดและการขึ้นรูปรวมกันในจังหวะเดียว | ชิ้นส่วนที่ซับซ้อนปานกลางพร้อมคุณสมบัติทั้งแบบตัดและขึ้นรูป | 10,000-150,000 ชิ้น/ปี | ปานกลาง | ปานกลาง (30-150 SPM) |
การจับคู่ประเภทแม่พิมพ์กับปริมาณการผลิตและรูปทรงของชิ้นส่วน
เกณฑ์ปริมาณคือจุดที่ทฤษฎีเป็นไปตามความเป็นจริงในการจัดทำงบประมาณ ดาย-สถานีเดียวอาจมีค่าใช้จ่ายเพียงเล็กน้อยของการตั้งค่าแบบก้าวหน้า แต่ต้นทุนต่อ-ชิ้นส่วนยังคงไม่เปลี่ยนแปลงโดยไม่คำนึงถึงปริมาณ ในทางตรงกันข้าม แม่พิมพ์แบบโปรเกรสซีฟต้องการการลงทุนล่วงหน้าที่สูงชัน ซึ่งจะจ่ายคืนเมื่อปริมาณการผลิตสูงพอที่จะตัดจำหน่ายเครื่องมือในชิ้นส่วนที่เพียงพอเท่านั้น ในทางปฏิบัติ จุดครอสโอเวอร์นั้นมักจะอยู่ที่ประมาณ 50,000 ถึง 100,000 ชิ้นส่วนต่อปี-แม้ว่าความซับซ้อนของชิ้นส่วนและรอบเวลาจะดันตัวเลขนั้นขึ้นหรือลงก็ตาม
เมื่อใดที่การประทับตราแบบถ่ายโอนมีความหมายมากกว่าแบบก้าวหน้า ปัจจัยในการตัดสินใจมักจะเป็นรูปทรงของชิ้นส่วน ไม่ใช่ปริมาตรเพียงอย่างเดียว หากชิ้นส่วนต้องการการดึงลึก พื้นที่แผงขนาดใหญ่ หรือการดำเนินการขึ้นรูปที่อาจบิดเบี้ยวหรือหักแถบพาหะ เครื่องมือถ่ายโอนจะกลายเป็นเส้นทางเดียวที่เป็นไปได้ นอกจากนี้ คุณจะเห็นแม่พิมพ์ถ่ายโอนที่ระบุเมื่อชิ้นส่วนที่เสร็จแล้วจำเป็นต้องหมุนหรือเปลี่ยนตำแหน่งระหว่างสถานี-ซึ่งแถบโปรเกรสซีฟไม่สามารถรองรับได้
สำหรับปริมาณที่น้อยกว่าหรือการทำงานต้นแบบ แม่พิมพ์ปั๊มโลหะแบบผสมหรือแบบผสมมักจะแสดงถึงการลงทุนที่ชาญฉลาดที่สุด ช่วยให้ต้นทุนเครื่องมือสามารถจัดการได้ในขณะที่ยังคงให้ความสอดคล้องของมิติที่-ป้อนอาหารสถานีเดียว-ด้วยความยากลำบากในการรักษา
ทำความเข้าใจการจำแนกประเภทของเครื่องมือคลาส A, B และ C
นอกเหนือจากประเภทแม่พิมพ์แล้ว ประเภทของเครื่องมือจะกำหนดว่าแม่พิมพ์ปั๊มขึ้นรูปของคุณจะมีอายุการใช้งานนานเพียงใด-และคุณควรใช้จ่ายเท่าใดในการดูแลรักษาแม่พิมพ์เหล่านี้ ระบบการจำแนกประเภทเชื่อมโยงโดยตรงกับอายุการใช้งานของแม่พิมพ์ที่คาดหวังโดยวัดจากจำนวนครั้งทั้งหมด:
- เครื่องมือคลาส A:สร้างขึ้นเพื่อการลากยาว แม่พิมพ์เหล่านี้ใช้เหล็กกล้าเครื่องมือระดับพรีเมียม เม็ดมีดคาร์ไบด์ที่จุดที่มีการสึกหรอสูง- และส่วนประกอบที่มีการชุบแข็งตลอดทั้งชิ้น อายุการใช้งานของแม่พิมพ์ที่คาดหวังมักจะเกิน 1,000,000 ครั้ง ทำให้คลาส A กลายเป็นมาตรฐานสำหรับการผลิตยานยนต์และโปรแกรมที่มีปริมาณมาก-อื่นๆ ซึ่งเวลาทำงานอย่างต่อเนื่องเป็นสิ่งสำคัญ
- เครื่องมือคลาส B:พื้นกลางที่ใช้งานได้จริง สร้างด้วยเหล็กกล้าเครื่องมือคุณภาพแต่ใช้เม็ดมีดคุณภาพน้อยกว่า แม่พิมพ์คลาส B โดยทั่วไปจะตีได้ 250,000 ถึง 1,000,000 ครั้ง เหมาะสำหรับการผลิตปริมาณปานกลาง-ซึ่งต้นทุนเครื่องมือจะต้องคงสัดส่วนกับมูลค่าการสั่งซื้อทั้งหมด
- เครื่องมือคลาส C:ออกแบบมาเพื่อการวิ่งระยะสั้น การสร้างต้นแบบ หรือการผลิตสะพาน วัสดุและการก่อสร้างได้รับการปรับให้เรียบง่ายเพื่อลดต้นทุนล่วงหน้า โดยคาดว่าจะมีอายุการใช้งานต่ำกว่า 250,000 ครั้ง คลาส C เป็นทางเลือกที่เหมาะสมเมื่อคุณต้องการชิ้นส่วนอย่างรวดเร็ว และปริมาณตลอดอายุการใช้งานไม่ได้หมายถึงการลงทุนที่หนักกว่า
การเลือกประเภทที่เหมาะสมไม่ได้เกี่ยวกับการเลือกตัวเลือกที่ "ดีที่สุด"-แต่เป็นการจับคู่การลงทุนด้านเครื่องมือกับความเป็นจริงในการผลิต การระบุแม่พิมพ์ Class A มากเกินไป-สำหรับอายุการใช้งานชิ้นส่วน 50,000- ถือเป็นการสูญเสียเงินทุน ภายใต้-การระบุเครื่องมือคลาส C สำหรับโปรแกรมล้านส่วนจะทำให้เกิดวงจรการสึกหรอก่อนเวลาอันควร การลับคม และการสร้างใหม่ในที่สุด ซึ่งมีค่าใช้จ่ายสูงกว่ามากในระยะยาว
อย่างไรก็ตาม ประเภทแม่พิมพ์และการจำแนกประเภทแต่ละประเภทเหล่านี้จะดีพอๆ กับส่วนประกอบแต่ละชิ้นภายในเครื่องมือเท่านั้น ระบบพันช์ ดายบล็อค เปลื้องผ้า และระบบนำทางต่างก็มีบทบาททางกลไกที่แตกต่างกัน- และเมื่อสิ่งใดสิ่งหนึ่งเริ่มสึกหรอ ผลลัพธ์จะกระเพื่อมผ่านทุกส่วนที่หลุดออกมาจากแท่นพิมพ์
อธิบายส่วนประกอบที่สำคัญภายในแม่พิมพ์ปั๊มขึ้นรูป
แม่พิมพ์ปั๊มขึ้นรูปดูเหมือนบล็อกเหล็กแข็งเมื่อมองจากด้านนอก แต่เมื่อเปิดออกแล้วคุณจะพบการประกอบชิ้นส่วนแต่ละชิ้นที่จัดวางอย่างพิถีพิถัน- ซึ่งแต่ละชิ้นได้รับการออกแบบทางวิศวกรรมให้ทำหน้าที่ทางกลเฉพาะในระหว่างการกดทุกครั้ง การทำความเข้าใจส่วนประกอบแม่พิมพ์ปั๊มเหล่านี้ไม่ได้เป็นเพียงวิชาการเท่านั้น มันเป็นความแตกต่างระหว่างการวินิจฉัยปัญหาในเวลาไม่กี่นาทีกับการใช้เวลาหลายชั่วโมงในการไล่ตามอาการในขณะที่เรื่องที่สนใจกองพะเนินอยู่ที่ท้ายบรรทัด
ต่อไปนี้เป็นภาพรวมการทำงานโดยย่อของส่วนประกอบการปั๊มโลหะหลัก ก่อนที่เราจะเจาะลึกถึงวิธีการทำงานร่วมกันจริง:
- ต่อย:ส่งแรงตัดหรือขึ้นรูปโดยการขับเข้าไปในวัสดุชิ้นงาน
- บล็อกตาย:ให้ช่องผสมพันธุ์หรือคมตัดที่สร้างรูปร่างหรือตัดวัสดุกับหมัด
- แผ่นเปลื่อง:จับแถบให้แบนราบกับพื้นผิวแม่พิมพ์ และดึงแถบออกจากหมัดระหว่างตีกลับ
- หมุดนำและบูช:รักษาการจัดตำแหน่งที่แม่นยำระหว่างครึ่งแม่พิมพ์บนและล่างตลอดทุกจังหวะ
- นักบิน:ลงทะเบียนแถบไปยังตำแหน่งที่แน่นอนในแต่ละสถานี เพื่อให้มั่นใจว่าทุกส่วนจะลงจอดในตำแหน่งที่ควรจะเป็น
- แผ่นรองหลัง:กระจายแรงกดบนแท่นแม่พิมพ์เพื่อป้องกันความเสียหายและการเสียรูปเฉพาะที่
แต่ละส่วนเหล่านี้มีงานที่กำหนดไว้อย่างชัดเจน ความซับซ้อนที่แท้จริง-และแหล่งที่มาที่แท้จริงของปัญหาด้านคุณภาพ-อยู่ที่วิธีที่ปัญหาเหล่านี้โต้ตอบภายใต้ภาระงาน ด้วยความเร็ว จังหวะแล้วจังหวะเล่า
Punch, Die Block และ Stripper Plate ทำงานร่วมกันอย่างไร
ลองนึกภาพจังหวะการตัดเพียงครั้งเดียวในแบบสโลว์โมชั่น แท่นกดจะเคลื่อนลงมา โดยนำฐานรองเท้าด้านบนลงด้านล่าง แผ่นเปลื่องซึ่งโหลดด้วยสปริงจะสัมผัสกับแถบโลหะแผ่นก่อนแล้วกดให้แน่นกับพื้นผิวแม่พิมพ์ด้านล่าง นี่เป็นสิ่งสำคัญ-หากแถบไม่ได้ถูกยึดให้เรียบและแน่นหนาก่อนที่หมัดจะสัมผัสกับวัสดุ การตัดจะบิดเบี้ยว ชิ้นส่วนจะเคลื่อนตัว และเกิดครีบที่ด้านผิดของขอบ
เสี้ยววินาทีต่อมา หมัดก็ทะลุเข้าไปในแถบนั้น ในการดำเนินการปั๊มเจาะ หมัดจะตัดผ่านวัสดุโดยผลักเข้าไปในช่องแม่พิมพ์ด้านล่าง ระยะห่างระหว่างบล็อกเจาะและบล็อกแม่พิมพ์-โดยทั่วไปจะแสดงเป็นเปอร์เซ็นต์ของความหนาของวัสดุ-จะกำหนดคุณภาพของคมตัด แน่นเกินไปและเครื่องมือสึกหรอก่อนเวลาอันควร หลวมเกินไป และคุณเกิดเสี้ยนและโรลโอเวอร์มากเกินไป สำหรับเหล็กเหนียว ระยะห่างมักจะอยู่ในช่วง 5-10% ของความหนาของวัสดุต่อด้าน แม้ว่าวัสดุที่แข็งกว่า เช่น สแตนเลสจะต้องค่าที่แคบกว่าก็ตาม
ในจังหวะกลับ สปริง-มีการโหลดแผ่นเปลื้องผ้าทำหน้าที่ที่สอง: จับแถบไว้ในขณะที่ดึงหมัดออก หากไม่มีมัน วัสดุก็จะเกาะติดกับตัวหมัด-โดยเฉพาะอย่างยิ่งในระหว่างการเจาะ ซึ่งโลหะจะยุบตัวลงอย่างแน่นหนารอบๆ ก้านเจาะ เครื่องปอกลอกวัสดุออกอย่างแท้จริง ช่วยให้แถบเลื่อนไปยังสถานีถัดไปได้อย่างหมดจด
ในขณะเดียวกัน Die Block ไม่ได้เป็นเพียงการเปิดแบบพาสซีฟเท่านั้น ขอบตัดของมันจะต้องเจียรตามรูปทรงที่แม่นยำและความแข็งเพื่อสร้างพื้นผิวเฉือนที่สะอาด ในสถานีขึ้นรูป บล็อกแม่พิมพ์ทำหน้าที่เป็นช่องที่กำหนดรูปร่างสุดท้ายของชิ้นส่วนที่ปั๊มโลหะ ทำให้พื้นผิวสำเร็จและความแม่นยำของมิติมีความสำคัญพอๆ กับรูปทรงของการเจาะที่อยู่ด้านบน
ระบบนำทาง นักบิน และความแม่นยำในการจัดตำแหน่ง
การเจาะและบล็อกแม่พิมพ์สามารถทำให้สมบูรณ์แบบได้ด้วยตัวเอง แต่ยังคงสร้างชิ้นส่วนที่ไม่ดีได้หากการวางแนวเบี่ยงเบนไปแม้แต่สองสามในพันนิ้ว นั่นคือหน้าที่ของระบบนำทาง-และถือเป็นองค์ประกอบที่ประเมินค่าไม่ได้มากที่สุดในเครื่องมือทั้งหมด
ไกด์พินและบุชชิ่งเป็นกลไกการจัดตำแหน่งหลัก หมุดเหล็กชุบแข็งที่ติดตั้งอยู่บนสไลด์ครึ่งแม่พิมพ์หนึ่งอันเป็นบูชเจาะที่แม่นยำ-ที่ครึ่งฝั่งตรงข้าม เป็นการจำกัดรองเท้าส่วนบนและส่วนล่างให้เคลื่อนที่ไปในเส้นทางเดียวที่ทำซ้ำได้ ในแม่พิมพ์โปรเกรสซีฟความเร็วสูง-ที่ทำงานด้วยความเร็วนับร้อยครั้งต่อนาที ระบบนำทางจะดูดซับแรงด้านข้างและการเติบโตทางความร้อนในขณะเดียวกันก็รักษาการจัดตำแหน่งภายในไมครอน ชุดประกอบตลับลูกปืน-เป็นเรื่องธรรมดาในการใช้งานที่มีความแม่นยำ เนื่องจากช่วยลดแรงเสียดทานและต้านทานการสึกหรอได้ดีกว่าบุชชิ่งธรรมดา
นักบินจัดการกับความท้าทายในการจัดตำแหน่งที่แตกต่างกัน: การลงทะเบียนแถบ ขณะที่แถบโลหะเคลื่อนจากสถานีหนึ่งไปยังอีกสถานีหนึ่งในแม่พิมพ์แบบโปรเกรสซีฟ นักบิน-หมุดเรียวเล็กที่ติดตั้งอยู่บนแม่พิมพ์ด้านบน-เข้าไปก่อน-เจาะรูในแถบแล้วดึงให้อยู่ในตำแหน่งที่แน่นอนก่อนที่จะเกิดการตัดหรือการขึ้นรูปใดๆ ความเรียวช่วยให้แถบตั้งศูนย์ได้เอง- แก้ไขข้อผิดพลาดในการป้อนเล็กน้อยก่อนที่การกดจะถึงจุดศูนย์กลางตายด้านล่าง หากไม่มีการนำร่องที่แม่นยำ ระยะห่างของรู-ถึง- ตำแหน่งการโค้งงอ และตำแหน่งคุณลักษณะจะลอยจากสถานีหนึ่งไปยังอีกสถานีหนึ่ง และข้อผิดพลาดสะสมอาจทำให้ชิ้นส่วนโลหะที่ประทับตราดันจนเกินพิกัดความเผื่อก่อนที่คมตัดใดๆ จะมองเห็นการสึกหรอได้
แผ่นรองหลังมีบทบาทเชิงโครงสร้างที่เงียบกว่าแต่มีความสำคัญ วางตำแหน่งระหว่างตัวยึดพันช์และฐานไดอะแกรม แผ่นชุบแข็งเหล่านี้จะกระจายแรงรวมศูนย์ของการกระแทกแต่ละครั้งไปยังพื้นที่ที่กว้างขึ้น ข้ามแผ่นรองด้านหลัง แล้วการเจาะแต่ละครั้งจะค่อยๆ เจาะพื้นผิวฐานเสียบแม่พิมพ์- สร้างการเยื้องเล็กๆ ที่เปลี่ยนตำแหน่งการเจาะเมื่อเวลาผ่านไป และลดความแม่นยำของชิ้นส่วนลงอย่างเงียบๆ
การรับรู้การสึกหรอของชิ้นส่วนก่อนที่จะส่งผลต่อคุณภาพของชิ้นส่วน
ส่วนประกอบทุกชิ้นในแม่พิมพ์ปั๊มขึ้นรูปถือเป็นชิ้นส่วนที่สึกหรอ คำถามไม่ได้อยู่ที่ว่ามันจะสึกหรอหรือไม่ แต่อยู่ที่ว่าคุณจะตรวจจับการสึกหรอนั้นได้เร็วแค่ไหนก่อนที่มันจะปรากฏในชิ้นส่วนของคุณ
การสึกหรอของหมัดเป็นสิ่งที่มองเห็นได้มากที่สุด หมัดตัดที่คมจะสร้างบริเวณแรงเฉือนที่สะอาดและมีเสี้ยนแคบ เมื่อคมตัดทื่อ ความสูงของเสี้ยนจะเพิ่มขึ้น แถบแรงเฉือนจะแคบลง และแรงตัดเพิ่มขึ้น-ในบางครั้งอย่างเห็นได้ชัดเพียงพอให้ผู้ปฏิบัติงานกดจะได้ยินความแตกต่าง การตัดสินใจระหว่างการลับคมและการเปลี่ยนใหม่ทั้งหมดนั้นขึ้นอยู่กับจำนวนวัสดุที่ถูกดึงออกจากความยาวของหมัดแล้ว การเจาะส่วนใหญ่สามารถลับคมได้หลายครั้งก่อนที่จะถึงเกณฑ์ความยาวขั้นต่ำ ซึ่งต่ำกว่านั้น การเจาะจะไม่ยึดบล็อกแม่พิมพ์ลึกพอที่จะทำให้การตัดสะอาดสมบูรณ์อีกต่อไป
การสึกหรอของขอบบล็อกดายเป็นไปตามรูปแบบที่คล้ายกัน แต่มองเห็นได้ยากกว่าโดยไม่ต้องถอดแม่พิมพ์ออกจากแท่นพิมพ์ ผู้ผลิตเครื่องมือที่มีประสบการณ์มองหาตัวบ่งชี้รอง ได้แก่ เสี้ยนที่เพิ่มขึ้นในชิ้นส่วน การติดของกระสุนในช่องเปิดของแม่พิมพ์ หรือการค่อยๆ เปลี่ยนแปลงในขนาดช่องว่าง ซึ่งเป็นสัญญาณว่าโปรไฟล์การตัดเพิ่มขึ้นเล็กน้อยจากการกัดเซาะของคมตัด
ไกด์พินและบูชสึกหรอแสดงออกแตกต่างออกไป-และร้ายกาจกว่านั้น แทนที่จะเกิดข้อบกพร่องอย่างกะทันหัน คุณจะสังเกตเห็นการเคลื่อนตัวของมิติที่ช้าในคุณลักษณะต่างๆ ของชิ้นส่วน ตำแหน่งของรูขยับเล็กน้อย เส้นโค้งงอ และขนาด-ถึงจุดสนใจเริ่มมีแนวโน้มไปทางขอบของแถบพิกัดความเผื่อ หากข้อมูล CMM ของคุณแสดงแนวโน้มแบบก้าวหน้ามากกว่าการกระจัดกระจายแบบสุ่ม ส่วนประกอบนำทางที่สึกหรอถือเป็นสิ่งที่น่าสงสัยอย่างยิ่ง
การสึกหรอหรือความเสียหายของนักบินสร้างการลงทะเบียนแถบที่ไม่ถูกต้องซึ่งดูเหมือนเป็นการแปรผันแบบสุ่ม แต่จริงๆ แล้วเป็นไปตามวงจรการป้อน ส่วนต่างๆ อาจสลับกันระหว่างดีและส่วนขอบเนื่องจากแถบเคลื่อนไปเล็กน้อย- หรือต่ำกว่า-ที่สถานีที่กำหนด การตรวจสอบเส้นผ่านศูนย์กลางนำร่องและสภาพเทเปอร์ระหว่างการบำรุงรักษาตามกำหนดเวลาจะช่วยลดปัญหานี้ได้ก่อนที่อัตราเศษจะพุ่งสูงขึ้น
ประเด็นหลักนั้นตรงไปตรงมา: ความแม่นยำของส่วนประกอบและพิกัดความเผื่อของชิ้นส่วนสุดท้ายเชื่อมโยงกันโดยตรง แม่พิมพ์ปั๊มจะไม่ค่อยๆ ลดลงอย่างคลุมเครือและยาก-ในการติดตาม- ส่วนประกอบแต่ละชิ้นมีรูปแบบที่มีลักษณะเฉพาะซึ่งสร้างลายเซ็นเฉพาะที่สามารถระบุตัวตนได้ในส่วนที่เสร็จแล้ว การเรียนรู้ที่จะอ่านลายเซ็นเหล่านั้น-ผ่านมิติแนวโน้ม การตรวจสอบด้วยภาพ และการตรวจสอบแรง-คือสิ่งที่แยกการดับเพลิงเชิงรับออกจากการบำรุงรักษาแม่พิมพ์เชิงรุก
แน่นอนว่าการสึกหรอของส่วนประกอบเหล่านี้เร็วแค่ไหนนั้นขึ้นอยู่กับว่าส่วนประกอบนั้นทำมาจากอะไร การเลือกเกรดเหล็กกล้าเครื่องมือ ระดับความแข็ง และการปรับสภาพพื้นผิวสำหรับส่วนประกอบแต่ละชิ้นถือเป็นการตัดสินใจ-ที่กล่าวถึงน้อยที่สุดและเป็นผลที่ตามมามากที่สุด-ในกระบวนการใช้เครื่องมือทั้งหมด
คู่มือการเลือกวัสดุแม่พิมพ์ปั๊มขึ้นรูปและการรักษาพื้นผิว
เหล็กกล้าเครื่องมือในแม่พิมพ์ปั๊มจะกำหนดจำนวนชิ้นส่วนที่คุณสามารถวิ่งได้ก่อนการลับคม ความอดทนของคุณเข้มงวดแค่ไหนในระหว่างการผลิตที่ยาวนาน และแม่พิมพ์ของคุณล้มเหลวอย่างสง่างามหรือเป็นหายนะหรือไม่ อย่างไรก็ตาม การเลือกวัสดุเป็นหนึ่งในการตัดสินใจที่ถูกมองข้ามมากที่สุดในกระบวนการใช้เครื่องมือ-ซึ่งมักจะเหลือไว้แต่ตัวเลือกเริ่มต้นหรือความต้องการของซัพพลายเออร์ แทนที่จะเป็นการวิเคราะห์ทางวิศวกรรมโดยเจตนา
เกรดเหล็กแม่พิมพ์ปั๊มขึ้นรูปที่แตกต่างกันจะอยู่ที่จุดที่แตกต่างกันบนสเปกตรัมความแข็ง-กับ-สเปกตรัมความเหนียว และการเลือกจุดที่ไม่ถูกต้องบนสเปกตรัมนั้นสำหรับการใช้งานของคุณเป็นวิธีที่รวดเร็วในการแก้ไขข้อผิดพลาดของเครื่องมือก่อนเวลาอันควร ต่อไปนี้คือวิธีเปรียบเทียบเกรดที่พบบ่อยที่สุด และเมื่อแต่ละเกรดได้รับตำแหน่งในการประกอบแม่พิมพ์
เกรดเหล็กกล้าเครื่องมือสำหรับแม่พิมพ์ปั๊มขึ้นรูปและข้อดีด้านประสิทธิภาพ
เกรดเหล็กกล้าเครื่องมือห้าเกรดครอบคลุมแม่พิมพ์ปั๊มเหล็กส่วนใหญ่ในการผลิตในปัจจุบัน แต่ละตระกูลอยู่ในตระกูลโลหะวิทยาที่แตกต่างกัน และลักษณะตระกูลเหล่านั้นเป็นตัวกำหนดประสิทธิภาพ:
- D2 (คาร์บอนสูง-คาร์บอน สูง-โครเมียม):กลไกสำคัญในการ-เจาะและเจาะให้ยาว ปริมาณโครเมียมสูงของ D2 ก่อให้เกิดอนุภาคฮาร์ดคาร์ไบด์ที่ให้ความทนทานต่อการเสียดสีเป็นพิเศษ หลังจากการชุบแข็งและแบ่งเบาบรรเทา D2 ก็มาถึง62-64 เหล็กแผ่นรีดร้อน-แรงพอที่จะรักษาความเฉียบคมในการโจมตีนับแสนครั้ง ข้อเสียคือความเปราะบางภายใต้แรงกระแทก D2 ไม่ใช่ตัวเลือกที่เหมาะสมสำหรับการขึ้นรูปหนักหรือการทำงานที่เกี่ยวข้องกับแรงกระแทก
- A2 (การชุบแข็งด้วยอากาศ-):ด้วยโครเมียม 5% และความเสถียรของขนาดที่ดีเยี่ยมในระหว่างการอบชุบ A2 จึงมี 63-65 HRC ในขณะที่ให้ความเหนียวดีกว่า D2 โดยทั่วไปจะใช้สำหรับการเจาะรู การขึ้นรูปการเจาะ และการตัดแต่งแม่พิมพ์ ซึ่งความต้านทานการสึกหรอปานกลางพบกับความต้านทานแรงกระแทกปานกลาง A2 เป็นตัวเลือกที่แข็งแกร่ง-สำหรับงานสร้างเหล็กกล้าแม่พิมพ์ปั๊มขึ้นรูปปริมาณปานกลาง
- S7 (กันกระแทก-):เมื่อแม่พิมพ์ของคุณเกี่ยวข้องกับการขึ้นรูปหนัก การขึ้นรูปลึก หรือการกระแทกทางกลซ้ำๆ S7 จะก้าวเข้ามา โดยจะแข็งตัวได้ถึง 60-62 HRC แต่ให้ความสำคัญกับความทนทานต่อแรงกระแทกมากกว่าความต้านทานต่อการเสียดสี คิดว่า S7 เป็นเกรดที่สามารถโค้งงอได้ก่อนที่จะแตกหัก เหมาะสำหรับส่วนประกอบต่างๆ เช่น การเจาะและการขึ้นรูปเม็ดมีดที่ดูดซับแรงแบบไดนามิกที่สำคัญทุกๆ จังหวะ
- M2 (เหล็กความเร็วสูง-):ออกแบบมาเพื่อรักษาความแข็งที่อุณหภูมิสูง M2 มีค่าประมาณ 62-64 HRC และดีเยี่ยมในการใช้งานที่มีอัตราการชักสูง-จังหวะ-ซึ่งการเสียดสี-ความร้อนที่เกิดจากความร้อนจะทำให้เหล็กกล้างานเย็นทั่วไปอ่อนตัวลง คุณจะเห็น M2 ในการเจาะตัดที่ทำงานที่ 600+ จังหวะต่อนาที ซึ่งความเสถียรทางความร้อนส่งผลต่ออายุการใช้งานของคมตัดโดยตรง
- O1 (การชุบแข็งด้วยน้ำมัน-):ตัวเลือกที่ประหยัดที่สุด O1 ค่อนข้างง่ายต่อการตัดเฉือน และได้ 57-62 HRC หลังจากการอบคืนตัว โดยให้ความสมดุลที่เหมาะสมระหว่างความแข็งแกร่งและความต้านทานต่อการสึกหรอสำหรับการผลิตในระยะสั้น การทำเครื่องมือต้นแบบ และการใช้งาน โดยที่จำนวนการตีทั้งหมดไม่ได้สอดคล้องกับเกรดเหล็กระดับพรีเมียม
ข้อดีข้อเสียจะเหมือนกันเสมอ: เหล็กกล้าที่แข็งกว่าจะทนทานต่อการสึกหรอจากการเสียดสีได้นานกว่า แต่มีแนวโน้มที่จะบิ่นหรือแตกร้าวได้ง่ายกว่าภายใต้แรงกระแทก เหล็กที่แข็งกว่าจะดูดซับแรงกระแทกได้ดีกว่าแต่ทื่อเร็วกว่า ผู้ผลิตเครื่องมือที่มีประสบการณ์ผสมเกรดต่างๆ ภายในแม่พิมพ์เดียว-โดยใช้ D2 หรือคาร์ไบด์ที่-สถานีตัดที่มีการสึกหรอสูงและ S7 ที่สถานีขึ้นรูป ซึ่งความต้านทานแรงกระแทกมีความสำคัญมากกว่าการรักษาคมตัด
เมื่อพูดถึงคาร์ไบด์ เม็ดมีดทังสเตนคาร์ไบด์ก็สมควรได้รับการกล่าวถึงในตัวเอง สำหรับ-จุดสึกหรอสูงสุดในแม่พิมพ์แบบโปรเกรสซีฟ-โดยเฉพาะวัสดุที่มีฤทธิ์กัดกร่อนเช่นเหล็กปั๊มที่มีปริมาณซิลิคอนสูงหรือโลหะผสมสแตนเลส- เม็ดมีดคาร์ไบด์สามารถมีอายุการใช้งานได้ยาวนานถึง D2 ด้วยปัจจัยห้าถึงสิบ พวกมันมีราคาแพงกว่าและเปราะกว่ามาก ดังนั้นโดยทั่วไปพวกมันจึงสงวนไว้สำหรับสถานีเฉพาะแทนที่จะใช้ตลอดทั้งดาย
การอบชุบด้วยความร้อนและการเคลือบผิวที่ช่วยยืดอายุการใช้งานของแม่พิมพ์
การเลือกเกรดเหล็กที่เหมาะสมมีชัยไปกว่าครึ่งเท่านั้น เหล็กนั้นได้รับความร้อนอย่างไร-และสารเคลือบชนิดใดที่เคลือบบนพื้นผิวการทำงานของเหล็กนั้นสามารถเพิ่มอายุของแม่พิมพ์เป็นสองเท่าหรือทวีคูณได้อย่างมาก
การรักษาความร้อนสร้างความแข็งและความเหนียวพื้นฐานของแต่ละส่วนประกอบ การใช้-การชุบแข็ง-การให้ความร้อนแก่ชิ้นส่วนทั้งหมดให้สูงกว่าอุณหภูมิวิกฤติ และการชุบแข็ง-ถือเป็นมาตรฐานสำหรับเหล็กกล้างานเย็น-เช่น D2 และ A2 ในทางตรงกันข้าม การแข็งตัวของเคส-จะสร้างเปลือกนอกที่แข็งในขณะที่ยังคงแกนที่แข็งแกร่งไว้ ซึ่งมีประโยชน์สำหรับส่วนประกอบที่ต้องการความต้านทานการสึกหรอของพื้นผิว แต่ต้องดูดซับแรงกระแทกโดยไม่แตกหัก ขอแนะนำอย่างยิ่งให้รักษาความร้อนด้วยสุญญากาศไม่ว่าจะใช้วิธีใดก็ตาม เช่นผู้เชี่ยวชาญในอุตสาหกรรมทราบการเกิดออกซิเดชันที่เกิดจากกระบวนการที่ไม่ใช่-สุญญากาศจะยับยั้งการยึดเกาะของสารเคลือบและอาจส่งผลต่อความสมบูรณ์ของพื้นผิวก่อนที่แม่พิมพ์จะรันชิ้นส่วนแรก
สารเคลือบพื้นผิวเพิ่มชั้นการป้องกันรองที่ช่วยลดแรงเสียดทานและการสึกหรอของกาวได้อย่างมาก ตัวเลือกที่พบบ่อยที่สุด ได้แก่:
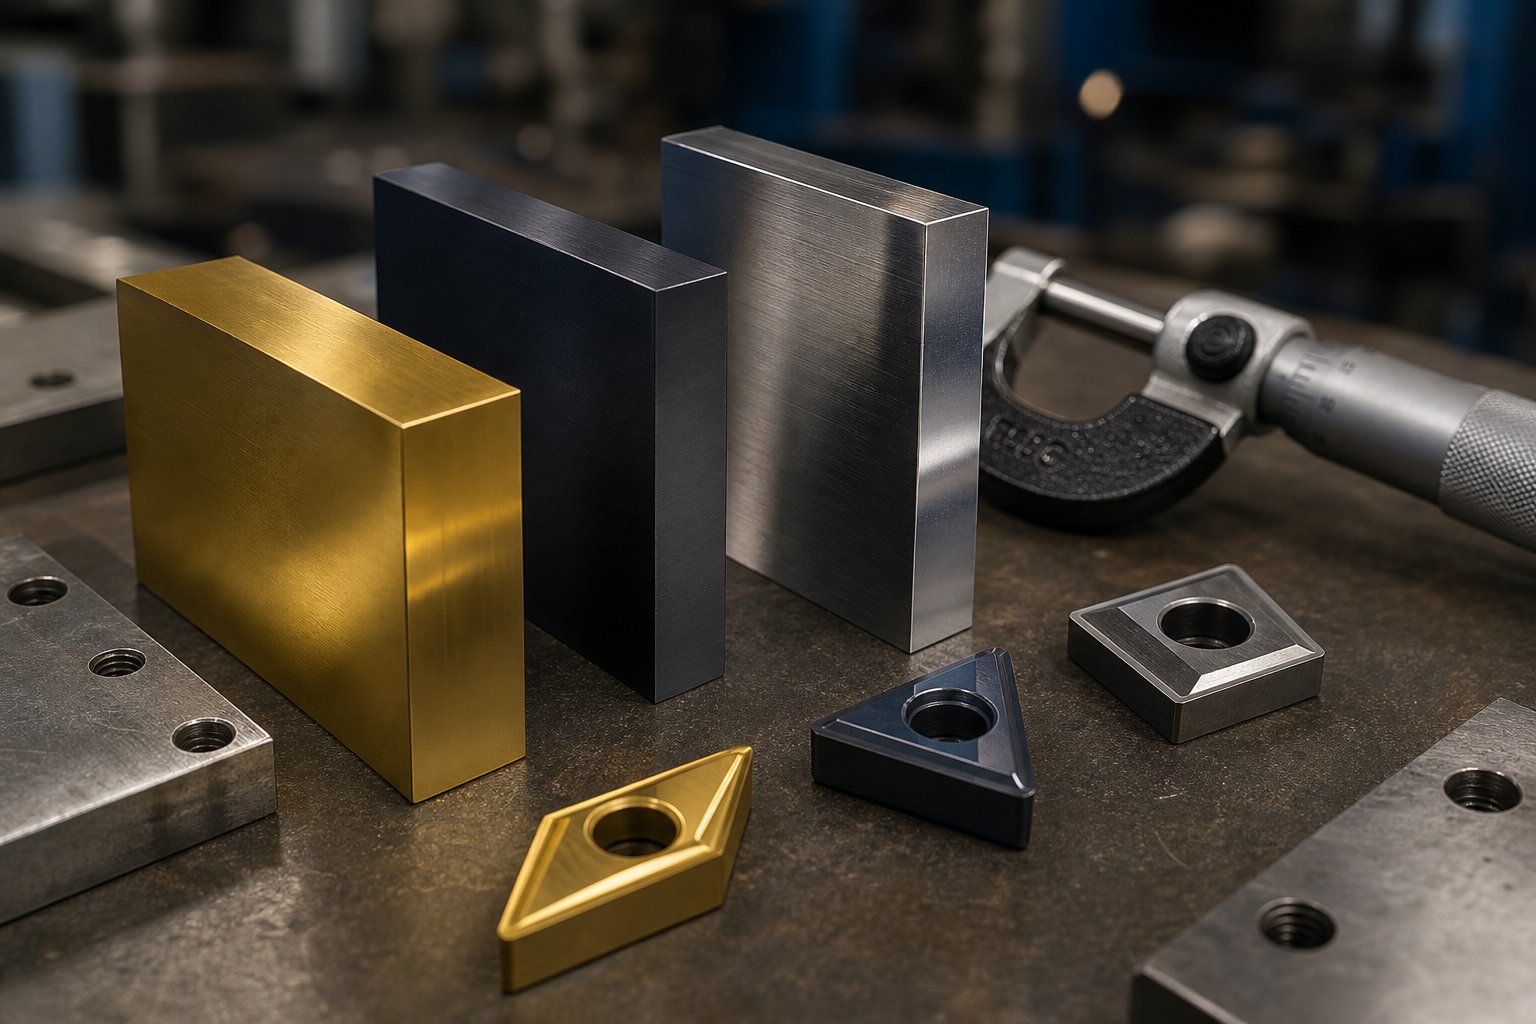
- ไทเทเนียมไนไตรด์ (TiN):การเคลือบ PVD ที่มีความแข็งประมาณ 2,400 HV TiN ให้การป้องกันการใช้งานทั่วไปที่ดี-ต่อการสึกหรอจากการเสียดสีและการยึดเกาะ และมีการใช้กันอย่างแพร่หลายในการเจาะตัด สีทองช่วยให้ตรวจสอบการครอบคลุมการเคลือบได้ง่ายด้วยสายตา
- ไทเทเนียมคาร์บอเนต (TiCN):เพิ่มขึ้นจาก TiN ที่ประมาณ 3,200 HV TiCN จะถูกนำไปใช้เป็นการเคลือบหลายชั้น และเหมาะอย่างยิ่ง-สำหรับงานปั๊มขึ้นรูปที่มีความทนทานอย่างใกล้ชิด ซึ่งทั้งความแข็งและการควบคุมขนาดมีความสำคัญ
- โครเมียมไนไตรด์ (CrN):ที่ 1,800 HV มีความอ่อนกว่า TiN แต่ความเค้นภายในต่ำกว่าช่วยให้เคลือบหนาขึ้น CrN ทำงานได้ดีสำหรับการขึ้นรูปโดยที่ค่าสัมประสิทธิ์แรงเสียดทานต่ำมีความสำคัญมากกว่าความแข็งขั้นสุด
- ไนไตรดิ้ง:กระบวนการแพร่กระจายทางความร้อนเคมีแทนที่จะเป็นการเคลือบแบบสะสม การทำไนไตรดิ้งจะทำให้ชั้นผิวของเหล็กแข็งตัว โดยทั่วไปจะเทียบเท่ากับ 65-70 HRC โดยไม่ต้องเพิ่มชั้นเคลือบแบบแยกส่วน สิ่งนี้ทำให้มีประโยชน์สำหรับส่วนประกอบแม่พิมพ์ขนาดใหญ่ที่คำนึงถึงความคลาดเคลื่อนของความหนาของชั้นเคลือบ
- ชุบโครเมี่ยม:ตัวเลือกที่เก่ากว่าแต่ยังคงมีความเกี่ยวข้องในการปรับปรุงคุณสมบัติการปลดปล่อยของแม่พิมพ์ดึงและลดการดึงวัสดุระหว่างการขึ้นรูป
ช่องว่างด้านประสิทธิภาพระหว่างเครื่องมือแบบเคลือบและไม่เคลือบผิวนั้นไม่ได้จำกัด-แต่สามารถเปลี่ยนแปลงได้ เอกสารกรณีหนึ่งที่เกี่ยวข้องกับการเจาะแบบคอมพาวด์ที่ใช้เหล็กสปริง 1,074 แสดงให้เห็นว่าการผลิตเพิ่มขึ้นจาก 10,000 ชิ้นส่วนที่ไม่เคลือบเป็น 100,000 ชิ้นส่วนด้วยการเคลือบ AlTiN และเพิ่มขึ้นถึง 250,000 ชิ้นส่วนเมื่อมีการเติมฟิล์มสารหล่อลื่นแบบแห้งที่ด้านบนของชั้น AlTiN ตัวเลขเหล่านี้แสดงให้เห็นว่าเหตุใดการเลือกการเคลือบจึงสมควรได้รับความสนใจทางวิศวกรรมเช่นเดียวกับการเลือกเกรดเหล็กฐาน
ข้อแม้ที่สำคัญประการหนึ่ง: ไม่ใช่ทุกกระบวนการเคลือบจะใช้ได้กับเหล็กทุกชนิด การเคลือบ CVD ที่อุณหภูมิประมาณ 1,900 องศา F จะอบอ่อนพื้นผิวของเครื่องมือระหว่างการใช้งาน เหล็ก เช่น A2 และ S7 ไม่ควรเคลือบ CVD- สำหรับการใช้งานที่เกี่ยวข้องกับแรงกระแทก เนื่องจากอุณหภูมิกระบวนการที่สูงจะทำให้โครงสร้างจุลภาคของเหล็กลดลงและลดความต้านทานแรงกระแทก กระบวนการ PVD ที่ทำงานที่อุณหภูมิต่ำกว่า 900 องศา F หลีกเลี่ยงปัญหานี้โดยสิ้นเชิง- ทำให้ PVD เป็นค่าเริ่มต้นที่ปลอดภัยยิ่งขึ้นสำหรับเครื่องมือปั๊มขึ้นรูปส่วนใหญ่ เว้นแต่การใช้งานเฉพาะเจาะจงต้องการเหตุผลทางเลือก CVD หรือ TRD
การจับคู่วัสดุแม่พิมพ์กับวัสดุชิ้นงาน
นี่คือความจริงที่ทำให้ผู้ซื้อเครื่องมือ-ครั้งแรกสะดุดใจจำนวนมาก: วัสดุที่คุณกำลังประทับจะเป็นตัวกำหนดวัสดุที่ต้องใช้ในการผลิตแม่พิมพ์ แม่พิมพ์ที่สร้างขึ้นสำหรับการปั๊มขึ้นรูปเหล็กกล้าคาร์บอนจะไม่สามารถทนทานต่อการใช้งานในระยะยาวของเหล็กกล้าไร้สนิมหากไม่มีการดัดแปลงที่สำคัญ และเครื่องมือที่ออกแบบมาสำหรับปั๊มขึ้นรูปแผ่นเหล็กอาจมีการออกแบบทางวิศวกรรมมากเกินไป--และมีราคาสูงกว่า-ราคา-สำหรับกระบวนการปั๊มขึ้นรูปอะลูมิเนียม
ทำไม วัสดุชิ้นงานที่แข็งกว่าจะสร้างแรงตัดและการขึ้นรูปที่สูงขึ้น เร่งการสึกหรอจากการเสียดสีบนพื้นผิวแม่พิมพ์ และต้องใช้การเจาะที่แน่นขึ้น-เพื่อ-ระยะห่างของแม่พิมพ์เพื่อให้ได้ขอบที่สะอาด วัสดุที่อ่อนกว่า เช่น อะลูมิเนียมและทองแดง จะทำให้เครื่องมือสึกหรอน้อยลง แต่ทำให้เกิดความท้าทายที่แตกต่างกัน-การกะเทาะ การดึงวัสดุ และแนวโน้มที่จะฉีกขาดแทนที่จะเฉือนอย่างหมดจด หากระยะห่างไม่ลดลงตามนั้น
| วัสดุชิ้นงาน | เกรดเหล็กแม่พิมพ์ที่แนะนำ | แนวทางการกวาดล้าง (% ของความหนาต่อด้าน) | อายุการใช้งานเครื่องมือที่คาดหวังโดยสัมพัทธ์ |
|---|---|---|---|
| เหล็กกล้าคาร์บอนอ่อน/ต่ำ- | D2, A2; เม็ดมีดคาร์ไบด์สำหรับปริมาณสูง- | 5-10% | พื้นฐาน (1x) |
| สเตนเลส (ซีรีส์ 300) | D2, M2 หรือคาร์ไบด์ ขอแนะนำอย่างยิ่งให้เคลือบ TRD/PVD | 3-6% | 0.4x - 0.6x เส้นพื้นฐาน |
| เหล็กกล้ากำลังสูง- (HSLA, AHSS) | คาร์ไบด์ D2 พร้อมการเคลือบ TiCN หรือ AlTiN | 4-8% | 0.3x - 0.5x เส้นพื้นฐาน |
| อลูมิเนียมอัลลอยด์ | A2, D2; การเคลือบ CrN หรือ DLC เพื่อป้องกันการครูด | 3-5% | 1.5x - 2.5x เส้นพื้นฐาน |
| โลหะผสมทองแดง / ทองเหลือง | A2, O1 สำหรับการวิ่งระยะสั้น; D2 สำหรับแคมเปญที่ยาวนานขึ้น | 3-6% | 1.5x - 2x เส้นพื้นฐาน |
สังเกตรูปแบบ: สเตนเลสและเหล็กกล้าความแข็งแรงสูง-ทำให้อายุการใช้งานของเครื่องมือลดลงครึ่งหนึ่งหรือมากกว่านั้นเมื่อเทียบกับการปั๊มขึ้นรูปจากเหล็กกล้าคาร์บอนระดับอ่อน ในขณะที่วัสดุที่ไม่มีแร่เหล็กที่นิ่มกว่าจะยืดอายุการใช้งานได้อย่างมาก นี่เป็นสาเหตุที่แน่ชัดว่าเหตุใดราคาเครื่องมือจึงแตกต่างกันอย่างมาก ขึ้นอยู่กับวัสดุชิ้นงานที่ระบุในการวาดชิ้นส่วน แม่พิมพ์ที่เสนอราคาสำหรับอะลูมิเนียมอาจใช้เหล็ก A2 ที่เคลือบด้วย CrN รูปทรงของชิ้นส่วนเดียวกันในสเตนเลส 304 อาจต้องใช้ D2 พร้อมเม็ดมีดคาร์ไบด์และการเคลือบวาเนเดียมคาร์ไบด์ TRD -ซึ่งต้องลงทุนด้านเครื่องมือเพิ่มขึ้นสองเท่าหรือสามเท่า แต่ต้องให้จำนวนการตีที่จำเป็นในการปรับโครงสร้าง
การปรับระยะห่างก็มีความสำคัญไม่แพ้กัน งานสแตนเลส-มีแนวโน้มที่จะแข็งตัวขึ้นหมายความว่าระยะห่างที่มากเกินไปไม่เพียงแต่ทำให้คุณภาพคมตัดไม่ดีเท่านั้น- แต่ยังเพิ่มการสึกหรอของการเจาะเนื่องจากวัสดุต้านทานแรงเฉือนและเปลี่ยนรูปรอบคมตัดแทน ในทางกลับกัน อะลูมิเนียมต้องการช่องว่างที่เข้มงวดมากขึ้นเพื่อหลีกเลี่ยงการฉีกขาดและการเกิดครีบมากเกินไปซึ่งเป็นผลมาจากความเหนียวของวัสดุและแนวโน้มที่จะไหลแทนที่จะแตกหักอย่างหมดจด
การจัดวัสดุแม่พิมพ์ การอบชุบด้วยความร้อน การเคลือบ และระยะห่างให้สอดคล้องกับวัสดุชิ้นงานเฉพาะของคุณคือสิ่งที่แยกเครื่องมือที่มีอายุการใช้งานยาวนานออกจากเครื่องมือที่เดินกะโผลกกะเผลกตลอดขั้นตอนการผลิต แต่แม้แต่แม่พิมพ์ที่ระบุอย่างสมบูรณ์ก็ยังต้องได้รับการออกแบบอย่างถูกต้อง-และนั่นคือจุดที่การจำลองสมัยใหม่และการเพิ่มประสิทธิภาพเค้าโครงแถบได้เปลี่ยนพื้นฐานวิธีที่ผู้สร้างเครื่องมือเปลี่ยนการวาดชิ้นส่วนให้กลายเป็นเครื่องมือที่พร้อมสำหรับการผลิต-
การออกแบบแม่พิมพ์ปั๊มขึ้นรูป การจำลอง และการเพิ่มประสิทธิภาพเค้าโครงสตริป
การเลือกวัสดุและการรักษาพื้นผิวที่สมบูรณ์แบบจะไม่มีความหมายใดๆ หากรูปทรงของแม่พิมพ์มีข้อบกพร่อง การเจาะที่ทำจาก D2 ระดับพรีเมียมพร้อมการเคลือบ TiCN จะยังคงทำให้เกิดรอยย่น แตกร้าว หรือหลุด-ของ-ชิ้นส่วนตามข้อกำหนด หากการวางลูกปัดที่ดึงไม่ถูกต้อง คำนวณแรงกดของตัวจับยึดเปล่าไม่ถูกต้อง หรือเค้าโครงความก้าวหน้าทำให้แถบเสียหายไป 30% นั่นคือเหตุผลว่าทำไมการออกแบบแม่พิมพ์ปั๊มจึงเปลี่ยนมาสู่การจำลองแบบดิจิทัลอย่างมากในช่วงสองทศวรรษที่ผ่านมา-การตรวจพบปัญหาเหล่านี้ในซอฟต์แวร์นั้นมีราคาถูกกว่าการค้นพบในระหว่างการทดลองงานแถลงข่าวมากนัก
Stamping Simulation ช่วยลดการทดลองซ้ำและต้นทุนได้อย่างไร
การจำลอง-วิศวกรรมช่วย (CAE) ด้วยคอมพิวเตอร์ช่วยให้วิศวกรรันกระบวนการปั๊มทั้งหมดได้เสมือนจริง-ตั้งแต่การวางตำแหน่งว่างไปจนถึงเรขาคณิตของชิ้นส่วนสุดท้าย-ก่อนที่เหล็กกล้าเครื่องมือก้อนเดียวจะถูกตัดเฉือน ซอฟต์แวร์จำลองการไหลของวัสดุทีละขั้นตอน โดยคาดการณ์ได้อย่างแม่นยำว่าปัญหาจะเกิดขึ้นที่ใด
การจำลองจับอะไรได้จริง? โหมดความล้มเหลวขั้นวิกฤติที่อาจปรากฏเฉพาะระหว่างการทดลองทางกายภาพเท่านั้น:
- การทำให้ผอมบางและฉีกขาด:การจำลองจะแมปความหนาของวัสดุทั่วทั้งชิ้นส่วน โดยกำหนดโซนที่แผ่นโลหะยืดเกินขีดจำกัดที่ปลอดภัย วิศวกรปรับรัศมีการดึง เพิ่มลูกปัดการดึง หรือปรับเปลี่ยนรูปร่างว่างเพื่อกระจายการไหลของวัสดุก่อนตัดเหล็ก
- รอยย่น:แรงกดของตัวจับยึดเปล่าไม่เพียงพอหรือเส้นทางการไหลของวัสดุที่ไม่เหมาะสมทำให้เกิดรอยยับจากการบีบอัดในหน้าแปลนและผนังด้านข้าง การจำลองจะระบุโซนเหล่านี้และช่วยให้สามารถปรับแรงยึดเปล่าและรูปทรงของลูกปัดซ้ำได้
- สปริงแบ็ค:หลังจากปล่อยแรงก่อตัว ชิ้นส่วนจะดีดตัวกลับอย่างยืดหยุ่น-ในบางครั้งเพียงพอที่จะดันขนาดออกจากพิกัดความเผื่อวิธีการ FEA ขั้นสูงพิจารณาถึงแอนไอโซโทรปีของวัสดุ เอฟเฟกต์ Bauschinger และความเค้นตกค้างเพื่อทำนายขนาดการสปริงกลับ ช่วยให้วิศวกรใช้กลยุทธ์การชดเชย เช่น -เรขาคณิตของเครื่องมือที่โค้งงอหรือแก้ไขก่อนที่จะสร้างแม่พิมพ์
- การวิเคราะห์แรง:การคำนวณข้อกำหนดน้ำหนักรวมทำให้มั่นใจได้ว่าแม่พิมพ์จะเข้าคู่กับการกดที่ถูกต้อง และส่วนประกอบของเครื่องมือมีขนาดเพื่อรองรับน้ำหนักในการขึ้นรูปจริงโดยไม่เกิดความเสียหายก่อนเวลาอันควร
ผลตอบแทนในทางปฏิบัติมีความสำคัญ ขั้นตอนการออกแบบการปั๊มโลหะแบบดั้งเดิมมักต้องมีการทดลองทางกายภาพซ้ำสามถึงห้า{1}}ครั้งขึ้นไป-เพื่อให้ได้ชิ้นส่วนที่ยอมรับได้ การวนซ้ำแต่ละครั้งหมายถึงการแยกชิ้นส่วนแม่พิมพ์ การแก้ไขด้วยเครื่องจักร การประกอบกลับคืน และการทำงานอีกครั้ง การออกแบบการประทับตราที่ขับเคลื่อนด้วยการจำลอง-จะบีบอัดที่หมุนเวียนอย่างมาก โดยมักจะลดการทำซ้ำของการทดลองลงครึ่งหนึ่งและลดเวลาสัปดาห์ลงอย่างเจ็บแสบจากไทม์ไลน์การพัฒนา
การเพิ่มประสิทธิภาพเค้าโครงสตริปเพื่อการใช้วัสดุให้เกิดประโยชน์สูงสุด
ในการออกแบบแม่พิมพ์แบบก้าวหน้า เค้าโครงแถบคือจุดที่วิศวกรรมต้นทุนเกิดขึ้น วัสดุเหลือทิ้งทุกมิลลิเมตรระหว่างชิ้นส่วน สะพานขนส่งขนาดใหญ่ทุกอัน และมุมการวางซ้อนทุกมุมที่ต่ำกว่ามาตรฐานจะแปลงเป็นเศษโลหะจำนวนตันตลอดระยะเวลาการผลิตนับล้านครั้ง การออกแบบแม่พิมพ์แบบดั้งเดิมมักสร้างอัตราของเสียที่ 25% ถึง 40% ในขณะที่รูปแบบที่ได้รับการปรับปรุงสามารถผลักดันให้ตัวเลขนั้นต่ำกว่า 15% ได้
วิศวกรควบคุมเศษเหล็กด้วยการตัดสินใจที่เชื่อมโยงกันหลายประการในขั้นตอนการออกแบบแม่พิมพ์ปั๊มขึ้นรูป:
- กลยุทธ์การทำรัง:การวางตำแหน่งชิ้นส่วนให้ใกล้เคียงที่สุดเท่าที่จะเป็นไปได้-หรือประสานชิ้นส่วนตามรูปทรง- จะช่วยเพิ่มการใช้วัสดุจากคอยล์ให้เกิดประโยชน์สูงสุดโดยตรง แม้แต่การปรับการวางแนวของชิ้นส่วนเล็กน้อยโดยสัมพันธ์กับแกนแถบก็สามารถช่วยประหยัดต้นทุนวัตถุดิบได้ 10% ถึง 20%
- การควบคุมระดับเสียงและแบนด์วิธ:ระยะความก้าวหน้า (พิทช์) และความกว้างของแถบต้องคำนวณให้มีความแม่นยำต่ำกว่า- มิลลิเมตร ช่องว่างที่ไม่จำเป็นระหว่างสถานีทำให้เสียวัสดุในทุกจังหวะ
- การออกแบบสะพานขนส่ง:สะพานที่เชื่อมต่อแต่ละส่วนเข้ากับแถบจะต้องแคบพอที่จะทำให้เศษเหลือน้อยที่สุดแต่ก็กว้างพอที่จะรักษาความสมบูรณ์ของโครงสร้างในระหว่างการป้อน เมื่อทำผิดแล้วแถบก็หักหรือขาดระหว่าง-วิ่ง
- เทคนิคการตัด-ทั่วไป:ในแม่พิมพ์ที่ผลิตชิ้นส่วนหลายชิ้นต่อจังหวะ การใช้เส้นตัดร่วมกันระหว่างช่องว่างที่อยู่ติดกันสามารถกำจัด-เศษชิ้นส่วนระหว่างกันได้ทั้งหมด
เค้าโครงสตริปไม่ใช่แบบฝึกหัดที่สวยงาม-แต่เป็นหนึ่งในเครื่องมือที่มีประสิทธิภาพมากที่สุดที่วิศวกรมีในการลดต้นทุนต่อ{1}}ชิ้นส่วน การปรับปรุงการใช้วัสดุ 10% สำหรับการผลิตสเตนเลสขนาด 1 มม. หนึ่งล้านส่วน-ต่อปี จะช่วยประหยัดเงินได้หลายพันดอลลาร์ ทั้งหมดนี้ทำได้ก่อนเริ่มการผลิตครั้งแรก
ตั้งแต่การศึกษาความเป็นไปได้ไปจนถึง CNC-ส่วนประกอบแม่พิมพ์กลึง
การออกแบบแม่พิมพ์ปั๊มโลหะเป็นไปตามขั้นตอนการทำงานที่มีโครงสร้างซึ่งเปลี่ยนการวาดชิ้นส่วนให้เป็นเครื่องมือที่พร้อมสำหรับการผลิต- แต่ละด่านจะสร้างขึ้นจากด่านก่อนหน้า และการข้ามขั้นตอน-หรือการเร่งผ่านขั้นตอนเหล่านั้น-คือจุดที่ความผิดพลาดอันมีค่าใช้จ่ายสูงเกิดขึ้น
- การประเมินความเป็นไปได้ของชิ้นส่วน:วิศวกรประเมินข้อกำหนดด้านเรขาคณิตของชิ้นส่วน วัสดุ ความคลาดเคลื่อน และปริมาตร เพื่อพิจารณาว่าการปั๊มขึ้นรูปเป็นไปได้หรือไม่ แม่พิมพ์ชนิดใดที่เหมาะสม และในบริเวณที่อาจมีปัญหาในการขึ้นรูป
- เค้าโครงแถบ 2D:ลำดับความก้าวหน้า การกำหนดสถานี และกลยุทธ์การใช้วัสดุจะถูกแมปในรูปแบบเรียบ เพื่อกำหนดสิ่งที่เกิดขึ้นที่สถานีแม่พิมพ์แต่ละแห่ง และวิธีที่แถบเคลื่อนผ่านเครื่องมือ
- การสร้างแบบจำลองแม่พิมพ์ 3 มิติ:การประกอบแม่พิมพ์แบบเต็ม-การเจาะ บล็อกแม่พิมพ์ เครื่องปอก ระบบนำทาง และฮาร์ดแวร์ที่รองรับทั้งหมด-ได้รับการออกแบบในรูปแบบ CAD โดยมีความพอดี ระยะห่าง และตำแหน่งของตัวยึดที่แม่นยำ
- การตรวจสอบการจำลอง:ซอฟต์แวร์ CAE รันกระบวนการขึ้นรูปแบบเสมือนจริง ตรวจสอบการไหลของวัสดุ ตรวจสอบการผอมบางและการย่น คาดการณ์การสปริงกลับ และยืนยันข้อกำหนดน้ำหนัก โมเดล 3 มิติได้รับการปรับปรุงซ้ำๆ จนกว่าผลการจำลองจะตรงตามเกณฑ์การยอมรับ
- เครื่องจักรกลซีเอ็นซีของส่วนประกอบแม่พิมพ์:การออกแบบที่ผ่านการตรวจสอบแล้วย้ายไปที่การใช้ลวด EDM ที่มีความแม่นยำ การกัด CNC และการเจียรเพื่อผลิตส่วนประกอบแต่ละชิ้นตามข้อกำหนด
- การประกอบและการทดลองใช้งาน:แม่พิมพ์ที่เสร็จสมบูรณ์จะถูกประกอบ ติดตั้งในเครื่องทดลอง และดำเนินการซ้ำที่ได้รับการปรับปรุงอย่างต่อเนื่องจนกว่าชิ้นส่วนตัวอย่างจะบรรลุเป้าหมายด้านขนาดและคุณภาพ
กระบวนการสิ้นสุด-ถึง-ต้องอาศัยการประสานงานที่แน่นแฟ้นระหว่างวิศวกรออกแบบ นักวิเคราะห์การจำลอง ช่างเครื่อง CNC และช่างเทคนิคทดลอง -ผู้ผลิตเครื่องมือบริการเต็มรูปแบบที่ดูแลทุกขั้นตอนภายใต้หลังคาเดียวกัน-ความเป็นไปได้ผ่านการตรวจสอบขั้นสุดท้าย- ขจัดความล่าช้าในการส่งมอบและการสื่อสารที่ผิดพลาดซึ่งรบกวน-ขั้นตอนการทำงานของผู้จำหน่ายหลายรายยี่เฉินตัวอย่างเช่น ดำเนินการขั้นตอนการทำงานที่สมบูรณ์นี้ภายใน ตั้งแต่การจำลอง CAE เริ่มต้นและการออกแบบแม่พิมพ์ ไปจนถึงการตัดเฉือน CNC ที่มีความแม่นยำ การทดลองใช้งาน และการตรวจสอบชิ้นส่วน ทำให้ผู้ผลิตมีจุดรับผิดชอบเพียงจุดเดียวตั้งแต่แนวคิดไปจนถึงการผลิต-เครื่องมือที่พร้อมใช้
ดาย-ที่ออกแบบมาอย่างดีและจำลอง-ที่ผ่านการตรวจสอบแล้วช่วยลดความประหลาดใจในการทดลองได้อย่างมาก แต่มันไม่ได้กำจัดพวกมันทั้งหมด ความแปรปรวนของวัสดุ การโก่งตัวของแรงกด และ-สภาวะแรงเสียดทานของโลกที่แท้จริงยังคงก่อให้เกิดปัญหาที่จะเกิดขึ้นเฉพาะเมื่อเหล็กชนกับเหล็กเท่านั้น- ซึ่งเป็นเหตุผลว่าทำไมการทำความเข้าใจรูปแบบความล้มเหลวที่พบบ่อยที่สุด สาเหตุที่แท้จริง และการดำเนินการแก้ไขจึงเป็นสิ่งสำคัญก่อนที่แม่พิมพ์จะเข้าสู่การผลิตเต็มรูปแบบ
การแก้ไขปัญหาแม่พิมพ์ปั๊มขึ้นรูปและการตรวจสอบความถูกต้องของการทดลอง
การจำลองจับได้มาก แต่ไม่สามารถจำลองทุกตัวแปรบนพื้นสื่อได้ ความไม่สอดคล้องกันของชุดวัสดุ การโก่งตัวของแรงกดภายใต้ภาระ การแตกตัวของฟิล์มน้ำมันหล่อลื่นที่อุณหภูมิ การขยายตัวเนื่องจากความร้อนในระหว่างการใช้งานระยะยาว-ปัจจัยที่เกิดขึ้นจริง-เหล่านี้ทำให้เกิดข้อบกพร่องซึ่งจะเปิดเผยเฉพาะเมื่อแม่พิมพ์ทำงานด้วยความเร็วเท่านั้น ความแตกต่างระหว่างร้านค้าที่แก้ไขปัญหาภายในเวลาไม่กี่ชั่วโมงกับร้านที่ไล่ตามกะจนเหลือเพียงทักษะเดียว นั่นคือ การวินิจฉัยสาเหตุที่แท้จริงอย่างแม่นยำในครั้งแรก
ทุกข้อบกพร่องในกระบวนการปั๊มโลหะจะทิ้งลายเซ็นไว้ ครีบบอกคุณบางอย่างที่แตกต่างจากรอยครูด หน้าแปลนที่แตกร้าวชี้ไปยังสาเหตุที่แท้จริงที่แตกต่างจากผนังดึงที่มีรอยยับ การเรียนรู้ที่จะอ่านลายเซ็นต์เหล่านี้จะเปลี่ยนการดับเพลิงเชิงรับเป็นการแก้ไขปัญหาอย่างเป็นระบบ-และปกป้องทั้งการลงทุนด้านเครื่องมือและกำหนดการผลิตของคุณ
ข้อบกพร่องของแม่พิมพ์ปั๊มขึ้นรูปทั่วไปและสาเหตุที่แท้จริง
โหมดความล้มเหลวเจ็ดโหมดเป็นสาเหตุของปัญหาคุณภาพแม่พิมพ์ปั๊มส่วนใหญ่ แต่ละคนมีอาการที่สามารถระบุได้ รายการสั้นๆ ของสาเหตุที่เป็นไปได้ และการดำเนินการแก้ไขเฉพาะที่จัดการกับปัญหาที่เกิดขึ้นจริง แทนที่จะปกปิดอาการ นี่คือข้อมูลอ้างอิงที่สมบูรณ์:
| ข้อบกพร่อง | อาการ | สาเหตุที่แท้จริง | การดำเนินการแก้ไข |
|---|---|---|---|
| เบอร์ริ่ง | ขอบที่ยกขึ้นและแหลมคมบนส่วนที่ว่างหรือถูกเจาะ เพิ่มความสูงของเสี้ยนเมื่อเวลาผ่านไป การตัดหยาบ-ให้ความรู้สึกถึงขอบ | ขอบตัดสึกหรอหรือยุบ หมัดมากเกินไป-จน-เจาะทะลุ; ผิวงานตัดไม่ดีบนผนังไดคัท | ลับคมหรือเปลี่ยนคมตัด ลดระยะห่างด้วยการใช้ลวด-ตัดเม็ดมีดใหม่ ผนังตัดตายขัด; ตรวจสอบระยะห่าง 5-10% ของความหนาของวัสดุต่อด้านสำหรับเหล็กเหนียว |
| โกรธ | การดึงวัสดุบนพื้นผิวพันช์หรือแม่พิมพ์ การให้คะแนนหรือรอยขีดข่วนบนพื้นผิวชิ้นส่วนที่ขึ้นรูป แย่ลงเรื่อย ๆ ในแต่ละครั้ง | การหล่อลื่นไม่เพียงพอหรือไม่ถูกต้อง การจับคู่วัสดุแม่พิมพ์/ชิ้นงานที่เข้ากันไม่ได้ (เช่น สเตนเลสบนเหล็กกล้าเครื่องมือที่ไม่เคลือบผิว) ความหยาบผิวสูงเกินไปบนพื้นผิวที่ขึ้นรูปด้วยแม่พิมพ์ | ใช้สารหล่อลื่นปั๊มที่เหมาะสมหรืออัพเกรดเป็นของเหลวพิกัด EP- ใช้สารเคลือบป้องกันการครูด- (TiN, CrN หรือ DLC) กับพื้นผิวที่ขึ้นรูป พื้นผิวแม่พิมพ์ขัดเงา; เปลี่ยนไปใช้เกรดเหล็กกล้าเครื่องมือที่เข้ากันได้มากขึ้น |
| การดึงทาก | ทาก (เศษที่เจาะ-ออก) ที่พบบนแถบหรือฝังอยู่ในส่วนต่อๆ ไป ข้อบกพร่องในการเจาะเป็นระยะ | ผลสูญญากาศระหว่างหน้าหมัดและทาก ความลึกของแม่พิมพ์ไม่เพียงพอ ส่วนประกอบของหมัดหรือแม่พิมพ์แม่เหล็ก มีน้ำมันมากเกินไปบนพื้นผิวแถบ | เพิ่มร่องนูนสุญญากาศ-หรือหมุดดีดตัวไปที่หน้าเจาะ เพิ่มความลึกของทางเข้าแม่พิมพ์ ล้างอำนาจแม่เหล็กเครื่องมืออย่างสม่ำเสมอ ตรวจสอบการกวาดล้างรางกระสุนและความเรียวเพื่อให้แน่ใจว่าการดีดตัวกระสุนออกอย่างสะอาด |
| หมัดแตก | การแตกหักของตัวหมัดหรือปลายหมัดอย่างกะทันหัน เสียงกดผิดปกติหรือแรงขัดขวาง คุณสมบัติที่ขาดหายไปในชิ้นส่วนที่มีการประทับตรา | ความไม่ตรงแนวระหว่างการเปิดหมัดและการเปิดดาย น้ำหนักกดเกินความสามารถในการเจาะ วัสดุชิ้นงานแข็งกว่าที่กำหนด ความแข็งของหมัดสูงเกินไป (เปราะ); แรงลอกไม่เพียงพอ | จัดตำแหน่งแม่พิมพ์ส่วนบนและส่วนล่างใหม่- ตรวจสอบการรับรองวัสดุที่ตรงกับสมมติฐานการออกแบบแม่พิมพ์ ลดความแข็งของการเจาะหรือเปลี่ยนไปใช้เกรดที่แกร่งขึ้น (เช่น S7) ตรวจสอบและเปลี่ยนสปริงลอกที่ล้า ตรวจสอบหมุดนำและบูชบูชสำหรับการสึกหรอ |
| แตกร้าวตามเส้นโค้ง | การแตกหักที่มองเห็นได้หรือรอยแตกขนาดเล็ก-ตามรัศมีด้านนอกของส่วนโค้ง แยกที่ขอบหน้าแปลน | รัศมีการโค้งงอแน่นเกินไปสำหรับความหนาและเกรดของวัสดุ เส้นโค้งที่ขนานไปกับทิศทางของเกรนของวัสดุ การสปริงกลับของวัสดุทำให้เกิดความเครียดทุติยภูมิ งาน-วัสดุชุบแข็งจากการปฏิบัติงานครั้งก่อน | เพิ่มรัศมีการโค้งงอให้เหลือน้อยที่สุดที่แนะนำสำหรับวัสดุ ปรับทิศทางโค้งไปตามทิศทางของเกรนเมื่อเป็นไปได้ วัสดุอบอ่อนก่อนขึ้นรูปหากปัญหา-การแข็งตัวเป็นปัญหา ปรับมุม R- ของการเจาะขึ้นรูป |
| การย่น (การดำเนินการดึง) | การบีบอัดรอยยับหรือหัวเข็มขัดในหน้าแปลน แก้มยาง หรือลักษณะที่ดึงออกมา การกระจายวัสดุไม่สม่ำเสมอ | แรงกดของตัวยึดว่างไม่เพียงพอ การออกแบบหรือการวางลูกปัดวาดที่ไม่เหมาะสม ขนาดช่องว่างใหญ่เกินไปสำหรับช่อง; การไหลของวัสดุไม่สม่ำเสมอเนื่องจากการหล่อลื่นไม่สอดคล้องกัน | เพิ่มแรงยึดที่ว่างเปล่า เพิ่มหรือปรับเม็ดบีดเพื่อควบคุมการไหลของวัสดุ ลดขนาดช่องว่าง ตรวจสอบให้แน่ใจว่ามีการใช้สารหล่อลื่นสม่ำเสมอ ตรวจสอบความสม่ำเสมอของแรงกดเบาะกด |
| การดริฟท์มิติ | การเบี่ยงเบนทิศทางแบบก้าวหน้าในมิติชิ้นส่วนตลอดการดำเนินการผลิต คุณลักษณะที่มีแนวโน้มไปสู่ขีดจำกัดความอดทนแทนที่จะกระจายแบบสุ่ม | การสึกหรอของหมุดนำและบุชชิ่งทำให้การจัดตำแหน่งดายบน/ล่างไม่ตรง การขยายตัวทางความร้อนของส่วนประกอบแม่พิมพ์ในระหว่างการใช้งานระยะยาว การสึกหรอของหมุดนำร่องทำให้เกิดการลงทะเบียนแถบผิด | เปลี่ยนหมุดและบูชไกด์ที่สึกหรอ ใช้การพักการระบายความร้อนตามกำหนดเวลาในระหว่างการวิ่งระยะยาวหรือเพิ่มช่องระบายความร้อนด้วยแม่พิมพ์ ตรวจสอบและเปลี่ยนหมุดนำร่องที่สึกหรอ ตรวจสอบแนวโน้มมิติด้วย-การตรวจสอบ SPC ในกระบวนการ |
สังเกตเห็นรูปแบบในตารางนั้นไหม? ข้อบกพร่องจำนวนมากเหล่านี้มีสาเหตุที่แท้จริงที่ทับซ้อนกันการเลือกกวาดล้างเพียงอย่างเดียวมีอิทธิพลต่อการเกิดครีบ การดึงกระสุน อัตราการสึกหรอของหมัด และแม้กระทั่งการบิดเบือนของวัสดุในระหว่างกระบวนการปั๊ม การกวาดล้างที่ไม่สมเหตุสมผล-ไม่ว่าจะแน่นเกินไปหรือหลวมเกินไป-ทำให้เกิดปัญหามากมายซึ่งสามารถปกปิดกันและกันได้ ทำให้การวินิจฉัยที่แม่นยำยากขึ้นเมื่อไม่ทราบสาเหตุที่แท้จริงนานขึ้น
แนวทางแก้ไขสำหรับการกรีด การเกา และการดึงทาก
ข้อบกพร่องทั้งสามข้อนี้สมควรได้รับความสนใจเป็นพิเศษ เนื่องจากเป็นปัญหาที่พบบ่อยที่สุดในการปั๊มแม่พิมพ์ที่มีความแม่นยำ และข้อบกพร่องแต่ละข้อก็มักจะได้รับการวินิจฉัยผิดพลาดเช่นเดียวกับข้อบกพร่องอื่นๆ
เบอร์ริ่งเป็นวิธีระบุที่ง่ายที่สุด แต่ยากที่สุดในการแก้ไขอย่างถาวร การลับคมอย่างรวดเร็วจะทำให้คมตัดกลับคืนมา แต่หากสาเหตุที่แท้จริงเกิดจากการหลบเลี่ยงที่ไม่ถูกต้อง เศษเสี้ยนจะกลับมาภายในพันครั้ง คำแนะนำทั่วไปสำหรับระยะหลบแม่พิมพ์ทั้งหมดคือประมาณ 20% ถึง 25% ของความหนาของวัสดุ แต่จะแตกต่างกันไปตามวัสดุชิ้นงานและคุณภาพของคมตัดที่ต้องการ ก่อนลับคม ให้ตรวจสอบเสมอว่าระยะห่างนั้นถูกต้องสำหรับวัสดุที่กำลังดำเนินการ- ไม่ใช่เฉพาะวัสดุที่ระบุไว้แต่แรกเท่านั้น การเปลี่ยนวัสดุที่ระดับคอยล์เป็นเรื่องปกติมากกว่าที่ร้านค้าส่วนใหญ่ตระหนัก และการเปลี่ยนจากเหล็กกล้าคาร์บอน-คาร์บอนต่ำไปเป็นคาร์บอนปานกลาง- สามารถผลักดันระยะห่างที่เพียงพอก่อนหน้านี้ให้อยู่ในช่วง "แน่นเกินไป" ซึ่งจะช่วยเร่งการสลายของคมตัด
โกรธดูเผินๆ เหมือนการสึกหรอของแม่พิมพ์ แต่กลไกของมันแตกต่างไปจากเดิมอย่างสิ้นเชิง ในกรณีที่การสึกหรอจากการเสียดสีกัดกร่อนพื้นผิวแม่พิมพ์อย่างช้าๆ การครูดคือความล้มเหลวของกาว-การเชื่อมด้วยกล้องจุลทรรศน์จะเกิดขึ้นระหว่างชิ้นงานและพื้นผิวแม่พิมพ์ภายใต้แรงกด ทำให้วัสดุฉีกขาดจากพื้นผิวด้านหนึ่งและไปเกาะอยู่ที่อีกด้านหนึ่ง มีฤทธิ์กัดกร่อนเป็นพิเศษเมื่อปั๊มสแตนเลสหรืออะลูมิเนียมกับเหล็กเครื่องมือที่ไม่เคลือบผิว เส้นทางการแก้ไขไม่ใช่การลับคม แต่เป็นการรักษาพื้นผิว: ใช้การเคลือบ PVD เช่น TiN หรือ CrN ขัดพื้นผิวขึ้นรูปเพื่อลดจุดเริ่มต้นของการเสียดสี และอัพเกรดการหล่อลื่นเป็นฟิล์มที่รักษาการแยกตัวภายใต้แรงกดดันและอุณหภูมิเฉพาะที่แม่พิมพ์ของคุณสร้างขึ้น
การดึงทากเป็นสิ่งที่ไม่สม่ำเสมอและน่าหงุดหงิดที่สุดในทั้งสาม ทากจะถูกดึงกลับลงบนพื้นผิวแถบโดยสุญญากาศที่สร้างขึ้นเมื่อหมัดหดกลับจากช่องเปิดของแม่พิมพ์ อาจเกิดขึ้นทุกๆ ร้อยครั้งหรือทุกๆ พันครั้ง- บ่อยครั้งเพียงพอที่จะทำให้เกิดข้อบกพร่องที่ปลายน้ำหรือสร้างความเสียหายให้ตัวดายเองเมื่อมีกระสุนติดอยู่ระหว่างหมัดและบล็อกดายในจังหวะถัดไป วิธีแก้ปัญหา ได้แก่ การเจียรร่องฟักขวางเล็กๆ-เข้าไปในหน้าเจาะเพื่อทำลายซีลสูญญากาศ เพิ่มหมุดตัวดีดที่ใส่สปริง- เพิ่มความลึกของทางเข้าแม่พิมพ์เพื่อให้ตัวบุ้งยึดแน่นมากขึ้นในช่องเปิด และ-ล้างอำนาจแม่เหล็ก-ขั้นวิกฤตของส่วนประกอบของแม่พิมพ์และแม่พิมพ์เป็นประจำ แรงแม่เหล็กที่ตกค้างจากการบดเป็นหนึ่งในผู้มีส่วนทำให้เกิดปัญหาการดึงกระสุนที่ถูกมองข้ามมากที่สุด
กระบวนการทดลองแม่พิมพ์และการตรวจสอบความถูกต้องของชิ้นส่วน
แม่พิมพ์ปั๊มขึ้นรูปทุกอัน-ไม่ว่าจะจำลองอย่างละเอียดถี่ถ้วนเพียงใด-จะต้องผ่านกระบวนการทดลองทางกายภาพก่อนที่จะได้รับอนุมัติสำหรับการผลิต การทดลองคือจุดที่แบบจำลองเสมือนมาบรรจบกับฟิสิกส์โลกของจริง- และเป็นหนึ่งในขั้นตอนที่ต้องใช้ทักษะมากที่สุด-ในวงจรการใช้เครื่องมือทั้งหมด
นี่คือสิ่งที่เกิดขึ้นจริงระหว่างการทดลองกับแท่นปั๊มไดสแตมป์:
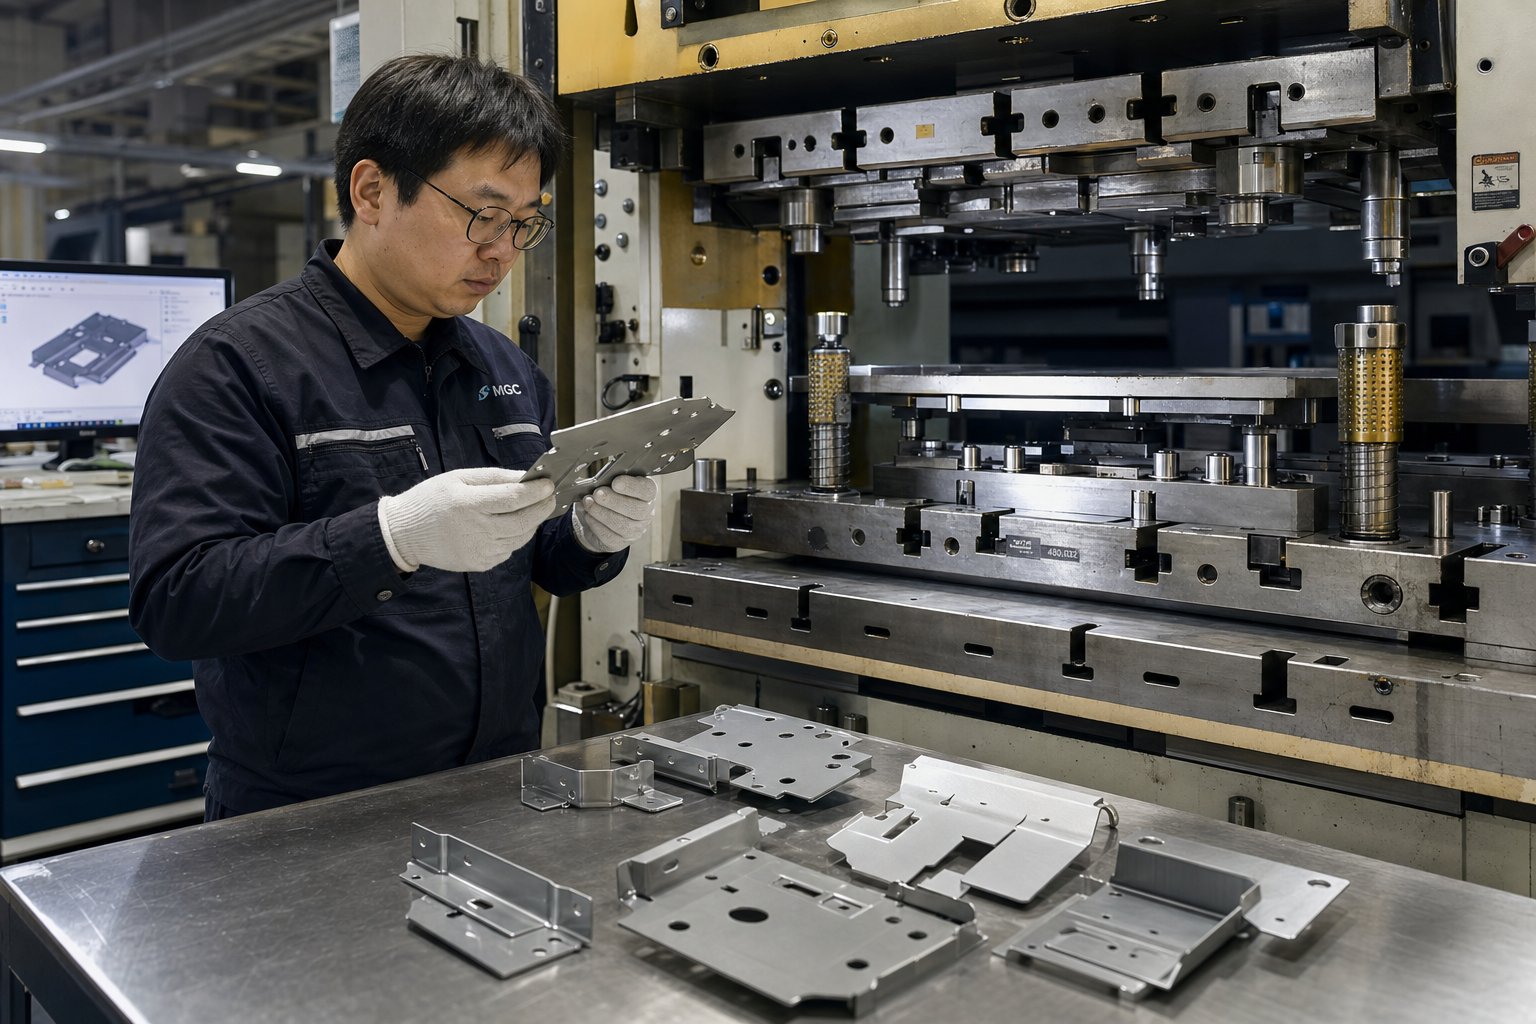
- การตั้งค่าเริ่มต้นและการปั่นจักรยานด้วยความเร็ว-ช้า:แม่พิมพ์ได้รับการติดตั้งในการกดทดลองและทำงานที่ความเร็วต่ำมาก-ซึ่งมักจะเป็นโหมดจังหวะเดียว- เพื่อตรวจสอบระยะห่างทางกล การป้อนแถบ และการสร้างชิ้นส่วนพื้นฐานโดยไม่เสี่ยงต่อความเสียหายของเครื่องมือ
- เพิ่มความเร็วแบบก้าวหน้า:อัตราระยะชักจะค่อยๆ เพิ่มขึ้นตามความเร็วในการผลิต ในขณะที่ช่างเทคนิคจะตรวจสอบเสียงที่ผิดปกติ แรงที่เพิ่มขึ้น ปัญหาการป้อนแถบ และการเปลี่ยนแปลงคุณภาพของชิ้นส่วนที่เกิดขึ้นเฉพาะที่อัตราการหมุนเวียนที่สูงขึ้นเท่านั้น
- การเก็บตัวอย่างและการวัด:ชิ้นส่วนจะถูกดึงเป็นระยะๆ และวัดเทียบกับการวาดชิ้นส่วนโดยใช้เครื่องวัดพิกัด (CMM) ตัวเปรียบเทียบเชิงแสง เกจ go/no- go และอุปกรณ์ตรวจสอบการทำงาน มิติข้อมูลได้รับการตรวจสอบโดยเทียบกับการเรียก GD&T- ไม่ใช่แค่ค่าที่ระบุเท่านั้น แต่ยังรวมถึงแถบพิกัดความเผื่อ ตำแหน่งที่แท้จริง และข้อกำหนดโปรไฟล์ด้วย
- การปรับซ้ำ:จากข้อมูลการวัด ผู้ผลิตเครื่องมือจะทำการแก้ไขตามเป้าหมาย: การปรับรัศมีการขึ้นรูป สถานีแม่พิมพ์ชิมมิง การปรับเปลี่ยนระยะห่าง หรือการทำงานซ้ำของการเจาะเฉพาะ การปรับแต่ละครั้งจะตามด้วยการเรียกใช้ตัวอย่างและรอบการวัดอีกครั้ง
- การตรวจสอบอัตราการผลิต-:เมื่อชิ้นส่วนมีคุณสมบัติตรงตามข้อกำหนดเฉพาะที่อัตราการชักเป้าหมาย การวิ่งต่อเนื่องจะสร้างล็อตตัวอย่างที่มีนัยสำคัญทางสถิติ-ซึ่งมักจะเป็น 300 ถึง 500 ชิ้นส่วนติดต่อกัน-สำหรับการวิเคราะห์ Cpk และการส่งของลูกค้า
คุณควรคาดหวังการทำซ้ำกี่ครั้งตามความเป็นจริง? สำหรับโปรเกรสซีฟดายที่ซับซ้อนปานกลาง ให้วางแผนรอบการทดลองสองถึงสี่รอบเป็นพื้นฐาน การปั๊มแม่พิมพ์แบบธรรมดาอาจตรวจสอบความถูกต้องได้ในการวนซ้ำหนึ่งหรือสองครั้ง เครื่องมือก้าวหน้าหรือถ่ายโอนหลาย-สถานีที่ซับซ้อนที่มีการดึงลึก ความคลาดเคลื่อนต่ำ หรือเหล็กที่มีความแข็งแรงสูง-ขั้นสูงอาจต้องใช้เวลาห้ารอบขึ้นไปก่อนที่ทุกสถานีจะผลิตชิ้นส่วนที่สอดคล้องพร้อมกัน
การยอมรับแม่พิมพ์ที่ประสบความสำเร็จโดยทั่วไปต้องใช้สามสิ่ง: มิติที่สำคัญทั้งหมดภายในเกณฑ์ความคลาดเคลื่อนที่ระบุตลอดล็อตตัวอย่างที่ยั่งยืน คุณภาพพื้นผิวและขอบที่ตรงตามมาตรฐานฝีมือการผลิต และการป้อนแถบและการดีดตัวกระสุนอย่างสม่ำเสมอที่ความเร็วการผลิตโดยไม่มีการแทรกแซงของผู้ปฏิบัติงาน จนกว่าจะเป็นไปตามเกณฑ์ทั้งสามพร้อมกัน แม่พิมพ์จะไม่ผลิต-พร้อม-ไม่ว่าการวัดแต่ละรายการจะใกล้เคียงแค่ไหนก็ตาม
การทดลองเผยให้เห็นสิ่งที่การจำลองไม่สามารถคาดเดาได้อย่างเต็มที่: ต้นทุนที่แท้จริงของการรันลูกเต๋าเมื่อเวลาผ่านไป การปรับเปลี่ยนทุกครั้ง การลับคมทุกครั้ง และการเปลี่ยนสปริงทุกครั้งจะรวมกัน-และการทำความเข้าใจต้นทุนเหล่านั้นแบบองค์รวมคือสิ่งที่แยกการลงทุนด้านเครื่องมืออันชาญฉลาดออกจากการลงทุนที่สิ้นเปลืองกำไรอย่างเงียบๆ ในโปรแกรมการผลิตหลายปี-
ต้นทุนแม่พิมพ์ปั๊มขึ้นรูปและกรอบการตัดสินใจทางเศรษฐกิจ
การบดทุกครั้ง การสลับสปริงทุกครั้ง การวนซ้ำทุกรอบจากส่วนก่อนหน้าจะมีป้ายราคา- และต้นทุนเหล่านั้นไม่ได้แยกออกจากกัน โดยซ้อนทับกับการลงทุนด้านเครื่องมือเริ่มแรก วัตถุดิบที่ใช้ต่อการตี และเวลากดที่ต้องการต่อชิ้นส่วน คำถามที่แท้จริงที่วิศวกรและผู้จัดการฝ่ายจัดซื้อส่วนใหญ่ต้องเผชิญไม่ใช่ว่า "แม่พิมพ์ราคาเท่าไหร่" แต่เป็น "การลงทุนครั้งนี้เริ่มจ่ายผลตอบแทนให้กับตัวเองจริง ๆ เมื่อใด" คำตอบที่ต้องใช้-การมองให้ชัดเจนว่าสิ่งใดที่ผลักดันต้นทุนแม่พิมพ์ปั๊มขึ้นรูป ต้นทุนเหล่านั้นตัดจำหน่ายตามปริมาณการผลิตอย่างไร และเมื่อใดที่วิธีการผลิตแบบอื่นมีความสมเหตุสมผลทางเศรษฐกิจมากขึ้น
อะไรเป็นตัวขับเคลื่อนต้นทุนเครื่องมือแม่พิมพ์ปั๊มขึ้นรูป
ราคาเครื่องมือสำหรับโครงการปั๊มโลหะแผ่นมีตั้งแต่ 5,000 เหรียญสหรัฐฯ สำหรับแม่พิมพ์ปั๊มธรรมดา ไปจนถึง 100,000 เหรียญสหรัฐฯ หรือมากกว่าสำหรับแม่พิมพ์โปรเกรสซีฟที่ซับซ้อนที่มีสถานีขึ้นรูปหลายสถานี การแพร่กระจายจำนวนมหาศาลนั้นไม่ได้เกิดขึ้นโดยพลการ ปัจจัยหลัก 6 ประการจะดึงราคาไปในทิศทางที่ต่างกัน:
- ความซับซ้อนของชิ้นส่วนและจำนวนคุณสมบัติ:ทุกรู การโค้งงอ การทำให้นูนขึ้น และรูปร่างจะเพิ่มฐานหรือการทำงานให้กับแม่พิมพ์ แหวนรองแบบเรียบที่มีการดำเนินการตัดเพียงครั้งเดียวถือเป็นความท้าทายด้านเครื่องมือโดยพื้นฐานแล้วแตกต่างไปจากโครงยึดยานยนต์แบบโค้งหลาย-ที่มีคุณลักษณะเจาะ 12 ประการ คุณลักษณะที่มากขึ้นหมายถึงมีสถานีมากขึ้น ส่วนประกอบภาคพื้นดินที่มีความแม่นยำมากขึ้น- และชั่วโมงทางวิศวกรรมที่มากขึ้น
- ประเภทแม่พิมพ์:ดังที่กล่าวไว้ข้างต้น แม่พิมพ์แบบโปรเกรสซีฟมีราคาสูงกว่าแม่พิมพ์แบบเดี่ยว-หรือแบบผสมอย่างมาก เนื่องจากพวกมันรวมการทำงานหลายอย่างไว้ในเครื่องมือเดียว แม่พิมพ์ถ่ายโอนดันต้นทุนให้สูงขึ้นเนื่องจากระบบขนส่งทางกลที่จำเป็นในการเคลื่อนย้ายชิ้นส่วนระหว่างสถานี
- จำนวนสถานี:ในเครื่องมือแบบก้าวหน้า แต่ละสถานีจะเพิ่มการเจาะ การขึ้นรูปเม็ดมีด เครื่องปอก และไพล็อต- ซึ่งทั้งหมดนี้จะต้องผ่านการตัดเฉือน ชุบแข็ง และจัดตำแหน่ง ดายแบบหก-สถานีมีราคาไม่มากเป็นสองเท่าของดายแบบสาม- แต่ความสัมพันธ์นั้นใกล้เคียงกับเชิงเส้นมากกว่าที่ผู้ซื้อส่วนใหญ่คาดหวัง
- เกรดเหล็กกล้าเครื่องมือและการรักษาพื้นผิว:แม่พิมพ์ที่สร้างด้วยเหล็ก O1 และไม่มีการเคลือบผิวมีราคาถูกกว่าแม่พิมพ์ที่ใช้ D2 พร้อมด้วยเม็ดมีดคาร์ไบด์และพั้นช์เคลือบ TiCN- มาก แต่ตามที่กล่าวไว้ในส่วนการเลือกวัสดุ เหล็กราคาถูกมักจะหมายถึงอายุการใช้งานแม่พิมพ์ที่สั้นลงและต้นทุนต่อ-ชิ้นส่วนที่สูงขึ้นตลอดการดำเนินการผลิต
- ข้อกำหนดความคลาดเคลื่อน:ความคลาดเคลื่อนที่มากขึ้นต้องการการตัดเฉือนที่ละเอียดยิ่งขึ้น การเจียรที่แม่นยำยิ่งขึ้น และการทดลองซ้ำที่มากขึ้นคุณสมบัติแบบแบนสามารถถือได้ ±0.005 นิ้วหรือเข้มงวดกว่าด้วย-เครื่องมือที่สร้างขึ้นมาอย่างดี แต่คุณลักษณะที่ขึ้นรูปแล้ว-การโค้งงอ หน้าแปลน ผนังที่วาดไว้- ต้องใช้ความพยายามทางวิศวกรรมเพิ่มเติม และมักจะมีรูปทรงแม่พิมพ์ที่ซับซ้อนมากขึ้นเพื่อควบคุมการสปริงกลับและการไหลของวัสดุภายในข้อกำหนด
- ปริมาณการผลิตที่คาดหวัง:ปริมาณไม่ได้เปลี่ยนราคาแม่พิมพ์โดยตรง แต่เป็นตัวกำหนดประเภทของเครื่องมือที่คุณต้องการ อายุการใช้งาน 50,000- ชิ้นสามารถปรับให้เครื่องมือคลาส C เหมาะสมกับเหล็กกล้าที่เรียบง่ายกว่า โปรแกรมยานยนต์จำนวนห้า-ล้าน-ชิ้นต้องการการก่อสร้างคลาส A ด้วยวัสดุระดับพรีเมียมตลอดทั้งชิ้น และต้นทุนที่แตกต่างกันก็มีมาก
โครงการส่วนใหญ่ในการผลิตปั๊มโลหะมีมูลค่า 15,000 ถึง 50,000 เหรียญสหรัฐสำหรับชิ้นส่วนที่มีความซับซ้อนปานกลาง การทำความเข้าใจว่าปัจจัยใดในหกปัจจัยที่ขับเคลื่อนการเสนอราคาเฉพาะเจาะจงของคุณจะทำให้คุณได้รับประโยชน์-โดยไม่ต้องเจรจาอย่างสุ่มสี่สุ่มห้า แต่ช่วยให้เกิดการแลกเปลี่ยนอย่างมีข้อมูลระหว่างการลงทุนด้านเครื่องมือ อายุการใช้งานของแม่พิมพ์ และต้นทุนชิ้นส่วน
ต่อ-การตัดจำหน่ายต้นทุนชิ้นส่วนและแบ่ง-การคิดอย่างเท่าเทียมกัน
นี่คือจุดที่เศรษฐศาสตร์ของการผลิตงานปั๊มขึ้นรูปมีความน่าสนใจ แม่พิมพ์โปรเกรสซีฟมูลค่า 40,000 เหรียญสหรัฐฟังดูมีราคาแพงจนกว่าคุณจะกระจายต้นทุนนั้นไปเป็นล้านชิ้นส่วน- ทันใดนั้นคุณก็คิดค่าใช้จ่ายสี่เซ็นต์ต่อชิ้นสำหรับส่วนประกอบเครื่องมือเพียงอย่างเดียว ผลิตชิ้นส่วนเพียง 10,000 ชิ้นด้วยแม่พิมพ์เดียวกันนั้น และเครื่องมือจะเพิ่ม 4.00 ดอลลาร์สหรัฐฯ ให้กับทุกๆ หน่วย คณิตศาสตร์นั้นเรียบง่าย แต่มีความหมายมหาศาล
ลองคิดดู: แม่พิมพ์เป็นต้นทุนคงที่ เวลากด วัสดุ และแรงงานเป็นต้นทุนผันแปร เมื่อปริมาณเพิ่มขึ้น ต้นทุนเครื่องมือคงที่ต่อชิ้นจะลดลงอย่างรวดเร็ว ในขณะที่ต้นทุนผันแปรยังคงทรงตัว ที่จุดครอสโอเวอร์บางจุด ต้นทุนรวมต่อ-ชิ้นส่วนของชิ้นส่วนที่ประทับตราจะตัดราคาวิธีการอื่นที่ไม่เป็นภาระด้านเครื่องมือล่วงหน้า แต่ต้นทุนการประมวลผลต่อ-ชิ้นจะสูงกว่า
โดยทั่วไปแล้วครอสโอเวอร์นั้นจะเกิดขึ้นที่ไหน? คำตอบขึ้นอยู่กับรูปทรงของชิ้นส่วน วัสดุ และทางเลือกอื่นที่คุณกำลังเปรียบเทียบ แต่เกณฑ์มาตรฐานเชิงปฏิบัติจากอุตสาหกรรมเสนอแนวทางที่เป็นประโยชน์:
- สำหรับชิ้นส่วนที่ผลิตโดยการตัดด้วยเลเซอร์ในปัจจุบัน การปั๊มโดยทั่วไปจะมีต้นทุนมากกว่า-คุ้มทุนกว่า 3,000 ถึง 10,000 หน่วย ขึ้นอยู่กับความซับซ้อน หากต่ำกว่าช่วงนั้น ความได้เปรียบในการใช้เครื่องมือเป็นศูนย์-ของการตัดด้วยเลเซอร์จะชนะ
- สำหรับการแทนที่การปั๊มชิ้นส่วนโลหะที่กลึงด้วย CNC - การครอสโอเวอร์อาจเกิดขึ้นที่ปริมาตรที่ต่ำกว่าหากรูปทรงของชิ้นส่วนนั้น-เหมาะสมกับการขึ้นรูป- เนื่องจากการตัดเฉือนดำเนินต่อ-รอบเวลาต่อชิ้นสูงซึ่งทำให้การปั๊มลดน้อยลง
- สำหรับรูปทรงง่ายๆ ในการใช้งานปั๊มโลหะทางอุตสาหกรรม ปริมาณที่สูงกว่า 10,000 ชิ้นส่วนต่อปีเริ่มเปลี่ยนทิศทางเศรษฐศาสตร์อย่างมั่นคงเพื่อประโยชน์ของปั๊มขึ้นรูป โดยเฉพาะอย่างยิ่งเมื่อคำนึงถึงการกำหนดราคาคำสั่งซื้อแบบครอบคลุมและประสิทธิภาพของวัสดุจากเค้าโครงแถบที่ได้รับการปรับปรุงให้เหมาะสมแล้ว
ข้อผิดพลาดร้ายแรงที่ผู้ซื้อทำคือการประเมินต้นทุนเครื่องมือแยกกัน แทนที่จะคำนวณต้นทุนรวมต่อปี-ค่าตัดจำหน่ายเครื่องมือบวกกับต้นทุนผันแปรต่อ-ชิ้นคูณด้วยปริมาตร ชิ้นส่วนการผลิตแม่พิมพ์สถานีเดียวมูลค่า 5,000 เหรียญสหรัฐฯ- ที่ราคา 0.80 เหรียญสหรัฐฯ ต่อชิ้นอาจดูถูกกว่าชิ้นส่วนการผลิตแม่พิมพ์แบบโปรเกรสซีฟ 35,000 เหรียญสหรัฐฯ ที่ราคา 0.25 เหรียญสหรัฐฯ ต่อชิ้น-จนกว่าคุณจะคำนวณปริมาณต่อปีและพบว่าแม่พิมพ์แบบโปรเกรสซีฟช่วยประหยัดต้นทุนการผลิตได้ 50,000 เหรียญสหรัฐฯ ต่อปี
แม่พิมพ์ปั๊มขึ้นรูปกับวิธีการผลิตทางเลือก
การปั๊มไม่ใช่คำตอบที่ถูกต้องเสมอไป สำหรับปริมาณน้อย การออกแบบซ้ำอย่างรวดเร็ว หรือรูปทรงของชิ้นส่วนที่เกี่ยวข้องกับการตัดเฉือนสามมิติที่กว้างขวาง- วิธีการอื่นๆ อาจให้ความคุ้มค่าโดยรวมดีกว่า กรอบการตัดสินใจด้านล่างนี้ช่วยแยกแยะว่าเมื่อใดที่การปั๊มแม่พิมพ์จะยังคงอยู่ เทียบกับเมื่อทางเลือกอื่นสมควรได้รับการพิจารณาอย่างจริงจัง:
- เลือกการประทับตราเมื่อ:ปริมาณต่อปีเกิน 10,000-50,000 ส่วน ส่วนหนึ่งเกิดขึ้นจากสต็อกแผ่นเรียบเป็นส่วนใหญ่ ความสอดคล้องของมิติในปริมาณมากเป็นสิ่งสำคัญ แรงกดดันด้านต้นทุนต่อชิ้นส่วนเป็นตัวขับเคลื่อนหลัก และการออกแบบมีความเสถียรเพียงพอที่จะปรับการลงทุนด้านเครื่องมือแบบตายตัวได้
- พิจารณาการตัดด้วยเลเซอร์เมื่อ:ปริมาณต่ำกว่า 3,000 หน่วย; การออกแบบยังคงมีการพัฒนาและอาจมีการเปลี่ยนแปลงระหว่างชุดการผลิต ชิ้นส่วนแบนหรือต้องการเพียงการดัดโค้งแบบโพสต์-ง่ายๆ และกำจัดเงินจำนวน 15,000 ดอลลาร์หรือมากกว่านั้นในการจัดหาเครื่องมือล่วงหน้ามีค่ามากกว่าต้นทุนการประมวลผลต่อ-ชิ้นที่สูงกว่า
- พิจารณาการตัดเฉือน CNC เมื่อ:ชิ้นส่วนต้องใช้คุณสมบัติการตัดเฉือนที่รัดกุม-เกลียว รูที่แม่นยำ พื้นผิว 3 มิติที่ซับซ้อน-ซึ่งการประทับตราไม่สามารถขึ้นรูปได้ ปริมาณต่ำพอที่จะทำให้ต้นทุนการตัดเฉือนต่อ-ชิ้นสามารถแข่งขันได้ หรือความหนาของวัสดุเกินขีดจำกัดของการปั๊มในทางปฏิบัติ
- พิจารณาทำไฮโดรฟอร์มเมื่อ:ชิ้นส่วนต้องการรูปทรงสามมิติที่ลึกและซับซ้อน- พร้อมด้วยรูปทรงที่เรียบ ซึ่งต้องใช้การดึงหลายครั้งในแม่พิมพ์แบบธรรมดา ปริมาณอยู่ในระดับปานกลาง และการใช้วัสดุจะดีกว่าโดยใช้เรขาคณิตของท่อหรือแผ่นไฮโดรฟอร์ม
ไม่มีทางเลือกอื่นใดที่ถูกกว่าหรือดีกว่าในระดับสากล แต่ละจุดมีปริมาตร-และ-จุดที่น่าสนใจทางเรขาคณิต คุณค่าของการผลิตปั๊มโลหะนั้นอยู่ที่ความสามารถในการผลิตชิ้นส่วนที่มีความสม่ำเสมอทางเรขาคณิตโดยมีต้นทุนต่อชิ้นต่ำที่สุด-เมื่อปริมาณที่พิสูจน์ได้ว่าเครื่องมือจะเหมาะสม-ซึ่งเป็นเกณฑ์ที่เปลี่ยนแปลงไปขึ้นอยู่กับทุกปัจจัยที่กล่าวถึงข้างต้น
ต้นทุนรวมในการเป็นเจ้าของจะขยายออกไปเกินกว่าใบสั่งซื้อเริ่มแรก การบำรุงรักษาเชิงป้องกัน-การลับคมตามกำหนดเวลาตาม-ช่วงเวลาที่กำหนด การเปลี่ยนสปริงตามระยะเวลาเนื่องจากแรงลอกลดลง การบำรุงรักษาระบบหล่อลื่น และการปรับปรุงแม่พิมพ์ใหม่ในที่สุด-แสดงถึงต้นทุนอย่างต่อเนื่องที่ส่งผลโดยตรง-ต่อเศรษฐศาสตร์ในระยะยาว แม่พิมพ์คลาส A-ที่ได้รับการดูแลอย่างดีซึ่งให้จำนวนการเข้าชม 1,500,000 ครั้งตลอดอายุการใช้งานจะกระจายต้นทุนการเป็นเจ้าของทั้งหมดไปยังตัวส่วนที่มีขนาดใหญ่กว่าแม่พิมพ์ที่ถูกละเลยซึ่งต้องสร้างใหม่ทั้งหมดด้วยจำนวนการเข้าชม 400,000 ครั้ง การลงทุนในการบำรุงรักษาเป็นเรื่องจริง แต่ค่าใช้จ่ายในการข้ามจะสูงกว่าเสมอ
การทำความเข้าใจเศรษฐศาสตร์เหล่านี้จะทำให้คุณมีสถานะที่แข็งแกร่งขึ้นในตารางการเสนอราคา แต่การรู้ว่าต้องถามอะไร ต้องเตรียมเอกสารอะไรบ้าง และจะประเมินผู้ผลิตเครื่องมือที่นั่งตรงข้ามกับคุณอย่างไรเป็นชุดทักษะที่แตกต่างไปจากเดิมอย่างสิ้นเชิง-ทักษะที่แยกผู้ซื้อที่ได้รับเครื่องมือที่เชื่อถือได้ออกจากผู้ที่ใช้เวลาอีกสองปีข้างหน้าในการจัดการการหลีกเลี่ยงคุณภาพและเปลี่ยนแปลงคำสั่งซื้อ
วิธีการจัดหาและประเมินซัพพลายเออร์อุปกรณ์แม่พิมพ์ปั๊มขึ้นรูป
คุณเข้าใจเศรษฐศาสตร์ คุณรู้ว่าแม่พิมพ์ประเภทใดที่เหมาะกับปริมาณการผลิตของคุณ เหล็กกล้าเครื่องมือชนิดใดที่เหมาะกับวัสดุชิ้นงานของคุณ และโดยประมาณว่าการลงทุนด้านเครื่องมือของคุณควรลงที่จุดใด ความท้าทายถัดไปนั้นแตกต่างไปจากเดิมอย่างสิ้นเชิง: การค้นหาผู้ผลิตเครื่องมือที่สามารถส่งมอบข้อกำหนดเฉพาะเหล่านั้นได้จริงโดยไม่กระทบต่อคำสั่งเปลี่ยนแปลง พลาดกำหนดเวลา และชิ้นส่วนที่แทบจะไม่ผ่านการตรวจสอบในวันที่ดี
การจัดหาแม่พิมพ์ปั๊มโลหะไม่เหมือนกับการสั่งชิ้นส่วนสินค้าจากแค็ตตาล็อก แม่พิมพ์ทุกอันได้รับการออกแบบทางวิศวกรรมโดยเฉพาะ- และคุณภาพของวิศวกรรมนั้นจะมองไม่เห็นจนกว่าจะมีการสร้าง ติดตั้ง และหมุนเครื่องมือด้วยความเร็ว ความไม่สมดุล-ซึ่งผู้ซื้อไม่สามารถยืนยันคุณภาพได้จนกว่าเงินจะหมดไปส่วนใหญ่-ทำให้กระบวนการส่วนหน้า-มีความสำคัญอย่างยิ่ง สิ่งที่คุณรวมไว้ในแพ็คเกจ RFQ วิธีประเมินคำตอบ และคำถามที่คุณถามระหว่างการเยี่ยมชมซัพพลายเออร์จะเป็นตัวกำหนดว่าคุณจะต้องเจอกับเครื่องมือที่พร้อมสำหรับการผลิต-หรือปวดหัวหก-หลักๆ
สิ่งที่ควรรวมไว้ในแพ็คเกจ RFQ แม่พิมพ์ปั๊มขึ้นรูปของคุณ
RFQ ที่คลุมเครือทำให้เกิดคำพูดที่คลุมเครือ-และคำพูดที่คลุมเครือทำให้เกิดความประหลาดใจ ยิ่งคุณกำหนดโปรเจ็กต์ล่วงหน้าได้แม่นยำมากเท่าไร ความสอดคล้องระหว่างสิ่งที่คุณคาดหวังกับสิ่งที่ผู้สร้างเครื่องมือมอบให้ก็จะยิ่งเข้มงวดมากขึ้นเท่านั้น นี่คือขั้นตอนการจัดหา ทีละขั้นตอน:
- เตรียมแบบร่างชิ้นส่วนด้วย GD&T และคำบรรยายวัสดุรวมภาพวาดที่มีขนาดเต็มด้วยการวัดขนาดและพิกัดทางเรขาคณิต เกรดวัสดุ ความหนา และเงื่อนไขพิเศษใดๆ เช่น การปรับอุณหภูมิหรือการตกแต่งพื้นผิวบนคอยล์ที่เข้ามา เช่นกรณีศึกษาทางอุตสาหกรรมแสดงให้เห็นอย่างต่อเนื่องเกณฑ์ความคลาดเคลื่อนที่คลุมเครือหรือเข้มงวดเกินไปสำหรับคุณลักษณะที่ไม่สำคัญ- เป็นหนึ่งในตัวขับเคลื่อนอันดับต้นๆ ที่ทำให้เกิดต้นทุนเครื่องมือที่ไม่จำเป็น ระบุว่ามิติข้อมูลใดมีความสำคัญต่อการใช้งานและมิติใดที่สามารถทนต่อแถบกว้างกว่า-ผู้ผลิตเครื่องมือของคุณต้องการความแตกต่างนี้เพื่อการออกแบบที่มีประสิทธิภาพ
- กำหนดข้อกำหนดปริมาณประจำปีและกำหนดการเพิ่มระบุไม่เพียงแค่ปริมาณตลอดอายุการใช้งานเท่านั้น แต่ยังระบุปี-หนึ่งปริมาณ ความต้องการสูงสุดต่อปี และทางลาดที่วางแผนไว้-ขึ้นหรือลง- สิ่งนี้ส่งผลโดยตรงต่อการเลือกคลาสเครื่องมือ-ผู้ผลิตเครื่องมือที่เสนอราคาการก่อสร้างคลาส A สำหรับโปรแกรมชิ้นส่วน 20,000- นั้นกำลังออกแบบงานมากเกินไป
- ระบุข้อกำหนดความทนทานและการตกแต่งพื้นผิวเรียกมิติข้อมูลที่สำคัญ-ถึง-คุณภาพ (CTQ) แยกจากค่าเผื่อทั่วไป หากพื้นผิวเฉพาะต้องเป็นไปตามค่า Ra สำหรับการเคลือบหรือการชุบขั้นปลาย ให้ระบุอย่างชัดเจน สมมติฐานที่นี่ใช้เวลาหลายสัปดาห์ระหว่างการทดลอง
- ขอความคิดเห็นเกี่ยวกับความเป็นไปได้ก่อนตัดสินใจเลือกประเภทแม่พิมพ์ซัพพลายเออร์เครื่องมือปั๊มและแม่พิมพ์ที่มีความสามารถจะตอบโต้อย่างสร้างสรรค์ในขั้นตอนนี้-รูปทรงเรขาคณิตที่ทำเครื่องหมายซึ่งยากต่อการขึ้นรูป แนะนำการปรับเปลี่ยนการออกแบบที่ลดความซับซ้อนของเครื่องมือ หรือแนะนำประเภทแม่พิมพ์ที่แตกต่างจากที่คุณคิดไว้ หากซัพพลายเออร์เพียงตอบ "ใช่" กับทุกสิ่ง นั่นไม่ใช่การตอบสนอง มันเป็นธงสีแดง
- ประเมินความสามารถของซัพพลายเออร์ทั้งในด้านการออกแบบ การตัดเฉือน การทดลอง และการตรวจสอบขอข้อมูลเฉพาะ: พวกเขาใช้แพลตฟอร์ม CAD/CAM ใด พวกเขาทำการจำลองในบ้าน-หรือเปล่า? แท่นทดลองมีช่วงน้ำหนักเท่าใด มีอุปกรณ์มาตรวิทยาอะไรบ้างสำหรับการตรวจสอบความถูกต้องของชิ้นส่วน
- ตรวจสอบชิ้นส่วนตัวอย่างจากการทดลองเทียบกับข้อกำหนดเฉพาะต้องการรายงานการตรวจสอบบทความก่อน-ที่มีข้อมูล CMM เต็มรูปแบบซึ่งเชื่อมโยงกับคำบรรยาย GD&T ของคุณ การอนุมัติด้วยภาพเพียงอย่างเดียวนั้นไม่เพียงพอ-ข้อมูลมิติต้องสนับสนุนความสอดคล้องทั่วทั้งแผนที่พิกัดความเผื่อทั้งหมด
- ยืนยันเกณฑ์การยอมรับแม่พิมพ์และเอกสารการบำรุงรักษาก่อนที่จะตัดชิปตัวแรก ให้ตกลงกันเป็นลายลักษณ์อักษรว่าอะไรถือเป็นการยอมรับแม่พิมพ์ที่ประสบความสำเร็จ: จำนวนชิ้นส่วนที่เข้ากันติดต่อกัน ที่อัตราระยะชัก วัดกับขนาดใด นอกจากนี้ ขอคู่มือการบำรุงรักษาที่จัดทำเอกสารระยะเวลาการลับคม รายการอะไหล่ และกำหนดการหล่อลื่นที่แนะนำ
การข้ามขั้นตอนเหล่านี้ไม่ได้ช่วยประหยัดเวลา โดยเปลี่ยนปัญหาปลายน้ำ-ไปสู่ความล่าช้าในการทดลอง การโต้แย้งด้านข้อมูลจำเพาะ และชิ้นส่วนที่เกือบจะตรงตามการพิมพ์แต่ไม่ค่อยบรรลุผลอย่างสม่ำเสมอ
การประเมินซัพพลายเออร์เครื่องมือที่เกินราคา
ราคามีความสำคัญอย่างเห็นได้ชัด แต่การเสนอราคาต้นทุนต่ำสุด-สำหรับแม่พิมพ์ปั๊มโลหะมักจะกลายเป็นโครงการที่มีราคาแพงที่สุดเมื่อคุณคำนึงถึงการทดลองที่ขยายเวลา การทำงานซ้ำ และการหยุดทำงานของการผลิต การประเมินซัพพลายเออร์เครื่องมือโลหะและแม่พิมพ์ต้องพิจารณาผ่านหมายเลขที่เสนอมาและพิจารณาถึงโครงสร้างพื้นฐาน ความลึกทางวิศวกรรม และระเบียบวินัยของกระบวนการที่อยู่เบื้องหลัง
ความสามารถห้าประการแยกผู้ผลิตเครื่องมือที่จริงจังออกจากร้านค้าที่อ้างว่าต้องการชนะคำสั่งซื้อ:
- ความสามารถในการออกแบบและการจำลองภายใน-:ซัพพลายเออร์ที่ออกแบบโปรเกรสซีฟตายภายใน-และตรวจสอบความถูกต้องด้วยการจำลอง CAE ก่อนการตัดเฉือน-จะตอบสนองต่อปัญหาได้เร็วขึ้น ทำซ้ำได้อย่างมีประสิทธิภาพมากขึ้นในระหว่างการทดลอง และรักษาการควบคุมที่เข้มงวดมากขึ้นตลอดทั้งงานสร้าง การออกแบบจากภายนอกจะสร้างช่องว่างในการสื่อสารและชี้นิ้ว-เมื่อเกิดปัญหาด้านคุณภาพ
- อุปกรณ์เครื่องจักรที่มีความแม่นยำ:Wire EDM, การเจียรแบบจิ๊ก, การกัด CNC ที่มีตำแหน่งต่ำกว่า-ไมครอน และความสามารถในการเจียรพื้นผิวเป็นข้อกำหนดพื้นฐานสำหรับเครื่องมือเกรดการผลิตในอาคารโรงงาน- ถามเกี่ยวกับอายุเครื่องจักรและตารางการบำรุงรักษา-อุปกรณ์ที่มีความแม่นยำซึ่งไม่ได้รับการปรับเทียบเป็นประจำจะผลิตส่วนประกอบที่ไม่เป็นไปตามข้อกำหนด
- บน-การทดลองใช้ไซต์:ซัพพลายเออร์ที่ไม่มี-ความสามารถในการทดลองภายในบริษัทกำลังจัดส่งแม่พิมพ์ที่ยังไม่ผ่านการทดสอบให้กับคุณ คุณต้องการดูแท่นทดลองที่ตรงกับหรือจำลองน้ำหนัก ขนาดเตียง และอัตราระยะชักของแท่นพิมพ์ของคุณ เงื่อนไขการทดลองที่ไม่ตรงกันช่วยปกปิดปัญหาที่จะเกิดขึ้นทันทีเมื่อแม่พิมพ์เคลื่อนย้ายไปยังโรงงานของคุณ
- มาตรวิทยาและความสามารถในการตรวจสอบ:อุปกรณ์ CMM ระบบการวัดด้วยแสง และเกจที่ปรับเทียบแล้วไม่สามารถ-ต่อรองได้ ถามว่าการตรวจสอบรวมอยู่ในขั้นตอนการทดลองหรือดำเนินการเฉพาะในตอนท้ายเท่านั้น การวัดอย่างต่อเนื่องระหว่างการจับการทดลองจะลอยเร็วขึ้นและลดการวนซ้ำทั้งหมด
- การสนับสนุนหลังการส่งมอบ-และความเต็มใจที่จะแก้ไข:ดายไม่ค่อยมีปัญหา-ตลอดชีวิตโดยไม่มีการดัดแปลงใดๆ ซัพพลายเออร์ที่ถือว่าการส่งมอบแม่พิมพ์เป็นการสิ้นสุดการมีส่วนร่วมไม่ใช่พันธมิตร-แต่พวกเขาเป็นผู้ขาย มองหาผู้ผลิตเครื่องมือที่คอยเก็บบันทึกเกี่ยวกับแม่พิมพ์ของคุณ สต็อกชิ้นส่วนอะไหล่ที่สำคัญ และมุ่งมั่นที่จะสนับสนุนการปรับเปลี่ยนเมื่อการออกแบบชิ้นส่วนของคุณมีการพัฒนาหรือเงื่อนไขการผลิตเปลี่ยนแปลง
สำหรับโปรแกรมแม่พิมพ์ปั๊มขึ้นรูปยานยนต์และการใช้งานที่มีเดิมพันสูง-อื่นๆ เกณฑ์เหล่านี้ไม่ใช่ทางเลือก- แต่เป็นเกณฑ์ขั้นต่ำสำหรับการพิจารณาอย่างจริงจัง ภาพรวมของบริษัทแม่พิมพ์ปั๊มโลหะที่ไม่ได้กล่าวถึงความสามารถแต่ละอย่างเหล่านี้ ควรถามคำถามที่ลึกกว่านี้ ไม่ใช่การตั้งสมมติฐาน
-ซัพพลายเออร์บริการเต็มรูปแบบที่จัดการทุกขั้นตอน-ตั้งแต่การประเมินความเป็นไปได้ผ่านการจำลอง CAE การตัดเฉือนที่มีความแม่นยำ การทดลองวิ่ง และการตรวจสอบขั้นสุดท้ายภายใต้หลังคาเดียวกัน-ช่วยขจัดความเสี่ยงในการประสานงานที่รบกวน-โปรแกรมเครื่องมือของผู้จำหน่ายหลายราย และให้ผู้ซื้อมีหน้าที่รับผิดชอบเพียงจุดเดียวตั้งแต่แนวคิดแรกไปจนถึงการส่งมอบการผลิต
ยี่เฉินเป็นตัวอย่างแบบจำลองแบบบูรณาการนี้ ซึ่งครอบคลุมการวิเคราะห์ความเป็นไปได้ การออกแบบแม่พิมพ์ที่ขับเคลื่อนด้วย CAE- การตัดเฉือน CNC - การทดลองภายในบริษัท และการตรวจสอบขนาดภายในการดำเนินการครั้งเดียว สำหรับผู้ผลิตและผู้จัดการฝ่ายจัดหาที่พร้อมที่จะเปลี่ยนจากการวิจัยไปสู่การสนทนาที่พร้อมสำหรับ RFQ- โครงสร้างความสามารถตั้งแต่ต้นจนจบ-ถึง-จะตอบสนองโดยตรงต่อเกณฑ์การประเมินที่ร่างไว้ด้านบน- ซึ่งจะช่วยลดความเสี่ยงในการส่งต่อและรวบรวมความรับผิดชอบในส่วนที่สำคัญที่สุด
จาก RFQ ถึง Die Acceptance และ Production Handoff
กระบวนการจัดหาไม่ได้สิ้นสุดเมื่อคุณเลือกซัพพลายเออร์ โดยจะดำเนินต่อไปด้วยการทบทวนการออกแบบ การลงนามการจำลอง- การเข้าร่วมการทดลอง และการยอมรับแม่พิมพ์อย่างเป็นทางการ- และวิธีที่คุณจัดการเหตุการณ์สำคัญเหล่านั้นจะเป็นตัวกำหนดว่าการเปลี่ยนจากการพัฒนาเครื่องมือไปสู่การผลิตดำเนินไปอย่างราบรื่นหรือสะดุดล้ม
แนวทางปฏิบัติบางประการสำหรับระยะแฮนด์ออฟ:
- เข้าร่วมการทดลองด้วยตนเองเมื่อเป็นไปได้การดู Die Run ของคุณบนแท่นทดลองจะให้ข้อมูลว่าไม่มีรายงานใดที่สามารถบันทึก-พฤติกรรมของแถบ ความสม่ำเสมอในการดีดกระสุน รูปแบบเสียง และกระบวนการแก้ไขปัญหาของผู้ผลิตเครื่องมือแบบเรียลไทม์ นอกจากนี้ยังสร้างความสัมพันธ์ในการทำงานที่คุณจะไว้วางใจเมื่อจำเป็นต้องมีการปรับเปลี่ยนในเร็วๆ นี้
- ยืนยันในหนังสือตายที่สมบูรณ์ซึ่งควรรวมถึงแบบร่างการออกแบบแม่พิมพ์ขั้นสุดท้าย รายการวัสดุที่มีเกรดเหล็กและบันทึกการรักษาความร้อนสำหรับส่วนประกอบทุกชิ้น รายการสินค้าคงคลังของอะไหล่ กำหนดการบำรุงรักษาพร้อมช่วงเวลาการลับคม และข้อมูลการตรวจสอบผลิตภัณฑ์แรก-ฉบับเต็ม แม่พิมพ์ที่ไม่มีเอกสารประกอบเป็นแม่พิมพ์ที่คุณไม่สามารถรักษาได้อย่างมีประสิทธิภาพ
- กำหนดเกณฑ์การส่งมอบการผลิตอย่างชัดเจนตกลงล่วงหน้าว่าชิ้นส่วนที่สอดคล้องติดต่อกันจำนวนกี่ชิ้นที่อัตราระยะชักของการผลิตถือเป็นการดำเนินการยอมรับที่ประสบความสำเร็จ บรรทัดฐานของอุตสาหกรรมมีชิ้นส่วนตั้งแต่ 300 ถึง 500 ชิ้นสำหรับการใช้งานเครื่องมืออัตโนมัติและแม่พิมพ์ แต่โปรแกรมที่ซับซ้อนอาจต้องใช้ขนาดตัวอย่างที่ใหญ่กว่าเพื่อตรวจสอบความถูกต้องของ Cpk
- แผนคำสั่งเปลี่ยนแปลงทางวิศวกรรม (ECO)ชิ้นส่วนมีวิวัฒนาการ ลูกค้าของคุณอาจแก้ไขรูปทรง ปรับความคลาดเคลื่อน หรือเปลี่ยนวัสดุหลังจากสร้างแม่พิมพ์แล้ว หารือเกี่ยวกับขั้นตอน ECO และโครงสร้างการกำหนดราคาก่อนที่คุณจะต้องการ-เมื่อความสัมพันธ์เป็นแบบร่วมมือกันมากกว่าที่จะเป็นปฏิปักษ์
การจัดหาแม่พิมพ์ปั๊มขึ้นรูปถือเป็นแนวทางการจัดการความเสี่ยงในท้ายที่สุด ทุกขั้นตอนในกระบวนการ-ตั้งแต่ความสมบูรณ์ของแพ็คเกจ RFQ ไปจนถึงการประเมินซัพพลายเออร์ที่เข้มงวด ไปจนถึงระเบียบวินัยของเกณฑ์การยอมรับของคุณ- ซึ่งจะช่วยลดหรือเพิ่มความเสี่ยงของปัญหาการผลิตขั้นปลายน้ำ ผู้ซื้อที่สละเวลาล่วงหน้าเพื่อให้ได้รายละเอียดเหล่านี้ถูกต้องคือผู้ซื้อรายเดียวกันที่ใช้สายการผลิตที่ราบรื่นในอีก 12 เดือนต่อมา ในขณะที่ผู้ซื้อรายอื่นยังคงไล่ตามปัญหาด้านมิติและเจรจาค่าใช้จ่ายในการปรับปรุงเครื่องมือซึ่งไม่เคยระบุหรือตรวจสอบอย่างถูกต้องตั้งแต่แรก
คำถามที่พบบ่อยเกี่ยวกับแม่พิมพ์ปั๊มขึ้นรูป
1. โดยทั่วไปแล้วแม่พิมพ์ปั๊มขึ้นรูปมีราคาเท่าไหร่?
ต้นทุนแม่พิมพ์ปั๊มขึ้นรูปแตกต่างกันไปตามความซับซ้อนของชิ้นส่วน ประเภทของแม่พิมพ์ เกรดเหล็กกล้าเครื่องมือ และข้อกำหนดด้านความคลาดเคลื่อน แม่พิมพ์ปิดผิวแบบธรรมดาอาจมีราคาเริ่มต้นประมาณ 5,000 เหรียญสหรัฐ ในขณะที่แม่พิมพ์แบบก้าวหน้าที่ซับซ้อนที่มีสถานีขึ้นรูปหลายเครื่องอาจมีราคาเกิน 100,000 เหรียญสหรัฐ โครงการที่มีความซับซ้อนปานกลาง-ส่วนใหญ่จะอยู่ระหว่าง 15,000 ถึง 50,000 ดอลลาร์ สิ่งสำคัญคือการประเมินต้นทุนรวมในการเป็นเจ้าของมากกว่าราคาจ่ายล่วงหน้าเพียงอย่างเดียว-โดยคำนึงถึงอายุการใช้งานของแม่พิมพ์ การบำรุงรักษา ระยะเวลาในการลับคม และ-ค่าตัดจำหน่ายต่อชิ้นส่วนสำหรับปริมาณการผลิตที่คาดหวังของคุณ -พันธมิตรบริการเต็มรูปแบบเช่น YICHEN สามารถช่วยคุณ-ปรับขนาดการลงทุนด้านเครื่องมือได้อย่างเหมาะสมโดยการประเมินความเป็นไปได้ ดำเนินการจำลอง CAE และแนะนำคลาสแม่พิมพ์ที่เหมาะสมที่สุดก่อนที่จะตัดเหล็กใดๆ
2. อะไรคือความแตกต่างระหว่างแม่พิมพ์แบบโปรเกรสซีฟ แม่พิมพ์ถ่ายโอน และแม่พิมพ์แบบผสม?
แม่พิมพ์แบบโปรเกรสซีฟป้อนแถบโลหะต่อเนื่องผ่านหลายสถานี โดยแต่ละสถานีมีการทำงานที่แตกต่างกัน ทำให้เหมาะสำหรับชิ้นส่วนขนาดเล็ก-ปริมาณมาก-ถึง-กลาง-ที่ความเร็วเกิน 200 จังหวะต่อนาที Transfer Dies จะย้ายช่องว่างระหว่างแต่ละสถานีโดยอัตโนมัติ เหมาะสำหรับชิ้นส่วนขนาดใหญ่หรือลึก-ที่ไม่สามารถอยู่บนแถบพาหะได้ แม่พิมพ์คอมพาวด์ทำการตัดหลายครั้งในจังหวะเดียวเพื่อคุณสมบัติที่เหนือกว่า-เพื่อ-นำเสนอความแม่นยำบนชิ้นส่วนที่เรียบแต่ทำงานที่อัตรารอบที่ช้ากว่า การเลือกประเภทที่เหมาะสมขึ้นอยู่กับรูปทรงของชิ้นส่วนที่ตรงกัน ปริมาตรต่อปี และความต้องการความคลาดเคลื่อนต่อจุดแข็งของแม่พิมพ์แต่ละตัว
3. อะไรทำให้เกิดเสี้ยนบนชิ้นส่วนโลหะที่มีการประทับตรา และคุณจะแก้ไขได้อย่างไร
การเกิดครีบบนชิ้นส่วนที่มีการประทับตรามักมีสาเหตุมาจากคมตัดที่สึกหรอหรือยุบตัวบนการเจาะหรือบล็อกแม่พิมพ์ หรือจากการเจาะ-มากเกินไปจน-มีระยะห่างจากแม่พิมพ์ เมื่อขอบหมองคล้ำ ความสูงของเสี้ยนจะเพิ่มขึ้นและแถบแรงเฉือนจะแคบลง วิธีการแก้ไขเริ่มต้นด้วยการตรวจสอบว่าระยะห่างตรงกับวัสดุชิ้นงาน-โดยทั่วไปคือ 5-10% ของความหนาของวัสดุต่อด้านสำหรับเหล็กเหนียว และแน่นกว่าสำหรับสแตนเลส การลับคมจะทำให้คมตัดกลับคืนมา แต่หากระยะห่างเป็นสาเหตุที่แท้จริง จำเป็นต้องมีเม็ดมีดใหม่ที่มีขนาดถูกต้อง การตรวจสอบความสูงของเสี้ยนในระหว่างดำเนินการผลิตอย่างสม่ำเสมอจะช่วยตรวจจับปัญหาก่อนที่อัตราของเสียจะพุ่งสูงขึ้น
4. คุณจะเลือกเหล็กกล้าเครื่องมือที่เหมาะสมสำหรับแม่พิมพ์ปั๊มได้อย่างไร?
การเลือกเหล็กกล้าเครื่องมือขึ้นอยู่กับวัสดุชิ้นงาน ปริมาณการผลิต และประเภทการทำงานของสถานีแม่พิมพ์แต่ละแห่ง เหล็ก D2 มีความทนทานต่อการสึกหรอดีเยี่ยม-งานตัดเหล็กเหนียวในระยะยาว A2 ให้ความแข็งแกร่งและความแข็งที่สมดุลสำหรับงานปริมาณปานกลาง- S7 รองรับการขึ้นรูปหนักและการรับแรงกระแทก M2 คงความแข็งที่อุณหภูมิสูงเพื่อให้มีอัตราการชักที่รวดเร็ว และ O1 เหมาะกับเครื่องมือระยะสั้นหรือเครื่องมือต้นแบบ แม่พิมพ์ในการผลิตจำนวนมากใช้เหล็กกล้าหลายเกรด-ที่สถานีตัด และเกรดที่แข็งกว่าที่สถานีขึ้นรูป- พร้อมด้วยการเคลือบพื้นผิว เช่น TiN หรือ TiCN เพื่อยืดอายุของแม่พิมพ์อย่างมาก
5. เมื่อใดที่การลงทุนด้านแม่พิมพ์ปั๊มขึ้นรูปมีความสมเหตุสมผลทางการเงินมากกว่าการตัดด้วยเลเซอร์หรือการตัดเฉือน CNC
โดยทั่วไปแล้ว เครื่องมือปั๊มแม่พิมพ์จะมีต้นทุนมากกว่า-มีประสิทธิภาพมากกว่าการตัดด้วยเลเซอร์ที่มีชิ้นส่วนมากกว่า 3,000 ถึง 10,000 ชิ้น และประหยัดกว่าการตัดเฉือน CNC ในปริมาณที่ต่ำกว่าสำหรับ-รูปทรงที่ขึ้นรูปเป็นแผ่น จุดครอสโอเวอร์ขึ้นอยู่กับความซับซ้อนของชิ้นส่วน ต้นทุนวัสดุ และข้อกำหนดด้านความคลาดเคลื่อน การตอกมีต้นทุนเครื่องมือคงที่สูง ซึ่งจะตัดจำหน่ายอย่างรวดเร็วเมื่อปริมาณเพิ่มขึ้น ในขณะที่ทางเลือกอื่นมีต้นทุนล่วงหน้าต่ำกว่าแต่ค่าใช้จ่ายในการดำเนินการต่อ-ชิ้นจะสูงขึ้น สำหรับปริมาณต่อปีที่เกิน 10,000-50,000 ชิ้นส่วนที่มีการออกแบบที่มั่นคง การปั๊มมักจะให้ต้นทุนรวมต่อ-ชิ้นส่วนต่ำที่สุดเสมอ การปรึกษา-ผู้ผลิตเครื่องมือบริการเต็มรูปแบบ เช่น YICHEN สำหรับการประเมินความเป็นไปได้จะช่วยระบุจุดคุ้มทุนที่แน่นอนสำหรับโครงการเฉพาะของคุณ


