


ทำความเข้าใจเกี่ยวกับราคาแม่พิมพ์ปั๊มขึ้นรูปตั้งแต่พื้นฐาน
ลองนึกภาพการได้รับใบเสนอราคาสองรายการสำหรับเครื่องมือปั๊มขึ้นรูปชิ้นเดียวกันแต่ราคาต่างกันสิบเท่า ซัพพลายเออร์รายหนึ่งบอกว่า 15,000 ดอลลาร์ อีกรายบอกว่า 150,000 ดอลลาร์ ก็ไม่ผิดเช่นกัน พวกเขามีแนวโน้มที่จะตีความความต้องการของคุณแตกต่างออกไป สร้างมาตรฐานที่แตกต่างกัน หรืออ้างอิงประเภทแม่พิมพ์ที่แตกต่างกันโดยสิ้นเชิงสำหรับรูปทรงของชิ้นส่วนเดียวกัน การแพร่กระจายนั้นไม่ใช่สัญญาณของความสับสนวุ่นวายในตลาด มันสะท้อนถึงจำนวนตัวแปรที่แท้จริงที่กำหนดราคาแม่พิมพ์ปั๊มขึ้นรูป และทำให้ผู้ซื้อเกิดไม่ทันระวังเมื่อพวกเขาไม่ได้จับคู่ตัวแปรเหล่านั้นก่อนที่จะติดต่อขอใบเสนอราคา
Stamping Die คืออะไร และเหตุใดราคาจึงแตกต่างกันมาก
แม่พิมพ์ปั๊มเป็นเครื่องมือที่มีความแม่นยำติดตั้งในแท่นพิมพ์ซึ่งเปลี่ยนแผ่นโลหะแบนให้เป็นชิ้นส่วนที่เสร็จแล้วหรือใกล้เสร็จแล้ว-โดยการตัด ดัด ดึง และขึ้นรูป แม่พิมพ์ปั๊มโลหะทุกชิ้น-ได้รับการออกแบบทางวิศวกรรมเพื่อผลิตชิ้นส่วนเฉพาะ ซึ่งหมายความว่าราคาจะไม่มีวันหมด--ชั้นวาง ต้นทุนสุดท้ายถูกกำหนดโดยปัจจัยที่เชื่อมโยงถึงกัน 5 ประการ ได้แก่ ประเภทของแม่พิมพ์และจำนวนสถานี ความซับซ้อนและพิกัดความเผื่อของชิ้นส่วน เกรดเหล็กกล้าเครื่องมือ ปริมาณการผลิตที่คาดหวัง และที่ตั้งทางภูมิศาสตร์ของผู้ผลิตเครื่องมือ
แม่พิมพ์ปั๊มเดี่ยว-แบบธรรมดาที่ใช้สำหรับการอุดฉากยึดแบนอาจต้องใช้เพียงเหล็กพื้นฐานและเหล็กมาตรฐานเท่านั้น คอนเนคเตอร์ในยานยนต์ที่ผลิตแม่พิมพ์แบบก้าวหน้าหลาย- สถานีที่มีพิกัดความเผื่อต่ำและการดำเนินการหยอดเหรียญต้องใช้เวลาหลายสัปดาห์ในการออกแบบ วัสดุระดับพรีเมียม และเวลาทดลองใช้ที่กว้างขวาง แต่ละสถานีเพิ่มเติมในแม่พิมพ์แบบโปรเกรสซีฟสามารถเพิ่มต้นทุนเครื่องมือได้8 ถึง 12 เปอร์เซ็นต์และความซับซ้อนไม่ได้ปรับขนาดเป็นเส้นตรง นั่นคือเหตุผลที่แม่พิมพ์ปั๊มโลหะมีช่วงต้นทุนที่หลากหลาย ตั้งแต่ไม่กี่พันดอลลาร์ไปจนถึงมากกว่าหนึ่งล้านดอลลาร์สำหรับ-เครื่องมือถ่ายโอนแผงขนาดใหญ่ที่ใช้ในการผลิตตัวถังรถยนต์
ราคาแม่พิมพ์ปั๊มขึ้นรูปมีตั้งแต่ 3,000 ดอลลาร์สำหรับแม่พิมพ์ปั๊มธรรมดา ไปจนถึง 1,000,000 ดอลลาร์สำหรับไลน์แม่พิมพ์ถ่ายโอนยานยนต์ที่ซับซ้อน การทำความเข้าใจปัจจัยขับเคลื่อนต้นทุนที่อยู่เบื้องหลังการแพร่กระจายนั้นเป็นสิ่งที่แยกการจัดทำงบประมาณตามความเป็นจริงจากการคาดเดา
เป็นที่น่าสังเกตว่าคำว่า "die stamp" ปรากฏในบริบทที่แตกต่างกันสองแบบ บทความนี้เน้นไปที่แม่พิมพ์ปั๊มโลหะอุตสาหกรรม เป็นเครื่องมือการผลิตที่ออกแบบมาเพื่อสร้างชิ้นส่วนโลหะตามขนาด ในทางกลับกัน แม่พิมพ์ตอกลายและเครื่องมือแกะลายโลหะใช้สำหรับการมาร์กตกแต่ง เพื่อสร้างการออกแบบที่น่าประทับใจบนหนัง กระดาษ หรือโลหะเนื้ออ่อน แม้ว่าทั้งคู่จะใช้พื้นที่คำหลักร่วมกัน แต่คู่มือนี้จัดทำขึ้นโดยเน้นไปที่เครื่องมือการผลิตสำหรับชิ้นส่วนโลหะแผ่น โดยครอบคลุมปัจจัยด้านต้นทุน โครงสร้างราคา และกลยุทธ์การจัดซื้อที่มีความสำคัญต่อวิศวกรการผลิตและผู้เชี่ยวชาญด้านการจัดหา
คู่มือการกำหนดราคานี้เหมาะสำหรับใคร
ไม่ว่าคุณจะเป็นผู้จัดการฝ่ายจัดซื้อที่เปรียบเทียบราคาในต่างประเทศและในประเทศ วิศวกรผลิตภัณฑ์ที่พยายามจัดงบประมาณด้านเครื่องมือสำหรับโปรแกรมใหม่ หรือผู้ก่อตั้งสตาร์ทอัพที่ต้องเผชิญกับงานปั๊มโลหะเป็นครั้งแรก คุณจะพบว่าคู่มือนี้มีประโยชน์ เป้าหมายตรงไปตรงมา: ให้กรอบการทำงานที่ชัดเจนในการทำความเข้าใจว่าอะไรผลักดันให้เกิดต้นทุน เพื่อให้คุณสามารถถามคำถามที่ดีขึ้น กำหนดความคาดหวังที่สมจริง และประเมินราคาเสนอของซัพพลายเออร์ด้วยเงื่อนไขที่เท่าเทียมกัน
ในส่วนข้างหน้า คุณจะพบรายละเอียดโดยละเอียดตามประเภทแม่พิมพ์ การเลือกเหล็กกล้าเครื่องมือ อิทธิพลของวัสดุชิ้นงาน ความประหยัดด้านปริมาณการผลิต ความแตกต่างด้านราคาตามภูมิภาค ต้นทุนรวมในการเป็นเจ้าของ และกลยุทธ์เชิงปฏิบัติในการลดต้นทุนด้านเครื่องมือโดยไม่ทำให้คุณภาพลดลง แต่ละส่วนจะกล่าวถึงช่องว่างที่มักเปิดทิ้งไว้ในคู่มือการกำหนดราคาทั่วไป โดยมีการระบุช่วงต่างๆ ไว้ แต่ไม่มีเหตุผลที่อยู่เบื้องหลัง ความแตกต่างระหว่างใบเสนอราคา 25,000 ดอลลาร์กับใบเสนอราคา 75,000 ดอลลาร์สำหรับชิ้นส่วนเดียวกันมักขึ้นอยู่กับความชัดเจนของข้อกำหนดและตัวเลือกทางวิศวกรรม ไม่ใช่ความโลภของซัพพลายเออร์ คู่มือนี้จะช่วยให้คุณเห็นได้อย่างชัดเจนว่าคันโยกต้นทุนเหล่านั้นอยู่ที่ใด
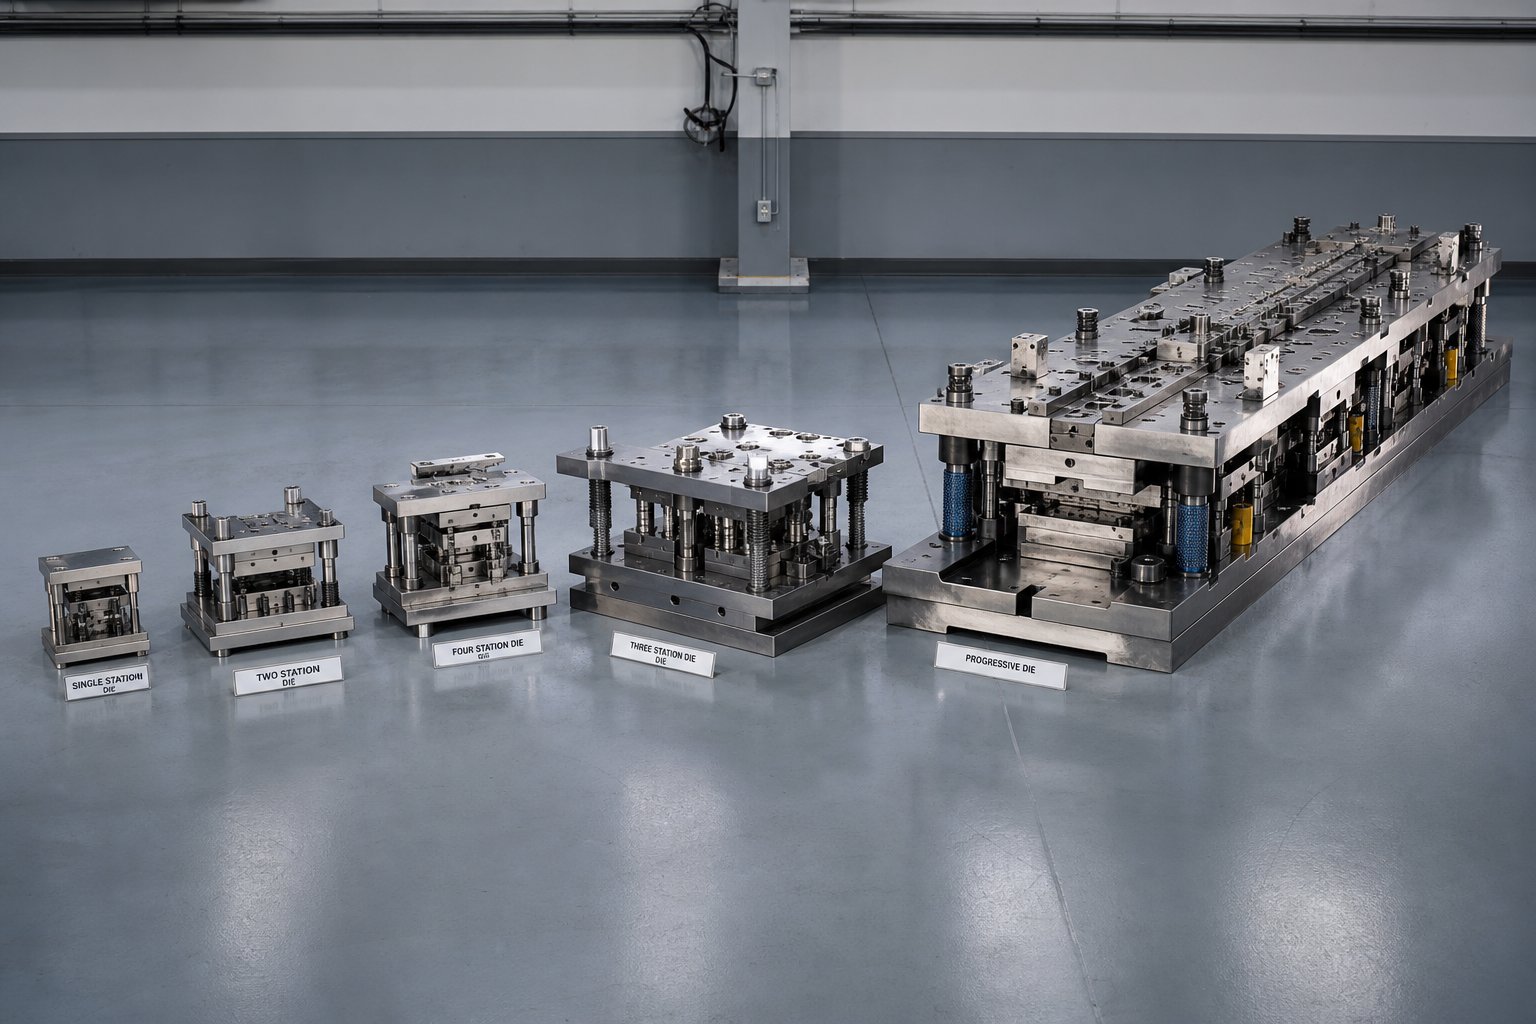
ช่วงราคาตามประเภทแม่พิมพ์ปั๊ม
รายการโฆษณาที่ใหญ่ที่สุดรายการเดียวปั๊มคำพูดตายคือประเภทของแม่พิมพ์ที่ถูกสร้างขึ้น แม่พิมพ์มาตรฐานสำหรับแหวนรองแบบแบนและแม่พิมพ์แบบโปรเกรสซีฟ 20 สถานีสำหรับตัวเชื่อมต่อในรถยนต์ นั้นมีต้นทุนที่แตกต่างกันโดยสิ้นเชิง แม้ว่าชิ้นส่วนที่เสร็จแล้วจะมีขนาดใกล้เคียงกันก็ตาม การทราบว่าแม่พิมพ์แต่ละประเภทตรงกับช่วงราคาอย่างไรจะช่วยให้คุณประเมินว่าใบเสนอราคามีความสมเหตุสมผลหรือไม่ ก่อนที่คุณจะเจาะลึกรายละเอียดปลีกย่อย
| ประเภทแม่พิมพ์ | ความซับซ้อนทั่วไป | ช่วงราคาทั่วไป | กรณีการใช้งานหลัก |
|---|---|---|---|
| สถานีเดี่ยว- (ว่าง/เจาะ) | ต่ำ | $3,000 - $15,000 | ขายึดแบบแบน แหวนรอง คลิปธรรมดา |
| สารประกอบตาย | ต่ำถึงปานกลาง | $8,000 - $25,000 | ชิ้นส่วนแบนที่ต้องตัดหลายครั้งในจังหวะเดียว |
| ก้าวหน้าตาย | ปานกลางถึงสูง | $15,000 - $60,000+ | ตัวเชื่อมต่อ, ขายึด, ชิ้นส่วนโครงสร้างที่มีปริมาตรสูง |
| โอนตาย | สูง | $100,000 - $1,000,000+ | แผงตัวถังขนาดใหญ่ ตัวเรือนที่วาดลึก- ชิ้นส่วน 3 มิติที่ซับซ้อน |
| แม่พิมพ์ปั๊มร้อน | สูง | $80,000 - $300,000+ | ส่วนประกอบด้านความปลอดภัยในยานยนต์ที่เป็นเหล็กกล้าความแข็งแรงสูง-}สูง-เป็นพิเศษ |
ปัจจัยการกำหนดราคาแม่พิมพ์แบบก้าวหน้า
แม่พิมพ์แบบก้าวหน้าคือเครื่องมือสำคัญสำหรับชิ้นส่วนขนาดเล็ก-ถึง-ขนาดกลางที่ผลิตในปริมาณมาก แถบโลหะป้อนผ่านหลายสถานีภายในชุดแม่พิมพ์ปั๊มชุดเดียว โดยแต่ละสถานีดำเนินการที่แตกต่างกัน - ตัด ดัด สร้างเหรียญ หรือการขึ้นรูป - จนกว่าชิ้นส่วนที่เสร็จแล้วจะหลุดออกมาในตอนท้าย ข้อมูลอุตสาหกรรมจากผู้ผลิตระบุว่า Progressive Die โดยเฉลี่ยอยู่ที่ประมาณ 30,000 เหรียญสหรัฐฯ แม้ว่ารูปทรงที่เรียบง่ายอาจลดลงเหลือ 15,000 เหรียญสหรัฐฯ และเครื่องมือหลายสถานีที่ซับซ้อน-ก็เกิน 60,000 เหรียญสหรัฐฯ
เหตุใดจึงแพร่หลาย? ทุกสถานีที่เพิ่มเข้าไปในโครงร่างแถบหมายถึงเวลาทางวิศวกรรมที่มากขึ้น การตัดเฉือน CNC เพิ่มเติม ความคลาดเคลื่อนในการจัดตำแหน่งระหว่างสถานีที่เข้มงวดมากขึ้น และวัสดุสำหรับตัวบล็อกที่มากขึ้น แม่พิมพ์ประทับตรา 5- สถานีสำหรับวงเล็บแบนนั้นแตกต่างจากเครื่องมือ 15- ที่มีการต๊าปและสร้างเหรียญในตัว ชั่วโมงในการตัดเฉือนเพียงอย่างเดียวอาจเพิ่มเป็นสองเท่าหรือสามเท่าได้ ซึ่งเป็นสาเหตุหลักที่ทำให้แม่พิมพ์แบบโปรเกรสซีฟมีราคาสูงกว่าเครื่องมือตัดเฉือนแบบตีครั้งเดียวที่ทำงานเพียงครั้งเดียว
ช่วงต้นทุนการถ่ายโอนและแม่พิมพ์แบบผสม
Transfer Dies จัดการกับชิ้นส่วนที่มีขนาดใหญ่เกินไปหรือซับซ้อนเกินไปสำหรับการป้อนแถบแบบก้าวหน้า แทนที่จะเดินทางผ่านแม่พิมพ์บนแถบขนส่ง อุปกรณ์จับยึดแบบกลไกจะหยิบและเคลื่อนย้ายช่องว่างระหว่างสถานีอิสระระหว่างสถานีอิสระ ซึ่งช่วยลดการเชื่อมต่อของแผ่นใยระหว่างชิ้นส่วน ประหยัดวัสดุต่อชิ้น แต่ตัวเครื่องมือเองนั้นต้องใช้ชุดแม่พิมพ์หลายชุด กลไกการถ่ายโอน และงานทดลองที่กว้างขวาง แม่พิมพ์วาดเส้นเดียวสำหรับบังโคลนรถยนต์สามารถทำงานได้250,000 ดอลลาร์ถึง 500,000 ดอลลาร์และเส้นวาด ตัดแต่ง หน้าแปลน และดายเจาะสำหรับแผงเดียวมักจะมีมูลค่าเกิน 500,000 ดอลลาร์
คอมพาวด์ดายอยู่อีกด้านหนึ่งของสเปกตรัม พวกเขาดำเนินการตัดหลายครั้งในการกดครั้งเดียว ซึ่งทำให้มีประสิทธิภาพสำหรับชิ้นส่วนแบนที่ต้องการความแม่นยำสูงในระนาบเดียว เนื่องจากชุดแม่พิมพ์โลหะนั้นเรียบง่ายกว่า - ไม่มีสถานีแบบก้าวหน้า ไม่มีระบบถ่ายโอน - การออกแบบและต้นทุนการตัดเฉือนจึงอยู่ในระดับปานกลาง โดยทั่วไปคือ 8,000 ถึง 25,000 เหรียญสหรัฐ ขึ้นอยู่กับขนาดชิ้นส่วนและข้อกำหนดด้านความคลาดเคลื่อน
ราคาสถานีเดี่ยว-และราคาแม่พิมพ์พิเศษ
ดายสถานี-เดียวดำเนินการหนึ่งครั้งต่อจังหวะ: การเว้นระยะ การเจาะหรือการโค้งงอธรรมดา เครื่องมือเหล่านี้เป็นเครื่องมือการผลิตที่มีราคาถูกที่สุดในการปั๊มโลหะ และเหมาะกับปริมาณต่ำ-ถึง-ปานกลาง ซึ่งรอบเวลาต่อชิ้นส่วนมีความสำคัญน้อยกว่างบประมาณด้านเครื่องมือ ลองนึกถึงฉากยึดต้นแบบ แผ่นชิม หรือคลิปง่ายๆ ที่การลงทุน 3,000 ถึง 15,000 เหรียญสหรัฐฯ เหมาะสมกับปริมาณชิ้นส่วนที่คาดหวัง
แม่พิมพ์ปั๊มร้อนครอบครองกลุ่มเฉพาะ โดยเฉพาะในโครงสร้างความปลอดภัยของยานยนต์ เช่น -เสา B และคานบุกรุกประตู ขึ้นรูปโลหะแผ่นที่อุณหภูมิสูงกว่า 900 องศาเซลเซียส จากนั้นชุบแข็งชิ้นส่วนภายในแม่พิมพ์เพื่อให้ได้ความต้านทานแรงดึงสูงเป็นพิเศษ- แม่พิมพ์จะต้องทนต่อการหมุนเวียนของความร้อนที่รุนแรง โดยต้องใช้เหล็กกล้าเครื่องมือพิเศษ ช่องระบายความร้อนในตัว และโครงสร้างที่แข็งแกร่ง - ซึ่งทั้งหมดนี้ทำให้ต้นทุนมีราคาอยู่ที่ 80,000 ถึง 300,000 เหรียญสหรัฐสำหรับเครื่องมือชิ้นเดียว
รูปแบบมีความชัดเจน: การปรับขนาดต้นทุนด้วยจำนวนการปฏิบัติงานที่ดำเนินการภายในแม่พิมพ์ ความแม่นยำที่ต้องการระหว่างการปฏิบัติงานเหล่านั้น และความต้องการด้านสิ่งแวดล้อมที่มีต่อเครื่องมือระหว่างการผลิต สิ่งที่ชัดเจนน้อยกว่าก็คือวิธีที่เกรดเหล็กที่เลือกสำหรับแม่พิมพ์เปลี่ยนราคาในแต่ละหมวดหมู่ - ซึ่งเป็นปัจจัยที่สมควรได้รับการพิจารณาอย่างใกล้ชิด
การเลือกวัสดุแม่พิมพ์ส่งผลต่องบประมาณของคุณอย่างไร
แม่พิมพ์แบบโปรเกรสซีฟสองตัวที่มีจำนวนสถานีและรูปทรงของชิ้นส่วนเหมือนกัน สามารถติดป้ายราคาที่แตกต่างกันมากโดยขึ้นอยู่กับสิ่งที่พวกเขาทำ เกรดเหล็กกล้าเครื่องมือที่เลือกสำหรับการเจาะ แม่พิมพ์บล็อก และส่วนประกอบที่สึกหรอถือเป็นส่วนสำคัญของราคาแม่พิมพ์ปั๊มขึ้นรูปทั้งหมด และจะกำหนดโดยตรงว่าเครื่องมือจะมีอายุการใช้งานนานเท่าใดก่อนที่จะต้องลับคมหรือเปลี่ยนใหม่ การเลือกเกรดที่ไม่ถูกต้องหมายถึงการใช้จ่ายล่วงหน้ากับวัสดุที่คุณไม่ต้องการ หรือการใช้จ่ายน้อยเกินไปและจ่ายเงินมากขึ้นในการบำรุงรักษาและการหยุดทำงานในภายหลัง
ลองคิดดู: เหล็กไม่ได้เป็นเพียงรายการต้นทุนวัตถุดิบเท่านั้น โดยส่งผลต่อเวลาในการตัดเฉือน ความซับซ้อนในการอบชุบ ความยากในการเจียร และท้ายที่สุดคือจำนวนชิ้นส่วนที่คุณสามารถผลิตได้ก่อนการเจียรครั้งแรก ผลกระทบขั้นปลายน้ำทั้งหมดเหล่านั้นจะถูกป้อนกลับเข้าไปในต้นทุน
เกรดเหล็กกล้าเครื่องมือทั่วไปและผลกระทบด้านต้นทุน
แม่พิมพ์ปั๊มเหล็กส่วนใหญ่สร้างขึ้นจากเกรดเหล็กกล้าเครื่องมือ-จำนวนหนึ่งที่เข้าใจกันดี โดยแต่ละเกรดมีความแข็ง ความเหนียว ความต้านทานการสึกหรอ และความสามารถในการขึ้นรูปที่สมดุลแตกต่างกัน นี่คือวิธีเปรียบเทียบตัวเลือกที่พบบ่อยที่สุด:
| เกรดเหล็ก | ต้นทุนวัสดุสัมพันธ์ | ความแข็งทั่วไป (HRC) | แอปพลิเคชันที่เหมาะสมที่สุด- | ช่วงชีวิตที่คาดหวัง |
|---|---|---|---|---|
| A2 | ต่ำถึงปานกลาง | 57 - 62 | แม่พิมพ์ตัด เจาะ และขึ้นรูปในปริมาณปานกลาง- | 200,000 - 500,000 ครั้ง |
| D2 | ปานกลางถึงสูง | 58 - 64 | การปั๊มขึ้นรูปวัสดุที่มีฤทธิ์กัดกร่อนในปริมาณมาก- | 500,000 - 1,000,000+ ครั้ง |
| S7 | ปานกลาง | 54 - 58 | ผลกระทบ-การทำงานหนัก การโค้งงอ การมุ่งหน้าเย็นตาย | 300,000 - 700,000 ครั้ง |
| M2 (เหล็กความเร็วสูง-) | ปานกลางถึงสูง | 60 - 65 | แม่พิมพ์โปรเกรสซีฟความเร็วสูง- การเจาะวัสดุ-บางเฉียบ | 500,000 - 1,000,000 ครั้ง |
| ทังสเตนคาร์ไบด์ | สูง (เหล็ก 3-5x) | 70+ เหล็กแผ่นรีดร้อน (88-92 HRA) | วัสดุที่มีปริมาณ-สูง-มากเป็นพิเศษ ทนทาน-แน่น มีฤทธิ์กัดกร่อน | 2,000,000 - 10,000,000+ ครั้ง |
เหล็ก A2 เป็นเกรด-โลหะผสมปานกลางที่ชุบแข็งด้วยอากาศ- ซึ่งมีความเหนียวที่ดีและตัดเฉือนได้ง่ายกว่าเมื่อเทียบกับตัวเลือกคาร์บอนที่สูงกว่า- สำหรับเครื่องมือปั๊มโลหะที่ใช้ในปริมาณการผลิตปานกลาง A2 ช่วยให้สามารถจัดการทั้งต้นทุนวัสดุและเวลาในการตัดเฉือนได้ มักจะเป็นคำแนะนำเริ่มต้นเมื่อความต้องการอายุการใช้งานของแม่พิมพ์ลดลงต่ำกว่า 500,000 รอบ
D2 คือก้าวขึ้น เป็นเหล็กกล้าคาร์บอนสูง-โครเมียมสูงที่มีความทนทานต่อการสึกหรอดีเยี่ยม ทำให้เป็นตัวเลือกยอดนิยมสำหรับการปั๊มขึ้นรูปเหล็กกล้าในการใช้งานที่มีปริมาณสูง- การแลกเปลี่ยน-? D2 นั้นตัดเฉือนได้ยากกว่า, EDM ยากกว่า และต้องใช้ความร้อนอย่างระมัดระวังเพื่อหลีกเลี่ยงการแตกร้าว ขั้นตอนการประมวลผลเพิ่มเติมเหล่านั้นทำให้ต้นทุนแม่พิมพ์สำเร็จรูปเพิ่มขึ้น แต่อายุการใช้งานที่ยาวนานขึ้นมักจะทำให้ได้คุณภาพระดับพรีเมียมเมื่อคุณผลิตชิ้นส่วนหลายแสนชิ้น
S7 ครองตำแหน่งที่ไม่เหมือนใคร ได้รับการยกย่องในด้านความทนทานต่อแรงกระแทกและความทนทานเป็นพิเศษ ทำให้เป็น-เกรดสำหรับการทำงานที่เกี่ยวข้องกับแรงกระแทกหนัก เช่น การโค้งงอลึก การขึ้นรูป หรือการขึ้นรูปหนา ในกรณีที่ D2 อาจเกิดการกะเทาะภายใต้โหลดที่มีแรงกระแทกสูง-ซ้ำๆ S7 จะดูดซับแรงกระแทก ความแข็งต่ำกว่า จึงสึกหรอเร็วกว่าในสภาวะที่มีการเสียดสี แต่ในการใช้งานที่รับแรงกระแทก- เหนือกว่า เกรดนี้มีอายุการใช้งานยาวนานกว่าและเปราะมากกว่า
รูปแบบจะสอดคล้องกันในเครื่องมือปั๊มขึ้นรูปโลหะทั้งหมด: เกรดที่แข็งกว่าจะมีต้นทุนวัตถุดิบสูงกว่าและต้องใช้เวลาในการตัดเฉือนมากกว่า แต่จะทำให้แม่พิมพ์มีอายุการใช้งานยาวนานขึ้น เกรดที่นิ่มกว่าจะมีราคาถูกกว่าและผลิตได้เร็วกว่าแต่สึกหรอเร็วกว่า ปริมาณการผลิตและวัสดุชิ้นงานของคุณควรเป็นแนวทางในการตัดสินใจ ไม่ใช่แค่ป้ายราคาเริ่มต้นเท่านั้น
เมื่อเม็ดมีดคาร์ไบด์แสดงให้เห็นถึงความพรีเมียม
ทังสเตนคาร์ไบด์อยู่ในลีกที่แตกต่างไปจากเดิมอย่างสิ้นเชิง ด้วยความต้านทานการสึกหรอสูงกว่าเหล็กกล้าเครื่องมือถึง 30 เท่า เม็ดมีดคาร์ไบด์จึงรักษาพิกัดความเผื่อขนาดที่แคบตลอดหลายล้านรอบ โดยที่แม้แต่ D2 ก็จำเป็นต้องลับคมหลายครั้ง ต้นทุนเริ่มต้นสำหรับส่วนประกอบแม่พิมพ์คาร์ไบด์อาจสูงกว่าเหล็กที่เทียบเท่ากันสามถึงห้าเท่า แต่คณิตศาสตร์จะเปลี่ยนแปลงอย่างมากเมื่อมีปริมาณสูง
ลองนึกภาพการเจาะทะลุในแม่พิมพ์โปรเกรสซีฟที่ผลิตชิ้นส่วนได้ 3 ล้านชิ้นต่อปี หมัด D2 อาจจำเป็นต้องลับคมทุกๆ 400,000 ครั้ง ซึ่งหมายความว่าบริการหยุดชะงักเจ็ดหรือแปดครั้งต่อปี การเจาะคาร์ไบด์ที่ใช้งานแอปพลิเคชันเดียวกันอาจมีอายุการใช้งาน 3 ล้านครั้งก่อนการบำรุงรักษาครั้งแรก หยุดน้อยลง ชิ้นส่วนอะไหล่น้อยลง และคุณภาพของชิ้นส่วนสม่ำเสมอมากขึ้นตลอดการทำงาน
ช่างประกอบแม่พิมพ์ส่วนใหญ่ไม่ได้สร้างแม่พิมพ์ทั้งหมดจากคาร์ไบด์ วัสดุนี้เปราะ ดัดแปลงได้ยาก และต้องใช้การเจียระไนเพชรหรือ EDM แบบพิเศษสำหรับงานซ่อมแซมใดๆ แต่มาตรฐานอุตสาหกรรมนั้นเป็นแนวทางแบบไฮบริด นั่นคือเม็ดมีดคาร์ไบด์ที่จุดสึกหรอสูง-ที่สำคัญ เช่น การเจาะและคมตัด ซึ่งอยู่ภายในตัวแม่พิมพ์เหล็กกล้าเครื่องมือที่แข็งแกร่งกว่า ช่วยให้ต้นทุนเหล็กแม่พิมพ์ปั๊มขึ้นรูปโดยรวมสามารถจัดการได้ ในขณะเดียวกันก็วางวัสดุระดับพรีเมียมในตำแหน่งที่คุ้มค่าที่สุดอย่างแม่นยำ
คาร์ไบด์มีเหตุผลทางเศรษฐกิจเมื่อคุณดำเนินการผลิต-ในปริมาณมากด้วยวัสดุชิ้นงานที่มีฤทธิ์กัดกร่อน เมื่อยอมรับค่าเผื่อเบี่ยงเบนระหว่างช่วงลับคมไม่ได้ หรือเมื่อต้นทุนของการหยุดทำงานของการกดเพื่อการบำรุงรักษาแม่พิมพ์เกินค่าพรีเมียมล่วงหน้าสำหรับส่วนประกอบ-ที่มีอายุการใช้งานยาวนานกว่า
การรักษาพื้นผิวที่ช่วยยืดอายุการใช้งานของแม่พิมพ์และเพิ่มต้นทุน
นอกเหนือจากการเลือกใช้วัสดุพื้นฐานแล้ว การเคลือบผิวยังเป็นอีกหนึ่งทางเลือกในการปรับปรุงประสิทธิภาพของแม่พิมพ์ ไทเทเนียมไนไตรด์ (TiN) และไทเทเนียมคาร์โบ-ไนไตรด์ (TiCN) เป็นการเคลือบ PVD ที่ใช้กันทั่วไปกับส่วนประกอบแม่พิมพ์ปั๊ม โดยเพิ่มชั้นบางๆ ในระดับจุลภาค โดยทั่วไปแล้วจะมีขนาด 2 ถึง 5 ไมโครเมตร ซึ่งจะเพิ่มความแข็งของพื้นผิวอย่างมีนัยสำคัญ และลดแรงเสียดทานระหว่างแม่พิมพ์และชิ้นงาน
ตัวเลขมีความน่าสนใจ แม่พิมพ์ขึ้นรูปเคลือบ TiN-ได้แสดงให้เห็นแล้วการปรับปรุงอายุการใช้งานจาก 100,000 รอบเป็นมากกว่า 600,000 รอบในการใช้งานปั๊มโลหะ TiCN ก้าวไปอีกขั้นในบางสถานการณ์ โดยให้ประสิทธิภาพที่ดีกว่าเมื่อทำการปั๊มอะลูมิเนียมหรือวัสดุอื่นๆ ที่มีแนวโน้มที่จะเกิดการครูด เนื่องจากมีค่าสัมประสิทธิ์แรงเสียดทานที่ต่ำกว่า
ต้นทุนการเคลือบจะแตกต่างกันไปขึ้นอยู่กับขนาดชิ้นส่วนและปริมาณชุดงาน แต่โดยทั่วไปแล้วจะคิดเป็นสัดส่วนเพียงเล็กน้อยของต้นทุนแม่พิมพ์ทั้งหมด ขณะเดียวกันก็มีอายุการใช้งานเพิ่มเติมหลายเท่า สิ่งสำคัญคือต้องเคลือบสารเคลือบซ้ำอีกครั้งหลังการลับคมแต่ละครั้ง เนื่องจากการลับให้คมจะขจัดชั้นพื้นผิวที่ผ่านการขัดออก การดำเนินการนี้จะเพิ่มต้นทุนที่เกิดขึ้นซ้ำๆ แต่สำหรับแม่พิมพ์ปั๊มขึ้นรูปวัสดุที่มีฤทธิ์กัดกร่อน เช่น สแตนเลสหรือโลหะผสมที่มีความแข็งแรงสูง- การลงทุนในแม่พิมพ์ปั๊มโลหะเคลือบจะจ่ายเองภายในการดำเนินการผลิตครั้งแรก
การผสมผสานที่ลงตัวของเกรดเหล็กฐาน เม็ดมีดคาร์ไบด์เฉพาะจุด และการเคลือบผิวทำให้เกิดแม่พิมพ์ที่ปรับให้เหมาะสมสำหรับทั้งต้นทุนล่วงหน้าและเศรษฐศาสตร์ระยะยาว- แต่การเลือกใช้วัสดุไม่ได้เกิดขึ้นในสุญญากาศ วัสดุชิ้นงานที่ถูกประทับตราจะมีความต้องการในตัวแม่พิมพ์ ซึ่งส่งผลต่อเกรดและการรักษาที่จำเป็นในการบรรลุอายุการใช้งานเครื่องมือที่ยอมรับได้
วัสดุชิ้นส่วนที่ถูกประทับตราทำให้ต้นทุนแม่พิมพ์เป็นอย่างไร
ความตายไม่ได้อยู่อย่างโดดเดี่ยว มันมีความสัมพันธ์กับแผ่นโลหะที่มันประทับตรา แม่พิมพ์ที่สร้างเป็นเหล็กเหนียวเปล่าทั้งวันจะใช้งานไม่ได้ภายในไม่กี่สัปดาห์ หากคุณเปลี่ยนมาใช้เหล็กสเตนเลสโดยไม่อัพเกรดเครื่องมือ วัสดุชิ้นงานกำหนดระยะเจาะ-ถึง-แม่พิมพ์ น้ำหนักกดที่ต้องการ การเลือกเหล็กกล้าเครื่องมือ และความทนทานทางโครงสร้างโดยรวมของแม่พิมพ์ พารามิเตอร์แต่ละตัวจะป้อนเข้าต้นทุนโดยตรง
ต่อไปนี้คืออันดับวัสดุชิ้นงานทั่วไปตามผลกระทบสัมพัทธ์ต่อต้นทุนแม่พิมพ์ จากต่ำสุดไปสูงสุด:
- เหล็กเหนียว (SPCC, DC01, 1008/1010):ผลกระทบต่ำ นุ่มนวล คาดเดาได้ สร้างได้ง่าย อนุญาตให้ใช้เหล็กกล้าเครื่องมือมาตรฐานและระยะห่างที่กว้างขึ้น
- อะลูมิเนียม (5052, 6061):ผลกระทบต่ำถึงปานกลาง แรงขึ้นรูปต่ำ แต่มีแนวโน้มที่จะเกิดการครูดและสะสมบนพื้นผิวแม่พิมพ์ ต้องใช้เครื่องมือขัดเงาหรือการเคลือบ
- ทองแดงและทองเหลือง:ผลกระทบปานกลาง นุ่มแต่เหนียว พื้นผิวแม่พิมพ์จำเป็นต้องมีการเคลือบแบบพิเศษเพื่อป้องกันการยึดเกาะและการขนย้ายวัสดุ
- สแตนเลส (304, 316):ผลกระทบสูง งาน-แข็งตัวอย่างรวดเร็ว โดยต้องใช้เหล็กกล้าเครื่องมือระดับพรีเมียม เช่น D2 หรือเม็ดมีดคาร์ไบด์ ระยะหลบที่แคบลง และน้ำหนักการกดที่สูงขึ้น
- เหล็กความแข็งแรงสูง-ขั้นสูง (AHSS, DP590, DP980):มีผลกระทบสูงมาก แรงในการขึ้นรูปที่รุนแรง การสึกหรอรุนแรงบนพื้นผิวแม่พิมพ์ และพฤติกรรมการสปริงกลับซึ่งต้องใช้การจำลอง{1}}ทางวิศวกรรม
การตีขึ้นรูปเหล็กอ่อนกับเหล็กที่มีความแข็งแรงสูง-
เหล็กเหนียวเป็นวัสดุที่เป็นมิตรที่สุดสำหรับแม่พิมพ์ปั๊มโลหะแผ่น สามารถตัดเฉือนได้อย่างหมดจด ขึ้นรูปได้ และทำให้เกิดแรงกดกับเครื่องมือค่อนข้างต่ำ ชุดเจาะและแม่พิมพ์โลหะแผ่นที่สร้างขึ้นสำหรับเหล็กเหนียวสามารถใช้เหล็กกล้าเครื่องมือเกรดกลาง- ระยะห่างมาตรฐานประมาณ 5 ถึง 10 เปอร์เซ็นต์ของความหนาของวัสดุต่อด้าน และรูปทรงแม่พิมพ์ที่ไม่ซับซ้อน ซึ่งช่วยรักษาเวลาด้านวิศวกรรมและต้นทุนการตัดเฉือน
เหล็กกล้าที่มีความแข็งแรงสูง-เปลี่ยนสมการโดยสิ้นเชิง เมื่อคุณผลิตชิ้นส่วนรถยนต์ปั๊มโลหะจากเหล็กเฟสคู่-หรือเหล็กมาร์เทนซิติก แรงในการขึ้นรูปสามารถเกิดขึ้นได้สูงขึ้นสองถึงสามเท่ากว่าเหล็กเหนียวที่มีความหนาเท่ากัน แรงที่เพิ่มขึ้นนั้นต้องการฐานแม่พิมพ์ที่หนักกว่า แผ่นรองที่หนาขึ้น และระบบนำทางที่แข็งแกร่งยิ่งขึ้น เพื่อป้องกันการโก่งตัวภายใต้น้ำหนักบรรทุก ส่วนประกอบของแม่พิมพ์จะต้องทำจากเหล็กหรือคาร์ไบด์ที่แข็งกว่าเพื่อต้านทานการสึกหรอจากการเสียดสีที่ AHSS สร้างขึ้นบนคมตัด
การปั๊มโลหะอัตโนมัติสำหรับส่วนประกอบโครงสร้าง เช่น -เสา B และส่วนเสริมประตู มักจะต้องใช้เหล็กโบรอนประทับร้อน (22MnB5) หรือ- DP980 ประทับเย็น ในการใช้งานเหล่านี้ ผู้ผลิตเครื่องมือมักจะระบุส่วนการตัด D2 หรือคาร์ไบด์ เติมสปริงก๊าซไนโตรเจนเพื่อควบคุมแรงดันในการขึ้นรูป และรวมการจำลอง-การชดเชยการสปริงกลับที่ได้รับการตรวจสอบแล้วลงในโปรไฟล์แม่พิมพ์ ข้อกำหนดแต่ละข้อจะเพิ่มชั่วโมงการทำงานด้านวิศวกรรมและต้นทุนวัสดุให้กับการลงทุนด้านเครื่องมือขั้นสุดท้าย
อะลูมิเนียมและวัสดุที่ไม่ใช่เหล็ก-เป็นตัวแปรต้นทุน
ดูเหมือนว่าอลูมิเนียมควรจะง่ายต่อการใช้เครื่องมือ มีความอ่อน ต้องการแรงขึ้นรูปต่ำ และไม่-แข็งตัวรุนแรงเท่ากับเหล็กกล้าไร้สนิม ความจริงมีความเหมาะสมยิ่งขึ้น แนวโน้มของอลูมิเนียมที่จะเป็นน้ำดีหรือเชื่อมตัวเองด้วยกล้องจุลทรรศน์กับพื้นผิวแม่พิมพ์ บังคับให้ผู้ผลิตเครื่องมือต้องขัดพื้นที่ขึ้นรูปเพื่อให้เงาเหมือนกระจก ใช้เคลือบ TiCN หรือ DLC หรือใช้วัสดุแม่พิมพ์พิเศษที่ต้านทานการยึดเกาะ
ขั้นตอนการเตรียมพื้นผิวเหล่านี้จะเพิ่มต้นทุนที่ไม่มีอยู่เมื่อทำการปั๊มเหล็กเหนียว ทองแดงและทองเหลืองมีพฤติกรรมคล้ายกัน ทำให้เกิดการสะสมของวัสดุบนใบหน้าเจาะ ซึ่งจะทำให้คุณภาพของชิ้นส่วนลดลง หากแม่พิมพ์ไม่ได้ออกแบบมาเพื่อจัดการมัน สำหรับแม่พิมพ์ปั๊มโลหะแผ่นที่ทำงานกับวัสดุที่ไม่ใช่เหล็ก- ต้นทุนที่ขับดันนั้นไม่ใช่การใช้กำลังดุร้าย แต่เป็นวิศวกรรมพื้นผิวและความถี่ในการบำรุงรักษา
นอกเหนือจากความแข็งของวัสดุแล้ว ข้อกำหนดด้านความทนทานและการตกแต่งพื้นผิวยังทำหน้าที่เป็นตัวคูณต้นทุนที่เป็นอิสระอีกด้วย ความคลาดเคลื่อนของขนาดที่เข้มงวดมากขึ้น โดยไม่คำนึงถึงวัสดุชิ้นงาน จำเป็นต้องมีการเจียรที่แม่นยำ, EDM ลวด และเวลาในการตรวจสอบที่ขยายออกไปในระหว่างการก่อสร้างแม่พิมพ์ ชิ้นส่วนที่มีคุณสมบัติสำคัญที่มีขนาดบวกหรือลบ 0.05 มม. จำเป็นต้องสร้างส่วนประกอบแม่พิมพ์ให้ได้มาตรฐานที่เข้มงวดยิ่งขึ้น ในทำนองเดียวกัน หากชิ้นส่วนที่ประทับตราต้องการการตกแต่งพื้นผิวที่เฉพาะเจาะจงด้วยเหตุผลด้านความสวยงามหรือการใช้งาน พื้นผิวที่ขึ้นรูปของแม่พิมพ์จะต้องได้รับการขัดเงาหรือปรับพื้นผิวตามนั้น โดยเพิ่มชั่วโมงการทำงานที่รวมกันในทุกสถานีขึ้นรูปในเครื่องมือ
ความสัมพันธ์ระหว่างวัสดุชิ้นงานและราคาแม่พิมพ์ปั๊มไม่ได้เป็นเส้นตรงเสมอไป แต่จะมีอยู่เสมอ แม่พิมพ์ที่เสนอราคา 25,000 เหรียญสหรัฐสำหรับเหล็กเหนียวอาจเพิ่มขึ้นเป็น 40,000 เหรียญสหรัฐหรือมากกว่านั้นสำหรับรูปทรงชิ้นส่วนเดียวกันในสเตนเลส เพียงเพราะว่าส่วนประกอบทุกชิ้นในเครื่องมือจะต้องได้รับการอัพเกรดเพื่อให้อยู่รอดจากวัสดุที่แข็งกว่า การสื่อสารข้อกำหนดเฉพาะวัสดุของคุณอย่างชัดเจนและเนิ่นๆ เป็นหนึ่งในวิธีที่ง่ายที่สุดเพื่อให้แน่ใจว่าราคาเสนอของคุณสะท้อนถึงความเป็นจริงมากกว่าสมมติฐาน และเชื่อมโยงโดยตรงกับวิธีที่ปริมาณการผลิตกำหนดกลยุทธ์การลงทุนที่กว้างขึ้นสำหรับโปรแกรมเครื่องมือใดๆ
ปริมาณการผลิตและต้นทุน-ต่อ-เศรษฐศาสตร์ส่วน
ต่อไปนี้เป็นสถานการณ์สมมติที่เกิดขึ้นในการประชุมการจัดหาเครื่องมือทุกสัปดาห์: ผู้ซื้อเห็นใบเสนอราคาสองรายการในส่วนเดียวกัน ชุดเจาะและดายโลหะหนึ่งชุดมีราคา 18,000 ดอลลาร์ อีกอันคือ 45,000 ดอลลาร์ สัญชาตญาณชัดเจน - ไปกับตัวเลือกที่ถูกกว่าแล้วเดินหน้าต่อไป แต่สัญชาตญาณนั้นละเลยตัวแปรที่ทรงพลังที่สุดเพียงตัวเดียวในการประทับเศรษฐศาสตร์: คุณวางแผนที่จะดำเนินการกี่ส่วน
แม่พิมพ์ปั๊มไม่ใช่วัสดุสิ้นเปลือง เป็นการลงทุนที่มีการกระจายต้นทุนในทุกส่วนที่ผลิต ทันทีที่คุณหารราคาซื้อด้วยผลผลิตที่คาดหวังทั้งหมด คุณจะหยุดเปรียบเทียบราคาแม่พิมพ์และเริ่มเปรียบเทียบราคาต้นทุน-ต่อ-ชิ้นส่วน - ซึ่งเป็นตัวเลขที่ถึงอัตรากำไรของคุณจริงๆ
การตัดจำหน่ายต้นทุนแม่พิมพ์ตลอดการดำเนินการผลิต
คณิตศาสตร์นั้นตรงไปตรงมา แต่ความหมายมีนัยสำคัญ เมื่อคุณกระจายต้นทุนเครื่องมือไปมากกว่าปริมาณการผลิต แม้แต่แม่พิมพ์ที่มีราคาแพงก็ยังประหยัดได้มากในระดับหนึ่ง พิจารณาแม่พิมพ์โปรเกรสซีฟราคา 25,000 เหรียญสหรัฐ และใช้ในการผลิตพั้นช์และดายโลหะสำหรับโปรแกรมขั้วต่อไฟฟ้า เมื่อชิ้นส่วน 10,000 ชิ้น เครื่องมือจะเพิ่ม 2.50 เหรียญสหรัฐฯ ให้กับแต่ละชิ้น หากครบ 100,000 ชิ้น ราคาจะลดลงเหลือ 0.25 ดอลลาร์ ด้วยชิ้นส่วน 1,000,000 ชิ้น เครื่องมือมีส่วนช่วยเพียง 0.025 ดอลลาร์ต่อชิ้น - ซึ่งหายไปจากต้นทุนชิ้นส่วนโดยรวมแล้ว
ข้อมูลจาก Talan Products แสดงให้เห็นอย่างชัดเจน: ชิ้นส่วนการผลิตแม่พิมพ์แบบก้าวหน้ามูลค่า 25,000 เหรียญสหรัฐฯ ที่ 4,000 ชิ้นต่อชั่วโมง ให้ต้นทุนต่อ- ชิ้นที่ 25.06 เหรียญสหรัฐฯ ที่ 1,000 ชิ้นส่วน แต่ลดลงเหลือ 1.06 เหรียญสหรัฐฯ ที่ 25,000 ชิ้น เมื่อชำระค่าเครื่องมือแล้ว การผลิตครั้งต่อๆ ไปจะมีราคาประมาณ 0.056 เหรียญสหรัฐฯ ต่อชิ้น - ลดลง 99% จากราคาดำเนินการครั้งแรก- ตัวแม่พิมพ์มีอายุการใช้งานนับล้านรอบ ซึ่งหมายความว่าทุกชิ้นส่วนที่ผลิตหลังการตัดจำหน่ายจะมีกำไรเกือบทั้งหมด
เส้นตัดจำหน่ายนี้เป็นสาเหตุที่สมมติฐานด้านปริมาณเปลี่ยนแปลงกลยุทธ์การลงทุนด้านเครื่องมือโดยพื้นฐาน แม่พิมพ์ที่ดูแพงเมื่อมองแวบแรกอาจเป็นตัวเลือกที่ประหยัดที่สุดเมื่อพิจารณาในโปรแกรมการผลิตหลายปี- คำถามสำคัญไม่เคยอยู่ที่ว่า "แม่พิมพ์ราคาเท่าไหร่" มันคือ "ต้นทุนแม่พิมพ์ต่อชิ้นส่วนตลอดอายุการใช้งานโปรแกรมของฉันคือเท่าไร"
เมื่อแม่พิมพ์ราคาแพงช่วยประหยัดเงินได้จริง
ลองจินตนาการถึงสองตัวเลือกสำหรับการใช้งานเครื่องเจาะแม่พิมพ์โลหะที่ผลิตขายึดยานยนต์:
- ตัวเลือก ก:แม่พิมพ์มูลค่า 20,000 ดอลลาร์สหรัฐฯ ที่สร้างด้วยเหล็กกล้าเครื่องมือ A2 ทนทานต่อการใช้งาน 200,000 ครั้ง ก่อนที่จะต้องมีการปรับปรุงหรือเปลี่ยนใหม่ครั้งใหญ่
- ตัวเลือก ข:แม่พิมพ์ราคา 45,000 ดอลลาร์สหรัฐฯ ที่สร้างด้วยเม็ดมีดเหล็ก D2 และคาร์ไบด์ที่จุดสึกหรอวิกฤต ตีได้ 1,000,000 ครั้งโดยมีการลับคมเป็นระยะๆ เท่านั้น
หากโปรแกรมของคุณเรียกร้องให้มีชิ้นส่วน 800,000 ชิ้นในระยะเวลาสี่ปี ตัวเลือก A จำเป็นต้องมีแม่พิมพ์สี่ชิ้นหรือการปรับปรุงใหม่สามครั้งเพื่อให้งานเสร็จสมบูรณ์ แม้จะใช้จ่ายแบบอนุรักษ์นิยมที่ 12,000 เหรียญสหรัฐฯ ต่อการตกแต่งใหม่ แต่ค่าใช้จ่ายด้านเครื่องมือทั้งหมดก็สูงถึง 56,000 เหรียญสหรัฐฯ หรือมากกว่านั้น - ไม่นับการหยุดทำงานของการผลิต ลอจิสติกส์ และการตรวจสอบคุณภาพอีกครั้งที่เหตุการณ์การบริการต้องการ ตัวเลือก B รันโปรแกรมทั้งหมดด้วยเครื่องมือเดียวพร้อมการบำรุงรักษาตามกำหนดเวลา ทำให้ต้นทุนรวมลดลงและการหยุดชะงักน้อยกว่ามาก
รูปแบบจะคงอยู่สม่ำเสมอทั่วทั้งส่วนประกอบแม่พิมพ์ปั๊มและส่วนประกอบแม่พิมพ์ทั้งชิ้นการวิเคราะห์อุตสาหกรรมยืนยันว่าการซื้อ-แม่พิมพ์ระดับต่ำกว่าสำหรับโปรแกรม-ที่มีปริมาณมากนั้น "คล้ายกับการพนันที่ถึงวาระ - ซึ่งส่งผลให้เกิดการหยุดทำงานอย่างไม่มีที่สิ้นสุดสำหรับการซ่อมแซมและความล้มเหลวด้านคุณภาพที่เป็นหายนะ" แม่พิมพ์บนกระดาษที่ถูกที่สุดจะกลายเป็นแม่พิมพ์ที่แพงที่สุดในทางปฏิบัติ เมื่อไม่สามารถอยู่รอดได้ตามปริมาณการผลิตที่ต้องการ
การตายที่ถูกที่สุดไม่ได้ประหยัดที่สุดเสมอไป ต้นทุนรวมในการเป็นเจ้าของขึ้นอยู่กับปริมาณการผลิตที่คาดหวัง และการลงทุนล่วงหน้าที่สูงขึ้นมักจะให้ต้นทุนที่ต่ำที่สุด-ต่อ-ชิ้นส่วนตลอดอายุของโปรแกรม
หลักการนี้มีผลเท่าเทียมกัน ไม่ว่าคุณจะจัดหาเครื่องมือปิดผิวสถานีเดี่ยว-แบบง่ายๆ หรือแม่พิมพ์โปรเกรสซีฟที่ซับซ้อนซึ่งมีการเจาะและแม่พิมพ์โลหะหลายสิบชิ้นที่ทำงานตามลำดับ อายุการใช้งานที่กำหนดของแม่พิมพ์ต้องตรงกับหรือเกินปริมาณที่คาดการณ์ไว้ ไม่เช่นนั้นคุณจะต้องจ่ายส่วนต่างในการบำรุงรักษา การเปลี่ยน และเวลาในการผลิตที่สูญเสียไป
การสื่อสารการฉายภาพปริมาณไปยังผู้สร้างเครื่องมือของคุณ
การออกแบบของผู้ผลิตเครื่องมือตายไปตามระดับอายุการใช้งานที่กำหนด หากคุณบอกพวกเขาว่าคุณต้องการชิ้นส่วน 50,000 ชิ้น พวกเขาจะออกแบบโครงสร้างให้เบากว่า - เป็นเหล็กมาตรฐาน และมีการสึกหรอน้อยที่สุด หากโปรแกรมขยายขนาดเป็น 500,000 ชิ้นส่วนในภายหลัง แม่พิมพ์นั้นจะไม่ถูกสร้างขึ้นเพื่อรองรับชิ้นส่วนดังกล่าว คุณจะต้องเปลี่ยนใหม่ทั้งหมดหรือยอมรับค่าบำรุงรักษาที่เพิ่มขึ้นและคุณภาพชิ้นส่วนที่ลดลง
เพื่อให้ได้แม่พิมพ์ที่เหมาะกับความต้องการที่แท้จริงของคุณ โปรดแจ้งข้อมูลเฉพาะเหล่านี้ในคำขอเครื่องมือของคุณ:
- ปริมาณประจำปี:มีกี่ส่วนต่อปีในสภาวะคงตัว
- อายุ-ของ-ปริมาณโปรแกรม:ผลผลิตรวมที่คาดหวังตลอดปีการผลิตทั้งหมด
- ทางลาด-โปรไฟล์:ปริมาณเริ่มต้นต่ำและเพิ่มขึ้นหรือไม่ โดยจะส่งผลต่อเมื่อสภาวะการสึกหรอสูงสุดเริ่มต้นขึ้นหรือไม่
- ขนาดและความถี่ของแบทช์:การดำเนินการ 10,000 ชิ้นส่วนเดือนละครั้งแตกต่างจากการทำงาน 500 ชิ้นส่วนทุกวันในแง่ของการหมุนเวียนตามความร้อนและกำหนดการบำรุงรักษา
ซัพพลายเออร์แม่พิมพ์มืออาชีพใช้ข้อมูลเหล่านี้เพื่อเลือกคลาสแม่พิมพ์ SPI ที่เหมาะสม เลือกเกรดเหล็กที่มีอายุการใช้งานเพียงพอโดยไม่ต้องอาศัย-วิศวกรรมมากเกินไป และออกแบบส่วนประกอบแม่พิมพ์ปั๊มเพื่อให้เข้าถึงได้ในระหว่างเหตุการณ์การบำรุงรักษาที่ปริมาณของคุณต้องการอย่างหลีกเลี่ยงไม่ได้ แม่พิมพ์ที่สร้างขึ้นเพื่อการตี 100,000 ครั้งใช้วัสดุ ระยะห่าง และเทคนิคการก่อสร้างที่แตกต่างจากแม่พิมพ์ที่สร้างขึ้นเพื่อการเข้าชม 2,000,000 ครั้ง - และราคาของมันก็สะท้อนถึงความแตกต่างนั้นด้วยเหตุผลที่ดี
การคาดการณ์ปริมาณยังส่งผลต่อว่าแนวทาง-ช่องเดียวหรือหลาย- ดายเอาท์นั้นสมเหตุสมผลหรือไม่ การใช้สองส่วนต่อจังหวะจากเครื่องมือที่มีราคาแพงกว่าเล็กน้อยจะช่วยลด-ค่าตัดจำหน่ายต่อชิ้นลงครึ่งหนึ่งและเพิ่มปริมาณงานเป็นสองเท่าโดยไม่มีค่าใช้จ่ายเพิ่มเป็นสองเท่า กฎทั่วไปคือ แม่พิมพ์แบบหลายช่อง-มีราคาประมาณ 2.5 เท่าของค่าเทียบเท่าช่องเดียว- ในขณะเดียวกันก็ให้ผลผลิตสองเท่าหรือสี่เท่าต่อรอบ - ซึ่งเป็น ROI ที่น่าสนใจเมื่อปริมาณเหมาะสม
สิ่งสำคัญที่สุด: ราคาแม่พิมพ์ปั๊มขึ้นรูปไม่มีความหมายหากไม่มีบริบทด้านปริมาณ แม่พิมพ์มูลค่า 50,000 เหรียญสหรัฐฯ ที่ผลิตชิ้นส่วน 2 ล้านชิ้นส่วนที่ 0.025 เหรียญสหรัฐฯ ต่อชิ้นในต้นทุนเครื่องมือนั้นถูกกว่าแม่พิมพ์ 15,000 เหรียญสหรัฐฯ ที่ต้องเปลี่ยนสองครั้งเพื่อให้ได้ผลผลิตเท่าเดิม ผู้ซื้อที่เป็นผู้นำด้วยข้อมูลปริมาณจะให้ข้อมูลที่จำเป็นต่อผู้ผลิตเครื่องมือในการลงทุนให้เกิดประโยชน์สูงสุด และพวกเขาหลีกเลี่ยงบทเรียนราคาแพงในการค้นพบว่าแม่พิมพ์ "งบประมาณ" ของตนไม่เคยได้รับการออกแบบมาเพื่องานที่ถูกขอให้ทำ
ปริมาณเป็นตัวกำหนดรูปแบบการลงทุน แต่แม่พิมพ์เดียวกันซึ่งอ้างอิงถึงข้อมูลจำเพาะปริมาณเดียวกัน อาจมีป้ายราคาที่แตกต่างกันอย่างมาก ขึ้นอยู่กับว่าที่ไหนในโลกที่ถูกสร้างขึ้น - ตัวแปรทางภูมิศาสตร์ที่เพิ่มอีกชั้นหนึ่งในสมการต้นทุน
เหตุใดราคาแม่พิมพ์ปั๊มขึ้นรูปจึงแตกต่างกันไปตามภูมิภาค
คุณขอใบเสนอราคาจากซัพพลายเออร์สี่รายในสี่ประเทศสำหรับแม่พิมพ์โปรเกรสซีฟแบบเดียวกัน ตัวเลขกลับมา: 22,000 ดอลลาร์จากจีน, 28,000 ดอลลาร์จากเอเชียตะวันออกเฉียงใต้, 48,000 ดอลลาร์จากสหรัฐอเมริกา และ 55,000 ดอลลาร์จากเยอรมนี การเรียกร้องทั้งหมดเพื่อให้เป็นไปตามข้อกำหนดของคุณ แล้วอะไรอธิบายช่องว่าง - และที่สำคัญกว่านั้น จริงๆ แล้วคุณได้อะไรจากจุดราคาแต่ละจุด
ที่ตั้งทางภูมิศาสตร์ไม่ได้เป็นเพียงรายการโฆษณา โดยมีอิทธิพลต่ออัตราค่าแรง ค่าใช้จ่ายในการตัดเฉือน การจัดหาวัสดุ พลวัตของการสื่อสาร และลำดับเวลาทั้งหมดตั้งแต่การสั่งซื้อจนถึงการอนุมัติบทความแรก ผู้ซื้อที่ค้นหาแม่พิมพ์ปั๊มโลหะเพื่อขายทั่วโลกจำเป็นต้องประเมินราคาเหล่านี้ด้วยบริบททั้งหมด ไม่ใช่เพียง-ตัวเลขบรรทัดล่างสุด
อธิบายความแตกต่างของราคาตามภูมิภาค
ปัจจัยขับเคลื่อนต้นทุนหลักที่อยู่เบื้องหลังการเปลี่ยนแปลงในระดับภูมิภาคคือแรงงาน แรงงานสื่อมวลชนในประเทศจีนใช้เวลาประมาณ 5 ถึง 8 เหรียญต่อชั่วโมง เทียบกับ 18 ถึง 25 เหรียญต่อชั่วโมงในสหรัฐอเมริกา และประมาณ 15 ถึง 25 ยูโรต่อชั่วโมงในยุโรป เนื่องจากการก่อสร้างแม่พิมพ์เป็นการตัดเฉือน-ต้องใช้เครื่องจักรมาก - ซึ่งต้องใช้ CNC, EDM และชั่วโมงการเจียรหลายร้อยชั่วโมง - ซึ่งต้องใช้แรงงานที่แตกต่างกันตลอดวงจรการสร้างทั้งหมด แม่พิมพ์โปรเกรสซีฟที่ซับซ้อนซึ่งต้องใช้เวลาในการตัดเฉือน 600 ชั่วโมง มีภาระค่าแรงที่แตกต่างกันมากที่ 6 ดอลลาร์ต่อชั่วโมง เทียบกับ 22 ดอลลาร์ต่อชั่วโมง
นอกเหนือจากค่าแรงแล้ว ค่าใช้จ่ายโสหุ้ย เช่น ค่าใช้จ่ายด้านสิ่งอำนวยความสะดวก การปฏิบัติตามข้อกำหนดด้านสิ่งแวดล้อม การประกันภัย และการรับรองด้านกฎระเบียบมีความแตกต่างกันอย่างมาก ผู้ผลิตชาวตะวันตกมีต้นทุนพื้นฐานที่สูงกว่าสำหรับสิ่งเหล่านี้ทั้งหมด ซึ่งรวมอยู่ในทุกใบเสนอราคา โรงงานที่ได้รับการรับรองในเอเชียโดยมีค่าธรรมเนียม ISO 9001 หรือ IATF 16949เพิ่มขึ้นอีก 20 ถึง 40 เปอร์เซ็นต์กว่าร้านค้าที่ไม่-ได้รับการรับรองเพื่อให้ครอบคลุมระบบการตรวจสอบและเอกสารของพวกเขา - แต่ก็ยังมีราคาที่ต่ำกว่าราคาที่เทียบเท่ากับตะวันตกมาก
| ภูมิภาค | ระดับต้นทุนสัมพัทธ์ | ระยะเวลารอคอยโดยทั่วไป | ข้อควรพิจารณาด้านการสื่อสาร | ปัจจัยด้านลอจิสติกส์ |
|---|---|---|---|---|
| จีน | ต่ำ (ต่ำกว่าสหรัฐอเมริกา 30-50%) | 6 - 12 สัปดาห์ | ช่องว่างเขตเวลา 12-13 ชั่วโมง; อุปสรรคทางภาษาในรายละเอียดทางเทคนิค ทั่วไปมีรอบการแก้ไข 2-3 รอบ | การขนส่งทางทะเล 4-6 สัปดาห์; อากรขาเข้า 15-25%; ต้นทุนลังและน้ำหนักการขนส่ง |
| เอเชียตะวันออกเฉียงใต้ (เวียดนาม ไทย) | ต่ำถึงปานกลาง (20-40% ต่ำกว่าสหรัฐอเมริกา) | 8 - 14 สัปดาห์ | ความท้าทายด้านเขตเวลาที่คล้ายกันกับจีน ความสามารถทางภาษาอังกฤษที่เพิ่มขึ้น กลุ่มซัพพลายเออร์ขนาดเล็กสำหรับเครื่องมือที่ซับซ้อน | ระยะเวลาจัดส่งที่คล้ายกันไปยังประเทศจีน เส้นทางการขนส่งสินค้าที่กำหนดไว้สำหรับเครื่องมือน้อยลง |
| สหรัฐอเมริกา | สูง (พื้นฐาน) | 8 - 16 สัปดาห์ | เขตเวลาเดียวกันหรือปิด ความร่วมมือทางวิศวกรรมโดยตรง การแก้ไขปัญหาแบบเรียลไทม์- | ค่าขนส่งภาคพื้นดินภายในประเทศ 1-5 วัน ไม่มีหน้าที่; ดึงเครื่องมือมาบำรุงรักษาได้ง่าย |
| ยุโรป (เยอรมนี โปรตุเกส อิตาลี) | สูงถึงสูงมาก (0-20% สูงกว่าสหรัฐอเมริกา) | 10 - 16 สัปดาห์ | ช่องว่างเขตเวลาปานกลาง วัฒนธรรมทางวิศวกรรมที่แข็งแกร่ง เอกสารประกอบ-กระบวนการที่ยุ่งยาก | การขนส่งทางอากาศหรือทางทะเล 2-5 สัปดาห์ไปยังอเมริกาเหนือ การพิจารณาภาษีมูลค่าเพิ่ม |
การค้าเครื่องมือนอกชายฝั่งกับในประเทศ-การค้าขาย
ราคาสติกเกอร์จากซัพพลายเออร์ในต่างประเทศอาจดูน่าสนใจ แต่มีปัจจัยหลายประการที่ทำให้ช่องว่างนั้นแคบลงเมื่อคุณพิจารณารอบการจัดซื้อทั้งหมด
การจัดส่งสินค้าและหน้าที่แม่พิมพ์แบบโปรเกรสซีฟที่มีน้ำหนัก 800 กก. ที่จัดส่งจากประเทศจีนไปยังมิดเวสต์ของสหรัฐอเมริกา จะเพิ่มค่าขนส่งทางทะเล การจัดการท่าเรือ การขนส่งทางรถบรรทุกภายในประเทศ และต้นทุนลัง ในปี 2026 อัตราภาษีที่แท้จริงสำหรับปัจจัยการผลิตทางอุตสาหกรรมที่สำคัญได้เพิ่มขึ้นเป็น 15 ถึง 25 เปอร์เซ็นต์ ซึ่งหมายความว่าแม่พิมพ์มูลค่า 25,000 ดอลลาร์สามารถบรรทุกภาษี 3,750 ถึง 6,250 ดอลลาร์เพียงอย่างเดียวก่อนที่จะผ่านพิธีการศุลกากร เพิ่มค่าขนส่ง 2,000 ถึง 4,000 เหรียญสหรัฐฯ และค่าขนส่งของคุณจะช่วยประหยัดค่าใช้จ่ายเดิมได้มากแล้ว
ค่าใช้จ่ายในการสื่อสารและรอบการแก้ไขการออกแบบแม่พิมพ์ทางเทคนิคต้องใช้วงจรป้อนกลับที่แม่นยำ เมื่อทีมวิศวกรของคุณทำงานชดเชยเวลา 12- ชั่วโมงจากผู้ผลิตเครื่องมือ ทุกคำถามจะใช้เวลาหนึ่งวันในการแก้ไข แทนที่จะใช้เวลาหนึ่งชั่วโมง ภาษา RFQ ที่คลุมเครือซึ่งร้านค้าในประเทศจะชี้แจงในการโทรศัพท์อาจนำไปสู่การตีความที่ไม่ถูกต้องในต่างประเทศ ส่งผลให้เกิดการแก้ไขการออกแบบที่ต้องใช้เวลาหลายสัปดาห์ ปัญหาง่ายๆ อาจใช้เวลาหลายวันในการแก้ไขเนื่องจากการสื่อสารแบบอะซิงโครนัส และความเข้าใจผิดด้านการยอมรับอาจไม่เกิดขึ้นจนกว่าตัวอย่างทดลองจะมาถึง - สายเกินไปสำหรับการแก้ไขอย่างรวดเร็ว
การตรวจสอบคุณภาพด้วยซัพพลายเออร์ปั๊มโลหะในประเทศ คุณสามารถเยี่ยมชมโรงงาน ชมการทดลองวิ่ง และอนุมัติตัวอย่างด้วยตนเองได้ เครื่องมือนอกชายฝั่งมักต้องการ-บริการตรวจสอบโดยบุคคลที่สาม การเดินทางของวิศวกร หรือการพึ่งพารายงานที่ซัพพลายเออร์ให้มา- แต่ละตัวเลือกจะเพิ่มต้นทุนหรือความเสี่ยง โรงงานระดับสูง-ของจีนที่ให้บริการ OEM สำหรับยานยนต์ให้คุณภาพที่ทัดเทียมกับร้านค้าของตะวันตก แต่การตรวจสอบความสามารถนั้นก่อนที่จะกระทำการนั้นต้องใช้ความรอบคอบเนื่องจากตัวมันเองต้องใช้เวลาและงบประมาณ
การสนับสนุนและการบำรุงรักษาอย่างต่อเนื่องแม่พิมพ์จำเป็นต้องได้รับการบำรุงรักษาตลอดอายุการใช้งาน เมื่อแม่พิมพ์แสตมป์โลหะของคุณถูกสร้างขึ้นในต่างประเทศ และโรงพิมพ์ของคุณตั้งอยู่ในโอไฮโอ กิจกรรมการบำรุงรักษาทุกครั้งหมายถึงการจัดส่งแม่พิมพ์ไปต่างประเทศ หรือหาร้านขายเครื่องมือในพื้นที่ที่ยินดีรับออกแบบให้ผู้อื่น โดยทั่วไปแล้วผู้ผลิตเครื่องมือในประเทศจะให้การสนับสนุนอย่างต่อเนื่อง การซ่อมแซมฉุกเฉิน และการผลิตชิ้นส่วนอะไหล่โดยใช้เวลาในการดำเนินการหลายวันแทนที่จะเป็นหลายสัปดาห์ ความได้เปรียบในบริเวณใกล้เคียงนั้นกลายเป็นเรื่องสำคัญเมื่อความล้มเหลวของแม่พิมพ์โดยไม่ได้วางแผนอาจส่งผลให้สายการผลิตต้องปิดตัวลง
การจัดหาจากต่างประเทศยังสมเหตุสมผลอยู่หรือไม่? - อย่างแน่นอนในสถานการณ์ที่เหมาะสม เมื่อการออกแบบชิ้นส่วนของคุณเสร็จสมบูรณ์ ปริมาณของคุณมีมาก ไทม์ไลน์ของคุณมีความยืดหยุ่น และคุณมีกระบวนการตรวจสอบคุณภาพที่มีประสิทธิภาพ การประหยัดเงินสุทธิ 15 ถึง 30 เปอร์เซ็นต์สำหรับเครื่องมือก็มีความหมาย บริษัทที่ผลิตการออกแบบที่สมบูรณ์และมั่นคงพร้อมความต้องการที่คาดการณ์ได้และเวลานำที่ยืดหยุ่นเป็นตัวเลือกที่ดีที่สุดสำหรับการจัดหาแม่พิมพ์นอกชายฝั่ง
สถานการณ์ที่ไม่ถูกต้องสำหรับเครื่องมือนอกชายฝั่ง? โปรแกรมระยะเริ่มต้น-ที่มีการออกแบบที่พัฒนา มีกำหนดเวลาการเปิดตัวที่จำกัด หรือส่วนที่ต้องมีการทำงานร่วมกันเพื่อทดลองใช้ซ้ำ ในกรณีดังกล่าว ความสามารถในการเดินเข้าไปในร้านของผู้ผลิตเครื่องมือ ตรวจสอบตัวอย่างทดลอง และอนุมัติการเปลี่ยนแปลงแบบเรียลไทม์จะมอบคุณค่าที่การประหยัดต้นทุนใดๆ ก็ไม่สามารถทดแทนได้
ไม่ว่าคุณจะหาแหล่งใด ราคาซื้อเริ่มแรกเป็นเพียงจุดเริ่มต้นเท่านั้น ภาพทางการเงินที่แท้จริงนั้นรวมถึงเงินทุกดอลลาร์ที่ใช้ไปเพื่อรักษาชีวิตการผลิตจนเต็ม - ต้นทุนรวมในการเป็นเจ้าของที่ผู้ซื้อจำนวนมากประเมินต่ำเกินไปจนกว่าใบแจ้งหนี้จะเริ่มมาถึง
ต้นทุนการเป็นเจ้าของรวมเกินกว่าราคาซื้อ
ราคาแม่พิมพ์ปั๊มขึ้นรูปในใบสั่งซื้อจะบอกคุณว่าเครื่องมือมีราคาเท่าใดในการสร้าง ไม่ได้บอกคุณว่าเครื่องมือมีราคาเท่าใดในการเป็นเจ้าของ ความแตกต่างอาจมีนัยสำคัญ การบำรุงรักษา การลับคม การเปลี่ยนส่วนประกอบ การหยุดทำงานโดยไม่ได้วางแผน และการตกแต่งใหม่หรือการเลิกใช้ในที่สุด รวมกันเป็นป้ายราคาที่สองซึ่งผู้ซื้อจำนวนมากไม่เคยตั้งงบประมาณไว้สำหรับ - จนกว่าจะมาถึงเป็นชุดใบแจ้งหนี้ที่ไม่ได้วางแผนในช่วงเดือนและปีที่ผลิต
ประสบการณ์ในอุตสาหกรรมแสดงให้เห็นอย่างสม่ำเสมอว่าต้นทุนต่อเนื่องที่ใหญ่ที่สุดของผู้ประทับตรา รองจากวัตถุดิบคือแรงงานที่จำเป็นในการบริการและบำรุงรักษาแม่พิมพ์. การเพิกเฉยต่อความเป็นจริงนี้ในระหว่างการจัดซื้อจัดจ้างหมายความว่างบประมาณเริ่มต้นของคุณรวบรวมค่าใช้จ่ายในการใช้เครื่องมือที่แท้จริงได้เพียงเศษเสี้ยวเท่านั้น คำถามที่แท้จริงไม่ใช่ว่า "แม่พิมพ์ชิ้นนี้ราคาเท่าไหร่" แต่ "การตายครั้งนี้จะต้องเสียค่าใช้จ่ายเท่าไรตลอดอายุการใช้งาน"
ความคาดหวังด้านต้นทุนการบำรุงรักษาและการลับคม
แม่พิมพ์ปั๊มขึ้นรูปทุกครั้งไม่ว่าจะสร้างมาอย่างดีแค่ไหนก็ยังสึกหรอ การเจาะโลหะและส่วนประกอบแม่พิมพ์จะสูญเสียรูปทรงของขอบเนื่องจากการสัมผัสกับแผ่นโลหะซ้ำๆ ช่องว่างในการตัดเปิดขึ้น พื้นผิวที่ขึ้นรูปจะทำให้เกิดรอยขีดข่วนขนาดเล็ก-ที่ถ่ายโอนไปยังชิ้นส่วนต่างๆ สิ่งเหล่านี้ไม่ใช่ความล้มเหลว - แต่เป็นผลลัพธ์ที่คาดเดาได้ของการทำสิ่งที่เครื่องมือได้รับการออกแบบมาให้ทำอย่างแน่นอน ล้านครั้ง
สิ่งสำคัญคือการคาดการณ์เมื่อกิจกรรมการบำรุงรักษาแต่ละรายการมีความจำเป็น ต่อไปนี้คือเหตุการณ์การบริการที่พบบ่อยที่สุดและทริกเกอร์ที่ส่งสัญญาณถึงกำหนด:
- การลับคม/ลับคมหมัด:เกิดขึ้นจากความสูงของครีบเกินข้อกำหนด (โดยทั่วไปคือ 10% ของความหนาของวัสดุ) การปัดเศษที่มองเห็นได้ หรือเกณฑ์จำนวนการตีที่ตั้งไว้ระหว่างการทดลองครั้งแรก - โดยทั่วไปทุกๆ 50,000 ถึง 150,000 ครั้ง ขึ้นอยู่กับความแข็งของวัสดุและเกรดเหล็กกล้าเครื่องมือ
- การลับคมปุ่ม Die ใหม่:สิ่งกระตุ้นเช่นเดียวกับการลับคมหมัด โดยปกติจะให้บริการในช่วงเวลาเดียวกันเพื่อรักษาความสัมพันธ์ระหว่างการเจาะ-ถึง-ระยะการตายที่เหมาะสม
- การเปลี่ยนสปริงและกระบอกไนโตรเจน:เกิดจากการสูญเสียแรงลอก การดีดชิ้นส่วนที่ไม่สอดคล้องกัน หรือแรงดันตกที่วัดได้ ช่วงเวลาโดยทั่วไปคือ 500,000 ถึง 1,000,000 รอบสำหรับสปริงไนโตรเจนที่มีคุณภาพ
- การเปลี่ยนไพล็อตและไกด์พิน:เกิดจากการป้อนผิด การเคลื่อนของแถบแบบก้าวหน้า หรือการสึกหรอของเส้นผ่านศูนย์กลางที่วัดได้เกิน 0.01 มม. โดยปกติจะตรวจสอบที่งานบริการสำคัญๆ ทุกงาน
- การเคลือบผิวซ้ำ:จำเป็นหลังจากการลับคมทุกครั้ง เนื่องจากการลับคมจะขจัดชั้น TiN หรือ TiCN เพิ่ม 200 ถึง 800 เหรียญสหรัฐฯ ต่อชุดส่วนประกอบ ขึ้นอยู่กับปริมาณและประเภทการเคลือบ
- การตรวจสอบและการวัด:เกิดขึ้นจากการเบี่ยงเบนของมิติในชิ้นส่วนที่มีการประทับตรา ตัวบ่งชี้การสึกหรอที่มองเห็นได้บนเครื่องมือ หรือ-การตรวจสอบคุณภาพตามปฏิทิน - โดยทั่วไปทุกไตรมาสสำหรับแม่พิมพ์ที่มีปริมาณสูง-
งานลับคมแต่ละครั้งมีค่าใช้จ่ายระหว่าง 500 ถึง 3,000 เหรียญสหรัฐ ขึ้นอยู่กับจำนวนแม่พิมพ์ปั๊มขึ้นรูปที่เกี่ยวข้อง ขนาด และงานจะอยู่ที่บ้าน-หรือไปที่บริการเจียรภายนอก แม่พิมพ์แบบโปรเกรสซีฟที่มีสถานีตัด 15 ถึง 20 จุดที่ได้รับการลับใหม่ทุกๆ 80,000 ครั้งจะสะสมค่าใช้จ่ายในการบำรุงรักษาจำนวนมาก-โปรแกรมชิ้นส่วน หากคุณใช้งาน 250,000 ชิ้นส่วนต่อปี คุณกำลังดูกิจกรรมการบริการสามรายการขึ้นไปต่อปี - กิจกรรมดึงแม่พิมพ์ออกจากการผลิตและการใช้แรงงานในห้องเครื่องมือ
ตัวคูณที่ซ่อนอยู่? การบำรุงรักษาที่ไม่ได้วางแผนมีค่าใช้จ่ายมากกว่าการบำรุงรักษาที่วางแผนไว้ประมาณสี่เท่า เมื่อไดพั้นช์สำหรับการแตกของโลหะในระหว่างดำเนินการ- คุณจะไม่เพียงแต่ต้องซ่อมแซมตัวเองเท่านั้น แต่ยังรวมถึงเวลาหยุดทำงานของเครื่องพิมพ์ที่ไม่ได้กำหนดไว้ ระยะเวลาที่ผู้ปฏิบัติงานไม่ได้ใช้งาน ตั้งค่าแรงงานเพื่อดึงและรีเซ็ตเครื่องมือ เวลาในห้องปฏิบัติการที่มีคุณภาพเพื่อตรวจสอบชิ้นส่วนอีกครั้ง ต้นทุนของเสีย และค่าใช้จ่ายในการจัดการ การชกที่เสียหายเพียงครั้งเดียวซึ่งมีราคา 25 เหรียญสหรัฐในการเปลี่ยนสามารถสร้างค่าใช้จ่ายการหยุดชะงักโดยรวมได้มากกว่า 500 เหรียญเมื่อคุณคำนึงถึงผลกระทบในการดำเนินงานทั้งหมดแล้ว
อายุขัยเฉลี่ยและการวางแผนทดแทน
แม่พิมพ์ทุกชิ้นมีอายุการใช้งานจำกัด คำถามคือคุณจะไปถึงจุดสิ้นสุดนั้นอย่างค่อยเป็นค่อยไปจากความล้าสมัยที่วางแผนไว้ หรือโดยฉับพลันจากความล้มเหลวร้ายแรง การเปลี่ยนตามแผนเป็นไปตามเส้นโค้งทางเศรษฐกิจที่คาดการณ์ได้: เมื่ออายุแม่พิมพ์ ความถี่ในการบำรุงรักษาเพิ่มขึ้น คุณภาพของชิ้นส่วนจะรักษาได้ยากขึ้น และเหตุการณ์การบริการแต่ละครั้งจะให้ผลตอบแทนที่ลดลง เมื่อถึงจุดหนึ่ง ค่าใช้จ่ายในการตกแต่งใหม่ครั้งต่อไปจะเกินมูลค่าที่สร้างขึ้น
เมื่อใดที่การปรับปรุงใหม่จะสมเหตุสมผลเมื่อเทียบกับการเริ่มใช้งานแม่พิมพ์ใหม่ พิจารณาปัจจัยการตัดสินใจเหล่านี้:
- การปรับปรุงใหม่เป็นไปได้เมื่อความเสียหายเกิดขึ้นเฉพาะที่ (การเจาะที่สึกหรอ เม็ดมีดที่เสียหาย) ตัวแม่พิมพ์และฐานรองจะยังคงมีมิติที่มั่นคง และแม่พิมพ์จะมีอายุการใช้งานไม่เกินครึ่งหนึ่งของการออกแบบโดยประมาณ การสึกหรอของพื้นผิวเล็กน้อย การเสื่อมสภาพของส่วนประกอบที่เปลี่ยนได้ และการถดถอยของคมตัดตามปกติ- ล้วนตอบสนองได้ดีต่อการตกแต่งใหม่
- จำเป็นต้องมีการเปลี่ยนใหม่เมื่อฐานแม่พิมพ์แสดงการโก่งตัวหรือการแตกร้าวที่วัดได้ เมื่อจุดอ้างอิงที่สำคัญเคลื่อนไปเกินเกณฑ์ความคลาดเคลื่อนที่สามารถกู้คืนได้ เมื่อการซ่อมแซมซ้ำๆ ไม่สามารถคืนคุณภาพของชิ้นส่วนได้ หรือเมื่อต้นทุนในการตกแต่งใหม่เข้าใกล้ 50 ถึง 60 เปอร์เซ็นต์ของราคาแม่พิมพ์ใหม่
กฎที่เป็นประโยชน์: หากคุณพบว่าตัวเองเปลี่ยนส่วนประกอบเดิมมากกว่าสองครั้งในช่วงเวลาสั้นๆ สาเหตุที่แท้จริงน่าจะลึกกว่าการสึกหรอ อาจบ่งบอกถึงส่วนประกอบที่มีขนาดเล็กเกินไป การเลือกเหล็กที่ไม่เหมาะสมสำหรับการใช้งาน หรือการออกแบบที่ไม่เคยสร้างมาเพื่อรองรับความต้องการในการผลิตจริงของคุณ การซ่อมแซมอย่างต่อเนื่องในสถานการณ์นั้นต้องเสียเงินไปกับอาการที่เกิดขึ้น แทนที่จะแก้ไขปัญหาที่ซ่อนอยู่
การตัดสินใจยังเชื่อมโยงกับปริมาณโปรแกรมที่เหลืออยู่ด้วย หากการดำเนินการผลิตของคุณมีชิ้นส่วนเหลืออยู่ 200,000 ชิ้นและการปรับปรุงใหม่ซึ่งมีราคา 8,000 ดอลลาร์จะทำให้แม่พิมพ์ต้องตายจนเสร็จ นั่นถือเป็นชัยชนะที่ชัดเจน หากคุณมีชิ้นส่วนเหลืออยู่ 2,000,000 ชิ้นและแม่พิมพ์เริ่มแสดงอาการล้าอย่างเป็นระบบแล้ว การลงทุน 8,000 ดอลลาร์สหรัฐฯ ในวงดนตรี-ความช่วยเหลือที่จะชะลอสิ่งที่หลีกเลี่ยงไม่ได้ออกไปเป็นเวลาหกเดือนนั้นสมเหตุสมผลน้อยกว่าการว่าจ้างชิ้นส่วนทดแทนที่ได้รับการออกแบบทางวิศวกรรมสำหรับปริมาณที่เหลืออยู่ทั้งหมด
การตัดสินใจออกแบบเบื้องต้นส่งผลต่อต้นทุนการบำรุงรักษาระยะยาว-อย่างไร
นี่คือสิ่งที่ผู้ซื้อส่วนใหญ่พลาด: โปรไฟล์ต้นทุนการบำรุงรักษาของแม่พิมพ์ส่วนใหญ่จะถูกกำหนดในระหว่างวิศวกรรมเริ่มแรก ไม่ใช่ในระหว่างการผลิต การตัดสินใจในขั้นตอนการออกแบบ - ก่อนเหล็กบล็อกเดียวจะถูกกลึง - เป็นตัวกำหนดว่างานบริการในอนาคตจะง่ายดาย รวดเร็ว และมีราคาแพงเพียงใด
พิจารณาความแตกต่างระหว่างแม่พิมพ์ที่สร้างด้วยเม็ดมีดแบบโมดูลาร์กับโครงสร้างที่มั่นคง แม่พิมพ์แบบโมดูลาร์ใช้บล็อกเม็ดมีดที่เปลี่ยนได้สำหรับสถานีตัดและขึ้นรูป เมื่อแสตมป์เจาะโลหะเสื่อมสภาพหรือจำเป็นต้องซ่อมแซมคมตัด ช่างเทคนิคจะถอดและเปลี่ยนเม็ดมีดเพียงอันเดียวโดยไม่รบกวนส่วนที่เหลือของเครื่องมือ โครงสร้างที่มั่นคงผสานรวมรูปทรงการตัดเข้ากับบล็อกแม่พิมพ์โดยตรง ซึ่งหมายความว่าบริการใดๆ จำเป็นต้องถอดชิ้นส่วนทั้งหมดออกและเจียรหรือ-ตัดเฉือนใหม่ วิธีการแบบโมดูลาร์มีค่าใช้จ่ายล่วงหน้ามากกว่า - อาจจะ 10 ถึง 20 เปอร์เซ็นต์ - แต่ช่วยลดเวลาการบำรุงรักษาและต้นทุนตลอดอายุการใช้งานของเครื่องมือ
การตัดสินใจออกแบบอื่นๆ ที่-มีผลกระทบต่อต้นทุนในระยะยาว ได้แก่:
- การเข้าถึงสำหรับการลับคม:พั้นช์ที่ออกแบบมาให้มีความยาวสำรองเพียงพอทำให้สามารถลับคมได้หลายครั้งก่อนเปลี่ยน หมัดที่มีระยะเผื่อการลับคม 3 มม. สามารถลับคมได้ 20 ครั้งขึ้นไปที่ 0.1 มม. ต่อครั้ง ช่วยยืดอายุการใช้งานได้อย่างมาก
- ขนาดส่วนประกอบมาตรฐาน:การใช้แค็ตตาล็อก-ขนาดปุ่มเจาะและแม่พิมพ์มาตรฐานหมายความว่ามีการเปลี่ยนทดแทนนอกชั้นวาง หลีกเลี่ยงเวลาและต้นทุนในการดำเนินการตามสั่ง
- คุณลักษณะการเปลี่ยนแปลงด่วน-:ตัวยึดล็อคแบบบอล- เม็ดมีดแบบมีกุญแจ และตำแหน่งตัวยึดที่เข้าถึงได้จะช่วยลดเวลาในการบำรุงรักษาแม่พิมพ์จากชั่วโมงเหลือเป็นนาที ทำให้เครื่องอัดมีประสิทธิภาพ
- กองแผ่นชิมและระยะเวลาที่บันทึกไว้:บันทึกที่ชัดเจนเกี่ยวกับความคืบหน้าของแถบ ความสูงในการปิด และระยะเวลาช่วยให้ช่างเทคนิคบริการสามารถคืนแม่พิมพ์ให้เป็นการตั้งค่าที่พิสูจน์แล้วโดยไม่ต้องทดลอง-และ-ข้อผิดพลาด ซึ่งช่วยลด-เศษของที่ต้องบำรุงรักษาหลังการบำรุงรักษา
แม่พิมพ์ที่ออกแบบอย่างดี-อาจมีราคาเพิ่มขึ้น 15 เปอร์เซ็นต์ในการซื้อ แต่ประหยัดค่าบำรุงรักษาตลอดอายุการใช้งานได้ถึง 40 เปอร์เซ็นต์หรือมากกว่านั้น เมื่อคุณประเมินราคาแม่พิมพ์ปั๊มขึ้นรูป ให้ถามซัพพลายเออร์ของคุณโดยเฉพาะว่าการออกแบบมีข้อกำหนดการบำรุงรักษาอะไรบ้าง ขอเอกสารค่าเผื่อการลับคม รายการชิ้นส่วนอะไหล่ และระยะเวลาการเข้ารับบริการที่แนะนำ ซัพพลายเออร์ที่ให้ข้อมูลนี้ล่วงหน้าเป็นฝ่ายวิศวกรรมสำหรับต้นทุนการเป็นเจ้าของทั้งหมด ไม่ใช่แค่การเสนอราคาเริ่มต้นที่แข่งขันได้
ความจริงในการปฏิบัติงานนั้นตรงไปตรงมา: ทุก ๆ ดอลลาร์ที่คุณจัดสรรไว้สำหรับการบำรุงรักษาจะช่วยยืดอายุการผลิตของการลงทุนในเครื่องมือของคุณและปกป้องคุณภาพของชิ้นส่วน เงินทุกบาทที่คุณจัดงบประมาณไม่ได้จะกลายเป็นค่าใช้จ่ายโดยไม่ได้วางแผนซึ่งมาถึงในเวลาที่เลวร้ายที่สุด เส้นทางที่ชาญฉลาดกว่าคือการรู้ว่าจะคาดหวังอะไรก่อนที่ลูกเต๋าจะกด - และนั่นเริ่มต้นด้วยวิธีที่คุณจัดโครงสร้างคำขอใบเสนอราคาเบื้องต้น
การเตรียม RFQ ที่ได้รับราคาแม่พิมพ์ที่แม่นยำ
คุณภาพของใบเสนอราคาของคุณขึ้นอยู่กับคุณภาพคำขอของคุณทั้งหมด ส่ง RFQ ที่คลุมเครือพร้อมภาพร่างคร่าวๆ และประโยคเกี่ยวกับปริมาณ แล้วคุณจะได้รับหมายเลขเสริมที่เต็มไปด้วยเหตุการณ์ฉุกเฉิน ส่งแพ็คเกจที่มีโครงสร้างดี-ครบถ้วน และคุณจะมอบทุกสิ่งที่จำเป็นให้กับผู้ผลิตเครื่องมือในการกำหนดราคางานด้วยความแม่นยำ แทนที่จะต้องคาดเดา ความแตกต่างระหว่างผลลัพธ์ทั้งสองมักจะอยู่ที่ 20 ถึง 30 เปอร์เซ็นต์ของตัวเลขสุดท้าย - ไม่ใช่เพราะค่าตายเปลี่ยนไป แต่เป็นเพราะการรับรู้ความเสี่ยงของซัพพลายเออร์เปลี่ยนไป
ตัวแปรที่ไม่ได้กำหนดทุกตัวในคำขอแม่พิมพ์ปั๊มแบบกำหนดเองจะบังคับให้วิศวกรผู้เสนอราคาทำการตั้งสมมติฐาน แต่ละสมมติฐานมีความเสี่ยง และความเสี่ยงจะถูกกำหนดราคา วัสดุที่ไม่ระบุ? ตัวประมาณค่าถือว่าบางสิ่งที่ยากกว่า ไม่มีคำบรรยายภาพสำหรับการตกแต่งพื้นผิวใช่หรือไม่ พวกเขาเสนอราคาเพื่อให้ได้ผลลัพธ์ที่แน่นหนากว่าที่คุณต้องการ ข้อมูลปริมาณหายไปใช่ไหม พวกเขาป้องกันความเสี่ยงจากการมีชีวิตที่สั้นลงและเสนอราคาตามนั้น ผลลัพธ์ที่ได้คือราคาแม่พิมพ์ปั๊มขึ้นรูปสูงเกินจริงจากความไม่แน่นอน ไม่ใช่ความซับซ้อนที่แท้จริง
ข้อมูลอะไรที่คุณต้องการก่อนขอใบเสนอราคา
แพ็คเกจ RFQ แบบมืออาชีพขจัดความคลุมเครือและให้ซัพพลายเออร์ทุกรายมีบรรทัดฐานเดียวกันในการเสนอราคา ต่อไปนี้เป็นองค์ประกอบสำคัญ ตามลำดับที่เครื่องมือปั๊มโลหะและร้านขายแม่พิมพ์ต้องการให้สร้างการประมาณค่าที่แม่นยำ:
- ภาพวาดชิ้นส่วนพร้อม GD&T เต็มรูปแบบ:จัดทำภาพวาด 2D ที่สมบูรณ์พร้อมทุกมิติ ความคลาดเคลื่อน คำบรรยายภาพทางเรขาคณิต และมุมมองส่วนต่างๆ เสริมด้วยโมเดล 3D CAD ในรูปแบบ STEP หรือ IGES ยืนยันว่าไฟล์ 2D และ 3D อยู่ในแนวเดียวกันและรวมวันที่แก้ไขเพื่อไม่ให้เกิดความสับสนว่ารูปทรงเรขาคณิตใดเป็นปัจจุบัน
- ข้อกำหนดวัสดุ:ระบุเกรดที่แน่นอนและมาตรฐานที่เกี่ยวข้อง (ASTM, JIS, DIN) รวมความหนาและแถบความอดทน หากสิ่งทดแทนเป็นที่ยอมรับ โปรดระบุอย่างชัดเจน - ซึ่งจะช่วยให้ซัพพลายเออร์เสนอทางเลือกที่คุ้มค่า-โดยไม่ต้องคาดเดา
- ปริมาณประจำปีและอายุการใช้งาน-ของ-ปริมาณโปรแกรม:ตัวเลขสองตัวนี้ขับเคลื่อนทุกการตัดสินใจทางวิศวกรรมที่สำคัญ ปริมาณประจำปีจะกำหนดอัตราการผลิตและการใช้แท่นพิมพ์ อายุการใช้งาน-ของ-ปริมาตรของโปรแกรมเป็นตัวกำหนดเกรดเหล็กกล้าเครื่องมือและประเภทของแม่พิมพ์ที่ผู้ผลิตเครื่องมือเลือก หากไม่มีทั้งสองอย่าง คุณกำลังขอให้ใครสักคนสร้างเครื่องมือโดยไม่บอกว่าต้องใช้เวลานานแค่ไหน
- ข้อกำหนดการตกแต่งพื้นผิว:ระบุมาตรฐานด้านความสวยงาม ค่า Ra หรือข้อกำหนดพื้นผิวบนชิ้นส่วนที่ประทับตรา ทำเครื่องหมายว่าพื้นผิวใดเป็นความสวยงามหรือมองไม่เห็น-บนภาพวาด การปล่อยให้พื้นผิวที่ไม่สำคัญ-คงสภาพเหมือน-การประทับตราสามารถลดต้นทุนการขัดแม่พิมพ์ได้อย่างมาก
- การดำเนินงานรอง:แสดงรายการทั้งหมดหลัง-กระบวนการปั๊ม - การอบชุบ การเชื่อม การต๊าป การลบคม - ตามลำดับ สิ่งเหล่านี้ส่งผลต่อวิธีการออกแบบแม่พิมพ์ โดยเฉพาะอย่างยิ่งรอบๆ ทิศทางของเสี้ยน การวางแนวว่าง และคุณลักษณะของ Datum ที่จำเป็นสำหรับการยึดติดที่ปลายน้ำ
- ข้อกำหนดความคลาดเคลื่อนที่สำคัญและการตรวจสอบ:ระบุว่าส่วนข้อมูลใดที่สำคัญ-ต่อ-การทำงานเทียบกับส่วนทั่วไป ระบุว่าจำเป็นต้องใช้ PPAP, FAI หรือวิธีการวัดเฉพาะหรือไม่ สิ่งนี้จะบอกผู้ผลิตเครื่องมือว่าจะลงทุนด้านความแม่นยำที่ไหนและแนวทางปฏิบัติที่เป็นมาตรฐานนั้นเพียงพอแล้ว
- ข้อจำกัดด้านไทม์ไลน์และการจัดส่ง:ระบุว่าเดทของคุณมั่นคงหรือยืดหยุ่น. เครื่องมือปั๊มแม่พิมพ์แบบกำหนดเองในไทม์ไลน์เร่งด่วน 6 สัปดาห์มีราคาสูงกว่าแม่พิมพ์เดียวกันในตารางการสร้างมาตรฐาน 12 สัปดาห์ เนื่องจากการทำงานล่วงเวลาและการจัดลำดับความสำคัญจะเพิ่มต้นทุนค่าแรงทางตรง
- ความโปร่งใสด้านงบประมาณ (ไม่บังคับ แต่แนะนำ):การแบ่งปันช่วงงบประมาณเป้าหมายเป็นการเชิญชวนให้ซัพพลายเออร์เสนอทางเลือกด้านการออกแบบ วัสดุ หรือกระบวนการที่ตรงกับความต้องการด้านการใช้งานที่จุดราคาของคุณ แนวทางการทำงานร่วมกันนี้มักจะทำให้เกิดโอกาสในการลดต้นทุนซึ่งทั้งสองฝ่ายจะไม่พบโดยอิสระ
แนวทางปฏิบัติที่ดีที่สุดในอุตสาหกรรมจากผู้เชี่ยวชาญด้านการจัดซื้อยืนยันว่าRFQ แบบมีโครงสร้างให้ประโยชน์ทั้งสองฝ่าย: ผู้ซื้อจะได้รับใบเสนอราคาที่เทียบเคียงได้เร็วกว่า ในขณะที่ซัพพลายเออร์จัดสรรทรัพยากรอย่างมีประสิทธิภาพและเสนอราคาที่แข่งขันได้มากขึ้น สิ่งที่ตรงกันข้ามจะเป็นจริงเท่ากัน - เอกสารที่ไม่เป็นระเบียบหรือไม่สมบูรณ์ทำให้ไทม์ไลน์ล่าช้าและทำให้การประมาณการสูงเกินจริง เนื่องจากซัพพลายเออร์ต้องเรียงลำดับความคลุมเครือก่อนจึงจะสามารถเริ่มการเสนอราคาได้
รายละเอียดเดียวที่ดึงดูดผู้ซื้อจำนวนมาก: รวม-เอกสารสรุปหนึ่งหน้าเสมอซึ่งแสดงรายการไฟล์ที่ส่งมาทั้งหมด ระดับการแก้ไข และพารามิเตอร์โครงการที่สำคัญ เอกสารฉบับเดียวนี้ทำหน้าที่เป็นรายการตรวจสอบที่ป้องกันไม่ให้ข้อมูลสำคัญถูกฝังอยู่ในไฟล์ ZIP ของภาพวาดและข้อกำหนด
วิธีเปรียบเทียบคำพูด Die ในเงื่อนไขที่เท่าเทียมกัน
คุณได้ส่ง RFQ อย่างละเอียดไปยังซัพพลายเออร์ที่มีคุณสมบัติเหมาะสมสามหรือสี่ราย ราคามาถึงและตัวเลขต่างกัน ก่อนที่จะเลือกตามราคาเพียงอย่างเดียว คุณต้องตรวจสอบให้แน่ใจว่าคุณกำลังเปรียบเทียบขอบเขตที่เทียบเท่า - ไม่ใช่แค่ผลกำไรเท่านั้น
สาเหตุที่พบบ่อยที่สุดที่ราคาต่างกันคือสมมติฐานทางเทคนิคที่แตกต่างกัน ซัพพลายเออร์รายหนึ่งเสนอราคาแม่พิมพ์ Class A พร้อมเม็ดมีดคาร์ไบด์ที่พิกัด 1,000,000 ครั้ง อีกรายการเสนอราคาเครื่องมือคลาส B ที่ทำจากเหล็ก D2 ซึ่งได้รับการจัดอันดับ 300,000 ครั้ง ทั้งสองตอบสนองต่อ RFQ ของคุณอย่างถูกต้องตามกฎหมาย แต่พวกเขากำลังนำเสนอผลิตภัณฑ์ที่แตกต่างกันโดยพื้นฐาน เว้นแต่ว่าคุณร้องขอการแยกย่อยที่เป็นมาตรฐาน ความแตกต่างนั้นซ่อนอยู่หลังตัวเลขดอลลาร์เดียว
เมื่อประเมินแสตมป์เจาะโลหะและใบเสนอราคาแม่พิมพ์ ขอให้ซัพพลายเออร์แต่ละรายระบุรายละเอียด:
- การจำแนกประเภทของแม่พิมพ์และอายุการใช้งานที่คาดหวัง
- เกรดเหล็กกล้าเครื่องมือที่กำหนดไว้สำหรับส่วนประกอบหลัก
- จำนวนสถานี (สำหรับแม่พิมพ์แบบโปรเกรสซีฟ) หรือการทำงาน
- รวมชั่วโมงการออกแบบและวิศวกรรมแล้ว
- รวมการทดสอบการทดลองและปริมาณตัวอย่างที่จัดเตรียมไว้
- ใช้การรักษาพื้นผิวหรือเคลือบ
- อะไหล่รวมอยู่ในราคาเริ่มต้น
- เงื่อนไขการชำระเงินและโครงสร้างการชำระเงินความคืบหน้า
การแยกรายการนี้จะเผยให้เห็นตัวขับเคลื่อนต้นทุนอย่างรวดเร็ว ซัพพลายเออร์ที่เสนอราคา 35,000 ดอลลาร์สหรัฐฯ พร้อมการทดสอบซ้ำสองครั้ง ชิ้นส่วนตัวอย่าง 50 ชิ้น และชุดเจาะอะไหล่เต็มชุดที่ให้มูลค่ามากกว่าใบเสนอราคา 30,000 ดอลลาร์ ซึ่งครอบคลุมเฉพาะการก่อสร้างขั้นพื้นฐานเท่านั้น โดยไม่มีการจัดสรรการทดลองใช้ หลักการสำคัญเบื้องหลังการเปรียบเทียบใบเสนอราคาอย่างมีข้อมูลคือการเจาะลึกถึงสมมติฐาน ถามคำถามที่ถูกต้อง และให้แน่ใจว่าการเปรียบเทียบของคุณสะท้อนถึงความเท่าเทียมทางเทคนิคที่แท้จริง ไม่ใช่แค่ราคาสติกเกอร์
ให้ความสนใจเป็นพิเศษกับสิ่งที่ซัพพลายเออร์แต่ละรายรวมไว้ในกระบวนการพัฒนาของตน ซัพพลายเออร์แม่พิมพ์ที่ผ่านการรับรองไม่เพียงแต่ตัดเฉือนเหล็กและจัดส่งเท่านั้น โดยดำเนินการตามลำดับที่กำหนดไว้ ได้แก่ การประเมินความเป็นไปได้ การจำลองกระบวนการ การออกแบบโดยละเอียด การตัดเฉือน การประกอบ การทดลอง การตรวจสอบมิติ และลูปการแก้ไขจนกว่าแม่พิมพ์จะสร้างชิ้นส่วนที่สอดคล้องกัน ซัพพลายเออร์ชอบยี่เฉินตัวอย่างเช่น จัดโครงสร้างกระบวนการตั้งแต่การตรวจสอบความเป็นไปได้เบื้องต้นและการจำลอง CAE ผ่านการตัดเฉือนที่มีความแม่นยำ การทดลองใช้งาน และการตรวจสอบขั้นสุดท้าย - ทำให้ผู้ซื้อมองเห็นแต่ละขั้นตอนและประโยชน์ของราคาที่เสนอ เมื่อซัพพลายเออร์รวมขั้นตอนเหล่านี้ไว้อย่างชัดเจนในการแจกแจงใบเสนอราคา คุณจะสามารถดูได้ว่าเงินของคุณไปอยู่ที่ไหน และประเมินว่าแต่ละระยะได้รับเงินทุนเพียงพอหรือไม่
ซัพพลายเออร์ที่ข้ามการจำลอง บีบอัดการทดลอง หรือละเว้นการตรวจสอบจากขอบเขตที่เสนอมาไม่จำเป็นต้องถูกกว่าเสมอไป พวกเขากำลังเลื่อนต้นทุนไปยังขั้นตอนต่อมาซึ่งการเปลี่ยนแปลงจะมีราคาแพงกว่า แม่พิมพ์ที่มาถึงโดยไม่ได้ทดลองอย่างเพียงพอมักจะต้องมี-การแก้ไขไซต์งานที่โรงงานของคุณ สิ้นเปลืองเวลาการพิมพ์และค่าแรงในห้องเครื่องมือ - ที่ไม่เคยปรากฏในใบเสนอราคาต้นฉบับแต่ใช้งบประมาณของคุณอย่างเต็มที่
ประเด็นสำคัญในทางปฏิบัติ: ถือว่ากระบวนการเสนอราคาเป็นการสนทนาทางวิศวกรรม ไม่ใช่ธุรกรรมการซื้อ ซัพพลายเออร์ที่ถามคำถามมากที่สุดเกี่ยวกับ RFQ ของคุณมักจะเป็นผู้ที่เสนอราคาที่แม่นยำที่สุด - เนื่องจากพวกเขากำลังขจัดสมมติฐานมากกว่าที่จะเสริมพวกเขา ความแม่นยำในขั้นตอนการเสนอราคาช่วยประหยัดเงินในทุกขั้นตอนที่ตามมา และเป็นการวางรากฐานสำหรับกลยุทธ์การปรับต้นทุนให้เหมาะสม ซึ่งสามารถลดการลงทุนด้านเครื่องมือของคุณได้อีกโดยไม่กระทบต่อคุณภาพ
กลยุทธ์ในการเพิ่มประสิทธิภาพต้นทุนแม่พิมพ์ปั๊มขึ้นรูปโดยไม่กระทบต่อคุณภาพ
การได้รับใบเสนอราคาที่ถูกต้องมีชัยไปกว่าครึ่ง อีกครึ่งหนึ่งคือการทำให้แน่ใจว่าส่วนที่คุณกำลังอ้างอิงได้รับการออกแบบมาให้ประทับตราได้อย่างมีประสิทธิภาพตั้งแต่แรก คันโยกที่มีประสิทธิภาพสูงสุดเพียงตัวเดียวในการลดราคาแม่พิมพ์ปั๊มไม่ใช่การต่อรองให้หนักขึ้นหรือเปลี่ยนไปใช้ซัพพลายเออร์ที่ราคาถูกกว่า - แต่เป็นการออกแบบชิ้นส่วนใหม่เพื่อให้การสร้างแม่พิมพ์ง่ายขึ้น คุณสมบัติทั้งหมดถูกกำจัดออกไป ความคลาดเคลื่อนทุกประการจะผ่อนคลายลงในส่วนที่ไม่สำคัญ และทุกรูปทรงเรขาคณิตที่เรียบง่ายจะแปลโดยตรงเป็นชั่วโมงการตัดเฉือนที่น้อยลง รูปแบบแถบที่ซับซ้อนน้อยลง และต้นทุนเครื่องมือที่ลดลง
นี่ไม่เกี่ยวกับการตัดมุม เป็นเรื่องเกี่ยวกับความฉลาดทางวิศวกรรมที่ใช้ก่อนที่จะมีการอ้างอิงถึงแม่พิมพ์
การเปลี่ยนแปลงการออกแบบที่ลดความซับซ้อนและต้นทุนของแม่พิมพ์
การออกแบบเพื่อการผลิตหรือ DFM คือการฝึกสร้างชิ้นส่วนเพื่อให้สามารถผลิตได้ในราคาประหยัดโดยไม่ต้องเสียสละฟังก์ชัน ในการปั๊ม การตัดสินใจของ DFM จะกำหนดโดยตรงว่าต้องใช้แม่พิมพ์แบบโปรเกรสซีฟจำนวนกี่สถานี ผู้ผลิตเครื่องมือจะเลือกเกรดเหล็กใด และเครื่องมือต้องทดลองซ้ำมากน้อยเพียงใดก่อนที่จะสร้างชิ้นส่วนที่เข้ากัน การเปลี่ยนแปลงรูปทรงเล็กๆ น้อยๆ ในขั้นตอนการออกแบบสามารถกำจัดสถานีแม่พิมพ์ทั้งหมดหรือขจัดความจำเป็นในการดำเนินงานขั้นที่สองที่ปลายน้ำได้
ต่อไปนี้เป็นหลักการของ DFM ที่ให้ผลกระทบที่วัดผลได้มากที่สุดต่อใบเสนอราคาแม่พิมพ์ปั๊มโลหะแบบกำหนดเอง:
- ลดความซับซ้อนของรูปทรงเรขาคณิตของชิ้นส่วน:ขจัดคุณสมบัติการตกแต่ง รูปทรงที่ซับซ้อน หรือมุมภายในที่แหลมคมที่ต้องใช้ EDM หรือการตัดเฉือนแบบพิเศษ คุณลักษณะทุกอย่างที่แม่พิมพ์ต้องสร้างจะเพิ่มต้นทุนเครื่องมือ รูปร่างที่ดูหรูหราด้วย CAD อาจเพิ่มเงิน 5,000 เหรียญสหรัฐหรือมากกว่าในการก่อสร้างแม่พิมพ์ หากต้องการสถานีขึ้นรูปเพิ่มเติม
- ผ่อนคลาย-ค่าเผื่อที่ไม่สำคัญ:ความคลาดเคลื่อนที่เข้มงวดในทุกมิติบังคับให้ผู้ผลิตเครื่องมือต้องแม่นยำ-บดพื้นผิวที่อาจปล่อยให้เป็น-การตัดเฉือน ระบุว่าคุณลักษณะใดที่สำคัญ-ต่อ-การทำงาน และคงไว้เฉพาะคุณลักษณะที่มีข้อกำหนดที่เข้มงวดเท่านั้น รูเปล่าที่ทำหน้าที่เป็นช่องทางผ่านของสายไฟ-ไม่จำเป็นต้องมีพิกัดความเผื่อเช่นเดียวกับรูแบริ่ง
- กำหนดขนาดรูและรูปทรงของการเจาะให้เป็นมาตรฐาน:การใช้ขนาดการเจาะมาตรฐาน-ของแค็ตตาล็อกแทนขนาดที่กำหนดเองทำให้ส่วนประกอบเครื่องมือถูกกว่า เปลี่ยนได้เร็วขึ้น และค่าบำรุงรักษาตลอดอายุของแม่พิมพ์ลดลง รูกลมขนาด 6.35 มม. ใช้หมัดมาตรฐาน รูขนาด 6.27 มม. ต้องใช้เครื่องมือกราวด์-แบบกำหนดเอง
- หลีกเลี่ยงคุณสมบัติเล็กๆ น้อยๆ ที่ไม่จำเป็น:ช่องเล็กๆ สะพานแคบ และรูที่มีระยะห่างกันมากทำให้เกิดรูปทรงการเจาะที่เปราะบางซึ่งจะแตกหักบ่อยครั้งและต้องใช้เหล็กกล้าเครื่องมือระดับพรีเมียม การย้ายคุณลักษณะต่างๆ ออกจากกันแม้เพียง 1 มม. ก็สามารถช่วยให้มีโครงสร้างที่ได้มาตรฐานมากกว่าการเสริมแรงแบบพิเศษ
- การออกแบบสำหรับความกว้างของแถบทั่วไป:ชิ้นส่วนประทับตราโลหะแผ่นที่มีช่องว่างพอดีกับความกว้างของขดลวดมาตรฐานช่วยลดการสิ้นเปลืองวัสดุและลดต้นทุนของสต็อคสลิต-แบบกำหนดเอง สอบถามซัพพลายเออร์ของคุณว่ามีความกว้างใดบ้างก่อนที่จะสรุปขนาดว่าง
- ลดความลึกในการวาดและการโค้งงอที่แหลมคมให้เหลือน้อยที่สุด:การดึงลึกและมุมโค้งงอเฉียบพลันต้องใช้ขั้นตอนการขึ้นรูปมากขึ้น น้ำหนักการกดที่สูงขึ้น และโครงสร้างแม่พิมพ์ที่แข็งแรงขึ้น รูปแบบที่ตื้นกว่าและรัศมีกว้างทำให้แม่พิมพ์ประทับตราโลหะง่ายขึ้น และลดต้นทุนการสร้างและการสึกหรออย่างต่อเนื่อง
รูปแบบของหลักการเหล่านี้มีความสอดคล้องกัน: ความซับซ้อนต้องเสียเงินในการตัดเฉือนเป็นแม่พิมพ์ การมีส่วนร่วมใน DFM ในช่วงต้นของกระบวนการออกแบบเป็นหนึ่งในวิธีที่มีประสิทธิภาพมากที่สุดในการควบคุมต้นทุน เนื่องจากจะจัดการกับสาเหตุที่แท้จริงของค่าใช้จ่าย แทนที่จะเจรจากับอาการที่เกิดขึ้น ชิ้นส่วนที่ออกแบบใหม่เพื่อให้สามารถประทับตราได้สามารถลดต้นทุนเครื่องมือลงได้ 15 ถึง 30 เปอร์เซ็นต์ โดยไม่มีการเปลี่ยนแปลงประสิทธิภาพการทำงานใดๆ
กลยุทธ์การจัดซื้อเพื่อมูลค่าเครื่องมือที่ดีขึ้น
นอกเหนือจากการออกแบบชิ้นส่วนแล้ว วิธีที่คุณจัดโครงสร้างการจัดซื้อจะส่งผลต่อสิ่งที่คุณจ่ายและสิ่งที่คุณได้รับ การตัดสินใจจัดหาอย่างชาญฉลาดรวมกับการประหยัด DFM เพื่อผลักดันการลดค่าใช้จ่ายด้านเครื่องมือทั้งหมดลงอย่างมาก
มีส่วนร่วมกับผู้สร้างเครื่องมือของคุณในระหว่างการออกแบบ ไม่ใช่หลังจากนั้นประโยคที่แพงที่สุดในการจัดหางานปั๊มขึ้นรูปคือ "การออกแบบถูกแช่แข็งแล้ว" เมื่อวิศวกรแม่พิมพ์ตรวจสอบชิ้นส่วนตั้งแต่เนิ่นๆ พวกเขาจะมองเห็นปัญหาด้านการผลิตที่อาจต้องใช้วิธีแก้ปัญหาที่มีค่าใช้จ่ายสูงในเครื่องมือ ซัพพลายเออร์ที่นำเสนอการประเมินความเป็นไปได้และการจำลอง CAE ที่ส่วนหน้าของการพัฒนา -ยี่เฉินเป็นตัวอย่างหนึ่ง การรันการจำลองการขึ้นรูปก่อนเริ่มการก่อสร้างแม่พิมพ์ - ช่วยให้ผู้ผลิตระบุโอกาสในการลดต้นทุน- ในขณะที่การเปลี่ยนแปลงยังคงไม่มีค่าใช้จ่าย การพัฒนาที่ขับเคลื่อนด้วยการจำลอง-สามารถทำได้
ลดการทำซ้ำการทดลองเครื่องมือลง 30 ถึง 50 เปอร์เซ็นต์ลดทั้งระยะเวลารอคอยสินค้าและงบประมาณการทำงานซ้ำซึ่งทำให้โปรแกรมแม่พิมพ์จำนวนมากเพิ่มขึ้น
รวมโปรแกรมเมื่อเป็นไปได้การเสนอราคาแม่พิมพ์หลายตัวในแพ็คเกจเดียวช่วยให้ผู้ผลิตเครื่องมือกำหนดเวลาได้อย่างยืดหยุ่นและกำลังซื้อปริมาณเหล็กและส่วนประกอบ ร้านค้าหลายแห่งเสนอส่วนลด 5 ถึง 15 เปอร์เซ็นต์สำหรับโปรแกรมแม่พิมพ์หลาย- เทียบกับการสั่งซื้อเครื่องมือแต่ละรายการ เนื่องจากค่าใช้จ่ายในการตั้งค่า ค่าใช้จ่ายด้านวิศวกรรม และการจัดการโครงการจะกระจายไปทั่วฐานที่ใหญ่กว่า
ระบุคลาสแม่พิมพ์ให้ตรงกับความต้องการที่แท้จริงการระบุแม่พิมพ์เกิน-ที่สร้างขึ้นเพื่อการเข้าชม 2,000,000 ครั้งเมื่อโปรแกรมของคุณเรียกร้องให้มีชิ้นส่วน 300,000 ชิ้น เป็นการสิ้นเปลืองงบประมาณไปกับวัสดุและการก่อสร้างระดับพรีเมียมที่ไม่จำเป็น ในทางกลับกัน ภายใต้-การระบุให้ประหยัดเงินล่วงหน้าจะสร้างต้นทุนการเปลี่ยนในภายหลัง จับคู่เครื่องมือกับงาน - ไม่มาก ไม่น้อยไปกว่านี้
พิจารณาการออกแบบแบบโมดูลาร์และแบบเปลี่ยนได้หากคุณผลิตกลุ่มชิ้นส่วนที่คล้ายกัน การลงทุนในแม่พิมพ์ฐานที่มีเม็ดมีดแบบเปลี่ยนได้จะประหยัดกว่าการใช้เครื่องมือแยกกันสำหรับแต่ละรุ่น แนวคิดนี้คล้ายคลึงกับวิธีที่ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปอาจใช้เฟรมทั่วไปที่มีแผ่นรายละเอียดแบบถอดเปลี่ยนได้สำหรับการออกแบบที่แตกต่างกัน - หลักการโมดูลาร์เดียวกันนี้ใช้กับระดับอุตสาหกรรม โดยที่ตัวถังแม่พิมพ์ตัวเดียวจะมีชุดเจาะและช่องที่แตกต่างกันสำหรับชิ้นส่วนต่างๆ ที่ใช้รูปทรงร่วมกันร่วมกัน
วางแผนส่วนประกอบอะไหล่เมื่อซื้อการสั่งซื้อชิ้นส่วนที่สึกหรอที่สำคัญ - การเจาะ กระดุมแม่พิมพ์ การขึ้นรูปเม็ดมีด - ควบคู่ไปกับการสร้างแม่พิมพ์ครั้งแรกนั้นมีค่าใช้จ่ายเพียงเล็กน้อยในการสั่งซื้อทีละชิ้นในภายหลัง ผู้ผลิตเครื่องมือได้จัดเตรียมโปรแกรม ซื้อเหล็ก และวัดค่าใหม่ การเพิ่มชุดเจาะอะไหล่ให้กับคำสั่งซื้อแม่พิมพ์มูลค่า 35,000 ดอลลาร์อาจเพิ่ม 1,500 ดอลลาร์ในขณะที่สร้าง แต่ 4,000 ดอลลาร์หากสั่งแยกกันในอีกหนึ่งปีต่อมา
กลยุทธ์พื้นฐานเชื่อมโยงทุกส่วนของคู่มือนี้เข้าด้วยกัน: ราคาแม่พิมพ์ปั๊มขึ้นรูปไม่ใช่ตัวเลขคงที่ที่คุณพบในขั้นตอนการเสนอราคา มันเป็นตัวแปรที่คุณมีอิทธิพลผ่านการตัดสินใจในการออกแบบ การเลือกวัสดุ การวางแผนปริมาณ ความสัมพันธ์กับซัพพลายเออร์ และการมองการณ์ไกลในการบำรุงรักษา ผู้ซื้อที่ถือว่าเครื่องมือเป็นการลงทุนด้านวิศวกรรมมากกว่าธุรกรรมการซื้ออย่างสม่ำเสมอ จะได้ต้นทุนที่ต่ำกว่า-ต่อ-ชิ้นส่วน มีอายุการใช้งานยาวนานขึ้น และมีการหยุดชะงักในการผลิตน้อยลง เส้นทางที่ถูกที่สุดไปยังชิ้นส่วนที่มีการประทับตราที่ดีไม่ใช่การหาแม่พิมพ์ที่ถูกที่สุด - แต่เป็นการสร้างแม่พิมพ์ที่เหมาะสมสำหรับงานที่เหมาะสม โดยได้รับแจ้งจากภาพรวมของสิ่งที่ผลักดันต้นทุนตั้งแต่แนวคิดแรกจนถึงการผลิตขั้นสุดท้าย
คำถามที่พบบ่อยเกี่ยวกับราคาแม่พิมพ์ปั๊มขึ้นรูป
1. แม่พิมพ์ปั๊มมีราคาเฉลี่ยเท่าไร?
ราคาแม่พิมพ์ปั๊มขึ้นรูปแตกต่างกันไปตามประเภทและความซับซ้อน แม่พิมพ์ปิดสถานีเดี่ยวแบบธรรมดา-มีราคาเริ่มต้นที่ประมาณ 3,000 ถึง 15,000 เหรียญสหรัฐ แม่พิมพ์แบบผสมมีราคาตั้งแต่ 8,000 ถึง 25,000 เหรียญสหรัฐ และแม่พิมพ์แบบโปรเกรสซีฟมักจะอยู่ระหว่าง 15,000 ถึง 60,000 เหรียญสหรัฐหรือมากกว่านั้น แม่พิมพ์ถ่ายโอนขนาดใหญ่สำหรับแผงตัวถังรถยนต์สามารถมีมูลค่าเกิน 500,000 ถึง 1,000,000 เหรียญสหรัฐ แม่พิมพ์โปรเกรสซีฟโดยเฉลี่ยมีราคาประมาณ 30,000 เหรียญสหรัฐ แม้ว่าราคาสุดท้ายจะขึ้นอยู่กับจำนวนสถานี เกรดเหล็กกล้าเครื่องมือ ความคลาดเคลื่อนของชิ้นส่วน และปริมาณการผลิตที่คาดหวัง
2. ปัจจัยใดที่ส่งผลต่อราคาแม่พิมพ์ปั๊มขึ้นรูปมากที่สุด?
ปัจจัยที่เชื่อมโยงถึงกันห้าประการผลักดันราคาแม่พิมพ์ปั๊มขึ้นรูป: ประเภทของแม่พิมพ์และจำนวนสถานี ความซับซ้อนและพิกัดความเผื่อของชิ้นส่วน เกรดเหล็กกล้าเครื่องมือที่เลือกสำหรับการก่อสร้าง ปริมาณการผลิตที่คาดหวังและข้อกำหนดอายุการใช้งานของแม่พิมพ์ และที่ตั้งทางภูมิศาสตร์ของผู้ผลิตเครื่องมือ ในบรรดาประเภทแม่พิมพ์เหล่านี้ ประเภทของแม่พิมพ์มีผลกระทบเพียงครั้งเดียวมากที่สุด เนื่องจากเป็นตัวกำหนดขอบเขตโดยรวมของงานวิศวกรรม การตัดเฉือน และงานประกอบ แม่พิมพ์แบบโปรเกรสซีฟที่มี 15 สถานีมีราคาสูงกว่าเครื่องมือตัดปิดสถานี-เพียงเครื่องเดียว เนื่องจากแต่ละสถานีจะเพิ่มเวลาการออกแบบ ชั่วโมงการตัดเฉือน CNC และข้อกำหนดการจัดตำแหน่งที่เข้มงวดมากขึ้น
3. ซื้อแม่พิมพ์ปั๊มขึ้นรูปจากจีนหรือในประเทศถูกกว่าไหม?
โดยทั่วไปแล้วซัพพลายเออร์แม่พิมพ์ของจีนจะเสนอราคาต่ำกว่าราคาในสหรัฐฯ 30 ถึง 50 เปอร์เซ็นต์ เนื่องจากอัตราค่าแรงที่ลดลง ($5-$8/ชั่วโมง เทียบกับ $18-$25/ชั่วโมง) อย่างไรก็ตาม ช่องว่างต้นทุนภาคพื้นดินจะแคบลงเมื่อคุณเพิ่มค่าขนส่งทางทะเล ($2,000-$4,000) อากรนำเข้า (15-25%) ค่าใช้จ่ายในการสื่อสารจากความแตกต่างของเขตเวลา และรอบการแก้ไขที่อาจเกิดขึ้นจากการตีความที่ผิด การจัดหานอกชายฝั่งทำงานได้ดีที่สุดสำหรับการออกแบบขั้นสุดท้ายที่มีปริมาณมากและไทม์ไลน์ที่ยืดหยุ่น สำหรับโปรแกรมการพัฒนาที่จำเป็นต้องมีการทำงานร่วมกันซ้ำๆ ผู้ผลิตเครื่องมือในประเทศมักจะให้มูลค่าโดยรวมที่ดีกว่า แม้ว่าราคาจะสูงกว่าก็ตาม
4. ฉันจะลดต้นทุนแม่พิมพ์ปั๊มโดยไม่ทำให้คุณภาพของชิ้นส่วนลดลงได้อย่างไร
แนวทางที่มีประสิทธิภาพมากที่สุดคือการใช้ Design for Manufacturability (DFM) ก่อนที่จะเริ่มการเสนอราคา ลดความซับซ้อนของรูปทรงของชิ้นส่วนเพื่อกำจัดสเตชั่นที่ไม่จำเป็น ผ่อนคลาย-พิกัดความเผื่อวิกฤต กำหนดขนาดรูให้เป็นมาตรฐานเพื่อใช้การเจาะแค็ตตาล็อก และออกแบบช่องว่างสำหรับความกว้างของคอยล์ทั่วไป การมีส่วนร่วมกับซัพพลายเออร์แม่พิมพ์อย่าง YICHEN ตั้งแต่เนิ่นๆ เพื่อประเมินความเป็นไปได้และการจำลอง CAE ช่วยระบุ-โอกาสในการลดต้นทุน ในขณะที่การเปลี่ยนแปลงการออกแบบยังคงไม่มีค่าใช้จ่าย นอกจากนี้ การรวมโปรแกรมแม่พิมพ์หลายโปรแกรมเข้าด้วยกัน การระบุคลาสแม่พิมพ์ที่ถูกต้องสำหรับปริมาณของคุณ และการสั่งซื้อส่วนประกอบการสึกหรออะไหล่ด้วยการสร้างครั้งแรก ล้วนช่วยลดค่าใช้จ่ายในการใช้เครื่องมือทั้งหมดได้
5. ต้นทุนรวมในการเป็นเจ้าของแม่พิมพ์ปั๊มเกินกว่าราคาซื้อคือเท่าไร?
ราคาซื้อเริ่มแรกจะบันทึกเพียงส่วนหนึ่งของต้นทุนเครื่องมือที่แท้จริงเท่านั้น ค่าใช้จ่ายอย่างต่อเนื่อง ได้แก่ การลับคมหมัดทุก ๆ 50,000 ถึง 150,000 ครั้ง (500-3,000 เหรียญสหรัฐต่อเหตุการณ์) การเปลี่ยนสปริงและกระบอกไนโตรเจนที่ 500,000 ถึง 1,000,000 รอบ การเคลือบผิวใหม่หลังจากการลับแต่ละครั้ง และการปรับปรุงใหม่หรือการเปลี่ยนครั้งใหญ่ในที่สุด การบำรุงรักษาที่ไม่ได้วางแผนมีค่าใช้จ่ายมากกว่าการบริการตามกำหนดการประมาณสี่เท่า เนื่องจากการหยุดทำงานของสื่อ เศษซาก และการตรวจสอบความถูกต้องอีกครั้ง การกำหนดงบประมาณสำหรับต้นทุนรวมในการเป็นเจ้าของหมายถึงการเลือกการออกแบบแม่พิมพ์ที่มีเม็ดมีดแบบโมดูลาร์ ค่าเผื่อการลับคมที่เพียงพอ และส่วนประกอบที่ได้มาตรฐานซึ่งช่วยลดค่าใช้จ่ายในการบำรุงรักษาตลอดอายุการใช้งาน


