


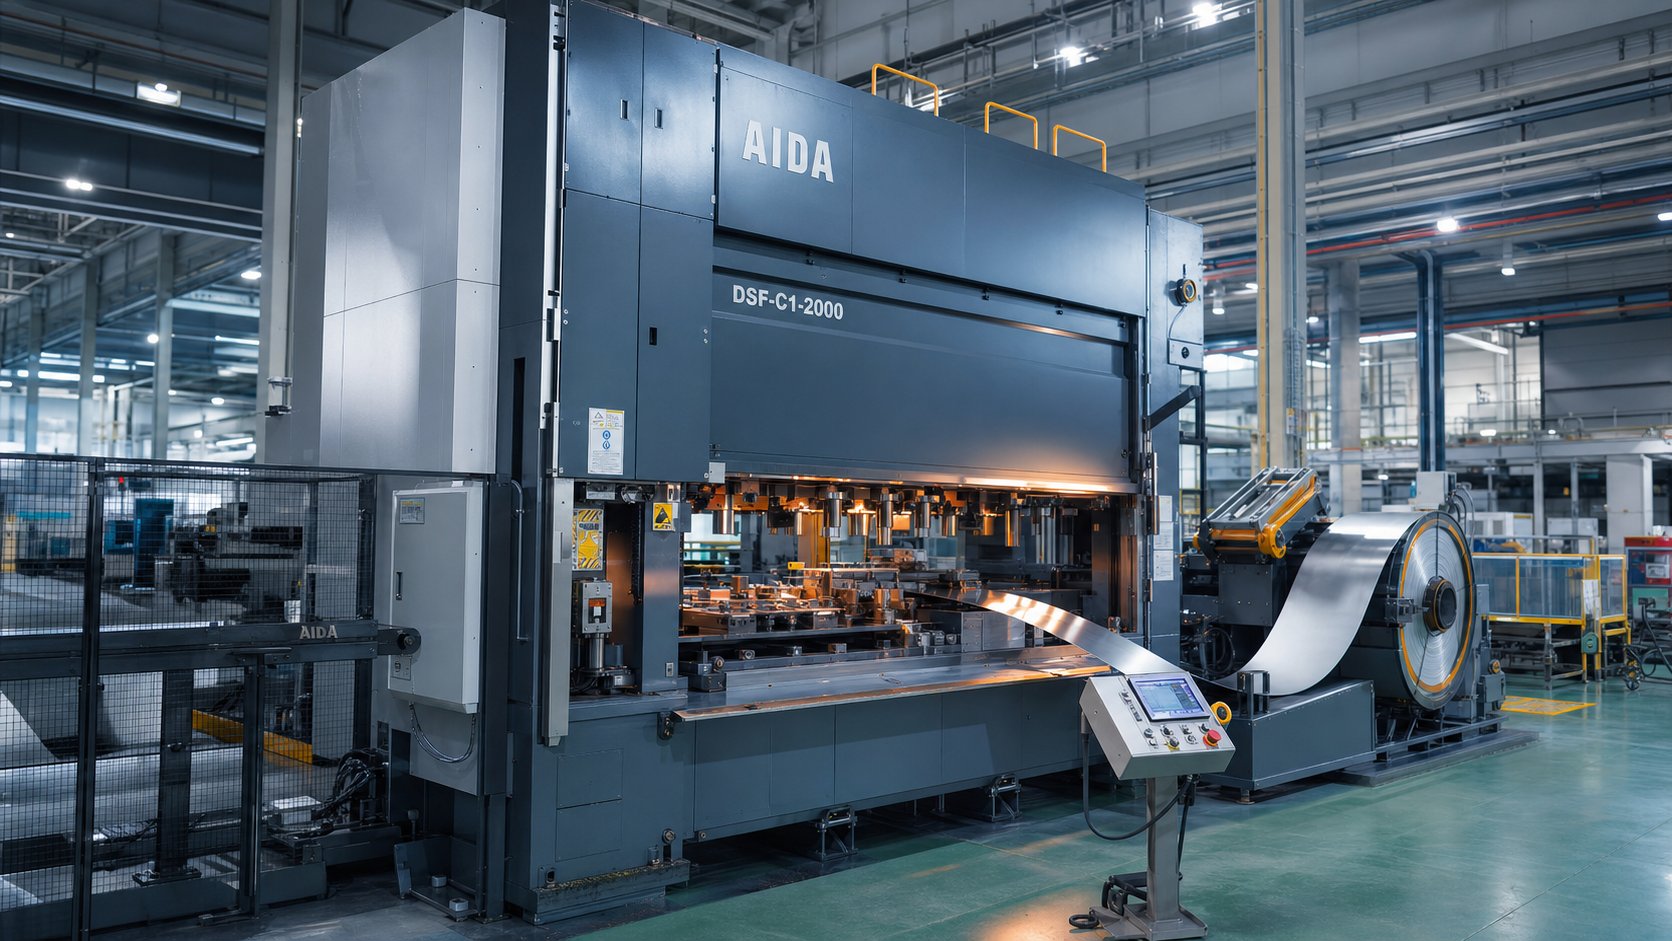
เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟทำอะไรได้จริง
ลองจินตนาการถึงขดลวดโลหะแบนที่เข้ามาที่ปลายด้านหนึ่งของเครื่องจักรและโผล่ออกมาอีกด้านหนึ่งเป็นชิ้นส่วนที่ขึ้นรูปอย่างสมบูรณ์และแม่นยำ-ไม่ต้องถ่ายโอนด้วยตนเอง ไม่มีการตั้งค่ารอง นั่นคือการดำเนินการปั๊มแม่พิมพ์แบบก้าวหน้า
เครื่องปั๊มแม่พิมพ์แบบก้าวหน้าคืออะไร
ดังนั้นการตายแบบก้าวหน้าคืออะไร? โดยแกนกลางคือเครื่องมือหลายสถานี-ที่ดำเนินการตัดและขึ้นรูปตามลำดับบนแถบโลหะขณะที่เคลื่อนผ่านเครื่องอัด เครื่องจักรที่สร้างขึ้นโดยใช้เครื่องมือนั้นคือสิ่งที่เปลี่ยนแนวคิดให้เป็นการผลิตที่ต่อเนื่อง
เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟคือระบบการผลิตแบบผสมผสานที่รวมเครื่องปั๊มเชิงกลหรือเซอร์โว ชุดแม่พิมพ์โปรเกรสซีฟแบบหลายสถานี- และสายป้อนคอยล์อัตโนมัติ-เพื่อเปลี่ยนแถบโลหะแบนให้เป็นชิ้นส่วนสำเร็จรูปผ่านการกดจังหวะต่อเนื่องและต่อเนื่อง
การกดแต่ละครั้งจะทำให้แถบเลื่อนไปในระยะทางคงที่-เรียกว่าระยะการป้อน- ในขณะที่ทุกสถานีดำเนินการที่แตกต่างกันออกไป ได้แก่ การเจาะ ดัดขึ้นรูป หรือตัดออก ชิ้นส่วนยังคงติดอยู่กับแถบพาหะจนกว่าสถานีสุดท้ายจะแยกชิ้นส่วนออกเป็นส่วนประกอบที่เสร็จสมบูรณ์ รอบการป้อนคอยล์-แบบต่อเนื่องนี้ทำให้เครื่องปั๊มแบบโปรเกรสซีฟมีความเร็วและความสามารถในการทำซ้ำ ซึ่งมักจะผลิตชิ้นส่วนได้หลายร้อยชิ้นต่อนาทีโดยที่ผู้ปฏิบัติงานน้อยที่สุด
เหตุใดมุมมองของเครื่องจักร-จึงมีความสำคัญ
แหล่งข้อมูลส่วนใหญ่มุ่งเน้นไปที่การประทับตราแบบก้าวหน้าเป็นบริการหรือคำอธิบายกระบวนการ บทความนี้มีมุมที่แตกต่าง-ในการปฏิบัติต่อเครื่องปั๊มแม่พิมพ์เป็นหัวข้อหลัก ทำไม เนื่องจากวิศวกรการผลิตที่ประเมินอุปกรณ์ทุนจำเป็นต้องเข้าใจว่าความแข็งแกร่งของเฟรม ประเภทไดรฟ์ และความแม่นยำในการป้อนมีปฏิกิริยาอย่างไรกับประสิทธิภาพของแม่พิมพ์ ทีมจัดซื้อจะเปรียบเทียบตัวเลือกการจัดหาได้ประโยชน์จากการรู้ว่าข้อกำหนดเฉพาะของเครื่องจักรแบบใดมีอิทธิพลต่อคุณภาพของชิ้นส่วนและต้นทุนรวมในการเป็นเจ้าของ
ไม่ว่าคุณจะระบุสายการผลิตใหม่หรือกำหนดคุณสมบัติความสามารถของพื้นของซัพพลายเออร์ เครื่องจักรจะเป็นตัวแปรที่กำหนดสิ่งที่สามารถทำได้ในด้านพิกัดความเผื่อ ความเร็ว และอายุการใช้งานของแม่พิมพ์ ส่วนข้างหน้าจะแจกแจงระบบย่อยแต่ละระบบ-ตั้งแต่เฟรมกดไปจนถึงรางตัดเศษ- เพื่อให้คุณสามารถเชื่อมต่อตัวเลือกอุปกรณ์เข้ากับผลลัพธ์ของชิ้นส่วนได้โดยตรง
ส่วนประกอบหลักภายในเครื่อง
A เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟไม่ใช่อุปกรณ์ชิ้นเดียว-แต่เป็นระบบย่อย ซึ่งแต่ละระบบทำหน้าที่เฉพาะเจาะจงเพื่อป้อนเข้าสู่ระบบถัดไป ถอดเครื่องจักรออกจนเหลือความจำเป็น แล้วคุณจะพบกับโครงกดที่ให้โครงสร้างหลัก ชุดแม่พิมพ์สำหรับงานโลหะ และสายคอยล์ที่ส่งวัตถุดิบด้วยความแม่นยำทางเมโทรโนมิก การทำความเข้าใจว่าองค์ประกอบเหล่านี้โต้ตอบกันอย่างไรช่วยให้คุณคาดการณ์คุณภาพของชิ้นส่วนได้ก่อนที่จะเกิดการชนครั้งแรก
ประเภทเฟรมกดและความแข็งแกร่งของโครงสร้าง
เฟรมคือโครงกระดูกที่ต้านทานแรงขึ้นรูปทุกออนซ์ สถาปัตยกรรมทั่วไปสามแบบมีอิทธิพลต่อการใช้งานแม่พิมพ์แบบโปรเกรสซีฟ:
- ช่องว่าง-เฟรม (C-เฟรม)– ให้การเข้าถึงแบบสาม-ด้านและขนาดกะทัดรัด ทำให้คุ้มค่า-สำหรับงานที่มีน้ำหนักเบากว่า-ตัน ข้อดีข้อเสียคือการโก่งตัวเชิงมุมภายใต้ภาระ เนื่องจากด้านหนึ่งเปิดอยู่ เฟรมจึงโค้งงอเล็กน้อยในแต่ละจังหวะ ซึ่งอาจส่งผลต่อคุณสมบัติพิกัดความเผื่อที่แคบ-
- ตรง-ด้าน– คอลัมน์แนวตั้งทั้งสองด้านช่วยลดการโก่งตัวเชิงมุม ทำให้อายุการใช้งานของแม่พิมพ์ดีขึ้นและความสม่ำเสมอของมิติ นี่คือทางเลือก-สำหรับแม่พิมพ์แบบโปรเกรสซีฟที่ทำงานในปริมาณมากหรือต้องการพิกัดความเผื่อที่ใกล้เคียง
- คันผูก-– ใช้ก้านผูกแบบเน้นความเครียดก่อน-เพื่อยึดเม็ดมะยม เสา และฐานเข้าด้วยกัน ผลลัพธ์ที่ได้คือโครงสร้างที่แข็งแกร่งและรองรับแรงสั่นสะเทือน-ซึ่งเหมาะกับการใช้งานหนัก-ที่น้ำหนักมาก ซึ่งแม้แต่การโก่งตัวในระดับจุลภาคก็ทำให้ความแม่นยำของชิ้นส่วนลดลง
เหตุใดความแข็งแกร่งจึงมีความสำคัญมาก? ทุก ๆ 1,000 นิ้วของกรอบที่เบี่ยงเบนไปจะแปรผันเป็นมิติต่าง ๆ ของชิ้นส่วนที่ประทับตราของคุณโดยตรง เครื่องกดก้านตรง-หรือผูก-ช่วยให้การเจาะเครื่องมืออยู่ในแนวเดียวกันตลอดระยะชัก โดยรักษาระยะห่างที่กำหนดความสูงของเสี้ยน คุณภาพของรู และความแม่นยำของคุณสมบัติ-ที่เกิดขึ้น
เค้าโครงไดเซ็ตและลำดับสถานี
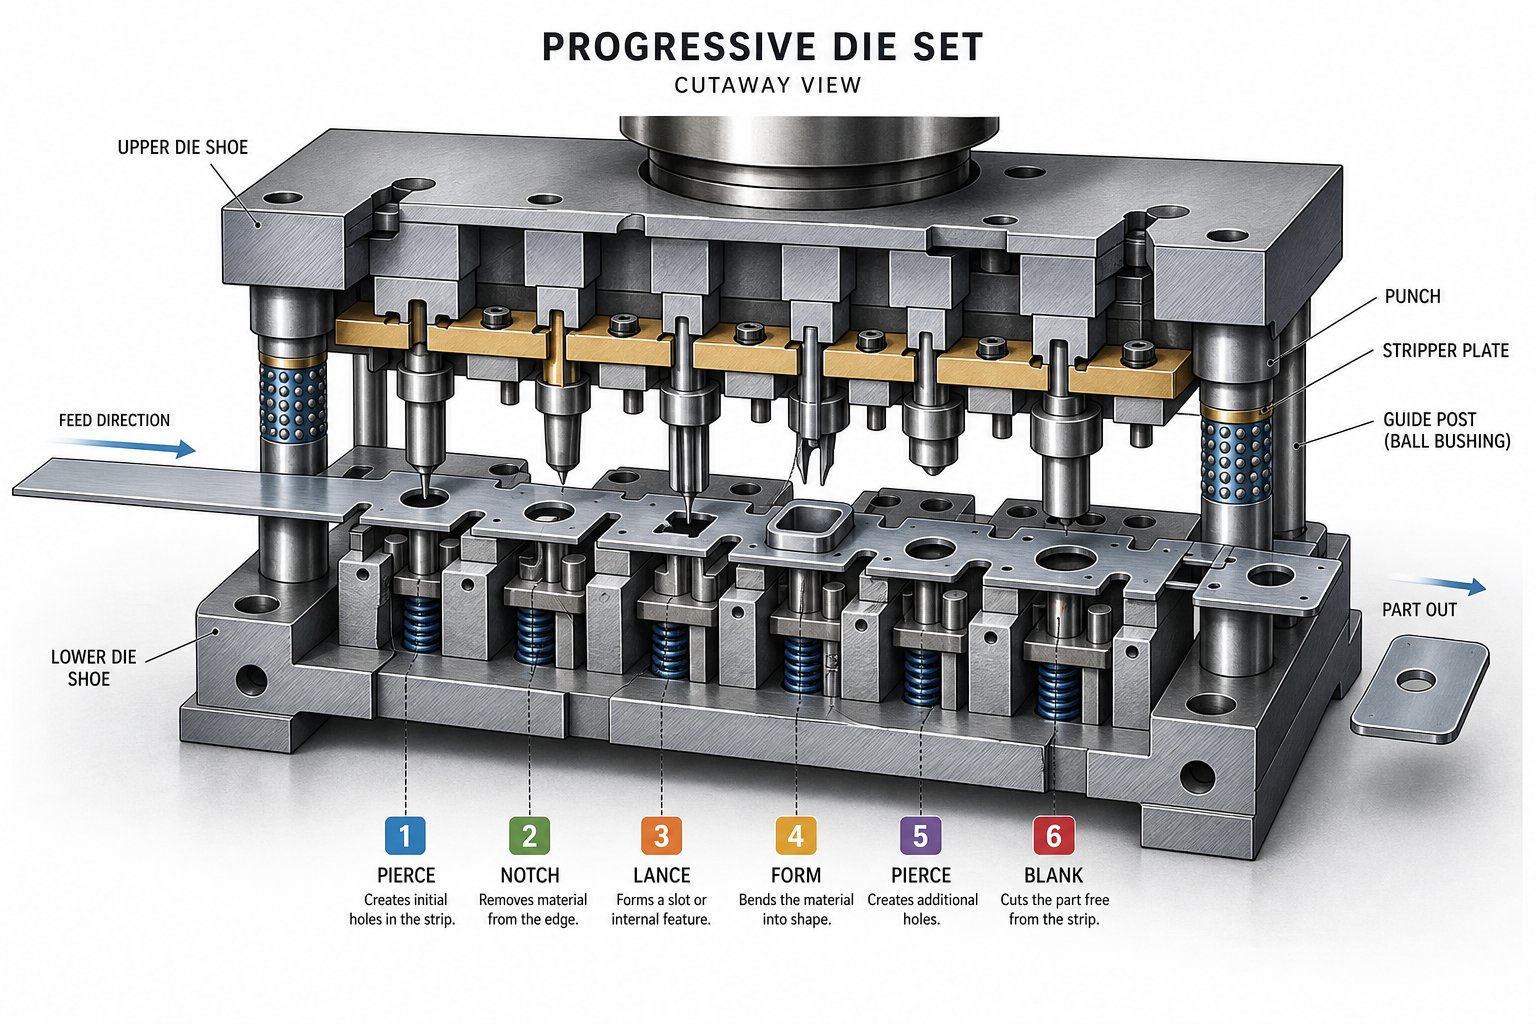
ภายในแท่นพิมพ์มีแม่พิมพ์ปั๊ม-ชิ้นส่วน-ที่เครื่องจักรขึ้นรูปอย่างแม่นยำ ได้แก่ รองเท้าส่วนบนและส่วนล่าง เสานำทาง ที่เจาะ กระดุมแม่พิมพ์ นักบิน เครื่องเปลื้องผ้า และสปริง แม่พิมพ์แบบโปรเกรสซีฟจะจัดเรียงองค์ประกอบเหล่านี้ในหลายสถานี โดยแต่ละสถานีมีไว้สำหรับการปฏิบัติงานเฉพาะ:
- เจาะ– เครื่องมือเจาะโลหะจะสร้างรู ร่อง หรือลักษณะนำร่องในแถบ
- กำลังปิดบัง– ลบส่วนที่ใหญ่ขึ้นของวัสดุเพื่อกำหนดรูปทรงเส้นรอบวงของชิ้นส่วน
- การขึ้นรูปและการดัดงอ– ปรับรูปทรงช่องว่างแบบเรียบให้เป็นลักษณะสามมิติ-
- การสร้างเหรียญ– ใช้แรงอัดสูงเพื่อการควบคุมขนาดที่จำกัดบนพื้นผิวที่สำคัญ
- ทางลัด– แยกชิ้นส่วนที่เสร็จแล้วออกจากแถบพาหะ
การจัดลำดับสถานีเป็นไปตามตรรกะที่เจตนา: คุณลักษณะของ Datum จะถูกเจาะตั้งแต่เนิ่นๆ เพื่อความแม่นยำของตำแหน่ง การดำเนินการขึ้นรูปจะเกิดขึ้นหลังจากเจาะเพื่อหลีกเลี่ยงการบิดเบือน และจุดตัดจะอยู่สุดท้ายเสมอ ระยะห่างระหว่างสถานี-เท่ากับระยะการป้อน-เป็นตัวกำหนดว่าแถบจะเลื่อนไปไกลแค่ไหนต่อจังหวะ เครื่องมือแม่พิมพ์แบบโปรเกรสซีฟที่ได้รับการออกแบบอย่างดี-ทำให้สถานีสมดุลนับรวมกับความเสถียรของแถบ ทำให้มั่นใจได้ว่าการทำงานทุกครั้งจะมีพื้นที่ให้ดำเนินการโดยไม่กระทบต่อตัวพาหะ
การให้อาหาร การนำทาง และระบบเศษซาก
แม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำจะมีความแม่นยำพอๆ กับระบบจัดส่งวัสดุที่ป้อนแม่พิมพ์เท่านั้น สายคอยล์ทั่วไปประกอบด้วยฟังก์ชันที่ผสานรวมสามฟังก์ชัน:
- คลายคอยเลอร์– รองรับและจ่ายออกคอยล์ตามความตึงที่ควบคุมได้
- เครื่องหนีบผม (เครื่องปรับระดับ)– ส่งแถบผ่านลูกกลิ้งแบบปรับได้ซึ่งจะขจัด-ความโค้งที่คอยล์ไว้ ส่งผลให้มีเนื้อเรียบไปยังแม่พิมพ์
- เครื่องป้อนเซอร์โวหรือม้วน– เลื่อนแถบไปตามระยะห่างที่แม่นยำในแต่ละรอบ จากนั้นให้ยึดไว้กับที่ระหว่างจังหวะการกด
เมื่อแถบเข้าไปในแม่พิมพ์ หมุดนำร่องจะทำการเจาะรูก่อน-เพื่อบันทึกตำแหน่งด้านข้างและตามยาวที่แน่นอนในทุกสถานี รางนำทางแบบสตริปทำให้วัสดุอยู่ตรงกลางในขณะที่ตัวยกจะยกมันขึ้นเหนือพื้นผิวแม่พิมพ์ระหว่างจังหวะ ป้องกันการลากและรับประกันความก้าวหน้าที่ราบรื่น
เศษซากเป็นผลพลอยได้ที่หลีกเลี่ยงไม่ได้ ทากจากการเจาะจะตกลงผ่านช่องแม่พิมพ์เข้าไปในรางใต้หมอนข้าง ในขณะที่แถบโครงกระดูกจะออกจากด้านหลังของแท่นพิมพ์ไปยังสายพานลำเลียงเศษเหล็กหรือเครื่องบดสับ การกำจัดเศษที่เชื่อถือได้จะป้องกันการดึงทาก-ซึ่งเป็นสภาวะที่ทากจะขี่กลับด้วยการต่อยและสร้างความเสียหายให้กับชิ้นส่วนถัดไปหรือตัวดายเอง
| ส่วนประกอบ | ฟังก์ชั่นหลัก | ผลกระทบต่อคุณภาพชิ้นส่วน |
|---|---|---|
| กดกรอบ | ต้านทานแรงก่อตัว รักษาแนวร่วม | ควบคุมการโก่งตัว; ส่งผลโดยตรงต่อความแม่นยำของมิติและอายุการใช้งานของแม่พิมพ์ |
| ชุดแม่พิมพ์ (แม่พิมพ์ปั๊ม) | ดำเนินการตัด ขึ้นรูป และแยกตามลำดับ | กำหนดรูปทรงคุณลักษณะ ความคลาดเคลื่อน และผิวสำเร็จ |
| เครื่องป้อนคอยล์และเครื่องหนีบผม | ให้แถบแบนที่ระยะป้อนที่แม่นยำ | รับประกันความก้าวหน้าที่สม่ำเสมอ ป้องกันการป้อนผิดและข้อผิดพลาดด้านตำแหน่ง |
| ระบบนำร่อง | ลงทะเบียนตำแหน่งแถบที่แต่ละสถานี | รักษาการจัดตำแหน่งสถานี-ถึง-ภายในระดับไมครอน |
| ถอดรางนำทาง | ศูนย์แถบด้านข้างผ่านแม่พิมพ์ | ป้องกันการเอียงที่ทำให้เกิดช่องว่างหรือขึ้นรูปไม่สม่ำเสมอ |
| การกำจัดเศษเหล็ก (รางและเครื่องบดสับ) | ขับทากและแถบโครงกระดูกออกมา | ป้องกันการดึงทาก การชนตาย และข้อบกพร่องที่พื้นผิว |
เมื่อระบบย่อยทุกระบบทำงานร่วมกัน-โหลดที่ดูดซับเฟรมโดยไม่มีการโก่งตัว ตัวป้อนส่งแถบในพิตช์ ตำแหน่งล็อคของนักบิน และการเคลียร์เศษเหล็กอย่างหมดจด-ผลลัพธ์ก็คือระบบที่เป็นหนึ่งเดียวที่สามารถผลิตชิ้นส่วนที่เหมือนกันนับพันชิ้นต่อชั่วโมง ตัวแปรถัดไปในสมการคือตัวการเคลื่อนที่: วิธีที่เครื่องกดแปลงพลังงานที่สะสมไว้เป็นการเคลื่อนที่ของสไลด์แบบควบคุม ซึ่งจะขับเคลื่อนแต่ละสถานีผ่านวงจรการขึ้นรูป
กระบวนการประทับตราแบบก้าวหน้าทำงานอย่างไร
คุณรู้ว่ามีอะไรอยู่ในเครื่อง คำถามที่แท้จริงก็คือ: เครื่องปั๊มขึ้นรูปทำงานอย่างไรเมื่อระบบย่อยทุกระบบทำงานพร้อมกันในวงจรที่ต่อเนื่องกัน คำตอบอยู่ในกระบวนการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ-ซึ่งเป็นลำดับการออกแบบท่าเต้น โดยที่ขดลวดแบนจะกลายเป็นชิ้นส่วนที่เสร็จแล้วทีละสถานี โดยไม่ต้องออกจากแถบจนกว่าจะถึงการตัดขั้นสุดท้าย
ทีละขั้นตอน-ทีละขั้นตอน
ลองนึกภาพขดลวดโลหะที่ใส่ไว้บนตัวคลายคอยล์ เครื่องหนีบผมจะขจัดความโค้ง และเครื่องป้อนเซอร์โวจะเลื่อนแถบเข้าไปในดายตามระยะทางคงที่-ตามระดับความก้าวหน้า ระดับเสียงนั้นเท่ากับระยะห่างระหว่างศูนย์กลาง-ถึง-ศูนย์กลางของสถานี และกำหนดการไหลของชิ้นส่วนผ่านเครื่องมือทั้งหมด การกดทุกครั้งจะเกิดวงจรการป้อนนี้-และ-รูปแบบซ้ำ
ต่อไปนี้เป็นกระบวนการปั๊มแบบก้าวหน้าซึ่งแบ่งออกเป็นขั้นตอนหลัก:
- การโหลดคอยล์และการป้อนแถบ– ตัวป้อนจะเลื่อนสต็อกแบบเรียบเข้าไปในช่องเปิดของแม่พิมพ์ เจาะรูนำร่องเบื้องต้นในสถานีต้นทางเพื่อสร้างการลงทะเบียน
- การหมั้นของหมุดนำร่อง– เมื่อแม่พิมพ์ด้านบนลงมา หมุดนำร่องที่มีความแม่นยำจะเข้าไปในรูที่เจาะไว้ล่วงหน้า- และล็อคแถบให้อยู่ในตำแหน่งด้านข้างและตามยาวที่แน่นอนก่อนที่จะใช้แรงตัดใดๆ
- เจาะและกรีด– เจาะโลหะด้วยไดคัทเพื่อสร้างรู ร่อง และคุณสมบัตินูนเพื่อเตรียมช่องว่างสำหรับการขึ้นรูปครั้งต่อไป
- การขึ้นรูปและการวาดภาพ– สถานีโค้งงอ เหรียญ หรือวาดวัสดุให้เป็นรูปทรงสามมิติ- แถบพาหะจะโค้งงอที่จุดยึดที่ได้รับการออกแบบทางวิศวกรรมเพื่อรองรับการเคลื่อนที่ในแนวตั้งโดยไม่สูญเสียความแม่นยำของระดับเสียง
- ตัดแต่ง– วัสดุส่วนเกินจะถูกตัดออกไปเพื่อปรับแต่งเส้นรอบวงของชิ้นส่วนให้เป็นรูปทรงขั้นสุดท้าย
- การตัดและการดีดออก– สถานีสุดท้ายจะแยกส่วนที่เสร็จสมบูรณ์จากผู้ให้บริการ การปั๊มแม่พิมพ์แบบโปรเกรสซีฟที่เสร็จแล้วจะหยดลงในรางหรือสายพานลำเลียงด้านล่างแท่นพิมพ์ พร้อมสำหรับบรรจุภัณฑ์หรือการประมวลผลขั้นที่สอง
การออกแบบเค้าโครงแถบควบคุมลำดับทั้งหมดนี้ วิศวกรจะพิจารณาว่าชิ้นส่วนต่างๆ วางซ้อนกันบนแถบอย่างไร โดยที่สะพานยังคงรักษาความสมบูรณ์ของโครงสร้าง และลำดับการดำเนินการอย่างไรเพื่อหลีกเลี่ยงการบิดเบี้ยว เป้าหมายการออกแบบที่ได้รับการปรับปรุงอย่างดี-การใช้วัสดุมากกว่า 75%ในขณะเดียวกันก็รักษาผู้ให้บริการให้แข็งแกร่งพอที่จะป้อนได้อย่างน่าเชื่อถือด้วยความเร็ว
ความต้องการปั๊มความเร็วสูง-จากเครื่องจักร
การใช้งานแม่พิมพ์แบบโปรเกรสซีฟมาตรฐานทำงานได้อย่างสะดวกสบายระหว่าง 100 ถึง 400 จังหวะต่อนาที ดันเข้าไปในเขตการปั๊มแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูง และกดได้เกิน 1,000 จังหวะต่อนาที ในอัตราดังกล่าว ทุก ๆ มิลลิวินาทีของการหยุดนิ่งของสไลด์ การเคลื่อนที่ของฟีด และการมีส่วนร่วมของนักบินจะถูกบีบอัด
มีการเปลี่ยนแปลงอะไรด้วยความเร็ว? สามสิ่งที่กระชับพร้อมกัน:
- ความแข็งแกร่งของเครื่องจักร– การโก่งตัวของเฟรมซึ่งน้อยมากที่ 200 SPM จะสะสมที่ 1,000- บวก การกดด้านข้างแบบตรงหรือแบบคันชักถือเป็นสิ่งสำคัญในการรักษาการจัดตำแหน่งแม่พิมพ์ภายใต้การโหลดแบบวนอย่างรวดเร็ว
- ความแม่นยำในการหล่อลื่น– ความเร็วที่สูงขึ้นจะทำให้เกิดความร้อนและแรงเสียดทานมากขึ้น ระบบสเปรย์หรือหยดขนาดเล็ก-ต้องส่งสารหล่อลื่นไปยังโซนสัมผัสที่แน่นอน โดยไม่ทำให้สถานีที่อยู่ติดกันต้องอดอาหาร
- ความแม่นยำในการป้อน– ตัวป้อนเซอร์โวจะต้องเร่งความเร็ว วางตำแหน่ง และลดความเร็วของแถบภายในเสี้ยวหนึ่งของรอบการกด แม้แต่ข้อผิดพลาดในการป้อน 0.05 มม. ยังทำให้เกิดปัญหาในการลงทะเบียนผิดพลาดและเศษซากอีกด้วย
ความสามารถด้านความเร็วสูง-ไม่ได้เป็นเพียงเรื่องของมอเตอร์ที่เร็วขึ้นเท่านั้น มันเป็นผลลัพธ์ที่รวมกันของการเปลี่ยนแปลงของแรงกด การตอบสนองของฟีด ระยะห่างของแม่พิมพ์ และการอพยพของเสีย ทั้งหมดนี้ทำงานภายในกรอบเวลาที่เข้มงวดมากขึ้น ระบบขับเคลื่อนเบื้องหลังการเคลื่อนที่แบบสไลด์นั้น-กลไก เซอร์โว หรือไฮดรอลิก-จะกำหนดความเร็วและโปรไฟล์การขึ้นรูปที่ทำได้
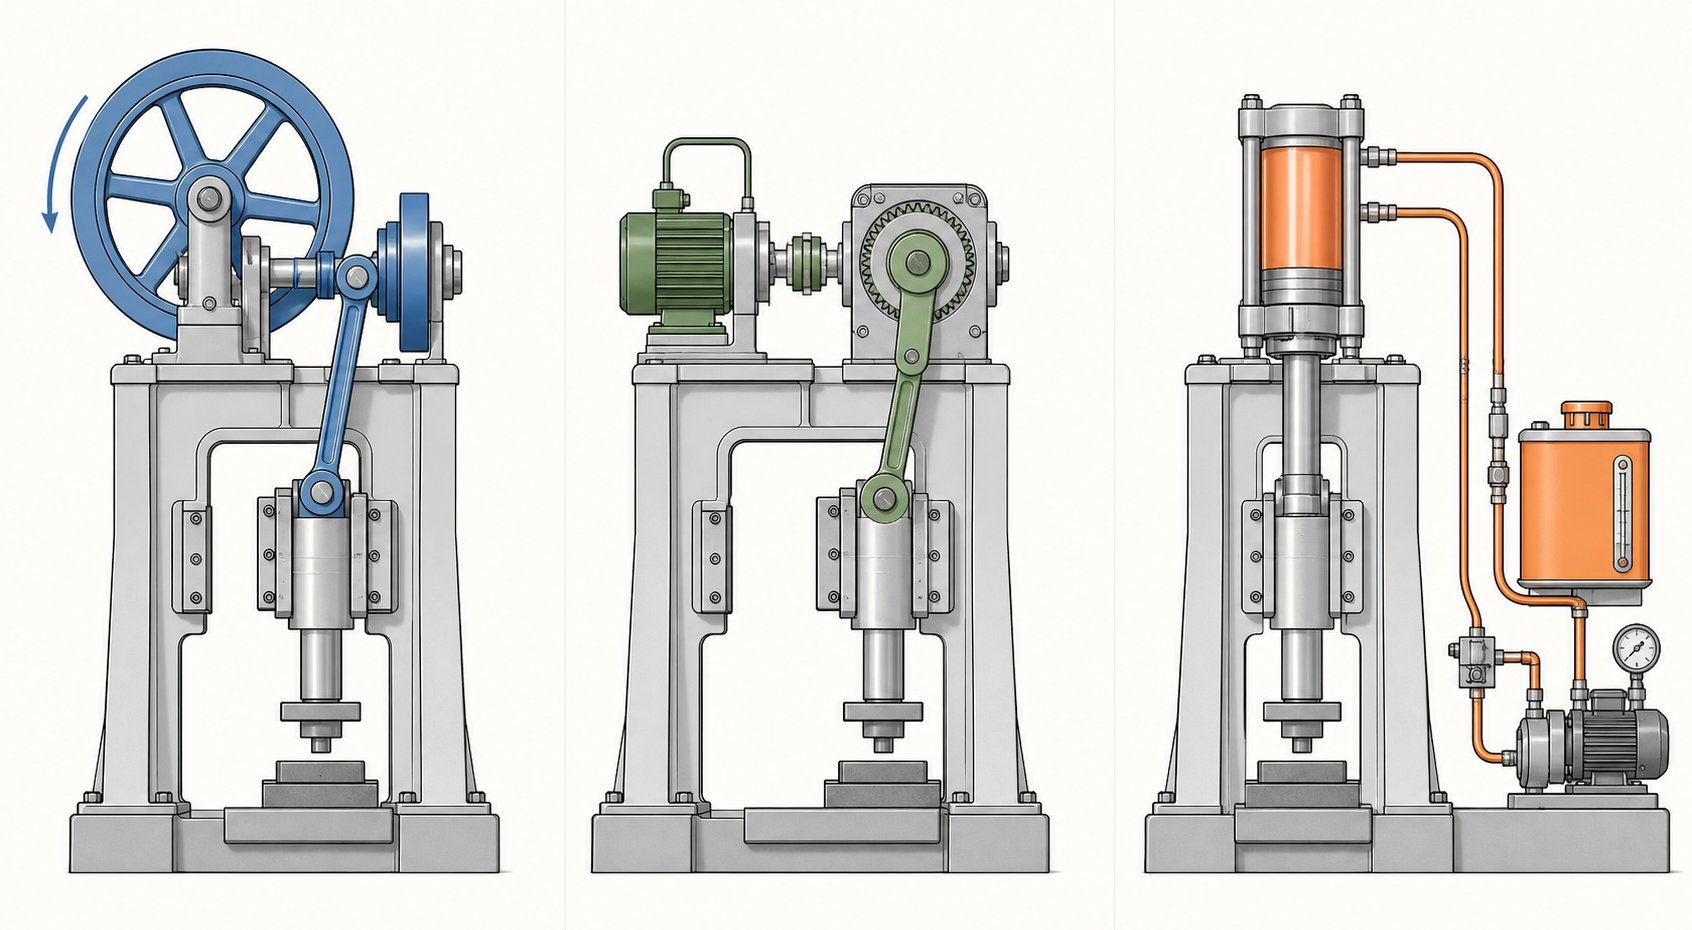
ประเภทการกดที่ขับเคลื่อนการทำงานของแม่พิมพ์แบบก้าวหน้า
เครื่องปั๊มแบบโปรเกรสซีฟทุกเครื่องจะแปลงพลังงานที่สะสมไว้เป็นการเคลื่อนที่แบบสไลด์แบบควบคุมซึ่งขับเคลื่อนการเจาะผ่านโลหะ แต่วิธีที่พลังงานนั้นไปถึงสไลด์-และลักษณะการทำงานของมันในระหว่างช่วงการทำงานที่สำคัญของจังหวะ-จะแตกต่างกันอย่างมากขึ้นอยู่กับระบบขับเคลื่อน ตัวเลือกระหว่างกลไก เซอร์โว และไฮดรอลิกส่งผลโดยตรงต่อความเร็วในการผลิต คุณภาพของชิ้นส่วน อายุการใช้งานของแม่พิมพ์ และความซับซ้อนในการขึ้นรูปที่คุณสามารถทำได้
เครื่องอัดแบบกลไกและตัวขับเคลื่อนการเคลื่อนที่แบบลิงก์
จุดเด่นของการปั๊มแม่พิมพ์แบบโปรเกรสซีฟปริมาณมาก-คือการอัดขึ้นรูปด้วยกลไก มู่เล่จะเก็บพลังงานในการหมุน และเพลาข้อเหวี่ยงหรือเกียร์ประหลาดจะแปลงพลังงานนั้นให้เป็นการเคลื่อนที่แบบสไลด์ลูกสูบ ผลลัพธ์ที่ได้คือเส้นโค้งระยะชักคงที่-เร็วขึ้นที่ด้านบน ช้าลงเมื่อใกล้จุดศูนย์กลางตายด้านล่าง- ทำให้มีรอบเวลาสม่ำเสมอซึ่งเหมาะกับการผลิตซ้ำๆ
เครื่องกดแบบกลไกมีความเร็วดีเยี่ยม รอบเวลาสั้นและการใช้พลังงานต่ำต่อจังหวะทำให้เหมาะสำหรับการปั๊มขึ้นรูป การขึ้นรูปตื้น และการเจาะ โดยต้องใช้น้ำหนักเต็มเพียงช่วงสั้น ๆ ที่ด้านล่างของจังหวะ การแลกเปลี่ยน? ความยืดหยุ่นที่จำกัด โปรไฟล์ระยะชักถูกกำหนดโดยรูปทรง ไม่ใช่ซอฟต์แวร์ ดังนั้นคุณจึงได้รับการเคลื่อนไหวแบบเดียวกันทุกรอบ ไม่ว่าชิ้นส่วนนั้นต้องการอะไรก็ตาม
นี่คือจุดที่การกดการเคลื่อนไหวลิงก์เปลี่ยนสมการ แทนที่จะใช้ข้อเหวี่ยงธรรมดา ตัวขับเคลื่อนการเคลื่อนที่ของลิงก์ใช้กลไกหลาย-ลิงก์ที่ปรับรูปร่างเส้นโค้งความเร็วของสไลด์ใหม่ ในระหว่างช่วงการทำงานของจังหวะความเร็วสไลด์ลดลงสูงสุด 40%ในขณะที่ความเร็วเพิ่มขึ้นผ่านส่วนที่ไม่ทำงาน-เพื่อรักษาอัตราการผลิตให้สูง ลองนึกภาพการกดที่ช้าลงอย่างแน่นอนเมื่อมีการขึ้นรูปโลหะ จากนั้นจะวิ่งกลับไปด้านบนเพื่อตีครั้งต่อไป
ประโยชน์เชิงปฏิบัติของการใช้แม่พิมพ์แบบโปรเกรสซีฟมีความสำคัญอย่างมาก:
- ลดแรงกระแทกจากแม่พิมพ์– ความเร็วเคลื่อนเข้าใกล้ที่ต่ำกว่าหมายถึงการกระแทกที่น้อยลงต่อเครื่องมือขณะเชื่อมต่อ ช่วยยืดอายุการใช้งานของปุ่มเจาะและดาย
- สปริงกลับน้อยลง-– การคงอยู่นานขึ้นภายใต้แรงกดดันช่วยเพิ่มความเป็นพลาสติกของโลหะ ทำให้มีลักษณะที่มีรูปร่างใกล้เคียงกับรูปร่างของตาข่ายมากขึ้นโดยไม่-กระแทกซ้ำ
- SPM ที่มีประสิทธิภาพสูงขึ้น– ตัวขับเคลื่อนการเคลื่อนที่ของดายลิงค์แบบโปรเกรสซีฟสามารถเพิ่มความเร็วการทำงานได้อย่างน้อย 25% เมื่อเทียบกับการเคลื่อนที่ของข้อเหวี่ยงมาตรฐานที่คุณภาพของชิ้นส่วนที่เท่ากัน
- ลดเสียงรบกวนและการสั่นสะเทือน– การสแน็ปที่ลดลง-จากแรงกด ส่งผลให้เครื่องปั๊มไดสแตมป์ทำงานได้เงียบและราบรื่นยิ่งขึ้น
การปรับสมดุลแบบไดนามิกช่วยเสริมการเคลื่อนที่ของลิงก์โดยการต่อต้านแรงเฉื่อยที่เกิดจากมวลสไลด์แบบลูกสูบ ที่ความเร็วสูง การกดที่ไม่สมดุลจะส่งแรงสั่นสะเทือนไปยังฐานราก แม่พิมพ์ และท้ายที่สุดคือชิ้นส่วน ระบบถ่วงดุล-ทั้งตุ้มน้ำหนักเชิงกลหรือกระบอกสูบนิวแมติก-ทำให้แรงเหล่านี้เป็นกลาง ทำให้แรงกดมีความเสถียร และลดความล้าของทั้งเฟรมและเครื่องมือ
เซอร์โวเพรสสำหรับการควบคุมจังหวะแบบแปรผัน
จะเป็นอย่างไรหากคุณสามารถตั้งโปรแกรมให้สไลด์เคลื่อนที่ต่างกันไปในแต่ละงาน-หรือแม้กระทั่งที่จุดต่างๆ ภายในจังหวะเดียวได้ นั่นคือสิ่งที่เครื่องปั๊มแม่พิมพ์เซอร์โวโปรเกรสซีฟมอบให้ เซอร์โวมอเตอร์แรงบิดสูง-มาแทนที่มู่เล่และคลัตช์ ทำให้สามารถควบคุมตำแหน่งการเลื่อน ความเร็ว และความเร่งได้อย่างเต็มที่ตลอดวงจร
เครื่องอัดเซอร์โวมีความสามารถหลายอย่างที่ระบบขับเคลื่อนแบบกลไกทั่วไปไม่สามารถเทียบได้:
- โปรไฟล์จังหวะที่ตั้งโปรแกรมได้– ชะลอสไลด์เพื่อดึงลึก จ้องที่จุดศูนย์กลางจุดตายด้านล่างเพื่อสร้างเหรียญ หรือชีพจรตามลำดับการขึ้นรูป คุณออกแบบเส้นโค้งการเคลื่อนที่ให้พอดีกับชิ้นส่วน ไม่ใช่ในทางกลับกัน
- ความเร็วตัวแปรภายในรอบเดียว– เข้าใกล้อย่างรวดเร็ว ก่อตัวช้าๆ กลับด้วยความเร็วสูงสุด ความยืดหยุ่นนี้สนับสนุนการสร้างสถานีหลาย-ที่ซับซ้อนโดยไม่กระทบต่อปริมาณงาน
- ประสิทธิภาพการใช้พลังงาน– มอเตอร์จะดึงพลังงานเมื่อทำงานเท่านั้น และการเบรกแบบจ่ายพลังงานกลับคืนพลังงานในระหว่างการชะลอความเร็ว
- ลดการสึกหรอของแม่พิมพ์– การควบคุมความเร็วการเข้าใกล้ในขณะที่เจาะจะช่วยลดแรงกระแทก ซึ่งเปรียบได้กับข้อดีของการเคลื่อนที่ของลิงก์ แต่สามารถปรับได้อย่างไม่จำกัดผ่านซอฟต์แวร์
บทบาทใหม่ของเทคโนโลยีเซอร์โวในการปั๊มแบบก้าวหน้ามุ่งเน้นไปที่งานที่รวมการขึ้นรูปหลายประเภท-การเจาะและการดึงลึกและการหยอดเหรียญ-ในแม่พิมพ์ตัวเดียว เส้นโค้งจังหวะคงที่จะบังคับการประนีประนอมข้ามสถานี เซอร์โวเพรสช่วยลดปัญหาเหล่านั้นโดยปรับแต่งการเคลื่อนไหวให้เหมาะกับความเร็วการขึ้นรูปที่เหมาะสมที่สุดของแต่ละการทำงาน
การเลือกน้ำหนักกดและขนาดเตียง
การเลือกน้ำหนักที่เหมาะสมสำหรับแท่นปั๊มแบบโปรเกรสซีฟนั้นไม่ง่ายเหมือนกับการจับคู่พิกัดการกดกับวัสดุที่หนาที่สุดที่คุณวางแผนจะใช้งาน ความต้องการน้ำหนักจะสะสมในทุกสถานีที่ใช้งานอยู่ในแม่พิมพ์ คุณต้องคำนึงถึง:
- ความหนาของวัสดุและความต้านทานแรงดึง– วัสดุที่หนาหรือแข็งกว่านั้นต้องการแรงตัดและขึ้นรูปต่อสถานีตามสัดส่วน
- จำนวนสถานีที่ใช้งานอยู่– แม่พิมพ์ 20 สถานีที่มีการโหลดการเจาะ การขึ้นรูป และการหยอดเหรียญพร้อมกันสามารถมีจุดสูงสุดได้ดีกว่าที่สถานีใด ๆ ต้องการเพียงอย่างเดียว
- กำลังก่อตัว– การวาดและการสร้างเหรียญทำให้เกิดน้ำหนักที่สูงกว่าการเจาะ การโค้งงอที่ซับซ้อนด้วยรัศมีแคบ เน้นแรงบนพื้นที่แม่พิมพ์ขนาดเล็ก
แนวทางทั่วไปคือการปรับขนาดแท่นพิมพ์ที่ 60–70% ของความจุพิกัดสำหรับน้ำหนักสูงสุดที่คำนวณได้ ขอบนี้ช่วยปกป้องเฟรม แบริ่ง และตัวขับจากการโอเวอร์โหลด ในขณะเดียวกันก็ให้พื้นที่ส่วนหัวสำหรับการแปรผันของวัสดุและรอบการลับคมแม่พิมพ์ซึ่งจะค่อยๆ เพิ่มแรงตัด
ขนาดเตียงก็มีความสำคัญไม่แพ้กัน แม่พิมพ์ต้องพอดีกับบริเวณหมอนข้างโดยมีพื้นที่ว่างเพียงพอสำหรับรางเศษเหล็ก ส่วนรองรับแถบ และการจับยึดการเปลี่ยนแม่พิมพ์อย่างรวดเร็ว หากคุณใช้แถบกว้างสำหรับเค้าโครงหลาย- จำเป็นต้องมีขนาดเตียงด้านซ้ายที่ใหญ่กว่า-ถึง-ด้านขวา การจับคู่น้ำหนักและขนาดเตียงเข้าด้วยกันทำให้มั่นใจได้ว่าแท่นพิมพ์สามารถรองรับและรองรับแม่พิมพ์ได้ทางร่างกายตลอดอายุการใช้งาน
| เกณฑ์ | เครื่องกลกด | เซอร์โวกด | เครื่องอัดไฮดรอลิก |
|---|---|---|---|
| ความเร็ว (จังหวะต่อนาที) | สูงไปสูงมาก | ปรับได้ (ต่ำไปสูง) | ต่ำถึงปานกลาง |
| บังคับความสม่ำเสมอผ่านจังหวะ | แรงสูงสุดใกล้กับ BDC เท่านั้น | เส้นโค้งแรงที่ตั้งโปรแกรมได้ | น้ำหนักเต็ม ณ จุดใดก็ได้ |
| ความยืดหยุ่นของโปรไฟล์จังหวะ | แก้ไขแล้ว (ปรับปรุงด้วยการเคลื่อนไหวของลิงก์) | สามารถตั้งโปรแกรมได้อย่างเต็มที่ | ปรับได้แต่ช้ากว่า |
| ประสิทธิภาพการใช้พลังงาน | สูง (ที่เก็บมู่เล่) | สูงมาก (เกิดใหม่) | ล่าง(ปั๊มต่อเนื่อง) |
| ผลกระทบต่อชีวิต | ดี (ยอดเยี่ยมกับการเคลื่อนไหวลิงก์) | ยอดเยี่ยม (การมีส่วนร่วมที่มีการควบคุม) | ดี (เข้าใกล้ความเร็วต่ำ-) |
| การใช้งานแม่พิมพ์แบบโปรเกรสซีฟทั่วไป | การปัดขึ้นรูปด้วยความเร็วสูง การเจาะ การขึ้นรูปแบบตื้น | แบบฟอร์มที่ซับซ้อนหลาย-ตาย การดำเนินการแบบผสม | การขึ้นรูปลึก การขึ้นรูป-หนักมาก |
เครื่องอัดไฮดรอลิกสมควรได้รับการกล่าวถึงเพื่อความสมบูรณ์ โดยให้น้ำหนักเต็มที่ ณ จุดใดก็ได้ในจังหวะ-ซึ่งมีประโยชน์สำหรับการวาดแบบลึกหรือการทำงานที่ต้องใช้แรงอย่างต่อเนื่อง-แต่เวลาของวงจรที่ช้ากว่าจะจำกัดปริมาณงานใน-แอปพลิเคชันโปรเกรสซีฟที่มีปริมาณสูง คุณจะพบว่าพวกเขามักจะจ่ายไฟให้กับทรานสเฟอร์ดายหรือการดำเนินการขึ้นรูปแบบสแตนด์อโลนมากกว่าการใช้-เครื่องมือโปรเกรสซีฟแบบหลายสถานีด้วยความเร็วในการผลิต
ระบบขับเคลื่อนเป็นตัวกำหนดว่าเครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟสามารถทำได้ แต่วัสดุคือสิ่งที่ทำได้ โลหะและโลหะผสมที่แตกต่างกันมีความต้องการในการขึ้นรูป พฤติกรรมการป้อน และกลยุทธ์การหล่อลื่น-ปัจจัยที่วนกลับมาที่การเลือกปั๊มในลักษณะที่มองข้ามได้ง่าย
การเลือกวัสดุสำหรับการปั๊มแม่พิมพ์แบบก้าวหน้า
แท่นพิมพ์สามารถให้ไดนามิกของจังหวะที่สมบูรณ์แบบ และแม่พิมพ์อาจมีรูปทรงของสถานีที่ไร้ที่ติ แต่การเลือกวัสดุที่ไม่ถูกต้องก็ยังคงสร้างเศษเหล็กได้ การปั๊มโลหะแบบก้าวหน้าทำให้ความต้องการเฉพาะของคอยล์ที่ไหลผ่านนั้น- แถบจะต้องป้อนอย่างสะอาด ขึ้นรูปโดยไม่แตกร้าว และเฉือนโดยมีลักษณะเสี้ยนที่คาดเดาได้ตลอดหลายร้อยจังหวะต่อนาที การเลือกโลหะที่เหมาะสมไม่ใช่แค่การตัดสินใจในการออกแบบเท่านั้น โดยจะส่งผลโดยตรงต่อการตั้งค่าเครื่องจักร ระยะห่างของเครื่องมือ และกลยุทธ์การหล่อลื่นที่จะประสบผลสำเร็จ
กลุ่มโลหะและโลหะผสมที่เข้ากันได้
การปั๊มโลหะแบบก้าวหน้ารองรับวัสดุเหล็กและอโลหะได้หลากหลาย โลหะผสมแต่ละตระกูลมีความสมดุลที่แตกต่างกันระหว่างความแข็งแรง ความสามารถในการขึ้นรูป และราคา ซึ่งเป็นตัวกำหนดวิธีกำหนดค่าแม่พิมพ์และแม่พิมพ์
- เหล็กกล้าคาร์บอนต่ำ- (C1008–C1026)– วัสดุที่ผ่านการแปรรูปอย่างกว้างขวางที่สุดในเหล็กปั๊มโปรเกรสซีฟ ความเหนียวสูง ต้นทุนต่ำ และพฤติกรรมแรงเฉือนที่คาดการณ์ได้ ทำให้เป็นตัวเลือกเริ่มต้นสำหรับฉากยึด ตัวเสื้อ และส่วนประกอบโครงสร้าง การชุบสังกะสีหรือนิกเกิลสามารถเพิ่มความต้านทานการกัดกร่อนหลังการประทับตรา-ได้
- สเตนเลส (ซีรีส์ 300 และ 400)– ให้ความต้านทานการกัดกร่อนและความแข็งแรง โดยเสียแรงในการขึ้นรูปที่สูงขึ้นและการสึกหรอของแม่พิมพ์ที่รุนแรงมากขึ้น เกรดออสเทนนิติก เช่น 304-แข็งตัวได้อย่างรวดเร็ว โดยต้องใช้น้ำหนักในการอัดที่แข็งแกร่ง และหมัดที่ควบคุมอย่างระมัดระวัง-เพื่อ-ระยะหลบ
- ทองแดงและทองแดงเบริลเลียม– การปั๊มแบบก้าวหน้าด้วยทองแดงมีส่วนสำคัญในการผลิตขั้วต่อไฟฟ้าและขั้วต่อ เนื่องจากมีค่าการนำไฟฟ้า ความต้านทานการกัดกร่อน และความเหนียวที่ดีเยี่ยม เบริลเลียมคอปเปอร์เพิ่มคุณสมบัติของสปริงและความต้านทานความล้าสำหรับการใช้งานแบบสัมผัสที่ต้องการอายุการใช้งานวงจรสูง
- ทองเหลือง (C260–C360)– ผสมผสานการขึ้นรูปที่ดีเข้ากับการนำความร้อนและไฟฟ้า ลักษณะที่ค่อนข้างอ่อนจะช่วยลดการสึกหรอของแม่พิมพ์ ทำให้เหมาะสำหรับฮาร์ดแวร์ตกแต่ง ส่วนประกอบตัวล็อค และการทำงานแบบก้าวหน้าที่ความเร็วสูง-
- อะลูมิเนียม (1100, 3003, 5052, 6061)– ให้อัตราส่วนความแข็งแกร่ง-ต่อ-น้ำหนักสูงพร้อมความสามารถในการขึ้นรูปที่ดีเยี่ยมในอุณหภูมิที่นุ่มนวลกว่า เครื่องมือปั๊มขึ้นรูปอะลูมิเนียมจำเป็นต้องมีระยะเจาะที่กว้างกว่า-ถึง-เมื่อเปรียบเทียบกับเหล็กกล้า เนื่องจากวัสดุมีแนวโน้มที่จะเกิดน้ำดีและสะสมบนพื้นผิวเครื่องมือโดยไม่มีการหล่อลื่นที่เหมาะสม
วัสดุที่ดีที่สุดมักไม่ค่อยมีความแข็งแกร่งที่สุด-แต่เป็นวัสดุที่มีพฤติกรรมทางกลสอดคล้องกับรูปทรงของชิ้นส่วน ปริมาณการผลิต และความสามารถในการอัดที่มีอยู่
ช่วงความหนาและข้อมูลจำเพาะของคอยล์
วัสดุปั๊มขึ้นรูปแบบโปรเกรสซีฟมีจำหน่ายเป็นคอยล์ในความหนาเกจมาตรฐาน ช่วงการประมวลผลโดยทั่วไปครอบคลุมตั้งแต่ประมาณ 0.004 นิ้ว (0.1 มม.) สำหรับเทอร์มินัลอิเล็กทรอนิกส์ที่มีความแม่นยำระดับไมโคร- ไปจนถึง 0.250 นิ้ว (6.35 มม.) สำหรับขายึดที่มีโครงสร้างหนัก จุดที่น่าสนใจสำหรับการใช้งานแบบโปรเกรสซีฟส่วนใหญ่อยู่ระหว่าง 0.015 นิ้วถึง 0.125 นิ้ว (ประมาณ 28 เกจถึง 11 เกจ)
ความกว้างของคอยล์โดยทั่วไปมีตั้งแต่ต่ำกว่า 1 นิ้วสำหรับแถบเดี่ยว-แคบออก- ไปจนถึงมากกว่า 24 นิ้วสำหรับเค้าโครงหลายช่องกว้าง- แถบที่กว้างขึ้นต้องใช้เครื่องอัดที่มีขนาดเตียงใหญ่กว่า และเครื่องป้อนที่สามารถจัดการน้ำหนักคอยล์ที่หนักกว่าได้ โดยไม่ต้องเพิ่มโค้งของแถบหรือคลื่นที่ขอบ
การยึดมั่นในความหนาเกจมาตรฐานอุตสาหกรรม-ช่วยลดต้นทุน เนื่องจากศูนย์บริการมักจะสต็อกขนาดเหล่านี้ไว้ ความหนาที่กำหนดเองหรือโลหะผสมแบบพิเศษมักจะต้องใช้-การสั่งซื้อขั้นต่ำ-ในบางครั้งปริมาณการบรรทุกบนรถบรรทุก- ซึ่งอาจทำให้งบประมาณในโปรแกรม-ปริมาณต่ำลง
คุณสมบัติของวัสดุส่งผลต่อการตั้งค่าเครื่องจักรอย่างไร
คุณสมบัติทางกลสามประการที่ขับเคลื่อนปฏิกิริยาระหว่างวัสดุปั๊มขึ้นรูปแบบก้าวหน้าและแรงกด: ความต้านทานแรงดึง ความเหนียว (เปอร์เซ็นต์การยืดตัว) และความแข็ง แต่ละรูปแบบกำหนดวิธีการกำหนดค่าอุปกรณ์ของคุณ
ความต้านทานแรงดึงกำหนดความต้องการแรงในการตัดและการขึ้นรูป แถบสเตนเลส 304 ที่ 85 ksi ความต้านทานแรงดึงสูงสุดต้องการน้ำหนักเจาะประมาณสองเท่าของเหล็กกล้าคาร์บอนต่ำ-ที่ 45 ksi สำหรับรูปทรงของรูที่เหมือนกัน ความแตกต่างนั้นผสมกันในทุกสถานีที่ใช้งานอยู่ ส่งผลให้ความต้องการน้ำหนักรวมสูงขึ้น และมักจะกำหนดแรงกดที่ใหญ่ขึ้น
ความเหนียวควบคุมว่าแม่พิมพ์สามารถสร้างวัสดุได้รุนแรงเพียงใดโดยไม่แตกหัก โลหะที่มีการยืดตัวสูง- เช่น ทองแดง (การยืดตัวมากกว่า 40%) ทนทานต่อรัศมีการโค้งงอที่แคบและการดึงลึก โลหะผสม-ที่มีความเหนียวต่ำ เช่น เหล็กสปริงหรือสเตนเลสแข็ง- ต้องใช้มุมการขึ้นรูปที่นุ่มนวลกว่า มีสถานีกระจายความเครียดมากขึ้น และบางครั้งโปรไฟล์การกดเซอร์โวจะทำให้สไลด์ช้าลงระหว่างจังหวะการทำงาน
ความแข็งมีความสัมพันธ์กับอัตราการสึกหรอของแม่พิมพ์ วัสดุที่แข็งกว่าจะขัดถูพื้นผิวหมัดและแม่พิมพ์ได้เร็วขึ้น ส่งผลให้ระยะเวลาในการลับสั้นลง การปั๊มขึ้นรูปด้วยเหล็กกล้าคาร์บอนแบบก้าวหน้าบนเกรดที่อ่อนกว่า (Rockwell B 55–70) ทำให้แม่พิมพ์ทำงานได้ยาวนานโดยมีการบำรุงรักษาน้อยที่สุด ในขณะที่สเตนเลสหรือโลหะผสมที่มีความแข็งแรงสูง-อาจลดอายุการใช้งานของแม่พิมพ์ลงครึ่งหนึ่งหากเหล็กกล้าเครื่องมือและสารเคลือบไม่ได้รับการอัพเกรดตามนั้น
กลยุทธ์การหล่อลื่นยังเปลี่ยนไปตามประเภทวัสดุอีกด้วย สแตนเลสและอะลูมิเนียมต่างก็ต้องการ-สารหล่อลื่นสำหรับงานหนัก-ฟิล์มคลอรีนหรือฟิล์มสังเคราะห์- เพื่อป้องกันการครูดและสร้าง-ขอบบนหมัด น้ำมันปิโตรเลียมมาตรฐาน-ใช้ได้ดีกับเหล็กเหนียวและทองเหลือง ที่ความเร็วสูง การจ่ายสารหล่อลื่นจะเปลี่ยนจากระบบน้ำท่วมไปเป็นเครื่องพ่นสเปรย์ขนาดเล็ก-ที่มีความแม่นยำ ซึ่งกำหนดเป้าหมายไปที่หน้าเจาะและสถานีขึ้นรูปเฉพาะโดยไม่กระทบต่อการปฏิบัติงานที่อยู่ติดกัน
การปรับความเร็วการกดเป็นไปตามตรรกะที่คล้ายกัน วัสดุที่นุ่มและเหนียวกว่าจะทนต่ออัตราการชักที่สูงกว่า เนื่องจากมีแรงเฉือนที่สะอาดและสร้างความร้อนน้อยกว่า โลหะผสมที่แข็งกว่าจะได้ประโยชน์จากความเร็วที่ลดลงหรือตัวขับเคลื่อนการเคลื่อนที่-ที่ลิงก์ ซึ่งจะทำให้การเลื่อนช้าลงเมื่อสัมผัส ลดการกระแทก และยืดอายุการใช้งานของเครื่องมือ
| ประเภทวัสดุ | ช่วงความหนาทั่วไป | ข้อควรพิจารณาในการประมวลผลที่สำคัญ |
|---|---|---|
| เหล็กกล้าคาร์บอนต่ำ- | 0.015 นิ้ว – 0.250 นิ้ว | แรงขึ้นรูปต่ำ ความเหนียวสูง การหล่อลื่นได้มาตรฐาน ความเข้ากันได้ของสื่อที่หลากหลายที่สุด |
| สแตนเลส (ออสเทนนิติก) | 0.010 นิ้ว – 0.125 นิ้ว | ความต้องการน้ำหนักสูง การทำงานที่รวดเร็ว-ทำให้แข็งตัว และ-ต้องใช้สารหล่อลื่นป้องกันการครูด หมัดที่แน่นขึ้น-เพื่อ-หลบมุม |
| ทองแดง / ทองแดงเบริลเลียม | 0.004 นิ้ว – 0.080 นิ้ว | วัสดุที่อ่อนนุ่มสามารถขึ้นรูปได้ดีเยี่ยมช่วยลดการสึกหรอของแม่พิมพ์ เกจวัดบางทั่วไปสำหรับหน้าสัมผัสทางไฟฟ้า |
| ทองเหลือง | 0.008 นิ้ว – 0.125 นิ้ว | ความเหนียวดีมีความแข็งแรงปานกลาง เข้ากันได้กับการประทับตราความเร็วสูง-; ต้องใช้สารหล่อลื่นน้อยที่สุด |
| อลูมิเนียม | 0.010 นิ้ว – 0.190 นิ้ว | จำเป็นต้องมีระยะห่างของแม่พิมพ์ที่กว้างขึ้น แนวโน้มที่จะเกิดการครูด เครื่องมือปั๊มขึ้นรูปอะลูมิเนียมจะได้ประโยชน์จากพื้นผิวเจาะที่เคลือบหรือขัดเงา |
การเลือกใช้วัสดุไม่ใช่การตัดสินใจแบบแยกส่วน- แต่จะส่งต่อไปสู่การคำนวณน้ำหนัก การเลือกเหล็กแม่พิมพ์ ระยะเวลาการบำรุงรักษา และแม้แต่การเปรียบเทียบระหว่างวิธีการปั๊มแบบก้าวหน้าและแบบอื่น เมื่อวัสดุผลักดันความซับซ้อนของแม่พิมพ์หรือความสามารถในการอัดจนถึงขีดจำกัด อาจถึงเวลาที่ต้องถามว่าแนวทางแบบก้าวหน้ายังคงเป็นเส้นทางที่คุ้มค่าที่สุด-หรือไม่
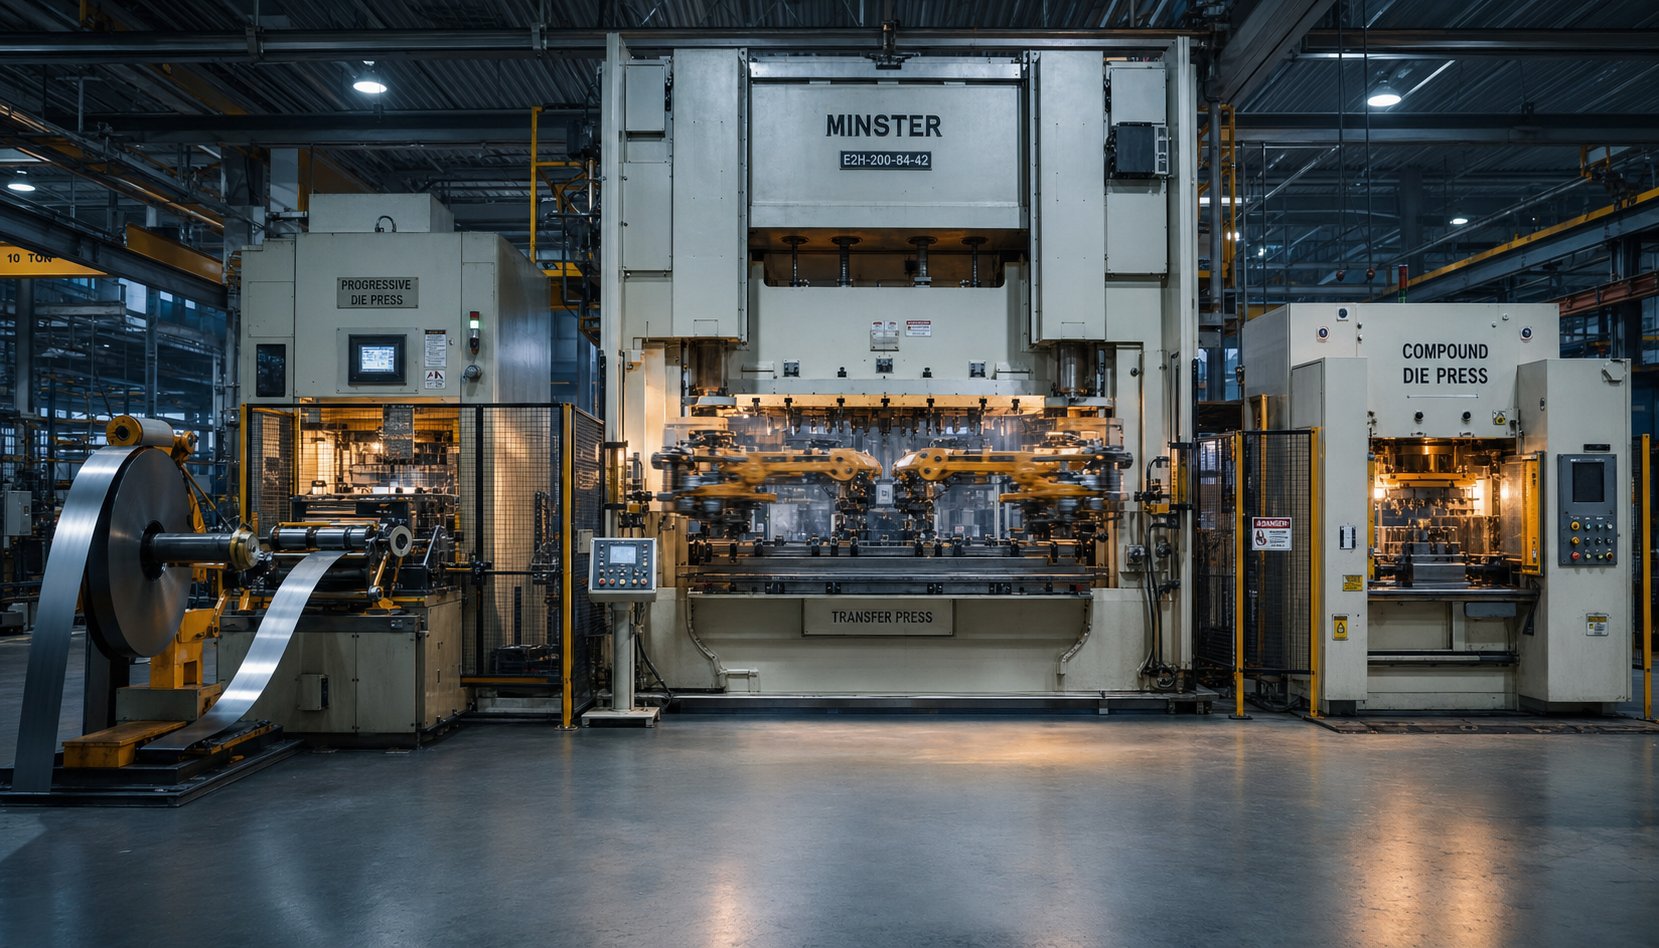
การเปรียบเทียบแม่พิมพ์แบบโปรเกรสซีฟกับวิธีการตอกแบบทางเลือก
แม่พิมพ์โปรเกรสซีฟเป็นเครื่องมือที่ทรงพลัง แต่ไม่ใช่เครื่องมือเดียวในกล่องเครื่องมืองานโลหะ เมื่อรูปทรงของชิ้นส่วนมีขนาดใหญ่เกินไป ปริมาตรต่ำเกินไป หรือความลึกของการขึ้นรูปเกินกว่าที่แถบตัวพาจะรับมือได้ วิธีการอื่นมักจะให้ความคุ้มค่าหรือชิ้นส่วนที่ดีกว่า การรู้ว่าการดำเนินการด้านแม่พิมพ์และการปั๊มแบบโปรเกรสซีฟมีความเป็นเลิศที่ใด-และที่ใดที่ไม่-จะป้องกันความไม่ตรงกันที่มีราคาแพงระหว่างกระบวนการและผลิตภัณฑ์
โปรเกรสซีฟเทียบกับการถ่ายโอนเทียบกับการประทับแบบผสม
วิธีการปั๊มขึ้นรูปสามวิธีมีส่วนสำคัญในการผลิตชิ้นส่วนโลหะที่มีความแม่นยำ แต่ละแห่งใช้วิธีการที่แตกต่างกันโดยพื้นฐานในการเคลื่อนย้ายวัสดุผ่านการปฏิบัติงาน และความแตกต่างดังกล่าวจะกำหนดว่างานใดที่พวกเขาจัดการได้ดีที่สุด
การปั๊มแม่พิมพ์แบบก้าวหน้าช่วยให้ชิ้นงานติดอยู่กับแถบพาหะตลอดทั้งลำดับ แถบจะเลื่อนสถานีไปยังสถานีภายในชุดแม่พิมพ์เดี่ยว โดยส่วนที่เสร็จแล้วจะแยกออกจากจุดตัดสุดท้ายเท่านั้น วิธีการป้อน-แบบต่อเนื่องนี้รองรับความเร็วสูงมาก-บ่อยครั้งตั้งแต่ 100 ถึงมากกว่า 1,000 สโตรกต่อนาที-และมอบต้นทุนต่อ-ชิ้นที่ต่ำที่สุดตามปริมาณ เนื่องจากเวลาในการตั้งค่าน้อยที่สุดและการมีส่วนร่วมของแรงงานใกล้เป็นศูนย์เมื่อกดทำงาน
โอนปั๊มตายแยกช่องว่างออกจากแถบตั้งแต่เนิ่นๆ ในกระบวนการ นิ้วกลหรือแขนถ่ายโอนจากนั้นจะเคลื่อนย้ายชิ้นงานแต่ละชิ้นระหว่างสถานีดายอิสระ เนื่องจากชิ้นส่วนนั้นตั้งได้อย่างอิสระ- แม่พิมพ์ถ่ายโอนจึงสามารถเจาะได้ลึกเท่าที่วัตถุดิบจะเอื้อมได้ โดยไม่ถูกจำกัดโดยรูปทรงของแถบพาหะ ซึ่งทำให้การประทับตราถ่ายโอนเป็นวิธีที่นิยมใช้สำหรับชิ้นส่วนขนาดใหญ่ -เปลือกที่ดึงออกมาลึก และส่วนประกอบที่ต้องดำเนินการบนหลายหน้า
การปั๊มแม่พิมพ์แบบผสมทำการตัดหลายครั้ง-การตัดขอบและการเจาะ ตัวอย่างเช่น-ในการกดครั้งเดียว ผลลัพธ์ที่ได้คือชิ้นส่วนที่เรียบและมีมิติที่แม่นยำ โดยมีจุดศูนย์กลางระหว่างคุณสมบัติต่างๆ ดีเยี่ยม แม่พิมพ์คอมพาวด์นั้นสร้างได้ง่ายกว่าและมีราคาถูกกว่าเครื่องมือแบบก้าวหน้า แต่ใช้งานได้เฉพาะรูปทรงเรียบๆ และผลิตได้หนึ่งชิ้นส่วนต่อจังหวะโดยไม่มีความสามารถในการขึ้นรูป
การขึ้นรูปหลาย-สไลด์สมควรได้รับการกล่าวถึงเป็นทางเลือกที่สี่ เครื่องสไลด์หลาย-ใช้ลูกเบี้ยวและเครื่องมือเลื่อนที่เข้าใกล้แถบจากหลายทิศทางพร้อมกัน ทำให้เหมาะสำหรับชิ้นส่วนขนาดเล็กที่มีการโค้งงอที่ซับซ้อนในระนาบหลาย-คลิป สปริง รูปแบบลวด และตัวเชื่อมต่อที่ต้องใช้สถานีมากเกินไปในแม่พิมพ์โปรเกรสซีฟแบบทั่วไป
| เกณฑ์ | การปั๊มแม่พิมพ์แบบก้าวหน้า | โอนปั๊มตาย | การปั๊มแม่พิมพ์แบบผสม |
|---|---|---|---|
| ปริมาณประจำปีในอุดมคติ | 50,000 ถึงล้าน | 10,000 ถึง 500,000+ | 5,000 ถึง 200,000 |
| ความซับซ้อนของชิ้นส่วน | ปานกลาง (ความลึกในการดึงจำกัด) | สูง (ดึงลึก ชิ้นส่วนขนาดใหญ่) | ต่ำ (เฉพาะชิ้นส่วนแบน) |
| ค่าเครื่องมือทั่วไป | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| ต้นทุนต่อ-ชิ้นตามขนาด | ต่ำสุด | ปานกลาง | ต่ำถึงปานกลาง |
| ความเร็วในการผลิต | สูงมาก (100–1,000+ SPM) | ปานกลาง (15–60 SPM) | ปานกลางถึงสูง |
| ช่วงขนาดชิ้นส่วน | เล็กถึงปานกลาง | ปานกลางถึงใหญ่ | เล็กถึงกลาง (แบน) |
| การตั้งค่าและการเปลี่ยนแปลง | ต่ำ (แม่พิมพ์เดี่ยว ฟีดอัตโนมัติ) | สูงกว่า (หลายสถานี, การสอบเทียบการถ่ายโอน) | ต่ำ |
การทำความเข้าใจแม่พิมพ์ปั๊มประเภทนี้โดยสัมพันธ์กับข้อกำหนดชิ้นส่วนเฉพาะของคุณช่วยลดการคาดเดาได้ วงเล็บที่เหมาะกับฝ่ามือของคุณและจัดส่งในปริมาณ 500,000 ต่อปี? ความก้าวหน้าเกือบจะเป็นคำตอบอย่างแน่นอน ถ้วยยานยนต์ที่ดึงออกมาลึก-ซึ่งเกินขีดจำกัดความกว้างของแถบ-ใช่ไหม การโอนเข้าครอบครอง
เมื่อการปั๊มแม่พิมพ์แบบโปรเกรสซีฟไม่เหมาะสม
ฟังดูเหมือนการประทับตราแบบก้าวหน้าจะชนะด้วยความเร็วและต้นทุนทุกครั้งใช่ไหม ไม่มาก. หลายๆ สถานการณ์ผลักดันโครงการไปสู่แนวทางอื่น:
- ขนาดชิ้นส่วนเกินความจุของแถบ– แม่พิมพ์แบบโปรเกรสซีฟถูกจำกัดด้วยความกว้างของคอยล์และขนาดฐานรองรีด ชิ้นส่วนที่มีความกว้างมากกว่าประมาณ 24 นิ้วหรือต้องใช้พื้นที่เรียบขนาดใหญ่มักจะไม่สามารถวางซ้อนบนแถบได้อย่างมีประสิทธิภาพ ทำให้การปั๊มแม่พิมพ์แบบถ่ายโอนหรือแบบเส้นเรียงตามกันมีประโยชน์มากกว่า
- ความลึกในการดึงลึกเกินกว่าขีดจำกัดของแถบพาหะ– เมื่ออัตราส่วนการดึงต้องการให้วัสดุเคลื่อนที่ในแนวตั้งเกินกว่าที่แถบพาหะจะทนได้โดยไม่เกิดการโก่งงอหรือฉีกขาด ชิ้นส่วนนั้นจะต้องตั้งอย่างอิสระ- แท่นถ่ายโอนจะจัดการกับสิ่งนี้อย่างเป็นธรรมชาติ
- ปริมาณต่ำเกินไปที่จะตัดจำหน่ายเครื่องมือ– แม่พิมพ์แบบโปรเกรสซีฟที่มีราคาเฉลี่ย 15,000 ถึง 60,000 เหรียญสหรัฐจะสมเหตุสมผลก็ต่อเมื่อปริมาณการผลิตกระจายการลงทุนนั้นเบาพอที่จะแข่งขันกับวิธีการที่ง่ายกว่า การตัดด้วยเลเซอร์ การขึ้นรูปด้วยเบรกแบบกด หรือการปั๊มแม่พิมพ์แบบผสมมีราคาต่ำกว่าเกณฑ์ที่กำหนดต่อชิ้นส่วน
- รูปทรงของชิ้นส่วนต้องใช้การทำงานหลายหน้า-– เครื่องมือแบบก้าวหน้าทำงานในแกนเดียวของการเคลื่อนที่ของแรงกด หากชิ้นส่วนนั้นต้องการ-การเจาะด้านข้าง การทำเกลียว การขึ้นลาย หรือการดำเนินการจากหลายทิศทางพร้อมกัน วิธีถ่ายโอนหรือหลาย-สไลด์จะให้อิสระทางเรขาคณิตมากขึ้น
- ความเรียบแน่นบนช่องว่างที่ซับซ้อน– แม่พิมพ์แบบผสมผลิตชิ้นส่วนที่เรียบกว่าแม่พิมพ์แบบโปรเกรสซีฟ เนื่องจากชิ้นส่วนถูกสร้างขึ้นในจังหวะเดียวโดยไม่ต้องลากผ่านหลายสถานี สำหรับแหวนรอง แผ่นชิม หรือชั้นเคลือบที่มีความเรียบเป็นข้อมูลจำเพาะที่สำคัญ การใช้เครื่องมือแบบผสมจะชนะ
การรับรู้ขอบเขตเหล่านี้ตั้งแต่เนิ่นๆ ช่วยประหยัดเวลาด้านวิศวกรรม และหลีกเลี่ยงการบังคับใช้โซลูชันแบบก้าวหน้าซึ่งกระบวนการจะต่อสู้กับเรขาคณิต
โครงสร้างต้นทุนและการแบ่งปริมาณ-ตรรกะที่เท่ากัน
การประหยัดของการปั๊มแบบก้าวหน้าในระยะยาวเป็นไปตามเส้นโค้งที่เรียบง่ายแต่ทรงพลัง: ต้นทุนคงที่สูงล่วงหน้า ต้นทุนผันแปรต่อการโจมตีต่ำอย่างเหลือเชื่อ การทำความเข้าใจว่าจุดคุ้มทุนอยู่ที่ใด-เป็นตัวกำหนดว่าเครื่องมือที่ก้าวหน้าเป็นการลงทุนที่ชาญฉลาดหรือเป็นภาระผูกพันที่มีราคาแพงกว่า-
ลองพิจารณาตัวอย่างที่เป็นรูปธรรม แม่พิมพ์โปรเกรสซีฟที่มีความซับซ้อนปานกลาง-อาจมีราคา 30,000 ดอลลาร์ในการออกแบบและสร้าง เมื่อดำเนินการแล้ว จะผลิตชิ้นส่วนที่ราคาชิ้นละ 0.50 เหรียญสหรัฐ ชิ้นส่วนเดียวกันที่ทำด้วยการตัดด้วยเลเซอร์และการขึ้นรูปด้วยแรงกดเบรกอาจมีราคา 5.00 เหรียญสหรัฐฯ ต่อชิ้น โดยไม่ต้องลงทุนด้านเครื่องมือ คณิตศาสตร์ตรงไปตรงมา:
- ที่ 1,000 ชิ้นส่วนต่อปี แม่พิมพ์แบบโปรเกรสซีฟจะเพิ่ม 30 ดอลลาร์ต่อชิ้นส่วนในต้นทุนเครื่องมือที่ตัดจำหน่าย- ซึ่งสูงกว่าทางเลือกอื่นในการตัดด้วยเลเซอร์-มาก
- ที่ 10,000 ชิ้นส่วน ค่าตัดจำหน่ายเครื่องมือลดลงเหลือ 3.00 เหรียญสหรัฐฯ ต่อชิ้นส่วน ส่งผลให้ต้นทุนก้าวหน้าทั้งหมดอยู่ที่ 3.50 เหรียญสหรัฐฯ เทียบกับ 5.00 เหรียญสหรัฐฯ สำหรับทางเลือกอื่น จุดคุ้มทุน-ใกล้เข้ามาแล้ว
- ที่ 20,000 ชิ้นส่วน เส้นทางแบบก้าวหน้ามีราคา 2.00 ดอลลาร์ต่อชิ้นส่วนทั้งหมด (ค่าตัดจำหน่าย 1.50 ดอลลาร์บวกกับค่าใช้จ่ายในการดำเนินการ 0.50 ดอลลาร์)ประหยัดเงินได้ประมาณ $60,000 ต่อปีเปรียบเทียบกับวิธีชิ้นส่วน-
- ชิ้นส่วนมากกว่า 50,000 ชิ้น การตัดจำหน่ายกลายเป็นเรื่องเล็กน้อย และแม่พิมพ์แบบโปรเกรสซีฟให้ต้นทุนที่ต่ำที่สุด-ต่อ-ข้อได้เปรียบต่อชิ้น- ซึ่งมักจะมีอัตราส่วน 10:1 เมื่อเทียบกับวิธีที่ไม่-ใช้เครื่องมือ
สำหรับแอปพลิเคชันแบบก้าวหน้าส่วนใหญ่ -เกณฑ์การคุ้มทุนจะอยู่ระหว่าง 10,000 ถึง 20,000 ส่วนต่อปี หากต่ำกว่าช่วงดังกล่าว การใช้เครื่องมือที่ง่ายกว่าหรือวิธีการผลิตแบบไม่ใช้เครื่องมือ-จะช่วยลดต้นทุนให้ต่ำลง เหนือสิ่งอื่นใด การประทับแบบก้าวหน้าจะดึงเอาเศรษฐศาสตร์หน่วยออกไปอย่างเด็ดขาด
ทรานสเฟอร์ดายจะเป็นไปตามเส้นโค้งที่แตกต่างกัน ต้นทุนเครื่องมือที่สูงขึ้น ($100,000+) ทำให้การแตกหัก-ยิ่งมากขึ้นไปอีก แต่สามารถจัดการกับชิ้นส่วนที่แม่พิมพ์โปรเกรสซีฟไม่สามารถผลิตได้ทางกายภาพ แม่พิมพ์คอมพาวด์ใช้งบประมาณ-ส่วนปลายที่เป็นมิตร- ลงทุนด้านเครื่องมือน้อยกว่า ใช้เวลาสร้างเร็วกว่า แต่จำกัดอยู่ที่รูปทรงเรียบๆ และความเร็วปานกลาง
กรอบการตัดสินใจประกอบด้วยคำถามสามข้อ:
- รูปทรงของชิ้นส่วนสามารถวิ่งในแม่พิมพ์แบบโปรเกรสซีฟโดยไม่จำกัดขนาดหรือความลึกเกินได้หรือไม่
- ปริมาณต่อปีทำให้การลงทุนด้านเครื่องมือมีต้นทุนต่อชิ้นที่แข่งขันได้-หรือไม่
- ไทม์ไลน์การผลิตสนับสนุนระยะเวลารอคอยสินค้าที่จำเป็นในการออกแบบ สร้าง และตรวจสอบความถูกต้องของแม่พิมพ์หรือไม่
หากคำตอบทั้งสามข้อคือใช่ การดำเนินการแม่พิมพ์และการปั๊มแบบก้าวหน้ามักจะให้ความเร็ว ความสามารถในการทำซ้ำ และต้นทุนรวมที่ดีที่สุดเสมอ หากคำตอบคือไม่ ทางเลือกอื่นสมควรได้รับการประเมินอย่างจริงจัง
การเปรียบเทียบวิธีการจะให้ความกระจ่างว่าวิธีการใดที่เหมาะกับโปรไฟล์การผลิตที่กำหนด-แต่ภายในตัวการปั๊มแบบโปรเกรสซีฟนั้นเอง ช่วงของการใช้งานก็กว้างมากอย่างน่าทึ่ง กระบวนการพื้นฐานแบบเดียวกันที่ประทับตราไมโครทองแดง-สำหรับขั้วต่อสมาร์ทโฟนยังสร้างโครงยึดโครงสร้างเหล็กสำหรับแชสซีรถยนต์ด้วย โดยที่ข้อมูลจำเพาะของเครื่องจักรและมาตรฐานความแม่นยำจะเปลี่ยนไปอย่างมากระหว่างส่วนต่างๆ
การใช้งานในอุตสาหกรรมและมาตรฐานความแม่นยำ
ขั้วทองแดงที่บางกว่าบัตรเครดิตและขายึดโครงสร้างเหล็กที่คุณสามารถตั้งได้ทั้งสองแบบหลุดออกจากแม่พิมพ์แบบโปรเกรสซีฟ ความแตกต่างไม่ใช่แค่วัสดุ-แต่ยังรวมถึงข้อกำหนดเฉพาะของเครื่องจักรที่อยู่ด้านหลังแต่ละชิ้นส่วนด้วย น้ำหนัก ประเภทของแท่นพิมพ์ ความเร็วระยะชัก และการตรวจสอบคุณภาพ ทั้งหมดจะเปลี่ยนแปลงไปขึ้นอยู่กับอุตสาหกรรมที่ส่วนประกอบสำเร็จรูปให้บริการ
การใช้งานด้านยานยนต์และอิเล็กทรอนิกส์
การปั๊มขึ้นรูปชิ้นส่วนยานยนต์มีส่วนแบ่งมหาศาลในตลาดแม่พิมพ์แบบก้าวหน้าทั่วโลก ลองนึกถึงฉากยึดสำหรับยึดชุดสายไฟ การเสริมโครงสร้างภายในชุดประตู ตัวเชื่อมต่อที่เชื่อมต่อกับโมดูล ECU และส่วนประกอบของระบบเชื้อเพลิงที่ต้องการพื้นผิวการซีลที่สม่ำเสมอ ชิ้นส่วนเหล่านี้ต้องการการอัดน้ำหนักสูง-มักจะอยู่ที่ 200 ถึง 600 ตัน-เพราะเกจวัสดุมักจะหนักกว่า (0.040 นิ้วถึง 0.125 นิ้ว เหล็กอ่อนหรือเกรดโลหะผสม-ความแข็งแกร่งต่ำ{11}}สูง) และมีสถานีแม่พิมพ์จำนวนมาก
ความคาดหวังในชีวิตตายในยานยนต์ก็รุนแรงไม่แพ้กัน การผลิตมีจำนวนถึงล้านครั้งต่อปี หมายความว่า แท่นพิมพ์จะต้องจับจังหวะการจัดตำแหน่งครั้งแล้วครั้งเล่า โดยไม่มีความล้าสะสมของเฟรมสะสมที่ทำให้ขนาดชิ้นส่วนลดลง การกดด้านข้างแบบตรง-ที่มีระบบขับเคลื่อนแบบลิงก์โมชันมีอิทธิพลเหนือที่นี่ เนื่องจากมีการผสมผสานความแข็งแกร่งที่จำเป็นสำหรับการกัดขึ้นรูปหนักเข้ากับการโหลดแรงกระแทกที่ลดลง ซึ่งช่วยยืดอายุการใช้งานของเครื่องมือตลอดระยะเวลาการทำงานที่ยาวนาน
การใช้งานด้านอิเล็กทรอนิกส์พลิกสมการ แทนที่จะมีน้ำหนักมาก ลำดับความสำคัญจะเปลี่ยนไปที่ความแม่นยำระดับไมโคร-และความเร็ว เทอร์มินัล กระป๋องป้องกัน หน้าสัมผัสของแบตเตอรี่ และตัวเรือนตัวเชื่อมต่อถูกประทับจาก-ทองแดงเกจ ทองแดงฟอสเฟอร์ หรือแถบสแตนเลส-ซึ่งมักจะต่ำกว่า 0.020 นิ้ว-ที่ความเร็วเกิน 800 จังหวะต่อนาที ความแข็งแกร่งของเครื่องจักรยังคงมีความสำคัญ แต่ตัวแปรที่สำคัญจะกลายเป็นความแม่นยำในการป้อน ข้อผิดพลาดในการวางตำแหน่ง 0.05 มม. บนขั้วต่อที่มีระยะห่างระหว่างพิทช์ 0.3 มม. ทำให้เกิดเศษเหล็ก เครื่องป้อนเซอร์โวที่มี-ตัวเข้ารหัสแบบวงปิดและการกดที่มีการเลื่อนเล็กน้อย-ถึงระยะห่างจากฐานรอง ช่วยให้การปั๊มโลหะที่มีความแม่นยำแบบก้าวหน้าอยู่ภายใน ±0.001 นิ้ว (±0.025 มม.) ที่ชิ้นส่วนเหล่านี้ต้องการ
ข้อกำหนดด้านความแม่นยำทางการแพทย์และการบินและอวกาศ
การปั๊มแบบก้าวหน้าทางการแพทย์ช่วยยกระดับมาตรฐานต่อไป ส่วนประกอบของเครื่องมือผ่าตัด ตัวเรือนอุปกรณ์ที่ฝังได้ และชิ้นส่วนของอุปกรณ์การวินิจฉัยจะต้องเป็นไปตามค่าความคลาดเคลื่อนที่ ±0.0002 นิ้ว ในขณะที่ประทับจากโลหะผสมที่เข้ากันได้ทางชีวภาพ เช่น สแตนเลส 316L ไทเทเนียม หรือโคบอลต์-โครเมียม ผลกระทบจากเครื่องจักรมีความสำคัญ: การกดเซอร์โวที่มีการตั้งโปรแกรมได้ที่จุดศูนย์ตายด้านล่าง ช่วยให้ควบคุมการขึ้นยอดและการขึ้นรูปได้ ซึ่งช่วยลดการดีดตัวกลับของโลหะผสมทางการแพทย์ที่แข็ง-ถึง- ข้อกำหนดด้านการตกแต่งพื้นผิว-บ่อยครั้งคือ Ra 16 ไมโคร{-นิ้วหรือดีกว่า-ต้องการส่วนประกอบแม่พิมพ์ขัดเงาและระยะเจาะ-ถึง{13}}การบำรุงรักษาที่แม่นยำ
การบินและอวกาศแบ่งปันความหลงใหลนี้ด้วยความสม่ำเสมอของมิติ คลิปโครงสร้าง แผงป้องกัน และส่วนประกอบตัวเชื่อมต่อสำหรับระบบการบินมีความคลาดเคลื่อน ±0.0005 นิ้ว ควบคู่ไปกับการตรวจสอบย้อนกลับของวัสดุที่เข้มงวด การตรวจสอบน้ำหนักการกดจะต้องบันทึกข้อมูลแรงต่อจังหวะ เพื่อให้ความผิดปกติใดๆ ที่กระตุ้นให้เกิดสภาวะที่ไม่เป็นไปตามข้อกำหนด-นั้น- สามารถตรวจสอบย้อนกลับไปยังชิ้นส่วนเฉพาะได้
ในทางตรงกันข้าม การใช้งาน HVAC และการก่อสร้าง ให้ความสำคัญกับปริมาณและความทนทานมากกว่าความแม่นยำระดับสูงสุด ครีบแลกเปลี่ยนความร้อน ขายึด และตัวเชื่อมต่อท่อโดยทั่วไปจะยึด ±0.005 นิ้ว ความคลาดเคลื่อน-ผ่อนคลายมากขึ้น แต่ยังคงพึ่งพาการกดที่สม่ำเสมอในการวิ่งหลาย-ล้าน- ชิ้น
- ยานยนต์– ฉากยึด ขั้วต่อ ส่วนเสริมโครงสร้าง ชิ้นส่วนระบบเชื้อเพลิง ความคลาดเคลื่อนทั่วไป: ±0.001 นิ้ว ถึง ±0.002 นิ้ว น้ำหนักสูง อายุการใช้งานของแม่พิมพ์ยาวนาน ต้องการไดรฟ์แบบลิงก์โมชั่น
- อิเล็กทรอนิกส์– ขั้วต่อ กระป๋องป้องกัน หน้าสัมผัสแบตเตอรี่ เรือนขั้วต่อ ความคลาดเคลื่อนโดยทั่วไป: ±0.001 นิ้ว เกจบาง ความเร็วสูง (800+ SPM) ความแม่นยำในการป้อนเซอร์โวมีความสำคัญ
- อุปกรณ์การแพทย์– ชิ้นส่วนเครื่องมือผ่าตัด ตัวเรือนแบบฝังได้ ส่วนประกอบในการวินิจฉัย ความคลาดเคลื่อนโดยทั่วไป: ±0.0002 นิ้ว ถึง ±0.0005 นิ้ว โลหะผสมที่เข้ากันได้ทางชีวภาพ การคงตัวของเซอร์โวเพรส เครื่องมือขัดเงา
- การบินและอวกาศ– คลิปโครงสร้าง, ขั้วต่อระบบการบิน, แผงป้องกัน ความคลาดเคลื่อนโดยทั่วไป: ±0.0005 นิ้ว ความสามารถในการตรวจสอบย้อนกลับของน้ำหนักเต็มจำนวน จำเป็นต้องมีใบรับรองวัสดุ
- HVAC / การก่อสร้าง– ครีบแลกเปลี่ยนความร้อน อุปกรณ์ติดตั้ง ขายึดท่อ พิกัดความเผื่อโดยทั่วไป: ±0.005 นิ้ว ปริมาณมาก น้ำหนักปานกลาง แท่นพิมพ์เชิงกลมาตรฐาน
การควบคุมคุณภาพและ-การตรวจจับดาย
การปั๊มแม่พิมพ์ด้วยความแม่นยำที่ระดับความคลาดเคลื่อนที่ยอมรับได้เหล่านี้จะใช้งานได้ก็ต่อเมื่อเครื่องจักรสามารถตรวจจับปัญหาได้ก่อนที่จะกลายเป็นการจัดส่งที่มีข้อบกพร่อง การปั๊มแบบก้าวหน้าสมัยใหม่ผสานรวมระบบคุณภาพเข้ากับการอัดและดายโดยตรง ทำให้เกิดวงจรป้อนกลับแบบปิด
เซ็นเซอร์ใน-แม่พิมพ์จะตรวจสอบแรง การกระจัด และการมีอยู่ของวัสดุที่สถานีวิกฤติอย่างต่อเนื่อง หากการเจาะพบกับแรงต้านทานนอกช่วงที่คาดไว้-ซึ่งบ่งบอกถึงคมตัดทื่อหรือการป้อนที่ผิดพลาด- เซ็นเซอร์จะส่งสัญญาณให้ตัวควบคุมการกดหยุดทันที แทนที่จะสร้างชิ้นส่วนที่เสียหายหลายร้อยชิ้นก่อนที่ผู้ปฏิบัติงานจะสังเกตเห็น
การตรวจสอบด้วยแสงอัตโนมัติเพิ่มอีกชั้นหนึ่ง ระบบจับภาพ CCD ความเร็วสูง-ทำงานที่มากถึง 1,000 เฟรมต่อวินาทีวัดขนาดวิกฤตในทุกชิ้นส่วนเมื่อออกจากแม่พิมพ์ โดยมีความละเอียดการวัดต่ำถึง 0.01 มม. ชิ้นส่วนที่อยู่นอกพิกัดความเผื่อจะถูกเปลี่ยนเส้นทางโดยอัตโนมัติก่อนถึงสายการบรรจุ
การตรวจสอบน้ำหนักบนแท่นพิมพ์จะติดตามแรงสูงสุดต่อจังหวะและแนวโน้มเมื่อเวลาผ่านไป การเคลื่อนตัวขึ้นอย่างช้าๆ จะส่งสัญญาณการสึกหรอของดายหรือการแปรผันของวัสดุเป็นเวลานานก่อนที่จะทะลุพิกัดความเผื่อ ทำให้ทีมบำรุงรักษาได้รับการแจ้งเตือนล่วงหน้าเพื่อกำหนดเวลาการลับคม เมื่อรวมกันแล้ว ระบบเหล่านี้จะแปลงเครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟจากเครื่องมือการผลิตให้เป็น-เซลล์การผลิตที่มีการควบคุมตนเอง- ซึ่งปฏิเสธที่จะจัดส่งสิ่งที่ไม่สามารถตรวจสอบได้
การรักษาระบบการตรวจสอบให้อยู่ในสภาพดี และแม่พิมพ์ทำงานได้ภายในข้อมูลจำเพาะหลายล้านรอบ ขึ้นอยู่กับกลยุทธ์การบำรุงรักษาที่มีระเบียบวินัยซึ่งการปฏิบัติงานส่วนใหญ่ประเมินต่ำไป
แนวทางปฏิบัติในการบำรุงรักษาที่ช่วยยืดอายุแม่พิมพ์
เครื่องมือปั๊มแบบก้าวหน้าที่ทำงานที่ 400 จังหวะต่อนาทีสามารถสะสมได้มากกว่าล้านครั้งในสัปดาห์การผลิตเดียว การกระแทกแต่ละครั้งจะสร้างแรงตัด แรงเสียดทาน และความร้อน ซึ่งจะค่อยๆ ลดคุณภาพคมเจาะ พื้นผิวที่ขึ้นรูป และส่วนประกอบนำทาง หากไม่มีโปรแกรมการบำรุงรักษาที่เป็นระบบ อายุการใช้งานของแม่พิมพ์จะสั้นลงอย่างไม่อาจคาดเดาได้ คุณภาพชิ้นส่วนจะเคลื่อนไป และการหยุดทำงานโดยไม่ได้วางแผนจะกัดกร่อนในกำหนดการผลิต
ตารางการบำรุงรักษาเชิงป้องกันและการลับคมแม่พิมพ์
การบำรุงรักษาเครื่องมือแบบก้าวหน้าที่มีประสิทธิผลจะไม่เกิดปฏิกิริยา- แต่จะเป็นไปตามจังหวะที่เชื่อมโยงกับจำนวนสโตรคมากกว่าวันที่ในปฏิทิน เป้าหมายเช่นผู้เชี่ยวชาญด้านการตอกย้ำมีความสม่ำเสมอ: ระบุทุกส่วนของเครื่องมือที่เสื่อมสภาพเมื่อเวลาผ่านไป บันทึกวิธีการซ่อมบำรุง และดำเนินการเหมือนกันทุกรอบ
ระยะเวลาในการลับคมแม่พิมพ์ขึ้นอยู่กับปัจจัยหลักสามประการ:
- การขัดถูของวัสดุ– เกรดสเตนเลสสตีลและโลหะผสม-ความแข็งแรงสูงต่ำ-มีการสึกหรอที่คมตัดเร็วกว่าทองแดงอ่อนหรือเหล็กเหนียวมาก แม่พิมพ์ที่ใช้สเตนเลส 304 อาจต้องลับคมทุกๆ 50,000 ถึง 100,000 ครั้ง ในขณะที่รูปทรงเดียวกันในเหล็กกล้า C1010 สามารถดันได้ 250,000 ครั้งขึ้นไประหว่างบริการต่างๆ
- การสะสมจำนวนโรคหลอดเลือดสมอง– ร้านค้าส่วนใหญ่จะติดตามจำนวนการเข้าชมตามช่วงเวลาการให้บริการ และแนวโน้มความต้องการลับคมตามจริงกับเป้าหมาย ช่วงเวลาที่สม่ำเสมอ-ไม่ตอบสนองต่อการหลบหนีที่มีคุณภาพ-ทำให้เกิดอายุการใช้งานที่คาดการณ์ได้
- คุณภาพการหล่อลื่น– การจ่ายสารหล่อลื่นที่ไม่เพียงพอหรือไม่สม่ำเสมอจะเร่งการสึกหรอของขอบ เพิ่มการสะสมความร้อน และส่งเสริมการครูดบนพื้นผิวที่ขึ้นรูป ระบบสเปรย์ขนาดเล็ก-ที่ใช้น้ำหนักฟิล์มที่ถูกต้องในแต่ละสถานีสามารถยืดระยะเวลาการลับคมได้ 30% หรือมากกว่า เมื่อเทียบกับการหล่อลื่นแบบน้ำท่วมซึ่งขาดโซนสัมผัสวิกฤต
รายการตรวจสอบการบำรุงรักษาที่มีโครงสร้างช่วยให้บริการทุกอย่างสอดคล้องกัน ไม่ว่าช่างเทคนิคคนใดจะปฏิบัติงาน:
- ตรวจสอบคมตัดทั้งหมดภายใต้การขยาย ปรับความคมชัดเมื่อความสูงของครีบเกินเกณฑ์ที่ยอมรับได้สำหรับการใช้งาน (โดยทั่วไปคือ 10% ของความหนาของวัสดุ)
- ตรวจสอบเส้นผ่านศูนย์กลางและความยาวของหมุดนำร่อง-ที่หมุดนำร่องที่สวมใส่ทำให้เกิดการลงทะเบียนแถบผิดซึ่งประกอบข้ามสถานี
- ตรวจสอบการเจาะแบบฟอร์มและเม็ดมีดแม่พิมพ์เพื่อดูการสึกหรอที่วัดได้ เปลี่ยนหรือขัดเงาตามขั้นตอนที่บันทึกไว้
- ตรวจสอบแรงสปริงบนเครื่องปอก เครื่องยกเครื่องมือบนเวที และแผ่นดัน เปลี่ยนสปริงที่อ่อนตัวก่อนที่จะส่งผลต่อการควบคุมแถบ
- ยืนยันจังหวะเวลาของเม็ดมีดทั้งหมด และตรวจสอบความสูงของดายปิดเทียบกับการวัดพื้นฐาน
- ทำความสะอาดรางเศษเหล็ก และตรวจสอบการสะสมของทากที่อาจทำให้เกิดการดึงทากในการวิ่งครั้งต่อไป
- ลบสต็อกลับเอกสารออก การเปลี่ยนแปลงความสูงแม่พิมพ์ทั้งหมด และการเปลี่ยนส่วนประกอบสำหรับบันทึกประวัติการบริการ
วินัยที่อยู่เบื้องหลังรายการตรวจสอบนี้มีความสำคัญมากกว่ารายการตรวจสอบเอง ดังที่ผู้จัดการฝ่ายซ่อมบำรุงแม่พิมพ์ผู้มีประสบการณ์คนหนึ่งกล่าวไว้ว่า ฝีมือการผลิตที่มีคุณภาพหมายถึงความสม่ำเสมอ หากเทคโนโลยีการบริการบดส่วนการตัดในปริมาณที่แตกต่างกันในแต่ละครั้ง จำนวนการเข้าชมต่อบริการจะแกว่งอย่างคาดเดาไม่ได้- ทำให้การปรับปรุงอย่างต่อเนื่องเป็นไปไม่ได้
หลักการเปลี่ยนแม่พิมพ์อย่างรวดเร็วและ SMED
ทุกนาทีที่แท่นพิมพ์ไม่ได้ใช้งานระหว่างการเปลี่ยนแม่พิมพ์คือหนึ่งนาทีที่ผลิตชิ้นส่วนเป็นศูนย์ ในสภาพแวดล้อมการประทับตราแบบโปรเกรสซีฟที่มี-สูง โดยที่หมายเลขชิ้นส่วนหลายหมายเลขใช้การเพรสเดียวกัน เวลาในการเปลี่ยนจะส่งผลโดยตรงต่อปริมาณงานและประสิทธิภาพการจัดส่ง นี่คือจุดที่ SMED-การแลกเปลี่ยน Dies-นาทีเดียว-เปลี่ยนสมการ
พัฒนาโดยวิศวกรอุตสาหกรรม ชิเงโอะ ชินโก เป้าหมายของระเบียบวิธี SMEDลดการเปลี่ยนแปลงใด ๆ ให้เหลือน้อยกว่า 10 นาทีโดยแบ่งงานการตั้งค่าออกเป็น 2 ประเภท คือ
- องค์ประกอบภายใน– ขั้นตอนที่สามารถเกิดขึ้นได้เฉพาะในขณะที่หยุดการกด (การขันสลักเกลียวเข้าไปในหมอนข้าง การเชื่อมต่อเซ็นเซอร์ การตรวจสอบความสูงของการปิด)
- องค์ประกอบภายนอก– ขั้นตอนที่สามารถทำได้ในขณะที่เครื่องพิมพ์ยังคงทำงานเดิมอยู่ (การจัดเตรียมแม่พิมพ์ถัดไปบนรถเข็นกลิ้ง ก่อน-ต่อสายอากาศและสายไฟฟ้า การโหลดคอยล์ลงบนตัวคลายคอยล์)
หลักการนั้นง่ายมาก: แปลงขั้นตอนภายในให้เป็นขั้นตอนภายนอกให้ได้มากที่สุด จากนั้นปรับปรุงงานภายในใดๆ ก็ตามที่ยังคงอยู่ ในทางปฏิบัติ การปั๊มแบบก้าวหน้าใช้ SMED ผ่านระบบเปลี่ยนแม่พิมพ์อย่างรวดเร็ว (QDC) ซึ่งรวมถึงแคลมป์แม่พิมพ์แบบไฮดรอลิกหรือแบบนิวแมติก แผ่นเสริมมาตรฐานที่มีรูปแบบการล็อคแบบ T- สล็อตหรือบอล- รถเข็นแบบเปลี่ยนแม่พิมพ์ด้วยกำลัง และหน่วยความจำความสูงปิด-ที่ตั้งไว้ล่วงหน้าในตัวควบคุมการกด
ระบบ QDC ที่ดำเนินการอย่างดี-สามารถลดการเปลี่ยนแปลงจาก 45 นาทีลงเหลือต่ำกว่า 8- ทำให้มีอิสระในการผลิตล็อตที่มีขนาดเล็กลงอย่างประหยัด และตอบสนองต่อตารางการผลิตที่เปลี่ยนแปลงได้เร็วขึ้น การผสมผสานหลักการ SMED เข้ากับการเตรียมเครื่องมือบนเวที-โดยที่การตั้งค่าแม่พิมพ์ คอยล์ และตัวป้อนที่เข้ามาประกอบกันแบบออฟไลน์อย่างสมบูรณ์ จะช่วยขจัดปัญหาการแย่งชิงที่มักมาพร้อมกับการเปลี่ยนงาน
การยืดอายุแม่พิมพ์ด้วยการเพิ่มประสิทธิภาพเครื่องจักร
อายุการใช้งานของแม่พิมพ์ไม่ได้เป็นเพียงหน้าที่ของคุณภาพเหล็กกล้าเครื่องมือและความถี่ในการบำรุงรักษาเท่านั้น สื่อเองก็มีบทบาทเท่าเทียมกัน การกดที่ไม่ตรงแนวหรือการทำงานโดยไม่มีการตรวจสอบน้ำหนักที่เหมาะสมสามารถทำลายแม่พิมพ์ที่สร้างอย่างดี-โดยใช้เวลาเพียงเศษเสี้ยวของอายุการใช้งานที่คาดไว้
กดการจัดตำแหน่งมีความสำคัญในระดับไมครอน ความขนานระหว่างหน้าสไลด์และพื้นผิวหมอนข้างต้องอยู่ภายในระยะ 0.001 นิ้วต่อความกว้างของเตียง หากแกนเลื่อนอยู่ภายใต้การรับน้ำหนัก จะทำให้เกิดการกระจายแรงที่ไม่เท่ากันทั่วแม่พิมพ์-ซึ่งรับน้ำหนักมากเกินไปด้านหนึ่งในขณะที่อีกด้านหนึ่งรับน้ำหนักน้อยเกินไป ผลลัพธ์ที่ได้คือการสึกหรอของหมัดเร็วขึ้น รูปแบบเสี้ยนที่ไม่สม่ำเสมอ และความล้มเหลวของแม่พิมพ์ก่อนกำหนดที่ด้านโหลดสูง-
การตรวจสอบน้ำหนักให้การเตือนล่วงหน้าก่อนเกิดความเสียหาย จอภาพที่ได้รับการกำหนดค่าอย่างเหมาะสมจะเรียนรู้แรงสูงสุดปกติสำหรับแม่พิมพ์แต่ละตัว และตั้งค่าขีดจำกัดสูง- และต่ำ-ภายในกรอบเวลาอันแคบ-โดยทั่วไป ±15 ถึง 20% ของจุดสูงสุดที่คาดหวัง หากแนวโน้มน้ำหนักเพิ่มขึ้นจากการวิ่งติดต่อกัน จะเป็นสัญญาณว่าคมตัดกำลังทื่อและถึงกำหนดลับคมแล้ว การขัดขวางอย่างกะทันหันจะทำให้เกิดการสะสมตัวของกระสุน -สภาพของชิ้นส่วนสองเท่า หรือการป้อนที่ผิดพลาดซึ่งอาจทำให้ตายได้ จอภาพจะต้องต่อสายเข้ากับวงจรหยุดการกดและตั้งค่าเป็น-ขีดจำกัดเฉพาะงาน- โดยไม่ปล่อยไว้เต็มกำลังการกดซึ่งไม่ได้ให้การป้องกันที่เป็นประโยชน์
เครื่องปั๊มแม่พิมพ์และสปริงไนโตรเจนมีบทบาทที่ชัดเจนน้อยลงแต่มีความสำคัญเท่าเทียมกันในการรักษาชีวิตคนตาย ตัวช่วยยกแถบขึ้นเหนือพื้นผิวแม่พิมพ์ระหว่างจังหวะ ช่วยให้สามารถเคลื่อนตัวได้อย่างอิสระโดยไม่ต้องลากข้ามรายละเอียดของแบบฟอร์มหรือขอบตัด หากไม่มีการยกที่เพียงพอ แถบจะขูดไปตามขอบคมๆ และสะสมวัสดุไว้บนพื้นผิวขัดเงา- ซึ่งส่งผลให้ทั้งคุณภาพของแถบและผิวสำเร็จของเครื่องมือลดลง
สปริงก๊าซไนโตรเจนเป็นที่ต้องการมากกว่าคอยล์สปริงเชิงกลในการใช้งานเครื่องมือขั้นสูงหลายประเภท เนื่องจากสปริงเหล่านี้ให้แรงที่สม่ำเสมอตลอดจังหวะโดยไม่มีความล้า{0}}การสูญเสียแรงที่เกี่ยวข้องกับเมื่อเวลาผ่านไป นอกจากนี้ยังให้แรงเริ่มต้นสูงที่จำเป็นในการดึงวัสดุออกจากการเจาะในเชิงบวก ป้องกันการดึงกระสุน เนื่องจากเครื่องมือปั๊มขึ้นรูปแบบก้าวหน้าสะสมการกระแทกนับล้านครั้ง สปริงไนโตรเจนจึงรักษาแรงดันที่กำหนดไว้ ในขณะที่คอยล์สปริงจะค่อยๆ ลดกำลังลง- ทำให้ไนโตรเจนเป็นตัวเลือกที่เชื่อถือได้มากขึ้นสำหรับฟังก์ชันการลอกและการยกที่สำคัญในสภาพแวดล้อมการผลิตที่มีความต้องการสูง
เมื่อนำมารวมกัน-ตารางการลับคมที่มีโครงสร้าง การเปลี่ยนแปลงอย่างรวดเร็ว การจัดตำแหน่งแท่นพิมพ์ที่แม่นยำ การควบคุมน้ำหนักที่ใช้งาน และระบบตัวยกที่ระบุอย่างเหมาะสม- แนวทางปฏิบัติเหล่านี้จะกำหนดว่าแม่พิมพ์สามารถตีได้ 500,000 ครั้งหรือ 5 ล้านครั้งก่อนที่จะต้องมีการปรับปรุงใหม่ครั้งใหญ่หรือไม่ การลงทุนในด้านวินัยในการบำรุงรักษาจะตอบแทนด้วยคุณภาพที่คาดการณ์ได้ การหยุดโดยไม่ได้วางแผนน้อยลง และราคา-ต่อ-การเข้าชมที่ช่วยให้การประทับตราแบบก้าวหน้าสามารถแข่งขันกับวิธีอื่นในปริมาณมากได้
การเลือกเครื่องจักรและแม่พิมพ์ที่เหมาะสม
การบำรุงรักษาช่วยให้แม่พิมพ์ทำงานต่อไป แต่ก่อนที่จะเกิดการชนเพียงครั้งเดียว การตัดสินใจสองครั้งจะกำหนดโปรแกรมทั้งหมด: ตัวไหนกดเพื่อใส่แม่พิมพ์ และผู้ผลิตแม่พิมพ์แบบก้าวหน้ารายใดที่จะไว้วางใจกับเครื่องมือนี้ หากทำผิดและคุณจะใช้เวลาอีกห้าปีข้างหน้าเพื่อชดเชยความไม่ตรงกันระหว่างความสามารถและความต้องการ
การจับคู่ข้อมูลจำเพาะของเครื่องให้สอดคล้องกับข้อกำหนดของชิ้นส่วน
การเลือกเครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟเริ่มต้นจากตัวชิ้นส่วนเอง-ไม่ใช่จากที่มีอยู่บนพื้น ตัวแปรสี่ตัวขับเคลื่อนข้อกำหนด:
- กดความจุระวางน้ำหนัก– รวมแรงในการตัด การขึ้นรูป และการปอกทั้งหมดในทุกสถานีที่ใช้งานอยู่ จากนั้นใช้ปัจจัยด้านความปลอดภัย 1.2 ถึง 1.3 เหนือผลรวมที่คำนวณได้ การวิ่งใกล้กับความจุที่กำหนดมากเกินไปจะเร่งความล้าของเฟรมและลดอายุการใช้งานของตลับลูกปืน
- ขนาดเตียง– หนุนต้องรองรับความยาวแม่พิมพ์ทั้งหมด โดยมีระยะห่างสำหรับรางเศษเหล็ก ส่วนรองรับแถบ และ-เปลี่ยนฮาร์ดแวร์จับยึดอย่างรวดเร็ว แม่พิมพ์ปั๊มแบบโปรเกรสซีฟแบบหลาย-สถานีอาจมีขนาดยาวจนน่าตกใจ วัดรอยเท้าฐานแม่พิมพ์ก่อนประเมินตัวเลือกการกด
- ความสามารถอัตราจังหวะ– จับคู่ช่วงความเร็วในการพิมพ์กับเป้าหมายปริมาณประจำปีของคุณ ชิ้นส่วนที่ต้องการ 2 ล้านชิ้นต่อปีที่เวลาทำงาน 90% ต้องใช้แท่นพิมพ์ที่สามารถรักษา SPM ที่คำนวณไว้ได้ โดยไม่เกินขีดจำกัดการป้อนวัสดุหรือการหล่อลื่น
- ประเภทไดรฟ์และโปรไฟล์จังหวะ– การขึ้นรูปที่ซับซ้อนในหลายสถานีเอื้อต่อเซอร์โวหรือไดรฟ์การเคลื่อนที่แบบลิงก์ การปัดและเจาะอย่างง่ายด้วยความเร็วสูงทำงานได้อย่างมีประสิทธิภาพบนข้อเหวี่ยงเชิงกลมาตรฐาน รูปทรงของชิ้นส่วนจะบอกคุณว่าไดรฟ์ใดได้รับระดับพรีเมียม
ประเภทวัสดุเพิ่มตัวกรองอื่น เครื่องปั๊มขึ้นรูปแบบโปรเกรสซีฟที่ใช้เหล็กกล้าไร้สนิมต้องการพื้นที่รับน้ำหนักที่มากกว่าและระบบหล่อลื่นที่หนักกว่า-มากกว่าระบบที่ใช้กับขั้วต่อทองแดงโดยเฉพาะ ในทำนองเดียวกัน ชิ้นส่วนทางการแพทย์ที่มีความทนทานสูง-อาจพิสูจน์ให้เห็นถึงการลงทุนด้านแท่นพิมพ์แบบเซอร์โวซึ่งโปรแกรมวงเล็บจะไม่มีทางชดเชยได้
สิ่งที่ต้องประเมินในซัพพลายเออร์แม่พิมพ์แบบก้าวหน้า
การกดคือครึ่งหนึ่งของสมการ ตัวแม่พิมพ์ปั๊มแบบโปรเกรสซีฟจะกำหนดว่าเป้าหมายที่แม่นยำสามารถทำได้และทำซ้ำได้หลายล้านรอบหรือไม่ เมื่อประเมินพันธมิตรด้านแม่พิมพ์และเครื่องมือแบบโปรเกรสซีฟที่นำเสนอบริการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ ให้มองข้ามราคาต่อสถานีและตรวจสอบความลึกทางวิศวกรรม
- ความสามารถในการออกแบบหลาย-สถานีพร้อมความสามารถในการทำซ้ำที่แน่นหนา– ซัพพลายเออร์ชอบยี่เฉินสนับสนุนวิศวกรฝ่ายผลิตและทีมจัดซื้อจัดจ้างในการจัดหาแม่พิมพ์ปั๊มแบบก้าวหน้าสำหรับ-ชิ้นส่วนโลหะที่มีปริมาณสูง ให้การขึ้นรูปหลาย-สถานีที่มีประสิทธิภาพและกำลังการผลิตจำนวนมากที่ปรับขนาดได้ ซึ่งแปลโดยตรงเป็นชิ้นส่วนที่สม่ำเสมอ-เป็น-คุณภาพของชิ้นส่วน
- ความเชี่ยวชาญในการออกแบบแม่พิมพ์ปั๊มแบบก้าวหน้า– ซัพพลายเออร์ควรแสดงให้เห็นถึงความสามารถในการจำลอง CAD/CAE รวมถึงการทำนายสปริงกลับตาม FEA{0}} และการเพิ่มประสิทธิภาพเค้าโครงแถบ ขอดูตัวอย่างวิธีที่พวกเขาแก้ไขปัญหาท้าทายบนรูปทรงเรขาคณิตที่เทียบเคียงได้กับของคุณ
- ความรู้เรื่องการเลือกเหล็กกล้าเครื่องมือ– สถานีที่ต่างกันต้องเผชิญกับโปรไฟล์การสึกหรอที่แตกต่างกัน ซัพพลายเออร์ที่มีความสามารถจะเลือกการผสมผสานที่เหมาะสมระหว่าง-เหล็กความเร็วสูง เกรดโลหะผง หรือเม็ดมีดคาร์ไบด์ โดยพิจารณาจากวัสดุที่คุณกำลังปั๊ม-ไม่ใช่ขนาด-ขนาดเดียว-ที่เหมาะกับ-แนวทางทั้งหมด
- ทรัพยากรการทดลองภายใน-– ผู้ผลิตที่มีแท่นทดลองโดยเฉพาะสามารถตรวจสอบความถูกต้องของแม่พิมพ์ภายใต้สภาวะที่สมจริง วัดชิ้นส่วนตัวอย่างบน CMM และทำซ้ำการปรับเปลี่ยนก่อนที่เครื่องมือจะจัดส่งไปยังพื้นที่การผลิตของคุณ ความสามารถในการทดลองใช้และการตรวจสอบภายใน-นี้ช่วยลดปัญหาในการแก้ไขปัญหาหลังการส่งมอบเป็นเวลาหลายสัปดาห์
- การสนับสนุนด้านเทคนิคหลังการขาย-– แม่พิมพ์แบบก้าวหน้าต้องได้รับบริการอย่างต่อเนื่อง ประเมินว่าซัพพลายเออร์ให้คำแนะนำในการบำรุงรักษา การสนับสนุนการบด และการเปลี่ยนส่วนประกอบที่สึกหรอ เช่น พันช์ ไพล็อต และเม็ดมีดอย่างรวดเร็วหรือไม่
- ความสามารถในการขยายขนาด– ปริมาณของคุณอาจเพิ่มขึ้น ซัพพลายเออร์ที่มีโครงสร้างเป็นขนาดตั้งแต่การผลิตเริ่มแรกไปจนถึงกำลังการผลิตที่ขยายได้-โดยไม่ต้องออกแบบใหม่ตั้งแต่ต้น- ช่วยประหยัดเวลาและต้นทุนได้มากเมื่อความต้องการเพิ่มขึ้น
การพิจารณาผู้ให้บริการปั๊มโลหะแบบโปรเกรสซีฟตามเกณฑ์เหล่านี้จะแยกพันธมิตรที่ออกแบบโซลูชันออกจากผู้ที่เพียงเสนอราคาบล็อคเครื่องมือ
ปรับขนาดจากต้นแบบไปจนถึงการผลิตจำนวนมาก
มีเพียงไม่กี่โปรแกรมที่เปิดตัวเต็มจำนวนในวันแรก โดยทั่วไปเส้นทางจะย้ายจากการตรวจสอบความถูกต้องของต้นแบบไปจนถึงการดำเนินการนำร่องไปสู่การผลิตจำนวนมากอย่างยั่งยืน- และคู่หูของคุณควรสนับสนุนแต่ละขั้นตอนโดยไม่ต้องบังคับให้เริ่มการทำงานของเครื่องมือใหม่ทั้งหมดในทุกการเปลี่ยนแปลง
ในระหว่างการตรวจสอบความถูกต้องตั้งแต่เนิ่นๆ การใช้เครื่องมือแบบอ่อนหรือต้นแบบ-สถานีเดี่ยวจะยืนยันรูปทรงของชิ้นส่วนและลักษณะการทำงานของวัสดุด้วยต้นทุนที่ต่ำ เมื่อการออกแบบมีความเสถียร แม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้าที่สร้างจากเหล็กกล้าเครื่องมือชุบแข็งจะเข้ามาแทนที่สำหรับการผลิตนำร่อง-โดยมีการควบคุมการทำงาน 5,000 ถึง 50,000 ชิ้นส่วนซึ่งจะตรวจสอบความสามารถของกระบวนการ ความเสถียรของมิติ และความทนทานของแม่พิมพ์ภายใต้สภาวะที่สมจริง
การเปลี่ยนผ่านไปสู่การผลิตจำนวนมากทำให้เกิดความต้องการขั้นสุดท้าย: แม่พิมพ์จะต้องทนต่อแรงกระแทกนับล้านครั้งโดยไม่เสื่อมสภาพ ส่งผลให้ชิ้นส่วนอยู่นอกเกณฑ์ความทนทาน นี่คือจุดที่ปรัชญาการออกแบบแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้ามีความสำคัญมากที่สุด โครงสร้างแบบโมดูลาร์พร้อมเม็ดมีดที่เปลี่ยนได้ ระบบนำทางที่แข็งแกร่ง และสปริงไนโตรเจนที่ได้รับการจัดอันดับอย่างเหมาะสม ช่วยให้สามารถบำรุงรักษาได้ตามเป้าหมาย ซึ่งจะทำให้การผลิตแม่พิมพ์โดยไม่ต้องรื้อออกทั้งหมด
การเลือกทั้งเครื่องจักรและแหล่งที่มาของแม่พิมพ์เป็นการตัดสินใจร่วมกัน-แทนที่จะแยกกัน-ทำให้แน่ใจได้ว่าความสามารถในการอัดจะตรงกับความต้องการในการขึ้นรูปของแม่พิมพ์ ส่วนเบดจะพอดีกับขนาดของแม่พิมพ์ และการสนับสนุนทางวิศวกรรมของซัพพลายเออร์จะครอบคลุมวงจรชีวิตทั้งหมดตั้งแต่ตัวอย่างแรกไปจนถึงเอาต์พุตปริมาณสูง-ที่ยั่งยืน
คำถามที่พบบ่อยเกี่ยวกับเครื่องปั๊มแม่พิมพ์แบบก้าวหน้า
1. เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟสามารถทำงานได้เร็วแค่ไหน?
เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟมาตรฐานทำงานระหว่าง 100 ถึง 400 รอบต่อนาทีสำหรับงานการผลิตทั่วไป การใช้งานที่ความเร็วสูง-อาจเกิน 1,000 จังหวะต่อนาที แต่การบรรลุอัตราดังกล่าวต้องใช้เฟรมกดก้าน-ด้านข้างหรือผูก-แบบตรงที่แข็งแกร่ง เครื่องป้อนเซอร์โวที่มีความแม่นยำพร้อมการวางตำแหน่งแบบวงปิด- ช่องว่างแม่พิมพ์ที่ออกแบบอย่างระมัดระวังเพื่อการตัดที่สะอาด และระบบหล่อลื่น-สเปรย์ขนาดเล็กที่กำหนดเป้าหมายโซนสัมผัสเฉพาะ ความเร็วสูงสุดที่ทำได้ขึ้นอยู่กับประเภทวัสดุ ความกว้างของราง จำนวนสถานีที่ใช้งาน และระบบขับเคลื่อนด้วยเครื่องพิมพ์ที่เลือก
2. อะไรคือความแตกต่างระหว่างการปั๊มแม่พิมพ์แบบโปรเกรสซีฟและการปั๊มแม่พิมพ์แบบถ่ายโอน?
การปั๊มแม่พิมพ์แบบโปรเกรสซีฟช่วยให้ชิ้นงานติดอยู่กับแถบพาหะตลอดลำดับการขึ้นรูปทั้งหมด โดยจะเลื่อนชิ้นงานไปยังสถานีภายในแม่พิมพ์เดียวที่ตั้งค่าความเร็วสูงสุด 1,000+ SPM การปั๊มแม่พิมพ์ถ่ายโอนจะแยกช่องว่างออกจากแถบตั้งแต่เนิ่นๆ จากนั้นจึงเคลื่อนย้ายชิ้นงานแต่ละชิ้นระหว่างสถานีอิสระโดยใช้นิ้วมือกลหรือแขนถ่ายโอนที่ความเร็วต่ำกว่า 15 ถึง 60 SPM แม่พิมพ์แบบก้าวหน้าใช้งานได้ดีกับชิ้นส่วนที่มีปริมาณขนาดเล็ก-ถึง-สูงปานกลาง- ในขณะที่แม่พิมพ์แบบถ่ายโอนสามารถจัดการกับชิ้นส่วนขนาดใหญ่ -เปลือกที่ดึงออกมาลึก และส่วนประกอบที่ต้องการการดำเนินการจากหลายทิศทางซึ่งแถบพาหะไม่สามารถรองรับได้
3. วัสดุใดบ้างที่สามารถแปรรูปด้วยเครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟได้?
เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟแปรรูปโลหะได้หลายประเภท รวมถึงเหล็กกล้าคาร์บอนต่ำ- เหล็กสแตนเลส (ซีรีส์ 300 และ 400) ทองแดงและทองแดงเบริลเลียม ทองเหลือง และโลหะผสมอลูมิเนียม โดยทั่วไปความหนาของคอยล์จะอยู่ในช่วงตั้งแต่ 0.004 นิ้วสำหรับขั้วต่ออิเล็กทรอนิกส์ที่มีความแม่นยำระดับไมโคร- ไปจนถึง 0.250 นิ้วสำหรับขายึดโครงสร้างที่มีน้ำหนักมาก วัสดุแต่ละชนิดต้องมีการตั้งค่าเครื่องจักรเฉพาะ-สแตนเลสต้องการน้ำหนักการอัดที่สูงขึ้นและ-สารหล่อลื่นป้องกันการครูด ในขณะที่อลูมิเนียมต้องการการเจาะที่กว้างขึ้น-เพื่อ-ช่องว่างในแม่พิมพ์และพื้นผิวเครื่องมือที่เคลือบเพื่อป้องกันการสะสมตัวของวัสดุ
4. คุณจะกำหนดน้ำหนักการกดที่เหมาะสมสำหรับแม่พิมพ์แบบโปรเกรสซีฟได้อย่างไร?
การเลือกน้ำหนักการกดจำเป็นต้องรวมแรงในการตัด การขึ้นรูป และการแยกออกจากทุกสถานีที่ใช้งานอยู่ในแม่พิมพ์ จากนั้นใช้ปัจจัยด้านความปลอดภัย 1.2 ถึง 1.3 เหนือผลรวมที่คำนวณได้ ตัวแปรหลัก ได้แก่ ความหนาของวัสดุและความต้านทานแรงดึง จำนวนการดำเนินการพร้อมกัน และความซับซ้อนในการขึ้นรูป เช่น การดึงลึกหรือการสร้างเหรียญ แนวทางทั่วไปคือการปรับขนาดแท่นพิมพ์ที่ 60 ถึง 70 เปอร์เซ็นต์ของกำลังการผลิตพิกัดสำหรับโหลดสูงสุดที่คำนวณได้ โดยให้พื้นที่ส่วนหัวสำหรับการเปลี่ยนแปลงของวัสดุและแรงตัดเพิ่มขึ้นทีละน้อยเนื่องจากคมเจาะทื่อระหว่างรอบการลับคม
5. แม่พิมพ์แบบโปรเกรสซีฟจำเป็นต้องบำรุงรักษาหรือลับบ่อยแค่ไหน?
ระยะเวลาในการลับคมจะแตกต่างกันไปขึ้นอยู่กับวัสดุที่ประทับตรา แม่พิมพ์ที่ใช้โลหะเนื้ออ่อนกว่า เช่น เหล็กอ่อน C1010 หรือทองแดง อาจใช้งานได้ 250,000 ครั้งขึ้นไประหว่างการเข้ารับบริการ ในขณะที่แม่พิมพ์ที่แปรรูปเหล็กสแตนเลส 304 โดยทั่วไปจะต้องมีการลับคมทุกๆ 50,000 ถึง 100,000 ครั้ง เนื่องจากการเสียดสีวัสดุที่สูงกว่า โปรแกรมการบำรุงรักษาที่มีประสิทธิภาพจะติดตามการนับระยะชักมากกว่าวันที่ในปฏิทิน ตรวจสอบคมตัดภายใต้การขยายเมื่อความสูงของครีบเกิน 10 เปอร์เซ็นต์ของความหนาของวัสดุ และตรวจสอบขนาดหมุดนำร่อง แรงสปริง และความสูงของดายปิดในแต่ละช่วงการบริการ ซัพพลายเออร์เช่น YICHEN สามารถให้คำแนะนำเกี่ยวกับกำหนดการบำรุงรักษาที่ปรับให้เหมาะกับการกำหนดค่าแม่พิมพ์และวัสดุการผลิตเฉพาะ


