


บริษัท Progressive Die Stamping ทำอะไรได้บ้าง
ก่อนที่คุณจะมองเห็นธงสีแดงในซัพพลายเออร์ คุณต้องมีภาพที่ชัดเจนว่ากระบวนการนี้เกี่ยวข้องกับอะไร และสิ่งที่บริษัทรับทำแม่พิมพ์แบบก้าวหน้ากำลังส่งมอบจริงๆ ผู้ซื้อจำนวนมากเกินไปกระโดดตรงไปยังการเสนอราคาโดยไม่เข้าใจกลไกเบื้องหลังชิ้นส่วนที่พวกเขาต้องการ ช่องว่างความรู้นั้นเป็นจุดเริ่มต้นของข้อผิดพลาดอันมีค่าใช้จ่ายสูง
การประทับตราแบบก้าวหน้าคืออะไร
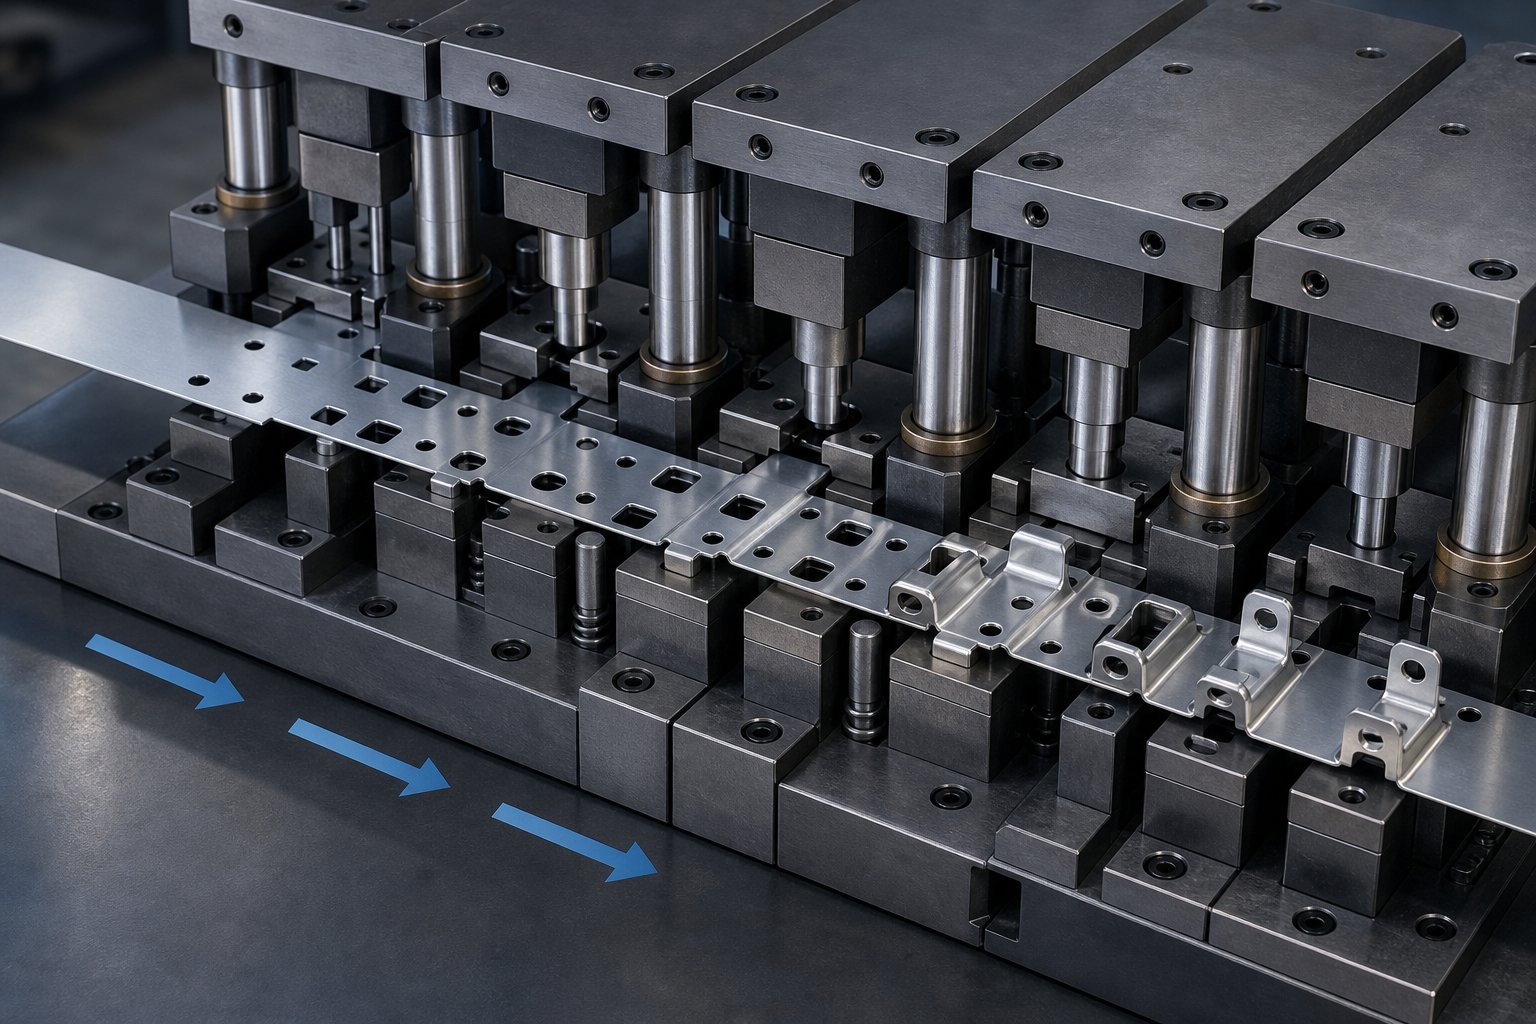
การปั๊มแม่พิมพ์แบบก้าวหน้าเป็นกระบวนการขึ้นรูปโลหะโดยแถบโลหะที่ต่อเนื่องจะถูกป้อนผ่านแม่พิมพ์ตัวเดียวที่มีหลายสถานี โดยแต่ละสถานีจะดำเนินการที่แตกต่างกันออกไป - เจาะ ตัด ดัด หรือการขึ้นรูป - จนกระทั่งชิ้นส่วนที่เสร็จแล้วจะถูกแยกออกจากสถานีสุดท้ายในทุกจังหวะการกด
ดังนั้นการตายแบบก้าวหน้าคืออะไร, อย่างแน่นอน? ให้คิดว่ามันเป็นสายการประกอบที่ถูกบีบอัดมาเป็นเครื่องมือชิ้นเดียว ขดลวดโลหะแผ่นแบน - เหล็ก อลูมิเนียม ทองแดง หรือโลหะผสมอื่นๆ - จะคลี่คลายและป้อนเข้าไปในเครื่องปั๊มขึ้นรูป ในแต่ละจังหวะ แถบจะก้าวหน้าเพิ่มขึ้นอย่างแม่นยำ (เรียกว่าระยะพิทช์) ไปยังสถานีถัดไป สถานีหนึ่งอาจเจาะรู สถานีถัดไปงอแท็บ และอีกสถานีหนึ่งสร้างรูปร่าง เมื่อแถบไปถึงสถานีสุดท้าย ส่วนประกอบที่มีรูปทรงสมบูรณ์จะหลุดออกมา แถบขนส่งที่เหลือจะกลายเป็นเศษวัสดุรีไซเคิลได้
บริษัทรับทำแม่พิมพ์แบบก้าวหน้าออกแบบ สร้าง และใช้งานเครื่องมือหลายสถานี-เหล่านี้เพื่อผลิตชิ้นส่วนสำเร็จรูปตามขนาด โดยทั่วไปแล้ว เครื่องอัดจะทำงานระหว่าง 25 ถึงมากกว่า 200 จังหวะต่อนาที ซึ่งหมายความว่าแม่พิมพ์ตัวเดียวสามารถผลิตชิ้นส่วนที่เหมือนกันได้หลายร้อยชิ้นทุกๆ สองสามนาที ผลลัพธ์ที่ได้คือรูปทรงที่ทำซ้ำได้ ค่าเผื่อที่จำกัด และต้นทุนต่อ-ต่อหน่วยต่ำเมื่อติดตั้งเครื่องมือแล้ว
ความแตกต่างระหว่างดายแบบก้าวหน้ากับดายแบบสถานีเดี่ยว-
ลองนึกภาพว่าต้องใช้ฉากยึดที่ต้องมีรู โค้งสองอัน และรอยบาก ด้วยเครื่องมือสถานีเดียว- แต่ละการดำเนินการจะเกิดขึ้นในแม่พิมพ์ที่แยกจากกันในรอบการกดที่แยกจากกัน ผู้ปฏิบัติงาน - หรือหุ่นยนต์ - เคลื่อนย้ายชิ้นส่วนระหว่างสถานีด้วยตนเอง ใช้งานได้กับต้นแบบหรือการวิ่งระยะสั้น แต่จะช้ากว่าและทำให้เกิดข้อผิดพลาดในการจัดการ
การปั๊มโลหะแบบก้าวหน้าจะขจัดส่วนนั้น{0}}ไปสู่-การจัดการชิ้นส่วนทั้งหมด เนื่องจากแถบเชื่อมต่อผ่านโครงข่ายของผู้ให้บริการ การดำเนินการทั้งหมดจึงอยู่ในแนวเดียวกับข้อมูลเดียวกัน คุณจะได้รอบเวลาเร็วขึ้น ตัวแปรคุณภาพน้อยลง และต้นทุนค่าแรงลดลงอย่างมาก การแลกเปลี่ยน-คือการลงทุนล่วงหน้าที่สูงกว่าในด้านเครื่องมือ - แม่พิมพ์โปรเกรสซีฟแบบกำหนดเองอาจมีราคาตั้งแต่ 10,000 ถึง 200,000 เหรียญสหรัฐหรือมากกว่านั้น ขึ้นอยู่กับความซับซ้อนของชิ้นส่วนและจำนวนสถานี
สำหรับผู้ซื้อที่จัดหาส่วนประกอบปริมาณปานกลาง-ถึง-สูง- - คิดว่าชิ้นส่วนหลายพันถึงล้านชิ้นต่อปี - การปั๊มแบบก้าวหน้ามักจะเป็นเส้นทางที่คุ้มค่าที่สุด- การทำความเข้าใจว่าวิธีการนี้แตกต่างจากวิธีการที่ง่ายกว่านี้อย่างไรจะทำให้คุณมีพื้นฐานในการประเมินว่าความสามารถของซัพพลายเออร์ตรงกับความต้องการในการผลิตของคุณอย่างแท้จริงหรือไม่
อย่างไรก็ตาม การประเมินนั้นขึ้นอยู่กับการรู้ว่าเกิดอะไรขึ้นภายในแม่พิมพ์ในแต่ละสถานี และการตัดสินใจจัดวางแถบจะส่งผลโดยตรงต่อคุณภาพของชิ้นส่วน การใช้วัสดุ และต้นทุนอย่างไร
กระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าทำงานอย่างไรทีละขั้นตอน
การตัดสินใจวางโครงร่างจะกำหนดทุกอย่างที่ตามหลัง - ตั้งแต่จำนวนแม่พิมพ์ที่มีไปจนถึงจำนวนวัตถุดิบที่จะกลายเป็นเศษเหล็ก ทำความเข้าใจกับกระบวนการปั๊มขึ้นรูปแบบก้าวหน้าในระดับนี้จะแยกผู้ซื้อที่จับธงแดงของซัพพลายเออร์ออกจากผู้ที่พบปัญหาหลังจากชำระค่าเครื่องมือแล้ว
เค้าโครงสตริปและลำดับสถานี
การออกแบบแม่พิมพ์ปั๊มแบบก้าวหน้าทุกชิ้นเริ่มต้นด้วยเค้าโครงแถบ วิศวกรจะวางแผนอย่างชัดเจนว่าชิ้นส่วนจะถูกวางแนวบนแถบโลหะอย่างไร การทำงานใดจะเกิดขึ้นที่สถานีใด และปริมาณวัสดุที่อยู่ระหว่างแต่ละส่วน พิมพ์เขียวนี้จะกำหนดระยะการป้อน (ระยะทางที่แถบเลื่อนไปต่อจังหวะ) ความกว้างของรางพาหะ และลำดับของการตัดและแบบฟอร์ม
เหตุใดการเรียงลำดับจึงมีความสำคัญมาก? โดยทั่วไปแล้วการเจาะและการกรีดจะมาก่อน ในขณะที่วัสดุยังคงแบนและมั่นคง การดัดและการขึ้นรูปหลังจากสร้างโปรไฟล์แล้ว หากคุณกลับลำดับดังกล่าว รูและช่องอาจบิดเบี้ยวในระหว่างขั้นตอนการขึ้นรูปในภายหลัง ส่งผลให้ชิ้นส่วนไม่อยู่ในเกณฑ์ที่ยอมรับได้ เค้าโครงแถบที่วางแผนไว้อย่างดี-ยังช่วยรักษาสมดุลของแรงตัดข้ามสถานีเพื่อป้องกันไม่ให้แถบพลิกคว่ำหรือโก่งงอภายในแม่พิมพ์
การใช้วัสดุเป็นจุดที่การออกแบบแม่พิมพ์ปั๊มขึ้นรูปแบบก้าวหน้าส่งผลโดยตรงต่อต้นทุนของคุณ เกณฑ์มาตรฐานอุตสาหกรรมกำหนดเป้าหมายประสิทธิภาพของวัสดุอย่างน้อย 75% วิศวกรบรรลุเป้าหมายนี้โดยการปรับส่วนที่ซ้อนกัน - ให้เหมาะสม ซึ่งบางครั้งก็เอียงชิ้นส่วนเป็นมุม หรือใช้การกำหนดค่าพาหะอื่นๆ - เพื่อลดโครงกระดูกของเศษที่ทิ้งไว้ให้เหลือน้อยที่สุด ความกว้างของรางขนส่งเป็นไปตามกฎที่ใช้ได้จริง: โดยทั่วไปแล้วจะมีความหนาของวัสดุอย่างน้อยสองเท่าเพื่อรักษาความแข็งแกร่งของแถบโดยไม่ทำให้สิ้นเปลืองวัสดุ
จากคอยล์ไปจนถึงชิ้นส่วนสำเร็จรูป
ลองนึกภาพม้วนแผ่นโลหะที่มีน้ำหนักหลายร้อยหรือหลายพันปอนด์ กระบวนการปั๊มแบบก้าวหน้าจะเปลี่ยนคอยล์ดิบนั้นให้เป็นส่วนประกอบที่มีความแม่นยำผ่านลำดับที่มีการควบคุมอย่างเข้มงวด ต่อไปนี้คือวิธีการทำงานของวงจรทั่วไปบนเครื่องปั๊มแบบโปรเกรสซีฟ:
- การโหลดและคลายคอยล์:คอยล์โลหะติดตั้งบนอันคอยล์เลอร์ ซึ่งจะจ่ายแถบในอัตราที่ควบคุมได้ซึ่งสอดคล้องกับความเร็วการกด
- การยืดผม:แถบนี้จะผ่านเครื่องหนีบผมเพื่อขจัดชุดคอยล์ - หน่วยความจำความโค้งจากการถูกพัน - เพื่อให้วัสดุเข้าสู่แม่พิมพ์เรียบและปราศจากความเครียด-
- การให้อาหาร:เครื่องป้อนเซอร์โวจะเลื่อนแถบไปตามระยะพิทช์ที่แม่นยำในแต่ละจังหวะการกด โดยทั่วไปจะมีความแม่นยำภายในหนึ่งในพันของนิ้ว
- การนำร่อง:หมุดนำร่องจะเจาะรูก่อน-เพื่อล็อคแถบให้อยู่ในตำแหน่งที่แน่นอนก่อนที่จะเกิดการขึ้นรูป
- การทำงานของสถานีต่อเนื่อง:แต่ละสถานีปฏิบัติงานที่กำหนดไว้ - เจาะรู โปรไฟล์ที่ว่าง แถบดัด ลักษณะการวาด การสร้างพื้นผิวเหรียญ หรือรายละเอียดลายนูน
- การขนส่งของผู้ให้บริการ:ตลอดกระบวนการ ชิ้นส่วนยังคงเชื่อมต่อกับแถบพาหะ ซึ่งทำหน้าที่เป็นสายพานลำเลียงในการเคลื่อนย้ายชิ้นงานจากสถานีหนึ่งไปอีกสถานีหนึ่ง
- จุดตัดสุดท้าย:ที่สถานีสุดท้าย ส่วนที่เสร็จแล้วจะถูกตัดออกจากแถบพาหะ
- การดีดออกและการรวบรวม:ชิ้นส่วนที่เสร็จแล้วจะทิ้งลงในถังขยะหรือบนสายพานลำเลียง ในขณะที่เศษทากและแถบขนส่งที่ใช้แล้วจะถูกส่งไปรีไซเคิล
วงจรทั้งหมดนี้ - ตั้งแต่ฟีดจนถึงดีดออก - เกิดขึ้นทุกครั้งที่กด ที่ความเร็วการผลิตสูง prog die ที่ทำงานด้วยความเร็ว 200 จังหวะขึ้นไปต่อนาทีสามารถผลิตชิ้นส่วนที่เสร็จแล้วหลายพันชิ้นต่อชั่วโมงโดยอาศัยการแทรกแซงของมนุษย์น้อยที่สุด
รูนำร่องและความแม่นยำในการลงทะเบียน
รูนำร่องถือเป็นคุณสมบัติที่สำคัญที่สุดในเครื่องมือแม่พิมพ์แบบโปรเกรสซีฟ พวกมันมีขนาดเล็กและเจาะรูอย่างแม่นยำ - ซึ่งมักจะสร้างขึ้นที่สถานีแรกหรือสถานีที่สอง - ซึ่งมีจุดประสงค์เดียว คือ ทำให้การดำเนินการครั้งต่อไปทุกรายการอยู่ในแนวเดียวกับจุดอ้างอิงเดียวกัน
นี่คือปัญหาที่พวกเขาแก้ไข ตัวป้อนเซอร์โวนั้นมีความแม่นยำ แต่ระยะการป้อนจะแปรผันเล็กน้อยสะสมในหลายสถานี หากไม่มีการแก้ไข ชิ้นส่วนที่ต้องมีรูตรงกลาง 5 มม. จากขอบโค้งงออาจคลาดเคลื่อน 0.05 มม. ต่อสถานี - มากพอที่จะดันขนาดสุดท้ายออกจากข้อมูลจำเพาะทั่วทั้งดาย 10- สถานี หมุดนำร่อง เข้าไปในรูที่เจาะไว้ล่วงหน้า-ก่อนที่แท่นกดจะปิด จะทำการลงทะเบียนแถบใหม่ให้อยู่ในตำแหน่งที่ถูกต้องทุกๆ จังหวะ
สำหรับงานที่มีความเที่ยงตรง โดยทั่วไประยะห่างของรูนำ-ถึง-จะอยู่ระหว่าง 0.0005 ถึง 0.001 นิ้ว ขนาดที่พอดีช่วยให้แถบไม่สามารถเคลื่อนไปทางด้านข้างหรือตามยาวระหว่างการขึ้นรูปได้ เมื่อชิ้นส่วนของซัพพลายเออร์แสดงรูที่ไม่สอดคล้องกัน-ถึง-ความสัมพันธ์ของคุณสมบัติ การชำรุดหรือขนาดที่ไม่เหมาะสมมักจะเป็นสาเหตุ - ซึ่งเป็นสัญญาณด้านคุณภาพที่ควรค่าแก่การตรวจสอบระหว่างการตรวจสอบซัพพลายเออร์
การออกแบบแถบพาหะเชื่อมโยงโดยตรงกับความน่าเชื่อถือของนักบิน หากพาหะแคบเกินไปหรือขาดความแข็ง ก็สามารถโค้งงอระหว่างสถานีได้ ส่งผลให้รูนำร่องยืดออกเมื่อเวลาผ่านไป วิศวกรสร้างสมดุลระหว่างความกว้างของตัวขนส่งกับการประหยัดวัสดุ โดยรู้ว่าตัวพาที่ล้มเหลวหมายถึงการดำเนินการผลิตที่ล้มเหลว ไม่ว่าการซ้อนบนกระดาษจะมีประสิทธิภาพแค่ไหนก็ตาม
พื้นฐานการออกแบบเหล่านี้ - เค้าโครงแถบ ลำดับสถานี และการลงทะเบียนนำร่อง - ก่อให้เกิดรากฐานทางเทคนิคที่แยกซัพพลายเออร์ที่มีความสามารถออกจากผู้ประกอบเครื่องมือที่พวกเขาไม่เข้าใจอย่างถ่องแท้ การทดสอบจริงเกิดขึ้นเมื่อคุณเปรียบเทียบว่าวิธีการแม่พิมพ์แบบต่างๆ จัดการกับชิ้นส่วนที่ดันเกินกว่ารูปทรงเรียบธรรมดาอย่างไร
การเปรียบเทียบวิธีการแม่พิมพ์แบบโปรเกรสซีฟกับการถ่ายโอนและการปั๊มแบบผสม
ไม่ใช่ทุกส่วนที่อยู่ในแม่พิมพ์แบบโปรเกรสซีฟ การตระหนักว่าความแตกต่างเป็นหนึ่งในสัญญาณที่ชัดเจนที่สุดที่แยกผู้ซื้อที่ได้รับข้อมูลออกจากผู้ที่ยอมรับสิ่งที่ซัพพลายเออร์เสนอ หากผู้จำหน่ายแนะนำการปั๊มโลหะแบบโปรเกรสซีฟสำหรับชิ้นส่วนที่เหมาะกับกระบวนการถ่ายโอนหรือผสมมากกว่า นั่นอาจเป็นสัญญาณอันตรายที่ควรทราบตั้งแต่เนิ่นๆ
โปรเกรสซีฟเทียบกับการถ่ายโอนเทียบกับการปั๊มแม่พิมพ์แบบผสม
แต่ละวิธีใช้เครื่องปั๊มแม่พิมพ์และปั๊มขึ้นรูปเพื่อขึ้นรูปแผ่นโลหะ แต่จะแตกต่างกันโดยพื้นฐานในเรื่องการเคลื่อนที่ของวัสดุ รูปทรงที่ใช้จัดการ และจุดไหนที่สมเหตุสมผล
ก้าวหน้าตายให้ชิ้นงานติดอยู่กับแถบพาหะตลอด แถบนี้จะป้อนไปข้างหน้าทีละสถานี โดยจะรับคุณสมบัติใหม่ๆ ในแต่ละจังหวะการกด ทำให้แม่พิมพ์แบบโปรเกรสซีฟเหมาะอย่างยิ่งสำหรับ-การทำงานปริมาณมากของชิ้นส่วนขนาดเล็ก-ถึง-ที่มีความซับซ้อนทางเรขาคณิตปานกลาง - วงเล็บ เทอร์มินัล คลิป และตัวเชื่อมต่อที่ผลิตโดยคนนับแสน
การโอนตายแยกช่องว่างออกจากแถบที่สถานีแรก นิ้วกลหรือกลไกของกระสวยจะเคลื่อนช่องว่างว่างนั้นระหว่างสถานีถัดๆ ไป เนื่องจากชิ้นส่วนไม่ถูกจำกัดด้วยความกว้างของแถบอีกต่อไป การปั๊มไดสแตมป์แบบถ่ายโอนจึงรองรับส่วนประกอบที่มีขนาดใหญ่กว่าและการดึงลึกที่มากขึ้นซึ่งดายแบบโปรเกรสซีฟไม่สามารถรองรับได้ ลองนึกถึงแผงโครงสร้างยานยนต์ ตัวเรือนทรงกระบอก หรือถ้วยดึงลึก-
สารประกอบตายทำการตัดหลายครั้ง - เช่น การปัดให้ว่างและการเจาะ - ในการกดครั้งเดียว พวกเขาเป็นเลิศในการผลิตชิ้นส่วนแบนเรียบๆ ซึ่งการร่วมศูนย์ที่แน่นหนาระหว่างโปรไฟล์ด้านในและด้านนอกเป็นสิ่งสำคัญ เช่น แหวนรอง วงแหวนแบน และการเคลือบด้วยไฟฟ้า ความเร็วต่ำกว่าการปั๊มแบบโปรเกรสซีฟ แต่ความแม่นยำของมิติระหว่างคุณสมบัติต่างๆ นั้นเหนือกว่าเนื่องจากทุกอย่างถูกตัดพร้อมกัน
ตารางด้านล่างนี้จะจับคู่วิธีการเหล่านี้ตามเกณฑ์ที่สำคัญที่สุดระหว่างการประเมินซัพพลายเออร์:
| เกณฑ์ | ก้าวหน้าตาย | โอนตาย | สารประกอบตาย |
|---|---|---|---|
| ขนาดชิ้นส่วน | เล็กถึงปานกลาง (จำกัดด้วยความกว้างของแถบ) | ปานกลางถึงใหญ่ (ไม่จำกัดแถบ) | ขนาดเล็กถึงขนาดกลาง (โปรไฟล์แบน) |
| เกณฑ์ปริมาณการผลิต | สูง (โดยทั่วไปคือ 100,000+ ต่อปี) | ปานกลางถึงสูง (10,000–500,000+) | ต่ำถึงปานกลาง (1,000–100,000) |
| ความซับซ้อนทางเรขาคณิต | ปานกลาง (โค้ง แบบฟอร์ม เจาะในระนาบเดียว) | สูง (ดึงลึก การขึ้นรูปหลาย-แกน) | ต่ำ (เฉพาะการตัดเรียบเท่านั้น) |
| ค่าเครื่องมือ | สูง ($10K–$200K+) | ปานกลางถึงสูง | ต่ำถึงปานกลาง |
| ความเร็วรอบ | เร็วที่สุด (สูงสุด 1,200+ จังหวะ/นาที) | ปานกลาง (จำกัดความเร็วการถ่ายโอนทางกล) | ปานกลาง (จังหวะเดียว- ปริมาณงานต่ำกว่า) |
คุณจะสังเกตเห็นว่าวิธีการถ่ายโอนแบบโปรเกรสซีฟดายและการปั๊มทับซ้อนกันในช่วงระดับเสียงกลาง- การทับซ้อนกันนั้นเป็นจุดที่ความเชี่ยวชาญของซัพพลายเออร์มีความสำคัญมากที่สุด - วิศวกรที่มีประสบการณ์สามารถระบุวิธีการใดที่ให้การประหยัดต่อหน่วย- ที่ดีกว่าสำหรับรูปทรงเฉพาะและความต้องการรายปีของคุณ
รูปทรงชิ้นส่วนที่ไม่เหมาะกับแม่พิมพ์แบบก้าวหน้า
ซัพพลายเออร์ที่ซื่อสัตย์จะแจ้งให้คุณทราบเมื่อแม่พิมพ์แบบโปรเกรสซีฟเป็นเครื่องมือที่ไม่เหมาะสมสำหรับงาน ต่อไปนี้เป็นสถานการณ์ที่ขาด:
- การดึงลึกเกินขีดจำกัดของวัสดุ:เมื่อความลึกในการดึงชิ้นส่วนเกินเส้นผ่านศูนย์กลางโดยประมาณหรือความกว้างที่น้อยที่สุด แถบจะไม่สามารถรักษาความสมบูรณ์ระหว่างสถานีได้ วัสดุบางเกินขีดจำกัดที่ยอมรับได้หรือฉีกขาดโดยสิ้นเชิง การปั๊มแม่พิมพ์แบบถ่ายโอนซึ่งช่วยให้-จับและวาดช่องว่างว่างใหม่ได้ ช่วยให้จัดการกับรูปทรงเหล่านี้ได้อย่างน่าเชื่อถือ
- ชิ้นส่วนขนาดใหญ่:แม่พิมพ์แบบโปรเกรสซีฟถูกจำกัดโดยความกว้างของแถบที่มีอยู่ โดยทั่วไปแล้วจะมีความยาวสูงสุดประมาณ 24 นิ้ว ขึ้นอยู่กับความสามารถในการกด ชิ้นส่วนที่มีขนาดใหญ่กว่าที่คอยล์สามารถจ่ายได้นั้นจะไม่พอดีกับรูปแบบ
- ปริมาณที่ต่ำมาก:หากความต้องการต่อปีต่ำกว่า 5,000 ถึง 10,000 หน่วย การลงทุนด้านเครื่องมือสำหรับแม่พิมพ์แบบโปรเกรสซีฟก็แทบจะไม่ได้ผลตอบแทนคืน การตั้งค่าสถานีเดี่ยวหรือแม่พิมพ์ผสม-ที่เรียบง่ายกว่าทำให้มีเส้นทางสู่การผลิตที่รวดเร็วและถูกกว่า
- ชิ้นส่วนที่ต้องใช้งานบนพื้นผิวหลายแบบ:เนื่องจากแถบจำกัดการวางแนว แม่พิมพ์แบบโปรเกรสซีฟจึงมีปัญหากับคุณสมบัติที่ต้องขึ้นรูปที่ด้านบน ด้านล่าง และด้านข้างของส่วนประกอบในการผ่านครั้งเดียว ระบบถ่ายโอนที่มีความสามารถในการหมุนและเปลี่ยนตำแหน่งช่องว่าง จัดการงานหลาย-พื้นผิวได้อย่างเป็นธรรมชาติมากขึ้น
ซัพพลายเออร์ที่ผลักดันแม่พิมพ์แบบโปรเกรสซีฟสำหรับทุกการใช้งานโดยไม่คำนึงถึงความเหมาะสม กำลังจัดลำดับความสำคัญของการใช้อุปกรณ์ของตนมากกว่าความต้องการของโครงการของคุณ พันธมิตรด้านแม่พิมพ์และปั๊มที่ดีที่สุดแนะนำวิธีการที่ตรงกับชิ้นส่วนของคุณ - แม้ว่านั่นหมายถึงกระบวนการที่แตกต่างจากความสามารถหลักของพวกเขาก็ตาม
การรู้ว่าวิธีใดที่เหมาะกับรูปทรงและปริมาตรของคุณถือเป็นพื้นฐาน คำถามต่อไปคืออุตสาหกรรมเฉพาะของคุณเพิ่มข้อกำหนด - ความคลาดเคลื่อน การรับรองวัสดุ หรือมาตรฐานการปฏิบัติตามข้อกำหนด - ที่จะจำกัดให้ซัพพลายเออร์สามารถส่งมอบได้จริงมากขึ้นหรือไม่
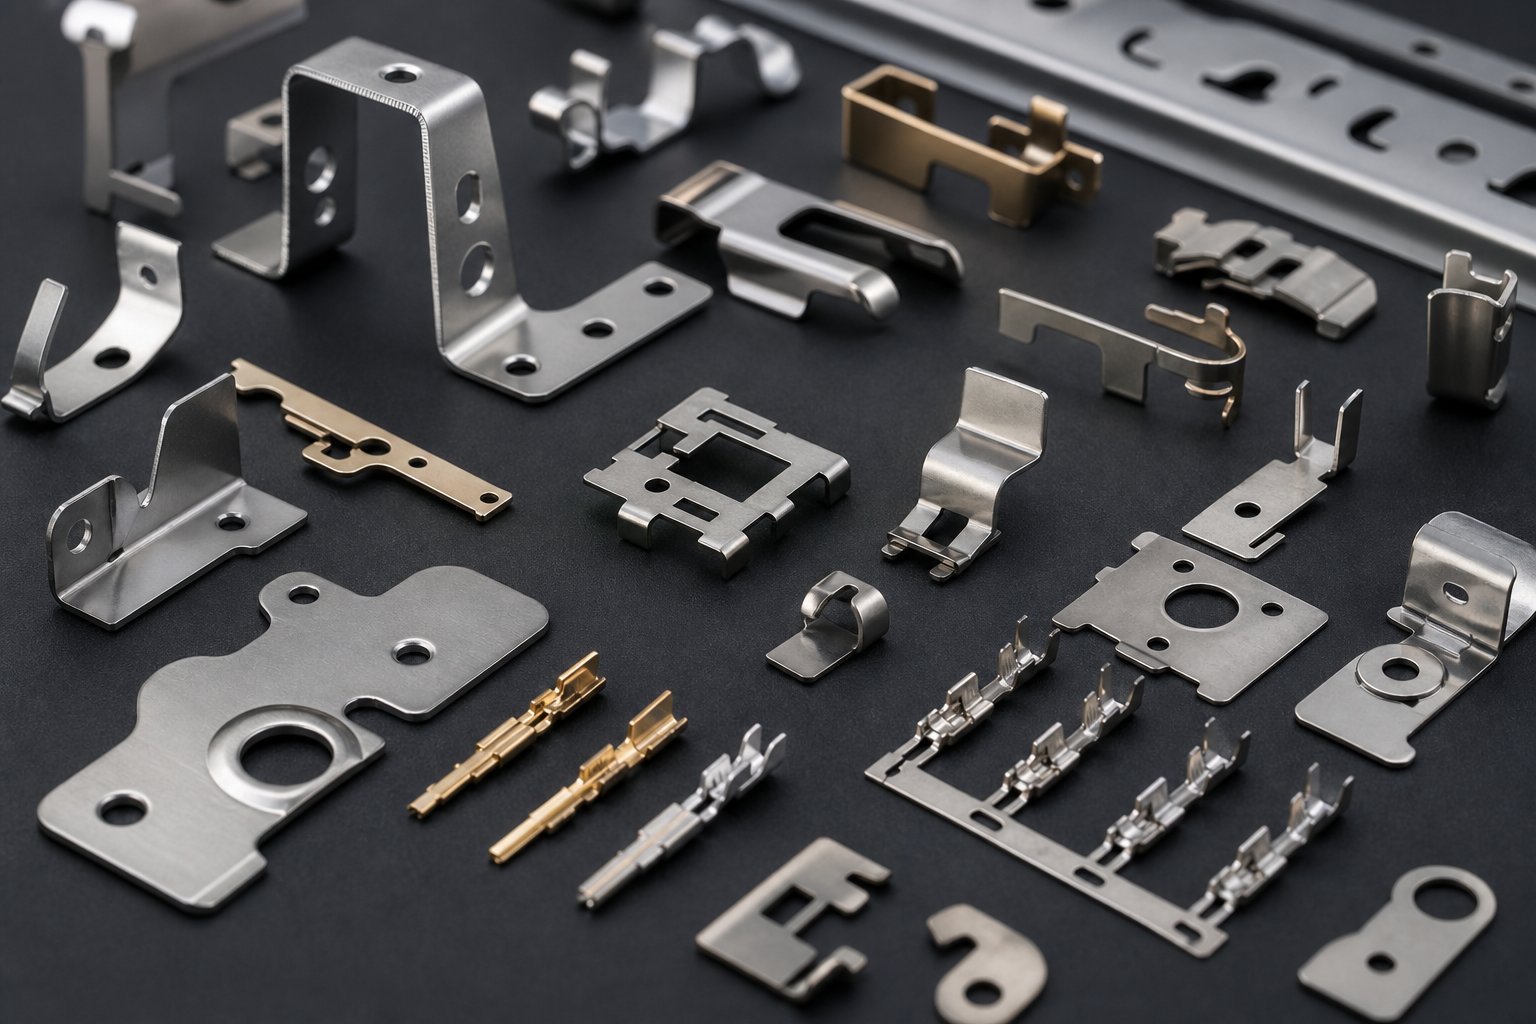
อุตสาหกรรมและประเภทชิ้นส่วนเหมาะที่สุดสำหรับการปั๊มแม่พิมพ์แบบก้าวหน้า
ข้อกำหนดเฉพาะของอุตสาหกรรม-เป็นมากกว่าการจำกัดรายชื่อซัพพลายเออร์ของคุณให้แคบลง - โดยจะกำหนดว่าการปั๊มแม่พิมพ์แบบโปรเกรสซีฟเป็นกระบวนการที่เหมาะสมสำหรับชิ้นส่วนที่เป็นปัญหาหรือไม่ ธงแดงที่คุ้มค่าแก่การจับตั้งแต่เนิ่นๆ? ซัพพลายเออร์ที่แสดงรายการ "ยานยนต์ อิเล็กทรอนิกส์ การแพทย์ และ HVAC" บนเว็บไซต์ของตนโดยไม่ได้อธิบายว่าลักษณะของชิ้นส่วนในภาคส่วนเหล่านั้นจำเป็นต้องมีเครื่องมือที่ก้าวหน้าจริงๆ ช่องว่างระหว่างฉลากอุตสาหกรรมทั่วไปและความเหมาะสมทางเทคนิคที่แท้จริงคือจุดที่ข้อผิดพลาดในการจัดซื้อเกิดขึ้น
หัวข้อทั่วไปในทุกอุตสาหกรรมที่แม่พิมพ์แบบโปรเกรสซีฟครองอำนาจไม่ใช่ภาคส่วนนั้นเอง เป็นการผสมผสานระหว่างคุณลักษณะสามส่วน: รูปทรงเรขาคณิตที่สามารถทำซ้ำได้สม่ำเสมอ ปริมาณรายปีที่สูง (โดยทั่วไปคือหลายหมื่นถึงล้านหน่วย) และวัสดุที่เข้ากันได้กับการขึ้นรูปแถบอย่างต่อเนื่อง เมื่อส่วนประกอบของคุณทำเครื่องหมายทั้งสามช่อง การประทับแบบโปรเกรสซีฟจะให้ประสิทธิภาพด้านต้นทุนที่ไม่มีใครเทียบได้
ข้อกำหนดด้านยานยนต์และส่วนประกอบ EV
ผู้ผลิต OEM สำหรับรถยนต์และรถยนต์ EV บริโภคชิ้นส่วนยานยนต์ที่มีการประทับตราแบบก้าวหน้าเป็นจำนวนนับล้านในแต่ละปี แต่อะไรทำให้ฉากยึด ขั้วต่อ หรือคลิปเหมาะสำหรับกระบวนการนี้? ขึ้นอยู่กับคุณลักษณะเฉพาะที่สอดคล้องกับการสร้างแถบหลาย-:
- เหตุผลด้านปริมาณ:แพลตฟอร์มยานพาหนะคันเดียวอาจต้องใช้ 500,000 ถึง 2 ล้านหน่วยต่อปีโดยยึดเพียงวงเล็บเดียว ปริมาณเหล่านั้นจะตัดจำหน่ายต้นทุนเครื่องมืออย่างรวดเร็ว ซึ่งมักจะคืนทุนภายในไม่กี่เดือน
- ความสามารถในการทำซ้ำเชิงมิติตลอดการวิ่งระยะไกล:คลิปโครงสร้างและขายึดเซ็นเซอร์จะต้องรักษาระดับความคลาดเคลื่อนที่ยอมรับได้รอบแล้วรอบเล่าโดยไม่มีการเบี่ยงเบน แม่พิมพ์แบบก้าวหน้าด้วยการป้อนแบบแผ่นนำร่อง-แบบลงทะเบียน ให้ความสม่ำเสมอดังกล่าว โดยที่วิธี-สถานีเดียวทำให้เกิดรูปแบบการจัดการแบบสะสม
- ความเข้ากันได้ของวัสดุ:ชิ้นส่วนยานยนต์มักใช้เหล็กโลหะผสมที่มีความแข็งแรงสูง-ต่ำ- เหล็กชุบสังกะสี หรืออลูมิเนียม - วัสดุทุกชนิดที่ป้อนจากขดลวดได้อย่างน่าเชื่อถือและขึ้นรูปได้อย่างคาดเดาได้ที่ความเร็วการปั๊มแบบก้าวหน้า
- การบูรณาการหลาย-คุณลักษณะ:บัสบาร์ EV หรือขั้วต่อแบตเตอรี่ทั่วไปต้องมีรูเจาะ แถบที่ขึ้นรูป และพื้นผิวสัมผัสแบบเหรียญ Progressive Dies บรรลุทั้งหมดนี้ได้ในรอบเดียว แทนที่จะกำหนดเส้นทางชิ้นส่วนผ่านการดำเนินการหลายรายการ
- ความปลอดภัย-ความสม่ำเสมอที่สำคัญ:ส่วนประกอบเบาะนั่ง โครงสร้างถุงลมนิรภัย และการเสริมโครงสร้าง ต้องเผชิญกับข้อกำหนด PPAP และ IATF 16949 ที่เข้มงวด การปั๊มปริมาณมากที่ผลิตในวงจรแบบก้าวหน้าแบบอัตโนมัติที่มีการควบคุมจะช่วยลดความเสี่ยง-ด้านคุณภาพที่แปรผันของมนุษย์โดยธรรมชาติ
สำหรับการใช้งานเฉพาะของ EV- บัสบาร์ทองแดงและอะลูมิเนียมที่รับโหลดกระแสไฟฟ้าสูง ต้องการเสี้ยน-ขอบที่ว่างและหน้าตัด-ที่แม่นยำ แม่พิมพ์แบบโปรเกรสซีฟที่มีคมตัดที่ได้รับการดูแลอย่างเหมาะสมทำให้ได้ผิวสำเร็จที่ความเร็วในการผลิต ซึ่งการตัดเฉือนแบบแยกส่วนไม่สามารถประหยัดได้
การใช้งานอุปกรณ์อิเล็กทรอนิกส์และอุปกรณ์การแพทย์
การย่อส่วนผลักดันอุตสาหกรรมทั้งสองนี้ไปสู่การปั๊มขึ้นรูปที่ก้าวหน้า ด้วยเหตุผลที่แตกต่างกัน
ในด้านอิเล็กทรอนิกส์ คุณกำลังติดต่อกับเทอร์มินัล กระป๋องป้องกัน ตัวเรือนตัวเชื่อมต่อ และตัวระบายความร้อน - ซึ่งมักจะมีขนาดเส้นผ่านศูนย์กลางเพียงไม่กี่มิลลิเมตร การปั๊มแบบก้าวหน้าด้วยทองแดงมีอิทธิพลเหนือกว่าที่นี่ เนื่องจากโลหะผสมทองแดงและทองเหลืองมีค่าการนำไฟฟ้าที่ส่วนประกอบเหล่านี้ต้องการ ในขณะที่สามารถขึ้นรูปได้สูงในเกจแบบบาง คุณลักษณะสำคัญที่ทำให้ชิ้นส่วนอิเล็กทรอนิกส์มีความก้าวหน้า-คือตัวเลือกแม่พิมพ์ ได้แก่:
- ความคลาดเคลื่อนที่สูงมาก:ขั้วต่อสปริงสัมผัสอาจต้องมีมุมโค้งงอภายในครึ่งองศาเพื่อรักษาแรงผสมพันธุ์ที่เหมาะสม แม่พิมพ์แบบโปรเกรสซีฟที่มีนักบินที่แม่นยำทำให้ได้ตำแหน่งที่แม่นยำภายใน 0.001 นิ้วในทุกสถานี
- เกจวัดวัสดุบาง:ความหนาของแถบ 0.1 มม. ถึง 0.5 มม. เป็นเรื่องปกติ เกจเหล่านี้ใช้งานไม่ได้กับการจัดการชิ้นงานเปล่าแต่ละชิ้น แต่ป้อนได้อย่างราบรื่นผ่านเครื่องมือแบบก้าวหน้า
- จำนวนชิ้นสูง:ซีรีส์ตัวเชื่อมต่อเดี่ยวอาจต้องใช้เทอร์มินัล 10 ล้านเครื่องต่อปี การปั๊มแบบโปรเกรสซีฟเท่านั้นที่ให้ปริมาณดังกล่าวในราคาประหยัด
- เอาต์พุตรีล-ถึง-:เทอร์มินัลอิเล็กทรอนิกส์จำนวนมากจะอยู่บนแถบพาหะหลังจากประทับตราแล้ว โดยจัดส่งในรูปแบบม้วนเพื่อการแทรกอัตโนมัติระหว่างการประกอบ PCB
การปั๊มแบบก้าวหน้าทางการแพทย์มีความต้องการความแม่นยำเหมือนกันแต่กลับเพิ่มข้อจำกัดด้านกฎระเบียบ ส่วนประกอบของเครื่องมือผ่าตัด ตัวเรือนอุปกรณ์แบบฝัง และชิ้นส่วนอุปกรณ์การวินิจฉัยต้องมีขอบไร้เสี้ยน- วัสดุที่เข้ากันได้ทางชีวภาพ (ส่วนใหญ่เป็นสแตนเลสหรือโลหะผสมไทเทเนียม) และสามารถตรวจสอบย้อนกลับได้อย่างสมบูรณ์ตั้งแต่ล็อตคอยล์ไปจนถึงชิ้นส่วนที่เสร็จแล้ว คุณลักษณะที่บ่งบอกถึงความเหมาะสมของแม่พิมพ์แบบก้าวหน้าในการใช้งานทางการแพทย์ ได้แก่:
- ข้อกำหนดด้านขอบอิสระของเสี้ยน-:เรือนรากฟันเทียมและคลิปผ่าตัดต้องไม่มีขอบคมที่อาจสร้างความเสียหายให้กับเนื้อเยื่อได้ แม่พิมพ์โปรเกรสซีฟที่ออกแบบอย่างเหมาะสมพร้อมการเจาะที่ถูกต้อง-ถึง-ระยะห่างของแม่พิมพ์ ทำให้เกิดขอบที่ตรงตาม-ข้อกำหนดพื้นผิวเกรดทางการแพทย์ โดยไม่มีการขัดสีขั้นที่สอง
- การตรวจสอบย้อนกลับจำนวนมาก:สายการผลิตปั๊มแบบโปรเกรสซีฟแบบอัตโนมัติสามารถติดตามตัวเลขความร้อนของคอยล์และสัมพันธ์กับการดำเนินการผลิตเฉพาะ - สำคัญต่อการปฏิบัติตามข้อกำหนดของ FDA
- พื้นผิวที่สม่ำเสมอ:ส่วนประกอบในการวินิจฉัยและเครื่องมือผ่าตัดต้องการพื้นผิวที่สม่ำเสมอเพื่อให้เข้ากันได้กับการฆ่าเชื้อ
HVAC และชิ้นส่วนอุตสาหกรรม
การปั๊มแบบก้าวหน้าของ HVAC ครอบคลุมส่วนประกอบที่หลากหลาย ตั้งแต่ครีบแลกเปลี่ยนความร้อนขนาดเล็กไปจนถึงฉากยึดตัวเรือนที่ใหญ่ขึ้น สิ่งที่รวมเข้าด้วยกันคือรูปทรงที่เหมาะกับการขึ้นรูปและปริมาตรที่เหมาะสมกับเครื่องมือเฉพาะ:
- ครีบแลกเปลี่ยนความร้อน:ส่วนประกอบอลูมิเนียมหรือทองแดงบางๆ เหล่านี้มีลวดลายบานเกล็ดซ้ำๆ ซึ่งประทับด้วยความเร็วสูงมาก - ซึ่งมักจะอยู่ที่ 800 ครั้งหรือมากกว่านั้นต่อนาที รูปทรงที่สม่ำเสมอและปริมาณมหาศาลในแต่ละปีทำให้เป็นการใช้งานแม่พิมพ์แบบก้าวหน้าตามตำราเรียน
- ขายึดตัวเรือนและคลิปยึด:หน่วย HVAC ใช้ขายึดเหล็กขึ้นรูปหลายสิบตัวสำหรับการติดตั้งคอมเพรสเซอร์ การต่อท่อ และการยึดแผง ตัวยึดแต่ละประเภทอาจทำงานได้ 100,000 ถึง 500,000 หน่วยต่อปีในอุปกรณ์หลายรุ่น
- การเคลือบมอเตอร์:สเตเตอร์และโรเตอร์ของมอเตอร์ไฟฟ้าในโบลเวอร์ HVAC ประกอบด้วยการเคลือบซ้อนกันที่เจาะจากเหล็กไฟฟ้า แม่พิมพ์แบบโปรเกรสซีฟผลิตสิ่งเหล่านี้ด้วยความเร็วสูงโดยมีจุดศูนย์กลางที่แน่นหนาซึ่งจำเป็นสำหรับประสิทธิภาพของมอเตอร์
- ส่วนประกอบของตะแกรงระบายอากาศ:รูปแบบการเจาะรูซ้ำๆ ในแผ่นโลหะช่วยให้การเจาะและการขึ้นรูปมีความก้าวหน้า
การใช้งานทางอุตสาหกรรมสะท้อนคุณลักษณะเหล่านี้ - ส่วนประกอบสายพานลำเลียง ชิ้นส่วนตู้ไฟฟ้า และฮาร์ดแวร์ตัวยึด ล้วนมีโปรไฟล์ด้านปริมาตรและรูปทรงเรขาคณิตที่การปั๊มแบบก้าวหน้าทำหน้าที่ได้ดีที่สุด
การตระหนักว่าชิ้นส่วนของคุณเหมาะสมกับโปรไฟล์เหล่านี้อย่างแท้จริงหรือไม่นั้นมีความสำคัญ เนื่องจากชิ้นส่วนของคุณจะส่งผลต่อคำถามที่คุณถามในระหว่างการประเมินซัพพลายเออร์ ผู้จำหน่ายที่มีประสบการณ์เชิงลึกในอุตสาหกรรมของคุณจะอ้างอิงถึงโหมดความล้มเหลว พฤติกรรมของวัสดุ และความท้าทายด้านความทนทานต่อการใช้งานของคุณโดยเฉพาะ - ไม่ใช่แค่ท่องรายการภาคส่วนที่พวกเขาอ้างว่าให้บริการ การรับรู้คุณภาพเชิงลึกดังกล่าว และวิธีการตรวจสอบที่สนับสนุน เผยให้เห็นระยะห่างที่แท้จริงระหว่างซัพพลายเออร์ที่มีความสามารถและผู้ที่ติดตั้งเครื่องพิมพ์เพียงอย่างเดียว
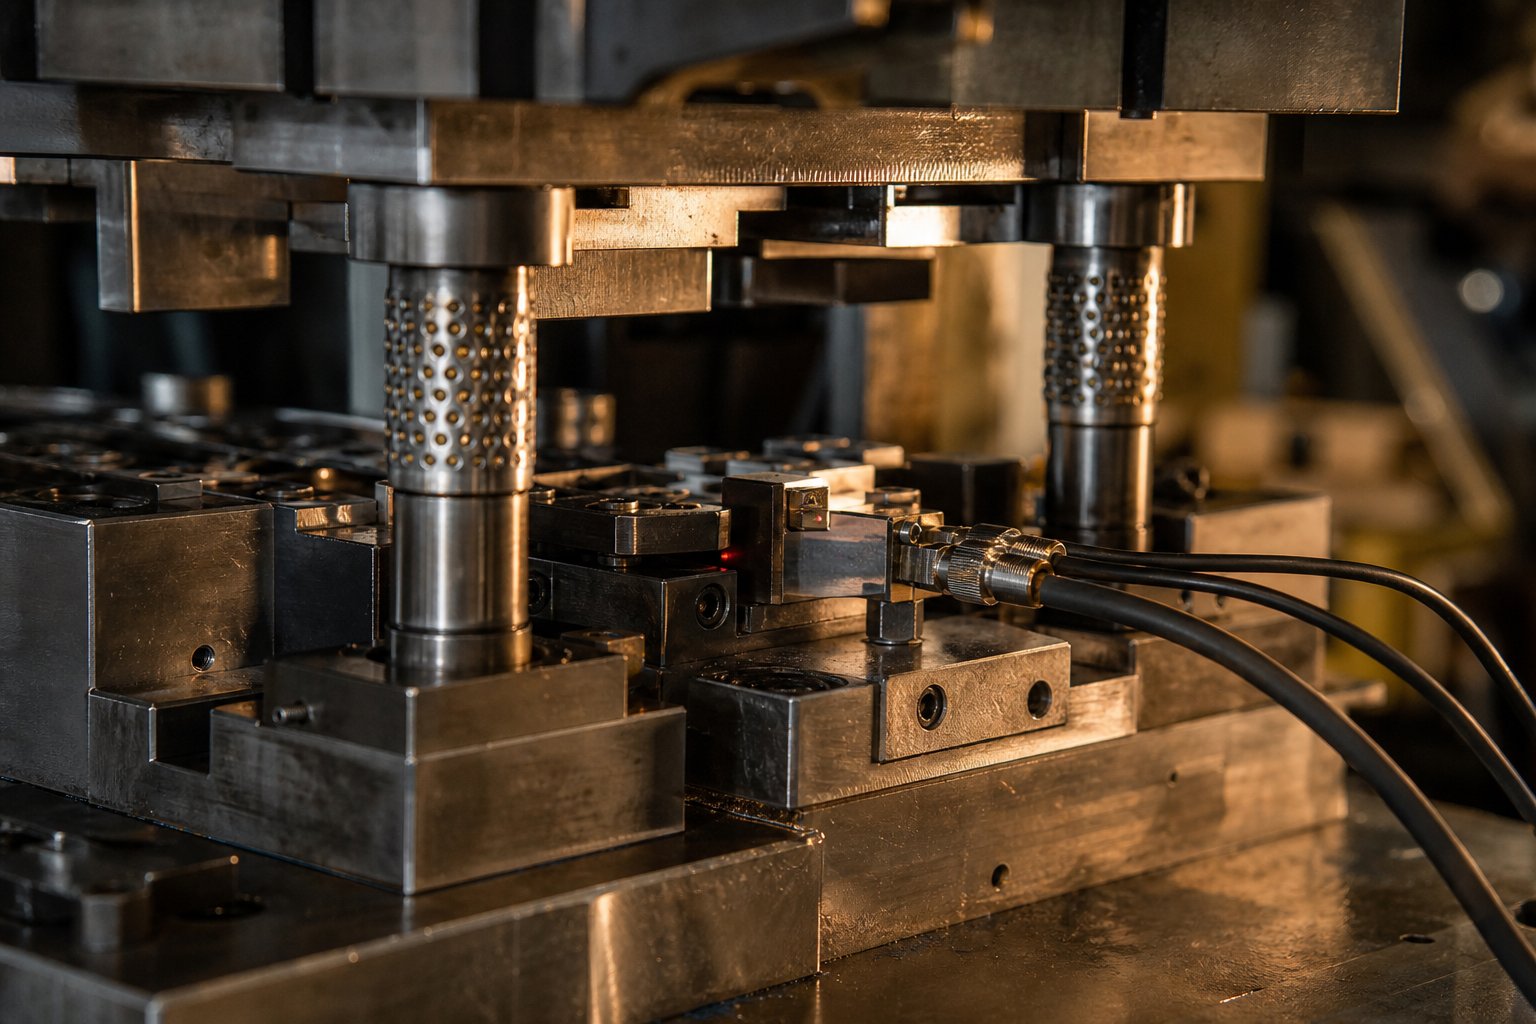
การควบคุมและตรวจสอบคุณภาพในการปั๊มแม่พิมพ์แบบก้าวหน้า
ซัพพลายเออร์สามารถแสดงรายการใบรับรองทั้งหมดบนหน้าแรกของตนและยังคงจัดส่งชิ้นส่วนที่เสียหายได้ ความแตกต่างที่แท้จริงระหว่างบริษัทปั๊มแม่พิมพ์แบบก้าวหน้าที่มีความสามารถและบริษัทที่เป็นเจ้าของแท่นพิมพ์เพียงอย่างเดียวคือสิ่งที่เกิดขึ้นระหว่างจังหวะแรกและท่าเรือขนส่ง - ระบบตรวจสอบ เทคโนโลยีการตรวจจับ และโปรโตคอลการตอบสนองความล้มเหลว-ที่ฝังอยู่ในการผลิตในแต่ละวัน-ถึง- เมื่อคุณเข้าใจว่าการควบคุมคุณภาพควรมีลักษณะอย่างไรในการปั๊มโลหะที่มีความแม่นยำสูง คุณจะมองเห็นผู้ขายที่ฝึกฝนด้านนี้จริงๆ เทียบกับภาษาทางการตลาดสำหรับการรีไซเคิล
ใน-Die Sensing และ-การตรวจสอบเวลาแบบเรียลไทม์
ใน-Die Sensing เริ่มต้นจากการป้องกันความผิดพลาด ระบบในยุคแรกๆ ทำสิ่งหนึ่ง: หยุดการกดก่อนที่แม่พิมพ์ส่วนบนและส่วนล่างจะชนกันอย่างหายนะ เพียงอย่างเดียวช่วยประหยัดค่าซ่อมได้นับหมื่น แต่เทคโนโลยีก็พัฒนาขึ้น ขณะนี้-การตรวจจับแม่พิมพ์สมัยใหม่ทำหน้าที่เป็นประตูคุณภาพต่อเนื่อง - ในการตรวจจับความผิดปกติ เช่น การดึงกระสุน สภาพการป้อนผิด และการสึกหรอของหมัดก่อนชิ้นส่วนที่ชำรุดจะไปถึงถังขยะ
มันทำงานอย่างไร? เซ็นเซอร์ที่ติดตั้งโดยตรงในเครื่องมือจะตรวจสอบสภาวะเฉพาะทุกจังหวะ การกำหนดค่าที่พบบ่อยที่สุด ได้แก่:
- เซ็นเซอร์ระดับสตริปเปอร์:พรอกซิมิตี้เซนเซอร์จะติดตั้งที่มุมของไดมอนิเตอร์ส่วนล่างไม่ว่าแผ่นเปลื่องจะปิดถึงความลึกที่คาดไว้หรือไม่ หากทากที่ถูกดึงตกลงบนพื้นผิวของแถบ จะป้องกันไม่ให้ผู้เปลื้องผ้าเข้าถึงการเคลื่อนที่เต็มที่ - และเซ็นเซอร์จะหยุดการกดภายในหนึ่งจังหวะ สำหรับวัสดุที่บางกว่า 0.010 นิ้ว เซ็นเซอร์แบบอะนาล็อกจะวัดความลึกของนักเต้นระบำเปลื้องผ้าจนถึงด้านใน+/- 0.0005 นิ้ว.
- การตรวจจับการปรากฏตัวของรู:หัววัดแบบสปริงกลับหรือเซ็นเซอร์แบบออปติคัลช่วยตรวจสอบว่ามีรูเจาะอยู่ที่แต่ละสถานี โดยทั่วไปแล้ว รูที่หายไปหมายถึงการเจาะที่หัก - ที่จะจับมันทันที ช่วยป้องกันความเสียหายที่ปลายน้ำและการสะสมของเศษเหล็ก
- การตรวจสอบแรง:โหลดเซลล์ขนาดเล็กที่ติดตั้งในตัวจับยึดเจาะเฉพาะจะตรวจจับการเปลี่ยนแปลงแรงที่บ่งบอกถึงการทื่อ การกะเทาะ หรือการแปรผันของวัสดุ การเปลี่ยนแปลงแรงที่สำคัญใดๆ จะส่งสัญญาณว่าคุณภาพของชิ้นส่วนตกอยู่ในความเสี่ยง
- การตรวจสอบการมีอยู่ของฟีเจอร์:เซ็นเซอร์ดิจิทัลยืนยันว่าส่วนประกอบที่ประกอบแล้ว - น็อตอัด ชาม-เม็ดมีดที่ป้อน หรือแถบรอง - อยู่ในตำแหน่งที่ถูกต้อง สิ่งนี้มีประโยชน์อย่างยิ่งในเครื่องมือที่รวมไว้ใน-การประกอบแม่พิมพ์ ซึ่งส่วนประกอบที่ขาดหายไปจะทำให้เกิด-ชิ้นส่วนที่ไม่สามารถใช้งานได้
ระบบขั้นสูงเป็นมากกว่าตรรกะหยุด/สตาร์ทแบบธรรมดา การกำหนดค่าวงปิด-ใช้เซ็นเซอร์อะนาล็อกเพื่อวัดมุมโค้งงอหรือความหนาของวัสดุแบบเรียลไทม์ จากนั้นสั่งเซอร์โวมอเตอร์ให้ปรับสถานีขึ้นรูประหว่างจังหวะ ตัวดายจะแก้ไข-โดยไม่ต้องหยุดการกด การควบคุมระดับนี้มีความสำคัญมากที่สุดในการปั๊มแม่พิมพ์ที่มีความแม่นยำสำหรับ-ความทนทานที่แคบ -ส่วนประกอบที่มีอัตรากำไรสูง - และเป็นสัญญาณที่ชัดเจนถึงความซับซ้อนของซัพพลายเออร์ในระหว่างการประเมิน
เมื่อเยี่ยมชมโรงงานของซัพพลายเออร์ ให้มองหาหลักฐานทางกายภาพ: ขั้วต่อสายสะดือที่เชื่อมโยงเครื่องมือกับตัวควบคุมการกด กล่องรวมสัญญาณเซ็นเซอร์ที่มีขั้วต่อข้อมูลจำเพาะทางการทหาร- และห้องปฏิบัติการเซ็นเซอร์เฉพาะที่ช่างเทคนิคจะทำแผนที่สนามของเซ็นเซอร์ก่อนที่จะสร้างแม่พิมพ์ด้วยซ้ำ ร้านค้าที่ใช้แท่นปั๊มแบบโปรเกรสซีฟโดยไม่มีโครงสร้างพื้นฐานของเซ็นเซอร์ที่มองเห็นได้นั้นต้องอาศัยความระมัดระวังของผู้ปฏิบัติงานเพียงอย่างเดียว - ซึ่งเป็นข้อเสนอที่มีความเสี่ยงสำหรับสายการผลิตปั๊มความเร็วสูงแบบอัตโนมัติที่ทำงานหลายร้อยจังหวะต่อนาที
โหมดความล้มเหลวทั่วไปและวิธีการป้องกัน
ความล้มเหลวของแม่พิมพ์แบบก้าวหน้ามักไม่เกิดขึ้นเป็นเหตุการณ์ภัยพิบัติเพียงครั้งเดียว ปัญหาส่วนใหญ่จะค่อยๆ เกิดขึ้นจากการสะสมของการสึกหรอ ความไม่เสถียรของแถบ และความไม่สอดคล้องกันของการหล่อลื่นในระหว่างการผลิตอย่างต่อเนื่อง การทำความเข้าใจโหมดความล้มเหลวเหล่านี้ช่วยให้คุณประเมินได้ว่าแนวทางปฏิบัติในการบำรุงรักษาของซัพพลายเออร์เป็นแบบเชิงรุกหรือเชิงรับ
ตารางด้านล่างนี้จะแมปโหมดความล้มเหลวของแม่พิมพ์แบบก้าวหน้าที่พบบ่อยที่สุดกับสาเหตุที่แท้จริง และกลยุทธ์การป้องกันที่-การดำเนินการที่ดำเนินการอย่างดีควรมี:
| โหมดความล้มเหลว | สาเหตุที่แท้จริง | วิธีการป้องกัน |
|---|---|---|
| การก่อตัวของเสี้ยน | คมตัดสึกหรอ การเจาะ-ไม่ถูกต้องถึง-ระยะหลบแม่พิมพ์ การหล่อลื่นไม่เพียงพอ | ตารางการลับคม-นับ-ตามระยะชัก เม็ดมีดคาร์ไบด์ในสถานีที่มีการสึกหรอสูง- การออกแบบระยะห่างที่เหมาะสม (โดยทั่วไปคือ 5-10% ของความหนาของวัสดุต่อด้าน) |
| การดึงทาก | สุญญากาศระหว่างพันช์กับเศษ การสึกหรอของพื้นผิวของพันช์ ความต้านทานการลอกที่มากเกินไป | ระบบเป่าลม เครื่องสปริง รูปทรงบรรเทาสุญญากาศ การตรวจสอบเซ็นเซอร์ตรวจวัดระดับของสตริปเปอร์{0}} |
| การทำให้ผอมบางของวัสดุในสถานีวาด | ความลึกในการดึงมากเกินไป การหล่อลื่นไม่เพียงพอ แรงยึดที่ว่างเปล่าไม่เหมาะสม | การจัดลำดับการวาดแบบหลายขั้นตอน การเพิ่มประสิทธิภาพการวาดลูกปัด การตรวจสอบแรงด้วยการปรับการคาดการณ์ |
| การดริฟท์มิติ | การสึกหรอของหมุดไพล็อต ระบบป้อนไม่สอดคล้องกัน การขยายตัวเนื่องจากความร้อนในระหว่างการวิ่งระยะไกล | การตรวจสอบระยะห่างของนักบินตามช่วงเวลาที่กำหนด การสอบเทียบตัวป้อนเซอร์โว แนวโน้ม SPC พร้อมขีดจำกัดการควบคุม |
| หมัดแตก | การเจาะขนาดเล็กที่สัมพันธ์กับความหนาของวัสดุ การโหลดด้านข้างจากการวางแนวของแถบที่ไม่ตรง | ระบบเครื่องปอกแบบมีไกด์ การออกแบบหมัดเสริม เซ็นเซอร์ออปติคอลตรวจสอบการมีอยู่ของปลายหมัดในแต่ละจังหวะ |
| เปลื้องผ้าป้อนผิด | เวลาปล่อยตัวป้อนผิดพลาด รางนำสึกหรอ ชุดคอยล์ไม่ยืดตรงจนสุด | เซ็นเซอร์ป้อน-ความก้าวหน้า (การตรวจสอบการมีส่วนร่วมของนักบิน) เครื่องยกแถบนำทาง การตรวจสอบการสอบเทียบเครื่องหนีบผมตรง |
สังเกตว่าความล้มเหลวเหล่านี้เชื่อมโยงถึงกันอย่างไร การสึกหรอของหมัดจะเพิ่มความสูงของเสี้ยน ซึ่งเพิ่มความต้านทานการลอก ซึ่งทำให้ทากเกาะติดระหว่างการถอน - สาเหตุเดียวที่ทำให้เกิดน้ำตกจากหลายอาการ ซัพพลายเออร์ที่ติดตามเฉพาะอาการที่มองเห็นได้ (ครีบ) โดยไม่ระบุสาเหตุต้นน้ำ (สภาวะการเจาะ) กำลังต่อสู้กับการบำรุงรักษาเชิงรับอย่างไม่มีที่สิ้นสุด
โปรแกรมลับคมเชิงป้องกันโดยพิจารณาจากจำนวนจังหวะจริง แทนที่จะตรวจสอบด้วยสายตาเพียงอย่างเดียวแสดงถึงแนวทางปฏิบัติที่ดีที่สุด ตัวอย่างเช่น การตอกสแตนเลสด้วยความเร็วสูง ต้องใช้ระยะเวลาลับคมบ่อยกว่าวัสดุที่อ่อนกว่า เช่น ทองแดงหรืออะลูมิเนียม ซัพพลายเออร์ที่สามารถบอกคุณถึงเกณฑ์การเพิ่มความคมชัดสำหรับวัสดุและรูปทรงเฉพาะของคุณ แสดงให้เห็นถึงการควบคุมกระบวนการอย่างแท้จริง - ไม่ใช่แค่การเป็นเจ้าของอุปกรณ์เท่านั้น
SPC และวิธีการตรวจสอบสำหรับชิ้นส่วนที่มีการประทับตรา
การควบคุมกระบวนการทางสถิติเชื่อมช่องว่างระหว่าง-การตรวจจับดาย (ซึ่งตรวจจับเหตุการณ์ภัยพิบัติที่เกิดขึ้นในทันที) และการตรวจสอบขั้นสุดท้าย (ซึ่งตรวจจับข้อบกพร่องภายหลังจากข้อเท็จจริง) SPC ติดตามแนวโน้มด้านมิติตลอดการดำเนินการผลิต โดยแจ้งเมื่อกระบวนการเคลื่อนไปสู่ขีดจำกัดการควบคุม ก่อนที่ชิ้นส่วนจะไม่ได้ตามข้อกำหนดจริงๆ
สำหรับเครื่องปั๊มไดสแตมป์ที่ผลิตชิ้นส่วนได้นับหมื่นชิ้นต่อกะ การ-ตรวจสอบเฉพาะจุดทุก ๆ ร้อยชิ้นส่วนเป็นสิ่งจำเป็นแต่ยังไม่เพียงพอ SPC เพิ่มโครงสร้างทางคณิตศาสตร์ให้กับการสุ่มตัวอย่างนั้น ผู้ปฏิบัติงานจะวัดขนาดวิกฤต - ตำแหน่งรู มุมโค้ง โปรไฟล์โดยรวม - และวาดจุดไว้บนแผนภูมิควบคุม รูปแบบธงกฎของ Western Electric ที่บ่งบอกถึงกระบวนการที่เปลี่ยนไป แม้ว่าการอ่านค่าแต่ละรายการจะยังอยู่ในเกณฑ์ที่ยอมรับได้ก็ตาม
Predictive SPC ก้าวไปอีกขั้น ด้วยการป้อนลายเซ็นน้ำหนัก การอ่านอุณหภูมิแม่พิมพ์ และข้อมูลความดันการหล่อลื่นลงในแบบจำลอง AI ระบบที่ทันสมัยจะตรวจจับการดริฟท์ 2 ถึง 6 ชั่วโมงก่อนที่ชิ้นส่วนที่ไม่ดีจะไปถึงสายพานลำเลียง รายงานซัพพลายเออร์ยานยนต์ระดับ 1 ที่ใช้วิธีการนี้เศษที่เกี่ยวข้องกับการแยกลดลง 54%- และข้อบกพร่องด้านริ้วรอยลดลง 61%ข้าม 14 เส้นตายแบบก้าวหน้า การจัดการคุณภาพที่ขับเคลื่อนด้วยข้อมูลประเภทนั้น-กลายเป็นมาตรฐานมากขึ้นสำหรับการดำเนินงานที่ได้รับการรับรอง IATF 16949
นอกเหนือจาก SPC แล้ว วิธีการตรวจสอบชิ้นส่วนที่มีการประทับตราโดยทั่วไปจะประกอบด้วย:
- ระบบการมองเห็น:กล้องความเร็วสูง-ซึ่งวางอยู่ที่ทางออกของแม่พิมพ์จะตรวจสอบสภาพพื้นผิว คุณภาพของขอบ และความสอดคล้องของขนาดที่ความเร็วการผลิตสูงสุด โดยตรวจพบข้อบกพร่องด้านความสวยงามและข้อผิดพลาดด้านมิติรวมที่การสุ่มตัวอย่าง SPC อาจพลาดระหว่างช่วงการวัด
- เครื่องเปรียบเทียบแสง:ใช้ระหว่างการตั้งค่าและการตรวจสอบเป็นระยะ โครงการเหล่านี้มีส่วนเงาเทียบกับโอเวอร์เลย์พิกัดความเผื่อเพื่อการตรวจสอบทางเรขาคณิตอย่างรวดเร็ว
- CMM (เครื่องวัดพิกัด):ให้ความแม่นยำสูงสุดสำหรับมิติข้อมูลที่สำคัญในระหว่าง-การตรวจสอบบทความครั้งแรกและการตรวจสอบเป็นระยะ แม้ว่าจะช้าเกินไปสำหรับการใช้งานจริงในสายการผลิตก็ตาม
- ไป/ไม่-ไปเกจ:อุปกรณ์จับยึดแบบกำหนดเองที่ตรวจสอบคุณลักษณะที่สำคัญ - เส้นผ่านศูนย์กลางของรู ความสูงของแท็บ ความเรียบโดยรวม - ผ่านการตรวจสอบทางกายภาพผ่าน/ไม่ผ่านที่แท่นพิมพ์
ธงแดงที่เห็นได้ชัดเจนคือ ซัพพลายเออร์ที่ไม่สามารถอธิบายโปรโตคอล SPC ของตนได้ แสดงแผนภูมิควบคุมจากการดำเนินการล่าสุด หรืออธิบายว่าโครงสร้างพื้นฐานเซ็นเซอร์ของพวกเขามีแนวโน้มที่จะดำเนินการตรวจสอบ-หลังจาก-ข้อเท็จจริงเพียงอย่างเดียว แนวทางนั้นพบข้อบกพร่อง มันไม่ได้ป้องกันพวกเขา และในการปั๊มโลหะที่มีความแม่นยำสูงซึ่งมีการวัดความคลาดเคลื่อนเป็นพัน การค้นหาข้อบกพร่องหลังจากการวิ่ง 50,000 ชิ้นหมายถึงการคัดแยกหรือทำลายทั้งล็อต
ระบบคุณภาพจะบอกคุณว่าซัพพลายเออร์คิดอย่างไรเกี่ยวกับความเสี่ยง แต่คำถามเชิงปฏิบัติที่ผู้ซื้อต้องเผชิญต่อไป - เครื่องมือใช้เวลานานแค่ไหนในการสร้าง วัสดุใดทำงานได้ดีที่สุด และร้านค้าบูรณาการในแนวตั้งสามารถส่งมอบได้เร็วกว่าการก่อสร้างแม่พิมพ์แบบเอาท์ซอร์สเพียงครั้งเดียวหรือไม่ - จะกำหนดระยะเวลาของโครงการและต้นทุนรวมในการเป็นเจ้าของโดยตรง
ระยะเวลาของโครงการและการพิจารณาวัสดุสำหรับผู้ซื้อ
คุณสามารถมีระบบคุณภาพที่ซับซ้อนที่สุดได้ แต่ไม่สำคัญว่าเครื่องมือของคุณใช้เวลานานกว่าที่คาดไว้หกเดือน หรือวัสดุที่คุณเลือกสึกหรอขอบเจาะเร็วกว่ากำหนดการบำรุงรักษา เวลานำและการเลือกวัสดุคือจุดที่ทีมจัดซื้อสร้างบัฟเฟอร์โครงการที่สะดวกสบาย หรือพบว่าตัวเองต้องพยายามอธิบายความล่าช้าให้ผู้วางแผนการผลิตทราบ
ระยะเวลารอคอยเครื่องมือและสิ่งที่ผลักดันพวกเขา
โดยปกติแล้วจะต้องใช้แม่พิมพ์โปรเกรสซีฟคุณภาพสูง-12 ถึง 20 สัปดาห์ออกแบบ เครื่องจักร อบร้อน บด ประกอบ และทดสอบการใช้งาน ช่วงนั้นเกิดขึ้นเนื่องจากความซับซ้อนแตกต่างกันอย่างมาก แม่พิมพ์ 6- แบบธรรมดาสำหรับขายึดแบนที่มีรูสองสามรูอาจลงจอดได้ใกล้ถึง 10 สัปดาห์ แม่พิมพ์ 30-station ที่สร้างขั้วต่อพิกัดความเผื่อ-แน่นหนาพร้อมคุณสมบัติการวาด พื้นผิวแบบเหรียญ และการต๊าปในแม่พิมพ์สามารถใช้เวลานานถึง 20 สัปดาห์ โดยเฉพาะอย่างยิ่งหากความพร้อมของเหล็กกล้าเครื่องมือหรือคิวการบำบัดความร้อนทำให้เกิดปัญหาคอขวด
อะไรเป็นตัวขับเคลื่อนการเปลี่ยนแปลงของไทม์ไลน์เป็นพิเศษ
- จำนวนสถานี:สถานีที่เพิ่มขึ้นหมายถึงส่วนประกอบแต่ละชิ้นที่มากขึ้นในการออกแบบ เครื่องจักร การปรับให้เหมาะสม และการแก้ไขข้อบกพร่อง แต่ละสถานีจะเพิ่มเวลา EDM ใบเจียร และความซับซ้อนในการประกอบ
- ข้อกำหนดความคลาดเคลื่อน:ความคลาดเคลื่อนของชิ้นส่วนที่เข้มงวดมากขึ้นจำเป็นต้องมีความคลาดเคลื่อนของส่วนประกอบแม่พิมพ์ที่เข้มงวดมากขึ้น ซึ่งจะเพิ่มรอบการเจียรและการตรวจสอบ คุณลักษณะที่ถือไว้ที่ +/- 0.025 มม. จำเป็นต้องมีการทดลองซ้ำมากกว่าที่ +/- 0.1 มม.
- วัสดุที่ถูกประทับตรา:แม่พิมพ์ที่ใช้สเตนเลสสตีลหรือโลหะผสมที่มีความแข็งแรงสูง-มักต้องใช้เม็ดมีดคาร์ไบด์หรือสารเคลือบพิเศษ เพื่อเพิ่มเวลาในการจัดหาและบำบัดให้กับกำหนดการสร้าง
- การเปลี่ยนแปลงการออกแบบหลังจากได้รับอนุมัติ:การแก้ไขในช่วงท้าย-หลังจากเริ่มการตัดเฉือนแล้วอาจมีค่าใช้จ่ายถึงครึ่งหนึ่งของราคาเครื่องมือเดิมในการทำงานซ้ำ และเพิ่มสัปดาห์ในไทม์ไลน์ ล็อคการออกแบบชิ้นส่วนของคุณก่อนที่จะลงทุนกับเหล็ก
เวลารอคอยการดำเนินการผลิตจะแยกจากการสร้างเครื่องมือ เมื่อตั้งค่าเครื่องอัดแม่พิมพ์แบบโปรเกรสซีฟและแม่พิมพ์ได้รับการพิสูจน์แล้ว โดยทั่วไปแล้วชิ้นส่วนแรก-จะจัดส่งได้ภายในไม่กี่วัน การผลิตที่กำลังดำเนินอยู่ขึ้นอยู่กับความพร้อมของสื่อ ระยะเวลารอสต็อคคอยล์ และปริมาณการผลิต - แต่รอบเวลาเองก็ไม่ค่อยเป็นข้อจำกัด แม่พิมพ์ที่ทำงานด้วยความเร็ว 150 รอบต่อนาทีสามารถผลิตชิ้นส่วนได้ 9,000 ชิ้นต่อชั่วโมง คอขวดมักเกิดขึ้นที่ต้นทางเสมอ เช่น ความพร้อมของเครื่องมือ การจัดซื้อวัสดุ หรือลำดับความสำคัญของการจัดกำหนดการ
การเลือกใช้วัสดุและผลกระทบต่อการผลิต
วัสดุปั๊มขึ้นรูปแบบก้าวหน้าส่งผลโดยตรงต่ออัตราการสึกหรอของแม่พิมพ์ ความเร็วในการผลิต และระยะเวลาในการบำรุงรักษา การเลือกวัสดุไม่ได้เป็นเพียงเกี่ยวกับสิ่งที่ชิ้นส่วนที่เสร็จแล้วจะต้องทำ - แต่ยังกำหนดรูปแบบการทำงานของแม่พิมพ์ในจังหวะนับแสนครั้ง ต่อไปนี้คือลักษณะการทำงานของวัสดุที่พบบ่อยที่สุดในเครื่องมือแบบก้าวหน้า:
- เหล็กกล้าคาร์บอน (1008, 1010, 1,050):วัสดุที่ให้อภัยได้มากที่สุดสำหรับการปั๊มแบบก้าวหน้า การปั๊มขึ้นรูปด้วยเหล็กกล้าคาร์บอนแบบก้าวหน้าทำงานที่ความเร็วสูงและมีการสึกหรอของแม่พิมพ์ค่อนข้างต่ำ เนื่องจากวัสดุมีความอ่อนและความเหนียว เครื่องมือมีอายุการใช้งานยาวนานที่สุดในเกรดเหล่านี้ และช่วงการลับคมอาจขยายออกไปอีกระหว่างรอบต่างๆ
- สแตนเลส (301, 304, 316, 410):แข็งกว่าและมีฤทธิ์เสียดสีมากกว่าเหล็กกล้าคาร์บอน งานปั๊มขึ้นรูปสแตนเลสแบบก้าวหน้าต้องใช้เหล็กกล้าเครื่องมือระดับพรีเมียม (D2 หรือ M2) หรือเม็ดมีดคาร์ไบด์ที่สถานีตัด โดยทั่วไปความเร็วการกดจะลดลง 20-40% เมื่อเทียบกับเหล็กเหนียวเพื่อจัดการแรงขึ้นรูปที่เพิ่มขึ้นและการสร้างความร้อน การหล่อลื่นเป็นสิ่งสำคัญ - การทำงานแบบแห้งทำให้เกิดการครูดเกือบจะในทันที
- อะลูมิเนียม (1100, 3003, 5052, 6061):นุ่มนวลและขึ้นรูปได้สูง ทำให้การปั๊มอะลูมิเนียมแบบก้าวหน้ารวดเร็วและอ่อนโยนต่อเครื่องมือ ความท้าทายอยู่ที่การจัดการวัสดุ: อะลูมิเนียมเป็นรอยได้ง่ายและมีแนวโน้มที่จะสะสมบนพื้นผิวที่เจาะโดยไม่มีการเคลือบหรือการหล่อลื่นที่เหมาะสม ความต้องการน้ำหนักลดลง ทำให้อัตราจังหวะสูงขึ้น
- ทองแดงและทองเหลือง (C110, C260, C510):ขึ้นรูปได้ดีเยี่ยมโดยมีลักษณะการสึกหรอปานกลาง ค่าการนำไฟฟ้าสูงทำให้สิ่งเหล่านี้จำเป็นสำหรับส่วนประกอบทางไฟฟ้า ทองแดงแบบบาง-ทำงานด้วยความเร็วสูงสุดในแอปพลิเคชันปั๊มแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูง - ซึ่งมักจะเกิน 400 จังหวะต่อนาทีสำหรับหน้าจอเทอร์มินัลขนาดเล็ก
- เหล็กกล้าโลหะผสมที่มีความแข็งแรงสูง-ต่ำ-สูง (HSLA) และเหล็กกล้าที่มีความแข็งแรงสูงขั้นสูง- (AHSS):พบได้ทั่วไปในส่วนประกอบโครงสร้างยานยนต์ วัสดุเหล่านี้ต้องการน้ำหนักการกดที่สูงกว่ามาก - ซึ่งบางครั้งเข้าข่ายเป็นงานปั๊มหนัก - และเร่งการสึกหรอของหมัดเนื่องจากความแข็ง สถานีแม่พิมพ์ที่จัดการ AHSS มักจะใช้คาร์ไบด์หรือเครื่องมือเคลือบเพื่อรักษาอายุการใช้งานที่ยอมรับได้
น้ำหนักการกดต้องตรงกับความแข็งแรงของวัสดุ ความกว้างของแถบ และจำนวนการทำงานพร้อมกัน แท่นพิมพ์ที่มีขนาดเล็กเกินไปจะสร้างชิ้นส่วนที่ไม่สอดคล้องกันเนื่องจากพยายามดิ้นรนเพื่อให้ได้รูปทรงที่สมบูรณ์ แท่นพิมพ์ขนาดใหญ่ทำให้สิ้นเปลืองพลังงานและพื้นที่บนพื้น การปั๊มโลหะความเร็วสูงด้วยทองแดงบางอาจต้องใช้น้ำหนักเพียง 25 ตัน ในขณะที่ขายึดสแตนเลสแบบกว้างที่มีสถานีวาดหลายจุดอาจต้องใช้น้ำหนัก 200 ตันขึ้นไปบนเครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟเครื่องเดียวกัน
บูรณาการในแนวตั้งกับผู้ผลิตตามสัญญา
เมื่อซัพพลายเออร์ของคุณสร้างเครื่องมือจะเปลี่ยนแปลงทุกอย่างเกี่ยวกับความเร็วในการสื่อสาร การตอบสนองในการแก้ไขปัญหา และลำดับเวลาของโครงการทั้งหมด
บริษัทผลิตแม่พิมพ์แบบก้าวหน้าแบบบูรณาการในแนวตั้ง ออกแบบแม่พิมพ์ ตัดเฉือนส่วนประกอบ ประกอบและแก้ไขข้อบกพร่องของเครื่องมือ และดำเนินการผลิต - ทั้งหมดภายใต้หลังคาเดียวกัน เมื่อเกิดปัญหาขึ้นระหว่างการทดลอง ผู้ผลิตเครื่องมือจะเดินไปที่แท่นพิมพ์ วินิจฉัยปัญหา และแก้ไขแม่พิมพ์ในวันเดียวกัน ความตั้งใจในการออกแบบยังคงเดิมอยู่ เนื่องจากวิศวกรที่วาดเค้าโครงแถบนั้นเป็นคนกลุ่มเดียวกับผู้ที่กำลังเจาะลึก
ในทางตรงกันข้าม ผู้ผลิตตามสัญญาจะว่าจ้างบุคคลภายนอกในการก่อสร้างแม่พิมพ์ให้กับร้านเครื่องมือแยกต่างหาก - ในต่างประเทศ บางครั้ง สิ่งนี้จะแนะนำแรงเสียดทานของแฮนด์ออฟ การเปลี่ยนแปลงทางวิศวกรรมจำเป็นต้องมีเอกสารที่เป็นทางการระหว่างบริษัท ปัญหาในการแก้ไขจุดบกพร่องหมายถึงการขนส่งแม่พิมพ์ไปยังสถานที่ภายนอก รอคิว และหวังว่าการตีความจะตรงกับความตั้งใจเดิมของคุณ ระยะเวลารอคอยสินค้าจะนานขึ้นโดยเฉลี่ย 4 ถึง 8 สัปดาห์ เนื่องจากทุกๆ การวนซ้ำจะผ่านเลเยอร์การสื่อสารซึ่งการดำเนินการบูรณาการในแนวตั้งไม่มี
การแลกเปลี่ยน-ใช่ไหม? ซัพพลายเออร์ที่บูรณาการในแนวดิ่งมีค่าใช้จ่ายที่สูงกว่า ซึ่งสามารถสะท้อนให้เห็นในราคาเครื่องมือได้ ผู้ผลิตตามสัญญาบางครั้งเสนอราคาเริ่มต้นที่ต่ำกว่าโดยใช้ประโยชน์จาก-ร้านค้าภายนอกที่มีต้นทุนต่ำกว่า แต่ข้อได้เปรียบด้านราคานั้นมักจะหายไปเมื่อคุณคำนึงถึงไทม์ไลน์ที่ขยายออกไป วงจรการทำงานซ้ำจากการสื่อสารที่ผิดพลาด และต้นทุนแอบแฝงในการจัดการความสัมพันธ์ของผู้ขายสองรายแทนที่จะเป็นความสัมพันธ์เดียว
สำหรับผู้ซื้อ คำถามที่ต้องถามโดยตรงคือ คุณสร้างแม่พิมพ์ในบ้าน-หรือไม่ และฉันสามารถเดินเข้าไปในห้องเครื่องมือระหว่างการตรวจสอบโรงงานได้หรือไม่ การตอบรับทั้งสองเป็นการส่งสัญญาณให้ซัพพลายเออร์ที่เป็นเจ้าของกระบวนการสิ้นสุด-ถึง-สิ้นสุด ความลังเลหรือการเปลี่ยนเส้นทางไปยัง "พันธมิตรเครื่องมือ" ส่งสัญญาณถึงโปรไฟล์ความเสี่ยงที่แตกต่างกัน - ไม่จำเป็นต้องถูกตัดสิทธิ์ แต่ควรทำความเข้าใจก่อนตัดสินใจซื้อ
ระยะเวลาและการเลือกวัสดุเป็นตัวกำหนดสิ่งที่เป็นไปได้ ชั้นถัดไป - การประเมินว่าซัพพลายเออร์มีความลึกทางวิศวกรรม ใบรับรอง และอุปกรณ์ที่จะดำเนินการตามความเป็นไปได้เหล่านั้นจริงหรือไม่ - คือจุดที่ความรอบคอบของผู้ซื้อแยกการจัดซื้อจัดจ้างที่ชาญฉลาดออกจากความประหลาดใจที่มีราคาแพง
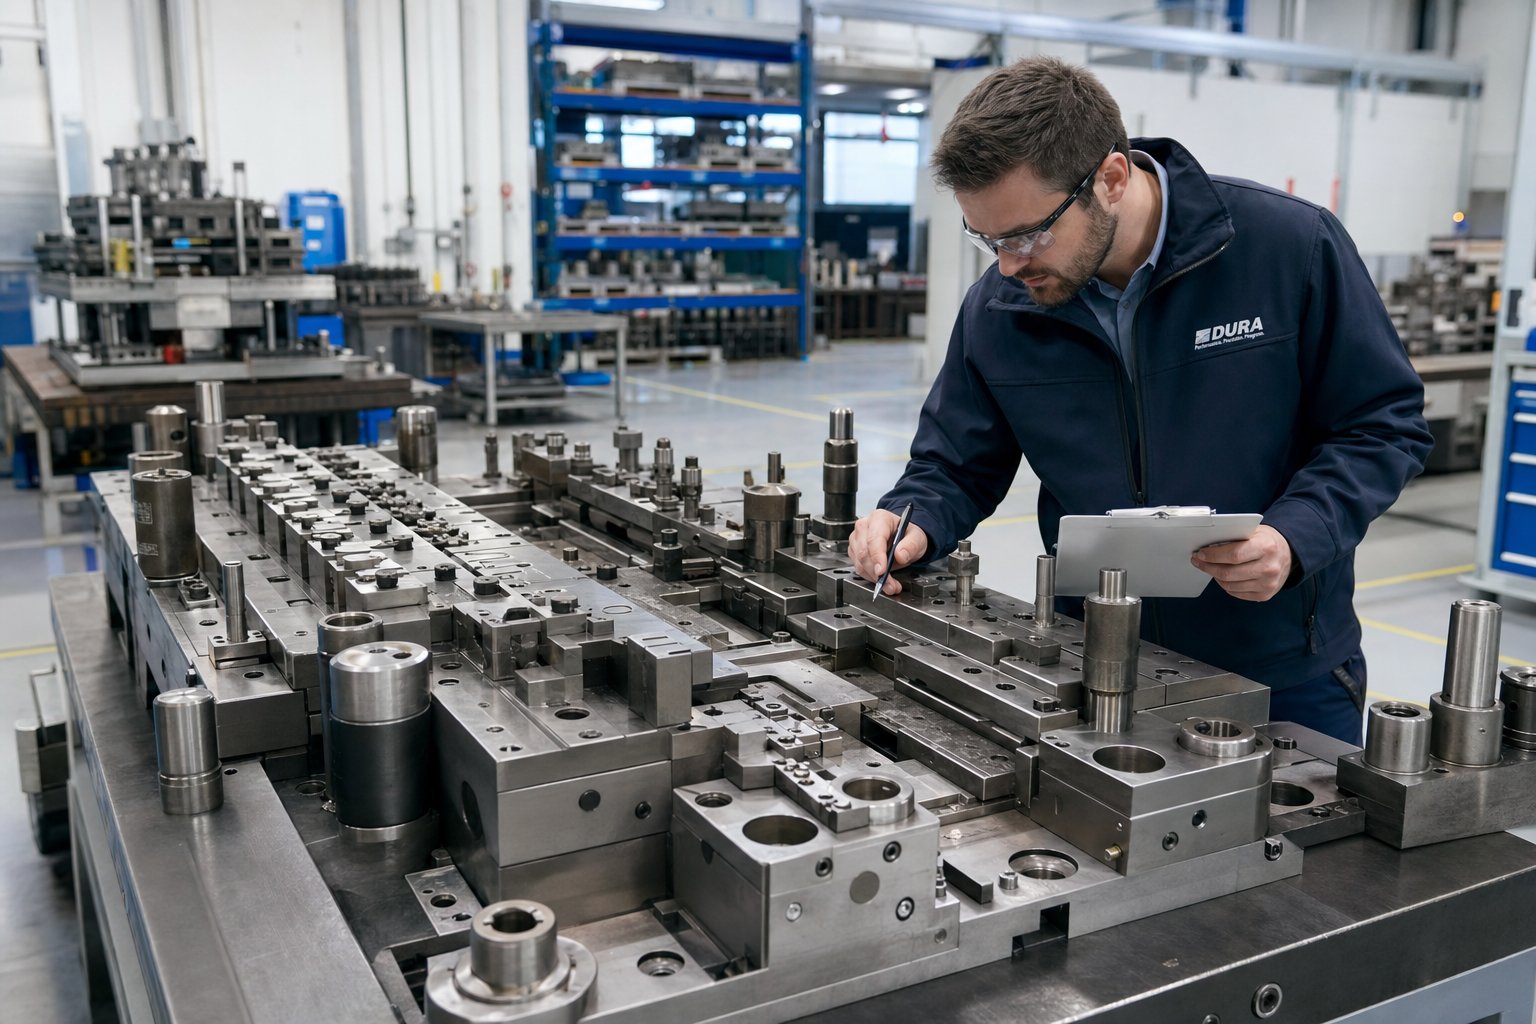
วิธีการประเมินบริษัท Die Stamping แบบก้าวหน้า
การรู้ว่าวัสดุใดทำงานได้ดีที่สุดและใช้เวลานานแค่ไหนในการสร้างเครื่องมือถือเป็นพื้นฐานที่มีประโยชน์ แต่เมื่อคุณนั่งอยู่ตรงข้ามโต๊ะกับผู้ผลิตแม่พิมพ์แบบโปรเกรสซีฟที่แข่งขันกันเพื่อธุรกิจของคุณ คุณจำเป็นต้องมีกรอบการทำงานที่มีโครงสร้างเพื่อแยกความสามารถที่แท้จริงออกจากการนำเสนอการขายที่สวยงาม เกณฑ์การประเมินด้านล่างช่วยให้ทีมจัดซื้อและวิศวกรฝ่ายผลิตมีวิธีที่ทำซ้ำได้ในการให้คะแนนซัพพลายเออร์ก่อนที่จะลงนามในคำสั่งซื้อใดๆ
การรับรองและอุปกรณ์ที่บ่งบอกถึงความสามารถที่แท้จริง
การรับรองไม่ใช่แค่การตกแต่งผนังเท่านั้น สิ่งเหล่านี้บ่งชี้ว่าบริษัทการปั๊มขึ้นรูปที่ก้าวหน้าได้ลงทุนในระบบการจัดการและกระบวนการทางระเบียบวินัยตามความต้องการในอุตสาหกรรมของคุณหรือไม่ นี่คือสิ่งที่ควรมองหาตามห่วงโซ่อุปทานของคุณ:
- ISO 9001:2015- เส้นฐาน ผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปใด ๆ ที่ควรค่าแก่การประเมินควรถือสิ่งนี้ไว้เป็นขั้นต่ำ เป็นการยืนยันกระบวนการคุณภาพที่มีการบันทึกไว้ การคิดตามความเสี่ยง- และมีระบบการประเมินผลการปฏิบัติงาน หากขาดสิ่งนี้ก็จงเดินจากไป
- ไอเอทีเอฟ 16949:2016- บังคับสำหรับยานยนต์ มาตรฐานนี้เพิ่มข้อกำหนดเพิ่มเติมประมาณ 100 ข้อนอกเหนือจาก ISO 9001 รวมถึงความพร้อม PPAP วิธีการวางแผนการควบคุม และการบูรณาการข้อกำหนดเฉพาะของลูกค้า OEM- หากคุณกำลังจัดหาชิ้นส่วนสำหรับโปรแกรมระดับ 1 หรือ OEM และซัพพลายเออร์ขาดการรับรองจาก IATF นั่นถือเป็นสัญญาณอันตรายที่ขาดคุณสมบัติ
- AS9100 Rev D- จำเป็นสำหรับการบินและอวกาศและการป้องกัน การรับรองนี้เพิ่มการจัดการการกำหนดค่า โปรโตคอลการตรวจสอบบทความแรก และการควบคุมการป้องกันชิ้นส่วนลอกเลียนแบบ-ซึ่งไม่มีมาตรฐานเทียบเท่าในยานยนต์ ไม่สามารถเปลี่ยนกับ IATF 16949 ได้ แม้แต่ซัพพลายเออร์ที่ให้บริการทั้งสองภาคส่วนก็ตาม
นอกเหนือจากการรับรองแล้ว ข้อมูลจำเพาะของอุปกรณ์ยังเผยให้เห็นว่าซัพพลายเออร์สามารถผลิตชิ้นส่วนของคุณได้จริงหรือไม่ สอบถามข้อมูลเฉพาะ: ช่วงน้ำหนักการกด (ครอบคลุมข้อกำหนดด้านวัสดุและรูปทรงของคุณหรือไม่) ความจุความกว้างของแถบสูงสุด และพิกัดความเร็วเป็นจังหวะต่อนาที โรงงานที่มีเครื่องอัดน้ำหนักเพียงเบา-ไม่สามารถสร้างฉากยึดสแตนเลสได้อย่างน่าเชื่อถือ และร้านหนึ่งที่จำกัดความเร็วไว้ที่ 60 จังหวะต่อนาทีจะต้องประสบปัญหากับความประหยัดของการผลิต-หน้าจอเทอร์มินัลที่มีปริมาณมาก ผู้ผลิตแม่พิมพ์ปั๊มโลหะที่มีความลึกของแท้มักจะใช้งานแท่นพิมพ์ที่มีความยาวตั้งแต่ 25 ถึง 300+ ตันในช่วงความเร็วหลายระดับ
อายุของอุปกรณ์ก็มีความสำคัญเช่นกัน โดยทั่วไปแล้ว เครื่องอัดที่สร้างขึ้นในทศวรรษที่ผ่านมาจะมีฟีดที่ขับเคลื่อนด้วยเซอร์โว- เครื่องตรวจสอบน้ำหนักในตัว และความสูงปิดที่ตั้งโปรแกรมได้ - ซึ่งทั้งหมดนี้มีส่วนทำให้การควบคุมกระบวนการเข้มงวดยิ่งขึ้น แท่นพิมพ์เชิงกลรุ่นเก่ายังคงผลิตชิ้นส่วนที่ดี แต่พวกเขาต้องการการควบคุมดูแลแบบแมนนวลมากขึ้นและขาดเอาต์พุตข้อมูลที่ระบบคุณภาพสมัยใหม่ต้องพึ่งพา
คำถามที่ต้องถามผู้มีโอกาสเป็นซัพพลายเออร์
คำถามที่คุณถามระหว่างการประเมินเผยให้เห็นข้อมูลเชิงลึกของซัพพลายเออร์มากกว่าโบรชัวร์ใดๆ ซัพพลายเออร์ปั๊มแม่พิมพ์แบบก้าวหน้าที่มีประสบการณ์จริงจะตอบสิ่งเหล่านี้โดยไม่ลังเล คนที่เบี่ยงหรือพูดเป็นนัยทั่วไปกำลังส่งสัญญาณถึงช่องว่างที่พวกเขาไม่อยากให้คุณสอบสวน
ใช้รายการตรวจสอบนี้ในระหว่างการประชุมซัพพลายเออร์หรือการตรวจสอบโรงงาน:
- ช่วงการนับสถานีโดยทั่วไปของคุณคือเท่าใด?ผู้ผลิตแม่พิมพ์โปรเกรสซีฟที่มีประสบการณ์มักสร้างแม่พิมพ์ด้วยสถานี 15 ถึง 40+ ร้านค้าที่มีจำนวน 8 ถึง 10 สถานีอาจขาดความซับซ้อนในการออกแบบชิ้นส่วนที่ซับซ้อน
- อะไรคือความอดทนที่เข้มงวดที่สุดที่คุณมีในการผลิต - ไม่ใช่ต้นแบบ การผลิต?มองหาตัวเลขเฉพาะ (เช่น +/- 0.013 มม. บนตำแหน่งรู) คำตอบที่คลุมเครือ เช่น "แน่นมาก" บ่งชี้ว่าพวกเขาไม่ได้วัดผลอย่างเข้มงวด
- การผลิตต่อเนื่องยาวนานที่สุดของคุณในเครื่องมือปั๊มแบบโปรเกรสซีฟเพียงเครื่องเดียวคือเท่าใด?แม่พิมพ์ที่ผลิตได้ 20 ล้านครั้งโดยไม่ต้องสร้างใหม่ครั้งใหญ่ แสดงให้เห็นทั้งคุณภาพการออกแบบและวินัยในการบำรุงรักษา ประวัติการทำงานระยะสั้นบ่งชี้ว่าเครื่องมือรุ่นใหม่หรือแม่พิมพ์มีอายุการใช้งานยาวนาน
- คุณออกแบบและสร้างแม่พิมพ์โปรเกรสซีฟในบ้าน-หรือไม่?นี่คือคำถามที่ว่าแยกผู้ผลิตแม่พิมพ์ที่แท้จริงออกจากผู้ประกอบผู้ที่จ้างเครื่องมือจากภายนอกและดำเนินการผลิตเท่านั้น การออกแบบภายใน-หมายถึงการทำซ้ำที่เร็วขึ้น ความรับผิดชอบโดยตรง และทีมวิศวกรที่เข้าใจทุกรายละเอียดของเครื่องมือประทับตราแบบก้าวหน้าของคุณตั้งแต่แนวคิดไปจนถึงการทดลองใช้
- คุณช่วยแสดงเค้าโครงแถบจากโครงการล่าสุดและอธิบายเปอร์เซ็นต์การใช้วัสดุของคุณให้ฉันดูได้ไหมซัพพลายเออร์ที่มีความสามารถ DFM ที่แข็งแกร่งจะแสดงกลยุทธ์การซ้อน อัตราของเสีย และอธิบายวิธีที่พวกเขาปรับระยะพิทช์และความกว้างของรางให้เหมาะสมเพื่อลดต้นทุน หากพวกเขาไม่สามารถสร้างสิ่งประดิษฐ์นี้ได้ พวกเขาอาจขาดความรู้เชิงลึกทางวิศวกรรมเพื่อเพิ่มประสิทธิภาพโครงการของคุณ
- กระบวนการตอบกลับ DFM ของคุณมีลักษณะอย่างไรในระหว่างการเสนอราคาพันธมิตรที่มีความสามารถท้าทายการออกแบบของคุณและแนะนำการปรับปรุง- ระบุพิกัดความเผื่อที่จำกัดซึ่งผลักดันต้นทุนโดยไม่ต้องเพิ่มฟังก์ชัน การแนะนำทางเลือกวัสดุสำหรับความสามารถในการขึ้นรูปที่ดีขึ้น หรือเสนอการเปลี่ยนแปลงทางเรขาคณิตที่ทำให้เครื่องมือง่ายขึ้น ซัพพลายเออร์ที่ยอมรับทุกภาพวาดโดยไม่มีความคิดเห็นไม่ได้จัดการความเสี่ยงของคุณ พวกเขาเพิกเฉยต่อมัน
- แนวทางปฏิบัติในการบำรุงรักษาเชิงป้องกันสำหรับแม่พิมพ์ในการผลิตที่ใช้งานอยู่คืออะไรขอทราบเกณฑ์การเพิ่มความคมชัดตามจังหวะ-จำนวน-และกลยุทธ์ส่วนประกอบอะไหล่ หากพวกมันทำงานจนพังแทนที่จะรักษาตามกำหนดเวลา ชิ้นส่วนของคุณก็จะเสื่อมสภาพไปตามกาลเวลา
ความแตกต่างที่ละเอียดอ่อนแต่ชัดเจนอย่างหนึ่ง: ผู้ผลิตแม่พิมพ์โปรเกรสซีฟที่มีประสบการณ์พูดคุยเกี่ยวกับปัญหาที่พวกเขาได้แก้ไขไปแล้ว พวกเขาจะอ้างอิงถึงชิ้นส่วนที่ต้องการการชดเชยการสปริงกลับในสถานีขึ้นรูป หรือวัสดุที่ต้องการการเคลือบพันช์แบบกำหนดเอง หลังจากที่เหล็กกล้าเครื่องมือมาตรฐานชำรุดก่อนกำหนด ปัญหา-การแก้ปัญหาเชิงบรรยาย - เฉพาะเจาะจง ข้อมูล- การสนับสนุน และความซื่อสัตย์เกี่ยวกับความท้าทาย - เป็นสิ่งที่ขัดเกลาทางการตลาดไม่สามารถสร้างขึ้นได้
ซัพพลายเออร์ที่จ้างบุคคลภายนอกในการก่อสร้างแม่พิมพ์ไม่ได้ด้อยกว่าโดยอัตโนมัติ แต่การประเมินจะเปลี่ยนไป คุณต้องเข้าใจว่าจริงๆ แล้วใครเป็นผู้ออกแบบเครื่องมือ มีการสื่อสารการเปลี่ยนแปลงทางวิศวกรรมระหว่างองค์กรอย่างไร และจะเกิดอะไรขึ้นเมื่อแม่พิมพ์ต้องการการซ่อมแซมฉุกเฉินเวลา 02.00 น. ในวันศุกร์ ยิ่งซัพพลายเออร์ถอดถอนออกจากเครื่องมือของตนเอง ยิ่งใช้เวลาดำเนินการแก้ไขนานขึ้น - และในการผลิตที่มีปริมาณมาก- เวลาหยุดทำงานจะถูกวัดเป็นดอลลาร์ต่อนาที
ด้วยกรอบการทำงานที่ชัดเจนสำหรับการให้คะแนนความสามารถทางเทคนิค ขั้นตอนสุดท้ายคือการแปลความต้องการเฉพาะของโครงการ - ปริมาณ วัสดุ ความทนทาน และความต้องการด้านการปฏิบัติตามข้อกำหนด - ไปเป็นการตัดสินใจของซัพพลายเออร์ที่สร้างสมดุลระหว่างความสามารถกับความเป็นจริงของต้นทุนและลำดับเวลา
การเลือกพันธมิตรที่เหมาะสมสำหรับความต้องการในการปั๊มแม่พิมพ์แบบก้าวหน้าของคุณ
กรอบการประเมินผลจะสร้างคุณค่าเมื่อแปลเป็นการตัดสินใจเท่านั้น คุณมีความรู้ทางเทคนิค - กลไกกระบวนการ พฤติกรรมของวัสดุ การวัดประสิทธิภาพคุณภาพ และคำถามเกี่ยวกับคุณสมบัติของซัพพลายเออร์ ขั้นตอนที่เหลือคือการจับคู่เกณฑ์เหล่านั้นกับข้อกำหนดเฉพาะของโครงการของคุณ และมุ่งมั่นต่อพันธมิตรที่มีความสามารถที่ได้รับการพิสูจน์แล้วซึ่งสอดคล้องกับสิ่งที่ชิ้นส่วนของคุณต้องการจริงๆ
จับคู่ความต้องการของคุณกับซัพพลายเออร์ที่เหมาะสม
ไม่มีบริษัทรับปั๊มแม่พิมพ์แบบก้าวหน้าเพียงแห่งเดียวที่เหมาะสมที่สุดสำหรับทุกการใช้งาน ซัพพลายเออร์ที่เป็นเลิศในด้านการผลิตเทอร์มินัลทองแดงความเร็วสูง-อาจขาดความสามารถในการรับน้ำหนักหรือความเชี่ยวชาญด้านเครื่องมือสำหรับฉากยึดโครงสร้างสแตนเลสแบบหนา ร้านค้าที่ได้รับการรับรอง IATF 16949 สำหรับรถยนต์อาจไม่ถือการลงทะเบียน AS9100 ของโปรแกรมการบินและอวกาศที่คุณต้องการ เป้าหมายคือการจัดตำแหน่ง - ข้อกำหนดของคุณโดยเทียบกับความสามารถที่แสดงให้เห็นและสามารถตรวจสอบได้
ก่อนที่จะขอใบเสนอราคา ให้กำหนดโครงการของคุณตามปัจจัยการตัดสินใจเหล่านี้:
- ปริมาณประจำปีและอายุการผลิต:คุณมุ่งมั่นที่จะผลิตชิ้นส่วน 50,000 ชิ้นต่อปีหรือ 5 ล้านชิ้นหรือไม่? ปริมาณที่สูงขึ้นจะทำให้แม่พิมพ์ปั๊มแบบโปรเกรสซีฟมีความซับซ้อนมากขึ้นด้วยสถานีเพิ่มเติมเพื่อให้พิกัดความเผื่อเข้มงวดมากขึ้น ในขณะที่ปริมาณปานกลางอาจนิยมใช้เครื่องมือที่ง่ายกว่าโดยมีสถานีน้อยลง
- วัสดุและมาตรวัด:การเลือกวัสดุของคุณจะทำให้ฟิลด์ซัพพลายเออร์แคบลงทันที ไม่ใช่ทุกร้านจะใช้ทองแดงบางๆ ที่ 400+ รอบต่อนาที และไม่ใช่ทุกโรงพิมพ์จะรองรับน้ำหนักที่จำเป็นสำหรับ AHSS ที่ความหนา 2.0 มม.
- วิกฤตความอดทน:ชิ้นส่วนที่มีเกณฑ์ความคลาดเคลื่อนทางการค้ามาตรฐานช่วยเปิดทางเลือกของคุณอย่างกว้างขวาง คุณลักษณะที่ยึดไว้ที่ +/- 0.013 มม. ต้องการซัพพลายเออร์ที่มีข้อมูล SPC ที่ผ่านการพิสูจน์แล้ว เครื่องมือระดับพรีเมียม และอุปกรณ์กดที่สามารถรักษาจังหวะการทำซ้ำ BDC ซ้ำแล้วซ้ำเล่า
- การปฏิบัติตามข้อกำหนดทางอุตสาหกรรม:ยานยนต์ การแพทย์ และการบินและอวกาศ ต่างกำหนดข้อกำหนดการรับรองและเอกสารที่กำจัดซัพพลายเออร์ที่ขาดโครงสร้างพื้นฐานการจัดการคุณภาพที่สอดคล้องกัน
- การตั้งค่าการรวมในแนวตั้ง:หากไทม์ไลน์ของโครงการของคุณเข้มงวดหรือเรขาคณิตของชิ้นส่วนของคุณต้องมีการทดลองซ้ำ ผู้ผลิตแม่พิมพ์แบบโปรเกรสซีฟที่ออกแบบ สร้าง และใช้งานเครื่องมือภายใต้หลังคาเดียวกัน จะช่วยลดความล่าช้าในการสื่อสารที่-การเตรียมการของผู้จำหน่ายหลายรายแนะนำ
- การมีส่วนร่วมของ DFM:สำหรับการออกแบบชิ้นส่วนใหม่ คุณต้องการซัพพลายเออร์ที่มีทีมวิศวกรคอยเพิ่มประสิทธิภาพเค้าโครงแถบ ข้อเสนอแนะเกี่ยวกับการใช้วัสดุ และคำแนะนำรูปทรงในระหว่างการเสนอราคา - ไม่ใช่หลังจากยืนยันการใช้เครื่องมือแล้ว
สำหรับวิศวกรฝ่ายผลิตที่จัดหา-ชิ้นส่วนโลหะปริมาณสูงซึ่งต้องการการขึ้นรูปหลาย-สถานีที่มีประสิทธิภาพ ความสามารถในการทำซ้ำที่จำกัด และการผลิตจำนวนมากที่ปรับขนาดได้ ซัพพลายเออร์ที่บูรณาการในแนวตั้งจะให้ระยะเวลารอคอยสินค้าที่สั้นลงและการแก้ปัญหาที่ตอบสนองมากขึ้นอย่างสม่ำเสมอ ทีมวิศวกรที่ออกแบบเครื่องมือแบบโปรเกรสซีฟของคุณและตายเป็นทีมเดียวกับที่แก้ไขข้อบกพร่องระหว่างการทดลอง - ไม่มีเลเยอร์การแปล ไม่มีแรงเสียดทานในการส่งมอบ ไม่มีนิ้ว-ชี้ระหว่างองค์กรที่แยกจากกันเมื่อบางสิ่งจำเป็นต้องปรับเปลี่ยน
เริ่มต้นโครงการปั๊มแม่พิมพ์แบบก้าวหน้าของคุณ
การแปลข้อกำหนดไปสู่การปฏิบัติหมายถึงการมีส่วนร่วมของซัพพลายเออร์ที่สามารถแสดงให้เห็น - ไม่ใช่แค่เรียกร้อง - ความสอดคล้องกับความต้องการของคุณ เริ่มต้นด้วยการขอตัวอย่างเค้าโครงแถบจากโครงการที่เทียบเคียงได้ ขอข้อมูลการผลิตจากวัสดุและปริมาณที่คล้ายคลึงกัน และจัดกำหนดการเดินตามสถานที่ซึ่งคุณสังเกตห้องเครื่องมือ พื้นพิมพ์ และห้องปฏิบัติการคุณภาพโดยตรง
สำหรับทีมที่ประเมินซัพพลายเออร์ด้วย-การออกแบบแม่พิมพ์แบบก้าวหน้าและความสามารถในการผลิตภายในองค์กรแม่พิมพ์ปั๊มแบบก้าวหน้าของ YICHENแหล่งข้อมูลต่างๆ เป็นจุดอ้างอิงสำหรับการทำความเข้าใจว่าผู้ผลิตแม่พิมพ์แบบบูรณาการในแนวตั้งจัดโครงสร้างบริการปั๊มแม่พิมพ์แบบก้าวหน้าของตนอย่างไร - จากการให้คำปรึกษา DFM เบื้องต้นผ่านการผลิตที่มีปริมาณมาก- การมุ่งเน้นไปที่แม่พิมพ์ปั๊มแบบโปรเกรสซีฟที่ได้รับการปรับให้เหมาะสมเพื่อประสิทธิภาพการผลิตจำนวนมาก ทำให้เป็นจุดเริ่มต้นที่เป็นประโยชน์สำหรับทีมจัดซื้อเพื่อเปรียบเทียบความสามารถของซัพพลายเออร์
ไม่ว่าซัพพลายเออร์รายใดที่คุณมีส่วนร่วม ธงสีแดงที่กล่าวถึงในบทความนี้จะช่วยให้คุณมีแนวทางในการประเมิน พันธมิตรที่ตอบคำถามของคุณอย่างเจาะจง แสดงข้อมูลจากการดำเนินการผลิตจริง และบอกคุณอย่างตรงไปตรงมาเมื่อชิ้นส่วนของคุณไม่เหมาะกับบริการปั๊มโลหะแบบโปรเกรสซีฟของพวกเขาคือพันธมิตรที่คุ้มค่าที่จะรักษาไว้ คนที่ตอบตกลงทุกอย่างโดยไม่มีคุณสมบัติ? สิ่งเหล่านี้เป็นบทเรียนราคาแพงที่ผู้ซื้อฉลาดเรียนรู้ที่จะหลีกเลี่ยง
คำถามที่พบบ่อยเกี่ยวกับบริษัท Progressive Die Stamping
1. การปั๊มแม่พิมพ์แบบโปรเกรสซีฟคืออะไร และทำงานอย่างไร
การปั๊มแม่พิมพ์แบบก้าวหน้าจะป้อนแถบโลหะต่อเนื่องผ่านแม่พิมพ์ตัวเดียวที่มีหลายสถานี แต่ละสถานีดำเนินการที่แตกต่างกัน เช่น การเจาะ การพับ การดัด หรือการขึ้นรูป ทุกครั้งที่กด แถบจะเลื่อนไปข้างหน้าหนึ่งระยะ และส่วนที่เสร็จแล้วจะแยกออกจากกันที่สถานีสุดท้าย กระบวนการนี้ผลิตชิ้นส่วนที่มีปริมาณแม่นยำสูง-ด้วยความเร็วตั้งแต่ 25 ถึงมากกว่า 1,200 รอบต่อนาที ทำให้เป็นหนึ่งในวิธีการขึ้นรูปโลหะที่มีประสิทธิภาพมากที่สุดสำหรับรูปทรงเรขาคณิตที่ทำซ้ำได้
2. การสร้างแม่พิมพ์แบบโปรเกรสซีฟใช้เวลานานเท่าใด?
แม่พิมพ์แบบโปรเกรสซีฟทั่วไปต้องใช้เวลา 12 ถึง 20 สัปดาห์ตั้งแต่การออกแบบจนถึงการทดสอบเดินเครื่อง แม่พิมพ์ธรรมดาที่มี 6 ถึง 8 สถานีสำหรับขายึดแบนอาจใช้เวลาเกือบ 10 สัปดาห์ ในขณะที่เครื่องมือ 30 สถานี-ที่ซับซ้อนซึ่งมีพิกัดความเผื่อต่ำและคุณลักษณะที่วาดไว้อาจใช้เวลานานกว่า 20 สัปดาห์ ปัจจัยสำคัญที่ขับเคลื่อนไทม์ไลน์ ได้แก่ จำนวนสถานี ข้อกำหนดด้านความคลาดเคลื่อน วัสดุที่ประทับตรา และไม่ว่าซัพพลายเออร์จะสร้างเครื่องมือในบริษัทหรือจ้างภายนอกในการก่อสร้างแม่พิมพ์ ผู้ผลิตที่บูรณาการในแนวดิ่ง เช่น YICHEN ซึ่งออกแบบและสร้างแม่พิมพ์ปั๊มแบบโปรเกรสซีฟภายใต้หลังคาเดียวกัน มักจะส่งมอบได้เร็วกว่า เนื่องจากช่วยลดความล่าช้าในการสื่อสารระหว่างองค์กรที่แยกจากกัน
3. วัสดุใดบ้างที่สามารถนำมาใช้ในการปั๊มแม่พิมพ์แบบโปรเกรสซีฟได้?
วัสดุทั่วไป ได้แก่ เหล็กกล้าคาร์บอน (1008, 1010, 1050) เหล็กกล้าไร้สนิม (301, 304, 316) อลูมิเนียม (1100, 3003, 5052) โลหะผสมทองแดงและทองเหลือง (C110, C260, C510) และเหล็กกล้าโลหะผสมที่มี-ความแข็งแรงสูงต่ำ- วัสดุแต่ละชนิดส่งผลต่ออัตราการสึกหรอ ความเร็วในการผลิต และระยะเวลาการบำรุงรักษาที่แตกต่างกัน เหล็กกล้าคาร์บอนเป็นเหล็กที่ให้อภัยได้มากที่สุดและให้ความเร็วสูงสุด ในขณะที่เหล็กสแตนเลสต้องการเหล็กกล้าเครื่องมือระดับพรีเมียมและลดความเร็วในการกดลง การเลือกใช้วัสดุควรสร้างสมดุลระหว่างข้อกำหนดด้านประสิทธิภาพของชิ้นส่วนกับความประหยัดในการผลิตและอายุการใช้งานของแม่พิมพ์
4. เมื่อใดที่ฉันควรเลือกการปั๊มแม่พิมพ์แบบโปรเกรสซีฟมากกว่าการปั๊มแบบถ่ายโอนหรือการปั๊มแบบผสม
การปั๊มแม่พิมพ์แบบก้าวหน้าเหมาะอย่างยิ่งเมื่อชิ้นส่วนของคุณมีขนาดเล็กถึงขนาดกลาง ต้องการความซับซ้อนทางเรขาคณิตปานกลาง (การโค้งงอ รูปทรง และการเจาะในระนาบเดียว) และต้องการปริมาณต่อปีมากกว่า 100,000 หน่วย แม่พิมพ์ถ่ายโอนทำงานได้ดีกว่าสำหรับชิ้นส่วนขนาดใหญ่ -รูปทรงที่วาดลึก หรือส่วนประกอบที่ต้องการการขึ้นรูปหลาย-พื้นผิว แม่พิมพ์คอมพาวด์เหมาะกับชิ้นส่วนแบนธรรมดาที่ต้องการความเข้มข้นที่แน่นหนาในปริมาณที่ต่ำกว่า หากชิ้นส่วนของคุณมีขนาดเกินความกว้างของแถบที่มีอยู่ ความต้องการดึงลึกกว่าเส้นผ่านศูนย์กลาง หรือมีความต้องการต่อปีต่ำกว่า 5,000 ถึง 10,000 ชิ้น การใช้เครื่องมือแบบก้าวหน้าอาจไม่คุ้มค่า-
5. บริษัทรับทำแม่พิมพ์แบบก้าวหน้าควรมีใบรับรองอะไรบ้าง?
ISO 9001:2015 เป็นบรรทัดฐานขั้นต่ำในการยืนยันกระบวนการคุณภาพที่ได้รับการบันทึกไว้ ซัพพลายเออร์ด้านยานยนต์ต้องปฏิบัติตาม IATF 16949:2016 ซึ่งเพิ่มข้อกำหนดเพิ่มเติมประมาณ 100 รายการ รวมถึงความพร้อม PPAP และวิธีการวางแผนการควบคุม การใช้งานด้านการบินและอวกาศต้องใช้ AS9100 Rev D สำหรับการจัดการการกำหนดค่าและการป้องกันชิ้นส่วนลอกเลียนแบบ- นอกเหนือจากการรับรองแล้ว ให้ประเมินข้อมูลจำเพาะของอุปกรณ์ รวมถึงช่วงน้ำหนักการกด ความกว้างของแถบสูงสุด และพิกัดระยะชัก-ต่อนาที{11}} ซัพพลายเออร์ที่ขาดการรับรองความต้องการของอุตสาหกรรมของคุณถือเป็นสัญญาณอันตรายที่ขาดคุณสมบัติ โดยไม่คำนึงถึงราคาที่เสนอ


