


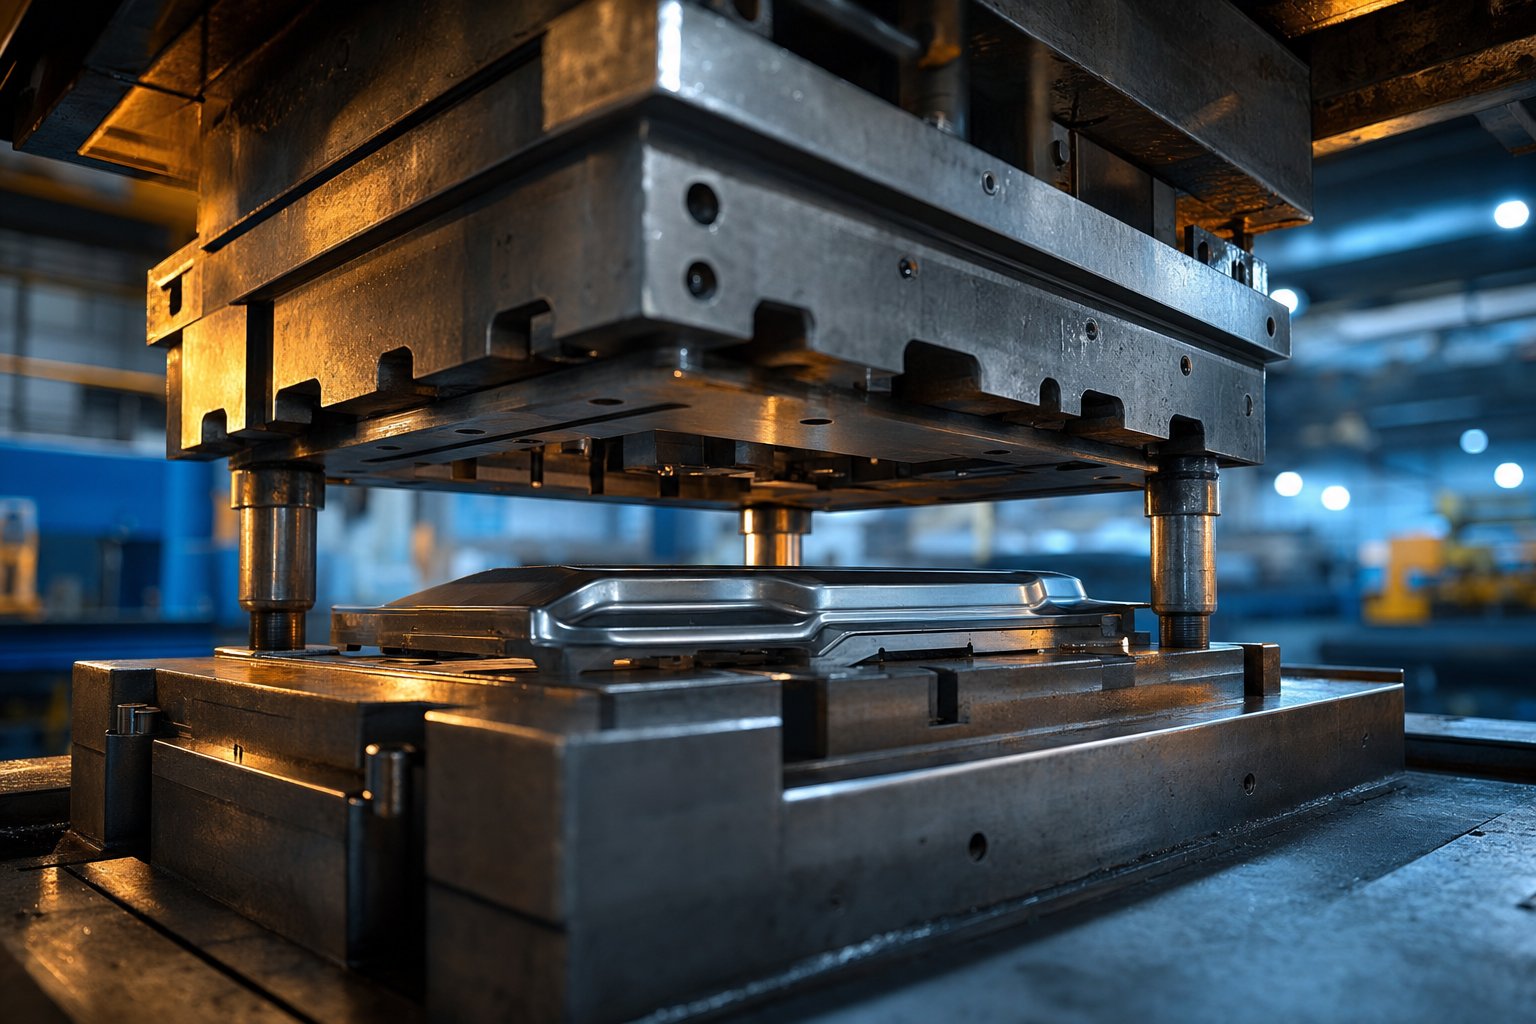
ทำความเข้าใจเกี่ยวกับแม่พิมพ์ประทับตรารถยนต์และบทบาทในการผลิตยานพาหนะ
ลองจินตนาการถึงเครื่องมือชิ้นเดียวที่ผลิตชิ้นส่วนรถยนต์ที่เหมือนกันนับพันชิ้นในแต่ละวันด้วยความแม่นยำต่ำกว่า-มิลลิเมตร. นั่นคือสิ่งที่แม่พิมพ์ประทับตรารถยนต์ทำ มันเป็นอุปกรณ์ที่ไม่ได้ใช้งานเบื้องหลังส่วนประกอบโลหะแผ่นเกือบทุกชิ้นที่คุณเห็นในรถยนต์สมัยใหม่ ตั้งแต่บังโคลนและแผงประตูไปจนถึงการเสริมโครงสร้างที่ซ่อนอยู่ใต้พื้นผิว
แม่พิมพ์ปั๊มขึ้นรูปรถยนต์คืออะไร
แม่พิมพ์ปั๊มขึ้นรูปรถยนต์เป็นเครื่องมือ-ที่ออกแบบมาอย่างแม่นยำ ซึ่งประกอบด้วยชุดส่วนประกอบเหล็กกล้าเครื่องมือชุบแข็งที่เข้ากัน ซึ่งจะตัด งอ ดึง หรือสร้างรูปร่างโลหะแผ่นแบนให้เป็นชิ้นส่วนยานพาหนะสามมิติ-ภายใต้น้ำหนักการกดที่ควบคุมได้
ลองนึกภาพแม่พิมพ์สองซีกที่ยึดเข้ากับแท่นปั๊ม ครึ่งบนเคลื่อนลงมาด้วยแรงอันมหาศาล และแผ่นโลหะแบนที่อยู่ระหว่างทั้งสองจะเปลี่ยนเป็นส่วนประกอบที่ซับซ้อนและโค้งมนภายในเสี้ยววินาที ส่วนการตัดและขึ้นรูปโดยทั่วไปจะทำจากการชุบแข็งแบบพิเศษเหล็กกล้าเครื่องมือและในบริเวณที่มีการสึกหรอสูง- เม็ดมีดคาร์ไบด์หรือการเคลือบที่ต้านทานการสึกหรอ-จะช่วยยืดอายุการใช้งานของเครื่องมือ
การตอกคือการ-การขึ้นรูปเย็น ไม่มีเจตนาใช้ความร้อนภายนอกกับแม่พิมพ์หรือวัสดุแผ่น อย่างไรก็ตาม แรงเสียดทานที่เกิดขึ้นระหว่างการตัดและการขึ้นรูปหมายความว่าชิ้นส่วนที่มีการประทับตรามักจะออกจากเครื่องมือเมื่อสัมผัสโดยร้อน กระบวนการนี้สามารถหมุนเวียนด้วยความเร็วพิเศษ โดยแม่พิมพ์บางตัวสามารถหมุนได้มากกว่า 1,000 จังหวะต่อนาทีสำหรับส่วนประกอบขนาดเล็ก
เหตุใดการปั๊มแม่พิมพ์จึงมีความสำคัญในการผลิตยานพาหนะ
แม่พิมพ์ปั๊มขึ้นรูปยานยนต์ถือเป็นตำแหน่งสำคัญในห่วงโซ่การผลิตยานยนต์ พวกมันตั้งอยู่ระหว่างแท่นปั๊มและตัวเครื่อง-ใน-ชุดประกอบสีขาวโดยตรง โดยแปลงคอยล์ดิบให้เป็นส่วนประกอบที่แม่นยำซึ่งหุ่นยนต์เชื่อมและระบบกาวจะเชื่อมต่อกันเพื่อสร้างโครงสร้างและผิวหนังของยานพาหนะ
ทำไมเรื่องนี้ถึงสำคัญมาก? เนื่องจากยานพาหนะสมัยใหม่มีชิ้นส่วนที่มีการประทับตราหลายร้อยชิ้น และทุกชิ้นส่วนจะต้องผ่านเกณฑ์ความคลาดเคลื่อนด้านขนาดที่จำกัด เพื่อให้แน่ใจว่ามีขนาดพอดี ความสมบูรณ์ของโครงสร้าง และประสิทธิภาพการชน ระบบแม่พิมพ์แบบโปรเกรสซีฟเพียงตัวเดียวสามารถรวมการขึ้นรูปหลายรูปแบบเข้าไว้ในจังหวะเดียวที่ต่อเนื่อง ช่วยลดข้อผิดพลาดในการจัดการและลดรอบเวลาสำหรับฉากยึด ตัวเชื่อมต่อ และชิ้นส่วนโครงสร้างขนาดเล็ก ดายแบบถ่ายโอนและแบบตีคู่ที่ใหญ่ขึ้นรองรับแผงตัวถังที่กว้างและส่วนประกอบโครงสร้างที่วาดลึก- ซึ่งกำหนดรูปร่างและความแข็งแกร่งของยานพาหนะ
ความแม่นยำและความทนทานของแม่พิมพ์เหล่านี้ส่งผลโดยตรงต่อความคุ้มค่า ความสม่ำเสมอของชิ้นส่วน และความเร็วในการผลิต ช่วยให้ผู้ผลิตสามารถผลิตส่วนประกอบที่เหมือนกันหลายล้านชิ้นต่อปีโดยที่รักษา-ต้นทุนต่อชิ้นส่วนให้ต่ำ เนื่องจากแรงกดดันด้านกฎระเบียบเพิ่มสูงขึ้นในเรื่องประสิทธิภาพการใช้เชื้อเพลิง ความปลอดภัยจากการชน และการใช้พลังงานไฟฟ้า แม่พิมพ์ปั๊มขึ้นรูปยานยนต์จึงมีการพัฒนาอย่างรวดเร็วเพื่อรองรับเหล็กที่มีความแข็งแรงสูง-ขั้นสูง อะลูมิเนียมอัลลอยด์ และรูปทรงส่วนประกอบใหม่ทั้งหมดซึ่งเป็นที่ต้องการของแพลตฟอร์ม EV
บทความนี้จะอธิบายภาพรวมทั้งหมด: ประเภทของแม่พิมพ์และวิธีจับคู่แม่พิมพ์กับส่วนประกอบเฉพาะ กลยุทธ์การเลือกวัสดุ รายละเอียดกระบวนการปั๊มแบบก้าวหน้า วิธีที่ระบบไฟฟ้าเปลี่ยนรูปร่างการออกแบบแม่พิมพ์ ขั้นตอนการทดลองและการตรวจสอบความถูกต้องก่อนการผลิตจำนวนมาก การแก้ไขปัญหาโหมดความล้มเหลว และสิ่งที่ควรมองหาในพันธมิตรด้านการผลิตแม่พิมพ์ แต่ละส่วนจะสร้างกรอบการทำงานที่ใช้งานได้จริงสำหรับทีมวิศวกรที่ต้องตัดสินใจเรื่องเครื่องมือในอุตสาหกรรมที่เปลี่ยนแปลงอย่างรวดเร็ว-
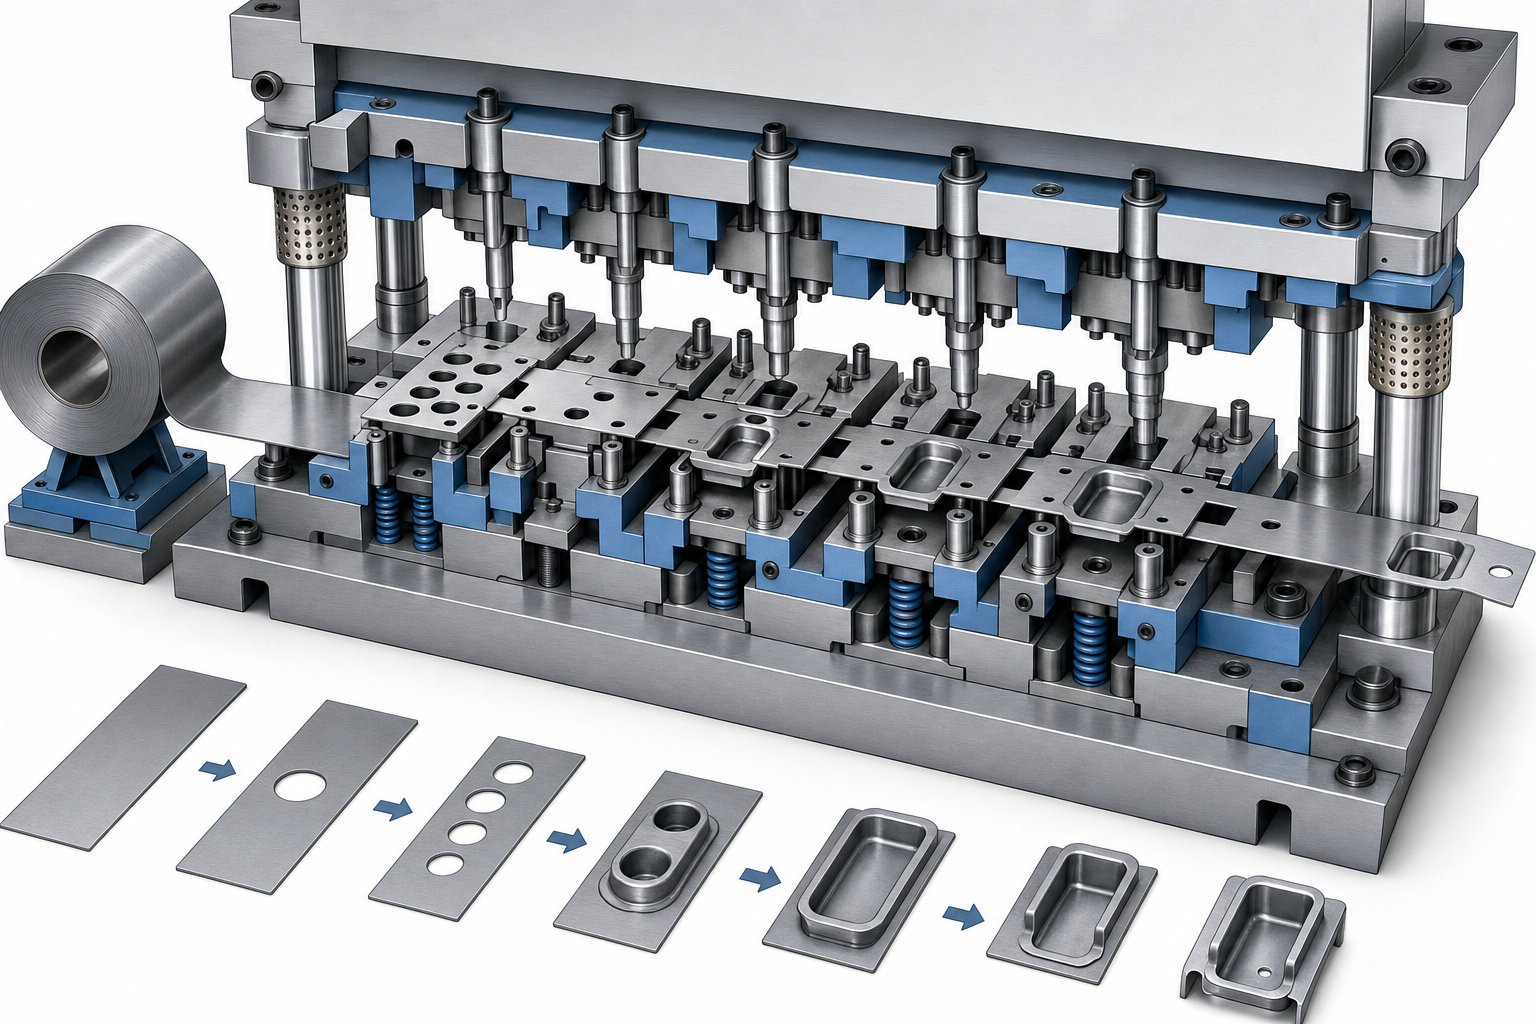
ประเภทของแม่พิมพ์ปั๊มที่ใช้ในการผลิตยานยนต์
แม่พิมพ์รถยนต์บางชิ้นไม่สามารถใช้แทนกันได้ รูปทรงเรขาคณิตของชิ้นส่วน ปริมาตรที่คุณต้องการ และวัสดุที่คุณกำลังประทับ ทั้งหมดนี้เป็นตัวกำหนดว่าสถาปัตยกรรมแม่พิมพ์แบบใดที่สมเหตุสมผล เลือกผิด และคุณจะพบกับต้นทุนเครื่องมือที่สูงเกินจริง ของเสียที่มากเกินไป หรือรอบเวลาที่ไม่สามารถให้ทันกับเป้าหมายการผลิตได้ แล้วทีมวิศวกรจะแยกแยะตัวเลือกต่างๆ อย่างไร?
อธิบายการตายแบบก้าวหน้า การโอน และตีคู่
สี่ประถมประเภทของแม่พิมพ์ปั๊มครองความเป็นผู้นำด้านการผลิตแผ่นโลหะยานยนต์ แต่ละแห่งมีบทบาทที่แตกต่างกันในห่วงโซ่การผลิต
ก้าวหน้าตายใช้แถบโลหะต่อเนื่องที่เคลื่อนผ่านหลายสถานีภายในชุดแม่พิมพ์เดียว แต่ละสถานีจะดำเนินการเพียงครั้งเดียว เช่น การเจาะ การดัด การหยอดเหรียญ หรือการตัดแต่ง และชิ้นส่วนที่เสร็จแล้วจะหยดลงที่สถานีตัดขั้นสุดท้าย แม่พิมพ์แบบโปรเกรสซีฟมีความเป็นเลิศในการผลิต-ด้วยความเร็วสูงสำหรับส่วนประกอบขนาดเล็ก ซึ่งมักจะหมุนเวียนที่ 30 ถึง 60 จังหวะหรือมากกว่าต่อนาที คุณจะพบบริษัทเหล่านี้ที่ผลิตขายึดเข็มขัดนิรภัย คลิปยึด โครงไฟฟ้า และส่วนเสริมโครงสร้างขนาดเล็ก
การโอนตายจัดเรียงสถานีแม่พิมพ์อิสระหลายเครื่องด้วยแท่นพิมพ์ขนาดใหญ่-เครื่องเดียว ช่องว่างแต่ละช่องจะเคลื่อนที่ระหว่างสถานีต่างๆ แทนแถบที่เชื่อมต่อกันโดยใช้แถบป้อนเชิงกลหรือแขนหุ่นยนต์ การตั้งค่านี้รองรับชิ้นส่วนโครงสร้างขนาดกลาง-ถึง-ขนาดใหญ่ที่ซับซ้อนหรือใหญ่เกินไปสำหรับเครื่องมือแบบก้าวหน้า ผลิตภัณฑ์ทั่วไป ได้แก่ โครงสร้างขวาง ส่วนประกอบระบบกันสะเทือน แผงเสริมแรง และชิ้นส่วนคล้ายคาน-ที่มีรูปร่างซับซ้อน
เส้นตีคู่ตายมีความยืดหยุ่นมากขึ้น การกดหลายครั้งจะถูกจัดเรียงตามลำดับ แต่ละอันมี-แม่พิมพ์ปฏิบัติการเพียงอันเดียว แขนหุ่นยนต์โหลด ถ่ายโอน และขนชิ้นส่วนระหว่างการกด เส้นเรียงกันเป็นตัวเลือกมาตรฐานสำหรับแผงตัวถังภายนอกขนาดใหญ่ เช่น ฝากระโปรง ประตู แผงหลังคา และบังโคลน ซึ่งแต่ละขั้นตอนการขึ้นรูปต้องใช้น้ำหนักการกดที่เป็นอิสระและการควบคุมกระบวนการ
สารประกอบตายทำการตัดตั้งแต่สองครั้งขึ้นไปในการกดครั้งเดียว ซึ่งโดยทั่วไปคือการทำให้ว่างเปล่าและการเจาะพร้อมกัน พวกเขาครอบครองเฉพาะสำหรับส่วนประกอบแบน-ที่มีความซับซ้อนปานกลาง ซึ่งความร่วมศูนย์และการจัดแนวขอบเป็นสิ่งสำคัญ ในบริบทของยานยนต์ คุณจะเห็นพวกเขาผลิตแผ่นเสริมแรงและฉากยึดแบบธรรมดา ซึ่งความเร็วและความแม่นยำของตำแหน่งมีความสำคัญมากกว่าความสามารถในการขึ้นรูปลึก
การจับคู่ประเภทแม่พิมพ์กับเรขาคณิตของชิ้นส่วนยานยนต์
การเลือกระหว่างแม่พิมพ์ถ่ายโอนและแม่พิมพ์แบบโปรเกรสซีฟในการใช้งานด้านยานยนต์ ขึ้นอยู่กับขนาดของชิ้นส่วน ความซับซ้อนในการขึ้นรูป และข้อกำหนดด้านปริมาณต่อปี วงเล็บประทับตราที่ 500,000 หน่วยต่อปีแสดงให้เห็นถึงเครื่องมือที่ก้าวหน้า ตัวเรือนโครงสร้างแบบดึงลึก-ที่ผลิตได้ 150,000 ยูนิตเหมาะกับการตั้งค่าการถ่ายโอน แผงด้านนอกคลาส A ที่มีมาตรฐานคุณภาพพื้นผิวที่เข้มงวดนั้นอยู่ในแนวเดียวกัน
ตารางด้านล่างกำหนดกรอบนี้ให้เป็นเครื่องมือสนับสนุนการตัดสินใจ- โดยเปรียบเทียบแม่พิมพ์ปั๊มขึ้นรูปสี่ประเภทหลักๆ ตามพารามิเตอร์ที่สำคัญที่สุดสำหรับนักวางแผนโปรแกรมด้านยานยนต์
| ประเภทแม่พิมพ์ | ชิ้นส่วนยานยนต์ทั่วไป | ช่วงความหนาของวัสดุ | ความเหมาะสมของปริมาณการผลิต | ต้นทุนเครื่องมือสัมพันธ์ |
|---|---|---|---|---|
| ก้าวหน้าตาย | ฉากยึด คลิป เหล็กเสริมขนาดเล็ก เรือนไฟฟ้า | 0.3 มม. - 3.2 มม | สูง (300K+ หน่วย/ปี) | ปานกลาง |
| โอนตาย | โครงขวาง, ชิ้นส่วนช่วงล่าง, เหล็กเสริมขนาดใหญ่ | 0.8 มม. - 6.0 มม | ปานกลางถึงสูง (100K - 500K หน่วย/ปี) | สูง |
| เส้นตีคู่ตาย | ฝากระโปรง ประตู บังโคลน แผงหลังคา ด้านข้างตัวรถขนาดใหญ่ | 0.6 มม. - 2.0 มม | ปานกลาง (50K - 300K หน่วย/ปี) | ต่ำต่อแม่พิมพ์ สูงโดยรวม (กดหลายครั้ง) |
| สารประกอบตาย | แผ่นเสริมแรง ฉากยึดแบบเจาะเรียบ องค์ประกอบโครงสร้างเรียบ | 0.5 มม. - 4.0 มม | ปานกลางถึงสูง (100,000+ หน่วย/ปี) | ต่ำถึงปานกลาง |
สังเกตข้อดีข้อเสีย แม่พิมพ์แบบโปรเกรสซีฟมีต้นทุนต่อ-ชิ้นส่วนต่ำที่สุดในปริมาณมาก แต่ไม่สามารถรองรับรูปทรงของแผงขนาดใหญ่ได้ สายการผลิตแบบเรียงตามกันให้ความยืดหยุ่นสูงสุดและการควบคุมกระบวนการที่เป็นอิสระสำหรับแต่ละขั้นตอน แต่ยังต้องการพื้นที่บนพื้นจำนวนมากและการบูรณาการแบบหุ่นยนต์ ระบบถ่ายโอนจะแยกความแตกต่าง โดยจัดการรูปทรงที่ซับซ้อนด้วยความเร็วที่เหมาะสมโดยไม่ต้องใช้เครื่องกดหลายเครื่อง
ทางเลือกที่เหมาะสมยังขึ้นอยู่กับพฤติกรรมของวัสดุด้วย เหล็กและอะลูมิเนียมอัลลอยด์ที่มีความแข็งแรงสูง-ขั้นสูงทำให้กระบวนการขึ้นรูปซับซ้อนขึ้น ซึ่งบางครั้งอาจผลักชิ้นส่วนที่ปกติจะเหมาะกับเครื่องมือแบบก้าวหน้าเข้าไปในการตั้งค่าการถ่ายโอน ซึ่งแต่ละสถานีสามารถปรับได้อย่างอิสระ การทำงานร่วมกันระหว่างประเภทของแม่พิมพ์และคุณสมบัติของวัสดุเป็นตัวกำหนดการตัดสินใจลงทุนในเครื่องมือทุกประเภทในอุตสาหกรรมยานยนต์
การเลือกใช้วัสดุและการก่อสร้างแม่พิมพ์ปั๊มขึ้นรูป
ประเภทของแม่พิมพ์เป็นตัวกำหนดสถาปัตยกรรมของกระบวนการ แต่สิ่งที่ทำจากแม่พิมพ์จะเป็นตัวกำหนดว่าแม่พิมพ์จะมีอายุการใช้งานนานแค่ไหน ชิ้นส่วนดูดีแค่ไหน และราคาต่อการพิมพ์จริงของคุณเป็นเท่าใด แม่พิมพ์แบบโปรเกรสซีฟที่ทำงานด้วยความเร็ว 40 จังหวะต่อนาทีจะได้รับผลกระทบนับล้านครั้งตลอดอายุการใช้งาน หากเหล็กกล้าเครื่องมือไม่สามารถรับมือกับการใช้งานในทางที่ผิดได้ คุณกำลังพิจารณาถึงการสึกหรอก่อนเวลาอันควร การหยุดทำงานโดยไม่ได้วางแผน และชิ้นส่วนที่เป็นเศษซากที่เข้าไม่ถึงการประกอบ
เกรดเหล็กกล้าเครื่องมือและเม็ดมีดคาร์ไบด์สำหรับแม่พิมพ์ยานยนต์
กลุ่มเหล็กกล้าเครื่องมือสามกลุ่มมีอิทธิพลเหนือการก่อสร้างแม่พิมพ์ปั๊มขึ้นรูปยานยนต์ แต่ละกลุ่มได้รับการออกแบบทางวิศวกรรมให้มีความสมดุลระหว่างความแข็ง ความเหนียว และความต้านทานการสึกหรอที่แตกต่างกัน
เอไอเอส D2เป็นเหล็กกล้างานเย็นแบบคลาสสิกสำหรับการกัดและการเจาะ ผ่านการแข็งตัวถึง 58-62 HRC ทำให้ทนทานต่อการสึกหรอจากการเสียดสีได้ดีเยี่ยม เนื่องจากมีโครเมียมและคาร์บอนสูง D2 เป็นเลิศในสถานีตัดที่การรักษาคมตัดเป็นสิ่งสำคัญที่สุด การแลกเปลี่ยน? มันค่อนข้างเปราะ ทำให้เสี่ยงต่อการบิ่นภายใต้แรงกระแทกที่รุนแรง
เอไอเอส เอ2ให้พื้นกลาง สร้างสมดุลระหว่างความต้านทานการสึกหรอปานกลางกับความเหนียวที่ดีกว่า D2 เป็นการชุบแข็งด้วยอากาศ-ซึ่งช่วยลดการบิดเบือนในระหว่างการอบชุบ และทำงานได้ดีสำหรับการขึ้นรูปที่มีปริมาณการผลิตปานกลาง ทีมวิศวกรมักจะระบุ A2 สำหรับสถานีตัดแต่งและจับหน้าแปลนที่ต้องการความต้านทานแรงกระแทกบางส่วนควบคู่ไปกับอายุการใช้งานเครื่องมือที่เหมาะสม
เอไอเอส เอส7ให้ความสำคัญกับความต้านทานต่อแรงกระแทกเหนือสิ่งอื่นใด แข็งตัวเป็น 54-HRC ดูดซับแรงฉับพลันโดยไม่แตกร้าว ทำให้เหมาะสำหรับการขึ้นรูปหนักและการขึ้นรูปที่แม่พิมพ์ทนทานต่อความเค้นเชิงกลอย่างมากในแต่ละรอบ ชิ้นส่วนโครงสร้างที่ซับซ้อนมักจะอาศัย S7 ในบริเวณที่มีแรงกระแทกสูง
สำหรับสถานีที่ประสบปัญหาการสึกหรอจากการเสียดสีอย่างรุนแรงเม็ดมีดคาร์ไบด์ยืดอายุแม่พิมพ์ได้ 500-1,000% เมื่อเทียบกับเหล็กกล้าเครื่องมือทั่วไป ส่วนประกอบทังสเตนคาร์ไบด์เหล่านี้ถูกบัดกรีหรือยึดด้วยกลไกเข้ากับตัวแม่พิมพ์ที่บริเวณที่มีการสึกหรอสูง- เช่น คมตัดและรัศมีการดึง ขีดจำกัดความเปราะของพวกมันใช้กับโซนรับแรงกระแทกต่ำ- แต่ผลตอบแทนจากระยะเวลาการบำรุงรักษาที่ลดลงนั้นมีมากสำหรับโปรแกรมยานยนต์ที่มีปริมาณมาก
เหล็กกล้าเครื่องมือโลหะผสมผง (PM) เป็นตัวแทนของระดับที่ใหม่กว่า กระบวนการผลิตของพวกเขาผลิตคาร์ไบด์ที่ละเอียดกว่าและมีการกระจายอย่างสม่ำเสมอมากกว่าโลหะผสมโลหะแบบเดิม โดยให้ aความทนทานต่อแรงกระแทกดีขึ้นเกือบ 10 เท่าที่ความแข็งเท่ากัน เมื่อเครื่องมือ D2 มาตรฐานล้มเหลวหลังจากเพียง 5,000- รอบ 7,000 รอบจนกลายเป็นเหล็กเฟอร์ไรต์-เบนไนต์ 580 MPa ให้เปลี่ยนอายุการใช้งานเครื่องมือคืนสภาพเป็นเกรด PM เป็น 40,000-50,000 รอบ
การเคลือบแบบพิเศษช่วยเพิ่มประสิทธิภาพโดยไม่คำนึงถึงเกรดเหล็กพื้นฐาน:
- TiN (ไทเทเนียมไนไตรด์):การเคลือบอเนกประสงค์-ที่ช่วยลดแรงเสียดทานและยืดอายุการใช้งานของเครื่องมือ 30-50% ในการใช้งานหลายประเภท
- TiCN (ไทเทเนียมคาร์โบไนไตรด์):มีความแข็งสูงกว่า TiN เหมาะสำหรับการตัดและเจาะเกรด AHSS
- CrN (โครเมียมไนไตรด์):มีประสิทธิภาพในการต้านทานการครูดเมื่อขึ้นรูปเหล็กชุบสังกะสี ซึ่งการเคลือบ PVD เช่น TiAlN อาจทำให้เกิดการสะสมของสังกะสี
- TiAlN (ไทเทเนียม อลูมิเนียม ไนไตรด์):ดีเยี่ยมสำหรับเหล็กกล้าความแข็งแรงสูงขั้นสูง-ที่ไม่เคลือบผิว ทำให้คมตัดสะอาดขึ้นแม้หลังจากใช้ชิ้นส่วนไปแล้ว 200,000+ ชิ้น
วิธีการสมัครก็มีความสำคัญเช่นกัน การเคลือบ PVD จะเชื่อมติดกันที่อุณหภูมิต่ำกว่า โดยคงความแข็งของแม่พิมพ์ไว้โดยไม่มีความเสี่ยงต่อการบิดเบือนมิติ กระบวนการ CVD และการแพร่กระจายความร้อนสร้างพันธะทางโลหะวิทยาที่แข็งแกร่งขึ้น แต่ต้องใช้อุณหภูมิประมาณ 1,000 องศาเซลเซียส อาจทำให้พื้นผิวอ่อนตัวลงและจำเป็นต้องชุบแข็งใหม่ ผู้ผลิตรถยนต์ระดับโลกหลายรายกำหนดให้การเคลือบแบบ PVD- เพียงอย่างเดียวด้วยเหตุผลนี้
แม่พิมพ์พื้นผิวคลาส A เทียบกับแม่พิมพ์ส่วนประกอบโครงสร้าง
ไม่ใช่แม่พิมพ์ปั๊มทุกอันที่ต้องการปรัชญาการก่อสร้างที่เหมือนกัน ความแตกต่างระหว่างแม่พิมพ์พื้นผิวคลาส A และแม่พิมพ์ส่วนประกอบโครงสร้างกำหนดรูปร่างของวัสดุและการตัดสินใจในการตกแต่งขั้นสุดท้าย
พื้นผิวคลาส A ตายผลิตแผงตัวถังภายนอก เช่น ประตู ฝากระโปรง บังโคลน และหนังหลังคา ชิ้นส่วนเหล่านี้ได้รับการลงสีเคลือบใส ซึ่งหมายความว่าพื้นผิวที่ไม่สมบูรณ์บนแม่พิมพ์จะถูกส่งไปยังแผงโดยตรงและผู้บริโภคจะมองเห็นได้ ช่างทำเครื่องมือ-บดและขัดแม่พิมพ์เหล่านี้ด้วยมือจนได้ผิวสำเร็จที่ Ra 0.2-0.4 ไมโครเมตรหรือดีกว่า โดยใช้หินและกระดาษขัดที่ละเอียดขึ้นเรื่อยๆ แม้แต่ข้อบกพร่องเล็กๆ น้อยๆ เช่น เส้นผมของมนุษย์ที่ตกลงไปในแม่พิมพ์คลาส A ก็ยังมีรอยที่มองเห็นได้บนแผงที่มีการประทับตรา เหล็กกล้าเครื่องมือและการปรับสภาพพื้นผิวที่เลือกไว้ที่นี่ให้ความสำคัญกับความสมบูรณ์ของพื้นผิว การหล่อลื่น และความต้านทานต่อการดึงวัสดุมากกว่าความต้านทานการสึกหรอแบบดิบ
ส่วนประกอบโครงสร้างตายจัดลำดับความสำคัญของความแม่นยำของมิติและการควบคุมการสปริงกลับ การเสริมกำลังภายใน เสา B- และส่วนประกอบแชสซีไม่จำเป็นต้องมีการขัดเงา แต่ต้องทนต่อความทนทานของ GD&T ที่เข้มงวดตลอดหลายล้านรอบ ในที่นี้ การเลือกวัสดุแม่พิมพ์มุ่งเน้นไปที่กำลังรับแรงอัดและอายุการใช้งานของความล้า โดยเหล็กกล้าเครื่องมือที่แข็งกว่าและการเคลือบที่มีฤทธิ์รุนแรงเป็นที่ยอมรับได้ เนื่องจากคุณภาพพื้นผิวที่สวยงามเป็นเรื่องรอง
เมื่อเลือกวัสดุแม่พิมพ์สำหรับโปรแกรมด้านยานยนต์ วิศวกรจะชั่งน้ำหนักปัจจัยโต้ตอบหลายประการ:
- ปริมาณการผลิต:การวิ่งระยะสั้นต่ำกว่า 100,000 ชิ้นส่วนสามารถใช้ A2 ได้ ปริมาณที่มากกว่า 1,000,000 เหมาะสมสำหรับเม็ดมีดคาร์ไบด์หรือเหล็ก PM
- แผ่นโลหะถูกประทับตรา:เกรด AHSS ที่มีความต้านทานแรงดึงมากกว่า 980 MPa เข้าใกล้ความแข็งของตัวเครื่องมือ ทำให้ต้องใช้พื้นผิวที่แข็งกว่าและการเคลือบที่จำเป็น
- วาดความลึกและความรุนแรงของการขึ้นรูป:การดึงลึกจะเพิ่มแรงกดและความร้อนเมื่อสัมผัส เร่งการสึกหรอและเสี่ยงต่อการครูด
- ข้อกำหนดการตกแต่งพื้นผิว:แผงคลาส A ต้องการพื้นผิวแม่พิมพ์ขัดเงาสูงพร้อมการเคลือบแรงเสียดทานต่ำ- ชิ้นส่วนโครงสร้างทนต่อการตกแต่งที่เป็นประโยชน์มากขึ้น
AHSS และอะลูมิเนียมอัลลอยด์สมควรได้รับความสนใจเป็นพิเศษในการเลือกใช้วัสดุแม่พิมพ์ปั๊ม เหล็กกล้าดูอัลเฟสและมาร์เทนซิติกสามารถให้ค่าความแข็งได้สูงกว่าเหล็กเหนียวถึงสี่ถึงห้าเท่า และเกรดมาร์เทนซิติกบางเกรดก็เกิน 57 HRC ในระดับนั้น ความแข็งของแผ่นโลหะจะเข้าใกล้ตัวดายเอง D2 ที่ไม่เคลือบผิวมาตรฐานไม่เพียงพอ วัสดุซับสเตรตที่เคลือบด้วย PVD-หรือไอออน-กลายเป็นสิ่งจำเป็นเพื่อรักษาอายุการใช้งานเครื่องมือที่ยอมรับได้
อลูมิเนียมนำเสนอความท้าทายที่แตกต่าง แทนที่จะสึกหรอแบบเสียดสี อลูมิเนียมมีแนวโน้มที่จะสึกหรอแบบยึดติดและการครูด โดย-จะเชื่อมตัวเองเข้ากับพื้นผิวแม่พิมพ์ภายใต้แรงเสียดทานและความร้อน พื้นผิวขัดเงาสูงพร้อมการเคลือบแรงเสียดทานต่ำ-เพื่อต่อสู้กับแนวโน้มนี้ การผสมผสานการชุบแข็งซับสเตรตอย่างเหมาะสมร่วมกับการปรับสภาพพื้นผิวอาจหมายถึงความแตกต่างระหว่างชิ้นส่วนแม่พิมพ์ที่ทนทานถึง 50,000 ชิ้นกับชิ้นส่วนที่ผลิตได้มากกว่า 1.2 ล้านชิ้น
การเลือกใช้วัสดุเป็นเพียงจุดเริ่มต้นเท่านั้น วิธีการทำงานของแม่พิมพ์ในทางปฏิบัตินั้นขึ้นอยู่กับสิ่งที่เกิดขึ้นระหว่างการทดลองและการตรวจสอบอย่างเท่าๆ กัน โดยที่การคาดการณ์การจำลองจะสอดคล้องกับความเป็นจริงทางกายภาพ และการปรับเปลี่ยนซ้ำๆ จะทำให้เครื่องมือมีความพร้อมในการผลิต
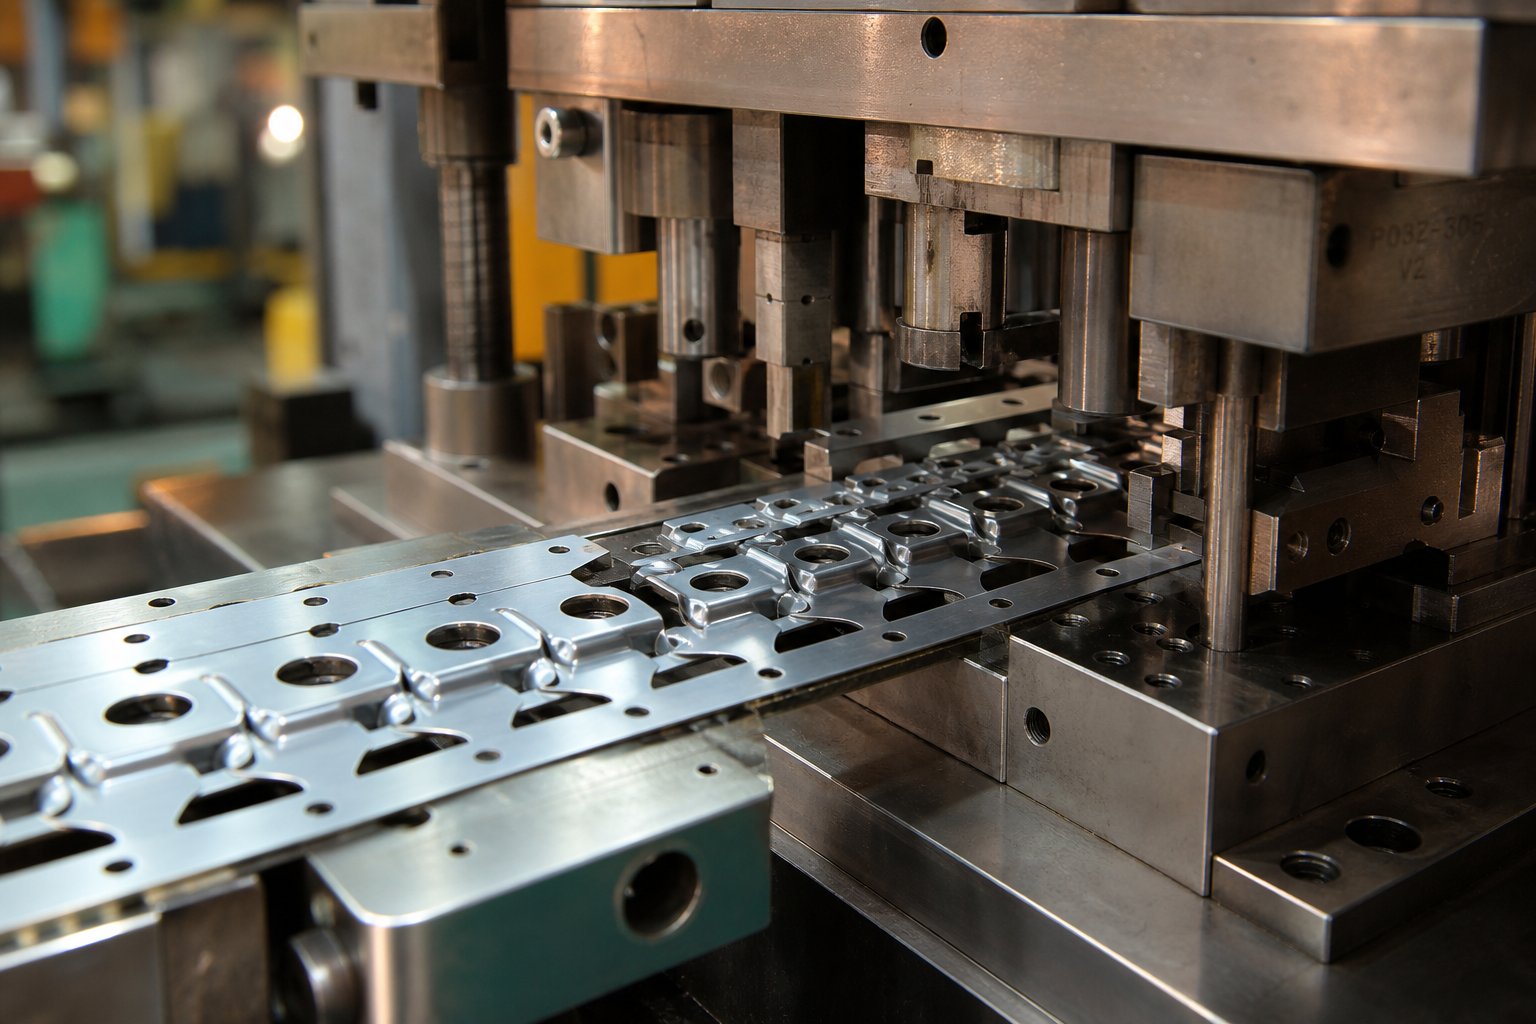
กระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าสำหรับชิ้นส่วนยานยนต์
การรู้ว่าแม่พิมพ์ทำจากอะไรสามารถบอกเล่าเรื่องราวได้เพียงครึ่งเดียวเท่านั้น ความมหัศจรรย์ที่แท้จริงของ-การปั๊มแบบก้าวหน้าของส่วนประกอบยานยนต์ที่มีปริมาณมากอยู่ที่การที่กระบวนการออกแบบท่าเต้นหลายสิบรายการให้เป็นการไหลต่อเนื่องเพียงครั้งเดียว ด้วยการหมุนเวียนของแท่นพิมพ์ที่ 25 ถึง 200 จังหวะต่อนาทีหรือมากกว่านั้น แม่พิมพ์แบบโปรเกรสซีฟจะสร้างชิ้นงานที่เสร็จสมบูรณ์ในทุกจังหวะเมื่อโหลดแถบจนเต็ม ความเร็วและความสามารถในการทำซ้ำนั้นทำให้เป็นวิธีการผลิตที่โดดเด่นสำหรับชิ้นส่วนยานยนต์ขนาดเล็ก-ถึง-ขนาดกลางที่ผลิตในจำนวนหลายล้านชิ้น
กระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าทำงานอย่างไรในแต่ละสถานี
ลองนึกภาพม้วนแผ่นโลหะคลี่ออกในเครื่องปั๊มขึ้นรูป แถบจะเลื่อนไปทีละขั้นอย่างแม่นยำ เรียกว่าระยะพิทช์ (die pitch) และแต่ละสถานีที่แถบนั้นผ่านจะดำเนินการเพียงครั้งเดียวเท่านั้น เมื่อแถบไปถึงสถานีสุดท้าย ชิ้นส่วนที่ขึ้นรูปสมบูรณ์จะแยกออกจากกันและทิ้งลงในถังรวบรวม ต่อไปนี้เป็นกระบวนการปั๊มแม่พิมพ์แบบก้าวหน้าซึ่งแบ่งออกเป็นขั้นตอนตามลำดับ:
- การป้อนและการยืดผมของคอยล์:ขดลวดโลหะจะป้อนผ่านเครื่องหนีบผมเพื่อขจัดความโค้งที่หลงเหลือ จากนั้นเข้าสู่เครื่องป้อนเซอร์โวที่จะเลื่อนแถบไปที่ระยะพิทช์ที่แน่นอนทุกครั้งที่กด
- การเจาะรูนำร่อง:สถานีแรกเจาะรูนำร่องเข้าไปในแถบพาหะ รูเล็กๆ เหล่านี้ทำหน้าที่เป็นจุดลงทะเบียนที่แม่นยำสำหรับสถานีถัดไปทุกสถานี
- การยึดหมุดนำร่อง:ในขณะที่แถบเคลื่อนไปข้างหน้า หมุดนำร่องที่แข็งแล้วในแต่ละสถานีปลายน้ำจะเข้าไปในรูนำร่อง เพื่อแก้ไขความไม่ถูกต้องในการป้อนเล็กน้อย และล็อคแถบให้อยู่ในตำแหน่งก่อนที่เครื่องกดจะปิด
- การเจาะและการตัดขอบ:สถานีตัดจะเจาะรูภายใน ช่อง และโครงร่างว่างบางส่วนที่จำเป็นสำหรับรูปทรงของชิ้นส่วนสุดท้าย
- การขึ้นรูปและการวาดภาพ:สถานีดัด วาด และหยอดเหรียญจะจัดรูปทรงพื้นที่ว่างให้เป็นองค์ประกอบสามมิติ- แต่ละขั้นตอนการขึ้นรูปจะเพิ่มขึ้น โดยกระจายความเครียดไปยังหลายสถานี แทนที่จะบังคับวัสดุในการตีเพียงครั้งเดียว
- การสร้างเหรียญและลายนูน:สถานีใช้แรงดันสูงเฉพาะจุดเพื่อให้ได้พิกัดความเผื่อที่แน่นหนากับคุณสมบัติที่สำคัญ เช่น พื้นผิวตลับลูกปืนหรือแถบกำหนดตำแหน่ง
- การตัดและตัดขั้นสุดท้าย:สถานีสุดท้ายจะแยกชิ้นส่วนที่เสร็จแล้วออกจากแถบพาหะ เศษโครงกระดูกที่เหลือจะออกจากแม่พิมพ์เพื่อนำไปรีไซเคิล
แต่ละสถานีมีการซิงโครไนซ์ทางกลไกกับจังหวะการกด ดังนั้นลำดับทั้งหมดจึงเกิดขึ้นพร้อมๆ กันบนแถบโหลด ส่วนหนึ่งออกไปในขณะที่อีกหกหรือเจ็ดส่วนถัดไปอยู่ระหว่าง-กระบวนการในสถานีต้นทาง
การเพิ่มประสิทธิภาพเค้าโครงแถบสำหรับชิ้นส่วนยานยนต์
การออกแบบเค้าโครงแถบแม่พิมพ์แบบก้าวหน้าคือจุดเริ่มต้นของการควบคุมต้นทุน เค้าโครงโดยพื้นฐานแล้วคือพิมพ์เขียวที่กำหนดวิธีการวางตำแหน่ง ระยะห่าง และการเชื่อมต่อของชิ้นส่วนบนแถบโลหะ เป้าหมายการออกแบบที่ได้รับการปรับปรุงอย่างดี-การใช้วัสดุมากกว่า 75%ซึ่งหมายความว่าสต็อกคอยล์น้อยกว่าหนึ่งในสี่กลายเป็นเศษเหล็ก เมื่อคุณปั๊มเหล็กยึดหรือเหล็กเสริมหลายล้านชิ้นต่อปี การปรับปรุงการใช้งานเพียง 2-3% ก็ช่วยประหยัดวัตถุดิบได้อย่างมาก
มีกลยุทธ์การจัดวางหลายประการเพื่อเพิ่มประสิทธิภาพสูงสุด:
- แถวเดียว หนึ่งรอบ:ชิ้นส่วนเป็นเส้นตรงตามแนวแถบ การออกแบบแม่พิมพ์ที่เรียบง่ายแต่มักจะให้ผลผลิตวัสดุต่ำกว่า
- การส่งผ่านเชิงมุม (การซ้อน):ชิ้นส่วนต่างๆ เอียงเป็นมุมเพื่อให้เชื่อมต่อกันเหมือนชิ้นส่วนปริศนา เพื่อดึงวัสดุที่อาจกลายเป็นเศษโครงกระดูกกลับคืนมา
- เค้าโครงหลาย-แถว:ชิ้นส่วนตั้งแต่ 2 ชิ้นขึ้นไปผลิตเคียงข้างกันจากขดลวดที่กว้างกว่า ส่งผลให้ปริมาณงานต่อจังหวะเพิ่มขึ้น
สิ่งที่สำคัญที่สุดสำหรับเลย์เอาต์ใดๆ ก็คือแถบผู้ให้บริการซึ่งเป็นโครงโครงกระดูกที่ยึดชิ้นส่วนต่างๆ ไว้ด้วยกันในขณะที่เคลื่อนตัวผ่านแม่พิมพ์ การออกแบบตัวขนส่งจะต้องสร้างสมดุลระหว่างความต้องการสองประการ: ความแข็งแกร่งเพียงพอที่จะดันแถบผ่านทุกสถานีได้อย่างน่าเชื่อถือโดยไม่โก่งงอ และความยืดหยุ่นเพียงพอเพื่อรองรับการเคลื่อนที่ในแนวตั้งเมื่อสถานีขึ้นรูปดึงวัสดุลงด้านล่าง วิศวกรใช้ตัวพาแบบแข็งสำหรับชิ้นส่วนแบนที่มีการโค้งงอแบบธรรมดา และใช้ตัวพาแบบรางแบบยืดได้พร้อมการตัดแบบนูนสำหรับชิ้นส่วนที่ต้องการการดึงลึกหรือการขึ้นรูปแนวตั้งที่ซับซ้อน
สะพานซึ่งเป็นวัสดุส่วนที่บางระหว่างชิ้นส่วนที่อยู่ติดกันและระหว่างชิ้นส่วนกับขอบแถบ ช่วยรักษาความสมบูรณ์ของโครงสร้าง กฎทางวิศวกรรมทั่วไปกำหนดความหนาของสะพานขั้นต่ำไว้ที่ 1.25 ถึง 1.5 เท่าของความหนาของวัสดุ ทำให้ตัวพามีความเสถียรโดยไม่สิ้นเปลืองวัสดุส่วนเกิน
ตำแหน่งหมุดนำร่องภายในพาหะก็มีความสำคัญไม่แพ้กัน หมุดจะต้องเจาะรูกลมที่สะอาดที่เจาะในสถานีแรกๆ และรูเหล่านั้นจะต้องวางตำแหน่งไว้บนส่วนที่มั่นคงของพาหะซึ่งจะไม่เสียรูปในระหว่างการขึ้นรูปดาวน์สตรีม การวางแนวที่ไม่ตรงที่นี่จะลดหลั่นไปตามทุกสถานีที่ตามมา ทำให้เกิด-ส่วน-พิกัดความคลาดเคลื่อน
ซอฟต์แวร์จำลองได้เปลี่ยนแปลงวิธีการที่วิศวกรใช้ทั้งรูปแบบแถบและการตรวจสอบกระบวนการ แพลตฟอร์ม CAE สมัยใหม่ช่วยให้นักออกแบบสามารถสร้างแบบจำลองลำดับการตอกทั้งหมดแบบเสมือน จังหวะต่อจังหวะ คาดการณ์การไหลของวัสดุ การผอมบาง และข้อบกพร่องที่อาจเกิดขึ้น เช่น รอยแยกหรือรอยยับ ก่อนที่เหล็กใดๆ จะถูกตัดการทดลองเสมือนจริงการใช้แผนภาพจำกัดการขึ้นรูปและแผนผังความหนาจะระบุพื้นที่ที่มีปัญหาได้ตั้งแต่เนิ่นๆ ทำให้สามารถปรับเปลี่ยนรูปทรงของชิ้นส่วน การวางตำแหน่งลูกปัด หรือลำดับสถานีโดยไม่ต้องทำซ้ำทางกายภาพที่มีราคาแพง วิธีการคาดการณ์-และ-ให้เกิดประโยชน์สูงสุดนี้สามารถลดเวลาการทดลองแบบเดิมได้ถึง 80-90% เนื่องจากผู้ผลิตแม่พิมพ์รู้อยู่แล้วว่าเครื่องมือจะสร้างชิ้นส่วนที่ดีเมื่อสัมผัสชิ้นงานครั้งแรก
นอกจากนี้ยังมีการจำลองการยืดเว็บของผู้ให้บริการด้วย วิศวกรจำลองลักษณะของรางที่เปลี่ยนรูประหว่างสถานีขึ้นรูป โดยตรวจสอบว่ารูนำร่องยังคงมีเสถียรภาพ และตัวพามีความแข็งแรงเพียงพอในการเลื่อนแถบยาวตลอดความยาวของเครื่องมือ หากไม่มีขั้นตอนนี้ ผู้ขนส่งที่ทำงานให้กับชิ้นส่วนทดสอบสองหรือสามชิ้นอาจล้มเหลวอย่างร้ายแรงในระหว่างการดำเนินการผลิตที่ยั่งยืน
สำหรับโปรแกรมยานยนต์ที่ผลิตชิ้นส่วนที่เหมือนกันหลายล้านชิ้น กระบวนการปั๊มแม่พิมพ์แบบก้าวหน้ามอบการผสมผสานที่ไม่มีใครเทียบได้ของความเร็ว ความสม่ำเสมอ และความคุ้มค่าด้านต้นทุน แต่ตัวเครื่องมือเองจะพร้อมใช้งานจริงเท่านั้น-หลังจากที่ผ่านการทดลองอย่างเข้มงวดและลำดับการตรวจสอบความถูกต้อง ซึ่งการคาดการณ์เสมือนจริงจะพบกับแผ่นโลหะจริง และกระบวนการวนซ้ำของการหมุนหมายเลขตามเกณฑ์ความคลาดเคลื่อนจะเริ่มต้นขึ้น
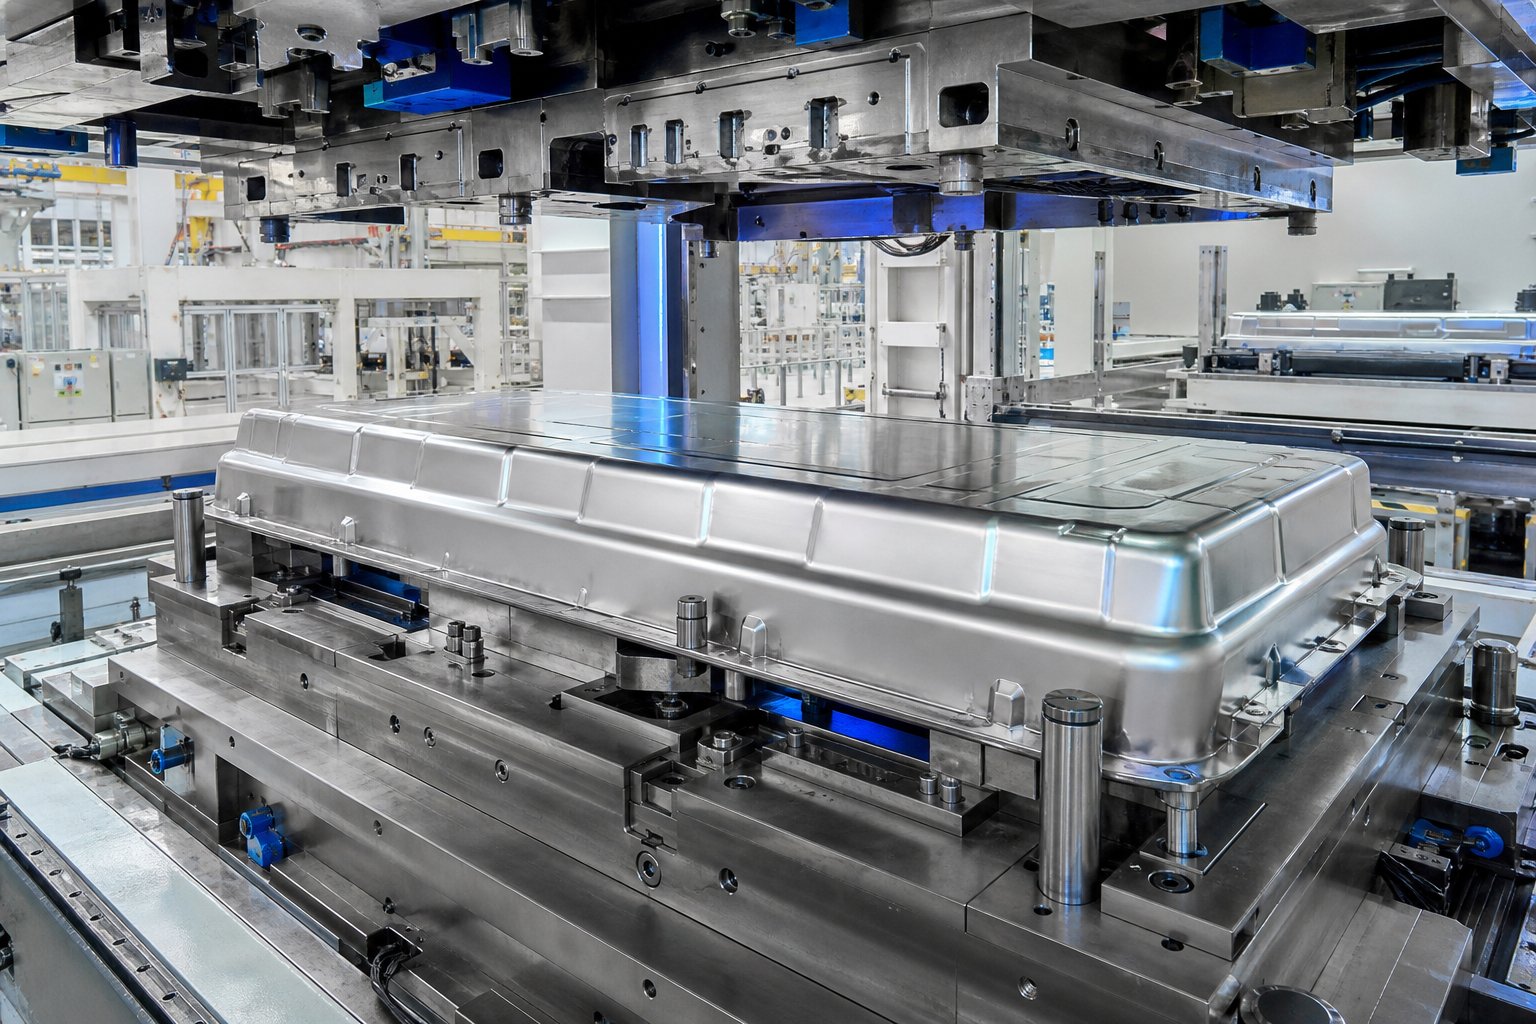
การใช้พลังงานไฟฟ้าและการลดน้ำหนักกำลังเปลี่ยนแม่พิมพ์ปั๊มสำหรับยานพาหนะไฟฟ้าอย่างไร
แม่พิมพ์แบบโปรเกรสซีฟ ระบบถ่ายโอน และเส้นเรียงกันทุกตัวที่กล่าวถึงจนถึงขณะนี้ได้รับการพัฒนาในยุคที่โดดเด่นด้วยแผงตัวถังเหล็กเหนียวและสถาปัตยกรรมการเผาไหม้ภายใน ยุคนั้นกำลังจะสิ้นสุดลง แพลตฟอร์มยานยนต์ไฟฟ้าต้องการส่วนประกอบโลหะแผ่นที่แตกต่างกันโดยพื้นฐาน วัสดุที่แตกต่างกัน และด้วยเหตุนี้ วิศวกรรมแม่พิมพ์จึงแตกต่างกัน ชุดแบตเตอรี่เพียงอย่างเดียว ซึ่งโดยทั่วไปคิดเป็น 20 ถึง 25% ของน้ำหนักรวมของ EV มีส่วนประกอบที่มีการประทับตราซึ่งไม่เคยมีแบบอย่างในการออกแบบรถยนต์ทั่วไป สำหรับวิศวกรแม่พิมพ์ การเปลี่ยนแปลงนี้ไม่ได้เกิดขึ้นทีละน้อย โดยจะเขียนกฎใหม่เกี่ยวกับน้ำหนัก กลยุทธ์การเคลือบ และการชดเชยการสปริงกลับ
ข้อกำหนดของกรอบหุ้มแบตเตอรี่ EV และแม่พิมพ์โครงสร้าง
ลองนึกภาพด้านล่างของรถยนต์ไฟฟ้า ในกรณีที่รถยนต์แบบดั้งเดิมมีอุโมงค์ส่งกำลังและเส้นทางท่อไอเสีย EV จะมีกล่องแบตเตอรี่แบบสเก็ตบอร์ดแบน-ซึ่งครอบคลุมเกือบทั้งฐานล้อ การตอกเปลือกนี้จากแผ่นโลหะทำให้เกิดแผงที่ดึงออกมาที่ใหญ่ที่สุดและลึกที่สุดในการผลิตยานยนต์
ถาดแบตเตอรี่ต้องการแม่พิมพ์ขนาดใหญ่-ที่สามารถขึ้นรูปแผงที่มีความยาวเกิน 2 เมตร ความลึกของการดึงนั้นรุนแรงเนื่องจากตู้จะต้องบรรจุโมดูลแบตเตอรี่ในขณะที่ยังคงความแข็งแกร่งของโครงสร้างเพื่อป้องกันการชน การเลือกใช้วัสดุทำให้เกิดความท้าทาย อลูมิเนียมอัลลอยด์ (ซีรีส์ 5000 และ 6000) ได้รับความนิยมในการลดน้ำหนัก แต่มีแนวโน้มที่จะเกิดการครูดและการสปริงกลับ ทำให้การออกแบบแม่พิมพ์มีความซับซ้อนมากกว่าส่วนประกอบเหล็กเหนียวที่เทียบเท่ากันอย่างมาก
โซลูชันที่ใช้เหล็ก-ก็มีการพัฒนาอย่างรวดเร็วเช่นกัน Cleveland-Cliffs และ AutoForm สาธิต-ถาดแบตเตอรี่ประทับตราชิ้นเดียวโดยใช้-รอยเชื่อม (TWB) ของช่างตัดเสื้อที่รวมเหล็กกล้าความแข็งแรงสูง-ขั้นสูงเพื่อป้องกันแรงกระแทกใต้พื้นด้วย-ความแข็งแรงต่ำกว่า เหล็กขึ้นรูปได้มากขึ้นในพื้นที่ที่ต้องการการเสียรูปอย่างรุนแรง การออกแบบเริ่มแรกของพวกเขาวาง AHSS (เกรด M1500 หรือ M1700) ไว้ที่ด้านล่างแบน และวางเหล็กเหนียวไว้ที่มุมและผนังด้านข้าง ทำให้เกิด-โครงสร้างรูปทรงแฮชแท็กที่ลดการเคลื่อนไหวของเส้นเชื่อม-ในระหว่างการปั๊มขึ้นรูปการจำลองและการทดลองทางกายภาพได้รับการยืนยันแล้วถาดผลลัพธ์ที่ได้นั้นตรงตามข้อกำหนดด้านความเรียบของหน้าแปลน โดยต้องเปลี่ยนแปลงไม่เกิน 1.5 มม. โดยไม่มีรอยแยกหรือรอยยับ ทั้งหมดนี้เกิดขึ้นจากการกดเพียงครั้งเดียว
วิธีการนี้ช่วยลดความจำเป็นในการปกป้องพื้นแบตเตอรี่เพิ่มเติม- และลดจำนวนชิ้นส่วนเมื่อเทียบกับชุดประกอบอะลูมิเนียมอัดขึ้นรูปหลาย- ชิ้น แต่ตัวแม่พิมพ์เองจะต้องจัดการพฤติกรรมการขึ้นรูปที่แตกต่างกันอย่างมากของเกรดเหล็กสองเกรดภายในเครื่องมือเดียว เม็ดบีดที่ดึงต้องมีการปรับเฉพาะจุด โซนแรงกดของตัวจับยึดเปล่ากลายเป็นวัสดุเฉพาะ- และการชดเชยการสปริงกลับจะต้องคำนึงถึงการคืนสภาพส่วนต่างระหว่าง AHSS และส่วนเหล็กเหนียว
นอกเหนือจากถาดแบตเตอรี่แล้ว ส่วนประกอบโครงสร้างเฉพาะของ EV- ได้แก่ ที่ยึดมอเตอร์ การเสริมเฟรมย่อยด้านหน้าและด้านหลังที่ออกแบบรอบๆ ชุดขับเคลื่อนไฟฟ้า และโครงสร้างการชนที่ออกแบบมาเพื่อปกป้องระบบไฟฟ้าแรงสูง- แต่ละรูปแบบนำเสนอรูปทรงเรขาคณิตที่ยุค ICE ทั่วไป-ไม่เคยพบมาก่อน โดยมีข้อจำกัดด้านบรรจุภัณฑ์ที่ขับเคลื่อนโดยการวางโมดูลแบตเตอรี่มากกว่าการกำหนดเส้นทางของเครื่องยนต์และระบบขับเคลื่อน
การออกแบบแม่พิมพ์สำหรับเหล็กและอะลูมิเนียมที่มีความแข็งแรงสูง-ขั้นสูง
ขณะนี้กลยุทธ์ตัวถังแบบผสม-กลายเป็นมาตรฐานทั่วโครงการ EV แพลตฟอร์มยานพาหนะเดี่ยวอาจใช้เหล็กชุบแข็ง-สูง-แรงกดสูง-เป็นพิเศษสำหรับกรงนิรภัย เหล็กสองเฟสหรือ TRIP สำหรับการเสริมความแข็งแรงของโครงสร้าง และอะลูมิเนียมสำหรับตัวปิดและตัวเรือนแบตเตอรี่ วัสดุแต่ละชนิดมีความต้องการที่แตกต่างกันสำหรับแม่พิมพ์ปั๊มโลหะแผ่นที่ขึ้นรูป
ฟังดูซับซ้อนใช่ไหม? มันคือ. เกรด AHSS ที่มีความต้านทานแรงดึงสูงกว่า 980 MPa สามารถเข้าถึงค่าความแข็งได้สูงกว่าเหล็กเหนียวสี่ถึงห้าเท่าโดยมีเกรดมาร์เทนซิติกเกิน 57 HRC ในระดับนั้น แผ่นโลหะจะเข้าใกล้ความแข็งของตัวแม่พิมพ์เอง กลยุทธ์การใช้เครื่องมือมาตรฐานจะพังทลายลงภายใต้เงื่อนไขเหล่านี้ เหล็กกล้าเครื่องมือ D2 ที่ใช้งานได้ 50,000 รอบบนเหล็กเหนียวอาจล้มเหลวอย่างร้ายแรงหลังจาก 5,000 ถึง 7,000 รอบบนเกรดเฟอร์ไรต์ 580 MPa{12}} ไม่ต้องพูดถึงเหล็กเฟสคู่ 1180 MPa เลย
วัสดุที่มีความแข็งแรงสูง-ยังต้องการน้ำหนักการกดที่มากขึ้น ซึ่งบางครั้งอาจถึง 2-4 เท่าของจำนวนเหล็กเหนียวที่ต้องการสำหรับรูปทรงของชิ้นส่วนที่เท่ากัน แรงที่เพิ่มขึ้นนี้ลดหลั่นผ่านระบบแม่พิมพ์ทั้งหมด: ฐานแม่พิมพ์ที่หนักกว่า, ไกด์โพสที่แข็งขึ้น, ที่หนุนเสริมแรง และการออกแบบเม็ดบีดที่ดัดแปลงซึ่งควบคุมการไหลของวัสดุโดยไม่ทำให้แผ่นแตก ความหนาที่ลดลงโดย AHSS ทำให้เกิดแนวโน้มการย่นเพิ่มขึ้นอย่างขัดแย้งกัน โดยต้องใช้แรงยึดจับชิ้นงานที่สูงกว่า ซึ่งจะช่วยเร่งการสึกหรอบนพื้นผิวรัศมีการดึงและสารยึดเกาะ
การออกแบบแม่พิมพ์ปั๊มอลูมิเนียมนำเสนอโหมดความล้มเหลวที่แตกต่างไปจากเดิมอย่างสิ้นเชิง แทนที่จะสึกหรอจากการเสียดสีจากพื้นผิวแผ่นแข็ง อะลูมิเนียมจะเกาะติดกับเครื่องมือผ่านการเชื่อมแบบไมโคร-ที่จุดสัมผัสที่ให้ความร้อนด้วยแรงเสียดทาน- กลไกการครูดนี้ก่อตัวขึ้นเรื่อยๆ โดยอนุภาคอะลูมิเนียมที่ถูกถ่ายโอนจะให้คะแนนแผงที่ตามมา และทำให้คุณภาพพื้นผิวลดลง พื้นผิวแม่พิมพ์ต้องได้รับการขัดเงาให้ได้ค่าความหยาบต่ำมาก (ต่ำกว่า Ra 0.2 ไมโครเมตร) และป้องกันด้วยการเคลือบแรงเสียดทานต่ำ-ซึ่งปรับให้เหมาะสมกับพฤติกรรมการยึดเกาะของอะลูมิเนียม
ตารางด้านล่างจะเปรียบเทียบว่าการเปลี่ยนแปลงของวัสดุเหล่านี้ส่งผลต่อความแตกต่างทางวิศวกรรมแม่พิมพ์คอนกรีตอย่างไร:
| พารามิเตอร์ | เหล็กเหนียวแบบดั้งเดิม | AHSS (DP/ทริป 780-1180 MPa) | อะลูมิเนียม (ซีรีส์ 5000/6000) |
|---|---|---|---|
| ตัวคูณน้ำหนัก (เทียบกับเส้นฐานเหล็กอ่อน) | 1x | 2x - 4x | 0.6x - 0.8x |
| กลไกการสึกหรอเบื้องต้น | การสึกหรอแบบมีฤทธิ์กัดกร่อน | การสึกหรอแบบมีฤทธิ์กัดกร่อน + กาว การบิ่น | การสึกหรอของกาว/การครูด |
| ความต้องการการเคลือบแม่พิมพ์ | ไม่จำเป็น (ชุบผิวโครเมี่ยม ทั่วไป) | บังคับ (PVD TiAlN หรือไอออนไนไตรด์) | บังคับ (PVD แรงเสียดทานต่ำ-, DLC หรือ CrN ขัดเงา) |
| เหล็กกล้าเครื่องมือที่แนะนำ | D2 เม็ดมีดเหล็กหล่อ | เหล็กเครื่องมือ PM เม็ดมีดคาร์ไบด์ที่บริเวณที่มีการสึกหรอสูง- | ขัดเงา D2 หรือ A2 พร้อมการเคลือบแบบพิเศษ |
| กลยุทธ์การชดเชยสปริงแบ็ค | การโค้งงอน้อยที่สุด (1-3 องศา) | การโค้งงอที่รุนแรง (5-10+ องศา) การขึ้นรูปหลาย-ขั้น การชดเชย-ที่ขับเคลื่อนด้วยการจำลอง | การโค้งงอปานกลาง คุณสมบัติในการบรรเทาความเครียด -การพิจารณาเรื่องอายุที่แข็งกระด้าง |
| วาดการออกแบบลูกปัด | ลูกปัดกลมมาตรฐาน | รูปทรงที่ถูกดัดแปลง แรงยึดเกาะที่สูงขึ้น ความเสี่ยงที่ขอบจะแตกร้าว | เม็ดบีดตื้น พื้นผิวขัดมัน โซนการหล่อลื่นแบบควบคุม |
| ความไวของพื้นผิว | ปานกลาง | ต่ำ (ส่วนโครงสร้างเด่น) | สูงมาก (ป้องกันการครูด + แผง Class A) |
สังเกตความแตกต่างในกลยุทธ์ AHSS ต้องการความเหนียวแบบเดรัจฉาน-จากซับสเตรตของแม่พิมพ์ โดยการเคลือบทำหน้าที่เป็นอุปสรรคต่อการสึกหรอกับวัสดุแผ่นที่เกือบจะแข็งพอๆ กับเครื่องมือ อะลูมิเนียมต้องการความประณีต โดยมี-พื้นผิวที่ขัดเงาเหมือนกระจกและการเสียดสี- ซึ่งช่วยลดการเคลือบที่ป้องกันไม่ให้แผ่นที่นุ่มกว่ายึดติดกับหน้าแม่พิมพ์ EV ตัวเดียว-ในโปรแกรม-สีขาวอาจต้องใช้ทั้งสองกลยุทธ์บนชุดดายที่ต่างกัน บางครั้งอาจอยู่ในสถานีที่ต่างกันของดายถ่ายโอนเดียวกัน
การจำลองมีบทบาทอย่างมากในการออกแบบแม่พิมพ์ปั๊มอะลูมิเนียมและวิศวกรรมแม่พิมพ์ AHSS การดีดตัวอย่างรุนแรงที่พบในถาดแบตเตอรี่เหล็กที่มีความแข็งแรงสูง- โดยที่การออกแบบ TWB เริ่มต้นทำให้เกิดการบิดที่ฝ่าฝืนข้อกำหนดความเรียบ 1.5 มม. สำหรับหน้าแปลนที่รั่วไหล- ได้รับการระบุและแก้ไขผ่านการจำลอง AutoForm ซ้ำๆ ก่อนที่การสร้างต้นแบบทางกายภาพจะยืนยันการแก้ไข การทดลองเสมือนจริงไม่ใช่ทางเลือกสำหรับสื่อเหล่านี้อีกต่อไป นี่เป็นวิธีเดียวที่เป็นไปได้ในเชิงเศรษฐกิจที่จะรวมการออกแบบแม่พิมพ์ที่ใช้งานได้เข้าด้วยกัน เมื่อการทำซ้ำทางกายภาพด้วยเครื่องมือวาดลึกยาว 2- เมตร- มีค่าใช้จ่ายหลายสัปดาห์และหลายแสนดอลลาร์ต่อลูป
ความท้าทายด้านวัสดุและรูปทรงไม่ได้สิ้นสุดที่การออกแบบแม่พิมพ์ โดยดำเนินการโดยตรงในการทดลอง โดยที่การคาดการณ์การจำลองจะสอดคล้องกับพฤติกรรมของแผ่นโลหะจริง และกระบวนการทำซ้ำในการตรวจสอบความถูกต้องของมิติ คุณภาพพื้นผิว และประสิทธิภาพของโครงสร้างจะกำหนดว่าแม่พิมพ์พร้อมสำหรับการผลิตจริง-หรือไม่
การทดลองแม่พิมพ์และการตรวจสอบก่อนการผลิตจำนวนมาก
เครื่องมือตอกและแม่พิมพ์อาจดูไร้ที่ติบนพื้นโรงงาน และยังคงผลิตแผงที่เต็มไปด้วยรอยแยก รอยยับ หรือการเบี่ยงเบนมิติ ซึ่งโรงงานประกอบไม่ยอมรับ ช่องว่างระหว่างแม่พิมพ์ที่เพิ่งตัดเฉือนใหม่และเครื่องมือที่ได้รับอนุมัติจากการผลิต-เชื่อมโยงกันด้วยการทดลอง ลำดับการตรวจสอบซ้ำที่เข้มงวดและเข้มงวด ซึ่งโดยทั่วไปจะใช้ 30% ของต้นทุนเครื่องมือทั้งหมด และประมาณ 40% ของไทม์ไลน์ทางวิศวกรรมทั้งหมด ข้ามหรือเร่งรีบในขั้นตอนนี้ และปัญหาด้านคุณภาพจะย้ายไปยังส่วนท้ายน้ำไปยังเนื้อหา-ใน-ชุดประกอบสีขาว ซึ่งมีราคาแพงกว่าการแก้ไขแบบทวีคูณ
แล้วจะเกิดอะไรขึ้นระหว่างช่วงเวลาที่แม่พิมพ์ออกจาก Machining Center และวันที่แม่พิมพ์ทำงานด้วยความเร็วการผลิตสูงสุด กระบวนการทดลองแม่พิมพ์ปั๊มเป็นไปตามลำดับที่มีโครงสร้าง ได้แก่ การตรวจสอบทางกายภาพ ลูปการวัด และการแก้ไขซ้ำ ทั้งหมดนี้อยู่ภายใต้การควบคุมของมาตรฐานการยอมรับเฉพาะของ OEM-
ขั้นตอนการทดลองใช้แม่พิมพ์ตั้งแต่การจำจนถึงการอนุมัติของ OEM
แม่พิมพ์ปั๊มขึ้นรูปรถยนต์ทุกอันจะผ่านขั้นตอนการตรวจสอบพื้นฐานเดียวกัน แม้ว่าความลึกและความเข้มงวดของแต่ละขั้นตอนจะปรับขนาดตามส่วนวิกฤตก็ตาม แม่พิมพ์แผงด้านนอกคลาส A จะใช้เวลาหลายเดือนในการทดลอง แม่พิมพ์ยึดแบบธรรมดาอาจชัดเจนภายในไม่กี่วัน นี่คือขั้นตอนการทำงานตามลำดับ:
- การจำตาย:พื้นผิวแม่พิมพ์ได้รับการตรวจสอบการกระจายหน้าสัมผัสอย่างเหมาะสมก่อนที่จะประทับตราชิ้นส่วนใด ๆ วางช่องว่างที่สะอาดไว้ระหว่างครึ่งแม่พิมพ์บนและล่าง ทาสีด้วยสีย้อมเค้าโครงสีน้ำเงิน เครื่องกดจะปิดลง และรูปแบบการถ่ายสีย้อมจะเผยให้เห็นบริเวณที่เกิดการสัมผัสและช่องว่างที่เหลืออยู่ ช่างทำเครื่องมือ-ลับคมจุดสูงด้วยมือ โดยขจัดออกเพียงเล็กน้อยครั้งละ 0.05 มมจากนั้น-ตรวจสอบอีกครั้ง วงจรนี้จะทำซ้ำจนกว่าจะได้พื้นที่สัมผัสขั้นต่ำ 80% ทั่วทั้งโซนที่ถูกพบ สำหรับชุดแม่พิมพ์ครบชุดที่ประกอบด้วยการดำเนินการ 4 รายการ การจำจุดเพียงอย่างเดียวอาจต้องใช้เวลาสี่ถึงห้าเดือนของการทำงานด้วยตนเองอย่างพิถีพิถัน
- การทดลองใช้งานจริงครั้งแรก-สื่อเจตนา:แม่พิมพ์ถูกติดตั้งบนแท่นพิมพ์ที่ตรงกับหรือจำลองน้ำหนัก ความเร็ว และคุณลักษณะกันกระแทกของสายการผลิต แผงแรกจะถูกประทับด้วยความเร็วที่ลดลง และวิศวกรจะตรวจสอบข้อบกพร่องร้ายแรงด้วยสายตา เช่น รอยแตก รอยยับอย่างรุนแรง หรือปัญหาการไหลของวัสดุ
- การวัดแผงและการตรวจสอบ GD&T:แผงประทับตราจะถูกวางไว้บนฟิกซ์เจอร์ตรวจสอบและวัดโดยเทียบกับการเรียกมิติทางเรขาคณิตและพิกัดความเผื่อ (GD&T) ที่กำหนดโดย OEM จุดอ้างอิงที่สำคัญ ตำแหน่งรู มุมหน้าแปลน และความคลาดเคลื่อนของโปรไฟล์ได้รับการตรวจสอบโดยใช้เครื่องวัดพิกัด (CMM) หรือแขนวัดแบบพกพา
- การสแกนด้วยแสงสีน้ำเงิน-หรือสีขาว-:การสแกนพื้นผิว 3 มิติแบบเต็ม-จะจับจุดข้อมูลนับล้านจุดทั่วทั้งแผงที่มีการประทับตรา ทำให้เกิดแฝดดิจิทัลที่ซ้อนทับกับเรขาคณิตที่กำหนดของ CAD แผนที่ส่วนเบี่ยงเบนสีจะเผยให้เห็นพื้นที่ที่เกินพิกัดความเผื่อได้ โดยแสดงให้วิศวกรเห็นได้อย่างชัดเจนว่าแม่พิมพ์จำเป็นต้องแก้ไขตรงจุดใด
- การเปลี่ยนแปลงทางวิศวกรรมซ้ำ:จากข้อมูลการวัด วิศวกรแม่พิมพ์จะปรับเปลี่ยนพื้นผิวเครื่องมือ ปรับเม็ดบีด เพิ่มหรือเอาวัสดุออกจากรัศมีการขึ้นรูป หรือ-ตัดเหล็กด้วยเครื่องจักรใหม่ การปรับเปลี่ยนแต่ละครั้งจะกระตุ้นให้เกิดลูปการทดลองอีกครั้ง: แผงประทับตรา วัด เปรียบเทียบกับค่าเผื่อ ปรับอีกครั้ง
- การอนุมัติแผง OEM และการซื้อแม่พิมพ์-:ทีมคุณภาพของลูกค้าจะตรวจสอบแผงตัวอย่างขั้นสุดท้ายโดยเทียบกับมาตรฐานรูปลักษณ์ ข้อกำหนดด้านมิติ และการตรวจสอบการประกอบการทำงาน สำหรับแผงด้านนอก การตรวจสอบด้วยสายตาภายใต้แสงที่มีการควบคุม (-การตรวจสอบการขัดสีน้ำมันหรือไฮไลต์) จะเผยให้เห็นความไม่สมบูรณ์ของพื้นผิวที่อุปกรณ์ตรวจวัดมองไม่เห็น หลังจากผ่านเกณฑ์ทั้งหมดแล้วเท่านั้น OEM จะออกการยอมรับแม่พิมพ์อย่างเป็นทางการ
จำนวนการวนซ้ำจะแตกต่างกันไป ชิ้นส่วนโครงสร้างธรรมดาอาจต้องใช้สองหรือสามรอบ แผงคลาส A ที่ซับซ้อนซึ่งมีความต้องการสปริงแบ็คและพื้นผิวที่แน่นสามารถวนรอบการแก้ไขได้สิบรอบขึ้นไปก่อนที่จะซื้อ-ปิด
การจำลอง-ถึง-ขั้นตอนการตรวจสอบทางกายภาพ
การทดลองเสมือนจริงโดยใช้ซอฟต์แวร์จำลองการขึ้นรูปได้เปลี่ยนแปลงวิธีการพื้นฐานในการตรวจสอบแม่พิมพ์และการอนุมัติแม่พิมพ์ในโปรแกรมยานยนต์ของวิศวกร ก่อนที่จะตัดเหล็กใดๆ การวิเคราะห์ไฟไนต์เอลิเมนต์จะคาดการณ์การไหลของวัสดุ การกระจายตัวของการทำให้ผอมบาง โซนความเสี่ยงของการย่น และขนาดการสปริงกลับตลอดลำดับการขึ้นรูปทั้งหมด การคาดการณ์เหล่านี้เป็นแนวทางในการชดเชยพื้นผิวแม่พิมพ์เริ่มต้น การวางเม็ดบีด และการตั้งค่าแรงกดของตัวยึดเปล่า
แต่การจำลองไม่ได้กำจัดการทดลองทางกายภาพ มันบีบอัดมันการทดลองตายเสมือนจริงระบุและแก้ไขปัญหาการขึ้นรูปส่วนใหญ่ด้วยระบบดิจิทัล เพื่อให้แม่พิมพ์มาถึงแท่นพิมพ์ซึ่งใกล้เคียงกับคุณภาพการผลิตอยู่แล้ว แทนที่จะค้นพบการแบ่งแยกในการแก้ไขปัญหาที่เกิดขึ้นครั้งแรกและสัปดาห์ที่ใช้เวลานาน วิศวกรรู้อยู่แล้วว่าวัสดุนั้นบางลงตรงไหนและได้-ชดเชยล่วงหน้าตามนั้น การทดลองทางกายภาพทำหน้าที่เป็นการยืนยันมากกว่าการสำรวจ
ในกรณีที่เกิดความแตกต่างระหว่างการทำนายการจำลองและผลลัพธ์ทางกายภาพ วิศวกรจะตรวจสอบสาเหตุที่แท้จริง: ความแปรผันของคุณสมบัติของวัสดุระหว่างอินพุตการจำลองและขดลวดจริง การโก่งตัวของแรงกดภายใต้ภาระที่การจำลองไม่ได้จับไว้ หรือสภาวะแรงเสียดทานที่แตกต่างจากค่าสัมประสิทธิ์แบบจำลอง ความคลาดเคลื่อนแต่ละรายการจะป้อนกลับเข้าไปในแบบจำลอง เพื่อปรับปรุงความแม่นยำสำหรับโปรแกรมถัดไป
ความสัมพันธ์ทำงานได้ทั้งสองทาง ข้อมูลการทดลองทางกายภาพ โดยเฉพาะอย่างยิ่งผลการสแกนแสงสีน้ำเงิน-ที่ซ้อนทับกับการคาดการณ์การจำลอง จะตรวจสอบความแม่นยำของการจำลองการขึ้นรูป ผู้ผลิต OEM ต้องการความสัมพันธ์นี้มากขึ้นเรื่อยๆ โดยเป็นส่วนหนึ่งของการตรวจสอบแม่พิมพ์และการอนุมัติมาตรฐานยานยนต์ หากการจำลองของคุณคาดการณ์การสปริงกลับบวกหรือลบ 0.5 มม. และแผงทางกายภาพแสดงค่าบวกหรือลบ 2.0 มม. ผู้ผลิตเครื่องมือจะต้องแสดงให้เห็นถึงความเข้าใจถึงสาเหตุที่แท้จริงก่อนที่ OEM จะยอมรับเส้นทางการแก้ไข
ปัญหาทั่วไปที่พบในระหว่างการทดลองจัดอยู่ในหมวดหมู่ที่คาดเดาได้:
- แยก:วัสดุทำให้ผอมบางเกินขีดจำกัดการขึ้นรูป โดยทั่วไปจะอยู่ที่รัศมีแคบหรือความลึกในการดึงเกินความเหนียวของวัสดุ การดำเนินการแก้ไขได้แก่ การเพิ่มรัศมี การเพิ่มเม็ดบีดเพื่อเปลี่ยนเส้นทางการไหลของวัสดุ หรือการแก้ไขรูปร่างว่าง
- ริ้วรอย:แรงยึดเกาะไม่เพียงพอในบริเวณตัวประสานหรือการบีบอัดวัสดุมากเกินไป แนวทางแก้ไขมีตั้งแต่การเพิ่มแรงกดของตัวจับยึดเปล่าไปจนถึงการเพิ่มเม็ดบีดล็อคหรือการปรับเปลี่ยนรูปทรงของสารยึดเกาะ
- ส่วนเบี่ยงเบนสปริงแบ็ค:การฟื้นตัวแบบยืดหยุ่นหลังจากการกดเปิดทำให้แผงไม่อยู่ในเกณฑ์ที่ยอมรับได้ การแก้ไขเกี่ยวข้องกับการ-ตัดเฉือนพื้นผิวแม่พิมพ์ใหม่เพื่อชดเชยมากกว่า- ซึ่งบางครั้งจำเป็นต้องมีการวนซ้ำหลายครั้ง เนื่องจากการเปลี่ยนแปลงแต่ละครั้งจะเลื่อนรูปแบบการสปริงกลับไปที่อื่นบนแผงควบคุม
- ข้อบกพร่องที่พื้นผิว:ความไม่สมบูรณ์ที่มองเห็นได้ภายใต้แสงที่มีการควบคุมเท่านั้น รวมถึงรอยจมเหนือซี่โครงเสริมแรง รอยดายจากการตรวจพบที่ไม่สมบูรณ์ หรือรอยเลื่อนจากการไหลของวัสดุที่ไม่เหมาะสม การแก้ปัญหาเหล่านี้กับแม่พิมพ์ Class A ต้องใช้การเจียรและ-ขัดเงาเฉพาะที่อย่างแม่นยำอย่างยิ่ง
การดำเนินการแก้ไขแต่ละครั้งจะเป็นไปตามลูปเดียวกัน: ปรับเปลี่ยนแม่พิมพ์ ประทับตราแผงใหม่ วัด และเปรียบเทียบ แม้ว่าจะเป็นงานที่ต้องใช้ความอุตสาหะ แต่ก็เป็นสิ่งที่แยกเครื่องมือที่ประทับตราชิ้นส่วนที่ยอมรับได้ออกจากชิ้นส่วนที่มีค่าความคลาดเคลื่อนคลาส A ที่ 12 จังหวะต่อนาที เลื่อนไปครั้งแล้วครั้งเล่า เป็นเวลาห้าปีหรือมากกว่าของการผลิต
การตรวจสอบความถูกต้องของแม่พิมพ์เป็นการยืนยันว่าเครื่องมือนี้สามารถสร้างชิ้นส่วนที่ดีได้ การรักษาให้ชิ้นส่วนดีตลอดหลายล้านรอบทำให้เกิดระเบียบวินัยที่แตกต่างไปจากเดิมอย่างสิ้นเชิง: การบำรุงรักษาตามแผน การตรวจสอบการสึกหรอ และการจัดการโหมดความล้มเหลวอย่างเป็นระบบที่ป้องกันไม่ให้ปัญหาเล็กๆ น้อยๆ กลายเป็นการหยุดสายการผลิตโดยไม่ได้วางแผนไว้
โหมดความล้มเหลวของแม่พิมพ์ปั๊มขึ้นรูปและการแก้ไขปัญหาการบำรุงรักษา
การตรวจสอบยืนยันว่าแม่พิมพ์สามารถผลิตชิ้นส่วนที่ดีได้ การรักษาให้มันผลิตชิ้นส่วนที่ดีตลอดหลายล้านรอบถือเป็นความท้าทายที่แตกต่างไปจากเดิมอย่างสิ้นเชิง ในการปั๊มยานยนต์ความเร็วสูง- เวลาหยุดทำงานโดยไม่ได้วางแผนหนึ่งชั่วโมงอาจมีค่าใช้จ่าย 26,000 ถึง 260,000 เหรียญสหรัฐหรือมากกว่านั้น ขึ้นอยู่กับขนาดของโรงงาน แต่รูปแบบความล้มเหลวของแม่พิมพ์ปั๊มขึ้นรูปและสถานการณ์การซ่อมแซมส่วนใหญ่สามารถคาดเดาได้ ซึ่งหมายความว่าสามารถป้องกันได้ ช่องว่างระหว่างการดับเพลิงเชิงรับและการควบคุมเชิงรุกอยู่ที่การทำความเข้าใจว่าแม่พิมพ์เสื่อมสภาพอย่างไร และกำหนดตารางการบำรุงรักษาแม่พิมพ์ปั๊มขึ้นรูปที่สึกหรอก่อนที่จะกลายเป็นเศษเหล็ก
โหมดความล้มเหลวของแม่พิมพ์ทั่วไปในการปั๊มขึ้นรูปยานยนต์
แม่พิมพ์ทุกชิ้นบอกเล่าเรื่องราวผ่านรูปแบบการสวมใส่ เมื่อคุณรู้ว่าจะต้องมองหาอะไร หลักฐานทางกายภาพจะชี้ไปที่สาเหตุโดยตรง ต่อไปนี้คือโหมดความล้มเหลวที่ทีมผู้ผลิตพบบ่อยที่สุดในสายการผลิตปั๊มขึ้นรูปยานยนต์:
การสึกหรอและการแตกหักของคมตัดนี่คือโหมดความล้มเหลวที่พบบ่อยที่สุด แรงเสียดทานระหว่างแผ่นโลหะและพื้นผิวการตัดจะค่อยๆ ปัดเศษขอบ ทำให้เกิดครีบที่ใหญ่ขึ้นเรื่อยๆ บนชิ้นส่วนที่มีการประทับตรา เมื่อใช้เกรด AHSS อัตราการสึกหรอจากการเสียดสีจะเพิ่มขึ้นอย่างรวดเร็วเนื่องจากความแข็งของวัสดุแผ่นนั้นใกล้เคียงกับความแข็งของตัวเครื่องมือเอง แม่พิมพ์ปั๊มคาร์ไบด์ที่สถานีเจาะต้านทานการเสื่อมสภาพนี้ได้นานกว่าเหล็กกล้าเครื่องมือทั่วไป แต่แม้แต่เม็ดมีดคาร์ไบด์ก็จำเป็นต้องลับคมหรือเปลี่ยนในที่สุด
วาดการแบ่งรัศมีรัศมีการขึ้นรูปจะพบกับแรงกดสัมผัสที่รุนแรงเนื่องจากแผ่นโลหะไหลผ่านในทุกจังหวะ เมื่อเวลาผ่านไป การขัดผิวระดับไมโคร-เป็นการขัดผิวแบบหยาบ จากนั้นเป็นการขัดผิวหยาบที่ทำเครื่องหมายทุกแผงที่ทะลุผ่าน บนแม่พิมพ์ Class A แม้แต่การเสื่อมสภาพของรัศมีเล็กน้อยก็สามารถมองเห็นได้บนพื้นผิวแผงที่มีการประทับตรา
การแตกร้าวจากความล้าจากความร้อนและการโอเวอร์โหลดทางกลการโหลดแบบวนจะทำให้เกิดรอยแตกขนาดเล็ก-ที่จุดที่มีความเข้มข้นของความเค้น เช่น มุมภายในที่แหลมคม การเปลี่ยนเนื้อ และพื้นที่ที่มีข้อบกพร่องที่พื้นผิว รอยแตกเหล่านี้จะเพิ่มขึ้นเรื่อยๆ ตามจังหวะการกดแต่ละครั้ง ความล้าจากความร้อนทำให้เกิดปัญหามากขึ้น โดยเฉพาะอย่างยิ่งในการทำงานที่ความเร็วสูง-ซึ่งวงจรความร้อนที่เกิดการเสียดสี-ทำให้เกิดความเครียดในการขยายตัวและการหดตัวที่พื้นผิวแม่พิมพ์ หากตรวจไม่พบ รอยแตกขนาดเล็ก-จะแพร่กระจายจนกระทั่งเกิดการแตกหักอย่างรุนแรง
โกรธปัญหาโดยเฉพาะอย่างยิ่งกับอะลูมิเนียมและเหล็กที่มีความแข็งแรงสูง-ขั้นสูง การครูดจะเกิดขึ้นเมื่อมีการถ่ายโอนวัสดุจากแผ่นไปยังพื้นผิวแม่พิมพ์ผ่านการเชื่อมแบบไมโคร-ที่จุดสัมผัสที่ให้ความร้อนด้วยแรงเสียดทาน- ด้วยอะลูมิเนียม วัสดุที่ถูกถ่ายโอนจะถูกสร้างขึ้นอย่างต่อเนื่อง โดยให้คะแนนแผงที่ตามมา ด้วย AHSS แรงกดสัมผัสที่รุนแรงสามารถดึงการเคลือบ PVD และเริ่มการสึกหรอของกาวบนพื้นผิวที่เปิดโล่ง การกะเทาะเป็นสิ่งที่ร้ายกาจอย่างยิ่งเพราะมันจะเร่งความเร็วเมื่อเริ่มต้น แต่ละรอบจะกดวัสดุที่ถ่ายโอนก่อนหน้านี้ให้ลึกลงสู่พื้นผิวแม่พิมพ์
ความล้มเหลวที่เกี่ยวข้องกับเวลาและฟีด-แม่พิมพ์แบบโปรเกรสซีฟขึ้นอยู่กับการซิงโครไนซ์ที่แม่นยำระหว่างจังหวะการกด การเลื่อนฟีดแถบ และการมีส่วนร่วมของไพล็อตพิน เมื่อระยะการป้อนเลื่อน การเปลี่ยนจังหวะเวลาของนักบิน หรือตัวยกแถบผูก แถบจะมาถึงสถานีโดยผิดจากตำแหน่งเล็กน้อย- ผลลัพธ์มีตั้งแต่การเจาะรูผิดและลักษณะที่บิดเบี้ยว ไปจนถึงการดึงทากที่ร้ายแรง โดยที่ทากที่ถูกตัดจะถูกดึงกลับเข้าไปในหน้าแม่พิมพ์ สร้างความเสียหายให้กับขอบตัดและขึ้นรูปพื้นผิวในจังหวะเดียว
ตารางด้านล่างแมปโหมดความล้มเหลวเหล่านี้กับสาเหตุที่แท้จริง อาการที่มองเห็นได้ในพื้นที่การผลิต และการดำเนินการแก้ไขที่แก้ไข:
| โหมดความล้มเหลว | สาเหตุที่แท้จริง | อาการที่มองเห็นได้ | การดำเนินการแก้ไข |
|---|---|---|---|
| การสึกหรอของคมตัด | การสัมผัสกับแผ่นโลหะที่มีการเสียดสี, ความแข็งของแม่พิมพ์ไม่เพียงพอสำหรับเกรดวัสดุ, การหล่อลื่นไม่เพียงพอ | เสี้ยนที่เพิ่มขึ้นบนชิ้นส่วนที่มีการประทับตรา เพิ่มแรงตัด คมตัดหยาบ | ลับคมหรือลับคมตัด เคลือบ PVD อัปเกรดเป็นเม็ดมีดคาร์ไบด์สำหรับ-จุดที่มีการสึกหรอสูง ตรวจสอบการส่งสารหล่อลื่น |
| วาดการแบ่งรัศมี | แรงกดสัมผัสสูงในระหว่างการขึ้นรูป การดึงวัสดุ ผิวสำเร็จในรัศมีไม่ดี การเคลือบไม่เพียงพอ | เครื่องหมายคะแนนบนแผงขึ้นรูป การครูดที่มองเห็นได้บนรัศมีการวาด พื้นผิวที่หยาบบนชิ้นส่วนคลาส A | ขัดและคืนสภาพพื้นผิวรัศมี ใช้การเคลือบแรงเสียดทานต่ำ- (CrN หรือ DLC) เพิ่มการหล่อลื่นที่รัศมีการวาด ตรวจสอบการตั้งค่าแรงกดของด้ามจับที่ว่างเปล่า |
| การแตกร้าวเมื่อยล้าจากความร้อน | การทำความร้อน/ความเย็นแบบเป็นรอบที่พื้นผิวแม่พิมพ์ การทำงานที่ความเร็วสูง- มุมภายในที่แหลมคมทำให้เกิดความเข้มข้นของความเครียด | เครือข่ายรอยร้าวละเอียด (การตรวจสอบความร้อน) บนพื้นผิวการทำงาน การบิ่นหรือการหลุดร่อนในที่สุด | เพิ่มรัศมีของเนื้อเพื่อลดความเข้มข้นของความเค้น ลดความเร็วในการกดหากเป็นไปได้ เลือกเหล็กกล้าเครื่องมือที่มีความต้านทานความล้าจากความร้อนสูงกว่า (เกรดงาน S7 หรือร้อน-) กำหนดเวลาการตรวจสอบตามจำนวนการชน |
| การแคร็กเกินพิกัดทางกล | น้ำหนักการกดที่มากเกินไป การทับซ้อนกันของกระสุน เหตุการณ์การชนสองครั้ง- ความหนาของส่วนแม่พิมพ์ไม่เพียงพอ | การแตกหักอย่างกะทันหันของส่วนประกอบแม่พิมพ์ รอยแตกร้าวที่มองเห็นได้จากมุมหรือรูยึด | ตรวจสอบการตั้งค่าน้ำหนัก ติดตั้งการป้องกันการบรรทุกเกิน ออกแบบส่วนที่มีหน้าตัดไม่เพียงพอ- ตรวจสอบการสะสมตัวทากในช่วงเวลากะ |
| เกรียง (อลูมิเนียม) | การสึกหรอของกาวจากการเชื่อมระดับไมโคร- การขัดเงาพื้นผิวไม่เพียงพอ การสัมผัสที่แห้งหรือหล่อลื่นไม่ดี ระยะห่างในการดึงแน่น | การสะสมของวัสดุบนพื้นผิวแม่พิมพ์ รอยขีดข่วนอย่างต่อเนื่องบนชิ้นส่วนที่มีการประทับตรา แรงดึงที่เพิ่มขึ้น | ขัดพื้นผิวแม่พิมพ์ที่ต่ำกว่า Ra 0.2 ไมโครเมตร เคลือบ DLC หรือ CrN ขัดเงา ปรับประเภทการหล่อลื่นและการครอบคลุมให้เหมาะสม ช่องว่างการดึงแบบเปิดเมื่อเป็นไปได้ |
| การกระวนกระวายใจ (AHSS) | การเคลือบลอกด้วยแรงกดสัมผัสสูง ความแข็งของแผ่นสูง การเคลือบหลุดออกจากพื้นผิว | การสูญเสียการเคลือบที่บริเวณที่มีการสึกหรอสูง- การถ่ายเทวัสดุกาว การให้คะแนนพื้นผิวบนชิ้นส่วนที่ขึ้นรูป | อัปเกรดเป็นพื้นผิวเหล็กกล้าเครื่องมือ PM, ใช้ระบบ PVD หลาย-ชั้น (TiAlN), เพิ่มความแข็งของแม่พิมพ์ที่ระดับพื้นผิว, ตรวจสอบการยึดเกาะของการเคลือบระหว่างการหยุด PM |
| ความล้มเหลวในการป้อนและกำหนดเวลา | การเคลื่อนตัวของระยะพิทช์ การสึกหรอของนักบิน การผูกรางของตัวยก ข้อผิดพลาดของตัวป้อนเซอร์โว การโก่งของแถบ | รูที่เจาะผิด แบ่ง-เป็น-การแปรผันของมิติ การดึงทาก ดึงกระดาษที่ติดออก กดหยุดฉุกเฉิน | ตรวจสอบระยะห่างของฟีดและสภาพนำร่อง ตรวจสอบรางยกเพื่อหาเศษหรือการสึกหรอ ตรวจสอบการสอบเทียบตัวป้อนเซอร์โว ทำความสะอาดเส้นทางของเศษเหล็กเพื่อป้องกันการดึงตัวทาก |
ตารางการบำรุงรักษาเชิงป้องกันและโปรโตคอลการตรวจสอบ
การบำรุงรักษาเชิงโต้ตอบมีค่าใช้จ่ายมากกว่าการแทรกแซงที่วางแผนไว้สามถึงห้าเท่า ตารางการบำรุงรักษาแม่พิมพ์ปั๊มที่มีโครงสร้างดี-เชื่อมโยงงานการตรวจสอบและการบริการเข้ากับทริกเกอร์ตามการผลิต- โดยเฉพาะจำนวนจังหวะ แทนที่จะอาศัยวันที่ในปฏิทินเพียงอย่างเดียว ดายไม่ได้สวมใส่ในอัตราเดียวกัน เครื่องมือที่ทำงาน 200,000 ครั้งต่อเดือนกับเหล็กสองเฟส 1180 MPa จะสลายตัวได้เร็วกว่าขายึดเหล็กเหนียว 50,000 ตัวที่ประทับเพียงครั้งเดียว
แนวทางที่มีประสิทธิผลสูงสุดผสมผสานการตรวจสอบตามเวลา-เข้าด้วยกันทริกเกอร์ตามจังหวะ-นับ-ตามจำนวนการเข้าชมที่บันทึกไว้-ต่อ-ช่วงเวลาการบริการสำหรับรายการสึกหรอที่ทราบ นี่คือกรอบการปฏิบัติ:
- ต่อกะ:ตรวจสอบเสี้ยนบนชิ้นส่วนด้วยสายตา เสียงกดที่ผิดปกติ การสะสมของกระสุนในเส้นทางของเศษเหล็ก และการยืนยันการส่งสารหล่อลื่น แจ้งการเปลี่ยนแปลงคุณภาพที่เกี่ยวข้องกับขอบ-ทันที
- รายวัน:ตรวจสอบนักบิน สปริง ไกด์ การติดตามแถบ และทำซ้ำ-สถานีที่มีปัญหา ทำความสะอาดทางเดินของเศษเหล็กและพื้นผิวสัมผัส บันทึกข้อบกพร่อง การปรับเปลี่ยน หรือสาเหตุการหยุดทำงาน
- รายสัปดาห์:วัดรายการการสึกหรอที่เกิดซ้ำตามเกณฑ์ที่บันทึกไว้ แรงบิด-ตรวจสอบตัวยึดที่มีประวัติการคลายตัว อัปเดตการเข้าชม-ต่อ-ประวัติการบริการสำหรับแต่ละสถานีที่สำคัญ
- จังหวะ-จำนวน-ตาม (โดยทั่วไปทุกๆ 50,000 ถึง 150,000 ครั้ง ขึ้นอยู่กับวัสดุและความซับซ้อนของแม่พิมพ์):การตรวจสอบการลับคมคมตัดทั้งหมดอย่างเต็มรูปแบบ การตรวจสอบรัศมีการดึงสำหรับการครูดหรือการหยาบ การประเมินสภาพการเคลือบ การตรวจสอบความยาวแบบไม่มีสปริง- บริการไกด์พินและบุชชิ่ง และการตรวจสอบมิติของคุณสมบัติที่ขึ้นรูปวิกฤต
- เหตุการณ์สำคัญประจำปีหรือที่ Hit หลัก-:การแยกชิ้นส่วนทั้งหมด การตรวจสอบมาตรวิทยาฉบับสมบูรณ์ การวิเคราะห์แนวโน้มการสึกหรอแบบสะสม และการแก้ไขมาตรฐาน PM ตามข้อมูลในอดีต
ทริกเกอร์การนับจังหวะ-มีความสำคัญเนื่องจากสะท้อนถึงการโหลดแม่พิมพ์จริงมากกว่าเวลาที่ผ่านไป แม่พิมพ์ที่ไม่ได้ใช้งานเป็นเวลาสามสัปดาห์จำเป็นต้องทำความสะอาดและป้องกันสนิม ไม่ใช่ลับให้คม ดายที่ตีได้ 400,000 ครั้งในสองสัปดาห์จำเป็นต้องตรวจสอบขอบทั้งหมด ไม่ว่าปฏิทินจะระบุไว้อย่างไร
การบันทึกการค้นพบที่จุด PM แต่ละครั้งจะสร้างรากฐานข้อมูลสำหรับการปรับปรุงอย่างต่อเนื่อง เมื่อคุณสามารถติดตามได้ว่าหมัดเจาะของ Station 4 จำเป็นต้องลับซ้ำอย่างต่อเนื่องที่ 120,000 ครั้ง ในขณะที่ Station 7 ใช้ได้ 200,000 ครั้ง คุณสามารถวางแผนกำหนดการลับคมเพื่อป้องกันไม่ให้เสี้ยน-คุณภาพที่เกี่ยวข้องหลุดออกไปโดยไม่ต้องดึงแม่พิมพ์ออกจากเครื่องก่อนเวลาอันควร ประวัติดังกล่าวยังเผยให้เห็นเมื่อการบำรุงรักษาตามปกติไม่เพียงพออีกต่อไป เมื่อช่วงเวลาการบริการของสถานีสั้นลงเรื่อยๆ ซึ่งเป็นการส่งสัญญาณว่าปัญหาต้นตอได้เปลี่ยนจากการสึกหรอตามปกติไปสู่การออกแบบหรือความไม่เข้ากันของวัสดุซึ่งการลับคมในปริมาณมากจะแก้ไขไม่ได้
การบำรุงรักษาแม่พิมพ์เชิงรุกช่วยยืดอายุเครื่องมือ ลดการหยุดทำงานโดยไม่ได้วางแผน และทำให้คุณภาพของชิ้นส่วนคงที่ตลอดแคมเปญการผลิตตลอดหลายปีที่ผ่านมา นอกจากนี้ยังสร้างความรู้เชิงสถาบันที่ทีมวิศวกรต้องการเมื่อประเมินว่าชิ้นส่วนแม่พิมพ์สามารถรองรับวงจรชีวิตของโปรแกรมทั้งหมดได้หรือไม่ ตั้งแต่การสร้างครั้งแรกจนถึงการให้บริการการผลิตหลายทศวรรษ
การเลือกผู้จำหน่ายแม่พิมพ์ปั๊มขึ้นรูปยานยนต์ที่เหมาะสม
แม่พิมพ์ที่ประทับตราชิ้นส่วนที่ไร้ตำหนิจะมีความน่าเชื่อถือได้ก็ต่อเมื่อพันธมิตรที่สร้าง บำรุงรักษา และสนับสนุนชิ้นส่วนนั้นในโปรแกรมยานยนต์ที่อาจครอบคลุมหนึ่งทศวรรษหรือมากกว่านั้น หัวข้อก่อนหน้านี้ครอบคลุมทุกอย่างตั้งแต่การเลือกวัสดุไปจนถึงการป้องกันโหมดความล้มเหลว แต่ความรู้ทั้งหมดนั้นอยู่หรือตายขึ้นอยู่กับการตัดสินใจเพียงครั้งเดียว: ผู้ผลิตแม่พิมพ์ปั๊มโลหะรายใดที่คุณไว้วางใจในการลงทุนด้านเครื่องมือของคุณ เลือกให้ดีแล้วคุณจะได้รับความสัมพันธ์ทางวิศวกรรมร่วมกันที่คาดการณ์ปัญหาก่อนที่จะถึงพื้นที่แถลงข่าว เลือกไม่ดี และคุณจะได้รับความไม่แน่นอนด้านคุณภาพ ความล่าช้าในการจัดส่ง และการค้นพบที่มีราคาแพงว่าพันธมิตรด้านเครื่องมือของคุณไม่สามารถรองรับการเปลี่ยนแปลงทางวิศวกรรมในช่วงกลาง-โปรแกรมได้
แล้วอะไรที่ทำให้ซัพพลายเออร์แม่พิมพ์ปั๊มขึ้นรูปยานยนต์ที่มีความสามารถแตกต่างจากซัพพลายเออร์ที่เสนอราคาที่แข่งขันได้เพียงอย่างเดียว? การประเมินเจาะลึกมากกว่าการเปรียบเทียบต้นทุน-ต่อ-เครื่องมือ
เกณฑ์สำคัญในการประเมินผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูป
เมื่อทีมวิศวกรเข้าใกล้การคัดเลือกพันธมิตรด้านการผลิตแม่พิมพ์ปั๊มขึ้นรูป พวกเขาต้องการกรอบการทำงานที่มีโครงสร้างซึ่งครอบคลุมความสามารถทางเทคนิค ระบบคุณภาพ และความพร้อมของวงจรชีวิต นี่คือเกณฑ์ที่สำคัญที่สุด:
- ความสามารถทางวิศวกรรมและการจำลอง:ซัพพลายเออร์สามารถทำการจำลองการประทับตรา (AutoForm, PAM-STAMP หรือเทียบเท่า) ภายใน-ได้หรือไม่ พวกเขาเสนอความคิดเห็นเกี่ยวกับการออกแบบ-สำหรับ-ความสามารถในการผลิต (DFM) ในระหว่างการพัฒนาชิ้นส่วนหรือไม่ พันธมิตรที่มีความเชี่ยวชาญด้านการจำลองจะระบุความเสี่ยงในการขึ้นรูปก่อนเริ่มการก่อสร้างแม่พิมพ์ บีบอัดไทม์ไลน์การทดลอง และลดลูปการวนซ้ำ
- ความเชี่ยวชาญด้านวัสดุและกระบวนการ:ผู้ผลิตมีประสบการณ์เป็นเอกสารเกี่ยวกับวัสดุเฉพาะที่โปรแกรมของคุณต้องการหรือไม่? การขึ้นรูปช่องว่าง AHSS อะลูมิเนียม และ-วัสดุผสม ต่างก็ต้องใช้กลยุทธ์การใช้เครื่องมือที่แตกต่างกัน ซัพพลายเออร์ที่มีประสบการณ์เชิงลึกในด้านเหล็กเหนียวเท่านั้นจะต้องเผชิญกับความท้าทายในการเคลือบผิว น้ำหนัก และการสปริงกลับที่ EV สมัยใหม่และแพลตฟอร์มน้ำหนักเบาแนะนำ
- ความสามารถในการกดสำหรับการทดลอง:ผู้ผลิตแม่พิมพ์ที่ไม่มีน้ำหนักการพิมพ์และขนาดเตียงเพียงพอสำหรับ-การทดลองใช้ภายในบริษัท จะต้องดำเนินการตรวจสอบความถูกต้องจากภายนอก เพิ่มต้นทุน เวลาในการผลิต และชั้นการสื่อสาร ตรวจสอบว่าแท่นทดลองตรงกันหรือจำลองลักษณะแท่นพิมพ์สำหรับการผลิตของคุณอย่างใกล้ชิด รวมถึงระบบกันกระแทก ความเร็วสไลด์ และความจุน้ำหนัก
- การรับรองคุณภาพ: ไอเอทีเอฟ 16949การรับรองคือมาตรฐานการจัดการคุณภาพของอุตสาหกรรมยานยนต์ และเป็นสัญญาณบ่งชี้ว่าซัพพลายเออร์รักษาระเบียบวินัยของกระบวนการ ความสามารถในการตรวจสอบย้อนกลับ และระบบการปรับปรุงอย่างต่อเนื่องที่ OEM ต้องการ ISO 9001 มอบรากฐานการจัดการคุณภาพที่กว้างขึ้น ทั้งสองอย่างไม่ควร-เป็นข้อกำหนดพื้นฐานที่สามารถต่อรองได้สำหรับโครงการเครื่องมือยานยนต์ที่จริงจังใดๆ
- การสนับสนุนตลอดอายุการใช้งาน:ความร่วมมือที่ดีที่สุดขยายตั้งแต่เครื่องมือต้นแบบไปจนถึงการเปิดตัวการผลิต การบำรุงรักษาอย่างต่อเนื่อง และการนำการเปลี่ยนแปลงทางวิศวกรรมไปใช้ ซัพพลายเออร์ที่สร้างแม่พิมพ์แต่ไม่สามารถสนับสนุน-การตกแต่งใหม่ในช่วงกลางชีวิต การผลิตชิ้นส่วนอะไหล่ หรือ-วิศวกรรมใหม่สำหรับการเปลี่ยนแปลงวัสดุ ทำให้คุณประสบปัญหาเมื่อความต้องการการผลิตเปลี่ยนแปลงไป
- บริการสร้างต้นแบบและสุ่มตัวอย่าง:ความสามารถในการผลิตชิ้นส่วนต้นแบบก่อนที่จะตัดสินใจใช้เครื่องมือการผลิตช่วยให้ทีมของคุณสามารถตรวจสอบความเข้ากันได้ ฟังก์ชัน และการประกอบได้ตั้งแต่เนิ่นๆ สิ่งนี้จะจับปัญหาการออกแบบเมื่อการเปลี่ยนแปลงมีราคาถูก ไม่ใช่หลังจากการตัดแม่พิมพ์การผลิตที่ผ่านการชุบแข็งแล้ว
- ความยืดหยุ่นด้านปริมาณการผลิต:ปริมาณโปรแกรมของคุณอาจเปลี่ยนแปลงเนื่องจากความต้องการของตลาดหรือการขยายแพลตฟอร์ม พันธมิตรที่มีทั้ง-ความสามารถของโปรเกรสซีฟดายในปริมาณมากและความยืดหยุ่นสำหรับ-การถ่ายโอนหรือการทำงานต้นแบบที่มีปริมาณน้อยกว่า จะปรับให้เข้ากับโปรแกรมของคุณ แทนที่จะบังคับให้คุณจัดหาซัพพลายเออร์หลายราย
- โครงสร้างพื้นฐานการสื่อสารและการทำงานร่วมกัน:การสนับสนุนทางวิศวกรรมที่ตอบสนอง การติดตามเหตุการณ์สำคัญของโครงการที่ชัดเจน และการสื่อสารทางเทคนิคที่โปร่งใสระหว่างการทดลองวนซ้ำมีความสำคัญพอๆ กับความแม่นยำในการตัดเฉือน การสื่อสารที่ไม่ดีถือเป็นสัญญาณอันตรายที่พบบ่อยที่สุดในความสัมพันธ์กับซัพพลายเออร์ ซึ่งมักจะบ่งบอกถึงปัญหาเชิงลึกขององค์กรที่จะเกิดขึ้นในระหว่างเหตุการณ์สำคัญของโครงการที่สำคัญ
นอกเหนือจากเกณฑ์ส่วนบุคคล ให้ประเมินว่าความสามารถเหล่านี้บูรณาการได้อย่างไร ซัพพลายเออร์ที่มีเครื่องจักร CNC ที่ยอดเยี่ยม แต่ไม่มีความสามารถในการจำลองจะสร้างสิ่งที่คุณวาดได้อย่างแน่นอน แม้ว่าการออกแบบจะมีความเสี่ยงในการขึ้นรูปที่การจำลองอาจติดธงไว้เมื่อหลายสัปดาห์ก่อนก็ตาม ซัพพลายเออร์ที่มีวิศวกรรมที่แข็งแกร่ง แต่มีโครงสร้างพื้นฐานด้านสื่อไม่เพียงพอไม่สามารถตรวจสอบงานของตนเองได้ คุณต้องการเชื่อมต่อโซ่ทั้งหมดไว้ใต้หลังคาเดียวกัน
YICHEN สนับสนุนโปรแกรมการประทับตรายานยนต์อย่างไร
การใช้เกณฑ์การประเมินเหล่านี้กับซัพพลายเออร์-ในโลกแห่งความเป็นจริงยี่เฉินนำเสนอตัวอย่างที่เป็นรูปธรรมของพันธมิตรด้านการผลิตที่สร้างขึ้นเพื่อรองรับโปรแกรมการประทับตรายานยนต์ ความสามารถของพวกเขาครอบคลุมทุกเกณฑ์ที่ทีมวิศวกรควรได้รับการประเมิน
YICHEN สนับสนุนทีมวิศวกร OEM ระดับ- 1 และระดับ 2 ด้วยบริการปั๊มขึ้นรูปและผลิตโลหะแผ่น ครอบคลุมส่วนประกอบโครงสร้าง ชิ้นส่วนภายใน ส่วนประกอบแชสซี และส่วนประกอบโลหะที่เกี่ยวข้องกับรถบรรทุก ความกว้างนี้มีความสำคัญเนื่องจากแสดงให้เห็นประสบการณ์ในแม่พิมพ์หลายประเภทและกลุ่มวัสดุ แทนที่จะมีความเชี่ยวชาญเฉพาะด้านในหมวดหมู่ส่วนประกอบเดียว พันธมิตรที่ผลิตโครงยึดแชสซี การเสริมความแข็งแรงของโครงสร้าง และการตกแต่งด้วยโลหะภายในเข้าใจว่าสถาปัตยกรรมแม่พิมพ์ เกรดวัสดุ และข้อกำหนดด้านความทนทานที่แตกต่างกันมีปฏิสัมพันธ์กันอย่างไรในโปรแกรมยานพาหนะ
ของพวกเขาเพจอุตสาหกรรมยานยนต์ให้กรณีศึกษากระบวนการที่ทีมวิศวกรสามารถตรวจสอบได้เมื่อประเมินว่าความสามารถที่แสดงให้เห็นของซัพพลายเออร์นั้นสอดคล้องกับข้อกำหนดของโปรแกรมเฉพาะของพวกเขาหรือไม่ สำหรับทีมที่อยู่ในช่วงเริ่มต้นของการเลือกพันธมิตรด้านการผลิตแม่พิมพ์ปั๊มขึ้นรูป หลักฐานโครงการที่ได้รับการบันทึกไว้ประเภทนี้มีค่ามากกว่าคำกล่าวอ้างด้านความสามารถทั่วไป
สิ่งที่ทำให้พันธมิตรแบบบูรณาการประเภทนี้มีคุณค่าคือความต่อเนื่องของวงจรชีวิต เมื่อองค์กรเดียวกันกับที่ออกแบบและสร้างแม่พิมพ์ยังสนับสนุนการทดลอง การเพิ่มการผลิต และการบำรุงรักษาอย่างต่อเนื่อง ความรู้ของสถาบันจะยังคงอยู่เหมือนเดิม วิศวกรที่เข้าใจว่าเหตุใดจึงวางเม็ดบีดดึงไว้ในตำแหน่งเฉพาะ เป็นคนเดียวกับที่วินิจฉัยปัญหาการขึ้นรูปเมื่อสามปีในการผลิต ความต่อเนื่องดังกล่าวช่วยขจัดช่องว่างความรู้ที่รบกวนโปรแกรมที่การออกแบบ การสร้าง และการบำรุงรักษาถูกแยกออกจากผู้จำหน่ายที่ไม่ได้เชื่อมต่อ
ไม่ว่าคุณจะเลือกซัพพลายเออร์รายใด กรอบการประเมินด้านบนจะทำให้ทีมของคุณมีเส้นทางที่มีโครงสร้างในการตัดสินใจ ราคามีความสำคัญเสมอ แต่ในการปั๊มขึ้นรูปยานยนต์ แม่พิมพ์ที่ถูกที่สุดมักไม่ค่อยมีราคาถูกที่สุดตลอดอายุการใช้งานของโปรแกรม พันธมิตรที่เหมาะสมจะส่งมอบเครื่องมือที่ทำงานได้อย่างน่าเชื่อถือเป็นเวลาหลายปี ปรับเปลี่ยนเมื่อการเปลี่ยนแปลงทางวิศวกรรมมาถึง และรักษาความเสถียรของมิติที่ช่วยให้สายการประกอบของคุณเคลื่อนที่ได้โดยไม่หยุดชะงัก
คำถามที่พบบ่อยเกี่ยวกับแม่พิมพ์ปั๊มขึ้นรูปรถยนต์
1. อะไรคือความแตกต่างระหว่างแม่พิมพ์แบบโปรเกรสซีฟและแม่พิมพ์ถ่ายโอนในการปั๊มขึ้นรูปยานยนต์?
แม่พิมพ์แบบโปรเกรสซีฟใช้แถบโลหะต่อเนื่องที่เคลื่อนผ่านหลายสถานีภายในชุดแม่พิมพ์เดียว ทำให้เกิดชิ้นส่วนขนาดเล็ก เช่น ฉากยึดและคลิปที่ความเร็วสูง (30-60+ จังหวะต่อนาที) แม่พิมพ์ถ่ายโอนใช้ช่องว่างแต่ละส่วนที่เคลื่อนที่ระหว่างสถานีอิสระด้วยแท่งกลหรือหุ่นยนต์ การจัดการชิ้นส่วนขนาดกลาง-ถึง-โครงสร้างขนาดใหญ่ซับซ้อนเกินไปสำหรับความก้าวหน้าแบบแถบ- ทางเลือกขึ้นอยู่กับขนาดชิ้นส่วน ความซับซ้อนในการขึ้นรูป และปริมาณต่อปี โดยทั่วไปชิ้นส่วนที่มีขนาดต่ำกว่า 300 มม. และมีปริมาณมากกว่า 300,000 หน่วยต่อปีมักจะเหมาะกับเครื่องมือแบบก้าวหน้า ในขณะที่โครงสร้างขนาดใหญ่ที่มีรูปทรงเรขาคณิตที่ซับซ้อนเหมาะกับการตั้งค่าการถ่ายโอน ซึ่งแต่ละสถานีสามารถปรับได้อย่างอิสระสำหรับน้ำหนักและการควบคุมการไหลของวัสดุ
2. แม่พิมพ์ปั๊มขึ้นรูปรถยนต์มีอายุการใช้งานนานเท่าใดจึงจะต้องเปลี่ยนใหม่?
อายุการใช้งานของแม่พิมพ์จะแตกต่างกันไปอย่างมากขึ้นอยู่กับแผ่นโลหะที่ประทับ ความเร็วในการผลิต และคุณภาพการบำรุงรักษา เหล็กเหนียวสำหรับปั๊มแม่พิมพ์แบบก้าวหน้า-ที่ได้รับการดูแลอย่างดีสามารถผลิตชิ้นส่วนได้ตั้งแต่ 1 ล้านชิ้นขึ้นไปก่อนที่จะมีการตกแต่งใหม่ครั้งใหญ่ อย่างไรก็ตาม เมื่อทำการปั๊มเหล็กกล้าความแข็งแรงสูงขั้นสูง (AHSS) ที่สูงกว่า 980 MPa อายุการใช้งานของเครื่องมืออาจลดลงเหลือ 50,000-การกระแทก 100,000 ครั้งโดยไม่มีการเคลือบที่เหมาะสมและเหล็กกล้าเครื่องมือเกรด PM{11}} เม็ดมีดคาร์ไบด์ที่จุดสึกหรอสูง-ช่วยยืดอายุการใช้งานได้ 500-1000% เมื่อเทียบกับเหล็กกล้าเครื่องมือทั่วไป การบำรุงรักษาเชิงป้องกันซึ่งเชื่อมโยงกับตัวกระตุ้นการนับสโตรก แทนที่จะเป็นวันที่ตามปฏิทิน เป็นกลยุทธ์เดียวที่มีประสิทธิภาพสูงสุดในการเพิ่มอายุการใช้งานแม่พิมพ์ให้สูงสุด และหลีกเลี่ยงความล้มเหลวโดยไม่ได้วางแผนไว้
3. เหตุใดการทดลองแม่พิมพ์จึงมีความสำคัญก่อนการผลิตจำนวนมากในการปั๊มขึ้นรูปยานยนต์
การทดลองแม่พิมพ์เชื่อมช่องว่างระหว่างเครื่องมือที่เพิ่งตัดเฉือนใหม่และประสิทธิภาพที่พร้อมสำหรับการผลิต- โดยปกติแล้วจะใช้เวลา 30% ของต้นทุนเครื่องมือทั้งหมดและ 40% ของไทม์ไลน์ทางวิศวกรรม เนื่องจากแม้แต่แม่พิมพ์ที่ตัดเฉือนอย่างสมบูรณ์แบบก็สามารถสร้างแผงที่มีรอยแยก รอยยับ หรือการเบี่ยงเบนมิติได้ กระบวนการนี้ประกอบด้วยการระบุจุดแม่พิมพ์สำหรับการตรวจสอบการสัมผัส การประทับแผงเริ่มต้น การวัด GD&T โดยใช้ CMM การสแกนพื้นผิว 3 มิติแบบเต็ม-โดยเทียบกับเรขาคณิต CAD และการแก้ไขซ้ำๆ จนกว่าจะตรงตามเกณฑ์การยอมรับของ OEM การข้ามหรือทดลองใช้แบบเร่งด่วนจะผลักดันปัญหาด้านคุณภาพไปสู่เนื้อหา-ใน-ชุดประกอบสีขาว ซึ่งการแก้ไขมีราคาแพงกว่าแบบทวีคูณ
4. แม่พิมพ์ปั๊มขึ้นรูปสำหรับยานยนต์ไฟฟ้าแตกต่างจากรถยนต์ทั่วไปอย่างไร
แพลตฟอร์ม EV นำเสนอส่วนประกอบที่มีการประทับตราซึ่งไม่เคยมีมาก่อนในการออกแบบรถยนต์ทั่วไป โดยเฉพาะเปลือกแบตเตอรี่ที่มีความยาวเกิน 2 เมตรและมีความลึกในการดึงที่รุนแรง ถาดแบตเตอรี่เหล่านี้มักใช้อลูมิเนียมอัลลอยด์ที่มีแนวโน้มที่จะเกิดการครูดหรือปรับแต่ง-ช่องว่างในการเชื่อมที่ผสมผสาน AHSS กับเหล็กเหนียว ต้องใช้แม่พิมพ์ที่จัดการลักษณะการขึ้นรูปที่แตกต่างกันอย่างมากภายในเครื่องมือชิ้นเดียว โครงสร้างตัวถัง EV ยังใช้-กลยุทธ์การใช้วัสดุแบบผสมโดยที่แพลตฟอร์มเดียวอาจต้องใช้แม่พิมพ์ที่ปรับให้เหมาะสมสำหรับเหล็กชุบแข็ง-แบบกด เหล็กสองเฟส และการปิดอะลูมิเนียม โดยแต่ละแบบต้องการการเคลือบที่แตกต่างกัน การตั้งค่าน้ำหนัก และการชดเชยการสปริงกลับ ซึ่งเครื่องมือในยุค-เหล็กอ่อน-แบบดั้งเดิมนั้นไม่จำเป็นต้องใช้
5. ฉันควรคำนึงถึงสิ่งใดเมื่อเลือกผู้ผลิตแม่พิมพ์ปั๊มขึ้นรูปยานยนต์
ประเมินซัพพลายเออร์ผ่านความสามารถแบบบูรณาการหลายประการ: การจำลองการประทับตราภายใน-เพื่อระบุความเสี่ยงในการขึ้นรูปตั้งแต่เนิ่นๆ ความเชี่ยวชาญด้านวัสดุที่จัดทำเป็นเอกสารซึ่งตรงกับเกรดเหล็กหรืออะลูมิเนียมในโปรแกรมของคุณ กำลังการผลิตแม่พิมพ์ที่จำลองเงื่อนไขการผลิตเพื่อทดลองใช้ การรับรอง IATF 16949 สำหรับวินัยด้านคุณภาพยานยนต์ และการสนับสนุนตลอดอายุการใช้งานตั้งแต่ต้นแบบไปจนถึงการบำรุงรักษาการผลิต พันธมิตรอย่าง YICHEN ที่สนับสนุนทีม OEM ระดับ- 1 และระดับ 2 ทั่วทั้งชิ้นส่วนโครงสร้าง แชสซี ภายใน และชิ้นส่วนที่มีการประทับตราที่เกี่ยวข้องกับรถบรรทุก แสดงให้เห็นถึงความกว้างที่จำเป็นสำหรับโปรแกรมที่ซับซ้อน จัดลำดับความสำคัญของซัพพลายเออร์ที่มีการออกแบบ การสร้าง และการบำรุงรักษาอยู่ภายใต้หลังคาเดียวกัน เพื่อให้ความรู้ของสถาบันยังคงอยู่ตลอดอายุการใช้งานของโปรแกรม


