


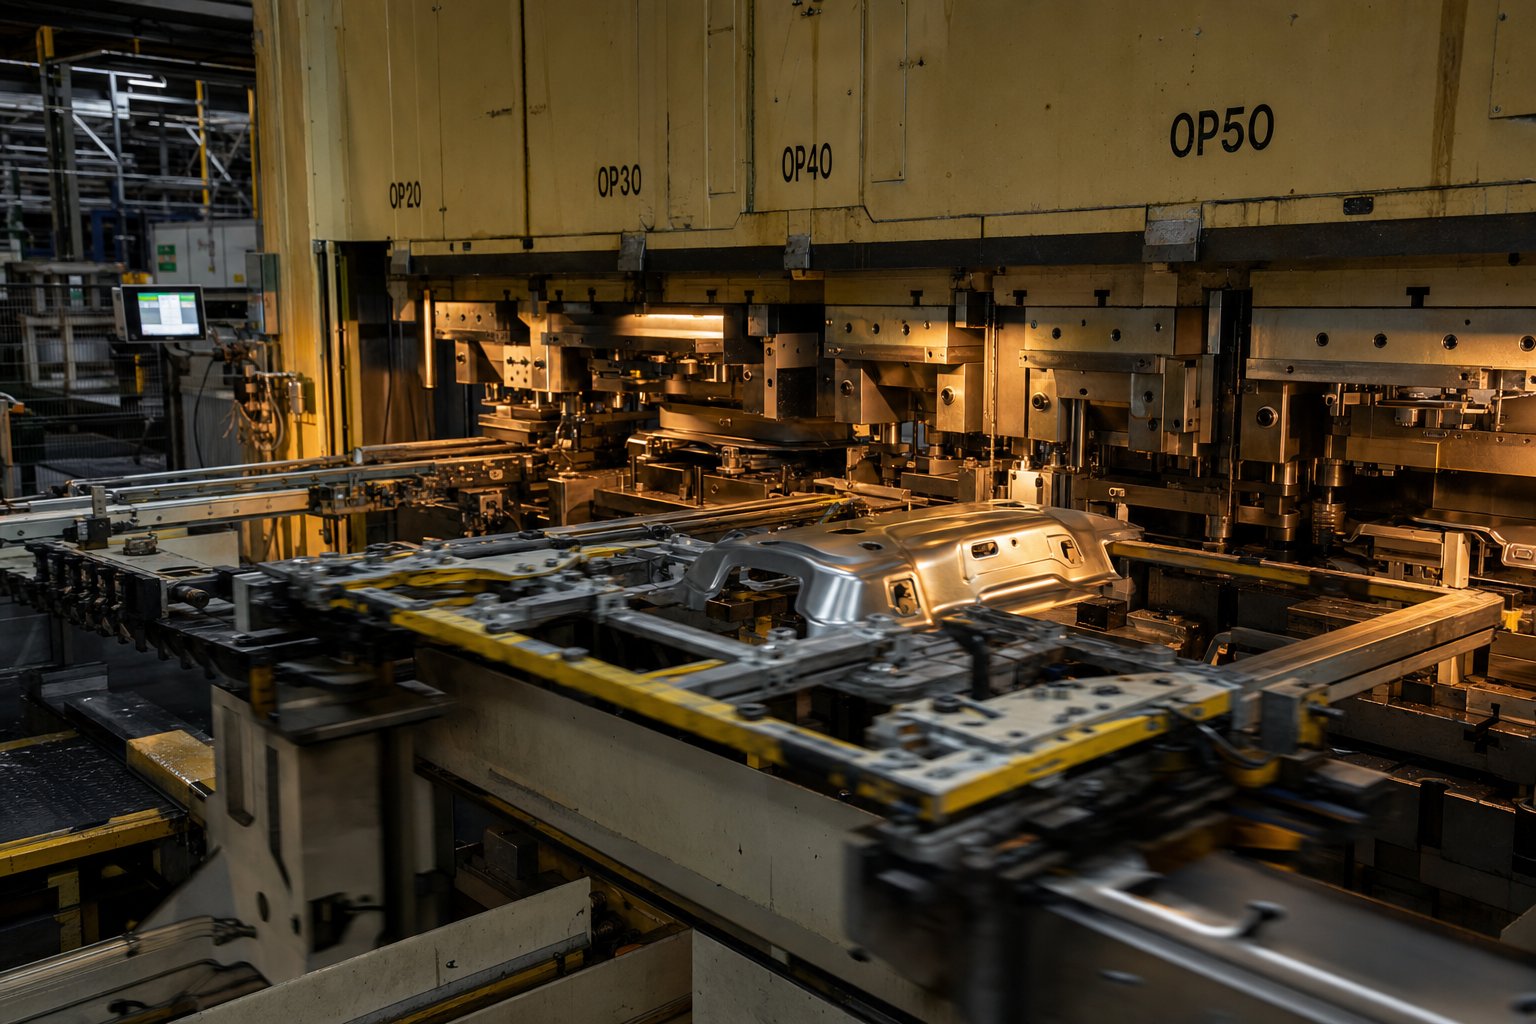
Transfer Die Stamping คืออะไร และเหตุใดจึงมีอยู่
ลองนึกภาพการลอง-วาดกระทะน้ำมันรถยนต์ขนาดใหญ่ให้ลึกลงไป ในขณะที่ชิ้นงานยังคงผูกติดอยู่กับแถบโลหะ แถบพาหะจะงอ บิดเบี้ยว และทำให้ช่องที่ขึ้นรูปของวัสดุอดอยาก สถานการณ์นั้นจับได้อย่างแม่นยำเหตุใดจึงมีการโอนปั๊มตาย.
การกำหนด Transfer Die Stamping
การปั๊มแม่พิมพ์แบบถ่ายโอนเป็นกระบวนการขึ้นรูปโลหะหลาย-สถานี โดยที่ช่องว่างจะถูกแยกออกจากแถบดิบก่อน จากนั้นจึงเคลื่อนผ่านชุดของสถานีแม่พิมพ์อิสระโดยใช้ระบบถ่ายโอนแบบกลไกหรือแบบหุ่นยนต์ โดยแต่ละสถานีจะดำเนินการขึ้นรูปเฉพาะบน-ชิ้นงานแบบลอยอิสระ
วลีสำคัญที่นี่คือ "แยกออกจากแถบ" ในการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ ชิ้นส่วนจะติดอยู่กับแถบพาหะในขณะที่เคลื่อนผ่านสถานีต่างๆ ในการปั๊มทรานเฟอร์ ปั๊มเปล่าจะกลายเป็นตัวแทนอิสระทันทีที่ถูกตัด ระบบราง มือจับ หรือนิ้วที่ประสานงานกันจะหยิบช่องว่างนั้นแล้วส่งจากสถานีหนึ่งไปยังอีกสถานีหนึ่งด้วยความแม่นยำของตำแหน่งสูง
เหตุใดการแยกช่องว่างจึงมีความสำคัญ
เมื่อชิ้นงานยังคงเชื่อมต่อกับวัสดุหลัก การขึ้นรูปทุกครั้งจะถูกจำกัด ความลึกในการวาดมีจำกัด เนื่องจากวัสดุสามารถไหลจากด้านข้างที่ยังติดอยู่กับแถบเท่านั้น รูปทรงของชิ้นส่วนขนาดใหญ่อาจเสี่ยงต่อการบิดเบี้ยวของตัวพาหะ การขึ้นรูปหลาย-แกนแทบจะเป็นไปไม่ได้เลย
การแยกช่องว่างจะลบข้อจำกัดเหล่านั้นทั้งหมด วัสดุสามารถไหลเข้าสู่โพรงแม่พิมพ์ได้อย่างอิสระจากทุกทิศทาง ช่วยให้ดึงลึกได้โดยมีความหนาของผนังสม่ำเสมอและรูปทรง 3 มิติที่ซับซ้อน คุณได้รับอิสระในการยก หมุน และเปลี่ยนตำแหน่งชิ้นส่วนระหว่างสถานี ซึ่งจะเปิดรูปทรงเรขาคณิตที่แม่พิมพ์และการประทับตราที่ผูกไว้กับแถบไม่สามารถทำได้
ในกรณีที่ Transfer Die Stamping เหมาะสำหรับการขึ้นรูปโลหะ
การปั๊มแม่พิมพ์แบบถ่ายโอนจะใช้พื้นที่ระหว่างการปั๊มแบบโปรเกรสซีฟและการกดแบบครั้งเดียวโดยเฉพาะ- สามารถจัดการกับชิ้นส่วนที่มีขนาดใหญ่เกินไป ลึกเกินไป หรือซับซ้อนเกินไปสำหรับแม่พิมพ์แบบโปรเกรสซีฟ แต่ยังต้องการความสามารถในการทำซ้ำและปริมาณงานของการขึ้นรูปอัตโนมัติ ลองนึกถึงเปลือกถังดับเพลิง เสาโครงสร้างยานยนต์ หรือดรัมอุปกรณ์ที่มีความลึกเกินเส้นผ่านศูนย์กลางและค่าพิกัดความเผื่อยังแน่นอยู่
ข้อเสีย-คือความเร็ว โดยทั่วไปแล้วแท่นปั๊มถ่ายโอนจะทำงานที่ 15 ถึง 45 จังหวะต่อนาที เทียบกับ 100 จังหวะขึ้นไปสำหรับการตั้งค่าแบบก้าวหน้า แต่ความอิสระทางเรขาคณิตและการประหยัดวัสดุมักจะทำให้วงจรที่ช้าลงเป็นทางเลือกที่ประหยัดมากขึ้นโดยรวม
การทำความเข้าใจว่า Transfer Die สามารถทำอะไรได้บ้างและไม่สามารถทำอะไรได้บ้าง เริ่มต้นด้วยการทำความเข้าใจว่ากลไกการถ่ายโอนทำงานอย่างไร เนื่องจากโปรไฟล์การเคลื่อนไหวของมือจับเหล่านั้นจะกำหนดทุกอย่างตั้งแต่แผนผังสถานีไปจนถึงจังหวะการกด
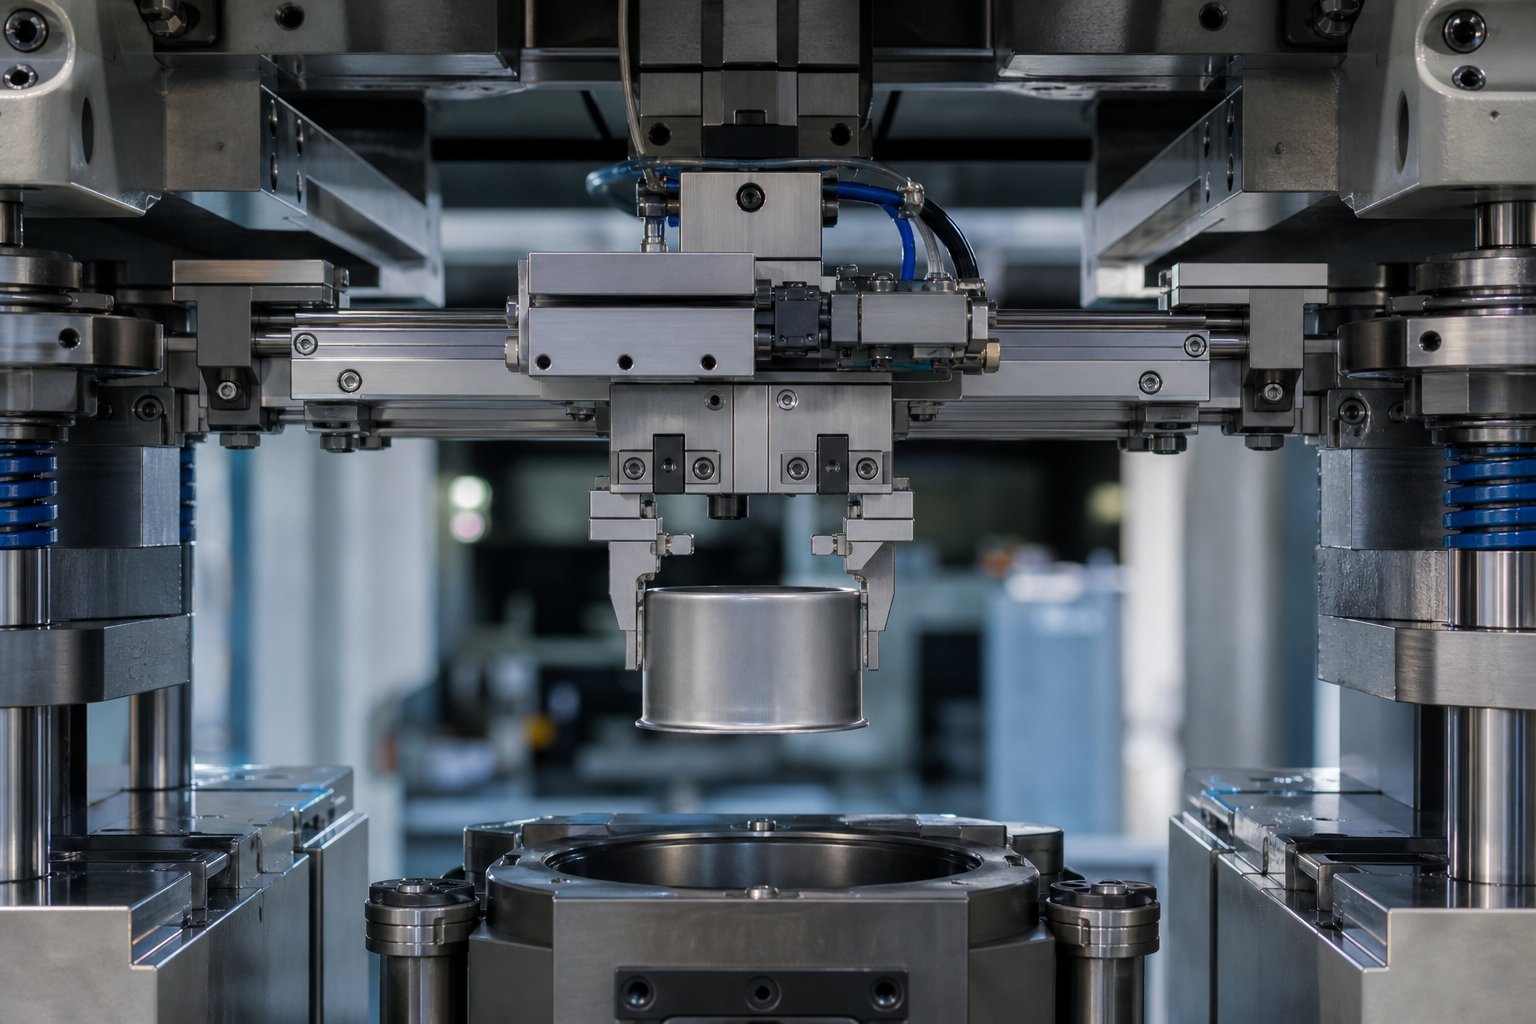
วิธีที่ระบบถ่ายโอนเคลื่อนย้ายชิ้นส่วนระหว่างสถานีต่างๆ
กลไกการถ่ายทอดคือหัวใจสำคัญของสิ่งใดสิ่งหนึ่งโอนปั๊มกด. โดยจะกำหนดรอบเวลา ความแม่นยำของชิ้นส่วน และรูปทรงที่คุณสามารถสร้างได้ แต่คำอธิบายส่วนใหญ่ของกระบวนการก็ครอบคลุมอยู่ในประโยคเดียว นี่คือสิ่งที่เกิดขึ้นจริงระหว่างใบหน้าของแม่พิมพ์
ประเภทของกลไกการถ่ายโอน
ระบบถ่ายโอนแบ่งออกเป็นสามประเภทตามแกนการเคลื่อนที่ที่มีให้ ตัวเลือกที่เหมาะสมขึ้นอยู่กับความซับซ้อนของชิ้นส่วน น้ำหนัก และความเร็วเป้าหมาย
ระบบสอง-แกนเคลื่อนที่ในระนาบเดียว โดยทั่วไปจะยกและเดินหน้า (X-Z) รางสองรางที่วิ่งตามความยาวของดายจะยกชิ้นส่วนออกจากดายล่าง เลื่อนไปหนึ่งระดับไปยังสถานีถัดไป และลดระดับลงบนเครื่องระบุตำแหน่ง เนื่องจากการเคลื่อนที่นั้นง่าย เครื่องมือถ่ายโอนสอง-แกนจึงรองรับอัตราระยะชักที่สูงกว่า แต่ไม่สามารถจับยึดหรือปรับทิศทางชิ้นส่วนที่อาจเคลื่อนที่ระหว่างการเดินทางได้
ระบบสาม-แกนจะเพิ่มการเคลื่อนที่ของการจับยึด รางจะยกขึ้น ยึดเข้ากับชิ้นส่วน เลื่อน เลื่อนลง และปล่อย นี้การเคลื่อนที่สาม-แกนในระนาบ X-Y-Zช่วยให้สามารถยกชิ้นงานขึ้นสูงเพียงพอจากแม่พิมพ์และวางไว้ภายในขอบเขต{0}}ขอบเขตเกจที่สถานีถัดไปได้อย่างแม่นยำ โดยทั่วไปแล้วระบบสาม-แกนจะติดตั้งแบบเพลทหรือแบบกด- โดยใช้เครื่องมือนิ้วที่ออกแบบมาเพื่อเคลียร์-เหล็กกล้าแม่พิมพ์ส่วนล่าง ลูกเบี้ยว และส่วนประกอบนำทางบนเส้นทางกลับ
การขนถ่ายด้วยหุ่นยนต์จะแทนที่รางเชิงกลด้วยหุ่นยนต์ที่เชื่อมต่อซึ่งวางตำแหน่งระหว่างการกดแต่ละครั้งในการกด-ถึง-การจัดเตรียมการกด หุ่นยนต์แต่ละตัวใช้ถ้วยสุญญากาศหรือเอฟเฟกต์ปลายแม่เหล็ก-ในการหยิบ เคลื่อนย้าย และวางชิ้นส่วน รอบเวลาโดยทั่วไปอยู่ระหว่าง 1.5 ถึง 3 วินาทีต่อการถ่ายโอน ทำให้ระบบหุ่นยนต์ช้าลงแต่มีความยืดหยุ่นมากขึ้นสำหรับการจัดตำแหน่งที่ซับซ้อน การหมุนชิ้นส่วน หรือการหมุนเวียนระหว่างสถานี
| ประเภทการโอน | แกนแห่งการเคลื่อนไหว | ความเร็วทั่วไป (SPM) | ดีที่สุด-พอดีกับความซับซ้อนของชิ้นส่วน |
|---|---|---|---|
| สอง-แกน | ยก + ล่วงหน้า | 25 - 45 | แบนหรือตื้น-วาดส่วนต่างๆ ด้วยรูปทรงเรขาคณิตที่มั่นคง |
| สาม-แกน | ยก+แอดวานซ์+แคลมป์ | 15 - 30 | ถ้วยที่วาดลึก- ส่วนที่เป็นหน้าแปลน มีรูปร่างไม่ปกติ |
| หุ่นยนต์ | ข้อต่อแบบ 6 แกน | 8 - 20 | แผงขนาดใหญ่ ต้องมีผลประกอบการ มี-สายงานพิมพ์หลายสาย |
การออกแบบเครื่องมือจับยึดและนิ้ว
มือจับหรือนิ้วเป็นส่วนประกอบเพียงชิ้นเดียวที่สัมผัสชิ้นงานทางกายภาพในระหว่างการถ่ายโอนแม่พิมพ์ การออกแบบส่งผลโดยตรงต่อคุณภาพของชิ้นส่วนและความน่าเชื่อถือในการถ่ายโอน
ในระบบกลไกสาม-แกน นิ้วจะถูกติดตั้งบนรางส่งที่แต่ละระยะของสถานี มีการกำหนดเอง-โปรไฟล์เพื่อให้เข้ากับรูปทรงของชิ้นส่วนในขั้นตอนเฉพาะของการขึ้นรูป นิ้วชี้สถานีแรก-ที่จับช่องว่างเรียบๆ ไม่มีอะไรเหมือนกับนิ้วชี้สถานีที่ห้า-กำลังประคองถ้วยลึก- นักออกแบบต้องแน่ใจว่านิ้วมีแรงจับยึดเพียงพอเพื่อยึดชิ้นส่วนไว้ระหว่างการเร่งความเร็วสูง- โดยไม่ทำเครื่องหมายพื้นผิวที่สวยงามหรือทำให้ผนังบางเสียรูป
การวางตำแหน่งหลังการเปิดตัวก็มีความสำคัญไม่แพ้กัน ระบบสอง-แกนอาศัยหมุดสปริงที่กดเข้าไปในดายล่างเพื่อยึดการวางแนวไว้จนกว่าดายจะปิด เครื่องมือกดถ่ายโอนแบบสาม-แกนใช้การผสมผสานระหว่างรูปทรงของชิ้นส่วน บล็อกซ้อน และหมุดระบุตำแหน่ง เพื่อรักษาตำแหน่งเมื่อนิ้วถอยกลับ สำหรับระบบหุ่นยนต์ ถ้วยสุญญากาศหรือแม่เหล็กจะจับชิ้นส่วน โดยให้ชิ้นงานลอยอยู่เหนือแม่พิมพ์ล่างอย่างน้อย 1 มม. เพื่อป้องกันแรงแม่เหล็กรั่วไหลเข้าไปในเหล็กแม่พิมพ์
ความยาวสนามก็มีความสำคัญเช่นกัน ระยะพิตช์ที่ยาวขึ้นจะทำให้มีความเร่งสูงขึ้นในระหว่างจังหวะการถ่ายโอน ซึ่งอาจทำให้เกิดการสั่นสะเทือนและการเคลื่อนตัวของชิ้นส่วนที่ไม่เสถียร โดยเฉพาะอย่างยิ่งกับวัสดุที่มีขนาดบาง-ที่ไม่มีความแข็ง ชิ้นงานที่หนักกว่านั้นต้องการรางและนิ้วที่แข็งแรงกว่าและมีมวลมากกว่า ทำให้มีแรงเฉื่อยเพิ่มขึ้น และมักจะต้องใช้ความเร็วในการทำงานลดลง
การซิงโครไนซ์การเคลื่อนที่ของการถ่ายโอนกับ Press Stroke
การเคลื่อนไหวการถ่ายโอนทุกครั้งจะต้องเสร็จสิ้นภายในหน้าต่างเมื่อเปิดการกด ลองนึกภาพลำดับเวลา: ram ไปถึงจุดศูนย์กลางตายด้านบนและแม่พิมพ์จะเปิดออก ตัวยกชิ้นส่วนจะยกชิ้นงานขึ้นจากพื้นผิวแม่พิมพ์ด้านล่าง รางเลื่อนปิดเข้าด้านใน มือจับยึดขอบชิ้นส่วน และรางยกช่องว่างของส่วนประกอบแม่พิมพ์ทั้งหมด ชุดประกอบจะเลื่อนไปหนึ่งระดับในแนวนอน ลดชิ้นส่วนลงบนเครื่องระบุตำแหน่งสถานีถัดไป ปล่อย และถอยกลับไปยังตำแหน่งเริ่มต้น ทั้งหมดนี้ก่อนที่เครื่องกระทุ้งจะเริ่มจังหวะการทำงานลดลง
การออกแบบท่าเต้นนี้ควบคุมโดยสวิตช์ลูกเบี้ยวโรตารีหรือโปรไฟล์ลูกเบี้ยวอิเล็กทรอนิกส์ที่จะส่งสัญญาณที่ตำแหน่งมุมข้อเหวี่ยง{0}}ที่แม่นยำ เครื่องปั๊มตราถ่ายโอนทั่วไปใช้สัญญาณลูกเบี้ยวตั้งแต่สามสัญญาณขึ้นไป: กด-ใน-การทำงาน กด-ที่ตำแหน่ง-หน้าแรก- และคำสั่งยกเลิกการโหลด- หากรอบการถ่ายโอนไม่เสร็จสิ้นภายในเวลาเปิดที่มีอยู่ ความเร็วในการกดจะต้องช้าลง ในทางปฏิบัติ เวลาในการถ่ายโอนไม่ใช่ปัจจัยในการขึ้นรูปเป็นปัจจัยที่กำหนดอัตราการผลิต
ซอฟต์แวร์จำลองการเคลื่อนไหว-ช่วยให้วิศวกรออกแบบโปรไฟล์การเคลื่อนไหวที่สร้างสมดุลของแรงเฉื่อย แรงสั่นสะเทือน และความเร็วได้ ด้วยการปรับเส้นโค้งการเร่งความเร็วให้เหมาะสม คุณสามารถผลักดันอัตรารอบให้สูงขึ้นได้ โดยไม่สูญเสียความแม่นยำของตำแหน่งหรือเสี่ยงต่อความไม่มั่นคงของชิ้นส่วนระหว่างการขนส่ง
เมื่อเข้าใจกลไกของการเคลื่อนที่ของชิ้นส่วนแล้ว คำถามต่อไปจะกลายเป็นสิ่งที่เกิดขึ้นจริงกับช่องว่างในแต่ละสถานีที่ชิ้นส่วนนั้นไป ตั้งแต่การจับครั้งแรกจนถึงการดีดออกครั้งสุดท้าย
ทีละขั้นตอน-โดย-ดำเนินการตั้งแต่การสร้างที่ว่างเปล่าไปจนถึงส่วนที่เสร็จสิ้น
เหล็กม้วนดิบจะเข้าสู่ปลายด้านหนึ่งของแท่นพิมพ์ ชิ้นส่วนที่เสร็จสมบูรณ์และมีมิติที่แม่นยำจะออกจากอีกชิ้นหนึ่ง ระหว่างสองจุดนั้น ลำดับการปฏิบัติงานที่ได้รับการออกแบบมาอย่างรัดกุมจะเปลี่ยนแผ่นเรียบเป็นเรขาคณิตสามมิติที่ซับซ้อน-ทีละสถานี นี่คือสิ่งที่เกิดขึ้นในแต่ละขั้นตอน
การสร้างช่องว่างและการประมวลผลแถบ
ทุกอย่างเริ่มต้นด้วยคอยล์ ซึ่งบางครั้งมีน้ำหนักหลายตัน ติดตั้งอยู่บนอันคอยล์เลอร์ แถบจะป้อนผ่านเครื่องหนีบผมซึ่งจะขจัดชุดคอยล์ (หน่วยความจำความโค้งไม่ให้ถูกพัน) และส่งเนื้อเรียบไปยังเครื่องรีด ความเรียบสม่ำเสมอมีความสำคัญเนื่องจากส่วนโค้งหรือคลื่นขอบที่หลงเหลือจะแพร่กระจายไปยังช่องว่างและลดความแม่นยำในการขึ้นรูปดาวน์สตรีม
ที่สถานีแรกภายในแท่นพิมพ์ แม่พิมพ์ตัดเฉือนจะตัดชิ้นงานให้หลุดออกจากแถบ นี่คือช่วงเวลาที่กำหนดของกระบวนการปั๊มแม่พิมพ์ถ่ายโอน: ชิ้นส่วนสูญเสียการเชื่อมต่อทางกายภาพกับวัสดุหลักและกลายเป็นช่องว่าง-แบบลอยอิสระ รูปร่างเปล่าไม่ใช่วงกลมหรือสี่เหลี่ยมผืนผ้าธรรมดาเสมอไป วิศวกรมักจะออกแบบช่องว่างที่พัฒนาแล้วโดยมีรูปทรงที่เหมาะสมที่สุด ซึ่งบางครั้งมีลักษณะเป็นสแกลลอปหรือมีรอยบาก เพื่อควบคุมการไหลของวัสดุในระหว่างการดึงครั้งต่อๆ ไป และลดของเสียในการตัดในภายหลัง
ในการตั้งค่าการผลิตบางอย่าง ช่องว่างจะถูกผลิตแบบออฟไลน์ด้วยแท่นกดที่แยกจากกัน เรียงซ้อนกัน จากนั้นป้อนเข้าไปในแท่นถ่ายโอนผ่านเครื่องเรียงซ้อนอัตโนมัติ- วิธีการนี้จะแยกความเร็วของการตัดออกจากความเร็วการขึ้นรูป ซึ่งมีประโยชน์เมื่อการดำเนินการตัดโลหะเร็วกว่ารอบการถ่ายโอน หรือเมื่อรูปร่างเปล่าหลายรูปร่างถูกป้อนเข้าในเครื่องอัดเดียวกัน
ลำดับการสร้างหลายสถานี
เมื่อช่องว่างถูกสร้างขึ้น กลไกการถ่ายโอนจะจับมันและเริ่มส่งมันผ่านสถานีตายอิสระหลายชุด แต่ละสถานีจะมีเครื่องมือของตัวเอง โดยดำเนินการหนึ่งหรือสองครั้งบนชิ้นงานที่ลอยได้ฟรี- ลำดับนี้ได้รับการออกแบบให้สร้างรูปทรงชิ้นส่วนทีละน้อย โดยไม่เกินขีดจำกัดความสามารถในการขึ้นรูปของวัสดุในการตีเพียงครั้งเดียว
ต่อไปนี้เป็นความคืบหน้าของสถานีทั่วไป-ต่อ-สถานีสำหรับการดำเนินการปั๊มแม่พิมพ์ที่มีความแม่นยำ:
- การวาดภาพ- ช่องว่างถูกบังคับให้เข้าไปในโพรงแม่พิมพ์ด้วยหมัด ทำให้เกิดเป็นรูปทรงถ้วยหรือเปลือกหอยเริ่มต้น ตัวจับยึดเปล่าจะควบคุมการไหลของวัสดุและป้องกันการยับที่หน้าแปลน สถานีนี้สร้างเรขาคณิตปฐมภูมิ
- วาดใหม่- เมื่อความลึกที่ต้องการเกินกว่าที่การวาดครั้งเดียวสามารถทำได้ (โดยทั่วไปจะเกินอัตราส่วนการวาด 1.5:1 ถึง 2:1) สถานีวาดซ้ำอย่างน้อยหนึ่งสถานี-จะลดเส้นผ่านศูนย์กลางในขณะที่เพิ่มความลึก การวาดใหม่แต่ละครั้ง-จะค่อยๆ เพิ่มความลึกของเปลือกโดยไม่ทำให้ผนังบางลงเกินขีดจำกัดที่ยอมรับได้
- ตัดแต่ง- วัสดุหน้าแปลนส่วนเกินที่เหลือจากการวาดจะถูกตัดออกไป สถานีทริมจะสร้างเส้นรอบวงที่สะอาดและมีมิติที่แม่นยำ เศษเหล็กจะหยดผ่านแม่พิมพ์และถูกลำเลียงออกจากแท่นพิมพ์
- เจาะ- การเจาะจะสร้างรู ร่อง หรือลักษณะภายในอื่นๆ การเจาะจะอยู่ในตำแหน่งหลังการวาด เพราะรูที่เจาะเข้าไปในช่องว่างเรียบจะบิดเบี้ยวในระหว่างการขึ้นรูปครั้งต่อไป การวางไว้ที่นี่จะรักษาความแม่นยำของตำแหน่งของรู
- จับเจ่า- ขอบโค้งงอหรือม้วนเพื่อสร้างริมฝีปาก หน้าแปลนยึด หรือซี่โครงทำให้แข็ง สถานีจับเจ่าใช้การเจาะแบบฟอร์มหรือสไลด์ที่ขับเคลื่อนด้วยลูกเบี้ยว-เพื่อโค้งงอวัสดุเป็นมุมสัมพันธ์กับทิศทางจังหวะการกด
- การสร้างเหรียญหรือการจำกัดการบีบอัดขนาด - สูง-ช่วยปรับปรุงขนาดที่สำคัญ เพิ่มรัศมี ทำให้พื้นผิวเรียบ หรือพิมพ์รายละเอียด การขึ้นรูปทำให้ได้รับความคลาดเคลื่อนที่เข้มงวดกว่าการขึ้นรูปมาตรฐาน เนื่องจากวัสดุถูกเปลี่ยนรูปด้วยพลาสติกเมื่อเจอกับพื้นผิวแม่พิมพ์แข็งภายใต้แรงกดดันที่รุนแรง
จำนวนสถานีจะแตกต่างกันไปขึ้นอยู่กับความซับซ้อนของชิ้นส่วน เปลือกที่วาดอย่างง่ายอาจต้องใช้สี่หรือห้าสถานี ส่วนประกอบโครงสร้างยานยนต์ที่ซับซ้อนซึ่งมีรูหลายรูปแบบ หน้าแปลนในมุมที่ต่างกัน และการระบุขนาดที่แคบอาจใช้ตั้งแต่ 10 ชิ้นขึ้นไป แตกต่างจากกระบวนการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ ซึ่งแถบจะกำหนดระยะห่างของสถานี ถ่ายโอนสถานีอวกาศสำหรับเค้าโครงแม่พิมพ์เพื่อรองรับโปรไฟล์ชิ้นส่วนที่ใหญ่ที่สุดในแต่ละขั้นตอน บวกกับช่องว่างสำหรับการใช้นิ้ว
สิ่งที่ทำให้ลำดับนี้มีประสิทธิภาพก็คือ แม่พิมพ์และเครื่องมือปั๊มของแต่ละสถานีสามารถปรับให้เหมาะสมได้อย่างอิสระ สถานีวาดมุ่งเน้นไปที่การไหลของวัสดุทั้งหมด สถานีตัดแต่งเน้นไปที่การตัดที่สะอาดโดยสิ้นเชิง ไม่มีการประนีประนอมบังคับโดยการเชื่อมโยงชิ้นส่วนเข้ากับสถานีใกล้เคียงผ่านแถบผู้ให้บริการ
การดำเนินการขั้นสุดท้ายและการดีดชิ้นส่วนออก
สถานีสุดท้ายในลำดับจัดการงานตกแต่งขั้นสุดท้ายและการปฏิบัติงานรองที่อาจต้องใช้เครื่องจักรแยกกันและการจัดการเพิ่มเติม นี่คือจุดที่การปั๊มแม่พิมพ์แบบถ่ายโอนทำให้เกิดช่องว่างด้านความสามารถที่วิศวกรเพียงไม่กี่คนใช้ประโยชน์อย่างเต็มที่
การดำเนินงานรองใน-แม่พิมพ์อาจรวมถึง:
- หัวต๊าปที่ตัดเกลียวเป็นรูที่เจาะโดยตรง
- ชุดเชื่อมแบบฉายภาพซึ่งยึดน็อต ขายึด หรือสตั๊ด
- เครื่องป้อนอัตโนมัติที่ใส่บุชชิ่ง ซีล หรือส่วนประกอบย่อย-
- สถานีทำเครื่องหมายหรือแกะสลักเพื่อระบุชิ้นส่วน
การบูรณาการการปฏิบัติงานเหล่านี้ช่วยลดการจัดการดาวน์สตรีม ลดงาน-ระหว่าง-สินค้าคงคลังที่กำลังดำเนินการ และขจัดความเสี่ยงด้านคุณภาพที่มาพร้อมกับการถ่ายโอนชิ้นส่วนระหว่างเซลล์การผลิตที่แยกจากกัน ชิ้นส่วนที่โดยปกติแล้วจะต้องมีการปั๊ม จากนั้นจึงขนส่งไปยังสถานีกรีด จากนั้นจึงขนส่งไปยังเซลล์เชื่อม และจะออกจากเครื่องอัดที่เสร็จสมบูรณ์แล้วแทน
หลังจากการขึ้นรูปหรือสถานีประกอบขั้นสุดท้าย กลไกการถ่ายโอนจะย้ายชิ้นส่วนที่เสร็จสมบูรณ์ไปยังตำแหน่งดีดออก จากนั้น สายพานลำเลียง กลไกการเรียงซ้อน หรือระบบหยิบจับด้วยหุ่นยนต์-และ-จะดึงชิ้นส่วนออกจากแท่นพิมพ์ ชิ้นส่วนอาจซ้อนกันโดยตรงในภาชนะขนส่งหรือวางบนสายพานลำเลียงตรวจสอบเพื่อ-ตรวจสอบคุณภาพในสายการผลิต
วงจรทั้งหมดตั้งแต่การป้อนคอยล์ไปจนถึงการดีดออกครั้งสุดท้าย ทำซ้ำทุกๆ 2 ถึง 4 วินาที ขึ้นอยู่กับความเร็วการกดและความซับซ้อนในการถ่ายโอน แต่ละจังหวะจะสร้างชิ้นส่วนที่เสร็จสมบูรณ์เพียงชิ้นเดียว และจังหวะการทำงานจะดำเนินต่อไปอย่างต่อเนื่องตลอดขั้นตอนการผลิตที่สามารถครอบคลุมชิ้นงานหลายแสนชิ้น
แน่นอนว่าการบรรลุปริมาณงานในระดับนี้ขึ้นอยู่กับการจับคู่ตัวปั๊มกับความต้องการของลำดับการขึ้นรูปเป็นอย่างมาก น้ำหนัก ขนาดเตียง ความยาวช่วงชัก และระบบกันกระแทก ล้วนต้องสอดคล้องกับรูปทรงของชิ้นส่วนและวัสดุที่กำลังขึ้นรูป
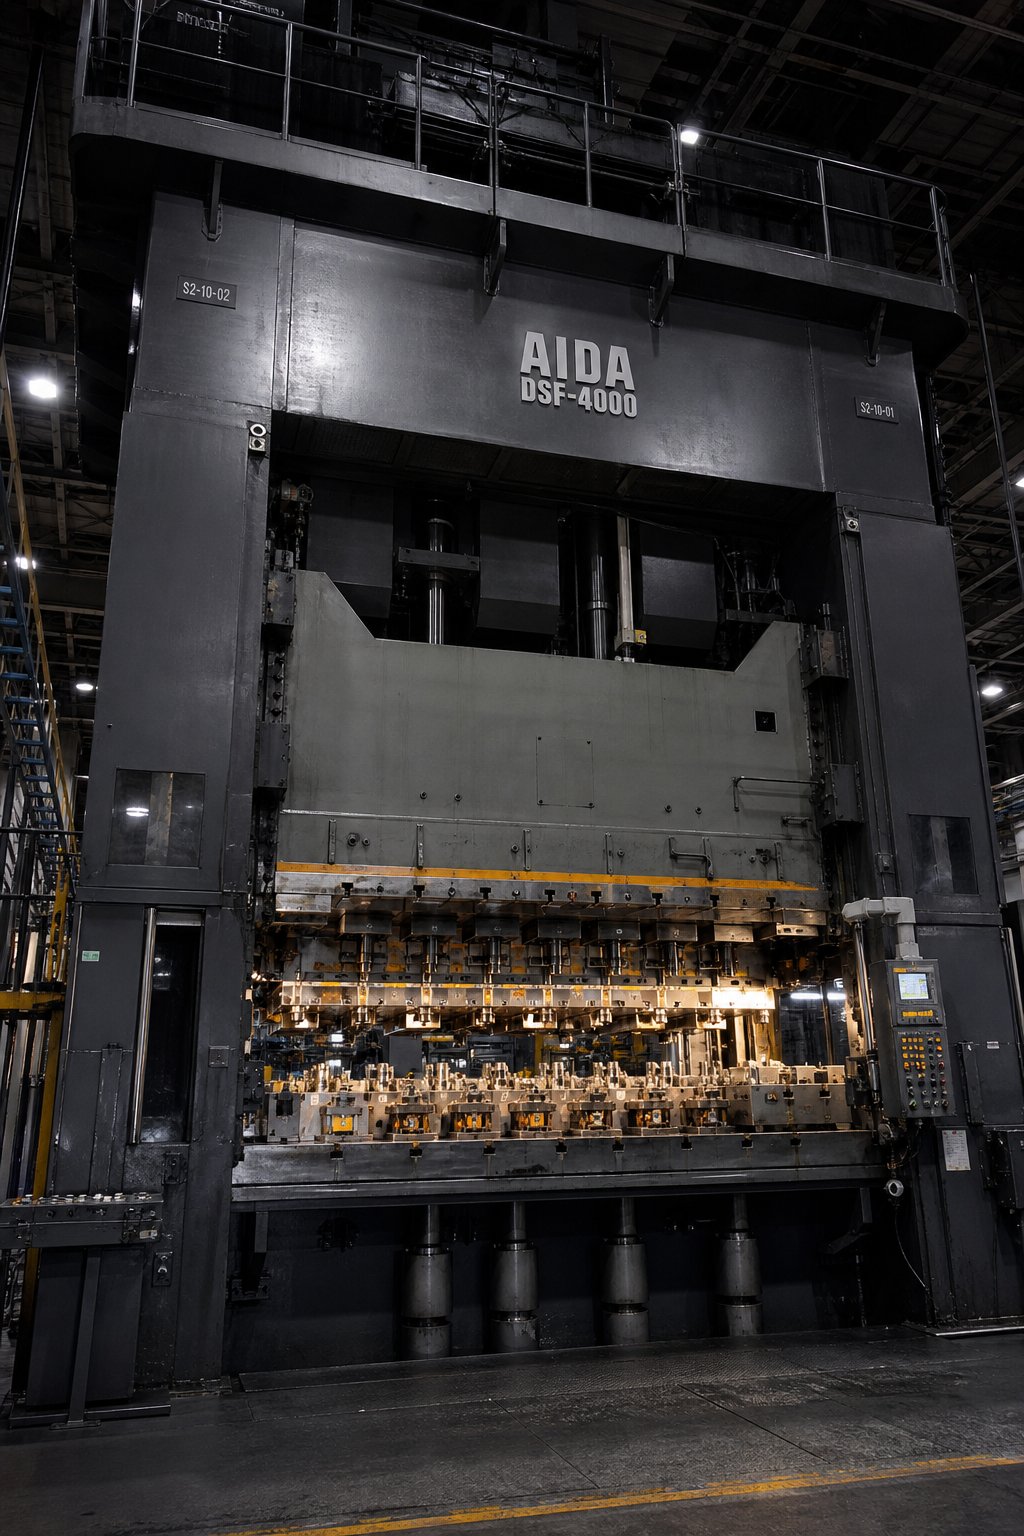
ข้อกำหนดด้านสื่อและข้อมูลจำเพาะของวัสดุสำหรับ Transfer Die Stamping
ลำดับการขึ้นรูปจะมีประสิทธิภาพเช่นเดียวกับการกดที่อยู่ด้านหลังเท่านั้น คุณสามารถออกแบบเค้าโครงสถานีที่สมบูรณ์แบบได้ แต่หากแท่นปั๊มแม่พิมพ์ไม่มีน้ำหนักสำหรับการเจาะลึก ระยะชักสำหรับระยะห่างจากชิ้นส่วน หรือพื้นที่เตียงสำหรับระยะห่างจากราง กระบวนการจะหยุดก่อนที่ช่องว่างแรกจะชนกับช่อง การระบุการปั๊มที่ถูกต้องเป็นหนึ่งในการตัดสินใจที่เป็นผลสืบเนื่องมากที่สุดในโครงการปั๊มปั๊มถ่ายโอน และเป็นหนึ่งในโครงการที่ได้รับการออกแบบทางวิศวกรรมโดยทั่วไปภายใต้-
ข้อกำหนดน้ำหนักและขนาดเตียง
โดยทั่วไปแล้วการปั๊มแม่พิมพ์แบบถ่ายโอนต้องใช้น้ำหนักที่สูงกว่าเครื่องปั๊มแบบโปรเกรสซีฟที่เทียบเคียงได้ซึ่งมีคุณสมบัติที่มีขนาดใกล้เคียงกัน เหตุผลนั้นตรงไปตรงมา: ช่องว่างมีขนาดใหญ่กว่า การดึงลึกกว่า และภาระในการขึ้นรูปของแต่ละสถานีจะเรียงซ้อนกันบนสไลด์เดียวกัน เครื่องปั๊มแม่พิมพ์แบบโปรเกรสซีฟอาจรองรับกลุ่มผลิตภัณฑ์ขนาดเล็กที่มีน้ำหนัก 200 ถึง 400 ตัน แท่นถ่ายโอนที่สร้างเปลือกลึก-จากช่องว่างหนา ซึ่งทำงานเป็นประจำในช่วง 600 ถึง 2,000 ตัน โดยที่ชิ้นส่วนโครงสร้างยานยนต์ขนาดใหญ่จะดันเข้าไปในพื้นที่ 2,500 ถึง 3,000 ตัน
ขนาดเตียงก็มีความสำคัญพอๆ กันและมักถูกมองข้าม หมอนข้างจะต้องรองรับจุดดายอิสระทั้งหมดที่จัดเรียงตามลำดับ รวมถึงมีช่องว่างทั้งสองด้านสำหรับรางเลื่อน กผ่าน-ระบบการถ่ายโอนหน้าต่างวางรางไว้ในหน้าต่างกด แต่อยู่ด้านนอกหมอนข้าง ซึ่งกินความกว้างของหน้าต่างซึ่งอาจจะทำให้ขดลวดกว้างขึ้นได้ ระบบด้านหน้า-และ-ด้านหลังเก็บรางไว้ด้านนอกแท่นพิมพ์ทั้งหมด ทำให้หน้าต่างกว้างเต็มสำหรับช่องว่างและเครื่องมือ ไม่ว่าในกรณีใด วิศวกรจะต้องคำนึงถึงรัศมีการกวาดของ Finger Tool, จังหวะการเคลื่อนตัวของแคลมป์ และระยะห่างของเส้นทางกลับระหว่างนิ้วมือและส่วนประกอบแม่พิมพ์ส่วนล่างเมื่อปรับขนาดเบด
เนื่องจากชิ้นส่วนมีความซับซ้อนมากขึ้น และผู้ผลิต OEM ผลักดันให้มีส่วนประกอบน้อยลงต่อการประกอบ คาดว่าจำนวนสถานีต่อชุดแม่พิมพ์จะเพิ่มขึ้น แนวโน้มดังกล่าวชี้ไปที่หมอนข้างที่ใหญ่กว่าและระบบการกดหลายรายการ-ต่อ-ข้างกัน- ที่สามารถทำงานแยกกันหรือซิงโครไนซ์เป็นสายส่งยาวเส้นเดียวเมื่อจำเป็นต้องมีสถานีเพิ่มเติม
ข้อควรพิจารณาเกี่ยวกับความยาวช่วงชักและความเร็ว
วิศวกรหลายคนระบุความยาวของระยะชักโดยพิจารณาจากความลึกของการขึ้นรูปเพียงอย่างเดียว นั่นเป็นความผิดพลาด จังหวะการกดจะต้องมีมุมข้อเหวี่ยงที่เพียงพอสำหรับกลไกการถ่ายโอนเพื่อให้วงจรการเคลื่อนที่เต็มที่ในขณะที่แม่พิมพ์เปิดอยู่ คำแนะนำที่ได้รับการพิสูจน์แล้วจากผู้เชี่ยวชาญด้าน Transfer Press คืออัตราส่วน 4:1: หากชิ้นส่วนต้องใช้ระยะชักในการทำงาน 6 นิ้ว ให้ระบุการกดที่มีระยะชักทั้งหมดอย่างน้อย 24 นิ้ว การเดินทางเพิ่มเติมนั้นซื้อองศาของการหมุนข้อเหวี่ยงที่การถ่ายโอนจำเป็นต้องยก เดินหน้า ลดต่ำลง และถอยกลับโดยไม่ต้องเร่งโปรไฟล์การเคลื่อนไหว
ความเร็วคือจุดที่การปั๊มแบบ Transfer Press แยกออกจากงานแม่พิมพ์แบบโปรเกรสซีฟอย่างชัดเจนที่สุด โดยทั่วไปแล้ว เครื่องอัดแม่พิมพ์แบบโปรเกรสซีฟจะทำงานที่ 40 ถึง 100-บวกจังหวะต่อนาที เนื่องจากแถบจะเลื่อนระยะพิทช์คงที่โดยมีความซับซ้อนเชิงกลน้อยที่สุด โดยทั่วไปแล้ว Transfer Press จะทำงานที่ 10 ถึง 30 SPM ปัจจัยจำกัดไม่ได้สร้างแรงหรือพฤติกรรมทางวัตถุ เป็นเวลาโอน. แท่นกดจะต้องเปิดค้างไว้จนกว่ามือจับจะเสร็จสิ้นวงจรทั้งหมด ด้วยตัวขับแบบกดลิงค์โมชั่น หน้าต่างถ่ายโอนที่มีอยู่จะหดตัวลงอีก เนื่องจากตัวกระทุ้งอาศัยอยู่ที่จุดศูนย์กลางตายด้านบนเพื่อให้องศาข้อเหวี่ยงน้อยกว่าตัวขับเยื้องศูนย์มาตรฐาน
การกดที่ขับเคลื่อนด้วยเซอร์โว-เสนอวิธีแก้ปัญหา การเคลื่อนที่ของสไลด์ที่ตั้งโปรแกรมได้สามารถคงอยู่ที่จุดศูนย์กลางตายบน ทำให้ระบบถ่ายโอนมีเวลาเพิ่มเติมเป็นมิลลิวินาทีเพื่อดำเนินการให้เสร็จสิ้นโดยไม่ลดอัตรารอบโดยรวม ความยืดหยุ่นนี้ทำให้แท่นพิมพ์เซอร์โวได้รับความนิยมมากขึ้นสำหรับการถ่ายโอนข้อมูล โดยที่รอบเวลาเป็นตัวสร้างความแตกต่างในการแข่งขัน
ระบบกันกระแทกและข้อกำหนดด้านความแม่นยำ
สถานีวาดลึก-ภายในแม่พิมพ์ถ่ายโอนอาศัยระบบกันกระแทกไฮดรอลิกหรือไนโตรเจนที่ติดตั้งอยู่ในหนุนเสริม เบาะรองเหล่านี้ทำหน้าที่เป็นตัวจับยึดเปล่าระหว่างจังหวะการดึง โดยออกแรงกดที่ควบคุมไปที่หน้าแปลนของช่องว่างเพื่อควบคุมการไหลของวัสดุเข้าไปในโพรงแม่พิมพ์ หากไม่มีน้ำหนักเบาะที่เพียงพอ ริ้วรอยจะก่อตัวขึ้น ด้วยแรงกดดันมากเกินไป วัสดุก็ฉีกขาด
การควบคุมเบาะแบบหลายจุด-เป็นมาตรฐานสำหรับ Transfer Press สมัยใหม่ แทนที่จะใช้แรงสม่ำเสมอเดียว แต่ละกระบอกสูบที่อยู่ใต้แม่พิมพ์จะใช้แรงกดดันที่แตกต่างกันในตำแหน่งที่แตกต่างกันทั่วทั้งช่องว่าง สิ่งนี้จะชดเชยรูปทรงของชิ้นส่วนที่ไม่สมมาตรซึ่งอัตราการไหลของวัสดุแตกต่างกันไปจากด้านหนึ่งไปอีกด้าน
ความแม่นยำด้านล่าง-ตาย-ตรงกลาง (BDC) เป็นข้อกำหนดอีกประการหนึ่งที่แยกแท่นถ่ายโอนที่มีความสามารถออกจากแท่นที่ไม่เพียงพอ เนื่องจากแต่ละสถานีทำการขึ้นรูปโดยมีพิกัดความเผื่อต่ำ ความแปรผันของตำแหน่ง ram ที่ BDC จะแปลเป็นรูปแบบมิติของชิ้นส่วนโดยตรง BDC สม่ำเสมอภายในระยะบวกหรือลบ 0.025 มม. เป็นเรื่องปกติสำหรับงานถ่ายโอนที่มีคุณภาพ การขยายความร้อนของเฟรมกดในระหว่างการผลิตที่ยาวนานสามารถเบี่ยงเบน BDC ได้ ดังนั้นระบบไฮดรอลิกโอเวอร์โหลดและการชดเชยความสูงปิดอัตโนมัติ-จึงเป็นการป้องกันมาตรฐาน
| ข้อมูลจำเพาะ | โอนกดปั๊มตาย | โปรเกรสซีฟไดเพรส |
|---|---|---|
| ช่วงระวางน้ำหนัก | 600 - 3,000 ตัน | 100 - 800 ตัน |
| ความเร็วทั่วไป (SPM) | 10 - 30 | 40 - 100+ |
| บริเวณเตียงนอน | 3,000 x 1,500 มม. และใหญ่กว่า | โดยทั่วไป 1,500 x 800 มม |
| ความยาวช่วงชัก | 300 - 600 มม. (ใช้กฎ 4:1) | 50 - 200 มม |
| ความหนาของวัสดุ | ทั่วไป 1.0 - 6.0 มม | ทั่วไป 0.2 - 3.0 มม |
| ระบบเบาะ | ไฮดรอลิกหลาย-จุด น้ำหนักสูง | แบบจุดเดียวหรือแบบสปริง- |
| ความแม่นยำ BDC | ± 0.025 มม | ± 0.05 มม |
การเลือกใช้วัสดุมีความเกี่ยวโยงกับความจุแท่นพิมพ์โดยตรง ปั๊มไดสแตมป์แบบถ่ายโอนรองรับเกจที่หนากว่า โดยทั่วไปคือ 1.0 มม. ถึง 6.0 มม. เนื่องจากการออกแบบสถานีว่าง-แบบลอยอิสระและเป็นอิสระรองรับแรงขึ้นรูปที่สูงขึ้นและความต้องการสต็อกหนา เหล็กเหนียว เหล็กโลหะผสม (HSLA) ที่มีความแข็งแรงสูง-ความแข็งแรงสูงต่ำ- และเหล็กสแตนเลสเป็นวัสดุตั้งต้นที่พบบ่อยที่สุด อลูมิเนียมอัลลอยด์ในซีรีส์ 5000 และ 6000 ทำงานได้ดีสำหรับการดึงลึก แต่ต้องมีการปรับเบาะรองนั่งอย่างระมัดระวังเนื่องจากระยะความเหนียวต่ำ ทองแดงและทองเหลืองมีการใช้ในตัวเรือนไฟฟ้าและเครื่องแลกเปลี่ยนความร้อนซึ่งค่าการนำไฟฟ้ามีความสำคัญ แม้ว่าต้นทุนวัสดุที่สูงขึ้นจะผลักดันวิศวกรให้หันมาใช้เครื่องมือที่ก้าวหน้าสำหรับชิ้นส่วนทองแดงหรือทองเหลืองที่มีขนาดเล็กลง
การอบคืนตัวที่นุ่มนวลกว่า เช่น การอบอ่อนหรือสภาวะแข็งครึ่งหนึ่ง- เหมาะกับงานถ่ายโอนแบบดึงลึก- เนื่องจากยอมให้พลาสติกเสียรูปก่อนที่จะแตกหักได้ อุณหภูมิที่แข็งขึ้นจะลดความสามารถในการขึ้นรูปและเพิ่มการดีดตัวกลับ ซึ่งมักจะต้องมีสถานีควบคุมเพิ่มเติมเพื่อให้ถึงมิติสุดท้าย การจับคู่อุณหภูมิของวัสดุกับลำดับการขึ้นรูปในช่วงต้นของการออกแบบ ช่วยป้องกันการเพิ่มสถานีที่มีค่าใช้จ่ายสูงหลังจากสร้างแม่พิมพ์
เมื่อพารามิเตอร์การกดและวัสดุถูกล็อค ความท้าทายทางวิศวกรรมที่แท้จริงจะเปลี่ยนไปเป็นรูปทรงเรขาคณิตของชิ้นส่วนเอง เช่น รูปร่างใดที่คุณสามารถสร้างได้ คุณสามารถวาดได้ลึกแค่ไหน และกฎระยะห่างใดที่ทำให้คุณลักษณะไม่เสียหายตลอดลำดับสถานีทั้งหมด
กฎการออกแบบและข้อจำกัดทางเรขาคณิตสำหรับชิ้นส่วนแม่พิมพ์ถ่ายโอน
การรู้ว่าสื่อสามารถส่งมอบอะไรได้บ้างนั้นมีชัยไปกว่าครึ่ง อีกครึ่งหนึ่งคือการรู้ว่ารูปทรงของชิ้นส่วนของคุณต้องการอะไร และไม่ว่าจะอยู่ภายในขอบเขตความสามารถในการขึ้นรูปในทุกสถานีหรือไม่ กฎการออกแบบด้านล่างนี้ให้เกณฑ์ที่เป็นรูปธรรมแก่วิศวกรในการประเมินตั้งแต่เนิ่นๆ ก่อนที่เหล็กกล้าเครื่องมือจะถูกตัด และก่อนที่สถานีจะนับจำนวนเกินงบประมาณ
วาดอัตราส่วนและขีดจำกัดความลึก
อัตราส่วนการวาด ซึ่งเป็นความสัมพันธ์ระหว่างเส้นผ่านศูนย์กลางว่างและเส้นผ่านศูนย์กลางการเจาะ เป็นตัวเลขที่สำคัญที่สุดเพียงตัวเดียวในการออกแบบแม่พิมพ์ถ่ายโอนการดึงลึกใดๆ เกินขีดจำกัดของวัสดุและถ้วยแตกหักที่รัศมีการเจาะ อยู่ข้างในให้ดีและคุณจะเสียสถานีกับการอนุรักษ์โดยไม่จำเป็น
สำหรับการดำเนินการดึงครั้งเดียว อัตราส่วนการดึงสูงสุดจะขึ้นอยู่กับวัสดุพิมพ์เป็นอย่างมาก แนวทางปฏิบัติของ DFM ที่เผยแพร่มีข้อจำกัดเหล่านี้ภายใต้การหล่อลื่นที่เหมาะสมที่สุดและแรงยึดที่ว่างเปล่า:
| วัสดุ | อัตราการจับรางวัลสูงสุด (งวดเดียว) | อัตราส่วนการเสมอสูงสุด (พร้อมการถอนใหม่) |
|---|---|---|
| CRS DC04 (เหล็กดึงลึก) | 2.0:1 | 3.5:1 |
| สแตนเลส304 | 1.8:1 | 3.0:1 |
| อลูมิเนียม 5052-O | 1.8:1 | 3.2:1 |
| ทองแดง C11000 | 2.1:1 | 4.0:1 |
| ทองเหลือง C26000 | 2.0:1 | 3.5:1 |
เมื่อความลึกในการดึงเกินประมาณ 1.5 เท่าของเส้นผ่านศูนย์กลางการเจาะ ให้วางแผนสำหรับ-สถานีวาดใหม่อย่างน้อยหนึ่งแห่ง การลดลงครั้งต่อไปแต่ละครั้งไม่ควรเกิน 20-25% ของเส้นผ่านศูนย์กลางเปลือกก่อนหน้าสำหรับเหล็กคุณภาพการวาด เกจที่บางลงและอารมณ์ที่แข็งขึ้นจะลดเปอร์เซ็นต์เหล่านั้นลงอีก เช่นหลักการออกแบบวาดเชิงลึก-ย้ำว่า วัสดุทั้งหมดที่จำเป็นสำหรับรูปร่างของชิ้นส่วนสุดท้ายจะต้องมีอยู่ในการวาดครั้งแรก ดังนั้นการกำหนดขนาดว่างไว้ด้านหน้าและไม่สามารถเปลี่ยนแปลงได้หลังจากสถานีเริ่มต้นนั้น
ผนังบางลงระหว่างการวาดเป็นไปตามรูปแบบที่คาดเดาได้ ผนังตรงกลาง-บางกว่าผนังเดิม 5-15% มุมล่างของรัศมีการเจาะจะบางลงถึง 20% ทำให้เกิดความเสียหายร้ายแรง ในขณะเดียวกัน พื้นที่หน้าแปลนจะหนาขึ้น 10-20% จากการบีบอัดเส้นรอบวง ระบุความหนาของผนังขั้นต่ำบนแบบร่างแทนที่จะเป็นค่าที่ระบุเพื่อสะท้อนถึงพฤติกรรมที่แท้จริงของชิ้นส่วนที่วาด
กฎการเว้นวรรคคุณลักษณะและความกว้างของเว็บ
รู ร่อง และช่องเจาะไม่สามารถไปได้ทุกที่บนชิ้นส่วนแม่พิมพ์ถ่ายโอน- คุณลักษณะที่วางอยู่ใกล้กับขอบมากเกินไปหรือวางชิดกันทำให้ใยวัสดุที่ยึดทุกอย่างไว้ด้วยกันเสียหาย โดยเฉพาะอย่างยิ่งในช่วงที่มีการถ่ายโอนความเร่งสูง-ระหว่างสถานีที่อุปกรณ์จับยึดใช้แรงจับยึดบนผนังชิ้นส่วน
กฎการเว้นวรรคที่วิศวกรควรใช้มีดังนี้:
- ระยะหลุม-ถึง-ขอบ:ความหนาของวัสดุขั้นต่ำ 2.0 เท่าสำหรับสต็อกสูงถึง 3.0 มม. เพิ่มเป็น 2.5 ตันสำหรับเกจที่หนาขึ้น คุณสมบัติสี่เหลี่ยมต้องใช้ 2.5t ถึง 3.0t เนื่องจากมีความเข้มข้นของความเครียดที่มุมสูงขึ้น
- ระยะห่างระหว่างรู-ถึง-:ระยะห่างจากศูนย์กลางขั้นต่ำ-ถึง-จากศูนย์กลาง 2.0 เท่าของความหนาของวัสดุด้วยเครื่องมือมาตรฐาน 1.5 ตันพร้อมการเจาะที่แม่นยำ- ระยะห่างที่ใกล้ชิดยิ่งขึ้นอาจทำให้ใยพังทลายระหว่างการเจาะ
- หลุม-เพื่อ-โค้งงอระยะทาง:อย่างน้อย 2.0 ตันบวกรัศมีโค้งงอด้านใน (2.0 ตัน + R) สำหรับเหล็กเหนียว เพิ่มเป็น 2.5t + R สำหรับสเตนเลส รูที่อยู่ใกล้กว่านี้จะบิดเบี้ยว รูปไข่ หรือเกิดรอยแตกที่ขอบในระหว่างการจับเจ่า
- เส้นผ่านศูนย์กลางรูขั้นต่ำ:ความหนาของวัสดุ 1.0 เท่า ด้วยเครื่องมือมาตรฐาน พลังชีวิตหมัดลดลง 3-5 เท่าและข้อกำหนดคำแนะนำเพิ่มขึ้นอย่างมากหากต่ำกว่าเกณฑ์ดังกล่าว
- ความยาวหน้าแปลนขั้นต่ำ:ความหนาของวัสดุ 4 เท่า ไม่สามารถสร้างหน้าแปลนที่สั้นกว่าได้อย่างน่าเชื่อถือหากไม่มีเครื่องมือลูกเบี้ยวแบบพิเศษ
- โซนสัมผัสของกริปเปอร์:รักษาพื้นผิวเรียบและไม่มีรูปทรงอย่างน้อย 5 มม. ที่ขอบส่วนที่นิ้วปลอมจะจับยึด คุณสมบัติในบริเวณด้ามจับทำให้เกิดความไม่มั่นคงในการบังคับควบคุมและการทำเครื่องหมายบนพื้นผิว
ค่าเหล่านี้นำไปใช้อย่างกว้างขวางกับประเภทของแม่พิมพ์ปั๊มขึ้นรูปที่ใช้ในงานถ่ายโอน โปรดจำไว้ว่าวัสดุปั๊มขึ้นรูปแบบก้าวหน้า เช่น -แถบทองเหลืองหรือทองแดงเกจบางๆ มักใช้กฎระยะห่างที่แคบกว่า เนื่องจากแถบพาหะให้การสนับสนุนโครงสร้างที่ช่องว่างแบบลอย-ขาดหายไป ในการปั๊มแบบก้าวหน้าแบบทองแดงหรือการปั๊มแบบแบบก้าวหน้าแบบทองเหลือง ชิ้นส่วนต่างๆ ยังคงเชื่อมโยงกัน ดังนั้นความสมบูรณ์ของรางระหว่างการถ่ายโอนจึงไม่ใช่เรื่องกังวล ชิ้นส่วนแม่พิมพ์ถ่ายโอนจะต้องรองรับตัวเอง-ในทุกขั้นตอน ซึ่งทำให้การเว้นวรรคคุณลักษณะแบบระมัดระวังไม่สามารถ-ต่อรองได้
เรขาคณิตขับเคลื่อนจำนวนสถานีอย่างไร
คุณลักษณะทางเรขาคณิตทุกประการบนชิ้นส่วนของคุณจะแมปไปยังสถานีอย่างน้อยหนึ่งสถานีในแม่พิมพ์ การทำความเข้าใจความสัมพันธ์ดังกล่าวทำให้คุณสามารถประมาณต้นทุนเครื่องมือและขนาดการกดได้ก่อนที่การออกแบบแม่พิมพ์โดยละเอียดจะเริ่มต้นขึ้น
กฎง่ายๆ บางประการสำหรับการรองรับแม่พิมพ์ปั๊มสำหรับชิ้นส่วนขนาดใหญ่:
- การลดการจับแต่ละครั้งจะเพิ่มหนึ่งสถานีชิ้นส่วนที่มีอัตราส่วนการดึงขั้นสุดท้าย 3.5:1 ในเหล็ก DC04 จำเป็นต้องมีการดึงครั้งแรกบวกกับสถานีการวาดใหม่อีกสองสถานีเป็นอย่างน้อย
- การเจาะหลังการขึ้นรูปจะเพิ่มหนึ่งสถานีต่อกลุ่มรูปแบบรูหลุมที่มีทิศทางหรือระดับความสูงต่างกันอาจต้องใช้สถานีหรือชุดขับเคลื่อนลูกเบี้ยว{0}}แยกกัน
- แต่ละมุมโค้งงอหรือทิศทางของหน้าแปลนที่ไม่ซ้ำกันจะเพิ่มหนึ่งสถานีเว้นแต่ว่าสามารถสร้างหน้าแปลนได้หลายอันพร้อมกันโดยใช้สไลด์ผสม
- โดยทั่วไปการตัดแต่งต้องใช้หนึ่งสถานีแม้ว่าเส้นตัดที่ซับซ้อนจะแยกออกเป็นสองรอยจะช่วยลดแรงตัดและปรับปรุงคุณภาพของคมตัด
- การสร้างเหรียญหรือการจำกัดเพื่อให้มีพิกัดความเผื่อที่เข้มงวดเพิ่มหนึ่งสถานีมิติใดๆ ที่ถืออยู่ต่ำกว่า ±0.08 มม. บนพื้นผิวที่ขึ้นรูปมีแนวโน้มว่าจะต้องมีการหยุดนิ่งโดยเฉพาะ
ถ้วยแบบดึงเรียบๆ ที่มีขอบตัดและมีรูเจาะสี่รูอาจต้องใช้ห้าสถานี ขายึดยานยนต์ที่มีโครงสร้างซึ่งมีการลดระยะดึงลง 2 ครั้ง หน้าแปลนไม่สมมาตร รูปแบบรูหลายรูที่ระดับความสูงต่างกัน และสถานีหยอดเหรียญอาจต้องใช้ตั้งแต่ 10 ชิ้นขึ้นไป ในการปั๊มโลหะแบบโปรเกรสซีฟ การทำงานหลายอย่างเกิดขึ้นบนแถบเดียวกันโดยมีระยะพิทช์น้อยที่สุด แต่ข้อจำกัดทางเรขาคณิตของฝาปิดแถบพาหะจะดึงความลึกและขนาดชิ้นส่วน ผลักชิ้นส่วนที่ซับซ้อนและขนาดใหญ่เข้าไปในพื้นที่ถ่ายโอนโดยตรง
กฎทางเรขาคณิตเหล่านี้กำหนดว่าชิ้นส่วนอยู่ในทรานสเฟอร์ไดย์หรือไม่ ขั้นตอนต่อไปคือการทำความเข้าใจว่า Transfer Die Stamping เปรียบเทียบระหว่างหัว-กับ-หัวกับการประทับแบบก้าวหน้าในปัจจัยการตัดสินใจทั้งหมดตั้งแต่ปริมาณและความเร็วไปจนถึงต้นทุนและความซับซ้อน
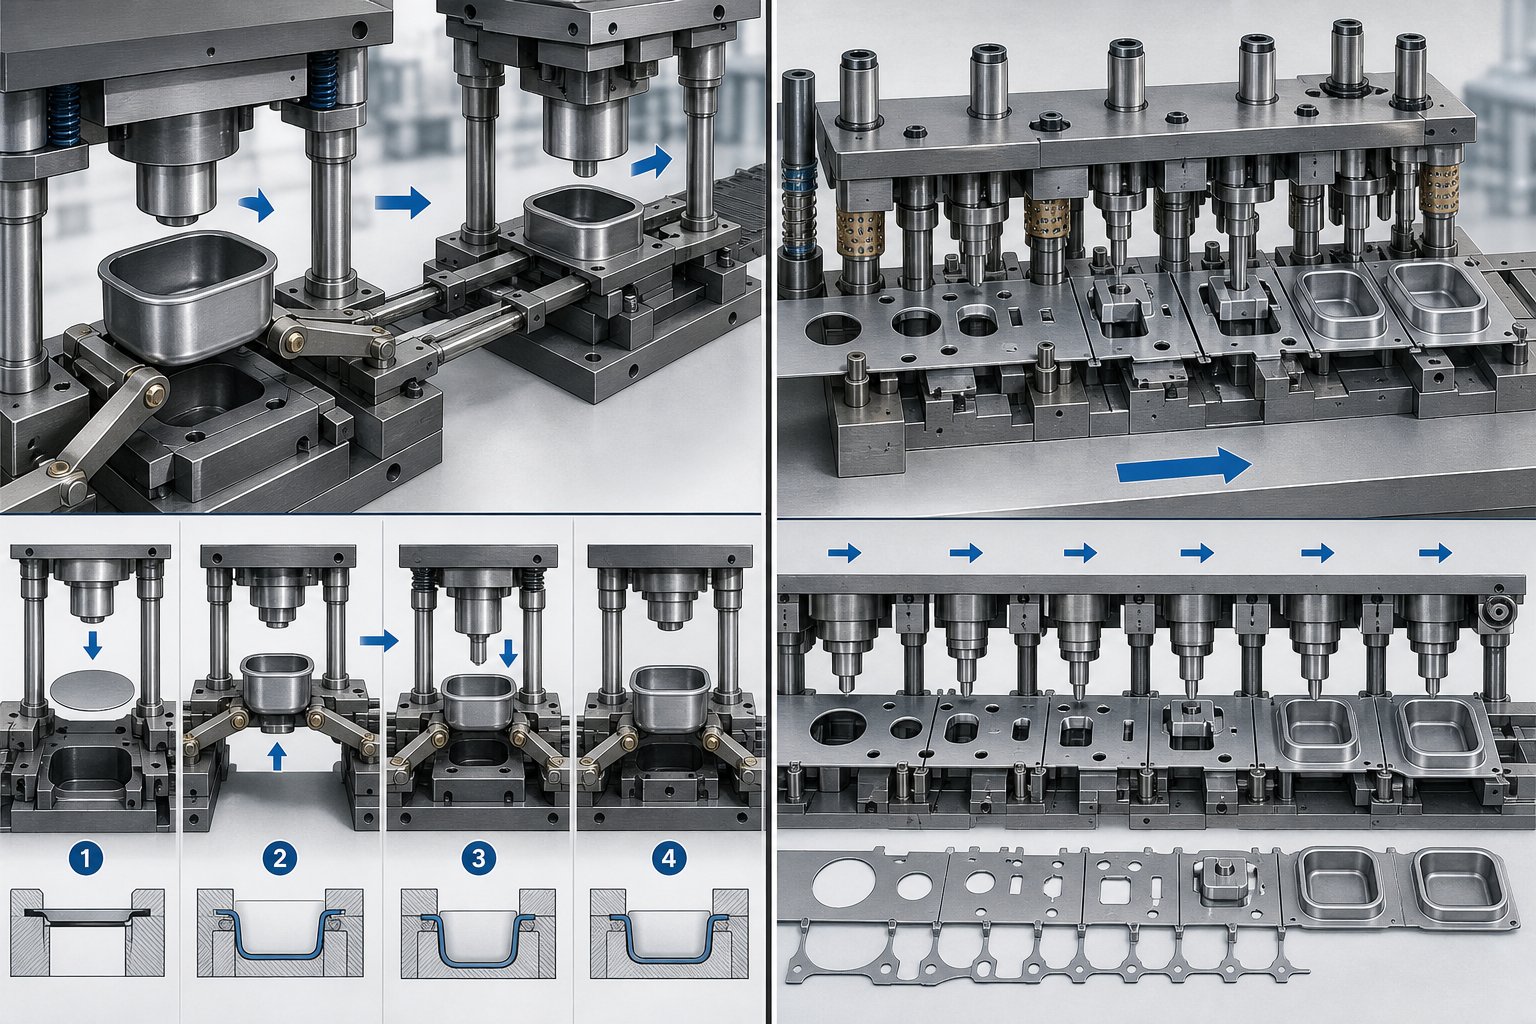
Transfer Die และ Progressive Die Stamping
กฎการออกแบบทางเรขาคณิตจะบอกคุณว่าชิ้นส่วนสามารถขึ้นรูปในแม่พิมพ์ถ่ายโอนได้หรือไม่ แต่คำถามที่พบบ่อยที่วิศวกรต้องเผชิญไม่ใช่ว่า "สามารถขึ้นรูปได้หรือไม่" แต่ "ควรขึ้นรูปในแม่พิมพ์แบบถ่ายโอนหรือแบบก้าวหน้าหรือไม่" คำตอบขึ้นอยู่กับรูปทรง ปริมาตร ความเร็ว และราคาที่มีต่อชิ้นส่วนเฉพาะของคุณอย่างไร นี่คือการเปรียบเทียบที่ก้าวข้ามลักษณะทั่วไปและไปสู่ตรรกะการตัดสินใจที่ขับเคลื่อนกลยุทธ์การใช้เครื่องมืออย่างแท้จริง
ข้อจำกัดทางเรขาคณิตและขนาดเมื่อเปรียบเทียบ
โปรเกรสซีฟตายคืออะไร? เป็นบล็อกแม่พิมพ์เดี่ยวที่มีสถานีรวมหลายสถานี โดยที่แถบโลหะต่อเนื่องจะเลื่อนไปหนึ่งพิทช์ต่อจังหวะการกด โดยทุกคุณสมบัติจะถูกเพิ่มตามลำดับในขณะที่ชิ้นส่วนยังคงติดอยู่กับแถบพาหะ แถบพาหะนั้นเป็นทั้งความแข็งแกร่งและข้อจำกัดของการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ มีกลไกการเคลื่อนย้าย-ในตัว ซึ่งเป็นเหตุผลว่าทำไมการปั๊มแบบก้าวหน้าจึงให้ความเร็วสูงสุด แต่ยังจำกัดการดำเนินการขึ้นรูปทุกครั้งให้เป็นไปตามที่เว็บที่แนบสามารถทนได้ โดยไม่เกิดการโก่ง ขาด หรือบิดเบือนสถานีที่อยู่ติดกัน
การปั๊มแม่พิมพ์แบบถ่ายโอนจะช่วยขจัดข้อจำกัดดังกล่าวโดยสิ้นเชิง เนื่องจากช่องว่างนั้นลอยได้-อย่างอิสระ แต่ละสถานีจึงสามารถส่งแรงขึ้นรูปจากทิศทางใดก็ได้ ที่ความลึกใดก็ได้ โดยไม่ต้องกังวลว่าแรงนั้นจะแพร่กระจายผ่านแถบพาหะไปยังส่วนข้างเคียงอย่างไร ความแตกต่างนี้ทำให้เกิดการแบ่งทางเรขาคณิตที่ชัดเจน:
- วาดความลึก:โดยทั่วไปแล้ว แม่พิมพ์แบบโปรเกรสซีฟจะจำกัดความลึกของการดึงไว้ที่ 1.0-1.5 เท่าของเส้นผ่านศูนย์กลางการเจาะก่อนที่แถบจะไม่มั่นคง การถ่ายโอนดายเป็นประจำจะอยู่ที่ 3.5:1 หรือลึกกว่านั้นด้วยสถานีวาดใหม่
- ขนาดชิ้นส่วน:การปั๊มโลหะแบบก้าวหน้าทำงานได้ดีที่สุดกับชิ้นส่วนที่พอดีกับความกว้างของแถบประมาณ 25 มม. ถึง 500 มม. ทรานเฟอร์ดายรองรับช่องว่างตั้งแต่ 150 มม. ถึง 1,500 มม. หรือใหญ่กว่า
- การขึ้นรูปหลาย-แกน:แม่พิมพ์แบบก้าวหน้าก่อตัวในทิศทางจังหวะการกดเป็นหลัก แม่พิมพ์ถ่ายโอนช่วยให้หมุน พลิก และดำเนินการด้านข้างที่ขับเคลื่อนด้วยลูกเบี้ยว-ที่ทุกสถานี เนื่องจากไม่มีสิ่งใดเชื่อมต่อชิ้นส่วนกับแถบ
- การเข้าถึงคุณสมบัติ:การออกแบบแม่พิมพ์ปั๊มแบบก้าวหน้าจะต้องทำให้คุณสมบัติทั้งหมดสามารถเข้าถึงได้จากด้านบนหรือด้านล่างโดยสัมพันธ์กับระนาบแถบ การตั้งค่าการถ่ายโอนสามารถสร้างลักษณะเด่นในทุกด้านของชิ้นงาน รวมถึงการเซาะร่องที่เป็นไปไม่ได้หากใช้ช่องว่างที่ผูกไว้
กฎการปฏิบัติจากวิศวกรเครื่องมือที่มีประสบการณ์: หากชิ้นส่วนสามารถซ้อนกันอย่างประหยัดในรูปแบบแถบและไม่เกินความลึกในการดึงปานกลาง แม่พิมพ์แบบโปรเกรสซีฟมักจะชนะ หากชิ้นส่วนต้องการอิสระในการขึ้นรูป 360 องศา ถ้วยลึก หรือรอยเท้าที่ไม่สามารถจัดวางแถบได้อย่างมีประสิทธิภาพ การถ่ายโอนคือเส้นทางที่เป็นไปได้
การแลกเปลี่ยนความเร็วและปริมาณ
ความเร็วในการผลิตเป็นจุดที่การปั๊มแบบก้าวหน้ามีข้อได้เปรียบที่ชัดเจนที่สุด กระบวนการปั๊มแบบก้าวหน้าดำเนินไปอย่างต่อเนื่องเนื่องจากแถบจะป้อนอัตโนมัติทุกครั้งที่กด ไม่มีการถ่ายโอนทางกลไกให้รอ ไม่มีการเชื่อมต่อของมือจับ ไม่มีการยก-และ-รอบล่วงหน้าที่ต้องใช้มุมข้อเหวี่ยง ผลลัพธ์ที่ได้คืออัตราการชักที่ 40 ถึง 100-บวก SPM สำหรับแม่พิมพ์แบบโปรเกรสซีฟทั่วไป ด้วยการกำหนดค่าแบบโปรเกรสซีฟความเร็วสูงที่ดันเกิน 200 SPM สำหรับชิ้นส่วนตัวเชื่อมต่อขนาดเล็ก
Transfer Die Stamping ทำงานในช่วง 10 ถึง 30 SPM สำหรับการใช้งานส่วนใหญ่ คอขวดไม่ได้สร้างแรงแต่เป็นเวลาในการถ่ายโอน: กดต้องเปิดค้างไว้จนกว่ามือจับจะครบรอบการเคลื่อนที่เต็มที่ แม้ว่าจะมีเครื่องกดที่ขับเคลื่อนด้วยเซอร์โว-ซึ่งอาศัยอยู่ที่จุดศูนย์กลางตายด้านบน ความเป็นจริงทางกลไกของการเคลื่อนย้ายชิ้นส่วนที่ลอยอย่างอิสระ-ผ่านพื้นที่จะจำกัดความเร็วของการหมุนเวียนของระบบ
ช่องว่างความเร็วนั้นแคบลงเมื่อชิ้นส่วนต่างๆ มีขนาดใหญ่ขึ้น แม่พิมพ์แบบโปรเกรสซีฟที่ใช้ฉากยึดขนาดใหญ่ที่ความกว้างของแถบ 300 มม. อาจได้เพียง 30-40 SPM เนื่องจากความยาวการป้อนต่อจังหวะนั้นค่อนข้างมากและความต้องการน้ำหนักทำให้การกดช้าลง Transfer Die ที่ใช้ชิ้นส่วนเดียวกันที่ 20-25 SPM พร้อมความสามารถในการขึ้นรูปที่ลึกกว่าอาจผลิตชิ้นส่วนที่ใช้งานได้มากขึ้นต่อชั่วโมง เมื่อคุณพิจารณาถึงการดำเนินงานรองแล้ว เวอร์ชันโปรเกรสซีฟจะต้องใช้ดาวน์สตรีม
เกณฑ์ปริมาณยังคำนึงถึงปัจจัยด้วย แม่พิมพ์ปั๊มแบบก้าวหน้าจะพิสูจน์ให้เห็นถึงความซับซ้อนทางวิศวกรรมล่วงหน้าที่สูงกว่าเมื่อปริมาณต่อปีสูงถึง 500,000 ชิ้นขึ้นไป Transfer Dies สมเหตุสมผลในเชิงเศรษฐกิจด้วยปริมาณที่ต่ำกว่า บางครั้งอาจต่ำถึง 50,000 ถึง 100,000 ต่อปี เนื่องจากเครื่องมือเป็นแบบโมดูลาร์และแต่ละสถานีมีค่าใช้จ่ายน้อยกว่าในการปรับเปลี่ยนเมื่อมีการเปลี่ยนแปลงการออกแบบ
ความแตกต่างด้านต้นทุนและการลงทุนด้านเครื่องมือ
ต้นทุนเครื่องมือไม่ใช่การเปรียบเทียบ "อันที่ถูกกว่า" ง่ายๆ โครงสร้างต้นทุนมีความแตกต่างกันโดยพื้นฐานระหว่างทั้งสองแนวทาง
แม่พิมพ์แบบโปรเกรสซีฟรวมการทำงานทั้งหมดไว้ในบล็อกแม่พิมพ์แบบรวมเพียงตัวเดียว สิ่งนี้ทำให้เครื่องมือนี้มีความซับซ้อนในการออกแบบและสร้าง โดยต้องมีการวางแนวที่แน่นหนาในทุกสถานี เค้าโครงแถบที่ซับซ้อน และการนำร่องที่มีความแม่นยำ โดยทั่วไปต้นทุนเครื่องมือเริ่มต้นสำหรับแม่พิมพ์ปั๊มแบบโปรเกรสซีฟมักจะสูงกว่า เนื่องจากข้อผิดพลาดใดๆ ในสถานีเดียวอาจทำให้เครื่องมือทั้งหมดเสียหายได้ อย่างไรก็ตาม เมื่อสร้างและตรวจสอบแล้ว ต้นทุนต่อ-ชิ้นส่วนจะลดลงอย่างมากตามขนาด เนื่องจากรอบเวลารวดเร็วและปริมาณแรงงานต่อชิ้นมีน้อย
แม่พิมพ์ถ่ายโอนใช้ชุดแม่พิมพ์แยกกันและเป็นอิสระในแต่ละสถานี เครื่องมือของแต่ละสถานีนั้นแยกออกจากกันง่ายกว่า แต่การลงทุนทั้งหมดนั้นรวมถึงชุดแม่พิมพ์หลายชุดพร้อมกลไกการเคลื่อนย้ายและเครื่องมือนิ้ว ต้นทุนรวมมักจะสูงกว่าแม่พิมพ์แบบโปรเกรสซีฟสำหรับความซับซ้อนของชิ้นส่วนที่เท่ากัน ข้อเสีย-คือความยืดหยุ่น: หากสถานีใดสถานีหนึ่งจำเป็นต้องแก้ไข คุณจะเปลี่ยนเฉพาะสถานีนั้นโดยไม่ต้องแตะสถานีที่เหลือ การเปลี่ยนแปลงทางวิศวกรรมหลังการผลิตเริ่มมีค่าใช้จ่ายน้อยลงในการตั้งค่าการถ่ายโอนเนื่องจากโมดูลาร์มีผลกระทบ
การใช้วัสดุเป็นอีกปัจจัยหนึ่งที่ทำให้เกิดต้นทุน แม่พิมพ์แบบโปรเกรสซีฟจะสร้างโครงกระดูกแถบพาหะซึ่งกลายเป็นเศษซากหลังจากชิ้นส่วนถูกตัดออกแล้ว ขึ้นอยู่กับรูปทรงของชิ้นส่วน ของเสียจากโครงกระดูกสามารถใช้วัสดุที่เข้ามาได้ 30-50% Transfer Dies ทำให้ชิ้นงานว่างเปล่าด้วยรูปทรงที่ได้รับการปรับปรุงให้สามารถวางซ้อนกันบนแถบได้อย่างแน่นหนา โดยมักจะใช้วัสดุได้ 75-85% สำหรับชิ้นส่วนทรงกลมหรือใกล้ทรงกลม เมื่อต้นทุนวัสดุครอบงำ (สแตนเลส โลหะผสมนิกเกิล เนื้อสต๊อกหนา) ข้อได้เปรียบในการใช้งานสามารถชดเชยการลงทุนด้านเครื่องมือที่สูงขึ้นได้
| ปัจจัยการตัดสินใจ | โอนปั๊มตาย | การปั๊มแม่พิมพ์แบบก้าวหน้า |
|---|---|---|
| ช่วงขนาดชิ้นส่วน | 150 มม. ถึง 1,500+ มม | โดยทั่วไป 25 มม. ถึง 500 มม |
| วาดความสามารถเชิงลึก | สูงถึง 3.5:1 หรือลึกกว่า (พร้อมการวาดใหม่) | จำกัดไว้ที่ 1.0-1.5:1 ตามแถบผู้ให้บริการ |
| ความเร็วในการผลิต (SPM) | 10 - 30 | 40 - 100+ (200+ สำหรับชิ้นส่วนขนาดเล็ก) |
| ต้นทุนเครื่องมือ (สัมพันธ์) | ยอดรวมที่สูงขึ้น แบบแยกส่วนและปรับเปลี่ยนได้ง่ายขึ้น | สูงล่วงหน้า; มีราคาแพงในการเปลี่ยนแปลงเมื่อสร้างแล้ว |
| การใช้วัสดุ | โดยทั่วไป 75 - 85% สำหรับช่องว่างที่ปรับให้เหมาะสม | 50 - 70% (แถบขนส่งกลายเป็นเศษซาก) |
| ความซับซ้อนทางเรขาคณิต | การวาดแบบลึก หลาย-แกน รูปแบบ 3 มิติขนาดใหญ่ | การดึงปานกลาง โดยหลักๆ แล้วจะเป็นลักษณะระนาบ |
| ช่วงระดับเสียงที่ดีที่สุด | 50,000 - 500,000+ ต่อปี | 500,000 - ล้านต่อปี |
| ความยืดหยุ่นในการเปลี่ยนแปลงการออกแบบ | แต่ละสถานีมีการปรับเปลี่ยนอย่างอิสระ | การเปลี่ยนแปลงมักต้องมีการปรับปรุงแม่พิมพ์ใหม่ทั้งหมด |
จุดกึ่งกลางมีไว้สำหรับชิ้นส่วนที่สามารถทำงานได้ในทางเทคนิคในกระบวนการใดกระบวนการหนึ่ง เหล็กยึดที่มีความลึกปานกลางซึ่งมีรูปแบบรูมาตรฐานและหน้าแปลนแบบธรรมดาอาจประทับตามระยะหรือในแม่พิมพ์ถ่ายโอน เมื่อทั้งสองอย่างเป็นไปได้ ปัจจัยการให้ทิป ได้แก่ ปริมาณต่อปี (ปริมาณสูงเอื้อต่อความก้าวหน้า) ความอ่อนไหวด้านต้นทุนวัสดุ (โลหะผสมที่มีราคาแพงเอื้อต่อการถ่ายโอนเพื่อการใช้ประโยชน์ที่ดีขึ้น) และการเปลี่ยนแปลงการออกแบบที่คาดการณ์ไว้ (การออกแบบที่ไม่เสถียรเอื้อต่อการถ่ายโอนแบบโมดูลาร์) ทีมวิศวกรรมการปั๊มขึ้นรูปที่มีความสามารถจะประเมินข้อกำหนดในการพิมพ์ วัสดุ ปริมาณ และการประกอบขั้นปลายก่อนที่จะแนะนำเส้นทางหนึ่งเหนืออีกเส้นทางหนึ่ง
การเปรียบเทียบนี้จะให้ความกระจ่างว่ากระบวนการใดเหมาะสมกับส่วนที่กำหนด แต่การเลือกกระบวนการที่เหมาะสมเป็นเพียงจุดเริ่มต้นเท่านั้น การตรวจสอบว่าการออกแบบแม่พิมพ์ถ่ายโอนที่เลือกจะผลิตชิ้นส่วนที่สอดคล้องได้จริง โดยไม่ต้องทดลอง-และ-ทำซ้ำข้อผิดพลาดราคาแพงกับเหล็กกล้าเครื่องมือชุบแข็ง ต้องใช้ชุดเครื่องมือทางวิศวกรรมที่แตกต่างกัน ได้แก่ การจำลองและการสร้างต้นแบบ
การจำลองและการสร้างต้นแบบในการออกแบบ Transfer Die
การเลือกกระบวนการที่เหมาะสมและการกำหนดข้อจำกัดทางเรขาคณิตบนกระดาษถือเป็นเรื่องหนึ่ง การพิสูจน์ว่าตัวเลือกเหล่านั้นจะผลิตชิ้นส่วนที่สอดคล้องก่อนที่จะส่งตัวเลขหกหลักให้กับเหล็กกล้าเครื่องมือชุบแข็งเป็นอย่างอื่นโดยสิ้นเชิง นี่คือจุดที่การจำลองและการสร้างต้นแบบเชื่อมช่องว่างระหว่างความตั้งใจในการออกแบบและความเป็นจริงในการผลิต
การสร้างการจำลองและการตรวจสอบความถูกต้องของ FEA
การวิเคราะห์องค์ประกอบจำกัดช่วยให้วิศวกรดูการไหลของวัสดุแบบดิจิทัล สถานีต่อสถานี ก่อนที่โลหะใดๆ จะถูกตัด ซอฟต์แวร์คาดการณ์ได้อย่างแม่นยำว่าจุดใดที่การทำให้ผอมบางจะเข้าใกล้ขีดจำกัดความล้มเหลว โดยที่รอยยับจะก่อตัวขึ้นภายใต้แรงกดของตัวยึดเปล่าที่ไม่เพียงพอ และชิ้นส่วนจะเด้งกลับมากน้อยเพียงใดเมื่อเปิดแท่นพิมพ์
เวิร์กโฟลว์เป็นไปตามลำดับตรรกะ:
- นำเข้ารูปทรงเรขาคณิต CADสำหรับพั้นช์ ดาย และพื้นผิวโฮลเดอร์เปล่าของแต่ละสถานี
- กำหนดคุณสมบัติของวัสดุรวมถึงกำลังคราก เส้นโค้งการแข็งตัวของงาน- ค่าสัมประสิทธิ์แอนไอโซโทรปี และค่าแรงเสียดทานสำหรับโลหะผสมและการหล่อลื่นเฉพาะที่ใช้
- จำลองแต่ละสถานีตามลำดับโดยนำความเครียดและสถานะความเครียดจากการดำเนินการหนึ่งไปข้างหน้าเป็นเงื่อนไขอินพุตสำหรับการดำเนินการถัดไป การต่อลูกโซ่ตามลำดับนี้มีความสำคัญเนื่องจากความเค้นตกค้างจากการวาดส่งผลต่อพฤติกรรมการตัดแต่ง ซึ่งจะส่งผลต่อความแม่นยำในการจับเจ่า
- วิเคราะห์ผลลัพธ์เทียบกับแผนภาพขีดจำกัดการขึ้นรูป (FLD) เป้าหมายมิติ และข้อกำหนดเฉพาะของผนัง-
การสร้างแพลตฟอร์มจำลองที่ออกแบบมาสำหรับกระบวนการปั๊มขึ้นรูป เช่นนั้นอธิบายโดย Keysightจัดเตรียมสภาพแวดล้อมสายการผลิตเสมือน-ซึ่งสามารถกำหนด ทดสอบ และเพิ่มประสิทธิภาพกระบวนการแม่พิมพ์ถ่ายโอนใดๆ ได้นานก่อนที่จะมีการผลิตเครื่องมือทางกายภาพ วิธีการนี้จะตรวจจับข้อบกพร่อง เช่น รอยแยก การทำให้ผอมบางมากเกินไป และการเบี่ยงเบนของมิติในขั้นตอนแนวคิด เมื่อการเปลี่ยนแปลงต้องใช้เวลานานหลายชั่วโมงของเวลาทางวิศวกรรม แทนที่จะเป็นสัปดาห์ของการทำงานซ้ำแม่พิมพ์หลายสัปดาห์ แตกต่างจากเครื่องมือแม่พิมพ์แบบโปรเกรสซีฟที่ความต่อเนื่องของแถบเพิ่มความซับซ้อนในการจำลอง การจำลองแม่พิมพ์ถ่ายโอนจะปฏิบัติต่อแต่ละสถานีเสมือนเป็นเหตุการณ์การขึ้นรูปอิสระบนช่องว่างว่าง ทำให้การวิเคราะห์ตามลำดับตรงไปตรงมามากขึ้น
แนวทางการสร้างต้นแบบทางกายภาพ
การจำลองจับปัญหาการขึ้นรูปส่วนใหญ่ แต่การตรวจสอบความถูกต้องทางกายภาพยังคงมีความสำคัญในการยืนยันคุณภาพพื้นผิว การตรวจสอบพฤติกรรมของวัสดุที่ระยะขอบ และสร้างความมั่นใจก่อนที่จะลงทุนการผลิตทั้งหมด วิศวกรมีเส้นทางการสร้างต้นแบบหลายเส้นทาง ขึ้นอยู่กับงบประมาณและไทม์ไลน์:
- การทดลองใช้เครื่องมือแบบอ่อน:เคิร์กไซต์ (โลหะผสมสังกะสี) หรือแม่พิมพ์เหล็กกล้าเหนียวที่กลึงให้ใกล้เคียงกับ-รูปทรงการผลิต เครื่องมือเหล่านี้ทนทานต่อการกระแทกนับร้อยถึงน้อยนับพันครั้ง เพียงพอที่จะตรวจสอบความลึกของการดึง การไหลของวัสดุ และความสามารถในการขึ้นรูปโดยรวม โดยไม่ต้องเสียเวลารอคอยหรือต้นทุนของเครื่องมือและแม่พิมพ์แบบโปรเกรสซีฟชุบแข็ง
- เม็ดมีดพิมพ์สามมิติ-:งานวิจัยรับรองโดยอัสนาฟี และคณะ (2019)แสดงให้เห็นว่าเม็ดมีดเหล็ก Maraging ที่พิมพ์สามมิติ-ที่ผลิตด้วยเลเซอร์-ฟิวชั่นผงเบดที่ใช้เลเซอร์สามารถทนต่อจังหวะการขึ้นรูป 50,000 ครั้งและจังหวะการเล็ม 100,000 ครั้งบนเหล็ก DP600 ขนาด 2 มม. พร้อมคุณภาพพื้นผิวที่ได้รับอนุมัติ สำหรับการตรวจสอบความถูกต้องของแบบฟอร์มและ-การผลิตในระยะสั้น -เม็ดมีดที่พิมพ์แบบ 3 มิติจะช่วยลดเวลาในการผลิตลงประมาณครึ่งหนึ่งเมื่อเทียบกับการผลิตเครื่องมือแบบเดิมๆ ขณะเดียวกันก็ให้ประสิทธิภาพที่เท่ากัน
- การขึ้นรูปที่เพิ่มขึ้น:สำหรับปริมาณที่น้อยมากหรือการพิสูจน์-แนวคิด-ตั้งแต่เริ่มต้น การขึ้นรูปแผ่นแบบเพิ่มด้วย CNC จะสร้างรูปทรงของชิ้นส่วนที่เป็นตัวแทนโดยไม่ต้องใช้แม่พิมพ์เฉพาะ ไม่สามารถจำลองเส้นทางความเครียดในการผลิตได้อย่างแน่นอน แต่ช่วยยืนยันว่ารูปทรงพื้นฐานสามารถทำได้ในวัสดุที่เลือกหรือไม่
แต่ละแนวทางให้บริการในระดับความพร้อมที่แตกต่างกัน การใช้เครื่องมือแบบอ่อนช่วยยืนยันลำดับการขึ้นรูป. 3D-เม็ดมีดที่พิมพ์ออกมา ตรวจสอบพฤติกรรมการสึกหรอและผิวสำเร็จที่ใกล้-สภาวะการผลิต การขึ้นรูปส่วนเพิ่มช่วยตอบคำถามพื้นฐานที่ว่าเรขาคณิตนั้นเป็นไปได้หรือไม่
ลดการเปลี่ยนแปลงทางวิศวกรรมด้วยการวิเคราะห์ล่วงหน้า
การเปลี่ยนแปลงทางวิศวกรรมหลังการสร้างแม่พิมพ์มีราคาแพง การปรับเปลี่ยนสถานีเดียวบนเหล็กกล้าเครื่องมือชุบแข็งอาจมีค่าใช้จ่าย 15,000 ถึง 50,000 เหรียญสหรัฐ และเพิ่มสัปดาห์ในไทม์ไลน์ของโครงการ คูณค่านั้นกับหลายๆ สถานีในทรานสเฟอร์ไดย์ และการเปลี่ยนแปลงในช่วงท้าย-จะคุกคามความอยู่รอดของโครงการ
การจำลองจะบีบอัดความเสี่ยงนั้นลงในขั้นตอนการออกแบบซึ่งการทำซ้ำมีราคาถูก ประสบการณ์ในอุตสาหกรรมยืนยันว่าการระบุความเข้มข้นของความเครียด ปัญหาด้านความร้อน และจุดความล้าในระยะเสมือนช่วยให้การเปลี่ยนผ่านสู่การผลิตราบรื่นยิ่งขึ้น และจำกัดการหยุดชะงักปลายน้ำ สำหรับการปั๊มแม่พิมพ์แบบถ่ายโอนโดยเฉพาะ การจำลองสถานีแบบต่อเนื่องจะตรวจจับปัญหา เช่น วัสดุไม่เพียงพอใน-ขั้นตอนการวาดใหม่ หรือการสะสมการสปริงกลับจากการชนหลายครั้ง ปัญหาที่จะเกิดขึ้นเฉพาะเมื่อลำดับการขึ้นรูปทั้งหมดดำเนินไปตามลำดับ
ซัพพลายเออร์ผู้จัดหาแม่พิมพ์ปั๊มถ่ายโอนที่มีประสบการณ์เข้าใจรอบการตรวจสอบนี้และสร้างมันลงในไทม์ไลน์ของโครงการยี่เฉินตัวอย่างเช่น สนับสนุนการวิเคราะห์ความเป็นไปได้และการตรวจสอบความถูกต้องของกระบวนการสำหรับการขึ้นรูปหลาย-สถานี ซึ่งช่วยให้วิศวกรการผลิตประเมินว่าการประทับตราถ่ายโอนสามารถใช้งานได้กับรูปทรงของชิ้นส่วนเฉพาะของตนหรือไม่ ก่อนที่จะตัดสินใจลงทุนด้านเครื่องมือเต็มรูปแบบ วิธีการออกแบบแม่พิมพ์ปั๊มถ่ายโอนของพวกเขาเน้นย้ำถึงความสามารถในการทำซ้ำที่มีความเสถียรตั้งแต่การจำลองไปจนถึงการผลิต ซึ่งหมายความว่าจะเกิดความประหลาดใจน้อยลงในระหว่างการทดลองทางกายภาพ และเส้นทางที่สั้นลงจากแนวคิดไปจนถึงเครื่องมือที่ผ่านการตรวจสอบแล้ว
สำหรับวิศวกรที่ประเมินบริการปั๊มโลหะแบบก้าวหน้าเทียบกับแนวทางการถ่ายโอนแม่พิมพ์ การจำลองจะให้ข้อมูลที่เป็นกลางเพื่อสนับสนุนการตัดสินใจ ดำเนินการกำหนดค่าทั้งสองแบบดิจิทัล เปรียบเทียบการใช้วัสดุ จำนวนสถานี และความเสี่ยงของข้อบกพร่องที่คาดการณ์ไว้ และปล่อยให้ผลลัพธ์เป็นแนวทางในการลงทุนด้านเครื่องมือ แทนที่จะใช้สัญชาตญาณเพียงอย่างเดียว
การจำลองและการสร้างต้นแบบช่วยลด-ความเสี่ยงในการสร้างเครื่องมือ แต่แม้กระทั่งแม่พิมพ์ที่ผ่านการตรวจสอบอย่างสมบูรณ์แบบแล้วก็ยังสวมใส่ได้ในที่สุด การทำความเข้าใจว่าแม่พิมพ์ถ่ายโอนมีการเสื่อมคุณภาพอย่างไรเมื่อเวลาผ่านไป และวิธีการจัดการการเสื่อมสภาพในเชิงรุก จะเป็นตัวกำหนดว่าเครื่องมือจะส่งมอบชิ้นส่วนที่สม่ำเสมอสำหรับ 200,000 จังหวะหรือสองล้านครั้งหรือไม่
ข้อจำกัดและเมื่อไม่ควรใช้ Transfer Die Stamping
การจำลองสามารถยืนยันได้ว่าชิ้นส่วนจะขึ้นรูปอย่างถูกต้อง ไม่สามารถบอกคุณได้ว่าการปั๊มแม่พิมพ์แบบถ่ายโอนเป็นวิธีที่ประหยัดที่สุดในการผลิตหรือไม่ ทุกกระบวนการมีขอบเขต และวิศวกรที่เข้าใจว่ากระบวนการนี้ขาดตรงไหนจะทำให้การลงทุนด้านเครื่องมือได้ดีกว่ากระบวนการที่ผิดนัดเนื่องจากรูปทรงเหมาะสม
ความเร็วในการผลิตและข้อจำกัดด้านปริมาณ
ข้อจำกัดที่จับต้องได้ที่สุดคือความเร็ว โดยทั่วไปแล้วการปั๊มแม่พิมพ์ถ่ายโอนจะทำงานที่ 10 ถึง 30 จังหวะต่อนาที การตั้งค่าการปั๊มแม่พิมพ์แบบโปรเกรสซีฟความเร็วสูงที่สร้างตัวเชื่อมต่อหรือขายึดขนาดเล็กทำงานที่ 40 ถึง 100-บวก SPM โดยที่การกำหนดค่าบางอย่างเกิน 200 SPM ช่องว่างนั้นไม่ใช่ปัญหาในการปรับแต่ง มันเป็นโครงสร้าง แท่นกดจะต้องเปิดค้างไว้ในขณะที่มือจับยก เลื่อน เลื่อนลง และถอยกลับ ไม่มีการปรับให้เหมาะสมจำนวนใดที่จะกำจัดฟิสิกส์ของการเคลื่อนย้ายช่องว่างที่ลอยอย่างอิสระผ่านอวกาศ
สำหรับชิ้นส่วนที่มีความต้องการต่อปีเกินหนึ่งล้านชิ้นและรูปทรงยังอยู่ภายในขีดจำกัดแม่พิมพ์แบบก้าวหน้า การปรับความเร็วจะทำให้การประทับตราเป็นทางเลือกที่ผิด คุณกำลังจ่ายเงินเพื่ออิสรภาพทางเรขาคณิตที่คุณไม่ต้องการโดยทิ้งรอบเวลาไว้บนโต๊ะ
นอกเหนือจากความเร็วแล้ว โครงสร้างต้นทุนที่กว้างขึ้นยังแตกต่างไปจากที่วิศวกรหลายคนคาดไว้ แท่นพิมพ์ใช้พื้นที่มากขึ้นเนื่องจากพื้นที่เตียงขนาดใหญ่และระยะห่างจากราง การควบคุมมีความซับซ้อนมากขึ้น เนื่องจากการเคลื่อนที่ในการถ่ายโอนจะต้องซิงโครไนซ์กับจังหวะการกดอย่างแม่นยำ ความต้องการในการบำรุงรักษาเพิ่มขึ้นเนื่องจากคุณต้องจัดการทั้งแม่พิมพ์ขึ้นรูปและระบบขนถ่ายเชิงกลที่มีการสึกหรอในตัว: ราง นิ้ว กลไกลูกเบี้ยว และเซอร์โวไดรฟ์
เมื่อโพรเกรสซีฟหรือคอมพาวนด์ดายดีกว่า
ไม่ใช่ทุกชิ้นส่วนที่ประทับตราต้องการอิสระในการขึ้นรูปจากแม่พิมพ์ถ่ายโอน สถานการณ์ทั่วไปหลายประการสนับสนุนการใช้เครื่องมือทางเลือกอย่างชัดเจน:
- ชิ้นส่วนแบนขนาดเล็กที่มีการอุดและเจาะอย่างง่าย:แม่พิมพ์แบบผสมผลิตสิ่งเหล่านี้ได้ในจังหวะเดียวโดยมีความเรียบและศูนย์กลางที่ดีเยี่ยม การปั๊มแม่พิมพ์แบบผสมทำให้ไม่จำเป็นต้องใช้หลายสถานีโดยสิ้นเชิง ซึ่งช่วยลดทั้งต้นทุนเครื่องมือและรอบเวลาสำหรับแหวนรอง แผ่นชิม การเคลือบ และรูปทรงระนาบที่คล้ายกัน
- ชิ้นส่วนที่มีปริมาณสูง-และมีความลึกในการดึงปานกลาง:หากชิ้นส่วนพอดีกับแถบพาหะและความลึกในการดึงยังคงต่ำกว่า 1.5:1 การปั๊มและการผลิตแบบก้าวหน้าจะให้ต้นทุนต่อ-ชิ้นที่ต่ำกว่าในปริมาณที่สูงกว่า 500,000 ต่อปี เครื่องมือแบบโปรเกรสซีฟรองรับการขึ้นรูป การเจาะ และการตัดในแม่พิมพ์แบบรวมเพียงชิ้นเดียวโดยไม่มีกลไกการถ่ายโอน
- ชิ้นส่วนที่ต้องการความเรียบที่แน่นมาก:แม่พิมพ์แบบผสมใช้แรงในการขึ้นรูปและการขึ้นรูปอย่างสมมาตรในการตีเพียงครั้งเดียว ทำให้เกิดชิ้นส่วนที่เรียบกว่าการถ่ายโอนหลาย- สถานี ซึ่งการจัดการแบบสะสมทำให้เกิดการบิดเบี้ยวเล็กน้อย
- ปริมาณต่อปีที่ต่ำมาก (ต่ำกว่า 10,000 ชิ้น):การตัดเฉือน CNC การตัดด้วยเลเซอร์ด้วยการขึ้นรูปด้วยเบรกกด หรือการขึ้นรูปด้วยไฮโดรฟอร์มอาจผลิตชิ้นส่วนได้ประหยัดมากขึ้น เนื่องจากไม่ต้องลงทุนกับแม่พิมพ์โดยเฉพาะ
- รูปร่างสมมาตรอย่างง่ายโดยไม่มีคุณสมบัติรอง:ถ้วยดึงลึก-ที่ไม่มีรู ไม่มีหน้าแปลน และไม่มีพิกัดความเผื่อที่จำกัดสามารถทำงานบนเครื่องอัดแบบดึงออกแรง-เดียวพร้อมการโหลดแบบแมนนวลด้วยต้นทุนเครื่องมือถ่ายโอนเพียงเล็กน้อย
หัวข้อทั่วไปในสถานการณ์เหล่านี้ก็คือ เรขาคณิตของชิ้นส่วนไม่ต้องการอิสระในการขึ้นรูปหลาย{0}}แกนบน-ช่องว่างแบบลอยอิสระ เมื่อบริการปั๊มแม่พิมพ์แบบโปรเกรสซีฟสามารถนำเสนอคุณสมบัติที่ต้องการภายในข้อจำกัดของแถบ- เส้นทางนั้นมักจะชนะในราคาต่อชิ้นตามขนาด
เวลาในการตั้งค่าและการพิจารณาการเปลี่ยนแปลง
การเปลี่ยนแม่พิมพ์แบบถ่ายโอนใช้เวลานานกว่าการเปลี่ยนแม่พิมพ์แบบโปรเกรสซีฟ ในกรณีที่การเปลี่ยนเครื่องมือแบบก้าวหน้าอาจใช้เวลา 30 ถึง 90 นาทีบนสื่อที่มีการจัดการอย่างดี- การเปลี่ยนไดย์ถ่ายโอนเกี่ยวข้องกับการสลับสถานีดายอิสระหลายจุด -การจัดแนวรางถ่ายโอน การเปลี่ยนเครื่องมือนิ้วในทุกระยะ และ-ซิงโครไนซ์โปรไฟล์การเคลื่อนไหวการถ่ายโอนกับเค้าโครงสถานีใหม่ ระยะเวลาในการเปลี่ยนแปลงโดยรวมคือ 2 ถึง 4 ชั่วโมงเป็นเรื่องปกติ การตั้งค่าหลายสถานีที่ซับซ้อน-สามารถขยายได้เกินกว่ากะเต็ม
มีหลายปัจจัยที่ขับเคลื่อนระยะเวลาดังกล่าว แม่พิมพ์ของแต่ละสถานีจะต้องสลักเกลียว ชิมเมอร์ และจัดตำแหน่งแยกกัน ต้องเปลี่ยนนิ้วถ่ายโอนเพื่อให้เข้ากับรูปทรงของชิ้นส่วนใหม่ในแต่ละขั้นตอนการขึ้นรูป ระยะพิทช์รางอาจต้องมีการปรับเปลี่ยนหากงานใหม่ใช้ระยะห่างของสถานีต่างกัน วิธีการของ SMED ช่วยโดยการแยกกิจกรรมการตั้งค่าภายในและภายนอก: การจัดเตรียม-งานถัดไปที่ตาย ก่อน-การประกอบเครื่องมือบนชุดรางสำรอง และ-การโหลดพารามิเตอร์การกดล่วงหน้า ทั้งหมดนี้เกิดขึ้นในขณะที่งานปัจจุบันดำเนินไป
กลยุทธ์ที่ลดผลกระทบจากการเปลี่ยนแปลง ได้แก่ ความสูงของแม่พิมพ์ที่ได้มาตรฐานในเครื่องมือสถานีทั้งหมด เพื่อลด-การปรับความสูงที่ปิด - ระบบการหนีบที่เปลี่ยนอย่างรวดเร็วซึ่งแทนที่การเชื่อมต่อแบบสลักเกลียว และการควบคุมการกดที่ตั้งโปรแกรมได้ซึ่งจัดเก็บชุดพารามิเตอร์ที่สมบูรณ์สำหรับหมายเลขชิ้นส่วนแต่ละชิ้น ผู้ผลิตที่มีการเปลี่ยนแปลงบ่อยครั้งควรพิจารณาเลือกใช้เครื่องพิมพ์โดยเฉพาะสำหรับตระกูลผลิตภัณฑ์ที่มีขนาดว่างและจำนวนสถานีใกล้เคียงกัน เพื่อลดการเปลี่ยนรางและนิ้วที่ใช้เวลามากที่สุด
สำหรับร้านค้าที่มีการปั๊มและการแปรรูปแบบก้าวหน้าควบคู่ไปกับงานถ่ายโอน ความแตกต่างนั้นชัดเจน เครื่องมือแบบก้าวหน้าคือหน่วยบูรณาการหนึ่งชุดที่หยดลงในแท่นพิมพ์เป็นชุดประกอบชิ้นเดียว ทรานสเฟอร์ดายคือระบบของส่วนประกอบอิสระที่ต้องติดตั้งและซิงโครไนซ์แยกกัน ความซับซ้อนนั้นเป็นราคาของอิสรภาพทางเรขาคณิต และจะสมเหตุสมผลทางเศรษฐกิจเมื่อชิ้นส่วนต้องการมันอย่างแท้จริงเท่านั้น
ข้อจำกัดเหล่านี้กำหนดเงื่อนไขขอบเขตในการเลือกปั๊มไดสแตมป์แบบถ่ายโอน แต่เมื่อกระบวนการมีความเหมาะสม การเพิ่มผลตอบแทนจากการลงทุนด้านเครื่องมือนั้นให้สูงสุดจะขึ้นอยู่กับว่าคุณจัดการการสึกหรอและการบำรุงรักษาแม่พิมพ์ตลอดอายุการใช้งานของเครื่องมือได้ดีเพียงใด
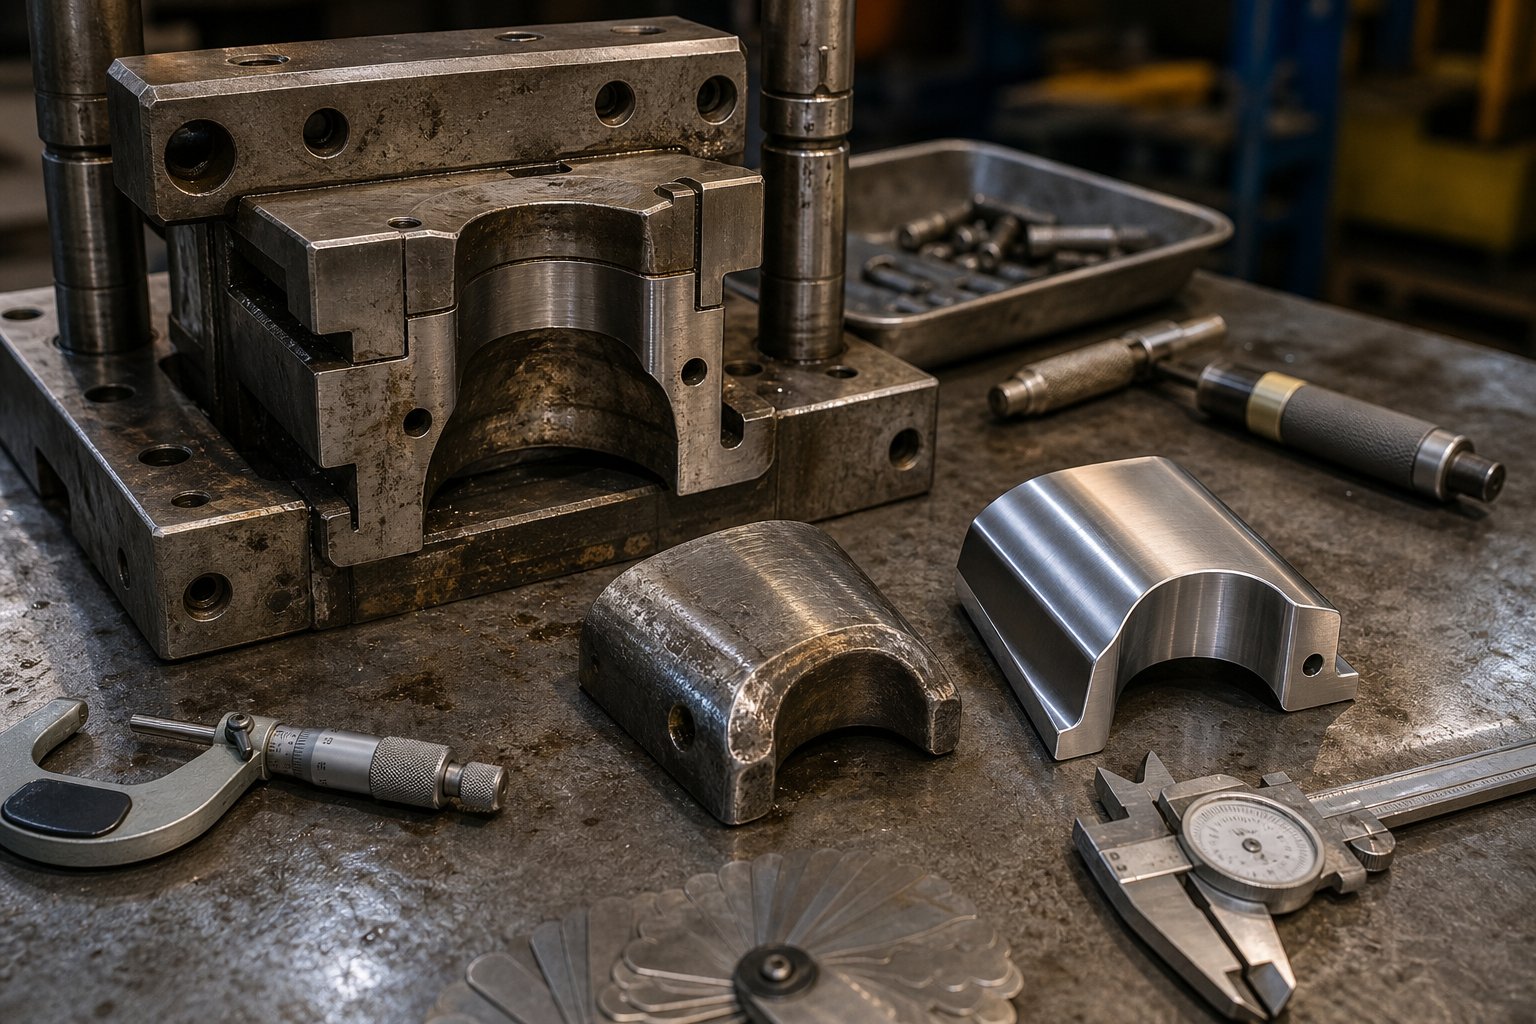
การบำรุงรักษาเครื่องมือและการจัดการวงจรชีวิตของแม่พิมพ์
แม่พิมพ์แบบถ่ายโอนจะได้รับการดูแลมากกว่าแสนครั้ง บางครั้งอาจถึงหลายล้านครั้ง แต่ความอิสระทางเรขาคณิตที่ทำให้มีคุณค่ายังสร้างรูปแบบการสึกหรอที่เป็นเอกลักษณ์ซึ่งแตกต่างโดยพื้นฐานจากสิ่งที่คุณเห็นในเครื่องมือล้ำสมัยที่ใช้วัสดุชนิดเดียวกัน การทำความเข้าใจรูปแบบเหล่านั้นและการจัดการในเชิงรุกคือสิ่งที่แยกแม่พิมพ์ที่ให้ชิ้นส่วนที่สม่ำเสมอเป็นเวลาห้าปีจากชิ้นส่วนที่เกินพิกัดภายในไม่กี่เดือน
รูปแบบการสึกหรอทั่วไปในทรานสเฟอร์ดาย
แม่พิมพ์ถ่ายโอนจะรวมกลุ่มกันก่อตัวที่สถานีอิสระ ซึ่งแต่ละแห่งอยู่ภายใต้โปรไฟล์ความเครียดที่แตกต่างกัน ลายเซ็นการสวมใส่เป็นไปตามรูปแบบที่คาดเดาได้:
- วาดการพังทลายของรัศมี:รัศมีทางเข้าบนสถานีวาดและวาดใหม่-จะเห็นการไหลของวัสดุสูงสุด การสึกหรอจากการเสียดสีจะค่อยๆ ปัดเศษรัศมี ทำให้ลักษณะการไหลของวัสดุเปลี่ยนไป และทำให้ผนังบางลง โดยปกติจะเป็นสถานีแรกที่ต้องได้รับการดูแล
- การเจาะขอบทื่อ:สถานีเจาะและตัดแต่งจะสูญเสียคมตัดอย่างต่อเนื่อง ข้อมูลอุตสาหกรรมชี้ให้เห็นว่าข้อบกพร่องด้านมิติมากกว่า 60% ในชิ้นส่วนที่มีการประทับตรามีสาเหตุมาจากการสึกหรอของเครื่องมือ โดยที่-การเสื่อมสภาพของคมตัดเป็นสาเหตุหลักที่ทำให้เกิดเสี้ยน
- การสึกหรอของนิ้วของกริปเปอร์:แตกต่างจากการตั้งค่าเครื่องมือปั๊มแบบก้าวหน้าที่แถบให้การเคลื่อนย้ายของตัวเอง แม่พิมพ์ถ่ายโอนต้องอาศัยนิ้วมือที่มีส่วนร่วมกับชิ้นส่วนหลายพันครั้งต่อกะ การสึกหรอของพื้นผิวสัมผัส แรงจับยึดลดลง และความแม่นยำของตำแหน่งเคลื่อนไป การสึกหรอของนิ้วถือเป็นลักษณะเฉพาะของระบบถ่ายโอน และมักถูกมองข้ามในระหว่างการตรวจสอบแม่พิมพ์ตามปกติ
- การกัดพื้นผิวของตัวจับยึดเปล่า:สถานีวาดที่แปรรูปเหล็กสแตนเลสหรืออลูมิเนียมจะทำให้เกิดการสึกหรอแบบยึดติดบนพื้นผิวแผ่นรับแรงกด ซึ่งวัสดุชิ้นงานจะเกาะติดกับหน้าแม่พิมพ์และให้คะแนนชิ้นส่วนที่ตามมา
ข้อได้เปรียบเชิงโครงสร้างของทรานเฟอร์ดายคือแต่ละสถานีสึกหรออย่างเป็นอิสระ สถานีวาดที่ประมวลผลการไหลของวัสดุหนักจะลดลงเร็วกว่าสถานีเจาะปลายน้ำที่มองเห็นเฉพาะแรงเฉือนเฉพาะจุดเท่านั้น คุณสามารถดึงและซ่อมบำรุงสถานีสึกหรอสูง-สถานีเดียวได้โดยไม่ต้องรื้อเครื่องมือทั้งหมด ซึ่งเป็นไปไม่ได้เลยด้วยเครื่องปั๊มแบบโปรเกรสซีฟแบบบูรณาการ ซึ่งการปฏิบัติงานทั้งหมดใช้บล็อกแม่พิมพ์เดียว
กำหนดการบำรุงรักษาเชิงป้องกัน
การกำหนดเวลาที่มีประสิทธิภาพสำหรับการถ่ายโอนข้อมูลจะเป็นไปตามทริกเกอร์การนับจังหวะ-มากกว่าช่วงปฏิทิน เนื่องจากสถานีสึกหรอในอัตราที่แตกต่างกันขึ้นอยู่กับการดำเนินงานที่พวกเขาทำ สถานีวาดอาจต้องมีการตรวจสอบรัศมีทุกๆ 50,000 จังหวะ ในขณะที่สถานีหยอดเหรียญมีความทนทานถึง 200,000 ครั้ง
- ทุกการดำเนินการผลิต:การตรวจสอบคุณภาพชิ้นส่วนด้วยสายตาในแต่ละสถานี การตรวจสอบการมีส่วนร่วมของมือจับ และการยืนยันระบบหล่อลื่น
- ทุกๆ 25,000-50,000 จังหวะ:ทำการวัดรัศมีโดยเทียบกับข้อมูลจำเพาะดั้งเดิม การตรวจสอบ-ขอบการตัดภายใต้การขยาย การตรวจสอบแรงจับยึดนิ้วของกริปเปอร์ และการตรวจสอบแรงบิดของตัวยึดบน-สถานีกระแทกสูง
- ทุกๆ 100,000-250,000 จังหวะ:การถอดแยกชิ้นส่วนตำแหน่งที่มีการสึกหรอสูง-อย่างเต็มรูปแบบ การเจียรพื้นผิวรัศมีดึงใหม่ การเปลี่ยนหมัดที่สถานีตัดแต่งและเจาะ และการตรวจสอบการจัดตำแหน่งรางถ่ายโอน
- ทุกๆ 500,000+ จังหวะ:การรื้อถอนสถานีทั้งหมดให้เสร็จสมบูรณ์ การปรับสภาพพื้นผิวของไดย์ชู การเปลี่ยนระบบนำทาง และการยกเครื่องกลไกการถ่ายโอน รวมถึงความตรงของราง การใช้นิ้ว และการสอบเทียบไดรฟ์ลูกเบี้ยวหรือเซอร์โว
เซ็นเซอร์แม่พิมพ์และ-ระบบตรวจสอบการพิมพ์จะเร่งการเปลี่ยนแปลงจากเวลา-ตามเงื่อนไข-การบำรุงรักษาตามสภาพ เซ็นเซอร์แรงที่ฝังอยู่ในสถานีดึงจะตรวจจับการคืบของระวางน้ำหนักที่ส่งสัญญาณการสึกหรอของรัศมี พรอกซิมิตี้เซนเซอร์บนรางถ่ายโอนจะส่งสัญญาณการเคลื่อนตัวของตำแหน่งก่อนที่จะสร้างชิ้นส่วนที่ชำรุด การวิจัยการบำรุงรักษาเชิงป้องกันยืนยันว่าตัวกระตุ้นตามจังหวะ-จำนวน- ซึ่งปรับเทียบกับข้อมูลการสึกหรอจริง แทนที่จะเป็นช่วงที่กำหนดเอง มีประสิทธิภาพเหนือกว่ากำหนดเวลาคงที่อย่างสม่ำเสมอ ในการลดทั้งการหยุดทำงานโดยไม่ได้วางแผนและเหตุการณ์การบริการที่ไม่จำเป็น
การยืดอายุแม่พิมพ์ด้วยการจัดการเชิงรุก
การจัดการวงจรชีวิตของแม่พิมพ์เริ่มต้นที่ขั้นตอนการออกแบบ ไม่ใช่หลังจากความล้มเหลวครั้งแรก วิศวกรที่วางแผนสำหรับการสึกหรอตั้งแต่ต้นระบุเหล็กกล้าเครื่องมือที่แข็งกว่าที่สถานี-การไหลสูง ใช้การเคลือบ PVD เพื่อวาดรัศมี และออกแบบเม็ดมีดแบบโมดูลาร์ที่สามารถเปลี่ยนได้โดยไม่ต้อง-ตัดเฉือนบล็อกแม่พิมพ์ใหม่ทั้งหมด
แนวทางปฏิบัติหลักที่ช่วยยืดอายุการใช้งานของการถ่ายโอน:
- ออกแบบเม็ดมีดที่เปลี่ยนได้ในทุกรัศมีการวาดและพื้นผิวสัมผัสสึกหรอสูง- ดังนั้นการลับคมหรือการเปลี่ยนจึงไม่จำเป็นต้องรื้อทั้งสถานี
- ระบุการปรับสภาพพื้นผิว (TiCN, CrN หรือไนไตรด์) บนสถานีแปรรูปเหล็กสเตนเลสหรืออะลูมิเนียมเพื่อป้องกันการสึกหรอของกาว
- รักษาชุดเครื่องมือแบบสวมนิ้วโดยเฉพาะในแต่ละงาน เพื่อให้การเปลี่ยนไม่บังคับให้นำมือจับที่สึกหรอกลับมาใช้ใหม่
- ติดตามข้อมูลการสึกหรอต่อสถานีอย่างเป็นอิสระ สร้างประวัติที่คาดการณ์ช่วงเวลาการบริการพร้อมความแม่นยำที่เพิ่มขึ้นเมื่อเวลาผ่านไป
- บันทึกการดำเนินการบำรุงรักษาทุกครั้งด้วยการนับจังหวะ การค้นพบ และขั้นตอนการแก้ไขเพื่อสร้าง-วงจรการปรับปรุงแบบลูปปิด
การทำงานร่วมกับซัพพลายเออร์แม่พิมพ์ถ่ายโอนที่มีประสบการณ์ทำให้เกิดความแตกต่างที่วัดผลได้ที่นี่ยี่เฉินออกแบบแม่พิมพ์ปั๊มทรานเฟอร์ที่มีการจัดการการสึกหรอในสถาปัตยกรรมเครื่องมือตั้งแต่เริ่มต้น โดยพิจารณาว่าชิ้นส่วนโลหะที่มีขนาดใหญ่และซับซ้อนมากขึ้นซึ่งต้องใช้การเคลื่อนย้ายด้วยหุ่นยนต์จะเสื่อมสภาพตลอดอายุการใช้งานได้อย่างไร การเน้นย้ำถึงความสามารถในการทำซ้ำที่เสถียรทำให้สามารถคาดการณ์ช่วงเวลาการบำรุงรักษาได้แทนที่จะเกิดปฏิกิริยา และวิศวกรสามารถวางแผนกรอบเวลาการบริการตามกำหนดการผลิต แทนที่จะต้องดิ้นรนหลังจากคุณภาพเคลื่อนไปอย่างไม่คาดคิด
สิ่งสำคัญที่สุด: การบำรุงรักษาแม่พิมพ์ถ่ายโอนไม่ได้ยากกว่าการบำรุงรักษาเครื่องมือแบบก้าวหน้า แต่จะแตกต่างออกไป โมดูลาร์ที่ให้อิสระทางเรขาคณิตแก่คุณยังช่วยให้คุณมีความสามารถในการบำรุงรักษาตามเป้าหมายอีกด้วย ใช้มัน. ติดตามการสึกหรอต่อสถานี ซ่อมบำรุงสถานีที่ต้องการ และปล่อยให้ส่วนที่เหลือทำงาน รายละเอียดระดับสถานี-นั้นเป็นข้อได้เปรียบในการจัดการวงจรชีวิตที่ทำให้การถ่ายโอนตายเป็นสินทรัพย์การผลิตระยะยาว- แทนที่จะเป็นวัสดุสิ้นเปลืองที่มีอายุการใช้งานสั้น-
คำถามที่พบบ่อยเกี่ยวกับ Transfer Die Stamping
1. Transfer Die Stamping และ Progressive Die Stamping แตกต่างกันอย่างไร?
ความแตกต่างหลักอยู่ที่วิธีที่ชิ้นงานเคลื่อนที่ผ่านสถานีขึ้นรูป ในการปั๊มแม่พิมพ์แบบถ่ายโอน แผ่นเปล่าจะถูกแยกออกจากแถบโลหะและเคลื่อนย้ายโดยอุปกรณ์จับยึดเชิงกลหรือหุ่นยนต์ผ่านสถานีแม่พิมพ์อิสระเป็นชิ้นส่วน-ที่ลอยได้อย่างอิสระ ในการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ ชิ้นส่วนจะยังคงติดอยู่กับแถบพาหะตลอดการทำงานทั้งหมด ความแตกต่างนี้หมายถึงแม่พิมพ์ถ่ายโอนสามารถจัดการกับการดึงลึกเกินอัตราส่วน 3.5:1 ชิ้นส่วนสูงถึง 1,500 มม. และการขึ้นรูปหลาย- แกน ในขณะที่แม่พิมพ์แบบโปรเกรสซีฟให้อัตราวงจรที่เร็วกว่า 40-100+ SPM แต่จำกัดความลึกของการดึงไว้ที่ประมาณ 1.0-1.5 เท่าของเส้นผ่านศูนย์กลางการเจาะ
2. Transfer Die Stamping Press ทำงานเร็วแค่ไหนเมื่อเทียบกับวิธีการปั๊มแบบอื่นๆ?
โดยทั่วไปแล้ว Transfer Die Stamping Press จะทำงานที่ 10 ถึง 30 จังหวะต่อนาที (SPM) ขึ้นอยู่กับขนาดชิ้นส่วนและประเภทของกลไกการถ่ายโอน ระบบสอง-แกนเข้าถึง 25-45 SPM สำหรับชิ้นส่วนที่เรียบง่ายกว่า ระบบสาม-แกนทำงานที่ 15-30 SPM และสายการถ่ายโอนหุ่นยนต์ทำงานที่ 8-20 SPM ปัญหาคอขวดด้านความเร็วไม่ได้ก่อให้เกิดแรง แต่เป็นเวลาที่มือจับต้องใช้ในการยก-รอบการยกล่วงหน้า-ล่าง-การถอยกลับ แท่นพิมพ์ที่ขับเคลื่อนด้วยเซอร์โวสามารถปรับปรุงสิ่งนี้ได้โดยการคงไว้ที่จุดศูนย์กลางตายด้านบน ทำให้ระบบการถ่ายโอนเพิ่มขึ้นเป็นมิลลิวินาทีโดยไม่ลดเอาท์พุตโดยรวม
3. ชิ้นส่วนประเภทใดที่เหมาะสมที่สุดสำหรับการปั๊มแม่พิมพ์แบบถ่ายโอน?
การปั๊มแม่พิมพ์แบบถ่ายโอนทำได้ดีเยี่ยมกับชิ้นส่วนที่มีขนาดใหญ่เกินไป ลึกเกินไป หรือซับซ้อนเกินไปสำหรับแม่พิมพ์แบบโปรเกรสซีฟ ตัวเลือกที่เหมาะสมที่สุด ได้แก่ เปลือกที่ดึงลึก- เช่น ตัวถังดับเพลิง เสาโครงสร้างยานยนต์ขนาดใหญ่ ถังเก็บอุปกรณ์ กระทะน้ำมัน และส่วนประกอบใดๆ ที่มีความลึกในการดึงเกิน 1.5 เท่าของเส้นผ่านศูนย์กลางเปล่า ชิ้นส่วนที่ต้องมีการขึ้นรูปหลาย-แกน การหมุนระหว่างสถานี หรือใน-การทำงานขั้นที่สองของแม่พิมพ์ เช่น การกรีดและการเชื่อม ก็ได้รับประโยชน์เช่นกัน กระบวนการนี้รองรับความหนาของวัสดุตั้งแต่ 1.0 ถึง 6.0 มม. ในเหล็ก อลูมิเนียม สเตนเลส ทองแดง และโลหะผสมทองเหลือง
4. กฎการออกแบบหลักสำหรับชิ้นส่วนประทับตราถ่ายโอนคืออะไร?
กฎการออกแบบที่สำคัญ ได้แก่ การรักษาระยะห่างของรู-ถึง-ขอบอย่างน้อย 2.0 เท่าของความหนาของวัสดุ ระยะห่างของรู-ถึง-ขั้นต่ำ 2.0t และระยะห่างของรู-ถึง-การโค้งงอ 2.0t บวกกับรัศมีการโค้งงอ เส้นผ่านศูนย์กลางรูขั้นต่ำควรเท่ากับความหนาของวัสดุ ความยาวหน้าแปลนต้องมีความยาวอย่างน้อย 4 ตัน และบริเวณหน้าสัมผัสของกริปเปอร์ต้องมีพื้นผิวเรียบที่ไม่ขึ้นรูปที่ขอบของชิ้นส่วนยาว 5 มม. สำหรับการดำเนินการดึง อัตราส่วน-การดึงเดี่ยวจะสูงสุดประมาณ 2.0:1 สำหรับ-เหล็กดึงลึก โดยต้องมีสถานี-การวาดใหม่เมื่อความลึกเกินเส้นผ่านศูนย์กลางเจาะ 1.5 เท่า การดึงซ้ำแต่ละครั้งควรลดเส้นผ่านศูนย์กลางลงไม่เกิน 20-25%
5. คุณจะรักษาทรานสเฟอร์ดายเพื่อยืดอายุการใช้งานให้สูงสุดได้อย่างไร?
การบำรุงรักษาแม่พิมพ์ถ่ายโอนจะเป็นไปตามทริกเกอร์การนับจังหวะ-มากกว่าช่วงปฏิทิน โดยแต่ละสถานีจะติดตามแยกจากกัน รัศมีการวาดควรได้รับการตรวจสอบทุกๆ 25,000-50,000 จังหวะ การถอดแยกชิ้นส่วนตำแหน่งสูง-แบบเต็มสถานีจะเกิดขึ้นที่ 100,000-250,000 จังหวะ และการรื้อถอนทั้งหมดเกิดขึ้นเกิน 500,000 จังหวะ จุดสึกหรอที่สำคัญ ได้แก่ การกัดเซาะของรัศมีการดึง การทื่อของขอบเจาะ และการเสื่อมสภาพของนิ้วจับ การออกแบบเม็ดมีดแบบถอดเปลี่ยนได้ที่พื้นผิวที่มีการสึกหรอสูง- การใช้การเคลือบ PVD สำหรับวัสดุที่มีฤทธิ์กัดกร่อน และการใช้เซ็นเซอร์แรงกดเพื่อการตรวจสอบตามเงื่อนไข ล้วนช่วยยืดอายุการใช้งานของแม่พิมพ์ได้อย่างมาก ซัพพลายเออร์อย่าง YICHEN ออกแบบการจัดการการสึกหรอในสถาปัตยกรรมเครื่องมือตั้งแต่เริ่มต้น


